ГОСТ Р 52781-2007 (ИСО 525:1999, ИСО 603-1:1999 — ИСО 603-6:1999, ИСО 13942:2000). Национальный стандарт Российской Федерации. Круги шлифовальные и заточные. Технические условия
(утв. и введен в действие Приказом Ростехрегулирования от 29.11.2007 № 339-ст)
(ред. от 14.10.2025)
Примечание
Изменение № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст, введено в действие с 01.07.2026.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 2424-75"]:::rst
  n1["ГОСТ 2424-83"]:::rst
  click n1 "https://bukva.ai/docs/gost-2424-83-gosstandart-sssr" "ГОСТ 2424-83. Государственный стандарт Союза ССР. Круги шлифовальные. Технические условия (утв. и введен в действие Постановлением Госстандарта СССР от 26.06.1983 N 3489)"
  n2["ГОСТ 27595-88"]:::doc
  click n2 "https://bukva.ai/docs/gost-27595-88" "ГОСТ 27595-88. Межгосударственный стандарт. Материалы шлифовальные и инструменты абразивные. Упаковка, маркировка, транспортирование и хранение (утв. и введен в действие Постановле"
  n3["ГОСТ Р 52781-2007"]:::doc
  click n3 "https://bukva.ai/docs/gost-r-52781-2007" "ГОСТ Р 52781-2007. Национальный стандарт Российской Федерации. Круги шлифовальные и заточные. Технические условия (утв. и введен в действие Приказом Ростехрегулирования от 29.11.20"
  n1 --> n3
  n2 --> n3
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 29 ноября 2007 г. № 339-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
Grinding and tool-grinding wheels. Specifications
ГОСТ Р 52781-2007
(ИСО 525:1999, ИСО 603-1:1999 — ИСО 603-6:1999,
ИСО 13942:2000)
1 ПОДГОТОВЛЕН Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении» (ВНИИНМАШ) на основе собственного перевода на русский язык англоязычной версии стандартов, указанных в пункте 4
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 29 ноября 2007 г. № 339-ст
4 Настоящий стандарт является модифицированным по отношению к следующим международным стандартам:
ИСО 525:1999 «Абразивная продукция на связке. Общие требования» (ISO 525:1999 «Bonded abrasive products — General requirements», MOD);
ИСО 603-1:1999 «Абразивная продукция на связке. Размеры. Часть 1. Круги шлифовальные для межцентрового наружного круглого шлифования» (ISO 603-1:1999 «Bonded abrasive products — Dimensions — Part 1: Grinding wheels for external cylindrical grinding between centres», MOD);
ИСО 603-2:1999 «Абразивная продукция на связке. Размеры. Часть 2. Круги шлифовальные для бесцентрового наружного круглого шлифования» (ISO 603-2:1999 «Bonded abrasive products — Dimensions — Part 1: Grinding wheels for centerless external cylindrical grinding», MOD);
ИСО 603-3:1999 «Абразивная продукция на связке. Размеры. Часть 3. Круги шлифовальные для внутреннего круглого шлифования» (ISO 603-3:1999 «Bonded abrasive products — Dimensions — Part 3: Grinding wheels for internal cylindrical grinding», MOD);
ИСО 603-4:1999 «Абразивная продукция на связке. Размеры. Часть 4. Круги шлифовальные для плоского шлифования» (ISO 603-4:1999 «Bonded abrasive products — Dimensions — Part 4: Grinding wheels for surface grinding/peripheral grinding», MOD);
ИСО 603-5:1999 «Абразивная продукция на связке. Размеры. Часть 5. Круги шлифовальные для торцового шлифования» (ISO 603-5:1999 «Bonded abrasive products — Dimensions — Part 5: Grinding wheels for surface grinding/face grinding», MOD);
ИСО 603-6:1999 «Абразивная продукция на связке. Размеры. Часть 6. Круги для заточки режущего инструмента» (ISO 603-6:1999 «Bonded abrasive products — Dimensions — Part 6: Grinding wheels for tool and tool room grinding», MOD);
ИСО 13942:2000 «Абразивная продукция на связке. Предельные отклонения размеров и допуски биений» (ISO 13942:2000 «Bonded abrasive products — Limit deviations and run-out tolerances», MOD).
При этом дополнительные положения, учитывающие потребности национальной экономики и особенности национальной стандартизации, выделены курсивом.
Наименование настоящего стандарта изменено относительно наименования указанных международных стандартов для приведения в соответствие с ГОСТ 1.5-2012 (пункт 3.5)
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст)
Настоящий стандарт распространяется на шлифовальные и заточные круги на керамической (V), бакелитовой (B), вулканитовой (R) связках зернистостями от F36 и мельче.
Настоящий стандарт не распространяется на круги для ручных машин.
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 15.309 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 577 Индикаторы часового типа с ценой деления 0,01 мм. Технические условия
ГОСТ 801 Прокат из подшипниковой стали. Технические условия
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст)
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
Ссылка исключена с 01.07.2026. - Изменение № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст.
ГОСТ 3647 Материалы шлифовальные. Классификация. Зернистость и зерновой состав. Методы контроля
ГОСТ 4543 Металлопродукция из конструкционной легированной стали. Технические условия
ГОСТ 27595 Материалы шлифовальные и инструменты абразивные. Упаковка, маркировка, транспортирование и хранение
ГОСТ 30513 Инструмент абразивный и алмазный. Методы испытаний на безопасность
ГОСТ Р 52381 (ИСО 8486-1:1996, ИСО 6344-2:1998, ИСО 9138:1993, ИСО 9284:1992) Материалы абразивные. Зернистость и зерновой состав шлифовальных порошков. Контроль зернового состава
ГОСТ Р 52587 Инструмент абразивный. Обозначения и методы измерения твердости
ГОСТ Р 52588-2011 Инструмент абразивный. Требования безопасности
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст)
ГОСТ Р 52710 Инструмент абразивный. Акустический метод определения твердости и звуковых индексов по скорости распространения акустических волн
ГОСТ Р 58583-2019 Круги абразивные. Допустимый дисбаланс. Метод определения и контроля
(ссылка введена Изменением № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст)
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
В настоящем стандарте применен следующий термин с соответствующим определением:
закрытая рабочая зона: Зона, в которой проводят шлифование на стационарных станках с принудительной механической подачей, включая подвод и отвод детали или шлифовального круга; при этом работающий защищен от возможного разрыва шлифовального круга.
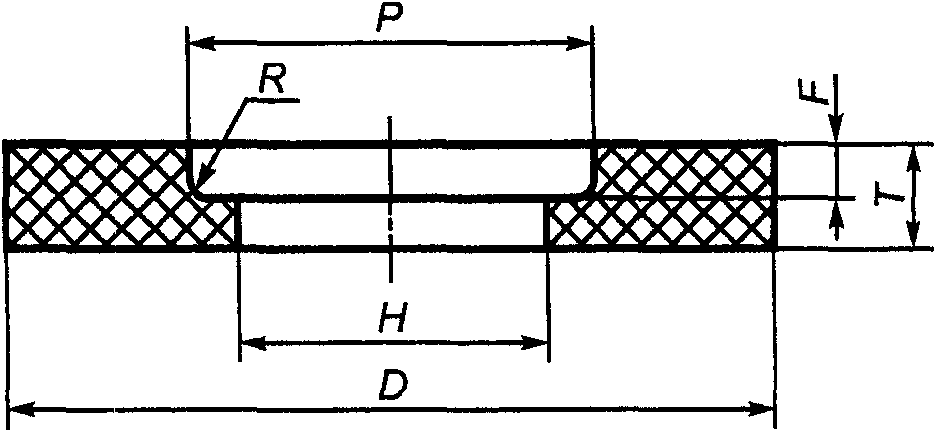
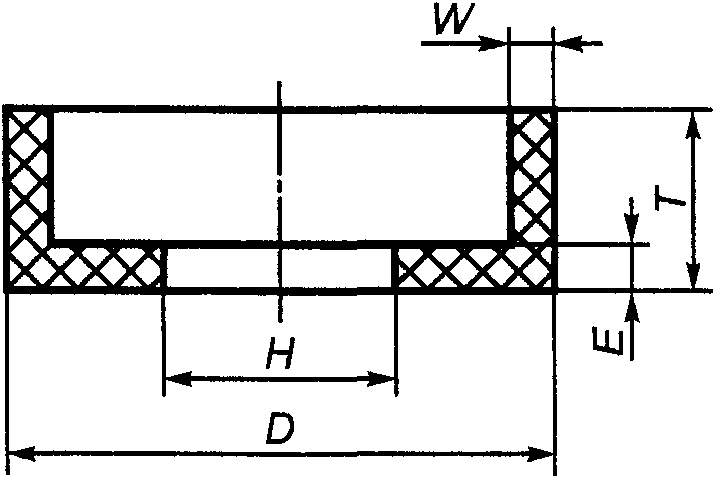
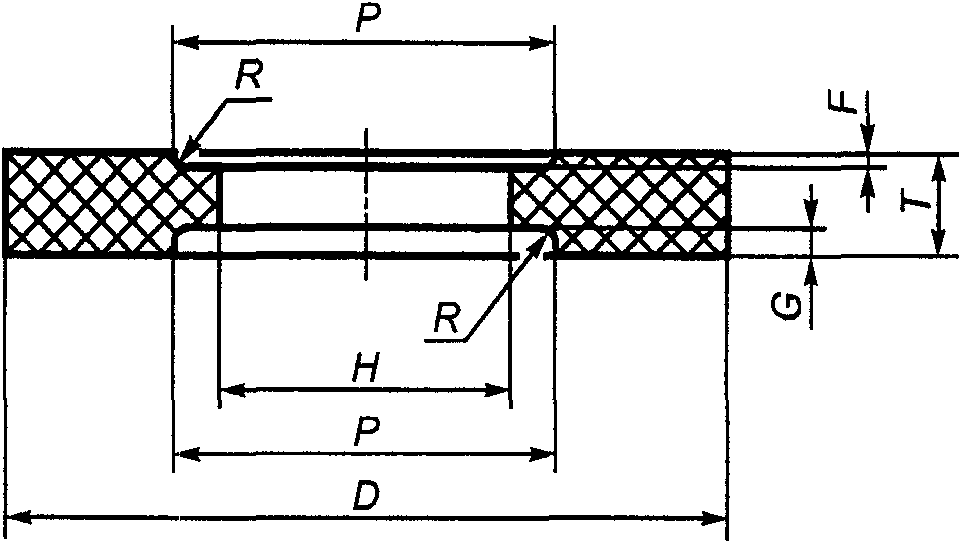
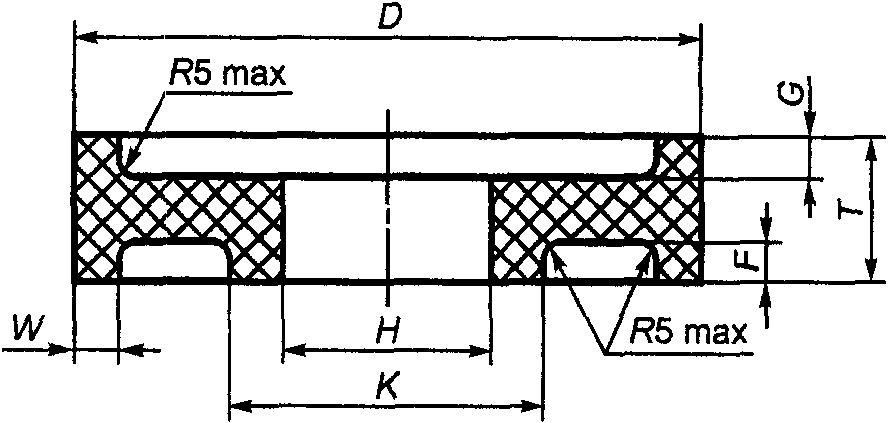
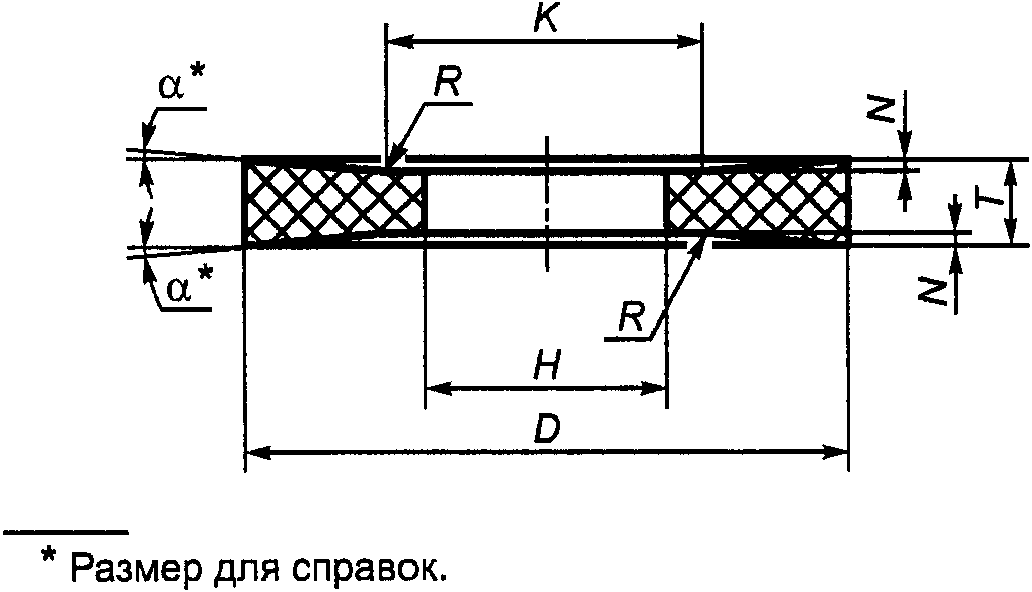
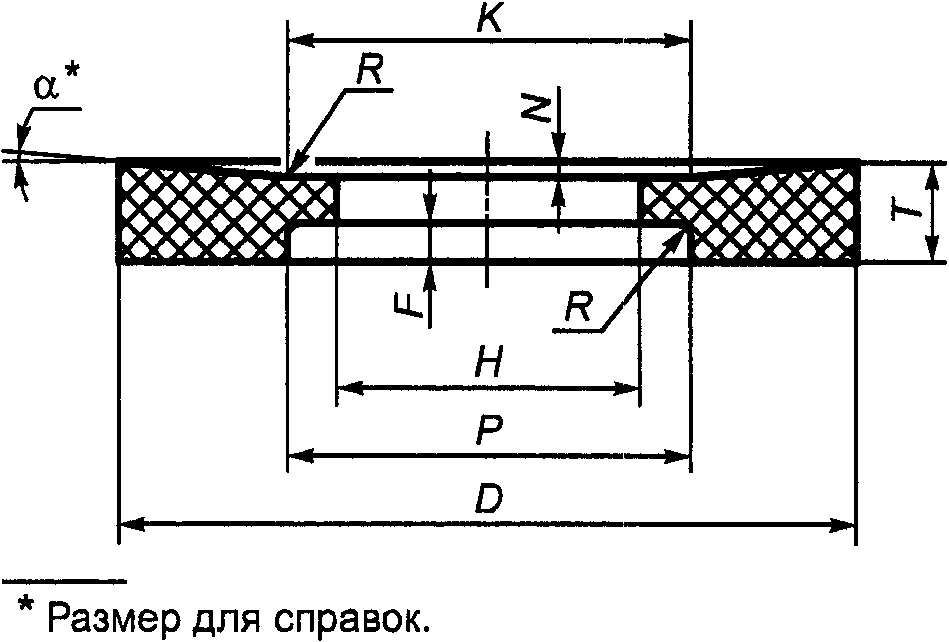
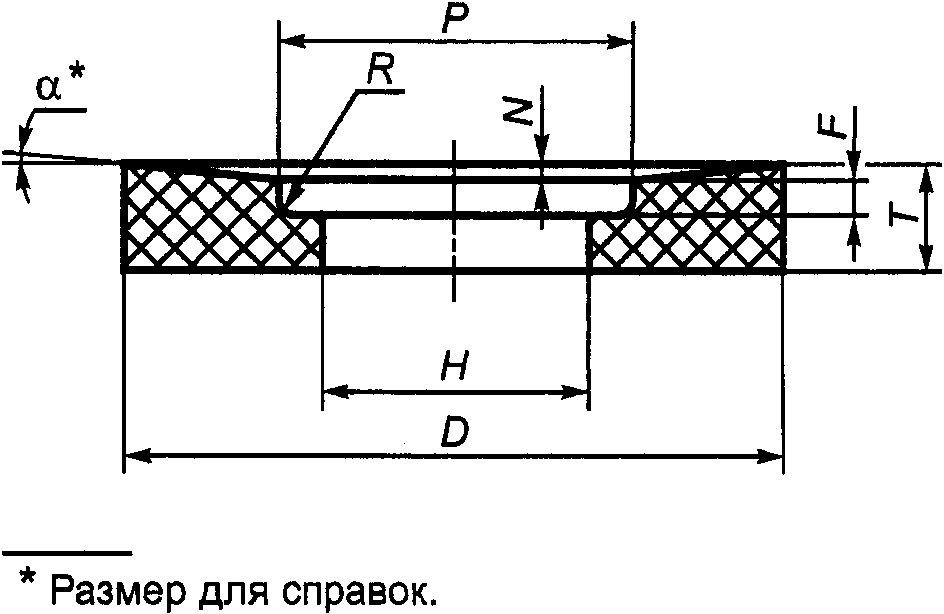
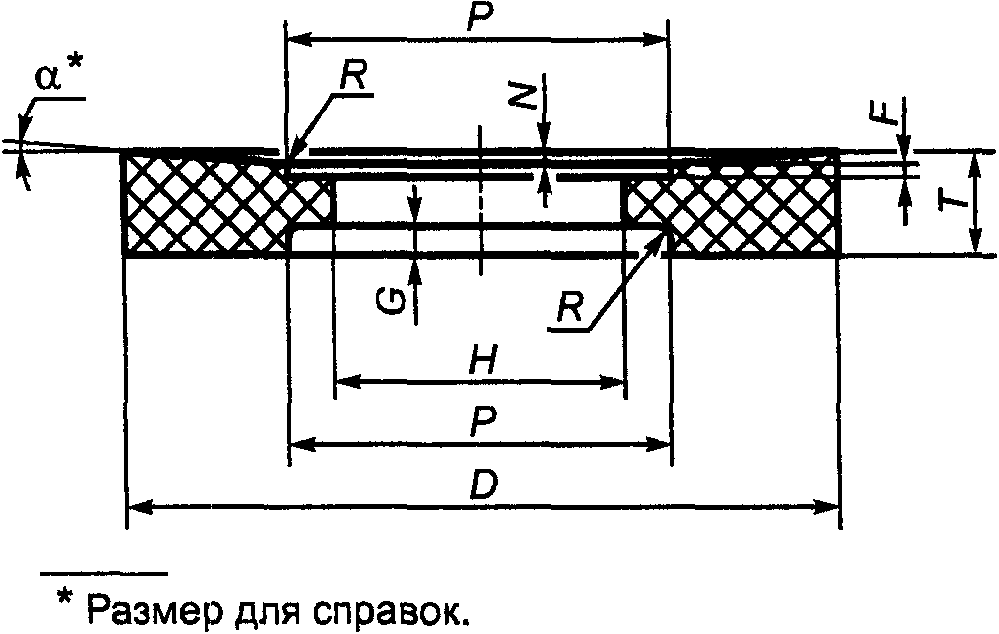
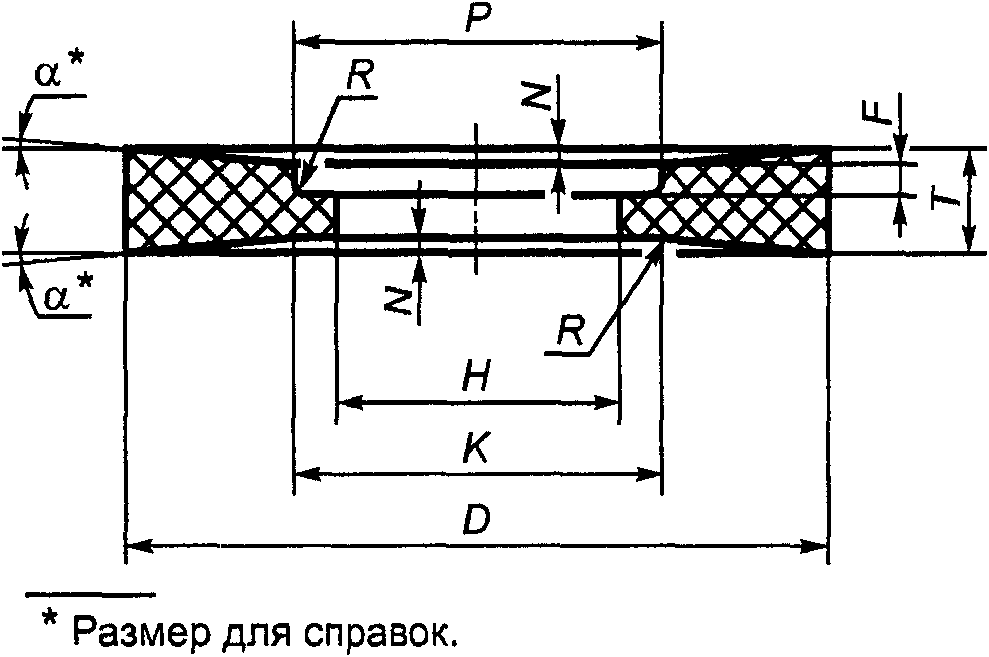
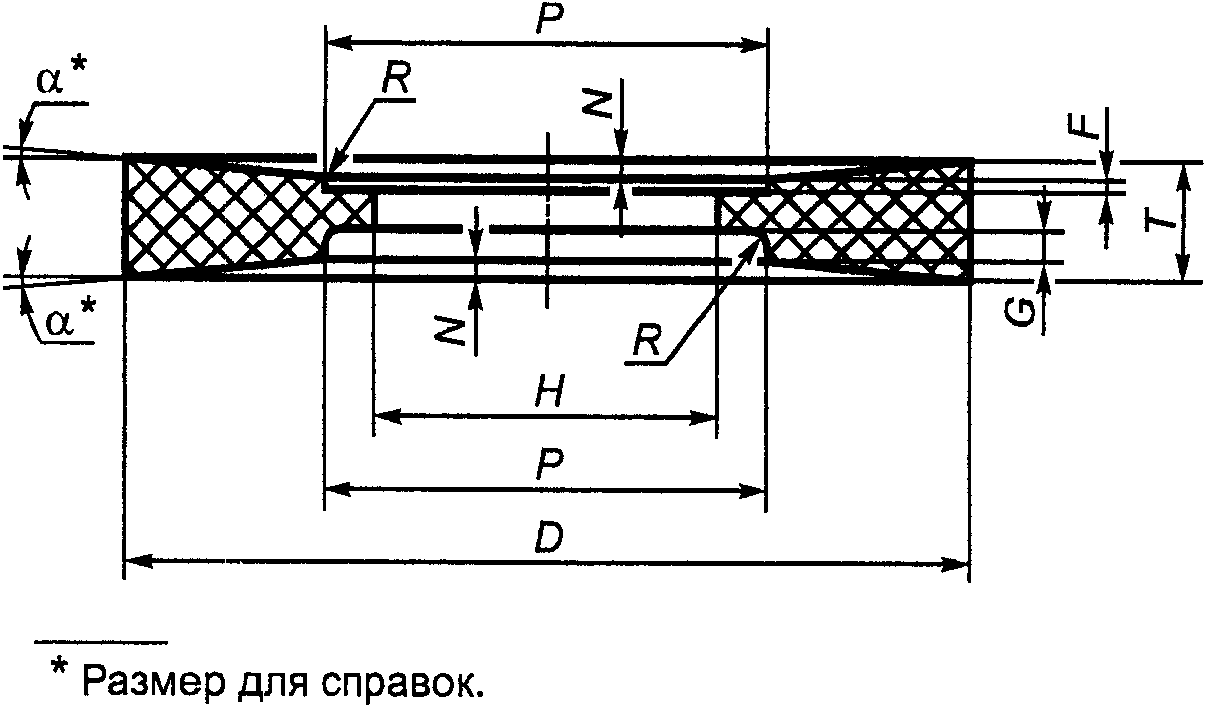
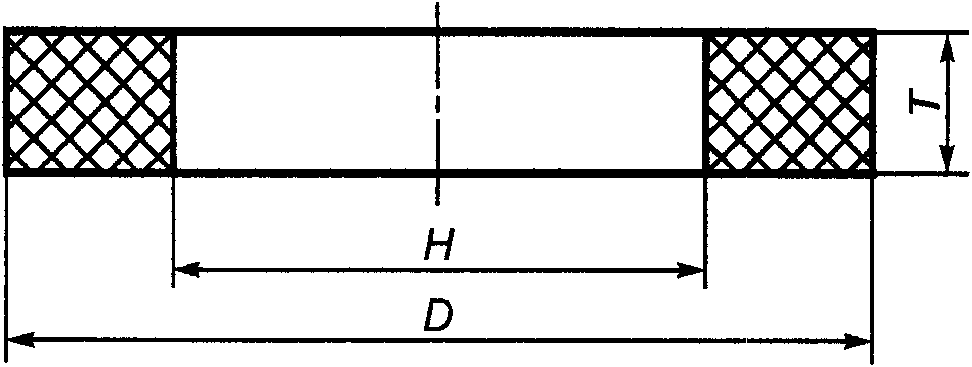
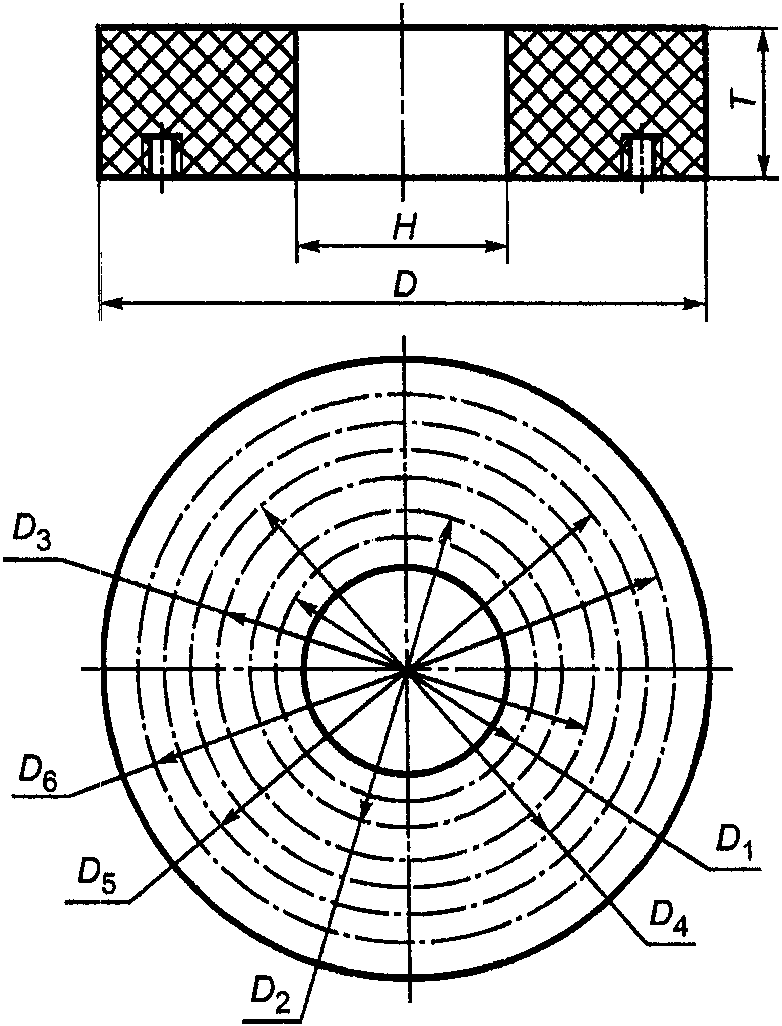
4.1 Круги следует изготовлять следующих типов:
4 — с двусторонним коническим профилем;
10 — с двусторонней выточкой и ступицей;
23 — с выборкой и выточкой на одной стороне;
24 — с выборкой и выточкой на одной стороне и с выточкой на другой стороне;
25 — с выборкой и выточкой на одной стороне и выборкой на другой стороне;
26 — с выборкой и выточкой на обеих сторонах;
35 — торцовый прямого профиля;
36 — прямого профиля с запрессованными крепежными элементами;
37 — кольцевой с запрессованными крепежными элементами;
38 — с односторонней ступицей;
4.2 Размеры кругов должны соответствовать указанным на рисунках 1 - 23 и в таблицах 1 - 20.
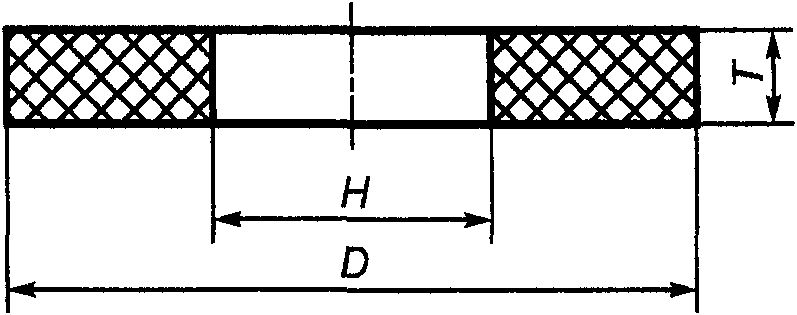
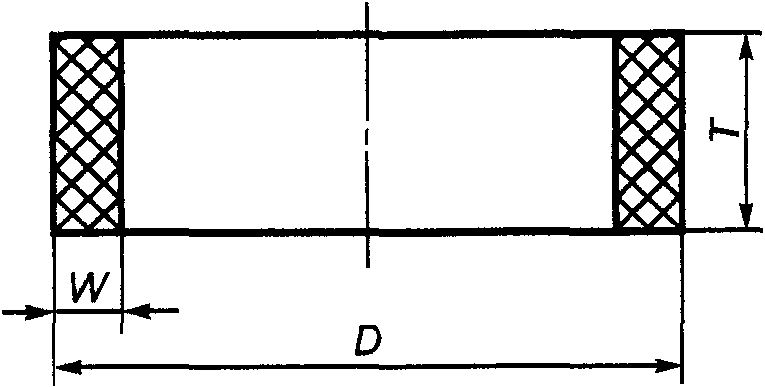
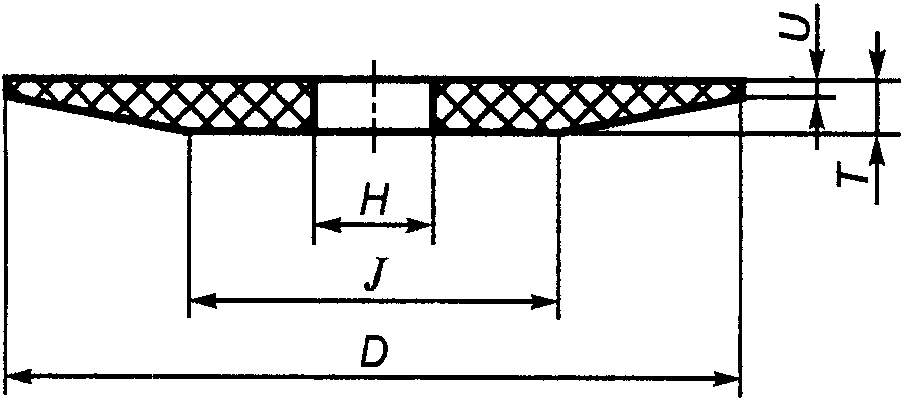
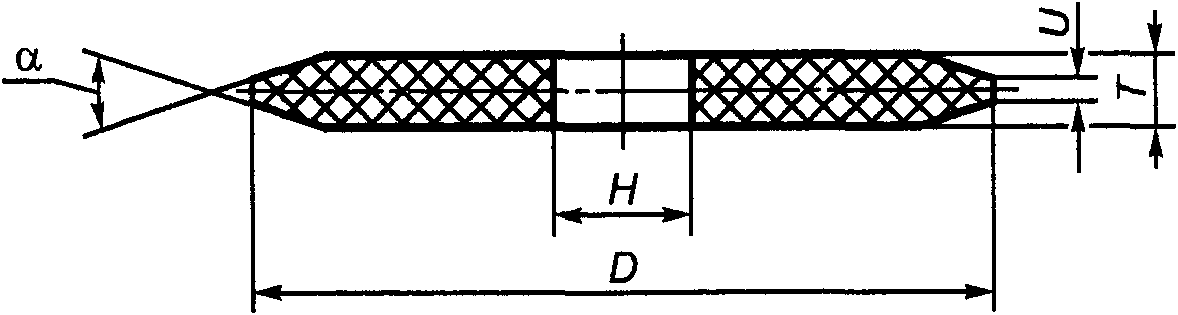
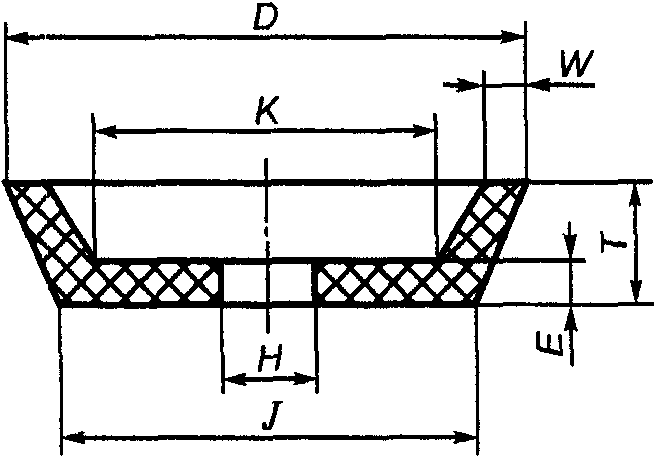
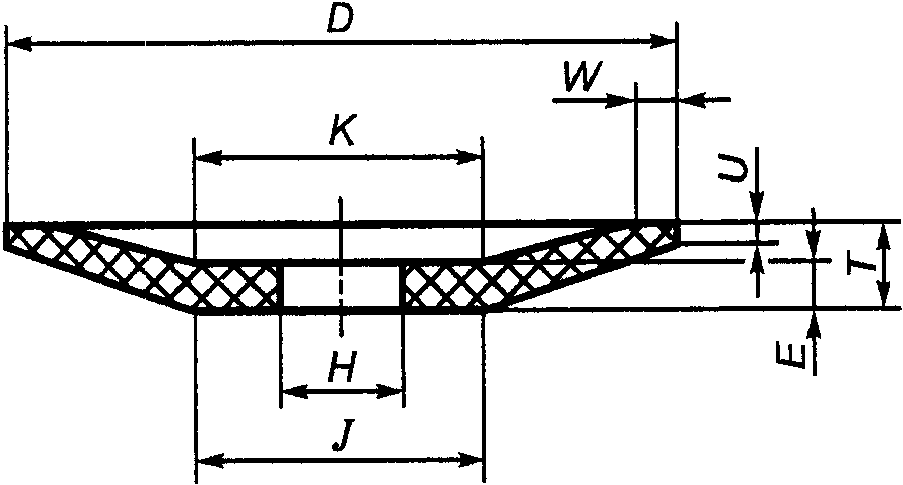
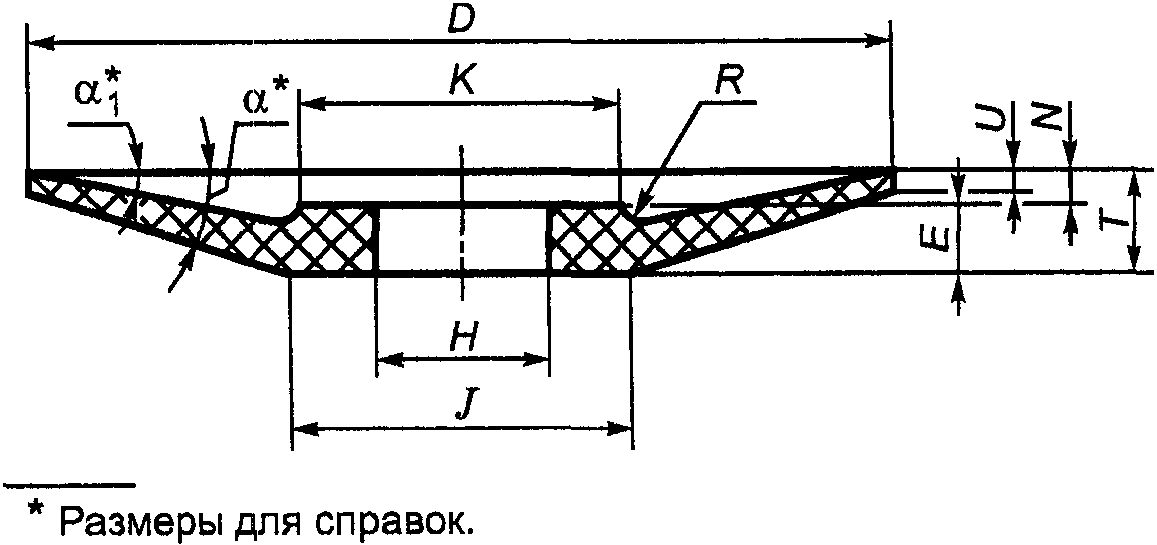
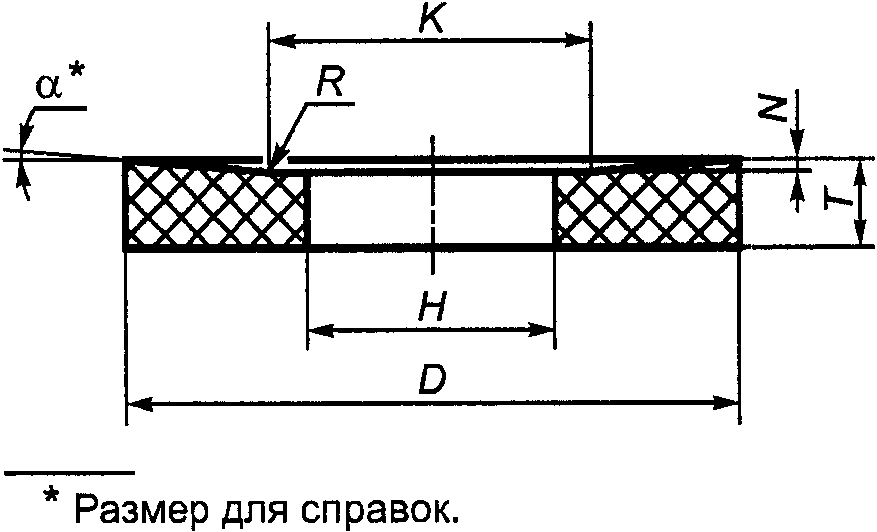
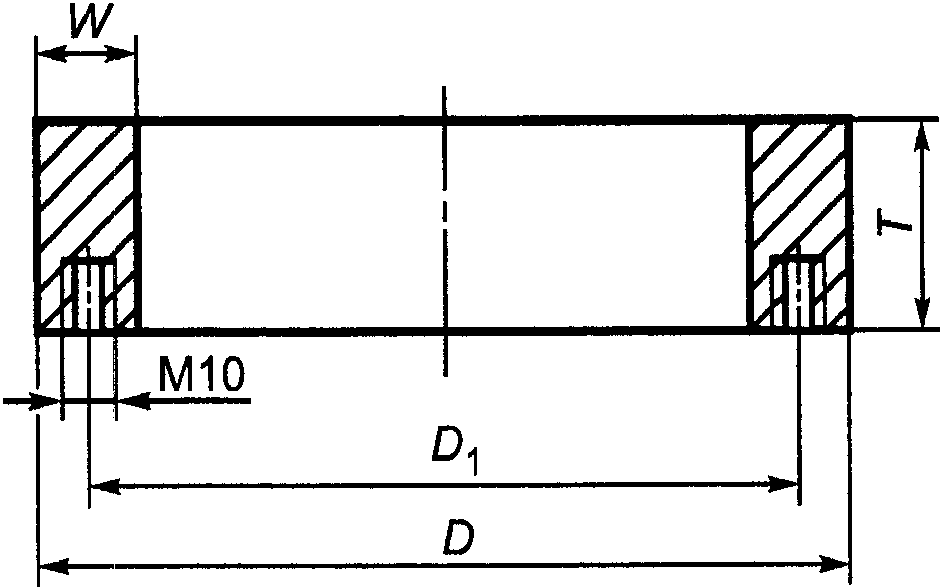
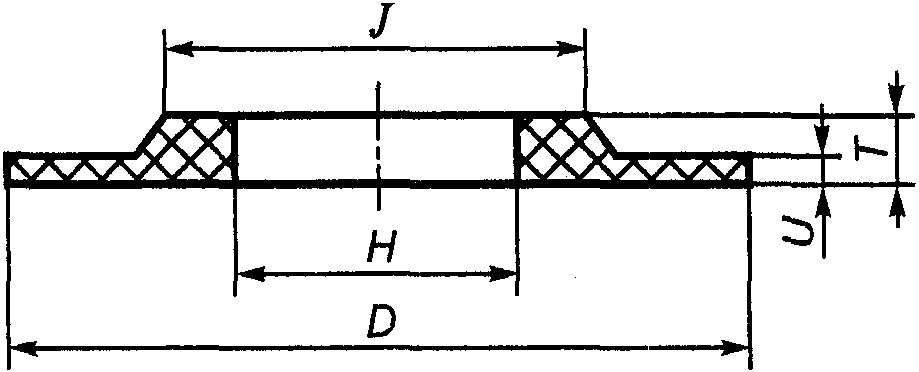
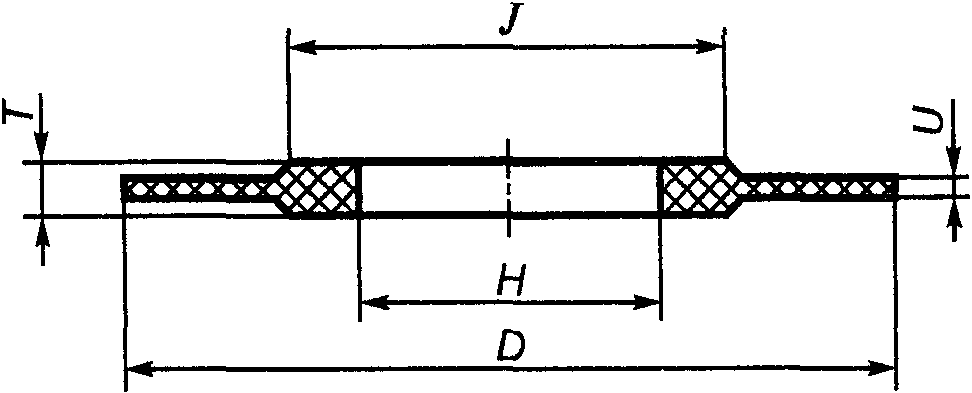
4.3 В условных обозначениях кругов типов 2 и 37 указывают размеры D x T x W; кругов остальных типов — D x T x H.
Пример условного обозначения круга типа 2 наружным диаметром D = 300 мм, высотой T = 80 мм, шириной рабочей части W = 48 мм, из нормального электрокорунда марки 14A, зернистостью F54, твердостью L, номером структуры 7, на керамической связке V, с предельной рабочей скоростью 35 м/с:
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст)
Круг 2 300 x 80 x 48 14A F54 L 7 V 35 м/с ГОСТ Р 52781-2007.
(в ред. Изменения № 1, утв. Приказом
Росстандарта от 14.10.2025 № 1204-ст)
Пример условного обозначения круга типа 1 наружным диаметром D = 300 мм, высотой T = 20 мм, диаметром посадочного отверстия H = 76,2 мм, из белого электрокорунда марки 25A, зернистостью F60, твердостью K, номером структуры 6, на керамической связке V, с предельной рабочей скоростью 40 м/с:
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст)
Круг 1 300 x 20 x 76,2 25A F60 K 6 V 40 м/с ГОСТ Р 52781-2007.
(в ред. Изменения № 1, утв. Приказом
Росстандарта от 14.10.2025 № 1204-ст)
5.1 Круги следует изготовлять в соответствии с требованиями настоящего стандарта, по рабочим чертежам, утвержденным в установленном порядке.
5.2 Круги могут быть изготовлены из электрокорундовых (A), в том числе из циркониевого электрокорунда (Z), а также карбидкремниевых (C) абразивных материалов.
5.3 Круги следует изготовлять зернистостями F36 — F220 по ГОСТ Р 52381 и M63 — M10 по ГОСТ 3647.
5.4 Точность изготовления кругов должна соответствовать нормам, указанным в таблице 21.
| Размер | Пред. откл. |
| Наружный диаметр D: | |
| до 8 включ. | +/- 0,5 +/- 0,3 <*> |
| св. 8 до 20 включ. | +/- 0,8 +/- 0,5 <*> |
| св. 20 до 50 включ. | +/- 1,2 +/- 0,8 <*> |
| св. 50 до 125 включ. | +/- 2,0 +/- 1,2 <*> |
| св. 125 до 300 включ. | +/- 3,2 +/- 2,0 <*> |
| св. 300 до 762 включ. | +/- 5,0 +/- 3,2 <*> |
| св. 762 | +/- 8,0 +/- 5,0 <*> |
| Высота T; U: | |
| до 1,6 включ. | +/- 0,2 |
| св. 1,6 до 5,0 включ. | +/- 0,4 |
| св. 5,0 до 16 включ. | +/- 0,8 |
| св. 16 до 50 включ. | +/- 1,5 |
| св. 50 до 160 включ. | +/- 2,0 |
| св. 160 | +/- 3,5 |
| Диаметр посадочного отверстия H (кроме кругов типа 36): | |
| до 50,8 включ. | + 0,16 |
| св. 50,8 до 80 включ. | + 0,19 |
| св. 80 до 180 включ. | + 0,25 |
| св. 180 до 250 включ. | + 0,29 |
| св. 250 до 315 включ. | + 0,32 |
| св. 315 до 400 включ. | + 0,36 |
| св. 400 до 508 включ. | + 0,40 |
| св. 508 | + 0,44 |
| Диаметр центрального отверстия кругов типа 36: | |
| до 120 включ. | +/- 1,5 |
| св. 120 до 260 включ. | +/- 2,0 |
| св. 260 | +/- 3,2 |
| Диаметр выточки P: | |
| до 8 включ. | + 0,8 |
| св. 8 до 20 включ. | + 1,2 |
| св. 20 до 50 включ. | + 2,0 |
| св. 50 до 125 включ. | + 3,2 |
| св. 125 до 315 включ. | + 5,0 |
| св. 315 | + 8,0 |
| Высота выточки F; G: | |
| до 5 включ. | + 0,8 |
| св. 5 до 16 включ. | + 1,6 |
| св. 16 до 50 включ. | + 2,4 |
| св. 50 | + 3,2 |
| Ширина W (кроме кругов типов 2, 37): | |
| до 6 включ. | +/- 0,5 |
| св. 6 до 20 включ. | +/- 0,8 |
| св. 20 до 32 включ. | +/- 1,2 |
| св. 32 | +/- 1,6 |
| Ширина W кругов типов 2, 37: | |
| до 25 включ. | +/- 1,5 |
| св. 25 до 50 включ. | +/- 2,0 |
| св. 50 | +/- 2,4 |
| Толщина E: | |
| до 6 включ. | + 0,8 |
| св. 6 до 20 включ. | + 1,2 |
| св. 20 до 32 включ. | + 1,8 |
| св. 32 | + 2,4 |
| <*> Для бесцентрового шлифования, резьбошлифования, зубошлифования, шлицешлифования, шарошлифования, профильного шлифования, шлифования коленчатых валов, врезного шлифования. | |
5.5 Наружный диаметр D круга, работающего в комплекте, не должен иметь отклонение более чем 1 мм в пределах одного комплекта.
5.6 Допуск радиального и торцового биения кругов не должен превышать значений, указанных в таблице 22.
| D | Допуск | |
| радиального биения | торцового биения | |
| До 8 включ. | 0,3 | - |
| Св. 8 до 20 включ. | 0,3 | 0,2 |
| Св. 20 до 50 включ. | 0,3 | 0,2 |
| Св. 50 до 125 включ. | 0,4 | 0,2 |
| Св. 125 до 300 включ. | 0,5 0,4 <*> | 0,3 0,2 <*> |
| Св. 300 до 762 включ. | 0,6 0,5 <*> | 0,3 0,2 <*> |
| Св. 762 | 0,8 0,6 <*> | 0,4 0,3 <*> |
| <*> Для бесцентрового шлифования, резьбошлифования, зубошлифования, шлицешлифования, шарошлифования, профильного шлифования, шлифования коленчатых валов, врезного шлифования. | ||
5.7 Значения допустимых неуравновешенных масс кругов — по ГОСТ Р 58583-2019 (раздел 4).
(п. 5.7 в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст)
Таблица 23 исключена с 01.07.2026. - Изменение № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст.
5.8 Круги изготовляют твердостями от F до Z по ГОСТ Р 52587 и звуковыми индексами от 19 до 75 по ГОСТ Р 52710.
5.9 Внешний вид кругов
- трещины, повреждения кромок, раковины;
- инородные включения размерами более 1 мм в количестве более 4 на участке 100 см2.
5.10 Допускается изготовлять круги типов 6, 11 с максимальным радиусом закругления внутренних торцовой и боковой поверхностей, равным 5 мм, и максимальной фаской на наружной боковой поверхности кругов типа 11, равной 2 мм.
5.11 Требования надежности
Коэффициенты шлифования кругов и параметры шероховатости обработанной поверхности указаны в приложении А.
5.12 Маркировка
5.12.1 Маркировка кругов — в соответствии с требованиями ГОСТ Р 52588.
5.12.2 Место нанесения маркировки
- на этикетку круга диаметрами от 50 до 250 мм в соответствии с перечислениями a, b, c, e, f, g, h, k, l, m, n по ГОСТ Р 52588-2011 (пункт 7.6.2).
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст)
- на торцовую поверхность круга диаметрами более 250 мм в соответствии с перечислениями a, c, d, g, k, l, m, n по ГОСТ Р 52588-2011 (пункт 7.6.2).
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст)
- на групповую потребительскую тару с кругами диаметрами менее 50 мм в соответствии с перечислениями a — m по ГОСТ Р 52588-2011 (пункт 7.6.2).
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст)
1 Не маркируют тип круга, букву F в обозначении зернистости.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст)
2 Допускается наносить маркировку на этикетку кругов диаметрами более 250 мм.
3 Номер партии, дату выпуска допускается наносить на обратной стороне круга.
4 Дату выпуска кругов на керамической связке диаметрами более 250 мм допускается не наносить.
5 Маркировку кругов типов 2, 6, 11, 12, 14, 37 и на кругах диаметрами от 50 до 200 мм допускается наносить на периферии круга.
5.12.3 Транспортная маркировка — по ГОСТ 14192.
5.13 Упаковка
5.13.1 Круги высотой до 40 мм упаковывают в групповую потребительскую тару. В качестве групповой потребительской тары используют коробки, пакеты или другие виды тары, предохраняющие круги от повреждений.
В групповую потребительскую тару упаковывают круги одного размера, одной характеристики и одной партии.
5.13.2 Каждый круг высотой не менее 40 мм упаковывают в индивидуальную потребительскую тару. В качестве индивидуальной потребительской тары используют коробки или другие виды тары, предохраняющие круги от повреждений.
5.13.3 На групповую или индивидуальную потребительскую тару наклеивают этикетку со сведениями по ГОСТ Р 52588. На этикетке групповой потребительской тары дополнительно указывают количество упакованных кругов.
5.13.4 Круги в индивидуальной или в групповой потребительской таре плотно укладывают в транспортную тару. При укладке в транспортную тару должны быть приняты меры, предохраняющие круги от атмосферных осадков, а также исключающие их перемещение и повреждение.
В качестве транспортной тары используют деревянные ящики, поддоны (европоддоны) или специальные поддоны.
Примечание — Допускается упаковывание кругов диаметрами более 350 мм без индивидуальной потребительской тары в транспортную тару.
5.13.5 Масса брутто транспортной тары с кругами не должна превышать 60 кг (за исключением случаев, когда собственная масса одного круга равна или превышает 60 кг).
Примечание — Масса брутто транспортной тары, поддона с кругами при загрузке и выгрузке электропогрузчиком (транспортной тележкой-подъемником) не должна превышать 1 т.
6.1 Механическая прочность круга должна обеспечивать его работу с предельными рабочими скоростями v_{s} , указанными в таблице 24.
7.1 Для контроля соответствия кругов требованиям настоящего стандарта предприятие-изготовитель проводит приемочный контроль по ГОСТ 15.309.
7.2 Объем выборки при приемочном контроле должен составлять:
100% — по 5.9, 5.12.2; 10% от партии, но не менее 5 шт. — по 4.2, 5.4 - 5.6, 5.8; 5% от партии, но не менее 5 шт. — по 5.7. Объем выборки при приемочном контроле раздела 6 - по ГОСТ Р 52588.
8.1 Контроль размеров кругов проводят с применением универсальных или специальных мер и средств измерений.
8.2 Размеры для справок, радиусы закругления R определены оснасткой и не контролируют.
8.3 Контроль по 5.9, 5.12.2 проводят визуально.
8.4 Контроль твердости — по ГОСТ Р 52587, ГОСТ Р 52710.
8.5 Контроль неуравновешенной массы кругов — по ГОСТ Р 58583-2019 (подраздел 5.2).
Примечание — Контроль неуравновешенной массы кругов с D <= 250 мм и типов 2, 6, 11, 35, 36, 37 допускается не проводить.
(п. 8.5 в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст)
8.6 Контроль радиального и торцового биений проводят по техническому документу, утвержденному в установленном порядке, с помощью индикатора часового типа по ГОСТ 577 с ценой деления 0,01 мм.
8.7 Испытания на механическую прочность — по ГОСТ Р 52588, ГОСТ 30513.
Примечание — Технология изготовления кругов типов 2, 35, 36, 37 обеспечивает их безопасную эксплуатацию при предельной рабочей скорости до 40 м/с включительно. Круги указанных типов с предельной рабочей скоростью свыше 40 м/с подлежат испытанию на механическую прочность.
(примечание в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст)
8.8 Коэффициент шлифования K вычисляют по формуле
где Q_{m} — объем снятого металла, мм3;
Q_{a} — объем изношенной части круга (с учетом расхода круга на правку).
9 Транспортирование и хранение
Транспортирование и хранение — по ГОСТ 27595.
Изготовитель должен гарантировать соответствие кругов требованиям настоящего стандарта при соблюдении условий эксплуатации, транспортирования и хранения.
КОЭФФИЦИЕНТЫ ШЛИФОВАНИЯ КРУГОВ И ПАРАМЕТРЫ ШЕРОХОВАТОСТИ ОБРАБОТАННОЙ ПОВЕРХНОСТИ
| Вид шлифования | Характеристика круга | Обрабатываемый материал | Режим шлифования | Коэффициент шлифования, не менее | Параметр шероховатости обработанной поверхности Ra мкм, не более | |||
| Рабочая скорость круга v, м/с | Глубина резания, мм | Скорость касательной (осевой) подачи [скорость заготовки], м/мин | Скорость радиальной подачи, мм/мин | |||||
| Круглое наружное врезное | 1; 5; 7; 23; 26 200 — 500 x 32 — 63 25A F46 — F60 I — № 6 — 8 V | Сталь 45 ГОСТ 1050 45...50 HRC | 50 | - | [50 — 60] | 0,8 — 1,5 | 2,5 | 1,25 |
| Бесцентровое | 1 300; 350 x 250 64C F90 — F120 I — № 6 — 8 V | Сталь 18ХГТ ГОСТ 4543 57...63 HRC | 35 | 0,05 — 0,10 | (1,5 — 3,0) | - | 2,4 | 0,63 |
| Внутреннее врезное | 1; 5; 7 32 — 63 x 10 — 50 24AF60 — F90 N — O 5 — 8 V | Сталь ШХ15 ГОСТ 801 61...64 HRC | - | [40 — 50] | 0,3 — 0,5 | 7,0 | 1,25 | |
| Плоское | 1; 5; 7 250 — 600 x 32 — 50 24AF46 — F60 K — M 6 V | Сталь 45 ГОСТ 1050 45...50 HRC | 0,02 — 0,05 | 5 — 10 | - | 3,8 | ||
Примечание — Контроль коэффициентов шлифования и параметров шероховатости обработанной поверхности проводят не менее чем на пяти кругах, не реже одного раза в два года.
| УДК 621.922.02:006.354 | |
| ОКС 25.100.70 | |
| Ключевые слова: шлифовальные круги, керамическая связка, бакелитовая связка, вулканитовая связка, зернистость, твердость, механическая прочность (в ред. Изменения № 1, утв. Приказом Росстандарта от 14.10.2025 № 1204-ст) | |