ГОСТ Р ИСО 15614-8-2026. Национальный стандарт Российской Федерации. Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 8. Сварка труб с трубной доской
(утв. и введен в действие Приказом Росстандарта от 10.02.2026 № 111-ст)
Примечание
Документ введен в действие с 01.05.2026.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 10 февраля 2026 г. № 111-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ И АТТЕСТАЦИЯ
ПРОЦЕДУР СВАРКИ МЕТАЛЛИЧЕСКИХ МАТЕРИАЛОВ
Specification and qualification of welding procedures
for metallic materials. Welding procedure test.
Part 8. Welding of tubes to tube-plate joins
1 мая 2026 года
Предисловие
1 ПОДГОТОВЛЕН Техническим комитетом по стандартизации ТК 322 «Атомная техника», Негосударственным образовательным учреждением дополнительного профессионального образования «Научно-учебный центр „Контроль и диагностика“ („НУЦ „Контроль и диагностика“) на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 322 «Атомная техника»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 10 февраля 2026 г. № 111-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 15614-8:2016 «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедур сварки. Часть 8. Сварка труб с трубной доской» (ISO 15614-8:2016 «Specification and qualification of welding procedures for metallic materials — Welding procedure test — Part 8: Welding of tubes to tube-plate joins», IDT).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные и межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА.
Дополнительные сноски в тексте стандарта, выделенные курсивом, приведены для пояснения текста оригинала
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Все новые аттестации процедур сварки выполняются в соответствии с настоящим стандартом с даты его опубликования. Однако настоящий стандарт не отменяет предыдущие аттестации процедуры сварки, проведенные в соответствии с прежними национальными стандартами или техническими требованиями, или предыдущими выпусками серии стандартов ГОСТ Р ИСО 15614.
Серия стандартов ИСО 15614 состоит из следующих частей под общим наименованием «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки»:
- часть 1. Дуговая и газовая сварка сталей и дуговая сварка никеля и никелевых сплавов;
- часть 2. Дуговая сварка алюминия и алюминиевых сплавов;
- часть 3. Сварка нелегированного и низколегированного чугуна плавлением;
- часть 4. Финишная сварка отливок из алюминиевых сплавов;
- часть 5. Дуговая сварка титана, циркония и их сплавов;
- часть 6. Дуговая сварка меди и ее сплавов;
- часть 8. Сварка труб с трубной доской;
- часть 9. Подводная гипербарическая мокрая сварка;
- часть 10. Гипербарическая сухая сварка;
- часть 11. Электронно-лучевая и лазерная сварка;
- часть 12. Точечная, шовная и рельефная сварка;
- часть 13. Контактная стыковая сварка сопротивлением и оплавлением;
- часть 14. Лазерно-дуговая гибридная сварка сталей, никеля и никелевых сплавов.
1 Область применения
Настоящий стандарт устанавливает порядок аттестации процедуры дуговой сварки соединений труб с трубной доской, выполненных из металлических материалов ручным, частично механизированным, полностью механизированным или автоматическим способами. <1>
<1> Положения настоящего стандарта применяются в отношении продукции (товаров, работ, услуг), для которой устанавливаются требования безопасности в области использования атомной энергии, а также в отношении процессов и иных объектов стандартизации, связанных с такой продукцией в части, не противоречащей законодательству в области использования атомной энергии.
Стандарт является частью серии стандартов ИСО 15614. Описание этой серии указано в ИСО 15607, приложение A.
Аттестация путем проверки процедуры сварки труб с трубной доской может применяться ко всем соединениям труб с трубной доской, как для полностью нагруженных, так и для не нагружаемых, выполненных с целью герметизации, в соответствии с требованиями применяемых стандартов.
Настоящий стандарт применяется к сварным соединениям труб с трубной доской из металлических материалов, выполненных с применением сварки плавлением, конструкция которых содержит конструктивный зазор между трубой и трубной доской на некотором протяжении толщины трубной доски.
Настоящий стандарт не распространяется на трубные решетки, соединенные со сварными трубами через кованый штуцер (с приваркой снаружи/изнутри отверстий).
Для сварки соединений труб с трубной доской с механической развальцовкой, работающих под нагрузкой, необходимо определить процедуру испытания сварки.
Настоящий стандарт может использоваться для других применений и/или требований, если об этом указано в технических требованиях.
Ремонт сваркой должен учитываться при проверке процедуры сварки.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 3452-1, Non-destructive testing — Penetrant testing — Part 1: General principles (Контроль неразрушающий. Проникающий контроль. Часть 1. Основные требования)
ISO 4063, Welding and allied processes — Nomenclature of processes and reference numbers (Сварка и родственные процессы. Перечень и условные обозначения процессов)
ISO 6520-1, Welding and allied processes — Classification of geometric imperfections in metallic materials — Part 1: Fusion welding (Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением)
ISO 9015-1, Destructive tests on welds in metallic materials — Hardness testing — Part 1: Hardness test on arc welded joints (Испытания разрушающих сварных швов металлических материалов. Определение твердости. Часть 1. Определение твердости соединений, полученных методом дуговой сварки)
ISO 9606-1, Qualification testing of welders — Fusion welding — Part 1: Steels (Аттестационные испытания сварщиков. Сварка плавлением. Часть 1. Стали)
ISO 9606-2, Qualification test of welders — Fusion welding — Part 2: Aluminium and aluminium alloys (Аттестационные испытания сварщиков. Сварка плавлением. Часть 2. Алюминий и алюминиевые сплавы)
ISO 9606-3, Approval testing of welders — Fusion welding — Part 3: Copper and copper alloys (Аттестационные испытания сварщиков. Сварка плавлением. Часть 3. Медь и медные сплавы)
ISO 9606-4, Approval testing of welders — Fusion welding — Part 4: Nickel and nickel alloys (Аттестационные испытания сварщиков. Сварка плавлением. Часть 4. Никель и никелевые сплавы)
ISO 9606-5, Approval testing of welders — Fusion welding — Part 5: Titanium and titanium alloys, zirconium and zirconium alloys (Квалификационные испытания сварщиков. Сварка плавлением. Часть 5. Титан и титановые сплавы, цирконий и циркониевые сплавы)
ISO 9692-1, Welding and allied processes — Types of joint preparation — Part 1: Manual metal arc welding, gas-shielded metal arc welding, gas welding, TIG welding and beam welding of steels (Сварка и родственные процессы. Типы подготовки соединений. Часть 1. Ручная дуговая сварка плавящимся электродом, дуговая сварка плавящимся электродом в защитном газе, газовая сварка, дуговая сварка вольфрамовым электродом в инертном газе и лучевая сварка сталей)
ISO 14175, Welding consumables — Gases and gas mixtures for fusion welding and allied processes (Материалы сварочные. Газы и газовые смеси для сварки плавлением и родственных процессов)
ISO 14732, Welding personnel — Qualification testing of welding operators and weld setters for mechanized and automatic welding of metallic materials (Персонал, выполняющий сварку. Аттестационные испытания сварщиков-операторов и наладчиков для полностью механизированной и автоматической сварки металлических материалов)
ISO 15607:2003 <1>, Specification and qualification of welding procedures for metallic materials — General rules (Спецификация и квалификация процедур сварки металлических материалов. Общие правила)
<1> Заменен на ISO 15607:2019. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 15609-1, Specification and qualification of welding procedures for metallic materials — Welding procedure specification — Part 1: Arc welding (Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка)
ISO 15614-1, Specification and qualification of welding procedures for metallic materials — Welding procedure test — Part 1: Arc and gas welding of steels and arc welding of nickel and nickel alloys (Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 1. Дуговая и газовая сварка сталей и дуговая сварка никеля и никелевых сплавов)
ISO 17636-1, Non-destructive testing of welds — Radiographic testing — Part 1: X- and gamma-ray techniques with film (Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 1. Способы рентгено- и гаммаграфического контроля с применением пленки)
ISO 17637, Non-destructive testing of welds — Visual testing of fusion-welded joints (Неразрушающий контроль сварных соединений. Визуальный контроль соединений, выполненных сваркой плавлением)
ISO 17639, Destructive tests on welds in metallic materials — Macroscopic and microscopic examination of welds (Испытания разрушающие сварных швов металлических материалов. Макроскопическое и микроскопическое исследования сварных швов)
ISO/TR 15608 <2>, Welding — Guidelines for a metallic materials grouping system (Сварка. Руководящие указания по системе группирования металлических материалов)
<2> Заменен на ISO 15608:2025. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
3 Термины и определения
В настоящем стандарте применены термины и определения по ИСО 15607.
4 Обозначения и сокращения
a — толщина углового сварного шва, мм (в данном случае минимальное расстояние между корневой точкой и поверхностью сварного шва);
g — зазор между трубой и трубной доской, мм;
h — высота или ширина дефекта, мм;
sp — начальная точка выполнения корневого валика;
t1 — толщина плакирующего слоя (наплавки), мм;
t2 — толщина трубной доски, мм;
Пример отображения условных обозначений приведен на рисунке 1.
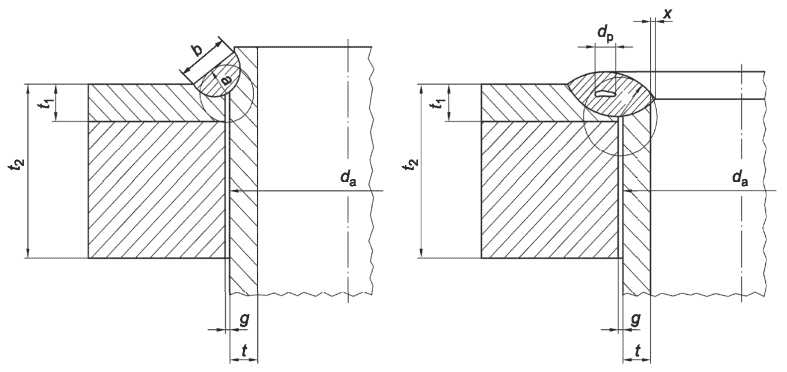
Рисунок 1 — Пример отображения условных обозначений
5 Предварительные технические требования к процедуре сварки (pWPS)
5.1 Общие положения
Проверка при аттестации процедуры сварки труб с трубной доской должна основываться на pWPS в соответствии с ИСО 15609-1. В pWPS должны быть указаны соответствующие параметры, перечисленные в 5.2 и 5.3.
5.2 Параметры для всех процессов сварки
Для всех процессов сварки необходимо записать сведения, касающиеся следующих параметров:
a) процесс сварки или процессы, если для выполнения полного соединения используется более одного способа сварки;
b) технические условия на трубную доску и толщину трубной доски, а также данные о любом плакирующем слое и его толщине;
c) технические условия на трубу, толщина и наружный диаметр трубы;
d) тип шага (квадратный или треугольный) и расстояние между трубами;
e) геометрические параметры соединения, фактическое отверстие, диаметр и допуски на сборку (эскиз);
f) очистка и обезжиривание (продолжительность по времени между операциями изготовления и способы проведения);
g) способ и положение фиксации при сборке, и развальцовка (перед сваркой);
h) положение трубной доски и пространственное положение при сварке;
i) тип и/или торговая марка сварочных присадочных материалов;
j) размер (диаметр) и скорость подачи проволоки или расход по длине проволоки на выполнение валика;
k) предварительный подогрев и межслойная температура, включая метод контроля;
l) скорость сварки, при необходимости;
m) количество и последовательность наложения валиков, точки начала проходов и размеры сварного шва (эскиз);
o) термообработка после сварки, включая метод контроля;
p) если необходимо, рекомендации по соответствующей температуре, времени прокалки и сушки сварочных присадочных материалов;
q) возможные особые параметры, включая контроль соблюдения требований по погонной энергии, возможное влияние охлаждения.
5.3 Параметры специальных процессов сварки
Подробная информация, касающаяся следующих параметров нижеприведенных процессов сварки [a) - d)], должна быть задокументирована для этих специальных процессов в дополнение к параметрам, приведенным в 5.2. Номера процессов сварки соответствуют ИСО 4063.
a) Сварка ручная дуговая плавящимся электродом (сварка дуговая плавящимся покрытым электродом) (111):
b) Сварка MIG, сварка MAG проволокой сплошного сечения или порошковой проволокой в инертном или активном газе (114), (131), (132), (133), (135), (136), (138):
- изготовитель источника питания, вид (аналоговый, цифровой, с электронным регулированием);
- обозначение защитного газа в соответствии с ИСО 14175 и расход;
- напряжение на дуге;
- размер/диаметр сопла;
- скорость подачи проволоки или ток;
- для импульсной сварки: время и частота импульса, импульсный ток и базовый ток.
c) Сварка дуговая вольфрамовым электродом в инертном газе с присадочным материалом сплошного сечения (141):
- обозначение защитного газа в соответствии с ИСО 14175 и расход;
- для импульсной сварки: время и частота импульса, импульсный ток и базовый ток;
d) Полностью механизированная или автоматическая сварка:
- все параметры, указанные в b) или c), и, при необходимости, следующие параметры: - длина дуги или напряжение дуги;
- если используется присадочный металл, скорость подачи проволоки, диаметр проволоки;
- другие предварительно заданные параметры сварки, такие как: - время предварительной продувки и время подачи газа после сварки;
- повышение и понижение силы сварочного тока;
- скорость сварки и степень перекрытия;
- в случае сварки с лицевой стороны, следующая дополнительная информация:
- <a id="p100145"></a>радиус колебания электрода;
- угол наклона электрода относительно оси трубы;
- расстояние между заготовкой и электродом.
Для всех других процессов сварки должны быть установлены параметры сварки.
6 Аттестация процедуры сварки
Аттестация процедуры сварки труб с трубной доской должна проводиться экспертом или экспертным органом в соответствии со стандартом или техническими условиями на продукцию.
7 Сварка контрольных образцов
7.1 Общие положения
Контрольные образцы должны быть изготовлены в соответствии с 7.2 и быть идентичными по геометрии соединению, которое будет использоваться в производстве, или иметь аналогичную геометрию, соответствующую требованиям pWPS. Сварщики должны быть аттестованы в соответствии с требованиями ИСО 9606-1, ИСО 9606-2, ИСО 9606-3, ИСО 9606-4 или ИСО 9606-5. Для операторов сварки и наладчиков полностью механизированной и автоматической сварки аттестация может проводиться во время испытаний в соответствии с ИСО 14732.
7.2 Тип контрольного образца
7.2.1 Подготовка и конструкция соединения
См. ЕН 1708-1 [1] для примеров подготовки соединений на основе ИСО 9692-1 и конструкции швов.
7.2.2 Треугольная схема расположения труб
При сварке труб по треугольной схеме их расположения необходимо приварить не менее 10 концов труб с наружным диаметром менее 40 мм (< 40 мм) или не менее семи труб (область A) с наружным диаметром, больше или равным 40 мм (>= 40 мм), как показано на рисунке 2.
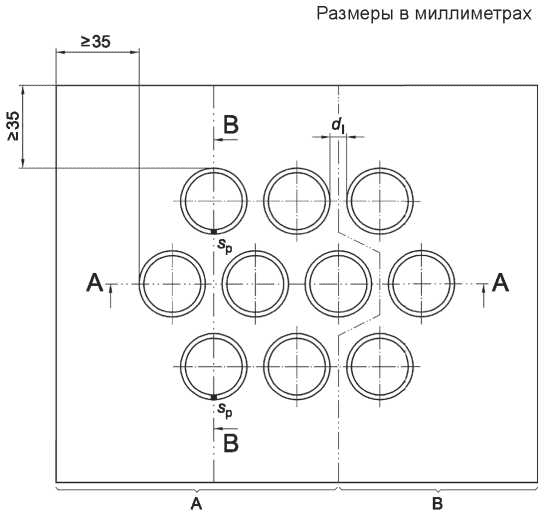
Сечения A — A/B — B образца для испытаний (примеры расположения линий реза)
Рисунок 2 — Контрольный образец при треугольной схеме расположения труб
7.2.3 Квадратная схема расположения труб
При сварке труб при квадратной схеме их расположения необходимо приварить не менее 12 концов труб с наружным диаметром менее 40 мм (< 40 мм) или не менее девяти концов труб (область A) с наружным диаметром больше или равным 40 мм (>= 40 мм), как показано на рисунке 3.
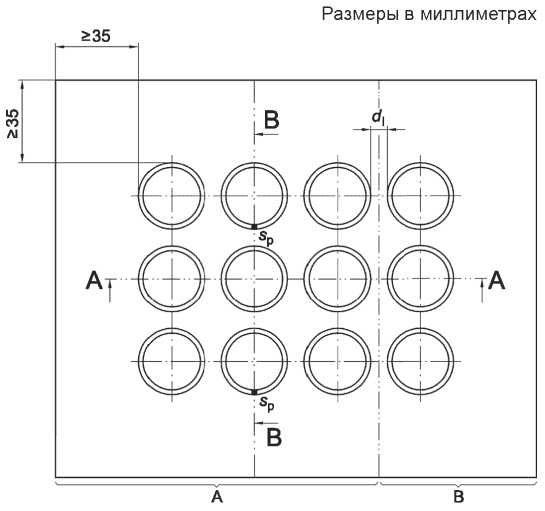
Сечения A — A/B — B образца для испытаний (примеры расположения линий реза)
Рисунок 3 — Контрольный образец при квадратной схеме расположения труб
8 Контроль и испытания
8.1 Технические характеристики
8.1.1 Общая информация
В целях аттестации процедуры сварки один и тот же контрольный образец, предоставленный для проверки процедуры сварки, должен соответствовать требованиям 8.1.2 - 8.1.6 и, если установлены требования к испытаниям на выталкивание или вырыв, требованиям 8.1.7 (см. таблицу 1).
Контроль и испытание контрольных образцов
| Расположение трубок в трубной доске | Количество сварных швов и тип испытания | Объем испытаний |
| При треугольной схеме (см. рисунок 2) | da < 40 мм (10 концов труб) da >= 40 мм (7 концов труб) | |
| Визуальный контроль | 100% | |
| Проникающий (капиллярный) контроль | 100% | |
| Радиографический контроль | 100% | |
| Исследование макроструктуры | Шесть образцов (da < 40 мм) Пять образцов (da >= 40 мм) | |
| Испытание на твердость (ряд) b, c | Один образец в конце первой сваренной трубы | |
| Испытание на выталкивание или вырыв | Если необходимо техническими требованиями | |
| При квадратной схеме (см. рисунок 3) | da < 40 мм (12 концов труб) da >= 40 мм (9 концов труб) | |
| Визуальный контроль | 100% | |
| Проникающий (капиллярный) контроль | 100% | |
| Радиографический контроль | 100% | |
| Исследование макроструктуры | Семь образцов (da < 40 мм) Шесть образцов (da >= 40 мм) | |
| Испытание на твердость (ряд) b, c | Один образец в конце первой сваренной трубы | |
| Испытание на выталкивание или вырыв | Если необходимо техническими требованиями | |
| a Исключая те швы, которые испытывают на сопротивление сварного соединения выталкиванию или вырыву. b Не требуется для сталей подгрупп 1.1 и 7.1, групп 8, 10 и 41 — 48, за исключением разнородных соединений между подгруппой 1.1 и группой 8. c Для плакированных концов труб испытание на твердость должно также охватывать область основного материала под плакировкой. | ||
8.1.2 Визуальный контроль
После соответствующей очистки и, при необходимости, после термообработки, а также перед вырезкой образцов для испытаний контрольный образец должен пройти визуальный контроль в соответствии с ИСО 17637.
Сварные швы должны иметь равномерный контур без превышения выпуклости, отверстия трубки не должны иметь брызг и должны соответствовать таблице 2.
8.1.3 Проникающий (капиллярный) контроль
Наружные поверхности всех сварных швов должны пройти проникающий (капиллярный) контроль в соответствии с ИСО 3452-1.
8.1.4 Радиографический контроль
Все сварные швы, подлежащие испытаниям, кроме используемых для испытаний выталкиванием, проходят радиографический контроль в соответствии с ИСО 17636-1. Пример приведен на рисунке 4. В случае испытаний на выталкивание толщина трубной доски уменьшается до 5 — 12 мм.
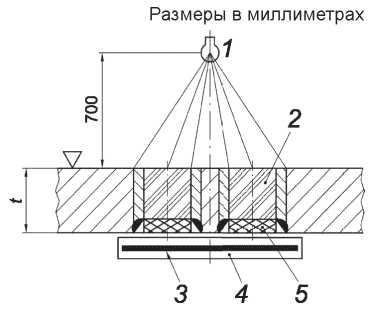
1 — источник ионизирующего излучения; 2 — компенсатор
(сталь/свинец); 3 — пленка; 4 — пленочная кассета;
5 — механизм крепления
8.1.5 Исследование макроструктуры
После выполнения визуального и других методов неразрушающего контроля контрольный образец должен быть разделен на части, как показано на рисунках 2 и 3, путем разрезания или механической обработки и открытия двух начальных точек корневых проходов. Для исследования макроструктуры образцы подготавливаются и исследуются в соответствии с ИСО 17639.
Исследование макроструктуры дополнительных сечений для оценки соответствия уровням приемки, указанным в 8.2, проводится в случае выявления дефектов по результатам радиографического контроля, кроме газовых пор.
8.1.6 Испытание на твердость
Для случаев, указанных в таблице 1, должен быть проведен ряд измерений твердости, обычно HV 10 в соответствии с ИСО 9015-1. Значение твердости регистрируется для металла сварного шва, как основного металла, так и зон термического влияния. В зависимости от конкретного случая следует записать значения твердости под плакирующим слоем.
8.1.7 Испытание на выталкивание или вырыв
Требования к испытаниям на выталкивание или вырыв должны быть определены в технических условиях.
8.2 Уровни приемки
8.2.1 Общая информация
Приведенные данные для контроля и испытаний (8.2.2 - 8.2.7) предназначены для проверки процедур сварки при аттестации процессов сварки, и как таковые, могут отличаться от тех, которые указаны для конкретного применения.
8.2.2 Визуальный контроль
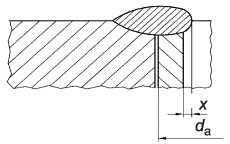
8.2.3 Проникающий (капиллярный) контроль
Любые индикаторные следы любых размеров на металле сварного шва или в зоне термического влияния не допускаются.
8.2.4 Радиографический контроль (см. таблицу 3)
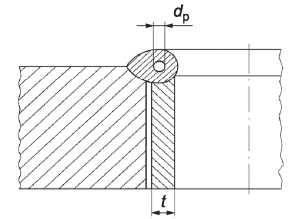
8.2.5 Исследование макроструктуры
| N | Дефект/обозначение | ИСО 6520-1 | Описание | Оценка дефектов |
| 9 - 15 | См. таблицу 3 | |||
| 16 | Толщина сварного шва | 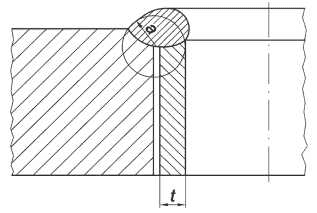 | a >= 0,9t | |
| Толщина сварного шва a равна радиусу наибольшей окружности, полностью вписанной в сварной шов, центр которой расположен в корне сварного шва | ||||
8.2.6 Значения твердости
Результаты измерений твердости должны соответствовать требованиям ИСО 15614-1.
8.2.7 Нагрузка при испытании на выталкивание или вырыв
Требования к нагрузке при испытании на выталкивание или вырыв должны быть определены в технических условиях.
8.3 Повторные испытания
Если контрольный образец не соответствует какому-либо из требований к контролю и испытаниям, указанным в 8.1, необходимо выполнить сварку и контроль/испытание еще одного образца. Если этот дополнительный контрольный образец не соответствует требованиям, процедура сварки признается не прошедшей проверку.
9 Область аттестации
9.1 Общие положения
Все условия, требуемые для аттестации процедуры сварки, указанные ниже, должны выполняться независимо друг от друга. Для изменений, выходящих за пределы указанных областей аттестации, требуется выполнить новую аттестацию процедуры сварки.
9.2 Информация для производителя
Аттестация pWPS, полученная производителем в результате проверки процедуры сварки в соответствии с настоящим стандартом, действительна при выполнении сварки в цехе или на площадке под таким же техническим контролем и контролем качества производителя.
9.3 Требования к материалу
9.3.1 Основной материал
В целях выполнения требований настоящего стандарта применяются группы материалов, перечисленные в ISO/TR 15608. Аттестация действительна только для тех групп материалов, которые используются в этой аттестационной проверке в сочетании друг с другом в соответствии с ISO/TR 15608.
9.3.2 Трубная доска и размеры трубы
Область аттестации с учетом всех геометрических особенностей соединения трубная доска и труба приведены в таблице 5.
Область аттестации с учетом геометрических особенностей
9.3.3 Схема расположения труб
Аттестация процедуры сварки с использованием определенной схемы расположения труб должна включать аттестацию для любой другой схемы при условии, что минимальное расстояние между двумя трубами dl (см. рисунки 2 и 3) не меньше того, при котором проводилась аттестация процедуры сварки.
9.4 Общие положения для всех процедур сварки
9.4.1 Процесс сварки
Аттестация действительна только для того сварочного процесса, который использовался при проведении проверки процедуры сварки. При проведении проверки процедуры сварки, использующей несколько способов сварки, аттестация действительна только для этой процедуры сварки.
9.4.2 Положение при сварке трубной доски
Аттестация действительна только для положения при сварке трубной доски, используемого при проверке процедуры сварки.
9.4.3 Тип соединения
Аттестация действительна только для типа сварных соединений, используемого при проверке процедуры сварки.
9.4.4 Присадочный материал, классификация
Область аттестации по диапазону присадочных металлов распространяется также на другие присадочные металлы:
- если они относятся к той же группе по прочностным свойствам при растяжении. Изменение типа покрытия или типа сердечника электрода требует проведения новой аттестации процедуры сварки, или
- если они имеют тот же номинальный химический состав.
9.4.5 Присадочный материал, размеры
Область аттестации распространяется на все диаметры электродов или диаметры проволоки, или на специальные расходные материалы (например, вставки), используемые при проверке процедуры сварки.
9.4.6 Род тока
Предоставляемая аттестация относится только к роду тока (переменный, постоянный, импульсный) и полярности, которые были использованы при проверке процедуры сварки.
9.4.7 Энергия дуги (погонная энергия)
Требование данного подпункта применяются в случае сварки без присадочного материала или в случаях, когда указано значение погонной энергии.
При проверке процедуры сварки используется самое нижнее значение погонной энергии либо может быть увеличено на 25% относительно значения погонной энергии контрольного образца.
9.4.8 Температура предварительного подогрева
Нижним пределом области аттестации является номинальная температура предварительного подогрева, применяемая в начале проверки процедуры сварки.
9.4.9 Межслойная температура
Верхние значение аттестации по температуре - это номинальная температура между слоями, достигнутая в процессе сварки при проверке.
9.4.10 Термообработка после сварки
Проверка процедуры сварки с термообработкой не распространяется на проверку процедуры сварки без термообработки и наоборот. Диапазон температур, используемый при проверке процедуры сварки, соответствует установленным требованиям. При необходимости скорость предварительного подогрева, скорость охлаждения и время изотермической выдержки должны быть согласованы с производственным процессом.
9.4.11 Защитный газ
Область аттестации для защитного газа ограничивается маркой газа (номинальным составом), который был применен при проверке процедуры сварки.
10 Протокол аттестации процедуры сварки (WPQR)
Протокол аттестации процедуры сварки (WPQR) представляет собой отчет о результатах оценки каждого контрольного образца, включая повторные испытания. Соответствующие пункты, перечисленные для WPS в разделе 5, должны быть включены вместе с подробной информацией о любых отклонениях характеристик в соответствии с требованиями раздела 8.
Если отклонений характеристик или неудовлетворительных результатов испытаний не обнаружено, то документ WPQR с подробным описанием процедуры сварки, содержащий результаты испытаний контрольного образца, считается аттестованным и должен быть подписан и датирован экспертом или проверяющим органом.
Форма WPQR должна использоваться для описания процедуры сварки и регистрации результатов испытаний, чтобы обеспечить единообразное представление и облегчить оценку параметров.
Форма протокола WPQR приведена в приложении A.
ФОРМА ПРОТОКОЛА АТТЕСТАЦИИ ПРОЦЕДУРЫ СВАРКИ ТРУБ С ТРУБНОЙ ДОСКОЙ (WPQR)
Аттестация процедуры сварки - протокол проверки
*Процедура сварки производителя           Эксперт или экспертный орган*
*Рег. N: ________                         Рег. N: ________*
Производитель _____________________________________________________________
Адрес: ____________________________________________________________________
___________________________________________________________________________
Нормы и правила/стандарт на аттестацию ____________________________________
Дата сварки: ______________________________________________________________
Процесс сварки: ___________________________________________________________
Тип соединения: ___________________________________________________________
Основной металл: трубная доска: ________ Покрытие: ________ Труба: ________
Толщина трубной доски (мм): _________ Покрытие (мм): ____ Труба (мм): _____
Наружный диаметр трубы (мм): ______________ Зазор (g) (мм): _______________
Тип присадочного металла: _________________________________________________
Защитный газ: _____________________________________________________________
Род тока сварки: __________________________________________________________
Положения сварного шва: ___________________________________________________
Предварительный подогрев: _________________________________________________
Термообработка после сварки: ______________________________________________
Другая информация: ________________________________________________________
___________________________________________________________________________
*Подтверждено, что  контрольные  сварные  соединения  подготовлены,  сварены*
*и  прошли  испытания  в  соответствии с указанными выше требованиями норм и*
правил/стандартов на испытания
 *________________  _______________     _______________________________*
  *Местоположение     Дата издания       Эксперт или экспертный орган*
Протокол испытаний сварного соединения труб с трубной доской
Место: _____________________ Эксперт или экспертный орган: ________________
Процедура сварки производителя
WPQR N: ____________________ Метод подготовки и очистки:
Спецификация основного — трубная доска: ______
материала: — плакирующий слой: ___
Производитель: _____________ Материал/толщина (мм): — трубная доска: ______
Тип соединения: ____________ Наружный диаметр трубы (мм): _________________
Положения сварного шва: ______________________
| Схема контрольного образца в соответствии с разделом 7 | Эскиз подготовки соединения |
|---|---|
| Проход | Процесс изготовления | Размер присадочного материала, мм | Ток, А | Напряжение, В | Род тока/полярность | Скорость подачи проволоки, м/мин | Скорость прохода <1>, см/мин | Погонная энергия <1>, кДж/см |
|---|---|---|---|---|---|---|---|---|
Очистка и удаление жира: __________________________________________________
Обозначение и марка присадочного материала: _______________________________
Любой специальный отжиг или сушка: ________________________________________
Защитный газ: _____________________________________________________________
Расход защитного газа: ____________________________________________________
Тип/размер вольфрамового электрода: _______________________________________
Способ закрепления труб перед сваркой: ____________________________________
Температура предварительного подогрева: ___________________________________
Межслойная температура: ___________________________________________________
Термообработка после сварки и/или старение: _______________________________
Время, температура, метод: ________________________________________________
Скорости нагрева и охлаждения <1>: ________________________________________
Примечания: _______________ Дополнительная информация <1>:
Производитель Эксперт или экспертный орган
___________________________ ____________________________
ФИО, дата и подпись ФИО, дата и подпись
Колебания (амплитуда, частота): ________________________________________________
Расстояние контактная труба/заготовка: _________________________________________
Угол наклона сварочной головки: ________________________________________________
**Повышение тока (А) с _________________     до: ________ в течение: _________ (с)**
Образование ванны (А): _______________     Время (с): __________________________
Скорость подачи проволоки (мм/с): ____     _____________________________________
для 1-го прохода <2>: ____________ для 2-го прохода <2>: ______
Мин. ток (А): __________________________________________________________________
для 1-го прохода <2>: ____________ для 2-го прохода <2>: ______
Макс. ток (А): _________________________________________________________________
для 1-го прохода <2>: ____________ для 2-го прохода <2>: ______
Частота импульсов: _____________________________________________________________
Время обращения (с): ___________________________________________________________
для 1-го прохода <2>: ____________ для 2-го прохода <2>: ______
Уменьшение тока (А) с ________________ до: ________ в течение: _________ (с)
Импульсный, проводной: да ☐ нет ☐
Импульс, вращающийся: да ☐ нет ☐
Производитель сварочного аппарата: <1> _________________________________________
________________________________________________________________________________
________________________________________________________________________________
______________________________________________
Ток: <2> _______________________________________________________________________
Полярность: <2> ________________________________________________________________
<2> Информация о сварке для автоматической сварки.
Процедура сварки производителя       Эксперт или экспертный орган
Рег. N _______________________       Рег. N _____________________
| без дефектов ☐ | с дефектами ☐ | Примечания |
|---|
Проникающий (капиллярный) контроль
| без дефектов ☐ | с дефектами ☐ | Примечания |
|---|
| без дефектов ☐ | с дефектами ☐ | Примечания |
|---|
| Толщина сварного шва | Оценка | Замечания | ||
| требуемая | измеренная | |||
| мин.: (мм) | без дефектов ☐ | |||
| макс.: (мм) | с дефектами ☐ | |||
| приемлемый | да ☐ | нет ☐ | ||
Испытание на твердость <3>
Тип/нагрузка: _____________________________________________________________
Основной металл: __________________________________________________________
Зона термического влияния (ЗТВ): __________________________________________
Металл сварного шва: ______________________________________________________
Испытание на выталкивание и вырыв <3>
| Re (Н/мм2) | Rm (Н/мм2) | Местоположение излома | Примечания | |
|---|---|---|---|---|
| Требования |
Другие испытания: _________________________________________________________
Примечания: _______________________________________________________________
Испытания, выполняемые в соответствии с требованиями: _____________________
Лабораторный отчет N: _____________________________________________________
Результаты испытаний: соответствует ☐ не соответствует ☐
Испытание выполнено в присутствии эксперта или экспертного органа
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ И МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального и межгосударственного стандарта |
| ISO 3452-1 | IDT | ГОСТ Р ИСО 3452-1-2011 «Контроль неразрушающий. Проникающий контроль. Часть 1. Основные требования» |
| ISO 4063 | IDT | ГОСТ Р ИСО 4063-2025 «Сварка, пайка высоко- и низкотемпературная, резка. Перечень и условные номера процессов» |
| ISO 6520-1 | IDT | ГОСТ Р ИСО 6520-1-2012 «Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением» |
| ISO 9015-1 | - | <*> |
| ISO 9606-1 | IDT | ГОСТ Р ИСО 9606-1-2020 «Аттестационные испытания сварщиков. Сварка плавлением. Часть 1. Стали» |
| ISO 9606-2 | MOD | ГОСТ Р 53688-2009 (ИСО 9606-2:2004) «Аттестационные испытания сварщиков. Сварка плавлением. Часть 2. Алюминий и алюминиевые сплавы» |
| ISO 9606-3 | MOD | ГОСТ Р 53687-2009 (ИСО 9606-3:1999) «Аттестационные испытания сварщиков. Сварка плавлением. Часть 3. Медь и медные сплавы» |
| ISO 9606-4 | MOD | ГОСТ Р 54006-2010 (ИСО 9606-4:1999) «Аттестационные испытания сварщиков. Сварка плавлением. Часть 4. Никель и никелевые сплавы» |
| ISO 9606-5 | - | <*> |
| ISO 9692-1 | IDT | ГОСТ ISO 9692-1-2016 «Сварка и родственные процессы. Типы подготовки соединений. Часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей» |
| ISO 14175 | IDT | ГОСТ Р ИСО 14175-2010 «Материалы сварочные. Газы и газовые смеси для сварки плавлением и родственных процессов» |
| ISO 14732 | IDT | ГОСТ Р ИСО 14732-2022 «Персонал, выполняющий сварку. Аттестационные испытания сварщиков-операторов и наладчиков для полностью механизированной и автоматической сварки металлических материалов» |
| ISO 15607 | IDT | ГОСТ Р ИСО 15607-2009 «Технические требования и аттестация процедур сварки металлических материалов. Общие правила» |
| ISO 15609-1 | IDT | ГОСТ Р ИСО 15609-1-2025 «Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка» |
| ISO 15614-1 | IDT | ГОСТ Р ИСО 15614-1-2009 «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 1. Дуговая и газовая сварка сталей и дуговая сварка никеля и никелевых сплавов» |
| ISO 17636-1 | IDT | ГОСТ ISO 17636-1-2017 «Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 1. Способы рентгено- и гаммаграфического контроля с применением пленки» |
| ISO 17637 | IDT | ГОСТ Р ИСО 17637-2024 «Контроль неразрушающий. Визуальный контроль сварных соединений, выполненных сваркой плавлением» |
| ISO 17639 | IDT | ГОСТ Р ИСО 17639-2025 «Испытания разрушающие сварных швов металлических материалов. Исследования макроструктуры и микроструктуры сварных швов» |
| ISO/TR 15608 | IDT | ГОСТ ISO/TR 15608-2020 «Сварка. Руководство по системе группирования металлических материалов» |
| <*> Соответствующий национальный стандарт отсутствует. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичные стандарты; - MOD — модифицированные стандарты. | ||
БИБЛИОГРАФИЯ
| [1] | EN 1708-1 | Welding — Basic weld joint details in steel — Part 1: Pressurized components (Сварка. Элементы стальных сварных соединений. Часть 1. Элементы конструкций под давлением) |
|---|
| УДК 621.791:006.354 | ОКС 25.160.10 |
| Ключевые слова: проверка процедуры сварки, приварка труб, трубная доска | |