ГОСТ ISO 9692-1-2016. Межгосударственный стандарт. Сварка и родственные процессы. Типы подготовки соединений. Часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей
(введен в действие Приказом Росстандарта от 18.08.2017 № 931-ст)
Примечание
Документ введен в действие с 01.06.2018.
от 18 августа 2017 г. № 931-ст
СВАРКА РУЧНАЯ ДУГОВАЯ ПЛАВЯЩИМСЯ ЭЛЕКТРОДОМ,
СВАРКА ДУГОВАЯ ПЛАВЯЩИМСЯ ЭЛЕКТРОДОМ В ЗАЩИТНОМ ГАЗЕ,
СВАРКА ГАЗОВАЯ, СВАРКА ДУГОВАЯ ВОЛЬФРАМОВЫМ ЭЛЕКТРОДОМ
В ИНЕРТНОМ ГАЗЕ И СВАРКА ЛУЧЕВАЯ СТАЛЕЙ
Welding and allied processes. Types of joint preparation.
Part 1. Manual metal arc welding, gas-shielded metal arc
welding, gas welding, TIG welding and beam welding of steels
(ISO 9692-1:2013
Welding and allied processes — Types of joint
preparation — Part 1: Manual metal arc welding,
gas-shielded metal arc welding, gas welding,
TIG welding and beam welding of steels, IDT)
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены в ГОСТ 1.0-2015 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2015 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Обществом с ограниченной ответственностью «Национальная экспертно-диагностическая компания» (ООО «НЭДК») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 27 сентября 2016 г. № 91-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 18 августа 2017 г. № 931-ст межгосударственный стандарт ГОСТ ISO 9692-1-2016 введен в действие в качестве национального стандарта Российской Федерации с 1 июня 2018 г.
5 Настоящий стандарт идентичен международному стандарту ISO 9692-1:2013 «Сварка и родственные процессы. Типы подготовки соединений. Часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей» («Welding and allied processes — Types of joint preparation — Part 1: Manual metal arc welding, gas-shielded metal arc welding, gas welding, TIG welding and beam welding of steels», IDT).
Наименование стандарта изменено в соответствии с терминологией, применяемой в сварочном производстве.
Международный стандарт разработан техническим комитетом по стандартизации ISO/TC 44 «Сварка и родственные процессы», подкомитетом SC 7.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты» (по состоянию на 1 января текущего года), а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
ISO 9692 состоит из следующих частей под общим наименованием «Сварка и родственные процессы. Типы подготовки соединений»:
- часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей;
- часть 2. Дуговая сварка сталей под флюсом;
- часть 3. Сварка дуговая сплошной проволокой в инертном газе и сварка дуговая вольфрамовым электродом в инертном газе алюминия и его сплавов;
- часть 4. Плакированные стали.
1 Область применения
Настоящий стандарт определяет типы подготовки соединений для ручной дуговой сварки плавящимся электродом, дуговой сварки плавящимся электродом в защитном газе, газовой сварки, дуговой сварки вольфрамовым электродом в инертном газе и лучевой сварки сталей (см. разделы 3 и 4).
Стандарт применяется для типов подготовки соединений с полным проплавлением стыковых швов и угловых швов. Для стыковых швов с неполным проплавлением типы подготовки соединений и размеры, отличающиеся от указанных в настоящем стандарте, устанавливают отдельно.
Величины зазоров, указанные в настоящем стандарте, относятся к зазорам после выполнения прихваток.
Рассмотренные в настоящем стандарте положения дают возможность изменить подготовку соединения (при необходимости) при использовании вспомогательных подкладок, односторонней сварке и т.п.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий международный стандарт:
ISO 6947-2011 Welding and allied processes — Welding positions (Сварка и родственные процессы. Положения при сварке).
3 Материалы
Подготовка соединений, рекомендованная в настоящем стандарте, применяется для всех видов сталей.
4 Сварочные процессы
Подготовка соединений, рекомендованная в настоящем стандарте, применяется для сварочных процессов, указанных в таблицах 1 - 4 (допускается комбинация различных процессов):
a) (3) сварка газовая; сварка газовая кислородная;
b) (111) сварка ручная дуговая плавящимся электродом (сварка дуговая плавящимся покрытым электродом);
c) (13) сварка дуговая плавящимся электродом в защитном газе:
- (131) сварка дуговая сплошной проволокой в инертном газе;
- (132) сварка дуговая порошковой проволокой с флюсовым наполнителем в инертном газе;
- (133) сварка дуговая порошковой проволокой с металлическим наполнителем в инертном газе;
- (135) сварка дуговая сплошной проволокой в активном газе;
- (136) сварка дуговая порошковой проволокой с флюсовым наполнителем в активном газе;
- (138) сварка дуговая порошковой проволокой с металлическим наполнителем в активном газе;
d) (141) сварка дуговая вольфрамовым электродом в инертном газе с присадочным сплошным материалом (проволокой или стержнем);
Примечание — Номера процессов сварки в скобках указаны в соответствии с [2].
5 Заключительные положения
Продольные поверхности притупления кромок должны быть зачищены от заусенцев и могут быть скошены (до 2 мм).
6 Типы подготовки соединения
Рекомендуемые типы подготовки соединений и размеры указаны в таблицах 1 - 4.
| № п/п | Толщина материала t, мм | Тип подготовки | Обозначение (в соответствии с [[1]](#p100609)) | Поперечное сечение | Размеры | Рекомендуемый сварочный процесс (N в соответствии с [[2]](#p100612)) | Изображение сварного шва | Примечания | |||
| Угол a \alpha , \beta | Зазор b b, мм | Размер притупления c, мм | Глубина обработки кромки h, мм | ||||||||
| 1.1 | <= 2 | С отбортовкой кромок | 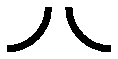 | 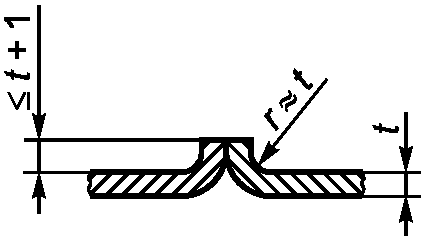 | - | - | - | - | 3 111 141 512 | 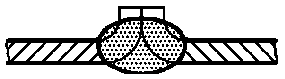 | Обычно без присадочного металла |
| 1.2.1 | <= 4 | Без скоса кромок |  | 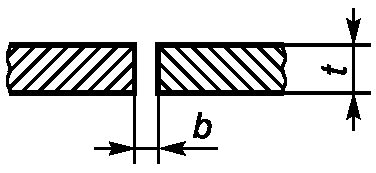 | ~ t | - | - | 3 111 141 | 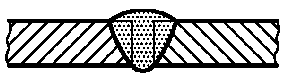 | - | |
| 1.2.2 | 3 < t <= 8 | 6 <= b <= 8 | 13 | С удаляемой (съемной) подкладкой | |||||||
| ~ t | 141 c | ||||||||||
| <= 15 | <= 1 d | 52 | |||||||||
| 0 | |||||||||||
| 1.2.3 | <= 100 | Без скоса кромок с подкладкой | - | 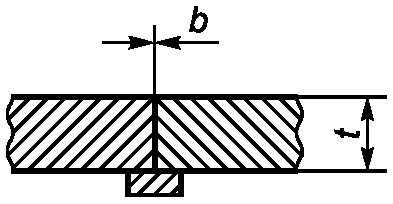 | - | - | - | - | 51 | 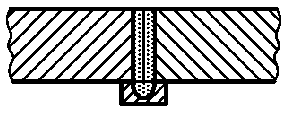 | - |
| 1.2.4 | Без скоса кромок с центрирующим выступом (замковый) | - | 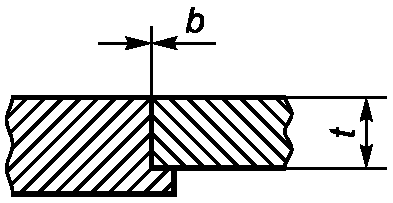 | 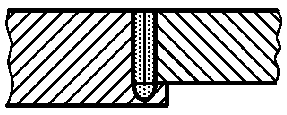 | |||||||
| 1.3 | 3 < t <= 10 | С V-образным скосом кромок |  | 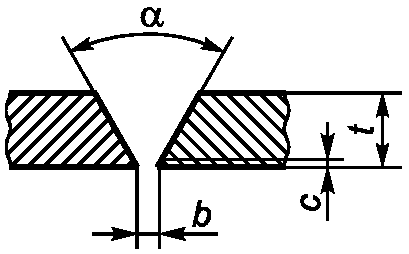 | 40^{\circ} \leq \alpha \leq 60^{\circ} | <= 4 | <= 2 | - | 3 111 13 141 | 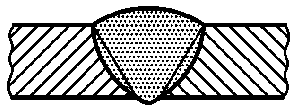 | С удаляемой (съемной) подкладкой |
| 8 < t <= 12 | 6^{\circ} \leq \alpha \leq 8^{\circ} | - | 52 d | ||||||||
| 1.4 | > 16 | С V-образным скосом кромок с увеличенным зазором |  | 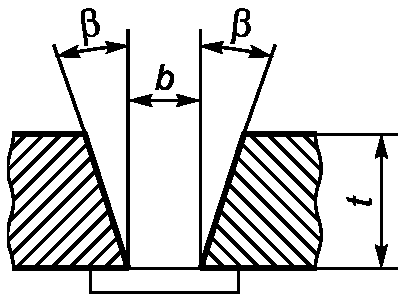 | 5^{\circ} \leq \beta \leq 20^{\circ} | 5 <= b <= 15 | - | - | 111 13 | 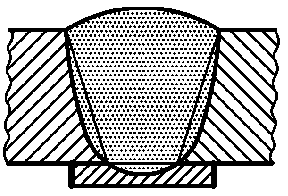 | С подкладкой |
| 1.5 | 5 <= t <= 40 | С V-образным скосом с увеличенным притуплением |  | 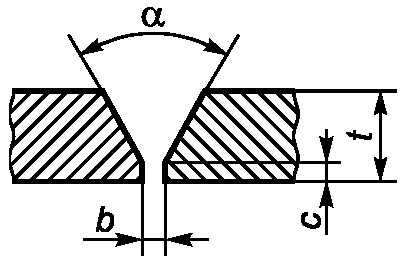 | \alpha \approx 60^{\circ} | 1 <= b <= 4 | 2 <= c <= 4 | - | 111 13 141 | 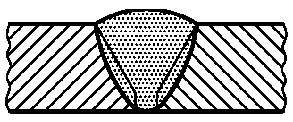 | - |
| 1.6 | > 12 | С U-образным скосом кромок с V-образным корнем |  e | 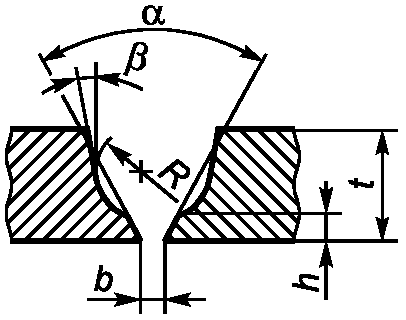 | 60^{\circ} \leq \alpha \leq 90^{\circ} 8^{\circ} \leq \beta \leq 12^{\circ} | 1 <= b <= 3 | - | ~ 4 | 111 13 141 | 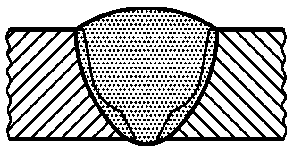 | 6 <= R <= 9 |
| 1.7 | > 12 | С V-образным скосом кромок с V-образным корнем |  e | 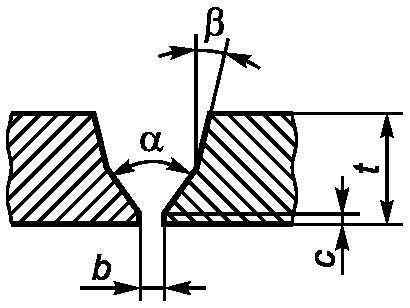 | 60^{\circ} \leq \alpha \leq 90^{\circ} 10^{\circ} \leq \beta \leq 15^{\circ} | 2 <= b <= 4 | <= 2 | - | 111 13 141 | 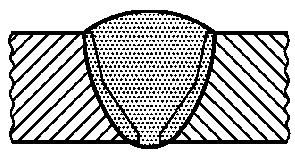 | - |
| 1.8 | > 12 | С U-образным скосом кромок |  | 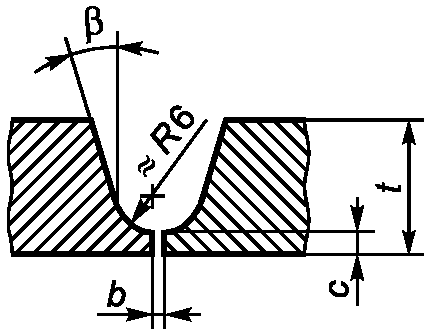 | 8^{\circ} \leq \beta \leq 12^{\circ} | <= 4 | <= 3 | - | 111 13 141 | 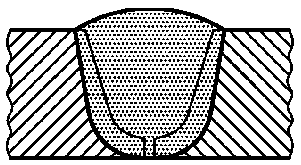 | - |
| 1.9.1 | 3 < t <= 10 | Со скосом одной кромки |  | 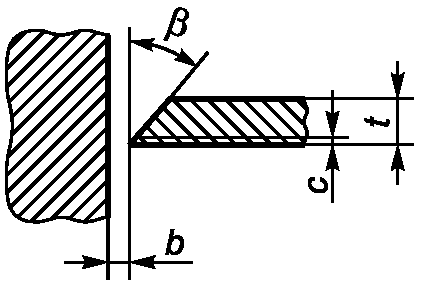 | 35^{\circ} \leq \beta \leq 60^{\circ} | 2 <= b <= 4 | 1 <= c <= 2 | - | 111 13 141 | 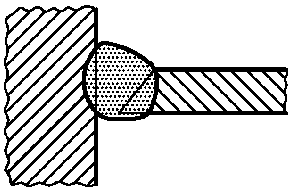 | - |
| 1.9.2 | 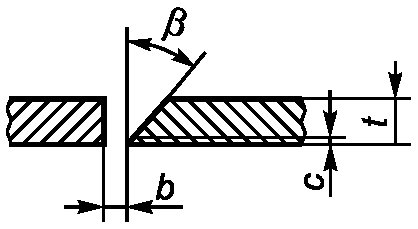 | 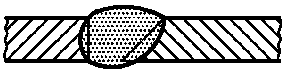 | |||||||||
| 1.10 | > 16 | Со скосом одной кромки с увеличенным зазором |  | 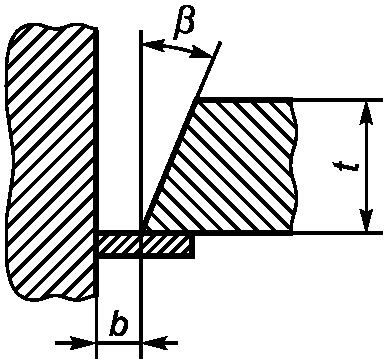 | 15^{\circ} \leq \beta \leq 60^{\circ} | 6 <= b <= 12 | - | - | 111 | 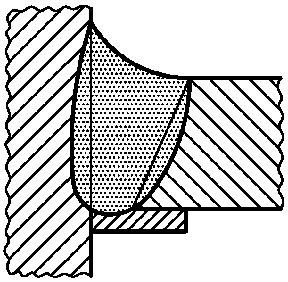 | С подкладкой |
| ~ 12 | 13 141 | ||||||||||
| 1.11 | > 16 | С U-образным скосом одной кромки (J-образный скос) |  | 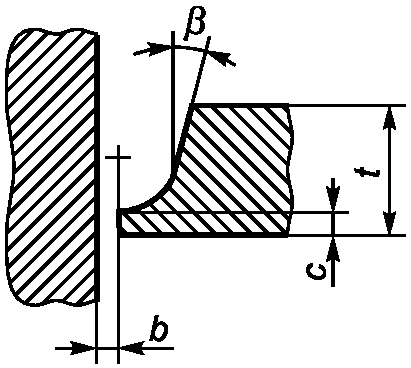 | 10^{\circ} \leq \beta \leq 20^{\circ} | 2 <= b <= 4 | 1 <= c <= 2 | - | 111 13 141 | 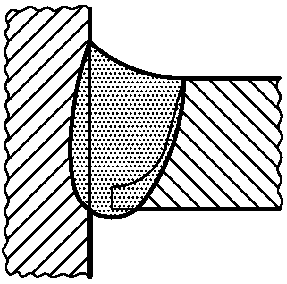 | - |
| 1.12 | <= 15 | Без скоса кромок | - <e> | 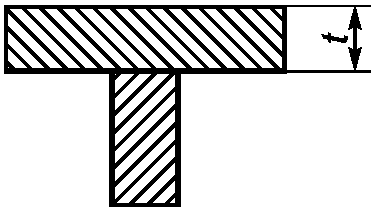 | - | - | - | - | 52 | 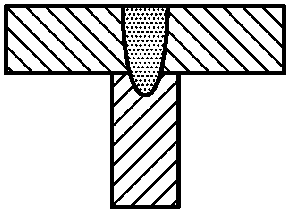 | - |
| <= 100 | 51 | ||||||||||
| 1.13 | <= 15 | Без скоса кромок | - e | 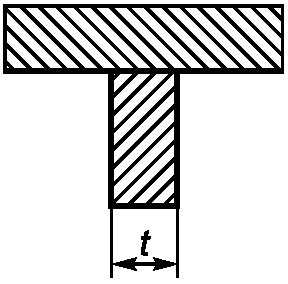 | - | - | - | - | 52 | 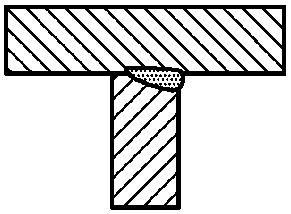 | - |
| <= 100 | 51 | ||||||||||
| a Также большие и/или асимметричные углы для сварки в положении PC в соответствии с ISO 6947 (горизонтальное положение). b Размеры относятся к данному типу подготовки. c Указание сварочного процесса не означает, что он применим для всей области толщин заготовок. d С присадочным материалом. e Обозначение и номер не стандартизированы в [[1]](#p100609). | |||||||||||
| № п/п | Толщина материала t, мм | Тип подготовки | Обозначение (в соответствии с [[1]](#p100609)) | Поперечное сечение | Размеры | Рекомендуемый сварочный процесс (N в соответствии с [[2]](#p100612)) | Изображение сварного шва | Примечания | |||
| Угол a \alpha , \beta | Зазор b b, мм | Размер притупления c, мм | Глубина обработки кромки h, мм | ||||||||
| 2.1 | <= 8 | Без скоса кромок |  | 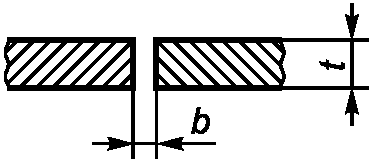 | - | \approx t/2 | - | - | 111 141 | 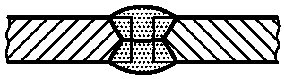 | - |
| <= (t/2) | 13 | ||||||||||
| <= 15 | 0 | 52 | |||||||||
| 2.2 | 3 <= t <= 40 | С V-образным скосом кромок | 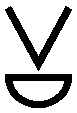 | 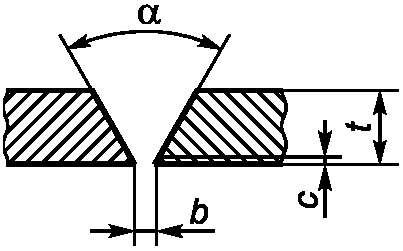 | \alpha \approx 60^{\circ} | <= 3 | <= 2 | - | 111 141 | 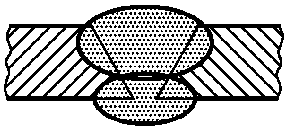 | С выполнением подварочного шва |
| 40^{\circ} \leq \alpha \leq 60^{\circ} | 13 | ||||||||||
| 2.3 | > 10 | С V-образным скосом кромок с увеличенным притуплением | 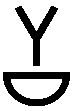 | 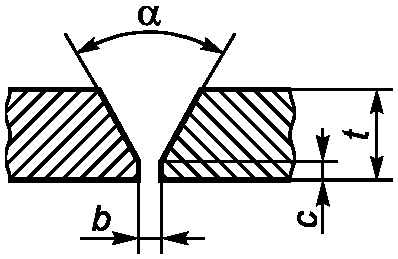 | \alpha \approx 60^{\circ} | 1 <= b <= 3 | 2 <= c <= 4 | - | 111 141 | 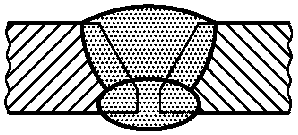 | В особых случаях, возможно для меньших толщин заготовок и сварочного процесса 3. С выполнением подварочного шва |
| 40^{\circ} \leq \alpha \leq 60^{\circ} | 13 | ||||||||||
| 2.4 | > 10 | С двусторонним V-образным скосом кромок с увеличенным притуплением | 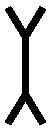 | 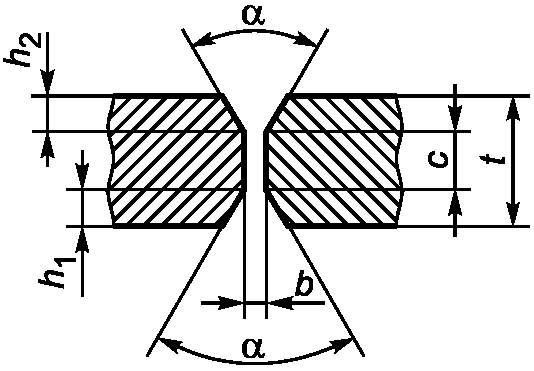 | \alpha \approx 60^{\circ} | 1 <= b <= 4 | 2 <= c <= 6 | h_{1} = h_{2} = \frac{t - c}{2} | 111 141 | 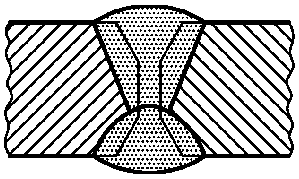 | - |
| 40^{\circ} \leq \alpha \leq 60^{\circ} | 13 | ||||||||||
| 2.5.1 | > 10 | С двусторонним V-образным скосом кромок |  | 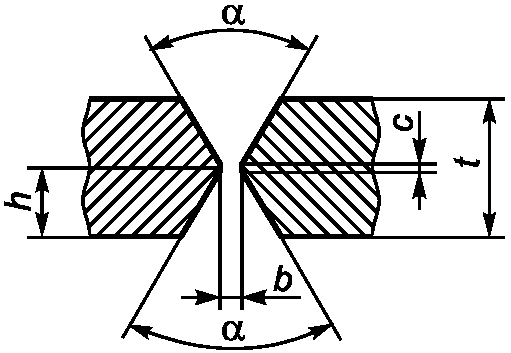 | \alpha \approx 60^{\circ} | 1 <= b <= 3 | <= 2 | ~= t/2 | 111 141 | 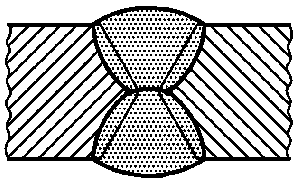 | - |
| 40^{\circ} \leq \alpha \leq 60^{\circ} | 13 | ||||||||||
| 2.5.2 | > 10 | С асимметричным двусторонним V-образным скосом кромок |  | 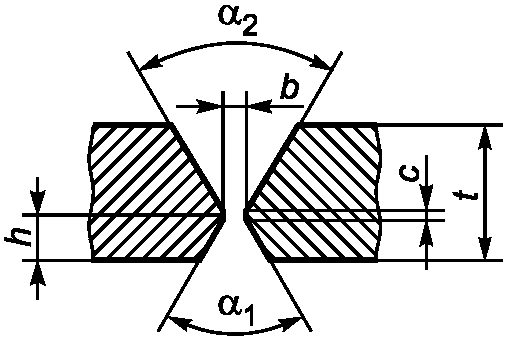 | \alpha_{1} \approx 60^{\circ} \alpha_{2} \approx 60^{\circ} | 1 <= b <= 3 | <= 2 | ~= t/3 | 111 141 | 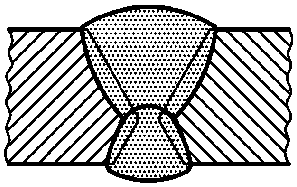 | - |
| 40^{\circ} \leq \alpha_{1} \leq 60^{\circ} 40^{\circ} \leq \alpha_{2} \leq 60^{\circ} | 13 | ||||||||||
| 2.6 | > 12 | С U-образным скосом кромок | 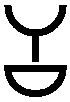 | 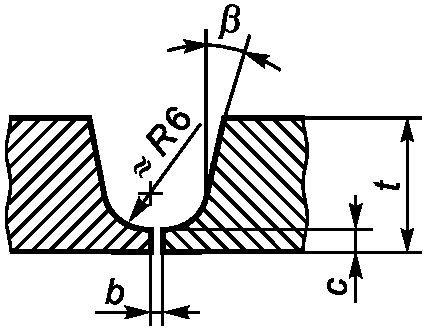 | 8^{\circ} \leq \beta \leq 12^{\circ} | 1 <= b <= 3 | ~ 5 | - | 111 13 | 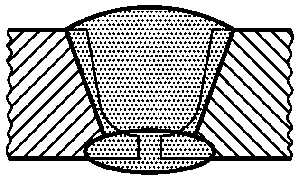 | С выполнением подварочного шва |
| <= 3 | 141 c | ||||||||||
| 2.7 | >= 30 | Двусторонний с U-образным скосом кромок | 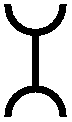 | 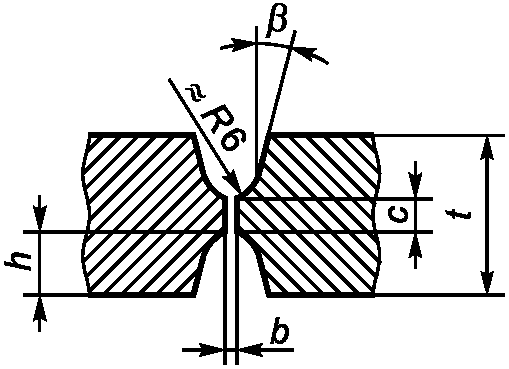 | 8^{\circ} \leq \beta \leq 12^{\circ} | <= 3 | ~ 3 | \approx \frac{t - c}{2} | 111 13 141 c | 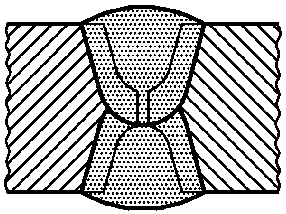 | Данный тип подготовки может быть выполнен асимметричным аналогично асимметричному двустороннему V-образному скосу кромок |
| 2.8 | 3 <= t <= 30 | Со скосом одной кромки | 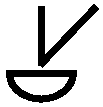 | 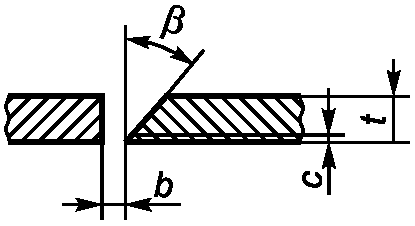 | 35^{\circ} \leq \beta \leq 60^{\circ} | 1 <= b <= 4 | <= 2 | - | 111 13 141 c | 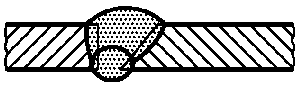 | С выполнением подварочного шва |
| 2.9.1 | > 10 | с двусторонним скосом одной кромки |  | 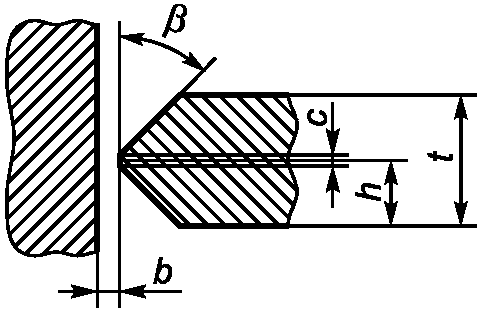 | 35^{\circ} \leq \beta \leq 60^{\circ} | 1 <= b <= 4 | <= 2 | = t/2 или = t/3 | 111 13 141 | 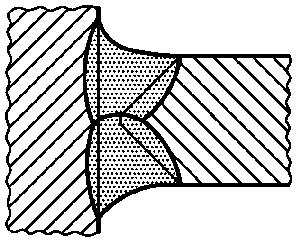 | Данный тип подготовки может быть выполнен асимметричным аналогично асимметричному двустороннему V-образному скосу кромок |
| 2.9.2 | 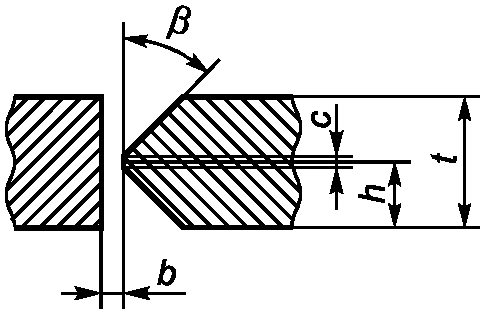 | 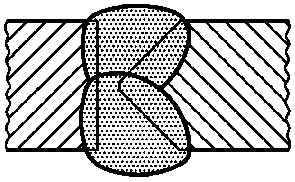 | |||||||||
| 2.10 | > 16 | С J-образным скосом одной кромки | 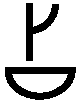 | 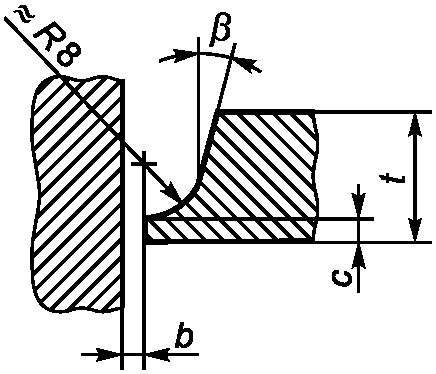 | 10^{\circ} \leq \beta \leq 20^{\circ} | 1 <= b <= 3 | >= 2 | - | 111 13 141 c | 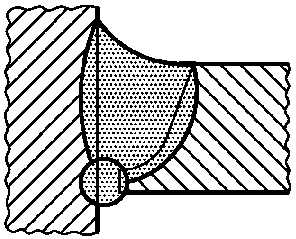 | С выполнением подварочного шва |
| 2.11 | > 30 | С двусторонним J-образным скосом одной кромки | 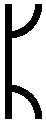 | 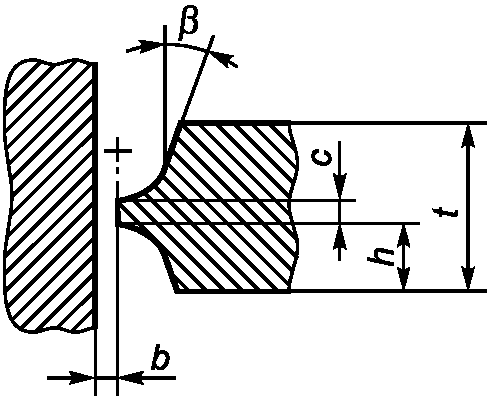 | 10^{\circ} \leq \beta \leq 20^{\circ} | <= 3 | >= 2 | \approx \frac{t - c}{2} | 111 13 141 c | 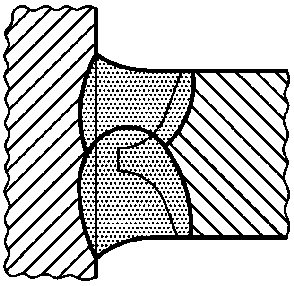 | Данный тип подготовки может быть выполнен асимметричным аналогично асимметричному двустороннему V-образному скосу кромок |
| < 2 | ~= t/2 | ||||||||||
| 2.12 | <= 25 | Без скоса кромок | - d | 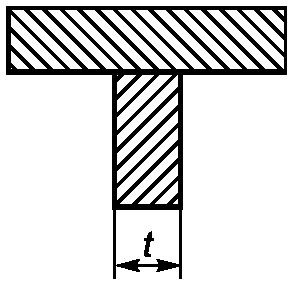 | - | - | - | - | 52 | 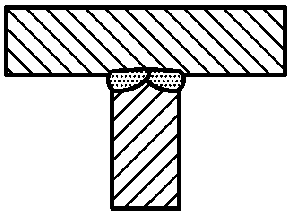 | - |
| <= 170 | 51 | ||||||||||
| a Также большие и/или асимметричные углы для сварки в положении PC в соответствии с ISO 6947 (горизонтальное положение). b Размеры относятся к данному типу подготовки. c Указание сварочного процесса не означает, что он применим для всей области толщин заготовок. d Обозначение и номер не стандартизированы в [[1]](#p100609). | |||||||||||
Подготовка соединений для односторонних угловых сварных швов
| № п/п | Толщина материала t, мм | Тип подготовки | Обозначение (в соответствии с [[1]](#p100609)) | Поперечное сечение | Размеры | Рекомендуемый сварочный процесс a (N в соответствии с [[2]](#p100612)) | Изображение сварного шва | |
| Угол \alpha | Зазор b, мм | |||||||
| 3.1.1 | t1 > 2 t2 > 2 | Без скоса кромок |  b | 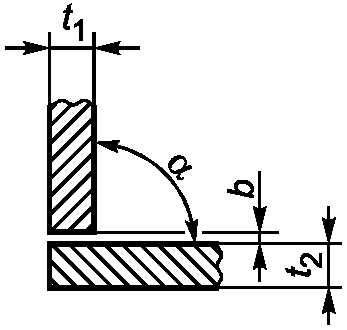 | 70^{\circ} \leq \alpha \leq 100^{\circ} | <= 2 | 3 111 13 141 | 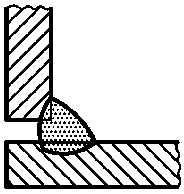 |
| 3.1.2 | t1 > 2 t2 > 2 | Без скоса кромок | 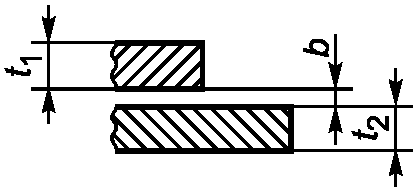 | - | <= 2 | 3 111 13 141 | 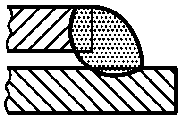 | |
| 3.1.3 | t1 > 2 t2 > 2 | Без скоса кромок |  b | 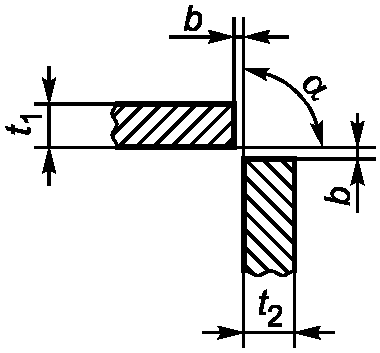 | 60^{\circ} \leq \alpha \leq 120^{\circ} | <= 2 | 3 111 13 141 | 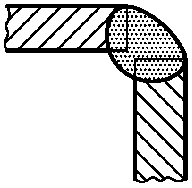 |
| a Номер сварочного процесса не означает, что он применим для всего диапазона рабочих толщин. b Обозначение применяется только для \alpha = 90^{\circ} . | ||||||||
| № п/п | Толщина материала t, мм | Тип подготовки | Обозначение в соответствии с [[1]](#p100609)) | Поперечное сечение | Размеры | Рекомендуемый сварочный процесс a (N в соответствии с [[2]](#p100612)) | Изображение сварного шва | |
| Угол \alpha | Зазор b, мм | |||||||
| 4.1.1 | t1 > 3 t2 > 3 | Без скоса кромок | 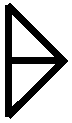 b | 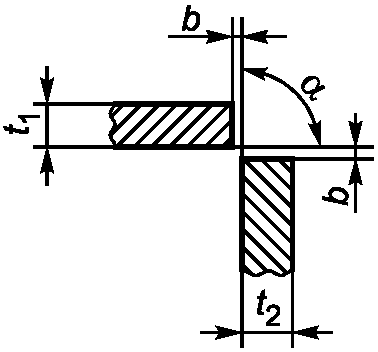 | 70^{\circ} \leq \alpha \leq 100^{\circ} | <= 2 | 3 111 13 141 | 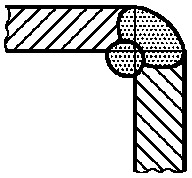 |
| 4.1.2 | t1 > 2 t2 > 5 | Без скоса кромок | 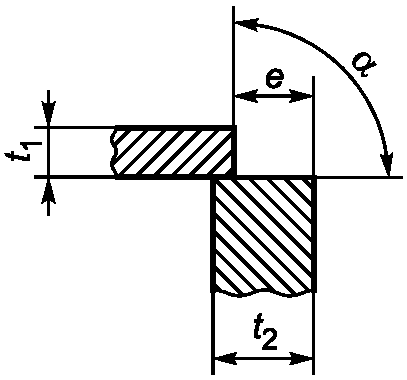 | 60^{\circ} \leq \alpha \leq 120^{\circ} | - | 3 111 13 141 | 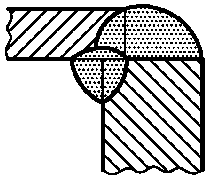 | |
| 4.1.3 | 2 <= t1 <= 4 2 <= t2 <= 4 | Без скоса кромок | 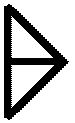 b | 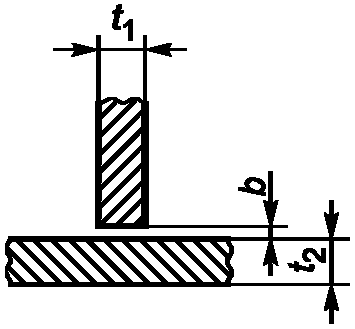 | - | <= 2 | 3 111 13 141 | 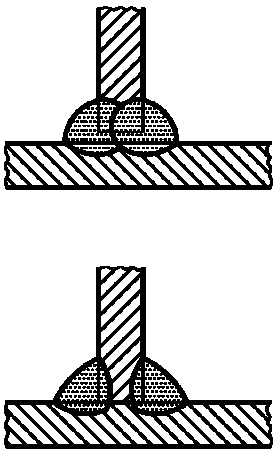 |
| - | ||||||||
| a Номер сварочного процесса не означает, что он применим для всего диапазона рабочих толщин. b Обозначение применяется только для \alpha = 90^{\circ} . | ||||||||
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 6947 | - | <*> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык международного стандарта ISO 6947. Официальный перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов. | ||
БИБЛИОГРАФИЯ
| УДК 621.791 | ОКС 25.160.10 | IDT |
| Ключевые слова: сварка, ручная дуговая сварка, газовая сварка, сварка вольфрамовым электродом, лучевая сварка сталей | ||