ГОСТ Р ИСО 15614-6-2026. Национальный стандарт Российской Федерации. Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 6. Дуговая и газовая сварка меди и ее сплавов
(утв. и введен в действие Приказом Росстандарта от 10.02.2026 № 110-ст)
Примечание
Документ введен в действие с 01.05.2026.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 10 февраля 2026 г. № 110-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ И АТТЕСТАЦИЯ ПРОЦЕДУР СВАРКИ
МЕТАЛЛИЧЕСКИХ МАТЕРИАЛОВ
ДУГОВАЯ И ГАЗОВАЯ СВАРКА МЕДИ И ЕЕ СПЛАВОВ
Specification and qualification of welding procedures
for metallic materials. Welding procedure test. Part 6.
Arc and gas welding of copper and its alloys
1 мая 2026 года
Предисловие
1 ПОДГОТОВЛЕН Техническим комитетом по стандартизации ТК 322 «Атомная техника», Негосударственным образовательным учреждением дополнительного профессионального образования «Научно-учебный центр „Контроль и диагностика“ („НУЦ „Контроль и диагностика“) на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 322 «Атомная техника»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 10 февраля 2026 г. № 110-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 15614-6:2006 «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 6. Дуговая и газовая сварка меди и ее сплавов» (ISO 15614-6:2006 «Specification and qualification of welding procedures for metallic materials — Welding procedure test — Part 6: Arc and gas welding of copper and its alloys», IDT).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА.
Дополнительные примечания и сноски в тексте стандарта, выделенные курсивом, приведены для пояснения текста оригинала
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
ИСО 15614-6 — это часть серии стандартов. Описание этой серии приведено в ИСО 15607:2003, приложение A.
Серия стандартов ИСО 15614 состоит из следующих частей под общим наименованием «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки»:
- часть 1. Дуговая и газовая сварка сталей и дуговая сварка никеля и никелевых сплавов;
- часть 2. Дуговая сварка алюминия и алюминиевых сплавов;
- часть 3. Сварка нелегированного и низколегированного чугуна плавлением;
- часть 4. Финишная сварка отливок из алюминиевых сплавов;
- часть 5. Дуговая сварка титана, циркония и их сплавов;
- часть 6. Дуговая сварка меди и ее сплавов;
- часть 7. Наплавка;
- часть 8. Сварка труб с трубной доской;
- часть 9. Подводная гипербарическая мокрая сварка;
- часть 10. Гипербарическая сухая сварка;
- часть 11. Электронно-лучевая и лазерная сварка;
- часть 12. Точечная, шовная и рельефная сварка;
- часть 13. Контактная стыковая сварка сопротивлением и оплавлением;
- часть 14. Лазерно-дуговая гибридная сварка сталей, никеля и никелевых сплавов.
1 Область применения
Настоящий стандарт устанавливает порядок аттестации предварительных технических требований к процедурам дуговой и газовой сварки меди и медных сплавов всех видов продукции посредством проверок процедур сварки. <1>
<1> Положения настоящего стандарта применяются в отношении продукции (товаров, работ, услуг), для которой устанавливаются требования безопасности в области использования атомной энергии, а также в отношении процессов и иных объектов стандартизации, связанных с такой продукцией в части, не противоречащей законодательству в области использования атомной энергии.
Стандарт определяет условия проведения проверок и область аттестации процедуры сварки для всех практических сварочных операций в рамках заданного перечня параметров, указанных в разделе 9.
Настоящий стандарт применим ко всем новым процедурам сварки. Однако проверка процедур сварки в соответствии с данным стандартом не отменяет аттестации, проведенной в соответствии с национальными стандартами или техническими требованиями, действовавшими на момент предыдущей проверки.
Если для обеспечения технической равнозначности аттестации необходимо провести дополнительные проверки, их необходимо проводить только на контрольном образце, изготовленном в соответствии с настоящим стандартом. В соответствии со стандартами по применению могут потребоваться дополнительные проверки.
Если для обеспечения технической равнозначности аттестации необходимо провести дополнительные проверки, их необходимо проводить только на контрольном образце, изготовленном в соответствии с настоящим стандартом. В соответствии со стандартами по применению могут потребоваться дополнительные проверки.
Принципы настоящего стандарта могут применяться к другим процессам сварки плавлением.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 3452 <1>, Non-destructive testing — Penetrant testing — General principles (Контроль неразрушающий. Контроль методом проникающих жидкостей. Основные принципы)
<1> ISO 3452 заменен на ISO 3452-1:2021 «Контроль неразрушающий. Проникающий контроль. Часть 1. Основные требования». Однако для однозначного соблюдения требования настоящего стандарта, выраженного в недатированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 4063:1998 <2>, Welding and allied processes — Nomenclature of processes and reference numbers (Сварка и смежные процессы. Перечень процессов и ссылочные номера)
<2> ISO 4063:1998 заменен на ISO 4063:2023 «Сварка и родственные процессы. Перечень и условные обозначения процессов». Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 4136, Destructive tests on welds in metallic materials — Transverse tensile test (Испытания разрушающие сварных швов металлических материалов. Испытание на поперечное растяжение)
ISO 5173, Destructive tests on welds in metallic materials — Bend tests (Материалы металлические. Разрушающие испытания сварных швов. Испытания на изгиб)
ISO 6520-1, Welding and allied processes — Classification of geometric imperfections in metallic materials — Part 1: Fusion welding (Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением)
ISO 6947, Welds — Working positions — Definitions of angles of slope and rotation (Сварка и родственные процессы. Положения при сварке)
ISO 9017, Destructive tests on welds in metallic materials — Fracture test (Испытания разрушающие сварных швов металлических материалов. Испытание на излом)
ISO 9606-3, Approval testing of welders — Fusion welding — Part 3: Copper and copper alloys (Аттестационные испытания сварщиков. Сварка плавлением. Часть 3. Медь и медные сплавы)
ISO 10042:2005 <3>, Welding. Arc-welded joints in aluminium and its alloys — Quality levels for imperfections (Сварка. Соединения из алюминия и алюминиевых сплавов, выполненные дуговой сваркой. Уровни качества в зависимости от дефектов)
<3> ISO 10042:2005 заменен на ISO 10042:2018 «Сварка. Сварные соединения алюминия и его сплавов, полученные дуговой сваркой. Уровни качества для дефектов». Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 14175, Welding consumables — Shielding gases for arc welding and cutting (Материалы сварочные. Газы и газовые смеси для сварки плавлением и родственных процессов)
ISO 14732, Welding personnel — Approval testing of welding operators for fusion welding and of resistance weld setters for fully mechanized and automatic welding of metallic materials (Персонал, выполняющий сварку. Аттестационные испытания сварщиков-операторов и наладчиков для полностью механизированной и автоматической сварки металлических материалов)
ISO 15607:2003 <4>, Specification and qualification of welding procedures for metallic materials — General rules (Спецификация и квалификация процедур сварки металлических материалов. Общие правила)
<4> ISO 15607:2003 заменен на ISO 15607:2019 «Технические требования и аттестация процедур сварки металлических материалов. Общие правила». Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO/TR 15608, Welding — Guidelines for a metallic material grouping system (Сварка. Руководящие указания по системе группирования металлических материалов)
ISO 15609-1, Specification and qualification of welding procedure for metallic materials — Welding procedure specification — Part 1: Arc welding (Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка)
ISO 15609-2, Specification and qualification of welding procedure for metallic materials — Welding procedure specification — Part 2: Gas welding (Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 2. Газовая сварка)
ISO 15613, Specification and qualification of welding procedures for metallic materials — Qualification based on a pre-production welding test (Технические требования и аттестация процедур сварки металлических материалов. Аттестация, основанная на предпроизводственных сварочных испытаниях)
ISO 17636 <1>, Non-destructive testing of welds — Radiographic testing of fusion-welded joints (Неразрушающий контроль сварных швов. Радиографическая дефектоскопия сварных соединений, полученных плавлением)
<1> ISO 17636 заменен на ISO 17636-1:2022 «Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 1. Способы рентгено- и гаммаграфического контроля с применением пленки». Однако для однозначного соблюдения требования настоящего стандарта, выраженного в недатированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 17637, Non-destructive testing of welds — Visual testing of fusion-welded joints (Неразрушающий контроль сварных соединений. Визуальный контроль соединений, выполненных сваркой плавлением)
ISO 17639, Destructive tests on welds in metallic materials — Macroscopic and microscopic examination of welds (Испытания разрушающие сварных швов металлических материалов. Макроскопическое и микроскопическое исследования сварных швов)
ISO 17659, Welding — Multilingual terms for welded joints with illustrations (Сварка. Многоязычные термины для сварных соединений с иллюстрациями)
3 Термины и определения
В настоящем стандарте применены термины по ИСО 15607.
4 Сварочные процессы
В соответствии с ИСО 4063:1998 дуговую и газовую сварку выполняют следующими процессами:
111 Сварка ручная дуговая плавящимся электродом (сварка дуговая плавящимся покрытым электродом);
131 Сварка дуговая проволокой сплошного сечения в инертном газе;
141 Сварка дуговая вольфрамовым электродом в инертном газе с присадочным материалом сплошного сечения;
311 Сварка ацетиленокислородная.
5 Предварительные технические требования к процедуре сварки (pWPS)
Предварительные технические требования к процедуре сварки разрабатывают в соответствии с ИСО 15609-1 или ИСО 15609-2.
6 Проверка процедуры сварки
Изготовление и испытания контрольных образцов должны соответствовать требованиям разделов 7 и 8.
Сварщик или оператор по сварке, успешно выполнивший проверку процедуры сварки в соответствии с настоящим стандартом, считается аттестованным в соответствующей области аттестации, установленной в ИСО 9606-3 или ИСО 14732, при условии выполнения необходимых требований к испытаниям.
7 Контрольный образец
7.1 Общие положения
Сварное соединение, к которому будет относиться процедура сварки во время производства, должно быть представлено стандартизированным контрольным образцом или образцами в соответствии с 7.2. Если требования к производству/геометрии соединения не отражают требований, применяемых к стандартизированным контрольным образцам в соответствии с настоящим стандартом, следует использовать ИСО 15613.
7.2 Форма и размеры контрольных образцов
7.2.1 Общая информация
Длина или количество контрольных образцов должны быть достаточными для проведения всех необходимых испытаний.
Для обеспечения возможности проведения дополнительных и/или повторных испытаний могут быть подготовлены дополнительные контрольные образцы или контрольные образцы, длина которых превышает минимальный размер (см. 8.6).
Толщина материала t всех контрольных образцов, за исключением отводов (см. рисунок 5) и угловых сварных швов (см. рисунок 4), должна быть одинаковой для обеих свариваемых пластин/труб.
Если это требуется стандартом по применению, на контрольном образце должно быть указано направление прокатки листа.
Выбор толщины и/или внешнего диаметра трубы, используемой в качестве контрольного образца, выполняют в соответствии с 9.3.2.1 - 9.3.2.4.
Форма и минимальные размеры контрольного образца должны соответствовать 7.2.2 - 7.2.6.
7.2.2 Стыковое соединение пластины с полным проплавлением
Подготовку контрольного образца выполняют в соответствии с рисунком 1.
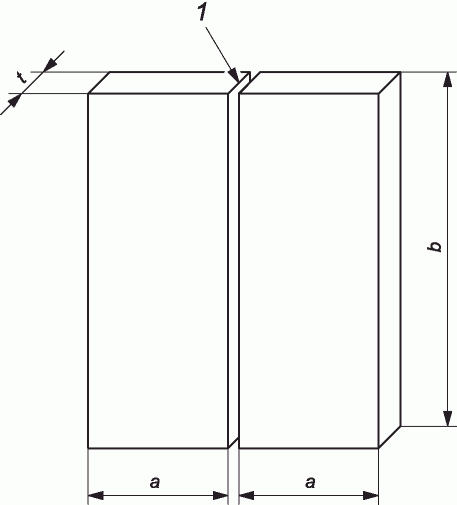
1 — подготовка и сборка соединения на сварку в соответствии
с pWPS; a — минимальное значение 150 мм; b — минимальное
значение 300 мм; t — толщина материала
Рисунок 1 — Контрольный образец для стыкового соединения
пластины с полным проплавлением
7.2.3 Стыковое соединение пластин с отбортованными кромками
Подготовку контрольного образца выполняют в соответствии с рисунком 2.
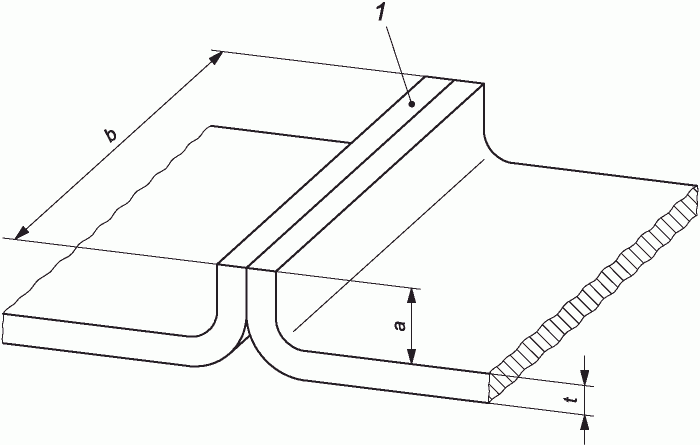
1 — подготовка и сборка соединения в соответствии с pWPS или
в соответствии с ИСО 17659; a — минимальное значение 100 мм;
b — минимальное значение 300 мм; t — толщина материала
Рисунок 2 — Стыковые сварные швы пластин
с отбортованными кромками
7.2.4 Стыковое соединение трубы с полным проплавлением
Подготовку контрольного образца выполняют в соответствии с рисунком 3.
Примечание — Слово «труба», отдельно или в словосочетании, используется для обозначения «трубы», «трубки» или «полого профиля».
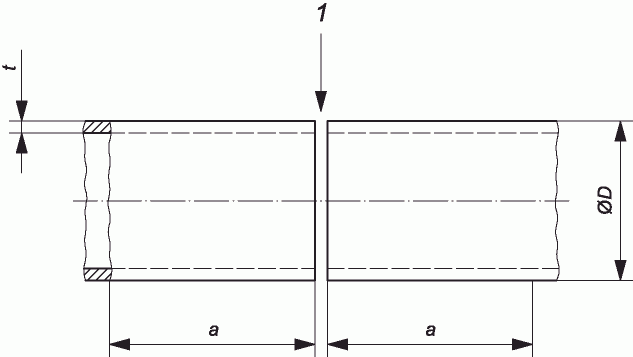
в соответствии с pWPS; a — минимальное значение 150 мм; D — наружный диаметр трубы; t — толщина материала
7.2.5 Т-образное угловое соединение
Подготовку контрольного образца выполняют в соответствии с рисунком 4.
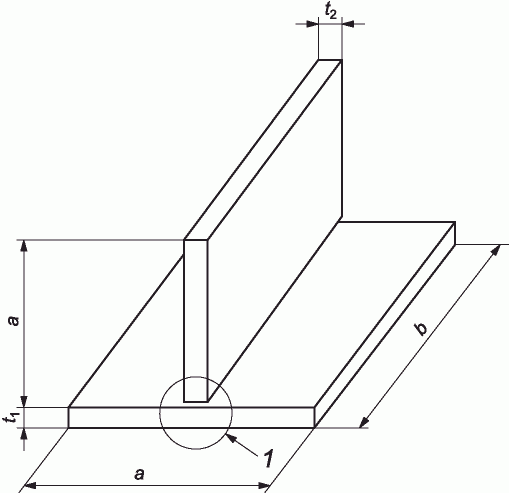
1 — подготовка и сборка соединения на сварку в соответствии с pWPS; a — минимальное значение 150 мм; b — минимальное значение 300 мм; t1, t2 - толщина материала
Рисунок 4 — Контрольный образец для Т-образного углового соединения
Такое соединение может использоваться для стыковых или угловых сварных швов с полным проплавлением.
7.2.6 Отвод
Подготовку контрольного образца выполняют в соответствии с рисунком 5. Минимально используемый угол при производстве — угол \alpha . Такое соединение может использоваться для соединений с полным проплавлением (стык без скоса кромок, врезной или сварной стык, а также для угловых сварных швов).
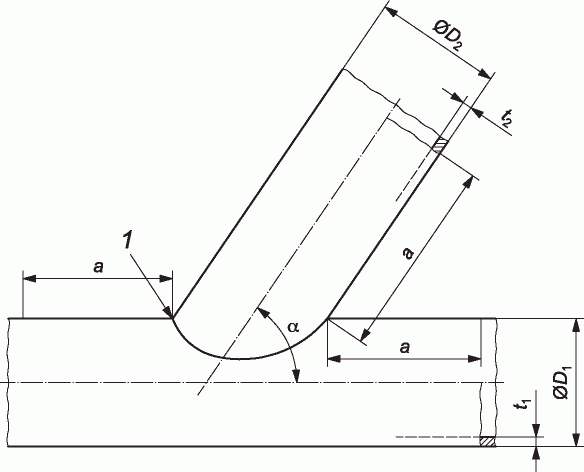
1 — подготовка и сборка соединения на сварку в соответствии с pWPS; \alpha — угол ответвления; a — минимальное значение 150 мм; D1 — наружный диаметр основной трубы; t1 — толщина материала основной трубы; D2 — наружный диаметр отвода; t2 — толщина материала отвода
Рисунок 5 — Контрольный образец отвода
7.3 Сварка контрольных образцов
Подготовку и сварку контрольных образцов выполняют в соответствии с pWPS и общими условиями сварки на производстве, технологическому процессу которого контрольные образцы должны соответствовать.
Положения сварного шва и ограничения по углу наклона и поворота контрольного образца должны соответствовать ИСО 6947. Если прихватки в соединении не удаляются, они должны быть включены в контрольный образец.
При сварке и испытании контрольных образцов должны присутствовать эксперт или экспертный орган.
8 Контроль и испытания
8.1 Объем испытаний
Испытания включают в себя как неразрушающий контроль (НК), так и разрушающие испытания, которые выполняют в соответствии с требованиями таблицы 1.
Контроль и испытание контрольных образцов
| Контрольный образец | Вид испытания | Объем испытаний | Сноска |
| Стыковое соединение с полным проваром — (рисунки 1, 2 и 3) | Визуальный контроль | 100% | - |
| Радиографический контроль | 100% | - | |
| Проникающий (капиллярный) контроль | 100% | - | |
| Испытание на поперечное растяжение | два образца для испытаний | - | |
| Испытание на поперечный изгиб | два образца для испытаний из корня сварного шва и два образца для испытаний из лицевой стороны сварного шва | a, b, c | |
| - | |||
| Исследования макроструктуры | один образец для исследований | - | |
| Т-образное угловое соединение с полным проваром - (рисунок 4) | Визуальный контроль | 100% | d |
| Проникающий (капиллярный) контроль | 100% | d | |
| Отвод с полным проплавлением - (рисунок 5) | Исследования макроструктуры | два образца для исследований | d |
| Угловые сварные швы - (рисунок 4) и (рисунок 5) | Визуальный контроль | 100% | d |
| Проникающий (капиллярный) контроль | 100% | d | |
| Исследования макроструктуры | два образца для испытаний | d | |
| a См. испытания на изгиб в 8.4.3. b Два образца для испытаний из области корня сварного шва и два образца для испытаний из лицевой поверхности сварного шва предпочтительно заменить четырьмя образцами для испытаний для бокового изгиба при t >= 12 мм. c В случае литых материалов или комбинаций деформации/литья испытание на изгиб можно заменить испытанием на излом в соответствии с ИСО 9017. d Описание испытаний не предоставляет информации о механических свойствах соединения. Если эти свойства имеют отношение к применению, необходимо выполнять дополнительную аттестацию, например аттестацию стыкового сварного шва. | |||
Применяемый стандарт может содержать дополнительные испытания, которые могут включать в себя следующее:
- испытание сварного шва на продольное растяжение;
- испытание на изгиб металла сварного шва;
Примечание — Для конкретных условий эксплуатации, состояния материала или условий изготовления могут потребоваться более комплексные испытания, чем указано в настоящем стандарте, чтобы получить больше информации и избежать повторения проверки процедуры сварки в более поздний срок только для получения дополнительных контрольных данных.
8.2 Расположение и отбор образцов для испытаний
Отбор образцов для испытаний выполняют в соответствии с рисунками 6 - 9.
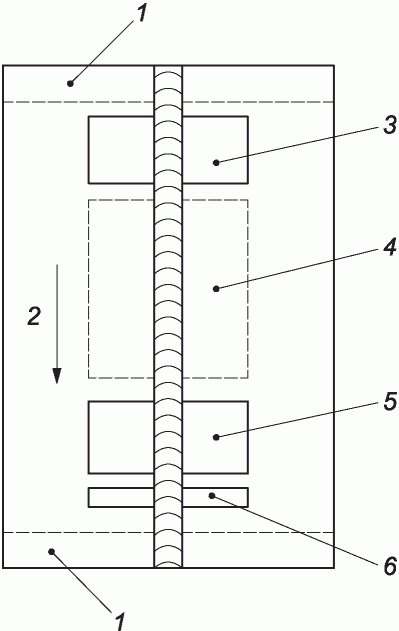
1 — отступ на 25 мм; 2 — направление сварки; 3 — область для отбора 1 (одного) образца для испытания на растяжение и образцов для испытания на изгиб; 4 — область для отбора дополнительных образцов для испытаний, при необходимости; 5 — область для отбора 1 (одного) образца для испытания на растяжение и образцов для испытания на изгиб; 6 — область для отбора образца для исследования макроструктуры
Примечание — Масштаб не выдержан.
Рисунок 6 — Расположение образцов для испытаний стыкового соединения пластины
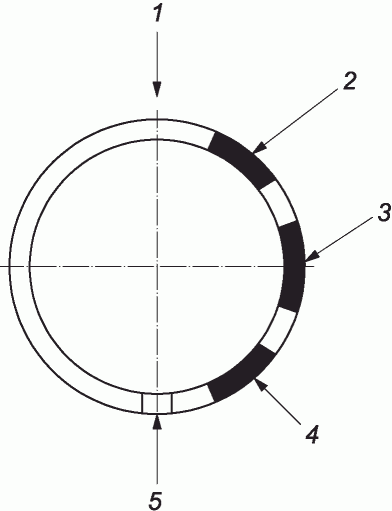
1 — верхняя точка неподвижной трубы; 2 — область для отбора 1 (одного) образца для испытания на растяжение и образцов для испытания на изгиб; 3 — область для отбора дополнительных образцов для испытаний, при необходимости; 4 — область для отбора 1 (одного) образца для испытания на растяжение и образцов для испытания на изгиб; 5 — область для отбора образца для исследования макроструктуры
Примечание — Масштаб не выдержан.
Рисунок 7 — Расположение образцов для испытаний стыкового соединения трубы
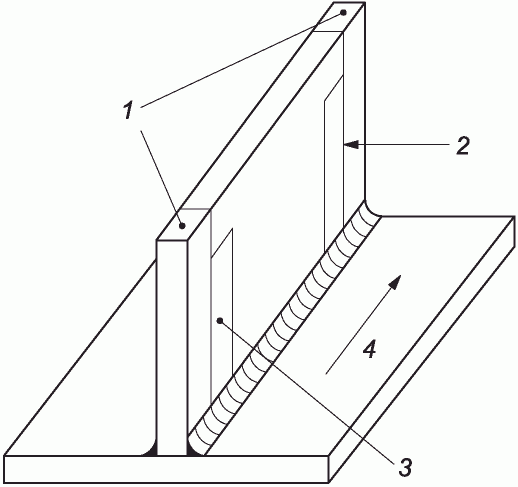
1 — отступ на 25 мм; 2 — образец для испытаний для исследования макроструктуры; 3 — образец для испытаний для исследования макроструктуры; 4 — направление сварки
Примечание — Масштаб не выдержан.
Рисунок 8 — Расположение образцов для испытаний Т-образного углового соединения
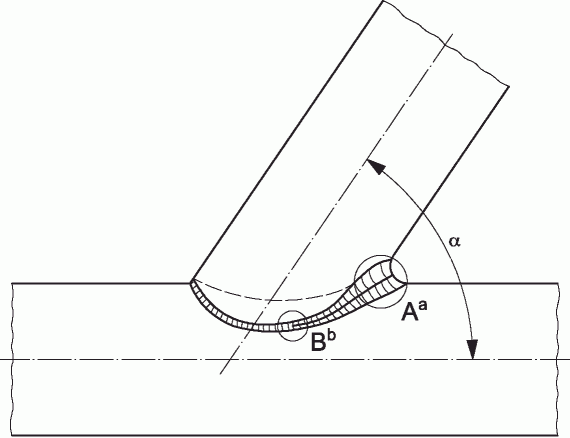
\alpha — угол ответвления; Aa — образец для испытаний для исследования макроструктуры в положении A; Bb — образец для испытаний для исследования макроструктуры в положении B
Примечание — Масштаб не выдержан.
Рисунок 9 — Расположение образцов для испытаний отвода или углового сварного шва трубы
Образцы для испытаний должны быть отобраны после проведения всех требуемых методов НК и подтверждения соответствия установленным критериям приемки для используемого(ых) метода(ов) неразрушающего контроля.
Допускается отбор образцов для испытаний вне участков, имеющих дефекты в пределах допустимых значений для используемого метода неразрушающего контроля.
8.3 Неразрушающий контроль
В соответствии с 8.1 и таблицей 1 все методы неразрушающего контроля проводят на контрольных образцах до вырезки образцов для испытаний. Если указана термообработка после сварки, она проводится до неразрушающего контроля.
В зависимости от геометрии соединения, материалов и требований к работе, неразрушающий контроль проводят в соответствии с требованиями таблицы 1, в соответствии с ИСО 17637 (визуальный контроль), ИСО 17636 (радиографический контроль) и ИСО 3452 (проникающий (капиллярный) контроль).
8.4 Разрушающие испытания
8.4.1 Общая информация
Объем контроля должен соответствовать таблице 1.
8.4.2 Испытание на поперечное растяжение
Образцы для испытаний и метод испытаний на поперечное растяжение стыковых соединений должны соответствовать ИСО 4136.
Для труб с наружным диаметром более 50 мм избыточное проплавление должно быть удалено с обеих сторон, чтобы получить образец для испытаний толщиной, равной толщине стенки трубы.
Для труб с наружным диаметром <= 50 мм и при использовании цельнотянутых труб малого диаметра превышение выпуклости стыкового шва можно оставлять необработанным на внутренней поверхности трубы.
Предел прочности образца для испытаний на разрыв должен быть не менее соответствующего указанного минимального значения для основного металла.
8.4.3 Испытание на изгиб
Целью данного испытания является выявление любых внутренних или поверхностных дефектов, соответствующих ISO 6520-1.
Образцы для испытаний и процедура испытаний на изгиб стыковых соединений должны соответствовать ИСО 5173.
Для всех групп угол изгиба должен составлять 180° с использованием расчетного диаметра оправки, основанного на удлинении материала, следующим образом:
d = \frac{(100 \cdot t_{s})}{A} - t_{s}, (1)
ts — толщина образца для испытания на изгиб (включает боковые изгибы);
A — минимальное относительное удлинение при растяжении, установленное в технических требованиях на материал (для комбинации различных сплавов используется наименьшее индивидуальное значение).
В таблице 2 приведены примеры максимального расчетного диаметра оправки для некоторых значений удлинения и толщины. При проведении испытаний значения следует округлять в меньшую сторону.
Примеры максимальных расчетных диаметров оправки
для некоторых значений удлинения и толщины
По усмотрению испытательной лаборатории можно использовать оправку меньшего диаметра.
b) При удлинении <= 5%, перед испытанием следует провести отжиг. Диаметр оправки рассчитывают с учетом удлинения, указанного в таблице 2.
Во время испытаний образцы для испытаний не должны иметь дефектов, превышающих 3 мм в любом направлении. Дефекты, появляющиеся в углах испытуемого образца во время испытания, при оценке не учитывают.
8.4.4 Исследование макроструктуры
Подготовку и контроль образца для исследований выполняют в соответствии с ИСО 17639 на одной стороне, чтобы четко выявить линию сплавления, зону термического влияния (ЗТВ) и формирование проходов.
Исследование макроструктуры включает в себя контроль неповрежденного основного металла и должно быть зафиксировано по крайней мере одним изображением макроструктуры в ходе каждого испытания по процедуре.
Применяются уровни приемки, указанные в 8.5.
8.4.5 Испытание на излом
Образцы для испытаний и процедура испытания на излом должны соответствовать ИСО 9017.
8.5 Уровни приемки
Процедура сварки считается аттестованной, если дефекты контрольного образца не выходят за установленные пределы уровня качества B, согласно ИСО 10042:2005, за исключением следующих типов дефектов: превышение выпуклости стыкового шва, превышение выпуклости углового шва, превышение толщины углового шва и превышение проплава, для которых должен применяться уровень качества C.
Примечание — Корреляция между уровнями качества ИСО 10042 и уровнями приемки различных методов неразрушающего контроля приведена в ИСО 17635.
8.6 Повторное испытание
Если контрольный образец не соответствует какому-либо из требований визуального контроля или других методов неразрушающего контроля, указанных в 8.5, необходимо сварить еще один контрольный образец и провести на нем аналогичный контроль. Если этот дополнительный контрольный образец не соответствует требованиям, проверка процедуры сварки считается не выполненной.
Если какие-либо образцы для испытаний не соответствуют требованиям к разрушающему контролю в соответствии с 8.4 только из-за дефектов сварных швов, то для каждого не прошедшего испытания испытательного образца отбирают еще два образца. При наличии достаточного количества материала дополнительные образцы для испытаний можно отбирать из одного и того же контрольного образца или из нового контрольного образца.
Если образец для испытаний на растяжение не соответствует требованиям 8.4.2, то на каждый образец, который не прошел испытания, должны быть подготовлены еще два образца. Оба образца должны соответствовать требованиям 8.4.2.
Каждый дополнительный образец для испытаний подвергается тем же испытаниям, что и образец, не соответствовавший требованиям. Если какой-либо из дополнительных образцов для испытаний не соответствует требованиям, процедура сварки признается не прошедшей проверку.
9 Область аттестации
9.1 Общие положения
Для соответствия настоящему стандарту должно быть выполнено каждое из условий, указанных в настоящем разделе.
Для изменений, выходящих за пределы указанных областей аттестации, требуется выполнить новую проверку процедуры сварки.
9.2 Производитель
Аттестация pWPS, полученная производителем в результате проверки процедуры сварки в соответствии с настоящим стандартом, действительна для сварки в цехе или на площадке под таким же техническим контролем и контролем качества производителя.
Сварка считается находящейся под таким же техническим контролем и контролем качества, если производитель, выполнивший проверку процедуры сварки, сохраняет полную ответственность за все проведенные им сварочные операции.
9.3 Основной материал
9.3.1 Группировка основного материала
Для того, чтобы свести к минимуму количество проверок процедуры сварки, медь и медные сплавы сгруппированы в соответствии с ISO/TR 15608.
Для каждого основного материала или комбинации основных материалов, не охваченных системой группирования, требуется отдельная аттестация процедуры сварки.
Остающаяся подкладка рассматривается в качестве основного материала в аттестационной (под)группе. Область аттестации однородных и разнородных соединений приведена в таблице 3.
| Группа материала контрольного стыка | Диапазон аттестации |
|---|---|
| 31 — 31 | 31 |
| 32 — 32 | 32 |
| 33 — 33 | 33 |
| 34 — 34 | 34 |
| 35 — 35 | 34 и 35 |
| 36 — 36 | 32 и 36 |
| 37 — 37 | 37 |
| 38 — 38 | 38 |
Для любого соединения из разнородных материалов, не указанного в таблице 3, требуется специальное испытание без указания области аттестации для других основных материалов.
Если один исходный материал может принадлежать к двум группам или подгруппам, то он всегда должен относиться к группе или подгруппе с меньшим номером.
Примечание — Незначительные различия в химическом составе аналогичных марок исходных материалов, которые появляются в результате применения национальных стандартов, не требуют повторной аттестации.
Область аттестации приведена в таблице 3.
9.3.2 Толщина основного материала и диаметр трубы
9.3.2.1 Общие положения
В случае аттестации по толщине сварочной процедуры, включающей единственный процесс, «толщина t» означает следующее:
- толщина более толстого основного материала, допустимая для сварных соединений с различной толщиной. Для каждого диапазона аттестуемых толщин, согласно таблице 4, также существует соответствующая область аттестации по толщине углового шва, а для однопроходных угловых сварных швов, как указано в 9.3.2.3;
d) для вставного или сквозного отвода:
e) для Т-образного углового соединения пластин с полным проплавлением:
В случае процедуры, включающей несколько процессов, толщина наплавленного металла сварного шва для каждого процесса сварки должна использоваться в качестве основы для определения области аттестации отдельного процесса сварки.
9.3.2.2 Область аттестации по толщине основного материала
Аттестация процедуры сварки по толщине t должна включать аттестацию для толщин в диапазонах, указанных в таблице 4.
| Толщина контрольного образца, t | Область аттестации по толщине |
|---|---|
| t <= 3 | От 0,5t до 2t |
| 3 < t <= 20 | От 3 до 2t |
| t > 20 | >= 0,8t |
Для процедур, состоящих из нескольких процессов, толщина наплавленного металла шва для каждого процесса сварки должна использоваться в качестве основы для области аттестации каждого отдельного процесса сварки.
Для полностью механизированных и автоматических однопроходных процессов глубина проплавления является максимальной допустимой глубиной.
9.3.2.3 Область аттестации по толщине углового шва для однопроходных угловых сварных швов
Если установлены требования к твердости, то аттестация процедуры сварки угловых сварных швов, проведенная на пластинах толщиной 30 мм или более, распространяется на все толщины пластин (t) и толщину углового сварного шва (a).
Кроме того, в случае однопроходных угловых сварных швов область аттестации по толщине углового сварного шва «a» должна составлять от «0,75a» — «1,5a».
Если аттестацию углового сварного шва выполняют посредством проверки стыкового сварного шва, то она распространяется на однопроходные и многопроходные угловые сварные швы, а аттестация многопроходных стыковых сварных швов распространяется только как многопроходные угловые сварные швы.
9.3.2.4 Область аттестации по толщине пластин и труб
9.3.3 Угол отвода
Проверка процедуры сварки, выполненная на отводе с углом \alpha должна устанавливать все углы отвода \alpha_{1} в диапазоне a \leq \alpha_{1} \leq 90^{\circ} .
9.4 Общее для всех процедур сварки
9.4.1 Процесс сварки
Аттестацию для каждой степени механизации сварки выполняют отдельно (ручная, частично механизированная, полностью механизированная и автоматическая).
Аттестация действительна только для конкретного сварочного процесса, использованного при проверке процедуры сварки.
Для процедур, состоящих из нескольких процессов, аттестация может быть выполнена с использованием отдельных проверок сварочной процедуры для каждого процесса сварки. Также возможно выполнить проверку процедуры сварки, как проверку одной процедуры, состоящих из нескольких процессов. Аттестация такой процедуры действительна только для последовательности процессов, выполненных во время проверки данной процедуры.
Примечание — Не разрешается использовать проверку процедуры сварки, включающей несколько процессов, для аттестации какого-либо отдельного процесса, только если проверка процесса не соответствует настоящему стандарту.
9.4.2 Положение при сварке
Аттестация при сварке контрольного образца в любом положении (труба или пластина) распространяется на сварку во всех положениях (труба или пластина).
9.4.3 Тип соединения/сварного шва
Область аттестации по типу сварных соединений совпадает с используемым при проверке процедуры сварки, с учетом ограничений, указанных в других разделах (например, диаметр, толщина), и дополнительно:
a) Сварка стыковых сварных швов распространяется на стыковые сварные швы с полным и частичным проплавлением; а также на угловые сварные швы. Если сварка угловых швов является преобладающим видом производственной сварки, необходимо выполнить проверку процедуры сварки угловых сварных швов.
b) Сварка стыковых соединений труб распространяется на сварку трубных отводов с углом 60°.
c) Сварка стыковых швов Т-образного соединения распространяется на сварку стыковых швов Т-образного соединения и на сварку угловых швов [см. a].
d) Сварка стыковых швов, выполненных с одной стороны без подкладки, распространяется на сварку сварных швов, выполненную с обеих сторон и сварку сварных швов с подкладкой.
e) Сварка стыковых швов с подкладкой распространяется на сварку сварных швов, выполненную с обеих сторон.
f) Сварка стыковых швов, выполненных с обеих сторон без строжки, распространяется на сварку сварных швов, выполненную с обеих сторон со строжкой.
g) Сварка угловых швов распространяется только на сварку угловых швов.
h) Для данного процесса не разрешается менять многопроходную сварку на однопроходную (или один проход с каждой стороны).
9.4.4 Присадочный материал, обозначение
В область аттестации входят используемые при аттестации присадочные материалы и другие присадочные материалы при условии, что они обладают эквивалентными механическими свойствами и одинаковым номинальным составом в соответствии с обозначением, указанным стандарте на рассматриваемый присадочный материал.
9.4.5 Род тока
Область аттестации включает только род тока (переменный ток AC, постоянный ток DC) и полярность, используемые при проверке процедуры сварки.
9.4.6 Погонная энергия
Требования этого раздела применяются только в том случае, если необходимо учитывать погонную энергию.
Верхний предел погонной энергии в области аттестации на 25% выше погонной энергии, используемой при сварке контрольного образца.
Нижний предел погонной энергии в области аттестации на 25% ниже погонной энергии, используемой при сварке контрольного образца.
9.4.7 Температура предварительного подогрева
Если требуется предварительный подогрев, в качестве нижнего предела области аттестации по температуре принимается номинальная температура предварительного подогрева, применяемая в начале проверки процедуры сварки.
9.4.8 Межслойная температура
За верхний предел области аттестации по межслойной температуре принимается самая высокая температура между проходами, достигнутая при проверке процедуры сварки.
9.4.9 Термообработка после сварки или старение
Термообработку после сварки, например искусственное старение, естественное старение указывают в pWPS. Добавление или исключение термообработки после сварки или старения не допускается.
Температурный диапазон и условия старения, указанные в pWPS, соответствуют области аттестации.
9.4.10 Первоначальная термообработка
9.5 Особенности процессов
9.5.1 Процесс 131
9.5.1.1 Область аттестации по защитному газу и газовой подушке ограничена обозначением газа в соответствии с ИСО 14175. При изменении содержания гелия более чем на 25% необходимо выполнить повторную аттестацию. Защитные газы, не включенные в ИСО 14175, ограничиваются номинальным составом, используемым при проверке процедуры сварки.
9.5.1.2 Область аттестации ограничивается системой подачи сварочной проволоки, используемой при проверке процедуры сварки (например, однопроволочная или многопроволочная система).
9.5.2 Процесс 141
9.5.2.1 Область аттестации по защитному газу и газу, защищающего обратную сторону шва, ограничивается символом газа в соответствии с ИСО 14175. При изменении содержания гелия более чем на 25% необходимо выполнить повторную аттестацию. Защитные газы, не указанные в ИСО 14175, ограничены номинальным составом, используемым проверке процедуры сварки.
9.5.2.2 Проверка процедуры сварки, проведенная без подачи защитного газа, защищающего обратную сторону шва, распространяется на процедуру сварки с использованием защитного газа, защищающего обратную сторону шва.
9.5.2.3 Аттестация процедуры сварки с присадочным материалом не распространяется на сварку без присадочного материала или наоборот.
9.5.3 Процесс 15
9.5.3.1 Аттестация процедуры сварки с присадочным материалом не распространяется на сварку без присадочного материала или наоборот.
9.5.3.2 Область аттестации ограничена составом плазмообразующего газа, используемого при проверке процедуры сварки.
9.5.3.3 Область аттестации по защитному газу и газу, защищающего обратную сторону шва, ограничивается символом газа согласно ИСО 14175. При изменении содержания гелия более чем на 25% необходимо выполнить повторную аттестацию. Защитные газы, на которые не распространяется ИСО 14175, ограничены номинальным составом, используемым при проверке процедуры сварки.
9.5.4 Процесс 311
Аттестация процедуры сварки с присадочным материалом не распространяется на сварку без присадочного материала или наоборот.
10 Протокол аттестации процедуры сварки (WPQR)
Протокол аттестации процедуры сварки (WPQR) представляет собой отчет о результатах оценки каждого контрольного образца, включая повторные испытания. Соответствующие пункты, перечисленные для WPS в ИСО 15609-1 или ИСО 15609-2, должны быть включены вместе с подробной информацией о любых отклонениях характеристик в соответствии с требованиями раздела 8. Если отклонений характеристик или неудовлетворительных результатов испытаний не обнаружено, то документ WPQR с подробным описанием процедуры сварки, содержащий результаты испытаний контрольного образца, считается аттестованным и должен быть подписан и датирован экспертом или экспертным органом.
Форма WPQR должна использоваться для записи данных процедуры сварки и регистрации результатов испытаний, чтобы обеспечить единообразное представление и оценку данных.
Форма WPQR приведена в приложении A.
ПРОТОКОЛ АТТЕСТАЦИИ ПРОЦЕДУРЫ СВАРКИ (WPQR)
| Протокол аттестации процедуры сварки. Акт испытаний | |
| WPQR производителя N: Производитель: Адрес: Нормы и правила/стандарт испытания: Дата сварки: Область аттестации Процесс(ы) сварки: Тип соединения и сварного шва: Группа и подгруппа основного материала: Толщина основного материала (мм): Толщина сварного металла (мм): Толщина сварного шва (мм): Однопроходный/многопроходный: Наружный диаметр трубы (мм): Обозначение присадочного материала: Тип присадочного материала: Размер присадочного материала: Обозначение защитного газа/флюса: Обозначение газа для защиты обратной стороны: Род сварочного тока и полярность: Способ переноса металла: Погонная энергия: Положения при сварке: Температура предварительного подогрева: Межслойная температура: Старение: Термообработка после сварки: Другая информация (см. также 9.5): | Эксперт или экспертный орган Рег. N: |
| Подтверждено, что контрольные сварные соединения подготовлены, сварены и прошли испытания в соответствии с указанными выше требованиями норм и правил/стандартов на испытания. | |
______________    ________________   _________________________________
Местоположение    Дата издания       Эксперт или экспертный орган
ФИО, дата и подпись
| Протокол испытаний сварного соединения | |
| Местоположение: | Эксперт или экспертный орган: |
| pWPS производителя: | Метод подготовки и очистки: Спецификация основного материала: |
| WPQR производителя N: | Толщина материала (мм): |
| Производитель: | Наружный диаметр трубы (мм): |
| ФИО сварщика: Способ переноса металла: Тип соединения и сварной шов: Информация о подготовке шва (эскиз) <*>: | Положение при сварке: |
| Конструкция соединения | Последовательность сварки |
|---|---|
| Проход | Процесс сварки | Размер присадочного материала | Ток А |
Напряжение В |
Род тока/полярность | Скорость подачи сварочной проволоки | Скорость прохода <*> | Погонная энергия <*> |
|---|---|---|---|---|---|---|---|---|
| Обозначение и изготовление присадочного материала: | Другая информация <*> например: |
|---|---|
| Любой специальный обжиг или сушка: | Поперечные перемещения (максимальная ширина прохода): |
| Газ/флюс: | Колебания: амплитуда, частота, время задержки: |
| - защитный: | Описание импульсной сварки: |
| - для защиты обратной стороны: | |
| Расход газа | Расстояние между токопроводящим устройством/заготовкой: |
| - защитный: | Описание плазменной сварки: |
| - для защиты обратной стороны: | Угол наклона сварочной горелки: |
| Тип/размер вольфрамового электрода: Описание строжки с обратной стороны шва/ подкладки: Температура предварительного подогрева Межслойная температура: Термообработка после сварки: Время, температура, метод: Скорости нагрева и охлаждения <*>: |
______________________     _________________________________________
Производитель              Эксперт или экспертный орган
Имя, дата и подпись        Имя, дата и подпись
| WPQR производителя N: | Эксперт или экспертный орган |
|---|---|
| Визуальный контроль: | Регистрационный N: |
| Проникающий (капиллярный) контроль | |
| Магнитопорошковый контроль <*> | Радиографический контроль <*>: |
| Испытание на растяжение | Ультразвуковой контроль <*>: |
| Температура: |
| Тип/N | Re, Н/мм2 | Rm, Н/мм2 | A% | Z% | Местоположение излома | Примечания |
|---|---|---|---|---|---|---|
| Требования | ||||||
| Испытания на изгиб | Диаметр оправки: |
|---|
| Тип/N | Угол изгиба | Удлинение <*> | Результаты | Макроскопическое исследование: |
| Испытание на ударный изгиб <*> | Тип: | Размер: | Требование: |
|---|
| Местоположение/направление надреза | Температура, °C | Значения | Среднее значение | Примечания | ||
| 1 | 2 | 3 | ||||
| Испытание на твердость <*> (Вид/нагрузка) Основной металл: Зона термического влияния (ЗТВ): Металл сварного шва: | Местоположение измерений (схема <*>) |
| Другие испытания: Примечания: Испытания, выполняемые в соответствии с требованиями: Лабораторный отчет N: Результаты испытания были приемлемы/неприемлемы (Удалить ненужное) Испытание выполнено в присутствии: | |
НАЦИОНАЛЬНЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO 3452 | IDT | ГОСТ Р ИСО 3452-1-2011 «Контроль неразрушающий. Проникающий контроль. Часть 1. Основные требования» |
| ISO 4063:2023 | IDT | ГОСТ Р ИСО 4063-2025 «Сварка и родственные процессы. Перечень и условные обозначения процессов» |
| ISO 4136 | IDT | ГОСТ Р ИСО 4136-2024 «Испытания разрушающие сварных швов металлических материалов. Испытание на поперечное растяжение» |
| ISO 5173 | IDT | ГОСТ Р ИСО 5173-2024 «Испытания разрушающие сварных швов металлических материалов. Испытания на изгиб» |
| ISO 6520-1 | IDT | ГОСТ Р ИСО 6520-1-2012 «Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением» |
| ISO 6947 | IDT | ГОСТ Р ИСО 6947-2022 «Сварка и родственные процессы. Положения при сварке» |
| ISO 9017 | - | <*> |
| ISO 9606-3 | MOD | ГОСТ Р 53687-2009 «Аттестационные испытания сварщиков. Сварка плавлением. Часть 3. Медь и медные сплавы» |
| ISO 10042:2018 | IDT | ГОСТ Р ИСО 10042-2022 «Сварка. Сварные соединения из алюминия и его сплавов, полученные дуговой сваркой. Уровни качества» |
| ISO 14175 | IDT | ГОСТ Р ИСО 14175-2010 «Материалы сварочные. Газы и газовые смеси для сварки плавлением и родственных процессов» |
| ISO 14732 | IDT | ГОСТ Р ИСО 14732-2022 «Персонал, выполняющий сварку. Аттестационные испытания сварщиков-операторов и наладчиков для полностью механизированной и автоматической сварки металлических материалов» |
| ISO 15607:2019 | IDT | ГОСТ Р ИСО 15607-2009 «Технические требования и аттестация процедур сварки металлических материалов. Общие правила» |
| ISO 15608 IDT | ||
| ГОСТ Р ИСО 15608-2020 «Сварка. Руководство по системе группирования металлических материалов» | ISO 15609-1 | IDT |
| ГОСТ Р ИСО 15609-1-2025 «Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка» | ISO 15609-2 | IDT |
| ГОСТ Р ИСО 15609-2-2009 «Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 2. Газовая сварка» | ISO 15613 | IDT |
| ГОСТ Р ИСО 15613-2009 «Технические требования и аттестация процедур сварки металлических материалов. Аттестация, основанная на предпроизводственном испытании сварки» | ISO 17636 | IDT |
| ГОСТ ISO 17636-1-2017 «Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 1. Способы рентгено- и гаммаграфического контроля с применением пленки» | ГОСТ ISO 17636-2-2017 «Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 2. Способы рентгено- и гаммаграфического контроля с применением цифровых детекторов» | ISO 17637 IDT |
| ГОСТ Р ИСО 17637-2024 «Неразрушающий контроль сварных швов. Визуальный контроль соединений, выполненных сваркой плавлением» | ISO 17639 | IDT |
| ГОСТ Р ИСО 17639-2025 «Испытания разрушающие сварных швов металлических материалов. Исследования макроструктуры и микроструктуры сварных швов» | ISO 17659 | IDT |
| ГОСТ Р ИСО 17659-2009 «Сварка. Термины многоязычные для сварных соединений» | <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. | |
| Примечание — В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT — идентичные стандарты; - MOD — модифицированный стандарт. | ||
БИБЛИОГРАФИЯ
| УДК 621.791.75:006.354 | ОКС 25.160.10 |
| Ключевые слова: проверка процедуры сварки, дуговая сварка, газовая сварка, сварка меди и сплавов | |