ГОСТ Р ИСО 17659-2009. Национальный стандарт Российской Федерации. Сварка. Термины многоязычные для сварных соединений
(утв. Приказом Ростехрегулирования от 04.08.2009 № 279-ст)
Примечание
Документ введен в действие с 1 июля 2010 года.
от 4 августа 2009 г. № 279-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ТЕРМИНЫ МНОГОЯЗЫЧНЫЕ ДЛЯ СВАРНЫХ СОЕДИНЕНИЙ
Welding. Multilingual terms for welded joints
ISO 17659:2002 Welding — Multilingual terms for welded joints with illustrations (IDT)
1 июля 2010 года
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
1. Подготовлен Федеральным государственным учреждением «Научно-учебный центр „Сварка и контроль“ при МГТУ им. Н.Э. Баумана (ФГУ НУЦСК при МГТУ им. Н.Э. Баумана), Национальным агентством контроля и сварки (НАКС) и Санкт-Петербургским государственным политехническим университетом (СПбГПУ) на основе собственного аутентичного перевода стандарта, указанного в пункте 4.»
2. Внесен Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы».
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 4 августа 2009 г. № 279-ст.
4. Настоящий стандарт идентичен международному стандарту ИСО 17659:2002 «Сварка. Многоязычные термины для сварных соединений с рисунками» (ISO 17659:2002 «Welding — Multilingual terms for welded joints with illustrations»).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5-2004 (пункт 3.5).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном Приложении В.
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
Международный стандарт ИСО 17659 разработан техническим комитетом ИСО/ТК 44 «Сварка и родственные процессы», подкомитетом ПК 7 «Термины и определения».
Тип соединения и подготовка соединения под сварку являются важными составляющими сварных конструкций и зависят от толщины деталей, материалов, процесса сварки и положения сварного шва в пространстве. Поэтому при чтении на разных языках необходимо, чтобы эквивалентные термины толковались однозначно; недоразумения могут иметь серьезные и даже опасные последствия.
Цель данного стандарта — дать однозначное представление сварочных терминов общего употребления. Схематические изображения привязаны к русским, английским и французским терминам, однако, при необходимости, их можно адаптировать, добавляя соответствующие термины на других языках.
Настоящий стандарт описывает с помощью графического изображения большинство наиболее употребительных терминов на русском, английском и французском языках, относящихся к типам соединений, их подготовке и сварным швам.
Настоящий стандарт может использоваться самостоятельно или совместно с другими подобными стандартами.
Примечания. 1. Приведенные в настоящем стандарте рисунки являются лишь эскизами, служащими для пояснения характерных особенностей различных типов соединения. Необязательно изображать эти рисунки в таком же виде на проектных или технических чертежах (например, согласно ИСО 2553).
2. В настоящем стандарте приведены эквивалентные термины на трех официальных языках ИСО (русском, английском и французском).
Нижеследующие нормативные ссылки содержат положения, которые посредством ссылок в данном тексте составляют положения международного стандарта. Если ссылки датированы, то последующие поправки к ним или их пересмотры не используют. Однако участвующим сторонам соглашений на основе настоящего стандарта рекомендуется выяснить возможность применения самых последних изданий нормативных документов, указанных ниже. Поскольку ссылки не датированы, то используют последнее издание документа, на который дается ссылка.
ИСО 857-1. Сварка и родственные процессы. Словарь. Часть 1. Процессы сварки металлов
ИСО 2553. Соединения сварные и паяные. Условные обозначения на чертежах.
3.1. Соединение: сочленение деталей, которые уже соединены или должны быть соединены.
3.1. Joint: the junction of workpieces or the edges of workpieces that are to be joined or have been joined.
3.1. Assemblage: disposition relative des pièces ou des bords des pièces \text{а} souder ou qui ont été soudé(e)s .
3.2. Сварка плавлением: сварка, осуществляемая оплавлением сопрягаемых поверхностей без приложения внешней силы, обычно, но необязательно, добавляется расплавленный присадочный металл.
3.2. Fusion welding: welding involving localized melting without the application of external force in which the fusion surface(s) has (have) to be melted.
3.2. Soudage par fusion: soudage avec fusion locale sans application d'effort extérieur , dans lequel les faces \text{а} souder sont fondues.
NOTE. Un métal d'apport peut ou non être utilisé .
3.3. Сварка давлением: сварка, осуществляемая приложением внешней силы и сопровождаемая пластическим деформированием сопрягаемых поверхностей, обычно без присадочного металла.
Примечание. Сопрягаемые поверхности допускается нагревать, чтобы облегчить получение соединения (ИСО 857-1).
3.3. Welding using pressure: welding in which sufficient external force is applied to cause more or less plastic deformation of both the contact surfaces, generally without the addition of filler metal.
NOTE. The faying surfaces may be heated to permit or facilitate joining. [ISO 857-1].
3.3. Soudage avec pression: procédé de soudage dans lequel un effort extérieur suffisant est appliqué pour provoquer une déformation plastique plus ou moins forte des faces \text{а} souder, en général sans métal d'apport.
NOTE. Les faces \text{а} souder peuvent être chauffées afin de permettre ou de faciliter la liaison.
3.4. Сопрягаемая поверхность: поверхность одной детали, которая предназначена для соединения с поверхностью другой детали для формирования соединения.
3.4. Faying surface: surface of one component that is intended to be in contact with a surface of another component to form a joint.
3.4. Face \text{а} souder: surface de l'une des pièces destinée \text{а} être mise en contact avec une surface d'une autre pièce pour constituer un assemblage.
3.5. Частичное проплавление: проплавление, которое преднамеренно не является полным.
3.5. Partial penetration: penetration that is intentionally not full penetration.
3.5. Pénétration partielle: pénétration volontairement moindre qu'une pleine pénétration .
3.6. Неполное проплавление: проплавление, глубина которого менее установленной.
3.6. Incomplete penetration: penetration that is less than that required or specified.
3.6. Manque de pénétration : pénétration moindre que celle exigée ou spécifiée .
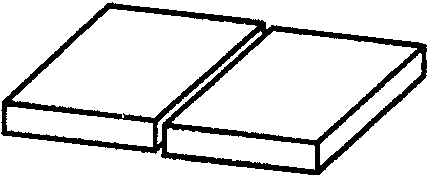
3.7. Стыковое соединение: тип соединения, при котором детали лежат в одной плоскости и примыкают друг к друг торцовыми поверхностями.
3.7. Butt joint: type of joint where the parts lie approximately in the same plane and abut against one another.
3.7. Assemblage bout \text{а} bout: type d'assemblage dans lequel les pièces sont situées approximativement dans un même plan et sont en contact entre elles.
3.8. Параллельное соединение: тип соединения, при котором детали параллельны друг другу, например при плакировании взрывом.
3.8. Parallel joint: type of joint where the parts lie parallel to each other, e.g. in explosive cladding.
3.8. Assemblage \text{а} recouvrement total: type d'assemblage dans lequel les pièces sont situées dans des plans parallèles en se recouvrant totalement, par exemple en placage par explosion.
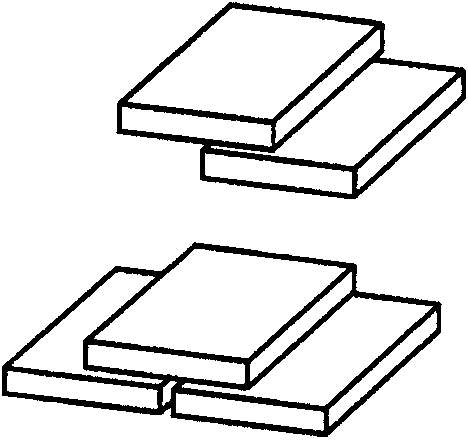
3.9. Нахлесточное соединение: тип соединения, при котором детали параллельны друг другу и частично перекрывают друг друга.
3.9. Lap joint: type of joint where the parts lie parallel to each other and overlap each other.
3.9. Assemblage \text{а} recouvrement: type d'assemblage dans lequel les pièces sont situées dans des plans parallèles en se recouvrant partiellement.
3.10. Тавровое соединение под прямым углом: тип соединения, при котором детали сопрягаются под прямым углом (образуя Т-образную форму).
3.10. T-joint: type of joint where the parts meet each other at approximately right angles (forming a T-shape).
3.10. Assemblage en T: type d'assemblage dans lequel les pièces sont approximativement perpendiculaires entre elles, formant un T.
3.11. Крестообразное соединение: тип соединения, при котором две детали, лежащие в одной плоскости, примыкают под прямым углом к третьей детали, лежащей между ними (образуя двойную Т-образную форму).
3.11. Cruciform joint: type of joint where two parts lying in the same plane each meet, at right angles, a third part lying between them (forming a double T-shape).
3.11. Assemblage en croix: type d'assemblage dans lequel deux pièces situées dans un meme plan sont perpendiculaires \text{а} une troisième , formant un double T.
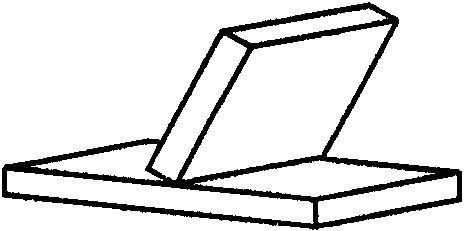
3.12. Тавровое соединение под острым углом: тип соединения, при котором одна деталь примыкает к другой под острым углом.
3.12. Angle joint: type of joint where one part meets the other at an acute angle.
3.12. Assemblage en angle \text{а} forte inclinaison: type d'assemblage dans lequel les pièces forment entre elles un angle ouvert et un angle fermé .
3.13. Угловое соединение: тип соединения, при котором угол между поверхностями двух деталей в месте примыкания кромок свыше 30°.
3.13. Corner joint: type of joint where two parts meet at their edges at an angle greater than 30° to each other.
3.13. Assemblage en angle extérieur : type d'assemblage dans lequel deux pièces en contact par un chant ou par leurs arêtes forment entre elles un angle supérieur \text{а} 30°.
3.14. Торцовое соединение: тип соединения, при котором угол между поверхностями двух деталей в месте примыкания кромок составляет от 0° до 30°.
3.14. Edge joint: type of joint where two parts meet at their edges at an angle of 0° to 30°.
3.14. Assemblage sur chant: type d'assemblage dans lequel deux pièces en contact par leurs arêtes forment entre elles un angle compris entre 0° et 30°.
3.15. Соединение нескольких деталей: тип соединения, при котором не менее трех деталей примыкают друг к другу под любым установленным углом.
3.15. Multiple joint: type of joint where three or more parts meet at any required angle to each other.
3.15. Assemblage \text{а} joints multiples: type d'assemblage dans lequel trios pièces ou plus forment entre elles des angles de valeur quelconque.
3.16. Перекрестное соединение: тип соединения, при котором две детали (например, проволоки) лежат друг на друге пересекаясь.
3.16. Cross joint: type of joint where two parts (e.g. wires) lie crossing over each other.
3.16. Assemblage de fils en croix assemblage de ronds en croix: type d'assemblage dans lequel deux pièces , par exemple des fils ou des ronds, forment une croix.
3.17. Максимальная толщина шва: значение, измеряемое от самой глубокой точки проплавления углового шва или крайней точки корня стыкового шва до наивысшей точки выпуклости шва.
Примечание. Измерение обычно проводят по поперечному сечению шва.
3.17. Maximum throat thickness: dimension measured from the deepest point of the penetration in fillet welds or the extremity of the root run in butt welds to the highest point of the excess weld metal.
NOTE. This is usually measured from a cross-section.
3.17. Gorge totale (soudures d'angle) épaisseur totale (soudures bout \text{а} bout): soudures d'angle distance mesurée entre le point le plus bas de la pénétration et le point le plus haut de la surépaisseur soudures bout \text{а} bout distance mesurée entre le point le plus bas de la passe de fond et le point le plus haut de la surépaisseur .
NOTE. Cette distance est habituellement mesurée sur une coupe transversale.
3.18. Проектная толщина шва: толщина шва, установленная проектировщиком.
3.18. Design throat thickness: throat thickness specified by the designer.
3.18. Gorge théorique (soudures d'angle) épaisseur théorique (soudures bout \text{а} bout): gorge spécifiée par le concepteur.
3.19. Теоретическая толщина углового шва: высота наибольшего равнобедренного треугольника, который можно вписать в сечение выполненного шва;
теоретическая толщина стыкового шва: минимальное расстояние от поверхности детали до корня шва (ИСО 2553).
3.19. Actual throat thickness: (fillet welds) the value of the height of the largest isosceles triangle that can be inscribed in the section of the finalized weld (butt welds), the minimum distance from the surface of the part to the bottom of the penetration [ISO 2553].
3.19. Gorge réelle (soudures d'angle) épaisseur réelle (soudures bout \text{а} bout): (soudures d'angle) hauteur duplus grand triangle isocèle pouvant être inscrit dans la soudure terminée (soudures bout \text{а} bout) distance minimale de la surface de la pièce \text{а} la partie inférieure de la penetration envers [ISO 2553].
3.20. Эффективная толщина шва: размер, который определяет передачу нагрузки и зависит от формы и глубины проплавления шва.
3.20. Effective throat thickness: dimension that is responsible for carrying the load, dependent on the shape and penetration of the weld.
3.20. Gorge efficace (soudures d'angle) épaisseur efficace (soudures bout \text{а} bout): dimension qui transmet l'effort et qui dépend de la forme géométrique et de la pénétration de la soudure.
3.21. Катет углового шва: сторона наибольшего равнобедренного треугольника, который можно вписать в сечение шва.
3.21. Leg length: side of the largest isosceles triangle that can be inscribed in the section.
3.21. Côté : soudures d'angle côté du plus grand triangle isocèle inscrit dans la section.
4. Использование эквивалентных терминов
Последующие таблицы отображают общепринятое употребление терминов на разных языках, но термины, показанные как эквивалентные, необязательно в точности соответствуют друг другу по значению и определению. В частности, английский термин «fusion face» («расплавляемая поверхность») относится к любой части поверхности заготовки, расплавляемой во время сварки; в зависимости от контекста этот термин может соответствовать французским терминам «face \text{а} souder» или «face du chanfrei».
Сравнимые термины, применяемые в США, приведены в Приложении А.
Тип соединения определяют количеством, размерами и относительной ориентацией соединяемых деталей. На рисунке 1 схематично показаны примеры с соответствующими терминами и пояснениями.
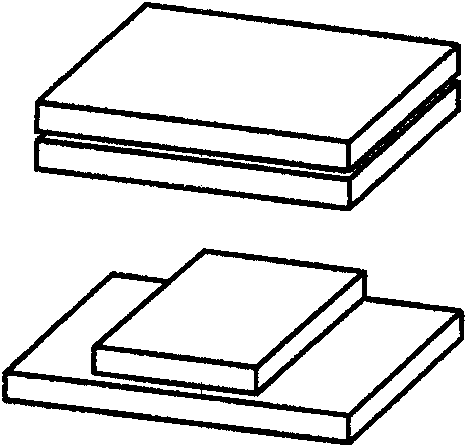
b) параллельное соединение Parallel joint Assemblage \text{а} recouvrement total
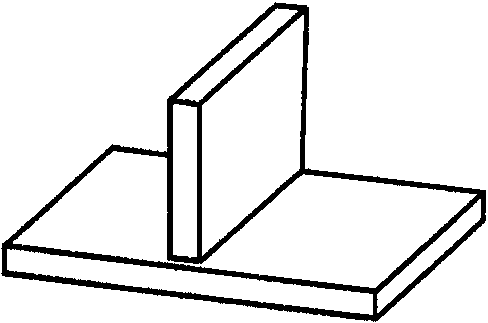
d) тавровое соединение под прямым углом T-joint Assemblage en T
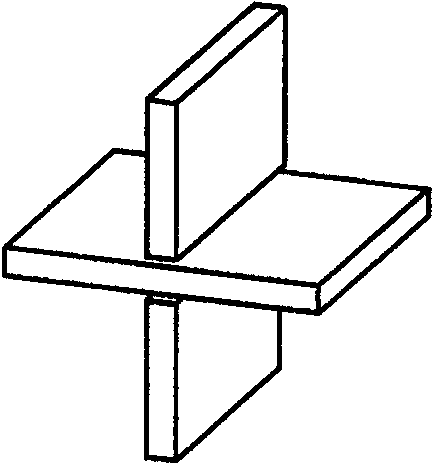
Cruciform joint Assemblage en croix
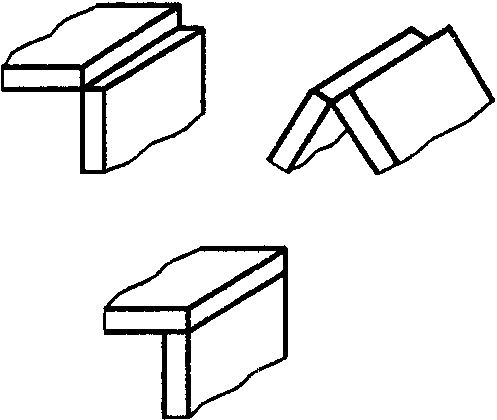
Corner joint
Assemblage en angle extérieur
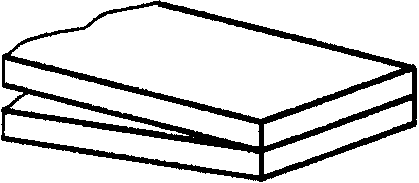
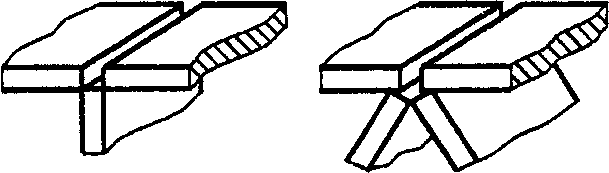
i) соединение нескольких деталей
Multiple joint
Assemblage a joints multiples
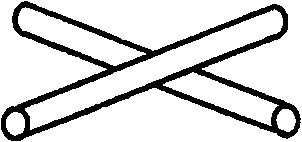
Рисунок 1. Типы соединений Figure 1. Types of joints Figure 1. Types d'assemblages
Рисунки 2 - 11 и таблицы 1 - 5 иллюстрируют термины, относящиеся к подготовке соединений и геометрии соединений. Обозначения, показанные на рисунках, приведены перед соответствующими терминами. Линейные размеры и углы показаны числами, а поверхности — буквами. Рисунки приведены в описательных целях и не могут быть основой для технических чертежей.
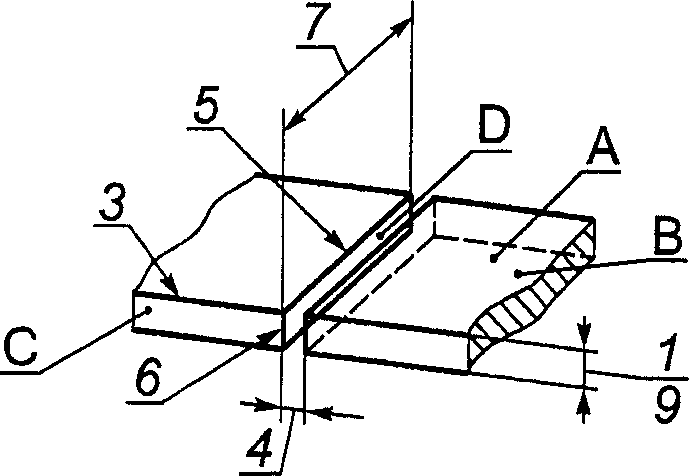
Рисунок 2. Подготовка под сварку стыкового
соединения без скоса кромок
Figure 2. Preparation for square butt weld
Figure 2. Préparation pour soudure
bout \text{а} bout sur bords droits
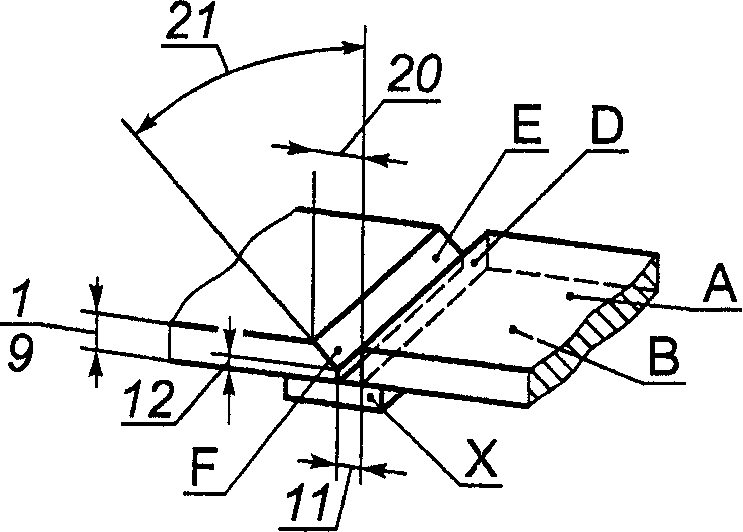
Рисунок 3. Подготовка под сварку стыкового соединения
со скосом одной кромки с притуплением и с подкладкой
Figure 3. Preparation for single
bevel butt weld with backing
Figure 3. Préparation pour soudure en demi-Y avec support
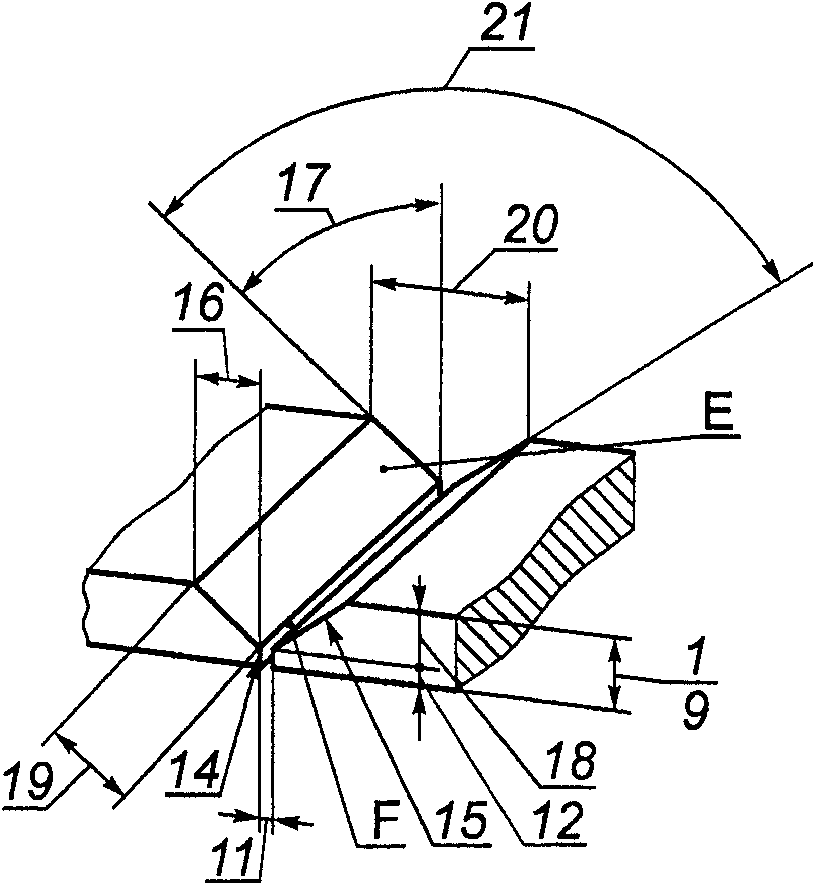
Figure 4. Preparation for single V-butt weld Figure 4. Préparation en Y
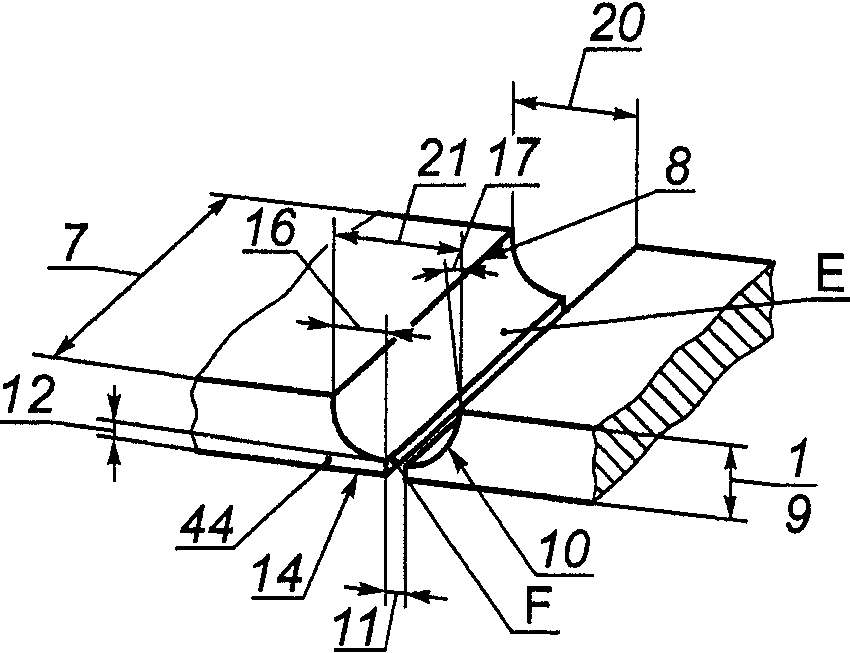
Рисунок 5. Подготовка под сварку стыкового
соединения с U-образным скосом кромок
Figure 5. Preparation for single U-butt weld
Figure 5. Préparation en U
Термины, относящиеся к подготовке стыковых соединений
| Позиция | Русский | English | Français |
|---|---|---|---|
| A | Лицевая поверхность детали | upper workpiece surface | face supérieure de la pièce |
| B | Обратная сторона детали | reverse side | face inférieure de la pièce |
| C | Боковая кромка пластины | plate edge | chant de la pièce |
| D a | Расплавляемая поверхность (без скоса кромки) | fusion face (unprepared) | face \text{а} souder |
| E a | Расплавляемая поверхность (со скосом кромки) | fusion face (prepared) | face du chanfrein |
| F | Поверхность притупления кромки | root face | méplat , talon |
| X | Подкладка | weld pool backing | latte-support |
| 1 | Толщина пластины | plate thickness | épaisseur de la pièce |
| 3 | Боковое ребро детали | side edge of workpiece | arêtelatérale de la pièce |
| 4 a, 11 a | Зазор между свариваемыми поверхностями | Root gap | écartement des bords |
| 5 | Ребро стыкуемой поверхности | Side of gap face | arête longitudinale du joint |
| 6 | Боковое ребро расплавляемой поверхности | Side of fusion face | arêtelatérale du joint |
| 7 | Длина соединения | Joint length | longueur du joint |
| 8 | Продольное ребро скошенной кромки | longitudinal edge of preparation | arête longitudinale du chanfrein |
| 9 | Толщина соединения | joint thickness | profondeur du joint |
| 10 | Радиус при вершине разделки | root radius | rayon \text{а} fond de chanfrein |
| 12 | Притупление кромки | depth of root face | hauteur du talon |
| 14 | Боковое ребро притупления кромки | side edge of root face | arête faciale du talon |
| 15 | Боковое ребро скошенной кромки | side edge of preparation | arête faciale du chanfrein |
| 16 | Ширина обработки кромки | width of preparation | largeur du chanfrein |
| 17 | Угол скоса кромки | angle of bevel | angle du chanfrein |
| 18 | Глубина обработки кромки | depth of preparation | profondeur du chanfrein |
| 19 | Ширина скошенной поверхности кромки | width of prepared face | largeur de la face du chanfrein |
| 20 | Ширина разделки | joint width | largeur de l'ouverture |
| 21 | Угол разделки кромок | included angle | angle d'ouverture |
| 44 | Выступ кромки | land | lèvre |
| a См. раздел 4 об использовании эквивалентных терминов. | a See Clause 4, use of equivalent terms. | a Voir article 4, utilisation de termes équivalents . |
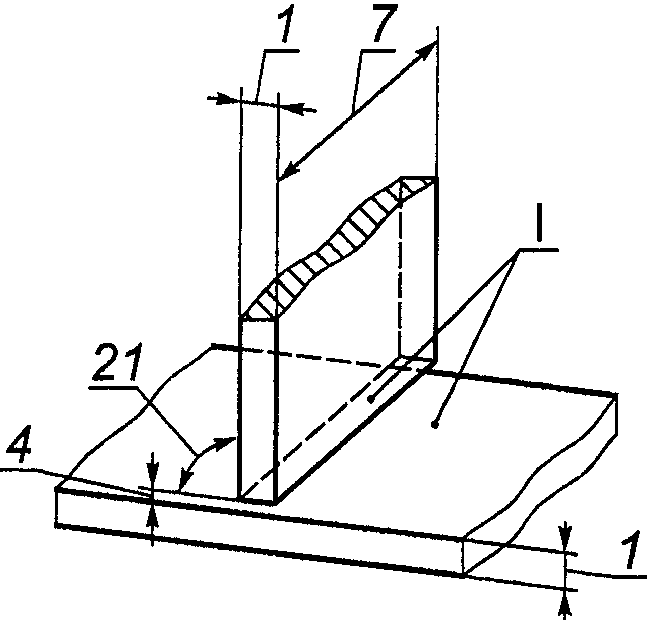
Figure 6. Preparation for fillet weld (T-joint) Figure 6. Préparation pour soudures d'angle sur assemblage en T
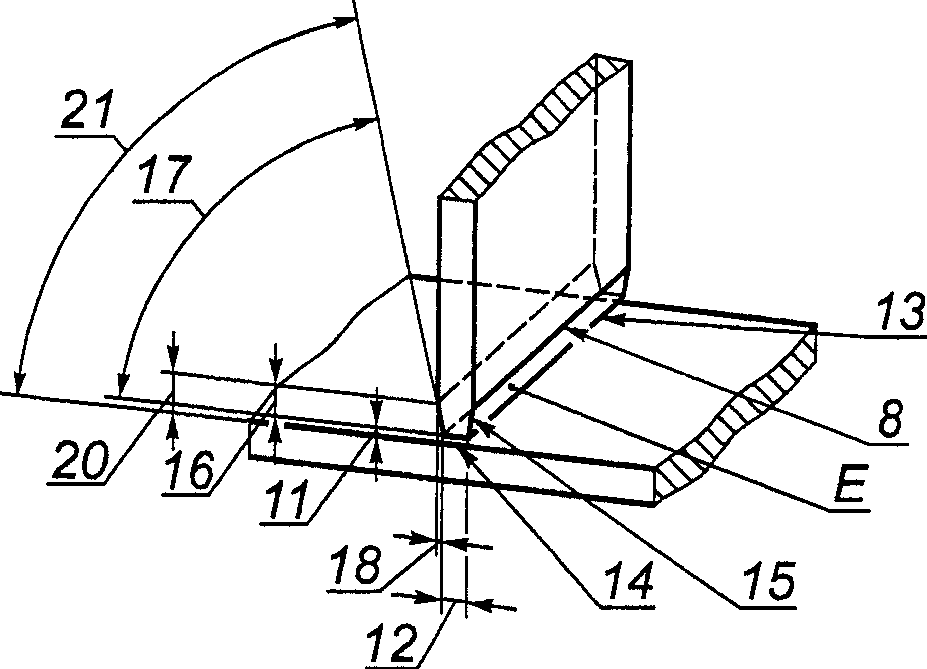
Рисунок 7. Подготовка под сварку таврового
соединения с двусторонним скосом кромки
Figure 7. Preparation for double-bevel T-butt welds
Figure 7. Préparation pour soudures d'angle
sur assemblage en T avec double chanfrein
| Позиция | Русский | English | Français |
|---|---|---|---|
| E | Расплавляемая поверхность | fusion face (prepared) | face du chanfrein |
| I a | Расплавляемая поверхность | fusion face (fillet weld) | face \text{а} souder |
| 1 | Толщина пластины | plate thickness | épaisseur de la pièce |
| 4, 11 a | Зазор между свариваемыми деталями | root gap | écartement des bords |
| 7 a | Длина соединения | joint length | longueur du joint |
| 8 | Продольное ребро скошенной кромки | longitudinal edge of preparation | arête longitudinale du chanfrein |
| 12 | Притупление кромки | depth of root face | hauteur du talon |
| 13 | Продольное ребро притупления кромки | longitudinal edge of root face | arête longitudinale du talon |
| 14 | Боковое ребро притупления кромки | side edge of root face | arête faciale du talon |
| 15 | Боковое ребро скошенной кромки | side edge of preparation | arête faciale du chanfrein |
| 16 | Ширина обработки кромки | width of preparation | largeur du chanfrein |
| 17 | Угол скоса кромки | angle of bevel | angle du chanfrein |
| 18 | Глубина обработки кромки | depth of preparation | profondeur du chanfrein |
| 20 | Ширина разделки | joint width | largeur de l'ouverture |
| 21 | Угол разделки кромок | included angle | angle d'ouverture |
| a См. раздел 4 об использовании эквивалентных терминов. | a See Clause 4, use of equivalent terms. | a Voir article 4, utilisation de termes équivalents . |
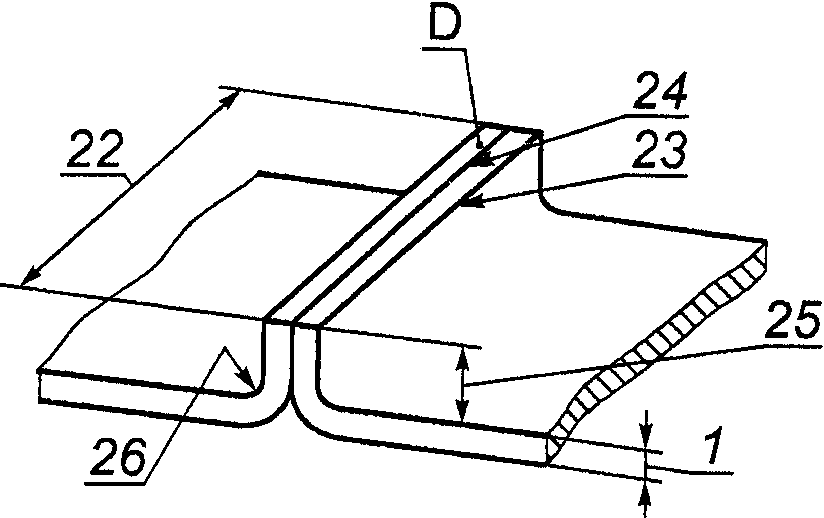
Рисунок 8. Подготовка под сварку стыкового
соединения с отбортовкой кромок
Figure 8. Preparation for butt weld
between plates with raised edges Figure 8. Assemblage \text{а} bords relevés
Термины, относящиеся к подготовке стыкового соединения с отбортовкой кромок
| Позиция | Русский | English | Français |
|---|---|---|---|
| D a | Расплавляемая поверхность (без скоса кромки) | fusion face (unprepared) | face \text{а} souder |
| 1 | Толщина пластины | plate thickness | Epaisseur de la pièce |
| 22 | Длина отбортовки кромок | length of raised edge | longueur du bord relevé |
| 23 | Продольное ребро отбортованной кромки | longitudinal side of raised edge | arête longitudinale du bord relevé |
| 24 | Стык отбортованных кромок | abutment of raised edge | arête longitudinale du joint |
| 25 | Высота отбортовки кромки | depth of raised edge | hauteur du bord relevé |
| 26 | Радиус отбортовки кромки | radius of raised edge | rayon de pliage du bord |
| a См. раздел 4 об использовании эквивалентных терминов. | a See Clause 4, use of equivalent terms. | a Voir article 4, utilisation de termes équivalents . |
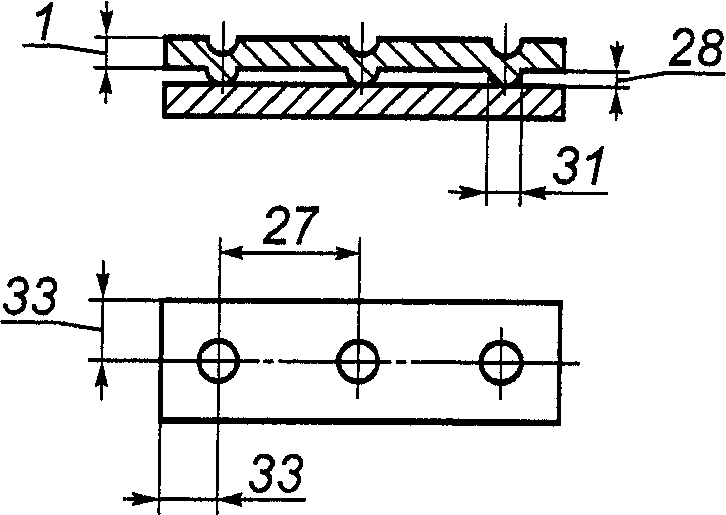
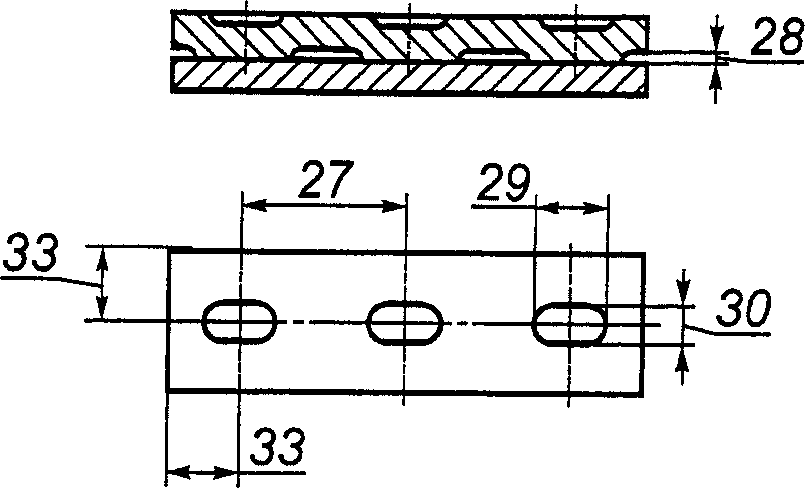
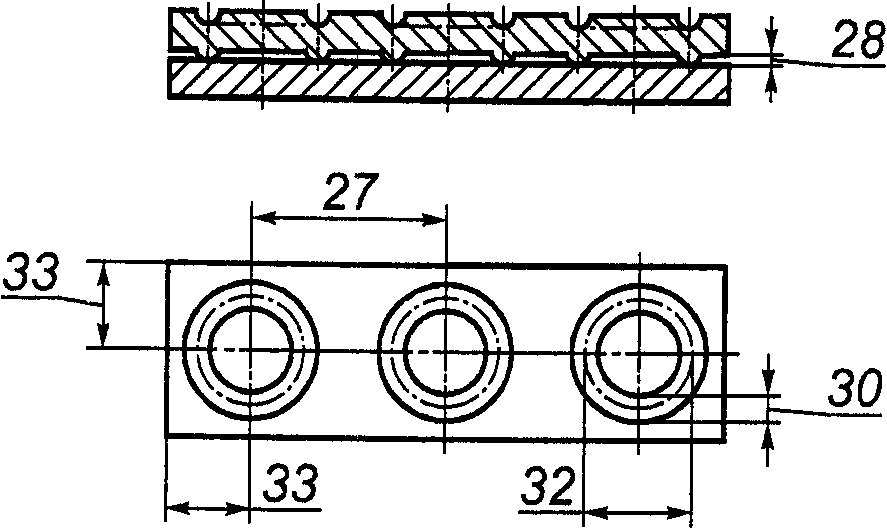
c) кольцевые выступы
Annular projections
Bossages annulaires
Рисунок 9. Формы соединений при рельефной сварке
Figure 9. Forms of projection welds
Figure 9. Formes de bossages
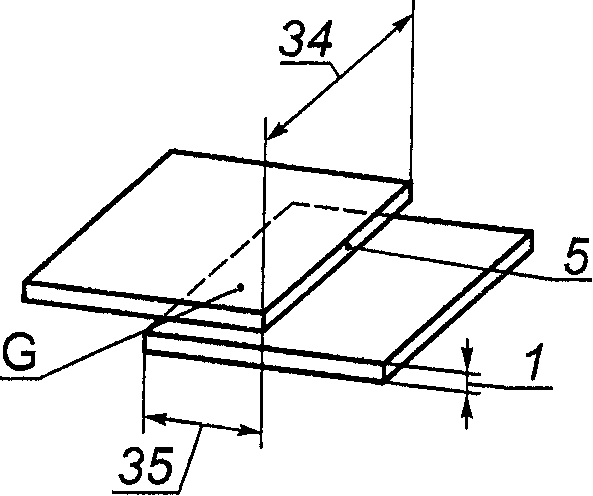
и шовную сварки с раздавливанием кромок Figure 10. Configuration for spot, seam or mash welds Figure 10. Configuration pour soudurepar points, \text{а} la molette ou parécrasement
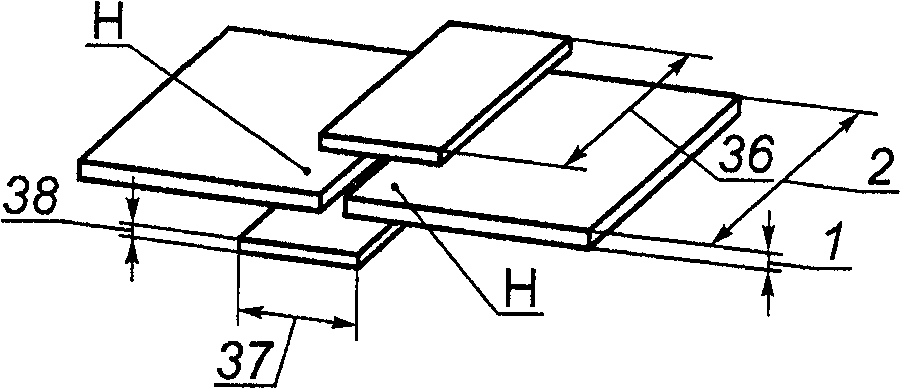
стыковую сварку по фольге Figure 11. Configuration for foil-seam-welds Figure 11. Configuration pour soudure \text{а} la molette avec feuillard d'apport
Термины, относящиеся к сборке под сварку давлением нахлесточных соединений
Рисунки 2 - 8 относятся к типам подготовки соединений и геометрии соединений при сварке плавлением, рисунки 9 - 11 - при сварке давлением.
В некоторых случаях соответствующие цифровые обозначения на разных рисунках относятся к одним и тем же терминам, однако это не всегда справедливо для всех рисунков, приведенных в настоящем стандарте.
Термины, относящиеся к типовым швам, выполненным сваркой плавлением, приведены на рисунке 12. На рисунке 13 схематично показаны элементы стыковых швов, на рисунках 14 и 15 - элементы угловых швов различной формы, на рисунке 16 - элементы многопроходных швов.
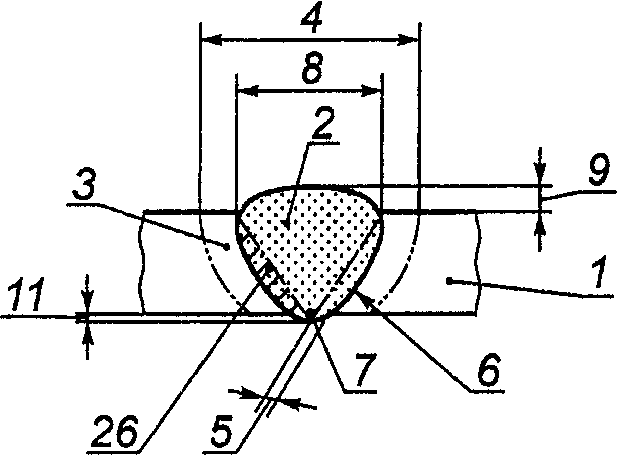
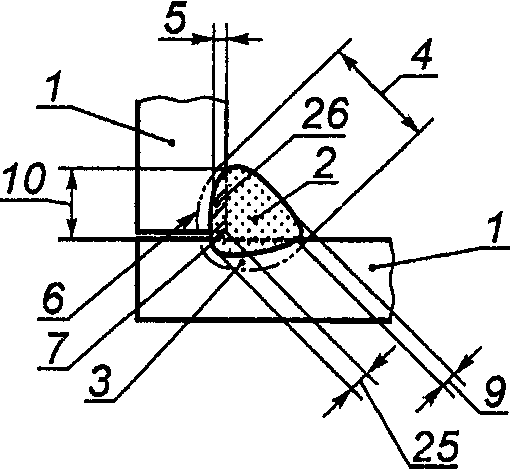
Fillet weld
Soudure d'angle
Рисунок 12. Примеры швов при сварке плавлением
Figure 12. Typical examples of fusion welds
Figure 12. Exemples types de soudures par fusion
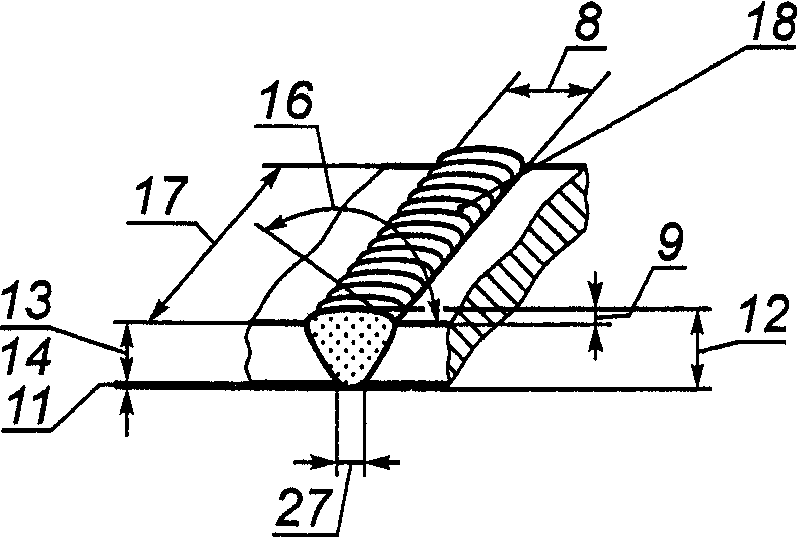
a) общий вид стыкового шва
General view of butt weld
Vue d'ensemble d'une soudure bout \text{а} bout
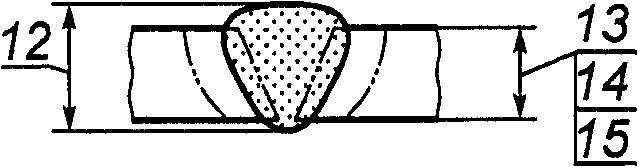
b) стыковой шов с полным проплавлением
Full penetration butt weld
Soudure \text{а} pleine pénétration
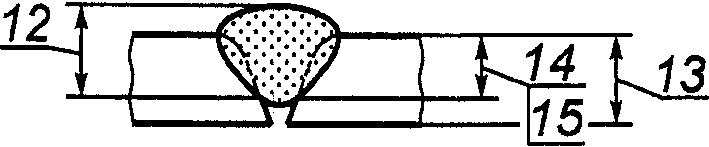
c) стыковой шов с неполным проплавлением Incomplete penetration butt weld Soudure avec manque de pénétration
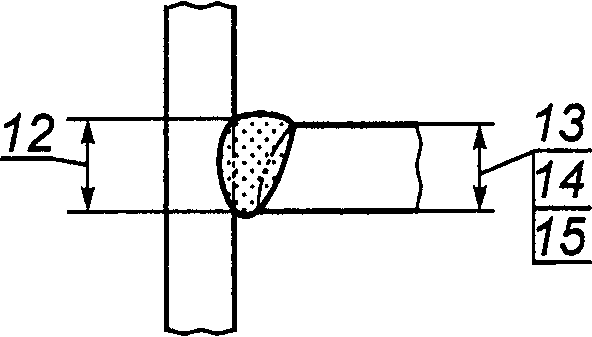
Рисунок 13. Примеры стыковых швов Figure 13. Typical examples of butt welds Figure 13. Exemples types de soudures bout a bout
Термины, относящиеся к стыковым швам при сварке плавлением
| Позиция | Русский | English | Français |
|---|---|---|---|
| 12 a | Максимальная толщина шва | maximum throat thickness | épaisseur totale |
| 13 a | Проектная толщина шва | design throat thickness | épaisseurthéorique |
| 14 a | Теоретическая толщина шва | actual throat thickness | épaisseurréelle |
| 15 a | Эффективная толщина шва | effective throat thickness | épaisseur efficace |
| 16 | Угол перехода шва к основному металлу | weld toe angle | angle de raccordement |
| 17 | Длина шва | weld length | longueur de la soudure |
| 18 | Чешуйчатая поверхность шва | weld surface with bead ripples | surface de la soudure avec vagues de solidification |
| 27 | Ширина выпуклости корня шва | root width | largeur du cordon \text{а} la racine |
| a См. раздел 4 об использовании эквивалентных терминов. | a See Clause 4, use of equivalent terms. | a Voir article 4, utilization de termes équivalents . |
В связи с тем, что существуют различные формы угловых швов, необходимо учитывать различные значения размеров их толщин (см. также рисунок 12 b).
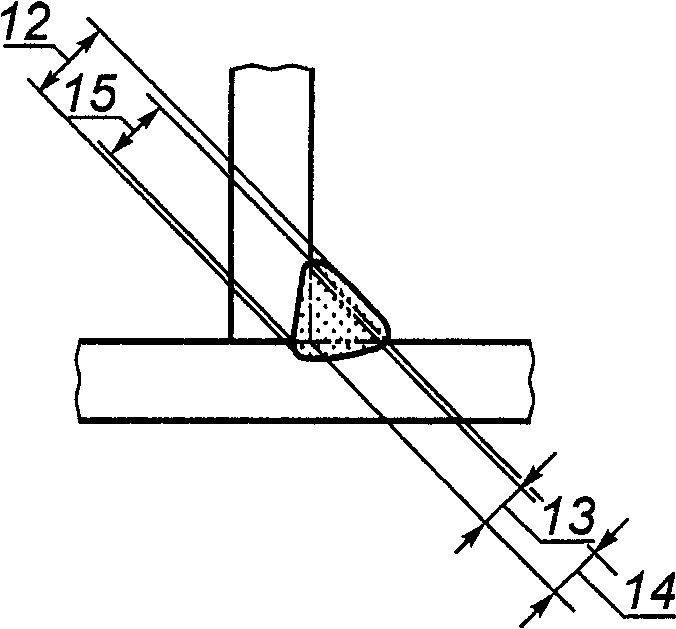
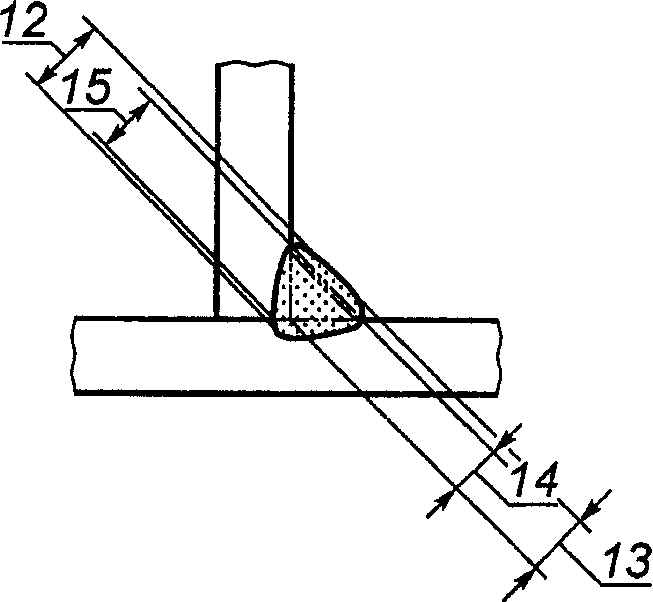
(14) smaller than (13)
(14) plus petit que (13)
Рисунок 14. Толщины угловых швов
Figure 14. Throat thicknesses for fillet welds
Figure 14. Gorges des soudures d'angle
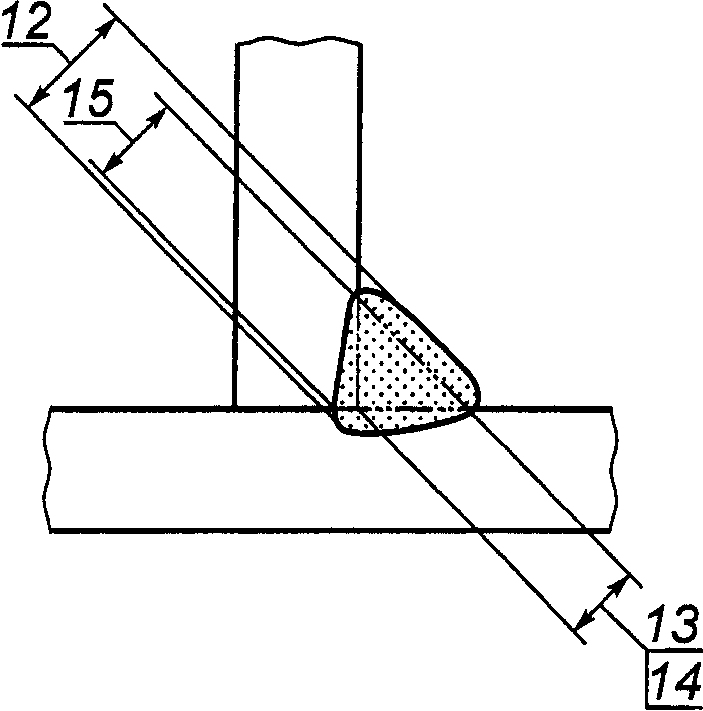
a) угловой выпуклый шов Convex fillet weld Soudure d'angle convexe
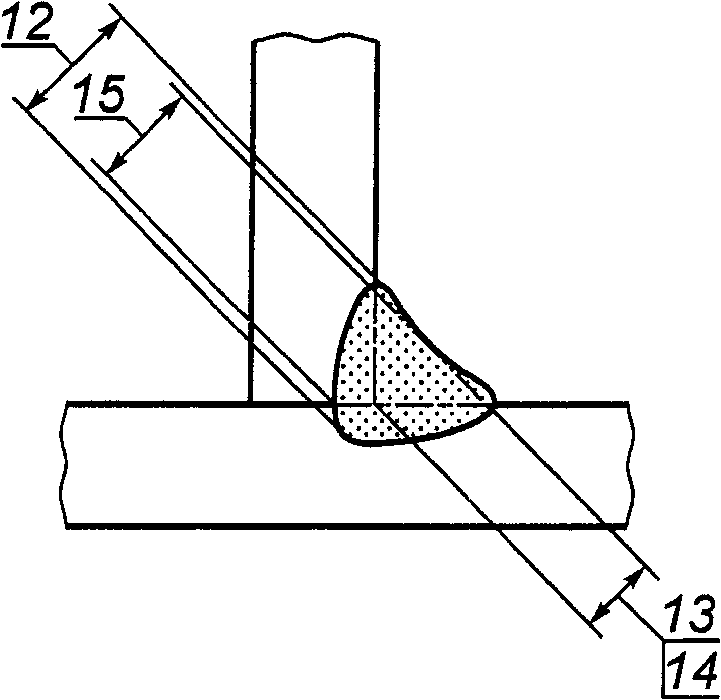
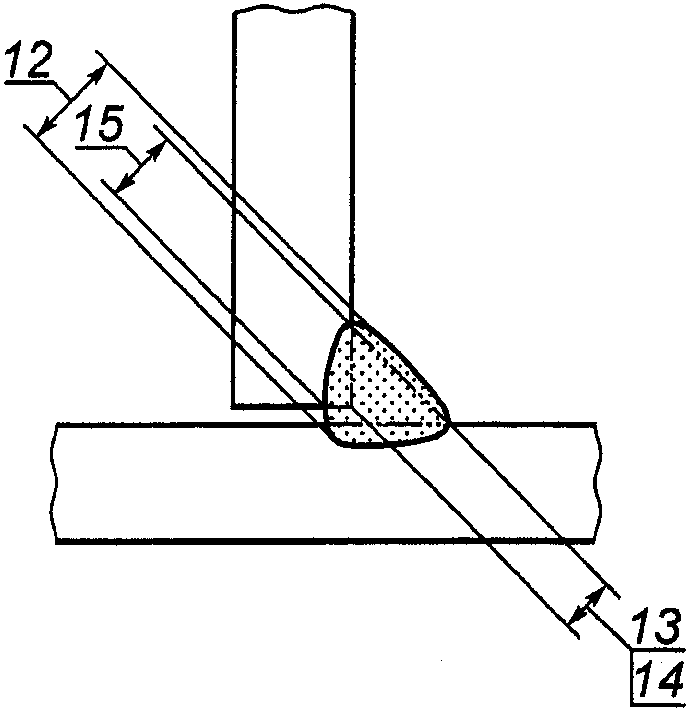
c) угловой шов с зазором Fillet weld with gap Soudure d'angle avec jeu
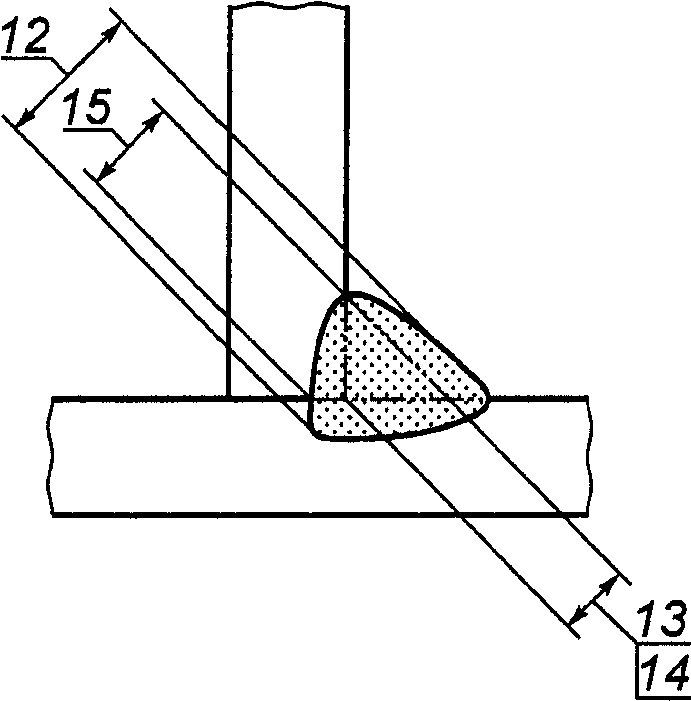
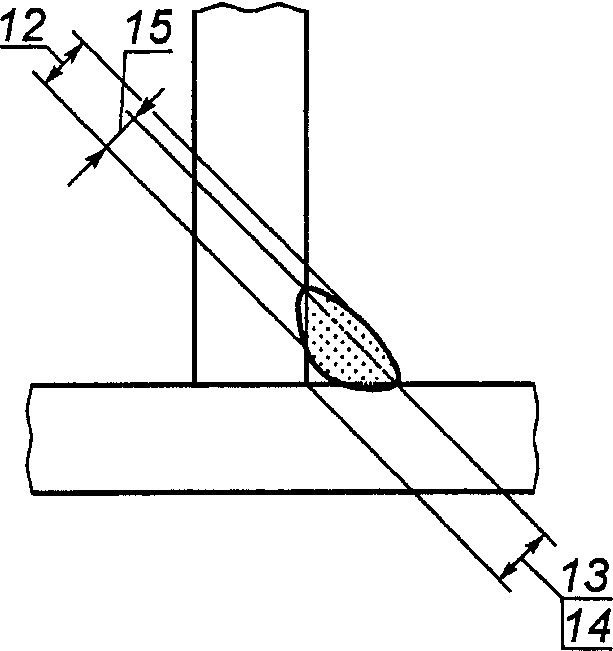
e) угловой шов с неполным проплавлением Fillet weld with incomplete penetration Soudure d'angle avec manque de pénétration partielle
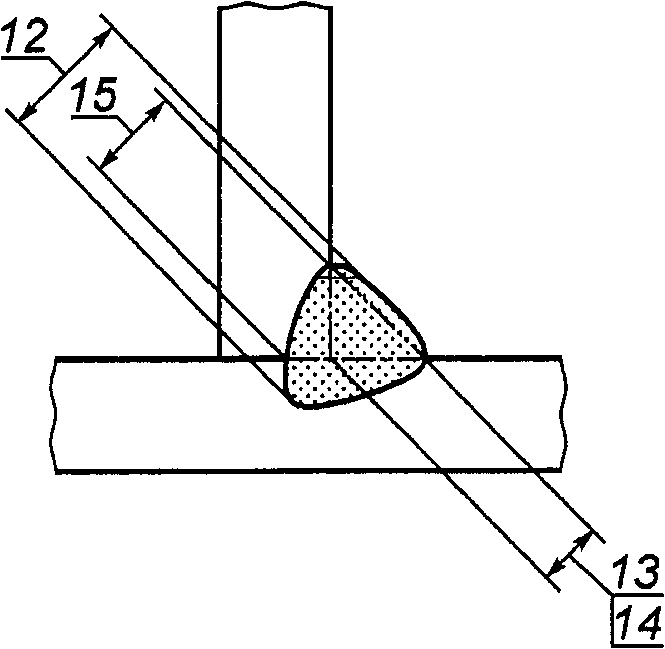
f) угловой шов с глубоким проплавлением
Fillet weld with deep penetration
Soudure d'angle \text{а} pénétration partielle
réalisée par un procédé \text{а} forte pénétration
Рисунок 15. Примеры угловых швов различной формы
Figure 15. Typical examples of fillet
welds with different shapes Figure 15. Exemples types de soudures d'angle avec différentes configurations
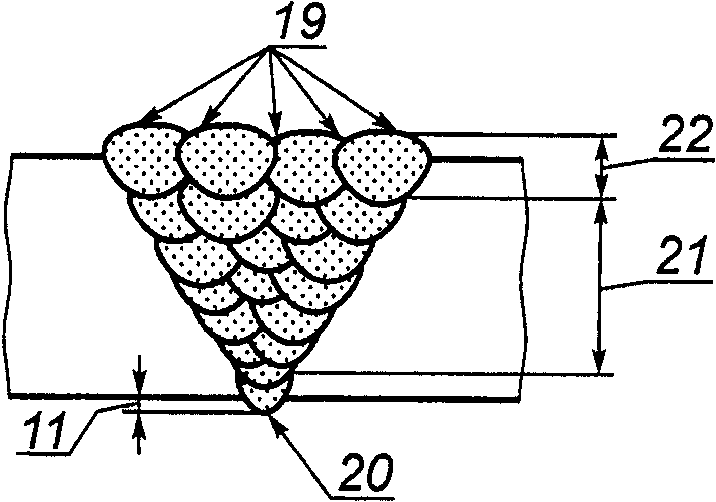
a) стыковой шов с V-образной разделкой
кромок и с притуплением
Single V-butt weld with root face
Soudure en V exécutée d'un seul
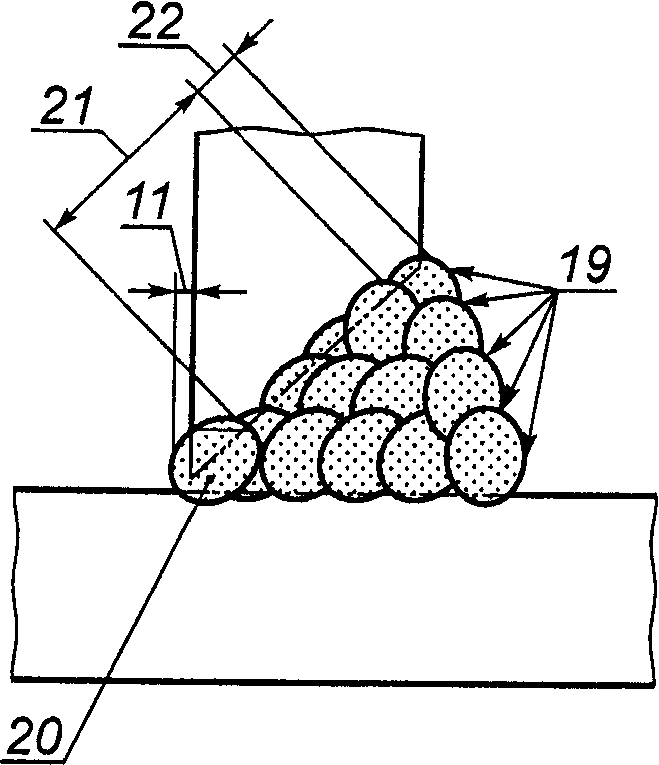
b) стыковой шов таврового соединения
с односторонней разделкой кромки
Single bevel T-butt weld Soudure en demi-V sur assemblage en T
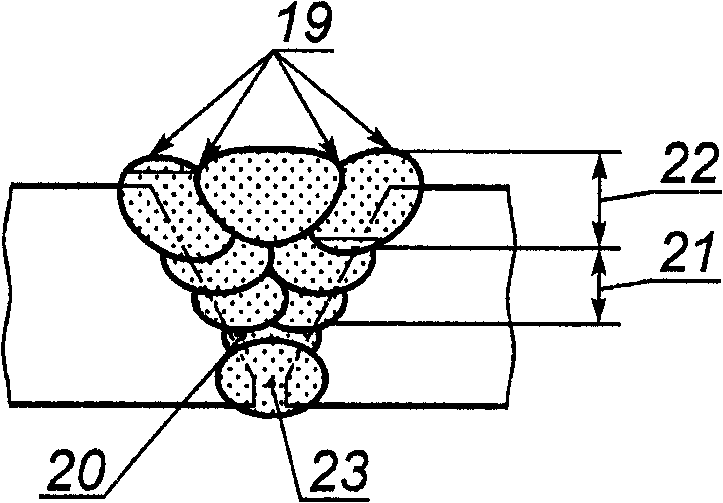
c) стыковой шов с V-образной разделкой
кромок и с подварочным валиком
Single V-butt weld with sealing run
Soudure en V avec reprise \text{а} l'envers
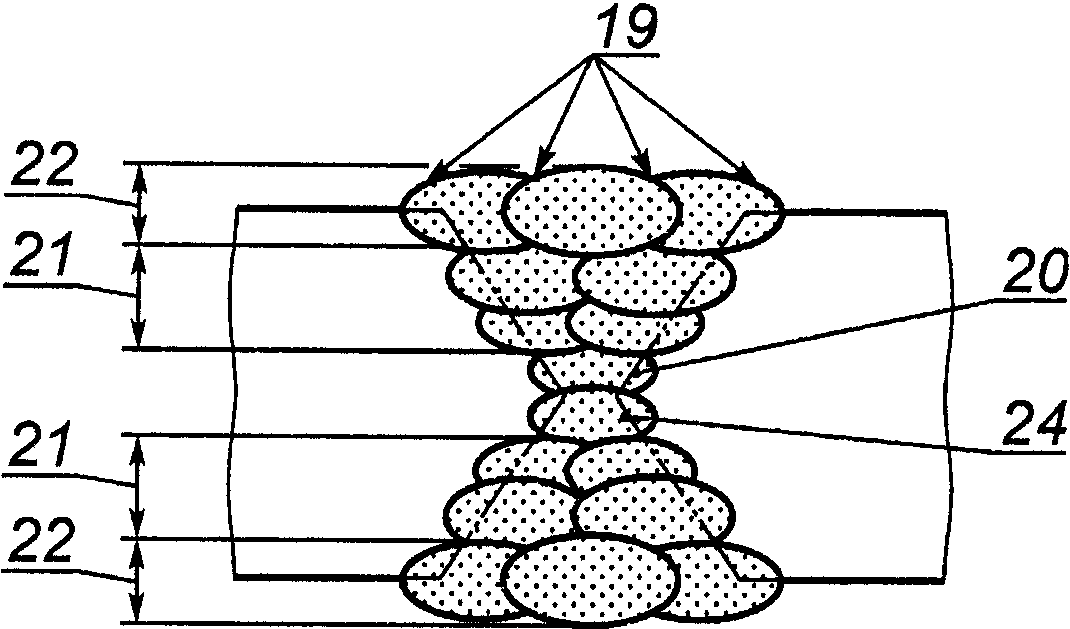
d) стыковой шов с X-образной разделкой кромок
Double V-butt weld
Soudure en X
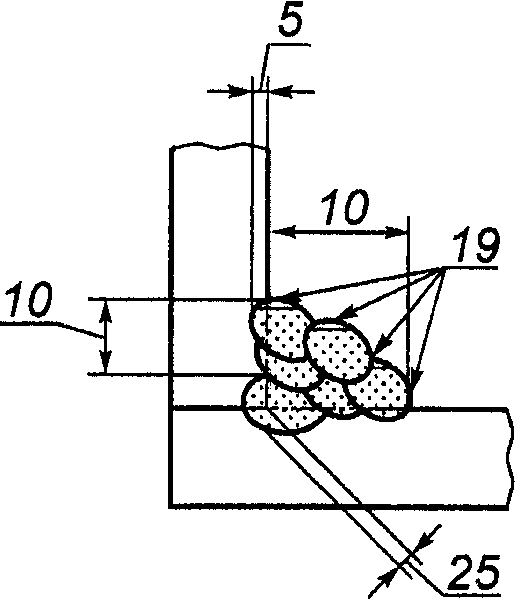
e) многопроходный угловой шов Multi-run fillet weld Soudure d'angle multipasse
Рисунок 16. Примеры многопроходных
швов при сварке плавлением
Figure 16. Typical examples of multi-run fusion welds
Figure 16. Exemples types de soudures
par fusion multipasses
Термины, относящиеся к соединениям с многопроходными швами при сварке плавлением
Термины, относящиеся к типовым швам, которые выполнены сваркой давлением, приведены на рисунке 17.
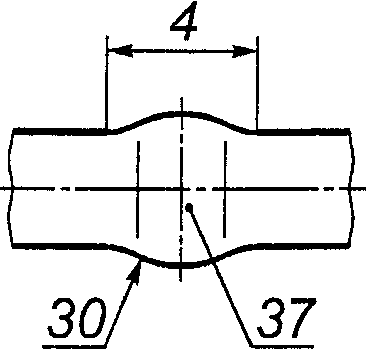
a) шов с гратом при стыковой сварке сопротивлением
Butt weld with upset
Soudure avec bourrelet de refoulement
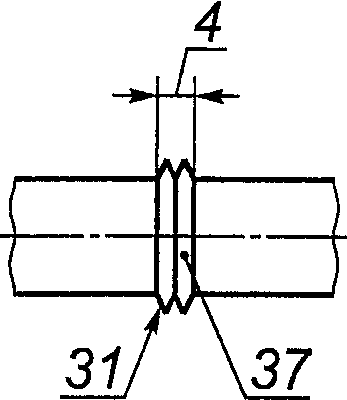
b) шов с гратом при стыковой сварке оплавлением или трением
Butt weld with flash (flash or friction)
Soudure avec bavure d'étincelage ou de friction
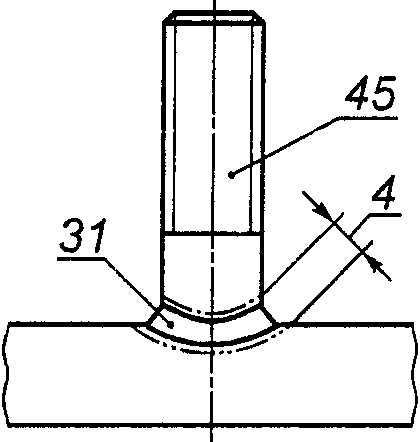
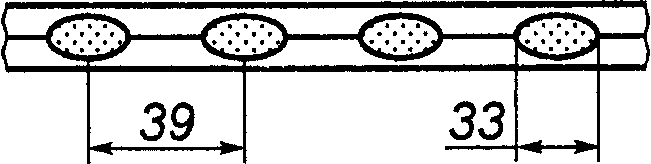
d) шов при точечной контактной сварке
Spot welds
Soudure par points
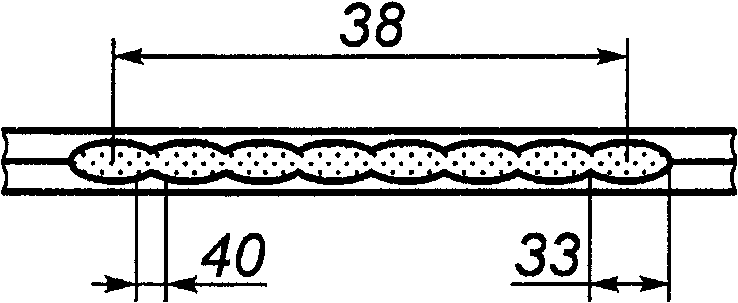
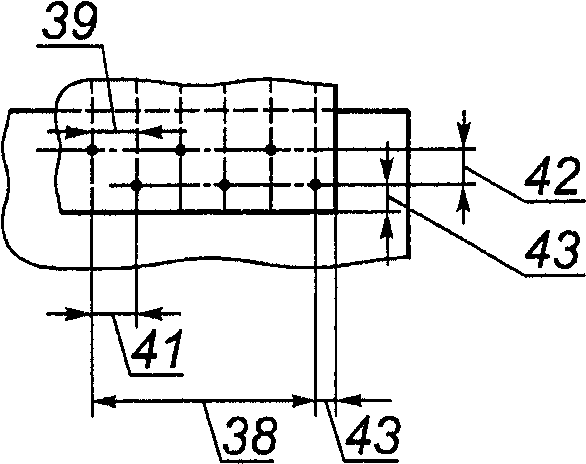
расположенных в шахматном порядке
Double row of staggered, spaced spot welds Double rangée de soudures par points en quinconce
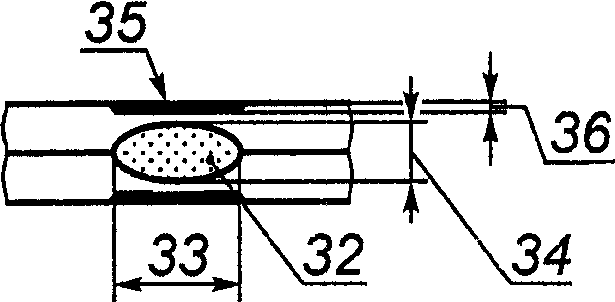
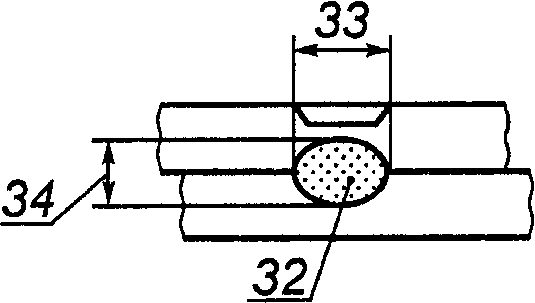
Projection weld
Soudure par bossage
Рисунок 17. Примеры швов при сварке давлением
Figure 17. Typical examples of welds made using pressure
Figure 17. Exemples types de soudures avec pression
10. Примеры швов при сварке плавлением соединений различных
типов и с различной подготовкой деталей под сварку
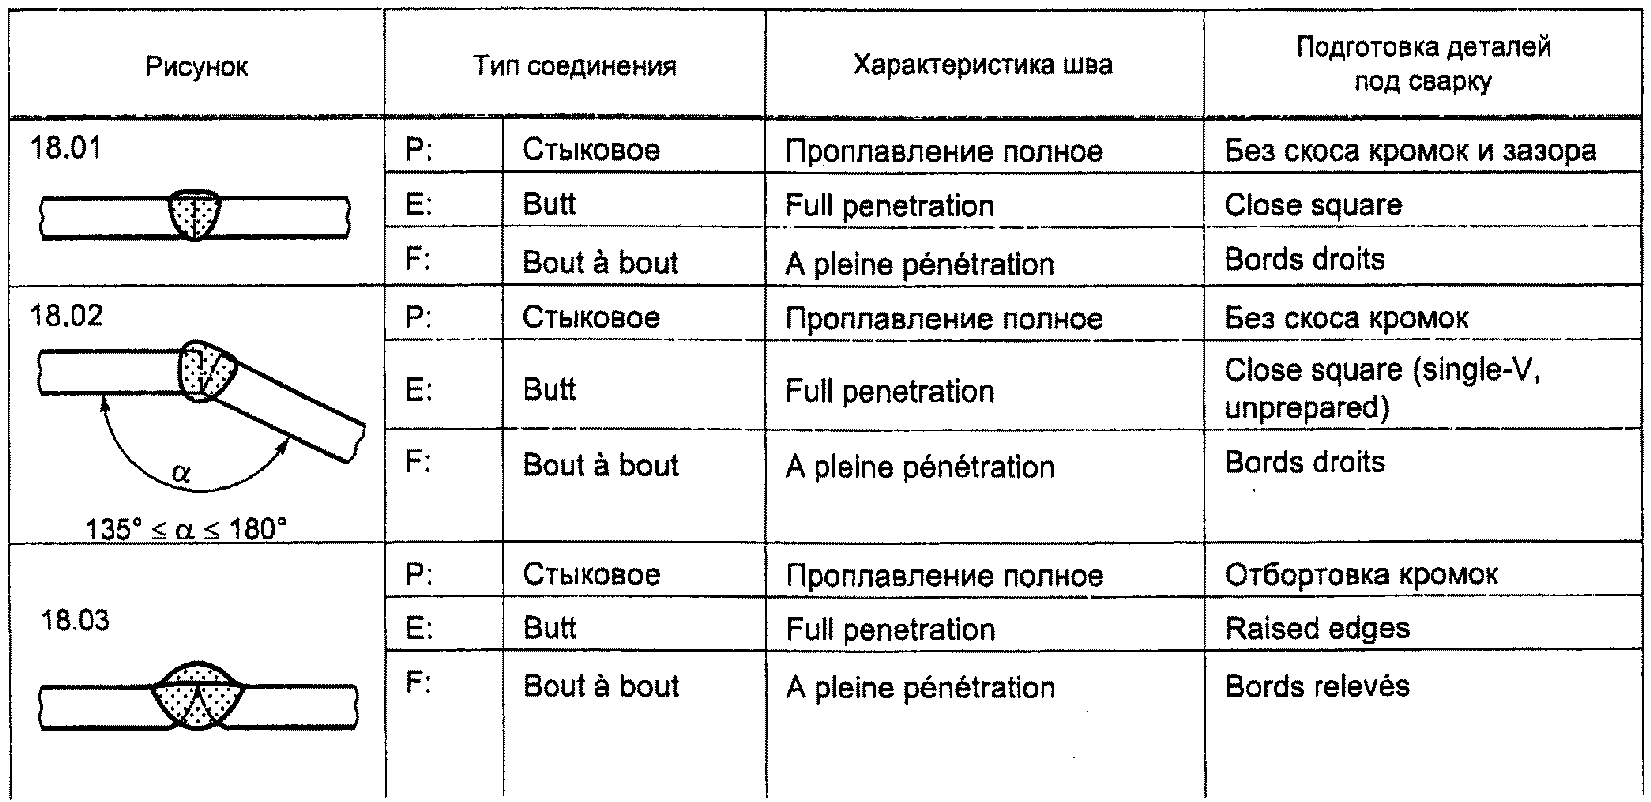
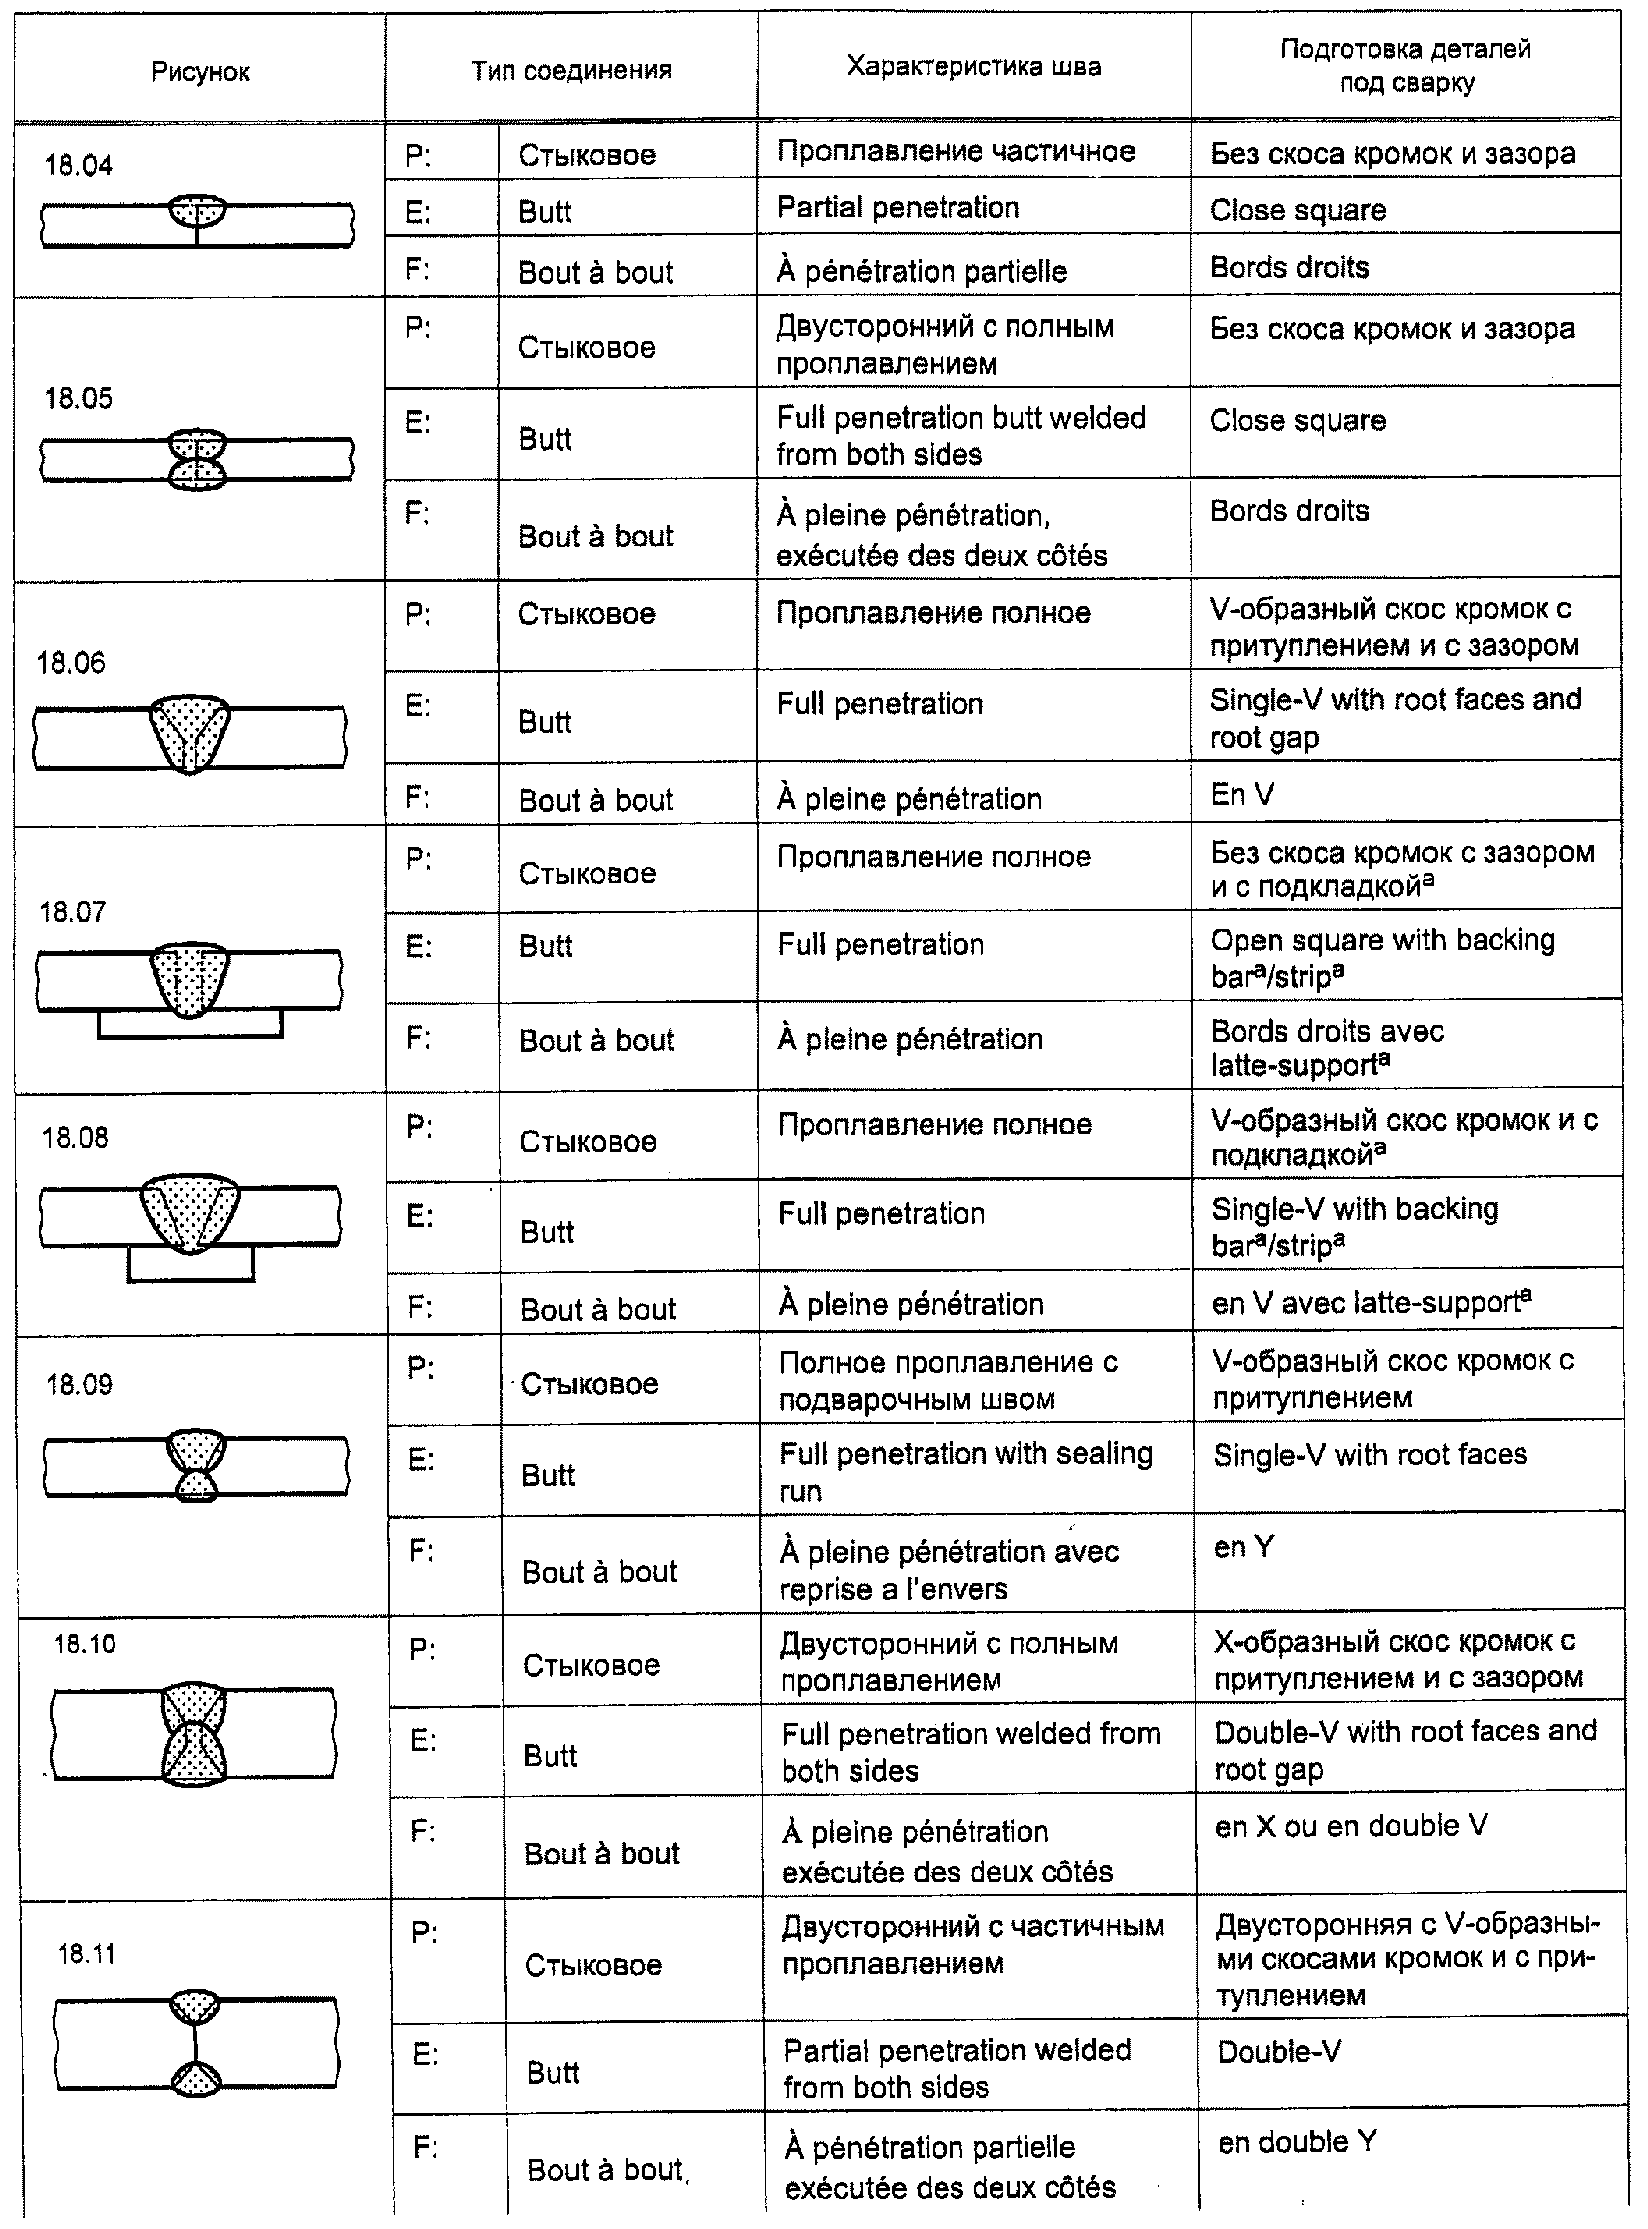
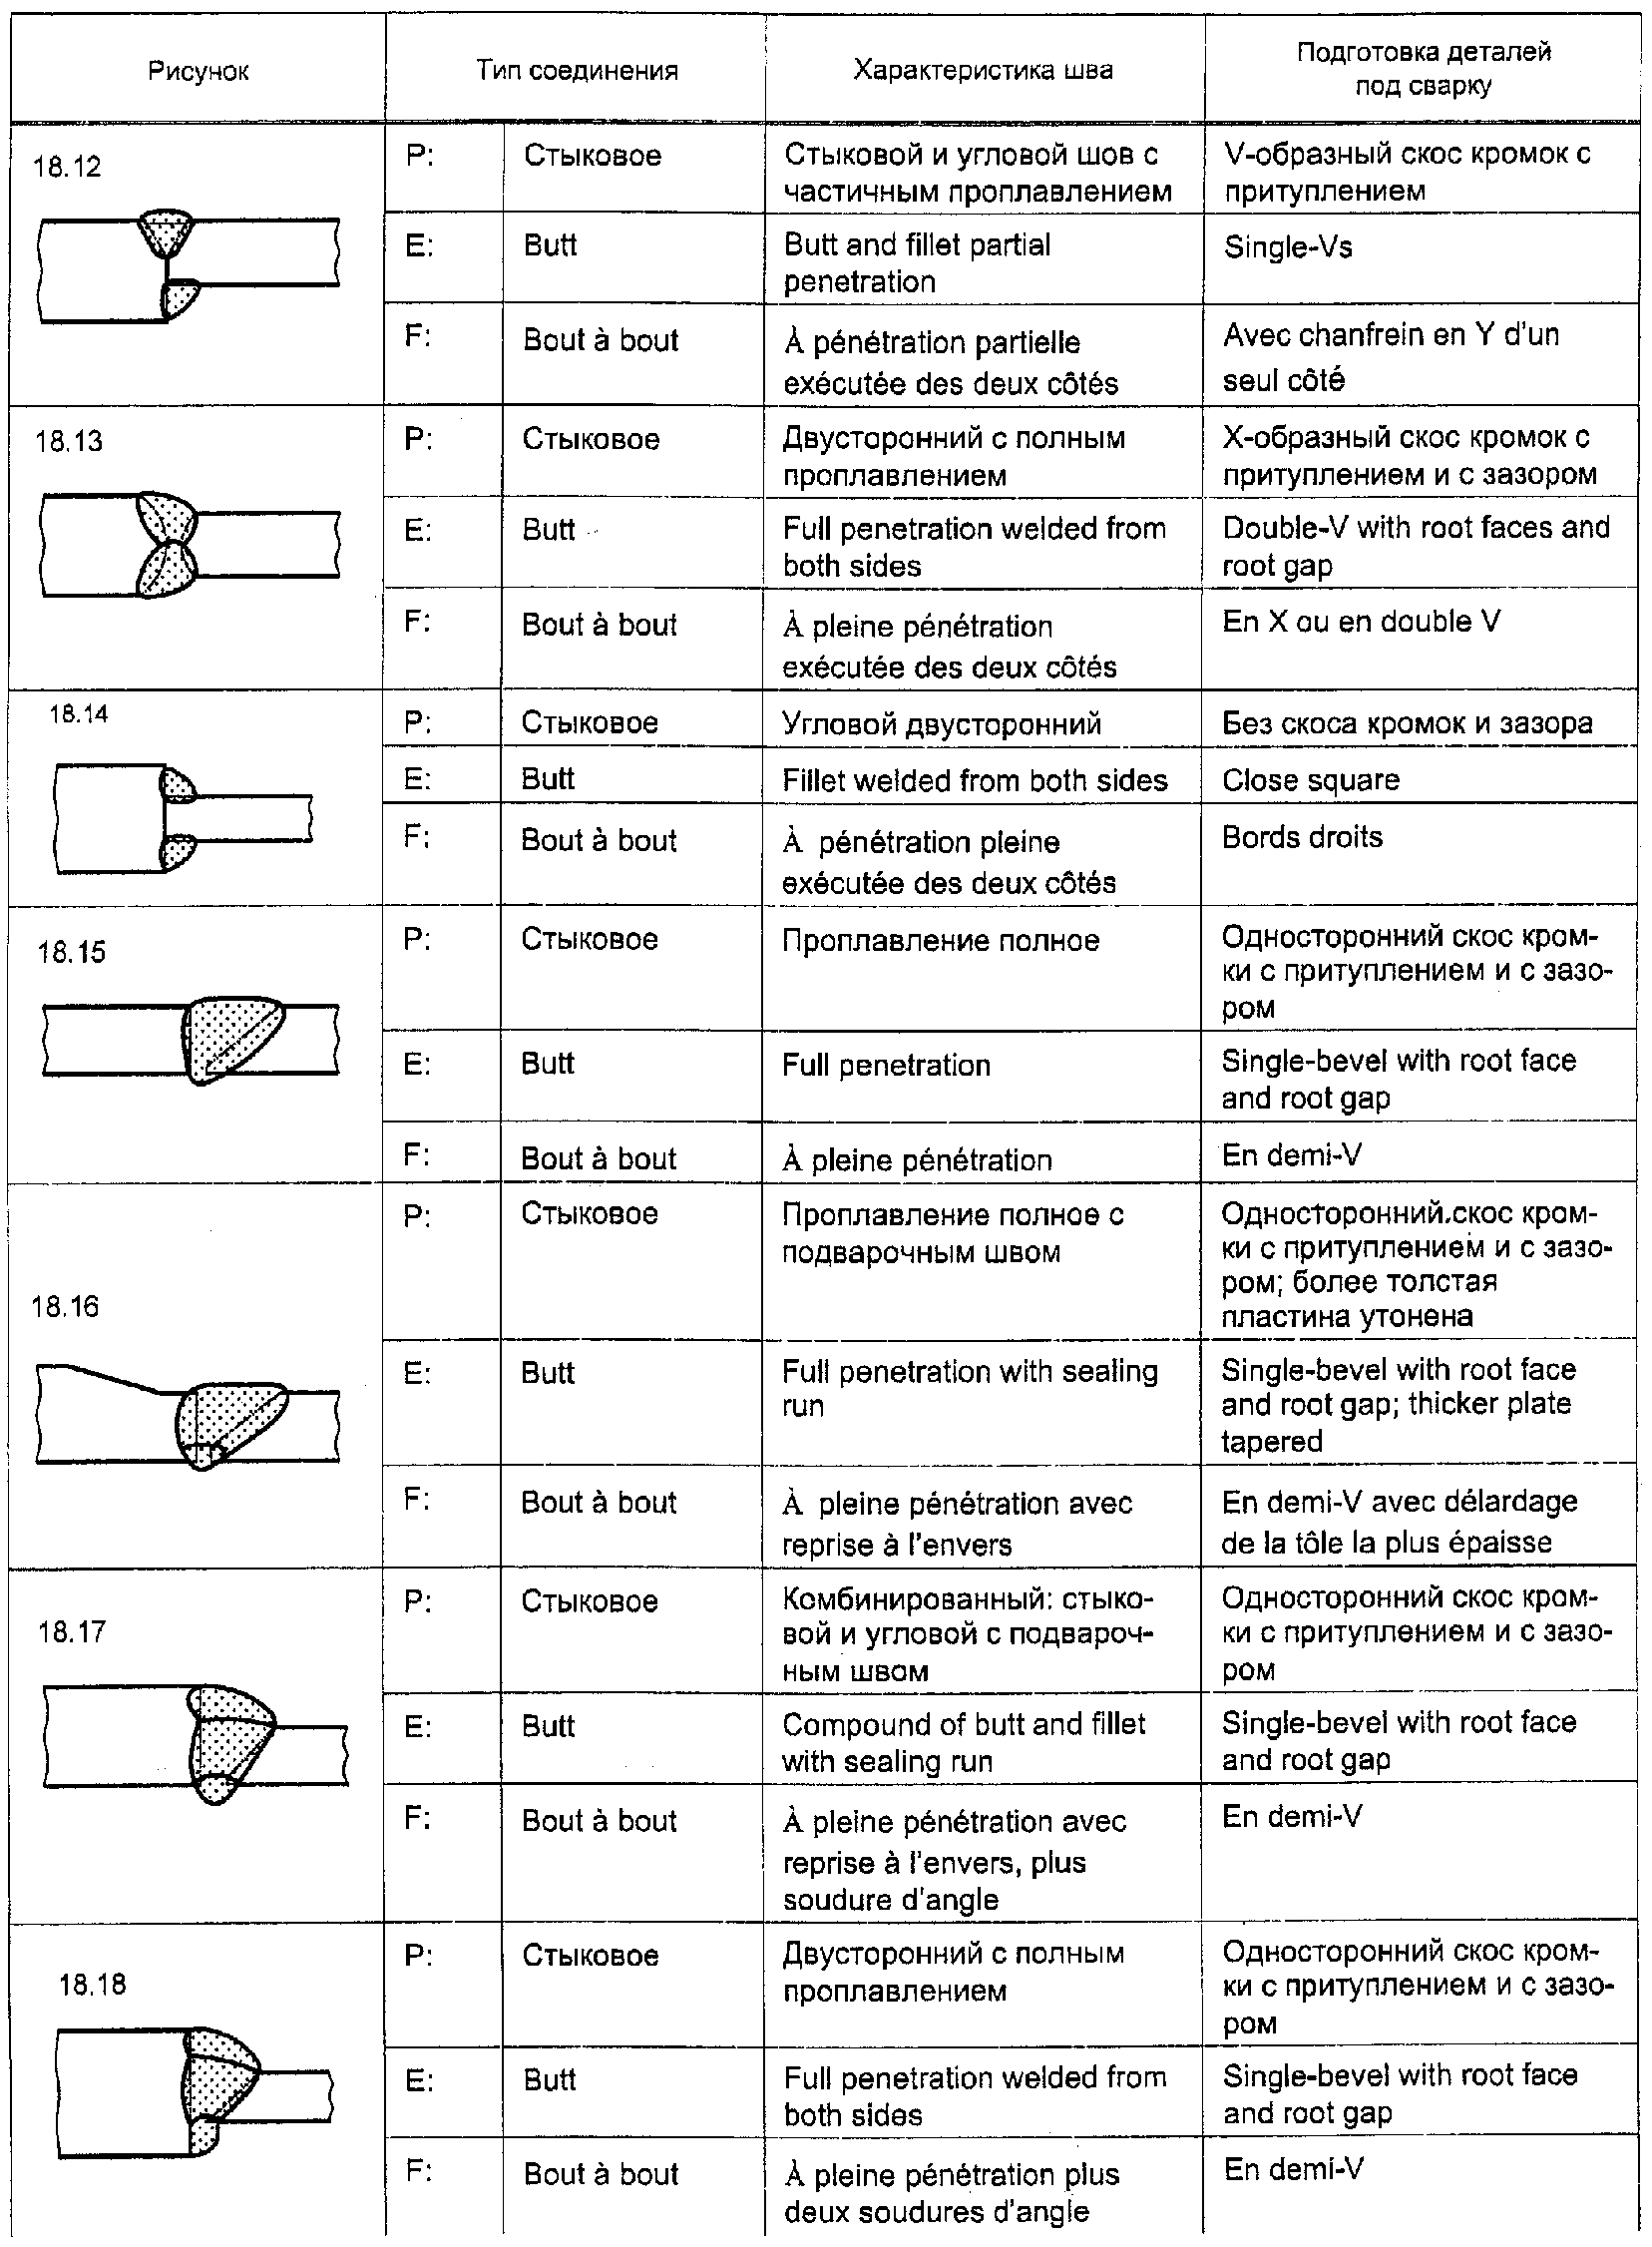
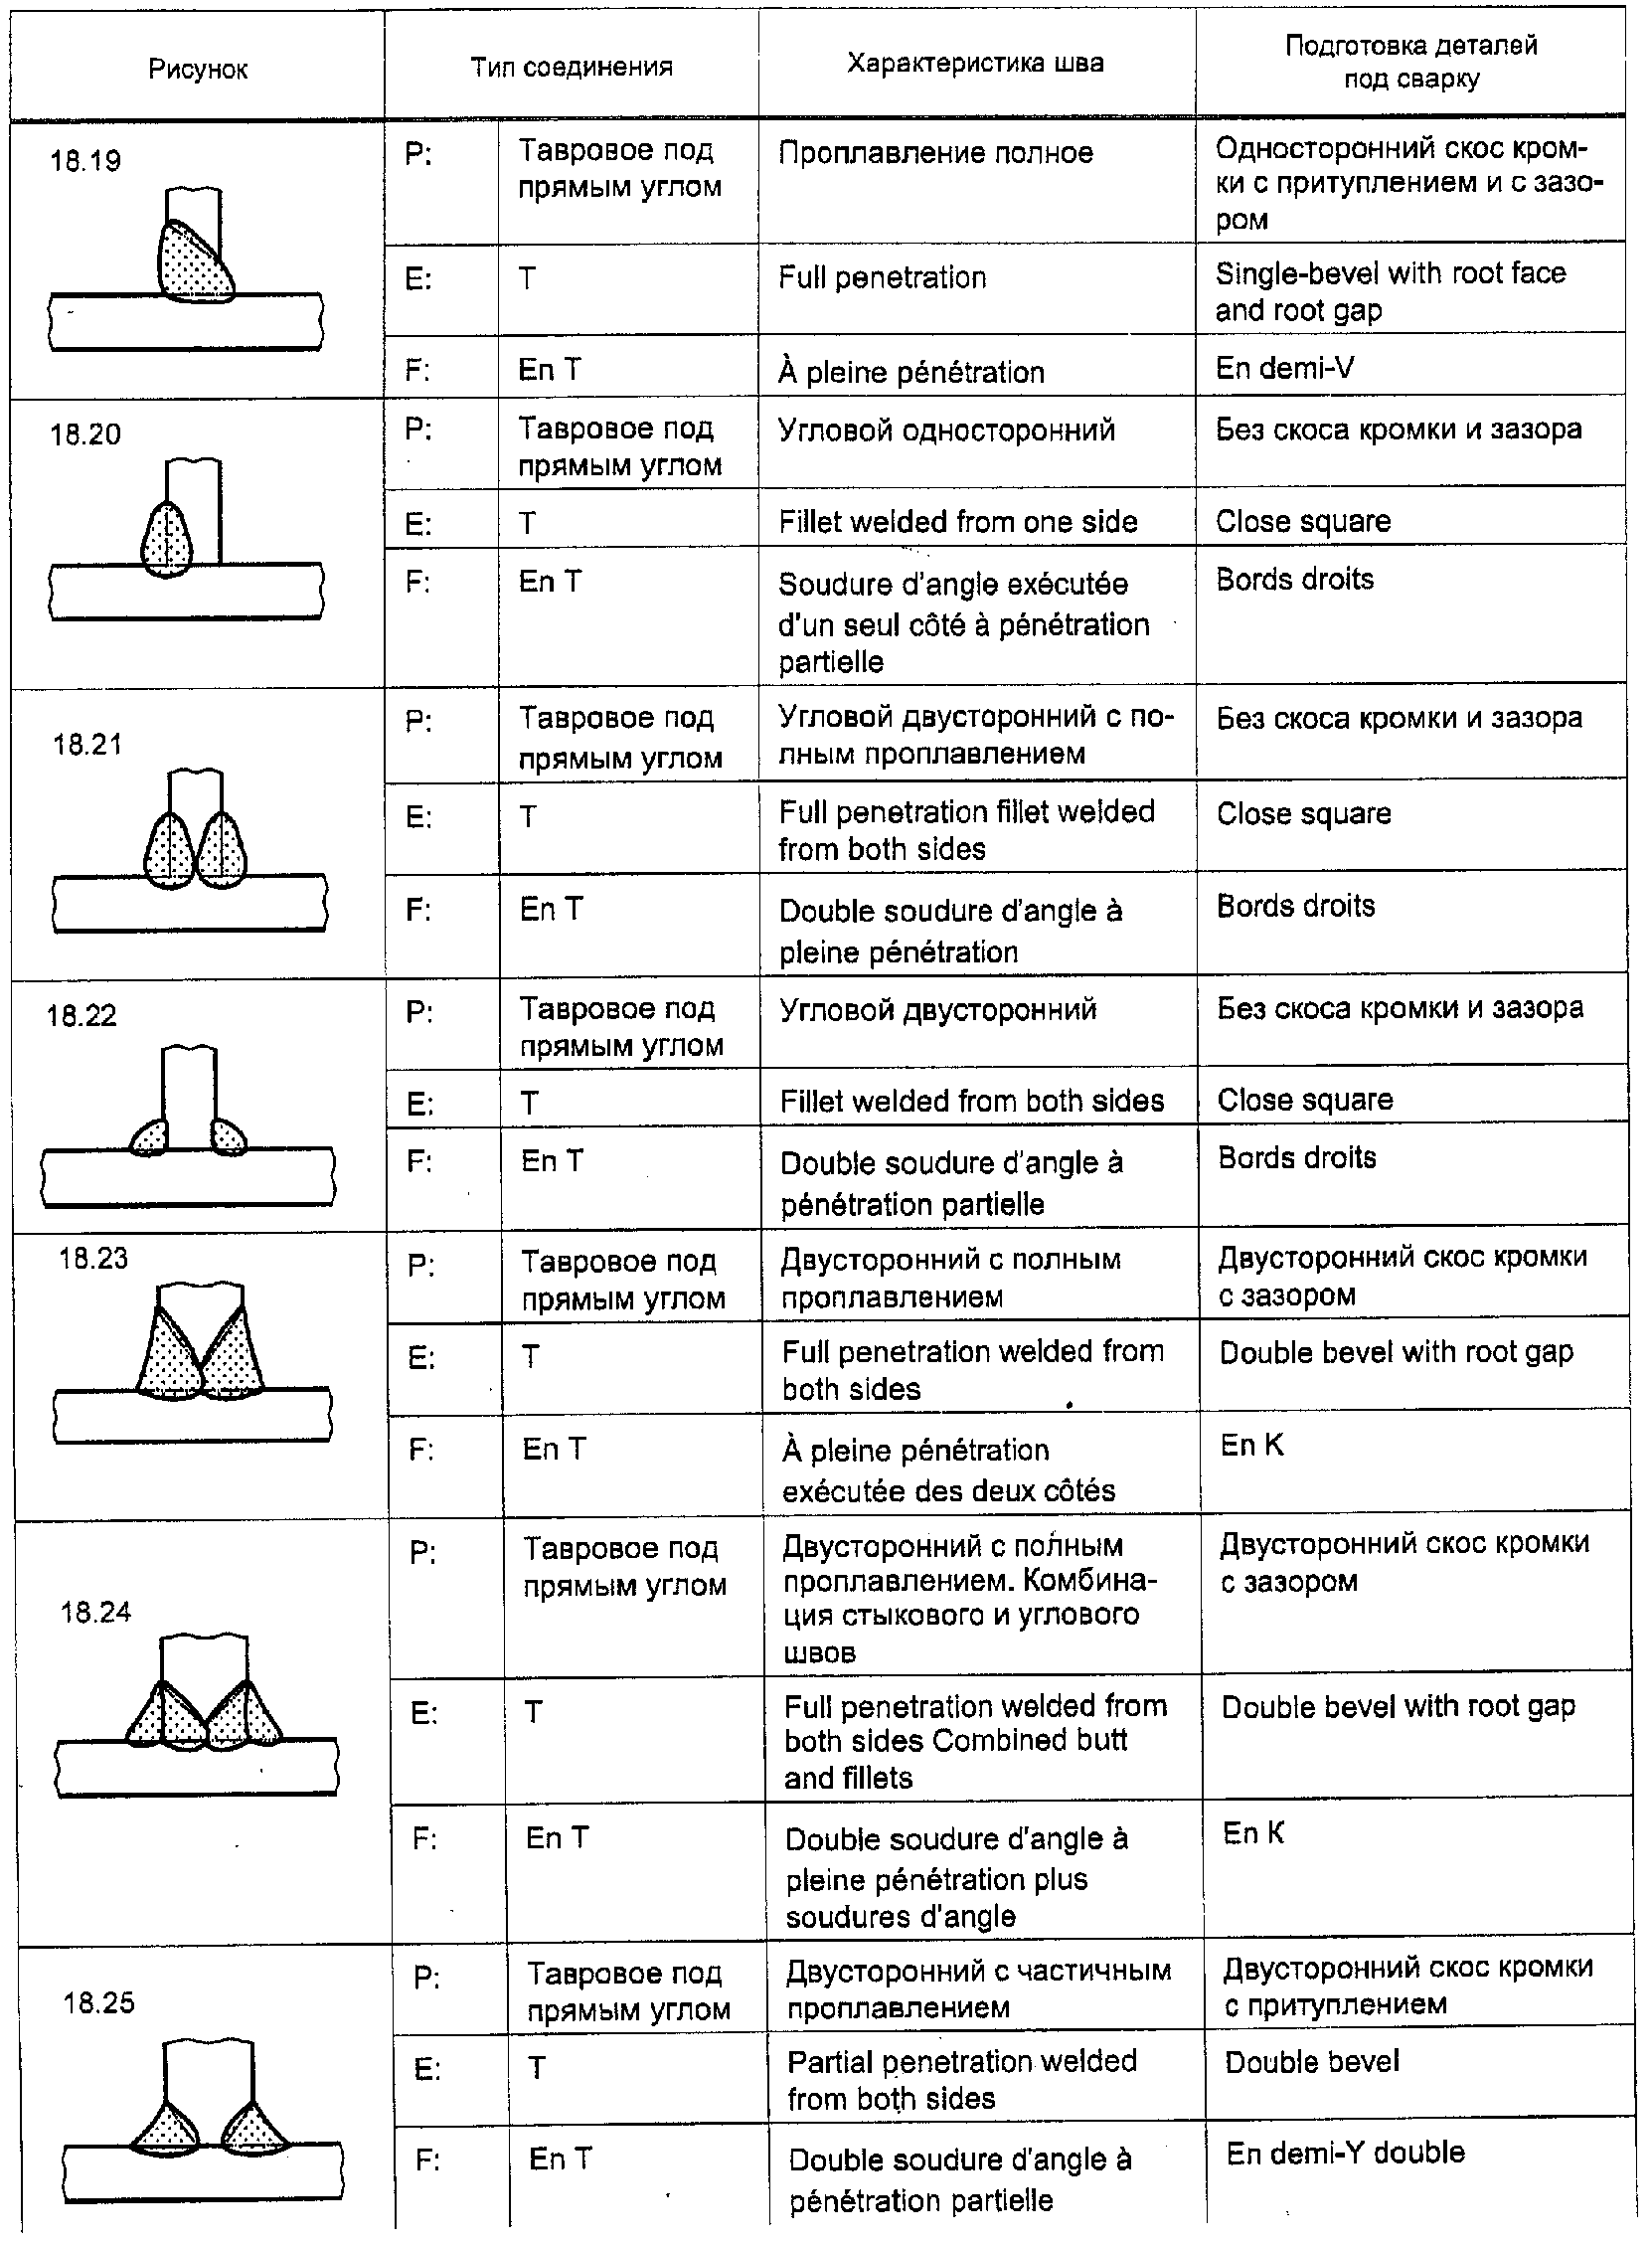
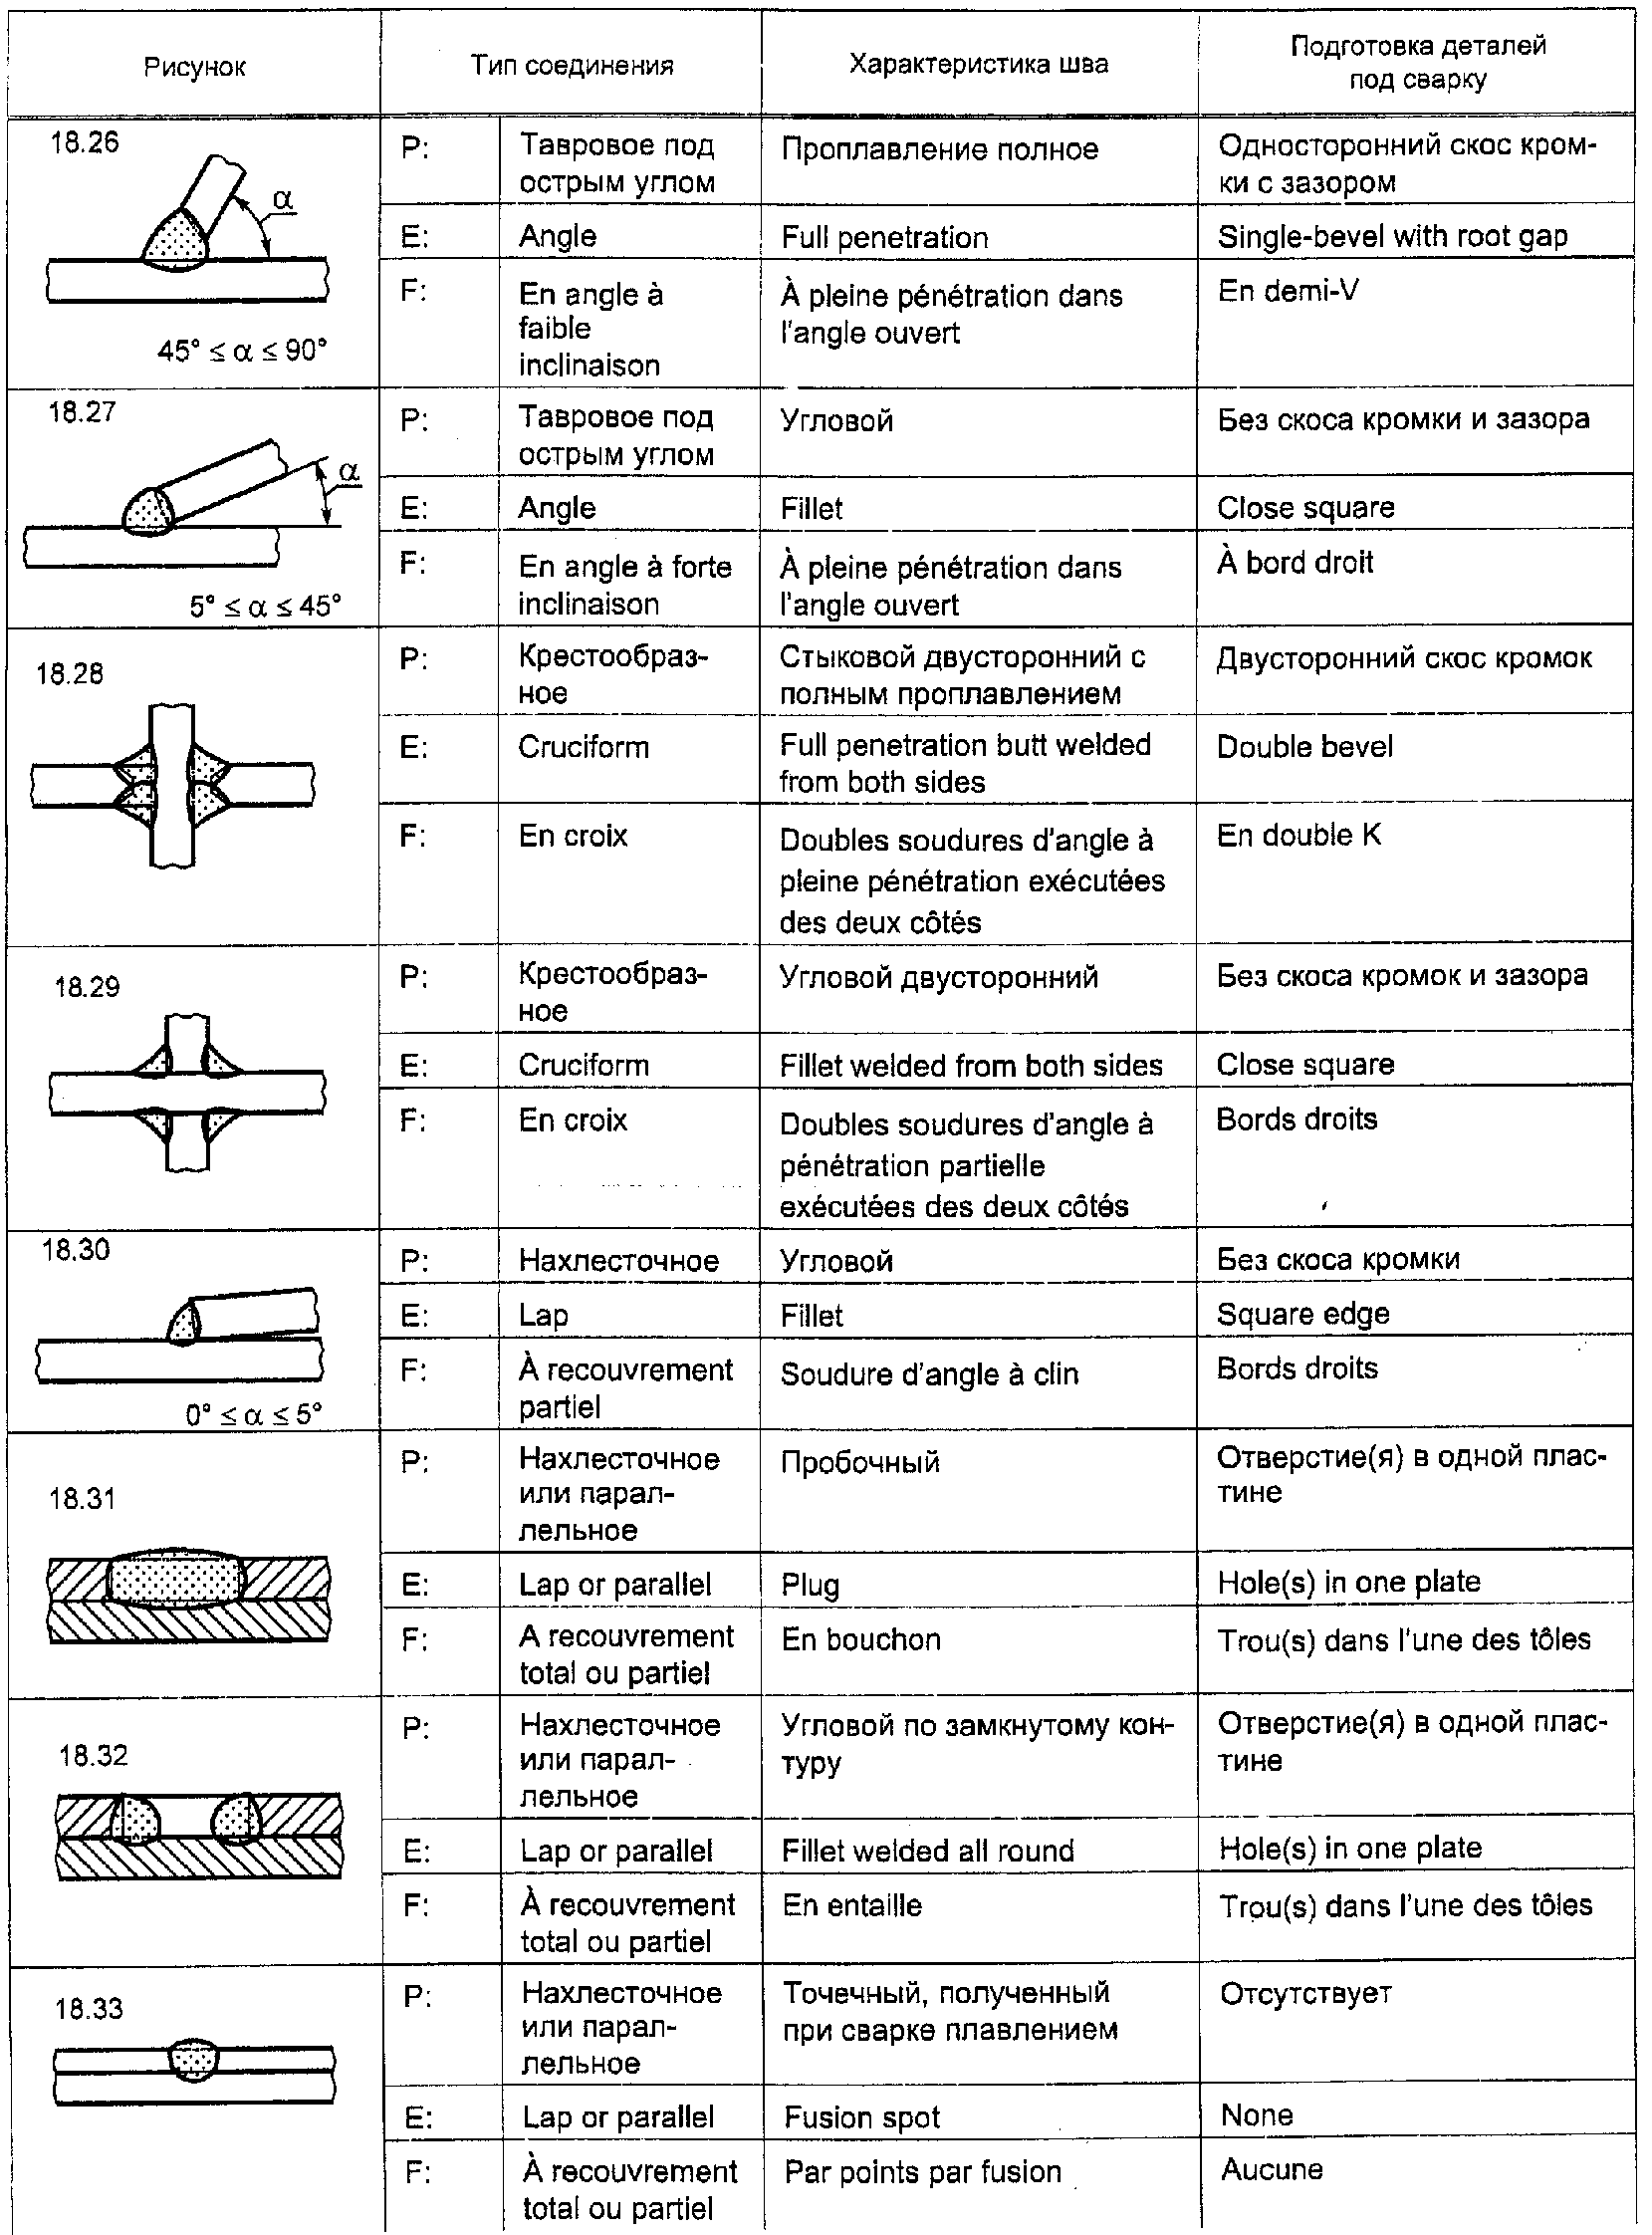
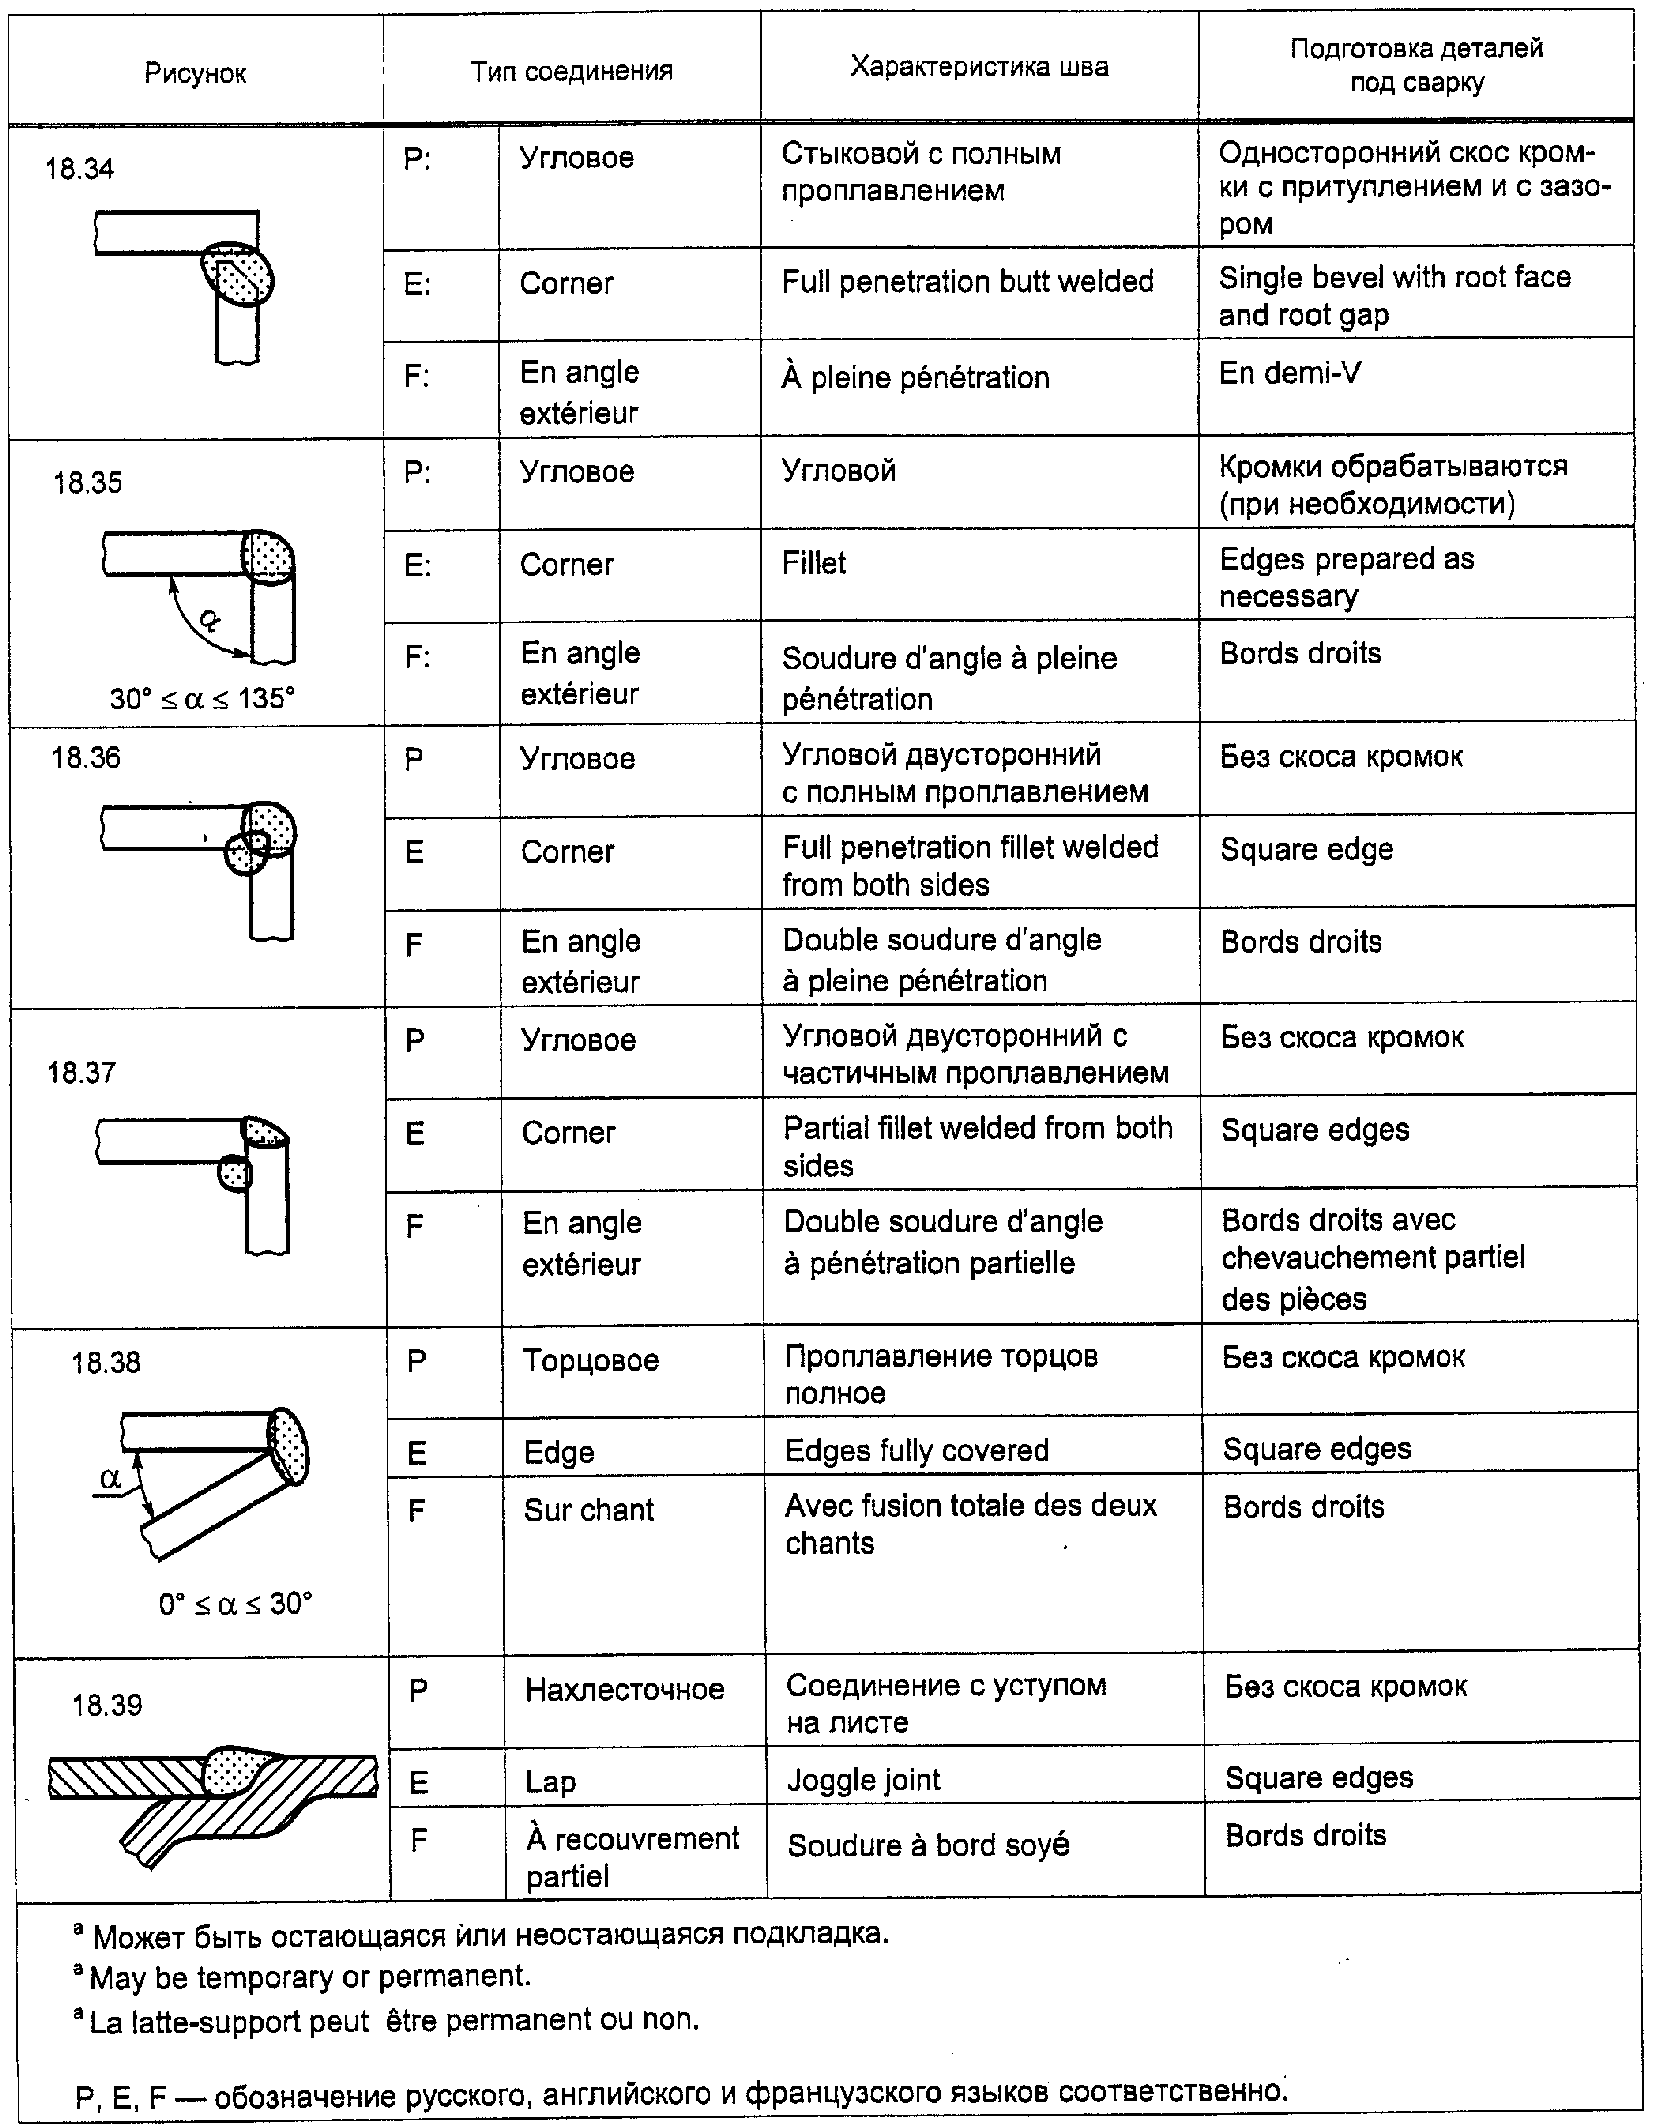
Примеры типов соединений и швов и подготовки деталей при сварке плавлением приведены на рисунках 18.01 — 18.39 в таблице 11.
| Пункт/ рисунок | Термин на русском языке, применяемый в настоящем стандарте | Термин на английском языке, применяемый в ИСО 17659 | Термин, применяемый в США |
|---|---|---|---|
| 3.8 | Параллельное соединение | parellel joint | edge joint |
| 3.11 | Крестообразное соединение | cruciform joint | double T-joint |
| 3.12 | Тавровое соединение под острым углом | Angle joint | skewed T-joint |
| 3.15 | Соединение нескольких деталей | Multiple joint | multiple member joint |
| 2 | Стыковое соединение без скоса кромок | Square butt weld | single square groove weld |
| 3 | Стыковое соединение со скосом одной кромки | single bevel butt weld | single bevel groove weld |
| 4 | Стыковое соединение с V-образным скосом кромок | Single V-butt weld | single V-groove weld |
| 5 | Стыковое соединение с U-образным скосом кромок | single U-butt weld | single U-groove weld |
| 8 | Стыковое соединение с отбортовкой кромок | butt weld between plates with raised edges | edge flanged weld |
Алфавитный указатель на русском языке
Валик подварочный Рисунок 16 c) 23
Вид стыкового шва общий Рисунок 13 a)
Вмятина Рисунок 17 g) 35
Высота выпуклости корня шва Рисунок 12 a) и 16 a), b) 11
Высота выпуклости шва Рисунок 12 a), b) 9
Высота выступа Рисунок 9 a), b), c) 28
Высота отбортовки кромок Рисунок 8 25
Выступ кольцевой Рисунок 9 c)
Выступ кромки Рисунок 5 44
Выступ круглый Рисунок 9 a)
Выступ удлиненный Рисунок 9 b)
Глубина вмятины Рисунок 17 g) 36
Глубина обработки кромки Рисунки 4 и 7 18
Глубина проплавления Рисунок 12 a), b) и 16 e) 5
Глубина проплавления корня шва Рисунок 12 b) и 16 e) 25
Граница прохода наружной поверхности Рисунок 16 a) - e) 19 шва
Граница шва Рисунок 12 a), b) 6
Грат Рисунок 17 b), c) 31
Диаметр выступа Рисунок 9 a) 31
Диаметр кольцевого выступа Рисунок 9 c) 32
Диаметр ядра сварной точки Рисунок 17 d), e), g), h) 33
Длина выступа Рисунок 9 b) 29
Длина нахлестки Рисунок 10 34
Длина отбортовки кромок Рисунок 8 22
Длина соединения Рисунки 2, 5 и 6 7
Длина фольги Рисунок 11 36
Длина шва Рисунки 13 a) и 17 e), f) 17, 38
Зазор между свариваемыми поверхностями Рисунки 2 - 7 4 и 11
Зона контакта между свариваемыми Рисунок 17 a), b) 37 деталями
Зона проплавления Рисунок 12 a), b) 26
Зона сварного соединения Рисунки 12 a), b) 4 и 17 a), b), c)
Зона термического влияния Рисунок 12 a), b) 3
Катет углового шва 3.21; Рисунки 12 b) 10 и 16 e)
Корень шва Рисунок 12 a), b) 7
Кромка пластины боковая Рисунок 2 C
Металл выдавленный Рисунок 17 a) 30
Металл основной Рисунок 12 a), b) 1
Металл шва Рисунок 12 a), b) 2
Область нахлестки Рисунок 10 G
Перекрытие сварных точек Рисунок 17 e) 40
Поверхность детали лицевая Рисунки 2 и 3 A
Поверхность контакта с фольгой Рисунок 11 H
Поверхность притупления кромки Рисунки 3 - 5 F
Поверхность расплавляемая Рисунки 6 и 7 I
Поверхность расплавляемая (без скоса Рисунки 2, 3 и 8 D кромки)
Поверхность расплавляемая (со скосом Рисунки 3, 4, 5 и 7 E кромки)
Поверхность сопрягаемая 3.4
Поверхность шва чешуйчатая Рисунок 13 a) 18
Подготовка под сварку стыкового Рисунок 2 соединения без скоса кромок
Подготовка под сварку стыкового Рисунок 3 соединения со скосом одной кромки с притуплением и с подкладкой
Подготовка под сварку стыкового Рисунок 8 соединения с отбортовкой кромок
Подготовка под сварку стыкового Рисунок 5 соединения с U-образным скосом кромок
Подготовка под сварку стыкового Рисунок 4 соединения с V-образным скосом кромок и притуплением
Подготовка под сварку таврового Рисунок 6 соединения
Подготовка под сварку таврового Рисунок 7 соединения с двухсторонним скосом кромок
Подкладка Рисунок 3 X
Примеры стыковых швов Рисунок 13
Примеры швов при сварке плавлением Рисунок 12
Притупление кромки Рисунки 3, 4, 5 и 7 12
Проплавление неполное 3.6
Проход корневой Рисунок 16 a) - d) 20
Проход с обратной стороны первый Рисунок 16 d) 24
Радиус отбортовки кромки Рисунок 8 26
Радиус при вершине разделки Рисунок 5 10
Расстояние до края детали Рисунок 9 a), b), c) 33 Рисунок 17 f) 43
Расстояние между рядами сварных точек Рисунок 17 f) 42
Ребро детали боковое Рисунок 2 3
Ребро отбортованной кромки продольное Рисунок 8 23
Ребро притупления кромки боковое Рисунки 4, 5 и 7 14
Ребро притупления кромки продольное Рисунки 6 и 7 13
Ребро расплавляемой поверхности боковое Рисунок 2 6
Ребро скошенной кромки боковое Рисунки 4 и 7 15
Ребро скошенной кромки продольное Рисунки 5 и 7 8
Ребро стыкуемой поверхности Рисунки 2 и 10 5
Ряд двойной сварных точек, Рисунок 17 f) расположенных в шахматном порядке
Сборка под контактную точечную и шовную Рисунок 10 сварки с раздавливанием кромок
Сборка под шовную контактную стыковую Рисунок 11 сварку по фольге
Сварка давлением 3.3
Сварка плавлением 3.2
Слой заполняющих проходов Рисунок 16 a) - d) 21
Слой облицовочных проходов Рисунок 16 a) - d) 22
Смещение точек в соседних рядах Рисунок 17 f) 41 продольное
Соединение 3.1
Соединение крестообразное 3.11; Рисунок 1 e)
Соединение нахлесточное 3.9; Рисунок 1 c)
Соединение нескольких деталей 3.15; Рисунок 1 i)
Соединение параллельное 3.8; Рисунок 1 b)
Соединение перекрестное 3.16; Рисунок 1 j)
Соединение стыковое 3.7; Рисунок 1 a)
Соединение с уступом Рисунок 18.39
Соединение тавровое под острым углом 3.12; Рисунок 1 f)
Соединение тавровое под прямым углом 3.10; Рисунок 1 d)
Соединение торцовое 3.14; Рисунок 1 h)
Соединение угловое 3.13; Рисунок 1 g)
Сторона детали обратная Рисунки 2 и 3 B
Стык отбортованных кромок Рисунок 8 24
Толщина пластины Рисунки 2 - 6, 8, 9 a), 1 10, 11
Толщина соединения Рисунки 2 - 5 9
Толщина фольги Рисунок 11 38
Толщина шва максимальная 3.17; Рисунки 13 a) - d), 12 14 a), b) и 15 a), f)
Толщина шва проектная 3.18; Рисунки 13 a) - d), 13 14 a), b) и 15 a) - f)
Толщина шва теоретическая 3.19 Рисунки 14 a), b) 14 и 15 a) - f)
Толщина ядра сварной точки Рисунок 17 g), h) 34
Толщины угловых швов Рисунок 14
Угол перехода шва к основному металлу Рисунок 13 a) 16
Угол разделки кромок Рисунки 4, 5 21
Угол скоса кромки Рисунки 4, 5 и 7 17
Форма соединений при рельефной сварке Рисунок 9
Шаг выступа Рисунок 9 a), b), c) 27
Шаг сварных точек Рисунок 17 d), f) 39
Ширина выпуклости корня шва Рисунок 13 a) 27
Ширина выступа Рисунок 9 b), c) 30
Ширина детали Рисунок 11 2
Ширина нахлестки Рисунок 10 35
Ширина обработки кромки Рисунки 4, 5 и 7 16
Ширина разделки соединения Рисунки 3 - 5, 7 20
Ширина скошенной поверхности Рисунок 4 19
Ширина фольги Рисунок 11 37
Ширина шва Рисунок 12 a) 8
Шов при приварке шпильки Рисунок 17 c)
Шов при рельефной сварке Рисунок 17 h)
Шов при стыковой сварке с гратом Рисунок 17 b)
Шов при стыковой сварке сопротивлением Рисунок 17 a)
Шов при точечной контактной сварке Рисунок 17 d), g)
Шов при шовной контактной сварке Рисунок 17 e)
Шов стыковой с неполным проплавлением Рисунок 13 c)
Шов стыковой с V-образной разделкой Рисунок 12 a) кромок
Шов стыковой с V-образной разделкой Рисунок 16 c) кромок и с подварочным валиком
Шов стыковой с V-образной разделкой Рисунок 16 a) кромок и с притуплением
Шов стыковой с X-образной разделкой Рисунок 16 d)
кромок
Шов стыковой с полным проплавлением Рисунок 13 b)
Шов стыковой таврового соединения Рисунок 13 d)
Шов стыковой таврового соединения с Рисунок 16 b) односторонней разделкой кромки
Шов угловой Рисунок 12 b)
Шов угловой вогнутый Рисунок 15 b)
Шов угловой выпуклый Рисунок 15 a)
Шов угловой многопроходный Рисунок 16 e)
Шов угловой с глубоким проплавлением Рисунок 15 f)
Шов угловой с зазором Рисунок 15 c)
Шов угловой с неполным проплавлением Рисунок 15 e)
Шов угловой с разными катетами Рисунок 15 d)
Шпилька Рисунок 17 c) 45
Ядро точки сварной Рисунок 17 g), h) 32
Алфавитный указатель на английском языке
Figure/reference Identification
abutment of raised edge         Figure 8                     24
actual throat thickness         3.19
                                Figures 14 a), b) and 15 a)  14
to f)
angle joint                     3.12; Figure 1 f)
angle of bevel                  Figures 4, 5 and 7           17
annular projection diameter     Figure 9 c)                  32
annular projections             Figure 9 c)
arc stud weld                   Figure 17 c)
butt join                       3.7; Figure 1 a)
butt weld T-joint               Figure 13 d)
butt weld with flash            Figure 17 b)
(flash or friction)
butt weld with upset Figure 17 a)
concave fillet weld             Figure 15 b)
configuration for foil-seam-    Figure 11
welds
configuration for spot, Figure 10 seam or mash welds
convex fillet weld              Figure 15 a)
corner joint                    3.13; Figure 1 g)
cross joint                     3.16; Figure 1 j)
cruciform joint                 3.11; Figure 1 e)
depth of preparation            Figures 4 and 7              18
depth of raised edge            Figure 8                     25
depth of root face              Figures 3, 4, 5 and 7        12
design throat thickness         3.18
                                Figures 13 a) to d), 14 a),  13
b) and 15 a) to f)
double row of staggered, Figure 17 f) spaced spot welds
double V-butt weld Figure 16 d)
edge distance                   Figure 9 a), b), c)          33
                                Figure 17 f)                 43
edge joint                      3.14; Figure 1 h)
effective throat thickness      3.20                         15
                            Figures 13 b), c), d),
                            14 a), b) and 15 a) to f)
elongated projections           Figure 9 b)
excess weld metal               Figure 12 a), b)             9
faying surface                  3.4
fillet weld                     Figure 12 b)
fillet weld with deep           Figure 15 f)
penetration
fillet weld with gap            Figure 15 c)
fillet weld with incomplete     Figure 15 e)
penetration
fillet weld with unequal legs   Figure 15 d)
first run on the second side    Figure 16 d)                 24
flash                           Figure 17 b), c)             31
foil contact surface            Figure 11                    H
foil length                     Figure 11                    36
foil thickness                  Figure 11                    38
foil width                      Figure 11                    37
forms of projection welds       Figure 9
full penetration butt weld      Figure 13 b)
fusion penetration              Figure 16 e)                 5
fusion face (fillet weld)       Figures 6 and 7              I
fusion face (prepared)          Figures 3, 4, 5 and 7        E
fusion face (unprepared)        Figures 2, 3 and 8           D
fusion line                     Figure 12 a), b)             6
fusion penetration              Figures 12 a), b), 16 e)     5
fusion welding                  3.2
fusion zone                     Figure 12 a), b)             26
general view of butt weld Figure 13 a)
heat-affected zone Figure 12 a), b) 3
included angle                  Figures 3 - 7                21
incomplete penetration          3.6
incomplete penetration butt     Figure 13 c)
weld
indentation                     Figure 17 g)                 35
indentation depth               Figure 17 g)                 36
joggle joint                    Figure 18.39
joint                           3.1
joint length                    Figures 2, 5 and 6           7
joint thickness                 Figures 2 - 5                9
joint width                     Figures 3 - 5 and 7          20
land                            Figure 5                     44
lap joint                       3.9; Figure 1 c)
lap length                      Figure 10                    34
lapped area                     Figure 10                    G
lap width                       Figure 10                    35
layer of capping runs           Figure 16 a) to d)           22
layers of filling runs          Figure 16 a) to d)           21
leg length                      3.21                         10
Figures 12 b) and 16 e)
length of raised edge           Figure 8                     22
longitudinal edge of            Figures 5 and 7              8
preparation
longitudinal edge of root face  Figures 6 and 7              13
longitudinal side of raised     Figure 8                     23
edge
maximum throat thickness        3.17
                                Figures 13 a) to d), 14 a),  12
b) and 15 a) to f)
multiple joint                  3.15; Figure 1 i)
multi-run fillet weld           Figure 16 e)
nugget diameter                 Figure 17 d), e), g), h)     33
nugget overlap                  Figure 17 e)                 40
nugget thickness                Figure 17 g), h)             34
parallel joint                  3.8; Figure 1 b)             1
parent metal                    Figure 12 a), b)
partial penetration             3.5                          11
penetration bead thickness      Figures 12 a) and 16 a), b)  27
pitch (of projections)          Figure 9 a), b), c)          C
plate edge                      Figure 2                     1
plate thickness                 Figures 2 - 6, 8, 9 a), 10,
11
preparation for butt weld Figure 8 between plates with raised edges
preparation for double-bevel Figure 7 T-butt welds
preparation for fillet weld Figure 6 (T-joint)
preparation for single bevel Figure 3 butt weld with backing
preparation for single U-butt Figure 5 weld
preparation for single V-butt Figure 4 31 weld
preparation for square butt Figure 2 28 weld
projection diameter             Figure 9 a)                  29
projection height               Figure 9 a), b), c)
projection length               Figure 9 b)                  30
projection weld                 Figure 17 h)
projection width                Figure 9 b), c)
radius of raised edge           Figure 8                     26
resistance spot weld            Figure 17 g)
reverse side                    Figures 2 and 3              B
root face                       Figures 3 - 5                F
root gap                        Figures 2 - 7                4 and 11
root of weld                    Figure 12 a), b)             7
root penetration                Figures 12 b) and 16 e)      25
root radius                     Figure 5                     10
root run                        Figure 16 a) to d)           20
root width                      Figure 13 a)                 27
round projections               Figure 9 a)
row pitch                       Figure 17 f)                 42
sealing run                     Figure 16 c)                 23
seam weld                       Figure 17 e)
side edge of preparation        Figures 4 and 7              15
side edge of root face          Figures 4, 5 and 7           14
side edge of workpiece          Figure 2                     3
side of fusion face             Figure 2                     6
side of gap face                Figures 2 and 10             5
single bevel T-butt weld        Figure 16 b)
single V-butt weld              Figure 12 a)
single V-butt weld with root    Figure 16 a)
face
single V-butt weld with sealing Figure 16 c) run
spot welds                      Figure 17 d)
stagger                         Figure 17 f)                 41
stud                            Figure 17 c)                 45
throat thicknesses for fillet Figure 14 welds
T-joint                         3.10; Figure 1 d)
toe                             Figure 16 a) to e)           19
typical examples of butt welds  Figure 13
typical examples of fusion      Figure 12
welds
upper workpiece surface         Figures 2 and 3              A
upset metal                     Figure 17 a)                 30
weld interface                  Figure 17 a), b)             37
weld length                     Figure 13 a)                 17
                                Figure 17 e), f)             38
weld metal                      Figure 12 a), b)             2
weld nugget                     Figure 17 g), h)             32
weld pitch                      Figure 17 d), f)             39
weld pool backing               Figure 3                     X
weld surface with bead ripples  Figure 13 a)                 18
weld toe angle                  Figure 13 a)                 16
weld width                      Figure 12 a)                 8
weld zone                       Figures 12 a), b) and        4
17 a), b), c)
width of preparation            Figures 4, 5 and 7           16
width of prepared face          Figure 4                     19
workpiece width                 Figure 11                    2
Алфавитный указатель на французском языке
Figure/Paragraphe Identification
angle d'ouverture Figures 3 \text{а} 7 21
angle de raccordement            Figure 13 a)                  16
angle du chanfrein               Figures 4, 5 et 7             17
arête faciale du chanfrein Figures 4 et 7 15
arête faciale du talon Figures 4, 5 et 7 14
arête latérale de la pièce Figure 2 3
arête latérale du joint arête Figure 2 6
arête longitudinale du bord Figure 8 23 relevé
arête longitudinale du Figures 5, 7 8 chanfrein Figures 2, 10 5
arête longitudinale du joint Figure 8 24
arête longitudinale du talon Figure 7 13
assemblage \text{а} bords relevés Figure 8
assemblage \text{а} joints multiples Paragraphe 3.15; Figure 1 i)
assemblage \text{а} recouvrement Paragraphe 3.9; Figure 1 c)
assemblage \text{а} recouvrement Paragraphe 3.8; Figure 1 b) total
assemblage bout \text{а} bout Paragraphe 3.7; Figure 1 a)
assemblage de fils (ou de Paragraphe 3.16; Figure 1 j) ronds) en croix
assemblage en angle \text{а} forte Paragraphe 3.12; Figure 1 f) inclinaison
assemblage en angle extérieur Paragraphe 3.13; Figure 1 g)
assemblage en croix              Paragraphe 3.11; Figure 1 e)
assemblage en T                  Paragraphe 3.10; Figure 1 d)
assemblage sur chant             Paragraphe 3.14; Figure 1 h)
bossages annulaires              Figure 9 c)
bossages ronds                   Figure 9 a)
bourrelet de refoulement         Figure 17 a)                  30
configuration pour soudure \text{а} Figure 11 la molette avec feuillard d'apport
configuration pour soudure par Figure 10 points, \text{а} la molette ou parécrasement
côté Paragraphe 3.21; 10 Figures 12 b) et 16 e)
décalage des noyaux Figure 17 f) 41
diamètre du bossage Figure 9 a) 31
diamètre du bossage annulaire Figure 9 c) 32
diamètre du noyau Figure 17 d), e), g) et h) 33
distance au bord (de la pièce ) Figure 9 a), b) et c) 33 Figure 17 f) 43
double rangée de soudures Figure 17 f) par points en quinconce
écartement \text{а} la racine Figures 3, 4, 5 et 7 11
écartement des bords Figures 2 et 6 4
écartement des rangées Figure 17 f) 42
entraxe (des bossages)           Figure 9 a), b) et c)         27
entraxe (des points de           Figure 17 d) et f)            39
soudure)
épaisseur de la pièce Figures 2 \text{а} 6, 8, 9 a), 1 10 et 11
épaisseur du feuillard Figure 11 38
épaisseur du noyau Figure 17 g) et h) 34
épaisseur efficace Paragraphe 3.20; 15 Figure 13 b) \text{а} d)
épaisseur réelle Paragraphe 3.19; 14 Figure 13 a) \text{а} d)
épaisseur théorique Paragraphe 3.18; 13 Figure 13 a) \text{а} d)
épaisseur totale Paragraphe 3.17; 12 Figure 13 a) \text{а} d)
exemples types de soudures Figure 13 bout \text{а} bout
exemples types de soudures par Figure 12 fusion
face \text{а} souder Paragraphe 3.4
                                 Figures 2, 3, et 8            D
                                 Figure 6                      I
face du chanfrein                Figures 3, 4, 5 et 7          E
face inférieure de la pièce Figures 2 et 3 B
face supérieure de la pièce Figures 2 et 3 A
gorge efficace Paragraphe 3.20; 15 Figures 13 b), c) et d), 14 a) et b) et 15 a) \text{а} f)
gorge réelle Paragraphe 3.19; Figures 14 14 a) et b) et 15 a) \text{а} f)
gorges des soudures d'angle Figure 14 45
gorge théorique Paragraphe 3.18; Figures 13 13 a) \text{а} d), 14 a) et b) et 15 a) \text{а} f)
gorge totale Paragraphe 3.17; Figures 12 13 a) \text{а} d), 14 a) et b) et 15 a) \text{а} f)
hauteur du bord relevé Figure 8 25
hauteur du bossage Figure 9 a) \text{а} c) 28
hauteur du talon Figures 3, 4, 5 et 7 12
indentation                      Figure 17 g)                  35
interface                        Figure 17 a) et b)            37
largeur de la face du Figure 4 19 chanfrein
largeur de la pièce Figure 11 2
largeur de la soudure            Figure 12 a)                  8
largeur de l'ouverture           Figures 3, 4, 5 et 7          20
largeur de recouvrement          Figure 10                     35
largeur du bossage               Figure 9 b) et c)             30
largeur du chanfrein             Figures 4, 5 et 7             16
largeur du cordon \text{а} la racine Figure 13 a) 27
largeur du feuillard             Figure 11                     37
latte-support                    Figure 3                      X
longueur de la soudure           Figure 13 a)                  17
                                 Figure 17 e) et f)            38
longueur de recouvrement         Figure 10                     34
longueur du bord relevé Figure 8 22
longueur du bossage              Figure 9 b)                   29
longueur du feuillard            Figure 11                     36
longueur du joint                Figures 2, 5 et 6             7
manque de pénétration Paragraphe 3.6
méplat , talon Figures 3, 4 et 5 F
métal de base Figure 12 a) et b) 1
métal fondu Figure 12 a) et b) 2
noyau de la soudure Figure 17 g) et h) 32
passe de fond Figure 16 a) \text{а} d) 20
passes de remplissage Figure 16 a) \text{а} d) 21
passe(s) terminale(s) Figure 16 a) \text{а} d) 22
pénétration Figures 12 a) et b) et 16 e) 5 25
pénétration \text{а} la racine Figures 12 b) et 16 e) 24
pénétration partielle Paragraphe 3.5
première passe \text{а} l'envers Figure 16 d)
préparation pour soudure bout Figure 2 \text{а} bout sur bords droits
préparation pour soudure en Figure 3 demi-Y avec support du bain
préparation pour soudures Figure 6 d'angle sur assemblage en T
préparation pour soudures Figure 7 d'angle sur assemblage en T avec double chanfrein
profondeur d'indentation         Figure 17 g)                  36
profondeur du chanfrein          Figures 4 et 7                18
profondeur du joint              Figures 2, 3, 4 et 5          9
raccordement Figure 16 a) \text{а} e) 19
racine (de la soudure) Figure 12 a) et b) 7
rayon \text{а} fond de chanfrein Figure 5 10
rayon de pliage du bord relevé Figure 8 26
recouvrement des noyaux Figure 17 e) 40
reprise \text{а} l'envers Figure 16 c) 23
soudure \text{а} pleine pénétration Figure 13 b)
soudure avec bavure Figure 17 b) d'étincelage ou de friction
soudure avec bourrelet de Figure 17 a) refoulement
soudure avec manque de Figure 13 c) pénétration
soudage avec pression Paragraphe 3.3
soudure bout \text{а} bout en V Figure 12 a)
soudure d'angle \text{а} pénétration Figure 15 e) partielle
soudure d'angle \text{а} pleine Figure 15 f) pénétration
soudure d'angle asymétrique Figure 15 d)
soudure d'angle avec jeu         Figure 15 c)
soudure d'angle concave          Figure 15 b)
soudure d'angle convexe          Figure 15 a)
soudure d'angle multipasse       Figure 16 e)
soudure de goujon                Figure 17 c)
soudure en demi-V sur            Figures 13 d) et 16 b)
assemblage en T
soudure en ligne continue par Figure 17 e) points
soudure en V avec reprise \text{а} Figure 16 c) l'envers
soudure en V executée d'un Figure 16 a) seul côté
soudure en X                     Figure 16 d)
soudure par bossage              Figure 17 h)
soudage par fusion               Paragraphe 3.2
soudure par points               Figure 17 d)
soudure par résistance points Figure 17 g)
surépaisseur Figure 12 a) et b) 9
surépaisseur \text{а} la racine Figures 12 a) et 16 a) et b) 11 11
surface de contact du Figure 11 H feuillard
surface de la soudure avec Figure 13 a) 18 vagues de solidification
surface de recouvrement Figure 10 G
vue d'ensemble d'une soudure Figure 13 a) bout \text{а} bout
zone de liaison Figure 12 a) et b) 6
zone soudée Figures 12 a) et b) et 4 17 a), b) et c)
СВЕДЕНИЯ О СООТВЕТСТВИИ НАЦИОНАЛЬНЫХ СТАНДАРТОВ
РОССИЙСКОЙ ФЕДЕРАЦИИ ССЫЛОЧНЫМ МЕЖДУНАРОДНЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Обозначение и наименование соответствующего национального стандарта |
| ИСО 857-1 | ГОСТ Р ИСО 857-1-2009. Сварка и родственные процессы. Словарь. Часть 1. Процессы сварки металлов. Термины и определения |
| ИСО 2553 | <*> |
| <*> Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов. | |