ГОСТ Р 72390-2025. Национальный стандарт Российской Федерации. Контейнеры-цистерны для охлажденных сжиженных газов. Общие технические условия
Актуально на 01.11.2026.
Как цитировать: "ГОСТ Р 72390-2025. Национальный стандарт Российской Федерации. Контейнеры-цистерны для охлажденных сжиженных газов. Общие технические условия". ГОСТ Р 72390-2025. https://bukva.ai/docs/standart-gost-r-72390-2025
(утв. и введен в действие Приказом Росстандарта от 19.11.2025 № 1419-ст)
Примечание
Документ введен в действие с 01.06.2026.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 19 ноября 2025 г. № 1419-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
КОНТЕЙНЕРЫ-ЦИСТЕРНЫ ДЛЯ ОХЛАЖДЕННЫХ СЖИЖЕННЫХ ГАЗОВ
Tank containers for cooled liquefied gases. General technical conditions
Дата введения 1 июня 2026 года
Предисловие
1 РАЗРАБОТАН Акционерным обществом «РМ Рейл Инжиниринг» (АО «РМ Рейл Инжиниринг»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 246 «Контейнеры»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 19 ноября 2025 г. № 1419-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
1.1 Настоящий стандарт распространяется на контейнеры-цистерны с вакуумной изоляцией (далее по тексту КЦ), предназначенные для безопасной перевозки под избыточным давлением охлажденных сжиженных газов со стандартной температурой кипения не ниже минус 196 °C автомобильным, железнодорожным, водным транспортом или комбинированной перевозки этими видами транспорта, а также для временного хранения продукта.
Настоящий стандарт распространяется на КЦ для перевозки охлажденных сжиженных газов, указанных в приложении А.
1.2 Настоящий стандарт не распространяется:
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 9.014 Единая система защиты от коррозии и старения. Временная противокоррозионная защита изделий. Общие требования
ГОСТ 9.402 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию
ГОСТ 12.2.052 Система стандартов безопасности труда. Оборудование, работающее с газообразным кислородом. Общие требования безопасности
ГОСТ 12.2.085 Арматура трубопроводная. Клапаны предохранительные. Выбор и расчет пропускной способности
ГОСТ 15.309 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 4784 Алюминий и сплавы алюминиевые деформируемые. Марки
ГОСТ 5264 Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 5632 Нержавеющие стали и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки
ГОСТ 5949 Металлопродукция из сталей нержавеющих и сплавов на железоникелевой основе коррозионно-стойких, жаростойких и жаропрочных. Технические условия
ГОСТ 6032 (ISO 3651-1:1998, ISO 3651-2:1998) Стали и сплавы коррозионно-стойкие. Методы испытаний на стойкость против межкристаллитной коррозии
ГОСТ 6533 Днища эллиптические отбортованные стальные для сосудов, аппаратов и котлов. Основные размеры
ГОСТ 6996 (ИСО 4136-89, ИСО 5173-81, ИСО 5177-81) Сварные соединения. Методы определения механических свойств
ГОСТ 7564 Прокат. Общие правила отбора проб, заготовок и образцов для механических и технологических испытаний
ГОСТ 8713 Сварка под флюсом. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 9544 Арматура трубопроводная. Нормы герметичности затворов
ГОСТ 9940 Трубы бесшовные горячедеформированные из коррозионно-стойкой стали. Технические условия
ГОСТ 9941 Трубы бесшовные холоднодеформированные из коррозионно-стойких высоколегированных сталей. Технические условия
ГОСТ 10832 Песок и щебень перлитовые вспученные. Технические условия
ГОСТ 11533 Автоматическая и полуавтоматическая дуговая сварка под флюсом. Соединения сварные под острыми и тупыми углами. Основные типы, конструктивные элементы и размеры
ГОСТ 11534 Ручная дуговая сварка. Соединения сварные под острыми и тупыми углами. Основные типы, конструктивные элементы и размеры
ГОСТ 14771 Дуговая сварка в защитном газе. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 14806 Дуговая сварка алюминия и алюминиевых сплавов в инертных газах. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 15150 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 16037 Соединения сварные стальных трубопроводов. Основные типы, конструктивные элементы и размеры
ГОСТ 17410 Контроль неразрушающий. Трубы металлические бесшовные. Методы ультразвуковой дефектоскопии
ГОСТ 18475 Трубы холоднодеформированные из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 18482 Трубы прессованные из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 21488 Прутки прессованные из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 22727 Прокат листовой. Методы ультразвукового контроля
ГОСТ 23518 Дуговая сварка в защитных газах. Соединения сварные под острыми и тупыми углами. Основные типы, конструктивные элементы и размеры
ГОСТ 24297 Верификация закупленной продукции. Организация проведения и методы контроля
ГОСТ 24507 Контроль неразрушающий. Поковки из черных и цветных металлов. Методы ультразвуковой дефектоскопии
ГОСТ 25054 Поковки из коррозионно-стойких сталей и сплавов. Общие технические условия
ГОСТ 26421 Днища эллипсоидные отбортованные алюминиевые. Размеры
ГОСТ 28517 Контроль неразрушающий. Масс-спектрометрический метод течеискания. Общие требования
ГОСТ 31314.3 (ИСО 1496-3:1995) Контейнеры грузовые серии 1. Технические требования и методы испытаний. Часть 3. Контейнеры-цистерны для жидкостей, газов и сыпучих грузов под давлением
ГОСТ 34233.1 Сосуды и аппараты. Нормы и методы расчета на прочность. Общие требования
ГОСТ 34233.2 Сосуды и аппараты. Нормы и методы расчета на прочность. Расчет цилиндрических и конических обечаек, выпуклых и плоских днищ и крышек
ГОСТ 34233.3 Сосуды и аппараты. Нормы и методы расчета на прочность. Укрепление отверстий в обечайках и днищах при внутреннем и наружном давлениях. Расчет на прочность обечаек и днищ при внешних статических нагрузках на штуцер
ГОСТ 34233.6 Сосуды и аппараты. Нормы и методы расчета на прочность. Расчет на прочность при малоцикловых нагрузках
ГОСТ 34294 Арматура трубопроводная криогенная. Общие технические условия
ГОСТ 34347 Сосуды и аппараты стальные сварные. Общие технические условия
ГОСТ ISO 11666 Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Уровни приемки
ГОСТ ISO 17636-1 Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 1. Способы рентгено- и гаммаграфического контроля с применением пленки
ГОСТ ISO 17636-2 Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 2. Способы рентгено- и гаммаграфического контроля с применением цифровых детекторов
ГОСТ ISO 17638 Неразрушающий контроль сварных соединений. Магнитопорошковый контроль
ГОСТ ISO 23277 Неразрушающий контроль сварных соединений. Контроль проникающими веществами. Уровни приемки
ГОСТ ISO 23278 Неразрушающий контроль сварных соединений. Магнитопорошковый контроль. Уровни приемки
ГОСТ ISO 25239-2 Сварка трением с перемешиванием. Алюминий. Часть 2. Конструкция сварных соединений
ГОСТ ISO 25239-5-2020 Сварка трением с перемешиванием. Алюминий. Часть 5. Требования к качеству и контролю
ГОСТ Р 2.601 Единая система конструкторской документации. Эксплуатационные документы
ГОСТ Р 8.568 Государственная система обеспечения единства измерений. Аттестация испытательного оборудования. Основные положения
ГОСТ Р 51891 (ИСО 1161:1984) Контейнеры грузовые серии 1. Фитинги. Технические условия
ГОСТ Р 52202 (ИСО 830-99) Контейнеры грузовые. Термины и определения
ГОСТ Р 52524 (ИСО 6346:1995) Контейнеры грузовые. Кодирование, идентификация и маркировка
ГОСТ Р 53350 (ИСО 668:1995) Контейнеры грузовые серии 1. Классификация, размеры и масса
ГОСТ Р 59374.2 (ИСО 4126-2:2018) Устройства предохранительные для защиты от избыточного давления. Часть 2. Устройства предохранительные с разрывной мембраной
ГОСТ Р 71987 Сосуды и аппараты. Требования к контролю сварных соединений, недоступных для проведения радиографического и ультразвукового контроля
ГОСТ Р 71988 Сосуды и аппараты. Металлографические исследования сварных соединений
ГОСТ Р ИСО 148-1 Материалы металлические. Испытание на ударный изгиб на маятниковом копре по Шарпи. Часть 1. Метод испытания
ГОСТ Р ИСО 3452-1 Контроль неразрушающий. Проникающий контроль. Часть 1. Основные требования
ГОСТ Р ИСО 5817 Сварка. Сварные соединения из стали, никеля, титана и их сплавов, полученные сваркой плавлением (исключая лучевые способы сварки). Уровни качества
ГОСТ Р ИСО 10042 Сварка. Сварные соединения из алюминия и его сплавов, полученные дуговой сваркой. Уровни качества.
ГОСТ Р ИСО 17637 Неразрушающий контроль сварных швов. Визуальный контроль соединений, выполненных сваркой плавлением
ГОСТ Р ИСО 17640 Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Технология, уровни контроля и оценки
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется принять в части, не затрагивающей эту ссылку.
3 Термины, определения и сокращения
3.1 В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1.1 арматурный отсек: Корпус для защиты размещенного в нем эксплуатационного оборудования, оснащенный откидными дверками и элементами для установки таможенных пломб.
3.1.2 внутренний сосуд: Емкость, работающая под избыточным давлением, в которой содержится разрешенный к перевозке груз, включающая отверстия с вваренными в них штуцерами, но не включающая в себя эксплуатационное оборудование.
3.1.3 время бездренажного хранения (время выдержки закрытой системы): Время, за которое давление во внутреннем сосуде КЦ повысится в результате притока тепла от давления при начальном состояния заполнения (уровень, состояние продукта и пр.) до давления начала открытия предохранительных устройств защиты внутреннего сосуда.
Примечание - При отражении значения времени бездренажного хранения указывают начальные параметры состояния продукта, уровня заполнения и внешние условия эксплуатации, для которых определено это время.
3.1.4 волногасящая перегородка (волногаситель): Перегородка, устанавливаемая внутри сосуда цистерны для уменьшения действия инерционных сил, возникающих в процессе движения.
3.1.5 волокнисто-вакуумная изоляция: Тип изоляции, состоящий из теплоизоляционного отвакуумированного пространства цистерны в сочетании с волокнистым материалом.
3.1.7 кожух (рубашка): Герметичная изолирующая оболочка, внутри которой закреплен внутренний сосуд, являющаяся частью системы изоляции.
| компетентный орган: Орган, назначенный правительством для выполнения задач по проведению технического контроля за контейнерами-цистернами. ГОСТ 31314.3-2006, [пункт 3.9] |
|---|
3.1.9 коммуникации: Система трубопроводов с запорной и предохранительной арматурой, предназначенных для выполнения технологических операций (слив, налив, сброс газа, отбор проб и пр.).
3.1.10 контейнер-цистерна для охлажденных сжиженных газов: Специализированный контейнер, состоящий из каркаса (рамных элементов), вакуумно-изолированной цистерны и эксплуатационного оборудования, предназначенный для перевозки охлажденных сжиженных газов.
Примечание — Термин «специализированный контейнер» в соответствии с ГОСТ Р 52202.
3.1.11 максимально допустимая масса брутто: Сумма массы тары КЦ и наибольшей массы груза, разрешенной к перевозке.
3.1.12 максимально допустимое рабочее давление: Максимальное разрешенное избыточное давление, возникающее под воздействием груза в рабочем состоянии КЦ, включая наиболее высокое давление во время наполнения и слива груза.
3.1.13 мелкозернистая сталь: Сталь с размером ферритного зерна 6 или менее, определяемым в соответствии с [1] или [2].
3.1.14 охлажденный сжиженный газ: Газ, который при заключении его в емкость для перевозки является частично жидким по причине его низкой температуры.
3.1.15 порошково-вакуумная изоляция: Тип изоляции, основанный на заполнении теплоизоляционной полости измельченными изоляционными материалами с высокой отражательной способностью с ее последующим вакуумированием.
3.1.17 прототип (головной образец): КЦ, на котором путем испытаний подтверждается соответствие его требованиям стандартов и технических условий, способность выдерживать заданные нагрузки и возможность применения по назначению при серийном изготовлении на данном предприятии.
3.1.18 продувка инертным газом: Процесс вытеснения взрывопожароопасной или иной опасной атмосферы из трубопроводов и сосуда КЦ средой инертного газа до достижения безопасных концентраций.
3.1.19 разрывная мембрана: Невосстанавливаемое предохранительное устройство, разрушаемое при достижении заданного давления.
3.1.20 расчетное давление: Давление, в соответствии с которым производится расчет сосуда на прочность.
3.1.21 стандартная сталь: Сталь с фиксированным минимальным гарантированным пределом прочности на разрыв Rm, равным 370 МПа, и минимальным гарантированным относительным удлинением A5, равным 27%.
3.1.22 теплоизоляционная полость: Вакуумированное пространство между внутренним сосудом и кожухом, которое частично или полностью заполнено изоляционными материалами.
3.1.23 степень наполнения: Отношение объема жидкой фазы в сосуде к его геометрическому объему, выраженное в процентах.
3.1.24 цистерна: Элемент КЦ, состоящий из внутреннего сосуда (сосудов) и кожуха, включая систему креплений сосуда, изоляцию и технологические трубопроводы между ними.
3.1.25 экранно-вакуумная изоляция: Тип изоляции, состоящий из теплоизоляционного отвакуумированного пространства цистерны, снабженного несколькими слоями отражающих экранов, разделенных изоляционными материалами.
3.1.26 эксплуатационное оборудование: Контрольно-измерительные приборы, устройства для наполнения, опорожнения, продувки, устройства безопасности, создания давления, охлаждения и теплоизоляции.
3.2 В настоящем стандарте применены следующие сокращения:
ЗИП — запасные части и принадлежности;
КБК — международная конвенция по безопасным контейнерам;
КИП — контрольно-измерительные приборы;
КТК — таможенная конвенция, касающаяся контейнеров;
КЦ — контейнер-цистерна для охлажденных сжиженных газов;
МДМБ — максимально допустимая масса брутто;
МДРД — максимально допустимое рабочее давление;
РЭ — руководство по эксплуатации;
ТИП — теплоизоляционная полость.
4 Технические требования
4.1 Общие требования
4.1.1 Конструкция КЦ должна соответствовать требованиям [3], [4], [5], ГОСТ 31314.3 (см. также [6]), утвержденной и действующей технической документации, требованиям настоящего стандарта, а также применимым требованиям [7], [8], [9], [10], если КЦ предназначен только для транспортировки конкретными видами транспорта.
4.1.2 Конструкция КЦ должна быть технологичной, надежной в течение назначенного в технической документации срока службы, должна обеспечивать безопасность при изготовлении и эксплуатации, предусматривать возможность визуального и измерительного контроля, продувки, взятия проб на анализ, а также контроля за давлением и уровнем продукта в сосуде.
4.1.3 Способность КЦ выдерживать заданные конструкционные нагрузки и обеспечивать заданные теплотехнические параметры следует определять расчетным путем и подтверждать испытаниями в соответствии с требованиями ГОСТ 31314.3 и настоящего стандарта.
4.1.4 Цистерны КЦ должны быть герметичными и прочными.
4.1.5 Каркас КЦ должен быть прочным и выдерживать динамические и инерционные нагрузки, возникающие при подъеме, штабелировании и транспортировании автомобильным, железнодорожным и морским транспортом с восприятием соответствующих виду транспорта перегрузок.
4.1.6 Типы КЦ в зависимости от наружных размеров и массы классифицируют в соответствии с ГОСТ Р 53350 (см. также [11]). КЦ размерами и массой брутто, отличными от приведенных в ГОСТ Р 53350 (см. также [11]), являются предметом рассмотрения компетентным органом.
4.1.7 Карманы для вилочных захватов в КЦ не допускаются, за исключением случаев, когда это необходимо для контейнеров типа 1D, 1DX.
4.1.8 Все КЦ должны быть оборудованы верхними и нижними угловыми фитингами.
4.2 Состав КЦ
4.2.1 КЦ состоит из следующих основных составных частей:
- цистерны;
- каркаса (рамных элементов) с угловыми фитингами и элементами крепления цистерны к раме;
- устройств для вакуумирования и измерения остаточного давления в ТИП;
- предохранительного устройства с разрывной мембраной (или иного равноценного предохранительного устройства) для защиты кожуха;
- внешней трубопроводной обвязки с запорной, регулирующей, предохранительной арматурой и приборами контроля давления и уровня, расположенных в арматурном отсеке.
4.2.2 Вариант общего вида КЦ представлен в приложении Б.
4.3 Требования к материалам и покупным изделиям
4.3.1 Общие требования
4.3.1.1 Применяемые материалы, их химический состав и механические свойства должны удовлетворять требованиям настоящего стандарта и должны быть согласованы с компетентным органом перед запуском КЦ в производство.
4.3.1.2 Материалы, применяемые для изготовления КЦ, должны обеспечивать их надежную работу в течение назначенного срока службы.
4.3.1.3 При поступлении на предприятие-изготовитель все материалы и покупные изделия должны подвергаться входному контролю в соответствии с ГОСТ 24297.
4.3.1.4 Условия хранения и транспортирования материалов и покупных изделий, перемещения их в производственном процессе, должны обеспечивать сохранение их качества, предохранять от коррозии, загрязнений, механических повреждений и пр.
4.3.1.5 Все материалы и полуфабрикаты, применяемые при изготовлении деталей и сборочных единиц, а также входящие в комплект изделия, должны соответствовать требованиям стандартов или технических условий, указанных в конструкторской документации.
4.3.1.6 При выборе материалов для изготовления КЦ необходимо учитывать условия использования материала (расчетное давление, расчетная температура, характеристики среды, эксплуатационные характеристики и пр.), химический состав, механические и технологические свойства.
4.3.1.7 Требования к основным материалам, их пределы применения, назначение, условия применения, виды испытаний должны удовлетворять применимым требованиям ГОСТ 34347 и требованиям конструкторской документации.
4.3.1.8 Качество материалов, применяемых для изготовления сборочных единиц и деталей КЦ, должно подтверждаться сертификатами их изготовителей.
4.3.1.9 Если в сертификате качества содержатся не все данные, которые предусмотрены стандартами или требованиями конструкторской документации, должны быть проведены соответствующие испытания и исследования на выявление недостающих данных с оформлением результатов испытаний протоколом, дополняющим сертификат.
4.3.1.10 На поверхностях материалов и покупных изделий не допускаются трещины, коррозия, загрязнения, вмятины, риски, заусенцы, наплывы, расслоения, плены, раковины и т.п.
4.3.1.11 Материалы, контактирующие с охлажденным сжиженным газом, должны быть совместимы с ним и стойкими к его воздействию.
4.3.1.12 Материалы, из которых изготавливают детали и узлы, работающие под давлением, должны быть в термообработанном состоянии.
4.3.1.13 Углеродистые и низколегированные стали могут быть использованы только для изготовления тех элементов конструкции КЦ, для которых исключен прямой контакт с охлажденным сжиженным газом.
4.3.1.14 Элементы, привариваемые к сосуду и кожуху, должны быть изготовлены из материалов того же структурного класса и обладать требуемой прочностью и гарантированной свариваемостью.
4.3.1.15 При использовании мелкозернистой стали гарантированное значение предела текучести не должно превышать 460 Н/мм2, а гарантированное значение верхнего предела прочности при растяжении не должно превышать 725 Н/мм2 в соответствии с установленными техническими требованиями на материал.
4.3.1.16 Применение сталей с отношением предела текучести (условного предела текучести) к пределу прочности Re/Rm более 0,85 для изготовления сварных корпусов цистерны не допускается. Для определения этого соотношения должны использоваться фактические значения Re и Rm, указанные в сертификате качества на материал.
4.3.1.17 Значение удлинения при разрыве у материала, используемого для изготовления цистерн, должно составлять не менее 10000/Rm при абсолютном минимуме 16% для мелкозернистой стали и 20% для других сталей.
4.3.1.18 Для алюминиевых сплавов, используемых для изготовления внутренних сосудов цистерн, значения удлинения при разрыве (в процентах), должны составлять не менее 10000/(6Rm) при абсолютном минимуме 12%.
4.3.1.19 Для проката из углеродистых и низколегированных сталей допускается переводить сталь из одной категории в другую, при условии проведения необходимых дополнительных испытаний в соответствии с требованиями стандарта на эту сталь.
4.3.1.20 Для деталей, подвергаемых сварке, должен применяться прокат с гарантией свариваемости.
4.3.1.21 Неметаллические материалы могут быть использованы для изготовления соединений и опорных элементов между сосудом и кожухом, прокладок, трубных зажимов и прочего при условии, что их свойства при минимальной расчетной температуре остаются удовлетворительными.
4.3.1.22 Следует избегать контакта между разнородными металлами, результатом которого могут стать повреждения вследствие гальванического эффекта.
4.3.2 Материалы внутреннего сосуда
4.3.2.1 Для изготовления элементов внутреннего сосуда рекомендуется применять нержавеющие стали аустенитного класса по ГОСТ 5632 и алюминиевые сплавы по ГОСТ 4784.
Допускается применение материалов по иным международным, межгосударственным и национальным стандартам при условии соответствия требованиям данного стандарта.
4.3.2.2 При изготовлении сосуда из нержавеющей стали материалы должны быть испытаны на ударный изгиб (при отсутствии данных об этих испытаниях в соответствующих сертификатах качества и свидетельствах) с надрезом типа V при температуре минус 196 °C. Среднее значение величины работы удара, полученное при испытании трех поперечных стандартных образцов сечением 10 x 10 мм, должно быть не менее 40 Дж. При этом результат испытаний на одном из образцов может быть меньше указанного, но его величина должна быть не менее 70% требуемой.
Возможность уменьшения среднего значения величины работы удара должна быть согласована с компетентным органом.
4.3.2.3 Размеры образцов должны соответствовать ГОСТ Р ИСО 148-1 (см. также [12]). Работу удара KV для проката толщиной менее 10 мм допускается определять на образцах шириной 7,5 и 5 мм либо на образцах шириной, равной толщине проката, без механической обработки боковых сторон. При этом среднее значение величины работы удара должно быть пересчитано в соответствии с 4.3.4.4, 4.3.4.5.
4.3.2.4 Отбор образцов для испытаний на ударный изгиб проводят по ГОСТ 7564.
4.3.2.5 Образцы отбирают от одного листа с каждого изделия, при условии, что листы состоят из одной партии и имеют одну марку стали, одинаковое состояние поставки, изготовлены по единому технологическому процессу из стали одной плавки. Пробы для испытаний отбирают с одного конца листа. Иные условия для проведения испытаний на ударный изгиб должны быть согласованы с компетентным органом.
При изготовлении сосуда из алюминиевых сплавов данные испытания не требуются.
4.3.2.6 Материалы для изготовления внутреннего сосуда должны поставляться с соответствующими свидетельствами компетентных органов либо их свойства должны быть подтверждены изготовителем КЦ до допуска их в производство.
4.3.3 Материалы кожуха
4.3.3.1 Для изготовления кожуха применяют углеродистые и низколегированные стали. Допускается в качестве материала для изготовления кожуха применять нержавеющие стали.
4.3.3.2 В углеродистых и низколегированных сталях содержание серы не должно превышать 0,025%, фосфора — не более 0,035%.
4.3.3.3 Материалы, толщиной 6 мм и более, должны быть испытаны на ударный изгиб (при отсутствии данных об испытании в соответствующих сертификатах качества) с надрезом типа V при минимальной температуре эксплуатации КЦ. Среднее значение величины работы удара, полученное при испытании трех стандартных образцов сечением 10 x 10 мм, должно быть не менее 27 Дж для поперечных образцов или 41 Дж для продольных образцов. При этом результат испытаний на одном из образцов может быть меньше указанного, но его величина должна быть не менее 70% требуемой.
4.3.3.4 Размеры образцов должны соответствовать ГОСТ Р ИСО 148-1 (см. также [12]). Работу удара KV для проката толщиной менее 10 мм допускается определять на образцах шириной 7,5 и 5 мм либо на образцах шириной, равной толщине проката, без механической обработки боковых сторон. При этом среднее значение величины работы удара должно быть пересчитано в соответствии с 4.3.4.4, 4.3.4.5.
4.3.3.5 При изготовлении кожуха из нержавеющей стали проведение испытаний, указанных в 4.3.3.3, не требуется, если это не предусмотрено в конструкторской документации.
4.3.3.6 Отбор образцов для испытаний на ударный изгиб проводят по ГОСТ 7564.
4.3.4 Материалы каркаса
4.3.4.1 Металлопрокат, используемый для изготовления угловых стоек, продольных и поперечных балок, опор должен обладать гарантированной свариваемостью, требуемой прочностью, ударной вязкостью и соответствовать требованиям межгосударственных и/или национальных стандартов, а также условиям эксплуатации, установленным при проектировании конструкции КЦ.
4.3.4.2 Механические свойства металлопроката и среднее значение величины работы удара, полученное при испытании трех стандартных образцов (сечением 10 x 10 мм) с надрезом типа V, должны соответствовать значениям, приведенным в таблице 1.
4.3.4.3 Испытание на ударный изгиб для аустенитных сталей, а также материалов толщиной 6 мм и менее не требуется, если иное не оговорено в конструкторской документации.
4.3.4.4 Размеры образцов должны соответствовать ГОСТ Р ИСО 148-1 (см. также [12]).
Если толщина испытываемого материала меньше 10 мм, принимают следующие средние значения работы удара:
где E — средняя величина работы удара, полученная на стандартных образцах размерами 10 x 10 мм, Дж, указанная в таблице 1.
При этом результат испытаний на одном из образцов может быть меньше приведенного в таблице 1, но его величина должна составлять не менее 70% от требуемой.
4.3.4.5 Величину работы удара для образцов другой толщины E(b), Дж, вычисляют по формуле
4.3.4.6 Отбор образцов для испытаний на ударный изгиб проводят по ГОСТ 7564.
4.3.5 Теплоизоляционные материалы и адсорбенты
4.3.5.1 При изготовлении КЦ применяют вакуумную теплоизоляцию (экранно-вакуумную, волокнисто-вакуумную или порошково-вакуумную).
4.3.5.2 В качестве материалов для изоляции рекомендуется применять:
- для экранно-вакуумной изоляции — алюминиевую фольгу, металлизированные в вакууме полиэтилентерефталатную и полиамидную пленки, стеклоткани, стеклохолсты, стеклобумагу;
- для волокнисто-вакуумной изоляции — базальтовое волокно, минеральную вату и другие аналогичные материалы;
- для порошково-вакуумной изоляции — перлит, аэрогель и другие аналогичные материалы.
4.3.5.3 Теплоизоляционные материалы должны обладать необходимой термической стойкостью, не должны терять свои свойства и вступать во взаимодействие с другими материалами в ходе эксплуатации.
4.3.5.4 Материал должен быть сухим и чистым, на поверхности должны отсутствовать пыль и масложировые включения.
4.3.5.5 Изоляционные материалы не должны существенно терять свои свойства в течение всего срока эксплуатации.
4.3.5.6 Для увеличения срока сохранения низкого давления в ТИП рекомендуется применять адсорбенты и поглотители.
4.3.5.7 В качестве адсорбентов применяют материалы, обладающие большой удельной поверхностью и высокой степенью адсорбции (например, молекулярные сита, активированный уголь).
4.3.5.8 Рекомендуется применять адсорбенты, обладающие возможностью регенерации (после опорожнения и отогрева сосуда до температуры окружающего воздуха) при длительном вакуумировании ТИП без дополнительного источника нагрева.
4.3.5.9 Для поглощения водорода, выделяемого конструкционными материалами цистерны и не поглощаемого адсорбентами, применяют материалы, вступающие в контакт с водородом посредством химической реакции (например, диоксид марганца палладированный).
4.3.5.10 Материалы адсорбентов и поглотителей водорода при температурах внутреннего сосуда ниже 90 К (минус 183,15 °C) должны быть пригодны для использования в среде кислорода.
4.3.6 Материалы трубопроводов
4.3.6.1 Материалы для изготовления трубопроводов и трубопроводной арматуры (далее технологические трубопроводы) должны быть прочными и стойкими к воздействию среды, давления и температуры охлажденного сжиженного газа.
4.3.6.2 В качестве материалов для технологических трубопроводов рекомендуется применять стали аустенитного класса или алюминиевые сплавы.
4.3.6.3 Стальные трубы должны соответствовать ГОСТ 9940, ГОСТ 9941, [13], трубы из алюминиевых сплавов — ГОСТ 18475, ГОСТ 18482 или аналогичным межгосударственным и национальным стандартам.
4.3.6.4 Трубы, работающие под давлением, должны быть бесшовными и поставляться в термообработанном состоянии, гидроиспытанными или прошедшими ультразвуковой контроль всей поверхности, испытанными на сплющивание, без цветов побежалости и, по необходимости, проверенными на стойкость против межкристаллитной коррозии.
4.3.6.5 Трубы, предназначенные для соединения с обжимными фитингами (например, импульсные трубки), должны иметь прочность и допуск на диаметр, соответствующие указаниям производителя обжимных фитингов.
4.3.6.6 Детали внутреннего сосуда и технологических трубопроводов, которые требуют обработки механическим способом, изготавливают из проката по ГОСТ 5949 и ГОСТ 21488 в зависимости от выбранных материалов или поковок по 4.3.6.7.
4.3.6.7 Поковки из нержавеющей стали должны соответствовать группе IV или IVК по ГОСТ 25054 в зависимости от воздействия среды, а поковки из алюминиевых сплавов — конструкторской документации.
4.3.7 Сварочные материалы
4.3.7.1 Сварочные материалы должны соответствовать применяемым технологиям сварки.
4.3.7.2 Сварочные материалы должны поставляться с соответствующими свидетельствами компетентных органов либо их свойства должны быть подтверждены изготовителем КЦ до допуска их в производство.
4.3.7.3 При выборе сварочных материалов следует учитывать соответствие механических свойств сварного соединения и материала цистерны. Предел прочности металла сварного шва не должен быть ниже нижнего предела, указанного в стандарте на основной металл, а поглощенная энергия удара, в зависимости от применения сварочных материалов, должна соответствовать значениям, указанным в 4.3.3.3, 4.3.4.2.
4.3.8 Неметаллические материалы
4.3.8.1 Неметаллические материалы, применяемые для изготовления опор, упоров, прокладок и других элементов тепловых мостиков, должны обладать низкой теплопроводностью и совместимостью с условиями вакуума, а также необходимой прочностью в условиях низких температур.
4.3.8.2 Детали, изготовленные из неметаллических материалов (например, стеклотекстолита или других аналогичных материалов), не должны иметь следующих дефектов:
- расслоения материала, прожогов, трещин, посторонних включений;
- вздутия, недопрессовки, коробления;
- надрезов и задиров более 0,3 мм;
- трещин в перемычках между соседними отверстиями и между отверстиями и краем детали.
4.3.8.3 Неметаллические материалы, применяемые для изготовления уплотнительных прокладок, должны быть выбраны в соответствии со средой, рабочим давлением и температурой.
4.3.9 Прочее
4.3.9.1 Приобретаемые комплектующие, детали и узлы должны иметь необходимую сопроводительную документацию, подтверждающую их качество.
4.3.9.2 Материалы крепежных изделий должны быть выбраны в соответствии со средой, рабочим давлением и температурой. Материалы шпилек и болтов необходимо выбирать с коэффициентом линейного расширения, близким по значению коэффициенту линейного расширения материала фланца.
4.3.9.3 Угловые фитинги должны соответствовать требованиям ГОСТ Р 51891 (см. также [14]). При заказе угловых фитингов необходимо учитывать минимальную температуру района эксплуатации КЦ, указанную в конструкторской документации.
4.3.9.4 Прочие материалы, используемые для изготовления КЦ, должны соответствовать требованиям конструкторской документации.
4.4 Требования к проектированию
4.4.1 Общие требования
4.4.1.1 Проектную документацию на КЦ следует разрабатывать в соответствии с согласованным с заказчиком техническим заданием.
4.4.1.2 Кроме соответствия требованиям настоящего стандарта конструкция КЦ также должна удовлетворять соответствующим нормам и правилам, техническим условиям, а также действующим межгосударственным и национальным стандартам.
4.4.1.3 КЦ, предназначенные для международного использования, должны соответствовать положениям соответствующих международных конвенций КТК.
4.4.1.4 Корпуса цистерны должны иметь круглое поперечное сечение.
4.4.1.5 Цистерна должна быть жестко соединена с элементами каркаса. Элементы крепления цистерны к каркасу должны выдерживать воздействие сил инерции содержащегося в ней груза, возникающие при движении транспортного средства.
4.4.1.6 Опоры и крепления цистерны к каркасу не должны вызывать опасных местных концентраций напряжений в ее корпусе.
4.4.1.7 Цистерны и их обвязка должны быть герметичными и иметь минимальное число разъемных соединений. Соединения преимущественно должны выполняться сварными.
4.4.1.8 Конструкция цистерн и их обвязки должна предусматривать компенсацию температурных деформаций трубопроводов и оборудования.
4.4.1.9 При проектировании КЦ необходимо учитывать защитные меры для предотвращения повреждений, вызванных ударом или опрокидыванием в продольном и поперечном направлениях, а также утечкой наполняющей среды.
4.4.1.10 Расположение элементов сосуда и кожуха, трубопроводов, предохранительных устройств, КИП, погрузочно-разгрузочных устройств и других элементов должно отвечать требованиям безопасной эксплуатации.
4.4.1.11 Конструкция арматурного отсека (арматурных отсеков) должна предусматривать возможность пломбировки и защиты от несанкционированного проникновения. Арматурный отсек КЦ должен быть вентилируемым.
4.4.1.12 Все металлические элементы сосуда должны иметь электрический контакт друг с другом, с металлическими деталями сервисного и конструкционного оборудования цистерн и с транспортным средством. Сопротивление между контактирующими элементами и оборудованием не должно превышать 5 Ом.
4.4.1.13 Днища цистерн должны быть эллиптическими по ГОСТ 6533, ГОСТ 26421 или торосферическими. Допускается применение днищ с размерами, отличными от указанных в стандарте, при условии подтверждения их прочности расчетами.
4.4.1.14 Днища должны соответствовать следующим требованиям:
а) Заготовки днищ допускается изготавливать сварными из частей с расположением швов согласно указанным на рисунке 1.
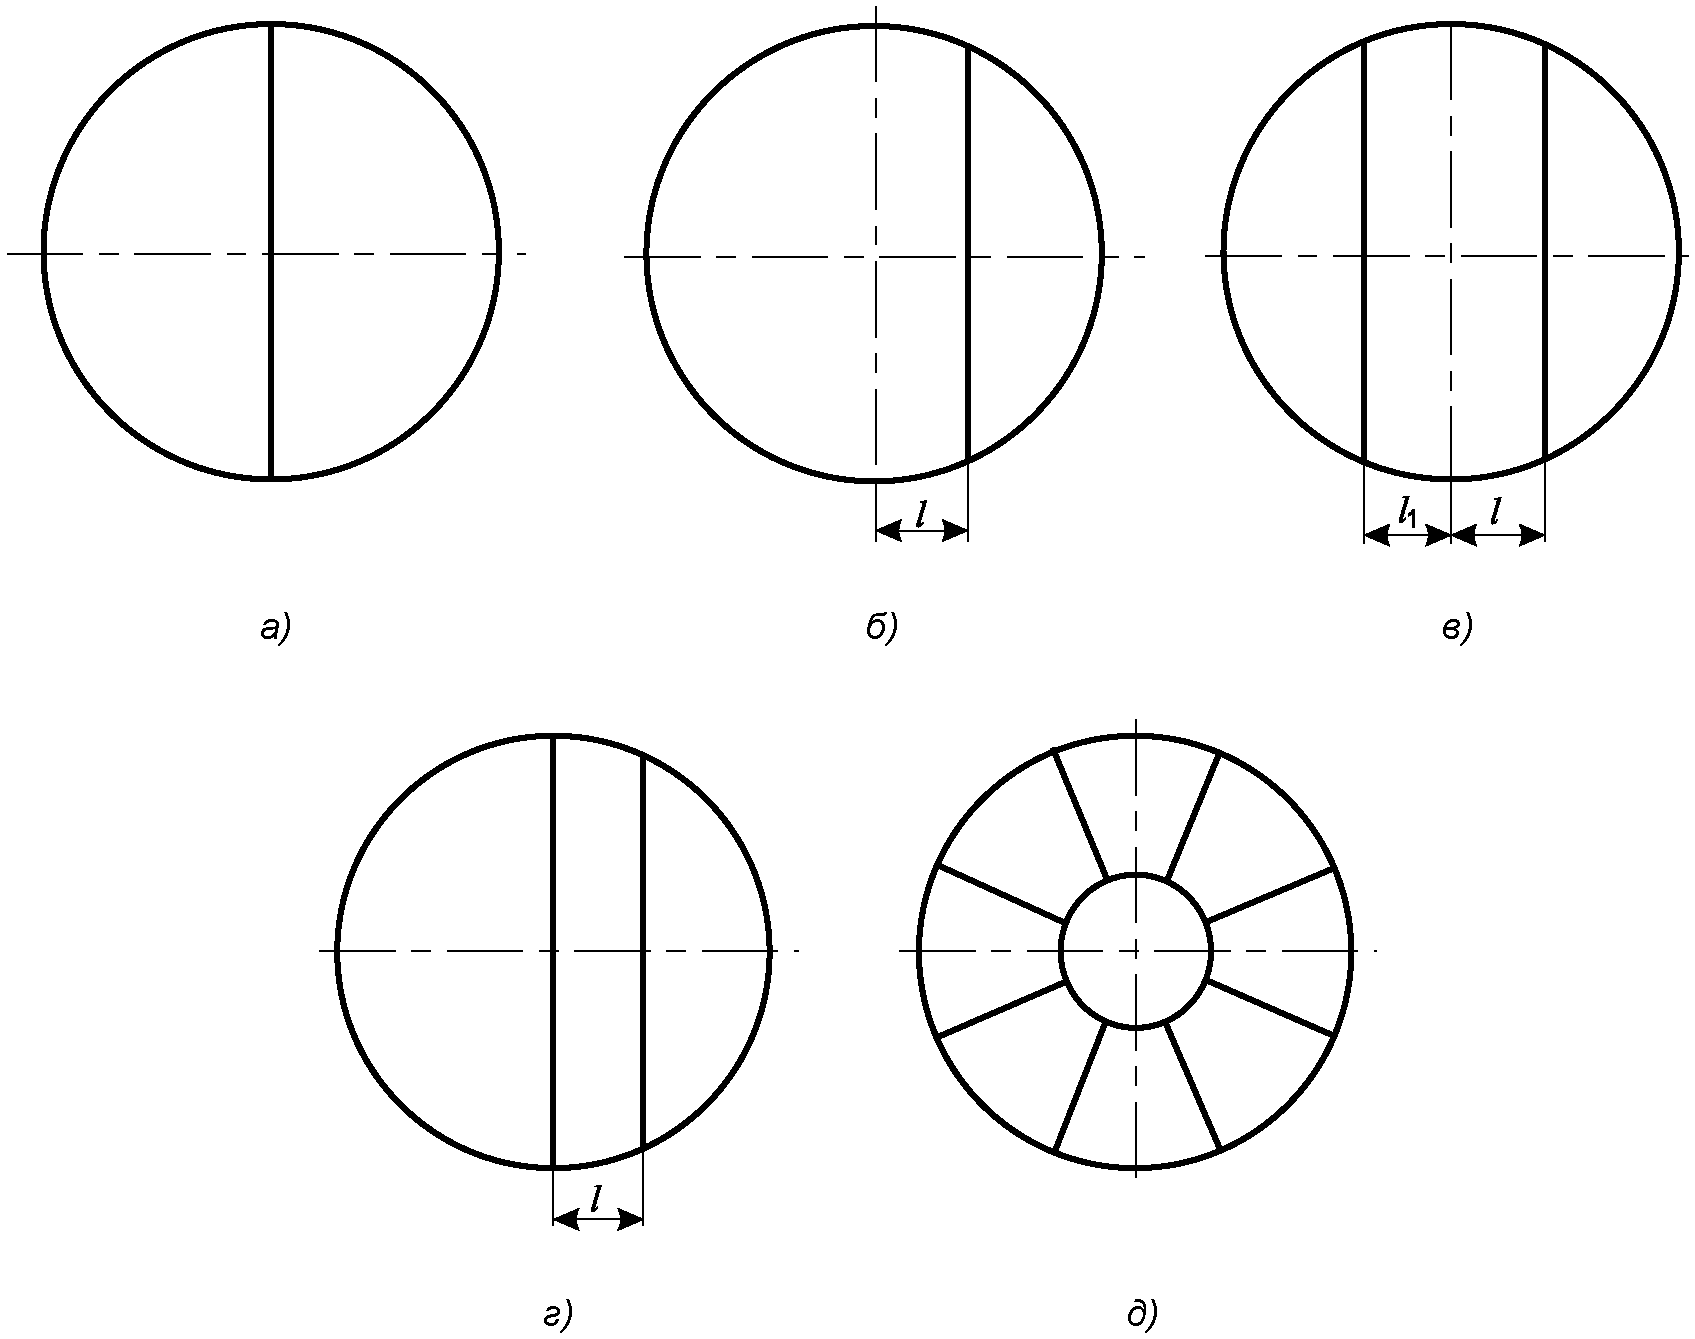
l и l1 — расстояния от оси заготовки эллиптических и торосферических днищ до центра сварного шва
Рисунок 1 — Расположение сварных швов заготовок днищ
Расстояния l и l1 должны быть не более 1/5 внутреннего диаметра днища. При этом для варианта в), рисунка 1 сумма расстояний l + l1 должна быть не менее 1/5 внутреннего диаметра днища, но не менее 300 мм. При изготовлении заготовок с расположением сварных швов согласно рисунку 1, д) количество лепестков не регламентируется.
б) Днища допускается изготавливать из штампованных лепестков и шарового сегмента. Количество лепестков не регламентируется. Если по центру днища устанавливают штуцер, то шаровой сегмент допускается не изготовлять.
в) Круговые швы выпуклых днищ, изготовленных из штампованных лепестков и шарового сегмента или заготовок с расположением сварных швов согласно рисунку 1, д), должны быть расположены от центра днища на расстоянии по проекции не более 1/3 внутреннего диаметра днища. Наименьшее расстояние между меридиональными швами в месте их примыкания к шаровому сегменту или штуцеру, установленному по центру днища вместо шарового сегмента, а также между меридиональными швами и швом на шаровом сегменте, должно быть более трехкратной толщины днища, но не менее 100 мм по осям швов.
г) Для эллиптических днищ сосуда и кожуха высота выпуклой части, измеренная по внутренней поверхности, не должна быть менее 0,2 внутреннего диаметра днища.
д) Для торосферических днищ внутренний радиус отбортовки — не менее 0,095 наружного диаметра, радиус кривизны в вершине в днища по внутренней поверхности — не более наружного диаметра днища, а высота выпуклой части, измеренная по внутренней поверхности, — не менее 0,2 внутреннего диаметра днища.
е) Утонение днища в зоне отбортовки не должно превышать 15% исходной толщины заготовки.
ж) На цилиндрической части днища гофры высотой более 2 мм не допускаются.
и) Предельные отклонения высоты цилиндрической части должны находиться в пределах +/- 5 мм.
к) Высота отдельной вогнутости или выпуклости на эллипсоидной части днища не должна превышать 4 мм.
л) Допуск наклона цилиндрической части не должен превышать 4 мм.
м) Зазор между шаблоном и эллипсоидной поверхностью в зоне отбортовки не должен превышать 6 мм для днищ с внутренним диаметром D < 1500 мм, 10 мм для днищ с внутренним диаметром 1500 <= D < 2400 мм и 12 мм для днищ с внутренним диаметром D >= 2400 мм.
н) Зазор между шаблоном и эллипсоидной поверхностью в центральной зоне не должен превышать 13 мм для днищ с внутренним диаметром D < 1500 мм, 21 мм для днищ с внутренним диаметром 1500 <= D < 2400 мм и 31 мм для днищ с внутренним диаметром D >= 2400 мм.
4.4.1.15 Металлорукава для заправки — слива продукта (если проектом предусмотрено их наличие) должны размещаться в пеналах, закрепленных на кожухе цистерны.
4.4.1.16 Основание всех КЦ, за исключением типов 1CCC, 1CC, 1C, 1CX, 1D и 1DX, должно иметь контактные площадки, предназначенные для распределения вертикальной нагрузки на транспортную платформу. Основание КЦ типов 1CCC, 1CC, 1C и 1CX может иметь контактные площадки как необязательную конструкцию.
4.4.1.17 Пазы типа «шея гуся» должны быть обязательным элементом КЦ типа 1AAA и могут быть установлены как необязательный элемент на КЦ типов 1AA, 1A и 1AX. Наличие паза типа «шея гуся» обеспечивает возможность транспортировки КЦ на различных типах автомобильных полуприцепов-контейнеровозах.
4.4.1.18 Схема расположения контактных площадок и паза типа «гусиная шея» должны соответствовать ГОСТ Р 31314.3 (см. также [11]).
4.4.1.19 Если внутренний сосуд КЦ в условиях эксплуатации может заполняться продуктом более 20%, но менее 80% от общего объема, он должен быть разделен волногасящими перегородками (волногасителями). Площадь поперечного сечения такой перегородки не должна быть менее 70% площади поперечного сечения сосуда. Количество и расположение волногасящих перегородок должно обеспечивать разделение сосуда на отсеки вместимостью не более 7500 л каждый.
Соединение между волногасящей перегородкой и внутренним сосудом должно быть прочным и надежным, и способным выдерживать инерционные нагрузки, указанные в 4.4.3.6.
Конструкция перегородки должна предусматривать вентиляцию и дренаж между каждым отсеком.
4.4.2 Размеры, допуски и масса
4.4.2.1 Внешние размеры, допуски и масса КЦ должны соответствовать требованиям ГОСТ Р 53350 (см. также [11]). КЦ размерами и массой брутто, отличными от приведенных в ГОСТ Р 53350 (см. также [11]), являются предметом рассмотрения компетентным органом.
4.4.2.2 Любая часть КЦ и его элементов не должны выступать за установленные внешние размеры.
4.4.2.3 Расстояние между нижними поверхностями контактных площадок и плоскостью, проходящей по нижним поверхностям нижних угловых фитингов, должно составлять 12,5_{- 1,5}^{+ 5}\text{мм} .
4.4.2.4 Кроме нижних угловых фитингов и нижних продольных балок ни одна часть КЦ не должна быть ниже этого уровня, за исключением усиливающих пластин, находящихся в местах расположения нижних угловых фитингов. Такие пластины не должны простираться более чем на 550 мм от торцевой и 470 мм от боковой поверхностей нижних угловых фитингов, и они должны располагаться в плоскости, находящейся не менее чем на 5 мм выше плоскости, проходящей по нижним поверхностям нижних угловых фитингов.
4.4.2.5 При загрузке КЦ до МДМБ никакая часть цистерны не должна выступать вниз за плоскость, проведенную на уровне 25 мм выше плоскости, проходящей по нижним граням нижних угловых фитингов. Данное требование не распространяется на контактные площадки, если они расположены на КЦ.
4.4.2.6 Для всех КЦ, загруженных в условиях испытаний внутренней равномерно распределенной нагрузкой до массы, в 1,8 раза превышающей МДРБ, при воздействии динамической или эквивалентной ей статической нагрузки, никакая часть конструкции основания КЦ не должна прогибаться более чем на 6 мм ниже плоскости, проходящей по нижним граням нижних угловых фитингов.
4.4.2.7 В условиях статических нагрузок КЦ, имеющего внутреннюю равномерно распределенную нагрузку, равную максимально допустимой полезной нагрузке, никакая часть конструкции основания не должна выступать за плоскость, образованную нижними поверхностями нижних угловых фитингов.
4.4.2.8 Верхние грани верхних угловых фитингов должны выступать над верхом остальных элементов КЦ не менее чем на 6 мм.
4.4.2.9 Вместимость внутреннего сосуда определяется его геометрическими размерами с учетом конструктивных особенностей КЦ (размещение сосуда внутри кожуха, наличие ТИП). При определении вместимости необходимо учитывать максимально допустимую массу брутто КЦ, соответствующую ГОСТ Р 53350 (см. также [11]), заполняемый объем сосуда и физические свойства груза.
4.4.3 Расчетные данные и нагрузки
4.4.3.1 Нагрузки, воспринимаемые КЦ, должны быть проверены расчетом и подтверждены испытаниями.
4.4.3.2 КЦ должен быть рассчитан на действие испытательных нагрузок, указанных в ГОСТ 31314.3 (см. также [6]).
4.4.3.3 Расчет на прочность сосуда и кожуха должен быть выполнен в соответствии с ГОСТ 34233.1, ГОСТ 34233.2, ГОСТ 34233.3 или иным согласованным с компетентным органом способом, обеспечивающим достоверность полученных результатов (например, методом конечных элементов).
4.4.3.4 Для проведения расчетов сосуда должны быть определены следующие данные:
- МДРД;
- перечень грузов, которые допущены к перевозке в КЦ;
- геометрические размеры сосуда и его элементов;
- объем, заполняемый каждым из допустимых грузов с учетом МДМБ и 4.4.3.18;
- расположение точек крепления сосуда (опоры, подвески и пр.);
- диапазоны температур эксплуатации.
4.4.3.5 Элементы цистерны должны выдерживать по меньшей мере внутреннее и наружное давление, а также статические, динамические и термические нагрузки, которые могут возникнуть при погрузке, разгрузке и транспортировке.
4.4.3.6 При проектировании цистерны следует учитывать воздействие следующих нагрузок и их возможные комбинации:
- внутреннее и наружное давление, действующее на стенки сосуда и кожуха, или максимальную разницу давлений;
- статическое давление столба жидкости при достижении номинальной грузоподъемности;
- нагрузки, возникающие при транспортировке и подъеме;
- нагрузки, действующие на соединения и опорные элементы во время эксплуатации;
- нагрузки, действующие на соединение трубопроводов и других элементов;
- собственный вес цистерны и гравитационную нагрузку наполняющей среды при нормальных рабочих условиях или условиях испытаний;
- гравитационные нагрузки вспомогательного оборудования, трубопроводов и т.п.;
- нагрузки, вызванные температурными градиентами или различной степенью теплового расширения;
- силу удара (например силу, вызванную ударом жидкости о стенки сосуда);
- периодические динамические нагрузки, вызванные изменениями давления или температуры оборудования, установленного на цистерне или корпусе цистерны, а также механические нагрузки;
- нагрузки во время испытаний прототипа.
4.4.3.7 При проектировании внутреннего сосуда и технологических трубопроводов необходимо учитывать следующие температурные нагрузки:
а) нагрузку от перепада температур, воспринимаемую внутренним сосудом в точке опоры, когда он охлаждается от температуры окружающей среды до рабочей температуры;
б) нагрузки на трубопроводы, вызванные различными тепловыми расширениями между внутренним сосудом, трубами и кожухом, при этом должны учитываться, по крайней мере, следующие рабочие условия:
-
процесс охлаждения: теплое состояние внутреннего сосуда и холодное состояние системы трубопроводов;
-
процесс наполнения и опорожнения: внутренний сосуд и система трубопроводов находятся в холодном состоянии;
-
процесс транспортировки и хранения: холодное состояние внутреннего сосуда, теплое состояние трубопроводной системы;
в) при нагреве во время отогрева или вакуумирования ТИП следует учитывать нагрузки на трубопроводы и места их креплений и соединений с внутренним сосудом и кожухом.
4.4.3.8 Цистерна, опоры и крепления при загрузке до максимально допустимой массы брутто должны выдерживать следующие раздельно действующие статически приложенные силы:
- в направлении движения: удвоенную массу брутто R, умноженную на ускорение свободного падения g (2Rg). В случае наличия требований компетентных органов при проектировании КЦ для взрывопожароопасных грузов дополнительно проверяют прочность цистерны, опор и креплений при статически приложенных силах в продольном направлении, равных четырехкратной массе брутто, умноженной на ускорение свободного падения (4Rg);
- в горизонтальном направлении, перпендикулярном к направлению движения: массу брутто R, умноженную на ускорение свободного падения g (Rg). Если направление движения точно не установлено, то нагрузки должны быть приняты равными произведению удвоенной массы брутто и ускорения свободного падения (2Rg);
- вертикально снизу вверх: массу брутто R, умноженную на ускорение свободного падения g (Rg);
- вертикально сверху вниз: удвоенную массу брутто R, умноженную на ускорение свободного падения g (2Rg).
Вышеуказанные нагрузки рассматриваются без учета давления в паровом пространстве внутреннего сосуда.
4.4.3.9 При каждой из нагрузок по 4.4.3.8 должны обеспечиваться следующие коэффициенты безопасности для определения допустимых напряжений:
- для металлов с явно выраженной площадкой текучести — коэффициент безопасности 1,5 по отношению к минимально гарантированному пределу текучести;
- для металлов с неявно выраженной площадкой текучести — коэффициент безопасности 1,5 по отношению к гарантированному условному пределу текучести при остаточной деформации 1% для сталей аустенитного класса или 0,2% для сталей других классов.
При нагрузке 4g для определения допустимых напряжений коэффициент безопасности должен приниматься равным 1 по отношению к минимальному гарантированному пределу текучести.
4.4.3.10 Для КЦ, используемых для железнодорожных перевозок, конструктивная прочность и жесткость прототипа цистерны, загруженного до массы брутто, должна выдерживать ударную силу в продольном направлении, соответствующую ускорению не менее 4g (действующему на массу брутто), возникающему при железнодорожных операциях.
4.4.3.11 В конструкции КЦ должно быть учтено усталостное разрушающее действие, оказываемое в результате эксплуатации в течение назначенного срока службы. Допускается не проводить расчет конструкции на усталость при условии соответствия допущениям, указанным в ГОСТ 34233.6.
4.4.3.12 Назначенный срок службы КЦ указывают в конструкторской документации.
4.4.3.13 Расчетная температура
4.4.3.13.1 Минимальная расчетная температура элементов КЦ, которые могут вступать в контакт с транспортируемой средой, должна учитывать влияние минимальной температуры данной среды и не должна быть выше температуры кипения среды (включая температуру среды, используемой при испытании).
4.4.3.13.2 Минимальная расчетная температура элементов КЦ, не вступающих в контакт с транспортируемой средой, должна учитывать влияние температуры окружающей среды, но не должна быть выше минус 40 °C.
4.4.3.13.3 Расчетная температура внутреннего сосуда не должна быть ниже температуры, которой может достичь металл элемента сосуда при нормальных условиях эксплуатации, а также температуры, возникающей при отогреве и вакуумировании.
4.4.3.13.4 Максимальная расчетная температура кожуха должна учитывать влияние температуры окружающей среды и не должна быть ниже 50 °C.
4.4.3.14 Расчетное и испытательное давление
4.4.3.14.1 При определении расчетного давления внутреннего сосуда необходимо руководствоваться следующими положениями:
а) внутреннее давление не должно быть меньше максимального значения рабочего давления в следующих ситуациях:
б) внешнее давление не должно быть меньше давления срабатывания предохранительного устройства кожуха.
4.4.3.14.2 Расчетное внутреннее давление сосуда должно быть не менее суммы максимально допустимого рабочего давления, гидростатического давления столба жидкости и 0,1 МПа.
4.4.3.14.3 Когда гидростатическое давление столба жидкости составляет менее 5% от расчетного давления, его допускается не учитывать.
4.4.3.14.4 Кожух должен быть рассчитан исходя из следующих условий:
а) внутреннее давление должно быть не менее давления срабатывания установленного на кожухе предохранительного устройства (предохранительный клапан, разрывная мембрана). Если тип изоляции резервуара представляет собой вакуумную порошковую изоляцию, следует также учитывать максимальное внутреннее давление, которое может возникнуть в процессе наполнения порошком ТИП;
б) внешнее давление — не менее 0,1 МПа.
4.4.3.14.5 Испытательное давление внутреннего сосуда (до сборки с кожухом) PT, МПа, вычисляют по формуле
где P — максимально допустимое рабочее давление, МПа.
После сборки внутреннего сосуда и кожуха и установления вакуума в ТИП испытательное давление следует вычислять по формуле
4.4.3.15 Допускаемое напряжение
4.4.3.15.1 Для металлов с явно выраженным пределом текучести или с гарантированным значением условного предела текучести главные мембранные напряжения \sigma (сигма), МПа, возникающие в стенках и днищах внутреннего сосуда во время испытания на прочность, не должны превышать
\text{или }\sigma \leq 0,50R_{m} (5)
в зависимости от того, какое из этих значений меньше, где:
- Re — предел текучести для металлов с явно выраженной площадкой текучести, Н/мм2, или условный предел текучести при 0,2% остаточного удлинения или 1% остаточного удлинения для аустенитных сталей;
- Rm — минимальный предел прочности на растяжение, Н/мм2.
Необходимо использовать минимальные значения Re и Rm, установленные в соответствии с национальными или международными стандартами на материалы. При использовании аустенитных сталей минимальные значения Re и Rm, установленные в соответствии со стандартами на материалы, могут быть увеличены до 15%, если эти более высокие значения подтверждены в сертификате качества на материал. При отсутствии стандарта на данный металл используемые значения Re и Rm определяет специализированная организация.
4.4.3.16 Допуск на коррозию
4.4.3.16.1 Прибавка на коррозию составляющих КЦ должна определяться проектом.
4.4.3.16.2 Величина прибавки на коррозию должна быть выбрана в соответствии с ожидаемым назначенным сроком службы КЦ и скоростью коррозии материала в зависимости от среды.
4.4.3.16.3 Если внутренний сосуд изготовлен из аустенитной нержавеющей стали или алюминиевого сплава, коррозия с внутренней стороны стенки, как правило, не рассматривается, если она не оговорена проектом.
4.4.3.16.4 Благодаря вакуумированной ТИП коррозия, как правило, не рассматривается на внешней поверхности сосуда и внутренней поверхности кожуха. При наличии надежной антикоррозионной защиты на наружной поверхности кожуха прибавка на коррозию может не учитываться, а при отсутствии такой защиты величина прибавки должна устанавливаться исходя из условий эксплуатации КЦ.
4.4.3.17 Требования к толщине стенок цистерны
4.4.3.17.1 При определении минимальной толщины должны быть соблюдены следующие требования:
а) при определении минимальной толщины для стандартной стали:
- толщина стенок внутреннего сосуда должна быть не менее 3 мм при диаметре до 1800 мм, при этом сумма толщин корпусов сосуда и кожуха не должна быть менее 5 мм;
- толщина стенок внутреннего сосуда должна быть не менее 4 мм при диаметре более 1800 мм, при этом сумма толщин сосуда и кожуха не должна быть менее 6 мм;
б) эквивалентное значение толщины металла e1, мм, отличное от значений, указанных для стандартной стали, рассчитывают по формуле
e_{1} = \frac{21,4 \cdot e_{0}}{\sqrt[3]{R_{m1} \cdot A_{5}}} , (6)
где e0 — минимальная толщина стандартной стали в соответствии с перечислением а) 4.4.3.17.1, мм;
Rm1 — минимальное гарантированное временное сопротивление используемого металла при испытании на растяжение, Н/мм2;
A5 — минимальное гарантированное относительное удлинение используемого металла при испытании на растяжение в соответствии с национальными или международными стандартами, %.
4.4.3.17.2 Минимальная толщина стенок и днищ сосуда (без учета отрицательного отклонения толщины металла, припуска на коррозию и технологического утонения при изготовлении) не должна быть меньше, чем наибольшее из следующих значений:
- минимальной толщины по 4.4.3.17.1;
- минимальной толщины, определенной расчетом по ГОСТ 34233.2.
4.4.3.18 Степень наполнения
4.4.3.18.1 Степень наполнения КЦ должна быть такой, чтобы в случае повышения температуры содержимого до уровня, при котором давление насыщенного пара равно максимально допустимому рабочему давлению, объем, занимаемый жидкой фазой, не превышал 98%.
4.4.3.18.2 Степень наполнения должна соответствовать следующим требованиям:
а) для цистерн, наполненных невзрывопожароопасными средами, начальная степень наполнения не должна превышать 95%;
б) для цистерн, наполненных легковоспламеняющимися и взрывоопасными средами, начальная степень наполнения не должна превышать 90%.
4.4.4 Сварные конструкции
4.4.4.1 При сварке обечаек и труб, приварке днищ к обечайкам должны применяться стыковые швы с полным проплавлением по всему сечению.
4.4.4.2 Приварка труб, седел труб и так далее к внутреннему сосуду должна осуществляться угловыми или тавровыми швами с полным проплавлением.
4.4.4.3 Необходимо свести к минимуму деформации и напряжения свариваемых деталей.
4.4.4.4 Необходимо избегать скопления сварных швов, чтобы свести к минимуму концентрацию напряжений и деформацию соединений.
4.4.4.5 При сварке двух разных материалов тип сварного соединения должен учитывать характеристики температурной деформации материалов, температуру плавления, теплопроводность и другие факторы.
4.4.5 Трубопроводы и запорные устройства
4.4.5.1 Трубопроводы и запорные устройства должны быть устойчивы к давлению вместе с внутренним сосудом. При возможности транспортировки в КЦ кислорода запорные устройства должны иметь отметку о допустимости применения в кислородной среде.
4.4.5.2 Соединения трубопроводов, расположенных в ТИП, должны выполняться стыковыми сварными швами с полным проплавлением.
4.4.5.3 Трубопроводы, в зависимости от их назначения, могут обеспечивать выполнение следующих технологических операций:
- нижний слив/налив;
- верхний налив;
- подачу/выдачу газовой фазы;
- продувку инертным газом;
- отбор проб жидкости и газа для анализа;
- ручной аварийный газосброс;
- подъем давления в сосуде;
- контроль давления и уровня наполнения;
- контроль глубины вакуума в ТИП.
4.4.5.4 Конструкция трубопроводов и элементов их крепления должна исключать повреждения, вызванные температурными деформациями, механическими ударами, вибрацией. В случае необходимости в конструкции могут быть предусмотрены компенсирующие элементы.
4.4.5.5 Трубопроводы должны быть размещены так, чтобы обеспечивалась минимально возможная протяженность коммуникаций и исключалось провисание и образование застойных зон.
4.4.5.6 При проектировании трубопроводов необходимо предусматривать возможность продувки их инертным газом и отбора проб для анализа состава среды.
4.4.5.7 Разрывное внутреннее давление всех трубопроводов, фитингов и арматура (за исключением устройств для сброса давления) должно быть не менее, чем наибольшее из следующих значений:
- четырехкратного МДРД сосуда;
- четырехкратного давления, которому он может подвергаться в процессе эксплуатации при работе насоса или других устройств.
Данное требование должно подтверждаться испытаниями трубопроводов прототипа КЦ. Требование не распространяется на трубопроводы, размещенные внутри сосуда КЦ.
4.4.5.8 Для КЦ, используемых для транспортировки воспламеняющихся охлажденных сжиженных газов, трубопроводы жидкой фазы и газовой фазы, используемые для загрузки, разгрузки и подключения к внешнему источнику давления, должны быть оборудованы по меньшей мере тремя независимыми, установленными последовательно запорными устройствами. Первое представляет собой аварийный запорный клапан или эквивалентное устройство (например, на линии верхнего наполнения может быть установлен клапан одностороннего действия), расположенное максимально близко к кожуху, второе — запорный клапан, третье — глухой фланец или равноценное устройство.
4.4.5.9 Запорное устройство, расположенное наиболее близко к кожуху, должно быть быстрозакрывающимся, которое закрывается автоматически в случае непреднамеренного движения КЦ в процессе операций наполнения и опорожнения или охвата КЦ пламенем.
Для запорного устройства должно быть предусмотрено дистанционное управление.
4.4.5.10 При применении клапанов с приводами они должны быть нормально-закрытыми. Для аварийного закрытия клапанов с приводами могут применяться тросиковые приводы.
4.4.5.11 Для КЦ, используемых для транспортировки невоспламеняющихся охлажденных сжиженных газов, трубопроводы жидкой фазы и газовой фазы, используемые для загрузки, разгрузки и подключения к внешнему источнику давления, должны быть оборудованы по меньшей мере двумя независимыми, установленными последовательно запорными устройствами, из которых первым является запорный клапан, расположенный максимально близко к кожуху, а вторым — глухой фланец или равноценное устройство.
4.4.5.12 Для КЦ, допущенных к совместной перевозке как воспламеняющихся, так и невоспламеняющихся охлажденных сжиженных газов, должно выполняться требование 4.4.5.8.
4.4.5.13 Если в составе КЦ используются устройства для создания давления во внутреннем сосуде, соединительные патрубки таких устройств для жидкости и пара должны быть оборудованы запорными клапанами, установленными как можно ближе к кожуху для предотвращения потерь содержимого в случае повреждения устройства.
4.4.5.14 Запорные устройства должны соответствовать основным положениям ГОСТ 34294. Герметичность затвора должна соответствовать классу A по ГОСТ 9544.
4.4.5.15 Запорные устройства КЦ должны открываться и закрываться плавно, без заеданий.
4.4.5.16 На маховиках запорных устройств должно быть четко указано направление закрытия/открытия.
4.4.5.17 Конструкция запорных устройств должна быть прочной, стойкой к условиям эксплуатации и исключать возможность их случайного открытия.
4.4.5.18 Соединение трубопроводов и запорных устройств с трубопроводами должно быть преимущественно сварным, причем сварные соединения рекомендуется выполнять стыковыми с полным проваром.
Соединение предохранительной арматуры, переключающего устройства, КИП с трубопроводами допускается выполнять разъемными (резьбовые, фланцевые и пр.).
4.4.5.19 Для предотвращения утечек между кожухом и штуцерами для соединения с первыми запорными устройствами любого выпускного отверстия должны использоваться только стальные трубы и сварные соединения.
4.4.5.20 Запорные устройства должны быть сгруппированы, насколько это возможно и технически осуществимо, и располагаться в арматурном отсеке (отсеках).
4.4.5.21 Запорные устройства, фитинги и приспособления, смонтированные в верхней части сосуда, должны быть защищены таким способом, чтобы повреждение, вызванное опрокидыванием, не могло повлиять на эксплуатационную надежность. В качестве защитных элементов могут служить защитные козырьки, колпаки, укрепляющие элементы.
4.4.6 Эксплуатационное оборудование
4.4.6.1 КЦ должен иметь следующее оснащение:
- трубопровод для нижнего наполнения-опорожнения;
- трубопровод для верхнего наполнения;
- трубопровод для подсоединения газовой фазы;
- запорные устройства ручного и автоматического действия;
- манометр дифференциальный (уровнемер) для контроля уровня наполнения продуктом;
- манометр (манометры);
- предохранительные клапана для защиты от избыточного давления;
- мембранное предохранительное устройство кожуха;
- устройство контроля глубины вакуума в ТИП (в случае необходимости);
- испаритель подъема давления (в случае необходимости);
- устройства заземления;
- штуцера для отбора проб (в случае необходимости).
КЦ может быть оснащен другими устройствами, необходимыми для выполнения определенных проектом технологических операций.
4.4.6.2 Эксплуатационное оборудование, которое напрямую связано с сосудом, должно соответствовать требованиям 4.4.5.7.
4.4.6.3 При проектировании КЦ эксплуатационное оборудование и приборы контроля следует размещать в местах, удобных для эксплуатации, ремонта и замены, насколько это возможно.
4.4.6.4 По требованию заказчика КЦ может быть оснащен устройствами и арматурой для обеспечения возможности отбора проб на анализ из верхней и нижней части внутреннего сосуда.
4.4.7 Предохранительные устройства
4.4.7.1 Предохранительные устройства защиты от превышения МДРД должны быть пригодны для работы в среде допущенного к транспортировке в КЦ охлажденного сжиженного газа. При возможности транспортировки в КЦ кислорода предохранительные устройства должны иметь отметку о допустимости применения в кислородной среде.
4.4.7.2 Предохранительные устройства должны выдерживать возникающие в процессе эксплуатации динамические нагрузки, включая гидравлический удар.
4.4.7.3 Соединение предохранительных устройств с трубопроводами может быть фланцевым или резьбовым.
4.4.7.4 При объединении сбросов с предохранительных устройств в общий сбросной трубопровод площадь проходного сечения такого трубопровода должна быть не менее суммарной площади выходных отверстий всех предохранительных устройств. При этом внутренний диаметр отводящего трубопровода от каждого предохранительного устройства должен быть не менее внутреннего диаметра выходного отверстия этого устройства.
4.4.7.5 Внутренний диаметр сбросного трубопровода должен быть подобран таким образом, чтобы срабатывание одного предохранительного устройства не влияло на работу остальных.
4.4.7.6 Внутри сбросного трубопровода должно быть исключено скопление дождевой воды и наличие мусора и посторонних предметов.
4.4.7.7 Конструкция предохранительных устройств должна исключать возможность их регулирования без ведома обслуживающего персонала.
4.4.7.8 Предохранительные устройства внутреннего сосуда
4.4.7.8.1 Сосуд КЦ должен быть оснащен не менее чем двумя независимыми пружинными предохранительными клапанами, которые должны автоматически открываться при давлении не менее величины МДРД и должны быть полностью открытыми при давлении, превышающем величину МДРД не более чем на 10%.
4.4.7.8.2 После сброса давления предохранительные клапаны должны закрываться при давлении, которое не менее чем на 10% ниже давления начала открытия, и должны оставаться закрытыми при любом другом более низком давлении.
4.4.7.8.3 КЦ, используемые для транспортировки невоспламеняющихся охлажденных сжиженных газов (за исключением кислорода), для обеспечения возможности увеличения пропускной способности при аварийной ситуации могут дополнительно иметь разрывные мембраны, установленные параллельно с предохранительными клапанами. В данном случае мембраны должны разрушаться при давлении, равном испытательному.
4.4.7.8.4 Суммарная пропускная способность всех установленных устройств для сброса давления должна быть такой, чтобы в случае потери вакуума или части изоляции давление в сосуде не превышало более чем на 20% величины МДРД. При этом в случаях охвата КЦ пламенем суммарная пропускная способность всех установленных устройств для сброса давления должна быть достаточной, чтобы давление в сосуде не превышало испытательное.
4.4.7.8.5 Основные требования к выбору, установке и расчету пропускной способности предохранительных устройств защиты внутреннего сосуда цистерны приведены в ГОСТ 12.2.085 (см. также [15], [16], [17]).
4.4.7.8.6 Каждое из впускных отверстий предохранительных устройств должно располагаться в месте, где объем газовой фазы в верхней части сосуда составляет менее 2%, максимально близко к центру в продольном и поперечном направлениях, обеспечивая при этом беспрепятственный выход пара.
4.4.7.8.7 Площадь поперечного сечения впускного патрубка (трубопровода от сосуда) должна быть не менее 1,25 суммарной площади входных отверстий всех предохранительных устройств.
4.4.7.8.8 Установка запорной арматуры между сосудом и предохранительными устройствами, а также за предохранительными устройствами запрещена.
4.4.7.8.9 Допускается перед предохранительными устройствами устанавливать трехходовой кран (или переключающее устройство) для возможности проведения их ревизии, ремонта и замены.
4.4.7.8.10 Возможные схемы расположения предохранительных устройств внутреннего сосуда приведены на рисунке 2, а) - д).
4.4.7.8.11 При проектировании предохранительных устройств необходимо выполнение следующих условий:
- При установке двух предохранительных клапанов (см. рисунок 2, а), б)):
- каждый предохранительный клапан должен обеспечивать необходимую пропускную способность при срабатывании в штатных ситуациях (см. перечисления а) - в) 4.4.7.8.15), а совокупная пропускная способность всех предохранительных клапанов должна обеспечивать аварийный сброс давления (см. перечисления г), д) 4.4.7.8.15);
- при наличии переключающего устройства, оно должно исключать возможность одновременного перекрытия двух предохранительных клапанов и быть открыто в обоих направлении в условиях эксплуатации.
- При установке двух предохранительных клапанов с параллельно установленными разрывными мембранами (см. рисунок 2, в)):
- каждый предохранительный клапан должен обеспечивать необходимую пропускную способность при срабатывании в штатных ситуациях (см. перечисления а) - в) 4.4.7.8.15), а совокупная пропускная способность всех предохранительных устройств должна обеспечивать аварийный сброс давления (см. перечисления г), д) 4.4.7.8.15);
- при наличии переключающего устройства, оно должно исключать возможность одновременного перекрытия двух предохранительных клапанов и быть открыто в обоих направлении в условиях эксплуатации.
- При установке четырех предохранительных клапанов (см. рисунок 2, г), д)):
- если каждый клапан рассчитан на необходимую пропускную способность при срабатывании в штатных ситуациях, а совокупная пропускная способность двух предохранительных клапанов обеспечивает аварийный сброс давления, то в условиях эксплуатации допускается перекрывать одну группу клапанов, считающихся резервными;
- если каждая группа клапанов (два клапана из четырех) рассчитана на необходимую пропускную способность при срабатывании в штатных ситуациях, а совокупная пропускная способность при аварийной ситуации может быть обеспечена только всеми предохранительными клапанами, то переключающее устройство должно исключать возможность одновременного перекрытия двух групп предохранительных клапанов и быть открыто в обоих направлениях в условиях эксплуатации.
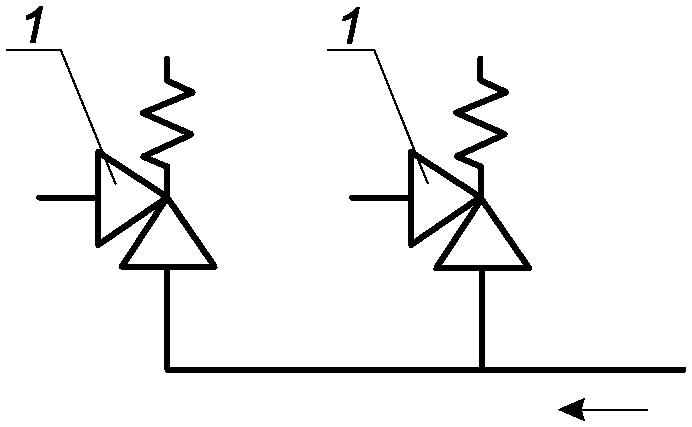
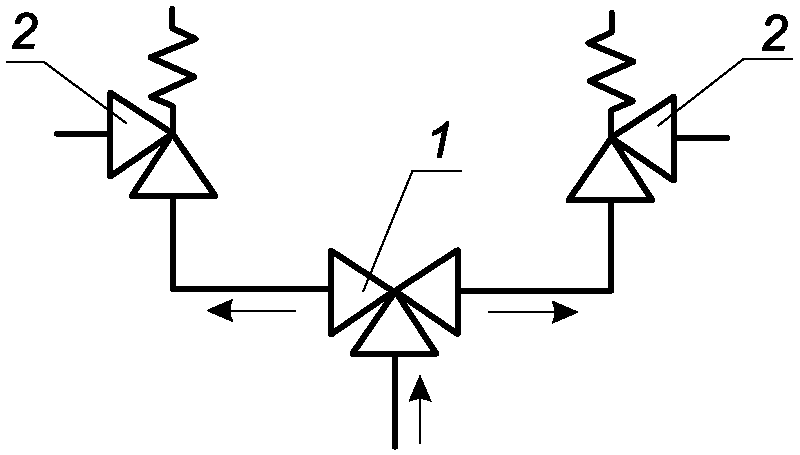
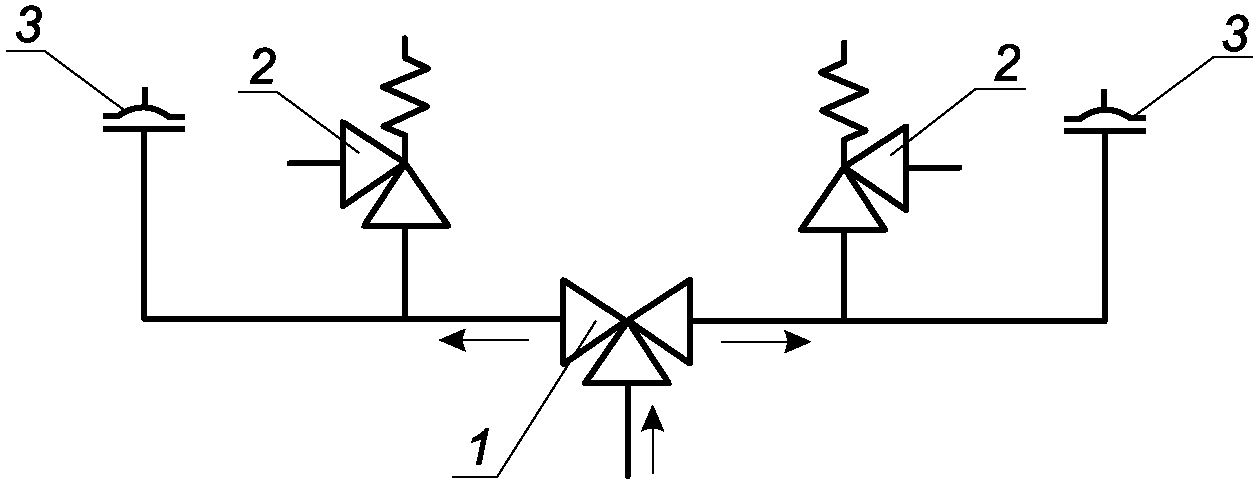
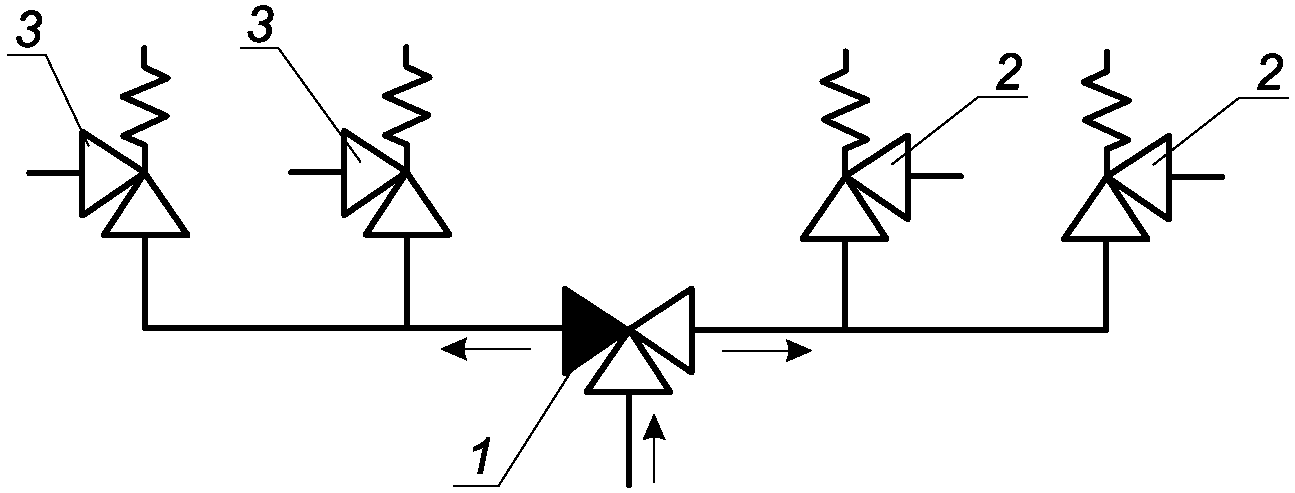
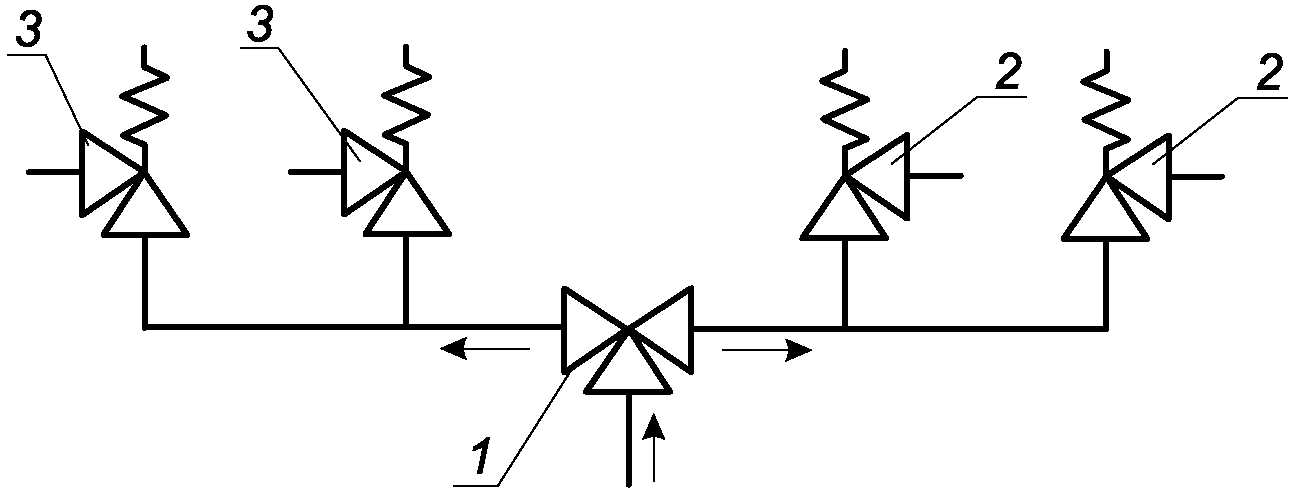
Рисунок 2 — Принципиальные схемы размещения предохранительных устройств внутреннего сосуда
4.4.7.8.12 Площадь проходного сечения в узле переключения должна быть не менее площади, необходимой для сброса давления при аварийной ситуации, или быть не менее суммы площадей впускных отверстий всех предохранительных устройств (или группы предохранительных клапанов), необходимых для обеспечения аварийного сброса давления.
4.4.7.8.13 Выпускаемые пары должны быть направлены в сторону от цистерны и основных несущих элементов. Допускается использовать защитные устройства, изменяющие направление потока паров, при условии, что требуемая пропускная способность предохранительных клапанов не снижается.
4.4.7.8.14 На участке трубопровода, соединяющего сосуд с предохранительными клапанами, не допускается установка штуцеров (или других аналогичных устройств) для отбора проб рабочей среды из парового пространства.
4.4.7.8.15 При расчете безопасной пропускной способности предохранительных устройств следует учитывать по крайней мере следующие условия работы и их возможные комбинации:
а) изоляция не повреждена, уровень вакуума имеет заданное значение, температура кожуха равна температуре окружающей среды, внутренний сосуд имеет температуру содержимого продукта, давление паров в сосуде достигло давления срабатывания предохранительных устройств. При этом избыточное давление в сосуде не должно превышать более чем на 10% величину МДРД;
б) изоляция не повреждена, уровень вакуума имеет заданное значение, температура кожуха равна температуре окружающей среды, внутренний сосуд имеет температуру содержимого продукта, давление паров в сосуде достигло давления срабатывания предохранительных устройств, а клапан контура подъема давления (при его наличии) находится в положении «открыто» или неисправен. В этом случае должна учитываться максимальная производительность испарителя. При этом избыточное давление в сосуде не должно превышать более чем на 10% величину МДРД;
в) изоляция не повреждена, уровень вакуума имеет заданное значение, температура кожуха и внутреннего сосуда равна температуре окружающей среды, в сосуд поступает охлажденный сжиженный газ, линия газосброса перекрыта или неисправна (клапан газосброса закрыт). При этом избыточное давление в сосуде не должно превышать более чем на 10% величину МДРД;
г) изоляция не повреждена или частично повреждена, полная потеря вакуума в ТИП, температура кожуха равна температуре окружающей среды, внутренний сосуд имеет температуру содержимого продукта, давление паров в сосуде достигло давления срабатывания предохранительных устройств. При этом избыточное давление в сосуде не должно превышать более чем на 20% величину МДРД;
д) нагрев кожуха цистерны до 873,15 К (600 °C). При этом избыточное давление в сосуде не должно превышать величины испытательного давления.
4.4.7.9 Предохранительные устройства защиты технологического оборудования
4.4.7.9.1 Возможные аварийные сценарии, на которые должны быть рассчитаны предохранительные устройства защиты технологического оборудования, а также величину давления открытия предохранительных устройств, определяет разработчик.
4.4.7.9.2 Участки трубопровода, которые могут быть перекрыты с обеих сторон и в которых может задерживаться жидкий продукт, должны быть оборудованы предохранительными клапанами или другими устройствами автоматического сброса давления.
4.4.7.9.3 При назначении давления начала открытия предохранительных устройств защиты технологического оборудования необходимо учитывать следующие требования:
- давление начала открытия не может быть меньше расчетного давления внутреннего сосуда;
- давление полного открытия не может быть больше номинального значения давления запорной арматуры, установленной на отсекаемом участке трубопровода или допускаемого давления в самом трубопроводе, исходя из того, какое давление меньше.
4.4.7.9.4 Допускается вывод сбросного трубопровода предохранительных устройств защиты технологического оборудования в газовую подушку внутреннего сосуда цистерны.
4.4.7.10 Предохранительные устройства защиты кожуха
4.4.7.10.1 Кожух КЦ должен быть оборудован предохранительным устройством защиты от избыточного давления, позволяющим избежать возникновение опасного избыточного давления в ТИП.
4.4.7.10.2 Устройство защиты кожуха должно быть предохранительным устройством с пластиной/заглушкой или разрывной мембраной.
4.4.7.10.3 Предохранительное устройство защиты кожуха должно отвечать следующим требованиям:
- обеспечивать давление срабатывания (разрыва) не более 0,05 МПа;
- сохранять работоспособность при наружном давлении 0,1 МПа;
- сохранять работоспособность при нормальных условиях эксплуатации (при транспортировке, перемещении КЦ);
- материалы должны быть стойкими к атмосферной коррозии и соответствовать температуре эксплуатации КЦ;
- не должно быть подвержено засорению изоляционными материалами;
- площадь выходного отверстия предохранительного устройства должна быть не меньше произведения вместимости внутреннего сосуда, м3, на 340 мм2/м3, но, как правило, не более 5000 мм2.
4.4.7.10.4 Предохранительное устройство с пластиной или заглушкой должно быть спроектировано и установлено таким образом, чтобы во время срабатывания устройства не возникало опасности для обслуживающего персонала. Разрывная мембрана при срабатывании не должна разлетаться на осколки.
4.4.7.10.5 Проектирование, изготовление, контроль, испытания, сертификация, маркировка и упаковка предохранительных устройств с разрывной мембраной — по ГОСТ Р 59374.2 (см. также [18]).
4.4.8 Средства измерения
4.4.8.1 КЦ должен быть оснащен средствами для контроля давления и уровня охлажденного сжиженного газа во внутреннем сосуде.
По требованию заказчика КЦ может быть оснащен другими дополнительными СИ.
СИ должны быть поверены и/или откалиброваны в соответствии с [19].
4.4.8.2 КЦ должен быть оборудован не менее чем одним манометром и не менее чем одним указателем уровня жидкости.
4.4.8.3 Манометр должен соответствовать следующим требованиям:
- класс точности прибора должен быть не ниже 1,5;
- диаметр циферблата должен быть не менее 100 мм;
- величина шкалы (шкал) прибора должна быть не менее чем в 1,5 раза больше (с округлением до стандартного значения в большую сторону), чем значение МДРД.
4.4.8.4 Указатель уровня жидкости должен иметь класс точности не ниже 2,5.
4.4.8.5 Указатель уровня жидкости должен иметь зависимость между шкалой (шкалами) и объемом жидкости в сосуде и сопровождаться соответствующей таблицей перевода давления в объем (или массу) продукта.
4.4.8.6 Между измерительными приборами и внутренним сосудом должно быть установлено запорное устройство. При эксплуатации КЦ данное устройство должно находиться в положении «открыто».
4.4.8.7 Измерительные приборы следует устанавливать в месте, удобном для наблюдения и обслуживания.
4.4.8.8 КЦ должен быть оборудован штуцером для подключения устройств измерения остаточного давления в ТИП.
4.4.8.9 При возможности транспортировки в КЦ кислорода средства измерения должны иметь отметку о допустимости применения в кислородной среде.
4.4.9 Теплоизоляция и адсорбенты
4.4.9.1 Внутренний сосуд КЦ должен быть покрыт волокнистой или многослойной изоляцией для защиты транспортируемых охлажденных сжиженных газов от притока тепла, поступающего из окружающей среды путем излучения. В случае применения порошково-вакуумной изоляции ТИП должна быть заполнена специальным порошкообразным материалом до достижения необходимой насыпной плотности.
4.4.9.2 Для улучшения качества теплоизоляции ТИП дополнительно должна быть отвакуумирована до остаточного давления, необходимого для обеспечения минимальных теплопритоков к внутреннему сосуду от воздействия окружающей среды.
4.4.9.3 Теплоизоляция и отвакуумированная ТИП должны обеспечивать заданный коэффициент испаряемости и сохранность продукта в закрытой системе в указанные в конструкторской документации сроки.
4.4.9.4 Поддержание вакуума в ТИП должно обеспечиваться наличием адсорбентов. Размещение адсорбентов в ТИП должно соответствовать следующим требованиям:
а) на холодной стороне ТИП должны быть размещены адсорбенты с сильными адсорбционными характеристиками для газов в условиях низкой температуры и вакуума;
б) на теплой стороне ТИП следует размещать адсорбент, способный поглощать водород;
в) количество адсорбента, помещенного в ТИП, должно соответствовать гарантийному сроку сохранности вакуума, указанному в конструкторской документации, в обычных условиях эксплуатации.
4.4.9.5 Оборудование цистерны, на поверхности которого возможна конденсация влаги из воздуха, должно иметь тепловую изоляцию, предотвращающую выпадение конденсата, или защитные кожухи/лотки, предотвращающие попадание конденсата на расположенные рядом металлоконструкции, оборудование, а также места обслуживания.
4.5 Требования к изготовлению
4.5.1 Общие требования
4.5.1.1 КЦ должны быть изготовлены и проконтролированы в соответствии с проектной документацией, утвержденной в установленном порядке, ГОСТ 31314.3 и настоящим стандартом (см. также [6]).
4.5.1.2 Производственные помещения, предназначенные для изготовления изделий, должны обеспечивать безопасность проведения всех необходимых работ.
4.5.1.3 Детали и сборочные единицы должны соответствовать требованиям настоящего стандарта и конструкторской документации.
4.5.1.4 Резка листов, труб и других полуфабрикатов, вырезка отверстий могут быть произведены любым доступным способом (например, механическим, газоплазменным, электродуговым, плазменным, лазерным). Конкретный способ и технологию резки устанавливает технологическая документация в зависимости от класса сталей (характеристик материала).
4.5.1.5 Материалы, используемые для изготовления компонентов, работающих под давлением, должны быть четко маркированы. В процессе производства, когда участок с маркировкой срезается или материал разделяется на несколько частей, маркировка должна быть перенесена до того, как материал будет разрезан.
4.5.1.6 В случае применения технологии термической резки материалов, чувствительных к местному нагреву и охлаждению, должна быть исключена возможность образования трещин на кромках и ухудшение свойств металла в зоне термического влияния. В необходимых случаях, предусмотренных технологической документацией, следует предусматривать предварительный подогрев и последующую механическую обработку кромок для удаления слоя металла с ухудшенными в процессе резки свойствами.
4.5.1.7 Гибку труб допускается производить любым освоенным предприятием-изготовителем способом. При этом необходимо обеспечить получение качества гиба, соответствующего требованиям технологической и конструкторской документации.
4.5.1.8 Утонение в местах гиба не должно быть более 10% от толщины стенки трубы.
4.5.1.9 Отклонение от перпендикулярности торцов труб относительно оси трубы не должно превышать 0,4 мм.
4.5.1.10 Отклонение от круглости в местах гиба труб и сужения внутреннего диаметра в зоне сварных швов не должно превышать 10% наружного диаметра трубы.
4.5.1.11 Разрешается подгонка деталей по месту при условии, что сборочные единицы после подгонки будут соответствовать чертежам и требованиям настоящего стандарта.
4.5.1.12 На уплотнительных поверхностях деталей и сборочных единиц, а также местах под уплотнительные кольца, прокладки и мембраны не допускаются раковины, задиры, забоины, вмятины, риски, заусенцы и другие механические повреждения.
4.5.1.13 Изделия, изготовленные из листового текстолита (стеклотекстолита или аналогичных материалов) методом механической обработки, должны иметь расположения волокон перпендикулярно к оси обработки.
4.5.1.14 Торцевые рамы до сборки с цистерной должны быть подвергнуты испытаниям по 7.3.6.
4.5.2 Требования к цистерне
4.5.2.1 Поверхности цистерн не должны иметь следов коррозии, влаги, масла и других загрязнений, видимых при визуальном контроле.
4.5.2.2 Внутренние поверхности оборудования цистерн, соприкасающегося с продуктом, должны обеспечивать сохранность эксплуатационных качеств и чистоту перевозимого жидкого продукта.
4.5.2.3 Обечайки внутреннего сосуда и кожуха следует изготавливать из листов максимально возможной длины с минимальным числом продольных швов. Допускается наличие не более одной вставки шириной не менее 400 мм.
4.5.2.4 При сборке смежных обечаек и днищ внутреннего сосуда и кожуха продольные сварные швы должны быть смещены по отношению друг к другу не менее, чем на 100 мм между осями сварных швов.
4.5.2.5 Расстояние между краем шва приварки внутренних и внешних элементов (в том числе временных технологических креплений) и краем ближайшего стыкового шва сосуда или кожуха должно быть не менее 20 мм.
4.5.2.6 Вальцовку обечаек рекомендуется проводить так, чтобы направление прокатки было перпендикулярно к продольной оси сосуда.
4.5.2.7 Отклонение внутреннего диаметра сосуда или кожуха цистерны не должно превышать 1% от номинального диаметра, если в конструкторской документации не оговорены более жесткие требования.
4.5.2.8 Относительная овальность в любом поперечном сечении внутреннего сосуда не должна превышать 1%, относительная овальность в любом сечении кожуха должна быть не более 0,5%, если в конструкторской документации не оговорены более жесткие требования.
4.5.2.9 Отклонение от прямолинейности обечаек внутреннего сосуда и кожуха должно быть не более 2 мм на длине 1 м, если в конструкторской документации не оговорены более жесткие требования. При этом местную непрямолинейность не учитывают в местах сварных швов, в зоне вварки штуцеров в корпус и в зоне сопряжения разнотолщинных обечаек (обечайки и днища), выполненного с учетом допустимых смещений кромок в кольцевых швах.
4.5.2.10 Штампованные и вальцованные части или детали после горячей обработки не должны иметь разрывов, трещин, уступов, морщин, складок, расслоений, забоин и др.
4.5.2.11 Не допускается резких изменений толщины листов в местах соединения днищ с цилиндрической частью корпуса сосуда и обечаек.
4.5.3 Требования к сварке
4.5.3.1 Сварку соединений цистерн следует выполнять в соответствии с требованиями, указанными в конструкторской документации.
4.5.3.2 Применяемые при изготовлении цистерны и каркаса технологические процессы сварки должны быть одобрены компетентным органом на основании результатов испытаний, проводимых по одобренной программе и методике.
4.5.3.3 К сварочным работам допускаются сварщики, аттестованные и прошедшие испытание в соответствии с международными и/или национальными стандартами и имеющими свидетельство о допуске сварщика и/или имеющие удостоверения установленной формы.
4.5.3.4 Сварные соединения КЦ могут быть выполнены следующими видами сварки:
- ручная дуговая сварка по ГОСТ 5264, ГОСТ 11534;
- дуговая сварка в защитном газе по ГОСТ 14771, ГОСТ 23518;
- сварка под флюсом по ГОСТ 8713, ГОСТ 11533.
4.5.3.5 Сварку элементов КЦ следует производить в закрытых помещениях, отапливаемых в зимний период.
4.5.3.6 Сварочные работы следует производить в условиях, исключающих загрязнение свариваемых поверхностей.
4.5.3.7 При сборке внутреннего сосуда и кожуха сварные соединения должны быть стыковыми с полным проплавлением.
4.5.3.8 Перед выполнением сварных швов соединяемых элементов цистерны, их кромки и прилегающие к ним поверхности шириной не менее 20 мм должны быть зачищены до металлического блеска и обезжирены.
4.5.3.9 Перед началом проведения сварочных работ должно быть проверено качество сборки свариваемых элементов, а также состояние стыкуемых кромок и прилегающих к ним поверхностей. При необходимости производится их зачистка. При сборке не допускается подгонка кромок ударным способом или местным нагревом.
4.5.3.10 Смещение кромок листов, измеряемое по срединной поверхности, в стыковых соединениях не должно превышать 0,1·S в продольных швах и 0,1·S + 1 в кольцевых швах (S — наименьшая толщина листа стыкуемых элементов). Допускаемое смещение кромок при сварке разнотолщинных элементов определяется в соответствии с ГОСТ 34347.
4.5.3.11 Увод (угловатость) кромок в сварных швах не должен превышать величину (0,1·S + 3) мм, но не более 5 мм.
4.5.3.12 Последовательность сварки конструкций должна быть такой, чтобы не возникали чрезмерные остаточные напряжения и деформации.
4.5.3.13 При сборке свариваемых элементов изделий необходимо предусмотреть возможность свободной усадки металла шва в процессе сварки. Сборку стыка с натягом выполнять не допускается.
4.5.3.14 При выполнении сварки прерывистым швом незамкнутых соединений края детали должны быть сварены.
4.5.3.15 Допускается производить снятие усиления продольных и кольцевых швов обечайки и днищ внутреннего сосуда и кожуха до поверхности основного металла в случаях, предусмотренных технологическими процессами сборки.
4.5.3.16 Швы сварных соединений должны быть равномерными и иметь плавный переход к основному металлу.
4.5.3.17 Сварные швы подлежат клеймению, позволяющему установить сварщика, выполнявшего эти швы. Клеймо наносят в соответствии с ГОСТ 34347. Если сварное соединение выполняют несколько сварщиков, то на нем должны быть поставлены клейма всех сварщиков, участвующих в его выполнении.
4.5.3.18 После выполнения сварные швы должны быть очищены от шлака и брызг.
4.5.3.19 Сборку свариваемых элементов толщиной металла более 4 мм допускается выполнять с помощью прихваток или привариваемых к изделию временных технологических креплений из материала, аналогичного материалу изделия, при условии отсутствия запрещающих требований в конструкторской документации. Прихватки следует производить способами сварки и с применением сварочных материалов в соответствии с требованиями, предъявляемыми к данному сварному соединению.
4.5.3.20 Расстояние от края сварного шва технологического крепления до края сварного шва изделия должно быть не менее толщины стенки изделия, но не менее 20 мм.
4.5.3.21 Временные приспособления (подъемные проушины, пластины и пр.), приваренные к цистерне, должны быть изготовлены из материалов той же группы, что и корпус цистерны, и приварены с использованием подходящих сварочных материалов и методов сварки.
Допускается использование приспособлений из разнородных с цистерной металлических материалов. В этом случае их необходимо приваривать к промежуточным компонентам (например, накладкам), которые являются постоянной частью цистерны.
4.5.3.22 Временные приспособления необходимо удалить с элементов цистерны до проведения испытаний. После удаления временных приспособлений место их установки необходимо зачистить до основного металла. На поверхности должны отсутствовать дефекты, а толщина основного металла в месте приварки не должна быть меньше расчетной или минимальной толщины, указанной в конструкторской документации.
4.5.3.23 Ремонт сварных соединений на одной и той же части сварного шва допускается проводить не более трех раз. Сварные соединения при ремонте должны выполняться аттестованными сварщиками и по той же аттестованной технологии сварки, что и первоначальная сварка цистерны.
4.5.3.24 После ремонта участок сварного соединения необходимо подвергнуть исходному методу неразрушающего контроля, указанному в конструкторской документации.
4.5.3.25 Подтверждение характеристик сварных стыковых соединений должно производиться путем испытаний сварных образцов, вырезанных из контрольных пластин. Размеры контрольных пластин должны быть выбраны так, чтобы из них можно было вырезать необходимое количество образцов для проведения испытаний (механических, коррозионных, металлографических исследований) и, в случае необходимости, дополнительно удвоенное количество образцов для повторных испытаний.
4.5.3.26 Контрольные пластины должны воспроизводить одно из однотипных стыковых соединений внутреннего сосуда и кожуха, определяющих их прочность, соединение должно быть выполнено одновременно с контролируемым изделием, с применением одинаковых исходных материалов, формы разделки кромок, методов и режимов сварки.
Примечание - Контрольные пластины для проведения механических испытаний стыковых сварных соединений кожуха изготавливают только для одобрения технологических процессов сварки, если конструкторской документацией не предусмотрены иные требования.
4.5.3.27 Если элементы цистерны, для которых изготовлены контрольные пластины, подлежат термообработке, то контрольные пластины подвергают термообработке вместе с этими элементами.
4.5.3.28 Контрольные пластины для проверки продольных стыковых швов внутреннего сосуда и кожуха необходимо изготавливать таким образом, чтобы они являлись продолжением производственного шва.
4.5.3.29 Сварка контрольных пластин может быть выполнена отдельно, но с обязательным соблюдением всех условий сварки контролируемого сварного соединения.
4.5.3.30 Контрольные сварные соединения необходимо подвергать радиографическому или ультразвуковому контролю по всей длине соединения.
4.5.4 Требования к термообработке
4.5.4.1 Необходимость проведения термической обработки деталей и узлов цистерны, сварных соединений, а также режимы и технологии термической обработки устанавливает разработчик.
4.5.4.2 Требования к термической обработке для стальных элементов должны соответствовать ГОСТ 34347, для элементов из алюминиевых сплавов — конструкторской документации.
4.5.4.3 Для сталей аустенитного класса термическая обработка днищ после холодной штамповки не требуется в следующих случаях:
- фактическое относительное удлинение металла не менее 40% для изделий с толщиной стенки не более 15 мм;
- фактическое относительное удлинение металла не менее 45% для изделий с толщиной стенки более 15 мм.
4.5.4.4 Термическую обработку следует проводить после выполнения сварочных работ и устранения дефектов, а также после приварки всех внутренних и наружных устройств. Элементы цистерн, изготовленные штамповкой или фланжированием, могут подвергаться термообработке до сборки.
4.5.4.5 При наличии требований в конструкторской документации к проведению термической обработки сварных соединений неразрушающий контроль качества сварных соединений проводят до и после термической обработки.
4.5.5 Требование к чистоте поверхностей
4.5.5.1 Поверхности ТИП и сосуда должны быть тщательно очищены, обезжирены и просушены. Поверхности ТИП и сосуда следует предохранять от попадания влаги.
4.5.5.2 Содержание жировых загрязнений на поверхностях цистерн, контактирующих с жидким или газообразным кислородом, не должно превышать значений, указанных в таблице 2. Для остальных разрешенных к перевозке охлажденных сжиженных газов содержание жировых загрязнений на поверхностях деталей и сборочных единиц, контактирующих с продуктом, а также на поверхностях кожуха, внутреннего сосуда и трубопроводов, обращенных к вакуумной полости, не должно превышать 500 мг/м2, если в конструкторской документации не указано более низкое значение.
Содержание жировых загрязнений
4.5.5.3 Детали и сборочные единицы цистерн, обезжиривание которых невозможно после сборки, должны быть обезжирены до сборки.
4.5.5.4 В случае, когда поверхность может контактировать как с жидким, так и с газообразным кислородом, необходимо пользоваться наименьшими значениями, указанными в таблице 2.
4.5.5.5 При хранении обезжиренных деталей и сборочных единиц и в процессе их сборки и испытаний необходимо предусматривать меры, предотвращающие загрязнение обезжиренных поверхностей.
4.5.6 Требование к нанесению теплоизоляции и адсорбентов
4.5.6.1 Нанесение тепловой изоляции на внутренний сосуд цистерны должно осуществляться после проведения всех испытаний и соответствовать конструкторской документации.
4.5.6.2 Помещения для изготовления и нанесения изоляции должны быть чистыми, оборудованы системами искусственного освещения и очистки воздуха.
4.5.6.3 Работы по нанесению изоляции должны производиться в чистой спецодежде и перчатках в условиях, исключающих попадание пыли, масла, влаги и других загрязнений на изолируемую поверхность и изоляционные материалы. Запрещается брать голыми руками подготовленные для изоляции материалы.
4.5.6.4 Изоляцию необходимо наносить только на обезжиренные и просушенные поверхности.
4.5.6.5 В местах установки трубопроводов, опор, подвесов и прочего допускается подрезка изоляции по месту.
4.5.6.6 Трубопроводы необходимо изолировать обмоткой ленты шириной 50 — 100 мм (совместной послойной намоткой отражающего экрана и прокладочного материала или готовым пакетом) в виде непрерывной спирали. Каждый последующий слой наносится в противоположном предыдущему слою направлении.
4.5.6.7 При использовании порошково-вакуумной изоляции следует проверить влажность изоляционных порошков перед засыпкой в ТИП и, при необходимости, произвести дополнительную просушку.
4.5.6.8 Адсорбенты перед засыпкой в ТИП должны быть отрегенерированы, если условия их хранения были нарушены и/или имеются указания поставщика адсорбентов. Регенерация проводится методами и при условиях, указанных в сопроводительной документации.
4.5.6.9 Время между окончанием засыпки адсорбентов и началом откачки ТИП не должно превышать времени, указанного в конструкторской документации.
4.6 Маркировка и пломбирование
4.6.1 На каждый КЦ должна быть нанесена маркировка в соответствии с требованиями национальных и международных нормативных документов (см. также [20]) и согласно конструкторской документации.
4.6.2 К каркасу должна быть прочно прикреплена табличка с данными о КЦ, которую необходимо располагать на видном и легко доступном месте. Текст таблички должен быть выполнен на английском языке и содержать как минимум следующие данные:
а) Сведения о владельце (или арендаторе):
к) Время удержания (для каждого из охлажденных сжиженных газов, допущенных к перевозке):
л) Периодические проверки и испытания:
В дополнение к тексту на английском языке допускается текст таблички изложить на русском или другом языке по требованию заказчика.
4.6.3 Данные, указанные на табличке, должны быть четко нанесены резцом или каким-либо другим способом.
4.6.4 Таблички должны быть изготовлены из коррозионно-стойкого и негорючего материала. Высота букв должна быть не менее 3 мм.
4.6.5 Дополнительно на КЦ должна быть прикреплена табличка о допущении по условиям безопасности (табличка КБК), а в случае, если КЦ предназначен для международных перевозок, — соответствующая табличка о допуске к осуществлению данных перевозок (табличка КТК). Содержание и правила оформления табличек должны соответствовать требованиям компетентного органа.
4.6.6 На цистерну должна быть прикреплена табличка, содержащая данные в соответствии с [3] и ГОСТ 34347.
4.6.7 Данные табличек наносятся с применением метода штамповки или другими методами.
4.6.8 Таблички следует предохранять от нанесения на них лакокрасочных покрытий и других повреждений. Надписи должны быть четкими в течение всего срока эксплуатации КЦ.
4.6.9 Положение и размеры надписей и знаков на торцевых, боковых и верхних поверхностях КЦ должны соответствовать требованиям ГОСТ Р 52524 (см. также [20]).
4.6.10 Рядом с устройствами заземления должен быть нанесен знак «Заземление».
4.6.11 Рядом с лестницами, при их наличии, необходимо наносить знак опасности поражения электрическим током.
4.6.12 Надписи и знаки безопасности на цистерну наклеивают в виде специальных аппликаций или наносят лакокрасочными материалами по трафарету.
4.6.13 В арматурном отсеке должны быть установлены таблички, изображающие пневмогидравлическую схему, описывающие назначение установленной запорной и предохранительной арматуры и КИП, а также табличка перевода показаний прибора для измерения уровня в массовую величину продукта.
4.6.14 Все эксплуатационное оборудование и соединительные патрубки должны иметь четкую маркировку, указывающую их назначение, в соответствии с установленными нормами и положениями.
4.6.15 В целях предотвращения проникновения посторонних лиц к сопроводительной документации и обеспечению сохранности охлажденного сжиженного газа соответствующие элементы КЦ должны быть опломбированы. Пломбы должны устанавливаться на:
- дверки арматурных отсеков;
- пенал для хранения сопроводительной документации;
- отсеки/крышки (при их наличии) вакуумных клапанов.
Другие пломбируемые элементы и места установки пломб определяются конструкторской документацией на КЦ.
4.6.16 Опломбирование следует выполнять защитными приспособлениями и средствами индексации. На пломбах в обязательном порядке указывают:
4.7 Консервация и окраска
4.7.1 Внутренний сосуд подлежит консервации по варианту защиты ВЗ-16 в соответствии с ГОСТ 9.014 давлением не менее 0,05 МПа.
4.7.2 Консервации подлежат КЦ после их полного изготовления и принятые отделом технического контроля.
4.7.3 Выполнение работ должно подтверждаться свидетельством о консервации, которое прикладывают к паспорту КЦ.
4.7.4 Срок хранения КЦ без переконсервации должен соответствовать указаниям конструкторской документации, но быть не более трех лет.
4.7.5 Наружные поверхности оборудования, трубопроводов и металлоконструкций должны быть защищены от внешней коррозии.
4.7.6 Поверхность КЦ перед окраской должна быть подготовлена с учетом требований ГОСТ 9.402 по инструкции предприятия-изготовителя.
4.7.7 Поверхности деталей и сборочных единиц, которые не могут быть окрашены в собранном виде из-за недоступности, должны быть окрашены до сборки.
4.7.8 Систему покрытий и лакокрасочных материалов для защиты КЦ назначают в зависимости от условий эксплуатации, категории размещения, транспортирования и хранения.
4.7.9 Цвет покрытия и нанесение специальной фирменной символики оговариваются и согласовываются с заказчиком. Основным рекомендуется выбирать белый цвет.
5 Требования безопасности
5.1 Требования безопасной эксплуатации должны быть приведены в РЭ и охватывать все возможные технологические режимы работы КЦ.
5.2 Конструкция КЦ и расположение сервисного оборудования должны обеспечивать безопасность обслуживающего персонала при эксплуатации и регламентных работах.
5.3 КЦ должны быть оборудованы не менее, чем двумя устройствами для заземления.
5.4 На КЦ должны быть нанесены соответствующие знаки безопасности.
5.5 При выполнении технологических операций по наполнению и опорожнению КЦ не допускается обращение с открытым огнем.
5.6 Искусственное освещение в зоне производимых с КЦ работ должно быть выполнено во взрывозащищенном исполнении.
5.7 Все работы должны проводиться инструментом, выполненном в искробезопасном исполнении.
6 Правила приемки
6.1 КЦ, сборочные единицы и детали, материалы и комплектующие изделия должны быть приняты отделом технического контроля изготовителя и проверены на соответствия требованиям нормативных документов и конструкторской документации.
6.2 Для проверки соответствия КЦ требованиям настоящего стандарта и конструкторской документации следует проводить приемо-сдаточные, периодические и типовые испытания по ГОСТ 15.309, а также приемочные испытания прототипа.
6.3 Объем контроля при каждом виде испытаний приведен в таблице 3.
Объем контроля при испытаниях и контролируемые параметры
| Контролируемый параметр | Вид испытаний | Структурный элемент стандарта | |||
| Приемо-сдаточные испытания | Периодические испытания | Приемочные испытания прототипа | Технические требования | Методы контроля | |
| Качество материалов и комплектующих | + | + | + | Раздел 5 | 7.1.3, 7.1.4 |
| Геометрические размеры, размеры рамы, сосуда, кожуха | + | + | + | 4.4.2.1 - 4.4.2.8, 4.4.1.14 | 7.1.5 |
| Контроль сварных соединений | + | + | + | 4.3.7.3, 4.4.4.1 - 4.4.4.5, 4.4.5.2, 4.4.5.18, 4.5.3.1, 4.5.3.4, 4.5.3.7 - 4.5.3.18, 4.5.3.23 - 4.5.3.30 | 7.1.7 - 7.1.12 |
| Прочность (с тензометрированием) и герметичность сосуда | - | - | + | 7.2.1 | 7.2 |
| Прочность (без тензометрирования) и герметичность сосуда | + | + | - | 4.1.4, 4.4.1.7 | 7.2 |
| Функционирование запорной арматуры | + | + | + | 4.4.5.14 - 4.4.5.17 | 7.3.1 |
| Термоустойчивость сосуда | - | - | + | 4.3.1.11 | 7.3.4 |
| Герметичность кожуха | + | + | + | 4.1.4, 4.4.1.7 | 7.3.5 |
| Испытание торцевых рам | + <1> | + <1> | + | 4.5.1.14 | 7.3.6 |
| Чистота поверхностей | + | + | + | 4.5.5.1 - 4.5.5.5 | 7.3.7 |
| Качество нанесения изоляции | + | + | + | 4.4.9.1, 4.5.6.1, 4.5.6.7 | 7.3.8, 7.3.9 |
| Определение геометрического объема | - | - | + | 4.4.2.9 | 7.3.10 |
| Качество нанесения покрытия + | |||||
| + | + | 13.5 - 13.9 | 7.3.11 | Масса пустого КЦ | + |
| + | + | 4.4.2.1 | 7.3.12 | Статические испытания | - |
| + <2> | + | 4.4.3.2 | 7.3.13 | Испытания на динамический удар | - |
| - | + | 4.4.3.2, 4.4.3.10 | 7.3.13 | Уровень вакуума | + |
| + | + | 4.4.9.2 | 7.3.14 | Консервация | + |
| + + | |||||
| 13.1 - 13.3 | 7.3.15 | Маркировка | + | + | + |
| 4.5.1.5, 12.1 - 12.14 7.3.17 | |||||
| Суточные потери продукта | - | - | + | 4.4.9.3 | 7.4.18 |
| Время бездренажного хранения | - | - | + | 4.4.9.3 | 7.4.19 |
| <1> Необходимость проведения и объем испытаний согласовываются с компетентным органом с учетом требований 7.3.6. | <2> Из перечня испытаний, указанных в ГОСТ 31314.3 (см. также [[6]](#p101383)), необходимо проведение испытаний на штабелирование, подъем за четыре верхних угловых фитинга и подъем за четыре нижних угловых фитинга, если с компетентным органом не будет согласован иной перечень. | Примечание — Знак «+» означает, что данный вид контроля или испытания обязателен к исполнению, знак «-» означает, что контроль и испытания не требуются. | 6.4 Приемочным испытаниям подвергается прототип КЦ. | ||
| Приемочные испытания проводят с целью подтверждения соответствия КЦ заявленным характеристикам и возможности использования его по назначению. 6.5 Приемо-сдаточным испытаниям должен подвергаться каждый КЦ. Результаты приемо-сдаточных испытаний оформляют протоколом испытаний и отражают в паспорте изделия. 6.6 Периодические испытания проводят для периодического подтверждения качества продукции и стабильности технологического процесса в установленный период с целью подтверждения возможности продолжения изготовления продукции по действующей конструкторской и технологической документации. | |||||
Периодическим испытаниям должен подвергаться один вновь изготовленный предприятием КЦ, выбранный случайным образом из 100 единиц, если компетентным органом не будут предъявлены иные требования.
К периодическим испытаниям допускается КЦ, прошедший приемо-сдаточные испытания и принятый отделом технического контроля предприятия.
Результаты периодических испытаний оформляют актом.
6.7 Типовые испытания продукции проводят с целью оценки эффективности и целесообразности предлагаемых изменений в конструкции или технологии изготовления, которые могут повлиять на прочность конструкции.
Необходимость и объем типовых испытаний согласовывают с компетентным органом.
7 Методы контроля и испытаний
7.1 Общие требования
7.1.1 Средства измерений должны быть поверены и/или откалиброваны, испытательное оборудование должно быть аттестовано в соответствии с [19] и ГОСТ Р 8.568.
7.1.2 Испытания проводят по утвержденным программам и методикам на испытания.
7.1.3 Контроль качества материалов и покупных изделий проводят путем анализа сопроводительной документации.
7.1.4 Контроль качества поверхностей на отсутствие плен, закатов, расслоений, грубых рисок, трещин, снижающих качество и ухудшающих товарный вид, необходимо проводить путем визуального и измерительного контроля.
7.1.5 Обязательному контролю измерением с помощью СИ подлежат габаритные размеры КЦ и расстояния между центрами горизонтальных отверстий диагонально-противоположных угловых фитингов.
Контроль габаритных и присоединительных размеров проводят с помощью СИ в соответствии с ГОСТ Р 53350 (см. также [11]). Контроль габаритных размеров КЦ, отличных от ГОСТ Р 53350 (см. также [11]), проводят по конструкторской документации, согласованной с компетентным органом.
7.1.6 Выявление несплошностей листового проката производится методом ультразвукового контроля, соответствующего ГОСТ 22727, класс сплошности должен быть не хуже класса 1. Требования к проведению ультразвукового контроля труб должны соответствовать ГОСТ 17410, поковок — ГОСТ 24507.
7.1.7 Контроль качества сварных соединений проводят следующими методами:
- неразрушающими методами контроля;
- механическими испытаниями;
- металлографическим исследованием;
- испытаниями на стойкость против межкристаллитной коррозии;
- испытаниями на прочность и герметичность.
Окончательный контроль качества сварных соединений сосудов, подвергающихся термообработке, следует проводить после термообработки.
7.1.8 Неразрушающий контроль
7.1.8.1 Неразрушающий контроль сварных соединений и оценку их качества должны выполнять специалисты, прошедшие соответствующее обучение, аттестацию и имеющие опыт практической работы по конкретному методу контроля.
7.1.8.2 Неразрушающий контроль качества сварных соединений необходимо проводить следующими методами:
- визуальным контролем и измерением по ГОСТ Р ИСО 17637 (см. также [21]);
- капиллярным методом по ГОСТ Р ИСО 3452-1 (см. также [22]);
- магнитопорошковым методом по ГОСТ ISO 17638 (см. также [23]);
- радиографическим контролем по ГОСТ ISO 17636-1 (см. также [24]) и ГОСТ ISO 17636-2 (см. также [25]);
- ультразвуковым контролем по ГОСТ Р ИСО 17640 (см. также [26]);
- стилоскопированием по [27] или другим спектральным методом, обеспечивающим установление марочного состава примененных сварочных материалов.
Допускается проведение контроля качества сварных соединений по иным межгосударственным и национальным стандартам при условии согласования с компетентным органом.
7.1.8.3 Для выявления внутренних дефектов в сварных соединениях с полным проваром, по согласованию с компетентным органом, кроме указанных стандартных методов возможно применение усовершенствованных методов неразрушающего контроля (например, цифровой радиографии, ультразвукового контроля с применением фазированных решеток, дифракционно-временного метода и др.).
7.1.8.4 Визуальный контроль и измерения
7.1.8.4.1 Визуальный контроль и измерение сварных швов необходимо проводить после очистки швов и прилегающих к ним поверхностей основного металла от шлака, брызг и других загрязнений. Визуальный и измерительный контроль швов и околошовной зоны следует выполнять по всей доступной для осмотра протяженности шва с двух сторон до того, как они могут стать недоступными при дальнейшей сборке конструкций, за исключением случаев отсутствия доступа к обратной стороне шва в односторонних сварных соединениях.
7.1.8.5 Капиллярный и магнитопорошковый методы контроля
7.1.8.5.1 Капиллярные методы контроля, включая цветной, люминесцентный и люминесцентно-цветной и магнитопорошковые методы контроля сварных соединений применяются для контроля сварных швов, недоступных для осуществления контроля радиографическим или ультразвуковым методом, а также сварных швов сталей, склонных к образованию трещин при сварке. Необходимость проведения конкретных видов контроля должна быть указана в конструкторской документации.
7.1.8.6 Ультразвуковой и радиографический методы контроля
7.1.8.6.1 Контроль сварных швов ультразвуковой дефектоскопией и радиографическим методом направлен на выявление внутренних дефектов сварки. Метод контроля (ультразвуковой, радиографический или их сочетание) необходимо выбирать исходя из возможностей более полного и точного выявления недопустимых дефектов с учетом особенностей физических свойств металла, а также особенностей методики контроля для данного вида сварных соединений.
7.1.8.6.2 Стыковые сварные швы внутреннего сосуда и его элементов, угловые и тавровые швы вварки штуцеров (патрубков), стыковые сварные швы трубопроводов (кроме трубопроводов внутри сосуда), места сопряжения сварных швов, перекрываемые участки сварных швов подлежат обязательному радиографическому или ультразвуковому контролю в объеме 100%.
Если предусмотрен 100%-ный ультразвуковой контроль, то дополнительно должен быть предусмотрен радиографический контроль в объеме не менее 10% с обязательным контролем мест пересечений сварных соединений.
Стыковые сварные швы кожуха подлежат обязательному радиографическому или ультразвуковому контролю в объеме, согласованном с компетентным органом, но не менее 10% от протяженности сварного шва.
Исключения составляют сварные швы, недоступные радиографическому или ультразвуковому контролю. В данном случае необходимо руководствоваться ГОСТ Р 71987.
7.1.8.7 Стилоскопирование
7.1.8.7.1 Стилоскопирование сварных швов необходимо проводить для установления марочного соответствия примененных сварочных материалов требованиям проектной документации и инструкций по сварке.
7.1.8.7.2 Стилоскопированию должны подвергаться сварные швы внутреннего сосуда и трубопроводов, изготовленных из нержавеющей стали, в объеме 100%.
7.1.8.7.3 Контроль стилоскопированием допускается не проводить при невозможности осуществления контроля вследствие недоступности сварных швов и по условиям техники безопасности.
7.1.8.7.4 Стилоскопирование допускается заменять другим спектральным методом, обеспечивающим установление марочного состава примененных сварочных материалов.
7.1.9 Механические испытания
7.1.9.1 Механическим испытаниям должны подвергаться стыковые сварные соединения с целью проверки соответствия их механических характеристик требованиям конструкторской документации.
7.1.9.2 Для проведения механических испытаний из каждой контрольной пластины должны быть вырезаны:
- два поперечных образца на статическое растяжение по ГОСТ 6996;
- два поперечных образца на статический изгиб по ГОСТ 6996;
- три образца для испытания на ударный изгиб V-образного надреза по оси шва.
7.1.9.3 Механические испытания сварных соединений должны выполняться в соответствии с требованиями национальных и/или международных стандартов.
7.1.9.4 Временное сопротивление разрыву металла сварных швов должно соответствовать значениям, установленным в нормативно-технической документации на основной металл.
7.1.9.5 При испытании сварных соединений на статический изгиб угол изгиба образцов 120° на оправке диаметром 3t (t — толщина испытываемого образца) для аустенитных сталей, 80° на оправке диаметром 3t для низколегированных сталей и 180° на оправке диаметром 6t для алюминиевых сплавов.
Испытания считаются удовлетворительными, если после изгиба на растягиваемой стороне образца не образовались трещины (образовавшиеся на поверхности образца трещины или раскрывшиеся дефекты шва длиной менее 3 мм не учитываются).
7.1.9.6 Образцы сварных соединений внутреннего сосуда и кожуха должны быть испытаны на ударный изгиб с надрезом типа V при минимальной температуре эксплуатации.
Работу удара KV определяют на механически обработанных образцах максимально возможной толщины с учетом удаления подрезов шва. Рекомендуется использование сварных образцов толщиной 10 мм, 7,5 мм и 5 мм. Остальные требования к форме, размерам и качеству поверхности образцов должны соответствовать ГОСТ 6996.
Величина работы удара E, полученная при испытании каждого образца размерами 10 x 10 мм, должна быть не менее 27 Дж.
Если толщина образца меньше 10 мм, принимают следующие значения величины работы удара:
При этом результат испытаний на одном из образцов может быть меньше, но его величина должна составлять не менее 70% требуемого.
Испытания на ударный изгиб для сварных соединений из алюминиевых сплавов и соединений толщиной менее 6 мм не проводят.
Испытания на ударный изгиб стыковых сварных соединений кожуха проводят только при одобрении технологических процессов сварки, сварных соединений корпуса сосуда — на каждые 50 метров шва каждого технологического процесса сварки, если с компетентным органом не будут согласованы иные требования.
7.1.9.7 При получении неудовлетворительных результатов по одному из видов механических испытаний этот вид испытаний должен быть повторен на удвоенном числе образцов, вырезаемых из того же контрольного сварного соединения (контрольной пластины). В случае невозможности вырезки образцов из указанных сварных соединений, повторные механические испытания должны быть проведены на выполненных тем же сварщиком производственных сварных соединениях, вырезанных из контролируемого изделия.
7.1.9.8 Если при повторном испытании хотя бы на одном из образцов получены показатели, не удовлетворяющие установленным нормам, качество сварного соединения считается неудовлетворительным.
7.1.10 Металлографический контроль
7.1.10.1 Металлографические исследования проводят в соответствии с ГОСТ Р 71988.
7.1.10.2 Металлографическому исследованию должны подвергаться контрольные стыковые, тавровые и угловые сварные соединения сосудов и их элементов:
- предназначенных для работы при давлении более 0,265 МПа или температуре ниже минус 40 °C, независимо от давления;
- изготовленных из сталей и сплавов, склонных к термическому воздействию.
7.1.10.3 Металлографические исследования допускается не проводить для сосудов и их элементов толщиной до 20 мм, изготовленных из сталей аустенитного класса.
7.1.10.4 При получении неудовлетворительных результатов металлографического исследования допускается проведение повторных испытаний на удвоенном количестве образцов, вырезанных из того же контрольного соединения.
Если при этом испытании получены неудовлетворительные результаты хотя бы на одном образце, сварное соединение считают непригодным.
7.1.11 Испытания на стойкость против межкристаллитной коррозии
7.1.11.1 Металл шва и зона термического влияния должны быть стойкими против межкристаллитной коррозии для сосудов, изготовленных из сталей аустенитного и аустенитно-ферритного классов.
7.1.11.2 Испытания на стойкость против межкристаллитной коррозии следует проводить при наличии требований в конструкторской документации. Методы испытаний — в соответствии с ГОСТ 6032.
7.1.12 Оценка качества сварных соединений
7.1.12.1 Оценку качества сварных соединений стальных конструкций для всех видов неразрушающего контроля следует выполнять на основе уровней качества, соответствующих требованиям ГОСТ Р ИСО 5817 (см. также [28]), минимальный уровень качества должен соответствовать уровню «B».
7.1.12.2 Оценку качества сварных соединений по результатам контроля внешним осмотром и измерением следует выполнять по ГОСТ Р ИСО 5817 (см. также [29]), и она должна соответствовать уровню качества «B».
7.1.12.3 Оценку качества сварных соединений по результатам контроля магнитопорошковым методом следует выполнять по ГОСТ ISO 23278 (см. также [29]), уровень приемки «2x».
7.1.12.4 Оценку качества сварных соединений по результатам контроля капиллярным методом следует выполнять в соответствии с ГОСТ ISO 23277 (см. также [30]), уровень приемки «2x».
7.1.12.5 Оценку качества сварных соединений по результатам радиографического контроля следует выполнять в соответствии с [31], уровень оценки «1».
7.1.12.6 Оценку качества сварных соединений по результатам ультразвукового контроля следует выполнять в соответствии с ГОСТ ISO 11666 (см. также [32]), уровень приемки «2».
7.1.12.7 Оценку качества швов сварных соединений конструкций из алюминиевых сплавов следует выполнять на основе уровней качества, соответствующих требованиям ГОСТ Р ИСО 10042 (см. также [33]) и соответствовать уровню качества «B».
7.1.12.8 Оценку качества алюминиевых сварных соединений, полученных сваркой трением перемешиванием, следует выполнять в соответствии с ГОСТ ISO 25239-5-2020 (таблица A.1).
7.1.12.9 Объем контроля и качество сварных соединений для прочих элементов КЦ устанавливают в технической документации.
7.1.12.10 Допускается проведение оценки качества сварных соединений по иным межгосударственным и национальным стандартам при условии согласования с компетентным органом.
7.2 Испытания на прочность и герметичность
7.2.1 До сборки КЦ и нанесения изоляции внутренний сосуд должен быть подвергнут испытанию на прочность и герметичность. Испытательное давление должно соответствовать указанному в конструкторской документации.
При этом, во время испытаний на прочность внутреннего сосуда прототипа КЦ, должны быть измерены мембранные напряжения, возникающие в его стенках и днищах, которые должны соответствовать 4.4.3.15.
7.2.2 Проверку прочности и герметичности сосудов проводят пневматическими испытаниями давлением сжатого воздуха, инертного газа или их смеси с точкой росы не выше 233 К (минус 40 °C). Безопасность проведения испытаний на прочность должна обеспечиваться применением метода акустической эмиссии.
По решению изготовителя пневматические испытания допускается заменить на гидравлические. Гидравлические испытания проводят нетоксичной и/или невзрывоопасной жидкостью (преимущественно водой) с температурой от 5 °C до 40 °C, если в конструкторской документации не указано конкретное значение.
Испытания следует проводить по инструкции, обеспечивающей безопасность его проведения.
Используемая для гидравлического испытания жидкость не должна загрязнять оборудование или вызывать интенсивную коррозию. Разница температур металла и окружающего воздуха во время гидравлического испытания не должна приводить к конденсации влаги на поверхности стенок оборудования.
После проведения гидравлических испытаний жидкость должна быть полностью удалена, внутренние поверхности сосуда и трубопроводов просушены продувкой воздухом.
7.2.3 Пневматические (или гидравлические) испытания следует проводить на специально оборудованной испытательной площадке и по инструкции, предусматривающей необходимые меры безопасности и утвержденной ответственным лицом организации, проводящей данные испытания.
7.2.4 Если внутренний сосуд должен быть подвергнут термической обработке, испытания на прочность и герметичность проводят после ее завершения.
7.2.5 Внутренний сосуд должен находиться под испытательным давлением не менее 30 мин. После выдержки давление снижают до рабочего и проводят визуальный контроль наружных поверхностей, разъемных и сварных соединений.
7.2.6 Результаты испытаний считаются удовлетворительными, если во время и после их проведения отсутствуют: падение давления по манометру, трещины в сварных соединениях и основном металле, пропуски испытательной среды, признаки разрыва, видимые остаточные деформации.
7.2.7 При удовлетворительных результатах испытания внутреннего сосуда на прочность должно быть проведено испытание на герметичность. Давление испытаний должно быть не менее 0,9 от величины МДРД.
7.2.8 Внутренний сосуд должен находиться под давлением в течение времени, необходимого для полной его проверки на герметичность, но не менее 5 мин.
7.2.9 Контроль герметичности сосуда выполняют масс-спектрометрическим методом (способами щупа и вакуумной камеры) по ГОСТ 28517. Иные методы контроля герметичности должны быть согласованы с компетентным органом на стадии проектирования КЦ.
7.2.10 Сосуды, которые подвергались ремонту после проведения испытаний, должны быть повторно испытаны после окончания ремонтных работ.
7.2.11 Во время выдержки сосуда под давлением не должно наблюдаться падение давления.
7.2.12 В период выдержки сосуда под давлением запрещается нагнетание испытательной средой для поддержания заданного давления.
7.2.13 Во время испытаний давлением запрещено производить подтяжку резьбовых соединений и прикладывать к элементам сосуда внешнюю силу.
7.2.14 Во время испытания под давлением не допускается выполнение каких-либо работ, не связанных с испытанием, а также нахождение на месте испытаний постороннего персонала.
7.2.15 При проведении последующих испытаний на прочность внутреннего сосуда в сборе с кожухом и наличии вакуума в ТИП давление испытаний снижается на 0,1 МПа.
7.2.16 Испытания коммуникаций на прочность и герметичность проводят в сборе с цистерной. Испытания на прочность проводят со снятыми штатными предохранительными клапанами КЦ, отверстия должны быть заглушены.
7.2.17 Коммуникации должны быть выдержаны под испытательным давлением не менее 10 мин, после чего давление сбрасывают до рабочего и проводят осмотр трубопроводов и арматуры.
7.2.18 Коммуникации, прошедшие испытания на прочность должны быть подвергнуты испытанию на герметичность. Испытания проводят с установленными предохранительными клапанами КЦ. Контроль герметичности необходимо производить пузырьковым методом (способом обмыливания) или иным способом, согласованным с компетентным органом.
7.2.19 По окончании теплотехнических испытаний прототипа, описанных в 7.4, и отогрева сосуда и коммуникаций, необходимо повторно провести испытания сосуда и коммуникаций на герметичность.
7.3 Другие виды обязательного контроля и испытаний
7.3.1 Проверку на функционирование запорной арматуры необходимо производить трехкратным открытием-закрытием вентилей. Вращение должно быть плавным, без заеданий.
7.3.2 Контроль клеймения сварных швов (их наличие, содержание, места клеймения) проводят визуально.
7.3.3 После проведения испытаний на прочность и герметичность сосуд прототипа КЦ должен быть испытан на термоустойчивость.
7.3.4 Испытания на термоустойчивость проводят путем заполнения сосуда жидким азотом объемом от 10% до 15% от полного объема сосуда.
Время выдержки сосуда с жидким азотом должно составлять не менее 4 ч после окончания наполнения.
При проведении испытаний все отверстия трубопроводов должны быть закрыты, за исключением трубопровода газосброса.
При завершении испытаний на термоустойчивость и отогрева сосуда до температуры окружающего воздуха необходимо повторное проведение испытаний сосуда на герметичность по 7.2.7 - 7.2.9.
7.3.5 Кожух испытывают на герметичность масс-спектрометрическим методом (способ обдува) по ГОСТ 28517 после сборки цистерны и создания вакуума в ТИП. Иные методы контроля герметичности кожуха должны быть согласованы с компетентным органом на стадии проектирования КЦ.
7.3.6 Испытание торцевых рам проводят методом растяжения за верхние угловые фитинги с приложением усилия, равного половине массы брутто КЦ, указанной в конструкторской документации, на каждый фитинг, с закрепленными нижними фитингами.
Торцевые рамы считаются выдержавшими испытание, если не будет обнаружено трещин, остаточных деформаций и других признаков нарушения каких-либо соединений.
Количество торцевых рам для испытаний устанавливает компетентный орган по согласованию с изготовителем в зависимости от стабильности качества изготовления изделий, но не менее 10% от партии.
Испытания торцевых рам, поставляемых отдельно по кооперации для сборки КЦ или в качестве сменно-запасных частей, проводят для каждой единицы изделия.
7.3.7 Чистоту поверхностей, контактирующих с перевозимым грузом, контролируют в соответствии с ГОСТ 12.2.052.
7.3.8 Качество нанесения изоляции проверяют послойным визуальным контролем.
7.3.9 Проверку влажности изоляционных порошков перед засыпкой проводят в соответствии с ГОСТ 10832.
7.3.10 Проверку геометрического объема внутреннего сосуда проводят путем наполнения его жидкостью с установленными измерительными приборами на линии наполнения-опорожнения.
Допускается определение геометрического объема проводить во время наполнения сосуда жидкостью для создания испытательных нагрузок при испытаниях по 7.3.13.
Для внутренних сосудов, в которых по каким-либо объективным причинам не допускается наличие остаточной испытательной жидкости, вместо фактического измеренного объема можно использовать объем, рассчитанный после геометрического измерения изготовленного сосуда.
7.3.11 Проверку качества лакокрасочного покрытия проверяют визуальным осмотром и измерениями.
7.3.12 Массу порожней КЦ определяют расчетным методом в соответствии с конструкторской документацией и подтверждают взвешиванием. Фактически измеренная масса КЦ не должна отличаться от расчетной массы более чем на 2%.
7.3.13 Методы испытаний КЦ для подтверждения его способности выдерживать заданные расчетные нагрузки (статические испытания и испытания на динамический удар) должны соответствовать ГОСТ 31314.3 (см. также [6]). Данные испытания проводят только на прототипе КЦ в объеме, согласованном с компетентным органом.
Если для создания испытательных нагрузок сосуд КЦ заполняется водой, то после испытаний и опорожнения сосуд и коммуникации должны быть тщательно просушены.
7.3.14 Перед отправкой КЦ заказчику необходимо контролировать уровень остаточного давления в ТИП на соответствие требований конструкторской документации. Контроль проводят при помощи СИ.
7.3.15 Консервацию внутреннего сосуда контролируют измерением давления и наличием соответствующего свидетельства о консервации, заверенного в установленном порядке.
7.3.16 Наличие комплекта ЗИП проверяют на соответствие требованиям конструкторской документации и/или контракта на поставку изделия.
7.3.17 Проверка маркировки КЦ, содержания фирменной таблички, соответствие сопроводительной документации (по паспорту) должна осуществляться визуальным осмотром.
7.4 Теплотехнические испытания
7.4.1 После проведения всех указанных выше испытаний на прототипе КЦ проводят теплотехнические испытания для подтверждения расчетного времени бездренажного хранения продукта и его суточной испаряемости.
7.4.2 Помещение для проведения испытаний должно быть хорошо вентилируемым, исключать попадание прямых солнечных лучей на элементы КЦ. Испытательная площадка должна быть огорожена и иметь соответствующие предупреждающие и запрещающие знаки.
7.4.3 Работы, при которых возможно возникновение вибраций, образование искр и других негативных факторов, которые могут повлиять на безопасность и качество проведения испытаний, в зоне испытательной площадки должны быть исключены.
7.4.4 В период проведения испытаний перемещать КЦ или оказывать на него иное воздействие, при котором состояние покоя сжиженного газа будет нарушено, запрещено.
7.4.5 Если КЦ во время испытаний установлен на транспортной платформе, то необходимо применить меры для исключения возможности ее перемещения.
7.4.6 КЦ во время испытаний должен быть заземлен.
7.4.7 Измерительные приборы, необходимые для испытаний, должны быть откалиброваны и поверены в соответствии с национальными стандартами.
7.4.8 Охлажденный сжиженный газ, применяемый для испытаний, согласовывают с компетентным органом на стадии проектирования. Преимущественно в качестве охлажденного сжиженного газа для проведения испытаний применяется жидкий азот за исключением случаев, когда КЦ предназначен для конкретного охлажденного сжиженного газа и в конструкторской документации имеется соответствующее требование.
7.4.9 Если для испытаний применяются воспламеняющиеся сжиженные газы, перед началом наполнения необходимо создать в сосуде и трубопроводах инертную среду согласно рекомендациям РЭ на КЦ.
7.4.10 Регистрацию показаний приборов при испытании следует начинать только после того, когда температура сосуда и его содержимого стабилизируются, но не менее, чем через 48 ч.
7.4.11 На испытательной площадке должны быть обеспечены минимальные перепады температур (до 3 °C) в течение всего времени испытаний.
7.4.12 Уровень вакуума в ТИП во время испытаний должен соответствовать указанному в конструкторской документации.
7.4.13 Теплотехнические испытания должны состоять из двух этапов:
- проверки эффективности системы тепловой изоляции (приток тепла в ваттах);
- расчета контрольного времени удержания для каждого охлажденного сжиженного газа, предназначенного для перевозки в КЦ.
7.4.14 Эффективность системы изоляции (приток тепла в ваттах) устанавливается путем типового испытания. Это испытание состоит из:
- испытания при постоянном давлении (например, при атмосферном давлении), когда потеря охлажденного сжиженного газа измеряется за данный промежуток времени:
- путем определения массы КЦ до и после испытаний и вычисления фактических массовых потерь груза. При этом КЦ должен быть установлен на устройстве для взвешивания во время всего периода испытаний;
- путем измерения объемной скорости выделения испарившихся газов;
- и/или испытания закрытой системы, когда повышение давления в сосуде измеряется за данный промежуток времени.
7.4.15 Фактические значения, полученные при испытаниях, должны быть максимально приближены к расчетным значениям.
7.4.16 Методика проведения испытаний должна быть согласована с компетентным органом.
7.4.17 Контрольное время удержания определяется методом, согласованным с компетентным органом, на основе следующих данных:
- эффективности системы изоляции, определенной в соответствии с 7.4.18 и/или 7.4.19;
- наиболее низкого давления, на которое отрегулированы предохранительные устройства;
- первоначальных условий наполнения (температура и давление наполнения);
- предполагаемой температуры окружающей среды, принимаемой равной 303 К (30 °C);
- физических свойств отдельного охлажденного сжиженного газа, предназначенного для перевозки.
7.4.18 Испытание при постоянном давлении
7.4.18.1 В случае испытания при постоянном давлении следует учитывать изменения атмосферного давления относительно величины нормального атмосферного давления, равного 101325 Па (760 мм рт. ст). При проведении испытаний необходимо вносить поправку на изменение окружающей температуры, исходя при этом из предполагаемой температуры окружающей среды, равной 303 К (30 °C).
7.4.18.2 Сосуд должен быть заполнен охлажденным сжиженным газом на (50 +/- 10)% от общего объема, если в конструкторской документации не указано иное.
7.4.18.3 Во время испытаний клапан на линии газосброса должен быть полностью открыт, остальные клапаны (связывающие сосуд с окружающей средой) закрыты, рост давления в сосуде при этом не допускается.
7.4.18.4 Пары испаряющегося газа необходимо выводить в безопасное место.
7.4.18.5 Прибор для измерения температуры должен быть расположен в непосредственной близости от испытуемого КЦ.
7.4.18.6 При измерении испаряемости путем определения массы КЦ вычисляют разницу массы КЦ до старта испытаний и массы КЦ по истечении периода испытаний. Путем вычислений находят массу испарившегося продукта за установленный период времени. Продолжительность испытаний не менее 24 ч.
7.4.18.7 При измерении путем определения скорости выделения газов весь поток газа, выходящего из сосуда, должен проходить через прибор, фиксирующий скорость выделения газа. Установка дополнительных регулирующих устройств между прибором и клапаном линии газосброса запрещена.
7.4.18.8 Фиксацию показаний приборов (измерения утечки, атмосферного давления и температуры) следует проводить с интервалом не реже, чем 1 ч в течение не менее 24 ч. Вариант таблицы для внесения показаний представлен в приложении В (таблица В.1).
7.4.18.9 Прибор для фиксации скорости выделения газа должен быть выбран так, чтобы фактическая испаряемость газа в каждый период времени не превышала шкалу прибора. Допускается установка двух приборов, которые должны быть подключены к линии газосброса параллельно, а выход газа с приборов должен быть организован раздельным (с каждого прибора). Во время испытаний необходимо снимать показания с обоих приборов с последующим вычислением общего расхода газа.
7.4.18.10 В случае, если нижний допускаемый температурный предел эксплуатации прибора выше температуры проходящего через него газа, то перед прибором необходима установка подогревателя. Подогреватель при этом не должен препятствовать выходу газа и способствовать созданию избыточного давления в сосуде.
7.4.18.11 Скачкообразные показания прибора свидетельствуют о продолжении интенсивного кипения сжиженного газа в сосуде. Необходимо дополнительное время до полного успокоения.
7.4.18.12 Варианты принципиальных схем испытательного устройства приведены на рисунке 3, а), б).
7.4.18.13 Для корректировки измеренных потерь продукта и расчета средних потерь за период испытаний может использоваться средняя температура газа, зафиксированная в период проведения испытаний.
7.4.18.14 По окончании испытаний объемный (или массовый) расход газа, который испаряется с поверхности применяемого в испытании продукта за установленный период времени, вычисляют в соответствии с указанными в паспорте прибора (фиксирующего скорость выделения газа) методиками и заданными эталонными параметрами.
7.4.18.15 В случае больших расхождений данных, полученных экспериментальным путем, с расчетными данными, допускается продлить испытания на следующие 24 ч, после истечения которых полученные результаты испытаний считаются окончательными.
7.4.18.16 После определения суточных потерь продукта в условиях испытаний необходимо определить величину суточных потерь охлажденного сжиженного газа при условиях, указанных в 7.4.18.1.
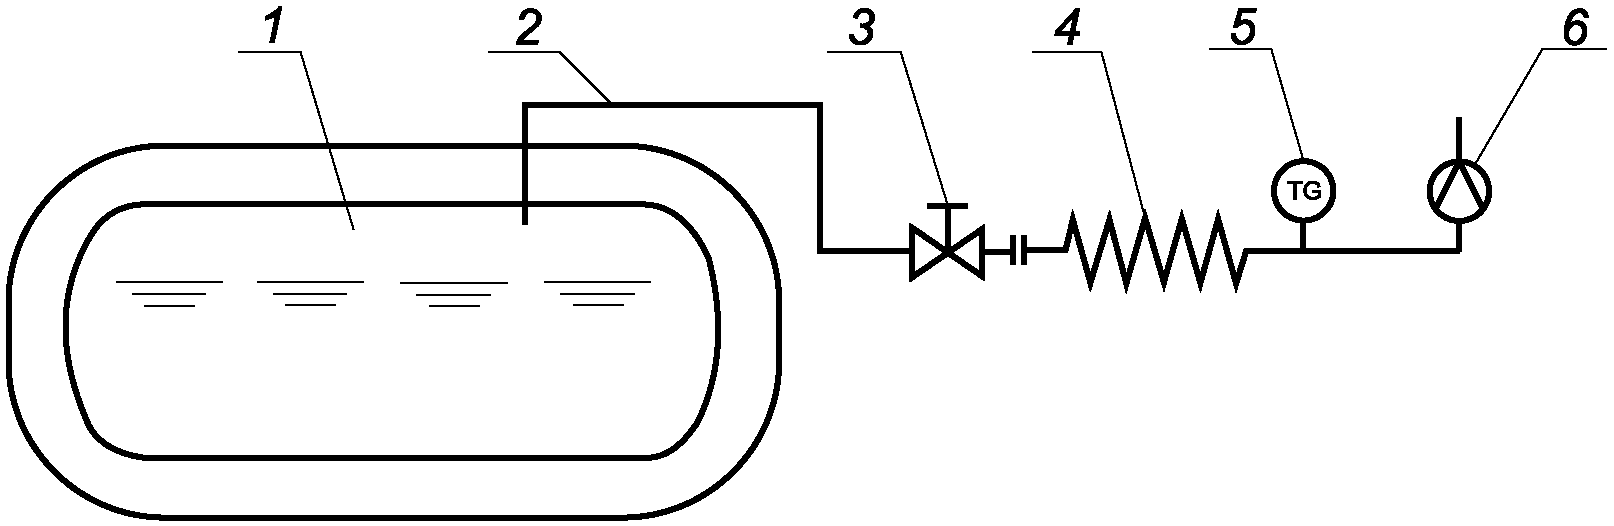
а) вариант установки с одним прибором для фиксации скорости выделения
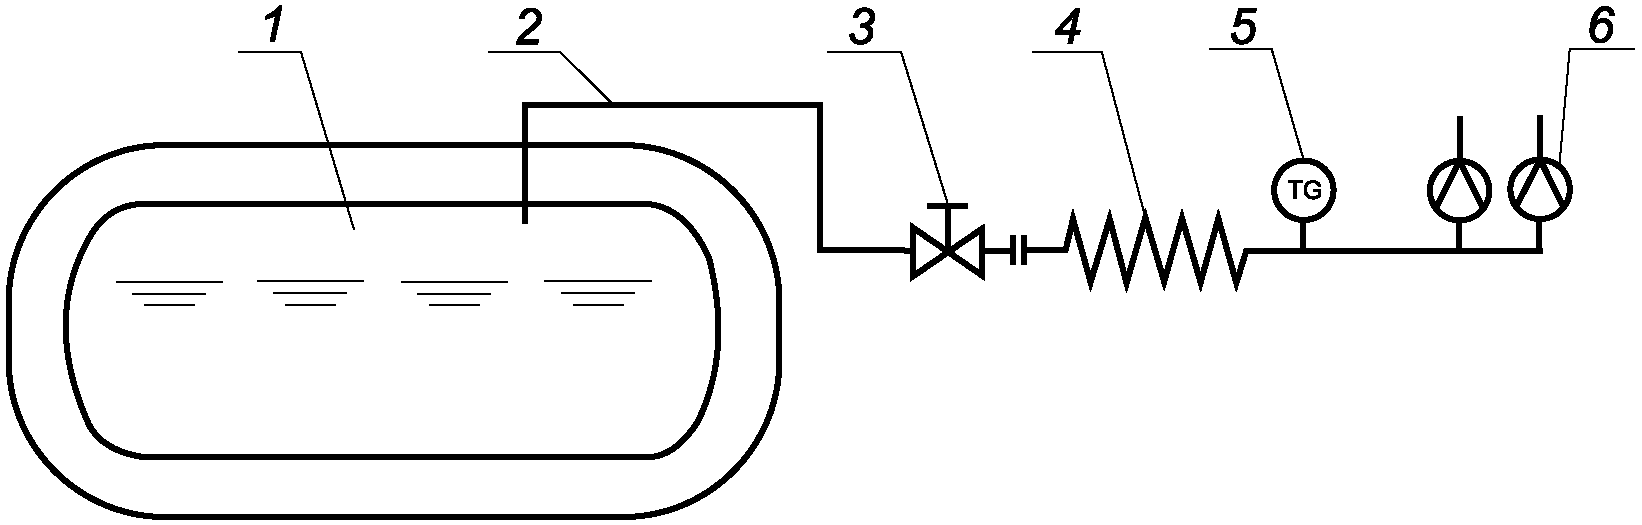
б) вариант установки с двумя приборами для фиксации скорости выделения
1 — КЦ для испытаний; 2 — линия газосброса; 3 — клапан запорный линии газосброса; 4 — подогреватель; 5 — прибор для измерения температуры газа; 6 — прибор для фиксации скорости выделения газа
Рисунок 3 — Принципиальная схема испытательного устройства
7.4.18.17 Для расчета суточных потерь продукта, отличного от испытуемого, следует применять компенсацию с использованием линейной экстраполяции.
7.4.18.18 При условии согласования с компетентным органом, после определения суточных потерь для каждого охлажденного сжиженного газа, предназначенного для перевозки в КЦ, вычисляют время бездренажного хранения в соответствии с [34] и испытания в закрытой системе не проводят.
7.4.19 Испытания закрытой системы
7.4.19.1 Внутренний сосуд должен быть заполнен до уровня, соответствующего начальному уровню наполнения сжиженного газа. При этом необходимо учитывать потери на захолаживание теплого сосуда.
7.4.19.2 Если для проверки эффективности системы изоляции необходимо провести оба испытания (открытой и закрытой системы), то допускается проводить испытания закрытой системы на сжиженном газе, оставшемся после испытаний открытой системы при условии выполнения 7.4.19.1.
7.4.19.3 После успокоения испытательной среды необходимо сбросить давление из сосуда до атмосферного, все запорные устройства на линиях сброса перевести в положение закрыто и опломбировать на время проведения испытаний.
7.4.19.4 При испытании необходимо, чтобы количество испытательной среды в сосуде оставалось неизменным в течение всего времени испытаний, утечки не допускаются.
7.4.19.5 Во время испытаний на КЦ должен быть установлен предохранительный клапан, давление начала открытия которого соответствует заданному в проектной документации.
7.4.19.6 Фиксацию показаний приборов (измерения давления в сосуде и температуры окружающего воздуха) следует проводить с интервалом времени не более, чем 6 ч до момента срабатывания предохранительного клапана. После чего фиксацию показаний прекращают. Вариант таблицы для внесения показаний представлен в таблице В.2.
7.4.19.7 По окончании испытаний на основе полученных данных рассчитывают время бездренажного хранения охлажденного сжиженного газа при нормальных условиях, указанных в 7.4.18.1.
8 Хранение
8.1 Условия хранения цистерн в части воздействия климатических факторов определяют в соответствии с ГОСТ 15150.
8.2 Перед постановкой КЦ на хранение или отправкой заказчику необходимо произвести консервацию внутреннего сосуда и трубопроводов.
8.3 Хранение порожнего КЦ можно осуществлять на открытом воздухе, на площадках с навесом или в закрытых помещениях. При этом необходимо соблюдение мер по предохранению КЦ от механических повреждений, загрязнений, коррозии и воздействия на них веществ, которые могут негативно сказаться на качестве.
8.4 При длительном хранении КЦ его следует размещать на специально оборудованных площадках для хранения. При этом, в период хранения, необходимо соблюдать все требования проектной документации, в том числе проводить его техническое обслуживание и периодические освидетельствования.
8.5 При складировании КЦ должен опираться только на фитинги.
8.6 Все фланцы и штуцера во время хранения КЦ должны быть заглушены и опломбированы. Двери арматурных отсеков закрыты и опломбированы.
9 Указания по эксплуатации
9.1 Общие требования
9.1.1 Работа КЦ заключается в приеме, выдаче, транспортировке и временном хранении охлажденного сжиженного газа, допущенного к перевозке.
9.1.2 Эксплуатацию контейнера-цистерны осуществляют в соответствии с эксплуатационными по ГОСТ Р 2.601 документами на контейнер-цистерну. Материалы и вещества (жидкости, горюче-смазочные материалы), применяемые в процессе эксплуатации, технического обслуживания и ремонта контейнера-цистерны и его составных частей, не должны являться причиной возникновения опасных воздействий на окружающую среду. В руководстве по эксплуатации контейнера-цистерны должны быть приведены указания по его безопасной утилизации.
9.1.3 К эксплуатации допускается технически исправный КЦ, укомплектованный в соответствии с его технической документацией и прошедший очередное освидетельствование в установленные сроки.
9.1.4 Запрещается эксплуатация КЦ с неисправными и не поверенными в установленные сроки СИ.
9.1.5 Запрещается эксплуатация КЦ с неисправными предохранительными клапанами или клапанами, у которых просрочен срок проверки.
9.1.6 Операции подъема и перемещения КЦ, крепления его на транспортных средствах и соединения КЦ между собой при штабелировании осуществляются при помощи угловых фитингов.
9.1.7 Ответственность за техническое состояние, соблюдение правил эксплуатации, проведение очередных технических освидетельствований и ремонтов КЦ несет его собственник (арендатор).
9.1.8 Специально оборудованные площадки, на которых осуществляется наполнение, хранение наполненных КЦ и слив, должны соответствовать требованиям действующей нормативной документации для данного типа объектов.
9.2 Требования к обслуживающему персоналу
9.2.1 К обслуживанию КЦ (осмотр, ремонт, наполнение и слив, продувка и пр.) допускаются лица, прошедшие медосмотр, изучившие его конструкцию, правила эксплуатации, порядок производства рабочих операций, правила техники безопасности при работе с перевозимыми продуктами, прошедшие специальное обучение и сдавшие экзамены квалификационной комиссии на допуск к самостоятельной работе.
9.2.2 Обслуживающий персонал должен уметь оказывать первую помощь пострадавшему от обморожения и ожогов и применять средства пожаротушения.
9.3 Общие указания мер безопасности
9.3.1 Перед началом проведения любой операции обслуживающий персонал должен осмотреть все оборудование и убедиться в отсутствии признаков повреждений или дефектов, способных повлиять на безопасность эксплуатации КЦ.
9.3.2 КЦ должен иметь маркировку и таблички в соответствии с требованиями 4.6. Маркировка КЦ должна соответствовать перевозимому продукту.
9.3.3 Работы с КЦ следует выполнять в строгом соответствии с эксплуатационной документацией и инструкциями по технике безопасности.
9.3.4 Обслуживающий КЦ персонал должен быть обеспечен специальными одеждой и обувью, а также средствами индивидуальной защиты.
9.3.5 При работе необходимо пользоваться только штатными и чистыми, без следов масла, грязи, инструментами и принадлежностями. Инструменты и принадлежности не должны вызывать искрообразование.
9.3.6 При проведении технологический операций запрещено работать грязными, замасленными руками, а также в грязной и замасленной спецодежде.
9.3.7 Арматуру КЦ с ручным приводом следует открывать и закрывать плавно. Запрещено открывать и закрывать вентили с помощью не предназначенных для этого приспособлений (ломиков, ключей, рычагов и т.п.).
9.3.8 Запрещается производить подтяжку фланцевых и штуцерных соединений запорной и предохранительной арматуры, приборов и трубопроводов КЦ при наличии в них давления.
9.3.9 Находящееся под давлением оборудование следует отсоединять только при отсутствии давления в нем.
9.3.10 Превышать давление в сосуде, массовое количество продукта, степень наполнения сверх норм, указанных в документации, строго запрещено.
9.3.11 Применение открытого огня и прямого нагрева оборудования КЦ с целью их отогрева не допускается.
9.3.12 Конструкция КЦ и его оборудования не должны подвергаться изменениям без получения соответствующих одобрений изготовителя и компетентного органа.
9.4 Ввод в эксплуатацию
9.4.1 По прибытии КЦ в эксплуатирующую организацию (нового КЦ или при смене владельца, арендатора) должно быть проверено:
- наличие эксплуатационной документации согласно паспорту КЦ;
- состояние цистерны, рам, фитингов;
- наличие и сохранность маркировки, табличек;
- наличие печатей компетентного органа;
- целостность, крепление запорной и предохранительной арматуры, трубопроводов, наличие маркировки на клапанах;
- состояние КИП (приборы не допускаются к применению, если отсутствует пломба или клеймо, разбито стекло или имеются иные повреждения, которые могут отразиться на правильности измерения, а также просрочен срок последней поверки);
- наличие заземляющих устройств;
- наличие давления на манометре;
- целостность пломб на клапанах предохранительных;
- наличие на штуцерах и фланцах штатных заглушек;
- наличие записей о пригодности КИП и предохранительных клапанов к эксплуатации на очередной срок до следующей поверки (проверки).
9.4.2 После проведения указанных проверок необходимо составить акт о приемке, закрыть крышки арматурных отсеков и опломбировать (если необходимо).
9.5 Общие правила эксплуатации
9.5.1 Подготовка к технологическим операциям, наполнение и выдача осуществляются на специально оборудованных площадках наполнения-потребления.
9.5.2 Технологические операции следует выполнять в полном соответствии с последовательностью действий, отраженных в эксплуатационной документации.
9.5.3 Перед проведением технологических операций необходимо убедиться, что для транспортного средства, на котором размещен КЦ, исключена возможность его перемещения.
9.5.4 Перед началом заправки или опорожнения КЦ необходимо заземлить.
9.5.5 Если на момент заправки КЦ в нем отсутствует остаточное давление, следует произвести продувку цистерны инертными средами. Технология продувки цистерны, а также требования к применяемой для этого среде должны быть отражены в эксплуатационной документации на цистерну.
9.5.6 При наполнении теплой цистерны ее следует охлаждать постепенно, подавая продукт малыми порциями. Операции по проведению захолаживания КЦ должны быть отражены в эксплуатационной документации.
9.5.7 В процессе выполнения технологических операций наполнения и слива необходимо контролировать технологические параметры (давление, уровень, масса и пр.).
9.5.8 Ввиду того, что в процессе наполнения цистерны охлажденными сжиженными газами показания КИП контроля уровня, основанные на определении значения перепада давления в верхней и нижней точках внутреннего сосуда цистерны, не стабильны, контроль заполнения КЦ рекомендуется проводить по массе отгруженного продукта. Данный контроль может быть проведен с использованием весов или с использованием СИ массового расхода продукта, установленного на специально оборудованной площадке наполнения, при заправке.
9.5.9 После выполнения технологических операций с КЦ обслуживающий персонал должен проверить правильное положение всех клапанов (открыты или закрыты) согласно руководству по эксплуатации, проверить отсутствие утечек в арматуре, соединениях или оборудовании КЦ.
9.5.10 Фактическое время бездренажного хранения следует рассчитывать для каждого рейса с учетом состояния охлажденного сжиженного газа, фактического начального давления и характеристик КЦ.
9.5.11 При определении степени наполнения следует учитывать ожидаемое время нахождения КЦ с грузом (включая любые задержки, временное хранение, погрешность и пр.).
Степень наполнения не должна превышать уровень, при котором будет достигнута максимальная грузоподъемность КЦ.
9.5.12 Поскольку время бездренажного хранения жидкого продукта ограничено, то в случае необходимости перед транспортировкой и хранением должно быть установлено минимально возможное начальное давление, указанное в эксплуатационной документации, но не менее 0,01 МПа.
9.5.13 Вследствие того, что при наполнении теплого сосуда происходят значительные потери продукта, а подготовка к наполнению занимает значительно больше времени, чем при заполнении «холодного» сосуда, при высокой периодичности наполнения/слива в КЦ рекомендуется оставлять небольшую часть охлажденного сжиженного газа. Количество зависит от срока оборачиваемости КЦ на станцию наполнения после слива.
9.5.14 При наличии соответствующих требований необходимо проводить анализ качества содержимого в КЦ продукта на предмет соответствия требованиям к этому продукту.
Кроме того, рекомендуется периодически проводить отбор проб оставшегося в КЦ продукта на анализ. Если чистота продукта не удовлетворяет требуемым параметрам и имеет посторонние включения, то остатки продукта необходимо слить, сосуд и трубопроводы КЦ отогреть и продуть.
9.6 Транспортирование
9.6.1 КЦ следует поставлять заказчику (арендатору) в порожнем состоянии
9.6.2 Порожний КЦ для отправки заказчику или КЦ в эксплуатации может транспортироваться автомобильным, железнодорожным и водным транспортом, а также комбинированной перевозкой этими видами транспорта в соответствии с установленными для каждого вида транспорта правилами, если в эксплуатационной документации не указаны ограничения на определенные виды транспортировок.
9.6.3 Автомобильная транспортировка предусматривает транспортирование КЦ по автомобильным дорогам на любых типах полуприцепов-контейнеровозов, предназначенных для перевозки контейнеров соответствующих типоразмеров.
9.6.4 Железнодорожная транспортировка предусматривает транспортирование КЦ по железным дорогам на универсальных или специальных платформах, предназначенных для перевозки контейнеров.
9.6.5 Транспортировка водным транспортом предусматривает транспортирование КЦ морскими и речными судами, предназначенными для перевозки контейнеров соответствующих типоразмеров.
9.6.6 Условия транспортирования цистерн в части воздействия климатических факторов определяют в соответствии с ГОСТ 15150.
9.6.7 На время транспортировки все фланцы, штуцера должны быть заглушены, двери арматурных отсеков закрыты.
9.6.8 Транспортирование новых или освобожденных от груза и дегазированных КЦ разрешается на общих основаниях, как неопасный груз. При этом необходимо наличие соответствующих документов.
9.6.9 Транспортирование разгруженных КЦ с незначительным остатком охлажденного сжиженного газа или его паров производится аналогично груженым КЦ с соблюдением всех необходимых требований для транспортировки опасного груза.
9.6.10 При перевозке охлажденного сжиженного газа, насколько это возможно и осуществимо, следует избегать или сокращать до минимума число и время стоянок.
9.7 Техническое обслуживание и освидетельствование
9.7.1 Техническое обслуживание
9.7.1.1 Поддержание КЦ в надлежащем техническом состоянии и обеспечение его безопасной эксплуатации являются обязанностью владельца (арендатора) и лежат на его ответственности. В промежутках между предписанными освидетельствованиями владелец должен обеспечить проведение необходимых проверок и осмотров с целью выявления возможных дефектов, неисправностей, наличия и соответствия маркировки требованиям, изложенным в эксплуатационной документации.
9.7.1.2 Перед проведением ТО продукт из цистерны должен быть слит, цистерна должна быть отогрета и провентилирована инертным газом.
9.7.1.3 При замене сборочных единиц и деталей, а также при снятии приборов на поверку (проверку) необходимо тщательно сохранять чистоту внутренних поверхностей арматуры и коммуникаций, не допуская попадания в них пыли и грязи. После установки на КЦ сборочной единицы, детали или прибора должна быть проведена проверка на герметичность.
9.7.2 Периодические освидетельствования
9.7.2.1 КЦ относится к объектам наблюдения компетентными органами и подлежит периодическим и внеочередным техническим освидетельствованиям. Техническое освидетельствование КЦ предназначено для определения его технического состояния и пригодности к дальнейшей эксплуатации.
9.7.2.2 Освидетельствование КЦ проводят по письменной заявке владельца или арендатора. Предъявление КЦ к освидетельствованию в установленные сроки, а также предоставление необходимой технической документации, проведение испытаний, выполнение замеров и дефектации и материально-техническое обеспечение всех видов работ, связанных с освидетельствованием КЦ, являются обязанностью владельца.
9.7.2.3 Освидетельствования разделяют на:
- очередное освидетельствование с интервалом 30 мес (2,5 года);
- очередное освидетельствование с интервалом 60 мес (5 лет);
- внеочередное освидетельствование после ремонта или модернизации КЦ.
Первое техническое освидетельствование КЦ проводят через 30 мес после даты изготовления.
Дата (месяц, год), до которой необходимо провести первое освидетельствование, указывают на табличке КБК.
9.7.2.4 Если КЦ предъявлен в собранном виде, законсервирован изготовителем, не нарушены условия и сроки консервации, указанные в паспорте на КЦ, при первичном техническом освидетельствовании (перед пуском в работу) проводят только проверку технической документации и внешний осмотр. При этом, при пробной заливке продукта, проверяют отсутствие намерзания на наружной поверхности КЦ.
9.7.2.5 КЦ нельзя наполнять и предъявлять к перевозке после истечения срока последней 5-летней или 2,5-летней периодический проверки.
При этом КЦ, наполненный до даты истечения срока последней периодической проверки и испытания, может быть перевезен в течение периода, не превышающего трех месяцев после даты истечения срока последней периодической проверки. Кроме того, КЦ может быть перевезен после даты истечения срока последнего периодического испытания и проверки после опорожнения, но перед очисткой для целей проведения следующего требуемого испытания или проверки перед повторным наполнением.
За исключением случаев, предусмотренных в настоящем пункте, КЦ, для которых пропущены сроки их планового 5-летнего или 2,5-летнего освидетельствования, могут быть наполнены и допущены к перевозке только в случае, если будет проведено освидетельствование в 5-летнем объеме.
9.7.2.6 Периодические освидетельствования КЦ следует выполнять на проверенных или признанных компетентным органом предприятиях.
9.7.2.7 КЦ, предъявляемые к освидетельствованию, не должны иметь остатков продукта, должны быть провентилированы инертным газом до безопасного содержания примесей, очищены от наружных загрязнений.
Перед началом освидетельствования представителю компетентного органа должен быть представлен документ о газовом анализе среды в сосуде, содержащий заключение о безопасности проведения работ.
9.7.2.8 Объем планового 5-летнего или 2,5-летнего освидетельствования включает в себя:
- оценку технического состояния всех элементов несущей конструкции КЦ (фитингов, продольных и поперечных балок рамы, угловых стоек, креплений сосуда к раме), а также сварных соединений;
- оценку технического состояния кожуха КЦ;
- оценку технического состояния и комплектности установленного эксплуатационного оборудования, арматуры, КИП, а также средств создания и поддержания давления;
- проведение испытаний на герметичность;
- измерение остаточного давления в ТИП;
- проверку маркировки.
По результатам проведения освидетельствований на табличке КБК или как можно ближе к ней наносят клеймо компетентного органа установленного образца и указывают дату (месяц, год) следующего освидетельствования. Дата также может быть указана посредством нанесения наклейки установленного образца.
После проведения освидетельствования КЦ на табличке с данными по цистерне в соответствующей графе наносят клеймо компетентного органа установленного образца и указывают дату испытаний (месяц, год), давление, использованное при испытаниях, и применяемые единицы измерения.
10 Гарантии изготовителя
10.1 Предприятие-изготовитель гарантирует соответствие КЦ требованиям конструкторской документации и настоящего стандарта при соблюдении условий транспортирования, хранения и эксплуатации оборудования.
10.2 Гарантийный срок эксплуатации КЦ с момента ввода в эксплуатацию должен быть не менее 12 мес, но не более 24 мес с даты его отгрузки изготовителем.
10.3 Гарантийные сроки на покупные изделия устанавливают в соответствии с государственными, отраслевыми стандартами, техническими условиями и паспортами поставщиков на эти изделия.
ПЕРЕЧЕНЬ ОХЛАЖДЕННЫХ СЖИЖЕННЫХ ГАЗОВ
Перечень охлажденных сжиженных газов
| Классификационный код <1> | Номер ООН <2> | Наименование и описание <2> | Подкласс основной и дополнительной опасности <2> |
| 3A | Удушающие газы | ||
| 1951 | Аргон охлажденный жидкий | 2.2 | |
| 1970 | Криптон охлажденный жидкий | 2.2 | |
| 1977 | Азот охлажденный жидкий | 2.2 | |
| 2187 | Углерода диоксид охлажденный жидкий | 2.2 | |
| 2591 | Ксенон охлажденный жидкий | 2.2 | |
| 3136 | Трифторметан охлажденный жидкий | 2.2 | |
| 3O | Окисляющие газы | ||
| 1003 | Воздух охлажденный жидкий | 2.2 + 5.1 | |
| 1073 | Кислород охлажденный жидкий | 2.2 + 5.1 | |
| 2201 | Азота гемиоксид охлажденный жидкий | 2.2 + 5.1 | |
| 3F | Воспламеняющиеся газы | ||
| 1038 | Этилен охлажденный жидкий | 2.1 | |
| 1961 | Этан охлажденный жидкий | 2.1 | |
| 1972 | Метан охлажденный жидкий или природный газ, охлажденный жидкий с высоким содержанием метана | 2.1 | |
| 3138 | Этилена, ацетилена и пропилена смесь охлажденная жидкая, содержащая не менее 71,5% этилена, не более 22,5% ацетилена и не более 6% пропилена | 2.1 | |
| <1> Классификационный код — в соответствии с [[8]](#p101388), [[9]](#p101390), [[10]](#p101392). <2> Номер ООН, наименование и описание, подклассы основной и дополнительной опасности — в соответствии с [[7]](#p101386), [[8]](#p101388), [[9]](#p101390), [[10]](#p101392). | |||
ВАРИАНТ ОБЩЕГО ВИДА КОНТЕЙНЕРА-ЦИСТЕРНЫ
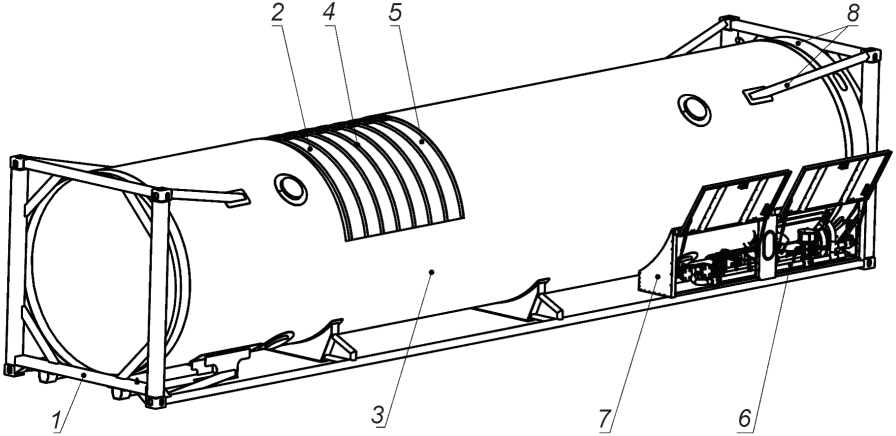
1 — рама торцевая; 2 — внутренний сосуд; 3 — кожух; 4 — шпангоуты; 5 — ТИП; 6 — трубопроводная обвязка; 7 — арматурный отсек, 8 — несущие конструкции
Рисунок Б.1 Общий вид контейнера-цистерны
ФОРМЫ ЗАПИСИ ПОКАЗАНИЙ ПРИБОРОВ ПРИ ПРОВЕДЕНИИ ТЕПЛОТЕХНИЧЕСКИХ ИСПЫТАНИЙ
Вариант формы записи показаний приборов при испытании путем определения скорости выделения газов приведен в таблице В.1.
Таблица фиксации показаний приборов при испытании путем определения скорости выделения газов
Дата ___________ Подпись ответственного лица ________________
Вариант формы записи показаний приборов при испытании закрытой системы приведен в таблице В.2.
Таблица фиксации показаний приборов при испытании закрытой системы
Дата ___________ Подпись ответственного лица ________________
БИБЛИОГРАФИЯ
| [1] | ASTM E112-96 | Стандартные методы испытаний для определения среднего размера зерна (Standard test methods for determining average grain size) |
| [2] | EN 10028-3 | Прокат плоский стальной для работы под давлением. Часть 3. Свариваемые мелкозернистые конструкционные стали, нормализованные (Flat products made of steels for pressure purposes — Part 3: Weldable fine grain steels, normalized) |
| [3] | Технический регламент Таможенного союза ТР ТС 032/2013 | О безопасности оборудования, работающего под избыточным давлением |
| [4] | Таможенная конвенция, касающаяся контейнеров, 1972 | |
| [5] | Международная конвенция по безопасным контейнерам, 1972 | |
| [6] | ISO 1496-3:2019 | Контейнеры грузовые серии 1. Технические условия и испытания. Часть 3. Контейнеры-цистерны для жидкостей, газов и сыпучих материалов под давлением (Series 1 freight containers — Specification and testing — Part 3: Tank containers for liquids, gases and pressurized dry bulk) |
| [7] | Международный кодекс морской перевозки опасных грузов (МКМПОГ/IMDG Code) | |
| [8] | Европейское соглашение о международной перевозке опасных грузов (ДОПОГ/ADR), 2024 | |
| [9] | Международные правила перевозки опасных грузов по железным дорогам (МПОГ/RID), 2023 | |
| [10] | Приложение 2 к Соглашению о международном железнодорожном грузовом соглашении (СМГС/SMGS) | |
| [11] | ISO 668:2020 | Контейнеры грузовые серии 1. Классификация, размеры и номинальные характеристики (Series 1 freight containers — Classification, dimensions and ratings) |
| [12] | ISO 148-1:2016 | Материалы металлические. Испытание на удар по Шарпи на маятниковом копре. Часть 1. Метод испытания (Metallic materials — Charpy pendulum impact test — Part 1: Test method) |
| [13] | ASTM A312/A312M-2024 | Стандартные технические условия на бесшовные, сварные и холоднодеформированные трубы из аустенитной нержавеющей стали (Standard Specification for Seamless, Welded and Heavily Cold Worked Austenitic Stainless Steel Pipes) |
| [14] | ISO 1161:2016 | Контейнеры грузовые серии 1. Угловые и промежуточные фитинги. Технические требования (Series 1 freight containers — Corner and intermediate fittings — Specifications) |
| [15] | ISO 21013-1:2021 | Сосуды криогенные. Арматура для сброса давления в криогенных условиях. Часть 1. Клапаны сброса давления многократно закрываемые (Cryogenic vessels — Pressure-relief accessories for cryogenic service — Part 1: Reclosable pressure-relief valves) |
| [16] | ISO 21013-2:2007 | Сосуды криогенные. Арматура для сброса давления в криогенных условиях. Часть 2. Устройства сброса давления одноразового действия (Cryogenic vessels — Pressure-relief accessories for cryogenic service — Part 2: Non-reclosable pressure-relief devices) |
| [17] | ISO 21013-3:2016 | Сосуды криогенные. Арматура для сброса давления в криогенных условиях. Часть 3. Определение размеров и пропускной способности (Cryogenic vessels — Pressure-relief accessories for cryogenic service — Part 3: Sizing and capacity determination) |
| [18] | ISO 4126-2 | Устройства предохранительные для защиты от избыточного давления. Часть 2. Устройства предохранительные с разрывной мембраной (Safety devices for protection against excessive pressure — Part 2: Bursting disc safety devices) |
| [19] | Федеральный закон от 26 июня 2008 № 102-ФЗ «Об обеспечении единства средств измерений» | |
| [20] | ISO 6346:2022 | Контейнеры грузовые. Кодирование, идентификация и маркировка (Freight containers — Coding, identification and marking) |
| [21] | ISO 17637:2016 | Неразрушающий контроль сварных соединений. Визуальный контроль соединений, выполненных сваркой плавлением (Non-destructive testing of welds — Visual testing of fusion-welded joints) |
| [22] | ISO 3452-1:2021 | Контроль неразрушающий. Проникающий контроль. Часть 1. Основные требования (Non-destructive testing — Penetrant testing — Part 1: General principles) |
| [23] | ISO 17638:2016 | Неразрушающий контроль сварных соединений. Магнитопорошковый контроль (Non-destructive testing of welds — Magnetic particle testing) |
| [24] | ISO 17636-1:2022 | Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 1. Способы рентгено- и гаммаграфического контроля с применением пленки (Non-destructive testing of welds — Radiographic testing — Part 1: X- and gamma-ray techniques with film) |
| [25] | ISO 17636-2:2022 | Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 2. Способы рентгено- и гаммаграфического контроля с применением цифровых детекторов (Non-destructive testing of welds — Radiographic testing — Part 2: X- and gamma-ray techniques with digital detectors) |
| [26] | ISO 17640:2018 | Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Технология, уровни контроля и оценки (Non-destructive testing of welds — Ultrasonic testing — Techniques, testing levels, and assessment) |
| [27] | РД 26.260.15-2001 | Стилоскопирование основных и сварочных материалов и готовой продукции |
| [28] | ISO 5817:2023 | Сварка. Сварные соединения из стали, никеля, титана и их сплавов, полученные сваркой плавлением (исключая лучевые способы сварки). Уровни качества (Welding — Fusion-welded joints in steel, nickel, titanium and their alloys (beam welding excluded) — Quality levels for imperfections) |
| [29] | ISO 23278:2015 | Неразрушающий контроль сварных соединений. Магнитопорошковый контроль. Уровни приемки (Non-destructive testing of welds — Magnetic particle testing — Acceptance levels) |
| [30] | ISO 23277:2015 | Неразрушающий контроль сварных соединений. Контроль проникающими веществами. Уровни приемки (Non-destructive testing of welds. Penetrant testing. Acceptance levels) |
| [31] | ISO 10675-1:2021 | Неразрушающий контроль сварных соединений. Уровни приемки для радиографического контроля. Часть 1. Сталь, никель, титан и их сплавы (Non-destructive testing of welds — Acceptance levels for radiographic testing — Part 1: Steel, nickel, titanium and their alloys) |
| [32] | ISO 11666:2018 | Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Уровни приемки (Non-destructive testing of welded joints — Ultrasonic testing — Acceptance levels) |
| [33] | ISO 10042:2018 | Сварка. Сварные соединения алюминия и его сплавов, полученные дуговой сваркой. Уровни качества для дефектов (Welding — Arc-welded joints in aluminium and its alloys — Quality levels for imperfections) |
| [34] | ISO 21014:2019 | Сосуды криогенные. Характеристики криогенной теплоизоляции (Cryogenic vessels — Cryogenic insulation performance) |
| УДК 621.5: 621.5:006.354 | ОКС 23.020.20 |
| Ключевые слова: контейнер-цистерна, охлажденные сжиженные газы | |