ГОСТ Р 72366-2025. Национальный стандарт Российской Федерации. Прокат листовой двухслойный и трехслойный коррозионно-стойкий для труб. Технические условия»
(утв. и введен в действие Приказом Росстандарта от 07.11.2025 № 1334-ст)
Примечание
Документ введен в действие с 01.05.2026 с правом досрочного применения.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 7 ноября 2025 г. № 1334-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ПРОКАТ ЛИСТОВОЙ ДВУХСЛОЙНЫЙ И ТРЕХСЛОЙНЫЙ КОРРОЗИОННО-СТОЙКИЙ ДЛЯ ТРУБ
Double-layer and three-layer corrosion-resistant rolled steel for pipes. Specifications
77.140.50
Дата введения 1 мая 2026 года с правом досрочного применения
Предисловие
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием «Центральный научно-исследовательский институт черной металлургии им. И.П. Бардина» (ФГУП «ЦНИИчермет им. И.П. Бардина»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 375 «Металлопродукция из черных металлов и сплавов»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 7 ноября 2025 г. № 1334-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на прокат листовой горячекатаный двухслойный и трехслойный коррозионно-стойкий, с основным слоем из нелегированных или легированных сталей и коррозионно-стойким слоем из нержавеющих сталей и сплавов (далее — листы), получаемый способами пакетной прокатки, сварки взрывом, сварки взрывом с последующей прокаткой, сварки взрывом с последующей пакетной прокаткой, электрошлаковой наплавки с последующей прокаткой, и предназначенный для изготовления электросварных прямошовных труб для трубопроводов нефтяной и газовой промышленности.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 9.912 Единая система защиты от коррозии и старения. Стали и сплавы коррозионностойкие. Методы ускоренных испытаний на стойкость к питтинговой коррозии
ГОСТ 166 Штангенциркули. Технические условия
ГОСТ 1497 Металлы. Методы испытаний на растяжение
ГОСТ 1778 Металлопродукция из сталей и сплавов. Металлографические методы определения неметаллических включений
ГОСТ 2999 Металлы и сплавы. Метод измерения твердости по Виккерсу
ГОСТ 5520 Прокат толстолистовой из нелегированной и легированной стали для котлов и сосудов, работающих под давлением. Технические условия
ГОСТ 5632 Нержавеющие стали и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки
ГОСТ 5639 Стали и сплавы. Методы выявления и определения величины зерна
ГОСТ 6032 (ISO 3651-1:1998, ISO 3651-2:1998) Стали и сплавы коррозионно-стойкие. Методы испытаний на стойкость против межкристаллитной коррозии
ГОСТ 7564 Прокат. Общие правила отбора проб, заготовок и образцов для механических и технологических испытаний
ГОСТ 7565 (ИСО 377-2-89) Чугун, сталь и сплавы. Метод отбора проб для определения химического состава
ГОСТ 7566 Металлопродукция. Правила приемки, маркировка, упаковка, транспортирование и хранение
ГОСТ 9012 (ИСО 410-82, ИСО 6506-81) Металлы. Метод измерения твердости по Бринеллю
ГОСТ 9454 Металлы. Метод испытания на ударный изгиб при пониженных, комнатной и повышенных температурах
ГОСТ 10885 Металлопродукция листовая двухслойная и трехслойная коррозионно-стойкая. Технические условия
ГОСТ 12344 Стали легированные и высоколегированные. Методы определения углерода
ГОСТ 12345 (ИСО 671-82, ИСО 4935-89) Стали легированные и высоколегированные. Методы определения серы
ГОСТ 12346 (ИСО 439-82, ИСО 4821-1-86) Стали легированные и высоколегированные. Методы определения кремния
ГОСТ 12347 Стали легированные и высоколегированные. Методы определения фосфора
ГОСТ 12348 (ИСО 629-82) Стали легированные и высоколегированные. Методы определения марганца
ГОСТ 12349 Стали легированные и высоколегированные. Методы определения вольфрама
ГОСТ 12350 Стали легированные и высоколегированные. Методы определения хрома
ГОСТ 12351 (ИСО 4942:1988, ИСО 9647:1989) Стали легированные и высоколегированные. Методы определения ванадия
ГОСТ 12352 Стали легированные и высоколегированные. Методы определения никеля
ГОСТ 12353 Стали легированные и высоколегированные. Методы определения кобальта
ГОСТ 12354 Стали легированные и высоколегированные. Методы определения молибдена
ГОСТ 12355 Стали легированные и высоколегированные. Методы определения меди
ГОСТ 12356 Стали легированные и высоколегированные. Методы определения титана
ГОСТ 12357 Стали легированные и высоколегированные. Методы определения алюминия
ГОСТ 12362 Стали легированные и высоколегированные. Методы определения микропримесей сурьмы, свинца, олова, цинка и кадмия
ГОСТ 12363 Стали легированные и высоколегированные. Методы определения селена
ГОСТ 12364 Стали легированные и высоколегированные. Методы определения церия
ГОСТ 12365 Стали легированные и высоколегированные. Методы определения циркония
ГОСТ 14019 (ИСО 7438:1985) Материалы металлические. Метод испытания на изгиб
ГОСТ 19281 Прокат повышенной прочности. Общие технические условия
ГОСТ 19903 Прокат листовой горячекатаный. Сортамент
ГОСТ 21014 Металлопродукция из стали и сплавов. Дефекты поверхности. Термины и определения
ГОСТ 22727 Прокат листовой. Методы ультразвукового контроля
ГОСТ 24018.0 Сплавы жаропрочные на никелевой основе. Общие требования к методам анализа
ГОСТ 24018.1 Сплавы жаропрочные на никелевой основе. Методы определения олова
ГОСТ 24018.2 Сплавы жаропрочные на никелевой основе. Методы определения сурьмы
ГОСТ 24018.3 Сплавы жаропрочные на никелевой основе. Методы определения свинца
ГОСТ 24018.4 Сплавы жаропрочные на никелевой основе. Методы определения висмута
ГОСТ 24018.5 Сплавы жаропрочные на никелевой основе. Метод определения свинца и висмута
ГОСТ 24018.6 Сплавы жаропрочные на никелевой основе. Методы определения мышьяка
ГОСТ 24018.7 Сплавы жаропрочные на никелевой основе. Методы определения углерода
ГОСТ 24018.8 Сплавы жаропрочные на никелевой основе. Методы определения серы
ГОСТ 28473 Чугун, сталь, ферросплавы, хром, марганец металлические. Общие требования к методам анализа
ГОСТ 28840 Машины для испытания материалов на растяжение, сжатие и изгиб. Общие технические требования
ГОСТ 30456 Металлопродукция. Трубы стальные, прокат стальной листовой и рулонный. Метод испытания на ударный изгиб падающим грузом
ГОСТ 34951 Сталь. Определение и классификация по химическому составу и классам качества
ГОСТ Р 50.05.03 Система оценки соответствия в области использования атомной энергии. Оценка соответствия в форме контроля. Унифицированные методики. Ультразвуковой контроль. Измерение толщины монометаллов, биметаллов и антикоррозионных наплавленных поверхностей
ГОСТ Р 54153 Сталь. Метод атомно-эмиссионного спектрального анализа
ГОСТ Р ИСО 16809 Контроль неразрушающий. Контроль ультразвуковой. Измерение толщины
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины, определения и сокращения
В настоящем стандарте применены термины по ГОСТ 10885, ГОСТ 21014 и ГОСТ 34951, а также следующие термины с соответствующими определениями:
3.1 углеродный эквивалент стали Cэкв: Показатель свариваемости стали, выраженный в виде приведенной к содержанию углерода суммы концентрации молибдена, хрома, марганца, кремния и других элементов в стали.
3.2 параметр стойкости против растрескивания Pс.м: Коэффициент трещиностойкости при сварке, оценивающий склонность стали к образованию холодных трещин в сварных соединениях.
4 Условия заказа
4.1 Заказчик должен предоставить изготовителю все требования, необходимые для поставки металлопродукции, в соответствии с требованиями настоящего стандарта.
4.2 Основные требования, указываемые при оформлении заказа:
- объем поставки;
- способ изготовления двухслойных и трехслойных листов (пакетная прокатка, сварка взрывом, сварка взрывом с последующей прокаткой, сварка взрывом с последующей пакетной прокаткой, электрошлаковая наплавка с последующей прокаткой);
- класс (группа) прочности и/или марка стали основного слоя и марка стали или сплава коррозионно-стойкого слоя по настоящему стандарту;
- нормативный документ, регламентирующий химический состав стали (сплава) основного и коррозионно-стойкого слоев;
- класс сплошности соединения слоев;
- номер настоящего стандарта;
- толщина, ширина и длина листа;
- толщина основного слоя;
- толщина коррозионно-стойкого слоя (коррозионно-стойких слоев для трехслойного листа);
- отделка кромки листа (О/НО);
- состояние поставки, вид термической обработки (при необходимости ее проведения);
- документ, подтверждающий качество проката в соответствии с ГОСТ 7566. При отсутствии в заказе указания на вид документа о качестве вид документа определяет изготовитель.
При отсутствии в заказе способа производства листов, способ производства определяет изготовитель и вносит в документ о качестве.
4.3 Дополнительные требования к прокату устанавливают по согласованию заказчика с изготовителем.
5 Сортамент
5.1 Двухслойные или трехслойные листы изготовляют толщиной от 4,0 до 50,0 мм с шагом в 1,0 мм.
5.2 Толщина двухслойного или трехслойного листа и его коррозионно-стойкого слоя должны соответствовать значениям, указанным в таблице 1.
По согласованию изготовителя с заказчиком допускается другая толщина листа и коррозионно-стойкого слоя.
5.3 Длину и ширину двухслойных или трехслойных листов определяют условиями заказа между изготовителем и заказчиком.
5.4 Предельные отклонения по ширине, длине, серповидности двухслойных или трехслойных листов и косина реза должны соответствовать требованиям ГОСТ 19903.
По согласованию изготовителя с заказчиком допускаются другие предельные отклонения от размеров и формы проката.
5.5 Предельные отклонения по толщине двухслойных и трехслойных листов и толщине коррозионно-стойкого и основного слоя устанавливают по согласованию изготовителя с заказчиком.
5.6 Двухслойные и трехслойные листы поставляют с обрезной кромкой, если иное не согласовано между изготовителем и заказчиком.
5.7 Отклонения от плоскостности на 1 м длины листа должны соответствовать ГОСТ 19903 для нормальной плоскостности (ПН) или, по согласованию изготовителя с заказчиком, для высокой плоскостности (ПВ).
6 Технические требования
6.1 Химический состав стали основного слоя по ковшовой пробе в зависимости от класса и группы прочности должен соответствовать требованиям, приведенным в таблицах 2 и 3.
6.1.1 По согласованию изготовителя с заказчиком химический состав конкретных марок стали основного слоя по ковшовой пробе в зависимости от класса прочности — в соответствии с требованиями таблицы 4.
6.1.2 Предельные отклонения по химическим элементам в готовой металлопродукции (листах) — в соответствии с требованиями ГОСТ 19281.
6.2 Двухслойные и трехслойные листы изготавливают с коррозионно-стойким слоем из нержавеющей стали марок 08Х13, 08Х17Т, 15Х25Т, 08Х18Н10, 08Х18Н10Т, 08Х18Н10Б, 08Х18Н12Б, 12Х18Н9, 12Х18Н10Т, 12Х18Н10Б, 10Х17Н13М2Т, 10Х17Н13М3Т, 08Х17Н15М3Т, 08Х22Н6Т, 410S, Tp321, 316L, 316LN, 317L, 317LN, 316Ti и из сплавов марок 06ХН28МДТ, ХН65МВ, ХН65МВУ, UNS N08825, UNS N08925, UNS N08926, UNS N06625.
По согласованию изготовителя с заказчиком допускается использовать другие марки нержавеющей стали или сплавов.
6.2.1 Химический состав стали марок 08Х13, 08Х17Т, 15Х25Т, 08Х18Н10, 08Х18Н10Т, 08Х18Н12Б, 12Х18Н9, 12Х18Н10Т, 08Х18Н12Б, 10Х17Н13М2Т, 10Х17Н13М3Т, 08Х17Н15М3Т, 08Х22Н6Т и сплавов марок 06ХН28МДТ, ХН65МВ, ХН65МВУ должен соответствовать требованиям ГОСТ 5632.
6.2.2 Химический состав стали марок 08Х18Н10Б, 12Х18Н10Б должен соответствовать требованиям таблицы 5 (в готовой металлопродукции — листах).
6.2.3 Химический состав стали марок 410S, Tp321, 316L, 316LN, 317L, 317LN, 316Ti, UNS N08925, UNS N08926 и сплавов марок UNS N06625, UNS N08825 должен соответствовать требованиям таблицы 6 (в готовой металлопродукции — листах).
6.3 Химический состав сталей основного и коррозионно-стойкого слоев допускается переносить из документов о качестве на изготовленные листы в документ о качестве продукции, поставляемой по настоящему стандарту.
6.4 На поверхности основного слоя не должно быть плен, рванин, трещин, вкатанной окалины, закатов, раковин, гармошки, раскатанных загрязнений, пузырей-вздутий, раскатанных корочек и пригара. Допускаются на поверхности листов тонкий слой окалины, не препятствующей выявлению поверхностных дефектов, незначительная рябизна и шероховатость от опавшей окалины, риски глубиной не более 0,2 мм и отдельные локальные вмятины, если они не выводят толщину листов за предельные минусовые отклонения.
6.5 На поверхности коррозионно-стойкого слоя не должно быть раскатанных пузырей, прокатанных плен, вмятин, трещин, механических повреждений и следов от вкатанной окалины (раковины, рябизна).
6.6 Недопустимые дефекты должны быть удалены пологой зачисткой, глубина которой не должна выводить толщину коррозионно-стойкого слоя и общую толщину листа за его минимальную величину.
6.7 Ремонт основного и коррозионно-стойкого слоев сваркой не допускается.
При наличии допущения возможности ремонта, указанного в проектной документации, по согласованию изготовителя с заказчиком допускается ремонт сваркой коррозионно-стойкого слоя по методике, согласованной с заказчиком. Общая площадь всех заваренных дефектов на коррозионно-стойком слое не должна превышать 5% площади готового листа. При этом заварка дефектов в зоне соединения слоев не допускается.
6.8 Расслоения по торцам и кромкам не допускаются.
6.9 Двухслойные и трехслойные листы поставляют без термической обработки при условии обеспечения заданных свойств (горячекатаные, после контролируемой прокатки, после контролируемой прокатки с ускоренным охлаждением). Допускается поставка термически обработанных листов. Вид и режим термической обработки устанавливает изготовитель. Вид термической обработки указывают в документе о качестве.
6.10 Механические свойства двухслойных и трехслойных листов определяются на металле основного слоя и должны соответствовать нормам, указанным в таблицах 7 - 9.
| Номинальная толщина основного слоя двухслойного или трехслойного листа, мм | Ударная вязкость KCV0, Дж/см2, не менее | Доля вязкой составляющей в изломе образцов ИПГ (испытание падающим грузом) при 0 °C, %, не менее |
| До 10,0 включ. | 49 | 85 |
| Св. 10,0 до 15,0 включ. | 59 | 85 |
| Св. 15,0 до 25,0 включ. | 69 | 85 |
| Св. 25,0 до 30,0 включ. | 78 | 85 |
| Св. 30,0 | 83 | 85 |
| Примечания 1 Испытания проводят на образцах с удалением коррозионно-стойкого слоя. 2 Долю вязкой составляющей в изломе образцов ИПГ определяют для листов с толщиной основного слоя 7,5 мм и более. 3 По согласованию с заказчиком может быть установлена другая температура испытания на ударный изгиб и определение доли вязкой составляющей в изломе образцов ИПГ. Температуру испытания и нормы устанавливают по согласованию изготовителя с заказчиком и указывают в заказе. 4 Ударную вязкость определяют как среднеарифметическое значение по результатам испытания трех образцов. На одном из образцов допускается снижение ударной вязкости на значение не более 9,8 Дж/см2, при этом среднее значение результатов испытаний должно быть не ниже норм, указанных в таблице 9. 5 Значение доли вязкой составляющей образцов ИПГ определяется по результатам испытаний двух образцов, на одном из образцов допускается снижение доли вязкой составляющей на 10%, при этом среднее значение результатов испытаний должно быть не ниже норм, указанных в таблице 9. | ||
6.10.1 По согласованию изготовителя с заказчиком основной слой может быть испытан на ударный изгиб на образцах с круглым надрезом (KCU). Температуру испытания и критерий приемки, согласованные между изготовителем и заказчиком, указывают в заказе.
6.11 Твердость должна быть:
а) для основного слоя — не более 248 HV10;
б) для коррозионно-стойкого слоя:
6.12 По согласованию изготовителя с заказчиком прокат изготовляют с нормированной загрязненностью стали основного слоя неметаллическими включениями (НВ). Нормы согласовывают при заказе.
6.13 Листы испытывают на пластичность коррозионно-стойкого и основного слоев. Угол изгиба при испытании должен быть равен 180°. В месте изгиба листов при визуальном контроле не должно быть расслоений, трещин.
6.14 Прочность соединения основного и коррозионно-стойкого слоя в листах толщиной коррозионно-стойкого слоя до 2 мм испытывают на изгиб в боковом направлении. Угол изгиба должен быть равен 90°. В месте изгиба листов не должно быть расслоений, трещин.
Прочность соединения основного и коррозионно-стойкого слоя в листах с толщиной коррозионно-стойкого слоя 2 мм и более испытывают на сопротивление срезу или отрыву. Сопротивление срезу или отрыву должно быть: для листов толщиной до 50 мм — не менее 240 Н/мм2.
По согласованию заказчика с изготовителем дополнительно проводят испытания на изгиб для определения прочности соединения слоев. Один образец испытывают коррозионно-стойким слоем наружу, один образец — основным слоем наружу. Угол изгиба равен 90°. В месте изгиба листов не должно быть расслоений, трещин.
6.15 Размер действительного зерна в стали основного слоя листов должен быть не крупнее номера 8 по ГОСТ 5639.
6.16 В сталях основного слоя с массовой долей углерода до 0,12% включительно для оценки свариваемости используют параметр стойкости против растрескивания Pс.м.
В сталях основного слоя с массовой долей углерода более 0,12% для оценки свариваемости используют углеродный эквивалент Cэкв.
6.16.1 Углеродный эквивалент Cэкв стали основного слоя класса прочности К65 и группы прочности Х80 должен быть не более 0,45%, других классов (групп) прочности — не более 0,43%.
6.16.2 Параметр стойкости против растрескивания Pс.м стали основного слоя всех классов (групп) прочности должен быть не более 0,24%.
6.17 По согласованию изготовителя с заказчиком коррозионно-стойкий слой двухслойных и трехслойных листов может быть испытан на стойкость против межкристаллитной коррозии, за исключением стали марок 08X13 и 410S.
6.18 По согласованию изготовителя с заказчиком коррозионно-стойкий слой двухслойных и трехслойных листов может быть испытан на стойкость против питтинговой коррозии.
6.19 По сплошности соединения слоев листы должны соответствовать классу 0 или 1 по ГОСТ 22727. Класс сплошности указывают в заказе. Чувствительность ультразвукового метода устанавливает изготовитель.
6.20 Примеры условных обозначений двухслойных и трехслойных листов — в соответствии с приложением А.
7 Правила приемки
7.1 Двухслойные и трехслойные листы принимают партиями.
7.2 Партия должна состоять из листов одного размера (толщины, длины, ширины), одного класса (группы) прочности основного слоя, одной плавки и марки стали или сплава коррозионно-стойкого слоя и одной плавки и марки стали основного слоя (при наличии указания марки стали для основного слоя), одной номинальной толщины основного и коррозионно-стойкого слоев, одного вида термической обработки.
Количество листов в партии — не более 100.
7.3 Каждую партию металлопродукции сопровождают документом о качестве, оформленным по ГОСТ 7566. В документе о качестве дополнительно указывают:
- способ изготовления двухслойных или трехслойных листов;
- марку стали основного и марку стали или сплава коррозионно-стойкого слоя с указанием соответствующих нормативных документов;
- номер плавки и химический состав стали или сплава основного и коррозионно-стойкого слоев по плавочному анализу или анализу готового проката. При оценке химического состава в готовой продукции, в документе о качестве указывают соответствующую отметку «в готовой продукции»;
- размеры листа (номинальная толщина, ширина и длина, при поставке листов с длиной меньше номинальной указывается фактическая длина);
- вид кромки (О/НО);
- толщину основного слоя;
- толщину коррозионно-стойкого слоя;
- вид или режим термической обработки (при условии проведения);
- класс сплошности соединения слоев;
- результаты испытаний на стойкость против межкристаллитной и питтинговой коррозии (при условии заказа).
7.4 Отбор проб для химического анализа — по ГОСТ 7565.
Химический состав стали основного и коррозионно-стойкого слоев допускается не определять, а переносить из документа о качестве поставщика в документ о качестве изготовителя продукции, поставляемой по настоящему стандарту.
7.5 Контроль размеров, отклонение от плоскостности, качество поверхности и кромок, серповидности листа, сплошности соединения слоев, а также (в случаях, предусмотренных в заказе) сплошности основного слоя проводят на каждом листе.
7.6 Контроль толщины коррозионно-стойкого слоя листа, испытание на растяжение, ударный изгиб, оценку загрязненности стали неметаллическими включениями, контроль пластичности при испытании на изгиб, испытание на срез или отрыв, испытание на изгиб в боковом направлении, контроль величины зерна проводят на двух листах от партии.
7.6.1 По требованию заказчика испытания проводят для каждого листа.
7.6.2 Если партия состоит из одного листа, то он является контрольным.
7.6.3 По согласованию с заказчиком контроль толщины коррозионно-стойкого слоя каждого листа допускается проводить ультразвуковым методом.
7.7 Контроль твердости, определение доли вязкой составляющей в изломе образцов ИПГ, контроль стойкости коррозионно-стойкого слоя против межкристаллитной коррозии и питтинговой коррозии (при наличии требований в заказе) проводят на одном листе от партии.
7.8 При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей повторные испытания проводят на удвоенном количестве образцов в соответствии со схемой 2 ГОСТ 7566.
По согласованию изготовителя с заказчиком при получении неудовлетворительных результатов испытаний хотя бы по одному из показателей повторные испытания проводят на удвоенном количестве образцов по тому показателю и от того места, где были получены неудовлетворительные результаты испытаний.
При получении неудовлетворительных результатов повторных испытаний, всю партию направляют на термообработку по режиму изготовителя.
Допускается при получении неудовлетворительных результатов повторных испытаний проведение полистной приемки листов партии.
8 Методы контроля и испытаний
8.1 Химический состав основного и коррозионно-стойкого слоев из нержавеющей стали или сплавов контролируют методами по ГОСТ 12344 — ГОСТ 12357, ГОСТ 12362 — ГОСТ 12365, ГОСТ 24018.0 — ГОСТ 24018.8, ГОСТ 28473, ГОСТ Р 54153 или другими методами, обеспечивающими требуемую точность.
8.2 Для стали основного слоя углеродный эквивалент Cэкв и параметр стойкости против растрескивания Pс.м определяют соответственно по формулам (1) и (2)
\text{С}_{\text{экв}} = \text{С } + \frac{Mn}{6} + \frac{Cr + Mo + V}{5} + \frac{Ni + Cu}{15} ; (1)
P_{\text{с}.\text{м}} = \text{С } + \frac{Si}{30} + \frac{Cr + Mn + Cu}{20} + \frac{Ni}{60} + \frac{V}{10} + \frac{Mo}{15} + 5B, (2)
где C, Mn, Si, Cr, Mo, V, Ti, Nb, Ni, Cu, B — массовые доли соответствующих элементов в металле конкретной плавки стали основного слоя по результатам плавочного анализа.
Содержащиеся в стали химические элементы Cu, Ni и Cr, если их суммарная массовая доля не превышает 0,20%, при расчете Cэкв и Pс.м не учитывают.
8.3 Контроль качества поверхности, кромок и торцов двухслойных и трехслойных листов проводят визуально без применения увеличительных приборов.
8.4 От любого конца каждого контрольного листа (при изготовлении на реверсивном стане контрольным листом считается раскат, полученный из передельной заготовки перед порезкой на листы) отбирают:
- для контроля толщины коррозионно-стойкого слоя — два образца;
- для контроля прочности соединения слоев по результатам испытания на срез или отрыв — два образца;
- для определения прочности соединения слоев по результатам испытания на изгиб — два образца (один образец основным слоем наружу, второй образец коррозионно-стойким слоем наружу);
- для контроля пластичности коррозионно-стойкого слоя по результатам испытания на изгиб — один образец (по требованию заказчика — четыре образца);
- для контроля пластичности основного слоя по результатам испытания на изгиб листов — один образец (по требованию заказчика — четыре образца);
- для испытания на изгиб в боковом направлении при толщине коррозионно-стойкого слоя менее 2 мм — один образец;
- для испытания на растяжение — один образец (по требованию заказчика — два образца);
- для испытания на ударный изгиб — по три образца для каждой температуры;
- для определения доли вязкой составляющей в изломе образцов ИПГ — два образца;
- для контроля твердости — один образец;
- для контроля загрязненности стали неметаллическими включениями — три образца в продольном направлении (по ширине: кромка — середина — кромка);
- для определения величины зерна основного слоя — один образец;
- для испытания на стойкость против межкристаллитной коррозии — количество образцов по ГОСТ 6032 (см. также [1] или [2]) от каждой плавки коррозионно-стойкого слоя в партии. Способ отбора и изготовления образцов должен исключать расслоение основного и коррозионно-стойкого слоев;
- для испытания на стойкость коррозионно-стойкого слоя против питтинговой коррозии — по ГОСТ 9.912 (см. также [3]) от каждой плавки.
8.5 Отбор проб для механических и технологических испытаний проводят в соответствии с ГОСТ 7564.
При отсутствии требований в нормативных документах места вырезки проб, ориентацию образцов согласовывают между изготовителем и заказчиком.
8.6 Толщину коррозионно-стойкого слоя проверяют на образцах шириной не менее 30 мм, в плоскости поперечного сечения листа. Длина образцов должна быть не менее 30 мм. Один образец отбирают от 1/2 ширины листа, второй — у кромки. Одну сторону образца шлифуют.
Плоскость шлифа должна быть перпендикулярна исследуемой поверхности.
Шлиф должен включать все сечение коррозионно-стойкого слоя и основной металл. Кромка шлифа со стороны поверхности коррозионно-стойкого слоя не должна иметь заусенцев, фасок или скруглений. Толщину коррозионно-стойкого слоя измеряют с помощью микроскопа с ценой деления не более 0,1 мм. За толщину коррозионно-стойкого слоя принимают минимальное значение результатов трех измерений.
8.6.1 Для листов, изготовленных методом сварки взрывом, за толщину коррозионно-стойкого слоя принимают среднеарифметическое значение измерений: три по гребню и три по впадине волны.
8.6.2 Контроль толщины коррозионно-стойкого слоя допускается проводить по ГОСТ Р 50.05.03 и ГОСТ Р ИСО 16809.
8.6.3 В случае разногласий применяют арбитражный метод контроля толщины по 8.6, 8.6.1.
8.7 Прочность соединения слоев листов проверяют испытанием на срез или отрыв с определением сопротивления срезу или отрыву по плоскости соприкосновения основного и коррозионно-стойкого слоев. Форма образца, схема и метод испытания листов приведены в приложениях Б и В.
8.8 Испытания на изгиб листов проводят по ГОСТ 14019. Толщина оправки должна быть равна двум толщинам образца.
8.8.1 Для листов толщиной до 25 мм включительно испытания на изгиб и изгиб в боковом направлении проводят на образцах толщиной, равной толщине листа.
8.8.2 Для листов толщиной более 25 мм образцы для испытания на изгиб доводят до толщины не менее 25 мм механической обработкой:
- один образец со стороны основного слоя — для определения пластичности коррозионно-стойкого слоя;
- один образец со стороны коррозионно-стойкого слоя — для определения пластичности основного слоя;
- два образца с обеих сторон на глубину пропорционально толщине каждого слоя (с сохранением в образце на испытание пропорции остаточных толщин коррозионно-стойкого и основного слоев, равной пропорции номинальных толщин коррозионно-стойкого и основного слоев готового листа) — для определения прочности соединения слоев. Для расчета остаточной толщины коррозионно-стойкого слоя в образце на испытание применять формулу
где A1 — толщина коррозионно-стойкого слоя образца, мм;
A0 - номинальная толщина коррозионно-стойкого слоя готового листа, мм;
C0 — номинальная общая толщина готового листа, мм;
C1 — общая толщина образца, мм;
- для проведения испытаний на изгиб в боковом направлении один образец с обеих сторон на глубину пропорционально толщине каждого слоя — для определения прочности соединения слоев.
8.9 Пластичность определяют при изгибе образцов испытываемым слоем наружу. Прочность соединения слоев определяют при изгибе образца с коррозионно-стойким слоем внутрь и наружу.
8.10 Испытание на растяжение проводят по ГОСТ 1497 на образцах с коррозионно-стойким слоем или без него. По требованию заказчика испытание на растяжение проводят только на образцах с удаленным коррозионно-стойким слоем.
Листы толщиной до 16,0 мм испытывают на плоских образцах, листы толщиной от 16,0 — на плоских или цилиндрических образцах.
8.11 Испытание на ударный изгиб проводят на трех поперечных образцах с удаленным коррозионно-стойким слоем по ГОСТ 9454.
8.12 Испытание по определению доли вязкой составляющей на образцах ИПГ проводят на двух поперечных образцах полной толщины основного слоя по ГОСТ 30456.
Допускается проводить испытания по определению доли вязкой составляющей на образцах ИПГ с толщиной, уменьшенной до (19,0 +/- 0,5) мм путем механической обработки с одной или обеих сторон. Испытание образцов уменьшенной толщины проводят при температуре ниже заданной на величину, указанную в ГОСТ 30456, при этом для проката толщиной более 40 мм температуру испытаний устанавливают по согласованию между заказчиком и изготовителем.
8.13 Контроль твердости проводят по ГОСТ 2999 или ГОСТ 9012 с переводом в единицы HV (твердость по Виккерсу). Нормативные документы на метод перевода (таблицы пересчета) — по согласованию изготовителя с заказчиком.
В случае разногласий арбитражным методом является измерение твердости по ГОСТ 2999.
8.14 Оценку загрязненности стали неметаллическими включениями проводят по ГОСТ 1778.
8.15 Величину зерна стали основного слоя определяют по ГОСТ 5639.
8.16 Изготовление образцов, подготовку их к испытаниям, проведение испытаний и оценку стойкости коррозионно-стойкого слоя из стали всех марок проводят по ГОСТ 6032 (см. также [1], [2]) — против межкристаллитной коррозии, по ГОСТ 9.912 (см. также [3]) — против питтинговой коррозии в соответствии с их областью применения.
Метод испытания должен быть указан в заказе.
Для проката из стали (сплавов) марок, не указанных в ГОСТ 6032, нормы и методы испытаний на стойкость против межкристаллитной коррозии согласовывают при заказе.
8.17 Сплошность соединения слоев проверяют ультразвуковым методом по ГОСТ 22727. По согласованию изготовителя с заказчиком допускается применять другие методы контроля.
9 Маркировка, упаковка, транспортирование и хранение
9.1 Маркировка, упаковка, транспортирование и хранение листов — по ГОСТ 7566 со следующими дополнениями.
9.2 На поверхности основного или коррозионно-стойкого слоя должна быть нанесена водостойкой краской следующая информация:
- марка стали основного и коррозионно-стойкого слоев (или их условное обозначение), номер плавки основного и коррозионно-стойкого слоев, номер партии и номер двухслойного или трехслойного листа;
- размеры листа (номинальная толщина, ширина и длина, при поставке листов с длиной, меньше номинальной, — указывается фактическая длина в мм).
Допускается указание в маркировке дополнительной информации, обеспечивающей прослеживаемость в документации изготовителя.
9.3 Маркировка клеймением со стороны коррозионно-стойкого слоя не допускается.
9.4 По требованию заказчика маркировку клеймением проводят со стороны основного слоя.
9.5 По требованию заказчика двухслойные и трехслойные листы должны быть упакованы по согласованной схеме, указанной в заказе.
9.6 Схема транспортирования должна быть согласована между изготовителем и заказчиком и указана в заказе.
А.1 Двухслойный лист, общей толщиной 8,0 мм, толщиной основного слоя 6,0 мм, класса прочности К50, толщиной коррозионно-стойкого слоя 2,0 мм, из стали марки 08Х18Н10Т по ГОСТ 5632-2014, общей шириной 1500 мм, общей длиной 6000 мм, класса сплошности соединения слоев 0:
\text{Лист} \frac{8,0(6,0 + 2,0) \times 1500 \times 6000\text{ГОСТР}72366 - 2025}{(\text{К}50 + 08\text{Х}18\text{Н}10\text{ТГОСТ}5632 - 2014) - \text{кл}.0}
А.2 Двухслойный лист, общей толщиной 8,0 мм, толщиной основного слоя 6,0 мм, класса прочности К50, из стали марки 09Г2С по ГОСТ 5520-2017, толщиной коррозионно-стойкого слоя 2,0 мм, из стали марки 08Х18Н10Т по ГОСТ 5632-2014, общей шириной 1500 мм, общей длиной 6000 мм, класса сплошности соединения слоев 0:
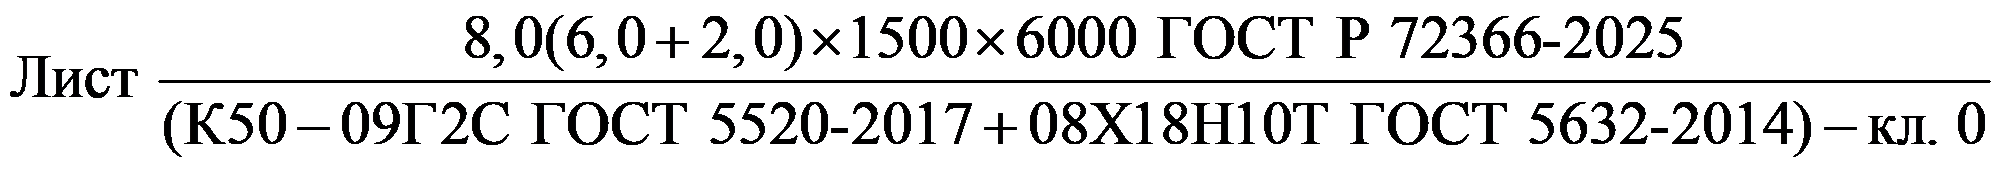
А.3 Трехслойный лист, общей толщиной 16,0 мм, толщиной основного слоя 10,0 мм класса прочности К52, из стали марки 17Г1С по ГОСТ 5520-2017, толщиной коррозионно-стойкого слоя с каждой стороны по 3,0 мм из стали марки 08Х13 по ГОСТ 5632-2014, общей шириной 1500 мм, общей длиной 6000 мм, класса сплошности соединения слоев 1:
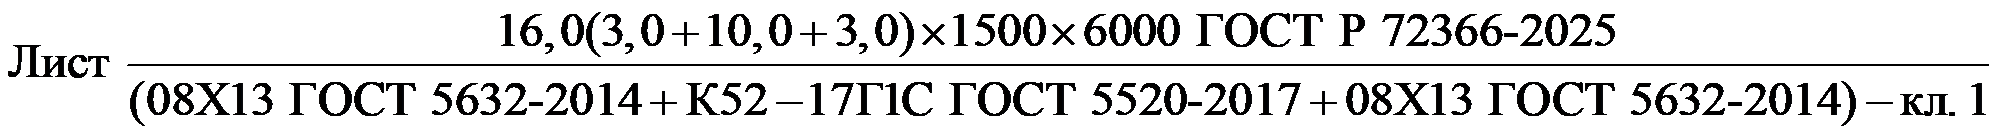
МЕТОД ИСПЫТАНИЯ КОРРОЗИОННО-СТОЙКОГО СЛОЯ ДВУХСЛОЙНОГО ИЛИ ТРЕХСЛОЙНОГО ЛИСТА НА СРЕЗ
Б.1 Испытания образцов на срез коррозионно-стойкого слоя двухслойного листа проводят в целях определения прочности соединения основного и коррозионно-стойкого слоев (количественно).
Б.2 Форма образцов для испытаний должна соответствовать указанной на рисунке Б.1.
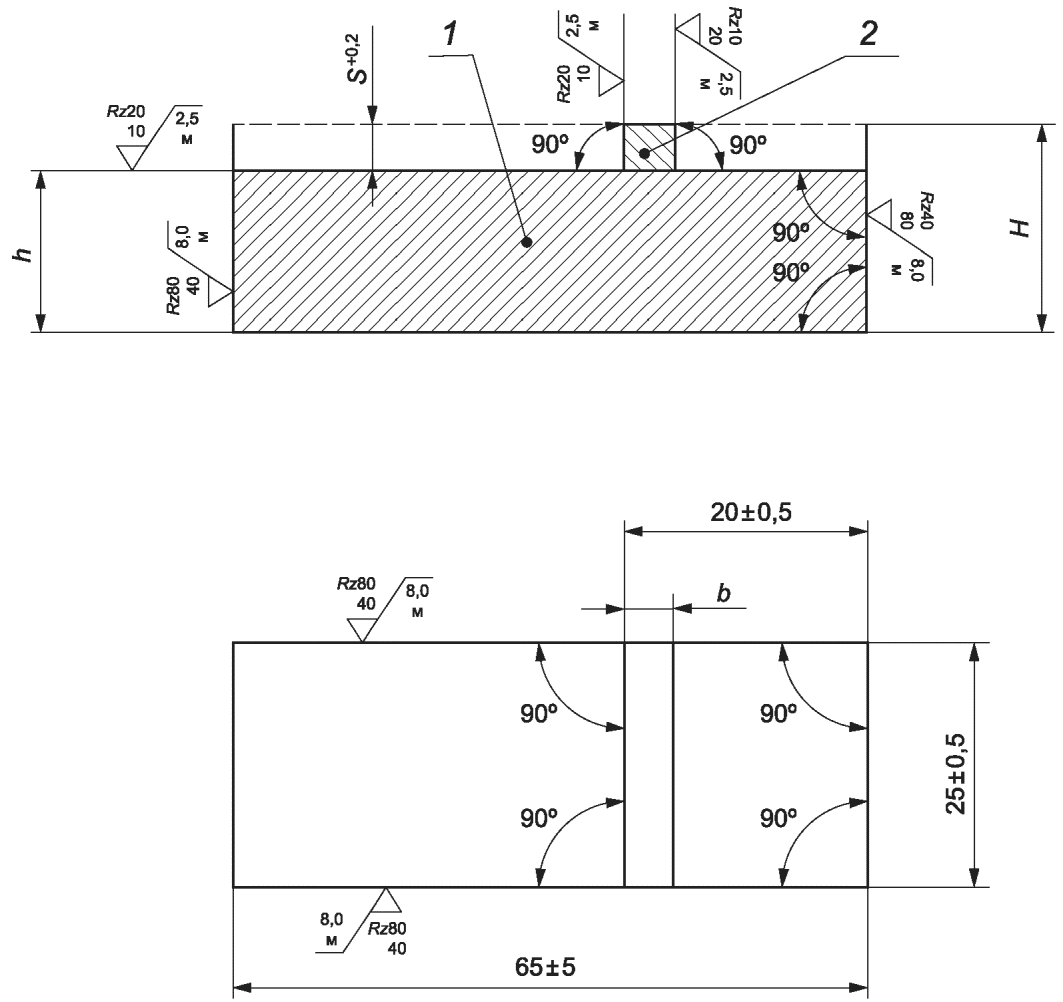
1 — основной слой; 2 — коррозионно-стойкий слой; S — толщина участка срезаемого коррозионно-стойкого слоя; b — ширина участка срезаемого коррозионно-стойкого слоя, равная 1,5S; h — толщина основного слоя; H — общая толщина слоев (h = H — S)
Рисунок Б.1 — Размеры, форма и шероховатость образцов для испытаний на срез
Б.2.1 Образцы должны быть равными толщине листа с учетом припуска на обработку со стороны основного слоя. Образцы из листов толщиной свыше 50 мм доводят до толщины 50 мм механической обработкой образца со стороны основного слоя.
Б.2.2 При изготовлении образцов следует сохранять параллельность обрабатываемых поверхностей, чтобы образцы при испытании могли свободно двигаться без заклинивания в параллельных направляющих и при давлении сверху срез площадки происходил одновременно по всему сечению.
Б.2.3 Вначале изготовляют прямоугольные образцы, затем для выявления границ между основным и коррозионно-стойким слоем их подвергают нагреву при 150 °C — 200 °C в течение 2 — 3 мин или обрабатывают одну сторону слабым раствором любой кислоты. В обоих случаях на образцах выявляется граница между основным и коррозионно-стойким слоями, что дает возможность правильно вырезать площадку коррозионно-стойкого слоя. Излишки коррозионно-стойкого слоя удаляют строжкой или фрезеровкой, при этом необходимо следить, чтобы в местах механической обработки весь коррозионно-стойкий слой был удален, снятие основного слоя допускается на глубину не более 0,2 мм.
Б.3 Образцы испытывают по схеме, приведенной на рисунке Б.2.
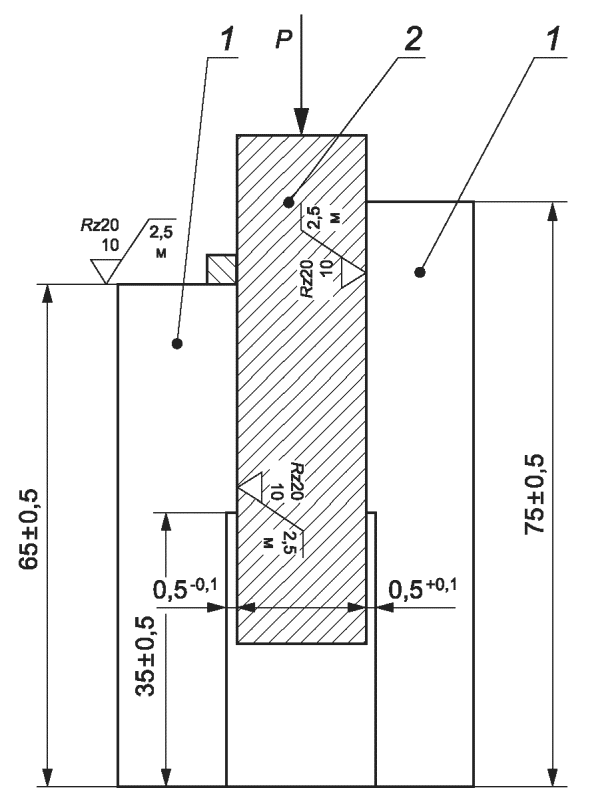
1 — направляющие; 2 — испытуемый образец; P — прилагаемая нагрузка
Рисунок Б.2 — Схема проведения испытания образца на срез
Б.3.1 Направляющие, в которых проводят испытание на прессе, изготовляют из закаленной штамповой стали марок 5ХНВ, 3Х2В8 и т.д. Направляющие должны быть параллельны, а в нижней части выфрезерован паз, чтобы в них не заклинивались образцы. Внутренняя поверхность направляющих должна быть отшлифована — они должны допускать жесткую настройку для образцов различных толщин. Нижняя часть направляющих должна быть тщательно отшлифована и выверена — они должны быть установлены без перекоса на прессе.
Б.3.2 При испытании образцов необходимо следить за тем, чтобы между образцами и стенками направляющих не возникло слишком большого трения, приводящего к искажению результатов испытаний. Для этого перед испытанием следует проверить, не зажаты ли образцы в направляющих. Образцы должны свободно проходить в направляющих, но так, чтобы это не привело к перекосу. Стенки направляющих могут быть внутри слегка смазаны.
Б.3.3 Допускается применение образцов другой формы при сохранении ширины образца и размера b.
Б.4 Испытания проводят в нормальных условиях окружающей среды при температуре от 10 °C до 35 °C.
Б.5 Испытательное оборудование для определения усилия среза должно соответствовать ГОСТ 28840, классу точности не ниже 1.
Б.6 Размеры, необходимые для расчета площади рабочего сечения, измеряют штангенциркулем по ГОСТ 166 с погрешностью не более +/- 0,05 мм.
Б.7 Скорость перемещения активного захвата при испытании не должна превышать 10 мм/мин, если не установлено иное.
МЕТОД ИСПЫТАНИЯ КОРРОЗИОННО-СТОЙКОГО СЛОЯ ДВУХСЛОЙНОГО ИЛИ ТРЕХСЛОЙНОГО ЛИСТА НА ОТРЫВ
В.1 Испытания образцов на отрыв коррозионно-стойкого слоя двухслойного листа проводят в целях определения прочности соединения основного и коррозионно-стойкого слоев (количественно).
В.2 Форма образцов для испытаний должна соответствовать указанной на рисунке В.1.
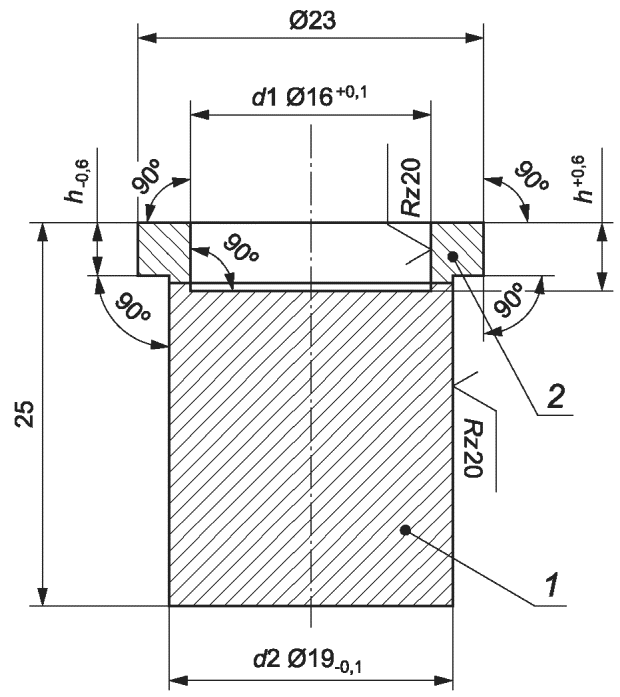
1 — основной слой; 2 — коррозионно-стойкий слой; h — толщина коррозионно-стойкого слоя
Рисунок В.1 — Размеры, форма и шероховатость образцов для испытаний на отрыв
В.2.1 Образцы должны быть равными толщине листа с учетом припуска на обработку со стороны основного слоя. По согласованию изготовителя с заказчиком из листов толщиной менее 15 мм образец, как показано на рисунке В.1, не изготавливают. Из листов толщиной от 15 до 25 мм образцы изготавливают равными толщине листа. Из листов толщиной свыше 25 мм образцы доводят до толщины 25 мм механической обработкой образца со стороны основного слоя.
В.2.2 При изготовлении образцов следует обеспечить соосность по диаметру 16 мм и 19 мм. Вначале из прямоугольных заготовок изготовляют цилиндрические образцы диаметром 23 мм, затем для выявления границ между основным и коррозионно-стойким слоем их подвергают нагреву при температуре 150 °C — 200 °C в течение 2 — 3 мин или обрабатывают одну сторону слабым раствором любой кислоты. На образцах выявляется граница между основным и коррозионно-стойким слоем, что дает возможность правильно выточить образец с обеспечением углубления в основной и коррозионно-стойкий слой на величину больше высоты волны в соединении (в случае испытания образцов от листа, полученного сваркой взрывом).
В.3 Образцы испытывают по схеме, приведенной на рисунке В.2.
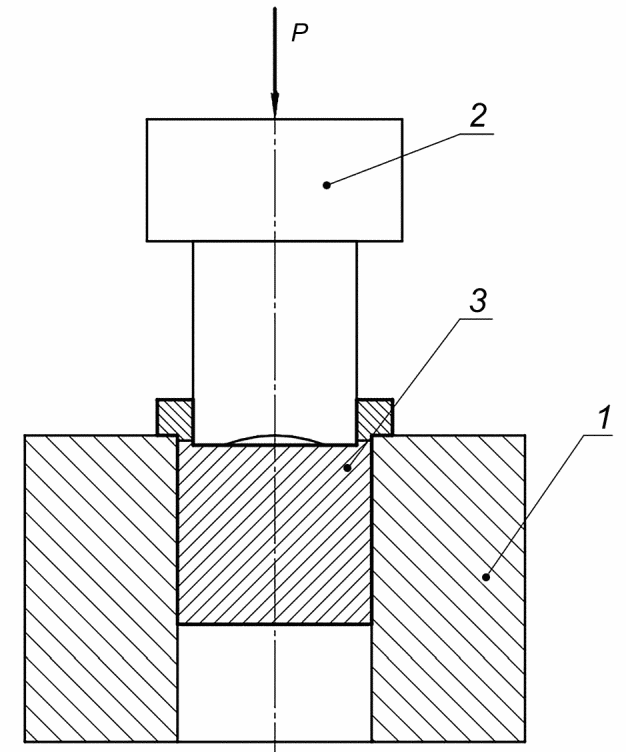
1 — матрица; 2 — пуансон; 3 — испытуемый образец
Рисунок В.2 — Схема проведения испытания образца на отрыв
В.3.1 Приспособление (матрица и пуансон), в котором проводят испытание на прессе, изготовляют из закаленной штамповой стали марок 5ХНВ, 3Х2ВК и т.д. Внутренняя поверхность матрицы и наружная поверхность пуансона должны быть отшлифованы — они должны допускать жесткую настройку для образцов различных толщин. Нижняя часть матрицы должна быть тщательно отшлифована и выверена — она должна быть установлена без перекоса на прессе.
В.3.2 При испытании образцов необходимо следить за тем, чтобы между наружной поверхностью образца и внутренней матрицы не возникло слишком большого трения, приводящего к искажению результатов испытаний.
Для этого перед испытанием следует проверить: свободно ли входит пуансон в образец, а образец в матрицу без перекоса.
В.4 Испытания проводят в нормальных условиях окружающей среды при температуре от 10 °C до 35 °C.
В.5 Испытательное оборудование для определения усилия отрыва должно соответствовать ГОСТ 28840, классу точности не ниже 1.
В.6 Размеры, необходимые для расчета площади рабочего сечения, измеряют штангенциркулем по ГОСТ 166 с погрешностью не более +/- 0,05 мм.
В.7 Скорость перемещения активного захвата при испытании не должна превышать 10 мм/мин, если не установлено иное.