ГОСТ 1778-2022. Межгосударственный стандарт. Металлопродукция из сталей и сплавов. Металлографические методы определения неметаллических включений
(введен в действие Приказом Росстандарта от 27.12.2022 № 1640-ст)
Примечание
Документ включен в Перечень международных и региональных (межгосударственных) стандартов (п. п. 109, 347, 457, 471, 841, 855), а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности высокоскоростного железнодорожного транспорта» (ТР ТС 002/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 16.07.2024 № 81). Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 11, 2024. Документ введен в действие с 01.06.2023. Взамен ГОСТ 1778-70.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 1778-70"]:::rst
  click n0 "https://bukva.ai/docs/gost-1778-70" "ГОСТ 1778-70. Межгосударственный стандарт. Сталь. Металлографические методы определения неметаллических включений (введен в действие Постановлением Госстандарта СССР от 29.12.1970 "
  n1["ГОСТ 1778-2022"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-1778-2022" "ГОСТ 1778-2022. Межгосударственный стандарт. Металлопродукция из сталей и сплавов. Металлографические методы определения неметаллических включений (введен в действие Приказом Росст"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 27 декабря 2022 г. № 1640-ст
МЕТАЛЛОПРОДУКЦИЯ ИЗ СТАЛЕЙ И СПЛАВОВ
МЕТАЛЛОГРАФИЧЕСКИЕ МЕТОДЫ ОПРЕДЕЛЕНИЯ НЕМЕТАЛЛИЧЕСКИХ ВКЛЮЧЕНИЙ
Steel and alloy metal products. Metallographic methods for the determination of nonmetallic inclusions
Дата введения 1 июня 2023 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием «Центральный научно-исследовательский институт черной металлургии им. И.П. Бардина» (ФГУП «ЦНИИчермет им. И.П. Бардина»)
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 120 «Чугун, сталь, прокат»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 13 декабря 2022 г. № 62)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 27 декабря 2022 г. № 1640-ст межгосударственный стандарт ГОСТ 1778-2022 введен в действие в качестве национального стандарта Российской Федерации с 1 июня 2023 г.
5 ВЗАМЕН ГОСТ 1778-70
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт устанавливает металлографические методы определения загрязненности металлопродукции из стали и сплавов неметаллическими включениями.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 21014 Металлопродукция из стали и сплавов. Дефекты поверхности. Термины и определения
ГОСТ 33439 Металлопродукция из черных металлов и сплавов на железоникелевой и никелевой основе. Термины и определения по термической обработке
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ 33439, [1] <1>, [2], [3] <2>, а также следующие термины с соответствующими определениями:
<1> В Российской Федерации допускается применять ГОСТ Р 54384-2011 (ЕН 10020:2000) «Сталь. Определение и классификация по химическому составу и классам качества».
<2> В Российской Федерации допускается применять ГОСТ Р 58765-2019 «Металлопродукция из стали и сплавов. Термины и определения».
3.1 шлиф: Специальный образец металла, имеющий шлифованную и полированную гладкую плоскую поверхность, отражающую световой луч.
3.2 литая металлопродукция: Металлопродукция, полученная в процессе литья (отливка, непрерывнолитая заготовка и т.д.).
Примечание - Включения характеризуются размером, формой, количеством и распределением, а не химическим составом. Название химических соединений, используемых в настоящем стандарте и связанных с различными типами включений имеют историческое происхождение. Хотя наименования шкал соответствуют определенным химическим соединениям, что подразумевает определение химического состава, оценка включений основана строго на морфологии.
4 Классификация
4.1 Загрязненность металлопродукции из стали и сплавов неметаллическими включениями определяют:
- методом Ш (варианты Ш1 — Ш16) — сравнением полей зрения шлифов с эталонными шкалами в деформированной металлопродукции и непрерывнолитой заготовке круглого сечения;
- методом К (варианты К1 — К2) — подсчетом количества включений в литой металлопродукции и деформированной металлопродукции;
- методом П (варианты П1 — П4) — подсчетом количества и объемного процента включений в литой и деформированной металлопродукции;
- методом Л (варианты Л1 — Л2) — линейным подсчетом включений в отливках.
Для оценки загрязненности неметаллическими включениями непрерывнолитой заготовки приведены шкалы для непрерывнолитой заготовки круглого сечения, выплавленной в дуговых печах с последующей внепечной обработкой и продувкой аргоном. Допускается проводить оценку загрязненности неметаллическими включениями непрерывнолитой заготовки другой формы и способа производства, если включения своими размерами, формой и расположением соответствуют приведенным шкалам.
Загрязненность металлопродукции неметаллическими включениями допускается оценивать с помощью автоматического анализатора изображений. В спорных ситуациях приоритетными являются результаты, полученные ручным методом.
4.2 Применение методов и их вариантов, нормы загрязненности металлопродукции неметаллическими включениями предусматривают в нормативных документах на конкретную металлопродукцию.
Рекомендации по выбору методов указаны в приложении А.
5 Отбор образцов и изготовление шлифов
5.1 Метод определения загрязненности металлопродукции из стали и сплавов неметаллическими включениями и количество образцов указывают в нормативных документах на металлопродукцию.
Количество образцов должно быть не менее шести от каждой плавки.
Примечание - Количество образцов устанавливают в зависимости от требуемой точности определения.
5.2 Если в нормативных документах на металлопродукцию не установлено иное, образцы от деформированного металла отбирают:
а) при контроле на шести шлифах — от шести единиц металлопродукции;
б) при контроле более чем на шести шлифах — от шести единиц металлопродукции по два, три, четыре и т.д. шлифа от каждой единицы металлопродукции;
в) при количестве единиц продукции меньше шести — от каждой единицы не менее двух шлифов, с общим количеством не менее шести шлифов.
5.2.1 По согласованию изготовителя с заказчиком может быть установлено место отбора образцов от металлопродукции по высоте слитка. Образцы металлопродукции могут быть отобраны от одного или нескольких слитков по ходу разливки металла.
5.2.2 При контроле металлопродукции диаметром или толщиной более 150 мм отбор образцов осуществляют от двух единиц продукции.
5.2.3 При контроле сверленой или предназначенной для сверления трубной заготовки диаметром до 600 мм и толщиной стенки не более 250 мм образцы отбирают от двух заготовок.
5.2.4 При контроле полос и листов шириной более 1000 мм образцы отбирают от двух единиц продукции.
5.2.5 Для заготовок, не указанных в настоящем стандарте, схема отбора образцов должна быть предусмотрена нормативным документом на металлопродукцию или согласована между изготовителем и заказчиком.
5.3 Если в нормативных документах на металлопродукцию не установлено иное, образцы от литой продукции отбирают:
а) от одного или более слитков из одной плавки или пробы одной плавки;
б) от двух непрерывнолитых заготовок круглого сечения от каждого ручья (одной из начала разливки, другой из конца разливки) одной плавки;
в) для отливок — от одного или более пробного бруска, одной или более литой заготовки для разрывных образцов или от одного приливного пробного бруска данной плавки.
Отбор образцов от пробных брусков и заготовок для литых разрывных образцов устанавливают в нормативных документах на отливки.
5.4 Образцы от деформированных трубных заготовок, прутков и поковок диаметром или толщиной не более 120 мм вырезают из металлопродукции поставляемого размера, а образцы диаметром или толщиной более 120 мм — из проб, перекованных или перекатанных на круг или квадрат диаметром или толщиной от 80 до 120 мм.
По согласованию изготовителя с заказчиком допускается вырезать образцы из трубных заготовок, прутков и поковок диаметром или толщиной свыше 120 до 270 мм, а также из деформированной сверленой или предназначенной для сверления трубной заготовки диаметром до 650 мм включительно, без перековки или прокатки.
5.5 Образцы из деформированной металлопродукции для изготовления шлифов с продольным направлением волокон вырезают:
а) из круглого и квадратного профилей диаметром или толщиной до 40 мм включительно — через центр прутка от края до края (рисунок 1);
б) из круглого и квадратного профилей диаметром или толщиной свыше 40 до 80 мм включительно — от центра прутка до края (рисунок 2);
в) из круглого и квадратного профилей диаметром или толщиной свыше 80 до 120 мм включительно — от центра до 1/4 диаметра или толщины (рисунок 3), или от центра до края (рисунок 2);
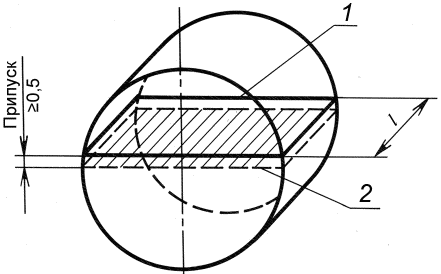
1 — плоскость реза; 2 — плоскость шлифа
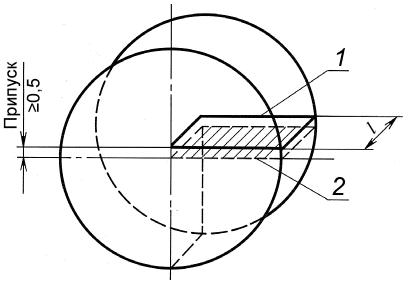
1 — плоскость реза; 2 — плоскость шлифа
г) из круглого и квадратного профилей диаметром или толщиной свыше 120 мм — на расстоянии 1/6 диаметра или толщины от центра и от края (рисунок 4) так, чтобы центр шлифа совпадал с серединой радиуса или четвертью толщины;
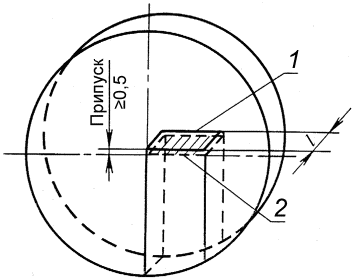
1 — плоскость реза; 2 — плоскость шлифа
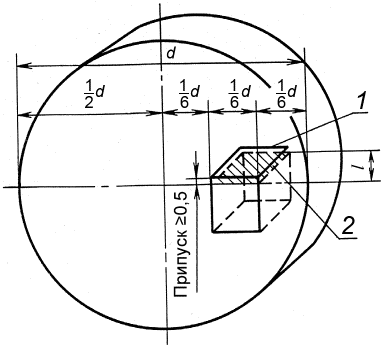
1 — плоскость реза; 2 — плоскость шлифа
д) из труб — по всей толщине стенки (рисунок 5);
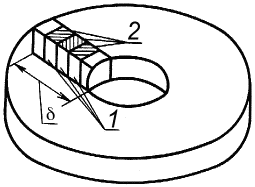
е) из сверленой или предназначенной для сверления трубной заготовки диаметром до 600 мм, толщиной стенки (\delta) до 250 мм — в соответствии с рисунком 6, причем размер каждого образца в радиальном направлении должен составлять 1/5 толщины стенки заготовки;
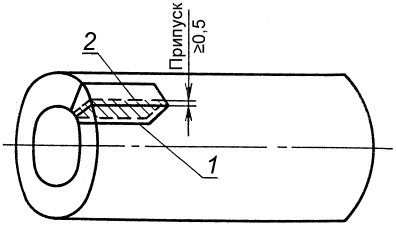
1 — плоскость реза; 2 — плоскость шлифа
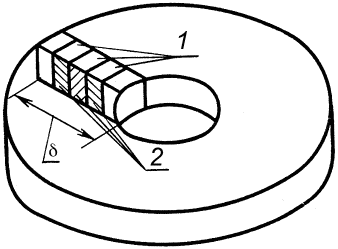
1 — образец; 2 — плоскости шлифов
ж) из листа и полосы толщиной до 40 мм включительно — по всей толщине (рисунок 7а), толщиной свыше 40 до 80 мм включительно — до половины толщины (рисунок 7б), из листа толщиной более 80 мм — 1/4 толщины листа, но не более 40 мм, при этом центр шлифа должен находиться на расстоянии 1/4 толщины от поверхности листа (рисунок 7в). Пробы отбираются из середины листов и полос по ширине.
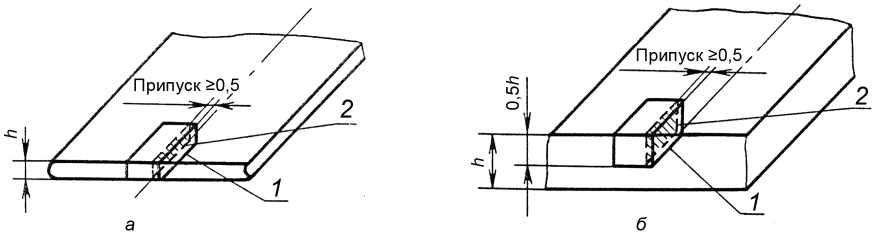
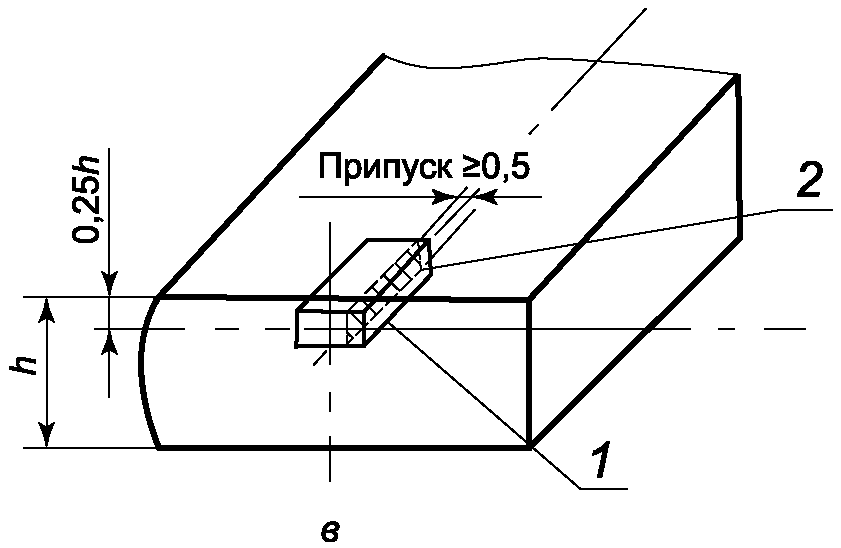
1 — плоскость реза; 2 — плоскость шлифа
Длину образца (l) выбирают с таким расчетом, чтобы площадь шлифа была не менее 400 мм2.
Из фасонного проката симметричных профилей (трехгранных, шестигранных, ромбических и др.) образцы вырезают как указано для образцов, вырезаемых из трубных заготовок, прутков и поковок круглого профиля, полосы или листового проката. Из фасонного проката несимметричных профилей — по согласованию изготовителя с заказчиком.
Допускается проводить контроль на шлифах меньшей площади, но не менее 100 мм2, если толщина или диаметр металлопродукции менее 10 мм.
Допускается образцы большой длины разрезать перед изготовлением шлифов на несколько частей, считая эти части за один шлиф, а при недостаточной длине металлопродукции набирать необходимую площадь из нескольких образцов от одной единицы металлопродукции, считая их за один шлиф.
Допускается контроль труб проводить на шлифах площадью (200 +/- 50) мм2.
5.6 Образцы из деформированного металла для изготовления шлифов с поперечным направлением волокон вырезают:
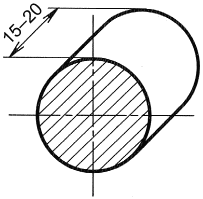
а) из трубных заготовок, прутков и поковок круглого и квадратного профилей диаметром или толщиной до 20 мм включительно — в виде поперечных шайб высотой от 15 до 20 мм (рисунок 8);
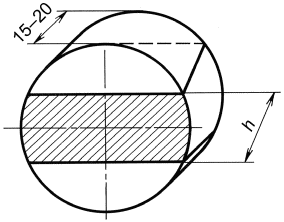
б) из трубных заготовок, прутков и поковок круглого и квадратного профилей диаметром или толщиной свыше 20 до 40 мм включительно — от края до края прутка через центр (рисунок 9);
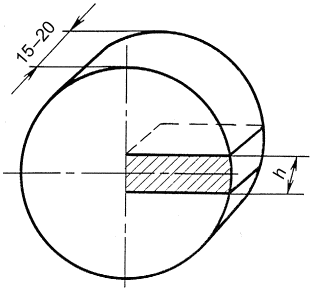
в) из трубных заготовок, прутков и поковок круглого и квадратного профилей диаметром или толщиной свыше 40 до 120 мм включительно — от центра до края прутка (рисунок 10);
г) из трубных заготовок, прутков и поковок круглого и квадратного профилей диаметром или толщиной свыше 120 до 270 мм включительно — в соответствии с рисунком 11;
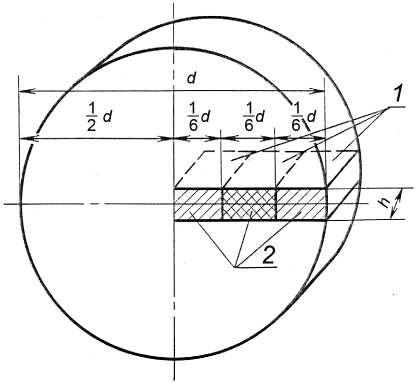
1 — образец; 2 — плоскости шлифов
д) из труб — по всему кольцевому сечению трубы, из половины, четверти или части его (рисунки 12 - 15);
е) из сверленой трубной заготовки с толщиной стенки (\delta) до 250 мм — в радиальном направлении (рисунок 16);
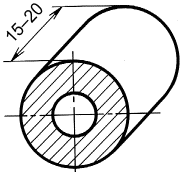
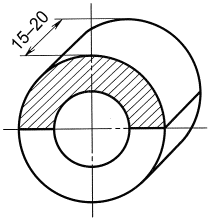
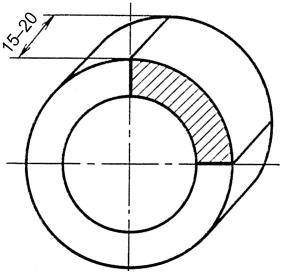
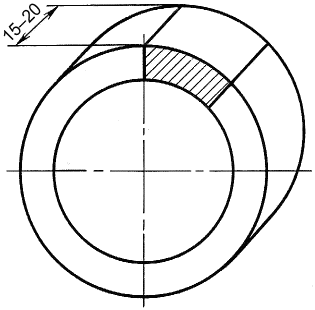
1 — образец; 2 — плоскости шлифов
ж) из листа и полосы толщиной до 40 мм включительно — по всей толщине (рисунок 17а), толщиной свыше 40 мм до 80 мм включительно — до половины толщины (рисунок 17б), из листа толщиной более 80 мм — 1/4 толщины листа, но не более 40 мм, при этом центр шлифа должен находиться на расстоянии 1/4 толщины от поверхности листа (рисунок 17в). Пробы отбирают из середины листов и полос по ширине.
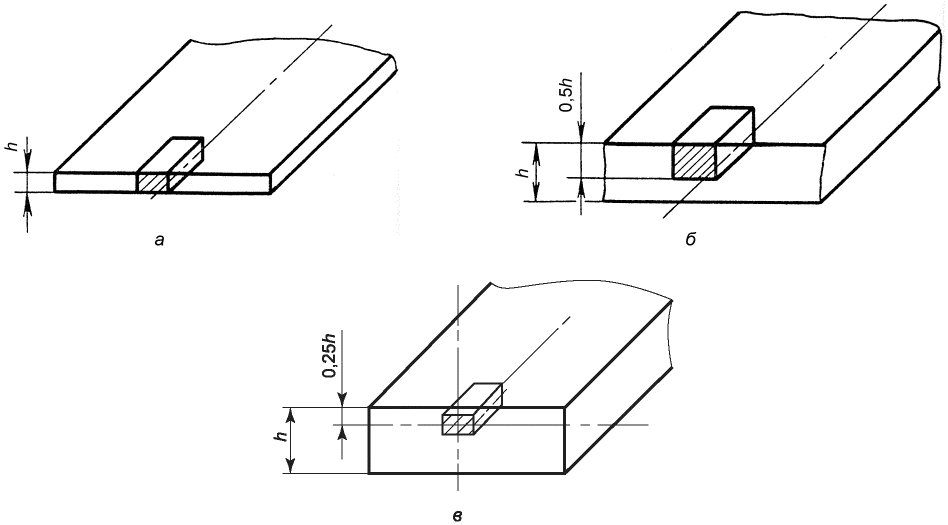
Длину образцов (l) выбирают с таким расчетом, чтобы площадь шлифа составляла не менее 200 мм2.
Допускается при недостаточной ширине продукции набирать необходимую площадь из шлифов нескольких образцов от одной единицы продукции, считая их за один шлиф.
5.7 Образцы для изготовления шлифов из литой металлопродукции вырезают:
а) из слитка — из трех или более участков по высоте (H) у края по сечению, из середины и центра или по всему сечению от края до оси слитка (рисунки 18, 19).
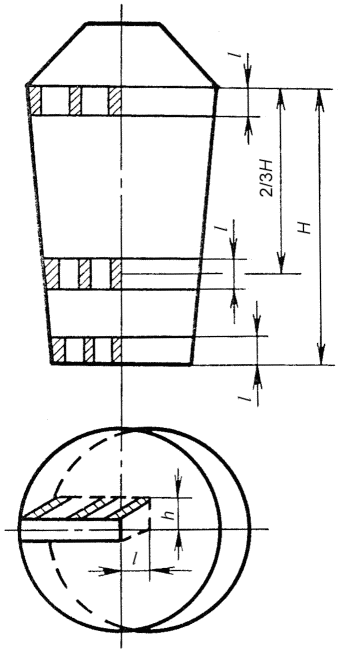
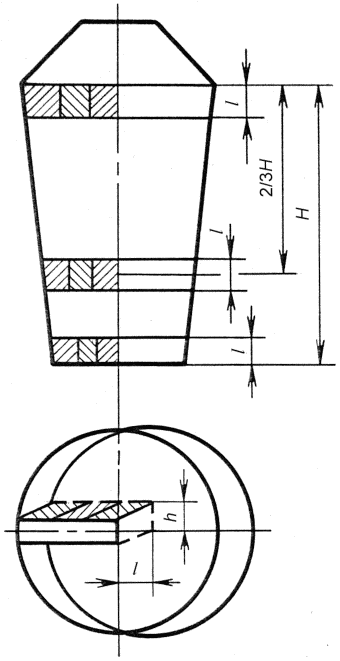
б) из пробы — на расстоянии 2/3 высоты пробы в виде шайб толщиной от 10 до 15 мм (рисунок 20);
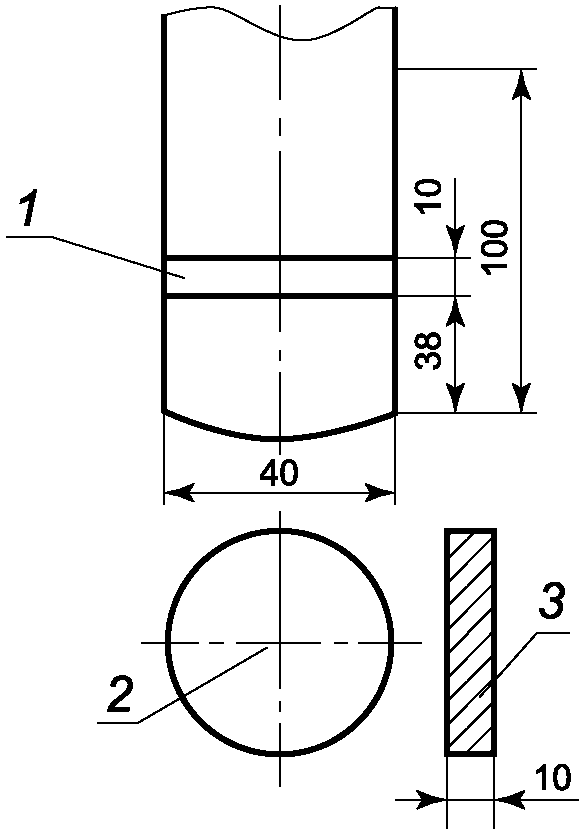
1 — шайба; 2 — плоскость реза; 3 — плоскость шлифа
в) из лепестков трефы — через центр от края до края лепестка (рисунок 21);
г) из клиновой пробы — по диаметральной плоскости от края до края (рисунок 22);
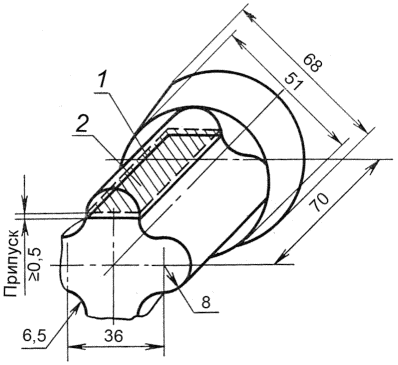
1 — плоскость реза; 2 — плоскость шлифа
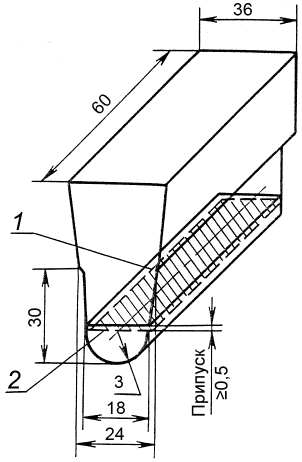
1 — плоскость реза; 2 — плоскость шлифа
д) из заготовок для разрывных образцов — в соответствии с рисунком 23.
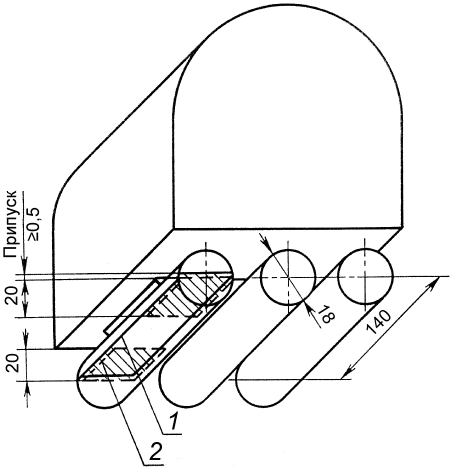
1 — плоскость реза; 2 — плоскость шлифа
е) из непрерывнолитой заготовки круглого сечения — от края, 1/2 радиуса и из центра (рисунок 24).
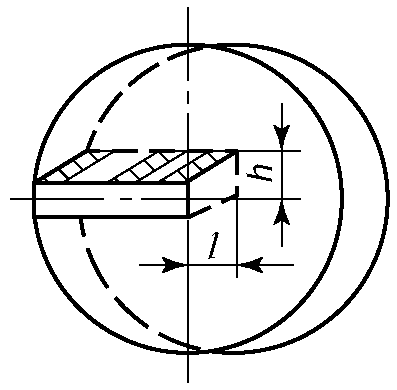
Размеры на рисунках 21, 22 и 23 носят рекомендательный характер. Размеры образцов устанавливаются в соответствии с нормативными документами и должны обеспечивать требования настоящего стандарта на метод.
5.8 Шлифы изготовляют на плоскости образца(ов), указанной на рисунках 1 - 24. Шлиф не должен иметь царапин, посторонних загрязнений.
Допускается изготовление шлифов на двух взаимно перпендикулярных плоскостях одного образца, вырезанного в виде четверти круга или квадрата. Каждый такой шлиф считается шлифом отдельного образца.
5.9 Образцы следует вырезать способом, не изменяющим структуру металла.
Допускается для повышения твердости подвергать образцы термической обработке по режимам, установленным в документации изготовителя.
Образцы вырезают с припуском, обеспечивающим удаление с плоскости шлифа неровностей резки и окисленного слоя при термической обработке.
6 Методы испытаний
6.1 Метод Ш
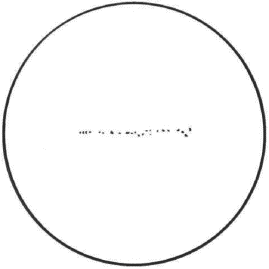
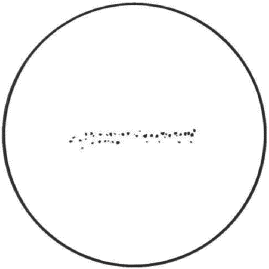
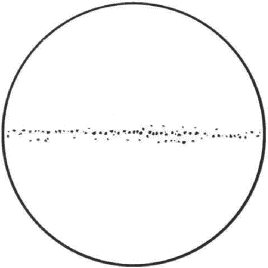
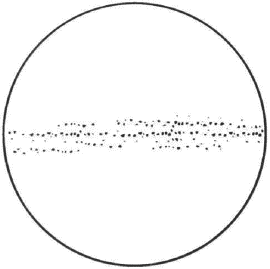
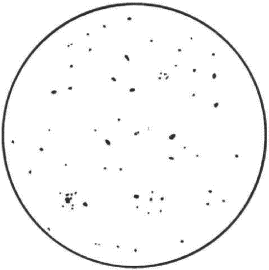
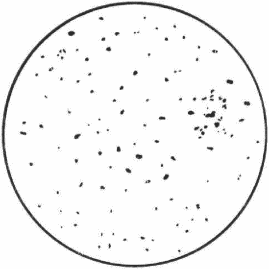
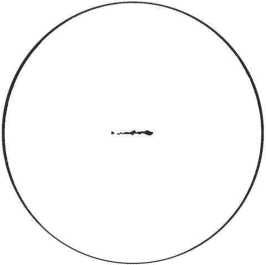
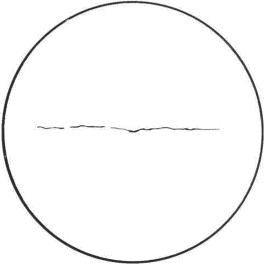
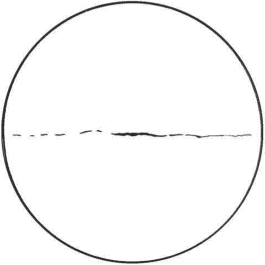
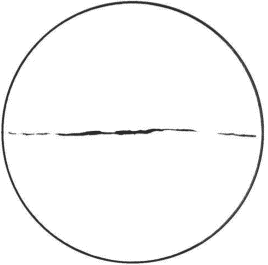
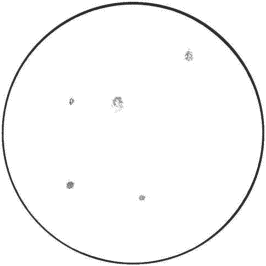
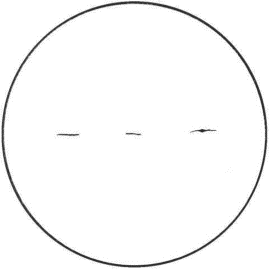
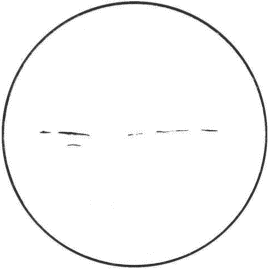
6.1.1 Оценку загрязненности неметаллическими включениями проводят сравнением с эталонными шкалами при просмотре под микроскопом нетравленых шлифов.
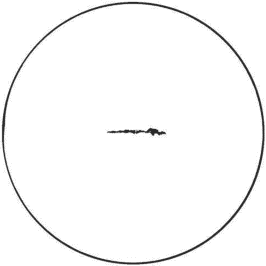
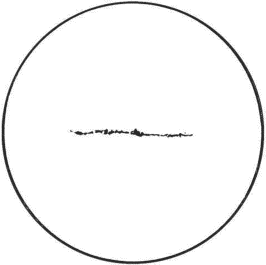
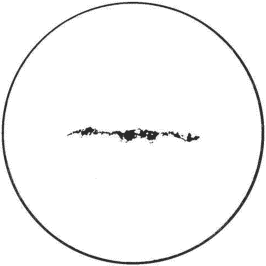
При построении шкал за основу принята определенная площадь, занимаемая неметаллическими включениями и возрастающая от балла к баллу в геометрической прогрессии со знаменателем 2. Площадь сульфидных включений принята в два раза большей, чем оксидов и силикатов.
Оценку загрязненности неметаллическими включениями в деформированной металлопродукции проводят на шлифах с продольным направлением волокон.
Оценку загрязненности неметаллическими включениями проводят в деформированной металлопродукции диаметром или толщиной не менее 6 мм, если в нормативных документах на металлопродукцию не установлено иное.
В металлопродукции диаметром или толщиной менее 6 мм оценку проводят в промежуточном профиле или заготовке.
По согласованию изготовителя с заказчиком допускается проводить контроль загрязненности в деформированном металле толщиной или диаметром от 0,38 до 6,00 мм. При этом толщина поперечного сечения металлопродукции должна быть не менее установленного минимального размера одного поля зрения.
Оценку не проводят в месте обнаружения поверхностного дефекта на шлифе. В протоколе испытаний указывают наличие поверхностного дефекта по ГОСТ 21014.
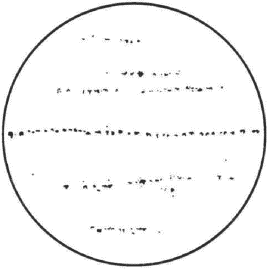
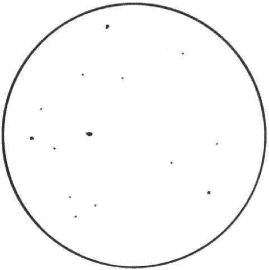
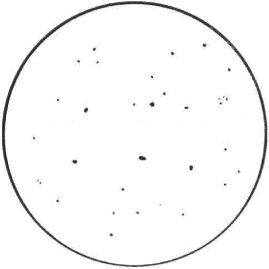
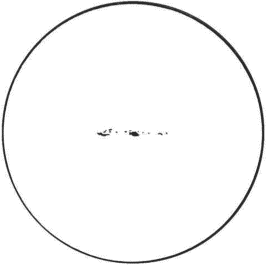
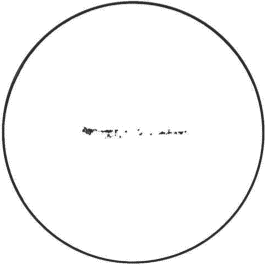
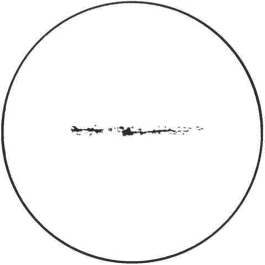
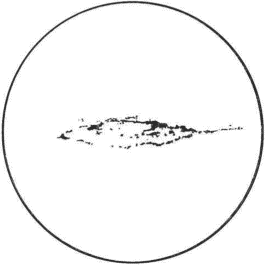
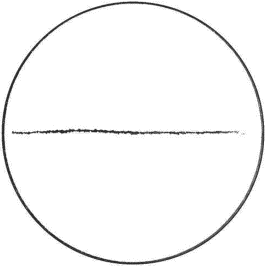
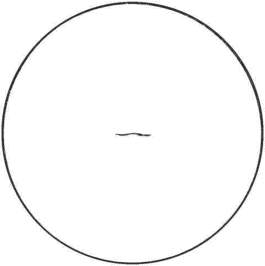
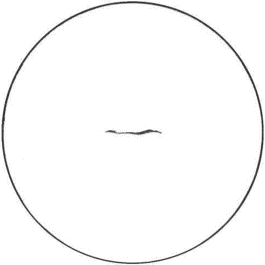
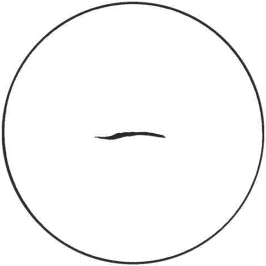
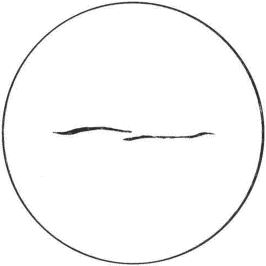
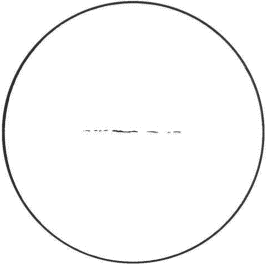
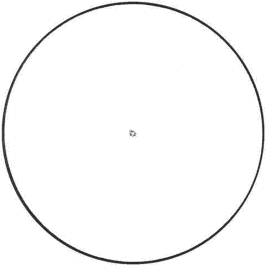
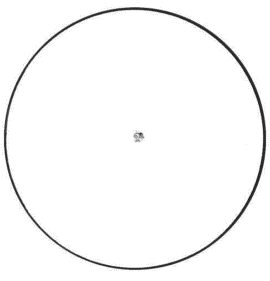
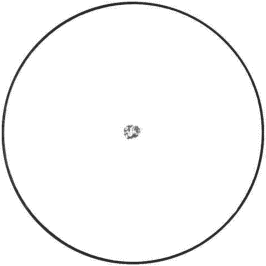
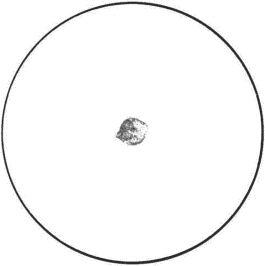
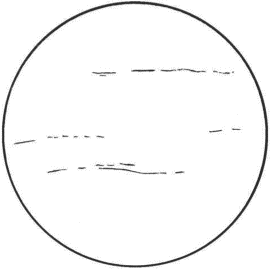
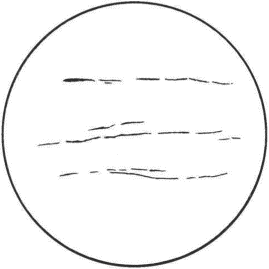
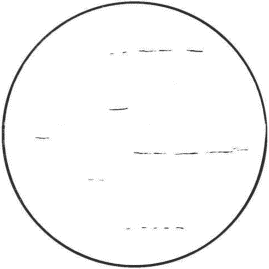
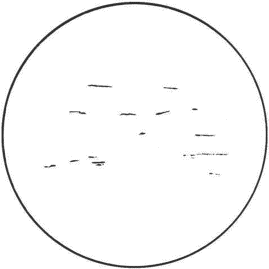
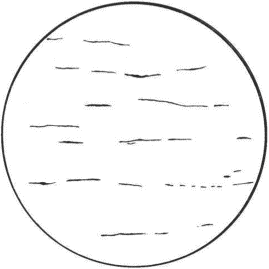
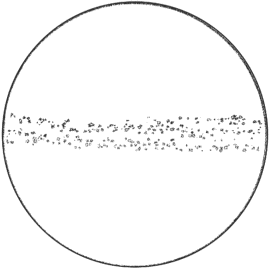
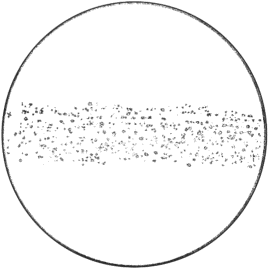
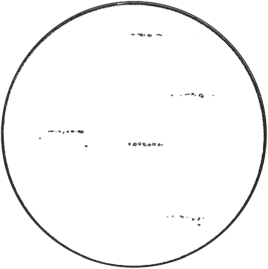
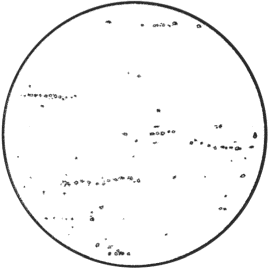
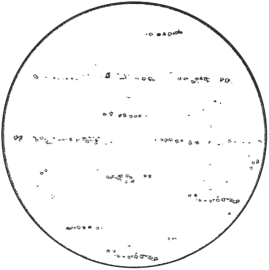
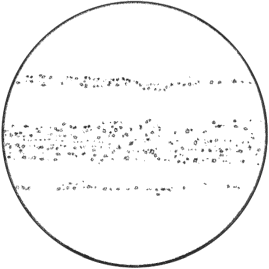
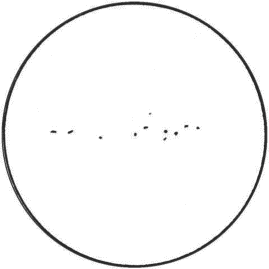
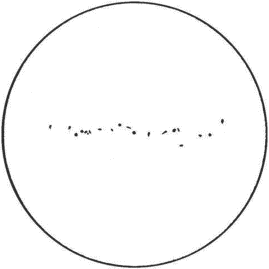
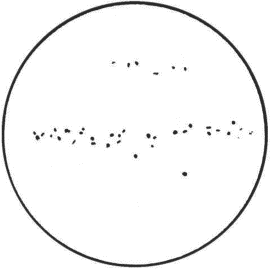
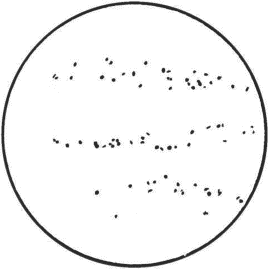
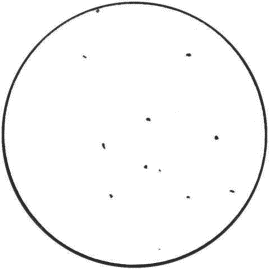
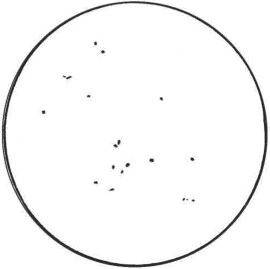
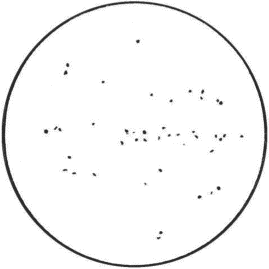
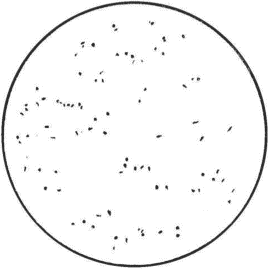
6.1.2 В деформированной металлопродукции оценку загрязненности неметаллическими включениями, указанными в таблице 1, проводят по шкалам, иллюстрации которых приведены в приложении Б. Характеристика отдельных видов включений приведена в приложении В.
| Наименование шкал | Условное обозначение | Иллюстрация шкал |
| Оксиды строчечные | ОС | Таблица Б.1 |
| Оксиды точечные | ОТ | Таблица Б.2 |
| Силикаты хрупкие | СХ | Таблица Б.3 |
| Силикаты пластичные | СП | Таблица Б.4 |
| Силикаты недеформирующиеся | СН | Таблица Б.5 |
| Сульфиды | С | Таблица Б.6, ряды а и б |
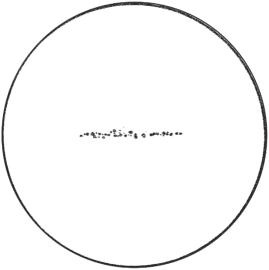
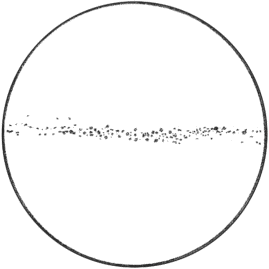
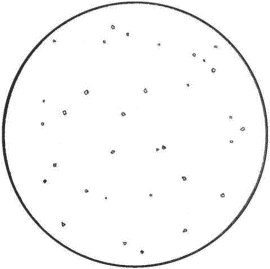
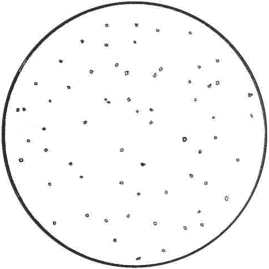
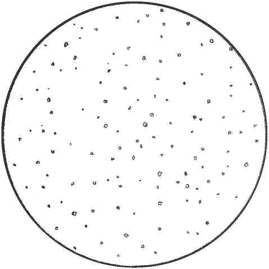
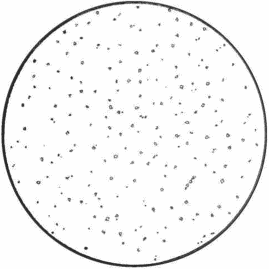
| Нитриды и карбонитриды строчечные | НС | Таблица Б.7 |
| Нитриды и карбонитриды точечные | НТ | Таблица Б.8 |
| Нитриды алюминия | НА | Таблица Б.9 |
| Примечание — Оксиды точечные, оксиды строчечные, силикаты хрупкие, силикаты пластичные, силикаты недеформирующиеся относятся к оксидным включениям. | ||
6.1.2.1 Допускается проводить оценку оксидных включений по шкалам для оценки силикатов, если они по своим размерам, форме и расположению соответствуют приведенным эталонным шкалам.
6.1.2.2 По шкалам приложения Б могут быть оценены и другие виды включений, если они по своим размерам, форме и расположению соответствуют приведенным в приложениях эталонным шкалам.
6.1.2.3 Виды неметаллических включений, подлежащих оценке, и критерии оценки загрязненности устанавливают в нормативных документах на металлопродукцию.
6.1.2.4 Если загрязненность неметаллическими включениями из-за формы и размеров включений не может быть оценена одним из двух соседних баллов, допускается оценка в 0,5; 1,5; 2,5 балла и т.д.
Загрязненность неметаллическими включениями более балла 5 оценивают баллом 5 со знаком «более» (> 5).
Баллом 0 оценивают отсутствие какого-либо вида включений, а также когда загрязненность включениями более чем в два раза меньше загрязненности, оцениваемой баллом 1.
6.1.3 Если в одном поле зрения выявлены несколько видов неметаллических включений, то оценку загрязненности проводят по каждому виду включений в отдельности.
Исключением являются случаи, когда в одном поле зрения выявлены:
а) строчечные включения оксидов, хрупких и пластичных силикатов и нитридов и карбонитридов;
б) точечные включения оксидов и нитридов и карбонитридов.
В том и другом случае их оценку проводят по всей совокупности включений, а результаты оценки указывают по преобладающему виду включений.
При оценке загрязненности металлопродукции включениями строчечных нитридов и карбонитридов отдельные точечные включения не учитывают.
6.1.4 Варианты метода Ш для оценки загрязненности неметаллическими включениями шлифов и плавки приведены в таблице 2. Вариантом Ш2, Ш3, Ш4 или Ш6 допускается проводить оценку загрязненности в непрерывнолитых заготовках по шкалам «Оксиды точечные» (таблица Б.2), «Силикаты недеформирующиеся» (таблица Б.5) и «Сульфиды» (таблица Б.6).
По согласованию изготовителя с заказчиком может быть проведена оценка загрязненности строчечными оксидами, хрупкими и пластичными силикатами в целом, по наибольшему из максимальных баллов, полученных при оценке по каждому виду включений.
Результаты оценки шлифов и плавки записывают в соответствии с приложениями Г и Д.
6.1.5 Результаты первой оценки загрязненности плавки неметаллическими включениями могут отличаться от результатов второй оценки на величину ошибки, зависящей от степени загрязненности включениями и количества оцениваемых шлифов.
Предельную ошибку (\sigma_{0x}) при определении среднего балла включений вычисляют по формуле (1). Предельные ошибки приведены в приложении Е.
\sigma_{0x} = \pm \frac{\sigma_{0} \cdot 1,65}{\sqrt{n}} , (1)
где \sigma_{0} — среднее квадратичное отклонение, подсчитанное из распределения оценок не менее 200 шлифов;
1,65 — постоянный множитель для вероятности 0,9;
6.2 Метод К
6.2.1 Оценку загрязненности неметаллическими включениями проводят подсчетом количества включений определенных размеров при просмотре под микроскопом по всей площади нетравленых шлифов.
Оценку загрязненности неметаллическими включениями в деформированной металлопродукции проводят на шлифах с продольным направлением волокон.
6.2.2 Всю площадь шлифа просматривают в микроскопе с увеличением 200x и ценой деления окулярной шкалы (0,005 +/- 0,0005) мм. Отдельно определяют количество оксидных, сульфидных и нитридных и карбонитридных включений по группам согласно таблице 3.
При отсутствии в микроскопе окулярной шкалы допускается использовать систему анализа изображений, внесенную в реестр средств измерений, или компьютерную программу анализа изображений, откалиброванную с помощью объект-микрометра.
Количество групп может быть увеличено в зависимости от максимальных размеров включений в металле. С помощью окулярной шкалы или компьютерной программы анализа изображений измеряют диаметр или толщину включений соответственно в форме круга или квадрата, или минимальный и максимальный размеры включений другой формы. Если отношение максимального и минимального размеров включения не превышает двух, то размер включения определяют, как их среднеарифметическое. Размеры вытянутых включений (при отношении длины к толщине более двух) определяют, если их толщина не менее 1/4 деления окулярной шкалы. Средний линейный размер вытянутого включения (l) вычисляют по формуле
l = \frac{1 + a_{0} \cdot l_{0}}{2} , (2)
где a0 и l0 - измеренные величины соответственно толщины и длины включений.
6.2.3 Варианты метода К для оценки шлифов и плавки приведены в таблице 4.
6.2.4 Виды неметаллических включений, подлежащих оценке, и критерии оценки загрязненности устанавливают в нормативных документах на металлопродукцию.
| Вариант метода К | Показатель оценки загрязненности неметаллическими включениями данного вида | |
| шлифа | плавки | |
| К1 | Количество включений групп 1 — 5 по каждой группе | Общее количество включений по каждой группе на площади 24 см2 <*> |
| К2 | Количество включений групп 2 — 5 по каждой группе | Общее количество включений по каждой группе на площади 24 см2 |
| <*> Площадь шести микрошлифов из расчета, что площадь каждого шлифа составляет 4 см2. Примечания 1 Допускается при оценке загрязненности включениями в деформированной продукции толщиной или диаметром менее 6 мм оценка плавки на площади 6 см2. 2 Допускается при оценке загрязненности включениями оценка плавки на площади 12 см2, если на одном шлифе определено более 75 включений группы 1. | ||
6.2.5 Результаты оценки загрязненности неметаллическими включениями шлифов и плавки записывают в соответствии с приложением Ж.
6.2.6 Результаты первой оценки загрязненности неметаллическими включениями разных групп могут отличаться от результатов второй оценки на величину ошибки, зависящей от степени загрязненности неметаллическими включениями и количества оцениваемых шлифов.
Предельную ошибку (\sigma_{0x}) вычисляют по формуле (3), пример вычисления приведен в приложении И.
\sigma_{0x} = \pm \frac{\sigma}{\sqrt{n}} , (3)
где \sigma — среднее квадратичное отклонение:
\sigma = \sqrt{\frac{\sum a^{2}}{n - 1}} , (4)
где \sum a^{2} — сумма квадратов отклонений от среднего значения количества включений.
6.3 Метод П
6.3.1 Оценку загрязненности неметаллическими включениями определенных размеров проводят путем подсчета под микроскопом на нетравленых шлифах.
Оценку загрязненности неметаллическими включениями в деформированной металлопродукции проводят на шлифах с поперечным направлением волокон. Допускается применение шлифов с продольным направлением волокон.
6.3.2 Размер включений на шлифах определяют с помощью окулярной шкалы или компьютерной программы анализа изображений по группам, приведенным в таблице 5.
6.3.3 Варианты метода П для оценки загрязненности шлифов и плавки неметаллическими включениями приведены в таблице 6.
6.3.4 В каждом поле зрения определяют размеры всех или некоторых видов включений в зависимости от цели исследования.
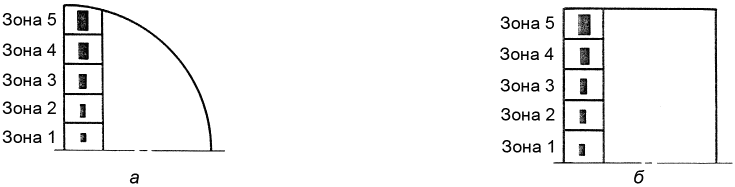
6.3.5 Перед просмотром шлиф расчерчивают от края до центра на пять равных зон (рисунок 25). Набор полей зрения по зонам на каждом шлифе проводят в соответствии с требованиями таблицы 7.
| Увеличение | Минимальное количество полей зрения по зонам | Общее количество полей зрения на шлифе n | ||||
| 1 | 2 | 3 | 4 | 5 | ||
| 300x и 400x | 5 | 15 | 25 | 35 | 45 | 125 |
| 500x и 600x | 15 | 45 | 75 | 105 | 135 | 375 |
В каждой зоне шлифа поля зрения набирают по прямым линиям на шлифе, перпендикулярным к оси слитка или проката.
Для повышения точности оценки загрязненности шлифов количество полей зрения по зонам может быть соответственно увеличено в два, три четыре и т.д. раз.
6.3.6 Размером включений считают диаметр или сторону квадрата соответственно при круглой или квадратной форме включений.
При определении размера включений овальной или неправильной формы подсчитывают среднеарифметическое минимального и максимального размеров, принимая этот размер за диаметр включения.
При определении размера включений прямоугольной, ромбической или подобных форм подсчитывают среднеарифметическое минимального и максимального размеров, принимая этот размер за сторону квадрата. При разнице между максимальным и минимальным размерами включений более чем в два раза группу определяют по площади включения. Общую площадь включений сложной формы допускается определять суммированием площадей отдельных участков.
6.3.7 Включения фиксируют по группам, указанным в таблице 5.
Результаты измерений включений записывают в соответствии с приложением М.
6.3.8 Для подсчета площади, занятой включениями на шлифе, количество включений каждой группы умножают на среднее значение площади включений данной группы и полученные произведения по всем группам суммируют.
Среднюю площадь включений (fср) в одном поле зрения вычисляют по формуле
f_{\text{ср}} = \frac{f}{n} , (5)
где f — общая площадь включений;
6.3.9 Содержание включений (J) в объемных процентах вычисляют по формуле
J = f_{\text{ср}} \cdot K , (6)
где K — коэффициент, K = \frac{100}{F} ;
F — площадь поля зрения на шлифе при установленном увеличении в делениях окулярной шкалы в квадрате, F = \frac{\pi D^{2}}{4} ;
D — диаметр поля зрения в делениях окулярной шкалы, определяемый делением диаметра поля зрения в мм, измеренного с помощью объект-микрометра, на цену деления окулярной шкалы данного микроскопа;
F, D и K — постоянные величины для данного микроскопа и увеличения.
6.3.10 Содержание неметаллических включений в объемных процентах для плавки подсчитывают как среднеарифметическое определений всех образцов.
6.3.11 Вычисление объемного процента проводят с точностью до 0,0001.
Объемный процент и количество включений на площади 100 мм2 подсчитывают в соответствии с приложениями К и Л.
6.3.12 Результаты первой оценки загрязненности неметаллическими включениями первого определения включений может отличаться от оценки второго определения на величину ошибки, которая зависит от степени загрязненности металла и от количества полей зрения, принятых на плавку для исследования.
Ошибку (\sigma_{0x}) при определении включений в объемных процентах вычисляют по формуле (7), пример вычисления приведен в приложении М.
\sigma_{0x} = \pm \frac{\sigma}{\sqrt{n}} , (7)
где \sigma — среднее квадратичное отклонение:
\sigma = \sqrt{\frac{\sum a^{2}}{n - 1}} , (8)
где \sum a^{2} — сумма квадратов отклонений от среднего значения количества включений в объемных %.
6.4 Метод Л
6.4.1 Оценку загрязненности неметаллическими включениями проводят под микроскопом на нетравленых шлифах.
Варианты метода Л оценки загрязненности шлифов и плавки неметаллическими включениями приведены в таблице 8.
6.4.2 Шлиф расчерчивают параллельными линиями в произвольном направлении таким образом, чтобы выбранная длина для подсчета была не менее 3 см и охватывала периферийные и центральные зоны литых проб.
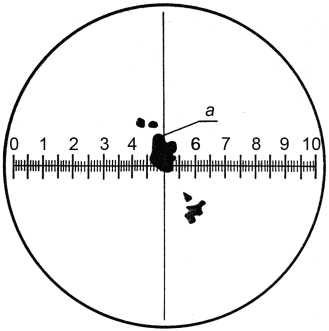
6.4.3 Шлиф передвигают с помощью микрометрических винтов предметного столика микроскопа в одном направлении вдоль отмеченных линий. Измеряют максимальные размеры включений a (см. рисунок 26), попадающих в перекрестие нитей окуляра, и фиксируют их в соответствии с группами, указанными в таблице 9.
Допускается прямое измерение размеров неметаллических включений с помощью программы анализа изображений.
6.4.4 Загрязненность шлифов оценивают отдельно по оксидным, сульфидным, нитридным и карбонитридным включениям или совокупно по всем видам включений.
Вид включений, подлежащих оценке, зависит от цели исследования.
6.4.5 Загрязненность включениями плавки (И) вычисляют по формуле
\text{И } = \frac{b \sum a_{i} \cdot m_{i}}{l} , (9)
где b — цена деления окулярной шкалы при данном увеличении в мкм;
ai — среднее значение размеров включений в делениях окулярной шкалы;
mi — количество включений данной группы;
Пример подсчета загрязненности приведен в приложении Н.
При использовании для подсчетов неметаллических включений программы анализа изображений расчеты необходимо проводить по формуле
\text{И } = \frac{\sum d_{i}}{l} , (10)
где di — значение размеров включений в мкм.
6.4.6 Результаты первой оценки загрязненности неметаллическими включениями может отличаться от оценки второго определения на величину ошибки, которая зависит от степени загрязненности металлопродукции и суммарной длины подсчета на плавку.
Предельную ошибку (\sigma_{0x}) загрязненности неметаллическими включениями вычисляют по формуле (11), пример вычисления приведен в приложении П:
\sigma_{0x} = \pm \frac{\sigma \cdot 1,65}{\sqrt{l}} , (11)
где \sigma — среднее квадратичное отклонение распределения на 25 см длины подсчета;
1,65 — постоянный множитель для вероятности 0,9;
l — выбранная длина для подсчета в см.
ВАРИАНТЫ МЕТОДОВ ОПРЕДЕЛЕНИЯ ЗАГРЯЗНЕННОСТИ НЕМЕТАЛЛИЧЕСКИМИ ВКЛЮЧЕНИЯМИ МЕТАЛЛОПРОДУКЦИИ РАЗЛИЧНЫХ СПОСОБОВ ПРОИЗВОДСТВА И ГРУПП СТАЛИ
ШКАЛЫ ЭТАЛОНОВ ДЛЯ ОЦЕНКИ ЗАГРЯЗНЕННОСТИ МЕТАЛЛОПРОДУКЦИИ НЕМЕТАЛЛИЧЕСКИМИ ВКЛЮЧЕНИЯМИ МЕТОДОМ Ш
Б.1 Шкалы эталонов для оценки загрязненности деформированной металлопродукции неметаллическими включениями методом Ш (см. вкладку):
- таблица Б.1 - Оксиды строчечные (ОС)
- таблица Б.2 - Оксиды точечные (ОТ)
- таблица Б.3 - Силикаты хрупкие (СХ)
- таблица Б.4 - Силикаты пластичные (СП)
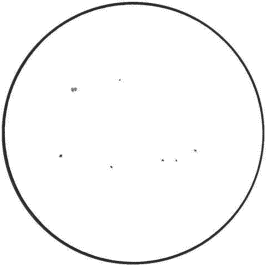
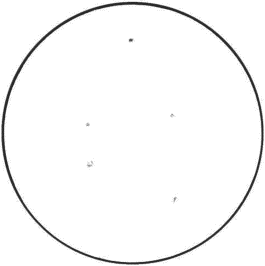
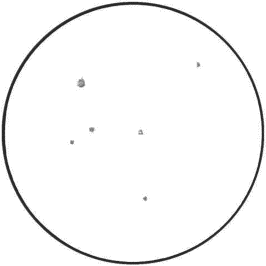
- таблица Б.5 - Силикаты недеформирующиеся (СН)
- таблица Б.6 - Сульфиды (С)
- таблица Б.7 - Нитриды и карбонитриды строчечные (НС)
- таблица Б.8 - Нитриды и карбонитриды точечные (НТ)
- таблица Б.9 - Нитриды алюминия (НА)
Шкалы эталонов для оценки загрязненности деформированной металлопродукции неметаллическими включениями методом Ш
| Ряд | Балл 1 | Балл 2 | Балл 3 | Балл 4 | Балл 5 |
|---|---|---|---|---|---|
| а | 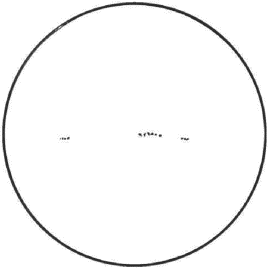 |
 |
 |
 |
 |
| б | 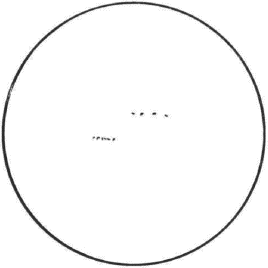 |
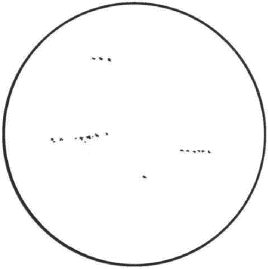 |
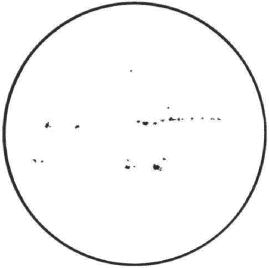 |
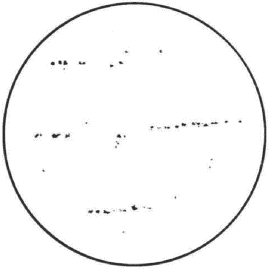 |
 |
| Ряд | Балл 1 | Балл 2 | Балл 3 | Балл 4 | Балл 5 |
|---|---|---|---|---|---|
| а | 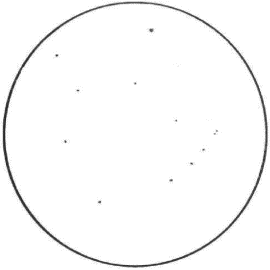 |
 |
 |
 |
 |
| Ряд | Балл 1 | Балл 2 | Балл 3 | Балл 4 | Балл 5 |
|---|---|---|---|---|---|
| а | 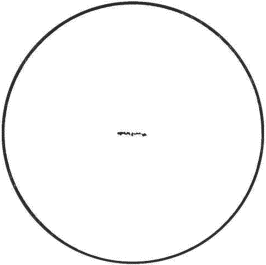 |
 |
 |
 |
 |
| б |  |
 |
 |
 |
 |
| в |  |
 |
 |
 |
 |
| Ряд | Балл 1 | Балл 2 | Балл 3 | Балл 4 | Балл 5 |
|---|---|---|---|---|---|
| а | 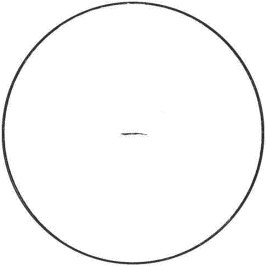 |
 |
 |
 |
 |
| б | 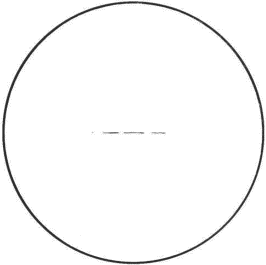 |
 |
 |
 |
 |
Силикаты недеформирующиеся (СН)
| Ряд | Балл 1 | Балл 2 | Балл 3 | Балл 4 | Балл 5 |
|---|---|---|---|---|---|
| а |  |
 |
 |
 |
 |
| б | 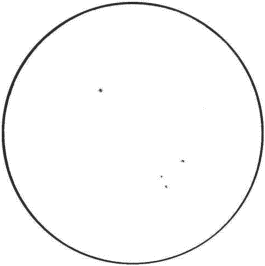 |
 |
 |
 |
 |
| Балл 2 | Балл 3 | Балл 4 | Балл 5 | а | 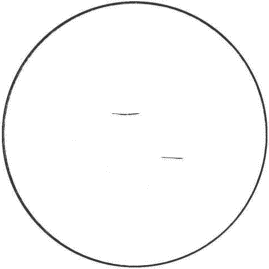 |
 |  |  |  | б |  |
 |  |  |  | а | 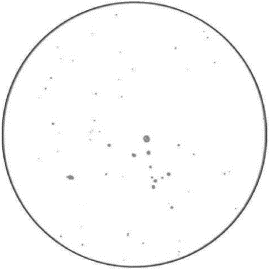 |
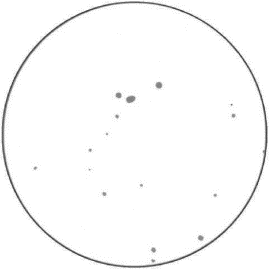 | 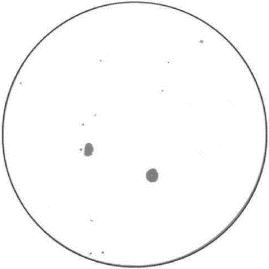 | 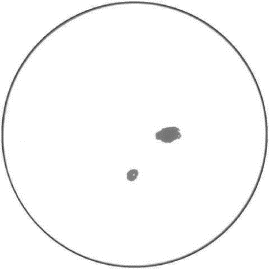 | 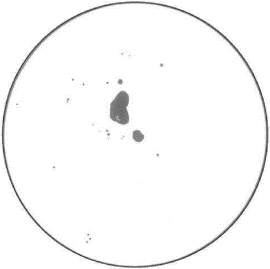 | б | 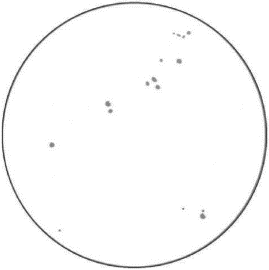 |
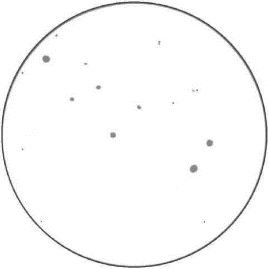 | 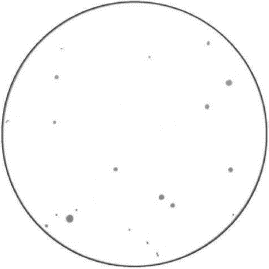 | 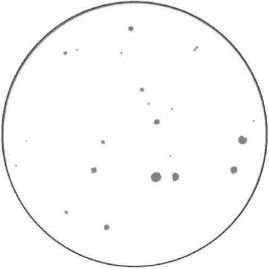 | 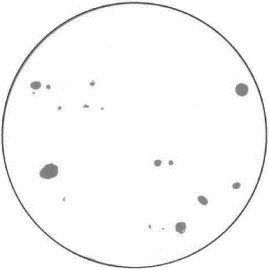 | Примечание — Ряды «в» и «г» это дополнительные шкалы для непрерывнолитой заготовки. | |
| Таблица Б.7 | |||||
Нитриды и карбонитриды строчечные (НС)
| Ряд | Балл 1 | Балл 2 | Балл 3 | Балл 4 | Балл 5 |
|---|---|---|---|---|---|
| а | 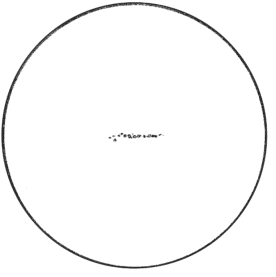 |
 |
 |
 |
 |
| б | 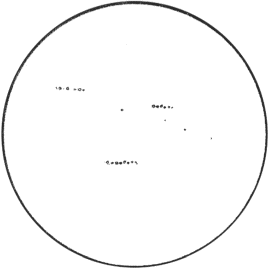 |
 |
 |
 |
 |
Нитриды и карбонитриды точечные (НТ)
| Ряд | Балл 1 | Балл 2 | Балл 3 | Балл 4 | Балл 5 |
|---|---|---|---|---|---|
| а | 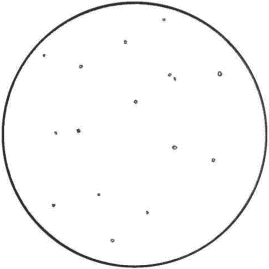 |
 |
 |
 |
 |
| Ряд | Балл 1 | Балл 2 | Балл 3 | Балл 4 | Балл 5 |
|---|---|---|---|---|---|
| а | 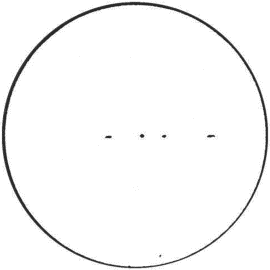 |
 |
 |
 |
 |
| б | 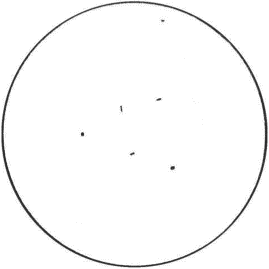 |
 |
 |
 |
 |
ХАРАКТЕРИСТИКА ВИДОВ НЕМЕТАЛЛИЧЕСКИХ ВКЛЮЧЕНИЙ
ПРИМЕР ЗАПИСИ РЕЗУЛЬТАТОВ ОЦЕНКИ ЗАГРЯЗНЕННОСТИ МЕТАЛЛОПРОДУКЦИИ НЕМЕТАЛЛИЧЕСКИМИ ВКЛЮЧЕНИЯМИ МЕТОДОМ Ш, ВАРИАНТЫ Ш1 — Ш6, Ш9 — Ш12, Ш15, Ш16
| Номер плавки | Номер шлифа | Оценка загрязненности неметаллическими включениями, максимальный балл | |||||||||
| Оксиды строчечные (ОС) | Оксиды точечные (ОТ) | Силикаты хрупкие (СХ) | Силикаты пластичные (СП) | Силикаты недеформирующиеся (СН) | Строчечные включения (ОС, СХ и СП) <*> | Сульфиды С | Нитриды и карбонитриды строчечные (НС) | Нитриды и карбонитриды точечные (НТ) | Нитриды алюминия (НА) | ||
| 25 | 1 | 4,0 | 0 | 0 | 0 | 4,0 | 4,0 | 1,0 | 0 | 0 | 0 |
| 2 | 2,5 | 0 | 0 | 0 | 2,0 | 2,5 | 1,0 | 0 | 0 | 0 | |
| 3 | 1,0 | 0 | 2,0 | 0 | 0 | 2,0 | 0,5 | 0 | 0 | 0 | |
| 4 | 2,0 | 0 | 0 | 0 | 1,0 | 2,0 | 2,0 | 0 | 0 | 0 | |
| 5 | 1,5 | 0 | 1,5 | 0 | 3,5 | 1,5 | 1,5 | 0 | 0 | 0 | |
| 6 | 3,0 | 0 | 0 | 0 | 1,0 | 3,0 | 2,5 | 0 | 0 | 0 | |
| Средний балл | 2,3 | 0,0 | 0,6 | 0,0 | 1,9 | 2,5 | 1,3 | 0,0 | 0,0 | 0,0 | |
| <*> Указывается, если по согласованию изготовителя с заказчиком проводят оценку загрязненности строчечными оксидами, силикатами хрупкими и силикатами пластичными в целом, по наибольшему из максимальных баллов, полученных при оценке по каждому виду включений. | |||||||||||
Пример подсчета X для силикатов недеформирующихся (СН) при допустимом максимальном балле 3,0:
X = \frac{2 \cdot 100}{6} = 33\% .
ПРИМЕРЫ ЗАПИСИ РЕЗУЛЬТАТОВ ОЦЕНКИ ЗАГРЯЗНЕННОСТИ МЕТАЛЛОПРОДУКЦИИ НЕМЕТАЛЛИЧЕСКИМИ ВКЛЮЧЕНИЯМИ МЕТОДОМ Ш, ВАРИАНТЫ Ш7 И Ш8, Ш13 И Ш14
Количество полей зрения с оксидными включениями балла 2 и более на площади 10 см2: \frac{131 \cdot 10}{24} = 54,6 .
Количество полей зрения с сульфидными включениями балла 2 и более на площади 10 см2: \frac{184 \cdot 10}{24} = 76,7 .
Количество полей зрения с нитридными и карбонитридными включениями балла 2 и более на площади 10 см2: \frac{179 \cdot 10}{24} = 74,5 .
ПРИМЕР ВЫЧИСЛЕНИЯ ПРЕДЕЛЬНОЙ ОШИБКИ ПРИ ОПРЕДЕЛЕНИИ СРЕДНЕГО БАЛЛА ЗАГРЯЗНЕННОСТИ МЕТАЛЛОПРОДУКЦИИ НЕМЕТАЛЛИЧЕСКИМИ ВКЛЮЧЕНИЯМИ МЕТОДОМ Ш
ПРИМЕР ЗАПИСИ РЕЗУЛЬТАТОВ ОЦЕНКИ ЗАГРЯЗНЕННОСТИ МЕТАЛЛОПРОДУКЦИИ НЕМЕТАЛЛИЧЕСКИМИ ВКЛЮЧЕНИЯМИ МЕТОДОМ К, ВАРИАНТ К1
| Номер плавки | Маркировка образца | Площадь шлифа, см2 | Количество включений для групп | ||||
| 1 | 2 | 3 | 4 | 5 | |||
| 421384 | 1А | 4,1 | 27 | 0 | 0 | 0 | 0 |
| 1Н | 3,9 | 29 | 2 | 0 | 0 | 0 | |
| 2А | 4,2 | 32 | 0 | 0 | 0 | 0 | |
| 2Н | 3,8 | 36 | 0 | 0 | 0 | 0 | |
| 3А | 3,6 | 49 | 1 | 0 | 0 | 0 | |
| 3Н | 4,4 | 27 | 0 | 0 | 0 | 0 | |
| Всего | 24 | 200 | 3 | 0 | 0 | 0 | |
ПРИМЕР ВЫЧИСЛЕНИЯ ПРЕДЕЛЬНОЙ ОШИБКИ ПРИ ОПРЕДЕЛЕНИИ ЗАГРЯЗНЕННОСТИ МЕТАЛЛОПРОДУКЦИИ НЕМЕТАЛЛИЧЕСКИМИ ВКЛЮЧЕНИЯМИ ГРУППЫ 1 МЕТОДОМ К, ВАРИАНТ К1
Пример вычисления предельной ошибки (\sigma_{0x}) :
\overline{X} = \frac{66}{6} = 11.\sigma = \sqrt{\frac{168}{5}} = 5,3 .
\sigma_{0x} = \pm \frac{5,3}{\sqrt{6}} = \pm 2,2 .
ПРИМЕР ЗАПИСИ РЕЗУЛЬТАТОВ ОЦЕНКИ ЗАГРЯЗНЕННОСТИ МЕТАЛЛОПРОДУКЦИИ ОКСИДАМИ МЕТОДОМ П И ВЫЧИСЛЕНИЯ ОШИБКИ
| Группа включений | Количество включений в поле зрения | Всего включений на 125 полях зрения | Средняя значимость для групп по площади включений | Площадь включений в делениях окулярной шкалы в квадрате | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 <*> | ||||
| 1 | - | - | - | - | - | - | - | - | - | - | 67 | 1/4 | 16,75 |
| 2 | - | 1 | 2 | - | - | 2 | - | - | - | - | 64 | 1/2 | 32 |
| 3 | - | 1 | - | - | - | - | - | - | - | 3 | 49 | 1 | 49 |
| 4 | 2 | - | - | - | - | - | 2 | - | - | - | 34 | 2 | 68 |
| 5 | - | - | - | - | - | - | 2 | 1 | - | - | 34 | 4 | 136 |
| 6 | - | - | - | - | - | 1 | 1 | - | - | 1 | 45 | 8 | 360 |
| 7 | 1 | - | - | - | - | - | 1 | 1 | - | - | 14 | 16 | 224 |
| 8 | - | 1 | - | - | - | - | - | - | - | - | 13 | 32 | 416 |
| Всего | 1291,75 | ||||||||||||
| <*> Графы для полей зрения 11 — 125 заполняют аналогично. | |||||||||||||
Пример вычисления объемного процента включений (J) :
f_{\text{ср}} = \frac{1291,75}{125} = 10,33 .
J = \frac{10,33 \cdot 100}{10200} = 10,33 \cdot 0,0098 = 0,1012\% .
K = \frac{100}{10200} = 0,0098 .
ПРИМЕР ПОДСЧЕТА КОЛИЧЕСТВА ОКСИДОВ НА ШЛИФЕ ПЛОЩАДЬЮ 100 мм2 ПРИ ОПРЕДЕЛЕНИИ ЗАГРЯЗНЕННОСТИ МЕТАЛЛОПРОДУКЦИИ НЕМЕТАЛЛИЧЕСКИМИ ВКЛЮЧЕНИЯМИ МЕТОДОМ П
ПРИМЕР ВЫЧИСЛЕНИЯ ПРЕДЕЛЬНОЙ ОШИБКИ ПРИ ОПРЕДЕЛЕНИИ ОБЪЕМА ОКСИДОВ МЕТОДОМ П
Среднеарифметическое количество включений (\overline{X}) в объемных процентах вычисляют по формуле
\overline{X} = \frac{\sum X_{i}}{n} , (М.1)
где \sum X_{i} — общее содержание включений в объемных %;
\overline{X} = \frac{0,0360}{6} = 0,0060\% .
\sigma = \sqrt{\frac{0,00002034}{5}} = 0,0018 .
\sigma_{0x} = \pm \frac{0,0018}{\sqrt{6}} = \pm 0,00075 .
\frac{0,00075 \cdot 100}{0,0050} = 12,5\% .
ПРИМЕР ОПРЕДЕЛЕНИЯ ЗАГРЯЗНЕННОСТИ МЕТАЛЛОПРОДУКЦИИ ИЗ СТАЛИ МАРКИ 35Л НЕМЕТАЛЛИЧЕСКИМИ ВКЛЮЧЕНИЯМИ МЕТОДОМ Л
Пример подсчета загрязненности:
\text{И}_{\text{оксидов}} = \frac{4 \cdot 47}{180000} = 1,04 \cdot 10^{- 3} .
\text{И}_{\text{сульфидов}} = \frac{4 \cdot 446}{180000} = 9,91 \cdot 10^{- 3} .
Иобщий = Иоксидов + Исульфидов = = 1,04·10-3 + 9,91·10-3 = 10,95·10-3.
ПРИМЕР ВЫЧИСЛЕНИЯ ПРЕДЕЛЬНОЙ ОШИБКИ ПРИ ОПРЕДЕЛЕНИИ ЗАГРЯЗНЕННОСТИ МЕТАЛЛОПРОДУКЦИИ НЕМЕТАЛЛИЧЕСКИМИ ВКЛЮЧЕНИЯМИ МЕТОДОМ Л
| Выбранная длина для подсчета, см | Предельная ошибка (\sigma_{0x}) \cdot 10^{- 3} |
|---|---|
| 1 | 1,30 |
| 3 | 0,75 |
| 6 | 0,53 |
| 9 | 0,43 |
| 12 | 0,38 |
| 15 | 0,33 |
| 18 | 0,308 |
| 21 | 0,283 |
| 24 | 0,266 |
| l | \frac{1,3}{\sqrt{l}} |
БИБЛИОГРАФИЯ
[!TIP] См. сравнение с ранее регулировавшим вопрос документом в MS-Word.