ГОСТ ISO 9692-2-2020. Межгосударственный стандарт. Сварка и родственные процессы. Типы подготовки соединений. Часть 2. Сварка дуговая сталей под флюсом
Актуально на 02.11.2026.
Как цитировать: "ГОСТ ISO 9692-2-2020. Межгосударственный стандарт. Сварка и родственные процессы. Типы подготовки соединений. Часть 2. Сварка дуговая сталей под флюсом". ГОСТ ISO 9692-2-2020. https://bukva.ai/docs/standart-gost-iso-9692-2-2020
(введен в действие Приказом Росстандарта от 08.07.2020 № 346-ст)
Примечание
Документ введен в действие с 01.12.2020.
Введен в действие Приказом Федерального
агентства по техническому
регулированию и метрологии
от 8 июля 2020 г. № 346-ст
СВАРКА ДУГОВАЯ СТАЛЕЙ ПОД ФЛЮСОМ
Welding and allied processes. Joint preparation.
Part 2. Submerged arc welding of steels
1 декабря 2020 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 29 мая 2020 г. № 130-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 8 июля 2020 г. № 346-ст межгосударственный стандарт ГОСТ ISO 9692-2-2020 введен в действие в качестве национального стандарта Российской Федерации с 1 декабря 2020 г.
5 Настоящий стандарт идентичен международному стандарту ISO 9692-2:1998 «Сварка и родственные процессы. Типы подготовки соединений. Часть 2. Сварка дуговая сталей под флюсом» («Welding and allied processes — Joint preparation — Part 2: Submerged arc welding of steels», IDT).
Международный стандарт разработан Техническим комитетом ISO/TC 44 «Сварка и родственные процессы», подкомитетом SC 7.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
ISO 9692 состоит из следующих частей под общим наименованием «Сварка и родственные процессы. Типы подготовки соединений»:
- часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей;
- часть 2. Сварка дуговая сталей под флюсом;
- часть 3. Сварка дуговая в инертном газе плавящимся и вольфрамовым электродом алюминия и его сплавов;
- часть 4. Плакированные стали.
1 Область применения
Настоящий стандарт определяет типы подготовки соединений для дуговой сварки сталей под флюсом (процесс 121 в соответствии с ISO 4063).
Настоящий стандарт применяется только для положений при сварке PA и PB в соответствии с ISO 6947. Для положения при сварке PC необходима специальная подготовка соединения.
Настоящий стандарт применяется для сварных швов с полным проплавлением. Для сварных швов с неполным проплавлением типы подготовки соединений и размеры могут отличаться от размеров, определенных настоящим стандартом, если они определены в соответствующих стандартах или согласованы заинтересованными сторонами.
Если корень шва выполнен другим процессом дуговой сварки (см. ISO 4063), то следует учитывать подготовку соединения в соответствии с ISO 9692-1.
2 Нормативные ссылки
Для применения настоящего стандарта необходимы следующие ссылочные документы. Для датированных ссылок применяют только указанное издание ссылочного документа, для недатированных ссылок применяют последнее издание ссылочного документа (включая все изменения к нему):
ISO 2553:1992, Welded, brazed and soldered joints — Symbolic representation on drawings (Сварные и паяные соединения. Условные обозначения на чертежах)
ISO 3834-1:1994, Quality requirements for welding — Fusion welding of metallic materials — Part 1: Guidelines for selection and use (Требования к качеству сварки. Сварка металлических материалов плавлением. Часть 1. Рекомендации по выбору и применению)
ISO 3834-2:1994, Quality requirements for welding — Fusion welding of metallic materials — Part 2: Comprehensive quality requirements (Требования к качеству сварки. Сварка металлических материалов плавлением. Часть 2. Общие требования к качеству)
ISO 3834-3:1994, Quality requirements for welding — Fusion welding of metallic materials — Part 3: Standards quality requirements (Требования к качеству сварки. Сварка металлических материалов плавлением. Часть 3. Стандартные требования к качеству)
ISO 3834-4:1994, Quality requirements for welding — Fusion welding of metallic materials — Part 4: Elementary quality requirements (Требования к качеству сварки. Сварка металлических материалов плавлением. Часть 4. Основные требования к качеству)
ISO 4063, Welding and allied processes — Nomenclature of processes and reference numbers (Сварка и родственные процессы. Перечень и условные обозначения процессов)
ISO 6947:1990, Welds — Working positions — Definitions of angles of slope and rotation (Сварные швы. Рабочие положения. Определение углов наклона и поворота)
ISO 9692:1992 <1>, Metal-arc welding with covered electrode, gas-shielded metal arc welding and gaswelding — Joint preparations for steel (Сварка дуговая покрытым металлическим электродом, сварка дуговая плавящимся электродом в защитном газе и газовая сварка. Подготовка соединения сталей)
<1> Заменен на ISO 9692-1:2003 «Сварка и родственные процессы. Типы подготовки соединений. Часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей».
ISO 9956-2:1995 <2>, Specification and approval of welding procedures for metallic materials — Part 2: Welding procedure specification for arc welding (Технические требования и аттестация процедур сварки металлических материалов. Часть 2. Технические требования к процедуре дуговой сварки)
<2> Заменен на ISO 15609-1:2004 «Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка».
3 Материалы
Подготовку соединений, рекомендованную в настоящем стандарте, проводят для всех групп свариваемых сталей.
4 Типы подготовки соединений
Рекомендуемые типы подготовки соединений и размеры указаны в таблицах 1 и 2.

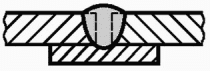
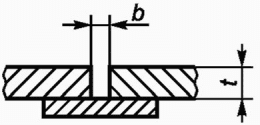

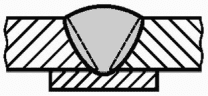
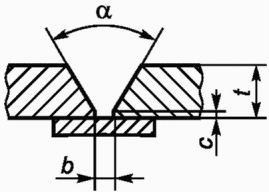

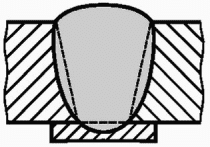
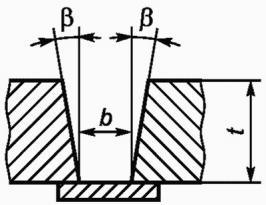

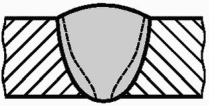
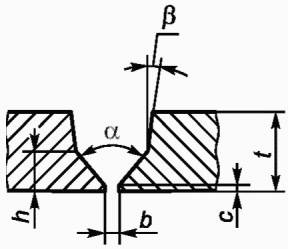

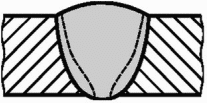
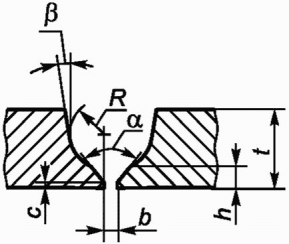

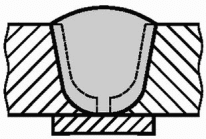
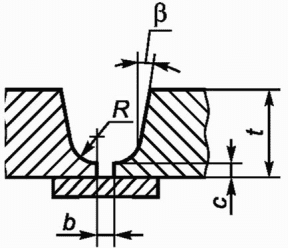

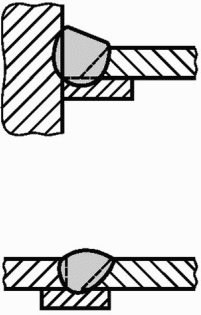
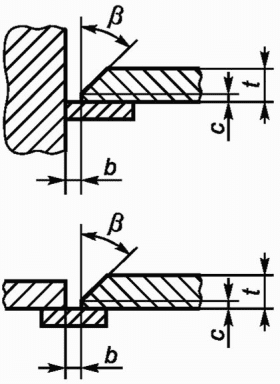

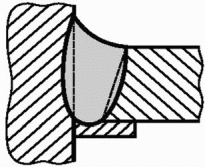
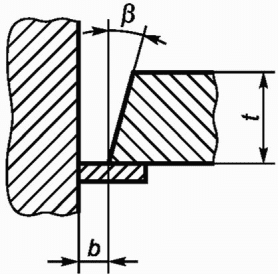

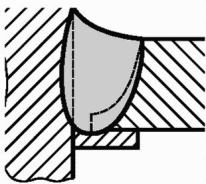
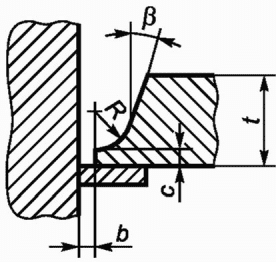

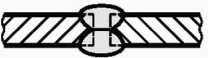
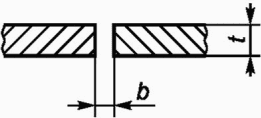

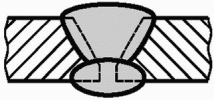
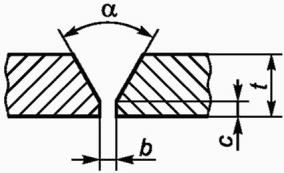

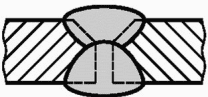
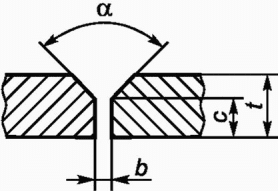

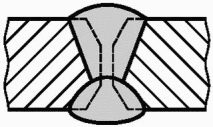
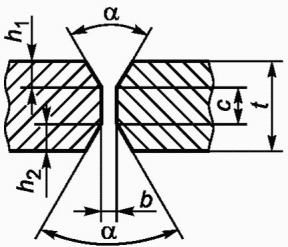

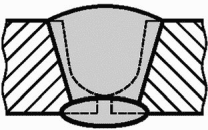
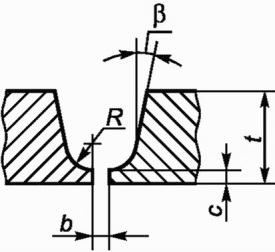

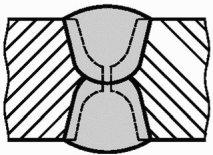
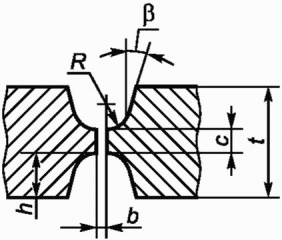

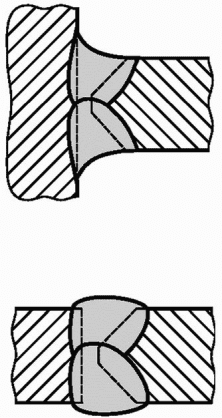
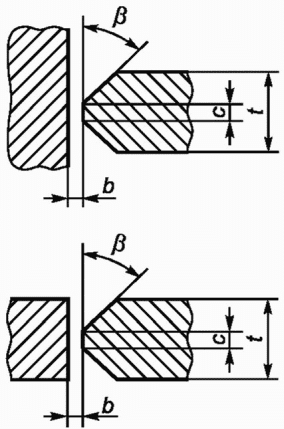

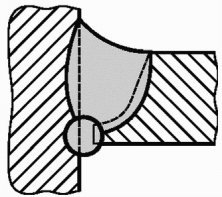
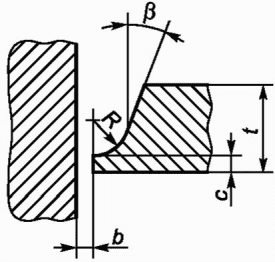

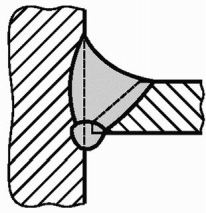
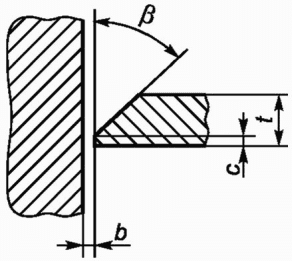

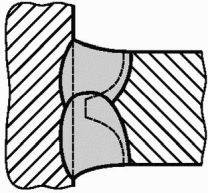
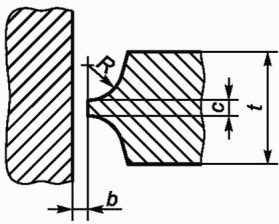

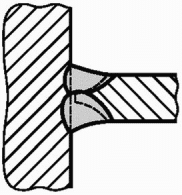
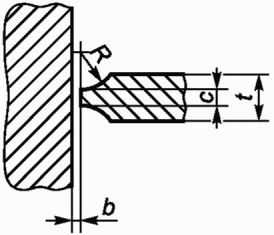

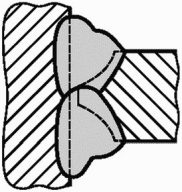
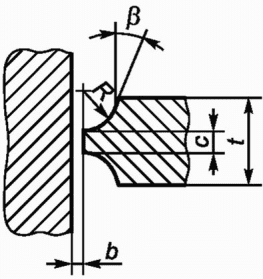
Зазоры даны в размерах, которые получены после сварки.
Настоящий стандарт не устанавливает размеры или типы материалов подкладок. Корневые валики могут быть также использованы в качестве подкладки и влиять на качество соединений (согласно соответствующей части ISO 3834) и подготовку соединений, приведенных в таблицах 1 и 2. Они должны быть частью технических требований к процедуре сварки в соответствии с ISO 9956-2.
В соответствии с требованиями стандарта или соглашением между заинтересованными сторонами может потребоваться удаление шлака перед выполнением следующего прохода.
Примечание — Номера соединений в таблицах определены согласно следующей схеме: первая цифра соответствует номеру таблицы; вторая цифра или группа чисел — номеру шва по ISO 2553; третье обозначение (буква) — варианту подготовки кромок.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 2553:1992 | - | <*>, <1> |
| ISO 3834-1:1994 | - | <*> |
| ISO 3834-2:1994 | - | <*> |
| ISO 3834-3:1994 | - | <*> |
| ISO 3834-4:1994 | - | <*> |
| ISO 4063 | - | <*>, <2> |
| ISO 6947:1990 | - | <*>, <3> |
| ISO 9692:1992 | IDT | ГОСТ ISO 9692-1-2016 «Сварка и родственные процессы. Типы подготовки соединений. Часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей» |
| ISO 9956-2:1995 | - | <*>, <4> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде стандартов. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT — идентичный стандарт. | ||
<1> В Российской Федерации действует ГОСТ Р ИСО 2553-2017 «Сварка и родственные процессы. Условные обозначения на чертежах. Сварные соединения».
<2> В Российской Федерации действует ГОСТ Р ИСО 4063-2010 «Сварка и родственные процессы. Перечень и условные обозначения процессов».
<3> В Российской Федерации действует ГОСТ Р ИСО 6947-2017 «Сварка и родственные процессы. Положения при сварке».
<4> В Российской Федерации действует ГОСТ Р ИСО 15609-1-2009 «Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка».
| УДК 621.791:006.354 | МКС 25.160.01 | IDT |
| Ключевые слова: сварка, типы подготовки соединений, сварка под флюсом, сварка сталей | ||