ГОСТ Р ИСО 6947-2017. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Положения при сварке
(утв. и введен в действие Приказом Росстандарта от 31.03.2017 № 236-ст)
Внимание
Документ утратил силу с 01.09.2022 в связи с изданием Приказа Росстандарта от 30.06.2022 № 548-ст. Взамен введен в действие ГОСТ Р ИСО 6947-2022. Документ введен в действие с 01.10.2017. Документ утратил силу с 01.09.2022 в связи с изданием Приказа Росстандарта от 30.06.2022 № 548-ст. Взамен введен в действие ГОСТ Р ИСО 6947-2022.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р ИСО 6947-2017"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-r-iso-6947-2017" "ГОСТ Р ИСО 6947-2017. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Положения при сварке (утв. и введен в действие Приказом Росстандарта от 31.03.2017 "
  n1["ГОСТ Р ИСО 6947-2022"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-iso-6947-2022" "ГОСТ Р ИСО 6947-2022. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Положения при сварке (утв. и введен в действие Приказом Росстандарта от 30.06.2022 "
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 31 марта 2017 г. № 236-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
Welding and allied processes. Welding positions
Предисловие
1 ПОДГОТОВЛЕН Обществом с ограниченной ответственностью «Национальная экспертно-диагностическая компания» (ООО «НЭДК») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 31 марта 2017 г. № 236-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 6947:2011 «Сварка и родственные процессы. Положения при сварке» (ISO 6947:2011 «Welding and allied processes — Welding positions», IDT).
Международный стандарт разработан Техническим комитетом по стандартизации ISO/TC 44 «Сварка и родственные процессы», подкомитетом SC 7
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru).
Введение
В настоящем стандарте определены следующие положения при сварке в производстве: нижнее, горизонтальное, вертикальное и потолочное.
Направление сварки является существенным параметром при определении положения при сварке, например, снизу вверх или сверху вниз.
Положение при сварке не зависит от вида соединения, например, стыкового или углового, или от обработки изделия. Стандарт распространяется на сварные швы всех типов.
Связь между положениями при сварке при испытаниях и положениями при сварке в производстве указана в других стандартах, например в ISO 9606 [1] или ISO 15614 [2].
1. Область применения
Настоящий стандарт определяет положения при сварке для испытаний и в производстве стыковых и угловых сварных швов для всех видов продукции.
В приложении A приведены примеры предельных углов наклона оси сварного шва и поворота лицевой поверхности сварного шва вокруг оси сварного шва при положениях при сварке производственных сварных швов.
В приложении B приведено сравнение международных, европейских и принятых в США обозначений.
2. Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
2.1 положение при сварке (welding position): Положение сварного шва в пространстве, определяемое углами наклона оси и поворота лицевой поверхности сварного шва относительно горизонтальной плоскости.
2.2 основное положение при сварке (main welding position): Положение при сварке, обозначаемое PA, PB, PC, PD, PE, PF или PG.
Примечание — Для PA, PB, PC, PD и PE см. рисунок 1.
2.3 наклон S (slope): Угол наклона оси сварного шва относительно основного положения при сварке.
2.4 поворот R (rotation): Угол поворота лицевой поверхности сварного шва относительно основного положения при сварке.
2.5 угол наклона L (inclined angle): Угол наклона оси трубы.
3. Положения при сварке
3.1. Основные положения при сварке
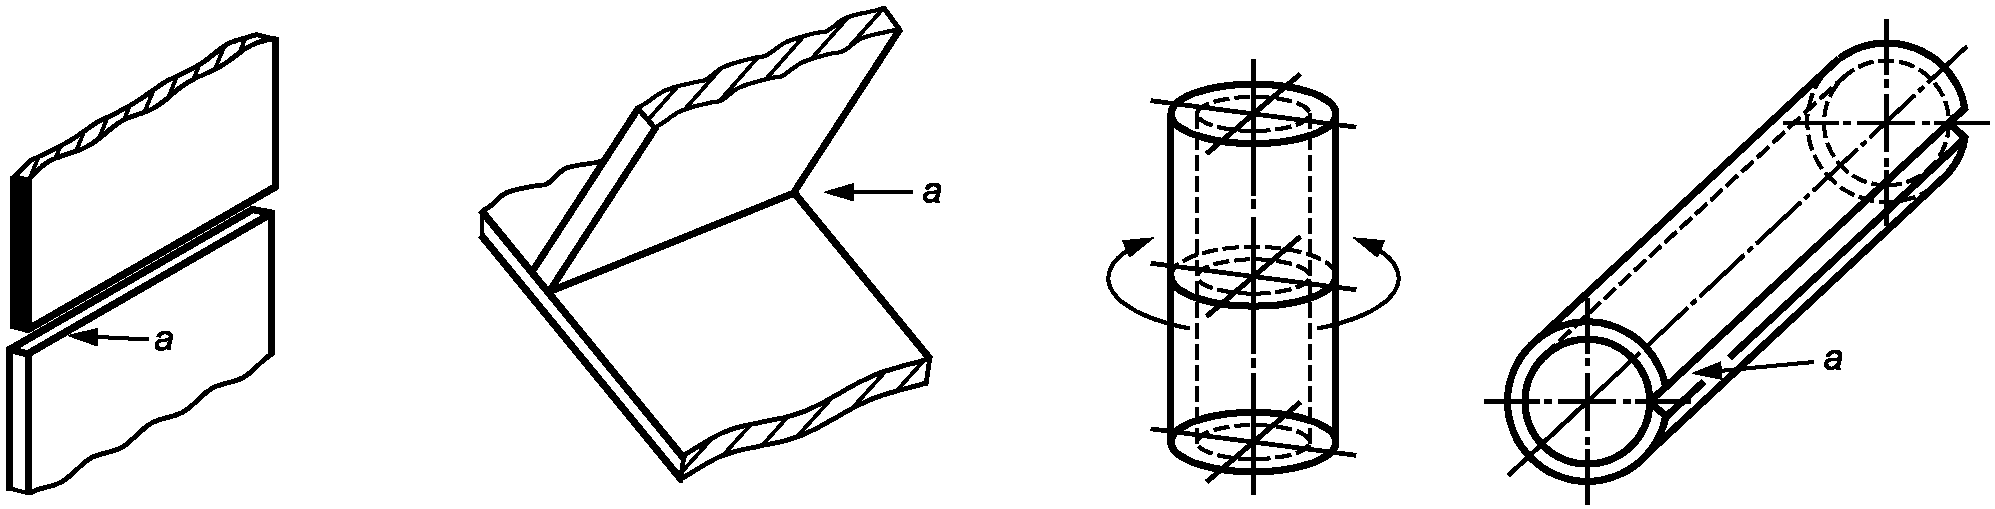
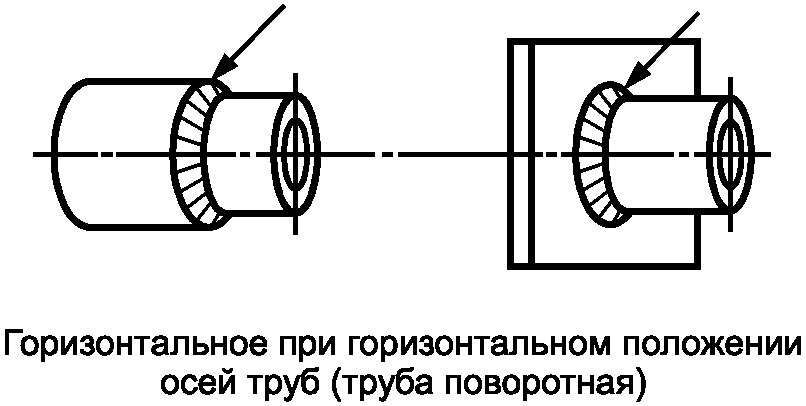
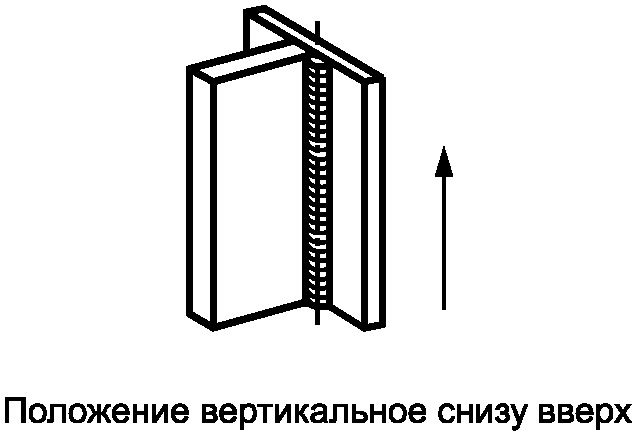
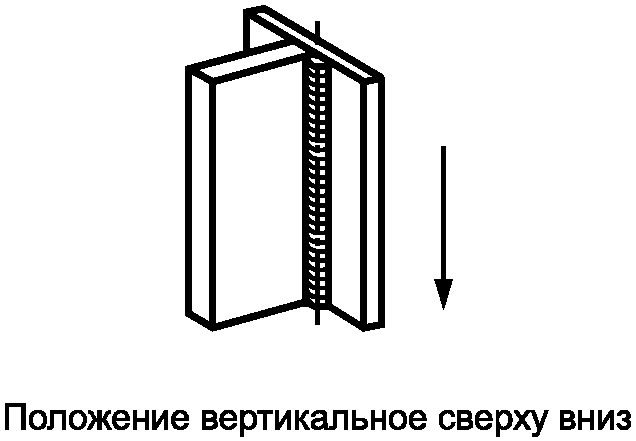
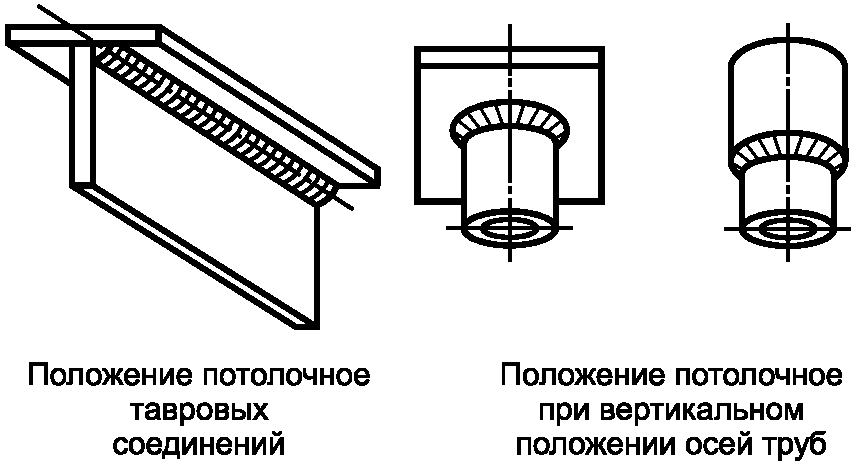
Основные положения при сварке показаны на рисунке 1, примеры применения для стыковых и угловых сварных швов показаны на рисунке 2.
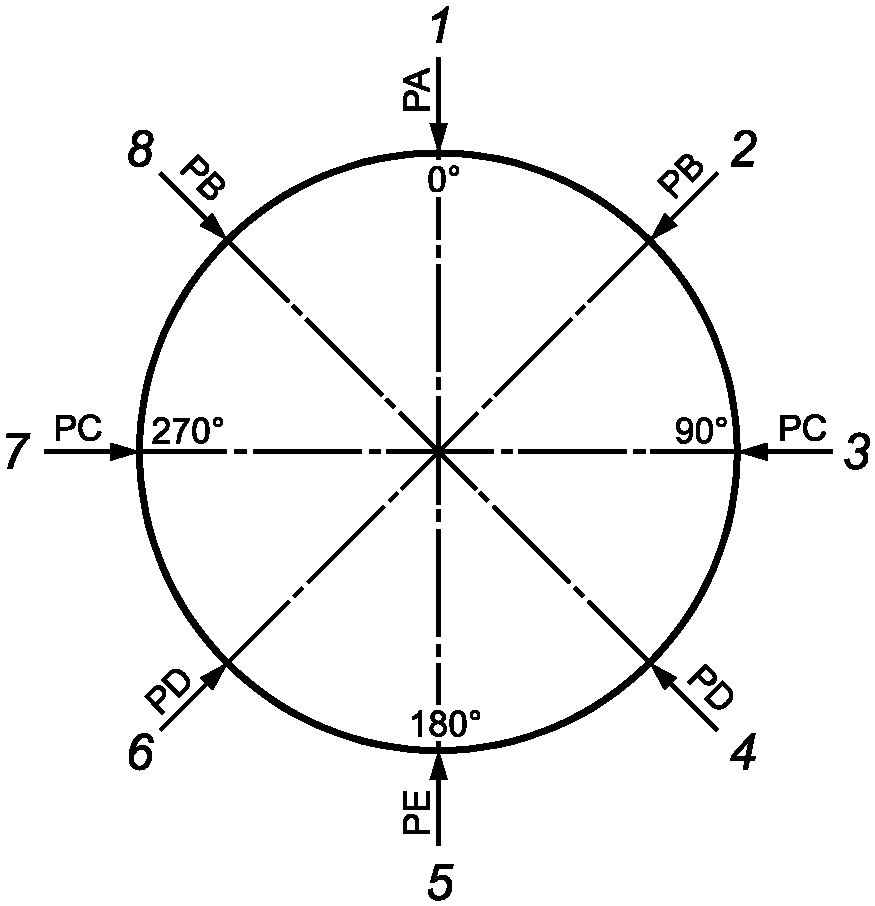
и потолочное при вертикальном положении осей труб;
2, 8 — горизонтальное тавровых соединений и горизонтальное
при вертикальном положении осей труб; 5 — потолочное;
3, 7 — горизонтальное
Примеры основных положений при сварке для стыковых и угловых сварных швов показаны на рисунке 2.
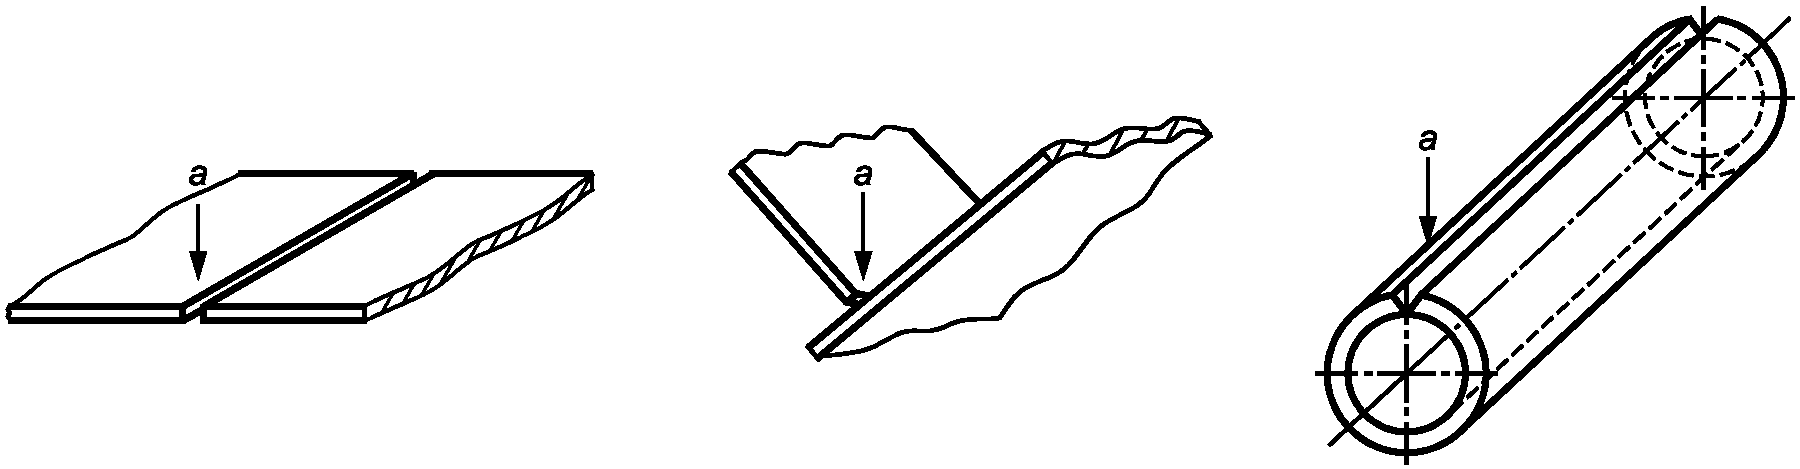
a — стрелка показывает положение при сварке
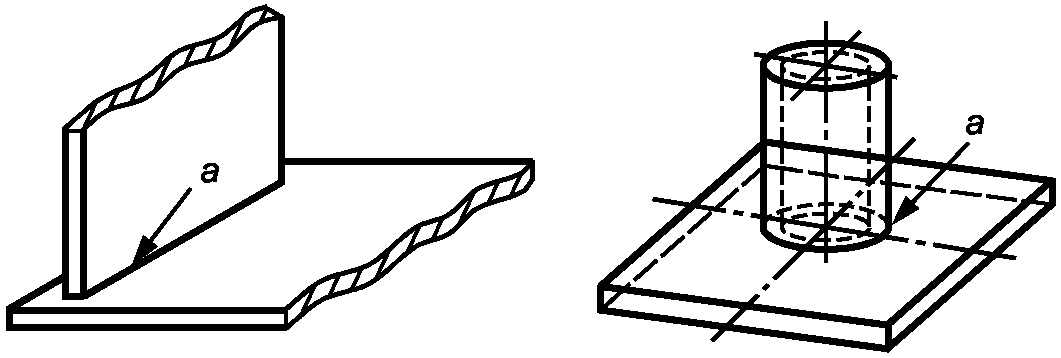
a — стрелка показывает положение при сварке
b) PB — положение горизонтальное тавровых соединений
a — стрелка показывает положение при сварке
c) PC — положение горизонтальное
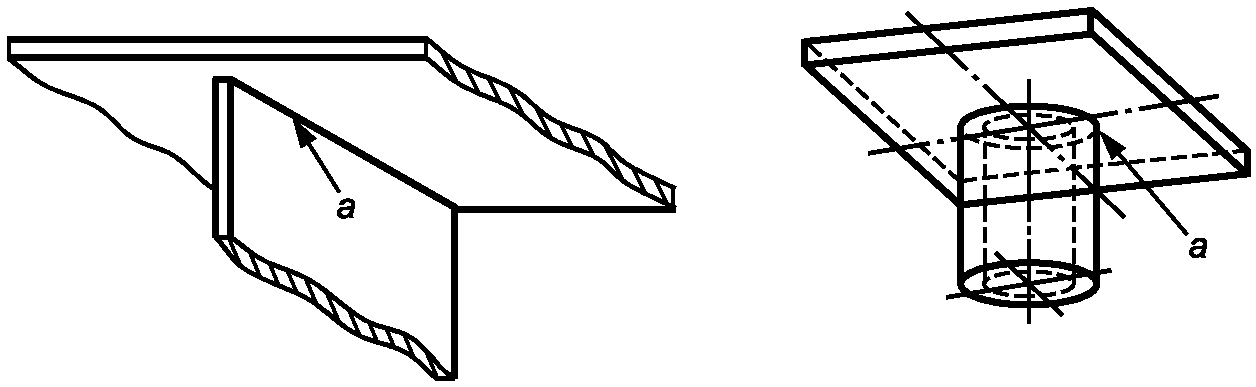
a — стрелка показывает положение при сварке
d) PD — положение потолочное тавровых соединений
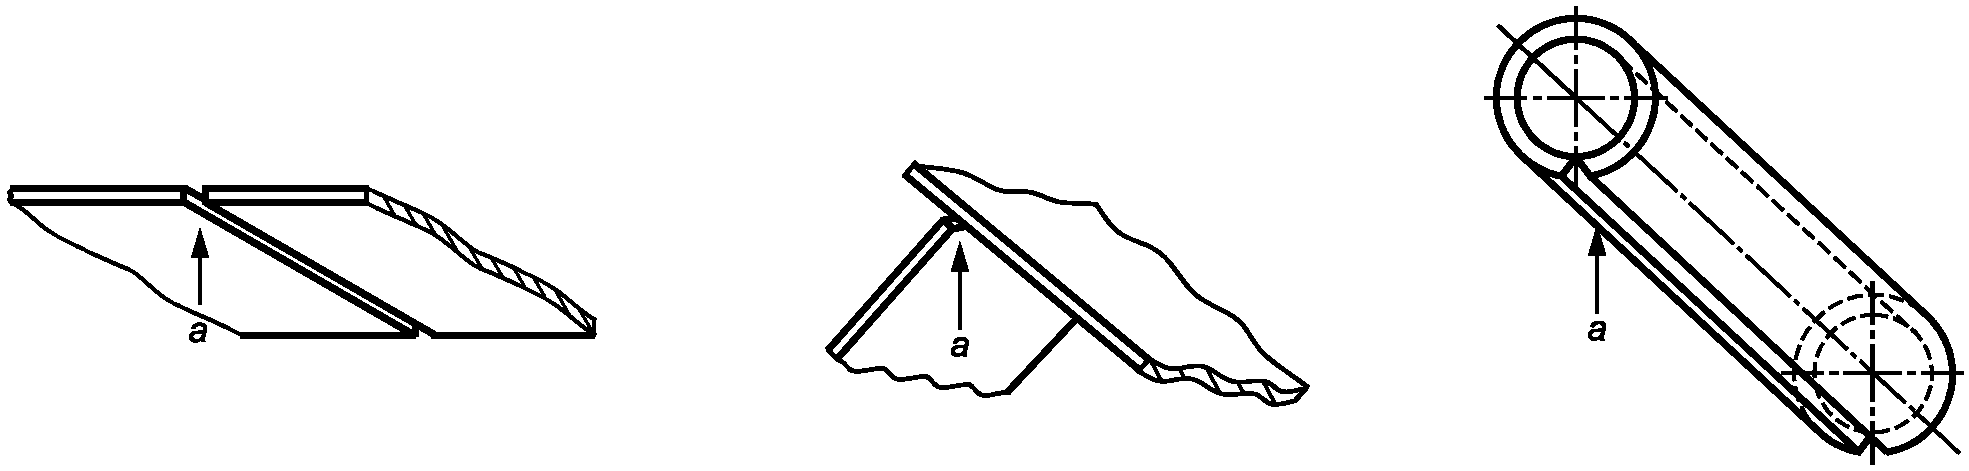
a — стрелка показывает положение при сварке
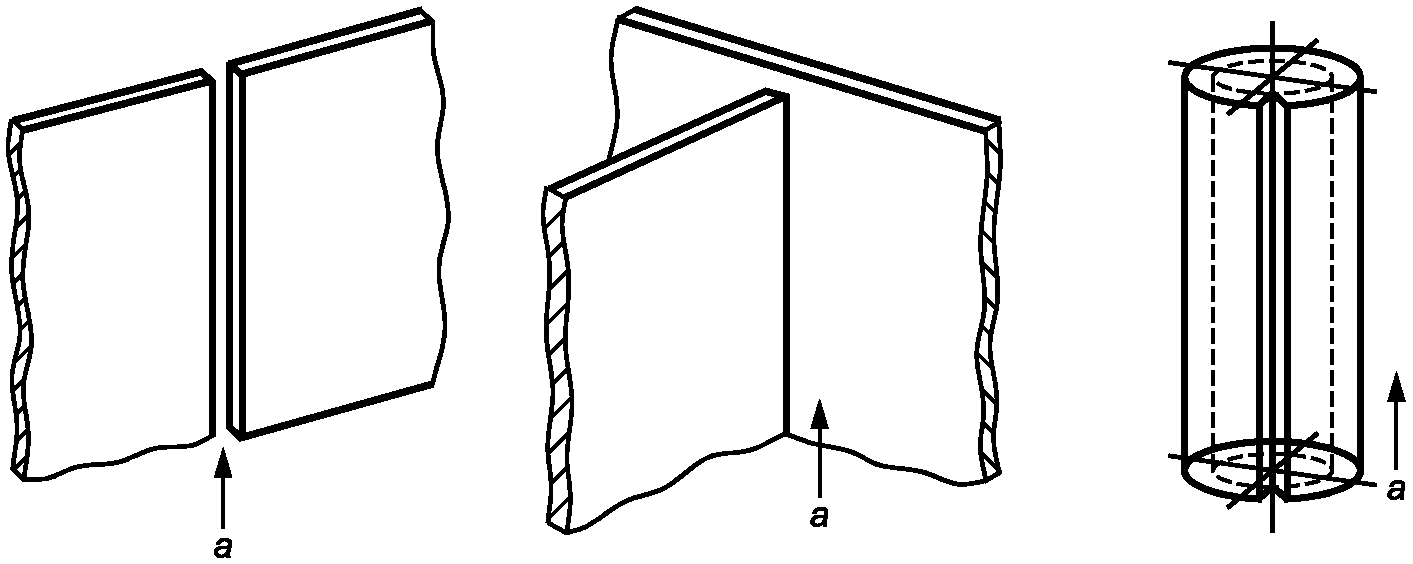
a — стрелка показывает направление сварки
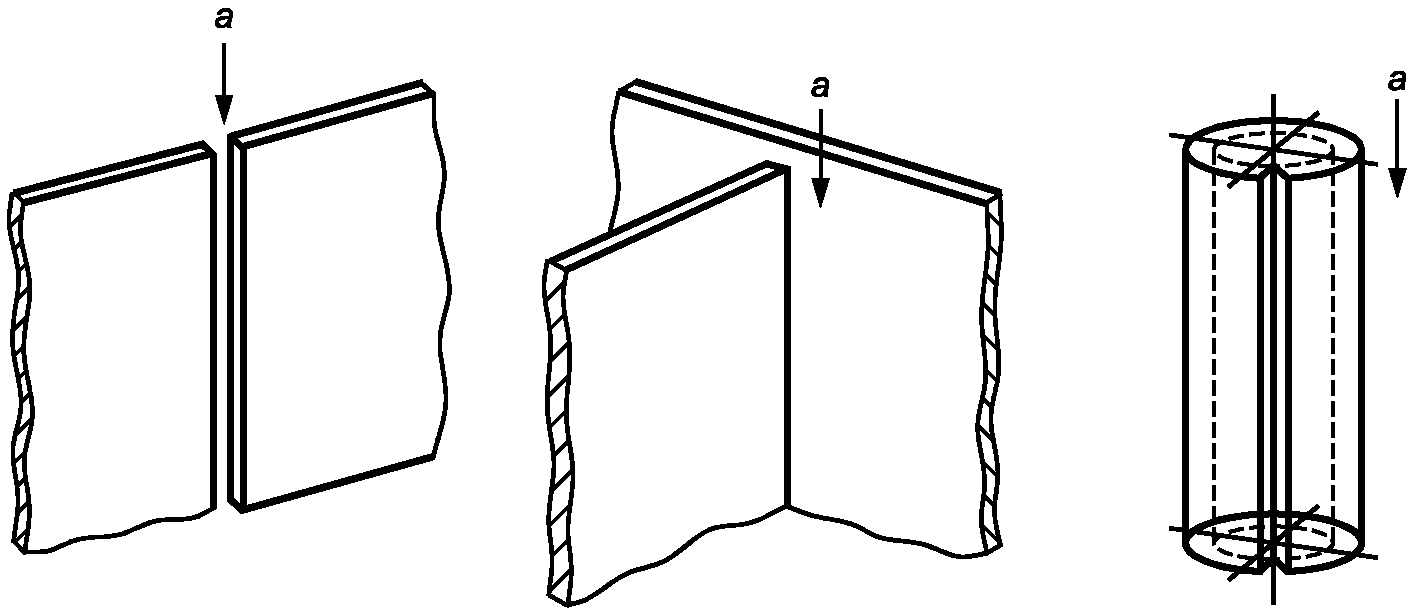
g) PG — положение вертикальное сверху вниз
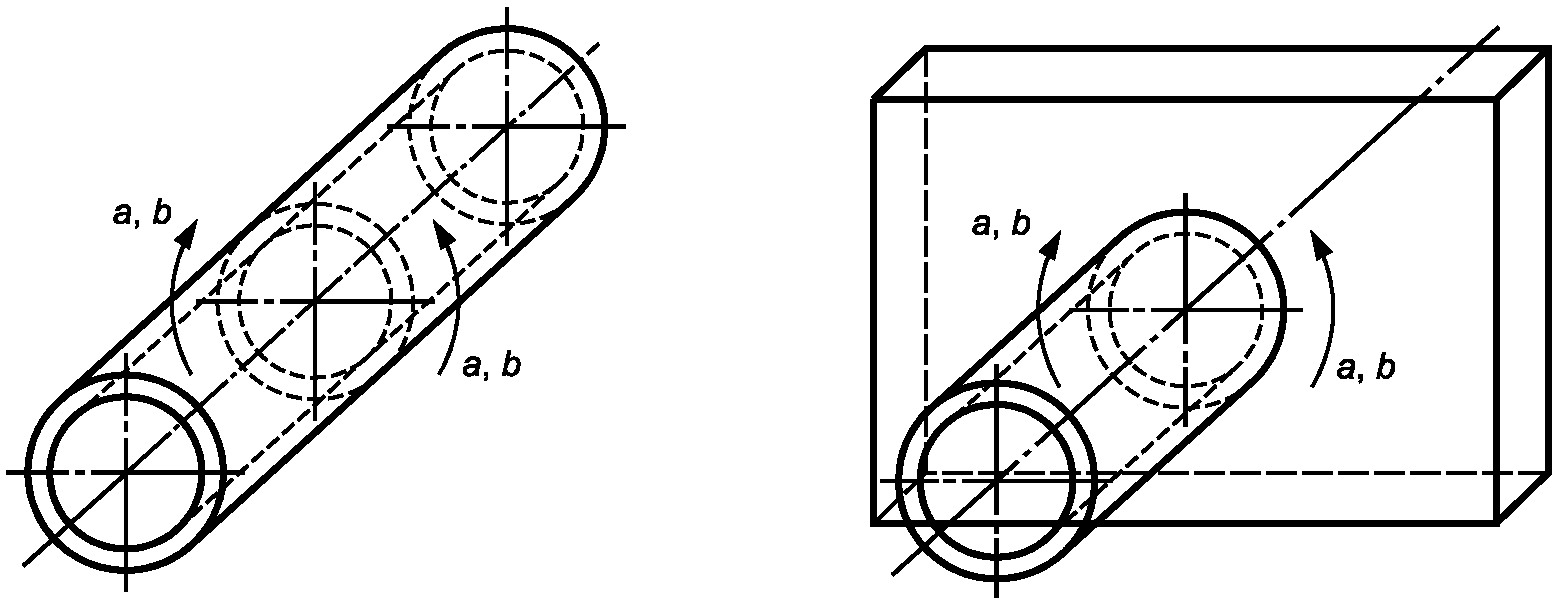
a — стрелка показывает направление сварки
b — для специальных целей, например испытаний сварщиков;
это положение рассматривается как основное
(труба неповоротная)
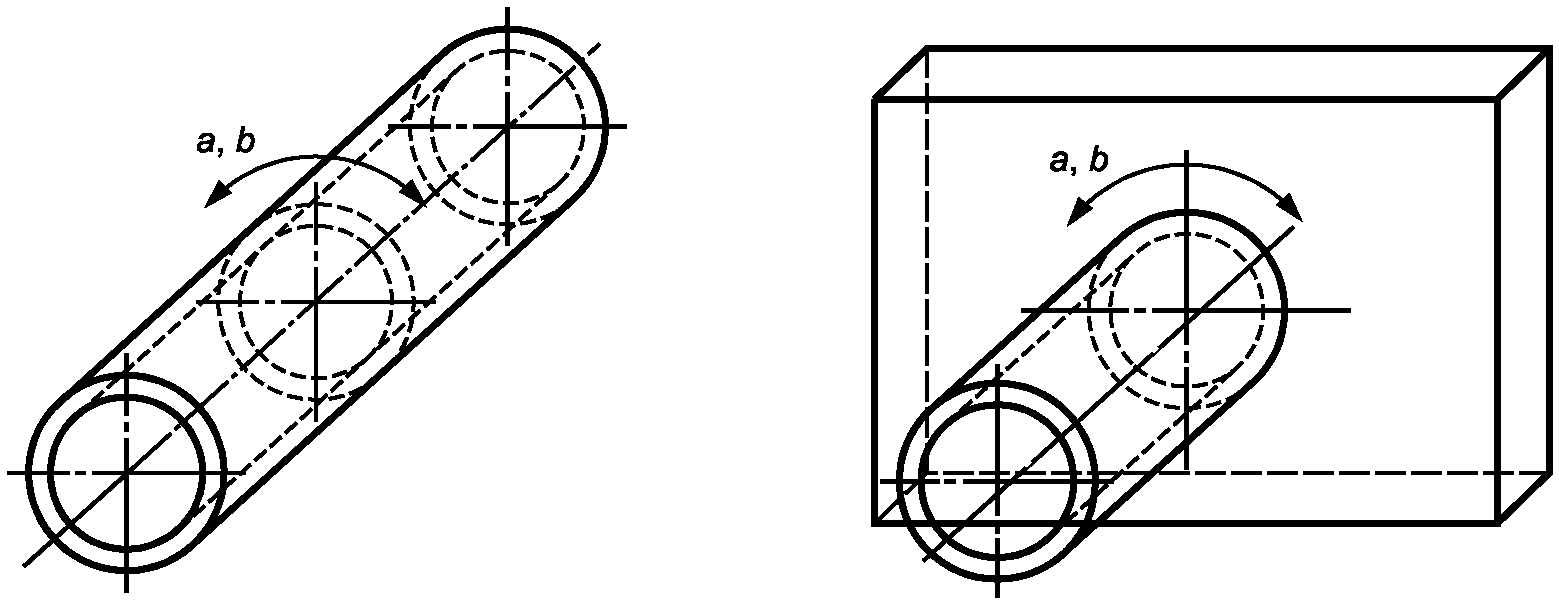
a — стрелка показывает направление сварки;
b — для специальных целей, например для испытаний
сварщиков; это положение рассматривается как основное
(труба неповоротная)
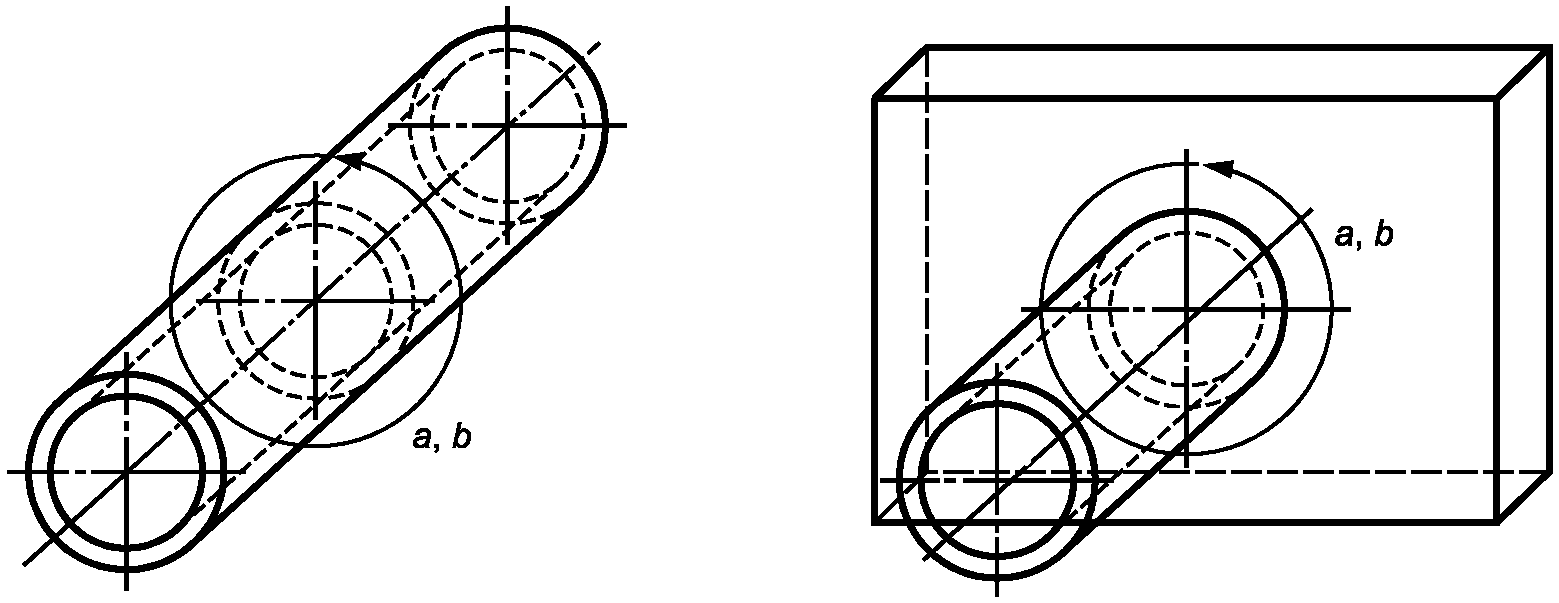
a — стрелка показывает направление сварки;
b — для специальных целей, например для испытаний
сварщиков; это положение рассматривается как основное
Рисунок 2 — Примеры основных положений при сварке
3.2. Положение при сварке в производстве
Основные положения при сварке могут быть применены при использовании других стандартов, например ISO 9606 [1], ISO 15614 [2] для определения положения сварных швов при производственной сварке после аттестации в одном из основных положений при сварке PA, PB, H-L045 и т.д. Предельные значения углов наклона и поворота для положений при сварке в производстве приведены в таблице 1 - для стыковых и в таблице 2 - для угловых сварных швов (см. также примеры в приложении A).
Примечание - В случае асимметричных допусков «плюс» означает поворот поверхности сварного шва в направлении основного положения при сварке PA, а «минус» — в направлении основного положения при сварке PE.
при сварке производственных стыковых сварных швов
Предельные значения углов наклона и поворота для положений
при сварке производственных угловых сварных швов
3.3. Положение при сварке при испытаниях
Положения, применяемые при сварке испытательных образцов, не должны выходить за значения угла наклона +/- 5° и угла поворота +/- 10° относительно основных положений при сварке.
4. Обозначения
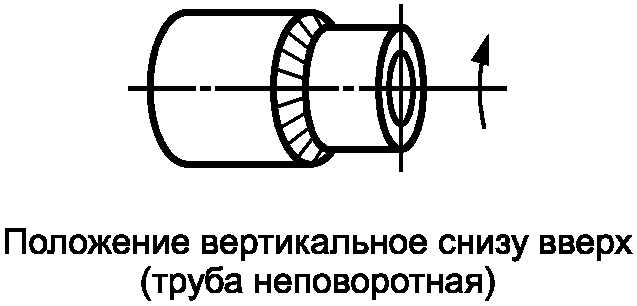
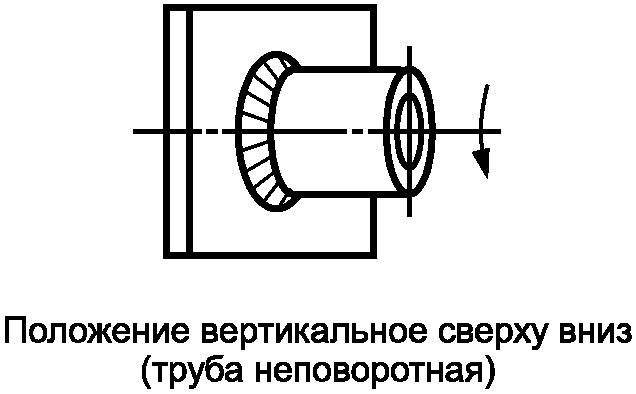
Основные положения при сварке обозначают в соответствии с рисунками 1 и 2 (см. пример 1). Обозначение для основного положения при сварке может быть дополнено значениями углов наклона и поворота, указанными тремя цифрами (см. пример 2).
Для кольцевых сварных швов труб с наклонными осями углы наклона и поворота обозначают в соответствии с рисунками 1 и 2 (см. примеры 3 и 4).
Пример 1 — Основное положение при сварке «горизонтальное тавровых соединений и горизонтальное при вертикальном положении осей труб» (PB) должно быть обозначено следующим образом: PB.
Пример 2 — Основное положение при сварке «горизонтальное» (PB) с наклоном 15° и поворотом 10° должно быть обозначено: PB 015-010.
Пример 3 — Положение при сварке труб с наклонными осями, с направлением сварки «снизу вверх» (H) и углом наклона 30° должно быть обозначено: H-L030.
Пример 4 — Положение при сварке труб с наклонными осями, с направлением сварки «сверху вниз» (J) и углом наклона 60° должно быть обозначено: J-L060.
ПРЕДЕЛЬНЫЕ ЗНАЧЕНИЯ УГЛОВ НАКЛОНА ОСИ И ПОВОРОТА ЛИЦЕВОЙ
ПОВЕРХНОСТИ СВАРНОГО ШВА ОТНОСИТЕЛЬНО ОСИ СВАРНОГО ШВА
ДЛЯ ПОЛОЖЕНИЙ ПРИ СВАРКЕ ПРОИЗВОДСТВЕННЫХ СВАРНЫХ ШВОВ
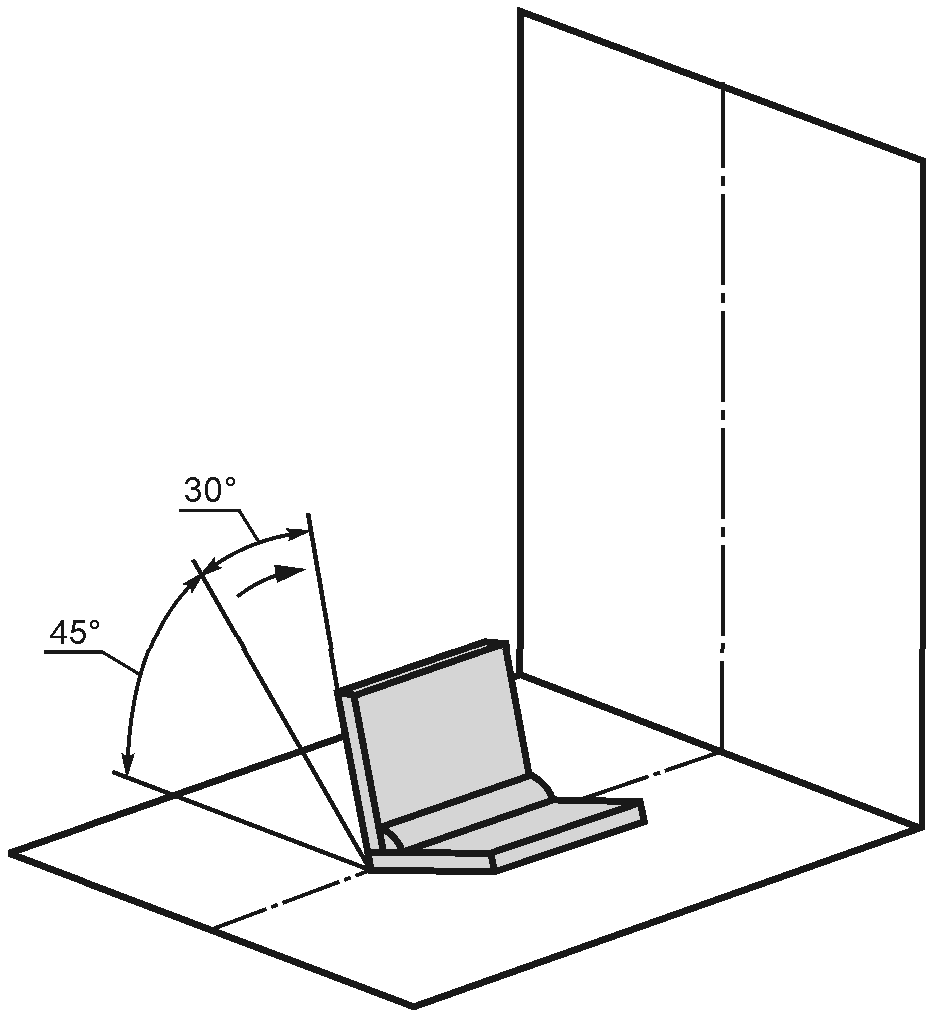
На рисунках изображены предельные значения углов наклона и поворота лицевой поверхности сварного шва вокруг оси сварного шва для положений при сварке производственных сварных швов (см. 3.2 и таблицы 1 и 2).
На рисунках A.1 - A.15 показаны стыковые сварные швы, а на рисунках A.16 - A.21 угловые сварные швы.
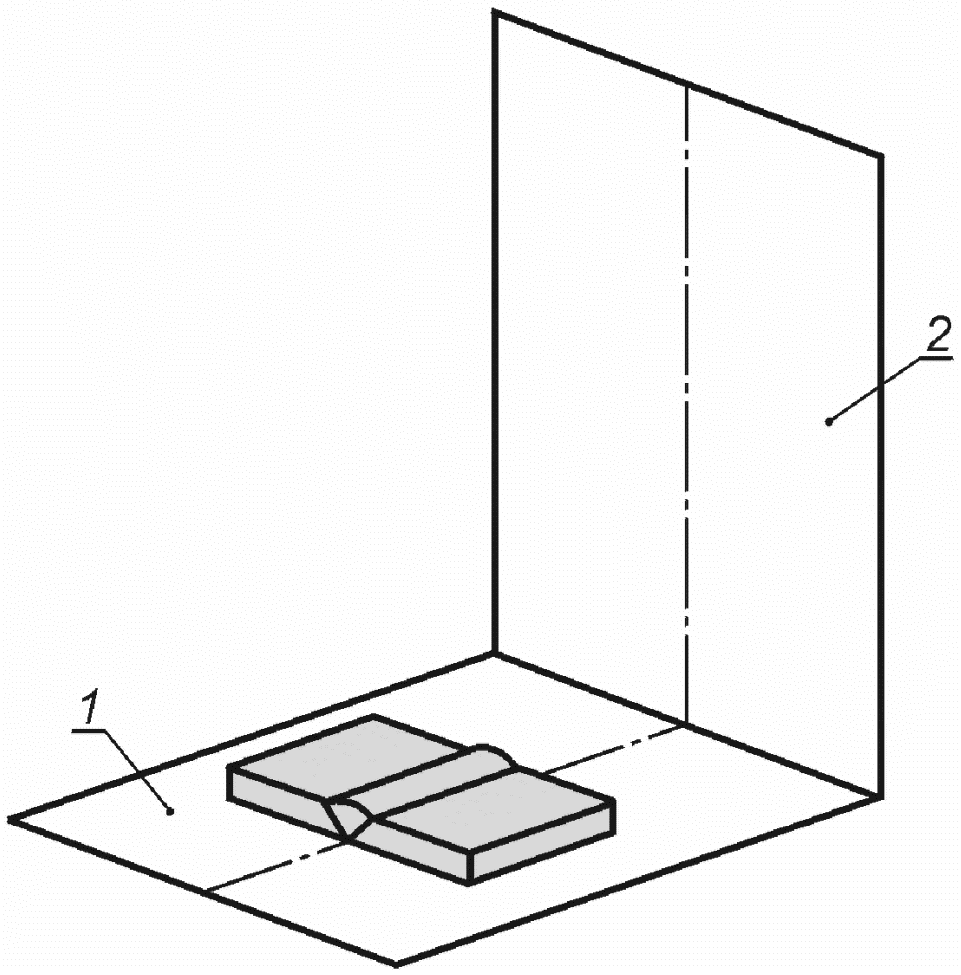
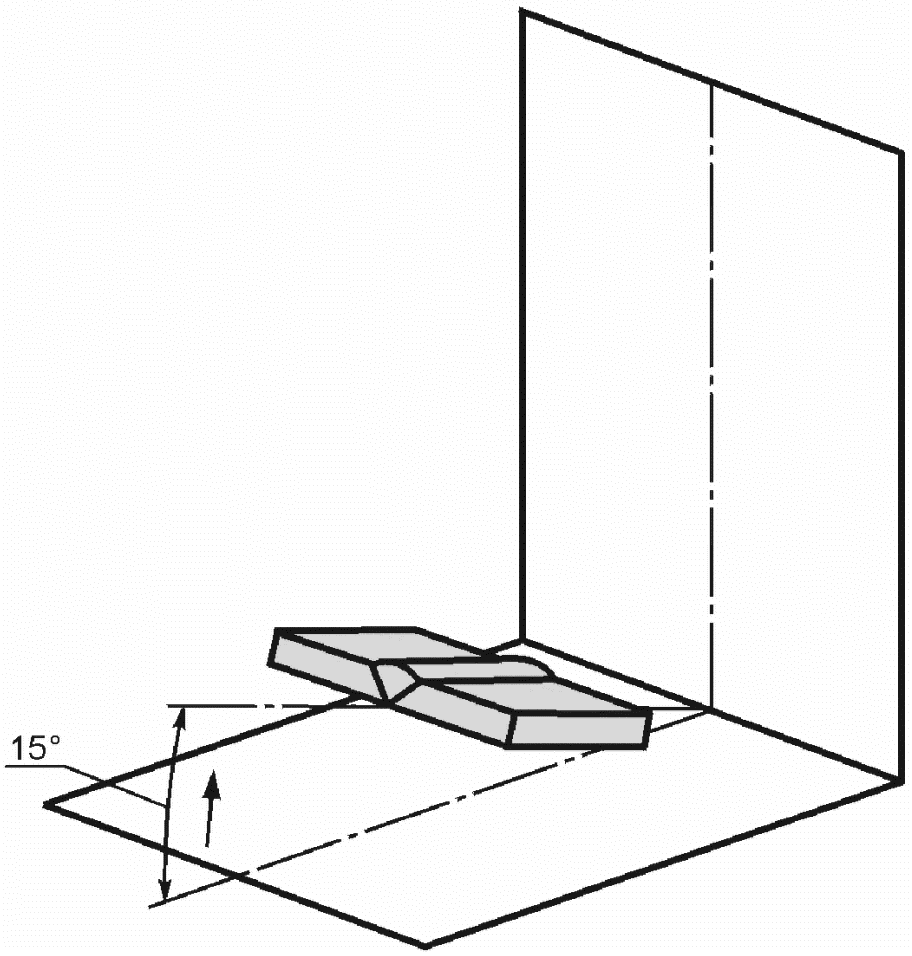
в нижнем положении (PA)
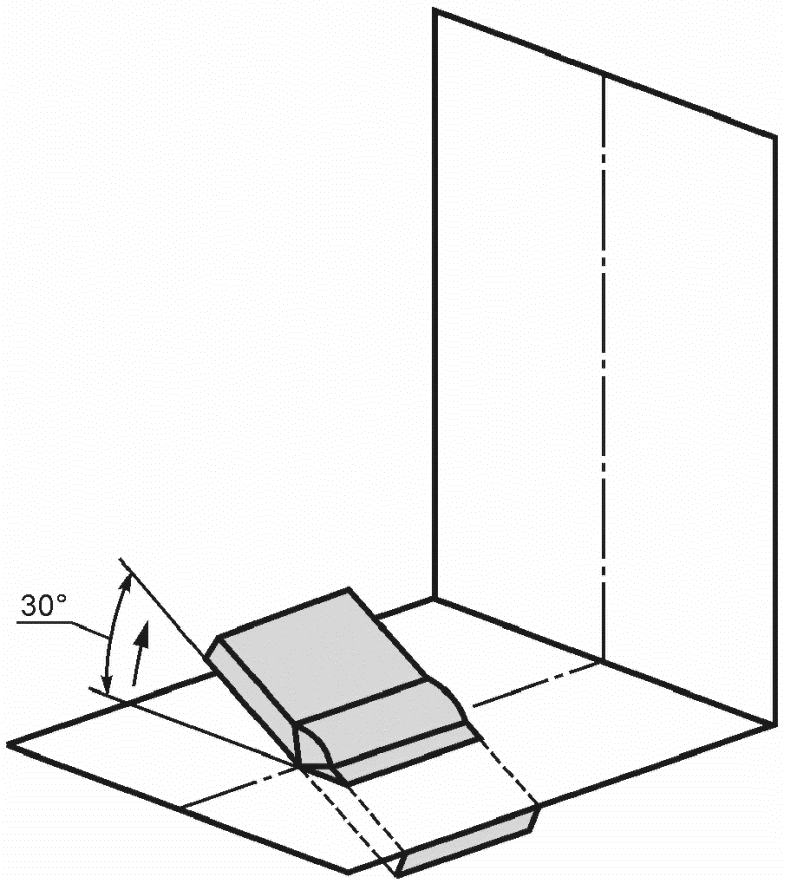
в нижнем положении (PA)
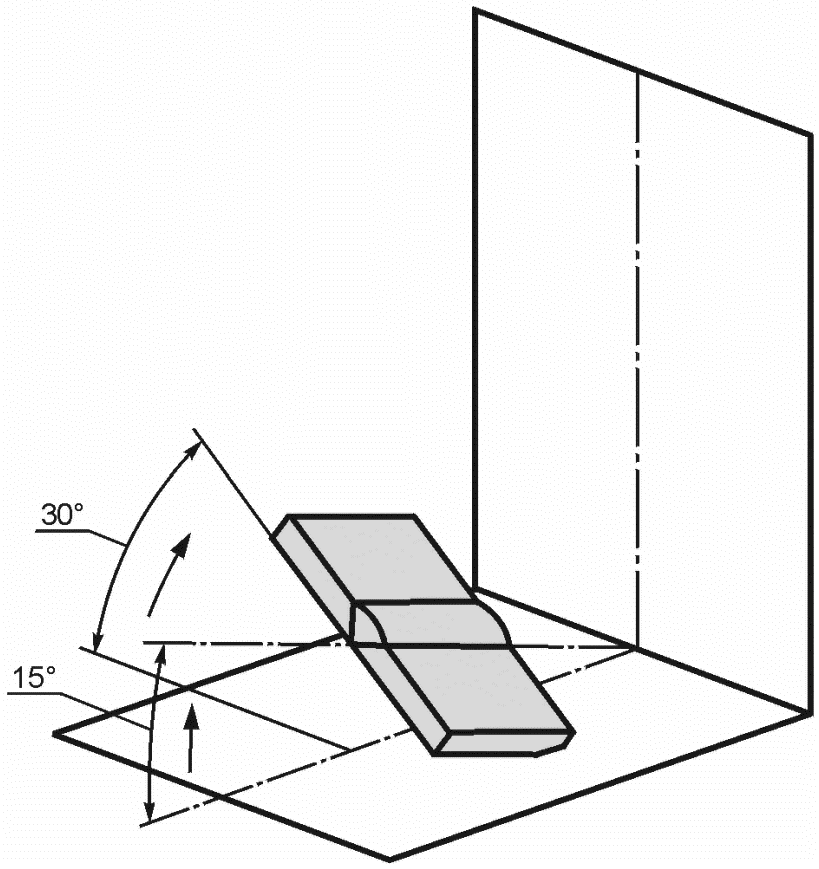
и угла поворота в нижнем положении (PA)
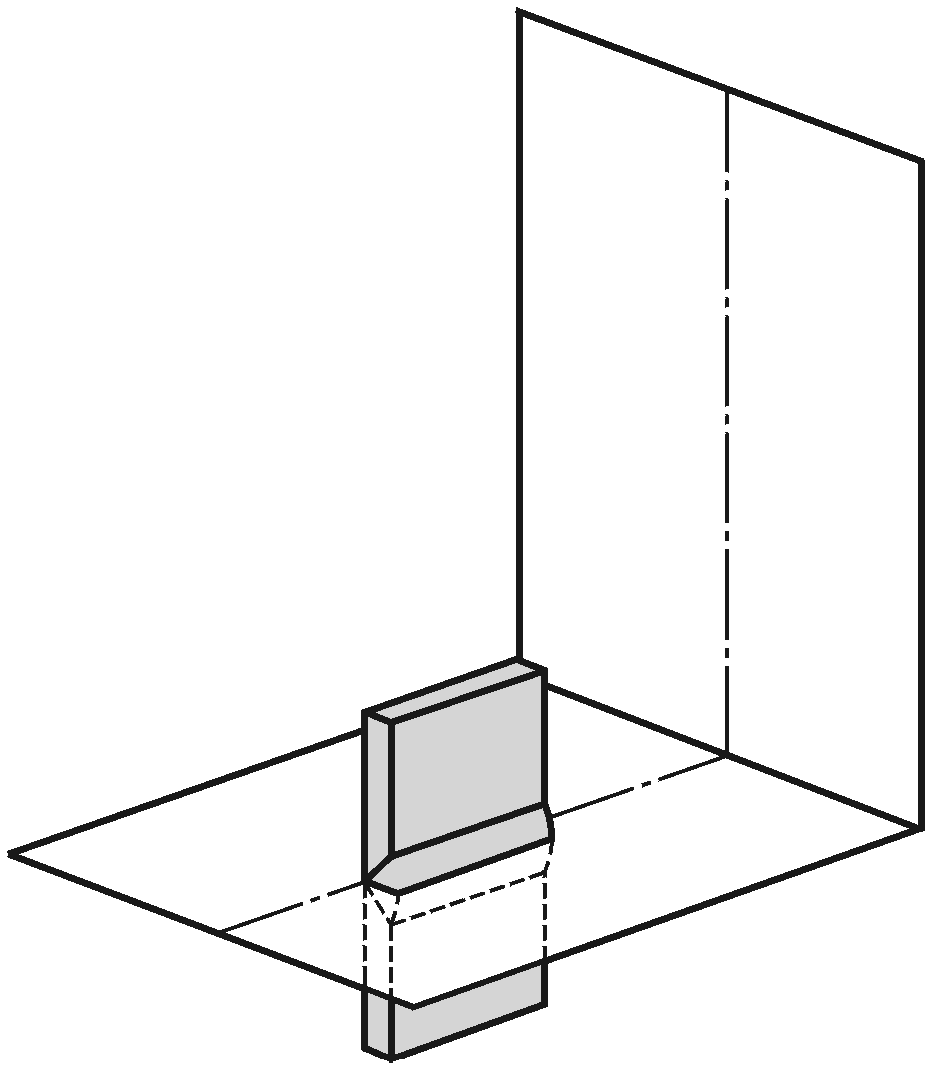
при сварке — горизонтальное (PC)
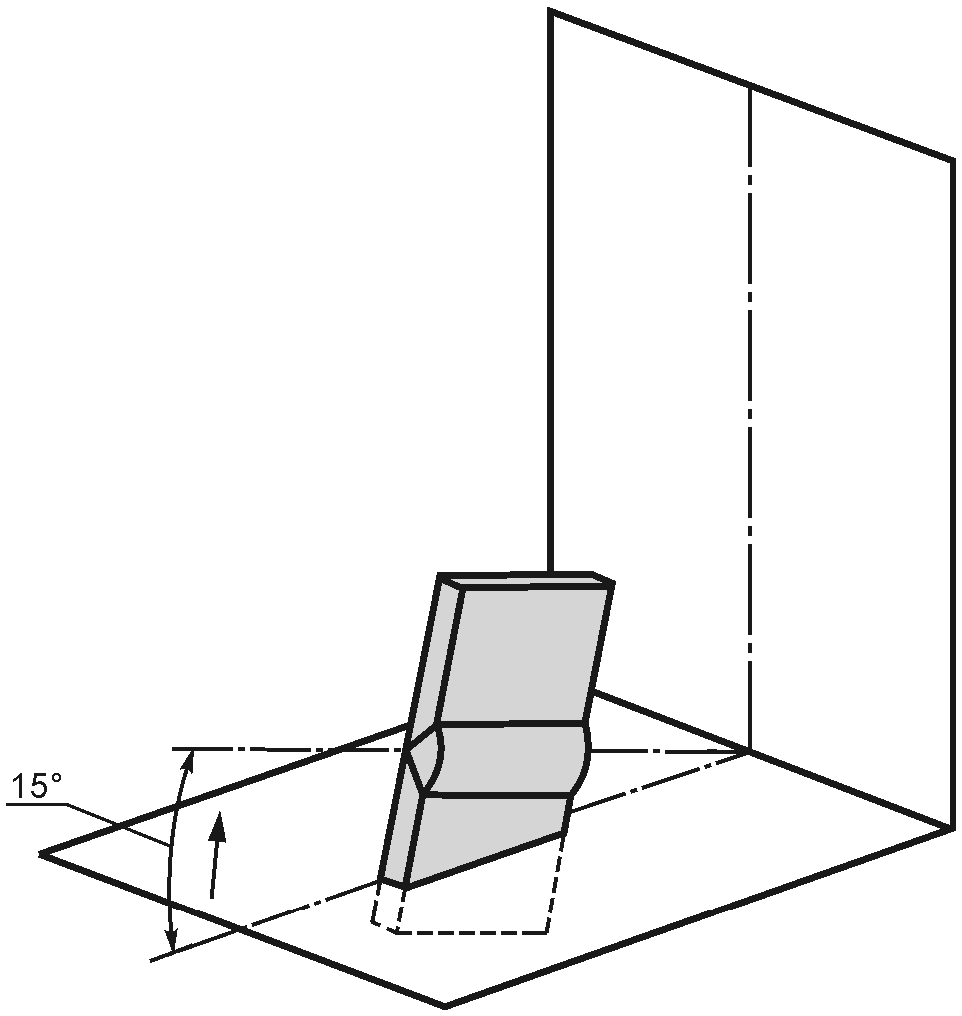
в горизонтальном положении (PC)
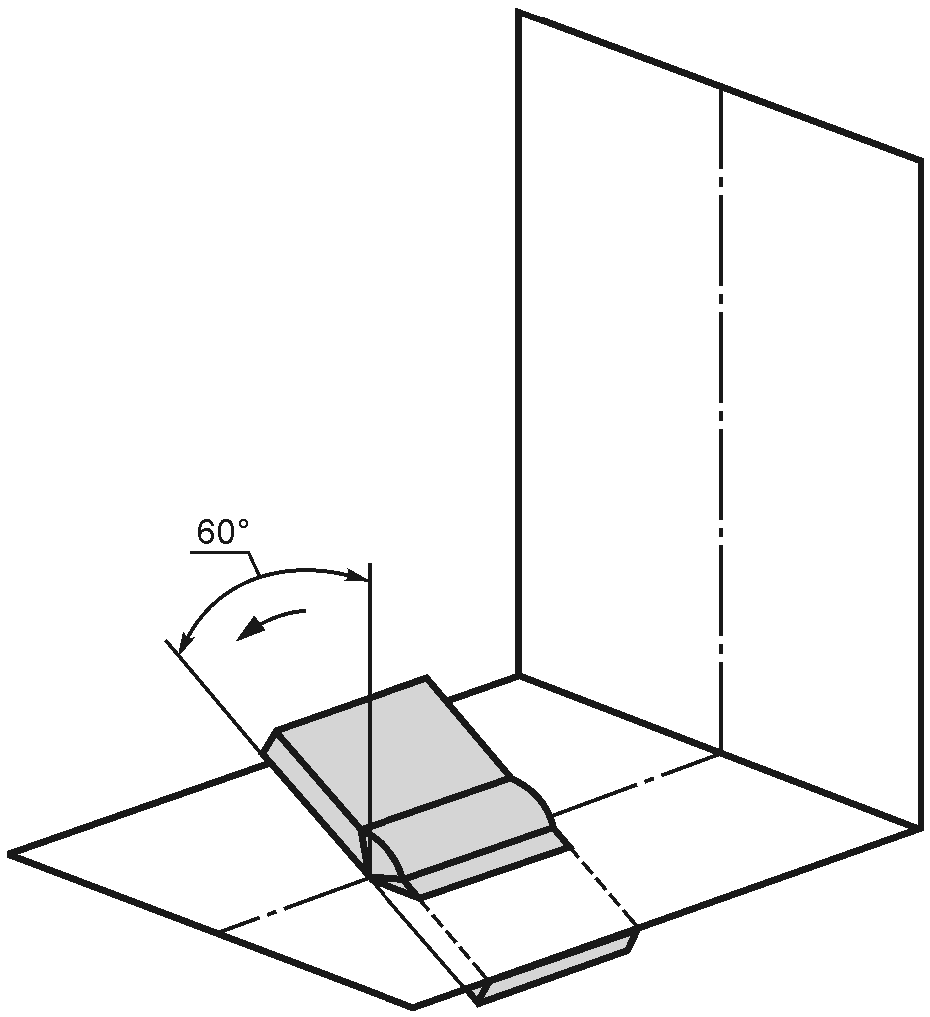
в горизонтальном положении (PC)
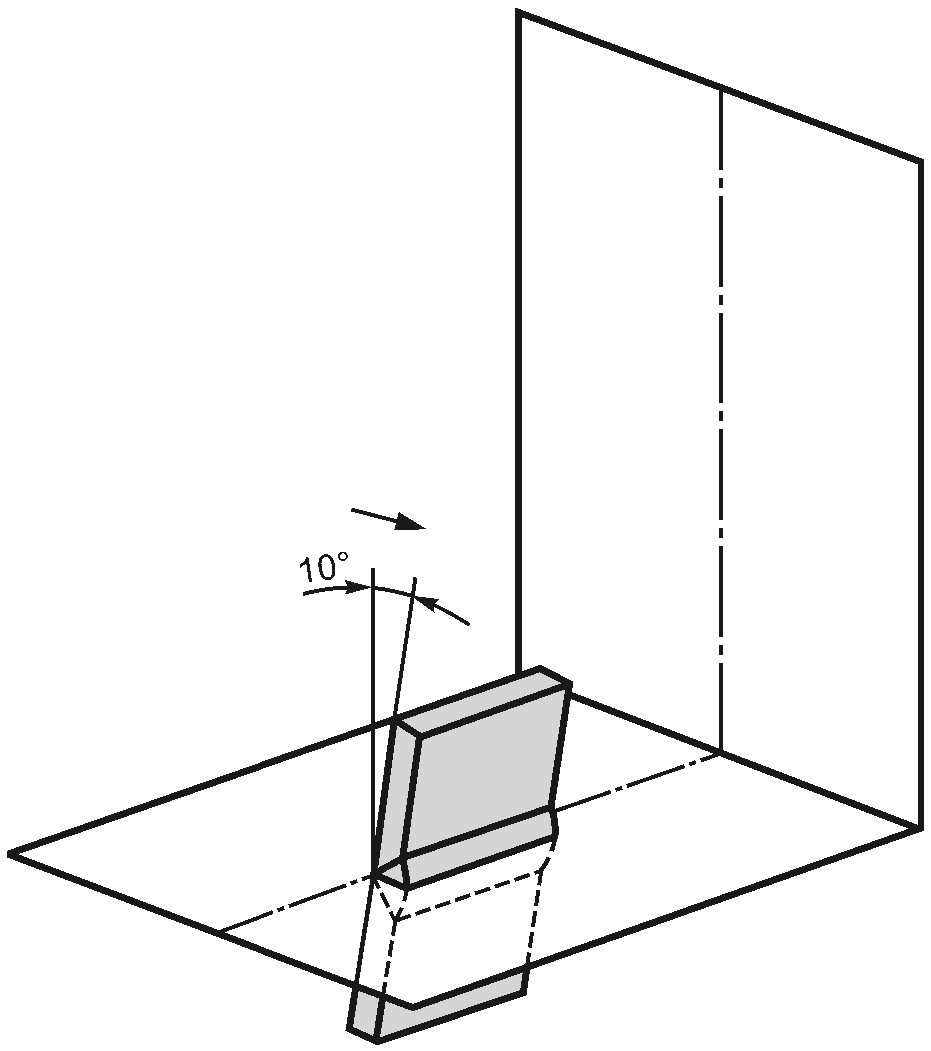
в горизонтальном положении (PC)
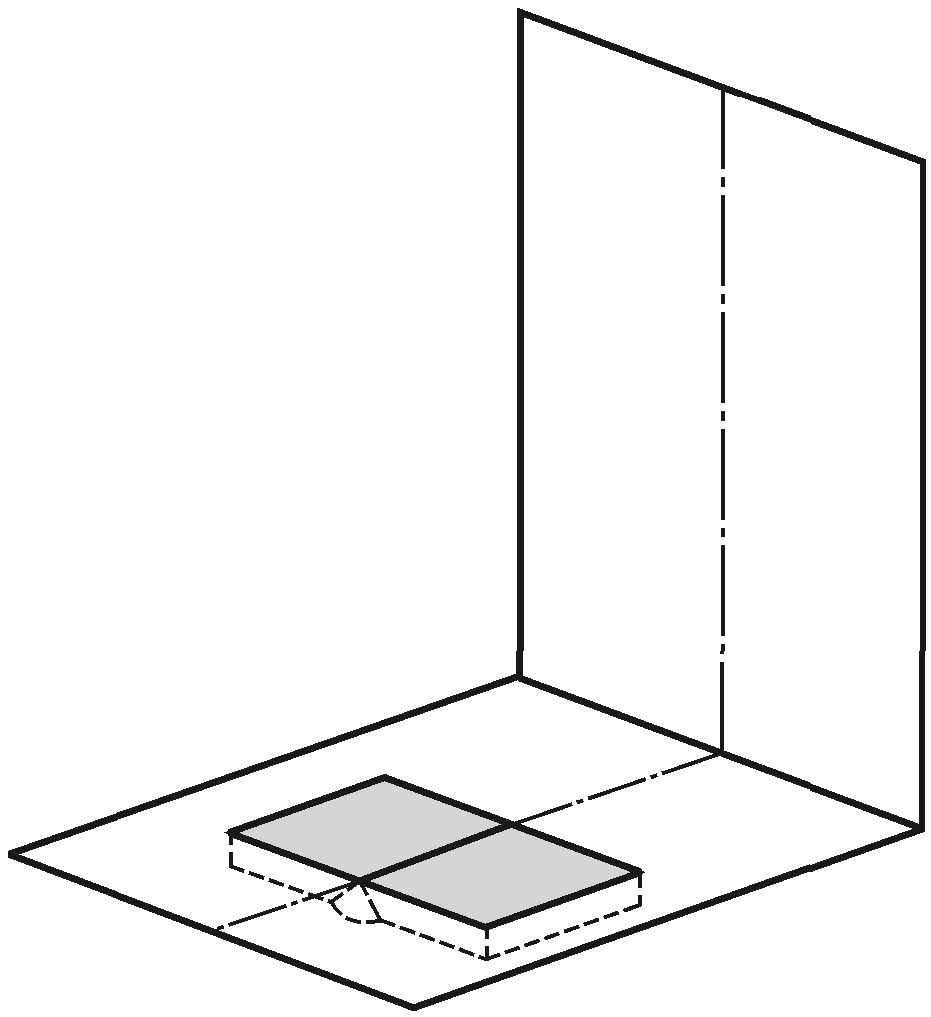
при сварке — потолочное (PE)
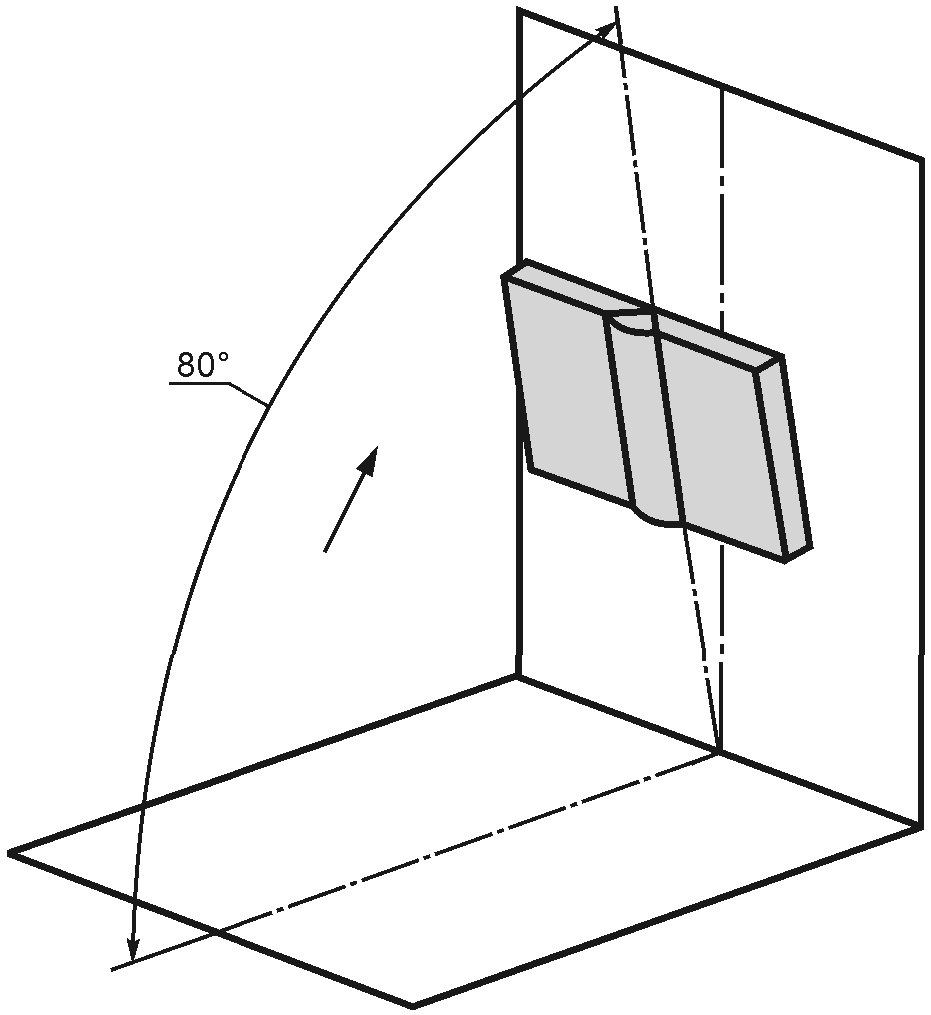
в потолочном положении (PE)
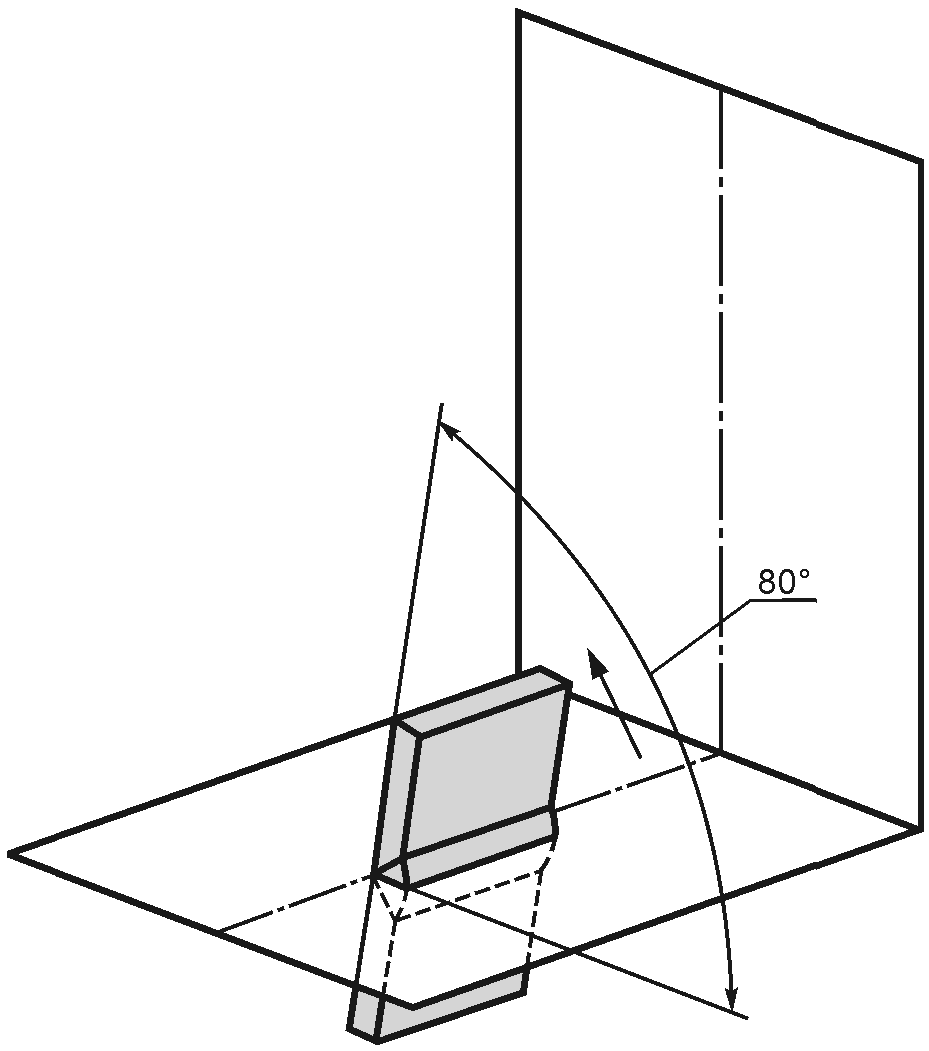
в потолочном положении (PE)
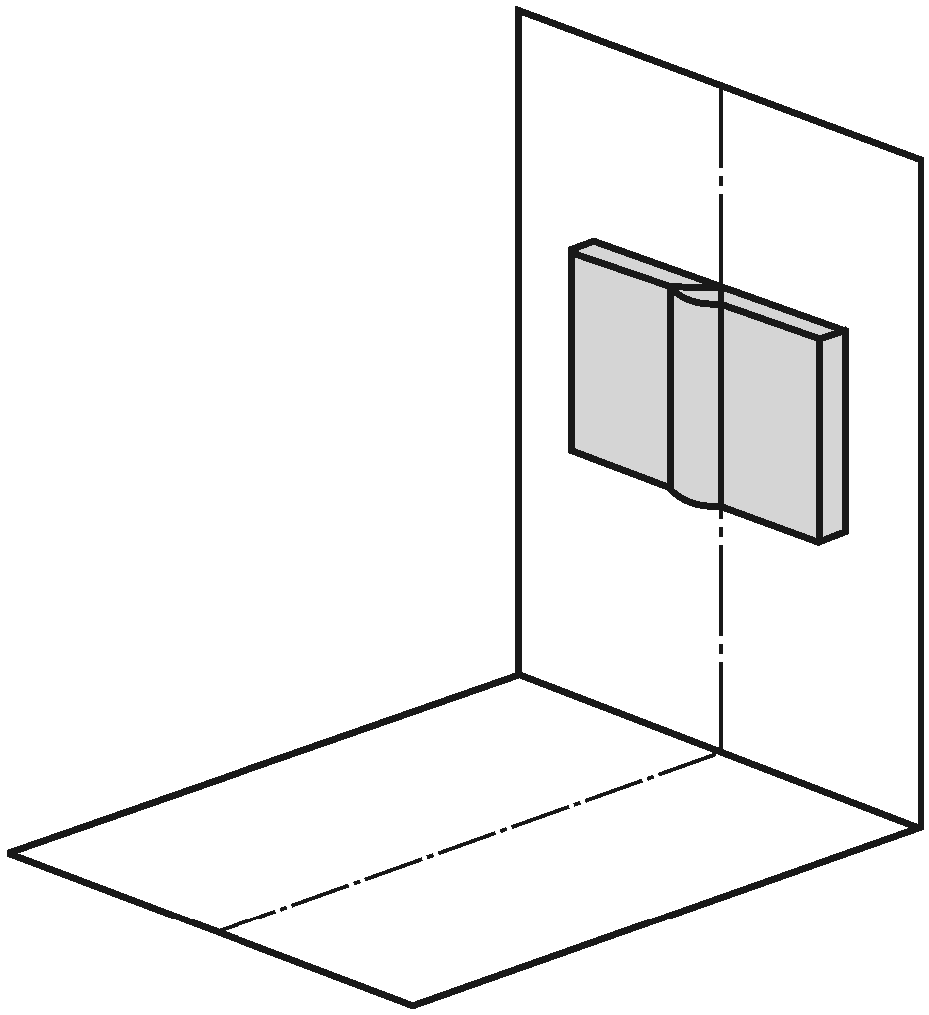
при сварке — вертикальное (PF, PG)
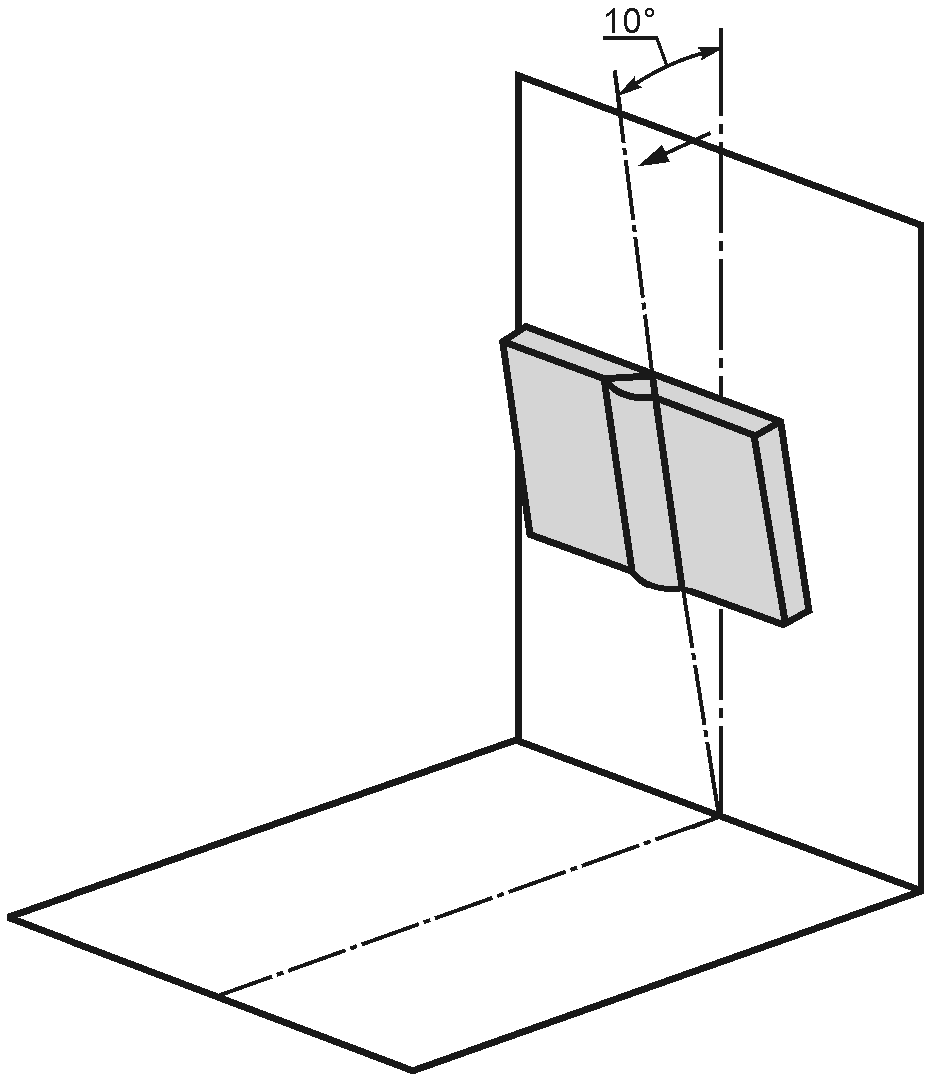
при сварке в вертикальном положении (PF, PG)
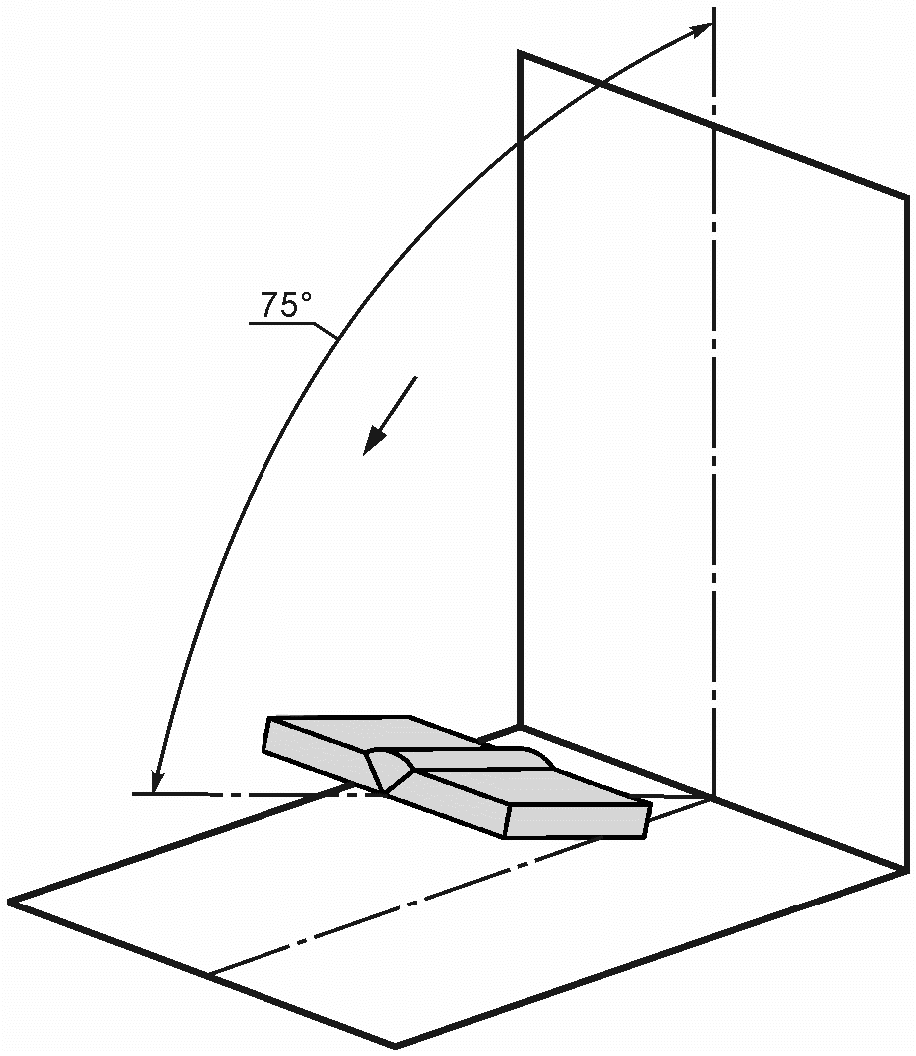
при сварке в вертикальном положении (PF, PG)
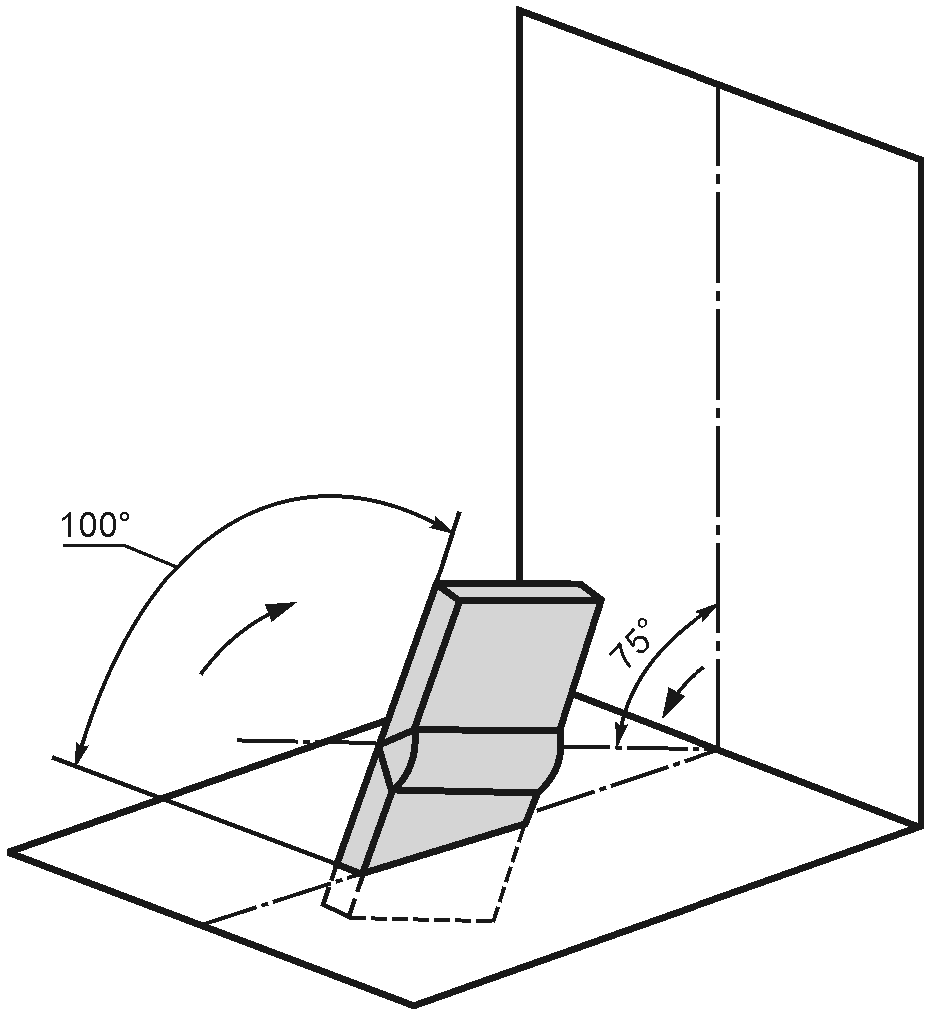
поворота при сварке в вертикальном положении (PF, PG)
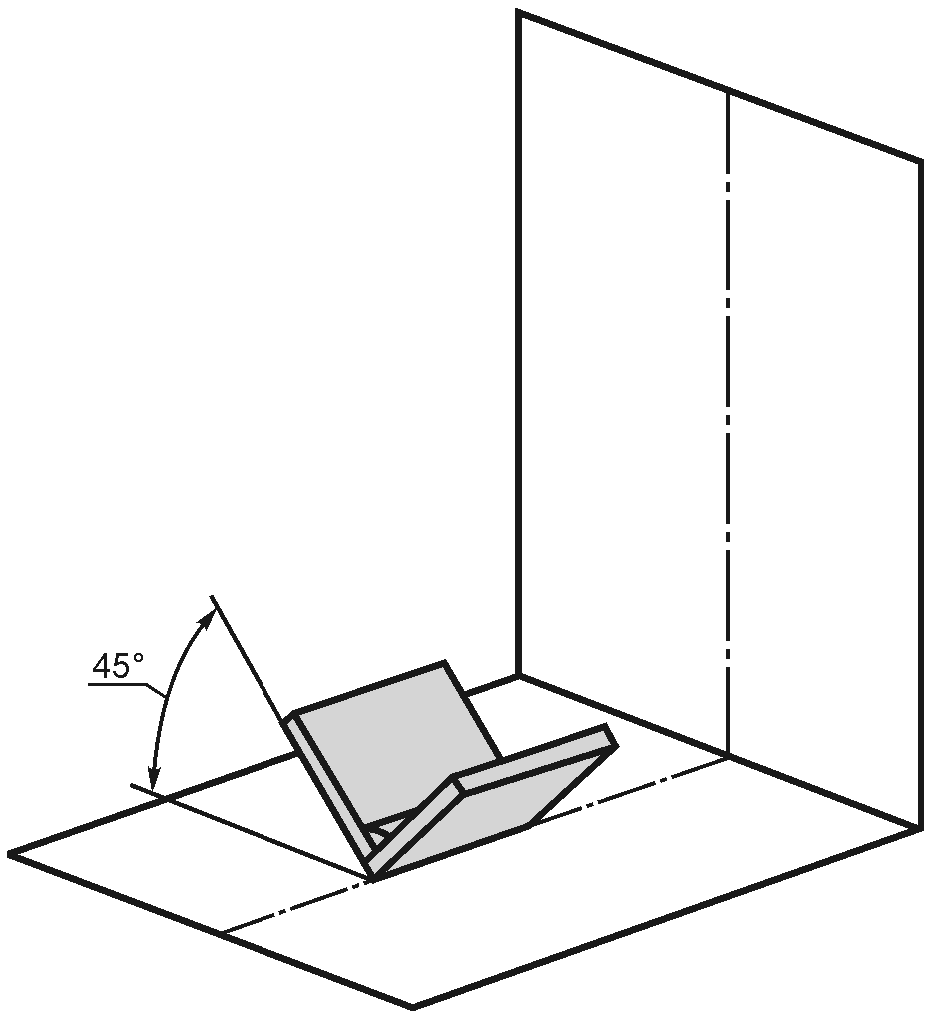
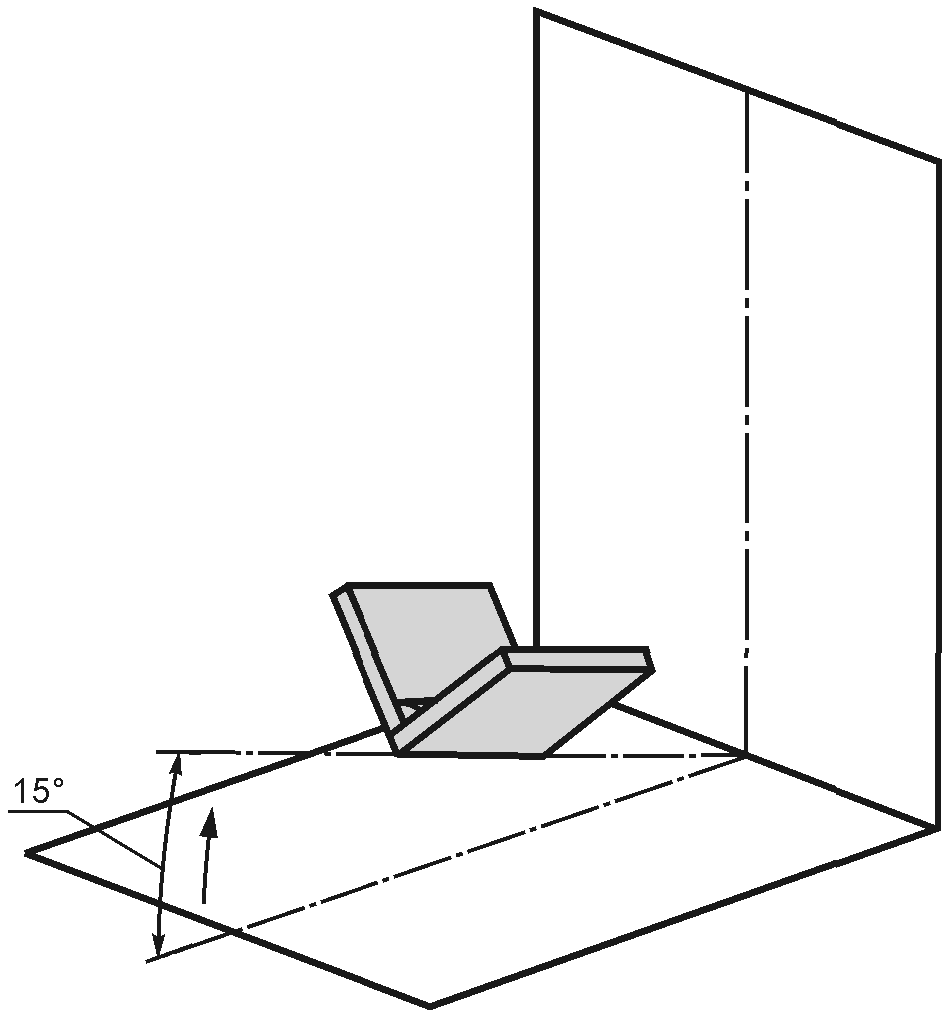
Рисунок A.17 — Предельное значение угла наклона
при сварке в нижнем положении (PA)
при сварке в нижнем положении (PA)
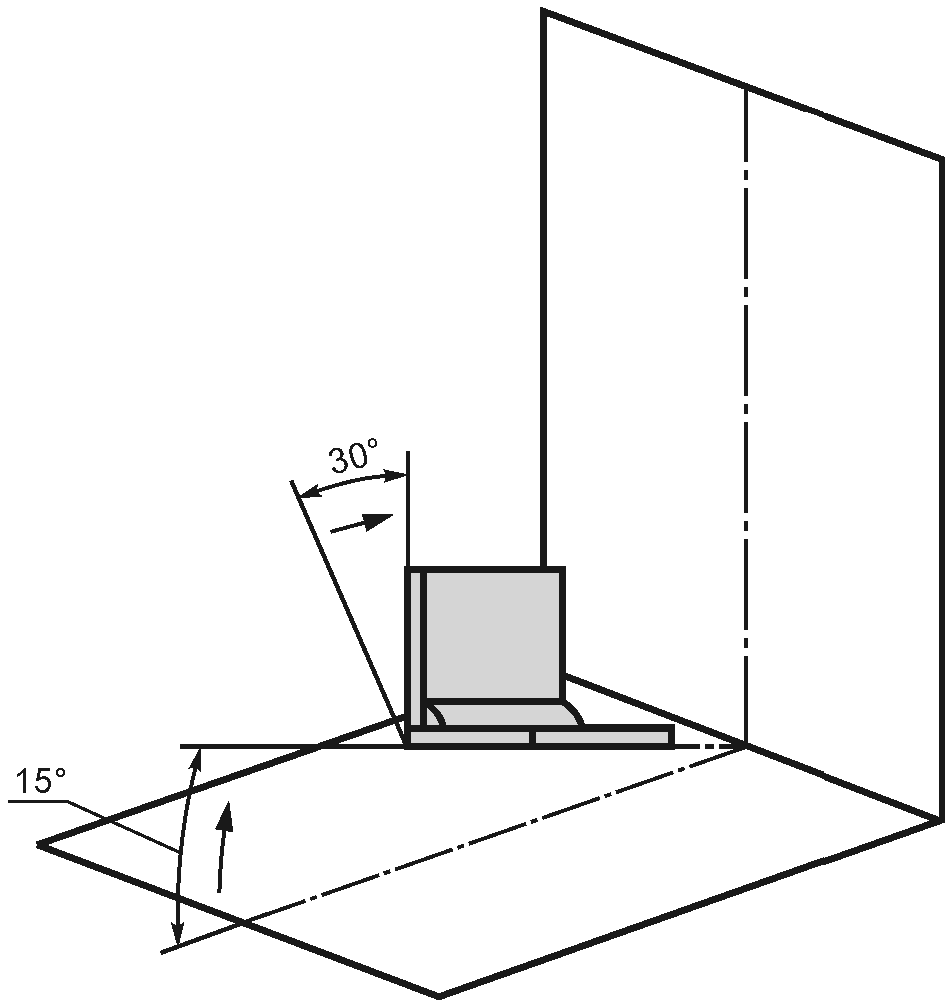
поворота при сварке в нижнем положении (PA)
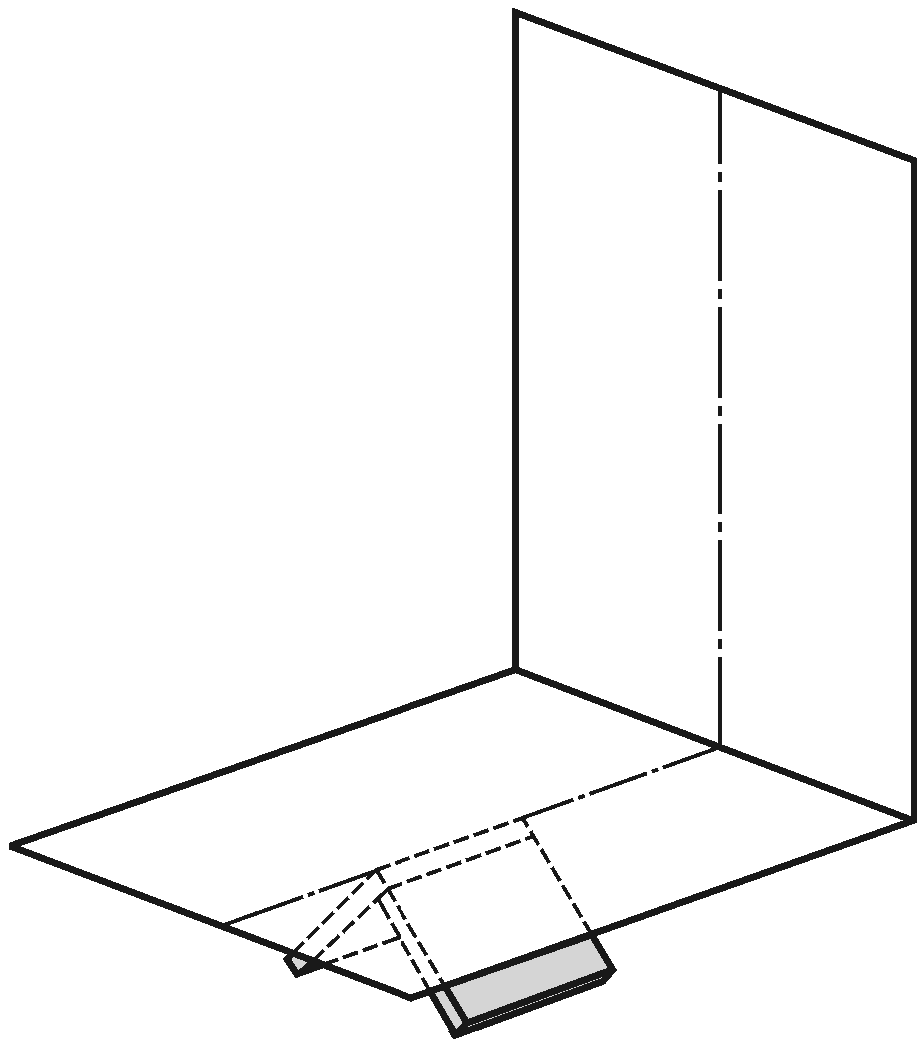
при сварке — потолочное (PE)
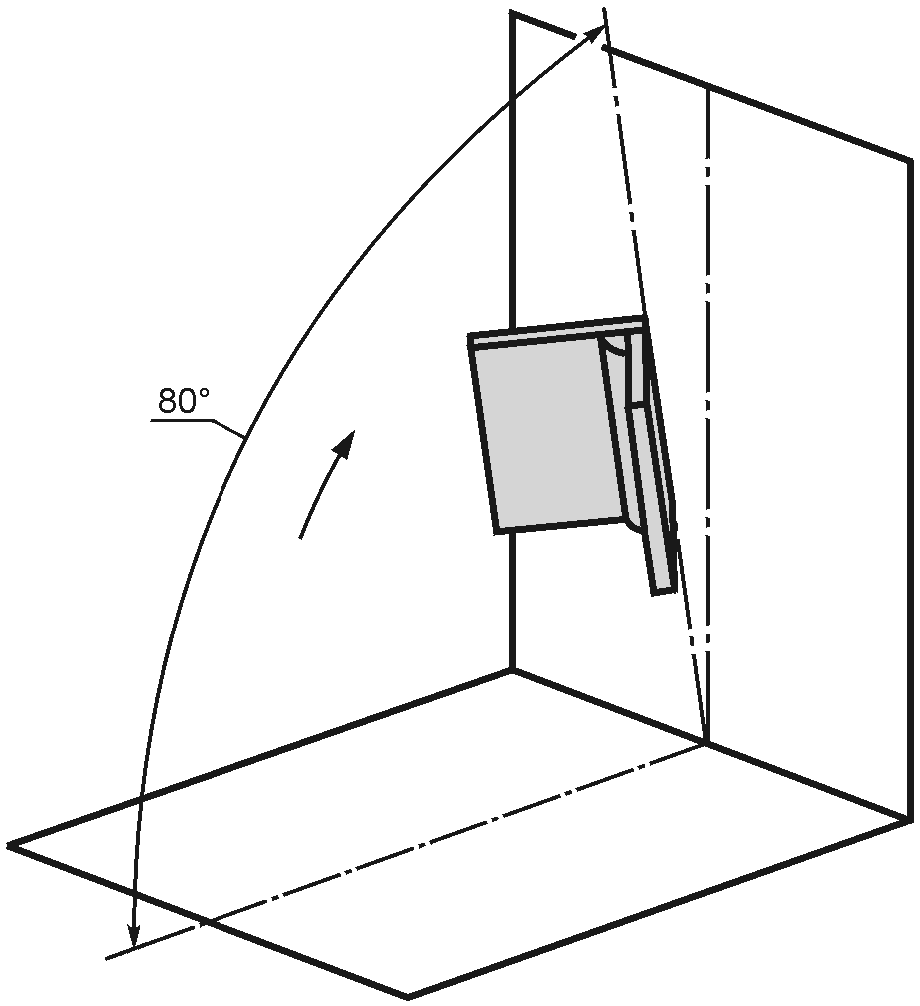
при сварке в потолочном положении (PE)
(справочное)
И АМЕРИКАНСКИХ ОБОЗНАЧЕНИЙ
Таблица B.1 содержит сравнение положений при сварке, определяемых настоящим стандартом, и положений, приведенных в стандартах AWS A3.0 [4] и ASME, раздел IX [3].
Примечание — Данное приложение основано на CEN/TR 14633 [5].
Сравнение международных, европейских и американских
обозначений рабочих положений и положений при сварке
| Рисунок | Обозначение рабочего положения согласно AWS A3.0 [4], ASME, раздел IX [3] | Обозначение положения при сварке согласно настоящему стандарту |
|---|---|---|
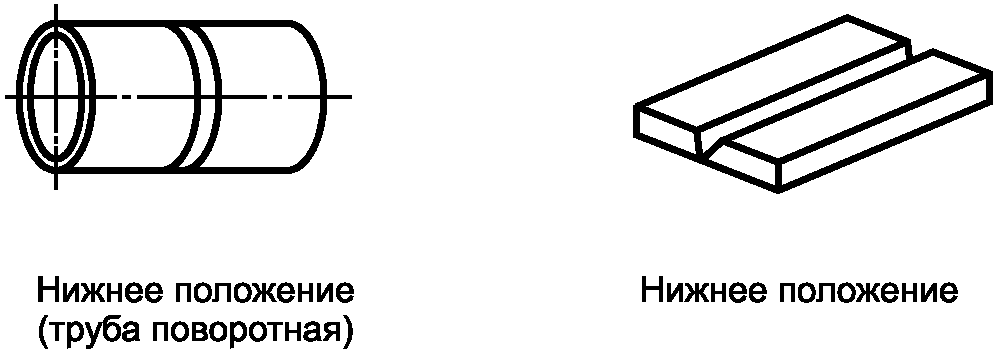 |
1G | PA |
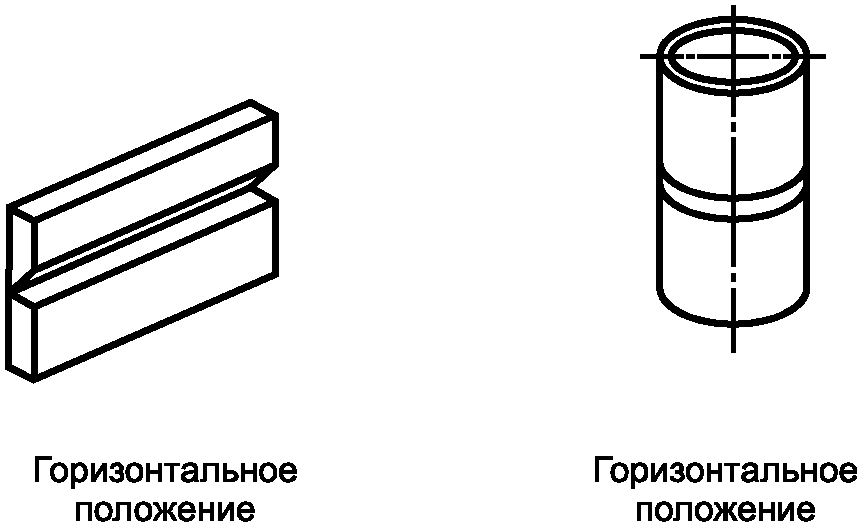 |
2G | PC |
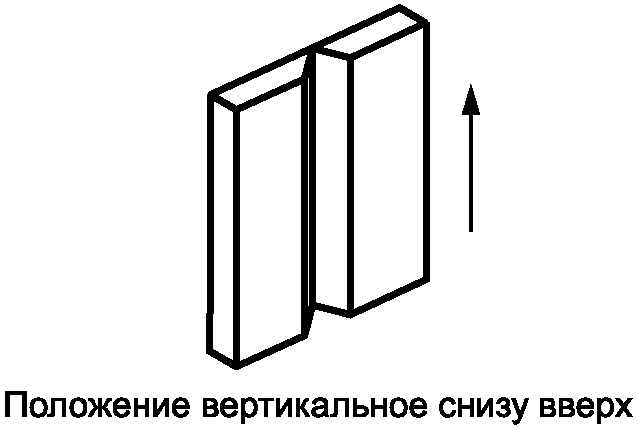 |
3G uphill (снизу вверх) | PF |
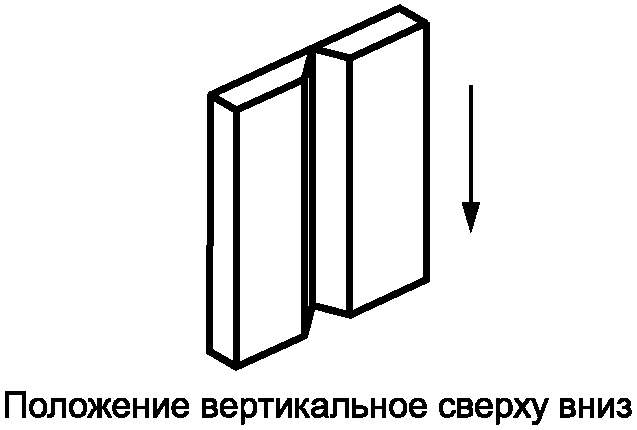 |
3G downhill (сверху вниз) | PG |
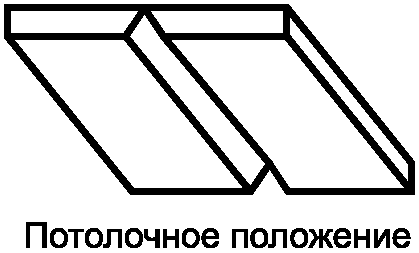 |
4G | PE |
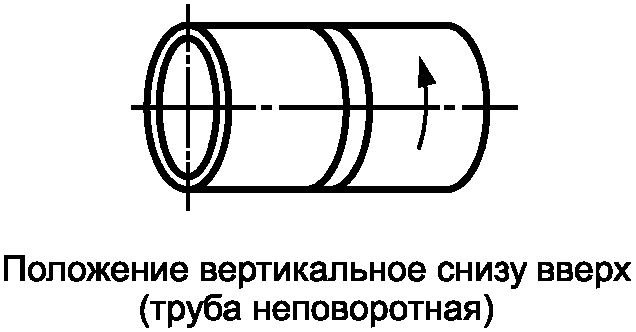 |
5G uphill (снизу вверх) | PH |
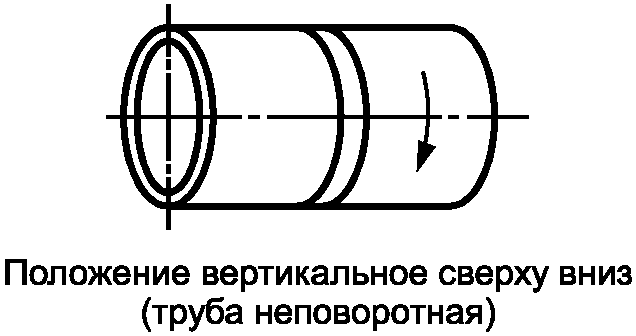 |
5G downhill (сверху вниз) | PJ |
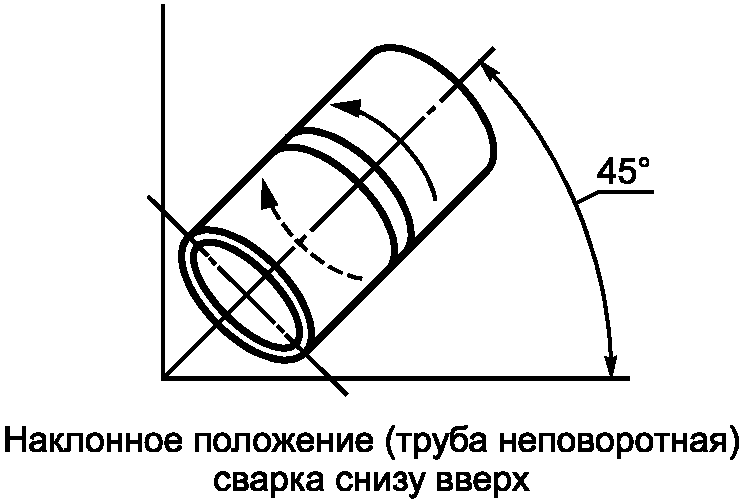 |
6G uphill (снизу вверх) | H-L045 |
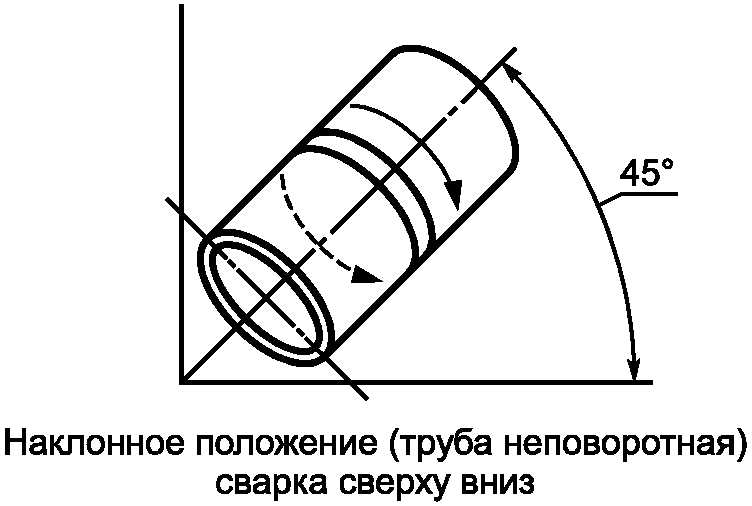 |
6G downhill (сверху вниз) | J-L045 |
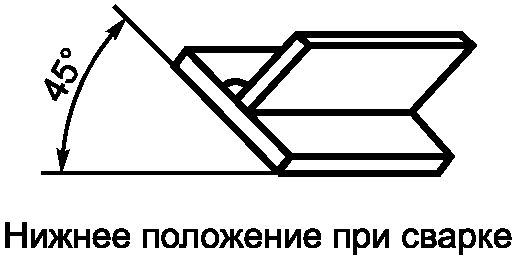 |
1F | PA |
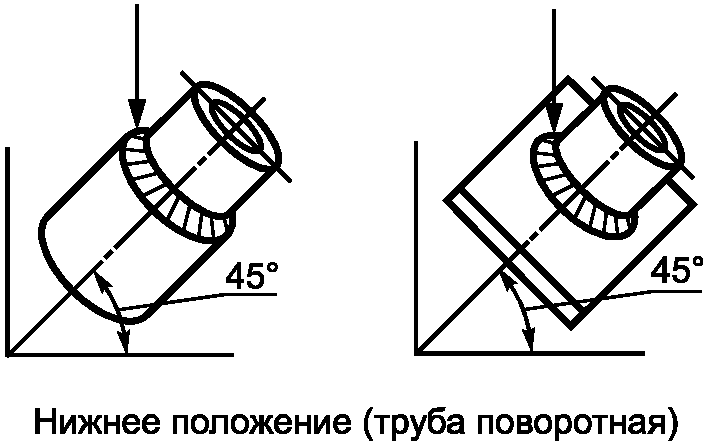 |
1FR | PA |
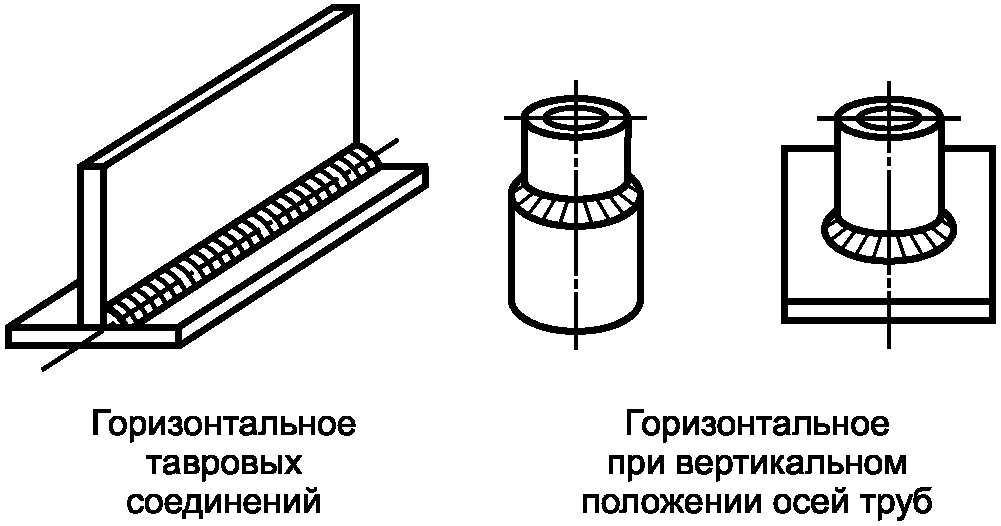 |
2F | PB |
 |
2FR | PB |
 |
3F uphill (снизу вверх) | PF |
 |
3F downhill (сверху вниз) | PG |
 |
4F | PD |
 |
5F uphill (снизу вверх) | PH |
 |
5F downhill (сверху вниз) | PJ |