ГОСТ ISO 3442-3-2025. Межгосударственный стандарт. Станки металлорежущие. Размеры и геометрические испытания самоцентрирующих патронов с кулачками, состоящими из двух частей. Часть 3. Патроны с механизированным зажимом и креплением кулачков с помощью зубчатого зацепления
Актуально на 03.11.2026.
Как цитировать: "ГОСТ ISO 3442-3-2025. Межгосударственный стандарт. Станки металлорежущие. Размеры и геометрические испытания самоцентрирующих патронов с кулачками, состоящими из двух частей. Часть 3. Патроны с механизированным зажимом и креплением кулачков с помощью зубчатого зацепления". ГОСТ ISO 3442-3-2025. https://bukva.ai/docs/standart-gost-iso-3442-3-2025
(введен в действие Приказом Росстандарта от 14.11.2025 № 1392-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 6, 2026. Документ введен в действие с 01.06.2026.
от 14 ноября 2025 г. № 1392-ст
РАЗМЕРЫ И ГЕОМЕТРИЧЕСКИЕ ИСПЫТАНИЯ САМОЦЕНТРИРУЮЩИХ ПАТРОНОВ
С КУЛАЧКАМИ, СОСТОЯЩИМИ ИЗ ДВУХ ЧАСТЕЙ
ПАТРОНЫ С МЕХАНИЗИРОВАННЫМ ЗАЖИМОМ И КРЕПЛЕНИЕМ КУЛАЧКОВ
С ПОМОЩЬЮ ЗУБЧАТОГО ЗАЦЕПЛЕНИЯ
Metal cutting machine tools. Dimensions and geometric tests
for self-centring chucks with two-piece jaws. Part 3.
Power-operated chucks with serrated engagement of jaws
(ISO 3442-3:2007, Machine tools — Dimensions and geometric
tests for self-centring chucks with two-piece jaws — Part 3:
Power-operated chucks with serrated jaws,
IDT)
Дата введения 1 июня 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 сентября 2025 г. № 189-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 14 ноября 2025 г. № 1392-ст межгосударственный стандарт ГОСТ ISO 3442-3-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 июня 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 3442-3:2007 «Станки. Размеры и геометрические испытания самоцентрирующих патронов с кулачками, состоящими из двух частей. Часть 3. Патроны с механизированным зажимом и кулачками, имеющими зубчатые соединения» («Machine tools — Dimensions and geometric tests for self-centring chucks with two-piece jaws — Part 3: Power-operated chucks with serrated jaws», IDT).
Международный стандарт разработан подкомитетом SC 8 «Зажимные шпиндели и патроны» Технического комитета по стандартизации ISO/TC 39 «Станки».
Наименование настоящего стандарта изменено относительно наименования международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Настоящий стандарт входит в серию стандартов под общим наименованием «Станки металлорежущие. Размеры и геометрические испытания самоцентрирующих патронов с кулачками, состоящими из двух частей», включающую следующие части:
- часть 1. Патроны с ручным зажимом и креплением кулачков с помощью крестового шпоночного паза;
- часть 2. Патроны с механизированным зажимом и креплением кулачков с помощью крестового шпоночного паза;
- часть 3. Патроны с механизированным зажимом и креплением кулачков с помощью зубчатого зацепления.
1 Область применения
Настоящий стандарт распространяется на зубцы с углами 90° и 60° и кулачковые гайки для соединения накладных (верхних) кулачков с ведущими (нижними) кулачками механизированных патронов, чтобы обеспечить взаимозаменяемость. Настоящий стандарт со ссылкой на ISO 230-1 определяет условия геометрических испытаний самоцентрирующихся механизированных патронов с двумя и более сборными кулачками, состоящими из двух частей (с зубчатым зацеплением), и устанавливает допуски применимые к этим испытаниям.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-1:1996 <*>, Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Свод правил по испытанию станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)
<*> Заменен на ISO 230-1:2012. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 965-3, ISO general purpose metric screw threads — Tolerances — Part 3: Deviations for constructional screw threads (Резьбы метрические ISO общего назначения. Допуски. Часть 3. Предельные отклонения для винтовых резьб)
3 Общие положения
3.1 Единицы измерения
3.2 Геометрические испытания
Настоящий стандарт предусматривает только проверку точности вращения патрона, а также правку и центрирование заготовок. В стандарте не рассмотрены другие динамические параметры, такие как измерение отсутствия баланса во время вращения, балансировка или измерение силы зажима.
3.3 Проведение необходимых испытаний
При проверке патрона не всегда необходимо проводить все испытания, описанные в настоящем стандарте. Пользователи настоящего стандарта могут выбрать те испытания, которые относятся к интересующим их свойствам.
4 Классы точности
5 Размеры для взаимозаменяемости
5.1 Размеры зубцов с углом 90°
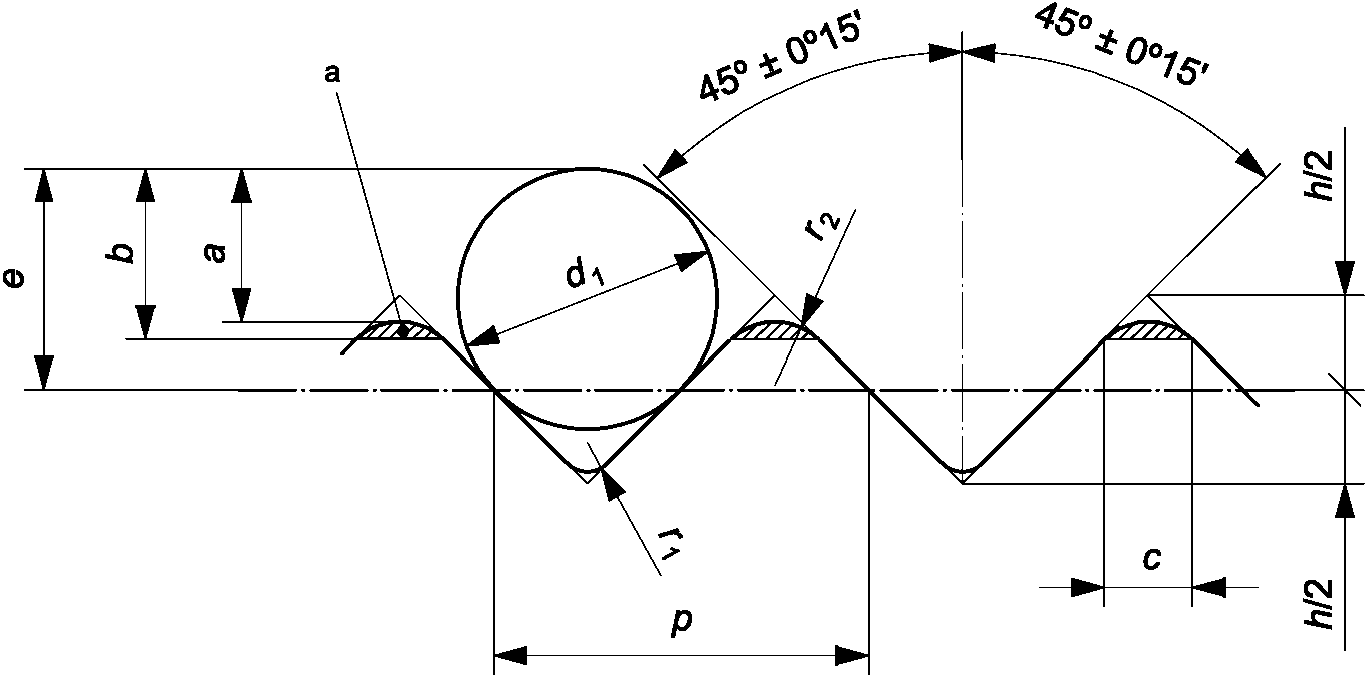
a Любой профиль, находящийся в пределах заштрихованной области, является приемлемым.
| Обозначение | p | h/2 | r1 | r2 min | Проверка размеров | c max | d1 a | e | |
| a min | b max | ||||||||
| 1/16» x 90° b | 1,5875 | 0,397 | от 0,12 до 0,18 | 0,25 | 0,64 | 0,71 | 0,35 | 1,1 | 0,93 |
| 3/32» x 90° b | 2,38125 | 0,595 | от 0,15 до 0,25 | 0,4 | 0,97 | 1,08 | 0,57 | 1,65 | 1,4 |
| a Указанные диаметры штифтов являются рекомендуемыми значениями. Если используются нестандартные диаметры штифтов, изготовитель несет ответственность за пересчет размеров таким образом, чтобы форма и геометрия соответствовали требованиям настоящего стандарта. b Обычно используются обозначения 1/16» и 3/32», несмотря на то, что они основаны на размерах в дюймах. | |||||||||
5.2 Допустимое суммарное отклонение шага зубцов с углом 90°
Допустимые отклонения приведены в таблице 2 в зависимости от длины измерения и количества насечек как для зубцов 1/16» x 90°, так и для зубцов 3/32» x 90°.
5.3 Размеры зубцов с углом 60°
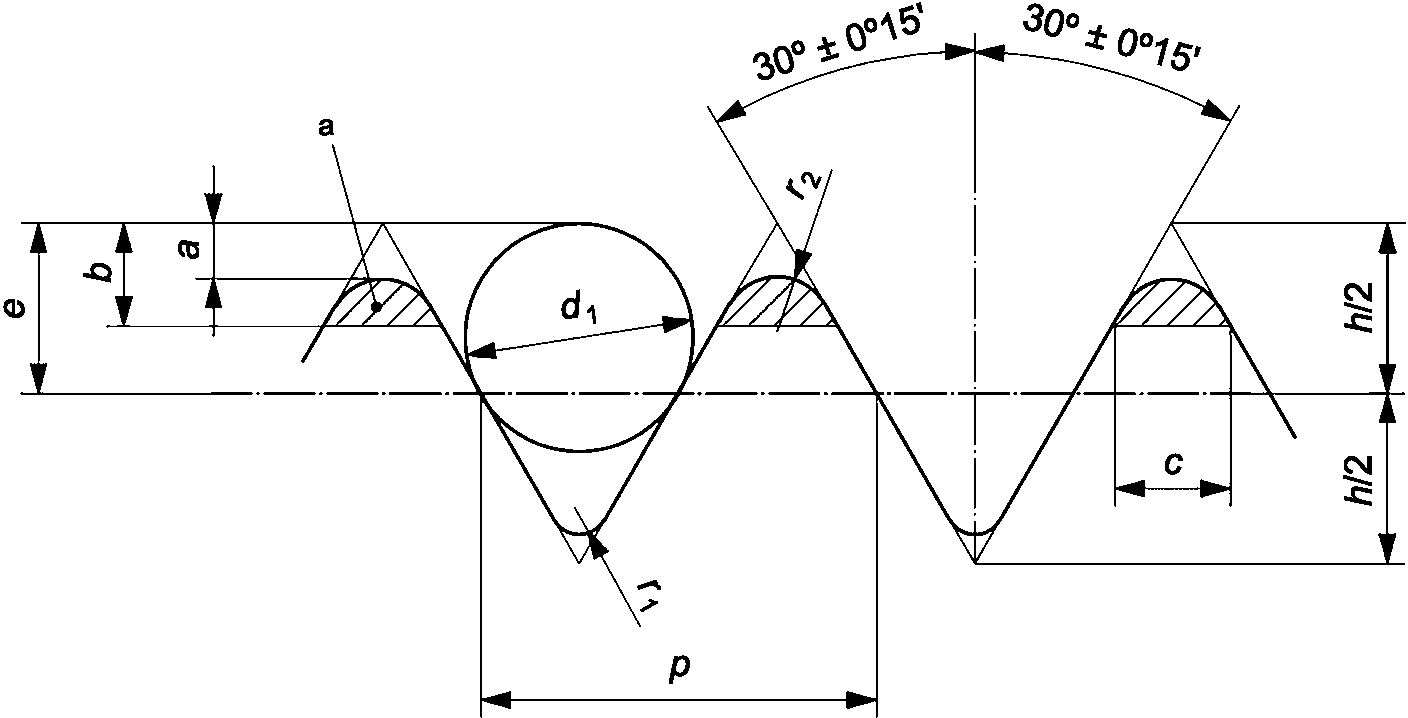
| Обозначение | p | h/2 | r1 | r2 min | Проверка размеров | c max | d1 a | e | |
| a min | b max | ||||||||
| 1,5 x 60° | 1,5 | 0,65 | 0,12 до 0,2 | 0,24 | 0,24 | 0,435 | 0,502 | 0,866 | 0,65 |
| 3 x 60° | 3 | 1,299 | 0,22 до 0,5 | 0,42 | 0,42 | 0,780 | 0,901 | 1,732 | 1,299 |
| a Приведенные диаметры штифтов являются рекомендуемыми значениями. Если используются нестандартные диаметры штифтов, изготовитель несет ответственность за пересчет размеров таким образом, чтобы форма и геометрия соответствовали требованиям настоящего стандарта. | |||||||||
5.4 Допустимое суммарное отклонение шага зубцов с углом 60°
Допустимые отклонения приведены в таблице 4 в зависимости от длины измерения и количества зубьев как для зубцов 1,5 x 60°, так и для зубцов 3 x 60°.
5.5 Размеры кулачковых гаек
Взаимозаменяемые размеры указаны на рисунке 3 и в таблице 5 в зависимости от номинального размера зажимного патрона и соответствующих применяемых зубцов.
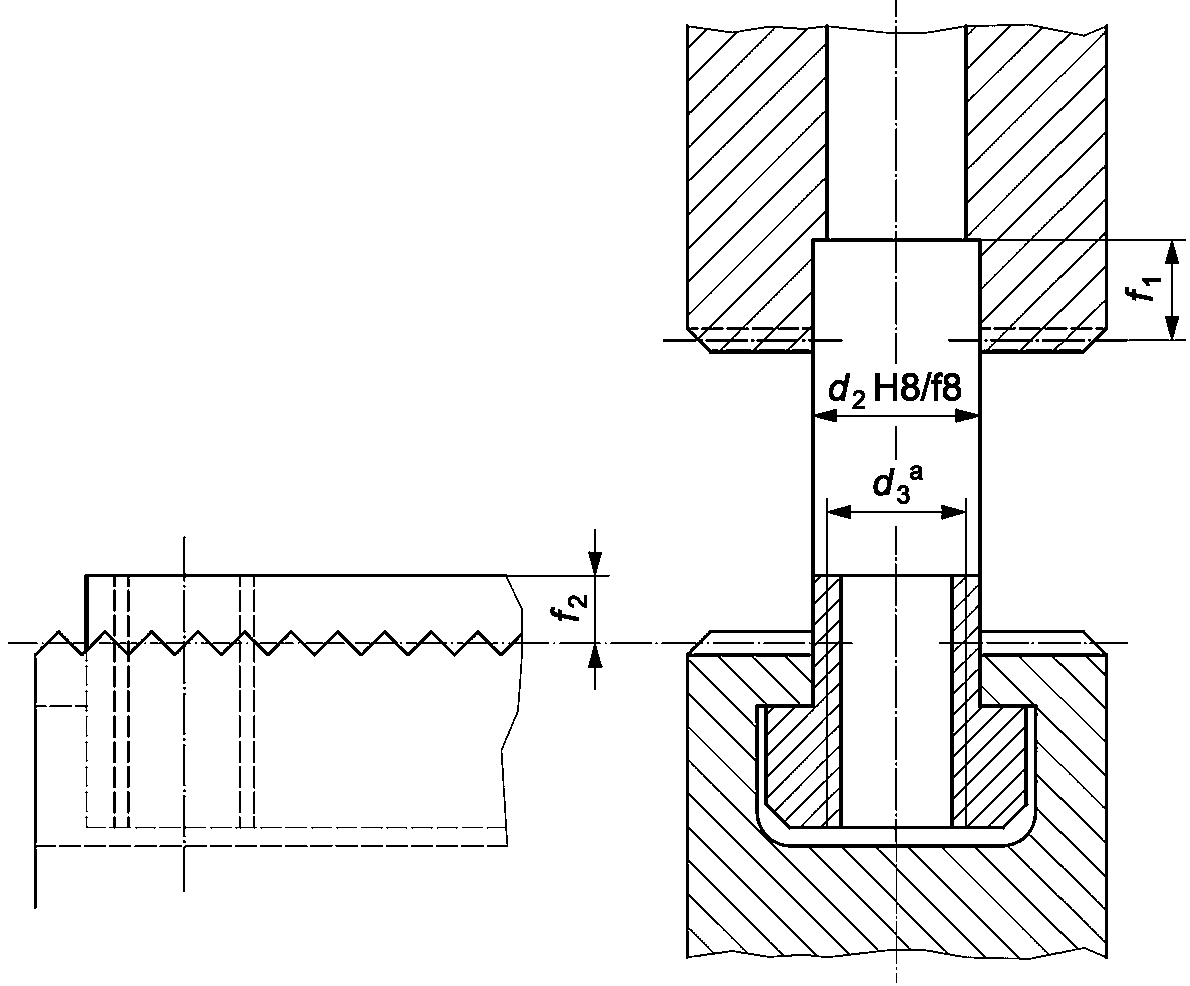
| Номинальный диаметр патрона dnom | 100 | 125 | 160 | 200 | 250 | 315 | 400 | 500 | 630 | 800 | |
| Кулачковая гайка | d2 | 10 | 12 | 14 | 17 | 21 | 21 | 25,5 | 25,5 | 25,5 | 25,5 |
| t2 | 2,5 | 2,5 | 2,5 | 2,5 | 2,5 | 2,5 | 3,5 | 3,5 | 3,5 | 3,5 | |
| t1 | 4,5 | 4,5 | 4,5 | 4,5 | 4,5 | 4,5 | 5,5 | 5,5 | 5,5 | 5,5 | |
| d3 a | M6 | M8 | M10 | M12 | M16 | M16 | M20 | M20 | M20 | M20 | |
| Обозначение зубца | 1/16» x 90° | 3/32» x 90° | |||||||||
| 1,5 x 60° | 3 x 60° | ||||||||||
| a Допуск резьбы 6H (см. ISO 965-3). | |||||||||||
6 Геометрические испытания
6.1 Испытательные оправки
Испытательные оправки должны быть изготовлены из твердой стали и закалены, чтобы избежать повреждения внешней поверхности из-за силы зажима патрона. Диаметр испытательной оправки должен быть приблизительно равен 20% номинального диаметра патрона или согласован между производителем и пользователем. Точность используемых испытательных оправок должна соответствовать указанной в ISO 230-1:1996, A.3, для испытательных оправок схожих диаметров.
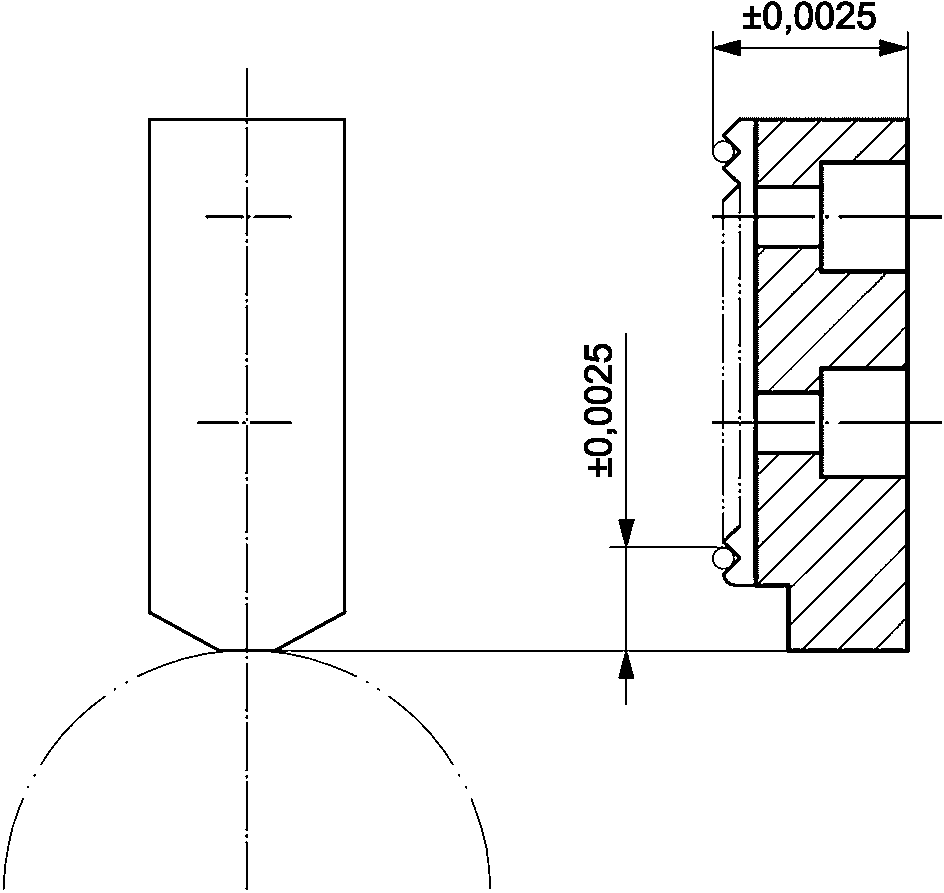
Рисунок 4 — Допуски испытуемых кулачков
6.2 Точность шпинделя или планшайбы
Для геометрических испытаний, включающих вращение патрона, патрон следует устанавливать на испытательный шпиндель либо непосредственно, либо с помощью адаптера патрона. Радиальное биение наружного диаметра шпинделя или планшайбы, а также кулачок в любой точке его поверхности предварительно должны быть проверены согласно G01 и G02.
6.3 Точность корпуса патрона
Испытания G1 и G2 относятся только к точности корпуса. Испытания следует проводить без зажимного усилия.
6.4 Проведение испытаний с испытательными накладными кулачками (твердые кулачки)
Геометрическое испытание проводят с использованием испытательных кулачков с плоским торцом, обработанных в патроне и закаленных (твердостью от 60 до 62 HRC), чтобы они могли выдерживать усилия зажима без необратимой деформации.
Усилие зажима должно составлять 67% (2/3) от максимального усилия зажима для данного патрона.
Функциональные размеры комплекта испытательных кулачков должны быть в пределах 0,005 мм (см. рисунок 4).
6.5 Испытания с обработанными верхними кулачками
Испытания G5 и G6 выполняются с набором верхних кулачков, установленных, спаренных, маркированных и обработанных в сборе с нижними кулачками на патроне. Верхние кулачки обрабатываются как на зажимных поверхностях, так и на осевых установочных поверхностях в зажатом состоянии.
Усилие зажима для обработки верхних кулачков и проведения испытаний G5 и G6 должно быть на уровне 67% (2/3) от максимального усилия зажима для данного патрона.
Данные испытания показывают максимально возможную точность зажима патрона при условии, что верхние и нижние кулачки остаются соединенными вместе во время обработки. Перестановка верхних и нижних кулачков в большинстве случаев снижает точность зажима патрона (если только испытание G3 не покажет идеальное соответствие).
Данные испытания используются для проверки точности патрона заданного диаметра.
6.6 Испытания без шпинделя
Испытания G7 и G8 не требуют использования испытательного шпинделя, указанного в 6.2.
6.7 Точность патрона
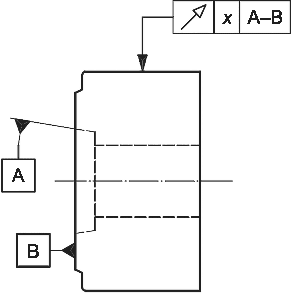
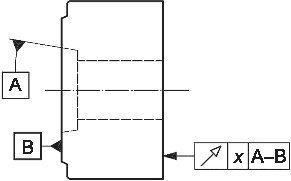
| Цель испытания | G3 | |
| Проверка радиального биения испытательных оправок, зажатых испытательными кулачками (вблизи кулачков). | ||
Схема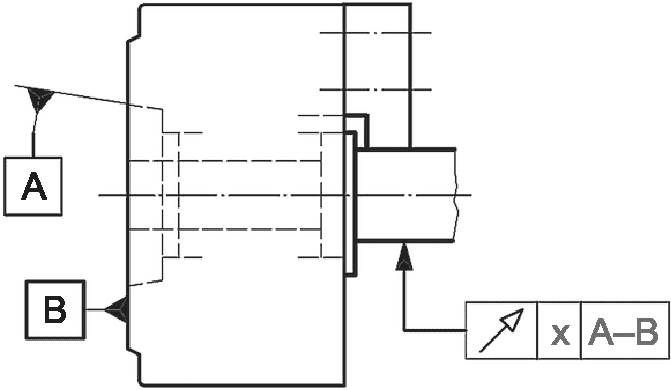 | ||
| Номинальный диаметр патрона dnom | Допуск x (полное перемещение индикатора) | |
| dnom <= 125 | 0,08 | |
| 125 < dnom <= 200 | 0,10 | |
| 200 < dnom <= 315 | 0,12 | |
| 315 < dnom <= 500 | 0,14 | |
| 500 < dnom <= 800 | 0,16 | |
| Измеренное отклонение Для dnom = ... | ||
| Средства измерения Индикатор часового типа. | ||
| Замечания и ссылки на ISO 230-1 Для обеспечения максимальной устойчивости зажима кулачков на испытательной оправке, при необходимости, ее допускается удерживать в осевом направлении на торце зажимного патрона с помощью отшлифованной удерживающей пластины. Данное испытание проводят со сменным набором испытательных кулачков, как описано выше. Результаты, полученные в ходе этого испытания, отражают только геометрическую точность зажимного патрона в сборе, включая нижние кулачки. Соблюдение допусков, указанных для данного испытания, гарантирует взаимозаменяемость верхних кулачков. Фактическую точность зажима патрона определяют с помощью набора рабочих кулачков, отшлифованных или выточенных на патроне (см. G5). | ||
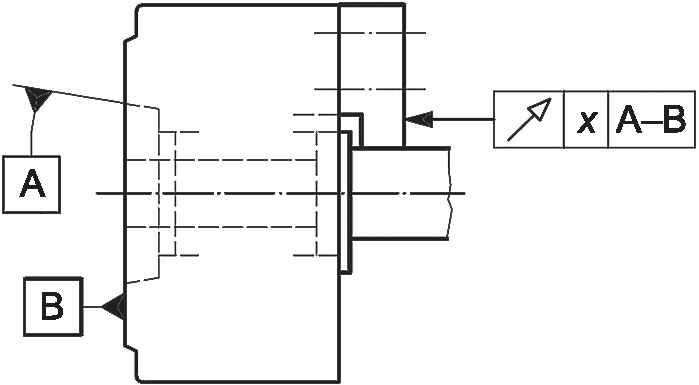
| Цель испытания | G5 | |
| Проверка радиального биения испытательных оправок, зажатых обработанными верхними кулачками (вблизи кулачка). | ||
Схема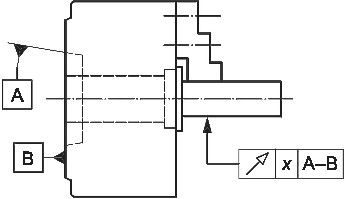 | ||
| Номинальный диаметр патрона dnom | Допуск x (полное перемещение индикатора) | |
| dnom <= 125 | 0,03 | |
| 125 < dnom <= 200 | 0,04 | |
| 200 < dnom <= 315 | 0,05 | |
| 315 < dnom <= 500 | 0,06 | |
| 500 < dnom <= 800 | 0,08 | |
| Измеренные отклонения Для dnom = ... | ||
| Средства измерения Индикатор часового типа. | ||
| Замечания и ссылки на ISO 230-1 Испытание G5 необходимо повторить не менее трех раз для проверки повторяемости захвата; каждое измеренное отклонение должно находиться в пределах указанного значения полного перемещения индикатора. См. также 6.5. | ||
| Цель испытания | G6 | |
| Проверка равноудаленности между внешними поверхностями верхних кулачков (измеряется с помощью обработанных верхних кулачков). | ||
Схема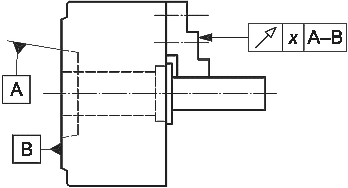 | ||
| Номинальный диаметр патрона dnom | Допуск x (полное перемещение индикатора) | |
| dnom <= 125 | 0,03 | |
| 125 < dnom <= 200 | 0,04 | |
| 200 < dnom <= 315 | 0,05 | |
| 315 < dnom <= 500 | 0,06 | |
| 500 < dnom <= 800 | 0,08 | |
| Измеренные отклонения Для dnom = ... | ||
| Средства измерения Индикатор часового типа. | ||
| Замечания и ссылки на ISO 230-1 Испытание G6 необходимо повторить не менее трех раз для проверки повторяемости захвата; каждое измеренное отклонение должно находиться в пределах указанного значения полного перемещения индикатора. См. также 6.5. | ||
| Цель испытания | G7 | |||
| Проверка радиального биения зубцов нижнего кулачка. | ||||
Схема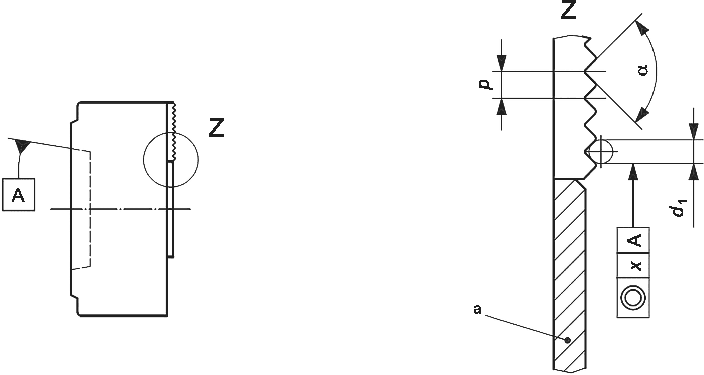 -------------------------------- a Вспомогательный диск. | ||||
| Номинальный диаметр патрона dnom | Допуск x (полное перемещение индикатора) | |||
| dnom <= 125 | 0,08 | |||
| 125 < dnom <= 200 | 0,10 | |||
| 200 < dnom <= 315 | 0,12 | |||
| 315 < dnom <= 500 | 0,14 | |||
| 500 < dnom <= 800 | 0,16 | |||
| Рекомендуемые диаметры калибров | d1 | p | \alpha | |
| 1,1 | 1,5875 (1/16») | 90° | ||
| 1,65 | 2,3813 (3/32») | 90° | ||
| 0,866 | 1,5 | 60° | ||
| 1,732 | 3 | 60° | ||
| Средства измерения Цилиндрический калибр или соответствующее средство измерения. | ||||
| Замечания и ссылки на ISO 230-1 Зажимной патрон предварительно нагружен на 2/3 от максимального усилия зажима. Вспомогательный диск зажат между внутренними концами нижних кулачков. Измерительный штифт должен занимать положение наименьшего диаметра для зубца. Испытания G3 и G7 являются альтернативными. | ||||
| Цель испытания | G8 | |||
| Проверка равноудаленности между верхними поверхностями нижних кулачков и задними поверхностями зажимного патрона | ||||
Схема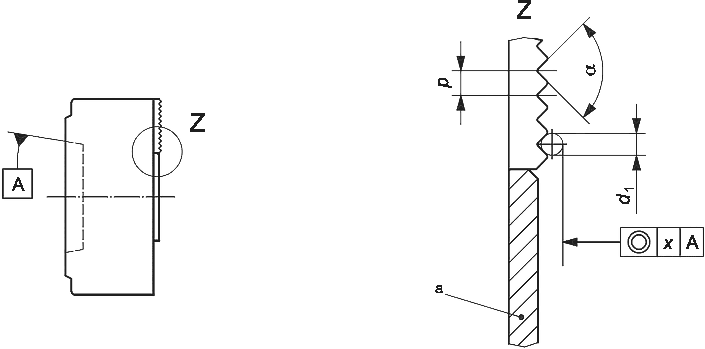 -------------------------------- a Вспомогательный диск. | ||||
| Номинальный диаметр патрона dnom | Допуск x (полное перемещение индикатора) | |||
| dnom <= 125 | 0,08 | |||
| 125 < dnom <= 200 | 0,10 | |||
| 200 < dnom <= 315 | 0,12 | |||
| 315 < dnom <= 500 | 0,14 | |||
| 500 < dnom <= 800 | 0,16 | |||
| Рекомендуемые диаметры калибров | d1 | p | \alpha | |
| 1,1 | 1,5875 (1/16») | 90° | ||
| 1,65 | 2,3813 (3/32») | 90° | ||
| 0,866 | 1,5 | 60° | ||
| 1,732 | 3 | 60° | ||
| Средства измерения Цилиндрический калибр или соответствующее средство измерения. | ||||
| Замечания и ссылки на ISO 230-1 Зажимной патрон предварительно нагружен на 2/3 от максимального усилия зажима. Вспомогательный диск зажат между внутренними концами нижних кулачков. Измерительный штифт должен занимать положение наименьшего диаметра для зубца. Испытания G3 и G7 являются альтернативными. | ||||
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 230-1:1996 | - | <*>, <1> |
| ISO 965-3 | MOD | ГОСТ 16093-2004 (ИСО 965-1:1998, ИСО 965-3:1998) Основные нормы взаимозаменяемости. Резьба метрическая. Допуски. Посадки с зазором |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - MOD — модифицированный стандарт. | ||
<1> Действует ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях», идентичный ISO 230-1:2012.