ГОСТ ISO 3442-2-2025. Межгосударственный стандарт. Станки металлорежущие. Размеры и геометрические испытания самоцентрирующих патронов с кулачками, состоящими из двух частей. Часть 2. Патроны с механизированным зажимом и креплением кулачков с помощью крестового шпоночного паза
(введен в действие Приказом Росстандарта от 14.11.2025 № 1391-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 6, 2026. Документ введен в действие с 01.06.2026.
от 14 ноября 2025 г. № 1391-ст
РАЗМЕРЫ И ГЕОМЕТРИЧЕСКИЕ ИСПЫТАНИЯ САМОЦЕНТРИРУЮЩИХ
ПАТРОНОВ С КУЛАЧКАМИ, СОСТОЯЩИМИ ИЗ ДВУХ ЧАСТЕЙ
ПАТРОНЫ С МЕХАНИЗИРОВАННЫМ ЗАЖИМОМ И КРЕПЛЕНИЕМ КУЛАЧКОВ
С ПОМОЩЬЮ КРЕСТОВОГО ШПОНОЧНОГО ПАЗА
Metal cutting machine tools. Dimensions and geometric tests
for self-centring chucks with two-piece jaws. Part 2.
Power-operated chucks with cross keyway type jaws
(ISO 3442-2:2005, Machine tools — Dimensions and geometric
tests for self-centring chucks with two-piece jaws — Part 2:
Power-operated chucks with tongue and groove type jaws, IDT)
1 июня 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 сентября 2025 г. № 189-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 14 ноября 2025 г. № 1391-ст межгосударственный стандарт ГОСТ ISO 3442-2-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 июня 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 3442-2:2005 «Станки. Размеры и геометрические испытания самоцентрирующих патронов с кулачками, состоящими из двух частей. Часть 2. Патроны с механизированным зажимом и кулачками, имеющими соединения типа выступ-впадина» («Machine tools — Dimensions and geometric tests for self-centring chucks with two-piece jaws — Part 2: Power-operated chucks with tongue and groove type jaws», IDT).
Международный стандарт разработан подкомитетом SC 8 «Зажимные шпиндели и патроны» Технического комитета по стандартизации ISO/TC 39 «Станки».
Наименование настоящего стандарта изменено относительно наименования международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Настоящий стандарт входит в серию стандартов под общим наименованием «Станки металлорежущие. Размеры и геометрические испытания самоцентрирующих патронов с кулачками, состоящими из двух частей», включающую следующие части:
- часть 1. Патроны с ручным зажимом и креплением кулачков с помощью крестового шпоночного паза;
- часть 2. Патроны с механизированным зажимом и креплением кулачков с помощью крестового шпоночного паза;
- часть 3. Патроны с механизированным зажимом и креплением кулачков с помощью зубчатого зацепления.
1 Область применения
Настоящий стандарт устанавливает размеры для взаимозаменяемости самоцентрирующих патронов с механизированным зажимом и кулачками, состоящими из двух частей (скрепленных с помощью крестового шпоночного паза), и определяет условия геометрических испытаний со ссылкой на ISO 230-1. Стандарт устанавливает допуски, применимые к этим испытаниям.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-1:1996 <*>, Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Свод правил по испытанию станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в режиме чистовой обработки)
<*> Заменен на ISO 230-1:2012. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
3 Общие положения
3.1 Единицы измерения
Все размеры и допуски в настоящем стандарте выражены в миллиметрах.
3.2 Геометрические испытания
Настоящий стандарт предусматривает только проверку точности вращения патрона и позиционирование сборочных элементов накладных зажимных кулачков. В стандарте не рассмотрены другие динамические параметры, такие как измерение отсутствия баланса во время вращения, балансировка или измерение силы зажима.
Основная цель этих испытаний — либо обеспечить установку накладных кулачков, соответствующую точности обработки патрона, либо обеспечить точную установку накладных кулачков на патроне после выполнения предварительных операций центрирования, правки или фиксации на отдельной от станка оснастке.
4 Классы точности
Следует отметить, что патроны с механизированным зажимом при необходимости могут быть оснащены специально отрегулированными нижними или ведущими кулачками, которые не являются взаимозаменяемыми с другими нижними или ведущими кулачками. В таких случаях патроны должны быть промаркированы.
5 Размеры для взаимозаменяемости
Размеры для взаимозаменяемости патронов с механизированным зажимом показаны на рисунке 1 и приведены в таблице 1.
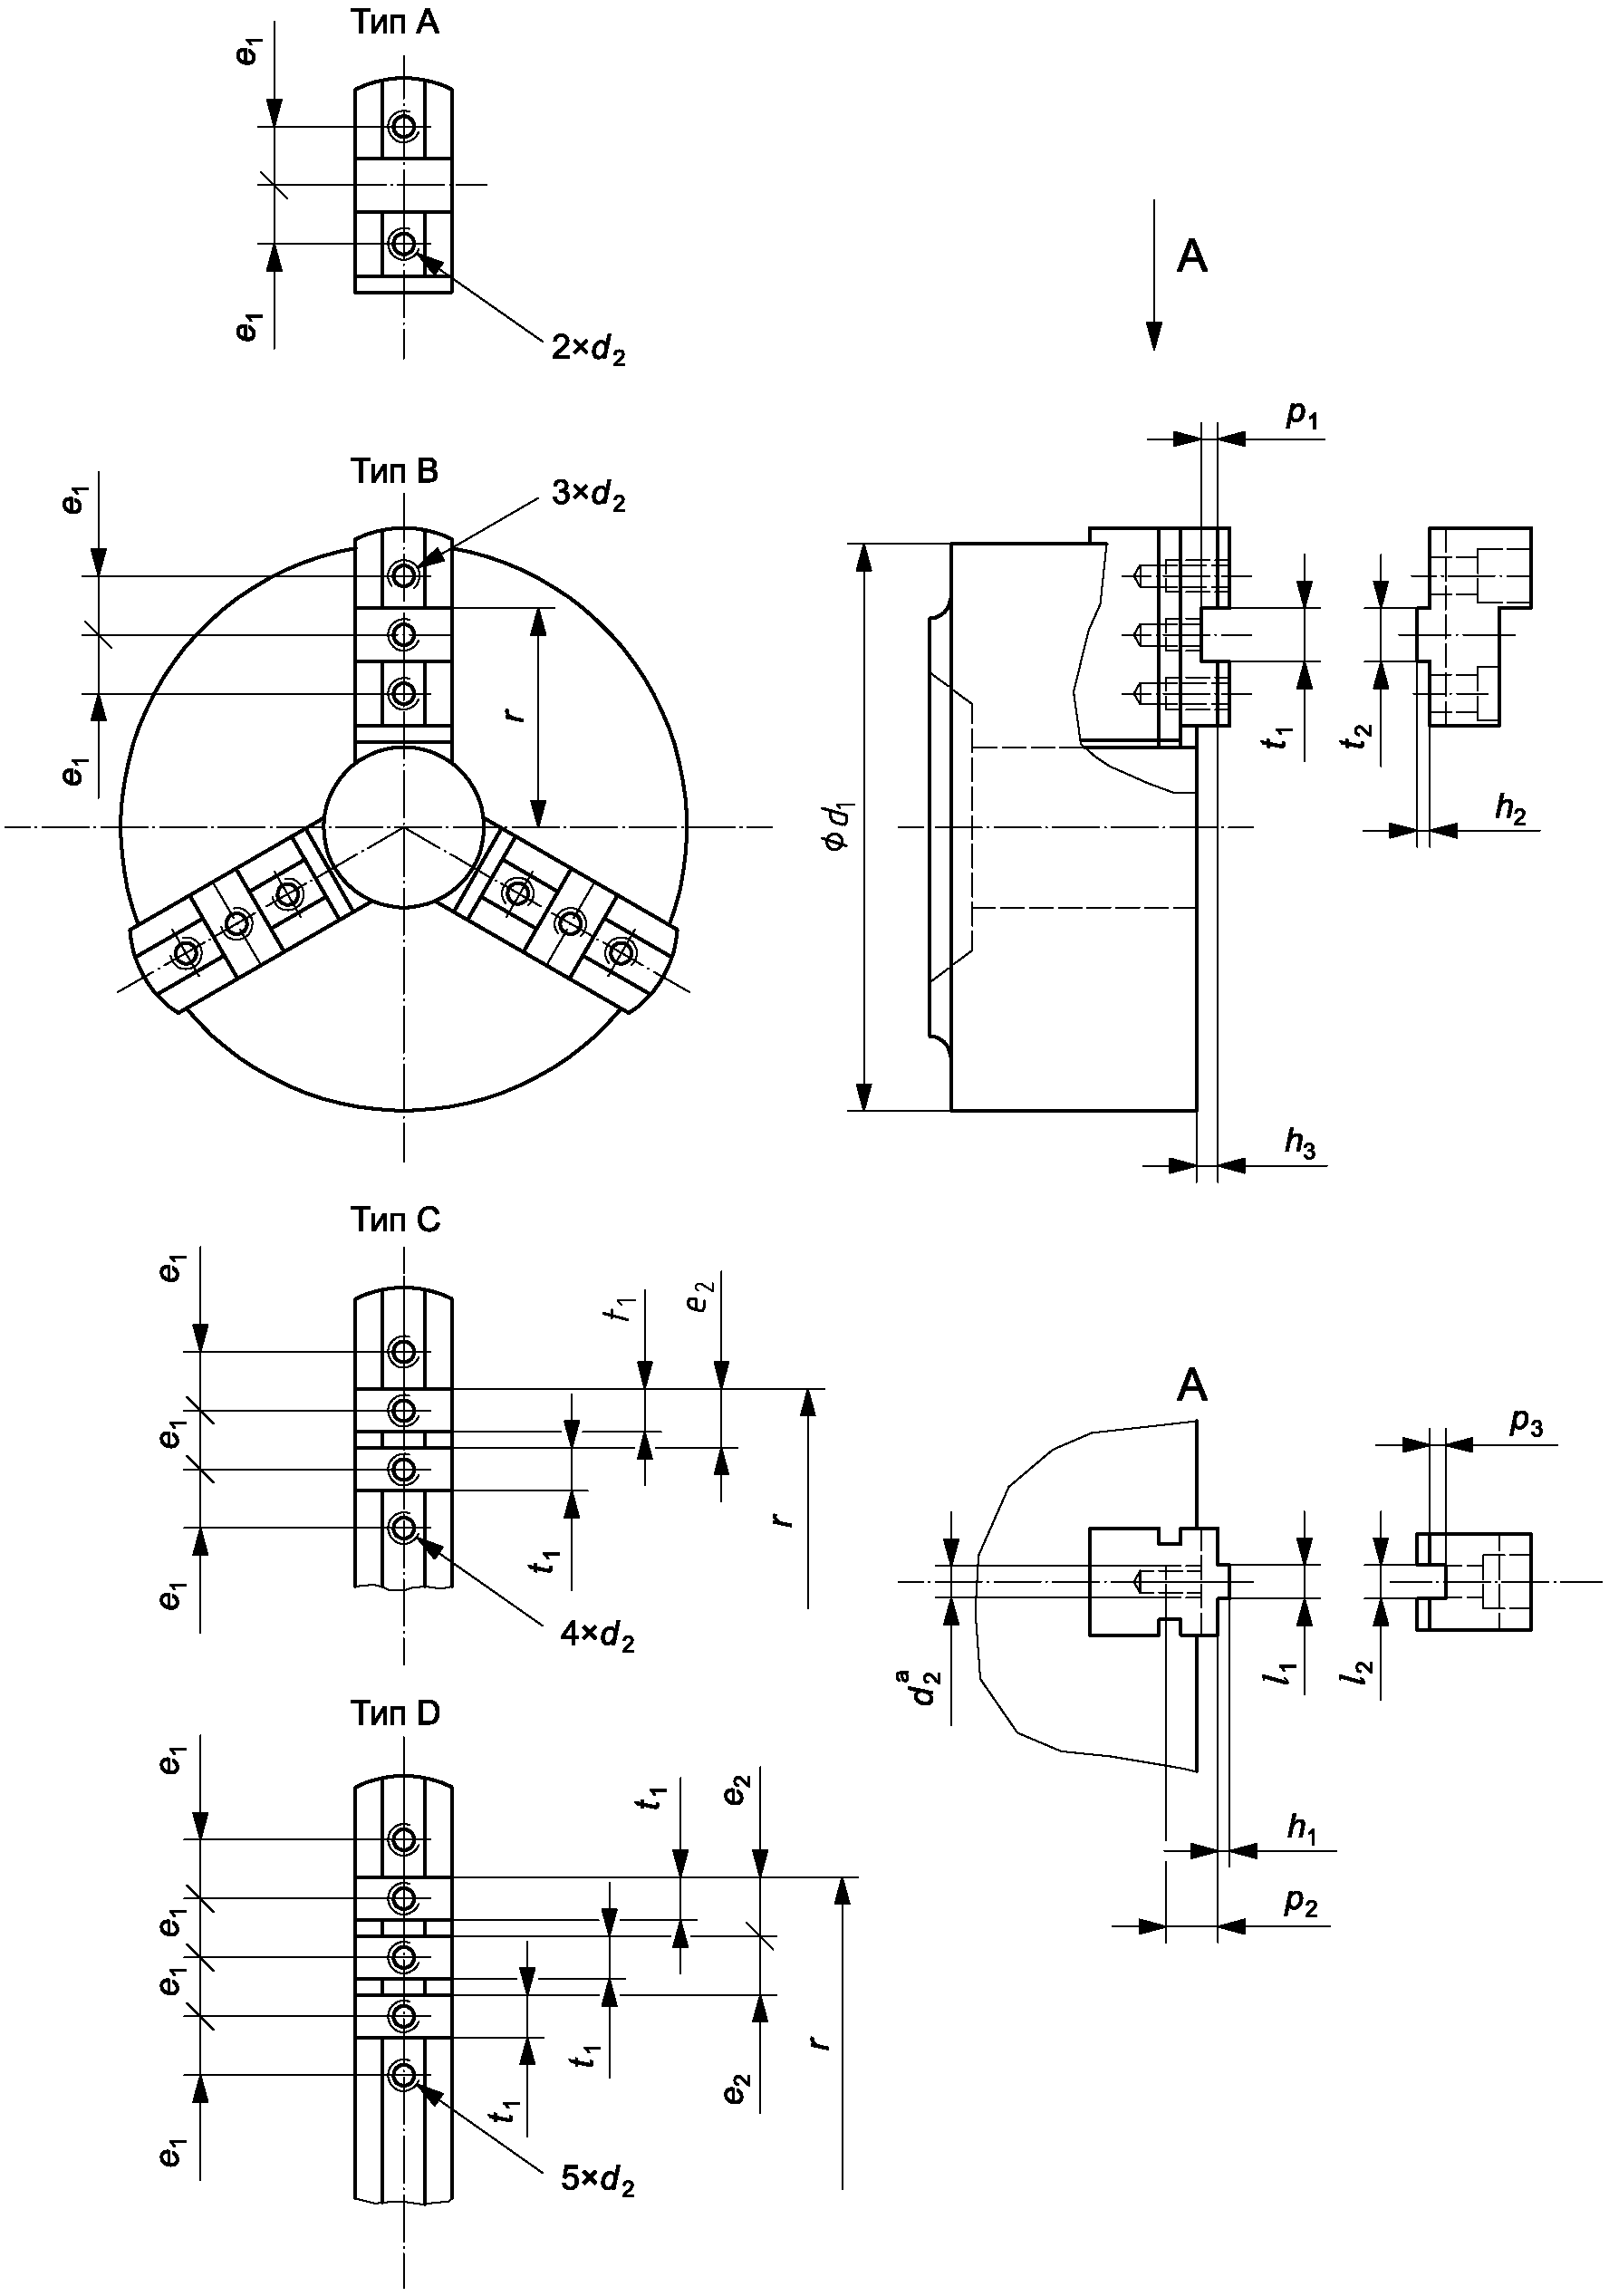
a Резьбовые отверстия (см. таблицу 1).
| Номинальный диаметр патрона d1nom | 100 | 125 | 160 | 200 | 250 | 315 | 400 | 500 | 630 | 800 |
| Тип | A | A | A | A | A | B | B | C | D | D |
| d1 +/- 5% | 100 | 125 | 160 | 200 | 250 | 315 | 400 | 500 | 630 | 800 |
| Нижний или ведущий кулачок | ||||||||||
| d2 | M6 | M8 | M10 | M10 | M12 | M12 | M16 | M20 | M20 | M20 |
| e1 +/- 0,15 | 9,5 | 11,5 | 19 | 22,2 | 27 | 31,75 | 38,1 | 38,1 | 38,1 | 38,1 |
| e2 | - | - | - | - | - | - | - | 38,1 | 38,1 | 38,1 |
| h1 | 2,2 | 2,2 | 3 | 3 | 3 | 3 | 3 | 3 | 3 | 3 |
| h3 min | 4 | 4 | 5 | 5 | 5 | 5 | 8 | 8 | 8 | 8 |
| l1 h9 | 6,35 | 6,35 | 7,94 | 7,94 | 12,7 | 12,7 | 12,7 | 12,7 | 12,7 | 12,7 |
| p1 | 3,2 | 3,2 | 4 | 4 | 4 | 4 | 7 | 7 | 7 | 7 |
| p2 | 9 | 13 | 18 | 18 | 20 | 20 | 28 | 33 | 33 | 33 |
| t1 H8 | 7,94 | 7,94 | 12,675 | 12,675 | 19,025 | 19,025 | 19,025 | 19,025 | 19,025 | 19,025 |
| Накладной кулачок | ||||||||||
| h2 | 2,2 | 2,2 | 3 | 3 | 3 | 3 | 6 | 6 | 6 | 6 |
| l2 E9 | 6,35 | 6,35 | 7,94 | 7,94 | 12,7 | 12,7 | 12,7 | 12,7 | 12,7 | 12,7 |
| p3 | 3,2 | 3,2 | 4 | 4 | 4 | 4 | 4 | 4 | 4 | 4 |
| t2 h8 | 7,94 | 7,94 | 12,675 | 12,675 | 19,025 | 19,025 | 19,025 | 19,025 | 19,025 | 19,025 |
| r a кулачок открыт | 38 | 47,5 | 65 | 76,5 | 95 | 118 | 150 | 205 | 265,5 | 341,7 |
| a Размер r приведен для справки. | ||||||||||
6 Геометрические испытания
6.1 Точность шпинделя или планшайбы
Поскольку некоторые из геометрических испытаний, которые необходимо выполнить, предполагают вращение патрона, патрон должен быть либо непосредственно установлен на испытательном шпинделе, либо с помощью планшайбы. Предварительно проверяют в соответствии с G01 и G02 радиальное биение наружной поверхности испытуемого шпинделя или планшайбы и кулачкового зажима в любой точке ее поверхности.
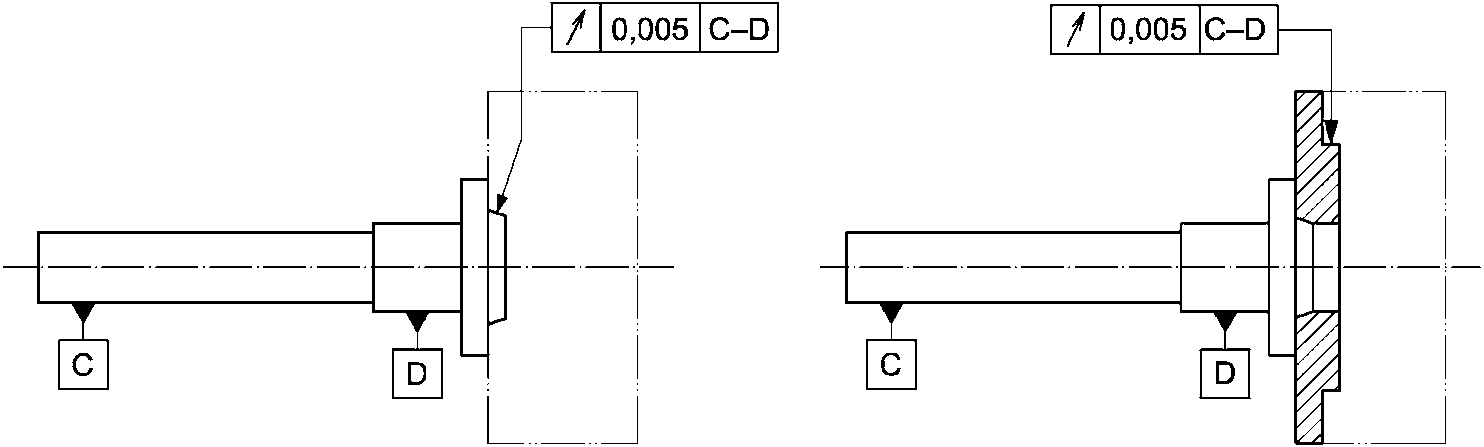
| Цель испытания | G02 | |
| Проверка торцевого биения фланца шпинделя или планшайбы. | ||
Схема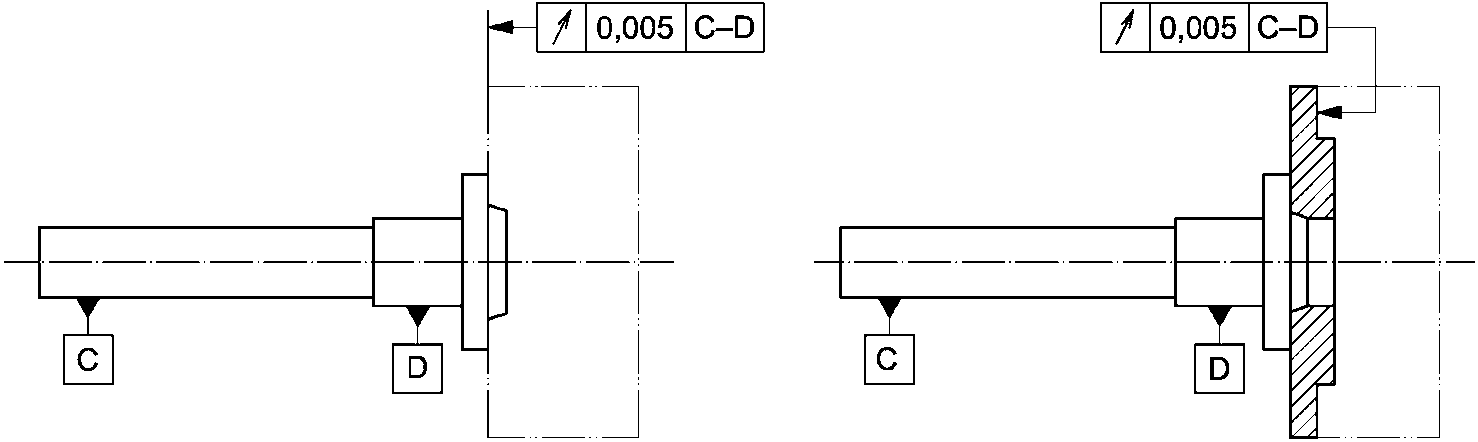 | ||
| Допуск 0,005 | ||
| Измеренные отклонения | ||
| Средства измерения Индикатор часового типа. | ||
| Замечания и ссылки на ISO 230-1:1996 | 5.63 | |
6.2 Геометрические испытания и соответствующие допуски для патронов с механизированным зажимом
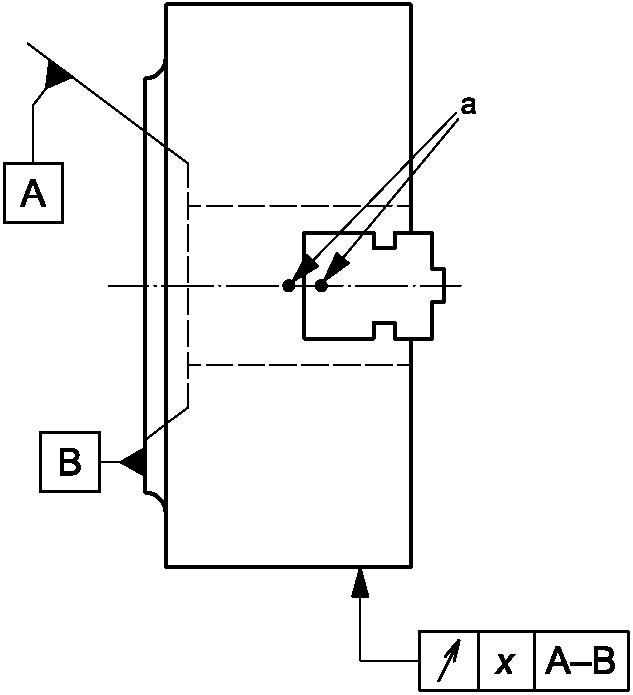
| Цель испытания | G1 | |
| Проверка радиального биения наружной поверхности. | ||
Схема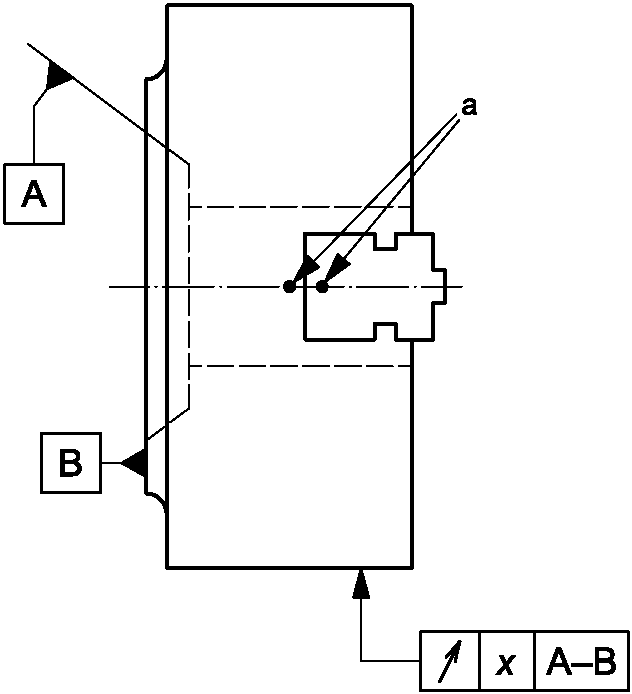 -------------------------------- a Маркировка должна быть нанесена, если ведущие кулачки не являются взаимозаменяемыми. | ||
| Номинальный диаметр патрона d1nom | Допуск x (полное перемещение индикатора) | |
| d1nom <= 125 | 0,02 | |
| 125 < d1nom <= 200 | 0,03 | |
| 200 < d1nom <= 315 | 0,04 | |
| 315 < d1nom <= 500 | 0,05 | |
| 500 < d1nom <= 800 | 0,06 | |
| Измеренные отклонения Для d1nom = ...: | ||
| Средства измерения Индикатор часового типа. Примечание — Возможны два вида измерения: a) с патроном, установленным на шпинделе, или b) с помощью измерительной машины. Результаты двух измерений могут отличаться в зависимости от допусков на торцевой части шпинделя и патроне. | ||
| Замечания и ссылки на ISO 230-1 Для целей данного испытания патрон может быть установлен либо непосредственно на испытательном шпинделе, либо с помощью планшайбы. В этом случае см. 6.1. | ||
| Цель испытания | G3 | |
| Проверка равноудаленности внешних поверхностей впадин для выступов накладного кулачка. | ||
Схема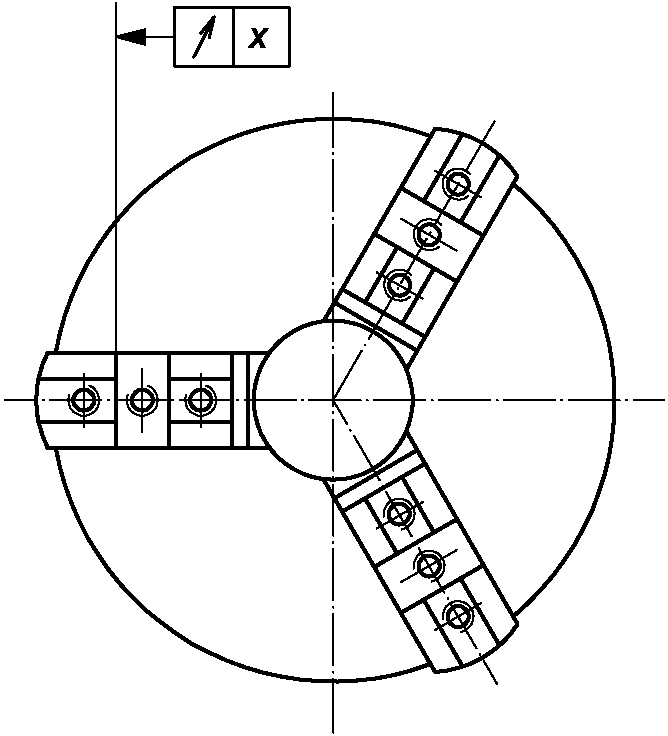 | ||
| Номинальный диаметр патрона d1nom | Допуск x (полное перемещение индикатора) | |
| d1nom <= 125 | 0,03 | |
| 125 < d1nom <= 200 | 0,04 | |
| 200 < d1nom <= 315 | 0,05 | |
| 315 < d1nom <= 500 | 0,08 | |
| 500 < d1nom <= 800 | 0,12 | |
| Измеренные отклонения Для d1nom = ...: | ||
| Средства измерения Индикатор часового типа. | ||
| Замечания и ссылки на ISO 230-1 Для целей данного испытания патрон может быть установлен либо непосредственно на испытательном шпинделе, либо с помощью планшайбы. В этом случае см. 6.1. Данное испытание необходимо проводить при затянутом патроне и при фиксации нижних или ведущих кулачков на контрольном образце. Величина усилия зажима должна соответствовать указанной изготовителем. | ||
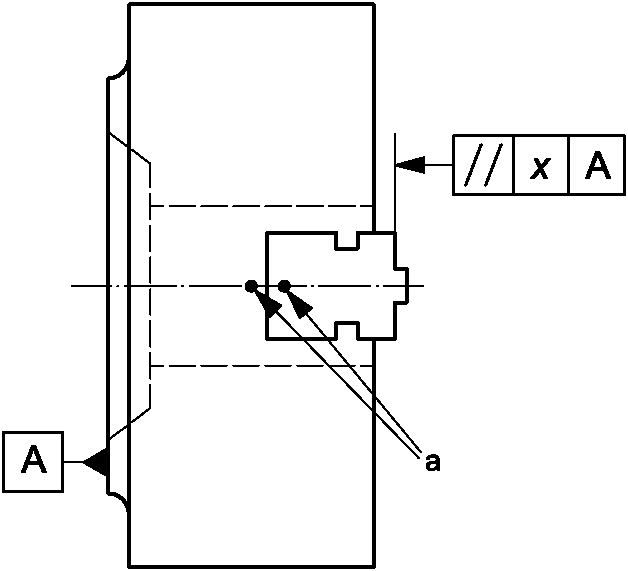
| Цель испытания | G5 | |
| Проверка допустимого отклонения между осевой линией расположения накладного кулачка и параллельной плоскостью, проходящей через осевую линию патрона. | ||
Схема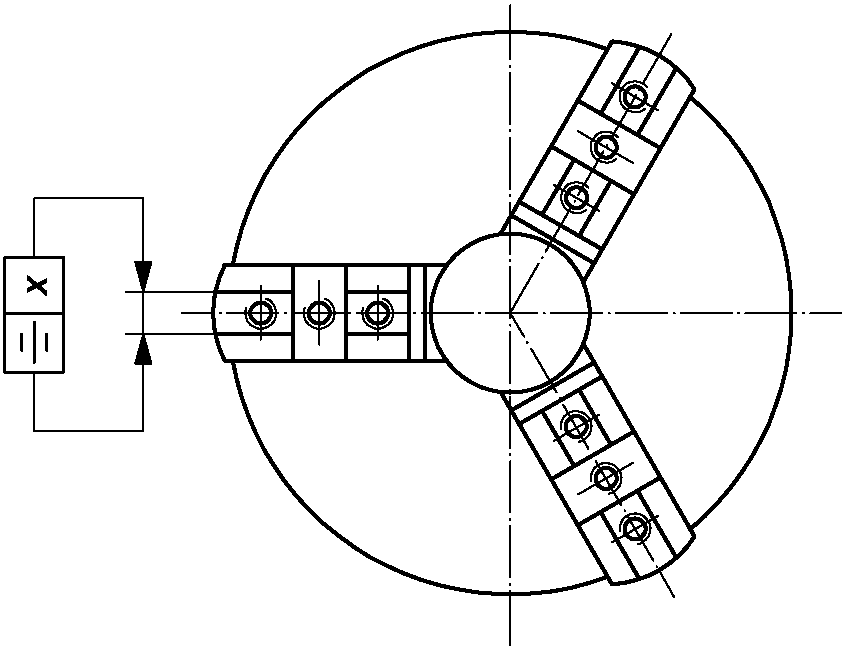 | ||
| Номинальный диаметр патрона d1nom | Допуск x (полное перемещение индикатора) | |
| d1nom <= 125 | 0,05 | |
| 125 < d1nom <= 200 | 0,08 | |
| 200 < d1nom <= 315 | 0,12 | |
| 315 < d1nom <= 500 | 0,16 | |
| 500 < d1nom <= 800 | 0,20 | |
| Измеренные отклонения Для d1nom = ...: | ||
| Средства измерения Индикатор часового типа. | ||
| Замечания и ссылки на ISO 230-1 Для целей данного испытания патрон может быть установлен либо непосредственно на испытательном шпинделе, либо с помощью планшайбы. В этом случае см. 6.1. Данное испытание необходимо проводить при затянутом патроне и при фиксации нижних или ведущих кулачков на контрольном образце. Величина усилия зажима должна соответствовать указанной изготовителем. | ||
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 230-1:1996 | - | <*>, <1> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. | ||
<1> Действует ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях», идентичный ISO 230-1:2012.
БИБЛИОГРАФИЯ
| [1] | ISO 1101 | Geometrical Product Specifications (GPS) — Geometrical tolerancing — Tolerances of form, orientation, location and run-out |
|---|