ГОСТ EN 1011-6-2025. Межгосударственный стандарт. Сварка. Рекомендации по сварке металлических материалов. Часть 6. Лазерная сварка
(введен в действие Приказом Росстандарта от 01.12.2025 № 1613-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 6, 2026. Документ введен в действие с 01.01.2026. Взамен ГОСТ EN 1011-6-2017.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ EN 1011-6-2017"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-en-1011-6-2017" "ГОСТ EN 1011-6-2017. Межгосударственный стандарт. Сварка. Рекомендации по сварке металлических материалов. Часть 6. Лазерная сварка (введен в действие Приказом Росстандарта от 23.1"
  n1["ГОСТ EN 1011-6-2025"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-en-1011-6-2025" "ГОСТ EN 1011-6-2025. Межгосударственный стандарт. Сварка. Рекомендации по сварке металлических материалов. Часть 6. Лазерная сварка (введен в действие Приказом Росстандарта от 01.1"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 1 декабря 2025 г. № 1613-ст
РЕКОМЕНДАЦИИ ПО СВАРКЕ МЕТАЛЛИЧЕСКИХ МАТЕРИАЛОВ
Welding. Recommendation for welding of metallic materials. Part 6. Laser beam welding
Дата введения 1 января 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 72 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 сентября 2025 г. № 189-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 1 декабря 2025 г. № 1613-ст межгосударственный стандарт ГОСТ EN 1011-6-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2026 г.
5 Настоящий стандарт идентичен европейскому стандарту EN 1011-6:2018 «Сварка. Рекомендации по сварке металлических материалов. Часть 6. Лазерная сварка» («Welding. Recommendation for welding of metallic materials. Part 6: Laser beam welding», IDT).
Европейский стандарт разработан Техническим комитетом CEN/TC 121 «Сварка».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
6 ВЗАМЕН ГОСТ EN 1011-6-2017
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Серия стандартов EN 1011 под общим наименованием «Сварка. Рекомендации по сварке металлических материалов» состоит из следующих частей:
- часть 1. Общее руководство для дуговой сварки;
- часть 2. Дуговая сварка ферритных сталей;
- часть 3. Дуговая сварка коррозионно-стойких сталей;
- часть 4. Дуговая сварка алюминия и алюминиевых сплавов;
- часть 5. Сварка плакированных сталей;
- часть 6. Лазерная сварка;
- часть 7. Электронно-лучевая сварка;
- часть 8. Сварка чугуна.
1 Область применения
Настоящий стандарт устанавливает общие требования по лазерной сварке металлических материалов и связанным с ней процессам для всех видов изделий (например, литых, штампованных, прессованных, кованых).
Примечание — Рекомендации по лазерной резке, сверлению, обработке поверхности и наплавке приведены в приложении F.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
EN 14717, Welding and allied processes — Environmental check list (Сварка и родственные процессы. Контрольный перечень по экологии)
EN ISO 636, Welding consumables — Rods, wires and deposits for tungsten inert gas welding of non-alloy and fine-grain steels — Classification (ISO 636) [Материалы сварочные. Прутки, проволока и наплавки для сварки вольфрамовым электродом в среде инертного газа нелегированной и мелкозернистой стали. Классификация (ISO 636)]
EN ISO 3834-2, Quality requirements for fusion welding of metallic materials — Part 2: Comprehensive quality requirements (ISO 3834-2) [Требования к качеству сварки плавлением металлических материалов. Часть 2. Всесторонние требования к качеству (ISO 3834-2)]
EN ISO 3834-5, Quality requirements for fusion welding of metallic materials — Part 5: Documents with which it is necessary to conform to claim conformity to the quality requirements of ISO 3834-2, ISO 3834-3 or ISO 3834-4 (ISO 3834-5) [Требования к качеству сварки плавлением металлических материалов. Часть 5. Документы для подтверждения соответствия требованиям к качеству ISO 3834-2, ISO 3834-3 или ISO 3834-4 (ISO 3834-5)]
EN ISO 6520-1, Welding and allied processes — Classification of geometric imperfections in metallic materials — Part 1: Fusion-welding (ISO 6520-1) [Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением (ISO 6520-1)]
EN ISO 9013, Thermal cutting — Classification of thermal cuts — Geometrical product specification and quality tolerances (ISO 9013) [Резка термическая. Классификация резов. Геометрические характеристики изделий и допуски по качеству (ISO 9013)]
EN ISO 11145:2016, Optics and photonics — Lasers and laser-related equipment — Vocabulary and symbols (ISO 11145) (Оптика и фотоника. Лазеры и лазерное оборудование. Термины и определения (ISO 11145)]
EN ISO 13919-1, Welding — Electrons and laser beam welded joints — Guidance on quality levels for imperfections — Part 1: Steel (ISO 13919-1) [Соединения, полученные электронно-лучевой и лазерной сваркой. Руководство по уровням качества для дефектов. Часть 1. Сталь (ISO 13919-1)]
EN ISO 13919-2, Welding — Electron and laser beam welded joints — Guidance on quality levels for imperfections — Part 2: Aluminium and its weldable alloys (ISO 13919-2) [Соединения, полученные электронно-лучевой и лазерной сваркой. Руководство по уровням качества для дефектов. Часть 2. Алюминий и его свариваемые сплавы (ISO 13919-2)]
EN ISO 13920, Welding — General tolerances for welded constructions — Dimensions for lengths and angles — Shape and position (ISO 13920) [Сварка. Общие допуски на сварные конструкции. Линейные и угловые размеры. Форма и расположение (ISO 13920)]
EN ISO 14175, Welding consumables — Gases and gas mixtures for fusion welding and allied processes (ISO 14175) [Материалы сварочные. Газы и газовые смеси для сварки плавлением и родственных процессов (ISO 14175)]
EN ISO 14232-1, Thermal spraying — Powders — Part 1: Characterization and technical sypply conditions (ISO 14232-1) [Термическое напыление. Порошки. Часть 1. Определение характеристик и технические условия поставки (ISO 14232-1)]
EN ISO 14341, Welding consumables — Wire electrodes and weld deposits for gas shielded metal arc welding of non-alloy and fine grain steels — Classification (ISO 14341) [Материалы сварочные. Проволоки и наплавленный металл дуговой сварки плавящимся электродом в защитном газе нелегированных и мелкозернистых сталей. Классификация (ISO 14341)]
EN ISO 14343, Welding consumables — Wire electrodes, strip electrodes, wires and rods for arc welding of stainless and heat resisting steels — Classification (ISO 14343) [Материалы сварочные. Проволочные и ленточные электроды, проволоки и прутки для дуговой сварки нержавеющих и жаропрочных сталей. Классификация (ISO 14343)]
EN ISO 14732, Welding personnel — Qualification testing of welding operators and weld setters for mechanized and automatic welding of metallic materials (ISO 14732) [Персонал, выполняющий сварку. Аттестационные испытания сварщиков-операторов и наладчиков для механизированной и автоматической сварки металлических материалов (ISO 14732)]
EN ISO 14919, Thermal spraying — Wires, rods and cords for flame and arc spraying — Classification — Technical supply conditions (ISO 14919) [Напыление газотермическое. Проволоки, прутки и шнуры для газопламенного и электродугового напыления. Классификация. Технические условия поставки (ISO 14919)]
EN ISO 15609-4, Specification and qualification of welding procedures for metallic materials — Welding procedure specification — Part 4: Laser beam welding (ISO 15609-4) [Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 4. Лазерная сварка (ISO 15609-4)]
EN ISO 15614-11, Specification and qualification of welding procedures for metallic materials — Welding procedure test — Part 11: Electron and laser beam welding (ISO 15614-11) [Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 11. Электронно-лучевая и лазерная сварка (ISO 15614-11)]
EN ISO 15616-1, Acceptance tests for CO2-laser beam machines for high quality welding and cutting — Part 1: General principles, acceptance conditions (ISO 15616-1) [Приемочные испытания машин для высококачественной сварки и резки CO2-лазером. Часть 1. Общие положения, условия приемки (ISO 15616-1)]
EN ISO 15616-2, Acceptance tests for CO2-laser beam machines for high quality welding and cutting — Part 2: Measurement of static and dynamic accuracy (ISO 15616-2) [Приемочные испытания машин для высококачественной сварки и резки CO2-лазером. Часть 2. Измерение статической и динамической точности (ISO 15616-2)]
EN ISO 15616-3, Acceptance tests for CO2-laser beam machines for high quality welding and cutting — Part 3: Calibration of instruments for measurement of gas flow and pressure (ISO 15616-3) [Приемочные испытания машин для высококачественной сварки и резки CO2-лазером. Часть 3. Калибровка приборов для измерения газового потока и давления (ISO 15616-3)]
EN ISO 16834, Welding consumables — Wire electrodes, wires, rods and deposits for gas shielded arc welding high strength steels — Classification (ISO 16834) [Материалы сварочные. Проволоки электродные, проволоки, прутки и наплавленный металл для дуговой сварки в защитном газе высокопрочных сталей. Классификация (ISO 16834)]
EN ISO 17632, Welding consumables — Tubular cored electrodes for gas shielded and non-gas shielded metal arc welding of non-alloy and fine grain steels — Classification (ISO 17632) [Материалы сварочные. Проволоки порошковые для дуговой сварки в защитном газе и без него нелегированных и мелкозернистых сталей. Классификация (ISO 17632)]
EN ISO 17633, Welding consumables — Tubular cored electrodes and rods for gas shielded and non-gas shielded metal arc welding of stainless and heat-resisting steels — Classification (ISO 17633) [Материалы сварочные. Проволоки порошковые и прутки для дуговой сварки плавящимся электродом коррозионно-стойких и жаростойких сталей в защитном газе и без него. Классификация (ISO 17633)]
EN ISO 17634, Welding consumables — Tabular cored electrodes for gas shielded metal arc welding of creep-resisting steels — Classification (ISO 17634) [Материалы сварочные. Проволоки порошковые для дуговой сварки в защитном газе сталей, устойчивых к ползучести. Классификация (ISO 17634)]
EN ISO 17662, Welding — Calibration, verification and validation of equipment used for welding, including ancillary activities (ISO 17662) [Сварка. Калибровка, верификация и валидация оборудования, применяемого для сварки, включая вспомогательные операции (ISO 17662)]
EN ISO 18273, Welding consumables — Wire electrodes, wires and rods for welding of aluminium and aluminium alloys — Classification (ISO 18273) [Материалы сварочные. Проволоки электродные, проволоки и прутки для сварки алюминия и алюминиевых сплавов. Классификация (ISO 18273)]
EN ISO 18274, Welding consumables — Solid wire electrodes, solid strip electrodes, solid wires and solid rods for fusion welding of nickel and nickel alloys — Classification (ISO 18274) [Материалы сварочные. Проволоки и ленты электродные, проволоки и прутки сплошного сечения для сварки плавлением никеля и никелевых сплавов. Классификация (ISO 18274)]
EN ISO 18276, Welding consumables — Tubular cored electrodes for gas-shielded and non-gas-shielded metal arc welding of high strength steels — Classification (ISO 18276) [Материалы сварочные. Проволоки порошковые электродные для дуговой сварки высокопрочных сталей в защитном газе и без него. Классификация (ISO 18276)]
EN ISO 21952, Welding consumables — Wire electrodes, wires, rods and deposits for gas shielded arc welding of creep-resisting steels — Classification (ISO 21952) [Материалы сварочные. Проволоки электродные, проволоки, прутки и наплавки для сварки в защитном газе сталей, устойчивых к ползучести. Классификация (ISO 21952)]
EN ISO 22827-1, Acceptance tests for Nd: YAG-laser beam welding machines — Machines with optical fibre delivery — Part 1: Laser assembly (ISO 22827-1) [Приемочные испытания машин для сварки Nd: YAG-лазером. Волоконно-оптические машины. Часть 1. Лазерный блок (ISO 22827-1)]
EN ISO 22827-2, Acceptance tests for Nd: YAG-laser beam welding machines — Machines with optical fibre delivery — Part 2: Moving mechanism (ISO 22827-2) [Приемочные испытания машин для сварки Nd: YAG-лазером. Волоконно-оптические машины. Часть 2. Передвижной механизм (ISO 22827-2)]
EN ISO 24373, Welding consumables — Solid wires and rods for fusion welding of copper and copper alloys — Classification (ISO 24573) [Материалы сварочные. Проволоки сплошного сечения и прутки для сварки плавлением меди и медных сплавов. Классификация (ISO 24573)]
3 Термины и определения
В настоящем стандарте применены термины по EN ISO 11145:2016.
ISO и IEC поддерживают терминологические базы данных для использования в целях стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO: доступна по адресу http://www.iso.org/obp;
- Электропедия IEC: доступна по адресу http://www.electropedia.org/.
4 Здоровье, безопасность и охрана окружающей среды
Общие экологические требования к лазерной сварке приведены в EN 14717.
Процессы с применением лазерного пучка имеют дополнительные опасности кроме тех, которые возникают при дуговой сварке. Следует соблюдать специальные рекомендации, см. например EN 60825-1 и EN ISO 11553-1.
Требования безопасности, связанные с применением промышленных роботов для манипулирования фокусирующими устройствами и/или свариваемыми деталями, приведены в EN ISO 10218-1 и EN ISO 10218-2.
5 Требования к качеству
Лазерная сварка — сложный процесс, требующий детального контроля. Все процессы выполняются с применением числового программного управления, требующего программирования каждой операции. Их контролируют в соответствии с EN ISO 3834-2 и EN ISO 3834-5.
Необходимости в сертификации нет, но контроль процесса должен осуществляться в соответствии с EN ISO 3834-2 и EN ISO 3834-5.
Условием эффективного контроля процесса являются требования к геометрии соединения и иные требования, которые определяют до начала производства. Ряд стандартов устанавливают геометрию соединения и соответствующие критерии качества и могут быть применены как справочные.
6 Оборудование
6.1 Общие положения
Информацию о конкретном оборудовании для лазерного процесса предоставляет поставщик. Учебники и статьи содержат справочную информацию. Приложение A содержит общие сведения о принципах и методах. Приложение B содержит общие сведения о свойствах лазерных пучков.
6.2 Приемочные испытания
Условия приемки CO2- и Nd: YAG-лазерного оборудования приведены в стандартах, см. таблицу 2. В настоящее время нет европейских или международных стандартов, охватывающих приемочные испытания иных типов лазерного оборудования.
Условия для приемочных испытаний
| Тип оборудования | Стандарт |
|---|---|
| CO2-лазерное оборудование | EN ISO 15616-1, EN ISO 15616-2 и/или EN ISO 15616-3 |
| Nd: YAG-лазерное оборудование | EN ISO 22827-1, EN ISO 22827-2 |
6.3 Техническое обслуживание и калибровка
Положения по техническому обслуживанию не стандартизированы. Следует изучить руководство поставщика. Принципы калибровки, верификации, валидации и минимальные требования приведены в EN ISO 17662.
7 Аттестация сварочного персонала
Требования к аттестации персонала для полностью механизированной и автоматической сварки и родственных процессов приведены в EN ISO 14732. В числе процедур, приведенных в настоящем стандарте, практические испытания могут быть основными при аттестации персонала, ответственного за эксплуатацию и настройку процессов с применением лазеров. При практических испытаниях оператор или наладчик демонстрирует знания технических требований к процедуре и работы по настройке, управлению и контролю лазерного оборудования.
8 Технические требования к процедуре сварки
Все параметры лазерной сварки деталей должны быть указаны в технических требованиях к процедуре сварки WPS в соответствии с EN ISO 15609-4. Технические требования к процедурам резки, сверления, обработки поверхности и наплавки не стандартизированы. Некоторые указания приведены в EN ISO 15609-4.
9 Проверка процедуры сварки
Аттестация всех процедур лазерного процесса рекомендуется для всех случаев и требуется для большинства случаев. Аттестацию процедуры лазерной сварки (когда требуется) проводят путем соответствующей проверки, см. EN ISO 15614-11. Может быть применена аттестация путем предпроизводственного испытания, см. EN ISO 15613.
Аттестация путем предпроизводственного испытания является обычной практикой для резки, сверления и обработки поверхности. Некоторые рекомендации приведены в EN ISO 15613. Аттестация процедуры лазерной сварки для наплавки (если требуется) может быть выполнена путем проверки процедуры, см. EN ISO 15614-7. Может быть применена аттестация путем предпроизводственного испытания, см. EN ISO 15613.
10 Сварочные материалы
10.1 Присадочные материалы
Присадочные металлы применяют для лазерной наплавки и иногда для сварки. Выбор присадочных металлов для лазерных процессов мал, а соответствующие стандарты не разработаны. На практике применяют сплошную проволоку круглого сечения, могут применяться порошки, в частности для наплавки. В производственных целях применяют:
- проволоку для дуговой сварки плавящимся электродом в защитном газе и дуговой сварки вольфрамовым электродом в инертном газе. Также применяют порошковые проволоки. Для специальных целей может быть организовано мелкосерийное (экспериментальное) производство порошковой проволоки. Соответствующими стандартами являются EN ISO 14341, EN ISO 17632, EN ISO 636, EN ISO 21952, EN ISO 17634, EN ISO 14343, EN ISO 17633, EN ISO 16834, EN ISO 18276, EN ISO 24373, EN ISO 18273, EN ISO 18274;
- проволоку для термического напыления, выпускаемую в качестве присадочного материала. Обычная форма поставки — проволока сплошного сечения по EN ISO 14919;
- порошки для термического напыления по EN ISO 14232-1;
- порошки для порошковой металлургии.
10.2 Газы
Газы применяют для защиты и предотвращения образования плазмы при лазерной сварке и резке, для защиты при лазерной наплавке, сверлении и маркировке. CO2-лазеры могут потребовать непрерывной подачи газа лазера.
Соответствующим является стандарт EN ISO 14175. Он не применим для всех газов, используемых для лазерных процессов. К составу и допускам для всех нестандартных газов необходимы конкретные технические требования.
11 Конструкция
11.1 Общие положения по конструкции или продукции
Следует обеспечить доступ к соединениям. Преимуществом является положение фокусирующей головки на некотором расстоянии от поверхности соединения. Но при применении защитного газа или струй газа для предотвращения образования плазмы, их сопла должны располагаться близко к поверхности. Применение датчиков повышает требования к доступу.
11.2 Конструкция соединения
Конструкция соединения важна для лазерной сварки. Как правило, шов соединения стыковой без разделки кромок. T-образные соединения сваривают аналогично, но не всегда необходимо полное проплавление. Для точечной сварки применяют нахлесточные соединения.
Лазерная сварка может применяться для сварки деталей с жесткими допусками. Условием является точная сборка деталей в фиксирующем устройстве или соединения являются «самопозиционирующимися».
Для предотвращения образования брызг, налипания или подрезов применяется лазерная сварка с подкладкой в корне шва.
Для выполнения аксиально-кольцевых сварных швов на элементах с жесткими допусками рекомендуется прессовая посадка H7/r6-H7/n6 (EN 286-2). Для сборки кольцевых сварных швов с зазором следует выполнять прихватки.
11.3 Подготовка соединения
Качество лазерной сварки зависит от точности и чистоты подготовленного соединения. Соединения могут быть подготовлены путем механической обработки или резки. Состояние поверхности соединения является важным. Необходимо провести очистку поверхности, если она загрязнена оксидами, маслом, смазкой, охлаждающей жидкостью или краской.
Методы очистки зависят от типа материала, размеров деталей и требований к качеству, а также условий работы. Применяют следующие методы очистки:
- ручное обезжиривание растворителем;
- чистку парами растворителя в закрытом испарителе или ультразвуковой ванне;
- предварительную обработку очищающим паром с небольшой щелочной добавкой и последующей сушкой;
- кислотное нейтрализующее травление, промывку в дистиллированной воде, сушку, кратковременное хранение;
- механическую очистку путем шлифования, чистки и т.д.;
- остатки грунтовки и аналогичных покрытий на стальных пластинах могут выжигаться проходом расфокусированного лазерного пучка по соединению перед сваркой. При такой обработке могут применяться высокие скорости более 100 мм/с.
Если детали имеют поверхностные покрытия, созданные науглероживанием, анодированием, кадмированием, азотированием, фосфатированием, цинкованием и так далее, то их удаляют механической обработкой в зоне сварного соединения.
Если элемент не может быть подвергнут механической обработке в зоне начала и конца сварного шва с целью удаления кратера, то следует применять вводные и выводные планки (см. рисунок 1). Планки подавляют накапливание тепла по краям свариваемой заготовки. Вводные и выводные планки прикрепляют к заготовке с помощью зажимов или сварки для получения хорошего теплового контакта и впоследствии удаляют.
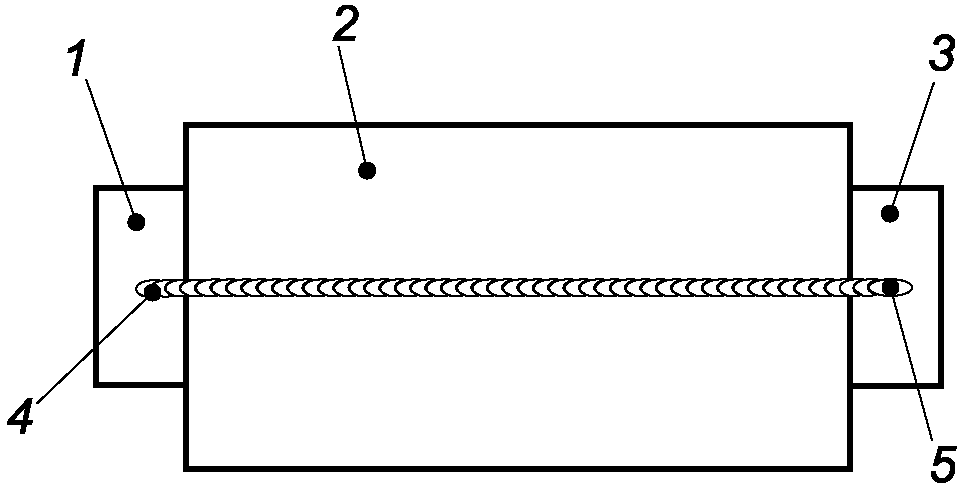
1 — вводная планка; 2 — заготовка; 3 — выводная планка; 4 — начало шва; 5 — конец шва
Рисунок 1 — Заготовка с вводными и выводными планками для начала и окончания сварки
12 Лазерная сварка
12.1 Характеристики
12.1.1 Режимы
Лазерная сварка является процессом сварки плавлением, для соединения характерно наличие зон термического влияния в свариваемых деталях, контактирующих с металлом шва.
Лазерная сварка, как правило, выполняется в режиме «замочная скважина» <1>. Этот режим требует пучка с высокой плотностью мощности, способной испарять материал в точке взаимодействия. Лазерный пучок способен создать (за счет давления испаренного материала) глубокую полость формы, приближенной к цилиндрической. Стенки полости покрыты расплавленным материалом. Если процесс управляется, то полость перемещается вместе с лазерным пучком вдоль шва. Распределение тепла и материала, как правило, двухмерно. Материал плавится в передней части полости и перемещается к ее задней стенке, где, застывая, образует металл сварного шва. Небольшая часть материала испаряется или выбрасывается в виде брызг в направлении вдоль оси лазерного пучка. Режим «замочная скважина», как правило, применяют для сварки стыковых швов с полным или неполным проплавлением толстых заготовок.
<1> Режим, при котором концентрированный источник теплоты проникает сквозь изделие, формируя отверстие («замочную скважину») в передней части сварочной ванны (примечание разработчика).
Иной режим основан на теплопроводности материала. При этом режиме интенсивности пучка недостаточно для создания «замочной скважины» и распределение тепла становится аналогичным распределению тепла при дуговой сварке. Данный режим имеет место, когда пучок (низкой интенсивности) расфокусирован или совершает колебательные движения. Режим, основанный на теплопроводности материала, может дать трехмерное распределение тепла, тогда поперечное сечение сварного шва будет приблизительно круглым с шириной на поверхности примерно в два раза больше глубины проплавления. Тепло может распространяться и по более широким областям, в результате чего сформируется шов, ширина которого более чем в два раза превышает глубину проплавления. Аналогичный метод используется для лазерной наплавки, когда стремятся к минимальному проплавлению.
При точечной сварке фокусирующая головка во время сварки находится в неподвижном состоянии относительно основного материала. Время сварки для каждой точки может быть измерено в миллисекундах. Как правило, для этой цели используются импульсные лазеры. Полученная форма сварного шва, как правило, является промежуточной между формой шва режима, основанного на теплопроводности, и шва режима «замочная скважина».
12.1.2 Передача энергии
Энергия лазерного пучка передается к основному материалу, расплавляя его, и создается «замочная скважина» (в режиме «замочная скважина»). На передачу энергии влияют главным образом следующие факторы:
- отражение (частичное) энергии пучка от поверхности заготовки и жидкого материала сварочной ванны;
- образование шлейфа испарившихся элементов и/или плазменного облака (CO2-лазер);
- длина волны используемого лазерного пучка.
Лазерные пучки отражаются от поверхности заготовок. Доля отраженной энергии зависит от состояния поверхности (на микроскопическом уровне), например от ее шероховатости, а также от температуры поверхности. Доля отраженной энергии может быть очень большой, близкой к 90% для полированных материалов при длине волны более 1 мкм при комнатной температуре. Доля отраженной энергии значительно ниже, менее 50% для более коротких длин волн и поверхностей с более низкой отражательной способностью. Если пучок обладает достаточной мощностью для создания «замочной скважины», то отражение не имеет большого значения. Отражательная способность материала менее важна при использовании лазеров с высокой мощностью и высоким качеством пучка. При нестабильной отражательной способности может возникнуть нестабильность процесса в целом, а в местах повышенного отражения луча может быть локальное нарушение формирования «замочной скважины».
Лазерная сварка, как правило, сопровождается испарением части основного материала. Это вызывает паровой шлейф над «замочной скважиной». CO2-лазеры высокой мощности создают высокую температуру, часть шлейфа ионизируется и создается облако плазмы в сварном соединении и над ним (над «замочной скважиной»). Плазменное облако может ослабить лазерный пучок, при этом обычной мерой предосторожности является применение струи гелия, сдувающей плазму.
Гелий является предпочтительным газом для подавления плазмы. На экспериментальной основе использовались газы N2 и Ar. Влияние плазмы не может быть полностью устранено, тем не менее сварка возможна.
Испарение избирательно влияет на различные химические элементы основного материала. Элементы с высоким давлением пара испаряются быстрее. Следовательно, металл шва будет обеднен этими элементами по сравнению с основным материалом.
12.1.3 Импульсная лазерная сварка
Импульсная лазерная сварка может использоваться для точечной сварки и микросварки с ограниченным подводом тепла. Высокая пиковая мощность импульсных лазеров в отдельных случаях может использоваться для создания сварных швов «замочная скважина» в сравнительно толстых заготовках. Скорость сварки при этом ниже, чем у мощного лазера постоянной мощности.
12.1.4 Колебание пучка
Колебание пучка может применяться для создания более широкой формы сварного шва и предпочтительно для перекрытия зазоров. Увеличение поперечного сечения сварного шва влечет уменьшение скорости охлаждения.
12.1.5 Управление
Цифровое управление источником мощности лазерного пучка, как правило, осуществляется в форме линейной функции (с пологими подъемом и спуском), что вместе с регулировкой фокуса может быть использовано для получения удовлетворительного результата в начале и конце шва. Это важно для сварки кольцевых и замкнутых швов.
12.1.6 Фокусировка пучка
Лазерный пучок, как правило, фокусируется на поверхности заготовки или вблизи нее.
12.1.7 Газовая защита
В большинстве случаев необходима газовая защита. Для сварочной ванны, высокотемпературной зоны, находящейся непосредственно за сварочной ванной, и для обратной стороны шва (при сварке с полным проплавлением) может потребоваться защита. Для получения потока без турбулентности используют газовые сопла соответствующей конструкции. Необходимость защиты и тип защитного газа зависят от свариваемой заготовки. Достаточная защита всех высокотемпературных зон имеет ключевое значение, например при сварке коррозионно-стойких сталей, для того чтобы сохранить высокую степень коррозионной стойкости. Сварные швы с полным проплавлением низкоуглеродистых сталей могут выполняться без защиты корня шва. Высокоскоростная сварка тонких деталей также может выполняться без газовой защиты.
12.1.8 Применение сварочных материалов
Сварочные материалы могут быть необходимы, например при сварке с зазором, чтобы не допустить уменьшения сечения шва. Сварочные материалы могут применять по металлургическим причинам. Необходима точная подача сварочной проволоки. Оптимальным решением может быть применение лазерно-дуговой гибридной сварки.
12.1.9 Гибридные процессы
Гибридные процессы состоят из сочетания лазерной сварки с дуговой, плазменной сваркой, сваркой неплавящимся электродом в среде инертного газа TIG, сваркой плавящимся электродом в среде активного газа MAG и т.д. Хорошим решением может стать применение присадочного материала. При этом могут достигаться высокая скорость сварки и низкое тепловложение. Комбинация стыковой/угловой шов является еще одним вариантом использования гибридного процесса.
Рекомендации по дуговой сварке приведены в EN 1011-1.
12.2 Преимущества и ограничения
Лазерная сварка в режиме «замочная скважина» имеет ряд преимуществ по сравнению с другими процессами сварки плавлением:
- соединение характеризуется минимальным количеством металла шва. При этом достигается минимальное тепловложение, узкие зоны термического влияния, минимальные усадка и деформация;
- возможны высокие скорости сварки, большинство соединений выполняются в один или максимум два прохода, по одному с каждой стороны;
- сварные швы могут выполняться на деталях толщиной от нескольких сотых миллиметра. Верхний предел для сталей составляет 25 мм при односторонней сварке стыковых швов с полным проплавлением.
По сравнению с электронно-лучевой сваркой лазерная сварка выполняется при нормальных атмосферных условиях и не образует рентгеновских лучей.
- высокие скорости охлаждения, поэтому для некоторых материалов требуются специальные меры, чтобы избежать возникновения недопустимых свойств материалов;
- в некоторых материалах могут образовываться трещины и/или пористость;
- заготовки с высокой отражательной способностью поверхности труднее свариваются, так как энергия пучка отражается и не поглощается;
- имеющиеся источники лазерного излучения характеризуются низкой эффективностью;
- ручная сварка мало применима. На практике применяют механизированное оборудование и программирование операций;
- металл шва может быть обеднен элементами, имеющими высокое давление пара из-за испарения;
- высокие требования к качеству подготовки кромок сварного соединения и точному позиционированию сварного шва или слежению за ним;
- поверхностные покрытия в соединении могут привести к дефектам, поэтому чистые поверхности стыка являются обязательными для бездефектного процесса.
12.3 Сборка и сборочные приспособления
Для лазерной сварки могут использоваться кондукторы, манипуляторы, столы с перемещениями по осям X и Y и т.д. Лазерная сварка не требует фиксирующих приспособлений, отличных от тех, которые применяют для других процессов сварки. Если требуется точность и жесткость допусков позиционирования свариваемых деталей, то зажимные приспособления должны обеспечить соответствующую точность. Некоторые рекомендации приведены в EN ISO 15616-1, EN ISO 15616-2 и EN ISO 15616-3. Конструкция приспособления и автоматизация важны для получения экономичного и эффективного процесса сварки, поскольку фактическое время сварки составляет лишь часть общего времени цикла (остальное — позиционирование, манипуляция и т.д.).
12.4 Управление процессом
Лазерная сварка выполняется с применением числового программного управления. Корректировка или обратная связь при проведении сварочных операций возможны с использованием датчиков, которые динамически корректируют траекторию пучка относительно заготовки.
12.5 Контроль и испытания
В EN ISO 15614-11 даны ссылки на стандарты по разрушающим испытаниям. Европейские и международные стандарты для неразрушающего контроля сварных соединений, полученных с помощью лазерной сварки, не приняты <1>. Стандарты для контроля соединений, выполненных дуговой сваркой, могут использоваться с соответствующими изменениями.
<1> ISO 15614-11-2002 «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 11. Электронно-лучевая и лазерная сварка» содержит ссылки и на стандарты ISO по неразрушающему контролю сварных соединений (примечание разработчика).
12.6 Дефекты
Дефекты определены в EN ISO 6520-1. Соответствующие уровни качества для контроля процесса указаны в EN ISO 13919-1 и EN ISO 13919-2.
A.1 Описание лазерного процесса
Лазер — это аббревиатура от Light Amplification by Stimulated Emission of Radiation (усиление света вынужденным излучением). Лазер является устройством, генерирующим достаточно узкий и мощный световой пучок, который может применяться для сварки, резки, обработки поверхности и сверления. Лазер может считаться «черным ящиком». Механизм генерации света и фактическая разработка конкретного лазера представляют интерес лишь в той мере, в какой они имеют значение для ежедневной эксплуатации, калибровки и операций по ремонту, которые может выполнять пользователь. Следует применять руководство по эксплуатации (руководство по ремонту) для конкретного устройства. Существует ряд различных типов лазеров, имеющих характеристики, которые ограничивают его применение. Краткое описание различных типов необходимо для терминологии основных положений настоящего стандарта. В учебниках, статьях по лазерам пользователи могут получить подробную информацию.
Лазерные устройства имеют резонатор, в котором свет генерируется и усиливается. Резонатор оборудован отражающими и частично отражающими зеркалами и другими формами барьеров.
Внутри резонатора имеется среда, способная генерировать непрерывный или импульсный свет. Часть света, накапливаемая в резонаторе, может испускаться, создавая фактический лазерный пучок.
Энергия поступает из внешнего источника в среду внутри резонатора (энергия накачки). Не все 100% энергии преобразуются в лазерный пучок, избыточная энергия должна отводиться механизмом охлаждения.
Источник лазерного пучка является только частью установки. Все лазерные процессы включают механизированные, автоматические или роботизированные установки. Исключение — ручные маломощные лазеры для специальных целей (непромышленные лазеры).
Типовая лазерная установка (рабочая станция), как правило, включает в себя следующие комплектующие:
- источник лазерного пучка;
- устройства для направления, формирования и фокусировки лазерного пучка на заготовке;
- устройства для создания относительного движения между лазерным пучком и обрабатываемой деталью;
- крепления для фиксации заготовки;
- системы охлаждения;
- системы управления.
A.2 Источники лазерного излучения
A.2.2 Nd: YAG-лазеры с ламповой накачкой
Неодимовые лазеры на алюмо-иттриевом гранате (Nd: YAG-лазеры) с ламповой накачкой
A.2.3 Nd: YAG-лазеры с диодной накачкой
Nd: YAG-лазеры с диодной накачкой
A.2.4 Yb: YAG-лазеры с диодной накачкой (дисковые лазеры)
Yb: YAG-лазеры с диодной накачкой (дисковые лазеры)
A.2.5 Лазеры с матрицами силовых диодов
Лазеры с матрицами силовых диодов
Некоторые типы лазеров имеют ограниченное промышленное применение. Лазеры на неодимовом стекле и рубине похожи на неодимовые лазеры на алюмо-иттриевом гранате с ламповой накачкой, за исключением того, что среда в резонаторе лазера соответственно на неодимовом стекле или рубине.
Эксимерные лазеры похожи на CO2-лазеры, за исключением того, что резонатор содержит комбинацию инертных газов (аргон, криптон, ксенон) и галогенов, таких как фтор. Эксимерные лазеры работают в ограниченном импульсном режиме на длинах волн от 0,2 мкм до 0,4 мкм.
A.3 Направление, формирование и фокусировка пучка
A.3.1 Направление лазерного пучка
Лазерные пучки из соображений безопасности и по иным причинам распространяют внутри трубки или волокна. Таким образом, незащищенный пучок распространяют только на короткие расстояния между фокусирующей оптикой и заготовкой. Установка на базе CO2-лазера, как правило, имеет лучевод, состоящий из нескольких фрагментов прямых труб. Пучок лучей направляется внутри трубок с помощью зеркал и/или линз. Подвижная (плавающая) оптика (см. ниже) требует, чтобы хотя бы одна из трубок была телескопической.
Волоконная оптика обеспечивает более высокую гибкость, но она непригодна для CO2-лазеров.
A.3.2 Устройства формирования пучка (фокусирующая оптика)
Необработанный пучок, как правило, приобретает некоторую форму на своем пути через оптические детали (зеркала и/или линзы). Для того чтобы лазерный пучок выполнял назначенную операцию, всегда требуется пучок с заданными параметрами. Это делается с помощью фокусирующей оптики, позиционируемой в конце лучевода. Лазерный пучок свободно проходит между фокусирующей оптикой и заготовкой.
Фокусирующую оптику часто комбинируют с другими устройствами. Термин «рабочая головка» в настоящем стандарте используется как обозначение объединенного модуля.
A.3.2.2 Фокусирующие устройства
Обычной практикой является фокусировка лазерного пучка таким образом, чтобы он создавал небольшое поперечное сечение (фокус) в точке соприкосновения с заготовкой. Это достигается при помощи формирующих оптических элементов, как правило, линз или изогнутых (параболических) зеркал. Линзы для CO2-лазера изготавливают из материалов, которые прозрачны для волны данной длины. Часто применяют селенид цинка. Применяют также фокусирующие медные зеркала. Для лазеров высокой мощности необходимо принудительное охлаждение. Оно является эффективным для металлических зеркал. Линзы могут быть установлены в охлаждаемых креплениях, поскольку прямое охлаждение не является обычной практикой.
Законы оптики утверждают, что минимальное поперечное сечение может быть получено только в одной точке на оси пучка. Площадь поперечного сечения пучка резко увеличивается при приближении к формирующему оптическому элементу и удалении от него. Поэтому требуется очень точное позиционирование рабочей головки относительно заготовки. Расфокусировка пучка на поперечном сечении большей площади снижает требования к позиционированию фокального пятна.
Соответствующие формулы (в упрощенном виде):
r_{f} \approx \frac{f}{R \cdot K} , (A.1)
z_{u} \approx \frac{f^{2}}{K \cdot R^{2}} , (A.2)
где f — фокусное расстояние оптического элемента (расстояние от оптического элемента до минимального поперечного сечения лазерного пучка);
rf — радиус пучка в фокальной точке;
zu — длина отрезка пучка, где диаметр пучка менее 2rf;
R — радиус пучка на входе в формирующий оптический элемент;
K — коэффициент распространения пучка.
См. приложение B для расчета K.
Требования фокусировки зависят от области применения лазера. Для лазерной сварки требуется диаметр пучка, достаточный для плавления кромок стыка соединения, даже при наличии зазора. Минимальная ширина сварного шва может быть необходима из металлургических соображений. Это требует более сложного механизма фокусировки.
Одно из решений предусматривает расщепление лазерного пучка, а затем фокусировку обеих частей отдельно. Это решение применяют при сварке стыковых соединений с зазором. Оптимальная резка лазерным пучком требует специального распределения энергии вдоль оси пучка. Решением являются бифокальные линзы или зеркала. Принцип действия бифокальных линз показан на рисунке A.1.
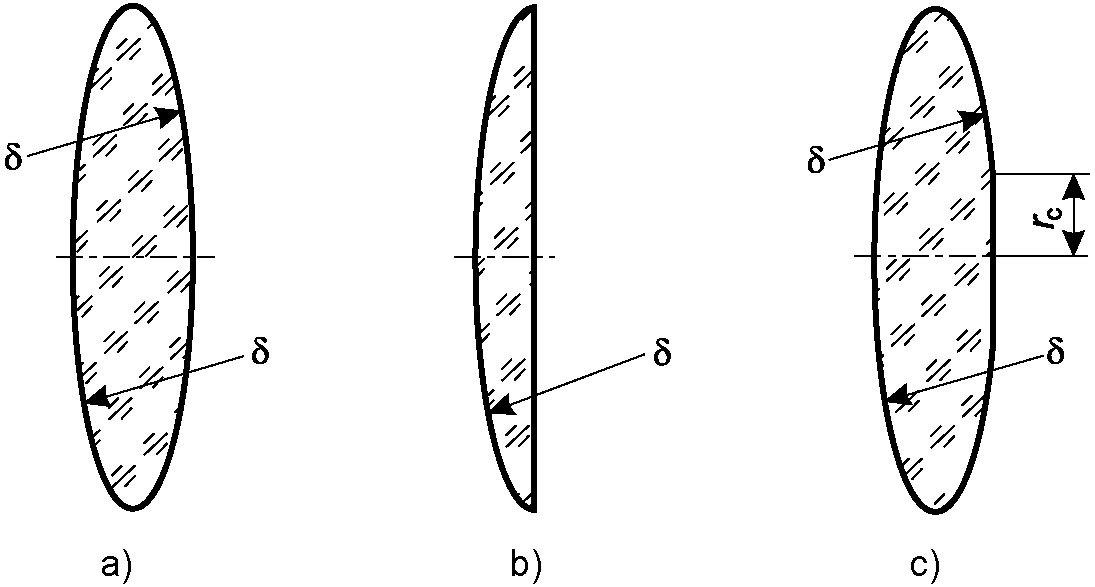
a) фокусное расстояние двояковыпуклых симметричных линз пропорционально радиусу \delta сферических поверхностей (f_{1} \sim \delta) ;
b) фокусное расстояние выпукло-плоской линзы составляет f_{2} \sim 2\delta ; c) шлифование центральной части двояковыпуклой линзы создает бифокальную линзу с фокусным расстоянием f1 и f2 = 2f1 для части пучка, проходящего через внешние части и внутреннюю часть линзы соответственно. Могут быть получены другие отношения, если центральная часть отшлифована в виде сферической формы с радиусом \neq \delta
Рисунок A.1 — Принцип действия бифокальных линз
Бифокальные линзы позволяют концентрировать энергию лазерного пучка на поверхности заготовки с подачей энергии вглубь реза. Оптимальное расстояние между двумя фокальными точками зависит от толщины заготовки (глубины реза) и от материала заготовки. Каждая линза применима в пределах определенного диапазона толщин.
A.3.2.3 Деполяризирующие детали
Отражение света от поверхности зависит от поляризации света. Это явление легко заметить, наблюдая отражение от глянцевой поверхности через поляризационный фильтр, например, используя поляризационные солнцезащитные очки. Некоторые лазеры, в частности CO2-лазеры, могут генерировать пучок с выраженной поляризацией, которая может привести к неправильным результатам в связи с неожиданным отражением от поверхности обрабатываемой детали.
Деполяризация (круговая поляризация) может быть достигнута с помощью специальных оптических элементов.
A.3.2.4 Контрольный лазерный пучок
Практически все лазерные пучки, используемые для обработки материалов, имеют длины волн, делающие их невидимыми для человеческого глаза. Позиционирование может быть выполнено опытным путем, но большинство промышленных лазерных установок имеют встроенные контрольные HeNe-лазеры, обеспечивающие видимый пучок малой мощности. Контрольный лазер, как правило, монтируют рядом с источником энергии пучка, оптический переключатель (как правило, устройство с подвижными зеркалами) отклоняет силовой пучок, направляя контрольный пучок лучей по пути силового пучка через лучевод и фокусирующее устройство.
Обработка материалов лазерными пучками связана с нагреванием поверхности заготовки до высокой температуры, что вызывает плавление материала. Это сопровождается образованием пара, газа и брызг из расплавленных частиц. Брызги могут разлетаться с высокими скоростями.
Если оптические детали в фокусирующей головке попадают под воздействие брызг или испарений, они будут разрушаться. Может возникнуть цепная реакция там, где поврежденный оптический элемент поглощает больше энергии от пучка, после чего его повреждение увеличивается, в результате чего он поглощает еще больше энергии и т.д.
- использование длиннофокусных расстояний. Это увеличивает расстояние между заготовкой и фокусирующей головкой;
- использование поперечной струи (воздушный нож) внутри фокусирующей головки, между оптическими элементами и соплом подачи защитного газа, режущего газа и т.д. Поперечная струя (воздушный нож) представляет собой узкую щель, из которой выходит плоская струя воздуха или газа на высокой скорости перпендикулярно к направлению оси пучка. Брызги и пары должны отклоняться высокоскоростным потоком воздуха и отводиться в сторону от оптических элементов;
- использование одноразовых защитных стеклянных окон, пластика или любого другого материала, прозрачного для лазерного пучка. Окна устанавливают на пути пучка в положении, совпадающем с направлением действия поперечной струи (воздушного ножа).
Обработка материалов лазерами, как правило, предусматривает нагревание обрабатываемого материала до высоких температур, часто плавление. Большинство материалов окисляются или горят при таких условиях. Применение защитных газов, например аргона или другого инертного газа, является мерой предосторожности. Обработка в вакууме (по аналогии с электронно-лучевой сваркой) является теоретической, на практике редко применима.
Инертный газ, как правило, подается через сопло, установленное на фокусирующем устройстве, окружающем лазерный пучок. Как правило, может использоваться и отдельно расположенная трубка. Это создает зону защитного газа, предохраняющего нагретую поверхность от окисления. В сварке и родственных процессах может оказаться необходимым дополнительно увеличить длину зоны защитного газа позади лазерного пучка для того, чтобы обеспечить защиту готового сварного шва во время охлаждения. При высоких скоростях сварки зона газа, выходящего из сопла, может переместиться быстрее, чем произойдет охлаждение сварного шва.
Другой необходимостью при сварке и родственных процессах является защита корня шва при полном проплавлении. Окисление может отрицательно сказаться на свойствах материалов, так как оксиды могут снизить поверхностное натяжение и затруднить процесс полного проплавления. Защитное устройство, монтируемое на фокусирующем устройстве, редко обеспечивает защиту корня шва.
Для лазерной резки необходим режущий газ. Как правило, обеспечивается высокоскоростная струя режущего газа, выбрасываемого из узкого сопла, отцентрированного относительно лазерного пучка.
A.3.2.8 Плазмоподавляющие газы
При лазерной сварке образуется глубокая узкая сварочная ванна с центральным отверстием («замочная скважина»). При этом некоторые материалы заготовок могут испаряться, а некоторые ионизироваться. Образуется плазма, которая оказывает значительное влияние на процесс сварки из-за поглощения энергии лазерного пучка. Плазма может быть удалена с помощью форсунки, выбрасывающей поперечную струю газа вблизи сварочной ванны. Для подавления плазмы в лазерной сварке применяют гелий.
В лазерной сварке и наплавке используют присадочные материалы. Присадочный металл используется в виде проволоки или порошка. Могут применяться многочисленные механизмы практической реализации. Большинство систем состоят из наконечника, смонтированного на фокусирующей головке и направляющего присадочный металл в сварочную ванну или на обрабатываемую поверхность. Криволинейная сварка/наплавка может потребовать установки специальных систем.
A.3.2.10.1 Датчики позиционирования
Массовое или серийное производство идентичных элементов, устанавливаемых в крепежных системах высокой надежности, требует, чтобы система их позиционирования была достаточно точной и не допускала отклонений при переходе от заготовки к заготовке.
Отклонения при подготовке соединений заготовок, смещение заготовки во время выполнения операции (например, при лазерной резке больших листов, закрепленных только по краям или не закрепленных совсем) могут вызвать потребность в установке датчика, обеспечивающего контроль позиционирования рабочей головки относительно стыка.
Имеет значение расстояние между рабочей головкой и поверхностью заготовки. Оно может быть измерено емкостным датчиком или простым механическим датчиком. Такие датчики, как правило, используют в лазерной резке для обеспечения необходимого расстояния и когда подвергаемая резке плита деформируется.
Сварочный процесс может потребовать установки датчика с возможностью отслеживания стыка с целью центрирования лазерного пучка и обеспечения плавления обеих кромок соединения. Такие датчики используют и в дуговой сварке, что подробно описано в других источниках.
A.3.2.10.2 Датчики управления процессом
Датчики могут использовать для управления технологическими процессами. Такие датчики распознают особенности технологического процесса. Это может быть излучение в ультрафиолетовой и инфракрасной областях электромагнитного спектра. В лазерной сварке с полным проплавлением может существовать некоторая зависимость ширины зазора между свариваемыми кромками и количеством инфракрасного излучения от корня шва.
Применение датчиков для управления технологическими процессами находится на опытном этапе. Другой возможностью является установка онлайн-оборудования для неразрушающего контроля, например ультразвукового контроля непосредственно за рабочей головкой лазерного пучка. Это позволяет контролировать процесс или немедленно прерывать нарушенный процесс сразу после выполнения нескольких сантиметров дефектного сварного шва.
A.3.2.10.3 Гибридные рабочие головки
Некоторые технологии сварочных процессов сочетают лазерную и дуговую сварку. Они включают установку сварочного сопла на рабочей головке лазерного пучка. Такие гибридные процессы используют ограниченно. Подробная информация по процессам дуговой сварки и сварочным соплам приведена в других источниках.
A.4 Устройства перемещения лазерного пучка относительно заготовки
Большинство технологий используют перемещение лазерного пучка относительно заготовки во время обработки. Лазерный пучок, например, должен перемещаться вдоль сварного соединения. Типовые решения приведены в таблице A.7.
Типовые решения для создания относительного движения
Некоторые установки используют комбинацию двух и более способов, например стол с перемещениями по осям X и Y, подвижную деталь и плавающую оптику, обеспечивающую перемещение по оси Z.
A.5 Фиксирующие приспособления для заготовки
Применение фиксирующих приспособлений не является специфичным для лазерной обработки материалов и не является предметом настоящего стандарта (приемочные испытания см. 6.2).
Большинство систем генерации лазерного пучка имеют низкую тепловую эффективность. Это вызывает необходимость удаления большого количества теплоты от лазеров высокой мощности. Система охлаждения, например CO2-лазера мощностью 10 кВт, должна удалять около 200 кВт теплоты. В качестве охладителя, как правило, используют деминерализованную воду.
Большинство лазерных источников и других узлов требуют охлаждения до температур, близких к температуре окружающей среды. Вода рек или озер, которую применяют для охлаждения лазеров высокой мощности, является исключением. Практикой является установка системы охлаждения (теплового насоса), которая обеспечивает достаточное количество охлаждающей воды требуемой температуры. Это требует дополнительных затрат энергии. Температура охлаждающей воды должна быть достаточно высокой, чтобы избежать конденсации на зеркалах и других частях лазерной системы. Проблемы возникают при высокой температуре окружающей среды в цехе и высокой влажности воздуха (высокая точка росы).
Оценку системы охлаждения проводят детально для новых лазерных установок.
Примечание - Возможна теплоутилизация для отопительных целей.
Лазерную установку, как правило, комплектуют собственной системой управления. Следует учитывать совместимость с другими системами, если планируется установка нового оборудования. Это включает возможность загрузки программ в роботы и манипуляторы и является общим для всей механизированной, автоматической и роботизированной обработки материалов и не является спецификой лазерных процессов.
Лазерный пучок может быть описан с помощью ряда параметров. Обычная практика базируется на математической модели, описывающей осесимметричный лазерный пучок с радиусом Wz, который является функцией позиции на оптической оси Z. Модель характеризуется тремя наборами параметров (см. рисунок B.1).
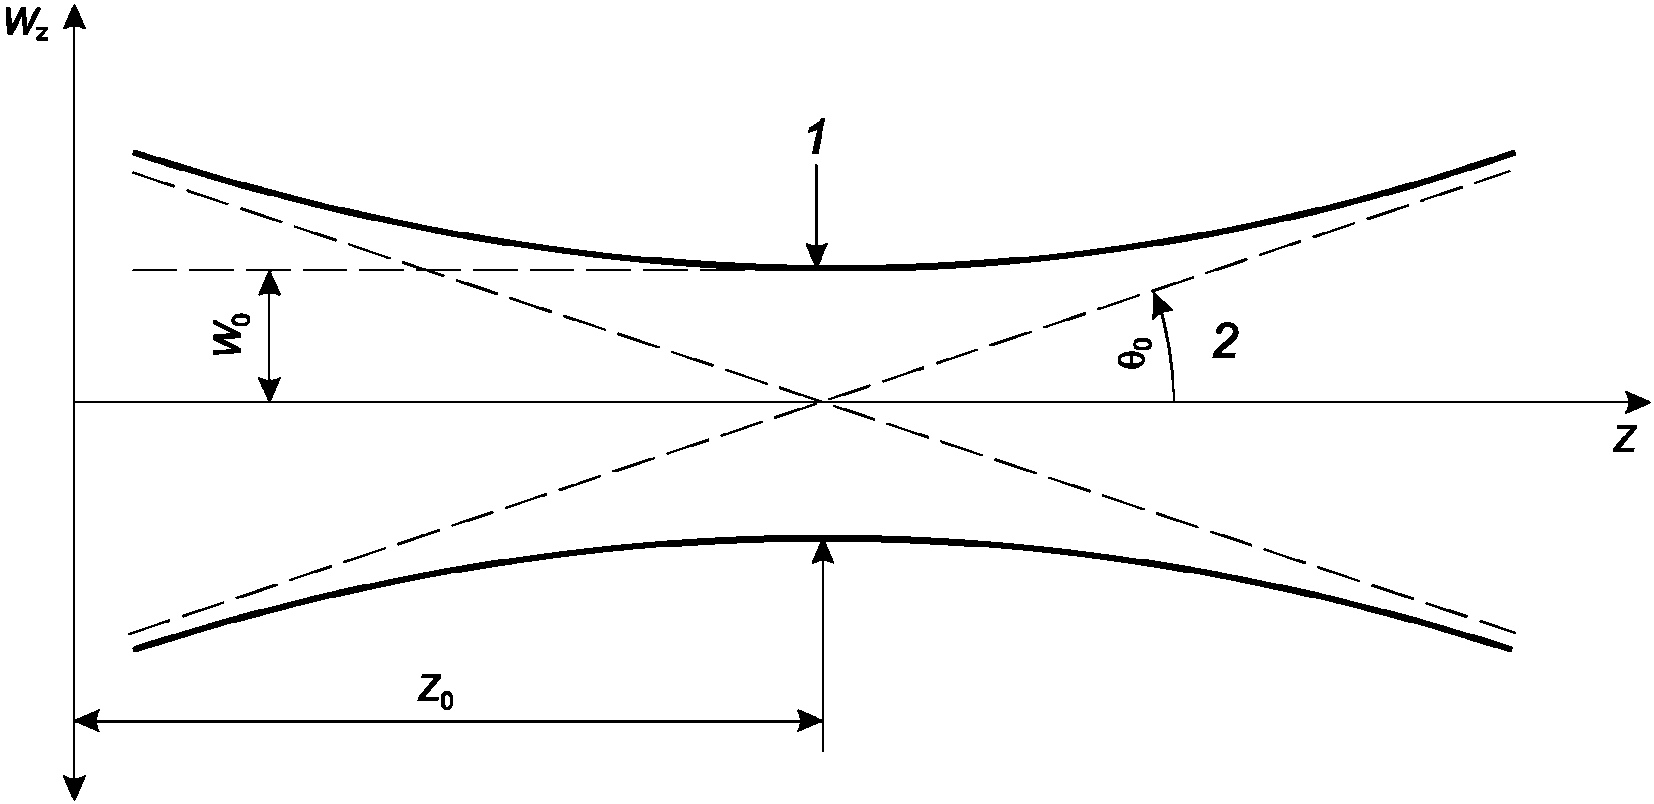
W0 — радиус перетяжки пучка в позиции 1; Z0 — позиция перетяжки пучка; \theta_{0} — угол расхождения в удаленной области в позиции 2
Рисунок B.1 — Определение параметров распространения пучка и формулы характеристик пучка
Для лазерных пучков, характеризуемых малым расхождением \theta_{0} , применяют формулу
[W_{z}]^{2} = W_{0}^{2} + [Z - Z_{0}]^{2} \cdot \theta_{0}^{2}. (B.1)
Лазерный пучок характеризуется одним из двух параметров K или M2, определяемым по формуле
K = \frac{1}{M^{2}} = \frac{\lambda}{\pi} \cdot \frac{1}{W_{0}} \cdot \frac{1}{\theta_{0}} , (B.2)
где K — коэффициент распространения пучка;
M2 — показатель отношения реального диаметра пучка к диаметру теоретического, дифракционно ограниченного пучка.
Теоретический предел дифракционно ограниченного пучка соответствует следующей формуле
Другим параметром является произведение параметров пучка
W_{0} \cdot \theta_{0} = \frac{\lambda}{K \cdot \pi} = \frac{M^{2} \cdot \lambda}{\pi} . (B.4)
Теоретически дифракционно ограниченный пучок имеет распределение энергии, которое соответствует колоколообразной кривой (распределение Гаусса).
Другие определения и формулы приведены в соответствующих стандартах, например в EN ISO 11145.
K и M2, равные 1, соответствуют теоретическим оптимальным значениям для фокусировки энергии лазерного пучка до минимально возможной площади.
Реальные лазеры отличаются от теоретических моделей. Отклонение от распределения Гаусса имеет место довольно часто, в частности для лазеров высокой мощности, а некоторые лазеры не генерируют круговой симметричный пучок. Распределение энергии, например в лазерном пучке лазеров высокой мощности с диодными матрицами, крайне неравномерно.
Практическое применение не всегда требует концентрированного пучка; например, сварка материалов больших толщин требует пучка с определенным диаметром для обеспечения плавления обеих кромок соединения (может образоваться зазор), а также во многих случаях, чтобы избежать, например кристаллизационных трещин, и контролировать степень пористости (см. основные положения настоящего стандарта, разделы, посвященные различным процессам).
СВАРИВАЕМОСТЬ МЕТАЛЛИЧЕСКИХ МАТЕРИАЛОВ
Большая часть металлических материалов и сплавов сваривается. Качество сварки и полученные свойства регулируются сварочной процедурой. Существует условие, требующее, чтобы лазерная энергия поглощалась заготовкой.
На металлургию сварки влияет изменение следующих факторов:
- позиции фокуса в пределах обрабатываемой заготовки и результирующая плотность мощности;
- мощности лазера, скорости сварки и результирующей погонной энергии Q;
Примечание - Регулировать погонную энергию Q можно таким образом, чтобы минимизировать термическое воздействие на основной материал и предотвратить образование классических зон термического влияния (ЗТВ). Возникающие высокие скорости охлаждения могут привести к повышенным значениям твердости в металле шва.
- предварительная и последующая термическая обработка может быть проведена как при лазерной сварке, так и при сварке обычными методами;
- применение присадочных материалов.
Большинство сталей, свариваемых с применением обычных процессов сварки плавлением, могут свариваться с применением лазерного процесса. Благодаря образованию достаточно узкой зоны сварочных напряжений и низкого уровня водорода, многие стали, которые считают трудными или непригодными для сварки плавлением, могут подвергаться сварке с помощью лазерного пучка без использования специальных сварочных материалов или подогрева. Важно, чтобы стали для лазерной сварки обладали низким уровнем примесей, таких как сера и фосфор, во избежание образования кристаллизационных трещин и чтобы материалы были достаточно хорошо раскислены, то есть дегазированы или подвергнуты алюминиевой обработке, для того чтобы свести к минимуму риск пористости сварных швов. Фактические ограничения зависят от толщины материала и сварочного процесса.
В отличие от швов дуговой сварки, швы лазерной сварки могут содержать мелкие кристаллизационные дефекты, подобные трещинам. Критерии для лазерных сварных швов (см. EN ISO 13919-1) не допускают кристаллизационных трещин. Исследования внесли значительный вклад в понимание влияния состава сталей и параметров сварки на возникновение кристаллизационных дефектов. Используя эти знания и технику, можно избежать образования кристаллизационных трещин путем контроля состава стали и параметров сварки. Примеры приведены в таблице C.1.
Минимальное соотношение марганец/сера
| Содержание C, % | От 0,06 до 0,11 | От 0,11 до 0,15 | От 0,15 до 0,18 |
|---|---|---|---|
| Отношение Mn/S | > 22 | > 40 | > 60 |
Существует значительная зависимость от толщины заготовки и геометрии сварного соединения.
Дефекты в виде небольших кристаллизационных трещин не оказывают неблагоприятного влияния на свойства сварного шва, и определенное количество кристаллизационных трещин может быть допустимо для высокопроизводительной сварки неответственных конструкций.
C.2.2 C-Mn стали и конструкционные стали
C-Mn стали и конструкционные стали могут свариваться в один проход при толщине менее 1 мм и до 25 мм, а также более 25 мм, при условии контроля химического состава может стабильно достигаться хорошее качество сварного шва.
Короткий термический цикл, связанный с лазерной сваркой стали, как правило, дает швы с повышенным пределом прочности и твердости. Иногда необходимо добавить материал для улучшения состава металла шва или выполнять послесварочную термообработку или предварительный подогрев, если требуется высокий уровень ударной вязкости или снижение твердости. Содержание углерода должно быть ограничено до C <= 0,17%.
Во избежание чрезмерной твердости может потребоваться более низкое содержание углерода или применение процесса сварки с более высоким тепловложением.
Во многих конструкциях, включая авиационные двигатели и детали автомобильных трансмиссий, применяется лазерная сварка элементов из высокопрочных легированных сталей, которые часто монтируются непосредственно после сварки. Например, NiCrMo стали и высоколегированные стали, устойчивые к ползучести, могут свариваться без предварительного подогрева. Также предпочтительны низкий уровень содержания примесей и углерода, особенно если имеет значение ударная вязкость.
C.2.4 Коррозионно-стойкие стали
Наиболее распространенные группы коррозионно-стойких сталей легко подвергаются сварке с использованием лазерного процесса, в том числе аустенитные, ферритные, дуплексные и дисперсионно-твердеющие мартенситные коррозионно-стойкие стали. Дуплексные и аустенитные материалы, как правило, легированы азотом, поэтому необходимо применять сварочные процессы, которые минимизируют риск образования пористости из-за дегазации азота и компенсируют отрицательное влияние потерь азота на фазовое равновесие и стабильность.
Сварка коррозионно-стойких дуплексных сталей требует специальных мер предосторожности в целях обеспечения контроля образующейся микроструктуры. Использование соответствующего присадочного металла или содержащего азот защитного газа является мерой предосторожности.
Классы дисперсионно-твердеющих сталей при лазерной сварке показывают небольшое ухудшение прочности на разрыв, которая может быть восстановлена операцией послесварочного старения.
Чугуны, как правило, считаются непригодными для лазерной сварки по металлургическим соображениям. За исключением ковкого чугуна и чугуна с шаровидным графитом, лазерная сварка для соединения чугунных деталей не рекомендуется.
Низкоуглеродистая сталь и кремнистая сталь, используемые в производстве трансформаторов и электрических двигателей, успешно подвергаются лазерной сварке для различного промышленного применения.
Многие из распространенных никелевых сплавов, используемых в сварочном производстве, могут без затруднения подвергаться лазерной сварке. Чистый никель, никелемедные и многие железо-никелевые сплавы подвергаются сварке.
Для сложных жаропрочных сплавов, обладающих высоким сопротивлением ползучести при высокой температуре, часто применяется лазерная сварка, которую предпочитают дуговой сварке благодаря минимальным металлургическим вредным воздействиям и низким тепловым деформациям, вызываемым лазерным процессом. Следует соблюдать осторожность во избежание ликвации в зоне термического влияния во время сварки и образования трещин во время послесварочной термообработки наиболее сложных жаропрочных сплавов.
C.4 Алюминиевые и магниевые сплавы
Сварка большинства доступных деформируемых алюминиевых сплавов может удовлетворительно выполняться с использованием лазерного процесса. Может иметь место снижение механических свойств в зоне сварного шва по сравнению со свойствами основного металла.
Испарение летучих элементов в процессе сварки, в частности в сериях алюминиевых сплавов 7 000 и 5 000, может привести к потере содержания легирующих элементов и последующему ухудшению свойств. Зачистка до сварки особенно важна.
Многие из литейных сплавов могут подвергаться лазерной сварке, хотя качество сварного шва в значительной степени зависит от качества литья и от содержания остаточных газов.
Большинство магниевых сплавов может подвергаться лазерной сварке с удовлетворительным результатом.
Из-за высокой отражательной способности, как правило, требуются высокие мощности лазерного пучка и/или проплавление будет ограничено. Лазерная сварка чистой меди в малых сечениях может осуществляться без предварительного подогрева. Так называемая чистая медь может содержать примеси, такие как кислород, сера и углерод, которые могут ухудшить ее свариваемость, поэтому предпочтительна бескислородная медь, обладающая высокой электропроводностью, или раскисленные фосфором сорта.
Большинство медных сплавов могут подвергаться сварке, но сварка литых материалов будет затруднена, если качество исходного материала низкое, а остаточное содержание газа высокое. Некоторые высокопрочные материалы, например легированные цирконием, могут иметь проблемы, связанные с образованием трещин, если не принять необходимые меры.
CO2-лазеры не могут сваривать медь, но YAG, дисковые, волоконные и диодные, вследствие меньшей отражательной способности при их более коротковолновом излучении лучше приспособлены для сварки меди.
C.6 Тугоплавкие и химически активные металлы
Вольфрам, молибден и их сплавы могут подвергаться лазерной сварке, но следует учитывать низкую пластичность сварных соединений. Необходимо использовать интенсивную газовую защиту.
Аналогично тантал, ниобий, ванадий и их сплавы могут без затруднений подвергаться лазерной сварке, но уровень примесей влияет на качество и свойства сварного шва.
Высокая плотность мощности лазерного пучка и возможность выполнять работы в вакууме позволяют применять этот процесс для соединения металлов, не только имеющих высокую температуру плавления, но являющихся чрезвычайно химически активными в горячем или расплавленном состоянии. Аналогично циркониевые сплавы, являющиеся чрезвычайно химически активными, можно без труда подвергать сварке в условиях вакуума.
Титан и многие его сплавы можно успешно подвергать лазерной сварке без опасности окисления, водородного охрупчивания и последующего невыявляемого ухудшения пластичности. Необходима хорошая газовая защита. Поэтому лазерный процесс широко используется в производстве авиационных двигателей для сварки деталей из титановых сплавов, обладающих критическими с точки зрения безопасности свойствами.
Преимуществом лазерного процесса является то, что интенсивность лазерного пучка такова, что разнородные металлы с самой различной теплопроводностью и температурой плавления могут успешно свариваться без избирательного переплава материала с более низкой температурой плавления. Не все сочетания допустимы вследствие металлургической несовместимости и образования нежелательных интерметаллидов, но многие сочетания разнородных материалов можно сваривать. Во время сварки разнородных металлов возникают термоэлектрические токи (за счет термоэлектрического эффекта). Там, где комбинация материалов приводит к охрупчиванию, часто имеется возможность ввести взаимно совместимый переходный материал или применить пайку твердыми припоями или диффузионную сварку лазерным пучком с использованием соответствующего промежуточного слоя.
Некоторые неметаллические материалы могут подвергаться лазерной сварке при правильном выборе лазера, например стекло, пластмассы, комбинации металл/пластмассы или армированные волокном пластмассы.
ПРИЧИНЫ ВОЗНИКНОВЕНИЯ И ПРЕДУПРЕЖДЕНИЕ ДЕФЕКТОВ СВАРНЫХ ШВОВ
Выбор мер предупреждения, способы и пределы устранения дефектов сварки должны быть технически эффективными и соответствовать требованиям (если имеются), указанным в проекте.
Причины возникновения дефектов сварных соединений и меры по их предупреждению
УПРАВЛЕНИЕ И СЛЕЖЕНИЕ ЗА ЛАЗЕРНЫМ ПУЧКОМ
Лазерное оборудование должно быть испытано при первой установке. Соответствующие указания приведены в стандартах по приемочным испытаниям.
В процессе использования инструменты могут утратить свои свойства, а источник лазерной мощности и оптические детали могут выйти из строя. Минимальные требования для верификации калибровки и валидации приведены в EN ISO 17662.
Обработка лазерным пучком, как правило, выполняется как механизированный или роботизированный сварочный процесс. Обработка под непосредственным управлением человека встречается редко по ряду причин и из соображений безопасности. Рекомендуется программа систематических проверок лазерного оборудования через регулярные промежутки времени. Для обеспечения эффективного управления необходимо выполнять проверку параметров, описанных ниже.
Точка фокусировки лазерного пучка является важным параметром. Фактическое положение точки фокусировки может быть определено несколькими способами. Общими являются три принципа:
-
лазерный пучок перемещается вдоль соответствующего материала, установленного в наклонном положении. Для CO2-лазеров, как правило, используется акриловый пластик. Лазер оставляет отпечаток в форме песочных часов на поверхности, а точка фокусировки находится в самом узком месте;
-
заготовка удерживается в горизонтальном положении, а лазер перемещается линейно через всю поверхность, постепенно приближаясь к материалу. Отпечаток, оставляемый лазером, и его оценку см. в 1).
Принципы 1) и 2) идентичны, за исключением движения по оси Z: в 1) движение определяется установленной в наклонное положение тестируемой деталью, а в 2) осуществляется вертикальное движение рабочей головки. Иной принцип для CO2-лазеров:
- облако газа аргона устанавливается в точке пространства, в которой предполагается местонахождение фокуса. Интенсивный лазерный пучок ионизирует аргон вблизи точки фокусировки. Аргон эмитирует синий свет вблизи фокуса и беловатый свет далее, по обеим сторонам фокуса. Фокусная точка находится в центре синей зоны. Эта процедура позволяет получать индикацию двух фокусных точек, если используется оптика с двойной фокусировкой.
Существует оборудование, способное измерять форму пучка и распределение его энергии. Оно позволяет определять положение фокусной точки.
E.3 Выравнивание пучка и совпадение с контрольным лазерным пучком
Лазерный пучок, как правило, должен быть параллелен оптической оси лучевода. В противном случае пучок может поражать узлы и части оборудования.
Важно, чтобы оптическая ось пучка и оптическая ось фокусирующей оптики совпадали. В противном случае лазерный пучок будет выходить под углом к оптической оси, в результате чего сварные швы и резка будут выполняться под этим углом.
Это относится и к контрольному лазерному пучку. Источник контрольного лазерного пучка, как правило, монтируется рядом с источником силового лазерного пучка с тем, чтобы контрольный пучок двигался вместе с силовым пучком к рабочей головке и оба пучка проходили через ту же фокусирующую оптику.
По законам оптики оба пучка должны проходить практически через одну и ту же фокусную точку независимо от каких-либо отклонений оси пучка. Если осевые линии контрольного пучка и силового пучка не совпадают с оптической осью, оба пучка будут выходить под разными углами. Если точка сварки находится на линии контрольного пучка, то силовой пучок соприкоснется со сварным соединением под углом и в результате возникнет дефект шва.
Совпадение осей может быть проверено путем прожига силовым пучком (с помощью короткого импульса) на образце материала, такого как акрил, размещенного, например на двойном фокусном расстоянии от рабочей головки. В этом случае контрольный пучок должен пройти точно через центр прожига.
Альтернативой является проверка коаксиальности непосредственно в необработанном пучке перед рабочей головкой. Проверку выполняют путем установки образца материала, выполнения прожига силовым пучком и проверки позиции контрольного пучка относительно прожига.
Имеется ряд приборов для определения мощности пучка. Большинство из них не выдерживают плотности мощности сфокусированного пучка, так что измерения выполняются непосредственно в необработанном пучке перед рабочей головкой или дальше от нее, например на двойном фокусном расстоянии от рабочей головки (расфокусированный пучок). Если проводятся оба измерения, то выполняется расчет потерь в пучке при его прохождении через оптические детали.
Некоторые приборы измеряют повышение температуры при попадании на них лазерного пучка (калориметрический метод). Они просты в использовании, но служат только для измерения средней мощности за несколько секунд. Другие приборы непосредственно измеряют интенсивность света и могут реагировать на быстрые изменения мощности пучка вплоть до предельной частоты. Более подробная информация о приборах и методах измерения приведена в EN ISO 11554.
E.5 Распределение мощности пучка
Управление распределением мощности пучка имеет значение для некоторых процессов. Существуют приборы для измерения распределения мощности пучка. Информация о приборах и методах измерения приведена в EN ISO 13694.
Оценка распределения мощности пучка может быть получена при выполнении прожига необработанным пучком образца соответствующего материала, например акрила. Глубина прожига не должна превышать его ширину. Глубины прожига в различных частях указывают на локальную мощность пучка.
Преимущества этого метода в том, что образцы материала с полученными прожигами могут быть сохранены и любое изменение в режиме пучка может быть обнаружено путем визуального сравнения старого и нового прожигов.
Волоконная оптика выравнивает распределение мощности пучка до довольно равномерного выходного распределения, достаточно независимого от режима пучка на входе в волоконную оптику.
Большинство рабочих головок имеют сопла для распределения защитного газа. Рабочие головки для резки включают насадку для режущего газа. Сопла должны быть отцентрированы вокруг силового лазерного пучка. Это проверяют путем закрытия выходного отверстия сопла прозрачной лентой и перфорированием ленты кратким импульсом лазерного пучка. Полученное отверстие должно быть расположено по центру сопла.
E.7 Параметры импульсного силового пучка
Определение характеристик импульсного силового пучка затруднено. Обычная практика заключается в использовании машинных настроек параметров импульса.
Приборы, измеряющие силовой пучок по результатам повышения температуры, могут показать лишь среднюю мощность пучка. Оптические приборы могут давать информацию о пиковой мощности и частоте импульса.
E.8 Манипуляторы, направляющие и т.д.
EN ISO 15616-1, EN ISO 15616-2, EN ISO 15616-3, EN ISO 22827-1 и EN ISO 22827-2 содержат подробные указания по проверке манипуляторов, столов с перемещением по осям X и Y и т.д. Эти требования могут быть использованы и для других типов лазеров.
Лазерная резка — процесс термической резки; подлежащие резке поверхности подвергаются воздействию температуры, а при некоторых режимах окислению.
При лазерной резке используются пучки сравнительно высокой мощности, способные выполнить «замочную скважину» на всю толщину материала. Как правило, материал, полученный в результате «замочной скважины», не образует металла шва, а удаляется одним или несколькими из следующих способов:
- испарение или разложение материала;
- удаление струей инертных газов, движущейся вдоль оси пучка, и выбрасывание материала со стороны основания заготовки;
- окисление основного материала и удаление продуктов окисления струей активного газа (кислорода). Процесс окисления добавляет тепловую энергию.
Распространение тепла является, как правило, двухмерным. Материал плавится в передней части полости и удаляется одним или более из перечисленных выше процессов.
F.1.1.2 Передача и поглощение энергии
На передачу энергии прежде всего влияет отношение первоначально поглощенной поверхностью энергии, а затем и поглощенной тонким слоем расплавленного материала внутри реза. Высокая отражательная способность материала может создавать трудности при резке, например для алюминия.
Для резки, как правило, используется импульсный лазерный пучок. Используют и лазеры постоянной мощности.
Лазерный пучок, как правило, фокусируется на верхней поверхности основного материала или вблизи нее при резке с кислородом. Резка с применением инертных газов требует позиционирования фокусной точки вблизи нижней поверхности. Линзы с двойной фокусировкой могут давать более высокие скорости резки и/или более точные процессы.
В таблице приведены рекомендации для применяемых режущих газов. Защитные газы не используют, инертные режущие газы обеспечивают некоторую защиту.
F.1.1.5 Преимущества и недостатки
Резка лазерным пучком имеет ряд преимуществ по сравнению с процессами термической и гидроабразивной резки:
- точная резка хорошего качества на высокой скорости;
- резка широкого спектра материалов;
- погонная энергия и деформации достаточно низкие.
Основные преимущества по сравнению с механической резкой (ножницами):
- гибкость, заготовки сложной формы могут быть разрезаны на высокой скорости с перенастройки программы;
- отсутствует усилие между инструментом и заготовкой при выполнении резки, что облегчает разработку приспособлений.
F.1.1.6 Подготовка поверхности
Поверхность должна быть чистой, резка, как правило, выполняется без специальной подготовки поверхности.
Сверление, как правило, выполняется импульсным лазерным пучком с высокой пиковой мощностью. Пиковая мощность должна быть достаточной и соответствующей для образования «замочной скважины» в заготовке. Материал, образовавшийся в результате «замочной скважины», не наплавляется в виде металла шва, а удаляется преимущественно путем испарения или разложения материала.
Лазерный пучок, как правило, фокусируется на поверхности заготовки или вблизи нее.
Могут применяться защитные газы.
F.2.2 Преимущества и недостатки
Сверление лазерным пучком имеет ряд преимуществ:
- сверление большого ряда материалов, очень твердых и хрупких, которые трудно или невозможно обрабатывать механическими способами;
- нет специальных требований к креплениям, за исключением точности; к заготовке не прилагается значительных усилий;
- возможны высокие скорости сверления;
- программированием могут достигаться различные глубины и диаметры сверления; механическое сверление требует замены инструментов;
- не используются смазочно-охлаждающие жидкости.
- очень высокие скорости охлаждения могут негативно отразиться на свойствах материала поверхности отверстия, в результате могут образоваться микротрещины.
Отверстия после сверления имеют небольшую конусность и не всегда точно круглые.
Поверхность должна быть чистой, сверление, как правило, выполняется без специальной подготовки поверхности.
F.3 Обработка поверхности лазерным пучком
Лазерная обработка поверхности выполняется расфокусированным пучком. Распределение энергии должно быть равномерным по всей нагреваемой площади поверхности. Предпочтительно использование отдельных, специальных источников лазерной энергии и/или оптических устройств. Предпочтение отдается источникам постоянной мощности.
Применяются защитные газы, активные или инертные. Азот может использоваться в качестве активного газа, создающего азотирование поверхностного слоя.
F.3.2 Преимущества и недостатки
Обработка поверхности лазерным пучком имеет ряд преимуществ:
- возможна поверхностная обработка локализованных областей практически любой формы;
- нагреванию подвергается только поверхность.
- очень локализованный нагрев. Не подходит для термической обработки рабочих поверхностей заготовок большой площади.
Лазерная поверхностная обработка, как правило, выполняется для поверхностей, обработанных или отшлифованных без окалины и т.д.
Поверхность должна быть чистой, обезжиренной и свободной от загрязнений.
F.4 Характеристики лазерной наплавки
Лазерная наплавка — специальный процесс, выполняемый в сварочном режиме с использованием расходных материалов.
Лазерная наплавка использует расфокусированный пучок. Распределение энергии должно быть примерно однородным по всей нагреваемой площади поверхности. Предпочтительно использование отдельных, специально предназначенных для этой цели источников непрерывного излучения и/или оптических устройств. Предпочтение отдается источникам постоянной мощности.
Как правило, применяются защитные газы.
Расходные материалы, как правило, применяются в виде порошка, распределенного по обрабатываемой поверхности, но могут использоваться проволоки и другие материалы.
F.4.2 Преимущества и недостатки
Лазерная наплавка имеет ряд преимуществ:
- возможна наплавка локализованных областей практически любой формы;
- допускается наносить несколько слоев. Возможно наращивание (восстановление) заготовок;
- погонная энергия ограничена; как правило, нагреву подвергается только поверхностный слой.
- очень локализованный нагрев. Не подходит для наплавки больших заготовок, например дуговая наплавка под флюсом дает более высокую скорость наплавки.
Поверхность должна быть чистой, наплавка, как правило, осуществляется без специальной подготовки поверхности.
F.5 Маркировка и гравировка лазерным пучком
Маркировка и гравировка лазерным пучком представляют собой специальный вид лазерной обработки поверхности. Лазерный пучок фокусируется на поверхности и часто используется в импульсном режиме. Материал поверхности испаряется или выгорает. Защитные газы не используются.
F.5.2 Преимущества и недостатки
Маркировка и гравировка лазерным пучком имеют ряд преимуществ:
- маркировке может подвергаться большой спектр материалов;
- нет особых требований к сборочной оснастке, за исключением точности. Заготовка не подвергается воздействию значительных усилий;
- возможны высокие скорости маркировки;
- гибкость маркировки. Оборудование для лазерной маркировки может быть интегрировано в производственную линию, и каждая заготовка может маркироваться в индивидуальном порядке.
- очень высокая скорость охлаждения может негативно отразиться на свойствах материала в маркированных или гравированных областях.
Поверхность должна быть чистой, маркировка, как правило, осуществляется без специальной подготовки поверхности.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
|---|---|---|
| EN 14717 | - | <*> |
| EN ISO 636 | - | <*> |
| EN ISO 3834-2 | - | ГОСТ ISO 3834-2-2023 «Требования к качеству сварки плавлением металлических материалов. Часть 2. Всесторонние требования к качеству» |
| EN ISO 3834-5 | - | ГОСТ ISO 3834-5-2025 «Требования к качеству сварки плавлением металлических материалов. Часть 5. Документы для подтверждения соответствия требованиям к качеству ISO 3834-2, ISO 3834-3 или ISO 3834-4» |
| EN ISO 6520-1 | - | <*>, <1> |
| EN ISO 9013 | - | <*>, <2> |
| EN ISO 11145:2016 | - | <*>, <3> |
| EN ISO 13919-1 | IDT | ГОСТ ISO 13919-1-2025 «Соединения, полученные электронно-лучевой и лазерной сваркой. Требования и рекомендации по уровням качества. Часть 1. Сталь, никель, титан и их сплавы» |
| EN ISO 13919-2 | IDT | ГОСТ ISO 13919-2-2025 «Соединения, полученные электронно-лучевой и лазерной сваркой. Требования и рекомендации по уровням качества. Часть 2. Алюминий, магний и их сплавы, и чистая медь» |
| EN ISO 13920 | - | <*>, <4> |
| EN ISO 14175 | - | <*>, <5> |
| EN ISO 14232-1 | - | <*> |
| EN ISO 14341 | IDT | ГОСТ ISO 14341-2020 «Материалы сварочные. Проволоки и наплавленный металл дуговой сварки плавящимся электродом в защитном газе нелегированных и мелкозернистых сталей. Классификация» |
| EN ISO 14343 | - | <*> |
<1> В Российской Федерации действует ГОСТ Р ИСО 6520-1-2012 «Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением».
<2> В Российской Федерации действует ГОСТ Р ИСО 9013-2022 «Резка термическая. Классификация резов. Геометрические характеристики изделий и допуски по качеству».
<3> В Российской Федерации действует ГОСТ Р 58373-2019 (ИСО 11145:2018) «Оптика и фотоника. Лазеры и лазерное оборудование. Термины и определения.»
<4> В Российской Федерации действует ГОСТ Р ИСО 13920-2017 «Сварка. Общие допуски на сварные конструкции. Линейные и угловые размеры. Форма и расположение».
<5> В Российской Федерации действует ГОСТ Р ИСО 14175-2010 «Материалы сварочные. Газы и газовые смеси для сварки плавлением и родственных процессов».
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| EN ISO 14732 | - | <*>, <1> |
| EN ISO 14919 | - | <*> |
| EN ISO 15609-4 | IDT | ГОСТ ISO 15609-4-2017 «Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 4. Лазерная сварка» |
| EN ISO 15614-11 | IDT | ГОСТ ISO 15614-11-2016 «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 11. Электронно-лучевая и лазерная сварка» |
| EN ISO 15616-1 | - | <*> |
| EN ISO 15616-2 | - | <*> |
| EN ISO 15616-3 | - | <*> |
| EN ISO 16834 | - | <*> |
| EN ISO 17632 | - | <*> |
| EN ISO 17633 | - | <*> |
| EN ISO 17634 | - | <*> |
| EN ISO 17662 | - | <*>, <2> |
| EN ISO 18273 | - | <*> |
| EN ISO 18274 | - | <*> |
| EN ISO 18276 | - | <*> |
| EN ISO 21952 | - | <*> |
| EN ISO 22827-1 | - | <*> |
| EN ISO 22827-2 | - | <*> |
| EN ISO 24373 | - | <*> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичные стандарты. | ||
<1> В Российской Федерации действует ГОСТ Р ИСО 14732-2022 «Персонал, выполняющий сварку. Аттестационные испытания сварщиков-операторов и наладчиков для полностью механизированной и автоматической сварки металлических материалов».
<2> В Российской Федерации действует ГОСТ Р ИСО 17662-2017 «Сварка. Калибровка, верификация и валидация оборудования, применяемого для сварки, включая вспомогательные операции».