ГОСТ Р ИСО 6520-1-2012. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением
(утв. и введен в действие Приказом Росстандарта от 22.11.2012 № 1012-ст)
Примечание
Документ введен в действие с 1 января 2014 года.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 30242-97"]:::rst
  click n0 "https://bukva.ai/docs/gost-30242-97" "ГОСТ 30242-97. Межгосударственный стандарт. Дефекты соединений при сварке металлов плавлением. Классификация, обозначение и определения (введен в действие Постановлением Госстандар"
  n1["ГОСТ Р ИСО 6520-1-2012"]:::doc
  click n1 "https://bukva.ai/docs/gost-r-iso-6520-1-2012" "ГОСТ Р ИСО 6520-1-2012. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть.."
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 22 ноября 2012 г. № 1012-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
КЛАССИФИКАЦИЯ ДЕФЕКТОВ ГЕОМЕТРИИ И СПЛОШНОСТИ
В МЕТАЛЛИЧЕСКИХ МАТЕРИАЛАХ
Welding and allied process. Classification of geometric imperfections in metallic materials. Part 1: Fusion welding
ISO 6520-1:2007 Welding and allied process — Classification of geometric imperfections in metallic materials — Part 1: Fusion welding (IDT)
Дата введения 1 января 2014 года
Предисловие
1. Подготовлен Федеральным государственным учреждением «Научно-учебный центр „Сварка и контроль“ при МГТУ им. Н.Э. Баумана (ФГУ „НУЦСК“ при МГТУ им. Н.Э. Баумана), Национальным Агентством Контроля Сварки (НАКС), Автономной некоммерческой организацией „Головной аттестационный центр сварщиков и специалистов сварочного производства“ на основе собственного аутентичного перевода на русский язык международного стандарта, указанного в пункте 4.»
2. Внесен Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы».
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 22 ноября 2012 г. № 1012-ст.
4. Настоящий стандарт идентичен международному стандарту ИСО 6520-1:2007 «Сварка и родственные процессы. Классификация дефектов геометрии в металлических материалах. Часть 1. Сварка плавлением» (ISO 6520-1:2007(E/F) «Welding and allied process — Classification of geometric imperfections in metallic materials — Part 1: Fusion welding).»
Правила применения настоящего стандарта установлены в ГОСТ Р 1.0-2012 (раздел 8). Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (gost.ru).
Введение
Международный стандарт ИСО 6520-1 разработан техническим комитетом ИСО/ТК 44 «Сварка и родственные процессы», подкомитетом ПК7 «Термины и определения».
Это второе издание стандарта заменяет первое издание (ИСО 6520-1:1998), которое подверглось пересмотру.
Стандарты серии ИСО 6520 включают в себя следующие части, объединенные под общим названием «Сварка и родственные процессы. Классификация дефектов геометрии в металлических материалах»:
1. Область применения
Эта часть стандарта ИСО 6520 является основной для классификации и описания дефектов сварки.
Для более точной классификации дефектов приводятся пояснения и, при необходимости, эскизы.
Металлургические дефекты не рассматриваются.
Возможна другая система обозначения дефектов согласно стандарту ISO/TS 17845. Приложение Б содержит связь между классификацией дефектов по настоящему стандарту и системой обозначений согласно стандарту ISO/TS 17845.
Примечание. Дополнительно к наименованиям на двух из трех официальных языков ИСО (английском и французском) эта часть стандарта ИСО 6520 содержит также соответствующее наименование на немецком языке.
2. Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
2.1. Дефект (imperfection): несплошность в сварном соединении или отклонение от требуемой геометрии.
2.2 Недопустимый дефект (defect): дефект, превышающий норму.
3. Классификация дефектов и пояснения
Основой системы обозначения дефектов, приведенной в таблице 1, является их классификация по 6-ти основным группам:
В таблице 1 приведены:
- в столбце 1 - трехзначный порядковый номер для основной группы дефектов и четырехзначный порядковый номер для подгрупп;
- в столбце 2 - наименование дефекта на русском, английском, французском и немецком языках;
- в столбце 3 - определение и/или поясняющий текст;
- в столбце 4 - рисунки, дополняющие определение, при необходимости.
4. Виды трещин
Виды трещин в зависимости от причин их образования как во время, так и после сварки представлены в Приложении А. Обозначение буквенное.
Если требуется полное описание трещин, то следует использовать комбинацию цифрового обозначения из таблицы 1 с буквенным обозначением Приложения А.
5. Обозначения
Для обозначения дефектов используется следующая форма: трещина (100) обозначается следующим образом: дефект ИСО 6520-1-100.
| Обозначение дефекта | Наименование дефекта | Определение и/или пояснение дефекта | Рисунки сварных швов и соединений с дефектами |
| Группа № 1 — Трещины | |||
| 100 | Трещина Crack Fissure Riss | Нарушение сплошности, вызванное локальным разрывом в результате охлаждения или действия нагрузок | 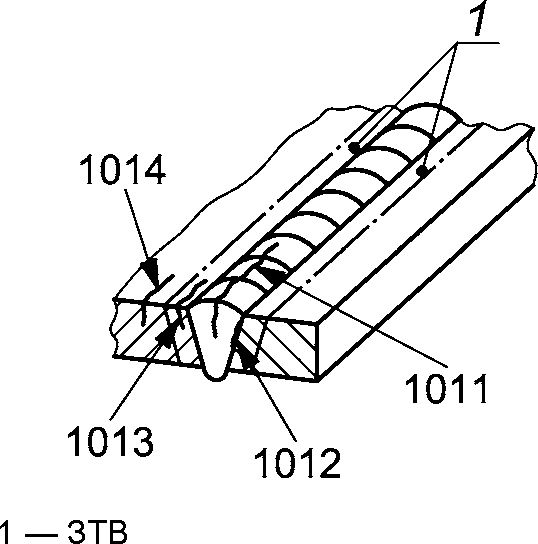 |
| 1001 | Микротрещина Microcrack Microfissure Mikroriss | Трещина, видимая исключительно под микроскопом | |
| 101 | Продольная трещина Longitudinal crack Fissure longitudinale Längsriss | Трещина, ориентированная параллельно оси сварного шва | |
| Продольная трещина может располагаться: | |||
| 1011 | в металле шва | ||
| 1012 | на границе сплавления | ||
| 1013 | в зоне термического влияния (ЗТВ) | ||
| 1014 | в основном металле | ||
| 102 | Поперечная трещина Transverse crack Fissure transversale Querriss | Трещина, ориентированная перпендикулярно оси сварного шва | 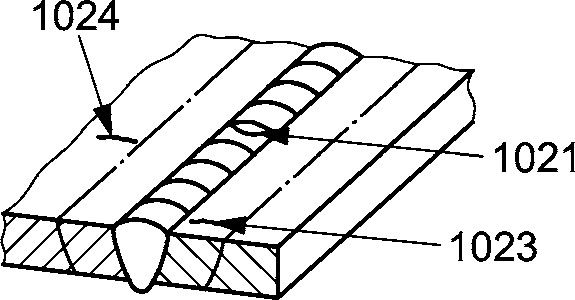 |
| Поперечная трещина может располагаться: | |||
| 1021 | в металле шва | ||
| 1023 | в ЗТВ | ||
| 1024 | в основном металле | ||
| 103 | Радиальные трещины Radiating cracks Fissures rayonnantes Sternförmige Risse | Трещины, радиально исходящие из одной точки | 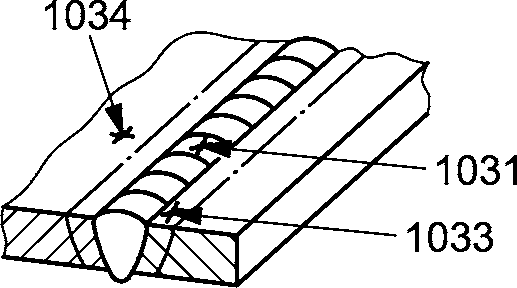 |
| Радиальные трещины могут располагаться: | |||
| 1031 | в металле шва | ||
| 1033 | в ЗТВ | ||
| 1034 | в основном металле. | ||
| Примечание. Небольшие радиальные трещины называют также «звездообразными» трещинами | |||
| 104 | Кратерная трещина Crater crack Fissure de cratère Endkraterriss | Трещина в кратере в конце сварного шва | |
| Кратерная трещина может быть: | |||
| 1045 | продольной | 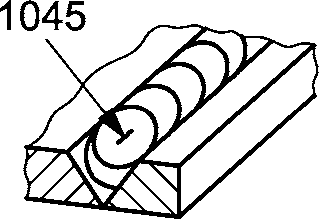 | |
| 1046 | поперечной | 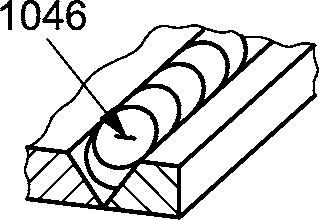 | |
| 1047 | радиальной (звездообразной) | 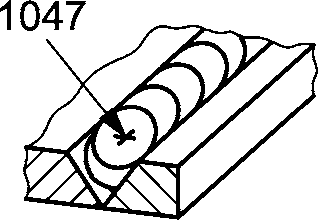 | |
| 105 | Разрозненные трещины Group of disconnected cracks Réseau de fissures marbrées Rissanhäufung | Группа не связанных между собой трещин, ориентированных в разных направлениях | 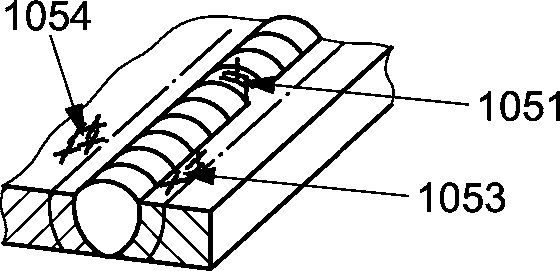 |
| Несвязанные трещины могут располагаться: | |||
| 1051 | в металле шва | ||
| 1053 | в ЗТВ | ||
| 1054 | в основном материале | ||
| 106 | Разветвленная трещина Branching crack Fissure ramifiée Verästelter Riss | Группа связанных трещин, расходящихся от одной общей трещины, отличающаяся от группы несвязанных трещин (105) и от разветвленных трещин (103) | 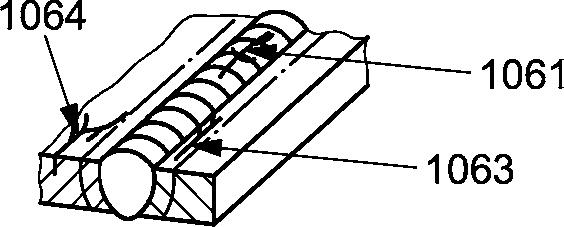 |
| Разветвленная трещина может располагаться: | |||
| 1061 | в металле шва | ||
| 1063 | в ЗТВ | ||
| 1064 | в основном материале | ||
| Группа № 2 — Полости | |||
| 200 | Полость Cavity Cavité Hohiraum | ||
| 201 | Газовая полость Gas cavity Soufflure Gaseinschluss | Полость, образованная задержанным газом, выделяющимся при кристаллизации | |
| 2011 | Газовая пора Gas pore Soufflure sphéroïdale Pore | Газовая полость практически сферической формы | 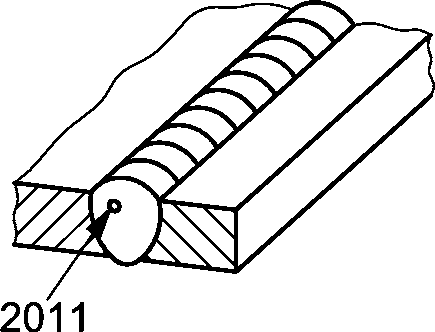 |
| 2012 | Равномерная пористость Uniformly distributed porosity Soufflures réparties uniformément phéroïdales Gleichmä\beta ig verteilte Porosität | Ряд газовых пор, распределенных сравнительно равномерно в наплавленном металле, отличающийся от цепочки пор (2014) и скопления пор (2013) | 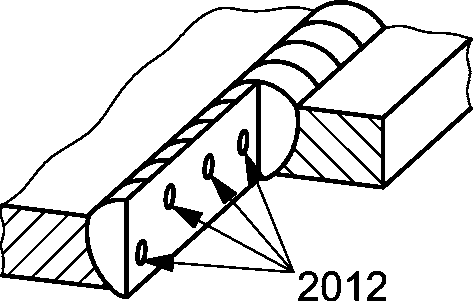 |
| 2013 | Скопление пор Clustered (localized) porosity Nid de soufflures Porennest | Группа газовых пор, имеющих беспорядочное геометрическое расположение | 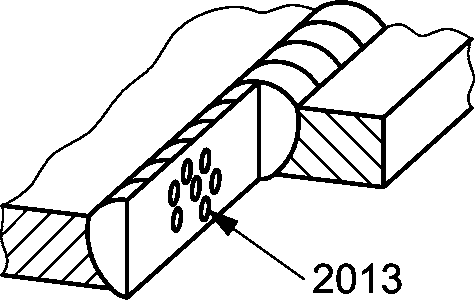 |
| 2014 | Линейная пористость Linear porosity Soufflures alignées Porenzeile | Ряд газовых пор, расположенных параллельно оси сварного шва | 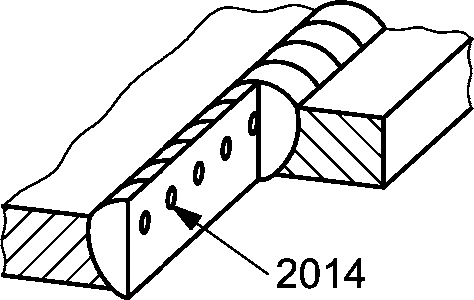 |
| 2015 | Вытянутая полость Elongated cavity Soufflure allongée Gaskanal | Протяженная полость, вытянутая вдоль оси сварного шва | 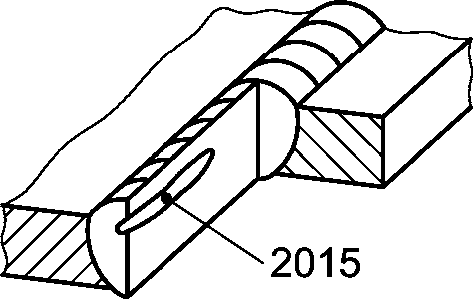 |
| 2016 | Свищ Worm-hole Soufflure vermiculaire Schlauchpore | Трубчатая полость в металле шва, образованная выходящим газом. Форма и положение свищей определяет процесс кристаллизации и источник газа. Обычно свищи группируются в скопления и располагаются елочкой. Некоторые свищи могут выходить на поверхность сварного шва | 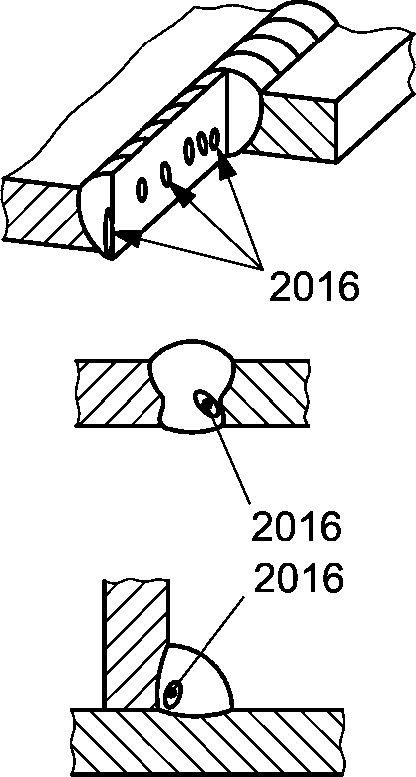 |
| 2017 | Поверхностная пора Surface pore Piqûre Oberflächenpore | Газовая пора, выходящая на поверхность сварного шва | 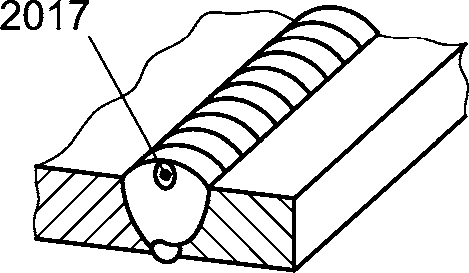 |
| 2018 | Поверхностная пористость Surface porosity Porosité de surface Oberflächenporosität | Единичные или множественные газовые полости, выходящие на поверхность сварного шва | |
| 202 | Усадочная раковина Shrinkage cavity Retassure Lunker | Полость, образованная в результате усадки во время кристаллизации | |
| 2021 | Междендритная усадка Interdendritic shrinkage Retassure interdentitrique (desserrement) Interdendritischer Lunker (Makrolunker) | Вытянутая усадочная раковина, образованная между дендритами во время кристаллизации, которая может содержать задержанный газ. Такой дефект обычно располагается перпендикулярно лицевой поверхности шва | 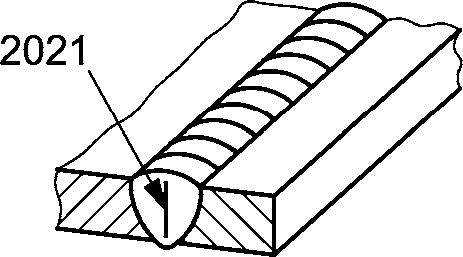 |
| 2024 | Кратерная усадочная раковина Crater pipe Retassure de cratère Endkraterlunker | Усадочная раковина на конце наплавленного валика, которая не устранена при сварке последующего валика | 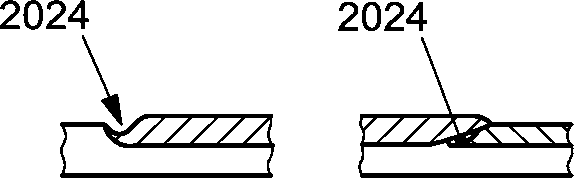 |
| 2025 | Незаваренный кратер End crater pipe Retassure ouverte de cratère Offener Endkraterlunker | Открытая усадочная раковина с полостью, которая уменьшает площадь поперечного сечения сварного шва | 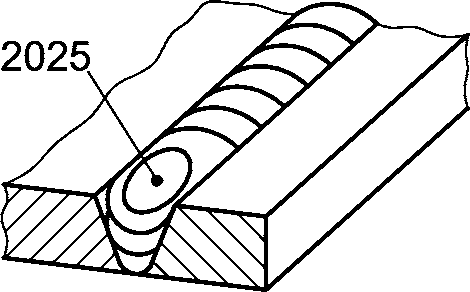 |
| 203 | Микроусадка Micro-shrinkage Microretassure Mikrolunker | Усадочная раковина, видимая исключительно под микроскопом | |
| 2031 | Междендритная микроусадка Interdendritic Micro-shrinkage microretassure interdentitrique Interdendritischer Mikrolunker | Удлиненная микроусадочная раковина по границам зерен, образовавшаяся между дендритами во время кристаллизации | |
| 2032 | Транскристаллическая микроусадка Transgranular micro-shrinkage Microretassure transgranulaire Transkristalliner Mikrolunker | Удлиненная микроусадочная раковина, пересекающая зерна во время кристаллизации | |
| Группа № 3 — Твердые включения | |||
| 300 | Твердое включение Solid inclusion Inclusion solide Fester Einschluss | Твердое инородное вещество в металле шва | |
| 301 | Шлаковое включение Slag inclusion Inclusion de laitier Schlackeneinschluss | Включение шлака | |
| Шлаковые включения могут быть: | |||
| 3011 | линейными | 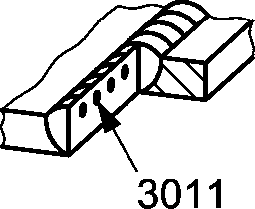 | |
| 3012 | единичными | 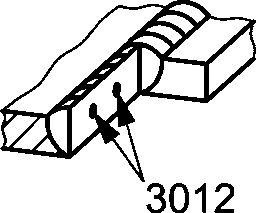 | |
| 3013 | скоплением | 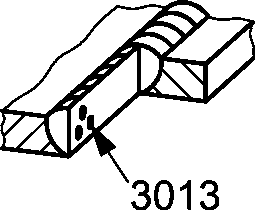 | |
| 302 | Флюсовое включение Flux inclusion Inclusion de flux Flussmitteleinschluss | Включение флюса | См. 3011, 3012, 3013 |
| Флюсовые включения могут быть: | |||
| 3021 | линейными | ||
| 3022 | единичными | ||
| 3023 | скоплением | ||
| 303 | Оксидное включение Oxide inclusion Inclusion d'oxyde Oxideinschluss | Твердое включение оксида металла | См. 3011, 3012, 3013 |
| Оксидные включения могут быть: | |||
| 3031 | линейными | ||
| 3032 | единичными | ||
| 3033 | скоплением | ||
| 3034 | Оксидная пленка Puckering Peau d'oxyde Oxidhaut | Макроскопическая оксидная пленка, образующаяся главным образом в алюминиевых сплавах из-за недостаточной защиты от доступа воздуха и завихрений в сварочной ванне | См. 3011, 3012, 3013 |
| 304 | Металлическое включение Metallic inclusion Inclusion métallique Metallischer Einschluss | Включение инородного металла | См. 3011, 3012, 3013 |
| Металлические включения могут быть: | |||
| 3041 | вольфрамовые | ||
| 3042 | медные | ||
| 3043 | других металлов | ||
| Группа № 4 — Несплавление и непровар | |||
| 400 | Несплавление и непровар Lack of fusion and penetration Manque de fusion et de penetration Bindefehler und Durchschwei\beta ung ungenügende | ||
| 401 | Несплавление Lack of fusion Manque de fusion Bindefehler | Отсутствие соединения между основным и наплавленным металлом или между отдельными слоями (валиками) | |
| Несплавление может быть: | |||
| 4011 | по расплавляемой поверхности | 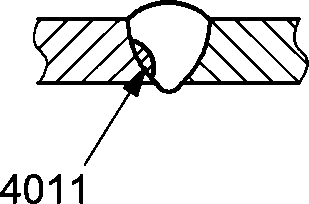 | |
| 4012 | между валиками | 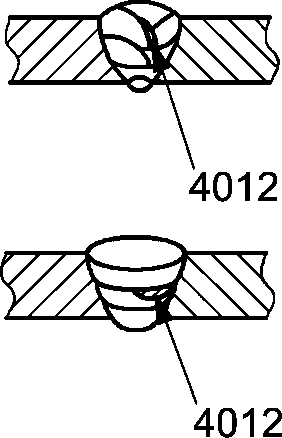 | |
| 4013 | в корне сварного шва | 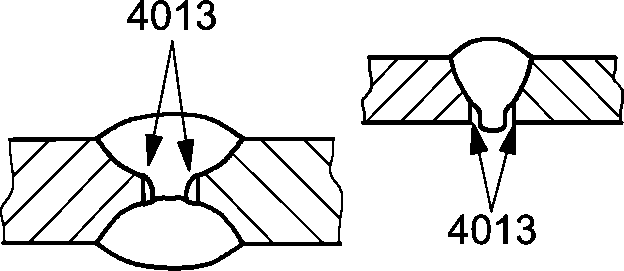 | |
| 4014 | Микронесплавление | 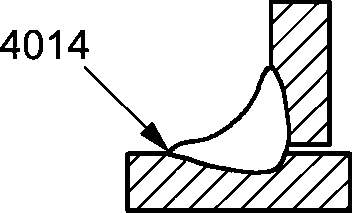 | |
| Примечание. Несплавление также называют «спай» | |||
| 402 | Непровар Incomplete penetration (lack of penetration) Manque de pénétration ( pénétration incomplète ) Durchschwei\beta ung Ungenügende | Различие между фактической и номинальной глубиной проплавления | 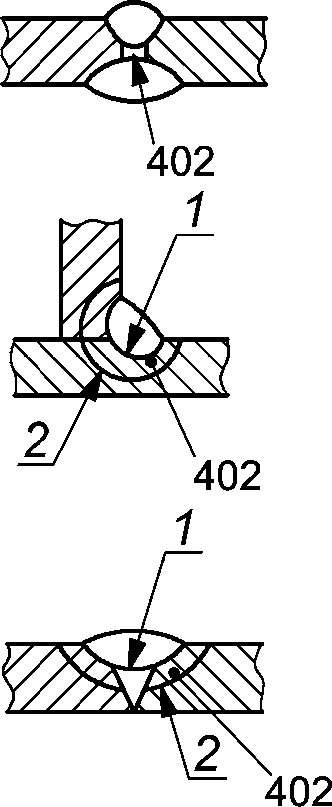 1 — действительное проплавление; 2 — номинальное проплавление |
| 4021 | Непровар в корне сварного шва Incomplete root penetration Manque de pénétrationàl a la racine Ungenügender Wurzeleinbrand | Неполное проплавление поверхностей в корне сварного шва | 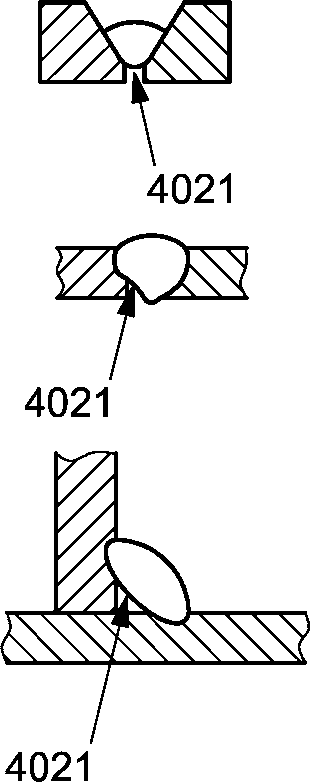 |
| 403 | Шипы Spiking Pénétration en doigts de gant pénétration en dents de scie Spikebildung | Крайне неравномерное проплавление, которое может возникать при электронно-лучевой и лазерной сварке и выглядит как зубья пилы. Может включать в себя полости, трещины, усадку и т.д. | 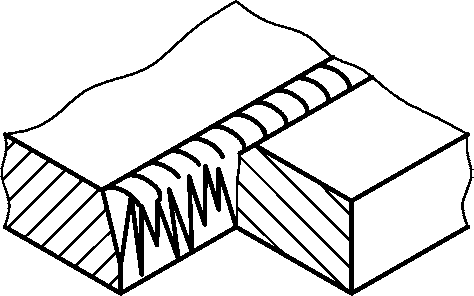 |
| Группа № 5 — Отклонение формы и размера | |||
| 500 | Неправильная форма Imperfect shape Forme défectueuse Formfehler | Отклонение от требуемой формы и/или геометрии сварного шва | |
| 501 | Подрез Undercut Caniveau Einbrandkerbe | Углубление по границе валика в основном металле или предыдущем наплавленном металле | |
| 5011 | Непрерывный подрез Continuous undercut Caniveau continu durchlaufende Einbrandkerbe | Подрез значительной длины без прерываний | 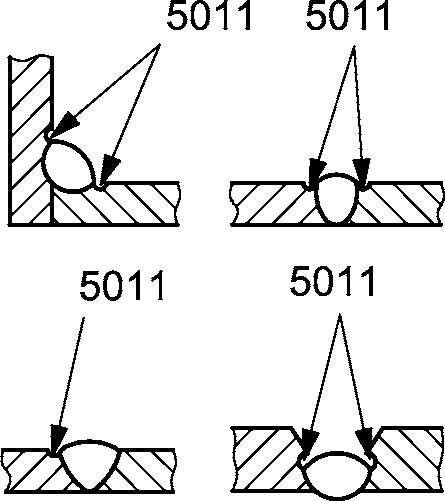 |
| 5012 | Прерывистый подрез Intermittent undercut Morsure caniveau discontinue Nicht durchlaufende Einbrandkerbe | Подрез малой длины, периодически повторяющийся вдоль сварного шва | 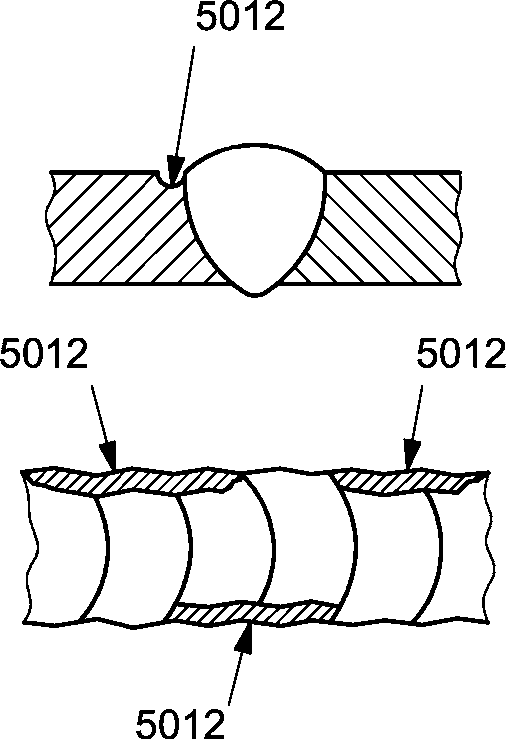 |
| 5013 | Подрез корня шва Shrinkage grooves Caniveaux \text{а} la racine Wurzelkerben | Подрезы, которые расположены с обеих сторон корневого валика | 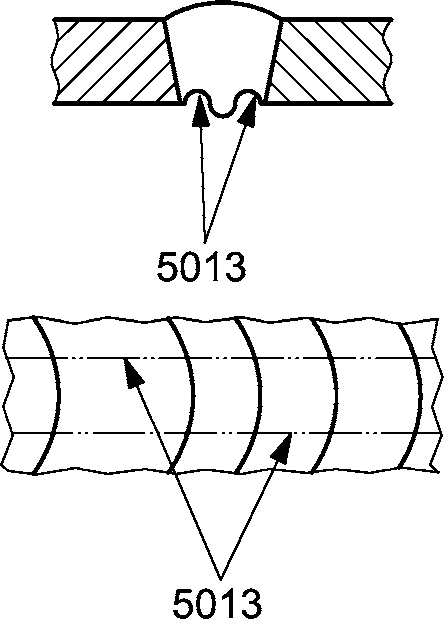 |
| 5014 | Межваликовый подрез Inter-run undercut (interpass undercut) Caniveau entre passes Längskerbe zwischen den Schwei\beta raupen | Подрез, который проходит между валиками | 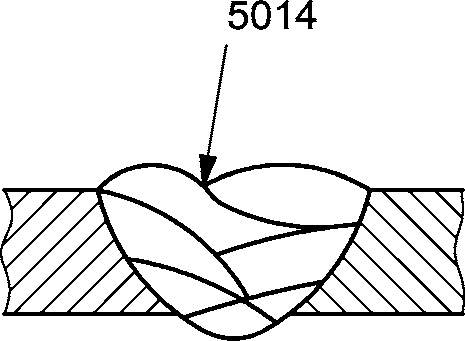 |
| 5015 | Единичный подрез Local intermittent undercut Caniveau discontinu local morsure locale Örtlich unterbrochene Kerben | Короткие подрезы, расположенные в разных местах, по границе или на поверхности валиков | 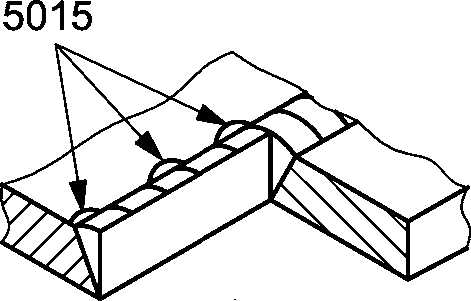 |
| 502 | Превышение выпуклости (стыковой шов) Excess weld metal Surépaisseur excessive Zu Nahtüberhöhung gro\beta e | Избыток наплавленного металла на лицевой стороне стыкового шва | 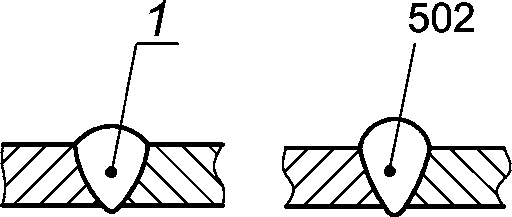 1 — нормальный |
| 503 | Превышение выпуклости (угловой шов) Excessive convexity Convexité excessive Zu Nahtüberhöhung gro\beta e | Избыток наплавленного металла на лицевой стороне углового шва | 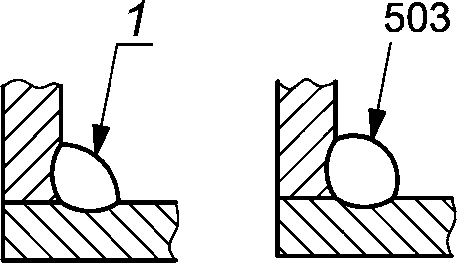 1 — нормальный |
| 504 | Превышение проплава Excessive penetration Excès de pénétration Zu Wurzelüberhöhung gro\beta e | Избыточное количество наплавленного металла при сварке корня шва | 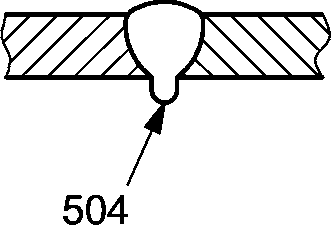 |
| Превышение проплава может быть: | |||
| 5041 | Местное превышение проплава Local excessive penetration Exces de penetration locale Wurzelüberhöhung Örtliche | ||
| 5042 | Протяженное превышение проплава Continuous excessive penetration Excès de pénétration continue Durchlaufende zu Wurzelüberhöhung gro\beta e | ||
| 5043 | Избыточное проплавление Excessive melt-through Excès de pleine pénétration Zu gro\beta e Durchschmelzung | 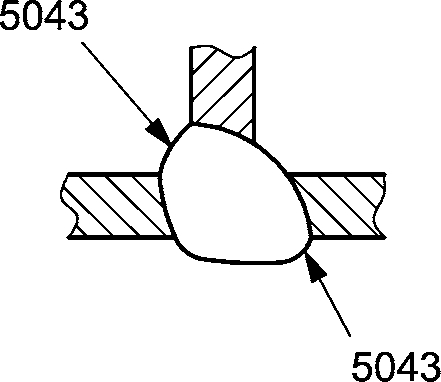 | |
| 505 | Неправильный профиль сварного шва Incorrect weld toe Défaut de raccordement Schroffer Nahtübergang (fehlerhaftes Nahtprofil) | Малый угол \alpha между поверхностью основного металла и плоскостью касательной к поверхности выпуклости сварного шва | |
| 5051 | Неправильный угол перехода шва к основному металлу Incorrect weld toe angle Angle au raccordement incorrect Fehlerhafter Nahtübergangswinkel | Малый угол а между поверхностью основного металла и плоскостью касательной к поверхности выпуклости сварного шва | 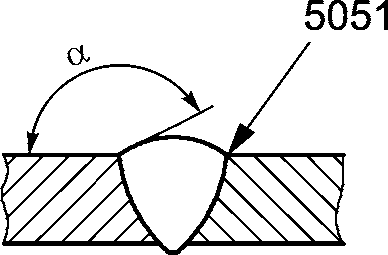 |
| 5052 | Неправильный радиус перехода шва к основному металлу Incorrect weld toe radius Rayon au raccordement incorrect Fehlerhafter Nahtübergangsradius | Малый радиус R перехода выпуклости сварного шва к основному металлу | 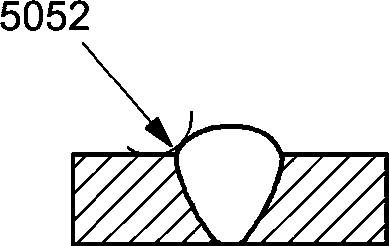 |
| 506 | Натек Overlap Débordement Schwei\beta gutüberlauf | Избыток наплавленного металла, натекшего на поверхность основного металла без сплавления с ним. | |
| Натек может быть: | |||
| 5061 | Натек на лицевой стороне сварного шва Toe overlap Débordement de la passe terminale Schwei\beta gutüberlauf an der Decklage | по границе сварного шва на лицевой поверхности соединения | 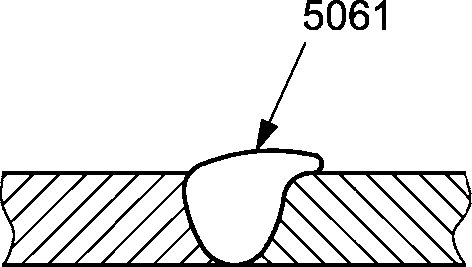 |
| 5062 | Натек в корне шва Root overlap Débordement de la passe de fond Schwei\beta gutüberlauf auf der Wurzelseite | в корне шва | 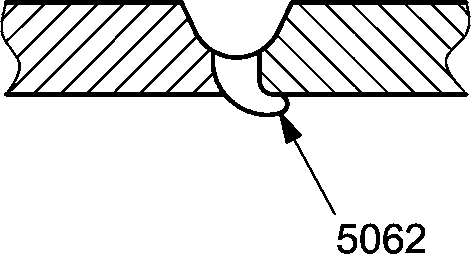 |
| 507 | Линейное смещение Linear misalignment Défaut d'alignement Kantenversatz | Смещение между двумя свариваемыми элементами, у которых поверхности параллельны, но расположены не в одной плоскости. | |
| Смещение может быть: | |||
| 5071 | Линейное смещение листов Linear misalignment between plates Défaut d'alignement entre tôles Kantenversatz bei Blechen | для листовых деталей | 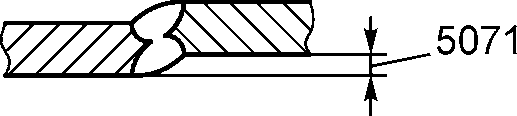 |
| 5072 | Линейное смещение труб Linear misalignment between tubes Défaut d'alignement entre tubes Kantenversatz bei Rohren | для труб | 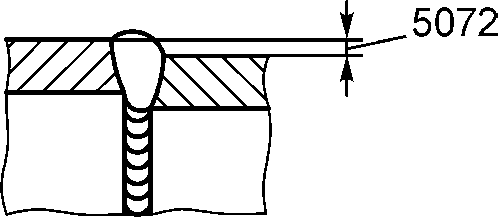 |
| 508 | Угловое смещение Angular misalignment Défaut angulaire Winkelversatz | Смещение между двумя свариваемыми элементами, поверхности которых не параллельны или не находятся под заданным углом | 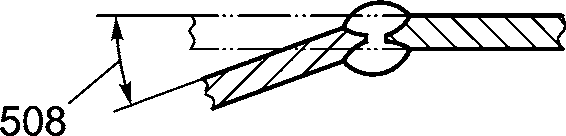 |
| 509 | Протек Sagging Effondrement Verlaufenes Schwei\beta gut | Протек наплавленного металла, обусловленный действием силы тяжести. | |
| Протек в зависимости от условий может быть: | |||
| 5091 | в горизонтальном положении | 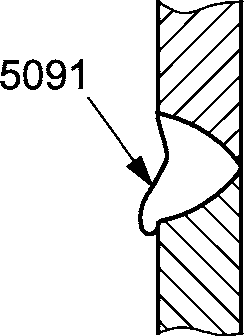 | |
| 5092 | в нижнем или потолочном положении | 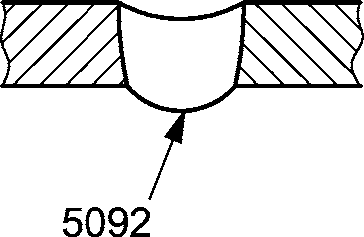 | |
| 5093 | углового шва | 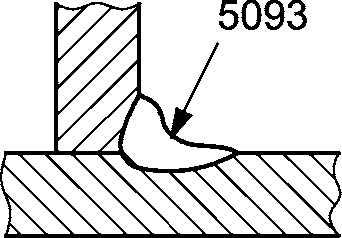 | |
| 5094 | на краю шва | 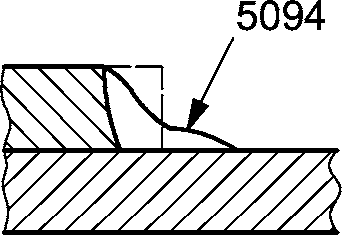 | |
| 510 | Прожог Burn-through Trou Durchbrand | Вытекание сварочной ванны с образованием сквозного отверстия в сварном шве | 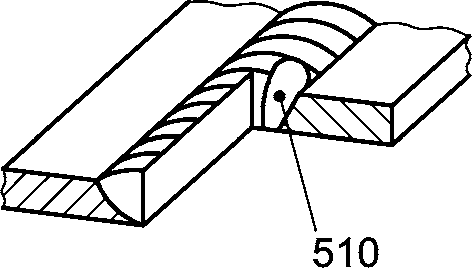 |
| 511 | Незаполненная разделка кромок Incompletely filled groove manque d'épaisseur Decklagenunterwölbung | Сплошное или прерывистое углубление на поверхности шва из-за недостатка наплавленного металла | 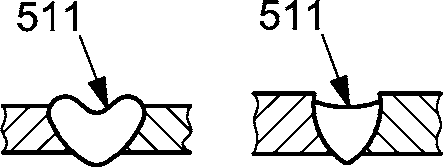 |
| 512 | Асимметрия углового шва Excessive asymmetry of fillet weld (excessive unequal leg length) Défaut de symйtrie excessif de soudure d'angle Übermä\beta ige Ungleichschenklichkeit bei Kehlnähten | Пояснение не требуется | 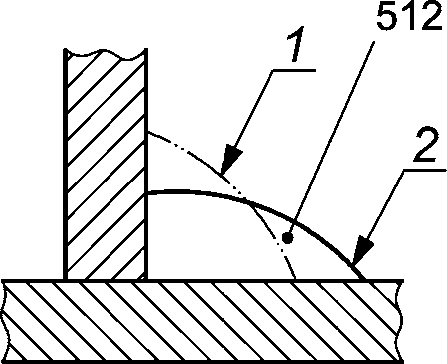 1 — нормативная форма; 2 — фактическая форма |
| 513 | Неравномерная ширина шва Irregular width Largeur irrégulière Unregelmä\beta ige (Naht-)breite | Чрезмерное колебание ширины шва | |
| 514 | Неровная поверхность шва Irregular surface Surface irrégulière Unregelmä\beta ige Nahtzeichnung | Чрезмерная неровность наружной поверхности шва | |
| 515 | Вогнутость корня шва Root concavity Retassure \text{а} la racine Wurzelrückfall | Неглубокое углубление в корне сварного шва, возникшее вследствие усадки в стыковом сварном шве (см. также 5013) | 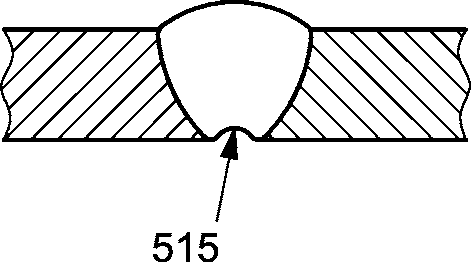 |
| 516 | Корневая пористость Root porosity Rochage Wurzelporosität | Губчатое образование в корне шва, возникшее вследствие выделения газа в процессе кристаллизации | |
| 517 | Плохое повторное возбуждение дуги Poor restart Mauvaise reprise Ansatzfehler | Местная неровность поверхности в месте возобновления сварки. | |
| Плохое повторное возбуждение дуги может располагаться: | |||
| 5171 | в облицовочном слое шва | 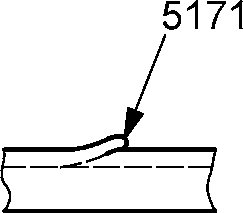 | |
| 5172 | в корне шва | 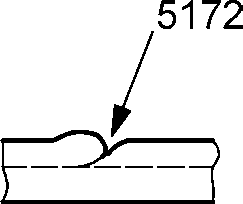 | |
| 520 | Коробление Excessive distortion Déformation excessive Zu gro\beta er Verzug | Отклонение размеров, возникшее от сварочных деформаций | |
| 521 | Неправильные размеры сварного шва Imperfect weld dimensions Dimensions incorrectes de la soudure Mangelhafte Abmessungen der Schwei\beta ung | Отклонение размеров сварного шва от нормативных | |
| 5211 | Превышение толщины сварного шва Excessive weld thickness Épaisseur excessive de la soudure Zu Schwei\beta nahtdicke gro\beta e | Толщина сварного шва больше нормативной | 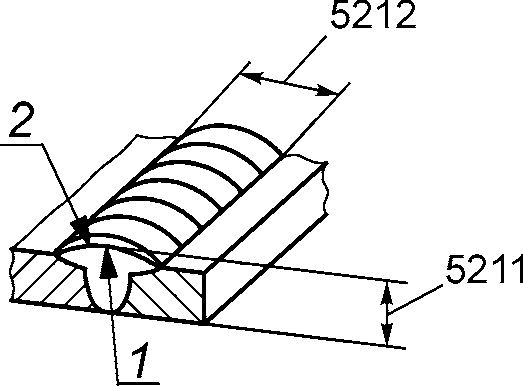 1 — нормативная толщина шва; 2 — фактическая толщина шва |
| 5212 | Превышение ширины сварного шва Excess weld width Largeur excessive de la soudure Zu Schwei\beta nahtbreite gro\beta e | Ширина сварного шва больше нормативной | |
| 5213 | Занижение толщины углового шва Insufficient throat thickness Gorge insuffisante Zu kleine Kehlnahtdicke | Фактическая толщина углового шва меньше нормативной | 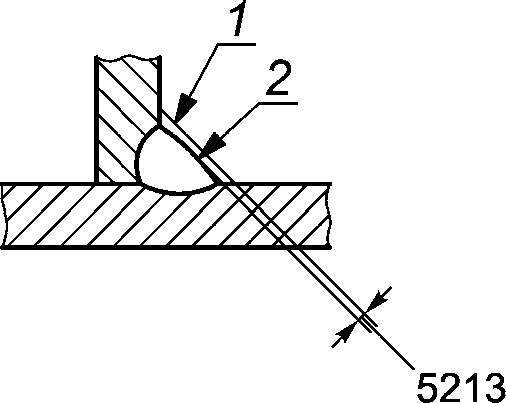 1 — нормативная толщина шва; 2 — фактическая толщина шва |
| 5214 | Превышение толщины углового шва Excessive throat thickness Hauteur excessive de la gorge Zu gro\beta e Kehlnahtdicke | Фактическая толщина углового шва больше нормативной | 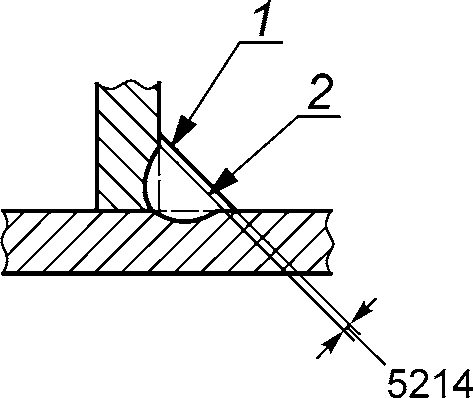 1 — нормативная толщина шва; 2 — фактическая толщина шва |
| Группа 6 — Прочие дефекты | |||
| 600 | Прочие дефекты Miscellaneous imperfections Défauts divers sonstige Unregelmä\beta igkeiten | Все дефекты, которые не могут быть отнесены к группам 1 — 5 | |
| 601 | Ожог дугой Arc strike stray arc coup d'arc amorçage accidental Zündstelle | Местное повреждение поверхности основного металла рядом со сварным швом из-за горения дуги вне разделки кромок | |
| 602 | Брызги металла Spatter Projection perles Spritzer | Капли наплавленного или присадочного металла, образовавшиеся во время сварки и приварившиеся к поверхности основного металла или металла шва | |
| 6021 | Вольфрамовые брызги Tungsten spatter Projection de tungctène Wolframspritzer | Частицы вольфрама от электрода на поверхности основного металла или металла шва | |
| 603 | Поверхностные задиры Torn surface Déchirure locale ou arrachement local Ausbrechung | Повреждение поверхности вследствие удаления приваренных временных вспомогательных приспособлений | |
| 604 | Риска Grinding mark Coup de meule Schleifkerbe | Местное повреждение, вызванное шлифованием | |
| 605 | Забоина Chipping mark Coup de burin Mei\beta elkerbe | Местное повреждение, вызванное использованием зубила или других инструментов | |
| 606 | Утонение металла Underflushing Meulage excessif Unterschleifung | Уменьшение толщины изделия из-за снятия усиления ниже поверхности основного металла | |
| 607 | Дефект от прихватки шва Tack weld imperfection Défaut de soudure de pointage Heftnahtunregelmä\beta igkeit | Дефект, вызванный неправильной сваркой прихватки | |
| Например: | |||
| 6071 | прерывистый валик или непровар | ||
| 6072 | шов излишне большого сечения | ||
| 608 | Смещение осей двухсторонних валиков Misalignment of opposite runs Cordons décalés opposés Nahtversatz gegenüberliegender Schwei\beta raupen (beidseitiges Schwei\beta en ) | Смещение между осями двух валиков, выполненных на противоположных сторонах сварного шва | 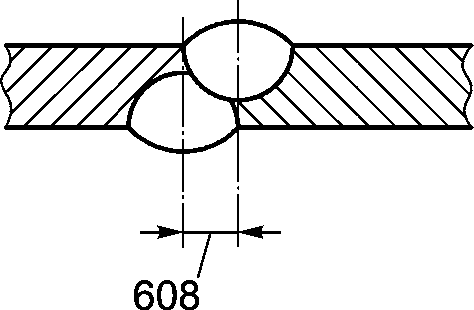 |
| 610 | Цвета побежалости (видимая оксидная пленка) Temper colour (visible oxide film) Couleurs de revenu Anlauffarben | Слегка окисленная поверхность в зоне сварки, например, при сварке нержавеющей стали | |
| 6101 | Изменение цвета Discolouration Décoloration Verfärbung | Четко видимая окрашенная поверхность наплавленного металла или зоны термического влияния, обусловленная нагревом при сварке и/или недостаточной защитой, например, при сварке титана | |
| 613 | Окисленная поверхность Scaled surface Surface calaminée Verzunderte Oberfläche | Сильно окисленная поверхность в зоне сварки | |
| 614 | Остаток флюса Flux residue Résidu de flux Flussmittelrest | Остаток флюса, не полностью удаленного с поверхности | |
| 615 | Остаток шлака Slag residue Résidu de laitier Schlackenrest | Шлак, не полностью удаленный с поверхности сварного шва | |
| 617 | Неправильный зазор в корне угловых швов Incorrect root gap for fillet welds Mauvais assemblage en soudure d'angle Schlechte Passung bei Kehlnähten | Излишний или недостаточный зазор между свариваемыми деталями | 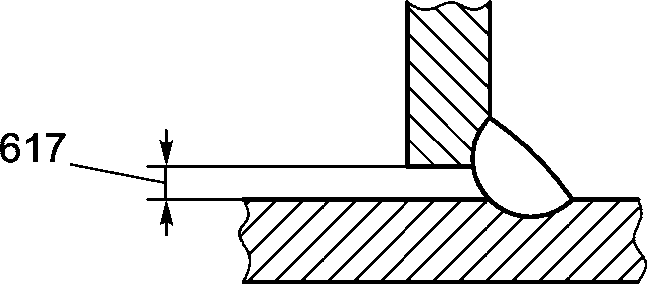 |
| 618 | Вздутие Swelling Gonflement Schwellung | Дефект, вызванный продолжительным нагревом сварных соединений из легких сплавов на стадии кристаллизации | 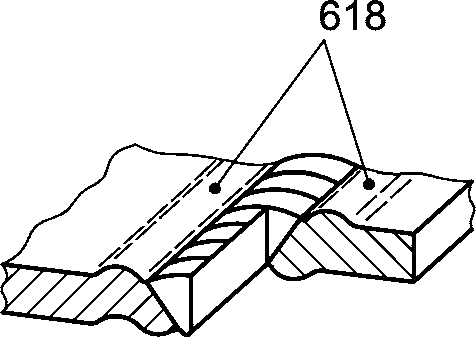 |
Классификация дефектов по ИСО 6220-1 и ISO/TS 17845:2004
Алфавитный указатель
| А | |
| Асимметрия углового шва | 512 |
| Б | |
| Брызги металла | 602 |
| В | |
| Вогнутость корня шва | 515 |
| Вытянутая полость | 2015 |
| Вздутие | 618 |
| Вольфрамовые брызги | 6021 |
| Г | |
| Газовая полость | 201 |
| Газовая пора | 2011 |
| Д | |
| Дефект от прихватки шва | 607 |
| Е | |
| Единичный подрез | 5015 |
| З | |
| Забоина | 605 |
| Занижение толщины углового шва | 5213 |
| И | |
| Избыточное проплавление | 5043 |
| Изменение цвета | 6101 |
| К | |
| Коробление | 520 |
| Корневая пористость | 516 |
| Кратерная трещина | 104 |
| Кратерная усадочная раковина | 2024 |
| Л | |
| Линейная пористость | 2014 |
| Линейное смещение | 507 |
| Линейное смещение листов | 5071 |
| Линейное смещение труб | 5072 |
| М | |
| Межваликовый подрез | 5014 |
| Междендритная микроусадка | 2031 |
| Междендритная усадка | 2021 |
| Микротрещина | 1001 |
| Микроусадка | 203 |
| Местное превышение проплава | 5041 |
| Металлическое включение | 304 |
| Н | |
| Натек | 506 |
| Натек в корне шва | 5062 |
| Натек на лицевой стороне сварного шва | 5061 |
| Незаваренный кратер | 2025 |
| Незаполненная разделка кромок | 511 |
| Неправильная форма | 500 |
| Неправильные размеры сварного шва | 521 |
| Неправильный зазор в корне угловых швов | 617 |
| Неправильный профиль сварного шва | 505 |
| Неправильный радиус перехода шва к основному металлу | 5052 |
| Неправильный угол перехода шва к основному металлу | 5051 |
| Непрерывный подрез | 5011 |
| Непровар | 402 |
| Непровар в корне сварного шва | 4021 |
| Неравномерная ширина шва | 513 |
| Неровная поверхность шва | 514 |
| Несплавление | 401 |
| Несплавление и непровар | 400 |
| О | |
| Ожог дугой | 601 |
| Окисленная поверхность | 613 |
| Оксидная пленка | 3034 |
| Оксидное включение | 303 |
| Остаток флюса | 614 |
| Остаток шлака | 615 |
| П | |
| Плохое повторное возбуждение дуги | 517 |
| Поверхностная пора | 2017 |
| Подрез | 501 |
| Подрез корня шва | 5013 |
| Полость | 200 |
| Поверхностные задиры | 603 |
| Поверхностная пористость | 2018 |
| Поперечная трещина | 102 |
| Прерывистый подрез | 5012 |
| Превышение выпуклости (стыковой шов) | 502 |
| Превышение выпуклости (угловой шов) | 503 |
| Превышение толщины сварного шва | 5211 |
| Превышение толщины углового шва | 5214 |
| Превышение ширины сварного шва | 5212 |
| Превышения проплава | 504 |
| Продольная трещина | 101 |
| Прожог | 510 |
| Протяженное превышение проплава | 5042 |
| Протек | 509 |
| Прочие дефекты | 600 |
| Р | |
| Равномерная пористость | 2012 |
| Радиальные трещины | 103 |
| Разветвленная трещина | 106 |
| Разрозненные трещины | 105 |
| Риска | 604 |
| С | |
| Свищ | 2016 |
| Скопление пор | 2013 |
| Смещение осей двухсторонних валиков | 608 |
| Т | |
| Твердое включение | 300 |
| Транскристаллическая микроусадка | 2032 |
| Трещина | 100 |
| У | |
| Угловое смещение | 508 |
| Усадочная раковина | 202 |
| Утонение металла | 606 |
| Ф | |
| Флюсовое включение | 302 |
| Ц | |
| Цвета побежалости (видимая оксидная пленка) | 610 |
| Ш | |
| Шипы | 403 |
| Шлаковое включение | 301 |