ГОСТ 6111-52. Межгосударственный стандарт. Резьба коническая дюймовая с углом профиля 60°
(утв. и введен в действие Госстандартом СССР 10.01.1952)
(ред. от 01.12.1984)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 1 октября 1952 года. Взамен ОСТ 20010-38.
Утвержден и введен в действие Управлением по стандартизации при Совете Министров СССР от 10 января 1952 года
РЕЗЬБА КОНИЧЕСКАЯ ДЮЙМОВАЯ С УГЛОМ ПРОФИЛЯ 60°
Дата введения 1 октября 1952 года
1. РАЗРАБОТАН И ВНЕСЕН Министерством станкостроения
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Управлением по стандартизации при Совете Министров СССР от 10.01.52
4. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 3262-75 | Вводная часть |
| ГОСТ 6211-81 | «» |
| ГОСТ 6485-69 | 2, 3 |
| ГОСТ 19853-74 | 1 |
5. Ограничение срока действия снято по Постановлению Госстандарта от 18.12.84 № 4538 (ИУС 3-85)
6. ИЗДАНИЕ с Изменениями № 1, 2, утвержденными в декабре 1969 г., декабре 1984 г. (ИУС 1-70, 3-85)
Настоящий стандарт распространяется на резьбовые соединения топливных, масляных, водяных и воздушных трубопроводов машин и станков.
1. В трубопроводах из стальных водо-газопроводных труб по ГОСТ 3262 соединения с конической резьбой должны выполняться по ГОСТ 6211.
1. Профиль и размеры конической дюймовой резьбы с углом профиля 60° должны соответствовать черт. 1 и табл. 1.
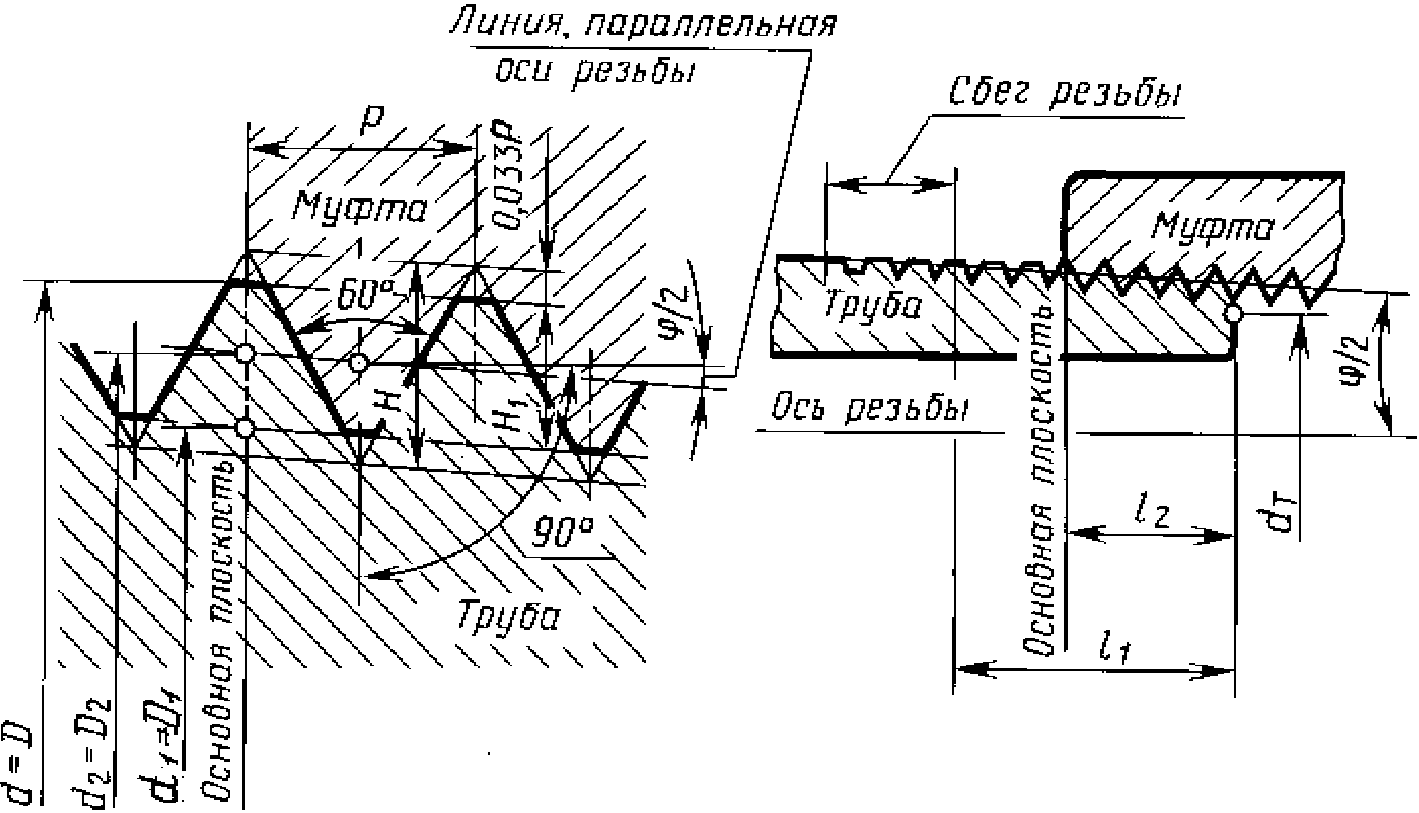
H = 0,866P; H1 = 0,8P; \phi/2 = 1^{\circ}47\prime 24\prime\prime ; конусность 2tg\phi/2 = 1:16
Шаг резьбы измеряют параллельно оси резьбы.
Биссектриса угла профиля перпендикулярна к оси резьбы.
Пример условного обозначения конической резьбы 3/4»:
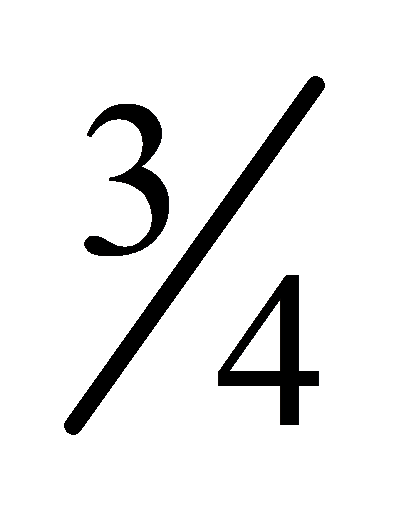 « ГОСТ 6111-52»
(Измененная редакция, Изм. № 2).
1. При свинчивании без натяга трубы и муфты с номинальными размерами резьбы основная плоскость резьбы трубы совпадает с торцом муфты.
3. Вместо резьбы 1/16» допускается применять коническую резьбу М6x1 по ГОСТ 19853.
4. Число витков с полным профилем в резьбовом сопряжении не должно быть менее двух.
5. Допускается уменьшать размер l2 (расстояние от основной плоскости до торца трубы), при этом должно быть соблюдено требование п. 4 в отношении разности размеров l1 — l2.
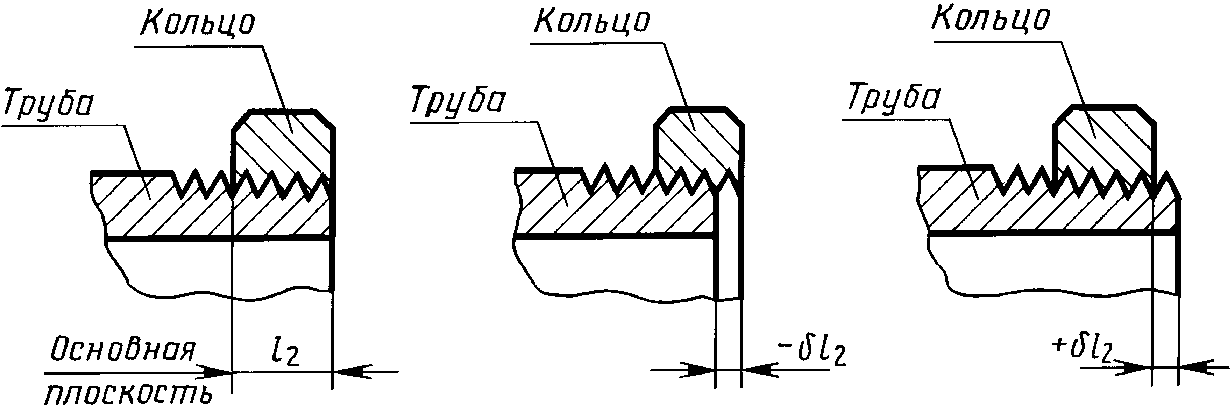
2. Резьбу трубы (наружную) проверяют по среднему диаметру резьбовым калибром-кольцом по ГОСТ 6485. Осевое смещение основной плоскости трубы \Delta l_{2} (черт. 2) относительно номинального расположения не должно превышать +/- P (шаг резьбы).
(Измененная редакция, Изм. № 1, 2).
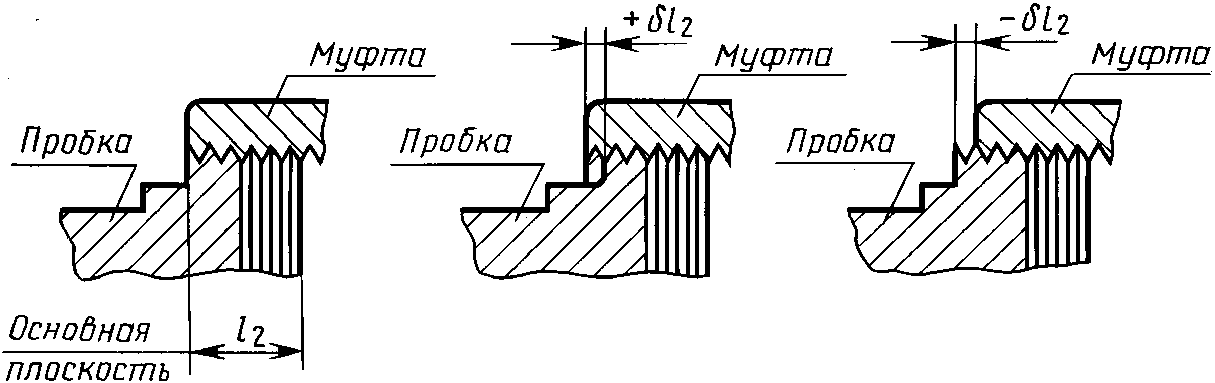
3. Резьбу муфты (внутреннюю) проверяют по среднему диаметру резьбовым калибром-пробкой по ГОСТ 6485. Осевое смещение основной плоскости муфты \Delta l_{2} (черт. 3) относительно номинального расположения не должно превышать +/- P (шаг резьбы).
(Измененная редакция, Изм. № 1, 2).
4. Разность размеров l1 — l2 должна быть не менее разности указанных в табл. 1 номинальных размеров l1 и l2.
5. Отклонения расстояний вершин и впадин резьбы трубки и муфты от линии среднего диаметра резьбы ( \delta h_{1} и \delta h_{2} по черт. 4) не должны превышать приведенных в табл. 2.
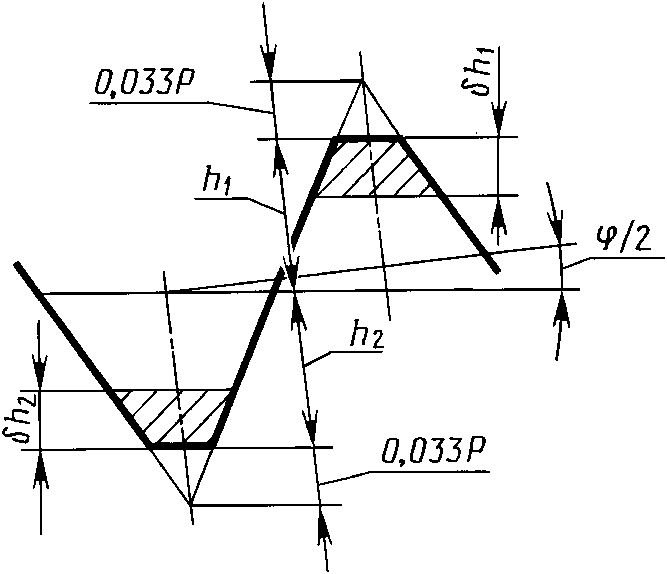
| Обозначение размера резьбы | h1 = h2 = 1/2H1 | \delta h_{1} = \delta h_{2} |
| мм | ||
| 1/16» и 1/8» | 0,3765 | -0,045 |
| 1/4» и 3/8» | 0,5645 | -0,065 |
| 1/2» и 3/4» | 0,7255 | -0,085 |
| 1» — 2» | 0,8835 | |
(Измененная редакция, Изм. № 2).
6. Отклонения половины угла профиля, угла уклона (\phi/2) и отклонение по шагу резьбы (отклонения расстояний между любыми витками) не должны превышать приведенных в табл. 3.
(Измененная редакция, Изм. № 1, 2).