---
title: "\"Р008 ПКБ ЦВ-2009 РК. Воздухораспределители 483 и 483М. Руководство по ремонту\""
number: "Р008 ПКБ ЦВ-2009 РК"
issuer: "Совет по железнодорожному транспорту СНГ"
status: действует
canonical: "https://bukva.ai/docs/rukovodstvo-r008-pkb-tsv-2009-rk"
---

## "Р008 ПКБ ЦВ-2009 РК. Воздухораспределители 483 и 483М. Руководство по ремонту"

# "Р008 ПКБ ЦВ-2009 РК. Воздухораспределители 483 и 483М. Руководство по ремонту"

(ред. от 26.11.2025)

(Вместе с "Биркой", "Листом регистрации изменений")

(Утверждено в г. Бишкеке 18.05.2018 на 68-ом заседании Совета по железнодорожному транспорту СНГ)

> [!IMPORTANT]
> Изменения, внесенные [Протоколом](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104861) от 26.11.2025, [введены в действие](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p100075) с 1 июля 2026 года.


<a id="p100001"></a>[Утверждено](https://bukva.ai/docs/protokol-68-szht-sng-sovet-po-2#p100073)
Советом по железнодорожному транспорту
государств - участников Содружества
протокол от 17 - 18 мая 2018 г. N 68

<a id="p100002"></a>ВОЗДУХОРАСПРЕДЕЛИТЕЛИ 483 и 483М

<a id="p100003"></a>**РУКОВОДСТВО ПО РЕМОНТУ**

<a id="p100004"></a>**Р008 ПКБ ЦВ-2009 РК**


### 1. <a id="p100005"></a>ВВЕДЕНИЕ


<a id="p100006"></a>1.1 Воздухораспределитель 483 состоит из части магистральной 483.010, части главной 270.023-1 и камеры 295.001 или 295М.001 или 295М.002.
<a id="p100007"></a>Воздухораспределитель 483М состоит из части магистральной 483М.010-01, части главной 270.023-1 и камеры 295.001 или 295М.001 или 295М.002.
<a id="p100008"></a>Настоящее Руководство содержит технические требования на дефектацию, ремонт и испытание частей магистральных 483.010, 483М.010-01 и части главной 270.023-1.
<a id="p100009"></a>Технические требования на дефектацию, ремонт и испытание камер содержатся в руководстве по ремонту Р 007 ПКБ ЦВ-2009 РК.
<a id="p100010"></a>1.2 В Руководстве приведены методы установления дефектов деталей и узлов магистральных и главных частей воздухораспределителей и средства их контроля.
<a id="p100011"></a>При контроле деталей и узлов магистральных и главных частей воздухораспределителей возможно применение других средств, не указанных в данном Руководстве, но обеспечивающих не менее точный контроль.
<a id="p100012"></a>1.3 Данным документом необходимо руководствоваться на всех предприятиях, осуществляющих ремонт тормозных приборов.
<a id="p100013"></a>1.4 Руководство разработано в полном соответствии с Общим руководством по ремонту тормозного оборудования вагонов 732-ЦВ-ЦЛ.
<a id="p100014"></a>1.5 Настоящее Руководство вводится взамен Руководства по ремонту воздухораспределителей 483 и 483М Р 008 ПКБ ЦВ-2001 РК.


### 2. <a id="p100015"></a>ОРГАНИЗАЦИЯ РЕМОНТА


#### <a id="p100016"></a>2.1 Процесс ремонта магистральных и главных частей воздухораспределителей состоит из следующих этапов:

- <a id="p100017"></a>разборка;
- <a id="p100018"></a>дефектация узлов и деталей;
- <a id="p100019"></a>устранение дефектов;
- <a id="p100020"></a>сборка;
- <a id="p100021"></a>испытание.
<a id="p100022"></a>2.2 Ремонтное предприятие должно быть оснащено необходимым оборудованием и оснасткой для очистки, разборки, сборки магистральных и главных частей воздухораспределителей, а также стендом для их испытания.
<a id="p100023"></a>2.3 Рабочие места для ремонта магистральных и главных частей воздухораспределителей должны быть оснащены специальными приспособлениями и инструментом для их разборки и сборки, средствами контроля деталей и узлов.


### 3. <a id="p100024"></a>МЕРЫ БЕЗОПАСНОСТИ


<a id="p101781"></a>3.1 Рабочие места, стенды и приспособления для разборки, сборки, ремонта и испытания магистральных и главных частей воздухораспределителей должны отвечать требованиям безопасности в соответствии с ГОСТ 12.2.061 "Оборудование производственное. Общие требования безопасности к рабочим местам" и ГОСТ 12.2.003 "Оборудование производственное. Общие требования безопасности.

> *(п 3.1 в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p100966) от 22.11.2021)*

<a id="p100026"></a>3.2 При выполнении работ по разборке, сборке, ремонту магистральных и главных частей воздухораспределителей необходимо соблюдать общие меры безопасности и все меры безопасности, оговоренные в эксплуатационной документации на приспособления и стенды, применяемые при этом.


### 4. <a id="p100027"></a>ПРИЕМКА В РЕМОНТ


<a id="p1"></a>4.1 Поступившие в ремонт магистральные и главные части воздухораспределителей с пломбами предприятия-изготовителя, гарантийный срок службы которых не истекает в межремонтный период, не имеющие наружных повреждений и сильных загрязнений должны быть испытаны в соответствии с [разделом 8](#p101455) без предварительной их очистки и разборки.

> *(п. 4.1 в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104861) от 26.11.2025)*

<a id="p100030"></a>4.2 Все остальные поступившие в ремонт магистральные и главные части должны быть снаружи очищены способом струйной обмывки горячей водой (от 55 до 70 °C) в специальных моечных установках. Допускается при сильных загрязнениях производить наружную обмывку приборов 5% раствором кальцинированной соды.
<a id="p100031"></a>ВНИМАНИЕ: НЕ ДОПУСКАЕТСЯ ПРИМЕНЕНИЕ ДЛЯ НАРУЖНОЙ ОЧИСТКИ КЕРОСИНА, БЕНЗИНА И ДРУГИХ АГРЕССИВНЫХ ВЕЩЕСТВ!
<a id="p100032"></a>При обмывке магистральные части должны быть закрыты щитками, а главные части колпаками.
<a id="p100033"></a>4.3 После обмывки магистральные и главные части воздухораспределителей необходимо разобрать.


### 5. <a id="p100034"></a>РАЗБОРКА


<a id="p100035"></a>5.1 Разборка магистральной части воздухораспределителя 483М согласно [рисунку 1](#p100155), магистральной части воздухораспределителя 483 согласно [рисунку 2](#p100177):
- <a id="p100036"></a>отвернуть фиксатор 15 и вынуть упорку 5 вместе с пружинами 4 и 14;
- <a id="p100037"></a>отвернуть гайки 12, вынуть болты 13, отсоединить от корпуса 1 крышку 3;
- <a id="p100038"></a>вынуть из корпуса пружину 17, диафрагму 2 и стержень 18;
- <a id="p100039"></a>отвернуть седло 19 (узел трех клапанов) и извлечь его из корпуса 1;
- <a id="p100040"></a>вывернуть заглушку 6, вынуть из корпуса пружину 7, кольцо 8, клапан мягкости 9, упор 10 и манжету 11, снять с заглушки 6 кольцо 21.

##### <a id="p100041"></a>5.1.1 Разборка крышки 483.070 согласно [рисунку 3](#p100188):

- <a id="p100042"></a>вывернуть седло 1 и снять с него прокладку 9;
- <a id="p100043"></a>вынуть из седла 1 стопорное кольцо 8, шайбу 6, манжету 7 и втулку 5;
- <a id="p100044"></a>вынуть диафрагму 3 и упорку 2.

##### <a id="p100045"></a>5.1.2 Разборка диафрагмы 483М.060 согласно [рисунку 4](#p100191), диафрагмы 483.060 согласно [рисунку 5](#p100194):

- <a id="p100046"></a>отвернуть гайку-диск диафрагмы 2;
- <a id="p100047"></a>вынуть плунжер 3, пружину 4;
- <a id="p100048"></a>снять с направляющего диска диафрагму 1

##### <a id="p100049"></a>5.1.3 Разборка диафрагмы 483.020 (клапана мягкости) согласно [рисунку 6](#p100197):

- <a id="p100050"></a>отвернуть гайку 2;
- <a id="p100051"></a>снять шайбу 3 и диафрагму 4.

##### <a id="p100052"></a>5.1.4 Разборка седла 483М.050 (узла трех клапанов) согласно рисунку 7, седла 483.050 согласно рисунку 8:

- <a id="p100053"></a>отвернуть гайку 7, снять прокладку 6, вынуть пружину 8 и клапан 9;
- <a id="p100054"></a>вывинтить специальным ключом седло 10, вынуть пружину 5 и клапан 12;
- <a id="p100055"></a>вывинтить седло 11, снять кольцо 4, вынуть пружину 3, втулку 2, манжету 14 и снять с седла 1 прокладку 13.

##### <a id="p100056"></a>5.1.4 Разборка упорки переключателя 270.1060-2 согласно [рисунку 9](#p100232):

- <a id="p100057"></a>снять кольцо 3 с упорки 2.
<a id="p100058"></a>5.1.6 Все детали и узлы в процессе разборки необходимо протереть технической салфеткой без ворса - очистить от грязи и старой смазки.

##### <a id="p100059"></a>5.1.7 Все каналы в корпусе и крышке продуть сжатым воздухом.

<a id="p100060"></a>5.1.8 Отверстия в деталях и узлах, перечень которых приведен в таблице 1, необходимо продуть сжатым воздухом.
<a id="p100061"></a>ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ ДЛЯ ПРОЧИСТКИ ОТВЕРСТИЙ КАЛИБРОВ, СВЕРЛ И ДРУГИХ МЕТАЛЛИЧЕСКИХ ПРЕДМЕТОВ ЗАПРЕЩЕНО!


#### <a id="p101783"></a>Таблица 1


> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101242) от 22.11.2021)*


<table>
<colgroup><col width="70%"><col width="30%"></colgroup>
<tr><td><a id="p100063"></a>Местонахождение отверстия</td><td><a id="p100064"></a>Диаметр отверстия, мм</td></tr>
<tr><td><a id="p100065"></a>1</td><td><a id="p100066"></a>2</td></tr>
<tr><td colspan="2"><a id="p100067"></a>Магистральная часть воздухораспределителя 483</td></tr>
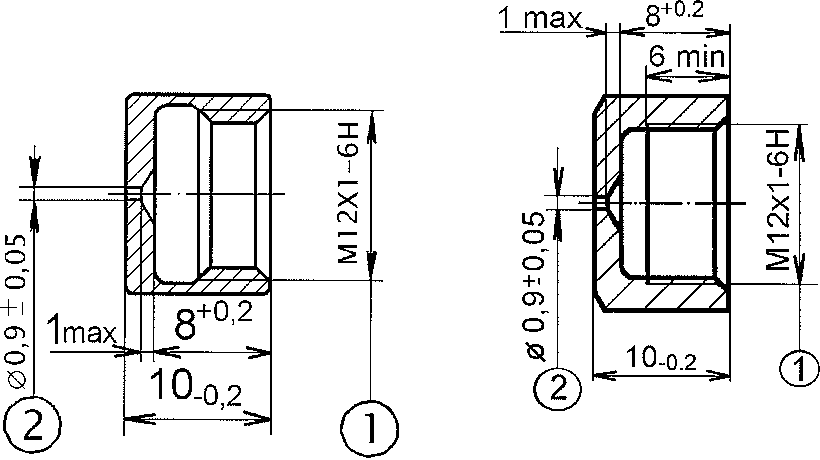
<tr><td><a id="p100068"></a>В корпусе (дроссель к клапану мягкости) <a href="#p100367">(рисунок 14)</a></td><td><a id="p101784"></a>0,9 + /-0,05</td></tr>
<tr><td><a id="p100070"></a>В седле клапана мягкости <a href="#p100367">(рисунок 14)</a></td><td><a id="p100071"></a>2,0 + 0,25</td></tr>
<tr><td><a id="p100072"></a>В заглушке клапана мягкости <a href="#p100435">(рисунок 16)</a></td><td><a id="p100073"></a>2,0 + 0,25</td></tr>
<tr><td><a id="p100074"></a>В седле диафрагмы переключателя режимов <a href="#p100450">(рисунок 17)</a></td><td><a id="p101785"></a>0,6 +/- 0,03</td></tr>
<tr><td><a id="p100076"></a>В дросселе плунжера <a href="#p100549">(рисунок 20)</a></td><td><a id="p101786"></a>2,0 +/- 0,12</td></tr>
<tr><td><a id="p100078"></a>В хвостовике плунжера <a href="#p100549">(рисунок 20)</a></td><td><a id="p101787"></a>0,7 +/- 0,03 (3 отверстия)</td></tr>
<tr><td><a id="p100080"></a>В гайке-диске диафрагмы <a href="#p100580">(рисунок 21)</a></td><td><a id="p101788"></a>1,2 +/- 0,1 (3 отверстия)</td></tr>
<tr><td><a id="p100082"></a>В хвостовике направляющего диска диафрагмы (<a href="#p100598">рисунки 22</a> и <a href="#p100601">23</a>)</td><td><a id="p100083"></a>1,0 + 0,25 (2 отверстия)</td></tr>
<tr><td><a id="p100084"></a>В седле <a href="#p100703">(рисунок 27)</a></td><td><a id="p101789"></a>2,0 +/- 0,12 (6 отверстий)</td></tr>
<tr><td><a id="p100086"></a>В седле <a href="#p100726">(рисунок 28)</a></td><td><a id="p100087"></a>2,8 + 0,25 (6 отверстий)</td></tr>
<tr><td><a id="p100088"></a>В гайке атмосферного клапана (узел трех клапанов) <a href="#p100788">(рисунок 30)</a></td><td><a id="p101790"></a>0,9 +/- 0,05</td></tr>
<tr><td><a id="p100090"></a>Во втулке <a href="#p100814">(рисунок 31)</a></td><td><a id="p100091"></a>2,0 + 0,25 (6 отверстий)</td></tr>
<tr><td><a id="p100092"></a>В стержне <a href="#p100909">(рисунок 37)</a></td><td><a id="p101791"></a><a id="p101792"></a>1,0 +/- 0,15 (2 отверстия)<br>1,5 +/- 0,15 (2 отверстия)</td></tr>
<tr><td colspan="2"><a id="p100095"></a>Магистральная часть воздухораспределителя 483М</td></tr>
<tr><td><a id="p100096"></a>В корпусе (дроссель к клапану мягкости) <a href="#p100310">(рисунок 13)</a></td><td><a id="p101793"></a>0,9 +/- 0,05</td></tr>
<tr><td><a id="p100098"></a>В седле клапана мягкости <a href="#p100310">(рисунок 13)</a></td><td><a id="p100099"></a>2,0 + 0,25</td></tr>
<tr><td><a id="p100100"></a>В заглушке клапана мягкости <a href="#p100435">(рисунок 16)</a></td><td><a id="p100101"></a>2,0 + 0,25</td></tr>
<tr><td><a id="p100102"></a>В седле диафрагмы переключателя режимов <a href="#p100450">(рисунок 17)</a></td><td><a id="p101794"></a>0,6 +/- 0,03</td></tr>
<tr><td><a id="p100104"></a>В дросселе плунжера <a href="#p100504">(рисунок 19)</a></td><td><a id="p101795"></a>2,0 +/- 0,12</td></tr>
<tr><td><a id="p100106"></a>В хвостовике плунжера <a href="#p100504">(рисунок 19)</a></td><td><a id="p101796"></a>0,7 +/- 0,03 (3 отверстия)</td></tr>
<tr><td><a id="p100108"></a>В гайке-диске диафрагмы <a href="#p100580">(рисунок 21)</a></td><td><a id="p100109"></a>1,2 + 0,1 (3 отверстия)</td></tr>
<tr><td><a id="p100110"></a>В хвостовике направляющего диска диафрагмы (<a href="#p100598">рисунки 22</a> и <a href="#p100601">23</a>)</td><td><a id="p101797"></a>1,0 +/- 0,25 (2 отверстия)</td></tr>
<tr><td><a id="p100112"></a>В седле <a href="#p100675">(рисунок 26)</a></td><td><a id="p100113"></a><a id="p101798"></a>0,3 +/- 0,03<br>2,0 +/- 0,12 (6 отверстий)</td></tr>
<tr><td><a id="p100115"></a>В седле <a href="#p100726">(рисунок 28)</a></td><td><a id="p100116"></a>2,8 + 0,25 (6 отверстий)</td></tr>
<tr><td><a id="p100117"></a>В гайке атмосферного клапана (узел трех клапанов) <a href="#p100788">(рисунок 30)</a></td><td><a id="p101799"></a>0,9 +/- 0,05</td></tr>
<tr><td><a id="p100119"></a>Во втулке <a href="#p100814">(рисунок 31)</a></td><td><a id="p100120"></a>2,0 + 0,25 (6 отверстий)</td></tr>
<tr><td><a id="p100121"></a>В стержне <a href="#p100909">(рисунок 37)</a></td><td><a id="p101800"></a><a id="p101801"></a>1,0 +/- 0,15 (2 отверстия)<br>1,5 +/- 0,15 (2 отверстия)</td></tr>
<tr><td colspan="2"><a id="p100124"></a>Главная часть 270.023-1</td></tr>
<tr><td><a id="p100125"></a>В штоке главного поршня <a href="#p100981">(рисунок 47)</a></td><td><a id="p100126"></a><a id="p101802"></a>1,7 +/- 0,05<br>3,0 +/- 0,1 (4 отверстия)</td></tr>
<tr><td><a id="p100128"></a>В корпусе (цилиндр главного поршня) <a href="#p101022">(рисунок 48)</a></td><td><a id="p100129"></a>0,5 +/- 0,05</td></tr>
<tr><td><a id="p100130"></a>В корпусе (ниппель обратного клапана) <a href="#p101022">(рисунок 48)</a></td><td><a id="p100131"></a>1,3 +/- 0,05</td></tr>
<tr><td><a id="p100132"></a>В уравнительном поршне (атмосферное отверстие) <a href="#p101166">(рисунок 53)</a></td><td><a id="p100133"></a>2,8 + 0,1; - 0,05</td></tr>
</table>


<a id="p100134"></a> ![Главная часть 270.023-1](https://i.bukva.ai/dz3CSPcl/img_0.png) 


<table>
<colgroup><col width="44%"><col width="56%"></colgroup>
<tr><td><a id="p100135"></a><a id="p100136"></a><a id="p100137"></a><a id="p100138"></a><a id="p100139"></a><a id="p100140"></a><a id="p100141"></a><a id="p100142"></a><a id="p100143"></a>1 - корпус 483М.040-01;<br>2 - диафрагма 483М.060;<br>3 - крышка 483.070;<br>4 - пружина 270.605-1;<br>5 - упорка переключателя 270.1060-2;<br>6 - заглушка 483.007 или 483.007-1 или 483.007-2;<br>7 - пружина 483.025-2;<br>8 - кольцо 483.016;<br>9 - диафрагма 483.020 (клапан мягкости);</td><td><a id="p100144"></a><a id="p100145"></a><a id="p101803"></a><a id="p100147"></a><a id="p100148"></a><a id="p100149"></a><a id="p100150"></a><a id="p100151"></a><a id="p100152"></a><a id="p100153"></a><a id="p100154"></a>10 - упор 483.001;<br>11 - манжета воздухораспределителя 305.156;<br>12-гайка 2М10-6Н.5.019 ГОСТ ISO 4032-2014;<br>13 - болт М10х45.58.019 ТУ 14-4-268-73;<br>14 - пружина 270.371;<br>15 - фиксатор 270.372 или 483.038;<br>17 - пружина 483.004;<br>18 - стержень 483.003;<br>19 - седло 483М.050 (узел трех клапанов);<br>20 - прокладка 270.399-2;<br>21 - кольцо 028-033-30-2-3 ГОСТ 9833-73</td></tr>
<tr><td colspan="2">(в ред. <a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101000">Протокола</a> от 22.11.2021)</td></tr>
</table>

<a id="p100155"></a>Рисунок 1 - Часть магистральная 483М.010
воздухораспределителя 483М


<a id="p100156"></a> ![Главная часть 270.023-1](https://i.bukva.ai/dz3CSPcl/img_1.png) 


<table>
<colgroup><col width="50%"><col width="50%"></colgroup>
<tr><td><a id="p100157"></a><a id="p100158"></a><a id="p100159"></a><a id="p100160"></a><a id="p100161"></a><a id="p100162"></a><a id="p100163"></a><a id="p100164"></a><a id="p100165"></a><a id="p100166"></a>1 - корпус 483.040;<br>2 - диафрагма 483.060;<br>3 - крышка 483.070;<br>4 - пружина 270.605-1;<br>5 - упорка переключателя 270.1060-2;<br>6 - заглушка 483.007 или 483.007-1 или 483.007-2;<br>7 - пружина 483.025-2;<br>8 - кольцо 483.016;<br>9 - диафрагма 483.020 (клапан мягкости);<br>10 - упор 483.001;</td><td><a id="p100167"></a><a id="p101804"></a><a id="p100169"></a><a id="p100170"></a><a id="p100171"></a><a id="p100172"></a><a id="p100173"></a><a id="p100174"></a><a id="p100175"></a><a id="p100176"></a>11 - манжета воздухораспределителя 305.156;<br>12-гайка 2М10-6Н.5.019 ГОСТ ISO 4032-2014;<br>13 - болт М10х45.58.019 ТУ 14-4-268-73;<br>14 - пружина 270.371;<br>15 - фиксатор 270.372 или 483.038;<br>17 - пружина 483.004;<br>18 - стержень 483.003;<br>19 - седло 483.050 (узел трех клапанов);<br>20 - прокладка 270.399-2;<br>21 - кольцо 028-033-30-2-3 ГОСТ 9833-73</td></tr>
<tr><td colspan="2">(в ред. <a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101000">Протокола</a> от 22.11.2021)</td></tr>
</table>

<a id="p100177"></a>Рисунок 2 - Часть магистральная 483.010
воздухораспределителя 483


<a id="p100178"></a> ![Главная часть 270.023-1](https://i.bukva.ai/dz3CSPcl/img_2.png) 


| <a id="p100179"></a><a id="p100180"></a><a id="p100181"></a><a id="p100182"></a><a id="p100183"></a>1 - седло крышки 483.023 (седло диафрагмы переключателя режимов);<br>2 - упорка 270.380-1;<br>3 - диафрагма 270.379;<br>4 - крышка переключателя 483.018;<br>5 - втулка 483.022-2; | <a id="p100184"></a><a id="p100185"></a><a id="p100186"></a><a id="p100187"></a>6 - шайба 270.754;<br>7 - манжета воздухораспределителя 270.769;<br>8 - кольцо стопорное 150.03.121;<br>9 - прокладка 270.549 |
| --- | --- |


<a id="p100188"></a>Рисунок 3 - Крышка 483.070


<a id="p100189"></a> ![Главная часть 270.023-1](https://i.bukva.ai/dz3CSPcl/img_3.png) 

<a id="p100190"></a>1 - диафрагма большая 483А.043;
2 - гайка-диск диафрагмы 270.717;
3 - плунжер 483М.120;
4 - пружина 483.031;
5 - диск направляющий 483.014 или Р483.014

<a id="p100191"></a>Рисунок 4 - Диафрагма 483М.060


<a id="p100192"></a> ![Главная часть 270.023-1](https://i.bukva.ai/dz3CSPcl/img_4.png) 

<a id="p100193"></a>1 - диафрагма большая 483А.043;
2 - гайка-диск диафрагмы 270.717;
3 - плунжер 483.120;
4 - пружина 483.031;
5 - диск направляющий 483.014 или Р483.014

<a id="p100194"></a>Рисунок 5 - Диафрагма 483.060


<a id="p100195"></a> ![Главная часть 270.023-1](https://i.bukva.ai/dz3CSPcl/img_5.png) 

<a id="p101805"></a>1 - клапан 483.080;
2-гайка 2М10-6Н.5.019 ГОСТ ISO 4032-2014;
3 - шайба 483.006;
4 - диафрагма 483.005

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101011) от 22.11.2021)*


<a id="p100197"></a>Рисунок 6 - Диафрагма 483.020 (Клапан мягкости)


<a id="p100198"></a> ![Главная часть 270.023-1](https://i.bukva.ai/dz3CSPcl/img_6.png) 


| <a id="p100199"></a><a id="p100200"></a><a id="p100201"></a><a id="p100202"></a><a id="p100203"></a><a id="p100204"></a><a id="p100205"></a><a id="p100206"></a>1 - седло 483М.012;<br>2 - втулка 483.017;<br>3 - пружина 483.002;<br>4 - кольцо 021-025-25-2-3 ГОСТ 9833-73;<br>5 - пружина 483.029;<br>6 - прокладка 183.9;<br>7 - гайка 483.028;<br>8 - пружина 305.108; | <a id="p100207"></a><a id="p100208"></a><a id="p100209"></a><a id="p100210"></a><a id="p100211"></a><a id="p100212"></a>9 - клапан 483.110 или 483.110-1 (атмосферный клапан);<br>10 - седло 483.026;<br>11 - седло 483.011;<br>12 - клапан 483.090 или 483.090-1 (клапан дополнительной разрядки);<br>13 - прокладка 270.549;<br>14 - манжета воздухораспределителя 305.156 |
| --- | --- |


<a id="p101806"></a>Рисунок 7 - Седло 483М.050 (Узел трех клапанов)


<a id="p100214"></a> ![Главная часть 270.023-1](https://i.bukva.ai/dz3CSPcl/img_7.png) 


<table>
<colgroup><col width="51%"><col width="49%"></colgroup>
<tr><td><a id="p101807"></a><a id="p101808"></a><a id="p101809"></a><a id="p101810"></a><a id="p101811"></a><a id="p101812"></a><a id="p101813"></a><a id="p101814"></a>1 - седло 483.012<br><a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017">2</a> - втулка 483.017;<br><a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017">3</a> - пружина 483.002;<br><a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017">4</a> - кольцо 021-025-25-2-3 ГОСТ 9833-73;<br><a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017">5</a> - пружина 483.029;<br><a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017">6</a> - прокладка 183.9;<br><a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017">7</a> - гайка 483.028;<br><a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017">8</a> - пружина 305.108;</td><td><a id="p101815"></a><a id="p101816"></a><a id="p101817"></a><a id="p101818"></a><a id="p101819"></a><a id="p101820"></a><a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017">9</a> - клапан 483.110 или 483.110-1 (атмосферный клапан);<br><a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017">10</a> - седло 483.026;<br><a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017">11</a> - седло 483.011;<br><a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017">12</a> - клапан 483.090 или 483.090-1 (клапан дополнительной разрядки);<br><a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017">13</a> - прокладка 270.549;<br><a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017">14</a> - манжета воздухораспределителя 305.156</td></tr>
<tr><td colspan="2">(в ред. <a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101019">Протокола</a> от 22.11.2021)</td></tr>
</table>

<a id="p101821"></a>Рисунок [8](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101017) - Седло 483.050 (Узел трех клапанов)


<a id="p100230"></a> ![Главная часть 270.023-1](https://i.bukva.ai/dz3CSPcl/img_8.png) 

<a id="p100231"></a>1 - ручка 270.373-1;
2 - упорка переключателя 270.767-2;
3 - кольцо СТ 27-20-3 ГОСТ 288-72

<a id="p100232"></a>Рисунок 9 - Упорка переключателя 270.1060-2


<a id="p100233"></a> ![Главная часть 270.023-1](https://i.bukva.ai/dz3CSPcl/img_9.png) 


<table>
<colgroup><col width="51%"><col width="49%"></colgroup>
<tr><td><a id="p100234"></a><a id="p100235"></a><a id="p100236"></a><a id="p100237"></a><a id="p100238"></a><a id="p100239"></a><a id="p100240"></a><a id="p100241"></a><a id="p100242"></a><a id="p100243"></a><a id="p100244"></a><a id="p100245"></a><a id="p100246"></a>1 - крышка 270.302;<br>2 - корпус с втулками 270.026;<br>3 - заглушка 270.051;<br>4 - упор 270.772;<br>5 - диафрагма 270.773-1;<br>6 - фиксатор 270.518;<br>7 - упорка регулирующая 270.323 или 483.140;<br>8 - пружина-270.322-1 (большая пружина);<br>9 - винт регулирующий 270.325;<br>10 - упорка регулирующая 270.324;<br>11 - пружина 270.321-2 (малая пружина);<br>12 - поршень уравнительный 270.054;<br>13 - пружина 270.327;</td><td><a id="p100247"></a><a id="p100248"></a><a id="p100249"></a><a id="p100250"></a><a id="p100251"></a><a id="p100252"></a><a id="p100253"></a><a id="p100254"></a><a id="p100255"></a><a id="p101822"></a><a id="p100257"></a><a id="p100258"></a>14 - поршень 270.024-1 (главный поршень);<br>15 - прокладка 270.330-1;<br>16 - толкатель 270.361 или 270.361-1;<br>17 - седло толкателя 270.360;<br>18 - пружина 270.364;<br>19 - клапан 270.093 (выпускной клапан);<br>20 - седло клапана 270.359;<br>21 - кольцо 021-025-25-2-3 ГОСТ 9833-73;<br>22 - пружина 270.355;<br>23 - гайка 2М10-6Н.5.019 ГОСТ ISO 4032-2014;<br>24 - болт М10х40.58.019 ТУ 14-4-268-73;<br>25 - шплинт 2,5 x 16 ГОСТ 397-79</td></tr>
<tr><td colspan="2">(в ред. <a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101023">Протокола</a> от 22.11.2021)</td></tr>
</table>

<a id="p100259"></a>Рисунок 10 - Часть главная 270.023-1


<a id="p100260"></a> ![Главная часть 270.023-1](https://i.bukva.ai/dz3CSPcl/img_10.png) 

<a id="p100261"></a>1 - поршень 270.303;
2 - кольцо 270.329;
3 - манжета воздухораспределителя 270.397-3;
4 - шток поршня 270.569;
5 - клапан 270.065 (тормозной клапан);
6 - седло клапана 270.386;
7 - пружина 270.315;
8 - манжета 270.313;
9 - пружина 270.328

<a id="p100262"></a>Рисунок 11 - Поршень 270.024-1 (главный поршень)


<a id="p100263"></a> ![Главная часть 270.023-1](https://i.bukva.ai/dz3CSPcl/img_11.png) 

<a id="p100264"></a>1 - поршень 270.316-1 или 270.316-3;
2 - манжета воздухораспределителя 270.317;
3 - кольцо 270.318;
4 - пружина 270.319

<a id="p100265"></a>Рисунок 12 - Поршень уравнительный 270.054


#### <a id="p100266"></a>5.2 Разборка главной части 270.023-1 согласно [рисунку 10](#p100259):

- <a id="p100267"></a>отвернуть седло толкателя 17, снять толкатель 16 и пружину 18;
- <a id="p100268"></a>отвернуть седло клапана 20, вынуть клапан 19, пружину 22 и кольцо 21;
- <a id="p100269"></a>отвернуть гайки 23, снять болты 24, прокладку 15 и крышку 1;
- <a id="p100270"></a>вынуть поршень 14 и пружину 13 из корпуса 2;
- <a id="p100271"></a>вывернуть заглушку 3, вынуть упор 4 и диафрагму 5;
- <a id="p100272"></a>извлечь шплинт 25, вывернуть фиксатор 6, винт регулирующий 9, упорку регулирующую 7;
- <a id="p100273"></a>вынуть упорку регулирующую 10, пружины 8 и 11 и уравнительный поршень 12.

##### <a id="p100274"></a>5.2.1 Разборка поршня 270.024-1 согласно [рисунку 11](#p100262):

- <a id="p100275"></a>установить поршень штоком вниз. Снять кольца 2, пружину 9 и манжету 3;
- <a id="p100276"></a>установить поршень штоком вверх. Вывернуть седло 6, вынуть клапан 5 и пружину 7;
- <a id="p100277"></a>снять манжеты 8 со штока 4.

##### <a id="p100278"></a>5.2.2 Разборка поршня уравнительного 270.054 согласно [рисунку 12](#p100265):

- <a id="p100279"></a>снять манжету 2, кольцо 3 и пружину 4 с поршня 1.
<a id="p100280"></a>5.2.3 Все детали и узлы в процессе разборки необходимо протереть технической салфеткой без ворса - очистить от грязи и старой смазки.

##### <a id="p100281"></a>5.2.4 Все каналы в корпусе необходимо продуть сжатым воздухом.

<a id="p100282"></a>5.2.5 Отверстия в деталях и узлах, перечень которых приведен в таблице 1, необходимо продуть сжатым воздухом.
<a id="p100283"></a>ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ ДЛЯ ПРОЧИСТКИ ОТВЕРСТИЙ КАЛИБРОВ, СВЕРЛ И ДРУГИХ МЕТАЛЛИЧЕСКИХ ПРЕДМЕТОВ ЗАПРЕЩЕНО!


### 6. <a id="p100284"></a>ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ НА ДЕФЕКТАЦИЮ И РЕМОНТ


#### <a id="p100285"></a>6.1 Часть магистральная воздухораспределителей 483М и 483


##### <a id="p100286"></a>6.1.1 Упорка переключателя 270.1060-2, [рисунок 9](#p100232)

<a id="p100287"></a>6.1.1.1 Дефектацию узла произвести в соответствии с [таблицей 2](#p100288).


#### <a id="p100288"></a>Таблица 2


| <a id="p100289"></a>Возможный дефект | <a id="p100290"></a>Метод установления дефекта и средство его контроля | <a id="p100291"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100292"></a>Трещины и отколы | <a id="p100293"></a>Визуальный осмотр | <a id="p100294"></a>Заменить |
| <a id="p100295"></a>Наличие заусенцев и других шероховатостей на поверхностях А | <a id="p100296"></a>Визуальный осмотр | <a id="p100297"></a>Поверхности зачистить |
| <a id="p100298"></a>Размер ![Таблица 2](https://i.bukva.ai/dz3CSPcl/img_12.png) более 8,2 мм | <a id="p100299"></a><a id="p100300"></a>Измерить размер ![Таблица 2](https://i.bukva.ai/dz3CSPcl/img_13.png)<br>Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89 | <a id="p100301"></a>Упорку переключателя заменить |


##### <a id="p100302"></a>6.1.2 Корпус 483М.040-01


<a id="p100303"></a> ![Таблица 2](https://i.bukva.ai/dz3CSPcl/img_14.png) 


| <a id="p100304"></a><a id="p100305"></a><a id="p100306"></a>1 - корпус 483.008;<br>2 - уплотнение 334.1729А-2;<br>3 - ниппель 270.706-1; | <a id="p100307"></a><a id="p100308"></a><a id="p100309"></a>4 - седло 483.037 (седло клапана мягкости);<br>5 - дроссель 483М.013;<br>6 - фиксатор 270.708 |
| --- | --- |


#### <a id="p100310"></a>Рисунок 13


<a id="p100311"></a>6.1.2.1 Дефектацию корпуса произвести в соответствии с [таблицей 3](#p100312).


#### <a id="p100312"></a>Таблица 3


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p100313"></a>Возможный дефект</td><td><a id="p100314"></a>Метод установления дефекта и средство его контроля</td><td><a id="p100315"></a>Заключение и рекомендуемые методы ремонта</td></tr>
<tr><td><a id="p100316"></a>Трещины и отколы корпуса <img src="https://i.bukva.ai/dz3CSPcl/img_15.png" alt="Таблица 3"></td><td><a id="p100317"></a>Визуальный осмотр</td><td><a id="p100318"></a>Заменить в соответствии с <a href="#p100353">п. 6.1.2.3</a></td></tr>
<tr><td><a id="p100319"></a>Срыв резьбы <img src="https://i.bukva.ai/dz3CSPcl/img_16.png" alt="Таблица 3"></td><td><a id="p100320"></a>Визуальный осмотр</td><td><a id="p100321"></a>Заменить в соответствии с <a href="#p100353">п. 6.1.2.3</a></td></tr>
<tr><td><a id="p100322"></a>Срыв резьбы <img src="https://i.bukva.ai/dz3CSPcl/img_17.png" alt="Таблица 3"></td><td><a id="p100323"></a>Визуальный осмотр</td><td><a id="p100324"></a>Заменить в соответствии с <a href="#p100353">п. 6.1.2.3</a></td></tr>
<tr><td><a id="p100325"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_18.png" alt="Таблица 3"> менее 3 мм</td><td><a id="p100326"></a><a id="p100327"></a>Измерить размер <img src="https://i.bukva.ai/dz3CSPcl/img_19.png" alt="Таблица 3"><br>Линейка 150 ГОСТ 427-75</td><td><a id="p100328"></a>Заменить фиксатор 6</td></tr>
<tr><td><a id="p100329"></a>Погнутость фиксаторов 6</td><td><a id="p100330"></a>Визуальный осмотр</td><td><a id="p100331"></a>Заменить фиксаторы 6</td></tr>
<tr><td><a id="p100332"></a>Отколы фиксаторов 6</td><td><a id="p100333"></a>Визуальный осмотр</td><td><a id="p100334"></a>Заменить фиксаторы 6</td></tr>
<tr><td><a id="p100335"></a>Отколы ниппелей 3</td><td><a id="p100336"></a>Визуальный осмотр</td><td><a id="p100337"></a>Заменить ниппели 3</td></tr>
<tr><td><a id="p100338"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_20.png" alt="Таблица 3"> менее 0,85 мм или более 0,95 мм</td><td><a id="p100339"></a>Проконтролировать в соответствии с <a href="#p100350">п. 6.1.2.2</a></td><td><a id="p100340"></a>Заменить корпус в соответствии с <a href="#p100353">п. 6.1.2.3</a></td></tr>
<tr><td><a id="p100341"></a>Наличие зазубрин на поверхности В</td><td><a id="p100342"></a>Визуальный осмотр</td><td><a id="p100343"></a>Заменить корпус в соответствии с <a href="#p100353">п. 6.1.2.3</a></td></tr>
<tr><td><a id="p100344"></a>Наличие заусенцев и других шероховатостей на поверхностях В, Г и Д</td><td><a id="p100345"></a>Визуальный осмотр</td><td><a id="p100346"></a>Поверхности зачистить</td></tr>
<tr><td colspan="3"><a id="p2"></a>Исключено. - <a href="https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104889">Протокол</a> от 26.11.2025.</td></tr>
<tr><td colspan="3"></td></tr>
</table>

<a id="p100350"></a>6.1.2.2 Размер ![Таблица 3](https://i.bukva.ai/dz3CSPcl/img_21.png) необходимо контролировать в процессе испытания магистральной части по времени зарядки золотниковой камеры. Если магистральная часть не выдерживает испытание по времени зарядки золотниковой камеры, то размер ![Таблица 3](https://i.bukva.ai/dz3CSPcl/img_22.png) необходимо проконтролировать калибром-пробкой 8133-0039 JS12 ГОСТ 17736-72.
<a id="p100351"></a>Если проходная часть калибра не входит в отверстие, то его диаметр менее 0,85 мм. Если непроходная часть калибра входит в отверстие, то его диаметр более 0,95 мм.
<a id="p100352"></a>ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ КАЛИБРА ДО КОНТРОЛЯ ОТВЕРСТИЯ В ПРОЦЕССЕ ИСПЫТАНИЯ МАГИСТРАЛЬНОЙ ЧАСТИ ЗАПРЕЩЕНО!
<a id="p100353"></a>6.1.2.3 Перед заменой у нового корпуса должно быть проконтролировано отверстие ![Таблица 3](https://i.bukva.ai/dz3CSPcl/img_23.png) калибром-пробкой 8133-0039 JS12 ГОСТ 17736-72.
<a id="p100354"></a>Проходная часть калибра должна входить в отверстие, а непроходная - не входить в отверстие.

###### <a id="p3"></a>6.1.2.4 Уплотнения 2 заменить на новые. Замену производить в следующей последовательности:

- <a id="p4"></a>удалить уплотнение;
- <a id="p5"></a>очистить и продуть гнездо под уплотнение;
- <a id="p6"></a>новое уплотнение зачистить, протереть и поставить в гнездо.

> *(п. 6.1.2.4 в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104893) от 26.11.2025)*


##### <a id="p100359"></a>6.1.3 Корпус 483.040


<a id="p100360"></a> ![Таблица 3](https://i.bukva.ai/dz3CSPcl/img_24.png) 


| <a id="p100361"></a><a id="p100362"></a><a id="p100363"></a>1 - корпус 483.008-1;<br>2 - уплотнение 334.1729А-2;<br>3 - ниппель 270.706-1; | <a id="p100364"></a><a id="p100365"></a><a id="p100366"></a>4 - втулка 483.032 (седло клапана мягкости);<br>5 - дроссель 483.013;<br>6 - фиксатор 270.708 |
| --- | --- |


#### <a id="p100367"></a>Рисунок 14


<a id="p100368"></a>6.1.3.1 Дефектацию корпуса произвести в соответствии с [таблицей 4](#p100369).


#### <a id="p100369"></a>Таблица 4


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p100370"></a>Возможный дефект</td><td><a id="p100371"></a>Метод установления дефекта и средство его контроля</td><td><a id="p100372"></a>Заключение и рекомендуемые методы ремонта</td></tr>
<tr><td><a id="p100373"></a>Трещины и отколы корпуса <img src="https://i.bukva.ai/dz3CSPcl/img_25.png" alt="Таблица 4"></td><td><a id="p100374"></a>Визуальный осмотр</td><td><a id="p100375"></a>Заменить в соответствии с <a href="#p100353">п. 6.1.2.3</a></td></tr>
<tr><td><a id="p100376"></a>Срыв резьбы <img src="https://i.bukva.ai/dz3CSPcl/img_26.png" alt="Таблица 4"></td><td><a id="p100377"></a>Визуальный осмотр</td><td><a id="p100378"></a>Заменить в соответствии с <a href="#p100353">п. 6.1.2.3</a></td></tr>
<tr><td><a id="p100379"></a>Срыв резьбы <img src="https://i.bukva.ai/dz3CSPcl/img_27.png" alt="Таблица 4"></td><td><a id="p100380"></a>Визуальный осмотр</td><td><a id="p100381"></a>Заменить в соответствии с <a href="#p100353">п. 6.1.2.3</a></td></tr>
<tr><td><a id="p100382"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_28.png" alt="Таблица 4"> менее 3 мм</td><td><a id="p100383"></a><a id="p100384"></a>Измерить размер <img src="https://i.bukva.ai/dz3CSPcl/img_29.png" alt="Таблица 4"><br>Линейка 150 ГОСТ 427-75</td><td><a id="p100385"></a>Заменить фиксатор 6</td></tr>
<tr><td><a id="p100386"></a>Погнутость фиксаторов 6</td><td><a id="p100387"></a>Визуальный осмотр</td><td><a id="p100388"></a>Заменить фиксаторы 6</td></tr>
<tr><td><a id="p100389"></a>Отколы фиксаторов 6</td><td><a id="p100390"></a>Визуальный осмотр</td><td><a id="p100391"></a>Заменить фиксаторы 6</td></tr>
<tr><td><a id="p100392"></a>Отколы ниппелей 3</td><td><a id="p100393"></a>Визуальный осмотр</td><td><a id="p100394"></a>Заменить ниппели 3</td></tr>
<tr><td><a id="p100395"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_30.png" alt="Таблица 4"> менее 0,85 мм или более 0,95 мм</td><td><a id="p100396"></a>Проконтролировать в соответствии с <a href="#p100350">п. 6.1.2.2</a></td><td><a id="p100397"></a>Заменить корпус в соответствии с <a href="#p100353">п. 6.1.2.3</a></td></tr>
<tr><td><a id="p100398"></a>Наличие зазубрин на поверхности В</td><td><a id="p100399"></a>Визуальный осмотр</td><td><a id="p100400"></a>Заменить корпус в соответствии с <a href="#p100353">п. 6.1.2.3</a></td></tr>
<tr><td><a id="p100401"></a>Наличие заусенцев и других шероховатостей на поверхностях В, Г и Д</td><td><a id="p100402"></a>Визуальный осмотр</td><td><a id="p100403"></a>Поверхности зачистить</td></tr>
<tr><td colspan="3"><a id="p7"></a>Исключено. - <a href="https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104905">Протокол</a> от 26.11.2025.</td></tr>
<tr><td colspan="3"></td></tr>
</table>

<a id="p8"></a>6.1.3.2 Уплотнения 2 заменить на новые. Замену производить в соответствии с пунктом 6.1.2.4.

> *(п. 6.1.3.2 введен [Протоколом](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104916) от 26.11.2025)*


##### <a id="p100407"></a>6.1.4 Крышка переключателя 483.018


<a id="p100408"></a> ![Таблица 4](https://i.bukva.ai/dz3CSPcl/img_31.png) 


#### <a id="p100409"></a>Рисунок 15


<a id="p100410"></a>6.1.4.1 Дефектацию крышки произвести в соответствии с [таблицей 5](#p100411).


#### <a id="p100411"></a>Таблица 5


| <a id="p100412"></a>Возможный дефект | <a id="p100413"></a>Метод установления дефекта и средство его контроля | <a id="p100414"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100415"></a>Трещины и отколы | <a id="p100416"></a>Визуальный осмотр | <a id="p100417"></a>Заменить |
| <a id="p100418"></a>Срыв резьбы ![Таблица 5](https://i.bukva.ai/dz3CSPcl/img_32.png) | <a id="p100419"></a>Визуальный осмотр | <a id="p100420"></a>Заменить |
| <a id="p100421"></a>Срыв резьбы ![Таблица 5](https://i.bukva.ai/dz3CSPcl/img_33.png) | <a id="p100422"></a>Визуальный осмотр | <a id="p100423"></a>Заменить |
| <a id="p100424"></a>Наличие заусенцев и других шероховатостей на поверхности А | <a id="p100425"></a>Визуальный осмотр | <a id="p100426"></a>Поверхность зачистить |
| <a id="p100427"></a>Наличие заусенцев и других шероховатостей на поверхности Б | <a id="p100428"></a>Визуальный осмотр | <a id="p100429"></a>Поверхность зачистить в соответствии с [пунктом 6.1.4.2](#p100430) |


<a id="p100430"></a>6.1.4.2 Поверхность Б зачистить, выдерживая размер ![Таблица 5](https://i.bukva.ai/dz3CSPcl/img_34.png) .
<a id="p100431"></a>Контроль размера ![Таблица 5](https://i.bukva.ai/dz3CSPcl/img_35.png) производить штангенциркулем ШЦ-II-160-0,05 ГОСТ 166-89.
<a id="p100432"></a>В случае если поверхность зачистить невозможно, соблюдая размер ![Таблица 5](https://i.bukva.ai/dz3CSPcl/img_36.png) , крышку необходимо заменить.

##### <a id="p100433"></a>6.1.5 Заглушка 483.007, 483.007-1, 483.007-2


<a id="p100434"></a> ![Таблица 5](https://i.bukva.ai/dz3CSPcl/img_37.png) 


#### <a id="p100435"></a>Рисунок 16


<a id="p100436"></a>6.1.5.1 Дефектацию заглушки произвести в соответствии с [таблицей 6](#p100437).


#### <a id="p100437"></a>Таблица 6


| <a id="p100438"></a>Возможный дефект | <a id="p100439"></a>Метод установления дефекта и средство его контроля | <a id="p100440"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100441"></a>Трещины и отколы | <a id="p100442"></a>Визуальный осмотр | <a id="p100443"></a>Заменить |
| <a id="p100444"></a>Срыв резьбы ![Таблица 6](https://i.bukva.ai/dz3CSPcl/img_38.png) | <a id="p100445"></a>Визуальный осмотр | <a id="p100446"></a>Заменить |


##### <a id="p100447"></a>6.1.6 Седло крышки 483.023 (седло диафрагмы переключателя режимов)


<a id="p100448"></a> ![Таблица 6](https://i.bukva.ai/dz3CSPcl/img_39.png) 

<a id="p100449"></a> ![Таблица 6](https://i.bukva.ai/dz3CSPcl/img_40.png) 


#### <a id="p100450"></a>Рисунок 17


<a id="p100451"></a>6.1.6.1 Дефектацию седла крышки произвести в соответствии с [таблицей 7](#p100452).


#### <a id="p100452"></a>Таблица 7


| <a id="p100453"></a>Возможный дефект | <a id="p100454"></a>Метод установления дефекта и средство его контроля | <a id="p100455"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100456"></a>Трещины и отколы | <a id="p100457"></a>Визуальный осмотр | <a id="p100458"></a>Заменить в соответствии с [п. 6.1.6.3](#p100474) |
| <a id="p100459"></a>Срыв резьбы ![Таблица 7](https://i.bukva.ai/dz3CSPcl/img_41.png) | <a id="p100460"></a>Визуальный осмотр | <a id="p100461"></a>Заменить в соответствии с [п. 6.1.6.3](#p100474) |
| <a id="p100462"></a>Наличие зазубрин на поверхности А | <a id="p100463"></a>Визуальный осмотр | <a id="p100464"></a>Заменить в соответствии с [п. 6.1.6.3](#p100474) |
| <a id="p100465"></a>Наличие заусенцев и других шероховатостей на поверхности А | <a id="p100466"></a>Визуальный осмотр | <a id="p100467"></a>Поверхность зачистить |
| <a id="p100468"></a>Размер ![Таблица 7](https://i.bukva.ai/dz3CSPcl/img_42.png) менее 0,57 мм или более 0,63 мм | <a id="p100469"></a>В соответствии с [п. 6.1.6.2](#p100471) | <a id="p100470"></a>Заменить в соответствии с [п. 6.1.6.3](#p100474) |


<a id="p100471"></a>6.1.6.2 Размер ![Таблица 7](https://i.bukva.ai/dz3CSPcl/img_43.png) необходимо контролировать в процессе испытания магистральной части по времени зарядки рабочей камеры на равнинном режиме. Если магистральная часть не выдерживает испытание по времени зарядки рабочей камеры на равнинном режиме, то размер ![Таблица 7](https://i.bukva.ai/dz3CSPcl/img_44.png) необходимо проконтролировать калибром-пробкой 8133-0032 JS11 ГОСТ 17736-72.
<a id="p100472"></a>Если проходная часть калибра не входит в отверстие, то его диаметр менее 0,57 мм. Если непроходная часть калибра входит в отверстие, то его диаметр более 0,63 мм.
<a id="p100473"></a>ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ КАЛИБРА ДО КОНТРОЛЯ ОТВЕРСТИЯ В ПРОЦЕССЕ ИСПЫТАНИЯ МАГИСТРАЛЬНОЙ ЧАСТИ ЗАПРЕЩЕНО!
<a id="p100474"></a>6.1.6.3 Перед заменой у нового седла должно быть проконтролировано отверстие ![Таблица 7](https://i.bukva.ai/dz3CSPcl/img_45.png) калибром-пробкой 8133-0032 JS11 ГОСТ 17736-72.
<a id="p100475"></a>6.1.6.4 Проходная часть калибра должна входить в отверстие, а непроходная - не входить в отверстие.

##### <a id="p100476"></a>6.1.7 Фиксатор 270.372 или 483.038


<a id="p100477"></a> ![Таблица 7](https://i.bukva.ai/dz3CSPcl/img_46.png) 


#### <a id="p100478"></a>Рисунок 18


<a id="p100479"></a>6.1.7.1 Дефектацию фиксатора произвести в соответствии с [таблицей 8](#p100480).


#### <a id="p100480"></a>Таблица 8


| <a id="p100481"></a>Возможный дефект | <a id="p100482"></a>Метод установления дефекта и средство его контроля | <a id="p100483"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100484"></a>Трещины и отколы | <a id="p100485"></a>Визуальный осмотр | <a id="p100486"></a>Заменить |
| <a id="p100487"></a>Срыв резьбы ![Таблица 8](https://i.bukva.ai/dz3CSPcl/img_47.png) | <a id="p100488"></a>Визуальный осмотр | <a id="p100489"></a>Заменить |
| <a id="p100490"></a>Размер ![Таблица 8](https://i.bukva.ai/dz3CSPcl/img_48.png) менее 6,3 мм | <a id="p100491"></a><a id="p100492"></a><a id="p100493"></a>Измерить размер ![Таблица 8](https://i.bukva.ai/dz3CSPcl/img_49.png)<br>Штангенциркуль ШЦ-II-160-0,05<br>ГОСТ 166-89 | <a id="p100494"></a>Фиксатор заменить |
| <a id="p100495"></a>Наличие заусенцев и других шероховатостей на поверхности А | <a id="p100496"></a>Визуальный осмотр | <a id="p100497"></a>Поверхность зачистить |
| <a id="p100498"></a>Погнутость наконечника | <a id="p100499"></a>Визуальный осмотр | <a id="p100500"></a>Фиксатор заменить |


##### <a id="p100501"></a>6.1.8 Плунжер 483М.120


<a id="p100502"></a> ![Таблица 8](https://i.bukva.ai/dz3CSPcl/img_50.png) 

<a id="p100503"></a>1 - уплотнение клапана 270.751; 2 - дроссель-483.021;
3 - гнездо 483М.019


#### <a id="p100504"></a>Рисунок 19


<a id="p100505"></a>6.1.8.1 Дефектацию плунжера произвести в соответствии с [таблицей 9](#p100506).


#### <a id="p100506"></a>Таблица 9


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p100507"></a>Возможный дефект</td><td><a id="p100508"></a>Метод установления дефекта и средство его контроля</td><td><a id="p100509"></a>Заключение и рекомендуемые методы ремонта</td></tr>
<tr><td><a id="p100510"></a>1</td><td><a id="p100511"></a>2</td><td><a id="p100512"></a>3</td></tr>
<tr><td><a id="p100513"></a>Трещины и отколы</td><td><a id="p100514"></a>Визуальный осмотр</td><td><a id="p100515"></a>Плунжер заменить в соответствии с <a href="#p100544">п. 6.1.8.4</a></td></tr>
<tr><td><a id="p100516"></a>Наличие заусенцев и других шероховатостей на поверхности А</td><td><a id="p100517"></a>Визуальный осмотр</td><td><a id="p100518"></a>Поверхность зачистить</td></tr>
<tr><td colspan="3"><a id="p9"></a>Исключено. - <a href="https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104919">Протокол</a> от 26.11.2025.</td></tr>
<tr><td colspan="3"><a id="p100522"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_51.png" alt="Таблица 9"> менее 26,9 мм или более 27,1 мм</td></tr>
<tr><td><a id="p100523"></a>Измерить размер <img src="https://i.bukva.ai/dz3CSPcl/img_52.png" alt="Таблица 9"></td><td><a id="p100524"></a><a id="p100525"></a>Штангенциркуль<br>ШЦ-II-160-0,05 ГОСТ 166-89<br>Плунжер заменить в соответствии с <a href="#p100544">п. 6.1.8.4</a></td><td><a id="p100526"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_53.png" alt="Таблица 9"> менее 25,9 мм или более 26,1 мм</td></tr>
<tr><td><a id="p100527"></a>Измерить размер <img src="https://i.bukva.ai/dz3CSPcl/img_54.png" alt="Таблица 9"></td><td><a id="p100528"></a><a id="p100529"></a>Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89<br>Плунжер заменить в соответствии с <a href="#p100544">п. 6.1.8.4</a></td><td><a id="p100530"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_55.png" alt="Таблица 9"> менее 0,67 мм или более 0,73 мм</td></tr>
<tr><td><a id="p100531"></a>В соответствии с <a href="#p100541">п. 6.1.8.3</a></td><td><a id="p100532"></a>Плунжер заменить в соответствии с <a href="#p100544">п. 6.1.8.4</a></td><td></td></tr>
</table>


###### <a id="p10"></a>6.1.8.2 Уплотнение 1 заменить на новое. Замену уплотнения производить в следующей последовательности:


> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104923) от 26.11.2025)*

- <a id="p100534"></a>удалить уплотнение;
- <a id="p100535"></a>очистить и продуть гнездо под уплотнение;
- <a id="p100536"></a>новое уплотнение зачистить, протереть и поставить в гнездо на клей 88-СА ТУ 38 1051760-89;
- <a id="p100537"></a>выдержать гнездо с уплотнением под прессом (нагрузка от 0,2 до 0,5 кг) не менее 24 часов;
- <a id="p100538"></a>обрезать выступающую часть уплотнения 1 заподлицо с металлической частью гнезда, выдержав размер ![Таблица 9](https://i.bukva.ai/dz3CSPcl/img_56.png) .
<a id="p100539"></a>Обработку выступающей части уплотнения необходимо производить на специальном приспособлении, исключающем возможность стачивания металлической части клапана и обеспечивающем необходимое качество обработанной поверхности - она должна быть ровной, без выступов, выбоин и заусенцев.
<a id="p11"></a>После замены уплотнения и его обработки не должно быть просадки уплотнения ниже уровня металлической части плунжера.

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104923) от 26.11.2025)*

<a id="p100541"></a>6.1.8.3 Размер ![Таблица 9](https://i.bukva.ai/dz3CSPcl/img_57.png) необходимо контролировать в процессе испытания магистральной части по времени зарядки золотниковой камеры. Если магистральная часть не выдерживает испытание по времени зарядки золотниковой камеры, то размер ![Таблица 9](https://i.bukva.ai/dz3CSPcl/img_58.png) необходимо проконтролировать калибром-пробкой 8133-0424 Н11 ГОСТ 17739-72 (непроходной калибр) и калибром-пробкой 8133-0325h10 ГОСТ 17738-72 (проходной калибр).
<a id="p100542"></a>Если проходной калибр не входит в отверстие, то его диаметр менее 0,67 мм. Если непроходной калибр входит в отверстие, то его диаметр более 0,73 мм.
<a id="p100543"></a>ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ КАЛИБРОВ ДО КОНТРОЛЯ ОТВЕРСТИЙ В ПРОЦЕССЕ ИСПЫТАНИЯ МАГИСТРАЛЬНОЙ ЧАСТИ ЗАПРЕЩЕНО!
<a id="p100544"></a>6.1.8.4 Перед заменой у нового плунжера должны быть проконтролированы отверстия ![Таблица 9](https://i.bukva.ai/dz3CSPcl/img_59.png) калибром-пробкой 8133-0424 Н11 ГОСТ 17739-72 (непроходной калибр) и калибром-пробкой 8133-0325 h10 ГОСТ 17738-72 (проходной калибр).
<a id="p100545"></a>Проходной калибр должен входить в отверстие, непроходной - не входить в отверстие.

##### <a id="p100546"></a>6.1.9 Плунжер 483.120


<a id="p100547"></a> ![Таблица 9](https://i.bukva.ai/dz3CSPcl/img_60.png) 

<a id="p100548"></a>1 - уплотнение клапана 270.751; 2 - дроссель-483.021;
3 - гнездо 483.019


#### <a id="p100549"></a>Рисунок 20


<a id="p100550"></a>6.1.9.1 Дефектацию плунжера произвести в соответствии с [таблицей 10](#p100551).


#### <a id="p100551"></a>Таблица 10


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p100552"></a>Возможный дефект</td><td><a id="p100553"></a>Метод установления дефекта и средство его контроля</td><td><a id="p100554"></a>Заключение и рекомендуемые методы ремонта</td></tr>
<tr><td><a id="p100555"></a>1</td><td><a id="p100556"></a>2</td><td><a id="p100557"></a>3</td></tr>
<tr><td><a id="p100558"></a>Трещины и отколы</td><td><a id="p100559"></a>Визуальный осмотр</td><td><a id="p100560"></a>Плунжер заменит в соответствии с <a href="#p100544">п. 6.1.8.4</a></td></tr>
<tr><td><a id="p100561"></a>Наличие заусенцев и других шероховатостей на поверхности А</td><td><a id="p100562"></a>Визуальный осмотр</td><td><a id="p100563"></a>Поверхность зачистить</td></tr>
<tr><td colspan="3"><a id="p12"></a>Исключено. - <a href="https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104939">Протокол</a> от 26.11.2025.</td></tr>
<tr><td colspan="3"><a id="p100567"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_61.png" alt="Таблица 10"> менее 25,9 мм или более 26,1 мм</td></tr>
<tr><td><a id="p100568"></a>Измерить размер <img src="https://i.bukva.ai/dz3CSPcl/img_62.png" alt="Таблица 10"></td><td><a id="p100569"></a><a id="p100570"></a>Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89<br>Плунжер заменить в соответствии с <a href="#p100544">п. 6.1.8.4</a></td><td><a id="p100571"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_63.png" alt="Таблица 10"> менее 27,9 мм или более 28,1 мм</td></tr>
<tr><td><a id="p100572"></a>Измерить размер 3</td><td><a id="p100573"></a><a id="p100574"></a>Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89<br>Плунжер заменить в соответствии с <a href="#p100544">п. 6.1.8.4</a></td><td><a id="p100575"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_64.png" alt="Таблица 10"> менее 0,67 мм или более 0,73 мм</td></tr>
<tr><td><a id="p100576"></a>Контролировать в соответствии с <a href="#p100541">п. 6.1.8.3</a></td><td><a id="p100577"></a>Плунжер заменить в соответствии с <a href="#p100544">п. 6.1.8.4</a></td><td></td></tr>
</table>

<a id="p13"></a>6.1.9.2 Уплотнение 1 заменить на новое. Замену производить в соответствии с пунктом 6.1.8.2.

> *(п. 6.1.9.2 введен [Протоколом](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104945) от 26.11.2025)*


##### <a id="p100578"></a>6.1.10 Гайка-диск диафрагмы 270.717


<a id="p100579"></a> ![Таблица 10](https://i.bukva.ai/dz3CSPcl/img_65.png) 


#### <a id="p100580"></a>Рисунок 21


###### <a id="p100581"></a>6.1.10.1 Дефектацию гайки-диска произвести в соответствии с [таблицей 11](#p100582)


#### <a id="p100582"></a>Таблица 11


| <a id="p100583"></a>Возможный дефект | <a id="p100584"></a>Метод установления дефекта и средство его контроля | <a id="p100585"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100586"></a>Трещины и отколы | <a id="p100587"></a>Визуальный осмотр | <a id="p100588"></a>Заменить |
| <a id="p100589"></a>Наличие заусенцев и других шероховатостей на поверхности А | <a id="p100590"></a>Визуальный осмотр | <a id="p100591"></a>Поверхность зачистить |
| <a id="p100592"></a>Срыв резьбы ![Таблица 11](https://i.bukva.ai/dz3CSPcl/img_66.png) | <a id="p100593"></a>Визуальный осмотр | <a id="p100594"></a>Заменить |


##### <a id="p100595"></a>6.1.11 Диск направляющий 483.014, Р483.014


| <a id="p100596"></a>![Таблица 11](https://i.bukva.ai/dz3CSPcl/img_67.png) | <a id="p100597"></a>А<br>![Таблица 11](https://i.bukva.ai/dz3CSPcl/img_68.png) |
| --- | --- |


<a id="p100598"></a>Рисунок 22 - Диск направляющий 483.014


| <a id="p100599"></a>![Таблица 11](https://i.bukva.ai/dz3CSPcl/img_69.png) | <a id="p100600"></a>А<br>![Таблица 11](https://i.bukva.ai/dz3CSPcl/img_70.png) |
| --- | --- |


<a id="p100601"></a>Рисунок 23 - Диск направляющий Р483.014

<a id="p100602"></a>6.1.11.1 Дефектацию диска направляющего произвести в соответствии с [таблицей 12](#p100603).


#### <a id="p100603"></a>Таблица 12


| <a id="p100604"></a>Возможный дефект | <a id="p100605"></a>Метод установления дефекта и средство его контроля | <a id="p100606"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100607"></a>Трещины и отколы | <a id="p100608"></a>Визуальный осмотр | <a id="p100609"></a>Заменить |
| <a id="p100610"></a>Наличие зазубрин на поверхности Б | <a id="p100611"></a>Визуальный осмотр | <a id="p100612"></a>Заменить |
| <a id="p100613"></a>Наличие заусенцев и других шероховатостей на поверхностях Б, В и Г | <a id="p100614"></a>Визуальный осмотр | <a id="p100615"></a>Поверхность зачистить |
| <a id="p100616"></a>Кольцевая выработка на поверхности В | <a id="p100617"></a>Визуальный осмотр | <a id="p100618"></a>Заменить |
| <a id="p100619"></a>Срыв резьбы ![Таблица 12](https://i.bukva.ai/dz3CSPcl/img_71.png) | <a id="p100620"></a>Визуальный осмотр | <a id="p100621"></a>Заменить |
| <a id="p100622"></a>Размер ![Таблица 12](https://i.bukva.ai/dz3CSPcl/img_72.png) более 18,1 мм или менее 17,5 мм | <a id="p100623"></a><a id="p100624"></a>Измерить размер ![Таблица 12](https://i.bukva.ai/dz3CSPcl/img_73.png)<br>Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89 | <a id="p100625"></a>Заменить |


##### <a id="p100626"></a>6.1.12 Кольцо 483.016


<a id="p101834"></a> ![Таблица 12](https://i.bukva.ai/dz3CSPcl/img_74.png) 

<a id="p101835"></a>Рисунок 24

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101333) от 22.11.2021)*


<a id="p100628"></a>6.1.12.1 Дефектацию кольца произвести в соответствии с [таблицей 13](#p100629).


#### <a id="p100629"></a>Таблица 13


| <a id="p100630"></a>Возможный дефект | <a id="p100631"></a>Метод установления дефекта и средство его контроля | <a id="p100632"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100633"></a>Трещины и отколы | <a id="p100634"></a>Визуальный осмотр | <a id="p100635"></a>Заменить |
| <a id="p100636"></a>Наличие заусенцев и других шероховатостей на поверхности А | <a id="p100637"></a>Визуальный осмотр | <a id="p100638"></a>Поверхность зачистить |


##### <a id="p100639"></a>6.1.13 Клапан 483.080


<a id="p100640"></a> ![Таблица 13](https://i.bukva.ai/dz3CSPcl/img_75.png) 

<a id="p100641"></a>1 - клапан 483.015; 2 - штифт 1х12Мл63 СТП 1п-217-84;
3 - прокладка 305.134


#### <a id="p100642"></a>Рисунок 25


<a id="p100643"></a>6.1.13.1 Дефектацию клапана произвести в соответствии с [таблицей 14](#p100644).


#### <a id="p100644"></a>Таблица 14


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p100645"></a>Возможный дефект</td><td><a id="p100646"></a>Метод установления дефекта и средство его контроля</td><td><a id="p100647"></a>Заключение и рекомендуемые методы ремонта</td></tr>
<tr><td><a id="p100648"></a>Трещины и отколы</td><td><a id="p100649"></a>Визуальный осмотр</td><td><a id="p100650"></a>Заменить</td></tr>
<tr><td colspan="3"><a id="p14"></a>Исключено. - <a href="https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104947">Протокол</a> от 26.11.2025.</td></tr>
<tr><td colspan="3"><a id="p100654"></a>Наличие заусенцев и других шероховатостей на поверхности А</td></tr>
<tr><td><a id="p100655"></a>Визуальный осмотр</td><td><a id="p100656"></a>Поверхность зачистить</td><td><a id="p100657"></a>Срыв резьбы <img src="https://i.bukva.ai/dz3CSPcl/img_76.png" alt="Таблица 14"></td></tr>
<tr><td><a id="p100658"></a>Визуальный осмотр</td><td><a id="p100659"></a>Заменить</td><td></td></tr>
</table>

<a id="p15"></a>[6.1.13.2](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101078) Прокладку 3 заменить на новую. Замену резиновой прокладки производить в следующей последовательности:

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104951) от 26.11.2025)*

- <a id="p100661"></a>удалить штифт;
- <a id="p100662"></a>удалить прокладку;
- <a id="p100663"></a>очистить и продуть гнездо под прокладку;
- <a id="p100664"></a>новую резиновую прокладку зачистить, протереть и поставить в гнездо на клей 88-СА ТУ 38 1051760-89;
- <a id="p100665"></a>выдержать клапан с прокладкой под прессом (нагрузка от 0,2 до 0,5 кг) не менее 24 часов;
- <a id="p101840"></a>просверлить в прокладке отверстие ![Таблица 14](https://i.bukva.ai/dz3CSPcl/img_77.png) (по месту расположения имеющегося отверстия $\text{Ø}1 \pm 0,1\text{мм}$ в металлической части клапана);

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101078) от 22.11.2021)*

- <a id="p100667"></a>запрессовать в отверстие ![Таблица 14](https://i.bukva.ai/dz3CSPcl/img_78.png) штифт 2;
- <a id="p100668"></a>обрезать выступающую часть прокладки 3 заподлицо с металлической частью клапана, выдерживая размер ![Таблица 14](https://i.bukva.ai/dz3CSPcl/img_79.png) .
<a id="p100669"></a>Обработку выступающей части прокладки необходимо производить на специальном приспособлении, исключающем возможность стачивания металлической части клапана и обеспечивающем необходимое качество обработанной поверхности - она должна быть ровной, без выступов, выбоин и заусенцев.
<a id="p100670"></a>После замены прокладки и ее обработки не должно быть просадки прокладки ниже уровня металлической части клапана.

##### <a id="p100671"></a>6.1.14 Седло 483М.012


<a id="p100672"></a> ![Таблица 14](https://i.bukva.ai/dz3CSPcl/img_80.png) 

<a id="p100673"></a>Б

<a id="p100674"></a> ![Таблица 14](https://i.bukva.ai/dz3CSPcl/img_81.png) 


#### <a id="p100675"></a>Рисунок 26


<a id="p100676"></a>6.1.14.1 Дефектацию седла произвести в соответствии с [таблицей 15](#p100677).


#### <a id="p100677"></a>Таблица 15


| <a id="p100678"></a>Возможный дефект | <a id="p100679"></a>Метод установления дефекта и средство его контроля | <a id="p100680"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100681"></a>Трещины и отколы | <a id="p100682"></a>Визуальный осмотр | <a id="p100683"></a>Заменить |
| <a id="p100684"></a>Срыв резьбы ![Таблица 15](https://i.bukva.ai/dz3CSPcl/img_82.png) | <a id="p100685"></a>Визуальный осмотр | <a id="p100686"></a>Заменить |
| <a id="p100687"></a>Срыв резьбы ![Таблица 15](https://i.bukva.ai/dz3CSPcl/img_83.png) | <a id="p100688"></a>Визуальный осмотр | <a id="p100689"></a>Заменить |
| <a id="p100690"></a>Наличие зазубрин на поверхности В | <a id="p100691"></a>Визуальный осмотр | <a id="p100692"></a>Заменить |
| <a id="p100693"></a>Наличие заусенцев и других шероховатостей на поверхности В | <a id="p100694"></a>Визуальный осмотр | <a id="p100695"></a>Поверхность зачистить |
| <a id="p100696"></a>Отсутствие отверстия ![Таблица 15](https://i.bukva.ai/dz3CSPcl/img_84.png) | <a id="p100697"></a>Визуальный осмотр | <a id="p100698"></a>Заменить |


##### <a id="p100699"></a>6.1.15 Седло 483.012


<a id="p100700"></a> ![Таблица 15](https://i.bukva.ai/dz3CSPcl/img_85.png) 

<a id="p100701"></a>Б

<a id="p100702"></a> ![Таблица 15](https://i.bukva.ai/dz3CSPcl/img_86.png) 


#### <a id="p100703"></a>Рисунок 27


<a id="p100704"></a>6.1.15.1 Дефектацию седла произвести в соответствии с [таблицей 16](#p100705).


#### <a id="p100705"></a>Таблица 16


| <a id="p100706"></a>Возможный дефект | <a id="p100707"></a>Метод установления дефекта и средство его контроля | <a id="p100708"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100709"></a>Трещины и отколы | <a id="p100710"></a>Визуальный осмотр | <a id="p100711"></a>Заменить |
| <a id="p100712"></a>Срыв резьбы ![Таблица 16](https://i.bukva.ai/dz3CSPcl/img_87.png) | <a id="p100713"></a>Визуальный осмотр | <a id="p100714"></a>Заменить |
| <a id="p100715"></a>Срыв резьбы ![Таблица 16](https://i.bukva.ai/dz3CSPcl/img_88.png) | <a id="p100716"></a>Визуальный осмотр | <a id="p100717"></a>Заменить |
| <a id="p100718"></a>Наличие зазубрин на поверхности В | <a id="p100719"></a>Визуальный осмотр | <a id="p100720"></a>Заменить |
| <a id="p100721"></a>Наличие заусенцев и других шероховатостей на поверхности В | <a id="p100722"></a>Визуальный осмотр | <a id="p100723"></a>Поверхность зачистить |


##### <a id="p100724"></a>6.1.16 Седло 483.011


<a id="p100725"></a> ![Таблица 16](https://i.bukva.ai/dz3CSPcl/img_89.png) 


#### <a id="p100726"></a>Рисунок 28


<a id="p100727"></a>6.1.16.1 Дефектацию седла произвести в соответствии с [таблицей 17](#p100728).


#### <a id="p100728"></a>Таблица 17


| <a id="p100729"></a>Возможный дефект | <a id="p100730"></a>Метод установления дефекта и средство его контроля | <a id="p100731"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100732"></a>Трещины и отколы | <a id="p100733"></a>Визуальный осмотр | <a id="p100734"></a>Заменить |
| <a id="p100735"></a>Срыв резьбы ![Таблица 17](https://i.bukva.ai/dz3CSPcl/img_90.png) | <a id="p100736"></a>Визуальный осмотр | <a id="p100737"></a>Заменить |
| <a id="p100738"></a>Срыв резьбы ![Таблица 17](https://i.bukva.ai/dz3CSPcl/img_91.png) | <a id="p100739"></a>Визуальный осмотр | <a id="p100740"></a>Заменить |
| <a id="p100741"></a>Наличие зазубрин на поверхности Б | <a id="p100742"></a>Визуальный осмотр | <a id="p100743"></a>Заменить |
| <a id="p100744"></a>Наличие заусенцев и других шероховатостей на поверхности Б | <a id="p100745"></a>Визуальный осмотр | <a id="p100746"></a>Поверхность зачистить |
| <a id="p100747"></a>Размер ![Таблица 17](https://i.bukva.ai/dz3CSPcl/img_92.png) более 16,5 мм | <a id="p100748"></a><a id="p100749"></a>Измерить размер ![Таблица 17](https://i.bukva.ai/dz3CSPcl/img_93.png)<br>Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89 | <a id="p100750"></a>Заменить |


##### <a id="p100751"></a>6.1.17 Седло 483.026


<a id="p100752"></a>Исполнение 1


| <a id="p100753"></a>![Таблица 17](https://i.bukva.ai/dz3CSPcl/img_94.png) | <a id="p100754"></a>А<br>![Таблица 17](https://i.bukva.ai/dz3CSPcl/img_95.png) |
| --- | --- |


<a id="p100755"></a>Исполнение 2


| <a id="p100756"></a>![Таблица 17](https://i.bukva.ai/dz3CSPcl/img_96.png) |
| --- |


#### <a id="p100757"></a>Рисунок 29


<a id="p100758"></a>6.1.17.1 ВНИМАНИЕ: СЕДЛО [(ИСПОЛНЕНИЕ 1)](#p100752) ДОЛЖНО ПРИМЕНЯТЬСЯ ТОЛЬКО С ГАЙКОЙ 483.028 [(ИСПОЛНЕНИЕ 1)](#p100752).
<a id="p100759"></a>СЕДЛО [(ИСПОЛНЕНИЕ 2)](#p100755) ДОЛЖНО ПРИМЕНЯТЬСЯ ТОЛЬКО С ГАЙКОЙ 483.028 [(ИСПОЛНЕНИЕ 2)](#p100755).
<a id="p100760"></a>6.1.17.2 Дефектацию седла произвести в соответствии с [таблицей 18](#p100761).


#### <a id="p100761"></a>Таблица 18


| <a id="p100762"></a>Возможный дефект | <a id="p100763"></a>Метод установления дефекта и средство его контроля | <a id="p100764"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100765"></a>Трещины и отколы | <a id="p100766"></a>Визуальный осмотр | <a id="p100767"></a>Заменить |
| <a id="p100768"></a>Срыв резьбы ![Таблица 18](https://i.bukva.ai/dz3CSPcl/img_97.png) | <a id="p100769"></a>Визуальный осмотр | <a id="p100770"></a>Заменить |
| <a id="p100771"></a>Срыв резьбы ![Таблица 18](https://i.bukva.ai/dz3CSPcl/img_98.png) | <a id="p100772"></a>Визуальный осмотр | <a id="p100773"></a>Заменить |
| <a id="p100774"></a>Наличие зазубрин на поверхности Б | <a id="p100775"></a>Визуальный осмотр | <a id="p100776"></a>Заменить |
| <a id="p100777"></a>Наличие заусенцев и других шероховатостей на поверхности Б | <a id="p100778"></a>Визуальный осмотр | <a id="p100779"></a>Поверхность зачистить |
| <a id="p100780"></a>Размер ![Таблица 18](https://i.bukva.ai/dz3CSPcl/img_99.png) более 10,8 мм | <a id="p100781"></a><a id="p100782"></a>Измерить размер ![Таблица 18](https://i.bukva.ai/dz3CSPcl/img_100.png)<br>Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89 | <a id="p100783"></a>Заменить или произвести обрезку седла, выдерживая размер ![Таблица 18](https://i.bukva.ai/dz3CSPcl/img_101.png) и чистоту обработки не грубее Ra12,5 |


##### <a id="p100784"></a>6.1.18 Гайка 483.028


<table>
<colgroup><col width="50%"><col width="50%"></colgroup>
<tr><td><a id="p100785"></a>Исполнение 1</td><td><a id="p100786"></a>Исполнение 2</td></tr>
<tr><td colspan="2"><a id="p100787"></a><img src="https://i.bukva.ai/dz3CSPcl/img_102.png" alt="Таблица 18"></td></tr>
</table>


#### <a id="p100788"></a>Рисунок 30


<a id="p100789"></a>6.1.18.1 ВНИМАНИЕ: ГАЙКА [(ИСПОЛНЕНИЕ 1)](#p100785) ДОЛЖНА ПРИМЕНЯТЬСЯ ТОЛЬКО С СЕДЛОМ 483.026 [(ИСПОЛНЕНИЕ 1)](#p100785).
<a id="p100790"></a>ГАЙКА [(ИСПОЛНЕНИЕ 2)](#p100786) ДОЛЖНА ПРИМЕНЯТЬСЯ ТОЛЬКО С СЕДЛОМ 483.026 [(ИСПОЛНЕНИЕ 2)](#p100786).
<a id="p100791"></a>6.1.18.2 Дефектацию гайки произвести в соответствии с [таблицей 19](#p100792).


#### <a id="p100792"></a>Таблица 19


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p100793"></a>Возможный дефект</td><td><a id="p100794"></a>Метод установления дефекта и средство его контроля</td><td><a id="p100795"></a>Заключение и рекомендуемые методы ремонта</td></tr>
<tr><td><a id="p100796"></a>1</td><td><a id="p100797"></a>2</td><td><a id="p100798"></a>3</td></tr>
<tr><td><a id="p100799"></a>Трещины и отколы</td><td><a id="p100800"></a>Визуальный осмотр</td><td><a id="p100801"></a>Заменить</td></tr>
<tr><td><a id="p100802"></a>Срыв резьбы <img src="https://i.bukva.ai/dz3CSPcl/img_103.png" alt="Таблица 19"></td><td><a id="p100803"></a>Визуальный осмотр</td><td><a id="p100804"></a>Заменить</td></tr>
<tr><td><a id="p101841"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_104.png" alt="Таблица 19"> менее 0,85 мм или более 0,95 мм</td><td><a id="p100806"></a><a id="p100807"></a><a id="p100808"></a><a id="p100809"></a>Проконтролировать размер <img src="https://i.bukva.ai/dz3CSPcl/img_105.png" alt="Таблица 19"><br>Калибр-пробка 8133-0039 JS12 ГОСТ 17736-72<br>Если проходная часть калибра не входит в отверстие, то его диаметр менее 0,85 мм.<br>Если непроходная часть калибра входит в отверстие, то его диаметр более 0,95 мм.</td><td><a id="p100810"></a><a id="p100811"></a>Заменить, предварительно проконтролировав у новой гайки отверстие <img src="https://i.bukva.ai/dz3CSPcl/img_106.png" alt="Таблица 19"> калибром-пробкой 8133-0039 JS12 ГОСТ 17736-72.<br>Проходная часть калибра должна входить в отверстие, а непроходная - не входить</td></tr>
<tr><td colspan="3">(в ред. <a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101355">Протокола</a> от 22.11.2021)</td></tr>
</table>


##### <a id="p100812"></a>6.1.19 Втулка 483.017


<a id="p100813"></a> ![Таблица 19](https://i.bukva.ai/dz3CSPcl/img_107.png) 


#### <a id="p100814"></a>Рисунок 31


<a id="p100815"></a>6.1.19.1 Дефектацию втулки произвести в соответствии с [таблицей 20](#p100816).


#### <a id="p100816"></a>Таблица 20


| <a id="p100817"></a>Возможный дефект | <a id="p100818"></a>Метод установления дефекта и средство его контроля | <a id="p100819"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100820"></a>Трещины и отколы | <a id="p100821"></a>Визуальный осмотр | <a id="p100822"></a>Заменить |
| <a id="p100823"></a>Наличие заусенцев и других шероховатостей на поверхности А | <a id="p100824"></a>Визуальный осмотр | <a id="p100825"></a>Поверхность зачистить |


##### <a id="p100826"></a>6.1.20 Клапан 483.090, 483.090-1 (клапан дополнительной разрядки)


<a id="p100827"></a> ![Таблица 20](https://i.bukva.ai/dz3CSPcl/img_108.png) 

<a id="p100828"></a>1 - гнездо 483.027, 2 - штифт - 270.748,
3 - уплотнение 270.753

<a id="p100829"></a>Рисунок 32 - Клапан 483.090


<a id="p100830"></a> ![Таблица 20](https://i.bukva.ai/dz3CSPcl/img_109.png) 

<a id="p100831"></a>Рисунок 33 - Клапан 483.090-1

<a id="p100832"></a>6.1.20.1 Дефектацию клапана произвести в соответствии с [таблицей 21](#p100834).
<a id="p100833"></a>ВНИМАНИЕ: ОТЛИЧИТЕЛЬНЫМ ПРИЗНАКОМ КЛАПАНА 483.090-1 ОТ КЛАПАНА 483.090 ЯВЛЯЕТСЯ ОТСУТСТВИЕ У НЕГО ОТВЕРСТИЯ А.


#### <a id="p100834"></a>Таблица 21


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p100835"></a>Возможный дефект</td><td><a id="p100836"></a>Метод установления дефекта и средство его контроля</td><td><a id="p100837"></a>Заключение и рекомендуемые методы ремонта</td></tr>
<tr><td><a id="p100838"></a>Трещины и отколы</td><td><a id="p100839"></a>Визуальный осмотр</td><td><a id="p100840"></a>Заменить</td></tr>
<tr><td><a id="p100841"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_110.png" alt="Таблица 21"> менее 5,7 мм</td><td><a id="p100842"></a><a id="p100843"></a>Измерить размер <img src="https://i.bukva.ai/dz3CSPcl/img_111.png" alt="Таблица 21"><br>Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89</td><td><a id="p100844"></a>Заменить</td></tr>
<tr><td><a id="p100845"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_112.png" alt="Таблица 21"> менее 3,5 мм</td><td><a id="p100846"></a><a id="p100847"></a>Измерить размер <img src="https://i.bukva.ai/dz3CSPcl/img_113.png" alt="Таблица 21"><br>Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89</td><td><a id="p100848"></a>Заменить</td></tr>
<tr><td><a id="p17"></a>Уплотнение клапана 483.090-1:<br>- расслоения, трещины, просадка, вмятины</td><td><a id="p101845"></a>Визуальный осмотр</td><td><a id="p18"></a>Клапан заменить</td></tr>
<tr><td colspan="3">(в ред. <a href="https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104962">Протокола</a> от 26.11.2025)</td></tr>
</table>

<a id="p19"></a>6.1.20.2 Уплотнение 3 клапана 483.090 заменить на новое. Замену уплотнения необходимо производить в следующей последовательности:

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104980) от 26.11.2025)*

- <a id="p100856"></a>удалить уплотнение;
- <a id="p100857"></a>очистить и продуть гнездо под уплотнение;
- <a id="p100858"></a>новое уплотнение зачистить, протереть и поставить в гнездо на клей 88-СА ТУ 38 1051760-89;
- <a id="p100859"></a>выдержать клапан с уплотнением под прессом (нагрузка от 0,2 до 0,5 кг) не менее 24 часов;
- <a id="p100860"></a>обрезать выступающую часть уплотнения 3 заподлицо с металлической частью клапана, выдерживая размер ![Таблица 21](https://i.bukva.ai/dz3CSPcl/img_114.png) .
<a id="p100861"></a>Обработку выступающей части уплотнения необходимо производить на специальном приспособлении, исключающем возможность стачивания металлической части клапана и обеспечивающем необходимое качество обработанной поверхности - она должна быть ровной, без выступов, выбоин и заусенцев.
<a id="p100862"></a>После замены уплотнения и его обработки не должно быть просадки уплотнения ниже уровня металлической части клапана

##### <a id="p100863"></a>6.1.21 Клапан 483.110, 483.110-1 (атмосферный клапан)


<a id="p100864"></a> ![Таблица 21](https://i.bukva.ai/dz3CSPcl/img_115.png) 

<a id="p100865"></a>1 - прокладка 305.134, 2 - гнездо 483.024,

<a id="p100866"></a>Рисунок 34 - Клапан 483.110


<a id="p100867"></a> ![Таблица 21](https://i.bukva.ai/dz3CSPcl/img_116.png) 

<a id="p100868"></a>Рисунок 35 - Клапан 483.110-1

<a id="p25"></a>[6.1.21.1](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101084) Дефектацию клапана произвести в соответствии с [таблицей 22](#p100871).
<a id="p100870"></a>ВНИМАНИЕ: ОТЛИЧИТЕЛЬНЫМ ПРИЗНАКОМ КЛАПАНА 483.110-1 ОТ КЛАПАНА 483.110 ЯВЛЯЕТСЯ ОТСУТСТВИЕ У НЕГО ОТВЕРСТИЯ А.


#### <a id="p100871"></a>Таблица 22


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p100872"></a>Возможный дефект</td><td><a id="p100873"></a>Метод установления дефекта и средство его контроля</td><td><a id="p100874"></a>Заключение и рекомендуемые методы ремонта</td></tr>
<tr><td><a id="p100875"></a>Трещины и отколы</td><td><a id="p100876"></a>Визуальный осмотр</td><td><a id="p100877"></a>Заменить</td></tr>
<tr><td><a id="p23"></a>Уплотнение клапана 483.110-1:<br>- расслоения, трещины, просадка, вмятины</td><td><a id="p101854"></a>Визуальный осмотр</td><td><a id="p24"></a>Клапан заменить</td></tr>
<tr><td colspan="3">(в ред. <a href="https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p104985">Протокола</a> от 26.11.2025)</td></tr>
</table>

<a id="p26"></a>[6.1.21.2](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101084) Прокладку 1 клапана 483.110 заменить на новую. Замену прокладки необходимо производить в следующей последовательности:

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105003) от 26.11.2025)*

- <a id="p100885"></a>удалить прокладку;
- <a id="p100886"></a>очистить и продуть гнездо под прокладку;
- <a id="p100887"></a>новую прокладку зачистить, протереть и поставить в гнездо на клей 88-СА ТУ 38 1051760-89;
- <a id="p100888"></a>выдержать клапан с прокладкой под прессом (нагрузка от 0,2 до 0,5 кг) не менее 24 часов;
- <a id="p100889"></a>обрезать выступающую часть прокладки 1 заподлицо с металлической частью клапана, выдерживая размер ![Таблица 22](https://i.bukva.ai/dz3CSPcl/img_117.png) .
<a id="p100890"></a>Обработку выступающей части прокладки необходимо производить на специальном приспособлении, исключающем возможность стачивания металлической части клапана и обеспечивающем необходимое качество обработанной поверхности - она должна быть ровной, без выступов, выбоин и заусенцев.
<a id="p100891"></a>После замены прокладки и ее обработки не должно быть просадки прокладки ниже уровня металлической части клапана.

##### <a id="p100892"></a>6.1.22 Упорка 270.380-1


<a id="p100893"></a> ![Таблица 22](https://i.bukva.ai/dz3CSPcl/img_118.png) 


#### <a id="p100894"></a>Рисунок 36


<a id="p100895"></a>6.1.22.1 Дефектацию упорки произвести в соответствии с [таблицей 23](#p100896).


#### <a id="p100896"></a>Таблица 23


| <a id="p100897"></a>Возможный дефект | <a id="p100898"></a>Метод установления дефекта и средство его контроля | <a id="p100899"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100900"></a>Трещины и отколы | <a id="p100901"></a>Визуальный осмотр | <a id="p100902"></a>Заменить |
| <a id="p100903"></a>Размер ![Таблица 23](https://i.bukva.ai/dz3CSPcl/img_119.png) менее 15,6 мм или более 16,2 мм | <a id="p100904"></a><a id="p100905"></a>Измерить размер ![Таблица 23](https://i.bukva.ai/dz3CSPcl/img_120.png)<br>Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89 | <a id="p100906"></a>Заменить |


##### <a id="p100907"></a>6.1.23 Стержень 483.003


<a id="p100908"></a> ![Таблица 23](https://i.bukva.ai/dz3CSPcl/img_121.png) 


#### <a id="p100909"></a>Рисунок 37


<a id="p100910"></a>6.1.23.1 Дефектацию стержня произвести в соответствии с [таблицей 24](#p100911).


#### <a id="p100911"></a>Таблица 24


| <a id="p100912"></a>Возможный дефект | <a id="p100913"></a>Метод установления дефекта и средство его контроля | <a id="p100914"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100915"></a>Трещины и отколы | <a id="p100916"></a>Визуальный осмотр | <a id="p100917"></a>Заменить |
| <a id="p100918"></a>Размер ![Таблица 24](https://i.bukva.ai/dz3CSPcl/img_122.png) менее 38 мм или более 38,4 мм | <a id="p100919"></a><a id="p100920"></a>Измерить размер ![Таблица 24](https://i.bukva.ai/dz3CSPcl/img_123.png)<br>Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89 | <a id="p100921"></a>Заменить |


##### <a id="p100922"></a>6.1.24 Втулка 483.022-2


<a id="p100923"></a> ![Таблица 24](https://i.bukva.ai/dz3CSPcl/img_124.png) 


#### <a id="p100924"></a>Рисунок 38


<a id="p100925"></a>6.1.24.1 Дефектацию втулки произвести в соответствии с [таблицей 24](#p100926).


#### <a id="p100926"></a>Таблица 25


| <a id="p100927"></a>Возможный дефект | <a id="p100928"></a>Метод установления дефекта и средство его контроля | <a id="p100929"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p100930"></a>Трещины и отколы | <a id="p100931"></a>Визуальный осмотр | <a id="p100932"></a>Заменить |
| <a id="p100933"></a>Наличие заусенцев и других шероховатостей на поверхности А | <a id="p100934"></a>Визуальный осмотр | <a id="p100935"></a>Поверхность зачистить |


##### <a id="p100936"></a>6.1.25 Пружины 483.002, 483.031, 483.004, 483.025-2, 305.108, 483.029


<a id="p100937"></a> ![Таблица 25](https://i.bukva.ai/dz3CSPcl/img_125.png) 

<a id="p100938"></a>n = 4,5
n1 = 6,5

<a id="p100939"></a>Рисунок 39 - Пружина 483.002


<a id="p100940"></a> ![Таблица 25](https://i.bukva.ai/dz3CSPcl/img_126.png) 

<a id="p100941"></a>n = 5,5
n1 = 7,5

<a id="p100942"></a>Рисунок 40 - Пружина 483.031


<a id="p100943"></a> ![Таблица 25](https://i.bukva.ai/dz3CSPcl/img_127.png) 

<a id="p100944"></a>n = 7
n1 = 9

<a id="p100945"></a>Рисунок 41 - Пружина 483.004


<a id="p100946"></a> ![Таблица 25](https://i.bukva.ai/dz3CSPcl/img_128.png) 

<a id="p100947"></a>n = 4,5
n1 = 6,5

<a id="p100948"></a>Рисунок 42 - Пружина 483.025-2


<a id="p100949"></a> ![Таблица 25](https://i.bukva.ai/dz3CSPcl/img_129.png) 

<a id="p100950"></a>n = 6,5
n1 = 8,5

<a id="p100951"></a>Рисунок 43 - Пружина 305.108


<a id="p27"></a> ![Таблица 25](https://i.bukva.ai/dz3CSPcl/img_130.jpg) 

<a id="p54"></a>Рисунок 44 - Пружина 483.029

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105008) от 26.11.2025)*


<a id="p100955"></a>6.1.25.1 Пружину осмотреть - трещины, отколы, изломы не допускаются, в случае их наличия пружину необходимо заменить.
<a id="p100956"></a>6.1.25.2 Проконтролировать силовые характеристики пружины: по двум заданным длинам пружины определить усилия сжатия P<sub>1</sub> и P<sub>2</sub>.
<a id="p100957"></a>В случае если результаты контроля не совпадают с данными приведенными на диаграмме, пружину необходимо заменить.
<a id="p100958"></a>Проверку необходимо производить на машине для испытания пружин с пределом относительной погрешности измерения силы +/- 2,5%, с пределом погрешности измерения длины пружины +/- 0,25 мм.
<a id="p100959"></a>Проверку пружины 483.002 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 25 Н (2,5 кгс), с пределом измерения длины пружины не менее 50 мм.
<a id="p101860"></a>Проверку пружины 483.031 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 140 Н (14 кгс), с пределом измерения длины пружины не менее 30 мм.

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101135) от 22.11.2021)*

<a id="p101861"></a>Проверку пружины 483.004 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 25 Н (2,5 кгс), с пределом измерения длины пружины не менее 100 мм.

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101135) от 22.11.2021)*

<a id="p100962"></a>Проверку пружины 483.025-2 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 40 Н (4 кгс), с пределом измерения длины пружины не менее 40 мм.
<a id="p101862"></a>Проверку пружины 305.108 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 11 Н (1,1 кгс), с пределом измерения длины пружины не менее 20 мм.

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101135) от 22.11.2021)*

<a id="p101863"></a>Проверку пружины 483.029 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 100 Н (10 кгс), с пределом измерения длины пружины не менее 20 мм.

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101135) от 22.11.2021)*


##### <a id="p100965"></a>6.1.26 Пружины 270.605-1, 270.371


<a id="p100966"></a> ![Таблица 25](https://i.bukva.ai/dz3CSPcl/img_131.png) 

<a id="p100967"></a>n = 20,5
n1 = 22,5

<a id="p100968"></a>Рисунок 45 - Пружина 270.605-1


<a id="p100969"></a> ![Таблица 25](https://i.bukva.ai/dz3CSPcl/img_132.png) 

<a id="p100970"></a>n = 10
n1 = 12

<a id="p100971"></a>Рисунок 46 - Пружина 270.371

<a id="p100972"></a>6.1.26.1 Пружину осмотреть - трещины, отколы, изломы не допускаются, в случае их наличия пружину необходимо заменить.
<a id="p100973"></a>6.1.26.2 Проконтролировать силовые характеристики пружины: по двум заданным длинам пружины определить усилия сжатия P<sub>1</sub> и P<sub>2</sub>.
<a id="p100974"></a>В случае, если результаты контроля не совпадают с данными приведенными на диаграмме, пружину необходимо заменить.
<a id="p100975"></a>Проверку необходимо производить на машине для испытания пружин с пределом относительной погрешности измерения силы +/- 2,5%, с пределом погрешности измерения длины пружины +/- 0,25 мм.
<a id="p100976"></a>Проверку пружины 270.605-1 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 200 Н (20 кгс), с пределом измерения длины пружины не менее 65 мм.
<a id="p100977"></a>Проверку пружины 270.371 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 400 Н (40 кгс), с пределом измерения длины пружины не менее 65 мм.

#### <a id="p100978"></a>6.2 Часть главная 270.023-1


##### <a id="p100979"></a>6.2.1 Поршень в сборе


<a id="p100980"></a> ![Таблица 25](https://i.bukva.ai/dz3CSPcl/img_133.png) 


#### <a id="p100981"></a>Рисунок 47


<a id="p100982"></a>6.2.1.1 Дефектацию поршня в сборе произвести в соответствии с [таблицей 26](#p100983).


#### <a id="p100983"></a>Таблица 26


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p100984"></a>Возможный дефект</td><td><a id="p100985"></a>Метод установления дефекта и средство его контроля</td><td><a id="p100986"></a>Заключение и рекомендуемые методы ремонта</td></tr>
<tr><td><a id="p100987"></a>1</td><td><a id="p100988"></a>2</td><td><a id="p100989"></a>3</td></tr>
<tr><td><a id="p100990"></a>Трещины и отколы</td><td><a id="p100991"></a>Визуальный осмотр</td><td><a id="p100992"></a>В случае, если одна из деталей имеет трещины и отколы, узел разобрать и заменить бракованную деталь в соответствии с <a href="#p101015">п. п. 6.2.1.3</a> и 6.2.1.4</td></tr>
<tr><td><a id="p100993"></a>Люфт резьбового соединения <img src="https://i.bukva.ai/dz3CSPcl/img_134.png" alt="Таблица 26"></td><td><a id="p100994"></a>Визуальный осмотр</td><td><a id="p100995"></a>Узел заменить</td></tr>
<tr><td><a id="p100996"></a>Срыв резьбы <img src="https://i.bukva.ai/dz3CSPcl/img_135.png" alt="Таблица 26"></td><td><a id="p100997"></a>Визуальный осмотр</td><td><a id="p100998"></a>Шток заменить в соответствии с <a href="#p101015">п. п. 6.2.1.3</a> и 6.2.1.4</td></tr>
<tr><td><a id="p100999"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_136.png" alt="Таблица 26"> менее 1,65 мм или более 1,75 мм</td><td><a id="p101000"></a>Проконтролировать в соответствии с <a href="#p101011">п. 6.2.1.2</a></td><td><a id="p101001"></a>Шток заменить в соответствии с <a href="#p101015">п. п. 6.2.1.3</a> и 6.2.1.4</td></tr>
<tr><td><a id="p101002"></a>Наличие заусенцев на поверхности А</td><td><a id="p101003"></a>Визуальный осмотр</td><td><a id="p101004"></a>Поверхность зачистить</td></tr>
<tr><td><a id="p101005"></a>Отсутствие отверстия <img src="https://i.bukva.ai/dz3CSPcl/img_137.png" alt="Таблица 26"></td><td><a id="p101006"></a>Визуальный осмотр</td><td><a id="p101864"></a>Ремонтировать в соответствии с <a href="#p101866">п. 6.2.1.5</a></td></tr>
<tr><td colspan="3"><a id="p101008"></a>(в ред. <a href="https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101143">Протокола</a> от 22.11.2021)<br>Деформация штока</td></tr>
<tr><td><a id="p101009"></a>Приспособление проверки прямолинейности штока</td><td><a id="p101010"></a>Шток заменить в соответствии с <a href="#p101015">п. п. 6.2.1.3</a> и 6.2.1.4</td><td></td></tr>
</table>

<a id="p101011"></a>6.2.1.2 Размер ![Таблица 26](https://i.bukva.ai/dz3CSPcl/img_138.png) необходимо контролировать в процессе испытания главной части по времени достижения контрольного давления в тормозном резервуаре при полном служебном торможении на режиме "груженый". Если главная часть не выдерживает вышеизложенной проверки, то размер ![Таблица 26](https://i.bukva.ai/dz3CSPcl/img_139.png) необходимо проконтролировать калибром-пробкой 8133-0610 JS12 ГОСТ 14807-69.
<a id="p101012"></a>Если проходная часть калибра не входит в отверстие, то его диаметр менее 1,65 мм.
<a id="p101013"></a>Если непроходная часть калибра входит в отверстие, то его диаметр более 1,75 мм.
<a id="p101014"></a>ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ КАЛИБРА ДО КОНТРОЛЯ ОТВЕРСТИЯ В ПРОЦЕССЕ ИСПЫТАНИЯ ГЛАВНОЙ ЧАСТИ ЗАПРЕЩЕНО!
<a id="p101015"></a>6.2.1.3 Перед заменой у нового штока должно быть проконтролировано отверстие ![Таблица 26](https://i.bukva.ai/dz3CSPcl/img_140.png) калибром-пробкой 8133-0610 JS12 ГОСТ 14807-69.
<a id="p101016"></a>Проходная часть калибра должна входить в отверстие, а непроходная - не входить в отверстие.
<a id="p101865"></a>6.2.1.4 В случае замены одной из деталей перед сборкой узла для уплотнения резьбового соединения поршня и штока необходимо на резьбу деталей нанести смазку ВНИИ НП-232.

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101148) от 22.11.2021)*

<a id="p101018"></a>Герметичность соединения поршня со штоком должна быть проконтролирована на специальном приспособлении сжатым воздухом под давлением 0,6 МПа (6,0 кгс/см2) в течение 30 с. Пропуск воздуха по резьбовому соединению не допускается.
<a id="p101866"></a>6.2.1.5 Просверлить отверстие $\text{Ø}1,5^{+ 0,25}\text{мм}$ в перемычке главного поршня воздухораспределителя, установив на приспособление, обеспечивающее наклон поршня относительно его оси 20° [(рисунок 47.1)](#p101869).
<a id="p101867"></a>Отверстие очистить от стружки и продуть сжатым воздухом.

> *(п. 6.2.1.5 введен [Протоколом](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101374) от 22.11.2021)*


<a id="p101868"></a> ![Таблица 26](https://i.bukva.ai/dz3CSPcl/img_141.png) 


#### <a id="p101869"></a>Рисунок 47.1


> *(введен [Протоколом](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101374) от 22.11.2021)*


##### <a id="p101019"></a>6.2.2 Корпус с втулками 270.026


<a id="p101020"></a> ![Рисунок 47.1](https://i.bukva.ai/dz3CSPcl/img_142.png) 

<a id="p101021"></a>1 - корпус главной части 270.548;
2 - втулка 270.308;
3 - седло клапана 270.542 (седло обратного клапана)
4 - заглушка 270.517


#### <a id="p101022"></a>Рисунок 48


<a id="p101023"></a>6.2.2.1 Дефектацию корпуса с втулками произвести в соответствии с [таблицей 27](#p101024).


#### <a id="p101024"></a>Таблица 27


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p101025"></a>Возможный дефект</td><td><a id="p101026"></a>Метод установления дефекта и средство его контроля</td><td><a id="p101027"></a>Заключение и рекомендуемые методы ремонта</td></tr>
<tr><td><a id="p101028"></a>Трещины и отколы</td><td><a id="p101029"></a>Визуальный осмотр</td><td><a id="p101030"></a>Заменить в соответствии с <a href="#p101068">п. п. 6.2.2.6</a> и <a href="#p101074">6.2.2.8</a></td></tr>
<tr><td colspan="3"><a id="p101031"></a><a id="p101032"></a>Срыв резьбы <img src="https://i.bukva.ai/dz3CSPcl/img_143.png" alt="Таблица 27"><br>Визуальный осмотр</td></tr>
<tr><td><a id="p101033"></a>Заменить в соответствии с <a href="#p101068">п. п. 62.2.6</a> и <a href="#p101074">6.2.2.8</a></td><td><a id="p101034"></a>Срыв резьбы <img src="https://i.bukva.ai/dz3CSPcl/img_144.png" alt="Таблица 27"></td><td><a id="p101035"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p101036"></a>Заменить в соответствии с <a href="#p101068">п. п. 6.2.2.6</a> и <a href="#p101074">6.2.2.8</a></td><td><a id="p101037"></a>Срыв резьбы <img src="https://i.bukva.ai/dz3CSPcl/img_145.png" alt="Таблица 27"></td><td><a id="p101038"></a>Визуальный осмотр</td></tr>
<tr><td><a id="p101039"></a>Заменить в соответствии с <a href="#p101068">п. п. 6.2.2.6</a> и <a href="#p101074">6.2.2.8</a></td><td><a id="p101040"></a>Наличие рисок, коррозии на поверхностях А, Б и В</td><td><a id="p101041"></a>Визуальный осмотр</td></tr>
<tr><td colspan="3"><a id="p101042"></a><a id="p101043"></a>Ремонтировать в соответствии с <a href="#p101055">п. п. 6.2.22</a>, <a href="#p101058">6.2.2.3</a>, <a href="#p101061">6.2.2.4</a><br>Наличие зазубрин на поверхности Г</td></tr>
<tr><td><a id="p101044"></a>Визуальный осмотр</td><td><a id="p101045"></a>Заменить в соответствии с <a href="#p101068">п. п. 6.2.2.6</a> и <a href="#p101074">6.2.2.8</a></td><td><a id="p101046"></a>Наличие заусенцев и других шероховатостей на поверхности Г</td></tr>
<tr><td><a id="p101047"></a>Визуальный осмотр</td><td><a id="p101048"></a>Поверхность Г зачистить</td><td><a id="p101049"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_146.png" alt="Таблица 27"> менее 0,45 мм или более 0,55 мм</td></tr>
<tr><td><a id="p101050"></a>Контролировать в соответствии с <a href="#p101064">п. 6.2.2.5</a></td><td><a id="p101051"></a>Корпус заменить в соответствии с <a href="#p101068">п. п. 6.22.6</a> <a href="#p101074">6.2.2.8</a></td><td><a id="p101052"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_147.png" alt="Таблица 27"> менее 1,25 мм или более 1,35 мм</td></tr>
<tr><td colspan="3"><a id="p101053"></a><a id="p101054"></a>Контролировать в соответствии с <a href="#p101070">п. 6.2.2.7</a><br>Корпус заменить в соответствии с <a href="#p101068">п. п. 6.2.2.6</a> и <a href="#p101074">6.2.2.8</a></td></tr>
<tr><td></td><td><a id="p101055"></a>6.2.2.2 Поверхность А зачистить, выдерживая размер <img src="https://i.bukva.ai/dz3CSPcl/img_148.png" alt="Таблица 27"> и чистоту обработки согласно <a href="#p101022">рисунку 48</a>.</td><td><a id="p101056"></a>Контроль размера <img src="https://i.bukva.ai/dz3CSPcl/img_149.png" alt="Таблица 27"> производить нутромером НИ 100-160 ГОСТ 868-82.</td></tr>
<tr><td><a id="p101057"></a>В случае, если поверхность зачистить невозможно с соблюдением этих условий, корпус необходимо заменить.</td><td><a id="p101058"></a>6.2.2.3 Поверхность Б зачистить, выдерживая размер <img src="https://i.bukva.ai/dz3CSPcl/img_150.png" alt="Таблица 27"> и чистоту обработки согласно <a href="#p101022">рисунку 48</a>.</td><td><a id="p101059"></a>Контроль размера <img src="https://i.bukva.ai/dz3CSPcl/img_151.png" alt="Таблица 27"> производить нутромером НИ 50-100 ГОСТ 868-82.</td></tr>
</table>

<a id="p101060"></a>В случае, если поверхность зачистить невозможно с соблюдением этих условий, корпус необходимо заменить.
<a id="p101061"></a>6.2.2.4 Поверхность В зачистить, выдерживая размер ![Таблица 27](https://i.bukva.ai/dz3CSPcl/img_152.png) и чистоту обработки согласно [рисунку 48](#p101022).
<a id="p101062"></a>Контроль размера ![Таблица 27](https://i.bukva.ai/dz3CSPcl/img_153.png) производить нутромером ИИ 18-50 ГОСТ 868-82.
<a id="p101063"></a>В случае, если поверхность зачистить невозможно с соблюдением этих условий, корпус необходимо заменить.
<a id="p101064"></a>6.2.2.5 Размер ![Таблица 27](https://i.bukva.ai/dz3CSPcl/img_154.png) необходимо контролировать в процессе испытания главной части по времени зарядки рабочей камеры и при проверке мягкости по величине давления в канале дополнительной разрядки и появлению сжатого воздуха в тормозном резервуаре. Если главная часть не выдерживает вышеизложенных проверок, то размер ![Таблица 27](https://i.bukva.ai/dz3CSPcl/img_155.png) необходимо проконтролировать калибром-пробкой 8133-0029 JS12 ГОСТ 17736-72.
<a id="p101065"></a>Если проходная часть калибра не входит в отверстие, то его диаметр менее 0,45 мм.
<a id="p101066"></a>Если непроходная часть калибра входит в отверстие, то его диаметр более 0,55 мм.
<a id="p101067"></a>ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ КАЛИБРА ДО КОНТРОЛЯ ОТВЕРСТИЯ В ПРОЦЕССЕ ИСПЫТАНИЯ ГЛАВНОЙ ЧАСТИ ЗАПРЕЩЕНО!
<a id="p101068"></a>6.2.2.6 Перед заменой у нового корпуса должно быть проконтролировано отверстие ![Таблица 27](https://i.bukva.ai/dz3CSPcl/img_156.png) калибром-пробкой 8133-0029 JS12 ГОСТ 17736-72.
<a id="p101069"></a>Проходная часть калибра должна входить в отверстие, а непроходная - не входить в отверстие.
<a id="p101070"></a>6.2.2.7 Размер ![Таблица 27](https://i.bukva.ai/dz3CSPcl/img_157.png) необходимо контролировать в процессе испытания по времени зарядки запасного резервуара. Если главная часть не выдерживает испытание по времени зарядки запасного резервуара, то размер ![Таблица 27](https://i.bukva.ai/dz3CSPcl/img_158.png) необходимо проконтролировать калибром-пробкой 8133-0606 JS12 ГОСТ 14807-69.
<a id="p101071"></a>Если проходная часть калибра не входит в отверстие, то его диаметр менее 1,25 мм.
<a id="p101072"></a>Если непроходная часть калибра входит в отверстие, то его диаметр более 1,35 мм.
<a id="p101073"></a>ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ КАЛИБРА ДО КОНТРОЛЯ ОТВЕРСТИЯ В ПРОЦЕССЕ ИСПЫТАНИЯ ГЛАВНОЙ ЧАСТИ ЗАПРЕЩЕНО!
<a id="p101074"></a>6.2.2.8 Перед заменой у нового корпуса должно быть проконтролировано отверстие ![Таблица 27](https://i.bukva.ai/dz3CSPcl/img_159.png) калибром-пробкой 8133-0606 JS12 ГОСТ 14807-69.
<a id="p101075"></a>Проходная часть калибра должна входить в отверстие, а непроходная - не входить в отверстие.

##### <a id="p101076"></a>6.2.3 Заглушка 270.051


<a id="p101077"></a> ![Таблица 27](https://i.bukva.ai/dz3CSPcl/img_160.png) 

<a id="p101078"></a>1 - заглушка 270.377-2 или 270.377-3 или 270.377-4;
2 - прокладка 270.549


#### <a id="p101079"></a>Рисунок 49


<a id="p101080"></a>6.2.3.1 Дефектацию заглушки произвести в соответствии с [таблицей 28](#p101081).


#### <a id="p101081"></a>Таблица 28


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p101082"></a>Возможный дефект</td><td><a id="p101083"></a>Метод установления дефекта и средство его контроля</td><td><a id="p101084"></a>Заключение и рекомендуемые методы ремонта</td></tr>
<tr><td><a id="p101085"></a>Трещины и отколы</td><td><a id="p101086"></a>Визуальный осмотр</td><td><a id="p101087"></a>Заменить</td></tr>
<tr><td><a id="p101088"></a>Срыв резьбы <img src="https://i.bukva.ai/dz3CSPcl/img_161.png" alt="Таблица 28"></td><td><a id="p101089"></a>Визуальный осмотр</td><td><a id="p101090"></a>Заменить</td></tr>
<tr><td colspan="3"><a id="p28"></a>Исключено. - <a href="https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105020">Протокол</a> от 26.11.2025.</td></tr>
<tr><td colspan="3"></td></tr>
</table>


###### <a id="p29"></a>6.2.3.2 Прокладку 2 заменить на новую.


> *(п. 6.2.3.2 введен [Протоколом](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105025) от 26.11.2025)*


##### <a id="p101094"></a>6.2.4 Клапан 270.065 (тормозной клапан)


<a id="p101095"></a> ![Таблица 28](https://i.bukva.ai/dz3CSPcl/img_162.png) 

<a id="p101096"></a>1 - гнездо 270.385; 2 - уплотнение 270.311;
3 - штифт 1 x 13 СТП 10-217-84


#### <a id="p101097"></a>Рисунок 50


<a id="p101098"></a>6.2.4.1 Дефектацию клапана произвести в соответствии с [таблицей 29](#p101099).


#### <a id="p101099"></a>Таблица 29


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p101100"></a>Возможный дефект</td><td><a id="p101101"></a>Метод установления дефекта и средство его контроля</td><td><a id="p101102"></a>Заключение и рекомендуемые методы ремонта</td></tr>
<tr><td><a id="p101103"></a>Трещины и отколы</td><td><a id="p101104"></a>Визуальный осмотр</td><td><a id="p101105"></a>Заменить</td></tr>
<tr><td colspan="3"><a id="p30"></a>Исключено - <a href="https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105028">Протокол</a> от 26.11.2025.</td></tr>
<tr><td colspan="3"></td></tr>
</table>

<a id="p31"></a>[6.2.4.2](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101173) Уплотнение 2 заменить на новое. Замену уплотнения производить в следующей последовательности:

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105032) от 26.11.2025)*

- <a id="p101110"></a>выбить из гнезда 1 штифт 3;
- <a id="p101111"></a>удалить уплотнение 2;
- <a id="p101112"></a>очистить и продуть место под уплотнение;
- <a id="p101113"></a>протереть новое резиновое уплотнение и поставить в гнездо на клей 88-СА ТУ 38 1051760-89;
- <a id="p101114"></a>выдержать клапан с уплотнением под прессом (нагрузка от 0,2 до 0,5 кг) не менее 24 часов;
- <a id="p101876"></a>просверлить в уплотнении отверстие $\text{Ø}1,1\text{мм}$ (по месту расположения имеющегося отверстия $\text{Ø}1,1\text{мм } \pm 0,04\text{мм}$ в металлической части гнезда);

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101173) от 22.11.2021)*

- <a id="p101116"></a>запрессовать в отверстие 1 штифт 3 и расклепать его;
- <a id="p101117"></a>обрезать выступающую часть уплотнения 2 заподлицо с металлической частью клапана, выдержав размер ![Таблица 29](https://i.bukva.ai/dz3CSPcl/img_163.png) ;
<a id="p101118"></a>Обработку выступающей части уплотнения необходимо производить на специальном приспособлении, исключающем возможность стачивания металлической части клапана и обеспечивающем необходимое качество обработанной поверхности - она должна быть ровной, без выступов, выбоин и заусенцев.
<a id="p101119"></a>После замены уплотнения и его обработки не должно быть просадки уплотнения ниже уровня металлической части клапана.

##### <a id="p101120"></a>6.2.5 Клапан 270.093 (выпускной клапан)


| <a id="p101121"></a>![Таблица 29](https://i.bukva.ai/dz3CSPcl/img_164.png) | <a id="p101122"></a>А - А<br>![Таблица 29](https://i.bukva.ai/dz3CSPcl/img_165.png) |
| --- | --- |


<a id="p101123"></a>1 - гнездо 270.356; 2 - уплотнение 270.357;
3 - направляющая 270.358


#### <a id="p101124"></a>Рисунок 51


<a id="p101125"></a>6.2.5.1 Дефектацию клапана произвести в соответствии с [таблицей 30](#p101126).


#### <a id="p101126"></a>Таблица 30


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p101127"></a>Возможный дефект</td><td><a id="p101128"></a>Метод установления дефекта и средство его контроля</td><td><a id="p101129"></a>Заключение и рекомендуемые методы ремонта,</td></tr>
<tr><td><a id="p101130"></a>Трещины и отколы</td><td><a id="p101131"></a>Визуальный осмотр</td><td><a id="p101132"></a>При наличии трещин или отколов в гнезде 1 или направляющей 3 - деталь заменить</td></tr>
<tr><td><a id="p101133"></a>Наличие заусенцев и других шероховатостей на поверхности Б</td><td><a id="p101134"></a>Визуальный осмотр</td><td><a id="p101135"></a>Поверхность зачистить</td></tr>
<tr><td colspan="3"><a id="p32"></a>Исключено- <a href="https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105044">Протокол</a> от 26.11.2025.</td></tr>
<tr><td colspan="3"></td></tr>
</table>


###### <a id="p33"></a>6.2.5.2 Уплотнение 2 заменить на новое. Замену уплотнения производить в следующей последовательности:


> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105048) от 26.11.2025)*

- <a id="p101140"></a>удалить уплотнение;
- <a id="p101141"></a>очистить и продуть место под уплотнение в гнезде;
- <a id="p101142"></a>протереть новое резиновое уплотнение и поставить в гнездо на клей 88-СА ТУ 38 1051760-89;
- <a id="p101143"></a>выдержать клапан с уплотнением под прессом (нагрузка от 0,2 до 0,5 кг) не менее 24 часов.

##### <a id="p101144"></a>6.2.6 Крышка 270.302


<a id="p101145"></a> ![Таблица 30](https://i.bukva.ai/dz3CSPcl/img_166.png) 


#### <a id="p101146"></a>Рисунок 52


<a id="p101147"></a>6.2.6.1 Дефектацию крышки произвести в соответствии с [таблицей 31](#p101148).


#### <a id="p101148"></a>Таблица 31


| <a id="p101149"></a>Возможный дефект | <a id="p101150"></a>Метод установления дефекта и средство его контроля | <a id="p101151"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p101152"></a>Трещины и отколы | <a id="p101153"></a>Визуальный осмотр | <a id="p101154"></a>Заменить |
| <a id="p101155"></a>Срыв резьбы ![Таблица 31](https://i.bukva.ai/dz3CSPcl/img_167.png) | <a id="p101156"></a>Визуальный осмотр | <a id="p101157"></a>Заменить |
| <a id="p101158"></a>Срыв резьбы ![Таблица 31](https://i.bukva.ai/dz3CSPcl/img_168.png) | <a id="p101159"></a>Визуальный осмотр | <a id="p101160"></a>Заменить |
| <a id="p101161"></a>Наличие коррозии на поверхности А | <a id="p101162"></a>Визуальный осмотр | <a id="p101163"></a>Поверхность зачистить |


##### <a id="p101164"></a>6.2.7 Поршень 270.316-1, 270.316-3


<a id="p101165"></a> ![Таблица 31](https://i.bukva.ai/dz3CSPcl/img_169.png) 


#### <a id="p101166"></a>Рисунок 53


<a id="p101167"></a>6.2.7.1 Дефектацию поршня произвести в соответствии с [таблицей 32](#p101168).


#### <a id="p101168"></a>Таблица 32


| <a id="p101169"></a>Возможный дефект | <a id="p101170"></a>Метод установления дефекта и средство его контроля | <a id="p101171"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p101172"></a>Трещины и отколы | <a id="p101173"></a>Визуальный осмотр | <a id="p101174"></a>Заменить |
| <a id="p101175"></a>Срыв резьбы ![Таблица 32](https://i.bukva.ai/dz3CSPcl/img_170.png) | <a id="p101176"></a>Визуальный осмотр | <a id="p101177"></a>Заменить |
| <a id="p101178"></a>Наличие заусенцев и других шероховатостей на поверхностях А и Б | <a id="p101179"></a>Визуальный осмотр | <a id="p101180"></a>Поверхности зачистить |


##### <a id="p101181"></a>6.2.8 Упорка регулирующая 270.323, 483.140


<a id="p101182"></a> ![Таблица 32](https://i.bukva.ai/dz3CSPcl/img_171.png) 

<a id="p101183"></a>Рисунок 54 - Упорка регулирующая 270.323


<a id="p101184"></a> ![Таблица 32](https://i.bukva.ai/dz3CSPcl/img_172.png) 

<a id="p101185"></a>Рисунок 55 - Упорка регулирующая 483.140

<a id="p101186"></a>6.2.8.1 Дефектацию регулирующей упорки произвести в соответствии с [таблицей 33](#p101187).


#### <a id="p101187"></a>Таблица 33


| <a id="p101188"></a>Возможный дефект | <a id="p101189"></a>Метод установления дефекта и средство его контроля | <a id="p101190"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p101191"></a>Трещины и отколы | <a id="p101192"></a>Визуальный осмотр | <a id="p101193"></a>Заменить |
| <a id="p101194"></a>Срыв резьбы ![Таблица 33](https://i.bukva.ai/dz3CSPcl/img_173.png) | <a id="p101195"></a>Визуальный осмотр | <a id="p101196"></a>Заменить |
| <a id="p101197"></a>Наличие заусенцев и других шероховатостей на поверхности А | <a id="p101198"></a>Визуальный осмотр | <a id="p101199"></a>Поверхность зачистить |
| <a id="p101200"></a>Деформация стенки Б | <a id="p101201"></a><a id="p101202"></a>Проверить деформацию<br>Специальная оправка | <a id="p101203"></a>Заменить при наличии деформации |


##### <a id="p101204"></a>6.2.9 Упорка регулирующая 270.324, 270.324-1


<a id="p101205"></a> ![Таблица 33](https://i.bukva.ai/dz3CSPcl/img_174.png) 


#### <a id="p101206"></a>Рисунок 56


<a id="p101207"></a>6.2.9.1 Дефектацию регулирующей упорки произвести в соответствии с [таблицей 34](#p101208).


#### <a id="p101208"></a>Таблица 34


| <a id="p101209"></a>Возможный дефект | <a id="p101210"></a>Метод установления дефекта и средство его контроля | <a id="p101211"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p101212"></a>Трещины и отколы | <a id="p101213"></a>Визуальный осмотр | <a id="p101214"></a>Заменить |
| <a id="p101215"></a>Срыв резьбы ![Таблица 34](https://i.bukva.ai/dz3CSPcl/img_175.png) | <a id="p101216"></a>Визуальный осмотр | <a id="p101217"></a>Заменить |
| <a id="p101218"></a>Наличие заусенцев и других шероховатостей на поверхности А | <a id="p101219"></a>Визуальный осмотр | <a id="p101220"></a>Поверхность зачистить |
| <a id="p101221"></a>Деформация стенки Б | <a id="p101222"></a><a id="p101223"></a>Проверить деформацию<br>Специальная оправка | <a id="p101224"></a>Заменить при наличии деформации |


##### <a id="p101225"></a>6.2.10 Седло клапана 270.359


<a id="p101226"></a> ![Таблица 34](https://i.bukva.ai/dz3CSPcl/img_176.png) 


#### <a id="p101227"></a>Рисунок 57


<a id="p101228"></a>6.2.10.1 Дефектацию седла клапана произвести в соответствии с [таблицей 35](#p101229).


#### <a id="p101229"></a>Таблица 35


| <a id="p101230"></a>Возможный дефект | <a id="p101231"></a>Метод установления дефекта и средство его контроля | <a id="p101232"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p101233"></a>Трещины и отколы | <a id="p101234"></a>Визуальный осмотр | <a id="p101235"></a>Заменить |
| <a id="p101236"></a>Срыв резьбы ![Таблица 35](https://i.bukva.ai/dz3CSPcl/img_177.png) | <a id="p101237"></a>Визуальный осмотр | <a id="p101238"></a>Заменить |
| <a id="p101239"></a>Наличие заусенцев и других шероховатостей на поверхности А | <a id="p101240"></a>Визуальный осмотр | <a id="p101241"></a>Поверхность зачистить |


##### <a id="p101242"></a>6.2.11 Седло толкателя 270.360


<a id="p101243"></a> ![Таблица 35](https://i.bukva.ai/dz3CSPcl/img_178.png) 


#### <a id="p101244"></a>Рисунок 58


<a id="p101245"></a>6.2.11.1 Дефектацию седла толкателя произвести в соответствии с [таблицей 36](#p101246).


#### <a id="p101246"></a>Таблица 36


| <a id="p101247"></a>Возможный дефект | <a id="p101248"></a>Метод установления дефекта и средство его контроля | <a id="p101249"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p101250"></a>Трещины и отколы | <a id="p101251"></a>Визуальный осмотр | <a id="p101252"></a>Заменить |
| <a id="p101253"></a>Срыв резьбы ![Таблица 36](https://i.bukva.ai/dz3CSPcl/img_179.png) | <a id="p101254"></a>Визуальный осмотр | <a id="p101255"></a>Заменить |


##### <a id="p101256"></a>6.2.12 Фиксатор 270.518


<a id="p101257"></a> ![Таблица 36](https://i.bukva.ai/dz3CSPcl/img_180.png) 


#### <a id="p101258"></a>Рисунок 59


<a id="p101259"></a>6.2.12.1 Дефектацию фиксатора произвести в соответствии с [таблицей 37](#p101260).


#### <a id="p101260"></a>Таблица 37


| <a id="p101261"></a>Возможный дефект | <a id="p101262"></a>Метод установления дефекта и средство его контроля | <a id="p101263"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p101264"></a>Трещины и отколы | <a id="p101265"></a>Визуальный осмотр | <a id="p101266"></a>Заменить |
| <a id="p101267"></a>Срыв резьбы ![Таблица 37](https://i.bukva.ai/dz3CSPcl/img_181.png) | <a id="p101268"></a>Визуальный осмотр | <a id="p101269"></a>Заменить |


##### <a id="p101270"></a>6.2.13 Упор 270.772


<a id="p101271"></a> ![Таблица 37](https://i.bukva.ai/dz3CSPcl/img_182.png) 


#### <a id="p101272"></a>Рисунок 60


<a id="p101881"></a>6.2.13.1 Дефектацию упора произвести в соответствии с [таблицей 38](#p101274).

> *(п. 6.2.13.1 в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101195) от 22.11.2021)*


#### <a id="p101274"></a>Таблица 38


| <a id="p101275"></a>Возможный дефект | <a id="p101276"></a>Метод установления дефекта и средство его контроля | <a id="p101277"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p101278"></a>Трещины и отколы | <a id="p101279"></a>Визуальный осмотр | <a id="p101280"></a>Заменить |
| <a id="p101281"></a>Размер ![Таблица 38](https://i.bukva.ai/dz3CSPcl/img_183.png) более 17 мм | <a id="p101282"></a><a id="p101283"></a>Измерить размер ![Таблица 38](https://i.bukva.ai/dz3CSPcl/img_184.png)<br>Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89 | <a id="p101284"></a>Заменить |


##### <a id="p101285"></a>6.2.14 Седло клапана 270.386


<a id="p101286"></a> ![Таблица 38](https://i.bukva.ai/dz3CSPcl/img_185.png) 


#### <a id="p101287"></a>Рисунок 61


<a id="p101288"></a>6.2.14.1 Дефектацию седла клапана произвести в соответствии с [таблицей 39](#p101289).


#### <a id="p101289"></a>Таблица 39


| <a id="p101290"></a>Возможный дефект | <a id="p101291"></a>Метод установления дефекта и средство его контроля | <a id="p101292"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p101293"></a>Трещины и отколы | <a id="p101294"></a>Визуальный осмотр | <a id="p101295"></a>Заменить |
| <a id="p101296"></a>Срыв резьбы ![Таблица 39](https://i.bukva.ai/dz3CSPcl/img_186.png) | <a id="p101297"></a>Визуальный осмотр | <a id="p101298"></a>Заменить |
| <a id="p101299"></a>Наличие зазубрин на поверхности А | <a id="p101300"></a>Визуальный осмотр | <a id="p101301"></a>Заменить |
| <a id="p101302"></a>Заусенцы и другие шероховатости на поверхности А | <a id="p101303"></a>Визуальный осмотр | <a id="p101304"></a>Поверхность зачистить |


##### <a id="p101305"></a>6.2.15 Винт регулирующий 270.325


<a id="p101306"></a> ![Таблица 39](https://i.bukva.ai/dz3CSPcl/img_187.png) 


#### <a id="p101307"></a>Рисунок 62


<a id="p101308"></a>6.2.15.1 Дефектацию регулирующего винта произвести в соответствии с [таблицей 40](#p101309).


#### <a id="p101309"></a>Таблица 40


| <a id="p101310"></a>Возможный дефект | <a id="p101311"></a>Метод установления дефекта и средство его контроля | <a id="p101312"></a>Заключение и рекомендуемые методы ремонта |
| --- | --- | --- |
| <a id="p101313"></a>Трещины и отколы | <a id="p101314"></a>Визуальный осмотр | <a id="p101315"></a>Заменить |
| <a id="p101316"></a>Срыв резьбы ![Таблица 40](https://i.bukva.ai/dz3CSPcl/img_188.png) | <a id="p101317"></a>Визуальный осмотр | <a id="p101318"></a>Заменить |


##### <a id="p101319"></a>6.2.16 Пружины 270.319, 270.328


<a id="p101320"></a> ![Таблица 40](https://i.bukva.ai/dz3CSPcl/img_189.png) 

<a id="p101321"></a>Рисунок 63 - Пружина 270.319


<a id="p101322"></a> ![Таблица 40](https://i.bukva.ai/dz3CSPcl/img_190.png) 

<a id="p101323"></a>Рисунок 64 - Пружина 270.328

<a id="p101324"></a>6.2.16.1 Детали осмотреть. Отколы, изломы не допускаются, в случае их наличия деталь необходимо заменить.
<a id="p101325"></a>6.2.16.2 Проверить пружинящие свойства. В случае потери пружинящих свойств деталь необходимо заменить.

##### <a id="p101326"></a>6.2.17 Пружины 270.364, 270.322-1, 270.327, 270.321-2, 270.315, 270.355


<a id="p101327"></a> ![Таблица 40](https://i.bukva.ai/dz3CSPcl/img_191.png) 

<a id="p101328"></a>n = 3
n1 = 5

<a id="p101329"></a>Рисунок 65 - Пружина 270.364


<a id="p101330"></a> ![Таблица 40](https://i.bukva.ai/dz3CSPcl/img_192.png) 

<a id="p101331"></a>n = 5,25
n1 = 7,25

<a id="p101332"></a>Рисунок 66 - Пружина 270.322-1


<a id="p101333"></a> ![Таблица 40](https://i.bukva.ai/dz3CSPcl/img_193.png) 

<a id="p101334"></a>n = 6
n1 = 8

<a id="p101335"></a>Рисунок 67 - Пружина 270.327


<a id="p101336"></a> ![Таблица 40](https://i.bukva.ai/dz3CSPcl/img_194.png) 

<a id="p101337"></a>n = 7,5
n1 = 9,5

<a id="p101338"></a>Рисунок 68 - Пружина 270.321-2


<a id="p101339"></a> ![Таблица 40](https://i.bukva.ai/dz3CSPcl/img_195.png) 

<a id="p101340"></a>n = 20
n1 = 22

<a id="p101341"></a>Рисунок 69 - Пружина 270.315


<a id="p101342"></a> ![Таблица 40](https://i.bukva.ai/dz3CSPcl/img_196.png) 

<a id="p101343"></a>n = 4
n1 = 6

<a id="p101344"></a>Рисунок 70 - Пружина 270.355

<a id="p101345"></a>6.2.17.1 Пружину осмотреть - трещины, отколы, изломы не допускаются. В случае их наличия пружину необходимо заменить.
<a id="p101346"></a>6.2.17.2 Проконтролировать силовые характеристики пружины: по двум заданным длинам пружины определить усилия сжатия P<sub>1</sub> и P<sub>2</sub>.
<a id="p101347"></a>В случае если результаты контроля не совпадают с данными приведенными на диаграмме, пружину необходимо заменить.
<a id="p101348"></a>Проверку необходимо производить на машине для испытания пружин с пределом относительной погрешности измерения силы +/- 2,5%, с пределом погрешности измерения длины пружины +/- 0,25 мм.
<a id="p101349"></a>Проверку пружины 270.364 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 200 Н (20 кгс), с пределом измерения длины пружины не менее 35 мм.
<a id="p101350"></a>Проверку пружины 270.322-1 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 500 Н (50 кгс), с пределом измерения длины пружины не менее 100 мм.
<a id="p101351"></a>Проверку пружины 270.327 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 1000 Н (100 кгс), с пределом измерения длины пружины не менее 100 мм.
<a id="p101352"></a>Проверку пружины 270.321-2 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 700 Н (70 кгс), с пределом измерения длины пружины не менее 65 мм.
<a id="p101353"></a>Проверку пружины 270.315 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 50 Н (5 кгс), с пределом измерения длины пружины не менее 65 мм.
<a id="p101354"></a>Проверку пружины 270.355 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 140 Н (14 кгс), с пределом измерения длины пружины не менее 25 мм.


### 7. <a id="p101355"></a>СБОРКА


<a id="p101356"></a>7.1 Сборку магистральной части необходимо производить по узлам в последовательности, обратной разборке.

##### <a id="p101357"></a>7.1.1 Собрать седло 483М.050 (узел трех клапанов) согласно рисунку 7, седло 483.050 согласно рисунку 8:

- <a id="p101358"></a>вставить прокладку 13 в седло 1;
- <a id="p34"></a>вставить манжету 14, предварительно смазав ее смазкой ЖТ-79Л, латунную втулку 2 (постановка полиамидной втулки запрещена!) и пружину 3 в седло 1;

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053) от 26.11.2025)*

- <a id="p35"></a>надеть на седло 11 кольцо 4 и ввернуть его в седло 1, предварительно смазав резьбу смазкой ЖТ-79Л;

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053) от 26.11.2025)*

- <a id="p36"></a>вставить клапан 12, пружину 5 в седло 11 и ввернуть в него седло 10, предварительно смазав резьбу смазкой ЖТ-79Л;

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053) от 26.11.2025)*

- <a id="p101362"></a>проконтролировать размер ![7. Сборка](https://i.bukva.ai/dz3CSPcl/img_197.png) шаблоном МТ 8150-4393-02, размер ![7. Сборка](https://i.bukva.ai/dz3CSPcl/img_198.png) должен быть не менее 37,08 мм или не более 37,78 мм;
- <a id="p101363"></a>надеть на седло 10 прокладку 6;
- <a id="p37"></a>вставить клапан 9, пружину 8 в седло 10 и навинтить на него гайку 7, предварительно смазав резьбу смазкой ЖТ-79Л.

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053) от 26.11.2025)*


##### <a id="p101365"></a>7.1.2 Собрать диафрагму 483.020 (клапан мягкости) согласно [рисунку 6](#p100197):

- <a id="p101366"></a>надеть на клапан 1 диафрагму 4 и шайбу 3;
- <a id="p38"></a>закрутить гайку 2 на клапане 1, предварительно смазав резьбу на обеих деталях смазкой ЖТ-79Л.

> *(в ред. Протоколов от [22.11.2021](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101200), от [26.11.2025](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053))*


##### <a id="p101368"></a>7.1.3 Собрать диафрагму 483М.060 согласно [рисунку 4](#p100191) или диафрагму 483.060 согласно [рисунку 5](#p100194):

- <a id="p101369"></a>надеть на диск 5 диафрагму 1;
- <a id="p101370"></a>продуть плунжер 3;
- <a id="p39"></a>смазать в диске 5 внутреннюю направляющую поверхность для плунжера смазкой ЖТ-79Л и вставить в него плунжер 3 и пружину 4;

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053) от 26.11.2025)*

- <a id="p40"></a>навернуть гайку-диск 2 на диск 5, предварительно смазав резьбу на обеих деталях смазкой ЖТ-79Л.

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053) от 26.11.2025)*


##### <a id="p101373"></a>7.1.4 Собрать крышку 483.070 согласно [рисунку 3](#p100188):

- <a id="p41"></a>вставить в крышку 4 упорку 2, предварительно смазав место ее посадки смазкой ЖТ-79Л;

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053) от 26.11.2025)*

- <a id="p101375"></a>вставить прокладку 9 в седло крышки 1;
- <a id="p42"></a>вставить в седло 1 латунную втулку 5 (постановка полиамидной втулки запрещена!), манжету 7, предварительно смазав ее смазкой ЖТ-79Л, шайбу 6 и стопорное кольцо 8,

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053) от 26.11.2025)*

- <a id="p43"></a>вставить в крышку диафрагму 3 и ввернуть седло 1, предварительно смазав резьбу смазкой ЖТ-79Л.

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053) от 26.11.2025)*


##### <a id="p101378"></a>7.1.5 Собрать упорку переключателя 270.1060-2 согласно [рисунку 9](#p100232):

- <a id="p101379"></a>надеть кольцо 3 на упорку 2.
<a id="p44"></a>7.1.6 В крышке 3, [рисунки 1](#p100155) и [2](#p100177), смазать посадочное место для упорки переключателя смазкой ЖТ-79Л, вставить в крышку пружины 4, 14 и упорку переключателя 5, а затем ввернуть фиксатор 15.

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053) от 26.11.2025)*

<a id="p101381"></a>7.1.7 У крышки магистральной части в сборе с переключателем рекомендуется произвести проверку действия переключателя режимов на специальном приспособлении.
<a id="p101382"></a>7.1.7.1 Принципиальная пневматическая схема специального приспособления должна соответствовать схеме, приведенной на [рисунке 71](#p101385).

<a id="p101383"></a> ![7. Сборка](https://i.bukva.ai/dz3CSPcl/img_199.png) 

<a id="p101384"></a>1, 3 - приборы для измерения давления сжатого воздуха
(манометры класса точности 0,6); 2, 5, 10, 11, 12,
15 - разобщительные краны или устройства, заменяющие их;
4 - дроссель диаметром 1 мм, 9 - дроссель диаметром 0,5 мм;
6 - резервуар объемом 2 л (рабочая камера); 7 - резервуар
объемом 2 л (золотниковая камера); 8 - привалочный фланец
для крышки магистральной части; 13 - редуктор,
отрегулированный на давление (0,6 + 0,02) МПа
[(6,0 + 0,2) кгс/см2] или устройство, заменяющее его,
14 - редуктор, отрегулированный на давление (0,53 + 0,02)
МПа [(5,3 + 0,2) кгс/см2] или устройство, заменяющее его.


#### <a id="p101385"></a>Рисунок 71


<a id="p101386"></a>7.1.7.2 Установить крышку магистральной части в сборе с переключателем режимов на привалочный фланец 8.
<a id="p101387"></a>7.1.7.3 Установить переключатель режимов в положение "равнинный". Открыть кран 12, а затем открыть кран 11. Проконтролировать темп повышения давления в РК по манометру 1: после достижения давления (0,20 - 0,35) Мпа [(2,0 - 3,5) кгс/см2] дальнейшее повышение давления должно происходить быстрее.

###### <a id="p101388"></a>7.1.7.4 Установить переключатель режимов в положение "горный".

<a id="p101389"></a>Открыть кран 10. После того, как манометры 1 и 3 будут показывать одинаковое давление (0,6 + 0,02) МПа [(6,0 + 0,2) кгс/см2], закрыть краны 10, 11, 12.
<a id="p101390"></a>Открыть кран 5. Когда давление в ЗК, наблюдаемое по манометру 3, понизится на 0,05 МПа (0,5 кгс/см2) закрыть кран 5. При этом в течение 2 минут давление в РК должно остаться без изменения.
<a id="p101391"></a>Перед снятием крышки с приспособления необходимо открыть краны 2 и 5 и после разрядки ЗК и РК до 0 снять крышку с приспособления. После чего закрыть краны 2 и 5.
<a id="p101392"></a>7.1.8 Собрать магистральную часть 483М.010 согласно [рисунку 1](#p100155), магистральную часть 483.010 согласно [рисунку 2](#p100177):
- <a id="p45"></a>вставить в корпус 1 манжету 11, смазанную смазкой ЖТ-79Л, упор 10, клапан мягкости 9, латунное кольцо 8 (постановка полиамидного кольца запрещена!), пружину 7;

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053) от 26.11.2025)*

- <a id="p46"></a>надеть на заглушку 6 кольцо 21 и ввернуть ее в корпус, предварительно смазав резьбу смазкой ЖТ-79Л;

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053) от 26.11.2025)*

- <a id="p47"></a>ввернуть седло 19 (узел трех клапанов) в корпус 1, смазав резьбу смазкой ЖТ-79Л;

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105053) от 26.11.2025)*

- <a id="p101396"></a>вставить в седло 19 стержень 18;
- <a id="p101397"></a>вставить диафрагму 2 в корпус 1 и надеть на нее пружину 17.
<a id="p101398"></a>7.1.9 Соединить корпус и крышку магистральной части болтами 13 и гайками 12.
<a id="p101399"></a>Под одну из гаек необходимо установить бирку, на которой должны быть нанесены номер АКП и дата ремонта (число, месяц и две последние цифры года). Размеры бирки приведены в [приложении А](#p101764).
<a id="p101400"></a>Вставить прокладку 20 в корпус 1.
<a id="p48"></a>7.2 При сборке в магистральную часть должны устанавливаться детали и узлы, которые стояли в ней до разборки, за исключением резиновых деталей и деталей замененных из-за истекшего срока годности, неисправностей или в результате проведения работ по модернизации.

> *(п. 7.2 в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105056) от 26.11.2025)*

<a id="p101402"></a>7.3 Болты, гайки, имеющие повреждения, в процессе сборки должны быть заменены исправными.
<a id="p101403"></a>**ВНИМАНИЕ: ШПЛИНТЫ И ШТИФТЫ ПОВТОРНО ИСПОЛЬЗОВАТЬ ЗАПРЕЩАЕТСЯ!**
<a id="p49"></a>7.4 При сборке магистральной части воздухораспределителя резиновые детали должны устанавливаться только новые, резинометаллические (клапана, плунжера) детали должны устанавливаться в зависимости от их состояния.

> *(п. 7.4 в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105067) от 26.11.2025)*


#### <a id="p101883"></a>7.5 Исключен. - [Протокол](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101202) от 22.11.2021.


<a id="p101884"></a>Таблица 41. Исключена. - [Протокол](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101202) от 22.11.2021.

<a id="p101420"></a>7.6 Сборку главной части необходимо производить по узлам в последовательности, обратной разборке.

##### <a id="p101421"></a>7.6.1 Собрать поршень 270.024-1 согласно [рисунку 11](#p100262):

- <a id="p101422"></a>на поршень 1 в сборе со штоком 4 надеть манжету 3, пружину 9 и войлочные кольца 2. Войлочные кольца должны быть очищены и пропитаны смазкой ЖТ-79Л либо заменены на новые, также пропитанные смазкой. Для пропитки кольца смазывают смазкой и выдерживают при температуре + 40 °C не менее 8 часов.
- <a id="p101423"></a>надеть манжеты 8 с помощью конусных оправок или специального приспособления на шток 4;
- <a id="p101424"></a>установить пружину 7 и клапан 5 во внутрь штока 4;
- <a id="p101885"></a>смазать резьбу седла 6 смазкой ВНИИ НП-232 и ввернуть его в шток 4 до упора;

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101209) от 22.11.2021)*

<a id="p101426"></a>После сборки поршня проверить на специальном приспособлении плотность резьбового соединения седла 6 со штоком 4.

##### <a id="p101427"></a>7.6.2 Собрать уравнительный поршень 270.054 согласно [рисунку 12](#p100265):

- <a id="p101428"></a>установить в ручьи поршня манжету 2, пружину 4 и кольцо 3, на которое должна быть нанесена смазка ЖТ-79Л. Новое войлочное кольцо перед установкой на поршень должно быть смазано и выдержано при комнатной температуре не менее 6 часов.

##### <a id="p101429"></a>7.6.3 Собрать главную часть согласно [рисунку 10](#p100259):

- <a id="p101430"></a>смазать внутренние поверхности цилиндров под главный и уравнительный поршни в корпусе 2 смазкой ЖТ-79Л;
- <a id="p101431"></a>вставить в корпус 2 пружину 13 и главный поршень 14.
<a id="p101432"></a>После этого проверить перемещение главного поршня в корпусе: главный поршень переместить внутрь корпуса на расстояние от 5 до 8 мм и отпустить его - поршень должен возвратиться в исходное положение под усилием пружины;
- <a id="p101433"></a>установить во втулку обратного клапана диафрагму 5, упор 4 и завернуть заглушку 3, предварительно смазав резьбу смазкой ЖТ-79Л;
- <a id="p101434"></a>установить в корпус уравнительный поршень 12. На уравнительный поршень поставить малую 11 и большую 8 пружины. На малую пружину 11 надеть регулирующую упорку 10, регулирующую упорку 7 ввернуть в корпус, предварительно смазав резьбу смазкой ЖТ-79Л;
- <a id="p101435"></a>ввернуть фиксатор 6 в корпус главной части. Фиксатор должен быть ввернут на всю длину и своим концом входить в прорезь регулирующей упорки 7. Затем ввернуть регулирующий винт 9 и вставить шплинт 25;
- <a id="p101436"></a>вставить в крышку 1 пружину 22 и клапан 19;
- <a id="p101437"></a>надеть кольцо 21 на седло клапана 20, смазать резьбу смазкой ЖТ-79Л и ввернуть седло в крышку 1;
- <a id="p101438"></a>ввести в седло толкателя 17 толкатель 16, пружину 18 и ввернуть его в корпус крышки 1, предварительно смазав резьбу седла смазкой ЖТ-79Л;
- <a id="p101439"></a>надеть прокладку 15 на крышку 1.
<a id="p101440"></a>После сборки крышки главной части рекомендуется произвести проверку действия выпускного клапана на специальном приспособлении:
- <a id="p101441"></a>установить крышку на приспособление так, чтобы рабочая камера крышки соединялась с резервуаром приспособления U = 6 л;
- <a id="p101442"></a>зарядить резервуар приспособления до давления (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2];
- <a id="p101443"></a>обмылить толкатель мыльным раствором - образование пузырей не допускается;
- <a id="p101444"></a>толкатель выпускного клапана отжать до отказа, при этом давление в резервуаре должно понизиться с 0,5 до 0,05 МПа (с 5 до 0,5 кгс/см2) не более, чем за 5 с.

##### <a id="p101445"></a>7.6.4 Соединить корпус и крышку главной части болтами 24 и гайками 23.

<a id="p101446"></a>Под одну из гаек необходимо установить бирку, на которой должны быть нанесены номер АКП и дата ремонта (число, месяц и две последние цифры года). Размеры бирки приведены в [приложении А](#p101764).
<a id="p50"></a>7.7 При сборке в главную часть должны устанавливаться детали и узлы, которые стояли в ней до разборки, за исключением резиновых деталей и деталей замененных из-за истекшего срока годности, неисправностей или в результате проведения работ по модернизации.

> *(п. 7.7 в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105075) от 26.11.2025)*

<a id="p101448"></a>7.8 Болты, гайки, имеющие повреждения, должны быть заменены исправными.
<a id="p101449"></a>**ВНИМАНИЕ: ШПЛИНТЫ И ШТИФТЫ ПОВТОРНО ИСПОЛЬЗОВАТЬ ЗАПРЕЩАЕТСЯ!**
<a id="p51"></a>7.9 При сборке главной части воздухораспределителя резиновые детали должны устанавливаться только новые, резинометаллические (клапана, плунжера) детали должны устанавливаться в зависимости от их состояния.

> *(п. 7.9 в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105086) от 26.11.2025)*

<a id="p101454"></a>7.10 Перечень смазок, используемых при сборке главной части, приведен в таблице 41.


### 8. <a id="p101455"></a>ПРАВИЛА ПРИЕМКИ


<a id="p101456"></a>8.1 Каждая отремонтированная магистральная и главная части должны быть испытаны на испытательном стенде.
<a id="p101457"></a>При испытании магистральной части должны быть проконтролированы:
- <a id="p101458"></a>зарядка;
- <a id="p101459"></a>мягкость действия;
- <a id="p101460"></a>ступень торможения и отпуска;
- <a id="p101461"></a>полное служебное торможение и отпуск;
- <a id="p101462"></a>отпуск на горном режиме.
<a id="p101463"></a>При испытании главной части должны быть проконтролированы:
- <a id="p101464"></a>зарядка;
- <a id="p101465"></a>мягкость действия;
- <a id="p101466"></a>ступень торможения и плотность главной части при ступени торможения;
- <a id="p101467"></a>действие выпускного клапана.
<a id="p101468"></a>8.2 Испытание на стенде унифицированной конструкции необходимо производить в соответствии с программой и методикой, изложенной в [разделе 9](#p101475).
<a id="p101886"></a>Испытательный стенд, схема которого отличается от схемы стенда унифицированной конструкции, должен быть допущен к применению порядком, установленным железнодорожной администрацией, а испытание на нем должно производиться в соответствии с руководством по эксплуатации этого стенда.

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101214) от 22.11.2021)*

<a id="p101470"></a>ВНИМАНИЕ: ПРОВЕДЕНИЕ ИСПЫТАНИЙ НА СТЕНДЕ С РЕГИСТРАЦИЕЙ ПАРАМЕТРОВ ПРИ ВЫКЛЮЧЕННЫХ РЕГИСТРИРУЮЩИХ УСТРОЙСТВАХ ЗАПРЕЩАЕТСЯ!
<a id="p101471"></a>8.3 Главную или магистральную часть, не выдержавшую испытание, необходимо возвратить на позицию ремонта для устранения неисправностей. После чего она должна быть испытана вновь по полной программе.
<a id="p101887"></a>8.4 На магистральной и главной частях, выдержавших испытание, необходимо проверить наличие бирки, которая должна быть установлена в процессе сборки в соответствии с [пунктами 7.1.9](#p101398) и [7.6.4](#p101445).

> *(п. 8.4 в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101219) от 22.11.2021)*


#### <a id="p101473"></a>8.5 Результаты испытания должны быть отражены в книге формы ВУ-47.

<a id="p101474"></a>При испытании на стенде с регистрацией параметров результаты испытания должны быть сохранены в памяти ПЭВМ, а в книге формы ВУ-47 необходимо записывать дату испытания, тип и номер принятой магистральной или главной части с росписью исполнителя ремонта и мастера или бригадира.


### 9. <a id="p101475"></a>ПРОГРАММА И МЕТОДИКА ИСПЫТАНИЯ МАГИСТРАЛЬНЫХ И ГЛАВНЫХ ЧАСТЕЙ НА СТЕНДЕ УНИФИЦИРОВАННОЙ КОНСТРУКЦИИ


#### <a id="p101476"></a>9.1 Характеристика стенда

<a id="p101477"></a>9.1.1 Принципиальная пневматическая схема стенда должна соответствовать схеме, приведенной на [рисунке 72](#p101480).

<a id="p101478"></a> ![9. Программа и методика испытания магистральных и главных частей на стенде унифи](https://i.bukva.ai/dz3CSPcl/img_200.png) 

<a id="p101888"></a>1, 8, 10, 13, 15, 22, 26, 29, 32, 33 - разобщительные
краны или устройства, заменяющие их; 2, 3, 9, 18, 19,
20 - манометры; 4 - тормозной резервуар; 5 - запасный
резервуар; 6 - редуктор; 7, 25 - водоспускные краны;
11 - привалочный фланец для главной части
воздухораспределителя; 12 - канал дополнительной разрядки;
14 - кран машиниста (блок управления); 16, 17, 23, 30,
34 - дроссели; 21 - фильтр для очистки воздуха;
24 - магистральный резервуар; 27 - рабочая камера;
28 - золотниковая камера; 31 - привалочный фланец
для магистральной части воздухораспределителя

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101230) от 22.11.2021)*


<a id="p101480"></a>Рисунок 72 - Принципиальная пневматическая схема стенда
унифицированной конструкции для испытания магистральных
и главных частей воздухораспределителей грузового типа


##### <a id="p101481"></a>9.1.2 Стенд должен иметь:

- <a id="p101482"></a>магистральный МР и запасный ЗР резервуары объемом соответственно 55 и 4 литра;
- <a id="p101483"></a>рабочую РК и золотниковую ЗК камеры объемом (с учетом объема подводящих труб) соответственно 6,0 и 4,5 литра;
- <a id="p101484"></a>тормозной резервуар ТР объемом 12 литров (с учетом объема подводящих труб);
- <a id="p101485"></a>кран машиниста или заменяющий его блок управления;
- <a id="p101486"></a>дроссель ДР1 (с отверстием диаметром 2 мм) для проверки крана машиниста или заменяющего его блока управления;
- <a id="p101487"></a>дроссель ДР2 (с отверстием диаметром приблизительно 0,7 мм) для создания темпа проверки мягкости действия прибора;
- <a id="p101488"></a>дроссель ДР3 (с отверстием диаметром приблизительно 0,65 мм) для создания темпа медленного отпуска;
- <a id="p101489"></a>дроссель ДР4 (с отверстием диаметром 2 мм) и ДР5 (с отверстием диаметром 3 мм) для создания опережения зарядки ЗК при прямой зарядке ЗК и РК;
- <a id="p101490"></a>редуктор РД, отрегулированный на давление (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2];
- <a id="p101491"></a>контрольно-измерительные приборы для контроля времени (секундомер) и величины давления [манометры с пределом измерения 1 МПа (10 кгс/см2) класса точности не ниже 0,6)];
- <a id="p101492"></a>прижимы МЧ и ГЧ с привалочными фланцами для надежного и герметичного крепления соответственно магистральной и главной частей к стенду;
- <a id="p101493"></a>переключатель режимов торможения (на [рисунке](#p101480) не показан), который должен переключать главную часть, размещенную на стенде, на режимы торможения: "груженый", "средний" и "порожний", обеспечив расстояние от упора режимного переключателя главной части до привалочной поверхности ее фланца: для режима "груженый" - (80,5 + 0,5) мм, для режима "средний" - (85,5 + 0,5) мм;
- <a id="p101494"></a>разобщительные краны или устройства, заменяющие их;
- <a id="p101495"></a>водоспускные краны на ТР и МР;
- <a id="p101496"></a>фильтр для очистки воздуха на входе в стенд.

##### <a id="p101497"></a>9.1.3 Кран машиниста или заменяющий его блок управления должен обеспечивать:

- <a id="p101498"></a>давление сжатого воздуха в МР: (0,6 + 0,01) МПа [(6,0 + 0,1) кгс/см2], (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2], (0,45 + 0,01) МПа [(4,5 + 0,1) кгс/см2], (0,35 + 0,01) МПа [(3,5 + 0,1) кгс/см2];
- <a id="p101499"></a>автоматическое поддержание установившегося давления в МР;
- <a id="p101500"></a>снижение давления в МР (темп служебного торможения) с 0,5 до 0,4 МПа (с 5,0 до 4,0 кгс/см2) за время от 4 до 6 с (при отключенных от стенда главной и магистральной частях);
- <a id="p101501"></a>повышение давления в МР (темп отпуска) с 0,4 до 0,5 МПа (с 4,0 до 5,0 кгс/см2) за время не более 5 с (при отключенных от стенда главной и магистральной частях);
- <a id="p101502"></a>ступень торможения - понижение давления в МР с (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2] на 0,05 - 0,06 МПа (0,5 - 0,6 кгс/см2).
<a id="p101503"></a>9.1.4 Дроссель ДР2 должен обеспечивать темп проверки мягкости действия главной и магистральной частей - снижение давления в МР с 0,6 до 0,57 МПа (с 6,0 до 5,7 кгс/см2) за время от 50 до 60 с (при отключенных от стенда кране машиниста (блоке управления), главной и магистральной частях).
<a id="p101504"></a>Дроссель ДР3 должен обеспечивать темп медленного отпуска - повышение давления в МР с 0,48 до 0,5 МПа (с 4,8 до 5,0 кгс/см2) за время от 36 до 43 с (при отключенных от стенда главной и магистральной частях).
<a id="p101505"></a>Диаметры отверстий дросселей ДР2 и ДР3 на каждом конкретном стенде должны быть подобраны при регулировке заданных темпов.
<a id="p101506"></a>9.1.5 Испытание на стенде магистральных частей производится с закрепленной на нем проверенной и исправной главной частью 270.023-1.
<a id="p101507"></a>Испытание на стенде главных частей производится с закрепленной на нем проверенной и исправной магистральной частью 483М или 483А.
<a id="p101508"></a>Испытание на стенде одновременно непроверенных главной и магистральной частей запрещается.

##### <a id="p101509"></a>9.1.6 Проверку плотности стенда и заданных темпов необходимо производить следующим образом:

- <a id="p101510"></a>стенд подключить к воздушной напорной магистрали с давлением не ниже 0,65 МПа (6,5 кгс/см2);
- <a id="p101511"></a>на привалочные фланцы стенда для главной и магистральной частей установить специальные фланцы, соединяющие между собой МР и ТР, ЗК с каналом дополнительной разрядки (далее КДР) и заглушающие все остальные отверстия на привалочных фланцах стенда;
- <a id="p101512"></a>включением прямых каналов (открыть краны 1, 13, 15, 26, 29, 32, 33) зарядить стенд (МР, ТР, ЗР, РК, ЗК, КДР) до (0,6 + 0,01) МПа [(6,0 + 0,1) кгс/см2];
- <a id="p101513"></a>после двухминутной выдержки отключить прямую зарядку резервуаров и камер (закрыть краны 1, 15, 29, 33) и проверить плотность: в течение 5 минут снижение давления воздуха в МР, ТР и ЗР допускается не более чем на 0,01 МПа (0,1 кгс/см2), а снижение давления в РК, ЗК и КДР не допускается;
- <a id="p101514"></a>открыть кран 15, закрыть кран 26, краном машиниста (блоком управления) снизить давление в МР до (0,35 + 0,01) МПа [(3,5 + 0,1) кгс/см2], при этом проверить темп служебного торможения: время снижения давления в МР с 0,5 до 0,4 МПа (с 5,0 до 4,0 кгс/см2) должно быть от 4 до 6 с;
- <a id="p101515"></a>кран машиниста (блок управления) перевести на зарядное давление (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2] и проверить темп отпуска: повышение давления в МР с 0,4 до 0,5 МПа (с 4,0 до 5,0 кгс/см2) должно произойти не более чем за 5 с;
- <a id="p101516"></a>краном машиниста (блоком управления) установить давление в МР (0,45 + 0,01) МПа [(4,5 + 0,1) кгс/см2], закрыть кран 15 (кран 26 остается закрытым), после двухминутной выдержки открыть кран 22, кран машиниста (блок управления) перевести на зарядное давление (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2] и проверить темп медленного отпуска: повышение давления в МР с 0,48 до 0,5 МПа (с 4,8 до 5,0 кгс/см2) должно произойти за время от 36 до 43 с;
- <a id="p101517"></a>закрыть кран 22, открыть кран 15, зарядить МР до (0,6 + 0,01) МПа [(6,0 + 0,1) кгс/см2], после чего закрыть кран 15 (кран 26 остается закрытым), после двухминутной выдержки открыть кран 10 и проверить темп проверки мягкости действия магистральной и главной частей: снижение давления в МР с 0,6 до 0,57 МПа (с 6,0 до 5,7 кгс/см2) должно произойти за время от 50 до 60 с;
- <a id="p101518"></a>для проверки крана машиниста (блока управления) на автоматичность поддержания давления необходимо закрыть кран 10, открыть кран 15 (кран 26 остается закрытым), краном машиниста (блоком управления) установить зарядное давление в МР, а затем создать утечку через отверстие диаметром 2 мм (открыть кран 8), при этом кран машиниста (блок управления) должен поддерживать установившееся давление в МР с отклонением не более 0,015 МПа (0,15 кгс/см2).
<a id="p101519"></a>Допускается проверять плотность стенда с установленными на него исправными главной и магистральной частями, для этого включением прямых каналов (открыть краны 1, 13, 15, 26, 29, 32, 33) зарядить стенд (МР, ЗР, РК, ЗК) до (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2], после двухминутной выдержки отключить прямую зарядку РК и ЗК (закрыть краны 29, 33), краном машиниста (блоком управления) понизить давление в МР на 0,05 - 0,06 МПа (0,5 - 0,6 кгс/см2), после того, как давление установится, перекрыть краны 1, 15 и проверить плотность: в течение 5 минут снижение давления воздуха в МР, ТР и ЗР допускается не более чем на 0,01 МПа (0,1 кгс/см2), а снижение давления в РК, ЗК и КДР не допускается.

#### <a id="p101520"></a>9.2 Испытание магистральной части


##### <a id="p101521"></a>9.2.1 Проверка зарядки

<a id="p101522"></a>Переключатели режимов установить в положение "равнинный" и "груженый". Краны 13, 15 и 32 должны быть открыты. Остальные - закрыты. Зарядное давление должно быть (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
<a id="p101523"></a>После достижения в МР зарядного давления открыть кран 26, при этом проверить:
<a id="p101524"></a>а) время зарядки ЗК от 0 до 0,12 МПа (от 0 до 1,2 кгс/см2), которое должно быть от 20 до 35 с;
<a id="p101525"></a>б) открытие клапана мягкости, которое должно произойти в процессе зарядки ЗК при достижении в ней давления от 0,15 до 0,35 МПа (от 1,5 до 3,5 кгс/см2) и определяется по ускорению темпа зарядки ЗК: время зарядки ЗК с 0,35 до 0,4 МПа (с 3,5 до 4,0 кгс/см2) должно быть от 3 до 5 с;
<a id="p101526"></a>в) открытие второго пути зарядки РК, которое должно произойти при достижении в ней давления от 0,2 до 0,35 МПа (от 2,0 до 3,5 кгс/см2) и определяется по ускорению темпа зарядки РК: время зарядки РК с 0,35 до 0,4 МПа (с 3,5 до 4,0 кгс/см2) должно быть от 6 до 10 с.

##### <a id="p101527"></a>9.2.2 Проверка мягкости действия

<a id="p101528"></a>Переключатели режимов установить в положение "равнинный" и "груженый". Краны 13, 15, 26 и 32 должны быть открыты, остальные - закрыты. Зарядное давление должно быть (0,6 + 0,01) МПа [(6,0 + 0,1) кгс/см2].
<a id="p101529"></a>После зарядки РК и ЗК, МР и ЗР до зарядного давления отсоединить МР от прямой зарядки (закрыть кран 15), перекрыть краном 32 КДР и снизить в МР давление темпом мягкости (открыть кран 10 с дроссельным отверстием 17). При снижении давления в МР до 0,54 МПа (5,4 кгс/см2) магистральная и главная части не должны приходить в действие, то есть сжатый воздух не должен поступать в ТР, а давление в КДР не должно превышать 0,01 МПа (0,1 кгс/см2).

##### <a id="p101530"></a>9.2.3 Проверка ступени торможения и отпуска

<a id="p101531"></a>9.2.3.1 Переключатели режимов установить в положение "равнинный" и "груженый". Краны 1, 13, 15, 26 и 32 должны быть открыты, остальные - закрыты. Зарядное давление должно быть (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
<a id="p101532"></a>После зарядки РК и ЗК, МР до зарядного давления снизить давление в МР на 0,05 - 0,06 МПа (на 0,5 - 0,6 кгс/см2) темпом служебного торможения.
<a id="p101533"></a>В течение 120 с после установления давления в ТР:
<a id="p101534"></a>а) давление в ТР должно быть не менее 0,06 МПа (0,6 кгс/см2)
<a id="p101535"></a>б) давление в КДР должно быть не менее 0,3 МПа (3,0 кгс/см2)
<a id="p101536"></a>в) в РК установившееся давление не должно снижаться.
<a id="p101537"></a>9.2.3.2 Повысить давление в МР темпом медленного отпуска (закрыть кран 15, перевести кран машиниста (блок управления) на зарядное давление и затем открыть кран 22 с дроссельным отверстием 23). При этом:
<a id="p101538"></a>а) сначала в РК, а затем в ТР должно произойти снижение давления;
<a id="p101539"></a>б) время от начала повышения давления в МР до достижения в ТР давления 0,04 МПа (0,4 кгс/см2) должно быть не более 70 с.

##### <a id="p101540"></a>9.2.4 Проверка полного служебного торможения и отпуска

<a id="p101541"></a>Переключатели режимов установить в положение "равнинный" и "груженый". Краны 1, 13, 15, 26 и 32 должны быть открыты, остальные - закрыты. Зарядное давление должно быть (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
<a id="p101542"></a>После полной зарядки РК и ЗК, МР до зарядного давления снизить давление в МР до (0,35 + 0,01) МПа [(3,5 + 0,1) кгс/см2] темпом служебного торможения. При этом время от начала понижения давления в МР до достижения в ТР давления 0,35 МПа (3,5 кгс/см) должно быть от 7 до 15 с.
<a id="p101543"></a>Повысить давление в МР до (0,45 + 0,01) МПа [(4,5 + 0,1) кгс/см2]. При этом:
- <a id="p101544"></a>в РК должно произойти снижение давления;
- <a id="p101545"></a>время от начала повышения давления в МР до достижения в ТР давления 0,04 МПа (0,4 кгс/см) должно быть не более 60 с.

##### <a id="p101546"></a>9.2.5 Проверка отпуска на горном режиме

<a id="p101547"></a>Переключатели режимов установить в положение "горный" и "груженый". Краны 1, 13, 15, 26 и 32 должны быть открыты, остальные - закрыты. Зарядное давление должно быть (0,6 + 0,01) МПа [(6,0 + 0,1) кгс/см2].
<a id="p101548"></a>После зарядки РК и ЗК, МР и ЗР до зарядного давления снизить давление в МР на 0,1 - 0,12 МПа (1,0 - 1,2 кгс/см2) темпом служебного торможения, дать выдержку 15 с и повысить давление в МР до (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
<a id="p101549"></a>В течение 60 с после повышения давления в МР в ТР должно произойти снижение давления не ниже чем до 0,06 МПа (0,6 кгс/см2).
<a id="p101550"></a>9.2.6 Основные неисправности магистральных частей приведены в [таблице 42](#p101579).

#### <a id="p101551"></a>9.3 Испытание главной части


##### <a id="p101552"></a>9.3.1 Проверка зарядки

<a id="p101553"></a>Переключатели режимов установить в положение "равнинный" и "порожний". Краны 13, 15 и 32 должны быть открыты, остальные - закрыты. Зарядное давление (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
<a id="p101554"></a>После достижения в МР зарядного давления произвести зарядку главной и магистральной частей (открыть кран 26), при этом проверить:
<a id="p101555"></a>а) время зарядки ЗР от 0 до 0,52 МПа (от 0 до 5,2 кгс/см2), которое должно быть от 14 до 18 с;
<a id="p101556"></a>б) время зарядки РК от 0 до 0,05 МПа (от 0 до 0,5 кгс/см2), которое должно быть от 25 до 55 с - в случае применения при испытании магистральной части 483М, от 15 до 40 с - в случае применения при испытании магистральной части 483А.

##### <a id="p101557"></a>9.3.2 Проверка мягкости действия

<a id="p101558"></a>Переключатели режимов установить в положение "равнинный" и "порожний". Краны 13, 15, 26 и 32 должны быть открыты, остальные - закрыты. Зарядное давление должно быть (0,6 + 0,01) МПа [(6,0 + 0,1) кгс/см2].
<a id="p101559"></a>После РК и ЗК, МР и ЗР до зарядного давления отсоединить МР от прямой зарядки (закрыть кран 15), перекрыть краном 32 КДР и снизить в МР давление темпом мягкости (открыть кран 10 с дроссельным отверстием 17). При снижении давления в МР до 0,54 МПа (5,4 кгс/см2) главная и магистральная части не должны приходить в действие, то есть сжатый воздух не должен поступать в ТР, а давление в КДР не должно превышать 0,01 МПа (0,1 кгс/см2), давление в ЗР не должно понижаться более чем на 0,02 МПа (0,2 кгс/см2).

##### <a id="p101560"></a>9.3.3 Проверка ступени торможения и плотности главной части при ступени торможения

<a id="p101561"></a>Переключатели режимов установить в положение "равнинный" и "порожний". Краны 1, 13, 15, 26 и 32 должны быть открыты, остальные - закрыты. Зарядное давление должно быть (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
<a id="p101562"></a>Снизить давление в МР темпом служебного торможения на 0,05 - 0,06 МПа (на 0,5 - 0,6 кгс/см2). Через 60 с после снижения давления в МР отсоединить ЗР от прямой зарядки (закрыть кран 1). При этом:
<a id="p101563"></a>а) в течение 20 с после отключения ЗР допускается понижение давления в нем не более чем на 0,01 МПа (0,1 кгс/см2);
<a id="p101564"></a>б) в течение 120 с после снижения давления в МР:
1) <a id="p101565"></a>в КДР давление должно быть не менее 0,3 МПа (3,0 кгс/см2);
2) <a id="p101566"></a>в РК установившееся давление не должно снижаться;
3) <a id="p101567"></a>давление в ТР должно быть не менее 0,06 МПа (0,6 кгс/см2).

##### <a id="p101568"></a>9.3.4 Проверка давления в тормозном резервуаре в зависимости от режимов торможения

<a id="p101569"></a>Переключатель режимов установить в положение "равнинный". Краны 1, 13, 15, 26 и 32 должны быть открыты, остальные - закрыты. Зарядное давление должно быть (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
<a id="p101570"></a>После зарядки РК и ЗК, МР до зарядного давления поочередно в любой последовательности на каждом режиме торможения ("порожний", "средний", "груженый") следует снизить давление в МР до (0,35 + 0,01) МПа [(3,5 + 0,1) кгс/см2] темпом служебного торможения с обязательным последующим полным отпуском после замера давления в ТР на каждом режиме торможения.
<a id="p101571"></a>Давление в ТР должно установиться: на режиме "порожний" - от 0,14 до 0,18 МПа (от 1,4 до 1,8 кгс/см2); на режиме "средний" - от 0,30 до 0,34 МПа (от 3,0 до 3,4 кгс/см2); на режиме "груженый" - от 0,4 до 0,45 МПа (от 4,0 до 4,5 кгс/см2).
<a id="p101572"></a>При несоответствии давления в ТР приведенным величинам у главной части необходимо отрегулировать пружины режимного узла, после чего она должна быть испытана вновь на всех режимах торможения.
<a id="p101573"></a>При проверке на режиме "груженый" необходимо проконтролировать время от начала понижения давления в МР до достижения давления в ТР 0,35 МПа (3,5 кгс/см2), которое должно быть от 7 до 15 с, и время отпуска, время от начала повышения давления в МР до достижения давления в ТР 0,04 МПа (0,4 кгс/см2) которое должно быть не более 60 с.

##### <a id="p101574"></a>9.3.5 Проверка действия выпускного клапана

<a id="p101575"></a>При зарядном давлении в РК (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2] отжать до отказа толкатель выпускного клапана. Время понижения давления в РК с 0,5 до 0,05 МПа (с 5,0 до 0,5 кгс/см2) должно быть не более 5 с.
<a id="p101576"></a>Данную проверку допускается не производить, если действие выпускного клапана было проверено при поузловой проверке в соответствии с [пунктом 7.6.4](#p101445).
<a id="p101577"></a>9.3.6 Основные неисправности главной части приведены в [таблице 43](#p101680).

<a id="p101578"></a>Таблица 42

<a id="p101579"></a>Основные неисправности магистральных частей


<table>
<colgroup><col width="18%"><col width="29%"><col width="53%"></colgroup>
<tr><td><a id="p101580"></a>Номер пункта (подпункта) программы и методики испытания</td><td><a id="p101581"></a>Неисправность</td><td><a id="p101582"></a>Причина неисправности</td></tr>
<tr><td><a id="p101583"></a>1</td><td><a id="p101584"></a>2</td><td><a id="p101585"></a>3</td></tr>
<tr><td rowspan="11"><a id="p101586"></a><a href="#p101524">9.2.1 а</a></td><td rowspan="7"><a id="p101587"></a>Отсутствует зарядка ЗК или время зарядки от 0 до 0,12 МПа (от 0 до 1,2 кгс/см2) более 35 с</td><td><a id="p101588"></a>Диаметры отверстий а, б, в плунжера менее нормы или отверстия засорены (<a href="#p100504">рисунки 19</a> и <a href="#p100549">20</a>)</td></tr>
<tr><td><a id="p101589"></a>Утечка по фланцевому соединению корпуса 1 и крышки 3 (<a href="#p100155">рисунки 1</a> и <a href="#p100177">2</a>)</td></tr>
<tr><td><a id="p101590"></a>Утечка по фланцевому соединению магистральной части с испытательным стендом</td></tr>
<tr><td><a id="p101591"></a>Утечка по манжете 11 клапана мягкости (<a href="#p100155">рисунки 1</a> и <a href="#p100177">2</a>)</td></tr>
<tr><td><a id="p101592"></a>Утечка через диафрагму 3 <a href="#p100188">(рисунок 3)</a></td></tr>
<tr><td><a id="p101593"></a><a id="p101594"></a>Утечка через узел трех клапанов:<br>узел не вкручен до упора в корпус магистральной части; дефекты прокладки 13, кольца 4; дефекты уплотнения клапана дополнительной разрядки 12; дефекты седла 11; неисправность пружины 5 (рисунки 7 и 8); размер <img src="https://i.bukva.ai/dz3CSPcl/img_201.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> клапана дополнительной разрядки менее нормы (<a href="#p100829">рисунки 32</a> и <a href="#p100831">33</a>)</td></tr>
<tr><td><a id="p101595"></a>Засорены отверстия Ø1мм в хвостовике диска диафрагмы (<a href="#p100598">рисунки 22</a> и <a href="#p100601">23</a>)</td></tr>
<tr><td rowspan="4"><a id="p101596"></a>Время зарядки ЗК от 0 до 0,12 МПа (от 0 до 1,2 кгс/см2) менее 20 с</td><td><a id="p101597"></a>Диаметры отверстий а, б, в плунжера более нормы (<a href="#p100504">рисунки 19</a> и <a href="#p100549">20</a>)</td></tr>
<tr><td><a id="p101598"></a>Пропуск воздуха уплотнением плунжера и его седлом: дефекты (просадка) уплотнения 1 (<a href="#p100504">рисунки 19</a> и <a href="#p100549">20</a>); дефекты поверхности Б (<a href="#p100598">рисунки 22</a> и <a href="#p100601">23</a>)</td></tr>
<tr><td><a id="p101599"></a>Разрыв большой диафрагмы (<a href="#p100191">рисунки 4</a> и <a href="#p100194">5</a>)</td></tr>
<tr><td><a id="p101600"></a>Пропуск воздуха прокладкой 3 клапана мягкости <a href="#p100642">(рисунок 25)</a></td></tr>
<tr><td rowspan="7"><a id="p101601"></a><a href="#p101525">9.2.1 б</a></td><td rowspan="2"><a id="p101602"></a>Клапан мягкости не открывается или открывается при давлении в ЗК более 0,35 МПа (3,5 кгс/см2)</td><td><a id="p101603"></a><a id="p101604"></a><a id="p101605"></a>Усилие пружины 7 более нормы (<a href="#p100155">рисунки 1</a> и <a href="#p100177">2</a>):<br>поставлена пружина с силовой характеристикой, не соответствующей норме;<br>пружина 7 поджата заглушкой 6 более нормы из-за просевшего кольца 21</td></tr>
<tr><td><a id="p101606"></a>Жесткая диафрагма 4 клапана мягкости <a href="#p100197">(рисунок 6)</a></td></tr>
<tr><td rowspan="2"><a id="p101607"></a>Время зарядки ЗК от 0,35 до 0,4 МПа (от 3,5 до 4,0 кгс/см2) более 5 с</td><td><a id="p101608"></a>Диаметр отверстия <img src="https://i.bukva.ai/dz3CSPcl/img_202.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> в дросселе между магистралью и клапаном мягкости менее нормы или отверстие засорено (<a href="#p100310">рисунки 13</a> и <a href="#p100367">14</a>)</td></tr>
<tr><td><a id="p101609"></a>Засорено отверстие $(\text{Ø}2^{+ 0,25})$ в седле клапана мягкости (<a href="#p100310">рисунки 13</a> и <a href="#p100367">14</a>)</td></tr>
<tr><td rowspan="2"><a id="p101610"></a>Открытие клапана мягкости при давлении в ЗК менее 0,15 МПа (1,5 кгс/см2)</td><td><a id="p101611"></a>Усилие пружины 7 менее нормы (<a href="#p100155">рисунки 1</a> и <a href="#p100177">2</a>)</td></tr>
<tr><td><a id="p101612"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_203.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> хвостовика клапана мягкости менее нормы <a href="#p100642">(рисунок 25)</a></td></tr>
<tr><td><a id="p101613"></a>Время зарядки ЗК с 0,35 до 0,4 МПа (с 3,5 до 4,0 кгс/см2) менее 3 с</td><td><a id="p101614"></a>Диаметр отверстия <img src="https://i.bukva.ai/dz3CSPcl/img_204.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> более нормы (<a href="#p100310">рисунки 13</a> и <a href="#p100367">14</a>)</td></tr>
<tr><td rowspan="9"><a id="p101615"></a><a href="#p101526">9.2.1 в</a></td><td rowspan="3"><a id="p101616"></a>Открытие второго пути зарядки РК при давлении в ней более 0,35 МПа (3,5 кгс/см2)</td><td><a id="p101617"></a>Усилия пружин 4 и 14 переключателя режимов более нормы (<a href="#p100155">рисунки 1</a> и <a href="#p100177">2</a>)</td></tr>
<tr><td><a id="p101618"></a>Слишком жесткая диафрагма 3 <a href="#p100188">(рисунок 3)</a></td></tr>
<tr><td><a id="p101619"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_205.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> упорки <a href="#p100894">(рисунок 36)</a> более нормы, в результате чего становится невозможным перемещение упорки 2 и диафрагмы 3 в крышке 4 <a href="#p100188">(рисунок 3)</a></td></tr>
<tr><td><a id="p101620"></a>Открытие второго пути зарядки РК при давлении в ней менее 0,20 МПа (2,0 кгс/см2)</td><td><a id="p101621"></a>Усилие пружин 4 и 14 переключателя режимов менее нормы (<a href="#p100155">рисунки 1</a> и <a href="#p100177">2</a>)</td></tr>
<tr><td rowspan="4"><a id="p101622"></a>Время зарядки РК с 0,35 до 0,4 МПа (с 3,5 до 4,0 кгс/см2) более 10 с</td><td><a id="p101623"></a>Диаметр отверстия <img src="https://i.bukva.ai/dz3CSPcl/img_206.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> в седле диафрагмы переключателя режимов менее нормы или отверстие засорено <a href="#p100450">(рисунок 17)</a></td></tr>
<tr><td><a id="p101624"></a>Засорение канала "Рабочая камера" в крышке магистральной части</td></tr>
<tr><td><a id="p101625"></a><a id="p101626"></a>Дефекты прокладки 20:<br>облой прокладки, перекрывает отверстие канала "Рабочая камера" на привалочном фланце корпуса магистральной части (<a href="#p100155">рисунки 1</a> и <a href="#p100177">2</a>)</td></tr>
<tr><td><a id="p101627"></a>Диаметры отверстий бив плунжера менее нормы или отверстия засорены (<a href="#p100504">рисунки 19</a> и <a href="#p100549">20</a>)</td></tr>
<tr><td><a id="p101628"></a>Время зарядки РК с 0,35 до 0,4 МПа (с 3,5 до 4,0 кгс/см) менее 6 с</td><td><a id="p101629"></a>Диаметр отверстия <img src="https://i.bukva.ai/dz3CSPcl/img_207.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> в седле диафрагмы переключателя режимов более нормы <a href="#p100450">(рисунок 17)</a></td></tr>
<tr><td rowspan="3"><a id="p101630"></a><a href="#p101527">9.2.2</a></td><td rowspan="3"><a id="p101631"></a>Давление в КДР более 0,01 МПа (0,1 кгс/см2), появление сжатого воздуха в ТР</td><td><a id="p101632"></a>Диаметр отверстия <img src="https://i.bukva.ai/dz3CSPcl/img_208.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> менее нормы или отверстие засорено (<a href="#p100310">рисунки 13</a> и <a href="#p100367">14</a>)</td></tr>
<tr><td><a id="p101633"></a>Закрытие клапана мягкости: усилие пружины 7 более нормы (<a href="#p100155">рисунки 1</a> и <a href="#p100177">2</a>)</td></tr>
<tr><td><a id="p101634"></a><a id="p101635"></a><a id="p101636"></a>Утечка через узел трех клапанов:<br>узел не вкручен до упора в корпус магистральной части; дефекты прокладки 13, кольца 4; дефекты уплотнения клапана дополнительной разрядки 12; дефекты седла 11; неисправность пружины 5 (рисунки 7 и 8);<br>размер <img src="https://i.bukva.ai/dz3CSPcl/img_209.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> клапана дополнительной разрядки менее нормы (<a href="#p100829">рисунки 32</a> и <a href="#p100831">33</a>)</td></tr>
<tr><td rowspan="3"><a id="p101637"></a><a href="#p101535">9.2.3.1 б</a></td><td rowspan="3"><a id="p101638"></a>Давление в КДР менее 0,3 МПа (3,0 кгс/см2)</td><td><a id="p101639"></a><a id="p101640"></a>Утечка через атмосферный клапан:<br>усилие пружины 8 менее нормы; дефекты уплотнения атмосферного клапана 9; дефекты седла 10 (рисунки 7 и 8)</td></tr>
<tr><td><a id="p101641"></a><a id="p101642"></a>Утечка по прокладке 6 (рисунки 7 и 8):<br>дефекты прокладки; узел трех клапанов не вкручен до упора в корпус</td></tr>
<tr><td><a id="p101643"></a>Утечки в клапане мягкости: дефекты кольца 21, диафрагмы 9; крышка 6 не прижимает кольцо 8 к диафрагме 9 (<a href="#p100155">рисунки 1</a> и <a href="#p100177">2</a>)</td></tr>
<tr><td rowspan="4"><a id="p101644"></a><a href="#p101536">9.2.3.1 в</a></td><td rowspan="4"><a id="p101645"></a>Снижение давления в РК</td><td><a id="p101646"></a>Пропуск воздуха по манжете 7 <a href="#p100188">(рисунок 3)</a></td></tr>
<tr><td><a id="p101647"></a>Пропуск воздуха по прокладке 9 <a href="#p100188">(рисунок 3)</a></td></tr>
<tr><td><a id="p101648"></a>Утечка через диафрагму 3 <a href="#p100188">(рисунок 3)</a></td></tr>
<tr><td><a id="p101649"></a>Утечка по соединению крышки 3 с корпусом 1 магистральной части (<a href="#p100155">рисунки 1</a> и <a href="#p100177">2</a>)</td></tr>
<tr><td rowspan="6"><a id="p101650"></a><a href="#p101538">9.2.3.2 а</a> и <a href="#p101539">9.2.3.2 б</a></td><td rowspan="6"><a id="p101651"></a>Давление в ТР понижается раньше, чем в РК время достижения в ТР давления 0,04 МПа (0,4 кгс/см2) более 70 с</td><td><a id="p101652"></a>Усилие пружины 17 более нормы (<a href="#p100155">рисунки 1</a> и <a href="#p100177">2</a>)</td></tr>
<tr><td><a id="p101653"></a>Пропуск воздуха в полость узла трех клапанов между манжетой 14 и опорной поверхностью седла 1 (рисунки 7 и 8)</td></tr>
<tr><td><a id="p101654"></a>Просадка уплотнения 1 плунжера (<a href="#p100504">рисунки 19</a> и <a href="#p100549">20</a>), дефекты поверхности Б в направляющем диске (<a href="#p100598">рисунки 22</a> и <a href="#p100601">23</a>)</td></tr>
<tr><td><a id="p101655"></a>Утечка по фланцевому соединению магистральной части с испытательным стендом</td></tr>
<tr><td><a id="p101656"></a>Отверстия Ø1мм в хвостовике диска диафрагмы смещены: размер <img src="https://i.bukva.ai/dz3CSPcl/img_210.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> более нормы (<a href="#p100598">рисунки 22</a> и <a href="#p100601">23</a>)</td></tr>
<tr><td><a id="p101657"></a><a id="p101658"></a>Для воздухораспределителя 483М:<br>вместо плунжера 483М.120 установлен плунжер 483.120 (<a href="#p100191">рисунки 4</a> и <a href="#p100194">5</a>)</td></tr>
<tr><td rowspan="11"><a id="p101659"></a><a href="#p101540">9.2.4</a></td><td rowspan="6"><a id="p101660"></a>Время достижения в ТР давления 0,35 МПа (3,5 кгс/см) более 15 с</td><td><a id="p101661"></a>Отверстие <img src="https://i.bukva.ai/dz3CSPcl/img_211.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> в гайке 7 (атмосферное отверстие) менее нормы или засорено (рисунки 7, 8, <a href="#p100788">30</a>)</td></tr>
<tr><td><a id="p101662"></a>Засорен атмосферный канал $(\text{Ø}4\text{мм})$ в корпусе магистральной части</td></tr>
<tr><td><a id="p101663"></a>Усилие пружины 8 более нормы (рисунки 7 и 8)</td></tr>
<tr><td><a id="p101664"></a>Усилие пружины 5 более нормы (рисунки 7 и 8)</td></tr>
<tr><td><a id="p101665"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_212.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> у клапана дополнительной разрядки более нормы (<a href="#p100829">рисунок 32</a> и <a href="#p100831">33</a>)</td></tr>
<tr><td><a id="p101666"></a>Размер <img src="https://i.bukva.ai/dz3CSPcl/img_213.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> у клапана дополнительной разрядки менее нормы (<a href="#p100829">рисунки 32</a> и <a href="#p100831">33</a>)</td></tr>
<tr><td rowspan="5"><a id="p101667"></a><a id="p101668"></a>Давление в РК не снижается<br>Время понижения давления в ТР до 0,04 МПа (0,4 кгс/см2) более 60 с</td><td><a id="p101669"></a>Диаметры отверстий а, б, в плунжера менее нормы или отверстия засорены (<a href="#p100504">рисунки 19</a> и <a href="#p100549">20</a>)</td></tr>
<tr><td><a id="p101670"></a>Диаметр отверстия <img src="https://i.bukva.ai/dz3CSPcl/img_214.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> в седле диафрагмы переключателя режимов менее нормы или отверстие засорено <a href="#p100450">(рисунок 17)</a></td></tr>
<tr><td><a id="p101671"></a>Засорение канала "рабочая камера" в крышке магистральной части</td></tr>
<tr><td><a id="p101672"></a><a id="p101673"></a>Дефекты прокладки 20:<br>облой прокладки, перекрывает отверстие канала "Рабочая камера" на привалочном фланце корпуса магистральной части (<a href="#p100155">рисунки 1</a> и <a href="#p100177">2</a>)</td></tr>
<tr><td><a id="p101674"></a>Перекрытие канала "Рабочая камера" в крышке магистральной части седлом 1 <a href="#p100188">(рисунок 3)</a></td></tr>
<tr><td rowspan="2"><a id="p101675"></a><a href="#p101546">9.2.5</a></td><td rowspan="2"><a id="p101676"></a>Давление в ТР менее 0,06 МПа (0,6 кгс/см2)</td><td><a id="p101677"></a>Усилие пружин 4 и 14 менее нормы (<a href="#p100155">рисунки 1</a> и <a href="#p100177">2</a>)</td></tr>
<tr><td><a id="p101678"></a>Утечка через диафрагму 3 <a href="#p100188">(рисунок 3)</a></td></tr>
</table>


<a id="p101679"></a>Таблица 43

<a id="p101680"></a>Основные неисправности главной части


<table>
<colgroup><col width="18%"><col width="29%"><col width="53%"></colgroup>
<tr><td><a id="p101681"></a>Номер пункта (подпункта) программы и методики испытания</td><td><a id="p101682"></a>Неисправность</td><td><a id="p101683"></a>Причина неисправности</td></tr>
<tr><td><a id="p101684"></a>1</td><td><a id="p101685"></a>2</td><td><a id="p101686"></a>3</td></tr>
<tr><td rowspan="5"><a id="p101687"></a><a href="#p101555">9.3.1 а</a></td><td><a id="p101688"></a>Отсутствует зарядка ЗР</td><td><a id="p101689"></a>Не открывается обратный клапан: размер <img src="https://i.bukva.ai/dz3CSPcl/img_215.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> упора более нормы <a href="#p101272">(рисунок 60)</a></td></tr>
<tr><td rowspan="3"><a id="p101690"></a>Время зарядки ЗР более 18 с</td><td><a id="p101691"></a>Диаметр отверстия <img src="https://i.bukva.ai/dz3CSPcl/img_216.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> в седле обратного клапана менее нормы или отверстие засорено <a href="#p101022">(рисунок 48)</a></td></tr>
<tr><td><a id="p101692"></a><a id="p101693"></a>Неплотность узла тормозного клапана:<br>дефекты уплотнения клапана 5 <a href="#p100262">(рисунок 11)</a>; дефекты поверхности А седла клапана <a href="#p101287">(рисунок 61)</a></td></tr>
<tr><td><a id="p101694"></a>Пропуск воздуха первой манжетой штока главного поршня, считая от поршня <a href="#p100262">(рисунок 11)</a></td></tr>
<tr><td><a id="p101695"></a>Время зарядки ЗР менее 14 с</td><td><a id="p101696"></a>Диаметр отверстия <img src="https://i.bukva.ai/dz3CSPcl/img_217.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> в седле обратного клапана более нормы <a href="#p101022">(рисунок 48)</a></td></tr>
<tr><td rowspan="6"><a id="p101697"></a><a href="#p101556">9.3.1 б</a></td><td rowspan="3"><a id="p101698"></a>Отсутствует зарядка РК или время зарядки РК более 55 с</td><td><a id="p101699"></a>Диаметр отверстия <img src="https://i.bukva.ai/dz3CSPcl/img_218.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> в корпусе главной части менее нормы, отверстие засорено или перекрыто манжетой 3 главного поршня (<a href="#p100262">рисунки 11</a> и <a href="#p101022">48</a>)</td></tr>
<tr><td><a id="p101700"></a>Утечка воздуха по фланцевому соединению корпуса 2 и крышки 1 главной части <a href="#p100259">(рисунок 10)</a></td></tr>
<tr><td><a id="p101701"></a>Утечка воздуха через выпускной клапан 19 в крышке главной части <a href="#p100259">(рисунок 10)</a></td></tr>
<tr><td><a id="p101702"></a>Время зарядки РК менее 25 с</td><td><a id="p101703"></a>Диаметр отверстия <img src="https://i.bukva.ai/dz3CSPcl/img_219.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> в корпусе главной части более нормы <a href="#p101022">(рисунок 48)</a></td></tr>
<tr><td rowspan="2"></td><td><a id="p101704"></a>Пропуск воздуха по резьбовому соединению поршня 1 и штока 4 <a href="#p100262">(рисунок 11)</a></td></tr>
<tr><td><a id="p101705"></a>Пропуск воздуха "по шерсти" манжетой главного поршня: дефект манжеты 3 <a href="#p100262">(рисунок 11)</a>; дефекты поверхности А корпуса главной части <a href="#p101022">(рисунок 48)</a></td></tr>
<tr><td rowspan="5"><a id="p101706"></a><a href="#p101557">9.3.2</a></td><td rowspan="2"><a id="p101707"></a>Появление сжатого воздуха в ТР, давление в КДР более 0,01 МПа (0,1 кгс/см2)</td><td><a id="p101708"></a>Диаметр отверстия <img src="https://i.bukva.ai/dz3CSPcl/img_220.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> в корпусе главной части менее нормы, отверстие засорено или перекрыто манжетой 3 главного поршня (<a href="#p100262">рисунки 11</a> и <a href="#p101022">48</a>)</td></tr>
<tr><td><a id="p101709"></a>Пропуск воздуха первой манжетой штока главного поршня, считая от поршня <a href="#p100262">(рисунок 11)</a></td></tr>
<tr><td rowspan="3"><a id="p101710"></a>Величина снижения давления в ЗР более 0,02 МПа (0,2 кгс/см2)</td><td><a id="p101711"></a>Дефект диафрагмы 5, пропуск воздуха в атмосферу через заглушку 3 обратного клапана <a href="#p100259">(рисунок 10)</a></td></tr>
<tr><td><a id="p101712"></a>Пропуск воздуха первой манжетой штока главного поршня, считая от диска поршня <a href="#p100262">(рисунок 11)</a></td></tr>
<tr><td><a id="p101713"></a><a id="p101714"></a>Неплотность узла тормозного клапана:<br>дефекты уплотнения клапана 5 <a href="#p100262">(рисунок 11)</a>; дефекты поверхности А седла клапана <a href="#p101287">(рисунок 61)</a></td></tr>
<tr><td rowspan="6"><a id="p101715"></a><a href="#p101563">9.3.3 а</a></td><td rowspan="6"><a id="p101716"></a>Величина снижения давления в ЗР более 0,01 МПа (0,1 кгс/см2)</td><td><a id="p101717"></a>Утечка воздуха через заглушку 3 и диафрагму 5 обратного клапана <a href="#p100259">(рисунок 10)</a></td></tr>
<tr><td><a id="p101718"></a><a id="p101719"></a>Утечка воздуха через тормозной клапан:<br>дефекты уплотнения клапана 5 <a href="#p100262">(рисунок 11)</a>; дефекты поверхности Б уравнительного поршня <a href="#p101166">(рисунок 53)</a>, дефекты поверхности А седла клапана <a href="#p101287">(рисунок 61)</a></td></tr>
<tr><td><a id="p101720"></a>Пропуск воздуха по резьбовому соединению седла клапана 6 и штока поршня 4 <a href="#p100262">(рисунок 11)</a></td></tr>
<tr><td><a id="p101721"></a>Неплотная запрессовка втулки 2 в корпусе главной части <a href="#p101022">(рисунок 48)</a></td></tr>
<tr><td><a id="p101722"></a>Утечка воздуха через первую и четвертую манжеты штока главного поршня, считая со стороны поршня <a href="#p100262">(рисунок 11)</a></td></tr>
<tr><td><a id="p101723"></a>Утечка воздуха по манжете 2 уравнительного поршня <a href="#p100265">(рисунок 12)</a></td></tr>
<tr><td rowspan="2"><a id="p101724"></a><a href="#p101565">9.3.3 б 1)</a></td><td rowspan="2"><a id="p101725"></a>Давление в КДР менее 0,3 МПа (3,0 кгс/см2)</td><td><a id="p101726"></a>Пропуск воздуха шестой манжетой штока главного поршня, считая от поршня <a href="#p100262">(рисунок 11)</a></td></tr>
<tr><td><a id="p101727"></a>Трещины в корпусе 2 или крышке 1 главной части <a href="#p100259">(рисунок 10)</a></td></tr>
<tr><td rowspan="6"><a id="p101728"></a><a href="#p101566">9.3.3 б 2)</a></td><td rowspan="6"><a id="p101729"></a>Снижение давления в РК</td><td><a id="p101730"></a>Пропуск воздуха по манжете 3 главного поршня <a href="#p100262">(рисунок 11)</a> из-за ее неисправности или дефектов поверхности А корпуса главной части <a href="#p101022">(рисунок 48)</a></td></tr>
<tr><td><a id="p101731"></a>Утечка воздуха через выпускной клапан 19 в крышке главной части <a href="#p100259">(рисунок 10)</a></td></tr>
<tr><td><a id="p101732"></a>Утечка воздуха по фланцевому соединению корпуса 2 и крышки 1 главной части <a href="#p100259">(рисунок 10)</a></td></tr>
<tr><td><a id="p101733"></a>Утечка воздуха по резьбовому соединению штока 4 и поршня 1 <a href="#p100262">(рисунок 11)</a></td></tr>
<tr><td><a id="p101734"></a>Трещина в поршне 1 <a href="#p100262">(рисунок 11)</a></td></tr>
<tr><td><a id="p101735"></a>Трещины в корпусе 2 или крышке 1 главной части <a href="#p100259">(рисунок 10)</a></td></tr>
<tr><td rowspan="9"><a id="p101736"></a><a href="#p101568">9.3.4</a></td><td><a id="p101737"></a>Давление в ТР при режиме торможения "порожний" менее 0,14 МПа (1,4 кгс/см2) или более 0,18 МПа (1,8 кгс/см2)</td><td><a id="p101738"></a>Неисправность пружины 8 или неправильно произведена ее регулирующей упоркой 7 <a href="#p100259">(рисунок 10)</a></td></tr>
<tr><td><a id="p101739"></a>Давление в ТР при режиме торможения "средний" менее 0,30 МПа (3,0 кгс/см2) или более 0,34 МПа (3,4 кгс/см2)</td><td rowspan="2"><a id="p101740"></a>Неисправность пружины 11 или неправильно отрегулировано положение регулирующего винта 9 в регулирующей упорке 10 <a href="#p100259">(рисунок 10)</a></td></tr>
<tr><td><a id="p101741"></a>Давление в ТР при режиме торможения "груженый" менее 0,4 МПа (0,4 кгс/см2) или более 0,45 МПа (4,5 кгс/см2)</td></tr>
<tr><td rowspan="4"><a id="p101742"></a>Время достижения давления (0,35 +/- 0,01) МПа [(3,5 +/- 0,1) кгс/см2)] в ТР более 15 с</td><td><a id="p101743"></a>Диаметр отверстия <img src="https://i.bukva.ai/dz3CSPcl/img_221.png" alt="9. Программа и методика испытания магистральных и главных частей на стенде унифи"> в штоке главного поршня менее нормы или отверстие засорено <a href="#p100981">(рисунок 47)</a></td></tr>
<tr><td><a id="p101744"></a>Засорены отверстия во втулке 2 корпуса главной части <a href="#p101022">(рисунок 48)</a></td></tr>
<tr><td><a id="p101745"></a>Засорены каналы "Запасный резервуар" и "Тормозной цилиндр" в корпусе главной части <a href="#p101022">(рисунок 48)</a></td></tr>
<tr><td><a id="p101746"></a>Затруднено перемещение главного поршня 14 <a href="#p100259">(рисунок 10)</a></td></tr>
<tr><td rowspan="2"><a id="p101747"></a>Время понижения давления в ТР до 0,04 МПа (0,4 кгс/см2) при отпуске более 60 с</td><td><a id="p101748"></a>Отверстие $\text{Ø}2,8\text{мм}$ в уравнительном поршне засорено <a href="#p101166">(рисунок 53)</a></td></tr>
<tr><td><a id="p101749"></a>Затруднено перемещение главного поршня 14 <a href="#p100259">(рисунок 10)</a>: дефекты поверхностей А и В корпуса главной части <a href="#p101022">(рисунок 48)</a>; дефекты манжет главного поршня <a href="#p100262">(рисунок 11)</a></td></tr>
<tr><td rowspan="2"><a id="p101750"></a><a href="#p101574">9.3.5</a></td><td rowspan="2"><a id="p101751"></a>Клапан не действует или время снижения давления более 5 с</td><td><a id="p101752"></a>Зазор между хвостовиком выпускного клапана 19 и толкателем 16 более нормы <a href="#p100259">(рисунок 10)</a></td></tr>
<tr><td><a id="p101753"></a>Засорен канал "Рабочая камера" в корпусе главной части <a href="#p101022">(рисунок 48)</a></td></tr>
</table>


### 10. <a id="p101754"></a>ХРАНЕНИЕ И ТРАНСПОРТИРОВАНИЕ


<a id="p101755"></a>10.1 Отремонтированные и испытанные магистральные и главные части должны храниться на стеллажах в помещении, не содержащем паров кислот, щелочей и других агрессивных веществ, вредно действующих на металлические поверхности, резиновые детали и лакокрасочные покрытия.
<a id="p101756"></a>10.2 Помещение, предназначенное для хранения магистральных и главных частей, должно отвечать требованиям не ниже группы С по ГОСТ 15150-69.
<a id="p101757"></a>10.3 Магистральные части должны быть закрыты щитками, а главные части колпаками в течение всего времени их хранения. Щитки и колпаки должны сниматься только перед установкой магистральных и главных частей на вагоны.
<a id="p101758"></a>10.4 Отремонтированные магистральные и главные части, срок хранения которых превышает 6 месяцев со времени их ремонта, могут быть установлены на вагон только после их испытания при условии удовлетворительных результатов.
<a id="p52"></a>При этом на магистральную и главную части в дополнении к биркам, установленным при их ремонте, должны быть установлены бирки, на которых должна быть нанесена маркировка в виде буквы "И", клейма АКП и даты испытания (число, месяц и две последние цифры года).

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105094) от 26.11.2025)*

<a id="p101760"></a>Результаты испытания должны быть зафиксированы в соответствии с требованиями [раздела 8](#p101455).


### 11. <a id="p101761"></a>ГАРАНТИЙНЫЕ ОБЯЗАТЕЛЬСТВА


<a id="p101762"></a>Гарантийный срок ремонта устанавливается договором. Гарантийный срок ремонта должен быть не менее, чем до следующего планового ремонта вагона и не должен заканчиваться в межремонтный период вагона.


<a id="p101763"></a>Приложение А
(рекомендуемое)

<a id="p101764"></a>**БИРКА**

<a id="p101889"></a> ![11. Гарантийные обязательства](https://i.bukva.ai/dz3CSPcl/img_222.png) 

> *(в ред. [Протокола](https://bukva.ai/docs/protokol-75-szht-sng-sovet-po#p101236) от 22.11.2021)*


<a id="p101766"></a>1 Материал: Ст3 ГОСТ 380-2005
<a id="p101767"></a>2 Высота шрифта маркировки не менее 5 мм


<a id="p101890"></a>Приложение Б
(справочное)

<a id="p101891"></a>**НОРМАТИВНЫЕ ССЫЛКИ**


<table>
<colgroup><col width="33%"><col width="67%"></colgroup>
<tr><td><a id="p101892"></a>732-ЦВ-ЦЛ</td><td><a id="p101893"></a>Общее руководство по ремонту тормозного оборудования вагонов.</td></tr>
<tr><td><a id="p101894"></a>ГОСТ 12.2.061-81</td><td><a id="p101895"></a>Оборудование производственное. Общие требования безопасности к рабочим местам.</td></tr>
<tr><td><a id="p101896"></a>ГОСТ 12.2.003-91</td><td><a id="p101897"></a>Оборудование производственное. Общие требования безопасности.</td></tr>
<tr><td><a id="p101898"></a>ГОСТ 15150-69</td><td><a id="p101899"></a>Машины, приборы и другие технические изделия. Исполнения для различных климатических районов, категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды.</td></tr>
<tr><td><a id="p101900"></a>ГОСТ 166-89</td><td><a id="p101901"></a>Штангенциркули. Технические условия.</td></tr>
<tr><td><a id="p101902"></a>ГОСТ 427-75</td><td><a id="p101903"></a>Линейки измерительные металлические. Технические условия.</td></tr>
<tr><td><a id="p101904"></a>ГОСТ 17736-72</td><td><a id="p101905"></a>Калибры-пробки гладкие двусторонние с разрезными втулками и вставками диаметром от 0,1 до 0,95 мм. Конструкция и размеры</td></tr>
<tr><td><a id="p101906"></a>ГОСТ 17738-72</td><td><a id="p101907"></a>Калибры-пробки гладкие проходные со вставками диаметром от 0,3 до 0,95 мм. Конструкция и размеры.</td></tr>
<tr><td><a id="p101908"></a>ГОСТ 17739-72</td><td><a id="p101909"></a>Калибры-пробки гладкие непроходные со вставками диаметром от 0,3 до 0,95 мм. Конструкция и размеры.</td></tr>
<tr><td><a id="p101910"></a>ГОСТ 14807-69</td><td><a id="p101911"></a>Калибры-пробки гладкие двусторонние со вставками диаметром от 1 до 6 мм. Конструкция и размеры. Настоящий стандарт распространяется на калибры-пробки гладкие двусторонние, предназначенные для контроля отверстий с полями допусков по ЕСДП СЭВ и по системе ОСТ</td></tr>
<tr><td><a id="p101912"></a>ГОСТ 868-82</td><td><a id="p101913"></a>Межгосударственный стандарт. Нутромеры индикаторные с ценой деления 0,01 мм. Технические условия.</td></tr>
<tr><td><a id="p101914"></a>ТУ 38 105 1760-89</td><td><a id="p101915"></a>Клей 88-СА</td></tr>
<tr><td><a id="p101916"></a>ТУ 0254-002-01055954-01</td><td><a id="p101917"></a>Смазка ЖТ-79Л</td></tr>
<tr><td><a id="p101918"></a>ВНИИ НП-232</td><td><a id="p101919"></a>ГОСТ 14068-79</td></tr>
<tr><td colspan="2"><a id="p53"></a>Исключено. - <a href="https://bukva.ai/docs/protokol-83-szht-sng-sovet-po#p105100">Протокол</a> от 26.11.2025.</td></tr>
<tr><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="10%"><col width="9%"><col width="9%"><col width="12%"><col width="9%"><col width="9%"><col width="19%"><col width="8%"><col width="7%"></colgroup>
<tr><td colspan="10"><a id="p101768"></a>Лист регистрации изменений</td></tr>
<tr><td rowspan="2"><a id="p101769"></a>Изм.</td><td colspan="4"><a id="p101770"></a>Номера листов</td><td rowspan="2"><a id="p101771"></a>Всего листов в докум.</td><td rowspan="2"><a id="p101772"></a>N докум.</td><td rowspan="2"><a id="p101773"></a>Входящий N сопроводительного документа и дата</td><td rowspan="2"><a id="p101774"></a>Подп.</td><td rowspan="2"><a id="p101775"></a>Дата</td></tr>
<tr><td><a id="p101776"></a>Измененных</td><td><a id="p101777"></a>Замененных</td><td><a id="p101778"></a>Новых</td><td><a id="p101779"></a>Аннулированных</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
</table>


<a id="p101780"></a>

---