Р008 ПКБ ЦВ-2009 РК. Воздухораспределители 483 и 483М. Руководство по ремонту
Актуально на 05.11.2026.
Как цитировать: "Р008 ПКБ ЦВ-2009 РК. Воздухораспределители 483 и 483М. Руководство по ремонту". Р008 ПКБ ЦВ-2009 РК. https://bukva.ai/docs/rukovodstvo-r008-pkb-tsv-2009-rk
(ред. от 26.11.2025)
(Вместе с «Биркой», «Листом регистрации изменений»)
(Утверждено в г. Бишкеке 18.05.2018 на 68-ом заседании Совета по железнодорожному транспорту СНГ)
Примечание
Изменения, внесенные Протоколом от 26.11.2025, введены в действие с 1 июля 2026 года.
Утверждено Советом по железнодорожному транспорту государств — участников Содружества протокол от 17 — 18 мая 2018 г. № 68
ВОЗДУХОРАСПРЕДЕЛИТЕЛИ 483 и 483М
1. ВВЕДЕНИЕ
1.1 Воздухораспределитель 483 состоит из части магистральной 483.010, части главной 270.023-1 и камеры 295.001 или 295М.001 или 295М.002.
Воздухораспределитель 483М состоит из части магистральной 483М.010-01, части главной 270.023-1 и камеры 295.001 или 295М.001 или 295М.002.
Настоящее Руководство содержит технические требования на дефектацию, ремонт и испытание частей магистральных 483.010, 483М.010-01 и части главной 270.023-1.
Технические требования на дефектацию, ремонт и испытание камер содержатся в руководстве по ремонту Р 007 ПКБ ЦВ-2009 РК.
1.2 В Руководстве приведены методы установления дефектов деталей и узлов магистральных и главных частей воздухораспределителей и средства их контроля.
При контроле деталей и узлов магистральных и главных частей воздухораспределителей возможно применение других средств, не указанных в данном Руководстве, но обеспечивающих не менее точный контроль.
1.3 Данным документом необходимо руководствоваться на всех предприятиях, осуществляющих ремонт тормозных приборов.
1.4 Руководство разработано в полном соответствии с Общим руководством по ремонту тормозного оборудования вагонов 732-ЦВ-ЦЛ.
1.5 Настоящее Руководство вводится взамен Руководства по ремонту воздухораспределителей 483 и 483М Р 008 ПКБ ЦВ-2001 РК.
2. ОРГАНИЗАЦИЯ РЕМОНТА
2.1 Процесс ремонта магистральных и главных частей воздухораспределителей состоит из следующих этапов:
2.2 Ремонтное предприятие должно быть оснащено необходимым оборудованием и оснасткой для очистки, разборки, сборки магистральных и главных частей воздухораспределителей, а также стендом для их испытания.
2.3 Рабочие места для ремонта магистральных и главных частей воздухораспределителей должны быть оснащены специальными приспособлениями и инструментом для их разборки и сборки, средствами контроля деталей и узлов.
3. МЕРЫ БЕЗОПАСНОСТИ
3.1 Рабочие места, стенды и приспособления для разборки, сборки, ремонта и испытания магистральных и главных частей воздухораспределителей должны отвечать требованиям безопасности в соответствии с ГОСТ 12.2.061 «Оборудование производственное. Общие требования безопасности к рабочим местам» и ГОСТ 12.2.003 «Оборудование производственное. Общие требования безопасности.»
(п 3.1 в ред. Протокола от 22.11.2021)
3.2 При выполнении работ по разборке, сборке, ремонту магистральных и главных частей воздухораспределителей необходимо соблюдать общие меры безопасности и все меры безопасности, оговоренные в эксплуатационной документации на приспособления и стенды, применяемые при этом.
4. ПРИЕМКА В РЕМОНТ
4.1 Поступившие в ремонт магистральные и главные части воздухораспределителей с пломбами предприятия-изготовителя, гарантийный срок службы которых не истекает в межремонтный период, не имеющие наружных повреждений и сильных загрязнений должны быть испытаны в соответствии с разделом 8 без предварительной их очистки и разборки.
(п. 4.1 в ред. Протокола от 26.11.2025)
4.2 Все остальные поступившие в ремонт магистральные и главные части должны быть снаружи очищены способом струйной обмывки горячей водой (от 55 до 70 °C) в специальных моечных установках. Допускается при сильных загрязнениях производить наружную обмывку приборов 5% раствором кальцинированной соды.
ВНИМАНИЕ: НЕ ДОПУСКАЕТСЯ ПРИМЕНЕНИЕ ДЛЯ НАРУЖНОЙ ОЧИСТКИ КЕРОСИНА, БЕНЗИНА И ДРУГИХ АГРЕССИВНЫХ ВЕЩЕСТВ!
При обмывке магистральные части должны быть закрыты щитками, а главные части колпаками.
4.3 После обмывки магистральные и главные части воздухораспределителей необходимо разобрать.
5. РАЗБОРКА
5.1 Разборка магистральной части воздухораспределителя 483М согласно рисунку 1, магистральной части воздухораспределителя 483 согласно рисунку 2:
- отвернуть фиксатор 15 и вынуть упорку 5 вместе с пружинами 4 и 14;
- отвернуть гайки 12, вынуть болты 13, отсоединить от корпуса 1 крышку 3;
- вынуть из корпуса пружину 17, диафрагму 2 и стержень 18;
- отвернуть седло 19 (узел трех клапанов) и извлечь его из корпуса 1;
- вывернуть заглушку 6, вынуть из корпуса пружину 7, кольцо 8, клапан мягкости 9, упор 10 и манжету 11, снять с заглушки 6 кольцо 21.
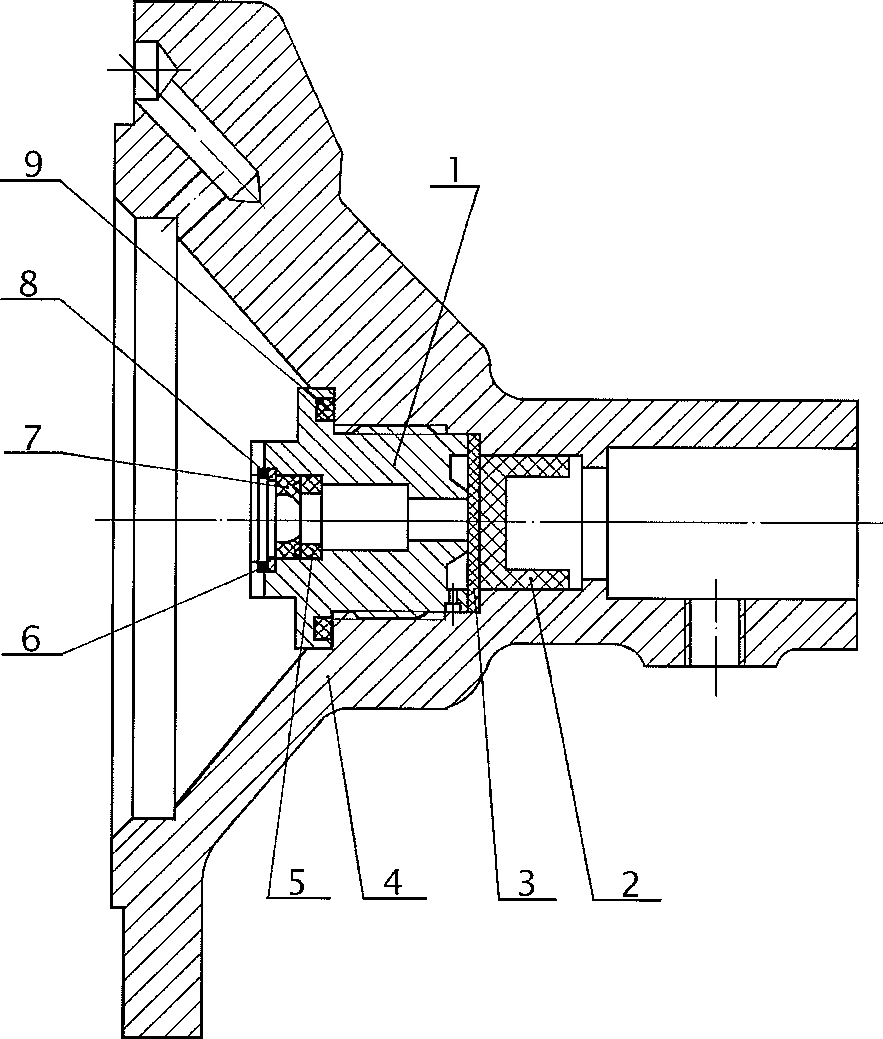
5.1.1 Разборка крышки 483.070 согласно рисунку 3:
- вывернуть седло 1 и снять с него прокладку 9;
- вынуть из седла 1 стопорное кольцо 8, шайбу 6, манжету 7 и втулку 5;
- вынуть диафрагму 3 и упорку 2.
5.1.2 Разборка диафрагмы 483М.060 согласно рисунку 4, диафрагмы 483.060 согласно рисунку 5:
- отвернуть гайку-диск диафрагмы 2;
- вынуть плунжер 3, пружину 4;
- снять с направляющего диска диафрагму 1
5.1.3 Разборка диафрагмы 483.020 (клапана мягкости) согласно рисунку 6:
5.1.4 Разборка седла 483М.050 (узла трех клапанов) согласно рисунку 7, седла 483.050 согласно рисунку 8:
- отвернуть гайку 7, снять прокладку 6, вынуть пружину 8 и клапан 9;
- вывинтить специальным ключом седло 10, вынуть пружину 5 и клапан 12;
- вывинтить седло 11, снять кольцо 4, вынуть пружину 3, втулку 2, манжету 14 и снять с седла 1 прокладку 13.
5.1.4 Разборка упорки переключателя 270.1060-2 согласно рисунку 9:
5.1.6 Все детали и узлы в процессе разборки необходимо протереть технической салфеткой без ворса — очистить от грязи и старой смазки.
5.1.7 Все каналы в корпусе и крышке продуть сжатым воздухом.
5.1.8 Отверстия в деталях и узлах, перечень которых приведен в таблице 1, необходимо продуть сжатым воздухом.
ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ ДЛЯ ПРОЧИСТКИ ОТВЕРСТИЙ КАЛИБРОВ, СВЕРЛ И ДРУГИХ МЕТАЛЛИЧЕСКИХ ПРЕДМЕТОВ ЗАПРЕЩЕНО!
Таблица 1
(в ред. Протокола от 22.11.2021)
| Местонахождение отверстия | Диаметр отверстия, мм |
| 1 | 2 |
| Магистральная часть воздухораспределителя 483 | |
| В корпусе (дроссель к клапану мягкости) (рисунок 14) | 0,9 + /-0,05 |
| В седле клапана мягкости (рисунок 14) | 2,0 + 0,25 |
| В заглушке клапана мягкости (рисунок 16) | 2,0 + 0,25 |
| В седле диафрагмы переключателя режимов (рисунок 17) | 0,6 +/- 0,03 |
| В дросселе плунжера (рисунок 20) | 2,0 +/- 0,12 |
| В хвостовике плунжера (рисунок 20) | 0,7 +/- 0,03 (3 отверстия) |
| В гайке-диске диафрагмы (рисунок 21) | 1,2 +/- 0,1 (3 отверстия) |
| В хвостовике направляющего диска диафрагмы (рисунки 22 и 23) | 1,0 + 0,25 (2 отверстия) |
| В седле (рисунок 27) | 2,0 +/- 0,12 (6 отверстий) |
| В седле (рисунок 28) | 2,8 + 0,25 (6 отверстий) |
| В гайке атмосферного клапана (узел трех клапанов) (рисунок 30) | 0,9 +/- 0,05 |
| Во втулке (рисунок 31) | 2,0 + 0,25 (6 отверстий) |
| В стержне (рисунок 37) | 1,0 +/- 0,15 (2 отверстия) 1,5 +/- 0,15 (2 отверстия) |
| Магистральная часть воздухораспределителя 483М | |
| В корпусе (дроссель к клапану мягкости) (рисунок 13) | 0,9 +/- 0,05 |
| В седле клапана мягкости (рисунок 13) | 2,0 + 0,25 |
| В заглушке клапана мягкости (рисунок 16) | 2,0 + 0,25 |
| В седле диафрагмы переключателя режимов (рисунок 17) | 0,6 +/- 0,03 |
| В дросселе плунжера (рисунок 19) | 2,0 +/- 0,12 |
| В хвостовике плунжера (рисунок 19) | 0,7 +/- 0,03 (3 отверстия) |
| В гайке-диске диафрагмы (рисунок 21) | 1,2 + 0,1 (3 отверстия) |
| В хвостовике направляющего диска диафрагмы (рисунки 22 и 23) | 1,0 +/- 0,25 (2 отверстия) |
| В седле (рисунок 26) | 0,3 +/- 0,03 2,0 +/- 0,12 (6 отверстий) |
| В седле (рисунок 28) | 2,8 + 0,25 (6 отверстий) |
| В гайке атмосферного клапана (узел трех клапанов) (рисунок 30) | 0,9 +/- 0,05 |
| Во втулке (рисунок 31) | 2,0 + 0,25 (6 отверстий) |
| В стержне (рисунок 37) | 1,0 +/- 0,15 (2 отверстия) 1,5 +/- 0,15 (2 отверстия) |
| Главная часть 270.023-1 | |
| В штоке главного поршня (рисунок 47) | 1,7 +/- 0,05 3,0 +/- 0,1 (4 отверстия) |
| В корпусе (цилиндр главного поршня) (рисунок 48) | 0,5 +/- 0,05 |
| В корпусе (ниппель обратного клапана) (рисунок 48) | 1,3 +/- 0,05 |
| В уравнительном поршне (атмосферное отверстие) (рисунок 53) | 2,8 + 0,1; — 0,05 |
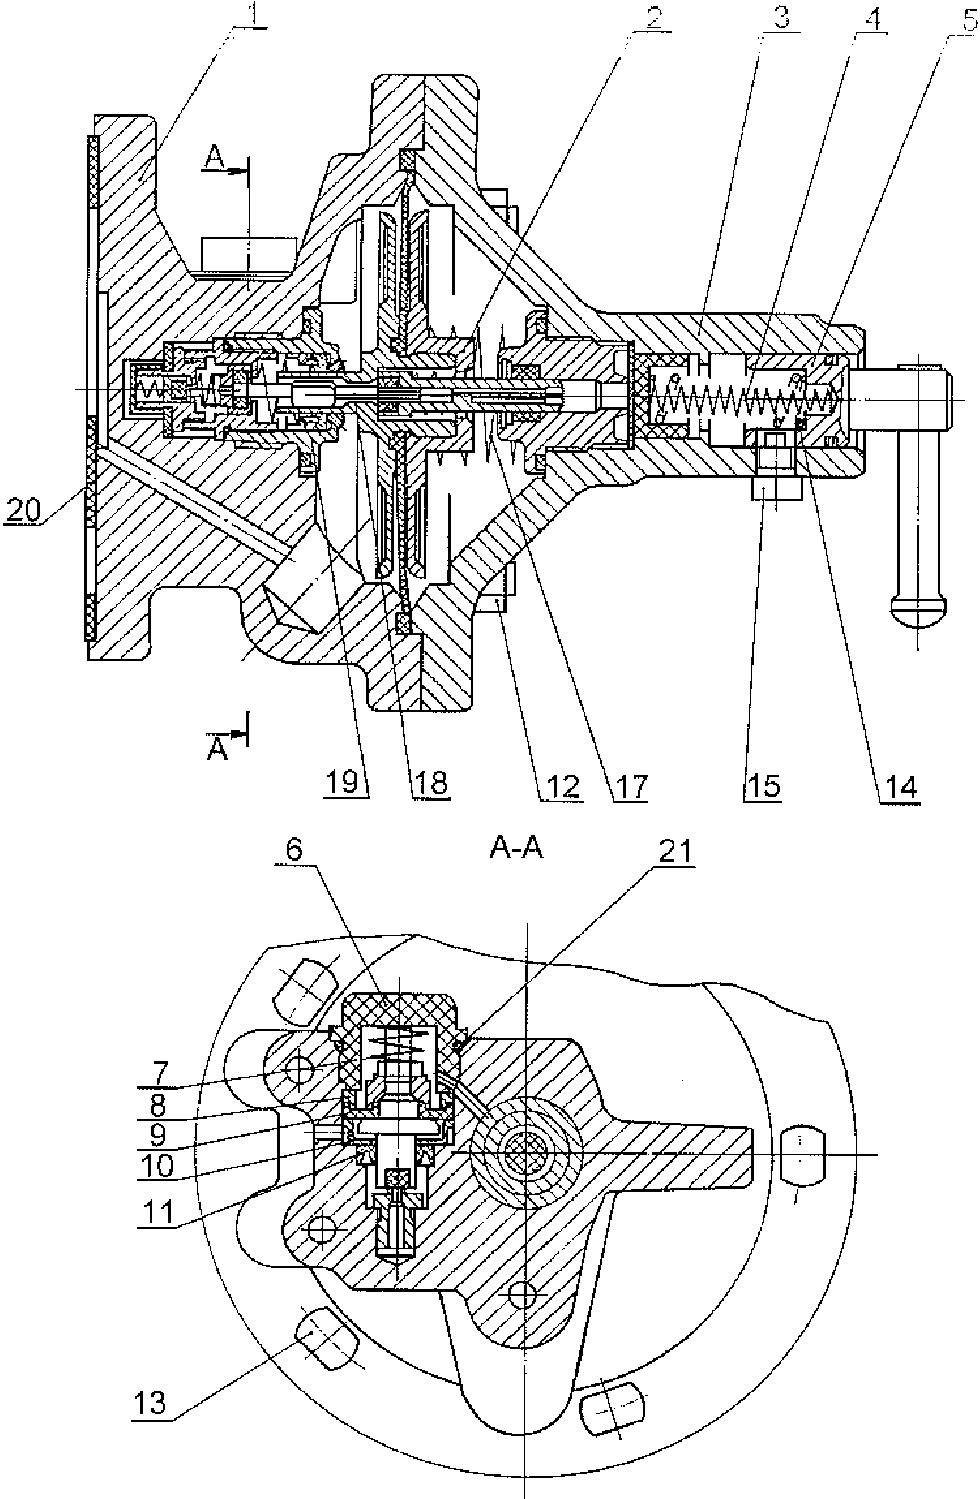
| 1 — корпус 483М.040-01; 2 — диафрагма 483М.060; 3 — крышка 483.070; 4 — пружина 270.605-1; 5 — упорка переключателя 270.1060-2; 6 — заглушка 483.007 или 483.007-1 или 483.007-2; 7 — пружина 483.025-2; 8 — кольцо 483.016; 9 — диафрагма 483.020 (клапан мягкости); | 10 — упор 483.001; 11 — манжета воздухораспределителя 305.156; 12-гайка 2М10-6Н.5.019 ГОСТ ISO 4032-2014; 13 — болт М10х45.58.019 ТУ 14-4-268-73; 14 — пружина 270.371; 15 — фиксатор 270.372 или 483.038; 17 — пружина 483.004; 18 — стержень 483.003; 19 — седло 483М.050 (узел трех клапанов); 20 — прокладка 270.399-2; 21 — кольцо 028-033-30-2-3 ГОСТ 9833-73 |
| (в ред. Протокола от 22.11.2021) | |
Рисунок 1 — Часть магистральная 483М.010 воздухораспределителя 483М
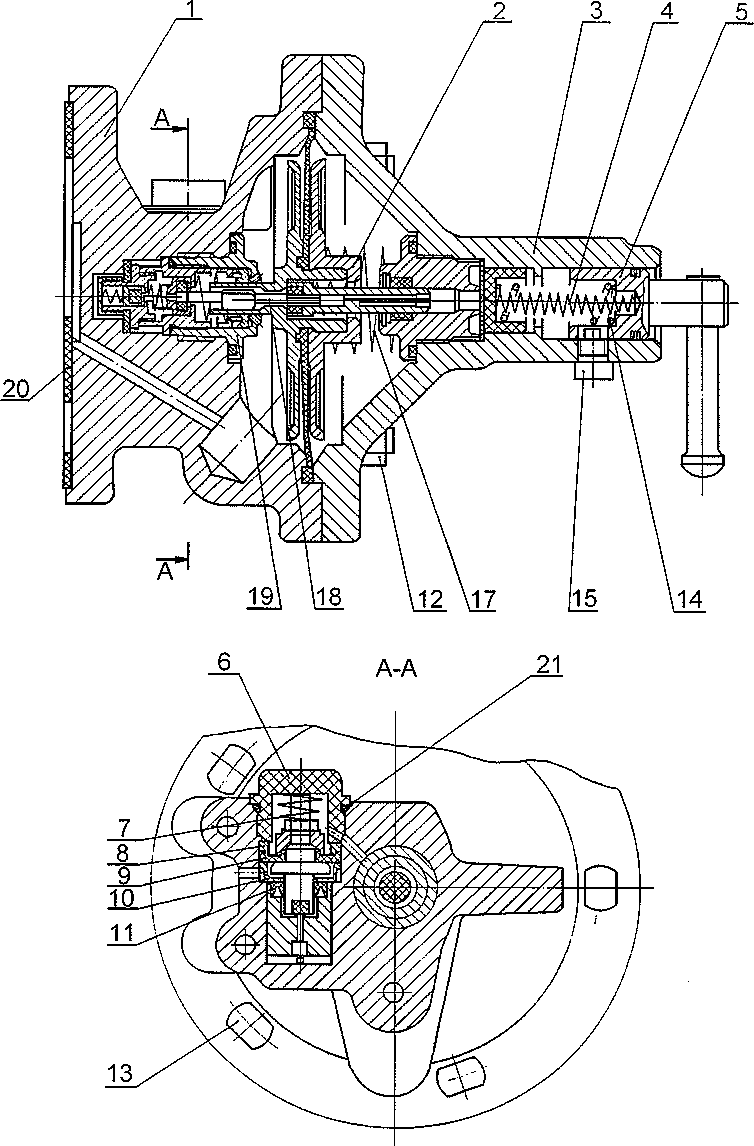
| 1 — корпус 483.040; 2 — диафрагма 483.060; 3 — крышка 483.070; 4 — пружина 270.605-1; 5 — упорка переключателя 270.1060-2; 6 — заглушка 483.007 или 483.007-1 или 483.007-2; 7 — пружина 483.025-2; 8 — кольцо 483.016; 9 — диафрагма 483.020 (клапан мягкости); 10 — упор 483.001; | 11 — манжета воздухораспределителя 305.156; 12-гайка 2М10-6Н.5.019 ГОСТ ISO 4032-2014; 13 — болт М10х45.58.019 ТУ 14-4-268-73; 14 — пружина 270.371; 15 — фиксатор 270.372 или 483.038; 17 — пружина 483.004; 18 — стержень 483.003; 19 — седло 483.050 (узел трех клапанов); 20 — прокладка 270.399-2; 21 — кольцо 028-033-30-2-3 ГОСТ 9833-73 |
| (в ред. Протокола от 22.11.2021) | |
Рисунок 2 — Часть магистральная 483.010 воздухораспределителя 483
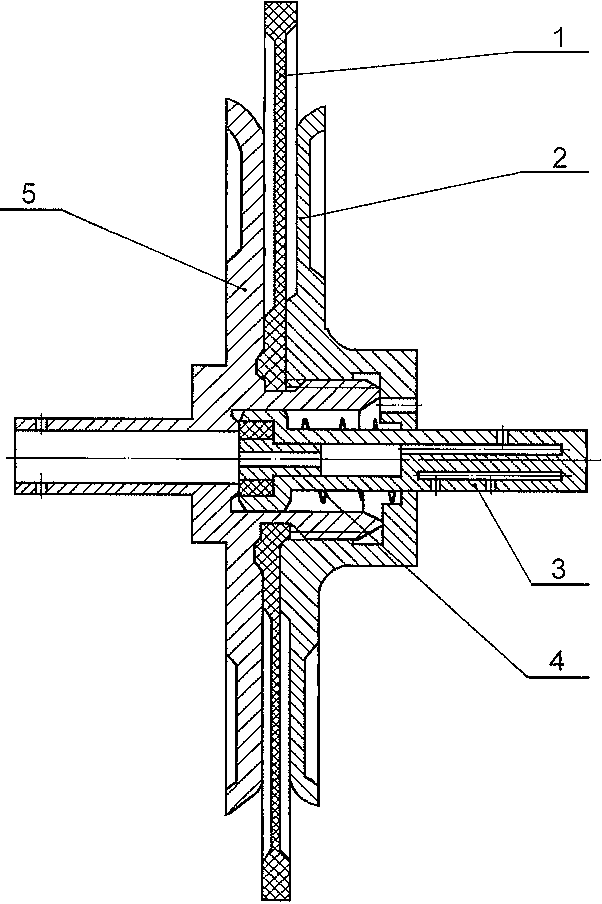
1 — диафрагма большая 483А.043; 2 — гайка-диск диафрагмы 270.717; 3 — плунжер 483М.120; 4 — пружина 483.031; 5 — диск направляющий 483.014 или Р483.014
Рисунок 4 — Диафрагма 483М.060
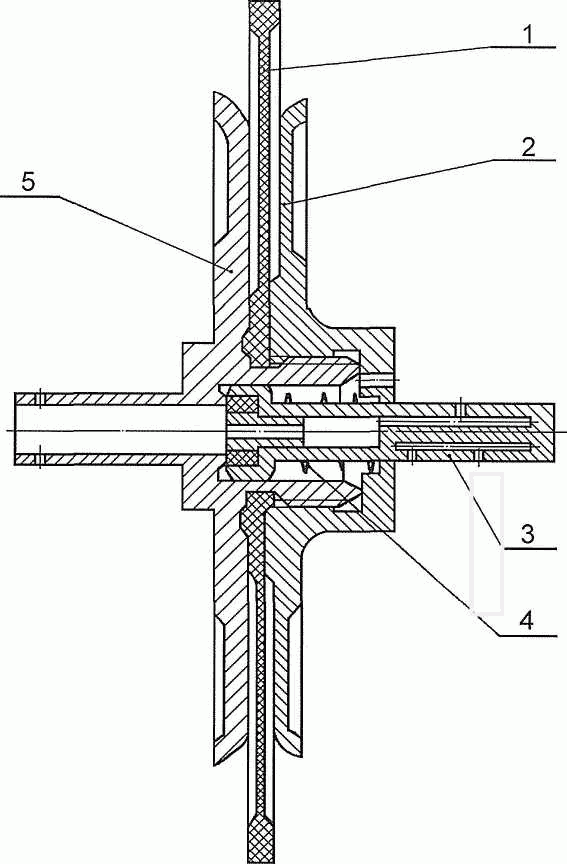
1 — диафрагма большая 483А.043; 2 — гайка-диск диафрагмы 270.717; 3 — плунжер 483.120; 4 — пружина 483.031; 5 — диск направляющий 483.014 или Р483.014
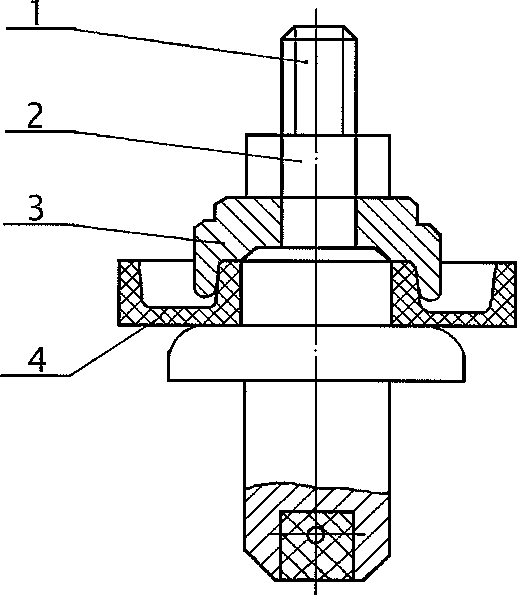
1 — клапан 483.080; 2-гайка 2М10-6Н.5.019 ГОСТ ISO 4032-2014; 3 — шайба 483.006; 4 — диафрагма 483.005
(в ред. Протокола от 22.11.2021)
Рисунок 6 — Диафрагма 483.020 (Клапан мягкости)
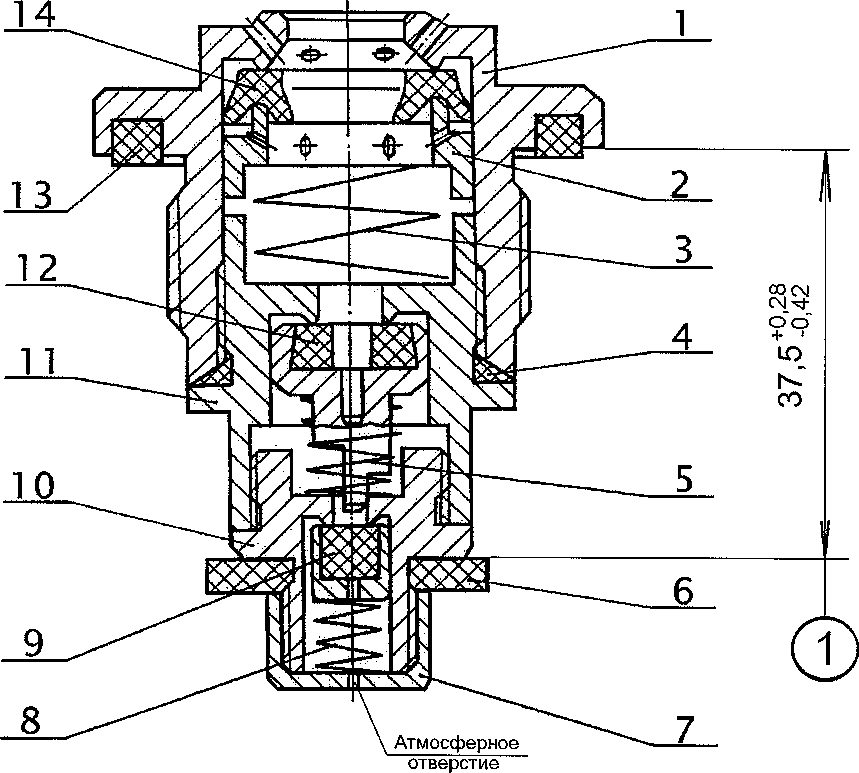
Рисунок 7 — Седло 483М.050 (Узел трех клапанов)
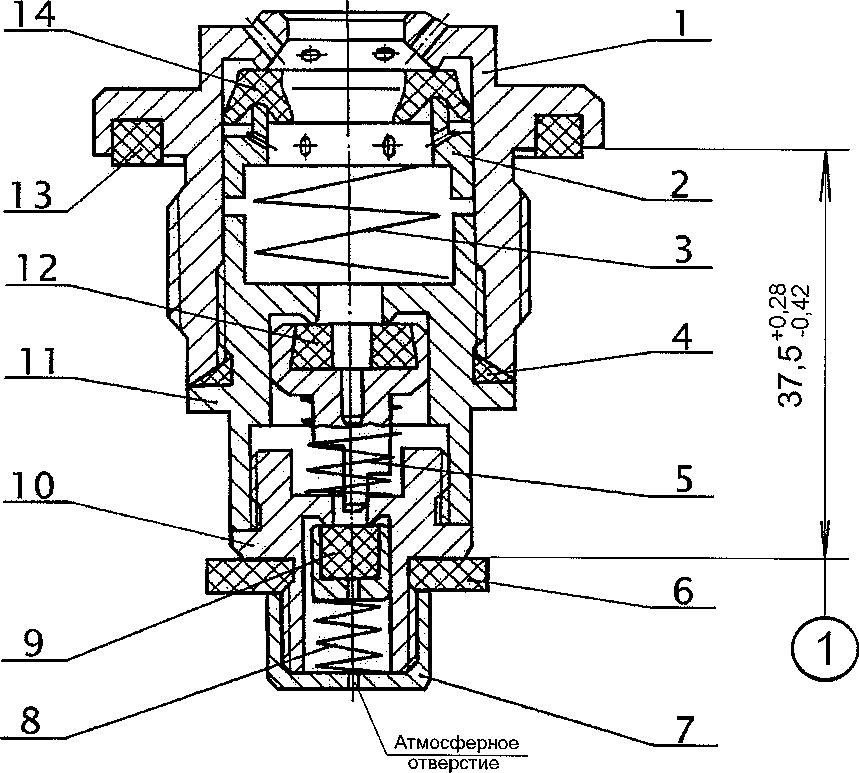
| 1 — седло 483.012 2 - втулка 483.017; 3 - пружина 483.002; 4 - кольцо 021-025-25-2-3 ГОСТ 9833-73; 5 - пружина 483.029; 6 - прокладка 183.9; 7 - гайка 483.028; 8 - пружина 305.108; | 9 - клапан 483.110 или 483.110-1 (атмосферный клапан); 10 - седло 483.026; 11 - седло 483.011; 12 - клапан 483.090 или 483.090-1 (клапан дополнительной разрядки); 13 - прокладка 270.549; 14 - манжета воздухораспределителя 305.156 |
| (в ред. Протокола от 22.11.2021) | |
Рисунок 8 - Седло 483.050 (Узел трех клапанов)
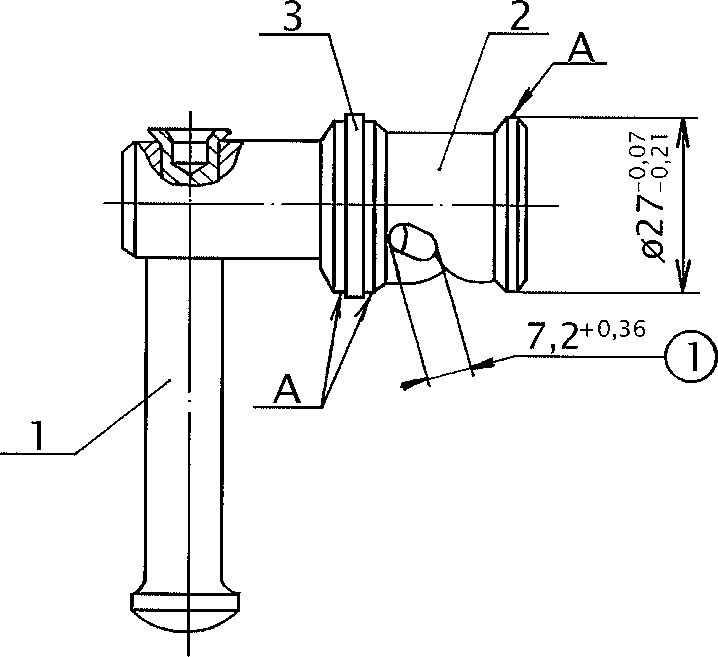
1 — ручка 270.373-1; 2 — упорка переключателя 270.767-2; 3 — кольцо СТ 27-20-3 ГОСТ 288-72
Рисунок 9 — Упорка переключателя 270.1060-2
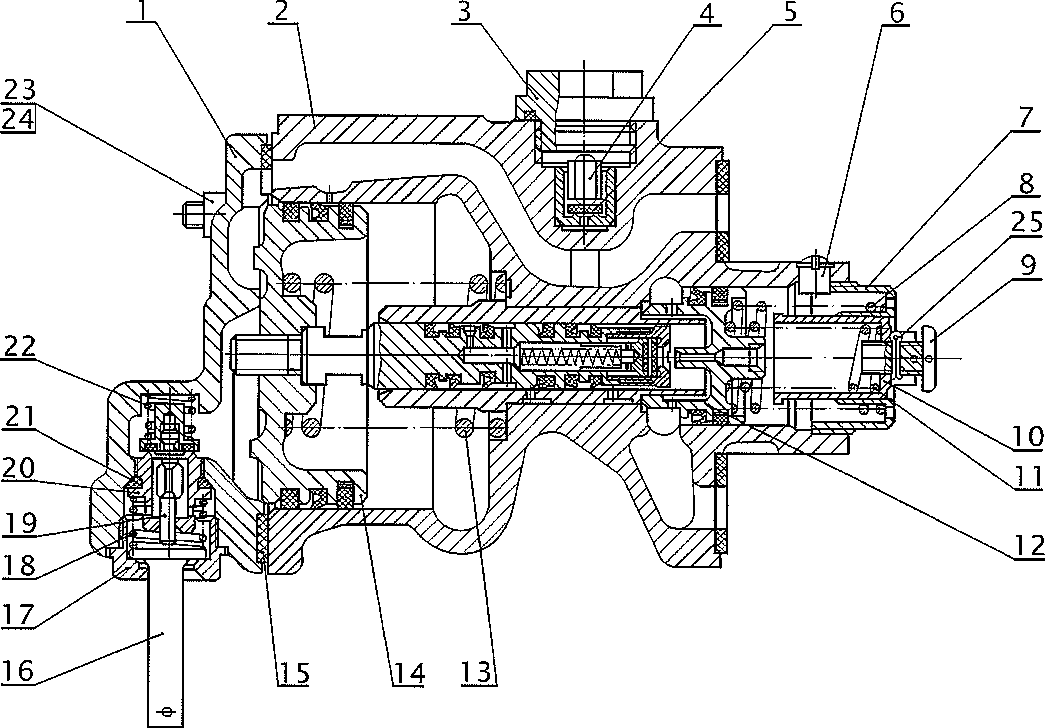
| 1 — крышка 270.302; 2 — корпус с втулками 270.026; 3 — заглушка 270.051; 4 — упор 270.772; 5 — диафрагма 270.773-1; 6 — фиксатор 270.518; 7 — упорка регулирующая 270.323 или 483.140; 8 — пружина-270.322-1 (большая пружина); 9 — винт регулирующий 270.325; 10 — упорка регулирующая 270.324; 11 — пружина 270.321-2 (малая пружина); 12 — поршень уравнительный 270.054; 13 — пружина 270.327; | 14 — поршень 270.024-1 (главный поршень); 15 — прокладка 270.330-1; 16 — толкатель 270.361 или 270.361-1; 17 — седло толкателя 270.360; 18 — пружина 270.364; 19 — клапан 270.093 (выпускной клапан); 20 — седло клапана 270.359; 21 — кольцо 021-025-25-2-3 ГОСТ 9833-73; 22 — пружина 270.355; 23 — гайка 2М10-6Н.5.019 ГОСТ ISO 4032-2014; 24 — болт М10х40.58.019 ТУ 14-4-268-73; 25 — шплинт 2,5 x 16 ГОСТ 397-79 |
| (в ред. Протокола от 22.11.2021) | |
Рисунок 10 — Часть главная 270.023-1
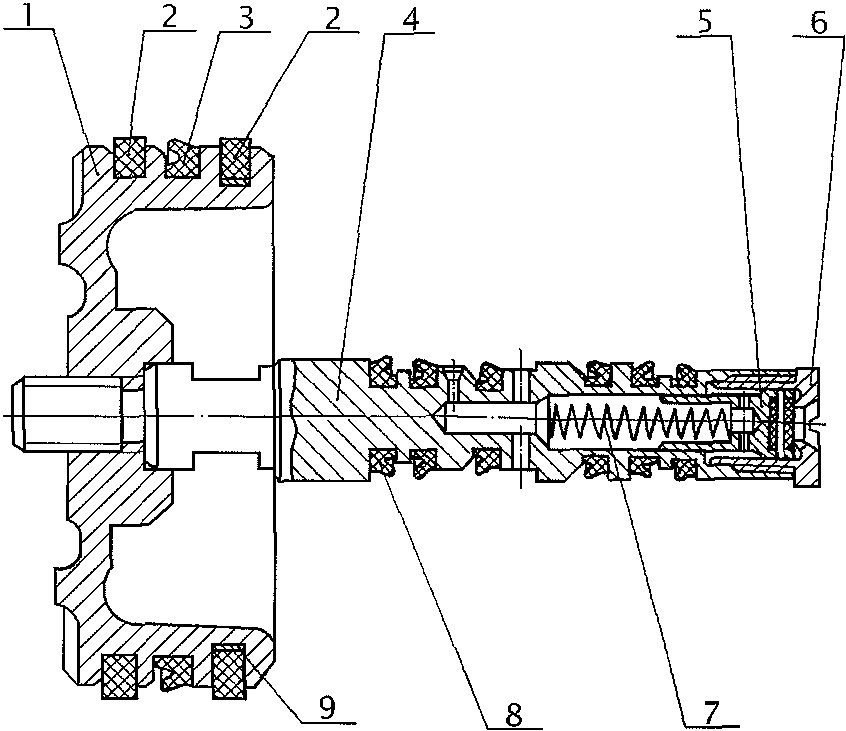
1 — поршень 270.303; 2 — кольцо 270.329; 3 — манжета воздухораспределителя 270.397-3; 4 — шток поршня 270.569; 5 — клапан 270.065 (тормозной клапан); 6 — седло клапана 270.386; 7 — пружина 270.315; 8 — манжета 270.313; 9 — пружина 270.328
Рисунок 11 — Поршень 270.024-1 (главный поршень)
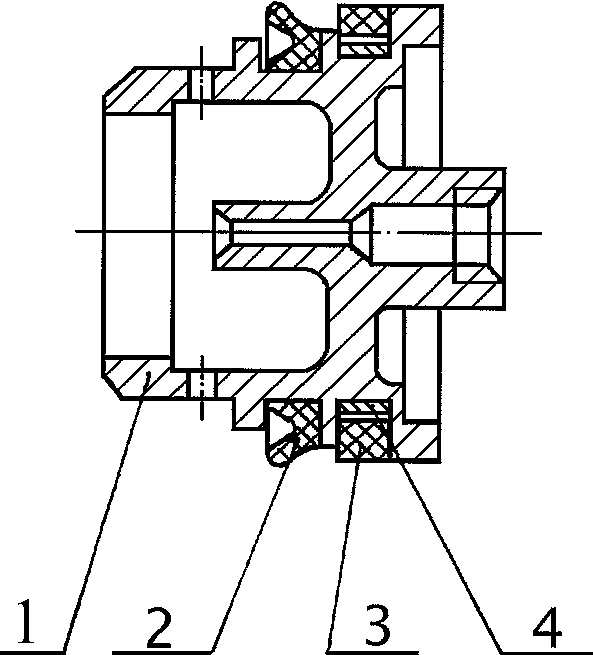
1 — поршень 270.316-1 или 270.316-3; 2 — манжета воздухораспределителя 270.317; 3 — кольцо 270.318; 4 — пружина 270.319
Рисунок 12 — Поршень уравнительный 270.054
5.2 Разборка главной части 270.023-1 согласно рисунку 10:
- отвернуть седло толкателя 17, снять толкатель 16 и пружину 18;
- отвернуть седло клапана 20, вынуть клапан 19, пружину 22 и кольцо 21;
- отвернуть гайки 23, снять болты 24, прокладку 15 и крышку 1;
- вынуть поршень 14 и пружину 13 из корпуса 2;
- вывернуть заглушку 3, вынуть упор 4 и диафрагму 5;
- извлечь шплинт 25, вывернуть фиксатор 6, винт регулирующий 9, упорку регулирующую 7;
- вынуть упорку регулирующую 10, пружины 8 и 11 и уравнительный поршень 12.
5.2.1 Разборка поршня 270.024-1 согласно рисунку 11:
- установить поршень штоком вниз. Снять кольца 2, пружину 9 и манжету 3;
- установить поршень штоком вверх. Вывернуть седло 6, вынуть клапан 5 и пружину 7;
- снять манжеты 8 со штока 4.
5.2.2 Разборка поршня уравнительного 270.054 согласно рисунку 12:
5.2.3 Все детали и узлы в процессе разборки необходимо протереть технической салфеткой без ворса — очистить от грязи и старой смазки.
5.2.4 Все каналы в корпусе необходимо продуть сжатым воздухом.
5.2.5 Отверстия в деталях и узлах, перечень которых приведен в таблице 1, необходимо продуть сжатым воздухом.
ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ ДЛЯ ПРОЧИСТКИ ОТВЕРСТИЙ КАЛИБРОВ, СВЕРЛ И ДРУГИХ МЕТАЛЛИЧЕСКИХ ПРЕДМЕТОВ ЗАПРЕЩЕНО!
6. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ НА ДЕФЕКТАЦИЮ И РЕМОНТ
6.1 Часть магистральная воздухораспределителей 483М и 483
6.1.1 Упорка переключателя 270.1060-2, рисунок 9
6.1.1.1 Дефектацию узла произвести в соответствии с таблицей 2.
Таблица 2
 более 8,2 мм

6.1.2 Корпус 483М.040-01
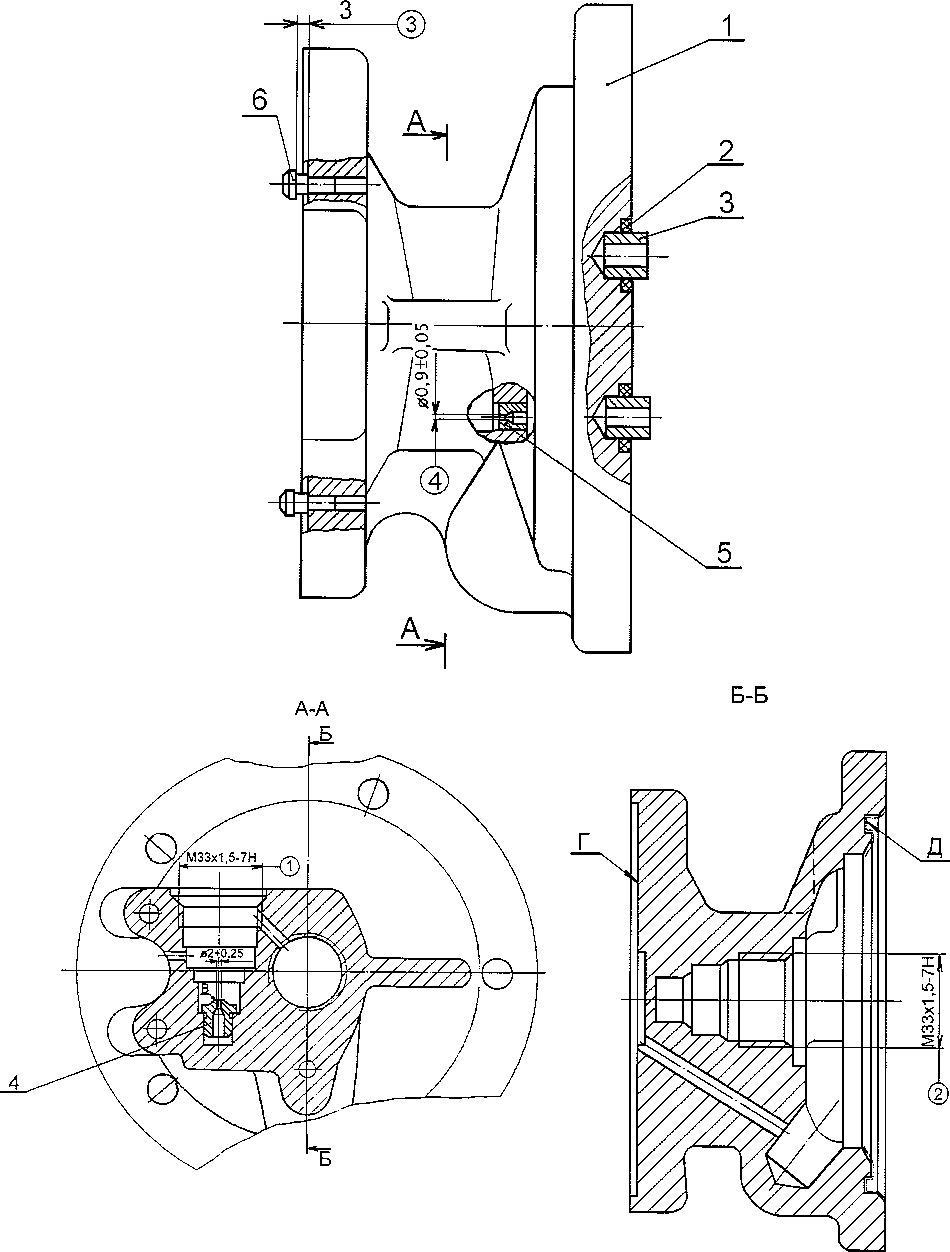
| 1 — корпус 483.008; 2 — уплотнение 334.1729А-2; 3 — ниппель 270.706-1; |
4 — седло 483.037 (седло клапана мягкости); 5 — дроссель 483М.013; 6 — фиксатор 270.708 |
|---|
Рисунок 13
6.1.2.1 Дефектацию корпуса произвести в соответствии с таблицей 3.
Таблица 3
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
Трещины и отколы корпуса  | Визуальный осмотр | Заменить в соответствии с п. 6.1.2.3 |
Срыв резьбы  | Визуальный осмотр | Заменить в соответствии с п. 6.1.2.3 |
Срыв резьбы  | Визуальный осмотр | Заменить в соответствии с п. 6.1.2.3 |
Размер  менее 3 мм | Измерить размер  Линейка 150 ГОСТ 427-75 | Заменить фиксатор 6 |
| Погнутость фиксаторов 6 | Визуальный осмотр | Заменить фиксаторы 6 |
| Отколы фиксаторов 6 | Визуальный осмотр | Заменить фиксаторы 6 |
| Отколы ниппелей 3 | Визуальный осмотр | Заменить ниппели 3 |
Размер  менее 0,85 мм или более 0,95 мм | Проконтролировать в соответствии с п. 6.1.2.2 | Заменить корпус в соответствии с п. 6.1.2.3 |
| Наличие зазубрин на поверхности В | Визуальный осмотр | Заменить корпус в соответствии с п. 6.1.2.3 |
| Наличие заусенцев и других шероховатостей на поверхностях В, Г и Д | Визуальный осмотр | Поверхности зачистить |
| Исключено. - Протокол от 26.11.2025. | ||
6.1.2.2 Размер  необходимо контролировать в процессе испытания магистральной части по времени зарядки золотниковой камеры. Если магистральная часть не выдерживает испытание по времени зарядки золотниковой камеры, то размер
 необходимо проконтролировать калибром-пробкой 8133-0039 JS12 ГОСТ 17736-72.
Если проходная часть калибра не входит в отверстие, то его диаметр менее 0,85 мм. Если непроходная часть калибра входит в отверстие, то его диаметр более 0,95 мм.
ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ КАЛИБРА ДО КОНТРОЛЯ ОТВЕРСТИЯ В ПРОЦЕССЕ ИСПЫТАНИЯ МАГИСТРАЛЬНОЙ ЧАСТИ ЗАПРЕЩЕНО!
6.1.2.3 Перед заменой у нового корпуса должно быть проконтролировано отверстие  калибром-пробкой 8133-0039 JS12 ГОСТ 17736-72.
Проходная часть калибра должна входить в отверстие, а непроходная — не входить в отверстие.
6.1.2.4 Уплотнения 2 заменить на новые. Замену производить в следующей последовательности:
- удалить уплотнение;
- очистить и продуть гнездо под уплотнение;
- новое уплотнение зачистить, протереть и поставить в гнездо.
(п. 6.1.2.4 в ред. Протокола от 26.11.2025)
6.1.3 Корпус 483.040
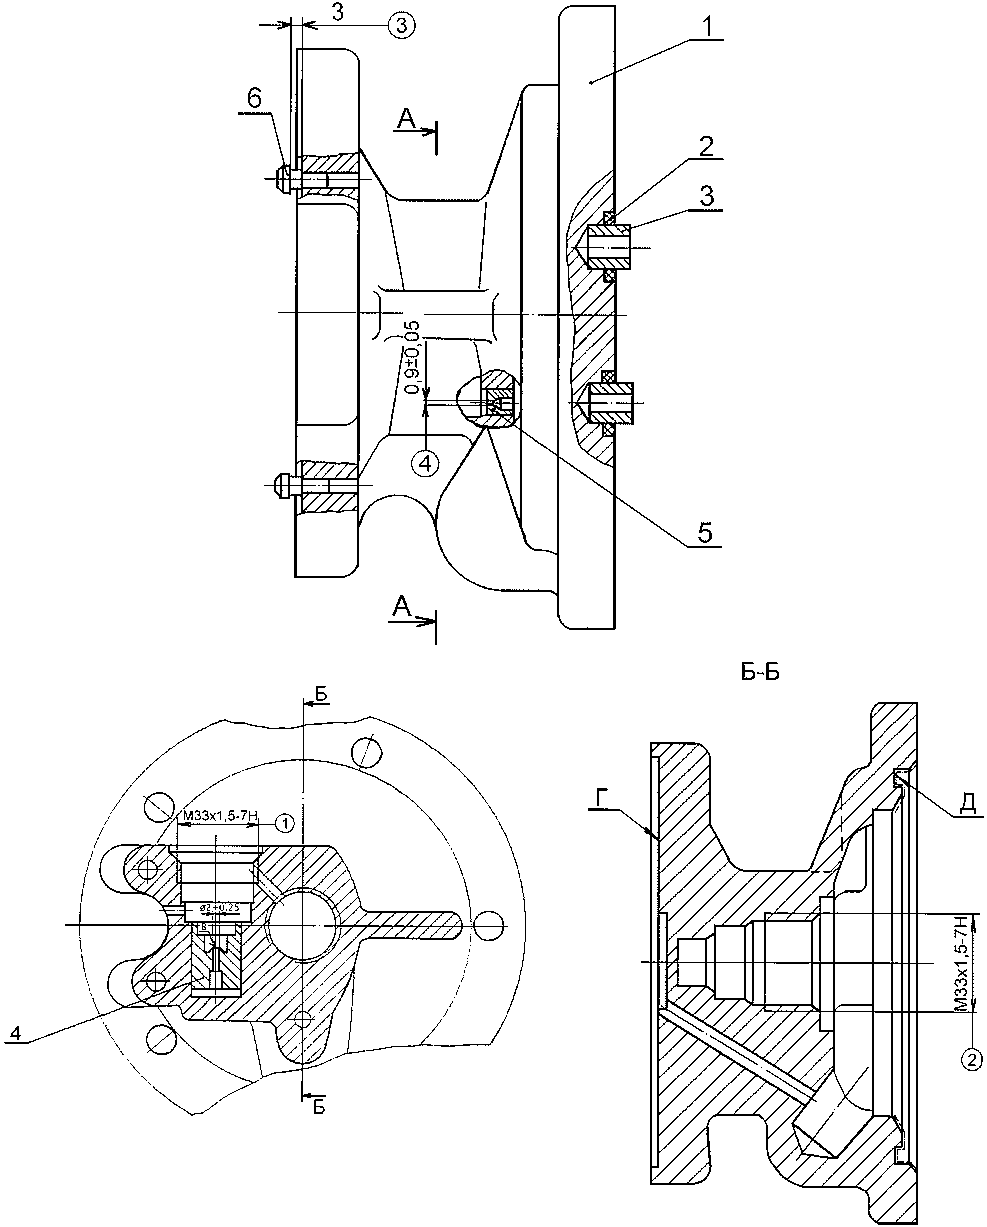
| 1 — корпус 483.008-1; 2 — уплотнение 334.1729А-2; 3 — ниппель 270.706-1; |
4 — втулка 483.032 (седло клапана мягкости); 5 — дроссель 483.013; 6 — фиксатор 270.708 |
|---|
Рисунок 14
6.1.3.1 Дефектацию корпуса произвести в соответствии с таблицей 4.
Таблица 4
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
Трещины и отколы корпуса  | Визуальный осмотр | Заменить в соответствии с п. 6.1.2.3 |
Срыв резьбы  | Визуальный осмотр | Заменить в соответствии с п. 6.1.2.3 |
Срыв резьбы  | Визуальный осмотр | Заменить в соответствии с п. 6.1.2.3 |
Размер  менее 3 мм | Измерить размер  Линейка 150 ГОСТ 427-75 | Заменить фиксатор 6 |
| Погнутость фиксаторов 6 | Визуальный осмотр | Заменить фиксаторы 6 |
| Отколы фиксаторов 6 | Визуальный осмотр | Заменить фиксаторы 6 |
| Отколы ниппелей 3 | Визуальный осмотр | Заменить ниппели 3 |
Размер  менее 0,85 мм или более 0,95 мм | Проконтролировать в соответствии с п. 6.1.2.2 | Заменить корпус в соответствии с п. 6.1.2.3 |
| Наличие зазубрин на поверхности В | Визуальный осмотр | Заменить корпус в соответствии с п. 6.1.2.3 |
| Наличие заусенцев и других шероховатостей на поверхностях В, Г и Д | Визуальный осмотр | Поверхности зачистить |
| Исключено. - Протокол от 26.11.2025. | ||
6.1.3.2 Уплотнения 2 заменить на новые. Замену производить в соответствии с пунктом 6.1.2.4.
(п. 6.1.3.2 введен Протоколом от 26.11.2025)
6.1.4 Крышка переключателя 483.018
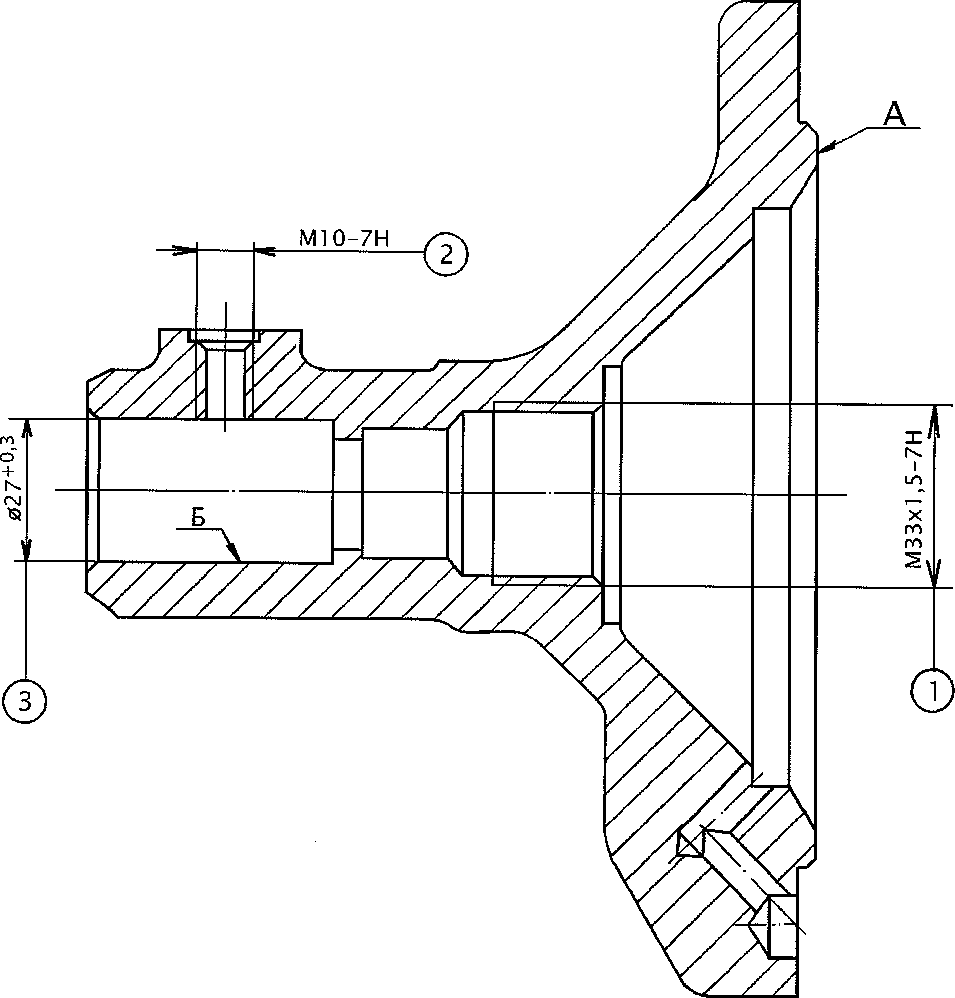
Рисунок 15
6.1.4.1 Дефектацию крышки произвести в соответствии с таблицей 5.
Таблица 5
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
|---|---|---|
| Трещины и отколы | Визуальный осмотр | Заменить |
Срыв резьбы  |
Визуальный осмотр | Заменить |
Срыв резьбы  |
Визуальный осмотр | Заменить |
| Наличие заусенцев и других шероховатостей на поверхности А | Визуальный осмотр | Поверхность зачистить |
| Наличие заусенцев и других шероховатостей на поверхности Б | Визуальный осмотр | Поверхность зачистить в соответствии с пунктом 6.1.4.2 |
6.1.4.2 Поверхность Б зачистить, выдерживая размер  .
Контроль размера  производить штангенциркулем ШЦ-II-160-0,05 ГОСТ 166-89.
В случае если поверхность зачистить невозможно, соблюдая размер  , крышку необходимо заменить.
6.1.5 Заглушка 483.007, 483.007-1, 483.007-2
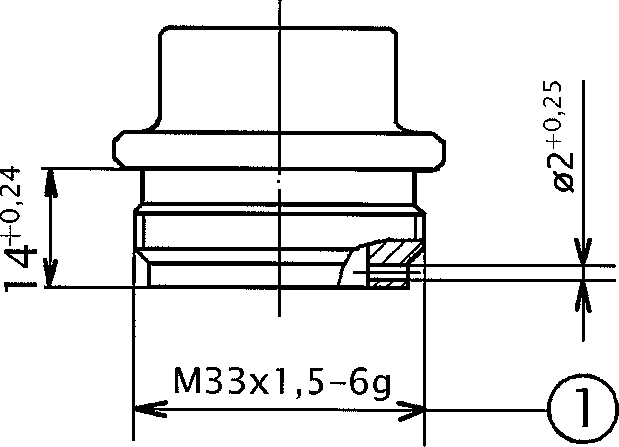
Рисунок 16
6.1.5.1 Дефектацию заглушки произвести в соответствии с таблицей 6.
Таблица 6
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
|---|---|---|
| Трещины и отколы | Визуальный осмотр | Заменить |
Срыв резьбы  |
Визуальный осмотр | Заменить |
6.1.6 Седло крышки 483.023 (седло диафрагмы переключателя режимов)
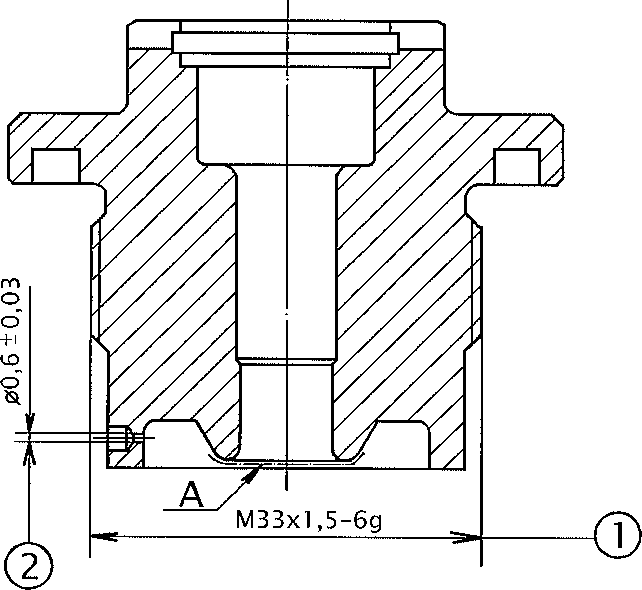
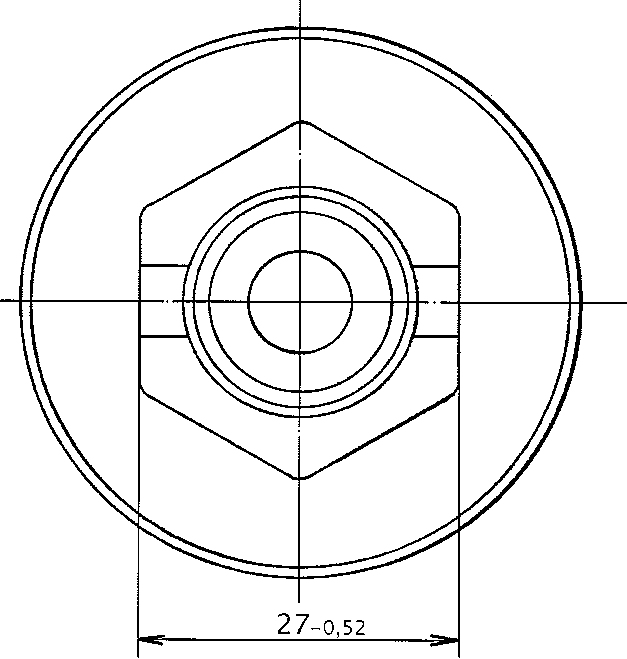
Рисунок 17
6.1.6.1 Дефектацию седла крышки произвести в соответствии с таблицей 7.
Таблица 7
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
|---|---|---|
| Трещины и отколы | Визуальный осмотр | Заменить в соответствии с п. 6.1.6.3 |
Срыв резьбы  |
Визуальный осмотр | Заменить в соответствии с п. 6.1.6.3 |
| Наличие зазубрин на поверхности А | Визуальный осмотр | Заменить в соответствии с п. 6.1.6.3 |
| Наличие заусенцев и других шероховатостей на поверхности А | Визуальный осмотр | Поверхность зачистить |
Размер  менее 0,57 мм или более 0,63 мм |
В соответствии с п. 6.1.6.2 | Заменить в соответствии с п. 6.1.6.3 |
6.1.6.2 Размер  необходимо контролировать в процессе испытания магистральной части по времени зарядки рабочей камеры на равнинном режиме. Если магистральная часть не выдерживает испытание по времени зарядки рабочей камеры на равнинном режиме, то размер
 необходимо проконтролировать калибром-пробкой 8133-0032 JS11 ГОСТ 17736-72.
Если проходная часть калибра не входит в отверстие, то его диаметр менее 0,57 мм. Если непроходная часть калибра входит в отверстие, то его диаметр более 0,63 мм.
ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ КАЛИБРА ДО КОНТРОЛЯ ОТВЕРСТИЯ В ПРОЦЕССЕ ИСПЫТАНИЯ МАГИСТРАЛЬНОЙ ЧАСТИ ЗАПРЕЩЕНО!
6.1.6.3 Перед заменой у нового седла должно быть проконтролировано отверстие  калибром-пробкой 8133-0032 JS11 ГОСТ 17736-72.
6.1.6.4 Проходная часть калибра должна входить в отверстие, а непроходная — не входить в отверстие.
6.1.7 Фиксатор 270.372 или 483.038
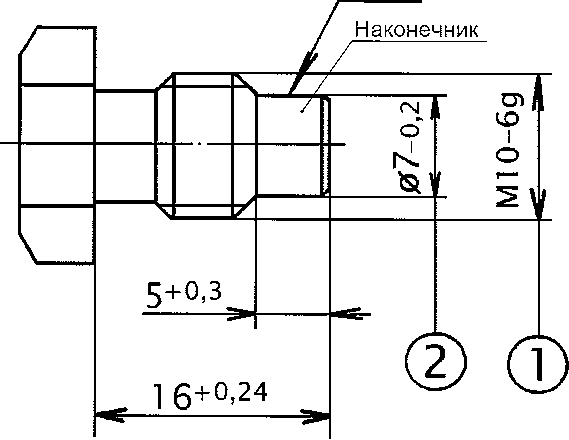
Рисунок 18
6.1.7.1 Дефектацию фиксатора произвести в соответствии с таблицей 8.
Таблица 8

 менее 6,3 мм

6.1.8 Плунжер 483М.120
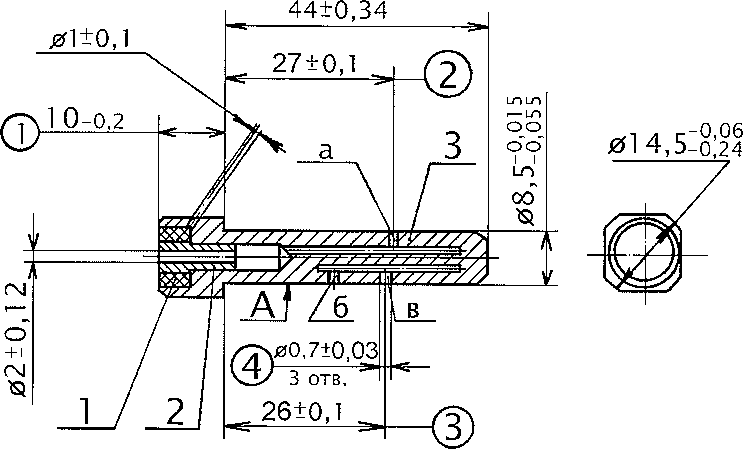
1 — уплотнение клапана 270.751; 2 — дроссель-483.021; 3 — гнездо 483М.019
Рисунок 19
6.1.8.1 Дефектацию плунжера произвести в соответствии с таблицей 9.
Таблица 9
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
| 1 | 2 | 3 |
| Трещины и отколы | Визуальный осмотр | Плунжер заменить в соответствии с п. 6.1.8.4 |
| Наличие заусенцев и других шероховатостей на поверхности А | Визуальный осмотр | Поверхность зачистить |
| Исключено. - Протокол от 26.11.2025. | ||
Размер  менее 26,9 мм или более 27,1 мм | ||
Измерить размер  | Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89 Плунжер заменить в соответствии с п. 6.1.8.4 | Размер  менее 25,9 мм или более 26,1 мм |
Измерить размер  | Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89 Плунжер заменить в соответствии с п. 6.1.8.4 | Размер  менее 0,67 мм или более 0,73 мм |
| В соответствии с п. 6.1.8.3 | Плунжер заменить в соответствии с п. 6.1.8.4 | |
6.1.8.2 Уплотнение 1 заменить на новое. Замену уплотнения производить в следующей последовательности:
(в ред. Протокола от 26.11.2025)
- удалить уплотнение;
- очистить и продуть гнездо под уплотнение;
- новое уплотнение зачистить, протереть и поставить в гнездо на клей 88-СА ТУ 38 1051760-89;
- выдержать гнездо с уплотнением под прессом (нагрузка от 0,2 до 0,5 кг) не менее 24 часов;
- обрезать выступающую часть уплотнения 1 заподлицо с металлической частью гнезда, выдержав размер
 .
Обработку выступающей части уплотнения необходимо производить на специальном приспособлении, исключающем возможность стачивания металлической части клапана и обеспечивающем необходимое качество обработанной поверхности — она должна быть ровной, без выступов, выбоин и заусенцев.
После замены уплотнения и его обработки не должно быть просадки уплотнения ниже уровня металлической части плунжера.
(в ред. Протокола от 26.11.2025)
6.1.8.3 Размер  необходимо контролировать в процессе испытания магистральной части по времени зарядки золотниковой камеры. Если магистральная часть не выдерживает испытание по времени зарядки золотниковой камеры, то размер
 необходимо проконтролировать калибром-пробкой 8133-0424 Н11 ГОСТ 17739-72 (непроходной калибр) и калибром-пробкой 8133-0325h10 ГОСТ 17738-72 (проходной калибр).
Если проходной калибр не входит в отверстие, то его диаметр менее 0,67 мм. Если непроходной калибр входит в отверстие, то его диаметр более 0,73 мм.
ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ КАЛИБРОВ ДО КОНТРОЛЯ ОТВЕРСТИЙ В ПРОЦЕССЕ ИСПЫТАНИЯ МАГИСТРАЛЬНОЙ ЧАСТИ ЗАПРЕЩЕНО!
6.1.8.4 Перед заменой у нового плунжера должны быть проконтролированы отверстия  калибром-пробкой 8133-0424 Н11 ГОСТ 17739-72 (непроходной калибр) и калибром-пробкой 8133-0325 h10 ГОСТ 17738-72 (проходной калибр).
Проходной калибр должен входить в отверстие, непроходной — не входить в отверстие.
6.1.9 Плунжер 483.120
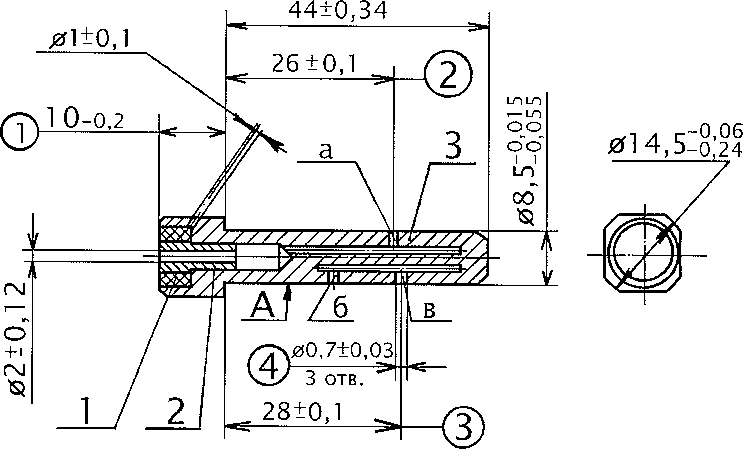
1 — уплотнение клапана 270.751; 2 — дроссель-483.021; 3 — гнездо 483.019
Рисунок 20
6.1.9.1 Дефектацию плунжера произвести в соответствии с таблицей 10.
Таблица 10
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
| 1 | 2 | 3 |
| Трещины и отколы | Визуальный осмотр | Плунжер заменит в соответствии с п. 6.1.8.4 |
| Наличие заусенцев и других шероховатостей на поверхности А | Визуальный осмотр | Поверхность зачистить |
| Исключено. - Протокол от 26.11.2025. | ||
Размер  менее 25,9 мм или более 26,1 мм | ||
Измерить размер  | Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89 Плунжер заменить в соответствии с п. 6.1.8.4 | Размер  менее 27,9 мм или более 28,1 мм |
| Измерить размер 3 | Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89 Плунжер заменить в соответствии с п. 6.1.8.4 | Размер  менее 0,67 мм или более 0,73 мм |
| Контролировать в соответствии с п. 6.1.8.3 | Плунжер заменить в соответствии с п. 6.1.8.4 | |
6.1.9.2 Уплотнение 1 заменить на новое. Замену производить в соответствии с пунктом 6.1.8.2.
(п. 6.1.9.2 введен Протоколом от 26.11.2025)
6.1.10 Гайка-диск диафрагмы 270.717
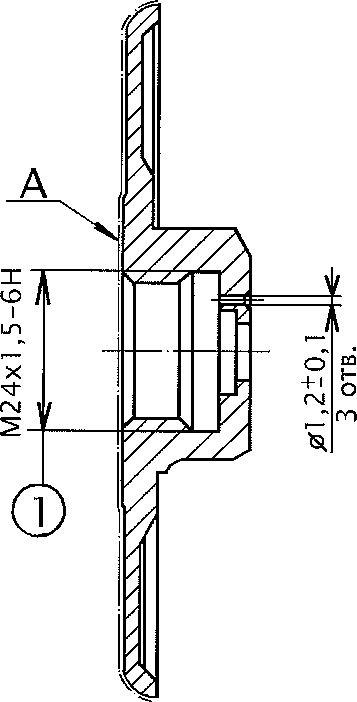
Рисунок 21
6.1.10.1 Дефектацию гайки-диска произвести в соответствии с таблицей 11
Таблица 11

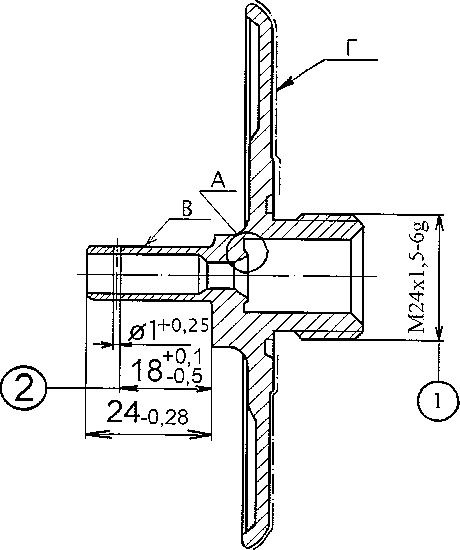
6.1.11 Диск направляющий 483.014, Р483.014
 |
А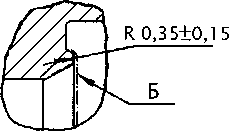 |
|---|
Рисунок 22 — Диск направляющий 483.014
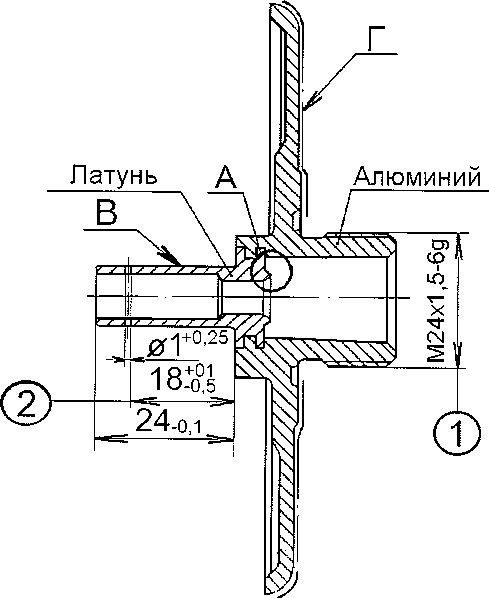 |
А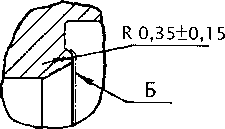 |
|---|
Рисунок 23 — Диск направляющий Р483.014
6.1.11.1 Дефектацию диска направляющего произвести в соответствии с таблицей 12.
Таблица 12

 более 18,1 мм или менее 17,5 мм

6.1.12 Кольцо 483.016
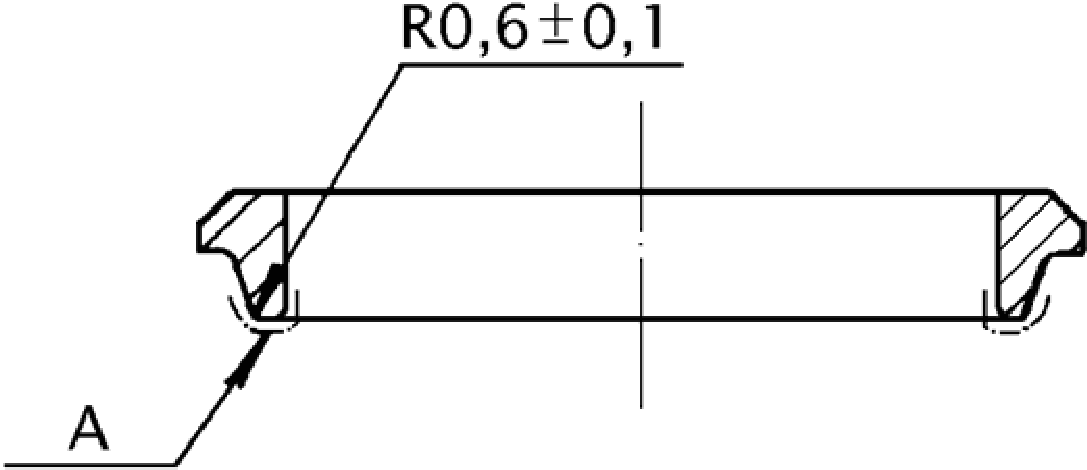
(в ред. Протокола от 22.11.2021)
6.1.12.1 Дефектацию кольца произвести в соответствии с таблицей 13.
Таблица 13
6.1.13 Клапан 483.080
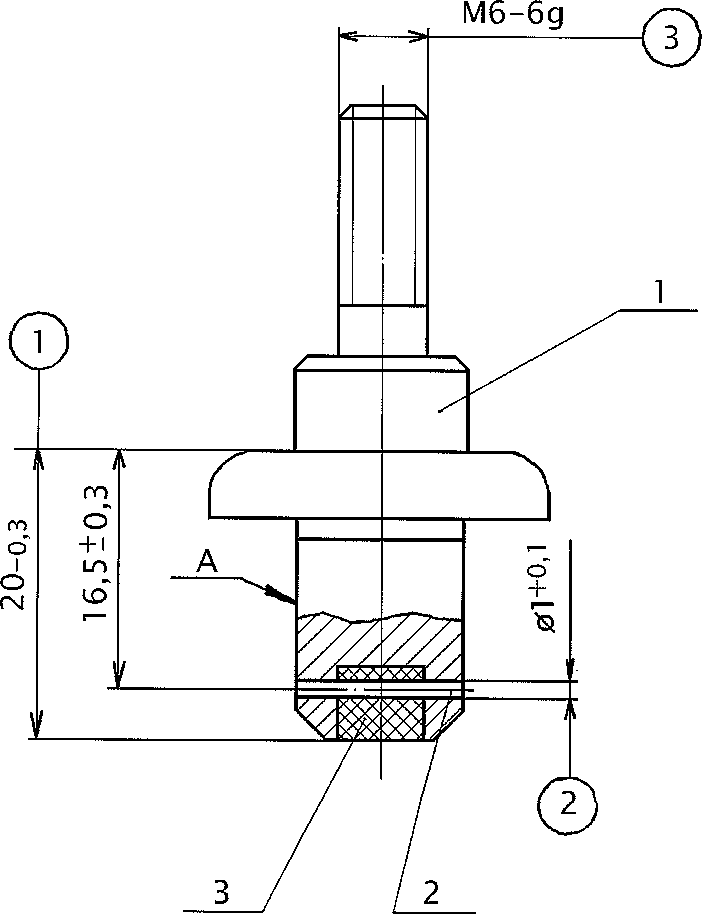
1 — клапан 483.015; 2 — штифт 1х12Мл63 СТП 1п-217-84; 3 — прокладка 305.134
Рисунок 25
6.1.13.1 Дефектацию клапана произвести в соответствии с таблицей 14.
Таблица 14
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
| Трещины и отколы | Визуальный осмотр | Заменить |
| Исключено. - Протокол от 26.11.2025. | ||
| Наличие заусенцев и других шероховатостей на поверхности А | ||
| Визуальный осмотр | Поверхность зачистить | Срыв резьбы  |
| Визуальный осмотр | Заменить | |
6.1.13.2 Прокладку 3 заменить на новую. Замену резиновой прокладки производить в следующей последовательности:
(в ред. Протокола от 26.11.2025)
- удалить штифт;
- удалить прокладку;
- очистить и продуть гнездо под прокладку;
- новую резиновую прокладку зачистить, протереть и поставить в гнездо на клей 88-СА ТУ 38 1051760-89;
- выдержать клапан с прокладкой под прессом (нагрузка от 0,2 до 0,5 кг) не менее 24 часов;
- просверлить в прокладке отверстие
 (по месту расположения имеющегося отверстия \text{Ø}1 \pm 0,1\text{мм} в металлической части клапана);
(в ред. Протокола от 22.11.2021)
- запрессовать в отверстие
 штифт 2;
- обрезать выступающую часть прокладки 3 заподлицо с металлической частью клапана, выдерживая размер
 .
Обработку выступающей части прокладки необходимо производить на специальном приспособлении, исключающем возможность стачивания металлической части клапана и обеспечивающем необходимое качество обработанной поверхности — она должна быть ровной, без выступов, выбоин и заусенцев.
После замены прокладки и ее обработки не должно быть просадки прокладки ниже уровня металлической части клапана.
6.1.14 Седло 483М.012
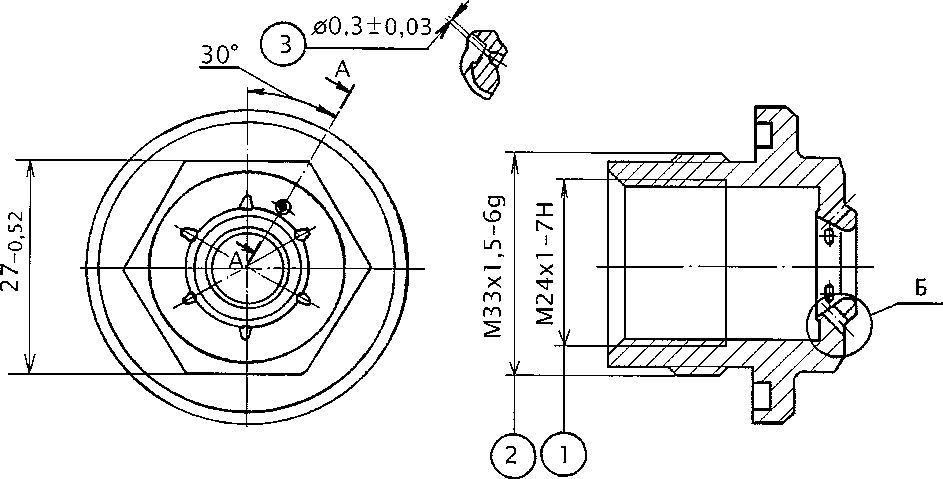
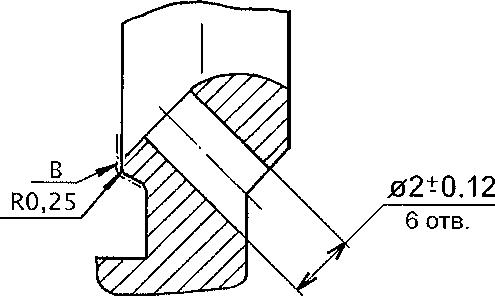
Рисунок 26
6.1.14.1 Дефектацию седла произвести в соответствии с таблицей 15.
Таблица 15


6.1.15 Седло 483.012
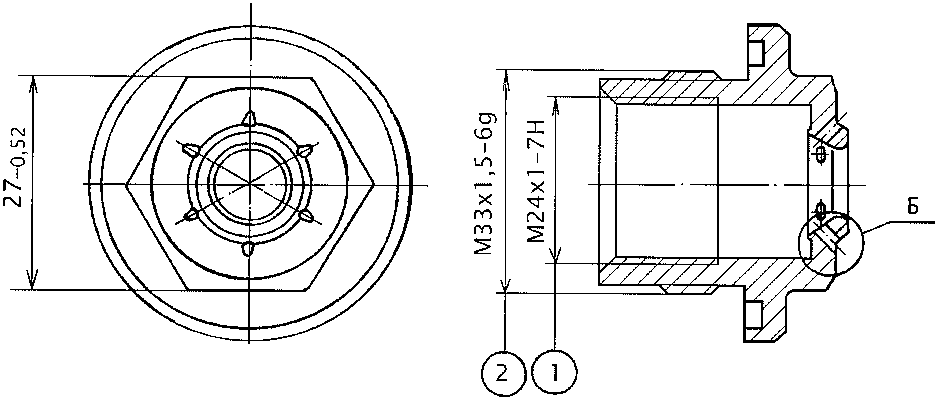
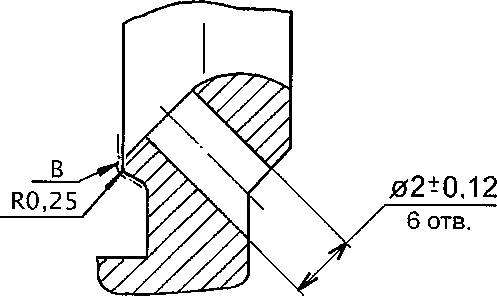
Рисунок 27
6.1.15.1 Дефектацию седла произвести в соответствии с таблицей 16.
Таблица 16


6.1.16 Седло 483.011
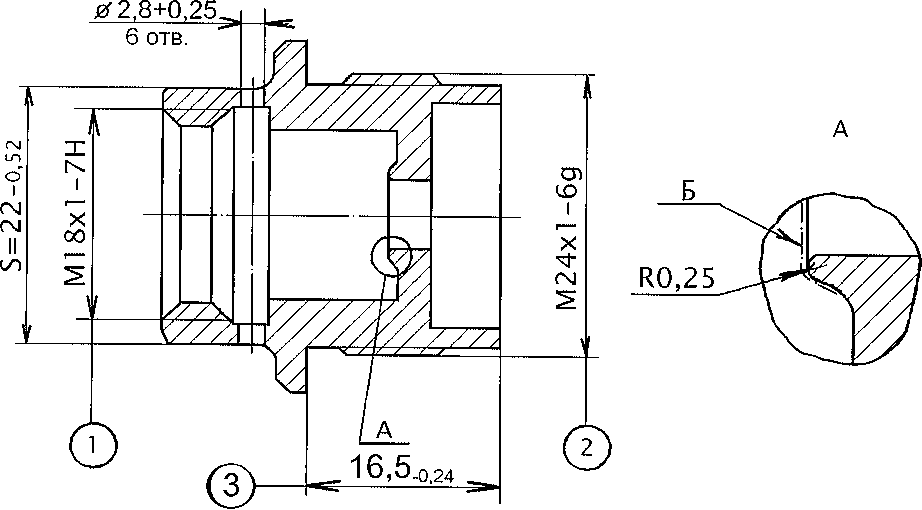
Рисунок 28
6.1.16.1 Дефектацию седла произвести в соответствии с таблицей 17.
Таблица 17


 более 16,5 мм

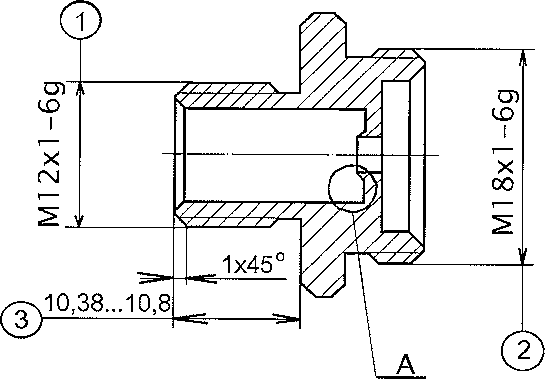
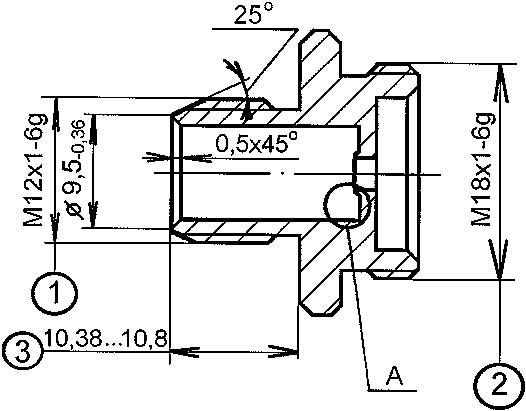
6.1.17 Седло 483.026
 |
А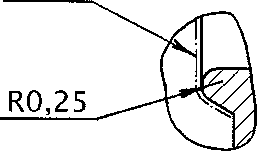 |
|---|
 |
|---|
Рисунок 29
6.1.17.1 ВНИМАНИЕ: СЕДЛО (ИСПОЛНЕНИЕ 1) ДОЛЖНО ПРИМЕНЯТЬСЯ ТОЛЬКО С ГАЙКОЙ 483.028 (ИСПОЛНЕНИЕ 1).
СЕДЛО (ИСПОЛНЕНИЕ 2) ДОЛЖНО ПРИМЕНЯТЬСЯ ТОЛЬКО С ГАЙКОЙ 483.028 (ИСПОЛНЕНИЕ 2).
6.1.17.2 Дефектацию седла произвести в соответствии с таблицей 18.
Таблица 18


 более 10,8 мм

 и чистоту обработки не грубее Ra12,5
6.1.18 Гайка 483.028
| Исполнение 1 | Исполнение 2 |
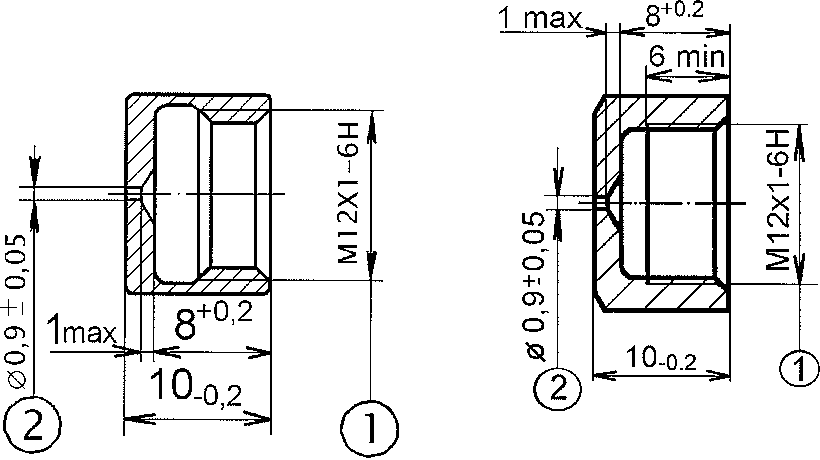 | |
Рисунок 30
6.1.18.1 ВНИМАНИЕ: ГАЙКА (ИСПОЛНЕНИЕ 1) ДОЛЖНА ПРИМЕНЯТЬСЯ ТОЛЬКО С СЕДЛОМ 483.026 (ИСПОЛНЕНИЕ 1).
ГАЙКА (ИСПОЛНЕНИЕ 2) ДОЛЖНА ПРИМЕНЯТЬСЯ ТОЛЬКО С СЕДЛОМ 483.026 (ИСПОЛНЕНИЕ 2).
6.1.18.2 Дефектацию гайки произвести в соответствии с таблицей 19.
Таблица 19
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
| 1 | 2 | 3 |
| Трещины и отколы | Визуальный осмотр | Заменить |
Срыв резьбы  | Визуальный осмотр | Заменить |
Размер  менее 0,85 мм или более 0,95 мм | Проконтролировать размер  Калибр-пробка 8133-0039 JS12 ГОСТ 17736-72 Если проходная часть калибра не входит в отверстие, то его диаметр менее 0,85 мм. Если непроходная часть калибра входит в отверстие, то его диаметр более 0,95 мм. | Заменить, предварительно проконтролировав у новой гайки отверстие  калибром-пробкой 8133-0039 JS12 ГОСТ 17736-72. Проходная часть калибра должна входить в отверстие, а непроходная — не входить |
| (в ред. Протокола от 22.11.2021) | ||
6.1.19 Втулка 483.017
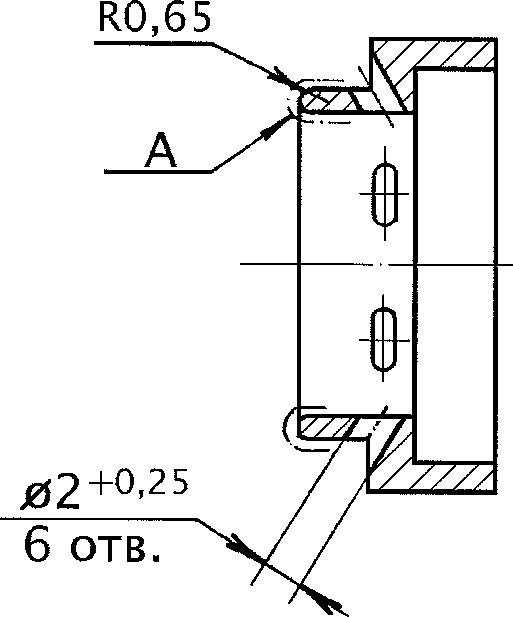
Рисунок 31
6.1.19.1 Дефектацию втулки произвести в соответствии с таблицей 20.
Таблица 20
6.1.20 Клапан 483.090, 483.090-1 (клапан дополнительной разрядки)
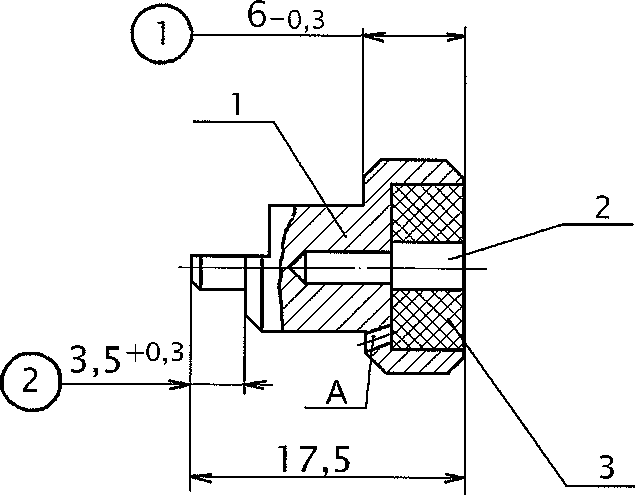
1 — гнездо 483.027, 2 — штифт — 270.748, 3 — уплотнение 270.753
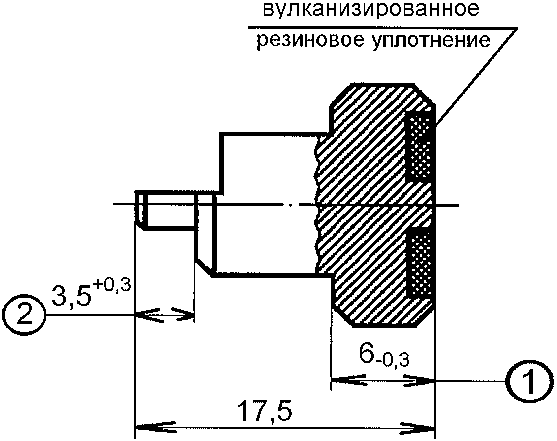
6.1.20.1 Дефектацию клапана произвести в соответствии с таблицей 21.
ВНИМАНИЕ: ОТЛИЧИТЕЛЬНЫМ ПРИЗНАКОМ КЛАПАНА 483.090-1 ОТ КЛАПАНА 483.090 ЯВЛЯЕТСЯ ОТСУТСТВИЕ У НЕГО ОТВЕРСТИЯ А.
Таблица 21
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
| Трещины и отколы | Визуальный осмотр | Заменить |
Размер  менее 5,7 мм | Измерить размер  Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89 | Заменить |
Размер  менее 3,5 мм | Измерить размер  Штангенциркуль ШЦ-II-160-0,05 ГОСТ 166-89 | Заменить |
| Уплотнение клапана 483.090-1: - расслоения, трещины, просадка, вмятины | Визуальный осмотр | Клапан заменить |
| (в ред. Протокола от 26.11.2025) | ||
6.1.20.2 Уплотнение 3 клапана 483.090 заменить на новое. Замену уплотнения необходимо производить в следующей последовательности:
(в ред. Протокола от 26.11.2025)
- удалить уплотнение;
- очистить и продуть гнездо под уплотнение;
- новое уплотнение зачистить, протереть и поставить в гнездо на клей 88-СА ТУ 38 1051760-89;
- выдержать клапан с уплотнением под прессом (нагрузка от 0,2 до 0,5 кг) не менее 24 часов;
- обрезать выступающую часть уплотнения 3 заподлицо с металлической частью клапана, выдерживая размер
 .
Обработку выступающей части уплотнения необходимо производить на специальном приспособлении, исключающем возможность стачивания металлической части клапана и обеспечивающем необходимое качество обработанной поверхности — она должна быть ровной, без выступов, выбоин и заусенцев.
После замены уплотнения и его обработки не должно быть просадки уплотнения ниже уровня металлической части клапана
6.1.21 Клапан 483.110, 483.110-1 (атмосферный клапан)
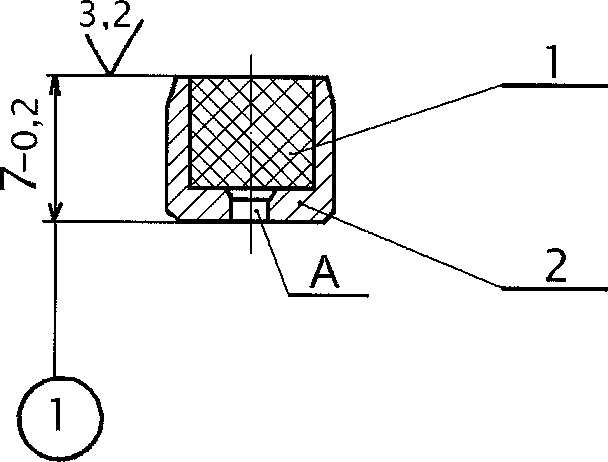
1 — прокладка 305.134, 2 — гнездо 483.024,
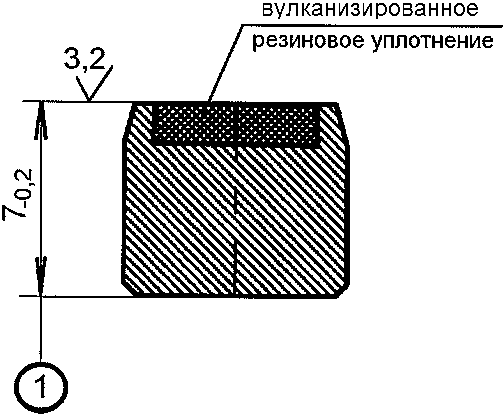
6.1.21.1 Дефектацию клапана произвести в соответствии с таблицей 22.
ВНИМАНИЕ: ОТЛИЧИТЕЛЬНЫМ ПРИЗНАКОМ КЛАПАНА 483.110-1 ОТ КЛАПАНА 483.110 ЯВЛЯЕТСЯ ОТСУТСТВИЕ У НЕГО ОТВЕРСТИЯ А.
Таблица 22
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
| Трещины и отколы | Визуальный осмотр | Заменить |
| Уплотнение клапана 483.110-1: - расслоения, трещины, просадка, вмятины | Визуальный осмотр | Клапан заменить |
| (в ред. Протокола от 26.11.2025) | ||
6.1.21.2 Прокладку 1 клапана 483.110 заменить на новую. Замену прокладки необходимо производить в следующей последовательности:
(в ред. Протокола от 26.11.2025)
- удалить прокладку;
- очистить и продуть гнездо под прокладку;
- новую прокладку зачистить, протереть и поставить в гнездо на клей 88-СА ТУ 38 1051760-89;
- выдержать клапан с прокладкой под прессом (нагрузка от 0,2 до 0,5 кг) не менее 24 часов;
- обрезать выступающую часть прокладки 1 заподлицо с металлической частью клапана, выдерживая размер
 .
Обработку выступающей части прокладки необходимо производить на специальном приспособлении, исключающем возможность стачивания металлической части клапана и обеспечивающем необходимое качество обработанной поверхности — она должна быть ровной, без выступов, выбоин и заусенцев.
После замены прокладки и ее обработки не должно быть просадки прокладки ниже уровня металлической части клапана.
6.1.22 Упорка 270.380-1
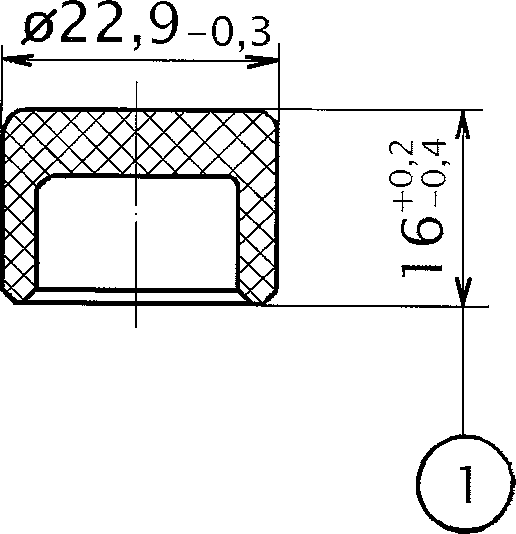
Рисунок 36
6.1.22.1 Дефектацию упорки произвести в соответствии с таблицей 23.
Таблица 23
 менее 15,6 мм или более 16,2 мм

6.1.23 Стержень 483.003
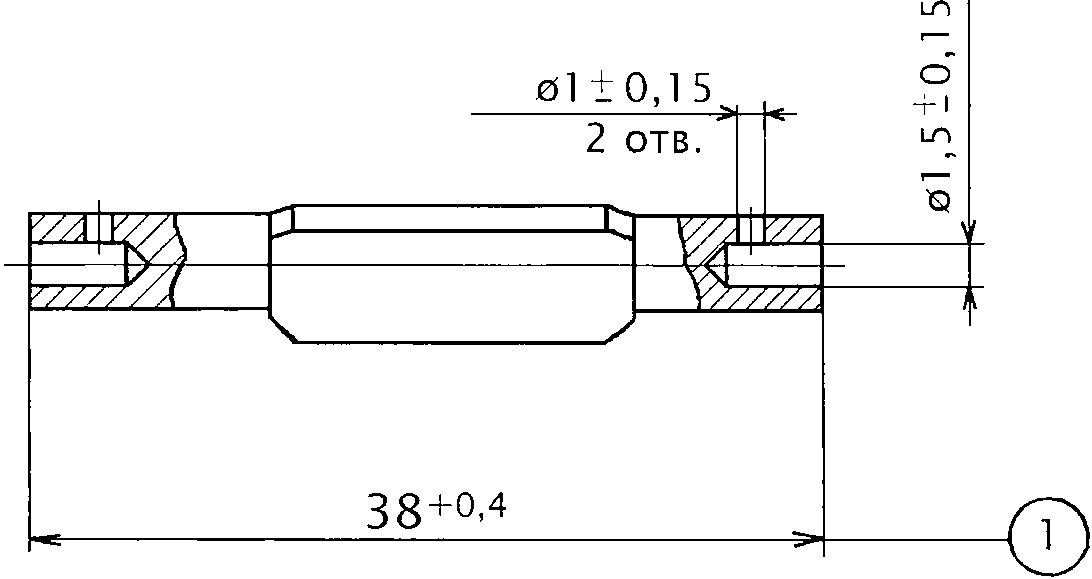
Рисунок 37
6.1.23.1 Дефектацию стержня произвести в соответствии с таблицей 24.
Таблица 24
 менее 38 мм или более 38,4 мм

6.1.24 Втулка 483.022-2
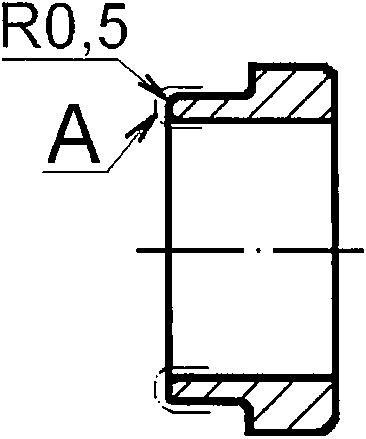
Рисунок 38
6.1.24.1 Дефектацию втулки произвести в соответствии с таблицей 24.
Таблица 25
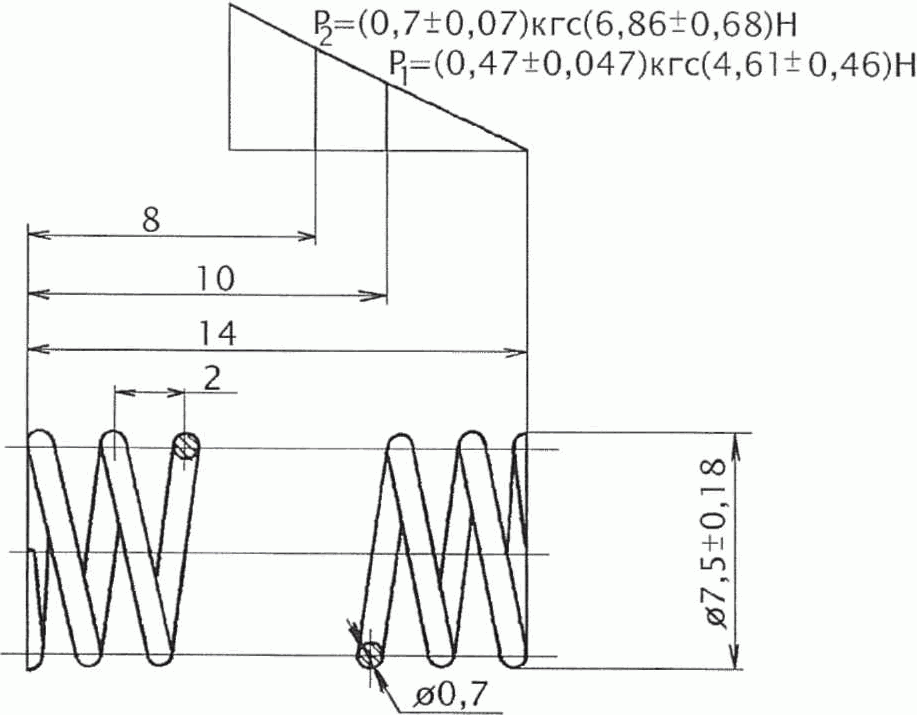
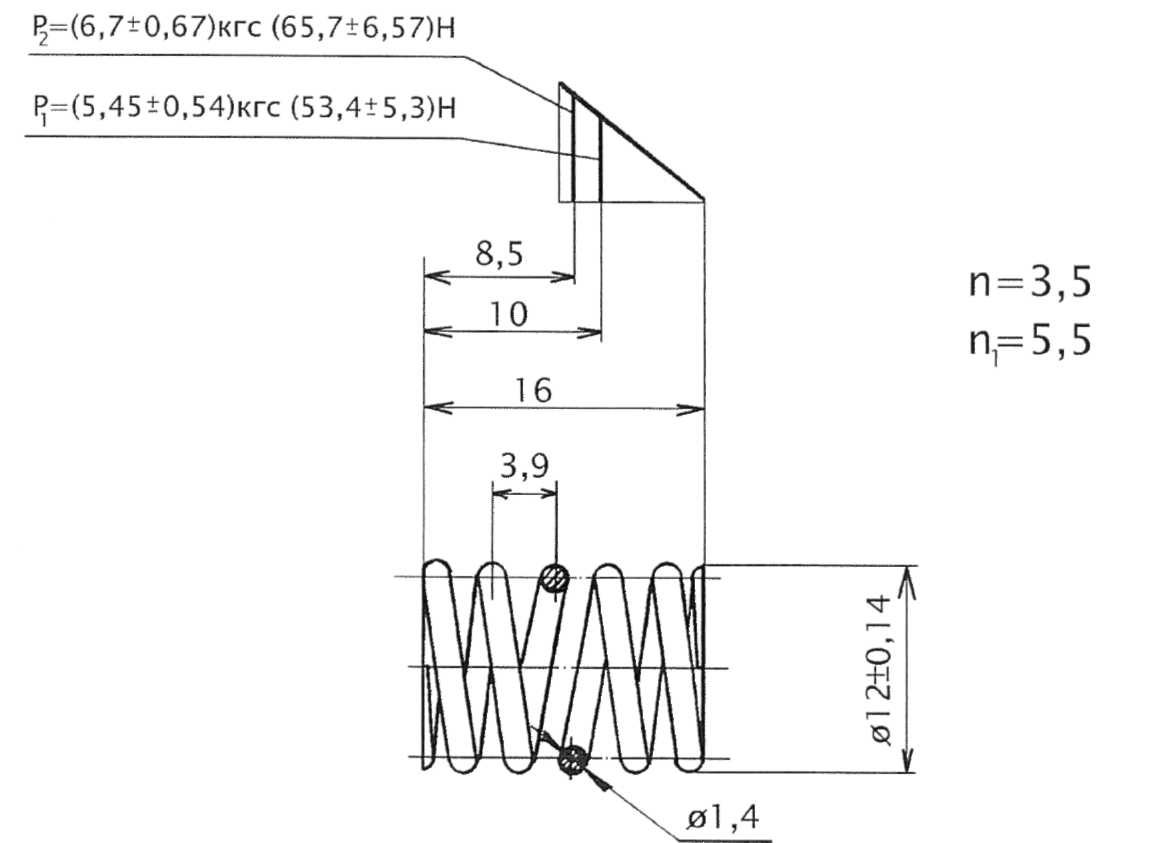
6.1.25 Пружины 483.002, 483.031, 483.004, 483.025-2, 305.108, 483.029
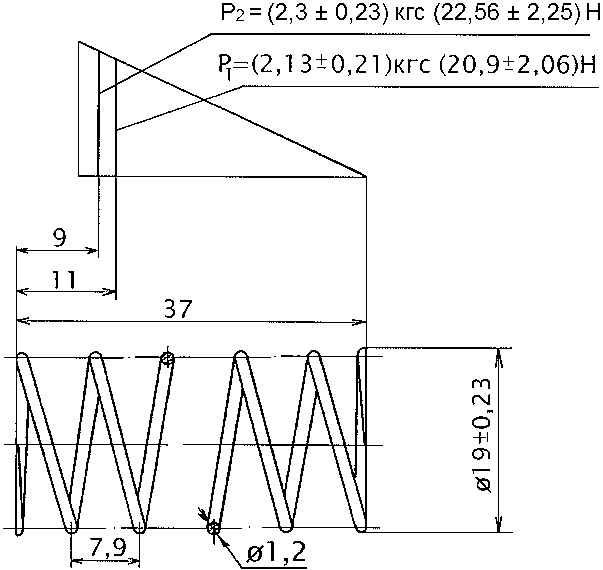
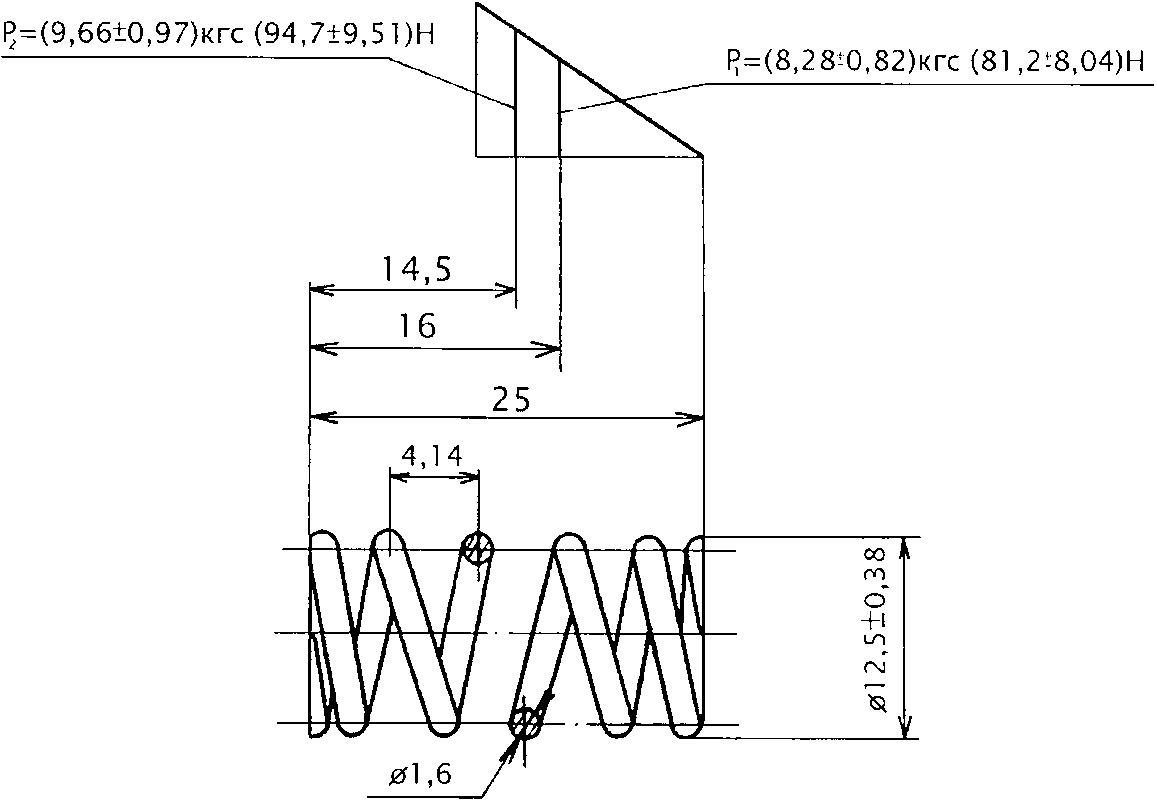
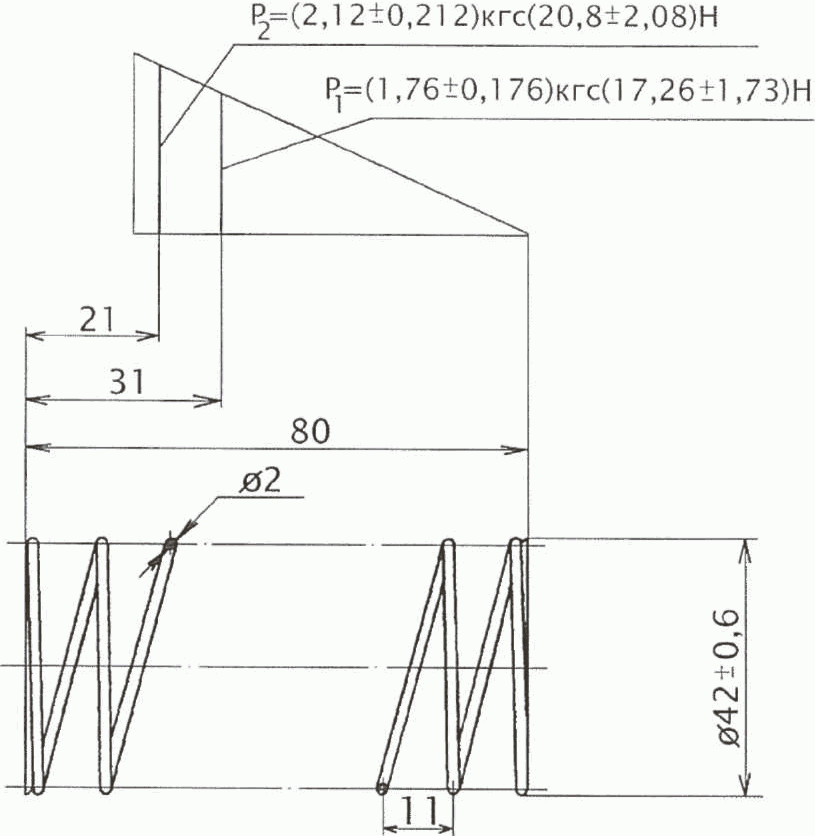
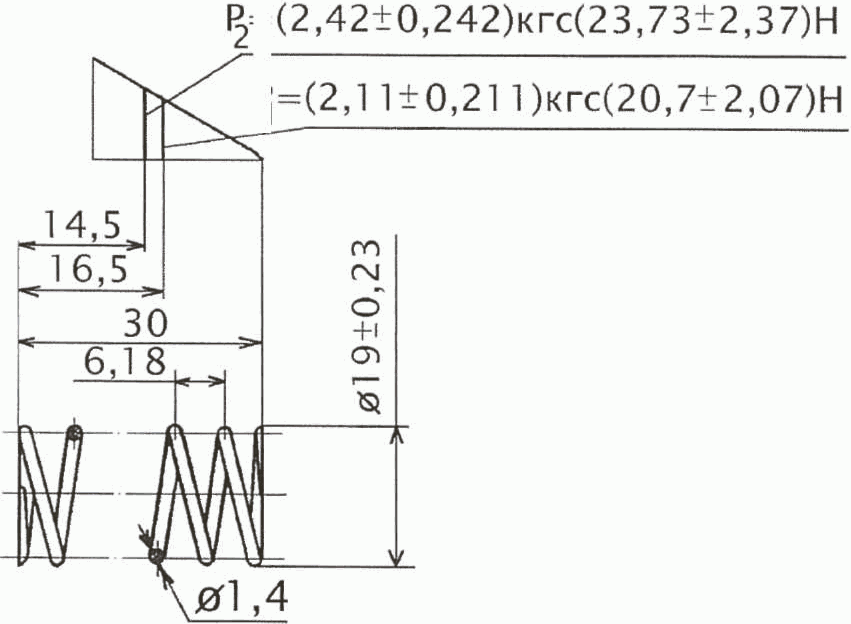
Рисунок 42 — Пружина 483.025-2
(в ред. Протокола от 26.11.2025)
6.1.25.1 Пружину осмотреть — трещины, отколы, изломы не допускаются, в случае их наличия пружину необходимо заменить.
6.1.25.2 Проконтролировать силовые характеристики пружины: по двум заданным длинам пружины определить усилия сжатия P1 и P2.
В случае если результаты контроля не совпадают с данными приведенными на диаграмме, пружину необходимо заменить.
Проверку необходимо производить на машине для испытания пружин с пределом относительной погрешности измерения силы +/- 2,5%, с пределом погрешности измерения длины пружины +/- 0,25 мм.
Проверку пружины 483.002 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 25 Н (2,5 кгс), с пределом измерения длины пружины не менее 50 мм.
Проверку пружины 483.031 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 140 Н (14 кгс), с пределом измерения длины пружины не менее 30 мм.
(в ред. Протокола от 22.11.2021)
Проверку пружины 483.004 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 25 Н (2,5 кгс), с пределом измерения длины пружины не менее 100 мм.
(в ред. Протокола от 22.11.2021)
Проверку пружины 483.025-2 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 40 Н (4 кгс), с пределом измерения длины пружины не менее 40 мм.
Проверку пружины 305.108 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 11 Н (1,1 кгс), с пределом измерения длины пружины не менее 20 мм.
(в ред. Протокола от 22.11.2021)
Проверку пружины 483.029 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 100 Н (10 кгс), с пределом измерения длины пружины не менее 20 мм.
(в ред. Протокола от 22.11.2021)
6.1.26 Пружины 270.605-1, 270.371
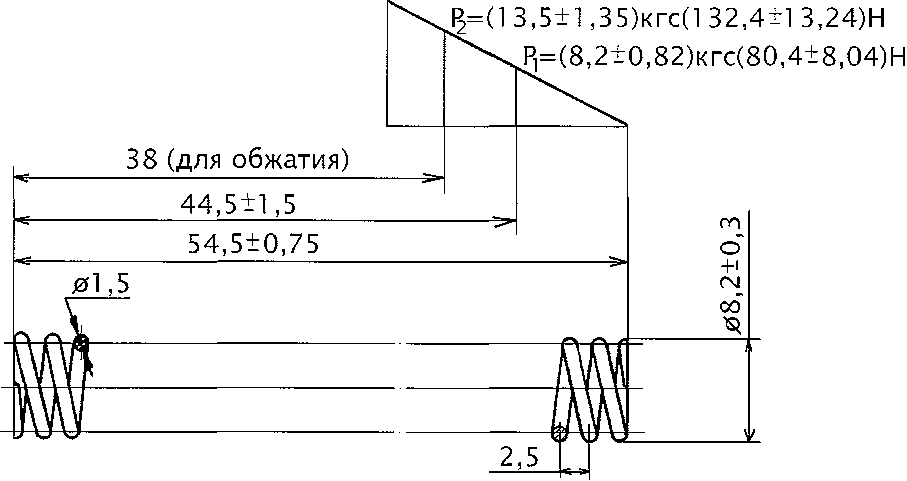
Рисунок 45 — Пружина 270.605-1
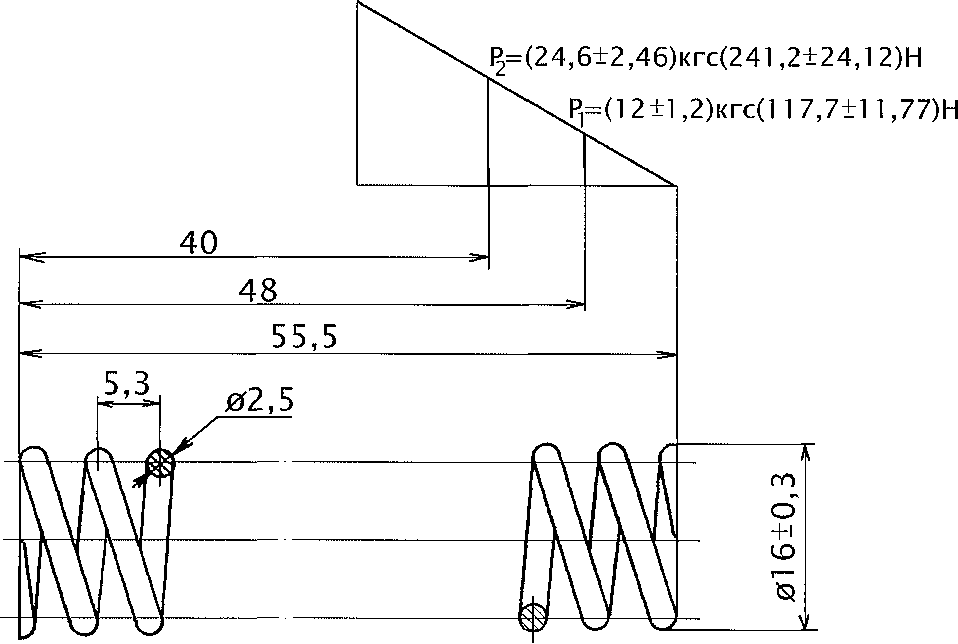
6.1.26.1 Пружину осмотреть — трещины, отколы, изломы не допускаются, в случае их наличия пружину необходимо заменить.
6.1.26.2 Проконтролировать силовые характеристики пружины: по двум заданным длинам пружины определить усилия сжатия P1 и P2.
В случае, если результаты контроля не совпадают с данными приведенными на диаграмме, пружину необходимо заменить.
Проверку необходимо производить на машине для испытания пружин с пределом относительной погрешности измерения силы +/- 2,5%, с пределом погрешности измерения длины пружины +/- 0,25 мм.
Проверку пружины 270.605-1 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 200 Н (20 кгс), с пределом измерения длины пружины не менее 65 мм.
Проверку пружины 270.371 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 400 Н (40 кгс), с пределом измерения длины пружины не менее 65 мм.
6.2 Часть главная 270.023-1
6.2.1 Поршень в сборе
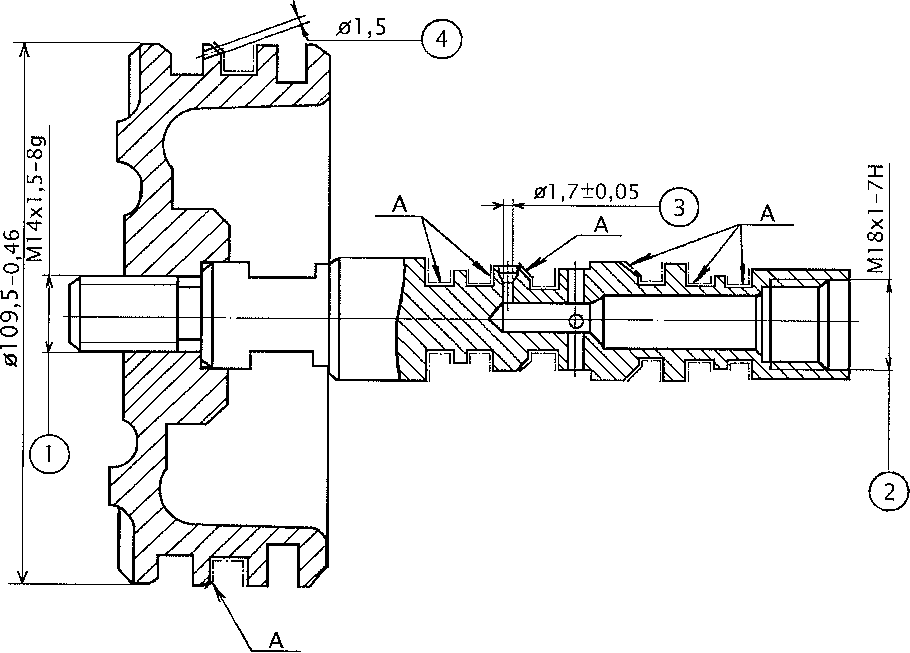
Рисунок 47
6.2.1.1 Дефектацию поршня в сборе произвести в соответствии с таблицей 26.
Таблица 26
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
| 1 | 2 | 3 |
| Трещины и отколы | Визуальный осмотр | В случае, если одна из деталей имеет трещины и отколы, узел разобрать и заменить бракованную деталь в соответствии с п. п. 6.2.1.3 и 6.2.1.4 |
Люфт резьбового соединения  | Визуальный осмотр | Узел заменить |
Срыв резьбы  | Визуальный осмотр | Шток заменить в соответствии с п. п. 6.2.1.3 и 6.2.1.4 |
Размер  менее 1,65 мм или более 1,75 мм | Проконтролировать в соответствии с п. 6.2.1.2 | Шток заменить в соответствии с п. п. 6.2.1.3 и 6.2.1.4 |
| Наличие заусенцев на поверхности А | Визуальный осмотр | Поверхность зачистить |
Отсутствие отверстия  | Визуальный осмотр | Ремонтировать в соответствии с п. 6.2.1.5 |
| (в ред. Протокола от 22.11.2021) Деформация штока | ||
| Приспособление проверки прямолинейности штока | Шток заменить в соответствии с п. п. 6.2.1.3 и 6.2.1.4 | |
6.2.1.2 Размер  необходимо контролировать в процессе испытания главной части по времени достижения контрольного давления в тормозном резервуаре при полном служебном торможении на режиме «груженый». Если главная часть не выдерживает вышеизложенной проверки, то размер
 необходимо проконтролировать калибром-пробкой 8133-0610 JS12 ГОСТ 14807-69.
Если проходная часть калибра не входит в отверстие, то его диаметр менее 1,65 мм.
Если непроходная часть калибра входит в отверстие, то его диаметр более 1,75 мм.
ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ КАЛИБРА ДО КОНТРОЛЯ ОТВЕРСТИЯ В ПРОЦЕССЕ ИСПЫТАНИЯ ГЛАВНОЙ ЧАСТИ ЗАПРЕЩЕНО!
6.2.1.3 Перед заменой у нового штока должно быть проконтролировано отверстие  калибром-пробкой 8133-0610 JS12 ГОСТ 14807-69.
Проходная часть калибра должна входить в отверстие, а непроходная — не входить в отверстие.
6.2.1.4 В случае замены одной из деталей перед сборкой узла для уплотнения резьбового соединения поршня и штока необходимо на резьбу деталей нанести смазку ВНИИ НП-232.
(в ред. Протокола от 22.11.2021)
Герметичность соединения поршня со штоком должна быть проконтролирована на специальном приспособлении сжатым воздухом под давлением 0,6 МПа (6,0 кгс/см2) в течение 30 с. Пропуск воздуха по резьбовому соединению не допускается.
6.2.1.5 Просверлить отверстие \text{Ø}1,5^{+ 0,25}\text{мм} в перемычке главного поршня воздухораспределителя, установив на приспособление, обеспечивающее наклон поршня относительно его оси 20° (рисунок 47.1).
Отверстие очистить от стружки и продуть сжатым воздухом.
(п. 6.2.1.5 введен Протоколом от 22.11.2021)
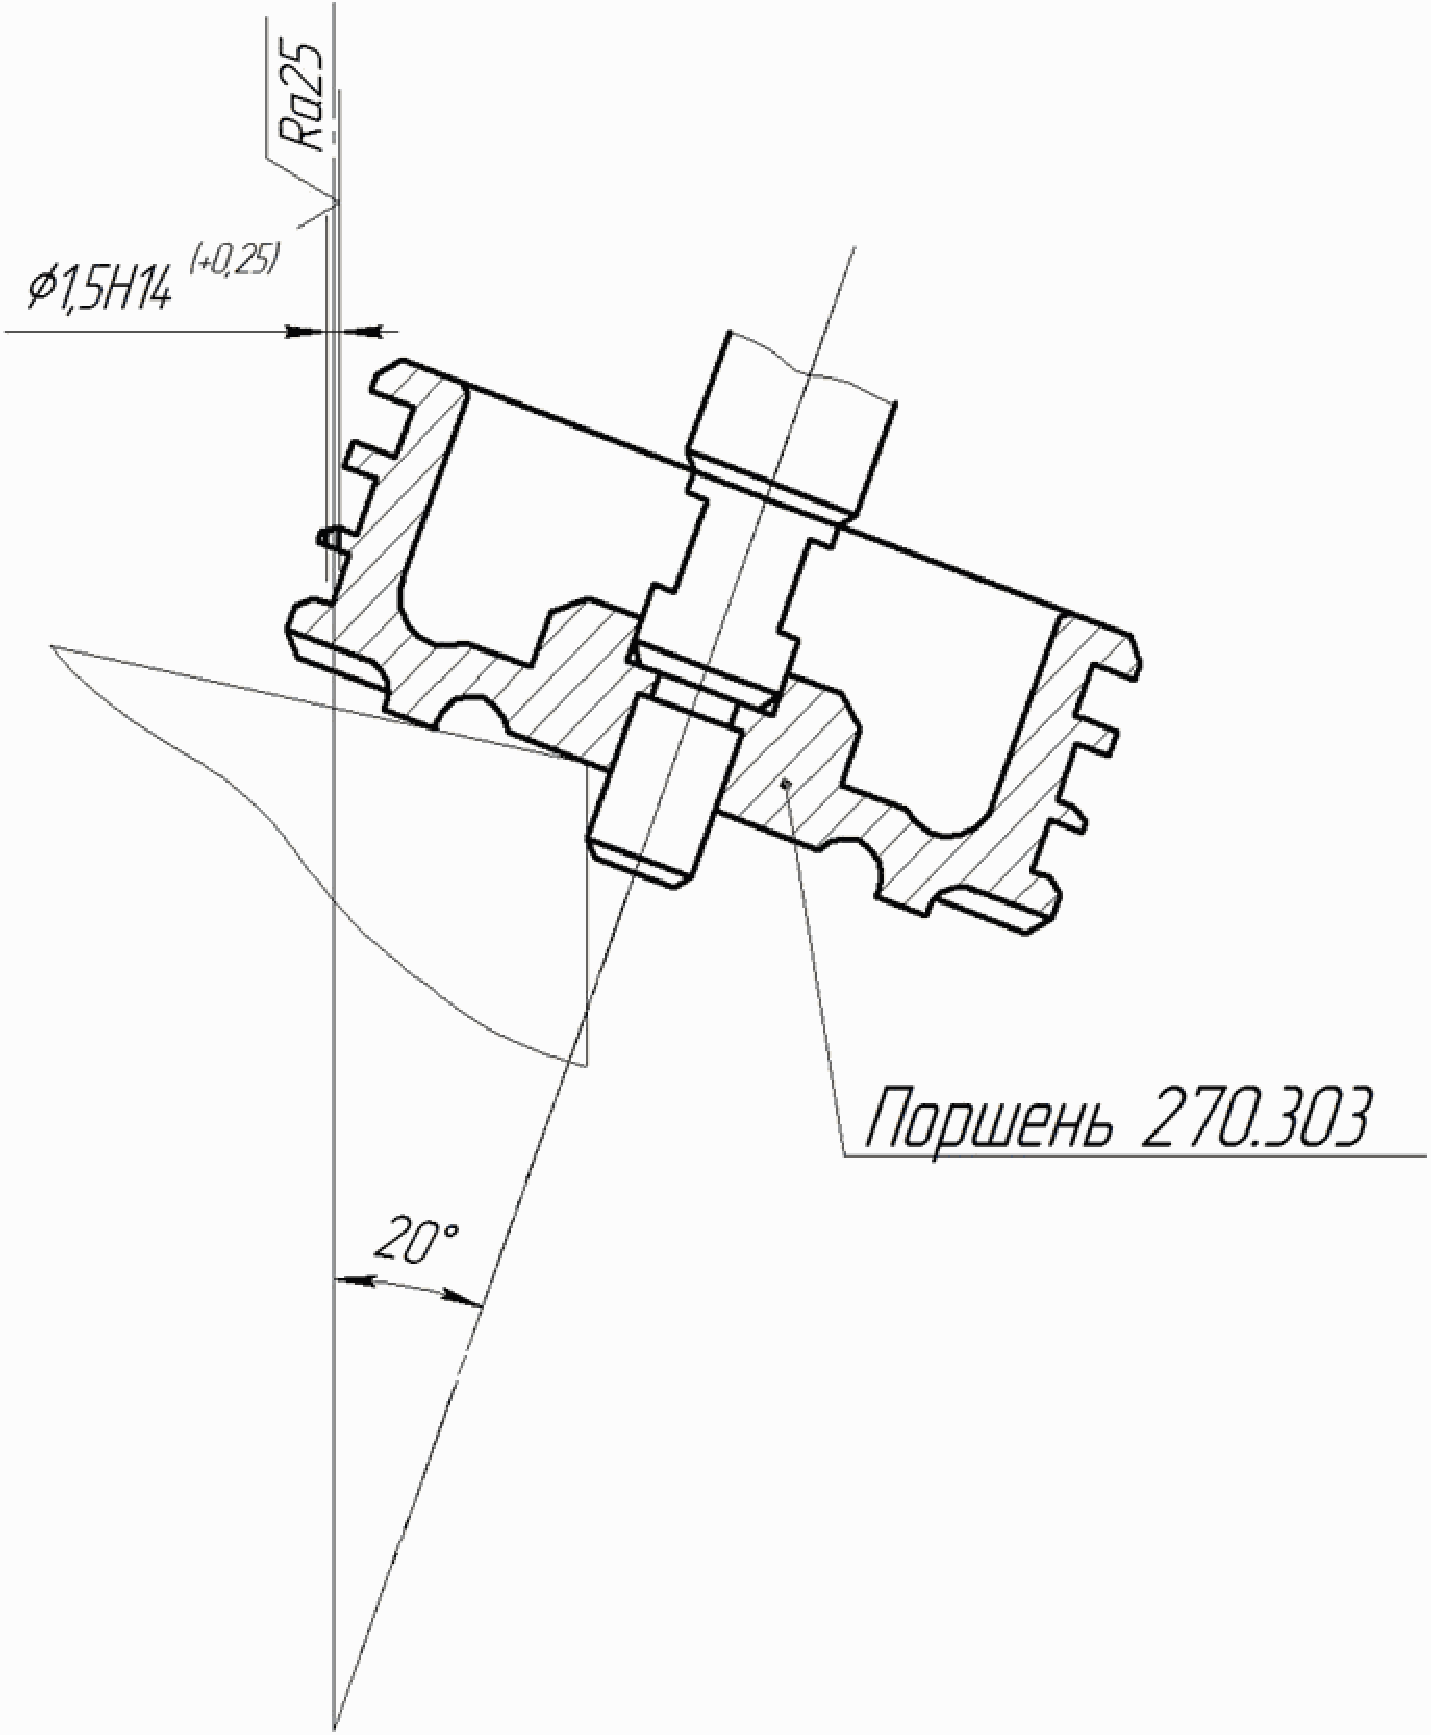
Рисунок 47.1
(введен Протоколом от 22.11.2021)
6.2.2 Корпус с втулками 270.026
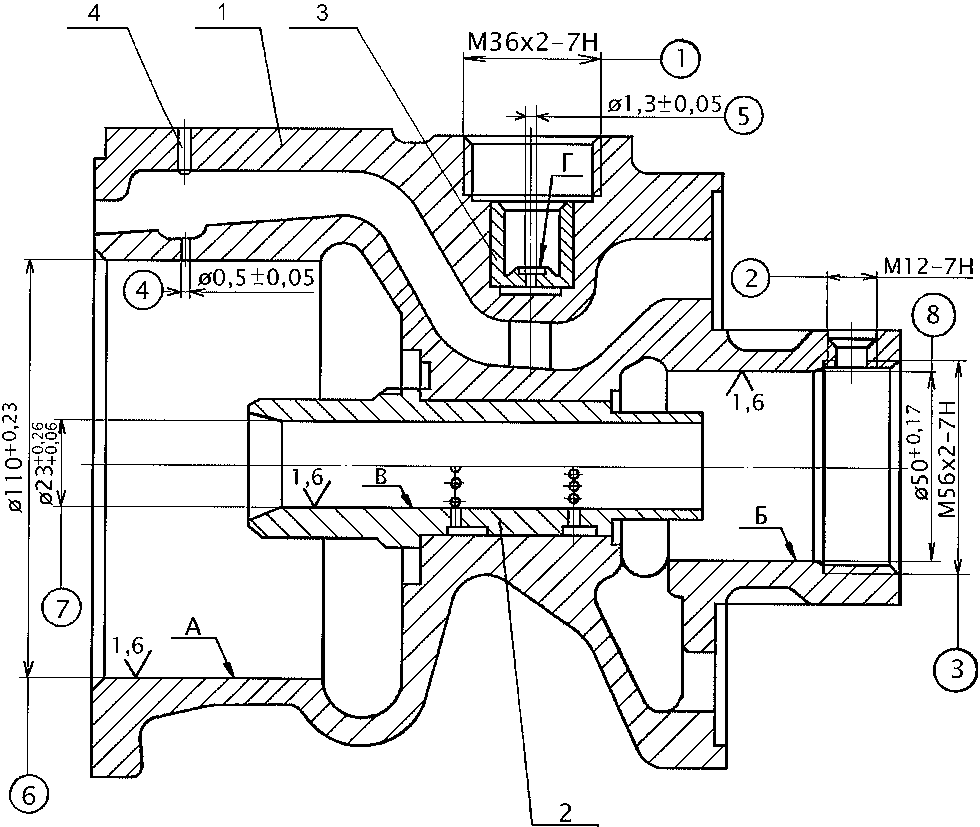
1 — корпус главной части 270.548; 2 — втулка 270.308; 3 — седло клапана 270.542 (седло обратного клапана) 4 — заглушка 270.517
Рисунок 48
6.2.2.1 Дефектацию корпуса с втулками произвести в соответствии с таблицей 27.
Таблица 27
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
| Трещины и отколы | Визуальный осмотр | Заменить в соответствии с п. п. 6.2.2.6 и 6.2.2.8 |
Срыв резьбы  Визуальный осмотр | ||
| Заменить в соответствии с п. п. 62.2.6 и 6.2.2.8 | Срыв резьбы  | Визуальный осмотр |
| Заменить в соответствии с п. п. 6.2.2.6 и 6.2.2.8 | Срыв резьбы  | Визуальный осмотр |
| Заменить в соответствии с п. п. 6.2.2.6 и 6.2.2.8 | Наличие рисок, коррозии на поверхностях А, Б и В | Визуальный осмотр |
| Ремонтировать в соответствии с п. п. 6.2.22, 6.2.2.3, 6.2.2.4 Наличие зазубрин на поверхности Г | ||
| Визуальный осмотр | Заменить в соответствии с п. п. 6.2.2.6 и 6.2.2.8 | Наличие заусенцев и других шероховатостей на поверхности Г |
| Визуальный осмотр | Поверхность Г зачистить | Размер  менее 0,45 мм или более 0,55 мм |
| Контролировать в соответствии с п. 6.2.2.5 | Корпус заменить в соответствии с п. п. 6.22.6 6.2.2.8 | Размер  менее 1,25 мм или более 1,35 мм |
| Контролировать в соответствии с п. 6.2.2.7 Корпус заменить в соответствии с п. п. 6.2.2.6 и 6.2.2.8 | ||
6.2.2.2 Поверхность А зачистить, выдерживая размер  и чистоту обработки согласно рисунку 48. | Контроль размера  производить нутромером НИ 100-160 ГОСТ 868-82. | |
| В случае, если поверхность зачистить невозможно с соблюдением этих условий, корпус необходимо заменить. | 6.2.2.3 Поверхность Б зачистить, выдерживая размер  и чистоту обработки согласно рисунку 48. | Контроль размера  производить нутромером НИ 50-100 ГОСТ 868-82. |
В случае, если поверхность зачистить невозможно с соблюдением этих условий, корпус необходимо заменить.
6.2.2.4 Поверхность В зачистить, выдерживая размер  и чистоту обработки согласно рисунку 48.
Контроль размера  производить нутромером ИИ 18-50 ГОСТ 868-82.
В случае, если поверхность зачистить невозможно с соблюдением этих условий, корпус необходимо заменить.
6.2.2.5 Размер  необходимо контролировать в процессе испытания главной части по времени зарядки рабочей камеры и при проверке мягкости по величине давления в канале дополнительной разрядки и появлению сжатого воздуха в тормозном резервуаре. Если главная часть не выдерживает вышеизложенных проверок, то размер
 необходимо проконтролировать калибром-пробкой 8133-0029 JS12 ГОСТ 17736-72.
Если проходная часть калибра не входит в отверстие, то его диаметр менее 0,45 мм.
Если непроходная часть калибра входит в отверстие, то его диаметр более 0,55 мм.
ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ КАЛИБРА ДО КОНТРОЛЯ ОТВЕРСТИЯ В ПРОЦЕССЕ ИСПЫТАНИЯ ГЛАВНОЙ ЧАСТИ ЗАПРЕЩЕНО!
6.2.2.6 Перед заменой у нового корпуса должно быть проконтролировано отверстие  калибром-пробкой 8133-0029 JS12 ГОСТ 17736-72.
Проходная часть калибра должна входить в отверстие, а непроходная — не входить в отверстие.
6.2.2.7 Размер  необходимо контролировать в процессе испытания по времени зарядки запасного резервуара. Если главная часть не выдерживает испытание по времени зарядки запасного резервуара, то размер
 необходимо проконтролировать калибром-пробкой 8133-0606 JS12 ГОСТ 14807-69.
Если проходная часть калибра не входит в отверстие, то его диаметр менее 1,25 мм.
Если непроходная часть калибра входит в отверстие, то его диаметр более 1,35 мм.
ВНИМАНИЕ: ИСПОЛЬЗОВАНИЕ КАЛИБРА ДО КОНТРОЛЯ ОТВЕРСТИЯ В ПРОЦЕССЕ ИСПЫТАНИЯ ГЛАВНОЙ ЧАСТИ ЗАПРЕЩЕНО!
6.2.2.8 Перед заменой у нового корпуса должно быть проконтролировано отверстие  калибром-пробкой 8133-0606 JS12 ГОСТ 14807-69.
Проходная часть калибра должна входить в отверстие, а непроходная — не входить в отверстие.
6.2.3 Заглушка 270.051
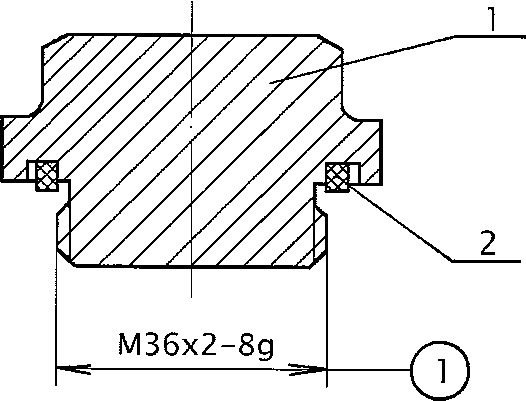
1 — заглушка 270.377-2 или 270.377-3 или 270.377-4; 2 — прокладка 270.549
Рисунок 49
6.2.3.1 Дефектацию заглушки произвести в соответствии с таблицей 28.
Таблица 28
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
| Трещины и отколы | Визуальный осмотр | Заменить |
Срыв резьбы  | Визуальный осмотр | Заменить |
| Исключено. - Протокол от 26.11.2025. | ||
6.2.3.2 Прокладку 2 заменить на новую.
(п. 6.2.3.2 введен Протоколом от 26.11.2025)
6.2.4 Клапан 270.065 (тормозной клапан)
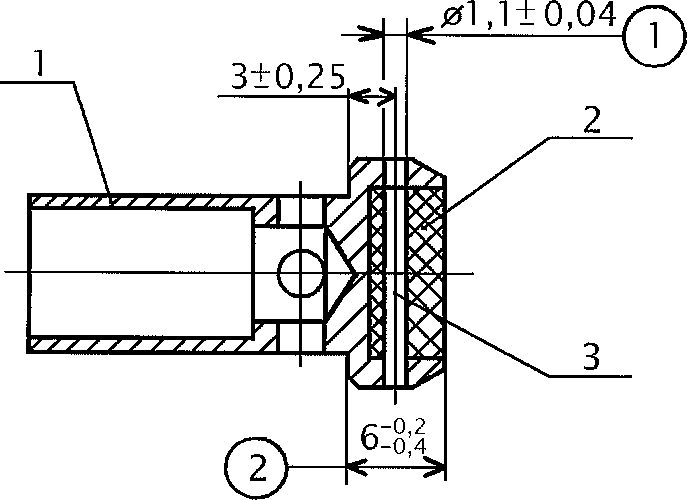
1 — гнездо 270.385; 2 — уплотнение 270.311; 3 — штифт 1 x 13 СТП 10-217-84
Рисунок 50
6.2.4.1 Дефектацию клапана произвести в соответствии с таблицей 29.
Таблица 29
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
| Трещины и отколы | Визуальный осмотр | Заменить |
| Исключено - Протокол от 26.11.2025. | ||
6.2.4.2 Уплотнение 2 заменить на новое. Замену уплотнения производить в следующей последовательности:
(в ред. Протокола от 26.11.2025)
- выбить из гнезда 1 штифт 3;
- удалить уплотнение 2;
- очистить и продуть место под уплотнение;
- протереть новое резиновое уплотнение и поставить в гнездо на клей 88-СА ТУ 38 1051760-89;
- выдержать клапан с уплотнением под прессом (нагрузка от 0,2 до 0,5 кг) не менее 24 часов;
- просверлить в уплотнении отверстие \text{Ø}1,1\text{мм} (по месту расположения имеющегося отверстия \text{Ø}1,1\text{мм } \pm 0,04\text{мм} в металлической части гнезда);
(в ред. Протокола от 22.11.2021)
- запрессовать в отверстие 1 штифт 3 и расклепать его;
- обрезать выступающую часть уплотнения 2 заподлицо с металлической частью клапана, выдержав размер
 ;
Обработку выступающей части уплотнения необходимо производить на специальном приспособлении, исключающем возможность стачивания металлической части клапана и обеспечивающем необходимое качество обработанной поверхности — она должна быть ровной, без выступов, выбоин и заусенцев.
После замены уплотнения и его обработки не должно быть просадки уплотнения ниже уровня металлической части клапана.
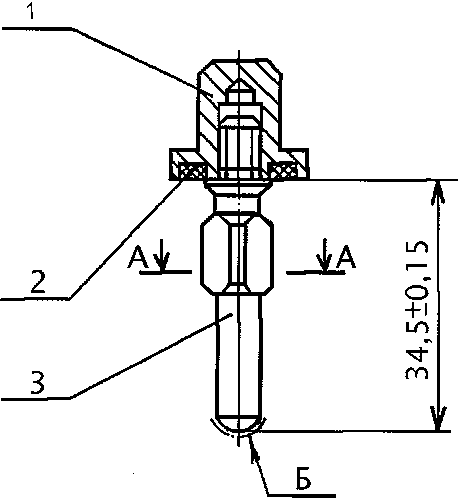
6.2.5 Клапан 270.093 (выпускной клапан)
 |
А — А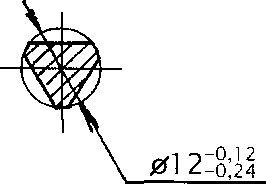 |
|---|
1 — гнездо 270.356; 2 — уплотнение 270.357; 3 — направляющая 270.358
Рисунок 51
6.2.5.1 Дефектацию клапана произвести в соответствии с таблицей 30.
Таблица 30
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта, |
| Трещины и отколы | Визуальный осмотр | При наличии трещин или отколов в гнезде 1 или направляющей 3 — деталь заменить |
| Наличие заусенцев и других шероховатостей на поверхности Б | Визуальный осмотр | Поверхность зачистить |
| Исключено- Протокол от 26.11.2025. | ||
6.2.5.2 Уплотнение 2 заменить на новое. Замену уплотнения производить в следующей последовательности:
(в ред. Протокола от 26.11.2025)
- удалить уплотнение;
- очистить и продуть место под уплотнение в гнезде;
- протереть новое резиновое уплотнение и поставить в гнездо на клей 88-СА ТУ 38 1051760-89;
- выдержать клапан с уплотнением под прессом (нагрузка от 0,2 до 0,5 кг) не менее 24 часов.
6.2.6 Крышка 270.302
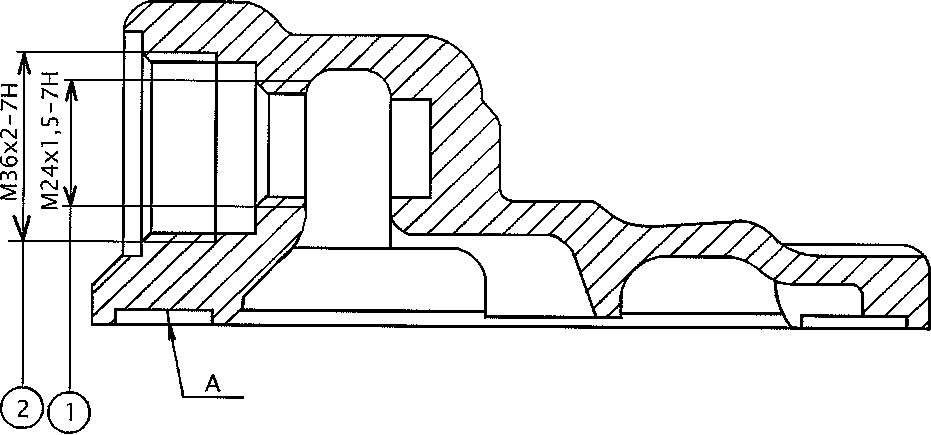
Рисунок 52
6.2.6.1 Дефектацию крышки произвести в соответствии с таблицей 31.
Таблица 31


6.2.7 Поршень 270.316-1, 270.316-3
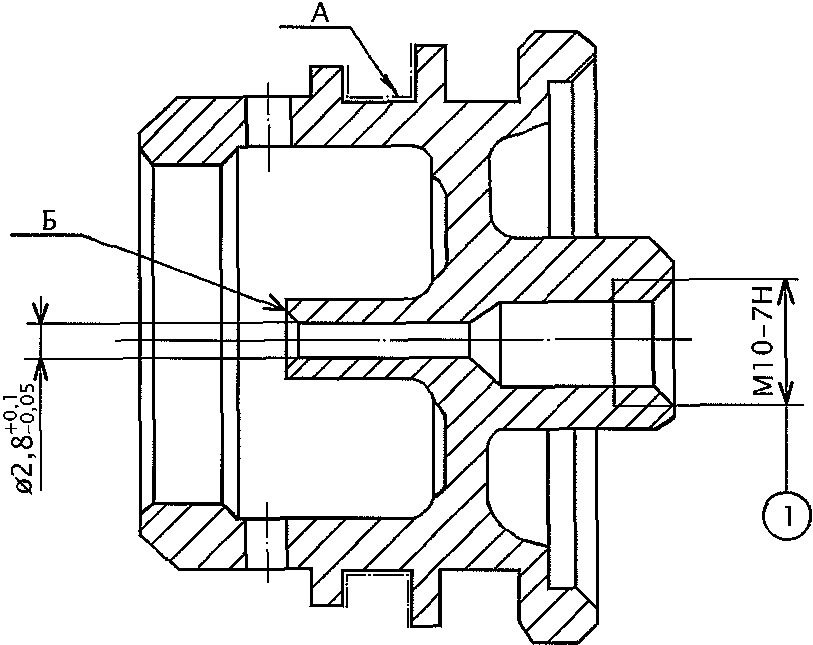
Рисунок 53
6.2.7.1 Дефектацию поршня произвести в соответствии с таблицей 32.
Таблица 32

6.2.8 Упорка регулирующая 270.323, 483.140
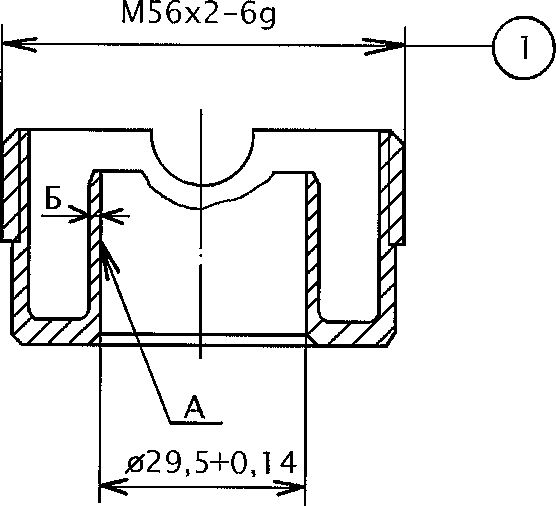
Рисунок 54 — Упорка регулирующая 270.323
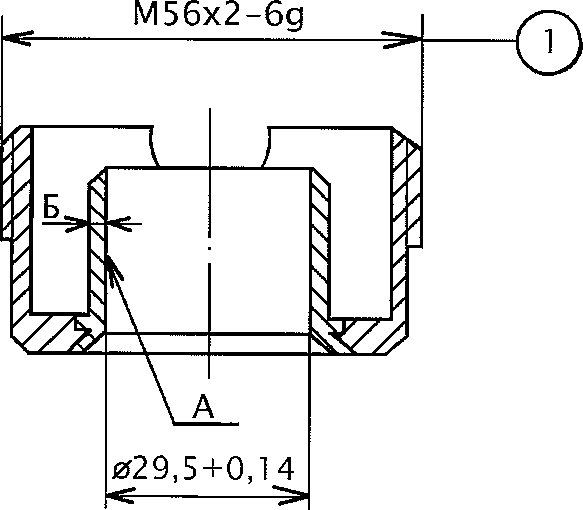
Рисунок 55 — Упорка регулирующая 483.140
6.2.8.1 Дефектацию регулирующей упорки произвести в соответствии с таблицей 33.
Таблица 33

6.2.9 Упорка регулирующая 270.324, 270.324-1
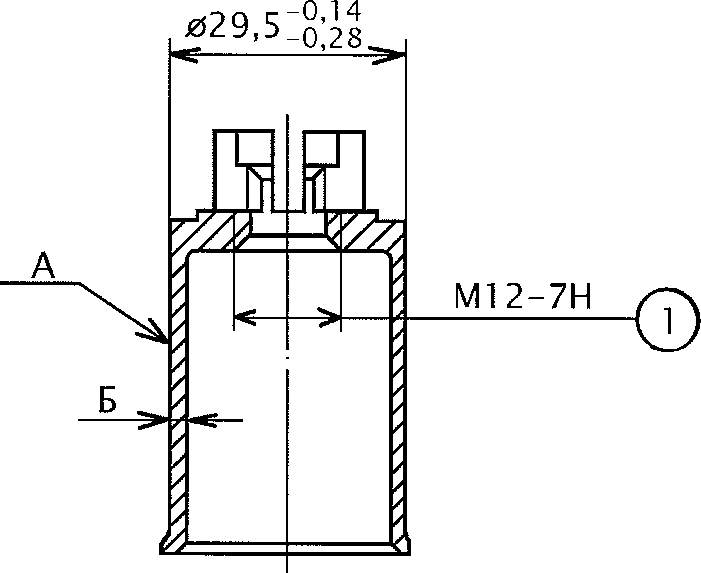
Рисунок 56
6.2.9.1 Дефектацию регулирующей упорки произвести в соответствии с таблицей 34.
Таблица 34

6.2.10 Седло клапана 270.359
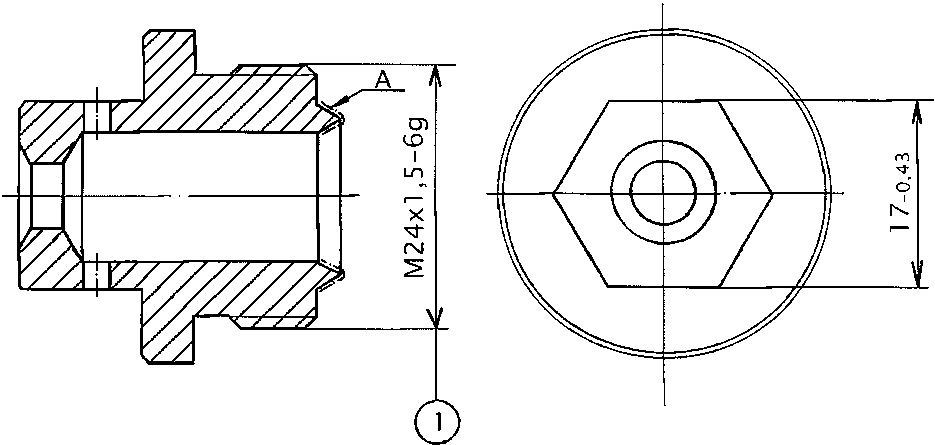
Рисунок 57
6.2.10.1 Дефектацию седла клапана произвести в соответствии с таблицей 35.
Таблица 35

6.2.11 Седло толкателя 270.360
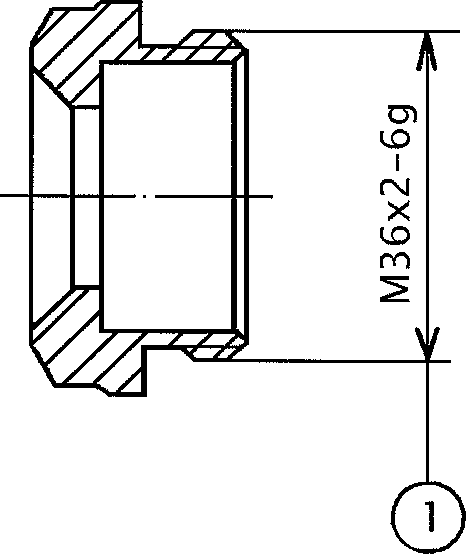
Рисунок 58
6.2.11.1 Дефектацию седла толкателя произвести в соответствии с таблицей 36.
Таблица 36
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
|---|---|---|
| Трещины и отколы | Визуальный осмотр | Заменить |
Срыв резьбы  |
Визуальный осмотр | Заменить |
6.2.12 Фиксатор 270.518
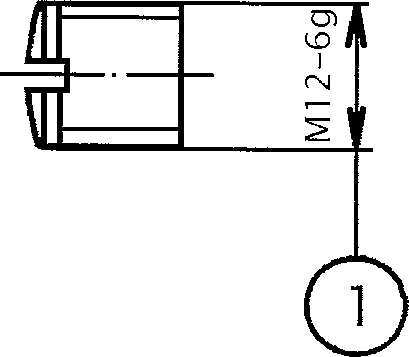
Рисунок 59
6.2.12.1 Дефектацию фиксатора произвести в соответствии с таблицей 37.
Таблица 37
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
|---|---|---|
| Трещины и отколы | Визуальный осмотр | Заменить |
Срыв резьбы  |
Визуальный осмотр | Заменить |
6.2.13 Упор 270.772
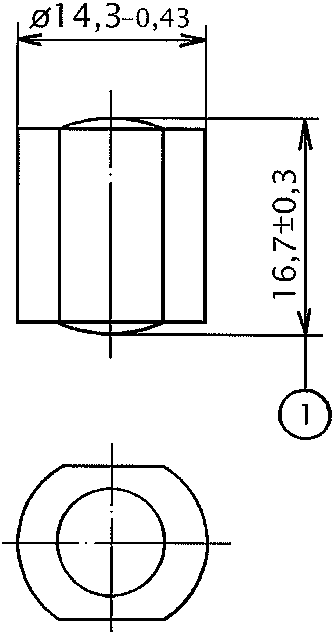
Рисунок 60
6.2.13.1 Дефектацию упора произвести в соответствии с таблицей 38.
(п. 6.2.13.1 в ред. Протокола от 22.11.2021)
Таблица 38
 более 17 мм

6.2.14 Седло клапана 270.386
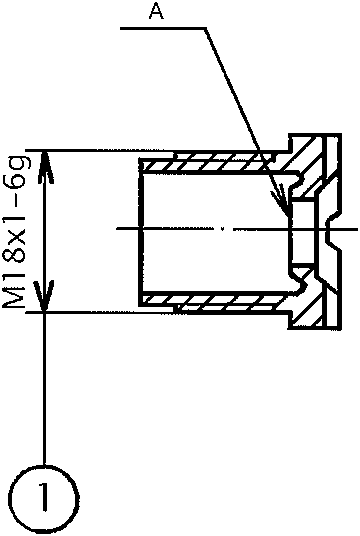
Рисунок 61
6.2.14.1 Дефектацию седла клапана произвести в соответствии с таблицей 39.
Таблица 39

6.2.15 Винт регулирующий 270.325
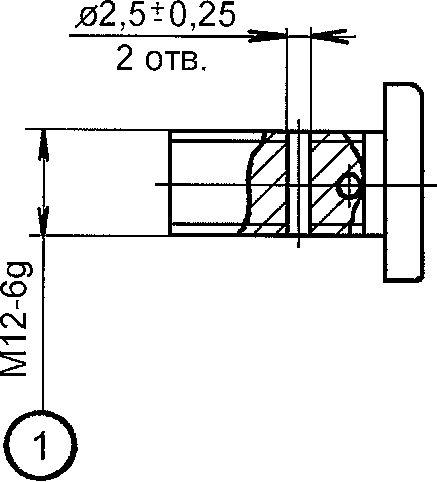
Рисунок 62
6.2.15.1 Дефектацию регулирующего винта произвести в соответствии с таблицей 40.
Таблица 40
| Возможный дефект | Метод установления дефекта и средство его контроля | Заключение и рекомендуемые методы ремонта |
|---|---|---|
| Трещины и отколы | Визуальный осмотр | Заменить |
Срыв резьбы  |
Визуальный осмотр | Заменить |
6.2.16 Пружины 270.319, 270.328
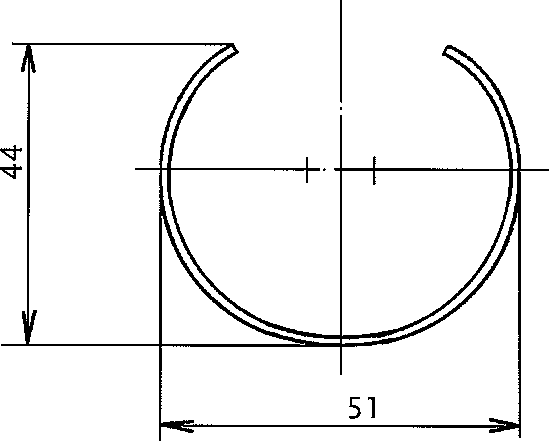
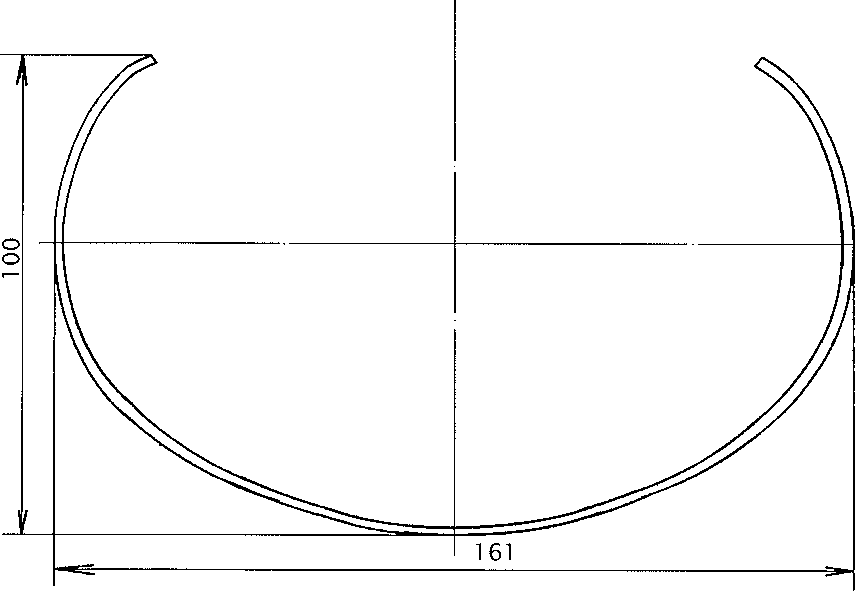
6.2.16.1 Детали осмотреть. Отколы, изломы не допускаются, в случае их наличия деталь необходимо заменить.
6.2.16.2 Проверить пружинящие свойства. В случае потери пружинящих свойств деталь необходимо заменить.
6.2.17 Пружины 270.364, 270.322-1, 270.327, 270.321-2, 270.315, 270.355
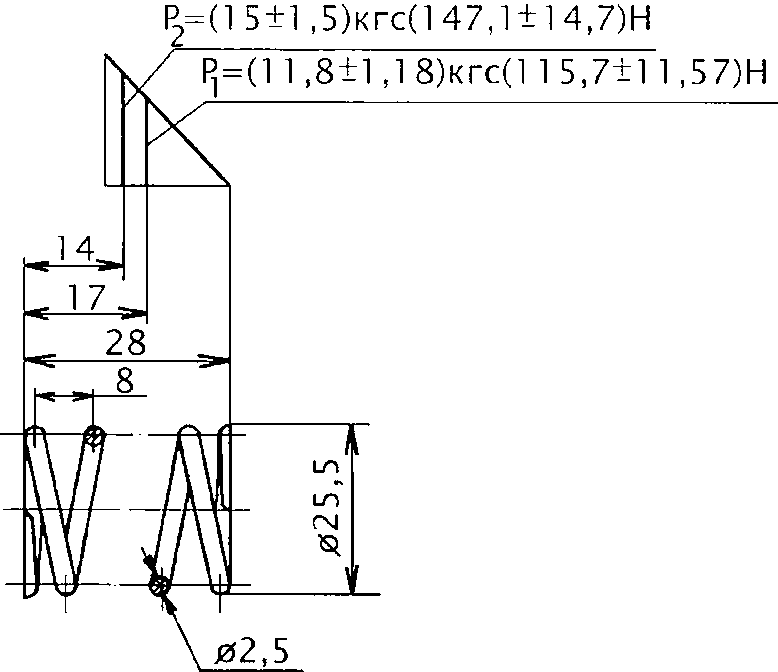
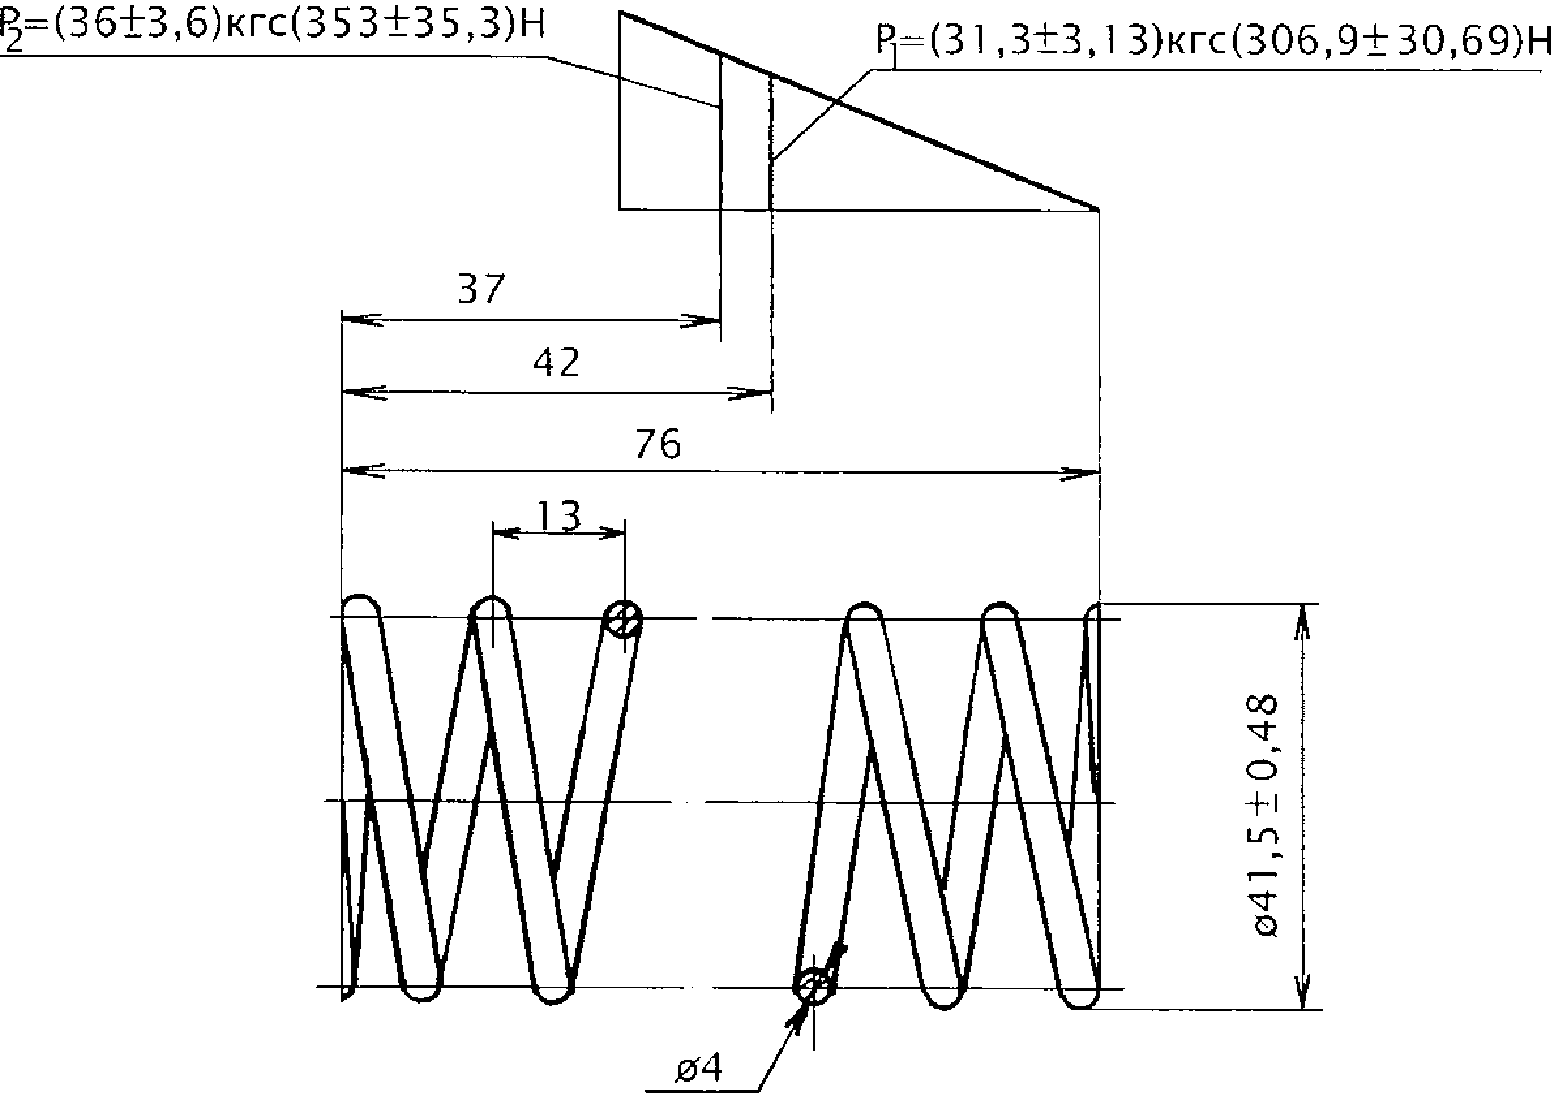
Рисунок 66 — Пружина 270.322-1
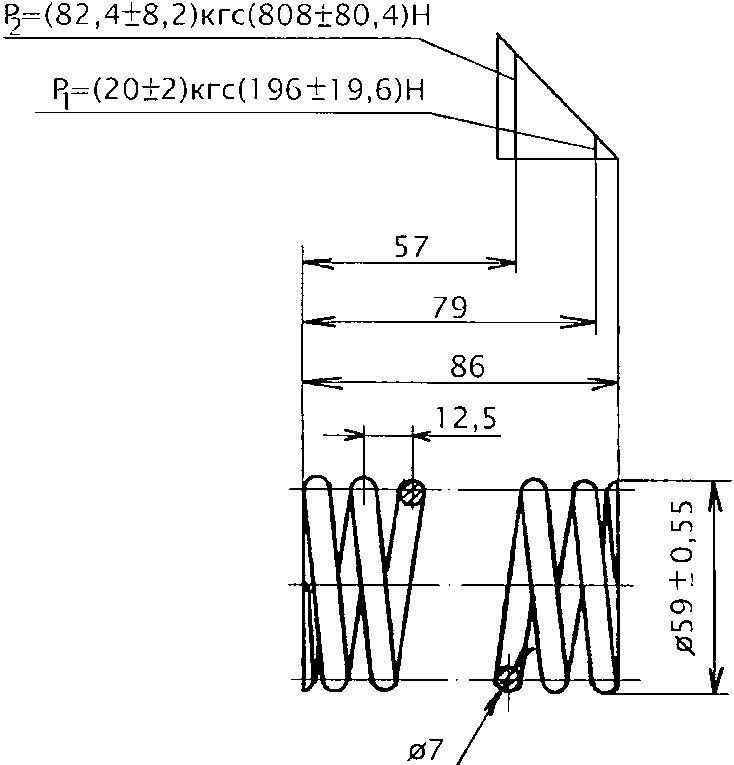
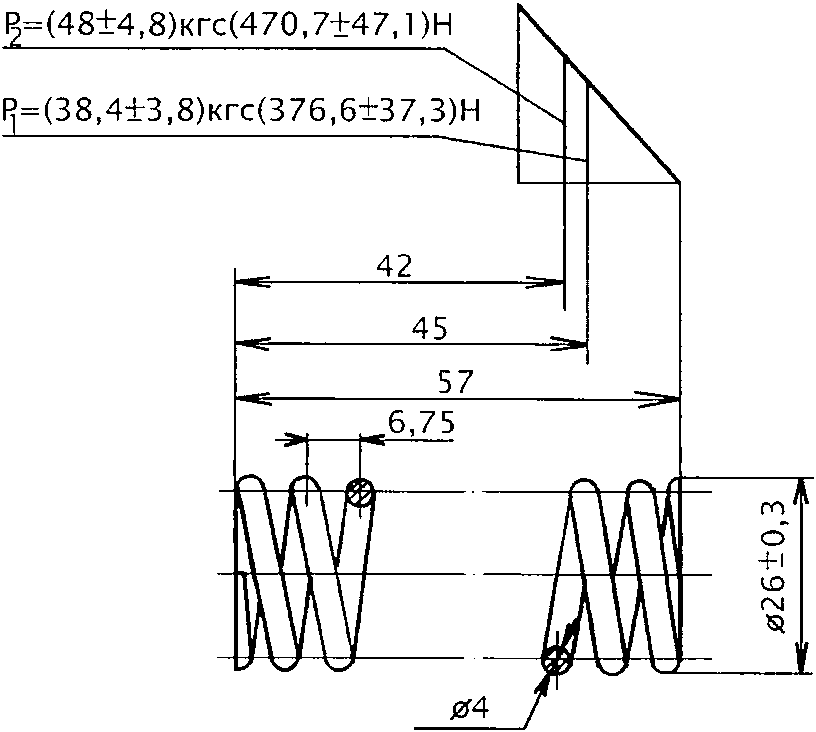
Рисунок 68 — Пружина 270.321-2
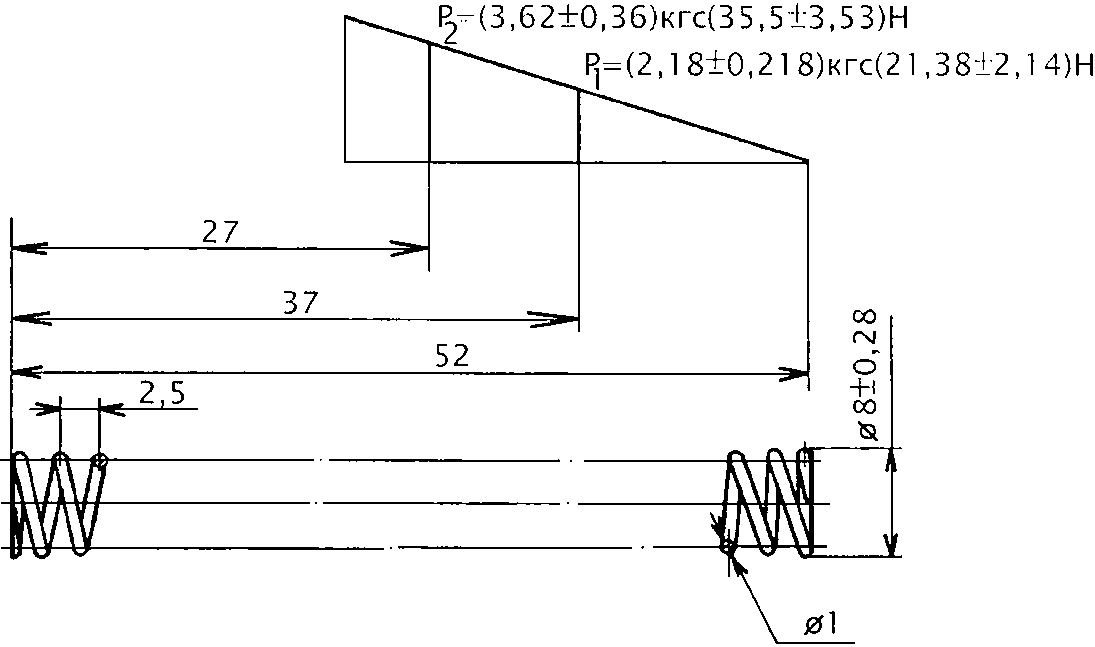
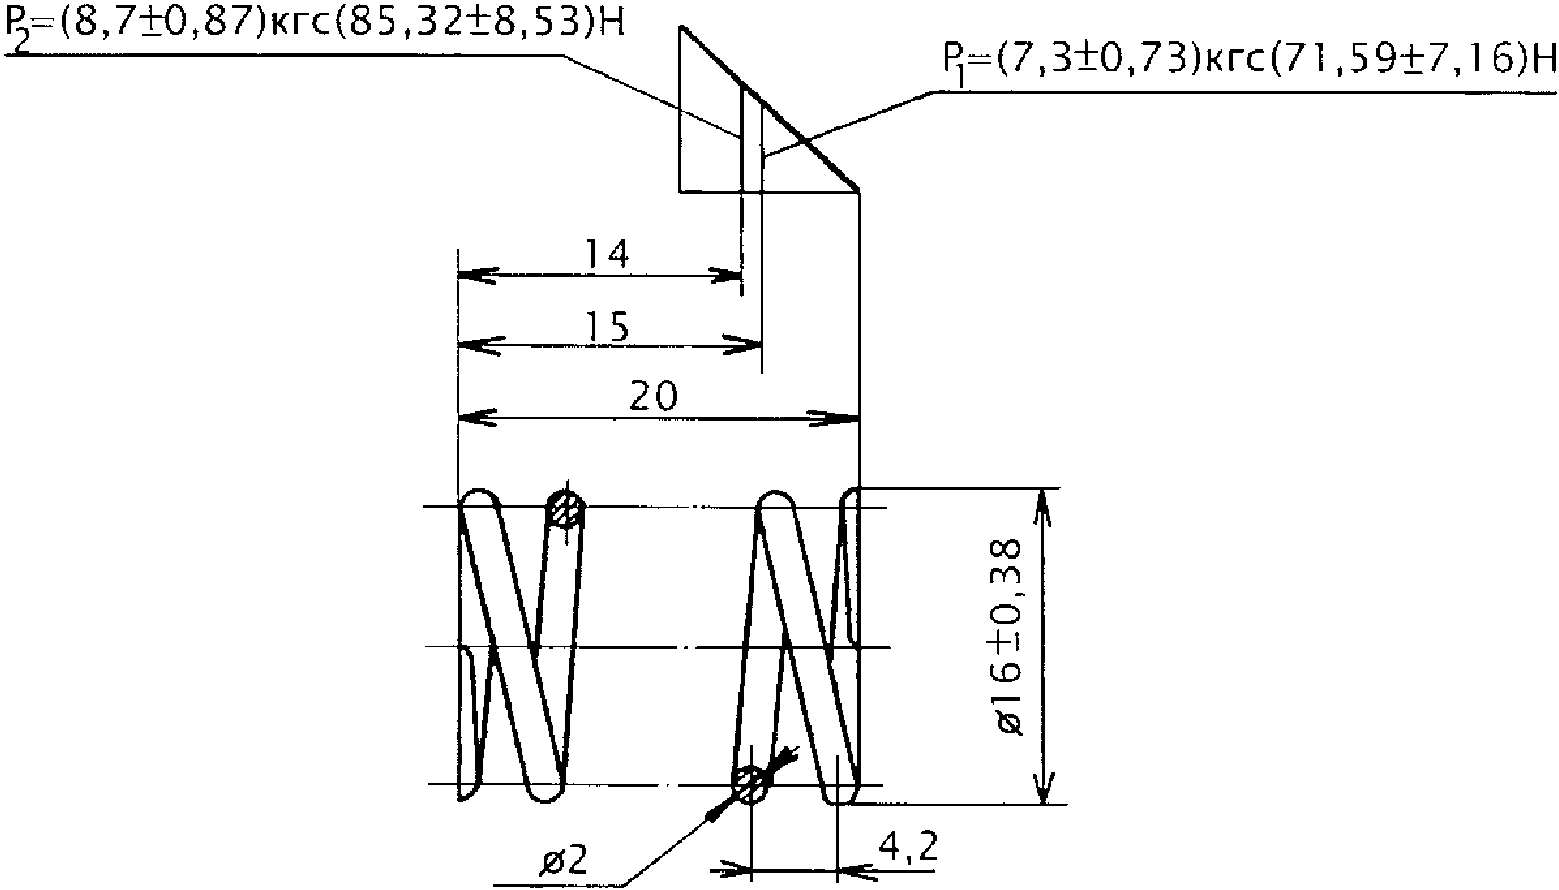
6.2.17.1 Пружину осмотреть — трещины, отколы, изломы не допускаются. В случае их наличия пружину необходимо заменить.
6.2.17.2 Проконтролировать силовые характеристики пружины: по двум заданным длинам пружины определить усилия сжатия P1 и P2.
В случае если результаты контроля не совпадают с данными приведенными на диаграмме, пружину необходимо заменить.
Проверку необходимо производить на машине для испытания пружин с пределом относительной погрешности измерения силы +/- 2,5%, с пределом погрешности измерения длины пружины +/- 0,25 мм.
Проверку пружины 270.364 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 200 Н (20 кгс), с пределом измерения длины пружины не менее 35 мм.
Проверку пружины 270.322-1 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 500 Н (50 кгс), с пределом измерения длины пружины не менее 100 мм.
Проверку пружины 270.327 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 1000 Н (100 кгс), с пределом измерения длины пружины не менее 100 мм.
Проверку пружины 270.321-2 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 700 Н (70 кгс), с пределом измерения длины пружины не менее 65 мм.
Проверку пружины 270.315 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 50 Н (5 кгс), с пределом измерения длины пружины не менее 65 мм.
Проверку пружины 270.355 необходимо производить на машине для испытания пружин с пределом измерения нагрузки не менее 140 Н (14 кгс), с пределом измерения длины пружины не менее 25 мм.
7. СБОРКА
7.1 Сборку магистральной части необходимо производить по узлам в последовательности, обратной разборке.
7.1.1 Собрать седло 483М.050 (узел трех клапанов) согласно рисунку 7, седло 483.050 согласно рисунку 8:
- вставить прокладку 13 в седло 1;
- вставить манжету 14, предварительно смазав ее смазкой ЖТ-79Л, латунную втулку 2 (постановка полиамидной втулки запрещена!) и пружину 3 в седло 1;
(в ред. Протокола от 26.11.2025)
(в ред. Протокола от 26.11.2025)
- вставить клапан 12, пружину 5 в седло 11 и ввернуть в него седло 10, предварительно смазав резьбу смазкой ЖТ-79Л;
(в ред. Протокола от 26.11.2025)
- проконтролировать размер
 шаблоном МТ 8150-4393-02, размер
 должен быть не менее 37,08 мм или не более 37,78 мм;
- надеть на седло 10 прокладку 6;
- вставить клапан 9, пружину 8 в седло 10 и навинтить на него гайку 7, предварительно смазав резьбу смазкой ЖТ-79Л.
(в ред. Протокола от 26.11.2025)
7.1.2 Собрать диафрагму 483.020 (клапан мягкости) согласно рисунку 6:
- надеть на клапан 1 диафрагму 4 и шайбу 3;
- закрутить гайку 2 на клапане 1, предварительно смазав резьбу на обеих деталях смазкой ЖТ-79Л.
(в ред. Протоколов от 22.11.2021, от 26.11.2025)
7.1.3 Собрать диафрагму 483М.060 согласно рисунку 4 или диафрагму 483.060 согласно рисунку 5:
- надеть на диск 5 диафрагму 1;
- продуть плунжер 3;
- смазать в диске 5 внутреннюю направляющую поверхность для плунжера смазкой ЖТ-79Л и вставить в него плунжер 3 и пружину 4;
(в ред. Протокола от 26.11.2025)
(в ред. Протокола от 26.11.2025)
7.1.4 Собрать крышку 483.070 согласно рисунку 3:
(в ред. Протокола от 26.11.2025)
- вставить прокладку 9 в седло крышки 1;
- вставить в седло 1 латунную втулку 5 (постановка полиамидной втулки запрещена!), манжету 7, предварительно смазав ее смазкой ЖТ-79Л, шайбу 6 и стопорное кольцо 8,
(в ред. Протокола от 26.11.2025)
(в ред. Протокола от 26.11.2025)
7.1.5 Собрать упорку переключателя 270.1060-2 согласно рисунку 9:
7.1.6 В крышке 3, рисунки 1 и 2, смазать посадочное место для упорки переключателя смазкой ЖТ-79Л, вставить в крышку пружины 4, 14 и упорку переключателя 5, а затем ввернуть фиксатор 15.
(в ред. Протокола от 26.11.2025)
7.1.7 У крышки магистральной части в сборе с переключателем рекомендуется произвести проверку действия переключателя режимов на специальном приспособлении.
7.1.7.1 Принципиальная пневматическая схема специального приспособления должна соответствовать схеме, приведенной на рисунке 71.
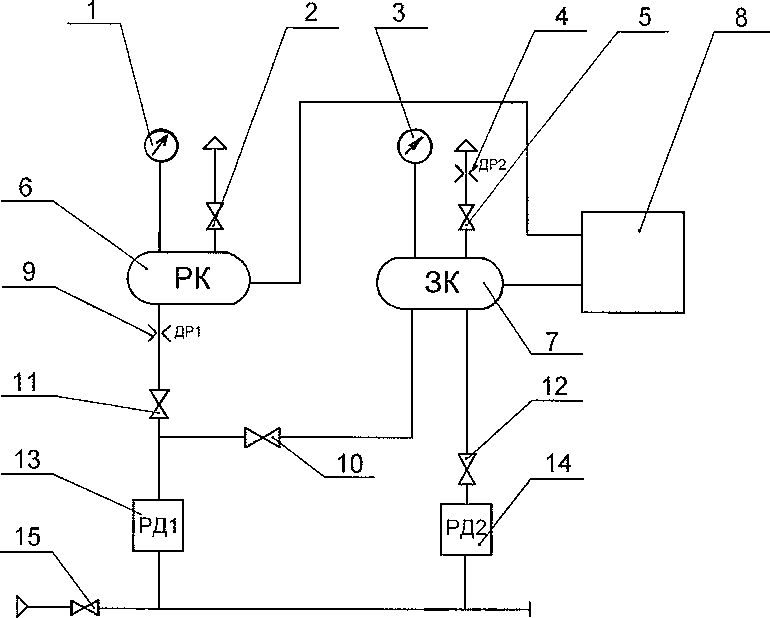
1, 3 — приборы для измерения давления сжатого воздуха (манометры класса точности 0,6); 2, 5, 10, 11, 12, 15 — разобщительные краны или устройства, заменяющие их; 4 — дроссель диаметром 1 мм, 9 — дроссель диаметром 0,5 мм; 6 — резервуар объемом 2 л (рабочая камера); 7 — резервуар объемом 2 л (золотниковая камера); 8 — привалочный фланец для крышки магистральной части; 13 — редуктор, отрегулированный на давление (0,6 + 0,02) МПа [(6,0 + 0,2) кгс/см2] или устройство, заменяющее его, 14 — редуктор, отрегулированный на давление (0,53 + 0,02) МПа [(5,3 + 0,2) кгс/см2] или устройство, заменяющее его.
Рисунок 71
7.1.7.2 Установить крышку магистральной части в сборе с переключателем режимов на привалочный фланец 8.
7.1.7.3 Установить переключатель режимов в положение «равнинный». Открыть кран 12, а затем открыть кран 11. Проконтролировать темп повышения давления в РК по манометру 1: после достижения давления (0,20 — 0,35) Мпа [(2,0 — 3,5) кгс/см2] дальнейшее повышение давления должно происходить быстрее.
7.1.7.4 Установить переключатель режимов в положение «горный».
Открыть кран 10. После того, как манометры 1 и 3 будут показывать одинаковое давление (0,6 + 0,02) МПа [(6,0 + 0,2) кгс/см2], закрыть краны 10, 11, 12.
Открыть кран 5. Когда давление в ЗК, наблюдаемое по манометру 3, понизится на 0,05 МПа (0,5 кгс/см2) закрыть кран 5. При этом в течение 2 минут давление в РК должно остаться без изменения.
Перед снятием крышки с приспособления необходимо открыть краны 2 и 5 и после разрядки ЗК и РК до 0 снять крышку с приспособления. После чего закрыть краны 2 и 5.
7.1.8 Собрать магистральную часть 483М.010 согласно рисунку 1, магистральную часть 483.010 согласно рисунку 2:
- вставить в корпус 1 манжету 11, смазанную смазкой ЖТ-79Л, упор 10, клапан мягкости 9, латунное кольцо 8 (постановка полиамидного кольца запрещена!), пружину 7;
(в ред. Протокола от 26.11.2025)
(в ред. Протокола от 26.11.2025)
(в ред. Протокола от 26.11.2025)
7.1.9 Соединить корпус и крышку магистральной части болтами 13 и гайками 12.
Под одну из гаек необходимо установить бирку, на которой должны быть нанесены номер АКП и дата ремонта (число, месяц и две последние цифры года). Размеры бирки приведены в приложении А.
Вставить прокладку 20 в корпус 1.
7.2 При сборке в магистральную часть должны устанавливаться детали и узлы, которые стояли в ней до разборки, за исключением резиновых деталей и деталей замененных из-за истекшего срока годности, неисправностей или в результате проведения работ по модернизации.
(п. 7.2 в ред. Протокола от 26.11.2025)
7.3 Болты, гайки, имеющие повреждения, в процессе сборки должны быть заменены исправными.
ВНИМАНИЕ: ШПЛИНТЫ И ШТИФТЫ ПОВТОРНО ИСПОЛЬЗОВАТЬ ЗАПРЕЩАЕТСЯ!
7.4 При сборке магистральной части воздухораспределителя резиновые детали должны устанавливаться только новые, резинометаллические (клапана, плунжера) детали должны устанавливаться в зависимости от их состояния.
(п. 7.4 в ред. Протокола от 26.11.2025)
7.5 Исключен. - Протокол от 22.11.2021.
Таблица 41. Исключена. - Протокол от 22.11.2021.
7.6 Сборку главной части необходимо производить по узлам в последовательности, обратной разборке.
7.6.1 Собрать поршень 270.024-1 согласно рисунку 11:
- на поршень 1 в сборе со штоком 4 надеть манжету 3, пружину 9 и войлочные кольца 2. Войлочные кольца должны быть очищены и пропитаны смазкой ЖТ-79Л либо заменены на новые, также пропитанные смазкой. Для пропитки кольца смазывают смазкой и выдерживают при температуре + 40 °C не менее 8 часов.
- надеть манжеты 8 с помощью конусных оправок или специального приспособления на шток 4;
- установить пружину 7 и клапан 5 во внутрь штока 4;
- смазать резьбу седла 6 смазкой ВНИИ НП-232 и ввернуть его в шток 4 до упора;
(в ред. Протокола от 22.11.2021)
После сборки поршня проверить на специальном приспособлении плотность резьбового соединения седла 6 со штоком 4.
7.6.2 Собрать уравнительный поршень 270.054 согласно рисунку 12:
- установить в ручьи поршня манжету 2, пружину 4 и кольцо 3, на которое должна быть нанесена смазка ЖТ-79Л. Новое войлочное кольцо перед установкой на поршень должно быть смазано и выдержано при комнатной температуре не менее 6 часов.
7.6.3 Собрать главную часть согласно рисунку 10:
- смазать внутренние поверхности цилиндров под главный и уравнительный поршни в корпусе 2 смазкой ЖТ-79Л;
- вставить в корпус 2 пружину 13 и главный поршень 14.
После этого проверить перемещение главного поршня в корпусе: главный поршень переместить внутрь корпуса на расстояние от 5 до 8 мм и отпустить его — поршень должен возвратиться в исходное положение под усилием пружины;
- установить во втулку обратного клапана диафрагму 5, упор 4 и завернуть заглушку 3, предварительно смазав резьбу смазкой ЖТ-79Л;
- установить в корпус уравнительный поршень 12. На уравнительный поршень поставить малую 11 и большую 8 пружины. На малую пружину 11 надеть регулирующую упорку 10, регулирующую упорку 7 ввернуть в корпус, предварительно смазав резьбу смазкой ЖТ-79Л;
- ввернуть фиксатор 6 в корпус главной части. Фиксатор должен быть ввернут на всю длину и своим концом входить в прорезь регулирующей упорки 7. Затем ввернуть регулирующий винт 9 и вставить шплинт 25;
- вставить в крышку 1 пружину 22 и клапан 19;
- надеть кольцо 21 на седло клапана 20, смазать резьбу смазкой ЖТ-79Л и ввернуть седло в крышку 1;
- ввести в седло толкателя 17 толкатель 16, пружину 18 и ввернуть его в корпус крышки 1, предварительно смазав резьбу седла смазкой ЖТ-79Л;
- надеть прокладку 15 на крышку 1.
После сборки крышки главной части рекомендуется произвести проверку действия выпускного клапана на специальном приспособлении:
- установить крышку на приспособление так, чтобы рабочая камера крышки соединялась с резервуаром приспособления U = 6 л;
- зарядить резервуар приспособления до давления (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2];
- обмылить толкатель мыльным раствором — образование пузырей не допускается;
- толкатель выпускного клапана отжать до отказа, при этом давление в резервуаре должно понизиться с 0,5 до 0,05 МПа (с 5 до 0,5 кгс/см2) не более, чем за 5 с.
7.6.4 Соединить корпус и крышку главной части болтами 24 и гайками 23.
Под одну из гаек необходимо установить бирку, на которой должны быть нанесены номер АКП и дата ремонта (число, месяц и две последние цифры года). Размеры бирки приведены в приложении А.
7.7 При сборке в главную часть должны устанавливаться детали и узлы, которые стояли в ней до разборки, за исключением резиновых деталей и деталей замененных из-за истекшего срока годности, неисправностей или в результате проведения работ по модернизации.
(п. 7.7 в ред. Протокола от 26.11.2025)
7.8 Болты, гайки, имеющие повреждения, должны быть заменены исправными.
ВНИМАНИЕ: ШПЛИНТЫ И ШТИФТЫ ПОВТОРНО ИСПОЛЬЗОВАТЬ ЗАПРЕЩАЕТСЯ!
7.9 При сборке главной части воздухораспределителя резиновые детали должны устанавливаться только новые, резинометаллические (клапана, плунжера) детали должны устанавливаться в зависимости от их состояния.
(п. 7.9 в ред. Протокола от 26.11.2025)
7.10 Перечень смазок, используемых при сборке главной части, приведен в таблице 41.
8. ПРАВИЛА ПРИЕМКИ
8.1 Каждая отремонтированная магистральная и главная части должны быть испытаны на испытательном стенде.
При испытании магистральной части должны быть проконтролированы:
- зарядка;
- мягкость действия;
- ступень торможения и отпуска;
- полное служебное торможение и отпуск;
- отпуск на горном режиме.
При испытании главной части должны быть проконтролированы:
- зарядка;
- мягкость действия;
- ступень торможения и плотность главной части при ступени торможения;
- действие выпускного клапана.
8.2 Испытание на стенде унифицированной конструкции необходимо производить в соответствии с программой и методикой, изложенной в разделе 9.
Испытательный стенд, схема которого отличается от схемы стенда унифицированной конструкции, должен быть допущен к применению порядком, установленным железнодорожной администрацией, а испытание на нем должно производиться в соответствии с руководством по эксплуатации этого стенда.
(в ред. Протокола от 22.11.2021)
ВНИМАНИЕ: ПРОВЕДЕНИЕ ИСПЫТАНИЙ НА СТЕНДЕ С РЕГИСТРАЦИЕЙ ПАРАМЕТРОВ ПРИ ВЫКЛЮЧЕННЫХ РЕГИСТРИРУЮЩИХ УСТРОЙСТВАХ ЗАПРЕЩАЕТСЯ!
8.3 Главную или магистральную часть, не выдержавшую испытание, необходимо возвратить на позицию ремонта для устранения неисправностей. После чего она должна быть испытана вновь по полной программе.
8.4 На магистральной и главной частях, выдержавших испытание, необходимо проверить наличие бирки, которая должна быть установлена в процессе сборки в соответствии с пунктами 7.1.9 и 7.6.4.
(п. 8.4 в ред. Протокола от 22.11.2021)
8.5 Результаты испытания должны быть отражены в книге формы ВУ-47.
При испытании на стенде с регистрацией параметров результаты испытания должны быть сохранены в памяти ПЭВМ, а в книге формы ВУ-47 необходимо записывать дату испытания, тип и номер принятой магистральной или главной части с росписью исполнителя ремонта и мастера или бригадира.
9. ПРОГРАММА И МЕТОДИКА ИСПЫТАНИЯ МАГИСТРАЛЬНЫХ И ГЛАВНЫХ ЧАСТЕЙ НА СТЕНДЕ УНИФИЦИРОВАННОЙ КОНСТРУКЦИИ
9.1 Характеристика стенда
9.1.1 Принципиальная пневматическая схема стенда должна соответствовать схеме, приведенной на рисунке 72.
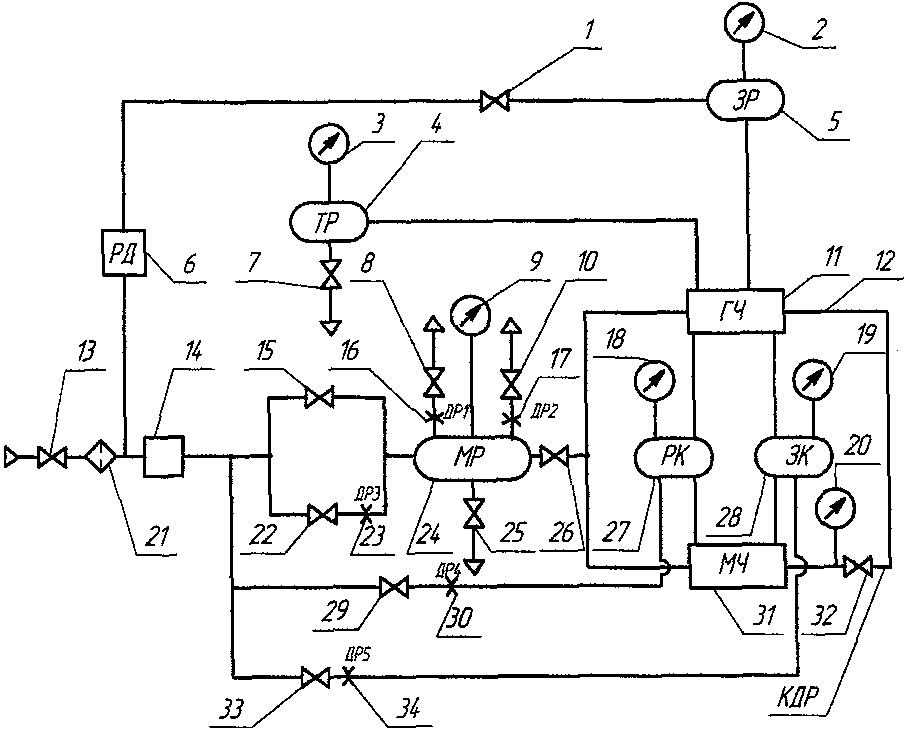
1, 8, 10, 13, 15, 22, 26, 29, 32, 33 — разобщительные краны или устройства, заменяющие их; 2, 3, 9, 18, 19, 20 — манометры; 4 — тормозной резервуар; 5 — запасный резервуар; 6 — редуктор; 7, 25 — водоспускные краны; 11 — привалочный фланец для главной части воздухораспределителя; 12 — канал дополнительной разрядки; 14 — кран машиниста (блок управления); 16, 17, 23, 30, 34 — дроссели; 21 — фильтр для очистки воздуха; 24 — магистральный резервуар; 27 — рабочая камера; 28 — золотниковая камера; 31 — привалочный фланец для магистральной части воздухораспределителя
(в ред. Протокола от 22.11.2021)
Рисунок 72 — Принципиальная пневматическая схема стенда унифицированной конструкции для испытания магистральных и главных частей воздухораспределителей грузового типа
9.1.2 Стенд должен иметь:
- магистральный МР и запасный ЗР резервуары объемом соответственно 55 и 4 литра;
- рабочую РК и золотниковую ЗК камеры объемом (с учетом объема подводящих труб) соответственно 6,0 и 4,5 литра;
- тормозной резервуар ТР объемом 12 литров (с учетом объема подводящих труб);
- кран машиниста или заменяющий его блок управления;
- дроссель ДР1 (с отверстием диаметром 2 мм) для проверки крана машиниста или заменяющего его блока управления;
- дроссель ДР2 (с отверстием диаметром приблизительно 0,7 мм) для создания темпа проверки мягкости действия прибора;
- дроссель ДР3 (с отверстием диаметром приблизительно 0,65 мм) для создания темпа медленного отпуска;
- дроссель ДР4 (с отверстием диаметром 2 мм) и ДР5 (с отверстием диаметром 3 мм) для создания опережения зарядки ЗК при прямой зарядке ЗК и РК;
- редуктор РД, отрегулированный на давление (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2];
- контрольно-измерительные приборы для контроля времени (секундомер) и величины давления [манометры с пределом измерения 1 МПа (10 кгс/см2) класса точности не ниже 0,6)];
- прижимы МЧ и ГЧ с привалочными фланцами для надежного и герметичного крепления соответственно магистральной и главной частей к стенду;
- переключатель режимов торможения (на рисунке не показан), который должен переключать главную часть, размещенную на стенде, на режимы торможения: «груженый», «средний» и «порожний», обеспечив расстояние от упора режимного переключателя главной части до привалочной поверхности ее фланца: для режима «груженый» — (80,5 + 0,5) мм, для режима «средний» — (85,5 + 0,5) мм;
- разобщительные краны или устройства, заменяющие их;
- водоспускные краны на ТР и МР;
- фильтр для очистки воздуха на входе в стенд.
9.1.3 Кран машиниста или заменяющий его блок управления должен обеспечивать:
- давление сжатого воздуха в МР: (0,6 + 0,01) МПа [(6,0 + 0,1) кгс/см2], (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2], (0,45 + 0,01) МПа [(4,5 + 0,1) кгс/см2], (0,35 + 0,01) МПа [(3,5 + 0,1) кгс/см2];
- автоматическое поддержание установившегося давления в МР;
- снижение давления в МР (темп служебного торможения) с 0,5 до 0,4 МПа (с 5,0 до 4,0 кгс/см2) за время от 4 до 6 с (при отключенных от стенда главной и магистральной частях);
- повышение давления в МР (темп отпуска) с 0,4 до 0,5 МПа (с 4,0 до 5,0 кгс/см2) за время не более 5 с (при отключенных от стенда главной и магистральной частях);
- ступень торможения — понижение давления в МР с (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2] на 0,05 — 0,06 МПа (0,5 — 0,6 кгс/см2).
9.1.4 Дроссель ДР2 должен обеспечивать темп проверки мягкости действия главной и магистральной частей — снижение давления в МР с 0,6 до 0,57 МПа (с 6,0 до 5,7 кгс/см2) за время от 50 до 60 с (при отключенных от стенда кране машиниста (блоке управления), главной и магистральной частях).
Дроссель ДР3 должен обеспечивать темп медленного отпуска — повышение давления в МР с 0,48 до 0,5 МПа (с 4,8 до 5,0 кгс/см2) за время от 36 до 43 с (при отключенных от стенда главной и магистральной частях).
Диаметры отверстий дросселей ДР2 и ДР3 на каждом конкретном стенде должны быть подобраны при регулировке заданных темпов.
9.1.5 Испытание на стенде магистральных частей производится с закрепленной на нем проверенной и исправной главной частью 270.023-1.
Испытание на стенде главных частей производится с закрепленной на нем проверенной и исправной магистральной частью 483М или 483А.
Испытание на стенде одновременно непроверенных главной и магистральной частей запрещается.
9.1.6 Проверку плотности стенда и заданных темпов необходимо производить следующим образом:
- стенд подключить к воздушной напорной магистрали с давлением не ниже 0,65 МПа (6,5 кгс/см2);
- на привалочные фланцы стенда для главной и магистральной частей установить специальные фланцы, соединяющие между собой МР и ТР, ЗК с каналом дополнительной разрядки (далее КДР) и заглушающие все остальные отверстия на привалочных фланцах стенда;
- включением прямых каналов (открыть краны 1, 13, 15, 26, 29, 32, 33) зарядить стенд (МР, ТР, ЗР, РК, ЗК, КДР) до (0,6 + 0,01) МПа [(6,0 + 0,1) кгс/см2];
- после двухминутной выдержки отключить прямую зарядку резервуаров и камер (закрыть краны 1, 15, 29, 33) и проверить плотность: в течение 5 минут снижение давления воздуха в МР, ТР и ЗР допускается не более чем на 0,01 МПа (0,1 кгс/см2), а снижение давления в РК, ЗК и КДР не допускается;
- открыть кран 15, закрыть кран 26, краном машиниста (блоком управления) снизить давление в МР до (0,35 + 0,01) МПа [(3,5 + 0,1) кгс/см2], при этом проверить темп служебного торможения: время снижения давления в МР с 0,5 до 0,4 МПа (с 5,0 до 4,0 кгс/см2) должно быть от 4 до 6 с;
- кран машиниста (блок управления) перевести на зарядное давление (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2] и проверить темп отпуска: повышение давления в МР с 0,4 до 0,5 МПа (с 4,0 до 5,0 кгс/см2) должно произойти не более чем за 5 с;
- краном машиниста (блоком управления) установить давление в МР (0,45 + 0,01) МПа [(4,5 + 0,1) кгс/см2], закрыть кран 15 (кран 26 остается закрытым), после двухминутной выдержки открыть кран 22, кран машиниста (блок управления) перевести на зарядное давление (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2] и проверить темп медленного отпуска: повышение давления в МР с 0,48 до 0,5 МПа (с 4,8 до 5,0 кгс/см2) должно произойти за время от 36 до 43 с;
- закрыть кран 22, открыть кран 15, зарядить МР до (0,6 + 0,01) МПа [(6,0 + 0,1) кгс/см2], после чего закрыть кран 15 (кран 26 остается закрытым), после двухминутной выдержки открыть кран 10 и проверить темп проверки мягкости действия магистральной и главной частей: снижение давления в МР с 0,6 до 0,57 МПа (с 6,0 до 5,7 кгс/см2) должно произойти за время от 50 до 60 с;
- для проверки крана машиниста (блока управления) на автоматичность поддержания давления необходимо закрыть кран 10, открыть кран 15 (кран 26 остается закрытым), краном машиниста (блоком управления) установить зарядное давление в МР, а затем создать утечку через отверстие диаметром 2 мм (открыть кран 8), при этом кран машиниста (блок управления) должен поддерживать установившееся давление в МР с отклонением не более 0,015 МПа (0,15 кгс/см2).
Допускается проверять плотность стенда с установленными на него исправными главной и магистральной частями, для этого включением прямых каналов (открыть краны 1, 13, 15, 26, 29, 32, 33) зарядить стенд (МР, ЗР, РК, ЗК) до (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2], после двухминутной выдержки отключить прямую зарядку РК и ЗК (закрыть краны 29, 33), краном машиниста (блоком управления) понизить давление в МР на 0,05 — 0,06 МПа (0,5 — 0,6 кгс/см2), после того, как давление установится, перекрыть краны 1, 15 и проверить плотность: в течение 5 минут снижение давления воздуха в МР, ТР и ЗР допускается не более чем на 0,01 МПа (0,1 кгс/см2), а снижение давления в РК, ЗК и КДР не допускается.
9.2 Испытание магистральной части
9.2.1 Проверка зарядки
Переключатели режимов установить в положение «равнинный» и «груженый». Краны 13, 15 и 32 должны быть открыты. Остальные — закрыты. Зарядное давление должно быть (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
После достижения в МР зарядного давления открыть кран 26, при этом проверить:
а) время зарядки ЗК от 0 до 0,12 МПа (от 0 до 1,2 кгс/см2), которое должно быть от 20 до 35 с;
б) открытие клапана мягкости, которое должно произойти в процессе зарядки ЗК при достижении в ней давления от 0,15 до 0,35 МПа (от 1,5 до 3,5 кгс/см2) и определяется по ускорению темпа зарядки ЗК: время зарядки ЗК с 0,35 до 0,4 МПа (с 3,5 до 4,0 кгс/см2) должно быть от 3 до 5 с;
в) открытие второго пути зарядки РК, которое должно произойти при достижении в ней давления от 0,2 до 0,35 МПа (от 2,0 до 3,5 кгс/см2) и определяется по ускорению темпа зарядки РК: время зарядки РК с 0,35 до 0,4 МПа (с 3,5 до 4,0 кгс/см2) должно быть от 6 до 10 с.
9.2.2 Проверка мягкости действия
Переключатели режимов установить в положение «равнинный» и «груженый». Краны 13, 15, 26 и 32 должны быть открыты, остальные — закрыты. Зарядное давление должно быть (0,6 + 0,01) МПа [(6,0 + 0,1) кгс/см2].
После зарядки РК и ЗК, МР и ЗР до зарядного давления отсоединить МР от прямой зарядки (закрыть кран 15), перекрыть краном 32 КДР и снизить в МР давление темпом мягкости (открыть кран 10 с дроссельным отверстием 17). При снижении давления в МР до 0,54 МПа (5,4 кгс/см2) магистральная и главная части не должны приходить в действие, то есть сжатый воздух не должен поступать в ТР, а давление в КДР не должно превышать 0,01 МПа (0,1 кгс/см2).
9.2.3 Проверка ступени торможения и отпуска
9.2.3.1 Переключатели режимов установить в положение «равнинный» и «груженый». Краны 1, 13, 15, 26 и 32 должны быть открыты, остальные — закрыты. Зарядное давление должно быть (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
После зарядки РК и ЗК, МР до зарядного давления снизить давление в МР на 0,05 — 0,06 МПа (на 0,5 — 0,6 кгс/см2) темпом служебного торможения.
В течение 120 с после установления давления в ТР:
а) давление в ТР должно быть не менее 0,06 МПа (0,6 кгс/см2)
б) давление в КДР должно быть не менее 0,3 МПа (3,0 кгс/см2)
в) в РК установившееся давление не должно снижаться.
9.2.3.2 Повысить давление в МР темпом медленного отпуска (закрыть кран 15, перевести кран машиниста (блок управления) на зарядное давление и затем открыть кран 22 с дроссельным отверстием 23). При этом:
а) сначала в РК, а затем в ТР должно произойти снижение давления;
б) время от начала повышения давления в МР до достижения в ТР давления 0,04 МПа (0,4 кгс/см2) должно быть не более 70 с.
9.2.4 Проверка полного служебного торможения и отпуска
Переключатели режимов установить в положение «равнинный» и «груженый». Краны 1, 13, 15, 26 и 32 должны быть открыты, остальные — закрыты. Зарядное давление должно быть (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
После полной зарядки РК и ЗК, МР до зарядного давления снизить давление в МР до (0,35 + 0,01) МПа [(3,5 + 0,1) кгс/см2] темпом служебного торможения. При этом время от начала понижения давления в МР до достижения в ТР давления 0,35 МПа (3,5 кгс/см) должно быть от 7 до 15 с.
Повысить давление в МР до (0,45 + 0,01) МПа [(4,5 + 0,1) кгс/см2]. При этом:
- в РК должно произойти снижение давления;
- время от начала повышения давления в МР до достижения в ТР давления 0,04 МПа (0,4 кгс/см) должно быть не более 60 с.
9.2.5 Проверка отпуска на горном режиме
Переключатели режимов установить в положение «горный» и «груженый». Краны 1, 13, 15, 26 и 32 должны быть открыты, остальные — закрыты. Зарядное давление должно быть (0,6 + 0,01) МПа [(6,0 + 0,1) кгс/см2].
После зарядки РК и ЗК, МР и ЗР до зарядного давления снизить давление в МР на 0,1 — 0,12 МПа (1,0 — 1,2 кгс/см2) темпом служебного торможения, дать выдержку 15 с и повысить давление в МР до (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
В течение 60 с после повышения давления в МР в ТР должно произойти снижение давления не ниже чем до 0,06 МПа (0,6 кгс/см2).
9.2.6 Основные неисправности магистральных частей приведены в таблице 42.
9.3 Испытание главной части
9.3.1 Проверка зарядки
Переключатели режимов установить в положение «равнинный» и «порожний». Краны 13, 15 и 32 должны быть открыты, остальные — закрыты. Зарядное давление (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
После достижения в МР зарядного давления произвести зарядку главной и магистральной частей (открыть кран 26), при этом проверить:
а) время зарядки ЗР от 0 до 0,52 МПа (от 0 до 5,2 кгс/см2), которое должно быть от 14 до 18 с;
б) время зарядки РК от 0 до 0,05 МПа (от 0 до 0,5 кгс/см2), которое должно быть от 25 до 55 с — в случае применения при испытании магистральной части 483М, от 15 до 40 с — в случае применения при испытании магистральной части 483А.
9.3.2 Проверка мягкости действия
Переключатели режимов установить в положение «равнинный» и «порожний». Краны 13, 15, 26 и 32 должны быть открыты, остальные — закрыты. Зарядное давление должно быть (0,6 + 0,01) МПа [(6,0 + 0,1) кгс/см2].
После РК и ЗК, МР и ЗР до зарядного давления отсоединить МР от прямой зарядки (закрыть кран 15), перекрыть краном 32 КДР и снизить в МР давление темпом мягкости (открыть кран 10 с дроссельным отверстием 17). При снижении давления в МР до 0,54 МПа (5,4 кгс/см2) главная и магистральная части не должны приходить в действие, то есть сжатый воздух не должен поступать в ТР, а давление в КДР не должно превышать 0,01 МПа (0,1 кгс/см2), давление в ЗР не должно понижаться более чем на 0,02 МПа (0,2 кгс/см2).
9.3.3 Проверка ступени торможения и плотности главной части при ступени торможения
Переключатели режимов установить в положение «равнинный» и «порожний». Краны 1, 13, 15, 26 и 32 должны быть открыты, остальные — закрыты. Зарядное давление должно быть (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
Снизить давление в МР темпом служебного торможения на 0,05 — 0,06 МПа (на 0,5 — 0,6 кгс/см2). Через 60 с после снижения давления в МР отсоединить ЗР от прямой зарядки (закрыть кран 1). При этом:
а) в течение 20 с после отключения ЗР допускается понижение давления в нем не более чем на 0,01 МПа (0,1 кгс/см2);
б) в течение 120 с после снижения давления в МР:
9.3.4 Проверка давления в тормозном резервуаре в зависимости от режимов торможения
Переключатель режимов установить в положение «равнинный». Краны 1, 13, 15, 26 и 32 должны быть открыты, остальные — закрыты. Зарядное давление должно быть (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2].
После зарядки РК и ЗК, МР до зарядного давления поочередно в любой последовательности на каждом режиме торможения («порожний», «средний», «груженый») следует снизить давление в МР до (0,35 + 0,01) МПа [(3,5 + 0,1) кгс/см2] темпом служебного торможения с обязательным последующим полным отпуском после замера давления в ТР на каждом режиме торможения.
Давление в ТР должно установиться: на режиме «порожний» — от 0,14 до 0,18 МПа (от 1,4 до 1,8 кгс/см2); на режиме «средний» — от 0,30 до 0,34 МПа (от 3,0 до 3,4 кгс/см2); на режиме «груженый» — от 0,4 до 0,45 МПа (от 4,0 до 4,5 кгс/см2).
При несоответствии давления в ТР приведенным величинам у главной части необходимо отрегулировать пружины режимного узла, после чего она должна быть испытана вновь на всех режимах торможения.
При проверке на режиме «груженый» необходимо проконтролировать время от начала понижения давления в МР до достижения давления в ТР 0,35 МПа (3,5 кгс/см2), которое должно быть от 7 до 15 с, и время отпуска, время от начала повышения давления в МР до достижения давления в ТР 0,04 МПа (0,4 кгс/см2) которое должно быть не более 60 с.
9.3.5 Проверка действия выпускного клапана
При зарядном давлении в РК (0,54 + 0,01) МПа [(5,4 + 0,1) кгс/см2] отжать до отказа толкатель выпускного клапана. Время понижения давления в РК с 0,5 до 0,05 МПа (с 5,0 до 0,5 кгс/см2) должно быть не более 5 с.
Данную проверку допускается не производить, если действие выпускного клапана было проверено при поузловой проверке в соответствии с пунктом 7.6.4.
9.3.6 Основные неисправности главной части приведены в таблице 43.
Основные неисправности магистральных частей
| Номер пункта (подпункта) программы и методики испытания | Неисправность | Причина неисправности |
| 1 | 2 | 3 |
| 9.2.1 а | Отсутствует зарядка ЗК или время зарядки от 0 до 0,12 МПа (от 0 до 1,2 кгс/см2) более 35 с | Диаметры отверстий а, б, в плунжера менее нормы или отверстия засорены (рисунки 19 и 20) |
| Утечка по фланцевому соединению корпуса 1 и крышки 3 (рисунки 1 и 2) | ||
| Утечка по фланцевому соединению магистральной части с испытательным стендом | ||
| Утечка по манжете 11 клапана мягкости (рисунки 1 и 2) | ||
| Утечка через диафрагму 3 (рисунок 3) | ||
| Утечка через узел трех клапанов: узел не вкручен до упора в корпус магистральной части; дефекты прокладки 13, кольца 4; дефекты уплотнения клапана дополнительной разрядки 12; дефекты седла 11; неисправность пружины 5 (рисунки 7 и 8); размер  клапана дополнительной разрядки менее нормы (рисунки 32 и 33) | ||
| Засорены отверстия Ø1мм в хвостовике диска диафрагмы (рисунки 22 и 23) | ||
| Время зарядки ЗК от 0 до 0,12 МПа (от 0 до 1,2 кгс/см2) менее 20 с | Диаметры отверстий а, б, в плунжера более нормы (рисунки 19 и 20) | |
| Пропуск воздуха уплотнением плунжера и его седлом: дефекты (просадка) уплотнения 1 (рисунки 19 и 20); дефекты поверхности Б (рисунки 22 и 23) | ||
| Разрыв большой диафрагмы (рисунки 4 и 5) | ||
| Пропуск воздуха прокладкой 3 клапана мягкости (рисунок 25) | ||
| 9.2.1 б | Клапан мягкости не открывается или открывается при давлении в ЗК более 0,35 МПа (3,5 кгс/см2) | Усилие пружины 7 более нормы (рисунки 1 и 2): поставлена пружина с силовой характеристикой, не соответствующей норме; пружина 7 поджата заглушкой 6 более нормы из-за просевшего кольца 21 |
| Жесткая диафрагма 4 клапана мягкости (рисунок 6) | ||
| Время зарядки ЗК от 0,35 до 0,4 МПа (от 3,5 до 4,0 кгс/см2) более 5 с | Диаметр отверстия  в дросселе между магистралью и клапаном мягкости менее нормы или отверстие засорено (рисунки 13 и 14) | |
| Засорено отверстие (\text{Ø}2^{+ 0,25}) в седле клапана мягкости (рисунки 13 и 14) | ||
| Открытие клапана мягкости при давлении в ЗК менее 0,15 МПа (1,5 кгс/см2) | Усилие пружины 7 менее нормы (рисунки 1 и 2) | |
Размер  хвостовика клапана мягкости менее нормы (рисунок 25) | ||
| Время зарядки ЗК с 0,35 до 0,4 МПа (с 3,5 до 4,0 кгс/см2) менее 3 с | Диаметр отверстия  более нормы (рисунки 13 и 14) | |
| 9.2.1 в | Открытие второго пути зарядки РК при давлении в ней более 0,35 МПа (3,5 кгс/см2) | Усилия пружин 4 и 14 переключателя режимов более нормы (рисунки 1 и 2) |
| Слишком жесткая диафрагма 3 (рисунок 3) | ||
Размер  упорки (рисунок 36) более нормы, в результате чего становится невозможным перемещение упорки 2 и диафрагмы 3 в крышке 4 (рисунок 3) | ||
| Открытие второго пути зарядки РК при давлении в ней менее 0,20 МПа (2,0 кгс/см2) | Усилие пружин 4 и 14 переключателя режимов менее нормы (рисунки 1 и 2) | |
| Время зарядки РК с 0,35 до 0,4 МПа (с 3,5 до 4,0 кгс/см2) более 10 с | Диаметр отверстия  в седле диафрагмы переключателя режимов менее нормы или отверстие засорено (рисунок 17) | |
| Засорение канала «Рабочая камера» в крышке магистральной части | ||
| Дефекты прокладки 20: облой прокладки, перекрывает отверстие канала «Рабочая камера» на привалочном фланце корпуса магистральной части (рисунки 1 и 2) | ||
| Диаметры отверстий бив плунжера менее нормы или отверстия засорены (рисунки 19 и 20) | ||
| Время зарядки РК с 0,35 до 0,4 МПа (с 3,5 до 4,0 кгс/см) менее 6 с | Диаметр отверстия  в седле диафрагмы переключателя режимов более нормы (рисунок 17) | |
| 9.2.2 | Давление в КДР более 0,01 МПа (0,1 кгс/см2), появление сжатого воздуха в ТР | Диаметр отверстия  менее нормы или отверстие засорено (рисунки 13 и 14) |
| Закрытие клапана мягкости: усилие пружины 7 более нормы (рисунки 1 и 2) | ||
| Утечка через узел трех клапанов: узел не вкручен до упора в корпус магистральной части; дефекты прокладки 13, кольца 4; дефекты уплотнения клапана дополнительной разрядки 12; дефекты седла 11; неисправность пружины 5 (рисунки 7 и 8); размер  клапана дополнительной разрядки менее нормы (рисунки 32 и 33) | ||
| 9.2.3.1 б | Давление в КДР менее 0,3 МПа (3,0 кгс/см2) | Утечка через атмосферный клапан: усилие пружины 8 менее нормы; дефекты уплотнения атмосферного клапана 9; дефекты седла 10 (рисунки 7 и 8) |
| Утечка по прокладке 6 (рисунки 7 и 8): дефекты прокладки; узел трех клапанов не вкручен до упора в корпус | ||
| Утечки в клапане мягкости: дефекты кольца 21, диафрагмы 9; крышка 6 не прижимает кольцо 8 к диафрагме 9 (рисунки 1 и 2) | ||
| 9.2.3.1 в | Снижение давления в РК | Пропуск воздуха по манжете 7 (рисунок 3) |
| Пропуск воздуха по прокладке 9 (рисунок 3) | ||
| Утечка через диафрагму 3 (рисунок 3) | ||
| Утечка по соединению крышки 3 с корпусом 1 магистральной части (рисунки 1 и 2) | ||
| 9.2.3.2 а и 9.2.3.2 б | Давление в ТР понижается раньше, чем в РК время достижения в ТР давления 0,04 МПа (0,4 кгс/см2) более 70 с | Усилие пружины 17 более нормы (рисунки 1 и 2) |
| Пропуск воздуха в полость узла трех клапанов между манжетой 14 и опорной поверхностью седла 1 (рисунки 7 и 8) | ||
| Просадка уплотнения 1 плунжера (рисунки 19 и 20), дефекты поверхности Б в направляющем диске (рисунки 22 и 23) | ||
| Утечка по фланцевому соединению магистральной части с испытательным стендом | ||
Отверстия Ø1мм в хвостовике диска диафрагмы смещены: размер  более нормы (рисунки 22 и 23) | ||
| Для воздухораспределителя 483М: вместо плунжера 483М.120 установлен плунжер 483.120 (рисунки 4 и 5) | ||
| 9.2.4 | Время достижения в ТР давления 0,35 МПа (3,5 кгс/см) более 15 с | Отверстие  в гайке 7 (атмосферное отверстие) менее нормы или засорено (рисунки 7, 8, 30) |
| Засорен атмосферный канал (\text{Ø}4\text{мм}) в корпусе магистральной части | ||
| Усилие пружины 8 более нормы (рисунки 7 и 8) | ||
| Усилие пружины 5 более нормы (рисунки 7 и 8) | ||
Размер  у клапана дополнительной разрядки более нормы (рисунок 32 и 33) | ||
Размер  у клапана дополнительной разрядки менее нормы (рисунки 32 и 33) | ||
| Давление в РК не снижается Время понижения давления в ТР до 0,04 МПа (0,4 кгс/см2) более 60 с | Диаметры отверстий а, б, в плунжера менее нормы или отверстия засорены (рисунки 19 и 20) | |
Диаметр отверстия  в седле диафрагмы переключателя режимов менее нормы или отверстие засорено (рисунок 17) | ||
| Засорение канала «рабочая камера» в крышке магистральной части | ||
| Дефекты прокладки 20: облой прокладки, перекрывает отверстие канала «Рабочая камера» на привалочном фланце корпуса магистральной части (рисунки 1 и 2) | ||
| Перекрытие канала «Рабочая камера» в крышке магистральной части седлом 1 (рисунок 3) | ||
| 9.2.5 | Давление в ТР менее 0,06 МПа (0,6 кгс/см2) | Усилие пружин 4 и 14 менее нормы (рисунки 1 и 2) |
| Утечка через диафрагму 3 (рисунок 3) |
Основные неисправности главной части
| Номер пункта (подпункта) программы и методики испытания | Неисправность | Причина неисправности |
| 1 | 2 | 3 |
| 9.3.1 а | Отсутствует зарядка ЗР | Не открывается обратный клапан: размер  упора более нормы (рисунок 60) |
| Время зарядки ЗР более 18 с | Диаметр отверстия  в седле обратного клапана менее нормы или отверстие засорено (рисунок 48) | |
| Неплотность узла тормозного клапана: дефекты уплотнения клапана 5 (рисунок 11); дефекты поверхности А седла клапана (рисунок 61) | ||
| Пропуск воздуха первой манжетой штока главного поршня, считая от поршня (рисунок 11) | ||
| Время зарядки ЗР менее 14 с | Диаметр отверстия  в седле обратного клапана более нормы (рисунок 48) | |
| 9.3.1 б | Отсутствует зарядка РК или время зарядки РК более 55 с | Диаметр отверстия  в корпусе главной части менее нормы, отверстие засорено или перекрыто манжетой 3 главного поршня (рисунки 11 и 48) |
| Утечка воздуха по фланцевому соединению корпуса 2 и крышки 1 главной части (рисунок 10) | ||
| Утечка воздуха через выпускной клапан 19 в крышке главной части (рисунок 10) | ||
| Время зарядки РК менее 25 с | Диаметр отверстия  в корпусе главной части более нормы (рисунок 48) | |
| Пропуск воздуха по резьбовому соединению поршня 1 и штока 4 (рисунок 11) | ||
| Пропуск воздуха «по шерсти» манжетой главного поршня: дефект манжеты 3 (рисунок 11); дефекты поверхности А корпуса главной части (рисунок 48) | ||
| 9.3.2 | Появление сжатого воздуха в ТР, давление в КДР более 0,01 МПа (0,1 кгс/см2) | Диаметр отверстия  в корпусе главной части менее нормы, отверстие засорено или перекрыто манжетой 3 главного поршня (рисунки 11 и 48) |
| Пропуск воздуха первой манжетой штока главного поршня, считая от поршня (рисунок 11) | ||
| Величина снижения давления в ЗР более 0,02 МПа (0,2 кгс/см2) | Дефект диафрагмы 5, пропуск воздуха в атмосферу через заглушку 3 обратного клапана (рисунок 10) | |
| Пропуск воздуха первой манжетой штока главного поршня, считая от диска поршня (рисунок 11) | ||
| Неплотность узла тормозного клапана: дефекты уплотнения клапана 5 (рисунок 11); дефекты поверхности А седла клапана (рисунок 61) | ||
| 9.3.3 а | Величина снижения давления в ЗР более 0,01 МПа (0,1 кгс/см2) | Утечка воздуха через заглушку 3 и диафрагму 5 обратного клапана (рисунок 10) |
| Утечка воздуха через тормозной клапан: дефекты уплотнения клапана 5 (рисунок 11); дефекты поверхности Б уравнительного поршня (рисунок 53), дефекты поверхности А седла клапана (рисунок 61) | ||
| Пропуск воздуха по резьбовому соединению седла клапана 6 и штока поршня 4 (рисунок 11) | ||
| Неплотная запрессовка втулки 2 в корпусе главной части (рисунок 48) | ||
| Утечка воздуха через первую и четвертую манжеты штока главного поршня, считая со стороны поршня (рисунок 11) | ||
| Утечка воздуха по манжете 2 уравнительного поршня (рисунок 12) | ||
| 9.3.3 б 1) | Давление в КДР менее 0,3 МПа (3,0 кгс/см2) | Пропуск воздуха шестой манжетой штока главного поршня, считая от поршня (рисунок 11) |
| Трещины в корпусе 2 или крышке 1 главной части (рисунок 10) | ||
| 9.3.3 б 2) | Снижение давления в РК | Пропуск воздуха по манжете 3 главного поршня (рисунок 11) из-за ее неисправности или дефектов поверхности А корпуса главной части (рисунок 48) |
| Утечка воздуха через выпускной клапан 19 в крышке главной части (рисунок 10) | ||
| Утечка воздуха по фланцевому соединению корпуса 2 и крышки 1 главной части (рисунок 10) | ||
| Утечка воздуха по резьбовому соединению штока 4 и поршня 1 (рисунок 11) | ||
| Трещина в поршне 1 (рисунок 11) | ||
| Трещины в корпусе 2 или крышке 1 главной части (рисунок 10) | ||
| 9.3.4 | Давление в ТР при режиме торможения «порожний» менее 0,14 МПа (1,4 кгс/см2) или более 0,18 МПа (1,8 кгс/см2) | Неисправность пружины 8 или неправильно произведена ее регулирующей упоркой 7 (рисунок 10) |
| Давление в ТР при режиме торможения «средний» менее 0,30 МПа (3,0 кгс/см2) или более 0,34 МПа (3,4 кгс/см2) | Неисправность пружины 11 или неправильно отрегулировано положение регулирующего винта 9 в регулирующей упорке 10 (рисунок 10) | |
| Давление в ТР при режиме торможения «груженый» менее 0,4 МПа (0,4 кгс/см2) или более 0,45 МПа (4,5 кгс/см2) | ||
| Время достижения давления (0,35 +/- 0,01) МПа [(3,5 +/- 0,1) кгс/см2)] в ТР более 15 с | Диаметр отверстия  в штоке главного поршня менее нормы или отверстие засорено (рисунок 47) | |
| Засорены отверстия во втулке 2 корпуса главной части (рисунок 48) | ||
| Засорены каналы «Запасный резервуар» и «Тормозной цилиндр» в корпусе главной части (рисунок 48) | ||
| Затруднено перемещение главного поршня 14 (рисунок 10) | ||
| Время понижения давления в ТР до 0,04 МПа (0,4 кгс/см2) при отпуске более 60 с | Отверстие \text{Ø}2,8\text{мм} в уравнительном поршне засорено (рисунок 53) | |
| Затруднено перемещение главного поршня 14 (рисунок 10): дефекты поверхностей А и В корпуса главной части (рисунок 48); дефекты манжет главного поршня (рисунок 11) | ||
| 9.3.5 | Клапан не действует или время снижения давления более 5 с | Зазор между хвостовиком выпускного клапана 19 и толкателем 16 более нормы (рисунок 10) |
| Засорен канал «Рабочая камера» в корпусе главной части (рисунок 48) |
10. ХРАНЕНИЕ И ТРАНСПОРТИРОВАНИЕ
10.1 Отремонтированные и испытанные магистральные и главные части должны храниться на стеллажах в помещении, не содержащем паров кислот, щелочей и других агрессивных веществ, вредно действующих на металлические поверхности, резиновые детали и лакокрасочные покрытия.
10.2 Помещение, предназначенное для хранения магистральных и главных частей, должно отвечать требованиям не ниже группы С по ГОСТ 15150-69.
10.3 Магистральные части должны быть закрыты щитками, а главные части колпаками в течение всего времени их хранения. Щитки и колпаки должны сниматься только перед установкой магистральных и главных частей на вагоны.
10.4 Отремонтированные магистральные и главные части, срок хранения которых превышает 6 месяцев со времени их ремонта, могут быть установлены на вагон только после их испытания при условии удовлетворительных результатов.
При этом на магистральную и главную части в дополнении к биркам, установленным при их ремонте, должны быть установлены бирки, на которых должна быть нанесена маркировка в виде буквы «И», клейма АКП и даты испытания (число, месяц и две последние цифры года).
(в ред. Протокола от 26.11.2025)
Результаты испытания должны быть зафиксированы в соответствии с требованиями раздела 8.
11. ГАРАНТИЙНЫЕ ОБЯЗАТЕЛЬСТВА
Гарантийный срок ремонта устанавливается договором. Гарантийный срок ремонта должен быть не менее, чем до следующего планового ремонта вагона и не должен заканчиваться в межремонтный период вагона.
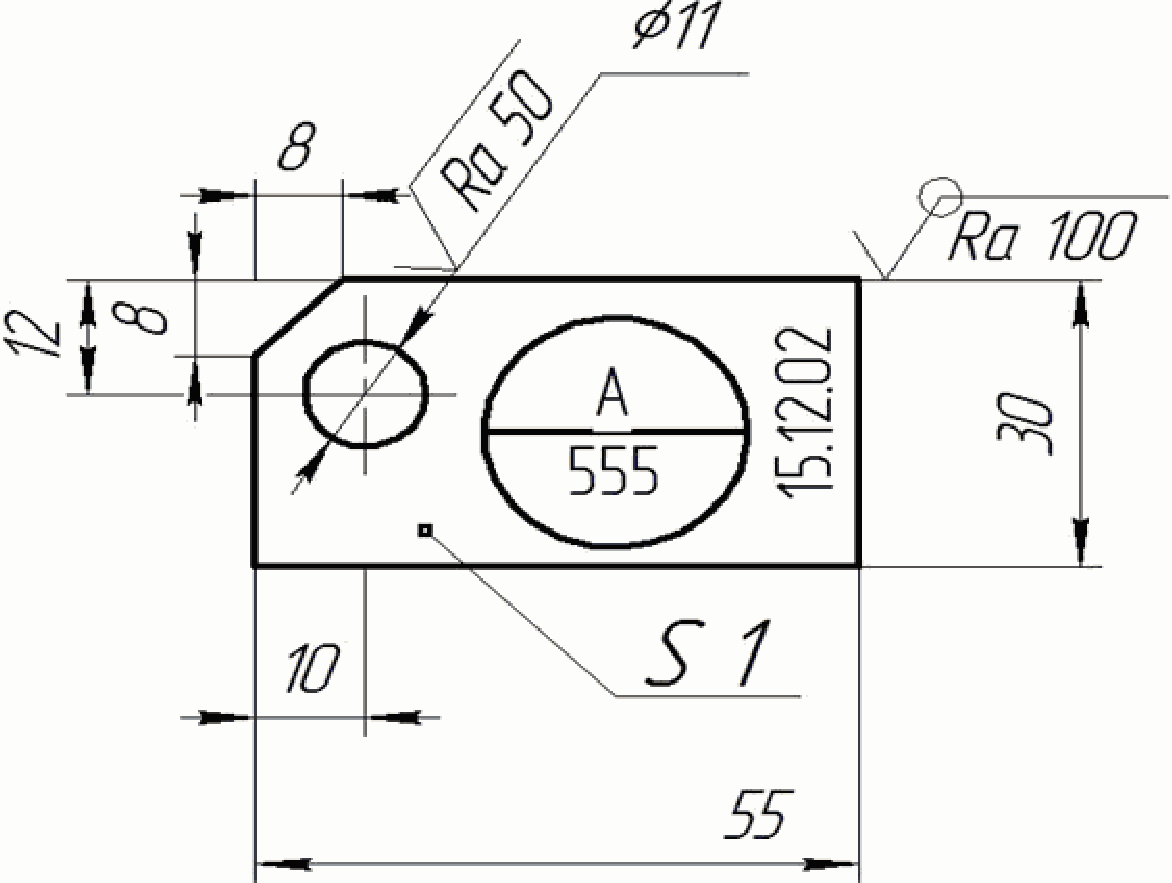
(в ред. Протокола от 22.11.2021)
2 Высота шрифта маркировки не менее 5 мм
| 732-ЦВ-ЦЛ | Общее руководство по ремонту тормозного оборудования вагонов. |
| ГОСТ 12.2.061-81 | Оборудование производственное. Общие требования безопасности к рабочим местам. |
| ГОСТ 12.2.003-91 | Оборудование производственное. Общие требования безопасности. |
| ГОСТ 15150-69 | Машины, приборы и другие технические изделия. Исполнения для различных климатических районов, категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды. |
| ГОСТ 166-89 | Штангенциркули. Технические условия. |
| ГОСТ 427-75 | Линейки измерительные металлические. Технические условия. |
| ГОСТ 17736-72 | Калибры-пробки гладкие двусторонние с разрезными втулками и вставками диаметром от 0,1 до 0,95 мм. Конструкция и размеры |
| ГОСТ 17738-72 | Калибры-пробки гладкие проходные со вставками диаметром от 0,3 до 0,95 мм. Конструкция и размеры. |
| ГОСТ 17739-72 | Калибры-пробки гладкие непроходные со вставками диаметром от 0,3 до 0,95 мм. Конструкция и размеры. |
| ГОСТ 14807-69 | Калибры-пробки гладкие двусторонние со вставками диаметром от 1 до 6 мм. Конструкция и размеры. Настоящий стандарт распространяется на калибры-пробки гладкие двусторонние, предназначенные для контроля отверстий с полями допусков по ЕСДП СЭВ и по системе ОСТ |
| ГОСТ 868-82 | Межгосударственный стандарт. Нутромеры индикаторные с ценой деления 0,01 мм. Технические условия. |
| ТУ 38 105 1760-89 | Клей 88-СА |
| ТУ 0254-002-01055954-01 | Смазка ЖТ-79Л |
| ВНИИ НП-232 | ГОСТ 14068-79 |
| Исключено. - Протокол от 26.11.2025. | |
| Лист регистрации изменений | |||||||||
| Изм. | Номера листов | Всего листов в докум. | № докум. | Входящий № сопроводительного документа и дата | Подп. | Дата | |||
| Измененных | Замененных | Новых | Аннулированных | ||||||