РД 34 02.028-2007. Руководящий документ. Технические правила. Механическое оборудование и специальные стальные конструкции гидротехнических сооружений. Изготовление, монтаж и приемка
(утв. ОАО «Трест Гидромонтаж» 28.12.2007)
Примечание
Документ введен в действие с 05.03.2008. Взамен РД 34 02.028-90.
28 декабря 2007 года
МЕХАНИЧЕСКОЕ ОБОРУДОВАНИЕ И СПЕЦИАЛЬНЫЕ СТАЛЬНЫЕ КОНСТРУКЦИИ ГИДРОТЕХНИЧЕСКИХ СООРУЖЕНИЙ. ИЗГОТОВЛЕНИЕ, МОНТАЖ И ПРИЕМКА
с 5 марта 2008 года
Утвержден и введен в действие Приказом № 29 от 3 марта 2008 г.
Настоящий руководящий документ (в дальнейшем тексте — РД) распространяется на механическое оборудование и специальные стальные конструкции гидротехнических сооружений: плоские и сегментные затворы; сороудерживающие решетки; ворота судоходных шлюзов; закладные части; трубопроводы и облицовки; полукозловые, козловые и мостовые краны; канатные, цепные, цевочные и винтовые механизмы; захватные балки; грейферы; решеткоочистные машины; водоочистные вращающиеся сетки; гидроприводы; плавучие рымы и поплавковые устройства; подкрановые балки; эстакады грузоподъемных механизмов; мосты, изготовляемые для внутренних заказчиков и для экспорта и предназначенные для эксплуатации в районах с умеренным (У) климатом и холодным климатом (ХЛ) при расчетной температуре от плюс 40 °C до минус 65 °C.
РД устанавливает основные технические требования к изготовлению, монтажу и приемке перечисленных изделий и является дополнением к требованиям конструкторской документации и технических условий (технических заданий) на эти изделия.
РД не распространяется на оригинальные конструкции механического оборудования для уникальных гидросооружений, например механическое оборудование судоподъемников, высоконапорных (на напор свыше 100 м) затворов, а также на редко применяемые виды механического оборудования типа клапанных и вальцевых затворов, требования к которым устанавливаются техническими условиями (техническим заданием) заказа.
Приведенные в настоящем РД термины приняты в соответствии со стандартом ОАО «Трест Гидромонтаж» СТП 00117794-1-12-99 «Система управления качеством. Термины и определения».
Принятые обозначения и сокращения:
НТД — нормативно-техническая документация;
ОТК — отдел (служба) технического контроля;
ПОР — проект организации работ;
ППР — проект производства работ;
ППССР — проект производства сборочно-сварочных работ;
УЗД — ультразвуковая дефектоскопия.
1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Механическое оборудование и специальные стальные конструкции (далее по тексту — оборудование) должны соответствовать требованиям настоящего РД и комплекта конструкторской документации.
Оборудование, поставляемое на экспорт, должно соответствовать НТД для изделий, поставляемых на экспорт, а для изделий, работающих в районах с тропическим климатом, следует соблюдать требования ГОСТ 15151.
Грузоподъемное оборудование должно соответствовать требованиям ОСТ 34-13-001-87 «Оборудование грузоподъемное. Требования к материалам» и ПБ 10-382-00 «Правила устройства и безопасной эксплуатации грузоподъемных кранов».
1.2. Отступления от требований конструкторской документации допускаются только по согласованию с организацией — разработчиком изделия.
1.3. Изготовление изделий должно выполняться в соответствии с разрабатываемыми предприятием-изготовителем технологическими процессами и технологическими инструкциями, обеспечивающими соответствие параметров изготовляемого изделия требованиям чертежей и ТУ (ТЗ). Технологическая документация должна обеспечивать применение наиболее прогрессивных методов производства работ.
2. МАТЕРИАЛЫ
2.1. Общие требования
2.1.1. Применяемые материалы по маркам и качеству должны соответствовать требованиям конструкторской документации, а также стандартов или ТУ на эти материалы.
Качество материалов должно быть удостоверено сертификатом или другим документом предприятия-поставщика. При отсутствии документов, подтверждающих качество материалов, последние могут быть допущены в производство только после проведения в полном объеме испытаний, установленных стандартом или ТУ, и при соответствии их требованиям этих стандартов или ТУ.
2.1.2. Качество материалов должно контролироваться перед запуском их в производство, а также в процессе производства изделия.
2.1.3. Замена марок материалов может производиться в соответствии с указаниями СТП, действующих в ОАО «Трест Гидромонтаж». Отступления от стандартов должны согласовываться с организацией — разработчиком изделия и заказчиком.
2.1.4. Организация, проведение и оформление результатов входного контроля сырья, материалов, полуфабрикатов и комплектующих изделий, используемых для производства продукции, должны соответствовать ГОСТ 24297 и СТП 00117794-1-09-99 «Входной контроль материалов, покупных, комплектующих изделий и оборудования».
2.2. Стальной прокат
2.2.1. Поступающий на предприятие-изготовитель стальной прокат подлежит входному контролю для установления его соответствия требованиям стандартов или ТУ.
В случае необходимости предъявления к прокату требований об отсутствии расслоений в технических требованиях чертежа и в ведомости материалов (ДВМ) должна быть приведена запись этих требований с указанием класса сплошности по ГОСТ 22727.
В этом случае предприятие-изготовитель должно указать требование контроля сплошности при заказе проката или выполнить контроль своими силами.
2.2.2. При изготовлении деталей из сортового проката следует учитывать состояние поставки проката. В случае поставки проката с предприятия-изготовителя без термической или с несоответствующей требованиям чертежей термической обработкой термическая обработка должна выполняться предприятием-изготовителем.
2.3. Отливки из стали
2.3.1. Отливки из стали должны соответствовать требованиям рабочих чертежей, ТУ (ТЗ) на изделие, ГОСТ 977 или ГОСТ 21357.
2.3.2. При отсутствии специальных указаний в чертежах или ТУ (ТЗ) допуски размеров, массы и припуски на механическую обработку отливок должны соответствовать требованиям ГОСТ 26645, при этом допуски размеров и массы должны быть не более 12 класса точности.
2.3.3. Формовочные уклоны — по ГОСТ 3212, а литейные радиусы — по нормам предприятия-изготовителя.
2.3.4. Разностенность отливок должна быть в пределах допуска на толщину стенки по ГОСТ 26645, но не более 12 класса точности и не более 10% толщины стенки, за исключением случаев, оговоренных в рабочих чертежах.
2.3.5. Неслитины, трещины, сквозные раковины и рыхлоты на отливках не допускаются.
2.3.6. Бобышки, центры и поверхности, являющиеся базой для обработки, должны быть чистыми, без складчатости и поверхностных повреждений.
2.3.7. На обрабатываемых поверхностях отливок допускаются любые дефекты (плены, вскипы, засоры и т.п.), если контрольная зачистка их не выводит отливки за пределы припусков на механическую обработку.
2.3.8. На механически обработанных поверхностях отливок, не подвергающихся трению, допускаются без исправления отдельные раковины, если суммарная площадь их не превышает 3% площади, на которой они расположены, размером не более 3 мм каждая и глубиной не свыше 10% толщины стенки, но не более 3 мм. Допускаются ужимы отливок, если их глубина не превышает 10% толщины стенки.
На обработанных поверхностях, подвергающихся трению, дефекты не допускаются.
2.3.9 На поверхностях отливок, не подвергающихся механической обработке, допускаются без исправления следующие дефекты:
-
местная складчатость, наросты, заливы и другие выпуклости на наружной поверхности по высоте не более 4 мм для отливок массой до 1000 кг и не более 6 мм для отливок массой свыше 1000 кг на длине не более 500 мм (указанные дефекты нормируются сверх формовочного уклона);
-
грубая поверхность невидимых участков отливок высотой не более 6 мм;
-
пригар в труднодоступных местах (углах, необработанных отверстиях и т.д.) в виде тонкой пленки;
-
отдельные (не имеющие кустового характера) раковины, утяжины и пр. (при условии отсутствия аналогичных дефектов в этом месте с противоположной стороны на расстоянии от границы дефекта до кромки отливки не менее 15 мм), если суммарная площадь этих раковин не превышает 5% площади, на которой они расположены, размером в диаметре не более 3 мм каждая и глубиной не более 10% толщины стенки, но не более 3 мм.
2.3.10. Литейные дефекты (трещины, спаи, плены, засоры), расположенные на поверхности отливок, не подвергающихся механической обработке, допускаются к исправлению заваркой, если:
-
глубина дефекта не превышает 30% толщины стенки отливки, но не более 25 мм;
-
протяженность дефекта по наибольшему размеру не более четырех толщин стенки, но не более 150 мм;
-
суммарная масса наплавленного металла составляет не более 1% массы отливки.
Дефекты, имеющие глубину свыше 30% толщины стенки отливки, а также дефекты сквозного характера, позволяющие исправление с двух сторон, допускаются к исправлению заваркой, если общая площадь дефектов не превышает 5% площади, на которой они расположены.
2.3.11. Допустимость других дефектов, кроме указанных в п. п. 2.3.4 - 2.3.10, устанавливается в ТУ (ТЗ) или технических требованиях чертежей на конкретное изделие в зависимости от назначения отливки.
2.3.12. Заварку дефектов производить по технологической документации предприятия-изготовителя.
Заварка одного участка более двух раз не допускается. Места заварки дефектов подлежат контролю неразрушающими методами. Размер зоны контроля должен быть не менее двукратного размера зоны заварки. Отливки, подвергнутые исправлению, должны быть приняты ОТК.
2.3.13. Если литейные дефекты обнаружены в отливке в результате гидравлических испытаний, то исправленная отливка должна быть подвергнута повторному испытанию давлением.
2.3.14. Вид термической обработки отливок, если он не указан в чертежах, ТУ (ТЗ), устанавливается по технической документации предприятием-изготовителем, при этом должны быть обеспечены механические свойства стали согласно чертежу, стандарту или ТУ на сталь.
2.4. Отливки из чугуна
2.4.1. Отливки из чугуна должны соответствовать требованиям рабочих чертежей, ТУ (ТЗ), ГОСТ 1215, ГОСТ 1412 и ГОСТ 26358.
2.4.2. При отсутствии специальных указаний в чертеже или ТУ (ТЗ) допуски размеров, массы и припуски на механическую обработку отливок должны соответствовать требованиям ГОСТ 26645, при этом допуски размеров и массы должны выполняться не более 12 класса точности. Формовочные уклоны — по ГОСТ 3212, а литейные радиусы — по нормам предприятия-изготовителя.
2.4.3. Вид, размеры и количество дефектов на поверхности чугунных отливок должны удовлетворять требованиям, приведенным в п. п. 2.3.4 - 2.3.13.
2.4.4. Исправление дефектов чугунных отливок в каждом конкретном случае допускается только по согласованию с организацией — разработчиком конструкторской документации и заказчиком.
2.5. Отливки из цветных металлов и сплавов
2.5.1. Отливки из цветных металлов и сплавов должны соответствовать требованиям рабочих чертежей, ТУ (ТЗ) и требованиям ГОСТ 493, ГОСТ 613, ГОСТ 1583 или других государственных стандартов и ТУ. Выбор и применение цветных металлов и сплавов — в соответствии с СТП 00117794-116-01.
2.5.2. Припуски на обработку должны соответствовать НТД предприятия-изготовителя.
2.5.3. Требования, изложенные в п. п. 2.3.3, 2.3.11, 2.3.12, 2.3.13, являются обязательными и для отливок из цветных металлов и сплавов.
2.5.4. На обработанных деталях допускается исправление раковин в виде сыпи пайкой с последующей тщательной зачисткой запаянных мест. Площадь, покрытая сыпью, не должна превышать 20% всей площади, на которой она расположена. Общее количество раковин, допускаемых к пайке, не более двух на 100 см2.
2.5.5. Для деталей из безоловянистой бронзы допускается исправление отдельно расположенных на запрессовываемой и торцевых поверхностях, кроме поверхностей трения, где дефекты не допускаются, раковин диаметром до 10 мм и глубиной до 50% толщины стенки с помощью заварки с последующей тщательной зачисткой заваренных мест.
Общее количество раковин, допускаемых к исправлению, не более двух на 100 см2 и не более 8% площади поверхности отливки.
Расстояние от раковин до края отливки должно быть не менее трех величин наибольшего размера дефекта.
2.5.6. Отливки, поставляемые в термообработанном состоянии, после исправления дефекта сваркой должны подвергаться повторной термообработке.
В случае обнаружения дефекта заварки (непровар, шлак и т.д.) как до, так и после термообработки допускается повторная заварка с последующей термической обработкой. Исправление сваркой одного и того же дефекта более двух раз не допускается.
2.5.7. Исправление незначительных дефектов отливок с помощью пайки специальными припоями или заделка специальными компаундами, не вызывающими коррозии, без последующей термической обработки допускается только по согласованию с организацией — разработчиком конструкторской документации и заказчиком.
Незначительным дефектом считается дефект площадью (после расчистки) не более 2 см2.
2.5.8. Метод и технологию исправления дефектов отливок из цветных металлов и сплавов устанавливает предприятие-изготовитель.
2.6. Поковки и штамповки
2.6.1. Поковки и штамповки для деталей должны соответствовать требованиям конструкторской документации, ТУ (ТЗ), ГОСТ 8479 или ГОСТ 25054.
2.6.2 В чертежах деталей, изготавливаемых из поковок, следует указывать:
- для поковок из углеродистой и легированной стали — категорию прочности и группу поковки согласно ГОСТ 8479 для поковок IV и V групп и группу и твердость по НВ для поковок II и III групп;
- для поковок из коррозионностойких сталей — группу поковки согласно ГОСТ 25054, марку стали, механические и пластические свойства для поковок IV и V групп, для поковок II и III групп указывается группа поковки, марка стали и твердость по НВ.
2.6.3. Требования по допустимым дефектам поковок по ГОСТ 8479 и ГОСТ 25054.
2.7. Детали из пластмассы
2.7.1. В деталях, изготовленных из пластических масс методом литья или прессования, должны быть удалены залив (облой) и литники.
2.7.2 Следы от выталкивателей и литников более 0,5 мм не допускаются.
2.7.3. В местах образования залива (облоя) на длине 20 мм обрабатываемой кромки допускается не более одного скола наибольшим размером 1,0 x 1,0 x 0,5 мм.
2.7.4. В деталях, изготовленных из пластмасс, расслоение, недопрессовка и острые кромки не допускаются.
2.7.5. Резьба на деталях из пластмассы, выполненная по ГОСТ 11709, должна быть полной и чистой, без заусенцев, срезанных ниток и вмятин.
2.7.6. Детали, изготовленные из листовых слоистых материалов (текстолит, стеклотекстолит, гетинакс и др.), должны иметь расположение слоев (волокон) перпендикулярно оси обточки (расточки). Детали, изготовленные из таких материалов, не должны иметь расслоения, прожогов, задиров и трещин в местах обработки, а также трещин в перемычках между отверстиями, отверстием и краем листа.
2.8. Сварочные материалы
2.8.1. Сварочные материалы должны удовлетворять требованиям действующих стандартов, ТУ и иметь сертификаты.
2.8.2. Назначение сварочных материалов в зависимости от марок свариваемых материалов, способов и условий сварки должно производиться в соответствии с требованиями рабочих чертежей и СТП 031000-114-91.
2.9. Комплектующие и покупные изделия
2.9.1. Комплектующие и покупные изделия, применяемые при изготовлении изделия, должны соответствовать установленным на них стандартам, паспортам или ТУ, что должно быть подтверждено соответствующим документом предприятия-изготовителя.
Комплектующие и покупные изделия должны быть подвергнуты входному контролю.
Комплектующие и покупные изделия без подтверждения ОТК в производство не допускаются.
2.9.2. В комплект поставки покупных и комплектующих изделий должны входить запасные быстроизнашиваемые детали в количестве, предусмотренном стандартом или ТУ (ТЗ) или оговоренном в договоре (контракте) на поставку изделия.
2.9.3. Комплектующие и покупные изделия, а также запасные части должны поставляться в том же климатическом исполнении, в каком поставляется основное изделие.
2.9.4. Установку комплектующих изделий (после проверки ОТК предприятия) следует производить в соответствии с требованиями чертежей и инструкциями предприятий-поставщиков.
2.9.5. К отправляемому на экспорт оборудованию по требованию заказчика предприятия-поставщики обязаны поставлять комплектующие изделия и запасные части в объеме, предусмотренном контрактом.
2.10. Хранение
2.10.1. Хранение на складах всех материалов перед запуском в производство должно быть организовано так, чтобы исключалась возможность смешивания разных (по маркам, дополнительным гарантиям, толщинам и другим характеристикам) материалов.
2.10.2. При хранении стального проката необходимо принимать меры для предотвращения образования остаточных деформаций и смятия стали, а также ее коррозии. При хранении листовой стали на открытом воздухе ей следует придавать уклон, обеспечивающий сток воды.
Прокладки и подкладки, используемые для хранения стали в штабелях, должны иметь кромки с закругленными углами, без заусенцев и завалов.
При хранении двухслойной коррозионностойкой стали следует избегать контакта плакирующего слоя с углеродистым и низколегированным металлом.
2.10.3. Электроды должны храниться в сухих отапливаемых помещениях при температуре не ниже плюс 15 °C и относительной влажности не более 50% в условиях, предохраняющих их от загрязнения, увлажнения и механических повреждений.
Проволока должна храниться в закрытом складском помещении.
Флюс в герметичной таре может храниться в крытых неотапливаемых складских помещениях по группе хранения 3 Ж3 ГОСТ 15150.
2.10.4. Приемка и хранение других материалов и комплектующих изделий должны соответствовать требованиям соответствующих стандартов или ТУ, а также инструкций предприятий — поставщиков этих материалов или изделий.
3. ИЗГОТОВЛЕНИЕ ДЕТАЛЕЙ И ЗАГОТОВОК
3.1. Правка проката из углеродистой и низколегированной стали
3.1.1. Стальной листовой прокат перед разметкой должен подвергаться правке, сортовой и фасонный прокат подвергается правке по мере надобности.
Правка проката стали в холодном состоянии должна производиться при температуре окружающего воздуха не ниже минус 15 °C.
После правки сталь не должна иметь трещин, вмятин, забоин, выпучин и других повреждений, влияющих на ее прочность.
Зазор между поверхностью выправленного листа, уложенного на ровную горизонтальную плоскость, и ребром стальной линейки длиной 1 м не должен превышать 1,5 мм для любой толщины листа.
3.1.2. Правка листового проката должна выполняться на листоправильных машинах с числом валков не менее семи независимо от исходного состояния проката.
Волнистость полосового и универсального проката следует править также на листоправильных машинах, а саблевидность и винтообразность — на горизонтально правильно-гибочных прессах. Волнистость полосовых заготовок из листа толщиной более 40 мм допускается править на горизонтально правильно-гибочных прессах, используя металлические прокладки на выпуклостях деформированных участков.
3.1.3. Для правки углового проката рекомендуется применять сортоправильные машины открытого типа с консольным расположением роликов, а также с возможностью их замены и изменения шага.
На сортоправильных машинах при использовании роликов соответствующей формы возможна правка двутавров, швеллеров, квадрата, круга.
Допускается править на сортоправильных машинах общую волнистость и частично местные деформации вдоль оси уголка, за исключением концевых участков, примерно равных расстоянию между осями роликов по горизонтали.
3.1.4. Радиус кривизны деталей в расчетных элементах, подлежащих правке и гибке в холодном состоянии, должен быть не менее, а стрела прогиба должна быть не больше величин, приведенных в таблице 3.1.
Допустимые минимальные значения радиуса кривизны (R)
и максимальное значение стрелы прогиба (f) при правке
и гибке углеродистой и низколегированной сталей
в холодном состоянии (для расчетных элементов)
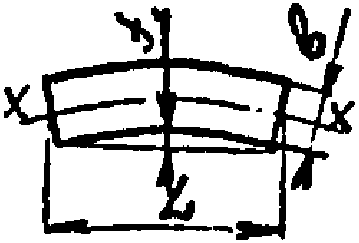
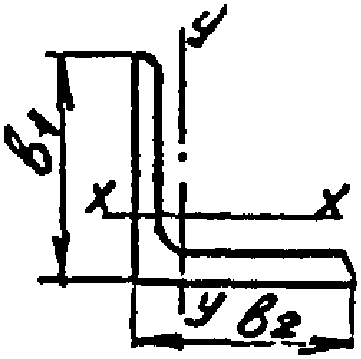
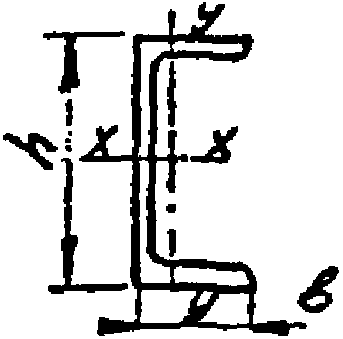
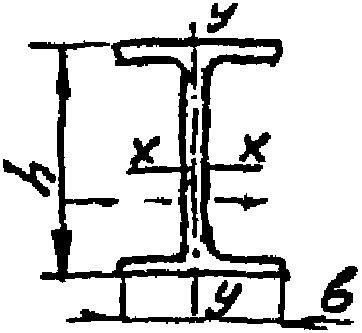
1. Правку универсальной и полосовой стали нагревом выпуклой кромки пламенем газовой горелки разрешается производить при стреле саблевидности, вдвое большей указанной в таблице.
2. Формулы для определения стрелы прогиба f действительны при длине хорды, не превышающей 1,5R.
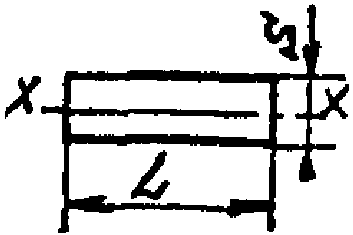
3. L — длина деформированной части проката;
S — толщина листовой и полосовой стали;
3.1.5. Деформации листового, фасонного и сортового проката, превышающие пределы допустимости холодной правки или не подлежащие правке на машинах, следует править термическим или термомеханическим способом.
При термической и термомеханической правке должны соблюдаться следующие правила:
- температура нагрева металла в намеченных зонах должна быть 650 — 700 °C (от темно-вишневого до вишнево-красного цвета каления);
- интенсивность нагрева должна быть максимально возможной (горючий газ — ацетилен или пропан-бутан, номер сопла — не ниже 5). Для правки толстого металла рекомендуется использовать одновременно две горелки;
- нагревать более двух раз одну и ту же зону не допускается;
- приложение статических усилий при термомеханической правке в случае остывания металла ниже 600 °C не допускается;
- правка при отрицательной температуре не допускается;
- о результатах правки можно судить только после полного естественного остывания зон нагрева до температуры 20 — 30 °C, охлаждать нагретый металл водой или обдувом сжатым воздухом не допускается.
3.1.6. Серповидность листа или полосы правят термическим способом с нагревом клиньев с выпуклой стороны элемента, показанной на рисунке 3.1а. Высоту клиновидных зон нагрева принимают равной 2/3 ширины листа (полосы), при этом ширина зон нагрева в основном должна быть от 30 до 100 мм. Нагрев клина ведут от вершины к основанию. Лист толщиной более 20 мм нагревают одновременно с двух сторон. В первую очередь зоны нагрева намечают в местах максимальных деформаций, после остывания металла замеряют уменьшение прогиба и при необходимости намечают зоны нагрева второй очереди.
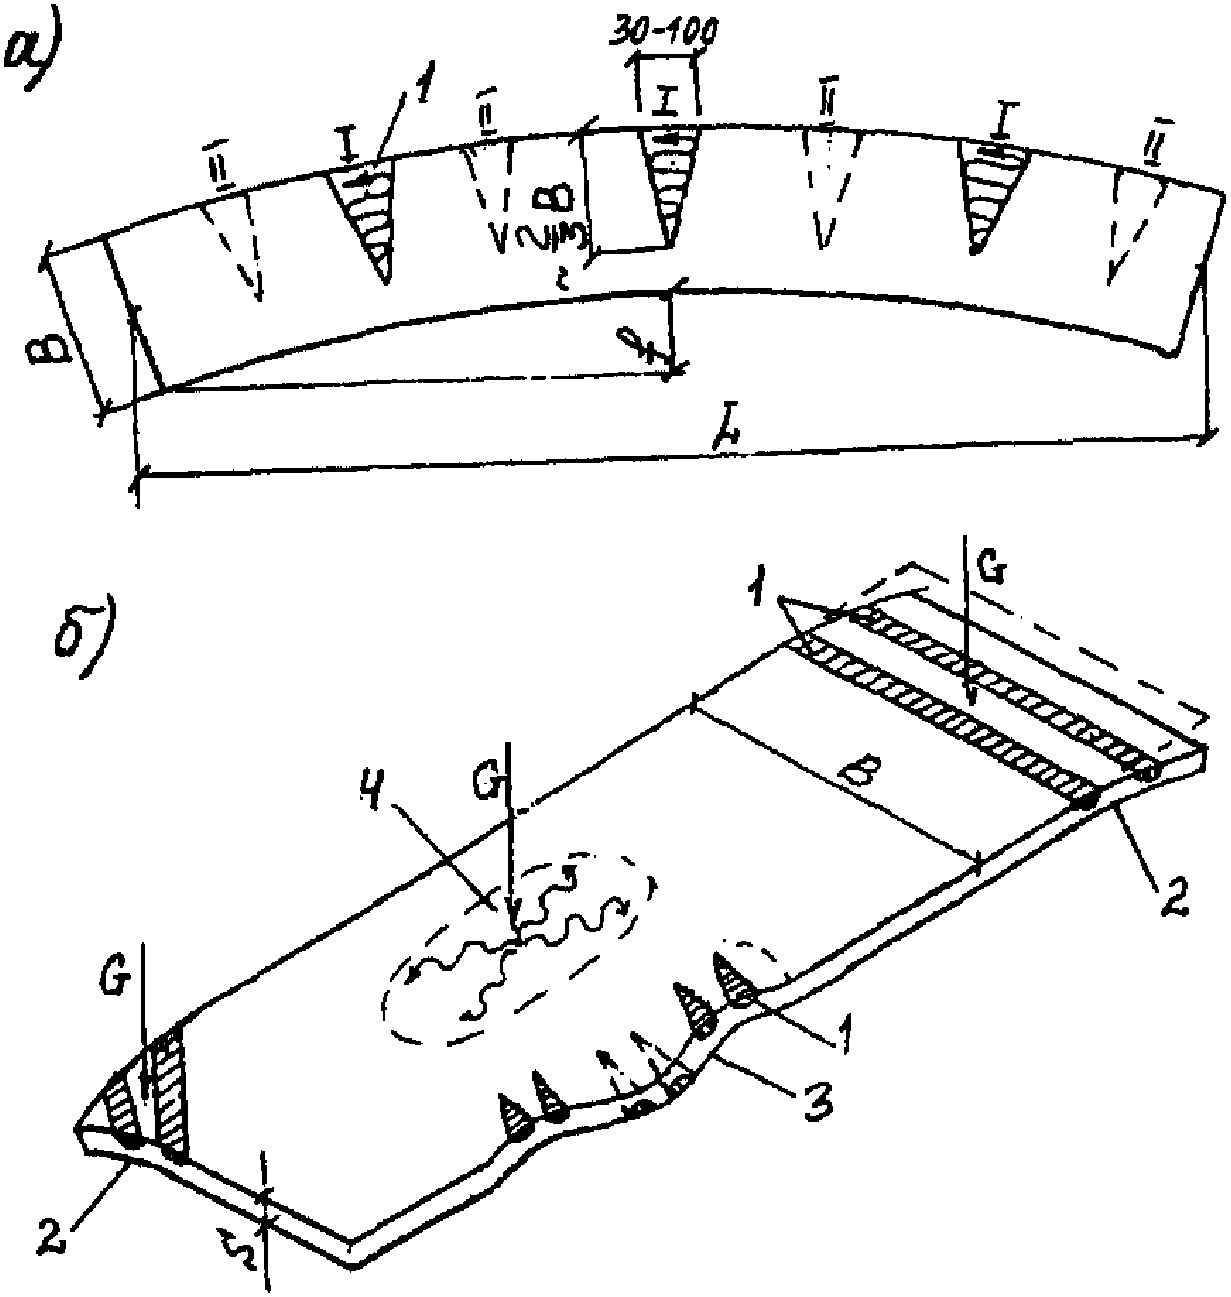
G — статическая нагрузка (пригруз); 1 — зоны нагрева;
2 — волнистость (плоскостная); 3 — волнистость по кромкам;
4 — выпуклость («хлопун»); I и II — очередность нагрева
Рисунок 3.1. Правка деформированных листов:
а) термомеханическая правка саблевидности;
б) термомеханическая правка волнистости
и выпуклости («хлопуна»)
3.1.7. Волнистость толстого листа (более 20 мм), волнистость по кромкам и выпуклость («хлопуны») выправляют преимущественно термомеханическим способом с приложением статических усилий и нагревом, приведенным на рисунке 3.1б. Металл во всех случаях предпочтительно нагревать с выпуклой стороны, при правке «хлопуна» плоский пригруз ставят на выпуклость, а нагрев ведут снизу.
3.1.8. Принципы термической и термомеханической правки действительны также для правки сортового и фасонного проката.
3.1.9. При термической и термомеханической правке следует вести контроль температуры нагрева, который может осуществляться при помощи оптических пирометров излучения или цифровых термометров ТЦ-1000.
3.1.10. После правки листы не должны иметь деформаций, превышающих 2 мм на 1 м длины листа, изгиб профилей сортового, фасонного проката и труб не должен превышать 1 мм на 1 м длины профиля и не более 10 мм на всю длину. Зазор между полками уголка и угольником (смалковка или размалковка) не должны превышать 1 мм на 100 мм ширины полки, местные зазоры между полкой уголка и угольником (вмятины) не допускаются. Скручивание элементов из сортового и фасонного проката после правки не должно превышать величин, приведенных в таблице 3.2.
в зависимости от высоты сечения
| Высота сечения, мм | Допустимая величина скручивания на всю длину элемента, мм | ||
| Длина элемента, мм | |||
| до 5000 включ. | св. 5000 до 10000 включ. | св. 10000 | |
| До 160 включ. | 3 | 5 | 8 |
| Св. 160 до 300 включ. | 4 | 6 | 10 |
| Св. 300 | 6 | 8 | 12 |
3.1.11. Если к прокату предъявляются более жесткие требования, то они должны устанавливаться техническими требованиями в чертежах или ТУ на изделие.
3.2. Разметка
3.2.1. На разметку металл должен подаваться после очистки от прокатной окалины и ржавчины.
Разрешается очищать металл переносными дробеструйными или пескоструйными установками и ручным механизированным инструментом (иглофрезами, шарошками и т.п.).
3.2.2. Очистку стального проката на поточных линиях рекомендуется выполнять колотой дробью, закаленной с низкотемпературным отпуском размером 0,6...0,9 мм для углеродистых и 0,8...1,2 мм для низколегированных сталей.
Жировые загрязнения и консервационные смазки на прокате должны быть удалены растворителями или моющими средствами перед дробеметной очисткой.
3.2.3. Разметка и наметка деталей должны производиться на хорошо выверенных плитах и стеллажах, исключающих недопустимые прогибы шаблонов и размечаемых деталей и обеспечивающих необходимую точность изготовления деталей и наименьшие отходы металла.
3.2.4. Размеры размеченных деталей должны соответствовать чертежным данным с учетом технологических припусков на ширину реза при раскрое, на величину зазора под сварку в соответствии с требованиями стандартов, на усадку при сварке и на механическую обработку.
3.2.5. Припуски при разметке деталей рекомендуется принимать по таблице 3.3.
3.2.6. Предельные отклонения размеров при разметке от указанных номинальных значений должны лежать в пределах, приведенных в таблице 3.4.
Предельные отклонения от проектных размеров при разметке шаблонов и деталей и наметке деталей
3.2.7. Измерение размеров при разметке необходимо производить с помощью рулеток, соответствующих 2 классу точности по ГОСТ 7502, линеек измерительных металлических по ГОСТ 427 или другим инструментом, обеспечивающим требуемую точность измерений.
3.2.8. При разметке стальных деталей, подвергающихся гибке, кернение должно производиться только с внутренней стороны изгиба. Ошибочно поставленные керны должны быть зачищены.
3.2.9. Для конструкций в климатическом исполнении ХЛ выбивание клейм, кернение и применение других приемов разметки и обработки, повреждающих поверхность деталей, не допускается. На заготовки следует перенести номера плавок для обеспечения надежности контроля. Номер плавки наносится несмываемой краской.
После разметки и проверки ОТК правильности переноса номера плавки имеющиеся на прокате клейма металлургических заводов тщательно зачистить абразивным инструментом до полного удаления следов, получающееся при этом местное уменьшение толщины проката не является браковочным признаком.
3.2.10. Разметку заготовок элементов металлоконструкций производить с соблюдением следующих требований по расположению сварных швов:
-
длина пристыкованного элемента должна быть не менее 15S (S — толщина листа, полки уголка, швеллера и двутавра), но не менее 150 мм;
-
расстояние между параллельными сварными швами независимо от их направления должно быть не менее:
10 толщин стыкуемого металла, но не менее 200 мм — между стыковыми швами;
75 мм — между угловым и стыковым швами;
50 мм — между угловым и стыковым швами на длине не более 2 м;
-
угол между двумя пересекающимися стыковыми швами должен быть не менее 60°;
-
стыки поясов должны быть смещены по отношению к стыкам стенок не менее чем на 150 мм;
-
в решетчатых конструкциях стыки поясов должны располагаться на расстоянии не менее 150 мм от кромок узловых косынок;
-
сварные швы должны располагаться в наименее напряженных сечениях конструкции, по возможности дальше от мест резкого изменения сечения, связей, вырезов и мест, деформируемых в холодном состоянии.
3.3. Маркировка
3.3.1. Маркировка деталей должна выполняться в соответствии с требованиями рабочих чертежей и ГОСТ 2.314.
3.4. Резка и обработка кромок
3.4.1. Вырезка заготовок элементов металлоконструкций из проката допускается любым промышленным способом резки.
3.4.2. Условия, при которых стали подвергаются кислородной резке, оцениваются на основе химического состава по углеродному эквиваленту Cэ и приведены в таблице 3.5.
| Углеродный эквивалент Cэ <*>, % | Марки сталей | Условия резки |
|---|---|---|
| До 0,6 включ. | С255, С285, С345, С375, С390, С440, 265, 295, 305, 325, 335, 345, 375, 390, 440, Ст0, Ст3, Ст3Г, 16Д, 09Г2, 09Г2С, 10ХСНД, 15ХСНД, 10Г2, F40SW, F450W, F500W, 20, 25, 35 | Резка может производиться в любых производственных условиях без технологического ограничения. При температуре окружающего воздуха ниже минус 15 °C резка должна производиться с сопутствующим подогревом металла в зоне реза до 100 °C |
| Св. 0,6 до 0,7 включ. | 45, 50 | Резка без подогрева может производиться только при положительной температуре и толщине металла до 100 мм. Резку при отрицательной температуре или резку металла толщиной более 100 мм следует производить с предварительным подогревом до температуры 150 — 250 °C |
| Св. 0,7 до 0,9 включ. | 35ХМ, 40Х, 40ХН, 65Г, 50ХН, 60С2А, 50ХФА, 60С2Н2А, 38Х2Н2МА, 40ХН2МА, 38ХН3МА | Резку производить только с предварительным подогревом до температуры 250 — 350 °C. Необходимо замедленное охлаждение под асбестовым одеялом или под слоем сухого песка |
| Св. 0,9 | 38ХН3МФА | Резку производить при температуре предварительного подогрева не ниже 350 °C с последующим медленным охлаждением |
<*> Углеродный эквивалент Cэ определяется по формуле:
Cэ = C + Mn/6 + Si/24 + Cr/5 + Ni/40 + Cu/13 + V/14 + P/2,
где C, Mn, Si, Cr, Ni, Cu, V, P — массовые доли углерода, марганца, кремния, хрома, никеля, меди, ванадия и фосфора, %.
3.4.3. Необходимость механической обработки кромок деталей после резки, шероховатость обрабатываемых кромок, глубина обработки, а также наибольшая высота неровностей профиля Rmax после резки приведены в таблице 3.6.
| Материал детали | Вид кромок деталей | Вид обработки, шероховатость, наибольшая высота неровностей Rmax, глубина обработки | |||
| Вид резки | |||||
| Ручная кислородная | Машинная кислородная и плазменно-дуговая | Воздушно-дуговая | На гильотинных ножницах | ||
| Низколегированная сталь с пределом текучести до 440 МПа (45 кгс/см2) или низкоуглеродистая сталь | Не подлежащие сварке или не полностью проплавляемые |  | Rmax по второму классу по ГОСТ 14792, но не более 0,3 мм |  , глубина обработки не менее 0,3 мм | 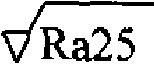 |
| Низколегированная сталь с пределом текучести до 440 МПа (45 кгс/см2) или низкоуглеродистая сталь | Работающие на растяжение и расчетные детали, воспринимающие динамические и вибрационные нагрузки, а также климатического исполнения ХЛ |  | Rmax по второму классу по ГОСТ 14792, но не более 0,3 мм |  , глубина обработки не менее 0,3 мм | 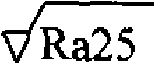 |
| Низколегированная сталь с пределом текучести до 440 МПа (45 кгс/см2) или низкоуглеродистая сталь | Полностью проплавляемые кромки | Rmax не более 1 мм | |||
| Полностью проплавляемые кромки исполнения ХЛ | Rmax не более 0,5 мм | ||||
| Все стали | Приторцовываемые | Не грубее Ra 25 | |||
| Сталь с пределом текучести более 440 МПа (45 кгс/см2) | Все кромки |  | |||
1. Механическая обработка (  - строжка, фрезерование, обработка абразивным инструментом) производится на глубину, обеспечивающую удаление дефектов поверхности, и до достижения шероховатости не более указанной в чертежах.
2. Кромки деталей после резки на ножницах не должны иметь неровностей, заусенцев и завалов глубиной более 0,3 мм, а также трещин.
3. Механической обработке на глубину не менее 0,5 мм подлежат все кромки деталей, образованные воздушно-дуговой резкой.
3.4.4. Предельные отклонения размеров при машинной тепловой (кислородной и плазменно-дуговой) резке сталей приведены в таблице 3.7.
| Класс точности по ГОСТ 14792 | Толщина детали, мм | Предельные отклонения, +/- мм, при номинальных размерах деталей, мм | |||
| до 500 включ. | св. 500 до 1500 включ. | св. 1500 до 2500 включ. | св. 2500 до 5000 включ. | ||
| 2 | от 5 до 30 включ. | 2,0 | 2,5 | 3,0 | 3,5 |
| св. 30 до 60 включ. | 2,5 | 3,0 | 3,5 | 4,0 | |
| св. 60 до 100 включ. | 3,0 | 3,5 | 4,0 | 4,5 | |
Примечание. Детали и заготовки следует измерять с погрешностью не более 0,5 мм.
3.4.5. Предельные отклонения размеров при ручной тепловой резке приведены в таблице 3.8.
3.4.6. Припуски на механическую обработку деталей из низкоуглеродистых и низколегированных сталей при тепловой резке должны соответствовать приведенным в таблице 3.9.
Припуски на механическую обработку
деталей при тепловой резке
3.4.7. Припуски на механическую обработку деталей из нержавеющих сталей при плазменной резке должны быть не меньше: 7 мм при толщине детали до 16 мм, 10 — 12 мм при толщине детали свыше 16 до 60 мм.
3.4.8. Отклонение формы, расположения поверхностей и размеров элементов деталей, вырезанных тепловой резкой, не должны превышать величин, приведенных в таблице 3.10.
и размеров элементов деталей, вырезанных тепловой резкой
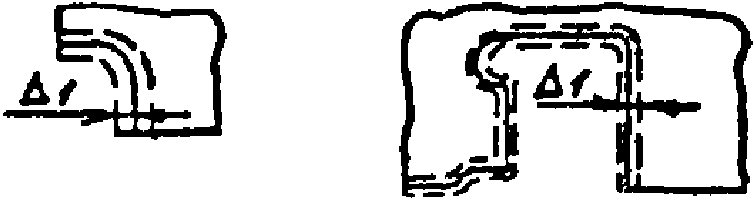
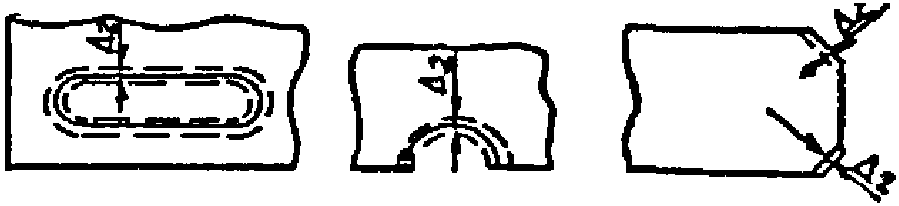
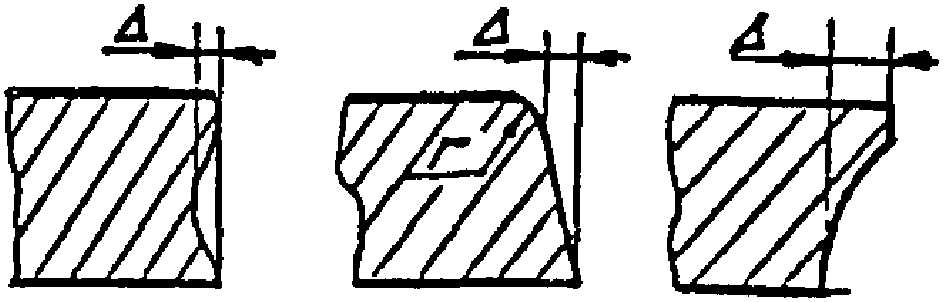
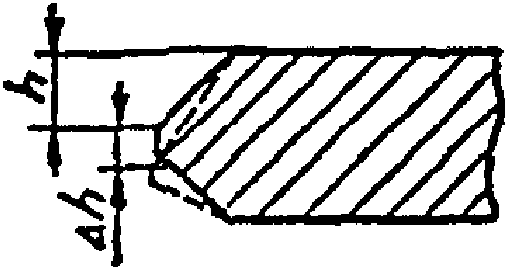
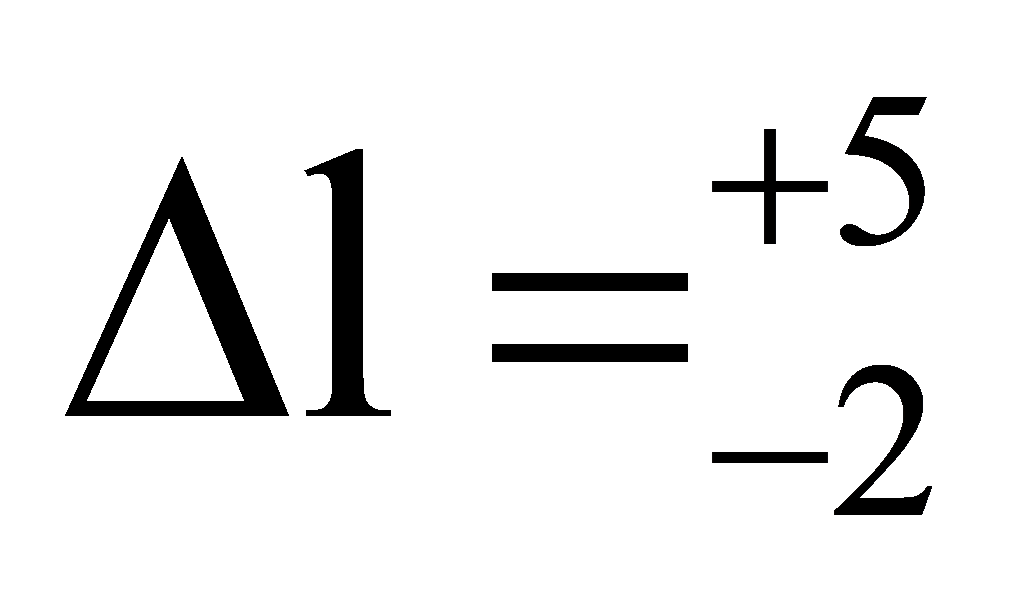
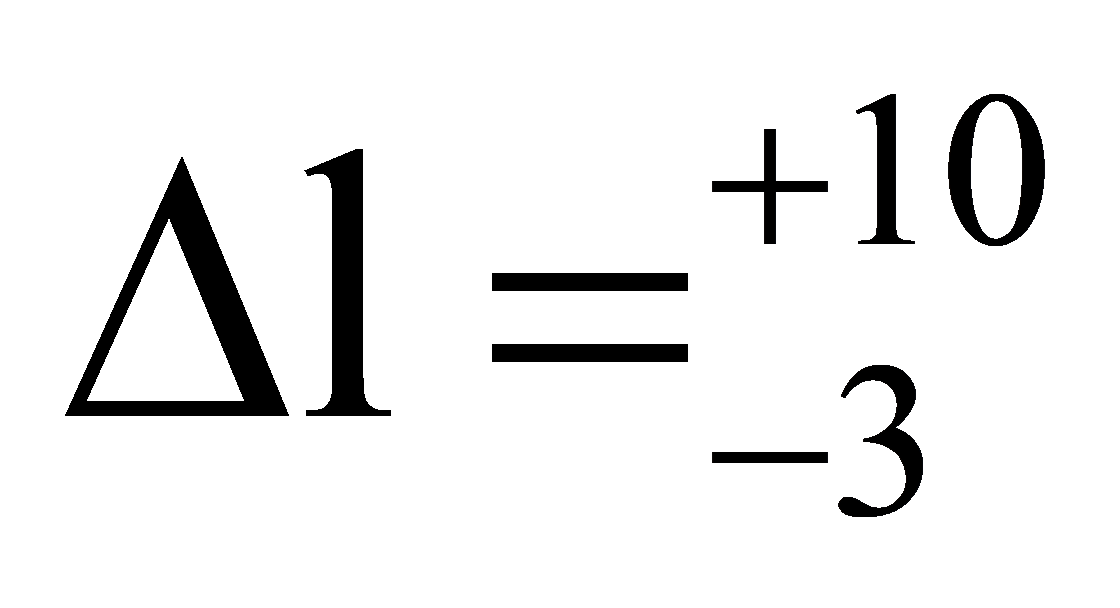
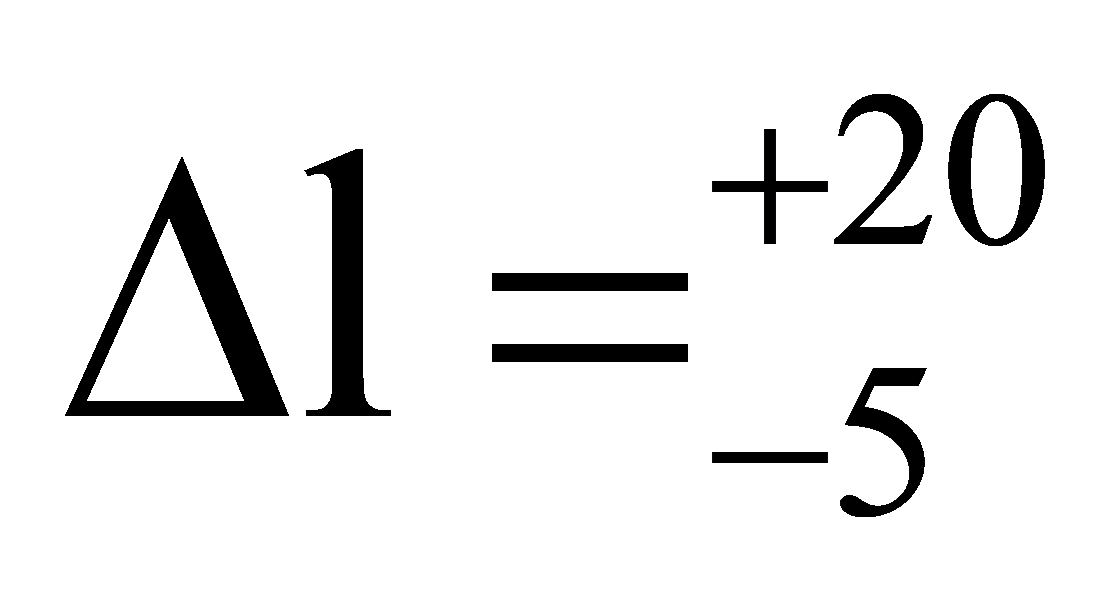
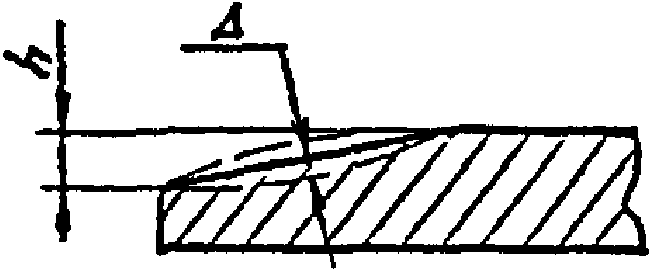
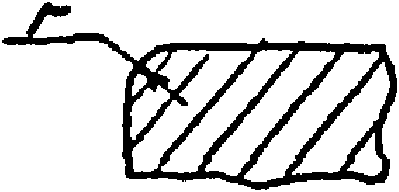
3.4.9. Отдельные выхваты на кромках после тепловой резки допускается устранять механической обработкой с соблюдением требований п. 4.4.6, при этом на свободных кромках (не подлежащих сварке) уменьшение ширины детали не должно превышать 0,02 ширины детали, но не более 5 мм.
На не полностью проплавляемых кромках угловых и тавровых сварных соединений глубина механической обработки выхватов не должна превышать 2 мм.
На кромках со сплошным проплавлением в стыковых соединениях глубина механической обработки выхватов должна быть в пределах допусков на зазоры в зависимости от способа сварки.
Допускается исправлять выхваты кромок деталей глубиной до 10 мм сваркой с последующей механической обработкой, кроме свободных кромок деталей конструкций, работающих при динамических и вибрационных нагрузках, а также выполняемых в климатическом исполнении ХЛ.
3.4.10. Детали после тепловой резки должны быть очищены от грата, шлака, брызг и наплыва металла.
3.4.11. Дополнительная обработка кромок после резки (с применением строжки, фрезерования или обработки абразивным инструментом) в случаях, не предусмотренных таблицей 3.6, и если она не указана в чертежах, должна производиться в следующих случаях:
-
при наличии надрывов металла по кромкам после резки на ножницах;
-
при наличии выхватов, зарезов, неровностей и неудовлетворительной шероховатости поверхности резов после кислородной, кислородно-флюсовой и плазменно-дуговой резки;
-
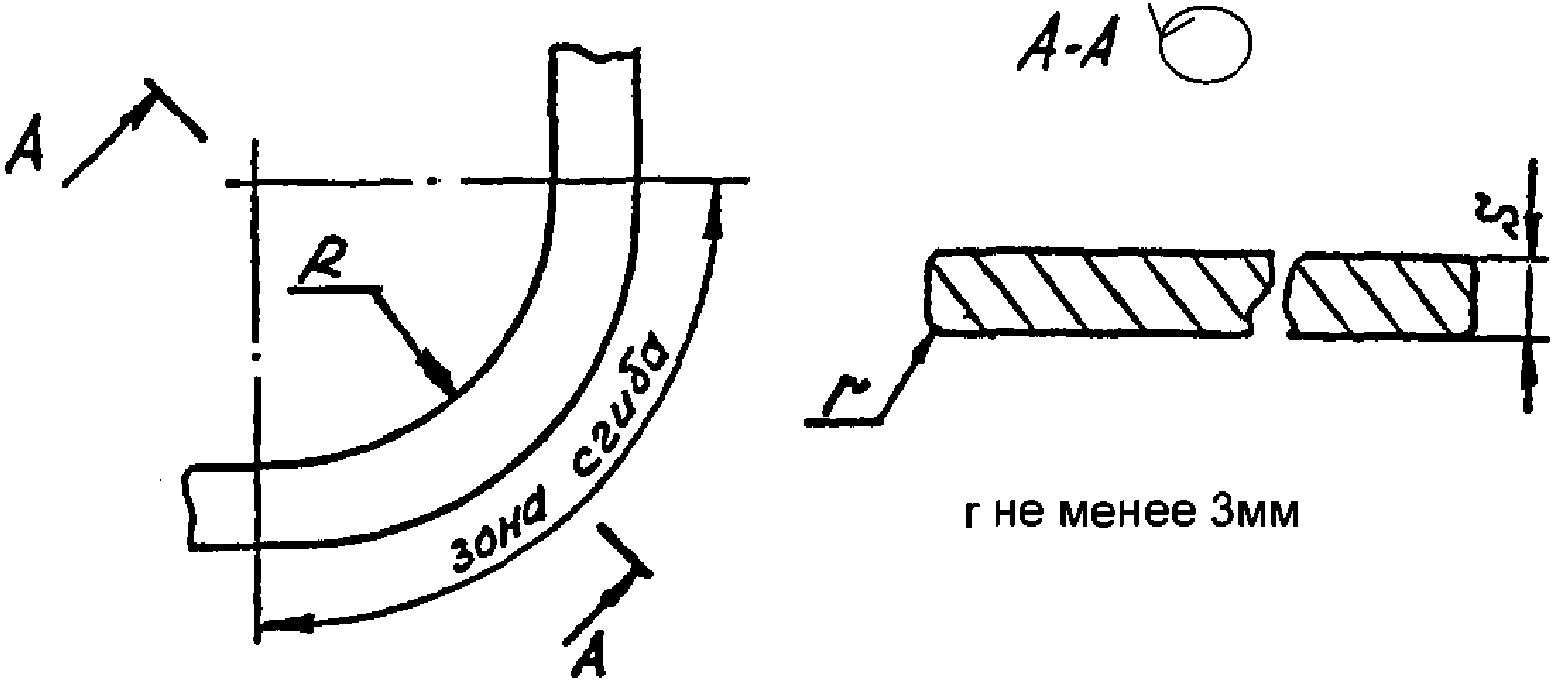
при гибке на листогибочном прессе в холодном состоянии деталей (заготовок) из низколегированной стали толщиной 10 мм и более кромки, перпендикулярные линии сгиба, в зоне изгиба должны быть обработаны и закруглены радиусом не менее 3 мм на участке длиной не менее чем по 50 мм по обе стороны сгиба;
-
при устранении «саблевидности» универсальной широкополосной стали, когда правка их на вальцах невозможна;
-
при подготовке под сварку фасок сложной конфигурации, которые нельзя выполнить кислородной резкой.
Примечание. Дополнительная обработка кромок по п. 3.4.11, перечисления 1, 2, 3, 4, может производиться только в случаях, когда указанные дефекты не выходят за пределы отклонений на размеры деталей, а также тогда, когда заготовка вырезана с припуском на обработку.
3.4.12. Скосы по толщине на концах деталей должны выполняться механической обработкой и не должны иметь после обработки ступенек и поперечных по отношению к усилию рисок не грубее Ra 25.
3.4.13. Резку на ножницах и продавливание отверстий для стали с пределом текучести до 390 МПа (40 кгс/мм2) следует выполнять при температуре не ниже минус 15 °C, а для стали более высокой прочности и деталей изделий в климатическом исполнении ХЛ — только при положительной температуре.
3.5. Гибка (вальцовка)
3.5.1. Гибка деталей и заготовок должна выполняться при положительной температуре воздуха и металла. В случае хранения металла на открытом воздухе в зимнее время металл должен быть доставлен в цех не менее чем за 3 часа до начала гибки.
3.5.2. Гибка деталей из термически упрочненных сталей в горячем состоянии должна выполняться в диапазоне температур от 650° до 700 °C.
3.5.3. Гибка в горячем состоянии горячекатаного проката из стали с пределом текучести до 350 МПа должна выполняться при температурах от 700° до 1000 °C. При этом скорость охлаждения деталей должна исключать закалку, коробление, образование трещин и надрывов металла.
Минимальные радиусы гибки расчетных и нерасчетных листовых деталей при холодной гибке на листогибочных прессах в зависимости от марок сталей, толщин листов, назначения деталей и характеристики состояния в районе сгиба должны соответствовать данным, приведенным в таблице 3.11 и на рисунке 3.1.
деталей при холодной гибке на листогибочных прессах
3.5.4. Предельные отклонения размеров поперечного сечения деталей и заготовок, согнутых на листогибочных прессах, не должны превышать величин, указанных в таблице 3.12.
в холодном состоянии деталей (заготовок), изготовляемых на листогибочных прессах
Примечание. При наличии в гнутой детали более двух сгибов указанные отклонения следует увеличивать, умножая на следующие коэффициенты:
при трех сгибах — на \text{К}_{3} = 1,05 ;
при четырех — на \text{К}_{4} = 1,10 ;
при пяти — на \text{К}_{5} = 1,15 ;
при шести — на \text{К}_{6} = 1,25 ;
при восьми — на \text{К}_{8} = 1,50 .
При этом отклонения размеров по торцам деталей, подлежащих сварке встык, должны доводиться до величин, обеспечивающих допускаемые значения смещения кромок под сварку.
Отклонения от проектных углов гибки допускаются в пределах +/- 1°30' при ширине отгибаемого элемента до 100 мм включительно и +/- 1° при большей ширине.
Скручивание гнутых деталей или заготовок не должно превышать 1 мм на 1 м длины детали или заготовки.
Волнистость кромок гнутых профилей не должна превышать 2 мм на 1 м длины профиля.
3.5.5. Проверка гнутых труб должна производиться на контрольных плитах с помощью угольников, шаблонов и других контрольно-измерительных инструментов. Предельные отклонения радиуса, длины гнутых участков, осевых линий концов труб, а также складок, образующихся при гибке, не должны превышать величин, указанных в таблице 3.13.
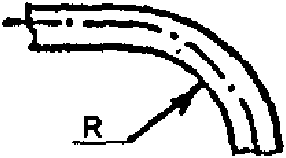
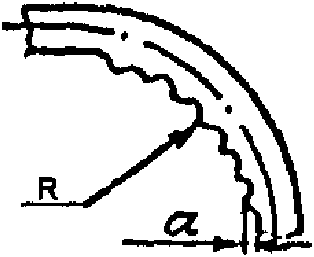
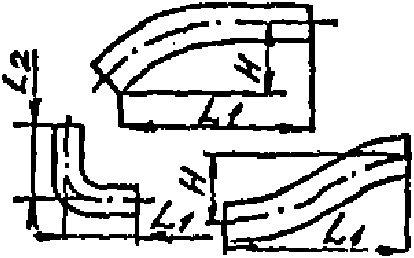
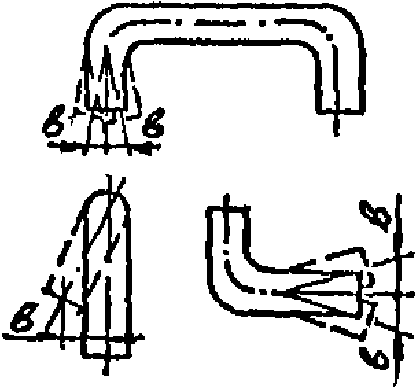
Наибольшая допустимая овальность труб в местах изгиба независимо от марки материала, размеров труб, величины радиуса сгиба и способа гибки не должна превышать 10% от величины наружного диаметра трубы.
3.5.6. Проверка размеров и формы свальцованных цилиндрических и конических заготовок (царг) и обечаек должна производиться с помощью специальных шаблонов и контрольно-измерительных инструментов.
Отклонения радиуса кривизны по кромкам согнутого листа (недовальцовка кромок), если они не регламентированы рабочими чертежами или ТУ, не должны превышать 4 мм на ширине не более 100 мм.
Перекос продольных кромок согнутого листа относительно образующей цилиндра допускается не более 2 мм на 1 м длины образующей.
Отклонения от перпендикулярности плоскости торца обечайки относительно образующей цилиндра допускаются не более 1 мм на 1 м диаметра и не более 3 мм на весь диаметр.
3.5.7. Предельные отклонения при гибке (вальцовке) проката не должны превышать величин, приведенных в таблице 3.14.
Предельные отклонения при гибке (вальцовке)
| Наименование отклонения | Предельное отклонение отправочных элементов от проектной геометрической формы |
|---|---|
| Просвет между шаблоном <*> и поверхностью свальцованного листа, полкой или обушком профиля, согнутого: | |
| - в холодном состоянии | 2 |
| - в горячем состоянии | 3 |
| Разность диаметров (овальность) окружности в габаритных листовых конструкциях (диаметр окружности D): | |
| - вне стыков | 0,005D |
| - в монтажных стыках | 0,003D |
<*> Длина шаблона (по дуге) 1,5 м.
3.6. Механическая обработка
3.6.1. Механическая обработка деталей должна производиться в соответствии с рабочими чертежами, технологическим процессом, требованиями соответствующих стандартов и ТУ (ТЗ) на конкретное изделие, а также настоящего РД.
3.6.2. Неуказанные предельные отклонения линейных размеров, а также углов, радиусов закруглений и фасок должны соответствовать классу точности «m» (средний) в части линейных размеров по 14 квалитету в соответствии с ГОСТ 25347 для размеров до 3150 мм и ГОСТ 25348 для размеров свыше 3150 мм.
3.6.3. Отклонение формы и расположения поверхностей механически обработанных деталей должны находиться в пределах, предусмотренных ГОСТ 24643, в соответствии со степенями точностей, указанными в чертежах.
3.6.4. Поверхности деталей и их кромки, обработанные до шероховатости Ra 3,2 — 12,5, не должны иметь задиров, забоин, вмятин, следов дробления и остатков черноты, а поверхности с шероховатостью не более Ra 1,6 не должны иметь царапин.
3.6.5. Острые кромки и заусенцы на деталях после механической обработки должны быть притуплены и зачищены, смазочные канавки на валах, втулках и вкладышах не должны иметь острых кромок и заусенцев, а смазочные каналы в валах и корпусах должны быть прочищены и продуты сжатым воздухом. Наличие стружки и грязи в смазочных каналах не допускается.
3.6.7. Припуски на механическую обработку сварных стальных конструкций должны соответствовать приведенным в таблице 3.15.
сварных стальных конструкций
3.7.1. Термическая обработка стального проката, поковок, отливок должна производиться предприятием-поставщиком в соответствии с условиями заказа. Допускается проведение термической обработки стального проката, поковок и отливок предприятием-изготовителем изделий.
3.7.2. Термической обработке подвергаются детали, на чертежах которых указаны соответствующие требования.
3.7.3. Режим термической обработки устанавливается предприятием-изготовителем и должен обеспечить требуемую структуру и механические свойства металла детали.
3.7.4. Термически обработанные детали не должны иметь деформаций, выходящих за пределы отклонений и припусков, окисленной и обезуглероженной поверхности, трещин, расслоений, выкрашивания и шелушения. При наличии указанных дефектов детали должны браковаться.
3.7.5. После термической обработки детали должны быть очищены от окалины дробеструйным способом, травлением или иными методами.
3.7.6. Детали или образцы — «свидетели», прошедшие термическую обработку, должны подвергаться испытаниям для определения механических свойств в соответствии с требованиями конструкторской документации или ТУ (ТЗ) на изделие.
3.7.7. Необходимость проверки микроструктуры термически обработанных деталей должна особо оговариваться в ТУ (ТЗ) и чертежах.
3.7.8. Термически обработанные и испытанные детали должны иметь клеймо ОТК, без которого детали не должны допускаться на сборку.
4. ИЗГОТОВЛЕНИЕ СВАРНЫХ КОНСТРУКЦИЙ
4.1. Общие требования
4.1.1. Изготовление сварных конструкций должно производиться по утвержденным технологическим процессам, разработанным на основе рабочих чертежей, ТУ (ТЗ) на изделие, настоящего РД, а также действующих стандартов и НТД.
Для наиболее сложных и уникальных по своему конструктивно-технологическому оформлению изделий, требующих особого внимания при технологической подготовке производства, в состав конструкторской документации следует включать разработку проекта производства сборочно-сварочных работ или технологических указаний по изготовлению, на основании которых предприятие-изготовитель разрабатывает технологическую документацию.
В технологической документации на изготовление сварной конструкции должны быть указаны способы сборки и сварки, сварочные материалы, методы выполнения и порядок наложения швов, технологические режимы, средства технологического оснащения, методы и объемы контроля качества сварных соединений, нормы допустимости дефектов сварных соединений и требуемые испытания.
4.1.2. Аттестация технологии сварки должна выполняться в соответствии с требованиями действующей на предприятии НТД.
4.1.3. К сварке и прихватке допускаются сварщики, выдержавшие теоретические и практические испытания в соответствии с требованиями «Правил аттестации сварщиков и специалистов сварочного производства» и имеющие удостоверение на право выполнения соответствующих работ.
4.1.4. К руководству сварочными работами и контролю за соблюдением технологии и качества сварки допускаются ИТР, производственные и контрольные мастера, имеющие документ о специальном образовании или подготовке в области сварки, изучившие требования рабочих чертежей, настоящего РД, технологические процессы сборки и сварки конструкции и прошедшие аттестацию в соответствии с требованиями «Правил аттестации сварщиков и специалистов сварочного производства».
4.1.5. Сборка и сварка конструкций должны, как правило, выполняться в заводских условиях в отапливаемых помещениях при температуре окружающего воздуха не ниже 10 °C и при отсутствии сквозняков.
4.2. Сборка под сварку
4.2.1. Детали, поступающие на сборку, должны быть проконтролированы ОТК и иметь маркировку.
При контроле должны проверяться:
- отсутствие недопустимых дефектов поверхности деталей;
- соответствие геометрических размеров деталей требованиям чертежей;
- наличие подготовки кромок под сварку в соответствии с требованиями чертежа;
- соответствие марки материала детали требованиям чертежа;
- отсутствие на кромках деталей расслоений.
Маркировка детали должна включать обозначение детали по чертежу.
4.2.2. Кромки деталей под сварку должны быть обработаны в зависимости от принятого в чертежах способа сварки в соответствии с требованиями ГОСТ 8713 (автоматическая и полуавтоматическая сварка под флюсом), ГОСТ 14771 и ГОСТ 23518 (дуговая сварка в защитном газе), ГОСТ 5264 и ГОСТ 11534 (ручная дуговая сварка).
4.2.3. Зазоры и смещения свариваемых кромок в стыках должны соответствовать требованиям стандартов на сварные соединения в зависимости от применяемого способа сварки конструкции.
4.2.4 Сборка деталей должна выполняться на электроприхватках.
Размеры электроприхваток должны быть:
- для стыковых соединений — толщиной 4 — 6 мм, шириной 6 — 8 мм, длиной 50 — 100 мм;
- для угловых, тавровых и нахлесточных соединений — катетом 3 — 5 мм, длиной 50 — 80 мм.
Максимальное расстояние между электроприхватками должно быть 300 — 500 мм.
Крайние электроприхватки следует располагать сразу за выводными планками (если они установлены), причем длина электроприхватки в начале шва должна быть не менее 50 мм, а в конце — не менее 100 мм.
При необходимости более прочного закрепления собираемых деталей допускается увеличение длины и числа электроприхваток.
4.2.5. К металлу электроприхваток должны предъявляться такие же требования, как к металлу основных швов. Электроприхватки выполняются вручную.
4.2.6. Электроприхватки после постановки должны быть очищены от шлака, брызг и проконтролированы внешним осмотром. Дефектные прихватки должны быть удалены.
4.2.7. Проплавляемые при сварке поверхности и прилегающие к ним зоны металла шириной не менее 20 мм, а также кромки листов в местах примыкания выводных планок перед сборкой-сваркой должны быть очищены от ржавчины, окалины и масляных загрязнений. Способ очистки определяется предприятием-изготовителем.
4.2.8. При сборке конструкций должны быть разработаны и приняты мероприятия, не допускающие искажения геометрических форм собираемых изделий.
4.2.9. При кантовке конструкций, а также при их транспортировке должны быть приняты меры, обеспечивающие сохранение геометрических форм, полученных при сборке. При необходимости установка дополнительных жесткостей должна быть предусмотрена технологическим процессом.
4.2.10. Для конструкций в климатическом исполнении ХЛ при необходимости приварки к основным несущим элементам или узлам вспомогательных конструкций (кронштейны, платики и т.п.) рекомендуется располагать их в местах, работающих на сжатие.
4.2.11. Конструкции после сборки должны предъявляться ОТК предприятия-изготовителя и только после устранения всех замечаний ОТК могут передаваться на сварку.
4.3. Сварка
4.3.1. Сварка должна выполняться преимущественно высокопроизводительными способами. Способ сварки определяется характером конструкции и указывается в рабочих чертежах.
Сварку следует выполнять по разработанному и контролируемому технологическому процессу, который должен обеспечить требуемые геометрические размеры швов и механические свойства сварных соединений и устанавливать последовательность сварочных операций, применяемую оснастку и инструмент, оборудование, сварочные материалы, режим сварки и порядок наложения швов, а также операции по контролю качества.
4.3.2. Сварочные материалы следует назначать в соответствии со стандартом СТП 031000-114-91 «Материалы сварочные. Назначение и применение».
4.3.3. Перед началом сварки следует проверить чистоту свариваемых кромок, при необходимости должна быть выполнена их повторная зачистка.
4.3.4. При механизированной сварке в защитном газе и ручной дуговой сварке для снижения сварочных напряжений и деформаций, а также скорости охлаждения металла сварного соединения необходимо выполнять следующие способы выполнения швов:
- сварку металла толщиной до 20 мм при небольшой длине шва (от 250 до 300 мм) выполнять «на проход»;
- сварку при средней длине швов (от 300 до 1000 мм) следует выполнять от середины шва к его концам;
- при длине швов более 1000 мм следует применять обратноступенчатый способ сварки или обратноступенчатый способ от середины шва к его концам.
Обратноступенчатый способ сварки рекомендуется использовать для выполнения одно- и двухслойных швов.
При выполнении двухслойных швов обратноступенчатым способом общее направление сварки второго слоя должно быть противоположным общему направлению сварки первого слоя (см. рисунок 4.1).
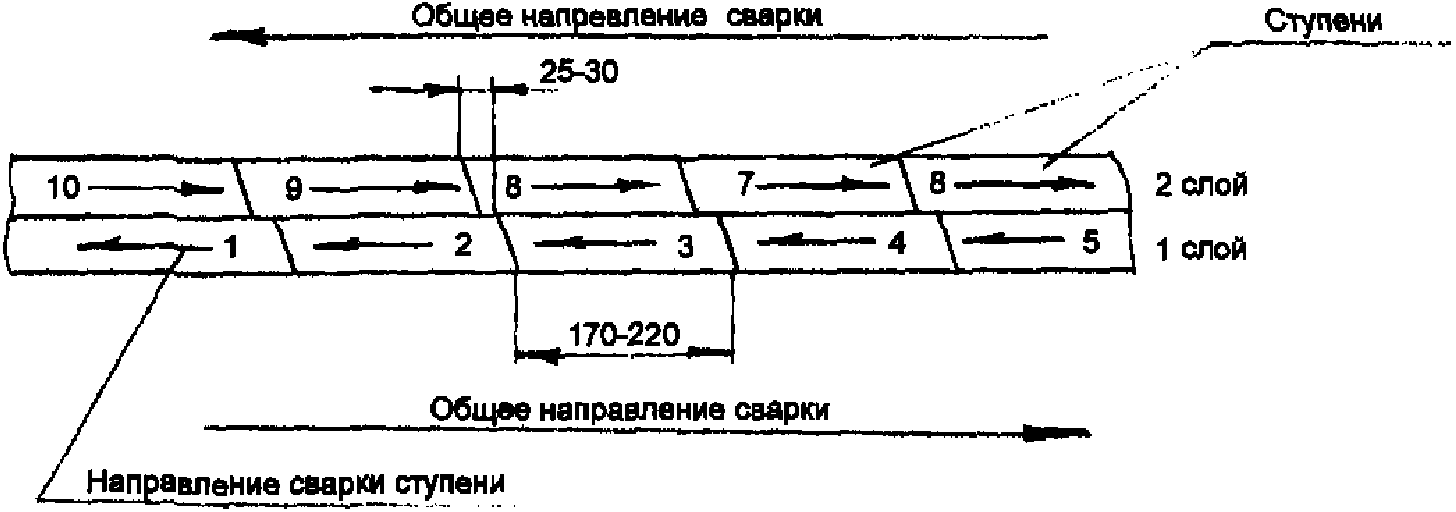
Рисунок 4.1. Обратноступенчатый способ сварки двухслойного шва
Двухслойные швы или сварка корня многослойного шва могут выполняться способом двойного слоя, особенно при увеличенном зазоре в стыке (см. рисунок 4.2).
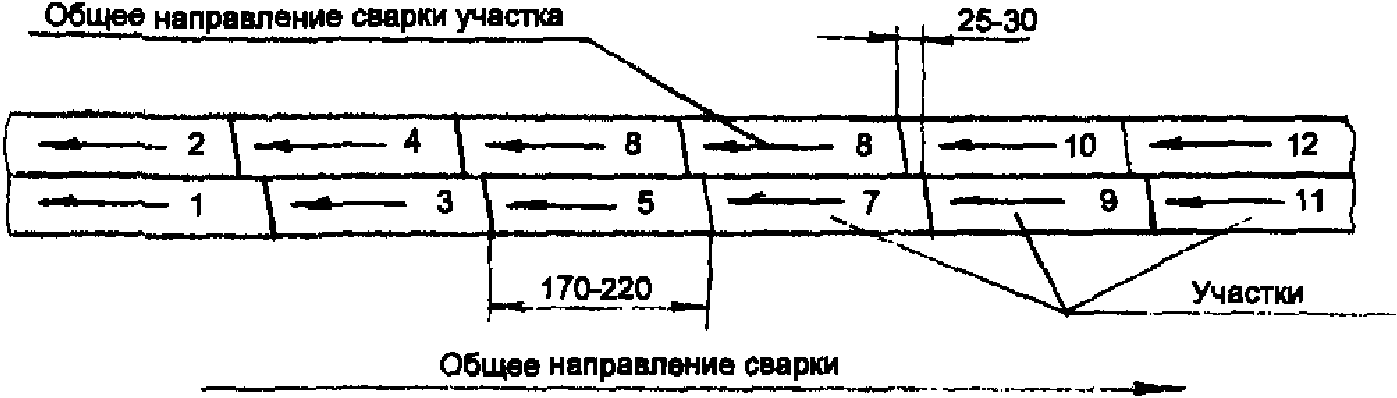
Рисунок 4.2. Сварка швов способом двойного слоя
Сварку металла толщиной свыше 20 мм, а также швов из стали, характеризующейся повышенной склонностью к трещинообразованию, рекомендуется выполнять «каскадом» или «горкой» (см. рисунок 4.3).
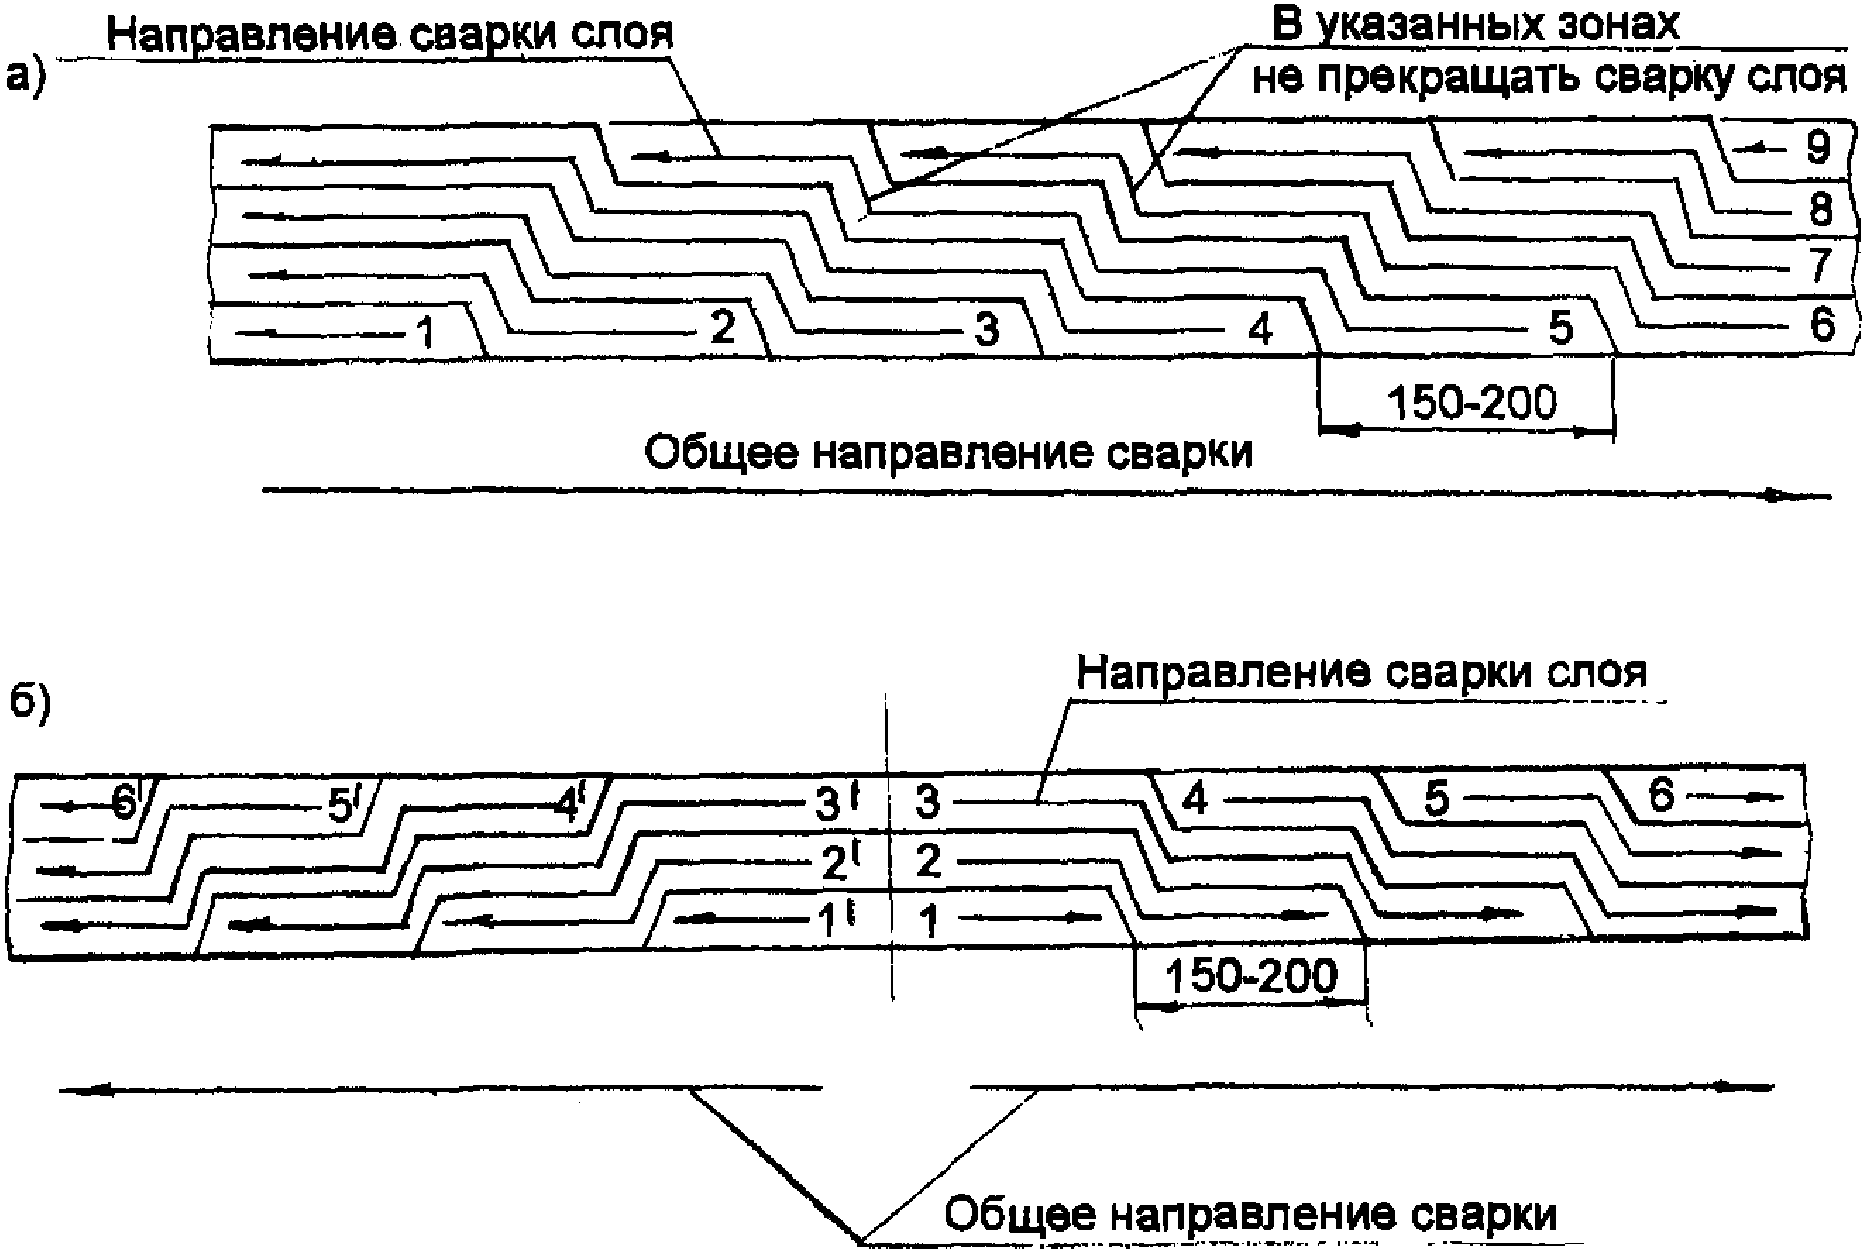
а) — «каскадом»; б) — «горкой»; швы 1, 2, 3, 4, 5, 6 — выполняются первым сварщиком; швы 1', 2', 3', 4', 5', 6' — выполняются вторым сварщиком
Сварку «горкой» рекомендуется выполнять одновременно двумя сварщиками от середины шва к его концам.
Сварку длинномерных многослойных (более 3000 мм) участков рекомендуется выполнять блоками, т.е. обратноступенчатой сваркой, при которой многослойный шов выполняется отдельными участками (блоками) не более 1000 мм с полным заполнением каждого из них.
4.3.5. При двухсторонней сварке швов с полным проваром сечения перед выполнением шва с обратной стороны произвести расчистку корня шва. В случае применения для расчистки воздушно-дуговой резки кромки канавки необходимо обработать абразивным инструментом на глубину не менее 0,5 мм для удаления науглероженного металла.
4.3.6. Начало и конец сварного шва, выходящего на свободные кромки, следует выводить на концевые планки. При невозможности установки выводных планок необходимо заваривать кратеры швов.
4.3.7. Каждый последующий валик (слой) шва должен накладываться после зачистки ранее наложенного валика (слоя) от шлака. Участки швов с порами, раковинами, трещинами должны удаляться до наложения следующего слоя шва.
4.3.8. По окончании сварки необходимо очистить поверхность шва и прилегающие к нему участки от шлака и брызг, осмотреть шов и проставить клеймо сварщика в начале и конце шва на расстоянии 100 мм от шва. При длине шва менее 1 м клеймо проставляется один раз.
4.3.9. Ручную и механизированную дуговую сварку разрешается выполнять без подогрева при температуре окружающего воздуха, приведенной в таблице 4.1.
Примечание. При более низких температурах сварку надлежит производить с предварительным местным подогревом стали до 120 — 160 °C в зоне шириной 100 мм с каждой стороны соединения.
Автоматизированную дуговую сварку под флюсом разрешается производить без подогрева при температуре окружающего воздуха, приведенной в таблице 4.2.
Минимально допустимая температура окружающего воздуха при автоматизированной сварке под флюсом без подогрева
| Толщина свариваемого элемента, мм | Минимально допустимая температура окружающего воздуха при автоматизированной сварке под флюсом, °C | |
| стали | ||
| углеродистой | низколегированной | |
| до 30 вкл. | -30 | -20 |
| св. 30 | -20 | -10 |
Примечание. Места приварки сборочных приспособлений к элементам оборудования из стали толщиной более 25 мм с пределом текучести 440 МПа (45 кгс/мм2) и более необходимо предварительно подогреть до 120 — 160 °C.
4.4. Механическая обработка сварных соединений
4.4.1. Механическую обработку сварных соединений следует назначать с целью повышения выносливости и хладостойкости стальных конструкций.
4.4.2. Механическая обработка сварных соединений и соответствующих зон в местах изменения сечений элементов должна обеспечить получение плавных переходов от металла шва к основному металлу. При этом обработку следует выполнять без лишнего ослабления металла — на минимальную глубину, необходимую для снятия поверхностного слоя металла в зоне обработки, до получения чистой блестящей поверхности (номинально на глубину 0,5 мм).
4.4.3. При обработке сварных соединений ослабление сечения по толщине проката (углубление в основной металл без подварки) не должно превышать 1 мм.
В случае превышения этой величины разрешается производить подварку с последующей зачисткой. Все ожоги сваркой на поверхности металла должны быть зачищены абразивным инструментом на глубину 0,5 мм.
4.4.4. Местные наплывы, образовавшиеся в местах перекрытия соседних участков шва при перерыве процесса сварки или при исправлении дефектов, должны быть сглажены механической обработкой до образования плавных переходов от наплыва к шву и к основному металлу.
4.4.5. Неровности основного металла, образовавшиеся после удаления временных технологических деталей, должны быть удалены посредством зачистки и, при необходимости, подваром. Швы или прихватки, оставшиеся на основном металле после удаления технологических деталей, должны быть зачищены.
4.4.6. Зачистку кромок листов после удаления выводных планок кислородной резкой следует выполнять по всей длине швов, прикреплявших выводные планки. При этом углы кромок листов в зоне обработки следует плавно скруглить радиусом 1 — 2 мм.
В случае наличия поверхностных дефектов на торцах швов для их удаления допускается механической обработкой плавно, с уклоном не более 1:20 и радиусом сопряжения не менее 150 мм на свободных кромках углубиться в основной металл без подварки на величину \Delta\text{В } \leq 0,02\text{В} , но не более 5 мм. После обработки торцов углы кромок швов плавно скруглить радиусом 2 +/- 0,5 мм (см. рисунок 4.4).
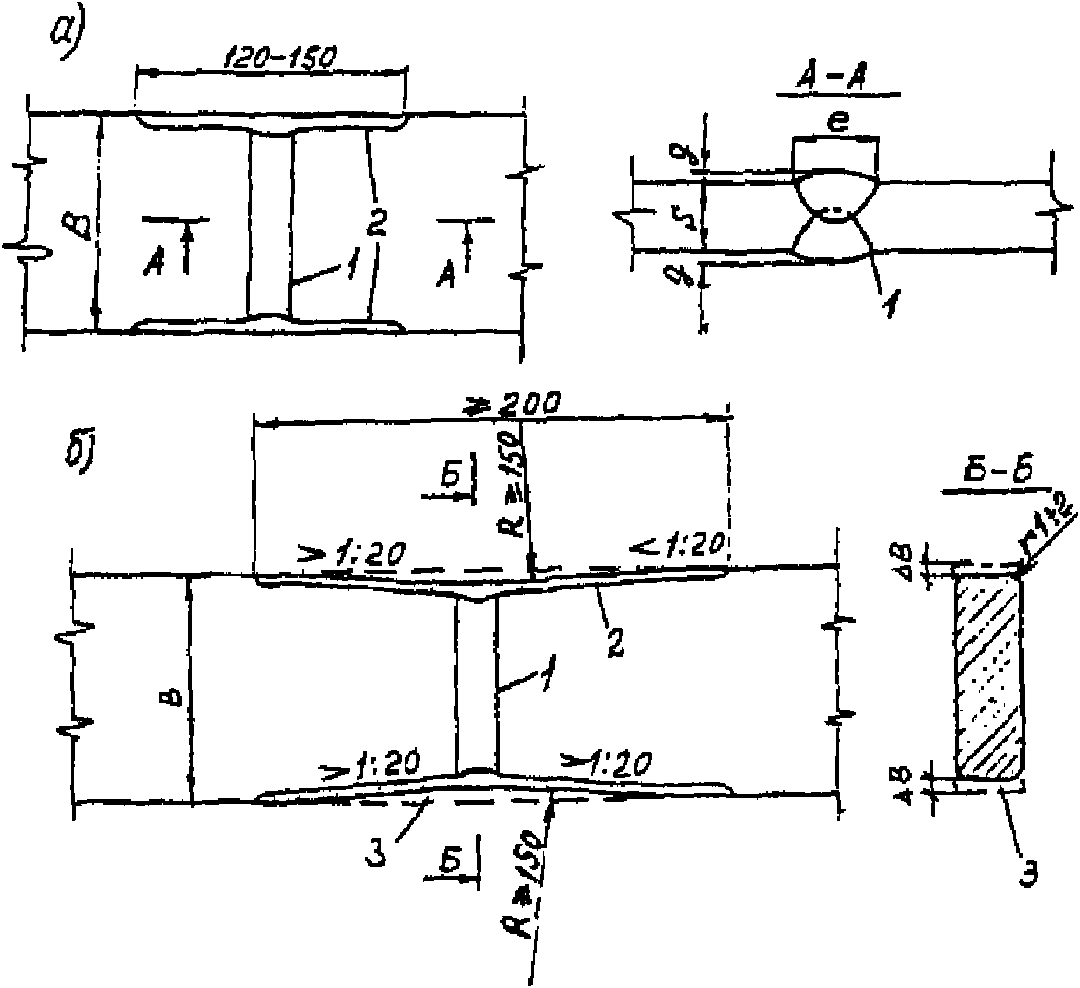
Рисунок 4.4. Схема обработки стыкового соединения листов одинаковой толщины: а) без углубления в основной металл по кромкам; б) с углублением на 0,02B, но не более чем на 5 мм с каждой стороны; 1 — граница шва по зоне сплавления; 2 — граница зон механической обработки; 3 — металл, удаляемый механической обработкой
4.4.7. При обработке абразивным инструментом не допускаются ожоги металла из-за сильного нажатия на инструмент и малой скорости его перемещения по обрабатываемой поверхности.
4.5. Термическая обработка сварных конструкций
4.5.1 Термическая обработка сварных конструкций должна выполняться в следующих случаях:
-
для снятия остаточных сварочных напряжений и обеспечения стабильности размеров и формы конструкции, в т.ч. при последующей механической обработке;
-
для улучшения свойств металла шва и околошовной зоны, сводящегося к повышению пластичности и получению стабильной структуры, обеспечивающей необходимую длительную прочность.
4.5.2. Термическая обработка в виде отпуска сварных конструкций, подвергающихся последующей механической обработке, целесообразна для конструкций, имеющих несимметричное расположение сварных швов относительно оси центра тяжести сечений, или для конструкций, представляющих собой длинные элементы, у которых отношение длины к высоте или к ширине превышает число пять.
4.5.3. Термическая обработка конструкций, выполненных с помощью электрошлаковой сварки, производится в случае необходимости с целью измельчения крупнозернистой структуры швов и зоны термического влияния.
4.5.4. Способы термической обработки (общая или местная) и режимы термической обработки устанавливаются в зависимости от состава основного металла и металла шва, толщины и конфигурации свариваемых деталей, от требований, предъявляемых к сварным конструкциям, и от условий эксплуатации и выполняются в соответствии с документацией предприятия-изготовителя.
4.5.5. Не следует применять термическую обработку для снятия остаточных напряжений и обеспечения стабильности размеров и формы конструкции при последующей механической обработке для конструкций из разнородных материалов с различными коэффициентами линейного расширения, т.к. в данном случае термическая обработка не дает положительного эффекта.
4.6. Общие и контрольные сборки
4.6.1. Общую сборку назначают для каждой конструкции при ее единичном или мелкосерийном производстве, когда изготовление конструкций осуществляется без применения кондукторов и технология изготовления отправочных марок конструкции не может обеспечить после их сварки стабильной требуемой точности геометрических форм, размеров, отклонений и точного совпадения отверстий для болтов в монтажных стыках (узлах), предусмотренных рабочими чертежами.
4.6.2 Общая сборка всей конструкции должна производиться в два этапа:
-
первый этап заключается в предварительной сборке всей конструкции, осуществляемой на электроприхватках или на сборочных болтах, и частичной сварке, после чего конструкция разъединяется на отправочные марки и производится окончательная сварка;
-
второй этап общей сборки заключается в окончательной контрольной сборке всей конструкции из готовых отправочных полностью сваренных марок, поданных на общую сборку после полного их охлаждения и некоторого вылеживания после сварки в течение 24 — 48 часов. Этот этап общей сборки предполагает выполнение окончательной подгонки элементов друг к другу, подготовки стыкуемых кромок и рассверливание отверстий в болтовых соединениях, нанесение контрольных рисок, индивидуальной маркировки и установку фиксаторов.
Объем контрольных сборок готовых конструкций, включающий количество контролируемых конструкций в партии одинаковых изделий, устанавливается в ТУ (ТЗ) на изделие.
4.6.3. Для конструкций, изготавливаемых с применением кондукторов, предварительной общей сборки не требуется. Необходима контрольная сборка первого образца, сборка последующих устанавливается проектом.
4.6.4. При контрольной сборке должны быть поставлены риски, определяющие взаимное положение стыкуемых элементов, и фиксаторы, обеспечивающие точную сборку на монтаже.
4.6.5. При отсутствии достаточных производственных площадей на предприятии-изготовителе допускается (по согласованию с заказчиком и предприятием-разработчиком) производить последовательную или выборочную контрольную сборку смежных узлов (марок) крупногабаритных конструкций.
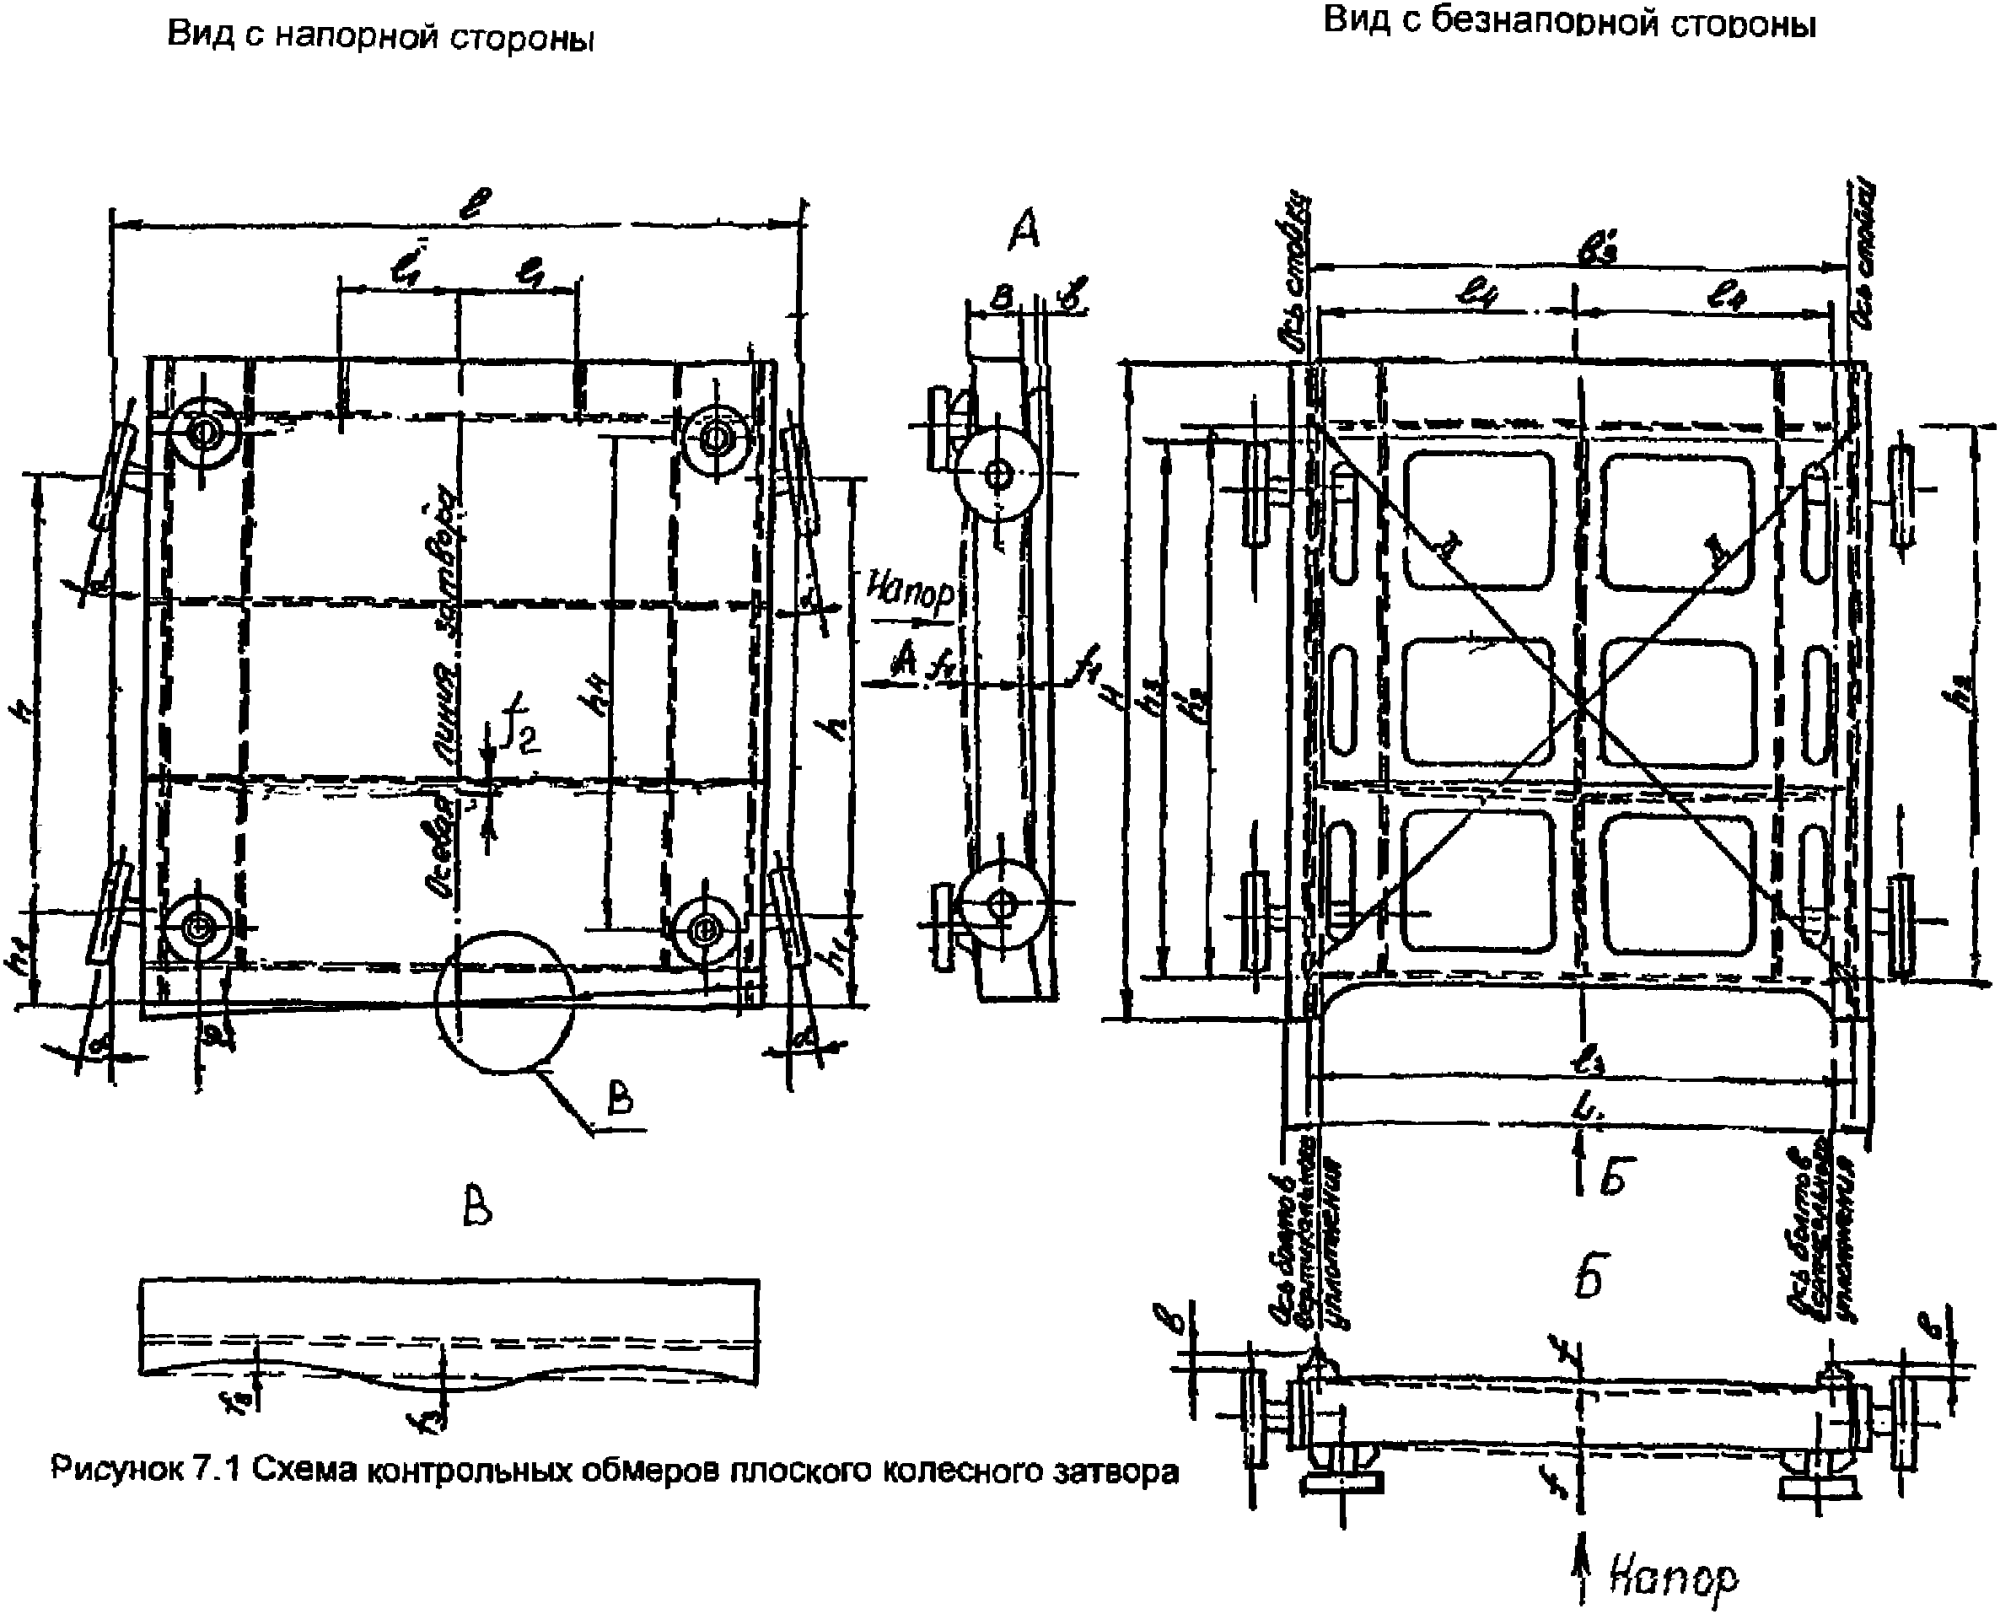
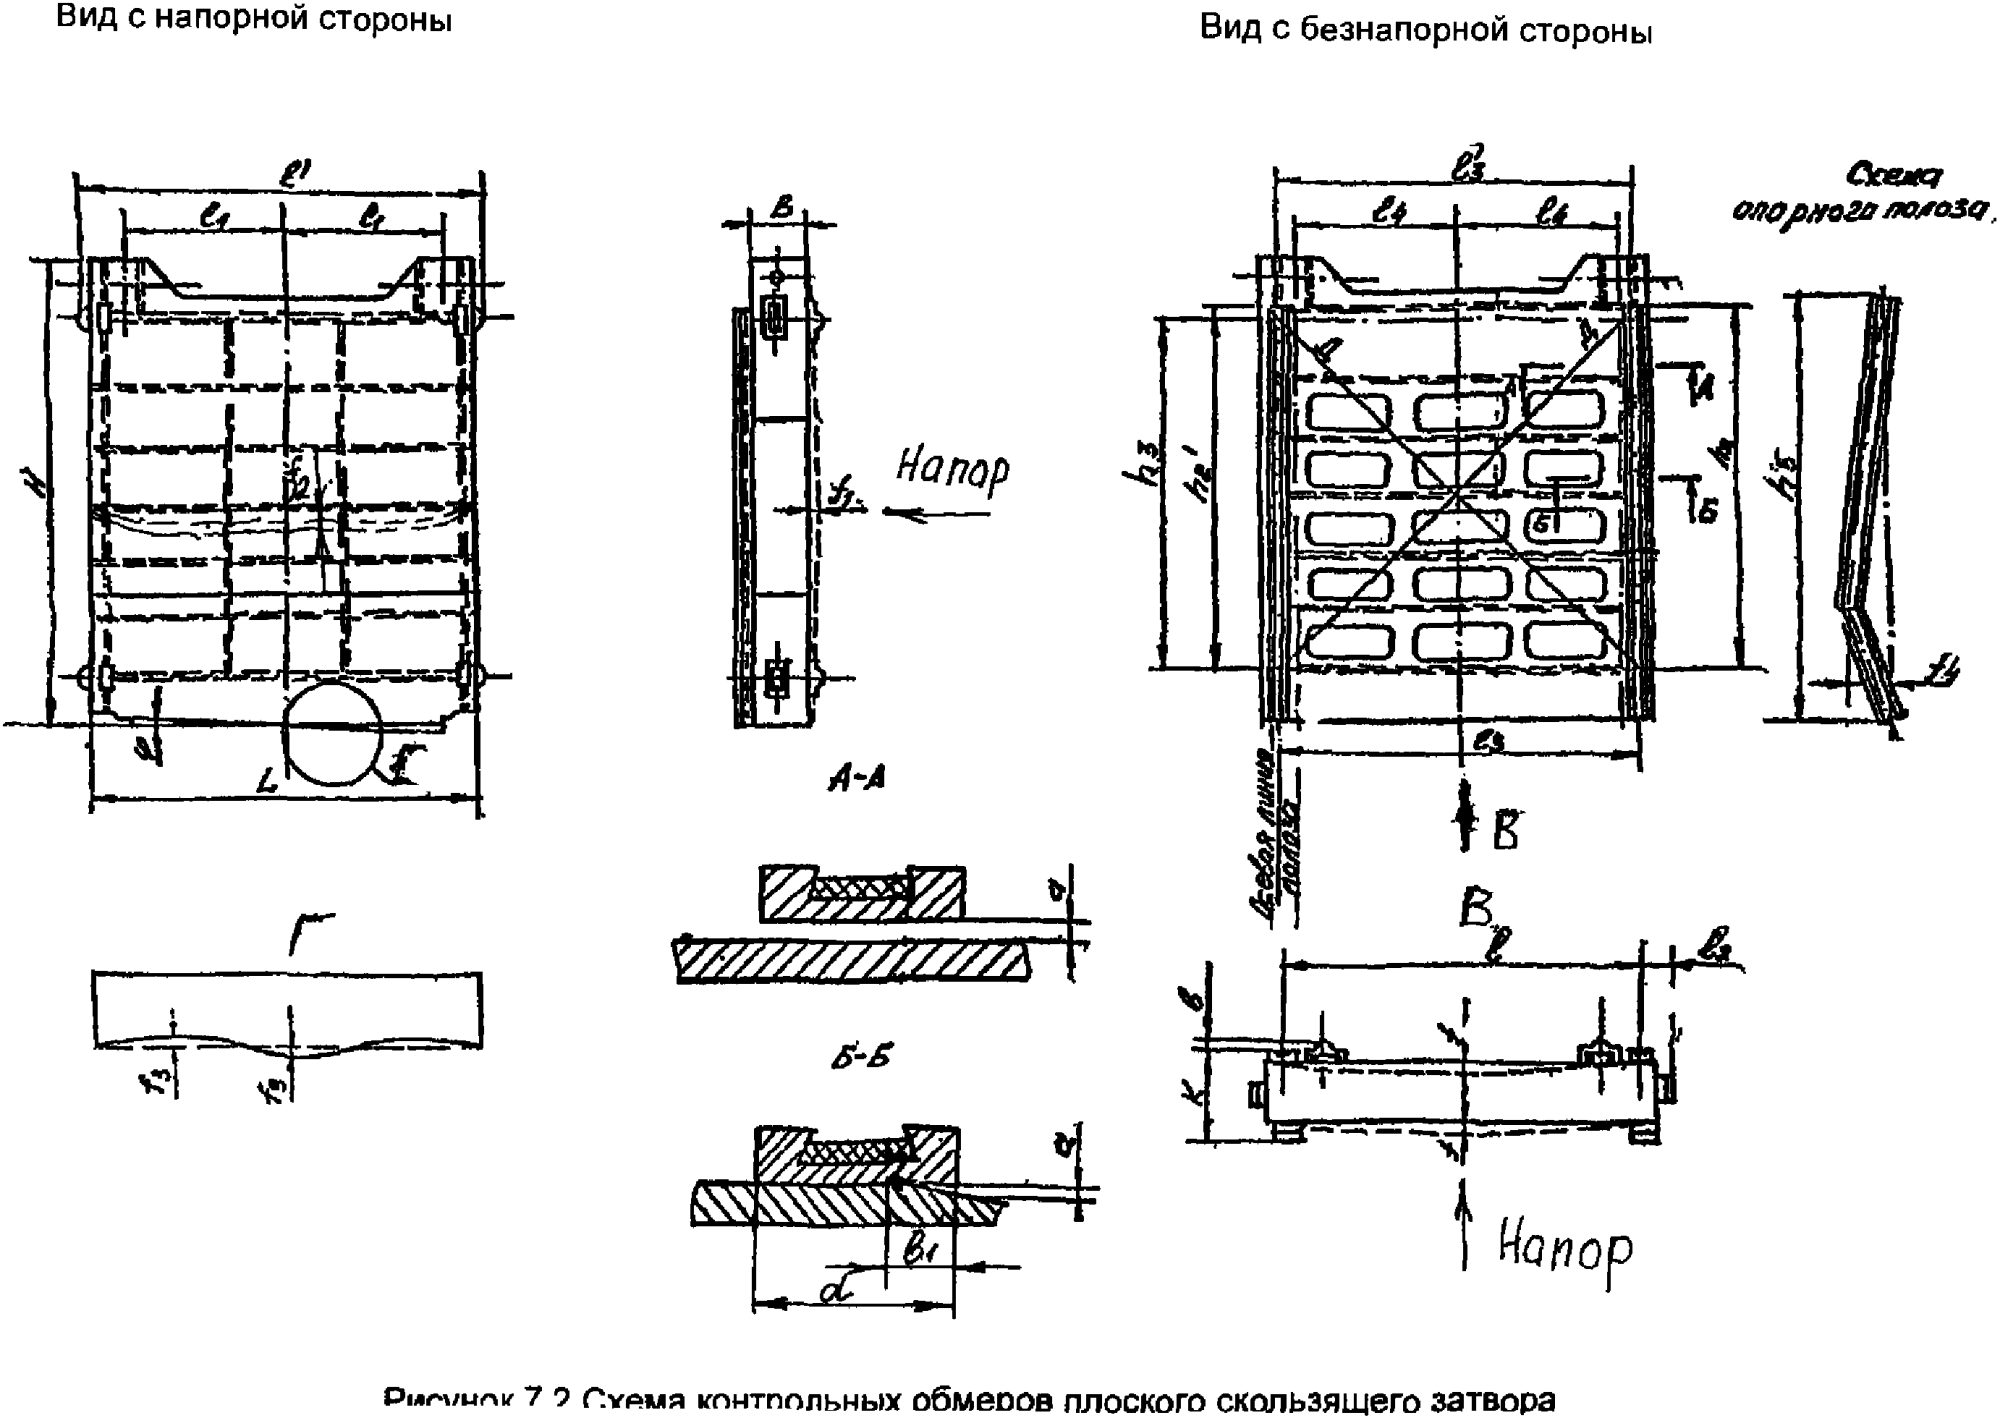
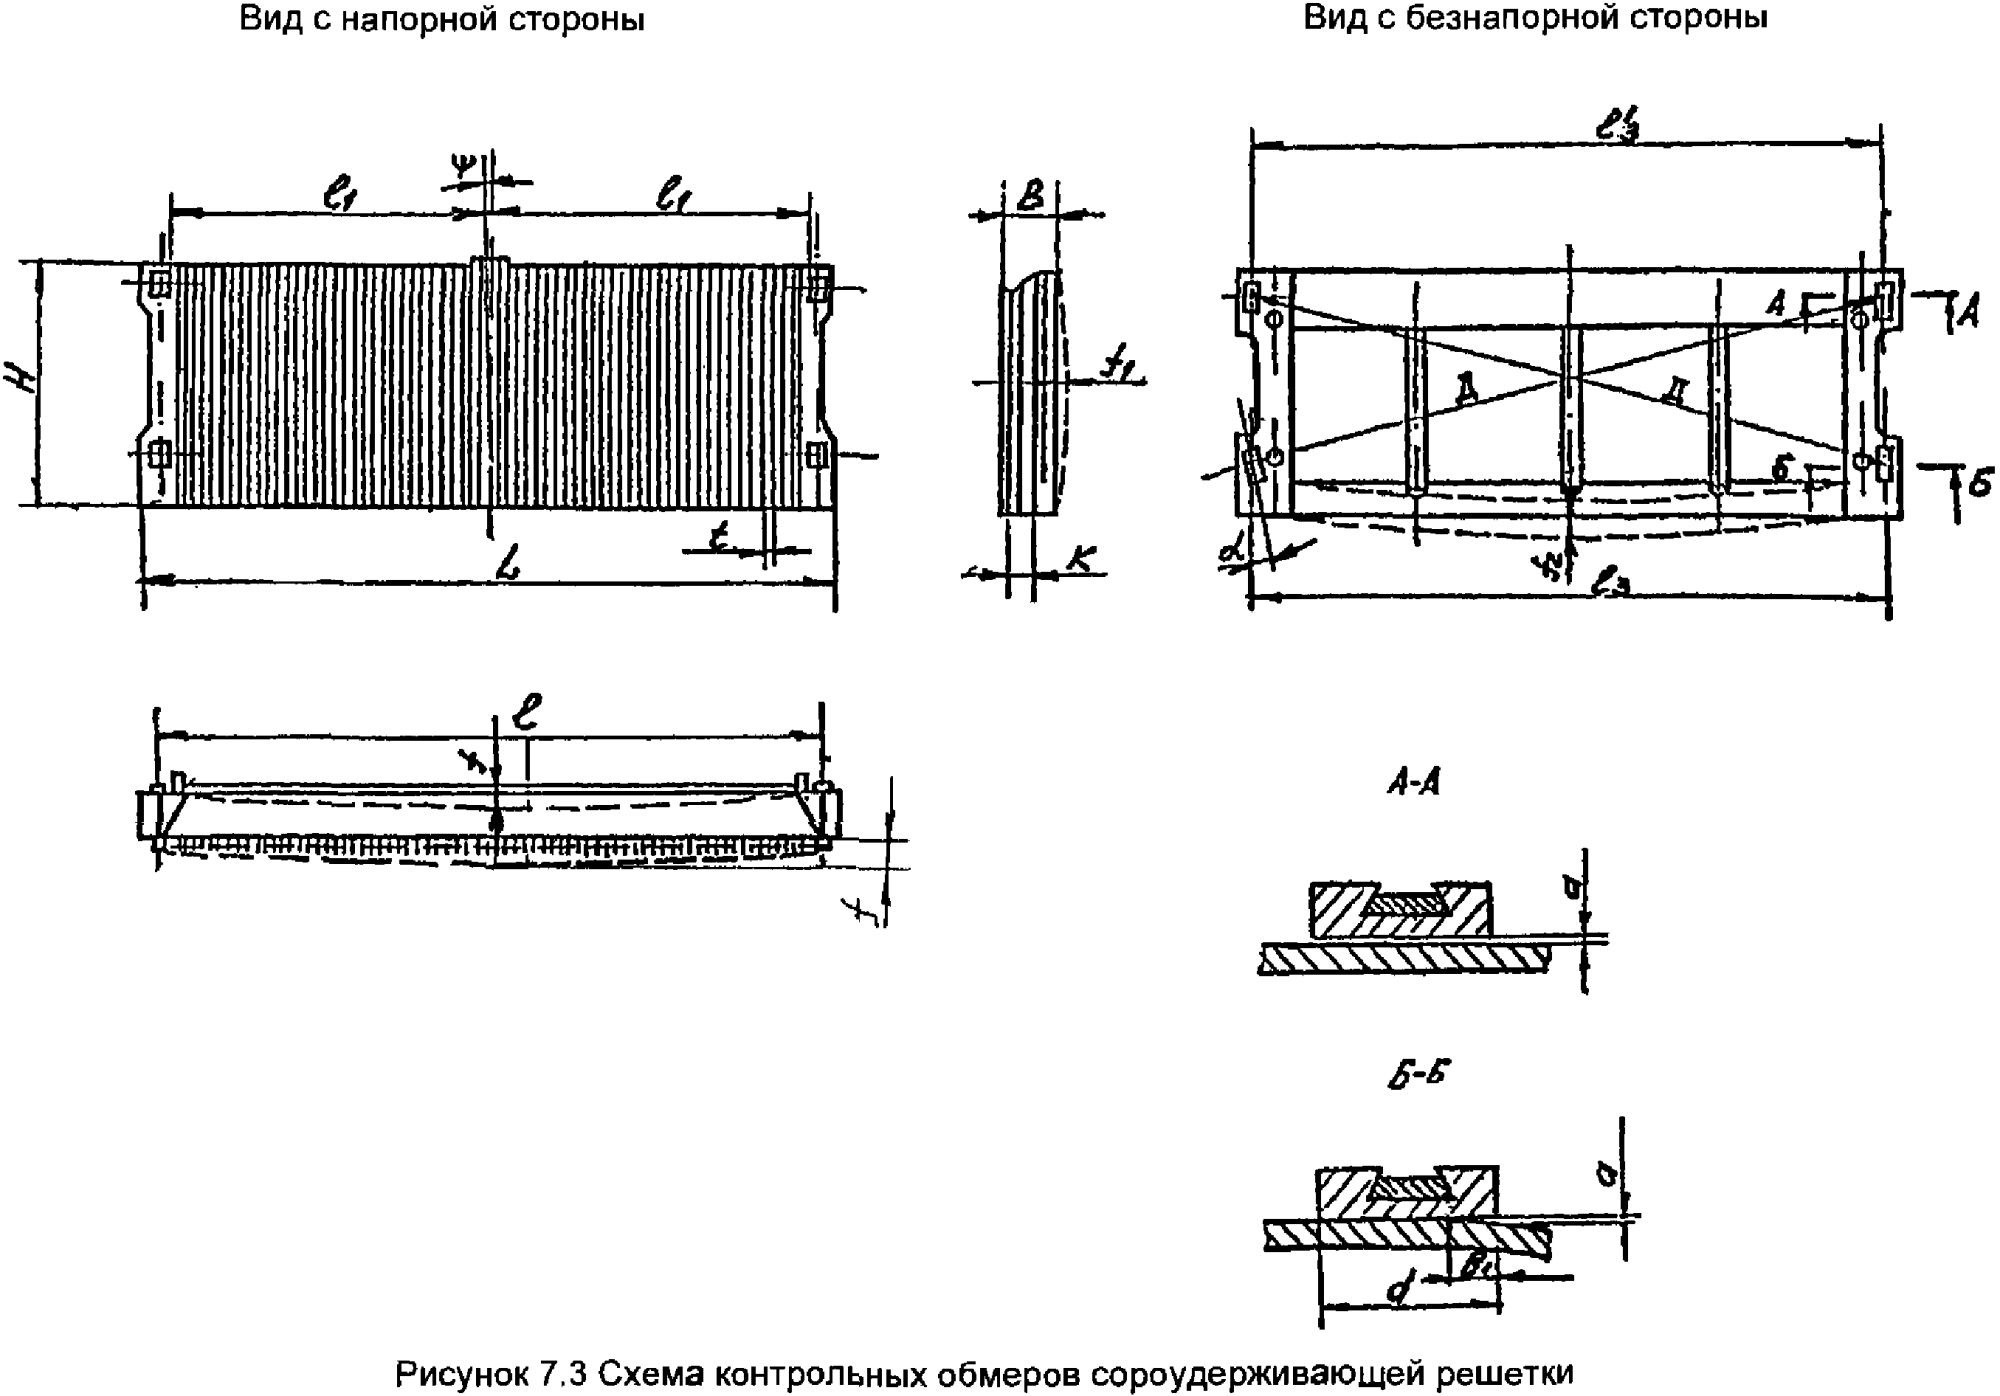
4.6.6. Результаты обмеров, произведенных при контрольной сборке, должны быть занесены в чертеж-схему контрольных обмеров, входящую в конструкторскую документацию.
4.7. Контроль качества сварных конструкций
4.7.1. На различных стадиях изготовления сварной конструкции предприятие-изготовитель должно осуществлять следующие виды контроля качества:
4.7.2. Входной контроль заключается в контроле конструкторской и технологической документации, свариваемого металла, сварочных материалов, сварочного оборудования и оснастки, квалификации сварщиков, газорезчиков, дефектоскопистов и руководителей сварочных работ.
4.7.2.1. При контроле конструкторской и технологической документации должна проверяться ее полнота и соответствие требованиям норм.
4.7.2.2. Поступающие на предприятие-изготовитель основные и сварочные материалы перед применением должны подвергаться обязательной приемке.
Качество поставляемых материалов должно удостоверяться сертификатами или паспортами предприятий-поставщиков.
4.7.2.3. Весь заказываемый металлопрокат должен поставляться по действующим ГОСТам или ТУ, иметь маркировку клеймением или быть снабжен бирками с указанием марки стали, номеров плавки, партии, размеров изделий. Применение проката, сварочных материалов, не имеющих сертификатов и маркировки, не допускается.
4.7.2.4. Флюс должен соответствовать ГОСТ 9087, а сварочная проволока — ГОСТ 2246.
Флюс и проволока считаются пригодными по технологическим свойствам, если процесс сварки протекает спокойно, формирование шва и шлаковой корки равномерное, шлак легко удаляется со шва, а в наплавленном металле отсутствуют поры и трещины.
4.7.2.5. Электроды должны соответствовать ГОСТ 9466, ГОСТ 9467 и ГОСТ 10052.
Электроды считаются годными по технологическим свойствам, если при сварке дуга горит устойчиво, спокойно, плавление обмазки происходит равномерно, без образования «козырька», шлак легко удаляется со шва, а в наплавленном металле отсутствуют поры и трещины.
4.7.2.6. Применяемый для механизированной сварки углекислый газ должен быть высшего или первого сорта и соответствовать ГОСТ 8050.
4.7.2.7. Партия сварочных материалов считается пригодной, если все механические характеристики технологических проб, выполненных с применением этих материалов, отвечают требованиям нормативной документации.
4.7.2.8. В процессе контроля технического состояния сварочного оборудования и оснастки проверяются наличие и исправность измерительных приборов, исправность ходовой части сварочных автоматов, выпрямителей, балластных реостатов, сварочных кабелей, возможность обеспечения оборудованием заданных параметров режима сварки.
4.7.2.9. При проверке технического состояния дефектоскопической аппаратуры оценивается соответствие ее основных параметров требованиям нормативно-технической документации на неразрушающий метод контроля.
4.7.2.10. К сварке должны допускаться аттестованные электросварщики не ниже 4 разряда, имеющие удостоверение, область распространения которого соответствует виду выполняемых сварочных работ.
4.7.2.11. К выполнению неразрушающего контроля должны допускаться специалисты 1 и 2 уровней квалификации.
Оценку качества сварных соединений по результатам контроля должны производить специалисты 2 уровня квалификации.
4.7.3. При операционном контроле должны проверяться соблюдение технологии изготовления деталей, режимов резки и сварки, чистота и точность обработки деталей, соблюдение проектных размеров, качество сборки под сварку, подготовка и соответствие применяемых сварочных материалов, соблюдение технологии сварки.
4.7.4. Приемочный контроль заключается в контроле качества швов внешним осмотром с проверкой геометрических размеров и формы швов, проверке непроницаемости сварных соединений при необходимости, контроле качества швов и сварных соединений неразрушающими (физическими) методами, выполнении разрушающих методов контроля — механических испытаний контрольных образцов, определение химического состава основного металла и металла шва и проверке геометрических размеров конструкции.
4.7.5. Методы и объем контроля сварных соединений должны применяться в соответствии с таблицей 4.3 в зависимости от их категории, устанавливаемой конструкторской документацией и указываемой в условном обозначении шва или в таблице сварных швов. При отсутствии в чертеже таких указаний соединения контролируются как соединения III категории.
| Методы контроля | Объем контроля |
|---|---|
| Визуальный | 100% протяженности всех сварных соединений |
| Измерительный | 100% всех сварных швов. Измерения производить не реже чем через каждый 1 м шва, но не менее 2-х измерений на каждом шве |
| Радиографический и ультразвуковой (физические методы) | Для соединений I категории — 100% протяженности сварных соединений. Для соединений II категории — 50% протяженности сварных соединений, в т.ч. все места пересечений швов и участки, на которых по результатам визуального контроля предполагается наличие внутренних дефектов. Для соединений III категории — участки швов, на которых по результатам визуального контроля предполагается наличие внутренних дефектов |
| Испытание на непроницаемость | В соответствии с требованиями рабочих чертежей или ТУ |
| Механические испытания металла шва и сварного соединения I и II категории | В соответствии с п. 4.7.10 |
1. Участки сварных соединений, вызывающие сомнения в объективности их контроля или расшифровки результатов контроля, должны подвергаться дублирующему контролю альтернативным методом (например, ультразвуковой контроль дублируется радиографическим и наоборот).
2. Если при выборочном контроле обнаруживаются недопустимые дефекты, распространяющиеся за пределы контролируемого участка, необходимо выявить границы дефектного участка дополнительным контролем, если протяженность дефектного участка превышает 50% длины контролируемого соединения, контролю должно быть подвергнуто все соединение.
3. При систематическом выявлении методом физического контроля в соединении III категории недопустимых дефектов (уровень брака превышает 10%) объем контроля должен быть удвоен, а при дальнейшем выявлении дефектов необходимо выполнить контроль всех соединений данного типа в объеме 100%.
Категорию сварного соединения следует устанавливать согласно СТП 00117794-504-06 с учетом величины расчетных напряжений, возможного уровня остаточных напряжений (например в случае сварки элемента в жестком контуре), условий выполнения сварки и контроля, условий эксплуатации конструкции (наличия вибрации, знакопеременных или пульсирующих нагрузок, вероятность возникновения хрупких разрушений).
Необходимость контроля сварного соединения на непроницаемость устанавливается разработчиком конструкторской документации, в этом случае в условном обозначении шва или в таблице сварных швов к знаку категории соединения добавляется буква «Н» (непроницаемый), например IН.
4.7.6. Для выявления внутренних дефектов контроль радиографическим методом должен выполняться в соответствии с ГОСТ 7512, ультразвуковым методом — в соответствии с ГОСТ 14782.
Классификация определяемых дефектов — в соответствии с ГОСТ 30242.
4.7.7. Нормы допустимости дефектов сварных соединений, выявленных при визуальном, радиографическом и ультразвуковом контроле, — в соответствии с требованиями РД ГМ-043-91.
4.7.8. Проверка механических свойств металла шва и сварного соединения на соответствие требованиям НТД, выполняемых каждым сварщиком, участвующим в процессе сварки, должна производиться, как правило, в процессе аттестации технологии сварки подлежащего изготовлению изделия.
4.7.9. В случае если аттестация технологии сварки не производится, каждый сварщик, участвующий в сварке конструкции, должен сварить контрольные пробы для проверки механических свойств металла шва и сварного соединения.
Условия сварки контрольных проб должны полностью повторять условия сварки изготавливаемой конструкции, пробы должны изготавливаться толщиной, равной минимальной и максимальной толщине элементов конструкции, подлежащих сварке каждым исполнителем.
4.7.10. Показатели механических свойств металла шва и сварного соединения должны соответствовать значениям, указанным в таблице 4.4.
Нормируемые показатели механических свойств металла шва и сварного соединения
4.7.11 Число контрольных образцов при механических испытаниях должно быть:
2 — на статическое растяжение сварного стыкового соединения;
3 — на статическое растяжение металла шва стыкового, углового и таврового соединений;
2 — на статический изгиб сварного соединения;
3 — на ударный изгиб металла шва стыкового и таврового соединений и околошовной зоны;
1 — на твердость каждой зоны (шва, зоны термического влияния, включая линию сплавления с основным металлом) — не менее чем в четырех точках.
4.7.12. При неудовлетворительных результатах испытаний по любому показателю испытание по этому показателю следует повторить на удвоенном количестве образцов. Если при этом результаты испытаний вновь окажутся неудовлетворительными, необходимо провести проверку квалификации сварщика и его повторную аттестацию, установить причины отклонений путем проверки качества основного металла и сварочных материалов.
4.7.13. Испытания сварных соединений на непроницаемость (течеискание) должны выполняться методами, установленными ГОСТ 3242 (капиллярным, наливом воды, манометрическим и пр.).
4.7.14 Дефекты сварных соединений должны устраняться следующими способами:
- наплывы и недопустимое усиление швов обрабатывают абразивным инструментом;
- неполномерные швы, незаплавленные кратеры, несплавления снаружи и недопустимые подрезы подваривают с последующей зачисткой;
- участки швов с недопустимым количеством пор, шлаковых включений и внутренних несплавлений должны полностью удаляться и свариваться вновь;
- при обнаружении трещин в шве или в основном металле устанавливают их протяженность и глубину с помощью УЗД.
В начале и в конце трещины засверливают отверстия диаметром 6 — 8 мм, затем производят подготовку участка под заварку с V-образной или X-образной разделкой кромок с общим углом раскрытия 55° — 60° с помощью:
- армированных наждачных кругов толщиной 6 — 8 мм;
- воздушно-дуговой резки угольными омедненными, графитовыми или медно-графитовыми электродами диаметром 6, 8 или 10 мм с последующей механической обработкой поверхности реза абразивным инструментом на глубину не менее 0,5 мм.
Участки шва с трещиной, если не было засверливания отверстий в ее начале и в конце, следует удалять с захватом основного (качественного) металла по 50 мм в каждую сторону.
Аналогично готовят под сварку участки швов с недопустимым количеством пор, шлаковых включений и несплавлений.
Подготовленные к ремонту дефектные участки необходимо сваривать, как правило, тем способом сварки, который предусмотрен для выполнения данного шва (ручной дуговой сваркой электродом диаметром 3...4 мм или механизированной сваркой в защитном газе проволокой Св-08Г2С диаметром до 2 мм).
4.7.15. Исправление дефектных участков сварных швов в одном и том же месте разрешается не более двух раз.
4.7.16. Неуказанные предельные отклонения размеров сварных конструкций должны соответствовать указанным в таблице 4.5.
Примечание. Предельные отклонения размеров с односторонним расположением принимаются только при особых указаниях в чертежах.
4.7.17. Допускаемые деформации элементов сварных конструкций (если по ним нет особых указаний в конструкторской документации) не должны превышать значений, приведенных в таблице 4.6.
Допустимые величины деформаций
сварных металлических конструкций
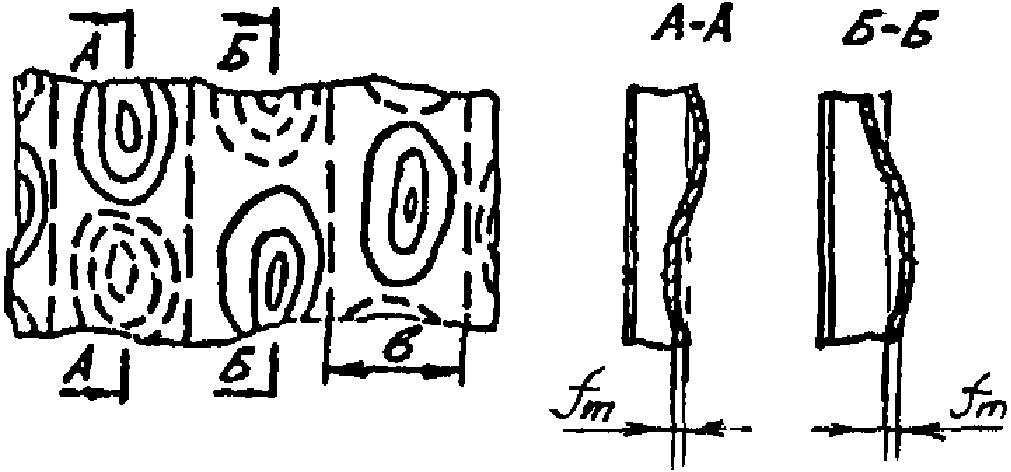
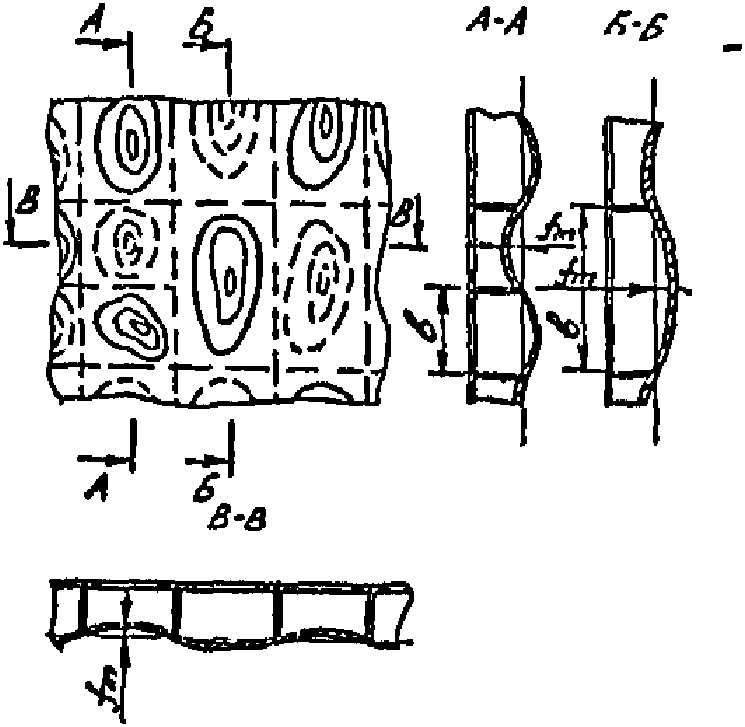
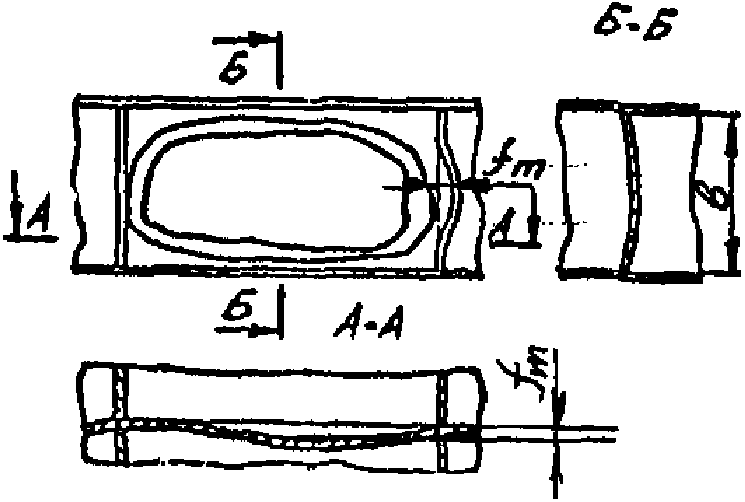
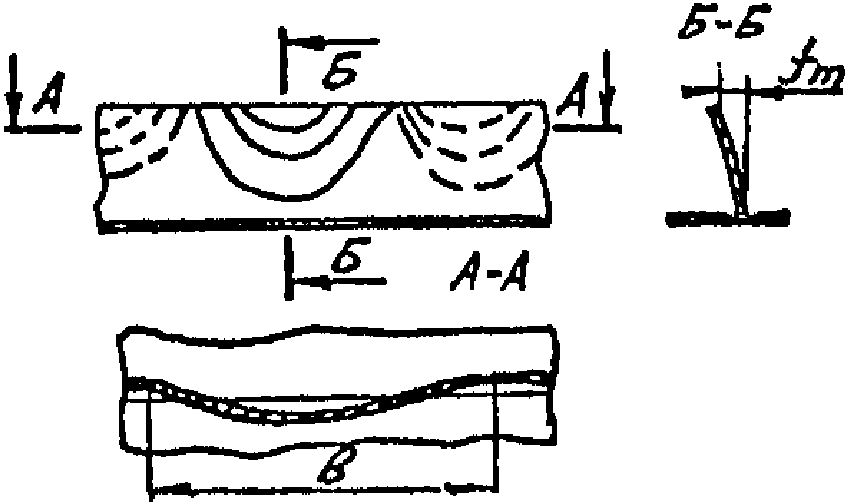
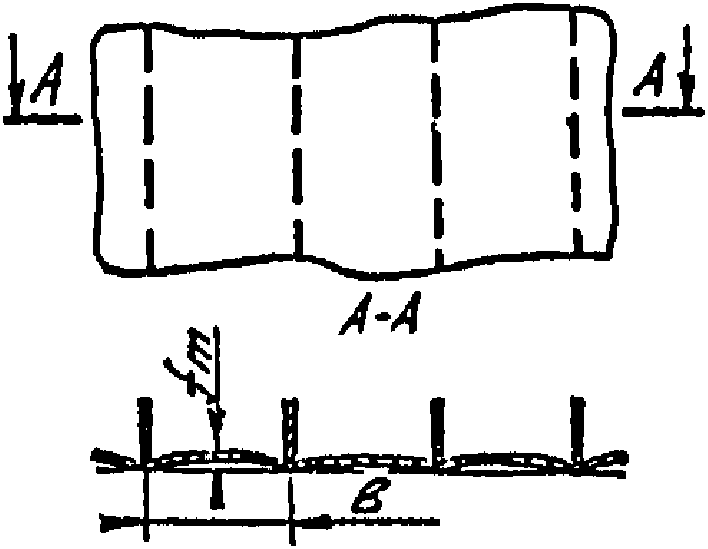
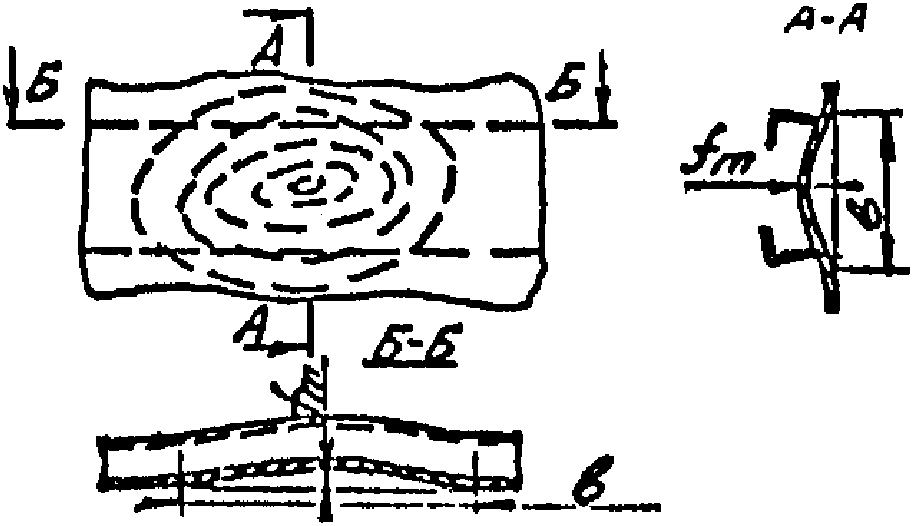
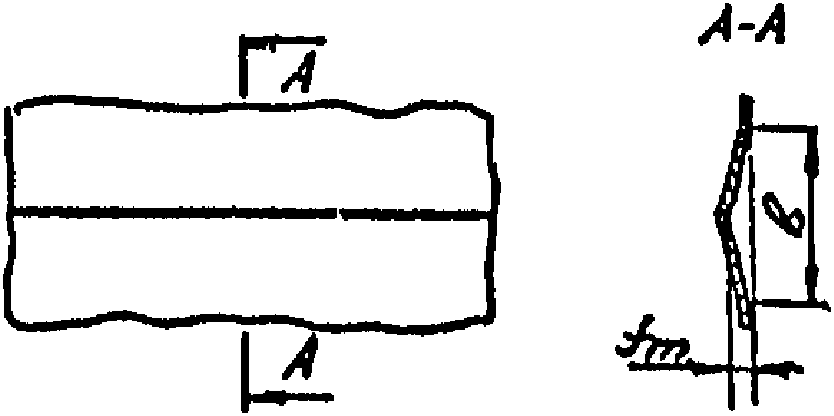
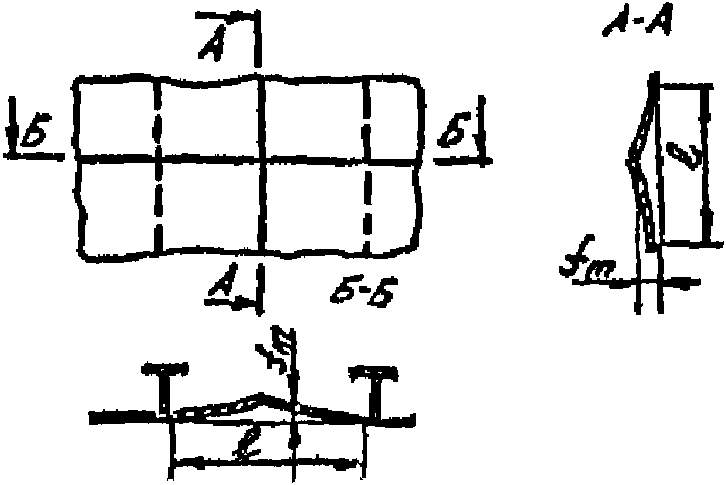
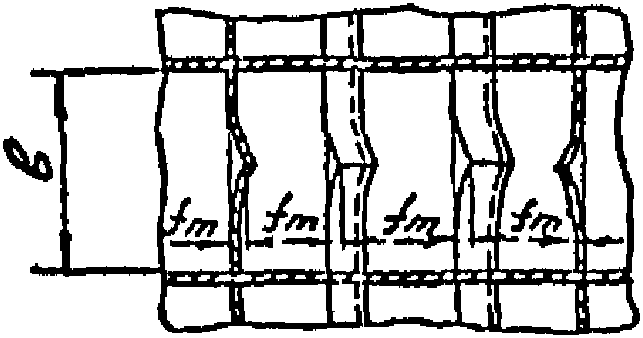
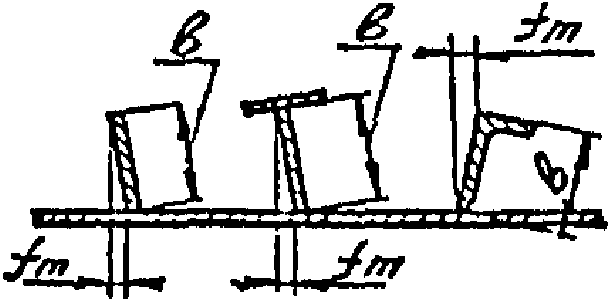
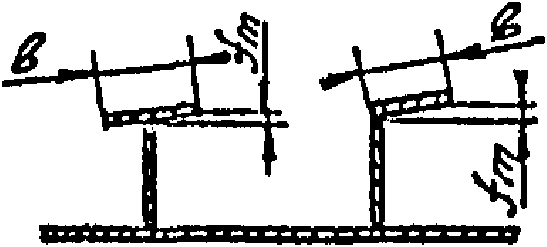
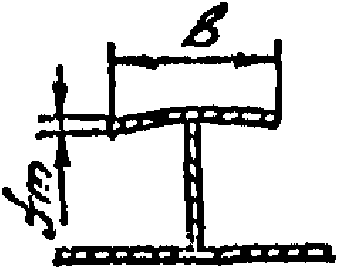
Примечание. l — длина бухтины или «домика».
4.7.18. Требования, предъявляемые к геометрической форме сварных металлоконструкций.
4.7.18.1. Изготовление сварных конструкций должно производиться с соблюдением размеров и предельных отклонений, указанных в чертежах, и данных, приведенных в соответствующих разделах настоящего РД.
4.7.18.2. Предельные отклонения габаритных размеров и размеров между элементами сварных конструкций (если по ним нет особых указаний в конструкторской документации) не должны превышать значений, приведенных в таблице 4.7.
4.7.18.3. Отклонения разности диагоналей сварных конструкций типа рам не должны быть более величин, указанных в таблице 4.8.
4.7.18.4. Отклонения от проектной геометрической формы готовых стальных конструкций составного сечения — рам, плит и других плоских конструкций, не оговоренных в чертеже, не должны быть более величин, указанных в таблице 4.9.
Допуски плоскостности сварных конструкций
4.7.18.5. Отклонения от прямолинейности сварных стальных конструкций типа балок, ферм не должны быть более величин, указанных в таблице 4.10.
Отклонения от прямолинейности сварных конструкций
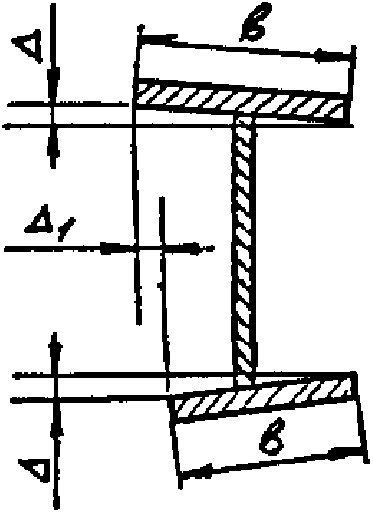
4.7.18.6. Отклонения от проектной геометрической формы в готовых несущих элементах стальных конструкций должны быть не более величин, указанных в таблице 4.11.
несущих элементов сварных конструкций
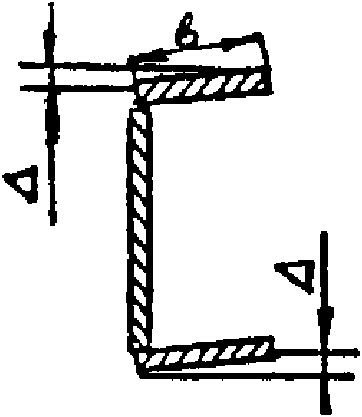
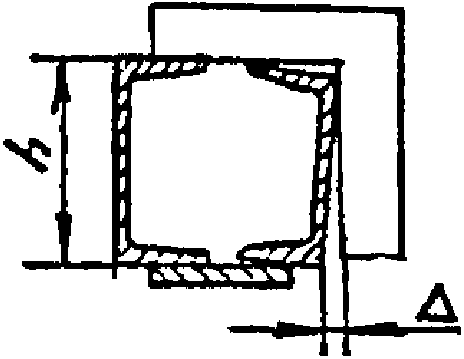
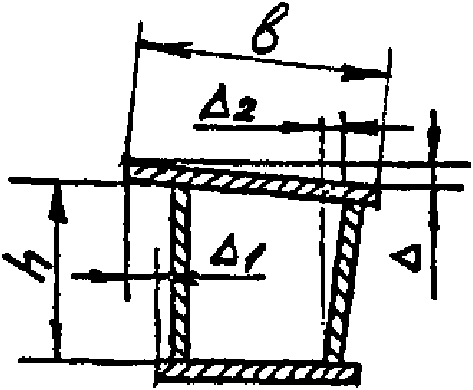
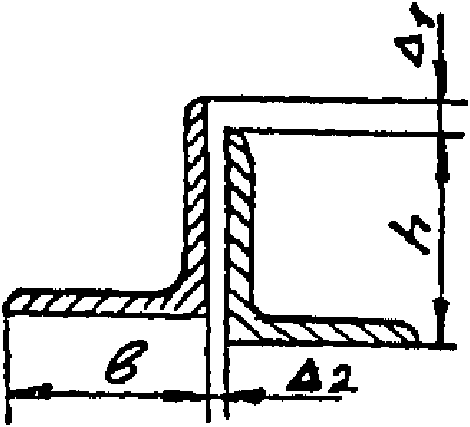
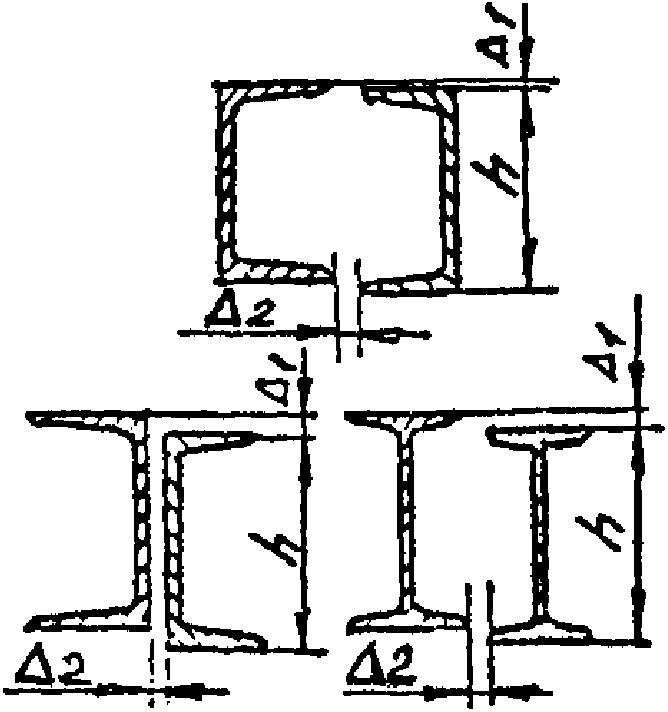
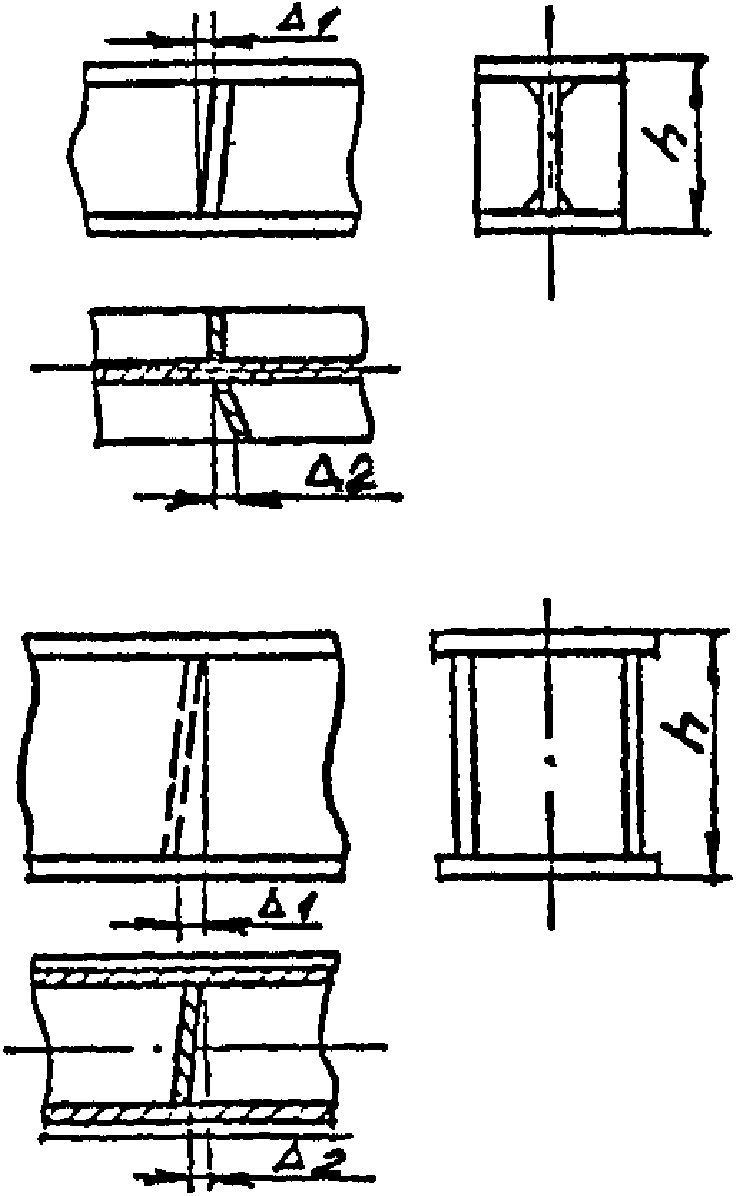
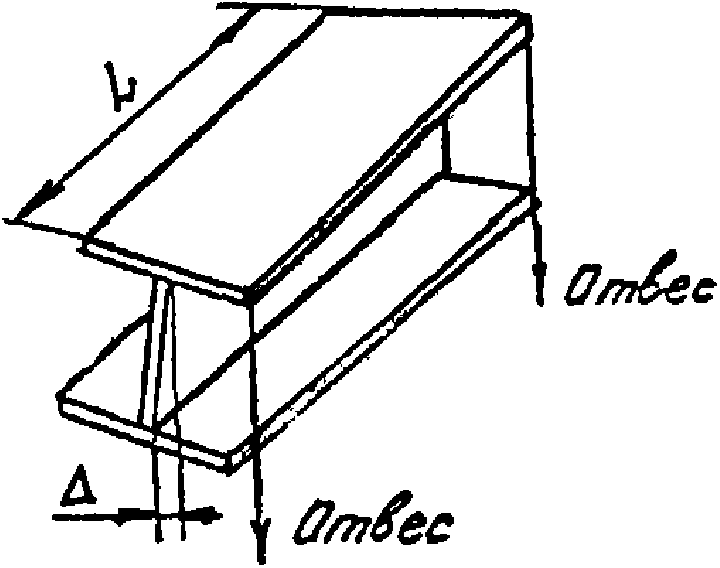
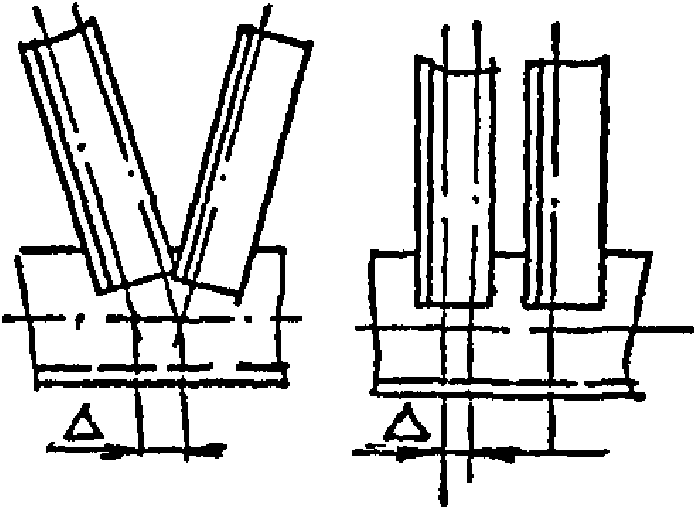
4.8. Дополнительные требования к изготовлению сварных конструкций, предназначенных для эксплуатации в районах с холодным климатом
4.8.1. При изготовлении сварных конструкций исполнения ХЛ основное внимание должно уделяться мерам по предотвращению хрупких разрушений. По этой причине следует особо строго соблюдать требования рабочих чертежей в части марок основных и сварочных материалов, способов сварки, шероховатости обрабатываемых поверхностей, особенно в растянутой зоне элементов, плавности переходов сечений конструкции и сварных швов к основному металлу.
4.8.2. Изготовление конструкций необходимо производить только на предприятиях, имеющих для этого необходимые условия (соответствующее технологическое оборудование, необходимые производственные площади, аппаратуру для контроля качества сварки).
4.8.3. Конструкции должны изготавливаться в закрытых цехах при положительной температуре.
Выполнение общих и контрольных сборок для механического оборудования исполнения ХЛ обязательно.
4.8.4. Для повышения работоспособности сварных металлоконструкций в климатическом исполнении ХЛ необходимо обеспечить конструктивные и технологические мероприятия, направленные как на снижение концентрации напряжений, так и на уменьшение сварочных напряжений.
4.8.5. Угловые швы должны иметь плавный переход к основному металлу. Придание такой формы швам, а также выполнение стыковых швов без усиления, если это предусматривается чертежами, производится подбором режимов сварки и соответствующим расположением свариваемых деталей. При необходимости может выполняться механическая или аргонодуговая обработка швов. Зарубки, надрезы и другие дефекты поверхности швов не допускаются.
5. ИЗГОТОВЛЕНИЕ КОНСТРУКЦИЙ С БОЛТОВЫМИ СОЕДИНЕНИЯМИ
5.1. Соединения на болтах без контролируемого натяжения
5.1.1. При сборке соединений отверстия в деталях конструкций должны быть совмещены и детали зафиксированы от смещения сборочными пробками (не менее двух), а пакеты плотно стянуты болтами. В соединениях с двумя отверстиями сборочную пробку устанавливают в одно из них.
5.1.2. В собранном пакете болты заданного в проекте диаметра должны пройти в 100% отверстий. Допускается прочистка 20% отверстий сверлом, диаметр которого равен диаметру отверстия, указанному в чертежах. При этом в соединениях с работой болтов на срез и соединенных элементов на смятие допускается чернота (несовпадение отверстий в смежных деталях собранного пакета) до 1 мм — в 50% отверстий, до 1,5 мм — в 10% отверстий.
В случае несоблюдения этого требования с разрешения организации — разработчика проекта отверстия следует рассверлить на ближайший больший диаметр с установкой болта соответствующего диаметра.
В соединениях с работой болтов на растяжение, а также в соединениях, где болты установлены конструктивно, чернота не должна превышать разности диаметров отверстия и болта.
5.1.3. Номинальные диаметры отверстий для болтов повышенной точности должны приниматься равными номинальным диаметрам стержней болтов.
Отклонения величин диаметров отверстий для болтов повышенной точности не должны превышать приведенных в таблице 5.1.
| Номинальный диаметр отверстия | Допускаемое отклонение от 0 до |
|---|---|
| св. 12 до 18 вкл. | +0,24 |
| св. 18 до 30 вкл. | +0,28 |
| св. 30 до 48 вкл. | +0,34 |
| св. 48 до 80 вкл. | +0,40 |
5.1.4. Запрещается применение болтов и гаек, не имеющих документов от предприятия-изготовителя, подтверждающих их качество, клейма предприятия-изготовителя и маркировки, обозначающей класс прочности.
5.1.5. Под гайки болтов следует устанавливать не более двух круглых шайб по ГОСТ 11371.
Допускается установка одной такой же шайбы под головку болта. В необходимых случаях следует устанавливать косые шайбы по ГОСТ 10906.
Резьба болтов не должна входить в глубь отверстия более чем на половину толщины крайнего элемента пакета со стороны гайки.
Длина свободного участка резьбы над гайкой должна быть не менее двух шагов резьбы.
5.1.6. Запрещается стопорение гаек путем забивки резьбы болта или приварки их к стержню болта.
5.1.7. Гайки и контргайки следует заворачивать до отказа от середины соединения к его краям.
5.1.8. Головки болтов и гайки должны после затяжки плотно (без зазоров) соприкасаться с плоскостями шайб или элементов конструкции.
5.1.9. Плотность стяжки собранного пакета необходимо проверить щупом толщиной 0,3 мм, который в пределах зоны, ограниченной шайбой, не должен проходить между собранными деталями на глубину более 20 мм.
5.1.10. Качество затяжки постоянных болтов необходимо проверить остукиванием их молотком массой 0,4 кг, при этом болты не должны дрожать или перемещаться.
5.2. Соединения на высокопрочных болтах с контролируемым натяжением
5.2.1. Выполнение и приемку соединений на высокопрочных болтах с контролируемым натяжением (далее — на болтах с контролируемым натяжением) в стальных конструкциях следует производить под руководством лица, назначенного приказом по организации ответственным за выполнение этого вида соединения.
5.2.2. К выполнению соединений на болтах с контролируемым натяжением могут быть допущены рабочие, прошедшие специальное обучение, подтвержденное соответствующим удостоверением.
5.2.3. В сдвигоустойчивых соединениях соприкасающиеся поверхности деталей должны быть обработаны способом, предусмотренным в проекте.
Огневая обработка допускается при толщине металла не менее 5 мм. После огневой обработки поверхностей оставшуюся окалину и продукты загрязнения удалить мягкой стальной щеткой с последующим сметанием остатков волосяной щеткой. Протирать обработанные поверхности ветошью запрещается.
С поверхностей, подлежащих, а также не подлежащих обработке стальными щетками, необходимо предварительно удалить масляные загрязнения.
5.2.4. До сборки соединений обработанные (сухие, чистые и не имеющие ржавчины) поверхности необходимо предохранять от попадания на них грязи, масла, краски и образования льда. При несоблюдении этого требования или начале сборки соединения по прошествии более трех суток после подготовки поверхностей их обработку следует повторить.
5.2.5. Перепад поверхностей (депланация) стыкуемых деталей свыше 0,5 до 3 мм должен быть ликвидирован механической обработкой путем образования плавного скоса с уклоном не больше 1:10. Образование скоса тепловой резкой запрещается.
При перепаде свыше 3 мм необходимо установить прокладки требуемой толщины (по согласованию с проектной организацией), обработанные тем же способом, что и детали соединения.
5.2.6. Отверстия в деталях при сборке должны быть совмещены и зафиксированы от смещения пробками. Число пробок определяется расчетом на действие монтажных нагрузок, но их должно быть не менее 10% при двадцати отверстиях и более, не менее двух — при меньшем числе отверстий.
В собранном пакете, зафиксированном пробками, допускается чернота (несовпадение отверстий), не препятствующая свободной без перекоса постановке болтов. Калибр диаметром на 0,5 мм больше номинального диаметра болта должен пройти в 100% отверстий каждого соединения.
Допускается прочистка отверстий плотно стянутых пакетов сверлом, диаметр которого равен номинальному диаметру отверстия, при условии, что чернота не превышает разницы номинальных диаметров отверстия и болта.
Применение воды, эмульсии и масла при прочистке отверстий запрещается.
5.2.7. Высокопрочные болты, гайки и шайбы должны изготавливаться в соответствии с ГОСТ 22353 — ГОСТ 22356.
Запрещается применение болтов, не имеющих на головке заводской маркировки временного сопротивления, клейма предприятия-изготовителя, условного обозначения номера плавки, а на болтах климатического исполнения ХЛ по 15150 — также и букв «ХЛ».
5.2.8. Соприкасающиеся поверхности соединений грунтовать и окрашивать запрещается.
5.2.9. Перед установкой болты, гайки и шайбы должны быть очищены от грязи и консервирующей смазки, проверено качество резьбы.
5.2.10. Заданное проектом натяжение болтов следует обеспечить затяжкой гайки или вращением головки болта до расчетного момента закручивания, либо поворотом гайки на определенный угол, либо другим способом, гарантирующим получение заданного усилия натяжения.
Порядок натяжения должен исключать образование неплотностей в стягиваемых пакетах и производиться от середины соединения к краям или от наиболее жесткой части соединения по направлению к его свободным краям.
5.2.11. Динамометрические ключи для натяжения и контроля натяжения высокопрочных болтов необходимо тарировать не реже одного раза в смену при отсутствии механических повреждений, а также после каждой замены контрольного прибора или ремонта ключа.
5.2.12 Расчетный момент закручивания М, необходимый для натяжения болта, следует определять по формуле:
где К — среднее значение коэффициента закручивания, установленное для каждой партии болтов в сертификате предприятия-изготовителя либо определенное на заводе или монтажной площадке с помощью контрольных приборов;
Р — расчетное натяжение болта, заданное в рабочих чертежах, Н (кгс);
d — номинальный диаметр болта, м.
5.2.13. Под головку высокопрочного болта и высокопрочную гайку должны быть установлены по одной шайбе по ГОСТ 22355. Допускается при разности диаметров отверстия и болта не более 3 мм установка одной шайбы только под элемент (гайку или головку болта), вращение которого обеспечивает натяжение болта.
Не допускается установка под гайку или головку болта двух и более шайб.
5.2.14. Гайки, затянутые до расчетного крутящего момента или поворотом на определенный угол, дополнительно закреплять постановкой контргаек, приваркой гаек и другим способом не следует.
5.2.15. Натяжение болтов следует контролировать: при числе болтов в соединении до четырех — все болты, от пяти до девяти — не менее трех болтов, при десяти и более — 10% болтов, но не менее трех в каждом соединении.
Фактический момент закручивания должен быть не менее расчетного, определенного по формуле (1), и не превышать его более чем на 20%.
При обнаружении хотя бы одного болта, не удовлетворяющего этим требованиям, контролю подлежит удвоенное число болтов. В случае обнаружения при повторной проверке одного болта с меньшим значением крутящего момента или с меньшим углом поворота гайки должны быть проконтролированы все болты с доведением момента закручивания каждого болта до требуемой величины.
Щуп толщиной 0,3 мм не должен входить в зазоры между деталями соединения.
5.2.16. После натяжения всех болтов в соединении и проведения контроля затяжки старший рабочий-сборщик (бригадир) и контролер обязаны на предусмотренном месте в нанесенный краской трафарет поставить клеймо (присвоенный номер или знак).
5.2.17. После контроля натяжения и приемки соединения все наружные поверхности стыков, включая головки болтов, гайки и выступающие из них части резьбы болтов, должны быть очищены, огрунтованы, окрашены, а щели в местах перепада толщин и зазоры в стыках зашпатлеваны.
5.2.18. Болты во фланцевых соединениях должны быть затянуты на усилия, указанные в рабочих чертежах, вращением гайки до расчетного момента закручивания. Контролю натяжения подлежат 100%.
Фактический момент закручивания должен быть не менее расчетного, определенного по формуле (1), и не превышать его более чем на 10%.
Зазор между соприкасающимися плоскостями фланцев в местах расположения болтов не допускается. Щуп толщиной 0,1 мм не должен проникать в зону радиусом 40 мм от оси болта.
5.2.19. Все работы по подготовке поверхности соединяемых деталей, натяжению и контролю натяжения следует регистрировать в журнале выполнения соединений на болтах с контролируемым натяжением.
6. ИЗГОТОВЛЕНИЕ ДЕТАЛЕЙ И УЗЛОВ МАШИН И МЕХАНИЗМОВ
6.1. Валы и оси
6.1.1. При изготовлении валов и осей должны быть приняты следующие предельные отклонения, если о них нет особых указаний в рабочих чертежах:
-
радиальное биение поверхностей, предназначенных для посадки шестерен, шкивов, дисков соединительных муфт относительно опорных поверхностей вала (оси) — по 9 степени точности ГОСТ 24643;
-
отклонение формы цилиндрической поверхности вала (оси) — в пределах поля допуска на диаметр;
-
торцевое биение опорных буртиков (кроме буртиков, соприкасающихся с кольцами подшипников качения) — по 9 степени точности ГОСТ 24643.
При изготовлении осей диаметром до 100 мм и длиной до 300 мм следует выполнять указания ГОСТ 9650 в части технических требований.
6.1.2. На поверхностях валов и осей не допускаются раковины, плены, трещины, вмятины, инородные включения и коррозия.
Заусенцы в отверстиях не допускаются.
6.1.3. Для изготовления валов и осей в торцах их допускается выполнение центровых отверстий в соответствии с ГОСТ 14034, если о недопустимости их нет указаний в чертежах.
6.1.4. Смещение маслопроводящих радиальных отверстий в осях относительно продольного отверстия допускается не более 10% диаметра отверстия.
6.1.5. При расчете допусков и посадок соединений изделий в климатическом исполнении ХЛ должен быть учтен коэффициент линейного расширения при перепаде температур.
6.2. Зубчатые и червячные передачи
6.2.1. Зубчатые и червячные передачи должны удовлетворять требованиям чертежей, а по нормам точности должны соответствовать следующим стандартам:
-
передачи зубчатые цилиндрические - ГОСТ 1643;
6.2.2. Рабочие поверхности зубьев не должны иметь следов дробления. Острые кромки на вершинах и торцах зубьев должны быть притуплены.
6.2.3. Обнаруженные дефекты при механической обработке зубчатых колес механизмов (передвижения, поворота) могут быть исправлены сваркой, если наличие раковин наблюдается не более чем у 5% зубьев и общая длина раковин не превышает 10% ширины зуба.
6.2.4. Не допускается исправление сваркой зубчатых колес механизмов подъема, если раковины расположены у основания или по высоте зуба в двух и более зубьях, расположенных рядом.
6.2.5. Допускаются к заварке раковины на посадочных отверстиях зубчатых колес механизмов подъема, поворота и передвижения, если площадь раковин не превышает 5% посадочной площади, а глубина их не более 20% толщины ступицы.
6.2.6. На окончательно обработанных зубчатых колесах и венцах наличие дефектов на зубьях без исправления не допускается. После заварки дефектов, вскрывшихся при обдирке, термообработка обязательна независимо от объема сварки.
6.2.7. Не допускаются к исправлению дефекты, расположенные в отверстии под вал в зоне шпоночного паза (зона в пределах ширины шпоночного паза с каждой его стороны).
6.2.8. Радиальное биение наружной поверхности выступов заготовок цилиндрических зубчатых колес при отсутствии особых указаний в чертежах не должно превышать величин, указанных в таблице 6.1.
поверхностей выступов заготовок Fda, мкм
Примечание. Значение Fr должно приниматься в зависимости от модуля, диаметра делительной окружности и от степени точности зубчатого колеса по нормам кинематической точности и соответствовать ГОСТ 1643.
6.2.9 Допуск на биение базового торца следует определять по формуле
F\text{т} = 0,5F\beta d/b , (6.1)
где d — диаметр, на котором определяется торцевое биение базового торца;
b — ширина зубчатого венца или полушеврона;
F\beta — допуск на погрешность направления зуба (принимается по ГОСТ 1643).
6.2.10. Заготовки для конических зубчатых колес должны быть изготовлены с соблюдением следующих требований, если о них в рабочих чертежах нет особых указаний:
-
радиальное биение наружного конуса заготовки Fda должно приниматься по таблице 6.2;
-
торцевое биение базового торца заготовки Fт, по которому заготовка базируется на зуборезном (зубострогальном) станке, должно приниматься: при диаметре базового торца до 75 мм — 0,0075 мм, свыше 75 до 150 мм — 0,015 мм и свыше 150 мм — 0,025 мм;
-
предельные отклонения на размер от базового торца до основания конуса выступов заготовки должны приниматься по таблице 6.3;
-
предельные отклонения угла переднего конуса заготовки для конических колес с модулем свыше 1 мм должно приниматься для 7-ой степени точности +15'; для 8-ой и 9-ой степеней точности +20';
-
предельное отклонение угла заднего (дополнительного) конуса заготовки для колес с модулем свыше 1,5 мм должно приниматься +/- 15'.
заготовки для конических зубчатых колес с модулем свыше 1 мм
| Диаметр колеса, мм | Степень точности колеса | ||
| 7 | 8 | 9 | |
| До 100 включ. | 25 | 50 | 50 |
| св. 100 до 200 включ. | 30 | 60 | 60 |
| св. 200 до 400 включ. | 40 | 80 | 80 |
| св. 400 до 800 включ. | 50 | 100 | 100 |
| св. 800 до 1200 включ. | 70 | 120 | 120 |
для конических зубчатых колес с модулем свыше 1 мм
6.2.11. Заготовки для червячных колес должны быть изготовлены с учетом требований п. 6.2.8, при этом допуск на радиальное биение зубчатого венца должен соответствовать ГОСТ 3675, а при определении торцевого биения базового торца вместо значения F\beta подставлять значение f\Sigma r по ГОСТ 3675, кроме того, при изготовлении партии червячных колес должен назначаться производственный допуск на расстояние от средней плоскости радиусной выточки до базового торца заготовки. Величину отклонения следует принимать по соотношению \pm (1,5 \div 2,0)f\chi cr в мкм, где f\chi cr — смещение средней плоскости червячного колеса в обработке, принимаемое по ГОСТ 3675.
6.2.12. Радиальное биение наружной поверхности заготовки червяка Fda при использовании данной поверхности в качестве измерительной базы должно приниматься по таблице 6.4.
Допустимая величина радиального биения Fda наружной
поверхности заготовки червяка при использовании данной
поверхности в качестве измерительной базы
(с модулем свыше 1 мм), мкм
6.2.13. Все нерабочие поверхности зубчатых колес должны иметь маслостойкое лакокрасочное покрытие не ниже VI класса по ГОСТ 9.032.
6.2.14. На ободе колеса указывается модуль и число зубьев, а после приемки ставится клеймо ОТК.
6.2.15. Заварку дефектов производить по технологической документации предприятия-изготовителя с разрешения главного инженера предприятия.
6.3. Пружины
6.3.1. Винтовые цилиндрические пружины сжатия и растяжения должны соответствовать требованиям рабочих чертежей и ГОСТ 16118.
6.3.2. Марки стали, диаметр проволоки (прутка), твердость пружины после термообработки должны соответствовать II классу пружин по ГОСТ 13764.
Параметры витков пружин следует принимать по ГОСТ 13770 — 13773, определение размеров пружин — по ГОСТ 13765.
Для пружин, работающих в агрессивных средах, допускается применять марки материалов, не предусмотренные ГОСТ 13764.
6.3.3. Пружины, работающие в атмосфере, насыщенной испарениями морской и пресной воды, или в случае конденсации влаги на пружинах при резких суточных изменениях температуры, должны подвергаться противокоррозионному покрытию.
Толщина слоя противокоррозионного покрытия пружин назначается по таблице 6.5.
пружин в зависимости от диаметра проволоки
6.3.4. Специальные требования к изготовлению пружин (защитные покрытия, заневоливание после электролитических покрытий, упрочнение, химико-термическая обработка), а также различные виды статических и динамических испытаний (кратковременные обжатия, заневоливание, периодические испытания) устанавливаются в зависимости от назначения пружин и указываются в чертеже.
6.3.5. Все пружины после нанесения противокоррозионных электролитических покрытий должны подвергаться подогреву до температуры 180 — 240 °C с целью удаления водорода.
Испытания пружин производить после гальванических покрытий и после снятия водородной хрупкости.
6.3.6. Опорные концы сошлифованных опорных витков должны быть притуплены.
6.3.7. Все пружины сжатия независимо от указания в чертеже подвергаются после изготовления трехкратному обжатию до соприкосновения витков, пружины растяжения подвергаются трехкратному растяжению под предельной нагрузкой, указанной в чертеже.
6.3.8. Проверка контрольным стержнем внутреннего диаметра пружин сжатия производится при свободном состоянии пружин; проверка наружного диаметра пружин сжатия контрольной гильзой производится под максимальной испытательной нагрузкой F_{3} или в сжатом до соприкосновения состоянии.
6.3.9. Проверка наружного диаметра пружин растяжения производится в свободном состоянии.
6.3.10. Для пружин, эксплуатирующихся в микроклиматических районах с холодным климатом (исполнение ХЛ), заготовкой должен служить только калиброванный прокат.
6.3.11. Тарельчатые пружины должны соответствовать требованиям чертежей и ГОСТ 3057.
6.4. Канаты
6.4.1. Стальные канаты, применяемые в качестве грузовых, стреловых, вантовых, несущих, тяговых и стропов, должны соответствовать действующим стандартам и иметь сертификат предприятия-изготовителя в соответствии с ГОСТ 3241. При отсутствии сертификата канаты должны быть подвергнуты испытанию в соответствии с указанным стандартом.
6.4.2. Стальные канаты должны быть изготовлены из оцинкованной проволоки. Применение канатов без покрытия допускается для механизмов, работающих на значительном (не менее 10 м) удалении от поверхности воды. Канаты должны быть изготовлены из проволоки с маркировочной группой от 1570 до 1960 МПа (от 160 до 200 кгс/мм2).
6.4.3. Заделка каната в канатную втулку должна выполняться в соответствии с технологическим процессом и согласно требованиям конструкторской документации.
6.4.4. При недостаточной длине каната производить его удлинение путем сращивания (счалки) не разрешается.
6.4.5. Закрепление концов каната на грузоподъемном оборудовании, установка зажимов должны выполняться согласно требованиям ПБ-10-382 «Правила устройства и безопасной эксплуатации грузоподъемных кранов».
6.5. Блоки и блочные подвески
6.5.1. Профиль канавки блоков проверяют по шаблону. Зазор между шаблоном и профилем канавки не должен быть более 0,5 мм в любом направлении.
6.5.2. Смещение ручья относительно торцов ступицы не должно быть более 1 мм.
Разностенность обода блока, замеренная на участке внешних необработанных поверхностей на равных радиусах, допускается в пределах 10% толщины стенки, но не более 3 мм.
6.5.3. Небольшие повреждения по краю профиля ручья и блока и местные отдельные раковины диаметром не более 8 мм и глубиной не более четверти толщины стенки разрешается исправлять сваркой с предварительной разделкой дефектного места и с последующей зачисткой.
6.5.4. Выходные канавки в верхних частях блочных подвесок не должны иметь рванин, острых кромок и заусенцев. Зазор между наружным диаметром блока и кожухом не должен быть более 20% диаметра каната.
6.5.5. Радиальное биение механически обработанного обода блока (по желобу) не должно быть более 0,1 мм на 100 мм диаметра блока; радиальное биение проточек на ступице блока под уплотняющие бурты, а также торцевое биение ступицы и проточек — не более 0,4 мм.
6.6. Барабаны
6.6.1. Биение цилиндрической поверхности относительно оси ступицы должно быть в пределах половины допуска на наружный диаметр барабана.
6.6.2. Торцевое биение присоединительных поверхностей барабана относительно геометрической оси должно быть не более 0,1 мм на каждые 500 мм диаметра барабана.
6.6.3. Не допускаются к исправлению дефекты, расположенные в отверстии под вал, в зоне шпоночного паза (зона в пределах ширины шпоночного паза с каждой его стороны).
6.6.4. При центрировании под стыковку секций барабана величина смещения оболочек секций относительно друг друга не должна превышать 0,1S, но не более 3 мм, где S — проектная толщина стенки оболочки барабана до нарезки профиля канавки под канат.
6.6.5. Овальность свальцованных сварных или литых секций барабана не должна быть более 0,003Д, а конусообразность — 0,001Д, где Д — диаметр сварной или литой секции барабана.
6.6.6. Предельное отклонение на угловатость для свальцованных секций барабана диаметром до 1040 мм должно приниматься +/- 3 мм, а для секций барабана диаметром свыше 1040 мм до 2000 мм — +/- 4 мм.
6.6.7. Прогиб барабана после сварки и термообработки не должен превышать 1,5 мм на 1000 мм его длины.
6.6.8. Отклонение толщины стенки барабана после нарезки канавок допускается не более чем минус 10%. Для проверки толщины разрешается сверление отверстий диаметром 6 мм по концам и середине барабана. Количество отверстий в сечении должно быть не более четырех с равномерным расположением по окружности.
6.6.9. Биение дна канавки нарезанного барабана по отношению к его геометрической оси или его опорным поверхностям, разность диаметров правой и левой нарезок одного барабана, измеренных по дну канавки, не должны превышать величины допуска при диаметре до 500 мм — h11, свыше 500 мм — h12 в соответствии с ГОСТ 25347.
6.6.10. Профили канавок и их шаг на барабане проверяются шаблоном. Зазор между шаблоном и профилем канавки не должен быть более 0,5 мм.
6.6.11. Гребни ручьев барабана не должны иметь острых кромок, а имеющиеся срезы, не превышающие трети длины одного витка, и раковины должны быть заварены и зачищены. Дефектные места отливок в виде усадочных газовых и земляных раковин и других дефектов, обнаруженные после механической обработки, допускается исправлять сваркой с предварительной разделкой дефектного места до чистого металла.
Исправлять сваркой можно также следующие дефекты:
-
раковины в отверстиях ступицы диаметром не более 8 мм, глубиной не более 25% толщины ступицы в количестве не более двух на каждой ступице;
-
раковины на поверхности барабанов диаметром не более 8 мм, глубиной не более 25% толщины стенки в количестве не более двух на площади 30 см2, а более мелкие раковины — в количестве не более пяти на такой же площади. Раковины в шпоночных пазах не допускаются.
6.6.12. Исправление дефектов сваркой следует производить по технологической документации предприятия-изготовителя с разрешений главного сварщика предприятия.
6.6.13. На торцевых стенках барабанов выводные отверстия для канатов должны иметь плавные переходы сопряженных поверхностей, без острых граней и заусенцев.
6.6.14. При нарезке ручья на барабанах для выхода резца в местах крепления канатов рекомендуется выполнять кольцевые проточки шириной, равной трем шагам витка, и глубиной, равной глубине канавки витка.
6.7. Крюки и крюковые подвески
6.7.1. Крюки однорогие и двурогие кованые и штампованные, изготовленные из заготовок по ГОСТ 6627 и ГОСТ 6628, должны соответствовать требованиям чертежей и ГОСТ 2105.
6.7.2. Крюки пластинчатые однорогие и двурогие должны соответствовать требованиям чертежей и ГОСТ 6619.
6.7.3. В пластинчатых клепаных крюках перед клепкой зазор между пластинами, предварительно очищенными от заусенцев, стружки и загрязнений, не должен быть более 0,3 мм.
После сборки, склепки и обработки крюка зазоры между пластинами не должны быть более 0,2 мм. Зазоры измеряются щупом при температуре 20 °C.
6.7.4. Поверхность крюка должна быть чистой, заусенцы, плены, острые углы, волосовины, трещины, закаты, а также надрезы на обработанной хвостовой части крюка не допускаются.
6.7.5. Допускается зачистка местных пороков (не вызывающая снижения прочности крюка). Исправление дефектов крюка сваркой не допускается.
6.7.6. Резьба крюка должна быть чистой, без заусенцев, сорванных ниток и вмятин.
6.7.7. Крюк должен быть испытан на прочность в течение 10 минут нагрузкой, превышающей его номинальную грузоподъемность на 25%.
6.7.8. Каждый принятый ОТК крюк должен иметь паспорт (сертификат) с указанием номера и грузоподъемности крюка, его материала и результатов испытания.
6.8. Ходовые колеса
6.8.1. Стальные литые ходовые колеса и ходовые колеса, изготовленные из стальных поковок, должны соответствовать требованиям рабочих чертежей и настоящего РД.
6.8.2. На поверхности катания и ребордах литых колес не допускаются раковины, трещины, неслитины, шлаковые включения и другие дефекты.
На остальных обработанных поверхностях допускаются отдельные раковины размером не более 3 мм каждая (суммарной площадью, не превышающей 3% площади, на которой они расположены) и глубиной до 10% толщины стенки, но не более 3 мм.
Исправление сваркой дефектов на рабочей части ходовых колес кранов не разрешается. Раковины, имеющиеся на посадочной поверхности колеса, могут быть исправлены, если площадь раковины не превышает 5% площади всей поверхности, глубина раковины не более 20% толщины ступицы и диаметр отдельных раковин не более 8 мм. Не допускаются к исправлению дефекты, расположенные в отверстии под вал в зоне шпоночного паза (зона в пределах ширины шпоночного паза с каждой его стороны).
6.8.3. Допуск параллельности поверхности катания ходового колеса относительно базовой оси вращения не должен быть более 0,1 мм на 100 мм диаметра колеса.
6.8.4. Отклонение от овальности и конусообразности поверхностей катания колес не должно превышать поля допуска на диаметр.
6.8.5. Допуск торцевого биения выточек под уплотнения и ступицы в ходовых колесах относительно базовой оси вращения не должен быть более 0,5 мм.
6.8.6. Допуск на наружный диаметр ходового колеса должен быть равен h8 по ГОСТ 25347.
6.8.7. Радиальное биение поверхности катания ходового колеса не должно превышать 0,2 мм на каждые 100 мм диаметра.
6.8.8. Исправление сваркой дефектов следует производить по технологической документации предприятия-изготовителя с разрешения главного сварщика предприятия.
6.9. Тормоза
6.9.1 При изготовлении тормозов должны быть учтены следующие требования:
-
допуск на диаметр тормозного шкива должен быть равен h11 по ГОСТ 25347;
-
радиальное биение рабочей поверхности тормозного шкива (детали) не должно быть более, мм:
при диаметре рабочей поверхности 100 мм — 0,06
при диаметре рабочей поверхности 160 — 250 мм — 0,10
при диаметре рабочей поверхности 300 — 400 мм — 0,15;
-
твердость рабочей поверхности литого стального тормозного шкива должна быть не менее HB 300;
-
головки заклепок, крепящих тормозную ленту к колодкам, должны быть утоплены в обкладку на 25% ее толщины;
-
прилегание поверхностей тормозной ленты к колодке должно быть плотным и равномерным по всей поверхности;
-
радиальное смещение центра окружности колодок относительно центра тормозного шкива должно быть не более 0,3 мм, перекос колодок на шкиве — 0,1 мм на 100 мм ширины шкива. Радиальный зазор между тормозным шкивом и фрикционными накладками тормозных колодок или лент должен быть одинаков по всей дуге прилегания (разность зазоров не более 0,1 мм);
-
зазоры между колодками и шкивом при отсутствии специальных требований должны быть в следующих пределах:
1,0 — 1,25 мм при диаметре шкива до 300 мм включ.;
1,5 — 1,75 мм при диаметре шкива св. 300 до 500 мм включ.;
2,0 — 2,5 мм при диаметре шкива св. 500 до 800 мм включ.;
-
площадь прилегания накладок к поверхности шкива должна быть не менее 80% номинальной;
-
чистота рабочей поверхности шкива должна быть не ниже Ra 1,6.
6.9.2. На трущихся поверхностях шкивов и дисков не допускаются раковины, пустоты, задиры, забоины, трещины и другие дефекты.
6.9.3 Накладки (тормозные ленты) тормозных колодок должны удовлетворять следующим требованиям:
-
поверхность накладки должна быть ровной, без вспучин, трещин и разлохмаченных мест;
-
отклонение ленты по толщине допускается в пределах +/- 0,5 мм для одной ленты;
-
отклонение ленты по ширине допускается в пределах +/- 2 мм, а отклонение диаметров отверстий под заклепки — +/- 0,3 мм;
-
гибка по заданному диаметру должна быть выполнена без перекоса и волнистости.
6.9.4 Детали тормозов должны свободно вращаться в шарнирах.
6.9.5. Мертвый ход рычажной системы тормозов допускается не более 10% от общего хода на замыкающем звене.
Проверка величины мертвого хода должна производиться при зажатых на тормозном шкиве колодках.
6.9.6. Свободный ход системы тяг и рычагов электромагнитного тормоза не должен превышать 10% полного хода якоря электромагнита.
6.10. Муфты
6.10.1. При индивидуальном изготовлении втулочно-пальцевых муфт допускается в полумуфтах совместная обработка отверстий, после чего должна быть выполнена маркировка полумуфт об их совместном применении.
6.10.2. В зависимости от типа муфты, соединяющей валы, допустимые отклонения на радиальное и угловое смещение осей валов не должны превышать величин, приведенных в таблице 6.6.
Предельные отклонения на радиальное и угловое
смещение осей валов при соединении их муфтами
| Тип муфты | Предельные отклонения | |
| Радиальное смещение осей валов (в любом направлении), мм | Угловое смещение осей валов | |
| Муфта зубчатая общего назначения по ГОСТ Р 50895 | 0,5 | 1°30' |
| Муфта упругая втулочно-пальцевая по ГОСТ 21424 | 0,3 | 1°00' |
Радиальное смещение осей валов зубчатых муфт при отсутствии их перекоса не должно превышать величин, приведенных в таблице 6.7.
Радиальное смещение осей валов
зубчатых муфт при отсутствии их перекоса
| Номер зубчатой муфты | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
|---|---|---|---|---|---|---|---|---|---|
| Радиальное смещение, мм | 1,2 | 1,7 | 2,0 | 2,2 | 2,6 | 3,1 | 3,2 | 3,6 | 3,9 |
Смещение осей соединяемых валов для эластичных муфт допускается не более:
6.10.3. Радиальное и торцевое биение полумуфт не должно превышать величин, указанных в таблице 6.8.
Допустимое радиальное и торцевое биение полумуфт
| Диаметр муфты, мм | Число оборотов вала, об/мин | Величина биения, мм |
|---|---|---|
| до 200 вкл. | 750 — 1500 | 0,15 — 0,10 |
| св. 200 | 750 — 1500 | 0,20 — 0,15 |
6.10.4 При изготовлении зубчатых муфт должны выполняться следующие условия:
-
для обеспечения правильной сборки муфт на соединяемых между собой обоймах, а также на полумуфтах (в муфтах типа МЗП) должны быть нанесены контрольные метки;
-
муфты не должны допускать течи масла и отделения капель его;
-
внутренние поверхности муфт должны иметь маслостойкое покрытие для группы условий эксплуатации 6/1 по ГОСТ 9.032;
-
в муфтах типа М3 бурт на втулках для контроля установки соединяемых валов при монтаже должен выполняться с отклонением h8 по ГОСТ 25347.
6.11. Редукторы
6.11.1. Корпусы и крышки редукторов должны соответствовать требованиям чертежей.
6.11.2. Литые корпусы редукторов не должны иметь дефектов литья, свищей и других пороков, не подлежащих исправлению.
Допускаются без исправления сваркой:
-
на необрабатываемых поверхностях раковины глубиной до 20% толщины стенки, но не более 3 мм;
-
на плоскостях разъема и на торцах посадочных отверстий корпусов — раковины негнездового характера глубиной не более 2 мм, диаметром не более 3 мм.
Исправляются сваркой дефекты на необрабатываемых поверхностях, если глубина их не более 30% толщины стенки. Разрешается исправление сваркой раковин на посадочных отверстиях редукторов, если они не превышают 5% посадочной площади и глубиной не более 20% толщины.
Исправление сваркой дефектов следует производить по технологической документации предприятия-изготовителя с разрешения главного сварщика предприятия.
6.11.3. На обрабатываемых сопрягаемых и установочных поверхностях не допускаются надрезы, забоины и задиры. На деталях редукторов не допускаются трещины, пережоги и другие дефекты, нарушающие их прочность.
6.11.4. Посадочные места под подшипники качения должны соответствовать ГОСТ 3325.
6.11.5. Отклонение от прямолинейности плоскостей разъема редуктора не должно превышать 0,2 мм на длине 500 мм.
6.11.6 Несовпадение контуров корпуса и крышки по плоскости разъема редуктора не должно превышать:
2 мм — для редукторов с суммарным межосевым расстоянием до 500 мм;
3 мм — для редукторов с суммарным межосевым расстоянием от 500 до 1000 мм;
4 мм — для редукторов с суммарным межосевым расстоянием свыше 1000 мм.
6.11.7. Плотность прилегания крышки и корпуса редуктора проверяется в затянутом состоянии щупом.
Допустимый зазор не должен быть более 0,05 мм на отрезке длиной не более 30 мм и глубиной до 5 мм.
При проверке на краску на каждом квадратном сантиметре должно быть в среднем пять — шесть точек соприкосновения. Установка прокладок в плоскости разъема не допускается. При сборке крышки с редуктором на герметиках проверка щупом может не производиться.
6.11.8. Допуски на параллельное смещение валов и их перекос не должны превышать допусков на межосевые расстояния. Допуски для конических передач устанавливаются по ГОСТ 1758.
6.11.9. Боковые зазоры зубчатых пар должны быть выдержаны согласно степени точности, указанной в чертежах, и соответствовать ГОСТ 1643.
6.11.10. Отклонение межцентрового расстояния и нормы бокового зазора для конических зубчатых колес должны соответствовать ГОСТ 1758 по степени точности, указанной в чертежах.
6.11.11. Все необработанные поверхности литых деталей, находящиеся в масляной ванне редуктора, должны иметь маслостойкое покрытие для группы условий эксплуатации 6/1 по ГОСТ 9.032.
6.11.12. Наружные поверхности редукторов должны иметь атмосферостойкое лакокрасочное покрытие не ниже VI класса по ГОСТ 9.032.
6.11.13. Зубчатые колеса с частотой вращения более 500 об/мин, изготовленные из литых заготовок в землю, должны быть отбалансированы в соответствии с ГОСТ 22061 по 4 классу точности балансировки. Необходимость балансировки оговаривается в чертежах или ТУ.
6.11.14. Допуск параллельности или перпендикулярности оси вращения выходного вала относительно неокрашенной поверхности корпуса должен быть не ниже 12 степени точности по ГОСТ 24643.
6.11.15. Допуск плоскостности неокрашенной опорной поверхности корпуса — не более чем для 11 степени точности по ГОСТ 24643.
6.11.16. Течь масла из картера редуктора не допускается. В соединениях допускается подтекание масла без каплеобразования.
6.11.17. Корпуса сварных редукторов должны обязательно подвергаться термической обработке для снятия сварочных напряжений.
6.11.18. Каждый редуктор на предприятии-изготовителе должен подвергаться испытаниям по программе, установленной ТУ (ТЗ) на изделие.
При испытаниях в результате обкатки:
-
шум шестерен должен быть равномерным, без стука и нарастаний и убываний;
-
уплотнение и фланцевые соединения не должны допускать течь масла;
-
температура масла в корпусах подшипников не должна превышать 60 °C при температуре окружающего воздуха 20 °C;
Обнаруженные дефекты должны быть устранены и обкатка повторена.
По окончании обкатки редуктор должен быть разобран на части, масло из корпуса редуктора слито, корпус и детали промыты, затем необходимо залить новое масло, обкатать редуктор в течение 3 — 5 мин, слить масло и закрепить пробки.
6.11.19 Каждый собранный и принятый редуктор должен иметь клеймо ОТК.
6.12. Ограничители грузоподъемности
6.12.1. Ограничители грузоподъемности должны быть отрегулированы на автоматическое отключение электродвигателя при достижении нагрузки, превышающей номинальную на 25%, или при ослаблении натяжения тяговых органов на величину, определяемую расчетом в каждом конкретном случае в зависимости от условий эксплуатации. Регулировка ограничителя грузоподъемности производится при испытании крана после монтажа.
6.12.2. Детали, входящие в пакет пружин и составляющие размерную цепь по высоте пакета, должны быть изготовлены со следующей точностью — отклонение от внутренней (под пружину) опорной поверхности до наружной торцевой поверхности каждого стакана и отклонение по высоте (толщине) промежуточной шайбы, расположенной между двумя пружинами, должны лежать в пределах Js12.
6.12.3. Собранные пакеты пружин, предназначенные для одного ограничителя грузоподъемности, по высоте не должны отличаться друг от друга более чем на 0,5 мм. Данное условие обеспечивается за счет подбора деталей с соответствующими размерами.
6.13. Ходовые и грузовые тележки
6.13.1. Тележки, предназначенные для мостовых и козловых кранов, должны соответствовать требованиям ТУ (ТЗ), рабочих чертежей, а подведомственные Ростехнадзору, — ПБ-10-382 «Правила устройства и безопасной эксплуатации грузоподъемных кранов».
6.13.2 При изготовлении рамы грузовой тележки предельные отклонения основных размеров должны приниматься следующими:
- разность диагоналей (измеряемая между центрами колес при одинаковых зазорах с обеих сторон между ступицами и стенками рамы) должна удовлетворять условию:
где l — проектный размер базы тележки;
Д — проектный размер диагонали;
-
ширина колеи (при положении колес с одинаковыми зазорами с обеих сторон между ступицами и стенками рамы) +/- 5 мм;
-
допуск параллельности осей колес в горизонтальной и вертикальной плоскостях — не более 0,5 мм на 1000 мм.
6.13.3. Допуск перпендикулярности опорных плоскостей горизонтальных подбуксовых платиков к опорным поверхностям вертикальных подбуксовых платиков тележек — не более 0,5 мм на 1000 мм.
6.13.4. Допуск параллельности опорных обработанных поверхностей под механизмы тележек относительно плоскости, проходящей через опорные поверхности горизонтальных подбуксовых платиков, — не более 2 мм на 1000 мм.
6.13.5. Допуск параллельности оси отверстий для блоков, устанавливаемых на раме тележки, по отношению опорных поверхностей горизонтальных или вертикальных подбуксовых платиков — не более 2 мм на 1000 мм.
6.13.6. Допуск параллельности геометрических осей отверстий под оси балансиров, под подшипники осей ходовых колес и подшипники качения приводного вала балансира — не более 0,5 мм на 1000 мм.
6.13.7. Перекосы и отклонения от параллельности осей зубчатых передач балансирных тележек не должны превышать величин, установленных для 9-ой степени точности по ГОСТ 1643.
6.13.8. Общие вертикальные плоскости ходовых колес тележки одной любой стороны должны лежать в одной плоскости, параллельное смещение общей вертикальной плоскости ходовых колес допускается не более 1 мм при колесах с ребордами и 2 мм при безребордных колесах.
6.13.9. Торцевая поверхность каждого ходового колеса должна быть перпендикулярна к плоскости, в которой лежат головки обоих рельсов, отклонение от перпендикулярности допускается не более 1 мм на 1000 мм.
6.13.10. Балансиры и рамы ходовых тележек должны качаться на горизонтальных шарнирах не менее чем на 3°.
6.13.11. Спаренные колеса в контуре, связанные зубчатой передачей, следует подбирать в пары с различием длин окружностей по ходовой поверхности не более 1 мм.
6.14. Сборка изделий
6.14.1. Детали, поступающие на сборку, должны иметь маркировку и клеймо ОТК. Детали, на которые невозможно или недопустимо нанести маркировку, должны иметь сопроводительный документ, удостоверяющий их качество.
Сборка должна производиться в полном соответствии с рабочими чертежами и технологическим процессом.
Детали и сборочные единицы, поступающие на сборку изделий, должны быть очищены от стружки, масла, охлаждающей жидкости и противокоррозионной смазки.
6.14.2. Смазочные каналы в валах, осях, корпусах подшипников перед сборкой должны быть тщательно очищены от стружки, грязи и промыты.
6.14.3. При сборке не допускается применение компенсаторов (прокладки, клинья), а также припиловка и подгонка деталей по месту, не предусмотренные чертежами или ТУ (ТЗ).
6.14.4. Использование при сборке уплотнительных прокладок, контрящих и пружинных шайб, бывших в употреблении, не допускается.
6.14.5. Установка косых шайб под головки болтов и гайки должна обеспечивать параллельность наружной поверхности шайбы полке швеллера или двутавра. Допуск на непараллельность 0,2 мм.
6.14.6. Головки винтов и болтов, устанавливаемых «в потай», не должны выступать из гнезда.
6.14.7. Подшипники качения перед их запрессовкой на вал с натягом, значение которого соответствует m6 и K6, необходимо нагревать в масляной ванне в подвешенном состоянии в течение 10 — 15 мин до температуры 80 — 90 °C. Нагретый подшипник надевают на вал с минимальным осевым усилием, обеспечивающим его посадку на вал. При этом подшипники при установке должны быть обращены к упору неклейменой стороной. Запрещается установка подшипников приложением ударных нагрузок.
При установке подшипника в корпус с натягом производится нагрев корпуса в масляной ванне с температурой масла до 100 °C.
Допускается установка подшипников в корпус и на вал в холодном состоянии посредством запрессовки вручную или на прессах, используя соответствующую оснастку.
6.14.8. Температура нагрева подшипника при установившемся режиме работы не должна превышать 60 °C над температурой окружающего воздуха.
6.14.9. Величины осевого зазора для радиально-упорных шариковых подшипников и конических роликовых подшипников приведены в таблицах 6.9 и 6.10.
для радиально-упорных шариковых подшипников
| Внутренний диаметр подшипника, мм | Допустимые пределы осевого зазора для радиально-упорных подшипников, мкм | |||||
| по ГОСТ 831 с углом контакта 12° | по ГОСТ 831 с углом контакта 26° и 36° | |||||
| ряд I | ряд II | ряд I | ||||
| наим. | наиб. | наим. | наиб. | наим. | наиб. | |
| от 10 до 30 включ. | 20 | 40 | 30 | 50 | 10 | 20 |
| св. 30 до 50 включ. | 30 | 50 | 40 | 70 | 15 | 30 |
| св. 50 до 80 включ. | 40 | 70 | 50 | 100 | 20 | 40 |
| св. 80 до 120 включ. | 50 | 100 | 60 | 150 | 30 | 50 |
| св. 120 до 180 включ. | 80 | 150 | 100 | 200 | 40 | 70 |
| св. 180 до 240 включ. | 120 | 200 | 150 | 250 | 50 | 100 |
1. Значения, приведенные для ряда I, относятся к узлам, в которых подшипники установлены по два на опоре, а для ряда II — по одному
2. Приведенные в таблицах 6.9 и 6.10 величины осевого зазора даны для подшипников класса точности «0», работающих в нормальных условиях, т.е. при температурном перепаде колец в 10 °C и разности температуры нагрева вала и корпуса не более 20 °C.
6.14.10. Внутренние диаметры тонкостенных втулок после запрессовки должны быть проверены и при необходимости доведены до размеров в соответствии с рабочими чертежами.
6.14.11. Прилегание цапф, шеек валов к рабочей поверхности подшипника или вкладыша подшипника скольжения должно быть на площади не менее 70% поверхности. Края смазочных канавок должны быть закруглены.
6.14.12. Все вращающиеся части изделия должны проворачиваться в своих опорах легко, без заедания.
6.14.13. При сборке шлицевых соединений необходимо проверить радиальное биение и соосность сопрягаемых деталей. Величина радиального биения не должна быть более половины допуска на проверяемый диаметр, соосность — не более половины допуска на центрирующие диаметры.
Тугие шлицевые соединения необходимо собирать при помощи специальных приспособлений или путем нагрева детали до температуры 80 — 120 °C.
6.14.14. Запрессовка шпонок молотками или другими ударными инструментами запрещается. Рекомендуется установку производить с помощью струбцин или прессов.
Прилегание шпонок к пазам должно быть по всей рабочей поверхности, а допуски должны соответствовать требованиям, указанным в ГОСТ 23360.
6.14.15. У собранных конических соединений должны совпадать углы конуса охватывающей и охватываемой деталей. Проверку совпадения углов конуса сопрягаемых деталей рекомендуется производить на краску, при этом число пятен касания должно быть не менее двух на площади 25 x 25 мм.
6.14.16. После сборки сверление отверстий и нарезание резьбы в местах, где возможно попадание металлической стружки во внутренние полости и на трущиеся поверхности, не допускается. При невозможности осуществить иной порядок сборки данные сборочные единицы после сверления или нарезания резьбы должны быть разобраны и промыты до полного удаления стружки.
6.14.17. Конические штифты, применяемые для фиксирования взаимного расположения деталей, должны плотно прилегать к поверхности отверстий по всей длине и выступать над поверхностью детали не более чем на треть диаметра. При проверке на краску конические штифты должны показывать плотное прилегание на площади не менее 70% поверхности отверстий.
6.4.18. Осевой разбег валов открытых зубчатых передач и редукторов, смонтированных на подшипниках скольжения, должен быть в пределах, приведенных в таблице 6.11.
Величина осевого разбега валов открытых зубчатых передач и редукторов, смонтированных на подшипниках скольжения
6.14.19. Сборка открытых и закрытых зубчатых передач должна производиться с обязательной их проверкой и регулировкой по следующим параметрам:
- нормам контакта зубьев (пятну контакта, допуску параллельности и перекосу осей, допуску на направление зуба).
6.14.20. Отклонения на вышеприведенные параметры согласно ГОСТ 1643 приведены в таблицах 6.13; 6.14; 6.15.
зубчатого цилиндрического колеса
Примечание. При превышении допусков на радиальное биение зубчатого цилиндрического колеса, приведенных в таблице, рекомендуется произвести перезапрессовку зубчатого колеса с более точным центрированием его относительно вала.
| Наименование контролируемого параметра | Вид сопряжения | Межосевое расстояние a, мм | |||||||||||||||
| до 80 включ. | св. 80 до 125 включ. | св. 125 до 180 включ. | св. 180 до 250 включ. | св. 250 до 315 включ. | св. 315 до 400 включ. | св. 400 до 500 включ. | св. 500 до 630 включ. | св. 630 до 800 включ. | св. 800 до 1000 включ. | св. 1000 до 1250 включ. | св. 1250 до 1600 включ. | св. 1600 до 2000 включ. | св. 2000 до 2500 включ. | св. 2500 до 3150 включ. | св. 3150 до 4000 включ. | ||
| Межосевое расстояние | B | Величина допуска, мкм | |||||||||||||||
| +/- 60 | +/- 70 | +/- 80 | +/- 90 | +/- 105 | +/- 110 | +/- 120 | +/- 140 | +/- 160 | +/- 180 | +/- 220 | +/- 250 | +/- 300 | +/- 350 | +/- 450 | +/- 500 | ||
| A | +/- 100 | +/- 110 | +/- 120 | +/- 140 | +/- 160 | +/- 180 | +/- 200 | +/- 220 | +/- 250 | +/- 280 | +/- 350 | +/- 400 | +/- 450 | +/- 550 | +/- 700 | +/- 800 | |
| Гарантированный боковой зазор (рисунок 6.1) | B | 120 | 140 | 160 | 185 | 210 | 230 | 250 | 280 | 320 | 360 | 420 | 500 | 600 | 700 | 860 | 1050 |
| A | 190 | 220 | 250 | 290 | 320 | 360 | 400 | 440 | 500 | 560 | 660 | 780 | 920 | 1100 | 1350 | 1650 | |
Нормы контакта зубьев (см. рисунок 6.1)
Примечание. Принятые обозначения:
fx, fy — допуск на параллельность и перекос осей;
F_{\beta} — допуск на направление зуба.
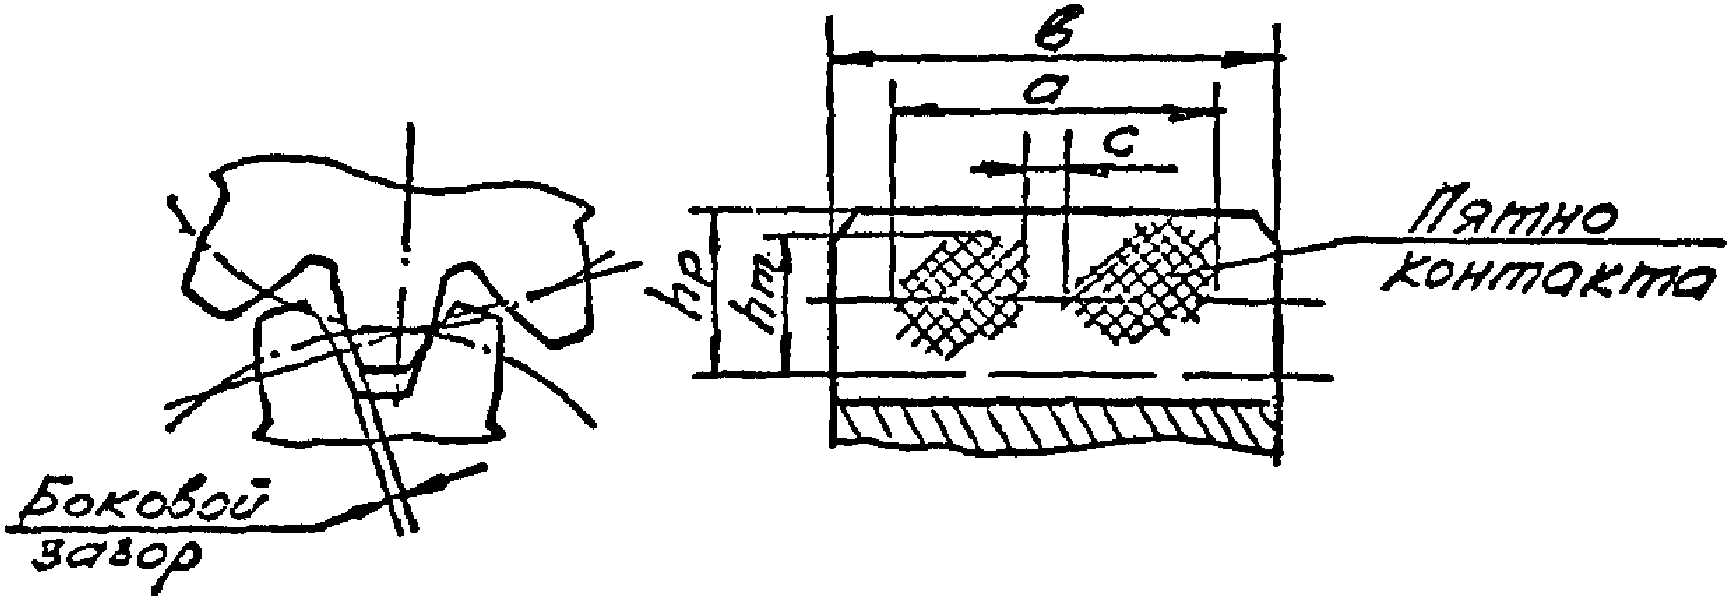
Рисунок 6.1. Схема контроля бокового
зазора и пятна контакта зубчатых зацеплений
Определение относительных размеров пятен контакта в процентах:
по длине зуба — отношение расстояния между крайними точками следов прилегания за вычетом разрывов, превосходящих величину модуля в мм, к длине зуба b
по высоте зуба — отношение средней (по всей длине зуба) высоты следов прилегания hm к высоте зуба соответствующей активной боковой поверхности hp
6.14.21. Центрирование валов, соединяемых посредством муфт, допускающих перекос и смещение валов, необходимо производить по полумуфтам при помощи стрелок. Предельные отклонения на радиальное и угловое смещение осей валов приведены в таблице 6.6.
6.14.22 При установке шпилек должны выполняться следующие требования:
-
отклонения размеров шпилек и отверстий под них должны обеспечивать такую посадку шпилек в корпусе, чтобы при свинчивании туго посаженных гаек шпильки не вывинчивались;
-
ось шпильки должна быть перпендикулярна поверхности детали, в которую ввернута шпилька. Предельные отклонения от перпендикулярности приведены в таблице 6.16.
Предельные отклонения от перпендикулярности
при установке резьбовых шпилек
6.14.23. Сборочные единицы и детали гидросистем должны быть изготовлены и смонтированы в соответствии с требованиями рабочих чертежей, гидравлических схем и ГОСТ 17411.
Все трубопроводы и детали гидросистемы перед сборкой должны быть промыты, продуты сжатым воздухом и закрыты технологическими заглушками.
Резиновые уплотнительные кольца и манжеты перед установкой их в цилиндры в течение 24 часов должны быть выдержаны в рабочей жидкости. В случае если резина колец и манжет станет рыхлой, эти изделия бракуются.
Скручивание гибких шлангов при установке не допускается. Гибкие шланги при всех положениях подвижных узлов не должны касаться стальных конструкций, агрегатов, трубопроводов, а также между собой.
6.14.24. Все трущиеся поверхности деталей и механизмов должны быть смазаны маслом в соответствии с марками, указанными в картах и схемах смазки, а масленки, подшипники, редукторы, гидросистемы заполнены смазкой и маслом.
6.14.25. Все сборочные единицы, поступающие на общую сборку, должны быть приняты ОТК и замаркированы.
7. ИЗГОТОВЛЕНИЕ МЕХАНИЧЕСКОГО ОБОРУДОВАНИЯ И СПЕЦИАЛЬНЫХ СТАЛЬНЫХ КОНСТРУКЦИЙ
7.1. Общие требования
7.1.1. Механическое оборудование и специальные стальные конструкции гидротехнических сооружений должны изготавливаться на предприятиях, оснащенных необходимым технологическим оборудованием, производственными площадями и квалифицированными кадрами, обеспечивающими возможность технологической подготовки производства, разработки требуемой технологической документации и изготовления изделий, по всем параметрам отвечающих требованиям действующих нормативных и руководящих документов.
7.1.2. Изготовление изделия в целом должно обеспечивать правильное проектное положение отправочных единиц и гарантировать возможность монтажа изделия без дополнительной подгонки и доработки (за исключением тех случаев, когда подгонка и доработка по месту в монтажных условиях предусматривается конструкторской документацией).
7.1.3. При изготовлении изделий на нескольких предприятиях-изготовителях должны разрабатываться поэтапные техпроцессы на изготовление отдельных элементов изделия или на выполнение отдельных технологических операций. В этих технологических процессах должны указываться промежуточные припуски, обеспечивающие заданную точность готового изделия.
7.1.4. Габаритные изделия поставляются предприятием-изготовителем в полностью законченном виде, с установленными на них опорно-ходовыми и уплотняющими устройствами.
При этом в составе конструкторской документации на изделие должны быть предусмотрены мероприятия для предохранения от механических повреждений наиболее уязвимых элементов изделия (электрооборудование, механические детали, резиновые изделия, полозья, стержни сороудерживающих решеток и т.п.) в процессе погрузо-разгрузочных работ, при транспортировании и хранении.
Балансирные тележки затворов допускается отгружать отдельно.
7.1.5. Опорно-ходовые и уплотняющие устройства негабаритных изделий должны отгружаться после рассверловки крепежных отверстий на проектный диаметр, выполняемый при контрольной сборке изделия.
7.2. Плоские затворы и сороудерживающие решетки
7.2.1. Предельные отклонения от проектных размеров изготовленных плоских затворов и сороудерживающих решеток, их опорно-ходовых частей не должны превышать величин, приведенных в таблицах 7.1 и 7.2.
Предельные отклонения от проектных размеров при установке опорно-ходовых частей плоских затворов и сороудерживающих решеток
| Наименование отклонения | Предельные отклонения |
|---|---|
| 1. Колесные затворы (см. рисунок 7.1) | |
| 1.1. Отклонение четвертого колеса от плоскости, касающейся трех других колес при расчетном пролете l: | |
| до 5 м включ. | +/- 0,0007l мм |
| св. 5 до 10 м включ. | +/- (2,5 + 0,0002l) мм |
| св. 10 м | +/- (3 + 0,00013l) мм |
| 1.2. Тангенс угла наклона альфа средней плоскости колеса к оси затвора | 0,003 |
| 1.3. Расчетный пролет l (расстояние между средними плоскостями колес, расположенных на разных концах затвора) | +/- (2 + 0,0003l) мм |
| 1.4. Расстояние h между осями колес, расположенных на одной стороне затвора | +/- (2 + 0,0007h) мм |
| 1.5. Расстояние h_{4} между боковыми колесами, расположенными на одной стороне | +/- (2 + 0,003 h_{4} ) мм |
| 1.6. Расстояние h_{1} между нижней кромкой обшивки и осью нижнего рабочего колеса | +/- 2 мм |
| 1.7. Отклонение по высоте собранной балансирной тележки | +3 мм |
| 2. Скользящие затворы и сороудерживающие решетки (см. рисунки 7.2 и 7.3) | |
| 2.1. В затворах и решетках с полозьями на всю длину опорно-концевых стоек отклонение одного конца рабочей поверхности полоза от плоскости, касающейся трех других концов рабочих поверхностей полозьев | По п. 1.1 настоящей таблицы |
| 2.2. В затворах и решетках с четырьмя короткими полозьями отклонение середины рабочей поверхности одного полоза от плоскости, проходящей через середину рабочих поверхностей трех других полозьев | То же |
| 2.3. Расстояние l_{2} между средней плоскостью полозьев и поверхностью торцевого упора | +/- 2 мм |
| 2.4. Тангенс угла наклона средней плоскости короткого полоза к оси затвора (решетки) | 0,003 |
| 2.5. Расчетный пролет l (расстояние между средними плоскостями полозьев) | +/- (2 + 0,0003l) мм |
| 2.6. Расстояние l' между торцевыми упорами | +/- (2 + 0,0003l') мм |
| 2.7. Стрела кривизны f_{4} геометрической оси рабочей плоскости полоза | 0,001 h_{5} , но не более 2 мм |
| 2.8. Сквозные зазоры «a» между соприкасающимися поверхностями обоймы полоза и стальной конструкцией затвора при нагрузке на 1 см длины полоза до 10 кН (1000 кгс) при отсутствии эпоксидной подливки | 1 мм на отдельных участках длиной не более 200 мм и при суммарной длине таких участков не более 20% всей длины полоза |
| 2.9. То же при нагрузке на 1 см длины свыше 10 кН (1000 кгс) | 0,3 мм на отдельных участках длиной не более 100 мм и при суммарной длине таких участков не более 20% всей длины полоза |
| 2.10. Несквозные зазоры «а» между касающимися поверхностями обоймы полоза и металлоконструкции затвора при нагрузке на 1 см длины полоза до 10 кН (1000 кгс) при отсутствии эпоксидной подливки | 0,5 мм при b_{1} <= 0,1d и при суммарной длине зазора не более 50% всей длины полоза |
| 2.11. То же при нагрузке на 1 см длины свыше 10 кН (1000 кгс) | 0,3 мм при b_{1} <= 0,1d и при суммарной длине зазора не более 25% всей длины полоза |
| 2.12. Стрела кривизны рабочей поверхности полоза в перпендикулярной ее плоскости | 1 мм на длине 1000 мм, но не более 2 мм на всей длине полоза |
| 2.13. Уступы в стыках брусков на рабочей поверхности полоза из АСМК-112 | 0,2 мм |
| 2.14. Расстояние К между рабочей поверхностью полоза и обратным упором (или поверхностью под обратную распорку) | +/- 2 мм |
| 2.15. Зазор между рабочей поверхностью полоза и линейкой длиной 1000 мм | 1 мм |
| 2.16. Длина сплошного опорного полоза h_{5} | +/- 5 мм |
1. Если затвор снабжен балансирными тележками, то отклонение по п. 1.1 таблицы замеряется по положению центров опорных поверхностей шарнирных катков тележек.
2. Боковые колеса или упоры устанавливаются при монтаже затворов с учетом зазора между колесами или упорами и закладными частями, указанного в проектной документации.
Предельные отклонения от проектных размеров плоских затворов и сороудерживающих решеток (см. рисунки 7.1, 7.2, 7.3)
| Наименование отклонения | Предельные отклонения |
|---|---|
| 1. Отклонение длины L, высоты H, толщины B | -(2 + 0,001X) мм, где за X принимается соответственно L или H, или B |
| 2. Отклонение расстояния l_{1} между осью затвора и осью подвеса | -(1 + 0,0003 l_{1} ) |
| 3. Разность между l_{3} и l_{3}' и между h_{2} и h'_{2} , где l_{3} и l'_{3} — расстояния между геометрическими осями опорно-концевых стоек, h_{2} и h'_{2} — расстояния между геометрическими осями нижнего и верхнего ригелей | 5 мм |
| 4. Разность длин диагоналей | 0,001Д, но не более 10 мм |
| 5. Стрела кривизны обшивки и ригелей в горизонтальной плоскости f (только в сторону напора) | 0,001L мм, но не более 10 мм |
| 6. Стрела кривизны обшивки и опорно-концевых стоек в вертикальной плоскости f_{1} (посередине каждой секции затвора) | 0,001H мм |
| 7. Стрела кривизны f_{2} ригелей в вертикальной плоскости | 0,001L мм, но не более 15 мм |
| 8. Стрела кривизны f_{3} кромки ножа затвора: | |
| с резиновым уплотнением | +/- 3 мм |
| без резинового уплотнения | +/- 1 мм |
| 9. Тангенс угла \varphi отклонения линии, соединяющей оба конца кромки ножа, от перпендикуляра к оси затвора <*> | 5/h |
| 10. Расстояние l_{4} между осью затвора и осью отверстий под болты вертикального уплотнения | +/- 3 мм |
| 11. Расстояние h_{3} между осью нижнего ригеля и осью болтов горизонтального уплотнения | +/- 5 мм |
| 12. Расстояние b между наружной гранью резинового уплотнения и плоскостью катания рабочего колеса или опорного полоза | +/- 2 мм |
| 13. Винтообразность уплотняющего контура, измеряемая по плоскости установки уплотнения или по центрам отверстий под болты, крепящие уплотнения | (3 + 0,0002L) мм |
| 14. Винтообразность конструкции затвора по контуру, не имеющему уплотнения | (6 + 0,0004L) мм |
| 15. При одной точке подвеса наклон вертикальной оси свободно подвешенного затвора или решетки | 3 мм |
| 16. Разность шагов t полос сороудерживающей решетки | 0,05t мм |
| 17. Тангенс угла наклона \psi полосы к оси сороудерживающей решетки | 0,001 |
<*> На затворах с соединенными секциями размер h измеряется между осью верхнего и нижнего боковых колес крайних секций.
Рисунок 7.2. Схема контрольных обмеров плоского скользящего затвора
7.2.2. Обоймы полозьев скользящих негабаритных затворов должны устанавливаться на опорные поверхности металлоконструкций затвора с применением выравнивающей подливки эпоксидным компаундом, выполняемой для негабаритных затворов на монтаже после полной сборки и сварки металлоконструкций затвора.
7.2.3. Установка элементов полозьев из антифрикционных материалов или древесного слоистого пластика в обоймы должна производиться путем запрессовки в соответствии с действующими инструкциями. Обработку рабочих поверхностей полозьев следует выполнять после запрессовки их в обойму.
7.2.4. Перед отгрузкой опорных полозьев с предприятия-изготовителя поверхность и торцы необходимо смазать солидолом и защитить от возможных механических повреждений.
7.2.5. Обратные направляющие и распорки должны подгоняться при общей или контрольной сборке затвора.
7.3. Сегментные затворы
Предельные отклонения размеров сегментных затворов не должны превышать величин, указанных в таблице 7.3.
Предельные отклонения от проектных размеров
сегментных затворов (см. рисунки 7.4 и 7.5)
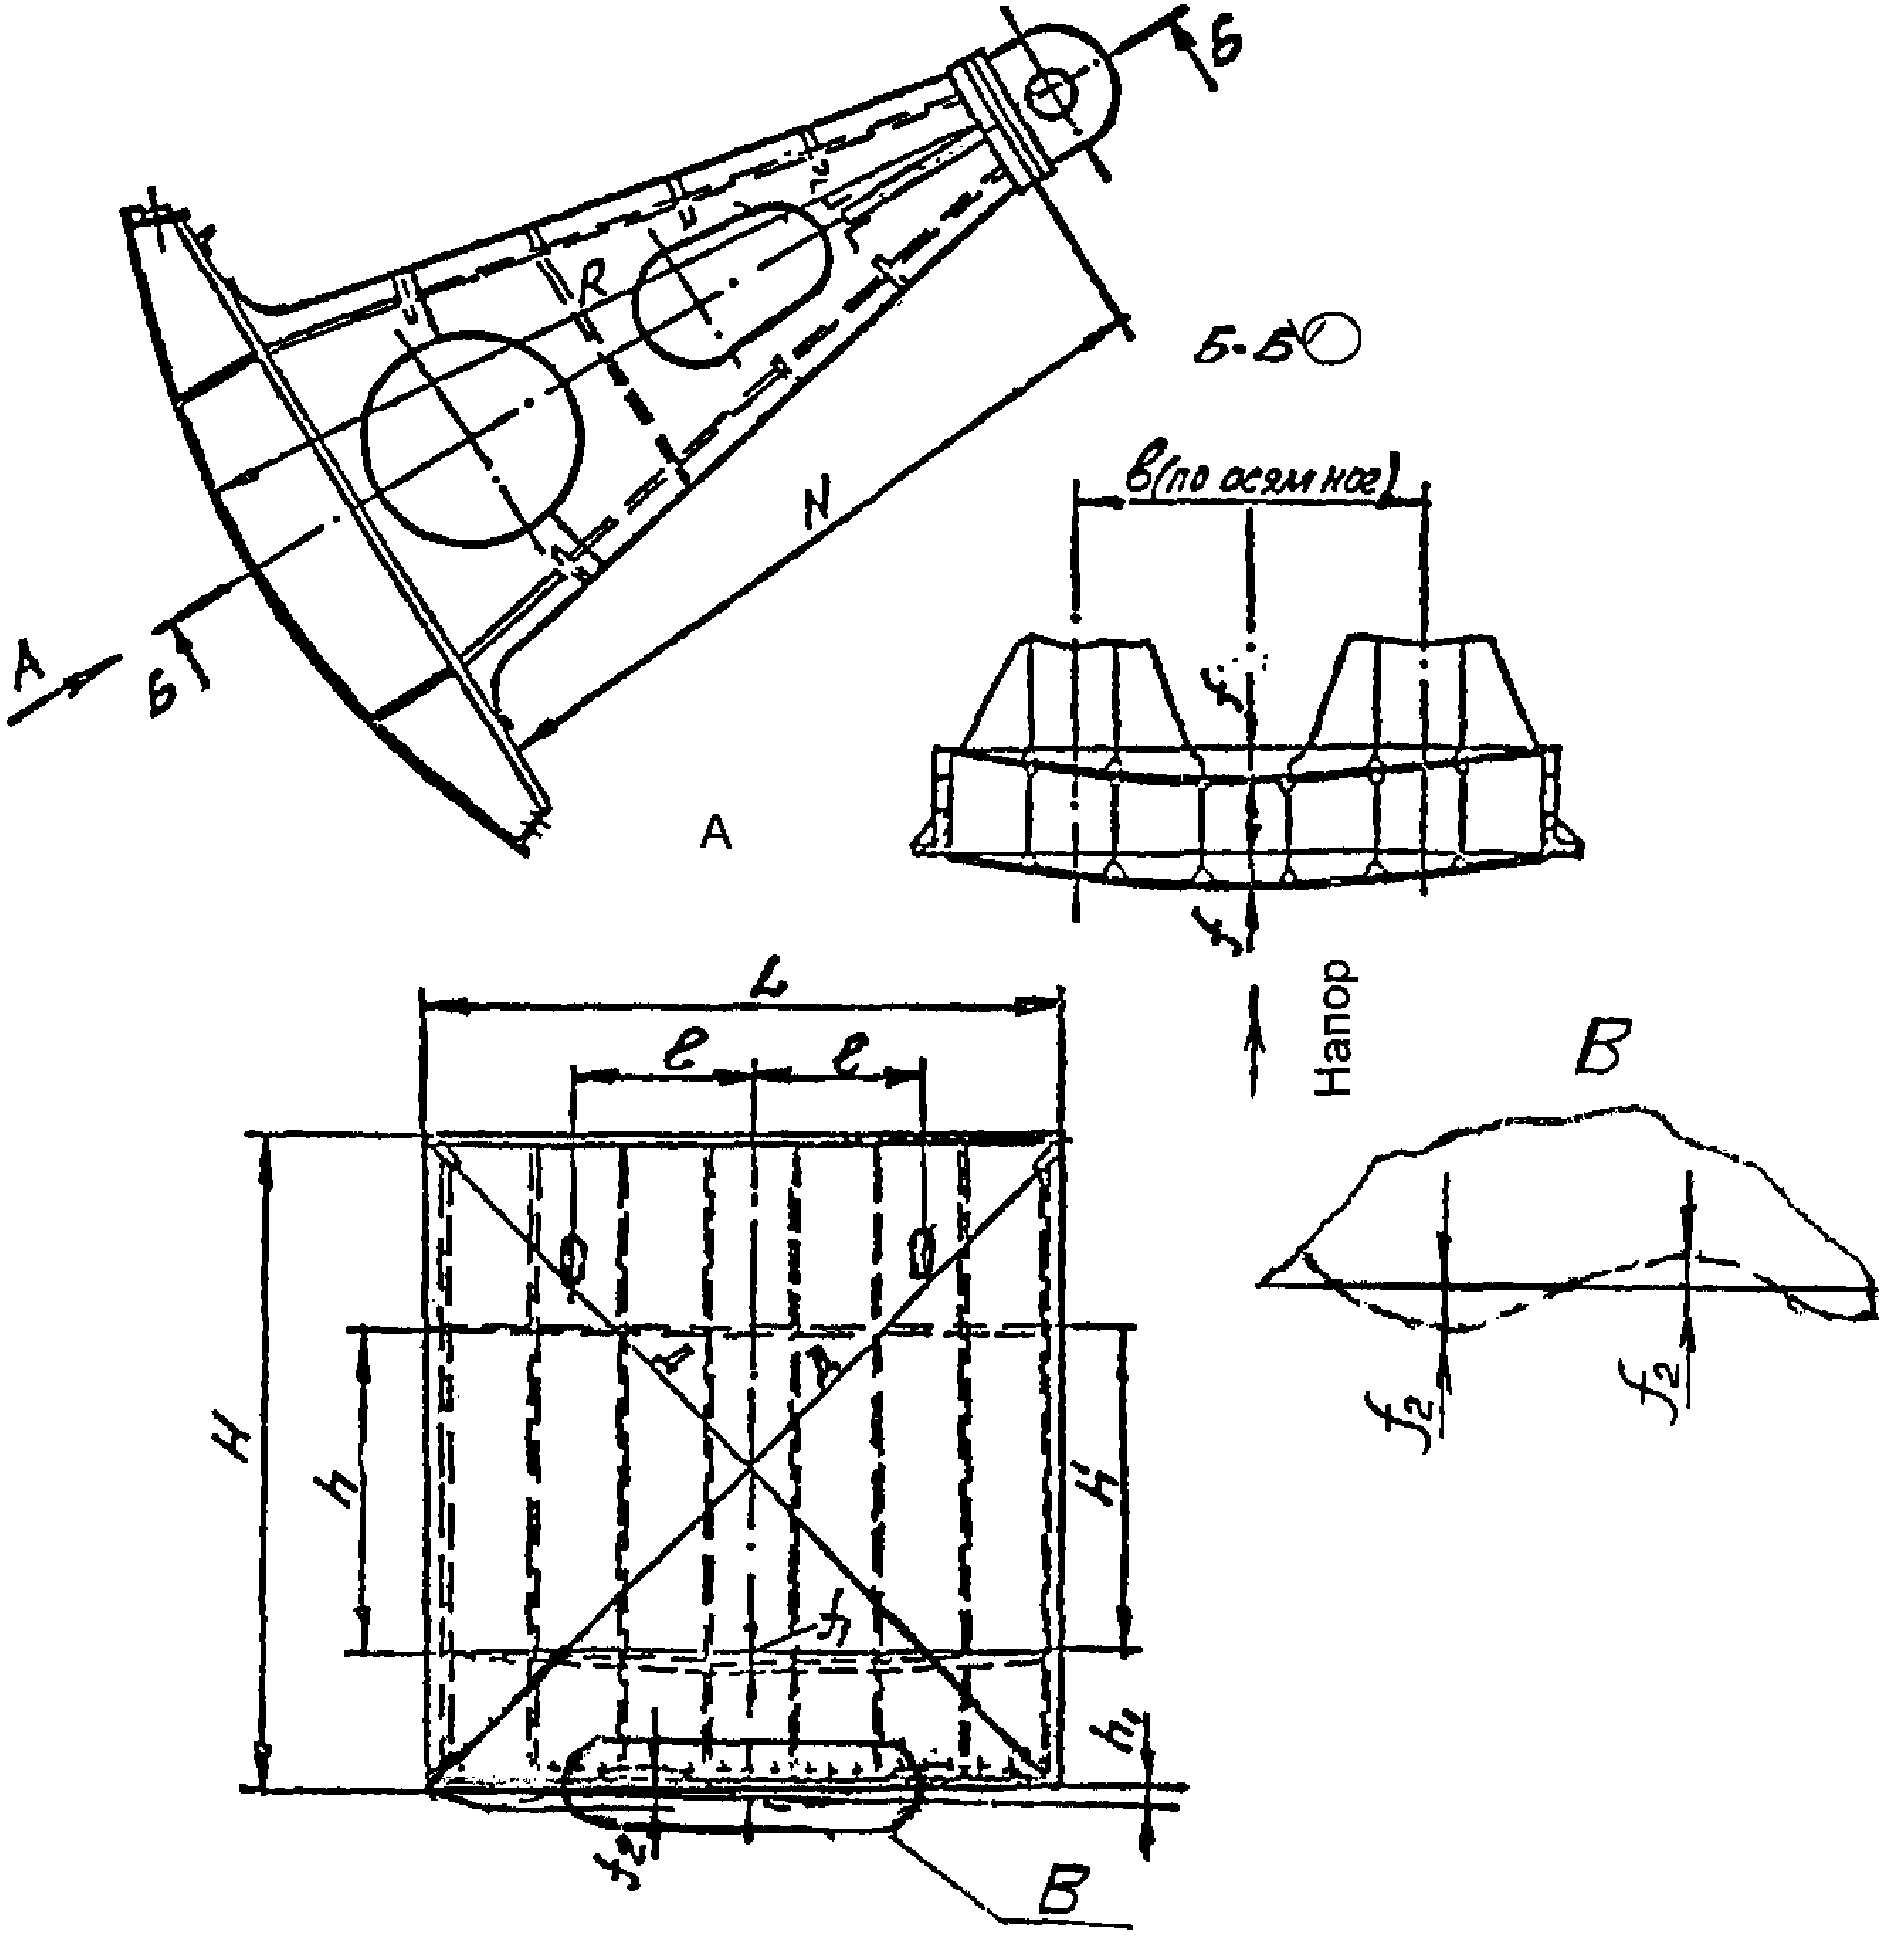
Рисунок 7.4. Схема контрольных обмеров сегментного затвора с прямыми ногами
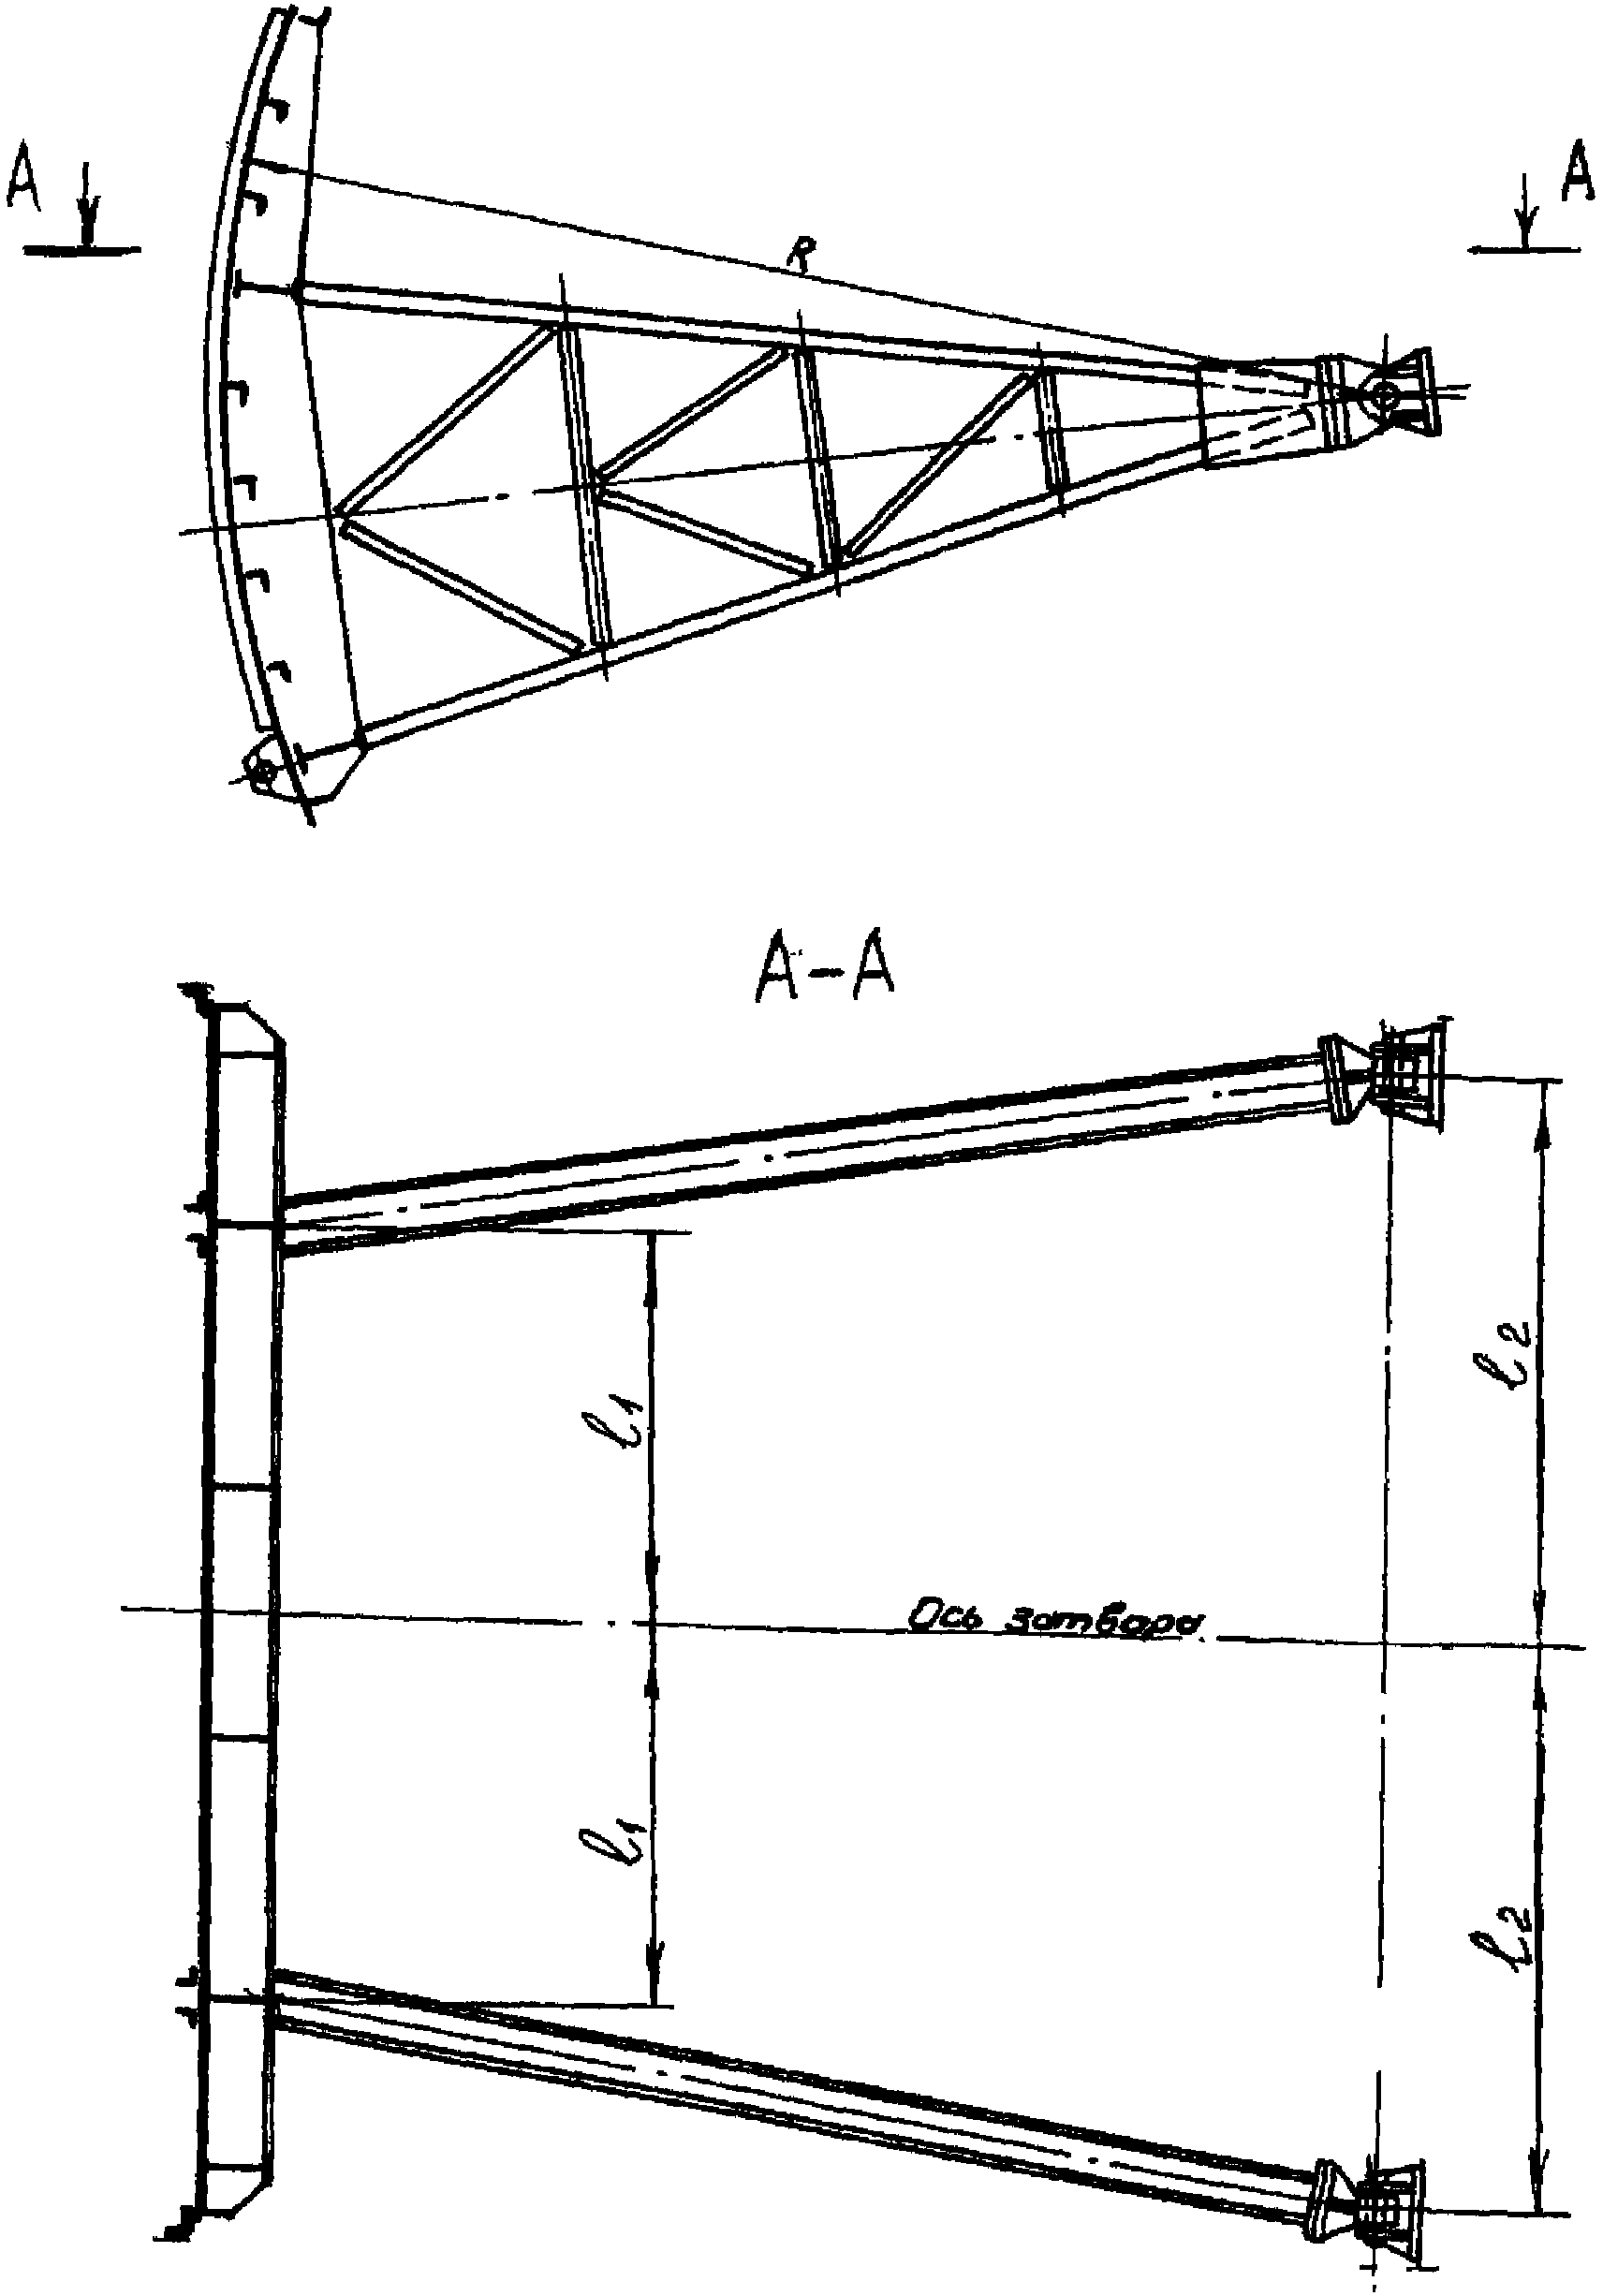
7.4. Ворота судоходных шлюзов
7.4.1. Предельные отклонения от проектных размеров при изготовлении двустворчатых ворот судоходных шлюзов не должны превышать величин, указанных в таблице 7.4 (см. рисунок 7.6).
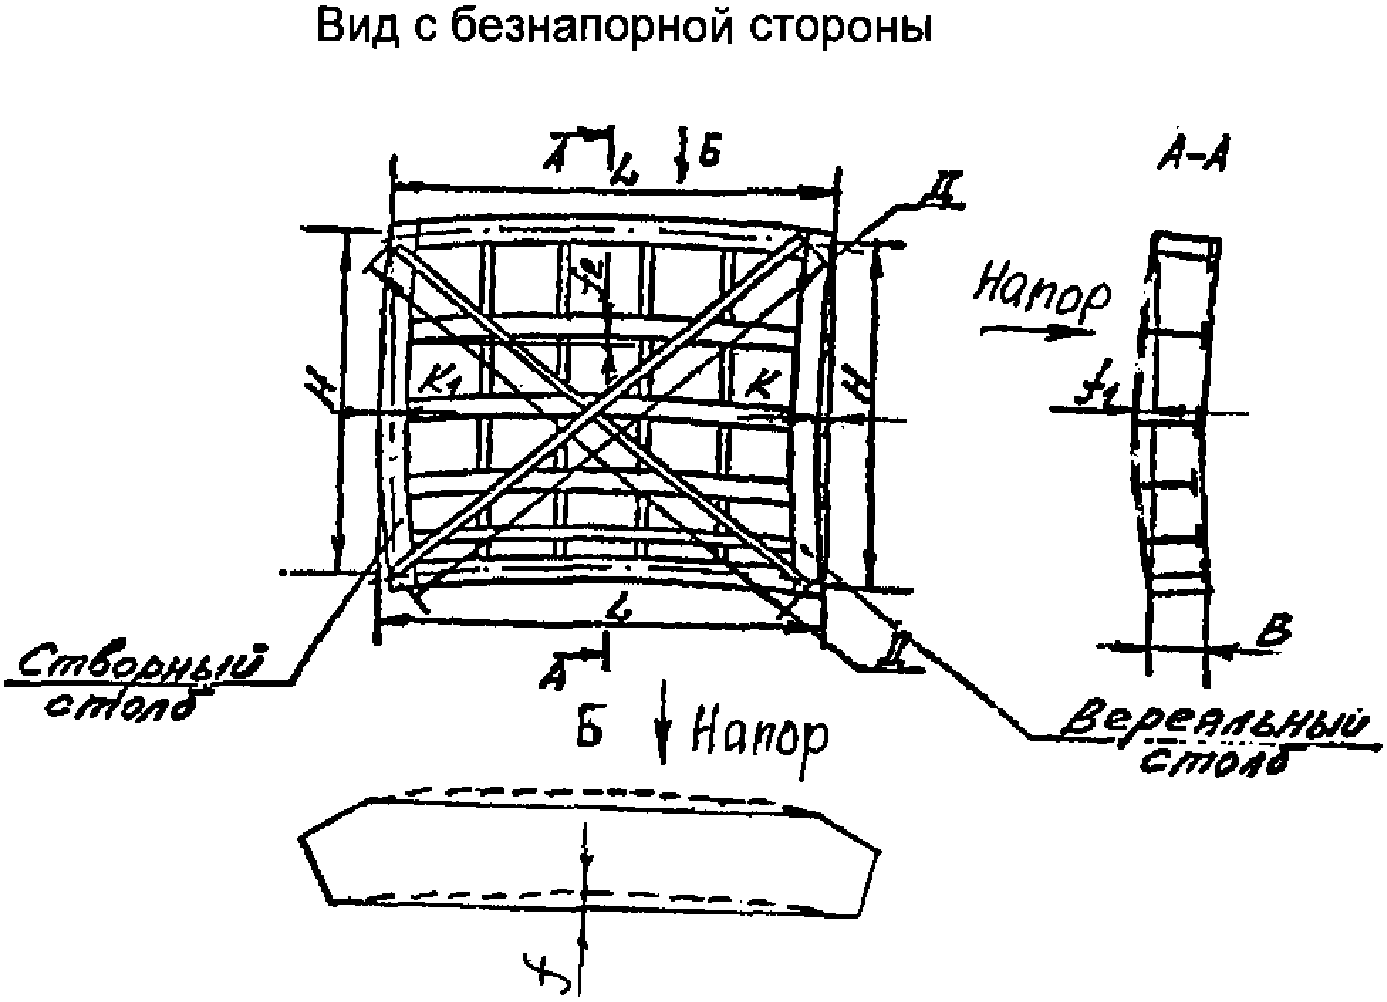
Рисунок 7.6. Схема контрольных обмеров створок двустворчатых ворот
7.4.2. Предельные отклонения от проектных размеров при изготовлении опускных ворот аналогичны предельным отклонениям плоских затворов.
7.5. Трубопроводы
Размеры и форма негабаритных звеньев трубопроводов, проверяемые при контрольной сборке, и размеры окончательно изготовленных габаритных звеньев должны быть выполнены с учетом предельных отклонений, указанных в таблице 7.5.
Предельные отклонения от проектных размеров звеньев трубопроводов
7.6. Закладные части и облицовки
7.6.1. Предельные отклонения формы и размеров изготовленных закладных частей затворов, сороудерживающих решеток, плавучих рымов, плоских облицовок и забральных балок должны удовлетворять требованиям таблиц 7.6, 7.7, 7.8, предельные отклонения для цилиндрических облицовок должны соответствовать указанным в таблице 7.5.
Предельные отклонения от проектных размеров сварных
и гнутых закладных частей (рабочих путей) плоских затворов
и сороудерживающих решеток (см. рисунок 7.7)
1. l — длина отправочного элемента закладных частей.
2. Предельные отклонения закладных частей плоских скользящих затворов и решеток в п. 1 заданы из условия выполнения механической обработки их опорных элементов.
3. Требования к литым рабочим путям в рабочей зоне в соответствии с СТП 031000-625-85.
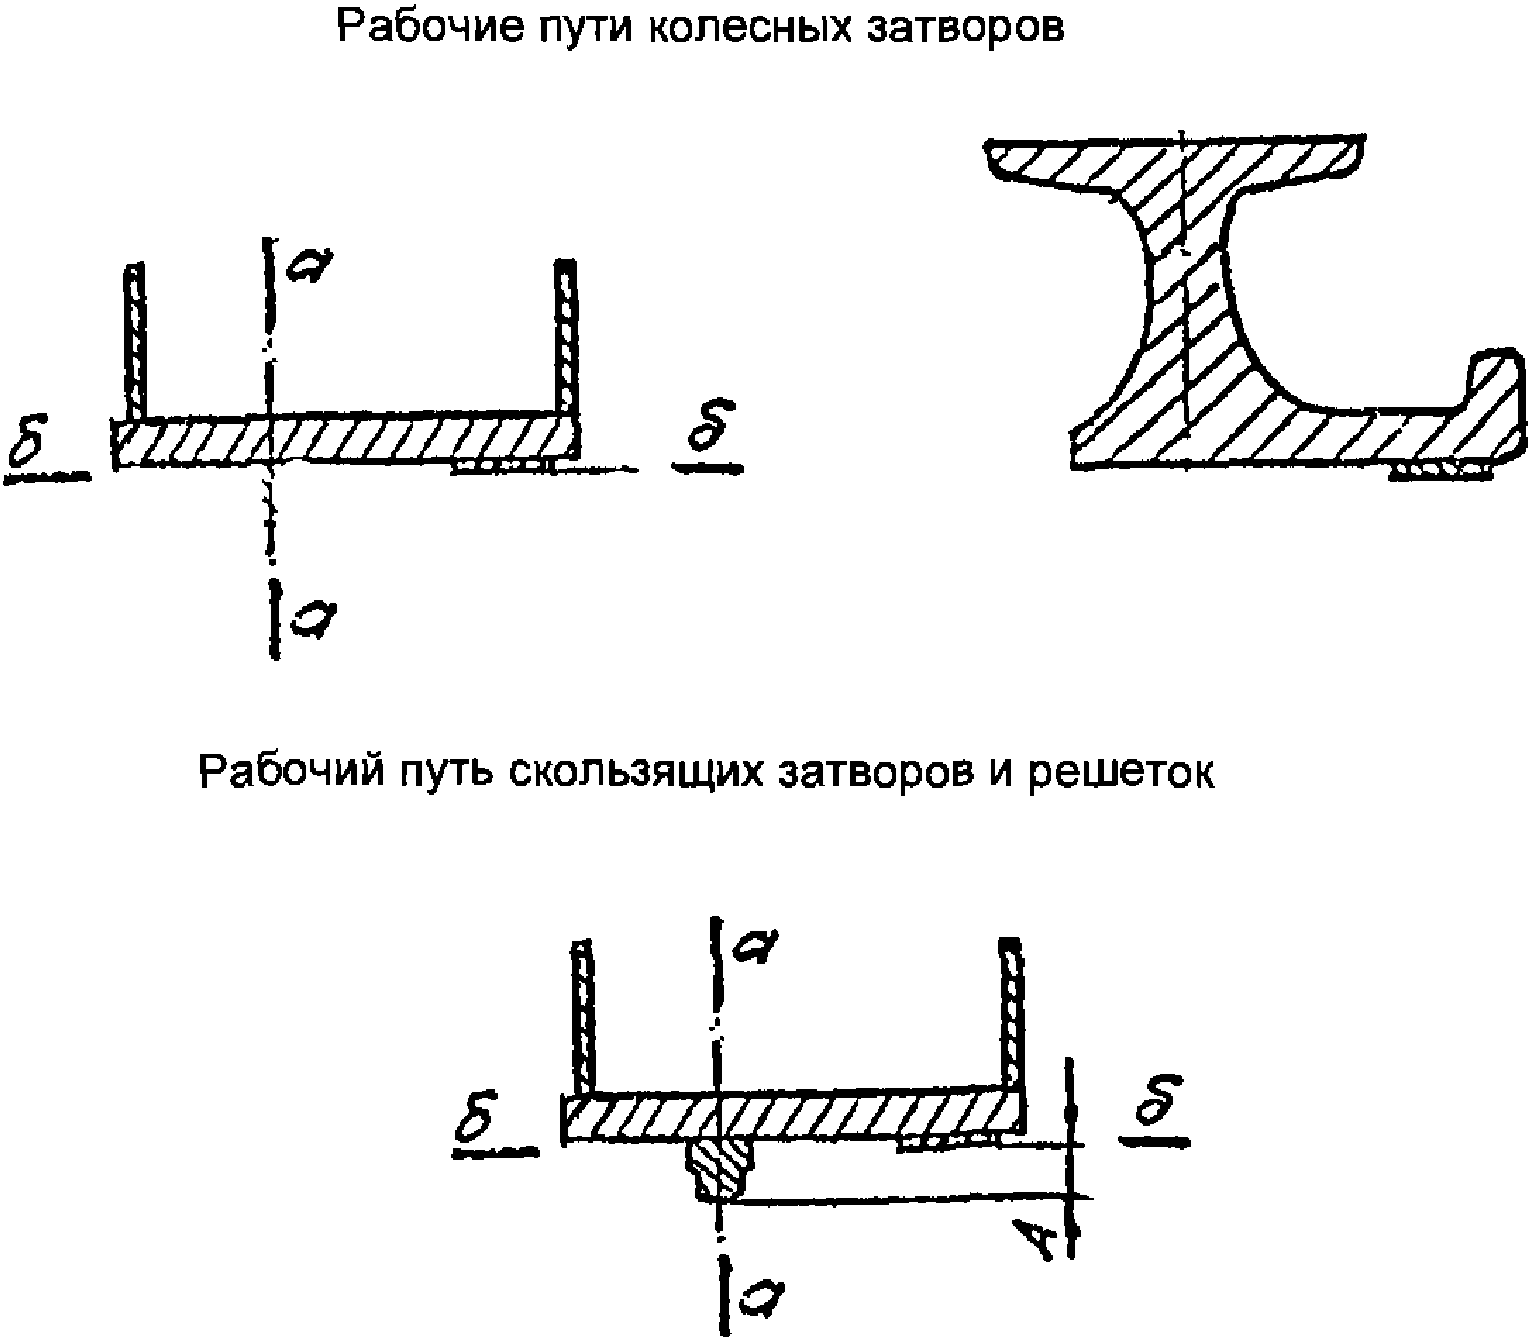
Предельные отклонения от проектных размеров закладных
частей сегментных затворов (см. рисунок 7.8)
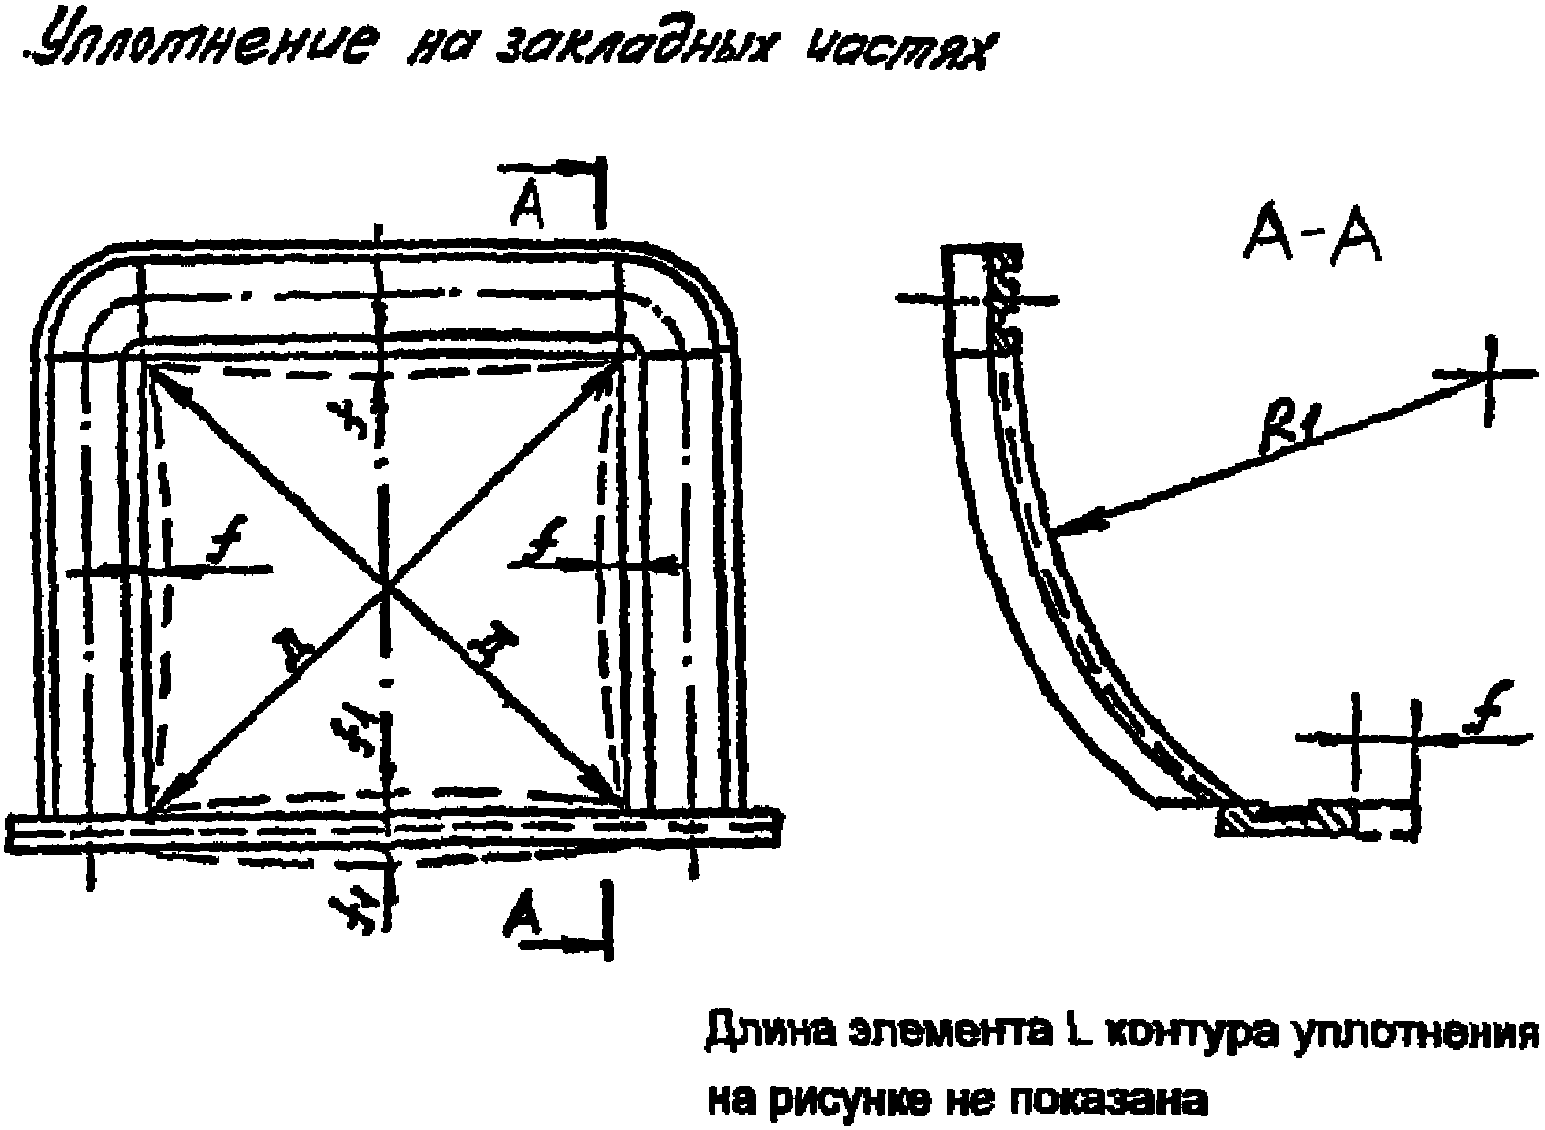
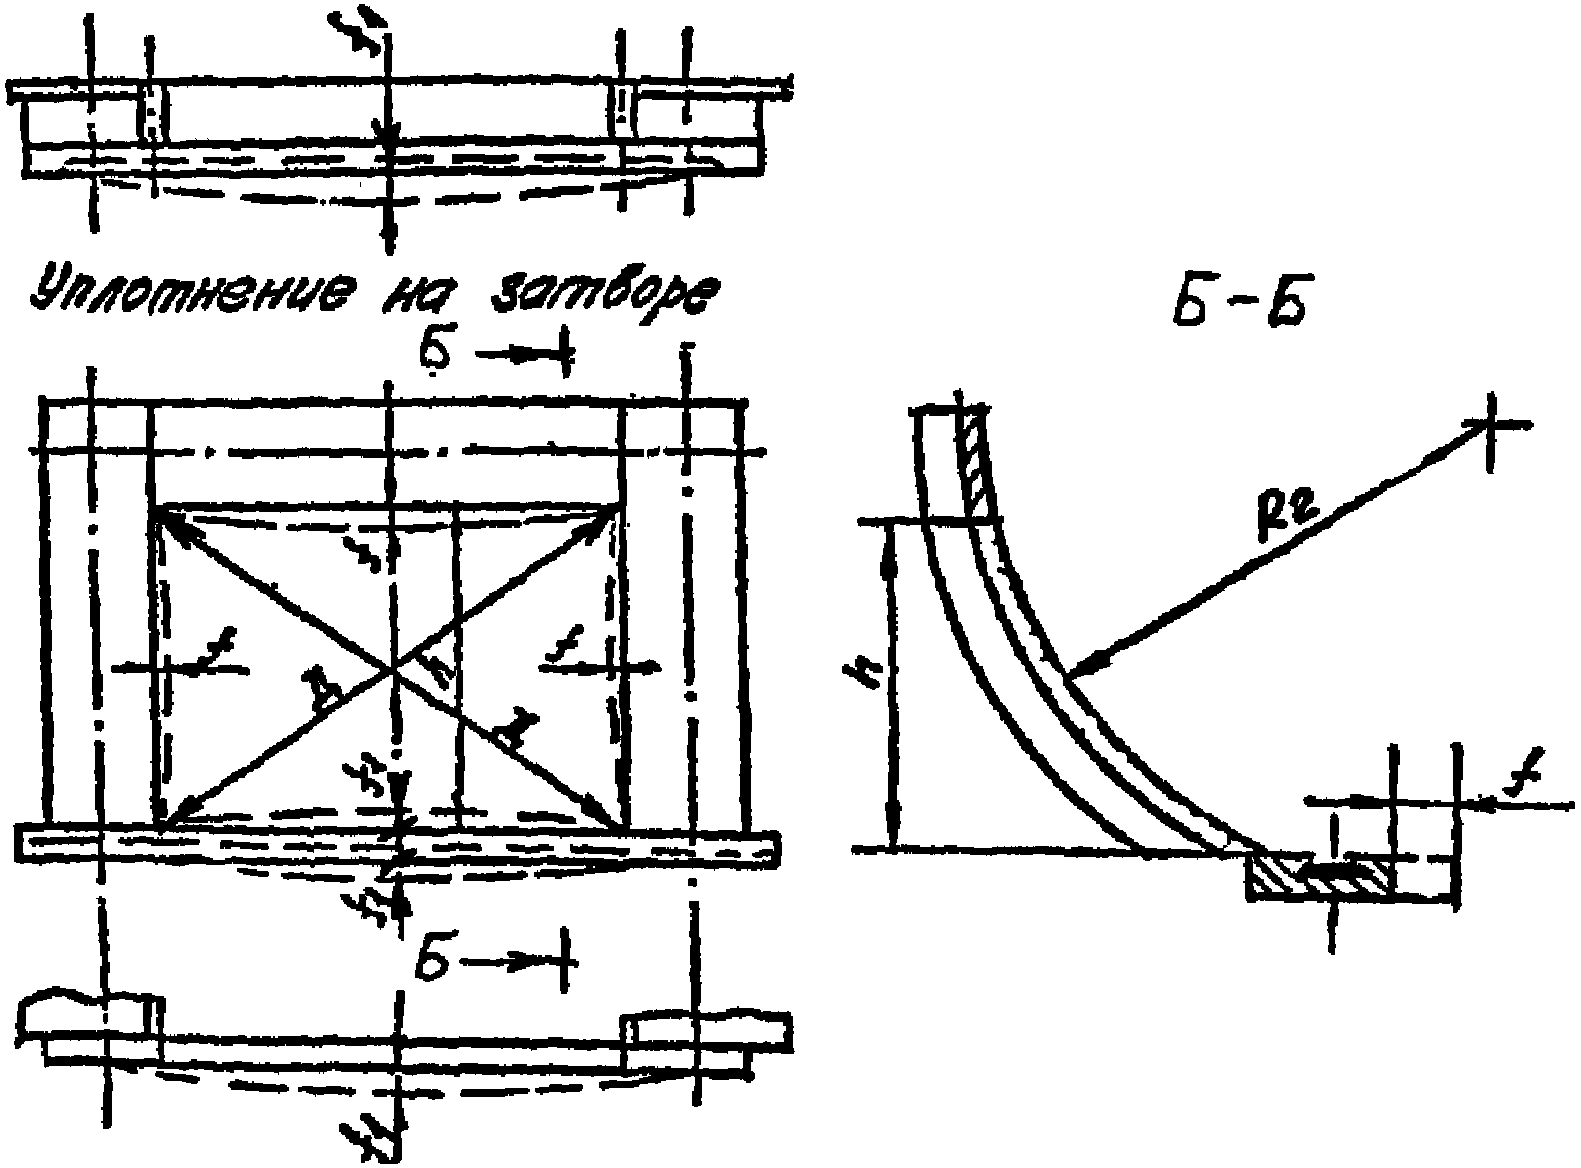
Предельные отклонения от проектных размеров плоскостных облицовок и забральных балок (см. рисунок 7.9)
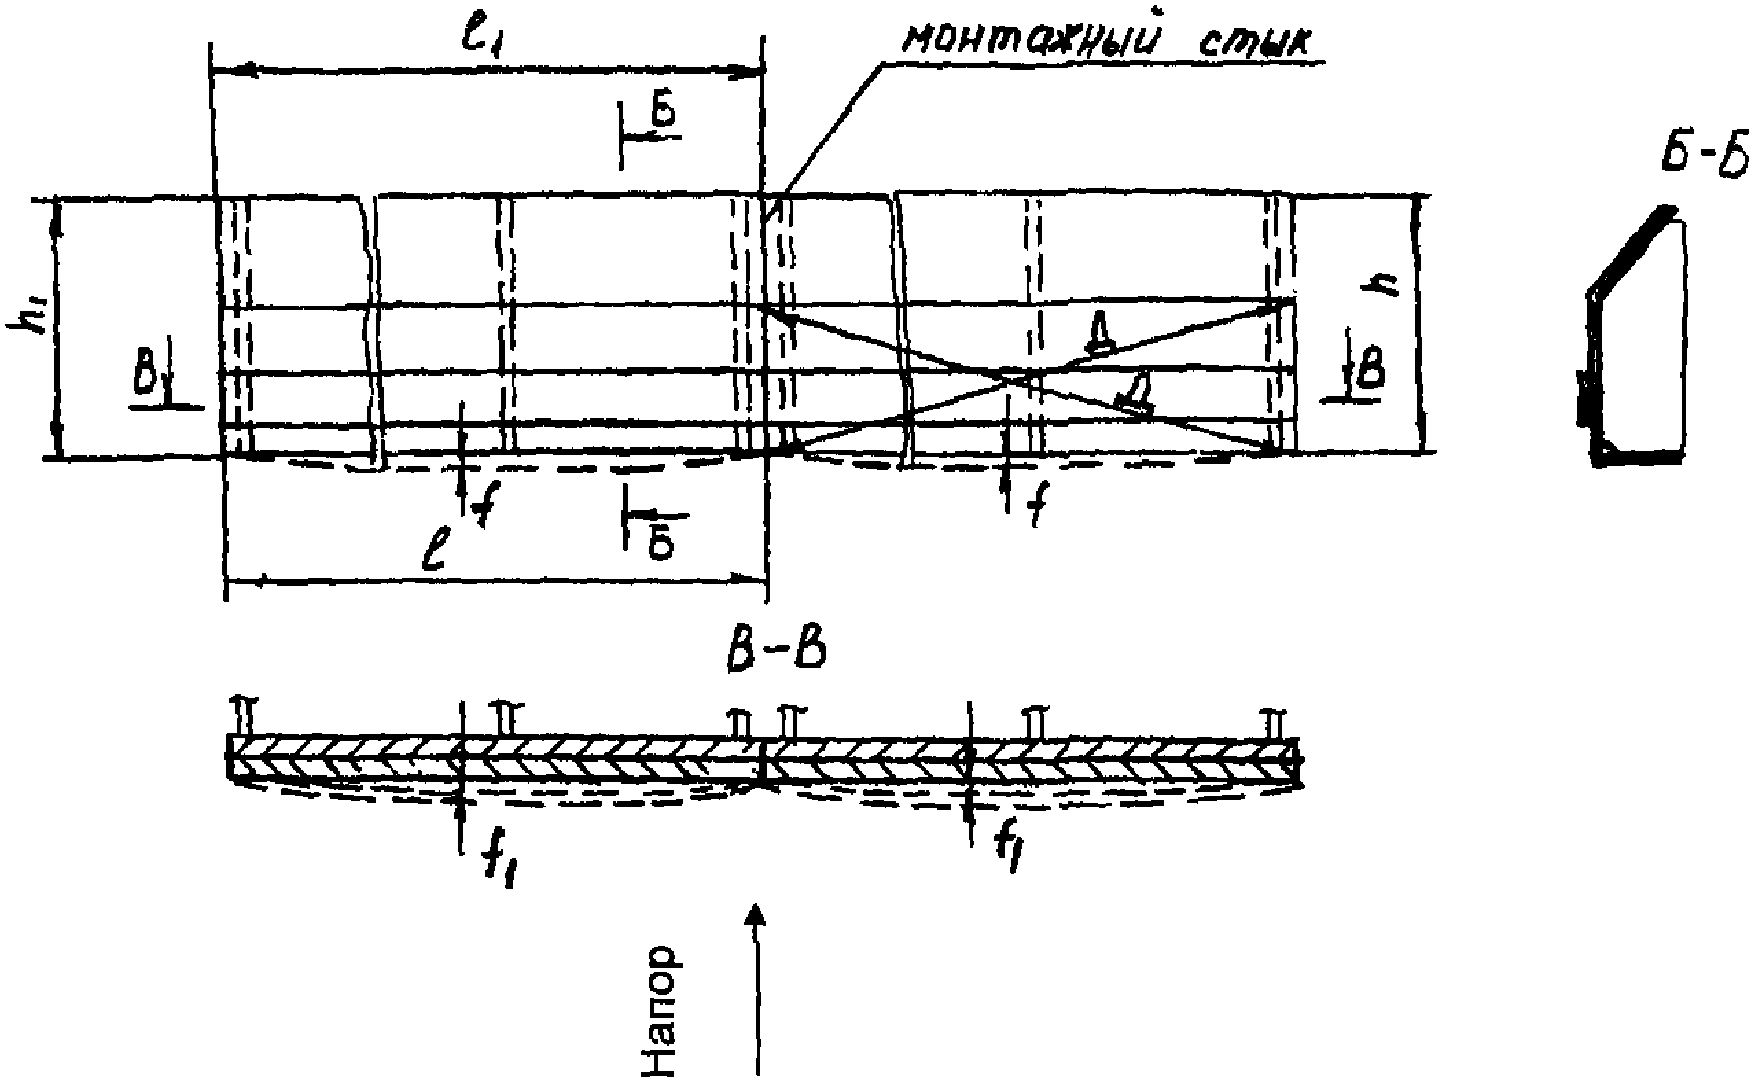
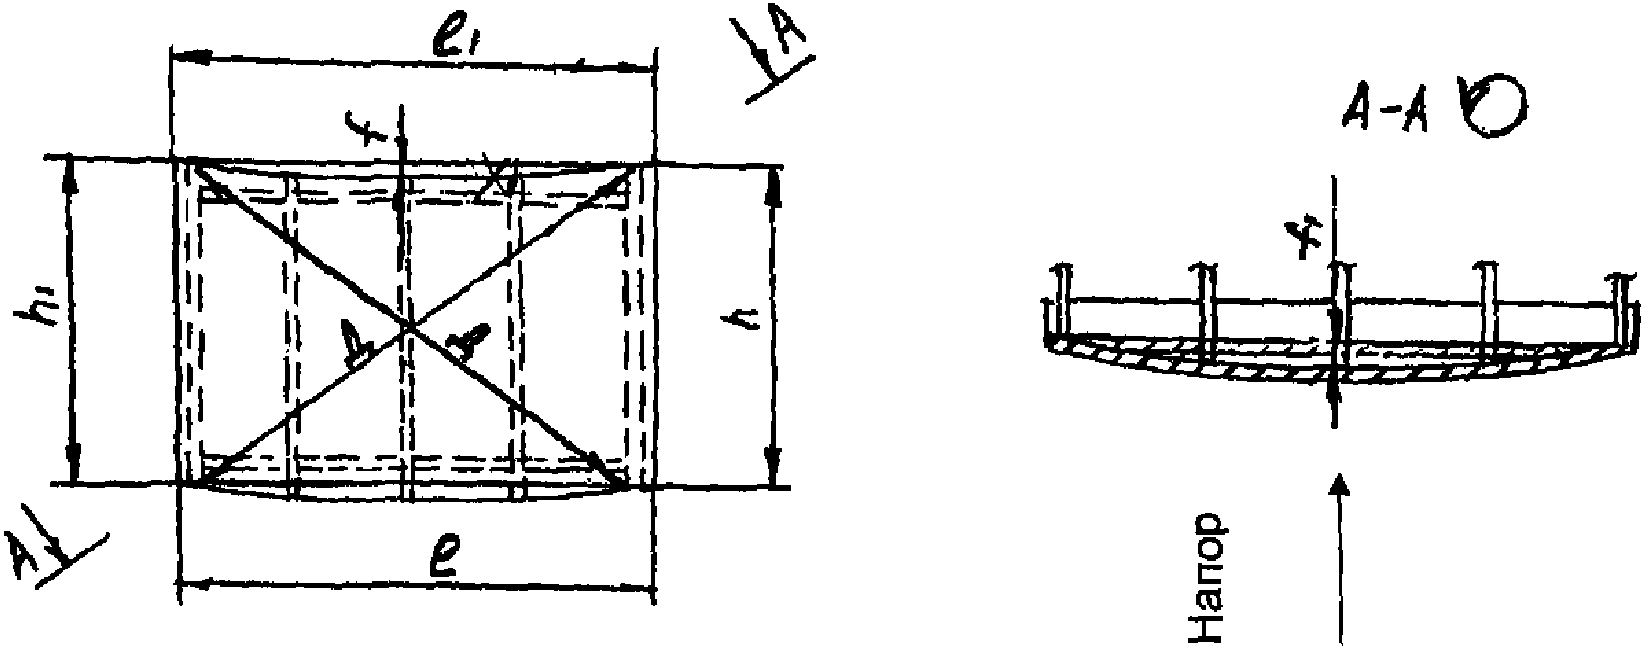
7.6.2. Предельные отклонения от проектных размеров закладных частей порогов, если о них нет особых указаний в чертежах, должны приниматься следующими:
7.7. Краны козловые и полукозловые
7.7.1. Отклонения от номинальных размеров, формы и взаимного расположения поверхностей основных деталей и сборочных единиц металлоконструкций и механизмов крана не должны превышать значений, указанных в таблицах 7.9 и 7.10.
Отклонения от номинальных размеров, формы
и взаимного расположения поверхностей основных
деталей и сборочных единиц металлоконструкций
и механизмов мостовых и козловых кранов
| Наименование отклонения | Схема | Значение предельного отклонения, мм |
| 1. Отклонение от прямолинейности пролетной балки в горизонтальной плоскости, измеренное по стенке балки в сжатой зоне | 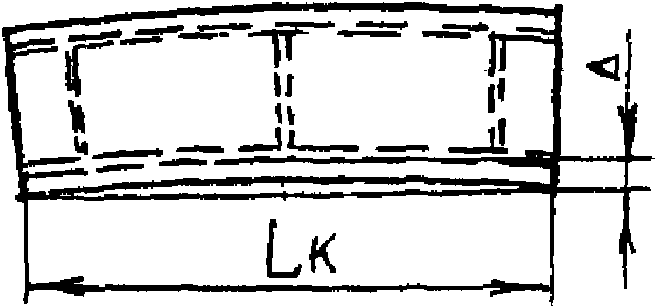 | \Delta \leq L\text{к}/2000 , где Lк — пролет крана |
| 2. Скручивание коробчатых и двутавровых пролетных балок, измеренное по крайним большим диафрагмам | 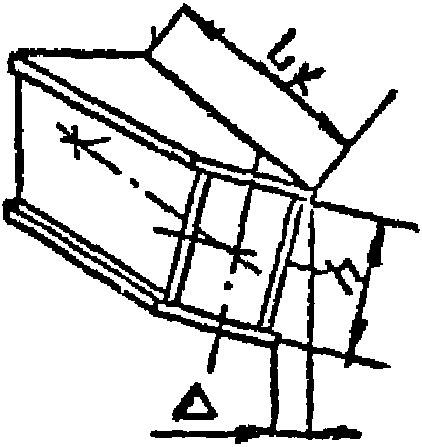 | \Delta \leq L\text{к}/1500 |
| 3. Разность уровней подтележечных рельсов в любом сечении моста |  | \Delta_{1} \leq 1/500 , где К — колея |
| 4. Отклонение колеи подтележечных рельсов в любом сечении моста | \Delta_{2} \leq 3 | |
| 5. Отклонение от плоскостности (вогнутость или выпуклость) в коробчатых балках на участке между соседними диафрагмами верхнего пояса \Delta_{1} , нижнего пояса \Delta_{2} на длине 2000 мм |  | \Delta_{1} \leq B/10 \cdot S_{1} ; \Delta_{2} \leq 1,0 \cdot S_{2} |
| 6. Отклонение от плоскостности (выгнутость или выпуклость) вертикальных стенок коробчатых пролетных балок на участке между соседними большими диафрагмами в сжатой зоне \Delta_{1} , в растянутой зоне \Delta_{2} |  | При h_{1}/S \leq 80 \Delta_{1} \leq 1,5 \cdot S ; при h_{1}/S>80 \Delta_{1} \leq 2,0 \cdot S ; \Delta_{2} \leq 3,0 \cdot S , где S — толщина стенки |
| 7. Изогнутость стоек опор (ног) козловых кранов в обеих плоскостях |  | \Delta_{x,y} \leq 0,0015L , где L — высота опоры (ноги) |
| 8. Отклонение от плоскостности (волнистости) листов настила площадок, расположенных на мосту крана | 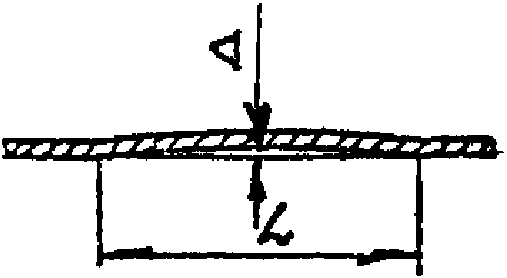 | \Delta \leq 0,01L |
| 9. Отклонение от параллельности торцов диафрагм и ребер | 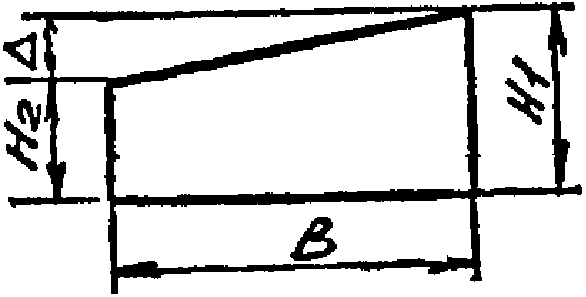 | \Delta = H_{1} - H_{2} \leq 0,0015B |
| 10. Отклонение от перпендикулярности торцов диафрагм и ребер | 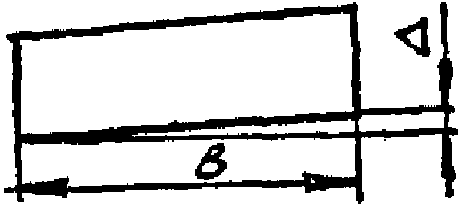 | \Delta \leq 0,0015B |
| 11. Отклонение от перпендикулярности диафрагм и ребер стенок и поясов коробчатых и двутавровых балок | См. п. 7 таблицы 4.11 | См. п. 7 таблицы 4.11 |
| 12. Спиральная изогнутость платформ, рам | 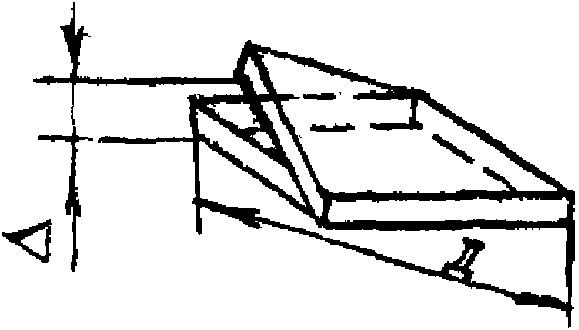 | \Delta \leq 0,002\text{Д} |
| 13. Вогнутость (выпуклость) настилов поворотных рам лебедок в местах под оборудование | 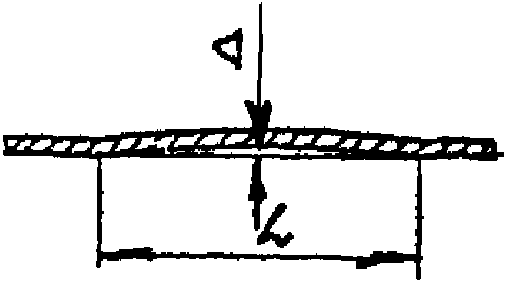 | \Delta \leq 0,005L |
| 14. Вогнутость (выпуклость) обшивки кабин и кожухов | \Delta \leq 0,006L , при плавном выпучивании в одну сторону допускается \Delta \leq 0,01L | |
| 15. Изогнутость стержней между узлами ферм | 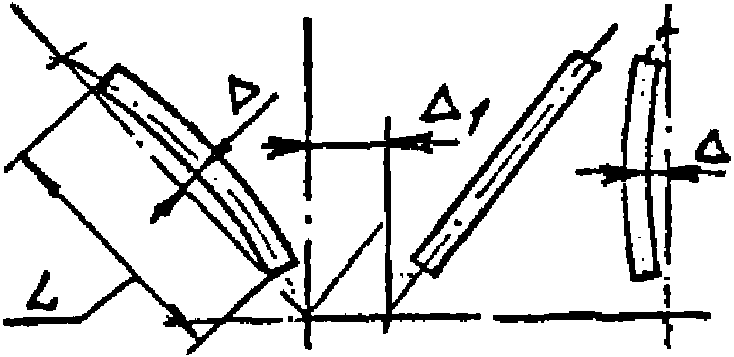 | \Delta \leq 0,0015L , но не более 15 |
| 16. Отклонение осевых линий решетчатых ферм от проектной геометрической схемы | \Delta_{1} \leq 5,0 | |
| 17. Отклонение от общей плоскости торцов ходовых колес концевой балки или балансира | 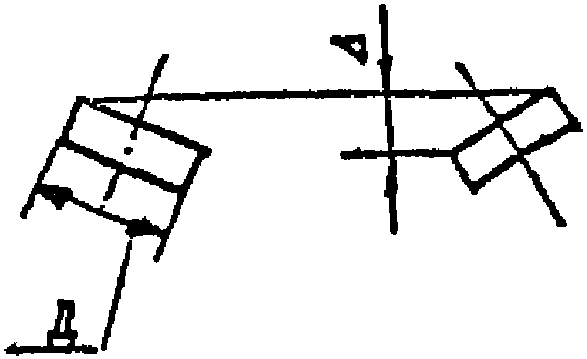 | \Delta \leq 0,002\text{Д} , где Д — диаметр колеса |
| 18. Отклонение от перпендикулярности опорных поверхностей горизонтальных подбуксовых платиков к опорным поверхностям вертикальных подбуксовых платиков в мостах и тележках | 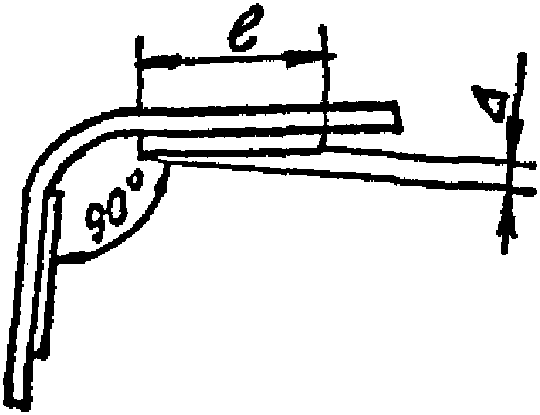 | \Delta \leq 0,002l |
| 19. Разность уровней подтележечных рельсов в любом сечении моста \Delta_{1} Отклонение оси подтележечного рельса от проектного положения \Delta_{2} , \Delta_{3} Отклонение колеи подтележечных рельсов в любом сечении \Delta_{4} | 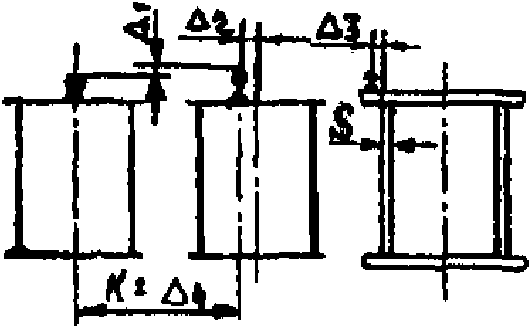 | \Delta_{1} \leq 1/500\text{К} ; \Delta_{2} \leq 3,0S ; \Delta_{3} \leq 1,0S ; \Delta_{4} \leq 3,0 |
| 20. Отклонение стенок пролетных балок: от вертикали \Delta_{1} | 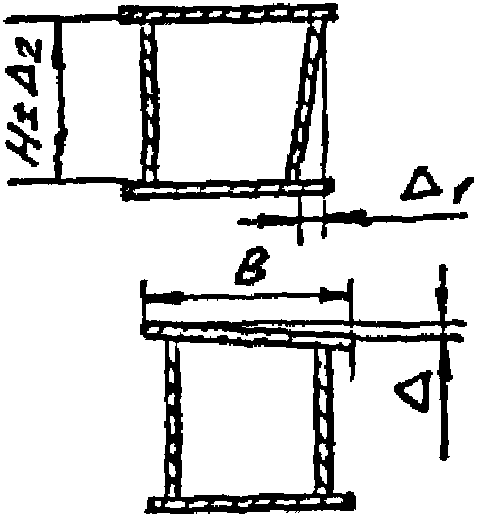 | \Delta_{1} \leq H/125 |
| по высоте \Delta_{2} | \Delta_{2} \leq H/200 , но не более 5 | |
| отклонение от горизонтального пояса \Delta | \Delta \leq B/150 , но не более 5 | |
| 21. Отклонение от вертикальной плоскости (наклон) торцевых поверхностей ходовых колес мостового крана и грузовой тележки мостового и козлового кранов | 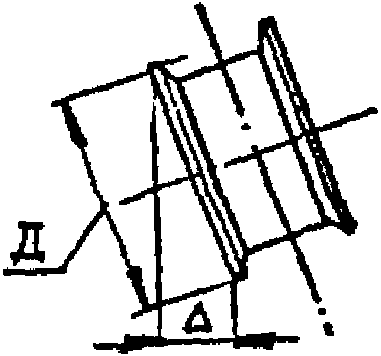 | \Delta \leq 0,005\text{Д} |
| козловые краны | \Delta \leq 0,0015\text{Д} | |
| 22. Радиальное биение рабочей поверхности тормозного шкива после установки на вал | - | Не более суммарного допуска на диаметр шкива |
| 23. Разность диаметров нарезки нескольких барабанов одного механизма подъема, разность диаметров правой и левой нарезок одного барабана - | ||
| Допуск на контролируемый диаметр h12 по ГОСТ 25347 | 24. Строительный подъем главных балок при Lк свыше 17 м | - |
| Lк/1000 | 25. Отклонение действительного строительного подъема главных балок моста от расчетного, замеренного по головке подтележечного рельса | - |
| не более 20% | 26. Разность диагоналей основания портала | - |
| 1,5 на каждые 1000 мм длины диагонали | Таблица 7.10 | |
Отклонение от номинальных размеров мостов и тележек мостовых и козловых кранов
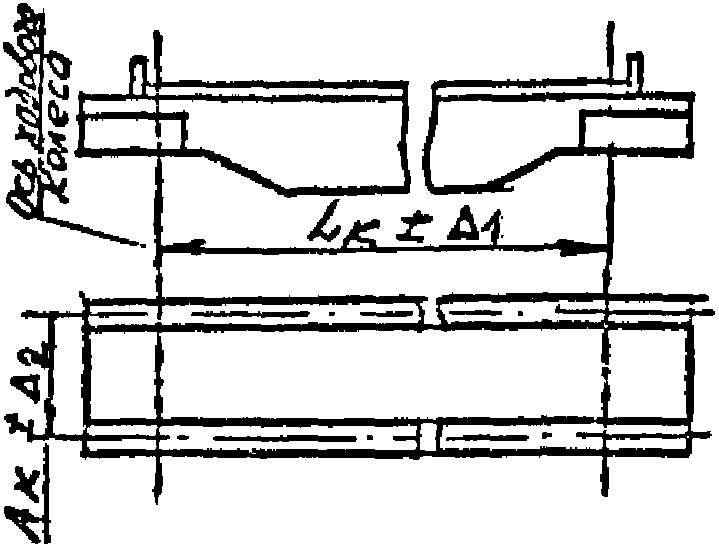
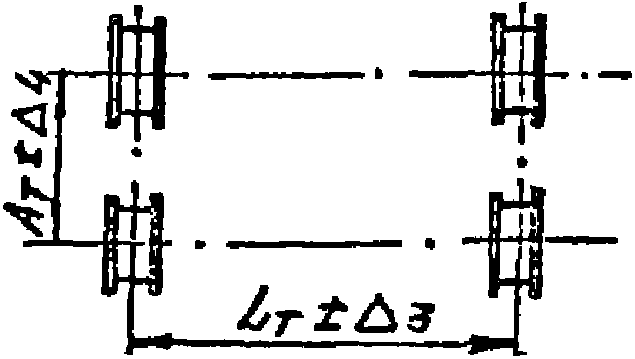
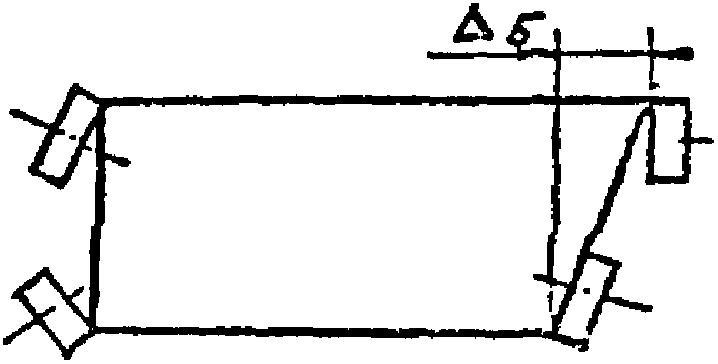
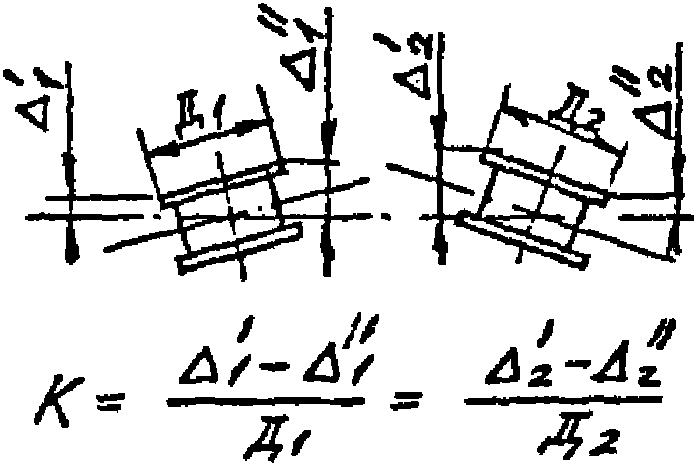
1. Значения отклонений относятся к ненагруженным кранам и грузовым тележкам.
2. Значения отклонения К от теоретической линии, проходящей через середины колес, относятся к кранам с отъемными концевыми балками. Для кранов с приваренными концевыми балками их допускается увеличивать на 100%.
7.7.2. Подошва подтележечного рельса в местах расположения диафрагм должна прилегать к поясу балки без зазора. Допускается местный зазор не более 2 мм на длине не более 100 мм, замеренный при ненагруженном рельсе. При зазоре свыше 2 мм допускается в этих местах постановка одинарной прокладки толщиной, не превышающей толщину пояса, но не более 10 мм, и шириной не менее 60 мм с приваркой ее к поясу.
7.7.3. Подтележечные рельсы не должны иметь в местах стыков смещения по высоте и в плане более 1,0 мм. Образующиеся при этом ступени должны быть зачищены с уклоном 1:50 абразивным инструментом. Зазор в стыках рельса не должен превышать 3 мм при температуре 20 °C.
7.7.4. Рекомендуется производить контрольную сборку всех узлов и механизмов крана, при этом должно проверяться взаимное положение их на кране. В случаях когда кран вместо тележки имеет стационарный механизм подъема, контрольная сборка его должна производиться на специальном стеллаже или фундаменте, обеспечивающем возможность проведения необходимых замеров и обкатки механизма подъема при заводских испытаниях.
7.7.5. Помещения, предназначенные для защиты от климатических воздействий тележки или стационарного механизма подъема и обогрева захватной балки, также рекомендуется подвергать контрольной сборке с проверкой размеров и исправности действия отдельных узлов и приспособлений (дверных и оконных проемов, замков, ручек). Если помещение состоит из отдельных секций (марок), необходимо проверить качество стыков.
7.7.6. Предприятие-изготовитель проводит приемосдаточные испытания крана в соответствии с требованиями раздела 9 настоящего РД, а также обкатку отдельно собранных механизмов.
Обкатка производится на холостом ходу в обоих направлениях в течение 30 мин для каждого направления. Все обнаруженные дефекты (шум, недопустимый нагрев подшипников, заедание, протечка масла, вибрация) должны быть устранены.
При требованиях ТУ (ТЗ) о проведении приемосдаточных испытаний кранов по специальной программе последняя согласуется с пользователем крана.
7.8. Краны мостовые
7.8.1. При изготовлении мостовых кранов должны учитываться требования, изложенные в п. п. 7.7.1 - 7.7.6.
7.8.3. Отклонения от номинальных размеров мостов и тележек мостовых и козловых кранов не должны превышать значения, указанные в таблице 7.10.
7.9. Захватные балки (гидравлические, механические)
7.9.1 Предельные отклонения на основные геометрические размеры балки должны приниматься следующими:
-
пролет балки (расстояние по горизонтали между наружными поверхностями боковых колес) — +/- 2 мм;
-
расстояние между осями колес, расположенных на одном и том же конце балки, — +/- 5 мм;
-
разность длин диагоналей между колесами или скользящими направляющими — не более 10 мм;
-
расстояние между наружными поверхностями поперечных упоров в горизонтальной плоскости для каждой пары упоров по концам балки — +/- 2 мм;
-
смещение вертикальной оси поворотного штока захвата по линии подвеса балки — не более 2 мм;
-
смещение вертикальной оси штока захвата в плане от любой из плоскостей скольжения поперечных упоров — +/- 5 мм.
7.9.2. Обработка отверстий в верхнем и нижнем ригеле металлоконструкций под шток поворотного захвата, а также окончательная обработка отверстий в бронзовых втулках после их запрессовки, должны производиться с одной установки. Допуск соосности отверстий должен быть не более 0,2 мм, если о нем нет особых указаний в чертежах.
7.9.3. При изготовлении тяг подвески из листовой стали они должны быть вырезаны вдоль волокон проката.
7.9.4. Опорно-ходовые части захватных балок должны быть установлены, пригнаны и окончательно закреплены на готовой металлоконструкции.
7.9.5. При пробной подвеске захватной балки к крану необходимо произвести балансировку ее относительно линии подвеса. Балансировка балки должна производиться путем закрепления груза в указанных для этого местах.
7.9.6. Испытания захватных балок должны производиться на предприятии-изготовителе по специальной программе, разработанной проектной организацией.
7.9.7. При изготовлении полуавтоматических захватных балок с механическим приводом дополнительно необходимо выполнять следующие требования:
-
подрезка торца втулки, запрессованной в направляющую стойку, должна производиться совместно с расточкой отверстия с одной установки, нарезку трапецеидальной резьбы в гайке следует производить со стороны опорного торца. Торец следует подрезать одновременно с нарезкой резьбы с одной установки. Допуск перпендикулярности торца втулки относительно оси отверстия и допуск перпендикулярности торца гайки относительно оси нарезанной резьбы должен быть не грубее 11 степени точности по ГОСТ 24642, если о них нет особых указаний в чертежах;
-
окончательное закрепление на металлоконструкции узла поворотного захвата должно производиться при сборке после выверки взаимного положения и взаимодействия всех элементов балки;
-
захватное устройство должно устанавливаться на балке после окончательной сборки узла поворотного захвата, причем оно должно быть выверено относительно узла поворотного захвата и после выверки закреплено;
-
регулировку высоты буферных устройств следует производить прокладками, устанавливаемыми под буфер, при этом при повороте рычага с грузом до соприкосновения с буфером захват должен повернуться на угол, равный 90°;
-
при проведении испытаний захватной балки система блокировки должна обеспечить надежное сцепление и расцепление балки с затвором (при имитации данной операции) только в определенных положениях.
7.9.8. При изготовлении захватных балок с электрогидравлическим приводом дополнительно необходимо выполнять следующие требования:
-
сварной корпус сервомотора для поворотного захвата перед механической обработкой должен подвергаться высокому отпуску;
-
отклонения межцентровых расстояний в корпусе сервомотора между осью шестерни и осью плунжера-рейки должны быть не более плюс 0,2 мм;
-
непараллельность между осями отверстий под плунжеры в корпусе сервомотора должна быть не более 0,1 мм на 1000 мм;
-
неперпендикулярность — перекос осей отверстий под плунжеры-рейки и вал-шестерни в корпусе сервомотора должна быть не более 0,1 мм на 300 мм;
-
при механической обработке корпуса сервомотора за технологическую и измерительную базу следует принимать опорную поверхность корпуса. Шероховатость обработанной опорной поверхности базы должна быть не более Ra 25;
-
окончательная обработка отверстий в бронзовых втулках под плунжеры должна производиться после их запрессовки;
-
шероховатость обработанных поверхностей под резиновые уплотнения у плунжера должна быть не более Ra 1,6, а отверстия корпуса — не более Ra 3,2. Концевые цилиндрические поверхности плунжера должны быть после хромирования отполированы, при этом шероховатость поверхности должна быть не более Ra 0,8;
-
корпус и крышка маслонапорной установки, как правило, должны выполняться сварными, овальность свальцованного и сваренного корпуса маслонапорной установки допускается не более 1% от его номинального диаметра;
-
отверстия на фланце корпуса маслонапорной установки, предназначенные для закрепления ее, допускается сверлить совместно с отверстиями в металлоконструкции;
-
у корпуса и крышки маслонапорной установки сопрягаемые поверхности должны быть обработаны с шероховатостью не более Ra 6,3;
-
при испытании захватной балки внутреннюю полость маслонапорной установки необходимо проверить на герметичность, проверка производится сжатым воздухом давлением 0,4 — 0,5 МПа (4 — 5 кгс/см2), воздух подается через специальный штуцер, установленный на корпусе маслонапорной установки. Перед испытанием все соединения и сварные швы должны покрываться мыльным раствором;
-
все трубы маслопровода до их установки следует протравить, затем тщательно промыть водой, высушить и смазать минеральным маслом.
7.10. Грейферы плоскочелюстные
7.10.1. При изготовлении грейферов с гидроприводом должны учитываться требования п. 7.9.8, подпункты 8, 9, 10, 11, 12.
7.10.2. Гидропривод грейфера должен соответствовать требованиям чертежей.
7.10.3. Установка гидроцилиндров должна производиться на окончательно собранном грейфере, включая и закрепленные поворотные челюсти. Окончательное закрепление гидроцилиндров должно производиться только после выверки относительного положения оси цилиндра.
7.10.4. Испытание грейферов должно производиться на предприятии-изготовителе по специальной программе, разработанной проектной организацией.
7.10.5. При изготовлении плоскочелюстных грейферов необходимо дополнительно выполнять требования, аналогичные п. 7.9.1, подпункты 1, 2, 3, п. п. 7.9.3 - 7.9.6, а также следующие требования:
-
разность шагов поперечных полос сварной челюсти после приварки допускается не более 5 мм, разметка шага поперечных полос должна производиться от краев к середине;
-
смещение поперечных полос в плоскости боковой проекции допускается +/- 2 мм на 1000 мм;
-
несоосность отверстий на металлоконструкции и поворотной челюсти, предназначенных для закрепления одной поворотной челюсти, должна составлять не более половины допуска на диаметр;
-
смещение оси поворота отдельной челюсти относительно общей геометрической оси поворота всех челюстей допускается не более 5 мм.
7.11. Канатные механизмы
7.11.1. При сборке и установке дополнительного ручного привода на канатном механизме необходимо выполнить следующие требования:
-
согласовать направление движения ручного привода с основным электромеханическим приводом;
-
в грузоупорном тормозе должно быть обеспечено надежное зацепление собачки с храповым колесом;
-
система блокировки должна обеспечить только раздельную работу приводов, т.е. при работе ручного привода электромеханический должен быть отключен и наоборот.
7.11.2. При контрольной сборке и регулировке негабаритного механизма при фиксации редукторов, электродвигателей, корпусов подшипников с помощью приварных упоров последние должны быть прихвачены, а после окончательной сборки механизма на месте установки упоры привариваются окончательно.
7.11.3. Испытание и приемка полностью собранного механизма в заводских условиях производится на холостом ходу. Проверка прочности и работоспособности механизма под нагрузкой должна быть проведена на месте его установки путем поднятия и опускания груза.
7.12. Цепные механизмы
7.12.1. При изготовлении цепных механизмов должны учитываться требования, изложенные в п. 7.11.3.
7.12.2. Профиль и предельные отклонения размеров зубьев грузовых и направляющих звездочек должны соответствовать ГОСТ 591, ГОСТ 592 и ГОСТ 593.
7.12.3. Твердость звездочек должна определяться на торцевой плоскости зубчатого венца двух противоположных зубьев. Разница в твердости зубьев одной и той же звездочки не должна превышать 50 единиц по Бринеллю (HB) или 5 единиц по Роквеллу (HRCэ).
7.12.4. При механической обработке профиля зубьев звездочки за базу следует принимать опорную цилиндрическую поверхность звездочки.
7.12.5. При изготовлении звездочек для механизмов с двумя точками подвеса необходимо иметь согласованное положение шпоночных пазов у каждой звездочки. Смещение шпоночного паза не должно превышать величины допустимого отклонения разности шагов одной звездочки.
То же условие должно сохраняться при выполнении шпоночных пазов на грузовом валу.
7.12.6. Зазор по окружности между кожухом и цепью должен быть 5 — 8 мм с отклонением +/- 2 мм, а зазор по боковым поверхностям между кожухом и цепью должен быть 10 — 12 мм с отклонением +/- 2 мм. Эти требования рекомендуется сохранить при изготовлении направляющих лотков внутри станины механизма.
7.12.7. Масса противовеса для оттяжки холостого конца цепи не должна отличаться от проектной более чем на 5%.
Допуски на изготовление колес и звездочек цепных механизмов приведены в таблице 7.11.
Предельные отклонения на изготовление колес и звездочек цепных механизмов
| Наименование параметра | Предельное отклонение |
|---|---|
| Колесо: | |
| 1) отклонение шага отверстия под цевки (размер проставлять по хорде) | +/- (0,1 — 0,2) мм |
| 2) допуск на диаметр d_{2} <*> | Н11 |
| 3) биение окружности диаметром d_{2} <*> относительно центрального отверстия | 0,5 — 1,5 мм |
| 4) посадка цевки в отверстие | Н7/ш6 |
| Звездочка: | |
| 1) отклонение шага между одинаковыми боковыми поверхностями соседних зубьев | +/- 0,3 мм |
| 2) отклонение от теоретического профиля зуба | 0,3 мм |
| 3) допуск на диаметр \text{Де}_{1} <**> | Н11 |
| 4) биение окружности диаметром \text{Де}_{1} <**> | 0,15 мм |
| 5) отклонение боковых поверхностей зубьев от параллельности оси отверстия на длине зуба | 0,1 мм |
<*> d_{2} — диаметр делительной окружности колеса.
<**> \text{Де}_{1} — диаметр окружности выступов звездочки.
7.13. Цевочные механизмы
7.13.1. При изготовлении цевочных механизмов должны учитываться требования, изложенные в п. 7.11.3.
7.13.2 При изготовлении деталей цевочной рейки необходимо выполнять следующие требования:
-
после приварки полосы к штанге последнюю перед механической обработкой необходимо выправить;
-
обработку отверстий в обеих штангах под цевки следует производить совместно, допуск на шаг отверстий должен быть равен половине допуска на разность шагов звездочки, шероховатость обработанных поверхностей отверстий должна быть не более Ra 3,2;
-
высота средней рабочей части цевки может быть выполнена с отклонением +/- 0,05 мм.
7.3.13. При изготовлении звездочек следует выполнять требования п. п. 7.12.2 - 7.12.5.
7.13.4. Для обеспечения правильного зацепления звездочки с цевочной рейкой отклонение величины кратчайшего расстояния между осью грузовой звездочки и осью цевки допускается в пределах от 0,5 до 1,0 мм. Погрешность изготовления деталей, замыкающих данную размерную цепь, рекомендуется компенсировать путем подгонки при механической обработке опорных диаметров направляющих роликов.
Окончательную механическую обработку опорных диаметров направляющих роликов рекомендуется выполнять при контрольной сборке механизма.
7.14. Винтовые механизмы
7.14.1. Трапецеидальный профиль резьбы винтовой пары следует выполнять согласно требованиям ГОСТ 9484, а поля допусков наружной и внутренней резьбы должны соответствовать классу точности «средний» по ГОСТ 9562.
7.14.2. Обработка зубьев червячного венца и нарезка трапецеидальной резьбы во втулке (гайке) должны производиться после запрессовки втулки (гайки) в ступицу и напрессовки венца на ступицу червячного колеса.
7.14.3. При изготовлении винтового механизма с двумя точками подвеса, т.е. с двумя грузовыми винтами, работающими синхронно, накопленная погрешность шага резьбы винта допускается не более 0,25 мм на 1000 мм.
7.15. Решеткоочистные машины
7.15.1. Обработка отверстий в опорах, каретке и металлоконструкции ковша для закрепления опорно-ходовых колес ковша должна производиться с одной установки.
Несоосность отверстий допускается не более 0,5 мм на 1000 мм.
Непараллельность отверстий — не более 0,5 мм на 1000 мм.
7.15.2. При изготовлении портала и установке опорно-ходовых колес решеткоочистной машины должны выполняться требования п. п. 6.13.2, 6.13.4, 6.13.6, 6.13.9.
7.15.3. Перекос ковша в направляющих пазах закладных частей из-за неравномерного натяжения грузовых канатов не допускается.
7.15.4. Режущая кромка ковша, обращенная к решетке, в плоскости боковой проекции может отклоняться только в сторону уменьшения проектного размера.
7.15.5. Тормоз барабана открывания и закрывания ковша должен быть постоянно зажат колодками. Усилие затяжки тормозных колодок должно создавать на тормозе момент, превышающий на 0,1 величину момента на ведомом барабане, создаваемого собственным весом ковша.
7.15.6. Оси подвижных роликов и балансира грузового натяжного устройства должны быть параллельны осям барабанов. Непараллельность допускается не более 1,0 мм на 1000 мм.
7.15.7. Положение упоров на барабанах, посредством которых вращение передается с ведущего барабана на ведомый, должно быть согласовано после сборки машины.
7.15.8. Направляющие катков ковша необходимо закреплять болтами на предприятии-изготовителе. Окончательная их приварка должна выполняться на монтаже после проверки правильности совпадения с пазами закладных частей.
7.15.9. После полной сборки при испытании решеткоочистной машины необходимо произвести регулировку фрикциона грузовых барабанов. Фрикцион должен проскальзывать при достижении нагрузки на валу грузовых барабанов, превышающей номинальную на 25%.
7.16. Водоочистные вращающиеся сетки
7.16.1. При изготовлении секций каркаса необходимо обеспечить взаимную параллельность направляющих роликовтулочных цепей. Отклонение от параллельности допускается не более 1,0 мм на 1000 мм и не более 5 мм на всей длине направляющих.
7.16.2. Неплоскостность прямолинейных участков направляющих каркаса — не более 1,0 мм на 1000 мм.
Отклонение криволинейных участков от заданного радиуса не должно превышать 1 мм при проверке шаблоном длиной по хорде 500 мм.
7.16.3. Для обеспечения синхронной работы двух параллельно работающих цепей от одного вала необходимо учитывать требования п. 7.12.5.
7.16.4. Предельные отклонения на длину цепи в десять звеньев (шаг 500 мм) не должны превышать 0,15% измеряемой длины. При этом разность длин левой и правой цепей сетки не должны превышать 0,1% длины десяти звеньев, но не более 10 мм на всей длине цепей.
7.16.5. Валы электродвигателя и редуктора, соединяемые с помощью упругой втулочно-пальцевой муфты, должны быть отцентрованы. Излом осей соединяемых валов допускается не более 0,5°. Смещение валов в любом направлении не должно превышать 0,3 мм. Муфта должна быть статически сбалансирована, дисбаланс муфты допускается не более 5 Дж (5 гс см).
7.16.6. Точность сборки открытых зубчатых передач должна быть проверена на краску. Пятна касания должны располагаться на средней части боковой поверхности зубьев, причем площади касания (пятна контакта) по высоте должны составлять не менее 40%, а по длине — не менее 50% поверхности.
7.16.7. На предприятии-изготовителе одна водоочистная сетка от партии должна подвергаться полной контрольной сборке и обкатке без нагрузки (вхолостую).
Цепи должны проходить через звездочки и направляющие плавно, без стука, скачков, заеданий и вибрации.
7.17. Плавучие рымы и поплавковые устройства
7.17.1. При изготовлении поплавковых устройств следует учитывать требования п. 7.12.5.
7.17.2. Цепи по своим параметрам и техническим требованиям должны соответствовать ГОСТ 13568.
7.17.3. Плавучие рымы и поплавковые металлические конструкции рымов и устройств должны быть проверены на водонепроницаемость.
7.18. Гидроприводы
7.18.1. Требования к гибке труб магистральных маслопроводов, а также предельные отклонения согнутых труб должны соответствовать указаниям раздела 3 настоящего РД, если в рабочих чертежах или в ТУ (ТЗ) нет об этом особых указаний.
7.18.2. Для труб напорных гидролиний овальность в местах гибки не должна превышать 10% для труб с диаметром до 20 мм и 8% для труб с диаметром более 20 мм. Радиус изгиба должен быть не менее 3-х диаметров трубы. Гибка труб и размещение ответвлений в зоне сварных соединений (на расстоянии менее 2-х диаметров трубы) не допускаются.
7.18.3. Перед сборкой все трубы должны быть подвергнуты специальной химической обработке по технологии предприятия-изготовителя с целью очистки и травления их внутренних поверхностей.
Трубы из коррозионностойкой стали травлению не подлежат.
7.18.4. Соединения с трубной цилиндрической резьбой должны быть уплотнены лентой ФУМ или другим герметизирующим материалом.
Использование в качестве уплотнения волокнистых материалов не допускается.
7.18.5. Рабочая поверхность штока, за исключением резьб, должна иметь твердое хромовое покрытие толщиной 45 мкм с шероховатостью не грубее Ra 0,8. Разрешается применение керамического покрытия типа «керамакс», позволяющего одновременно с обеспечением функции антикоррозионной защиты обеспечить решение задачи контроля положения штока и синхронизации работы всех гидроцилиндров, участвующих одновременно в маневрировании изделием.
7.18.6. Для наиболее ответственных или часто работающих гидроприводов, например для маневрирования аварийно-ремонтными затворами ГЭС, оборудования судоходных шлюзов, с целью повышения надежности и увеличения продолжительности межремонтного периода рекомендуется выполнять хромирование также и внутренних поверхностей цилиндров с выполнением тех же требований к толщине покрытия и его шероховатости, как и для штоков.
7.18.7. Резиновые уплотнительные манжеты, кольца и прокладки перед их установкой должны быть выдержаны в рабочей жидкости в течение 24 часов. Если резина после выдержки становится рыхлой, то эти изделия должны быть забракованы и заменены.
7.18.8. Перекручивание и повреждение резиновых уплотнений не допускаются.
7.18.9. Установку насосов и другого покупного комплектующего оборудования следует выполнять в соответствии с инструкциями предприятий — изготовителей этого оборудования.
7.18.10. При сборке насосной станции следует выверить взаимное положение вала насоса и вала двигателя. Радиальное смещение осей валов должно быть не более 0,1 мм, угловое смещение — не более 0,5°.
В собранной насосной станции валы электродвигателя и насоса должны легко проворачиваться от руки.
7.18.11. Движение штока в гидроцилиндре на всей длине полного хода в прямом и обратном направлении должно быть плавным, без толчков и дрожания.
Давление страгивания в момент начала движения штока не должно превышать 1,5 МПа, а давление холостого хода — 1,0 МПа при движении поршня в обоих направлениях.
7.18.12. При работе гидропривода не допускается появление рабочей жидкости через неподвижные соединения. По поверхности штока допускается масляная пленка без каплеобразования.
7.18.13. На предприятии-изготовителе должна выполняться сборка сборочных единиц с проведением приемосдаточных испытаний в соответствии с указанием конструкторской документации, в т.ч.:
В случае транспортирования гидроцилиндра и опорного устройства в разобранном виде указанные сборочные единицы должны проходить на предприятии-изготовителе контрольную сборку.
7.18.14. Гидроприводы, предназначенные для маневрирования рабочими органами захватных балок и грейферов, подлежат окончательной сборке и гидравлическому испытанию на предприятии-изготовителе.
7.18.15. На предприятии-изготовителе должны производиться приемосдаточные испытания смонтированных гидроцилиндров, гидробаков и маслопроводов.
Гидравлические испытания должны производиться на штатных уплотнениях.
7.18.16. Прочность и герметичность гидроцилиндра и фланцевых соединений должны проверяться испытательным давлением, составляющим 1,5 рабочего давления в соответствующей полости гидроцилиндра.
Безнапорная полость должна испытываться давлением 1,0 МПа.
7.18.17. Методика проведения испытаний должна соответствовать требованиям специально разработанной на каждый гидропривод «Программы и методики испытаний».
7.19. Электрооборудование
7.19.1. Электрооборудование и его заземление, производство электромонтажных работ должно соответствовать требованиям «Правил устройства электроустановок» (ПУЭ), ПОТ РМ-016, РД 153-34.0-03.150, СНиП 3.05.06, а для грузоподъемного оборудования, грузозахватных органов и приспособлений — также ПБ 10-382 «Правила устройства и безопасной эксплуатации грузоподъемных кранов» и ОСТ 34-13-001.
7.19.2. Электродвигатели, пускорегулирующая аппаратура, тормозные магниты, конечные выключатели и прочее электрооборудование и материалы должны соответствовать характеристикам, указанным в электросхеме и спецификации электрооборудования.
7.19.3. Перед монтажом все электрооборудование, аппаратура и приборы должны быть очищены от пыли, грязи, масла, ржавчины.
7.19.4. Предприятие-изготовитель должно изготовлять мостовые и козловые краны с повышенной электромонтажной готовностью, включая:
электромонтаж кабин управления и аппаратной;
электромонтаж грузовых тележек;
изготовление гибких токоподводов для электроснабжения движущихся механизмов и агрегатов с разделанными и замаркированными концами кабелей с несущими, поддерживающими и крепежными конструкциями;
изготовление узлов электропроводок мостовых кранов с концами, подготовленными для подключения;
установку на мосту мостовых кранов кронштейнов и подставок под электрооборудование, клеммных ящиков, труб или коробов для прокладки электропроводов;
сборку электроаппаратуры, устанавливаемой на мосту, в блоки с монтажом внутренних электросхем.
7.19.5. Движущиеся элементы электрооборудования должны быть проверены на свободный ход.
Перемещение должно быть легким, без заеданий.
7.19.6. Корпуса электрооборудования, аппаратов, пусковых устройств, распределительных щитов (шкафов) и т.п. должны быть заземлены (занулены) в соответствии с требованиями ПУЭ, ПОТ РМ-016, РД 153-34.0-03.150.
7.19.7. Надписи у приборов, выключателей, сигнальных ламп, реле и зажимов должны быть читаемыми и соответствовать монтажным схемам и чертежам. Цвет надписи должен контрастно отличаться от цвета поверхности, на которой они выполнены.
7.19.8. Шкафы и ящики с электрооборудованием должны соответствовать требованиям ТУ предприятий-изготовителей.
7.19.9 При монтаже проводов в трубах (кондуитах) должны быть соблюдены следующие условия:
-
трубы должны быть очищены от грязи, ржавчины и продуты сжатым воздухом, острые кромки и заусеницы зачищены. Трубы должны иметь правильную круглую форму. В местах изгибов не должно быть сплющивания и трещин;
-
в трубах провода не должны иметь соединений. На концах труб в местах выхода должны быть установлены втулки-оконцеватели.
7.19.10. Провода, монтируемые в шкафах и пультах управления, должны быть прочно закреплены и изолированы. При подключении концов кабеля и проводов сечением до 10 мм2 концы проводов должны быть свернуты в кольца и залужены или опрессованы. Концы кабеля и проводов сечением свыше 10 мм2 должны иметь припаянные наконечники.
7.19.11. Неразъемные соединения проводов для открытой проводки должны выполняться спайкой или прессованием на гильзах. Разъемные (монтажные) соединения должны выполняться в соединительных клеммных коробках или при помощи штепсельных разъемов.
7.19.12. На каждый конец провода должна быть прикреплена бирка с маркировкой провода согласно монтажной схеме. Маркировка должна производиться на бирках из полихлорвинила тушью с последующим покрытием бесцветным нитролаком или другим методом, обеспечивающим сохранность маркировки при эксплуатации.
7.19.13. Электрическая коммутационная проводка должна выдерживать испытательное напряжение переменного тока относительно корпуса щита или станины изделия в соответствии с ПУЭ, ПОТ РМ-016, РД 153-34.0-03.150 напряжением 1000 В при частоте 50 Гц в течение 1 мин (при отключенной аппаратуре).
7.19.14. Места соединения проводов не должны испытывать механических усилий.
7.19.15. Пружины на ножах рубильника должны быть отрегулированы таким образом, чтобы разрыв контактов при выключении происходил одновременно.
7.19.16. Сопротивление изоляции токоведущих частей отдельных цепей с установочными деталями (без аппаратуры) при относительной влажности среды не более 80% и температуры не выше 35 °C должно быть не менее 0,5 МОм.
7.19.17. Наружные поверхности шкафов, щитов, электродвигателей и прочего комплектующего оборудования должны быть окрашены краской того же цвета, что и все изделия, если цвет их окраски не указан в чертежах.
7.19.18. Внутренние поверхности шкафов, ящиков должны быть окрашены в соответствии с требованиями рабочей документации. Рекомендуется применять эмали марок по ГОСТ 6631.
8. ЗАЩИТНЫЕ ПОКРЫТИЯ
8.1. Изготовленное на предприятии механическое оборудование и металлоконструкции должны быть до отправки с предприятия-изготовителя защищены от коррозии соответствующим покрытием, зависящим от назначения механического оборудования и условий его работы.
Марки грунтовочных и покрывных материалов, схемы защитных покрытий, рекомендуемые способы их нанесения, а также объемы противокоррозионной защиты, выполняемые на предприятии-изготовителе, следует назначать в соответствии с требованиями рабочих чертежей, ТУ (ТЗ), руководящих указаний РД ГМ-01-02 «Защита от коррозии механического оборудования и металлоконструкций гидротехнических сооружений лакокрасочными покрытиями» и другой НТД.
8.2. На деталях, подлежащих гальваническим покрытиям, не допускается наличие заусенцев, острых кромок и углов, а также других заостренных мест. Все острые углы должны быть скруглены радиусом не менее 0,5 мм, а кромки зачищены.
Поверхность деталей перед нанесением гальванопокрытий должна быть очищена от продуктов коррозии и загрязнений.
Шероховатость поверхности основного металла должна быть не грубее:
Ra 2,5 под защитно-декоративные покрытия;
В отверстиях, пазах, вырезах на внутренних поверхностях допускается уменьшение толщины покрытия на 50%, а для хромовых покрытий — их отсутствие, если в конструкторской документации нет об этом специальных указаний.
В глухих гладких и резьбовых отверстиях и пазах диаметром или шириной менее 12 мм и в сквозных гладких или резьбовых отверстиях и пазах диаметром или шириной до 6 мм толщина покрытия на глубине более одного диаметра или ширины не нормируется, допускается отсутствие покрытия, если в конструкторской документации не указаны требования к толщине покрытия.
8.3. При наличии на деталях поверхностей, не подлежащих гальванопокрытиям, последние должны быть изолированы.
8.4. Не допускается наносить гальванические покрытия на детали, собранные в узлы, в зазорах которых может оставаться электролит.
8.5. Пустотелые детали должны иметь технологические отверстия для стока электролита. Если по конструктивным соображениям наличие отверстия недопустимо, то полости таких деталей должны быть герметично закрыты.
8.6. Подготовка поверхности перед нанесением защитных покрытий должна выполняться в соответствии с ГОСТ 9.402 и РД ГМ-01-02, при этом следует очистить поверхность от оксидов струйным способом с применением дробеструйных установок, механическими щетками или преобразователями ржавчины.
8.7. Производственный контроль качества работ должен осуществляться на всех этапах подготовки и выполнения противокоррозионных работ, при этом:
-
при входном контроле проверяют комплектность рабочей документации, соответствие материалов стандартам и ТУ;
-
при операционном контроле проверяют подготовку поверхности, соблюдение условий производства противокоррозионных работ (температуру и влажность окружающего воздуха и защищаемых поверхностей, чистоту окружающего воздуха), время выдержки отдельных слоев и законченного защитного покрытия, соответствие рабочим параметрам технологического оборудования;
-
при приемочном контроле выполненных защитных покрытий проверяют их сплошность, сцепление с защищаемой поверхностью и толщину.
8.8. Показатели внешнего вида покрытия должны соответствовать IV — VI классу по ГОСТ 9.032.
8.9. Методы проверки показателей качества защитных покрытий приведены в таблице 9.1.
Методы проверки качества защитных покрытий
8.10. Грунтовке подлежат все поверхности металлоконструкции. Закрытые полости конструкции разрешается не грунтовать. Внутренние поверхности металлоконструкций коробчатого сечения, недоступные для грунтовки, грунтуются только в крайних отсеках отгрузочных марок.
8.11. При окраске грузоподъемных кранов и механизмов должны использоваться сигнальные цвета по ГОСТ Р 12.4.026.
8.12. Поверхности изделия, которые по условиям работы не должны иметь лакокрасочное покрытие, должны подвергаться консервационной смазке. Консервация должна выполняться в соответствии с требованиями ГОСТ 9.014.
8.13. Лакокрасочные покрытия изделий, предназначенные для эксплуатации в районах с холодным климатом, и методы их испытаний должны назначаться в соответствии с требованиями ГОСТ 9.401.
9. ПРИЕМКА
9.1. Приемка изделий проводится с целью оценки соответствия контролируемой продукции ТУ (ТЗ), проектно-конструкторской и технологической документации, настоящему РД, условиям поставки и выдачи заключения, свидетельствующего о годности этого изделия для поставки и использования в заданных условиях эксплуатации.
9.2. Приемка готового изделия осуществляется посредством проведения контроля и испытаний, регламентированных ТУ (ТЗ), конструкторской и технологической документацией и настоящим РД, при которых устанавливается соответствие этого изделия требованиям заказчика и возможность его использования по назначению.
9.3. Для осуществления контроля качества и приемки всех видов изделий устанавливаются приемосдаточные испытания, включающие в себя необходимые испытания (электрические, механические, климатические, надежность и др.) и контроль (визуальный, измерительный и др.) в соответствии со стандартами и техническими условиями (заданием) на изделие.
9.4. Изделие, предъявляемое на испытание и приемку, должно быть полностью укомплектовано в соответствии с требованиями ТУ (ТЗ) на него. При этом качество используемой для его комплектации продукции должно быть подтверждено результатами входного контроля.
9.5. Изготовленное изделие, предъявляемое на приемосдаточные испытания, должно быть изготовлено без нарушения технологических процессов и подвергнуто в процессе изготовления контролю в соответствии с требованиями настоящего РД.
9.6 При приемке изделий ОТК должен проверить следующее:
-
соответствие качества примененных материалов указаниям в чертежах;
-
оформление паспортов, формуляров и отправляемой заказчику технической документации.
Кроме того, в изделиях должны быть проверены наличие всех деталей согласно спецификации на изделие и расположение деталей и узлов согласно чертежам общих видов и отдельных сборок.
Представитель ОТК должен присутствовать при обкатке механизмов и редукторов и при испытаниях механизмов и металлоконструкций, если они предусмотрены проектом. При приемке механизмов и грузоподъемного оборудования должны производиться проверки, указанные в п. п. 9.8 - 9.10.
Приемка изделий производится до нанесения противокоррозионных покрытий, приемку покрытий следует производить дополнительно после их нанесения в соответствии с ГОСТ 9.407.
Контроль качества металлических поверхностей, подготовленных к окраске, — по ГОСТ 9.402.
Контроль качества консервации и маркировки должен производиться внешним осмотром, если нет других указаний в рабочих чертежах и ТУ (ТЗ).
9.7. Механическое оборудование и специальные металлические конструкции в сборе, имеющие габаритные размеры, вписывающиеся в габарит подвижного состава железных дорог нормальной колеи, должны подвергаться приемке на предприятии-изготовителе. При этом проверяются правильность сборки, регулировки и взаимодействия механизмов, легкость вращения валов, перемещения рукояток и подвижных деталей, отсутствие стука, заклинивания движущихся частей, самопроизвольного включения и отключения механизмов, пропуска жидкостей, чрезмерного нагрева. Должно быть обеспечено наличие сертификатов на материалы, паспортов на электрооборудование, комплектующие изделия, запасные части, инструмент, а также технической документации, прилагаемой к готовым механизмам и грузоподъемному оборудованию.
9.8. Конструкции, габаритные размеры которых в сборе не вписываются в нормальные габариты подвижного состава железных дорог, должны подвергаться на предприятии-изготовителе контрольной сборке, что должно подтверждаться составлением акта.
Кроме того, должны выполняться проверки, указанные в 9.7.
9.9 Механическое оборудование должно подвергаться испытаниям:
габаритные — на предприятии-изготовителе, негабаритные — на месте их установки (монтажа).
В процессе приемосдаточных испытаний на предприятии должны быть проверены:
Остаточные деформации стальных конструкций и деталей механизмов, ослабления соединений или нарушения работы отдельных узлов оборудования после проведения испытаний не допускаются.
9.10. Изделие, не выдержавшее приемосдаточных испытаний, возвращается цеху-изготовителю для устранения причин возникновения дефектов, проведения мероприятий по устранению дефектов и их причины, повторной проверки и последующего предъявления ОТК предприятия-изготовителя.
При невозможности (нецелесообразности) устранения дефектов изделие окончательно бракуется или по решению главного инженера и начальника ОТК производится его разбраковка.
9.11. После проведения мероприятий по устранению дефектов и их причин изделие повторно принимает ОТК. Решение о возможности предъявления изделия ОТК принимает руководитель предприятия-изготовителя и начальник ОТК.
Изделие, не выдержавшее повторные испытания, бракуется.
9.12. Результаты приемки ОТК и оценка качества изготовления фиксируются в акте. К акту прикладываются следующие документы, отправляемые заказчику одновременно с принятыми изделиями:
-
формуляры металлоконструкций и паспорта механизмов по форме, разработанной организацией-разработчиком;
-
документы, удостоверяющие согласие организации-разработчика на все отступления от рабочих чертежей;
-
копии сертификатов или заменяющие их документы, удостоверяющие качество металла, болтов, электродов, комплектующих изделий и других материалов;
-
опись паспортов (удостоверений) электросварщиков с указанием присвоенного каждому из них клейма;
-
акты проверки проектного натяга в полозьях из антифрикционных материалов и древесного слоистого пластика или запрессовки средних брусков в обойму;
10. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ, ХРАНЕНИЕ И ГАРАНТИИ ИЗГОТОВИТЕЛЯ
10.1. Маркировка
10.1.1. Изготовленные и принятые ОТК изделия или сборочные единицы после нанесения противокоррозионных покрытий должны быть замаркированы в соответствии с требованиями рабочих чертежей или монтажных схем.
При маркировке тары с грузом необходимо руководствоваться ГОСТ 14192, а при маркировке гидравлических и пневматических приводов, смазочных систем — ГОСТ 15108.
10.1.2. На каждом изделии должны быть нанесены манипуляционные знаки, основные, дополнительные и информационные надписи в соответствии с ГОСТ 14192.
10.1.3. На каждом изготовленном изделии на видном месте должна быть укреплена табличка, изготовленная в соответствии с требованиями ГОСТ 12969 и ГОСТ 12971.
Табличка может дополняться другими данными, которые должны быть оговорены в ТУ (ТЗ) на конкретное изделие.
10.2. Упаковка
10.2.1. Изделия в зависимости от их назначения, типа и габаритных размеров, а также от способов транспортирования и требований к их транспортировке, предъявляемых заказом-нарядом на поставку, могут отправляться заказчику без упаковки или в упаковке.
10.2.2. Изделия, отправляемые без упаковки, устанавливаются на железнодорожных платформах на деревянных брусьях или специальных подставках, закрепляются согласно требованиям МПС.
Выступающие части транспортируемых изделий или их сборочных единиц должны быть укреплены, а монтажные соединения защищены от загрязнений. Отверстия под оси колес должны заглушаться деревянными пробками.
10.2.3 Отправка грузов навалом не допускается.
10.2.4. Упаковка экспортных изделий должна соответствовать требованиям Единого технического руководства «Упаковка и транспортирование экспортных грузов».
10.2.5. Стекла и оконные проемы кабины крановщика козловых и мостовых кранов должны быть защищены щитами, дверь кабины должна быть закрыта на замок. Допускается отгрузка стекол в ящиках.
10.2.6. Эксплуатационную и товаросопроводительную документацию следует отправлять вместе с изделием. Документация должна быть упакована во влагонепроницаемую упаковку из полиэтиленовой пленки по ГОСТ 10354 и вложена в ящик с комплектующими изделиями (место номер 1). Допускается отправка документации почтой.
10.2.7. Упаковка изделий, предназначенных для районов Крайнего Севера и отдаленных районов, должна выполняться в соответствии с требованиями ГОСТ 15846, а упаковка гидравлических и пневматических приводов — ГОСТ 15108.
10.2.8. Мелкие узлы с механически обработанными деталями, уплотняющие устройства, крепежные детали, требующие защиты от механических повреждений и атмосферных осадков, должны отправляться с предприятия-изготовителя упакованными в соответствии с ГОСТ 23170 в деревянные ящики в соответствии с ГОСТ 2991 или ГОСТ 10198 или железнодорожные контейнеры. В отдельных случаях жесткие ящики, ящики-клети или отдельные упаковочные приспособления изготавливаются в каждом конкретном случае по чертежам конструкторского отдела предприятия — изготовителя изделия в соответствии с действующими нормативными материалами.
10.2.9. Законсервированные противокоррозионной смазкой открытые поверхности изделий должны подвергаться барьерной упаковке в соответствии с требованиями ГОСТ 9.014.
10.2.10. Изделия, имеющие подшипники качения, отгружаются в собранном состоянии, если масса валов и иных деталей, опирающихся на подшипники, не превышает соответственно: 1000 кг при опирании на шариковые подшипники и 2000 кг при опирании на роликовые подшипники. В остальных случаях крупногабаритные изделия, имеющие подшипники качения, отправляются заказчику в разобранном состоянии, т.е. корпусы в сборе отдельно и тяжеловесные валы в сборе с колесами и подшипниками качения отдельно.
10.2.11. Валы в сборе с колесами и подшипниками качения могут отгружаться в ящиках-клетях или в специальной упаковке, но при этом законсервированные подшипники качения должны быть заключены в ящики из двух половин. Валы необходимо устанавливать и закреплять так, чтобы подшипники качения свободно висели на валах. Категорически запрещается опирать валы на подшипники качения.
10.2.12. Хрупкие детали и приборы, снятые с изделия, упаковываются в мягкую упаковку: каждая деталь завертывается в бумагу, мешковину или иные мягкие материалы и укладывается в жесткий ящик с древесными стружками. Допускается закреплять детали в мягкой упаковке непосредственно к изделию, если последнее отгружается в жестком ящике либо в обрешетке.
10.2.13. При упаковке в один ящик мелких деталей по разным позициям и разным сборочным чертежам необходимо такие детали группировать попозиционно и по чертежам.
10.2.14. Детали каждой группы нанизывают на проволоку, увязывают в пучки или укладывают в бумажные битумированные мешки и к каждому такому месту прикрепляют картонную бирку (40 x 80 мм) с указанием позиции, чертежа и количества штук. Соответствующей плотностью укладки упаковка мелких деталей в одном ящике должна обеспечить неподвижность этих деталей и сохранность их при кантовке ящика.
10.2.15. Для упаковки ответственных и высокочувствительных к коррозии изделий следует применять герметичную упаковку из полимерных пленок или металлическую тару с обязательной закладкой внутрь упаковки силикагеля.
10.2.16. Упакованные изделия, поступающие по кооперации и направляемые в адрес любого заказчика, необходимо вскрыть и осмотреть.
При обнаружении коррозии или повреждений противокоррозионных покрытий изделие необходимо переконсервировать и вновь упаковать (в ту же тару).
10.2.17. Стальные трубы, отправляемые заказчику в погонных метрах, отгружаются без специальной упаковки, в связках, прочно связанными стальной малоуглеродистой проволокой по ГОСТ 3282 в трех — четырех местах с плотной закруткой. Масса одной связки до 1000 кг.
10.2.18. Трубы в виде готовых изделий (колена, компенсаторы, обводы и др.) отправляются заказчику упакованными в жесткую тару или в одном месте с изделием согласно указаниям комплектовочно-отгрузочной спецификации.
10.2.19. Крепеж и другие мелкие детали должны отправляться в ящиках. К каждому ящику должна быть прикреплена жесткая бирка с маркировкой.
10.3. Транспортирование и хранение
10.3.1. Способ погрузки, размещение, крепление и транспортирование габаритных и негабаритных изделий и их сборочных единиц должно производиться с соблюдением правил, действующих на транспорте данного вида.
10.3.2. Для сохранения качества и товарного вида изделий или сборочных единиц в период, предшествующий монтажу на объекте, хранение их производить в соответствии с требованиями, изложенными в РД 34.15.022 «Инструкция о порядке хранения энергетического оборудования на объектах Минэнерго».
10.3.3. Условия хранения готовых изделий на предприятии-изготовителе до отгрузки потребителю должно гарантировать их полную сохранность и неизменность товарного вида.
10.3.4. Условия транспортирования и хранения в части воздействия климатических факторов внешней среды должны соответствовать требованиям ГОСТ 15150 и ТУ (ТЗ) на изделие.
10.3.5. Транспортирование и хранение гидравлических и пневматических приводов должно соответствовать требованиям ГОСТ 15108.
10.3.6. Хранение ответственных и высокочувствительных к коррозии изделий следует осуществлять в отапливаемых помещениях или складах при температуре не ниже плюс 5 °C и относительной влажности не выше 60%. Эти изделия должны находиться от отопительных приборов на расстоянии не менее одного метра.
10.4. Гарантии изготовителя
10.4.1. Предприятие-изготовитель обязано гарантировать соответствие изделия требованиям конструкторской документации и ТУ (ТЗ) на изделие.
10.4.2. Предприятие-изготовитель гарантирует работоспособность изделия в целом, в том числе комплектующих изделий.
10.4.3. Претензии к поставщикам комплектующих изделий предъявляются предприятием — изготовителем изделия.
1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. До начала монтажа механического оборудования и специальных стальных конструкций должны быть выполнены мероприятия и работы по подготовке монтажного производства в объеме, обеспечивающем осуществление монтажа запроектированными темпами, включая проведение общей организационно-технической подготовки, подготовки к монтажу объекта (изделия), подготовки монтажной организации и подготовки к производству монтажных работ в соответствии с требованиями СНиП 12-01.
1.2. К производству монтажных работ следует приступать после окончания мероприятий и работ, указанных в п. 1.1, при этом должны быть обеспечены следующие условия:
-
получение монтажной организацией от заказчика или генерального подрядчика полного комплекта необходимой конструкторской документации и также получение или составление собственными силами проекта производства монтажных работ (ППР) и при необходимости проекта производства сборочно-сварочных работ (ППССР) по укрупнению и монтажу изделия;
-
сооружение производственной базы монтажной организации с оборудованными площадками и стендами укрупнительной сборки конструкций;
-
обеспеченность постоянными и временными подъездными путями для подачи конструкций и материалов к рабочим местам на базе и к месту монтажа;
-
обеспеченность электро-, водо-, газо-, воздухо-, теплоснабжением, системой связи и помещениями бытового обслуживания на производственной базе и на монтажной площадке;
-
обеспеченность оборудованием и конструкциями, деталями и материалами, трудовыми ресурсами и средствами механизации в необходимом для производства монтажа объеме;
-
обеспечение мероприятий по противопожарной безопасности, охране труда и защите окружающей среды.
1.3. Производство и приемка монтажных работ должны выполняться в соответствии с требованиями конструкторской и технологической документации с учетом соответствующих стандартов, СНиП 3.05.06, СНиП 12-03, СНиП 12-04, правил пожарной безопасности при производстве строительно-монтажных работ, а также требованиями органов государственного надзора.
1.4. ППР и ППССР (при необходимости) должны разрабатываться на основании выполняемых в составе документации технического проекта проектов организации работ и предварительных проектов организации (производства) сборочно-сварочных работ на укрупнение и монтаж конструкций.
1.5. В процессе укрупнительной сборки и монтажа следует производить контрольные замеры основных размеров и сопряжений, а также регулировку сопряжений элементов отдельных узлов и систем, обеспечивающую правильное взаимное положение элементов и работоспособность изделий.
2. ХРАНЕНИЕ МЕХАНИЧЕСКОГО ОБОРУДОВАНИЯ И СПЕЦИАЛЬНЫХ СТАЛЬНЫХ КОНСТРУКЦИЙ
2.1. Хранение изделий в период, предшествующий монтажу, должно выполняться согласно РД 34.15.022 «Инструкция о порядке хранения энергетического оборудования на объектах Минэнерго» и ТУ (ТЗ) на изделие.
По истечении срока хранения необходимо произвести переконсервацию изделия в соответствии с ГОСТ 9.014.
2.2 Для хранения изделий монтирующая организация должна располагать следующими типами складов:
-
открытые площадки для изделий и материалов, не требующих защиты от атмосферных осадков;
-
полуоткрытые склады (навесы) для изделий, требующих защиты от атмосферных осадков и нечувствительных к повышенной влажности и низким температурам;
-
закрытые неотапливаемые склады для изделий, требующих защиты от атмосферных осадков и сырости и малочувствительных к повышенной влажности и низким температурам;
-
закрытые отапливаемые склады для изделий и материалов, чувствительных к повышенной влажности и колебаниям температуры.
Устройство всех типов складов должно соответствовать требованиям РД 34.15.022, СНиП 12-01, СНиП 12-03, СНиП 12-04.
2.3. Электроаппаратура (сварочное оборудование, электродвигатели, аппаратура автоматики, контрольно-измерительные приборы и т.п.) должна храниться в сухом отапливаемом и вентилируемом помещении.
2.4. Резинотехнические изделия должны храниться в отапливаемых складах на стеллажах на расстоянии не менее 1 м от источников тепла. Хранение резинотехнических изделий в помещениях, насыщенных парами нефтепродуктов и кислот, вблизи работающего оборудования, выделяющего озон, не допускается.
2.5. Свальцованные листы обечаек могут храниться на открытых площадках в вертикальном положении на деревянных подкладках.
2.6. Затворы с установленными опорными полозьями могут храниться на открытых площадках в вертикальном или горизонтальном положении; при хранении затворов в горизонтальном положении опорные полозья должны быть обращены к земле, а при хранении в вертикальном положении полозья должны быть защищены деревянными щитами от возможных повреждений и атмосферных воздействий, а также воздействия солнечной радиации.
2.7. Поверхности опорных полозьев при хранении в любом положении должны быть покрыты слоем солидола.
2.8. При хранении затворов с установленными на них резиновыми уплотнениями последние для предохранения их от солнечной радиации и механических повреждений должны быть покрыты мелом, разведенным в воде с клеем, и закрыты деревянными щитками.
2.9. Крепежные изделия следует хранить в законсервированном виде в закрытом помещении, рассортированными по видам и маркам, болты и гайки — по классам прочности и диаметрам, а высокопрочные болты, гайки и шайбы — по партиям.
2.10. Конструкции при складировании следует сортировать по маркам и укладывать с учетом очередности монтажа.
2.11. При хранении изделий в районах Крайнего Севера в дополнение к настоящему РД необходимо руководствоваться ГОСТ 15846.
3. УКРУПНИТЕЛЬНАЯ СБОРКА И ПОДГОТОВКА К МОНТАЖУ
3.1. Работы по укрупнительной сборке механического оборудования и специальных металлических конструкций гидротехнических сооружений следует производить в соответствии с требованиями рабочих чертежей, а также ТУ (ТЗ) на изделие, ППР и ППССР или другой технологической документации.
3.2. Перед укрупнительной сборкой изделия должна быть выполнена проверка наличия всех деталей и узлов изделия согласно спецификациям рабочих чертежей, а также проверка соответствия элементов изделия требованиям проекта.
3.3 При осмотре деталей и узлов изделия, кроме их качества, необходимо проверить:
-
наличие маркировочных знаков у отправочных единиц негабаритных конструкций;
-
наличие данных о величине массы отдельных узлов и отправочных единиц, а также проушин, рымов или других устройств для строповки в соответствии с рабочими чертежами;
-
сохранность открытых поверхностей трения и других обработанных поверхностей, которые при транспортировании и хранении должны быть законсервированы;
-
качество упаковки и сохранность контрольно-измерительных приборов, электроаппаратуры и мелких механизмов;
-
сохранность дополнительных элементов жесткости в пространственных узлах металлоконструкций;
-
сохранность заводской упаковки бухт стальных канатов, пластинчатых цепей, грузовых винтов, цевочных реек, резиновых уплотнений.
3.4. Детали и узлы при наличии коррозии, деформации или других механических повреждений допускаются к сборке только после устранения дефектов.
3.5. Деформированные конструкции следует выправить. Правка может быть выполнена без нагрева поврежденного элемента (холодная правка) либо с предварительным нагревом (правка в горячем состоянии) термическим или термомеханическим путем. Холодная правка допускается только для плавно деформированных элементов.
Холодную правку конструкций следует производить способами, исключающими образование вмятин, выбоин и других повреждений на поверхности конструкций.
3.6. Решение об усилении поврежденных конструкций или замене их новыми должна выдавать организация — разработчик конструкторской документации при согласовании с заказчиком.
3.7. При производстве монтажных работ запрещаются ударные воздействия на сварные конструкции из сталей: с пределом текучести до 390 МПа (40 кгс/мм2) при температуре ниже минус 15 °C; с пределом текучести свыше 390 МПа (40 кгс/мм2) — при температуре ниже 0 °C.
3.8. До начала укрупнительной сборки и монтажа детали и узлы изделия должны быть расконсервированы. Смазочные каналы должны быть опрессованы горячим минеральным маслом и продуты сжатым воздухом давлением 0,2 — 0,4 МПа (2 — 4 кгс/см2).
3.9. Укрупнительная сборка должна производиться в условиях, обеспечивающих высокое качество сборки и безопасное производство работ с применением кондукторов или сборочных стендов.
При сборке не должно допускаться изменение формы собираемых деталей и металлоконструкций, не предусмотренное технологическим процессом или техническими требованиями проекта.
Укрупнительная сборка может производиться только из узлов и деталей, очищенных от грязи, масла, ржавчины, влаги, льда.
3.10. Стеллажи, применяемые для укрупнительной сборки механического оборудования, должны иметь отклонение от плоскостности не более 3 мм.
3.11. Все сборочные кондукторы, стенды и стеллажи должны быть надежно заземлены.
3.12. Запрещается выполнять сборочные работы на невыверенных стеллажах, а также на переносных козелках, установленных непосредственно на земле или на полу без металлических направляющих.
3.13. При укрупнении до проектных размеров негабаритных затворов на них должны быть поставлены уплотнения, подогнаны и установлены опорно-ходовые части и другие механические детали с соблюдением предельных отклонений на соответствующие размеры. После окончания работ должны быть замерены и занесены в формуляр основные размеры укрупненного изделия.
Примечание. На габаритных затворах проверяется положение опорно-ходовых частей, установленных на предприятии-изготовителе.
3.14. Укрупнение пазовых конструкций закладных частей плоских затворов должно производиться в кондукторах, причем все сварочные работы должны быть закончены до снятия укрупненного изделия с кондуктора.
3.15 В случае выполнения сборочных работ при отрицательной температуре необходимо соблюдать следующие требования:
-
установка деталей и сборочных единиц в проектное положение должна производиться без сильных ударов; всякие деформации при подгонке деталей и насильственная сборка должны быть исключены;
-
не рекомендуется кантовать и транспортировать конструкции, собранные на электроприхватках.
4. СВАРНЫЕ И БОЛТОВЫЕ МОНТАЖНЫЕ СОЕДИНЕНИЯ
4.1. Выполнение сварных и болтовых монтажных соединений, контроль их качества должны выполняться в соответствии с разделами 4, 5 части 1 настоящего РД.
4.2. Все сварочные работы при укрупнении и монтаже должны выполняться согласно ППССР. Условия выполнения сварочных работ должны фиксироваться в журнале сварочных работ, заполняемом по установленной форме.
4.3. Все работы по натяжению и контролю натяжения соединений на болтах с контролируемым натяжением следует регистрировать в журнале выполнения этих соединений (приложение 5 СНиП 3.03.01).
4.4. Закрепление конструкций, установленных в проектное положение, с монтажными соединениями на болтах следует выполнять сразу после инструментальной проверки точности положения и выверки конструкций, кроме случаев, оговоренных в настоящем РД или в ППР.
Число болтов и пробок для временного крепления конструкций надлежит определять расчетом, во всех случаях болтами должна быть закреплена одна треть и пробками одна десятая отверстий, но не менее двух.
4.5. Конструкции с монтажными сварными соединениями надлежит закреплять в два этапа — сначала временно, затем по проекту. Способ временного закрепления должен быть указан в ППССР или в технологической документации.
4.6 Дополнительные требования к выполнению сварочных работ при отрицательной температуре
4.6.1. В конструкциях, возводимых или эксплуатируемых в районах от минус 40 °C и до минус 65 °C включительно (в климатических районах I_{1} , I_{2} , II_{2} и II_{3} согласно ГОСТ 16350), кислородную и воздушно-дуговую поверхностную резку, а также выполнение сварного соединения при температуре ниже указанной в таблице 4.1 (Часть I настоящего РД) следует выполнять после подогрева зоны сварного соединения до 120 — 160 °C на ширину 100 мм с каждой стороны соединения.
4.6.2. В случае необходимости выполнения сварки стальных конструкций при температуре воздуха ниже минус 30 °C сварщики должны предварительно сварить пробные стыковые образцы при температуре воздуха на 10 °C ниже температуры сварки пробных образцов.
4.6.3. Свариваемые поверхности конструкции и рабочее место сварщика следует защищать от снега и ветра. При температуре окружающего воздуха ниже минус 10 °C необходимо иметь вблизи рабочего места сварщика инвентарное помещение для обогрева, при температуре ниже минус 40 °C — оборудовать тепляк.
4.6.4. Работу сварщика на морозе рекомендуется чередовать с отдыхом его в теплом помещении, сварщику, впервые приступающему к работе при температуре ниже минус 5 °C, необходимо пройти двух-, трехдневную практику; для сварщиков, имеющих опыт этой работы, срок практики сокращается до 6 — 7 часов.
4.6.5. При отрицательной температуре все швы должны завариваться от начала до конца, причем перерыв не должен превышать времени, необходимого для смены электрода или электродной проволоки и зачистки шва в месте возобновления процесса.
Зачистка шва от шлаковой корки при сварке многослойных швов должна производиться подсобным рабочим. Прекращать сварку до выполнения проектного размера шва и оставлять незаваренными отдельные участки шва не допускается.
В случае прекращения сварки из-за отсутствия тока, выхода из строя аппаратуры и других причин процесс должен возобновляться (если сварка ведется без подогрева) только после подогрева металла в месте возобновления процесса до температуры 180 — 200 °C.
4.6.6. Замкнутые швы в жестком контуре должны свариваться с подогревом металла на участке замыкания шва. Подогрев должен производиться до температуры 180 — 200 °C по всей толщине металла на ширину 100 — 120 мм в обе стороны от места сварки и на длину 300 мм в обе стороны от места замыкания шва.
4.6.7. Для уменьшения сварочных напряжений в конструкции, свариваемой при отрицательной температуре, рекомендуется производить проковку многослойных сварных швов (кроме первого и последнего слоя) по слою шлака в процессе остывания металла при температуре металла до 400 °C и выше или же при температуре металла от 100 °C и ниже.
5. МОНТАЖ, ПРИЕМКА И ИСПЫТАНИЕ МЕХАНИЧЕСКОГО ОБОРУДОВАНИЯ И СПЕЦИАЛЬНЫХ СТАЛЬНЫХ КОНСТРУКЦИЙ
5.1. Общие требования
5.1.1 Монтаж
5.1.1.1. Временное складирование оборудования в зоне монтажа следует выполнять в соответствии со следующими требованиями:
-
конструкции должны находиться, как правило, в положении, соответствующем проектному, а при невозможности выполнения этого условия — в положении, удобном для транспортирования и передачи в монтаж при условии обеспечения их прочности и неизменности формы;
-
конструкции должны опираться на инвентарные подкладки и прокладки прямоугольного сечения, толщина прокладок должна быть не менее 30 мм и не менее чем на 20 мм превышать высоту строповочных приспособлений и других выступающих частей конструкций, при многоярусной погрузке и складировании однотипных конструкций подкладки и прокладки должны располагаться на одной вертикали;
-
конструкции должны быть надежно закреплены для предохранения от опрокидывания, продольного и поперечного смещения, взаимных ударов друг о друга;
-
выступающие детали должны быть предохранены от повреждения, заводская маркировка должна быть доступной для осмотра.
5.1.1.2 Запрещается перемещение любых конструкций волоком.
5.1.1.3 Перед установкой каждого монтажного элемента необходимо проверить:
-
состояние закладных изделий и установочных рисок, отсутствие грязи, снега, наледи, повреждений грунтовки или окраски;
-
наличие на рабочем месте необходимых соединительных деталей и вспомогательных материалов;
-
правильность и надежность закрепления грузозахватных устройств;
-
наличие оснащения в соответствии с ППР средствами подмащивания, лестницами и ограждениями.
5.1.1.4. Строповку монтируемых элементов надлежит производить в местах, указанных в рабочих чертежах или ППР, позволяющих обеспечить их подъем и подачу к месту установки в положении, близком к проектному. При необходимости изменения мест строповки они должны быть согласованы с организацией — разработчиком рабочих чертежей или ППР.
Запрещается строповка конструкций в произвольных местах, а также за выпуски арматуры.
Схемы строповки укрупненных плоских и пространственных конструкций (изделий) должны обеспечивать при подъеме их прочность, устойчивость и неизменяемость геометрических размеров и форм.
5.1.1.5. Монтируемые элементы следует поднимать плавно, с применением оттяжек. При подъеме вертикально расположенных конструкций (изделий) используют одну оттяжку, при подъеме расположенных горизонтально конструкций — не менее двух.
Поднимать конструкции (изделия) следует в два приема: сначала на высоту 20 — 30 см, затем, после проверки надежности строповки, производить дальнейший подъем.
5.1.1.6 При монтаже конструкций (изделий) должны быть обеспечены:
-
устойчивость и неизменяемость положения на всех стадиях монтажа;
-
точность положения с помощью постоянного геодезического контроля;
5.1.1.7. Конструкции (изделия) следует устанавливать в проектное положение по принятым ориентирам (рискам, штырям, упорам, граням и т.п.).
Конструкции (изделия), имеющие специальные закладные или другие фиксирующие устройства, надлежит устанавливать по этим устройствам.
5.1.1.8. Монтируемые конструкции (изделия) до расстроповки должны быть надежно закреплены.
5.1.1.9. До окончания выверки и надежного (временного или проектного) закрепления установленной конструкции (изделия) не допускается опирать на нее вышележащие конструкции, если такое опирание не предусмотрено ППР.
5.1.1.10. При отсутствии в рабочих чертежах специальных требований к предельным отклонениям совмещения ориентиров (граней и рисок) при установке конструкций, а также отклонения от проектного положения законченных монтажом конструкций (изделий) не должны превышать значений, приведенных в соответствующих разделах настоящего РД.
5.1.1.11. Использование установленных конструкций (изделий) для прикрепления к ним грузовых полиспастов, отводных блоков и других грузоподъемных приспособлений допускается только в случаях, предусмотренных в ППР и согласованных при необходимости с организацией-проектировщиком.
5.1.2 Приемка
5.1.2.1. Контроль качества монтажных работ должен осуществляться специальными службами монтажной организации, оснащенными техническими средствами контроля, обеспечивающими необходимую достоверность и полноту контроля.
5.1.2.2 Производственный контроль качества монтажных работ должен включать:
5.1.2.3 При входном контроле проверяются:
-
конструкторская и технологическая документация с проверкой ее комплектности и достаточности содержащейся в ней технической информации для производства работ;
-
конструкции, оборудование и материалы внешним осмотром и измерениями на соответствие их требованиям конструкторской документации, стандартов, ТУ (ТЗ), настоящего РД и другой НТД;
-
наличие формуляров (паспортов), сертификатов и других сопроводительных документов.
5.1.2.4. Пооперационный контроль должен осуществляться в ходе выполнения монтажных производственных операций и обеспечивать своевременное выявление дефектов и принятие мер по их предупреждению и устранению.
При пооперационном контроле следует проверять:
-
соблюдение технологии выполнения монтажных работ (процессов);
-
соответствие выполняемых работ рабочим чертежам, ППР, ППССР, нормам, правилам, стандартам, ТУ (ТЗ) и требованиям настоящего РД.
Результаты пооперационного контроля должны фиксироваться в журнале работ (приложение 1 СНиП 3.03.01).
5.1.2.5. При приемочном контроле (приемке) необходимо производить проверку качества выполненных монтажных работ, конструкций и оборудования, при этом должна быть выполнена проверка правильности размеров, положения и геометрической формы смонтированных конструкций и другие параметры. Размеры, предельные отклонения и другие параметры должны соответствовать требованиям чертежей, ТУ (ТЗ) и настоящего РД.
5.1.2.6. Для проведения приемосдаточных испытаний надлежит разработать программу и методику испытаний, входящую в состав конструкторской документации.
5.1.2.7. Персонал, назначенный для проведения испытаний, может быть допущен к работе только после прохождения специального инструктажа.
5.1.2.8. Перед испытанием комиссии должна быть представлена документация, перечисленная в подпункте 5.1.2.13 части II настоящего РД, комиссия производит осмотр конструкции или оборудования и устанавливает готовность их к испытаниям.
5.1.2.9. На все время испытаний необходимо установить границу опасной зоны, в пределах которой недопустимо нахождение не связанных с испытанием людей.
5.1.2.10. Во время повышения и снижения нагрузок лица, занятые испытанием, а также контрольные приборы, необходимые для проведения испытаний, должны находиться за пределами опасной зоны или в надежных укрытиях.
5.1.2.11. Конструкции (изделия), находящиеся при испытании под нагрузкой, запрещается остукивать, а также производить их ремонт и исправлять дефекты.
5.1.2.12. Выявленные в ходе испытаний дефекты следует устранить, после чего испытание повторить или продолжить. По результатам испытаний должен быть составлен акт (приложение 12 СНиП 3.03.01).
5.1.2.13. При приемочном контроле смонтированных конструкций и оборудования должна быть представлена следующая документация:
-
рабочие чертежи с внесенными (при их наличии) отступлениями, допущенными предприятием — изготовителем изделий, а также монтажной организацией, согласованными с организацией — разработчиком чертежей, и документы об их согласовании;
-
документы (сертификаты, паспорта), удостоверяющие качество материалов, примененных в производстве монтажных работ;
-
исполнительные геодезические схемы с результатами замеров при проверке разбивочных осей и положения конструкций;
-
описи удостоверений о квалификации сварщиков, производивших сварку конструкций при монтаже, с указанием присвоенных им номеров клейм;
-
описи удостоверений о квалификации сборщиков, производивших монтаж соединений на высокопрочных болтах с контролируемым натяжением;
-
описи удостоверений о квалификации дефектоскопистов, производивших контроль качества сварных швов;
-
акты выполнения работ по лакокрасочным покрытиям на монтаже;
5.1.2.14. Инспекционный контроль осуществляется выборочно на всех стадиях монтажа с целью проверки эффективности ранее выполненного производственного контроля.
Инспекционный контроль осуществляется специальными службами (в том числе группами рабочего проектирования организаций-проектировщиков), если они имеются в составе монтажной организации, либо специально создаваемыми заказчиком для этой цели комиссиями.
5.1.2.15. По результатам производственного и инспекционного контроля (если он производился) качества монтажных работ должны разрабатываться мероприятия по устранению выявленных дефектов, при этом учитываются также требования авторского надзора организаций-проектировщиков и органов государственного надзора и контроля, действующих на основании специальных положений.
5.2. Закладные части
5.2.1. Поверхности закладных частей, соприкасающиеся с бетоном, перед их обетонированием в кондукторах либо непосредственно в проектном положении должны быть очищены от масла, грязи, краски и других веществ, препятствующих схватыванию их с бетоном.
5.2.2. До установки закладных частей в штрабах должно быть проверено по монтажным осям соответствие проекту размеров штраб и расположения выпусков арматуры. Результаты проверки заносятся в формуляр.
Все поверхности бетона, соприкасающиеся с закладными частями, перед установкой закладных частей должны быть очищены от грязи и насечены.
5.2.3 При установке закладных частей должны выполняться следующие требования:
-
точность установки закладных частей при любом способе монтажа должна удовлетворять требованиям таблиц 5.1, 5.2 и 5.3;
-
недопустимые деформации элементов закладных частей должны быть устранены до их установки;
-
при ширине пролета более 3 м установку и выверку закладных частей рекомендуется производить от вспомогательной монтажной оси, параллельной оси пролета, установленной вблизи монтируемых закладных частей с точностью +/- 1 мм;
-
временные реперы, закрепляющие монтажные оси, должны устанавливаться таким образом, чтобы была обеспечена возможность проверки положения закладных частей после бетонирования;
-
выверка закладных частей по монтажным осям должна производиться только проверенными измерительными инструментами.
при установке порога и облицовки забральной балки
| Наименование контролируемых параметров | Предельные отклонения для типов конструкций закладных частей | |||
| Порог | Забральная балка | |||
| При резиновом уплотнении затвора | При баббитовой заливке на пороге | При закладной части из прокатного металла | При литой закладной части | |
| - | 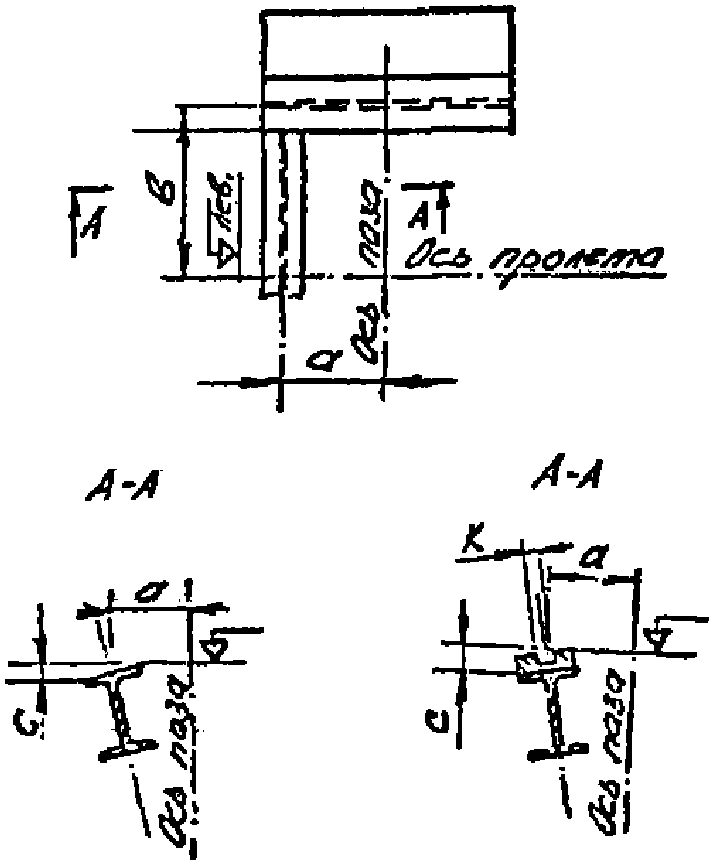 |  | ||
| 1. Расстояние «a» от оси паза до оси порога | +/- 5 | +/- 0,05К <*>, где К — ширина баббитовой заливки | - | - |
| 2. Расстояние «a» от оси паза до уплотняющей плоскости забральной балки | - | - | +/- 4 | +/- 2 |
| 3. Расстояние b от закладных частей до оси пролета | +/- 5 | +/- 5 <*> | +/- 5 | +/- 5 |
| 4. Общее изменение высотного положения порога и забральной балки | +/- 10 | +/- 10 <*> | +/- 10 <***> | +/- 10 <***> |
| 5. Винтообразность C | 3 | 3 <**> | 3 | 1 |
| 6. Местные неровности (впадины и выпуклости) на рабочей поверхности закладных частей | +/- 2 | +/- 2 <**> | +/- 2 | +/- 2 |
| 7. Уступы в стыках | 1 <****> | - | 1 <****> | не допуска- ются <****> |
| 8. Превышение одного конца закладной части над другим при длине до 10 м | 1 | 1 <**> | 5 | 5 |
| свыше 10 м | 2 | 2 <**> | 7 | 7 |
| 9. Стрела кривизны в вертикальной плоскости на длине (базе) 5 м | +/- 4 | +/- 2 <**> | +/- 4 | +/- 2 |
| 10. Стрела кривизны в горизонтальной уплотнительной плоскости на длине (базе) 5 м | +/- 4 | +/- 2 | +/- 3 | +/- 2 |
<***> Измерения производятся от порога до закладных частей забральной балки.
| Наименование контролируемых параметров | Тип конструкций закладных частей | ||||
| Затворы колесные | Затворы скользящие | Затворы колесные и скользящие | Затворы колесные и скользящие | Затворы колесные и скользящие | |
| В рабочей зоне | В рабочей зоне | Вне рабочей зоны | Торцевой путь | Боковой путь | |
 |  |  |  |  | |
| 1. Расстояние «a» от рабочей поверхности закладных частей до оси паза <*> | +3 -1 | +3 -1 | +5 -2 | +/- 5 | +5 -2 |
| 2. Расстояние «b» от оси пролета до оси закладных частей | +/- 3 | +/- 3 | +/- 5 | +5 -3 | +/- 5 |
| 3. Расстояние «d» между рабочими и обратными путями | +5 -2 | +5 -2 | +8 -2 | - | - |
| 4. Винтообразность «C» при ширине рабочей поверхности <**>: | |||||
| до 100 мм | 1 | 1 | 2 | 2 | 2 |
| выше 100 мм | 2 | 2 | 3 | 3 | 3 |
| 5. Расстояние «l» от оси паза до рабочей поверхности нержавеющей полосы под уплотнение <*> | +/- 2 | +/- 2 | +/- 2 | - | - |
| 6. Местные неровности на рабочей поверхности | +/- 1 — рабочий путь +/- 2 — обратный путь | +/- 0,1 — рабочий путь +/- 2 — обратный путь | +/- 2 | +/- 2 | +/- 2 |
| 7. Уступы в стыках <***> | 1 — рабочий путь 2 — обратный путь | 0,2 — рабочий путь 2 — обратный путь | 2 | 2 | 2 |
<*> Измерение расстояний до закладных частей производится по оси рабочей поверхности через 1 м по высоте закладной части, но не менее чем в трех местах на одном монтажном элементе.
<**> Вне рабочей зоны допускается увеличение отклонения на 2 мм.
<***> Уступы в стыках должны быть сглажены, выступающие острые кромки не допускаются.
Примечание. Разность между двумя соседними по высоте промерами расстояния «a» и «l» не должна быть более 1 мм.
при установке облицовок и армировок пазов
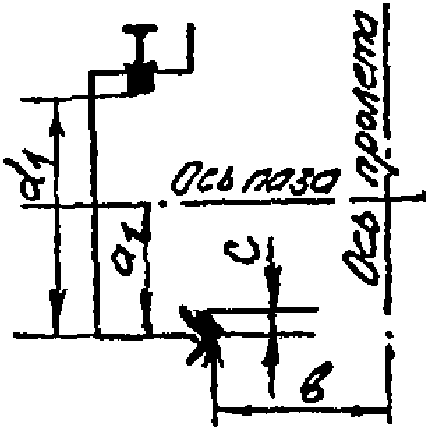
Примечание. В стыках элементов под уплотнения уступы должны быть зачищены с уклоном 1:10.
5.2.4. При приварке выверенных закладных частей к выпускам арматуры или якорям, или неподвижным конструкциям должны выполняться следующие требования:
-
соединительные стержни должны быть прямолинейными, их следует устанавливать по направлению усилий, действующих при бетонировании;
-
длина сварного шва между соединительными стержнями, арматурой или якорями и закладной частью должна быть не менее 60 мм;
-
соединительные стержни должны, как правило, привариваться к арматуре у места заделки ее в бетон.
5.2.5. Перед бетонированием должны быть проверены установка и выверка закладных частей, а также надежность их раскрепления, результаты проверки фиксируются актом и заносятся в чертеж-схему контрольных обмеров (чертеж ДЧ).
5.2.6. Бетонирование закладных частей должно быть произведено не позже чем через трое суток после приемки, в противном случае необходима повторная проверка правильности их установки.
5.2.8. После бетонирования и распалубки положение закладных частей должно быть проверено по тем же монтажным осям, по каким производилась их установка, результаты занесены в чертеж-схему контрольных обмеров (чертеж ДЧ).
5.2.9 Монтаж опорных шарниров сегментных затворов должен осуществляться в две очереди:
-
в первую очередь должны быть установлены и обетонированы закладные опорные конструкции и анкерные болты;
-
во вторую очередь, когда бетон достигнет проектной прочности, должен монтироваться опорный шарнир.
5.2.10. Предельные отклонения от проектных размеров при монтаже опорных шарниров сегментных затворов должны приниматься по таблице 5.4 (см. рисунки 5.1, 5.2 и 5.3).
Предельные отклонения от проектных размеров
при монтаже опорных шарниров сегментных затворов
1. Ось вращения опорных шарниров должна совпадать с главной осью № 2.
2. Допускается для проведения измерений разбивать любые монтажные оси, не вызывающие погрешности измерения относительно главных осей.
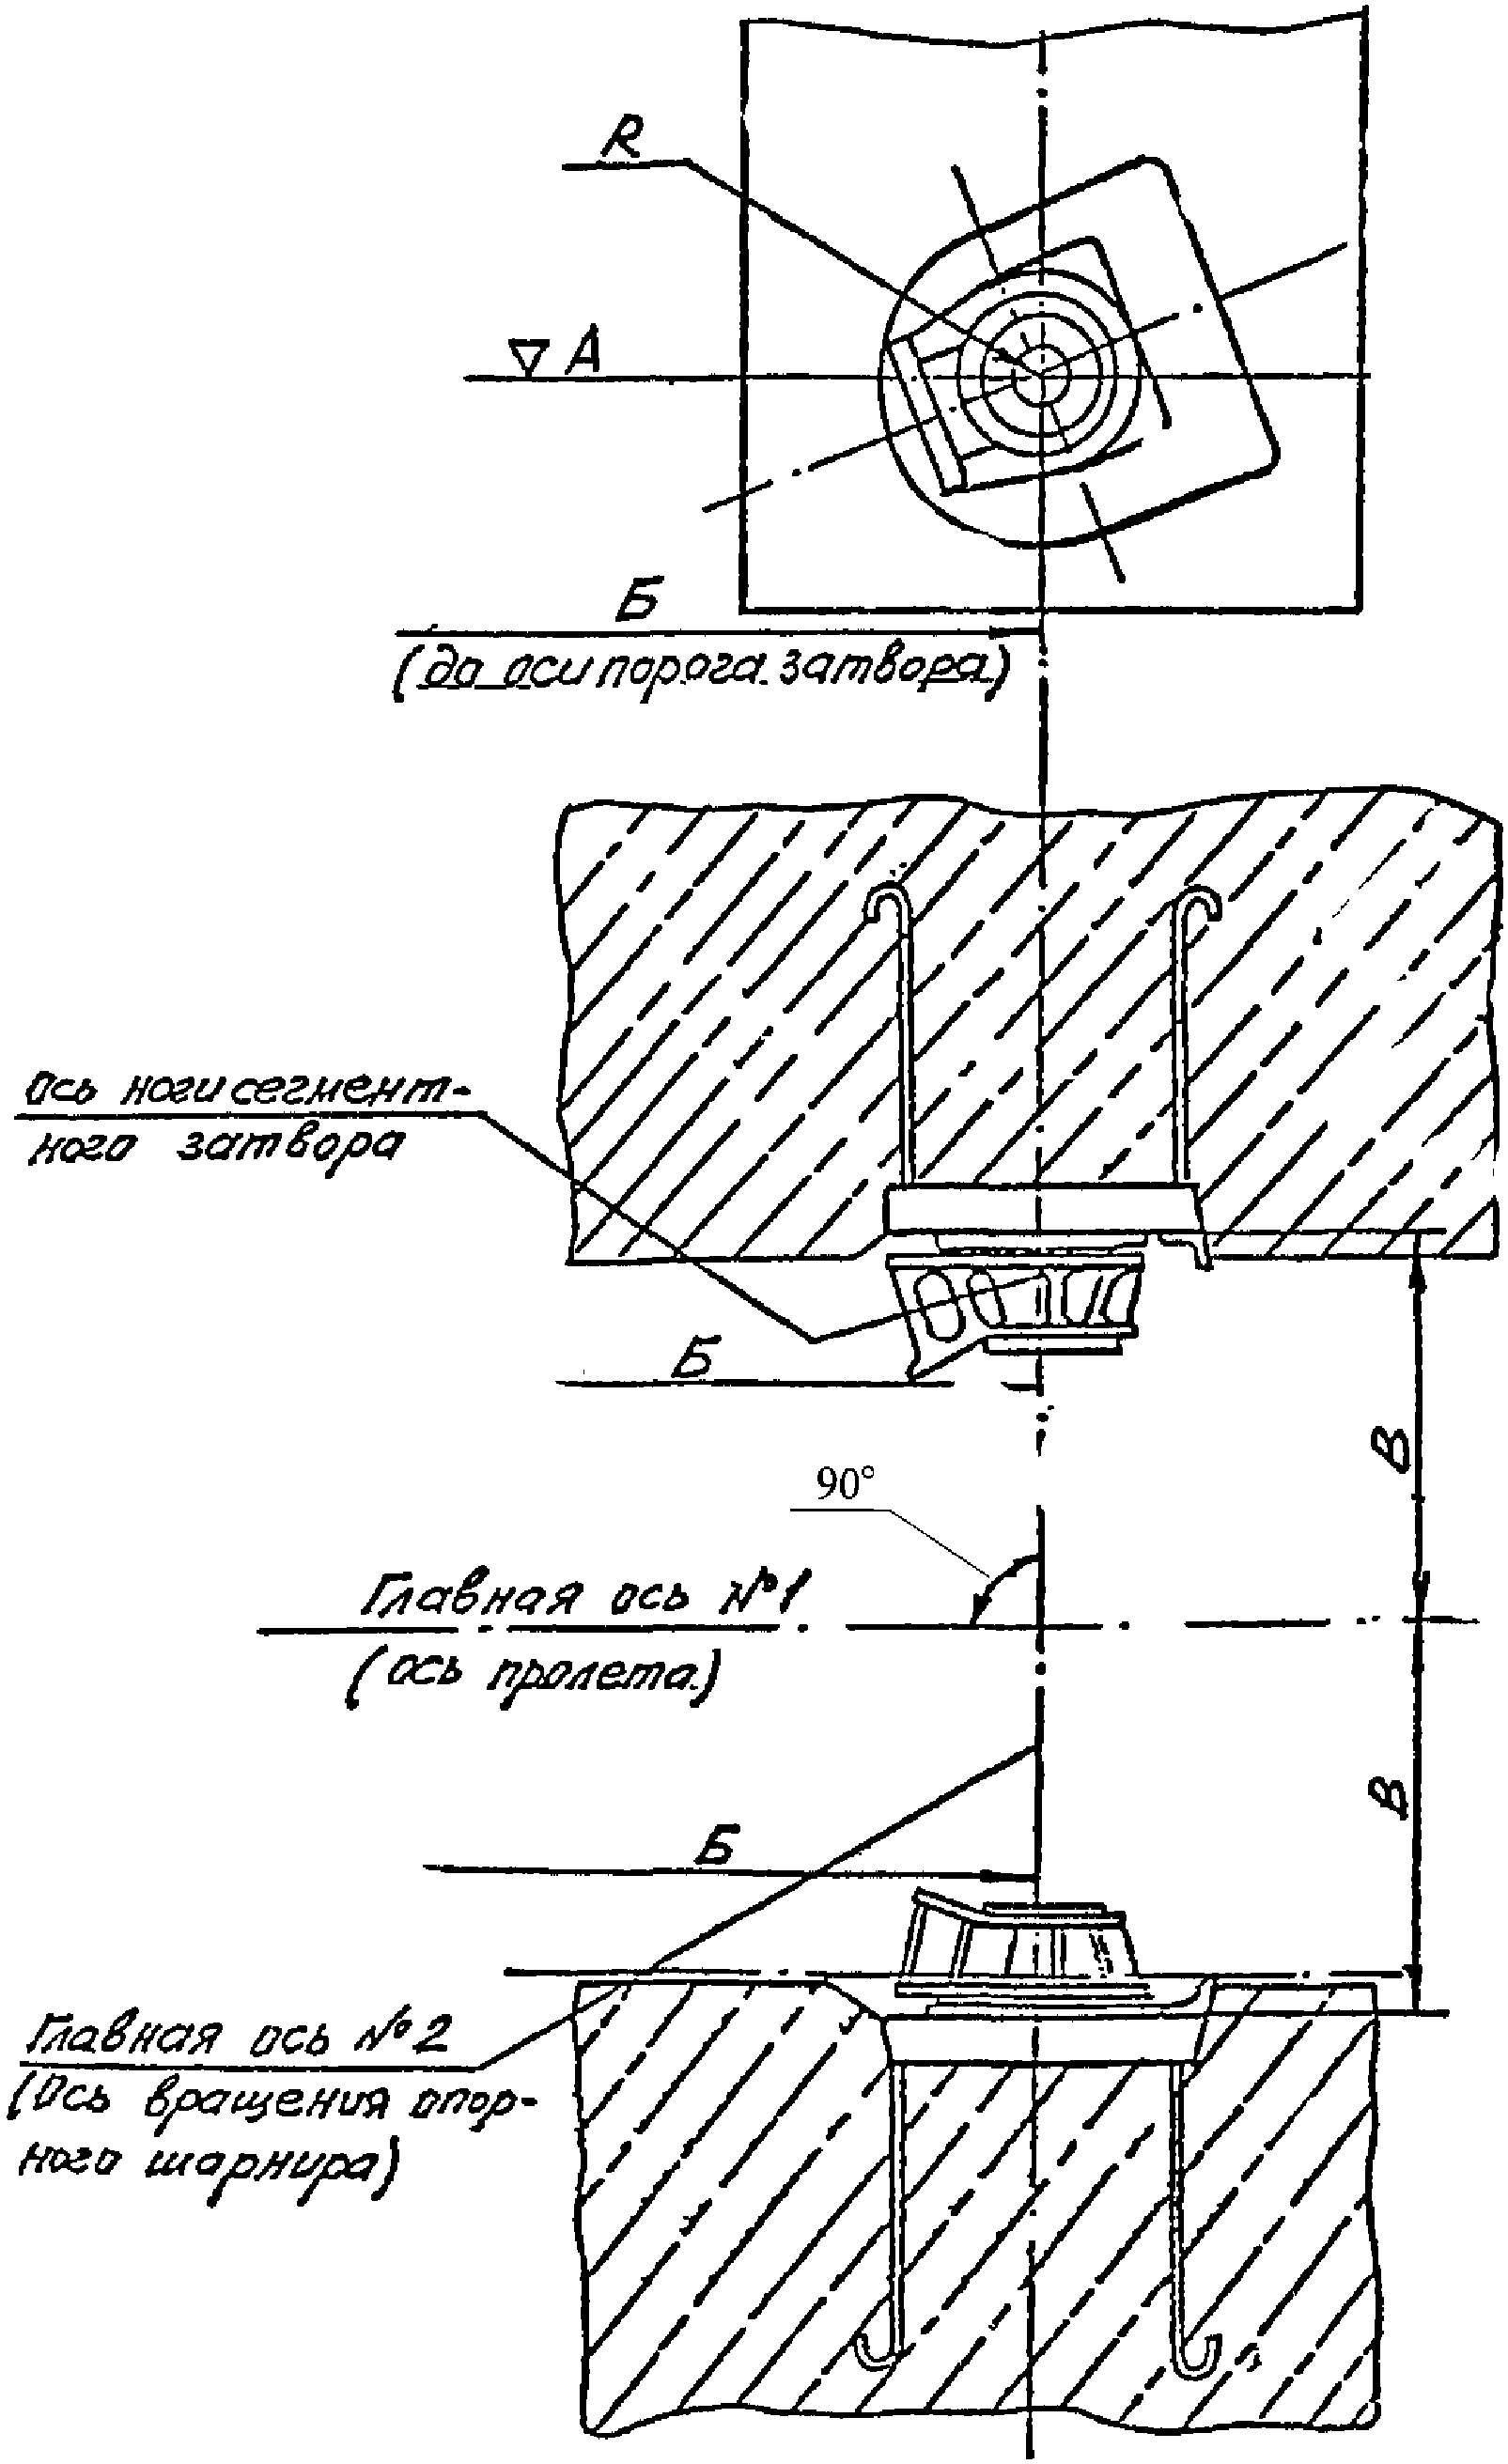
сегментных затворов с косыми ногами
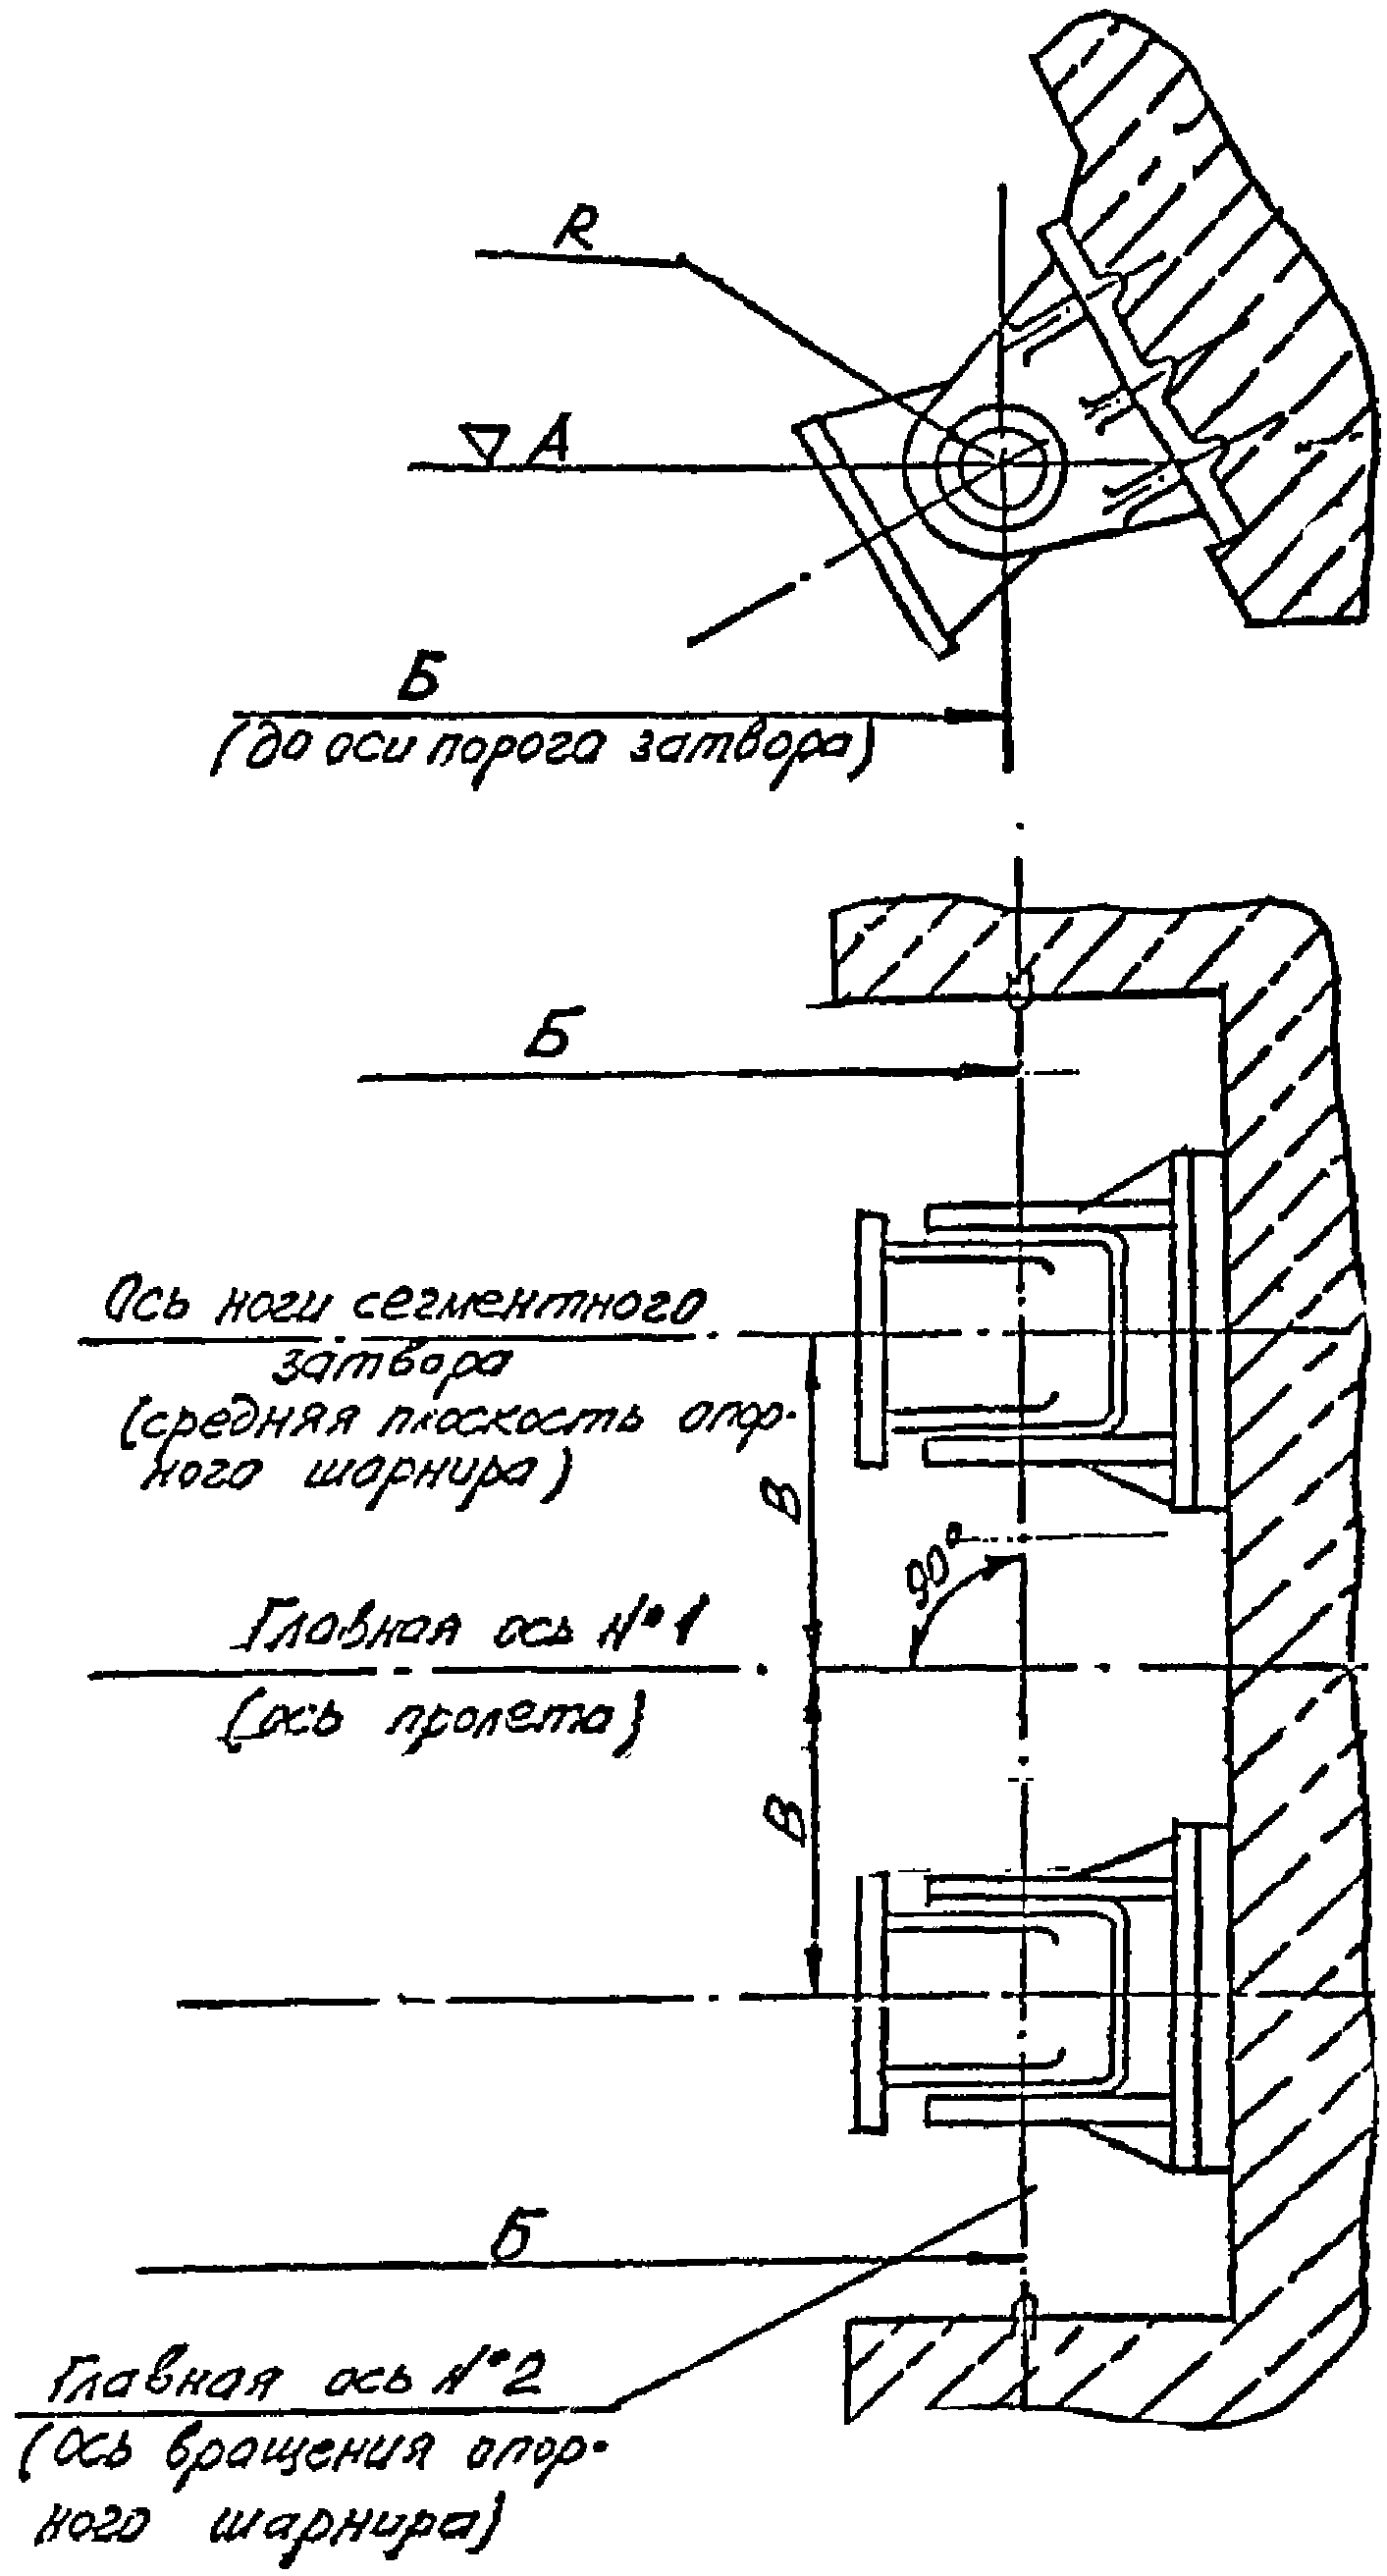
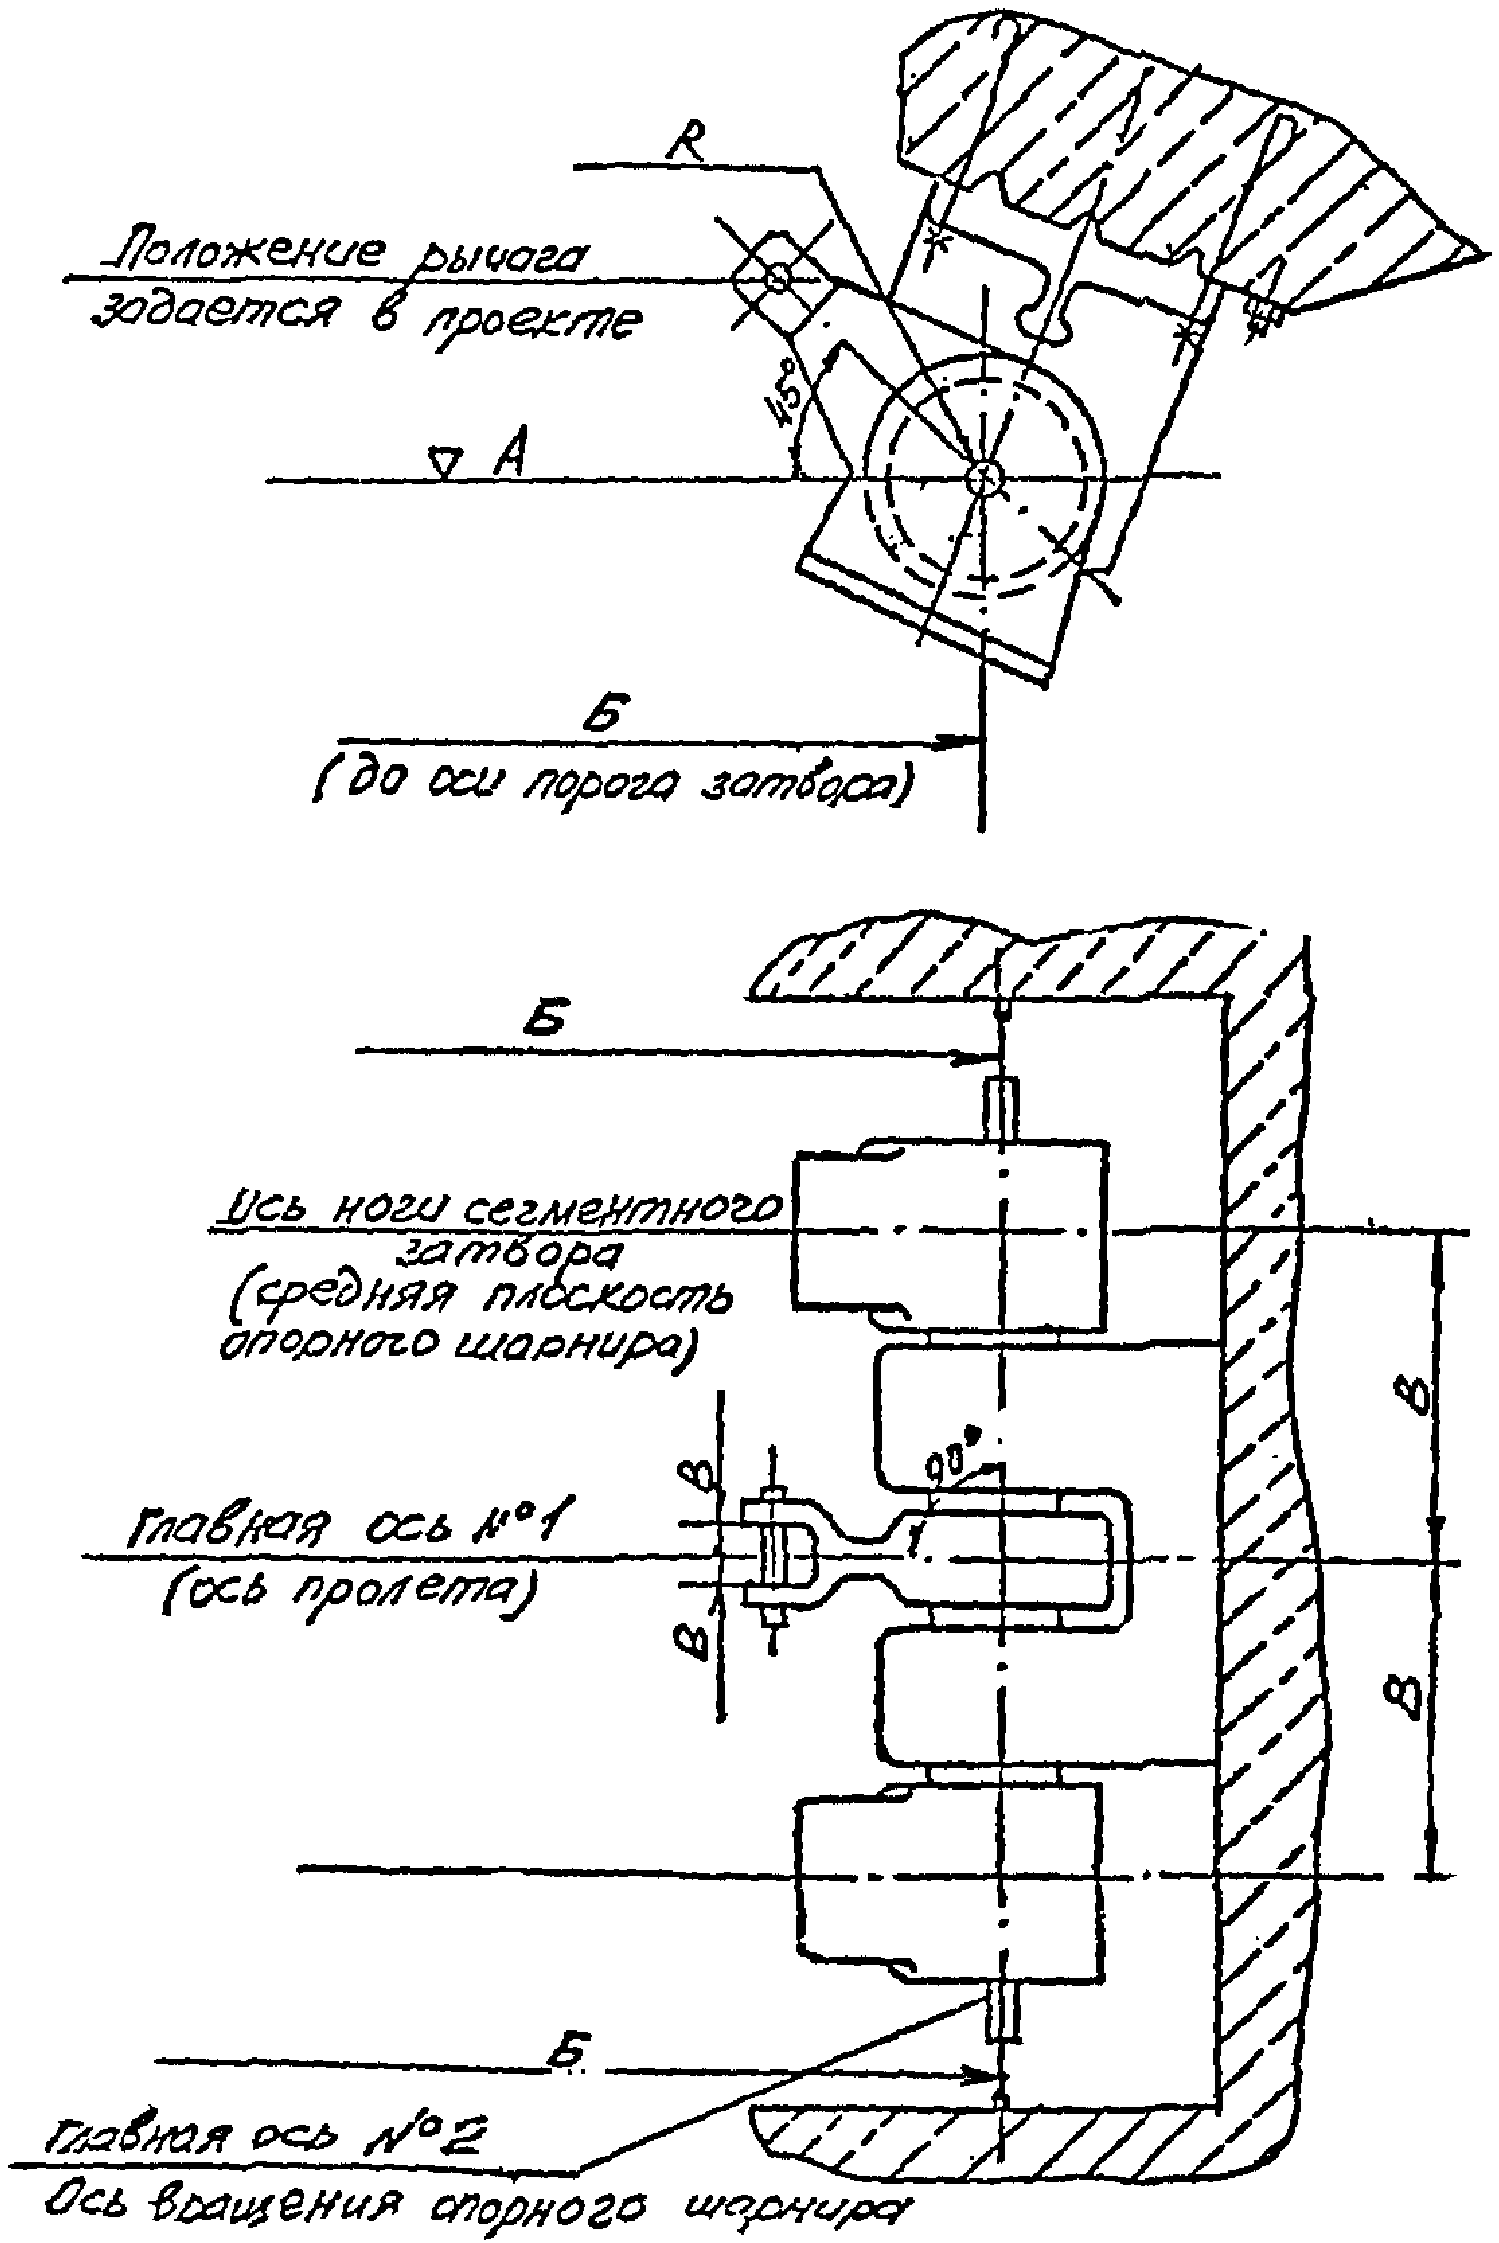
Положение эксцентрика определяется по положению рычага или специальному приспособлению.
Рисунок 5.3. Установка опорных шарниров
сегментных затворов с эксцентриками
5.2.10. Монтаж закладных частей сегментных затворов, как правило, должен выполняться по заранее смонтированному затвору, при этом зазор между рабочей поверхностью закладной части и обшивкой затвора может обеспечиваться постановкой специальных прокладок. Отклонение величины зазора не должно превышать 2 мм.
5.2.11. При монтаже закладных частей двустворчатых ворот предельные отклонения от проектных размеров должны приниматься по таблице 5.5.
Предельные отклонения от проектных размеров смонтированных закладных частей двустворчатых ворот
5.3. Затворы, ворота и сороудерживающие решетки
5.3.1. Все габаритные затворы и сороудерживающие решетки, как правило, должны устанавливаться в рабочее положение до затопления порога водой и в законченном виде — с уплотнениями, механическими деталями, опорно-ходовыми частями и полностью окрашенными.
5.3.2. Негабаритные затворы и сороудерживающие решетки при наличии необходимых транспортных средств и грузоподъемного оборудования, позволяющих осуществлять погрузку, транспортирование и монтаж их в полностью собранном виде, подлежат укрупнению на производственной базе монтажной организации или непосредственно в районе установки в проектное положение, после чего должны монтироваться так же, как и габаритные.
Выравнивающая подливка быстротвердеющей пластмассы под обойму полоза скользящего затвора (например, эпоксидного компаунда) должна выполняться после окончания всех работ по сборке и сварке отправочных элементов затвора (или секции в случае секционного затвора согласно действующим инструкциям). Выполнение подливки в отправочных марках с последующей их сваркой не допускается.
5.3.3. Ходовые части плоских затворов должны быть смонтированы таким образом, чтобы все колеса (или полозья) при полном прижатии затвора прилегали к рабочим путям. В безнапорном состоянии между поверхностью рабочего пути и одним из четырех колес (или концом полоза) допускается зазор, не превышающий указанного в таблице 5.6.
Допустимые зазоры между четвертым
ходовым колесом или четвертым концом полоза
и рельсом при установке плоских затворов
| Расчетный пролет Р, м | Допустимые зазоры для затворов | |
| без продольных связей | с продольными связями | |
| до 5 включ. | 0,0013l | 0,001l |
| св. 5 до 10 включ. | 3 + 0,0007l | 3,5 + 0,0003l |
| св. 10 | 7 + 0,00025l | 4,5 + 0,0002l |
Примечание. В затворах с балансирными тележками величина фактического зазора определяется как среднеарифметическая между зазорами двух колес четвертой тележки.
5.3.4. При необходимости монтажа затвора в пазах ранее установленных закладных частей рекомендуется опорно-концевые стойки выполнять неразрезными по всей высоте затвора, при этом по одному из вертикальных стыков следует предусматривать вставку по всему сечению затвора, имеющую припуск для компенсации несовпадения ширины металлоконструкции пролетного строения затвора с фактической шириной пролета.
Величина действительного зазора между боковым (торцевым) колесом и рабочей поверхностью пути может отличаться от проектного значения на величину +/- 5 мм.
Боковые (торцевые) и обратные колеса основных затворов закрепляются окончательно после опускания затвора на порог с учетом действительного положения путей.
5.3.5. В обоймах полозьев из древесного слоистого пластика или других антифрикционных материалов усилие затяжки полоза проверяется динамометрическим ключом до установки затвора в паз, оно должно отличаться от проектного не более чем на 10%.
5.3.6. После монтажа сегментных затворов необходимо проверить расстояние от оси вращения затвора до наружной поверхности обшивки затвора. Предельные отклонения от проектных размеров на данное расстояние должны приниматься по таблице 7.3 части 1 настоящего РД.
5.3.7. Предельные отклонения от проектных размеров смонтированных двустворчатых ворот должны приниматься по таблице 5.7.
5.3.8. Затворы, ворота и сороудерживающие решетки в комплексе с закладными частями при испытании должны быть опробованы трехкратным перемещением их эксплуатационным механизмом на максимальный рабочий ход, а также одним подъемом их в ремонтное положение с проверкой зазоров между подвижной конструкцией затвора и неподвижными элементами сооружения, работы ходовых частей, сцепов, подъемных штанг, гидроприводов, других приводных механизмов и подхватов.
Если затвор (или решетка) состоит из нескольких секций, разъединяемых при маневрировании, то производится один подъем и одно опускание полностью собранной конструкции и еще два раза подъем и опускание не менее половины всех секций.
Маневрирование затворами, воротами и сороудерживающими решетками при испытании должно осуществляться только специальным грузоподъемным оборудованием (эксплуатационными механизмами), предназначенным для этой цели.
При испытании затворов, ворот и сороудерживающих решеток маневрирование (перемещение) их осуществляется насухо.
5.3.9. После установки подвижной конструкции затвора, ворот или решетки под напор производится проверка работы уплотнений, выявляются условия вибрации и определяются действительные величины тяговых усилий. Для проверки приводных устройств конструкция должна в течение 30 мин выдерживаться в положении, при котором создается наибольшая нагрузка.
5.3.10. Приемка уплотнений производится дважды: насухо и при проектном напоре.
5.3.11. Окончательное закрепление уплотнений затворов и ворот должно производиться после установки их в проектное положение. Правильность закрепления уплотнений проверяется просвечиванием зазоров между уплотняющими элементами и поверхностями, к которым они прилегают, при помощи электрической лампочки.
5.3.12. После трехкратной установки затвора в рабочее положение величина фильтрации на 1 м по периметру уплотнения не должна превышать следующих величин:
- для металлических уплотнений — 0,8 л/с;
- для неподвижных резиновых и полиэтиленовых уплотнений — 0,3 л/с;
- для резиновых и полиэтиленовых уплотнений при регулировании их прижатия напором — 0,1 л/с.
5.4. Трубопроводы и напорные облицовки
5.4.1. Монтаж трубопроводов и напорных облицовок должен выполняться укрупненными звеньями для обеспечения максимальной механизации сборочных и сварочных работ при укрупнении звеньев и сокращения объема монтажных работ.
5.4.2. Катки опор трубопроводов должны соприкасаться по всей длине с верхней и нижней опорными плитами. Допускаются местные зазоры до 0,1 мм на длине не более 10% длины катка.
5.4.3. Предельные отклонения положения и формы при монтаже трубопроводов и напорных облицовок не должны превышать величин, приведенных в таблице 5.8.
Предельные отклонения положения и формы при монтаже трубопроводов и напорных облицовок
| Наименование контролируемых параметров | Предельные отклонения |
|---|---|
| 1. Смещение оси трубопровода от проектного положения | 0,005Д <*>, но не более 30 |
| 2. Овальность трубопровода в любом сечении | 0,003Д <*> |
| 3. Величина выступов на внутренней поверхности трубопроводов | 2 |
| 4. Местный зазор между наружной поверхностью оболочки и подкладным кольцом при односторонней сварке на остающейся стальной подкладке | 1 на участке длиной до 100 при расстояниях между участками не менее 300. Суммарная протяженность таких участков не должна превышать 10% длины окружности трубопровода |
| 5. Смещение центра катка в опорах | 3 |
| 6. Уклон образующей уравнительной башни от вертикали | 0,0013H <**>, но не более 35 |
<*> Д — проектный диаметр трубопровода.
<**> H — проектная высота уравнительной башни.
5.4.4. Напорные трубопроводы, как правило, после окончания монтажа подвергаются гидравлическим испытаниям. Возможность отказа от гидравлического испытания устанавливается проектной организацией по согласованию с заказчиком.
Испытательное давление должно превышать расчетное на 25%, за исключением испытаний наклонных участков, где давление в любой точке во время испытания должно превышать расчетное не менее чем на 15%. Испытательное давление должно создаваться без пульсаций, скорость подъема давления при испытании не должна превышать 0,1 МПа (1 кгс/см2) за 1 мин.
5.5. Электрические обогревательные устройства
5.5.1 К электрическим обогревательным устройствам, применяемым в настоящее время, относятся:
- индукционные (для конструкций, расположенных вне переменного уровня воды);
- калориферные (с подачей горячего воздуха в расположение обогреваемой конструкции);
- лучевые (для обогрева конструкций инфракрасным облучением);
- шинные (для обогрева сороудерживающих решеток);
- тепловые электронагреватели (ТЭН) и электропечи (для обогрева затворов и помещений);
- электронагреватели на основе композиционных резистивных материалов КРМ (для обогрева закладных частей затворов и решеток, облицовок и т.п.).
5.5.2. При монтаже обогревательных устройств следует руководствоваться требованиями чертежей, настоящего РД, а также СНиП 3.05.06.
5.5.3. До начала монтажа руководитель работ должен ознакомиться со всеми электротехническими схемами и чертежами, проверить комплектность и состояние электрооборудования.
5.5.4. Особенности применения, монтажа и эксплуатации перечисленных видов обогрева должны быть раскрыты в рабочей документации на электрообогрев.
5.5.5 К местам расположения нагревателей предъявляются следующие требования:
-
поверхность должна быть очищена от ржавчины, заусенцев, окалины и иметь противокоррозионное покрытие, неагрессивное к изоляции проводов и химически нейтральное к применяемой кабельной массе;
-
в местах стыка отдельных марок закладных частей в зоне прокладки кабеля не допускаются уступы, выступающие во внутреннюю полость закладных частей;
-
сварка должна быть произведена по всей длине швом, обеспечивающим непроницаемость конструкции;
-
внутренняя полость должна быть свободна от посторонних предметов.
Проверка закладных частей на отсутствие посторонних предметов во внутренней полости производится грузом цилиндрической формы, имеющим конусность с обоих торцов цилиндра. Цилиндр опускается на стропе на всю длину закладной части.
Длина груза должна быть около полутора диаметров цилиндра;
5.5.6. Перед установкой нагревателей внутренние полости должны быть просушены горячим воздухом (например от калорифера).
5.5.7. Размотка и протяжка проводов без предварительного подогрева допускается в тех случаях, когда температура наружного воздуха в течение 24 часов до начала прокладки не опускалась ниже минус 15 °C.
При более низких температурах наружного воздуха необходимо барабан с проводом перед размоткой прогреть теплым воздухом, периодически проворачивая барабан, или выдержать его при положительной температуре в течение 15 — 18 часов.
Прогретый провод должен быть размотан, размечен и собран в жгут для протяжки в течение 30 — 45 мин.
После протяжки проводов для вертикальных закладных частей под жгут проводов необходимо подложить на разделительную полку индуктора лист резины для предотвращения повреждения изоляции проводов о края полки.
5.5.8. Проверка правильности монтажа систем электрообогрева должна производиться при помощи электрических измерений; окончательная проверка работоспособности электрообогрева должна выполняться в условиях, близких к расчетным, и в той среде, в которой осуществляется работа обогрева.
-
в начале подачи напряжения. При этом замеренное значение тока не должно превышать расчетного более чем на 15%. В случае больших значений система должна быть отключена для выяснения причин повышения силы тока и их устранения;
-
при установившемся тепловом режиме (величина тока перестает снижаться).
Величина тока при этом не должна изменяться более чем на 10% от расчетного значения. В случае если величина тока больше расчетной на 10%, необходимо подключить последовательно резервный виток и вновь произвести измерения. Если величина тока при установившемся режиме будет меньше расчетной на 10%, то необходимо отключить один из витков, концы его заизолировать и повторить измерения.
5.5.9. После получения удовлетворительных результатов испытания произвести сборку и сварку плотным швом крышек, заглушек, закрывающих отверстия и проемы полостей конструкции. При этом во избежание повреждения проводов во время сварки под свариваемый участок металла необходимо подкладывать асбестовые прокладки толщиной 5 — 10 мм.
Приварка крышек и установка кабельных выводов производится участками на режимах, обеспечивающих минимальный разогрев околошовных зон, и с ускоренным охлаждением сварного соединения путем обдува осушенным сжатым воздухом.
5.5.10. Окончательный контроль уровня сопротивления изоляции системы электрообогрева должен выполняться после приварки крышек и заглушек, при этом величина уровня сопротивления изоляции должна быть не менее 0,5 МОм. При получении удовлетворительных результатов контроля производится заливка полостей обогрева кабельной массой.
5.5.11. После заливки кабельной массы должны выполняться испытания обмоток обогрева с учетом требований: ПУЭ, ПОТ РМ-016, РД 153-34.0-03.150 и приложением испытательного напряжения 1000 В в течение 1 минуты при температуре 20 °C; испытание решеток — согласно ГОСТ 23286 и ГОСТ 6323 с приложением испытательного напряжения 2000 В переменного тока частотой 50 Гц в течение 5 минут после 6 часов пребывания решетки в воде.
Изоляция считается выдержавшей испытание, если не было пробоев, резких изменений тока, скользящих разрядов, а также если при повторном измерении уровня изоляции состояние ее не ухудшилось.
5.6. Козловые, полукозловые и мостовые краны
5.6.1. Монтаж, регулировку и сдачу-приемку кранов следует производить, руководствуясь требованиями действующих стандартов и ТУ (ТЗ).
5.6.2. Перед началом монтажа крана должна быть произведена приемка крановых путей на участке монтажной зоны длиной не менее трех баз крана, а также временных путей для монтажных кранов или мест установки монтажных механизмов и приспособлений.
Зазоры в стыках рельсов, соединяемых накладками, в подкрановых путях приведены в таблице 5.9.
Зазоры в стыках рельсов, соединяемых
накладками в подкрановых путях
| Тип кранов | Температура окружающей среды, °C | ||||||||||
| -30 | -25 | -20 | -10 | -5 | 0 | +5 | +10 | +15 | +20 | +25 | |
| Мостовые | 7,75 | 7,00 | 6,25 | 5,50 | 4,75 | 4,00 | 3,25 | 2,50 | 1,75 | 1,00 | 0,25 |
| Прочие | 9,75 | 9,00 | 8,25 | 7,50 | 6,75 | 6,00 | 5,25 | 4,50 | 3,75 | 3,00 | 2,25 |
Примечание. При установке мостовых кранов на открытых площадках зазоры в стыках рельсов, соединяемых накладками, следует принимать по строке «Прочие».
Предельные отклонения на укладку крановых путей, если о них нет указаний в проекте, должны приниматься по табл. 5.10.
| Наименование контролируемых параметров | Предельные отклонения, мм | |
| Мостовые краны | Козловые краны | |
| 1. Разность отметок головок крановых рельсов в одном поперечном сечении: | Предельно допустимые величины отклонений рельсовых путей от проектного положения в плане и профиле принимать по таблице П.7.2 Приложения 7 РД-10-117-95 | |
| на опорах | 15 | |
| в пролете | 20 | |
| 2. Разность отметок крановых рельсов на соседних колоннах при расстоянии между колоннами: | ||
| L <= 10 м | 10 | |
| L > 10 м | 0,1% расстояния между колоннами, но не более 15 | |
| 3. Отклонение расстояний между осями крановых рельсов | +/- 10 | |
| 4. Взаимное смещение торцов стыкуемых рельсов в плане и по высоте | 2 | |
| 5. Отклонение рельса от прямой линии (для мостовых кранов на участке 40 м, для козловых — 30 м) | 15 | |
| 6. Зазоры в стыках рельсов (при температуре 0 °C и длине рельса 12,5 м) | 4 <*> | |
| 7. Разность высотных отметок головок рельсов на длине 10 м кранового пути | - | |
| 8. Расстояние между осями шпал | - | |
<*> При изменении температуры на 10 °C допуск на зазор изменяется на 1,5 мм.
5.6.3. Все такелажное оборудование и приспособления (независимо от срока его очередного испытания) должно быть испытано в общем комплексе всех подъемных устройств.
5.6.4. Все краны должны монтироваться на надежно установленных постоянных или временных крановых путях, имеющих тупиковые упоры, в процессе монтажа крана проседание крановых путей не допускается.
5.6.5. Противоугонные захваты козловых и полукозловых кранов должны быть собраны и отрегулированы в соответствии с требованиями рабочих чертежей.
Захват должен быть опробован вручную не менее трех раз в каждую сторону (при ручном захвате) или с помощью электродвигателя не менее десяти циклов в каждую сторону (при электромеханическом захвате). При обкатке должна быть проведена проверка работы храпового устройства ручного привода захвата, действия концевого выключателя, удерживающей способности захвата при зажатом положении.
5.6.6 При определении качества монтажа крана необходимо проверить:
-
исправность всех составных частей металлоконструкций и их монтажных соединений, состояние лестниц, площадок, ограждений;
-
установку и состояние механизмов, канатов, грейфера (при наличии);
-
размещение силового и осветительного оборудования, аппаратов управления, приборов безопасности, сигнализации и измерительных приборов в соответствии с проектом;
-
разводку труб с электропроводами и подключение проводов к оборудованию и аппаратуре;
-
соответствие нормам сопротивления изоляции электрооборудования и проводов;
-
легкость включения от руки всех контакторов, блокконтакторов, реле, командоаппаратов, действие механических блокировок;
-
устройства защитного заземления всех корпусов электрооборудования;
-
установку на нуль стрелок всех измерительных приборов, наличие их паспортов и проверок;
-
наличие резиновых ковриков и резиновых перчаток у щитков управления механизмами крана;
5.6.7. Смонтированное грузоподъемное оборудование, машины и механизмы при приемке должны подвергаться техническому освидетельствованию. Техническое освидетельствование грузоподъемного оборудования, машин или механизмов, поднадзорных Ростехнадзору, должны производиться в присутствии инспектора Ростехнадзора. Результаты освидетельствования оформляются специальным актом.
5.6.8 При техническом освидетельствовании грузоподъемное оборудование и механизмы должны подвергаться:
Метод и схема проведения испытания определяются конструкцией, эксплуатационными и строительными условиями и выполняются по рабочей программе, составленной для каждого механизма отдельно. Рабочая программа испытания составляется организацией — разработчиком оборудования и согласовывается с монтажной организацией и заказчиком.
5.6.9. Техническому освидетельствованию в соответствии с ПБ-10-382 «Правила устройства и безопасной эксплуатации грузоподъемных кранов» должны подвергаться следующие механизмы (также и в случае их неподведомственности Ростехнадзору):
-
передвижные механизмы (краны всех типов, подвесные тележки, передвижные тележки на эстакадах и т.п.);
-
различного рода и назначения электрические подъемники и лебедки, эксплуатация которых связана с подъемом людей (тележки для ремонта и осмотра трубопроводов, люльки для осмотра облицовок плотин и пазов);
5.6.10. Механизмы, неподведомственные Ростехнадзору, должны подвергаться техническому освидетельствованию по специальной программе. К таким механизмам относятся стационарные механизмы, постоянно соединенные через тяговые органы с обслуживаемыми ими объектами (затворами, воротами, решетками).
Результаты испытания таких механизмов оформляются актом, а механизмы, указанные в п. 5.6.9 и подлежащие приемке по ПБ 10-382, оформляются согласно общим положениям этого документа.
5.7. Захватные балки (гидравлические, механические)
5.7.1. При наладке захватных балок, после монтажа всех составных частей, в том числе электрических проводов, должны выполняться следующие проверки:
-
систем управления и сигнализации с градуировкой шкал вольтметров в кабине крановщика;
-
давление в системе и регулировку предохранительного клапана на открывание при превышении рабочего давления на 2 — 3%;
-
герметичности штепсельного разъема, маслонапорной установки и сервомотора сжатым воздухом давлением до 0,4 — 0,5 МПа (4 — 5 кгс/см2);
-
свободного проворачивания захватного органа и направляющих колес.
5.7.2. В процессе наладки захватной балки необходимо осуществить опускание балки для сцепления и расцепления ее с каждым затвором или решеткой, находящимися на сухом пороге, при этом должны выполняться следующие проверки:
-
наличие зазоров между закладными и опорно-ходовыми частями балки на всем пути ее перемещения во всех пазах затворов;
-
положение балки в пространстве при подъеме ее краном, при необходимости следует произвести балансировку балки;
-
сцепление и расцепление захватного органа с затвором при повороте захватного органа на 90° с фиксированием времени поворота последнего;
5.7.3. Все замеченные неисправности, обнаруженные при наладке, необходимо устранить до испытания захватной балки совместно с затвором или сороудерживающей решеткой.
5.7.4. В случае удовлетворительных результатов наладки произвести дальнейшие испытания балки в воде.
5.7.5. Перед испытанием балку необходимо погрузить в воду на 24 часа на максимально возможную глубину (в пределах расчетной). После погружения балку поднять, вскрыть маслонапорную установку и штепсельный разъем и проверить их на отсутствие попадания воды. Взять пробу рабочей жидкости на влагосодержание. Наибольшее содержание влаги должно быть не более 0,1%.
5.7.6. Испытание захватной балки должно производиться по программе организации-разработчика. В процессе испытания должны выполняться следующие требования:
-
грузовые испытания балки должны совмещаться с грузовыми испытаниями крана;
-
испытание балки должно производиться с каждым затвором и в каждом пазу, которые она обслуживает;
-
количество спусков-подъемов балки с затвором или решеткой должно быть не менее двух при отсутствии каких-либо неполадок на всех стадиях испытания балки;
-
работа балки должна быть проверена в диапазоне рабочих температур окружающей среды;
-
при испытании балки должна проверяться надежность сцепления и расцепления захватного органа с затвором или решеткой.
5.8. Грейферы плоскочелюстные
5.8.1. При проверке и регулировке грейфера следует учитывать отклонения на основные размеры в соответствии с подразделом 7.10 части I настоящего РД. При проверке работы гидропривода необходимо учитывать требования, изложенные в п. 5.7.5 части II настоящего РД.
5.8.2. Отклонение зазора между решеткой и неподвижной челюстью плоскочелюстного грейфера допускается в пределах +/- 3 мм, а отклонение на величину полного открытия челюстей допускается в пределах +/- 8 мм.
5.8.3. При проверке работы грейфера следует определить крайние положения челюстей в раскрытом и закрытом положениях. Отклонение расстояния от центра корпуса до внутренней грани конца раскрытой челюсти допускается в пределах +/- 15 мм. Зазор между внутренними гранями двух челюстей в закрытом положении должен быть не более 50 мм.
5.8.4. Пазы, предназначенные для движения плоскочелюстного грейфера, должны быть осмотрены, очищены и обмерены. Результаты обмеров должны быть сопоставлены с размерами опорно-ходовых частей грейфера.
5.8.5. При спусках и подъемах плоскочелюстного грейфера необходимо проверить относительное положение его опорно-ходовых частей.
Перекос или заклинивание грейфера в направляющих пазах не допускается.
5.8.6. Испытание грейферов необходимо производить в условиях, близких к эксплуатационным, причем они должны проводиться в спокойной воде.
В процессе испытания грейфера необходимо выполнять следующие проверки:
-
надежность работы гидропривода и безотказность управления грейфером;
-
устойчивость подвеса грейфера к крану (отсутствие закрутки канатов полиспаста);
-
плотность сварных швов корпуса, крышки и уплотнений маслонапорной установки.
5.9. Стационарные механизмы (канатные, цепные, цевочные и винтовые)
5.9.1. Монтажные оси для выверки механизма в плане должны назначаться с учетом фактического положения забетонированных закладных частей.
5.9.2. Отклонение высотного положения механизма относительно проектной отметки при его установке допускается в пределах +/- 100 мм, причем действительная отметка должна быть одинаковой для всех станин механизма, если последний смонтирован на отдельных станинах и соединен между собой механическими валами.
5.9.3. Установка стационарных механизмов в проектное положение производится относительно точек подвеса затвора, при этом необходимо обеспечить положение точки подвеса механизма в одной вертикальной плоскости с точкой подвеса затвора.
Допустимые отклонения точек подвеса механизма из вертикальной плоскости должны быть в пределах следующих величин:
Схема отклонений точек подвеса приведена на рисунке 5.4;
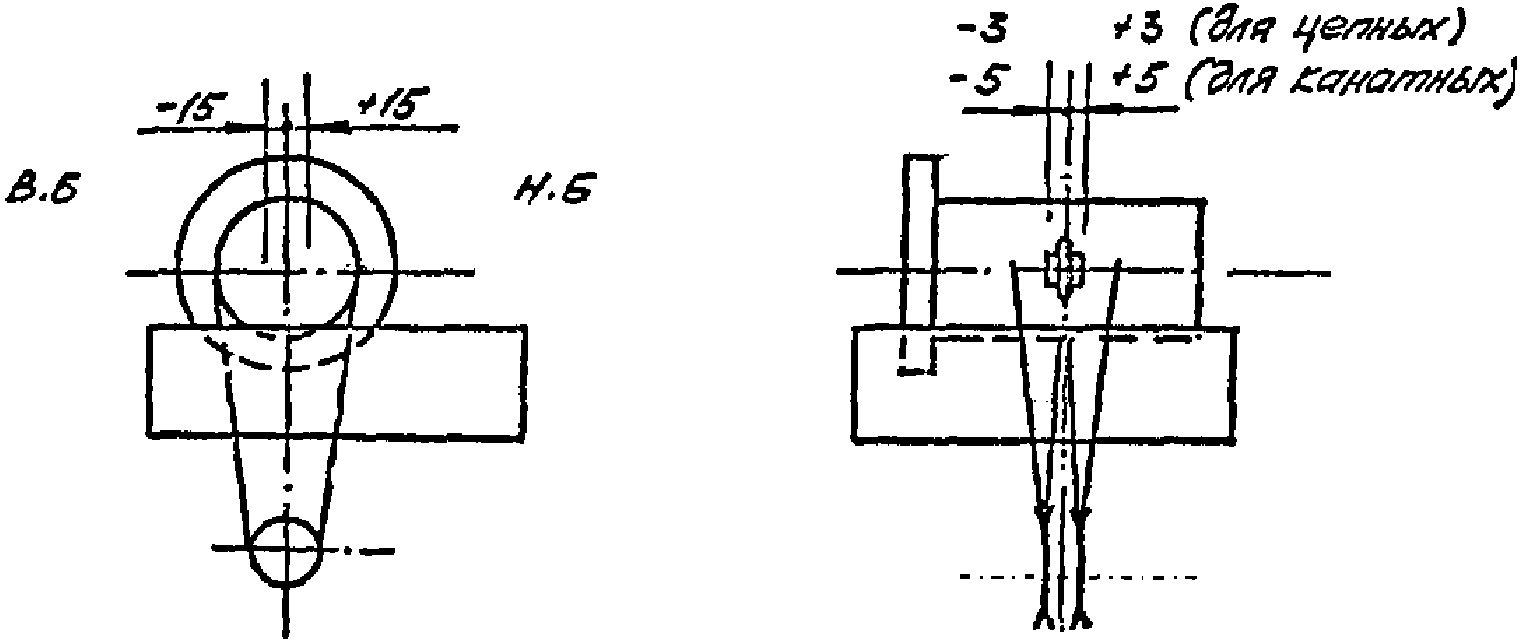
Рисунок 5.4. Схема отклонений точек подвеса механизма от вертикальной плоскости
- для механизмов (канатных или цепных) с двумя точками подвеса, смонтированных на двух станинах и соединенных между собой посредством механического вала:
отклонение в сторону верхнего и нижнего бьефов +/- 15 мм (для обеих станин отклонения допускаются одинаковой величины и только в одну сторону);
(отклонения обеих станин в обе стороны должны быть однозначными).
Схема отклонений точек подвеса приведена на рисунке 5.5;
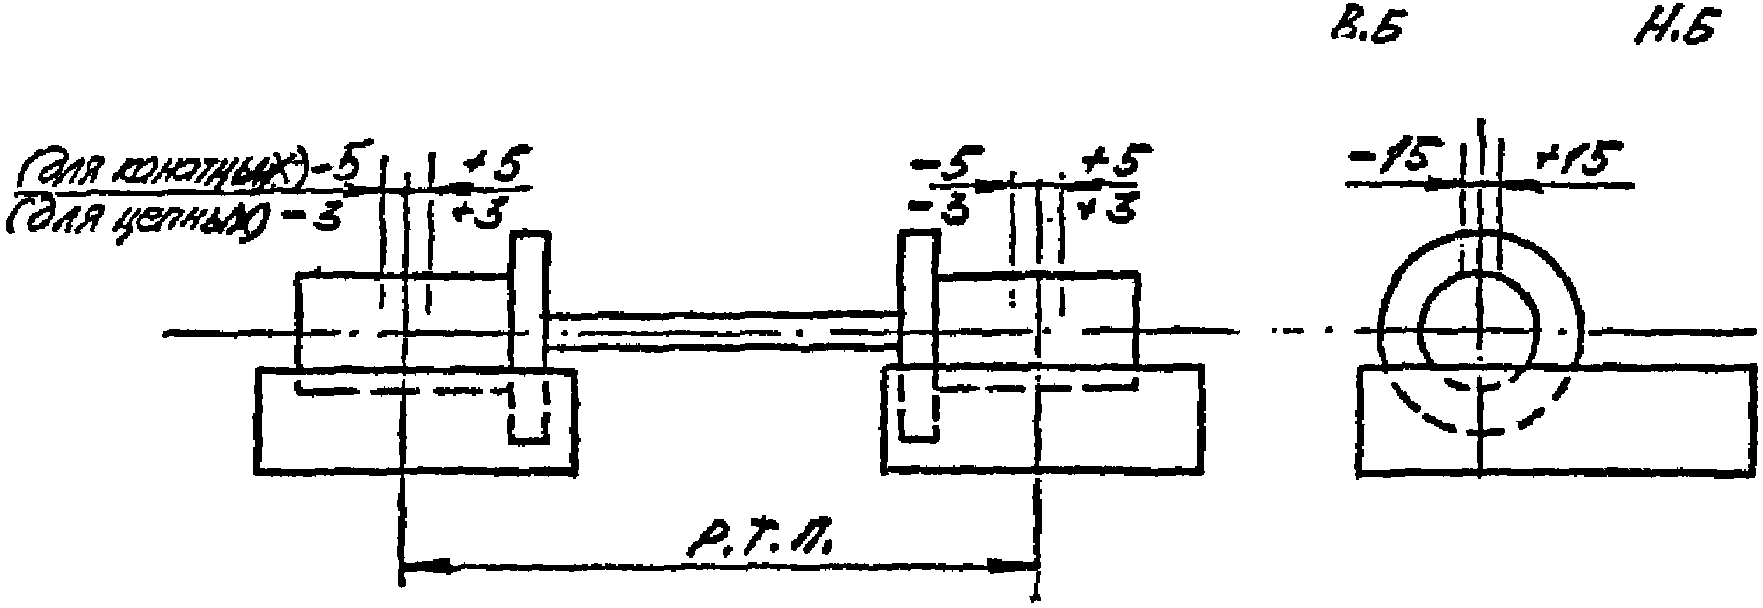
Рисунок 5.5. Схема отклонений точек подвеса механизма
с двумя точками подвеса, соединенного механическим валом
- для механизмов (канатных или цепных) с двумя точками подвеса, смонтированных на двух станинах и соединенных между собой по схеме «электрического вала», т.е. синхронизации вращения барабанов за счет электрической схемы:
отклонение точек подвеса независимо для каждой станины механизма допускается в пределах, оговоренных в перечислении 1) настоящего пункта.
Схема отклонений точек подвеса приведена на рисунке 5.6;
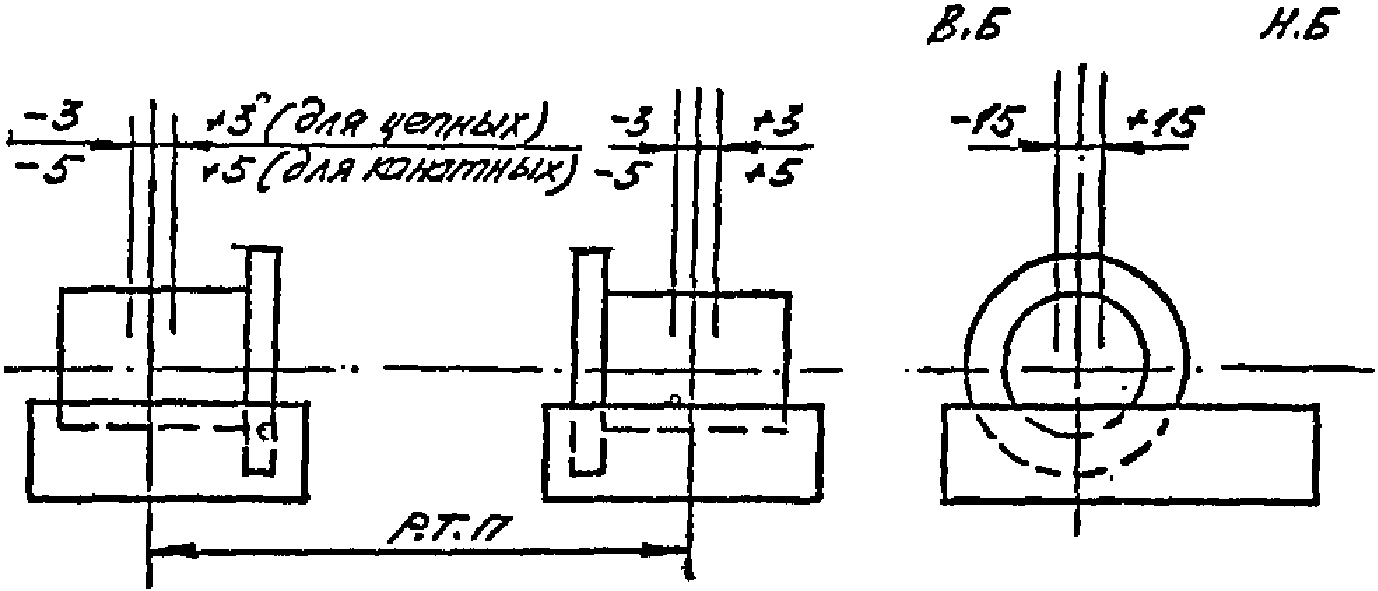
подвеса механизма с двумя точками подвеса, соединенного по схеме «электрического вала»
- для канатного механизма с одним барабаном и с двумя точками подвеса, привод которого смонтирован на одной станине:
отклонение в сторону верхнего и нижнего бьефов +/- 5 мм;
Схема отклонений точек подвеса приведена на рисунке 5.7;
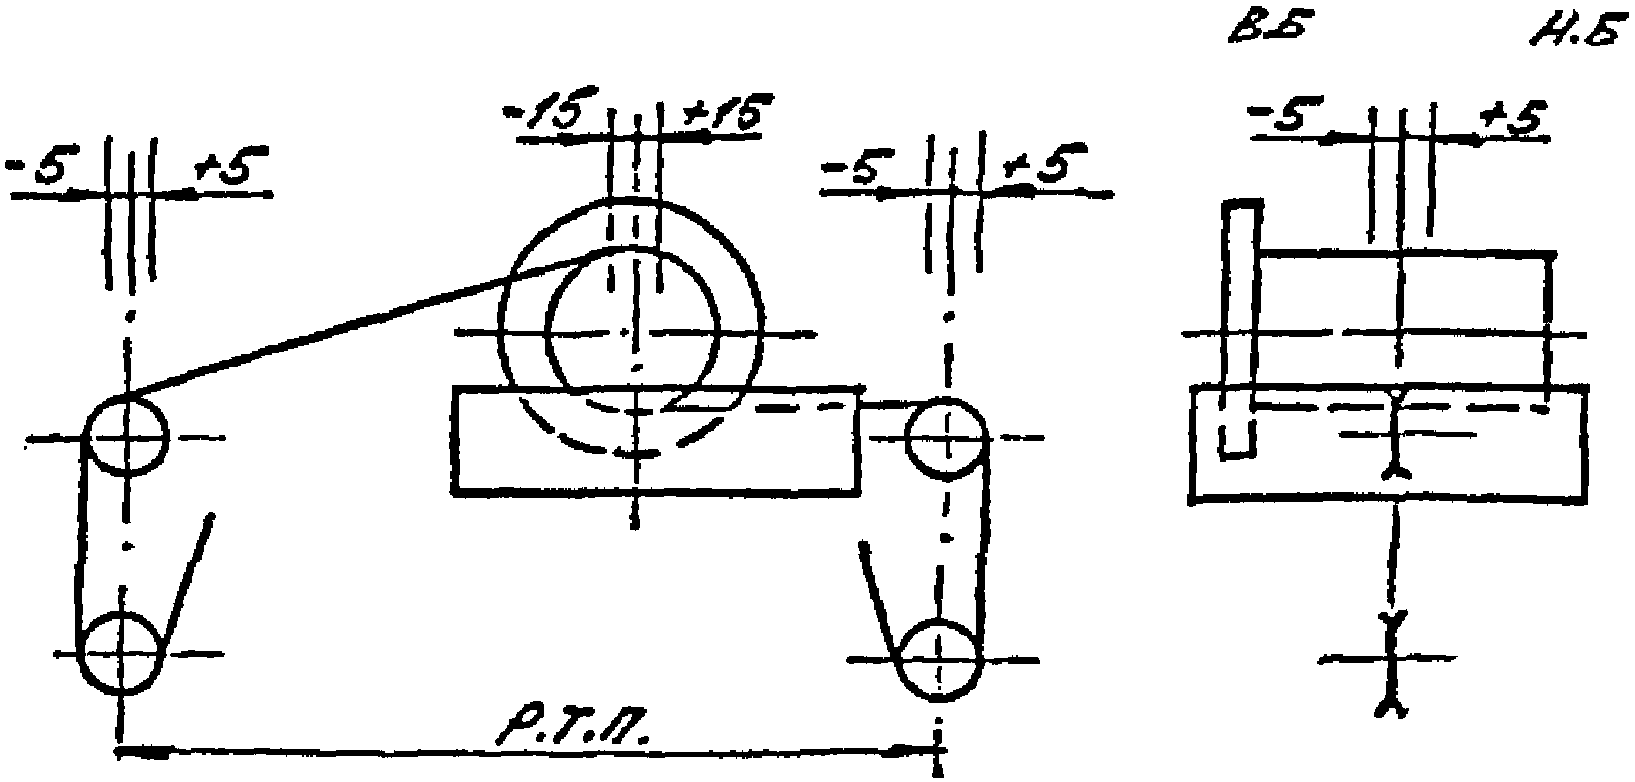
Рисунок 5.7. Схема отклонений точек
подвеса канатного механизма с двумя точками подвеса,
смонтированного на одной станине
- для механизмов, за исключением винтовых, обслуживающих вращающиеся затворы на горизонтальной оси, точки подвеса должны лежать в одной вертикальной плоскости, проходящей через точки подвеса на затворе и механизме.
Отклонение от этой плоскости допускается:
для канатных механизмов +/- 5 мм;
для цепных механизмов +/- 3 мм;
для реечных механизмов +/- 2 мм.
Отклонение от вертикальной плоскости, проходящей через горизонтальную ось затвора и перпендикулярной первой плоскости:
для цепных механизмов +/- 10 мм;
для реечных механизмов +/- 5 мм.
Схема отклонений точек подвеса приведена на рисунках 5.8 и 5.9.
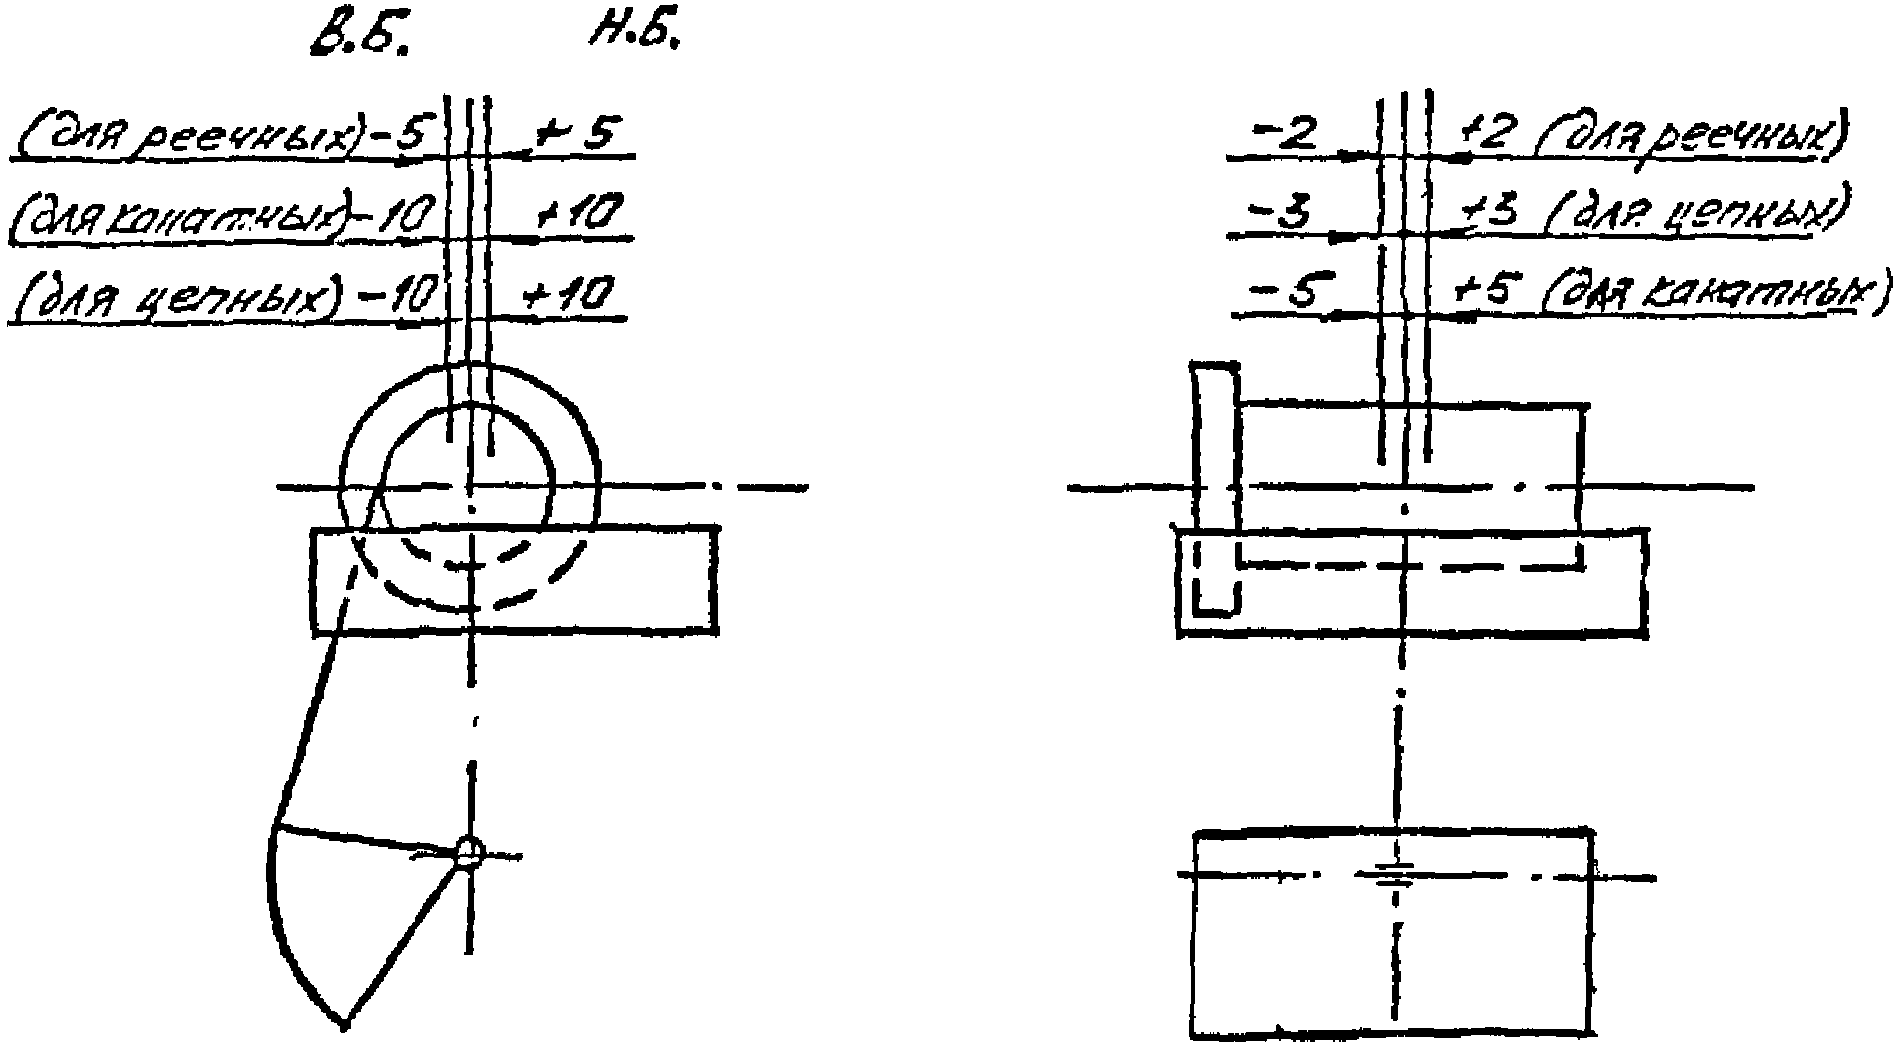
Рисунок 5.8. Схема отклонения точки подвеса механизма с одной точкой подвеса, обслуживающего вращающиеся затворы на горизонтальной оси
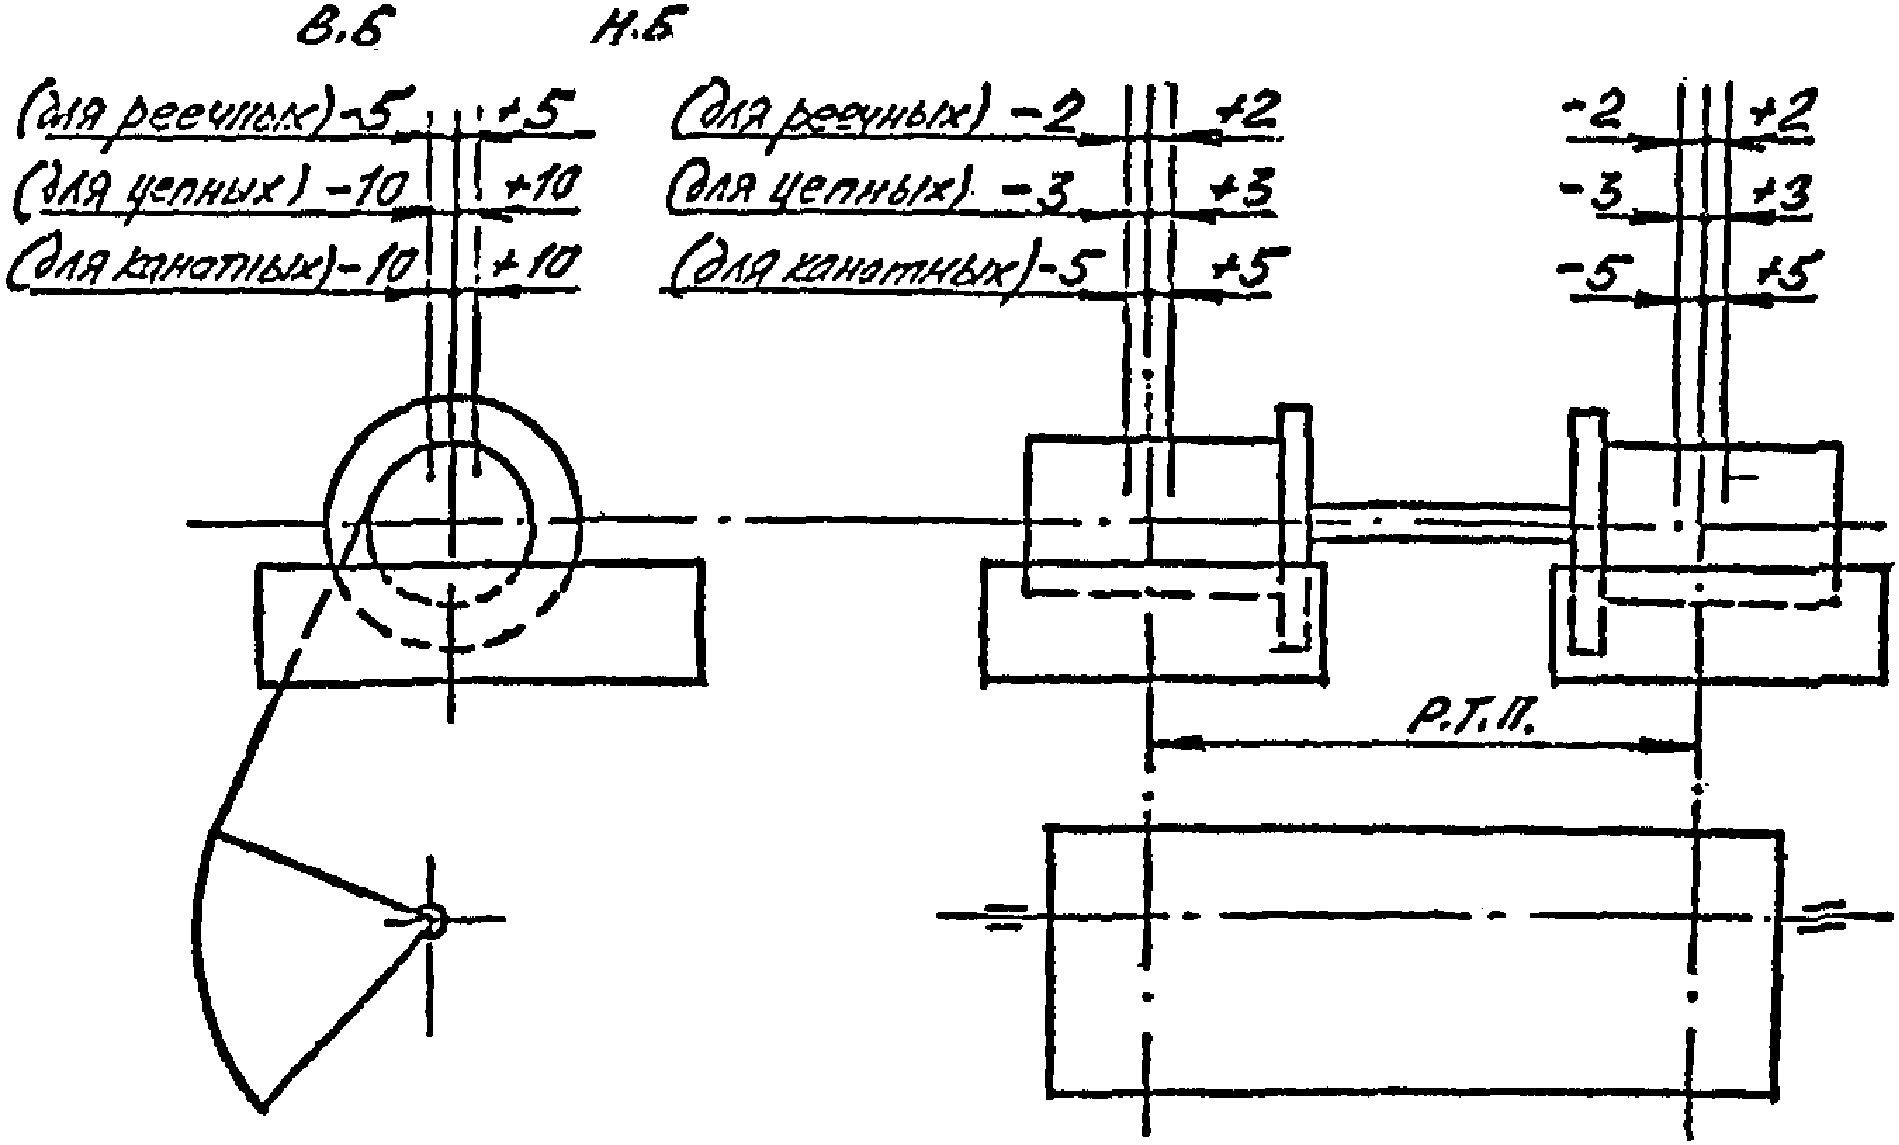
Рисунок 5.9. Схема отклонения точек подвеса механизма
с двумя точками подвеса, обслуживающего вращающиеся затворы
на горизонтальной оси и соединенного механическим валом
5.9.4. У механизмов с одной точкой подвеса угловые перекосы не должны превышать следующих величин (рисунки 5.10 и 5.11):
-
в направлении, параллельном осям валов, +/- 1 мм на каждый 1 м расстояния l между подшипниками;
-
в направлении, перпендикулярном осям валов, +/- 3 мм на каждый 1 м расстояния m между подшипниками.
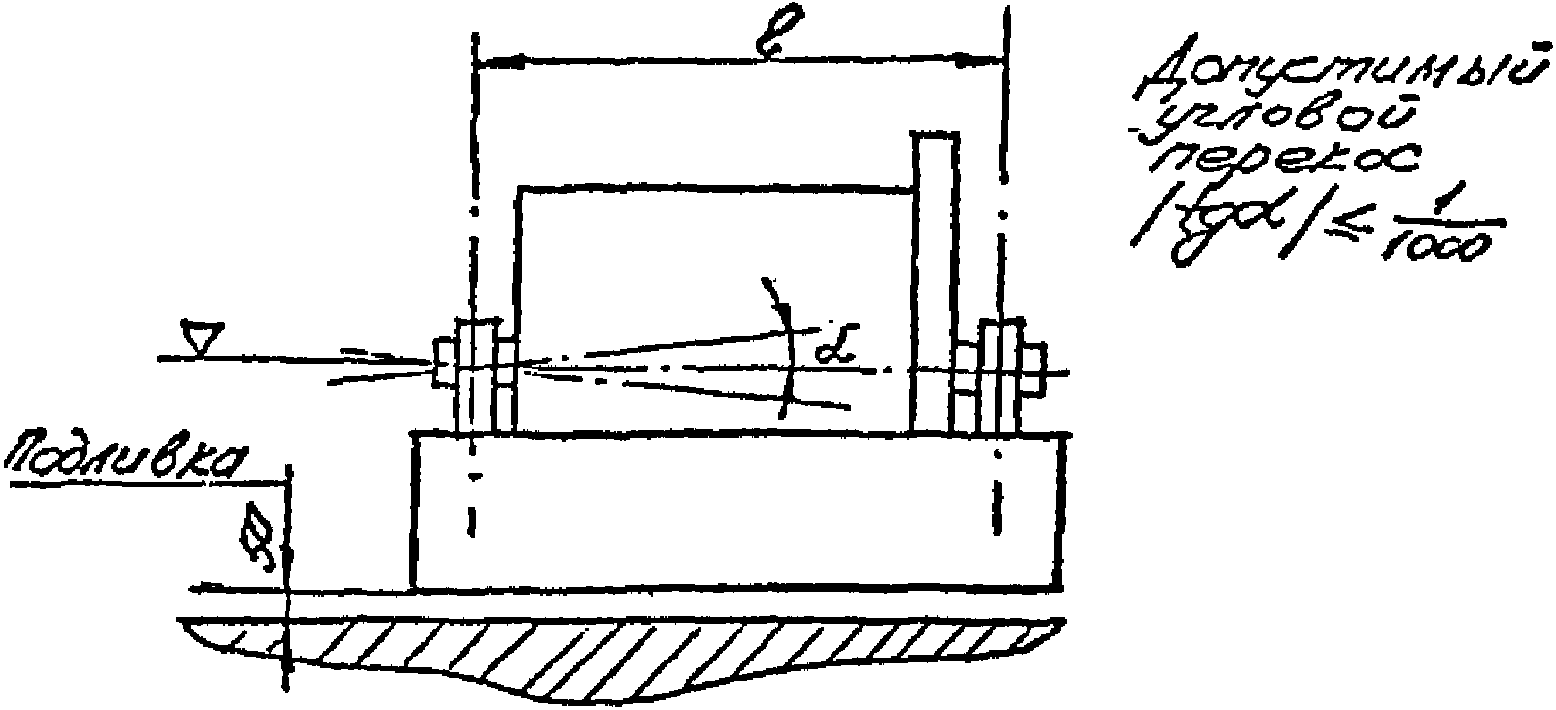
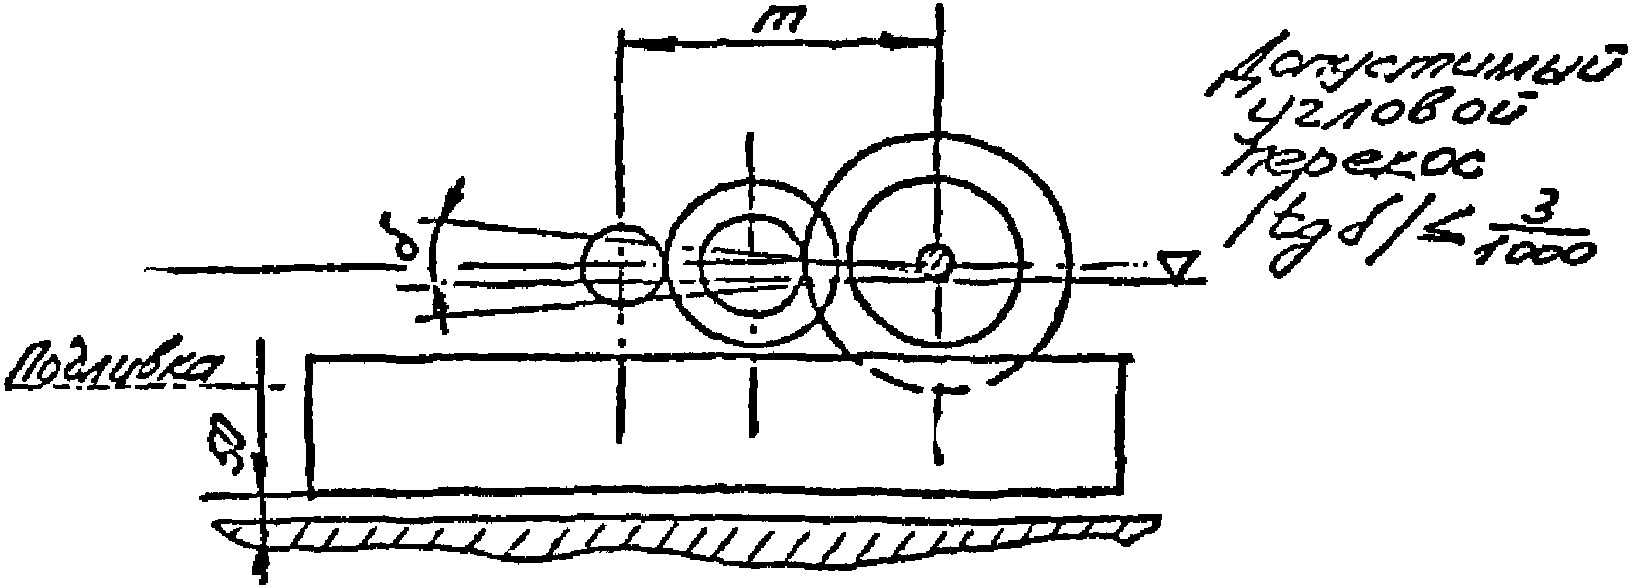
Рисунок 5.11. Схема отклонения механизма от горизонтальной плоскости в направлении, перпендикулярном осям валов
5.9.5. У механизмов с двумя точками подвеса, смонтированных на двух раздельных станинах и соединенных между собой посредством механического вала, угловые перекосы в горизонтальной плоскости должны быть выдержаны в пределах отклонений на перекос валов, соединенных с помощью зубчатых муфт.
5.9.6. Монтажные прокладки под рамой механизма должны располагаться в местах приложения к раме нагрузок. После окончания регулировки подкладки свариваются между собой и привариваются к раме механизма. Количество установочных монтажных подкладок под рамой механизма не ограничивается.
5.9.7 Проверка установленных на механизмах грузовых реле должна заключаться в следующем:
-
в общем осмотре узла и проверке его основных размеров в соответствии с рабочими чертежами;
-
в наличии актов испытания (тарировки) пружин или всего реле в целом;
-
в определении у эксцентриковых реле положения рычага относительно упора;
5.9.8. Установка и регулировка стопора, входящего в зацепление с зубчатым колесом и служащего для застопоривания привода механизма при подвешенном грузе, должны удовлетворять следующим требованиям:
-
при проверке сцепления зуба стопора с зубом колеса необходимо, чтобы следы контакта занимали не менее 50% длины зуба и располагались симметрично относительно середины зуба;
-
момент срабатывания контактов блокирующего выключателя должен происходить тогда, когда зуб стопора не доходит до вершины зубьев колеса на 5 +/- 1 мм.
5.9.9 Перед навеской стальных канатов, цепей и штанг у каждого механизма должна быть проведена проверка:
-
надежности закрепления подшипников, тормозов, редукторов, электродвигателей и других узлов посредством болтов, штифтов и упоров;
-
наличия смазки и смазочных устройств согласно карте смазки механизма.
5.9.10. После проверки и устранения обнаруженных дефектов необходимо каждый механизм опробовать вручную путем вращения его за тормозной шкив при отжатом тормозе или с помощью ручного привода, если таковой имеется. При этом грузовой вал барабана или звездочки должен сделать не менее одного оборота. Затем механизм должен быть обкатан электродвигателем на холстом ходу в течение не менее 30 мин в каждую сторону вращения, во время обкатки необходимо наблюдать за работой редукторов, подшипников и тормозов.
5.9.11. Окончание монтажа механизма должно сопровождаться настройкой аппаратуры управления и увязкой крайних положений подвесок с концевыми выключателями, сельсинами, командаппаратами и механическими указателями высоты.
5.9.12. Запасовка каната канатного механизма должна производиться после холостой обкатки механизма и устранения выявленных дефектов с выполнением следующих основных требований:
-
канат должен иметь бирку с клеймом ОТК предприятия-изготовителя и сопровождаться сертификатом, содержащим перечень технических параметров каната;
-
при размотке бухты необходимо производить визуальный контроль качества каната;
-
с каната должна быть снята консервационная смазка, после чего его необходимо покрыть канатной смазкой;
-
конец обрезанного каната должен быть плотно обвит мягкой проволокой;
-
при закреплении конца каната на барабане необходимо убедиться, что длина каната соответствует проектной и при опускании блочной подвески в крайнее нижнее положение на барабане остаются запасные витки.
Крайнее верхнее положение подвесок при запасовке нового каната должно быть на 100 — 150 мм выше проектного с учетом последующей вытяжки каната.
5.9.13. После запасовки каната необходимо проверить зазоры между канатом и неподвижными элементами механизма и сооружения.
5.9.14. Запасованный канат с присоединенной к конструкции блочной подвеской должен подвергаться вытяжке путем включения механизма в сторону подъема без заметного перемещения конструкции или с ее подъемом на высоту 100 — 150 мм. Натянутый канат оставляют в вытянутом положении не менее 60 минут.
5.9.15. Рабочие звездочки у цепных механизмов с двумя точками подвеса должны быть установлены так, чтобы зуб одной звездочки находился против зуба другой. Смещение зубьев звездочек относительно друг друга допускается в пределах поля допуска на разность шагов тяговой цепи ( \pm 0,025 \sqrt{t \cdot Z_{n}/n} по ГОСТ 592). Схема установки приведена на рисунке 5.12.
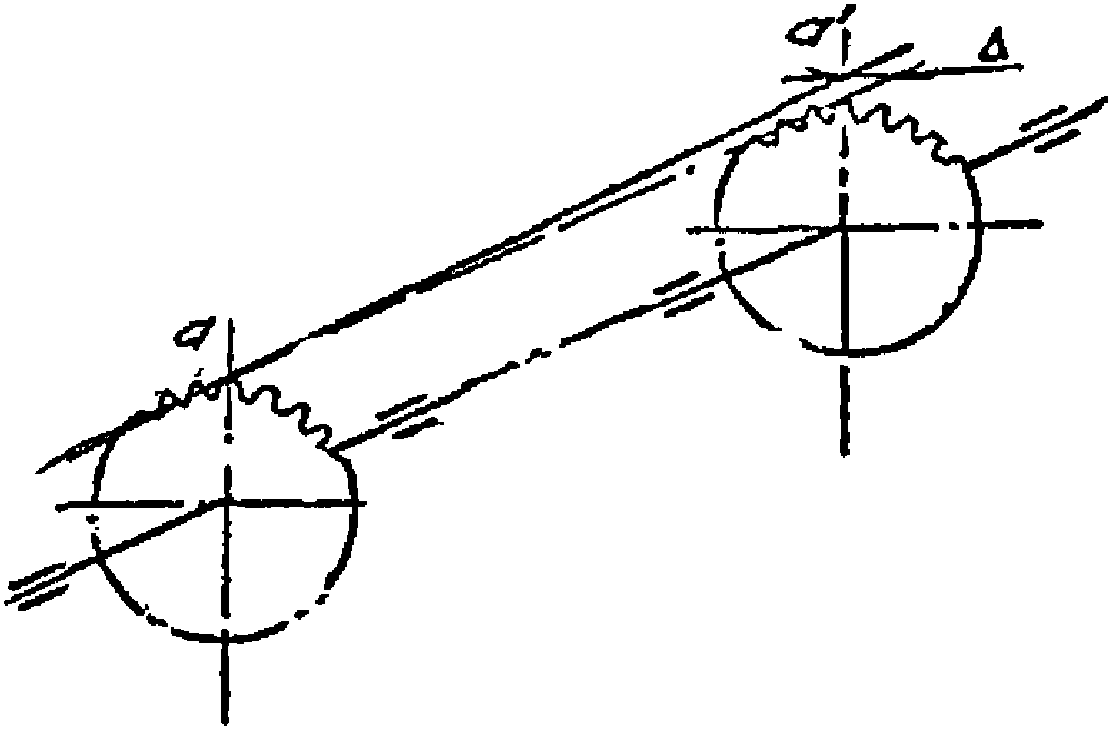
\Delta = \pm 0,025 \sqrt{t \cdot Z_{n}/n} ,
5.9.16. Радиальное биение окружности впадин и осевое биение зубчатого венца звездочки должны быть не более 0,005Дi и не более 2 мм, где Дi — диаметр окружности впадин.
5.9.17. Смещение отводных и направляющих звездочек m и m' относительно тяговой (рабочей) звездочки допускается в пределах +/- 0,025B, где B — расстояние между внутренними пластинами тяговой цепи.
Схема установки направляющих звездочек приведена на рисунке 5.13.
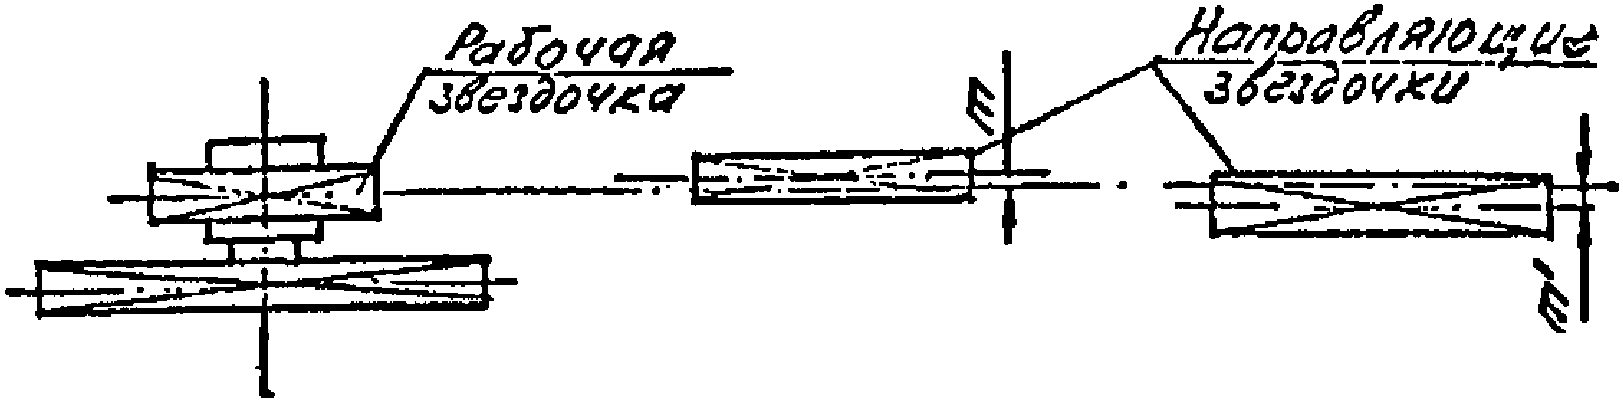
5.9.18. После холостой обкатки механизма и устранения выявленных дефектов должна производиться навеска тяговых цепей. На холостом конце цепи должен устанавливаться оттяжной противовес.
5.9.19. Траверса, закрепленная на цепных подвесках, должна занимать горизонтальное положение в пространстве. Отклонение от горизонтальности не должно превышать 1 мм на каждые 1000 мм длины.
Схема положения траверсы приведена на рисунке 5.14.
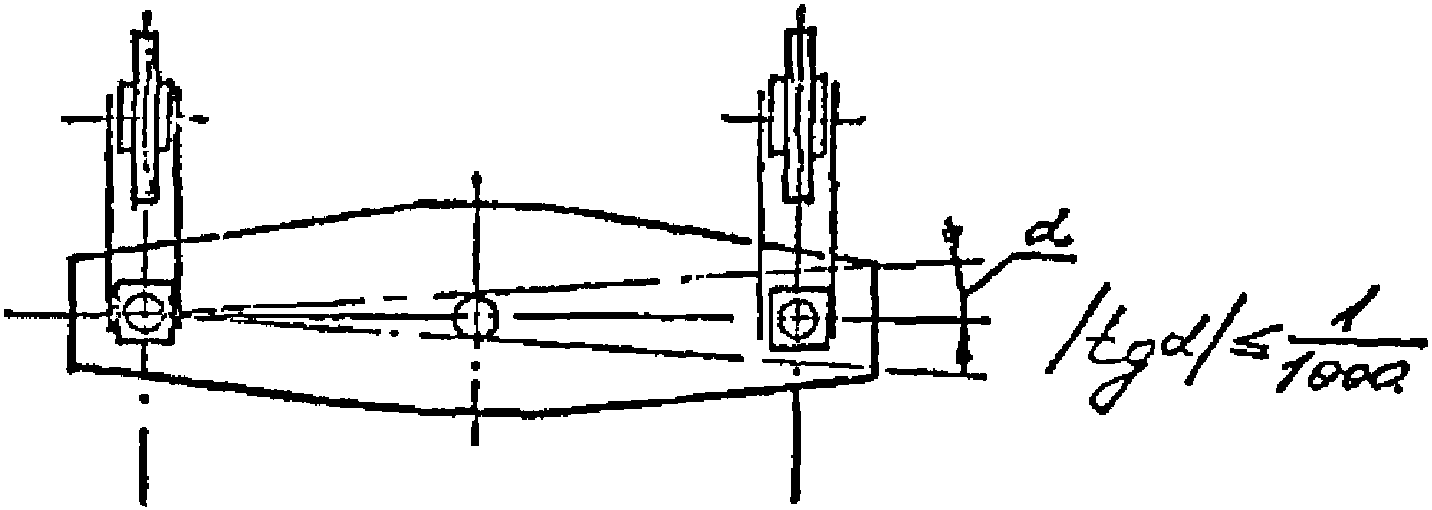
Рисунок 5.14. Схема рабочего положения траверсы
5.9.20. Точность установки направляющего кожуха относительно рабочей звездочки должна определяться зазором К между ним и тяговой цепью, который должен быть в пределах 5 — 8 мм. Положение отсекателя, расположенного под звездочкой, проверяется по боковым зазорам \text{К}_{1} и \text{К}_{2} , величины которых должны находиться в пределах от 8 до 10 мм.
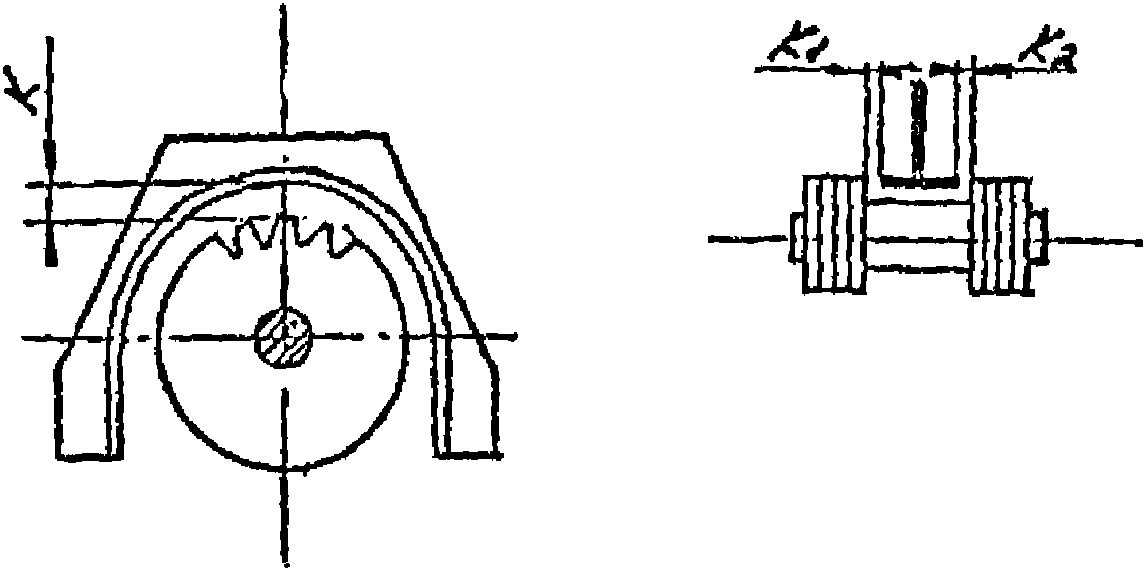
Рисунок 5.15. Схема установки направляющего кожуха и отсекателя
5.9.21. Установка шайб между концевыми пластинами цепи в узлах ее присоединения к механизму и конструкции должна обеспечить ширину конца цепи по наружным пластинам в пределах отклонений, установленных на чертеже.
5.9.22. Запасованная цепь должна быть смазана согласно карте смазки механизма.
5.9.23 Во время испытаний цепного механизма необходимо проверить:
- зацепление цепи с рабочей звездочкой, при этом следы контакта валика должны располагаться равномерно по всей ширине зуба звездочки, задиры и вмятины по профилю зуба не допускаются;
-
зазоры между цепью и неподвижными элементами механизма и сооружения;
-
свободное перемещение оттяжного груза на всем пути, причем в любом положении он не должен доходить до упора дна приямка или шахты.
5.9.24. После проведения холостой обкатки цевочного механизма и устранения выявленных дефектов должна производиться установка цевочных реек, при этом должны быть выполнены следующие требования:
-
зазоры между направляющими катками и опорной поверхностью рейки \delta_{1} и \delta_{2} должны быть в пределах 0,5 — 1,0 мм;
-
разность зазоров между направляющими катками и опорной поверхностью рейки /\delta_{2} - \delta_{1}/ не должна превышать 0,1 мм на всей длине хода рейки.
Схема проверяемых зазоров приведена на рисунке 5.16.
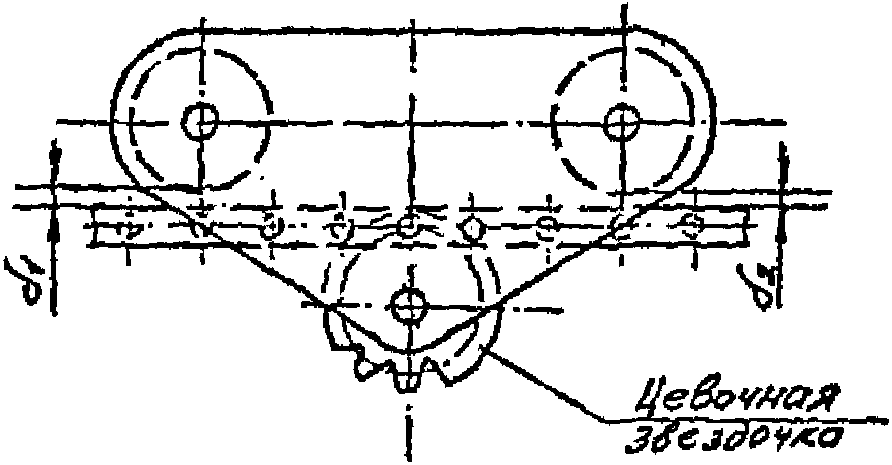
Рисунок 5.16. Схема проверяемых зазоров между
направляющими катками и опорной поверхностью рейки
5.9.25. Смещение рейки относительно звездочки допускается в пределах +/- 2 мм.
Схема положения рейки относительно звездочки приведена на рисунке 5.17.
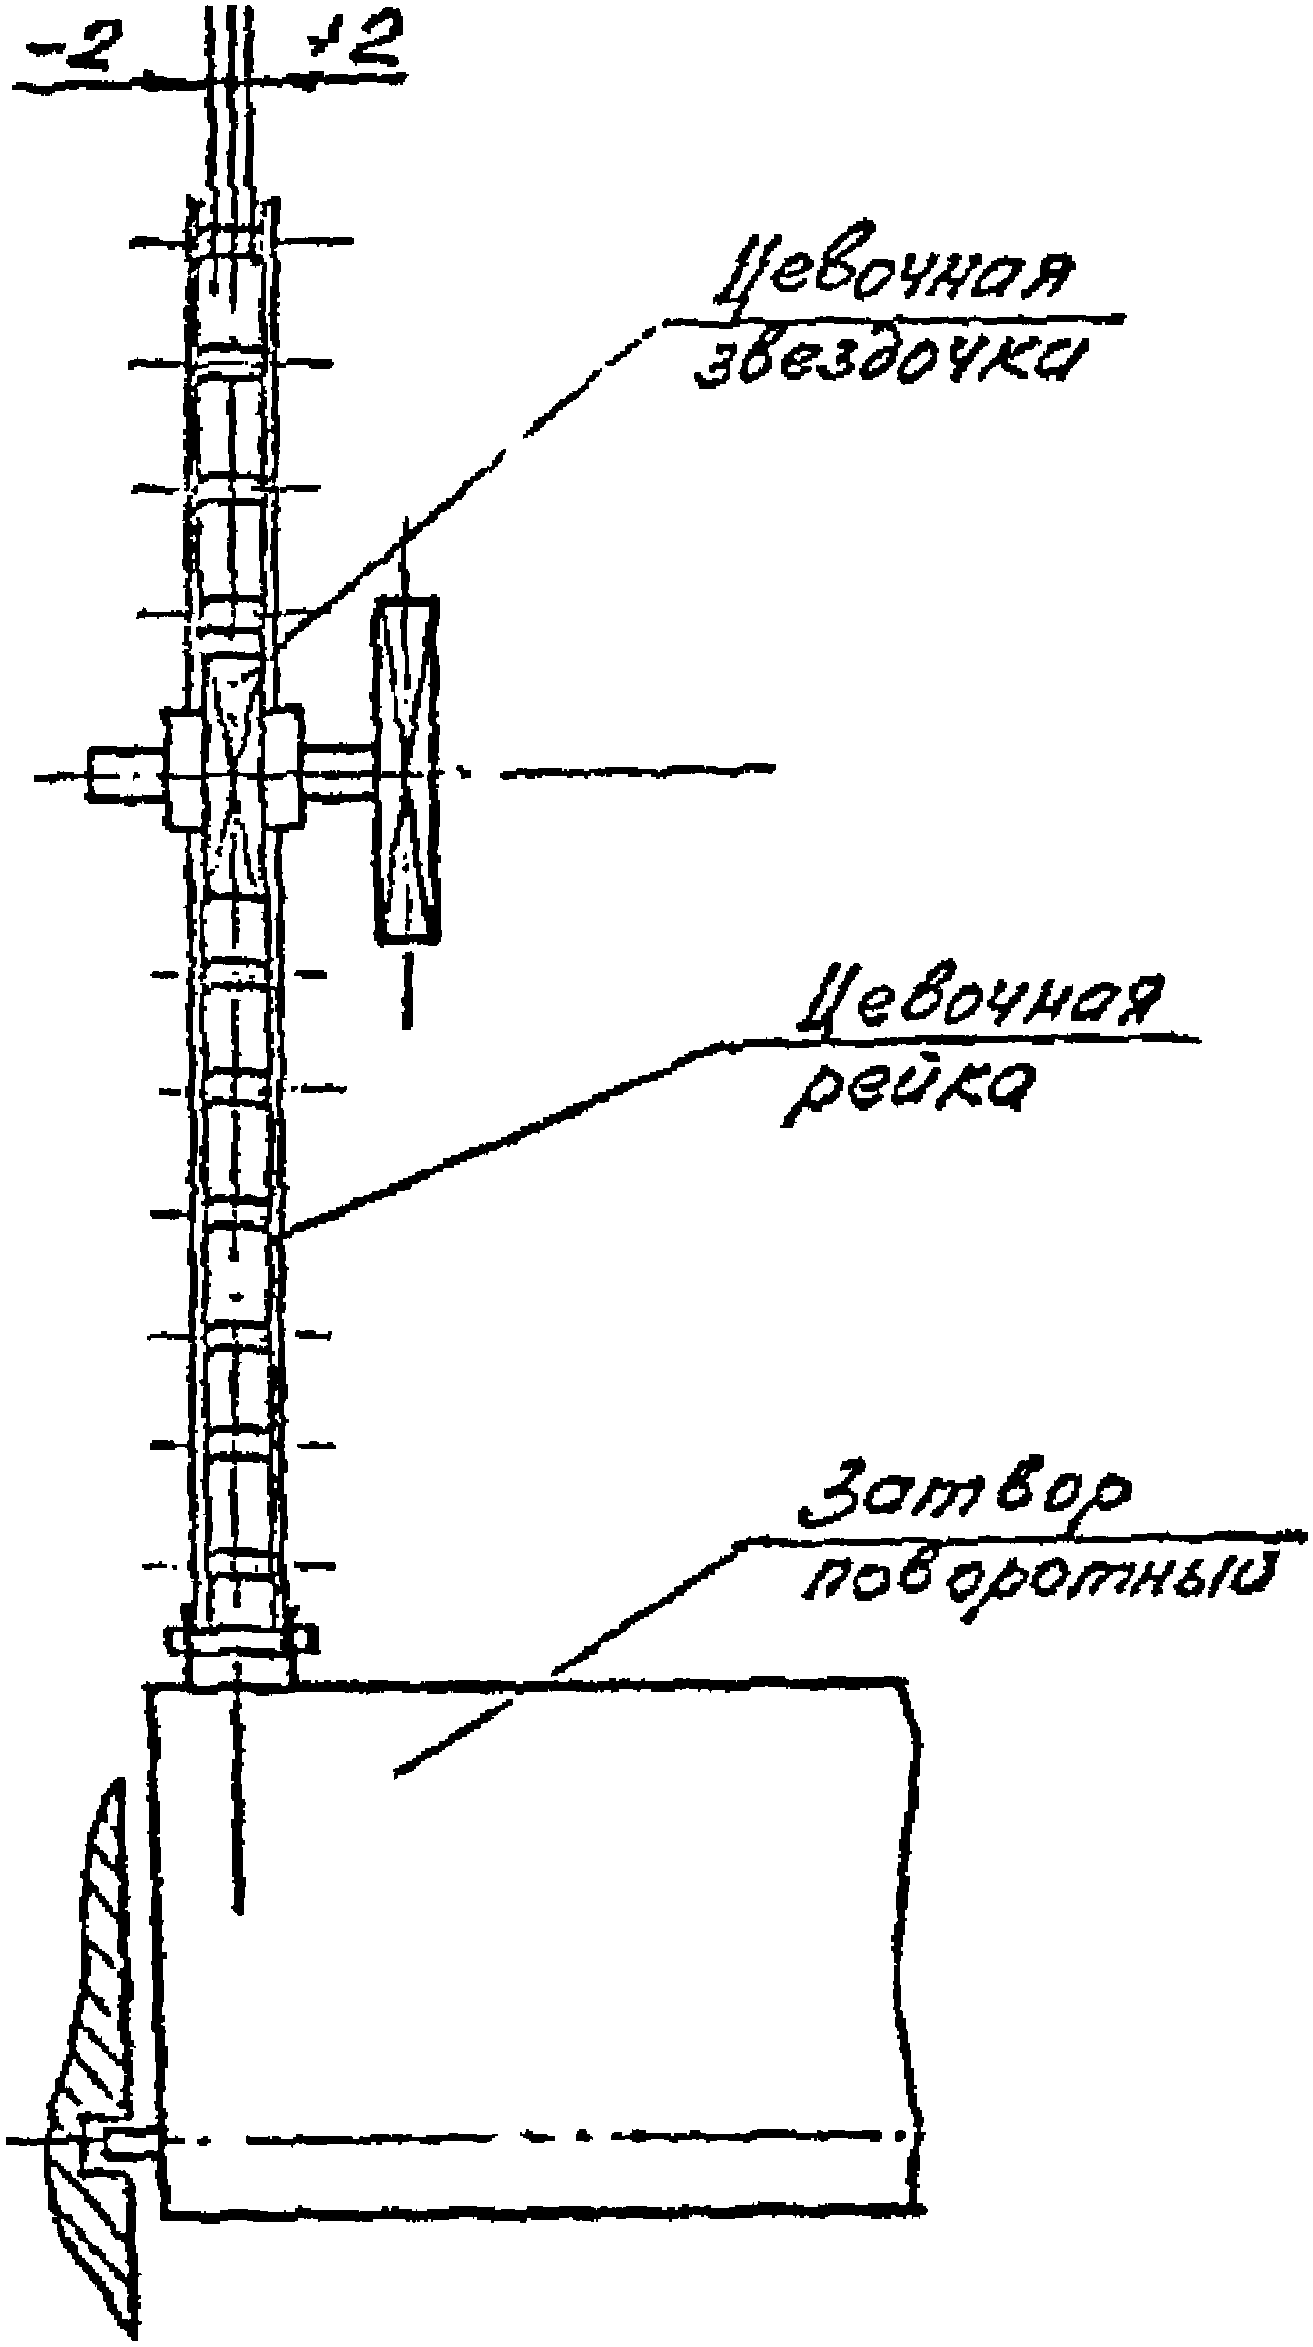
Рисунок 5.17. Схема положения рейки относительно звездочки
5.9.26. Рейка после установки и выверки ее на механизме должна быть покрыта смазкой согласно карте смазки механизма.
5.9.27. Во время испытания цевочного механизма, кроме выполнения общих требований, необходимо произвести следующие проверки:
- правильность зацепления рейки с цевочной звездочкой по следам контакта зубьев с цевками. Длина контактной линии должна быть не менее 50% ширины зуба звездочки;
- правильности скольжения свободного конца рейки по своим направляющим (требование предъявляется к рейке, расположенной в горизонтальной плоскости).
5.9.28. Перед выверкой винтового механизма относительно точки подвеса на затворе, кроме общих требований, необходимо дополнительно выполнить следующие мероприятия:
- присоединить тяговую штангу к грузовому винту, при этом нижний конец ее должен быть приподнят над точкой подвеса на затворе;
- затвор должен быть окончательно собранным и выверенным относительно пазов закладных частей, причем точка подвеса затвора, совпадающая с вертикальной плоскостью симметрии затвора, должна совпадать с осью пролета отверстия, смещение затвора относительно оси пролета допускается в пределах +/- 2 мм, кроме того затвор должен быть прижат к рабочим путям со стороны действия напора нагрузкой, близкой к расчетной.
Установка и выверка затвора должны производиться насухо.
5.9.29. При установке винтового механизма смещение оси винта в любом направлении относительно точки подвеса на затворе должно быть не более 1,0 мм.
Схема установки механизма относительно точки подвеса на затворе приведена на рисунке 5.18.
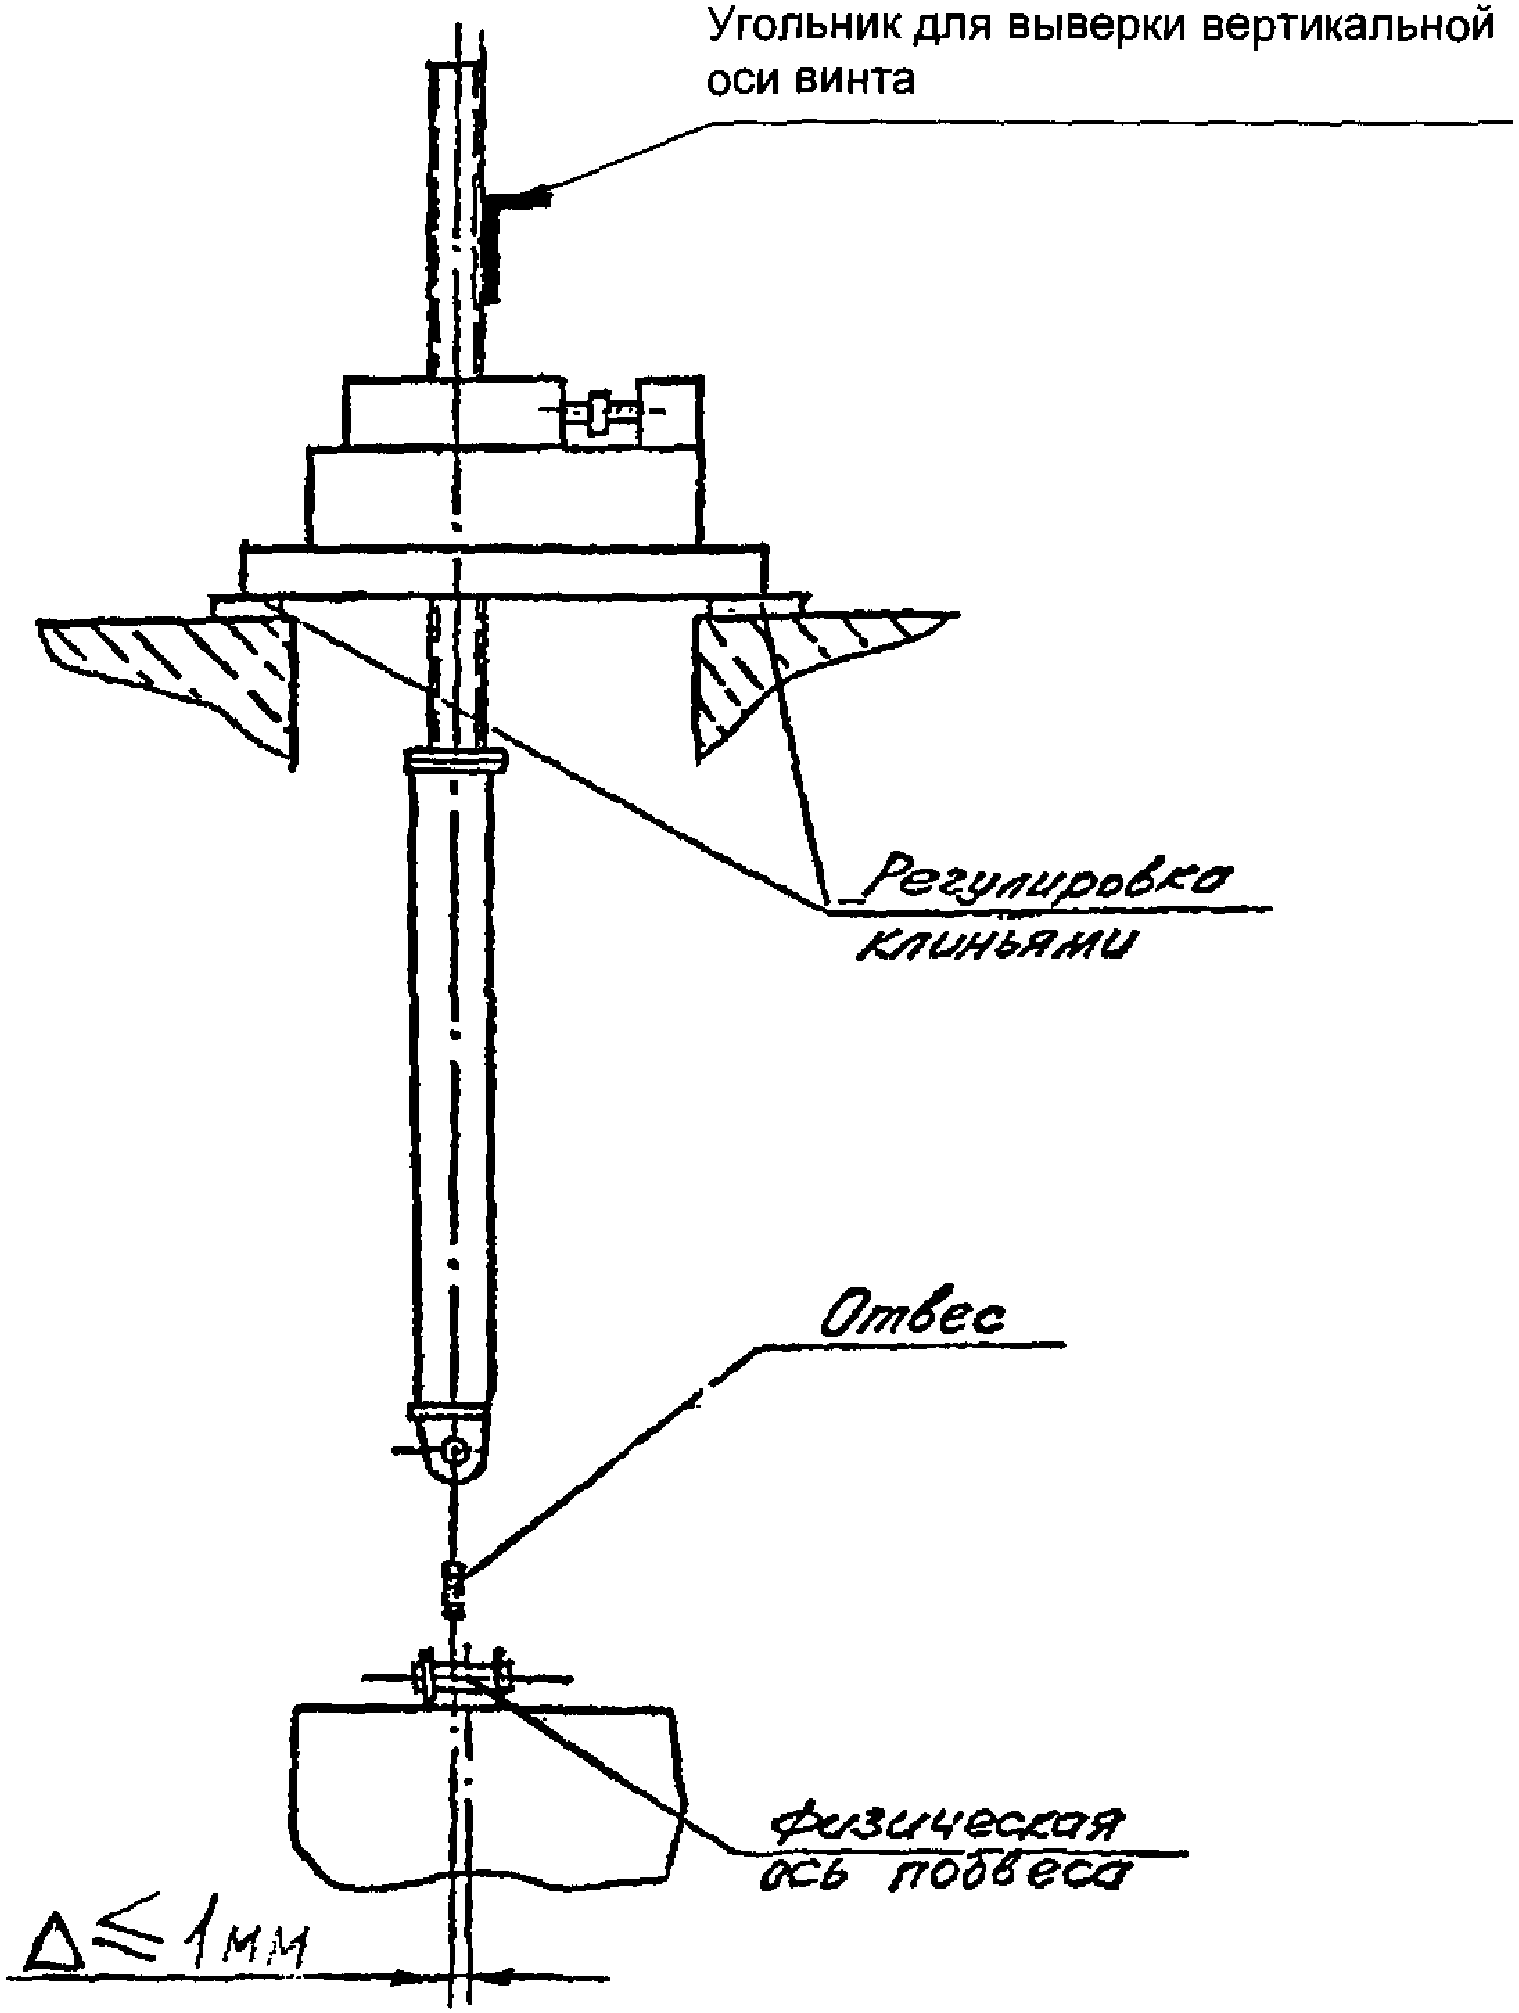
Рисунок 5.18. Схема установки винтового механизма относительно точки подвеса затвора
5.9.30. Винтовая пара, как все трущиеся поверхности, должна быть очищена от консервационной смазки и смазана согласно карте смазки механизма.
5.9.31. При холостой обкатке механизма необходимо проверить зазоры между фланцами штанги и неподвижными элементами сооружения.
На всем пути движения затвора касание фланцев о неподвижные элементы не допускается.
5.9.32. Приемка и испытание стационарных канатных, цепных, цевочных и винтовых механизмов должны осуществляться в соответствии с п. п. 5.6.8 - 5.6.11 части II настоящего РД.
5.10. Решеткоочистные машины
5.10.1. Установка пути передвижения решеткоочистной машины должна выполняться в соответствии с требованиями, предъявляемыми к монтажу подтележечных путей козловых кранов.
5.10.2. Направляющие катков ковша должны быть выверены со всеми пазами закладных частей решеток, которые обслуживает решеткоочистная машина.
5.10.3 При наладке и регулировке механизма подъема необходимо проверить:
5.10.4. В процессе проведения испытания решеткоочистной машины должны проверяться эффективность очистки сороудерживающих решеток, а также надежность и работоспособность отдельных деталей и узлов.
Результаты испытаний должны фиксироваться в акте.
5.11. Сетки водоочистные вращающиеся
5.11.1. Перед монтажом сетки необходимо произвести проверку размеров проема, где она устанавливается. Допускается отклонение размеров проема в пределах +/- 20 мм от оси в каждую сторону. Поверхности бетона, выступающие за заданный габарит, срубаются до начала монтажа. Также должны быть срублены заподлицо с бетоном выступающая арматура, проволока для крепления опалубки, оставшиеся от производства строительных работ в камере сетки.
5.11.2 Монтаж металлического каркаса сетки должен производиться по отвесу при выполнении следующих требований:
-
отклонение оси каркаса относительно монтажной оси по всей высоте (в плане) должно быть не более 3 мм;
-
отклонение от прямолинейности направляющих должно быть не более 1 мм на длине 1000 мм и не более 5 мм на всей их длине, причем отклонение обеих направляющих в каждом из сечений допускается только в одну сторону;
-
предельный уступ в стыках рабочих поверхностей направляющих должен быть не более 0,5 мм;
5.11.3. При установке механизма привода сетки необходимо проверить горизонтальность грузового вала и положение звездочек в плане по отношению к направляющим пазам каркаса для роликовтулочных цепей.
Перекос вала грузовых звездочек в любой плоскости (тангенс угла перекоса) должен быть не более 0,001.
5.11.4. Предельные отклонения на длину цепи в десять звеньев не должны превышать 0,15% измеряемой длины: при этом разность длин левой и правой цепей сетки должна быть не более 0,1% длины десяти звеньев и не более 10 мм на всей длине цепей.
5.11.5. Прямолинейные участки каркаса для направления движения тяговых цепей должны иметь неплоскостность не более 1 мм на 1000 мм.
Криволинейные участки направляющих могут отклоняться от заданного радиуса плоскости кривой в пределах +/- 0,1% радиуса.
5.11.6. Цепи после навески должны быть натянуты до устранения всех зазоров в их сочленениях, а затем для нормальной работы должны быть ослаблены тремя — четырьмя оборотами гаек натяжных винтов.
5.11.7. При обкатке сетки необходимо проверить положение сит на любом участке пути и натяжение цепей.
При движении цепи не должно быть рывков, ударов, стуков.
5.11.8. Промывное устройство должно быть проверено под напором. Истечение струи, отраженной от потока направляющего щитка, должно быть сплошным (ножевым) по всей длине трубы и иметь правильное направление на сита сетки, а затем и лоток.
5.12. Плавучие рымы и поплавковые устройства
5.12.1 Монтаж поплавковых устройств должен выполняться с соблюдением следующих требований:
-
перекос приводного вала со звездочками и зубчатыми колесами должен быть не более 1 мм на 1000 мм длины;
-
положение звездочек на валу должно соответствовать требованиям п. 5.9.15 части II настоящего РД;
-
противовесы должны свободно перемещаться на всем пути движения.
5.12.2. После монтажа поплавкового устройства должна быть выполнена настройка аппаратуры управления с увязкой крайних положений поплавка. Настройка осуществляется проворачиванием вала со звездочками при помощи ручного механизма.
5.12.3. Запасованные цепи, а также открытые зубчатые колеса должны быть покрыты смазкой.
5.13. Воздуходувные установки
5.13.1. Монтаж компрессоров должен производиться в соответствии с инструкцией по монтажу и эксплуатации, поставляемой предприятием-изготовителем вместе с изделием.
5.13.2. Ресиверы воздуходувной установки устанавливаются в проектное положение при наличии оформленного паспорта.
Перед монтажом внутренняя поверхность ресивера должна быть очищена от ржавчины и окалины, после чего все отверстия на нем должны быть закрыты. Правильная установка ресивера в вертикальное положение должна проверяться по отвесу.
5.13.3. Перед установкой сопел на коллекторе необходимо произвести продувку сжатым воздухом внутренней полости коллектора. Коллектор устанавливается в проектное положение после окончательной сборки магистрального трубопровода.
5.13.4. Монтаж трубопроводов, запорной и регулирующей аппаратуры, а также приборов автоматики и контроля должен производиться после окончания монтажа компрессоров, ресиверов и водомаслоотделителей в соответствии с требованиями СНиП 3.05.05.
5.13.5 При приемке смонтированной воздуходувной установки необходимо выполнить следующее:
-
испытать пробным гидравлическим давлением пневмолинии и трубопроводы, расположенные в пределах компрессорно-ресиверной станции или ресиверов (если нет особых указаний в чертежах);
-
при гидравлическом испытании трубопроводы, расположенные в пределах компрессорно-реверсивной станции, должны быть отделены от ресивера и пневмопанелей с приборами автоматики, распределительной и контрольно-регулирующей аппаратуры;
-
испытать и сдать ресиверы сжатого воздуха Ростехнадзору в соответствии с правилами последнего.
5.14. Гидроприводы
5.14.1. Хранение, подготовка к монтажу и монтаж, наладка, испытание и приемка гидроприводов объемных поступательного действия у потребителя производится в соответствии с инструкцией И4.01-84 «Указания по монтажу и эксплуатации. Гидроприводы объемные поступательного движения».
5.14.2. Шефмонтаж может быть осуществлен предприятием-изготовителем по отдельному договору, заключенному с заказчиком.
5.15. Электрооборудование
5.15.1. Производство работ по монтажу и наладке электротехнических устройств должно соответствовать требованиям «Правил устройства электроустановок» (ПУЭ), ПОТ РМ-016-2001, РД 153-34.03.150, СНиП 3.05.06, а для грузоподъемного оборудования, грузозахватных органов и приспособлений — также ПБ-10-382 «Правила устройства и безопасной эксплуатации грузоподъемных кранов» и ОСТ 34-13-001.
5.15.2. При монтаже и наладке электрооборудования должны выполняться требования подраздела 7.19 части I настоящего РД.
5.15.3. Пусконаладочные работы должны выполняться в соответствии со СНиП 3.05.06 и обязательным приложением 1 к СНиП 3.05.05.
6. ЗАЩИТНЫЕ ПОКРЫТИЯ
6.1. При приемке от предприятий — изготовителей оборудования должно быть освидетельствовано нанесенное на нем противокоррозионное покрытие, предусмотренное проектом или ТУ (ТЗ).
6.2. Завершающие работы по защите оборудования от коррозии следует выполнять после окончания всех предшествующих монтажных работ, в процессе производства которых защитное покрытие может быть повреждено.
6.3. Защитные покрытия, поврежденные во время транспортировки, хранения и монтажа, должны быть восстановлены до сдачи оборудования во временную или постоянную эксплуатацию. При восстановлении должно применяться покрытие того же типа, которое было применено на предприятии-изготовителе.
6.4. На неокрашенные участки сварных швов и околошовных зон, а также на детали, изготовленные на монтаже, должно быть нанесено противокоррозионное покрытие того же типа, что и на смежных с ними участках и на сопрягающихся с ними элементах, изготовленных и окрашенных на предприятии-изготовителе.
6.5. Восстановление покрытия или нанесение его на сварные швы может производиться только после освидетельствования конструкций и сварки приемосдаточной комиссией. После нанесения покрытия производится повторное освидетельствование качества покрытия.
Механическое оборудование с поврежденным противокоррозионным покрытием или без него не может быть принято в постоянную эксплуатацию.
Сварочные работы при монтаже изделия должны быть закончены до начала противокоррозионных работ.
6.6. Подготовка поверхности перед нанесением защитных покрытий должна выполняться в соответствии с ГОСТ 9.402, при этом следует очистить поверхность от оксидов струйным способом с применением дробеструйных установок, механическими щетками или преобразователями ржавчины.
Поверхности конструкций и оборудования, предусмотренные к обработке преобразователями (модификаторами) ржавчины, должны очищаться только от отслаивающихся пленок ржавчины или окалины.
Допускаемая для модификации толщина продуктов коррозии, как правило, не более 100 мкм.
Используемый для очистки сжатый воздух должен быть сухим, чистым и соответствовать ГОСТ 9.010.
После очистки металлическую поверхность необходимо очистить от пыли механическим способом или растворителями.
6.7. Нанесение противокоррозионных покрытий должно выполняться в соответствии с требованиями проекта, ТУ (ТЗ) и РД ГМ-01-02 «Руководящий документ по защите от коррозии механического оборудования и специальных стальных конструкций гидротехнических сооружений».
6.8. Во время производства работ по противокоррозионной защите, выдержки нанесенных защитных покрытий, хранения и перевозки конструкций и оборудования, имеющих защитные покрытия, должны приниматься меры к предохранению этих покрытий от загрязнения, механических и иных воздействий и повреждений.
6.9. Производственный контроль качества противокоррозионных работ на монтаже должен осуществляться на всех этапах подготовки и выполнения этих работ:
-
при входном контроле проверяют наличие и комплектность рабочей документации, соответствие материалов стандартам и ТУ (ТЗ), а также производят освидетельствование защитных покрытий оборудования, нанесенных на предприятии-изготовителе;
-
при операционном контроле проверяют подготовку поверхности, соблюдение условий производства противокоррозионных работ (температуру и влажность окружающего воздуха), время выдержки отдельных слоев и законченного защитного покрытия, соответствие рабочим параметрам технологического оборудования;
-
при приемочном контроле выполненных защитных покрытий проверяют их сплошность, сцепление с защищаемой поверхностью и толщину.
Показатели внешнего вида должны соответствовать IV — VI классу покрытия по ГОСТ 9.032.
6.10. Результаты производственного контроля качества работ должны заноситься в журнал производства противокоррозионных работ (приложение 1 СНиП 3.04.03).
6.11. Результаты освидетельствования промежуточных видов работ следует оформлять актом, форма которого приведена в приложении 6 СНиП 12-01.
6.12. После окончания всех противокоррозионных работ следует производить освидетельствование и приемку защитного покрытия в целом с оформлением соответствующего акта, форма которого дана в обязательном приложении 2 СНиП 3.04.03.
6.13. Методы проверки показателей качества защитных покрытий приведены в обязательном приложении 3 СНиП 3.04.03.
Заведующий отделом обобщения опыта и типового проектирования Ю. Ф. Зорин
Заведующий группой Л. Н. Гусев
Инженер-технолог I категории Е. И. Офицерова
СПКТБ «Мосгидросталь»:
Главный специалист
В. В. Максимов
Ответственный представитель Руководства
ОАО «Трест Гидромонтаж» в СМК,
Директор по качеству
В. С. Дунаев
ПЕРЕЧЕНЬ НТД, НА КОТОРЫЕ ДАНЫ ССЫЛКИ В ТЕКСТЕ
ГОСТ 2.314-68 ЕСКД. Указания на чертежах о маркировании и клеймении изделий 3.3.1
ГОСТ 9.014-78 ЕСЗКС. Временная противокоррозионная защита изделий. Общие требования
ГОСТ 9.032-74 ЕСЗКС. Покрытия лакокрасочные. Группы, технические требования и обозначения 6.2.13; 6.10.4; 6.11.11; 6.11.12; 8.8
ГОСТ 9.401-91 ЕСЗКС. Покрытия лакокрасочные. Общие требования и методы ускорения испытаний на стойкость к воздействию климатических факторов 8.13
ГОСТ 9.402-2004 ЕСЗКС. Покрытия лакокрасочные. Подготовка поверхностей перед окрашиванием 8.6; 9.6
ГОСТ 9.407-84 ЕСЗКС. Покрытия лакокрасочные. Метод оценки внешнего вида 9.6; Таблица 9.1
ГОСТ 380-94 Сталь углеродистая обыкновенного качества. Марки Таблица 3.11
ГОСТ 427-75 Линейки измерительные металлические. Технические условия 3.27
ГОСТ 493-79 Бронзы безоловянные литейные. Марки 2.5.1
ГОСТ 591-69 Звездочки к приводным роликовым и втулочным цепям. Методы расчета и построения профиля зуба и инструмента. Допуски
ГОСТ 592-81 Звездочки для пластинчатых цепей. Методы расчета и построения профиля зубьев. Предельные отклонения 7.12.2
ГОСТ 593-75 Звездочки для тяговых разборных цепей. Методы расчета и построения профиля зубьев. Допуски
ГОСТ 831-75 Подшипники шариковые радиально-упорные однорядные. Типы и основные размеры Таблица 6.9
ГОСТ 977-88 Отливки стальные. Общие технические условия 2.3.1
ГОСТ 1215-79 Отливки из ковкого чугуна. Общие технические условия 2.4.1
ГОСТ 1412-85 Чугун с пластинчатым графитом для отливок. Марки 2.4.1
ГОСТ 1497-84 Металлы. Методы испытания на растяжение Таблица 4.4
ГОСТ 1583-93 Сплавы алюминиевые литейные. Технические условия 2.5.1
ГОСТ 1643-81 Основные нормы взаимозаменяемости. Передачи зубчатые цилиндрические. Допуски 6.2.1; 6.2.8; 6.2.9; 6.13.7
ГОСТ 1758-81 Основные нормы взаимозаменяемости. Передачи зубчатые конические и гипоидные 6.2.1; 6.11.10
ГОСТ 2105-75 Крюки кованые и штампованные. Технические условия 6.7.1
ГОСТ 2246-70 Проволока стальная сварочная. Технические условия 2.7.2.4
ГОСТ 2991-85 Ящики дощатые неразборные для грузов массой до 500 кг. Общие технические условия 10.2.8
ГОСТ 3057-90 Пружины тарельчатые. Общие технические условия 6.3.11
ГОСТ 3212-92 Комплекты модельные. Уклоны формовочные, стержневые знаки, допуски размеров 2.3.3; 2.4.2
ГОСТ 3241-91 Канаты стальные. Технические условия 6.4.1
ГОСТ 3242-79 Соединения сварные. Методы контроля качества 4.7.13
ГОСТ 3282-74 Проволока стальная низкоуглеродистая общего назначения. Технические условия 10.2.17
ГОСТ 3325-85 Подшипники качения. Поля допусков и технические требования к посадочным поверхностям валов и корпусов. Допуски 6.11.4
ГОСТ 3675-81 Основные нормы взаимозаменяемости. Передачи червячные цилиндрические. Допуски 6.2.1; 6.2.11
ГОСТ 5264-80 Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры 4.2.2
ГОСТ 5632-72 Стали высоколегированные и сплавы коррозионностойкие, жаростойкие и жаропрочные. Марки Таблица 3.11
ГОСТ 6619-75 Крюки пластинчатые однорогие и двурогие. Технические условия 6.7.2
ГОСТ 6627-74 Крюки однорогие. Заготовки. Типы. Конструкция и размеры 6.7.1
ГОСТ 6628-73 Крюки двурогие. Заготовки. Типы. Конструкция и размеры 6.7.1
ГОСТ 6631-74 Эмали марок НЦ-132. Технические условия 7.19.18
ГОСТ 6713-91 Прокат низколегированный конструкционный для мостостроения. Технические условия Таблица 3.11
ГОСТ 6996-66 Сварные соединения. Методы определения механических свойств Таблица 4.4
ГОСТ 7502-98 Рулетки измерительные металлические. Технические условия 3.2.7
ГОСТ 7512-82 Контроль неразрушающий. Соединения сварные, радиографический метод 4.7.6
ГОСТ 8050-85 Двуокись углерода газообразная и жидкая. Технические условия 4.7.2.6
ГОСТ 8239-89 Двутавры стальные горячекатаные. Сортамент Таблица 4.11
ГОСТ 8240-97 Швеллеры стальные горячекатаные. Сортамент Таблица 4.11
ГОСТ 8479-70 Поковки из конструкционной углеродистой и легированной стали. Общие технические условия
ГОСТ 8509-93 Уголки стальные горячекатаные равнополочные. Сортамент Таблица 4.11
ГОСТ 8510-86 Уголки стальные горячекатаные неравнополочные. Сортамент Таблица 4.11
ГОСТ 8713-79 Сварка под флюсом. Соединения сварные. Основные термины, конструктивные элементы и размеры 4.2.2
ГОСТ 9087-81 Флюсы сварочные плавленые. Технические условия 2.7.2.4
ГОСТ 9466-75 Электроды покрытые металлические для ручной дуговой сварки сталей и наплавки. Классификация и общие технические условия 4.7.2.5
ГОСТ 9467-75 Электроды покрытые металлические для ручной дуговой сварки конструкционных и теплоустойчивых сталей. Типы 4.7.2.5
ГОСТ 9484-81 Основные нормы взаимозаменяемости. Резьба трапецеидальная. Профили 7.14.1
ГОСТ 9562-81 Основные нормы взаимозаменяемости. Резьба трапецеидальная однозаходная. Допуски 7.14.1
ГОСТ 9650-80 Оси. Технические условия 6.1.1
ГОСТ 10025-78 Прутки оловянно-фосфористой бронзы. Технические условия 4.7.2.5
ГОСТ 10198-91 Ящики деревянные для грузов массой св. 20 до 20000 кг. Общие технические условия 10.2.8
ГОСТ 10242-81 Основные нормы взаимозаменяемости. Передачи зубчатые реечные. Допуски 6.2.1
ГОСТ 10354-82 Пленка полиэтиленовая. Технические условия 10.2.6
ГОСТ 10885-85 Сталь листовая горячекатаная двухслойная коррозионно-стойкая. Технические условия Таблица 3.11
ГОСТ 10906-78 Шайбы косые. Технические условия 5.1.5
ГОСТ 11371-78 Шайбы. Технические условия 5.15
ГОСТ 11534-75 Ручная дуговая сварка. Соединения сварные под острыми и тупыми углами. Основные типы, конструктивные элементы и размеры
ГОСТ 11709-81 Основные нормы взаимозаменяемости. Резьба метрическая для деталей из пластмасс
2.7.5
ГОСТ 12969-67 Таблица для машин и приборов. Технические условия
10.1.3
ГОСТ 12971-67 Таблички прямоугольные для машин и приборов. Технические требования
10.1.3
ГОСТ 13568-75 Цепи приводные роликовые и втулочные. Общие технические условия
7.17.2
ГОСТ 13764-86 Пружины винтовые цилиндрические сжатия и растяжения из стали круглого сечения. Классификация
6.3.2
ГОСТ 13765-86 Пружины винтовые цилиндрические сжатия и растяжения из стали круглого сечения. Обозначение параметров, методика определения размеров
6.3.2
ГОСТ 13770-86 Пружины винтовые цилиндрические сжатия и растяжения II класса, разряда 1 из стали круглого сечения. Основные параметры витков
6.3.2
ГОСТ 13771-86 Пружины винтовые цилиндрические сжатия и растяжения II класса, разряда 2 из стали круглого сечения. Основные параметры витков
6.3.2
ГОСТ 137772-86 Пружины винтовые цилиндрические сжатия и растяжения II класса, разряда 3 из стали круглого сечения. Основные параметры витков
6.3.2
ГОСТ 13773-86 Пружины винтовые цилиндрические сжатия II класса, разряда 4 из стали круглого сечения. Основные параметры витков
6.3.2
ГОСТ 14019-80 Металлы. Методы испытаний на изгиб
Таблица 4.4
ГОСТ 14034-74 Отверстия центровые. Размеры
6.13
ГОСТ 14771-76 Дуговая сварка в защитном газе. Соединения сварные. Основные типы, конструктивные элементы и размеры 4.2.2
ГОСТ 14782-86 Контроль неразрушающий. Соединения сварные. Методы ультразвуковые 4.7.6
ГОСТ 14792-80 Детали и заготовки, вырезаемые кислородной и плазменно-дуговой резкой. Точность, качество поверхности реза
3.10; Таблица 3.7
ГОСТ 15108-80 Гидроприводы объемные, пневмоприводы и смазочные системы. Маркировка, упаковка, транспортирование, хранение
ГОСТ 15140-78 Материалы лакокрасочные. Методы определения адгезии Таблица 9.1
ГОСТ 15150-69 Машины, приборы и другие технические изделия, исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 15151-69 Машины, приборы и другие технические изделия для районов с тропическим климатом. Общие технические условия
1.1
ГОСТ 15846-2002 Продукция, отправляемая в районы Крайнего Севера и труднодоступные районы. Упаковка, маркировка, транспортирование и хранение 10.2.7
ГОСТ 16118-70 Пружины винтовые цилиндрические сжатия и растяжения из стали круглого сечения. Технические условия
ГОСТ 17411-91 Гидроприводы объемные. Общие технические требования
6.14.23
ГОСТ 19281-89 Прокат из стали повышенной прочности. Общие технические условия
ГОСТ 21357-87 Отливки из хладостойкой и износостойкой стали. Общие технические условия 2.3.1
ГОСТ 21424-93 Муфты упругие втулочно-пальцевые. Параметры и размеры Таблица 6.6
ГОСТ 22061-76 Машины и технологическое оборудование. Система классов точности балансировки. Основные положения 6.11.13
ГОСТ 22353-77 Болты высокопрочные класса прочности B. Конструкция и размеры 5.2.7
ГОСТ 22354-77 Гайки высокопрочные класса точности B. Конструкция и размеры 5.2.7
ГОСТ 22355-77 Шайбы класса точности C к высокопрочным болтам. Конструкция и размеры 5.2.7; 5.2.13
ГОСТ 22356-77 Болты и гайки высокопрочные и шайбы. Общие технические условия 5.2.7
ГОСТ 22727-88 Прокат листовой. Методы ультразвукового контроля 2.2.1
ГОСТ 23170-78 Упаковка для изделий машиностроения. Общие требования 10.2.8
ГОСТ 23360-78 Основные нормы взаимозаменяемости. Соединения шпоночные с призматическими шпонками. Размеры шпонок и сечений пазов. Допуски и посадки 6.14.14
ГОСТ 23518-79 Дуговая сварка в защитных газах. Соединения сварные под острыми и тупыми углами. Основные типы, конструктивные элементы и размеры 4.2.2
ГОСТ 24642-81 Основные нормы взаимозаменяемости. Допуски формы и расположения. Основные термины и определения 7.9.7
ГОСТ 24643-81 Основные нормы взаимозаменяемости. Допуски формы и расположения поверхностей. Числовые значения 3.6.3; 6.1.1; 6.11.14; 6.11.15
ГОСТ 25054-81 Поковки из коррозионно-стойких сталей и сплавов. Общие технические условия 2.6.1; 2.6.2; 2.6.3
ГОСТ 25347-82 Основные нормы взаимозаменяемости. ЕСДП. Поля допусков и рекомендуемые посадки 6.6.9; 3.6.2; 6.8.6; 6.9.1; 6.10.4; Таблица 7.9
ГОСТ 25348-82 Основные нормы взаимозаменяемости. ЕСДП. Ряды допусков, основных отклонений и поля допусков для размеров свыше 3150 мм 3.6.2; Таблица 7.7
ГОСТ 26358-84 Отливки из чугуна. Общие технические условия 2.4.1
ГОСТ 26645-85 Отливки из металлов и сплавов. Допуски размеров, массы и припуски на механическую обработку 2.3.2; 2.3.4; 2.4.2
ГОСТ 27772-88 Прокат для строительных стальных конструкций. Общие технические условия Таблица 3.11
ГОСТ 30242-97 Дефекты соединений при сварке металлов плавлением. Классификация, обозначение и определения 4.7.6
ГОСТ Р 12.4.026-2001 Цвета сигнальные и знаки безопасности 8.11
ГОСТ Р 50895-96 Муфты зубчатые общего назначения Таблица 6.6
СНиП 3.05.06-85 Электротехнические устройства 7.9.11
ОСТ 34-13-001 Оборудование грузоподъемное. Требования к материалам 1.1; 7.19.1
РД ГМ-01-02 Руководящий документ по защите от коррозии механического оборудования и специальных стальных конструкций гидротехнических сооружений 8.1; 8.6
РД ГМ-043-91 Технические правила. Оборудование механическое и конструкции стальные специальные гидротехнических сооружений. Контроль качества сварных соединений при изготовлении, монтаже и приемке 4.7.7
РД 34.15.022 Инструкция о порядке хранения энергетического оборудования на объектах Минэнерго 10.3.2
РД 153-34.0-03.150-00 Типовая инструкция по охране труда 7.19.1; 7.19.6; 7.19.13
ПБ-10-382-00 Правила устройства и безопасной эксплуатации грузоподъемных кранов 1.1; 6.13.1
ПУЭ Правила устройства электроустановок 7.19.1; 7.19.6; 7.19.13
ПОТ РМ-016-2001 Межотраслевые правила по охране труда (правила безопасности при эксплуатации электроустановок) 7.19.1; 7.19.6; 6.19.13
ТУ 37.006.162-89 Подшипники роликовые конические однорядные. Технические условия Таблица 6.10
СТП 00117794-1-09-95 СУК. Входной контроль материалов, покупных, комплектующих изделий и оборудования 2.1.4
СТП 00117794-1-12-99 СУК. Термины и определения Вводная часть
СТП 031000-114-91 Материалы сварочные. Назначение и применение 4.3.2
СТП 00117794-116-01 Металлы и сплавы цветные. Марки и применение 2.5.1
СТП 0017794-504-06 Сварные соединения с угловыми швами. Указания по расчету 4.7.5
СТП 031000 625-85 Рельсы литые для затворов гидротехнических сооружений и их стыки. Конструкция и размеры Таблица 7.6
ГОСТ 9.014-78 ЕСЗКС. Временная противокоррозионная защита изделий. Общие требования 2.1
ГОСТ 9.402-2004 ЕСЗКС. Покрытия лакокрасочные. Подготовка металлических поверхностей перед окрашиванием 6.6
ГОСТ 592-81 Звездочки для пластинчатых цепей. Методы расчета и построения профиля зубьев. Предельные отклонения 5.9.15
ГОСТ 6373-79 Провода с поливинилхлоридной изоляцией для электрических установок. Технические условия 5.5.11
ГОСТ 15846-2002 Продукция, отправляемая в районы Крайнего Севера и труднодоступные районы. Упаковка, маркировка, транспортирование и хранение 2.11
ГОСТ 16350-80 Климат СССР. Районирование и статистические параметры климатических факторов для технических целей 4.6.1
ГОСТ 23286-78 Кабели, провода и шнуры. Нормы толщин изоляции, оболочек и испытаний напряжением 5.5.11
СНиП 3.03.01-87 Несущие и ограждающие конструкции
СНиП 3.05.05-84 Технологическое оборудование и технологические трубопроводы 5.15.3
СНиП 3.05.06-85 Электротехнические устройства 1.3; 5.5.2; 5.15.3
СНиП 12-01-2004 Организация строительства 1.1; 2.2; 6.11
СНиП 12-03-99 Безопасность труда в строительстве. Часть 1. Общие требования 1.3; 2.2
СНиП 12-04-2002 Безопасность труда в строительстве. Часть 2. Строительное производство 1.3; 2.2
ОСТ 34-13-001 Оборудование грузоподъемное. Требования к материалам 5.15.1
РД ГМ-01-02 Руководящий документ по защите от коррозии механического оборудования и специальных стальных конструкций гидротехнических сооружений 6.7
РД 10-117-95 Требования к устройству и безопасной эксплуатации рельсовых путей козловых кранов 5.6.2
РД 34.15.022 Инструкция о порядке хранения энергетического оборудования на объектах Минэнерго 2.1; 2.2
РД 153-34.0-03.150-00 Типовая инструкция по охране труда 5.5.11; 5.15
ПБ 10-382-00 Правила устройства и безопасной эксплуатации грузоподъемных кранов 5.6.10; 5.6.11; 5.15.1
ПУЭ Правила устройства электроустановок 5.15.1; 5.15.11
ПОТ РМ-016-2001 Межотраслевые правила по охране труда (правила безопасности при эксплуатации электроустановок) 5.15.11
И4.01-84 Гидроприводы объемные поступательного движения. Указания по монтажу и эксплуатации 5.14.1