Изменение № 1 ГОСТ Р 55601-2013 «Аппараты теплообменные и аппараты воздушного охлаждения. Крепление труб в трубных решетках. Общие технические требования»
Актуально на 02.11.2026.
Как цитировать: "Изменение N 1 ГОСТ Р 55601-2013 "Аппараты теплообменные и аппараты воздушного охлаждения. Крепление труб в трубных решетках. Общие технические требования". ГОСТ Р 55601-2013. https://bukva.ai/docs/prikaz-gost-r-55601-2013
(утв. и введено в действие Приказом Росстандарта от 30.04.2026 № 430-ст)
Примечание
Документ введен в действие с 01.06.2026.
Утверждено и введено в действие Приказом Федерального агентства по техническому регулированию и метрологии от 30 апреля 2026 г. № 430-ст
ИЗМЕНЕНИЕ № 1 ГОСТ Р 55601-2013 «АППАРАТЫ ТЕПЛООБМЕННЫЕ И АППАРАТЫ ВОЗДУШНОГО ОХЛАЖДЕНИЯ. КРЕПЛЕНИЕ ТРУБ В ТРУБНЫХ РЕШЕТКАХ. ОБЩИЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ»
Дата введения 1 июня 2026 года
«7.3.5 Проверка развальцовочной машины с помощью динамометрического ключа»
8 Гарантированное давление разгерметизации вальцовочных соединений
9 Гарантированная прочность вальцовочных соединений
Приложение А (обязательное) Расчет внутреннего диаметра трубы до и после развальцовки
Приложение Б (рекомендуемое) Квалификация рабочих и ИТР
Приложение В (обязательное) Трубы
Приложение Г (рекомендуемое) Применение классов точности и типов соединений
Приложение Д (справочное) Механические свойства материала труб и трубных решеток кожухотрубчатых теплообменных аппаратов
Приложение Ж (обязательное) Определение наименьшего остаточного давления в вальцовочных соединениях
Приложение И (справочное) Механические свойства материала труб и трубных решеток аппаратов воздушного охлаждения
Приложение К (справочное) Наибольшее давление Pу для аппаратов воздушного охлаждения
«7.3.6 Особенности крепления труб в трубных решетках увеличенной толщины»
7.3.7 Особенности крепления труб в трубных решетках с наплавленным (плакирующим) слоем».
Раздел 1. Первый, второй абзацы изложить в новой редакции:
«Настоящий стандарт устанавливает требования и рекомендации к технологии крепления развальцовкой, сваркой и развальцовкой теплообменных труб в трубных решетках кожухотрубчатых теплообменных аппаратов и аппаратов воздушного охлаждения (далее — аппараты) при изготовлении по ГОСТ 31842 и ГОСТ 35317.1, а также при ремонте.»
Настоящий стандарт не распространяется на кожухотрубчатые теплообменные аппараты с витыми трубами и на соединения, полученные импульсными методами».
Раздел 2 изложить в новой редакции (кроме примечания):
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 3242 Соединения сварные. Методы контроля качества
ГОСТ 25347 (ISO 286-2:2010) Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Ряды допусков, предельные отклонения отверстий и валов
ГОСТ 31842 (ISO 16812:2007) Нефтяная и газовая промышленность. Теплообменники кожухотрубчатые. Технические требования
ГОСТ 34347 Сосуды и аппараты стальные сварные. Общие технические условия
ГОСТ 35317.1 Аппараты воздушного охлаждения. Часть 1. Общие технические требования
ГОСТ Р 71448 Оптика и фотоника. Шероховатость поверхности. Параметры и типы направлений неровностей поверхности».
Раздел 3. Пункт 3.1 после слова «применены» дополнить словами: «термины по ГОСТ 31842, а также»;
пункты 3.1.1 - 3.1.4, 3.1.7 - 3.1.9 исключить;
дополнить пунктом 3.1.10:
«3.1.10 развальцовка: Процесс радиального деформирования трубы в отверстии трубной решетки с целью создания прочного и герметичного соединения между трубой и трубной решеткой».
Пункт 3.2 изложить в новой редакции:
«3.2 В настоящем стандарте применены следующие обозначения:»
d_{\text{о}}^{\text{ф}} — фактический диаметр отверстия в трубной решетке, мм (см. 7.3.1.1);
d_{\text{т}}^{\text{ф}} — фактический наружный диаметр трубы, мм (см. 7.3.1.1);
d_{\text{т}1}^{\text{ф}} — фактический внутренний диаметр трубы до развальцовки, мм (см. 7.3.1.1);
d_{\text{т}2}^{\text{ф}} — фактический внутренний диаметр трубы после развальцовки, мм (см. 7.3.1.1);
d_{\text{т}2}^{max} — максимальный расчетный внутренний диаметр трубы после развальцовки, мм (см. 7.3.1.1);
d_{\text{т}2}^{min} — минимальный расчетный внутренний диаметр трубы после развальцовки, мм (см. 7.3.1.1);
di — номинальный внутренний диаметр трубы до развальцовки, мм (см. рисунок 1);
dik — внутренний диаметр трубы после развальцовки, мм (см. рисунок 1);
K — коэффициент деформации (утонения) стенки теплообменной трубы после развальцовки, %;
Kmax — максимальный коэффициент деформации (утонения) стенки теплообменной трубы после развальцовки, %;
Kmin — минимальный коэффициент деформации (утонения) стенки теплообменной трубы после развальцовки, %;
l — номинальное расстояние между канавками, мм (см. рисунок 1);
lвал — длина развальцовки, мм (см. 6.2.1);
l_{\text{вал}}^{min} — минимальная длина развальцовки, мм (см. 6.2.3);
t — шаг размещения трубных отверстий, мм (см. таблицу 3);
\Delta — диаметральный зазор между трубой и отверстием в трубной решетке, мм (см. 7.3.1.1)».
Пункт 4.3. Заменить слова: «техники безопасности и производственной санитарии» на «охраны труда».
Пункты 4.5 - 4.8 исключить.
Подраздел 6.1. Рисунок 1 изложить в новой редакции:
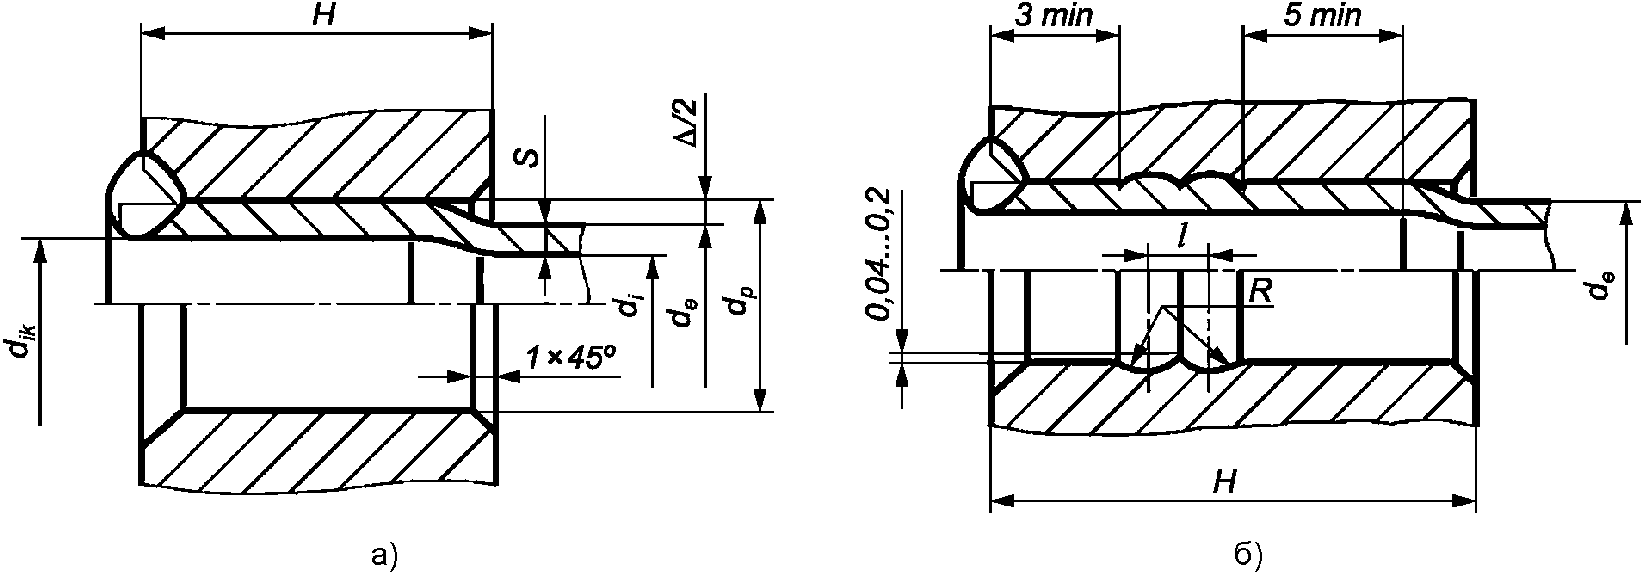
рисунок 3. Заменить обозначение: «l» на «lвал» (2 раза);
заменить слова: «из закаливающихся сталей» на «из сталей, склонных к закаливанию»;
таблица 4. Дополнить примечанием:
«Примечание — Значения размеров R и l обеспечиваются инструментом».
Пункт 6.2.1 и рисунок 6. Заменить обозначение: «l» на «lвал»;
дополнить примечанием:
«Примечание — Допускается вместо канавок трапецеидальной формы (см. рисунок 6) выполнять канавки прямоугольной формы, при этом ширина канавки должна быть 3 мм, глубина — 0,5 мм».
Пункт 6.2.2 исключить.
Пункт 6.2.3. Первый абзац. Исключить слова: «При длине развальцовки l толщина трубной решетки H не должна быть менее значений, указанных в таблице 5»;
второй абзац изложить в новой редакции:
«Длину развальцовки lвал вычисляют по формуле»
l_{\text{вал}}^{min} \leq l_{\text{вал}} \leq H - 5 , (1)
где l_{\text{вал}}^{min} — минимальная длина развальцовки, определяемая в соответствии с рисунками 1 — 5 в зависимости от типа вальцовочного соединения, мм»;
третий абзац. Заменить обозначение: «l» на «lвал».
Подраздел 6.3. Первый абзац. Заменить слова: «Трубы из закаливающихся сталей (1 x 13, 15 x 5М и др.) и в других технически обоснованных случаях» на «При применении труб из стали, склонной к закаливанию (например, 12Х13, 15Х5М и др.), и в других технически обоснованных случаях трубы»;
третий абзац исключить.
Подраздел 6.6. Заменить слова: «В технически обоснованных случаях допускается изменение высоты сварных швов по согласованию со специализированной технологической организацией» на «Допускается отклонение размера высоты сварного шва обварки теплообменных труб в пределах +/- 30% от номинального».
Подраздел 6.7. Пятый абзац изложить в новой редакции:
«Трубы в вальцовочных и комбинированных соединениях перед обваркой допускается располагать вровень с поверхностью трубной решетки».
Пункт 6.8.6 изложить в новой редакции:
«6.8.6 При ремонте аппаратов в случае невозможности восстановления имеющихся канавок по согласованию с заказчиком допускается нарезание новых канавок, при этом расстояние от края последней канавки до тыльной стороны трубной решетки должно быть не менее 8 мм».
Подраздел 6.9. Первый абзац. Заменить слова: «предприятие-изготовитель» на «изготовитель», «предприятием-изготовителем» на «изготовителем»;
второй абзац. Исключить ссылки: «ГОСТ 31842, ГОСТ 31838».
Подраздел 7.1. Первый абзац изложить в новой редакции:
«Наружная поверхность концов прямых теплообменных труб, за исключением труб из коррозионно-стойких марок стали и труб из цветных металлов и сплавов, должна быть зачищена до чистого металла на длине, равной удвоенной толщине трубной решетки плюс 20 мм. В технически обоснованных случаях допускается выполнять зачистку одной стороны на толщину трубной решетки плюс 20 мм. Длина зачистки концов U-образных труб равна толщине трубной решетки плюс 50 мм. Длина зачистки концов труб для аппаратов воздушного охлаждения равна толщине трубной решетки плюс 10 мм»;
второй абзац. Исключить слова: «Подготовка труб для АВО по ГОСТ Р 51364».
Подраздел 7.2. Заменить ссылку: «по ГОСТ 2789» на «по ГОСТ Р 71448».
Подраздел 7.3. Заменить обозначение: «l» на «lвал»;
заменить слово: «риски» на «следы инструмента».
Подпункты 7.3.1.1 - 7.3.1.5 изложить в новой редакции:
«7.3.1.1 Перед развальцовкой труб необходимо настроить вальцовочную машину и установить крутящий момент, соответствующий сортаменту применяемых труб, материалам трубных решеток и труб, длине развальцовки. Для этого необходимо выполнить подбор крутящего момента следующим образом:»
а) выбрать в каком-либо из рядов трубной решетки 6 — 10 соединений труб с трубной решеткой, расположенных подряд, которые будут являться контрольными при настройке вальцовочной машины;
б) для каждого контрольного соединения труб с трубной решеткой до выполнения развальцовки измерить фактический диаметр отверстия в трубной решетке d_{\text{о}}^{\text{ф}} , фактический наружный диаметр трубы d_{\text{т}}^{\text{ф}} , фактический внутренний диаметр трубы до развальцовки d_{\text{т}1}^{\text{ф}} в двух взаимно перпендикулярных плоскостях посередине предполагаемого участка развальцовки с точностью до 0,02 мм, как показано на рисунке 9а;
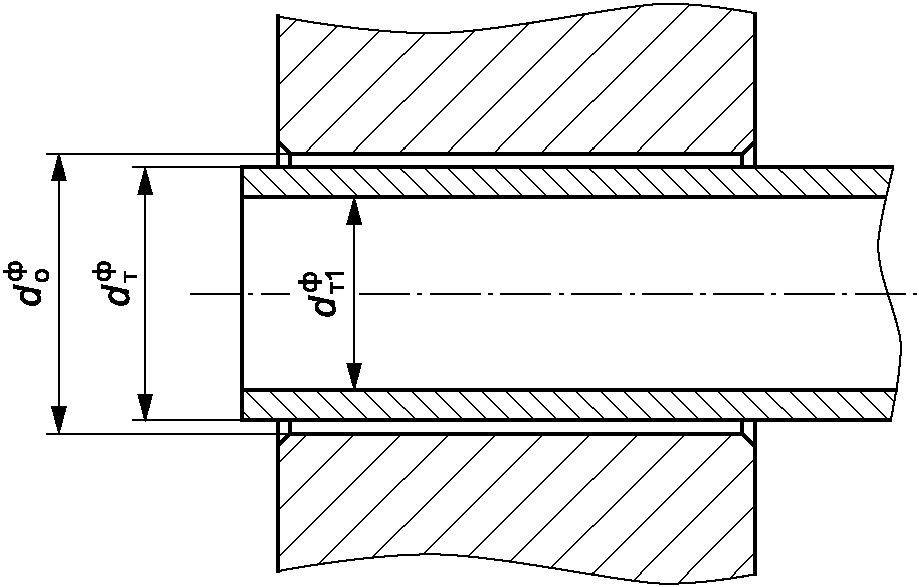
Рисунок 9а — Размеры трубы и отверстия в трубной решетке, подлежащие измерению до развальцовки
в) измеренные значения d_{\text{о}}^{\text{ф}} , d_{\text{т}}^{\text{ф}} , d_{\text{т}1}^{\text{ф}} внести в журнал измерений, оформленный в соответствии с таблицей 10;
Журнал измерений размеров контрольных соединений труб с трубной решеткой для настройки вальцовочной машины
г) для каждого контрольного соединения труб с трубной решеткой вычислить минимальное и максимальное значения внутреннего диаметра трубы после развальцовки d_{\text{т}2}^{min} и d_{\text{т}2}^{max} при минимальном и максимальном значениях коэффициента деформации (утонения) стенки трубы после развальцовки K, принимаемых по таблице 11, по формулам:
d_{\text{т}2}^{min} = d_{\text{вн}}^{\text{ф}} + \Delta + 2S \frac{K^{min}}{100} , (3)
d_{\text{т}2}^{max} = d_{\text{вн}}^{\text{ф}} + \Delta + 2S \frac{K^{max}}{100} , (4)
где \Delta — диаметральный зазор между трубой и отверстием в трубной решетке, мм, вычисляемый по формуле
\Delta = d_{\text{о}}^{\text{ф}} - d_{\text{т}}^{\text{ф}} , (5)
S — толщина стенки трубы, мм, вычисляемая по формуле
S = \frac{d_{\text{т}}^{\text{ф}} - d_{\text{т}1}^{\text{ф}}}{2} . (6)
Коэффициент деформации (утонения) стенки трубы после развальцовки
д) расчетные значения d_{\text{т}2}^{min} и d_{\text{т}2}^{max} внести в журнал измерений, оформленный в соответствии с таблицей 10;
е) установить минимальный крутящий момент на вальцовочной машине, присоединить вальцовочный инструмент к приводу, провести развальцовку трубы в отверстии трубной решетки первого контрольного соединения, после остановки вальцовочной машины извлечь вальцовочный инструмент из трубы, измерить фактический внутренний диаметр трубы после развальцовки d_{\text{т}2}^{\text{ф}} , как показано на рисунке 9б, и сравнить с расчетными значениями d_{\text{т}2}^{min} и d_{\text{т}2}^{max} , указанными в журнале измерений.
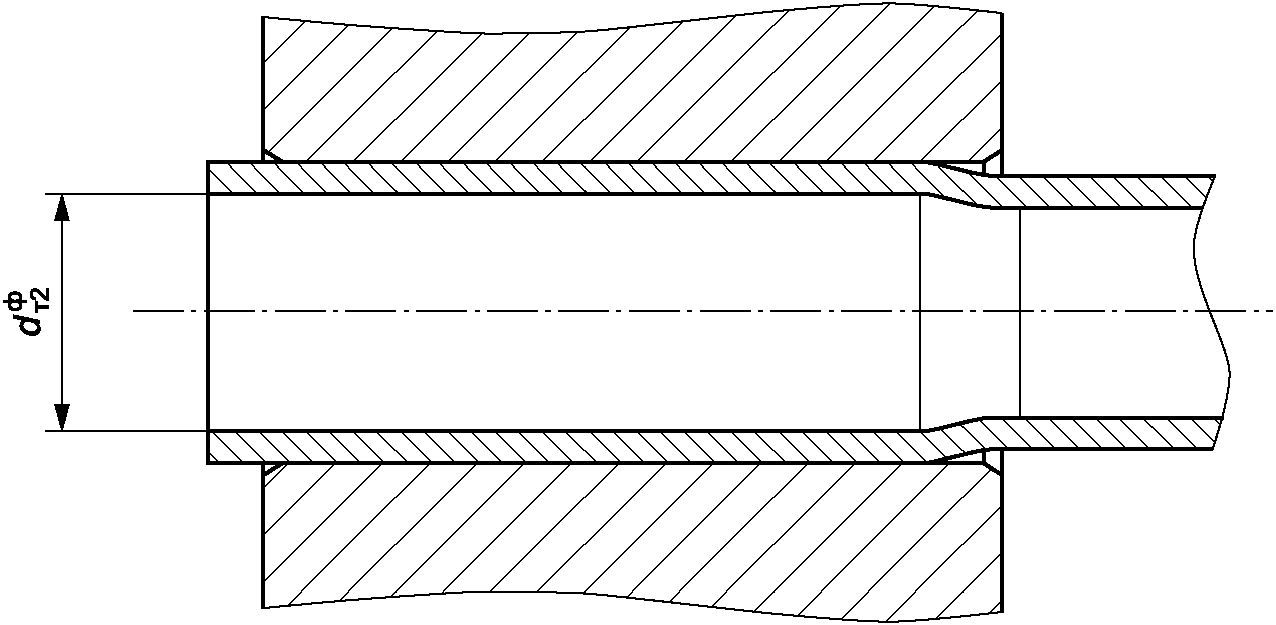
Рисунок 9б — Размер трубы, подлежащий измерению после развальцовки
Если значение d_{\text{т}2}^{\text{ф}} меньше значения d_{\text{т}2}^{min} , то следует увеличить крутящий момент и повторно провести развальцовку трубы в отверстии трубной решетки этого же контрольного соединения.
Подбор крутящего момента осуществляют, последовательно увеличивая крутящий момент вальцовочной машины, до выполнения условия
d_{\text{т}2}^{min} \leq d_{\text{т}2}^{\text{ф}} \leq d_{\text{т}2}^{max} ; (7)
ж) подобранным крутящим моментом провести развальцовку труб в отверстиях трубной решетки второго и третьего контрольных соединений, измерить d_{\text{т}2}^{\text{ф}} и внести значения в журнал измерений, оформленный в соответствии с таблицей 10. Если требуется, то скорректировать крутящий момент вальцовочной машины;
и) провести развальцовку труб в отверстиях трубной решетки остальных контрольных соединений, измерить d_{\text{т}2}^{\text{ф}} и внести значения в журнал измерений, подтвердить выполнение условия (7). Если условие (7) выполняется, то вальцовочную машину считают настроенной на оптимальное значение крутящего момента для развальцовки труб данной партии.
7.3.1.2 Журнал измерений, оформленный в соответствии с таблицей 10, является основанием для принятия решения о правильной настройке вальцовочной машины и может быть представлен заказчику при приемочном контроле аппарата.
7.3.1.3 Для проведения последующей развальцовки труб в отверстиях трубной решетки значение подобранного крутящего момента не требуется. Однако по требованию заказчика значение подобранного крутящего момента может быть измерено на специальном стенде и внесено в журнал измерений в качестве справочной информации.
7.3.1.4 Настройку вальцовочной машины допускается проводить также на опытных образцах соединений, при этом должны быть выполнены следующие условия:
- трубы должны быть выбраны из той же партии, что и трубы аппарата;
- материал опытного образца трубной решетки должен полностью соответствовать материалу трубной решетки аппарата;
- шаг расположения отверстий в опытном образце трубной решетки должен соответствовать шагу расположения отверстий в трубной решетке аппарата.
Допускается настройка вальцовочной машины по другим методикам, обеспечивающим развальцовку труб с утонением стенок труб, при котором коэффициент деформации (утонения) стенки трубы после развальцовки K находится в пределах значений, указанных в таблице 11.
7.3.1.5 Для соединений пятого класса точности (ремонтных) развальцовку труб в отверстиях трубных решеток следует проводить по технологической инструкции с учетом данных, приведенных в приложении Е».
Подпункты 7.3.1.6 - 7.3.1.8 исключить.
Подпункт 7.3.2.1. Первый абзац изложить в новой редакции:
«7.3.2.1 Сварку концов труб и контроль сварных швов осуществляют в соответствии с технологической документацией изготовителя»;
последний абзац. Исключить ссылки: «ГОСТ 31842, ГОСТ 31838».
Подпункт 7.3.2.2 исключить.
Подпункт 7.3.2.3 изложить в новой редакции:
«7.3.2.3 Развальцовку труб в отверстиях трубной решетки проводят в последовательности, изложенной в 7.3.1».
Подпункт 7.3.3.3 изложить в новой редакции:
«7.3.3.3 Значение наружного диаметра корпуса развальцовочного инструмента должно быть не более значения минимального внутреннего диаметра трубы по нормативному документу на трубы».
Подпункты 7.3.3.4, 7.3.3.6 исключить.
Подпункт 7.3.4.4 изложить в новой редакции:
«7.3.4.4 Проверку вальцовочных машин осуществляет эксплуатирующая организация в соответствии с установленным в руководстве по эксплуатации вальцовочных машин регламентом или после каждого ремонта/замены устройства ограничения крутящего момента привода. Внеочередную проверку вальцовочной машины проводят при неудовлетворительном качестве вальцовочных соединений».
Пункт 7.3.5 исключить.
Подраздел 7.3 дополнить пунктами 7.3.6 и 7.3.7:
«7.3.6 Особенности крепления труб в трубных решетках увеличенной толщины»
7.3.6.1 Трубную решетку следует считать трубной решеткой увеличенной толщины, если для ее развальцовки необходимо более двух поясов вальцовки.
7.3.6.2 Развальцовку труб в отверстиях трубной решетки увеличенной толщины рекомендуется осуществлять удлиненными вальцовками с регулируемой глубиной вальцевания последовательно поясами, при этом зона перекрытия поясов вальцовки должна составлять от 3 до 5 мм.
7.3.6.3 Ролики вальцовок для развальцовки второго и последующих поясов должны быть скруглены с обоих концов для исключения подрезки труб.
7.3.6.4 Развальцовку следует проводить в направлении от наружной поверхности трубной решетки к внутренней.
Для аппаратов с вальцовочными соединениями при наличии второй трубной решетки развальцовку в ней следует проводить в обратном направлении: от внутренней поверхности к наружной.
Для аппаратов с комбинированными соединениями в обеих трубных решетках развальцовку следует проводить в направлении от наружной поверхности трубной решетки к внутренней, при этом для уменьшения деформации трубных решеток сварку и развальцовку труб во второй трубной решетке следует проводить после сварки и развальцовки труб в первой трубной решетке.
7.3.6.5 Второй и последующий пояса вальцовки, не имеющие сварного шва, следует считать соединениями типа P1 и проводить для них отдельный подбор значения крутящего момента.
7.3.7 Особенности крепления труб в трубных решетках с наплавленным (плакирующим) слоем
7.3.7.1 Развальцовку труб в отверстиях трубной решетки с наплавленным (плакирующим) слоем необходимо проводить от поверхности наплавленного (плакирующего) слоя трубной решетки.
7.3.7.2 Нарезание кольцевых канавок необходимо проводить с дополнительным отступом от поверхности наплавленного (плакирующего) слоя трубной решетки на толщину наплавленного (плакирующего) слоя».
Пункты 10.3.4 - 10.3.7 и 10.4.4 исключить.
Пункт 11.1.1 изложить в новой редакции:
«11.1.1 Контроль герметичности соединений труб с трубной решеткой проводят по технологической документации изготовителя с учетом требований ГОСТ 34347».
Пункт 11.1.2 изложить в новой редакции (кроме таблицы 20):
«11.1.2 Выбор способа контроля герметичности осуществляет изготовитель аппарата в соответствии с таблицей 20 с учетом рабочего давления, конструкции и назначения аппарата, технологических особенностей способов контроля герметичности.»
В технически обоснованных случаях допускается использование других способов контроля герметичности соединений. Требования к таким способам контроля герметичности, параметры технологического процесса способов контроля герметичности и критерии приемки результатов контроля должны быть указаны в технологической документации изготовителя аппарата»;
таблица 20. Графа «Избыточное давление Pи контрольной среды, МПа (кгс/см2), или остаточный вакуум в изделии Pост, Па (мм рт. ст.)». Для 4 и 5 классов герметичности пузырькового способа контроля герметичности неравенство изложить в новой редакции:
«0,2 (2,0) <= Pи <= 0,6 (6,0)».
Пункт 11.2.1. Заменить слова: «методом» на «способом», «техническими условиями» на «технологической документацией значения».
Пункт 11.2.2. Первое перечисление. Заменить слова: «методом» на «способом», «техники безопасности» на «охраны труда».
Пункт 11.2.3. Заменить слово: «методом» на «способом» (два раза);
второе перечисление. Исключить слова: «согласно нормативным документам».
Пункт 11.2.4. Четвертое перечисление изложить в новой редакции:
«- плавно открывают доступ воздуха в аппарат, поднимают давление до уровня, предусмотренного технологической документацией, выдерживают в течение заданного времени».
Пункт 11.2.5. Второе перечисление. Исключить слова: «Метод приготовления пенообразующих растворов описан в приложении Е документа [7]».
Пункт 11.2.7. Заменить слова: «Правила техники безопасности» на «Требования безопасности», «методом» на «способом»;
первое и второе перечисления исключить.
Пункт 11.3.3. Исключить слова: «в соответствии с требованиями технической документации».
Пункт 11.3.4. Исключить слова: «в соответствии с нормативной документацией».
Пункты 11.3.6, 11.3.8 исключить.
Пункт 11.3.7 изложить в новой редакции:
«11.3.7 Испытания должны проводиться на стенде в соответствии с технологической документацией (инструкцией) изготовителя аппарата, обеспечивающей безопасность проведения испытаний».
Приложения А, Б, В, Г, Д исключить.
Приложение Е. Пункт Е.1. Заменить слово: «развернуть» на «выполнить».
Приложения Ж, И, К и элемент «Библиография» исключить.