ГОСТ Р 55601-2013. Национальный стандарт Российской Федерации. Аппараты теплообменные и аппараты воздушного охлаждения. Крепление труб в трубных решетках. Общие технические требования
Актуально на 31.10.2026.
Как цитировать: "ГОСТ Р 55601-2013. Национальный стандарт Российской Федерации. Аппараты теплообменные и аппараты воздушного охлаждения. Крепление труб в трубных решетках. Общие технические требования". ГОСТ Р 55601-2013. https://bukva.ai/docs/gost-r-55601-2013
(утв. и введен в действие Приказом Росстандарта от 06.09.2013 № 893-ст)
(ред. от 30.04.2026)
Примечание
Отдельные положения данного документа включены в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) (Решение Коллегии Евразийской экономической комиссии от 09.03.2021 № 28). Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст, введено в действие с 01.06.2026.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 6 сентября 2013 г. № 893-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
АППАРАТЫ ТЕПЛООБМЕННЫЕ И АППАРАТЫ ВОЗДУШНОГО ОХЛАЖДЕНИЯ. КРЕПЛЕНИЕ ТРУБ В ТРУБНЫХ РЕШЕТКАХ
Heat exchanger apparatus and air cooling apparatus. Tube expanding in tube-sheets. General technical requirements
Предисловие
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении» (ВНИИНМАШ) и открытым акционерным обществом «Волгоградский научно-исследовательский и проектный институт технологии химического и нефтяного аппаратостроения» (ОАО «ВНИИПТхимнефтеаппаратуры»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 23 «Техника и технология добычи и переработки нефти и газа»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 6 сентября 2013 г. № 893-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
1 Область применения
Настоящий стандарт устанавливает требования и рекомендации к технологии крепления развальцовкой, сваркой и развальцовкой теплообменных труб в трубных решетках кожухотрубчатых теплообменных аппаратов и аппаратов воздушного охлаждения (далее — аппараты) при изготовлении по ГОСТ 31842 и ГОСТ 35317.1, а также при ремонте.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
Настоящий стандарт не распространяется на кожухотрубчатые теплообменные аппараты с витыми трубами и на соединения, полученные импульсными методами.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
Настоящий стандарт предназначен для технологов, конструкторов, мастеров производства и специалистов, занятых в процессе производства работ по развальцовке и креплению труб в трубных решетках.
2 Нормативные ссылки
(раздел 2 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 3242 Соединения сварные. Методы контроля качества
ГОСТ 25347 (ISO 286-2:2010) Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Ряды допусков, предельные отклонения отверстий и валов
ГОСТ 31842 (ISO 16812:2007) Нефтяная и газовая промышленность. Теплообменники кожухотрубчатые. Технические требования
ГОСТ 34347 Сосуды и аппараты стальные сварные. Общие технические условия
ГОСТ 35317.1 Аппараты воздушного охлаждения. Часть 1. Общие технические требования
ГОСТ Р 71448 Оптика и фотоника. Шероховатость поверхности. Параметры и типы направлений неровностей поверхности
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3 Термины, определения и обозначения
3.1 В настоящем стандарте применены термины по ГОСТ 31842, а также следующие термины с соответствующими определениями:
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
3.1.1 — 3.1.4 Исключены с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
3.1.5 перемычка: Наименьшее расстояние между отверстиями в трубной решетке.
3.1.6 остаточное давление: Контактное давление между трубой и трубной решеткой после развальцовки.
3.1.7 — 3.1.9 Исключены с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
3.1.10 развальцовка: Процесс радиального деформирования трубы в отверстии трубной решетки с целью создания прочного и герметичного соединения между трубой и трубной решеткой.
(п. 3.1.10 введен Изменением № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
3.2 В настоящем стандарте применены следующие обозначения:
d_{\text{о}}^{\text{ф}} — фактический диаметр отверстия в трубной решетке, мм (см. 7.3.1.1);
d_{\text{т}}^{\text{ф}} — фактический наружный диаметр трубы, мм (см. 7.3.1.1);
d_{\text{т}1}^{\text{ф}} — фактический внутренний диаметр трубы до развальцовки, мм (см. 7.3.1.1);
d_{\text{т}2}^{\text{ф}} — фактический внутренний диаметр трубы после развальцовки, мм (см. 7.3.1.1);
d_{\text{т}2}^{max} — максимальный расчетный внутренний диаметр трубы после развальцовки, мм (см. 7.3.1.1);
d_{\text{т}2}^{min} — минимальный расчетный внутренний диаметр трубы после развальцовки, мм (см. 7.3.1.1);
di — номинальный внутренний диаметр трубы до развальцовки, мм (см. рисунок 1);
dik — внутренний диаметр трубы после развальцовки, мм (см. рисунок 1);
K — коэффициент деформации (утонения) стенки теплообменной трубы после развальцовки, %;
Kmax — максимальный коэффициент деформации (утонения) стенки теплообменной трубы после развальцовки, %;
Kmin — минимальный коэффициент деформации (утонения) стенки теплообменной трубы после развальцовки, %;
l — номинальное расстояние между канавками, мм (см. рисунок 1);
lвал — длина развальцовки, мм (см. 6.2.1);
l_{\text{вал}}^{min} — минимальная длина развальцовки, мм (см. 6.2.3);
t — шаг размещения трубных отверстий, мм (см. таблицу 3);
\Delta — диаметральный зазор между трубой и отверстием в трубной решетке, мм (см. 7.3.1.1).
(п. 3.2 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
4 Общие положения
4.1 Следует применять два вида соединений труб с трубными решетками:
- вальцовочные соединения;
- комбинированные соединения, получаемые сваркой труб с трубными решетками с последующей развальцовкой.
Соединение труб с трубными решетками сваркой без развальцовки не допускается.
4.2 Все работы по креплению труб в трубных решетках производят в закрытых отапливаемых помещениях или на специальных изолированных участках, обеспечивающих соблюдение чистоты, отсутствие сквозняков и температуру окружающего воздуха не ниже 0 °C.
При выполнении работ на открытых площадках должны быть приняты меры для защиты места работ от воздействия атмосферных осадков и ветра.
4.3 При проведении работ, кроме выполнения общих требований охраны труда, необходимо обращать внимание на эффективность вентиляции, особенно при выполнении сварки в закрытых сосудах.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
4.4 Предприятию, изготавливающему кожухотрубчатые теплообменные аппараты или АВО или проводящему их ремонт, следует разработать следующую документацию:
- технологическую инструкцию о порядке производства работ по развальцовке труб и контролю за техническим состоянием, настройкой и эксплуатацией инструмента и оборудования для развальцовки труб;
- положение об инженере, ответственном за крепление труб в трубных решетках теплообменных аппаратов.
4.5 — 4.8 Исключены с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
5 Диаметры и допуски труб и трубных отверстий
5.1 В зависимости от значений допусков наружного диаметра труб соединения труб с трубными решетками делятся на пять классов точности: 1, 2, 3, 4 и 5.
5.2 Номинальные диаметры трубных отверстий dp в зависимости от класса точности соединений приведены в таблице 1.
5.3 Допуск размера dp — по H11 ГОСТ 25347. Для 2, 3, 4 и 5-го классов точности соединений допускается изготовление, соответственно, 5%, 10%, 15% и 20% трубных отверстий от общего числа в трубной решетке с допусками по H12 ГОСТ 25347.
Допуск размера d1 (рисунки 2 - 5) — по H14 ГОСТ 25347.
5.4 Предельные размеры наружного диаметра труб de и диаметрального зазора \Delta для соответствующих классов точности соединений не должны превышать значений, приведенных в таблице 1.
Диаметры трубных отверстий и диаметральные зазоры
| Номинальный наружный диаметр трубы de | 16 | 20 | 25 | ||||||||||||||||||
| Класс точности соединения труба — трубная решетка | 1 | 2 | 3 | 4 | 5 | 1 | 2 | 3 | 4 | 5 | 1 | 2 | 3 | ||||||||
| Предельный наружный диаметр трубы | Наибольший d_{e}^{max} , не более | 16,10 | 16,20 | 16,30 | 16,45 | 16,45 | 20,10 | 20,20 | 20,30 | 20,45 | 20,45 | 25,10 | 25,20 | 25,30 | |||||||
| Наименьший d_{e}^{min} , не менее | 15,90 | 15,80 | 15,70 | 15,55 | 15,55 | 19,90 | 19,80 | 19,70 | 19,55 | 19,55 | 24,90 | 24,80 | 24,70 | ||||||||
| Номинальный диаметр трубного отверстия dp | 16,15 | 16,25 | 16,35 | 16,50 | 17,00 | 20,15 | 20,25 | 20,35 | 20,50 | 21,00 | 25,15 | 25,25 | 25,35 | ||||||||
| Наибольший предельный диаметр трубного отверстия | d_{p}^{max} по H11 | 16,26 | 16,36 | 16,46 | 16,61 | 17,11 | 20,28 | 20,38 | 20,48 | 20,63 | 21,13 | 25,28 | 25,38 | 25,48 | |||||||
| d_{p\text{доп}}^{max} по H12 <*> | - | 16,43 | 16,53 | 16,68 | - | - | 20,46 | 20,56 | 20,71 | - | - | 25,46 | 25,56 | ||||||||
| Диаметральный зазор между трубой и трубным отверстием | Наибольший \Delta^{max} = d_{p}^{max} - d_{e}^{min} | 0,36 | 0,56 | 0,76 | 1,06 | 1,56 | 0,38 | 0,58 | 0,78 | 1,08 | 1,58 | 0,38 | 0,58 | 0,78 | |||||||
| Наибольший допустимый \Delta_{\text{доп}}^{max} = d_{\text{р доп}}^{max} - d_{e}^{min} | - | 0,63 | 0,83 | 1,13 | - | - | 0,66 | 0,86 | 1,16 | - | - | 0,66 | 0,86 | ||||||||
| Наименьший \Delta^{min} = d_{p} - d_{e}^{max} | 0,05 | 0,55 | 0,05 | 0,55 | 0,05 | ||||||||||||||||
| Номинальный наружный диаметр трубы de | 25 | 38 | 57 | ||||||||||||||||||
| Класс точности соединения труба — трубная решетка | 4 | 5 | 1 | 2 | 3 | 4 | 5 | 1 | 2 | 3 | 4 | 5 | |||||||||
| Предельный наружный диаметр трубы | Наибольший d_{e}^{max} , не более | 25,45 | 25,45 | 38,15 | 38,30 | 38,40 | 38,46 | 38,46 | 57,25 | 57,46 | 57,57 | 57,68 | 57,68 | ||||||||
| Наименьший d_{e}^{min} , не менее | 24,55 | 24,55 | 37,85 | 37,70 | 37,60 | 37,54 | 37,54 | 56,75 | 56,54 | 56,43 | 56,32 | 56,32 | |||||||||
| Номинальный диаметр трубного отверстия dp | 25,50 | 26,00 | 38,20 | 38,35 | 38,45 | 38,60 | 39,20 | 57,35 | 57,55 | 57,65 | 57,80 | 58,60 | |||||||||
| Наибольший предельный диаметр трубного отверстия | d_{p}^{max} по H11 | 25,63 | 26,13 | 38,36 | 38,51 | 38,61 | 38,76 | 39,36 | 57,54 | 57,74 | 57,84 | 57,99 | 58,79 | ||||||||
| d_{p\text{доп}}^{max} по H12 <*> | 25,71 | - | - | 38,60 | 38,70 | 38,85 | - | - | 57,85 | 57,95 | 58,10 | - | |||||||||
| Диаметральный зазор между трубой и трубным отверстием | Наибольший \Delta^{max} = d_{p}^{max} - d_{e}^{min} | 1,08 | 1,58 | 0,51 | 0,81 | 1,01 | 1,22 | 1,82 | 0,79 | 1,20 | 1,41 | 1,67 | 2,47 | ||||||||
| Наибольший допустимый \Delta_{\text{доп}}^{max} = d_{\text{р доп}}^{max} - d_{e}^{min} | 1,16 | - | - | 0,90 | 1,10 | 1,31 | - | - | 1,31 | 1,52 | 1,78 | - | |||||||||
| Наименьший \Delta^{min} = d_{p} - d_{e}^{max} | 0,05 | 0,55 | 0,05 | 0,14 | 0,74 | 0,10 | 0,09 | 0,08 | 0,12 | 0,92 | |||||||||||
| <*> Не более 5% для 2-го, 10% для 3-го и 15% для 4-го классов точности от общего количества трубных отверстий. | |||||||||||||||||||||
5.5 Предельные отклонения толщин стенок труб не должны быть более значений, указанных в таблице 2.
Предельное отклонение толщин стенок труб
| Класс точности соединения | 1 | 2 | 3 | 4 | 5 |
| Предельное отклонение толщины стенки, % | +/- 8 | +12,5 -10 | +/- 12,5 | +/- 15 | |
5.6 Наименьший предельный размер перемычки между трубными отверстиями кожухотрубчатых теплообменных аппаратов mmin не должен быть меньше значений, приведенных в таблице 3.
Размеры перемычки между трубными отверстиями кожухотрубчатых теплообменных аппаратов
5.7 Применение труб в зависимости от классов точности соединений труб с трубной решеткой в соответствии с приложением В.
6 Соединения труб с трубными решетками
6.1 Конструкции вальцовочных соединений труб с трубными решетками
Типы развальцовки, применяемые в вальцовочных и комбинированных соединениях труб с трубными решетками, показаны на рисунках 1 - 5.
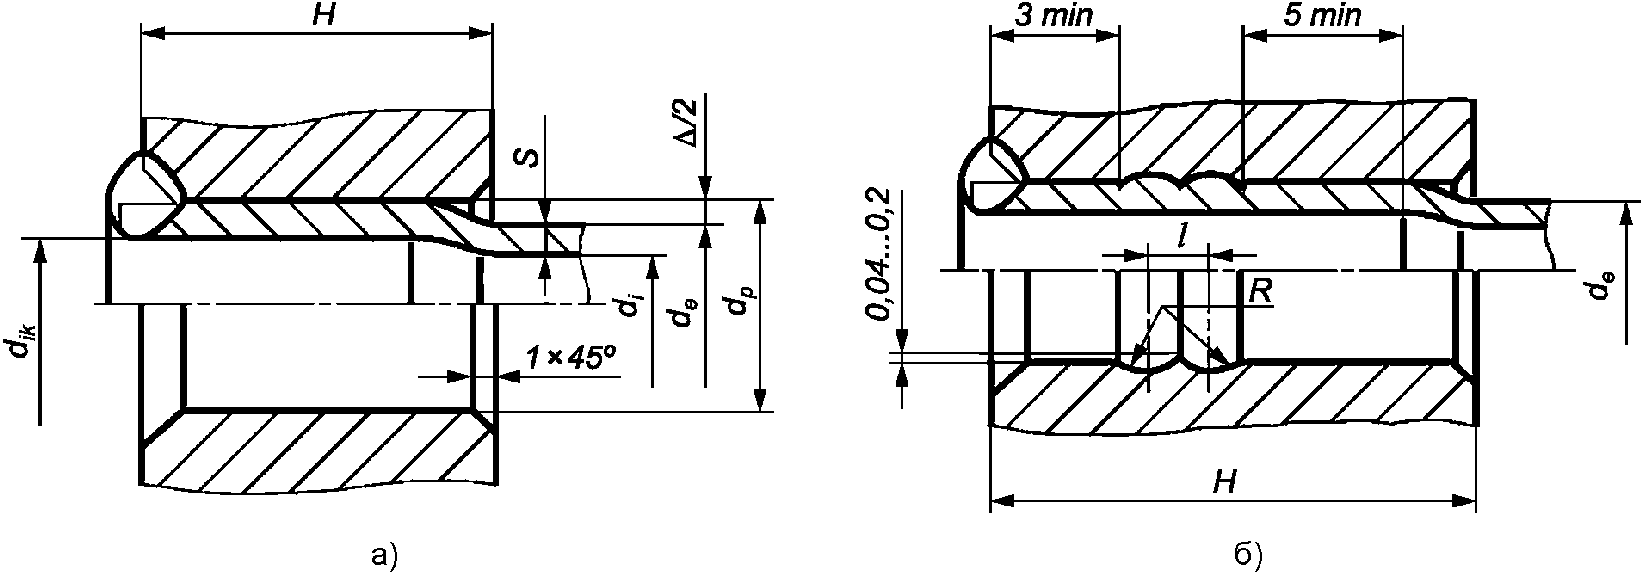
Только для комбинированных соединений H >= 19 мм
Рисунок 1 — Вальцовочные соединения типа Р1
(рисунок 1 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
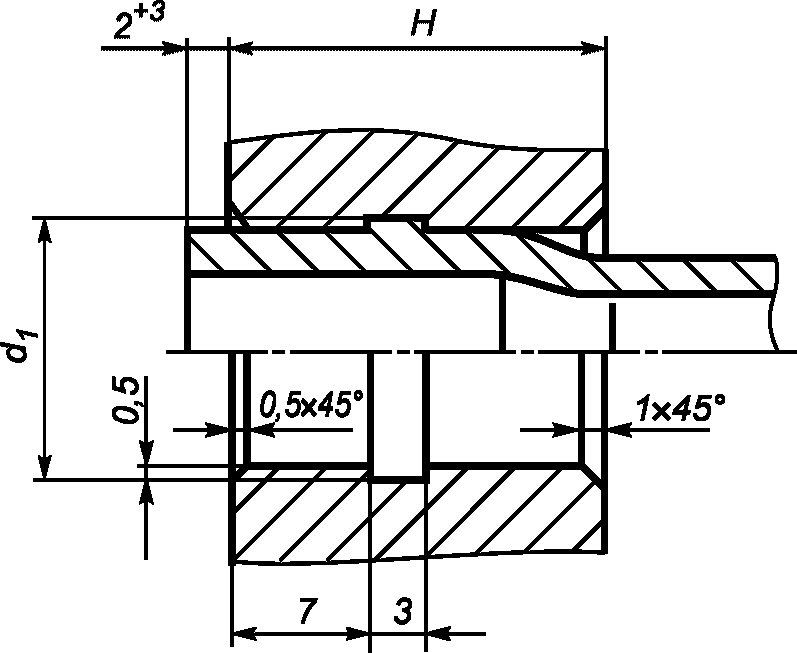
Рисунок 2 — Вальцовочные соединения типа Р2
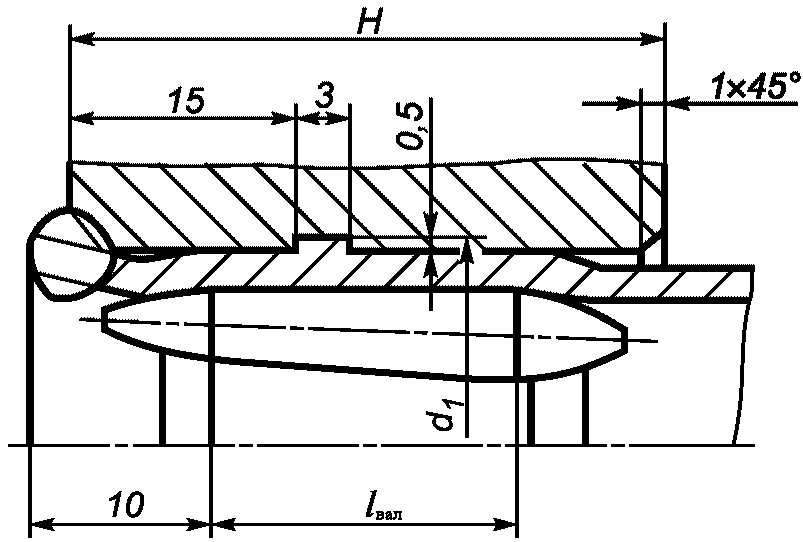
Только для комбинированных соединений из сталей, склонных к закаливанию H >= lвал + 11 мм
Рисунок 3 — Вальцовочные соединения типа Р3 (в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
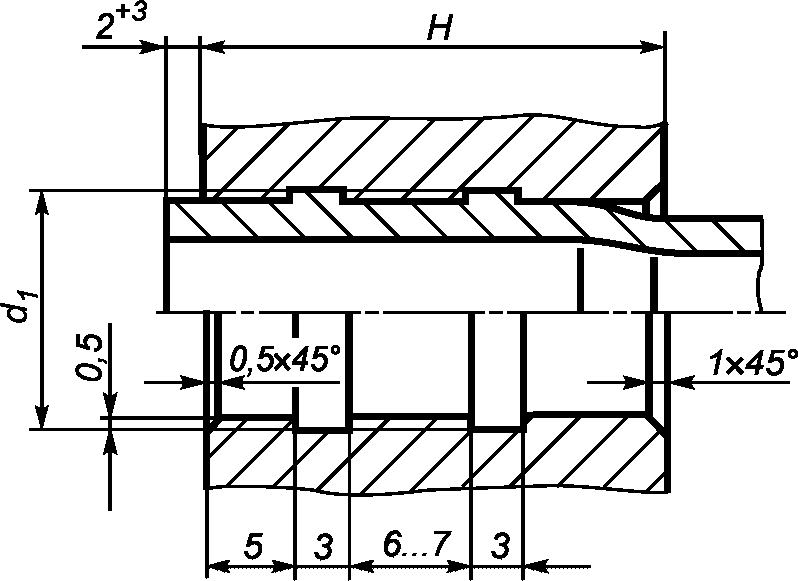
Рисунок 4 — Вальцовочные соединения типа Р4
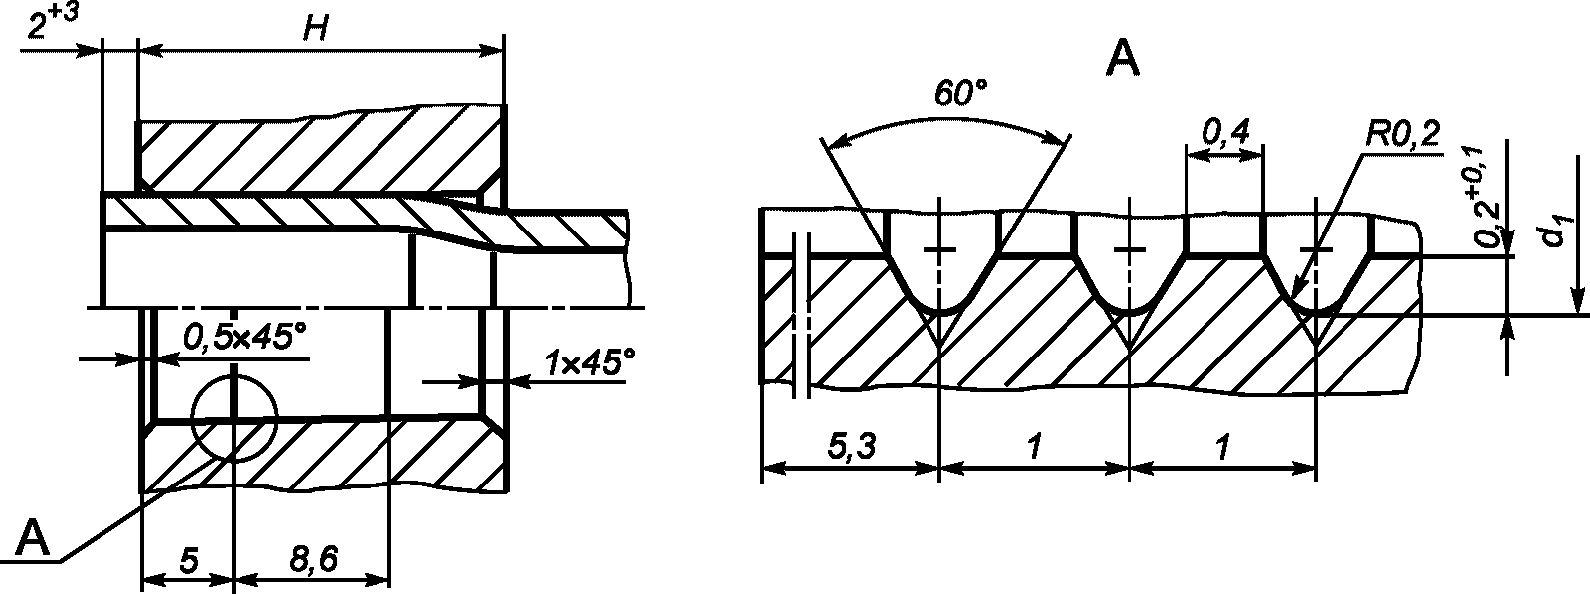
Не менее девяти кольцевых канавок H >= 19 мм
Рисунок 5 — Вальцовочные соединения типа Р5
Приведенные ниже типы развальцовочных соединений не включают в себя развальцовочные соединения с локальной деформацией внутренней поверхности трубы.
Размеры, указанные на рисунке 1 б, следует выбирать из значений, указанных в таблице 4.
Значения R и l для соединений с применением шариковых раскатников
| de | R | l <*> |
| 16 | 2,0 +/- 0,5 | 1,6 |
| 20 | 2,5 +/- 0,5 | 2,0 |
| 25 | 3,0 +/- 0,5 | 2,4 |
| 38 | 5,0 +/- 1,0 | 4,0 |
| 57 | ||
| <*> Справочный размер. | ||
| Примечание — Значения размеров R и l обеспечиваются инструментом. | ||
| (примечание введено Изменением № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст) | ||
6.2 Длина развальцовки и толщина решетки
6.2.1 Длину развальцовки lвал (рисунок 6) всех типов, кроме Р3, определяют расстоянием от лицевой плоскости трубной решетки до конца конической части ролика развальцовочного инструмента.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
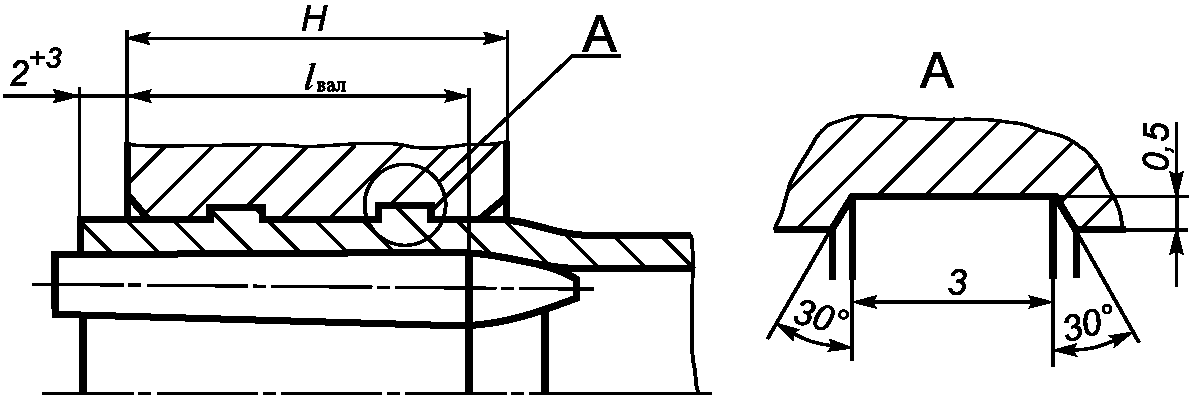
Рисунок 6 — Длина развальцовки (в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
Примечание - Допускается вместо канавок трапецеидальной формы (см. рисунок 6) выполнять канавки прямоугольной формы, при этом ширина канавки должна быть 3 мм, глубина — 0,5 мм.
(примечание введено Изменением № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
6.2.2 Исключен с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
6.2.3 Развальцовка труб на длину, превышающую толщину трубной решетки, не допускается.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
Длину развальцовки lвал вычисляют по формуле
l_{\text{вал}}^{min} \leq l_{\text{вал}} \leq H - 5 , (1)
где l_{\text{вал}}^{min} — минимальная длина развальцовки, определяемая в соответствии с рисунками 1 — 5 в зависимости от типа вальцовочного соединения, мм.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
Допускаемые отклонения длины развальцовки lвал и l_{\text{вал}}^{min} не должны быть более плюс 3 мм.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
Допускается развальцовывать трубы на всю толщину трубной решетки, не доходя до тыльной плоскости трубной решетки на расстояние от 2 до 5 мм.
6.3 Длина развальцовки и толщина решетки для типа Р3
При применении труб из стали, склонной к закаливанию (например, 12Х13, 15Х5М и др.), и в других технически обоснованных случаях трубы после сварки следует развальцовывать на расстоянии 10 мм от сварного шва развальцовочным инструментом с роликами, скругленными с двух сторон.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
Расстояние 10 мм измеряют от вершины сварного шва до начала конической части ролика (см. рисунок 3). В этом случае в трубной решетке нарезают одну кольцевую канавку на расстоянии 15 мм от лицевой стороны решетки.
Абзац исключен с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
6.4 Конструкции сварных соединений труб с трубными решетками
Типы сварки труб с трубными решетками, применяемые в комбинированных соединениях, показаны на рисунках 7 - 9.
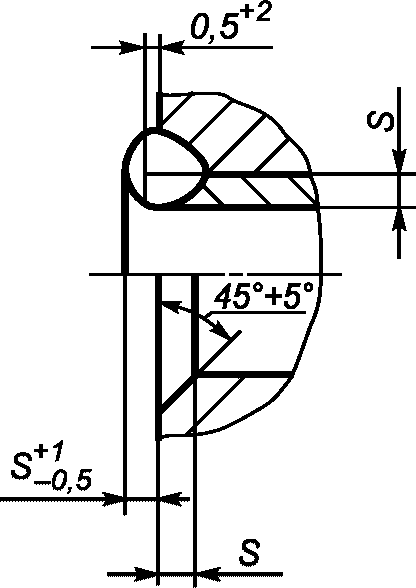
Рисунок 7 — Сварное соединение типа С1
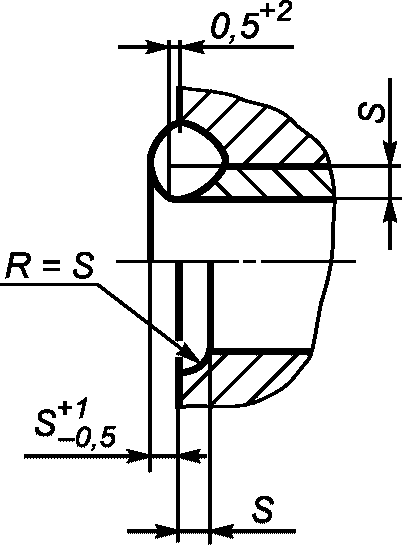
Рисунок 8 — Сварное соединение типа С2
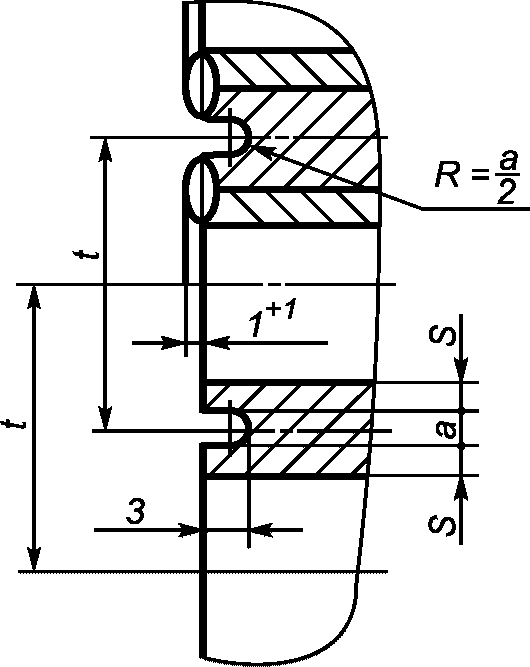
Рисунок 9 — Сварное соединение типа С3
Ширина канавки a (сварное соединение типа С3, рисунок 9) не должна быть менее 2 мм и ее выбирают по таблице 6.
| Размеры трубы | 25 x 2 | 25 x 1,5 | 38 x 2 | 57 x 2 | 57 x 3 |
|---|---|---|---|---|---|
| Ширина канавки a | 2,5 | 3,5 | 5,4 | 8,2 | 6,2 |
6.5 Наименьшая толщина перемычки
При выборе типа сварного соединения необходимо проверить наименьший предельный размер перемычки mmin (см. таблицу 3), который не должен быть менее значений m_{c}^{min} , определяемых по таблице 7 в зависимости от толщины стенки трубы S.
| Тип сварного соединения | С1 | С2 | С3 |
|---|---|---|---|
| m_{c}^{min} , мм, не менее | 2S | 2S + 0,5 | 2S + 1,6 |
Когда для заданных размеров трубы, толщины решетки и выбранного типа сварного соединения
то применение сварного соединения этого типа не допускается.
6.6 Размеры сварных швов
Расстояние между сварными швами не нормируется. Высоту сварных швов следует принимать согласно рисункам 7 - 9. Допускается отклонение размера высоты сварного шва обварки теплообменных труб в пределах +/- 30% от номинального.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
6.7 Вылет труб
В вальцовочных соединениях трубы должны выступать над поверхностью трубной решетки не менее чем на 2 мм.
Допустимое отклонение значения вылета труб не должно быть более плюс 3 мм.
В комбинированных соединениях трубы должны выступать над поверхностью трубной решетки не менее чем на 0,5 мм.
Допустимое отклонение значения вылета труб не должно быть более плюс 2 мм для сварных соединений типов С1 и С2 и плюс 0,5 мм для типа С3.
Трубы в вальцовочных и комбинированных соединениях перед обваркой допускается располагать вровень с поверхностью трубной решетки.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
6.8 Типы соединений
6.8.1 Для крепления труб в трубных решетках следует применять типы вальцовочных и комбинированных соединений, указанные в таблице 8.
Типы соединений труб с трубными решетками
| Тип развальцовки | Тип соединений | |||
| вальцовочных | комбинированных для сварных соединений типов | |||
| С1 | С2 | С3 | ||
| Р1 | - | С1Р1 | - | С3Р1 |
| Р2 | Р2 | С1Р2 | - | - |
| Р3 | - | С1Р3 | - | - |
| Р4 | Р4 | С1Р4 | С2Р4 | С3Р4 |
| Р5 | Р5 | - | - | - |
6.8.2 Вальцовочные соединения в зависимости от толщины решетки H следует применять с одной (тип Р2, 19 <= H < 24) или двумя (тип Р4, H >= 24) кольцевыми канавками. Радиус скругления внутренних углов канавок — не более 0,5 мм. Допускаются канавки трапецеидальной формы (вид А на рисунке 6).
6.8.3 Вальцовочные соединения с мелкими треугольными кольцевыми канавками (не менее 9 канавок) можно применять для решеток любой толщины (тип Р5, H >= 19).
6.8.4 Применение развальцовки без канавок (тип Р1) допускается только в комбинированных соединениях.
6.8.5 Вылет трубы и форму разделки лицевой части трубной решетки в комбинированных соединениях следует принимать в соответствии с рисунками 7 - 9 для сварных соединений типов С1 — С3.
6.8.6 При ремонте аппаратов в случае невозможности восстановления имеющихся канавок по согласованию с заказчиком допускается нарезание новых канавок, при этом расстояние от края последней канавки до тыльной стороны трубной решетки должно быть не менее 8 мм.
(п. 6.8.6 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
6.9 Применение
Тип соединения труб с трубными решетками по таблице 8 и класс точности соединения по 5.1 для стандартных аппаратов выбирает изготовитель, для аппаратов единичного исполнения, изготавливаемых по индивидуальным техническим проектам, — проектная организация по согласованию с изготовителем.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
Указания по предпочтительному применению классов точности и типов соединений в зависимости от взрывоопасности и вредности среды, расчетного давления и температуры по ГОСТ 34347 приведены в приложении Г.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
6.10 Условное обозначение
Пример условного обозначения комбинированного типа соединения трубы с трубной решеткой 3-го класса точности, в котором сварка выполняется по типу С1, развальцовка — по типу Р2:
Соединение тип С1Р2-3 ГОСТ Р 55601-2013.
То же, вальцовочного соединения 4-го класса точности с развальцовкой типа Р4:
Соединение тип Р4-4 ГОСТ Р 55601-2013.
7 Требования к изготовлению
7.1 Подготовка труб и отверстий
Наружная поверхность концов прямых теплообменных труб, за исключением труб из коррозионно-стойких марок стали и труб из цветных металлов и сплавов, должна быть зачищена до чистого металла на длине, равной удвоенной толщине трубной решетки плюс 20 мм. В технически обоснованных случаях допускается выполнять зачистку одной стороны на толщину трубной решетки плюс 20 мм. Длина зачистки концов U-образных труб равна толщине трубной решетки плюс 50 мм. Длина зачистки концов труб для аппаратов воздушного охлаждения равна толщине трубной решетки плюс 10 мм.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
Наружный диаметр трубы после зачистки не должен быть менее значения d_{e}^{min} (см. таблицу 1) для соответствующего класса точности соединения.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
На поверхности трубных отверстий не должно быть грязи и ржавчины, продольных и винтовых рисок. Допускаются одиночные кольцевые риски и продольные и винтовые риски на 2/3 длины вальцовочного соединения. Наличие рисок следует контролировать визуально.
7.2 Шероховатость поверхности
Параметр шероховатости Rz по ГОСТ Р 71448 поверхностей трубных отверстий и зачищенных концов труб в зависимости от класса точности и вида соединений по 4.1 и 5.1 настоящего стандарта не должен превышать значений, указанных в таблице 9.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
Шероховатость поверхностей трубных отверстий и зачищенных концов труб
| Класс точности соединений труб с трубной решеткой | 1 | 2 | 3 | 4 | 5 | |
| Rz, мкм, не более | вальцовочных соединений | 12,5 | 20 | 32 | 40 | |
| комбинированных соединений | 25 | 40 | 50 | 63 | ||
7.3 Развальцовка труб
Конусообразность внутренней поверхности трубы после развальцовки не должна быть более 0,3 мм на длине развальцовки lвал (см. рисунки 3 и 6). Острые кромки в месте перехода от развальцованной части трубы к неразвальцованной, следы инструмента, отслаивание и шелушение металла на внутренней поверхности трубы после развальцовки не допускаются.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
7.3.1 Вальцовочные соединения
7.3.1.1 Перед развальцовкой труб необходимо настроить вальцовочную машину и установить крутящий момент, соответствующий сортаменту применяемых труб, материалам трубных решеток и труб, длине развальцовки. Для этого необходимо выполнить подбор крутящего момента следующим образом:
а) выбрать в каком-либо из рядов трубной решетки 6 — 10 соединений труб с трубной решеткой, расположенных подряд, которые будут являться контрольными при настройке вальцовочной машины;
б) для каждого контрольного соединения труб с трубной решеткой до выполнения развальцовки измерить фактический диаметр отверстия в трубной решетке d_{\text{о}}^{\text{ф}} , фактический наружный диаметр трубы d_{\text{т}}^{\text{ф}} , фактический внутренний диаметр трубы до развальцовки d_{\text{т}1}^{\text{ф}} в двух взаимно перпендикулярных плоскостях посередине предполагаемого участка развальцовки с точностью до 0,02 мм, как показано на рисунке 9а;
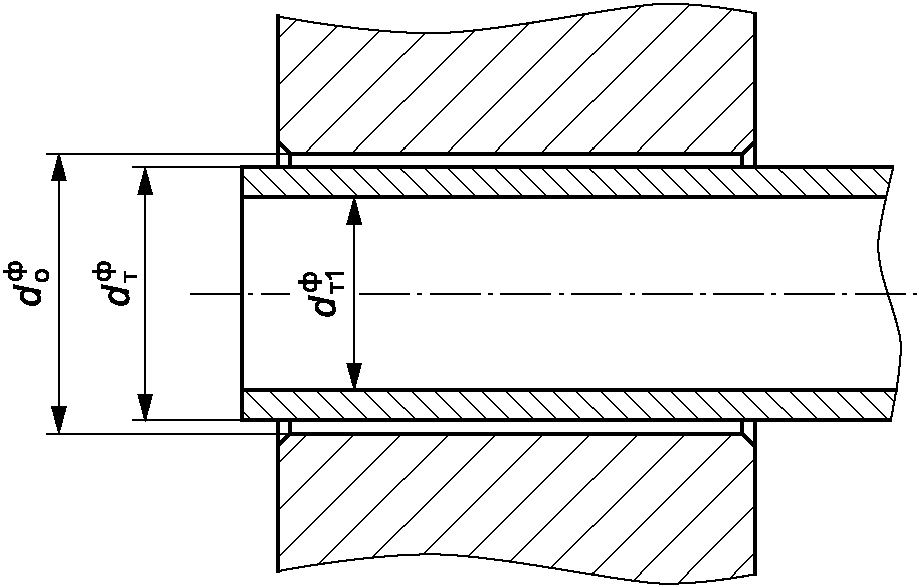
Рисунок 9а — Размеры трубы и отверстия в трубной решетке, подлежащие измерению до развальцовки
в) измеренные значения d_{\text{о}}^{\text{ф}} , d_{\text{т}}^{\text{ф}} , d_{\text{т}1}^{\text{ф}} внести в журнал измерений, оформленный в соответствии с таблицей 10;
Журнал измерений размеров контрольных соединений труб с трубной решеткой для настройки вальцовочной машины
г) для каждого контрольного соединения труб с трубной решеткой вычислить минимальное и максимальное значения внутреннего диаметра трубы после развальцовки d_{\text{т}2}^{min} и d_{\text{т}2}^{max} при минимальном и максимальном значениях коэффициента деформации (утонения) стенки трубы после развальцовки K, принимаемых по таблице 11, по формулам:
d_{\text{т}2}^{min} = d_{\text{вн}}^{\text{ф}} + \Delta + 2S \frac{K^{min}}{100} , (3)
d_{\text{т}2}^{max} = d_{\text{вн}}^{\text{ф}} + \Delta + 2S \frac{K^{max}}{100} , (4)
где \Delta — диаметральный зазор между трубой и отверстием в трубной решетке, мм, вычисляемый по формуле
\Delta = d_{\text{о}}^{\text{ф}} - d_{\text{т}}^{\text{ф}} , (5)
S — толщина стенки трубы, мм, вычисляемая по формуле
S = \frac{d_{\text{т}}^{\text{ф}} - d_{\text{т}1}^{\text{ф}}}{2} . (6)
Коэффициент деформации (утонения) стенки трубы после развальцовки
д) расчетные значения d_{\text{т}2}^{min} и d_{\text{т}2}^{max} внести в журнал измерений, оформленный в соответствии с таблицей 10;
е) установить минимальный крутящий момент на вальцовочной машине, присоединить вальцовочный инструмент к приводу, провести развальцовку трубы в отверстии трубной решетки первого контрольного соединения, после остановки вальцовочной машины извлечь вальцовочный инструмент из трубы, измерить фактический внутренний диаметр трубы после развальцовки d_{\text{т}2}^{\text{ф}} , как показано на рисунке 9б, и сравнить с расчетными значениями d_{\text{т}2}^{min} и d_{\text{т}2}^{max} , указанными в журнале измерений.
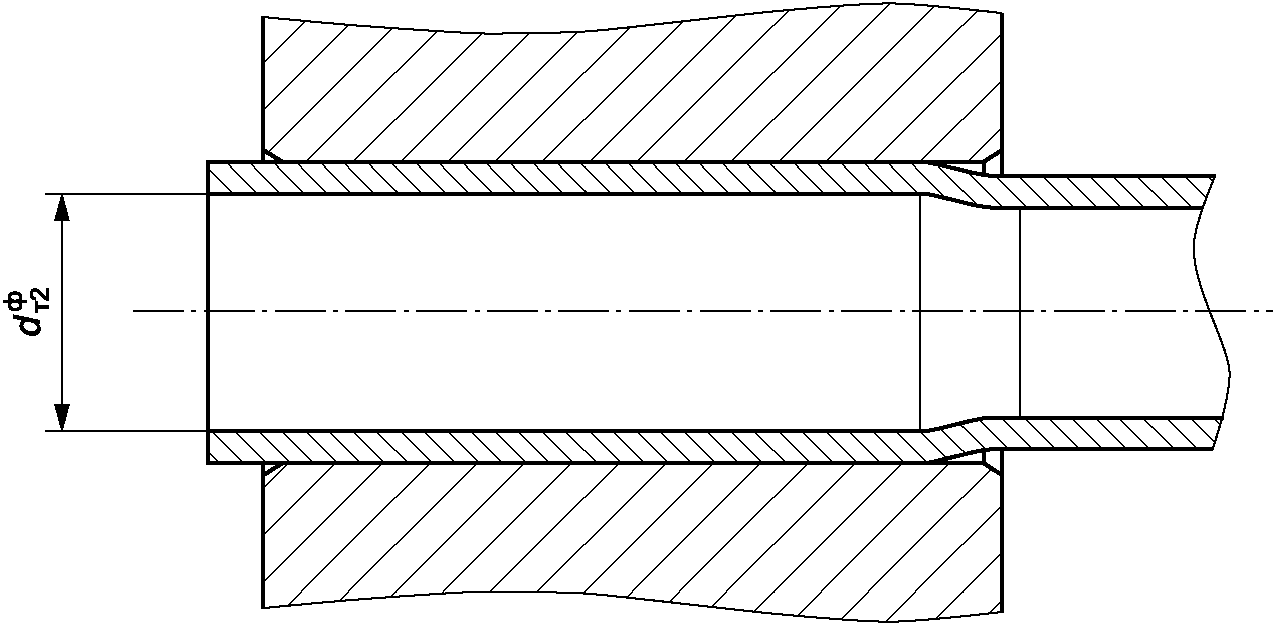
Рисунок 9б — Размер трубы, подлежащий измерению после развальцовки
Если значение d_{\text{т}2}^{\text{ф}} меньше значения d_{\text{т}2}^{min} , то следует увеличить крутящий момент и повторно провести развальцовку трубы в отверстии трубной решетки этого же контрольного соединения.
Подбор крутящего момента осуществляют, последовательно увеличивая крутящий момент вальцовочной машины, до выполнения условия
d_{\text{т}2}^{min} \leq d_{\text{т}2}^{\text{ф}} \leq d_{\text{т}2}^{max} ; (7)
ж) подобранным крутящим моментом провести развальцовку труб в отверстиях трубной решетки второго и третьего контрольных соединений, измерить d_{\text{т}2}^{\text{ф}} и внести значения в журнал измерений, оформленный в соответствии с таблицей 10. Если требуется, то скорректировать крутящий момент вальцовочной машины;
и) провести развальцовку труб в отверстиях трубной решетки остальных контрольных соединений, измерить d_{\text{т}2}^{\text{ф}} и внести значения в журнал измерений, подтвердить выполнение условия (7). Если условие (7) выполняется, то вальцовочную машину считают настроенной на оптимальное значение крутящего момента для развальцовки труб данной партии.
(п. 7.3.1.1 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
7.3.1.2 Журнал измерений, оформленный в соответствии с таблицей 10, является основанием для принятия решения о правильной настройке вальцовочной машины и может быть представлен заказчику при приемочном контроле аппарата.
(п. 7.3.1.2 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
7.3.1.3 Для проведения последующей развальцовки труб в отверстиях трубной решетки значение подобранного крутящего момента не требуется. Однако по требованию заказчика значение подобранного крутящего момента может быть измерено на специальном стенде и внесено в журнал измерений в качестве справочной информации.
(п. 7.3.1.3 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
7.3.1.4 Настройку вальцовочной машины допускается проводить также на опытных образцах соединений, при этом должны быть выполнены следующие условия:
- трубы должны быть выбраны из той же партии, что и трубы аппарата;
- материал опытного образца трубной решетки должен полностью соответствовать материалу трубной решетки аппарата;
- шаг расположения отверстий в опытном образце трубной решетки должен соответствовать шагу расположения отверстий в трубной решетке аппарата.
Допускается настройка вальцовочной машины по другим методикам, обеспечивающим развальцовку труб с утонением стенок труб, при котором коэффициент деформации (утонения) стенки трубы после развальцовки K находится в пределах значений, указанных в таблице 11.
(п. 7.3.1.4 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
7.3.1.5 Для соединений пятого класса точности (ремонтных) развальцовку труб в отверстиях трубных решеток следует проводить по технологической инструкции с учетом данных, приведенных в приложении Е.
(п. 7.3.1.5 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
7.3.1.6 — 7.3.1.8 Исключены с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
7.3.2 Комбинированные соединения
7.3.2.1 Сварку концов труб и контроль сварных швов осуществляют в соответствии с технологической документацией изготовителя.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
Перед сваркой труб с трубными решетками концы труб на длине по 7.1 лицевую поверхность решетки и трубные отверстия следует очистить до чистого металла от ржавчины, грязи, смазки и тщательно обезжирить.
Диаметральный зазор между трубным отверстием и трубой должен быть не более 0,3 мм. Для обеспечения этого требования перед сваркой следует произвести коническую развальцовку трубы (без применения смазки) до соприкасания наружной поверхности трубы с краем трубного отверстия (рисунок 10).
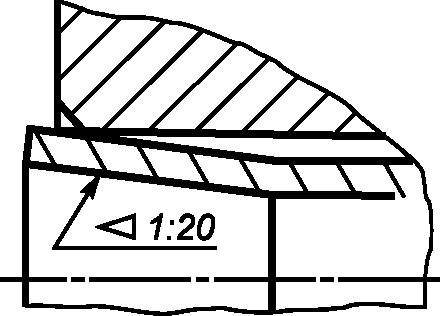
Рисунок 10 — Коническая развальцовка перед сваркой
Сваривать следует неплавящимся или плавящимся электродом в среде защитных газов на вертикальной плоскости или в нижнем положении. Вариант сварки в нижнем положении — предпочтительный.
Сварочные материалы и требования к сварным соединениям должны соответствовать ГОСТ 34347.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
7.3.2.2 Исключен с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
7.3.2.3 Развальцовку труб в отверстиях трубной решетки проводят в последовательности, изложенной в 7.3.1.
(пп. 7.3.2.3 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
7.3.3 Развальцовочный инструмент
7.3.3.1 Развальцовочный инструмент должен иметь подшипниковый упор с подшипником качения. Применение инструмента с подшипником скольжения не допускается.
Инструмент вставляют в развальцовываемую трубу до соприкасания торца подшипникового упора с плоскостью трубной решетки или с торцом трубы. Развальцовка с постепенным вводом роликов в трубу не допускается.
7.3.3.2 Для развальцовки труб в трубных решетках толщиной, меньшей длины ролика, следует предусмотреть возможность уменьшения длины выступания ролика относительно торца подшипникового упора.
7.3.3.3 Значение наружного диаметра корпуса развальцовочного инструмента должно быть не более значения минимального внутреннего диаметра трубы по нормативному документу на трубы.
(пп. 7.3.3.3 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
7.3.3.4 Исключен с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
7.3.3.5 При выведенном до отказа веретене ролики не должны выступать за пределы наружной поверхности корпуса.
7.3.3.6 Исключен с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
7.3.4 Оборудование для развальцовки труб
7.3.4.1 Развальцовку труб с ограничением крутящего момента следует проводить с помощью развальцовочных установок, обеспечивающих реверсивное вращение развальцовочного инструмента.
7.3.4.2 В состав развальцовочной установки должно входить устройство ограничения крутящего момента, обеспечивающее автоматическую остановку вращения развальцовочного инструмента при достижении заданного значения крутящего момента.
7.3.4.3 Допускаемая приведенная погрешность (отношение абсолютной погрешности ограничения крутящего момента к наибольшему значению крутящего момента) должна быть не более 0,05. Наибольшее значение крутящего момента для каждой из частот вращения приведено в паспорте на развальцовочное оборудование.
7.3.4.4 Проверку вальцовочных машин осуществляет эксплуатирующая организация в соответствии с установленным в руководстве по эксплуатации вальцовочных машин регламентом или после каждого ремонта/замены устройства ограничения крутящего момента привода. Внеочередную проверку вальцовочной машины проводят при неудовлетворительном качестве вальцовочных соединений.
(пп. 7.3.4.4 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
7.3.5 Проверка развальцовочной машины с помощью динамометрического ключа
Пункт 7.3.5 исключен с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
7.3.6 Особенности крепления труб в трубных решетках увеличенной толщины
(п. 7.3.6 введен Изменением № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
7.3.6.1 Трубную решетку следует считать трубной решеткой увеличенной толщины, если для ее развальцовки необходимо более двух поясов вальцовки.
7.3.6.2 Развальцовку труб в отверстиях трубной решетки увеличенной толщины рекомендуется осуществлять удлиненными вальцовками с регулируемой глубиной вальцевания последовательно поясами, при этом зона перекрытия поясов вальцовки должна составлять от 3 до 5 мм.
7.3.6.3 Ролики вальцовок для развальцовки второго и последующих поясов должны быть скруглены с обоих концов для исключения подрезки труб.
7.3.6.4 Развальцовку следует проводить в направлении от наружной поверхности трубной решетки к внутренней.
Для аппаратов с вальцовочными соединениями при наличии второй трубной решетки развальцовку в ней следует проводить в обратном направлении: от внутренней поверхности к наружной.
Для аппаратов с комбинированными соединениями в обеих трубных решетках развальцовку следует проводить в направлении от наружной поверхности трубной решетки к внутренней, при этом для уменьшения деформации трубных решеток сварку и развальцовку труб во второй трубной решетке следует проводить после сварки и развальцовки труб в первой трубной решетке.
7.3.6.5 Второй и последующий пояса вальцовки, не имеющие сварного шва, следует считать соединениями типа P1 и проводить для них отдельный подбор значения крутящего момента.
7.3.7 Особенности крепления труб в трубных решетках с наплавленным (плакирующим) слоем
(п. 7.3.7 введен Изменением № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
7.3.7.1 Развальцовку труб в отверстиях трубной решетки с наплавленным (плакирующим) слоем необходимо проводить от поверхности наплавленного (плакирующего) слоя трубной решетки.
7.3.7.2 Нарезание кольцевых канавок необходимо проводить с дополнительным отступом от поверхности наплавленного (плакирующего) слоя трубной решетки на толщину наплавленного (плакирующего) слоя.
8 Гарантированное давление разгерметизации вальцовочных соединений
Раздел 8 исключен с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
9 Гарантированная прочность вальцовочных соединений
Раздел 9 исключен с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
10 Качество развальцовки труб и деформации трубных решеток
10.1 Причины нарушения герметичности соединений
10.1.1 На качество и надежность соединений труб с трубными решетками могут влиять следующие причины:
а) несоответствие фактических размеров шага и диаметра отверстий трубной решетки чертежным, наличие сквозных рисок на поверхности отверстий и наружной поверхности труб в зоне развальцовки;
б) нарушение технологии сборки трубных решеток с каркасом трубного пучка (перекос каркаса трубного пучка);
в) неправильный выбор крутящего момента развальцовки, приводящий к недовальцовке или перевальцовке труб;
г) применение несоответствующего или некондиционного развальцовочного инструмента;
д) плохая зачистка наружной поверхности труб в зоне развальцовки;
е) большие деформации трубных решеток под воздействием развальцовки труб.
10.1.2 Для предотвращения образования негерметичных соединений следует:
а) устранять сквозные прямые и спиральные риски на внутренней поверхности отверстий трубной решетки;
б) зачищать наружную поверхность труб в зоне развальцовки до блеска с помощью оборудования, обеспечивающего равномерную обработку поверхности;
в) применять развальцовочный инструмент, соответствующий конструкции соединения; не допускать применения развальцовочного инструмента и деталей к нему других типоразмеров;
г) вставлять ролики в корпус вальцовки только утолщенным концом вперед, иначе внутренняя поверхность трубы станет конической, а не цилиндрической и быстро потеряет герметичность при эксплуатации;
д) начинать развальцовку после ввода корпуса инструмента в трубу до упора, в противном случае происходит износ передней части ролика и возможно появление трещин в трубе;
е) своевременно заменять изношенные ролики, иначе внутренняя поверхность трубы может получить повреждения;
ж) не допускать выступания роликов за внутреннюю поверхность трубной решетки — это может вызвать подрез труб;
и) не допускать шелушения внутренней поверхности трубы и острого перехода от развальцованной части трубы к неразвальцованной.
10.2 Исправление негерметичных соединений
10.2.1 Негерметичные соединения следует исправлять однократной повторной развальцовкой. Для соединений с канавками вторая развальцовка проводится крутящим моментом, уменьшенным в два раза, для соединений без канавок — тем же крутящим моментом, что и первая развальцовка. Не допускается завышение крутящего момента и, как следствие, шелушение труб и снижение контактного давления между трубой и решеткой. При невозможности исправить соединение однократной повторной развальцовкой трубу следует заменять.
10.2.2 На предприятии-изготовителе допускается заглушать количество труб, не превышающее указанное в ГОСТ 31842.
10.2.3 В аппаратах воздушного охлаждения, в секции, содержащей менее 124 труб, можно заглушить одну трубу, свыше 124 труб и до 200 — две трубы, свыше 200 труб — три трубы.
Число заглушенных труб в одной секции может быть увеличено за счет уменьшения числа заглушенных труб в других секциях многосекционного аппарата.
10.2.4 После исправления дефектов аппараты повторно испытывают на герметичность.
10.3 Деформации трубных решеток
10.3.1 При развальцовке труб в трубной решетке контактное давление между ними вызывает упругую деформацию перемычек между отверстиями, что ведет к деформации трубной решетки в целом.
10.3.2 Кроме того, при развальцовке второго конца трубы возникает осевое усилие, которое зависит от конструктивных параметров применяемого развальцовочного инструмента, длины развальцовки, пределов текучести материалов трубы и трубной решетки, степени развальцовки и других факторов.
Это усилие может увеличивать или уменьшать деформацию трубной решетки.
10.3.3 Правильный выбор последовательности развальцовки труб позволяет уменьшать значение деформации трубных решеток.
10.3.4 — 10.3.7 Исключены с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
10.4 Уменьшение деформаций трубных решеток
10.4.1 При развальцовке труб в первой трубной решетке, в случае, когда длина развальцовки меньше толщины трубной решетки и развальцовочный пояс расположен ближе к наружной поверхности, решетка выгибается наружу. Для уменьшения этого прогиба следует вводить дополнительный пояс развальцовки, примыкающий к внутренней поверхности трубной решетки, и развальцовывать его в первую очередь. При этом трубная решетка прогнется внутрь, и последующий прогиб наружу будет частично компенсирован.
10.4.2 При развальцовке второй трубной решетки в трубах возникают осевые напряжения сжатия, которые дополнительно увеличивают выгибание трубных решеток наружу. Для уменьшения напряжения сжатия развальцовку второй трубной решетки следует проводить развальцовочным инструментом с углубленной до 7 — 10 мм выточкой в обойме под выступающий конец трубы.
10.4.3 Эффективный способ уменьшения деформаций изгиба — предварительная развальцовка центрального пучка труб в обеих решетках. Этот пучок играет роль продольной связи. Число труб в пучке 16 — 19. Когда диаметр трубной решетки превышает 3000 мм, следует дополнительно ввести еще шесть таких пучков, расположив их по вершинам правильного шестиугольника в серединах радиусов трубной решетки. Эти пучки необходимо пронумеровать по часовой стрелке цифрами 1 — 6. Во второй трубной решетке развальцовывать их следует в порядке 1, 4, 2, 5, 3, 6. Порядок развальцовки пучков в первой трубной решетке произволен.
10.4.4 Исключен с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
10.4.5 При развальцовке теплообменных аппаратов с U-образными трубами для уменьшения прогиба развальцовку проводят либо на всю толщину трубной решетки, либо двумя поясами, первый из которых примыкает к внутренней поверхности решетки, а второй — к наружной. Для исключения прогиба в этих теплообменных аппаратах трубную решетку размечают двумя концентрическими правильными восьмиугольниками или шестиугольниками (в зависимости от расположения отверстий: по вершинам квадратов или треугольников) на три зоны, содержащие по возможности близкое число труб, и развальцовывают их последовательно от периферии к центру. Когда диаметр трубной решетки больше 3000 мм, трубную решетку размечают четырьмя концентрическими фигурами на пять зон.
Такой же порядок следует соблюдать при развальцовке труб в первой трубной решетке кожухотрубчатых теплообменных аппаратов других типов.
10.4.6 Для комбинированных соединений, во избежание коробления трубных решеток, сварку ведут «вразбивку», так чтобы уже приваренные трубы были равномерно распределены по всей поверхности решетки в течение всего процесса сварки. Очередную трубу приваривают на участке, где решетка уже остыла.
10.4.7 Когда диаметр трубных решеток превышает 3000 мм, их размечают по 10.4.5 и дополнительно радиальными линиями на шесть или восемь секторов в зависимости от типа расположения труб. Это облегчает контроль равномерности распределения приваренных труб в течение всего процесса сварки. После того, как приварено 16 — 19 труб в центральной зоне первой трубной решетки, те же самые трубы необходимо приварить и во второй трубной решетке, чтобы создать дополнительную жесткость трубного пучка.
10.4.8 В процессе сварки трубные решетки стремятся прогнуться внутрь корпуса аппарата, но этот прогиб в несколько раз меньше прогиба от развальцовки. Развальцовку начинают после того, как все трубы приварены к обеим решеткам. После этого деформации от развальцовки влияют на прогиб трубных решеток только в теплообменных аппаратах с U-образными трубами.
10.4.9 При развальцовке труб в разъемных камерах АВО, при толщине трубной решетки менее 50 мм, ее следует разметить на 9 зон (рисунок 11). Развальцовку труб выполняют зонами в порядке возрастания номера. Порядок развальцовки внутри зоны произволен.
| 2 | 4 | 6 | 8 | 1 | 9 | 7 | 5 | 3 |
|---|
Рисунок 11 — Разметка трубной решетки АВО на зоны
10.5 Способы повышения качества вальцовочных соединений
Для повышения качества вальцовочных соединений применяют следующие способы:
- увеличение длины вальцовочного пояса;
- применение уплотнительных канавок типа Р5;
- применение развальцовочного инструмента с углом разворота роликов не более 2°;
- предварительное упрочнение поверхностного слоя отверстий в трубной решетке;
- снижение твердости концов труб за счет термообработки;
- применение оборудования с принудительной подачей веретена. При этом угол разворота роликов равен нулю.
11 Контроль герметичности соединений труб с трубными решетками
11.1 Способы контроля герметичности
11.1.1 Контроль герметичности соединений труб с трубной решеткой проводят по технологической документации изготовителя с учетом требований ГОСТ 34347.
(п. 11.1.1 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
11.1.2 Выбор способа контроля герметичности осуществляет изготовитель аппарата в соответствии с таблицей 20 с учетом рабочего давления, конструкции и назначения аппарата, технологических особенностей способов контроля герметичности.
В технически обоснованных случаях допускается использование других способов контроля герметичности соединений. Требования к таким способам контроля герметичности, параметры технологического процесса способов контроля герметичности и критерии приемки результатов контроля должны быть указаны в технологической документации изготовителя аппарата
(п. 11.1.2 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
| Способы контроля герметичности | Класс герметичности | Диапазон выявляемых течей | ||
| Способ контроля герметичности | Избыточное давление Pи контрольной среды, МПа (кгс/см2), или остаточный вакуум в изделии Pост, Па (мм рт. ст.) | |||
| м3·Па/с (Вт) | см3/год (по воздуху при перепаде давлений 0,1 МПа) | 4 | Св. 6,6·10-8 до 6,6·10-6 включ. | Св. 20,0 до 2000 включ. |
| Пузырьковый | 0,2 (2,0) <= Pи <= 0,6 (6,0) | |||
| Люминесцентно-гидравлический | 0,5 (5,0) <= Pи <= 2,5 (25,0) | |||
| Гидравлический с люминесцентным индикаторным покрытием 0,5 (5,0) <= Pи <= 3,0 (30,0) | ||||
| (в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст) | 5 | Св. 6,6·10-6 до 6,6·10-3 включ. | Св. 2000 до 4·105 включ. | Пузырьковый |
| 0,2 (2,0) <= Pи <= 0,6 (6,0) | Способ местных вакуумных камер | |||
| Pост <= 1000 (7,5) | Люминесцентно-гидравлический | |||
| 0,2 (2,0) <= Pи <= 0,5 (5,0) | Гидравлический с люминесцентным индикаторным покрытием | |||
| 0,1 (1,0) <= Pи <= 0,5 (5,0) | С применением керосина по ГОСТ 3242 | |||
| - (в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст) | ||||
11.1.3 Класс герметичности по таблице 20 определяет норму герметичности изделия или соединения и группу способов контроля герметичности, обеспечивающих локализацию течей в соответствующем интервале утечек при определенных условиях подготовки и проведения контроля герметичности.
11.1.4 Степень негерметичности изделия (соединения) по таблице 20 характеризуется потоком газа (воздуха) при перепаде давлений 0,1 МПа (1,0 кгс/см2).
11.1.5 В соответствии с классом герметичности, указанным в конструкторской документации, в технологической документации должен быть указан конкретный способ контроля герметичности.
1 и 2-й класс точности соединений труб с трубной решеткой соответствует 4-му классу герметичности, а 3, 4 и 5-й классы — 5-му классу герметичности.
11.1.6 Испытания на герметичность следует проводить пузырьковым способом при давлении воздуха или инертного газа в межтрубном пространстве 0,3/Pу, но не менее 0,2 МПа (2,0 кгс/см2) и не более 0,5 МПа (5,0 кгс/см2), до гидроиспытаний аппарата на прочность.
11.1.7 Испытания герметичности сварки труб с трубными решетками в комбинированных соединениях следует проводить пузырьковым способом до выполнения развальцовки, при указанном выше давлении воздуха или инертного газа в межтрубном пространстве.
11.2 Контроль герметичности пузырьковым способом
11.2.1 При контроле герметичности пузырьковым способом изделие заполняют газом (воздухом, азотом или инертным газом) до установленного технологической документацией значения давления и выявляют сквозные дефекты по появлению пузырьков в ванне с водой (способ «аквариума») или в мыльной пене, нанесенной на контрольную поверхность («давлением воздуха или иной газовой среды с обмыливанием»).
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
11.2.2 Требования к участку для проведения испытаний:
- участок для проведения испытаний на герметичность пузырьковым способом должен отвечать требованиям охраны труда;
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
- участок должен быть оборудован и укомплектован: установкой для повышения давления газовой среды (компрессором, баллоном с газом (воздухом, азотом или инертным газом)), устройством для подачи осушенного воздуха по заводской сети и защитными устройствами (ограждениями или системой блокирования и сигнализации).
11.2.3 Подготовка изделия к испытаниям пузырьковым способом:
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
- изделие, подлежащее испытанию на герметичность пузырьковым способом, должно быть очищено от масла и механических загрязнений;
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
- при необходимости проведения испытаний с чувствительностью 6,6·10-8 м3·Па/с и менее, изделия после испытания на прочность и обезжиривания необходимо просушить.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
11.2.4 Порядок проведения испытаний:
- изделие устанавливают на стенд пневмоиспытаний;
- после установки технологических заглушек и крышки подсоединяют манометры;
- перед заполнением контролируемого изделия воздухом продувают подводящие трубопроводы сжатым воздухом под давлением 0,2 — 0,6 МПа, но не более 20% пробного давления, в течение двух минут и подсоединяют их к входным штуцерам испытуемого изделия;
- плавно открывают доступ воздуха в аппарат, поднимают давление до уровня, предусмотренного технологической документацией, выдерживают в течение заданного времени.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
11.2.5 Испытание изделия на герметичность «давлением воздуха с обмыливанием»:
- испытание изделия проводят в порядке, описанном в 11.2.4;
- на наружную часть изделия наносят пенообразующий раствор;
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
- визуально наблюдают появление и рост воздушных пузырьков на обмыленной поверхности. При отсутствии пузырьков утечек нет.
11.2.6 Испытание изделия на герметичность способом «аквариума»:
- испытуемое изделие помещают в ванну, заполненную водой. Для получения чистой прозрачной воды допускается добавить в нее алюмоаммониевые квасцы и хромпик бихромата калия K2Cr2O7 (как ингибитора коррозии);
- испытание изделия проводят в порядке, описанном в 11.2.4;
- наблюдают за поверхностью изделия через стекла в стенках ванны или с помощью какого-либо оптического устройства, позволяющего осуществлять дистанционный осмотр;
- температура воды в ванне должна быть не ниже 10 °C;
- толщина слоя жидкости над испытуемым изделием, находящимся под пробным давлением, должна быть не менее 200 мм;
- при наличии утечек на поверхности изделия появляются воздушные пузырьки. При отсутствии утечек пузырьков нет.
11.2.7 Требования безопасности при проведении испытаний пузырьковым способом:
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
- исключено с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст;
- исключено с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст;
- пневмоиспытание изделий должно проводиться в специальных боксах или на открытых площадках, в последнем случае необходимо соблюдать безопасное расстояние от места проведения испытаний до места нахождения людей;
- появление посторонних лиц на участке в процессе проведения испытаний строго запрещается;
- боксы должны быть оборудованы системами приточно-вытяжной вентиляции, блокирования и сигнализации;
- предохранительные и редукционные клапаны должны иметь специальные кожухи, закрывающие доступ к регулировочным блокам;
- затяжка резьбовых креплений деталей должна проводиться равномерно, с поочередным затягиванием противоположных гаек крест-накрест, с соблюдением параллельности фланцев;
- манометр должен устанавливаться так, чтобы его шкала была в вертикальной плоскости или с наклоном вперед до 30°;
- на шкале манометра должна быть нанесена красная черта, указывающая наибольшее давление в испытуемом изделии;
- обслуживающий персонал на время испытаний пробным давлением должен быть удален в безопасное место;
- устранять неисправности, подсоединять шланги, подтягивать крепежные детали на фланцах, при наличии в установке и испытуемом изделии контрольного газа под давлением выше атмосферного, запрещается;
- после окончания испытаний все вентили испытательной установки, кроме вентилей для сброса давления, должны быть закрыты. Электропитание должно быть отключено.
11.3 Контроль герметичности по падению давления
11.3.1 Поток газа через негерметичные соединения N, м3·Па/с, связан с падением давления следующей зависимостью
N = 3,6 \cdot 10^{- 5}\Delta PP_{\text{и}}V_{c}, (14)
где \Delta P — падение давления, % в час;
Pи — испытательное давление, МПа (кгс/см2);
Vс — объем сосуда, подлежащего испытанию на герметичность, м3.
11.3.2 Падение давления в испытуемом сосуде происходит из-за утечки воздуха через фланцевые и другие разъемные соединения, через запорную арматуру и через сквозные дефекты в сварных швах, поэтому до начала испытаний соединений труб с трубными решетками все вышеуказанные утечки должны быть устранены.
11.3.3 Сварные швы корпуса должны быть проконтролированы неразрушающими методами. Устранение остальных утечек проще всего проконтролировать способом обмыливания или другим подходящим способом по таблице 20.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
11.3.4 Контроль герметичности соединений труб с трубными решетками по падению давления должен проводиться до гидроиспытания на прочность корпуса теплообменного аппарата. В противном случае аппарат после гидроиспытаний должен быть осушен.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
11.3.5 На корпусе испытуемого аппарата или на трубопроводе подачи воздуха в этот корпус должны быть установлены:
- манометр класса точности 1,5, со шкалой 0 — 1 МПа (0 — 10 кгс/см2);
- вентиль выпуска воздуха из изделия;
- предохранительный клапан, отрегулированный на давление испытания.
11.3.6 Исключен с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
11.3.7 Испытания должны проводиться на стенде в соответствии с технологической документацией (инструкцией) изготовителя аппарата, обеспечивающей безопасность проведения испытаний.
(п. 11.3.7 в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
11.3.8 Исключен с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
РАСЧЕТ ВНУТРЕННЕГО ДИАМЕТРА ТРУБЫ ДО И ПОСЛЕ РАЗВАЛЬЦОВКИ
Приложение А исключено с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
Приложение Б исключено с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
Приложение В исключено с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
ПРИМЕНЕНИЕ КЛАССОВ ТОЧНОСТИ И ТИПОВ СОЕДИНЕНИЙ
Приложение Г исключено с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
МЕХАНИЧЕСКИЕ СВОЙСТВА МАТЕРИАЛА ТРУБ И ТРУБНЫХ РЕШЕТОК КОЖУХОТРУБЧАТЫХ ТЕПЛООБМЕННЫХ АППАРАТОВ
Приложение Д исключено с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
ДИАМЕТРЫ ТРУБНЫХ ОТВЕРСТИЙ 5-ГО КЛАССА ДЛЯ РЕМОНТНЫХ РАБОТ
Е.1 Трубные отверстия для ремонтных работ (5-й класс), при необходимости, следует выполнить до размеров, указанных в таблице.
(в ред. Изменения № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст)
| Наружный диаметр трубы de | Диаметр трубного отверстия dp, не более |
|---|---|
| 16 | 17,0 |
| 20 | 21,0 |
| 25 | 26,0 |
| 38 | 39,2 |
| 57 | 58,6 |
ОПРЕДЕЛЕНИЕ НАИМЕНЬШЕГО ОСТАТОЧНОГО ДАВЛЕНИЯ В ВАЛЬЦОВОЧНЫХ СОЕДИНЕНИЯХ
Приложение Ж исключено с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
МЕХАНИЧЕСКИЕ СВОЙСТВА МАТЕРИАЛА ТРУБ И ТРУБНЫХ РЕШЕТОК АППАРАТОВ ВОЗДУШНОГО ОХЛАЖДЕНИЯ
Приложение И исключено с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
НАИБОЛЬШЕЕ ДАВЛЕНИЕ Pу ДЛЯ АППАРАТОВ ВОЗДУШНОГО ОХЛАЖДЕНИЯ
Приложение К исключено с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
Раздел исключен с 01.06.2026. - Изменение № 1, утв. Приказом Росстандарта от 30.04.2026 № 430-ст.
| УДК 66.045.1:006.354 | ОКС 71.120 |
| Ключевые слова: крепление труб, развальцовка труб, теплообменные аппараты, трубная решетка, развальцовочный инструмент, развальцовочное оборудование | |