ГОСТ 31838-2012. Межгосударственный стандарт. Аппараты колонные. Технические требования
(введен в действие Приказом Росстандарта от 21.11.2012 № 980-ст)
Примечание
Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) и отдельные положения данного документа включены в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 09.03.2021 № 28). Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности оборудования, работающего под избыточным давлением» (ТР ТС 032/2013) и отдельные положения данного документа в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности оборудования, работающего под избыточным давлением» (ТР ТС 032/2013) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 11.06.2019 № 96). Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 8, 2025. Документ введен в действие с 01.01.2014.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ОСТ 26.291-87"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-r-702-2-014-2024" "ОСТ 26.291-87. Сосуды и аппараты стальные сварные. Общие технические условия (утв. Министерством химического и нефтяного машиностроения СССР 31.12.1987)"
  n1["ОСТ 26 291-94"]:::rst
  click n1 "https://bukva.ai/docs/popravka-popravki-gost-7702-2-4-93" "ОСТ 26 291-94. Отраслевой стандарт. Сосуды и аппараты стальные сварные. Общие технические условия (утв. Роскоммашем 21.04.1994, Госгортехнадзором РФ 28.04.1994)"
  n2["ГОСТ Р 53684-2009"]:::rst
  click n2 "https://bukva.ai/docs/gost-r-53684-2009" "ГОСТ Р 53684-2009. Национальный стандарт Российской Федерации. Аппараты колонные. Технические требования (утв. и введен в действие Приказом Ростехрегулирования от 15.12.2009 N 1072"
  n3["ГОСТ 31838-2012"]:::doc
  click n3 "https://bukva.ai/docs/gost-31838-2012" "ГОСТ 31838-2012. Межгосударственный стандарт. Аппараты колонные. Технические требования (введен в действие Приказом Росстандарта от 21.11.2012 N 980-ст)"
  n2 --> n3
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 21 ноября 2012 г. № 980-ст
Columns. Technical requirements
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-92 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2009 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, применения, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении» (ВНИИНМАШ)
2 ВНЕСЕН Федеральным агентством по техническому регулированию и метрологии (Росстандарт)
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол № 42 от 15 ноября 2012 г.)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 21 ноября 2012 г. № 980-ст межгосударственный стандарт ГОСТ 31838-2012 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2014 г.
5 В настоящем стандарте учтены основные нормативные положения следующих международных документов:
- Директива 97/23 ЕС Европейского парламента и совета от 29 мая 1997 года по сближению законодательства государств-членов, касающегося оборудования, работающего под давлением в части выбора материалов, требований к конструкции, изготовлению и испытаниям;
- Европейский региональный стандарт EN 13445:2002 Unfired Pressure Vessels (Сосуды, работающие под давлением без огневого подвода теплоты) в части выбора материалов, требований к конструкции, изготовлению и испытаниям.
Степень соответствия — неэквивалентная (NEQ).
Стандарт подготовлен на основе применения ГОСТ Р 53684-2009
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемом информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
1. Область применения
Настоящий стандарт распространяется на колонные аппараты, предназначенные для применения в технологических установках нефтеперерабатывающей, нефтехимической, химической, газовой и других смежных отраслей промышленности для проведения тепло- и массообменных процессов при контакте пара (газа) и жидкости (возможно присутствие нескольких жидких фаз), также и в присутствии дисперсной твердой фазы (в промывных аппаратах) и устанавливает основные технические требования к их проектированию, изготовлению, контролю, испытаниям и приемке.
В дополнение к требованиям настоящего стандарта следует руководствоваться нормами и правилами промышленной безопасности [1], упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта.
2. Нормативные ссылки
В настоящем стандарте использованы ссылки на следующие межгосударственные стандарты:
ГОСТ 14249-89 Сосуды и аппараты. Нормы и методы расчета на прочность
ГОСТ 24755-89 Сосуды и аппараты. Нормы и методы расчета на прочность укрепления отверстий
ГОСТ 24756-81 <*> Сосуды и аппараты. Нормы и методы расчета на прочность. Определение расчетных усилий для аппаратов колонного типа от ветровых нагрузок и сейсмических воздействий
ГОСТ 24757-81 <**> Сосуды и аппараты. Нормы и методы расчета на прочность. Аппараты колонного типа
ГОСТ 25221-82 Сосуды и аппараты. Днища и крышки сферические неотбортованные. Нормы и методы расчета на прочность
ГОСТ 25822-83 Сосуды и аппараты. Аппараты воздушного охлаждения. Нормы и методы расчета на прочность
ГОСТ 25867-83 Сосуды и аппараты. Сосуды с рубашками. Нормы и методы расчета на прочность
ГОСТ 26202-84 <***> Сосуды и аппараты. Нормы и методы расчета на прочность обечаек и днищ от воздействия опорных нагрузок
ГОСТ 24756-81 <*4> Сосуды и аппараты. Нормы и методы расчета на прочность. Определение расчетных усилий для аппаратов колонного типа от ветровых нагрузок и сейсмических воздействий
<*> На территории Российской Федерации действует ГОСТ Р 51273-99.
<**> На территории Российской Федерации действует ГОСТ Р 51274-99.
<***> На территории Российской Федерации действует ГОСТ Р 52857.5-2007.
<*4> На территории Российской Федерации действует ГОСТ Р 51273-99.
ГОСТ 9617-76 Сосуды и аппараты. Ряды диаметров.
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов по указателю «Национальные стандарты», составленному по состоянию на 1 января текущего года, и по соответствующим выпускам информационного указателя за текущий год. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3. Классификация и типы колонных аппаратов
Колонные аппараты — цилиндрические вертикальные сосуды постоянного или переменного сечения, оснащенные внутренними тепло- и массообменными устройствами (тарелками или насадкой), а также вспомогательными узлами (ввода жидкости и пара, распределителями жидкости и пара, аккумуляторными устройствами для сбора жидкости, устройствами для размещения насадочных элементов и т.д.), обеспечивающими проведение технологического процесса (ректификации, абсорбции, экстрактивной ректификации, экстракции (при взаимодействии жидкость-жидкость), прямого теплообмена между паром (газом) и жидкостью и др.).
Для возможности доступа и монтажа внутренних устройств колонны диаметром менее 1000 мм выполняются царговыми.
В колоннах может поддерживаться различное давление. В зависимости о применяемого давления колонные аппараты подразделяются на атмосферные, вакуумные и аппараты, работающие под давлением.
Давление определяется технологическим процессом, происходящим в аппарате.
К атмосферным колоннам обычно относят колонны, в верхней части которых давление близко атмосферному. Давление в нижней части колонн выше верхнего на величину гидравлического сопротивления внутренних устройств.
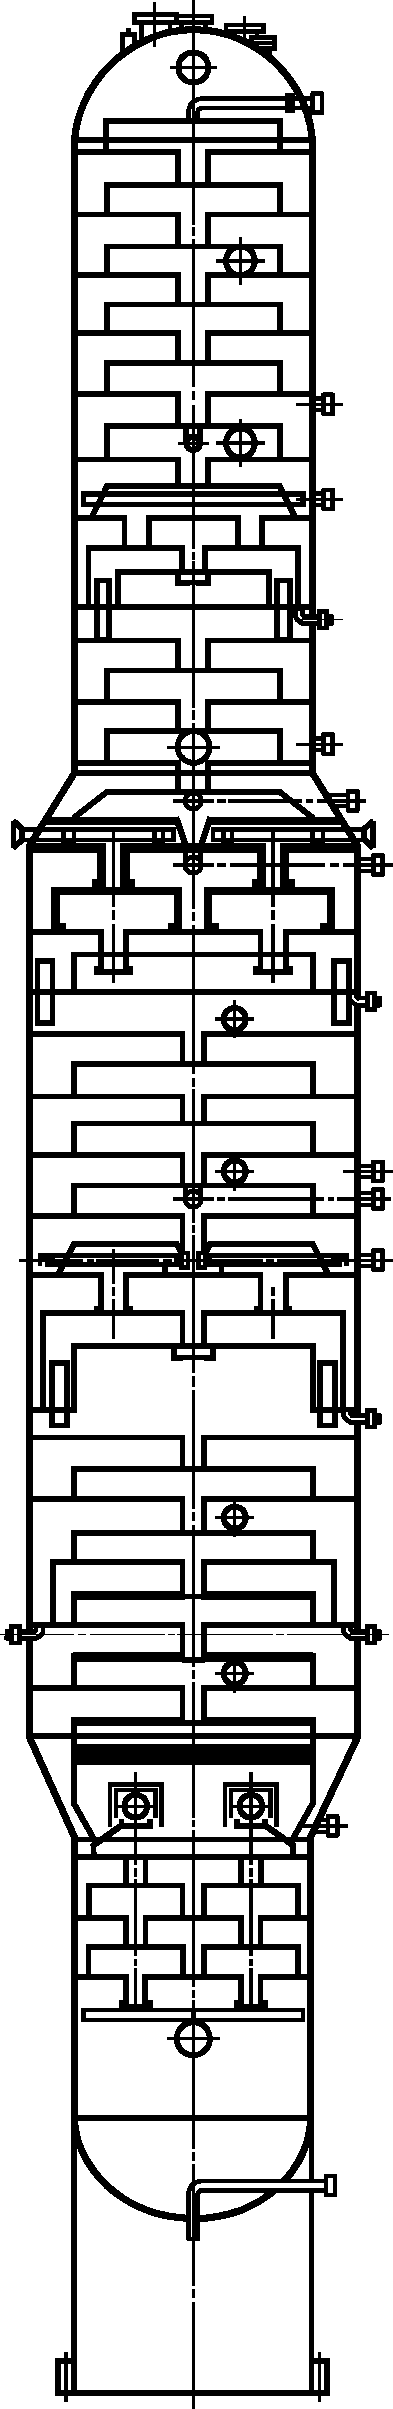
Пример исполнения атмосферной колонны приведен на рисунке 1. Колонна оснащена тарелками.
В вакуумных колоннах абсолютное давление в верхней части может достигать от 14 до 18 мм рт. ст. (1,87 — 2,4 кПа) и менее. Внутренние устройства вакуумных колонн обеспечивают перепад гидравлического сопротивления по колонне от верха до ввода сырья от 10 до 20 мм рт. ст. (1,33 — 2,66 кПа) и ниже.
Пример исполнения вакуумной колонны приведен на рисунке 2. Колонна оснащена насадкой и тарелками.
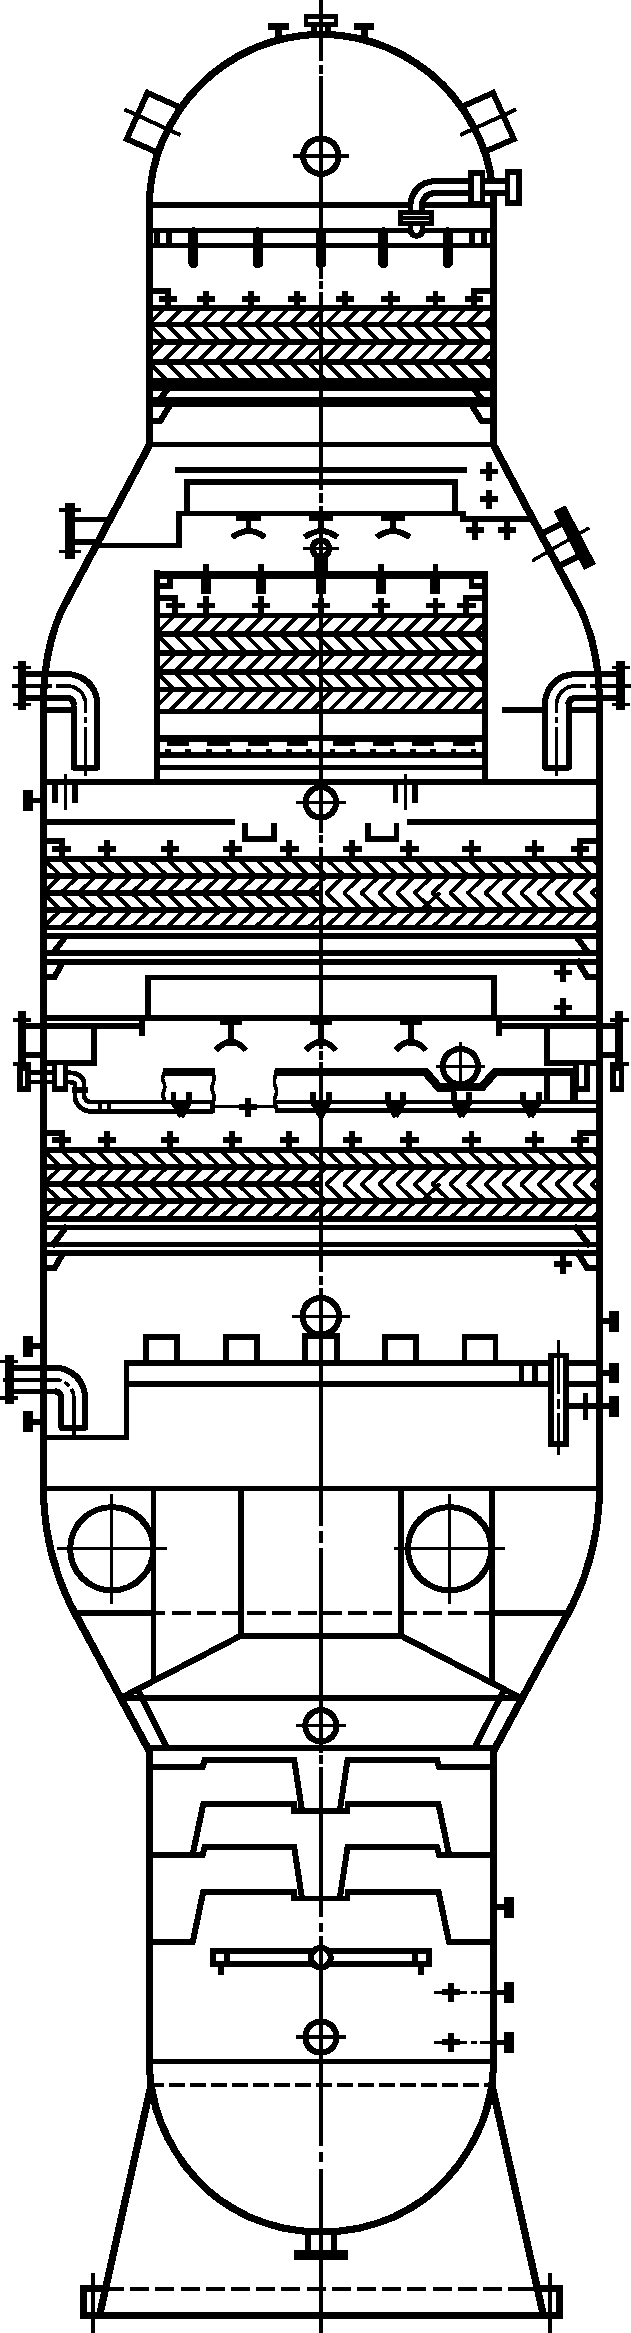
с насадкой и тарелками
В колоннах, работающих под давлением (рисунок 3), давление вверху может достигать величин от нескольких атмосфер до нескольких десятков атмосфер.
Настоящий стандарт применяют совместно с требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>.
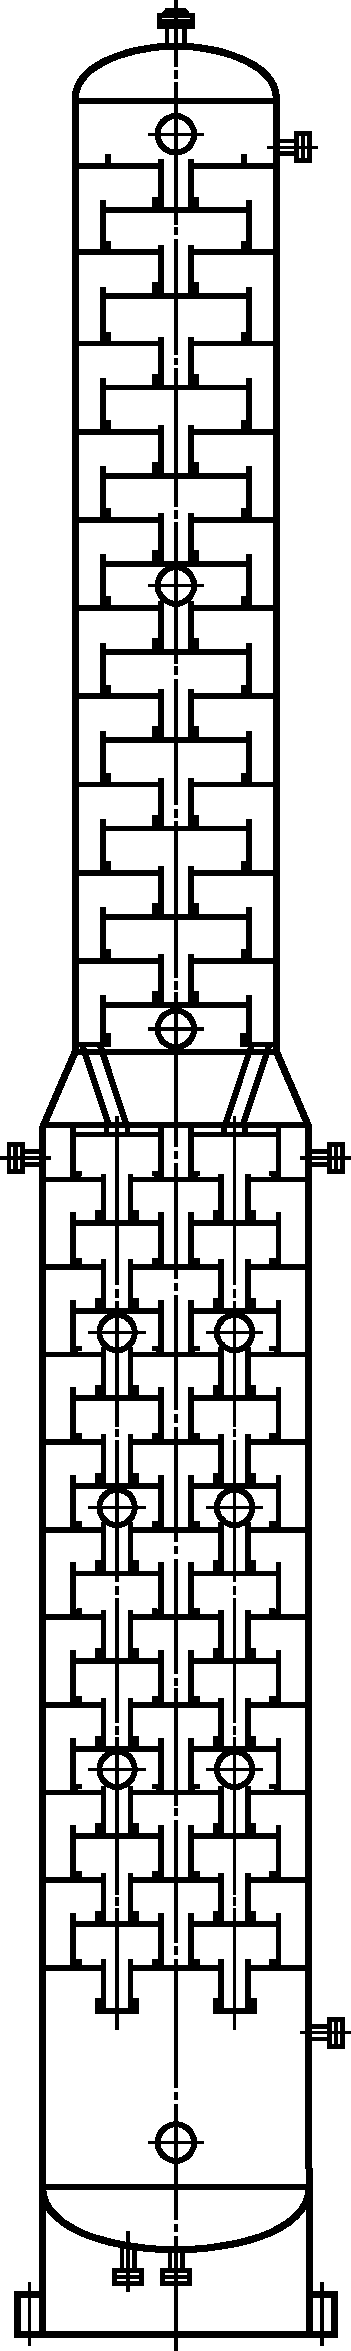
Рисунок 3 — Пример исполнения колонны под давлением
4. Обозначения
В настоящем стандарте применены следующие обозначения:
a — относительная овальность корпуса аппарата;
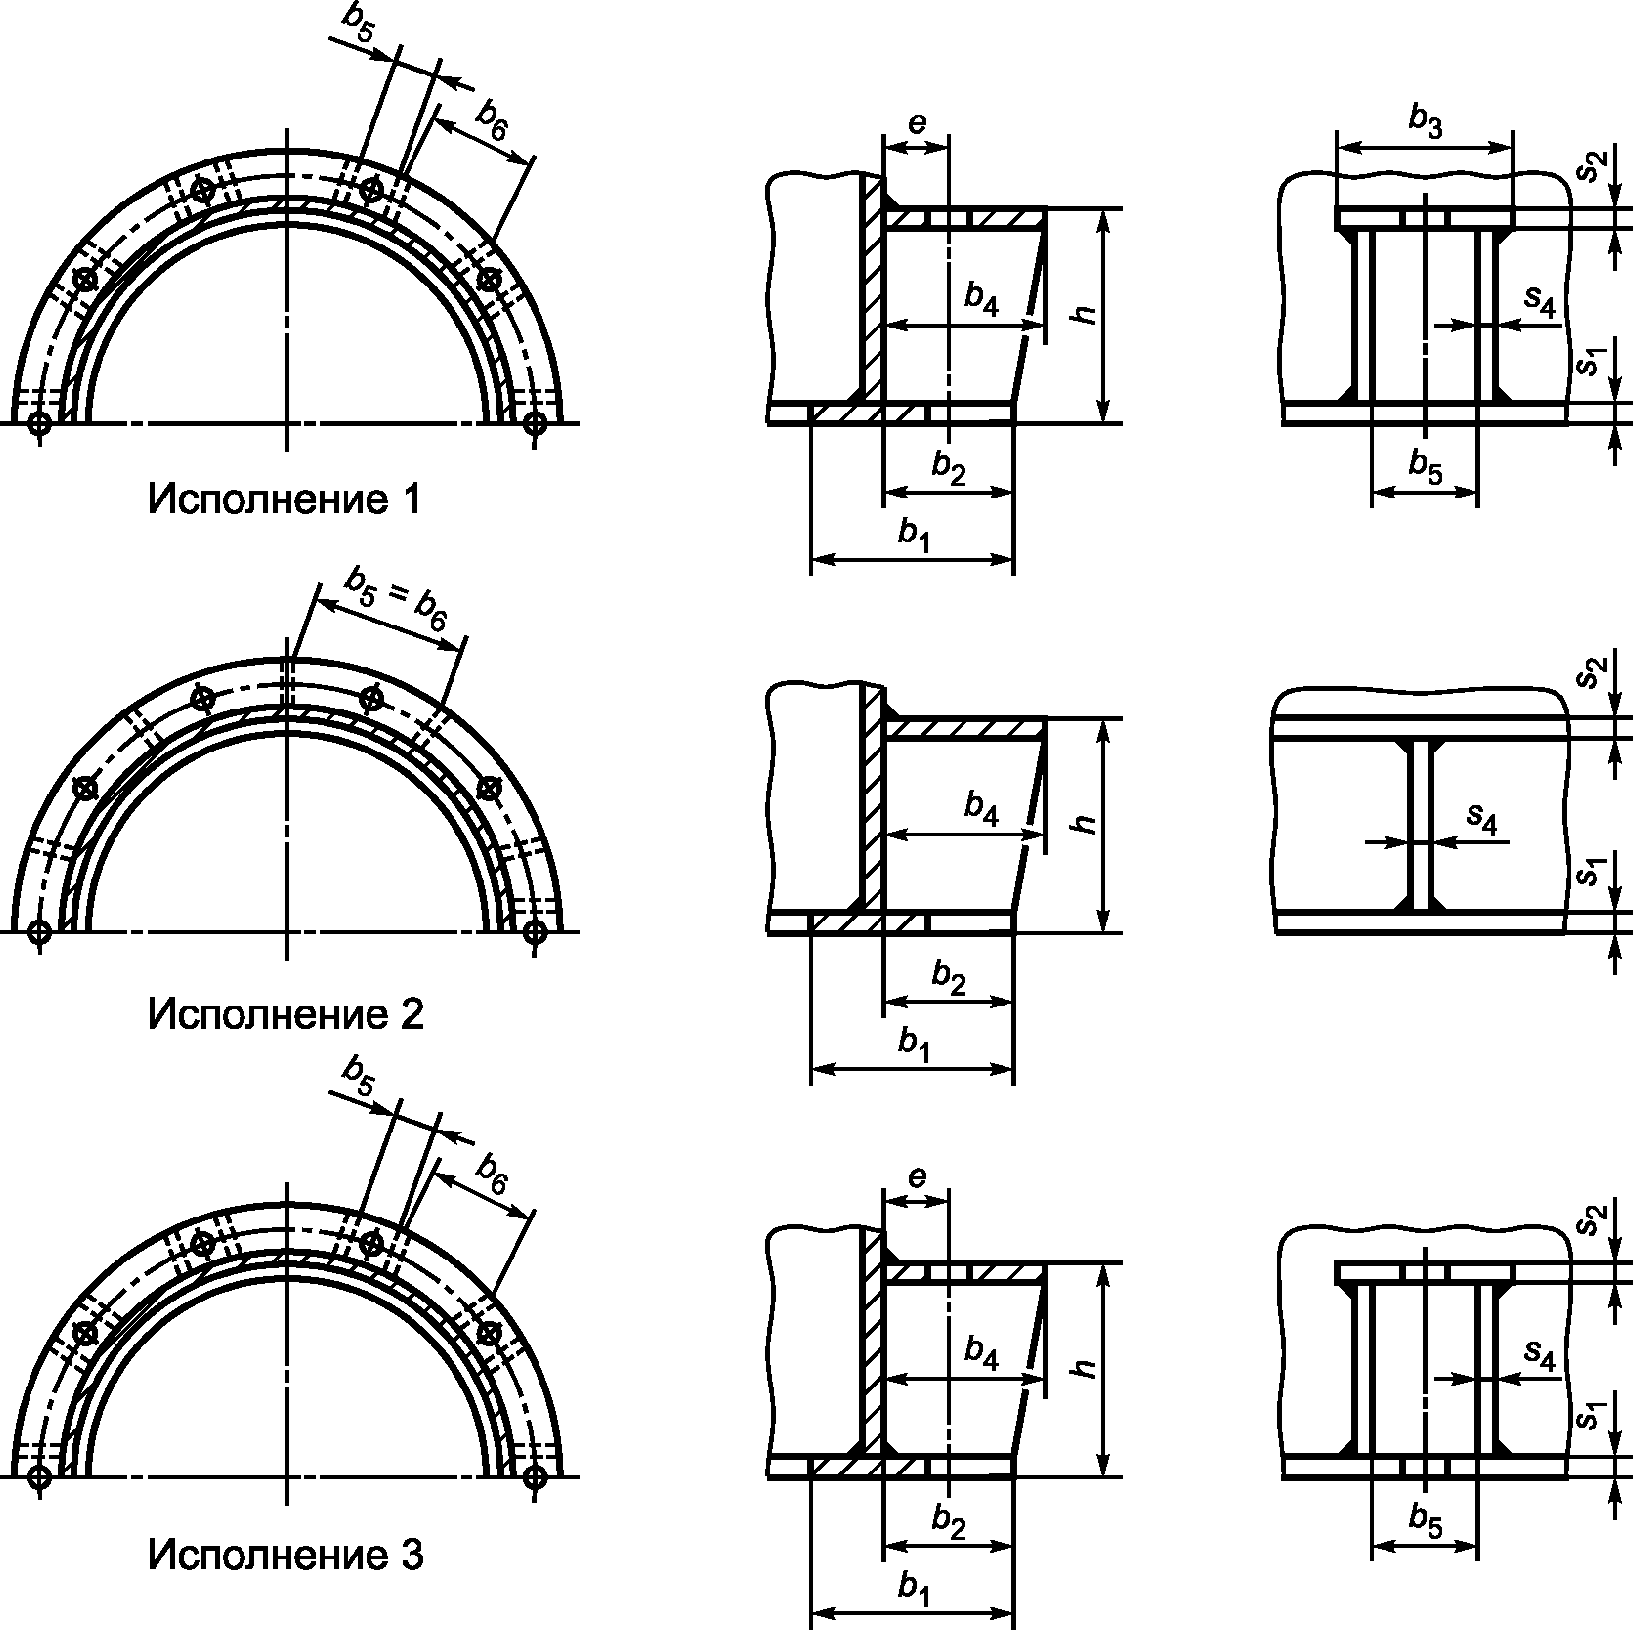
b1 - ширина нижнего опорного кольца;
b2 - выступающая ширина нижнего опорного кольца;
b3 - длина верхнего опорного элемента;
b4 — ширина верхнего опорного элемента;
b5 — минимальное расстояние между двумя смежными ребрами;
b6 — максимальное расстояние между двумя смежными ребрами;
D — внутренний диаметр аппарата;
Dн — наружный диаметр аппарата;
Dо — внутренний диаметр опорной обечайки;
Dб — диаметр окружности фундаментных болтов;
e — расстояние от оси фундаментного болта до наружной поверхности опорной обечайки;
s — исполнительная толщина стенки аппарата;
sо — исполнительная толщина стенки опорной обечайки;
sk — исполнительная толщина нижнего опорного кольца;
s2 — исполнительная толщина верхнего опорного кольца;
s4 — исполнительная толщина ребра.
5. Требования к конструкции
5.1 Общие требования
5.1.1 Конструкция аппарата должна обеспечить заданный режим эксплуатации, быть технологичной, надежной в течение срока службы, обеспечивать безопасность при изготовлении, монтаже и эксплуатации, предусматривать возможность контроля технического состояния аппарата.
5.1.2 Срок службы аппарата должен устанавливаться разработчиком аппарата и указываться в технической документации.
5.1.3 Расчет на прочность аппаратов и их элементов следует проводить в соответствии с ГОСТ 14249, ГОСТ 24755 — ГОСТ 24757, ГОСТ 25221, ГОСТ 25822, ГОСТ 25867, ГОСТ 26202 и требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <>.*
<*> На территории Российской Федерации действуют ГОСТ Р 52630-2012, ГОСТ Р 52857.1-2007 — ГОСТ Р 52857.12-2007, ГОСТ Р 51273-99, ГОСТ Р 51274-99.
При расчете колонных аппаратов снеговые нагрузки не учитываются.
5.1.4 Аппараты, которые не могут транспортироваться в собранном виде, должны проектироваться из частей, соответствующих по габариту требованиям к перевозке транспортными средствами. Деление аппарата на транспортируемые части следует указывать в технической документации.
5.1.5 Аппараты, транспортируемые в собранном виде, а также отдельные транспортируемые части аппарата должны иметь строповые устройства (захватные приспособления) для проведения погрузочно-разгрузочных работ, подъема и установки аппаратов в проектное положение. Допускается использовать для этих целей технологические штуцера, горловины, уступы, бурты и другие конструктивные элементы аппаратов при подтверждении расчетом на прочность.
Конструкция, места расположения строповых устройств и конструктивных элементов для строповки, их количество, схема строповки аппаратов и их транспортируемых частей должны быть указаны в технической документации.
5.1.6 Базовые диаметры аппаратов рекомендуется принимать по ГОСТ 9617.
5.2 Требования к элементам корпусов аппаратов
5.2.1 Днища, крышки и переходы аппаратов принимаются в соответствии с требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <**>.
<**> На территории Российской Федерации действует ГОСТ Р 52630-2012.
5.2.2 Люки, лючки и штуцера принимаются в соответствии с требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>.
5.2.3 Расположение отверстий — в соответствии с требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>.
<*> На территории Российской Федерации действует ГОСТ Р 52630-2012.
5.3 Требования к опорам колонных аппаратов
5.3.1 Опорные обечайки колонных аппаратов представлены на рисунке 4.
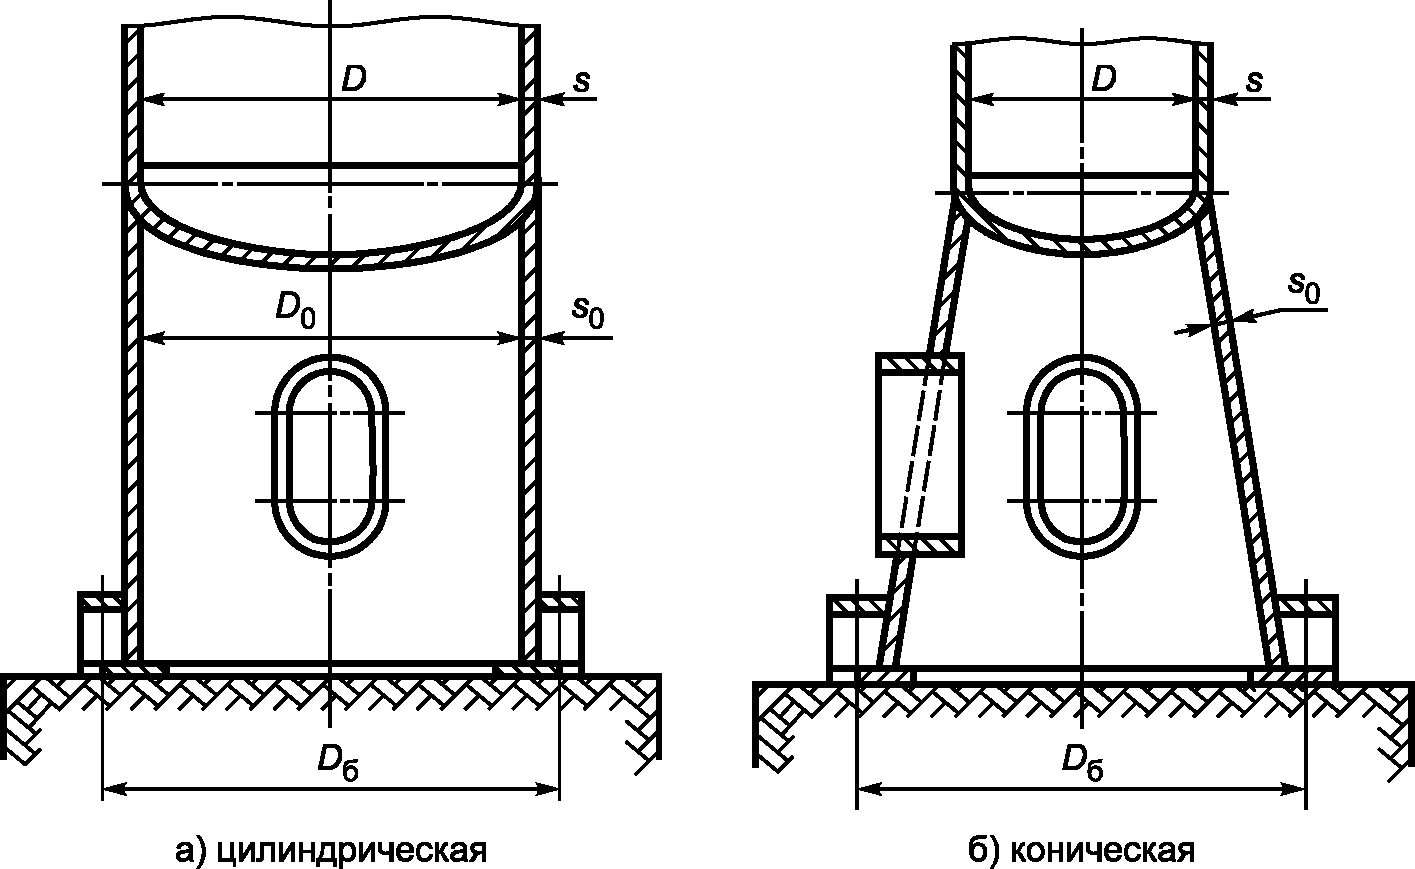
5.3.2 Цилиндрическую опору следует присоединять к днищу аппарата таким образом, чтобы средние диаметры цилиндрических обечаек корпуса и опоры совпадали или расстояния между этими осями были минимальными (см. рисунок 5).
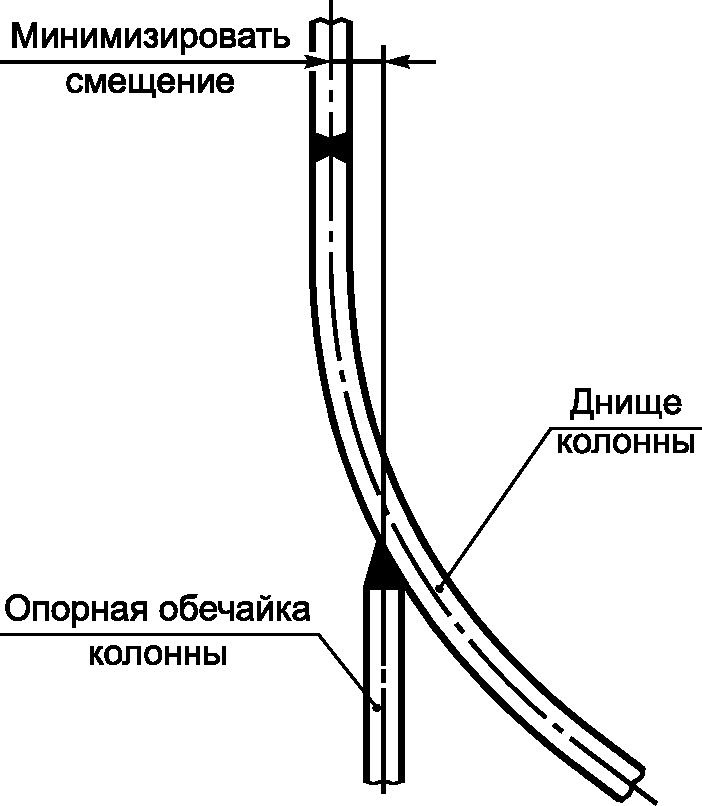
В случае смещения осей обечайки корпуса и опоры необходимо проверить прочность опорной обечайки с учетом дополнительных напряжений из-за смещения этих осей.
5.3.3 Основные конструкции опорных узлов приведены на рисунке 6.
5.4 Допускается установка колонных аппаратов на иные типы опор (стойки, лапы и др.) по указанию проектной организации.
6. Требования к материалам
6.1 При выборе материалов для изготовления колонных аппаратов следует учитывать расчетное давление, температуру стенки, химический состав и характер среды, технологические свойства и коррозионную стойкость материалов.
Колонные аппараты, как правило, устанавливаются на открытой площадке, поэтому при выборе материалов также необходимо учитывать среднюю температуру наиболее холодной пятидневки данного района с обеспеченностью 0,92 (в соответствии с [2]). При этом пуск, остановка и испытания на герметичность выполняются в соответствии с «Регламентом проведения в зимнее время пуска (остановки) или испытания на герметичность сосудов» в соответствии с требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>.
<*> На территории Российской Федерации действует ГОСТ Р 52630-2012.
6.2 Требования к основным материалам, их пределы применения, назначение, условия применения, виды испытаний должны удовлетворять требованиям национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>.
6.3 Элементы, привариваемые непосредственно к корпусу колонного аппарата изнутри или снаружи (цилиндрические и конические опоры, подкладки под элементы металлоконструкций, опорные кольца под тарелки и др.) следует изготавливать из материалов того же структурного класса, что и корпус.
6.4 В колонных аппаратах, изготовленных из коррозионностойких сталей, допускается использовать цилиндрические или конические опоры из углеродистых сталей при условии, что к корпусу колонны приваривается переходная обечайка из коррозионностойкой стали высотой, определяемой расчетом.
6.5 В аппаратах из углеродистой стали полотна тарелок, клапаны, другие внутренние съемные детали и внутренний крепеж должны быть изготовлены из коррозионностойкой стали.
7. Требования к изготовлению
7.1 Общие требования
7.1.1 Перед изготовлением, монтажом следует проводить входной контроль основных и сварочных материалов и полуфабрикатов.
7.1.2 Требования к маркировке материалов, принятых к изготовлению аппаратов, а также к качеству поверхности элементов корпуса принимаются по национальным стандартам государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>.
7.1.3 Предельные отклонения размеров принимаются в соответствии с требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта.
7.2 Корпуса
7.2.1 После сборки и сварки обечаек корпуса (без днищ) должны удовлетворять следующим требованиям:
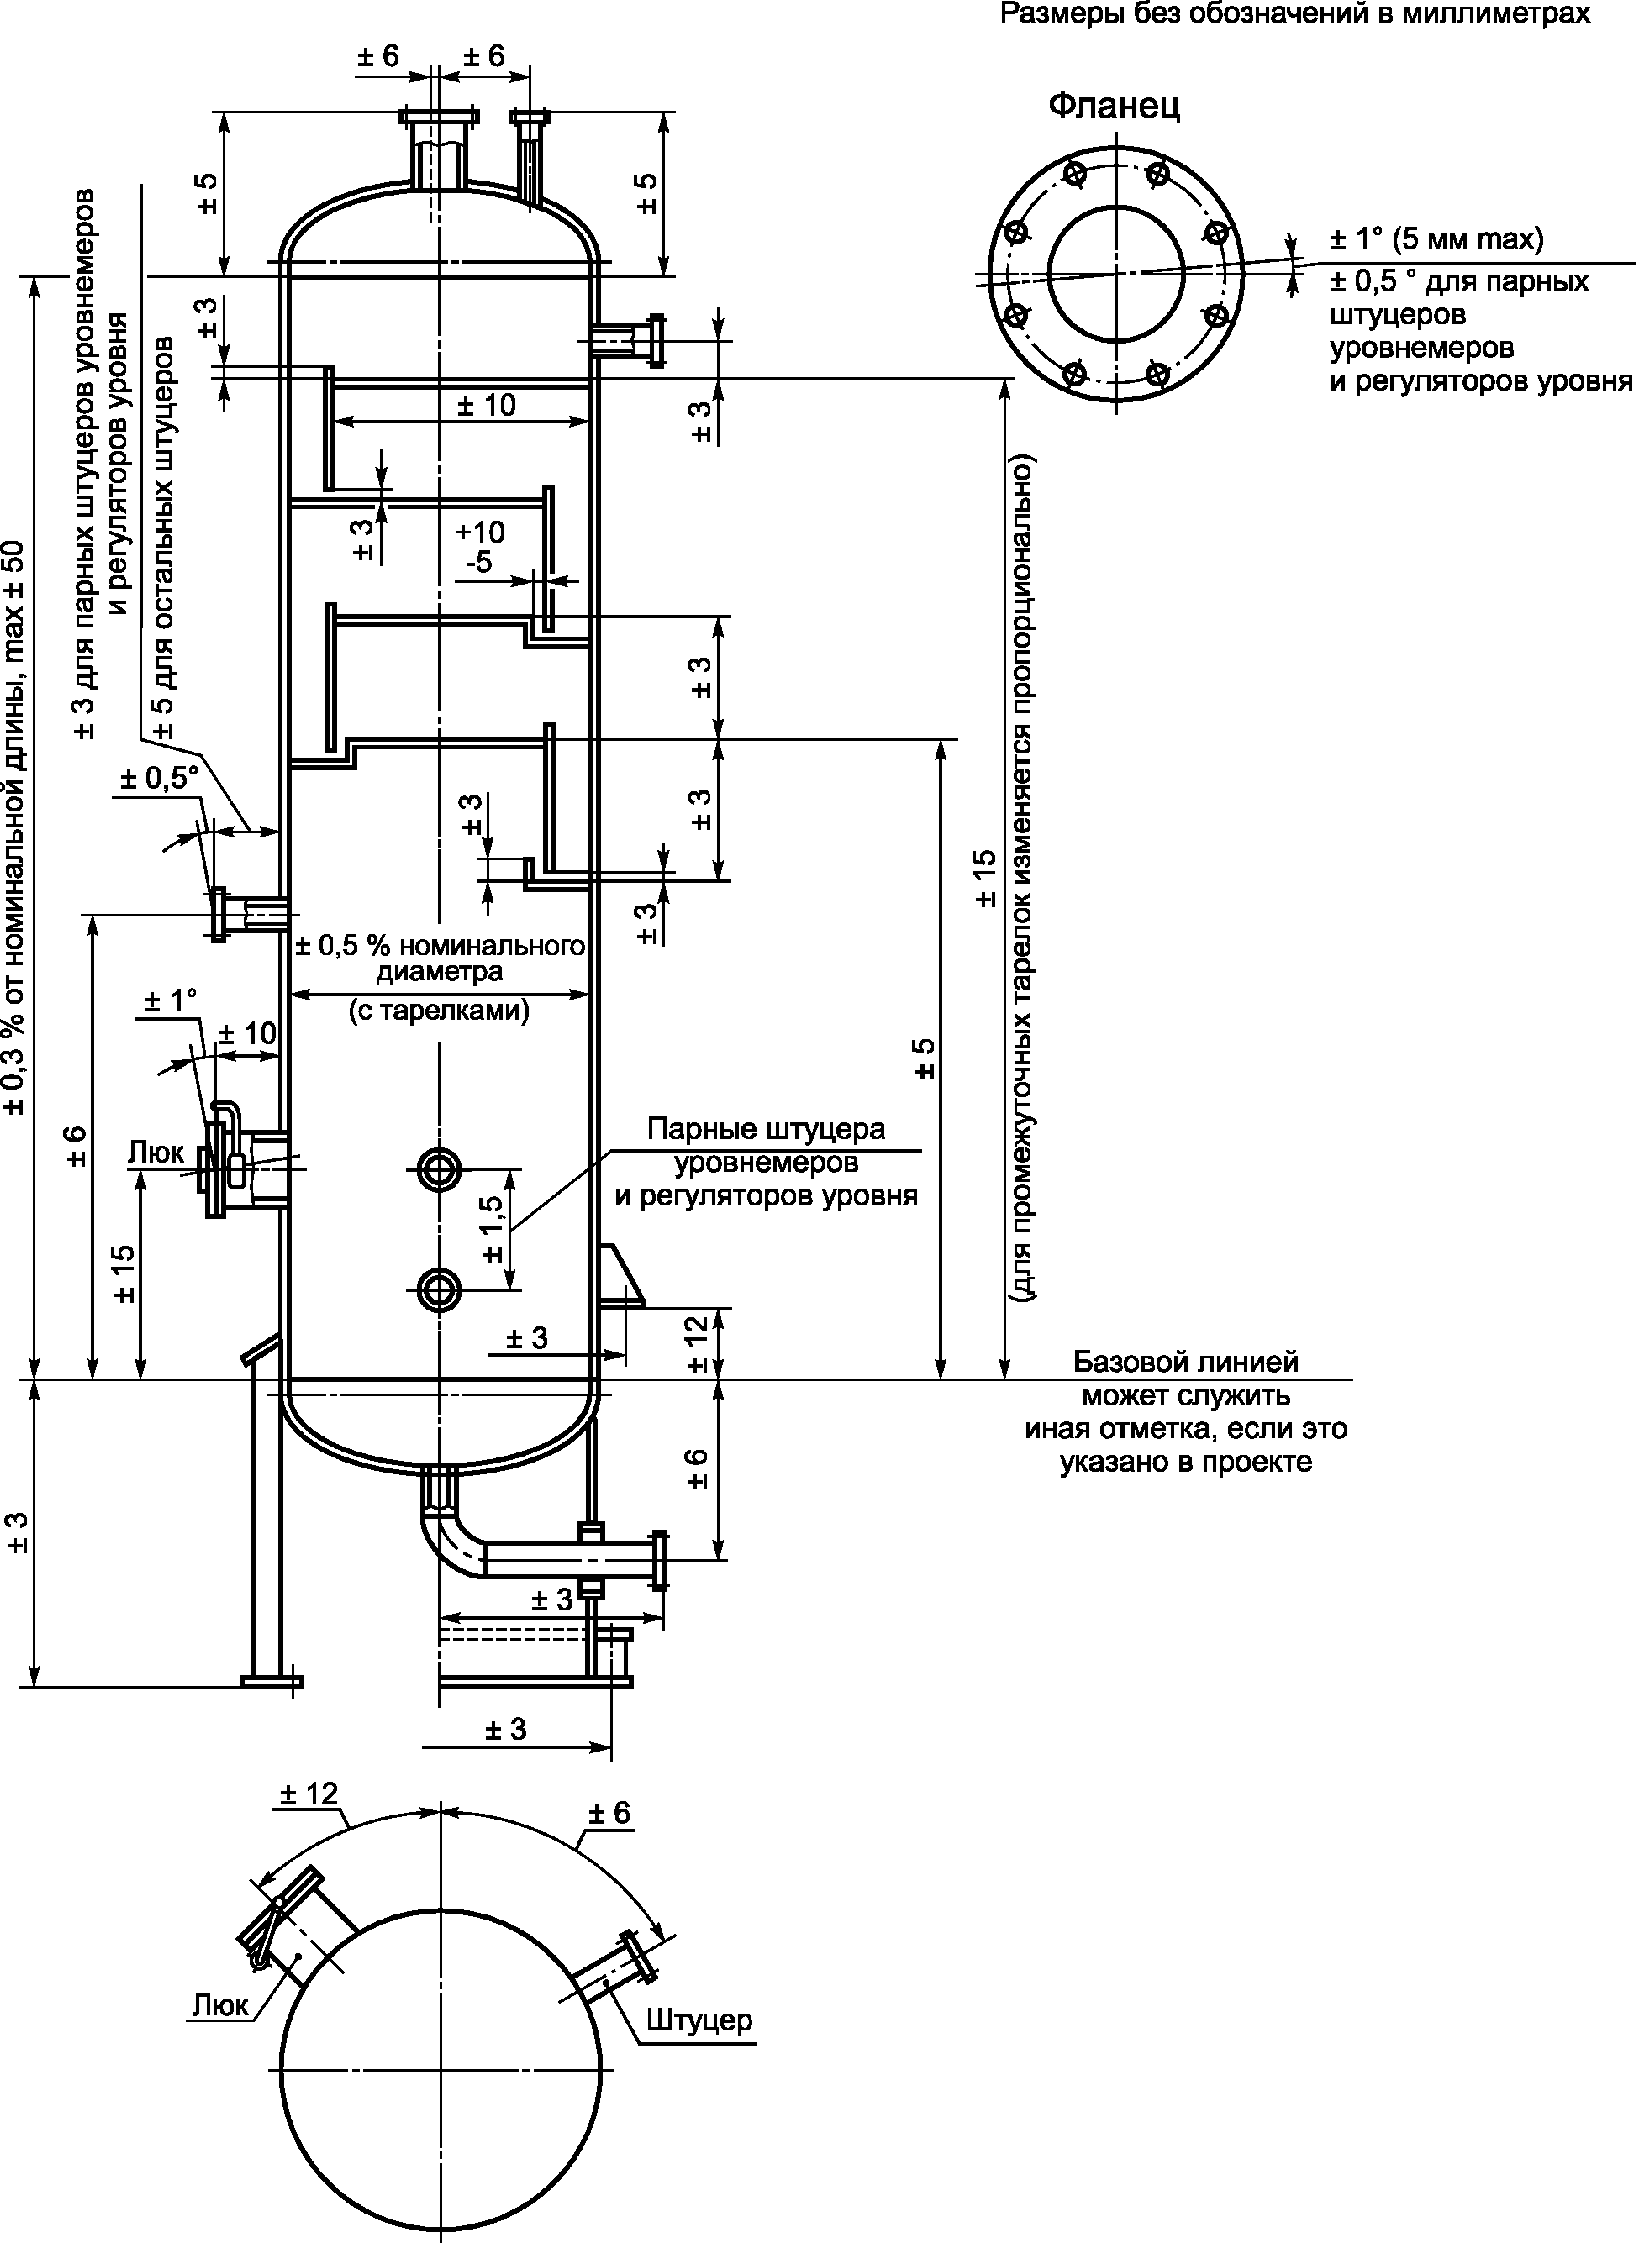
а) отклонение по длине — не более +/- 0,3% от номинальной длины, но не более +/- 50 мм;
б) отклонение от прямолинейности — не более 2 мм на длине 1 м, но не более 30 мм при длине корпуса свыше 15 м.
При этом местная непрямолинейность не учитывается:
- в местах сварных швов;
- в зоне вварки штуцеров и люков в корпус;
- в зоне сопряжения разнотолщинных обечаек корпуса, выполненного с учетом допустимых смещений кромок в кольцевых швах аппарата.
7.2.2 Отклонение внутреннего (наружного) диаметра корпуса аппарата в местах установки тарелок или других внутренних устройств допускается не более +/- 0,5% номинального диаметра, если в технической документации не оговорены более жесткие требования.
7.2.3 Относительная овальность корпуса аппарата, измеренная в соответствии с требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>, в местах установки тарелок или других внутренних устройств, не должна превышать +/- 0,5%, если в технической документации не оговорены более жесткие требования.
7.2.4 Отклонения остальных размеров корпусов, кроме указанных выше, определяются в соответствии с требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>.
7.3 Днища, фланцы, штуцера, люки, укрепляющие кольца
7.3.1 Указанные элементы корпусов аппаратов изготавливаются в полном соответствии с требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>.
<*> На территории Российской Федерации действует ГОСТ Р 52630-2012.
7.4 Предельные отклонения размеров аппаратов, их сборочных единиц и деталей от номинальных должны соответствовать приведенным на рисунке 7.
7.5 Внутренние тепло- и массообменные контактные устройства тарельчатого типа (тарелки)
7.5.1 Тарелки должны изготавливаться в соответствии с настоящим стандартом и проектом.
7.5.2 Опорные детали тарелок должны быть приварены к корпусу аппарата сплошным односторонним верхним швом, если иное не указано в проектной документации.
7.5.3 Отклонение от перпендикулярности опорных деталей тарелок, привариваемых к корпусу аппарата, к оси корпуса, относительно которой установлены устройства (риски) для выверки вертикальности его на монтажной площадке, не должно превышать значений, указанных в таблице 1.
7.5.4 Результаты замеров фактических отклонений от перпендикулярности опорных деталей тарелок заносятся в формуляр, заверенный отделом технического контроля завода-изготовителя. Формуляр прилагается к паспорту аппарата.
7.5.5 Отклонение по шагу между соседними тарелками не должно превышать +/- 3 мм. Отклонение по высоте нижней тарелки не должно превышать +/- 5 мм от нижней кромки обечайки корпуса и +/- 15 мм до верхней тарелки, при этом для промежуточных тарелок оно пропорционально изменяется (см. рисунок 7).
7.5.6 Допуск на минимальное расстояние от сливной перегородки до вертикальной поверхности уголка приемного кармана (успокаивающей планки) — (+10 мм и минус 5 мм).
Допуск на расстояние от нижней кромки сливной перегородки до поверхности нижележащей тарелки при заглубленном приемном кармане — +/- 5 мм на 1 м длины перегородки, но не более +/- 15 мм на всю длину, а при отсутствии заглубленного кармана и наличии успокаивающей планки — +/- 5 мм.
7.5.7 Штампованные детали тарелок должны быть чистыми, без трещин, надрывов, заусенцев.
7.5.8 Сварные швы опорных деталей тарелки, перекрываемые съемными деталями (полотнами и другими элементами), должны быть зачищены заподлицо с основным металлом.
7.5.9 Секции (полотна) тарелок могут изготавливаться сварными, при этом швы должны быть зачищены с двух сторон заподлицо с основным металлом.
7.5.10 Общий прогиб установленной тарелки не должен превышать значений, указанных в таблице 2.
| Внутренний диаметр колонного аппарата | Прогиб тарелки |
|---|---|
| До 3000 | 3,0 |
| От 3000 до 4000 | 4,0 |
| От 4000 и более | 5,0 |
7.6 Царговые колонны
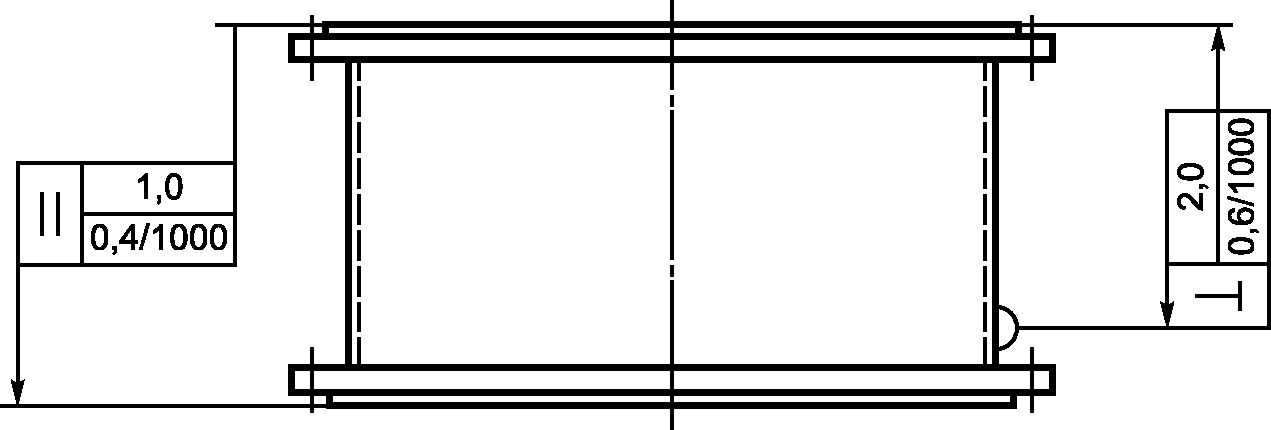
7.6.1 Отклонение от параллельности уплотнительных поверхностей фланцев царг после механической обработки не должно превышать 0,4 мм на 1 м диаметра (рисунок 8), но не более 1 мм на диаметр царги.
Отклонение от перпендикулярности уплотнительных поверхностей фланцев царг к образующей обечайки не должно превышать 0,6 мм на 1 м высоты царги (рисунок 8), но не более 2 мм на всю высоту царги.
7.6.2 Отклонение от высоты царги с фланцами не должно превышать +/- 2 мм на 1 м номинального размера, но не более +/- 5 мм на всю высоту царги.
7.6.3 Царги колонн с фланцами, имеющими уплотнительные поверхности «шип-паз» или «выступ-впадина», для удобства установки прокладки следует выполнять так, чтобы фланцы с пазом или впадиной были нижними.
8. Сварка и сварные соединения
8.1 Аппараты могут быть изготовлены с применением всех видов промышленной сварки за исключением газовой.
8.2 Требования к сварке и сварным соединениям должны соответствовать требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>.
8.3 Сварные соединения
8.3.1 Продольные и кольцевые стыковые сварные швы корпуса должны выполняться с полным проваром, включая швы приварки днищ.
8.3.2 Условия применения угловых и тавровых соединений штуцеров, люков, фланцев в соответствии с требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>.
8.3.3 Нахлесточные сварные швы допускаются только для приварки укрепляющих колец и опорных элементов.
8.3.4 Допускается пересечение стыковых швов корпуса угловыми швами приварки внутренних и внешних устройств (опорных элементов, тарелок, рубашек, перегородок и т.п.) при условии контроля перекрываемого шва корпуса радиографическим или ультразвуковым методом.
8.4 Требования к сварным соединениям и к качеству сварных соединений в соответствии с требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>.
8.5 Методы контроля сварных соединений в соответствии с требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>.
<*> На территории Российской Федерации действует ГОСТ Р 52630-2012.
8.5.1 Объем контроля сварных швов вакуумных колонн неразрушающими методами составляет >= 25%.
9. Гидравлическое испытание
Гидравлическое испытание колонных аппаратов на заводе-изготовителе, как правило, производится в горизонтальном положении.
Величина пробного давления аппарата при его испытании в вертикальном и горизонтальном положении одинаковая, если в процессе эксплуатации аппарата гидростатическое давление столба жидкости отсутствует (аппарат полностью не заполняется жидкостью).
При испытании аппарата в горизонтальном положении на заводе-изготовителе, последний должен проверить прочность корпуса колонны с учетом принятого способа опирания аппарата.
10. Термическая обработка
Термическая обработка колонного аппарата (или его частей) при необходимости осуществляется в соответствии с требованиями национальных стандартов государств, упомянутых в предисловии как проголосовавших за принятие межгосударственного стандарта <*>.
<*> На территории Российской Федерации действует ГОСТ Р 52630-2012.
БИБЛИОГРАФИЯ
| [1] | ПБ 03-576-03 <*> | Правила устройства и безопасной эксплуатации сосудов, работающих под давлением |
|---|---|---|
| [2] | СНиП 23-01-99 <*> | Строительная климатология |
<*> Действует на территории Российской Федерации.