ОНТП-14-93 (доработка ОНТП-14-93). Нормы технологического проектирования предприятий машиностроения, приборостроения и металлообработки. Механообрабатывающие и сборочные цехи
(утв. Роскоммаш)
Примечание
Взамен ОНТП-14-86.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ОНТП-14-86"]:::rst
  n1["ОНТП-14-93"]:::doc
  click n1 "https://bukva.ai/docs/ontp-14-93" "ОНТП-14-93. Нормы технологического проектирования предприятий машиностроения, приборостроения и металлообработки. Механообрабатывающие и сборочные цехи (утв. Роскоммаш)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Роскоммаш
НОРМЫ ТЕХНОЛОГИЧЕСКОГО ПРОЕКТИРОВАНИЯ ПРЕДПРИЯТИЙ МАШИНОСТРОЕНИЯ, ПРИБОРОСТРОЕНИЯ И МЕТАЛЛООБРАБОТКИ
МЕХАНООБРАБАТЫВАЮЩИЕ И СБОРОЧНЫЕ ЦЕХИ
ОНТП-14-93 (ДОРАБОТКА ОНТП-14-93)
ОНТП-14-86/Минстанкомпром
Разработаны Институтом по проектированию станкостроительных, инструментальных и машиностроительных заводов АО «Гипростанок».
Генеральный директор института А.А. Чернышев.
Главный инженер института В.Г. Заприй.
Главный инженер проекта Э.С. Вайнштейн.
Начальник технологического отдела М.Я. Юдин.
Руководитель темы А.С. Любавин.
С введением в действие настоящих норм утрачивают силу «Общесоюзные нормы технологического проектирования предприятий машиностроения, приборостроения и металлообработки. Механические и сборочные цехи. ОНТП-14-86».
Внесены АО «Институт Гипростанок».
1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Настоящие нормы предназначены для использования при проектировании вновь строящихся, реконструируемых, расширяемых и технически перевооружаемых механообрабатывающих и сборочных цехов предприятий машиностроения, приборостроения и металлообработки независимо от формы собственности.
1.2. Нормы обобщают накопленный опыт проектирования предприятий машиностроения, приборостроения, металлообработки с учетом серийности производства и являются руководящим материалом на всех стадиях проектирования.
1.3. Учет новых принципов хозяйствования в условиях рыночных отношений при проектировании механообрабатывающих и сборочных цехов должен быть отражен Заказчиком в задании на проектирование предприятия.
1.4. Участки ремонта оборудования, подразделения инструментального хозяйства, окраски, термические, гальванических покрытий, производство ртутных приборов и электронных изделий, электротехнических изделий, электромонтаж приборов и участки испытаний готовых изделий (узлов) на прочность, герметичность проектируются по соответствующим нормам технологического проектирования и руководящим ведомственным материалам.
1.5. При проектировании механообрабатывающих и сборочных цехов, кроме настоящих норм, следует руководствоваться действующими строительными нормами и правилами, а также правилами техники безопасности, санитарными правилами и другими нормативными документами.
1.6. Термины основных понятий гибких производственных систем (ГПС), соответствующие ГОСТ 26228-90, приводятся в Приложении А.
1.7. Условные обозначения, надписи, нанесение размеров и др., применяемые на планах расположения технологического оборудования и механообрабатывающих и сборочных цехов должны соответствовать:
ГОСТ 21.112-87 СПДС.
2. РАСЧЕТ КОЛИЧЕСТВА ОБОРУДОВАНИЯ
2.1. Механообрабатывающие цехи
Расчет количества оборудования, не работающего в принудительном ритме, производится для каждого типоразмера по формуле
Q_{\text{р}} = \frac{\text{Т}}{\text{Ф}_{\text{э}}} , (1)
где Q_{\text{р}} — расчетное количество оборудования;
Т — трудоемкость механической обработки годового выпуска продукции, станко-ч;
\text{Ф}_{\text{э}} — эффективный годовой фонд времени работы оборудования, ч.
Количество оборудования в составе поточной линии рассчитывается пооперационно по формуле
Q_{\text{р}} = \frac{t_{\text{шт}}}{\tau} , (2)
где t_{\text{шт}} — штучное время на одну операцию, мин;
\tau — такт выпуска деталей с линии, мин.
Такт выпуска определяется по формуле
\tau = \frac{60 \cdot \text{Ф}_{\text{э}}}{N} , (3)
где \text{Ф}_{\text{э}} — эффективный годовой фонд времени работы оборудования, ч;
N — годовая программа деталей (заготовок), шт.
Общее количество оборудования в поточной линии определяется суммированием принятого количества оборудования по операциям.
Количество автоматических линий рассчитывается исходя из производительности линии по формуле
Q_{\text{р}} = \frac{\text{П}}{g} , (4)
где Q_{\text{р}} — расчетное количество линий;
П — количество деталей, обрабатываемых в год (сутки или час), шт.;
g — производительность автоматической линии в год (сутки или час), шт.
Количество оборудования, допускаемое принять без расчета в соответствии с технологической необходимостью в процентах от общего количества, приводится в таблице 1.
| Тип производства | Процент |
|---|---|
| 1. Единичное, мелкосерийное, среднесерийное | до 5 |
| 2. Крупносерийное и массовое | до 10 |
Примечание. Приведенные значения приняты на основании практики работы предприятий.
2.2. Перечень тяжелых и уникальных металлорежущих станков приводится в табл. 2.
| Группа станков | Характеристика, мм |
|---|---|
| 1. Токарно-карусельные | Диаметр обрабатываемой детали 3150 и более |
| 2. Токарные | Диаметр обрабатываемой детали над станиной 1250 и более |
| 3. Лоботокарные | Диаметр обрабатываемого изделия 2000 и более |
| 4. Вальцетокарные | Диаметр обрабатываемых валков 1000 и более |
| 5. Токарные станки с вращающимся суппортом и неподвижным изделием для обработки шатунных шеек коленчатых валов | Диаметр просвета кольца 1250 и более |
| 6. Радиально-сверлильные | Диаметр сверления 80 и более |
| 7. Горизонтально-расточные | Диаметр шпинделя 160 и более |
| 8. Координатно-расточные | Рабочая поверхность стола 1000 x 1600 и более |
| 9. Станки для глубокого сверления и растачивания | Длина сверления (растачивания) 3000 и более |
| 10. Круглошлифовальные и вальцешлифовальные | Диаметр устанавливаемой детали 560 и более |
| 11. Внутришлифовальные с планетарным вращением шпинделя | Диаметр шлифуемого отверстия 800 и более |
| 12. Карусельно-шлифовальные | Диаметр стола 1600 и более |
| 13. Продольно-шлифовальные | Размер стола 1250 x 4000 и более |
| 14. Зубофрезерные для цилиндрических колес | Диаметр обрабатываемого колеса 2000 и более |
| 15. Зубофрезерные для колес, изготавливаемых заодно с валом | Диаметр обрабатываемого колеса x длина 500 x 3000 |
| 16. Зубодолбежные | Диаметр обрабатываемого колеса 1250 и более |
| 17. Зубошлифовальные для цилиндрических колес | Диаметр колеса 800 и более |
| 18. Зубошлифовальные для конических колес | Диаметр колеса 800 и более |
| 19. Зубострогальные для прямозубых колес | Диаметр обрабатываемого колеса 800 и более |
| 20. Зуборезные для конических колес с круговыми | Диаметр обрабатываемого колеса 800 и более |
| (спиральными) зубьями | |
| 21. Продольно-фрезерные | Размеры рабочей поверхности стола 1250 x 4000 и более |
| 22. Копировально-фрезерные | Размеры рабочей поверхности стола |
| для контурного и объемного копирования | 1000 x 2000 и более |
| 23. Продольно-строгальные | Размеры рабочей поверхности стола 2000 x 6300 и более |
| 24. Протяжные | Номинальное тяговое усилие 80 т (800 кН) и более |
| 25. Станки с числовым \ программным управлением | типа «Обрабатывающий центр»| | |
| 25. Автоматизированные > участки из станков с ЧПУ | | Все размеры |
| 27. Обрабатывающие комплексы | для обработки с одной | установки / | |
| 28. Автоматические роторные и роторно-конвейерные линии | Все размеры |
2.3. Сборочные цехи
2.3.1 Расчет оборудования
2.3.1.1 Стационарная сборка
Расчет количества оборудования для обслуживания слесарно-сборочных работ (стенды сборочные и испытательные) производится по формуле
Q_{\text{р}} = \frac{\text{Т}}{\text{Ф}_{\text{э}} \cdot \text{П}_{\text{л}}} , (4)
где Q_{\text{р}} — расчетное количество оборудования;
Т — трудоемкость годового выпуска продукции, чел.-ч;
\text{П}_{\text{л}} — средняя плотность работ;
\text{Ф}_{\text{э}} — эффективный годовой фонд времени работы оборудования, ч.
2.3.1.2 Поточная (автоматизированная) сборка
Количество оборудования в составе поточной линии рассчитывается пооперационно непосредственно по формуле
Q_{\text{р}} = \frac{t_{\text{шт}}}{\tau} , (5)
где Q_{\text{р}} — расчетное количество оборудования;
t_{\text{шт}.} — штучное время на операцию сборки одного узла, комплекта, изделия, мин;
\tau — такт выпуска узлов, комплектов, изделий с линии, мин.
Общее количество оборудования в поточной линии определяется суммированием принятого количества оборудования по операциям.
Расчет количества поточных (автоматизированных) сборочных линий ведут исходя из производительности линии по формуле
Q_{\text{р}} = \frac{\text{П}}{g} , (6)
где Q_{\text{р}} — расчетное количество линий;
П — количество узлов (комплектов), собираемых в год (сутки или час), шт.;
g — производительность поточных (автоматизированных) линий в год (сутки или час), шт.
Такт выпуска узлов (комплектов, изделий) с поточной линии — промежуток времени между выходом со сборки двух смежных собранных изделий.
Такт выпуска определяется по формуле
\tau = \frac{60 \cdot \text{Ф}_{\text{э}}}{N} , (7)
где \text{Ф}_{\text{э}} — эффективный годовой фонд времени работы оборудования;
N — годовая программа узлов (комплектов, изделий), шт.
Количество оборудования, допускаемое принять без расчета в соответствии с технологической необходимостью в процентах от общего количества, приводится в табл. 3.
| Тип производства | Процент |
|---|---|
| 1. Единичное, мелкосерийное, среднесерийное | до 5 |
| 2. Крупносерийное и массовое | до 10 |
Примечание. Приведенные значения приняты на основании практики работы предприятий.
2.3.2 Расчет рабочих мест (верстаки, столы сборщика)
2.3.2.1 Стационарная сборка
Для стационарной узловой и общей сборки изделий количество рабочих мест определяется по формуле
Q_{\text{р}} = \frac{\text{Т}}{\text{Ф}_{\text{э}} \cdot \text{П}_{\text{л}}} , (8)
где Q_{\text{р}} — расчетное количество рабочих мест;
\text{Ф}_{\text{э}} — эффективный годовой фонд рабочего места, ч;
\text{П}_{\text{л}} — средняя плотность работ (количество рабочих, одновременно работающих за одним рабочим местом). Ориентировочные значения средней плотности работ по видам сборки приведены в табл. 4.
| Виды сборки | Ориентировочное значение средней плотности работы в зависимости от габаритных размеров, массы и степени сложности изделий | |||||
| узлы | изделия | |||||
| максим. габарит. до, мм | максим. масса до, т | |||||
| мелкие 500 | средние 1300 | крупные св. 1500 | мелкие 3 | средние 10 | крупные св. 10 | |
| 1. Узловая сборка | 1,0 | 1,1 — 1,3 | 1,4 — 2,0 | |||
| 2. Общий монтаж | ||||||
| - станки | 1,0 — 1,5 | 1,6 — 2,0 | 2,1 — 3,0 | |||
| - автоматические линии: | ||||||
| до 10 ст-ков | 1,5 — 2,0 | |||||
| св. 10 до 20 ст-ков | 2,1 — 4,0 | |||||
| св. 20 ст-ков | 4,1 — 6,0 | |||||
| 3. Поточная сборка | 1 — 2 | |||||
Примечание. Значение средней плотности работ для именникового оборудования определяется конкретно в каждом случае.
Пропускная способность сборочного места (стенда) на общей сборке — количество изделий, собираемых в год на одном рабочем месте (стенде), определяется по формуле
\text{П}_{\text{сп}} = \frac{\text{Ф}_{\text{э}} \cdot \text{П}_{\text{л}}}{\text{Т}_{\text{сб}}} = \frac{\text{Ф}_{\text{э}}}{\text{Ц}} , (10)
где \text{П}_{\text{сп}} — пропускная способность сборочного места (стенда);
\text{Т}_{\text{сб}} — трудоемкость сборки изделия, чел.-ч;
\text{П}_{\text{л}} — средняя плотность из табл. 4.
2.3.2.2 Поточная (автоматизированная) сборка
Подвижная поточная сборка производится на транспортных устройствах различного вида, при этом подача изделия (движение конвейера) может быть непрерывной или периодической — от одного рабочего места до другого.
При непрерывной подаче рабочие выполняют свои операции во время движения конвейера (пока изделие проходит зону рабочего места), при этом скорость движения конвейера должна соответствовать времени, необходимому для выполнения рабочими своих операций, т.е. величине такта выпуска.
При периодической подаче изделия операция выполняется рабочими в период остановки конвейера, продолжительность остановки соответствует времени, необходимому для выполнения операций на каждом рабочем месте. Таким образом, продолжительность остановок конвейера и время на передвижение собираемого изделия от одного рабочего места до другого (от одной станции к другой) должны в сумме соответствовать величине такта выпуска.
Количество рабочих мест (позиций) рассчитывается по формуле
Q_{\text{р}} = \frac{\text{Т } \cdot 60}{\tau \cdot \text{П}_{\text{л}}} , (11)
где Q_{\text{р}} — расчетное количество рабочих мест;
\tau — такт сборки изделий или узлов, мин;
\text{П}_{\text{л}} — средняя плотность работ из таблицы 4.
Коэффициент использования каждого рабочего места (позиции) ( K_{\text{им}} ) на поточной линии
K_{\text{им}} = \frac{\text{Т}_{\text{оп}} \cdot 60}{\tau} , (12)
где \text{Т}_{\text{оп}} — трудоемкость сборочной операции на данном рабочем месте, чел.-ч.
K_{\text{и}} = \frac{1}{\text{П}} \sum_{i = 1}^{i = n} K_{\text{и}} , (13)
где П — число рабочих мест (позиций) на сборочной линии.
Q_{\text{п}} = (1,15 \div 1,25) \cdot Q_{\text{р}} ,
где принятое количество рабочих мест на конвейере равно числу операций, на которые разбит процесс сборки на конвейере плюс 15 — 25% резервных и контрольных мест.
L = Q_{\text{п}} \cdot l + l_{1} + l_{2} , (14)
где Q_{\text{п}} — принятое количество рабочих мест (позиций) на конвейере;
l_{2} — длина натяжной станции, м;
l_{1} + l_{2} — для вертикально замкнутого конвейера принимается в пределах 0,5 — 1,2 м; для горизонтально замкнутого — в пределах 1,5 — 2,0 м;
l — длина рабочего места (позиций), м, и равна
l = l_{\text{и}} + l_{\text{п}} , (15)
где l_{\text{и}} — длина изделия, собираемого на конвейере, м;
2.4. Расчет количества подъемно-транспортных средств
2.4.1 Краны (для технологических целей)
Количество кранов определяется по формуле
N = \frac{N_{\text{оп}} \cdot T_{\text{кр}}}{T_{\text{см}} \cdot K_{\text{п}} \cdot K_{\text{о}} \cdot 60} , (16)
где N_{\text{оп}} — количество крановых операций в смену;
T_{\text{см}} — продолжительность смены, ч;
K_{\text{п}} — коэффициент, учитывающий простои крана;
K_{\text{о}} = 1,1 — коэффициент, учитывающий сокращение времени цикла при совмещении нескольких операций.
Количество крановых операций в смену определяют по формулам в зависимости от массы грузов, транспортируемых на участке
N_{\text{оп}} = \frac{Q \cdot N_{\text{к}}}{n \cdot m \cdot q} , (17)
и в зависимости от числа единиц груза, перемещаемых на участке
N_{\text{оп}} = \frac{\text{Д } \cdot N_{\text{к}}}{n \cdot m \cdot d} , (18)
где Q — масса грузов на годовую программу, транспортируемых на участке, т;
n — число рабочих дней в году;
m — число рабочих смен в сутки;
q — средняя масса единицы груза, перемещаемого краном за одну операцию, т;
Д — количество грузов на годовую программу, транспортируемых на участке, шт.;
d — среднее количество грузов, перемещаемых краном за одну операцию, шт.
Среднее время на одну крановую операцию определяют по формуле
T_{\text{кр}} = \frac{L}{V} + t_{\text{п}} + t_{\text{р}} , мин,
где L — средняя длина пробега крана в оба конца за одну операцию, м;
t_{\text{п}},t_{\text{р}} — среднее время на одну крановую операции погрузки и разгрузки соответственно, мин.
При укрупненных расчетах количество кранов в цехах определяется из условия обслуживания одним краном до 75 м и длины пролета, при длине пролета не кратном 75 м количество кранов округляется до целого числа в большую сторону.
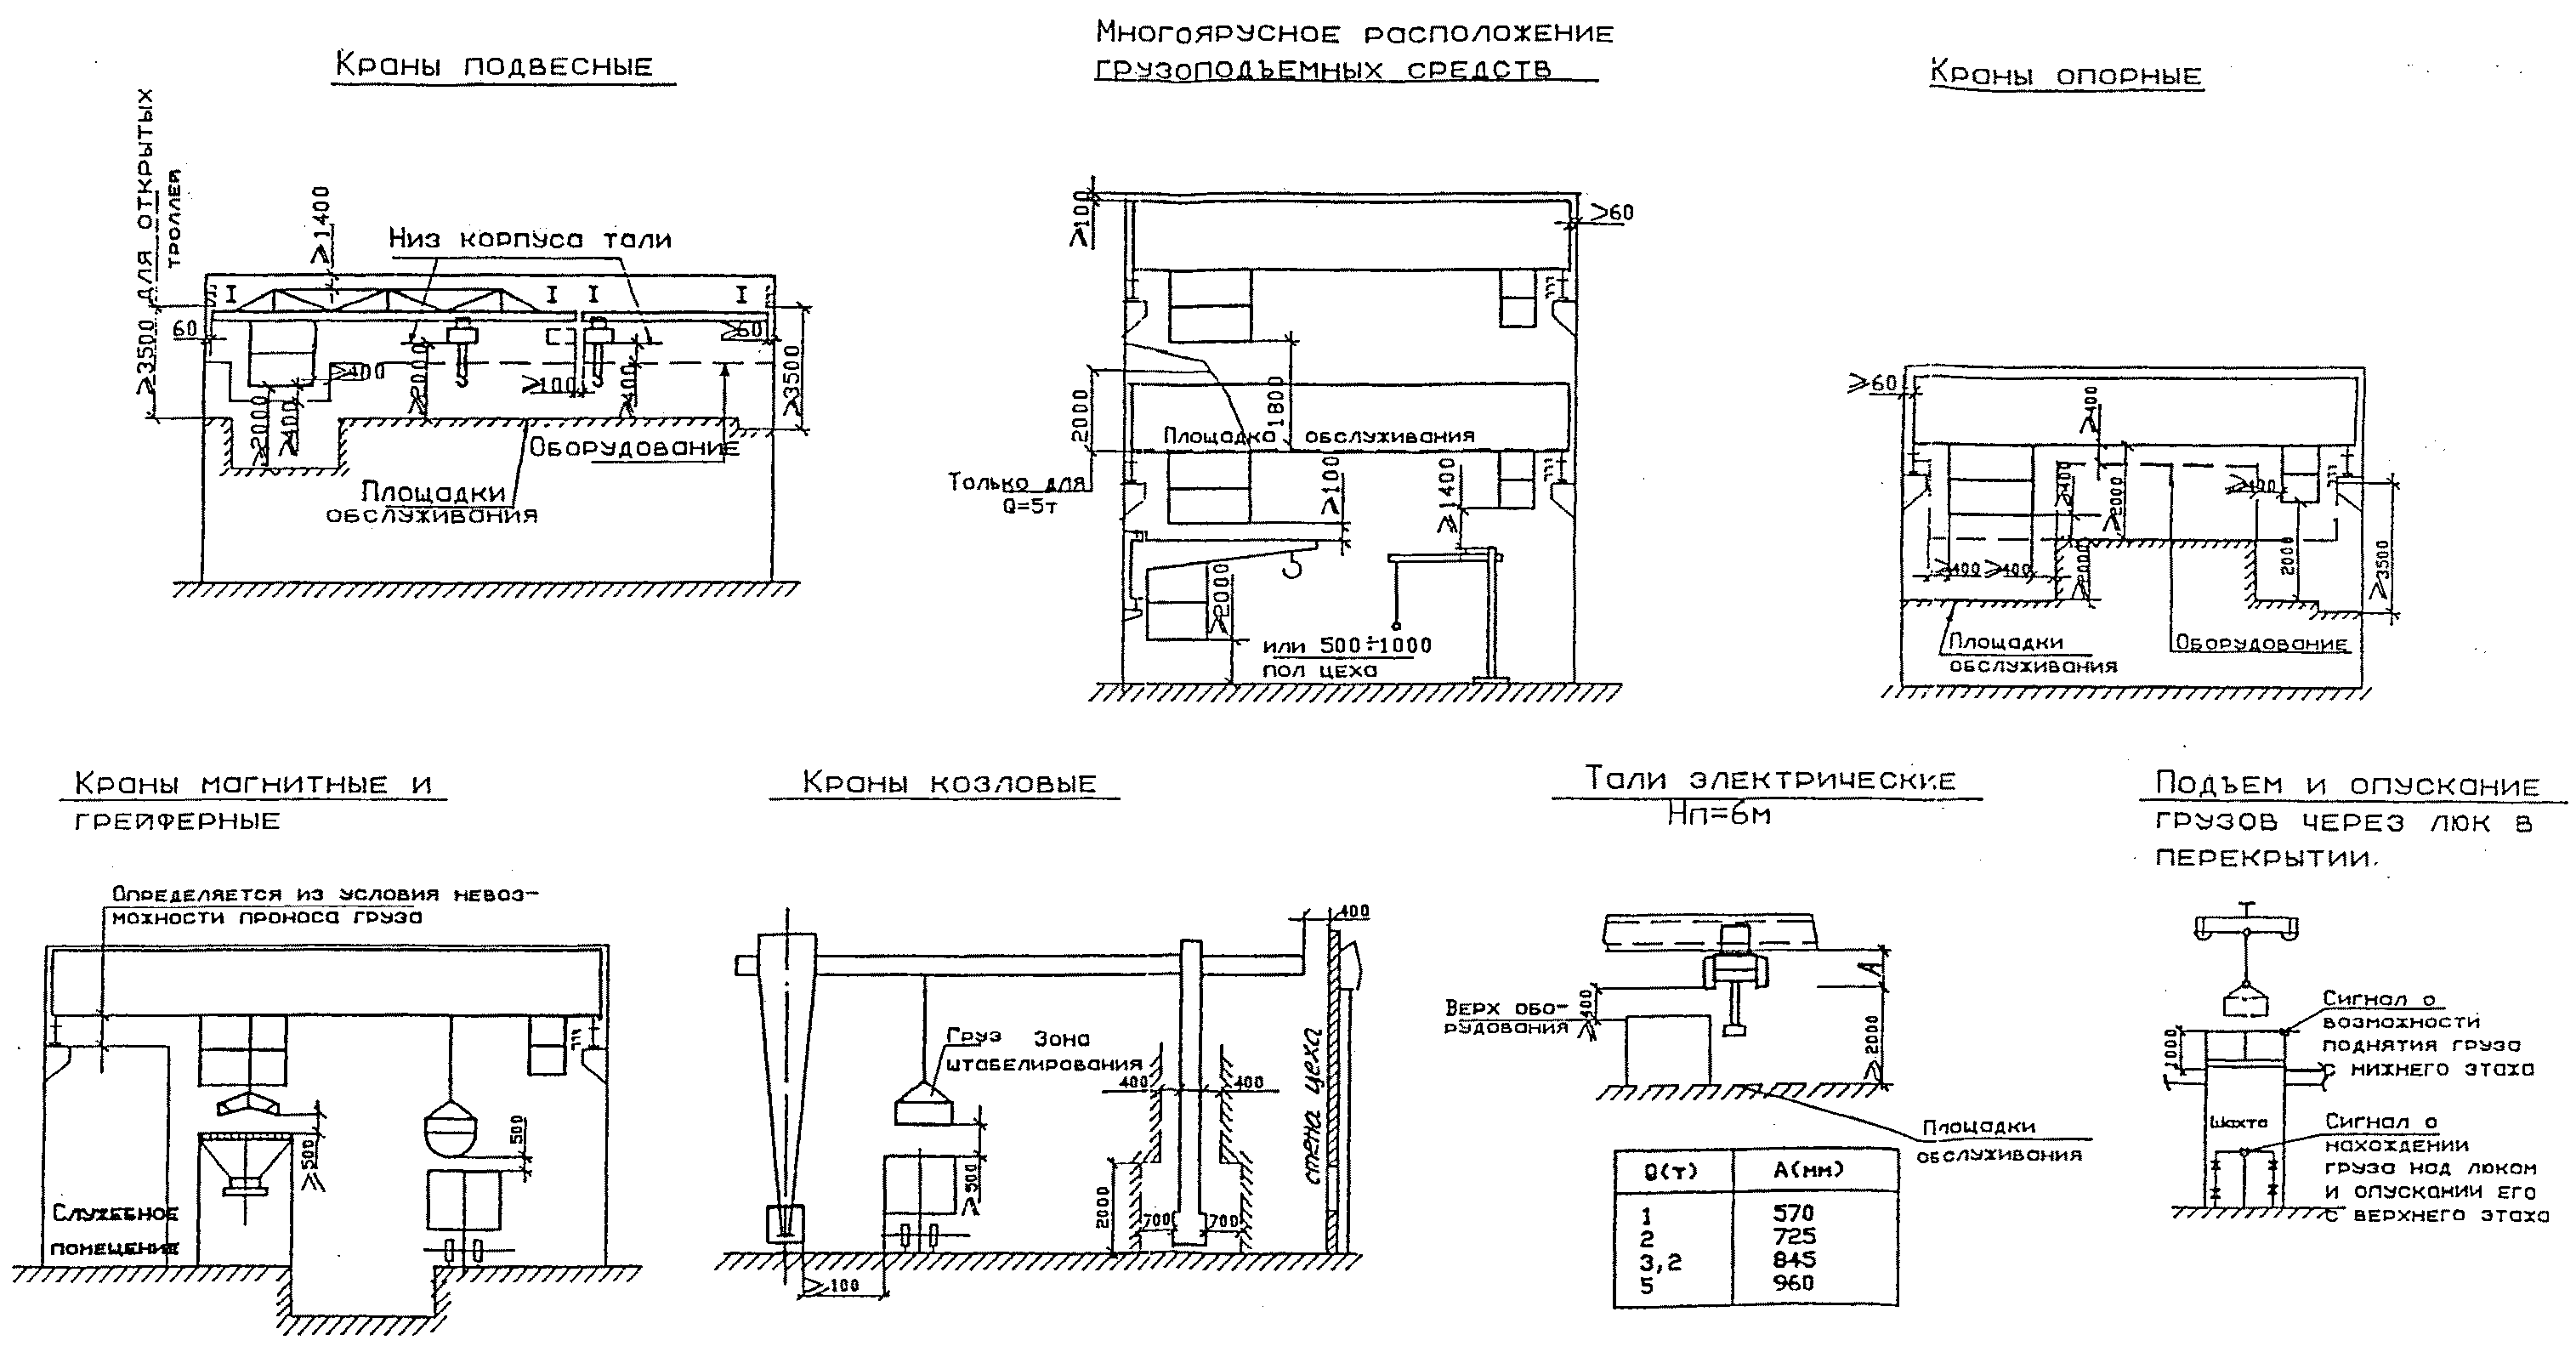
2.4.2. Нормы приближения подъемно-транспортного оборудования к строительным конструкциям и оборудованию. Устройство ремонтных и посадочных площадок, зона обслуживания кранов
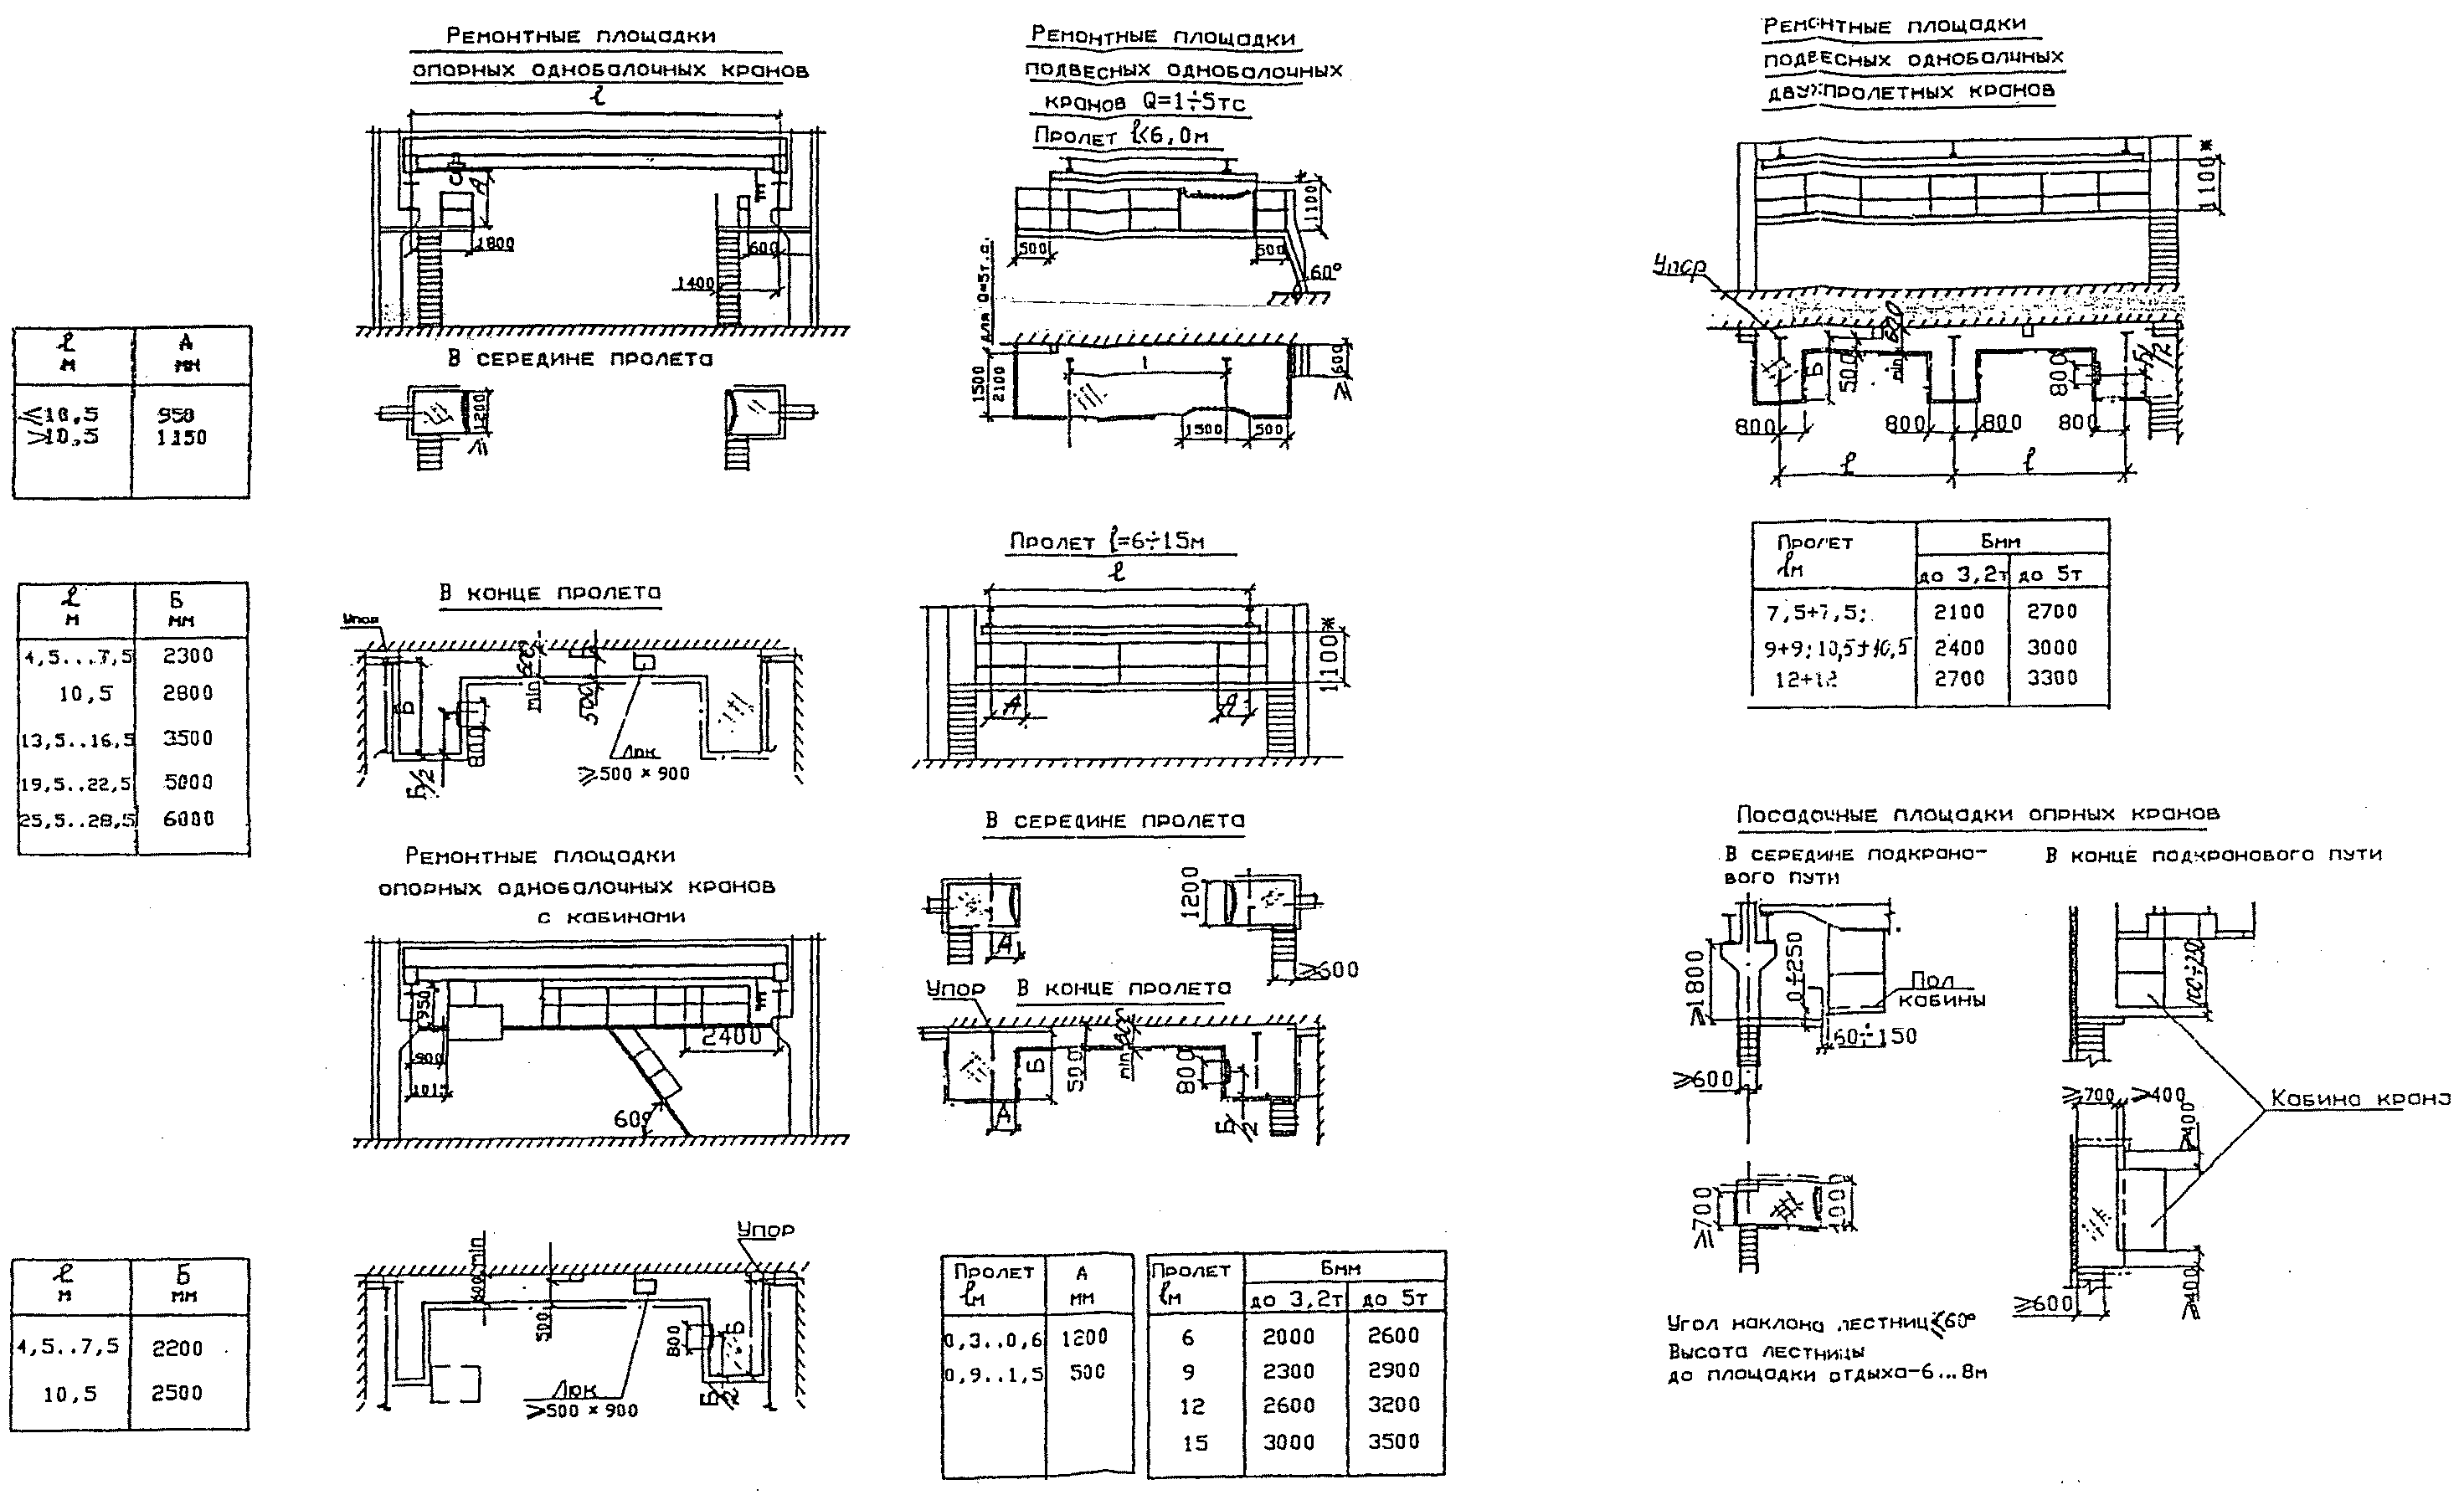
Для мостовых и передвижных консольных кранов, имеющих кабину управления, должны предусматриваться посадочные площадки со стационарной лестницей.
Для обслуживания механизмов и электрооборудования однобалочных кранов и талей, управляемых с пола, должны предусматриваться стационарные ремонтные площадки. Нормы приближения подъемно-транспортного оборудования к строительным конструкциям и оборудованию приводятся на черт. 1.
Ремонтные и посадочные площадки мостовых кранов приводятся на черт. 2.
Краны мостовые электрические однобалочные подвесные
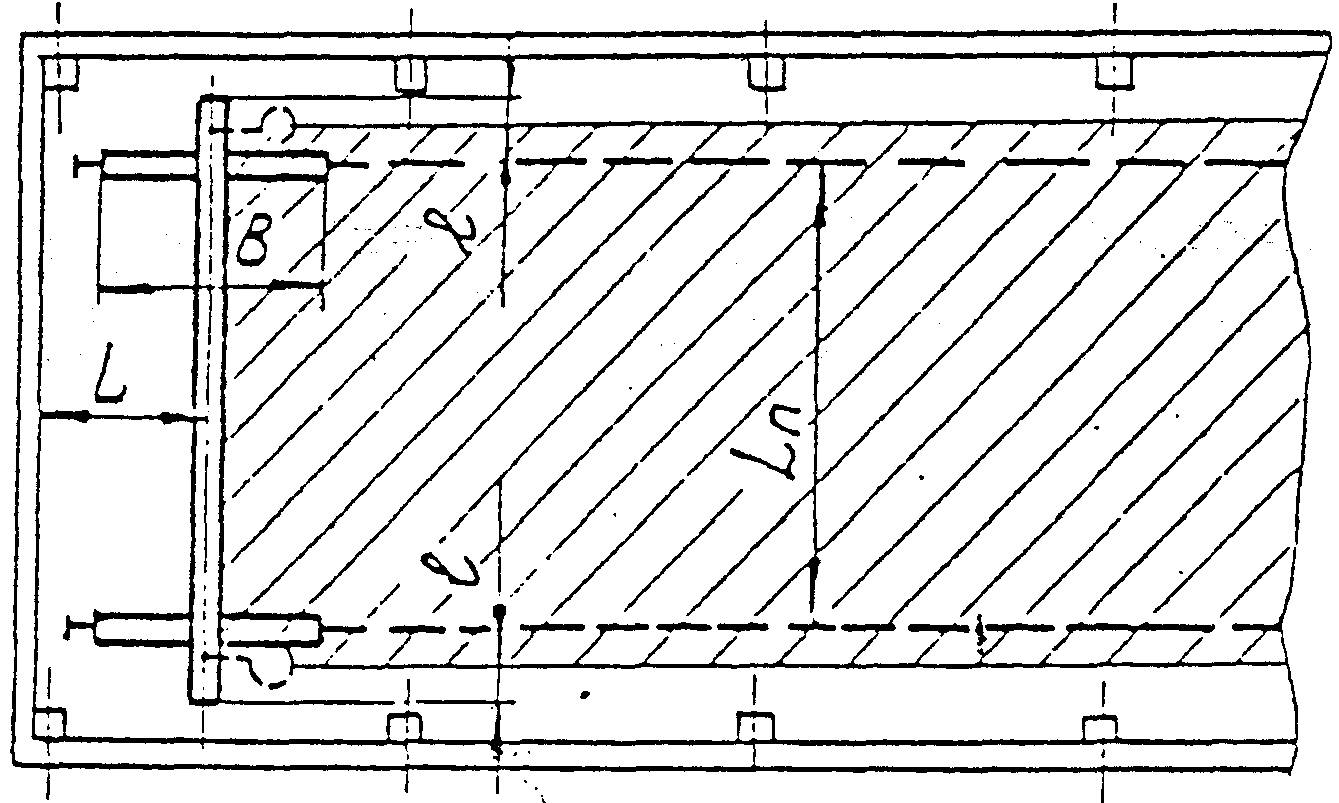
| Грузоподъемность Q (т) | Пролет, L (м) п | Ширина крана B (мм) | Необслуживаемые зоны крана | |
| L (мм) | l (мм) | |||
| 1 | 3,0 | 1350 | 1000 | 660 (1 т) |
| 4,2 | ||||
| 2 | 6,0 | 1850 | 1300 | 710 (2 т) |
| 9,0 | 2150 | 1400 | ||
| 3,2 | 12,0 | 2450 | 1600 | 750 (3,2 т) |
| 15,0 | 2750 | 1700 | ||
| 5 | 3,0 | 2095 | 1400 | 900 |
| 4,2 | ||||
| 6,0 | 2395 | 1600 | ||
| 9,0 | 2695 | 1700 | ||
| 12,0 | 2995 | 1900 | ||
| 15,0 | 3295 | 2000 | ||
| 10 ПК-1012ТУ-78 (Украина) | 3,0; 4,0; 5,0; 6,0; 7,0; 8,0 | 2900 | 1900 | 1445 |
Краны мостовые ручные однобалочные подвесные общего
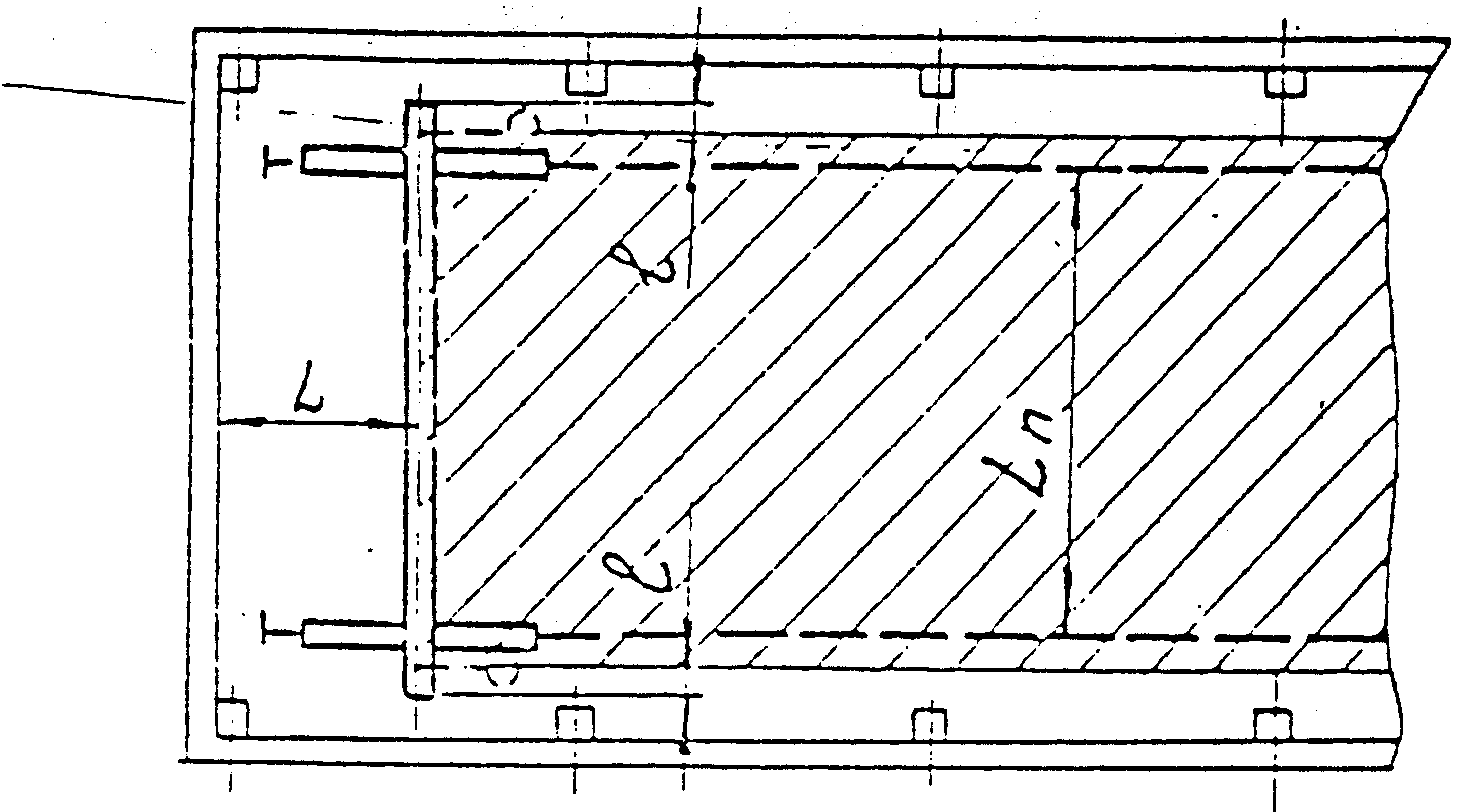
| Грузоподъемность Q (т) | Пролет L (м) п | Ширина крана B (мм) | Необслуживаемые зоны крана | |
| L (мм) | l (мм) | |||
| 0,5 1,0 | 3,0; 4,5 | 1300 | 850 | 150 |
| 2,0 3,2 | 6,0; 7,5 | 1800 | 1100 | 200 |
| 5,0 | 9,0 | 2100 | 1250 | 220 |
Краны мостовые электрические однобалочные
опорные ГОСТ 22045-89
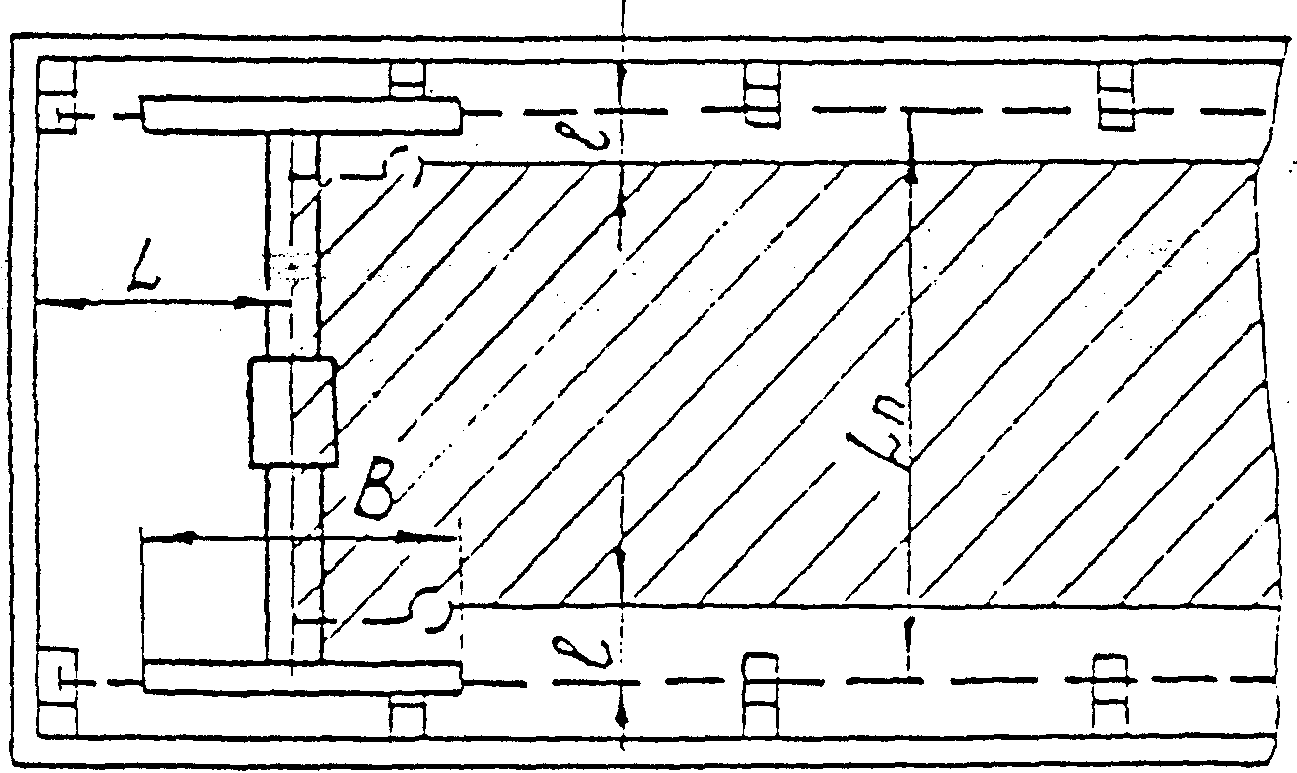
| Грузоподъемность Q (т) | Ширина крана | Необслуживаемые зоны крана | |||||
| B (мм) | L (м) | l (мм) | |||||
| При L п до 18 м | При L п св. 18 м | При L п до 18 м | При L п св. 18 м | Высота подъема крана | |||
| 6 (м) | 12 (м) | 18 (м) | |||||
| 1 | 3300 | 4650 | 2,2 | 2,9 | 950 | 1075 | 1175 |
| 2 | 975 | 1100 | 1200 | ||||
| 3,2 | 4650 | 5650 | 2,9 | 3,4 | 1000 | 1110 | 1215 |
| 5 | 1180 | 1270 | 1370 | ||||
Краны мостовые электрические общего назначения
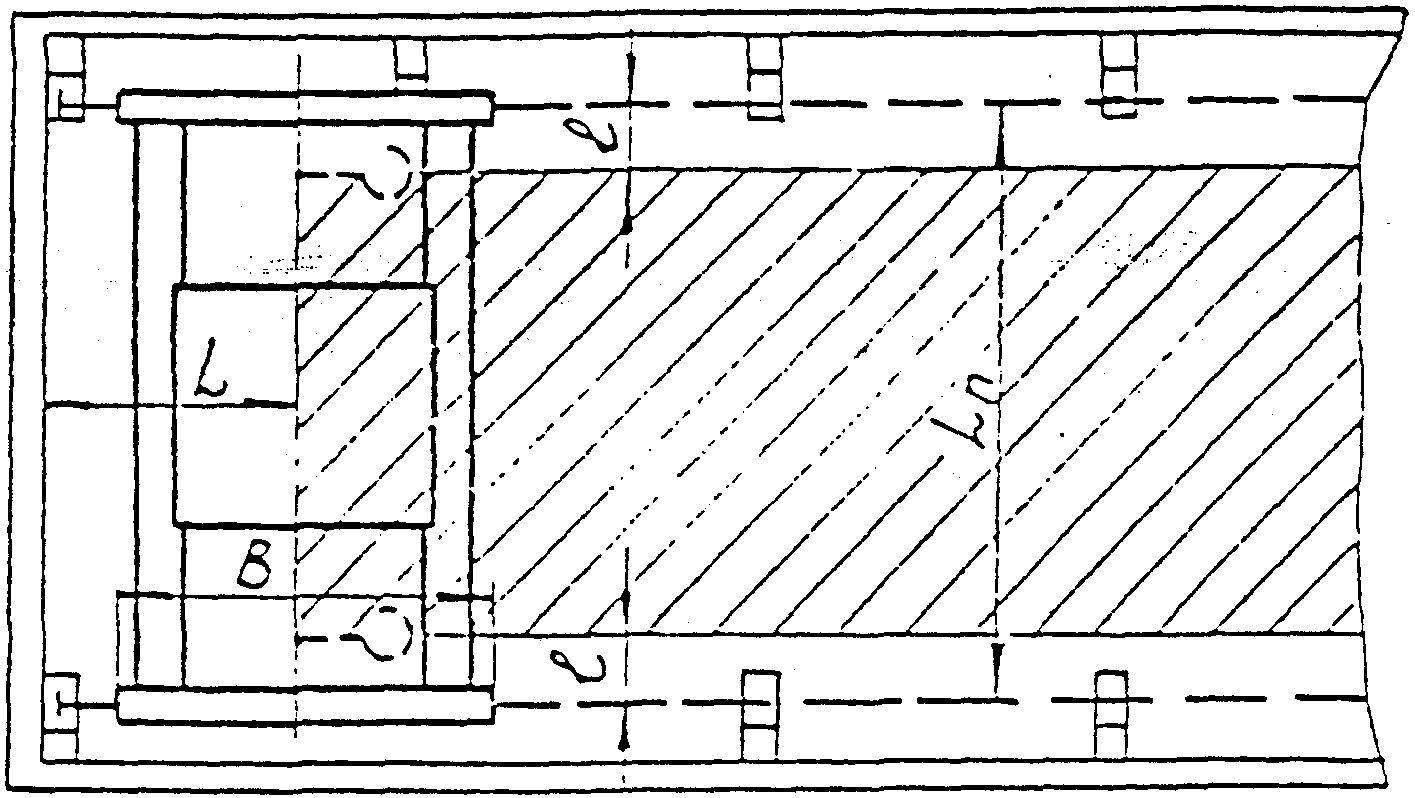
| Грузоподъемность Q (т) | Ширина крана | Необслуживаемые зоны крана режима работы 5К; 6К | |||
| B (мм) | L (м) | l (мм) | |||
| При L п до 18 м | При L п св. 18 м | При L п до 18 м | При L п св. 18 м | ||
| 5 | 4700 | 6600 | 3,9 | 4,9 | 1000 |
| 8 — 12,5 | 5500 | 6600 | 4,3 | 1200 | |
| 16 | 5600 | 6800 | 4,5 | 5,0 | 1300 |
| 20 | 5600 | 6800 | 2000 | ||
| 32 | 6300 | 6800 | 4,7 | 2600 | |
| 50 | 6860 | 5,1 | 3000 | ||
| 80 | 9100 | 6,2 | 2600 | ||
2.4.3 Другие транспортные средства
Системы с автоматическим адресованием грузов применяются при годовом грузопотоке св. 25 тыс. т. Транспортное средство такой системы (робокар) хранится в тупиковых участках трассы.
Электропогрузчики, электротележки с подъемной платформой применяются при транспортировке грузов на расстояние до 250 м; при перевозке на большее расстояние используются электротележки, электротягачи.
Указанный транспорт хранится в спец. помещениях — гаражах. Площадь гаража электротранспорта рассчитывается из габаритов транспорта и нормы зазоров: боковой зазор до стены, оборудования, стоящего транспорта — 0,3 м со стороны ряда, в который должен стать движущийся транспорт; 0,8 м — с противоположной стороны; зазор по торцам транспорта (до ворот, стены, другого транспорта) — 0,4 м. Высота помещения на 0,2 м больше высоты транспорта, но не ниже 2,8 м. Габариты электротранспорта приведены в табл. 5 и 6.
Электротележки, выпускаемые в СНГ
| Условное обозначение и код по ОКП | Грузоподъемность, кг | Скорость с грузом, км/ч | Скорость без груза, км/ч | Преодолеваемый уклон, град., с грузом по длине 12 м | Длина L, мм | Ширина B, мм | Высота h, мм, платформы | Наименьшая ширина проездов, пересекающихся под углом 90° | Масса, кг | Тип (размер Д x В) шин передн. -------, задн. мм | Нагрузка на переднюю ось с грузом, кгс | Нагрузка на заднюю ось с грузом, кгс | Аккумуляторная батарея | Заводизготовитель | Примечание |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 |
| ЭТМ | 1000 | 7 — 8 | 10 - | 5 | 2300 | 850 | 300 | 1540 | 950 | масс. | 800 | 1150 | 22ТНЖ- | Батум- | Ход плат. |
| 34 5313 3001 ЭТМ-С | 1000 | 7 — 8 | 11 10 - | 5 | 2350 | 850 | 300 | 1620 | 1000 | 400x100 260x112 масс. | 800 | 1180 | 350У2 22ТНЖ- | ский электромеханический | вверх 100 мм Платформа- |
| 34 5313 3004 | 11 | 400x100 260x112 | 350У2 | завод | |||||||||||
| ЭТ-2047 | 2000 | 16 | 19,2 | 5 | 3540 | 1200 | 800 | 2400 | 1740 | пневм. | 1260 | 2410 | 36ТНЖ- | С автомо- | |
| 34 5313 5017 | 620x153 | 450У2 | бильн. мостом без кабины и огражд. кузова | ||||||||||||
| ЭТ-2047А | 2000 | 16 | 19,2 | 5 | 3770 | 1610 | 800 | 2800 | 1900 | пневм. | 1330 | 2490 | 36ТНЖ- | Закрытая | |
| 34 5313 5018 | 620x153 | 450У2 | кабина, огражден. кузов | ||||||||||||
| ЭТ-2047Б | 2000 | 16 | 19,2 | 5 | 3540 | 1200 | 800 | 2400 | 1740 | пневм. | 1250 | 2410 | 36ТНЖ- | Со спец. | |
| 34 5313 5021 | 620x153 | 450У2 | мост. без кабины и огражд. кузова | ||||||||||||
| ЭТ-550М | 5000 | 10 | 15 | 5 | 3640 | 1650 | 850 | 3470 | 2725 | м. | 3150 | 4595 | 36ТНЖ- | Без кабины | |
| 34 5313 7004 | 660x200 или п. 660x192 | 550 | |||||||||||||
| ЭТ-550МБ | 5000 | 10 | 15 | 5 | 3640 | 1650 | 850 | 3470 | 3080 | масс. | 3307 | 4773 | 36ТНЖ- | Без кабины | |
| 34 5313 7005 | 630x200 | 550 | |||||||||||||
| ЭТ-5040 | 5000 | 10 | 15 | 5 | 3640 | 1650 | 855 | 3470 | 2450 | пневм. | 60ТНЖК- | Без кабины | |||
| 34 5313 7010 | 660x192 | 350 | |||||||||||||
| ЭТ-5040-1 | 5000 | 10 | 15 | 5 | 3640 | 1650 | 855 | 3470 | 2450 | пневм. | 60ТНЖК- | Без кабины | |||
| 34 5313 7011 | 660x192 | 50 | |||||||||||||
| ЭТ-5040-2 | 5000 | 10 | 15 | 5 | 3640 | 1650 | 855 | 3470 | 2600 | пневм. | 60ТНЖК- | С кабиной | |||
| 34 5313 7012 | 660x192 | 50 | |||||||||||||
| ЭТ-5040-3 | 5000 | 10 | 15 | 5 | 3640 | 1650 | 855 | 3470 | 2600 | пневм. | 60ТНЖК- | С кабиной | |||
| 34 5313 7013 | 660x192 | 50 | |||||||||||||
| ЭТ-5040-4 | 5000 | 10 | 15 | 5 | 3640 | 1650 | 855 | 3470 | 3000 | масс. | 60ТНЖК- | Без кабины | |||
| 34 5313 7014 | 630x200 | 50 | |||||||||||||
| ЭТ-5040-5 | 5000 | 10 | 15 | 5 | 3640 | 1650 | 855 | 3470 | 3000 | масс. | 60ТНЖК- | Без кабины | |||
| 34 5313 7015 | 630x200 | 50 | |||||||||||||
| ЭТ-5040-6 | 5000 | 10 | 15 | 5 | 3680 | 1720 | 855 | 3470 | 2650 | пневм. | 60ТНЖК- | С кабиной | |||
| 34 5313 7016 | 660x192 | 50 | и бортами | ||||||||||||
| ЭТ-1010 | 10000 | 5 | 7 | 1,45 | 4000 | 2020 | 850 | 3300 | 4670 | масс. | 5970 | 8700 | 36ТЖН- | Сара- | С кабиной |
| 34 5313 7501 ЭК-2 | 2000 | 7 | 10 | 3 | 2790 | 1140 | 600 | 2500 | 1250 | 630x200 масс. | 1770 | 1480 | 550У2 28ТЖН- | пульск. эл. генераторный | |
| 34 5313 5026 | 400x100 | 250 | з-д | ||||||||||||
| ЭК-2Б | 1600 | 7 | 10 | 3 | 2790 | 1140 | 600 | 2500 | 1300 | пневм. | 1600 | 1000 | 28ТЖН- | ||
| 34 5313 4004 | 536x160 | 250 |
Условия эксплуатации: 1) Высота над уровнем моря не более 1200 м;
Электропогрузчики, выпускаемые в СНГ
| Параметры характеристики \ \ \ \ Условное \ обозначение и код по ОКП | Грузоподъемность, кг | Строительная высота, мм | Свободная высота подъема, мм | Наибольшая высота подъема, м | Высота при верхнем положении вил, мм | Длина до спинки вил, мм | Длина вил, мм | База, мм | Габарит транспортируемого груза, мм | Ширина без груза, мм | Колея передн., задних колес, мм | Преодолеваемый уклон, градус, на длине 12 м (с грузом) | Тип (размер ДxВ) шин передн., задн., мм | Удельное давление передней шины с грузом, кгс/см2 | Удельное давление задней шины без груза, кгс/см2 | Нагрузка на переднюю ось с грузом, кгс | Нагрузка на заднюю ось без груза, кгс | Масса (без груза), кг | Наи меньшая ширина проезда для разворота на 90°, мм | Наименьшая ширина проездов, пересек. под 90°, мм | Аккумуляторная батарея | Рекомендуемое зарядное устройство | Технические условия | Примечание: Заводизготовитель |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | 21 | 22 | 23 | 24 | 25 |
| ЭП-0806 2311 | 800 | 1960 | 200 | 3,0 | 3456 | 1407 | 800 | 970 | 1200x | 985 | 825/825 | 6,8 | Масса | 12,6 | 12,7 | 2300 | 950 | 1750 | 2410 | 1650 | 27ТНЖ-320 | ВАЗ-70- | ТУ | Бельский эл. |
| 2310 | (1480 2130 | (2,0 3,3 | (2456, 3756, | (1407 1407 | 800 | 320x160 320x125 | (2265 2315 | (950 950 | (1715 1765 | (2410 2410 | (1650 1650 | 150 | 16-739.207-80 | |||||||||||
| 34 5311 2312 | 2080) | 4,5) | 4956) | 1497) | 2400) | 1100) | 2070) | 2480) | 1720) | |||||||||||||||
| 2313 | ||||||||||||||||||||||||
| ЭП-103К | 1000 | 2105 | 200 | 3,3 | 3790 | 1860 | 800 | 1050 | 1200x | 950 | 770/790 | 6,8 | Масса | 13,25 | 7,8 | 3100 | 1370 | 2500 | 2940 | 1770 | 34ТНЖ-300ВМ | УЗА-150- | ТУ | Екатеринбург- |
| 34 5311 3160 | (1455 | (2,0 | (2490, | (1860, | 800 | 500x160 | (2910, | (2400 | 80 | 16-739.245-80 | ||||||||||||||
| (3158, 3159, | 1855 | 2,8 | 3290, | 1860, | 400x125 | 3010, | 2450 | ВАЗ-70- | завод | |||||||||||||||
| 3161) | 2185) | 4,5) | 4990) | 1885) | 3200) | 2650) | 150 | |||||||||||||||||
| ЭП-1213, | 1250 | 2100 | 200 | 2,8; | 5446 | 1887 | 800 | 1150 | 1200x | 960 | 1200/840 | 6,8 | Масса | 11,8 | 8,9 | 3450 | 1300 | 2390 | 2990 | 1840 | 40ТНЖК-350 | ТУ | Калининград- | |
| -3131, -3132 | 3,3 | 1000 | 450x160 | 3000 | 3025 | 16-739.383-84 | ский вагоно- | |||||||||||||||||
| 34 5311-3133 | 800 | 240 | 5,6 | 1923 | 400x125 | строительный завод | ||||||||||||||||||
| ЭП-1636 | 1600 | 1825 | 200 | 2,0 | 1990 | 1000 | 1200x | 1075 | 6,8 | Масса | 3930 | 1475 | 2735 | 3332 | 2340 | 40ТНЖК-500М | ТУ | Хомяковский | ||||||
| 345311-4155 (-4156 и | 1250 | 2080 2580 | 3,3 5,6 | 1990 2050 | 1000 800 | 1000 | 4000 3735 | 2820 3035 | 16-92ИДПБ4813 21011 | оп. экспер. мех. завод | ||||||||||||||
| -4157) | Тульской обл. | |||||||||||||||||||||||
| ЭПВ-1638 34 5311 412906 | 1600 | 1660 2080 | 200 | 2,0 3,3 | 2060 | 1000 | 1280 | 1600x 1200 | 1130 | 825/810 | 6,8 | Масса 500x160 400x125 | 13,1 | 8,1 | 4270 4460 | 1530 1550 | 3060 3220 | 3440 | 2100 | 40ТНЖК-600УГ | ТУ 24.05005-89 | Калининградский вагоностроит. з-д исп. ВЗГ | ||
| ЭП-2014 | 2000 | 1750 | 200 | 2 | 2300 | 1000 | 1600x | 1350 | 6,8 | пневм. | 5250 | 2100 | 3500 | 3880 | 2350 | 40ТНЖК-500М | ТУ | Канашский | ||||||
| 34 5311-5190 (-5191 и | 2200 | 2,8; | 1200 | 3530 3550 | 16-89ИДПБ4813 21013 | завод электро- | ||||||||||||||||||
| -5192) | 3,3 | погрузчиков | ||||||||||||||||||||||
| ЭШ-188М 34 5312 1004 | 500 | 2090 | 400 | 4,5 | 5480 | 2235 | 800 | 1100 | 1200x 800 | 1390 | 1070/280 | 5 | Масса 320x125 320x125 | 11,7 | 8,8 | 1820 | 1080 | 2250 | 2775 | 1920 | 12ЭН-400УГ | ТПЕ-80-55 СПГ-100 | ТУ 16-739.382-83 | Тбилисский эл.-вагон. 3-стор. захват |
| ЭП-5002 34 5311 7020 | 500 | 2500 2250 3100 | 250 | 3,3 (2,8, 4,5) | 5400 | 2797 | 1200 | 1600 | 1600x 1200 | 1390 | 4,5 | Масса 630x160 500x200 | 16,0 | 11900 | 4500 | 7650 7560 7820 | 4502 | 2730 | 60ТНЖК-600УГ | ТПП-140- 120 ЦЗЛ-150 | ТУ 16-739.370-83 | Кутаисский электромех. з-д |
Условия эксплуатации: 1) Высота над уровнем моря не более 1200 м;
-
Окружающая среда пожаро- и взрывобезопасная (кроме ЭПВ-1638), без токопроводящих и химически активных газов.
3. НОРМЫ ШИРИНЫ ПРОЕЗДОВ, РАССТОЯНИЙ ОБОРУДОВАНИЯ ОТ ПРОЕЗДА, ОТНОСИТЕЛЬНО ДРУГ ДРУГА, ОТ СТЕН И КОЛОНН ЗДАНИЯ
Нормы расстояний разработаны с учетом оргоснастки на основании типовых проектов организации рабочих мест и требований ГОСТ 12.3.020-80 "Процессы перемещения грузов на предприятиях. Общие требования безопасности".
Нормы расстояний для приборостроительных предприятий и инструментальных заводов следует принимать по нормам расстояний для крупносерийного и массового производства.
3.1. Нормы ширины проездов
Нормы ширины проездов приводятся в табл. 7.
| Вид проезда | Наименование транспортных средств | Ширина проезда, мм | |
| при одностороннем движении | при двустороннем движении | ||
| Магистральный | Напольные: электротележки, электротягачи электропогрузчики автопогрузчики, автомашины, уборочные машины и др. | - - | 4500 5500 |
| Магистральный для приборостроительной промышленности Цеховой | Все виды напольного электротранспорта Все виды напольного электротранспорта, кроме робокар Робокары | - А* + 1400 А* + 400 | 3000 2А + 1600 - |
| Железнодорожный ввод Пешеходный проход | Вагоны грузовые | 6000 - | - 1400 |
А* - ширина груза (транспорта) в мм.
Примечания. 1. Магистральные проезды предназначены для осуществления межцеховых перевозок в корпусе при двустороннем движении.
2. Магистральные проезды шириной 5500 для автотранспорта, уборочных машин и др. применять при соответствующем обосновании.
3. Количество и расположение магистральных проездов определяется компоновкой корпуса и схемой грузопотоков.
4. Размещение пути рельсовой тележки для транспортировки деталей и изделий вдоль магистрального проезда не допускается.
5. Ширина проезда вдоль наружных стен для протирки окон определяется шириной механизмов для указанных работ А + 400 мм.
6. Ширина канала стружкоуборки, размещенного вдоль проезда, не входит в ширину проезда.
7. При развороте транспорта в проезде на 90° ширина проезда определяется характеристикой транспорта.
8. Следует выбирать ширину цехового проезда из ряда чисел: 1400, 2000, 2200, 2600, 2800, 3000, 3200, 4000.
3.2. Нормы расстояний станков от проезда, относительно друг друга, от стен и колонн здания
Нормы расстояний станков от проезда, относительно друг друга, от стен и колонн здания приводятся в табл. 8, 9.
| Расположение станков | Обозначение | Расстояния в мм | ||||||||
| единичное, мелкосерийное и среднесерийное производство | крупносерийное и массовое производство | |||||||||
| наибольший из габаритных размеров станка в плане в мм | ||||||||||
| до 1800 | от 1800 до 4000 | от 4000 до 8000 | свыше 8000 | до 1800 | от 1800 до 4000 | свыше 4000 | ||||
| от проезда до: | фронта | а | 1600 | 2000 ---- 2400 | 1000 ---- 1200 | |||||
| тыльной стороны | б | 500 | 500 | 500 | ||||||
| боковых сторон | в | 500 | 700 | 1000 | 500 | |||||
| в "затылок" | г | 1700 | 2600 | 1400 | 1600 | 1800 | ||||
| относительно | тыльными сторонами | д | 700 | 800 | 1000 | 1300 | 700 | 800 | 1000 | |
| боковыми сторонами | е | 900 | 1300 | 1800 | 900 | 1200 | ||||
| друг друга | фронтом и при обслуживании одним рабочим | одного станка | ж | 2100 | 2500 | 2600 | 1900 | 2300 | 2600 | |
| двух станков | з | 1700 | 2600 | 1400 | 1600 | 2600 | ||||
| при "П"-образном расположении трех | и | 2500 | 2600 | 1400 | 1600 | 2600 | ||||
| станков, обслуживаемых одним рабочим | к | 700 | 2600 | 700 | 2600 | |||||
| от стен | фронта | л | 1600 | 1600 ---- 2000 | 1300 | 1500 | ||||
| и колонн | л 1 | 1300 | 1500 | 1300 | 1500 | |||||
| до | тыльной стороны | м | 700 | 800 | 900 | 1000 | 700 | 800 | 900 | |
| боковых сторон | н | 1200 | 900 | |||||||
Примечания. 1. Расстояние от фронта станка до проезда, равное 2000 мм, принимается только для продольно-фрезерных, продольно-строгальных и продольно-шлифовальных станков.
2. Расстояние от фронта станка до проезда 1200 мм принимается только для инструментальных заводов (цехов).
Нормы расстояний между станками и от проезда
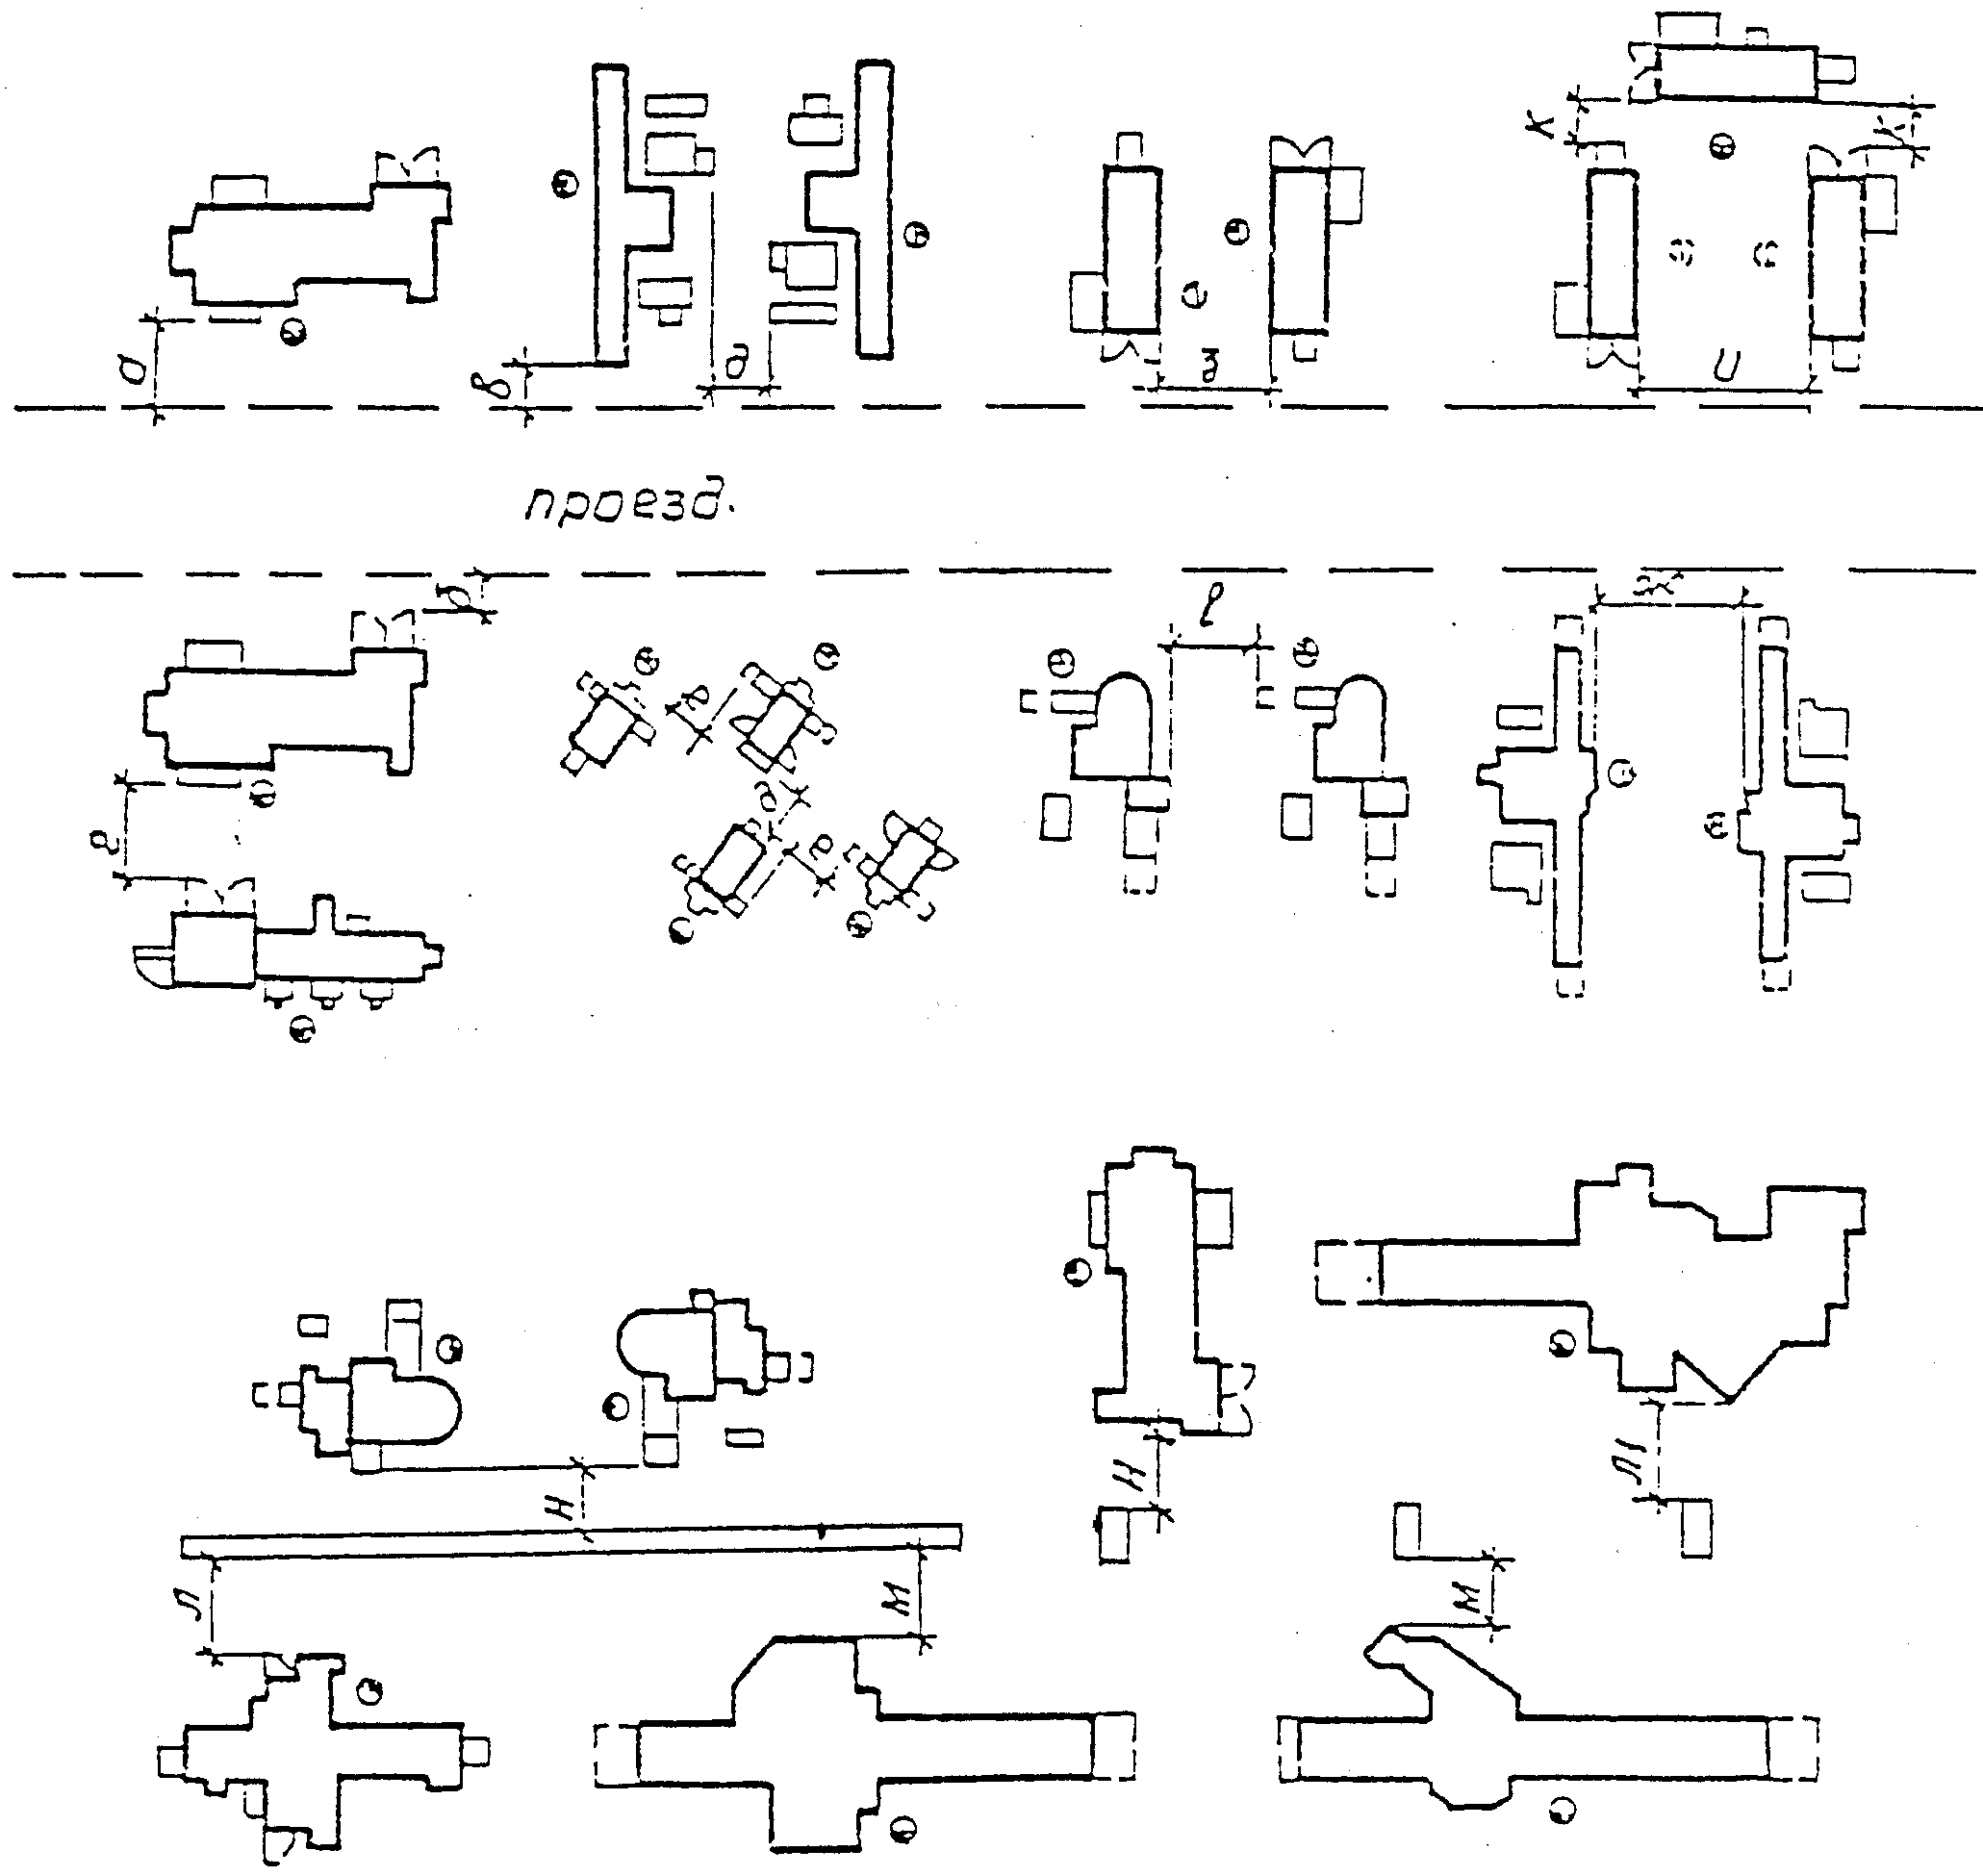
Эскиз к табл. 8
Примечание. Остальные расстояния принимаются по табл. 8.
Расстояния указаны от наружных габаритов станков, включающих крайние положения движущихся частей, открывающихся дверок и постоянных ограждений.
Габаритный чертеж станка включает выносное оборудование (электрошкафы, пульты управления и т.д.), расположение которого определено заводом-изготовителем. Если выносное оборудование не имеет жесткой связи со станком, то его расположение определяется планировкой с учетом возможности обслуживания.
Расстояние от тыльной стороны станка до проезда при соответствующем обосновании может быть увеличено с учетом обслуживания установки и съема деталей и приспособлений.
Нормы расстояний между станками с разными габаритными размерами выбираются по большему из этих станков. В случае обслуживания станков подвесными и мостовыми кранами расстояния от стен и колонн до станков принимаются с учетом возможности обслуживания кранами.
При расположении канала для транспортирования стружки между тыльными сторонами двух рядов станков, установленных на общей фундаментальной плите, расстояние между ними принимается:
при транспортировании дробленой стружки - d мм,
Для станков, установленных на индивидуальные фундаменты, расстояние между фундаментами должно быть не менее:
при транспортировании дробленой стружки - 800 мм,
При установке станков рядом с площадкой для складирования деталей, заготовок и т.п. расстояние от площадок следует принимать в зависимости от положения станка равным соответственно "л", "м" и "н".
Нормы расстояний между станками, приведенные в табл. 8, 9, не распространяются на роботизированные и комплексно-автоматизированные участки и станки, устанавливаемые на индивидуальные фундаменты. Расстояния между станками в них определяются конкретными планировками участков с учетом конструкции станков, транспортно-накопительных систем и условий их обслуживания.
Нормы расстояний не учитывают размещение тары для сборки стружки и каналов для ее транспортирования, промпроводок (пар, вода, сжатый воздух и т.д.), устройств для транспортирования деталей (местные подъемные устройства, рольганги и т.д.), мест для хранения оргоснастки (приспособлений, крупных и тяжелых деталей).
3.3. Нормы расстояний между прутковыми автоматами и полуавтоматами
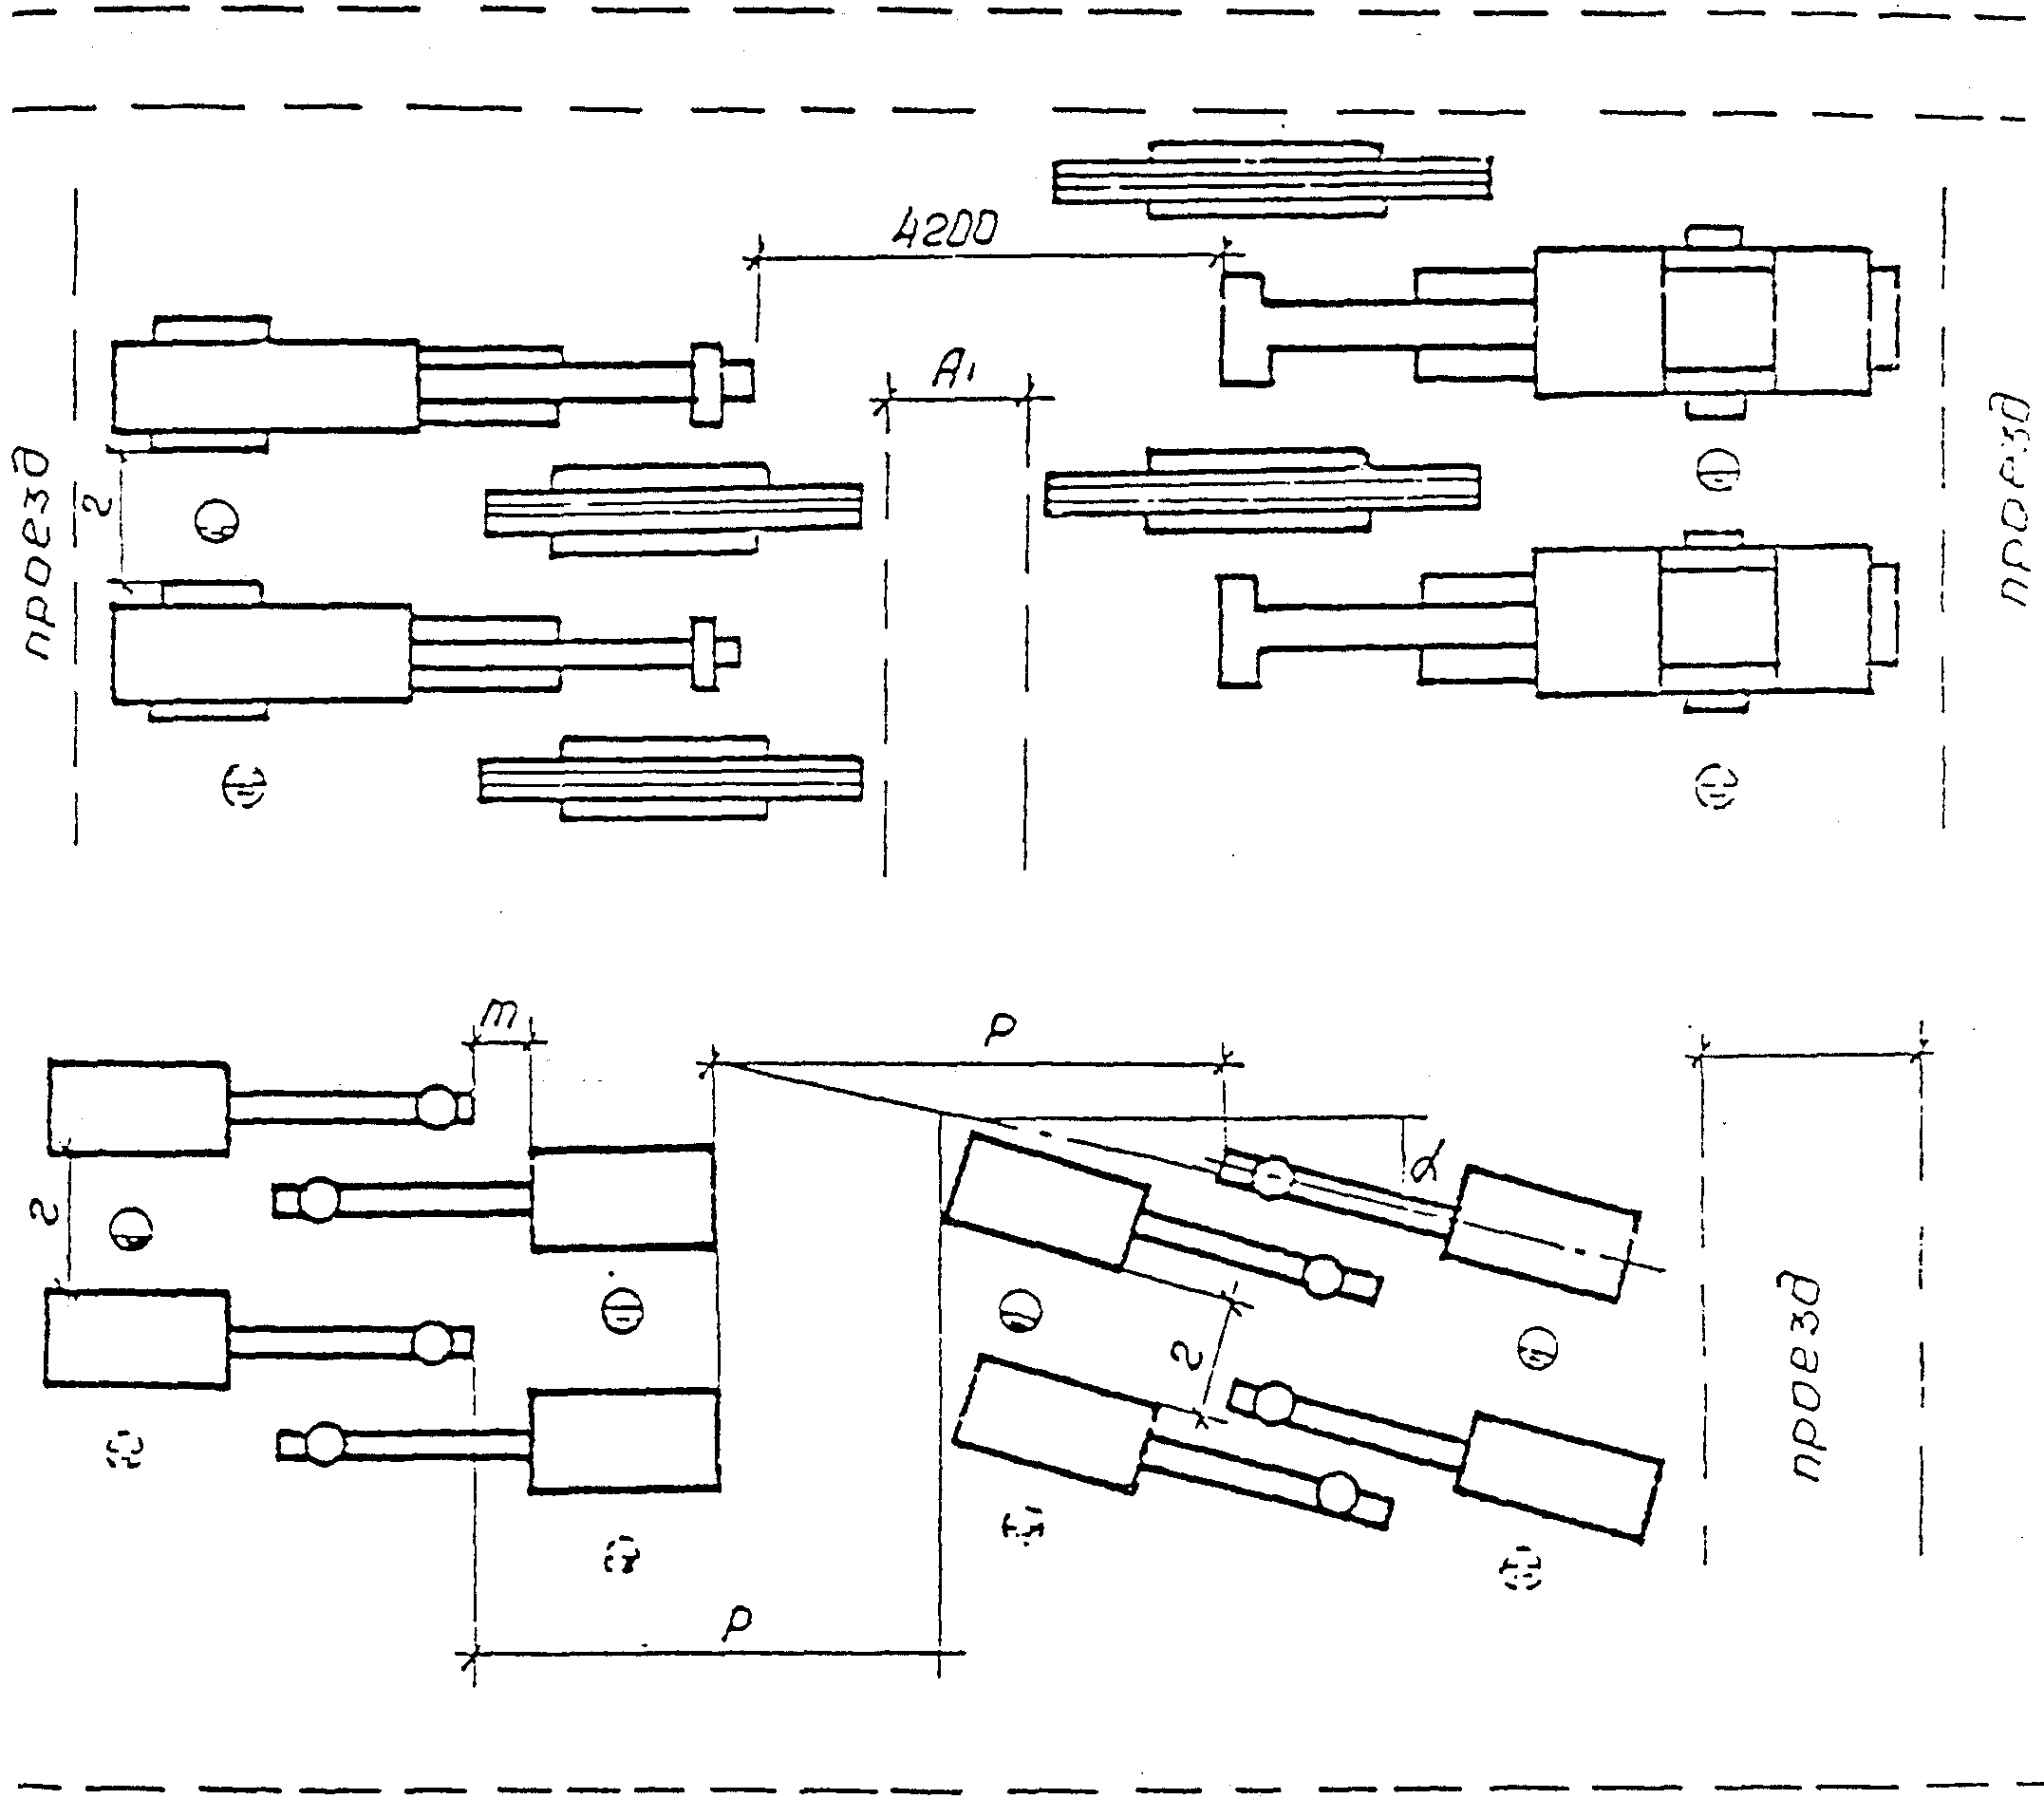
Эскиз к табл. 9
3.4. Нормы расстояния между поточными линиями станков с механизированным межоперационным транспортом
Нормы расстояний между поточными линиями станков с механизированным межоперационным транспортом приводятся в табл. 10.
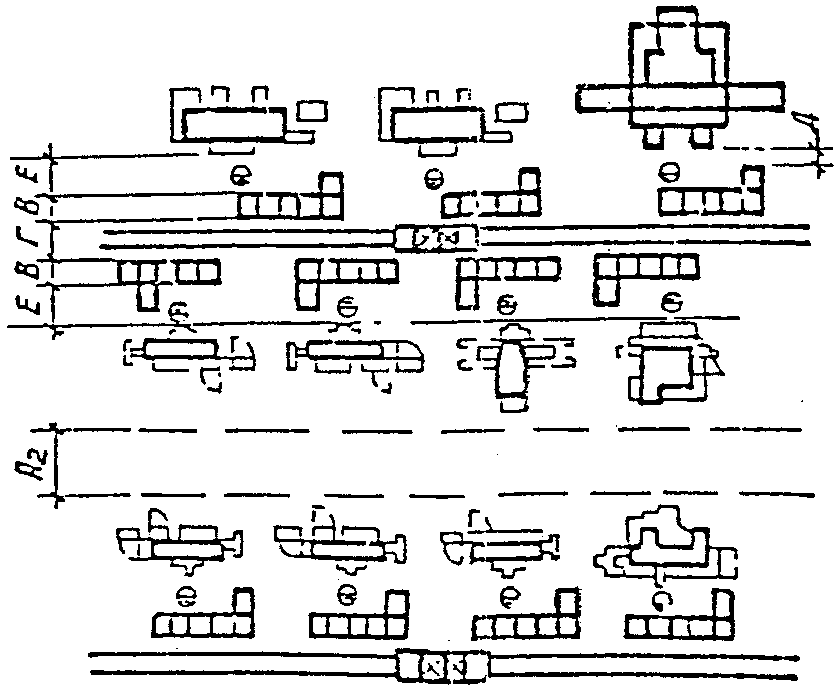
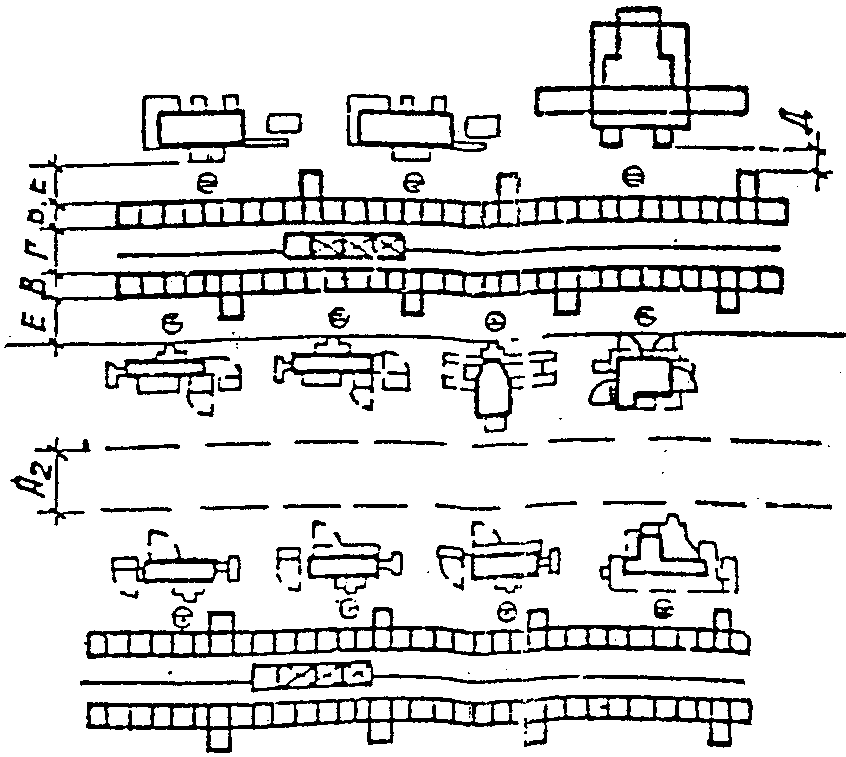
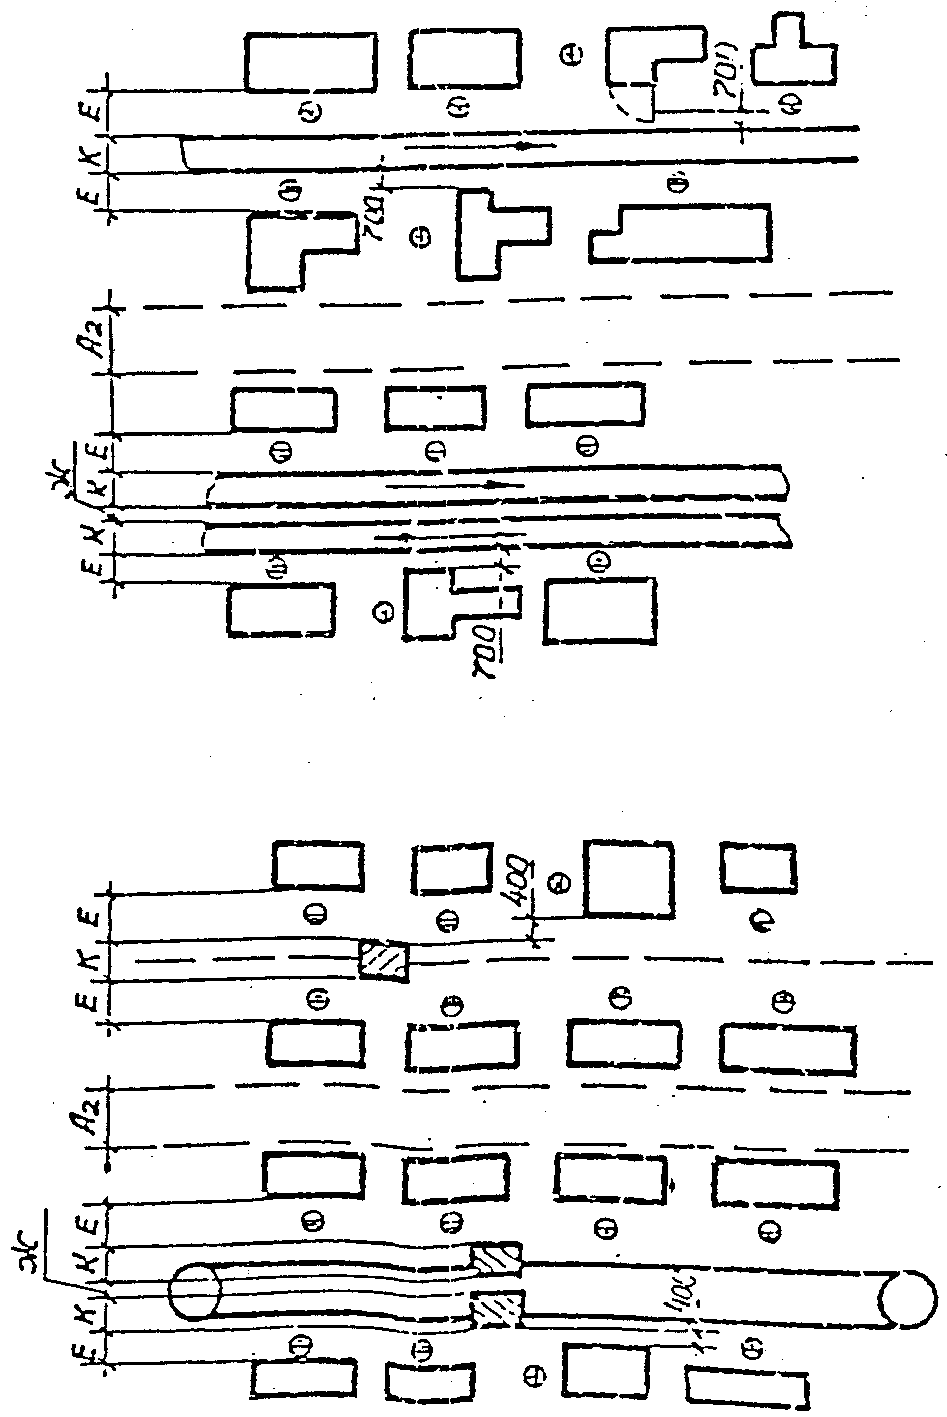
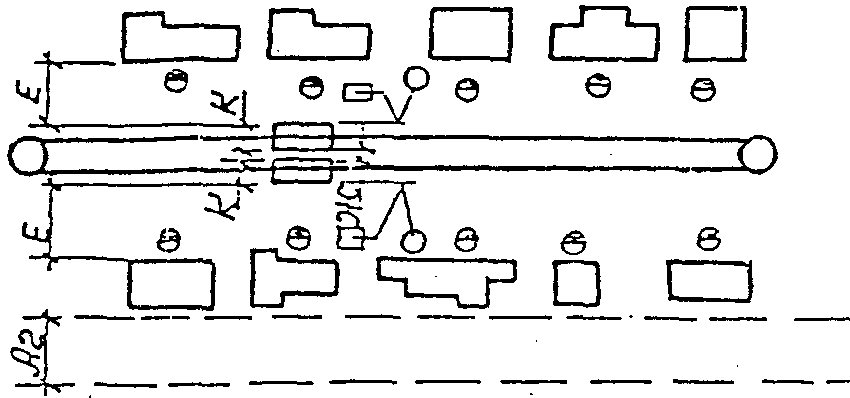
Примечания. 1. Ширина механизированного межоперационного транспорта "К" принимается в соответствии с габаритами обрабатываемых деталей.
2. Ширина пешеходного прохода \text{А}_{2} между тыльными сторонами станков, встроенных в поточные линии с механизированным межоперационным транспортом, должна быть 1400 мм.
3. Расстояние между станками в поточных линиях с механизированным межоперационным транспортом следует принимать по табл. 8.
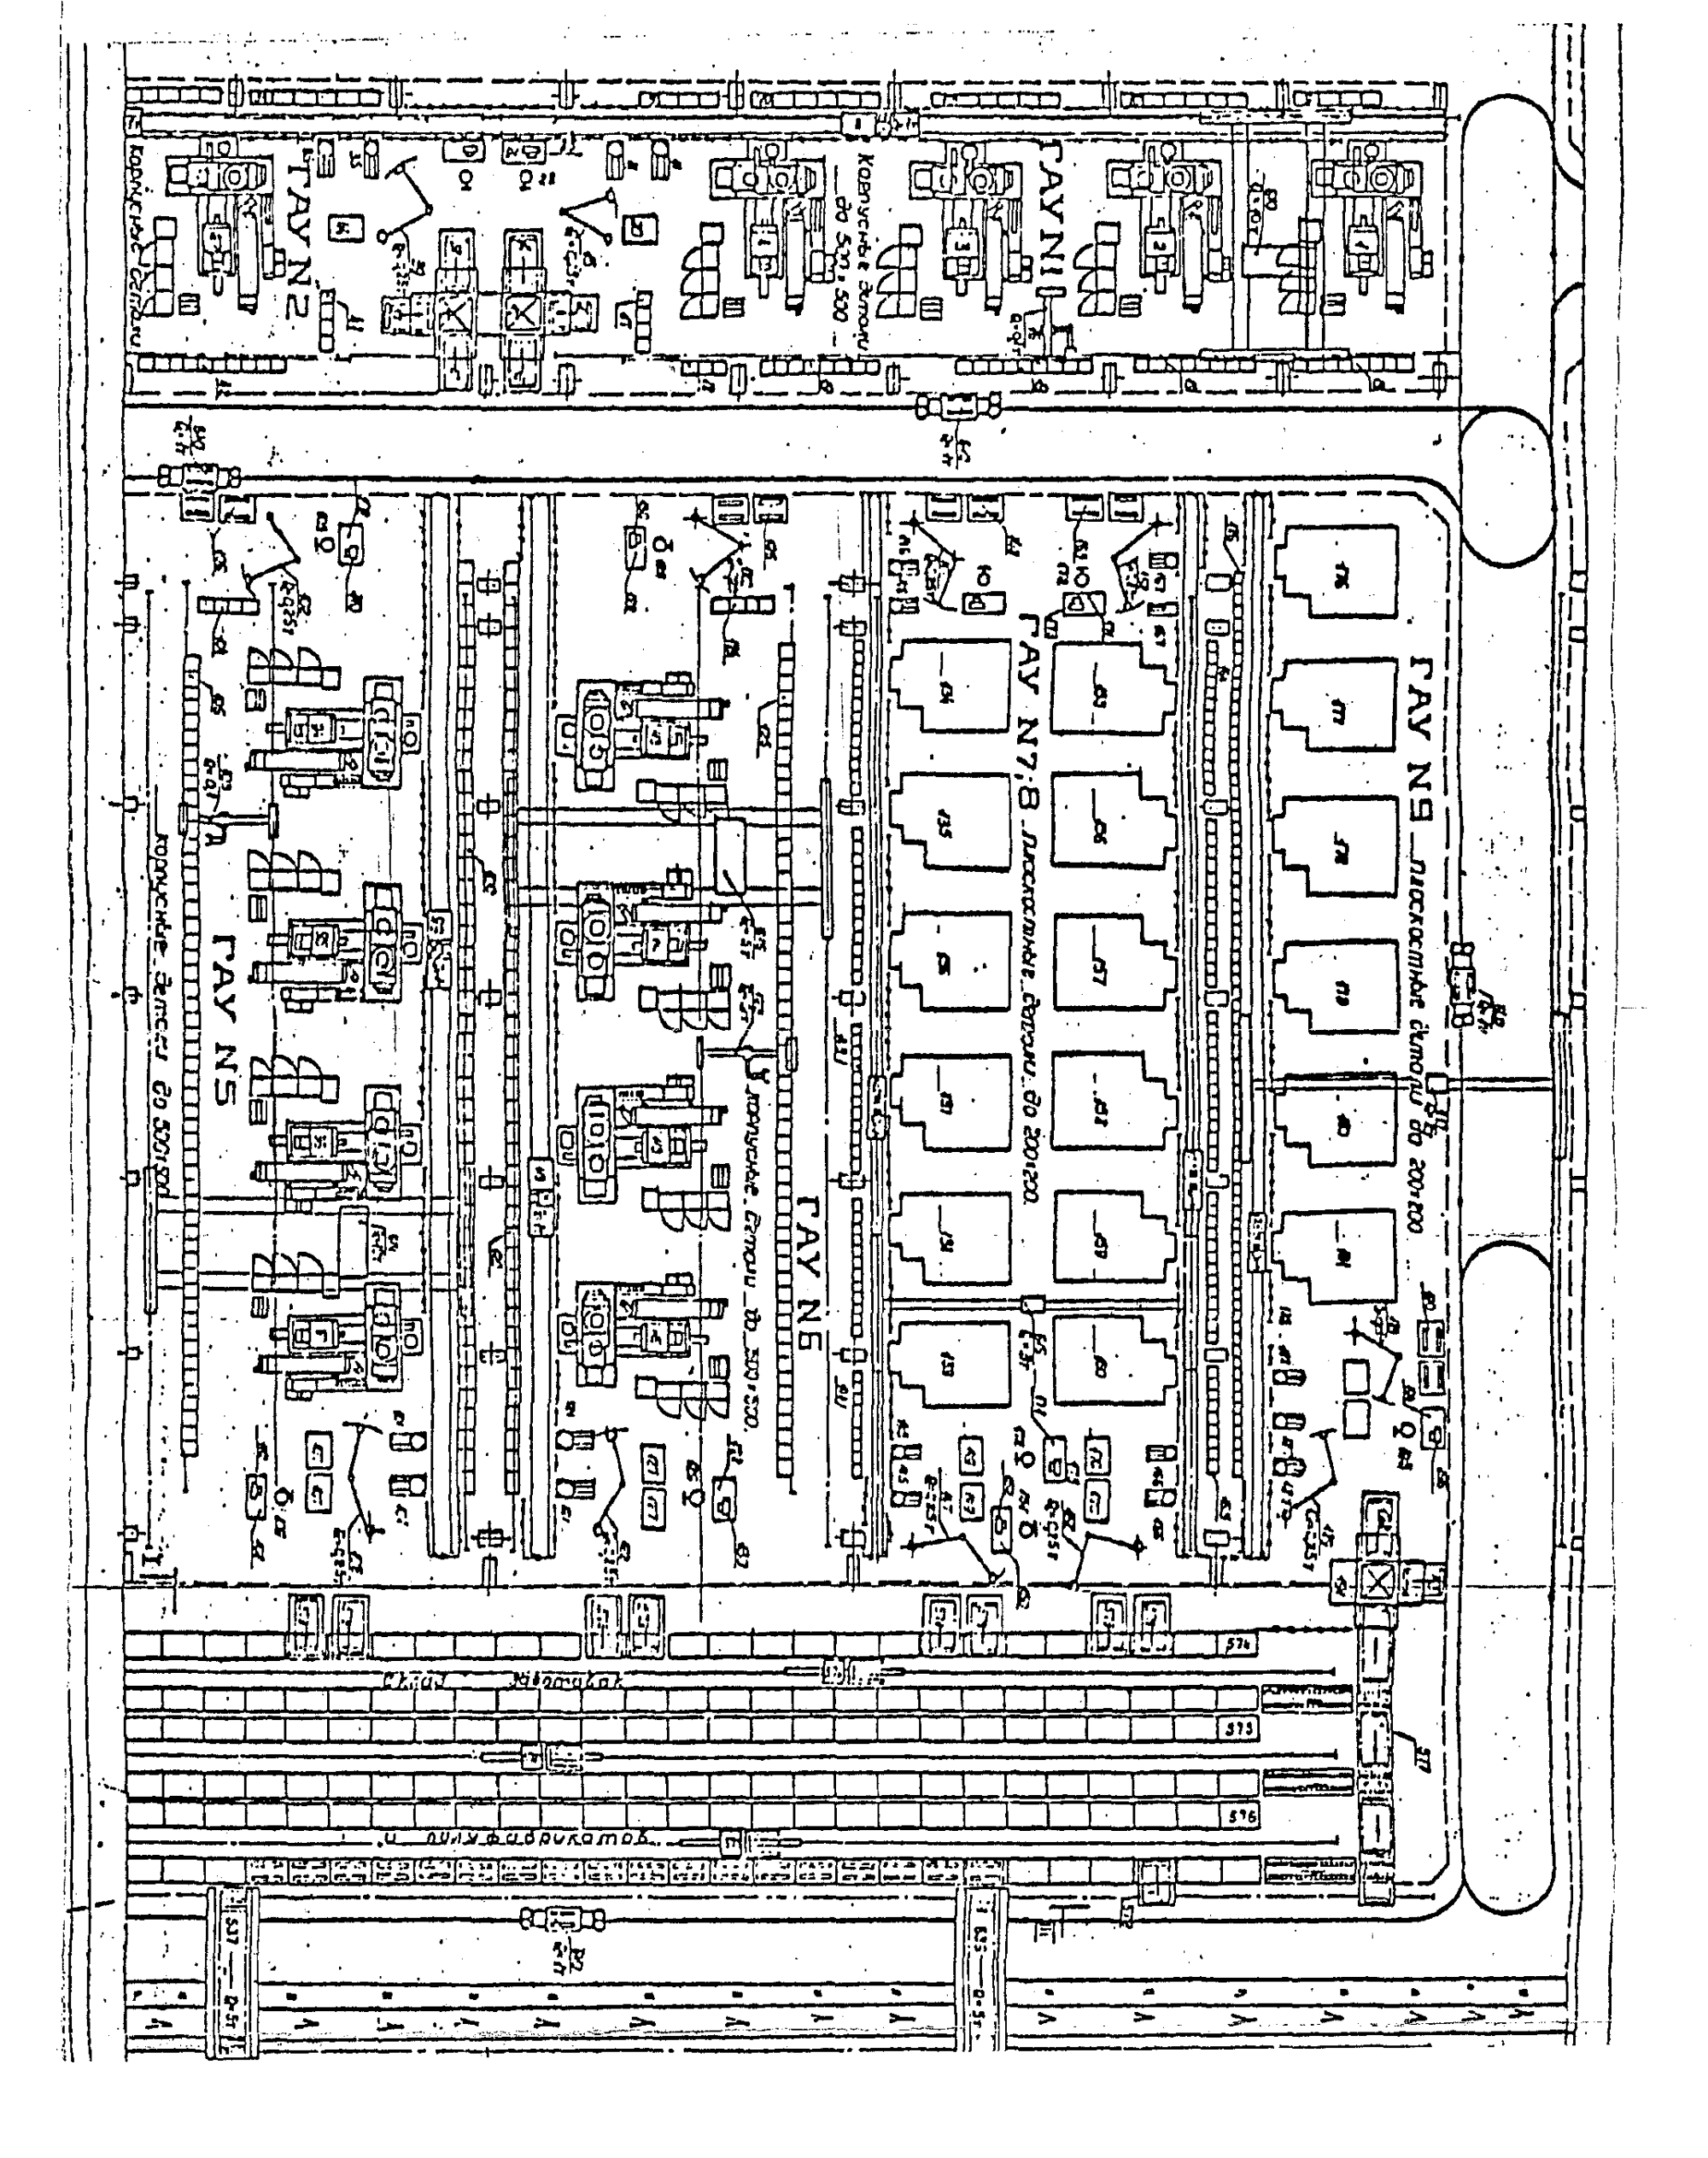
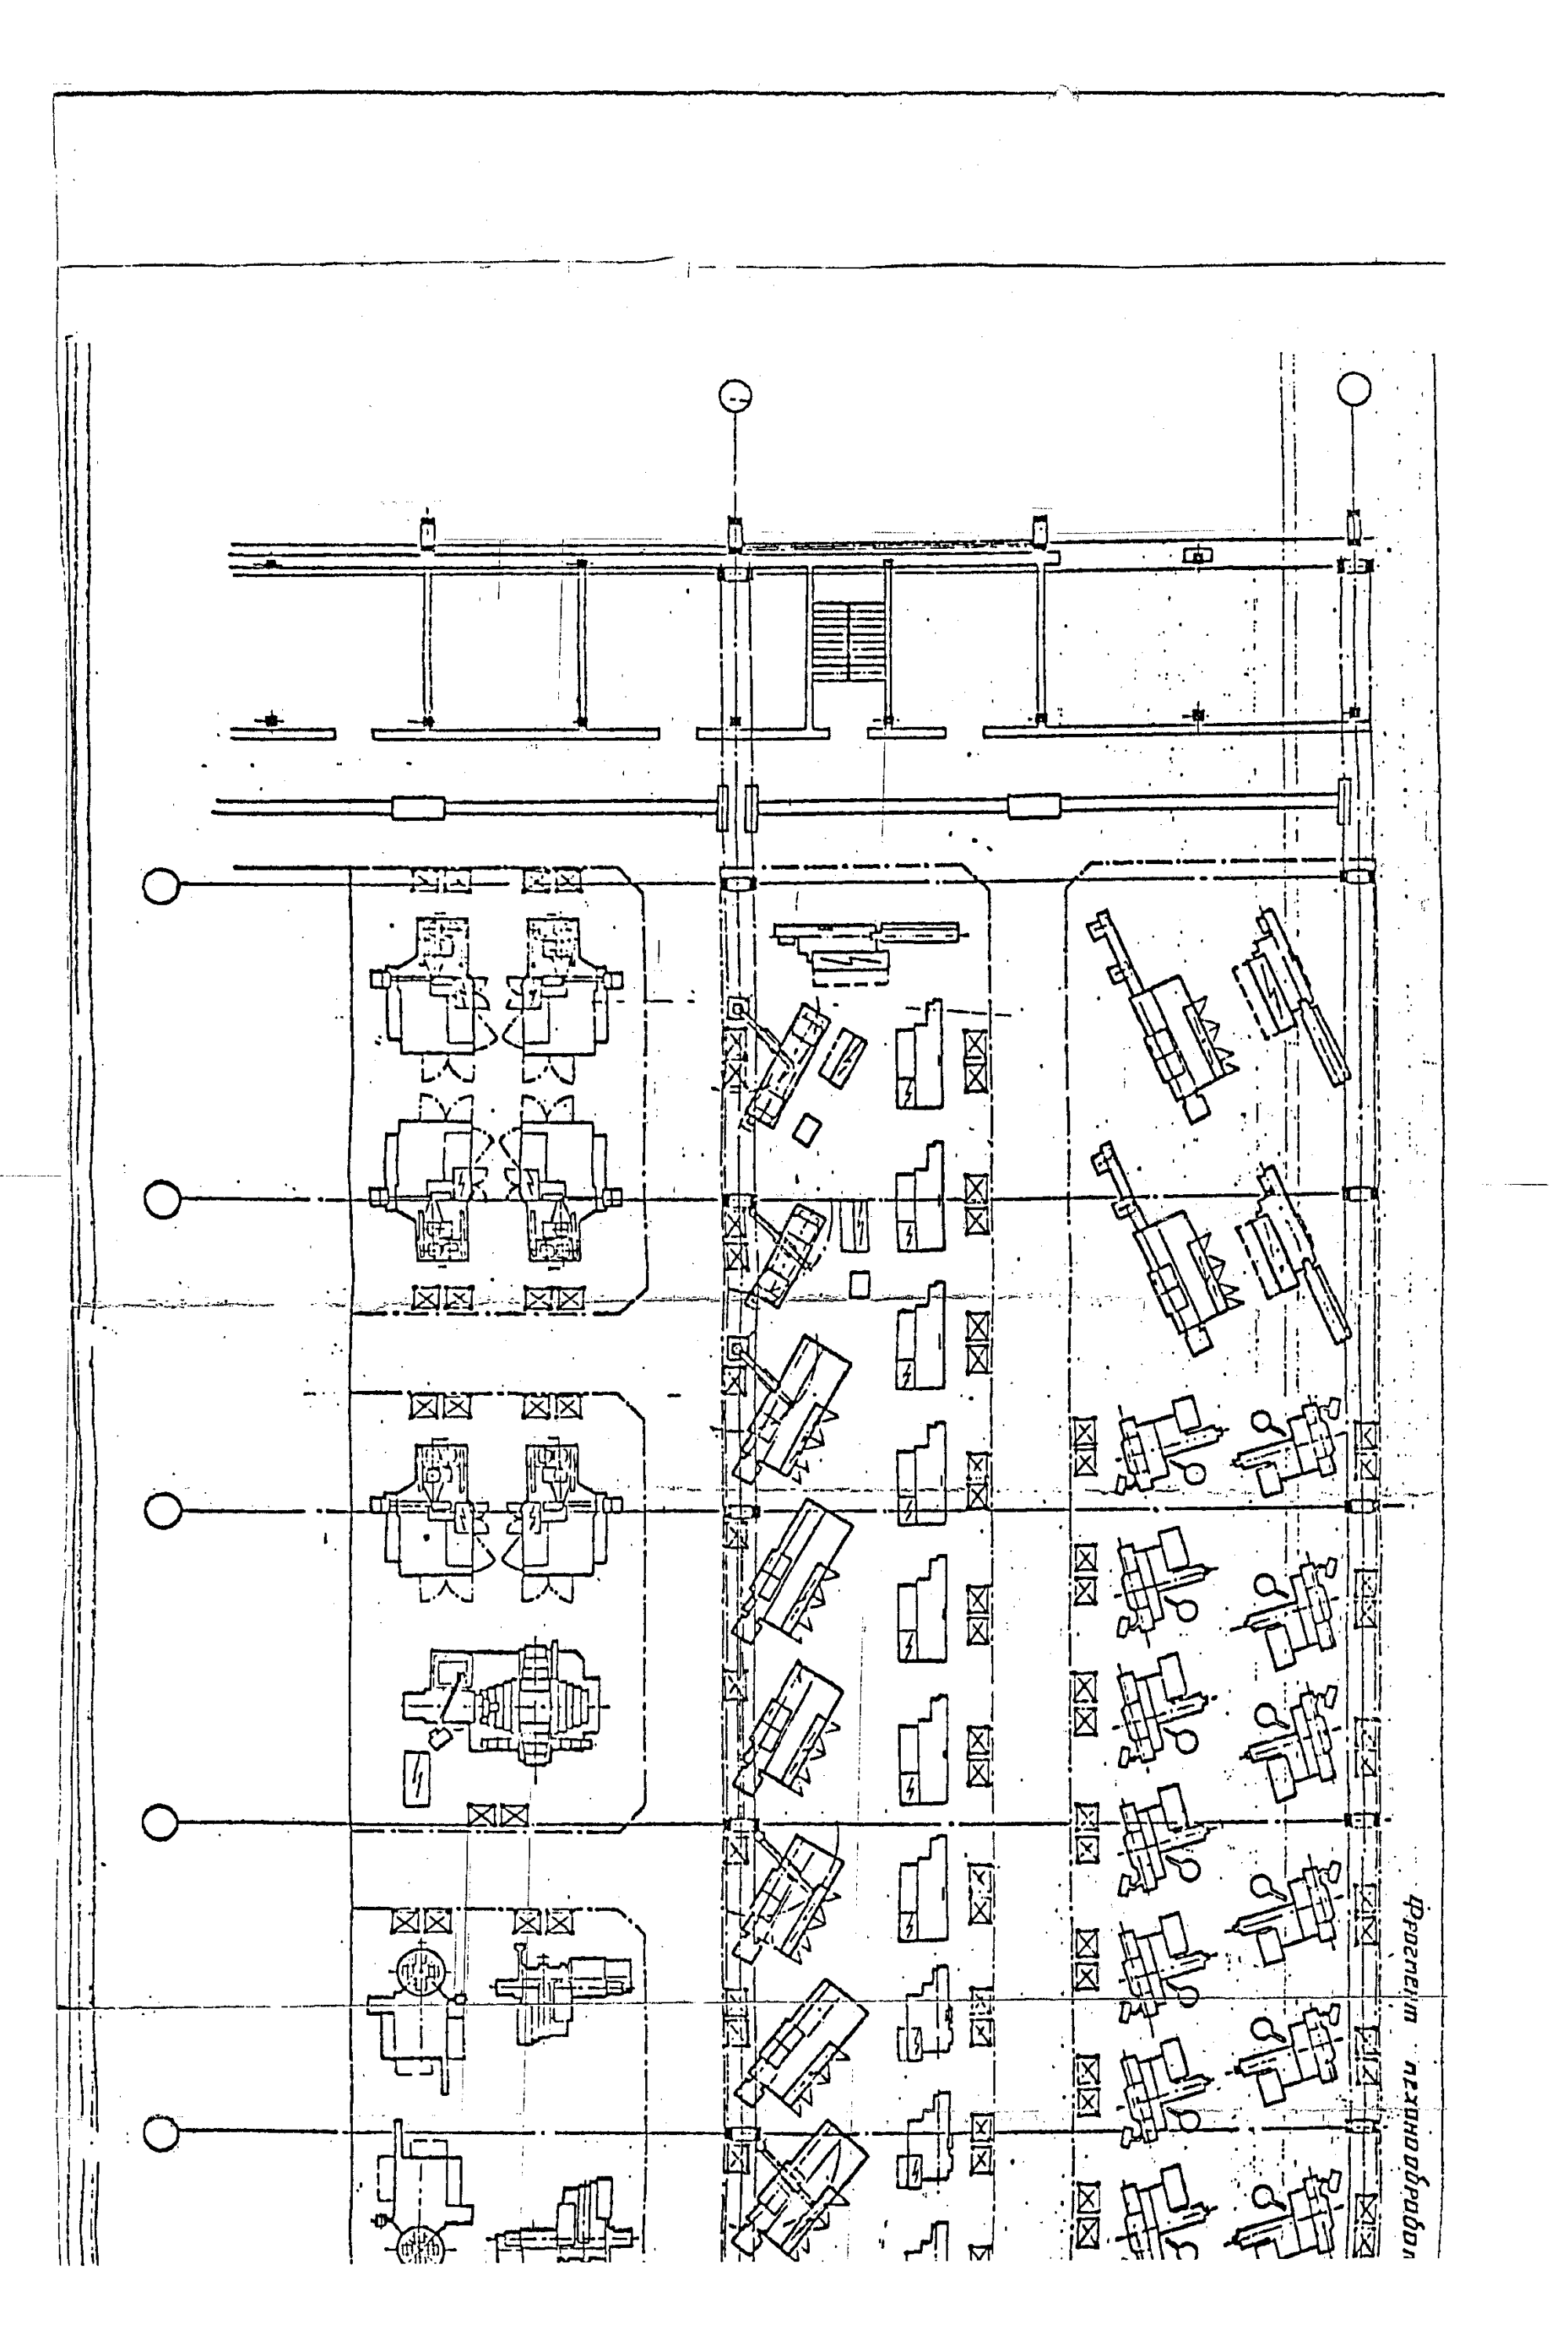
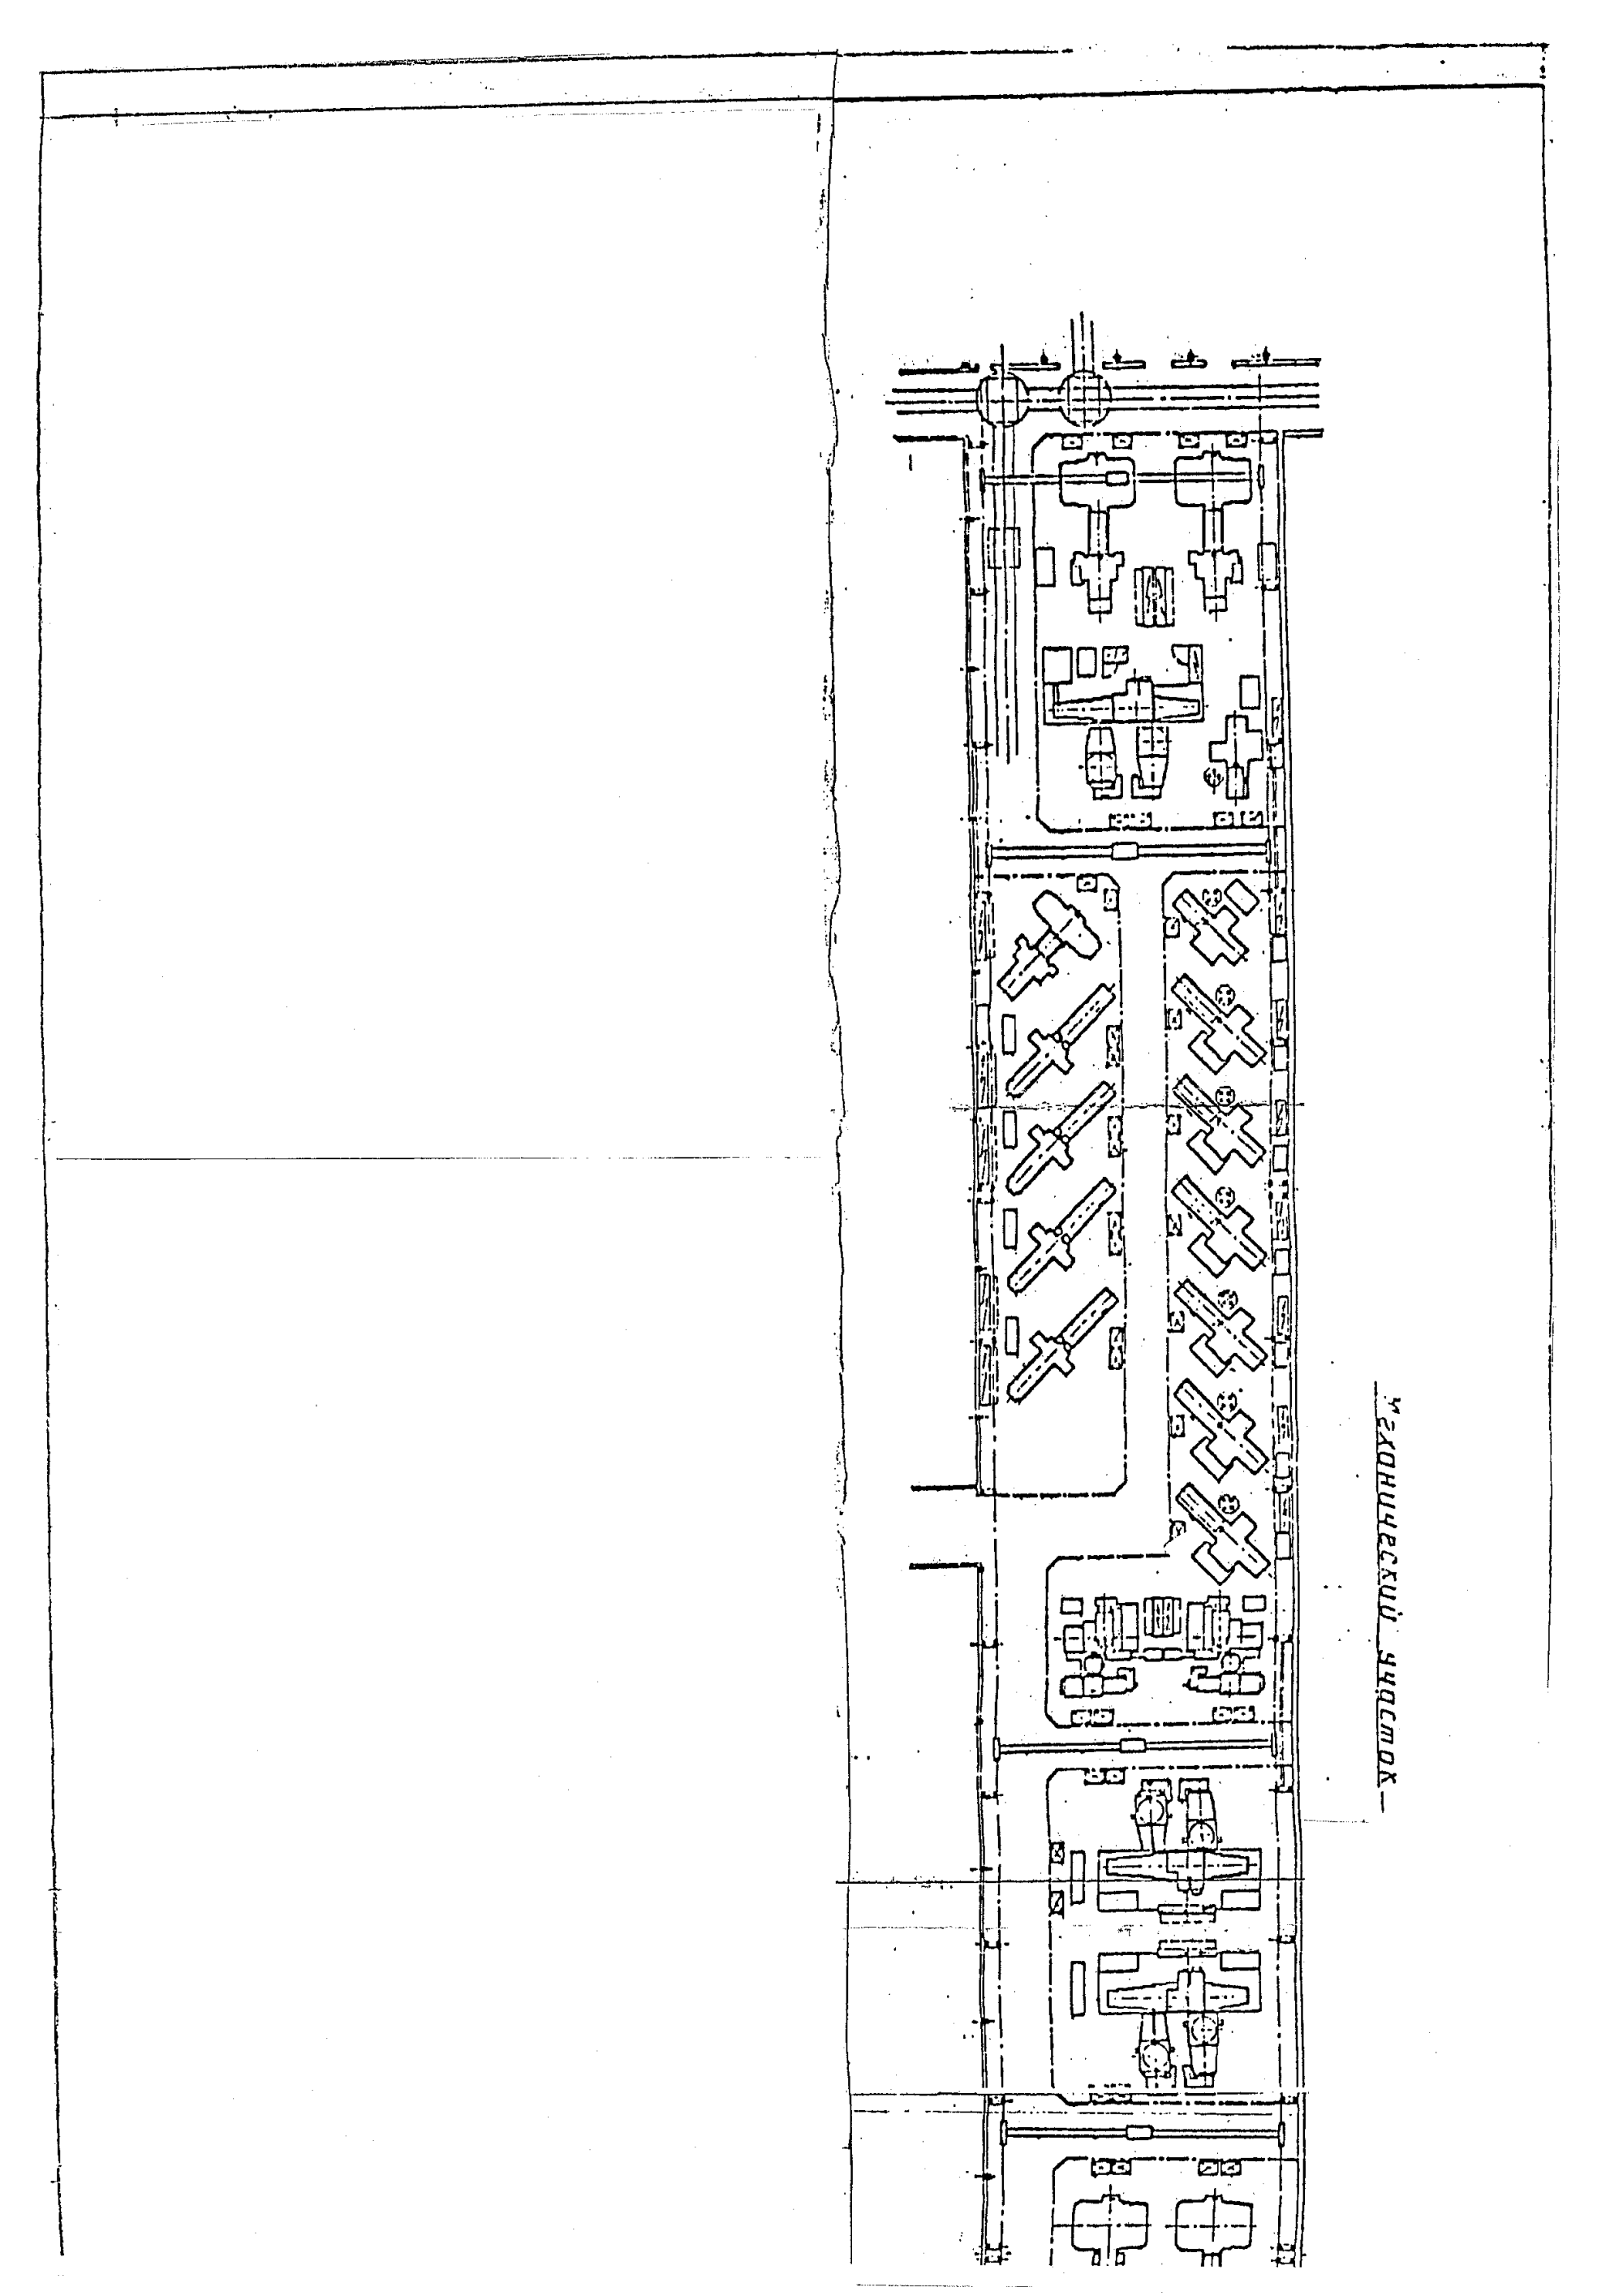
4. Примеры расположения оборудования в цехах приводятся в приложениях 1 - 5.
3.5. Гибкие производственные системы (ГПС)
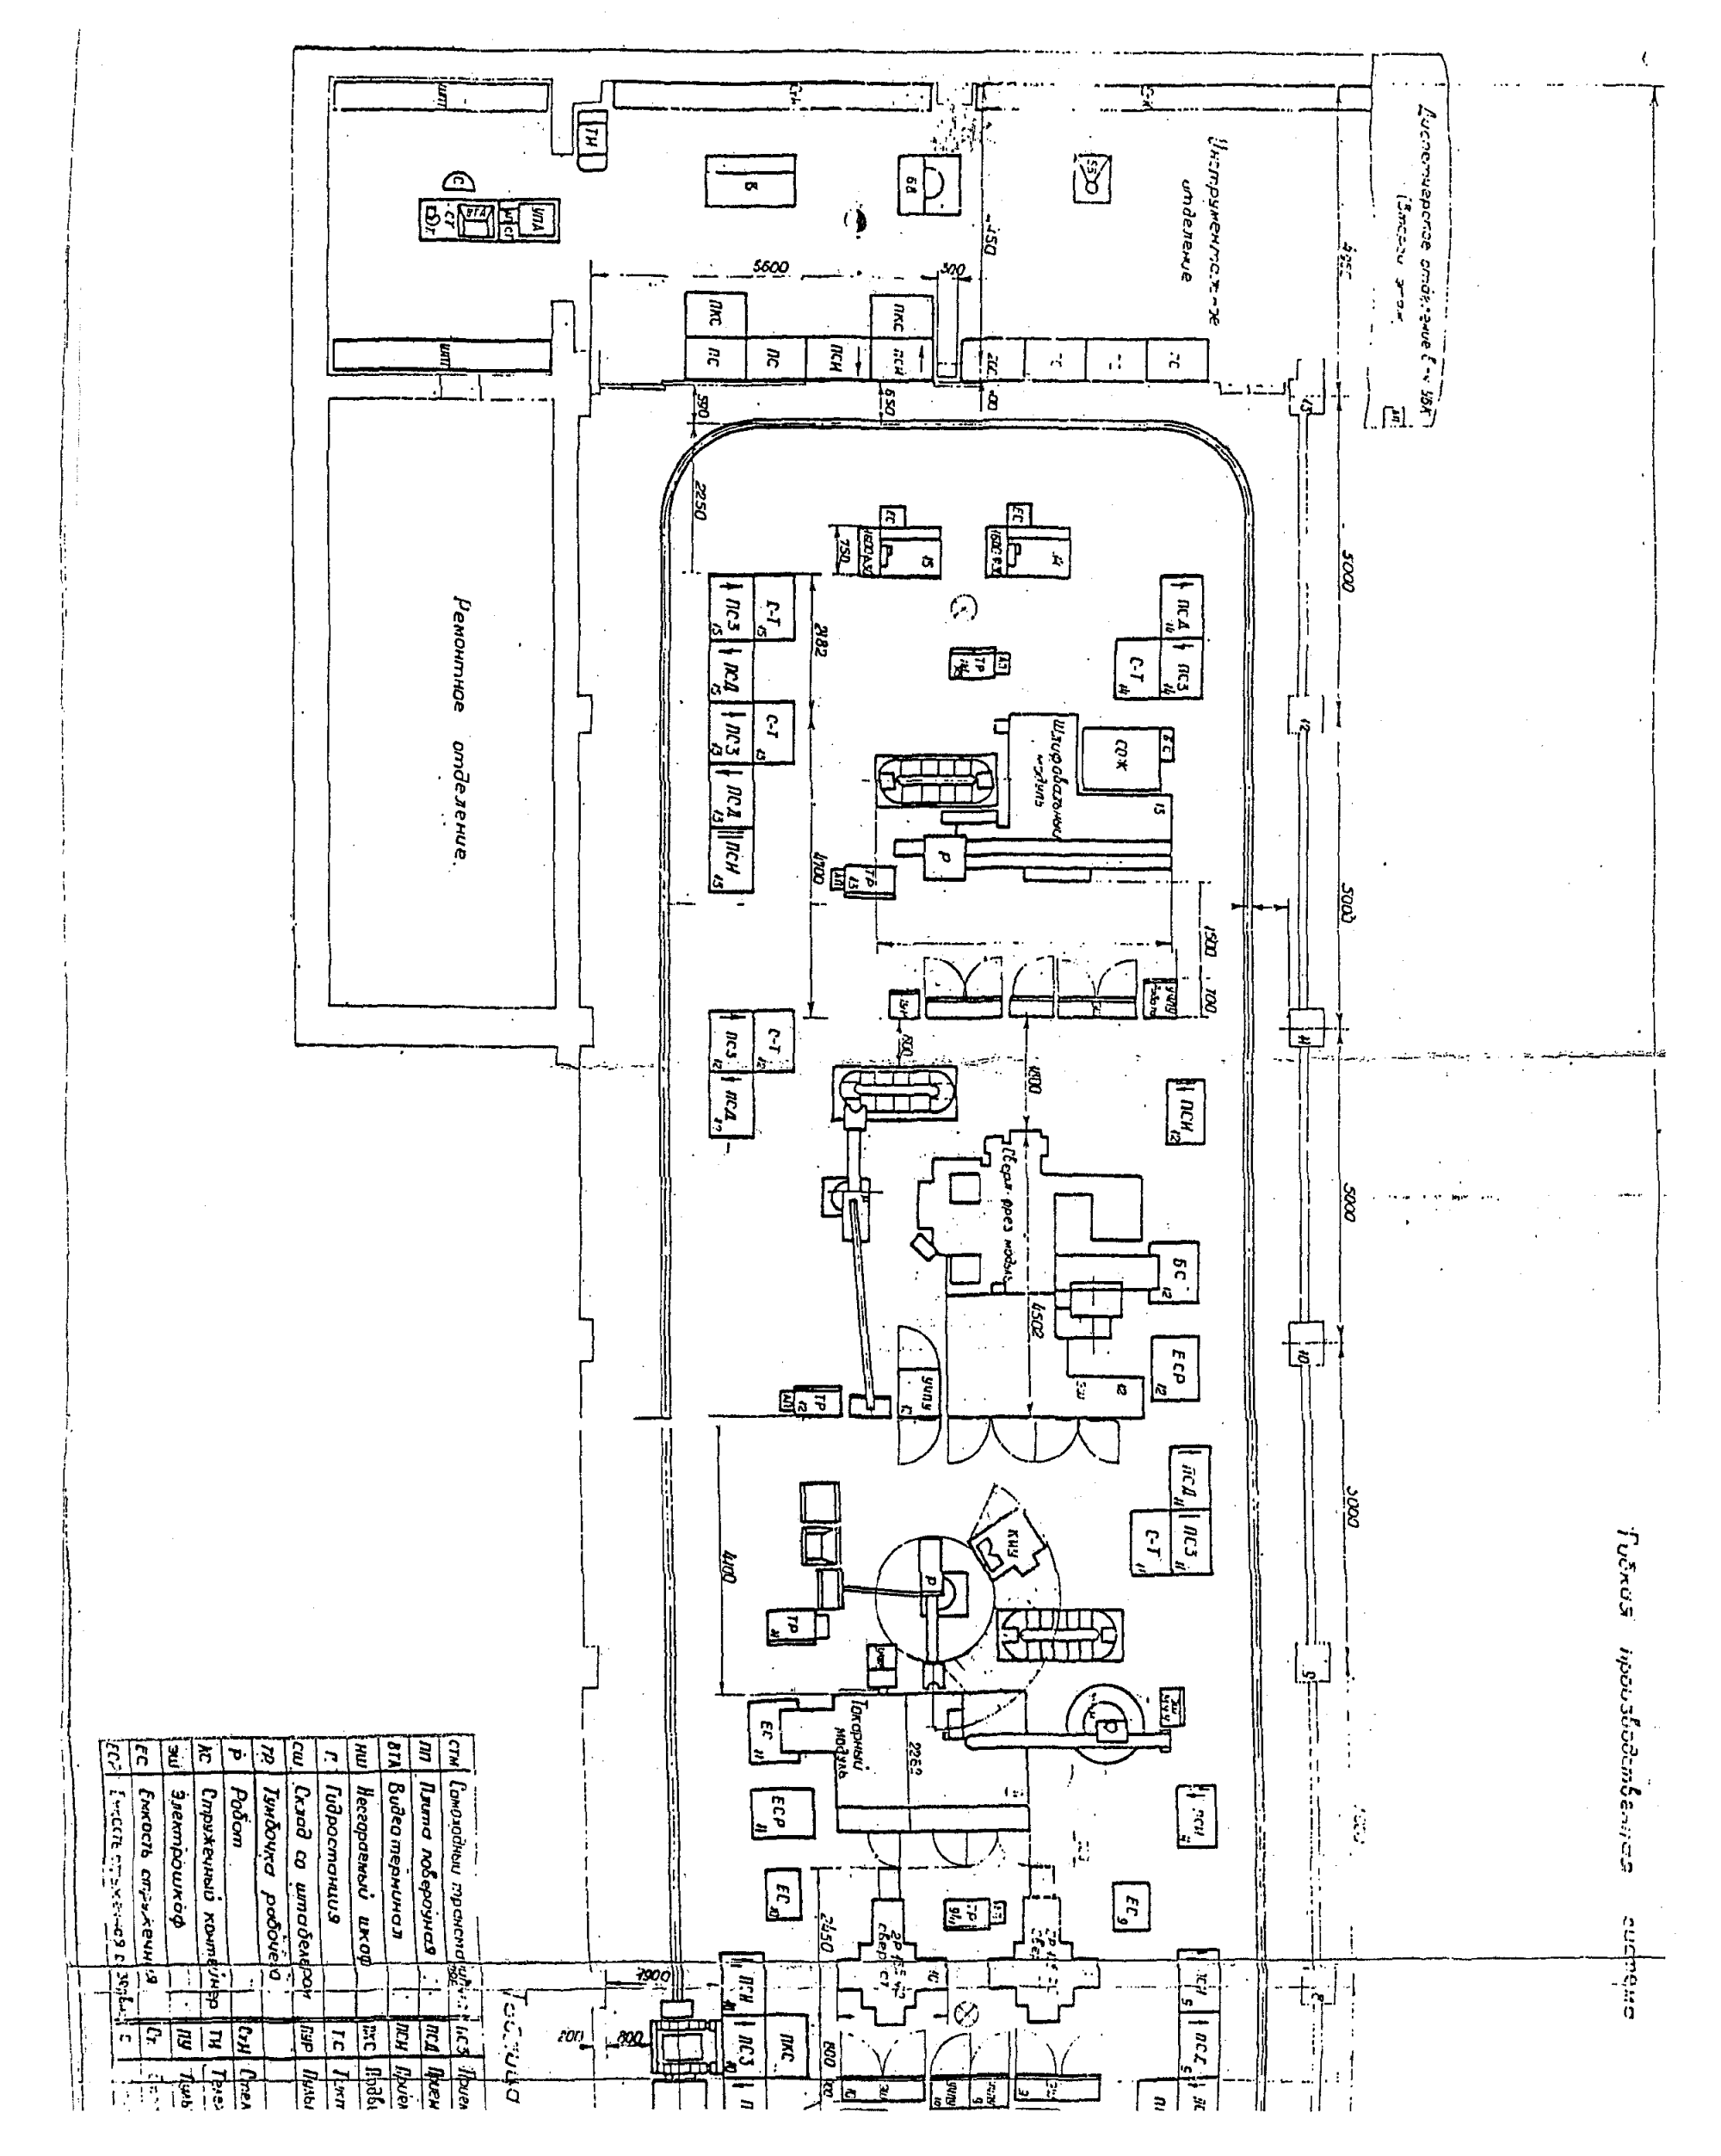
Примеры расположения ГПС приводятся на черт. 7 - 10.
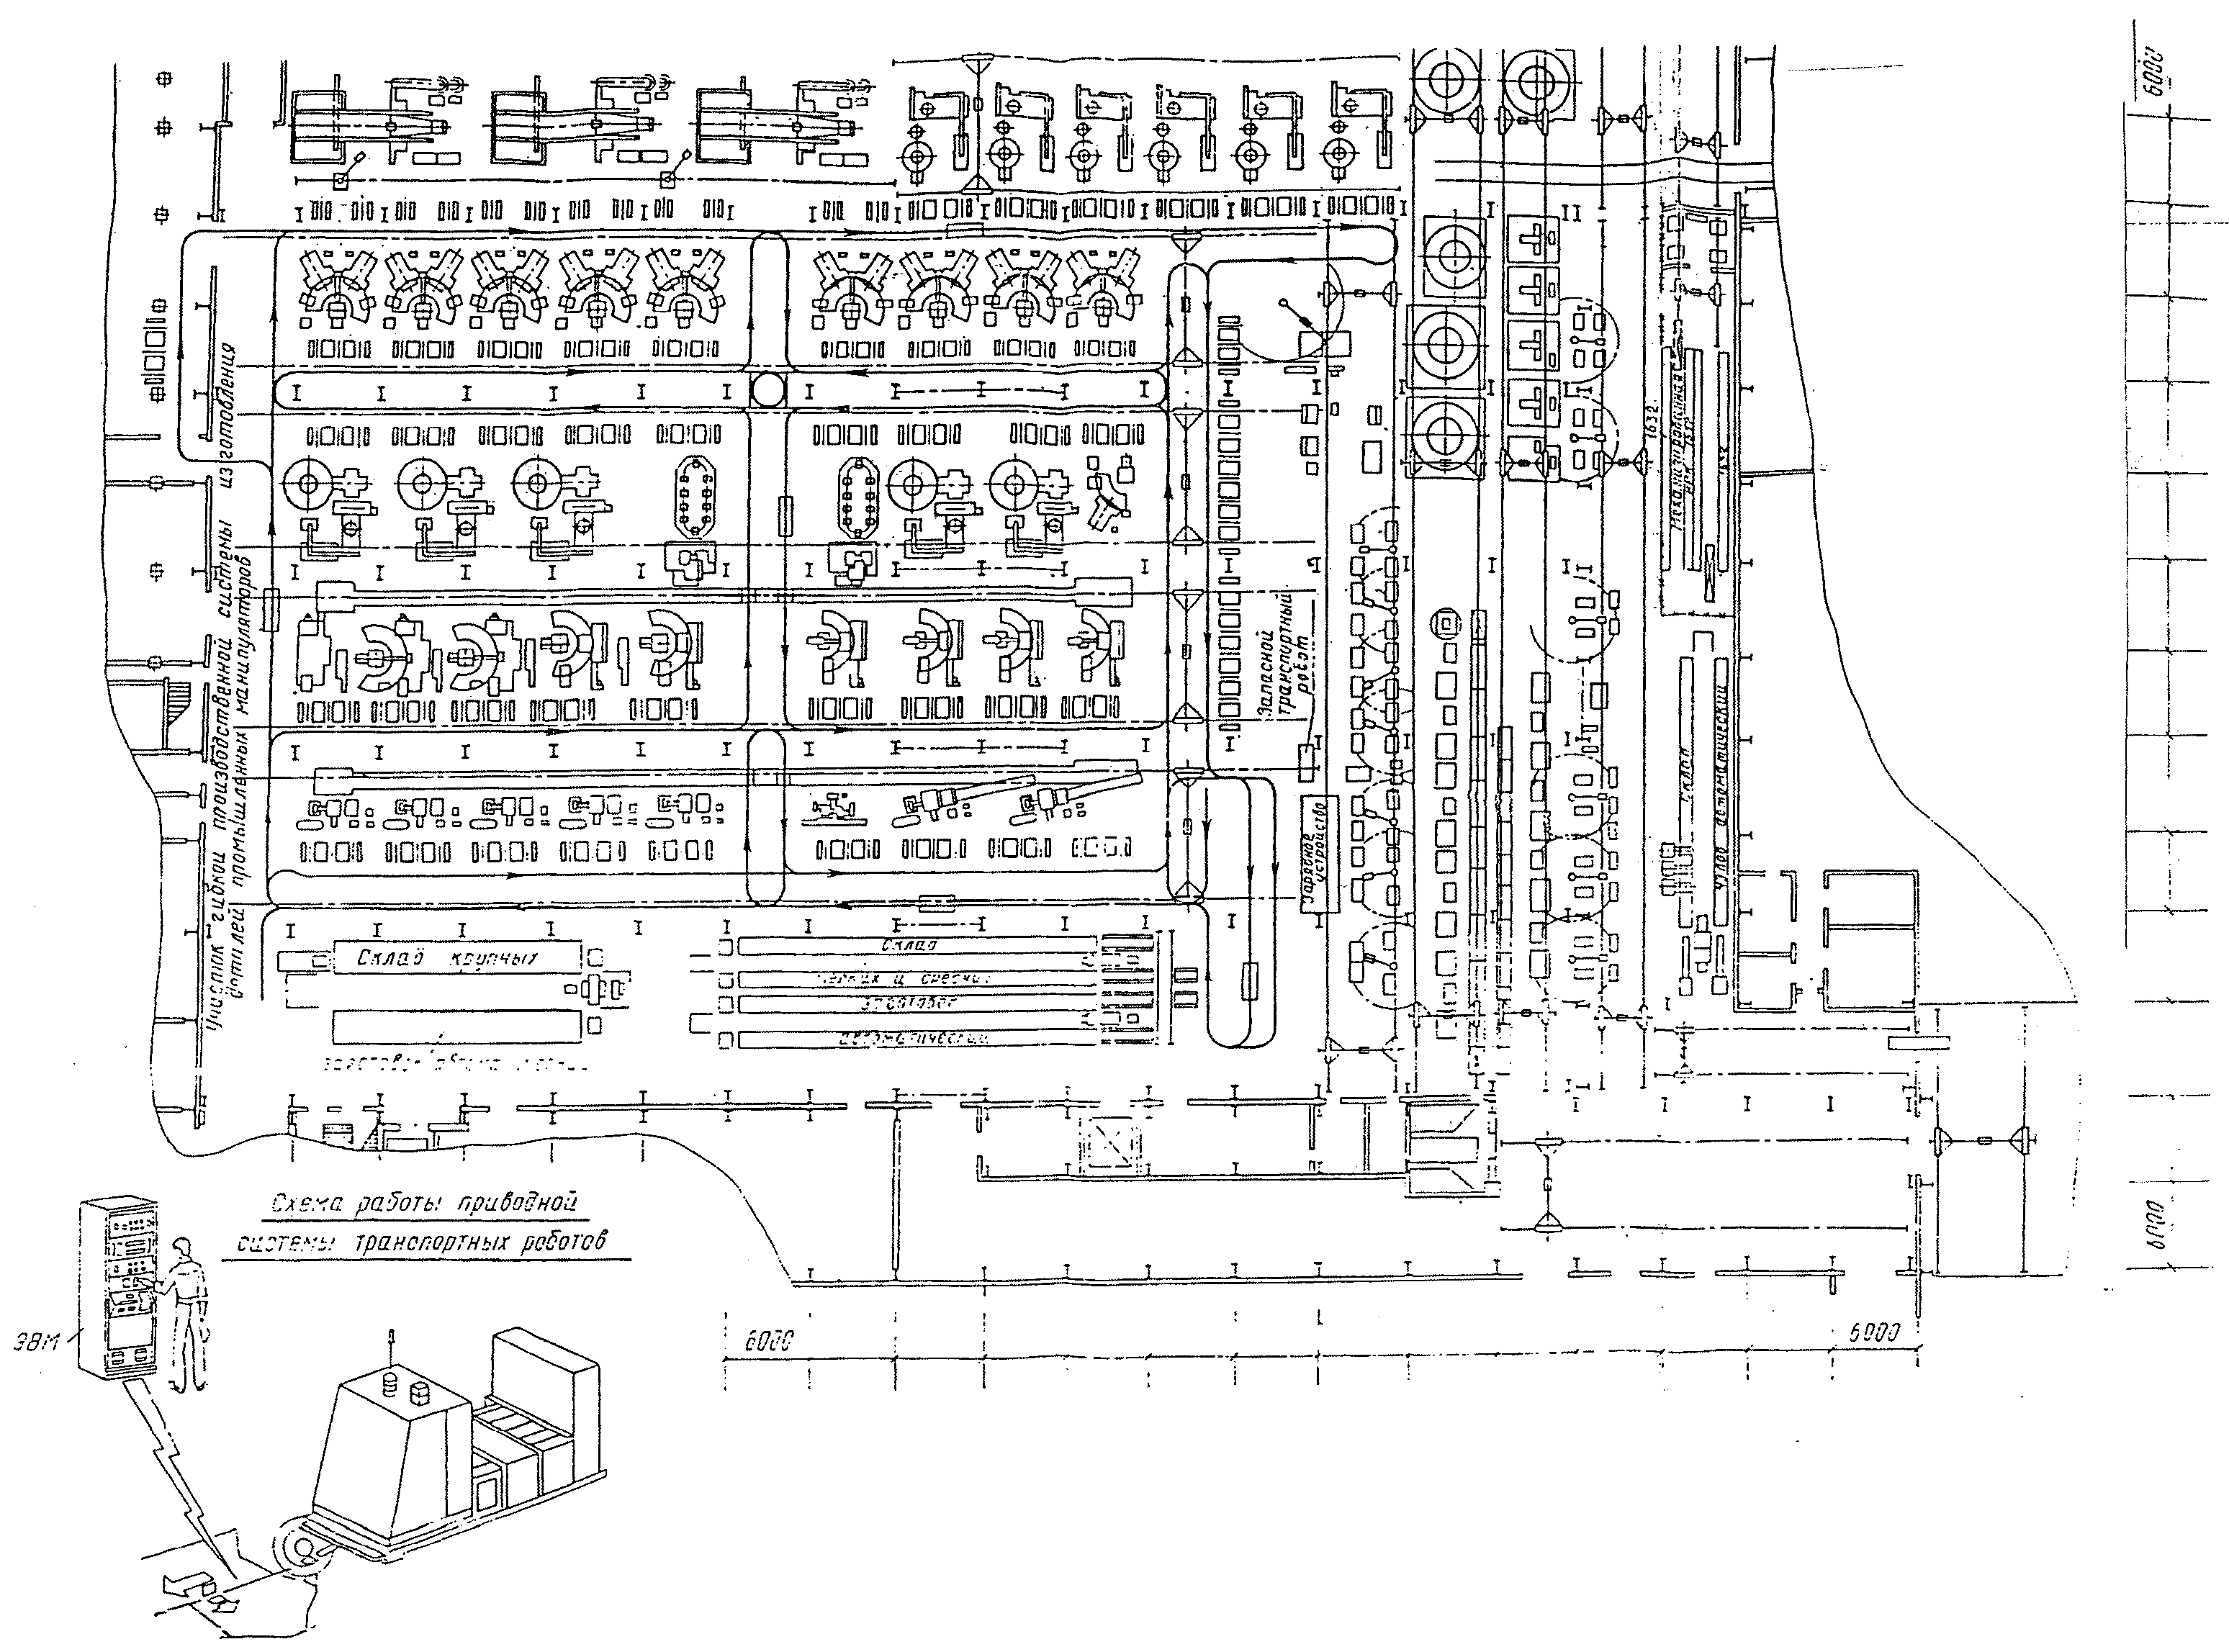
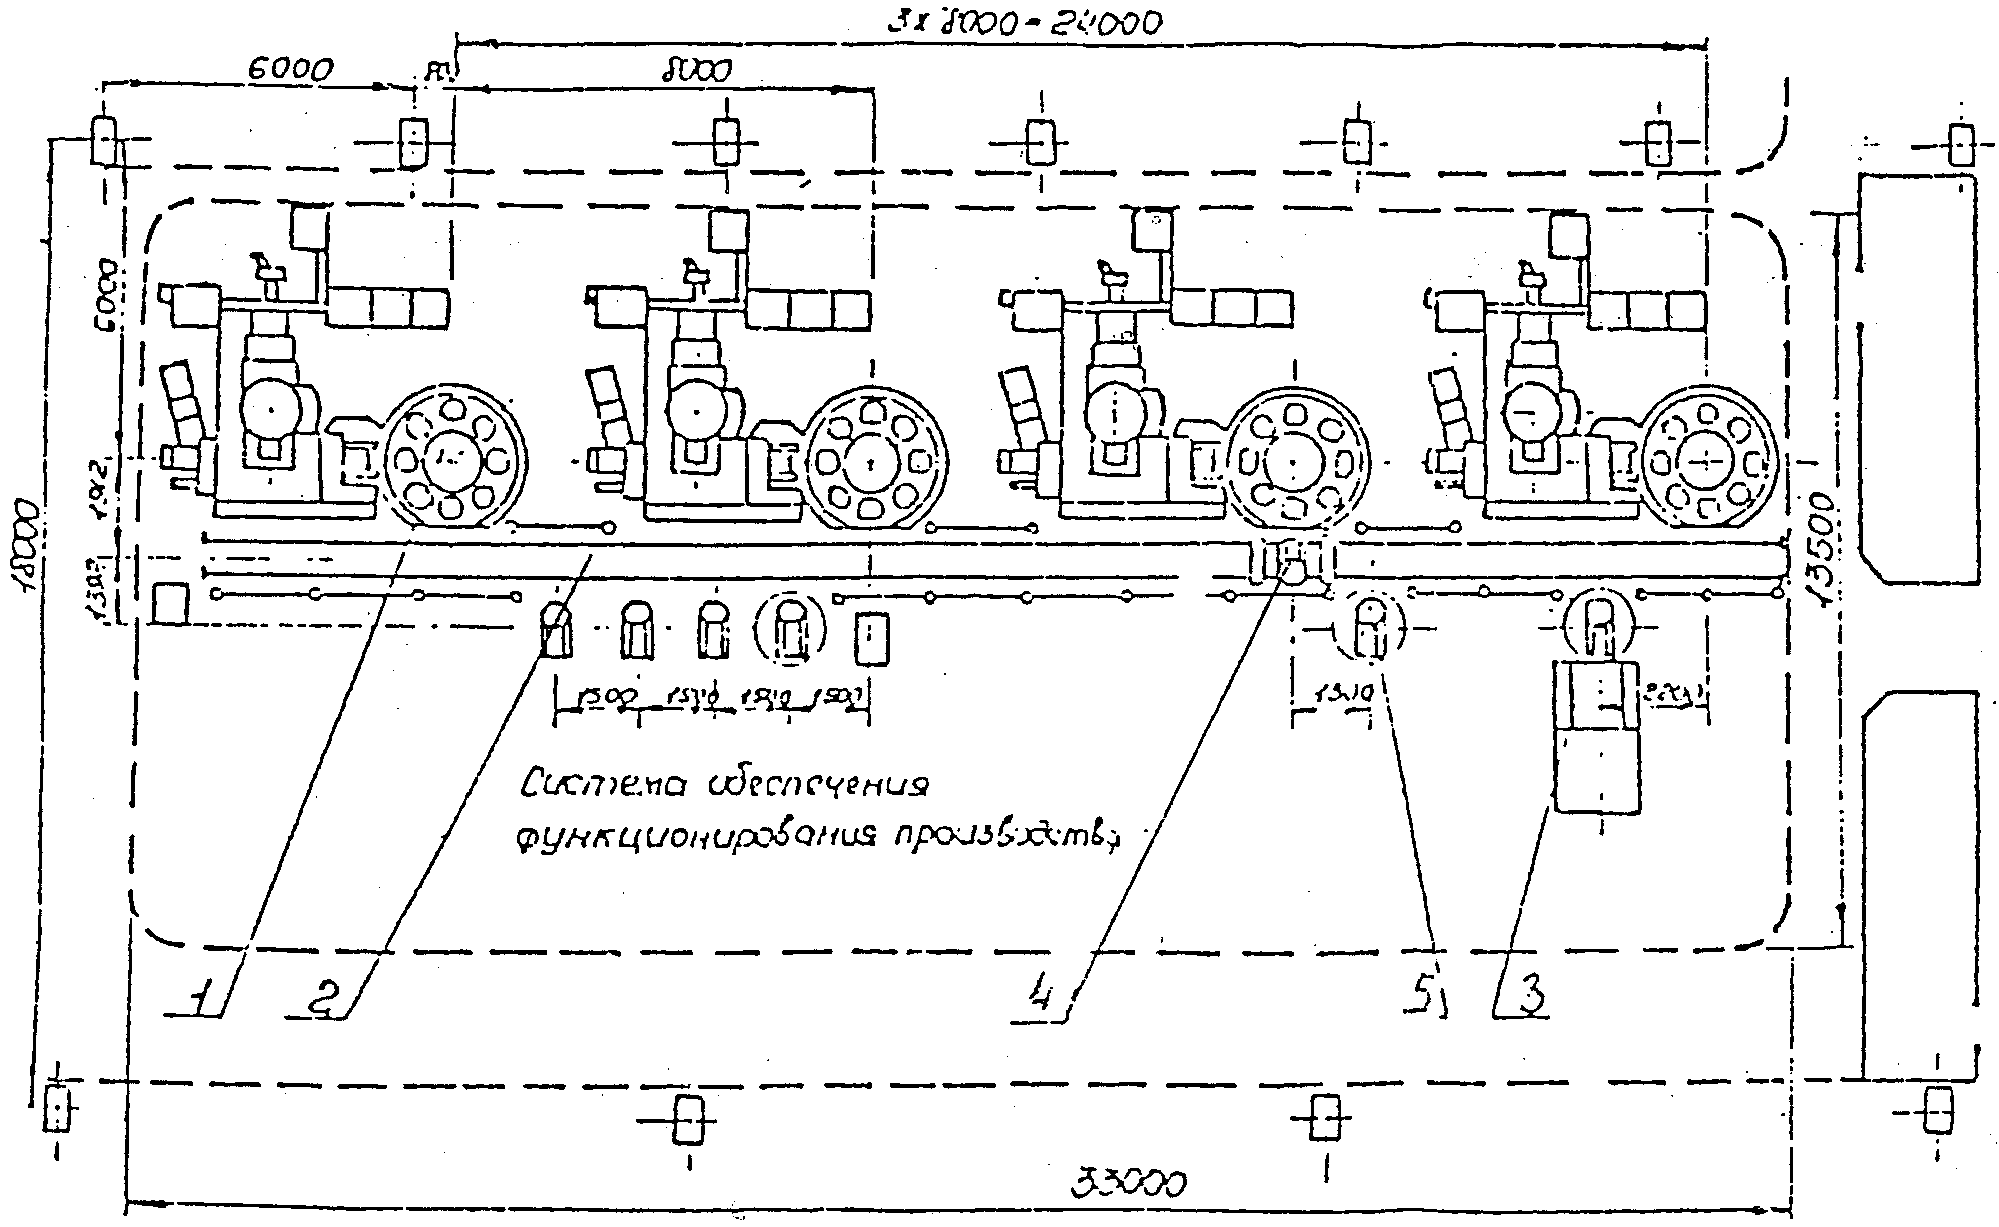
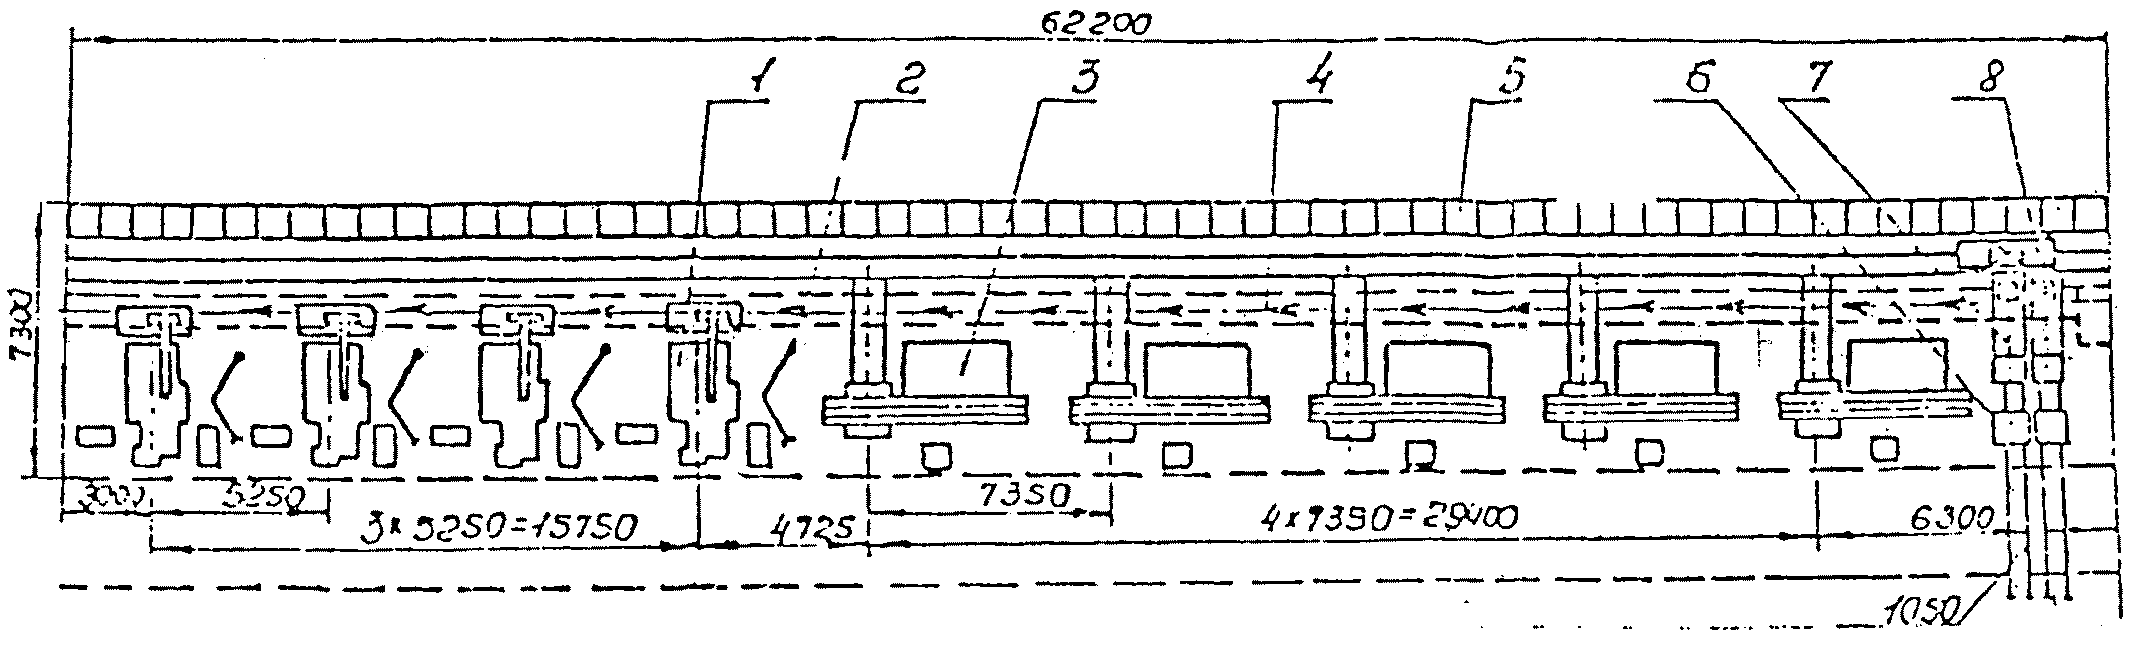
Гибкая производственная система для обработки
тел вращения
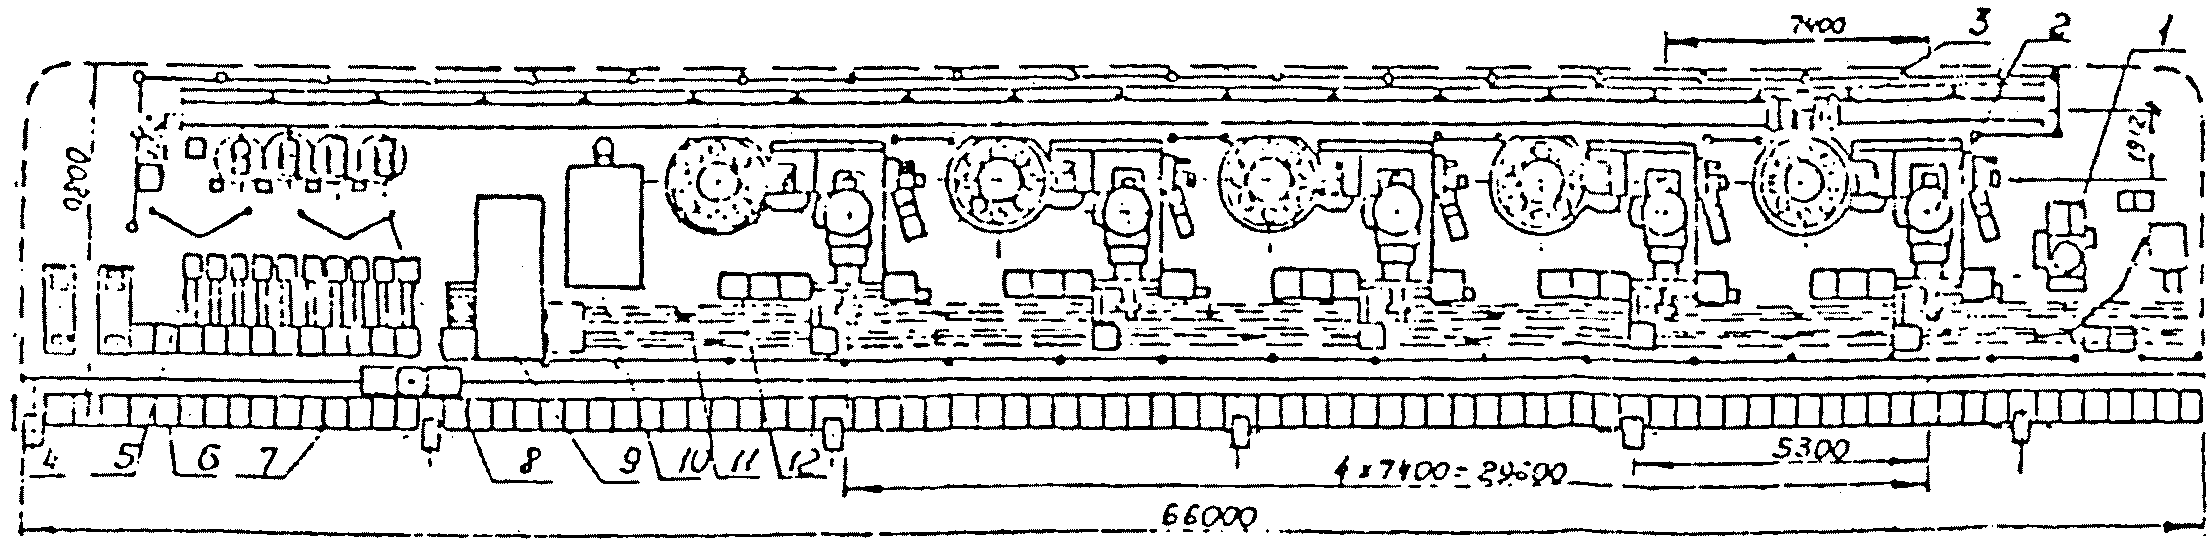
(для заводов "Станкоконструкция")
3.6. Нормы расстояний сборочных мест от проезда, относительно друг друга, от стен и колонн здания (стационарная сборка)
Нормы расстояний сборочных мест от проезда, относительно друг друга, от стен и колонн здания приводятся в табл. 11.
| Расположение сборочных мест (расстояния) | Обозначения | Единичное и мелкосерийное производство | Среднесерийное производство | |||||
| на верстаках и сборочных столах | на сборочных столах | на верстаках и сборочных столах | на сборочных столах | |||||
| рабочая зона с одной стороны | рабочая зона собираемого изделия | рабочая зона с одной стороны | рабочая зона собираемого изделия | |||||
| габариты собираемых узлов, мм | ||||||||
| до 1250x750 | до 1250x750 | до 2500x1000 | до 1250x750 | до 1250x750 | до 2500x1000 | |||
| От проезда до | фронта | а | 1500 | 2250 | 2250 | 1000 | 1000 | 1500 |
| тыльной стороны | б | 500 | 1000 | 1000 | 500 | 750 | 900 | |
| боковых сторон | в | 1250 | 1000 | 1000 | 500 | 1000 | 1000 | |
| в затылок | г | 1750 | 2750 | 2750 | 1000 | 1700 | 1700 | |
| Относительно друг друга | тыльными сторонами | 0 | 1500 | 1500 | 0 | 1000 | 1000 | |
| боковыми сторонами | е | 1500 | 1500 | 1500 | 750 | 750 | 1200 | |
| е 1 | 0 | 1500 | 1500 | 0 | 750 | 1200 | ||
| фронтом | ж | 2750 | 3500 | 3500 | 2000 | 2500 | 2500 | |
| От стен и колонн до | фронта | л | 1500 | 1750 | 1750 | 1300 | 1500 | 1500 |
| тыльной стороны | м | 0 | 1000 | 1000 | 0 | 750 | 750 | |
| боковых сторон | н | 750 | 750 | 750 | 750 | 750 | 750 | |
Примечания. 1. Нормы расстояний для приборостроительных предприятий следует принимать по нормам расстояний для среднесерийного производства.
2. Максимальные габариты собираемых узлов не должны превышать габариты верстаков и сборочных столов.
3. Для углов с размерами больше 2500 x 1000 мм расстояние между сборочными местами на монтажных стендах назначается в каждом конкретном случае.
4. Верстаки допускается устанавливать вплотную у стен.
5. Табличные данные могут быть изменены при соответствующих обоснованиях.
6. В нормы расстояний не включены площади для хранения собранных узлов (учтены в удельной площади на одно сборочное место - см. раздел 13.2).
7. Расстояния между местами складирования аналогичны расстояниям между рабочими местами сборщиков.
8. При применении сборочных автоматов и полуавтоматов нормы расстояний принимать в зависимости от их конструктивных параметров.
9. Пример размещения оборудования участка сборки приводится в Приложении Ж.
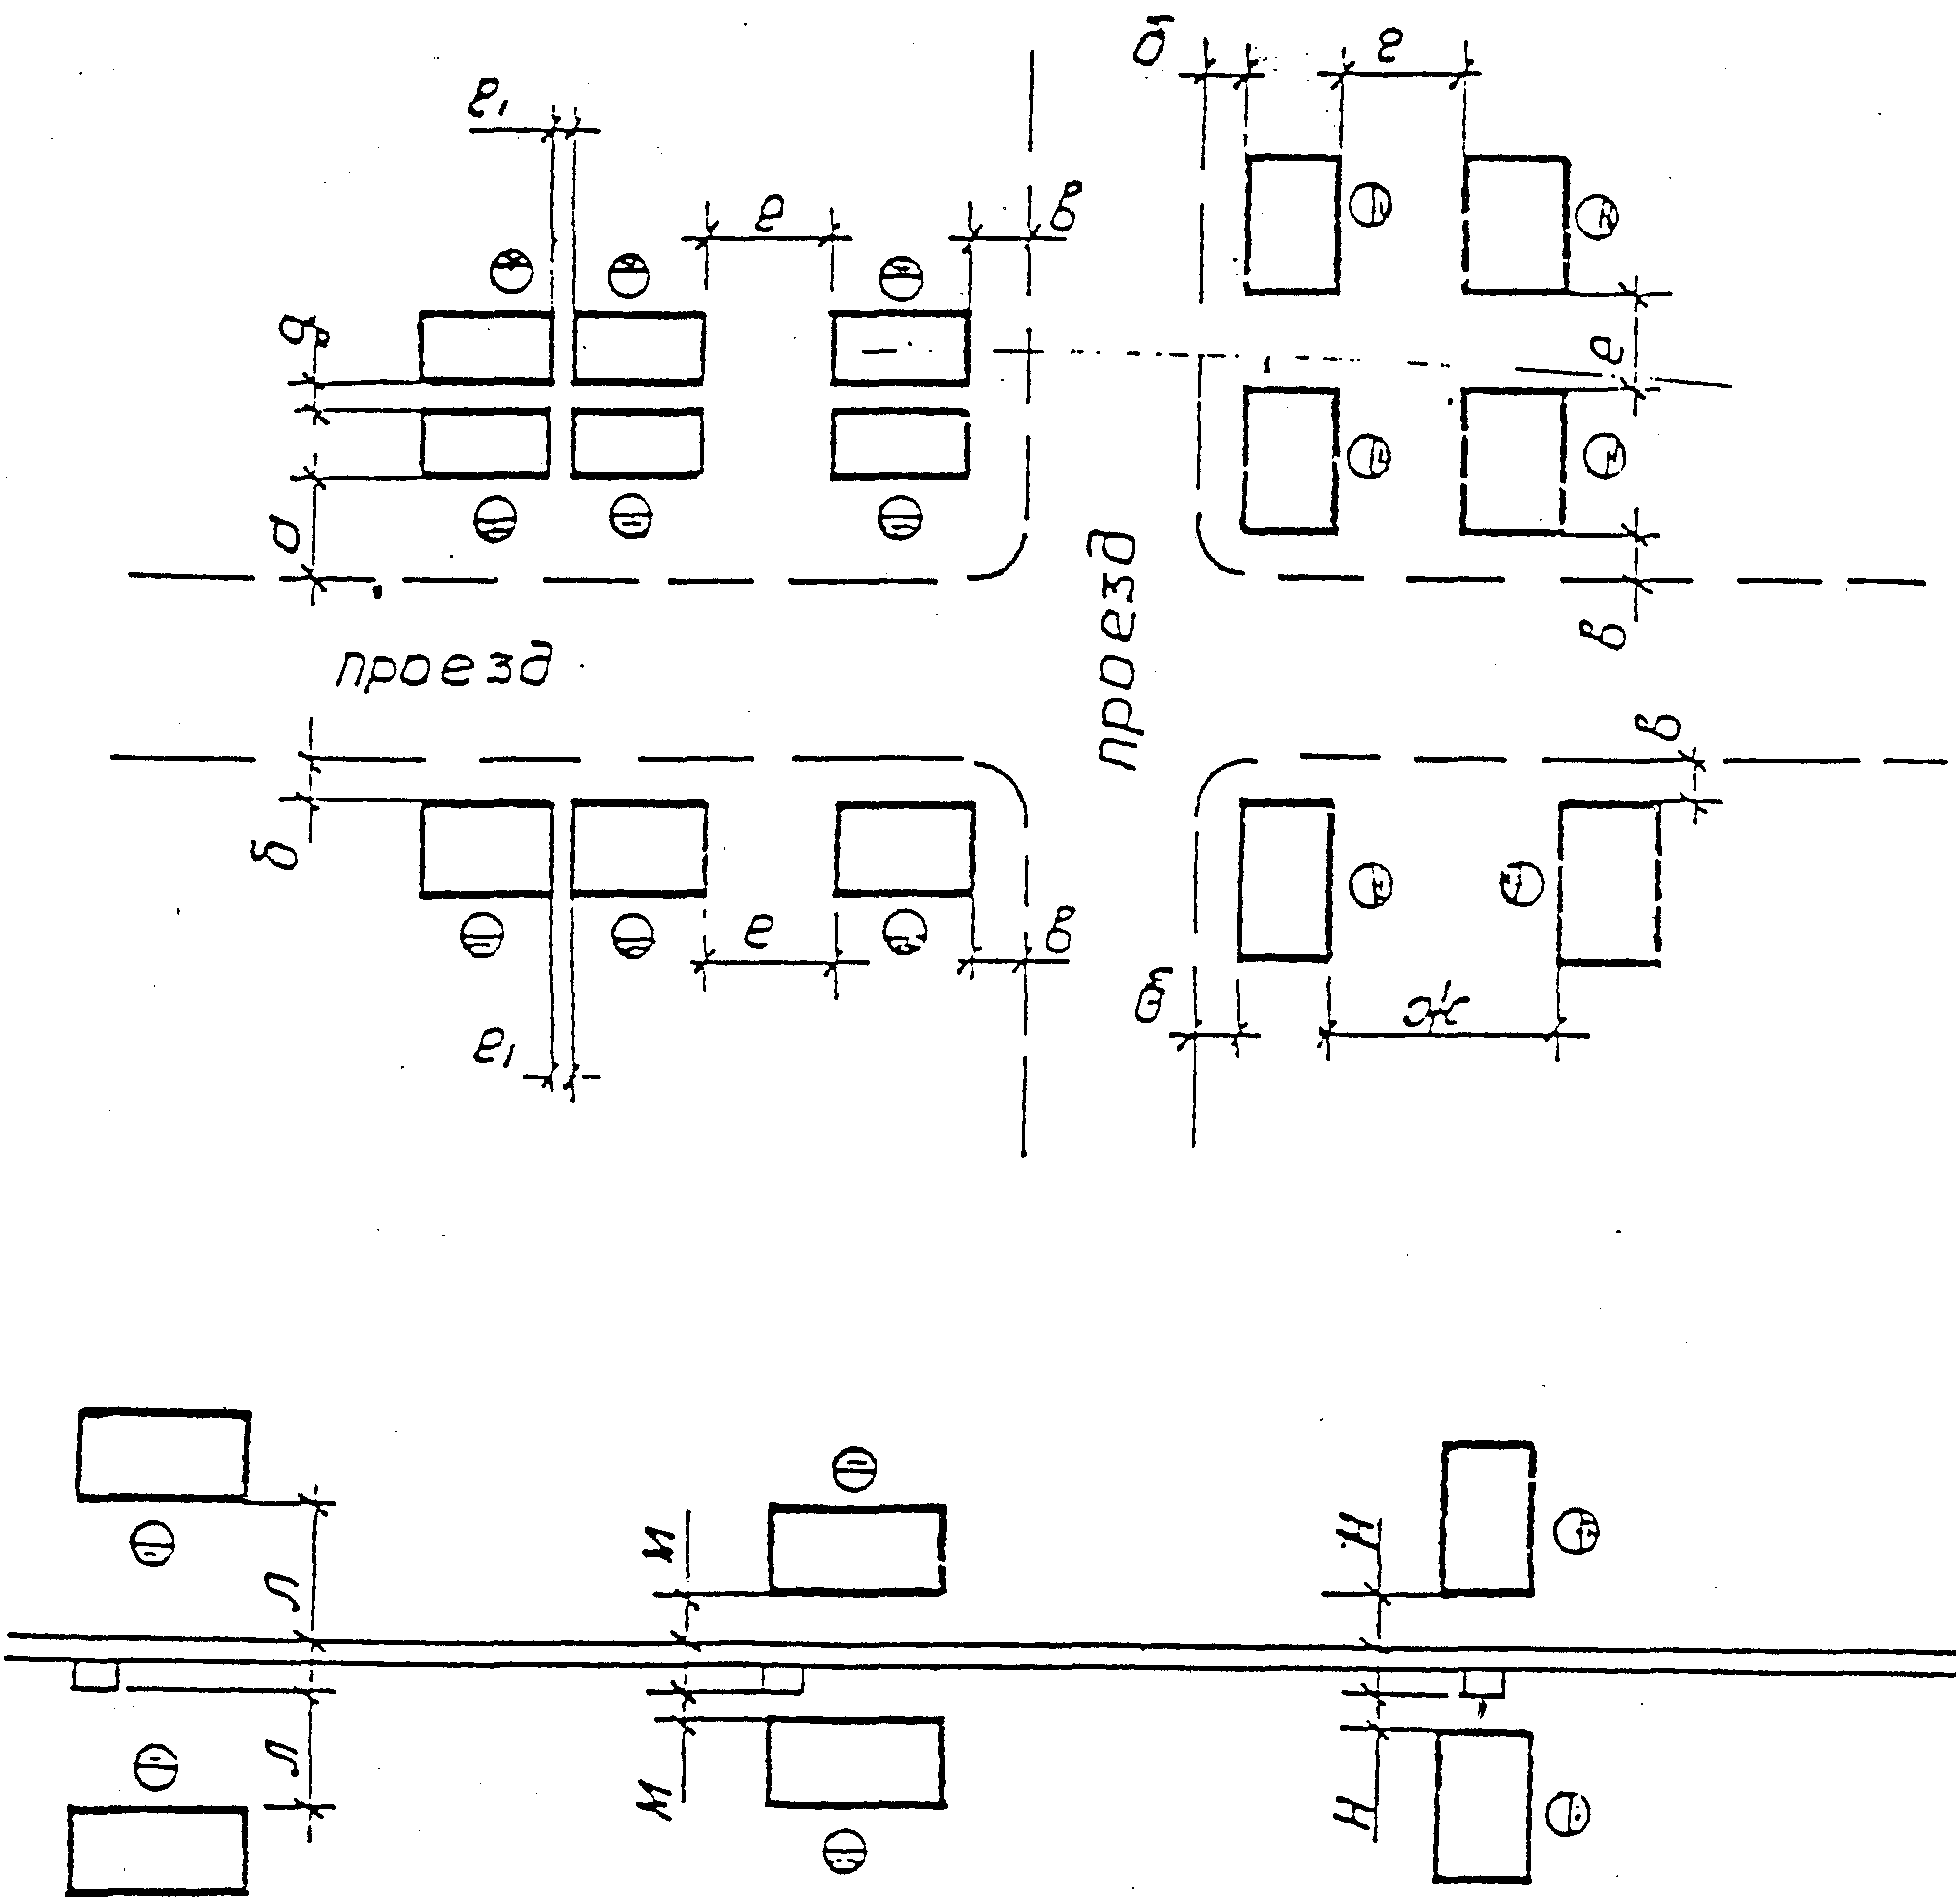
Эскиз к табл. 11
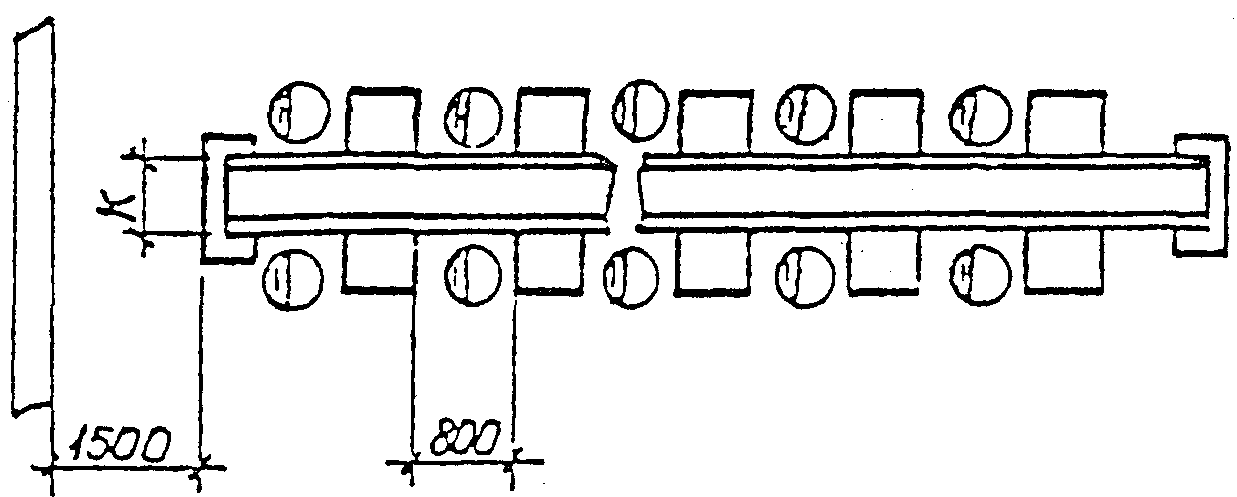
3.7. Нормы расстояний между сборочными конвейерами и стационарными рабочими местами для поточной линии сборки
| Вид конвейера | Схема конвейерной линии |
| Шаговый | 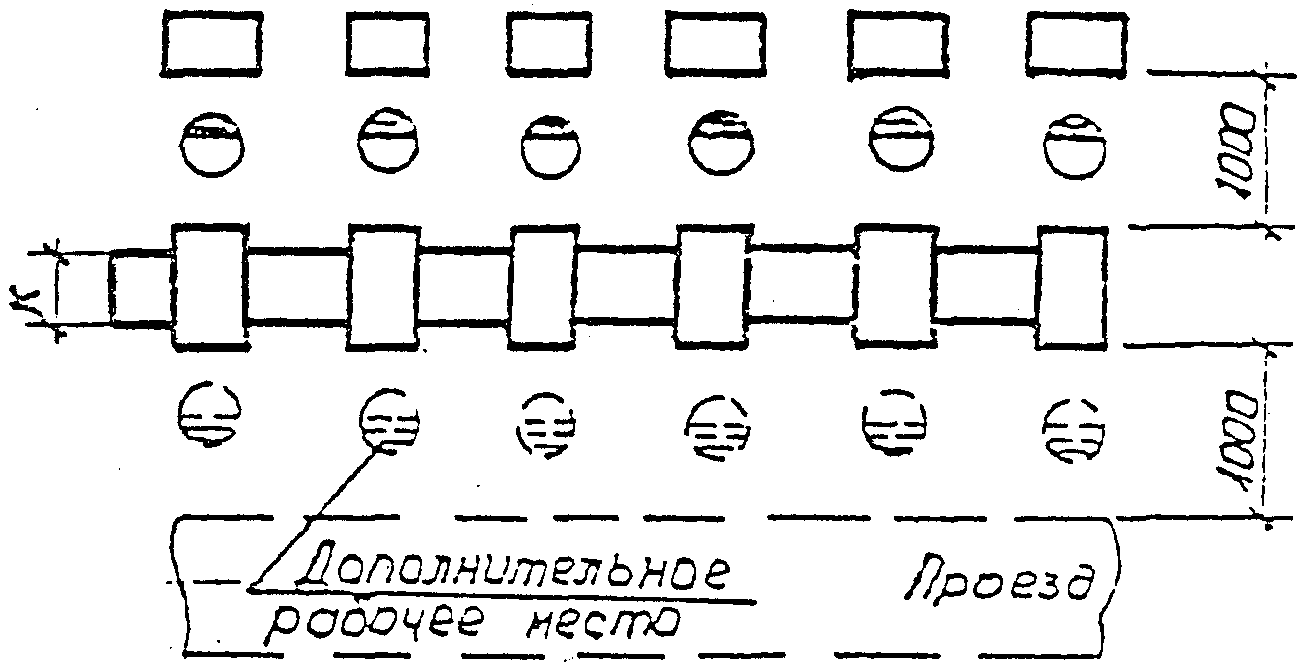 |
| Вертикально замкнутый | 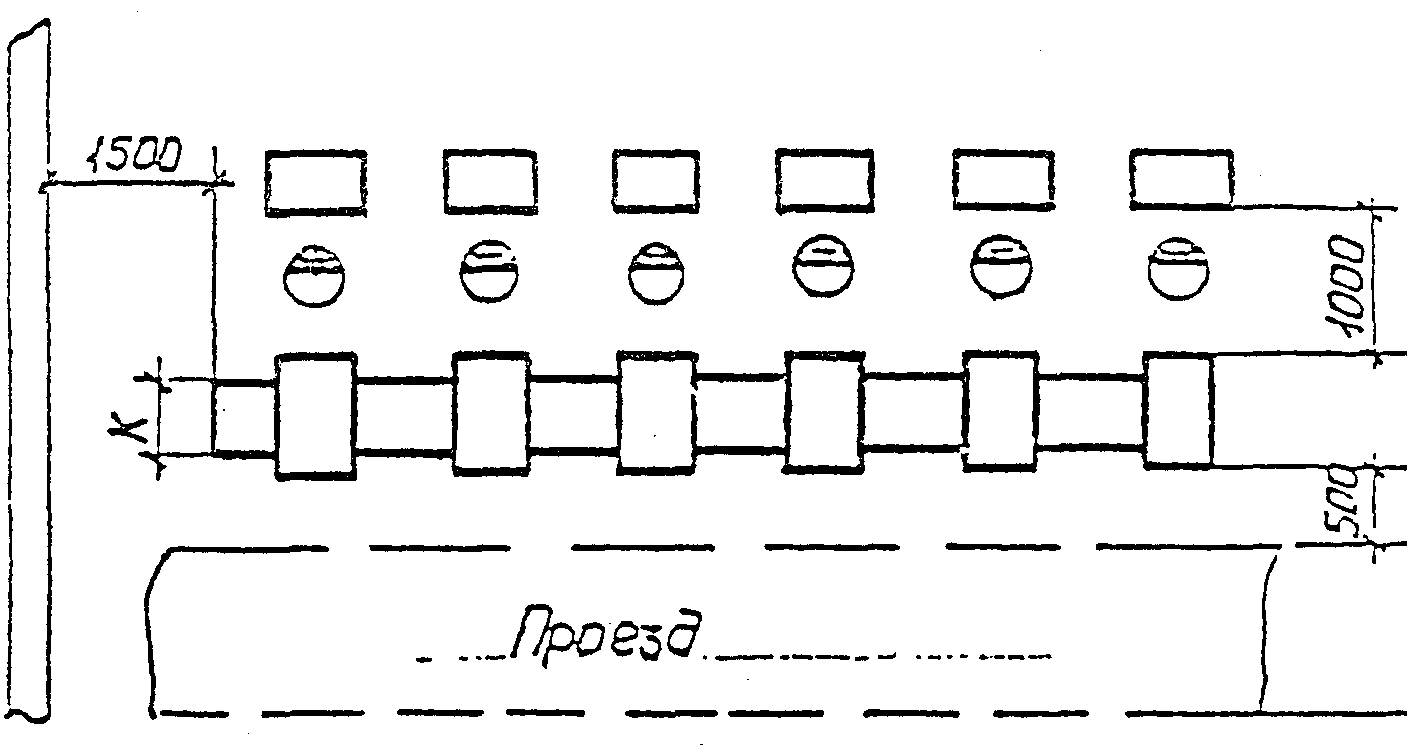 |
 | |
| Подвесной | 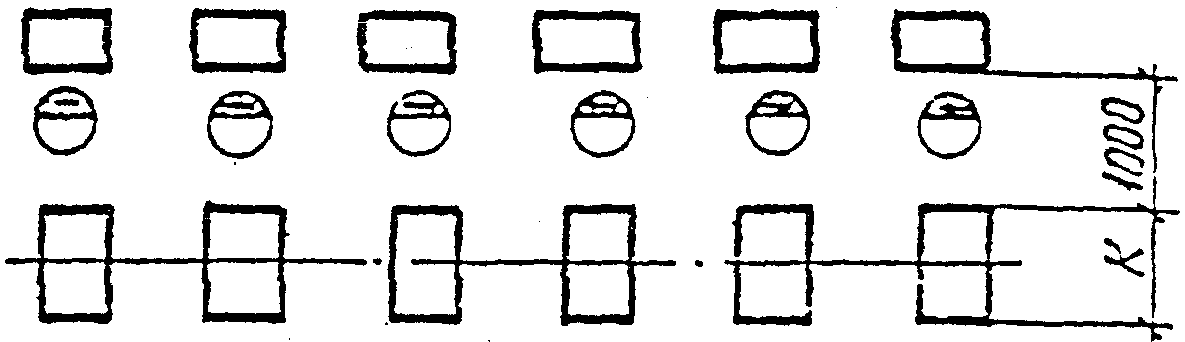 |
| Горизонтально замкнутый неавтоматизированный | 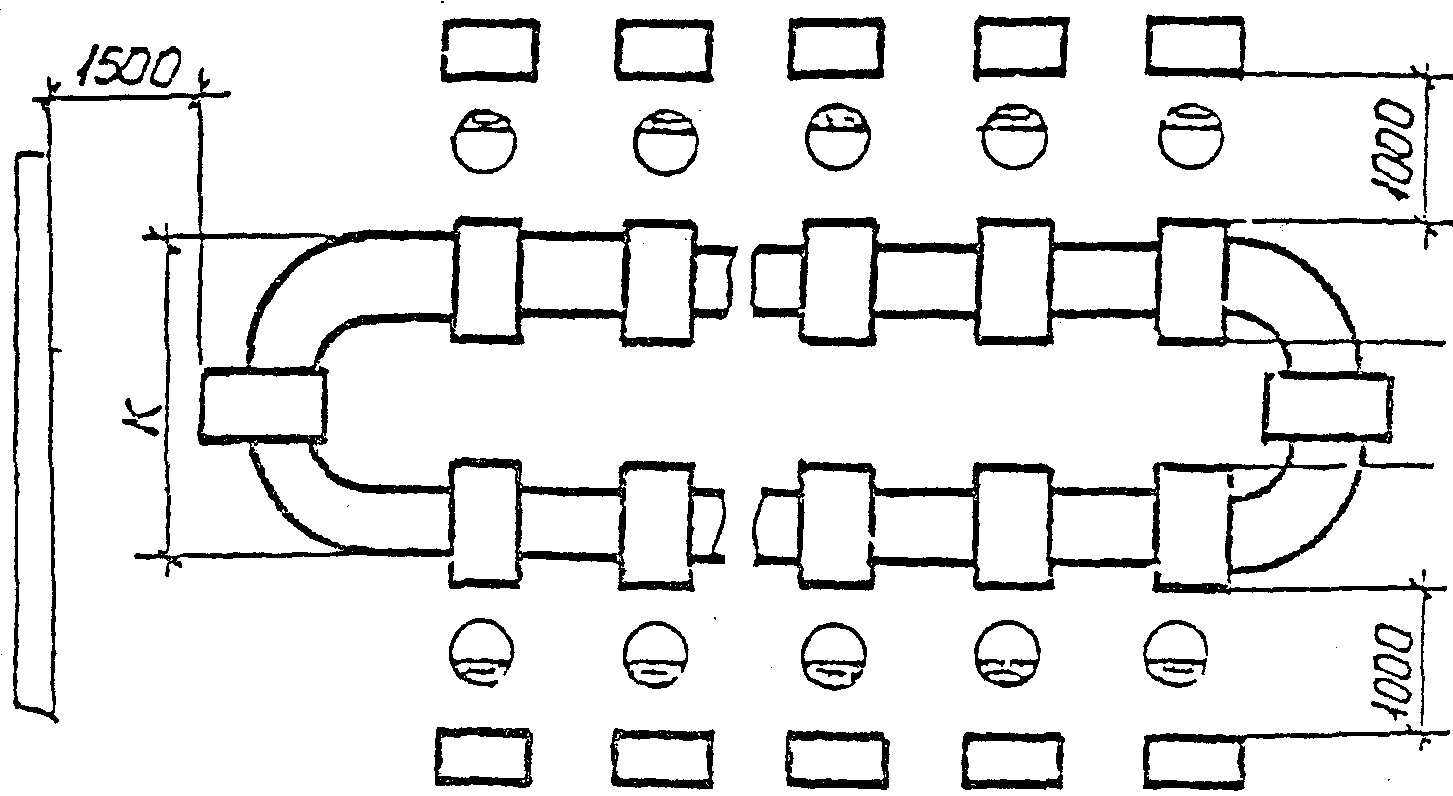 |
| Автоматизированный | 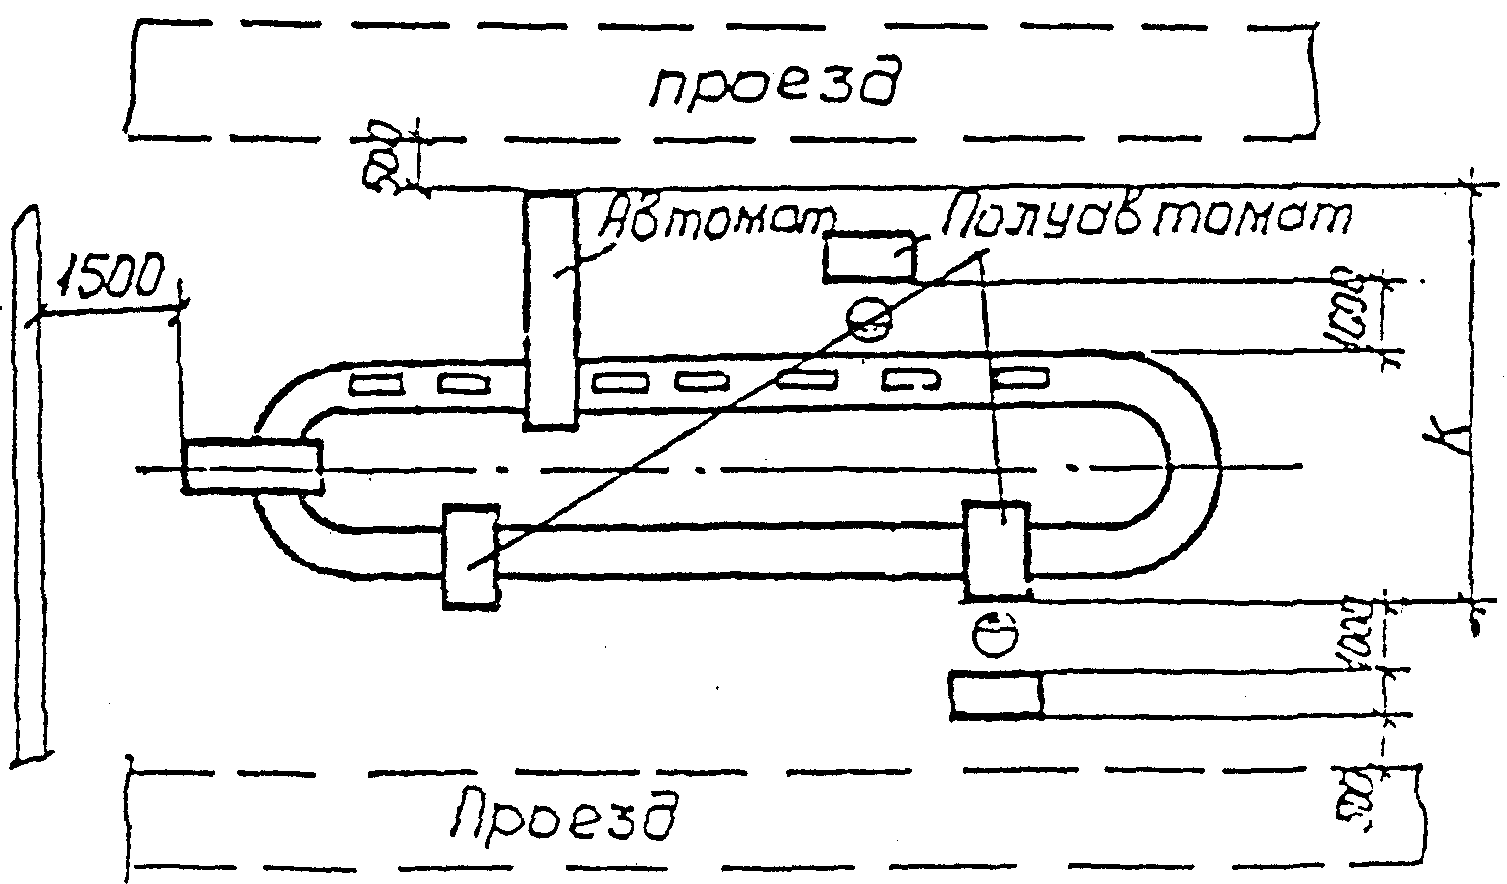 |
Примечания. 1. Размер "К" определяется конструкцией оборудования.
2. Размер 1500 - расстояние от стены или от рядом стоящего оборудования.
3. Расстояние от конвейера до стационарного рабочего места может быть при соответствующем обосновании увеличено в зависимости от габаритов собираемых узлов, изделий, средств механизации сборки и систем механизации подачи собираемых узлов (манипуляторы, роботы и т.д.).
4. При двухстороннем обслуживании вертикально замкнутого конвейера ширина рабочей зоны принимается по 1000 мм с каждой стороны.
4. МЕХАНИЗАЦИЯ ТРАНСПОРТНО-СКЛАДСКИХ РАБОТ И ОРГАНИЗАЦИЯ ЦЕХОВЫХ СКЛАДОВ
Оптимальное расположение складов относительно производственных цехов должно обеспечивать минимальные грузопотоки. Выбор способа хранения определяется с учетом максимального использования объема складского помещения.
Для хранения и транспортирования заготовок и деталей следует применять оборотную унифицированную тару. Хранение деталей в подвесных секциях грузонесущих и толкающих конвейеров допускается при соответствующем обосновании.
Автоматизированные склады проектировать с учетом их работы в ГПС. Учет грузов, хранимых на автоматизированных и механизированных складах, должен осуществляться ЭВМ.
4.1 Расчет общей площади цеховых (корпусных) складов и кладовых
Укрупненный расчет общей площади указанных складов производится в соответствии с нормами технологического проектирования предприятий машиностроения, приборостроения и механообработки ОНТП-01-86 по формуле:
F_{\text{скл}} = \frac{Q \cdot \text{Т}}{365 \cdot q_{\text{ср}} \cdot K_{\text{исп}}} , (19)
где F_{\text{скл}} - общая площадь склада, м2;
Q - годовое поступление материалов на склад, т;
Т - норма запаса материалов, дни (см. табл. 13);
365 - количество календарных дней в году;
K_{\text{исп}} - коэффициент использования площади склада, с учетом площади проходов, проездов, площадок приема-выдачи материалов.
Q определяется ведомостью расхода материалов по цеху (корпусу), q_{\text{ср}} и K_{\text{исп}} - из ОНТП-01-86.
| Характеристика цехового склада (кладовой) | Нормы запаса для хранения, календарные дни | ||||||||
| Наименование складов | Объект хранения | Тип производства | |||||||
| (кладовых) | Единичное и мелкосерийное | Среднесерийное | Крупносерийное | Массовое | |||||
| машиностроение | приборостроение | машиностроение | приборостроение | машиностроение | приборостроение | машиностроение | приборостроение | ||
| Заготовок | Крупные отливки и поковки | 15 | 5 | 8 | 3 | 3 | 2 | - | - |
| Порезки, средние и мелкие отливки и поковки | 20 | 5 | 12 | 3 | 5 | 2 | 0,5 - 1 | - | |
| Промежуточный полуфабрикат | Полуфабрикаты | 15 | 5 | 10 | 3 | 5 | 2 | - | - |
| деталей | средних и мелких деталей | 20 | - | 12 | - | 3 | - | - | - |
| Инструментальнораздаточная кладовая | Режущий, вспомогательный и измерительный инструмент | 70 - 90 | 50 - 70 | 40 - 50 | 30 - 40 | ||||
| Готовых деталей | Крупные и тяжелые детали | 10 | 4 | 7 | 3 | 4 | 1 | - | - |
| Средние и мелкие детали | 20 | 4 | 15 | 3 | 5 | 1 | 1 - 2 | 0,5 - 1 | |
| Готовых узлов | Крупные узлы | 10 | 4 | 7 | 3 | 4 | 1 | - | - |
| Средние и мелкие узлы | 15 | 4 | 12 | 3 | 4 | 1 | 1 - 2 | 0,5 - 1 | |
| Комплектующих изделий | Крупные изделия | 7 | - | 5 | - | 2 | - | - | - |
| Средние и мелкие и изделия | 7 | - | 5 | 10 | 4 | 8 | 1 - 2 | 0,5 - 1 | |
| Кладовая инструмента | Все виды инструмента | 70 - 90 | 50 - 70 | 50 - 70 | 40 - 50 | ||||
Примечания. 1. К крупным изделиям относятся изделия с массой свыше 100 кг, к средним и мелким - до 100 кг.
2. При размещении нескольких цехов в одном корпусе необходимо организовать корпусной склад заготовок.
3. Для цехов массового производства предусматриваются вместо складов площадки для заготовок в начале линий обработки, для готовых деталей в конце линий обработки.
4. При размещении завода в одном корпусе склад заготовок и ИРК совмещается с общезаводским и проектируется по общероссийским нормам технологического проектирования общезаводских складов предприятий машиностроения, приборостроения и металлообработки.
5. При компоновке в корпусе складов готовых деталей и комплектующих изделий возможно объединить их в единый склад, приближенный к узловой сборке.
6. Склады (кладовые) заготовок и промежуточные склады для полуфабрикатов рекомендуется объединять.
Расчет площади кладовой принимается по табл. 14.
| Наименование кладовых | Объект | Отрасль | Нормы площади на один производственный станок, м2 | ||||||||||||
| и участков | единичное и мелкосерийное | среднесерийное | крупносерийное | массовое | |||||||||||
| наибольший из габаритных размеров оборудования в плане, мм | |||||||||||||||
| до 1800 | от 1800 до 4000 | от 4000 до 8000 | св. 8000 | до 1800 | от 1800 до 4000 | от 4000 до 8000 | св. 8000 | до 1800 | от 1800 до 4000 | от 4000 до 8000 | до 1800 | св. 1800 | |||
| Участок настройки инструмента станков с ЧПУ | Режущий и вспомогательный инструмент | Машиностроение и приборостроение | 1,8 | 1,8 | 2,0 | 2,0 | - | 1,8 | 2,0 | 2,0 | - | 1,8 | 2,0 | - |
|---|
На единицу производственного оборудования
| Кладовая инструментальной оснастки Кладовая УСП | Приспособления Универсальные приспособления | То же Машиностроение Приборостроение | 1,0 0,35 0,15 | 1,4 0,4 0,2 | 2,2 0,45 - | 3,2 0,55 - | 0,6 0,3 0,15 | 0,9 0,35 0,2 | 1,3 0,45 - | 1,6 0,5 - | 0,45 0,05 0,05 | 0,8 0,1 0,1 | 1,2 0,2 - | 0,35 - - | 0,5 - - |
|---|
На один шлифовальный и полировальный станок
| Кладовая абразивов | Шлифовальные и полировальные круги | Машиностроение | 0,5 | 0,7 | 0,9 | 1,2 | 0,45 | 0,5 | 0,6 | 0,7 | 0,4 | 0,5 | 0,6 | 0,4 | 0,5 |
|---|
На единицу производственного оборудования
| Кладовая вспомогательных материалов | Обтирочные и хозяйственные материалы | Машиностроение Приборостроение | 0,05 | - | - | 0,1 0 | ,05 | - | - | 0,05 | - | 0,05 |
|---|
На единицу производственного оборудования
| Инструментальнораздаточная кладовая (ИРК) | Режущий и вспомогательный инструмент | Машиностроение | 0,4 | 0,6 | 1,0 | 1,2 | 0,25 | 0,4 | 0,6 | 0,7 | 0,2 | 0,4 | 0,6 | 0,2 | 0,3 |
|---|
Продолжение таблицы 14
| Наименование | Объект хранения | Отрасль | Нормы площади на одного производственного рабочего, м2 | ||||||||||||||
| кладовых | единичное и мелкосерийное | среднесерийное | крупносерийное | массовое | |||||||||||||
| Масса собираемых изделий, т | |||||||||||||||||
| до 0,2 | от 0,2 до 2,0 | от 2,0 до 15,0 | от 15 до 50 | св. 50 | до 0,2 | от 0,2 до 2,0 | от 2,0 до 15,0 | от 15 до 50 | св. 50 | до 0,2 | от 0,2 до 2,0 | св. 2,0 | до 0,2 | св. 0,2 | |||
| Кладовая вспомогательных материалов Кладовая приспособлений | Обтирочные и хозяйственные материалы Универсальные приспособления | Машиностроение Приборостроение Машиностроение Приборостроение | 0,05 0,6 0,15 | 0,05 0,6 0,15 | - 0,8 - | - 0,9 - | 0,1 - 1,0 - | 0,05 0,35 0,15 | 0,05 0,4 0,15 | - 0,45 - | - 0,5 - | - 0,6 - | 0,05 0,3 0,1 | 0,05 0,4 0,1 | - 0,45 - | 0,05 0,3 0,1 | 0,05 0,35 0,1 |
Примечания. 1. Нормы не учитывают площадей для хранения специальных приспособлений и инструмента к временно снятым с производства изделиям. Склады для указанной цели следует размещать вне цеха.
2. Общая кладовая инструмента и приспособлений организуется при количестве станков в цехе для единичного, мелкосерийного и среднесерийного производства - не менее 50 ед., для крупносерийного и массового - не менее 200 ед.
3. Рядом с ИРК рекомендуется располагать участки настройки инструмента, заточной, а также контрольно-поверочный пункт (КПП).
4. Площадь участка УСП должна быть не менее 20 м2. На участке УСП предусматриваются стеллажи для хранения комплектов УСП, а также верстачные рабочие места для сборки приспособлений.
5. Все кладовые, кроме кладовой вспомогательных материалов, относятся к инструментальному хозяйству.
6. Нормы площадей цеховых складов (кладовых) даны при высоте стеллажей до 2 м.
7. При наличии в корпусе нескольких цехов ИРК может быть корпусной.
5. ТЕХНОЛОГИЧЕСКИЕ ТРЕБОВАНИЯ ДЛЯ РАЗРАБОТКИ СПЕЦИАЛЬНЫХ ЧАСТЕЙ ПРОЕКТА
5.1. Технологические требования к генеральному плану и объемно-планировочным решениям
5.1.1. Требования к генеральному плану
Механические и сборочные цехи необходимо размещать с наветренной стороны для ветров преобладающего направления по отношению к зданиям и сооружениям с производственными процессами, выделяющими в атмосферу пары, газы (аэрозоли).
Для рационального решения вопросов генплана выдаются задания, содержащие сведения о количестве поступающих на завод и отправляемых с завода грузов (с учетом отходов), а также технологические компоновки корпусов с указанием мест подачи сырья и выдачи готовой продукции и отходов, железнодорожных и автомобильных въездов.
5.1.2. Требования к объемно-планировочным решениям
5.1.2.1 Производственные помещения с оптимальными условиями труда
Объемно-планировочные решения производственных зданий и помещений должны соответствовать производственным требованиям действующих норм проектирования промышленных предприятий, согласно СНиП 2.09.02-85*, СНиП 2.01.02-85*, ГОСТ 12.1.005-88.
Расположение на рабочем месте стеллажей и инструментальных тумбочек не должно препятствовать осуществлению рабочих движений, перемещению работающих в процессе эксплуатации и технического обслуживания оборудования, согласно ГОСТ 12.2.032-78, ГОСТ 12.2.033-78.
Для хранения мелких и средних заготовок, деталей в цехах должны быть отведены специальные площадки, оборудованные стеллажами, стойками, столами и подъемно-транспортными средствами.
Межоперационное хранение крупногабаритных заготовок и деталей возможно на полу цеха, для чего необходимо предусматривать специальные места у станков и площадки в начале и конце технологической линии.
На планах технологического расположения оборудования должны быть указаны:
- строительные элементы (стены, колонны, перегородки, дверные проемы, оконные проемы, ворота, подвалы, тоннели, основные каналы, антресоли, галереи, люки, колодцы, трассы и др.), вспомогательные помещения, кладовые, трансформаторные подстанции, вентиляционные камеры, а также бытовые помещения и другие службы, размещенные на площади цеха или участка;
- основные размеры здания в целом (ширина, длина, ширина по пролетам, шаг колонн, размеры ворот);
- технологическое и вспомогательное оборудование, подъемно-транспортные устройства (с указанием грузоподъемности), расположение рабочих мест;
- условные обозначения необходимых энергоносителей (сжатого воздуха, газа, воды, пара, СОЖ, электрического напряжения и др.) и места их подвода к каждой единице оборудования или рабочему месту;
- оборудование и точки подвода энергоносителей должны быть привязаны к осям здания (допускается привязку мелкого оборудования к осям колонн выполнять масштабной сеткой 1000 x 1000 мм);
- проходы, проезды, места межоперационного складирования.
5.1.2.2 Производственные помещения с термоконстантным режимом
Термоконстантные помещения нельзя располагать вблизи оборудования, вызывающего вибрации (компрессоры, молоты, прессы, литейное и т.п.).
Помещения с термоконстантным режимом должны иметь минимальное количество дверей, ворот и наружных стен.
Складские помещения так же, как склады готовых деталей и комплектующих изделий, обслуживающие термоконстантные помещения, должны располагаться в этих помещениях.
5.2. Технологические требования к строительным параметрам здания
5.2.1. Строительные параметры здания, размеры пролетов, шаг колонн и высота этажей должны обеспечивать нормальные условия эксплуатации оборудования, требование техники безопасности и производственной санитарии.
Размеры пролетов и грузоподъемность подъемно-транспортных средств принимать для одноэтажных механообрабатывающих и сборочных корпусов по таблице 15, а для многоэтажных по таблице 16. В условиях рыночных отношений отклонения от табличных значений принимаются при соответствующем обосновании.
| Ширина пролетов | Шаг колонн (средние) | Высота до низа конструкции покрытия | Высота до головки кранового рельса | Наименование кранов | Грузоподъемность | |
| т | кН | |||||
Для машиностроительной промышленности
| 12; 18; 24 | 6; 12 | 6,0; 7,2; 8,4 | - | Подвесные и опорные | 0,5 - 5,0 | 5 - 50 |
|---|---|---|---|---|---|---|
| 12; 18; 24 | 6; 12 | 8,4; 9,6; 10,8 | 6,35; 6,95; 8,15 | Опорные | 10; 12,5 16/3,2 20/5 | 100; 125; 160/32; 200/50 |
| 12; 18; | 12 | 10,8; 12,0; | 8,15; | Опорные | 10; 12,5 | 100; 125 |
| 24 | 14,4 | 9,35; | 16/3,2 | |||
| 30 | 11,35 | 20/5 | 200/50 | |||
| 36 | 32/5 | 320/50 | ||||
| 24 | 12 | 16,8; 18,0 | 13,40; | " | 32/5 | 320/50 |
| 30 | 14,60 | 50/12,5 | ||||
| 36 | ||||||
| 30 | 12; 18 | 16,8; 18,0 | 13,40; | " | 80/20 | 800/200 |
| 36 | 14,60 | |||||
| 30 | 12; 18 | 16,8; 18,0 | 13,40; 14,60 | " | 100/20 | 1000/200 |
| 36 | 19,2 | 15,20 | ||||
| 30 | 12; 18 | 16,8; 18,0 | 13,40; 14,60 | " | 150/30 и более | 1500/300 |
| 36 | 19,2 | 14,70 |
Для инструментальных и приборостроительных предприятий
| 12 18 24 | 6; 12 | 6,0; 7,2 8,4 (с обоснованием) | - | Тали электрические | 0,5 - 1,0 | 5,0 - 10,0 |
| Конвейеры подвесные | 0,05 - 0,2 | 0,5 - 2,0 | ||||
| Опорные и подвесные краны | до 5 | до 50 |
Примечания. 1. Пролеты кранов принимаются по ГОСТу и должны быть увязаны со строительными конструкциями.
2. Ширина пролета свыше 36 м, шаг колонн 18 м и высота до головки рельса свыше 14,8 м, в том числе 2-ярусное расположение кранов принимается при соответствующих обоснованиях.
3. Высота до головки кранового рельса 15,2 и 14,7 м уточняется при проектировании.
| Сетка колонн (кроме верхнего этажа), м | Сетка колонн верхнего этажа, м | Высота этажей, м | Подъемно-транспортные средства | ||
| Наименование кранов | Грузоподъемность | ||||
| т | кН | ||||
Для машиностроительной промышленности
| 6 x 6 | 18 x 6; 24 x 6 | 4,8; 6,0; 7,2 (верхний) | Подвесные и опорные | 0,5 - 5,0 | 5 - 50 |
|---|---|---|---|---|---|
| 9 x 6 | 18 x 6 | 4,8; 6,0; 7,2 (верхний) | То же | 0,5 - 5,0 | 5 - 50 |
| 6 x 6 | 18 x 6 | 4,8; 6,0; 10,8 (верхний) | " | 5 или 10 | 50 или 100 |
| 12 x 6 | 12 x 6 | 4,8; 6,0; 7,2 | " | 0,5 - 5,0 | 5 - 50 |
| 12 x 6 | 24 x 6 | 4,8; 6,0; 7,2 8,4; 10,8 | " | 5 или 10 | 50 или 100 |
Для инструментальных и приборостроительных предприятий
| 6 x 6 | 18 x 6 | 4,8; 6,0; 7,2 (верхние) | Тали электрические | 0,5 - 1,0 | 5,0 - 10,0 |
|---|---|---|---|---|---|
| 9 x 6 | 18 x 6 | " | Конвейеры подвесные | 0,05 - 0,2 | 0,5 - 2,0 |
| 12 x 6 | 12 x 6; 24 x 12 | 4,8; 6,0; 7,2 | " | 0,05 - 0,2 | 0,5 - 2,0 |
Примечания. 1. Установка мостовых однобалочных кранов грузоподъемностью до 0,5 т допускается в исключительных случаях при соответствующем обосновании.
2. Нагрузки на перекрытие (сосредоточенные и распределенные) рассчитываются в каждом конкретном случае.
3. Гибкие производственные системы рекомендуется размещать в бескрановых пролетах.
5.2.2. Требования к производственным зданиям для размещения подъемно-транспортного оборудования
Размеры ворот в свету для железнодорожного подвижного состава нормальной колеи следует принимать не менее 5,4 м по высоте и 4,8 м по ширине.
Для остальных видов наземного транспорта следует принимать типовые конструкции ворот с превышением размеров габаритов транспортных средств (в загруженном состоянии) не менее 0,2 м по высоте и 0,6 м по ширине, предпочтительно из ряда размеров: В x Н = 1,9 x 2,37; 2,4 x 2,4; 3 x 3; 3,6 x 3; 3,6 x 3,6; 3,6 x 4,2 м (распашные); 3 x 3; 3,6 x 3; 3,6 x 3,6; 4 x 4,2 м (раздвижные).
Сквозные железнодорожные вводы допускаются в исключительных случаях при соответствующих обоснованиях. Рекомендуемая длина тупикового ввода железной дороги на 3 вагона (по 54 м).
При использовании ГПС, обслуживаемых напольными индукционными робототехническим транспортом, необходимо выполнять нижеперечисленные требования:
-
все ворота, встречающиеся на трассе робототехнического транспорта должны быть автоматическими;
-
в местах, где робокар делает поворот на 90° и более, не должны быть расположены неподвижные предметы на расстоянии менее чем 2600 мм от оси высокочастотного кабеля, а на прямых участках на расстоянии не менее чем 650 мм от него;
-
покрытие пола должно обеспечить долговечность не менее чем 10^{6} прохождений по одному и тому же следу колеса робокары.
Минимальная нагрузка на колесо   1000 кг
Диаметр большего колеса           260 мм
Диаметр малого колеса             100 мм
Ширина колеса                     100 мм
База колеса                      1330 мм
Колея                             700 мм
высота одиночной шероховатости до +/- 2 мм;
ширина единичных швов не более 6 мм;
поперечный наклон (в рамках трассы) до 0,5%.
Не допускается наличие массивных металлических предметов на расстоянии менее чем 400 мм от оси высокочастотного проводника, также и металлической сетки или арматуры на глубине 70 мм от поверхности движения;
Квадрат арматуры — 250 x 250 мм.
5.2.3. Требования к зданиям при установке металлорежущего оборудования
5.2.3.1 Требования к зданиям при установке металлорежущего оборудования на полу цеха и фундаментах
Металлорежущие станки в зависимости от их массы, конструкции и класса точности согласно СНиП 2.02.05-87 допускается устанавливать на бетонном подстилающем слое пола цеха, на устроенные в полу утолщенные бетонные или железобетонные ленты (ленточные фундаменты) или на массивные фундаменты (одиночные и общие).
На подстилающем слое пола цеха, согласно СНиП, следует устанавливать станки массой до 10 т (при соответствующем обосновании до 15 т) нормальной и повышенной точности с жесткими и средней жесткости станинами, для которых l/h < 8 (где: l — длина, м, h — высота сечения станины станка, м), а также высокоточные, виброизоляцию которых допускается осуществлять при помощи упругих опор, расположенных непосредственно под станиной станка.
На устраиваемые в полу цеха утолщенные бетонные ленты допускается устанавливать станки массой до 30 т.
На специально проектируемые фундаменты следует устанавливать станки следующих видов:
- с нежесткими станинами с отношением l/h \geq 8 и с составными станинами, в которых требуемая жесткость обеспечивается за счет фундамента;
- массой более 10 т при толщине бетонного подстилающего слоя пола, недостаточной для установки станков данной массы;
- высокоточные, для виброизоляции которых необходима установка специальных фундаментов.
Установку станков допускается производить как без крепления, так и с креплением фундаментными болтами.
Крепление станков фундаментными болтами обязательно:
- при необходимости обеспечения совместной работы станины с фундаментами (станки высокой точности или станки с нежесткими станинами, в которых требуемая жесткость станины обеспечивается за счет фундамента);
- для станков с динамическими нагрузками, вызванными возвратно-поступательными перемещениями масс (продольно-строгальные и долбежные станки) или от вращающихся масс (токарные и фрезерные станки).
Расстояние от фундаментов высокоточных станков до фундаментов станков, работающих со значительными динамическими нагрузками (станки долбежные, строгальные и т.п.), должно быть не менее 15 м.
Фундаменты машин с динамическими нагрузками, как правило, должны отделяться от смежных фундаментов здания, сооружения и оборудования.
В состав исходных данных для проектирования фундаментов при разработке рабочего проекта или рабочей документации должны входить:
- техническая характеристика станка (наименование, модель, класс точности, мощность, общая масса), приводимая в спецификации к плану расположения оборудования;
- чертежи фундаментов (строительные задания, разработанные конструкторскими организациями и представляемые заказчиком), в которых должна приводиться следующая информация: опорная поверхность станины станка с указанием опорных точек; рекомендуемые способы установки и крепления станка на фундаменте; расположение и размеры фундаментных болтов, закладные элементы, а также выемки каналов и шахты, необходимость в которых вызывается конструкцией станка и условиями его монтажа и обслуживания;
- класс оборудования (машин) по чувствительности и гармоническим колебаниям, принимаемый по табл. 17.
| Класс оборудования по чувствительности и гармоническим колебаниям основания | Наименование оборудования |
|---|---|
| II | Металлорежущие станки особо высокой точности шлифовальной группы с направляющими качения. Тяжелые высокоточные зуборезные станки, мастер-станки и т.п. |
| III | Прецизионные металлорежущие станки средних размеров: внутришлифовальные, координатно-расточные и т.п. |
| IV | Балансировочные станки. Прецизионные металлорежущие станки средних размеров: отделочные токарные, алмазно-расточные, координатно-расточные станки небольших размеров и т.п. |
| V | Токарные, фрезерные, сверлильные и другие металлорежущие станки нормальной точности и т.п. |
| VI | Ленточные, пластинчатые и скребковые конвейеры |
Предельные амплитуды скорости колебаний в зависимости от класса оборудования приведены в табл. 18.
| Класс оборудования | II | III | IV | V | VI |
|---|---|---|---|---|---|
| Предельные амплитуды скорости колебаний, мм/с | 0,1 | 0,315 | 1,0 | 3,15 | 10 |
Рекомендации по виброизоляции металлорежущих станков приведены в табл. 19.
Рекомендации по виброизоляции металлорежущих станков
| Станки | Частоты собственных колебаний узлов, определяющих чувствительность к колебаниям основания, Гц | Рекомендуемые значения собственных частот колебаний станка на опорах, Гц; вертикальные f , горизонтальz ные f , f x y | Рекомендуемый основной вид виброизолирующей установки | |
| Тип | Класс точности, параметры, чистота поверхности | |||
| Внутришлифовальные | Класс A Днб до 200 мм Шероховатость 0,32 мкм | 60 — 80 | f = 16 — 18 Гц z f = 5 — 6 Гц y f = 10 Гц x | Виброизолирующие опоры |
| Круглошлифовальные | Класс A Днб до 400 мм Шероховатость 0,16 — 0,32 мкм | 50 — 60 (напр. скольжения) 30 — 40 (напр. качения) | f = 15 Гц z f = 9 Гц y (напр. скольжения) f = 10 — 12 Гц z f = 5 Гц y (напр. качения) | Виброизолирующие опоры Виброизолированный фундамент на резиновых ковриках |
| Плоскошлифовальные | Класс A стол 200 x 600 мм Шероховатость 0,32 мкм | 30 — 60 | f = 15 — 17 Гц z f и f y x около 5 — 6 Гц | Виброизолирующие опоры. Виброизолированный фундамент на резиновых ковриках |
| Зубошлифовальные (типа 584М и 5831) | Зубчатые колеса 5 степень точности | 35 — 45 | f = 18 — 20 Гц z | Виброизолированный фундамент на резиновых ковриках |
| Одностоечные координатно- | Класс C, ширина стола | 30 — 50 | f = 14 — 16 Гц z | При опирании на 3 точки - |
| расточные | 250 — 400 мм Шероховатость 0,63 мкм | виброизолирующие опоры; при опирании по всей поверхности — виброизолированный фундамент на резиновых ковриках | ||
| Отделочные токарные | Класс A Днб = 400 мм Шероховатость 0,63 мкм | 60 — 100 | f = 18 — 20 Гц z | Виброизолирующие опоры |
| Алмазнорасточные | Класс C Днб = 200 мм Шероховатость 0,16 — 0,32 мкм | 90 — 100 | f = 18 — 20 Гц z f = 7 — 10 Гц y | Виброизолирующие опоры. При длинных или составных станинах. Виброизолированный фундамент на резиновых ковриках |
Примечание. Все приведенные данные относятся к станкам средних размеров при среднем уровне колебаний основания. При проектировании стендов для сборки станков кл. A, B и C необходимо руководствоваться следующими требованиями:
- величина допускаемых отклонений от горизонта рабочей плоскости станка при его сборке не должна превышать 30% от поля допуска на непрямолинейность перемещения рабочих органов станка (столы, каретки, суппорты, салазки и т.п.);
- конструкция виброизолированного стенда на упругих опорах должна предусматривать переключение стенда с упругих опор на жесткие для обеспечения возможности работы с точными уровнями в процессе сборки и проверки станков.
Для общего монтажа, испытания и отладки станков и автоматических линий используются специальные панельные стенды. Типы применяемых панельных стендов (стендовых балок) приведены в табл. 20.
| Наименование панельных стендов (стендовых балок) | Технические характеристики стендовых балок | Типы собираемых (испытываемых) станков, их | ||
| нагрузка на панельный стенд, т/м2 | расстояние между центральными пазами соседних балок, мм | расположение стендовых балок | техническая характеристика | |
| 1. Установка станков на специальные башмаки | - | - | - | Мелкие станки (масса до 5 т) |
| (на чистом и ровном полу) | нормальной точности | |||
| 2. Стенды с двутавровыми балками | до 3 | 300 — 700 | поперечное или продольное | Мелкие станки (масса до 7,5 т) нормальной точности |
| 3. Стенды с чугунными | до 5 | - | поперечное | Средние станки |
| (стальными) балками без центральных пазов | или продольное | (масса 10 — 15 т) нормальной точности и повышенной точности | ||
| 4. Стенды с однопазовыми чугунными балками | до 10 | 300 — 1000 | поперечное или продольное | Тяжелые станки (масса 15 — 30 т) нормальной и повышенной точности |
| 5. Стенды с 3-пазовыми чугунными балками | до 10 | 500 — 1000 | поперечное или продольное | Тяжелые и уникальные станки (масса свыше 30 т) нормальной и повышенной точности |
| 6. Виброизолированные панельные станки с однопазовыми и | до 10 | 500 — 1000 | поперечное или продольное | Средние и тяжелые станки (масса свыше 10 т), |
| 3-пазовыми чугунными балками | станки класса B, A и C, требующие термоконстантного режима сборки и испытания | |||
Примечания. 1. Указанные в таблице нагрузки на панельные стенды, расстояния между центральными пазами соседних стендовых балок, расположение стендовых балок приведены ориентировочно. Конкретные значения определяются конструктивными особенностями собираемого (испытываемого) станка.
2. При перемещении подвижных частей станка прогиб и поворот панельного стенда от подвижной нагрузки в вертикальной, продольной и поперечной плоскостях должен быть, как правило, не более 0,01 мм на каждые 1000 мм.
3. Конструкция панельных стендов для испытания на рабочих режимах автоматических линий должна иметь центральный и вспомогательные каналы для слива СОЖ, а также специальный подвал или приямки для обеспечения рециркуляции СОЖ на весь период испытаний.
4. Верхняя отметка панельного стенда должна выступать на 5 мм относительно пола.
5.2.3.2 Требования к заданиям при установке металлорежущих станков на перекрытии
Согласно СНиП 2.01.07-85 при установке оборудования на перекрытия в техническом задании архитектурно-строительному отделу должны быть приведены: возможные на каждом перекрытии места расположения и габариты опор оборудования, размеры участков складирования и хранения материалов и изделий, места возможного сближения оборудования в процессе эксплуатации или перепланировки и масса оборудования. Масса оборудования дается с учетом заполнителей оборудования (масел, СОЖ и т.д.) и наиболее тяжелой обрабатываемой детали.
В технологическом задании необходимо указывать число одновременно работающих погрузчиков (или электрокаров) с учетом транспортируемого груза соответствующей номинальной грузоподъемности и их размещение на перекрытии, а также нагрузку от подъемно-транспортного оборудования, подвешиваемого к перекрытиям снизу.
Для монтажа и демонтажа технологического оборудования в многоэтажных зданиях необходимо предусматривать в наружных стенах здания или перекрытиях монтажные проемы в случаях, когда размеры оборудования превышают внутренние размеры лифтов.
5.2.4. Технологические требования к полам и отделке помещений
Технологические требования к полам и отделке помещений приведены в таблице 21.
| Вид производства. Наименование | Требования к полам | Интенсивность воздействия проливов на пол | Специальные требования к отделке | ||||||||||||
| цехов, участков, складов | Устойчивость к механическим воздействиям | Безыскровость | Огнестойкость | Электропроводность (защита от статического электричества) | Бесшовность | Влагостойкость | Маслостойкость | Стойкость к органическим растворителям | Стойкость к щелочам | Беспыльность | Воды и растворов нейтральной реакции | Минеральных масел и эмульсий из них | Щелочей | Органических растворителей | помещений (стены, колонны, потолок) |
| 1.1. Участки по механической обработке деталей (кроме зубообрабатывающих, резьбонарезных и автоматных) | + | - | - | - | - | + | + | - | + | - | малая | малая | - | - | Влажная уборка помещений |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.2. Участки зубообработки, нарезки резьбы, обработки деталей на автоматах | + | - | + | - | - | + | + | - | + | - | - | средняя | - | - | Маслостойкость стен на высоту до 2 м |
| 1.3. Автоматных токарноревольверных деталей | + | - | + | - | + | + | + | - | + | + | - | средняя | - | - | Маслостойкость на высоту до 2 м |
| 1.4. Финишной обработки деталей (термоконстантные помещения) | + | - | - | - | + | + | + | - | - | + | малая | - | - | - | Гладкое покрытие, допускающее влажную уборку |
| 1.5. Участка: | |||||||||||||||
| - обработки изоляционных материалов | + | + | + | + | + | - | - | - | - | + | - | - | - | - | - |
| - обработка магниевых и титановых сплавов | + | - | + | - | + | - | - | - | - | + | малая | - | - | - | - |
| - шлифовки магниевых сплавов — обработки бериллиевых сплавов | + + | + - | + + | - - | + + | - + | + - | - - | - - | + + | малая малая | - - | - - | - - | - Гладкое покрытие, допускающее влажную уборку горячей водой |
| 1.6. Электроэрозионной обработки | + | + | + | + | + | + | + | + | - | + | - | средняя | - | - | Гладкое покрытие, допускающее влажную уборку |
| 1.7. Промывки и обезжиривания в щелочных растворах | + | - | - | + | + | + | - | - | + | + | - | - | средняя | - | Стойкость к щелочам на высоту до 2 м |
| 2.1. Узловой сборки | + | - | - | - | + | + | + | + | + | + | малая | малая | малая | малая | - |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 2.2. Заливка и нанесение эпоксидных компаундов | + | + | + | - | + | + | - | + | + | - | малая | малая | малая | малая | Стойкость к органическим растворит. на высоту до 2 м |
| 2.3. Гидравлики | + | + | + | + | + | - | + | - | - | + | - | средняя | - | - | - |
| 2.4. Расконсервации | + | + | + | + | + | + | + | + | + | + | малая | малая | малая | малая | Маслостойкость на высоту до 2 м |
| 2.5. Входного контроля узлов и агрегатов | + | - | - | - | + | - | + | + | + | + | - | малая | - | малая | - |
| 2.6. Общего монтажа и испытания станков | + | - | - | - | + | - | + | + | + | + | малая | малая | малая | малая | - |
| (машин) и автомат. линий (без применения СОЖ) | |||||||||||||||
| 2.7. Общего монтажа и испытания станков | + | - | - | - | + | + | + | + | + | + | малая | малая | малая | малая | - |
| (машин) (с применением | |||||||||||||||
| СОЖ) | |||||||||||||||
| 2.8. Общего монтажа и испытания автоматических линий | + | - | - | - | + | + | + | + | + | + | средняя | малая | малая | малая | - |
| (с применением | |||||||||||||||
| СОЖ) | |||||||||||||||
| 2.9. Финишная сборка узлов и изделий | + | - | - | - | + | - | + | + | + | + | - | малая | малая | малая | Гладкое покрытие, допускающее влажную уборку |
| 2.10. Электромонтажные | + | - | - | - | + | - | - | - | - | + | - | - | - | - | - |
| 3. Склады | + | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
| (кладовые) заготовок, промежуточные, готовых изделий | |||||||||||||||
| (деталей), комплектующих изделий |
Примечания. 1. Знаком "+" обозначены требования, выполнение которых является необходимым, "-" - отсутствие требований.
2. Величина воздействия на полы нагрузок от технологического и другого оборудования (кроме оборудования, устанавливаемого на индивидуальные фундаменты), рассчитываются в каждом конкретном случае в соответствии с требованиями СНиП 2.01.07-85 "Нагрузки и воздействия" на основании плана расположения и спецификации оборудования разработчиком строительной части проекта.
3. В задании, выдаваемом на разработки строительной части, дополнительно в графе "Устойчивость к механическим воздействиям" необходимо указывать характер воздействия на полы: движение пешеходов, вид транспортного устройства - ручных тележек на резиновых шинах (или на металлических шинах), автомобилей, электротележек, транспорта на гусеничном ходу, согласно СНиП 2.03.13-88 "Полы", а также нагрузку на 1 колесо в тоннах и статическую нагрузку в т/м2 от массы устанавливаемого оборудования на чистом полу. Характеристика интенсивности воздействия проливов на пол приводится в том же СНиПе.
4. В механических цехах, в которых должны устанавливаться станки с применением масляных охлаждающих жидкостей, следует предусмотреть нескользкие полы, обеспечивающие безопасность передвижения работающих.
5. Для стока воды на участках промывки полы должны иметь уклон к трапу.
6. При применении электротягачей с ПУ на трассе их движения полы не должны иметь металлического покрытия (по 400 мм в каждую сторону от высокочастотного кабеля).
7. При применении ГПС дополнительное требование к полам см. раздел 5.
5.2.5. Рекомендации по размещению производственных участков и вспомогательных служб в изолированных помещениях
Рекомендации по размещению производственных и вспомогательных служб механических и сборочных цехов в изолированных помещениях приводятся в табл. 22.
| Производственные факторы, обуславливающие необходимость выделения работ в изолированное помещение | Выполняемые работы, применяемые материалы и оборудование |
|---|---|
| 1. Пожаро- и взрывоопасность | Производственные процессы и материалы, указанные в отраслевых "Перечнях производств предприятий по категориям и классам пожаро- и взрывоопасности" (категория А, Б и В) |
| 2. Вредности, влияющие на здоровье человека: | |
| пыль металлическая, абразивная, древесная и др. пары бензина, керосина токсические вещества, неприятные запахи повышенный уровень световых излучений повышенный уровень шума ультразвук | Заточные и шлифовальные работы без применения СОЖ, полирование с применением паст на основе окиси хрома, обработка древесины Промывка подшипников, деталей Обработка молибденовых, бериллиевых и титановых сплавов, процессы с применением свинца, олова, эпоксидного компацида, серы, испытание двигателей внутреннего сгорания Лазерные установки для обработки и для контроля Операции очистки деталей на вибрационных дробеметных установках, обработка в галтовочных барабанах, механическая обработка на прутковых автоматах. Испытание электрошпинделей, электродвигателей, воздуходувов, двигателей Производственное оборудование, в котором генерируются ультразвуковые колебания, для выполнения технологического процесса и оборудование, при эксплуатации которого ультразвук возникает как сопутствующий фактор |
| 3. Особые требования технологического процесса: | Процессы изготовления высокоточных изделий, требующие создания в помещении |
| по метеорологическим условиям | термоконстантных условий, эксперимен- |
| (температуре, относительной влажности и др.) по чистоте помещения по условиям производства | тальные и исследовательские процессы, требующие создания термокамер Участки ОТК, оснащенные измерительными приборами; участки юстировки приборов; участки сборки узлов, влияющих на окончательную точность станков (машин), приборов, изделий часовой промышленности и т.п. Процессы испытания изделий на шум, требующие создания звукоизолированных камер; участки гидроиспытаний изделий; участки обработки драгоценных металлов |
| 4. Особые условия эксплуатации оборудования | Дорогостоящее уникальное оборудование; термоконстантный режим при эксплуатации высокоточного оборудования, чистота помещения при работе с высокочувствительными приборами |
| 5. Хранение материальных ценностей | Все цеховые склады и кладовые, за исключением складов металла крупного литья и поковок, крупногабаритных изделий, которые хранятся на открытых площадках в помещении цеха |
Примечание. В таблице приведены, как пример, наиболее характерные виды работ, материалов, оборудования. Перечень их может быть продолжен и уточнен в соответствии со спецификой отрасли.
Перечень операций, для выполнения которых требуются термоконстантные условия.
-
финишная механическая обработка и контроль деталей I класса точности и выше, а также деталей, определяющих точность станка;
-
сборка, контроль и испытание узлов, таких как делительные червячные пары, шпиндельные узлы, высокоточные подшипники и др., влияющих на выходную точность собираемых станков;
-
общая сборка, испытание и контроль станков классов точности "B", "A", "C".
2. Производство режущего инструмента и средств измерений (приборов):
-
финишная механическая обработка режущего и измерительного инструмента (тонкое шлифование, доводка, притирка, заточка) и контроль;
-
контроль и аттестация инструмента, особо точных деталей и узлов приборов;
-
сборка, регулировка, юстировка и контроль особо точных измерительных приборов.
5.3. Требования технологического процесса к производственным зданиям по сантехнической части
5.3.1. Оптимальные нормы температуры
Оптимальные нормы температуры, относительной влажности и скорости движения воздуха в рабочей зоне производственных помещений механообрабатывающих и сборочных цехов согласно ГОСТ 12.1.005-88 приводятся в табл. 23.
| Характеристика производственных помещений | Категория | На постоянных рабочих местах | Допустимая температура воздуха, | |||||
| работы | Оптимальная | Допустимая | ||||||
| температура воздуха, °C | относительная влажность воздуха, % | скорость движения воздуха, м/сек | температура воздуха, °C | относительная влажность воздуха, % | скорость движения воздуха, м/сек | °C, вне постоянных рабочих мест | ||
Холодный и переходный периоды года (температура наружного воздуха ниже 10 °C)
| Помещения, характеризуемые незначительными избытками явного тепла (20 ккал/м3 x ч и менее) | средней тяжести | 17 - 19 | 40 - 60 | не более 0,2 | 15 - 21 | не более 75 | не более 0,4 | 13 - 23 |
|---|
Теплый период года (температура воздуха +10 °C и выше)
| Помещения, | средней | 20 - | 40 - 60 | 0,3 | Не более | При 28 °C | 0,2 - | Не более |
|---|---|---|---|---|---|---|---|---|
| характеризуемые | тяжести | 22 | чем на 3 °C | не более | 0,5 | |||
| незначительными избытками явного тепла | выше средней температуры | 55%; при 27 °C не более | 5 °C выше средней темпера- | |||||
| (20 ккал/м3 x ч и менее) | наружного воздуха в 13 ч самого жаркого месяца, не не более 28 °C | 60%; при 26 °C не более 65%; при 25 °C не более 70%; при 24 °C и ниже не более 75% | туры наружного воздуха в 13 ч. самого жаркого месяца |
Примечание. Категория работ средней тяжести - затраты энергии 150 - 250 ккал/час. Работы, связанные с постоянной ходьбой, переноской небольших тяжестей (до 10 кг) и выполняемые, как правило, стоя.
5.3.2. Специальные требования технологического процесса к термоконстантным помещениям
При проектировании механообрабатывающих и сборочных цехов следует учитывать специальные требования, обусловленные особенностями технологического процесса изготовления продукции машиностроения и приборостроения.
К специальным требованиям относятся требования по обеспечению:
- температурно-влажностного режима, чистоты и скорости движения воздуха термоконстантных помещений (таблицы 24, 25, 26, 27).
5.3.2.1. Требования по температурному режиму по механообрабатывающим цехам (участкам) приводятся в табл. 24.
| Наименование работ | Класс точности станков, на которых производится обработка; класс точности обрабатываемого инструмента | Допускаемые отклонения температуры от номинальной (+20 °C) в рабочей зоне, °C |
|---|---|---|
| 1. Производство станков, узлов, деталей | ||
| 1.1. Финишная обработка деталей: | ||
| - типа валов, втулок; | B | +/- 1,5 +/- 1,0 <*> |
| - точных отверстий в корпусных деталях; | A, C | +/- 1,0 +/- 0,5 <*> |
| - делительные зубчатых колес и дисков; | ||
| - винтов и червяков; | ||
| - направляющих базовых деталей; | ||
| - прецизионных деталей топливной и гидроаппаратуры | - | +/- 1,0 |
| 2. Производство режущего инструмента | ||
| 2.1. Финишная обработка режущего инструмента: | ||
| - фрезы червячные | A AA AAA | +/- 2,0 +/- 1,5 +/- 1,0 |
| - долбяки дисковые, чашечные, хвостовые | A AA | +/- 2,0 +/- 1,5 |
| - шеверы дисковые | A AA | +/- 2,0 +/- 1,5 |
| - головки зуборезные и зубопротяжные для конических колес | ||
| 3. Производство измерительного инструмента | ||
| 3.1. Нанесение делений на линейных штриховых мерах (металлических и стеклянных) длиной, мм: | ||
| 500 | B | + 1,0 |
| A, C | +/- 0,25 | |
| 1000 | B | +/- 0,5 <**> |
| A, C | +/- 0,1 | |
| 2000 | B | +/- 0,25 <**> |
| A, C | +/- 0,05 | |
| 3.2. Доводка, окончательный контроль | 0 | +/- 0,2 |
| и аттестация концевых мер длины | 1 2 | +/- 0,3 +/- 1,0 |
<*> Большие значения допустимых отклонений назначаются при массе станков (на которых производится обработка деталей) до 1 т, меньшие - при массе станков свыше 1 т.
<**> Достигается в специальной камере (оболочке) с автономным режимом и дистанционным управлением оборудования.
5.3.2.2. Требования по температурному режиму по сборочным цехам (участкам) приводятся в табл. 25.
| Наименование работ | Класс точности собираемых изделий | Допустимые отклонения температуры от номинальной (+20 °C), °C | |
| при массе собираемых изделий | |||
| до 1 т | св. 1 т | ||
| 1. Производство станков и узлов | |||
| 1.1. Предварительная сборка станков и узлов | B ---- A, C | +2,0 ------- +/- 1,5 | +1,5 ------- +/- 1,0 |
| 1.2. Чистовое шабрение, окончательная сборка и проверка узлов и станков | B ---- A, C | +/- 1,5 ------- +/- 1,0 | +/- 1,0 ------- +/- 0,5 |
| 1.3. Приемочный контроль и юстировка | B | +/- 1,5 | +/- 1,0 |
                                            ----     -------      -------
                                            A, C     +/- 1,0      +/- 0,5

1.4. Сборка прецизионных пар топливной                     +/- 0,5
и гидроаппаратуры
1.5. Испытание прецизионных пар +/- 2,0 топливной и гидроаппаратуры
2. Производство измерительных инструментов и приборов
2.1 Сборка, юстировка, окончательный
 контроль и аттестация измеритель-
 ного инструмента и приборов:
- кольца образцовые Ø 18 — 50 мм +/- 1,0
- кольца образцовые Ø 50 — 160 мм, +/- 0,5 микрометры рычажные, длиномеры пневматические низкого давления
- кольца образцовые до Ø 18 мм, +/- 1,5 индикаторы многооборотные
- наборы принадлежностей к концевым +/- 2,0 мерам, скобы с отсчетным устройством, установочные меры, линейки синусные, интерферометры, уровни с подачей ампул, приборы д/контроля конусов, кругломеры, высотомеры микрометри- ческие, оптикаторы, интерферометры
Примечание. Детали, узлы, инструмент и др. изделия, поступающие в термоконстантные помещения извне, выдерживаются до достижения температуры помещения на соответствующем складе или площадке для хранения.
5.3.2.3 Требования по влажности воздуха
В термоконстантных помещениях должна поддерживаться относительная влажность воздуха 50 +/- 10% согласно ГОСТ 8.050-73 «Нормальные условия выполнения линейных и угловых измерений».
Исключение составляют помещения, в которых производится доводка и окончательный контроль плоскопараллельных мер длины и образцовых колец. В этих помещениях относительная влажность воздуха должна быть 50 +/- 5% ввиду высокой чувствительности и влажности приборов для измерения мер длины и образцовых колец.
5.3.2.4 Требования по чистоте воздуха
Требования по чистоте воздуха, предъявляемые к участкам, размещаемым в термоконстантных помещениях, где производятся наиболее точные работы, приводятся в табл. 26.
| Назначение термоконстантных участков | Класс точности изготовляемых станков | Наибольшие размеры частиц пыли, мкм | Наибольшее количество пылинок, оседаемых на 1 см2 стекла в 1 час | Количество частиц пыли | Концентрация пыли, мг/м3 | |
| в 1 литре воздуха | в 1 м3 воздуха | |||||
| 1. Нанесение делений и цифр на линейных штриховых мерах (металлических и стеклянных) | B, A, C \ | | | > | | 1,0 | 300 | 3 238 x 10 | 6 23,8 x 10 | 0,01 |
| Аттестация штриховых и концевых мер | B, A, C | | / | |||||
| 2. Доводка поверхностей деталей 12 — 14 классов чистоты | B, A, C \ | | | | |||||
| Окончательная сборка и проверка подшипников и шпинделей | B, A, C | | | | | | |||||
| Эталонирование и проверка средств измерения Финишная обработка особо точного режущего инструмента, контроль | B, A, C | | | | | > | | | | | | 2,0 | 300 | 3 238 x 10 | 6 23,8 x 10 | 0,1 |
| Окончательная сборка, регулировка, юстировка и контроль измерительных приборов | | | | | | | | | |||||
| Сборка прецизионных пар топливной аппаратуры | | | | / | |||||
Примечание. Контроль запыленности воздуха может производиться анализатором запыленности типа А3-5, счетчиками пыли или укладкой полированной стеклянной пластины черного цвета на высоте одного метра от пола на срок 1 час, при этом количество осевшей пыли определяется с помощью микроскопа.
5.3.2.5. Требования по скорости движения воздуха приводятся в табл. 27.
| Наименование работ | Класс точности станков, на которых производится обработка, и класс точности собираемых узлов | Наибольшая скорость воздуха, м/с |
|---|---|---|
| Нанесение делений на линейных штриховых мерах | B | 0,2 — 0,3 |
| A, C | 0,1 | |
| Финишная обработка ходовых винтов | B | 0,3 — 0,5 |
| A, C | 0,2 — 0,3 | |
| Финишная обработка деталей типа валов и втулок, делительных зубчатых колес и дисков, направляющих базовых деталей | B, A, C | 0,3 — 0,5 |
| Финишная обработка прецизионных деталей топливной и гидроаппаратуры | 0,2 | |
| Предварительная сборка узлов и станков | B, A, C | 0,3 — 0,5 |
| Окончательная сборка и проверка узлов и станков | B | 0,3 — 0,5 |
| A, C | 0,2 — 0,3 | |
| Приемочный контроль и юстировка станков | B | 0,2 — 0,3 |
| A, C | ||
| Изготовление режущего и измерительного инструмента и приборов | 0,2 - 0,5 | |
| Доводка концевых мер длины, окончательный контроль, юстировка | 0,1 - 0,2 |
5.3.3. Расход воды для моечных машин
Определение расхода водопроводной воды в моечной машине на химическое обезжиривание изделий с последующей их промывкой следует принять по технической документации на оборудование.
Рекомендуемые составы для обезжиривания и пассивирования изделий в моечных машинах и ваннах приводятся в Приложении З и приняты в соответствии со следующими материалами:
ГОСТ 9.014-78 (табл. 1 Приложение З);
ГОСТ 9.028-74 (табл. 2 Приложение З);
"Межоперационная защита заготовок, деталей, сборочных единиц металлических изделий от коррозии". ЭНИМС, 1981 г. (табл. 3 Приложение З).
Расход воды при укрупненных расчетах на компенсацию потерь составляет 30 литров на 1 тонну обрабатываемых деталей.
Расчет расхода воды для погружного метода промывки принимать в соответствии с ГОСТом 9.305-84.
5.3.4. Нормы расхода смазочно-охлаждающих жидкостей (СОЖ) и смазочных масел
Потребность в смазочно-охлаждающих жидкостях и смазочных маслах на единицу оборудования складывается из следующих составляющих:
- периодическая замена загрязненной жидкости и масла (единовременный слив);
- периодический долив жидкости и масла для восполнения потерь вследствие разбрызгивания, уноса со стружкой и обрабатываемой деталью, расходов на смазку.
Продолжительность работы смазочно-охлаждающих жидкостей и смазочных масел зависит от состава жидкости и ее свойств, режима работы станков, количества рабочих смен в сутки, способа подвода и количества подаваемой жидкости и периодичности долива.
Нормы расхода СОЖ приводятся в табл. 28.
| Весовая характеристика станков в т | Средняя полезная емкость системы охлаждения станка | Величина ежесуточного долива СОЖ на масляной основе при работе оборудования, кг | Величина ежесуточного долива СОЖ на водной основе при работе оборудования, кг | Величина ежесуточного долива СОЖ на основе керосина при работе оборудования, кг | ||||||
| одна смена | две смены | три смены | одна смена | две смены | три смены | одна смена | две смены | три смены | ||
| До 3 | 30/100 | 0,6 | 1,2 | 1,8 | 0,9 | 1,8 | 2,7 | - | - | - |
| 2,0 | 4,0 | 6,0 | 3,0 | 6,0 | 9,0 | 1,0 | 2,0 | 3,0 | ||
| До 10 | 60/250 | 1,2 | 2,4 | 3,6 | 1,8 | 3,6 | 5,4 | - | - | - |
| 2,5 | 5,0 | 7,5 | 3,75 | 7,5 | 11,25 | 2,5 | 5,0 | 7,3 | ||
| До 50 | 150/500 | 1,5 | 3,0 | 4,5 | 2,25 | 4,5 | 6,75 | - | - | - |
| 5,0 | 10,0 | 15,0 | 7,5 | 15,0 | 22,5 | 5,0 | 10,0 | 15,0 | ||
| Св. 50 | См. паспортные данные | Определяются расчетом | ||||||||
Примечания. 1. В числителе приведены данные для станков, работающих с лезвийным инструментом, в знаменателе - с абразивным инструментом.
2. Числовые значения норм расхода СОЖ подсчитаны на основании таблицы 29.
3. Величина долива СОЖ для уникального оборудования определяется исходя из паспортных данных.
Величина ежесуточного долива приводится в табл. 29.
| Вид СОЖ | Величина ежесуточного долива в процентах от полезной емкости системы охлаждения станка | |||||
| Емкость системы до 100 л | Емкость системы свыше 100 л | |||||
| одна смена | две смены | три смены | одна смена | две смены | три смены | |
| СОЖ на масляной основе СОЖ на водяной основе СОЖ на основе керосина | 2 3 1 | 4 6 2 | 6 9 3 | 1 1,5 1 | 2 3 2 | 3 4,5 3 |
Средние сроки замены СОЖ приводятся в табл. 30.
| Вид СОЖ | Инструмент | Операция | Срок замены в месяцах |
|---|---|---|---|
| СОЖ на водной основе СОЖ на масляной основе СОЖ на основе керосина | Лезвийный Абразивный " Лезвийный Абразивный Абразивный | Черновая Чистовая | 1 0,25 0,5 6 0,5 0,3 |
Примечание. При централизованной подаче СОЖ сроки ее замены могут быть увеличены при соответствующем обосновании.
В машиностроении рекомендуется применять водосмешивание СОЖ: Аквол-11 (ТУ 38.101932-83), Авитол-1 (ТУ 38.5901193-89), Уверол (ТУ 38.5901183-89), Аквол-16 (ТУ 38.5901145-90А).
Для продления срока службы СОЖ промышленностью серийно выпускаются биоцидные присадки.
Применение СОЖ допускается при наличии согласования с органами санэпидемнадзора в соответствии с "Санитарными нормами при работе со смазочно-охлаждающими жидкостями и технологическими смазками".
На машиностроительных заводах снабжение оборудования СОЖ может быть централизованным (трубопроводами) или индивидуальным (раздаточными тележками).
Выбор метода снабжения оборудования СОЖ зависит от объема потребления СОЖ цехом.
Для разложения отработанных СОЖ используют физико-химические и термические способы.
Методы обезвреживания отработанных СОЖ подбираются для каждого предприятия в зависимости от условий производства, наличия очистных сооружений и требований природоохранительных органов.
Нормы расходов и применяемости смазочных масел приводятся в табл. 31.
| Наименование типов станков | Расход смазочных масел на долив и смазку в кг за смену | Единовременный залив в кг | Применяемость масел | |||||||||
| Весовая характеристика оборудования в т | ||||||||||||
| до 3 | до 10 | до 50 | свыше 50 | до 3 | до 10 | до 50 | свыше 50 | до 3 | до 10 | до 50 | свыше 50 | |
| Токарно- | 0,04 - | 0,18 - | 0,4 - | 0,8 - | 5 - | 20 - | 65 - | 150 - | И-20А, | И-20А, | И-20А, | И-30А, |
| винторезные | 0,14 | 0,28 | 0,6 | 1,0 | 10 | 60 | 120 | 400 | И-30А, ИГНСп-20 | И-30А, ИГНСп-20 | И-30А, ЦИАТИМ-201 | И-40А, ИГНСп-20, ИГП-18, ЦИАТИМ-201 |
| Токарно- | 0,05 - | 0,12 - | - | - | 20 - | 50 - | - | - | ИГП-18, | И-30А, | - | - |
| револьверные | 0,1 | 0,2 | 60 | 100 | И-20А | И-40А | ||||||
| Токарно- | - | - | 0,21 - | 0,7 - | - | - | 150 - | 500 - | - | - | И-20А, | И-30А, |
| карусельные | 0,56 | 2,0 | 450 | 1500 | И-30А, И-50А, ИНСп-40, ЦИАТИМ-201 | И-50А, ИНСп-40, ЦИАТИМ-201 | ||||||
| Расточные | - | 0,25 - 0,3 | 0,35 - 0,42 | 0,45 - 0,6 | - | 25 - 45 | 50 - 300 | 400 - 2100 | - | И-12А, И-30А, ИГНСп-20, ИГП-18 | И-20А, И-30А, И-40А, ИГНСп-20, ЦИАТИМ-201 | ОКБ-122-7, ИГНСп-20, ЦИАТИМ-201 |
| Сверлильные | 0,05 - 0,07 | 0,08 - 0,12 | 0,14 - 0,19 | - | 5 - 10 | 15 - 25 | 30 - 40 | - | И-20А | И-20А, И-30А, ИГНСп-20 | И-20А, И-30А, ИГНСп-20 | - |
| Станки для | - | 0,03 - | 0,05 - | - | - | 40 - | 70 - | - | - | И-30А, | И-30А, | - |
| глубокого сверления | 0,04 | 0,07 | 60 | 80 | ИГНСп-20 | ИГНСп-20 | ||||||
| Кругло- | 0,05 - | 0,1 - | 0,22 - | - | 60 - | 150 - | 280 - | - | И-20А, | И-20А, | И-5А, | - |
| шлифовальные | 0,07 | 0,18 | 0,26 | 120 | 250 | 320 | ИГНСп-20 | И-5А, И-40А, ИГП-38, ИГНСп-20, ВНИИНП-273 | И-20А, ИГНСп-20, ИГП-18 | |||
| Внутри- | 0,03 - | 0,06 - | - | - | 55 - | 65 - | - | - | И-20А, | И-5А, | - | - |
| шлифовальные | 0,05 | 0,14 | 65 | 75 | ИГНСп-20, ИГП-18 | И-30А, ИГНСп-20, ИГП-18 | ||||||
| Плоско- | 0,06 - | 0,12 - | 0,2 - | - | 20 - | 25 - | 40 - | - | И-5А, | И-20А, | И-20А, | - |
| шлифовальные | 0,08 | 0,18 | 0,32 | 25 | 40 | 60 | И-20А, ИГНСп-20 | И-30А, ИГП-18, ИГНСп-20 | ИГНСп-20 | |||
| Продольно- | - | - | 0,25 - | 0,5 - | - | - | 60 - | 500 - | - | - | И-20А | И-20А |
| шлифовальные | 0,4 | 3,2 | 400 | 1000 | ||||||||
| Бесцентрово- | 0,05 - | 0,09 - | - | - | 30 - | 70 - | - | - | И-20А, | И-40А, | - | - |
| шлифовальные | 0,07 | 0,14 | 60 | 90 | И-5А | И-50А | ||||||
| Зуборезные | 0,06 - 0,08 | 0,1 - 0,15 | 0,16 - 0,18 | 0,2 - 0,25 | 50 - 70 | 80 - 120 | 130 - 170 | 200 - 600 | ИГНСп-20, И-20А | ИГНСп-20, ИГП-18 | ИГНСп-20 | ИГНСп-20 |
| Зубошлифо- | 0,06 - | 0,15 - | 0,3 - | - | 55 - | 100 - | 200 - | - | ИГНСп-20, | ИГНСп-20, | ИГНСп-20 | ИГНСп-20 |
| вальные | 0,1 | 0,3 | 0,6 | 10 | 200 | 700 | И-20А | ИГП-18 | ||||
| Резьбо- | 0,05 - | 0,08 - | - | - | 20 - | 40 - | - | - | И-20А | И-20А | - | - |
| фрезерные | 0,07 | 0,11 | 30 | 50 | ||||||||
| Резьбо- | - | 0,08 - | 0,14 - | - | - | 20 - | 50 - | - | - | И-12А, | И-12А, | - |
| шлифовальные | 0,11 | 0,2 | 40 | 70 | И-20А | И-20А | ||||||
| Горизон- | 0,09 - | 0,15 - | - | - | 10 - | 20 - | - | - | И-20А, | И-30А | - | - |
| тальнофрезерные | 0,12 | 0,17 | 20 | 30 | И-30А | |||||||
| Вертикально- | 0,1 - | 0,16 - | 0,19 - | - | 10 - | 20 - | 50 - | - | И-20А, | И-30А | И-30А | - |
| фрезерные | 0,13 | 0,18 | 0,21 | 20 | 40 | 100 | И-30А | |||||
| Продольно- | - | - | 0,25 - | 0,5 - | - | - | 60 - | 500 - | - | - | И-30А, | И-30А, |
| фрезерные | 0,4 | 3,2 | 400 | 2000 | И-40А, ИГП-38, ВНИИНП-273 | ИГП-3, И-40А, ВНИИНП-273 | ||||||
| Продольно- | - | - | 0,25 - | 0,5 - | - | - | 60 - | 500 - | - | - | И-40А, | И-40А, |
| строгальные | 0,4 | 3,2 | 400 | 2000 | УСсА, Солидол С, Цилиндровое 11 | И-50А, ИГНСп-20, ИГП-18, ЦИАТИМ-201, ВНИИНП-273, Трансформ С | ||||||
| Долбежные | 0,12 - 0,14 | 0,15 - 0,19 | 0,23 - 0,30 | - | 10 - 20 | 20 - 30 | - | - | И-30А, И-40А | И-30А, И-40А | И-40А, Цилиндровое 11 | - |
| Поперечно- | 0,11 - | 0,14 - | - | - | 10 - | 20 - | - | - | И-30А | И-30А | - | - |
| строгальные | 0,13 | 0,16 | 20 | 30 | ||||||||
| Протяжные | - | 0,06 - 0,08 | 0,2 - 0,5 | - | - | 10 - 15 | 15 - 20 | - | - | И-30А, И-40А | И-50А | - |
| Отрезные | 0,05 - 0,12 | 0,13 - 0,16 | 0,17 - 0,2 | - | 5 - 10 | 10 - 20 | 20 - 30 | - | И-40А, И-50А | И-50А | И-50А | - |
| Средний | 0,05 - | 0,15 - | 0,25 - | 0,5 - | ||||||||
| расход смазочных масел на долив и смазку на станок за смену для укрупненных расчетов | 0,15 | 0,25 | 0,5 | 3,0 | ||||||||
| Средний | 20 - | 60 - | 150 - | 400 - | ||||||||
| единовременный залив картеров станка для укрупненных расчетов | 50 | 140 | 350 | 1600 | ||||||||
Примечание. Применяемость масел согласно ГОСТ 26191-84 "Масла, смазки и специальные жидкости".
Периодичность долива и смены масла в емкостных системах оборудования приводится в табл. 32.
| Емкость масляной системы, л | Режим долива | Полная смена масла | |
| при нормальных условиях эксплуатации | при повышенной температуре, влажной или пыльной среде | ||
| До 50 | 1 раз в 5 дней | 1 раз в 6 - 12 месяцев | 1 раз в 3 месяца |
| 50 - 250 | То же | То же | То же |
| 250 - 1000 | 1 раз в 10 дней | То же | То же |
| 1000 - 3000 | 1 раз в 15 дней | 1 раз в 1 - 3 года | 1 раз в 6 месяцев |
| Свыше 3000 | 1 раз в 30 дней | То же | 1 раз в 9 месяцев |
Для механизации труда слесаря-смазчика при замене масла в картерах металлорежущих станков и гидрофицированном оборудовании, а также для испытания собранных станков на холостом ходу и рабочих режимах рекомендуется применять самоходные маслозаправочные установки типа МЗУ-1000 и МЗУ-1500. Указанные установки обеспечивают: очистку масла от механических примесей путем многократной перекачки через фильтры грубой и тонкой очистки; перекачку масла из одной емкости в другую с последующей фильтрацией, минуя резервуары установки. Целесообразность использования самоходных маслозаправочных установок определяется расчетом и зависит от общего годового потребления масла для механических и сборочных цехов.
5.3.5. Нормы расхода сжатого воздуха
Нормы расхода сжатого воздуха приведены в табл. 33.
| Наименование потребителей сжатого воздуха | Рабочее давление сжатого воздуха, кгс/см2 (МПа) | Среднее кол-во операций в час | Номинальный расход свободного воздуха на единицу оборудования, Нм3 | ||
| на 1 операцию | в минуту | в час | |||
| Патроны пневматические | 6 (0,6) | 20 | 0,05 | - | 1,0 |
| Приспособления пневматические (зажимные устройства, кондукторы и др.) | 5 - 6 (0,5 - 0,6) | 30 | 0,03 | - | 0,9 |
| Тиски слесарные | 5 (0,5) | 40 | 0,01 | - | 0,4 |
| Машины сверлильные | 5 (0,5) | - | - | 0,6 | 36 |
| Машины резьбонарезные | 5 (0,5) | - | - | 0,7 | 42 |
| Машины резьбозавертывающие | 5 (0,5) | - | - | 0,6 | 36 |
| Машины шлифовальные | 5 (0,5) | - | - | 1,2 | 72 |
| Молотки рубильные | 5 (0,5) | - | - | 0,7 | 42 |
| Молотки клепальные | 6 (0,6) | - | - | 0,4 | 24 |
| Прессы клепальные | 5 (0,5) | - | - | 0,15 | 9 |
| Ножницы пневматические | 5 (0,5) | - | - | 0,6 | 36 |
| Напильники пневматические | 5 (0,5) | - | - | 0,25 | 15 |
| Шаберы пневматические | 6 (0,6) | - | - | 0,45 | 27 |
| Воздушно-холодильные камеры | 4 - 7 (0,4 - 0,7) | - | - | 1,6 | 96 |
| Подъемники пневматические | 6 (0,6) | 20 | 0,2 | - | 4 |
| Платформы конвейеров на воздушной подушке | 4 (0,4) | - | - | - | 120 |
| Моечные машины | 4 (0,4) | 6 | 2,5 | - | 15 |
| Пылесосы пневматические | 4 - 5 (0,4 - 0,5) | - | - | 0,8 | 48 |
Примечания. 1. Классы загрязненности сжатого воздуха должны выбираться по ГОСТ 17433-80.
2. Количество потребителей определяют в каждом отдельном случае в зависимости от типа производства и предусмотренного технологического процесса. Для укрупненных расчетов ориентировочное количество потребителей сжатого воздуха может быть определено для механообрабатывающих и сборочных цехов по данным, приведенным в табл. 36.
3. Значения коэффициента одновременности для определения максимального часового расхода свободного воздуха приведены в табл. 34.
Для потребителей, где расход воздуха подсчитывается исходя из расхода на одну операцию, максимальный расход на единицу определяется по максимальному количеству операций в час.
Максимальный часовой расход свободного воздуха на группу потребителей по корпусу и цехам необходим для расчета диаметра общего воздухопровода на входе в корпусе и трубопроводов по цехам.
4. Значения коэффициента использования по потреблению воздуха для определения среднего часового расхода свободного воздуха приведены в табл. 35.
Годовой расход свободного воздуха на группу потребителей подсчитывается исходя из среднего часового расхода фонда времени работы оборудования или рабочего места с учетом его использования по времени.
5. Номинальный расход свободного воздуха на единицу оборудования, не указанного в табл. 33, определяется по паспортным данным.
Коэффициент одновременности приводится в табл. 34.
| Количество одновременных потребителей | 1 | 2 - 3 | 4 - 6 | 7 - 8 | 9 - 10 | 11 - 15 | 16 - 20 | 21 - 30 | 30 - 50 | 51 - 2! |
|---|---|---|---|---|---|---|---|---|---|---|
| Коэффициент одновременности | 1,0 | 0,9 | 0,8 | 0,75 | 0,7 | 0,65 | 0,6 | 0,55 | 0,5 | 0,45 - 0,4! |
Коэффициент использования приводится в табл. 35.
| Наименование потребителя | Коэффициент использования |
|---|---|
| Патроны пневматические Приспособления пневматические (зажимные устройства, кондукторы и др.) Подъемники пневматические Машины резьбозавертывающие Напильники пневматические Шаберы пневматические | 1,0 1,0 1,0 0,1 0,2 0,3 |
| Машины сверлильные Машины шлифовальные Воздушно-холодильные камеры | 0,2 0,2 0,8 |
| Машины резьбонарезные Молотки рубильные Молотки клепальные Пылесосы клепальные Ножницы пневматические Платформы конвейеров на воздушной подушке Моечные машины Пылесосы пневматические | 0,15 0,15 0,15 0,15 0,15 0,05 1,0 0,2 |
Примечания. 1. Коэффициент использования по потреблению воздуха определяется как отношение времени за смену, ч, в течение которого расходуется воздух данным потребителем, к общему времени работы оборудования или рабочего места за смену, ч.
2. Для пневматических патронов, приспособлений, слесарных тисков и других устройств, где номинальный часовой расход свободного воздуха подсчитан исходя из расхода на одну операцию и числа операций в час, коэффициент использования принимается равным единице.
Нормы для укрупненного определения потребителей сжатого воздуха приводятся в табл. 36.
| Потребители воздуха | Обслуживаемое оборудование или рабочие места | Количество потребителей сжатого воздуха по отношению к установленному количеству единиц оборудования или рабочих мест, % | ||
| Тип производства | ||||
| единичное и мелкосерийное | среднесерийное | крупносерийное и массовое | ||
Механообрабатывающие цехи и участки
| Патроны пневматические | Токарные станки Токарные патронные полуавтоматы, токарноревольверные полуавтоматы (патронные) одношпиндельные многошпиндельные | 25 50 - | 40 70 140 | 60 100 200 |
|---|---|---|---|---|
| Приспособления пневматические (зажимные устройства, кондукторы и др.) | Сверлильные, фрезерные, поперечно-строгальные, долбежные и алмазнорасточные станки | 25 | 60 | 80 |
Сборочные цехи и участки
| Тиски слесарные | Верстаки | 10 | 20 | 30 |
| Машины сверлильные | Верстаки, столы сборщика Стенд для подготовки базовых деталей и монтажа изделия | 20 80 | 10 50 | - - |
| Машины шлифовальные | Верстаки, столы сборщика Стенд для подготовки базовых деталей и монтажа изделий | 80 | 50 | - |
| Молотки рубильные | Стенды для подготовки базовых деталей и монтажа изделий | 40 | 20 | - |
| Напильники пневматические | Верстаки, столы сборщика | 30 | 20 | 10 |
| Шаберы пневматические | Стенды для шабрения | 50 | 60 | - |
| Машины резьбонарезные | Верстаки, столы сборщика, стенды для монтажа изделия | 30 | 20 | - |
| Машины резьбозавертывающие | Верстаки, столы сборщика, стенды | 30 | 50 | 80 |
| Стенды для монтажа изделия | 30 | 50 | 100 | |
| Молотки клепальные | Верстаки, столы сборщика, стенды | 5 | 3 | - |
| Прессы клепальные | Верстаки, столы сборщика, стенды | 5 | 3 | - |
| Ножницы пневматические | Верстаки, столы сборщика, стенды | 5 | 3 | - |
Примечание. Количество потребных воздушно-холодильных камер, пневматических подъемников, платформ конвейеров на воздушной подушке и моечных машин определяется в каждом конкретном случае в зависимости от характера изготовляемых деталей, изделий и принятой системы механизации технологических и подъемно-транспортных операций.
5.3.6. Укрупненный расход пара для нагрева растворов, воды в ваннах приводится в табл. 37.
| Конечная температура в °C | Расход пара на 100 л в кг/час | |||
| Нагрев растворов и воды | ||||
| змеевиком | теплообменником | |||
| разогрев | работа | разогрев | работа | |
| 30 | 4,3 | 0,27 | 10,0 | 0,89 |
| 35 | 5,3 | 0,37 | 11,1 | 0,91 |
| 40 | 6,4 | 0,49 | 12,2 | 0,98 |
| 45 | 7,4 | 0,62 | 13,3 | 1,07 |
| 50 | 8,5 | 0,78 | 14,4 | 1,18 |
| 55 | 9,6 | 0,97 | 15,5 | 1,32 |
| 60 | 10,7 | 1,18 | 16,6 | 1,49 |
| 70 | 13,5 | 1,72 | - | - |
| 80 | 15,8 | 2,44 | - | - |
| 90 | 18,1 | 3,44 | - | - |
| 100 | 20,9 | 4,78 | - | - |
Период разогрева принят равным 1 часу.
В случае, если предприятие не имеет пара для технологических нужд, в качестве теплоносителя используют перегретую воду. Задание выдается на теплопотребление в ккал из расчета замены 1 кг пара = 540 ккал.
5.4. Расход электроэнергии
Годовой расход электроэнергии по объекту (цеху, участку и т.п.) определяется расчетом по формулам:
W_{\text{г}} = P_{\text{н}} \cdot K_{\text{и}} \cdot \alpha \cdot \text{Ф}_{\text{р}} , кВт x ч, (20)
V_{\text{г}} = P_{\text{н}} \cdot K_{\text{и}} \cdot tg\varphi \cdot \alpha \cdot \text{Ф}_{\text{р}} , кВАр x ч, (21)
где \alpha — годовой коэффициент энергоиспользования, применяемый в соответствии со значениями, приведенными в отраслевых инструкциях;
P_{\text{н}} — номинальная (установленная) мощность токоприемников;
K_{\text{и}} — коэффициент использования, применяется по соответствующей группе токоприемников (см. таблицу 39);
tg\varphi — определяется для соответствующей группы токоприемников (см. таблицу 39);
\text{Ф}_{\text{р}} — годовой фонд работы оборудования.
Для укрупненных расчетов при отсутствии данных по коэффициенту \alpha годовой расход электроэнергии может быть определен по максимальной расчетной нагрузке и годовому количеству часов использования максимальной нагрузки по следующим формулам:
W_{\text{г}} = P_{\text{м}} \cdot T_{\text{м}} , кВт x ч, (22)
V_{\text{г}} = Q_{\text{м}} \cdot T_{\text{мр}} , кВАр x ч, (23)
P_{\text{м}} = P_{\text{н}} \cdot K_{\text{с}} — максимальная расчетная активная нагрузка определяется по номинальной (установочной) мощности токоприемников P_{\text{н}} и коэффициенту спроса K_{\text{с}} (см. табл. 39);
Q_{\text{м}} = P_{\text{м}} \cdot tg\varphi — максимальная расчетная реактивная нагрузка (значение tg\varphi см. табл. 39);
T_{\text{м}} и T_{\text{мр}} — соответственное годовое количество часов использования максимумов активной и реактивной нагрузок (см. табл. 38).
Годовой расход электроэнергии по осветительным установкам подсчитывается по формуле:
W_{\text{г}} = K_{\text{с}} \cdot P_{\text{н}} \cdot \text{Т}_{\text{м}} , кВт x ч, (24)
где P_{\text{н}} — суммарная установленная мощность осветительных электроприемников;
K_{\text{с}} — коэффициент спроса (см. табл. 39).
Годовое время использования максимума электрических нагрузок приводится в табл. 38.
| Число смен | Величины значений Т и Т в часах м мр | ||||
| для силовых нагрузок | для рабочего освещения и аварийного при продолжении работы | для аварийного освещения при эвакуации | |||
| при наличии естественного света | при отсутствии естественного света | при наличии естественного света | при отсутствии естественного света | ||
| 1 | 1600 | 700 — 850 | 2150 \ | ||
| 2 | 3200 | 2250 | 4300 > | 4800 | 8760 |
| 3 | 4700 | 4150 | 6500 / | ||
Примечания. 1. Годовое число часов использования освещения дано при пятидневной рабочей неделе с двумя выходными днями для географических широт от 45 до 65°.
2. В таблице приведены данные для активных нагрузок, для реактивных нагрузок указанные данные следует увеличить на 10%.
Значения коэффициентов K_{\text{и}} , cos\varphi и K_{\text{с}} приводятся в табл. 39.
| Наименование групп однотипных приемников и потребителей | Коэффициенты | ||
| электроэнергии | использования К и | мощности cos фи ------ tg фи | спроса К с |
| Металлорежущие станки | |||
| Металлорежущие станки мелкосерийного производства с нормальным режимом | 0,12 — 0,14 | 0,4 — 0,5 ----------- | 0,14 — 0,1 |
| работы: мелкие токарные, строгальные, долбежные, фрезерные, сверлильные, карусельные, точильные и др. | 2,29 — 1,73 | ||
| То же при крупносерийном производстве | 0,16 | 0,5 — 0,6 | 0,2 |
| 1,73 — 1,33 | |||
| То же при тяжелом режиме работы: | 0,17 | 0,65 | 0,25 |
| штамповочные прессы, автоматы, револьверные, обдирочные, зубофрезерные, а также крупные токарные, строгальные, фрезерные, карусельные и расточные станки | ---- 1,17 | ||
| То же с особо тяжелым режимом работы: | 0,2 — 0,24 | 0,65 | 0,35 — 0,4 |
| очистные барабаны, установки подводного полирования | ---- 1,17 | ||
| Многошпиндельные автоматы для изготовления деталей из прутка | 0,2 | 0,5 ---- 1,73 | 0,23 |
| Шлифовальные станки шарикоподшипниковых заводов | 0,2 — 0,35 | 0,65 ---- 1,17 | 0,25 — 0,4 |
| Стенды сборочных цехов | 0,08 | 0,5 | 0,1 |
| 1,73 | |||
| Автоматические поточные линии обработки металлов | 0,5 — 0,6 | 0,7 --- 1,0 | 0,5 — 0,6 |
| Переносной электроинструмент | 0,06 | 0,5 | 0,1 |
| 1,73 | |||
| Лабораторное оборудование | 0,2 | 0,65 | 0,3 |
| 1,17 | |||
| Подъемно-транспортные механизмы | |||
| Элеваторы, транспортеры, шнеки, конвейеры несблокированные | 0,4 | 0,75 ---- 0,88 | 0,5 |
| То же сблокированные | 0,55 | 0,75 | 0,65 |
| 0,88 | |||
| Краны, тельферы при ПВ — 25% | 0,05 | 0,5 | 0,1 |
| 1,73 | |||
| То же при ПВ — 40% | 0,1 | 0,5 | 0,2 |
| 1,73 | |||
| Прочее оборудование | |||
| Насосы, компрессоры, двигатели-генераторы | 0,7 | 0,8 ---- 0,75 | 0,75 |
Примечания к разделу. 1. Необходимые данные по эксплуатационной безопасности приводятся в разделе норм «Требования безопасности труда, производственная санитария, основные требования и мероприятия по взрыво- и пожароопасности».
2. Необходимые данные по экологической безопасности создания благоприятных условий труда работающих приводятся в разделе норм «Охрана окружающей природной среды».
6. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ ТРУДА, ПРОИЗВОДСТВЕННАЯ САНИТАРИЯ, ОСНОВНЫЕ ТРЕБОВАНИЯ И МЕРОПРИЯТИЯ ПО ВЗРЫВО- И ПОЖАРОБЕЗОПАСНОСТИ
При проектировании механообрабатывающих и сборочных цехов следует руководствоваться действующими государственными и отраслевыми стандартами «Система стандартов безопасности труда», инструкциями и правилами проектирования, а также правилами техники безопасности, взрывопожарной и пожарной безопасности и производственной санитарии по отдельным видам производств.
6.1. Требования безопасности к технологическим процессам
Технологические процессы механической обработки металлов резанием и сборки, предусматриваемые при проектировании (реконструкции) механообрабатывающих и сборочных цехов, должны обеспечивать безопасность работающих, безвредные условия труда и соответствовать требованиям безопасности по ГОСТ 12.3.025-80, 12.3.028-82, ГОСТ 12.004-91, ГОСТ 12.3.002-75, ГОСТ 12.1.019-79, ГОСТ 12.2.003-91, ГОСТ 12.2.007-75, ГОСТ 12.3.020-80, ГОСТ 12.3.009-76.
Требования безопасности должны выполняться на протяжении всего технологического процесса, включая операции технического контроля, перемещения (транспортирования), межоперационного хранения (складирования), обработки и уборки технологических отходов производства.
СОЖ, моющие средства и масла, предусматриваемые при обработке резанием, должны иметь соответствующее согласование с органами санэпидемнадзора.
При проектировании механообрабатывающих и сборочных цехов необходимо предусматривать применение наименее токсичных негорючих веществ и составов для мойки и обезжиривания заготовок, деталей, изделий.
Применяемые процессы перемещения грузов (погрузка, разгрузка, транспортирование, промежуточное складирование, устройство транспортных путей) должны соответствовать требованиям безопасности по ГОСТ 12.3.020-80.
Масса поднимаемого и перемещаемого станочником груза (заготовки, приспособления и др.) не должна превышать для мужчин — 20 кг, для — женщин — 7 кг.
В проектной документации механообрабатывающих и сборочных цехов должны быть приведены опасные и вредные производственные факторы, которые могут проявляться при осуществлении соответствующих технологических процессов, их краткую характеристику (вид, характер действия, возможные последствия), предельно допустимые уровни или предельно допустимые концентрации в соответствии со стандартами ССБТ, санитарными нормами и др. документами, методы их контроля, а также методы и средства защиты работающих от действия опасного и вредного производственного фактора.
6.2. Требования безопасности к размещению оборудования в производственных помещениях
Размещение производственного оборудования, заготовок, материалов, полуфабрикатов, готовой продукции и отходов производства в помещениях должно способствовать обеспечению:
- безопасности труда и удобства ведения работ при монтаже (демонтаже), эксплуатации и ремонте оборудования;
- свободного и безопасного перемещения работающих во время смен, перерывов и быстрой эвакуации их в экстренных случаях, а также кратчайших подходов к рабочим местам, как плавило, не пересекающих транспортные пути;
- кратчайших путей движения предметов труда и производственных отходов с исключением встречных грузопотоков;
- возможности свободной и удобной замены оборудования.
Проезды должны приниматься в соответствии с требованиями настоящих норм.
На роботизированных участках рабочие места (рабочие зоны) не должны полностью или частично совмещаться с зонами действия роботов и (или) их исполнительных органов. Рабочее пространство роботов следует ограждать, согласно ГОСТ 12.2.072-82.
Рабочие зоны ГПС должны быть ограждены.
Необходимо предусматривать ограждение технологических люков, приямков и проемов в полу, предназначенных для межэтажных передач грузов.
Посадочные площадки должны быть расположены, как плавило, со стороны, противоположной троллеям.
Каждый кран должен иметь свое место для остановки на время ремонта, совмещенное с посадочной площадкой.
Нельзя устанавливать краны над производственными и другими помещениями, в которых могут находиться люди, магнитные и грейдерные краны.
При установке кранов в многоэтажных зданиях меры безопасности должны быть определены при проектировании и согласованы с заказчиком.
Зарядка аккумуляторов робокара в помещении категории «Д» возможна без съема их с робокара при условии низкой концентрации выделяющегося при зарядке водорода, т.е. в помещении большого объема, что подтверждается расчетом (см. ОНТП 24-86). В противном случае батарея аккумуляторов снимается с робокара и заряжается в зарядном помещении (категория помещения «А»).
6.3. Требования безопасности к объемно-планировочным решениям
Размещение различных производств в одном корпусе следует предусматривать в соответствии со СНиП 2.09.02-85.
Помещения в цехах и на участках обработки резанием, пребывание в которых связано с опасностью для здоровья работающих, должны быть отделены от других помещений изолирующими перегородками, иметь местную вытяжную вентиляцию.
Проемы в стенах производственных помещений, предназначенные для транспортировки материалов, заготовок, полуфабрикатов, готовых деталей и отходов производства, должны быть оборудованы устройствами (коридоры, тамбуры, завесы), исключающими сквозняки, а также распространение пожара (автоматически закрывающиеся двери, задвижки, заслонки и др.).
При разработке планов расположения оборудования необходимо выделять места для межоперационного складирования и размещения запасов заготовок, материалов, полуфабрикатов, готовой продукции, отходов производства, технологической тары и т.п.
Материалы, заготовки и изделия у станков и рабочих мест должны быть уложены на стеллажи высотой не более 1700 мм от пола.
6.4. Электробезопасность
Электробезопасность должна обеспечиваться выполнением требований ГОСТ 12.1.019-79.
Технологическое, подъемно-транспортное оборудование, электросети, КИП, автоматика, устанавливаемые в цехе, должны отвечать требованиям Правил устройства электроустановок (ПУЭ).
6.5. Требования безопасности к технологическому оборудованию
Технологические источники вредных выделений (оборудование для промывки, станки электроэрозионной обработки, оборудование для обработки бериллия и его сплавов и др.) должны быть максимально герметизированы или иметь местные укрытия, в которых с помощью вытяжной вентиляции необходимо создавать разрежение, препятствующее выделению вредностей из укрытия.
Технологическое оборудование и трубопроводы, а также обслуживающий персонал, связанный с обработкой, приемом и размещением веществ, являющихся диэлектриками (жидкостей, газов и паров), должны быть защищены от статического электричества в соответствии с действующими «Правилами защиты от статического электричества в производствах химической, нефтехимической и нефтеперерабатывающей промышленности».
При использовании технологического оборудования следует руководствоваться ГОСТ 12.3.003-91, ГОСТ 12.2.009-80.
При проектировании участков, в которых применяются ультразвуковые установки, необходимо учитывать требования «Санитарных норм и правил при работе на промышленных ультразвуковых установках».
6.6. Производственная санитария
В производственных помещениях оптимальные и допустимые нормы температуры, относительной влажности и скорости движения воздуха в рабочей зоне должны соответствовать ГОСТ 12.1.005-88 в случаях, если технологический процесс не требует специальных метеорологических условий.
В случаях, когда для выполнения технологического процесса требуются специальные метеорологические условия, следует руководствоваться настоящими нормами (раздел 5).
Основными вредными производственными факторами в механических и сборочных цехах являются пары смазочно-охлаждающих жидкостей (СОЖ) и технологических смазок (ТС), абразивная и металлическая пыль, выделяющиеся в процессе обработки металлов резанием. В сборочных цехах на сварочных постах выделяются сварочные аэрозоли.
Предельно допустимые концентрации вредных веществ в воздухе рабочей зоны должны соответствовать требованиям ГОСТ 12.1.005-88 и «Предельно допустимым концентрациям вредных веществ в воздухе рабочей зоны» (N 4617-88, утвержденным Минздравом СССР).
Местные вытяжные системы, удаляющие от станков сухую пыль и аэрозоль СОЖ, должны быть раздельными. Местные отсосы от станков мокрой шлифовки должны быть снабжены каплеуловителями (сепараторами).
Проектирование вентиляции производственных участков и помещений следует производить в соответствии с требованиями СНиП 2.04.05-91.
Санитарное содержание производственных помещений должно включать ежедневную влажную уборку и ежедневную отмывку полов, загрязненных маслами, СОЖ и техническими смазками (ТС), а также ежеквартальную очистку осветительной аппаратуры и остекления с помощью допустимых к употреблению моющих средств.
При работе с СОЖ и моющими растворами необходимо использовать защитные мази и пасты согласно «Санитарным правилам при работе со смазочно-охлаждающими жидкостями и технологическими смазками».
Для оптимизации условий отдыха должны предусматриваться специальные помещения и комнаты психофизиологической разгрузки. Устройство и оборудование комнат должно соответствовать требованиям «Санитарных норм проектирования производственных объектов».
6.7. Требования к освещению
При проектировании механических и сборочных цехов должны быть учтены требования к естественному и искусственному освещению СНиП II-4-79 и «Отраслевых норм искусственного освещения основных цехов станкостроительной и инструментальной промышленности», Москва, 1965 год.
Коэффициент естественной освещенности (КЕО) на рабочих поверхностях должен соответствовать требованиям ГОСТ 12.5.025-80.
В помещениях, где выполняются работы на металлорежущих станках, необходимо предусматривать возможность обеспечения чистки световых проемов и светильников не менее 2-х — 4-х раз в год согласно СНиП.
6.8. Параметры вибрации
Для проектирования механических и сборочных цехов необходимо обеспечить требования «Санитарных норм вибрации рабочих мест».
Допустимые величины параметров вибрации на рабочих местах должны соответствовать ГОСТ 12.1.012-78.
Защита от вибрации обеспечивается в основном установкой оборудования на виброопоры или на виброизолированные фундаменты в зависимости от массы станка и необходимой точности обработки.
6.9. Допустимые уровни звукового давления
Нормируемыми параметрами постоянного шума в расчетных точках следует считать уровни звукового давления L в дБ октавных полосах частот со среднегеометрическими частотами 31,5; 63; 125; 250; 500; 1000; 2000; 4000 и 8000 Гц.
Нормируемыми параметрами непостоянного шума в расчетных точках следует считать эквивалентные (по энергии) уровни звука L_{\text{А}} экв. в дБА.
Нормируемые параметры шума определяются расчетом по методике, изложенной в СНиП II-12-77.
Допустимые уровни звукового давления в октавных полосах частот, уровни звука и эквивалентные уровни звука на рабочих местах в производственных помещениях и на территории предприятий, учреждений и организаций приняты в соответствии с ГОСТ 12.1.003-83 и приведены в табл. 40.
| Наименование помещений и рабочих мест | Уровни звукового давления, дБ, в октавных полосах со среднегеометрическими частотами, Гц | Уровни звука и эквивалентные | ||||||||
| 31,5 | 63 | 125 | 250 | 500 | 1000 | 2000 | 4000 | 8000 | уровни звука, дБА | |
| Рабочие места в помещениях цехового управленческого аппарата, в рабочих комнатах конструкторских помещений | 93 | 79 | 70 | 63 | 58 | 55 | 52 | 50 | 49 | 60 |
| Кабинеты и помещения наблюдения и дистанционного управления: | ||||||||||
| с речевой связью по телефону | 96 | 83 | 74 | 68 | 63 | 60 | 57 | 55 | 54 | 65 |
| без речевой связи по телефону | 103 | 91 | 83 | 77 | 73 | 70 | 68 | 66 | 64 | 75 |
| Помещения и участки точной сборки | 96 | 83 | 74 | 68 | 63 | 60 | 57 | 55 | 54 | 65 |
| Производственные помещения механообрабатывающих и сборочных цехов | 107 | 95 | 87 | 82 | 78 | 75 | 73 | 71 | 69 | 80 |
При разработке технологических процессов, проектировании производственных зданий и сооружений, а также при организации рабочего места следует принимать все необходимые меры по снижению шума, воздействующего на человека на рабочих местах, до значений, не превышающих допустимые, указанные в табл. 40.
Рекомендуются следующие мероприятия по шумоглушению:
- применение малошумных технологических процессов;
- оснащение шумных машин средствами дистанционного управления и контроля;
- рациональное размещение технологического оборудования, машин и механизмов, рабочих мест;
- рациональное акустическое планирование зон и режимов движения транспортных средств и транспортных потоков;
- применение средств звукоизоляции, звукопоглощения, виброизоляции, демпфирования, глушителей шума.
6.10. Основные требования и мероприятия по взрыво- и пожаробезопасности
Технологические процессы, размещаемые в производственных зданиях, должны быть взрывобезопасными и удовлетворять требованиям ГОСТ 12.1.010-76.
Категория помещений по взрывоопасной и пожарной опасности и класс помещения (зоны) по «Правилам устройств электроустановок» (ПУЭ) принимается по отраслевым «Перечням категорий помещений по взрывопожарной и пожарной опасности, классов взрывоопасных и пожароопасных зон». В случае отсутствия категории помещения и классов зон в отраслевых перечнях следует делать расчет категории помещения по ОНТП 24-86 МВД СССР.
Определение помещений, подлежащих оборудованию автоматическими средствами пожаротушения и пожарной сигнализации, следует принимать по отраслевым нормам.
При разработке компоновочных планов и планов расположения оборудования эвакуацию людей следует предусматривать в соответствии со СНиП 2.01.02-85*, СНиП 2.09.02-85*, СНиП 2.09.04-87*, СНиП 2.11.01-85*.
Для предотвращения разлива масла вокруг каждой единицы оборудования (станка), в которых находятся горючие жидкости в системах смазки, охлаждения и гидропривода в количествах более 60 кг, необходимо предусматривать устройство бортиков (поддонов) на расстоянии 500 мм от оборудования и высотой 50 мм (или приямков для слива горючих жидкостей в аварийных ситуациях), если они не предусмотрены в конструкторской документации.
Для предотвращения возникновения взрыва и пожарных ситуаций необходимо в проекте предусмотреть специальную тару для транспортировки взрывоопасных веществ (легковоспламеняющиеся жидкости (ЛВЖ): спирт, бензин, керосин, уайт-спирит и др.), доставляемых на рабочие места. Работа с ЛВЖ должна производиться в вытяжных шкафах, оборудованных вентиляцией, согласно ГОСТ 12.1.004-91.
Текущий запас легковоспламеняющихся жидкостей (ЛВЖ) и горючих жидкостей (ГЖ) должен храниться в специальных кладовых, оборудованных в соответствии с требованиями норм и технических условий проектирования складских помещений и хозяйств для хранения ЛВЖ и ГЖ (СНиП 2.01.02-85).
Запас ЛВЖ и ГЖ не должен превышать суточной потребности. ЛВЖ и ГЖ должны выдаваться для работы в количествах, не превышающих потребность одной смены, и в специальной таре, исключающей искрообразование, с плотно закрывающимися крышками. Хранить и оставлять указанные жидкости в рабочем помещении цеха после работы запрещается.
В помещениях, где применяются ЛВЖ и ГЖ, необходимо предусматривать аварийную вентиляцию и ее блокировку с работой оборудования.
В отдельных случаях, если это необходимо по условиям технологического процесса, оборудование, связанное с применением ЛВЖ, разрешается располагать в общем потоке производства, не отгораживая его стенами.
Такие помещения следует считать взрывоопасными в сфере радиусом 5 м (по вертикали и горизонтали) от открытых проемов оборудования.
Должна быть предусмотрена вытяжная вентиляция от оборудования в соответствии со СНиП 2.04.05-91 и блокировка, обеспечивающая остановку технологического процесса при отключении вытяжной вентиляции. Помещение за пределами взрывоопасной зоны следует считать невзрывоопасным, если нет других факторов, создающих в нем взрывоопасность.
Чистый и использованный обтирочный материал (концы, ветошь и др.) должен храниться раздельно в плотно закрывающейся металлической таре, в специально отведенных местах.
Проектирование внутренних и наружных сетей противопожарного водопровода необходимо проводить в соответствии со СНиП 2.04.01-85, СНиП 2.04.02-84.
Пожарную автоматику зданий и сооружений следует проектировать в соответствии со СНиП 2.04.09-94.
6.11. Распределение рабочих по группам санитарной характеристики производственных процессов
Санитарно-бытовые помещения для работающих, занятых непосредственно на производстве, должны проектироваться в зависимости от групп производственных процессов.
Санитарно-бытовое обеспечение работающих должно соответствовать СНиП 2.09.04-87.
Распределение рабочих механообрабатывающих и сборочных цехов по группам санитарной характеристики производственных процессов согласно СНиП 2.09.04-87 приводится в табл. 41.
| Распределение профессий рабочих по санитарным характеристикам | Группа производственных процессов | Вид загрязнения рабочего |
|---|---|---|
| 1. Процессы, вызывающие загрязнение веществами | 1 | |
| 3 и 4-го классов опасности: | ||
| 1.1. Станочники на станках без применения смазочно-охлаждающих жидкостей (кроме обработки чугуна); операторы пультов управления станков с механизированным и автоматизированным транспортом; операторы станков с программным управлением; слесари-сборщики прецизионных узлов и устройств; слесари-сборщики станков | 1б | Загрязнение тела и спецодежды |
| (машин) и контрольно-измерительных приборов и автоматов; настройщики-регулировщики станков с ЧПУ; машинисты кранов | ||
| 1.2. Станочники (токари, фрезеровщики, шлифовальщики, заточники и автоматчики, зуборезчики, резьбофрезеровщики, зубошлифовщики, рабочие на протяжных и электроэрозионных станках) с применением охлаждающих жидкостей на водной и масляной основе; станочники по обработке деталей из чугуна; граверы; градуировщики; доводчики-притирщики; шабровщики; наладчики автоматических линий и станков; разметчики; слесари; слесари-испытатели агрегатов и узлов; слесари-монтажники и испытатели по гидроагрегатам; кладовщики вспомогательных материалов; стропальщики; уборщики производственных помещений | 1в | Загрязнение тела и спецодежды, удаляемое с применением специальных моющих средств |
| 2. Процессы, протекающие при избытке явного тепла или при неблагоприятных метеорологических условиях: | 2 | |
| 2.1. Мойщики деталей водными растворами 3 и 4-го классов опасности; испытатели на герметичность | 2в | Загрязнение, связанное с воздействием влаги, вызывающее намокание спецодежды |
| 3. Процессы, вызывающие загрязнение веществами | 3 | |
| 1 и 2-го классов опасности, а также веществами, обладающими стойким запахом: | ||
| 3.1. Рабочие на станках по обработке бериллиевых сплавов; пропитчики и склейщики эпоксидными компаундами; слесари-сборщики (с протиркой и мойкой деталей ЛВЖ); мойщики деталей в щелочных растворах | 3б | Загрязнение тела и спецодежды |
Примечания. 1. Классы опасности вредных веществ принимаются по ГОСТ 12.1.005-88.
2. Номенклатура профессий принимается в соответствии с единым тарифно-квалификационным справочником и общероссийским классификатором профессий рабочих.
3. При расчете специальных санитарно-бытовых помещений и устройств служащих и работников ОТК, занятых непосредственно на производственных участках, следует относить к той же группе производственных процессов, что и рабочих этих участков.
Если указанные работники обслуживают целиком все подразделения, состоящие из участков с различными санитарными характеристиками производственных процессов, их следует относить к группе, к которой относится участок с наихудшими условиями труда рабочих.
4. В отдельных случаях группы производственных процессов могут уточняться с учетом специфики отраслей.
7. ОХРАНА ОКРУЖАЮЩЕЙ ПРИРОДНОЙ СРЕДЫ
Намечаемые проектные решения должны обеспечивать предотвращение ухудшения состояния окружающей природной среды, снижая его до уровня, регламентированного соответствующими нормами, правилами, стандартами, а при их отсутствии - ограничениями по использованию природных ресурсов.
Принятие экологически обоснованных решений должно базироваться на детальном анализе информации об окружающей природной среде и условиях жизни местного населения.
Источниками исходной информации могут быть фондовые материалы территориальных органов контроля и надзора за состоянием природной среды, литературные данные научных организаций и ведомств, материалы статистической отчетности, данные режимной сети наблюдений и контроля, специальные инженерные изыскания, расчеты и модели прогноза.
Состав информации, необходимый для экологического обоснования проектных решений:
- климатическая, морфологическая, гидрологическая и геологическая характеристика территории;
- фоновое загрязнение атмосферы, в т.ч. химическое, шумовое, радиационное;
- потенциальное загрязнение атмосферы;
- характеристика использования поверхностных и подземных вод;
- фоновое значение показателей качества поверхностных и подземных вод, включая грунтовые;
- величина инфильтрационного питания, химический состав инфильтрующихся вод;
- гидробиологический режим;
- рыбохозяйственная характеристика водоема;
- состояние почвенного покрова и характеристика его загрязнения;
- наличие особо охраняемых территорий;
- характеристика растительного и животного мира;
- демографическая ситуация;
- ситуационный план зоны воздействия объекта с указанием промышленных, селитебных территорий, сельхозугодий, особо охраняемых территорий, зон ограниченного использования;
- карты-схемы современного экологического состояния и на перспективу.
В ТЭО должна проводиться детальная проработка проектных решений места размещения объекта: анализ положительных и отрицательных последствий намечаемой хозяйственной деятельности экологического, социального и экономического характера, обоснование мероприятий, необходимых для обеспечения экологической безопасности населения, прогнозируемых изменений окружающей природной среды, т.е. оценка воздействия на окружающую среду (ОВОС).
Радикальное решение проблем охраны окружающей среды возможно при широком применении безотходных и малоотходных технологий. Малоотходная и безотходная технология должны обеспечить:
- комплексную переработку сырья с использованием всех его компонентов на базе создания новых безотходных процессов;
- создание и выпуск новых видов продукции с учетом требований повторного ее использования;
- переработку отходов производства и потребления с получением товарной продукции или любое полезное их использование без нарушения экологического равновесия;
- использование замкнутых систем промышленного водоснабжения.
В механообрабатывающих цехах разработка малоотходных техпроцессов связана прежде всего с необходимостью увеличения коэффициента использования металла.
В области обработки материалов резанием необходимо предусматривать применение метода иглофрезерования, при котором образуется значительно меньше пыли. Иглофрезерование эффективно при удалении с поверхности металлов ржавчины неравномерной глубины, позволяет заменить такой вредный химический процесс, как травление.
На шлифовальных и заточных операциях перспективно применение алмазно-абразивных инструментов и кругов из нового синтетического материала - эльбора, что способствует уменьшению количества абразивного шлама и удлиняет сроки замены СОЖ, содержащих вредные вещества.
Необходимо предусматривать замену процессов резания процессами пластического деформирования металлов, позволяющими сэкономить металл на 10 - 35%.
Важными направлениями экологизации производства в механообрабатывающих и сборочных цехах следует считать:
- совершенствование технологических процессов и разработку нового оборудования с меньшим уровнем выбросов примесей и отходов в окружающую среду;
- замену производств с токсичными отходами на производства с нетоксичными отходами;
- замену неутилизируемых отходов на утилизируемые;
- широкое применение средств для очистки газовых выбросов, сточных вод, шумо- и виброзащиты;
- рациональное с точки зрения экологии размещение источников загрязнений.
7.1. Охрана атмосферного воздуха от загрязнения
Механическая обработка металлов на станках сопровождается выделением пыли, стружки, туманов масел и эмульсий, которые через вентиляционную систему выбрасываются из помещения. В табл. 42 приведено количество паров воды, туманов масел и эмульсий, выделяющихся за 1 ч при работе станков, в расчете на 1 кВт мощности устанавливаемых на станках электродвигателей.
| Оборудование | Масса, г | ||
| Пары воды | Масляный туман | Туман эмульсола | |
| Металлорежущие станки при масляном охлаждении Металлорежущие станки при эмульсионном охлаждении Шлифовальные станки при охлаждении эмульсией и содовым раствором Шлифовальные станки при охлаждении маслом | - 150 150 - | 0,2 - - 30 | 0,0063 0,165 - |
Пыль, образующаяся в процессе абразивной обработки, состоит на 30 - 40% из материала абразивного круга, на 60 - 70% из материала обрабатываемого изделия. Количество выделяющейся пыли зависит от размеров и твердости обрабатываемого материала, диаметра и окружной скорости круга, а также способа подачи изделия. Количество выделяющейся пыли приводится в табл. 43.
| Наименование станочного оборудования | Диаметр круга, мм | Выделяющиеся вредные вещества | |
| Вид пыли | Количество, г/с на единицу оборудования | ||
| Станки круглошлифовальные | 150 300 350 400 600 750 900 | металлическая и абразивная " " " " " " | 0,028 0,050 0,053 0,060 0,090 0,094 0,098 |
| Станки плоскошлифовальные | 175 250 350 400 450 500 | " " " " " " | 0,069 0,076 0,083 0,097 0,146 0,189 |
| Станки бесцентрово-шлифовальные | 30 - 100 395 - 500 480 - 600 | " " " | 0,013 0,019 0,025 |
| Станки зубо- и резьбошлифовальные | 75 - 200 400 | " " | 0,013 0,018 |
| Станки внутришлифовальные | 5 - 20 10 - 50 17 - 80 40 - 150 125 - 200 | " " " " " | 0,019 0,023 0,033 0,047 0,063 |
Значительное выделение пыли наблюдается при механической обработке <...> стеклопластиков, графита и других неметаллических материалов. Так, при обработке текстолита, стеклопластика, карболита и органического стекла выделения пыли составляют (г/с на единицу оборудования):
Обработка текстолита на станках:
    токарных                                      0,013 - 0,022
    фрезерных                                     0,027 - 0,033
    зубофрезерных                                 0,005 - 0,010
    Раскрой стеклоткани на ленточном станке       0,002 - 0,005
Обработка карболита на станках:
    токарных и расточных                          0,011 - 0,022
    фрезерных                                     0,050 - 0,077
    сверлильных                                   0,010 - 0,013
Резание органического стекла дисковыми пилами 0,222 — 0,263
В вентиляционный воздух на участках пайки и лужения выделяются токсичные газы (оксид углерода, фтористый водород), аэрозоли (свинец и его соединения) и т.п. Удельные выделения аэрозоля свинца (размер частиц 0,7 — 7 мкм) при лужении и пайке оловянно-свинцовыми припоями ПОС-40 и ПОС-61 составляют:
Пайка электропаяльниками мощностью 20 — 60 Вт — 0,02 — 0,04 мг/100 паек
Лужение погружением в припой (отнесено к поверхности ванны) — 300 — 500 мг/(м2 х ч)
Применение в механосборочных цехах нашла индукционная пайка и наплавка на установках ТВЧ. В таблице 44 приведены данные о выделении вредных веществ при этих видах пайки и наплавки.
пайки и наплавки
| Наименование | Вид и марка | Выделяющиеся вредные вещества | ||||||||||
| наплавочного материала и припоя | единица измерения | углерода оксид | азота оксид | серы диоксид | общее к-во пыли | в том числе | ||||||
| железа оксид | марганца оксид | цинка оксид | меди оксид | ангидрид борный | кремния диоксид | |||||||
| Индукционная наплавка на установках ТВЧ Индукционная пайка соединений стальных деталей на установках | Порошки (шихта) марок ПГ-УС-25 ПГ-С1 ПГ-С27 Припой — бура Присадочный материал — латунные | г/кг наплавляемого порошка (шихты) г/с | 0,395 0,312 0,600 0,0045 | - — - 0,0029 | - — - 0,0011 | 1,25 0,35 2,64 0,004 | 0,132 0,413 0,638 - | 0,01 0,03 — - | - — - 0,00006 | - — - 0,00001 | 1,044 0,270 0,540 0,0036 | 0,11 0,02 0,39 - |
| ТВЧ Индукционная наплавка медными припоями на установках | кольца Припой — медные сплавы | «» | - | - | - | 0,00083 | - | - | - | 0,0019 | - | - |
| ТВЧ | ||||||||||||
Удельные выделения летучих вредных веществ при работе с клеевыми материалами и эпоксидными смолами приведены в табл. 45.
| Наименование материала | Марка клея или смолы | Выделяющиеся вредные вещества | |
| наименование | количество г/кг клеевого материала или смолы | ||
| Клей | ЭПКТ, ЭПК, К-153, ЭА, АЭД-1, КВС-31, КВС-32, КВС-20, КВС-21, КВС-22 | Эпихлоргидрин амины ацетон толуол | 400 |
| К-17, ВИАМ-Б-3 БФ-2, БФ-4БФ-6, бакелитовый | формальдегид фенол спирт этиловый этанол | 1,2 14,8 15,0 11,5 | |
| Эпоксидные ЭГ-9, ЭГ-20, МП, ПЭД-Б, ФЭП | эпикхлоргидрин мегиленхлорид эпих-хлоргидрин циклогексанон амины | 160,0 38,0 | |
| Капроновый | кислота муравьиная ацетон | 40,0 | |
| КС-609, ВАК-А, циакрин ЭА-Л | эфир бутиловый метакриловой кислоты диметиланилин этилцеллозолы уайт-спирит эфир метиловый метакриловой кислоты | 0,60 | |
| Клей | 88-Н, 88-ИП, 88-ИС, 88-С, 51-К-1, 51-К-1С | фенол, формальдегид, дихлорэтан, этилацетат бензин | 540,0 |
| ДФК-4С | формальдегид | 5,00 | |
| ИДС | формальдегид | 0,25 | |
| фенол | 330,00 | ||
| Смолы | ЭД-22 | эпихлоргидрин толуол | 4,0 |
| эпоксидно- | ЭД-20 | «» | 9,0 |
| диановые | ЭД-16 ЭД-14 ЭД-10 ЭД-8 | « » « » | 0,6 0,6 0,6 0,6 |
Основными источниками шума являются машины, механизмы, средства транспорта, системы вентиляции, кондиционирования, воздушного отопления и другое оборудование. Шумовые характеристики источников шума следует выбирать из стандартов, технических условий, паспортов, руководств (инструкций) по эксплуатации, каталогов. Значения предельно допустимых шумовых характеристик оборудования следует устанавливать исходя из требований обеспечения на рабочих местах допустимых уровней шума в соответствии с основным назначением оборудования и требованиями ГОСТа 12.1.003-83.
Нормальное состояние воздушной среды в производственных помещениях обеспечивается выполнением комплекса технологических, строительных и санитарно-технических мероприятий.
Технологические мероприятия по охране атмосферного воздуха должны предусматривать:
замену вредных веществ в производстве менее вредными, сухих способов переработки пылящих материалов — мокрыми;
применение прогрессивной технологии производства с меньшим уровнем выбросов вредных веществ;
максимально возможную герметизацию пылящего технологического и транспортного оборудования и устройство специальных укрытий у всех мест пылеобразования;
устройство аспирации укрытий оборудования при шлифовальных, заточных, обдирочных операциях, при обработке чугуна, графита, пластмассы, дерева, применении СОЖ, концентрации аэрозолей которых в рабочей зоне превышают предельно допустимые значения, электроэрозионной обработке и др. вредных процессов;
эффективную очистку воздуха аспирационными системами перед выбросом в атмосферу;
блокировку аспирационных систем с технологическим оборудованием и автоматизацию устройств по увлажнению материала и гидрообеспыливанию;
устройство приточной вентиляции с эффективным воздухораспределением;
применение регулярной беспыльной уборки помещений и оборудования от осевшей пыли;
объединение мелких выбросов в крупные централизованные устройства;
увеличение единичной мощности агрегатов при одинаковой суммарной производительности;
сокращение неорганизованных выбросов;
контроль за выбросами вредных веществ и за своевременным внедрением мероприятий по защите атмосферного воздуха.
Мероприятия по снижению шума на площадках промышленных предприятий, а также на территории жилой застройки, прилегающей к предприятию, следует предусматривать прежде всего при разработке планировочных, технологических и архитектурно-строительных решений.
Защиту от шума следует выполнять в соответствии с ГОСТ 12.1.003-83 и СНиП II-12-77.
Степень опасности загрязнения атмосферного воздуха характеризуется наибольшим рассчитанным значением концентрации вредного вещества, содержащегося в выбросах предприятий при неблагоприятных метеорологических условиях. Расчет концентраций следует производить по схемам нормативного документа ОНД-86 Госкомгидромета.
На основании результатов расчетов концентраций составляется перечень загрязняющих атмосферу веществ, выбросы которых могут быть предложены в качестве нормативов ПДВ для источников по очередям строительства, в соответствии с ГОСТ 17.2.3.02-78 приводится характеристика и обоснование способов контроля за состоянием воздушного бассейна в соответствии с «Типовыми инструкциями по организации системы контроля промышленных выбросов в атмосферу в отраслях промышленности».
Определение границ санитарно-защитной зоны предприятия следует производить в соответствии с ОНД-86.
В проектной документации должны быть приведены сведения о сметной стоимости объектов и работ, связанных с осуществлением воздухоохранных мероприятий, и их экономическая эффективность.
7.2. Охрана водоемов от загрязнения сточными водами
Производственные сточные воды образуются в результате использования воды в технологических процессах. Вода используется для приготовления СОЖ, промывки окрашиваемых изделий, для гидравлических испытаний, охлаждения оборудования и обработки помещения.
Основными примесями сточных вод являются взвеси, металлические и абразивные частицы, сода, масла, растворители, мыла, краски. В табл. 46 представлены характеристики шлама, выделяемого из отстойника сточных вод шлифовального участка.
| Характеристика шлама | Вид шлифования | ||
| черновое | получерновое | чистовое | |
| Плотность, кг/м3 Средний диаметр частиц, мм: металлических абразивных Содержание частиц в шламе, %: металлических абразивных Количество шлама от одного станка, кг/ч | 4075 0,8 0,5 95,5 4,5 1,4 | 3700 0,65 0,4 92,5 7,5 1,0 | 3150 0,5 0,32 90,5 9,5 0,6 |
Типовой состав примесей сточных вод представлен в табл. 47.
| Вид сточных вод | Основные примеси | Концентрация примесей, кг/м3 | Температурa, °C |
|---|---|---|---|
| Отработанные смазочно-охлаждающие жидкости Из отделений гидравлических испытаний | Взвешенные вещества Сода Масла Взвешенные вещества Масла | 0,2 — 1 5 — 10 0,5 — 2 0,1 — 0,2 0,03 — 0,05 | 15 — 20 15 — 20 |
Разработку мероприятий по охране водоемов следует производить на основе следующих нормативно-методических документов:
- ГОСТ 17.1.3.13-86 Охрана природы. Гидросфера. Общие требования к охране поверхности вод от загрязнения;
- СНиП 2.04.03.85 Канализация. Наружные сети и сооружения;
- «Правила охраны поверхностных вод от загрязнения сточными водами», утвержденные Минздравом СССР, Минводхозом СССР, Минрыбхозом СССР от 16 мая 1974 г.;
- «Правила приема производственных сточных вод в системы канализации населенных пунктов», утвержденные Минжилкомхозом РСФСР 2 марта 1984 г.
Основные мероприятия по рациональному использованию и охране водных ресурсов:
- замена водяного охлаждения технологического оборудования воздушным;
- внедрение испарительного охлаждения высокотемпературного технологического оборудования;
- внедрение газовоздушного охлаждения технологических растворов вместо водяного и вакуум-испарительного;
- внедрение бессточных технологических процессов и безотходных производств;
- применение объединенных или локальных систем оборотного водоснабжения;
- применение локальной очистки потоков сточных вод с целью извлечения отдельных компонентов и повторного использования воды;
- организация локальных замкнутых систем производственного водоснабжения;
- исключение или максимально возможное сокращение потребления воды хозпитьевого качества для технологических нужд;
- сокращение безвозвратных потерь воды, исключение технологически неоправданных потерь воды;
- внедрение эффективных методов очистки сточных вод, обеспечивающих снижение концентрации вредных примесей до уровня, удовлетворяющего действующим нормам и правилам;
- внедрение прогрессивной технологии обработки жидких и твердых отходов очистки сточных вод с утилизацией ценных компонентов, получением товарных продуктов и твердых нерастворимых отходов;
- организация инструментального контроля количества сбрасываемых сточных вод по основным переделам производства, цехам, участкам и предприятию в целом;
- внедрение систем автоматического контроля и регулирования процессов очистки сточных вод, расхода воды на технологических операциях и в цехах производства.
В системах оборотного водоснабжения следует использовать сточные воды при соответствующей очистке и обработке.
В табл. 48 приведены нормативные требования к качеству воды, используемой в системах оборотного водоснабжения.
| Показатели качества воды | Количество |
|---|---|
| Физические: | |
| температура, °C | не более 28 |
| взвешенные вещества, мг/л масла и смолообразные продукты, мг/л запах, балл | 20 — 30 < 20 < 3 |
| Химические: | |
| pH жесткость карбонатная, мг-экв/л: | 6,5 — 8,5 |
| оборотной воды | 2 — 3,5 |
| добавочной воды | 1,5 — 2,5 |
| щелочность общая оборотной воды общее солесодержание (сухой остаток в оборотной воде), мг/л хлориды, мг/л сульфаты, мг/л | 4 < 2000 < 350 < 500 |
| Fe общ. в оборотной воде, мг/л | 4 |
| ХПК, мг/л | 100 — 150 |
7.3. Мероприятия по переработке и утилизации отходов
7.3.1. Смазочно-охлаждающие жидкости (СОЖ) и маслопродукты
Характеристика и классификация отходов приведена в табл. 49.
| Наименование материалов | Отходы | Характеристика отходов | ||
| состояние | плотность | класс опасности | ||
| 1. Водосмешиваемые СОЖ концентрацией 3 — 10% | Отработанная СОЖ, загрязненная механическими примесями, смолами | жидкость | до 1 | IV |
| 2. Масляная СОЖ концентрацией 85 — 95% | Отработанная СОЖ, загрязненная механическими примесями, смолами, водой | жидкость | до 0,9 | III — IV |
| 3. Индустриальные масла | Масла индустриальные отработанные | жидкость | до 0,9 | То же |
При наличии данных о потребностях СОЖ и масел на машиностроительных предприятиях количество отходов может быть определено исходя из фактических расходов этих материалов, при этом количество отходов может составлять до 40%.
Данные по количеству отходов СОЖ от металлорежущих станков при работе в три смены приведены в табл. 50.
| Вид оборудования | Сбор отходов на единицу оборудования | |||||
| СОЖ | Индустриальные масла | |||||
| водные | масляные | |||||
| л/сутки | т/год | кг/сутки | т/год | кг/сутки | т/год | |
| Металлорежущие станки: мелкие средние крупные | 5 7,5 10 | 1,25 1,9 2,5 | 2,5 3,8 5,0 | 0,6 0,95 1,25 | 0,3 0,5 0,7 | 0,08 0,125 0,175 |
Состав отходов в тоннах на 100 тонн отработанных СОЖ и масел приведен в табл. 51.
| Состав | Водосмешиваемая СОЖ | Масляная СОЖ | Масла индустриальные |
|---|---|---|---|
| 1. Масла свободные | 2 — 3 | 75 | 65 |
| 2. Масла эмульгированные | 5 | 3 | 1 |
| 3. Нефтяные смолы, гидроны и присадки | 3 | 16 | 24 |
| 4. Механические примеси | 1 — 2 | 2 | 2 |
| 5. Топливо (горючее) | - | - | 4 |
| 6. Вода | 89 | 4 | 4 |
Сбор отработанных СОЖ и масел следует производить в маслохозяйствах цехов в емкости по наименованиям масел.
В процессе эксплуатации водосмешиваемые СОЖ меняют свой состав, который уже не отвечает требованиям технологии и производственной санитарии: окисляются, загрязняются механическими примесями, поражаются бактериями и загнивают.
Отработанные водосмешиваемые СОЖ должны быть обезврежены с целью получения технически чистых оборотных и сточных вод. Чаще всего обезвреживание проводят путем разделения отработанных СОЖ на составляющие фазы различными способами или комбинациями этих способов.
Регенерации подлежат масляные СОЖ и отработанные индустриальные масла. Удаление механических примесей и воды производится с помощью нагрева, отстоя и фильтрации. Топливо удаляется вакуумной сепарацией смолы и присадки извлекаются с помощью контактирования с последующей фильтрацией, ультрафильтрацией, с гидроочисткой и другими способами восстановления.
Регенерацию масляных СОЖ и отработанных масел можно проводить на предприятиях или централизованно на специализированных нефтеперерабатывающих заводах. Регенерация на машиностроительном предприятии экономически выгодна при накоплении на предприятии не менее 12 тонн отработанных масел в год. При сдаче масел специализированным организациям следует руководствоваться ГОСТ 21046-86.
Утилизация отработанных СОЖ, не подлежащих регенерации, может осуществляться как на самом предприятии, так и централизованно на специализированных предприятиях.
Способы утилизации отработанных СОЖ на предприятии приведены в табл. 52.
| Утилизируемый продукт | Способ утилизации | Реализация способа |
|---|---|---|
| Масло | Топливо в заводских котлах Закалочные среды Технологические смазочные материалы, используемые при обработке давлением и литье Основа для изготовления грунтовок, красок, мастик и др. Для консервации металла | Добавление в жидкие топлива; обмасливание углей в целях повышения их калорийности Очистка от механических примесей, обезвоживание, смешивание с чистыми маслами Очистка от механических примесей, загущение, введение добавок (графита и др.) Очистка от механических примесей, обезвоживание, введение добавок |
| Эмульсии | Закалочные среды | Очистка от механических примесей, корректировка состава и свойств |
| Эмульсии и синтетические | Изготовление моющих растворов | Очистка от механических примесей, введение |
| СОЖ Шлам после тонкой очистки | Компоненты абразивных паст | поверхностно-активных веществ Промывка, гранулометрическая сортировка, добавление |
| СОЖ | Изготовление деталей методами порошковой металлургии | загустителя и пластификатора Промывка, гранулометрическая сортировка, добавление металлических порошков (шихты), прессования и спекания |
7.3.2. Металлическая стружка
Примерная классификация металлической стружки, образующейся в цехах при обработке металлов резанием, приведена в таблице 53.
| Группа стружки | Вид стружки | Плотность, т/м3 | Оборудование, на котором образуется стружка данного вида |
|---|---|---|---|
| I | Элементообразная (мелкая крошка, кусочки, высечка) | Чугун ковкий 1,6 — 1,7 Чугун серый 1,9 — 2,0 Сталь 1,0 — 1,5 Алюминий — 0,75 | Все виды металлорежущих станков Фрезерные, протяжные, зубообрабатывающие и строгальные станки, дисковые пилы, строгальные, долбежные, холодно-высадочные, автоматы То же |
| II | Элементообразная (в виде витков, нагартованная, колечки) | Сталь — 0,6 Алюминий — 0,207 Бронза — 0,7 | Токарные, карусельные, револьверные сверлильные и другие станки при силовом резании |
| III | Автоматный жгутик, мелкий вьюн | Сталь — 0,5 — 0,6 Алюминий — 0,17 — 0,20 Бронза — 0,6 — 0,7 | Токарные автоматы, полуавтоматы, револьверные станки |
| IV | Средний вьюн длиной 100 — 200 мм, сечением 20 — 30 мм2 | Сталь — 0,3 — 0,5 | Сверлильные, револьверные, токарные, карусельные, расточные и строгальные |
| V | Крупный вьюн сечением 40 — 60 мм2 | Сталь — 0,2 — 0,25 Алюминий — 0,07 | Крупные токарные и карусельные станки |
| VI | Саблевидная с однослойными витками диаметром до 1 м, сечением 100 мм2 | Сталь — 0,15 — 0,2 | Крупные токарные и карусельные станки |
Стружку, образующуюся на площади 1000 — 2000 м2 в количестве до 300 кг/ч от отдельно стоящих станков (вне автоматических линий) рекомендуется собирать в специальную тару и безрельсовым транспортом доставлять на пункт переработки стружки.
Для обособленных участков и автоматических линий, расположенных даже на площади 300 — 500 м2 с таким же количеством выхода стружки, целесообразно устанавливать линейные конвейеры вдоль технологических линии, а в конце линии — сборные емкости.
На участках площадью 2000 — 3000 м3 с выходом стружки 300 — 600 кг/ч нужно применять отдельные транспортные системы со специальной тарой, установленной в конце системы, и заполненную стружкой тару вывозить из цеха.
Комплексную систему транспортирования стружки и передачи ее в отделение стружкопереработки рекомендуется применять на площадях более 3000 м2, с выходом стружки более 600 кг/ч. Транспортные системы целесообразно располагать следующим образом: линейные конвейеры — в каналах, магистральные — в тоннелях.
Комплексная система транспортирования стружки представляет собой совокупность конвейеров, предназначенных для сбора и передачи стружки от станков к участку переработки стружки.
Металлическая стружка должна быть сдана для переплавки россыпью (дробленая и обезжиренная) или в виде брикетов.
В каждом отдельном случае необходимо рассматривать экономическую целесообразность переработки стружки.
Переработка стружки (с брикетированием) считается экономически выгодной для стальной стружки — 2,7 т/ч; чугунной — 1,5 т/ч; алюминиевой — 0,5 т/ч.
Стружку перерабатывают на пакетирующих прессах, стружкодробилках, брикетировочных прессах. Брикетированию подвергается сухая и неокисленная стружка одного вида, не содержащая посторонних примесей с длиной элемента до 40 мм для стальной и 20 мм для чугунной стружки. Прессование вьюнообразной стружки целесообразно проводить в отожженном состоянии.
Типы конвейеров для транспортирования металлической стружки в зависимости от ее группы приводится в табл. 54.
| Тип конвейера | Группа стружки | |||||
| I | II | III | IV | V | VI | |
| Скребковый Одновинтовой Двухвинтовой Пластинчатый Ершово-штанговый Магнитные (легковые с бегущим магнитным полем) | + + — - - + | + + + — - + | - — + + + + | - — - + + + | - — - + + + | - — - + — + |
Примечание. Знак «+» обозначает рекомендуемый тип конвейера.
7.3.3. Искусственные кожи, резинотехнические и текстилесодержащие материалы
В сборочных и механосборочных цехах образуется значительное количество отходов искусственных кож, пленок резинотехнических, резинотканевых и текстилесодержащих материалов.
Количество образующихся отходов не должно превышать 4 — 6% от расхода материалов на изделие.
Сбор отходов производится на рабочих местах в соответствующую тару по видам и сортам применяемых в сборочном производстве материалов. Для сбора и заготовки отходов может быть использована оборотная общезаводская тара с унифицированными размерами, установленной емкостью и конструкцией, обеспечивающей сохранность грузов, возможность использования вилочных погрузчиков, кранов, а также многоярусное хранение в штабелях и стеллажах. Кроме того могут использоваться бумажные и тканевые мешки, а также ящики и другая специальная тара.
Собранные отходы следует хранить в специально отведенном помещении или на площадке. Разные виды отходов в зависимости от сорта и характеристики материала требуется хранить раздельно.
Все образующиеся в сборочном производстве отходы искусственных кож, пленок резинотехнических и текстилесодержащих материалов должны <...> после сбора, накопления и первичной сортировке отправляться на соответствующие участки переработки.
При объемах отходов, обеспечивающих эффективное использование перерабатывающего оборудования, участки переработки могут быть предусмотрены на заводе — потребителе исходного материала. При малых объемах отходов, не обеспечивающих загрузку перерабатывающего оборудования на 50% и более, переработку отходов следует производить на региональных специализированных производствах по утилизации отходов.
8. ЧИСЛЕННОСТЬ ПРОМЫШЛЕННО-ПРОИЗВОДСТВЕННОГО ПЕРСОНАЛА
В Приложении 8 приводится перечень профессий рабочих и должности служащих в механосборочном производстве согласно Общесоюзному классификатору профессий рабочих, должностей служащих и тарифных разрядов (ОКПДТР), утвержденному Госстандартом СССР 27.08.1986 № 016.
Численность работников распределяется на две группы: рабочие и служащие.
Рабочие делятся на две категории:
- станочник;
- слесарь механосборочных работ;
- мойщик-сушильщик металла;
- слесарь-электромонтажник;
- оператор-наладчик, обслуживающий модули в ГПС;
- оператор автоматических линий;
- наладчик оборудования;
- наладчик оборудования автоматических и поточных линий;
- оператор пульта управления линией станков.
- машинист крана (крановщик);
- стропальщик;
- водитель напольного транспорта;
- кладовщик цеховых кладовых;
- комплектовщик автоматизированных складов;
- рабочий по установке деталей на полеты, спутники, в приспособления;
- уборщик (производственных и служебных помещений).
Из группы служащих выделяются три категории:
К специалистам относятся работники, занятые инженерно-техническими, экономическими и другими работами:
Другие служащие — работники, осуществляющие подготовку и оформление документации, учет и контроль (кассир, секретарь, табельщик, учетчик и т.п.).
8.1. Производственные рабочие
8.1.1. Расчет количества производственных рабочих
Количество производственных рабочих (кроме производственных рабочих автоматических линий, операторов-наладчиков оборудования и операторов-наладчиков, обслуживающих модули в ГПС) определяется по формулам:
по трудоемкости механической обработки (включая разметочные и слесарные работы) или трудоемкости сборочных работ (чел.-ч)
N_{\text{р}} = \frac{\text{Т}}{\text{Ф}_{\text{р}}} , (25)
по трудоемкости для расчета станочников
N_{\text{стр}.} = \frac{\text{Т}_{\text{с}}}{\text{Ф}_{\text{р}} \cdot \text{К}_{\text{м}}} , (26)
где N_{\text{стр}.} — расчетное количество станочников;
\text{Т}_{\text{с}} — трудоемкость механической обработки на годовую программу в станко-ч;
\text{Ф}_{\text{р}} — эффективный годовой фонд времени рабочего в ч;
\text{К}_{\text{м}} — коэффициент многостаночного обслуживания — количество станков, обслуживаемых одним рабочим (значение этого коэффициента приведено в табл. 58).
Количество принятых производственных рабочих «N» определяется по полученному расчетному значению с округлением до целого числа.
8.1.2. Нормы многостаночного обслуживания по группам оборудования приводятся в табл. 55.
| Группы станков | Количество станков, обслуживаемых одним рабочим, К м | ||
| тип производства | |||
| единичное и мелкосерийное | среднесерийное | крупносерийное и массовое | |
| Неавтоматизированные станки широкого применения (кроме уникальных) токарно-револьверные, токарно-карусельные, токарные, сверлильные, расточные, круглошлифовальные, внутришлифовальные, плоскошлифовальные (стол до 200 x 630 или до диаметра 400), продольно-шлифовальные, бесцентрошлифовальные с ручной загрузкой заточные, фрезерные, фрезерно-центровальные строгальные, долбежные, протяжные плоскошлифовальные двухшпиндельные, полуавтоматы непрерывного действия с ручной загрузкой | 1 | 1 | 1 |
| Токарные и токарно-револьверные одношпиндельные прутковые автоматы | 3 — 4 | 5 — 6 | 7 — 8 |
| Токарные многошпиндельные горизонтальные прутковые автоматы | 2 | 3 — 4 | 4 — 5 |
| Токарные многошпиндельные горизонтальные и вертикальные патронные полуавтоматы | 1 — 2 | 2 — 3 | 3 — 4 |
| То же, для подшипниковой промышленности Токарные многорезцовые копировальные полуавтоматы | - 2 | - 2 — 3 | 2 3 — 4 |
| Трубо- и муфтообрабатывающие полуавтоматы | 2 | 2 — 3 | 2 — 3 |
| Трубоотрезные | 2 — 3 | 3 — 4 | 3 — 4 |
| Токарные доделочные автоматы | 2 — 3 | 3 — 4 | 4 — 5 |
| Токарно-карусельные: | |||
| - диаметр обрабатываемой детали от 4000 до 8000 мм | 0,5 | 0,5 | - |
| - диаметр обрабатываемой детали свыше 8000 мм | 0,33 | 0,33 | - |
| Токарные: | |||
| - диаметр обрабатываемой детали 1250 и более, длина обрабатываемой детали от 5000 до 20000 мм | 0,5 | 0,5 | - |
| - диаметр обрабатываемой детали свыше 1500, длина обрабатываемой детали свыше 20000 мм Агрегатно-сверлильные и агрегатно-расточные | 0,33 - | 0,33 1 — 2 | - 2 — 3 |
| Станки для глубокого сверления и растачивания | 1 — 2 | 1 — 2 | 1 — 2 |
| Горизонтально-расточные (колонковые), диаметр шпинделя 200 и более Бесцентрошлифовальные с загрузочным устройством, внутришлифовальные с автоматической правкой круга, шлицешлифовальные суперфинишные и хонинговальные одношпиндельные и многошпиндельные полуавтоматы | 0,5 - | 0,5 2 — 3 | - 3 — 4 |
| Круглошлифовальные, внутришлифовальные, суперфинишные полуавтоматы и автоматы для обработки дорожек качения и отверстий | - | - | 2 — 4 |
| Шарикоопиловочные автоматы | - | - | 10 — 12 |
| Шарикошлифовальные автоматы | - | - | 8 — 10 |
| Шарикодоводочные автоматы и полуавтоматы Плоскошлифовальные с прямоугольным и круглым столом (свыше 200 x 630 или диаметром 400 мм) | - 1 — 2 | - 2 — 3 | 20 — 26 3 — 4 |
| Продольно-шлифовальные (размеры рабочей поверхности стола свыше 2000 x 8000) | 0,5 | 0,5 | 0,5 |
| Плоскошлифовальные полуавтоматы и двухсторонние торцешлифовальные полуавтоматы Заточные автоматы и полуавтоматы для инструмента | - 2 — 3 | 2 — 3 3 — 4 | 3 — 4 3 — 4 |
| Зубофрезерные, зубодолбежные, зубострогальные, шлицефрезерные полуавтоматы | 2 — 3 | 3 — 4 | 4 — 5 |
| Зубошевинговальные с загрузочным устройством, зубонакатные | 2 — 3 | 3 — 4 | 4 — 5 |
| Зубошлифовальные, зубопритирочные, резьбошлифовальные полуавтоматы | 2 — 3 | 3 — 4 | 4 — 5 |
| Зубообрабатывающие тяжелые и уникальные | 3 — 4 | 4 — 5 | 6 — 8 |
| (крупные) | |||
| Продольно-фрезерные: | |||
| размеры рабочей поверхности стола от 2000 x 6300 до 4000 x 10000 | 0,5 | 0,5 | - |
| размеры рабочей поверхности стола свыше | 0,33 | 0,33 | - |
| 4000 x 10000 | |||
| Продольно-строгальные (размеры рабочей поверхности стола 2000 x 8000 и более) Агрегатные, отрезные круглопильные полуавтоматы и автоматы | 0,5 1 — 2 | 0,5 2 — 3 | - 2 — 3 |
| Электрофизические и электрохимические станки и полуавтоматы | 2 — 3 | 3 — 4 | 3 — 4 |
| Резьбонакатные, шлиценакатные и гайконарезные автоматы с автоматической загрузкой Все станки с программным управлением и с автоматической сменой инструмента, модули | - 2 — 3 | 3 — 4 2 — 3 | 4 — 5 2 — 3 |
| Специальные станки | - | 1 — 2 | 2 — 3 |
| Роботизированные технологические комплексы | - | 2 — 3 | 3 — 4 |
Примечания. 1. Нормы даны при работе с наладчиком.
2. Средний коэффициент многостаночного обслуживания по цеху определяется формулой:
K_{\text{м}(\text{ср})} = \frac{\text{П}}{\text{П } - \text{П}_{\text{мбо}} + \frac{\text{П}_{1}}{\text{К}_{\text{м}1}} + \frac{\text{П}_{2}}{\text{К}_{\text{м}2}} + \frac{\text{П}_{3}}{\text{К}_{\text{м}3}} + ... + \frac{\text{П}_{i}}{\text{К}_{\text{м}i}}} , (27)
где П — общее количество станков по цеху;
\text{П}_{\text{мбо}} — число станков многостаночного и бригадного обслуживания;
\text{П}_{1} , \text{П}_{2} ..., \text{П}_{i} — число станков многостаночного или бригадного обслуживания по группам станков;
\text{К}_{\text{м}_{1}} , \text{К}_{\text{м}_{2}} ..., \text{К}_{\text{м}_{i}} — количество станков, обслуживаемых одним рабочим, из табл. 55.
8.1.3. Укрупненные нормы многостаночного обслуживания по типам производств приводятся в табл. 56.
| Наименование | Тип производства | ||
| единичное и мелкосерийное | среднесерийное | крупносерийное и массовое | |
| не менее | |||
| Предприятия машиностроения и приборостроения | 1,1 | 1,3 | 1,9 |
8.1.4. Численность операторов-наладчиков, обслуживающих модули в ГПС, определяется по таблице 57.
| Гибкие производственные модули | Норма обслуживания в смену при 3-х сменном режиме работы, ед. |
|---|---|
| 1. Токарные прутковые, патронные, патронно-центровые, патронно-прутковые | 3 — 4 |
| 2. Карусельные | 2 |
| 3. Сверлильно-фрезерно-расточные | 2 — 3 |
| 4. Шлифовальные универсальные круглошлифовальные, бесцентровые, внутришлифовальные, плоскошлифовальные, хонинговальные, специализированные шлифовальные | 2 — 3 |
| 5. Зубообрабатывающие | 3 — 4 |
| 6. Фрезерные и протяжные | 2 — 3 |
| 7. Электрофизико-химические | 3 — 4 |
| 8. Сборочные | 2 — 3 |
Примечания. 1. Меньшее значение для количества модулей в системе до 5 ед., большее свыше 5 ед.
2. Наладка оборудования производится в свободное время от рабочего процесса.
Расчет количества производственных рабочих автоматических линий производится по двум профессиям: операторам и наладчикам, согласно нормам обслуживания, приведенным в табл. 58, 59, 60. Количество наладчиков оборудования определяется по табл. 61.
Для автоматизированных участков (АСВ, АСК) количество производственных рабочих определяется по рекомендации разработчика этих участков.
В Приложении К приводятся рекомендации для технологического проектирования ГПС (Нормативы НИИ труда вх. № 4-1920 от 27.03.1987).
8.1.5. Нормы обслуживания станков автоматических линий операторами приводится в табл. 58.
| Условия обслуживания линий | Количество операторов, обслуживающих одну линию в смену |
|---|---|
| Линии без автоматизации передачи деталей с линии на следующую операцию | 2 |
| Необходимость неавтоматизированного поворота детали после линии перед следующей операцией | |
| Линии с автоматизацией передачи деталей с линии на следующую операцию | |
| Близкое расположение от выхода линии другого производственного оборудования с оператором | 1 |
| Совмещение конца линии с началом другой линии |
Примечание. Количество операторов роботизированных линий определяется по данным их разработчиков.
8.1.6. Нормы для расчета числа операторов пультов управления линиями станков приведены в табл. 59.
| Количество станков, обслуживаемых одной линией межоперационного транспорта | Количество операторов пультов управления в смену | |
| без ЭВМ | с ЭВМ | |
| до 15 | от 15 до 40 | 1 |
Примечание. Операторы пультов управления обслуживают технологические линии (участки), где заготовки, полуфабрикаты, детали, инструменты, приспособления и техническая документация транспортируются с помощью механизированного или автоматизированного транспорта.
8.1.7. Нормы обслуживания автоматических линий наладчиками приводятся в табл. 60.
| Оборудование | Количество единиц оборудования, обслуживаемых одним наладчиком в смену |
|---|---|
| Автоматические линии из восьми- и шестишпиндельных двухиндексных вертикальных автоматов и автоматические линии для двухсторонней обработки корпусных деталей | 4 |
| 6 и 7 квалитета точности с применением сложной оснастки и специализированного инструмента; автоматические линии, состоящие из шлифовальных станков с автоматической правкой круга и автоматическим замером деталей | |
| Автоматические линии, состоящие из двухсторонних агрегатных сверлильных, фрезерных и расточных станков, которые на отделочных операциях дают 6 и 7 квалитет точности | 6 |
| Автоматические линии, обрабатывающие тела вращения | 8 |
| Автоматические линии, состоящие из универсальных агрегатных станков с применением простой оснастки и центрового инструмента | 10 |
| Автоматические линии для обработки торцев колец подшипников, автоматические линии для бесцентровой обработки колец подшипников | 3 |
| Автоматические линии для шлифования, суперфиниша дорожек колец подшипников, автоматические линии для обработки отверстия колец подшипников | 4 |
Примечание. Нормы даны для линий с системой централизованной доставки инструмента к рабочим местам.
8.1.8. Нормы для расчета количества наладчиков оборудования приводятся в табл. 61.
| Группа станков | Характеристика | Количество станков, обслуживаемых одним наладчиком в смену, по типам производства | ||
| Тип производства | ||||
| единичное и мелкосерийное | среднесерийное | крупносерийное и массовое | ||
| Токарные и | Одношпиндельные | 5 - 6 | 6 - 7 | 7 - 8 |
| токарно-револьверные автоматы прутковые | Многошпиндельные | - | 4 - 5 | 4 - 5 |
| Токарно-револьверные и токарные полуавтоматы многорезцовые копировальные | Одношпиндельные | - | 5 - 6 | 7 - 8 |
| Токарные полуавтоматы | Многошпиндельные | - | 4 - 5 | 5 - 6 |
| Трубо- и муфтообрабатывающие полуавтоматы и токарнододелочные автоматы Токарно-револьверные | Все типоразмеры Все типоразмеры | - 8 - 9 | 8 - 10 9 - 10 | 8 - 10 10 - 12 |
| (прутковые и патронные) | ||||
| Токарно-карусельные | Наибольший диаметр обрабатываемой детали до 2500 | - | 9 - 10 | 10 - 12 |
| Токарные | Наибольший диаметр обработки 400 630 | - - | 14 - 16 11 - 12 | 16 - 18 12 - 14 |
| Сверлильные | Одношпиндельные Многошпиндельные | - - | 14 - 16 10 - 11 | 16 - 18 11 - 12 |
| Агрегатные сверлильные | Число шпинд. до 15 Число шпинд. св. 15 | - - | 8 - 10 5 - 6 | 10 - 12 7 - 8 |
| Фрезерно-центровальные | Одношпиндельные Многошпиндельные | - - | 8 - 10 5 - 6 | 10 - 12 7 - 8 |
| Алмазно-расточные Агрегатные горизонтальнорасточные, агрегатные резьбонарезные | Одношпиндельные Многошпиндельные Все размеры с числом инструментов в наладке 40 и более | - - 2 - 3 | 14 - 16 8 - 9 2 - 3 | 16 - 18 9 - 10 2 - 3 |
| Круглошлифовальные универсальные, резьбошлифовальные, плоскошлифовальные, одношпиндельные Круглошлифовальные с загрузочным устройством, бесцентрошлифовальные, шлицешлифовальные, суперфинишные и хонинговальные одношпиндельные полуавтоматы | Все типоразмеры Все типоразмеры | - 8 - 9 | 14 - 16 9 - 10 | 16 - 18 11 - 12 |
| Круглошлифовальные специальные, плоскошлифовальные двухшпиндельные и специальные, внутришлифовальные с автоматической правкой круга и специальные, хонинговальные многошпиндельные шлифовальные автоматы разных типов Бесцентрово-шлифовальные с загрузочным устройством | Все типоразмеры Все типоразмеры | - 4 - 5 | 3 - 5 4 - 5 | 6 - 7 4 - 5 |
| Зубофрезерные полуавтоматы многошпиндельные, зубошевинговальные с загрузочным устройством, зубонакатные | Все типоразмеры | 4 - 5 | 4 - 5 | 5 - 6 |
| Зуборезные, шлицефрезерные | Одношпиндельные | 5 - 6 | 7 - 10 | 10 - 12 |
| полуавтоматы | Многошпиндельные | 4 - 5 | 6 - 7 | 8 - 9 |
| Зубодолбежные, зуборезные для конических колес, зубошевинговальные, зубофрезерные полуавтоматы одношпиндельные | Все типоразмеры | 4 - 5 | 6 - 9 | 10 - 12 |
| Зубопротяжные, зубострогальные полуавтоматы | Все типоразмеры | - | 7 - 8 | 9 - 10 |
| Горизонтальные, вертикальные и универсальные фрезерные, шпоночно-фрезерные, резьбофрезерные | Все типоразмеры | - | 10 - 12 | 13 - 14 |
| Карусельно-фрезерные, барабанно-фрезерные, вертикально-фрезерные с копировальным устройством, продольно-фрезерные | Все типоразмеры | - | 8 - 9 | 10 - 11 |
| Протяжные для внутренних поверхностей | Одноплунжерные Двухплунжерные | - | 15 - 16 | 16 - 17 |
| Вертикально-протяжные для наружных поверхностей | Одноплунжерные | - | 10 - 11 | 11 - 12 |
| Вертикально-протяжные для наружных поверхностей многоплунжерные, специальные вертикальнои горизонтально-протяжные | Все типоразмеры | - | 6 - 7 | 7 - 8 |
| Специальные резьбонарезные | Одно- и двухшпиндельные Многошпиндельные | - - | 11 - 12 6 - 7 | 13 - 14 7 - 8 |
| Резьбонакатные | Все типоразмеры | - | 6 - 7 | 7 - 8 |
| Автоматы и полуавтоматы суперфинишные | - | 6 - 7 | 7 - 8 | |
| Шарикопилочные автоматы | - | 6 - 7 | 10 - 12 | |
| Шарикошлифовальные автоматы | - | - | 8 - 10 | |
| Шарикодоводочные автоматы и полуавтоматы Токарные с программным управлением | Наибольший диаметр обработки, мм 400 630 | - 5 - 6 4 - 5 | - 7 - 8 6 - 7 | 20 - 26 9 - 10 6 - 7 |
| Сверлильные с программным управлением | Все типоразмеры | 10 - 12 | 12 - 14 | 15 - 16 |
| Универсальные, вертикальные, горизонтальные фрезерные с программным управлением | Все типоразмеры | 8 - 9 | 9 - 10 | 11 - 12 |
| Станки типа "Обрабатывающий центр", ГП "Модуль", РТК | Все типоразмеры | 3 - 4 | 4 - 5 | 5 - 6 |
| Сборочные автоматы и полуавтоматы | Все типоразмеры | - | 5 - 6 | 7 - 8 |
| Сборочная установка с программным управлением | Все типоразмеры | - | 4 - 5 | 5 - 6 |
Примечания. 1. Наладчиков не предусматривать для следующих групп станков: требующих простых наладок (отрезные, заточные, точильно-шлифовальные, полировочные и др.), требующие для своего обслуживания рабочих-станочников высокой квалификации (горизонтально- и координатно-расточные, продольно-шлифовальные, тяжелые карусельные, тяжелые токарные, лоботокарные и др.).
2. При расчете количества потребных наладчиков для их более полной загрузки применять принцип совмещения профессий, при котором один и тот же наладчик обслуживает несколько различных групп станков.
8.1.9. Нормы для расчета операторов сборочных поточных (автоматизированных) линий
После распределения работ по каждому рабочему месту сборочных линий определяют количество операторов на каждое рабочее место (позицию) поточной линии сборки:
N_{\text{р}} = \frac{\text{Т}_{\text{оп}} \cdot 60}{\tau} , (28)
где N_{\text{р}} - расчетное количество операторов;
\text{Т}_{\text{оп}} - трудоемкость сборки на данном рабочем месте (позицию), чел.-ч;
\tau - такт выпуска изделия (узла), мин.
К общему количеству операторов автоматических линий и поточной сборки необходимо добавить 2 - 5% "скользящих" (запасных) операторов.
8.1.10. Нормы обслуживания поточных (автоматизированных) сборочных линий наладчиками приводятся в табл. 62.
| Оборудование | Количество единиц оборудования, обслуживаемых одним рабочим-наладчиком в смену |
|---|---|
| Автоматизированные линии, состоящие из автоматов, полуавтоматов, гидравлических и пневматических прессов, работающих в автоматическом (полуавтоматическом) режиме с применением автоматических манипуляторов (роботов), бункеров для питания сборочного оборудования узлами и деталями | 6 |
| Автоматизированные линии, состоящие из полуавтоматов, прессов, работающих в полуавтоматическом режиме, с применением многошпиндельного инструмента и бункеров для питания сборочного оборудования узлами и деталями | 8 |
| Автоматизированные линии, состоящие из прессов, работающих в полуавтоматическом режиме, и станков с применением многошпиндельных головок | 10 |
| Автоматизированные линии, состоящие из сборочного оборудования, с применением механизированного инструмента, работающего в полуавтоматическом режиме | 12 |
8.1.11. Распределение числа производственных рабочих по сменам
Число производственных рабочих в первой смене принимается в процентах от общего количества производственных рабочих в зависимости от типа производства:
единичное и мелкосерийное - 40 - 60%;
крупносерийное и массовое - 50%.
Для единичного и мелкосерийного производства: 40% соответствует производству, в котором установлено более 50% оборудования, работающего в 3-х сменном режиме; 60% соответствует производству, в котором установлено менее 20% оборудования, работающего в 3-х сменном режиме.
Численность операторов-наладчиков, обслуживающих модули в ГПС, по сменам распределяется следующим образом:
    I смена   - 50%;
    II смена  - 30%;
8.2. Вспомогательные рабочие
Число рабочих ремонтных, инструментальных служб, обеспечивающих производство продукции всем необходимым, рассчитывают по соответствующим нормам технологического проектирования.
Численность вспомогательных рабочих в первой смене принимается в процентах от общего количества вспомогательных рабочих в зависимости от типа производства:
единичное и мелкосерийное — 65%;
крупносерийное и массовое — 55%.
В приведенных ниже таблицах даны нормы обслуживания для расчета вспомогательных рабочих цехового подчинения.
8.2.1. Нормы для расчета числа рабочих по обслуживанию подъемно-транспортного оборудования, машинистов кранов приведены в табл. 63.
| Типы кранов | Количество крановщиков | |
| Наименование | Грузоподъемность, т (кН) | на один кран в смену |
| Мостовые (опорные), подвесные и консольнопередвижные краны с управлением из кабины Краны-штабелеры с управлением из кабины с нижним управлением Мостовые (опорные), подвесные, консольнопередвижные и полукозловые краны с нижним управлением | Все типоразмеры « » | 1 1 1 |
Примечания. 1. Число кранов, работающих во второй и третьей сменах, и соответствующее этому число рабочих по обслуживанию принимать исходя из фактического числа обслуживаемых ими станков или рабочих мест.
2. Мостовые подвесные, консольно-передвижные и полукозловые краны с нижним управлением могут обслуживаться производственными рабочими.
Нормы для расчета числа рабочих по обслуживанию подъемно-транспортного оборудования, стропальщиков приведены в табл. 64.
| Наименование кранов | Количество установленных кранов в пролете | Количество стропальщиков в смену, при грузоподъемности кранов, т (кН) | |
| до 20 (200) | 30 (300) и более | ||
| Мостовые (опорные), подвесные и консольно-передвижные краны с управлением из кабины | 1 2 3 4 5 6 7 | 1 2 3 4 5 6 7 | 2 3 4 5 6 7 8 |
Примечания. 1. Для кранов с нижним управлением стропальщики не предусмотрены, их функции выполняют производственные рабочие.
2. Для второй и третьей смен при неполной загрузке всех установленных кранов число стропальщиков принимать исходя из фактического количества работающих кранов.
8.2.2. Нормы для расчета числа кладовщиков цеховых кладовых приведены в табл. 65.
| Цехи | Тип производства | Количество производственных станков, обслуживаемых одним кладовщиком в смену | Число производственных рабочих, обслуживаемых одним кладовщиком в смену | ||||||||||
| склад (кладовая) заготовок | промежуточный склад (кладовая) полуфабрикатов деталей | кладовая вспомогательных материалов | склад (кладовая) готовых деталей | склад (кладовая) готовых узлов | склад комплектующих изделий | ||||||||
| Отрасль | |||||||||||||
| машиностроение | приборостроение | машиностроение | приборостроение | машиностроение | приборостроение | машиностроение | приборостроение | машиностроение | приборостроение | машиностроение | приборостроение | ||
| Механообрабатывающие | Единичное и мелкосерийное Среднесерийное Крупносерийное и массовое | 125 135 180 | 135 150 200 | 65 80 105 | совмещается с кладовой заготовок | один кладовщик в смену на цех | - — - | - — - | - — - | - — - | - — - | - — - | |
| Сборочные | Единичное и мелкосерийное Среднесерийное Крупносерийное и массовое | - — - | - — - | - — - | - — - | один кладовщик в смену на цех | 65 80 105 | 120 120 150 | 180 270 360 | совмещается с кладовой готовых деталей | 90 160 270 | 90 160 270 | |
Примечания. 1. Нормы даны с учетом механизации складских работ.
2. Допускается обслуживание одним кладовщиком нескольких кладовых вспомогательных материалов.
3. Кладовая вспомогательных материалов может быть единой для нескольких цехов.
4. При наличии в корпусе нескольких механообрабатывающих и сборочных цехов кладовые могут быть едиными по корпусу.
8.2.3. Вспомогательные рабочие для обслуживания ГПС приводятся в табл. 66.
| Наименование | Норма определения численности |
|---|---|
| 1. Комплектовщики автоматизированных складов с ориентацией деталей в таре | Норма переработки грузов одним рабочим склада за смену 1,0 — 1,5 т |
| 2. Рабочие по установке деталей на полеты, спутники, в приспособления | Норма переработки грузов одним рабочим склада за смену 0,8 — 1,0 т |
8.2.4 Нормы для расчета числа уборщиков приведены в табл. 67.
| Цехи, службы, помещения | Общая площадь, обслуживаемая одним уборщиком в смену, м2 |
|---|---|
| Механообрабатывающие цеха по изготовлению: | |
| мелких и средних деталей базовых и корпусных деталей: | 2000 — 2500 |
| массой до 10 т | 2500 — 3000 |
| массой свыше 10 т | 3000 — 3500 |
| ГПС | 1500 — 2000 |
| Сборочные цехи предприятий: | |
| машиностроения | 3500 — 4000 |
| приборостроения | 1500 |
| Бытовые и конторские помещения | 500 — 600 |
Примечания. 1. Нормы даны с учетом механизированной уборки помещений цеха, уборки станков и рабочих мест производственными рабочими.
2. Меньшие значения норм для механических цехов и участков принимаются при обработке деталей с образованием витой стружки или с преобладанием оборудования для обдирочных работ.
3. Меньшие значения норм для сборочных цехов принимается для участков общего монтажа.
4. Для механосборочных цехов количество уборщиков определяется путем суммирования потребного числа уборщиков для механического и сборочного участков.
5. В случае отсутствия средств механизации уборочных работ для расчета вводить коэффициент 0,7 на площадь, обслуживаемую уборщиком в смену.
6. Норма площади, обслуживаемая одним уборщиком в смену для предприятий приборостроения, принята с учетом поддержания в помещении особой чистоты.
8.2.5. Укрупненные нормы для расчета численности вспомогательных рабочих по механообрабатывающим цехам приведены в табл. 68.
| Тип производства | Число вспомогательных рабочих в процентах от числа основных станков | ||
| отрасль | |||
| машиностроение | приборостроение | инструментальная | |
| Все типы производства | 14 — 16 20 — 25 <*> | 12 — 14 | 12 — 14 |
Укрупненные нормы для расчета численности вспомогательных рабочих по механообрабатывающим цехам подшипниковых заводов приведены в табл. 69.
| Тип производства | Число вспомогательных рабочих в процентах от числа производственных рабочих |
|---|---|
| Единичное и мелкосерийное Среднесерийное Крупносерийное и массовое | 14 — 20 14 — 20 18 — 25 |
Укрупненные нормы для расчета численности вспомогательных рабочих по сборочным цехам приведены в табл. 70.
| Наименование цехов | Тип производства | Число вспомогательных рабочих в % от числа производственных рабочих | |||
| машиностроение | приборостроение | подшипниковые заводы | инструментальные | ||
| Сборочные | Единичное и мелкосерийное Среднесерийное Крупносерийное и массовое | 8 — 10 15 — 20 <*> 8 — 10 8 — 10 | 6 — 8 6 — 8 6 — 8 | 20 — 22 32 — 36 <**> 20 — 22 32 — 36 <**> 25 — 28 | - — - |
<*> Нормы даны для цехов с преобладанием тяжелого и уникального оборудования и сборки тяжелых изделий массой свыше 50 т.
<**> Нормы даны для сборочных цехов подшипников с наружным диаметром более 500 мм.
Примечания. 1. Нормы даны с учетом централизации всех вспомогательных служб и профессий и не учитывают ремонтных рабочих по текущему ремонту и межремонтному обслуживанию технологического, подъемно-транспортного и электрооборудования, слесарей-инструментальщиков, заточников, наладчиков контрольно-измерительных приборов, автоматики и стендовой аппаратуры, рабочих по приготовлению СОЖ, водителей электротележек и электропогрузчиков, контролеров ОТК.
2. Большие значения норм принимаются для цехов с количеством основных станков до 200 ед.
8.2.6. Укрупненные показатели процента численности женщин в общем количестве рабочих приведены в табл. 70.
| Наименование цехов | Процент женщин в общем количестве рабочих | |||
| отрасль | ||||
| машиностроение | приборостроение | инструментальная | ||
| тип производства | ||||
| единичное мелкосерийное и среднесерийное | крупносерийное и массовое | |||
| Механические цехи | 20 — 50 | 40 — 60 | 20 — 35 | 60 — 70 |
| Автоматно-токарные цехи колец подшипников | - | 40 — 50 | - | - |
| Шлифовальные цехи колец подшипников | - | 55 — 65 | - | - |
| Комплексные цехи колец подшипников | - | 45 — 60 | - | - |
| Цехи колец крупногабаритных подшипников | - | 25 | - | - |
| Цехи массивных сепараторов подшипников | - | 50 — 60 | - | - |
| Цехи роликов | - | 60 | - | - |
| Цехи шариков Цехи сборки узлов и блоков | - 10 — 30 | 30 30 — 40 | - 70 — 80 | - - |
| Цехи сборки автоприборов, карбюраторов и топливной аппаратуры Цехи сборки электропневмоинструмента Цехи общей сборки | - 40 — 70 - | 80 — 90 — 10 — 20 | - — 40 — 60 | - — - |
| Цехи сборки мелких и средних подшипников | - | 90 | - | - |
| Цехи испытания двигателей Цехи настройки измерительной аппаратуры и приборов | - - | 10 - | - 40 — 60 | - - |
Примечания. 1. Большие значения норм относятся к цехам со станками массой до 5 т.
2. В отдельных случаях показатели процента численности женщин могут уточняться с учетом специфики предприятия и конкретных условий проектирования.
8.3. Служащие (руководители, специалисты и прочие служащие)
8.3.1. Нормы для расчета числа служащих по механическим цехам и участкам при работе в 2-х сменном режиме приведены в табл. 72.
| Тип производства | Число служащих в процентах от количества основных станков | ||||
| количество основных станков | |||||
| до 50 | 50 — 100 | 100 — 200 | 200 — 400 | свыше 400 | |
| Единичное и мелкосерийное Среднесерийное Крупносерийное | 20 — 18 18 — 17 14 — 13 | 18 — 16 17 — 16 13 — 12 | 17 — 15 16 — 14 13 — 12 | 16 — 14 14 — 12 12 — 11 | 16 — 14 14 — 12 11 — 10 |
Для расчета числа служащих по механическим цехам и участкам при работе 1- и в 3-х сменном режиме вводятся поправочные коэффициенты, которые приводятся в табл. 73.
| Процент станков, работающих в три смены, от общего количества станков, установленных | Коэффициент, K | |
| в цехе (на участке) | при 1-сменном режиме | при 3-х сменном режиме |
| до 25 | 0,93 | 1,08 |
| 25 — 50 | 0,87 | 1,15 |
| 50 — 75 | 0,8 | 1,25 |
| 75 — 100 | 0,71 | 1,4 |
8.3.2. Нормы для расчета числа служащих по сборочным цехам и участкам приведены в табл. 74.
| Наименование цехов, участков | Тип производства | Число служащих от числа производственных рабочих | ||||
| Число производственных рабочих в цехе (участке) | ||||||
| до 75 | 76 — 150 | 151 — 300 | 301 — 700 | св. 700 | ||
| Сборочные | Единичное и мелкосерийное | 10 — 9 | 9 — 8 | 8 — 7 | 8 — 7 | 8 — 7 |
| Сборочные | Среднесерийное | 9 — 8 | 9 — 8 | 8 — 7 | 7 — 6 | 7 — 6 |
| Сборочные для подшипниковых заводов Сборочные | « Крупносерийное» | 19 — 17 9 — 8 | 19 — 17 9 — 8 | 17 — 15 8 — 7 | 15 — 13 7 — 6 | 13 — 11 7 — 6 |
| Сборочные для подшипниковых заводов Сборочные | « Массовое» | 15 — 14 9 — 8 | 15 — 14 9 — 8 | 14 — 13 8 — 7 | 14 — 13 7 — 6 | 14 — 13 7 — 6 |
| Сборочные для подшипниковых заводов | «» | 11 — 10 | 11 — 10 | 11 — 10 | 10 — 9 | 10 — 9 |
Примечания к таблицам 72, 74. 1. Из общего количества служащих составляют:
2. Приведенные нормы даны с учетом разработки технологических процессов и их нормирования, разработки программ для ЭВМ, а также проектирования специальных приспособлений и инструмента работниками отдела главного технолога и отдела труда и заработной платы завода; бухгалтерские расчеты и табельный учет централизованы по заводу.
3. Большее значение норм в пределах каждой группы цехов следует поднимать для цехов с наименьшим числом рабочих и для цехов по изготовлению прецизионных деталей, изделий и приборов.
4. Для первой смены принимается 70% от общей численности служащих цеха.
5. Служащие, работающие в конторских помещениях, должны составлять 70% от общей численности служащих цеха.
8.4. Работники технического контроля
Нормы для расчета числа работников технического контроля для механических цехов приводятся в табл. 75.
| Тип производства | Число работников технического контроля в процентах от количества основных станков | |
| рабочие (контролеры) | руководители | |
| Единичное и мелкосерийное Среднесерийное Крупносерийное и массовое | 9 — 11 7 — 9 5 — 7 | 1 — 0,8 0,8 — 0,6 0,6 — 0,5 |
Для расчета числа работников технического контроля по механическим цехам и участкам при работе в 3-х сменном режиме к табл. 74 вводятся поправочные коэффициенты, см. табл. 73.
Нормы для расчета числа работников технического контроля для сборочных цехов приводятся в табл. 76.
| Наименование цехов | Тип производства | Число работников технического контроля в % от числа производственных рабочих | |
| рабочие | руководители | ||
| Сборочные Сборочные для подшипниковых заводов | Единичное и мелкосерийное | 5 — 6 15 — 18 | 0,6 — 0,7 1,6 — 1,9 |
| Сборочные Сборочные для подшипниковых заводов | Среднесерийное | 5 — 6 15 — 18 | 0,6 — 0,7 1,6 — 1,9 |
| Сборочные Сборочные для подшипниковых заводов | Крупносерийное | 7 — 10 15 — 18 | 0,8 — 1,1 1,6 — 1,9 |
| Сборочные Сборочные для подшипниковых заводов | Массовое | 7 — 10 10 — 15 | 0,8 — 1,1 1,1 — 1,6 |
Примечания. 1. Работники технического контроля подсчитываются по каждому цеху, но в состав работающих по цеху не включаются. Они находятся в подчинении начальника ОТК завода и учитываются в составе работающих ОТК.
2. Большие значения норм относятся к производству сложных деталей и изделий.
3. Число контролеров дано с учетом применения активного контроля на шлифовальных станках.
4. Допускается обслуживание одним контрольным мастером двух или нескольких цехов.
5. Для участков и отделений финишной механической обработки и сборки прецизионных и специальных изделий нормы принимаются с коэффициентом 1,5.
6. Для приборостроения принимаются минимальные значения норм.
Число производственных рабочих в механическом и сборочном участке механосборочного цеха определяется расчетом по трудоемкости. Число вспомогательных рабочих, служащих, работников технического контроля подсчитывается: по механическому участку по нормам механообрабатывающих цехов, по сборочному участку — по нормам сборочных цехов.
9. КОЭФФИЦИЕНТ ИСПОЛЬЗОВАНИЯ ОБОРУДОВАНИЯ
Коэффициент использования оборудования определяется отношением расчетного числа единиц технологического оборудования к фактически принятому
K_{\text{исп}.} = \frac{Q_{\text{р}}}{Q_{\text{п}}} , (29)
где Q_{\text{р}} — расчетное число единиц оборудования или рабочих мест;
Q_{\text{п}} — принятое число единиц оборудования или рабочих мест.
Рекомендуемые средние коэффициенты использования оборудования по цехам приводятся в табл. 77.
| Наименование цехов | Коэффициент использования оборудования и рабочих мест, не менее | ||
| Тип производства | |||
| единичное и мелкосерийное | среднесерийное | крупносерийное и массовое | |
| Механообрабатыващие Сборочные | 0,85 0,8 | 0,85 0,8 | 0,8 0,8 |
Коэффициент сменности работы оборудования
K_{\text{см}} — коэффициент сменности работы оборудования по проекту определяется по формуле:
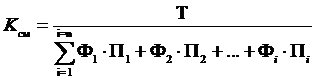 , (30)
где Т — трудоемкость изготовления продукции в год, станко.-ч;
\text{Ф}_{1..,n} — эффективный годовой фонд времени работы установленного оборудования в одну смену, ч;
П — количество установленного оборудования (машин, станков, агрегатов).
10. НОМЕНКЛАТУРА ПРОГРЕССИВНОГО МЕТАЛЛООБРАБАТЫВАЮЩЕГО ОБОРУДОВАНИЯ
К прогрессивному металлообрабатывающему оборудованию относится продукция, имеющая важнейшее народно-хозяйственное значение:
- гибкие производственные модули;
- станки металлорежущие с ЧПУ;
- станки многоцелевые с ЧПУ;
- роботизированные комплексы;
- станки специальные, специализированные и агрегатные;
- станки тяжелые и уникальные;
- линии автоматические станочные и гибкие производственные системы;
- автоматы и полуавтоматы всех технологических групп без ЧПУ;
- прецизионные станки классов B, A и C (универсальные станки с ручным управлением).
В 3-х СМЕННОМ РЕЖИМЕ
Номенклатура уникального и наукоемкого оборудования, рекомендуемого для работы в трехсменном режиме работы, приводится в табл. 78.
| Тип металлорежущего оборудования | Примечание | |||
| 1 | Гибкие производственные модули | При 3-х сменной работе | ||
| 2 | и гибкие производственные системы Станки с ЧПУ и обрабатывающие центры | частично в безлюдном режиме | ||
| 3 | Робототехнические комплексы | |||
| 4 | Автоматические линии | |||
| 5 | Тяжелые и уникальные станки (массой свыше 30 тонн) | |||
| 6 | Прецизионные станки любого уровня автоматизации | При наличии в каждой смене рабочих высокой квалификации для обслуживания этих станков | ||
Примечание. Допускается работа указанного оборудования в 2-х сменном режиме при соответствующем обосновании.
12. УРОВЕНЬ АВТОМАТИЗАЦИИ ПРОИЗВОДСТВА
12.1. Уровень автоматизации производства
12.1.1. Уровень автоматизации производства согласно «Методическим указаниям по оценке степени и уровня автоматизации производства, предусматриваемых в проектах на строительство новых, реконструкцию и техническое перевооружение действующих предприятий», утвержденных ГКНТ от 07.08.1985 № 425, определяется по формуле
K_{A} = \frac{\sum_{Z = 3,5}^{Z = 5} \cdot Z \cdot m_{Z_{1}}}{Z_{max} \cdot \sum_{Z = 0}^{Z = 5} m_{Z_{2}}} ,
где: \text{К}_{\text{А}} — уровень автоматизации производства;
m_{Z_{1}} — количество используемых машин-орудий со звенностью от Z = 3,5 до Z = 5;
m_{Z_{2}} — количество используемых машин-орудий со звенностью от Z = 0 до Z = 5;
Z_{max} = 5 — максимальная величина звенности оборудования.
m_{Z_{1}} , m_{Z_{2}} определяются по формуле
где М — количество машин-орудий, принятых по расчету;
K_{\text{и}} — коэффициент использования оборудования.
Под количеством машин-орудий понимается число шпинделей (позиций), имеющихся в принятом оборудовании.
12.1.2 Виды автоматизации производства в зависимости от количества замещаемых и заменяемых функций имеют звенность:
Z = 1 — машины ручного действия,
Z = 2 — механизированные ручные машины,
Z = 3 — механизированные машины,
Z = 3,5 — машины-полуавтоматы,
Z = 4,5 — машины гибких производственных модулей,
Z = 4,75 — машины гибких автоматизированных участков,
Z = 5 — машины гибких автоматизированных участков, цехов и заводов.
12.3. Данные по звенности металлорежущих станков и сборочного оборудования для расчета уровня автоматизации приводятся в табл. 79, 80.
| Применение металлорежущего оборудования | Уровень автоматизации | Звенность | Кол-во машин-орудий |
|---|---|---|---|
| 1. Металлорежущие станки с ручным управлением | РУ | 3 | 1 |
| 2. Металлорежущие станки с программным управлением | ПУ | 3,25 | Количество машинорудий соответствует количеству шпинделей |
| 3. Металлорежущие полуавтоматы | ПА | 3,5 | То же |
| 4. То же, с ПУ | ПУ | 3,75 | «» |
| 5. Металлорежущие автоматы одношпиндельные | А | 4,0 | 1 |
| 6. То же, с ПУ | ПУ | 4,25 | 1 |
| 7. Одношпиндельный автомат, гибкий производственный модуль | ГПМ | 4,5 | 1 |
| 8. Металлорежущие многошпиндельные автоматы | А | 4,0 | Количество машинорудий соответствует количеству шпинделей |
| 9. То же, с ПУ | ПУ | 4,25 | «» |
| 10. Многошпиндельный автомат, гибкий производственный модуль | ГПМ | 4,5 | «» |
| 11. Робототехнический комплекс | РК | 4,5 | Количество машинорудий соответствует количеству станков, обслуживаемых одним роботом |
| 12. Гибкая автоматизированная линия | ГАЛ | 4,75 | Количество машинорудий соответствует количеству станков, входящих в линию |
| 13. Гибкий, автоматизированный участок, цех, завод | ГАУ ГАЦ ГАЗ | 5,0 | Количество машинорудий соответстствует количеству станков (шпинделей), входящих в участок, цех, завод |
| Наименование оборудования | Звенность, м |
|---|---|
| I. Сборочное | |
| 1. Стенды контрольно-испытательные с автоматической регистрацией, с управлением от ЧПУ | 3,75 |
| 2. Стенды обкатные, контрольно-испытательные (без ЧПУ) | 3,5 |
| 3. Стенды оборочные, поворотные; установки для развальцовки, отрезки и гибки труб; пресса (настольные и гидравлические) | 3,0 |
| II. Электромонтажное | |
| 1. Автоматы и полуавтоматы для мерной резки проводов, клеймения и отрезки, снятия изоляции и скручивания жилы провода, обработки жгутов проводов с бандажировкой | 3,5 |
| 2. Стенды для контроля жил кабеля, испытаний покупной электроаппаратуры | 3,5 |
| 3. Пробойная установка | 3,5 |
| 4. Стенды-кантователи, устройство универсальное для сборочных и электромонтажных работ, стойка поворотная для сборки и монтажа панелей | 3,0 |
| 5. Стол электромонтажника, электротигель, бухторазматыватель | 2,0 |
При использовании на станках вспомогательных средств автоматизации и механизации, которые замещают или облегчают вспомогательные рабочие функции установки и закрепления заготовки, замену орудия труда (пристаночные подъемные устройства, станочные приспособления или механизмы зажима заготовки, механизмы замены инструмента, устройства активного контроля и др.) следует увеличить звенность станков на величину \Delta Z = 0,25.
12.2. Удельный вес рабочих, занятых ручным трудом
Удельный вес рабочих, занятых ручным трудом, определяется по формуле:
где \text{У}_{\text{р}} — удельный вес рабочих, занятых ручным трудом в механических и сборочных цехах;
Р — общее количество рабочих в цехе;
\text{Р}_{\text{р}} — количество рабочих, выполняющих работу вручную при машинах и механизмах и вручную не при машинах и механизмах.
К рабочим, выполняющим работу вручную, при машинах и механизмах относятся рабочие, занятые постоянно при машинах и механизмах, но не по управлению и не по наблюдению за ними, а выполняющие только функции обслуживания по загрузке и выгрузке вручную (например: стропольщик и т.п.).
К рабочим, выполняющим работу вручную, относятся: слесари-сборщики без механизированного инструмента, уборщики производственных и бытовых помещений, выполняющие уборку вручную, кладовщики без средств механизации и т.п.
Рекомендуемые средние уровни автоматизации по цехам (участкам) приводятся в таблице 81, а рекомендуемый средний удельный вес рабочих, занятых ручным трудом, в таблице 82.
| Наименование цехов (участков) | Уровень автоматизации по типам производств | |||
| единичное и мелкосерийное | среднесерийное | крупносерийное | массовое | |
| Механические цехи (участки) Сборочные цехи (участки) | 0,4 — 0,5 0,25 — 0,3 | 0,6 — 0,7 0,3 — 0,4 | 0,7 — 0,8 0,4 — 0,5 | 0,8 — 0,9 0,5 — 0,6 |
| Наименование цехов (участков) | Удельный вес рабочих, занятых ручным трудом, по типам производств | |||
| единичное и мелкосерийное | среднесерийное | крупносерийное | массовое | |
| Механические цехи (участки) Сборочные цехи (участки) | 0,2 — 0,3 0,35 — 0,5 | 0,15 — 0,2 0,25 — 0,35 | 0,1 — 0,15 0,15 — 0,25 | 0,05 — 0,1 0,1 — 0,15 |
Примечание. В условиях рыночных отношений допускаются отклонения от табличных значений при соответствующем обосновании.
13. ПОКАЗАТЕЛИ УДЕЛЬНЫХ ОБЩИХ ПЛОЩАДЕЙ НА ЕДИНИЦУ ОБОРУДОВАНИЯ
В таблицах 83 - 94 приведены показатели удельных общих площадей для укрупненных расчетов площади цеха.
Удельные показатели даны без учета площадей вспомогательных служб (общезаводских складов, ремонтных баз, мастерской энергетика, участка по ремонту оснастки, заточного участка) и площадей, занятых энергетическими и сантехническими устройствами.
Площади магистральных и других проездов и проходов, площади межоперационного складирования включены в удельную площадь оборудования.
Централизация вспомогательных служб по корпусу уточняется в каждом конкретном случае при проектировании в зависимости от принятой организации и объема производства на заводе (предприятии). Площади вспомогательных служб определяются по соответствующим нормам технологического проектирования.
13.1. Укрупненные показатели удельных площадей на единицу оборудования по механообрабатывающим цехам
Укрупнение показателей удельных площадей на единицу оборудования по механообрабатывающим цехам приводятся в табл. 83 - 85.
| Участки по обработке технологических групп деталей | Характеристика обрабатываемых деталей | Удельная общая площадь на единицу производственного оборудования, м2, до | |
| масса, кг | размер (длина x ширина), мм | ||
| Базовые детали | 5000 — 20000 | до 8000 x 1500 — 3000 | 200 |
| Базовые детали (станины, плиты, траверсы, поперечины и т.п.) | 1000 — 5000 | до 4000 x до 2000 | 150 |
| Корпусные детали (коробки скоростей, коробки подач, фартуки, редукторы и т.п.) | 100 — 1000 | до 3000 x до 1500 | 100 |
| Корпусные детали (корпуса, кожухи, крышки, столы, плиты и т.п.) | 10 — 100 | до 2000 x до 1000 | 70 |
| Корпусные детали (корпуса, крышки и т.п.) | до 10 | до 1000 x до 500 | 40 |
| Планки, крылья, рычаги, кронштейны, вилки и т.п. | 5 | до 700 x до 500 | 30 |
| Крупные тела вращения | 1000 — 5000 | диаметр св. 1000 | 120 |
| (планшайбы, зубчатые колеса, шкивы, шпиндели, колонны и т.п.) То же | 100 — 1000 | длина св. 3000 диаметр 320 — 1000 длина 700 — 3000 | 80 |
| Тела вращения (шестерни, валы, винты, скалки и т.п.) | 16 — 100 | диаметр 200 — 320 длина до 700 | 45 |
| Мелкие тела вращения | до 16 | диаметр до 200 | 35 |
| (шестерни, валы, винты и т.п.) | |||
| Токарно-револьверные детали | диаметр до 65 | 25 | |
| (штифты, винты, гайки, крепежные, втулки, кольца, ролики, шайбы, уголки, штуцера, пружины) То же | длина до 100 диаметр до 25 | 20 | |
Примечания. 1. Для уникального оборудования, не включенного в таблицу, площадь на один станок определяется планировкой.
2. При применении в проекте ГПС площадь на единицу оборудования, включенного в ГПС, принимать с коэффициентом 2 при соответствующем обосновании.
| Наименование цехов | Назначение обрабатываемых деталей | Общая площадь на единицу оборудования, м2 |
|---|---|---|
| Шасси | Для легковых автомобилей | 23 |
| То же | Для грузовых автомобилей грузоподъемностью, т: | |
| Двигателей | до 5 св. 5 Для двигателей мощностью, л.с. до 70 75 — 120 120 — 200 св. 200 | 30 34 27 30 32 32 |
| Коробок перемены передач и агрегатов | Для легковых автомобилей и грузовых автомобилей грузоподъемностью до 1,5 т | 19 |
| То же | Для грузовых автомобилей грузоподъемностью, т: | |
| Механические | до 5 св. 5 Для специализированных производств массовых деталей и изделий (шестеренки, поршни, кузовная арматура, карбюраторы, электроприборы и др.) | 21 23 |
| То же | Для автомобильных прицепов | 28 |
| Автоматные с преобладанием | ||
| (70% и более) | ||
| Многошпиндельных прутковых автоматов | Детали со средней массой, кг до 0,04 св. 0,04 | 23 35 |
| Одношпиндельных прутковых | до 0,04 | 20 |
| автоматов | св. 0,04 | 25 |
Примечания. 1. Указанные в таблице показатели удельных площадей по цехам шасси соответствуют цехам с обработкой полного комплекса деталей, узлов и шасси.
2. В показателях удельной площади учтены склады готовых деталей.
| Условные наименования цехов | Наименование и размеры обрабатываемых изделий, мм | Характер производства | Удельная общая площадь на единицу производственного оборудования, м2 |
|---|---|---|---|
| Комплексные (токарные и шлифовальные отделения колец) | Шариковые подшипники Ф 50 — 150 Железнодорожные подшипники Карданные подшипники Мелкие серии подшипников нормальной точности и точных подшипников | Массовое (автоматические линии) Массовое (автоматические линии) То же Серийное (поточные линии) | 30 41 27 30 |
| Автоматно-токарные с преобладанием | |||
| (70% и более) многошпиндельных автоматов по обработке колец из: | |||
| прутков и труб | Ф 10 — 60 | Массовое производство | 38 |
| То же | Ф 40 — 125 | То же | 50 |
| Штучных заготовок | Ф 30 — 200 | «» | 35 |
| прутков, труб | Ф 25 — 160 | «» | 35 |
| штучных заготовок Шлифовальные | Ф 40 — 200 Ф 10 — 200 | « Массовое (с автоматическими линиями)» | 40 26 |
| То же | Ф 10 — 200 | Крупносерийное (с поточными линиями) | 22 |
| Массивных сепаратов | до Ф 300 | То же | 20 |
| Шариков | до Ф 50 | Крупносерийное (с поточными линиями) | 27 |
| Роликов | Наибольшая масса 120 г | То же | 24 |
Примечание. В показателях удельной площади учтены склады готовых деталей.
13.2. Расчет площадей сборочного цеха
Общую площадь сборочного цеха определяет по формуле:
S_{\text{общ}} = S_{\text{пр}} + S_{\text{всп}} + S_{\text{ск}} , (31)
где: S_{\text{общ}} — общая площадь сборочного цеха, м2;
S_{\text{пр}} — производственная площадь цеха, м2;
S_{\text{ск}} — площадь цехового склада, м2.
Производственные площади сборочного цеха определяются по формуле:
S_{\text{пр}} = \sum_{i = 1}^{i = n} S_{\text{пр}.i} , (32)
где \sum_{i = 1}^{i = n} S_{\text{пр}.i} — сумма площадей всех видов рабочих мест (определяется по нижеперечисленным таблицам с учетом количества рабочих мест).
В табл. 83 - 89 приведены значения удельных площадей сборочных рабочих мест (для укрупненных расчетов) для единичного, мелкосерийного и серийного производства. Указанные удельные площади даны с учетом кантовки узлов и деталей, хранения сборочных узлов, крупногабаритных деталей, устранения выявленных дефектов и других целей. Конкретные значения удельных площадей сборочных рабочих мест определяются планом расположения технологического оборудования.
13.2.1. Рабочие места шабрения
| Размеры в плане изделий, подлежащих шабрению, м (L x B) | Расположение рабочей зоны | Удельная площадь, м2 |
|---|---|---|
| до 1,2 x 0,7 до 1,2 x 0,7 \ свыше 1,2 x 0,7 до 3 x 3 > свыше 3 x 3 / | с одной стороны объекта шабрения вокруг объекта шабрения | 10 — 13 13 — 14 (2,0 + L) x (4,25 + B) (2,0 + L) x (4,5 + B) |
Примечание. L — длина, м; B — ширина объекта, м.
13.2.2. Рабочие места узловой сборки
| Размеры собираемых комплектов (узлов) в плане, м (L x B) | Расположение рабочей зоны | Вид сборки | Доставка детали к рабочему месту | Удельная площадь, м2 |
|---|---|---|---|---|
| До 1,2 x 0,7\ | | Стационарная | Краном и тележкой | 7 — 10 | |
| До 1,2 x 0,7| | > | С одной стороны | То же | Подвесным транспортом | 15 — 16 |
| До 1,2 x 0,7| | | объекта | Конвейерная | Краном и тележкой | 11 — 13 |
| До 1,2 x 0,7| / | Подвесным конвейером | |||
| До 1,2 x 0,7\ | | Стационарная | Краном и тележкой | 13 — 14 | |
| До 1,2 x 0,7| | > | Вокруг объекта | То же | Подвесным транспортом | 20 — 21 |
| Свыше | | Краном | |||
| 1,2 x 0,7 | Свыше | | Конвейерная | и тележкой Подвесным | S = (2,0 + L) x (3,75 + 2B) | |
| 1,2 x 0,7 / | транспортом |
13.2.3. Рабочие места испытания, отладки, контроля и регулировки узлов
| Размеры испытываемых узлов в плане, м (L x B) | Вид испытаний | Удельная площадь, м2 |
|---|---|---|
| До 1,2 x 0,7 До 1,2 x 0,7 \ > Свыше 1,2 x 0,7 / | На холостом ходу Под нагрузкой То же | 11 — 13 15 — 18 S = (2,0 + L) x (4,6 + 2B) |
13.2.4. Рабочие места монтажа станков (машин)
| Размеры собираемого станка в плане, м (L x B) | Вид сборки | Удельная площадь, м2 |
|---|---|---|
| До 0,8 Свыше 0,8 до 1,5 Свыше 1,5 до 3,0 Свыше 3,0 | Стационарная Конвейерная Стационарная Конвейерная Стационарная Конвейерная Стационарная Конвейерная | 16 — 19 14 — 16 S = (2,5 + L) x (5,75 + B) S = (2,5 + L) x (5,0 + B) S = (3,0 + L) x (5,5 + B + L) S = (3,0 + L) x (5,25 + 2B) S = (3,0 + L) x (5,75 + B + L) S = (3,0 + L) x (5,5 + 2B) |
13.2.5. Рабочие места испытания станков (машин)
| Размеры испытываемых станков в плане, м (L x B) | Удельная площадь, м2 |
|---|---|
| До 0,8 Свыше 0,8 до 1,5 Свыше 1,5 до 3,0 Свыше 3,0 | 14 — 16 S = (2,5 + L) x (5,0 + B) S = (3,0 + L) x (5,5 + B) S = (3,0 + L) x (5,75 + B) |
Примечание. Общая сборка (монтаж) станков осуществляется на конвейере, испытание изделий производится на специализированном участке.
13.2.6. Площади рабочих мест вспомогательного оборудования для сборки
| Вид оборудования | Размеры оборудования в плане, м | Удельная площадь, м2 |
|---|---|---|
| Пресс настольный и настольно-сверлильный станок | до 0,8 | 6 |
| Пресс вертикальный и вертикально-сверлильный станок | 0,8 — 1,5 | 6 — 7 |
| Радиально-сверлильный ст-к | 0,8 — 1,5 1,5 — 3,0 свыше 3,0 | 6 — 8 8 — 13 13 — 25 |
| Нагревательная установка | до 0,8 0,8 — 1,5 1,5 — 3,0 3,0 — 6,0 | 6 6 — 10 10 — 22 22 — 60 |
| Холодильная установка | 3,4 | 25 |
| Моечная установка | 1,5 — 3,0 3,0 — 12,0 | 16 — 22 22 — 84 |
| Для подготовки труб (отрезка, гибка, развальцовка) | 0,8 — 1,5 | 25 — 29 |
Примечание. Производственная площадь на оборудование для резки, гибки и развальцовки труб, установленное на участке подготовки труб, определяется по наибольшим размерам одного из трех видов оборудования.
Вспомогательные площади сборочного цеха определяются по формуле:
S_{\text{всп}} = K \cdot S_{\text{пр}} + S_{\text{к}} , (33)
где K = K_{1} + K_{2} = 0,25 ,
где: K_{1} = 0,15 — коэффициент увеличения площади на магистральные проезды;
Коэффициенты K_{1} и K_{2} уточняются при разработке компоновки цеха;
S_{\text{пр}} — производственная площадь цеха;
S_{\text{к}} — площадь инструментально-раздаточной кладовой инструмента и приспособлений, кладовой вспомогательных материалов.
13.2.7. Ориентировочные показатели удельных площадей на одно рабочее место электромонтажного цеха (участка) приводится в табл. 92.
| Наименование рабочих мест | Перечень основных операций, выполняемых на данном рабочем месте | Удельная площадь рабочего места, м2 |
|---|---|---|
| 1. Обработка проводов, металлорукавов и изготовление маркировочных бирок | Отрезка в размер заготовок провода, зачистка проводов от изоляции; отрезка в размер металлорукавов, трубок; разметка и отрезка перфорированных коробов | 25 — 26 |
| 2. Сборка жгутов проводов | Клеймение и отрезка маркировочных бирок; укладка проводов в жгут и бандажирование; раскладка проводов на шаблоне; обработка проводов, маркировка и оконцевание наконечниками; пайка штепсельных разъемов; прокладка жгутов в трубах и металлорукавах; контрольные операции по проверке готовых комплектов | 10 |
| 3. Гравировка знаков на клеммных зажимах и аппаратах | Разработка и сборка клеммных зажимов; гравировка знаков и обозначений; заливка знаков красителем; комплектация электроаппаратов | 10 |
| 4. Сборка блоков реле | Слесарная сборка корпусов блока; установка и закрепление электроаппаратов; подключение к пайке электроэлементов; штепсельных разъемов; проверка всех цепей монтажных схем | 6 — 7 |
| 5. Сборка панелей управления | Установка и закрепление электроаппаратов; укладка перемычек проводов между аппаратами; подключение и пайка проводов к клеммам; установка и закрепление маркировочных табличек; проверка всех цепей монтажных схем | 10 |
| 6. Слесарная сборка панелей и электрошкафов | Разметка отверстий; сверление отверстий; нарезание резьб; слесарная сборка электрошкафа; слесарная сборка разводных коробок кронштейнов. Установка и закрепление в шкафу панелей, аппаратов, коробок; укладка в электрошкафу жгутов и подключение к электроаппаратам | 17 — 18 |
| 7. Испытание узлов электрооборудования на пробой изоляции | Технологические переключения электрической схемы по программе | 16 — 18 |
| (помещение выгораживается стеклоблоками или сетчатой перегородкой высотой | испытаний; проверка сопротивления изоляции; испытания изоляции на пробой высоким напряжением; | |
| H = 2000 — 2500 мм) | другие проверочные испытания обнаруженных дефектов | |
| 8. Общий электромонтаж станков (машин) автоматических линий | Установка и закрепление электрошкафа; установка пульта управления; | 7 |
| (осуществляется в сборочном цехе) | установка разводных коробок; прокладка жгутов проводов по станку (машине); подключение проводов на клеммниках, двигателях, в электрошкафу | |
| 9. Отладка и испытание узлов электрооборудования станков (машин) | Проверка напряжений, силы тока, мощности в отдельных электрических цепях; правильность функционирования отдельных элементов блоков управления при подаче управляющего воздействия; правильность функционирования отдельных элементов, узлов, блоков и всей системы имитации эксплуатационных нагрузок; правильность отработки временных программ; стабильность и устойчивость работы системы в течение заданного времени при комплексном испытании | 10 — 11 |
| 10. Испытание электрооборудования станков | Технические переключения электрической схемы | S = (L + 2) x (B + 5), где: |
| (машин) на пробой изоляции (место испытания выгораживается раздвижной ширмой) | по программе испытаний; проверка сопротивления изоляции; испытания изоляции на пробой высоким напряжением; другие проверочные испытания и устранение обнаруженных дефектов | L — длина станка, м B — ширина станка, м |
| 11. Отладка и испытание электрооборудования станков (машин) | Визуальная проверка электромонтажа, разводки по станку и подключение проводов в соответствии со схемой; подключение станка к электросети; наладка и испытание электрооборудования станка согласно технологическим условиям; устранение обнаруженных неисправностей при сдаче станка ОТК | 8 — 9 |
Показатели удельных общих площадей на одно рабочее место сборочного цеха (участка) крупносерийного и массового производства приводятся в табл. 93.
| Наименование цеха (участка) | Наименование изделий | Общая удельная площадь на одно рабочее место, м2 |
|---|---|---|
| Сборки и испытания узлов: | Для узлов автомобилей | |
| сцеплений дифференциалов, рулевых механизмов, | грузоподъемностью: от 1 т | 10 |
| гидроусилителей руля, узлов тормозной системы | 7 т и более | 15 |
| приборов систем питания | То же, до 1 т | 10 |
| и электрооборудования коробок перемены подач, | 7 т и более «» | 15 |
| раздаточных и отбора | от 1 т | 15 |
| мощности, редукторов ведущих мостов ведущих мостов, осей | 7 т и более «» | 25 |
| гидроподъемников, опрокидывающих | до 1 т | 30 |
| механизмов, карданных валов, амортизаторов | 7 т и более | 45 |
| Колес в сборе с шинами | Для сборки колес легковых автомобилей на автоматизированной линии Для сборки колес грузовых автомобилей на автоматизированной линии | 600 800 |
| Внутренней отделки кузовов, кабин: | ||
| кузовов легковых автомобилей кузовов автобусов | Для микролитражных автомобилей Для автомобилей среднего литража Для автобусов с числом мест: до 12 100 и более | 80 120 100 400 |
| Кабин грузовых автомобилей | Для автомобилей грузоподъемностью: | |
| Сборки платформ грузовых автомобилей, прицепов | до 1 т 7 т и более Для автомобилей, прицепов и полуприцепов грузоподъемностью: | 50 80 |
| и полуприцепов | до 4 т 7 т и более | 90 120 |
| Сборки, испытания, исправления дефектов, укомплектования и сдачи двигателей: | ||
| общей сборки двигателей испытания двигателей | Для двигателей мощностью: до 75 л.с. 150 л.с. и более То же до 75 л.с. 150 л.с. и более | 20 40 30 70 |
| исправления дефектов укомплектования и сдачи | до 75 л.с. 150 л.с. и более « до 75 л.с. 150 л.с. и более» | 20 30 15 30 |
| Сборки, испытания, исправления дефектов, укомплектования и сдачи автомобилей, прицепов, полуприцепов, мотоциклов, велосипедов | ||
| Главные сборочные конвейеры: | ||
| легковых автомобилей грузовых автомобилей | Для микролитражных автомобилей Для автомобилей среднего литража Для автомобилей грузоподъемностью: | 80 120 |
| автобусов | до 1 т 7 т и более Для автобусов с числом мест до 12 100 и более | 120 200 100 400 |
| Прицепов и полуприцепов | Для прицепов и полуприцепов грузоподъемностью: | |
| мотоциклов (с участками | 2 — 2,5 т 25 т и более Для мотоциклов мощностью: | 100 400 |
| испытания, исправления дефектов | до 13 л.с. | 20 |
| и сдачи) | 22 л.с. и более | 30 |
| велосипедов (с участками исправления дефектов и сдачи) | Все типоразмеры | 20 |
| Испытания и исправления дефектов: | ||
| легковых автомобилей грузовых автомобилей | Для микролитражных автомобилей Для автомобилей среднего литража Для автомобилей грузоподъемностью: | 80 120 |
| автобусов прицепов и полуприцепов | до 1 т 7 т и более Для автобусов с числом мест: до 12 100 и более Для прицепов и полуприцепов грузоподъемностью: | 120 200 100 260 |
| Укомплектования, отделки и сдачи: | 2 — 2,5 т 25 т и более Для микролитражных автомобилей | 120 260 75 |
| легковых автомобилей грузовых автомобилей | Для автомобилей среднего литража Для автомобилей грузоподъемностью: | 100 |
| автобусов | до 1 т 7 т и более Для автобусов с числом мест: до 12 100 и более | 100 200 100 260 |
| Прицепов и полуприцепов | Для прицепов и полуприцепов грузоподъемностью 2 — 2,5 т 25 т и более | 150 300 |
Примечания. 1. Показатели таблицы даны для организации сборочных и отделочных работ на поточных линиях (конвейерах) и стендах. При производстве перечисленных работ на автоматических, автоматизированных линиях, автоматах и полуавтоматах принимается поправочный коэффициент на площади, равный 1,2 — 1,5, который учитывает сложность конструкции оборудования и насыщенность его вспомогательными механизмами и определяется планировкой.
2. Удельные площади на сборку, испытание, комплектацию и сдачу автомобилей грузоподъемностью 75 т и более, а также агрегатов и узлов к ним в таблице не учтены. Они принимаются соразмерно по габаритам автомобилей и комплектующих узлов по планировкам.
Показатели удельных общих площадей на одно рабочее место отделения сборки в цехах подшипниковых заводов приводятся в табл. 94.
| Наименование участка | Наружный диаметр подшипников, мм | Удельная общая площадь, м2 | |
| на единицу оборудования | на одного производственного рабочего в наибольшую смену | ||
| Сборка подшипников нормальной точности (массовое производство) Сборка подшипников крупных серий Сборка подшипников мелких серий Сборка крупногабаритных подшипников Сборка точных подшипников | 10 — 50 50 — 150 30 — 250 50 — 400 400 — 1000 1000 — 2000 15 — 100 100 — 300 | 15 — 20 20 — 25 25 — 30 — - - — - | - — - 30 — 40 60 — 90 90 — 120 30 — 35 35 — 50 |
Примечание. Указанные в таблице меньшие значения площади соответствуют меньшим размерам, а большие — большим размерам подшипников.
14. КОЭФФИЦИЕНТ ИСПОЛЬЗОВАНИЯ МЕТАЛЛА
Рекомендуемые коэффициенты использования металлов приводятся в табл. 95.
| Область применения | Коэффициент использования металла |
|---|---|
| Энергетическое машиностроение | 0,8 |
| Тяжелое и транспортное машиностроение | 0,81 |
| Химическое и нефтяное машиностроение | 0,8 |
| Станкостроительная и инструментальная промышленность | 0,73 |
| Электротехническая промышленность | 0,73 |
| Автомобильная промышленность | 0,8 |
| Тракторное и сельскохозяйственное машиностроение | 0,8 |
| Машиностроение для животноводства и кормопроизводства | 0,81 |
| Строительное, дорожное и коммунальное машиностроение | 0,81 |
| Машиностроение для легкой и пищевой промышленности и бытовых приборов | 0,81 |
| Приборостроение, средства автоматизации и системы управления | 0,81 |
Примечание. Усредненные коэффициенты использования металла могут быть изменены с учетом специфики отдельных производств по отраслям и кооперированных поставок в условиях рыночных отношений при соответствующем обосновании.
15. ПРИМЕНЕНИЕ ВЫЧИСЛИТЕЛЬНОЙ ТЕХНИКИ ПРИ ПРОЕКТИРОВАНИИ
Проектирование, как область человеческой деятельности, представляет собой процесс обработки информации и, как всякий такой процесс, может быть реализовано на основе широкого использования средств вычислительной техники. Использование вычислительной техники тем более оправдано, что:
- результат проектирования плохо поддается однозначной оценке из-за множества неформализуемых или трудноформализуемых критериев и факторов, что практически исключает возможность алгоритмической оптимизации; поэтому повышение качества проектирования связано с проработкой вариантов проектных решений;
- процесс проектирования связан с обработкой больших объемов информации, как условно-постоянной (данные об оборудовании, нормы технологического проектирования, типовые технологические процессы), так и переменной (данные об изделиях, о состоянии существующего производства при реконструкции или техническом перевооружении и т.д.);
- состав, объем и форма выходной документации регламентированы определенными руководящими материалами и требованиями СНиП.
Современное состояние средств вычислительной техники позволяет представить комплекс средств автоматизации, необходимый технологу-проектировщику при проектировании технологической части механосборочных цехов, в виде автоматизированного рабочего места технолога-проектировщика (АРМ-ТП). АРМ-ТП представляет собой совокупность технического, программного и информационного обеспечения.
Техническое обеспечение представляет собой персональную ЭВМ, совместимую с IBM PC AT. Ее примерные параметры и комплектация:
- процессор 80286;
- сопроцессор 80287;
- жесткий диск (Винчестер) емкостью не менее 40 мб;
- монитор EGA или VGA;
- устройство типа «мышь».
Совокупность подобных АРМ (возможно, для технологов различных специальностей) должна иметь общие устройства вывода — высокопроизводительный принтер и графопостроитель формата АФ.
Программное обеспечение АРМ-ТП должно включать базовые программные средства в следующем составе:
- системы управления базами данных — для обслуживания и использования информационного обеспечения, наиболее распространенные среди них — DBASE 3+, FOXBASE, КАРАТ;
- системы электронных таблиц — для выполнения большого количества табличных расчетов, среди них — Суперкалк, LOTUS 1-2-3, Варитаб;
- редакторы текстов — для обработки пояснительных записок, например, Лексикон, MultiEdit;
- средства машинной графики, наиболее распространенное среди них — Auto Cad.
На основе перечисленных выше базовых средств разрабатываются прикладные программы, обеспечивающие пользователю выполнение конкретных проектных функций без необходимости досконального знания базовых средств, разнообразие которых и не всегда достаточная приспособленность к работе с ними неподготовленного пользователя могут вызвать затруднения.
Основу информационного обеспечения АРМ-ТП составляют базы данных технологического оборудования — цифровая и графическая, а также база данных технологических процессов. В состав информационного обеспечения входят также более мелкие классификаторы, участвующие в решении отдельных задач. Сюда же относятся эталоны текстов пояснительных записок, шапки таблиц и др.
Общая примерная схема АРМ-ТЛ приведена на рис. 1. Показаны также связи с основными источниками информации.
Разработка подобных АРМ-ТП является насущной задачей автоматизации проектных работ. Некоторые программы, выполняющие отдельные функции подобных АРМ, в том или ином виде уже разработаны и используются, часть из них требуют переработки для персональных ЭВМ.
Перечень программ, используемых при проектировании механических и сборочных цехов в институте «Гипростанок», приведены в Приложении 10.
16. УСЛОВНЫЕ ГРАФИЧЕСКИЕ ОБОЗНАЧЕНИЯ, ПРИМЕНЯЕМЫЕ НА ПЛАНАХ РАСПОЛОЖЕНИЯ ТЕХНОЛОГИЧЕСКОГО ОБОРУДОВАНИЯ
Условные графические обозначения наиболее часто применяемых сред согласно ГОСТ 2.428-84 приводятся в табл. 96.
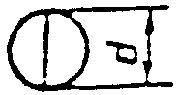







Рекомендуемые условные графические обозначения наиболее часто применяемых сред, не имеющих обозначений в ГОСТе 2.428-84, приводятся в табл. 97.


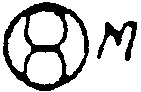


ГПМ — гибкий производственный модуль
РТК — роботизированный технологический комплекс
ГАЛ — гибкая автоматизированная линия. Гибкая производственная система, в которой технологическое оборудование расположено в принятой последовательности технологических операций
ГАУ — гибкий автоматизированный участок. Гибкая производственная система, функционируемая по технологическому маршруту, в котором предусмотрена возможность изменения последовательности использования технологического оборудования
ГАЦ — гибкий автоматизированный цех. Гибкая производственная система, представляющая собой в различных сочетаниях совокупность гибких автоматизированных линий, роботизированных технологических линий, гибких автоматизированных участков, роботизированных технологических участков для изготовления изделий заданной номенклатуры.
-
автоматизированной транспортно-складской системы (АТСС) — система взаимосвязанных автоматизированных транспортных и складских устройств для укладки, хранения, временного накопления, разгрузки и поставки предметов труда, технологической оснастки;
-
автоматизированной системы инструментального обеспечения (АСИО) — система взаимосвязанных элементов, включающая участки подготовки инструмента, его транспортирования, накопления, устройства смены и контроля качества инструмента, обеспечивающие подготовку, хранение, автоматическую установку и замену инструмента;
-
системы обеспечения функционирования ГПС — совокупность взаимосвязанных автоматизированных систем, обеспечивающих проектирование изделий, технологическую подготовку их производства, управление гибкой производственной системой при помощи ЭВМ и автоматическое перемещение предметов производства и технологической оснастки.
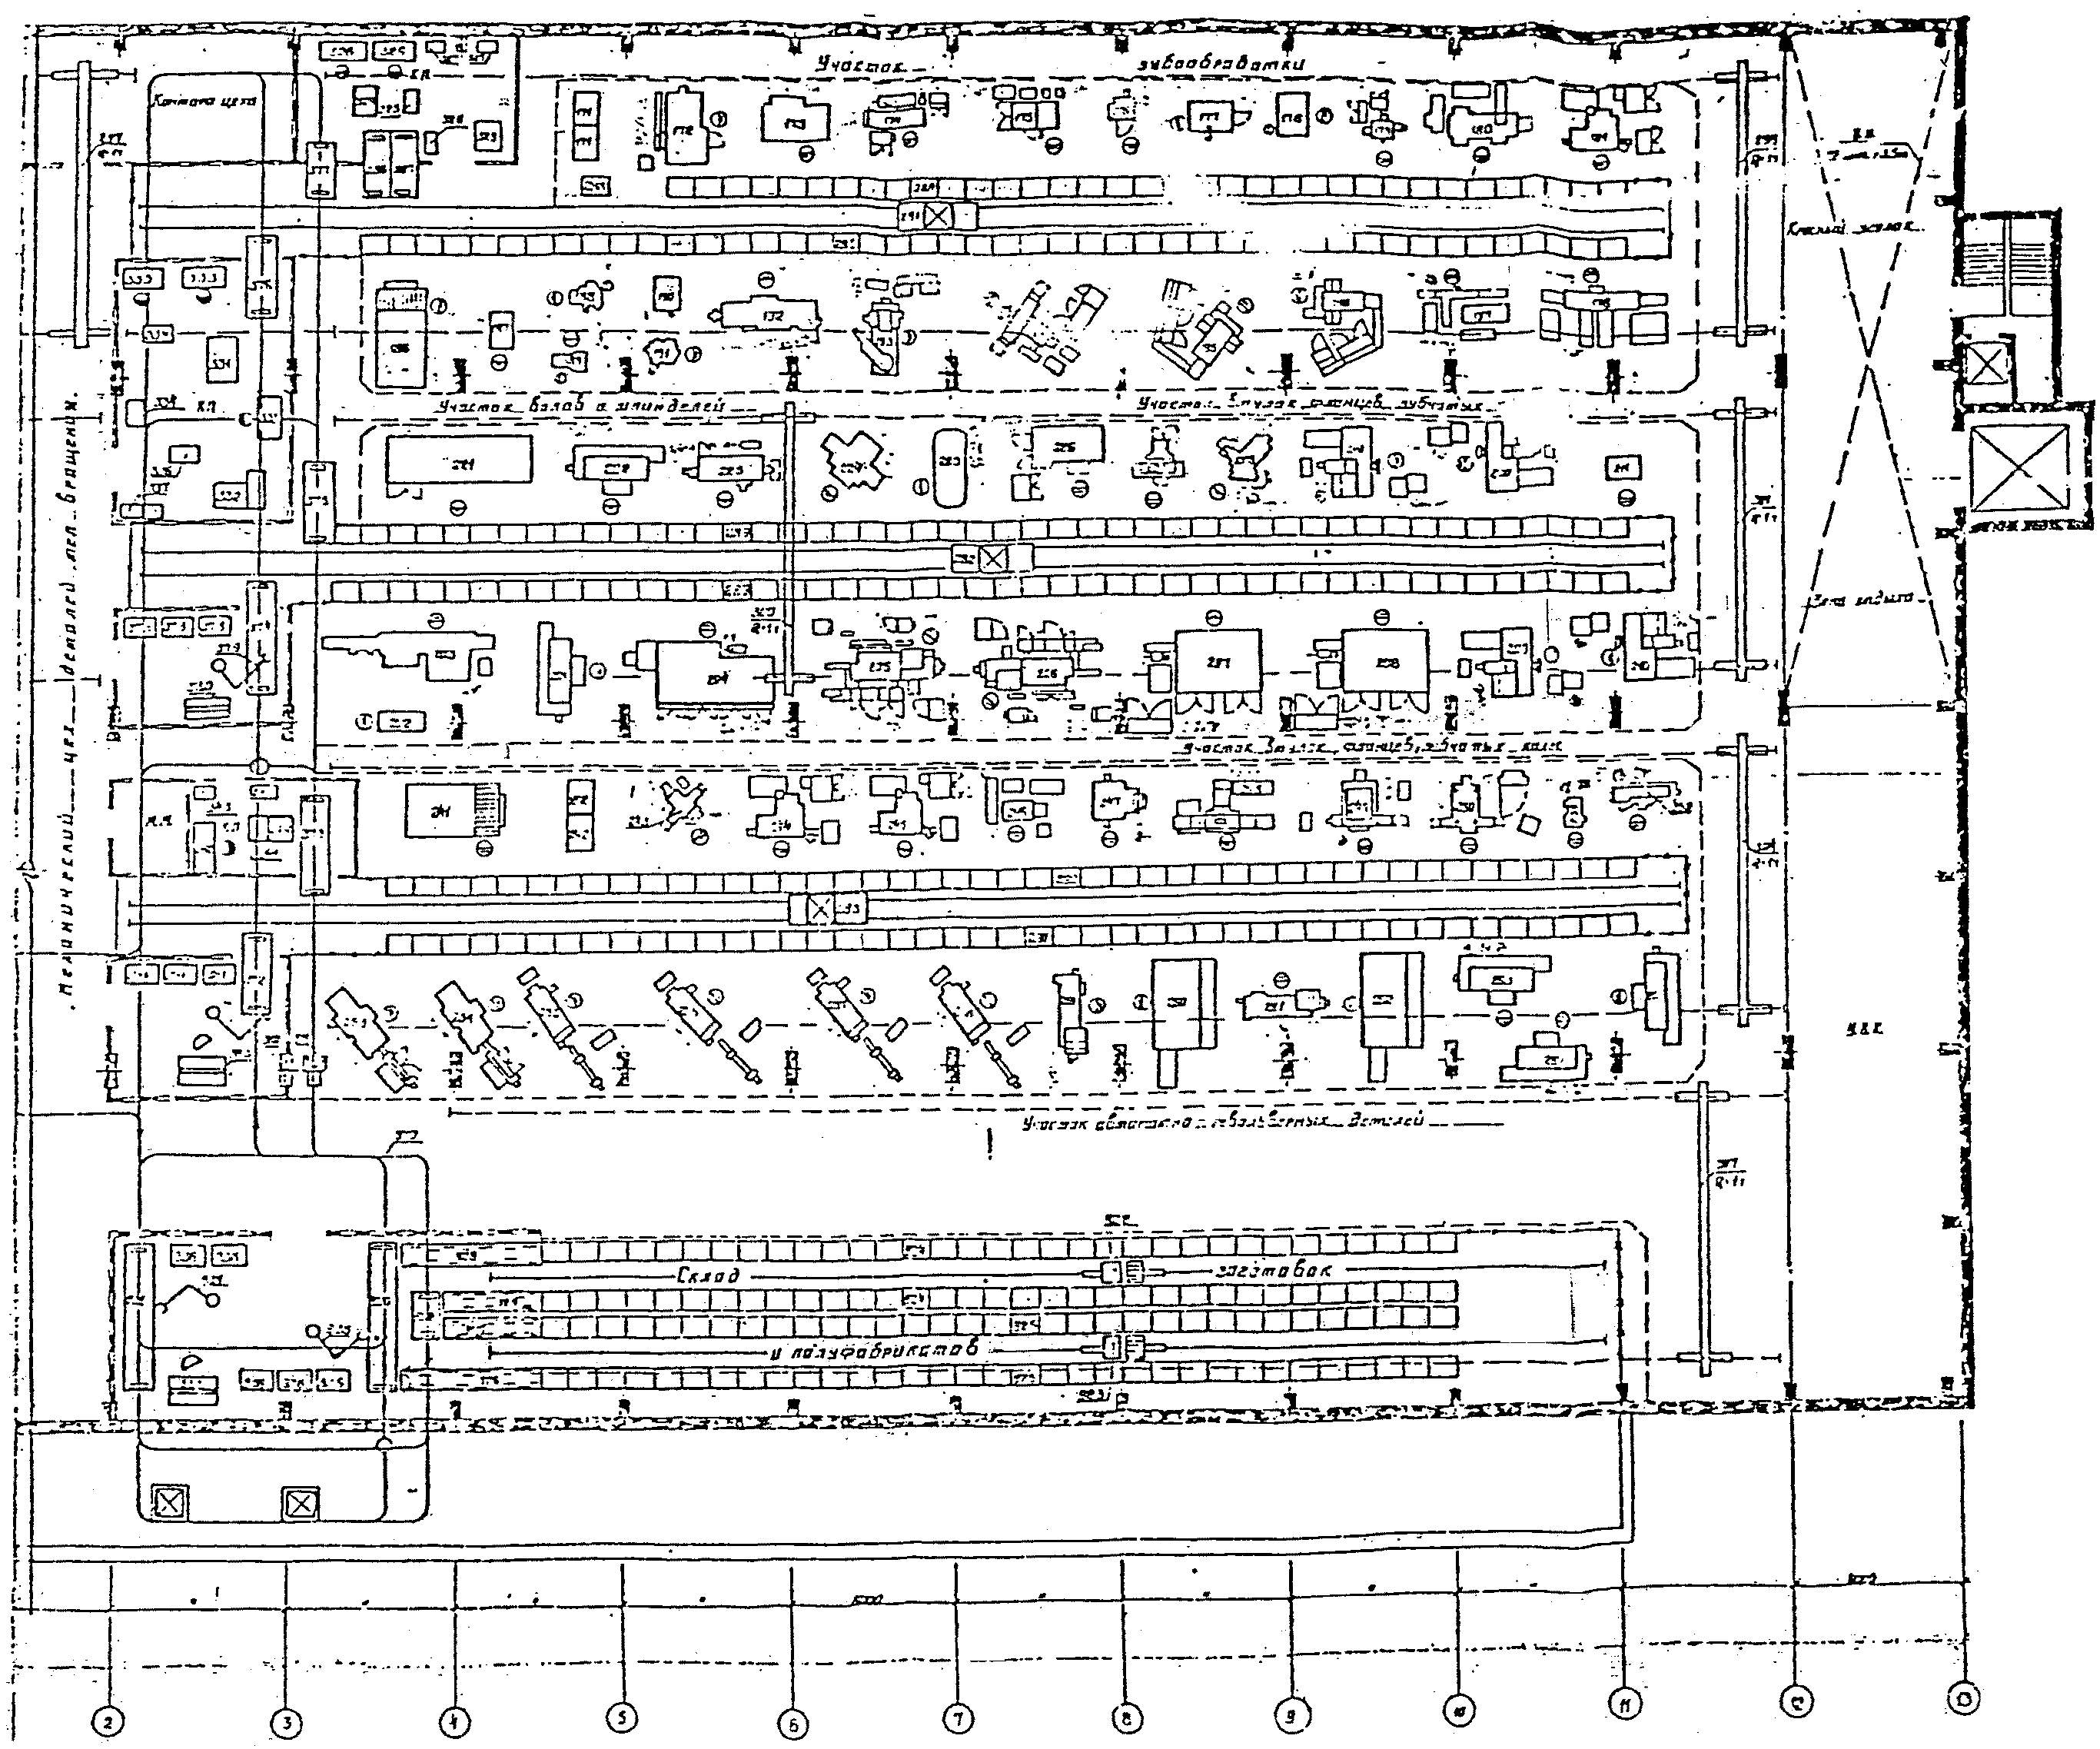
МОСКОВСКОГО ЗАВОДА «КРАСНЫЙ ПРОЛЕТАРИЙ»
МЕХАНИЧЕСКОГО ЦЕХА
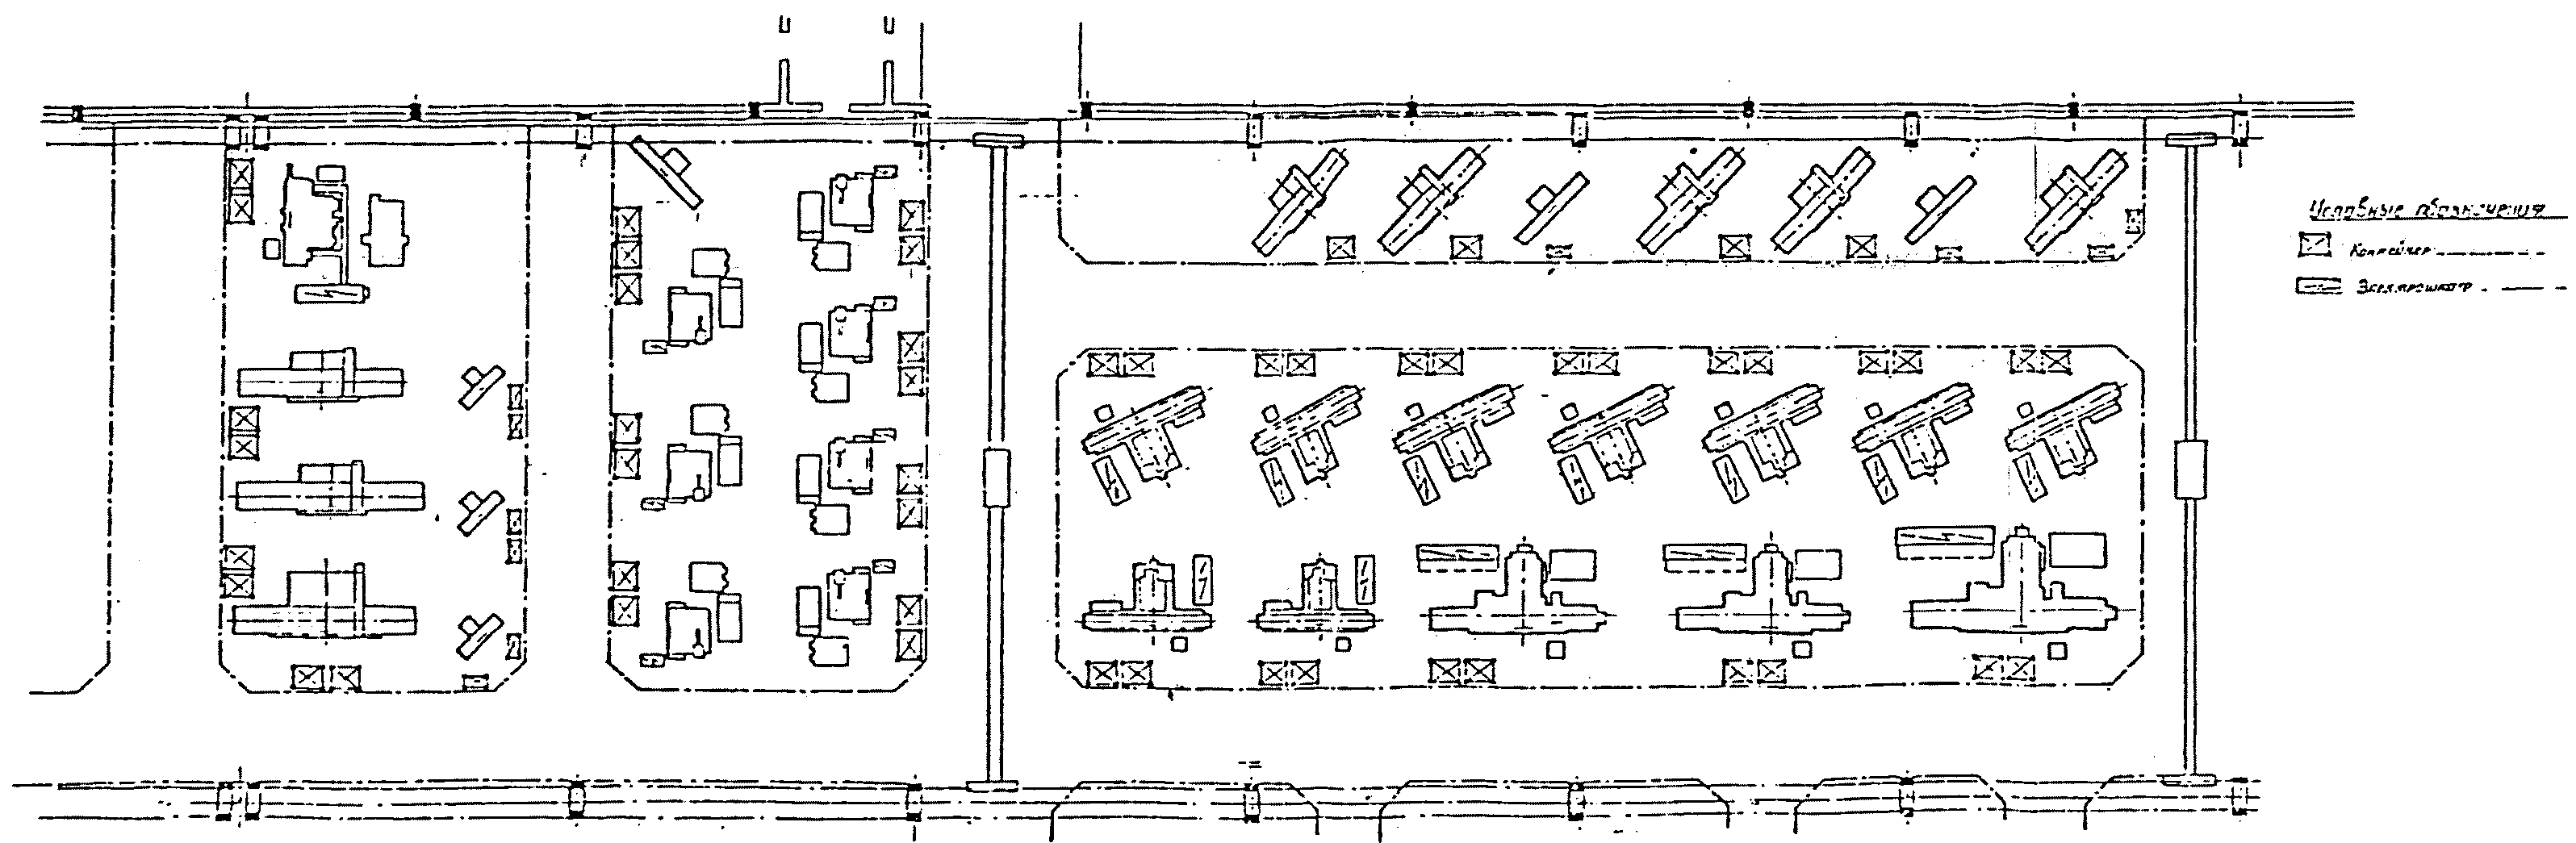
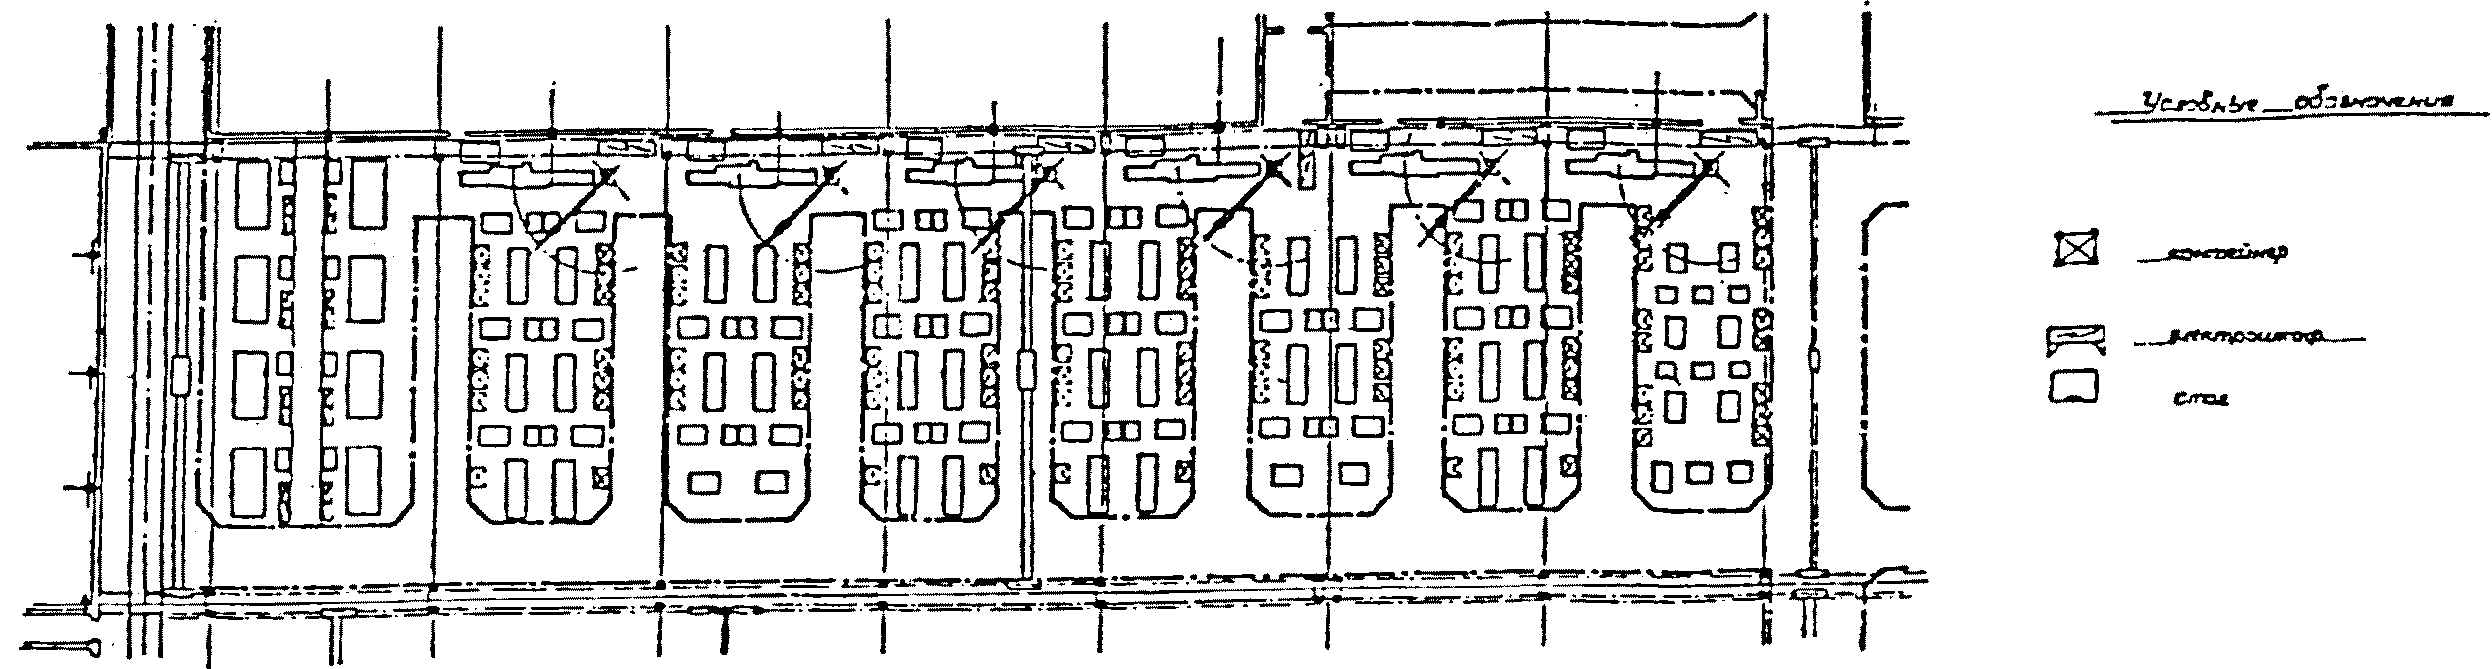
СОСТАВ ВОДНО-ЩЕЛОЧНЫХ РАСТВОРОВ И ЭМУЛЬСИЙ (ГОСТ 9.014-78) ДЛЯ ОБЕЗЖИРИВАНИЯ ИЗДЕЛИЙ В ВАННАХ С УСТРОЙСТВОМ ДЛЯ ПЕРЕМЕШИВАНИЯ РАСТВОРОВ В МОЕЧНЫХ МАШИНАХ
| Характер загрязнения | Металл изделия | Обозначение варианта раствора | Состав раствора | Массовая концентрация компонентов, г/л | Режим обработки | |
| температура, °C | продолжительность, мин | |||||
| Полировальные и шлифовальные | Металлы и сплавы, | а | Состав ТМС-31* | 60 — 80 (50 — 60 | 60 — 80 | 3 — 10 — машины |
| пасты Масла и смазки | металлические покрытия Металлы | б | Сода кальциниро- | для алюминия, магния и их сплавов) 1,5 — 2,5 \ | 3 — 20 — ванны | |
| (рабочие, консервационные), смазочноохлаждающие жидкости (СОЖ)** То же « » « » | и сплавы, металлические покрытия То же « Металлы и сплавы (кроме магния и его сплавов) » «» | в г д е ж | ванная по ГОСТ 5100-85 Хромпик* калиевый или натриевый Тринатрий фосфат по ГОСТ 201-76 Стекло натриевое жидкое по ГОСТ 13078-81 Вспомогательное вещество ОП-7 или ОП-10 по ГОСТ 8433-81 Хромпик* калиевый или натриевый Вспомогательное вещество ОП-7 или ОП-10 по ГОСТ 8433-81 Тринатрий фосфат по ГОСТ 201-76 Синтанол* ДС-10 Сода кальцинированная по ГОСТ 5100-85 Синтанол ДС-10* Препарат типа МЛ* | | | 0,5 — 1,0 | | | 3,0 — 5,0 | > 1,5 — 3,0 | | | 1,0 — 2,0 | | | / 0,3 — 0,5 10 5 — 50 \ | 3 — 5 | | 10 — 15 > | | 3 — 5 | 3 — 15 | / | 60 — 80; 50 — 70 для алюминия 60 — 65 60 — 80 | 0,5 — 3 3 — 5 0,5 — 3,0 |
| «» | Сталь, медь, никель и их сплавы. Никелевые и хромовые покрытия | з | Натр едкий по ГОСТ 2263-79 Тринатрий фосфат по ГОСТ 201-76 Сода кальцинированная по ГОСТ 5100-85 | 8 — 12 \ | 25 — 30 | > 20 — 25 | | / | 50 — 60 | 0,5 — 3,0 |
Примечания. 1. После обработки раствором «а» необходима промывка водой.
2. Для алюминия и его сплавов в раствор «б» добавляют жидкое стекло 1,5 — 3,0 г/л. Для повышения эффективности обезжиривания допускается добавлять в раствор «б» вспомогательное вещество ОП-7 или ОП-10 — 1,2 — 2,0 г/л.
3. После промывки растворами «б, в» могут оставаться налеты солей (для точных деталей), которые удаляют салфетками (бязевыми, марлевыми и т.п.).
4. Раствор «г» применяют для оцинкованных, кадмированных, пассивированных и анодированных поверхностей с последующей промывкой и сушкой.
5. Массовую концентрацию тринатрийфосфата в растворе «д» выбирают в зависимости от загрязнения поверхности. Для меди, алюминия и их сплавов массовую концентрацию выше 15 г/л не применяют.
6. Обезжиривание препаратами типа МЛ применяют для изделий, загрязненных рабочими, консервационными и рабоче-консервационными маслами и смазками. При промывке изделий из меди и ее сплавов необходимо вводить бензотриазол* с массовой концентрацией 100 мг/л раствора. После обработки углеродистой стали пассивация не проводится.
7. После обработки раствором «з» необходима промывка водой. Обработка изделий из меди и ее сплавов следует проводить при температуре не выше 50 °C.
8.1. Средства, отмеченные знаком «*», изготавливают по нормативно-технической документации.
8.2. При загрязнении поверхности только СОЖ (отмеченные знаком «**») предпочтительно применять растворы по вариантам «е, ж, з».
8.3. При наличии на изделии частично окрашенной поверхности (отмеченные знаком «***») состав раствора и технологию обезжиривания устанавливают в зависимости от вида лакокрасочного покрытия.
9. При обработке изделий в моечных машинах со струйной подачей раствора в моющий раствор добавляют пеногасители:
эмульсию КЭ-10-12* — 0,1 — 0,2 г/л.
10. Продолжительность обработки по табл. 1 устанавливают в зависимости от характера и степени загрязненности поверхности. Допускается для изделий из углеродистых сталей совмещение операций обезжиривания и пассивации.
Состав противокоррозионных средств, рекомендуемых для межоперационной защиты после обезжиривания (ГОСТ 9.028-74 и рекомендации ЭНИМС)
| Состав водного раствора ингибитора и защитных эмульсий | Количество вещества на 1 литр водного раствора, г | Длительность защиты изделий, сутки | Область применения | Примечание | |
| стальных | чугунных | ||||
| 1. Нитрит натрия по ГОСТ 19906-74 | 30 — 50 | 7 | 5 | Защита изделий, не | Раствор может использоваться |
| Сода кальцинированная по ГОСТ 5100-85 | 3 — 5 | имеющих подвижных частей, металлических и неметаллических неорганических покрытий | в моечных машинах и струйных установках для слабозагрязненных изделий при температуре 60 — 80 °C | ||
| 2. Нитрит натрия по ГОСТ 19906-74 | 10 — 15 | 30 | 20 | Защита изделий, не | То же |
| Жидкое стекло по ГОСТ 13078-81 | 10 — 20 | имеющих точно обработанных поверхностей | |||
| 3. Нитрит натрия по ГОСТ 19906-74 | 30 — 50 | 60 | 30 | Защита изделий, | Без подогрева |
| Сода кальцинированная по ГОСТ 5100-85 | 3 — 5 | не имеющих подвижных частей | |||
| Глицерин по ГОСТ 6824-76 | 20 — 30 | ||||
|---|---|---|---|---|---|
| 4. Нитрит натрия по ГОСТ 19906-74 | 20 — 25 | 60 | 30 | Защита изделий, | Раствор может использоваться |
| Эмульсол Э-2 | 40 — 50 | не имеющих | |||
| по ГОСТ 1975-75 Сода кальцинированная | 2 — 3 | точно обработанных подвижных | 15 — 30 °C и с подогревом до температуры | ||
| по ГОСТ 5100-85 | частей | 60 — 80 °C | |||
| 5. Нитрит натрия по ГОСТ 19906-74 | 50 — 60 | 90 | 60 | Защита изделий, | То же |
| Триэтаноламин по | не имеющих | ||||
| ТУ 12-10-113-61 | подвижных частей и окрашенных поверхностей | ||||
| 6. Антикоррозионное средство АНСК-50 по ТУ 38-10757-75 | 25%-ный водный раствор | 90 | 60 | Защита изделий, не имеющих подвижных частей, узких щелей, каналов, зазоров и т.п. | Применяется без разбавления |
| 7. Антикоррозионное средство АНСК-50 по ТУ 38-10757-75 | 20 — 25 | 90 | 30 | То же | Раствор получают разбавлением АНСК-50 водой в соотношении 1:9 |
| 8. Ингибитор М-1 по | 30 — 35 | 90 | 60 | Защита любых | Без подогрева |
| ТУ 6-02-1132-78 | изделий из черных металлов | ||||
| 9. Нитрит натрия по ГОСТ 19906-74 | 70 — 100 | 180 | 120 | То же | |
| Сода кальцинированная по ГОСТ 5100-85 | 5 — 6 | ||||
| Глицерин по ГОСТ 6824-76 | 100 — 150 | «» | |||
| 10. Двухфазная эмульсия, состоящая из смеси растворов | 180 | 120 | «» | ||
| 2%-ного АКОР-1 по ГОСТ 15171-78 или другого маслорастворимого ингибитора в углеводородной фазе и 2%-ного | |||||
| СВ-133* в водной фазе |
Примечания. 1. Детали обрабатывают окунанием или в моечных машинах.
2. Материалы, отмеченные знаком «*» изготавливают по технической документации, утвержденной в установленном порядке.
3. Промывка водными растворами ингибиторов в моечных машинах и струйных установках осуществляется в течение 3 — 6 минут, окунание в ванну с раствором — 3 - 15 минут.
Моющие составы для одновременного обезжиривания и пассивации (Рекомендации ЭНИМС)
| Моющие составы (водные растворы) | Концентрация веществ, г/л | Длительность защиты изделий, сутки | Примечание | |
| стальных | чугунных | |||
| 1. Нитрит натрия по ГОСТ 19906-74 | 3 — 6 | 1 | 1 | |
| Сода кальцинированная по ГОСТ 5100-85 | 6 — 10 | |||
| 2. Нитрит натрия по ГОСТ 19906-74 | 3 — 6 | 3 | 1 | Раствор не рекомендуется использовать для |
| Триэтаноламин | мойки изделий с окра- | |||
| ТУ 12-10-113-61 | шенными поверхностями | |||
| 3. Нитрит натрия по ГОСТ 19906-74 | 10 — 12 | 15 | 10 | |
| Сода кальцинированная по ГОСТ 5100-85 | 5 — 7 | |||
| Эмульгатор ОП-7 или жидкое стекло по ГОСТ 13078-81, или средство | 2 — 4 | |||
| «Прогресс» по СТУ 45-1875-64 | ||||
| 4. Нитрит натрия по ГОСТ 19906-74 | 1 | 10 | 5 | При ручном способе обработки раствор |
| Едкий натр по ГОСТ 2263-79 | 5 | используется без подогрева (15 — 25 °C); | ||
| Тринатрий фосфат по ГОСТ 201-76 | 3 | не рекомендуется для мойки изделий с окра- | ||
| Эмульгатор ОП-7 по ГОСТ 8433-81 | 0,5 | шенными поверхностями. В моечной установке состав подогревают до 60 — 80° | ||
| 5. Нитрит натрия по ГОСТ 19906-74 | 1 | 10 | 5 | При ручном способе обработки раствор |
| Сода кальцинированная по ГОСТ 5100-85 | 15 | используется без подогрева (15 — 25 °C). | ||
| Эмульгатор ОП-7 по ГОСТ 8433-81 | 0,75 | В моечной установке подогревают до 60 — 80 °C | ||
| 6. Натриевое жидкое стекло по | 5 — 7 | 10 | 5 | Раствор используется при температуре |
| ГОСТ 13078-81 Сульфонол НП-1 по ТУ 84-148-70 | 0,1 — 0,2 | 75 — 80 °C | ||
| Тринатрий фосфат по ГОСТ 201-76 | 3 — 4 | |||
| 7. Натриевое жидкое стекло по | 5 | 10 | 5 | То же |
| ГОСТ 13078-81 | ||||
| Триполифосфат натрия | 6 | |||
| Сульфонол НП-1 или НП-3 по | 0,2 | |||
| ТУ 84-148-70 | ||||
| 8. Синтанол ДС-10 по ТУ 6-14-577-70 | 10 — 12 | 3 | 1 | Раствор может использоваться для |
| Триэтаноламин по ТУ 12-10-113-61 | 3 — 5 | изделий с окрашенными поверхностями только при ручном способе обработки | ||
Примечания. 1. Область применения — обезжиривание и пассивирование изделий в моечных машинах, струйных установках, ваннах.
2. Поверхности изделий очищают от жировых загрязнений в моечных установках в течение 3 — 4 минут.
3. При ручном способе обработки моющие составы (п.п. 4, 5) используют без подогрева, при обработке в моечных установках составы подогревают до температуры 60 — 80 °C.
ПЕРЕЧЕНЬ ПРОФЕССИЙ РАБОЧИХ И ДОЛЖНОСТЕЙ СЛУЖАЩИХ
Указанный перечень профессий согласно общесоюзному классификатору профессий рабочих, должностей служащих и тарифных разрядов (ОКПДТР), утвержденному Госстандартом СССР 27.08.1986 № 016, приводится ниже:
Наименование профессии рабочих
Аппаратчик приготовления компаундов
Водитель транспортно-уборочной машины
Водитель электро- и автотележки
Испытатель агрегатов, приборов и чувствительных элементов
Комплектовщик изделий и инструмента
Контролер измерительных приборов и специального инструмента
Контролер материалов, металлов, полуфабрикатов и изделий
Контролер станочных и слесарных работ
Контролер электромонтажных работ
Наладчик автоматических линий и агрегатных станков
Наладчик автоматов и полуавтоматов
Наладчик зубофрезерных автоматов и полуавтоматов
Наладчик зуборезных и резьбофрезерных станков
Наладчик контрольно-измерительных приборов и автоматики
Наладчик-монтажник испытательного оборудования
Наладчик сборочных автоматов, полуавтоматов и автоматических линий
Наладчик станков и манипуляторов с ПУ
Наладчик технологического оборудования
Насекальщик напильников, рашпилей и пил
Оператор автоматических и полуавтоматических линий, станков и установок
Оператор механизированных и автоматизированных складов
Оператор станков с программным управлением
Резчик на пилах, ножовках и станках
Резьбонарезчик на специальных станках
Слесарь по контрольно-измерительным приборам и автоматике
Уборщик производственных помещений
Чистильщик металла, отливок, изделий и деталей
2.1 Руководители
Наименование должностей руководителей
Мастер вспомогательного участка
Мастер производственного участка
2.2 Специалисты
Наименование должностей специалистов
Инженер по механизации и автоматизации производственных процессов
Инженер по механизации трудоемких процессов
Инженер по комплектованию оборудования и материалов
Инженер по наладке и испытаниям
2.3 Другие служащие
Наименование должностей других служащих
ДЛЯ ОПРЕДЕЛЕНИЯ ЧИСЛЕННОСТИ ПРИ ПРИМЕНЕНИИ ГПС (НОРМАТИВЫ НИИтруда)
| Наименование | Данные для расчета |
|---|---|
| Начальник УВК ГПС Инженер-электроник Инженер-программист Техник Оператор | 1 — при наличии не менее 4-х ЭВМ 1 — на 8 — 9 ГПМ 1 — на 14 — 15 ГПМ 2 — на машину типа СМ1420 4 — 8 - человек на одну машину СМ-1420 |
Численность работающих в наибольшую смену при 3-х сменном режиме
| Группа работающих | Количество работающих в наибольшую смену, % от общего количества работающих |
|---|---|
| Основные Вспомогательные Служащие | 40 50 65 |
S_{\text{м}} = S_{\text{об}} \cdot K ,
где S_{\text{м}} — площадь под ГПС;
S_{\text{об}} — площадь оборудования;
K = 2 — 2,5 для обслуживания технологического модуля;
K = 3 — 3,5 для обслуживания технологической линии.
| Наименование площадей | Нормы площадей, м2 |
|---|---|
| 1. Помещение для группы эксплуатации управляющего вычислительного комплекса (УВК) | 30 |
| 2. Помещение для хранения архива машиноносителей | >= 10 |
| 3. Помещение для ремонта оборудования, хранения запасных частей, инструментов и приборов | 18 |
| 4. Машинный зал мини-ЭВМ типа СМ1420 | 15 — 30 |
| микроЭВМ типа Электр 60 } | 6 — 8 |
| 15ВМ-16-013 | | |
| 15ВУМС-28-025 | 15 — 20 |
ДАННЫЕ О НАЛИЧИИ РАЗРАБОТОК В ИНСТИТУТЕ «ГИПРОСТАНОК»
| Назначение программного средства | Краткое наименование | ТИП ЭВМ, среда | Разработчик | Примечание | Краткая аннотация |
|---|---|---|---|---|---|
| 1. Расчет уровня механизации и автоматизации производства | RASUR | СМ ЭВМ | Гипросантехпром Ленинград | Внедрено в Гипростанке | |
| 2. Расчет приведенной программы | BANCH | «» | Гипростанок Москва | «» | Реализована методика расчета приведенных программ станкостроительных заводов НИИМаш, 1977 г. |
| 3. Расчет показателей механического цеха | CMO | «» | «» | «» | Выпуск маршрутнотехнологических ведомостей и расчетной ведомости трудоемкости и оборудования |
| 4. Расчет показателей механосборочного цеха | MSC | «» | «» | «» | Выпуск ведомости трудоемкости сборочных работ |
| 5. Выпуск спецификаций оборудования | FORD | «» | Гипросантехпром Ленинград | «» | Предусмотрено расширение системы для выпуска заданий на смежные части проекта |
| 6. Расчет категорий взрывопожароопасности помещений | ARKA | Персональные ЭВМ | Уралгипромаш Челябинск | Внедрено в Уралгипромаше | Выполняется расчет давления взрыва по двум методикам |
| 7. Акустический расчет промышленных предприятий | Промакустика Версия 2 | ЕС ЭВМ | ЛГПИ | Внедрено в Гипростанке | Выполняются разнообразные акустические расчеты с выбором противошумных мероприятий |
СПИСОК ЛИТЕРАТУРЫ, ИСПОЛЬЗУЕМОЙ ПРИ РАЗРАБОТКЕ НОРМ
1.1. СНиП 1.02.01-85. Инструкция о составе, порядке разработки, согласования и утверждения проектно-сметной документации на строительство предприятий, зданий и сооружений
1.2. СНиП 2.01.02-85*. Противопожарные нормы
1.3. СНиП 2.01.07-85. Нагрузки и воздействия
1.4. СНиП 2.02.05-87. Фундаменты машин с динамическими нагрузками
1.5. СНиП 2.04.05-91. Отопление, вентиляция и кондиционирование
1.6. СНиП 2.04.07-85. Внутренний водопровод и канализация зданий
1.7. СНиП 2.04.02-84. Водоснабжение. Наружные сети и сооружения
1.8. СНиП 2.04.09-84. Пожарная автоматика зданий и сооружений
1.9. СНиП 2.09.02-85*. Производственные здания
1.10. СНиП 2.09.04-87. Административные и бытовые здания
1.11. СНиП 2.11.01-85*. Складские здания
1.12. СНиП II-4-79. Естественное и искусственное освещение. Нормы проектирования
1.13. СНиП II-12-77. Защита от шума.
2.1. ОНТП 15-86. Общесоюзные нормы технологического проектирования предприятий машиностроения, приборостроения и металлообработки. Фонды времени работы оборудования и рабочих
2.2. ОНТП 01-86. Общесоюзные нормы технологического проектирования общезаводских складов предприятий машиностроения, приборостроения и металлообработки
2.3. Заводы и цехи прецизионного станкостроения (основные направления и рекомендации по проектированию и строительству). Тема 79М/4-25. «Гипростанок», Москва
2.4. Отраслевые нормы искусственного освещения основных цехов предприятий станкостроительной и инструментальной промышленности. Нормы проектировани. ВНИСИ, Москва, 1985 г.
2.5. ОНТП 24-86. Определение категорий помещений зданий по пожаро- и взрывоопасности.
2.428-84. Правила выполнения темплетов
8.050-73. Нормальные условия выполнения линейных и угловых измерений
9.014-78. Временная противокоррозийная защита изделий. Общие требования
9.028-74. Межоперационная противокоррозионная защита заготовок и деталей и сборочных единиц металлических изделий. Общие требования
9.305-84. Покрытия металлические и неметаллические неорганические. Операции технологических процессов получения покрытий
12.0.003-74. ССБТ. Опасные и вредные производственные факторы. Классификация
12.1.003-83. ССБТ. Шум. Общие требования безопасности
12.1.004-91. ССБТ. Пожарная безопасность. Общие требования
12.1.005-88. ССБТ. Общие санитарно-гигиенические требования к воздуху рабочей зоны
12.1.007-76. ССБТ. Вредные вещества. Классификация и общие требования безопасности
12.2.009-80. ССБТ. Станки металлорежущие. Общие требования безопасности
12.1.010-76. ССБТ. Взрывобезопасность. Общие требования
12.1.012-90. ССБТ. Вибрационная безопасность. Общие требования
12.1.019-79. ССБТ. Электробезопасность. Общие требования и номенклатура видов защиты
12.1.024-81. ССБТ. Шум. Определение шумовых характеристик источников шума в заглушенной камере. Точный метод
12.1.025-81. ССБТ. Шум. Определение шумовых характеристик источников шума в реверберационной камере. Точный метод
12.2.003-91. ССБТ. Оборудование производственное. Общие требования безопасности
12.2.007.0-75. ССБТ. Изделия электротехнические. Общие требования безопасности
12.2.032-78. ССБТ. Рабочее место при выполнении работ сидя. Общие эргономические требования
12.2.072-82. ССБТ. Роботы промышленные, роботизированные технологические комплексы и участки
12.3.003-91. ССБТ. Работы электросварочные. Требования безопасности
12.2.107-88. ССБТ. Шум. Станки металлорежущие. Допустимые шумовые характеристики
12.2.2.119-88. ССБТ. Линии автоматические роторные и роторно-конвейерные. Общие требования безопасности
12.3.002-75. ССБТ. Процессы производственные. Общие требования безопасности
12.3.009-76. ССБТ. Работы погрузочно-разгрузочные. Общие требования безопасности
12.3.020-80. ССБТ. Процессы перемещения грузов на предприятиях. Общие требования безопасности
12.3.025-80. ССБТ. Обработка металла резанием. Требования безопасности
12.3.028-82. ССБТ. Процессы обработки абразивным и эльборовым инструментом. Требования безопасности
17.2.1.01-76. Охрана природы. Атмосферы. Классификация выбросов по составу
21.101-79. Основные требования к рабочим чертежам
21.105-79. Нанесение на чертежах размеров, надписей, технических требований и таблиц
21.107-78. Условные изображения элементов зданий, сооружений и конструкций
21.110-82. Спецификация оборудования
21.112-87. Подъемно-транспортное оборудование. Условные изображения
17433-80. Промышленная чистота. Сжатый воздух. Классы загрязненности
25686-85. Манипуляторы, автооператоры и промышленные роботы. Термины и определения
26191-84. Масла, смазки и специальные жидкости. Ограничительный перечень и порядок назначения
26228-90. Системы производственные гибкие. Термины и определения, номенклатура показателей.
4. Временный классификатор токсичных промышленных отходов и методические рекомендации по определению класса токсичности промышленных отходов. Министерство здравоохранения СССР, Москва, 1987 г.
5. Предельно допустимые концентрации (ПДК) вредных веществ в воздухе рабочей зоны. Министерство здравоохранения СССР, Москва, 1988 г.
6. Сборник методик по расчету выбросов в атмосферу загрязняющих веществ различными производствами. Ленинград, Гидрометеоиздат, 1986 г.
7. Нормативные показатели удельных выбросов вредных веществ в атмосферу от основных видов технологического оборудования предприятий отрасли. Государственный Союзный проектный институт № 10, г. Харьков, 1987 г.
8. Методика определения валовых выбросов вредных веществ в атмосферу основным технологическим оборудованием предприятий автомобильной промышленности. НИИОГАЗ, 1986 г.
9. Характеристика и способы обезжиривания выбросов участков механической обработки материалов на машиностроительных заводах. ЦИНТИХИМНЕФТЕМАШ, Москва, 1983 г.
10. Удельные показатели характеристик загрязнений, выделяемых в атмосферу предприятиями Госкомсельхозтехники СССР. ГОСНИТИ, Москва, 1985 г.
11. Межотраслевые методические рекомендации по размещению оборудования в производственных помещениях. Всесоюзный научно-исследовательский институт охраны труда (ВНИИОТ), Иваново, 1990 г.
12. Ориентировочные безопасные уровни воздействия (ОБУВ) загрязняющих веществ в атмосферном воздухе населенных мест. Минздрав СССР, Москва, 1987 г.
13. Инструкция по проведению инвентаризации источников выбросов вредных веществ в атмосферу. ЦСУ СССР и Госснаб, 1979 г.
14. Характеристика и способы обезвреживания выбросов участков механической обработки материалов на машиностроительных заводах. ЦИНТИХИМНЕФТЕМАШ, Москва, 1983 г.
15.1. Гигиена труда и медицинское обслуживание станочников современных механических цехов. Министерство здравоохранения УССР, Харьков, 1988 г.
15.2. Межоперационная защита заготовок, деталей, сборочных единиц металлических изделий от коррозии (рекомендации). ЭНИМС, Москва, 1981 г.
15.3. Смазочно-охлаждающие жидкости и их применение при производстве режущего инструмента. ВНИИинструмент, Москва, 1986 г.
16. Санитарные нормы и правила
16.1. Санитарные правила для механических цехов. Министерство здравоохранения СССР, Москва, 1989 г.
16.2. Санитарные нормы допустимых уровней шума на рабочих местах. Министерство здравоохранения СССР, Москва, 1985 г.
16.3. Санитарные нормы вибрации рабочих мест. Министерство здравоохранения СССР, Москва, 1984 г.
16.4. Санитарные нормы и правила при работе с машинами и оборудованием, создающими локальную вибрацию, передающуюся на руки работающих. Министерство здравоохранения СССР, Москва, 1984 г.
16.5. Санитарные правила при работе со смазочно-охлаждающими жидкостями и технологическими смазками. Министерство здравоохранения СССР, Москва (приложение к ИС № 53 от 04.09.1986)
17. Смазочно-охлаждающие технологические средства для обработки металлов резанием. Справочник. Москва, «Машиностроение», 1986 г.
18. Правила устройства и безопасной эксплуатации грузоподъемных кранов, утвержденные Гостехнадзором СССР
19. Краны и лифты промышленных предприятий. Справочник. М., 1974 г.