ГОСТ Р 52780-2007 (ИСО 7755-1:1984 — ИСО 7755-12:1984). Борфрезы твердосплавные. Технические условия
(утв. Приказом Ростехрегулирования от 22.11.2007 № 330-ст)
Внимание
Документ утратил силу с 1 января 2019 года в связи с изданием Приказа Росстандарта от 28.09.2017 № 1261-ст. Взамен введен в действие ГОСТ 34202-2017. Документ утратил силу с 1 января 2019 года в связи с изданием Приказа Росстандарта от 28.09.2017 № 1261-ст. Взамен введен в действие ГОСТ 34202-2017. Документ введен в действие с 1 января 2009 года.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 18934-73"]:::rst
  n1["ГОСТ 18935-73"]:::rst
  n2["ГОСТ 18936-73"]:::rst
  n3["ГОСТ 18937-73"]:::rst
  n4["ГОСТ 18938-73"]:::rst
  n5["ГОСТ 18939-73*"]:::rst
  n6["ГОСТ 18940-73"]:::rst
  n7["ГОСТ 18941-73"]:::rst
  n8["ГОСТ 18942-73"]:::rst
  n9["ГОСТ 18943-73"]:::rst
  n10["ГОСТ 18944-73*"]:::rst
  n11["ГОСТ 18945-73*"]:::rst
  n12["ГОСТ 18946-73*"]:::rst
  n13["ГОСТ 18947-73*"]:::rst
  n14["ГОСТ 18948-73*"]:::rst
  n15["ГОСТ 18949-73*"]:::rst
  n16["ГОСТ Р 52780-2007"]:::rst
  click n16 "https://bukva.ai/docs/gost-r-52780-2007" "ГОСТ Р 52780-2007. Борфрезы твердосплавные. Технические условия (утв. Приказом Ростехрегулирования от 22.11.2007 N 330-ст)"
  n17["ГОСТ 34202-2017"]:::doc
  click n17 "https://bukva.ai/docs/standart-gost-34202-2017" "ГОСТ 34202-2017. Межгосударственный стандарт. Борфрезы твердосплавные. Технические условия (введен в действие Приказом Росстандарта от 28.09.2017 N 1261-ст)"
  n16 --> n17
  n2 --> n16
  n0 --> n16
  n1 --> n16
  n3 --> n16
  n4 --> n16
  n5 --> n16
  n6 --> n16
  n7 --> n16
  n8 --> n16
  n9 --> n16
  n10 --> n16
  n11 --> n16
  n12 --> n16
  n13 --> n16
  n14 --> n16
  n15 --> n16
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 22 ноября 2007 г. № 330-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
Hardmetal burrs. Specifications
ГОСТ Р 52780-2007 (ИСО 7755-1:1984 — ИСО 7755-12:1984)
ОКП 39 2970
1 января 2009 года
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
1. Разработан Открытым акционерным обществом «ВНИИИНСТРУМЕНТ» (ОАО «ВНИИИНСТРУМЕНТ») на основе русской версии стандартов ИСО 7755-1:1984 — ИСО 7755-12:1984.
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 22 ноября 2007 г. № 330-ст.
4. Настоящий стандарт включает в себя модифицированные основные нормативные положения следующих международных стандартов:
ИСО 7755-1:1984 «Борфрезы твердосплавные. Часть 1. Общие технические требования» (ISO 7755-1:1984 «Hardmetal burrs — Part 1: General specifications», MOD);
ИСО 7755-2:1984 «Борфрезы твердосплавные. Часть 2. Борфрезы цилиндрические (форма A)» (ISO 7755-2:1984 «Hardmetal burrs — Part 2: Cylindrical burrs (style A)», MOD);
ИСО 7755-3:1984 «Борфрезы твердосплавные. Часть 3. Борфрезы сфероцилиндрические (форма C)» (ISO 7755-3:1984 «Hardmetal burrs — Part 3: Cylindrical round (ball) nose burrs (style C)», MOD);
ИСО 7755-4:1984 «Борфрезы твердосплавные. Часть 4. Борфрезы сферические (форма D)» (ISO 7755-4:1984 «Hardmetal burrs — Part 4: Spherical burrs (style D)», MOD);
ИСО 7755-5:1984 «Борфрезы твердосплавные. Часть 5. Борфрезы овальные (форма E)» (ISO 7755-5:1984 «Hardmetal burrs — Part 5: Oval burrs (style E)», MOD);
ИСО 7755-6:1984 «Борфрезы твердосплавные. Часть 6. Борфрезы с аркообразным закругленным концом (форма F)» (ISO 7755-6:1984 «Hardmetal burrs — Part 6: Arch round (ball) nose burrs (style F)», MOD);
ИСО 7755-7:1984 «Борфрезы твердосплавные. Часть 7. Борфрезы с аркообразным заостренным концом (форма G)» (ISO 7755-7:1984 «Hardmetal burrs — Part 7: Arch pointed nose burrs (style G)», MOD);
ИСО 7755-8:1984 «Борфрезы твердосплавные. Часть 8. Борфрезы пламевидные (форма H)» (ISO 7755-8:1984 «Hardmetal burrs — Part 8: Flame burrs (style H)», MOD);
ИСО 7755-9:1984 «Борфрезы твердосплавные. Часть 9. Борфрезы конические с углом 60° и 90° (формы J и K)» (ISO 7755-9:1984 «Hardmetal burrs — Part 9: 60° and 90° cone burrs (style J and K)», MOD);
ИСО 7755-10:1984 «Борфрезы твердосплавные. Часть 10. Борфрезы конические с закругленным концом (форма L)» (ISO 7755-10:1984 «Hardmetal burrs — Part 10: Conical round (ball) nose burrs (style L)», MOD);
ИСО 7755-11:1984 «Борфрезы твердосплавные. Часть 11. Борфрезы конические с заостренным концом (форма M)» (ISO 7755-11:1984 «Hardmetal burrs — Part 11: Conical pointed nose burrs (style M)», MOD);
ИСО 7755-12:1984 «Борфрезы твердосплавные. Часть 12. Борфрезы в форме перевернутого конуса (форма N)» (ISO 7755-12:1984 «Hardmetal burrs — Part 12: Inverted cone burrs (style N)», MOD).
При этом дополнительные положения, учитывающие потребности национальной экономики и особенности национальной стандартизации, приведены в разделах 1, 2, 6, в пунктах 3.3.4, 3.4.1 - 3.4.15; 4.1 - 4.3; 5.1 - 5.6, которые выделены курсивом.
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5-2004 (пункт 3.5).
1. Область применения
Настоящий стандарт распространяется на твердосплавные борфрезы цельные и с припаянными хвостовиками, предназначенные для обработки труднообрабатываемых материалов, в том числе для обработки сложных криволинейных поверхностей, зачистки швов сварных соединений и других работ.
2. Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 8.051-81. Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 2789-73. Шероховатость поверхности. Параметры и характеристики
ГОСТ 3882-74 (ИСО 513-75). Сплавы твердые спеченные. Марки
ГОСТ 4543-71. Прокат из легированной конструкционной стали. Технические условия
ГОСТ 5632-72. Стали высоколегированные и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки
ГОСТ 9378-93 (ИСО 2632-1-85, ИСО 2632-2-85). Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 18088-83. Инструмент металлорежущий, алмазный, дереворежущий, слесарно-монтажный и вспомогательный. Упаковка, маркировка, транспортирование и хранение
ГОСТ 23726-79. Инструмент металлорежущий и дереворежущий. Приемка
ГОСТ 25706-83. Лупы. Типы, основные параметры. Общие технические требования.
Примечание. При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3. Технические требования
3.1 Типы
Борфрезы следует изготовлять следующих типов:
G — сфероконические с заостренным концом;
J — конические с конусностью 60°;
K — конические с конусностью 90°;
L — конические с закругленным концом;
M — конические с заостренным концом;
N — конические в форме обратного конуса.
3.2 Обозначение
Обозначение борфрезы включает в себя шесть символов (шестой символ является факультативным):
1 — тип борфрезы по 3.1;
2 — диаметр борфрезы по 3.2.1;
3 — длина режущей части по 3.2.2;
4 — тип зуба по 3.2.3;
5 — диаметр хвостовика по 3.2.1;
6 — длина хвостовика по 3.2.2.
3.2.1. Цифровые символы диаметров борфрезы и хвостовика борфрезы обозначают величину этих диаметров. Если диаметры борфрезы и хвостовика борфрезы обозначены одной цифрой, то в символе перед ней ставят 0 (ноль).
1. Диаметр фрезы 6 мм — символ 06;
2. Диаметр фрезы 12 мм — символ 12;
3. Диаметр хвостовика 3 мм — символ 03.
3.2.2. Цифровые символы длины режущей части борфрезы и длины хвостовика обозначают без учета числа после запятой. Если длина режущей части обозначена только одной цифрой, в символе перед ней ставят 0 (ноль).
1. Длина режущей части 5,2 мм — символ 05;
2. Длина режущей части 10 мм — символ 10.
3.2.3 Символ типа зуба:
3.3 Основные размеры
3.3.1. Основные размеры борфрез должны соответствовать указанным на рисунках 1 - 11 и в таблицах 1 - 11.
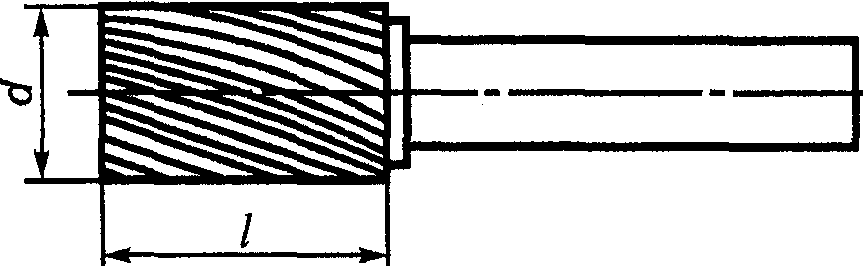
| d | l |
| 2 | 10 |
| 3 | 13 |
| 4 | |
| 6 | 16 |
| 8 | 20 |
| 10 | |
| 12 | 25 |
| 16 |
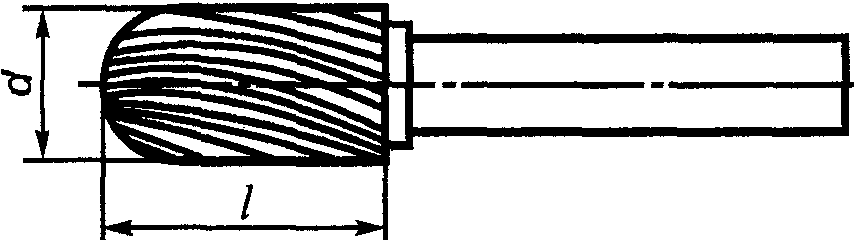
| d | l |
| 2 | 10 |
| 3 | 13 |
| 4 | |
| 6 | 16 |
| 8 | 20 |
| 10 | |
| 12 | 25 |
| 16 |
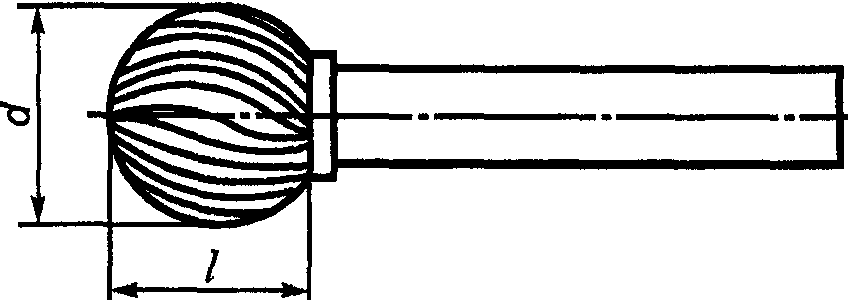
| d | l |
|---|---|
| 2 | 1,8 |
| 3 | 2,7 |
| 4 | 3,6 |
| 6 | 5,4 |
| 8 | 7,2 |
| 10 | 9,0 |
| 12 | 10,8 |
| 16 | 14,4 |
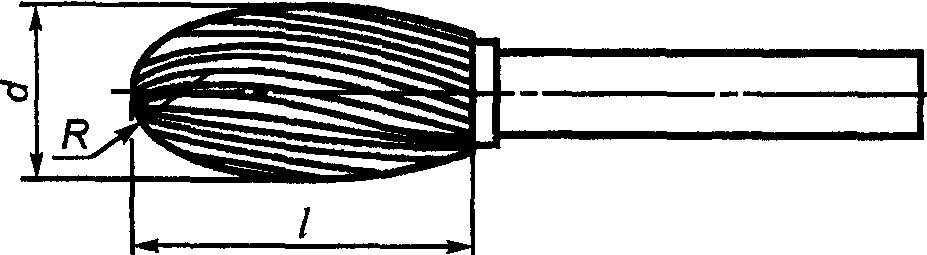
| d | l | R |
|---|---|---|
| 3 | 7 | 1,2 |
| 6 | 10 | 2,5 |
| 8 | 13 | 3,7 |
| 10 | 16 | 4,0 |
| 12 | 20 | 5,0 |
| 16 | 25 | 6,5 |
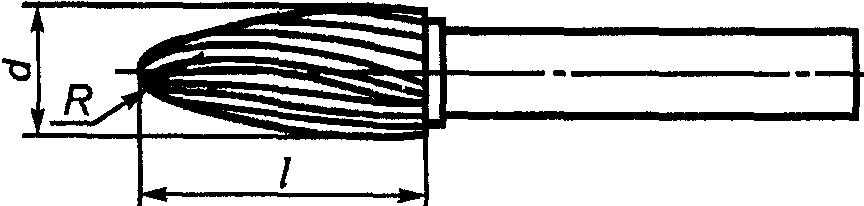
| d | l | R |
| 3 | 13 <*> | 0,8 |
| 6 | 18 <*> | 1,5 |
| 10 | 20 | 2,5 |
| 12 | 25 | 3,0 |
| <*> Длина режущей части может включать длину цилиндрической части. | ||
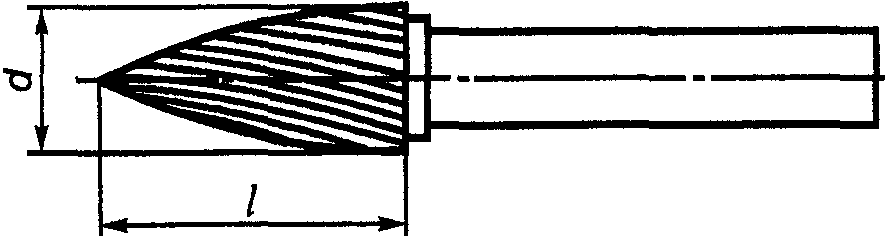
| d | l |
| 3 | 13 <*> |
| 6 | 18 <*> |
| 10 | 20 |
| 12 | 25 |
| <*> Длина режущей части может включать длину цилиндрической части. | |
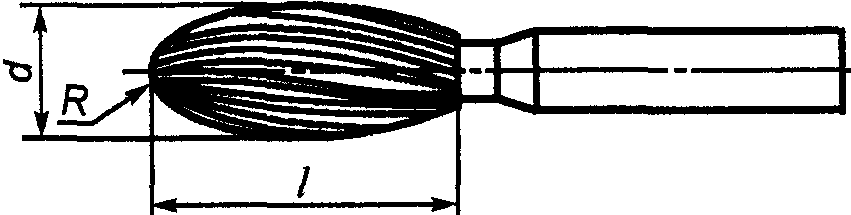
| d | l | R |
| 3 | 7 | 0,8 <*> |
| 6 | 18 | 1,0 <*> |
| 8 | 20 | 1,5 |
| 10 | 25 | 2,0 |
| 12 | 32 | 2,5 |
| 16 | 36 | |
| <*> Допускается изготовление этих борфрез с плоским или заостренным концом. | ||
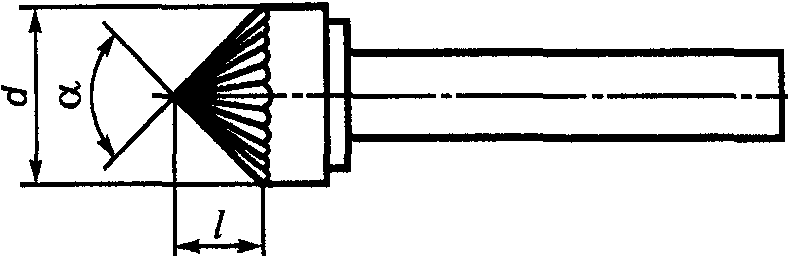
| d | l <*> при \alpha | |
| 60° | 90° | |
| 3 | 2,6 | 1,5 |
| 6 | 5,2 | 3,0 |
| 10 | 8,7 | 5,0 |
| 12 | 10,4 | 6,0 |
| 16 | 13,8 | 8,0 |
| <*> Расчетные значения. | ||
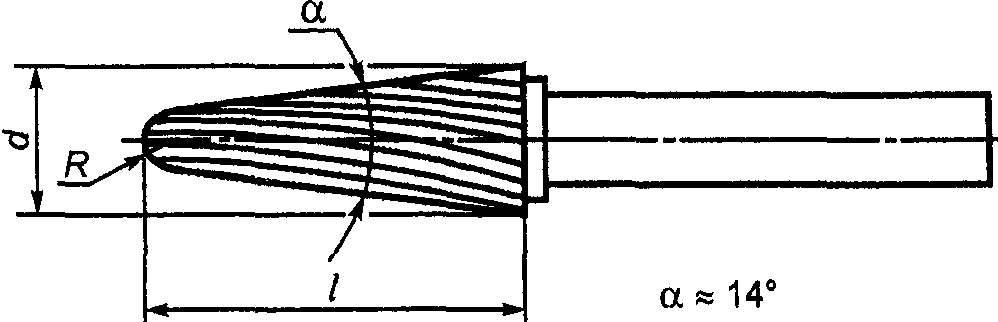
| d | l | R |
|---|---|---|
| 6 | 16 | 1,2 |
| 8 | 22 | 1,4 |
| 10 | 25 | 2,2 |
| 12 | 28 | 3,0 |
| 16 | 33 | 4,5 |
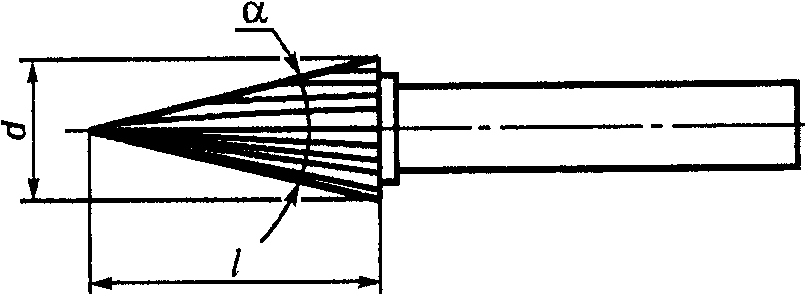
| d | l | \alpha |
| 3 | 11 | 14° |
| 6 | 18 | |
| 10 | 20 | 25° |
| 12 | 25 | |
| 16 | 30° |
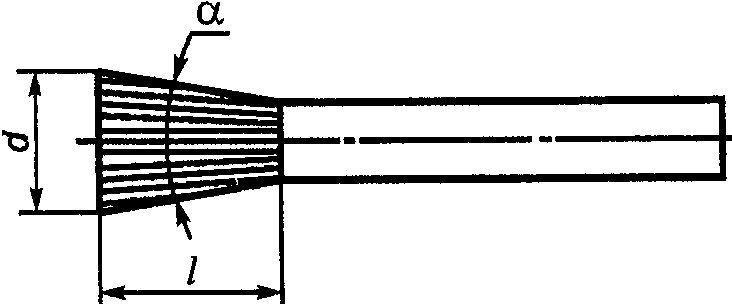
| d | l при \alpha | ||
| 10° | 20° | 30° | |
| 3 | 7 | - | - |
| 6 | 7 | - | - |
| 12 | - | 13 | 13 |
| 16 | - | 16 | 13 |
3.3.2 Диаметр и длина хвостовиков борфрез указаны в таблице 12.
3.3.3. Диаметры рабочей части и хвостовиков борфрез указаны в таблице 13.
| Диаметр рабочей части | Диаметр хвостовика |
| 2 | 3 |
| 3 | 3 |
| 6 | |
| 4 | 3 |
| 6 | |
| 6 | 3 |
| 8 | 6 |
| 10 | |
| 12 | |
| 16 |
3.3.4. Борфрезы должны иметь правосторонние винтовые канавки и правостороннее резание, если нет других указаний. Борфрезы типов J и K могут иметь также прямые канавки.
Борфрезы нормальной точности могут иметь левосторонние винтовые канавки.
Точность борфрез оговаривается при заказе.
Пример условного обозначения борфрезы типа C диаметром режущей части 12 мм, длиной режущей части 25 мм, со средним зубом, диаметром хвостовика 6 мм и длиной хвостовика 30 мм:
3.4 Характеристики
3.4.1. Борфрезы следует изготовлять из твердого сплава марки ВК8 по ГОСТ 3882. По заказу потребителя допускается изготовление борфрез из других марок твердого сплава, не уступающих по своим физико-механическим свойствам марке ВК8.
3.4.2. Материал припаянного хвостовика борфрез — сталь марки 35ХГСА по ГОСТ 4543. Допускается изготовление хвостовиков борфрез из сталей других марок с механическими свойствами не ниже, чем у сталей 35ХГСА.
3.4.3. Твердость припаянного хвостовика 32 — 51 HRC. Длина незакаленной части хвостовика со стороны рабочей части должна быть не более 15 мм.
3.4.4. Рабочая часть борфрезы должна быть припаяна к хвостовику припоем, обеспечивающим необходимую прочность соединения. Паяный шов должен быть сплошным. Допустимый разрыв слоя припоя должен быть не более 5% общей длины.
3.4.5. Борфрезы следует изготовлять двух точностей: нормальной и повышенной.
Профиль зуба борфрезы нормальной точности обрабатывается до окончательного спекания и заточке не подвергается.
3.4.6 Радиус округления режущих кромок зубьев для борфрез должен быть, мм, не более:
3.4.7. Для борфрез нормальной точности допускается не более двух выкрашиваний на каждом зубе, расположенных в шахматном порядке, и не более трех выкрашиваний на всей борфрезе размерами, указанными в таблице 14.
| Диаметр борфрезы | Размер выкрашиваний, не более | |
| на каждом зубе | на всей борфрезе | |
| От 2 до 6 включ. | 0,1 | 0,3 |
| « 8 » 10 «» | 0,2 | 0,4 |
| « 12 » 16 «» | 0,3 | 0,6 |
При отсутствии выкрашиваний, указанных в таблице 14, допускается на одном зубе выкрашивание, превышающее максимальное вдвое.
3.4.8 Параметры шероховатости поверхностей борфрез по ГОСТ 2789 должны быть, мкм, не более:
точности;
3.4.9 Предельные отклонения размеров должны быть, мм, не более:
+/- 0,1 — повышенной точности диаметром 2 мм,
    +/- 0,2       "         "         "     св.  2 до 10 мм включ.,
    +/- 0,3       "         "         "      "  10 мм включ.;
минус 0, 05 — нормальной точности диаметром до 8 мм включ.,
3.4.10 Допуск радиального биения режущих кромок зубьев относительно оси хвостовика должен быть, мм, не более:
0,2 — для борфрез нормальной точности;
3.4.11. Средний \overline{T} и установленный T_{\text{у}} периоды стойкости при условиях испытаний по 5.5 должны соответствовать указанным в таблице 15.
| Точность борфрезы | \overline{T} | Tу |
|---|---|---|
| Нормальная | 90 | 36 |
| Повышенная | 120 | 48 |
3.4.12. Критерием затупления является допустимый износ по задней поверхности зубьев борфрез, равный 0,5 мм.
3.4.13 Маркировка
Маркировку цельных борфрез указывают на этикетке.
3.4.14. Транспортная маркировка и маркировка потребительской тары — по ГОСТ 18088.
3.4.15 Упаковка — по ГОСТ 18088.
4. Правила приемки
4.1 Приемка борфрез — по ГОСТ 23726.
4.2. Периодические испытания на средний период стойкости проводят один раз в три года, на установленный период стойкости — один раз в год. Испытания проводят не менее чем на пяти борфрезах любого типоразмера.
4.3 Допускается проводить испытания у потребителя.
5. Методы контроля и испытаний
5.1. Внешний вид борфрез контролируют визуально с помощью лупы ЛП-1-5 \times по ГОСТ 25706. Допускается внешний вид борфрез контролировать визуально сравнением с образцами.
5.2. При контроле размерных параметров борфрез применяются методы и средства измерения, погрешность которых должна быть не более:
- значений, указанных в ГОСТ 8.051 - для линейных размеров;
- 35% допуска на проверяемый угол — для угловых размеров;
- 25% допуска на проверяемый параметр — для отклонения формы и расположения поверхностей.
5.3. Шероховатость поверхностей борфрез проверяют путем сравнения с эталонными образцами по ГОСТ 9378 или с образцовыми инструментами, имеющими параметры шероховатости не более указанных в 3.4.8.
5.4. Биение режущих кромок следует проверять на специальном приборе для измерения биения борфрез или на инструментальном микроскопе.
5.5. Испытания борфрез на работоспособность, средний и установленный периоды стойкости проводят на оборудовании с пневматическим или электрическим приводами с установленными для них нормами точности и жесткости на режимах испытаний, указанных в таблице 16.
| Обрабатываемый материал | Точность борфрезы | Частота вращения, мин-1 | Подача, м/мин | Прижимное усилие, Н (кгс) |
| Сталь марки 12Х18Н9Т по ГОСТ 5632 | Повышенная | 15000 | 2 — 3 | 14,7 — 58,8 (1,5 — 6) |
| Нормальная | 12000 | 49 — 107,8 (5 — 11) | ||
| Примечание. Допускается в качестве обрабатываемого материала применение других марок сталей по ГОСТ 5632, по механическим свойствам не уступающих свойствам стали марки 12Х18Н9Т. | ||||
5.6 При испытании борфрез на работоспособность суммарная длина фрезерования должна быть, мм, не менее:
3000 — для борфрез диаметрами до 10 мм;
После испытаний борфрез на работоспособность на режущих кромках не должно быть следов притупления, и борфрезы должны быть пригодны к дальнейшей работе.