ГОСТ 2176-77. Государственный стандарт Союза ССР. Отливки из высоколегированной стали со специальными свойствами. Общие технические условия
(введен в действие Постановлением Госстандарта СССР от 08.07.1977 № 1714)
Внимание
Документ утратил силу с 1 января 1990 года в связи с изданием Постановления Госстандарта СССР от 22.12.1988 № 4458. Взамен введен в действие ГОСТ 977-88. Документ утратил силу с 1 января 1990 года в связи с изданием Постановления Госстандарта СССР от 22.12.1988 № 4458. Взамен введен в действие ГОСТ 977-88. Срок действия данного документа продлен до 1 января 1990 года Постановлением Госстандарта СССР от 03.05.1988 № 1233 («ИУС», № 7, 1988). Срок действия данного документа продлен до 1 января 1989 года Постановлением Госстандарта СССР от 30.09.1983 № 4716 («ИУС», № 1, 1984). Документ утрачивает силу с 1 января 1984 года. Документ введен в действие с 1 января 1979 года. Взамен ГОСТ 2176-67, кроме марок 75Х28Л и 185Х34Л.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 2176-57"]:::rst
  n1["ГОСТ 2176-67"]:::rst
  click n1 "https://bukva.ai/docs/9-gosstroy-sssr-gosudarstvennyy-2" "ГОСТ 2176-67. Государственный стандарт Союза ССР. Отливки из высоколегированной стали со специальными свойствами. Марки и технические требования (утв. Госстандартом СССР 10.07.1967"
  n2["ГОСТ 2176-77"]:::rst
  click n2 "https://bukva.ai/docs/gost-2176-77" "ГОСТ 2176-77. Государственный стандарт Союза ССР. Отливки из высоколегированной стали со специальными свойствами. Общие технические условия (введен в действие Постановлением Госста"
  n3["ГОСТ 977-88"]:::doc
  click n3 "https://bukva.ai/docs/gost-977-88" "ГОСТ 977-88. Межгосударственный стандарт. Отливки стальные. Общие технические условия (утв. и введен в действие Постановлением Госстандарта СССР от 22.12.1988 N 4458)"
  n2 --> n3
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Совета Министров СССР от 8 июля 1977 г. № 1714
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ОТЛИВКИ ИЗ ВЫСОКОЛЕГИРОВАННОЙ СТАЛИ СО СПЕЦИАЛЬНЫМИ СВОЙСТВАМИ
Castings out of highly alloyed steel
Постановлением Государственного комитета стандартов Совета Министров СССР от 8 июля 1977 г. № 1714 срок действия установлен
до 1 января 1984 года
Настоящий стандарт распространяется на отливки, изготовляемые из коррозионно-стойкой, жаростойкой, жаропрочной, износостойкой и кавитационностойкой стали.
1. КЛАССИФИКАЦИЯ И МАРКИ
1.1. В зависимости от назначения и требований, предъявляемых к литым деталям, отливки разделяются на группы в соответствии с табл. 1.
Примечание. В число контролируемых показателей дополнительно могут быть включены: твердость, механические свойства при пониженных и повышенных температурах, герметичность, микроструктура, плотность, коррозионная стойкость, жаростойкость, стойкость против межкристаллитной коррозии и др.
1.2. Группа отливок, марка стали, контролируемые показатели и дополнительные требования должны быть указаны в нормативно-технической документации.
1.3 Отливки изготовляют из стали следующих марок:
20Х5МЛ, 20Х5ТЛ, 20Х8ВЛ, 20Х13Л, 10Х14НДЛ, 09Х16Н4БЛ, 09Х17Н3СЛ — коррозионно-стойкой,
10Х12НДЛ — кавитационностойкой;
15Х25ТЛ — коррозионно-стойкой;
аустенито-мартенситного класса
08Х14Н7МЛ, 14Х18Н4Г4Л — коррозионно-стойкой;
12Х25Н5ТМФЛ, 16Х18Н12С4ТЮЛ — коррозионно-стойкой,
35Х23Н7СЛ, 40Х24Н12СЛ, 20Х20Н14С2Л — жаростойкой,
10Х18Н3Г3Д2Л — кавитационностойкой;
07Х18Н9Л, 10Х18Н9Л, 12Х18Н9ТЛ, 10Х18Н11БЛ, 12Х18Н12М3ТЛ, 10Х17Н10Г4МБЛ — коррозионно-стойкой,
55Х18Г14С2ТЛ, 15Х23Н18Л, 20Х25Н19С2Л, 18Х25Н19СЛ, 45Х17Г13Н3ЮЛ — жаростойкой,
35Х18Н24С2Л, 31Х19Н9МВБТЛ, 12Х18Н12БЛ, 08Х17Н34В5Т3Ю2Л, 15Х18Н22В6М2Л, 20Х21Н46В8Л — жаропрочной,
110Г13Л, 120Г13Х2БЛ, 130Г14ХМФАЛ — износостойкой.
Примерное назначение отливок указано в рекомендуемом приложении.
2. СОРТАМЕНТ
2.1. Конфигурация и размеры отливок должны соответствовать указанным на чертежах, утвержденных в установленном порядке.
Предельные отклонения по размерам и массе и припуски на механическую обработку должны соответствовать требованиям ГОСТ 2009-55, уклоны формовочные — требованиям ГОСТ 3212-57.
Отливка I группы из стали марки 20Х13Л:
Отливка 20Х13Л — I ГОСТ 2176-77
То же, II группы из стали марки 10Х18Н9Л:
Отливка 10Х18Н9Л — II ГОСТ 2176-77
3. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
3.1. Отливки должны изготовляться в соответствии с требованиями настоящего стандарта и нормативно-технической документации по чертежам, утвержденным в установленном порядке.
3.2 Сталь должна выплавляться в печах с основной футеровкой.
Допускается выплавка стали в печах с кислой футеровкой при условии соблюдения требований настоящего стандарта.
3.3. Химический состав стали должен соответствовать указанному в табл. 2.
| Класс стали | Марка стали | Массовая доля элемента, % | |||||||||||||||||
| новое обозначение | старое обозначение | Углерод | Кремний | Марганец | Хром | Никель | Молибден | Ванадий | Вольфрам | Титан | Ниобий | Бор | Азот | Алюминий | Медь | Церий | Сера, не более | Фосфор, не более | |
| Мартенситный | 20Х5МЛ | 20Х5МЛ | 0,15 — 0,25 | 0,35 — 0,70 | 0,40 — 0,60 | 4,0 — 6,5 | Не более 0,50 | 0,40 — 0,65 | - | - | - | - | - | - | - | Не более 0,30 | - | 0,040 | 0,040 |
| 20Х5ТЛ | 20Х5ТЛ | 0,15 — 0,25 | 0,30 — 0,60 | 0,30 — 0,60 | 4,5 — 6,0 | Не более 0,50 | - | - | - | Не более 0,10 | - | - | - | - | Не более 0,30 | - | 0,035 | 0,040 | |
| 20Х8ВЛ | 20Х8ВЛ | 0,15 — 0,25 | 0,30 — 0,60 | 0,30 — 0,50 | 7,5 — 9,0 | Не более 0,50 | - | - | 1,25 — 1,75 | - | - | - | - | - | Не более 0,30 | - | 0,035 | 0,040 | |
| 20Х13Л | 20Х13Л | 0,16 — 0,25 | 0,20 — 0,80 | 0,30 — 0,80 | 12,0 — 14,0 | Не более 0,50 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,025 | 0,030 | |
| 10Х14НДЛ | 5Х14НДЛ | Не более 0,10 | 0,20 — 0,40 | 0,30 — 0,60 | 13,5 — 15,0 | 1,20 — 1,60 | - | - | - | - | - | - | - | - | 1,20 — 1,60 | - | 0,030 | 0,030 | |
| 09Х16Н4БЛ | 10Х16Н4БЛ | 0,05 — 0,13 | 0,20 — 0,60 | 0,30 — 0,60 | 15,0 — 17,0 | 3,50 — 4,50 | - | - | - | - | 0,05 — 0,20 | - | - | - | Не более 0,30 | - | 0,025 | 0,030 | |
| 09Х17Н3СЛ | 10Х17Н3СЛ | 0,05 — 0,12 | 0,80 — 1,50 | 0,30 — 0,80 | 15,0 — 18,0 | 2,80 — 3,80 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,030 | 0,035 | |
| 40Х9С2Л | 40Х9С2Л | 0,35 — 0,50 | 2,00 — 3,00 | 0,30 — 0,70 | 8,0 — 10,0 | Не более 0,50 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,030 | 0,035 | |
| 10Х12НДЛ | 0Х12НДЛ | Не более 0,10 | 0,17 — 0,40 | 0,20 — 0,60 | 11,5 — 13,0 | 1,00 — 1,50 | - | - | - | - | - | - | - | - | 0,80 — 1,10 | - | 0,025 | 0,025 | |
| 20Х12ВНМФЛ | 20Х12ВНМФЛ | 0,17 — 0,23 | 0,20 — 0,60 | 0,50 — 0,90 | 10,5 — 12,5 | 0,50 — 0,90 | 0,50 — 0,70 | 0,15 — 0,30 | 0,70 — 1,10 | - | - | - | - | - | Не более 0,30 | - | 0,025 | 0,030 | |
| Мартенсито-ферритный | 15Х13Л | 10Х13Л | Не более 0,15 | 0,20 — 0,80 | 0,30 — 0,80 | 12,0 — 14,0 | Не более 0,50 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,025 | 0,030 |
| Ферритный | 15Х25ТЛ | 15Х25ТЛ | 0,10 — 0,20 | 0,50 — 1,20 | 0,50 — 0,80 | 23,0 — 27,0 | Не более 0,50 | - | - | - | 0,40 — 0,80 | - | - | - | - | Не более 0,30 | - | 0,030 | 0,035 |
| Аустенито-мартенситный | 08Х14Н7МЛ | 5Х14Н7МЛ | Не более 0,08 | 0,20 — 0,75 | 0,30 — 0,90 | 13,0 — 15,0 | 6,00 — 8,50 | 0,50 — 1,00 | - | - | - | - | - | - | - | Не более 0,30 | - | 0,030 | 0,030 |
| 14Х18Н4Г4Л | 10Х18Н4Г4Л | Не более 0,14 | 0,20 — 1,00 | 4,00 — 5,00 | 16,00 — 20,0 | 4,00 — 5,00 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,030 | 0,035 | |
| Аустенитно-ферритный | 12Х25Н5ТМФЛ | 10Х25Н5ТМФЛ | Не более 0,12 | 0,20 — 1,00 | 0,30 — 0,80 | 23,5 — 26,0 | 5,00 — 6,50 | 0,06 — 0,12 | 0,07 — 0,15 | - | 0,08 — 0,20 | - | - | 0,08 — 0,20 | - | Не более 0,30 | - | 0,030 | 0,030 |
| 35Х23Н7СЛ | 25Х23Н7СЛ | Не более 0,35 | 0,50 — 1,20 | 0,50 — 0,85 | 21,0 — 25,0 | 6,00 — 8,00 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,035 | 0,035 | |
| 40Х24Н12СЛ | 30Х24Н12СЛ | Не более 0,40 | 0,50 — 1,50 | 0,30 — 0,80 | 22,0 — 26,0 | 11,00 — 13,00 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,030 | 0,035 | |
| 20Х20Н14С2Л | 20Х20Н14С2Л | Не более 0,20 | 2,00 — 3,00 | Не более 1,50 | 19,0 — 22,0 | 12,00 — 15,00 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,025 | 0,035 | |
| 16Х18Н12С4ТЮЛ | 16Х18Н12С4ТЮЛ (ЭИ654ЛК) | 0,13 — 0,19 | 3,80 — 4,50 | 0,50 — 1,00 | 17,0 — 19,0 | 11,00 — 13,00 | - | - | - | 0,40 — 0,70 | - | - | - | 0,13 — 0,35 | Не более 0,30 | - | 0,030 | 0,030 | |
| 10Х18Н3Г3Д2Л | 0Х18Н3Г3Д2Л | Не более 0,10 | Не более 0,60 | 2,30 — 3,00 | 17,0 — 19,0 | 3,00 — 3,50 | - | - | - | - | - | - | - | - | 1,80 — 2,20 | - | 0,030 | 0,030 | |
| Аустенитный | 07Х18Н9Л | 5Х18Н9Л | Не более 0,07 | 0,20 — 1,00 | 1,00 — 2,00 | 17,0 — 20,0 | 8,00 — 11,00 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,030 | 0,035 |
| 10Х18Н9Л | 10Х18Н9Л | 0,07 — 0,14 | 0,20 — 1,00 | 1,00 — 2,00 | 17,0 — 20,0 | 8,00 — 11,00 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,030 | 0,035 | |
| 12Х18Н9ТЛ | 10Х18Н9ТЛ | Не более 0,12 | 0,20 — 1,00 | 1,00 — 2,00 | 17,0 — 20,0 | 8,00 — 11,00 | - | - | - | 5 x С 0,80 | - | - | - | - | Не более 0,30 | - | 0,030 | 0,035 | |
| 10Х18Н11БЛ | 5Х18Н11БЛ | Не более 0,10 | 0,20 — 1,00 | 1,00 — 2,00 | 17,0 — 20,0 | 8,00 — 12,00 | - | - | - | - | 0,45 — 0,90 | - | - | - | Не более 0,30 | - | 0,030 | 0,035 | |
| 12Х18Н12М3ТЛ | 10Х18Н12М3ТЛ | Не более 0,12 | 0,20 — 1,00 | 1,00 — 2,00 | 16,0 — 19,0 | 11,00 — 13,00 | 3,00 — 4,00 | - | - | 5 x С 0,80 | - | - | - | - | Не более 0,30 | - | 0,030 | 0,035 | |
| 55Х18Г14С2ТЛ | 55Х18Г14С2ТЛ | 0,45 — 0,65 | 1,50 — 2,50 | 12,00 — 16,00 | 16,0 — 19,0 | Не более 0,50 | - | - | - | 0,10 — 0,30 | - | - | - | - | Не более 0,30 | - | 0,030 | 0,040 | |
| 15Х23Н18Л | 15Х23Н18Л | 0,10 — 0,20 | 0,20 — 1,00 | 1,00 — 2,00 | 22,0 — 25,0 | 17,00 — 20,00 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,030 | 0,030 | |
| 20Х25Н19С2Л | 15Х25Н19С2Л | Не более 0,20 | 2,00 — 3,00 | 0,50 — 1,50 | 23,0 — 27,0 | 18,00 — 20,00 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,030 | 0,035 | |
| 18Х25Н19СЛ | 15Х25Н19СЛ | Не более 0,18 | 0,80 — 2,00 | 0,70 — 1,50 | 22,0 — 26,0 | 17,00 — 21,00 | Не более 0,20 | Не более 0,20 | Не более 0,40 | Не более 0,20 | - | - | - | - | Не более 0,30 | - | 0,030 | 0,035 | |
| Аустенитный | 45Х17Г13Н3ЮЛ | 45Х17Г13Н3ЮЛ | 0,40 — 0,50 | 0,80 — 1,50 | 12,00 — 15,00 | 16,00 — 18,00 | 2,50 — 3,50 | - | - | - | - | - | - | - | 0,60 — 1,00 | Не более 0,30 | - | 0,030 | 0,035 |
| 15Х18Н22В6М2Л | 15Х18Н22В6М2Л | 0,10 — 0,20 | 0,20 — 0,60 | 0,30 — 0,60 | 16,00 — 18,00 | 20,00 — 24,00 | 2,00 — 3,00 | - | 5,00 — 7,00 | - | - | 0,01 <*> | - | - | Не более 0,30 | - | 0,030 | 0,035 | |
| 08Х17Н34В5Т3Ю2Л | 5Х17Н34В5Т3Ю2Л | Не более 0,08 | 0,20 — 0,50 | 0,30 — 0,60 | 15,0 — 18,0 | 32,00 — 35,00 | - | - | 4,50 — 5,50 | 2,60 — 3,20 | - | 0,05 <*> | - | 1,70 2,10 | Не более 0,30 | 0,01 <*> | 0,010 | 0,010 | |
| 20Х21Н46В8Л | 20Х21Н46В8Л | 0,10 — 0,25 | 0,20 — 0,80 | 0,30 — 0,80 | 19,0 — 22,0 | 43,00 — 48,0 | - | - | 7,00 — 9,00 | - | - | 0,06 <*> | - | - | Не более 0,30 | - | 0,035 | 0,040 | |
| 35Х18Н24С2Л | 30Х18Н24С2Л | 0,30 — 0,40 | 2,00 — 3,00 | Не более 1,50 | 17,0 — 20,0 | 23,00 — 25,00 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,030 | 0,035 | |
| 31Х19Н9МВБТЛ | 30Х19НМВБТЛ | 0,26 — 0,35 | Не более 0,80 | 0,80 — 1,50 | 18,0 — 20,0 | 8,00 — 10,00 | 1,00 — 1,50 | - | 1,00 — 1,50 | 0,20 — 0,50 | 0,20 — 0,50 | - | - | - | Не более 0,30 | - | 0,020 | 0,035 | |
| 12Х18Н12БЛ | 10Х18Н12БЛ | Не более 0,12 | Не более 0,55 | 0,50 — 1,00 | 17,0 — 19,0 | 11,00 — 13,00 | - | - | - | - | 0,7 — 1,1 | - | - | - | Не более 0,30 | - | 0,025 | 0,020 <**> | |
| 110Г13Л | 110Г13Л | 0,90 — 1,40 | 0,30 — 1,00 | 11,50 — 15,00 | Не более 1,0 | Не более 1,00 | - | - | - | - | - | - | - | - | Не более 0,30 | - | 0,050 | 0,120 | |
| 120Г13Х2БЛ | 120Г13Х2БЛ | 1,00 — 1,40 | 0,30 — 1,00 | 11,50 — 14,50 | 1,5 — 2,5 | Не более 1,00 | - | - | - | - | 0,08 — 0,10 | - | - | - | Не более 0,30 | - | 0,050 | 0,100 | |
| 130Г14ХМФАЛ | 130Г14ХМФАЛ | 1,20 — 1,40 | Не более 0,60 | 12,50 — 15,00 | 1,0 — 1,5 | Не более 1,00 | 0,20 — 0,30 | 0,08 — 0,12 | - | - | - | - | 0,025 — 0,050 | - | Не более 0,30 | - | 0,050 | 0,070 | |
| 10Х17Н10Г4МБЛ | ЭИ402МЛ | Не более 0,12 | Не более 0,60 | 3,50 — 4,50 | 16,0 — 18,0 | 9,50 — 11,00 | 0,90 — 1,20 | - | - | - | 0,70 — 1,00 | - | - | - | Не более 0,30 | - | 0,025 | 0,025 | |
1. В обозначении марки стали цифры перед буквенным обозначением означают среднее или максимальное (при отсутствии нижнего предела) содержание углерода в стали в сотых долях процента, буквы означают наименование элемента, а цифры, стоящие после букв, указывают на среднее содержание легирующего элемента в целых единицах, кроме элементов, присутствующих в стали в малых количествах.
Химические элементы в марках стали обозначены следующими буквами: А — азот, Б — ниобий, В — вольфрам, Г — марганец, Д — медь, М — молибден, Н — никель, С — кремний, Т — титан, Ф — ванадий, Ю — алюминий, Х — хром, Л — литейная.
2. Допускаются отклонения от норм химического состава, указанного в табл. 2: углерода +/- 0,02%, кремния +/- 0,1%, марганца, меди, хрома, никеля +/- 0,1%, титана, вольфрама +/- 0,05, ванадия, молибдена, ниобия +/- 0,02%.
3. Отливки из стали марки 110Г13Л допускается изготовлять с повышенным содержанием углерода, но не более 1,5%.
<**> Сера плюс фосфор не более 0,40%.
3.4. Механические свойства металла должны соответствовать нормам, указанным в табл. 3.
Примечание. Механические свойства стали марки 110Г18Л устанавливаются по соглашению изготовителя с потребителем; рекомендуемый режим термической обработки: закалка с 1050 — 1100 °C, охлаждение в воде.
Для отливок основными нормируемыми показателями механических свойств являются показатели, приведенные в табл. 1.
Нормы механических свойств для отливок с толщиной стенки более 100 мм и нормы дополнительных контролируемых показателей механических свойств стали устанавливают по нормативно-технической документации.
По соглашению изготовителя с потребителем допускается заменять контролируемый показатель «предел текучести» показателем «временное сопротивление».
3.5. Отливки должны подвергаться термической обработке. Рекомендуемые режимы термической обработки приведены в табл. 3 и могут быть изменены при обеспечении механических и специальных свойств металла.
Допускается термическую обработку не проводить при обеспечении механических и специальных свойств стали технологией выплавки.
3.6. Нормы специальных свойств металла отливки (жаростойкость, стойкость против межкристаллитной коррозии, длительная прочность и др.) должны быть указаны в технической документации.
3.7. Удаление питателей и прибылей допускается производить любым способом, не влияющим на качество отливок.
Удаление питателей и прибылей огневой резкой должно производиться до окончательной термической обработки.
Примечание. Для отливок из стали марки 110Г13Л огневую резку допускается производить после термической обработки.
3.8. Поверхность отливок не должна иметь механических повреждений и дефектов, снижающих прочность, работоспособность и ухудшающих внешний вид.
На поверхностях отливок, подвергающихся механической обработке, допускаются дефекты, не превышающие по глубине припуск на механическую обработку.
Вид, количество, размеры и расположение малозначительных и исправимых дефектов на необрабатываемых и механически обработанных поверхностях отливок должны быть указаны в нормативно-технической документации.
3.9. В отливках допускаются внутренние дефекты, не снижающие работоспособность и прочность деталей. Размеры, количество и расположение малозначительных дефектов указывают в нормативно-технической документации.
4. ПРАВИЛА ПРИЕМКИ
4.1. Отливки принимают партиями. Партия должна состоять из отливок, изготовленных по одному чертежу, одной плавки или при выплавке стали одной марки в печах вместимостью не более 250 кг — из отливок сменной выплавки, прошедших термическую обработку в одной или нескольких садках по одинаковому режиму с обязательной регистрацией режима автоматическими приборами.
Допускается объединять в партию отливки, близкие по конфигурации и размерам, изготовленные из стали одной марки по разным чертежам.
Партию термически не обработанных отливок комплектуют из отливок одной плавки.
Партия отливок должна быть оформлена одним документом о качестве.
При поточно-массовом конвейерном производстве партии отливок не составляют.
4.2. Проверку соответствия химического состава стали требованиям, указанным в табл. 2, изготовитель проводит на каждой плавке.
4.3. Для проверки контролируемых показателей механических свойств стали (см. табл. 1 и 3) отливают пробные бруски в количестве, установленном нормативно-технической документацией.
4.4. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей механических свойств, по нему проводят повторное испытание на удвоенном количестве образцов, вырезанных от пробных брусков той же партии и плавки.
При получении неудовлетворительных результатов повторных испытаний отливки данной партии совместно с пробными брусками (или частями, оставшимися после первого испытания) подвергают повторной термической обработке и проводят испытания механических свойств в соответствии с требованиями разд. 5.
Количество допустимых полных термических обработок не должно быть более трех. Для аустенитных и аустенито-ферритных сталей допускается не более двух полных термических обработок.
При несоответствии результатов испытаний требованиям п. 3.5 после второй термической обработки аустенитной и аустенито-ферритной стали и после третьей — стали других классов все отливки данной партии бракуют.
Количество отпусков или стабилизирующих отжигов отливок с пробными брусками после закалки или нормализации для получения требуемых свойств или после исправления дефектов заваркой не ограничивается.
4.5. Объем и периодичность испытаний дополнительных контролируемых показателей, а также контролируемых показателей при поточно-массовом конвейерном производстве и правила оценки годности устанавливаются в нормативно-технической документации.
4.6. Соответствие размеров отливок требованиям чертежа проверяют выборочным или сплошным контролем.
Вид контроля, объем выборки и правила оценки годности устанавливаются в нормативно-технической документации.
4.7. Проверке внешнего вида на соответствие требованиям п. 3.7 подвергают каждую отливку партии.
Правила оценки годности, способы исправления дефектов, допустимость правки в холодном и горячем состояниях, необходимость последующего контроля по трещинам и проведение отпуска для снятия напряжений устанавливаются в нормативно-технической документации.
4.8. Соответствие отливок требованиям п. 3.8 проверяют выборочным контролем.
Вид контроля, объем выборки, правила оценки годности устанавливаются нормативно-технической документацией.
5. МЕТОДЫ ИСПЫТАНИЯ
5.1. Химический анализ проводят по ГОСТ 12344-66 — ГОСТ 12352-66; ГОСТ 12354-66 — ГОСТ 12357-66; ГОСТ 12359-66 — ГОСТ 12361-66; ГОСТ 12364-66 или другими методами, обеспечивающими точность определения, предусмотренную указанными стандартами.
5.2. Пробы для определения химического состава стали отливок отбирают по ГОСТ 7565-73.
При выплавке стали в печах вместимостью не более 500 кг допускается для определения химического состава отбирать пробы в середине заливки плавки и использовать пробы массой 200 г и более.
При заливке одной отливки от плавки отбор проб производят после заливки формы.
Для определения химического состава допускается использовать стружку, взятую от пробного бруска для механических испытаний или от отливки.
Пробы маркируют номером плавки.
5.3. Пробные бруски для изготовления образцов для определения механических свойств металла отливают в необходимом количестве в середине заливки каждой плавки. При выплавке в печах вместимостью не более 250 кг пробные бруски отливают из металла одной или нескольких плавок данной смены.
Допускается при отсутствии пробных брусков вырезать образцы из отливок.
Конфигурация и размеры пробных брусков и схема вырезки образцов указаны на черт. 1 - 6. Указанные на чертежах размеры прибылей по высоте считаются минимальными и могут быть увеличены в зависимости от условий производства.
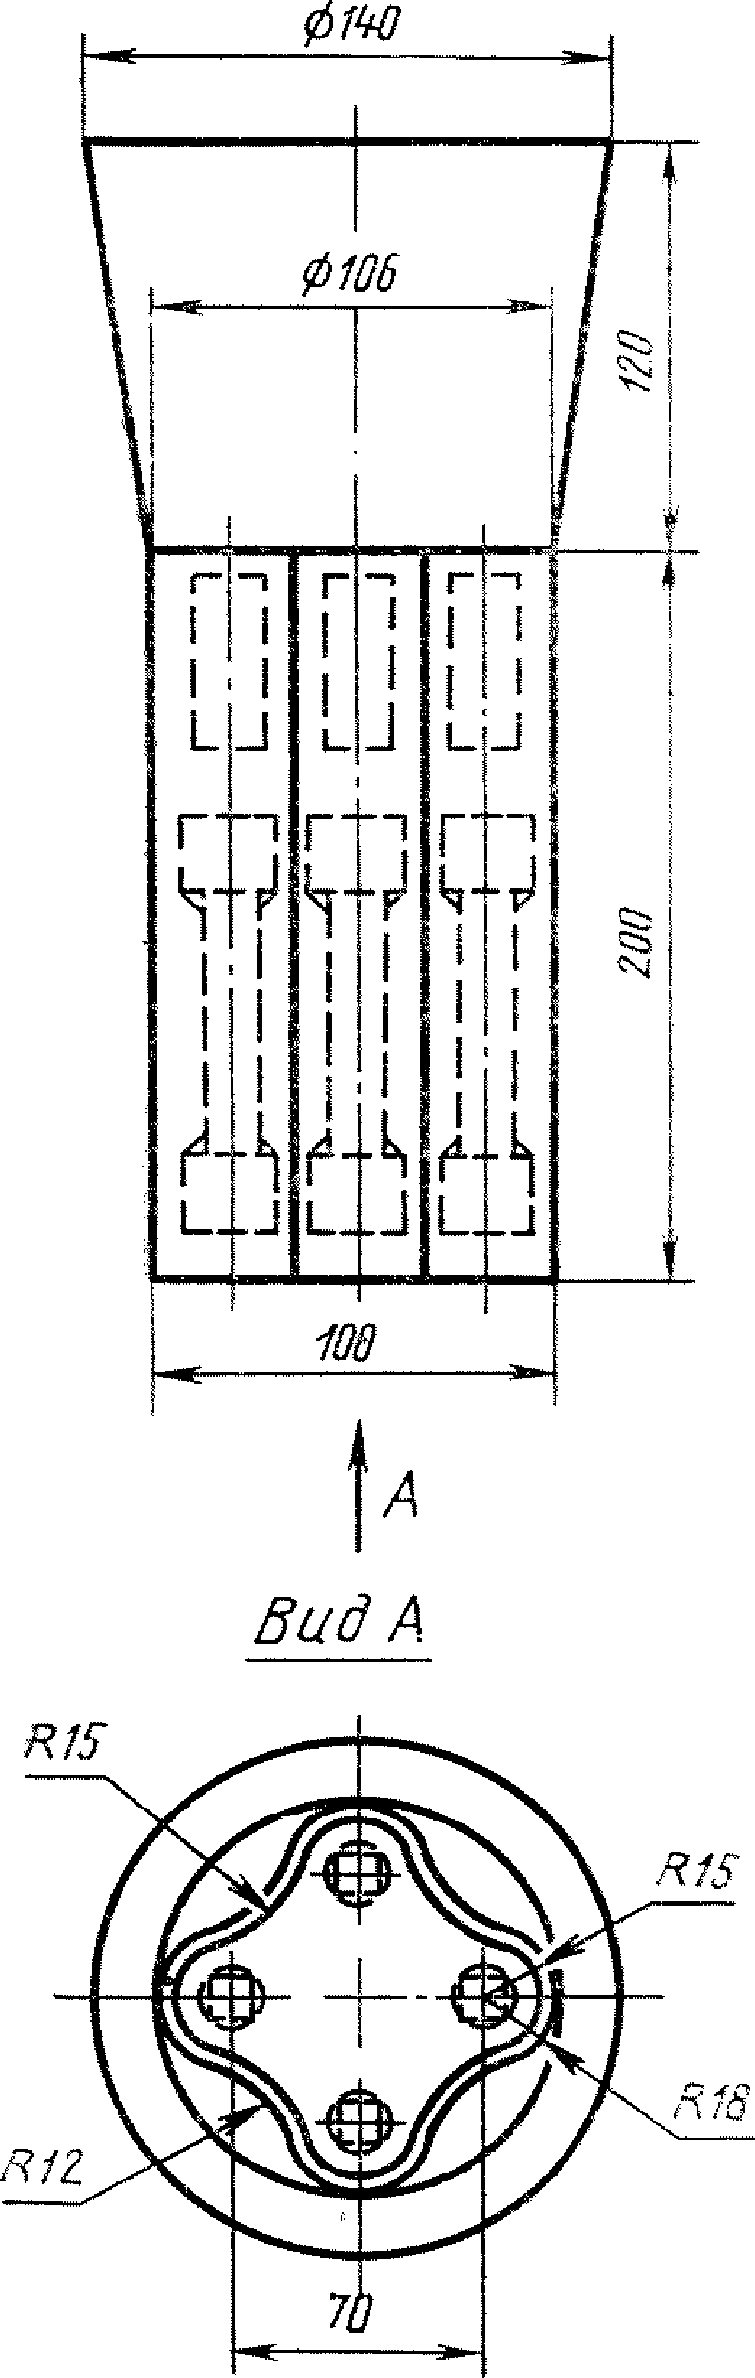
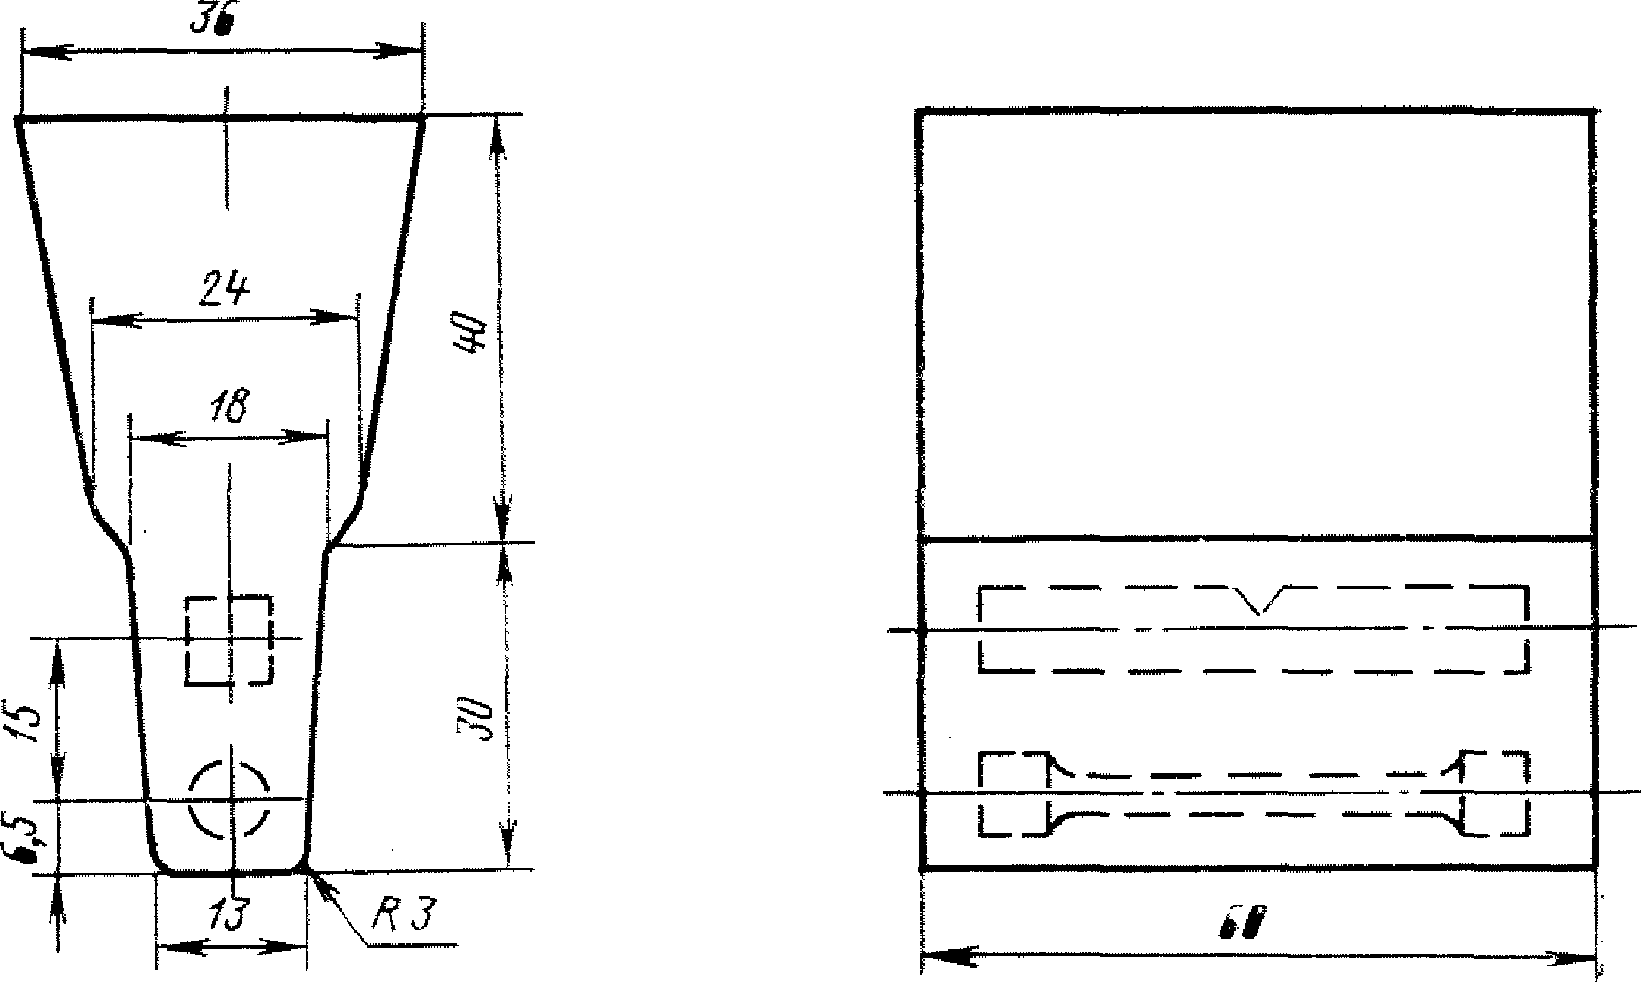
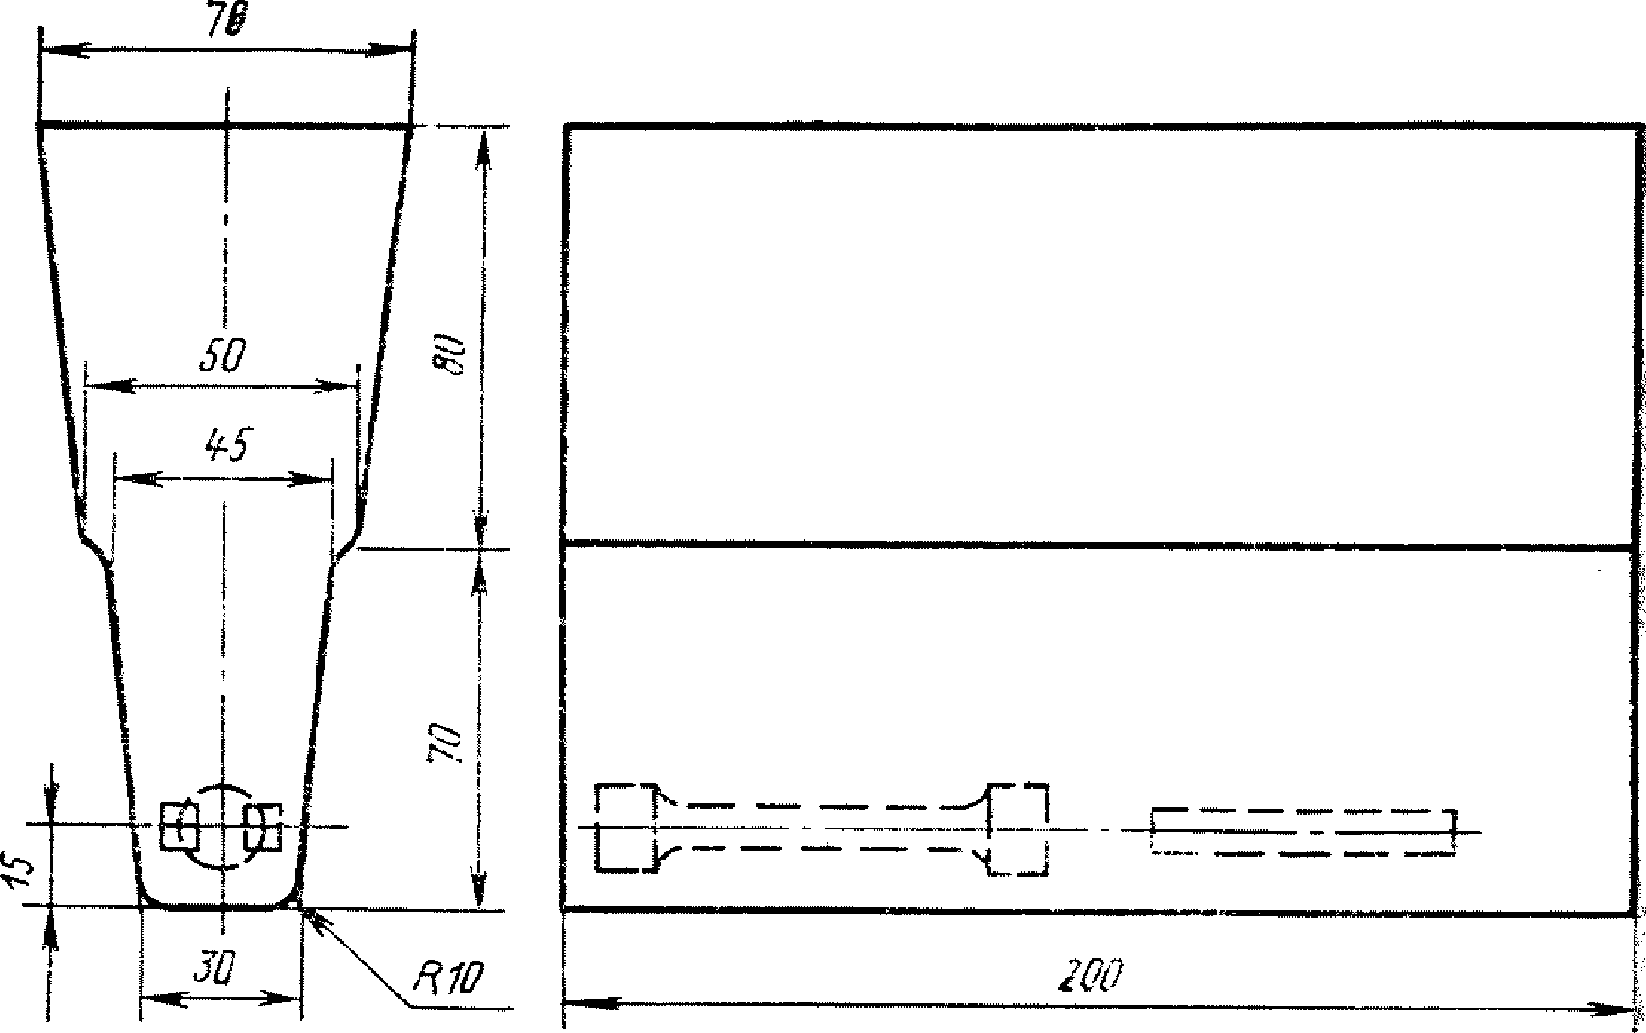
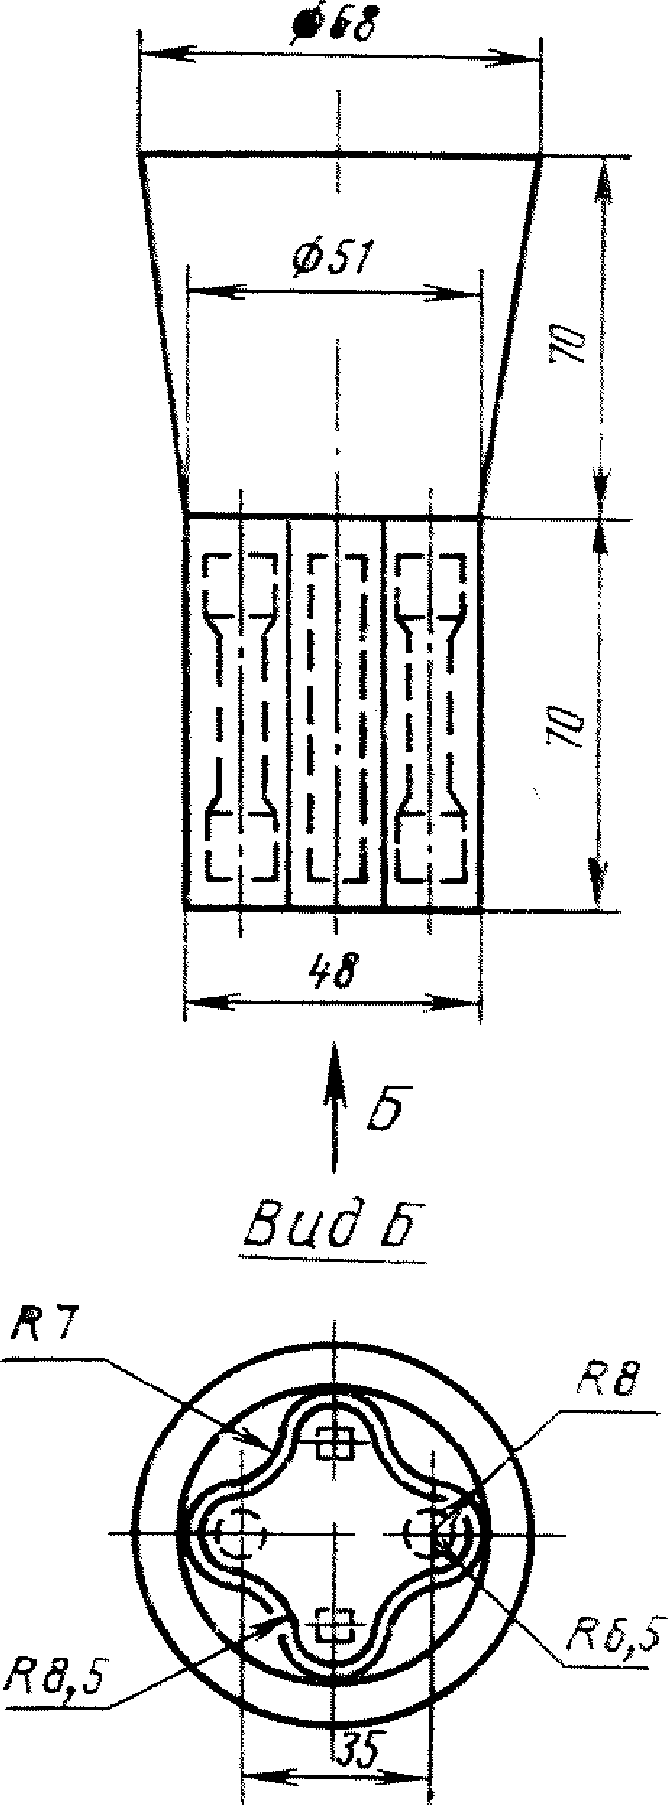
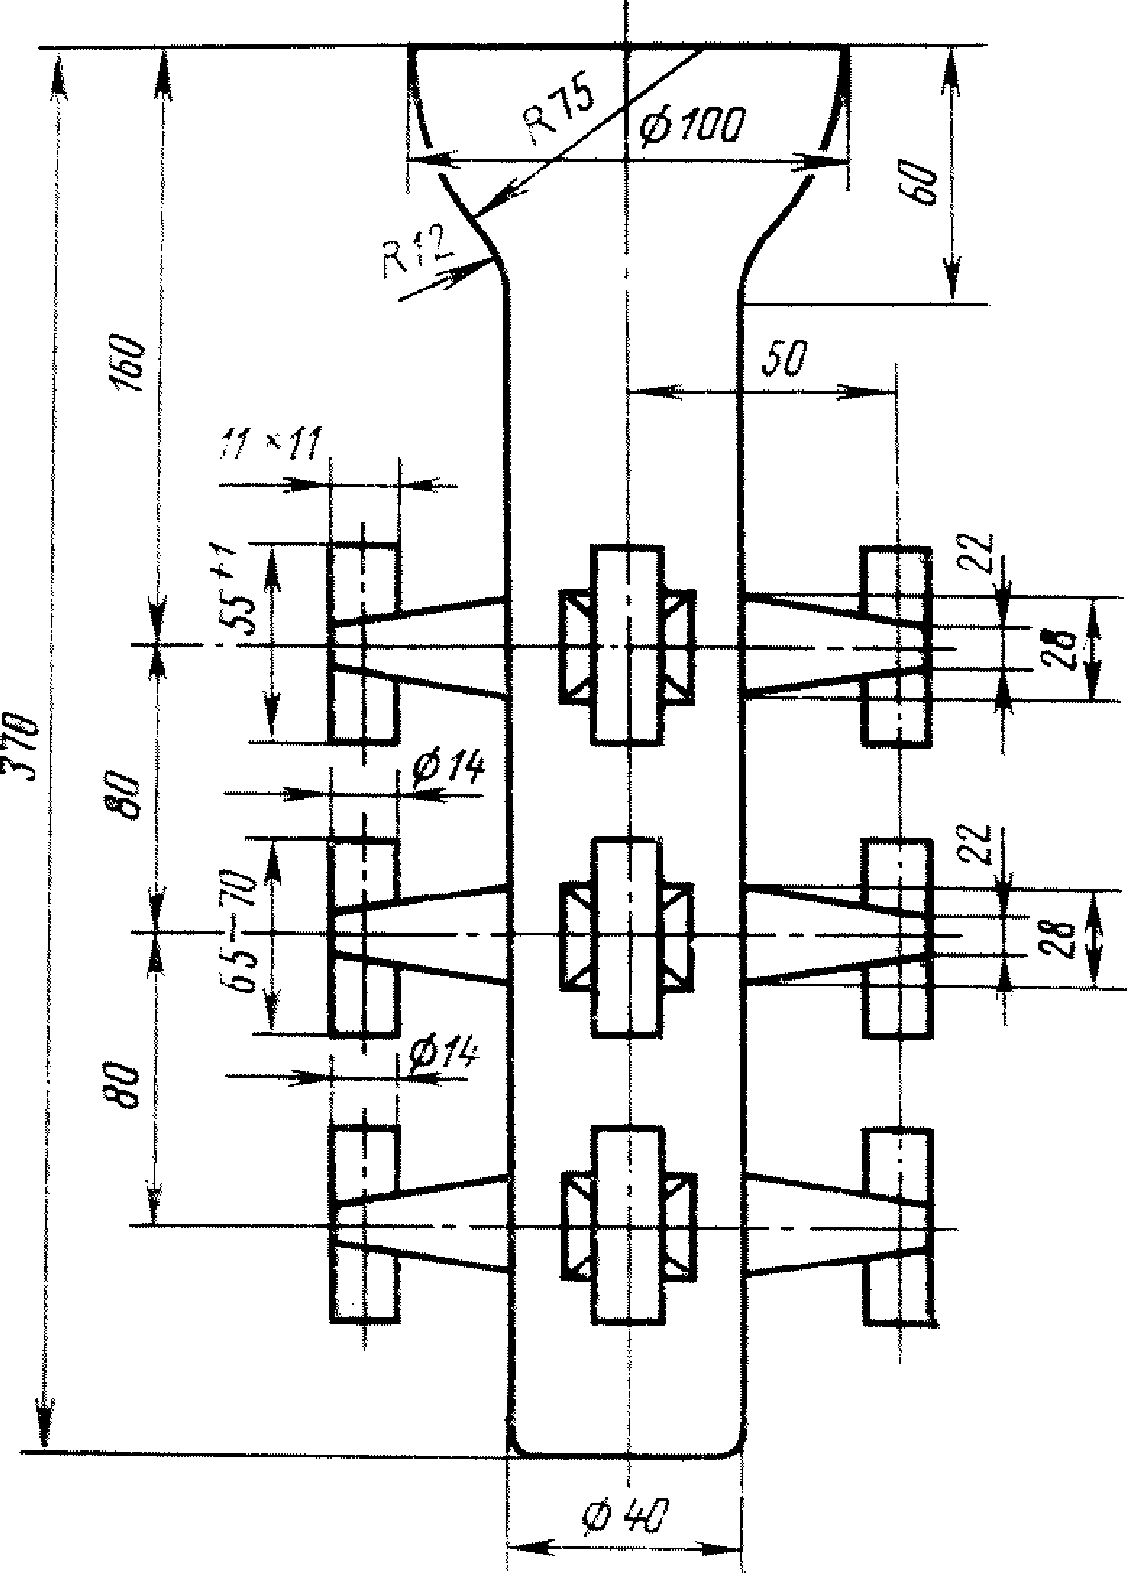
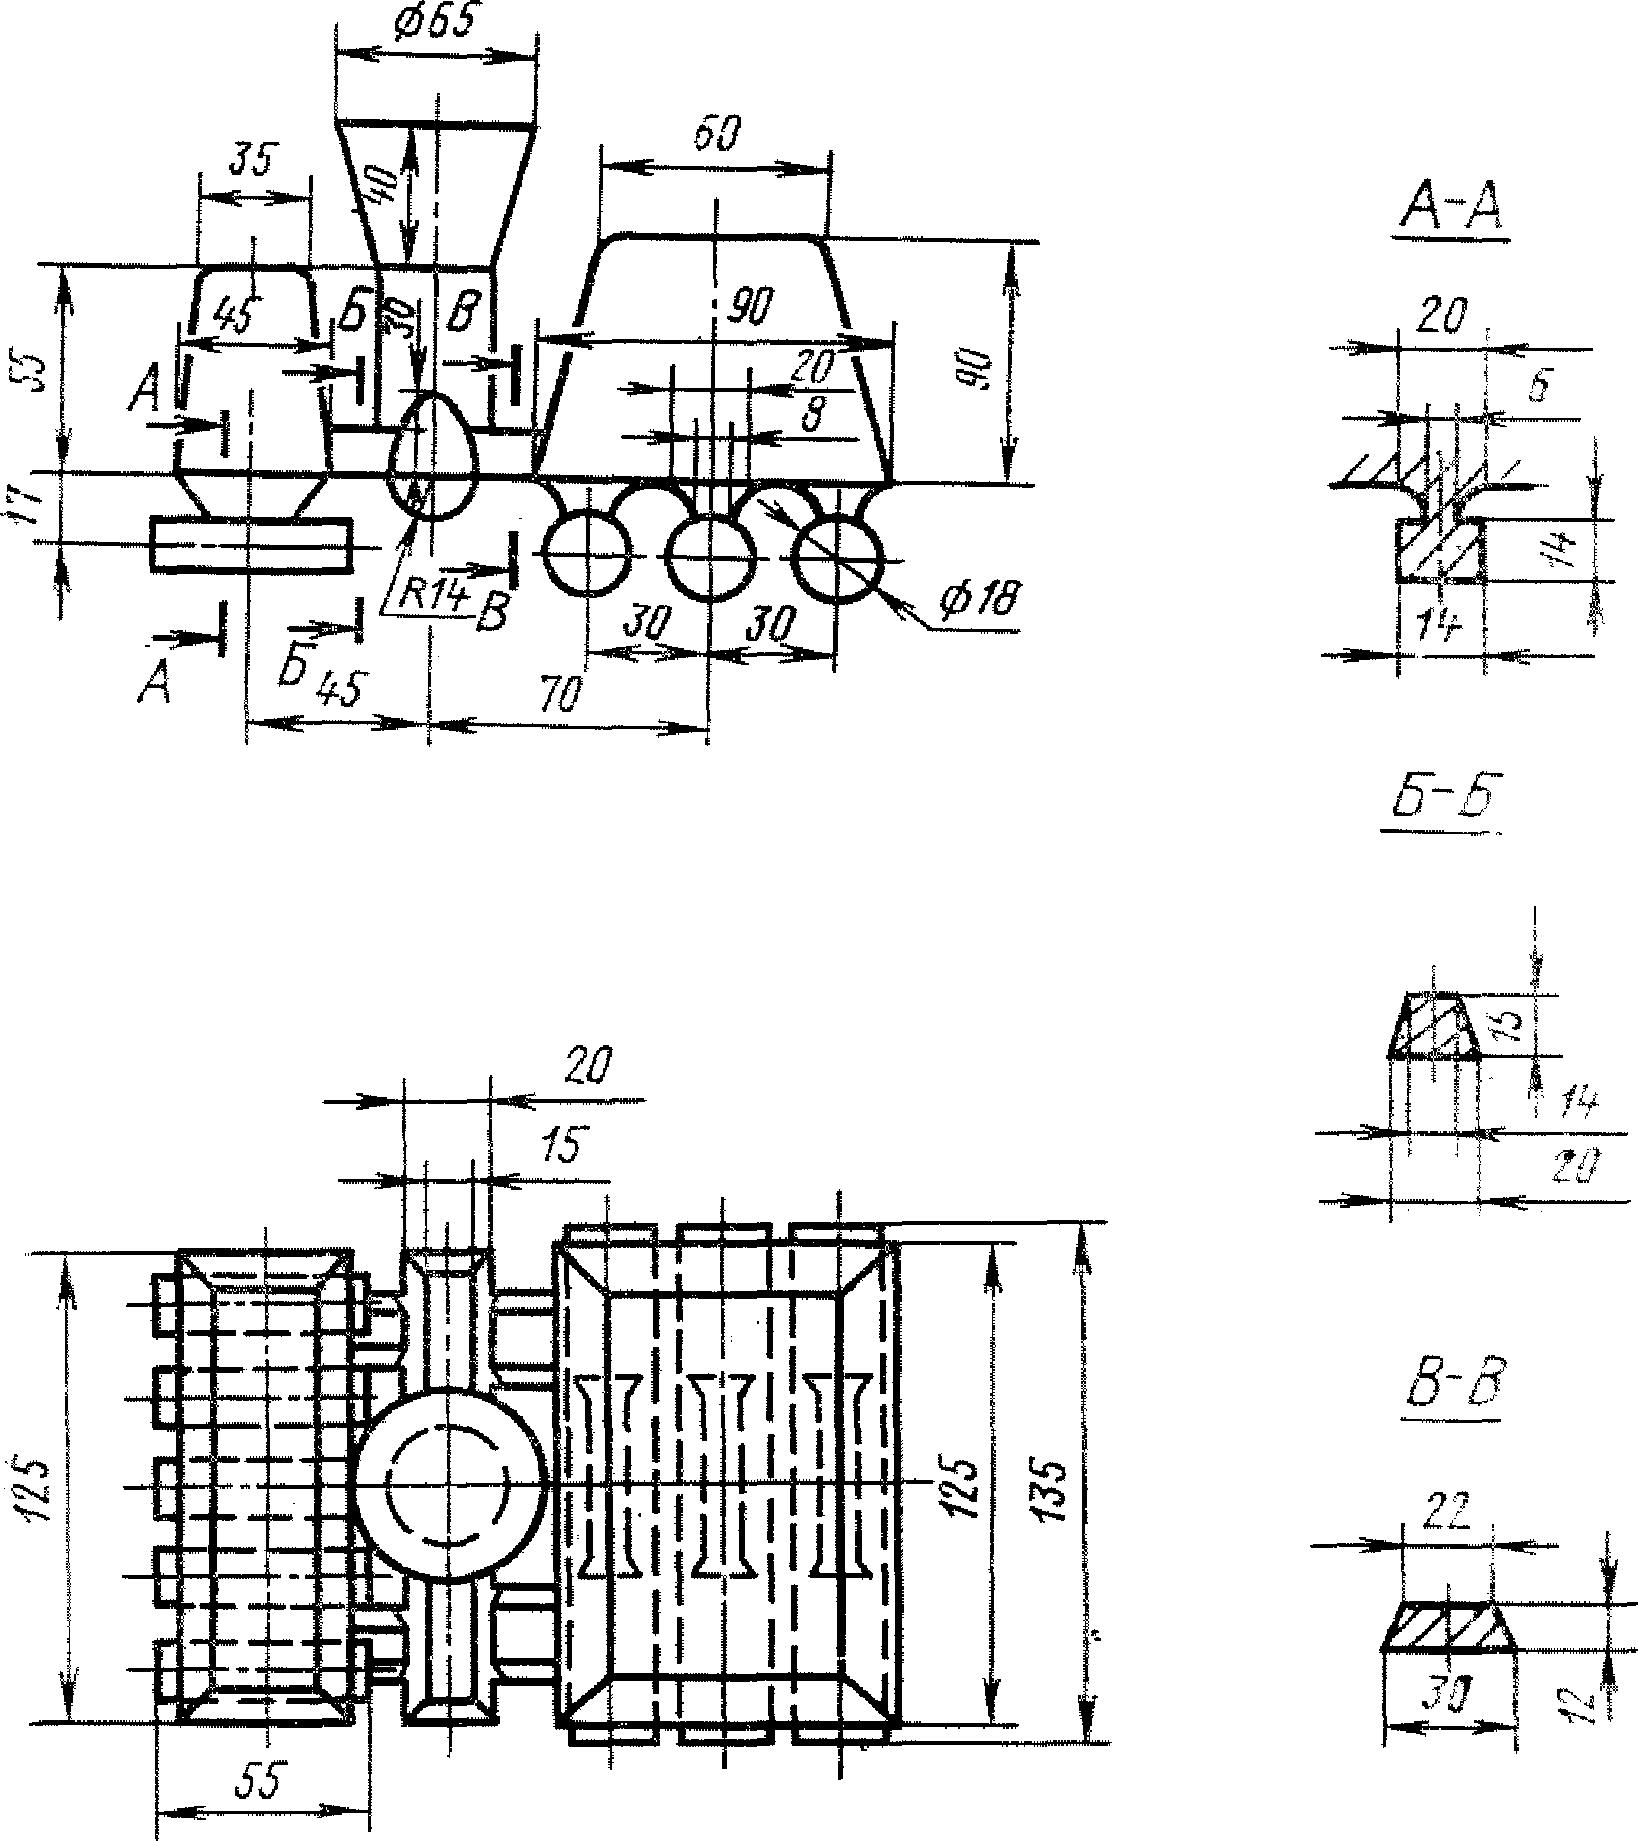
Положение образцов для испытания на растяжение и определение ударной вязкости в пробных брусках не регламентируются и на чертежах показаны условно.
Тип пробного бруска устанавливает предприятие-изготовитель.
При изготовлении отливок, требующих индивидуального контроля механических свойств, допускается применять приливной пробный брусок, размеры и место расположения которого устанавливают в нормативно-технической документации.
Условия изготовления пробных брусков и отливок должны быть одинаковыми.
Допускается отливать пробные бруски в песчаные формы (сухие или сырые) независимо от способа изготовления отливок.
Термическая обработка пробных брусков или вырезанных из них заготовок образцов для определения механических свойств должна проходить в одной садке с отливками данной партии.
При отсутствии пробного бруска образцы для определения механических свойств вырезают из отливок на расстоянии не более 30 мм от внешней поверхности.
5.4. Испытание на растяжение проводят по ГОСТ 1497-73 на цилиндрических образцах диаметром 10 мм с расчетной длиной 50 мм.
Допускается проводить испытание на образцах диаметром 5 мм с расчетной длиной 25 мм.
5.5. Определение ударной вязкости производят по ГОСТ 9454-60 на образцах типа I.
5.6. Механические свойства металла отливок определяют на одном образце при испытании на растяжение и на двух образцах при испытании ударной вязкости при определенной температуре.
Результаты испытаний образцов, имеющих дефекты, связанные с условиями их изготовления (раковины, трещины и др.), механической обработки или испытаний не учитывают. Дефектные образцы заменяют новыми.
5.7. Определение твердости по Бринеллю производят по ГОСТ 9012-59. Определение твердости по Роквеллу производят по ГОСТ 9013-59.
5.8. Испытание на жаростойкость проводят по ГОСТ 6130-71.
5.9. Испытание стойкости против межкристаллитной коррозии проводят по ГОСТ 6032-75.
Примечание. Методы испытания стали марок, не предусмотренных ГОСТ 6032-75, устанавливают нормативно-технической документацией.
5.10. Испытание на растяжение при повышенных температурах проводят по ГОСТ 9651-73, при пониженных температурах — по ГОСТ 11150-75.
5.11. Испытание ударной вязкости при пониженных температурах проводят по ГОСТ 9455-60, при повышенных температурах — по ГОСТ 9456-60.
5.12 Испытание длительной прочности проводят по ГОСТ 10145-62.
5.13. Методы испытаний специальных свойств, не оговоренные в пп. 5.1 - 5.12, должны быть указаны в технической документации.
5.14. Методы выявления внутренних дефектов отливок (просвечивание рентгеновскими и гамма-лучами, магнитная дефектоскопия и др.) указывают в технической документации.
6. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
6.1. Отливки должны иметь на необрабатываемой поверхности маркировку в соответствии с требованиями нормативно-технической документации. Знаки маркировки могут быть литыми, набивными или нанесенными несмываемой краской.
При невозможности маркирования отливок из-за конфигурации и размеров, партия отливок должна иметь бирку с маркировкой с указанием количества отливок в партии.
6.2 Каждая партия отливок должна сопровождаться документом о качестве, в котором должны быть указаны:
товарный знак предприятия-изготовителя;
номер чертежа детали или отливки;
условное обозначение отливки, индекс машины или номер заказа;
обозначение настоящего стандарта.
Примечание. При поточно-массовом конвейерном производстве номер плавки допускается не указывать.
6.3. Упаковка, транспортирование и хранение отливок — по технической документации на конкретные отливки.