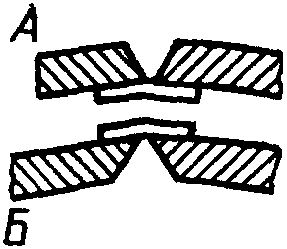
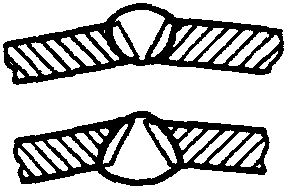
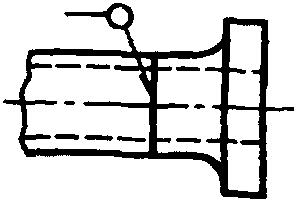
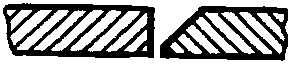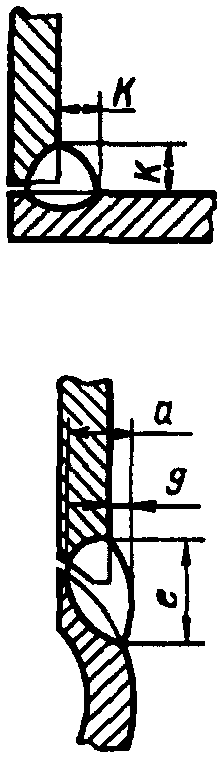ГОСТ 16037-80*. Межгосударственный стандарт. Соединения сварные стальных трубопроводов. Основные типы, конструктивные элементы и размеры
Государственный комитет СССР по стандартам · № ГОСТ 16037-80*Действующий акт
(введен в действие Постановлением Госстандарта СССР от 24.04.1980 № 1876)
(ред. от 01.12.1990)
Примечание
Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Евразийского экономического союза «О требованиях к магистральным трубопроводам для транспортирования жидких и газообразных углеводородов» (ТР ЕАЭС 049/2020) (Решение Коллегии Евразийской экономической комиссии от 29.11.2021 № 162).
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ.
Документ введен в действие с 01.07.1981.
Взамен ГОСТ 16037-70.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 16037-80*"]:::doc
  click n0 "https://bukva.ai/docs/gost-16037-80" "ГОСТ 16037-80*. Межгосударственный стандарт. Соединения сварные стальных трубопроводов. Основные типы, конструктивные элементы и размеры (введен в действие Постановлением Госстанда"
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Постановлением Госстандарта СССР
от 24 апреля 1980 г. № 1876
МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ
СОЕДИНЕНИЯ СВАРНЫЕ СТАЛЬНЫХ ТРУБОПРОВОДОВ
ОСНОВНЫЕ ТИПЫ, КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ И РАЗМЕРЫ
Welded joints in steel pipelines.
Main types, design elements and dimensions
ГОСТ 16037-80*
Группа В05
ОКП 0602000000
Взамен
ГОСТ 16037-70
Постановлением Государственного комитета СССР по стандартам от 24 апреля 1980 г. № 1876 дата введения установлена
с 1 июля 1981 года
Ограничение срока действия снято по Протоколу 5-94 Межгосударственного Совета по стандартизации, метрологии и сертификации (ИУС 11-12-94).
Переиздание (май 1999 г.) с Изменением № 1, утвержденным в декабре 1990 г. (ИУС 3-91).
1. Настоящий стандарт распространяется на сварные соединения трубопроводов из сталей и устанавливает основные типы, конструктивные элементы и размеры сварных соединений труб с трубами и арматурой.
Стандарт не распространяется на сварные соединения, применяемые для изготовления самих труб из листового или полосового материала.
Требования настоящего стандарта являются обязательными.
2. В стандарте приняты следующие обозначения способов сварки:
ЗП — дуговая сварка в защитном газе плавящимся электродом;
ЗН — дуговая сварка в защитном газе неплавящимся электродом;
Р — ручная дуговая сварка;
Ф — дуговая сварка под флюсом;
Г — газовая сварка.
Для конструктивных элементов труб, арматуры и сварных соединений приняты следующие обозначения:
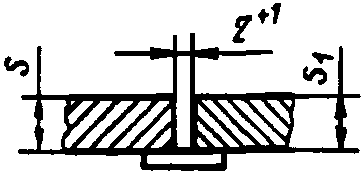
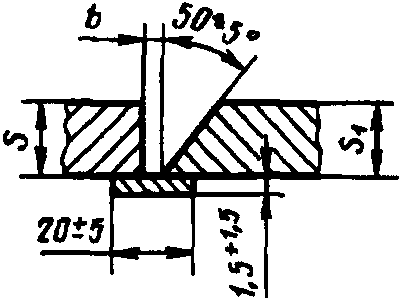
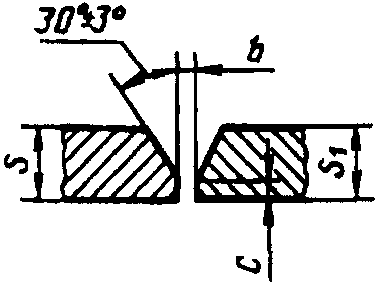
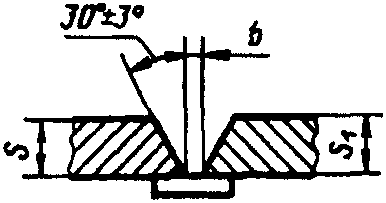
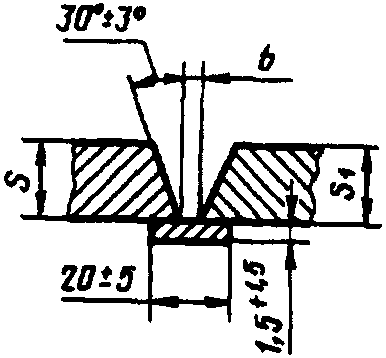
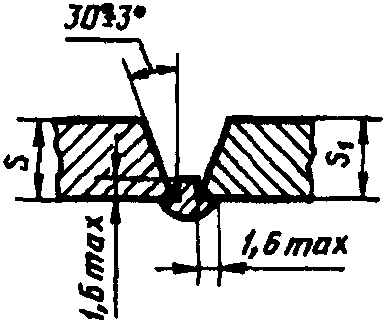
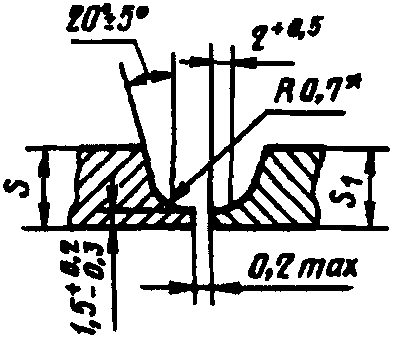
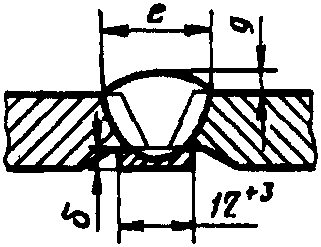
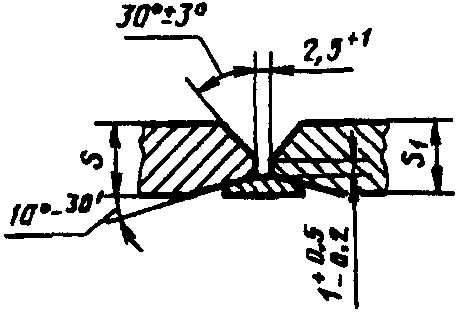
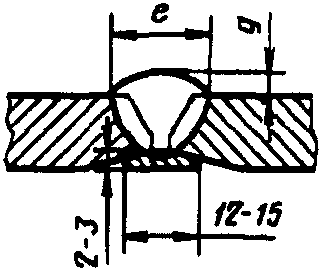
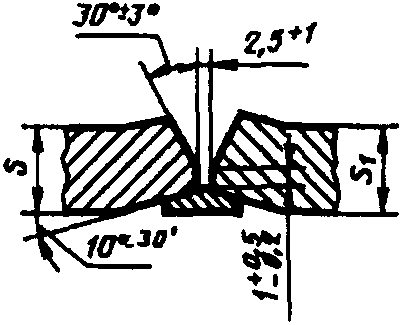
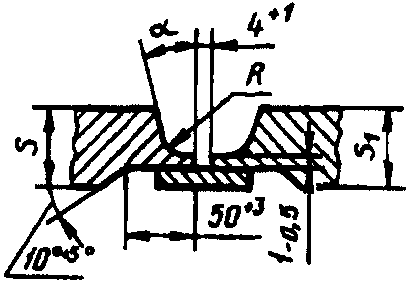
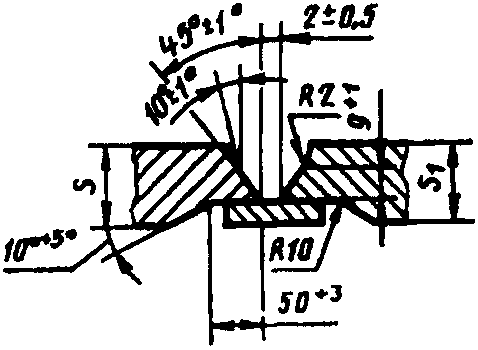
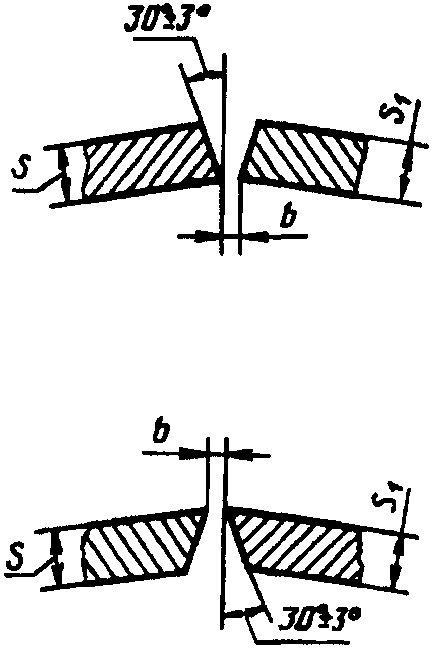
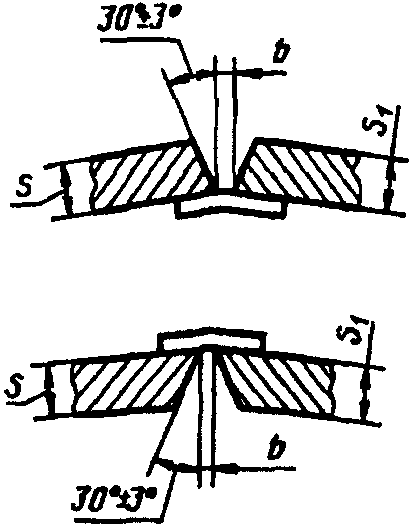
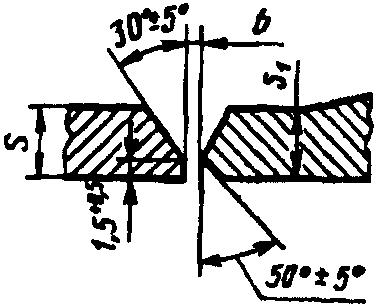
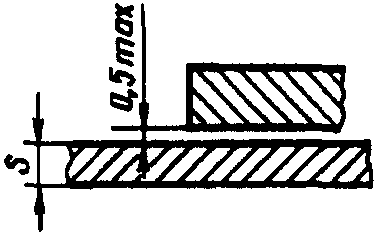
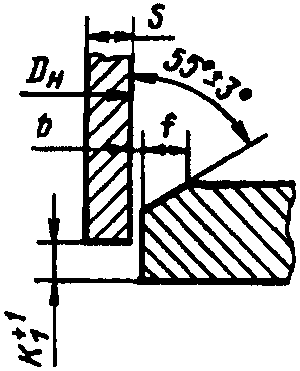
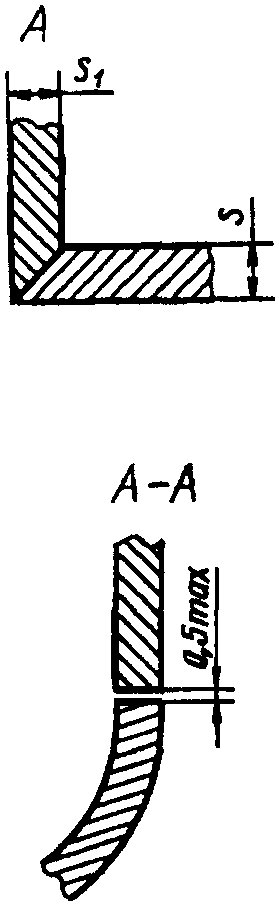
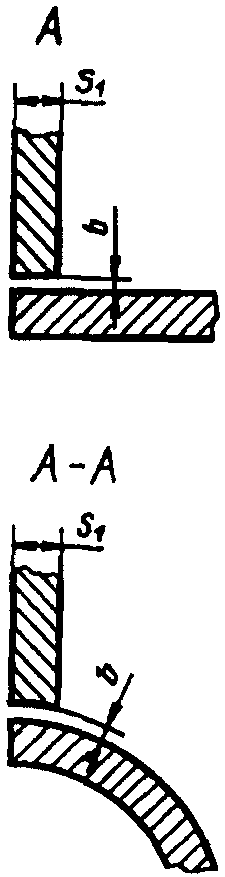
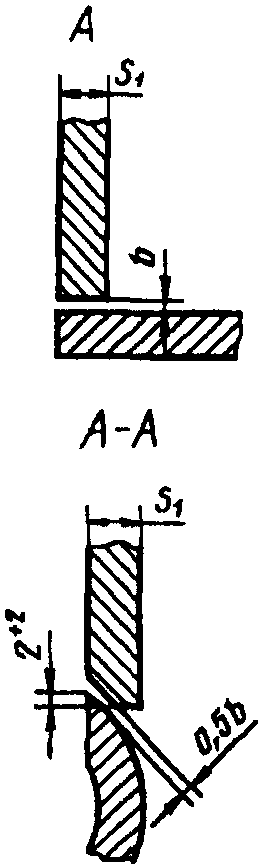
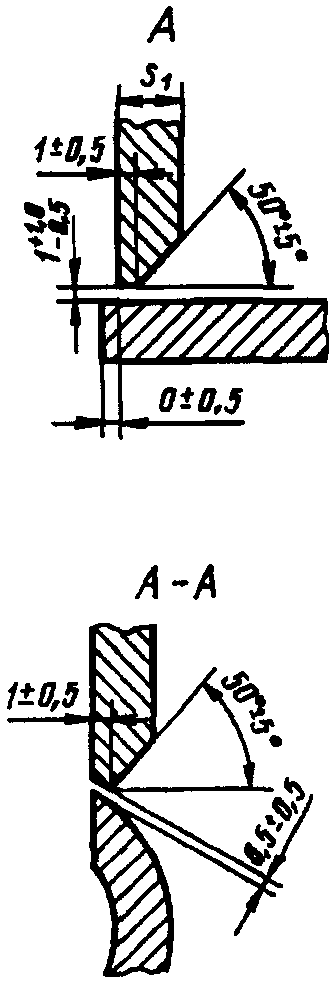
s; s_{1} — толщины стенок свариваемых деталей;
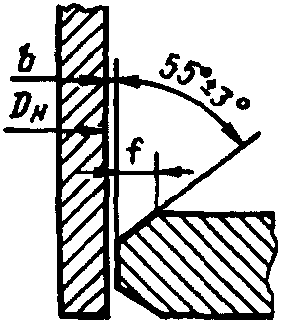
b — зазор между кромками свариваемых деталей после прихватки;
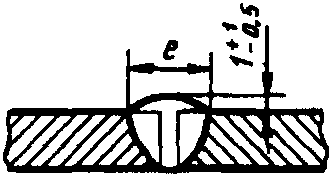
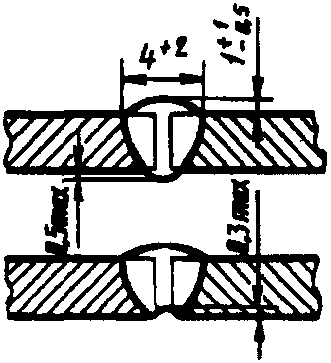
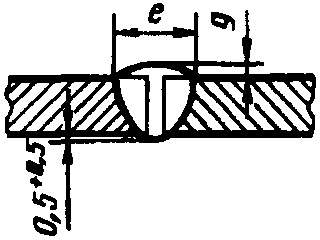
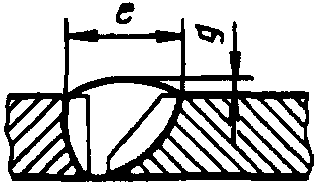
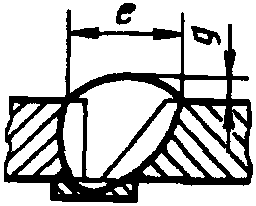
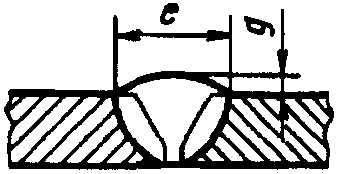
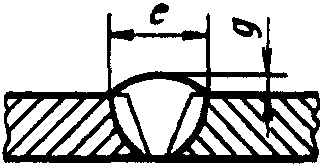
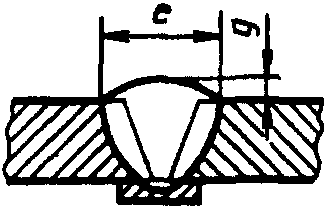
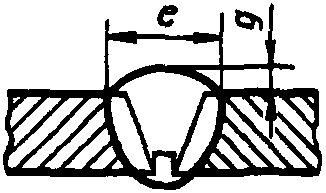
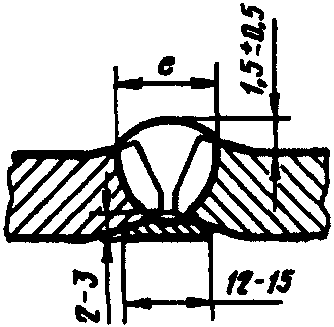
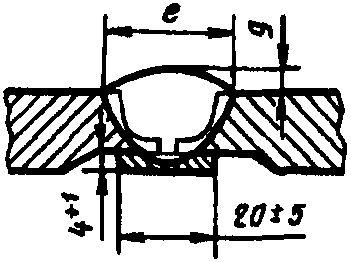
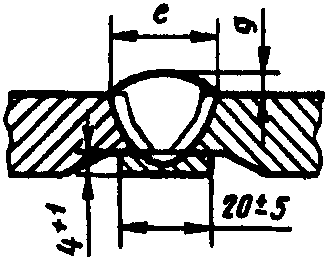
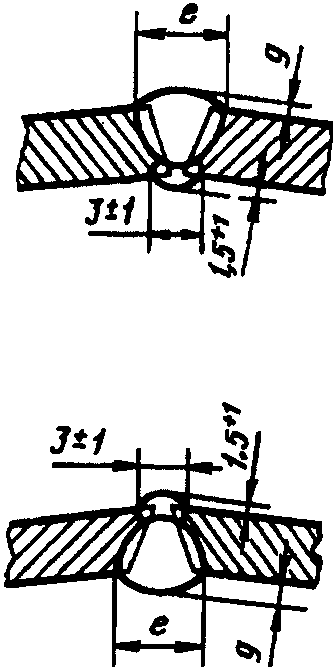
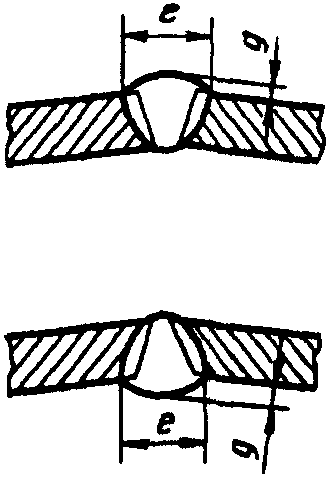
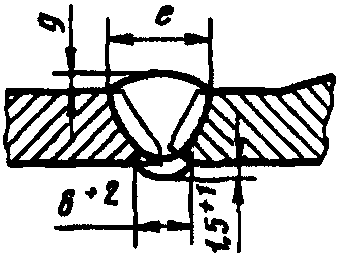
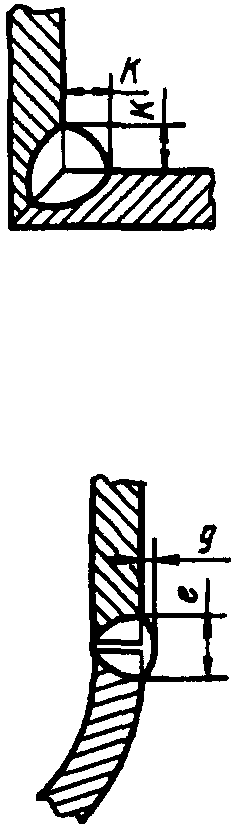
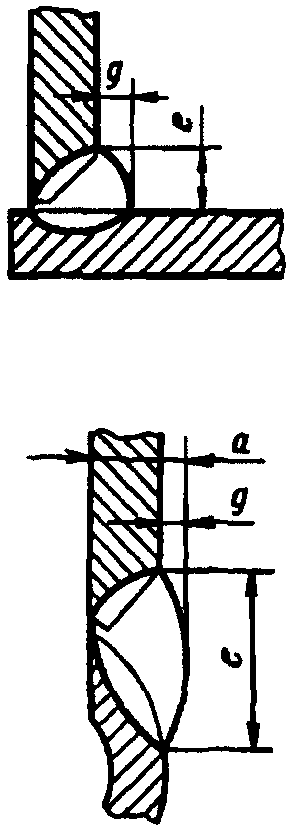
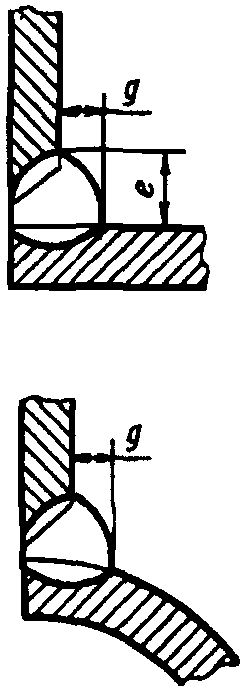
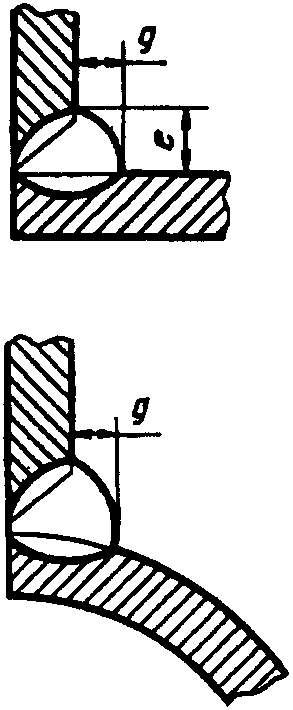
е — ширина сварного шва;
g — выпуклость сварного шва;
\delta — толщина подкладного кольца;
а — толщина шва;
с — притупление кромки;
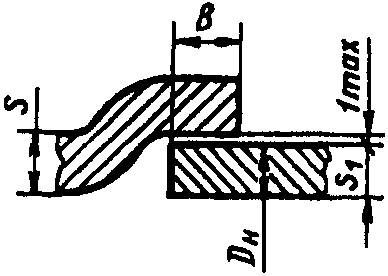
В — ширина нахлестки;
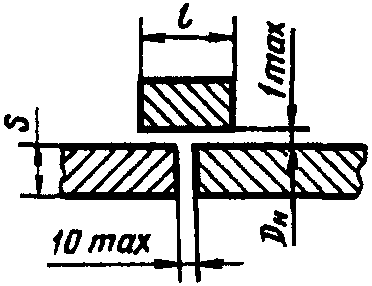
l — длина муфты;
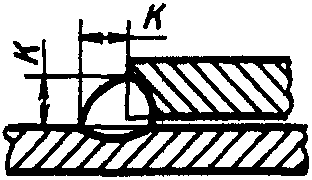
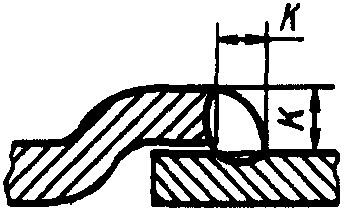
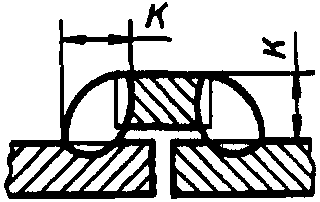
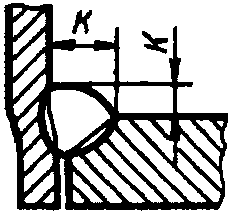
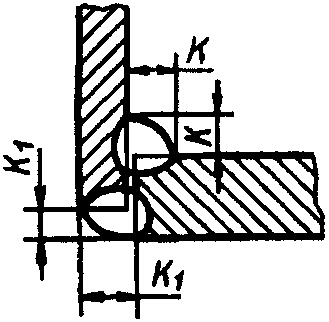
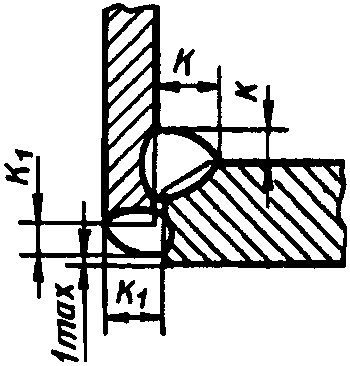
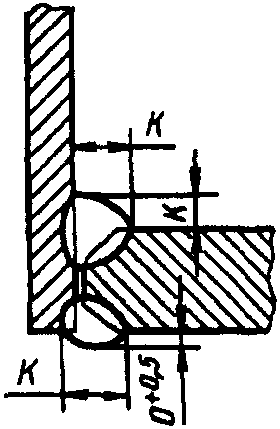
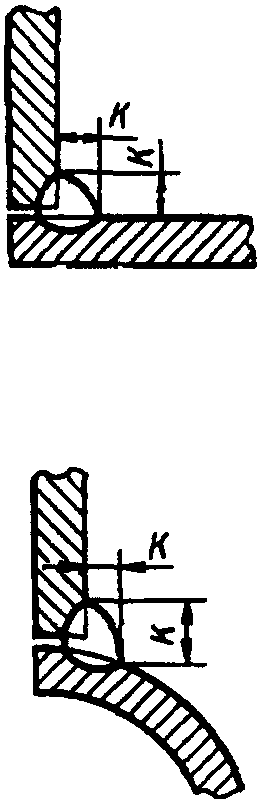
К — катет углового шва;
K_{1} — катет углового шва со стороны разъема фланца;
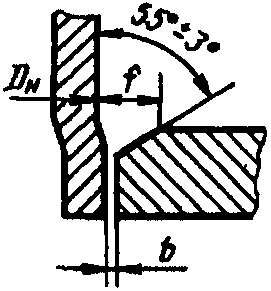
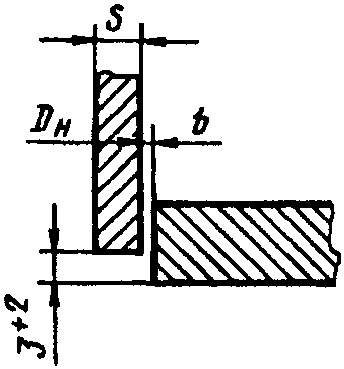
D_{\text{н}} — наружный диаметр трубы;
f — фаска фланца.
1, 2. (Измененная редакция, Изм. № 1).
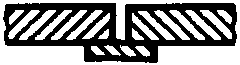
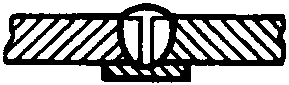
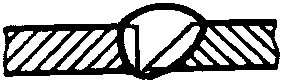
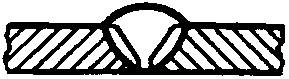
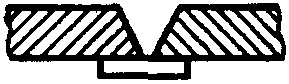
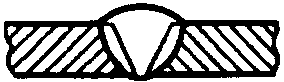
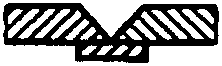
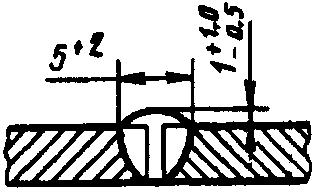
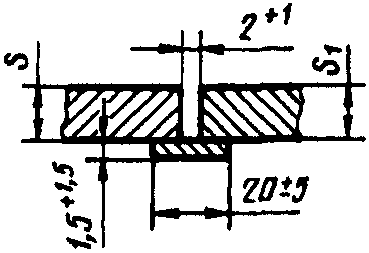
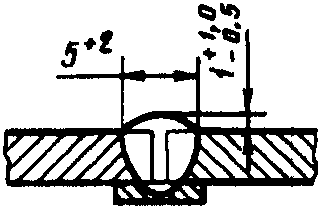
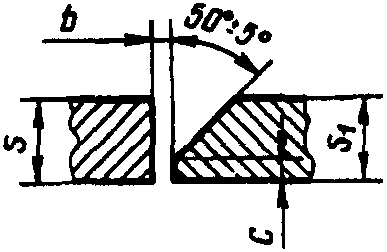
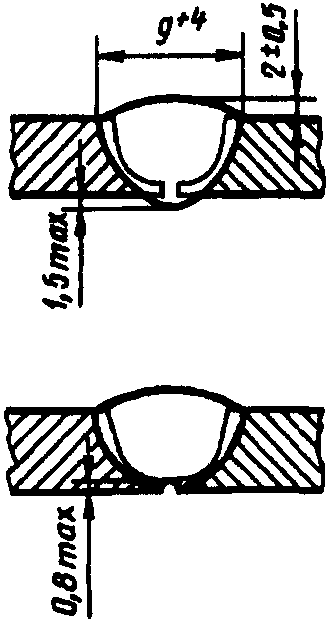
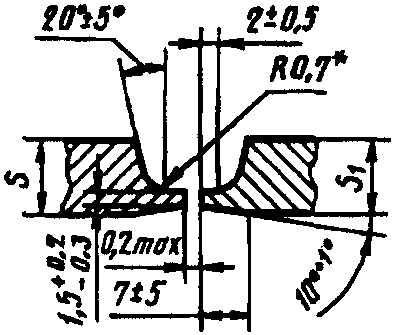
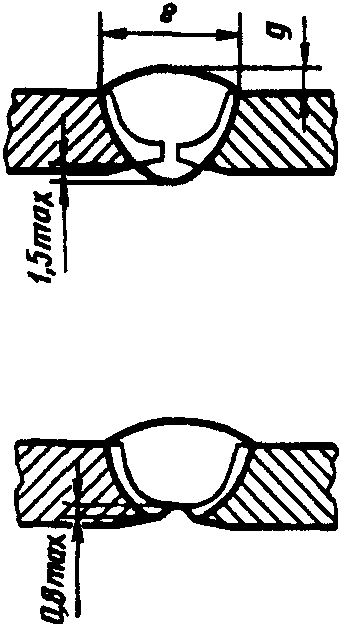
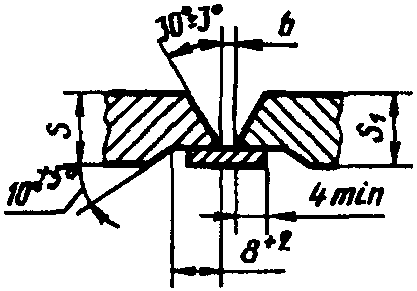
3. Основные типы сварных соединений должны соответствовать указанным в табл. 1.
Таблица 1
Тип соединения
Форма подготовленных кромок
Характер сварного шва
Форма поперечного сечения
Толщина стенки и минимальный наружный диаметр трубы, мм, для способов сварки
Условное обозначение сварного соединения
подготовленных кромок
сварного шва
ЗП
ЗН
Р
Ф
Г
Без скоса кромок
Односторонний
2 — 5 ------ 25
2 — 3 ------ 10
2 — 5 ------ 25
4 — 6 ------ 133
1 — 3 ------ 150
С2
Односторонний на съемной подкладке
2 — 4 ------ 25
2 — 3 ------ 25
-
-
С4
Односторонний на остающейся цилиндрической подкладке
2 — 3 ------ 25
С5
Со скосом одной кромки
Односторонний
3 — 20 ------- 25
-
3 — 20 ------- 25
С8
Односторонний на остающейся цилиндрической подкладке
2 — 20 ------- 25
-
2 — 20 ------- 57
С10
Стыковое соединение трубы с трубой или с арматурой
Со скосом кромок
Односторонний
3 — 20 ------- 25
3 — 20 ------- 14
3 — 20 ------- 25
3 — 7 ---------- 14 — 150
С17
Односторонний на съемной подкладке
2 — 40 ------- 25
2 — 40 ------- 10
2 — 40 ------- 25
6 — 40 ------- 377
-
С18
Односторонний на остающейся цилиндрической подкладке
2 — 20 ------- 25
2 — 20 ------- 10
2 — 20 ------- 25
-
С19
Односторонний с расплавляемой вставкой
4 — 20 ------- 25
4 — 20 ------- 25
4 — 20 ------- 25
-
-
С46
С криволинейным скосом кромок
Односторонний
-
5 — 6 ------ 25
-
С47
С криволинейным скосом кромок с расточкой
6 — 25 ------- 25
С48
Со скосом кромок с расточкой
Односторонний на остающейся цилиндрической подкладке
6 — 20 ------- 25
6 — 20 ------- 25
6 — 20 ------- 57
С49
Односторонний на остающейся конической подкладке
С50
Со скосом кромок с раздачей
2 — 6 ------ 25
2 — 6 ------ 10
-
С51
С криволинейным скосом кромок с расточкой
Односторонний на остающейся цилиндрической подкладке
7 — 60 ------- 25
7 — 60 ------- 25
7 — 60 ------- 57
7 — 60 ------- 377
С52
16 — 60 -------- 68
-
16 — 60 -------- 68
16 — 60 -------- 377
С53
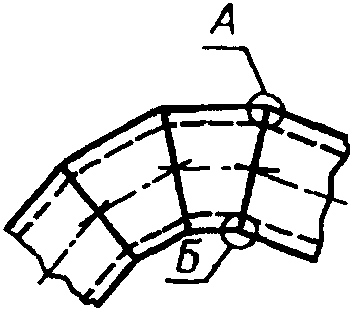
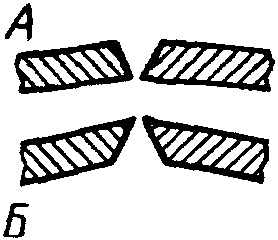
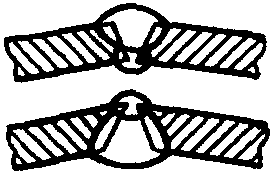
Стыковое соединение секторов колен (отводов)
Со скосом кромок
Двусторонний
3 — 25 ------- 108
-
3 — 25 ------- 108
-
-
С54
Односторонний на съемной подкладке
С55
Стыковое соединение фланца с трубой
С двумя несимметричными скосами двух кромок
Двусторонний
3 — 40 ------- 70
3 — 40 ------- 70
С56
Нахлесточное соединение промежуточного штуцера или ниппеля с трубой
Без скоса кромок
Односторонний
2 — 5 ------ 14
2 — 5 ------ 10
2 — 5 ------ 22
1 — 5 --------- 6 — 150
Н1
Нахлесточное соединение труб с раздачей одного конца трубы
2 — 20 ------- 14
-
2 — 20 ------ 25
1,6 — 7 ---------- 14 — 150
Н3
Нахлесточное соединение труб муфтой
Без скоса кромок
Односторонний двойной
2 — 20 ------- 14
-
2 — 20 ------- 25
1,6 — 7 ---------- 14 — 150
Н4
Угловое соединение фланца или кольца с трубой
Со скосом одной кромки
Односторонний с раздачей и развальцовкой
2 — 12 ------- 14
2 — 12 ------- 14
-
У15
Без скоса кромок
Двусторонний
2 — 15 ------- 14
2 — 15 ------- 14
У5
Со скосом одной кромки
Двусторонний
2 — 15 ------- 14
2 — 15 ------- 14
У7
С симметричным скосом одной кромки
У8
Угловое соединение отростка с трубой равных размеров
Без скоса кромок
Односторонний
2 — 4 ------ 14
-
2 — 4 ------ 25
-
-
У16
Угловое соединение отростка, ответвительного штуцера или приварыша с трубой
Без скоса кромок
Односторонний
2 — 20 ------- 14
2 — 20 ------- 14
2 — 20 ------- 25
1 — 7 ---------- 14 — 150
У17
2 — 25 ------- 14
2 — 25 ------- 14
2 — 25 ------- 25
У18
Угловое соединение отростка, ответвительного штуцера или приварыша с трубой
Односторонний
4 — 25 ------- 14
4 — 25 ------- 14
4 — 25 ------- 25
-
-
У19
Угловое соединение ответвительного штуцера или приварыша с трубой
Со скосом одной кромки
Односторонний на цилиндрическом усе
4 — 20 ------- 12
4 — 20 ------- 12
4 — 20 ------- 25
У20
Односторонний на съемной подкладке
У21
Примечание. В графе «Толщина стенки и минимальный наружный диаметр трубы для способов сварки» в числителе приведены предельные толщины стенок, а в знаменателе — минимальные наружные диаметры труб за исключением угловых соединений, для которых приведены предельные толщины стенок и минимальные наружные диаметры ответвлений (отростков, ответвительных штуцеров и приварышей); для соединений, выполненных газовой сваркой, в знаменателе приведены предельные значения наружных диаметров.
4. Конструктивные элементы и их размеры должны соответствовать указанным в табл. 2 - 33.
Таблица 2
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
b
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
С2
ЗП; Р
2,0
0,5
+0,5
4
+2
-
-
3,0
1,0
4,0 — 5,0
1,5
Ф
4,0
8
6,0
10
ЗН
2,0 — 3,0
0
+0,3
-
-
Г
1,0 — 1,6
0,5
+/- 0,3
3
+1
0,5
+0,5
2,0 — 3,0
1,0
+/- 0,5
4
+2
1,0
+/- 0,5
Таблица 3
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы
Способ сварки
s = s1
подготовленных кромок свариваемых деталей
сварного шва
С4
Р; ЗН
2 — 3
ЗП
2 — 4
Таблица 4
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
подготовленных кромок свариваемых деталей
сварного шва
С5
ЗП; ЗН; Р
2 — 3
Таблица 5
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
b
c
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
С8
ЗП; Р
3
1
+0,5
0,5
+0,5
8
+2
1,5
+1,5 -1,0
4
10
5
11
6
12
7
13
+3
8
14
2,0
+2,0 -1,5
9
2
1,0
+0,5
16
+4
10
18
12
+1,0
20
14
22
+5
16
25
18
27
20
29
+7
Таблица 6
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
b
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
С10
ЗП; Р
2
2
+2
9
+2
1,5
+1,5 -1,0
3
10
4
11
5
12
+3
6
13
7
14
+4
8
4
+/- 1
16
2,0
+2,0 -1,0
9
18
10
19
12
5
+2 -1
21
+5
14
23
+6
16
26
18
28
20
31
+7
Таблица 7
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
b
c
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
С17
ЗП; ЗН; Р; Г
3
1,0
+0,5
0,5
+0,5
7
+2
1,5
+1,5 -1,0
4
8
5
1,5
1,0
+/- 0,5
9
6
11
7
12
+3
ЗП; ЗН; Р
8
2,0
+1,0
13
10
16
+4
2,0
+2,0 -1,5
12
18
14
21
16
+1,5
1,5
23
+6
18
26
20
28
Примечание. При способе сварки ЗН зазор b = 0^{+ 0,5} .
Таблица 8
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
b
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
С18
ЗП; ЗН; Р
2
2
+1,0
7
+2
1,5
+1,5 -1,0
3 — 4
8
5
10
ЗП; ЗН; Р; Ф
6 — 8
3
+1,0 -0,5
13
+3
9 — 10
15
12
18
14
4
+1,0
22
+4
16
24
2,0
+2,0 -1,5
18
26
+5
20
29
25 — 30
6
+/- 1,0
39
+7
35 — 40
50
Таблица 9
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
b
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
С19
ЗП; ЗН; Р
2
2
+1,0
7
+2
1,5
+1,5 -1,0
3
8
4
9
5
10
6
3
+1,0 -0,5
12
+3
7
13
+4
8
14
10
16
+5
2,0
+2,0 -1,5
12
18
14
5
+/- 1,0
23
+6
16
25
+8
18
27
20
30
Таблица 10
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
С46
ЗП; ЗН; Р
4
9
+2
1,5
+1,5 -1,0
5
10
6
11
7
12
8
13
9
14
+3
10
15
2,0
+2,0 -1,5
12
17
14
18
16
22
+5
18
24
20
27
Таблица 11
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
подготовленных кромок свариваемых деталей
сварного шва
С47
ЗН
5 — 6
Допускается увеличение до 2 мм.
Таблица 12
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
С48
ЗН
6
16
+3
2,0
+/- 0,5
7
17
8
9
18
3,0
+/- 1,0
10
12
20
+4
14
23
4,0
16
18
27
20
25
30
Допускается увеличение до 2 мм.
Таблица 13
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
b
e
g
\delta +0,2
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
С49
ЗП ЗН; Р
6
3
+1,0 - 0,5
12
+3
1,5
+1,5 -1,0
2,5 (при Dу до 150 включ.) 3,0 (при Dу более 150)
7
13
8
14
9
15
2,0
+2,0 -1,5
10
16
12
18
+4
14
5
+/- 1,0
23
16
25
18
27
20
30
Примечание. При способе сварки 3Н зазор b = 2,5^{+ 1,0} .
Таблица 14
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
С50
ЗП; ЗН; Р
6
22
+3
2,5
+1,5
7
+4
8
23
9
+5
3,5
+2,0
10
24
12
27
14
28
+6
16
29
+8
18
30
20
33
Таблица 15
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
e +2
подготовленных кромок свариваемых деталей
сварного шва
С51
ЗП; ЗН
2
11
3
12
4
13
5
14
6
Таблица 16
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
R
e +6
g
\alpha +/- 1°
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
С52
Р; ЗП; Ф; ЗН
7
4
18
2
+/- 2
22°
11
21
16
6
27
15°
20
29
22
30
30
34
32
35
3
+2 -3
36
38
40
36
45
38
12°
60
48
Таблица 17
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
e +6
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
С53
Р; ЗП; Ф
16
26
2
+2
20
30
22
30
33
32
3
+2 -3
36
35
40
36
45
37
60
46
Таблица 18
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
b
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
С54
ЗП; Р
3
1,5
+1,5 -0,5
8
+2
1,5
+1,5 -1,0
4
9
5
10
6
12
+3
7
13
+4
8
14
10
2,0
+1,0 -0,5
16
2,0
+2,0 -1,0
12
18
+5
14
20
16
3,0
22
18
24
+6
20
26
22
28
24
30
+7
25
32
Таблица 19
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
b
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
С55
ЗП; Р
3
2
+1,0
8
+2
1,5
+1,5 -1,0
4
9
5
10
6
3
+1,0 -0,5
12
+3
7
13
+5
8
14
10
16
+6
2,0
+2,0 -1,5
12
4
18
3,0
14
21
16
23
+7
18
25
20
28
22
5
31
4,0
24
33
25
35
Таблица 20
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
b
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
С56
ЗП; Р
3
1,5
+1,0 -0,5
5
+2
1,5
+1,5 -1,0
4
7
5
8
6
9
7
2,0
+2,0 -0,5
10
+3
8
12
10
14
+4
2,0
+2,0 -1,5
12
16
14
20
+6
16
22
18
24
+8
20
26
25 — 30
35
3,0
35 — 40
48
Таблица 21
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s
K +2
подготовленных кромок свариваемых деталей
сварного шва
Н1
Г
1,0
2
1,5
ЗП; ЗН; Р; Г
2,0
3
2,5
3,0
4
3,5
5
4,0
5,0
7
Примечание. Допускается применение штуцеров и ниппелей с фаской.
Таблица 22
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s
K
B, не более
подготовленных кромок свариваемых деталей
сварного шва
Н3
ЗП; Р
2 — 20
s+1
30 (при Dн до 32 включ.) 40 (при Dн св. 32 до 108 включ.) 50 (при Dн свыше 108)
Г
1,6 — 7,0
Таблица 23
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s
K
l +/- 5
подготовленных кромок свариваемых деталей
сварного шва
Н4
ЗП; Р
2 — 20
1,3s+1
40 (при Dн менее 32) 50 (при Dн свыше 32 до 108 включ.) 60 (при Dн более 108)
Г
1,6 — 7,0
Таблица 24
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
Dн
f
K, не менее
b, не менее
подготовленных кромок свариваемых деталей
сварного шва
У15
ЗП; Р
14 — 25
K — 1
3
0,05
32 — 57
4
76 — 159
5
194
6
Примечание. Значение «К» определяется при проектировании.
Таблица 25
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s
b, не более
K
K1
подготовленных кромок свариваемых деталей
сварного шва
У5
ЗП; Р
2 — 15
0,5 (при Dн до 45 включ.) 1,0 (при Dн св. 45 до 194 включ.) 1,5 (при Dн св. 194)
s+1
s (при s до 3 включ.) 3 (при s св. 3)
Таблица 26
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
Dн
b, не более
f
K, не менее
K1
подготовленных кромок свариваемых деталей
сварного шва
У7
ЗП; Р
14 — 25
0,5
K — 1
3
s (при s до 3 включ.) 3 (при s св. 3)
32 — 57
4
76 — 159
1,0
5
194
6
219
1,5
7
245
8
273 — 325
9
377 — 530
10
Примечание. Значение «К» определяется при проектировании.
Таблица 27
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
Dн
b, не более
f
K, не менее
подготовленных кромок свариваемых деталей
сварного шва
У8
ЗП
14 — 25
0,5
K — 1
3
32 — 57
4
76 — 159
1,0
5
194
6
219
1,5
7
245
8
273 — 325
9
377 — 530
10
Примечание. Значение «К» определяется при проектировании.
Таблица 28
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s = s1
K
g
e
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
У16
ЗП; Р
2
3
+1
1,5
+1,0 -0,5
4
+2
3
4
4
6
Таблица 29
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s1
b, не более
K
подготовленных кромок свариваемых деталей
сварного шва
У17
Г
1 — 7
1
1,3 толщины более тонкой детали
ЗП; ЗН; Р
2 — 20
2
Примечание. Соединение применяется при отношении наружного диаметра ответвления к наружному диаметру трубы не более 0,5.
Таблица 30
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s1
b, не более
K
подготовленных кромок свариваемых деталей
сварного шва
У18
Г
1 — 7
1
1,3 толщины более тонкой детали
ЗП; Р; ЗН
2 — 25
2
Примечание. Соединение применяется при отношении наружного диаметра ответвления к наружному диаметру трубы более 0,5.
Таблица 31
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s1
e
g +2
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
У19
ЗП; ЗН; Р
4
8
+2
3
5
10
6
11
8
14
+3
10
16
+4
12
19
5
14
22
+5
16
24
+6
18
26
20
28
22
30
25
33
Таблица 32
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s1
b
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
У20
ЗП; Р; ЗН
4 — 5
3
+1,0 -0,5
11
+4
2,5
+1
6
4
+/- 1,0
14
4,0
+3
8
16
+5
6,0
10
19
+7
8,0
12
5
21
9,0
14
24
+8
10,0
16
26
11,0
+4
18
28
13,0
20
30
14,0
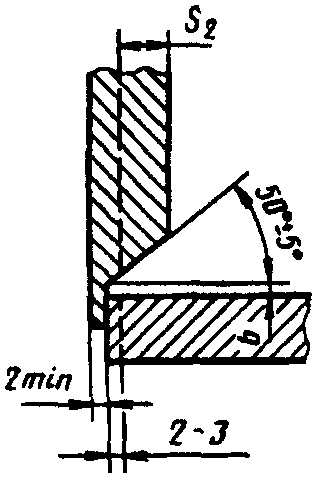
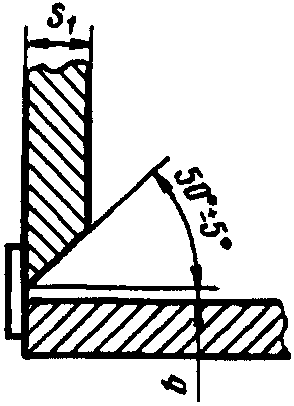
Примечания. 1. При способе сварки ЗН зазор b = 2,0^{+ 0,5} .
2. Длина протачиваемой части приварыша, входящей в трубу, устанавливается при проектировании соединения.
3. Величина s_{2} приведена после расточки.
Таблица 33
Размеры, мм
Условное обозначение сварного соединения
Конструктивные элементы и размеры
Способ сварки
s1
b
e
g
подготовленных кромок свариваемых деталей
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
У21
ЗП; ЗН; Р
4 — 5
3
+1,0 -0,5
10
+2
2,5
+1
6
4
+/- 1,0
11
+4
4,0
+3
8
14
6,0
10
16
+5
8,0
12
5
19
+7
9,0
14
21
10,0
16
24
+8
11,0
+4
18
26
13,0
20
28
14,0
Примечание. При способе сварки НЗ зазор b = 2^{+ 0.5} .
Для угловых швов в таблицах приведен расчетный катет.
5. При изготовлении тройников и крестовин из труб должны применяться типы сварных соединений, установленные для отростков с трубами, а при сварке тройников, крестовин и переходов с трубами или фланцами — соответственно типы сварных соединений труб с трубами или труб с фланцами.
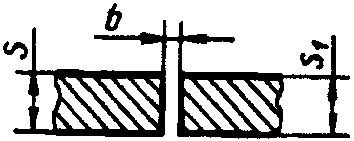
6. Сварка стыковых соединений деталей неодинаковой толщины при разнице, не превышающей значений, указанных в табл. 34, должна производиться так же, как деталей одинаковой толщины; конструктивные элементы подготовленных кромок и размеры сварного шва следует выбирать по большей толщине.
Таблица 34
мм
Толщина тонкой детали
Разность толщин деталей
До 3
1
Св. 3 до 7
2
Св. 3 до 10
3
Св. 10
4
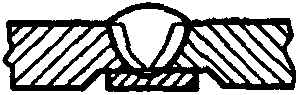
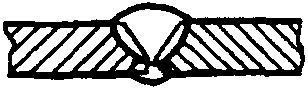
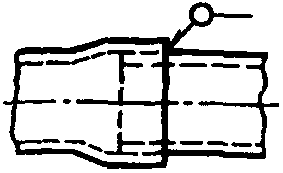
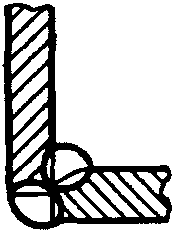
Для осуществления плавного перехода от одной детали к другой допускается наклонное расположение поверхности шва (черт. 1).
Черт. 1
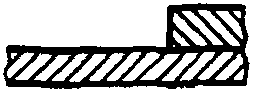
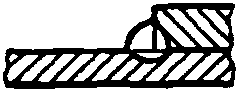
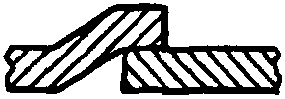
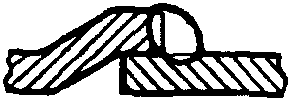
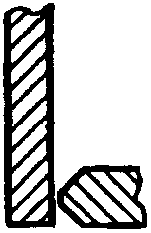
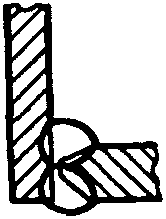
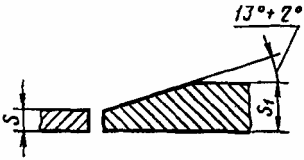
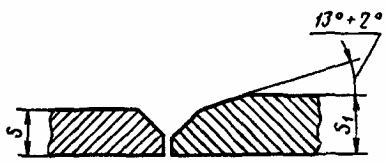
При разнице в толщине свариваемых деталей свыше значений, указанных в табл. 34, на детали, имеющие большую толщину s_{1} , должен быть сделан скос до толщины тонкой детали s, как указано на черт. 2 и 3. При этом конструктивные элементы подготовленных кромок и размеры сварного шва следует выбирать по меньшей толщине.
Черт. 2
Черт. 3
7. Шероховатость обрабатываемых под сварку поверхностей — Rz не более 80 мкм по ГОСТ 2789-73.
8. Остающиеся подкладки и муфты должны изготовляться из стали той же марки, из которой изготовлены трубы.
Для труб из углеродистой стали допускается изготовлять остающиеся подкладки и муфты из сталей марок 10 и 20 по ГОСТ 1050-88.
9. Зазор между остающейся подкладкой и трубой для сварных соединений, контролируемых радиографическим методом, должен быть не более 0,2 мм, а для соединений, не контролируемых радиографированием, — не более 0,5 мм.
Местные зазоры для указанных соединений допускаются до 0,5 мм и 1,0 мм соответственно.
10. Зазор между расплавляемой вставкой и торцевой или внутренней поверхностью трубы должен быть не более 0,5 мм.
11. В сварных соединениях отростков с трубами допускается присоединение отростков под углом до 45° к оси трубы.
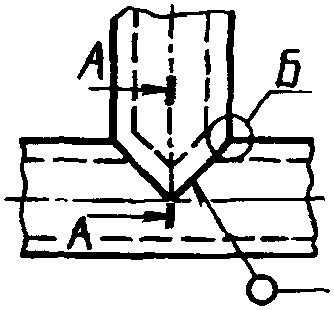
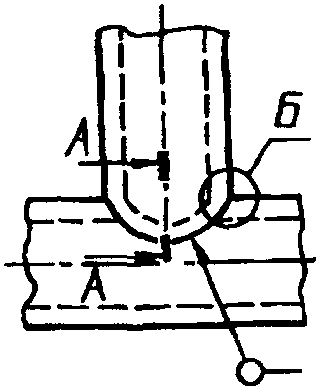
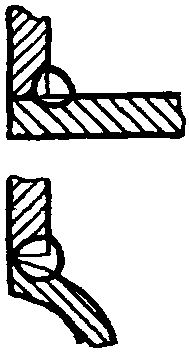
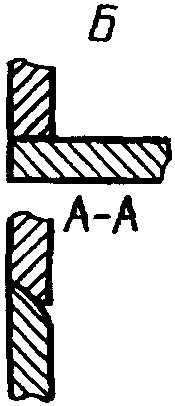
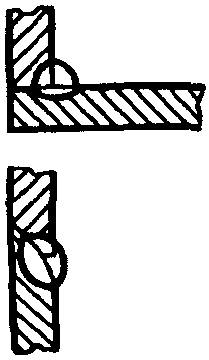
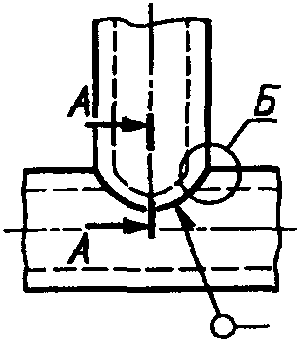
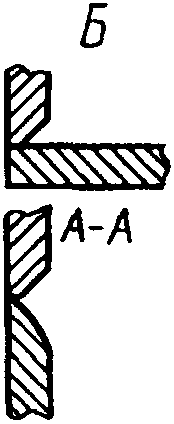
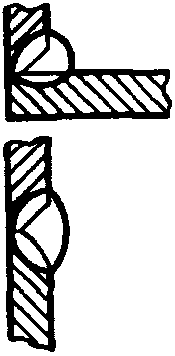
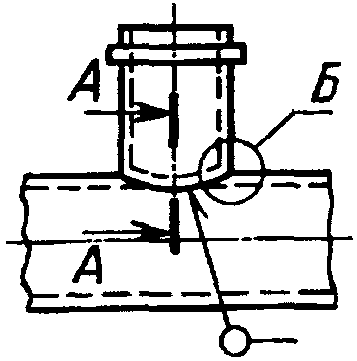
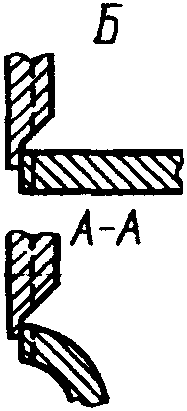
12. В соединениях У18 и У19 размеры е и g в сечении А-А должны устанавливаться при проектировании, при этом размер е должен перекрывать утонение стенки трубы, образуемое при вырезке отверстия, на величину до 3 мм, а размер а должен быть не менее минимальной толщины стенки свариваемых деталей.
13. Швы с привалочной стороны фланцев допускается заменять развальцовкой конца трубы.
14. Предельные отклонения катета углового шва К, K_{1} от номинального в случаях, не оговоренных в таблицах, должны соответствовать:
+2 мм — при К <= 5 мм;
+3 мм — при 5 < К <= 12 мм;
+5 мм — при К > 12 мм.
15. Допускается выпуклость углового шва до 2 мм при сварке в нижнем положении и до 3 мм при сварке в других пространственных положениях. Вогнутость углового шва до 30% величины катета, но не более 3 мм.
(Измененная редакция, Изм. № 1).
16. Для сварных соединений труб с толщиной стенки более 4 мм допускается сварка корня шва способом, отличным от основного способа сварки.