ГОСТ 7307-75*. Государственный стандарт Союза ССР. Детали из древесины и древесных материалов. Припуски на механическую обработку
(введен Постановлением Госстандарта СССР от 15.12.1975 № 3895)
(ред. от 01.06.1980)
Внимание
Документ утратил силу с 1 октября 2017 года в связи с изданием Приказа Росстандарта от 28.02.2017 № 77-ст. Взамен введен в действие ГОСТ 7307-2016. Документ утратил силу с 1 октября 2017 года в связи с изданием Приказа Росстандарта от 28.02.2017 № 77-ст. Взамен введен в действие ГОСТ 7307-2016.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 7307-75*"]:::rst
  click n0 "https://bukva.ai/docs/gost-7307-75" "ГОСТ 7307-75*. Государственный стандарт Союза ССР. Детали из древесины и древесных материалов. Припуски на механическую обработку (введен Постановлением Госстандарта СССР от 15.12."
  n1["ГОСТ 7307-2016"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-7307-2016" "ГОСТ 7307-2016. Межгосударственный стандарт. Детали из древесины и древесных материалов. Припуски на механическую обработку (введен в действие Приказом Росстандарта от 28.02.2017 N"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Государственного комитета стандартов
Совета Министров СССР от 15 декабря 1975 г. № 3895
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ДЕТАЛИ ИЗ ДРЕВЕСИНЫ И ДРЕВЕСНЫХ МАТЕРИАЛОВ
ПРИПУСКИ НА МЕХАНИЧЕСКУЮ ОБРАБОТКУ
Parts of wood and wood materials.
Постановлением Государственного комитета стандартов Совета Министров СССР от 15 декабря 1975 г. № 3895 срок введения установлен
Постановлением Госстандарта от 13.07.90 № 2189 срок действия продлен
1. Настоящий стандарт распространяется на детали из древесины и древесных материалов и устанавливает припуски на первичную и повторную механическую обработку по толщине, ширине и длине при изготовлении деталей из пиломатериалов и заготовок хвойных и лиственных пород, сборочных единиц типа щитов, рамок, коробок и ящиков, а также припуски на обработку по длине и ширине при изготовлении гнутоклееных заготовок и деталей из них, заготовок (облицовок) из строганого и лущеного шпона, деталей из облицованных и необлицованных столярных, древесностружечных, древесноволокнистых плит и фанеры.
Стандарт не устанавливает припуски на усушку.
2. Припуски на механическую обработку подразделяют на операционные и общие.
Операционным припуском на обработку считают разность между размерами деталей на предшествующей и выполняемой операциях.
Общий припуск на механическую обработку равен сумме операционных припусков всего процесса обработки от заготовки до детали.
3. Указанные в табл. 1 - 8 припуски на механическую обработку могут быть уменьшены при изготовлении деталей и сборочных единиц при условии обеспечения заданного качества их обработки.
4. При установлении номинальных размеров деталей и сборочных единиц следует исходить из номинальных размеров пиломатериалов и заготовок, учитывать установленные настоящим стандартом припуски на механическую обработку, а также припуски на усушку пиломатериалов хвойных пород по ГОСТ 6782.1-75, а лиственных — по ГОСТ 6782.2-75.
5. Припуски на фрезерование с двух сторон деталей из древесины хвойных и лиственных пород без предварительного фугования при влажности древесины (9 +/- 3)% и со значениями параметров шероховатости поверхностей Rz в соответствии с ГОСТ 7016-82: начальной — от 800 до 1200 мкм, конечной — от 60 до 200 мкм должны соответствовать указанным в табл. 1.
мм
| Номинальная | Припуски | |||||||||||||||
| толщина деталей | по толщине при номинальной ширине деталей | по ширине при номинальной ширине деталей | ||||||||||||||
| до 55 | св. 55 до 95 | св. 95 до 195 | св. 195 до 290 | до 55 | св. 55 до 95 | св. 95 до 195 | св. 195 до 290 | |||||||||
| хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 |
| До 30 | 3,5 | 4,0 | 4,0 | 4,5 | 4,5 | 5,0 | 5,0 | 5,5 | 4,0 | 4,5 | 4,5 | 5,0 | 5,0 | 5,5 | 5,5 | 6,0 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 4,0 | 4,0 | 4,5 | 4,5 | 5,0 | 5,0 | 5,5 | 5,5 | 4,5 | 4,5 | 5,0 | 5,0 | 5,5 | 5,5 | 6,0 | 6,0 | |
| Св. 30 до 95 | 4,5 --- 5,0 | 5,0 --- 4,5 | 5,0 --- 5,5 | 5,5 --- 5,0 | 5,5 --- 6,0 | 6,0 --- 5,5 | 6,0 --- 6,5 | 6,5 --- 6,0 | 4,5 --- 5,0 | 5,0 --- 5,0 | 5,0 --- 5,5 | 5,5 --- 5,5 | 5,5 --- 6,0 | 6,0 --- 6,0 | 6,0 --- 6,5 | 6,5 --- 6,5 |
| Св. 95 до 195 | - | - | - | - | 6,0 --- 6,5 | 6,5 --- 6,0 | 6,5 --- 7,0 | 7,0 --- 6,5 | - | - | - | - | 6,0 --- 6,5 | 6,5 --- 6,5 | 6,5 --- 7,0 | 7,0 --- 7,0 |
| До 30 | 3,0 | 3,5 | 3,0 | 3,5 | 3,5 | 4,0 | 4,0 | 4,5 | 3,0 | 3,5 | 3,5 | 4,0 | 4,0 | 4,5 | 4,5 | 5,0 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 3,5 | 3,5 | 3,5 | 3,5 | 4,0 | 4,0 | 4,5 | 4,5 | 3,5 | 3,5 | 4,0 | 4,0 | 4,5 | 4,0 | 5,0 | 4,5 | |
| Св. 30 до 95 | 3,5 --- 4,0 | 4,0 --- 4,0 | 4,0 --- 4,5 | 4,5 --- 4,0 | 4,5 --- 5,0 | 5,0 --- 4,5 | 5,0 --- 5,5 | 5,5 --- 5,0 | 3,5 --- 4,0 | 4,0 --- 4,0 | 4,0 --- 4,5 | 4,5 --- 4,5 | 4,5 --- 5,0 | 5,0 --- 4,5 | 5,0 --- 5,0 | 5,5 --- 5,0 |
| Св. 95 до 195 | - | - | - | - | 5,0 --- 5,5 | 5,5 --- 5,0 | 5,5 --- 6,0 | 6,0 --- 5,5 | - | - | - | - | 5,0 --- 5,5 | 5,5 --- 5,0 | 5,5 --- 6,0 | 6,0 --- 5,5 |
| До 30 | 1,5 | 1,5 | 1,5 | 1,5 | 2,0 | 2,0 | 2,5 | 2,5 | 1,5 | 1,5 | 1,5 | 1,5 | 2,0 | 2,0 | 2,0 | 2,0 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1,5 | 1,5 | 1,5 | 1,5 | 2,0 | 2,0 | 2,5 | 2,5 | 1,5 | 1,5 | 1,5 | 1,5 | 2,0 | 2,0 | 2,0 | 2,0 | |
| Св. 30 до 95 | 1,5 --- 1,5 | 1,5 --- 1,5 | 2,0 --- 2,0 | 2,0 --- 2,0 | 2,5 --- 2,5 | 2,5 --- 2,5 | 3,0 --- 3,0 | 3,0 --- 3,0 | 2,0 --- 2,0 | 2,0 --- 2,0 | 2,0 --- 2,0 | 2,0 --- 2,0 | 2,5 --- 2,5 | 2,5 --- 2,5 | 2,5 --- 2,5 | 2,5 --- 2,5 |
| Св. 95 | - | - | - | - | 3,0 | 3,0 | 3,5 | 3,5 | - | - | - | - | 3,0 | 3,0 | 3,0 | 3,0 |
| 3,0 | 3,0 | 3,5 | 3,5 | 3,0 | 3,0 | 3,0 | 3,0 |
Примечание. В графах 2, 4, 6, 8, 10, 12, 14, 16 числитель дроби соответствует величине припуска на фрезерование деталей из древесины хвойных пород: сосны, ели, пихты, кедра; знаменатель — величине припуска на фрезерование деталей из древесины лиственницы.
В графах 3, 5, 7, 9, 11, 13, 15, 17 числитель дроби соответствует величине припуска на фрезерование деталей из древесины твердых лиственных пород и березы; знаменатель — величине припуска на фрезерование деталей из древесины мягких лиственных пород.
По I группе определяют припуски на фрезерование деталей с двух противоположных сторон без непрофрезерования.
По II группе определяют припуски на фрезерование деталей с двух противоположных сторон при частичном непрофрезеровании одной из сторон.
По III группе определяют припуски на фрезерование деталей с одной стороны при частичном ее непрофрезеровании.
6. Припуски на фрезерование с двух сторон деталей из древесины хвойных и лиственных пород с предварительным фугованием при влажности древесины (9 +/- 3)% со значениями параметров шероховатости поверхностей Rz в соответствии с ГОСТ 7016-82: начальной — от 800 до 1200 мкм, конечной — от 60 до 200 мкм должны соответствовать указанным в табл. 2.
мм
| Номинальные размеры | Припуски | ||||||||||||
| деталей | по толщине при номинальной толщине деталей | по ширине при номинальной толщине деталей | |||||||||||
| Длина | Ширина | до 30 | св. 30 до 95 | св. 95 до 170 | до 30 | св. 30 до 95 | св. 95 до 170 | ||||||
| хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 |
| Св. 300 до 800 | До 95 | 4,0 --- 5,0 | 5,0 --- 4,5 | 4,5 --- 5,5 | 5,5 --- 5,0 | - | - | 4,5 --- 5,5 | 5,5 --- 5,0 | 5,0 --- 6,0 | 6,0 --- 5,5 | - | - |
| Св. 95 до 195 | 4,5 --- 5,5 | 5,5 --- 5,0 | 5,0 --- 6,0 | 6,0 --- 5,5 | 6,0 --- 7,0 | 7,0 --- 6,5 | 5,0 --- 6,0 | 6,0 --- 6,5 | 5,5 --- 6,5 | 6,5 --- 6,0 | 6,0 --- 7,0 | 7,0 --- 6,5 | |
| Св. 195 до 290 | 5,0 --- 6,0 | 6,0 --- 5,5 | 5,5 --- 6,5 | 6,5 --- 6,0 | 6,5 --- 7,5 | 7,5 --- 7,0 | 5,5 --- 6,5 | 6,5 --- 5,5 | 6,0 --- 7,0 | 7,0 --- 6,5 | 6,5 --- 7,5 | 7,5 --- 7,0 | |
| Св. 800 до 1600 | До 95 | 4,5 --- 5,5 | 5,5 --- 5,5 | 5,0 --- 6,0 | 6,0 --- 6,0 | - | - | 5,0 --- 6,0 | 6,0 --- 5,5 | 5,5 --- 6,5 | 6,5 --- 6,5 | - | - |
| Св. 95 до 195 | 5,0 --- 6,0 | 6,0 --- 5,5 | 5,5 --- 6,5 | 6,5 --- 6,0 | 6,5 --- 7,5 | 7,5 --- 7,0 | 5,5 --- 6,5 | 6,5 --- 6,0 | 6,0 --- 7,0 | 7,0 --- 6,5 | 6,5 --- 7,5 | 7,5 --- 7,0 | |
| Св. 195 до 290 | 5,5 --- 6,5 | 6,5 --- 6,0 | 6,0 --- 7,0 | 7,0 --- 6,5 | 7,0 --- 8,0 | 8,0 --- 7,5 | 6,0 --- 7,0 | 7,0 --- 6,5 | 6,5 --- 7,5 | 7,5 --- 7,0 | 7,0 --- 8,5 | 8,0 --- 7,5 | |
| Св. 1600 до 2400 | До 95 | 5,5 --- 6,5 | 6,5 --- 6,0 | 6,0 --- 7,0 | 7,0 --- 6,5 | - | - | 6,0 --- 7,0 | 7,0 --- 6,5 | 6,5 --- 7,5 | 7,5 --- 7,5 | - | - |
| Св. 95 до 195 | 6,0 --- 7,0 | 7,0 --- 6,5 | 6,5 --- 7,5 | 7,5 --- 7,0 | 7,5 --- 8,5 | 8,5 --- 8,0 | 6,5 --- 7,5 | 7,5 --- 7,0 | 7,0 --- 8,0 | 8,0 --- 7,5 | 7,5 --- 8,5 | 8,5 --- 8,0 | |
| Св. 195 до 290 | 6,5 --- 7,5 | 7,5 --- 7,0 | 7,0 --- 8,0 | 8,0 --- 7,5 | 8,0 --- 9,0 | 9,0 --- 8,5 | 7,0 --- 8,0 | 8,0 --- 7,5 | 7,5 --- 8,5 | 8,5 --- 8,0 | 8,0 --- 9,0 | 9,0 --- 8,5 | |
| Св. 2400 до 4000 | До 95 | 6,5 --- 7,5 | 7,5 --- 7,5 | 7,0 --- 8,0 | 8,0 --- 8,0 | - | - | 7,0 --- 8,0 | 8,0 --- 8,0 | 7,5 --- 8,5 | 8,5 --- 8,5 | - | - |
| Св. 95 до 195 | 7,0 --- 8,0 | 8,0 --- 8,0 | 7,5 --- 8,5 | 8,5 --- 8,5 | 8,5 --- 9,5 | 9,5 --- 9,0 | 7,5 --- 8,5 | 8,5 --- 8,5 | 8,0 --- 9,0 | 9,0 --- 9,0 | 8,5 --- 9,0 | 9,0 --- 9,0 | |
| Св. 195 до 290 | 7,5 --- 8,5 | 8,5 --- 8,5 | 8,0 --- 9,0 | 9,0 --- 9,0 | 9,0 ---- 10,0 | 10,0 ---- 9,5 | 8,0 --- 9,0 | 9,0 --- 9,0 | 8,5 --- 9,5 | 9,5 --- 9,5 | 9,0 ---- 10,0 | 10,0 ---- 10,0 | |
1. В графах 3, 5, 7, 9, 11, 13 числитель дроби соответствует величине припуска на фрезерование деталей из древесных хвойных пород: сосны, ели, пихты, кедра; знаменатель — величине припуска на фрезерование деталей из древесины лиственницы.
В графах 4, 6, 8, 10, 12, 14 числитель дроби соответствует величине припуска на фрезерование деталей из древесины твердых лиственных пород и березы; знаменатель — величине припуска на фрезерование деталей из древесины мягких лиственных пород.
2. При допустимом частичном непрофрезеровании по толщине или ширине одной из двух сторон детали указанные в таблице припуски уменьшают на 1 мм.
7. При обработке заготовок с начальными значениями параметров шероховатости Rz в соответствии с ГОСТ 7016-82 от 200 до 800 мкм указанные в табл. 1 и 2 припуски уменьшают на 1 мм.
8. Припуски на торцовку с двух сторон деталей из древесины должны соответствовать указанным в табл. 3.
5 — 8. (Измененная редакция, Изм. № 1).
мм
| Номинальная ширина деталей | Припуски при номинальной длине деталей | ||
| до 1500 | св. 1500 до 3000 | св. 3000 до 4000 | |
| До 150 Св. 150 до 290 | 15 20 | 20 25 | 25 30 |
Примечание. Если из полиматериала (доски, бруска и т.п.), соответствующего размеру детали по длине, получают только одну деталь, то значения припусков по таблице увеличивают на 20 мм.
9. Припуски на продольный раскрой (\text{П}_{\text{ш}}) предварительно обрезанных заготовок, кратных ширине детали, вычисляют в миллиметрах по формуле
где n — количество деталей по ширине заготовки;
10. Припуски на поперечный раскрой (\text{П}_{\text{д}}) предварительно торцованных заготовок, кратных длине детали, вычисляют в миллиметрах по формуле
\text{П}_{\text{д}} = (n_{1} - 1) \cdot b_{1} + 5 ,
где n_{1} — количество деталей по длине заготовки;
11. Припуски на шлифование с одной стороны деталей из древесины, поверхности которых обработаны фрезерованием, принимают равным 0,3 мм, а деталей из древесины, поверхности которых обработаны пилением, — не более 0,8 мм.
12. Припуски на циклевание деталей из древесины должны быть не более 0,2 мм.
13. Припуски на механическую обработку с двух сторон сборочных единиц типа щитов, рамок, коробок и ящиков должны соответствовать указанным в табл. 4.
мм
| Номинальная толщина деталей | Размеры сборочных единиц | Припуски | |||||||||||
| на щиты | на рамки | на коробки и ящики, | |||||||||||
| Длина | Ширина | по толщине | по ширине | по длине | по толщине | по ширине и длине | подлежащие калибровке по высоте | ||||||
| Снятие провесов при ширине деталей | Опиливание | Фрезерование | Торцовка | Снятие провесов при ширине деталей | Опиливание | Фрезерование | при ширине стенок | ||||||
| от 20 до 60 | св. 60 до 120 | от 20 до 60 | св. 60 до 120 | от 20 до 150 | св. 150 до 300 | ||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 |
| До 30 | До 800 | До 300 | 1,5 | 1,5 | 10 | 3 | 20 | 1,0 | 1,0 | 8 | 3 | 2 | 2 |
| Св. 300 до 600 | 1,5 | 2,0 | 12 | 4 | 24 | 1,0 | 1,0 | 10 | 3 | 2 | 2 | ||
| Св. 600 до 800 | 2,0 | 2,0 | 12 | 4 | 30 | 1,0 | 1,5 | 10 | 4 | 2 | 2 | ||
| Св. 800 до 1600 | До 400 | 1,5 | 2,0 | 12 | 4 | 25 | 1,0 | 1,0 | 10 | 3 | 2 | 2 | |
| Св. 400 до 800 | 2,0 | 2,0 | 14 | 5 | 30 | 1,0 | 1,5 | 10 | 4 | 2 | 3 | ||
| Св. 800 до 1200 | 2,0 | 2,5 | 14 | 5 | 30 | 1,5 | 1,5 | 12 | 4 | 3 | 3 | ||
| Св. 1600 до 2400 | До 400 | 2,0 | 2,0 | 14 | 5 | 30 | 1,5 | 1,5 | 12 | 4 | - | - | |
| Св. 400 до 800 | 2,0 | 2,5 | 16 | 6 | 30 | 1,5 | 2,0 | 12 | 4 | - | - | ||
| Св. 800 до 1200 | 2,5 | 2,5 | 16 | 6 | 35 | 2,0 | 2,0 | 14 | 5 | - | - | ||
| Св. 30 до 95 | До 800 | До 300 | 1,5 | 1,5 | 12 | 4 | 20 | 1,0 | 1,0 | 10 | 3 | 2 | 2 |
| Св. 300 до 600 | 2,0 | 2,0 | 14 | 4 | 25 | 1,5 | 1,5 | 10 | 4 | 2 | 3 | ||
| Св. 600 до 800 | 2,0 | 2,5 | 14 | 5 | 30 | 1,5 | 1,5 | 12 | 4 | 3 | 3 | ||
| Св. 800 до 1600 | До 400 | 2,0 | 2,0 | 14 | 5 | 25 | 1,0 | 1,5 | 13 | 4 | 2 | 3 | |
| Св. 400 до 800 | 2,0 | 2,5 | 16 | 5 | 30 | 1,5 | 1,5 | 12 | 4 | 3 | 3 | ||
| Св. 800 до 1200 | 2,5 | 3,0 | 18 | 6 | 35 | 1,5 | 2,0 | 14 | 5 | 3 | 4 | ||
| Св. 1600 до 2400 | До 400 | 2,5 | 2,5 | 16 | 5 | 30 | 1,5 | 1,5 | 14 | 5 | - | - | |
| Св. 400 до 800 | 2,5 | 3,0 | 18 | 6 | 35 | 1,5 | 2,0 | 14 | 5 | - | - | ||
| Св. 800 до 1200 | 3,0 | 3,0 | 18 | 6 | 35 | 2,0 | 2,0 | 16 | 6 | - | - | ||
14. Припуски на механическую обработку с двух сторон заготовок (облицовок) из строганого шпона должны соответствовать указанным в табл. 5.
мм
| Ширина заготовки щита | Припуски | ||
| по длине | по ширине | ||
| при обработке на гильотинных ножницах | при обработке на кромкофуговальном станке | ||
Древесина всех пород, кроме красного дерева
| До 50 | 20 | 7 | - |
|---|---|---|---|
| Св. 50 до 150 Св. 150 до 300 | 20 20 | 10 15 | - 35 |
| Св. 300 до 450 | 20 | 15 | 45 |
| Св. 450 до 600 | 25 | 15 | 55 |
| Св. 600 до 750 | 25 | 15 | 65 |
| Св. 750 до 900 | 25 | 15 | 75 |
| Св. 900 до 1050 | 30 | 15 | 85 |
| Св. 1050 до 1200 | 30 | 15 | 95 |
| Св. 1200 до 1350 | 30 | 15 | 105 |
| Св. 1350 до 1500 | 30 | 15 | 115 |
| До 50 Св. 50 до 200 Св. 200 до 400 Св. 400 до 600 Св. 600 до 800 Св. 800 до 1000 Св. 1000 до 1200 Св. 1200 до 1400 | 20 20 20 25 25 30 30 30 | 7 10 15 15 15 15 15 15 | - — 35 45 55 65 75 85 |
|---|
1. Расчетная ширина полосы строганого шпона из древесины всех пород, кроме красного дерева, принята равной 150 мм, а из древесины красного дерева — 200 мм.
2. Размеры заготовок (облицовок) из строганого шпона определяют исходя из размеров заготовки облицовываемого щита.
15. Припуски на механическую обработку заготовок (облицовок) из лущеного шпона должны соответствовать указанным в табл. 6.
мм
| Ширина заготовки щита | Припуски | ||
| по длине | по ширине | ||
| при обработке на гильотинных ножницах | при обработке на кромкофуговальном станке | ||
| До 100 Св. 100 до 300 Св. 300 до 600 Св. 600 до 900 Св. 900 до 1200 Св. 1200 до 1500 | 20 20 20 25 30 30 | 7 15 15 15 15 15 | - — 35 45 55 65 |
2. Размеры заготовок (облицовок) из лущеного шпона определяют исходя из размеров заготовки облицовываемого щита.
16. Припуски на механическую обработку с двух сторон деталей из фанеры, столярных, древесностружечных и древесноволокнистых плит, облицованных строганым и лущеным шпоном, пленками на основе пропитанных бумаг и декоративным бумажно-слоистым пластиком, должны соответствовать указанным в табл. 7.
мм
| Номинальный размер деталей | Припуски по длине и ширине | |||
| Длина | Ширина | Опиливание | Фрезерование | Опиливание и фрезерование |
| До 600 | До 200 Св. 200 до 400 Св. 400 до 600 | 10 12 14 | 4 4 4 | 14 16 18 |
| Св. 600 до 1200 | До 400 Св. 400 до 800 Св. 800 до 1200 | 14 14 14 | 4 4 6 | 18 18 20 |
| Св. 1200 до 1800 | До 400 Св. 400 до 800 Св. 800 до 1200 | 14 16 18 | 4 4 6 | 18 20 24 |
| Св. 1800 до 2400 | До 400 Св. 400 до 800 Св. 800 до 1200 | 18 20 20 | 4 4 6 | 22 24 26 |
Примечание. Для деталей из фанеры, древесностружечных, столярных и древесноволокнистых плит, используемых без облицовывания, допускают припуски только на фрезерование.
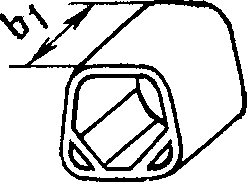
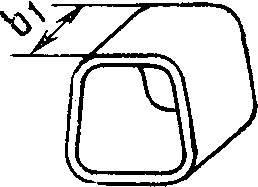
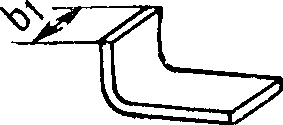
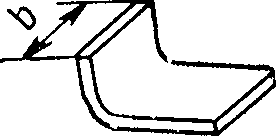
17. Припуски на обрезку с двух сторон гнутоклееных заготовок (включая и многократные) после склеивания должны соответствовать указанным в табл. 8.
мм
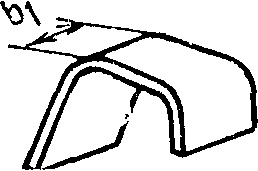
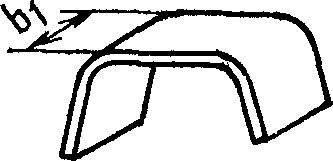
| Контур заготовки | Вид профиля заготовки | Применяемость заготовки | Припуски | |
| по длине | по ширине | |||
Черт. 1
           Трапецие-    ─────────────────────────────────
          видный                           Проножки
стульев
Черт. 2
Незамк-                                    Ножки изделий    50
нутый                                     мебели для си-
                                      дения и лежа-
                                      ния, корпусной
                                      мебели, столов,
                                      спинкодержате-
                                      ли стульев
Черт. 3
           Уголковый    ─────────────────────────────────          ────────
          с одним                          Спинки-сиденья             60
          изгибом                         стульев
Черт. 4
Черт. 5
Черт. 6
           Уголковый    ───────────────────────────────────────────
          с нескольки-                     Спинкодержа-     50
          ми изгибами                     тели стульев
Черт. 7
Спинки-сиденья 60
стульев, кресел
Черт. 8
Г-образный Ножки стульев 70 35
Черт. 9
           Л-образный                      Ножки столов,
          с двумя из-                     стульев и других
          гибами, рав-                    изделий мебели
          ноугольный                      для сидения и
                                      лежания, кор-
                                      пусной мебели
Черт. 10
           Л-образный                      Ножки стульев,
          с двумя из-                     кресел
      гибами, раз-
      ноугольный
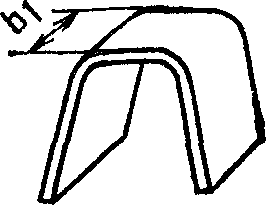
Черт. 11
           Л-образный                      Царги, пронож-   60
          скругленный                     ки стульев,
                                      спинки, сиденья
                                      кресел
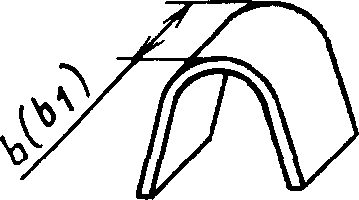
Черт. 12
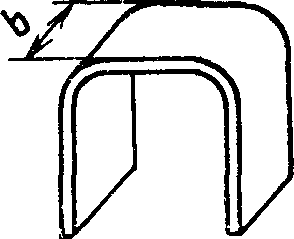
Черт. 13
           П-образный                      Царги, пронож-   65        35
          скругленный                     ки стульев

                                           Спинки, си-      60
денья кресел
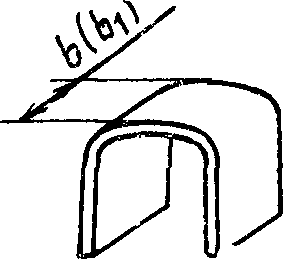
Черт. 14
Царги, пронож- 45 35 ки стульев
Спинки, си- 40 30
денья стульев
и кресел
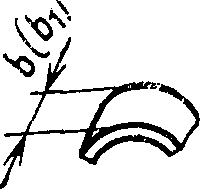
Дугообраз-──────────────────────────────────────────────────────
          ный с одним                      Ножки            50        35
          изгибом,                        стульев
симметричный
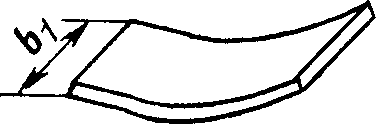
Черт. 16
Ножки
стульев,
локотники
кресел
Черт. 17
Дугообраз-──────────────────────────────────────────────
          ный с одним                      Сиденья          45
          изгибом, не-                    стульев и
          симметричный                    кресел
Черт. 18
           Дугообраз-                      Спинки,          50
          ный с нес-                      сиденья
          колькими из-                    стульев и
          гибами, сим-                    кресел
метричный
Черт. 19
Черт. 20
Сиденья
ученических
стульев,
парт
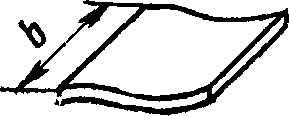
Черт. 21
           Дугообраз-   ─────────────────────────────────
          ный с нес-                      Спинки
          колькими из-                   ученических
          гибами, не-                    стульев,
          симметричный                   парт
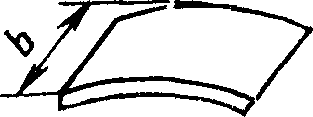
Черт. 22
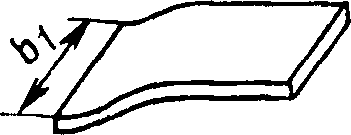
Черт. 23
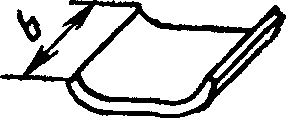
Черт. 24
           Ломаной ли-                    Ножки                       35
          нии, симмет-                   стульев
ричный
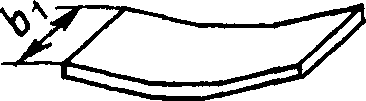
Черт. 25
           Ломаной ли-                    Спинка             40       30
          нии, несим-                    детских
          метричный                      стульев
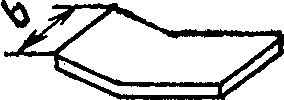
Черт. 26
Сферический Сиденья 50 35
стульев
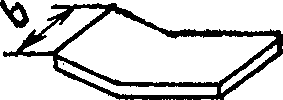
Черт. 27
           Корыто-                        Лотки корпус-      80       50
          образный                       ной мебели
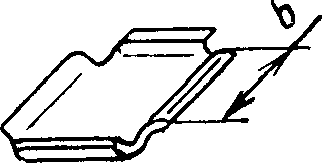
Черт. 28
1. Припуски на обрезку по ширине указаны без учета величин пропилов.
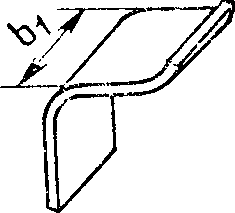
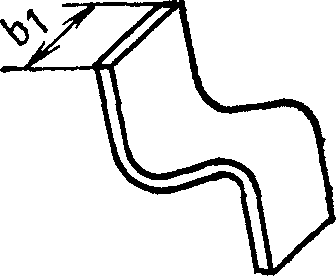
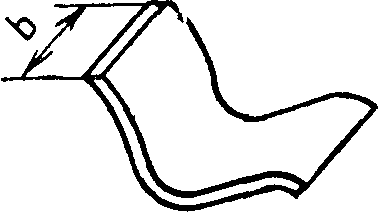
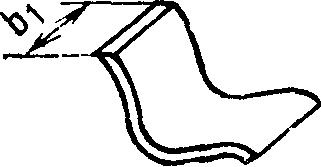
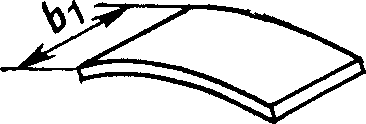
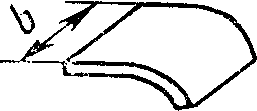
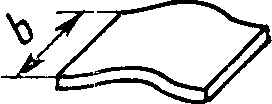
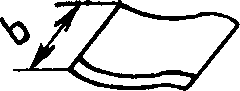
2. На эскизах b — ширина заготовки на одну деталь; b_{1} — ширина многократной заготовки; длина заготовки «в развертке».
18. Припуски на фрезерование гнутоклееных деталей должны соответствовать указанным в п. 16.
19. Припуски на шлифование сборочных единиц и гнутоклееных деталей должны соответствовать указанным в п. 11.
20. Примеры пользования табл. 1 - 8 указаны в Приложении.
ПРИМЕРЫ ПОЛЬЗОВАНИЯ ТАБЛИЦАМИ 1 - 8 НАСТОЯЩЕГО СТАНДАРТА
Определить размеры сосновых пиломатериалов для деталей размерами 3950 x 104 x 28 мм, при влажности 12%, изготовляемых фрезерованием без фугования и торцовкой.
Допускается частичное непрофрезерование одной из сторон по толщине. Порядок определения указан в табл. 1.
мм
| Порядок определения размеров пиломатериалов | По толщине | По ширине | По длине |
|---|---|---|---|
| Номинальные размеры деталей | 28 | 104 | 3950 |
| Припуски на фрезерование деталей с двух сторон Припуски на торцовку деталей с двух сторон | 3,5 (см. табл. 1 настоящего стандарта, группа II, графа 6) - | 5,0 (см. табл. 1 настоящего стандарта, группа I, графа 14) - | 45 (см. табл. 3 настоящего стандарта и примечание к табл. 3) |
| Размеры пиломатериалов при влажности 12% | 31,5 | 109,0 | 3995 |
| Припуски на усушку по | 0,1 | 0,6 | - |
| ГОСТ 6782.1-75 | |||
| Размеры пиломатериалов при влажности 15% Размеры пиломатериалов по ГОСТ 8486-86 | 31,6 32 | 109,6 110 | - 4000 |
Определить размеры березовых заготовок для щита размером 760 x 510 x 32 мм, собранного на гладкую фугу из 10 калиброванных заготовок шириной 51 мм каждая, при влажности древесины 8% по следующей технологии: фрезерование заготовок с двух сторон с предварительным фугованием, фрезерование собранного щита по толщине и опиливание по периметру. Порядок определения указан в табл. 2.
мм
| Порядок определения размеров заготовок | По толщине | По ширине | По длине |
|---|---|---|---|
| Номинальные размеры детали | 32 | 51 | 760 |
| Припуски на фрезерование деталей с двух сторон | 5,5 (см. табл. 2 настоящего стандарта, графа 6) | 6,0 (см. табл. 2 настоящего стандарта, графа 12) | - |
| Припуски на снятие провесов с двух сторон у собранного щита Припуски на обрезку и торцовку собранного щита | 2,0 (см. табл. 4 настоящего стандарта, графа 4) - | - 14 -- = 1,4 10 (см. табл. 4 настоящего стандарта, графа 5) | - 25 (см. табл. 4 настоящего стандарта, графа 8) |
| Размеры заготовок при влажности 8% | 39,5 | 58,4 | 785 |
| Припуски на усушку по | 0,5 | 0,7 | - |
| ГОСТ 6782.2-75 | |||
| Размеры заготовок при влажности 15% | 40 | 59,1 | 785 |
| Размеры заготовок по | 40 | 60 | 800 |
| ГОСТ 7897-83 |
Определить размеры заготовок из древесины лиственницы для рамки размером 1650 x 1165 x 42 мм при влажности 12%, изготовляемой по следующей технологии: фрезерование заготовок с предварительным фугованием и торцовкой, фрезерование собранной рамки по толщине и периметру. Ширина брусков рамки 52 мм. При фрезеровании брусков на наружной кромке допускается частичное непрофрезерование. Порядок определения указан в табл. 3.
мм
| Порядок определения размеров заготовок | По толщине | По ширине | По длине |
|---|---|---|---|
| Номинальные размеры деталей | 42 | 52 | 1165, 1650 |
| Припуски на фрезерование деталей с двух сторон Припуски на снятие провесов с двух сторон у собранной рамки | 6,0 (см. табл. 2 настоящего стандарта, графа 5) 1,5 (см. табл. 4 настоящего стандарта, графа 9) | 6,5 — 1 = 5,5 (см. табл. 2 настоящего стандарта, графа II и примечание к табл. 2) 5 : 2 = 2,5 (см. табл. 4 настоящего стандарта, графа 12) | - — 5 5 |
| Припуски на торцовку деталей с двух сторон Размеры заготовок при влажности 12% | - 49,5 | - 60,0 | 20 20 1190 1675 |
| Припуски на усушку при влажности 15% по | 0,2 | 0,3 | - - |
| ГОСТ 6782.1-75 | |||
| Размеры заготовок при влажности 15% | 49,7 | 60,3 | 1190 1675 |
| Размеры заготовок по | 49,5 | 60,0 | 1200 1700 |
| ГОСТ 9685-61 |
Определить размеры пакета для склеивания гнутоклееной заготовки царги стула П-образного скругленного профиля с незамкнутым контуром.
Размеры гнутоклееной заготовки для одной царги: длина 935 мм, ширина 46 мм.
Кратность размеров по ширине многократной заготовки на одну деталь — 8. Порядок определения указан ниже.
Припуски на обрезку многократной заготовки: по длине — 65 мм, по ширине — 35 мм (см. табл. 8 настоящего стандарта, черт. 15).
Длина пакета, мм — 935 + 65 = 1000.