ГОСТ 7307-2016. Межгосударственный стандарт. Детали из древесины и древесных материалов. Припуски на механическую обработку
(введен в действие Приказом Росстандарта от 28.02.2017 № 77-ст)
Примечание
Документ введен в действие с 1 октября 2017 года. Взамен ГОСТ 7307-75.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 7307-75*"]:::rst
  click n0 "https://bukva.ai/docs/gost-7307-75" "ГОСТ 7307-75*. Государственный стандарт Союза ССР. Детали из древесины и древесных материалов. Припуски на механическую обработку (введен Постановлением Госстандарта СССР от 15.12."
  n1["ГОСТ 7307-2016"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-7307-2016" "ГОСТ 7307-2016. Межгосударственный стандарт. Детали из древесины и древесных материалов. Припуски на механическую обработку (введен в действие Приказом Росстандарта от 28.02.2017 N"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 28 февраля 2017 г. № 77-ст
ДЕТАЛИ ИЗ ДРЕВЕСИНЫ И ДРЕВЕСНЫХ МАТЕРИАЛОВ
ПРИПУСКИ НА МЕХАНИЧЕСКУЮ ОБРАБОТКУ
Parts of wood and of wood materials. Machining allowances
1 октября 2017 года
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены в ГОСТ 1.0-2015 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2015 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
1 РАЗРАБОТАН Автономной некоммерческой организацией Центром по сертификации лесопродукции «Лессертика»
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 121 «Плиты древесные»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 25 мая 2016 г. № 88-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 28 февраля 2017 г. № 77-ст межгосударственный стандарт ГОСТ 7307-2016 введен в действие в качестве национального стандарта Российской Федерации с 1 октября 2017 г.
5 ВЗАМЕН ГОСТ 7307-75
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Настоящий стандарт распространяется на детали из древесины и древесных материалов и устанавливает припуски на первичную и повторную механическую обработку по толщине, ширине и длине при изготовлении деталей из пиломатериалов и заготовок хвойных и лиственных пород, сборочных единиц типа щитов, рамок, коробок и ящиков, а также припуски на обработку по длине и ширине при изготовлении гнутоклееных заготовок и деталей из них, заготовок (облицовок) из строганого и лущеного шпона, деталей, элементов из облицованных и необлицованных столярных, древесно-стружечных, древесно-волокнистых плит сухого и мокрого способов производства фанеры, ламинированных напольных покрытий и декоративных панелей для стен из древесно-волокнистых плит сухого способа производства.
Стандарт не устанавливает припуски на усушку.
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 6782.1-75 Пилопродукция из древесины хвойных пород. Величина усушки
ГОСТ 6782.2-75 Пилопродукция из древесины лиственных пород. Величина усушки
ГОСТ 7016-2013 Изделия из древесины и древесных материалов. Параметры шероховатости поверхности
ГОСТ 7897-83 Заготовки лиственных пород. Технические условия
ГОСТ 8486-86 Пиломатериалы хвойных пород. Технические условия
ГОСТ 9685-61 Заготовки из древесины хвойных пород. Технические условия
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3.1 Припуском называют слой материала, удаляемый в процессе механической обработки заготовок для достижения требуемой точности и качества обрабатываемой поверхности. Припуски на механическую обработку подразделяют на операционные и общие. Операционным припуском на обработку считают разность между размерами деталей на предшествующей и выполняемой операциях.
Общий припуск на механическую обработку равен сумме операционных припусков всего процесса обработки от заготовки до детали.
3.2 Указанные в таблицах 1 - 8 припуски на механическую обработку могут быть уменьшены при изготовлении деталей и сборочных единиц при условии обеспечения заданного качества их обработки.
3.3 При установлении номинальных размеров деталей и сборочных единиц следует исходить из номинальных размеров пиломатериалов и заготовок, учитывать установленные настоящим стандартом припуски на механическую обработку, а также припуски на усушку пиломатериалов хвойных пород по ГОСТ 6782.1, а лиственных — по ГОСТ 6782.2.
3.4 Припуски на фрезерование с двух сторон деталей из древесины хвойных и лиственных пород без предварительного фугования при влажности древесины (9 +/- 3)% и со значениями параметров шероховатости поверхностей Rz в соответствии с ГОСТ 7016: начальной — от 800 до 1200 мкм, конечной — от 60 до 200 мкм должны соответствовать указанным в таблице 1.
| Номинальная толщина деталей | Припуск | |||||||||||||||
| по толщине при номинальной ширине деталей | по ширине при номинальной ширине деталей | |||||||||||||||
| до 55 включ. | св. 55 до 95 включ. | св. 95 до 195 включ. | св. 195 до 290 включ. | до 55 включ. | св. 55 до 95 включ. | св. 95 до 195 включ. | св. 195 до 290 включ. | |||||||||
| хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 |
| I группа | ||||||||||||||||
| До 30 включ. | 3,5 ------ 4,0 | 4,0 ----- 4,0 | 4,0 ----- 4,5 | 4,0 ----- 4,5 | 4,5 ----- 5,0 | 5,0 ----- 5,0 | 5,0 ----- 5,5 | 5,5 ----- 5,5 | 4,0 ----- 4,5 | 4,5 ----- 4,5 | 4,5 ----- 5,0 | 5,0 ----- 5,0 | 5,0 ----- 5,5 | 5,5 ----- 5,5 | 5,5 ----- 6,0 | 6,0 ----- 6,0 |
| Св. 30 до 95 «» | 4,5 ----- 5,0 | 5,0 ----- 4,5 | 5,0 ----- 5,5 | 5,0 ----- 5,0 | 5,5 ----- 6,0 | 6,0 ----- 5,5 | 6,0 ----- 5,5 | 6,5 ----- 6,0 | 4,5 ----- 5,0 | 5,0 ----- 5,0 | 5,0 ----- 5,5 | 5,5 ----- 5,5 | 5,5 ----- 6,0 | 6,0 ----- 6,0 | 6,0 ----- 6,5 | 6,5 ----- 6,5 |
| « 95 » 195 «» | - | - | - | - | 6,0 ----- 6,5 | 6,5 ----- 6,0 | 6,5 ----- 7,0 | 7,0 ----- 6,5 | - | - | - | - | 6,0 ----- 6,5 | 6,5 ----- 6,5 | 6,5 ----- 7,0 | 7,0 ----- 7,0 |
| II группа | ||||||||||||||||
| До 30 включ. | 3,0 ----- 3,5 | 3,5 ----- 3,5 | 3,0 ----- 3,5 | 3,5 ----- 3,5 | 3,5 ----- 4,0 | 4,0 ----- 4,0 | 4,0 ----- 4,5 | 4,5 ----- 4,5 | 3,0 ----- 3,5 | 3,5 ----- 3,5 | 3,5 ----- 4,0 | 4,0 ----- 4,0 | 4,0 ----- 4,5 | 4,5 ----- 4,0 | 4,5 ----- 5,0 | 5,0 ----- 4,5 |
| Св. 30 до 95 «» | 3,5 ----- 4,0 | 4,0 ----- 4,0 | 4,0 ----- 4,5 | 4,5 ----- 4,0 | 4,5 ----- 5,0 | 5,0 ----- 4,5 | 5,0 ----- 5,5 | 5,5 ----- 5,0 | 3,5 ----- 4,0 | 4,0 ----- 4,0 | 4,0 ----- 4,5 | 4,5 ----- 4,5 | 4,5 ----- 5,0 | 5,0 ----- 4,5 | 5,0 ----- 5,0 | 5,5 ----- 5,0 |
| « 95 » 195 «» | - | - | - | - | 5,0 ----- 5,5 | 5,5 ----- 5,0 | 5,5 ----- 6,0 | 6,0 ----- 5,5 | - | - | - | - | 5,0 ----- 5,5 | 5,5 ----- 5,0 | 5,5 ----- 6,0 | 6,0 ----- 5,5 |
| III группа | ||||||||||||||||
| До 30 включ. | 1,5 ----- 1,5 | 1,5 ----- 1,5 | 1,5 ----- 1,5 | 1,5 ----- 1,5 | 2,0 ----- 2,0 | 2,0 ----- 2,0 | 2,5 ----- 2,5 | 2,5 ----- 2,5 | 1,5 ----- 1,5 | 1,5 ----- 1,5 | 1,5 ----- 1,5 | 1,5 ----- 1,5 | 2,0 ---- 2,0 | 2,0 ----- 2,0 | 2,0 ----- 2,0 | 2,0 ----- 2,0 |
| Св. 30 до 95 «» | 1,5 ----- 1,5 | 1,5 ----- 1,5 | 2,0 ----- 2,0 | 2,0 ----- 2,0 | 2,5 ----- 2,5 | 2,5 ----- 2,5 | 3,0 ----- 3,0 | 3,0 ----- 3,0 | 2,0 ----- 2,0 | 2,0 ----- 2,0 | 2,0 ----- 2,0 | 2,0 ----- 2,0 | 2,5 ----- 2,5 | 2,5 ----- 2,5 | 2,5 ----- 2,5 | 2,5 ----- 2,5 |
| « 95 » - | ||||||||||||||||
| - | - | - | 3,0 | ----- | 3,0 3,0 ----- | 3,0 3,5 ----- | 3,5 3,5 ----- | 3,5 - - | - | - | 3,0 | ----- | 3,0 3,0 ----- | 3,0 3,0 ----- | 3,0 3,0 ----- | 3,0 Примечание — В графах 2, 4, 6, 8, 10, 12, 14, 16 числитель дроби соответствует величине припуска на фрезерование деталей из древесины хвойных пород: сосны, ели, пихты, кедра; знаменатель — величине припуска на фрезерование деталей из древесины лиственницы. В графах 3, 5, 7, 9, 11, 13, 15, 17 числитель дроби соответствует величине припуска на фрезерование деталей из древесины твердых лиственных пород и березы; знаменатель — величине припуска на фрезерование деталей из древесины мягких лиственных пород. |
| По I группе определяют припуски на фрезерование деталей с двух противоположных сторон без непрофрезерования. | ||||||||||||||||
По II группе определяют припуски на фрезерование деталей с двух противоположных сторон при частичном непрофрезеровании одной из сторон.
По III группе определяют припуски на фрезерование деталей с одной стороны при частичном ее непрофрезеровании.
3.5 Припуски на фрезерование с двух сторон деталей из древесины хвойных и лиственных пород с предварительным фугованием при влажности древесины (9 +/- 3)% со значениями параметров шероховатости поверхностей Rz в соответствии с ГОСТ 7016: начальной — от 800 до 1200 мкм, конечной — от 60 до 200 мкм должны соответствовать указанным в таблице 2.
| Номинальные размеры деталей | Припуск | ||||||||||||
| по толщине при номинальной толщине деталей | по ширине при номинальной толщине деталей | ||||||||||||
| Длина | Ширина | до 30 включ. | св. 30 до 95 включ. | св. 95 до 170 включ. | до 30 включ. | св. 30 до 95 включ. | св. 95 до 170 включ. | ||||||
| хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | хвойных | лиственных | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 |
| Св. 300 до 800 включ. | До 95 включ. | 4,0 ----- 5,0 | 5,0 ----- 4,5 | 4,5 ----- 5,5 | 5,5 ----- 5,0 | - | - | 4,5 ----- 5,5 | 5,5 ----- 5,0 | 5,0 ---- 6,0 | 6,0 ----- 5,5 | - | - |
| Св. 95 до 195 «» | 4,5 ----- 5,5 | 5,5 ----- 5,0 | 5,0 ----- 6,0 | 6,0 ----- 5,5 | 6,0 ----- 7,0 | 7,0 ----- 6,5 | 5,0 ----- 6,0 | 6,0 ----- 6,5 | 5,5 ----- 6,5 | 6,5 ----- 6,0 | 6,0 ----- 7,0 | 7,0 ----- 6,5 | |
| « 195 » 290 «» | 5,0 ----- 6,0 | 6,0 ----- 5,5 | 5,5 ----- 6,5 | 6,5 ----- 6,0 | 6,5 ----- 7,5 | 7,5 ----- 7,0 | 5,5 ----- 6,5 | 6,5 ----- 5,5 | 6,0 ----- 7,0 | 7,0 ----- 6,5 | 6,5 ----- 7,5 | 7,5 ----- 7,0 | |
| Св. 800 до 1600 включ. | До 95 включ. | 4,5 ----- 5,5 | 5,5 ----- 5,5 | 5,0 ----- 6,0 | 6,0 ----- 6,0 | - | - | 5,0 ----- 6,0 | 6,0 ----- 5,5 | 5,5 ----- 6,5 | 6,5 ----- 6,5 | - | - |
| Св. 95 до 195 «» | 5,0 ----- 6,0 | 6,0 ----- 5,5 | 5,5 ----- 6,5 | 6,5 ----- 6,0 | 6,5 ----- 7,5 | 7,5 ----- 7,0 | 5,5 ----- 6,5 | 6,5 ----- 6,0 | 6,0 ----- 7,0 | 7,0 ----- 6,5 | 6,5 ----- 7,5 | 7,5 ----- 7,0 | |
| « 195 » 290 «» | 5,5 ----- 6,5 | 6,5 ----- 6,0 | 6,0 ----- 7,0 | 7,0 ----- 6,5 | 7,0 ----- 8,0 | 8,0 ----- 7,5 | 6,0 ----- 7,0 | 7,0 ----- 6,5 | 6,5 ----- 7,5 | 7,5 ----- 7,0 | 7,0 ----- 8,5 | 8,0 ----- 7,5 | |
| Св. 1600 до 2400 включ. | До 95 включ. | 5,5 ----- 6,5 | 6,5 ----- 6,0 | 6,0 ----- 7,0 | 7,0 ----- 6,5 | - | - | 6,0 ----- 7,0 | 7,0 ----- 6,5 | 6,5 ----- 7,5 | 7,5 ----- 7,5 | - | - |
| Св. 95 до 195 «» | 6,0 ----- 7,0 | 7,0 ----- 6,5 | 6,5 ----- 7,5 | 7,5 ----- 7,0 | 7,5 ----- 8,5 | 8,5 ----- 8,0 | 6,5 ----- 7,5 | 7,5 ----- 7,0 | 7,0 ----- 8,0 | 8,0 ----- 7,5 | 7,5 ----- 8,5 | 8,5 ----- 8,0 | |
| « 195 » 290 «» | 6,5 ----- 7,5 | 7,5 ----- 7,0 | 7,0 ----- 8,0 | 8,0 ----- 7,5 | 8,0 ----- 9,0 | 9,0 ----- 8,5 | 7,0 ----- 8,0 | 8,0 ----- 7,5 | 7,5 ----- 8,5 | 8,5 ----- 8,0 | 8,0 ----- 9,0 | 9,0 ----- 8,5 | |
| Св. 2400 до 4000 включ. | До 95 включ. | 6,5 ----- 7,5 | 7,5 ----- 7,5 | 7,0 ----- 8,0 | 8,0 ----- 8,0 | - | - | 7,0 ----- 8,0 | 8,0 ----- 8,0 | 7,5 ----- 8,5 | 8,5 ----- 8,5 | - | - |
| Св. 95 до 195 «» | 7,0 ----- 8,0 | 8,0 ----- 8,0 | 7,5 ----- 8,5 | 8,5 ----- 8,5 | 8,5 ----- 9,5 | 9,5 ----- 9,0 | 7,5 ----- 8,5 | 8,5 ----- 8,5 | 8,0 ----- 9,0 | 9,0 ----- 9,0 | 8,5 ----- 9,0 | 9,0 ----- 9,0 | |
| « 195 » 290 «» | 7,5 ----- 8,5 | 8,5 ----- 8,5 | 8,0 ----- 9,0 | 9,0 ----- 9,0 | 9,0 ------ 10,0 | 10,0 ------ 9,5 | 8,0 ----- 9,0 | 9,0 ----- 9,0 | 8,5 ----- 9,5 | 9,5 ----- 9,5 | 9,0 ------ 10,0 | 10,0 ------ 10,0 | |
| Примечания 1 В графах 3, 5, 7, 9, 11, 13 числитель дроби соответствует величине припуска на фрезерование деталей из древесных хвойных пород: сосны, ели, пихты, кедра; знаменатель — величине припуска на фрезерование деталей из древесины лиственницы. В графах 4, 6, 8, 10, 12, 14 числитель дроби соответствует величине припуска на фрезерование деталей из древесины твердых лиственных пород и березы; знаменатель — величине припуска на фрезерование деталей из древесины мягких лиственных пород. 2 При допустимом частичном непрофрезеровании по толщине или ширине одной из двух сторон детали указанные в настоящей таблице припуски уменьшают на 1 мм. | |||||||||||||
3.6 При обработке заготовок с начальными значениями параметров шероховатости Rz в соответствии с ГОСТ 7016 от 200 до 800 мкм указанные в таблице 1 и 2 припуски уменьшают на 1 мм.
3.7 Припуски на торцовку с двух сторон деталей из древесины должны соответствовать указанным в таблице 3.
3.8 Припуски на продольный раскрой Пш, мм, предварительно обрезанных заготовок, кратных ширине детали, вычисляют по формуле
где n — количество деталей по ширине заготовки;
3.9 Припуски на поперечный раскрой Пд, мм, предварительно торцованных заготовок, кратных длине детали, вычисляют по формуле
где n1 — количество деталей по длине заготовки;
3.10 Припуски на шлифование с одной стороны деталей из древесины, поверхности которых обработаны фрезерованием, принимают равным 0,3 мм, а деталей из древесины, поверхности которых обработаны пилением, — не более 0,8 мм.
3.12 Припуски на механическую обработку с двух сторон сборочных единиц типа щитов, рамок, коробок и ящиков должны соответствовать указанным в таблице 4.
3.13 Припуски на механическую обработку с двух сторон заготовок (облицовок) из строганого шпона должны соответствовать указанным в таблице 5.
3.14 Припуски на механическую обработку заготовок (облицовок) из лущеного шпона должны соответствовать указанным в таблице 6.
3.15 Припуски на механическую обработку с двух сторон деталей из фанеры, столярных, древесно-стружечных и древесно-волокнистых плит, облицованных строганым и лущеным шпоном, пленками на основе пропитанных бумаг и декоративным бумажно-слоистым пластиком, в том числе ламинированных напольных покрытий и декоративных панелей для стен из древесно-волокнистых плит сухого способа производства, должны соответствовать указанным в таблице 7.
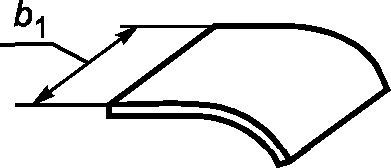
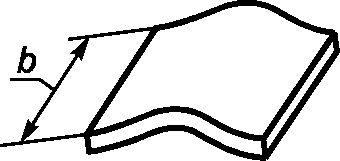
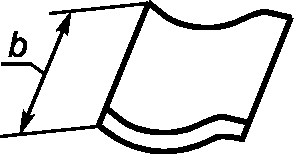
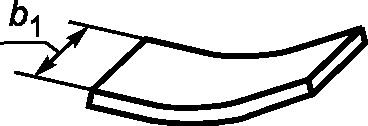
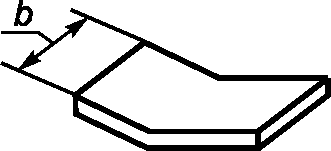
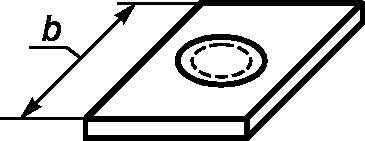
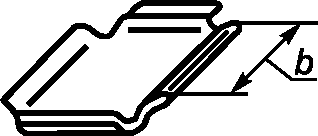
3.16 Припуски на обрезку с двух сторон гнутоклееных заготовок (включая и многократные) после склеивания должны соответствовать указанным в таблице 8.
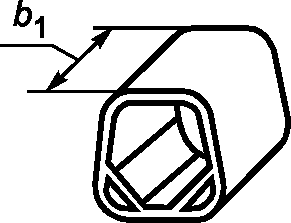
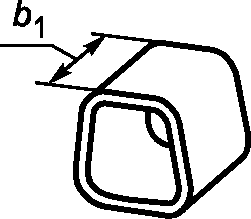
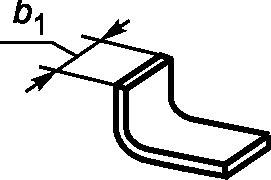
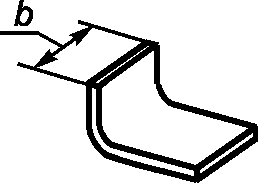
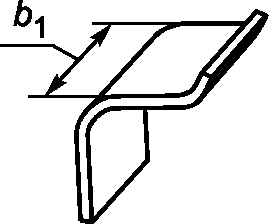
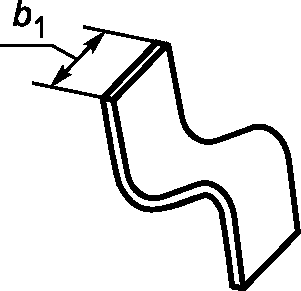
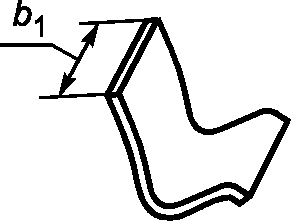
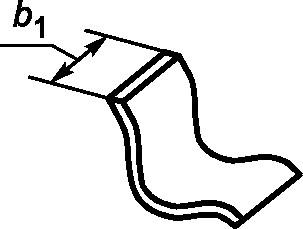
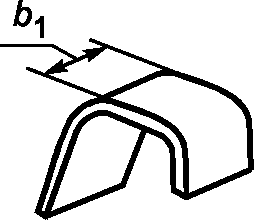
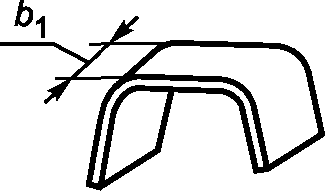
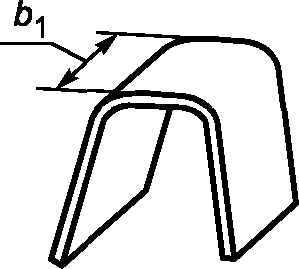
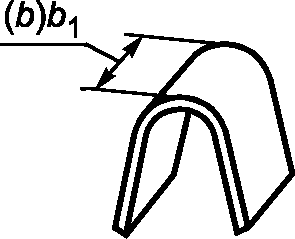
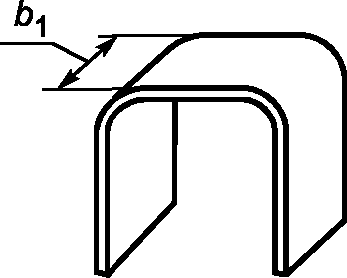
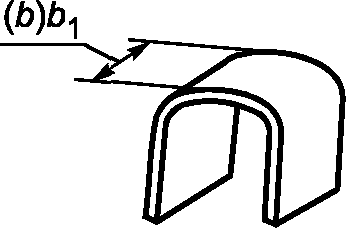
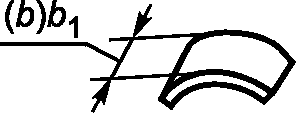
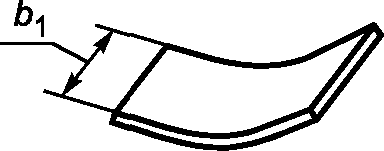
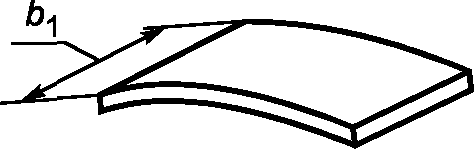
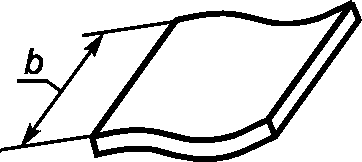
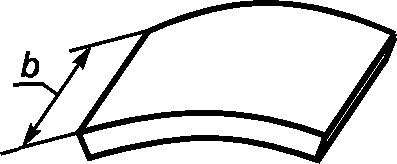
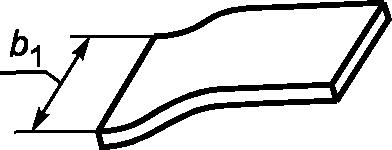
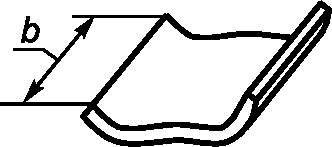
3.17 Припуски на фрезерование гнутоклееных деталей должны соответствовать указанным в 3.16.
3.18 Припуски на шлифование сборочных единиц и гнутоклееных деталей должны соответствовать указанным в 3.11.
3.19 Примеры пользования таблицами 1 - 8 указаны в приложении А.
ПРИМЕРЫ ПОЛЬЗОВАНИЯ ТАБЛИЦАМИ 1 - 8 НАСТОЯЩЕГО СТАНДАРТА
Следует определить размеры сосновых пиломатериалов для деталей размерами 3950 x 104 x 28 мм, при влажности 12%, изготовляемых фрезерованием без фугования и торцовкой.
Допускается частичное непрофрезерование одной из сторон по толщине. Порядок определения указан в таблице А.1.
| Порядок определения размеров пиломатериалов | По толщине | По ширине | По длине |
|---|---|---|---|
| Номинальные размеры деталей | 28 | 104 | 3950 |
| Припуски на фрезерование деталей с двух сторон | 3,5 (см. таблицу 1 настоящего стандарта, группа II, графа 6) | 5,0 (см. таблицу 1 настоящего стандарта, группа I, графа 14) | - |
| Припуски на торцовку деталей с двух сторон | - | - | 45 (см. таблицу 3 настоящего стандарта и примечание к таблице 3) |
| Размеры пиломатериалов при влажности 12% | 31,5 | 109,0 | 3995 |
| Припуски на усушку по ГОСТ 6782.1 | 0,1 | 0,6 | - |
| Размеры пиломатериалов при влажности 15% | 31,6 | 109,6 | - |
| Размеры пиломатериалов по ГОСТ 8486 | 32 | 110 | 4000 |
Следует определить размеры березовых заготовок для щита размерами 760 x 510 x 32 мм, собранного на гладкую фугу из 10 калиброванных заготовок шириной 51 мм каждая, при влажности древесины 8% по следующей технологии: фрезерование заготовок с двух сторон с предварительным фугованием, фрезерование собранного щита по толщине и опиливание по периметру. Порядок определения указан в таблице А.2.
| Порядок определения размеров заготовок | По толщине | По ширине | По длине |
| Номинальные размеры детали | 32 | 51 | 760 |
| Припуски на фрезерование деталей с двух сторон | 5,5 (см. таблицу 2 настоящего стандарта, графа 6) | 6,0 (см. таблицу 2 настоящего стандарта, графа 12) | - |
| Припуски на снятие провесов с двух сторон у собранного щита 2,0 (см. таблицу 4 настоящего стандарта, графа 4) | |||
| - | - | Припуски на обрезку и торцовку собранного щита | - |
| 14/10 = 1,4 | (см. таблицу 4 настоящего стандарта, графа 5) | 25 (см. таблицу 4 настоящего стандарта, графа 8) Размеры заготовок при влажности 8% | 39,5 |
| 58,4 | 785 | Припуски на усушку по ГОСТ 6782.2 | 0,5 |
| 0,7 | - | Размеры заготовок при влажности 15% | 40 |
| 59,1 | 785 | Размеры заготовок по ГОСТ 7897 | 40 |
| 60 | 800 | Пример 3 | |
Следует определить размеры заготовок из древесины лиственницы для рамки размерами 1650 x 1165 x 42 мм при влажности 12%, изготовляемой по следующей технологии: фрезерование заготовок с предварительным фугованием и торцовкой, фрезерование собранной рамки по толщине и периметру. Ширина брусков рамки — 52 мм. При фрезеровании брусков на наружной кромке допускается частичное непрофрезерование. Порядок определения указан в таблице А.3.
| Порядок определения размеров заготовок | По толщине | По ширине | По длине | |
| Номинальные размеры деталей | 42 | 52 | 1165 | 1650 |
| Припуски на фрезерование деталей с двух сторон | 6,0 (см. таблицу 2 настоящего стандарта, графа 5) | 6,5 — 1 = 5,5 (см. таблицу 2 настоящего стандарта, графа 11 и примечание 1 к таблице 2) | - | - |
| Припуски на снятие провесов с двух сторон у собранной рамки 1,5 (см. таблицу 4 настоящего стандарта, графа 9) | ||||
| 5:2 = 2,5 (см. таблицу 4 настоящего стандарта, графа 12) | 5 | 5 | Припуски на торцовку деталей с двух сторон | - |
| - | 20 | 20 | Размеры заготовок при влажности 12% | 49,5 |
| 60,0 | 1190 | 1675 | Припуски на усушку при влажности 15% по ГОСТ 6782.1 | 0,2 |
| 0,3 | - | - | Размеры заготовок при влажности 15% | 49,7 |
| 60,3 | 1190 | 1675 | Размеры заготовок по ГОСТ 9685 | 49,5 |
| 60,0 | 1200 | 1700 | Пример 4 | |
Следует определить размеры пакета для склеивания гнутоклееной заготовки царги стула П-образного скругленного профиля с незамкнутым контуром.
Размеры гнутоклееной заготовки для одной царги: длина — 935 мм, ширина — 46 мм.
Кратность размеров по ширине многократной заготовки на одну деталь — 8. Порядок определения указан ниже.
Припуски на обрезку многократной заготовки: по длине — 65 мм, по ширине — 35 мм (см. таблицу 8 настоящего стандарта, рисунок 15).
Длина пакета — 935 + 65 = 1000 мм.
Ширина пакета — (46 x 8) + (4,1 x 9) + 35 ~ 440 мм.