ГОСТ 4045-75 (СТ СЭВ 1279-78, СТ СЭВ 1280-78). Государственный стандарт союза ССР. Тиски слесарные с ручным приводом. Технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 25.06.1975 № 1936)
(ред. от 01.09.1990)
Примечание
Документ включен в Перечень документов в области стандартизации, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия (Распоряжение Правительства РФ от 05.08.2010 № 1328-р). С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу № 5-94 Межгосударственного совета по стандартизации, метрологии и сертификации («ИУС», № 11-2, 1994). Документ введен в действие с 01.01.1977. Взамен ГОСТ 4045-57.
Утвержден и введен в действие Постановлением Государственного
комитета стандартов
Совета Министров СССР
от 25 июня 1975 г. № 1936
ГОСТ 4045-75 (СТ СЭВ 1279-78, СТ СЭВ 1280-78)
Срок действия с 1 января 1977 года до 1 января 1996 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством станкостроительной и инструментальной промышленности СССР.
Разработчики: Д.И. Семенченко, Г.А. Астафьева, С.Г. Бер.
2. Утвержден и введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 25.06.75 № 1936.
3. Срок проверки 1995 г., периодичность проверки — 5 лет.
5. Стандарт полностью соответствует СТ СЭВ 1279-78 и СТ СЭВ 1280-78.
| Обозначение НТД, на который дана ссылка | Номер пункта |
| ГОСТ 9.032-74 | 2.21 |
| ГОСТ 9.302-88 | 4.9 |
| ГОСТ 9.303-84 | 2.21 |
| ГОСТ 9.306-85 | 2.21 |
| ГОСТ 9.401-91 | 2.21 |
| ГОСТ 613-79 | 2.1 |
| ГОСТ 977-88 | 2.1 |
| ГОСТ 1050-88 | 2.1 |
| ГОСТ 1435-90 2.1 | |
| ГОСТ 2789-73 | 2.18 |
| ГОСТ 2991-85 | 2.25 |
| ГОСТ 9013-59 | 4.2 |
| ГОСТ 9378-75 | 4.1 |
| ГОСТ 9484-81 | 2.4 |
| ГОСТ 10177-82 | 2.4 |
| ГОСТ 18088-83 | 2.25; разд. 5 |
| ГОСТ 22133-86 | 4.9 |
| ГОСТ 26358-84 | 2.1 |
| ГОСТ 26810-86 | 3.1 |
| 7. Переиздание (февраль 1993 г.) с Изменениями № 1, 2, 3, утвержденными в ноябре 1980 г., в июне 1985 г., в сентябре 1990 г. (ИУС 1-81, 10-85, 12-90). | |
Настоящий стандарт распространяется на слесарные тиски с ручным приводом с шириной губок от 63 до 200 мм, изготовляемые для нужд народного хозяйства и для экспорта.
Стандарт не распространяется на слесарные тиски быстросъемные с устройством для крепления типа струбцины, эксцентрика, пневмоприсоса и т.п.
Настоящий стандарт полностью соответствует СТ СЭВ 1279-78 и СТ СЭВ 1280-78.
1. ТИПЫ И ОСНОВНЫЕ РАЗМЕРЫ
1.1 Тиски должны изготовляться трех типов:
1.2 Тиски всех типов должны изготовляться в четырех исполнениях:
4 — неповоротные с ускоренным холостым ходом.
1.3. Основные размеры тисков всех типов и исполнений должны соответствовать указанным на черт. 1 - 3 и в табл. 1.
Примечание. Черт. 1 - 3 конструкцию тисков не устанавливают.
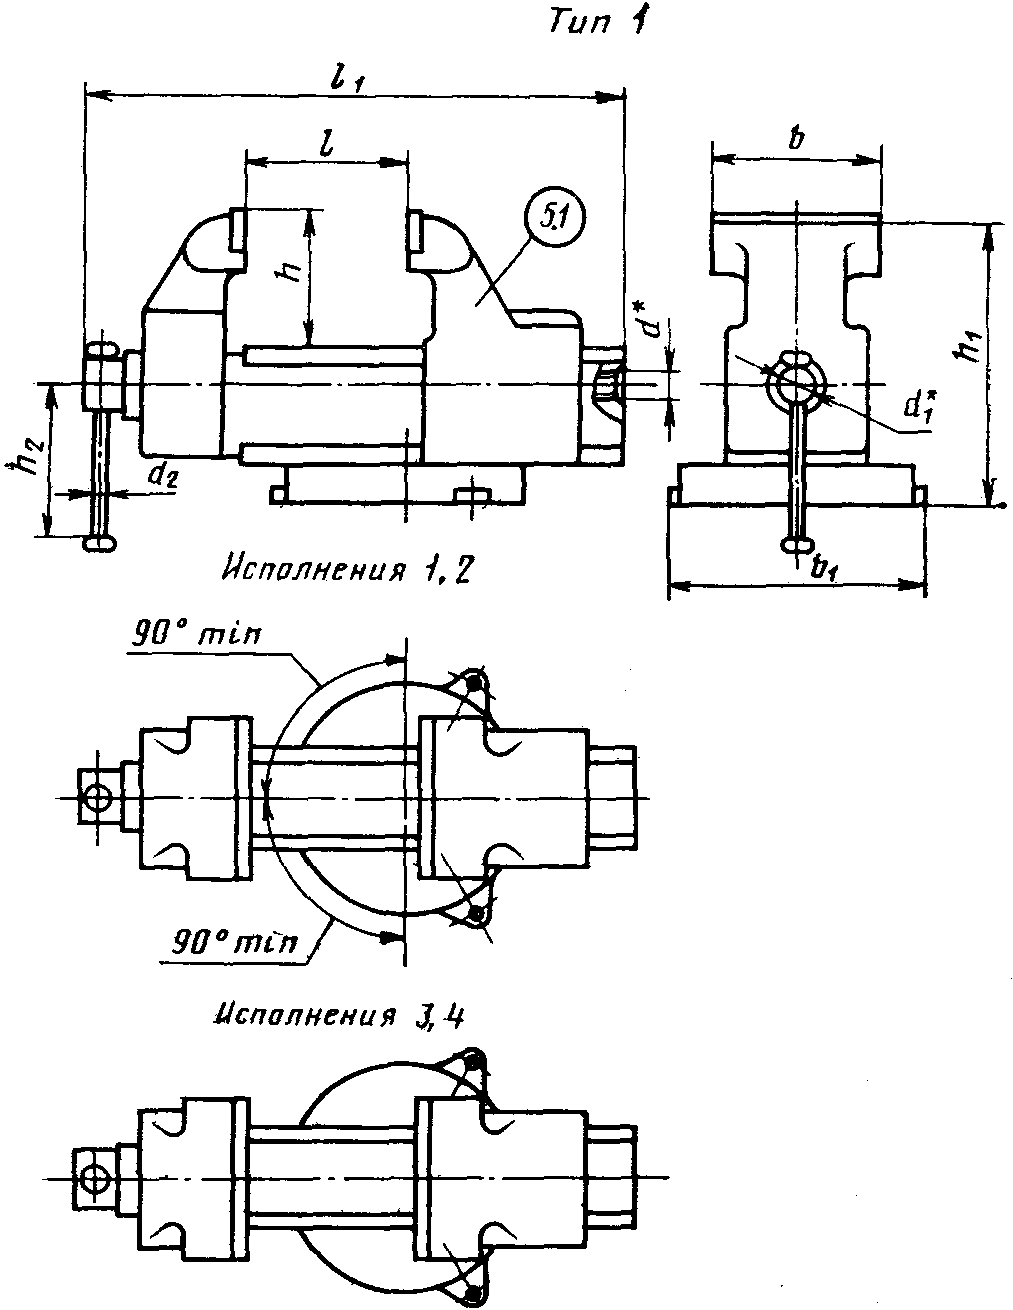
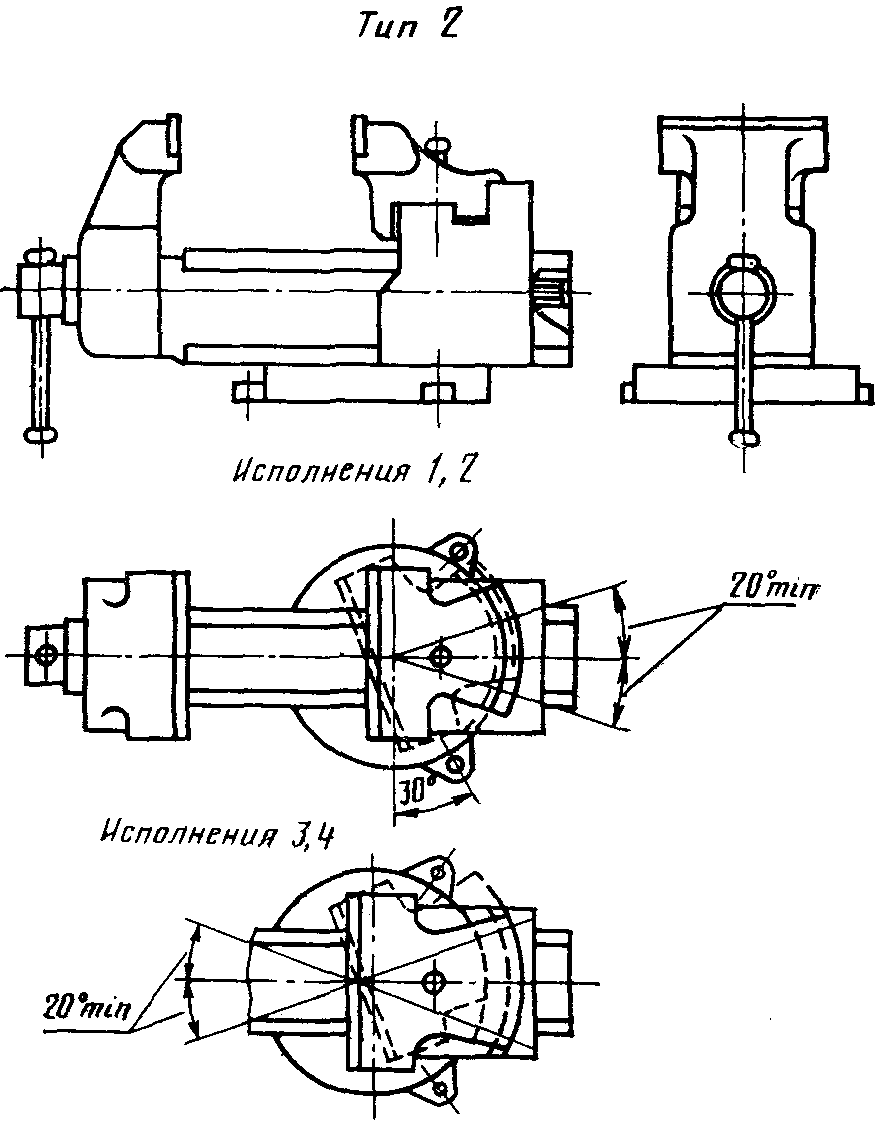
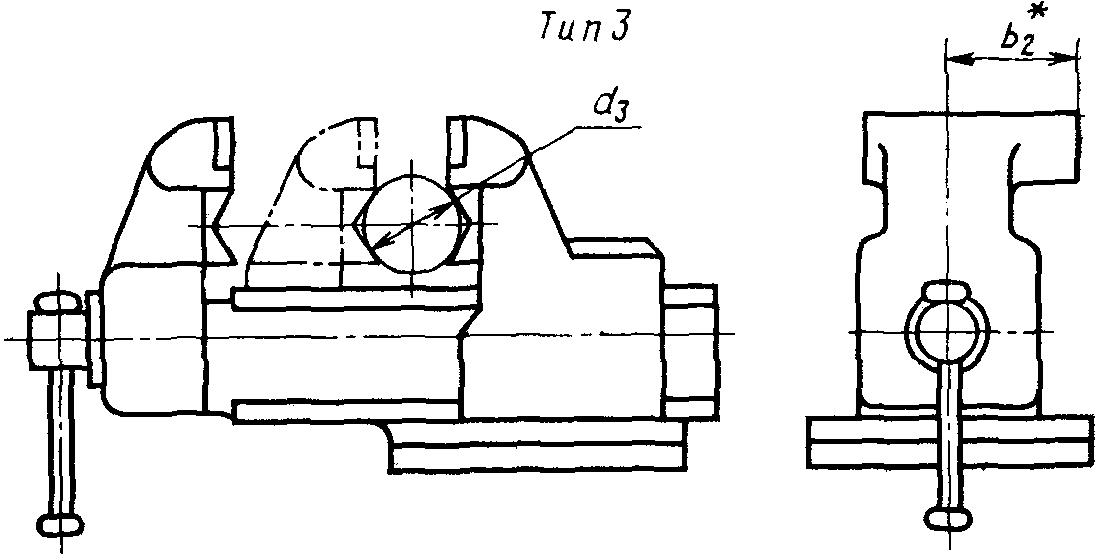
Пример условного обозначения тисков типа 1, исполнения 1 с шириной губок 140 мм с корпусными деталями из стали:
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Материал и твердость деталей тисков должны соответствовать указанным в табл. 2.
| Наименование деталей | Исполнение | Марка материала | Номер стандарта | Твердость HRC_{\text{э}} |
| Корпусные детали | А | Сталь 45 | ГОСТ 1050 | - |
| Сталь 45Л | ГОСТ 977 | |||
| Б | Чугун СЧ 20, СЧ 25, СЧ 30 | ГОСТ 26358 | ||
| Ходовой винт | Сталь 45 | ГОСТ 1050 | 36,5...41,5 | |
| Рукоятка | - | |||
| Гайка ходового винта | Бронза БР. ОЦС.-5-5-5 | ГОСТ 613 | ||
| Сменные планки Сталь У7, У7А, У8, У8А | ||||
| ГОСТ 1435 | 45...53 | (Измененная редакция, Изм. № 3). | ||
2.1а. Тиски должны изготавливаться в соответствии с требованиями настоящего стандарта, а для продажи через розничную торговую сеть и образцами, утвержденными в установленном порядке.
(Введен дополнительно, Изм. № 3).
2.2. Допускается изготовлять детали тисков, перечисленных в п. 2.1, из других материалов с механическими свойствами не ниже, чем у материалов, указанных в табл. 2.
По заказу потребителей допускается изготовлять:
-
ходовой винт — без закалки, при этом стальная гайка винта должна иметь твердость не менее 26 HCR_{\text{э}} .
(Измененная редакция, Изм. № 2).
2.4. Ходовой винт тисков должен иметь трапецеидальную резьбу по ГОСТ 9484 или упорную резьбу по ГОСТ 10177.
2.6. Нарезание резьбы под ходовой винт непосредственно в корпусных деталях не допускается.
2.7. Подвижные части тисков должны перемещаться без заеданий, рывков и надежно фиксироваться в требуемом положении.
2.8. Тиски типа 2 должны иметь устройство для фиксации поворотной губки в положении, при котором рабочие поверхности сменных плоских планок на поворотной и неповоротной губках параллельны.
2.9. Стальные сменные плоские планки губок тисков должны иметь насечку на рабочей поверхности. Насечка должна быть перекрестной, с шагом 2 — 3 мм и глубиной 0,5 — 1 мм.
2.10. В тисках типа 3 губки для зажима труб должны быть сменными и иметь прямую насечку с шагом 2 — 3 мм и глубиной 1 мм, совпадающую с образующей зажимаемого изделия.
2.11 По заказу потребителя тиски должны комплектоваться:
а) сменными планками из стали без термообработки, дюралюминия, латуни, текстолита и других материалов;
б) специальными сменными планками для зажима цилиндрических и фасонных деталей, изготовленных из материалов, указанных выше, с требуемыми видами и размерами насечки или без насечки.
2.13. При закрытых тисках зазор между рабочими поверхностями сменных планок на всей длине не должен превышать, мм:
    0,1 - у тисков с шириной губок от  63 до  80;
    0,2       "         "      "      100 до 140;
    0,3       "         "      "      160 до 200.
(Измененная редакция, Изм. № 3).
2.14 При раскрытых тисках допуск параллельности рабочих поверхностей сменных плоских планок на всей их длине:
у тисков с шириной губок от 63 до 100 — 0,4 мм;
(Измененная редакция, Изм. № 2).
2.15. При закрытых тисках относительное смещение верхних и боковых граней сменных планок соответственно не должно быть более, мм:
    0,3 и 0,5 - у тисков с шириной губок от  63 до 100;
    0,4 и 0,8 -     "         "      "      125 до 160;
    0,5 и 1,0 -     "         "      "      180 до 200.
(Измененная редакция, Изм. № 3).
2.17. Холостой ход рукоятки ходового винта тисков не должен быть более 1/6 оборота.
(Измененная редакция, Изм. № 2).
2.18 Шероховатость деталей тисков по ГОСТ 2789 не должна быть более, мкм:
верхних поверхностей планок — Ra 1,6;
рабочих поверхностей наковальни и боковых поверхностей планок — Ra 6,3.
2.19. По согласованию с потребителем допускается изготовление тисков производственно-технического назначения с наличием раковин, забоин и аналогичных дефектов, необрабатываемых литых поверхностей деталей тисков, не оказывающих влияние на использование тисков по назначению, которые должны быть заварены или заделаны замазками на основе эпоксидных смол или другими видами шпаклевки и зачищены.
2.18, 2.19. (Измененная редакция, Изм. № 3).
2.20. Тиски должны обеспечивать силу зажима изделия и выдерживать при испытаниях крутящие моменты, указанные в табл. 3.
2.21. Наружные поверхности деталей тисков должны иметь защитные, защитно-декоративные покрытия по ГОСТ 9.303, ГОСТ 9.032, ГОСТ 9.306 и ГОСТ 9.401.
(Измененная редакция, Изм. № 3).
2.23. <*> Надежность тисков определяется 95%-ным ресурсом, равным 1000 нагружений крутящим моментом, составляющим 80% от испытательного крутящего момента по п. 2.20 при полном раскрытии тисков по п. 1.3.
<*> Вводится в действие с 01.06.92.
Критерием предельного состояния является любое 20% отклонение от первоначальной величины, регламентированной в пп. 2.13, 2.15 и 2.17.
2.24 На тисках должны быть четко нанесены:
товарный знак или наименование предприятия-изготовителя;
обозначение тисков (по согласованию с потребителем);
2.25. Остальные требования к маркировке транспортной и потребительской тары в упаковке — по ГОСТ 18088.
Примечание. Допускается по согласованию с потребителем применять для упаковки тисков решетчатые ящики по ГОСТ 2991.
2.23 — 2.25. (Введены дополнительно, Изм. № 3).
3. ПРИЕМКА
3.1 Приемка тисков — по ГОСТ 26810
3.2. Испытания на надежность следует проводить один раз в год на одних тисках каждого типоразмера, изготовляемого на предприятии. Общее количество испытываемых тисков не должно быть менее 3 шт.
Разд. 3. (Измененная редакция, Изм. № 3).
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Размеры тисков и шероховатость поверхностей тисков проверяют универсальными или специальными средствами. Шероховатость поверхности тисков проверяют сравнением с образцами шероховатости по ГОСТ 9378 или образцовыми инструментами, имеющими параметры шероховатости не более установленных в п. 2.18.
(Измененная редакция, Изм. № 3).
4.2 Проверка твердости деталей тисков — по ГОСТ 9013.
4.3. Плавность хода подвижных частей тисков должна проверяться путем двухкратного (не менее) перемещения их вручную на полную величину хода.
4.5. Зазор между сменными плоскими планками при закрытых тисках должен проверяться щупом по всему периметру контакта планок.
4.6. Измерение допуска параллельности рабочих поверхностей сменных плоских планок при раскрытых тисках (п. 2.14) должно производится при раскрытии на длину хода не менее 0,5.
Между планками подвижной и неподвижной губок на расстоянии не более 5 мм от края планок должен быть зажат стальной образец, выполненный в виде шара или цилиндра со сферическими торцами. Образец должен иметь твердость не ниже 49,5...53 HCR_{\text{э}} .
При зажиме образца крутящий момент на рукоятке тисков должен быть равен 0,3 величины испытательного крутящего момента, указанной в табл. 3.
Допуск параллельности определяется как разность наибольшего и наименьшего расстояний между планками.
Относительное смещение верхних и боковых граней сменных планок по п. 2.15 проверяют при закрытых тисках универсальными измерительными средствами или специальными шаблонами.
(Измененная редакция, Изм. № 2, 3).
4.8. Для проверки холостого хода рукоятки ходового винта, в тисках усилием руки, приложенной к рукоятке, должен быть легко зажат стальной образец.
Положение рукоятки в момент зажатия образца должно фиксироваться на лимбе или другом измерительном устройстве.
Затем на лимбе фиксируется положение рукоятки, соответствующее моменту освобождения образца из губок тисков.
Угол поворота рукоятки не должен превышать значения, указанного в п. 2.17.
4.9. Качество гальванических покрытий — по ГОСТ 9.302, лакокрасочных — по ГОСТ 22133.
(Измененная редакция, Изм. № 2).
4.10. Прочность тисков должна испытываться трехкратным приложением крутящего момента, указанного в табл. 3.
Перед испытаниями и после них тиски должны быть проверены на соответствие пп. 2.13, 2.15.
Нагрузка должна быть приложена к рукоятке на расстоянии не более 30 мм от ее торца.
Испытанные тиски не должны иметь остаточных деформаций деталей, выкрашиваний, трещин и прочих повреждений.
(Измененная редакция, Изм. № 3).
4.11. Испытание тисков на надежность проводится по п. 2.23. Тиски закрепляются на стенде или приспособлении, затем ходовым винтом перемещают подвижную губку на длину хода, помещают между губками тисков (по их оси) образец и прикладывают циклическую нагрузку.
Результаты испытаний считаются удовлетворительными, если каждые испытываемые тиски не достигнут предельного состояния после 1000 нагружений.
(Введен дополнительно, Изм. № 3).
5. ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
Транспортирование и хранение тисков — по ГОСТ 18088.
Разд. 5. (Измененная редакция, Изм. № 3).
6. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
6.1. Рукоятка тисков и накладные планки не должны иметь забоин и заусенцев.
6.2. Отверстие головки винта должно иметь с двух сторон округления для предохранения руки рабочего от защемления.
6.3. Тиски должны иметь устройство, предотвращающее полное вывинчивание ходового винта из гайки.
7. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
7.1. Изготовитель должен гарантировать соответствие тисков требованиям настоящего стандарта при соблюдении условий эксплуатации и хранения.
7.2. Гарантийный срок эксплуатации — 3 года со дня продажи через розничную торговую сеть, а для внерыночного потребления — со дня получения потребителем.
7.1, 7.2. (Измененная редакция, Изм. № 1).