ГОСТ 31.211.41-93. Межгосударственный стандарт. Детали и сборочные единицы сборно-разборных приспособлений для сборочно-сварочных работ. Основные конструктивные элементы и параметры. Нормы точности
(введен в действие Постановлением Госстандарта РФ от 02.04.1996 № 245)
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 31.211.41-83"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-r-58760-2019" "ГОСТ 31.211.41-83. Межгосударственный стандарт. Детали и сборочные единицы сборно-разборных приспособлений для сборочно-сварочных работ. Основные конструктивные элементы и параметр"
  n1["ГОСТ 31.211.41-93"]:::doc
  click n1 "https://bukva.ai/docs/gost-31-211-41-93" "ГОСТ 31.211.41-93. Межгосударственный стандарт. Детали и сборочные единицы сборно-разборных приспособлений для сборочно-сварочных работ. Основные конструктивные элементы и параметр"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 2 апреля 1996 г. № 245
ДЕТАЛИ И СБОРОЧНЫЕ ЕДИНИЦЫ СБОРНО-РАЗБОРНЫХ ПРИСПОСОБЛЕНИЙ ДЛЯ СБОРОЧНО-СВАРОЧНЫХ РАБОТ
ОСНОВНЫЕ КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ И ПАРАМЕТРЫ. НОРМЫ ТОЧНОСТИ
Elements and assembly junctions of built-up detachable fixtures for assembly and welding. Basic constructive elements and parameters. Precision norms
ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
| Обозначение НТД, на который дана ссылка | Номер пункта, приложение |
|---|---|
| ГОСТ 8.050-73 | 4.3 |
| ГОСТ 8.051-81 | 4.2 |
| ГОСТ 31.211.42-93 | 3.3 |
| ГОСТ 2789-73 | 2.2.1 |
| ГОСТ 3749-77 | Приложение Б |
| ГОСТ 5584-75 | Приложение Б |
| ГОСТ 8026-92 | Приложение Б |
| ГОСТ 9038-90 | Приложение Б |
| ГОСТ 9562-81 | 2.1.5 |
| ГОСТ 10197-70 | Приложение Б |
| ГОСТ 10905-86 | Приложение Б |
| ГОСТ 14140-81 | 2.2.1 |
| ГОСТ 16093-81 | 2.1.4 |
| ГОСТ 24643-81 | 2.2.1 |
| ГОСТ 25069-81 | 2.1.3 |
| Р 50-609-39-88 | 4.1 |
ПРЕДИСЛОВИЕ
1. Разработан Межотраслевым головным конструкторско-технологическим институтом технологической оснастки (МГКТИтехоснастки).
Внесен Государственным комитетом Украины по стандартизации, метрологии и сертификации.
2. Принят Межгосударственным советом по стандартизации, метрологии и сертификации 17 февраля 1993 г. (Протокол № 3-93).
3. Постановлением Комитета Российской Федерации по стандартизации, метрологии и сертификации от 2 апреля 1996 г. № 245 межгосударственный стандарт ГОСТ 31.211.41-93 введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 1 июля 1996 г.
Настоящий стандарт распространяется на детали и сборочные единицы сборно-разборных приспособлений (СРПС) для сборочно-сварочных работ с пазами 8, 12, 16, 28 и 42 мм.
Стандарт устанавливает серии, основные параметры, размеры основных конструктивных элементов, предельные отклонения линейных размеров, формы и расположения поверхностей.
Основные параметры и конструктивные элементы, обеспечивающие взаимозаменяемость деталей и сборочных единиц СРПС, — форма и размеры крепежного паза (1.3), форма и размеры фиксирующего паза (1.4), расстояние (l) от базовой плоскости до оси крепежного паза (1.9), расстояние (t) между смежными крепежными пазами и крепежными отверстиями (1.9) - являются обязательными.
Остальные параметры, конструктивные элементы и нормы точности являются рекомендуемыми.
1. ОСНОВНЫЕ КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ И ПАРАМЕТРЫ
1.1. Основными конструктивными видами присоединительных элементов являются: Т-образные и П-образные пазы; цилиндрические отверстия; цилиндрические отверстия с расточкой; сквозные пазы.
1.2. Устанавливаются 5 серий СРПС, основные параметры которых должны соответствовать указанным в таблице 1.
| Кодовое обозначение серии | Ширина паза, мм | Диаметр резьбы основного крепежного элемента | Собираемые металлоконструкции | |
| Габаритные размеры, мм, не более | Масса, кг | |||
| 2 | 8 | М8 | 800 x 300 x 150 | 500 |
| 3 | 12 | М12 x 1,5 | 2000 x 1000 x 800 | 1500 |
| 4 | 16 | М16 | 4000 x 2000 x 1500 | 3500 |
| 7 | 28 | М24 | 8000 x 2100 x 1500 | 20000 |
| 8 | 42 | М36 | 20000 x 4000 x 2000 | 50000 |
1.3. Конструктивные исполнения и основные размеры Т-образных пазов должны соответствовать указанным на рисунке 1 и в таблице 2.
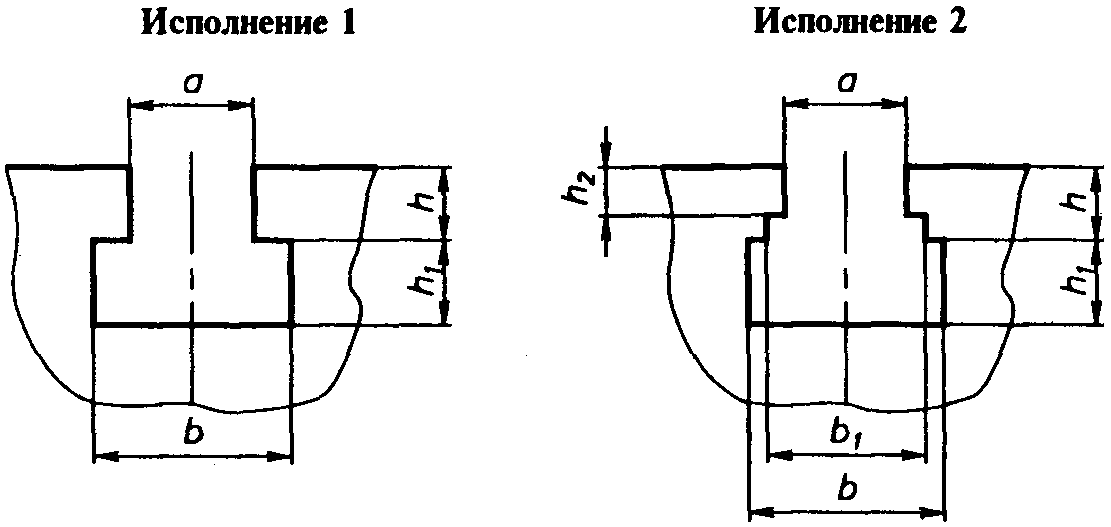
| Серия | Исполнение | a | h | h 1 | h 2 | b | b 1 |
| 2 | 1 | 8 | 5 | 4,0; 5,0 | - | 13 | - |
| 3 | 12 | 6 | 7,5 | 20 | |||
| 8 | 21 | ||||||
| 2 | 10 | 4,0 | 20 | 13 | |||
| 15 | 5,0 | ||||||
| 4 | 1 | 16 | 8; 10 | 8,5; 9,0 | - | 24 | - |
| 15 | 12,0 | 26 | |||||
| 2 | 10; 15 | 8,5 | 5,0 | 24 | 18 | ||
| 20 | 12 | 8,5 | 26 | ||||
| 7 | 1 | 28 | 18 | 20 | - | 46 | - |
| 8 | 42 | 26 | 32 | 68 |
1.4. Основные параметры П-образных пазов должны соответствовать указанным на рисунке 2 и в таблице 3.
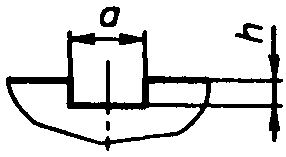
| Серия | a | h | Применение |
| 2 | 8,8 | 2,5 | Пазы под шпонки |
| 22,5; 30,0 | 5,0 | Пазы под планки крепежные и зажимные | |
| 3 | 12,0 | 3,0 | Пазы под шпонки |
| 45,0; 60,0 | 5,0 | Пазы под планки крепежные и зажимные | |
| 4 | 16,0 | 5,0; 7,0 | Пазы под шпонки |
| 7 | 28,0 | 7,0; 10,0 | |
| 8 | 42,0 | 10,0 |
1.5. Внутренние диаметры колец должны соответствовать указанным в таблице 4.
| Серия | Внутренний диаметр колец | |
| базовых | проставочных | |
| 2 | - | 12; 18 |
| 3 | 58; 180; 300; 420; 540; 660; 780 | 26; 35; 45; 58; 70 |
| 4 | 610; 880; 1160 | - |
1.6. Диаметры базовых отверстий должны соответствовать указанным в таблице 5.
| Серия | Диаметр базового отверстия | |
| в центрах | в других деталях | |
| 2 | 12; 18; 26; 35 | 8; 12; 18 |
| 3 | 26; 35; 45; 58; 70 | |
| 4 | 35; 45; 58 | |
1.7. Диаметры крепежных резьб должны соответствовать указанным в таблице 6.
| Серия | Диаметр основной крепежной резьбы | Диаметр вспомогательной крепежной резьбы | Диаметр резьбы для крепления шпонок |
| 2 | М8 | М5; М6 | М3 |
| 3 | М12 x 1,5 | М6; М8 | М5 |
| 4 | М16 | М8; М12 x 1,5 | |
| 7 | М24 | М12 x 1,5; М16 | М5; М8 |
| 8 | М36 | М16; М24 |
1.8. Основные размеры сквозных отверстий и пазов под крепежные детали (кроме отверстий в шпонках) должны соответствовать указанным на рисунке 3 и в таблице 7, отверстий в шпонках — на рисунке 3 и в таблице 8.
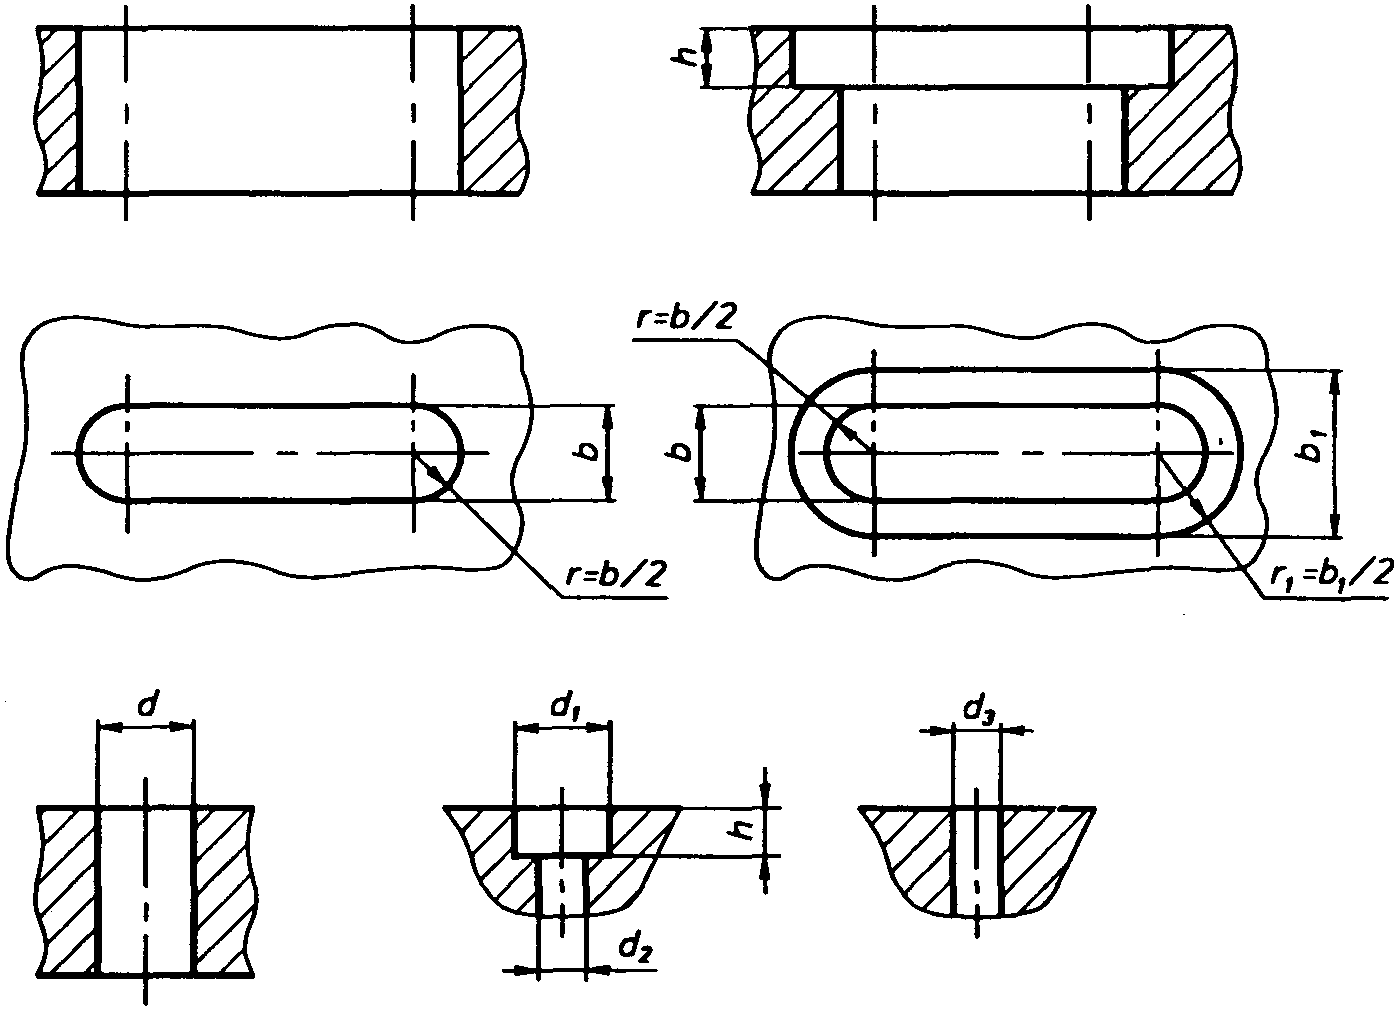
| Серия | d | d 1 | b | b 1 | h |
| 2 | 8,4 | 15 | 8; 8,4 | 15 | 7,5; 8,5 |
| 3 | 13,0 | 23; 32 | 12; 13; 17 | 23; 32 | 10,5; 11,0 |
| 4 | 18,0 | 34 | 16; 18 | 34 | 15,0; 20,0; 25,0; 30,0 |
| 7 | 26,0 | 42 | 20 | 42 | - |
| 8 | 39,0 | 62 | 22 | 62 |
| Серия | d 1 | d 2 | d 3 | h |
|---|---|---|---|---|
| 2 | 5,5 | 3,2 | 3,0 | 2,5 |
| 3; 4 | 8,4 | 5,5 | 5,0 | 3,2 |
| 7 | 11,0 | 6,0 | 6,0 | 4,5 |
| 8 | 14,0 | 9,0 | 6,0 | 5,5; 8,0 |
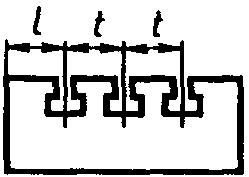
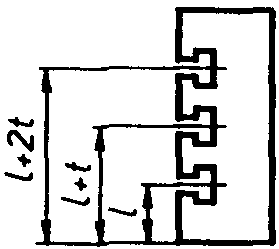
1.9. Расстояния от базовой плоскости до оси Т-образного паза (l, l_{1} ), между смежными Т-образными пазами (t), от базовой плоскости до оси П-образного паза (l_{2}) , между смежными П-образными пазами (t_{1}) должны соответствовать указанным на рисунке 4 и в таблице 9.
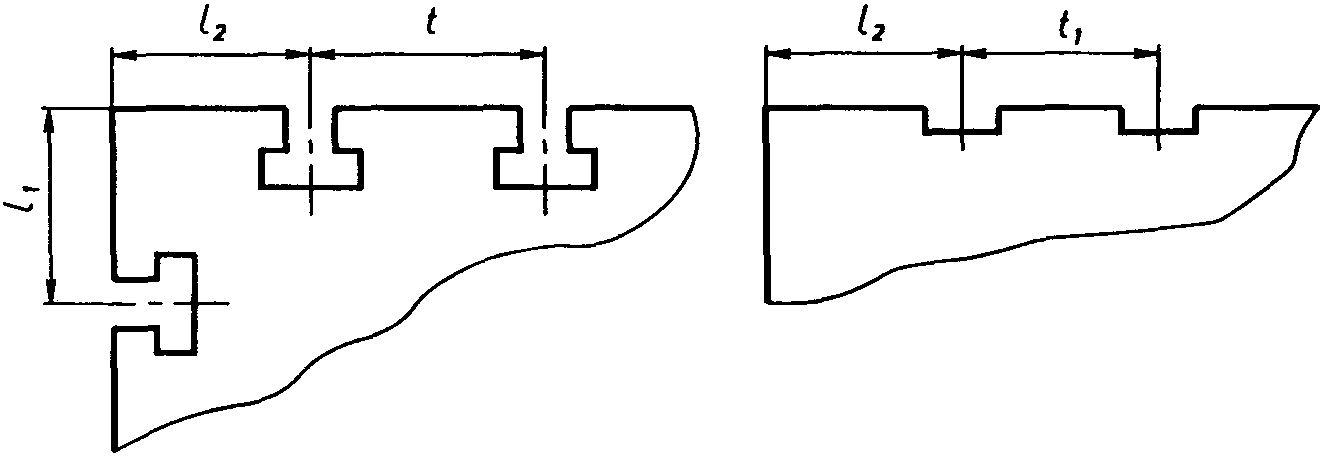
| Серия | l | t | l 1 | l 2 | t 1 |
| 2 | 15 | 30 | - | 15 | 15; 30 |
| 3 | 30; 60; 120 | 30; 60 | 30; 60 | 30; 60; 90; 120 | 30; 60; 90 |
| 4 | 60; 120 | 60 | 30; 60 | ||
| 7 | 60; 75; 150 | 120; 150; 300 | - | 60; 120 | 120; 150; 300 |
| 8 | 150; 300 | 300; 600 | - | 150; 300 | 300; 600 |
1.10. Расстояния от базовой плоскости до оси отверстий (резьбовых, гладких) для крепления шпонок (l), от оси отверстий для крепления шпонок до оси отверстий под крепежные детали (l_{1}) должны соответствовать указанным на рисунке 5 и в таблице 10.
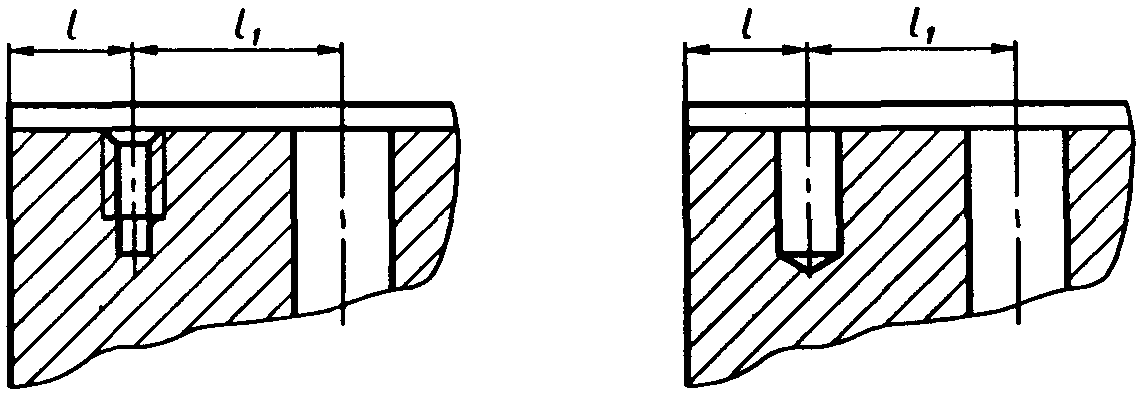
| Серия | l | l 1 |
| 2 | 4; 7; 10 | 10; 18,5 |
| 3 | 7; 15; 23 | 15; 23; 30 |
| 4 | ||
| 7 | 15; 23 | 30; 60 |
| 8 | 23; 30 | 60; 120 |
1.11. Расположение отверстий под крепежные детали относительно пазов и размеры d, d_{1} , l должны соответствовать указанным на рисунке 6 и в таблице 11.
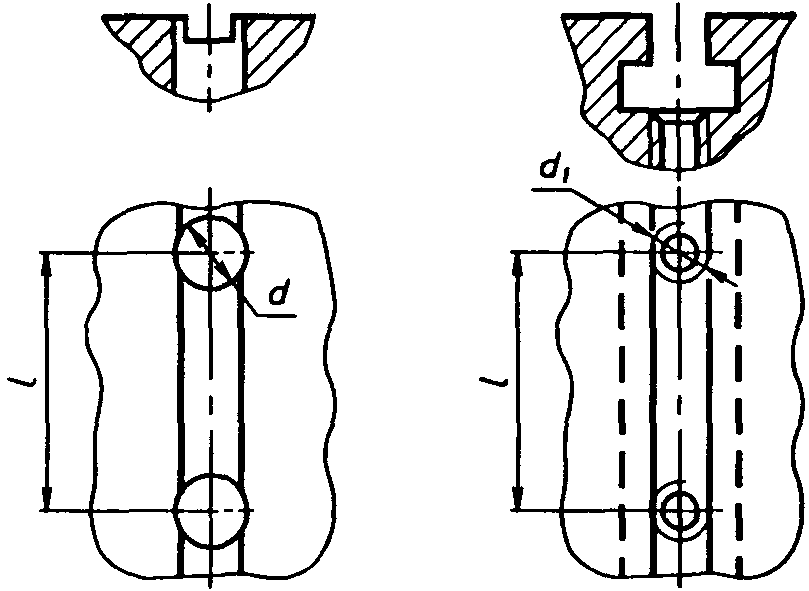
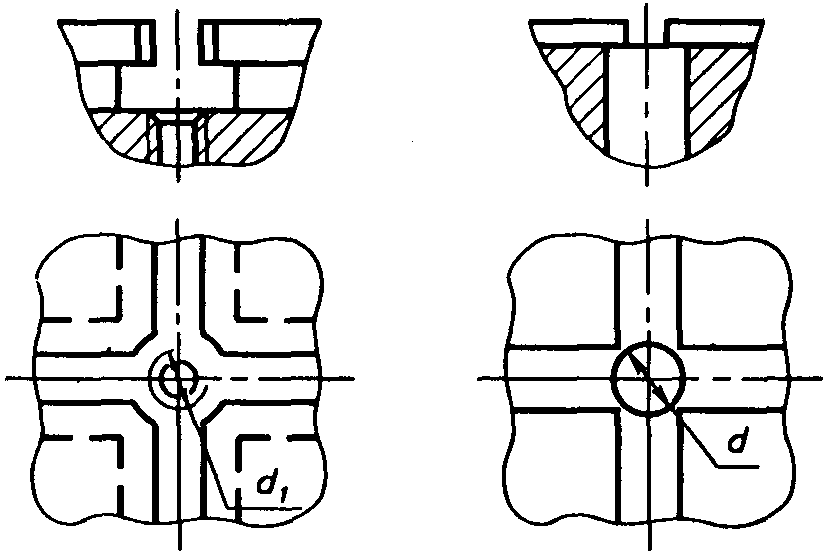
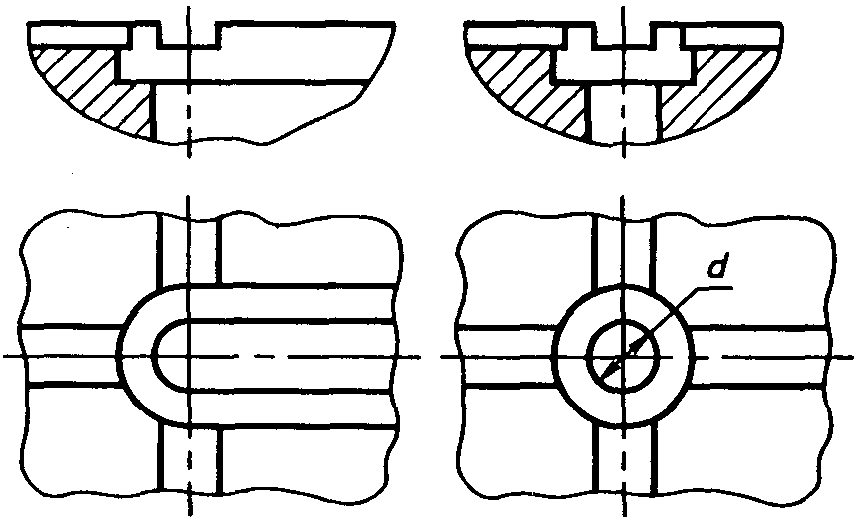
| Серия | d | d 1 | l |
| 2 | 8,5 | М8 | 30 |
| 3 | 13,0 | М12 | 45; 60 |
| 4 | 18,0 | М16 | 30; 60 |
| 7 | 26,0 | М24 | 30; 60; 120 |
| 8 | 39,0 | М36 |
1.12. Габаритные размеры опор и угольников, высоту подкладок и прокладок следует выбирать из ряда чисел, приведенных в таблице 12.
| Серия | Опоры | Опора облегченная | Угольник | Подкладка | Прокладка |
|---|---|---|---|---|---|
| 2 | 30; 45; 60; 90 | 90; 120 | 90; 120 | 10; 15; 20 | 2; 4; 5; 8; 10; 12; 16; 20 |
| 3 | 30; 45; 60; 90; 120 | 120; 150; 180; 210; 240; 300 | 240; 360; 480 | 10; 15; 20 | 2; 4; 5; 8; 10; 12; 16; 20 |
| 4 | 60; 120; 180; 240 | 180; 240; 360; 480 | 240; 360; 480; 600 | 10; 15; 20 | 2; 4; 5; 10; 12; 16; 18; 19; 20; 21; 22; 24; 25; 26; 28; 30 |
| 7 | 50; 60; 70; 80; 90; 100 | 130; 160; 190; 220; 250 | 500; 1000 | - | 5; 10; 20; 30; 40 |
| 8 | 50; 60; 70; 80; 90; 100 | 130; 160; 190; 220; 250 | 500; 1000 | - | 5; 10; 20; 30; 40 |
2. НОРМЫ ТОЧНОСТИ
2.1 Поля допусков линейных размеров
2.1.1. Поля допусков размеров деталей и сборочных единиц СРПС должны соответствовать указанным в таблице 13.
| Наименование размера | Поле допуска для серии | Применение | |
| 2; 3 | 4; 7; 8 | ||
| Ширина Т- и П-образных пазов | H11 | H12 | Плиты, опоры, угольники, подкладки, прокладки |
| Диаметр базового установочного отверстия | Опоры, угольники, проставки, прокладки | ||
| Расстояние (шаг) между пазами | Колодки, соединительные косынки, опоры, полосы, плиты, кронштейны, призмы, угольники базовые или угольники, проставки, подкладки, планки передвижные установочные | ||
| Расстояние от базового торца до оси паза | Плиты | ||
| Расстояние от базовой поверхности до верхней точки контрольного валика | js11 | js12 | Косынки, призмы, кулачки |
| Расстояние от оси установочного отверстия до оси паза | Петли, накладки крепежные | ||
| Расстояние от оси установочного отверстия до базы | Плиты, сборочные единицы | ||
| Расстояние от оси паза до базы | Опоры | ||
| Диаметр установочных деталей | d11 | Центры, валики, цапфы, стаканы | |
| Длина | js11 | js14 | Опоры, подкладки, проставки |
| h14 | Плиты, планки | ||
| Ширина | js11 | js14 | Опоры, подкладки, проставки, планки |
| h14 | Плиты | ||
| Высота | js11 | js14 | Опоры, подкладки, проставки |
| h11 | Плиты, планки | ||
2.1.2. Предельные отклонения размеров, не указанные в таблице 13, должны соответствовать: H14, h14, \pm \frac{t_{2}}{2} .
2.1.3 Неуказанные допуски формы и расположения — по ГОСТ 25069.
2.1.4 Поля допусков метрической резьбы 8g/7H — по ГОСТ 16093.
2.1.5 Поля допусков трапецеидальной резьбы 8c/8H — по ГОСТ 9562.
2.2 Допуски формы и расположения поверхностей
2.2.1. Допуски формы и расположения поверхностей должны соответствовать указанным в таблице 14.
| Вид допуска | Значение отклонения, мм |
|---|---|
| Допуски формы и расположения поверхностей с параметрами шероховатости по ГОСТ 2789: Ra <= 2,5 мкм Ra > 2,5 мкм | Степень точности по ГОСТ 24643 10 17 |
| Допуск перпендикулярности на длине 100 мм отверстий крепежной резьбы: основной: М8, М12, М16, М24, М36 вспомогательной: М3, М4, М5 | 0,5 2,0 |
| Позиционный допуск расположения осей отверстий в диаметральном выражении по ГОСТ 14140: отверстий с метрической резьбой М8, М12, М16, М24, М36 и с трапецеидальной отверстий для крепления шпонок гладких отверстий для крепежных деталей | 0,4 0,3 0,4 |
3. ПРАВИЛА КОНСТРУИРОВАНИЯ
3.1. Геометрическая форма деталей и сборочных единиц СРПС должна соответствовать их функциональному назначению и обеспечивать достаточную жесткость.
3.2. Число конструктивных элементов, выполненных на поверхностях деталей, и их взаимное расположение должны обеспечивать универсальность деталей.
3.3. Размеры, поля допусков и их нанесение должны соответствовать функциональному назначению деталей и выбираться согласно требованиям настоящего стандарта. Технические требования — по ГОСТ 31.211.42.
Основные размеры выбирают из ряда Ra 20, дополнительные — Ra 40.
3.4. Базирующие присоединительные элементы определяют в зависимости от выбранной при проектировании эксплуатационной характеристики деталей и сборочных единиц СРПС с учетом их применения:
- для соединения элементов приспособлений (стендов);
- для установки приспособлений (стендов) на опоры;
- для установки агрегатных приводных устройств.
3.5 Основными конструктивными особенностями базовых поверхностей деталей и сборочных единиц СРПС являются:
- с взаимно перпендикулярным расположением Т-образных пазов;
- с взаимно перпендикулярным расположением Т-образных пазов и отверстиями на пересечении пазов;
- с взаимно перпендикулярным расположением П-образных пазов и резьбовыми отверстиями на пересечении пазов;
- с взаимно перпендикулярным расположением П-образных пазов и отверстиями на пересечении пазов;
- с взаимно перпендикулярным расположением П-образных пазов и сеткой отверстий (рисунок 7);
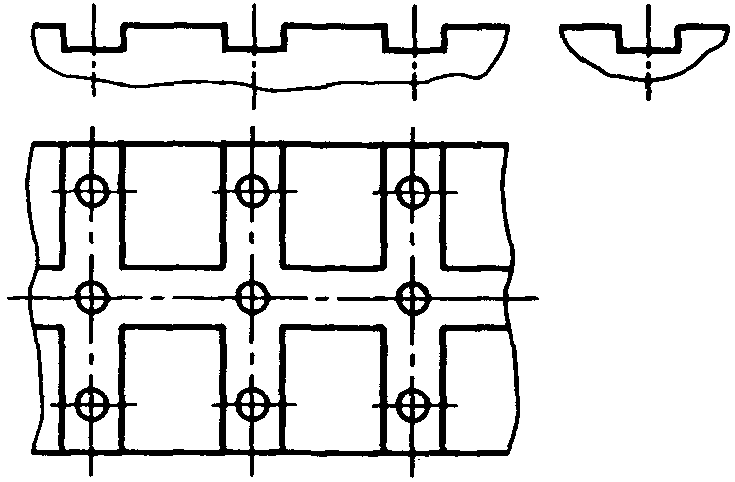
- с параллельным расположением Т-образных и П-образных пазов;
- с взаимно перпендикулярным расположением Т-образных и П-образных пазов;
- с взаимно перпендикулярным расположением поперечных П-образных пазов и центрального Т-образного паза и сеткой отверстий (рисунок 8);
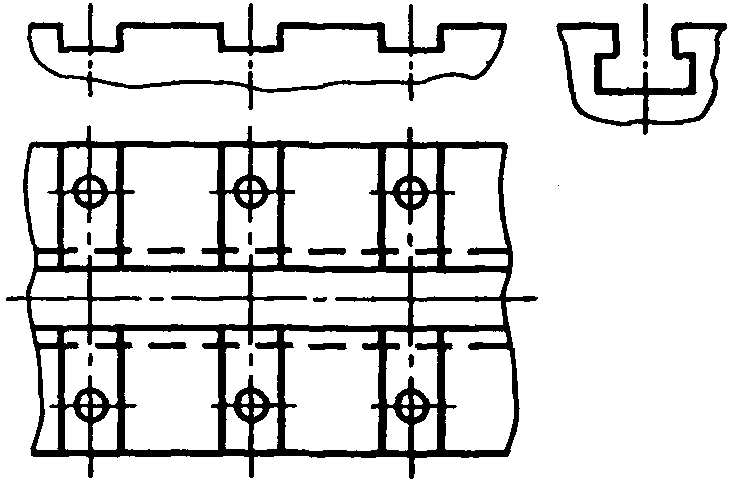
- с взаимно перпендикулярным расположением поперечных П-образных пазов и центрального Т-образного паза и сеткой резьбовых отверстий (рисунок 9).
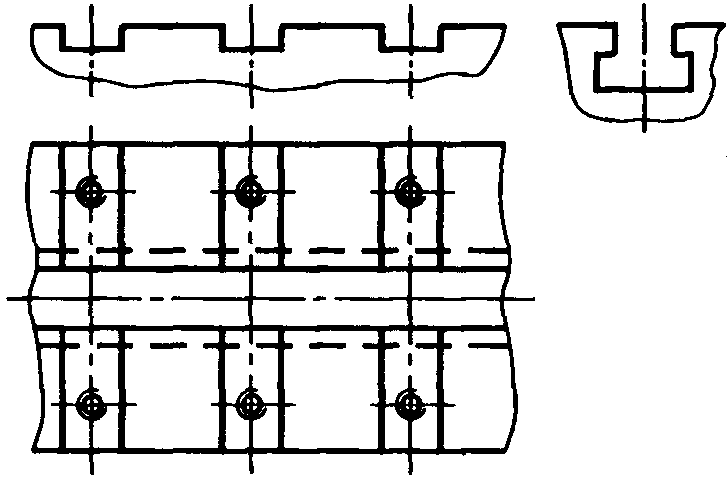
3.6. Рекомендуется в базовых и корпусных деталях выполнять «карманы» P и ребра жесткости N (рисунок 10).
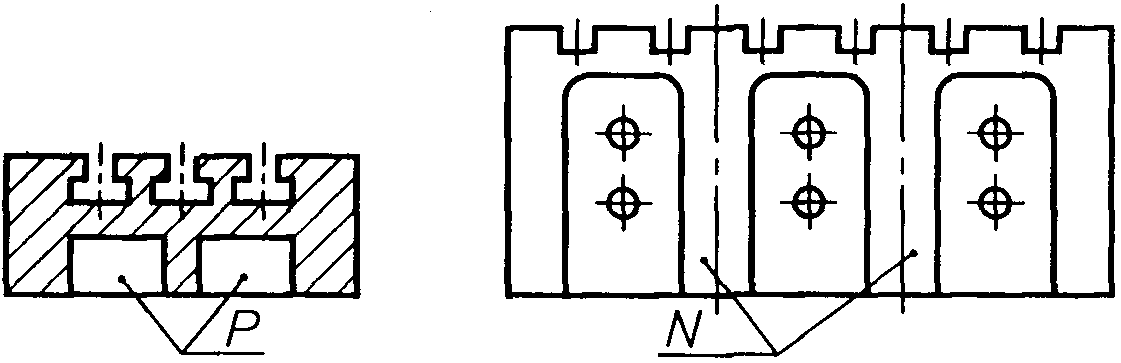
3.7. Основные размеры, обеспечивающие точность расположения баз, следует указывать согласно рисунку 11, а. Допускается основные размеры указывать от общей базы согласно рисунку 11, б.
3.8. Для опор и угольников высотой более 120 мм следует предусматривать крепление двумя-четырьмя болтами.
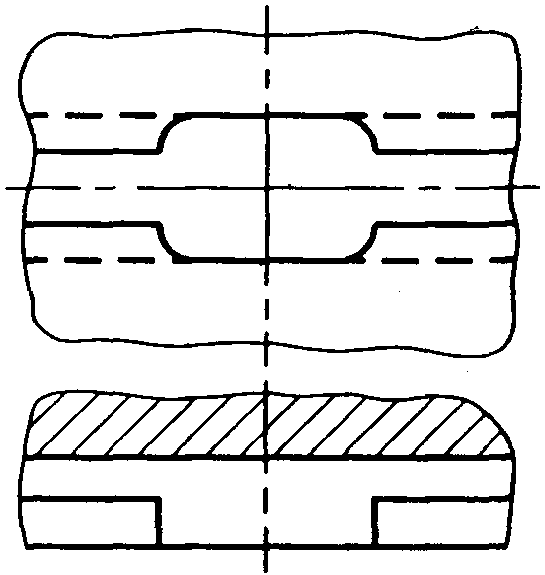
3.9. Рекомендуется в Т-образных пазах делать выемки для более удобного заведения в пазы крепежных болтов (рисунок 12).
3.10. Номенклатура вновь разрабатываемых деталей и сборочных единиц, изготовляемых специализированным производством, должна быть включена в промышленный каталог.
4. ИЗМЕРЕНИЕ ГЕОМЕТРИЧЕСКИХ ПАРАМЕТРОВ
4.1. Основные положения и правила выбора средств контроля деталей и сборочных единиц СРПС — по Р 50-609-39.
4.2. Допускаемые погрешности при измерении линейных размеров — по ГОСТ 8.051.
4.3. Требования к нормальным условиям выполнения линейных измерений — по ГОСТ 8.050.
4.4. Методы контроля формы и расположения поверхностей деталей и сборочных единиц СРПС приведены в Приложении А. Применяемые для контроля приспособления и инструмент приведены в Приложении Б.
(справочное)
МЕТОДЫ КОНТРОЛЯ ФОРМЫ И РАСПОЛОЖЕНИЯ ПОВЕРХНОСТЕЙ
А.1. Параллельность поверхностей
А.1.1. Контроль с помощью поверочной плиты и измерительной головки (рисунки А.1.1, А.1.2)
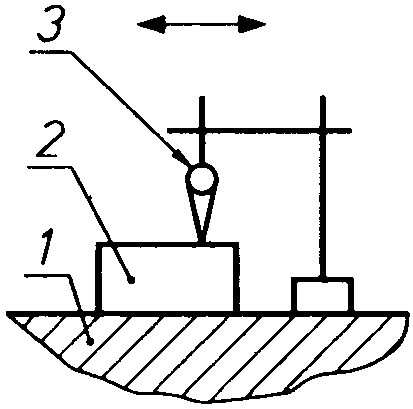
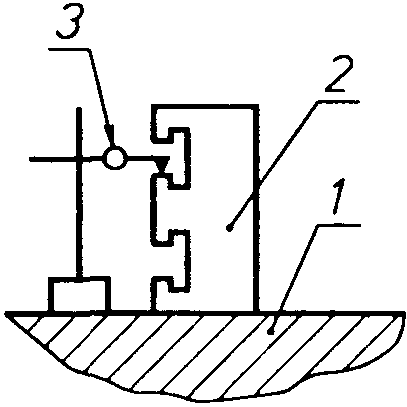
На поверочной плите 1 устанавливают контролируемую деталь 2 и стойку с измерительной головкой 3 так, чтобы наконечник головки касался проверяемой поверхности детали.
Отклонение от параллельности поверхностей равно наибольшей алгебраической разности показаний измерительной головки при ее перемещении на заданную длину.
А.1.2. Контроль с помощью стойки с измерительной головкой (рисунок А.1.3)
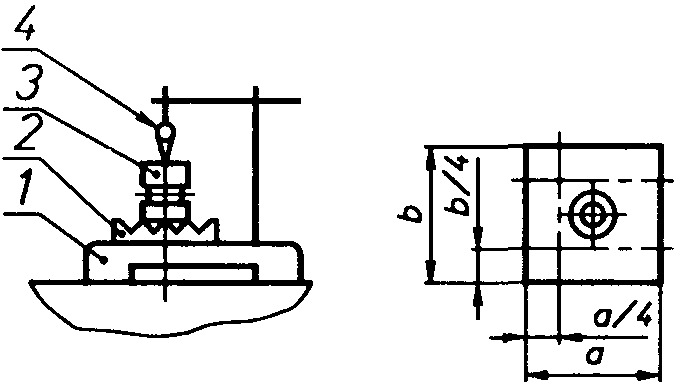
На стол 2 стойки 1 устанавливают контролируемую деталь. Измерительную головку 4 настраивают так, чтобы наконечник головки касался проверяемой поверхности детали 3.
Деталь перемещают по поверхности стола стойки. Измерение производят в двух продольных и двух поперечных сечениях, расположенных на расстоянии a/4 и b/4.
Отклонение от параллельности поверхностей равно наибольшей алгебраической разности показаний измерительной головки.
А.2. Параллельность оси отверстия и плоскости
На поверхность поверочной плиты 1 (рисунок А.1.4) устанавливают контролируемую деталь 2. В проверяемое отверстие плотно устанавливают валик 3. Стойку с измерительной головкой 4 настраивают так, чтобы наконечник головки касался поверхности контролируемого валика.
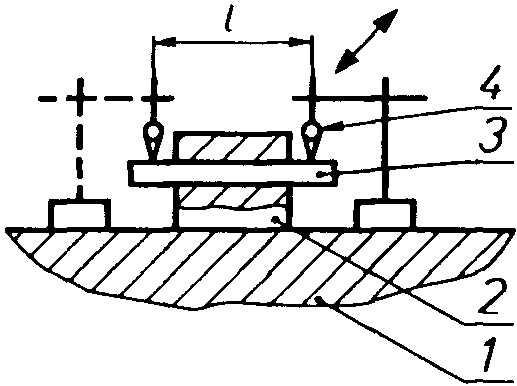
Отклонение от параллельности оси относительно поверхностей основания детали равно наибольшей разности показаний измерительной головки и в точках на расстоянии l.
А.3. Перпендикулярность поверхностей
А.3.1. Контроль с помощью поверочной плиты и приспособления с измерительной головкой (рисунок А.1.5)
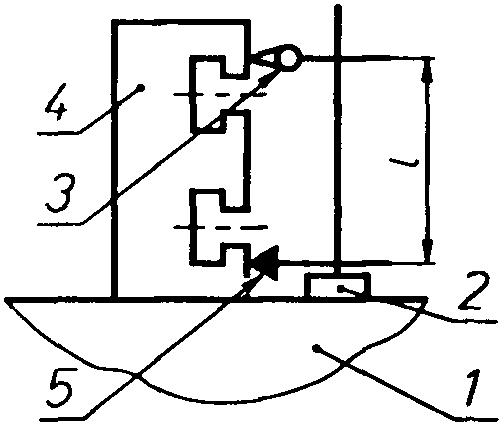
На поверхность поверочной плиты 1 устанавливают контролируемую деталь 4 и приспособление 2 с закрепленными на нем измерительной головкой 3 и упором 5. Приспособление настраивают по эталону перпендикулярности.
Отклонение от перпендикулярности поверхностей на расстоянии l равно разности показаний головки 3 при измерениях по эталону и контролируемой детали (l в зависимости от размера детали).
А.3.2. Контроль с помощью угольника с измерительной головкой (рисунок А.1.6)
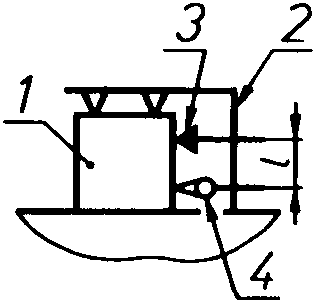
На поверхности контролируемой детали 1 устанавливают настроенный по эталону перпендикулярности угольник 2 с измерительной головкой 4 и упором 3.
Отклонение от перпендикулярности поверхностей на расстоянии l равно разности показаний головки 4 при измерениях по эталону и контролируемой детали (l в зависимости от размера детали).
А.4. Радиальное и торцовое биение
В центрах 1 (рисунок А.1.7) закрепляют коническую оправку 2 (конусность оправки от 1/1000 до 1/10000) с установленной на ней деталью 3. Стойку с измерительной головкой 4 устанавливают так, чтобы наконечник головки касался контролируемой поверхности детали. Оправку с деталью проворачивают.
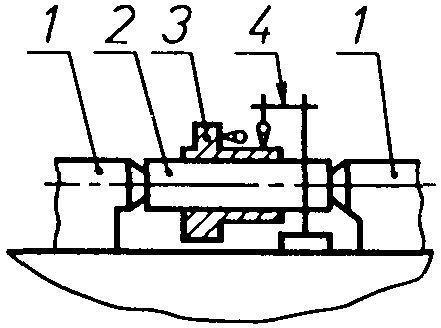
Радиальное или торцовое биение равно наибольшей алгебраической разности показаний измерительной головки.
ПРИСПОСОБЛЕНИЯ И ИНСТРУМЕНТ ДЛЯ КОНТРОЛЯ ОТКЛОНЕНИЙ ФОРМЫ И РАСПОЛОЖЕНИЯ ПОВЕРХНОСТЕЙ
Индикаторы по ГОСТ 5584.
Стойки для измерительных головок по ГОСТ 10197.