ГОСТ 2856-79* (СТ СЭВ 5734-86). Государственный стандарт Союза ССР. Сплавы магниевые литейные. Марки
(введен Постановлением Госстандарта СССР от 24.09.1979 № 3644)
(ред. от 01.10.1987)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 г. № 184-ФЗ. Документ введен в действие с 01.01.1981. Взамен ГОСТ 2856-68.
Утвержден и введен в действие Постановлением Госстандарта СССР от 24 сентября 1979 г. № 3644
Casting magnesium alloys. Grades
ГОСТ 2856-79* (CT СЭВ 5734-86)
Постановлением Государственного комитета СССР по стандартам от 24 сентября 1979 г. № 3644 дата введения установлена
Ограничение срока действия снято Постановлением Госстандарта СССР от 16.07.85 № 2222
Переиздание (май 1998 г.) с Изменениями № 1, 2, утвержденными в июле 1985 г., октябре 1987 г. (ИУС 10-85, 1-88)
1. Настоящий стандарт распространяется на магниевые литейные сплавы, предназначенные для изготовления фасонных отливок.
2. В зависимости от химического состава устанавливаются следующие марки сплавов: МЛ3, МЛ4, МЛ4пч, МЛ5, МЛ5пч, МЛ5он, МЛ6, МЛ8, МЛ9, МЛ10, МЛ11, МЛ12, МЛ15 и МЛ19.
Примечание. Буквы «пч» и «он» означают: пч — повышенной чистоты, он — общего назначения.
3. Магниевые сплавы должны изготовляться в соответствии с требованиями настоящего стандарта с химическим составом, указанным в табл. 1.
Примечания: 1. РЗМ — элементы, входящие в состав цериевого миш металла, содержащего не менее 45% церия.
2. При одновременном содержании бериллия и циркония в сплавах марок МЛ4, МЛ4пч, МЛ5, МЛ5пч массовая доля бериллия не должна превышать 0,0015%.
3. В сплаве МЛ5пч массовая доля титана допускается не более 0,005%.
4. Механические свойства сплавов, определяемые на отдельно отлитых образцах, должны соответствовать требованиям, указанным в табл. 2.
Примечания. 1. Обозначения способов литья:
О — литье в оболочковые формы;
В — литье по выплавляемым формам;
2. Обозначения видов термической обработки:
Т1 — старение; Т2 — отжиг; Т4 — гомогенизация и закалка на воздухе; Т6 — гомогенизация, закалка на воздухе и старение; Т61 — гомогенизация, закалка в воду и старение.
3. Для сплава МЛ10 с массовой долей цинка не более 0,5% термическая обработка по режиму Т61.
4. Предел текучести определяется по согласованию изготовителя с потребителем.
(Измененная редакция, Изм. № 2).
5. Определение химического состава проводят по ГОСТ 3240.0-76 - ГОСТ 3240.21-76 или по ГОСТ 7728-79 или другими методами, обеспечивающими сопоставление результатов.
При разногласиях в оценке результатов по определению химического состава определения проводят по ГОСТ 3240.0-76 - ГОСТ 3240.21-76.
Массовую долю иттрия в сплаве марки МЛ19 определяют в соответствии с нормативно-технической документацией.
6. Механические свойства сплавов определяют по ГОСТ 1497-84.
Форма и размеры отдельно отлитых образцов при литье в песчаные формы, кокиль и оболочковые формы, по выплавляемым моделям и в гипсовые формы должны соответствовать указанным на черт. 1, а при литье под давлением - черт. 2.
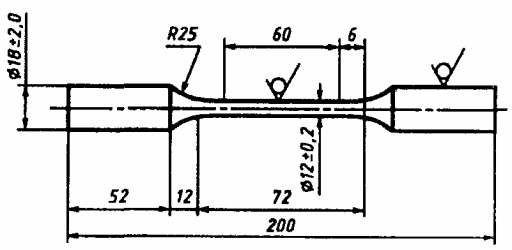
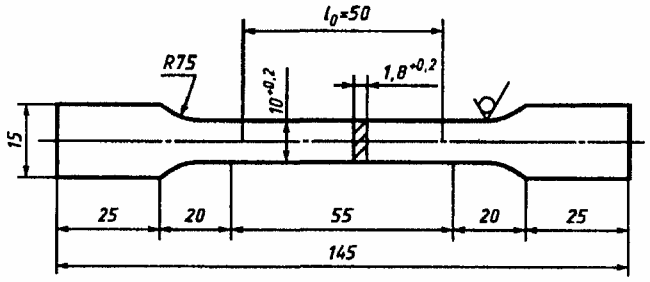
Допускается уменьшать длину головки образца в зависимости от конструкции захватов испытательной машины.
Образцы для всех видов литья, кроме литья под давлением, отливают в песчаные формы. Допускается отливка образцов в кокиль.
При литье под давлением допускается вырезка образцов из прилитых пластин толщиной 1,8^{+ 0,2} мм, при этом параметр шероховатости обрабатываемой поверхности по ГОСТ 2789-73 должен быть не менее 20 мкм.
Отдельно отлитые образцы испытывают с литейной коркой. Заусенцы на плоскости разъема формы и места отрезки от литниковой системы должны быть удалены зачисткой.
Термическая обработка образцов для испытаний механических свойств сплавов должна соответствовать термической обработке, установленной для отливок из этих сплавов.