ГОСТ 27788-88 (СТ СЭВ 6683-89). Головки захватные к хвостовикам инструментальных оправок с конусом 7:24. Конструкция
(утв. Постановлением Госстандарта СССР от 27.07.1988 № 2765)
(ред. от 01.03.1990)
от 27 июля 1988 г. № 2765
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ГОЛОВКИ ЗАХВАТНЫЕ К ХВОСТОВИКАМ ИНСТРУМЕНТАЛЬНЫХ ОПРАВОК С КОНУСОМ 7:24
Retention knobs for tool shanks with 7:24 taper. Design
(СТ СЭВ 6683-89)
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством станкостроительной и инструментальной промышленности СССР.
Разработчики: Л.М. Кордыш, Ю.Л. Непомнящий, Н.П. Семченкова.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 27.07.1988 № 2765.
3. Срок проверки — 1999 г.; периодичность проверки — 10 лет.
4. В стандарт введен международный стандарт ИСО 7388/2, 3.
6. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта, приложения |
|---|---|
| ГОСТ 9.301-86 ГОСТ 9.306-85 ГОСТ 4543-71 ГОСТ 8820-69 ГОСТ 10549-80 ГОСТ 15945-82 | Приложение 2 Приложение 2 Приложение 2 6 5 2, Приложение 1 |
7. Переиздание (февраль 1994 г.) с Изменением № 1, утвержденным в марте 1990 г. (ИУС 6-90).
Настоящий стандарт распространяется на захватные головки к хвостовикам инструментальных оправок с конусом 7:24 для автоматического закрепления в шпинделе станка, используемые во вновь проектируемых станках.
Стандарт содержит все требования СТ СЭВ 6683-89.
(Измененная редакция, Изм. № 1.)
1. Головки захватные должны изготовляться двух типов:
2. Основные размеры захватных головок должны соответствовать указанным на черт. 1 - 2 и в табл. 1 - 2. Основные размеры захватных головок для хвостовиков инструментальных оправок с конусом 60 и 70 приведены в Приложении 1.
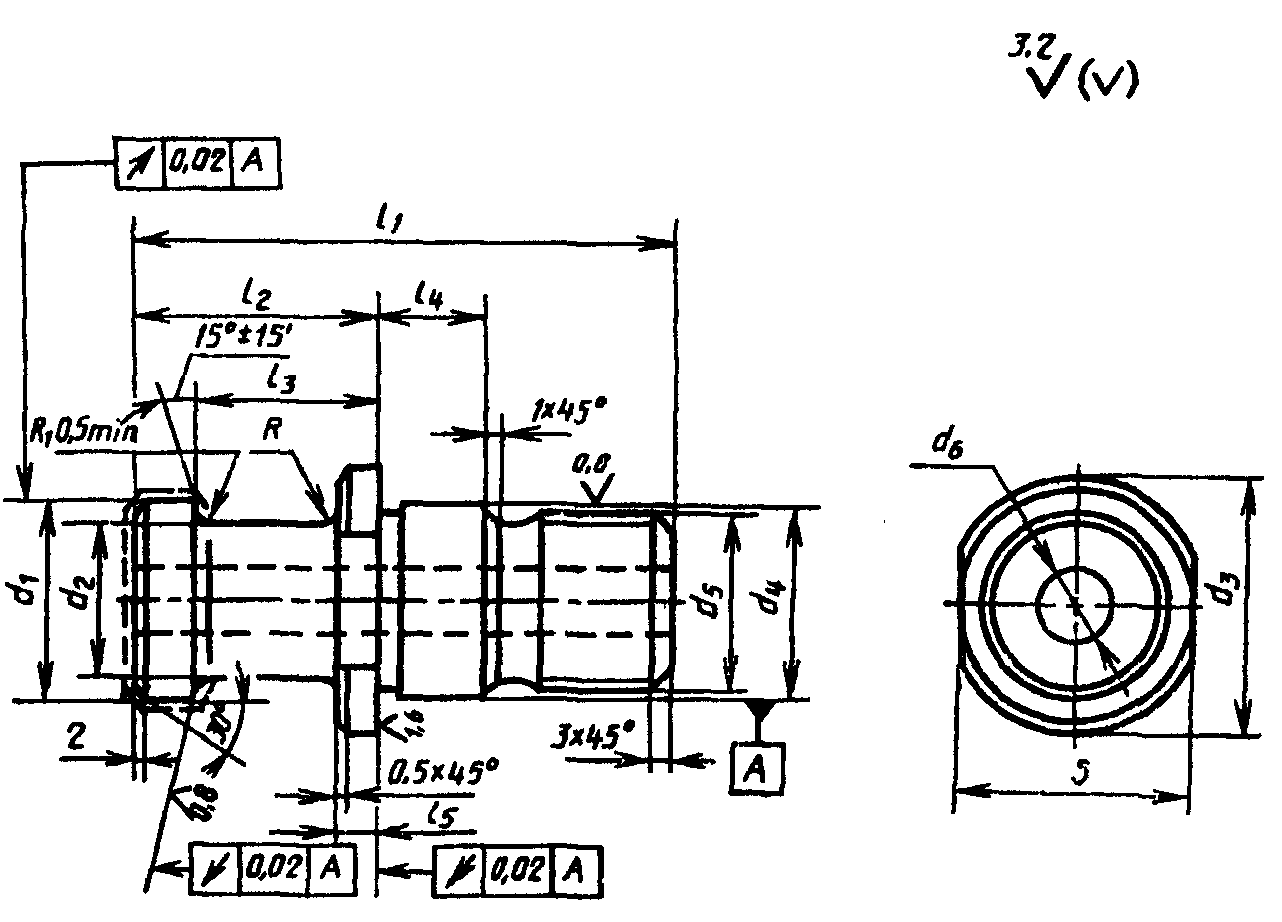
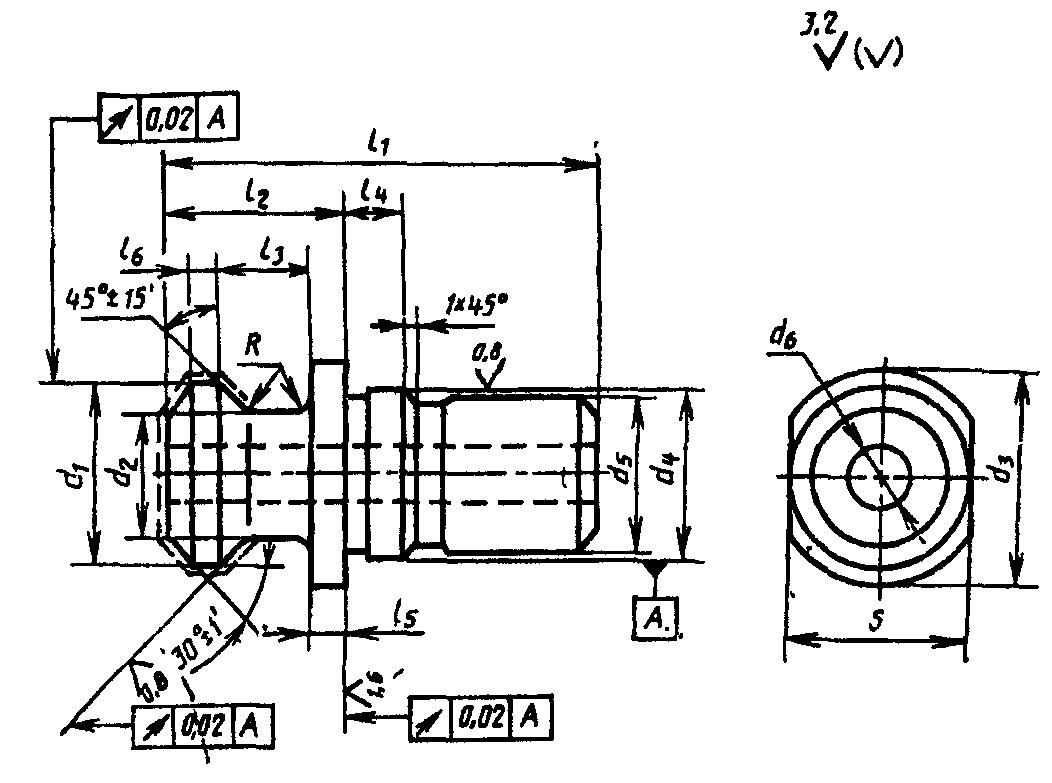
| Обозначение конуса по ГОСТ 15945-82 | d 1 -0,1 | d 2 -0,1 | d 3 -0,2 | d h 4 6 | d 6g 3 | d 6 +0,1 | l 1 | l 2 +/- 0,1 | l 3 +/- 0,1 | l 4 | l 5 | R | S -0,1 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 30 | 12 | 8 | 16 | 13 | М12 | 4,15 | 44 | 24 | 19 | 5 | 4 | 2 | 14 |
| 40 | 19 | 14 | 23 | 17 | М16 | 7,0 | 54 | 26 | 20 | 7 | 4 | 3 | 19 |
| 45 | 23 | 17 | 30 | 21 | М20 | 9,50 | 65 | 30 | 23 | 8 | 5 | 4 | 24 |
| 50 | 28 | 21 | 36 | 25 | М24 | 11,5 | 74 | 34 | 25 | 10 | 5 | 5 | 30 |
(Измененная редакция, Изм. № 1.)
| Обозначение конуса по ГОСТ 15945-82 | d 1 -0,1 | d 2 -0,1 | d 3 -0,2 | d h 4 6 | d 6g 5 | d 6 +0,1 | l 1 | l 2 +/- 0,1 | l 3 +/- 0,1 | l 4 | l 5 | l 6 | R | S -0,1 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 30 | 13,35 | 9,30 | 16,50 | - | М12 | 4,15 | 27,00 | 11,80 | 8,15 | - | 2,75 | 1,25 | 2,65 | 14 |
| 40 | 18,95 | 12,95 | 22,50 | 17 | М16 | 7,35 | 44,50 | 16,40 | 11,15 | 7 | 3,25 | 1,75 | 2,65 | 19 |
| 45 | 24,05 | 16,30 | 30,00 | 21 | М20 | 9,25 | 56,00 | 20,95 | 14,85 | 8 | 4,25 | 2,25 | 2,65 | 24 |
| 50 | 29,10 | 19,60 | 37,00 | 25 | М24 | 11,55 | 65,50 | 25,55 | 17,95 | 10 | 5,25 | 2,75 | 2,65 | 30 |
(Измененная редакция, Изм. № 1.)
3. Предельные допустимые усилия для захватных головок, предназначенных для хвостовиков инструментальных оправок с конусами:
4. Допускается изготовление захватных головок:
с отверстием d_{6} меньше, чем указано в табл. 1 и 2 или без этого отверстия;
с фаской под углом 45° равной R вместо поверхности радиуса R.
(Измененная редакция, Изм. № 1.)
5. Форма и размеры проточки для метрической резьбы — по ГОСТ 10549-80.
6. Форма и размеры канавки для выхода шлифовального круга при шлифовании по цилиндру и торцу — по ГОСТ 8820-69.
Пример условного обозначения захватной головки типа А для конуса без отверстия d_{6} :
7. Неуказанные предельные отклонения размеров:
отверстий Н14; валов h14; угловых \pm \frac{AT14}{2} ; остальных \pm \frac{IT14}{2} .
8. В местах сопряжения R_{1} и R с d_{2} не должно быть следов от инструмента.
9. Материал захватной головки — легированная сталь с Rm >= 1000 МПа.
Твердость поверхностей, отмеченных пунктирной линией, — 57 ... 61 HRC_{\text{э}} .
Твердость сердцевины — 37 ... 46,5 HRC_{\text{э}} .
Рекомендуемые марки материалов, термообработка и покрытие приведены в Приложении 2.
(Измененная редакция, Изм. № 1.)
Пример условного обозначения захватной головки типа В для конуса 40 без отверстия d_{6} :
| Обозначение конуса по | d 1 | d 2 | d 3 | d g6 4 | d 5 | d , 6 не более | l 1 | l 2 | l 3 | l 4 | l 5 | R | S | |
| ГОСТ 15945-82 | -0,1 | -0,1 | +/- 0,1 | +/- 0,1 | Номин. | Пред. откл. | ||||||||
| 60 | 36,6 | 25 | 46 | 31 | М30 | 12 | 110 | 60 | 48 | 12 | 10 | 6 | 36 | -0,34 |
| 70 | 40 | 30 | 65 | 50 | М36 | 13 | 110 | 60 | 48 | 12 | 10 | 8 | 55 | -0,4 |
| Обозначение конуса по | d 1 | d 2 | d 3 | d g6 4 | d 5 | d , 6 не более | l 1 | l 2 | l 3 | l 4 | l 5 | l 6 | R | S | |
| ГОСТ 15945-82 | -0,1 | -0,1 | +/- 0,1 | +/- 0,1 | Номин. | Пред. откл. | |||||||||
| 60 | 35 | 25 | 46 | 31 | М30 | 12 | 80 | 33 | 24 | 11 | 10 | 3,25 | 3 | 36 | 0,34 |
| 70 | 40 | 30 | 65 | 50 | М36 | 12 | 98 | 38 | 28 | 15 | 10 | 3,75 | 3 | 55 | -0,4 |
Справочное
ТЕРМООБРАБОТКА И ПОКРЫТИЯ
| Номер варианта | Материал (сталь) ГОСТ 4543-71 | Термообработка | Глубина, мм | Твердость | Покрытие <***> по ГОСТ 9.306-85 |
| 1 <*> | 18ХГТ | Ионная нитроцементная | 0,4 ... 0,6 | Поверхность 57 ... 61 HRC э Сердцевина | Не требуется |
| 2 <**> | 18ХГТ | Нитроцементация с непосредственной закалкой | 31 ... 37 HRC э | Химическое оксидирование промасленное | |
| 3 | 25ХГТ | Сердцевина 33 ... 38 HRC э | |||
| 4 | 25ХГМ | Поверхность 58 ... 62 HRC э | |||
| 5 | 40ХФА | Азотирование | 0,3 ... 0,4 | Поверхность HV 610 ... 700 | Не требуется |
| 6 | 30Х3МФ | 0,2 ... 0,3 | Сердцевина 32 ... 37 HRC э |
<*> Для конуса 30 вместо 18ХГТ следует применять 30Х3МФ.
<**> Вариант допускается использовать только при наличии отверстия d_{6} . Предпочтительные варианты — № 1 и 3.
<***> Технические требования к покрытию — по ГОСТ 9.301-86.