ГОСТ 26101-84. Государственный стандарт Союза ССР. Проволока порошковая наплавочная. Технические условия
(утв. Постановлением Госстандарта СССР от 27.02.1984 № 599)
(ред. от 22.06.1990)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу № 5-94 Межгосударственного Совета по стандартизации, метрологии и сертификации («ИУС», № 11 — 12, 1994). Изменение № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750, введено в действие с 1 июля 1991 года. Документ утрачивает силу с 1 января 1991 года. Документ введен в действие с 1 января 1986 года. Взамен ГОСТ 5.1491-72.
от 27 февраля 1984 г. № 599
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ПРОВОЛОКА ПОРОШКОВАЯ НАПЛАВОЧНАЯ
Welding powder wire. Specifications
РАЗРАБОТАН Академией наук Украинской ССР, Министерством черной металлургии СССР.
ИСПОЛНИТЕЛИ: В.К. Лебедев, акад. АН УССР; Б.В. Данильченко, канд. техн. наук; Г.А. Кирилюк, канд. техн. наук; Е.М. Митюхляева; И.И. Зюбин; К.Г. Залялютдинов, канд. техн. наук; Н.А. Галкина; Л.Ф. Гречухина; В.П. Пацекин.
ВНЕСЕН Академией наук Украинской ССР.
УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 27 февраля 1984 г. № 599.
Настоящий стандарт распространяется на порошковую проволоку, предназначенную для дуговой механизированной наплавки поверхностных слоев с особыми свойствами.
Абзац исключен. - Изменение № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750.
1.1а. По точности изготовления проволока подразделяется на два класса: 1, 2.
(п. 1.1а введен Изменением № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
1.1. Диаметр проволоки и предельные отклонения по нему должны соответствовать указанным в табл. 1.
| Номинальный диаметр проволоки | Предельные отклонения для проволоки | |
| 1-го класса | 2-го класса | |
| 1,8 2,0 | -0,08 | -0,10 |
| 2,2 2,6 2,8 | -0,10 | -0,12 |
| 3,0 3,2 3,6 | -0,15 | -0,18 |
| 4,0 5,0 6,0 | -0,18 | -0,20 |
(таблица в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
1.2. В соответствии с конструкцией условные обозначения проволоки приведены в табл. 2.
| Конструкция (форма поперечного сечения проволоки) | Наименование | Условное обозначение |
|---|---|---|
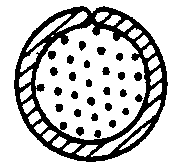 |
Трубчатая стыковая | Т |
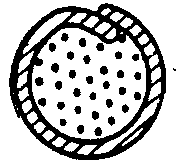 |
Трубчатая с нахлестом кромки | Н |
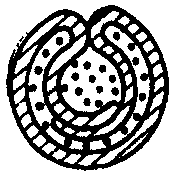 |
Двухслойная | Д |
1.3. В соответствии со способом наплавки условные обозначения проволоки приведены в табл. 3.
| Способ наплавки | Условное обозначение проволоки |
|---|---|
| Наплавка под флюсом Наплавка в защитных газах Наплавка без дополнительной защиты (самозащитная) Наплавка под флюсом, в защитных газах и без дополнительной защиты (универсальная проволока) | Ф Г С У |
Пример условного обозначения порошковой наплавочной проволоки марки ПП-Нп-30Х5Г2СМ, трубчатой стыковой, самозащитной, диаметром 2,6 мм 1-го класса:
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
1.4. Соответствие марок проволок их конструкциям, способам наплавки и диаметрам приведены в рекомендуемом Приложении 1.
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
2.1. Порошковая проволока должна изготовляться в соответствии с требованиями настоящего стандарта по технологическим регламентам, утвержденным в установленном порядке.
2.2. Порошковая проволока состоит из металлической оболочки и порошка-наполнителя.
2.3. Поверхность проволоки должна быть без вмятин, надрывов, ржавчины. Допускаются продольные риски и следы волочильной смазки.
2.4. Порошок-наполнитель должен заполнять проволоку без пропусков и неплотностей.
Отношение массы порошка-наполнителя к массе проволоки, выраженное в процентах, называется коэффициентом заполнения.
Разность наибольшего и наименьшего значений коэффициента заполнения проволоки порошком-наполнителем должна быть не более: 4% — для проволоки 2-го класса и 3,5% — для проволоки 1-го класса.
(абзац в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
2.5. Химический состав наплавленного металла (второй и последующие слои) должен соответствовать требованиям табл. 4.
Химический состав оболочки и порошка-наполнителя — по нормативно-технической документации.
| Марка проволоки | Массовая доля элементов, % | |||||
| Углерод | Хром | Марганец | Кремний | Молибден | Титан | |
| ПП-Нп-200Х12М | 1,5 — 1,9 | 11 — 13 | Не более 0,8 | Не более 0,8 | 0,4 — 0,7 | - |
| ПП-Нп-200Х12ВФ | 1,6 — 2,1 | 11 — 13 | Не более 0,8 | Не более 0,8 | - | - |
| ПП-Нп-90Г13Н4 ПП-Нп-10Х14Т ПП-Нп-18Х1Г1М | 0,7 — 0,9 0,10 — 0,20 0,14 — 0,20 | - 13 — 15 1,2 — 1,8 | 13 — 15 0,3 — 0,8 1,2 — 1,8 | 0,1 — 0,3 0,2 — 0,6 Не более 0,8 | - — 0,3 — 0,6 | - 0,1 — 0,3 - |
| ПП-Нп-30Х5Г2СМ | 0,30 — 0,50 | 4,4 — 6,5 | 1,4 — 2,2 | 0,5 — 1,0 | 0,6 — 1,0 | 0,1 — 0,6 |
| ПП-Нп-200Х15С1ГРТ ПП-Нп-30Х4Г2М | 1,5 — 2,2 0,25 — 0,40 | 14 — 20 3,3 — 4,8 | 0,8 — 1,5 1,4 — 2,2 | 1,0 — 2,0 0,5 — 1,0 | - 0,6 — 1,0 | 0,2 — 0,8 0,1 — 0,6 |
| ПП-Нп-25Х5ФМС ПП-Нп-25Х5ФМСТ | 0,20 — 0,31 0,20 — 0,30 | 4,7 — 6,0 4,8 — 5,8 | 0,4 — 0,9 0,6 — 1,0 | 0,8 — 1,3 0,8 — 1,3 | 1,0 — 1,5 0,9 — 1,4 | - 0,1 — 0,3 |
| ПП-Нп-30Х4В2М2ФС ПП-Нп-10Х17Н9С5ГТ | 0,25 — 0,40 Не более 0,12 | 3,1 — 4,5 16 — 19 | 0,5 — 1,2 1,0 — 2,0 | 0,7 — 1,2 5,0 — 6,0 | 2,3 — 3,4 - | - 0,05 — 0,3 |
| ПП-Нп-250Х10Б8С2Т | 2,3 — 3,0 | 8 — 11 | - | 1,5 — 2,5 | - | 0,5 — 1,2 |
| ПП-Нп-10Х15Н2Т ПП-Нп-30Х2М2ФН | Не более 0,10 0,22 — 0,35 | 13 — 19 1,8 — 3,0 | - 0,4 — 1,0 | - 0,5 — 1,2 | - 1,8 — 2,8 | 0,1 — 0,5 - |
| ПП-Нп-200ХГР ПП-Нп-40Х4Г2СМНТФ | 2,2 — 2,5 0,30 — 0,45 | 0,2 — 0,6 3,0 — 5,0 | 0,6 — 1,3 1,3 — 2,3 | 0,9 — 1,5 0,6 — 1,3 | - 0,8 — 1,3 | 0,1 — 0,2 0,1 — 0,4 |
| ПП-НП-80Х20Р3Т | 0,5 — 1,2 | 18 — 23 | Не более 1,0 | Не более 1,0 | - | 0,1 — 0,8 |
| ПП-Нп-150Х15Р3Т2 | 0,9 — 2,0 | 14 — 21 | - | - | - | 1,0 — 3,0 |
| ПП-Нп-350Х10Б8Т2 ПП-Нп-35В9Х3СФ | 3,2 — 4,0 0,27 — 0,40 | 8 — 12 2,2 — 3,5 | - 0,6 — 1,1 | - 0,2 — 1,0 | - - | 1,4 — 3,0 - |
| ПП-Нп-45В9Х3СФ ПП-Нп-14ГСТ | 0,30 — 0,45 Не более 0,14 | 2,2 — 3,5 - | 0,6 — 1,1 0,3 — 0,8 | 0,2 — 1,0 0,3 — 0,8 | - - | - 0,2 — 0,6 |
| ПП-Нп-19ГСТ | Не более 0,19 | 0,2 — 0,5 | 0,3 — 0,8 | 0,3 — 0,9 | - | 0,4 — 0,9 |
| ПП-Нп-50Х3СТ ПП-Нп-35Х6М2 | 0,30 — 0,50 0,35 — 0,45 | 2,8 — 3,5 6,0 — 8,0 | 0,4 — 0,8 - | 0,3 — 0,9 - | - 2,0 — 3,0 | 0,3 — 0,8 0,06 — 0,1 |
| ПП-НП-12Х12Г12СФ | Не более 0,12 | 12 — 15 | 11 — 16 | 0,5 — 1,2 | - | - |
| ПП-Нп-100Х4Г2АР | 0,6 — 1,1 | 3,0 — 6,0 | 1,5 — 3,0 | 0,5 — 2,0 | - | - |
| Марка проволоки | Массовая доля элементов, % | ||||||
| Ванадий | Вольфрам | Бор | Азот | Прочие элементы | Сера | Фосфор | |
| не более | |||||||
| ПП-Нп-200Х12М ПП-Нп-200Х12ВФ ПП-Нп-90Г13Н4 | - 0,2 — 0,4 - | - 0,9 — 1,5 - | - — - | - — - | - — Никель 3,5 — 4,5 | 0,04 0,04 0,04 | 0,04 0,04 0,04 |
| ПП-Нп-10Х14Т | - | - | - | - | - | 0,04 | 0,04 |
| ПП-Нп-30Х5Г2СМ | - | - | - | - | - | 0,04 | 0,04 |
| ПП-Нп-18Х1Г1М ПП-Нп-200Х15С1ГРТ | - - | - - | - 0,5 — 0,8 | - - | - - | 0,04 0,04 | 0,06 0,04 |
| ПП-Нп-30Х4Г2М ПП-Нп-25Х5ФМС | - 0,3 — 0,6 | - - | - - | - - | - - | 0,04 0,04 | 0,04 0,04 |
| ПП-Нп-25Х5ФМСТ ПП-Нп-30Х4В2М2ФС ПП-Нп-10Х17Н9С5ГТ | 0,3 — 0,6 0,2 — 0,7 - | - 2,2 — 3,0 - | - — - | - — - | - — Никель 7 — 10 | 0,04 0,04 0,04 | 0,04 0,04 0,04 |
| ПП-Нп-250Х10Б8С2Т | - | - | - | - | Ниобий 6 — 9 | 0,04 | 0,06 |
| ПП-Нп-10Х15Н2Т ПП-Нп-30Х2М2ФН ПП-Нп-200ХГР | - 0,3 — 0,8 - | - — - | - — 0,07 — 0,14 | - — - | Никель 1,6 — 3,0 Никель 0,8 — 1,6 Алюминий 0,15 — 0,30 | 0,04 0,04 0,03 | 0,06 0,04 0,03 |
| ПП-Нп-40Х4Г2СМНТФ ПЛ-Нп-80Х20Р3Т | 0,1 — 0,5 - | - - | - 2,7 — 4,0 | - - | Никель 0,8 — 1,5 - | 0,03 0,04 | 0,03 0,04 |
| ПП-Нп-150Х15Р3Т2 ПП-Нп-350Х10Б8Т2 ПП-Нп-35В9Х3СФ | - 0,2 — 0,6 0,2 — 0,5 | - — 8,0 — 11,0 | 2,5 — 4,0 — - | - — - | - Ниобий 6 — 12 - | 0,04 0,04 0,04 | 0,04 0,08 0,04 |
| ПП-Нп-45В9Х3СФ | 0,2 — 0,5 | 8,0 — 11,0 | - | - | - | 0,04 | 0,04 |
| ПП-Нп-14ГСТ | - | - | - | - | - | 0,03 | 0,03 |
| ПП-Нп-19ГСТ | - | - | - | - | - | 0,03 | 0,03 |
| ПП-Нп-50Х3СТ ПП-Нп-35Х6М2 ПП-Нп-12Х12Г12СФ | - 0,4 — 0,8 0,6 — 1,5 | - — - | - — 0,01 — 0,10 | - 0,02 — 0,04 0,08 — 0,15 | - — - | 0,03 0,03 0,03 | 0,03 0,03 0,03 |
| ПП Нп-100Х4Г2АР | - | - | 0,15 — 0,60 | 0,1 — 0,3 | - | 0,04 | 0,04 |
(таблица в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
Примечания. 1. Условное обозначение марки проволоки состоит из индексов ПП (порошковая проволока) и Нп (наплавочная); следующие за индексом Нп цифры указывают среднюю массовую долю углерода в наплавленном металле в сотых долях процента. Цифры, следующие за буквенными обозначениями химических элементов, указывают среднюю массовую долю элемента в процентах. Отсутствие цифры означает, что средняя массовая доля элемента не более 1,0%. В условном обозначении марок проволоки со средней массовой долей до 0,8% кремния, 0,1% марганца в наплавленном металле буквенные обозначения химических элементов не проставлены.
2. Химические элементы, содержащиеся в наплавленном металле, обозначены: Х — хром, В — вольфрам, С — кремний, Т — титан, М — молибден, Н — никель, Г — марганец, Р — бор, Ф — ванадий, Б — ниобий, А — азот.
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
3. Для проволок марок ПП-Нп-25Х5ФМС, ПП-Нп-35В9Х3СФ, ПП-Нп-45В9Х3СФ содержание фосфора в наплавленном металле определять по требованию потребителя.
2.6. Твердость наплавленного металла (второй и последующие слои) приведена в справочном Приложении 2.
2.7. Относительный расход проволоки — расход на 1 кг наплавленного металла, приведен в справочном Приложении 3.
2.8. В наплавленном металле при наплавке проволоками типа Г, С и У не должно быть шлаковых включений или пор размером более 1,5 мм. На зачищенной шлифованием поверхности наплавленного металла площадью (1000 +/- 50) мм2 не должно быть более двух шлаковых включений или пор. При появлении пор размером более указанного следует произвести наплавку с увеличенным до 80 — 90 мм вылетом. При этом, если поры не исчезли, проволоку необходимо прокалить по п. 7.2.
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
При наплавке проволокой типа Ф поры и шлаковые включения не допускаются.
При наплавке проволоками марок ПП-Нп-200Х15С1ГРТ, ПП-Нп-250Х10Б8С2Т, ПП-Нп-200ХГР, ПП-Нп-80Х20Р3Т, ПП-Нп-150Х15Р3Т2, ПП-Нп-350Х10Б8Т2 допускается сетка мелких трещин. Отколы наплавленного слоя не допускаются.
(абзац введен Изменением № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
2.9. Наплавочные работы должны выполняться в соответствии с требованиями ГОСТ 12.3.002-75 и «Санитарными правилами при сварке, наплавке и резке металлов» № 1009-73, утвержденными Министерством здравоохранения СССР.
2.10. Проволока свертывается в мотки. Каждый моток должен состоять из одного отрезка проволоки. Размеры мотков приведены в табл. 5.
| Диаметр проволоки, мм | Размеры мотка, мм | Масса, кг | |
| Внутренний диаметр | Наружный диаметр | ||
| От 2,00 до 3,60 включ. Св. 4,00 | 150 — 250 250 — 350 | 350 — 400 450 — 500 | 3 — 60 5 — 80 |
Допускается проволоку наматывать на барабаны или катушки по ГОСТ 25445-82.
3.1. Проволоку принимают партиями. Партия должна состоять из проволоки одной марки, одного диаметра, одного и того же сырьевого материала и оформлена одним документом о качестве, содержащим:
товарный знак или наименование предприятия-изготовителя и товарный знак;
условное обозначение проволоки;
Абзац исключен. - Изменение № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750.
массу нетто проволоки в килограммах;
химический состав наплавленного металла;
3.2 Масса партии проволоки должна быть от 100 до 20000 кг.
3.3 Для проверки качества порошковой проволоки от партии отбирают:
для проверки качества поверхности, однородности заполнения проволоки порошком-наполнителем, размеров проволоки и мотков — 3% от массы партии, но не менее пяти мотков, барабанов или катушек;
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
для проверки химического состава и твердости наплавленного металла, относительного расхода проволоки, количества пор и шлаковых включений — один моток, барабан или катушку.
3.4. Относительный расход проволоки и твердость наплавленного металла определяют по требованию потребителя.
3.5. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей проводят повторные испытания на удвоенном количестве мотков, барабанов или катушек проволоки из числа не подвергавшихся испытаниям. Результаты повторных испытаний распространяются на всю партию.
4.1. Качество поверхности проволоки проверяют без применения увеличительных приборов.
4.2. Диаметр проволоки измеряют с погрешностью не более 0,01 мм измерительным прибором соответствующей точности в двух взаимно перпендикулярных направлениях одного сечения проволоки не менее чем на двух участках мотка, барабана или катушки.
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
4.3. Диаметры мотка измеряют с погрешностью не более 5 мм измерительным инструментом соответствующей точности.
4.4. Для определения коэффициента заполнения проволоки порошком-наполнителем от каждого из отобранных для испытания мотков отрезают по одному образцу длиной 120 — 150 мм. Образец взвешивают с погрешностью не более 0,01 г, вскрывают, тщательно очищают оболочку от порошка-наполнителя, затем оболочку взвешивают и для каждого образца определяют коэффициент заполнения по формуле
m_{\text{об}} — масса оболочки, г.
Для двухслойной проволоки коэффициент заполнения определяют для каждого слоя.
4.5. Химический состав наплавленного металла определяют по ГОСТ 11930.0-79 — ГОСТ 11930.6-79, ГОСТ 11930.8-79 — ГОСТ 11930.11-79, ГОСТ 12344-88, ГОСТ 12345-88, ГОСТ 12346-78, ГОСТ 12347-77, ГОСТ 12348-78, ГОСТ 12349-83, ГОСТ 12350-78, ГОСТ 12351-81, ГОСТ 12352-81, ГОСТ 12354-81, ГОСТ 12356-81, ГОСТ 12357-84, ГОСТ 12359-81, ГОСТ 12360-82, ГОСТ 12361-82, ГОСТ 18895-81 или другими методами, обеспечивающими необходимую точность определения.
(п. 4.5 в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
4.6. Твердость наплавленного металла определяют по методу Роквелла (ГОСТ 9013-59) или методу Бринелля (ГОСТ 9012-59), как среднеарифметическое значение не менее трех измерений. Допускается применение других стандартных методов измерения твердости.
4.7. Размеры пор и шлаковых включений определяют с погрешностью не более 0,1 мм при помощи лупы \text{ЛИ} - 3 - 10^{\times} по ГОСТ 25706-83. Для определения размеров пор и шлаковых включений допускается применение других методов и средств измерений, обеспечивающих необходимую точность.
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
4.8. Для проверки относительного расхода проволоки, химического состава и твердости наплавленного металла следует произвести наплавку на пластины из стали марки Ст3пс или Ст3кп, или Ст3сп по ГОСТ 380-71. Наименьшие размеры пластины 60 х 150 мм при толщине не менее 14 мм.
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
Для проволок типа С и Г наплавку следует производить в три слоя, а типа Ф — в четыре слоя под флюсом валиками шириной 12 — 18 мм и длиной 100 — 120 мм. Для проволок типа Г в качестве защитного газа следует применять углекислый газ. Наплавку следует выполнять на постоянном токе обратной полярности на режиме, указанном в табл. 6.
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| Марка проволоки | Диаметр проволоки, | Режим наплавки при испытаниях | ||
| мм | Ток, А | Напряжение, В | Скорость наплавки, м/ч | |
| ПП-Нп-200Х12М | 3,6 | 350 — 400 | 30 — 32 | 25 — 30 |
| ПП-Нп-200Х12ВФ | 3,6 | 350 — 400 | 30 — 32 | 25 — 30 |
| ПП-Нп-90Г13Н4 | 2,8 | 220 — 240 | 20 — 22 | 20 — 30 |
| ПП-Нп-10Х14Т | 2,8 | 260 — 320 | 24 — 26 | 15 — 20 |
| ПП-Нп-18Х1Г1М | 3,6 6,0 | 380 — 400 600 — 650 | 26 — 28 30 — 32 | 18 — 20 25 — 30 |
| ПП-Нп-30ХГ2СМ | 2,6 | 320 — 360 | 25 — 27 | 15 — 20 |
| ПП-Нп-25Х5ФМС | 3,6 4,0 5,0 6,0 | 350 — 430 390 — 470 470 — 550 560 — 650 | 28 — 32 30 — 34 32 — 36 32 — 37 | 30 — 40 30 — 40 30 — 40 30 — 40 |
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-25Х5ФМСТ | 2,2 2,8 | 259 — 300 320 — 360 | 24 — 26 25 — 27 | 12 — 15 15 — 20 |
|---|
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-30Х2М2ФН | 3,6 4,0 5,0 6,0 | 350 — 430 390 — 470 470 — 550 560 — 650 | 28 — 32 30 — 34 32 — 36 32 — 37 | 30 — 40 |
|---|
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-200ХГР | 1,8 | 160 — 180 | 19 — 20 | 8 — 12 |
|---|
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-40Х4Г2СМНТФ | 2,0 | 190 — 240 | 22 — 26 | 12 — 18 |
|---|
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-100Х4Г2АР | 3,2 | 350 — 400 | 30 — 35 | 35 — 50 |
|---|
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-200Х15С1ГРТ | 3,2 | 340 — 380 | 28 — 30 | 15 — 20 |
|---|---|---|---|---|
| ПП-Нп-30Х4Г2М | 2,0 | 230 — 250 | 23 — 25 | 16 — 18 |
| ПП-Нп-30Х4В2М2ФС | 3,6 4,0 5,0 6,0 | 350 — 430 390 — 470 470 — 550 560 — 660 | 28 — 32 30 — 34 32 — 36 32 — 37 | 30 — 40 |
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-10Х17Н9С5ГТ | 2,8 3,6 | 260 — 320 340 — 380 | 26 — 28 32 — 36 | 18 — 25 15 — 20 |
|---|---|---|---|---|
| ПП-Нп-250Х10Б8С2Т | 3,2 | 380 — 420 | 30 — 34 | 8 — 12 |
| ПП-Нп-10Х15Н2Т | 2,6 | 270 — 320 | 24 — 28 | 16 — 18 |
| ПП-Нп-80Х20Р3Т | 3,2 | 400 — 420 | 30 — 32 | 8 — 12 |
| ПП-Нп-150Х15Р3Т2 | 2,6 3,2 | 280 — 320 360 — 400 | 28 — 32 30 — 34 | 8 — 12 |
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-350Х10Б8Т2 | 2,6 3,2 | 260 — 300 350 — 400 | 26 — 30 28 — 32 | 8 — 12 |
|---|---|---|---|---|
| ПП-Нп-35В9Х3СФ | 3,6 4,0 5,0 6,0 | 350 — 430 390 — 470 470 — 550 560 — 650 | 28 — 32 30 — 34 32 — 34 32 — 37 | 30 — 40 |
| ПП-Нп-45В9Х3СФ | 3,6 4,0 5,0 6,0 | 350 — 430 390 — 470 470 — 550 560 — 650 | 28 — 32 30 — 34 32 — 37 32 — 37 | 30 — 40 |
| ПП-Нп-14ГСТ | 3,0 | 260 — 320 | 24 — 26 | 15 — 20 |
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-19ГСТ | 3,0 | 260 — 320 | 24 — 26 | 15 — 20 |
|---|
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-50Х3СТ | 3,0 | 260 — 320 | 24 — 26 | 15 — 20 |
|---|---|---|---|---|
| ПП-Нп-35Х6М2 | 3,6 4,0 5,0 | 350 — 430 390 — 470 470 — 550 | 28 — 32 30 — 34 32 — 36 | 30 — 40 |
| ПП-Нп-12Х12Г12СФ | 3,6 4,0 5,0 | 350 — 430 390 — 470 470 — 550 | 28 — 32 30 — 34 32 — 36 | 30 — 40 |
4.9. Для проверки наличия пор, шлаковых включений и твердости наплавленный металл следует обработать шлифованием.
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
4.10. Пробу для химического анализа отбирают путем сверления или фрезерования. Для облегчения отбора пробы допускается отжиг наплавленного металла по режиму: нагрев до температуры 880 — 900 °С, выдержка 1 ч, охлаждение со скоростью не более 40 °С/ч до температуры 200 °С, далее охлаждение на воздухе.
Пробу для химического анализа проволоки марок ПП-Нп-200Х15С1ГРТ, ПП-Нп-250Х10Б8С2Т, ПП-Нп-80Х20Р3Т, ПП-Нп-150Х15Р3Т2 и ПП-Нп-350Х10Б8Т2 отбирают методом слива (при наплавке второго слоя резким наклоном образца сливают металл сварочной ванны на медную пластину, далее дроблением слитого металла получают крупку для химического анализа).
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
4.11. Для определения относительного расхода проволоки взвешивают проволоку и пластину до и после наплавки с погрешностью не более 1,0 г и определяют массу израсходованной на наплавку проволоки и массу наплавленного металла. После наплавки перед взвешиванием с валиков и пластины тщательно удаляют брызги металла и шлаковую корку.
Отношение массы израсходованной проволоки к массе наплавленного металла является относительным расходом проволоки.
5.1 На каждый моток, барабан, катушку проволоки крепят ярлык, на котором указывают:
товарный знак или наименование предприятия-изготовителя и товарный знак;
условное обозначение проволоки;
Абзац исключен. - Изменение № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750.
5.2 На обечайку бочки наклеивают ярлык, на котором указывают:
товарный знак или наименование предприятия-изготовителя и товарный знак;
условное обозначение проволоки;
массу нетто проволоки в килограммах;
Абзац исключен. - Изменение № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750.
5.3. Транспортная маркировка — по ГОСТ 14192-77 с нанесением манипуляционных знаков «Боится сырости» и «Осторожно, хрупкое».
5.4. Мотки, барабаны или катушки проволоки упаковывают в металлические бочки, изготовленные по нормативно-технической документации предприятия-изготовителя, дно и крышка которых крепятся фальцеванием. Высота бочек должна быть от 250 до 500 мм. Диаметр бочек для проволоки диаметром до 3,60 мм включительно должен быть от 350 до 400 мм, а для проволоки диаметром свыше 4,00 мм — от 480 до 650 мм. Масса брутто упакованной продукции должна быть от 40 до 100 кг.
5.5. Отправляемая в районы Крайнего Севера и приравненные к ним порошковая проволока должна упаковываться и транспортироваться в соответствии с ГОСТ 15846-79. В этом случае каждая бочка упаковывается в дощатый ящик типа V-1 по ГОСТ 2991-76.
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
Ящики с бочками допускается транспортировать пакетами, сформированными на плоских поддонах по ГОСТ 9557-87, ГОСТ 9078-84 или другой нормативно-технической документации. Габаритные размеры пакетов — по ГОСТ 24597-81. Средства скрепления — по ГОСТ 21650-76. Формирование пакетов — по ГОСТ 26663-85.
(абзац введен Изменением № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
5.6. По согласованию изготовителя с потребителем проволоку транспортируют пакетами, сформированными на плоских поддонах по ГОСТ 9557-87, ГОСТ 9078-84 или другой нормативно-технической документации. Скрепление в пакеты проводят стальной проволокой по ГОСТ 3282-74 или лентой по ГОСТ 3560-73 с применением прокладок. Габаритные размеры пакета — по ГОСТ 24597-81. Формирование пакетов — по ГОСТ 26663-85.
Перевозка проволоки в пакетах, размещение и крепление должно проводиться в соответствии с правилами перевозки грузов, действующими на соответствующем виде транспорта.
Допускается транспортировать проволоку в универсальных контейнерах по ГОСТ 15102-75, ГОСТ 20435-75, ГОСТ 22225-76.
(п. 5.6 в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
5.7. Порошковая проволока должна транспортироваться в крытых транспортных средствах любым видом транспорта в соответствии с правилами перевозки грузов, действующими на каждом виде транспорта.
Транспортирование проволоки на железнодорожном транспорте осуществляется повагонными или мелкими отправками.
5.8. Порошковая проволока должна храниться в упаковке предприятия-изготовителя по группе хранения 1(Л) ГОСТ 15150-69.
6.1. Изготовитель гарантирует соответствие порошковой проволоки требованиям настоящего стандарта при соблюдении потребителем условий хранения и эксплуатации.
6.2. Гарантийный срок хранения проволоки — 12 мес с момента изготовления проволоки.
(в ред. Изменения № 1, утв. Постановлением
Госстандарта СССР от 22.06.1990 № 1750)
7.1. Прокаливание порошковой проволоки до начала применения не является обязательным. Прокаливание осуществляют в случае появления пор при проведении контрольной наплавки.
7.2. Режим прокаливания: нагрев до температуры 240 — 270 °С со скоростью до 100 °С/ч, выдержка не менее пяти часов, охлаждение на воздухе. Для проволок марок ПП-Нп-18Х1Г1М, ПП-Нп-200Х15С1ГРТ, ПП-Нп-250Х10Б8С2Т, ПП-Нп-10Х15Н2Т, ПП-Нп-80Х20Р3Т, ПП-Нп-150Х15Р3Т2, ПП-Нп-350Х10Б8Т2, ПП-Нп-14ГСТ, ПП-Нп-19ГСТ, ПП-Нп-50Х3СТ температура нагрева должна быть снижена до 150 — 180 °С.
7.3. При использовании проволок марок ПП-Нп-200Х15С1ГРТ, ПП-Нп-250Х10Б8С2Т, ПЛ-НП-80Х20Р3Т, ПП-Нп-150Х15Р3Т2, ПП-Нп-350Х10Б8Т2 предпочтительна широкослойная наплавка с увеличенным вылетом (60 — 70 мм).
При использовании проволок марок ПП-Нп-200Х15С1ГРТ, ПП-Нп-80Х20Р3Т, ПП-Нп-150Х15Р3Т2 не рекомендуется наплавка более чем в два слоя при толщине отдельного слоя до 5 мм (без учета провара). Для проволок марок ПП-Нп-250Х10Б8С2Т и ПП-Нп-350Х10Б8Т2 допускается наплавка большего числа слоев суммарной толщиной до 20 — 25 мм.
(Приложение 1 в ред. Изменения № 1,
утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| Марка проволоки | Конструкция | Способ наплавки | Диаметр проволоки, мм | |
| Старое обозначение | Новое обозначение | |||
| ПП-АН103 | ПП-Нп-200Х12М | Т | Ф | 3,6 |
| ПП-АН104 | ПП-Нп-200Х12ВФ | Т | Ф | 3,6 |
| ПП-АН105 | ПП-Нп-90Г13Н4 | Н | С | 2,8 |
| ПП-АН106 | ПП-Нп-10Х14Т | Т(Н) | С(Ф) | 2,8 |
| ПП-АН120 | ПП-Нп-18Х1Г1М | Т(Н) | Ф | 3,6; 6,0 |
| ПП-АН122 | ПП-Нп-30Х5Г2СМ | Т(Н, Д) | У | 2,6 |
| ПП-АН125 | ПП-Нп-200Х15С1ГРТ | Н | С | 3,2 |
| ПП-АН128 | ПП-Нп-30Х4Г2М | Т | С(Ф) | 2,0 |
| ПП-25Х5ФМС | ПП-Нп-25Х5ФМС | Т(Н) | Ф | 3,6; 4,0; 5,0; 6,0 |
| ПП-АН130 | ПП-Нп-25Х5ФМСТ | Т(Н) | С | 2,2; 2,8 |
| ПП-АН132 | ПП-Нп-30Х4В2М2ФС | Н(Т) | Ф | 3,6; 4,0; 5,0; 6,0 |
| ПП-АН133 | ПП-Нп-10Х17Н9С5ГТ | Т(Н) | Ф | 2,8; 3,6 |
| ПП-АН135 | ПП-Нп-250Х10Б8С2Т | Н | С | 3,2 |
| ПП-АН138 | ПП-Нп-10Х15Н2Т | Н | У | 2,6 |
| ПП-АН147 | ПП-Нп-30Х2М2ФН | Т(Н) | Ф | 3,6; 4,0; 5,0; 6,0 |
| ПП-АН160 — - | ПП-Нп-200ХГР ПП-Нп-40Х4Г2СМНТФ ПП-Нп-100Х4Г2АР | Т Т Н | С С У | 1,8 2,0 3,2 |
| ПП-АН170 | ПП-Нп-80Х20Р3Т | Н | С | 3,2 |
| ПП-АН170М - | ПП-Нп-150Х15Р3Т2 ПП-Нп-350Х10Б8Т2 | Н Н | С(Ф) С | 2,6; 3,2 2,6; 3,2 |
| ПП-3Х2В8 | ПП-Нп-35В9Х3СФ | Т(Н) | Ф | 3,6; 4,0; 5,0; 6,0 |
| ПП-4Х2В8 | ПП-Нп-45В9Х3СФ | Т(Н) | Ф | 3,6; 4,0; 5,0; 6,0 |
| ПП-ТН250 | ПП-Нп-14ГСТ | Т(Н) | С | 3,0 |
| ПП-ТН350 | ПП-Нп-19ГСТ | Т(Н) | С | 3,0 |
| ПП-ТН500 | ПП-Нп-50Х3СТ | Т(Н) | С | 3,0 |
| ПП-8-ЖН | ПП-Нп-35Х6М2 | Т(Н) | Ф | 3,6; 4,0; (5,0) |
| ПП-35-ЖН | ПП-Нп-12Х12Г12СФ | Т(Н) | Ф | 3,6; 4,0; (5,0) |
(Приложение 2 в ред. Изменения № 1,
утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| Марка проволоки | Твердость наплавленного металла |
|---|---|
| ПП-Нп-200Х12М | HRC 41,5 — 49,5 э |
| ПП-Нп-200Х12ВФ | HRC 41,5 — 49,5 э |
| ПП-Нп-90Г13Н4 | НВ 160 — 240 |
| ПП-Нп-10Х14Т | HRC 39,5 — 47,5 э |
| ПП-Нп-18Х1Г1М | НВ 280 — 380 |
| ПП-Нп-30Х5Г2СМ | HRC 49,5 — 57,0 э |
| ПП-Нп-200Х15С1ГРТ | HRC 47,5 — 59,0 э |
| ПП-Нп-30Х4Г2М | HRC 43,5 — 49,5 э |
| ПП-Нп-25Х5ФМС | HRC 41,5 — 51,5 э |
| ПП-Нп-25Х5ФМСТ | HRC 43,5 — 51,5 э |
| ПП-Нп-30Х4В2М2ФС | HRC 47,5 — 52,5 э |
| ПП-Нп-10Х17Н9С5ГТ | HRC 29,0 — 35,5 э |
| ПП-Нп-250Х10Б8С2Т | HRC 51,5 — 59,0 э |
| ПП-Нп-10Х15Н2Т | НВ 240 — 260 |
| ПП-Нп-30Х2М2ФН | HRC 43,5 — 51,5 э |
| ПП-Нп-200ХГР | HRC 41,5 — 49,5 э |
| ПП-Нп-40Х4Г2СМНТФ | HRC 49,5 — 57,0 э |
| ПП-Нп-100Х4Г2АР | HRC 45,5 — 55,0 э |
| ПП-Нп-80Х20Р3Т | HRC 59,0 — 63,0 э |
| ПП-Нп-150Х15Р3Т2 | HRC 59,0 — 68,0 э |
| ПП-Нп-350Х10Б8Т2 | HRC 51,5 — 63,0 э |
| ПП-Нп-35В9Х3СФ | HRC 42,5 — 54,5 э |
| ПП-Нп-45В9Х3СФ | HRC 42,5 — 54,5 э |
| ПП-Нп-14ГСТ | НВ 220 — 280 |
| ПП-Нп-19ГСТ | НВ 260 — 320 |
| ПП-Нп-50Х3СТ | HRC 45,5 — 51,5 э |
| ПП-Нп-35Х6М2 | - |
| ПП-Нп-12Х12Г12СФ | - |
| Марка проволоки | Относительный расход проволоки, кг, не более |
|---|---|
| ПП-Нп-200Х12М | 1,15 |
| ПП-Нп-200Х12ВФ | 1,15 |
| ПП-Нп-90Г13Н4 | 1,25 |
| ПП-Нп-10Х14Т | 1,30 |
| ПП-Нп-18Х1Г1М | 1,15 |
| ПП-Нп-30Х5Г2СМ | 1,25 |
| ПП-Нп-200Х15С1ГРТ | 1,15 |
| ПП-Нп-30Х4Г2М | 1,28 |
| ПП-Нп-25Х5ФМС | 1,28 |
| ПП-Нп-25Х5ФМСТ | 1,25 |
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-30Х4В2М2ФС ПП-Нп-10Х17Н9С5ГТ ПП-Нп-250Х10Б8С2 ПП-Нп-10Х15Н2ГТ ПП-Нп-30Х2М2ФН | 1,05 1,05 1,25 1,30 1,10 |
|---|
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-200ХГР | 1,20 |
|---|
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-40Х4ГСМНТФ | 1,20 |
|---|
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-100Х4Г2АР | 1,20 |
|---|
(в ред. Изменения № 1, утв. Постановлением Госстандарта СССР от 22.06.1990 № 1750)
| ПП-Нп-80Х20Р3Т | 1,20 |
|---|---|
| ПП-Нп-150Х15Р3Т2 | 1,15 |
| ПП-Нп-350Х10Б8Т2 | 1,15 |
| ПП-Нп-35В9Х3СФ | 1,05 |
| ПП-Нп-45В9Х3СФ | 1,05 |
| ПП-Нп-14ГСТ | 1,25 |
| ПП-Нп-19ГСТ | 1,25 |
| ПП-Нп-50Х3СТ | 1,25 |
| ПП-Нп-35Х6М2 | 1,05 |
| ПП-Нп-12Х12Г12СФ | 1,05 |