ГОСТ 25001-81. Заготовки теплообменников из алюминия. Технические условия
(введен в действие Постановлением Госстандарта СССР от 20.11.1981 № 5050)
(ред. от 20.12.1983)
от 20 ноября 1981 г. № 5050
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ЗАГОТОВКИ ТЕПЛООБМЕННИКОВ ИЗ АЛЮМИНИЯ
HEAT-EXCHANGER BILLETS OUT OF ALUMINIUM. SPECIFICATIONS
Постановлением Государственного комитета СССР по стандартам от 20 ноября 1981 г. № 5050 срок действия установлен с 01.01.1983 до 01.01.1988.
Настоящий стандарт распространяется на заготовки теплообменников испарителей и конденсаторов с двухсторонним раздувом каналов, изготовляемые из алюминия и применяемые в бытовых холодильниках и морозильниках.
1. КЛАССИФИКАЦИЯ
1.1 Заготовки теплообменников разделяются по назначению:
теплообменники-испарители — И,
теплообменники-конденсаторы — К.
Заготовка теплообменника-испарителя с двухсторонним раздувом шириной 320 мм и длиной 1034 мм:
Заготовка теплообменника-конденсатора с двухсторонним раздувом шириной 405 мм и длиной 1200 мм:
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Заготовки теплообменников изготовляют в соответствии с требованиями настоящего стандарта по чертежам из алюминия марок А7, А6, А5, А0 по ГОСТ 11069-74, марок АД0, АД1, АД по ГОСТ 4784-74, из листов с размерами и предельными отклонениями нормальной или повышенной точности изготовления и повышенной отделки поверхности по ГОСТ 21631-76 или другой нормативно-технической документации.
2.2. Геометрические размеры заготовок теплообменников, длина, ширина и высота каналов и предельные отклонения по ним, а также минимальная толщина стенки канала, минимальное расстояние между каналами, непрямолинейность каналов и перекос рисунка в направлении раскатки в зависимости от типа заготовок теплообменников указываются на согласованном чертеже.
2.3. Заготовки теплообменников изготовляют отожженными. Предел текучести заготовок теплообменников должен быть не более 98 МПа (10 кгс/мм2) и обеспечивается технологией изготовления.
По согласованию изготовителя с потребителем заготовки теплообменников изготовляют полунагартованными или нагартованными.
2.4. Поверхность заготовок теплообменников должна быть без расслоений, плен, пятен коррозионного происхождения и шлаковых включений.
На поверхности каналов заготовок теплообменников пузыри не допускаются.
2.5. На поверхности заготовок теплообменников допускаются нижеследующие дефекты.
2.5.1. Пузыри общей площадью не более 20 мм2 с площадью каждого пузыря не более 10 мм2, расположенного в местах, свободных от каналов, на расстоянии не менее 2 мм от края плоскости, прилегающей к каналу.
2.5.2. Единичные царапины глубиной не более 0,016 мм на каналах и не более 0,05 мм на поверхности свободной от каналов. На каждой стороне заготовки теплообменника допускается не более 5 царапин на испарителях и не более 10 царапин на конденсаторах.
Допускается групповое расположение царапин — не более 3 штук в группе.
2.5.3. Отпечатки в виде вмятин и выпуклостей глубиной не более 0,016 мм на каналах и не более 0,05 мм на поверхности, свободной от каналов. На каждой стороне заготовки допускается не более 5 отпечатков на испарителях и не более 10 отпечатков на конденсаторах.
2.5.4. Отпечатки в виде светлых или темных полос, идущих вдоль прокатки.
2.5.5 Потертость.
2.5.6. Пятна темного цвета от пригоревшей смазки и окисные плены, удаляемые при химической обработке.
2.5.7. Гнезда глубиной 0,06 мм от выкрашивания неметаллических и металлических закатов, выявленные при химической обработке.
На каждой стороне заготовки теплообменника допускается не более 10 гнезд, расположенных в местах, свободных от каналов, на расстоянии не менее 2 мм от края плоскости, прилегающей к каналу.
Качество поверхности допускается устанавливать по образцам, согласованным изготовителем с потребителем.
2.6. Местные уширения каналов не должны быть более одной трети ширины канала на длине 15 мм для испарителей и 40 мм для конденсаторов. Общее число местных уширений допускается не более двух на каждой заготовке.
2.7. Внутри каналов допускаются остатки вкатанной противосварочной пасты, но не более 0,04 мг/см2.
2.8. Каналы должны быть сухими. Удельное влагосодержание на 100 см3 внутреннего объема не должно быть более 60 мг.
2.9. Величина колебаний объема каналов не должна превышать +/- 12% от номинального значения. Норма является факультативной до 1 июля 1985 г.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 20.12.1983 № 6382)
2.10. Каналы заготовок должны выдерживать давление не менее 1,57 МПа (16 кгс/см2) для испарителей и 1,76 МПа (18 кгс/см2) для конденсаторов.
2.11. В зависимости от типа заготовки теплообменника дополнительные требования к качеству поверхности должны быть указаны на чертеже.
3. ПРАВИЛА ПРИЕМКИ
3.1. Заготовки теплообменников принимают партиями. Партия должна состоять из заготовок теплообменников одной марки алюминия, одного размера, одного назначения и оформлена одним документом о качестве, содержащим:
товарный знак или наименование и товарный знак предприятия-изготовителя;
обозначение настоящего стандарта.
3.2 При контроле качества изготовитель проверяет:
химический состав на двух заготовках теплообменников от партии. Допускается химический анализ проводить от расплавленного металла каждой плавки;
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 20.12.1983 № 6382)
геометрические размеры и качество поверхности на каждой заготовке теплообменника;
механические свойства заготовок теплообменников на двух заготовках от партии по требованию потребителя;
величину остаточного загрязнения и остаточной влаги каналов периодически по требованию потребителя на одной заготовке в смену.
3.3 При контроле качества потребитель проверяет:
химический состав на двух заготовках теплообменников от партии;
геометрические размеры и качество поверхности на каждой заготовке теплообменника;
величину остаточного загрязнения и остаточной влаги каналов на двух заготовках теплообменников от 1000;
величину колебания объема канала и герметичность заготовок теплообменников на каждой заготовке.
3.4. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей по нему проводят повторные испытания на удвоенной выборке, взятой от той же партии. Результаты повторных испытаний распространяются на всю партию.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Анализ химического состава алюминия проводят по ГОСТ 12697.0-77 — ГОСТ 12697.12-77 или спектральным методом по ГОСТ 3221-75.
4.2. Геометрические размеры заготовок теплообменников проверяют универсальным измерительным инструментом или шаблоном, обеспечивающим необходимую точность.
4.3 Испытания на растяжение проводят по ГОСТ 1497-73.
4.4. Контроль качества поверхности проводят без применения увеличительных приборов.
Контроль качества поверхности в соответствии с пп. 2.5.6 и 2.5.7 проводят после химической обработки по методу, указанному в рекомендуемом Приложении 1.
4.5. Контроль остаточного загрязнения и остаточной влаги проводят методами, приведенными в рекомендуемых Приложениях 2 и 3 или в другой нормативно-технической документации.
4.6. Контроль величины колебания объема каналов проводят по методу, указанному в обязательном Приложении 4.
Контроль герметичности проводят по технической документации, утвержденной в установленном порядке.
(п. 4.6 в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 20.12.1983 № 6382)
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. На каждой заготовке теплообменника в месте, указанном на чертеже, должны быть выбиты металлическим клеймом или нанесены ручными способами, обеспечивающими сохранность клеймения:
клеймо технического контроля предприятия-изготовителя;
5.2. Упаковка, маркировка тары, транспортирование и хранение заготовок теплообменников должны соответствовать требованиям ГОСТ 9.011-79 с дополнением: нанесение манипуляционных знаков по ГОСТ 14192-77 «Осторожно, хрупкое», «Боится сырости».
По требованию потребителя заготовки теплообменников подвергаются консервации в соответствии с требованиями ГОСТ 9.011-79.
Рекомендуемое
ХИМИЧЕСКОЙ ОБРАБОТКИ ЗАГОТОВОК ТЕПЛООБМЕННИКОВ
Метод применяется при контроле качества поверхности заготовок теплообменников и включает последовательные операции: травление, промывку, осветление, промывку и сушку.
Натр едкий технический по ГОСТ 2263-79, раствор 80-100 г/м3.
Кислота азотная концентрированная по ГОСТ 4461-77, раствор 200 г/м3.
Травление поверхности проводят в растворе едкого натра (NaOH) при температуре 60 — 70 °С в течение 2 — 3 мин. После чего промывают в теплой проточной воде при температуре 40 — 60 °С, а затем в холодной проточной воде комнатной температуры. После промывки проводят осветление поверхности в растворе азотной кислоты ( HNO_{3} ) при комнатной температуре в течение 1 — 10 мин до полного осветления. Промывают в холодной проточной воде при комнатной температуре и сушат подогретым воздухом.
Рекомендуемое
ПРОВЕРКИ ОСТАТОЧНОЙ ВЛАГИ
Метод основан на поглощении сухим воздухом (точка росы минус 50 °С) влаги из контролируемого элемента и адсорбции ее в трубке Несбитта, заполненной смесью фосфорного ангидрида ( P_{2}O_{5} ) и асбеста.
1.1. Проверка остаточной влаги проводится после предварительной сушки теплообменников и распространяется на определение количества остаточной влаги, находящейся в свободном состоянии.
1.2. Перед началом испытаний отрегулировать расход воздуха (50 — 75 см3/мин), определить массу трубок Несбитта с погрешностью 0,1 мг.
Аппаратура для контроля и ее установка приведены на чертеже.
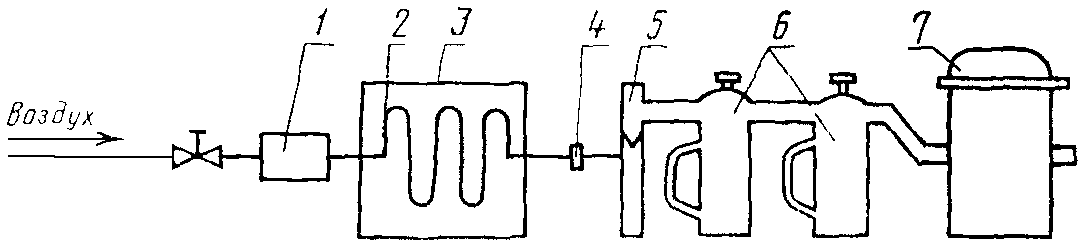
6 — трубки Несбитта; 7 — компрессор
Соединить элементы установки с помощью сухих чистых трубок из вакуумной резины, обеспечив надежное уплотнение в местах соединений.
Открыть трубки Несбитта 6 (см. чертеж), включить установку в работу, наблюдая за установленным расходом сухого воздуха. Через 20 — 30 мин трубки Несбитта закрыть и выключить установку. Отсоединить трубки Несбитта и определить их массу. Определение массы трубок Несбитта до и после испытаний проводят при одинаковых условиях.
Увеличение массы трубок Несбитта по сравнению с первоначальным определяет общее количество влаги, адсорбированной из элементов установки, сухого воздуха и других источников возможного попадания влаги.
Для определения остаточной влаги, находящейся в контролируемом элементе, независимо от размера последнего, следует от общего количества адсорбированной влаги вычесть технологическую поправку 5 мг.
Рекомендуемое
ПРОВЕРКИ ОСТАТОЧНОГО ЗАГРЯЗНЕНИЯ
Метод проверки остаточного загрязнения основан на промывке растворителем (трихлорфторметан, трихлорэтилен или хладон 113) контролируемого элемента с последующей фильтрацией раствора и выделением сухого осадка.
Трихлорэтилен по ГОСТ 9976-70.
Аппаратура для контроля и ее установка приведены на чертеже.
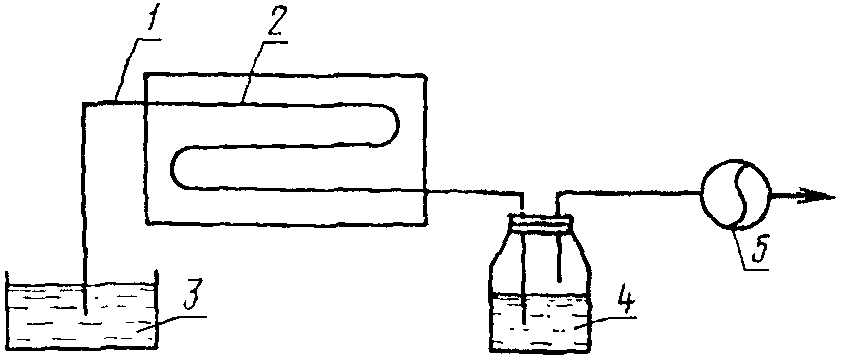
Соединить элементы установки с помощью сухих чистых медицинских резиновых трубок 1 (см. чертеж). Включить вакуумный насос 5 и промыть контролируемый элемент 2 чистым растворителем из сосуда 3. Продукты смыва поступают в пустой чистый сосуд 4. Для интенсификации процесса промывки рекомендуется время от времени вынимать трубку 1 из растворителя.
Если растворитель после прохождения через контролируемый элемент остается чистым, промывку следует закончить. После этого трубку 1 вынуть из растворителя и выключить вакуумный насос. Раствор из сосуда 4 профильтровать через предварительно осушенный при температуре 50 — 60 °С до постоянной массы фильтр с погрешностью 0,1 мг. Промыть сосуд чистым растворителем и раствор профильтровать через тот же фильтр. Поместить отработанный фильтр в сушильный шкаф с температурой 50 — 60 °С и провести выпаривание растворителя до постоянной массы фильтра. Определение массы фильтра до и после испытаний проводится в одинаковых условиях.
Увеличение массы фильтра по сравнению с первоначальной принимается за величину остаточного загрязнения контролируемого элемента агрегата.
Обязательное
МЕТОД
ИЗМЕРЕНИЯ ВНУТРЕННЕГО ОБЪЕМА КАНАЛА
(Приложение 4 введено Изменением № 1,
введенным в действие Постановлением
Госстандарта СССР от 20.12.1983 № 6382)
Метод предназначен для контроля величины колебаний объема каналов теплообменников и основан на измерении избыточного давления в каналах при заполнении их мерным количеством воздуха.
Метод измерения внутреннего объема каналов базируется на законе Бойля-Мариотта, согласно которому произведение объема газа на его давление при изотермическом процессе остается неизменным.
Рабочий цилиндр с внутренним объемом от 300 до (500 +/- 5) см3.
Емкость с калиброванным внутренним объемом: 100, 150, 175, 200, 225, 250, 300, 400, 450, 500 см3.
Манометр образцовый пружинный МО-250-6 х 0,25 по ГОСТ 6521-72.
Перед измерением внутренних объемов каналов испытываемых теплообменников проводят градуировку рабочего цилиндра (1) для данной температуры окружающего воздуха. Для этого емкости (5) с калиброванными внутренними объемами V_{1} , V_{2} , V_{3} соединяют поочередно с рабочим цилиндром через манометр (3) и передвигают поршень (2) в крайнее правое положение.
Устанавливают зависимость величины градуированных объемов от давления для конкретной температуры окружающей среды в виде графика или таблицы.
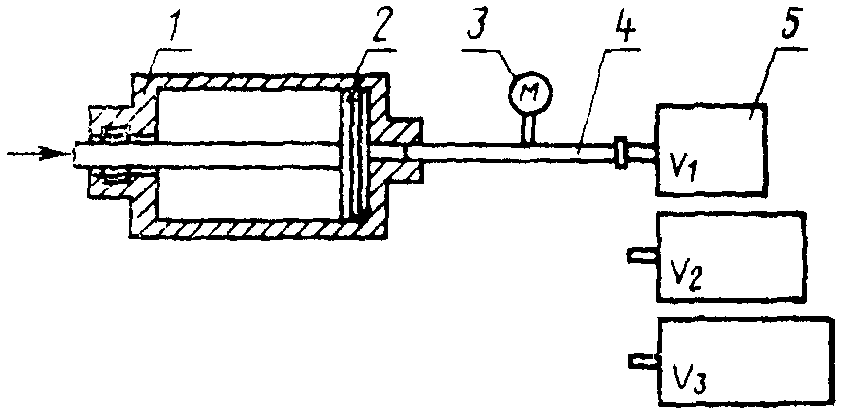
4 — соединительная трубка; 5 — емкость с калиброванным внутренним объемом
Контроль внутреннего объема каналов теплообменника проводят путем подачи воздуха из рабочего цилиндра в каналы теплообменника. Величину давления на манометре сопоставляют с данными таблицы или графика и определяют внутренний объем каналов, который сравнивают с номинальным значением. Ошибка измерения внутреннего объема каналов не должна превышать 1% и складываться из суммы погрешности измерительного прибора и колебаний температуры окружающей среды».