ГОСТ 21797-2014. Межгосударственный стандарт. Шайбы пружинные двухвитковые для железнодорожного пути. Технические условия
(введен в действие Приказом Росстандарта от 17.02.2015 № 88-ст)
(ред. от 09.07.2020)
Примечание
Отдельные положения данного документа включены в Перечень международных и региональных (межгосударственных) стандартов (п. п. 861, 863, 865), а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности высокоскоростного железнодорожного транспорта» (ТР ТС 002/2011), в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности высокоскоростного железнодорожного транспорта» (ТР ТС 002/2011) и осуществления оценки соответствия объектов технического регулирования, в Перечень международных и региональных (межгосударственных) стандартов (п. п. 258, 260), а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности инфраструктуры железнодорожного транспорта» (ТР ТС 003/2011), в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности инфраструктуры железнодорожного транспорта» (ТР ТС 003/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 16.07.2024 № 81). Документ включен в Перечень стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности высокоскоростного железнодорожного транспорта» и в Перечень стандартов, содержащих правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности высокоскоростного железнодорожного транспорта» и осуществления оценки соответствия объектов технического регулирования (Решение Комиссии Таможенного союза от 15.07.2011 № 710). Изменение № 1 введено в действие Приказом Росстандарта от 09.07.2020 № 357-ст с 01.09.2020. Взамен ГОСТ 21797-76.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 21797-76"]:::rst
  n1["ГОСТ 21797-2014"]:::doc
  click n1 "https://bukva.ai/docs/gost-21797-2014" "ГОСТ 21797-2014. Межгосударственный стандарт. Шайбы пружинные двухвитковые для железнодорожного пути. Технические условия (введен в действие Приказом Росстандарта от 17.02.2015 N 8"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии
от 17 февраля 2015 г. № 88-ст
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-92 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2009 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
1 Разработан Федеральным государственным бюджетным образовательным учреждением высшего профессионального образования «Петербургский государственный университет путей сообщения Императора Александра I» (ФГБОУ ВПО «ПГУПС»)
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 524 «Железнодорожный транспорт»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 5 декабря 2014 г. № 46-2014)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 17 февраля 2015 г. № 88-ст межгосударственный стандарт ГОСТ 21797-2014 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2015 года.
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
1.1 Настоящий стандарт распространяется на пружинные двухвитковые шайбы класса точности C по ГОСТ 1759.1 <*> (далее — шайбы), предназначенные для применения с болтами диаметром 22 мм и шурупами диаметром 24 мм в конструкциях промежуточных рельсовых скреплений верхнего строения пути железных дорог.
<*> В Российской Федерации действует ГОСТ Р ИСО 4759-1-2009 «Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C».
В настоящем стандарте использованы ссылки на следующие межгосударственные стандарты:
ГОСТ 9.014-78 Единая система защиты от коррозии и старения. Временная противокоррозионная защита изделий. Общие требования
ГОСТ 9.301 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования
(ссылка введена Изменением № 1, введенным в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
ГОСТ 9.302-88 (ИСО 1463-82, ИСО 2064-80, ИСО 2106-82, ИСО 2128-76, ИСО 2177-85, ИСО 2178-82, ИСО 2360-82, ИСО 2361-82, ИСО 2819-80, ИСО 3497-76, ИСО 3543-81, ИСО 3613-80, ИСО 3882-86, ИСО 3892-80, ИСО 4516-80, ИСО 4518-80, ИСО 4522-1-85, ИСО 4522-2-85, ИСО 4524-1-85, ИСО 4524-3-85, ИСО 4524-5-85, ИСО 8401-86) Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 9.303 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования к выбору
(ссылка введена Изменением № 1, введенным в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
ГОСТ 9.307-89 Единая система защиты от коррозии и старения. Покрытия цинковые горячие. Общие требования и методы контроля
ГОСТ 15.309-98 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 166-89 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 1759.1-82 Болты, винты, шпильки, гайки и шурупы. Допуски. Методы контроля размеров и отклонений формы и расположения поверхностей
ГОСТ 5378-88 Угломеры с нониусом. Технические условия
ГОСТ 9013-59 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 14959-79 Прокат из рессорно-пружинной углеродистой и легированной стали. Технические условия
ГОСТ 15150-69 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 18160-72 Изделия крепежные. Упаковка. Маркировка. Транспортирование и хранение
ГОСТ 18321-73 Статистический контроль качества. Методы случайного отбора выборок штучной продукции
(ссылка введена Изменением № 1, введенным в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов по указателю «Национальные стандарты», составленному по состоянию на 1 января текущего года, и по соответствующим информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 водородное охрупчивание: Процесс, ведущий к понижению вязкости или пластичности металла вследствие поглощения водорода;
3.2 владелец инфраструктуры железнодорожного транспорта: Юридическое лицо или индивидуальный предприниматель, имеющие инфраструктуру железнодорожного транспорта общего пользования на праве собственности или ином праве и оказывающие услуги по ее использованию на основании договора.
4.1 Конструкция и размеры шайб должны соответствовать указанным на рисунке 1.
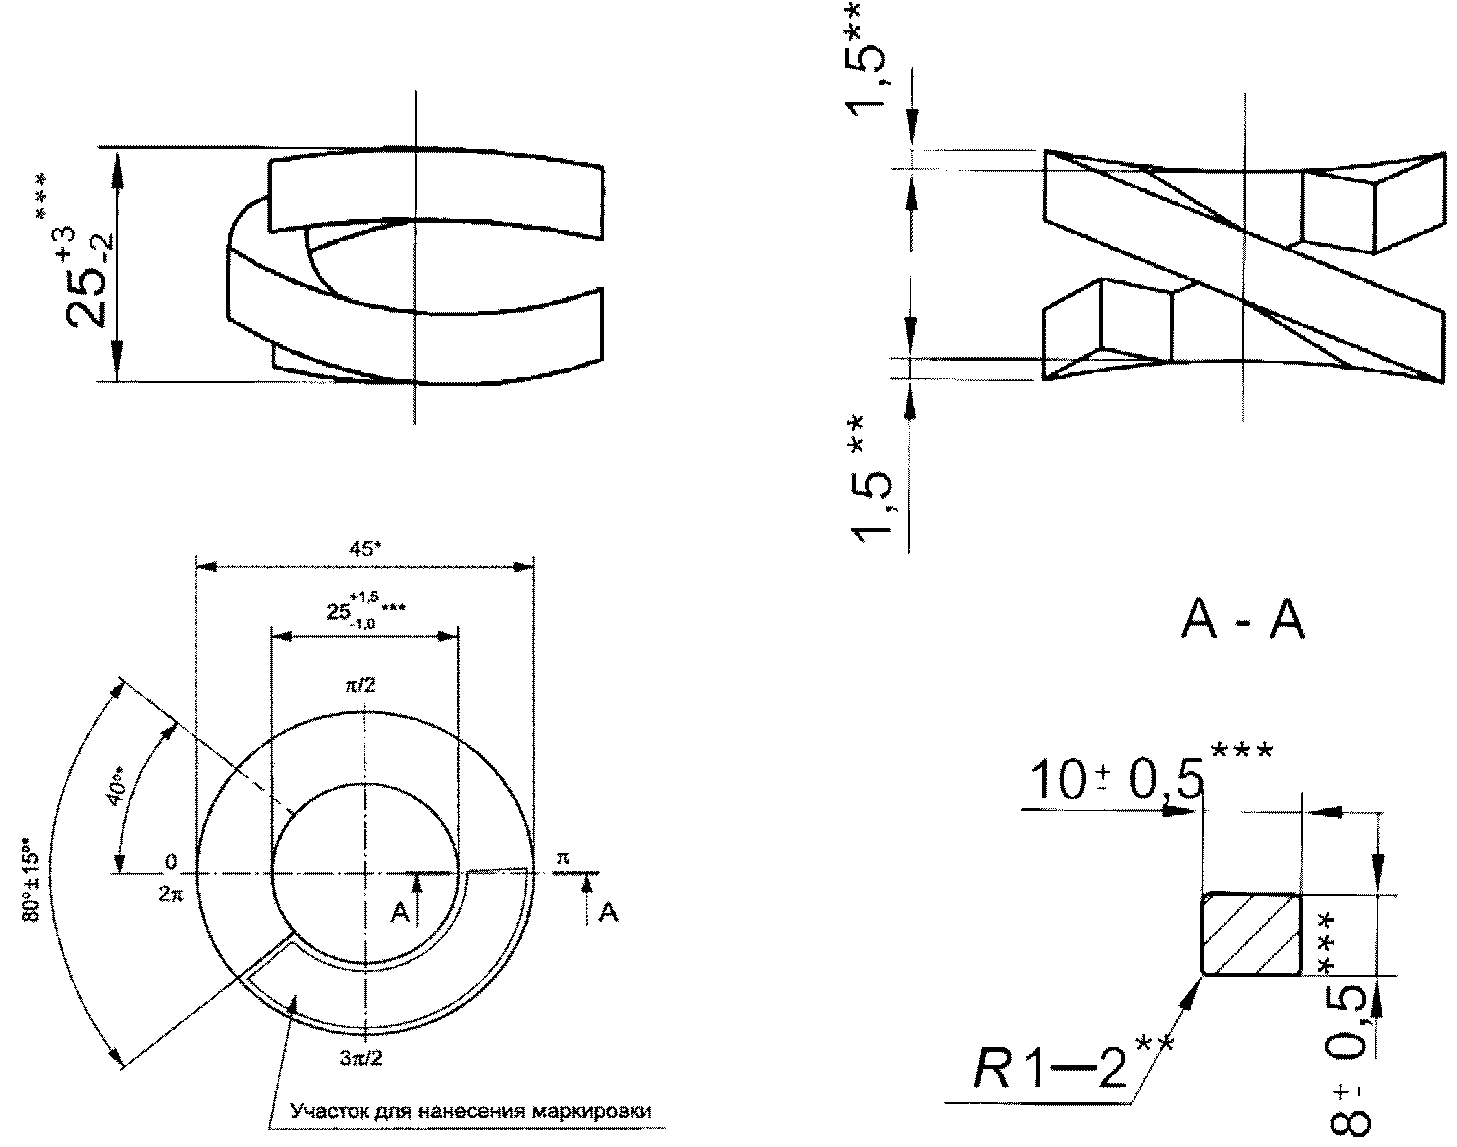
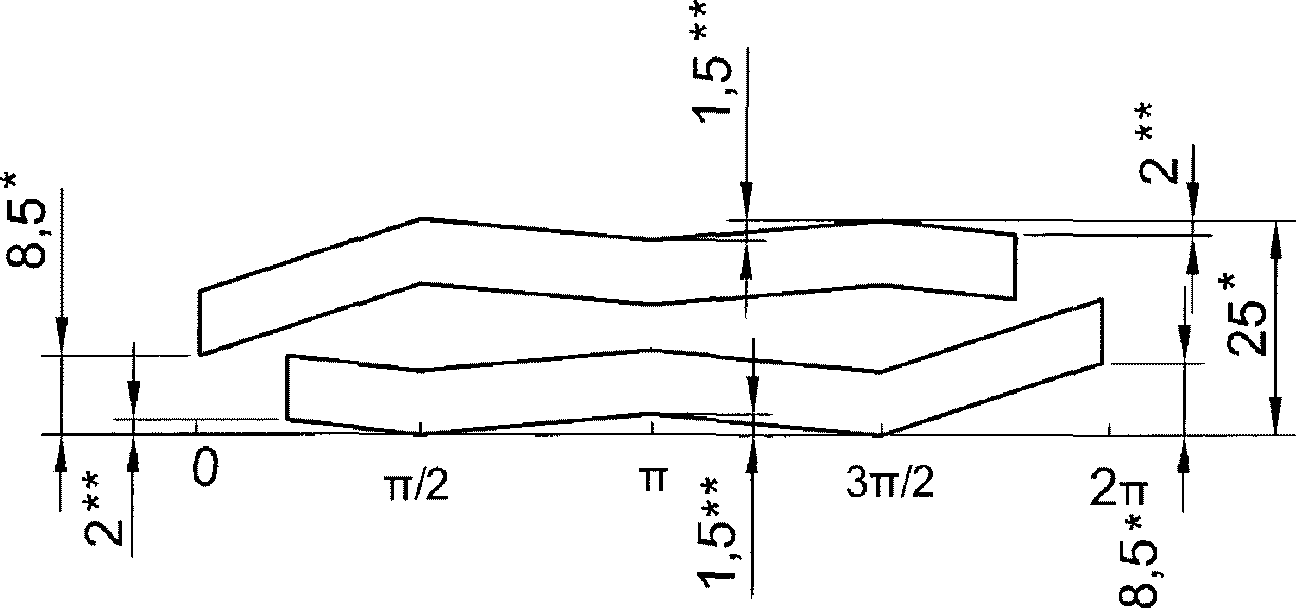
Развернутое положение для построения инструмента
(в ред. Изменений № 1, введенного в действие
Приказом Росстандарта от 09.07.2020 № 357-ст)
<**> Размеры обеспечиваются инструментом.
<***> Размеры, в том числе подлежащие контролю при подтверждении минимально необходимых требований безопасности.
Пример условного обозначения шайбы из стали марки 60С2А, без защитного покрытия:
То же, покрытие цинковое с хроматированием толщиной 12 мкм:
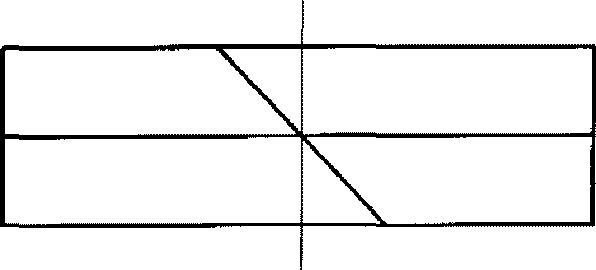
Примечание — Условное графическое обозначение шайбы в конструкторской документации должно соответствовать рисунку 2.
5.1 Основные характеристики, требования к материалам
5.1.1 Шайбы следует изготовлять из стали марок 60С2А, 40С2А, 40С2 по ГОСТ 14959 или другому документу по стандартизации, обеспечивающему требуемые свойства готовой продукции, определенные в 5.1.2, 5.1.4.
Допускается изготовление шайб из других марок стали, обеспечивающих требуемые свойства готовой продукции, определенные в 5.1.2, 5.1.4.
(п. 5.1.1 в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
5.1.2 Термообработанные шайбы должны иметь твердость 41,5 — 51,0 HRC.
5.1.3 Каждая шайба после термической обработки должна быть подвергнута трехкратному обжатию до высоты (18,0 +/- 0,5) мм.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
После трехкратного обжатия высота шайб должна быть в пределах, указанных на рисунке 1.
5.1.4 При контрольной проверке пружинящих свойств шайб на длительный зажим высота шайбы (после выдержки трехкратно обжатых шайб в сжатом состоянии не менее 24 ч) не должна уменьшаться более чем на 1,5 мм.
За исходную принимают высоту шайб после трехкратного обжатия.
5.1.5 После трехкратного обжатия (см. 5.1.3) и контрольной проверки пружинных свойств (см. 5.1.4) шайбы не должны иметь изломов и трещин.
5.1.6 Наружный диаметр шайбы в сжатом состоянии не должен превышать 49,5 мм.
5.1.7 На поверхности шайб не должно быть плен, трещин, раковин, расслоений и закатов. Наличие окалины на поверхности шайб и скрученность (пропеллерность витков) браковочными признаками не являются.
5.1.8 На поверхности шайб допускаются следы от подающего, навивочного и спрессовывающего инструмента в виде вмятин и задиров глубиной не более 0,5 мм и шириной до 5 мм.
5.1.9 На поверхности обрезанных концов допускаются сколы металла глубиной не более 1,5 мм и заусенцы высотой не более 1,5 мм.
5.1.10 Шайбы изготавливают без защитного покрытия. По требованию владельца инфраструктуры железнодорожного транспорта/заказчика шайбы могут иметь цинковое с хроматированием покрытие по ГОСТ 9.303. Требования к покрытию — по ГОСТ 9.301. Допускается применять другие виды защитных покрытий по ГОСТ 9.303, а также защитные термодиффузионные покрытия <1>, покрытия по ГОСТ 9.307 или иной нормативной документации, утвержденной в установленном порядке.
(п. 5.1.10 в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
<1> В Российской Федерации действует ГОСТ Р 9.316-2006 «Единая система защиты от коррозии и старения. Покрытия термодиффузионные цинковые. Общие требования и методы контроля».
(сноска введена Изменением № 1, введенным в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
5.1.11 Теоретическая масса 1000 шайб — 120 кг.
5.2 Маркировка
На каждой шайбе на участке, указанном на рисунке 1, должна быть нанесена маркировка, выполненная выпуклыми или углубленными знаками и содержащая условное обозначение предприятия-изготовителя и год изготовления (две последние арабские цифры).
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
Размеры знаков маркировки должны быть визуально опознаваемыми без применения увеличительных приборов.
5.3 Упаковка
5.3.1 Маркировка тары и упаковка шайб — по ГОСТ 18160. Допускается упаковка шайб в специализированные мягкие контейнеры из полипропиленовой ткани.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
5.3.2 Допускается упаковывать шайбы в тару массой нетто до 2,5 т.
6.1 Категории испытаний
6.1.1 Для контроля соответствия шайб требованиям настоящего стандарта проводят испытания:
6.1.2 Приемку шайб проводит служба технического контроля предприятия-изготовителя. Приемку проводят по результатам приемо-сдаточных испытаний.
Приемо-сдаточные испытания проводят по ГОСТ 15.309. Шайбы, принятые службой технического контроля предприятия-изготовителя, предъявляют для приемочного контроля представителю заказчика по требованию.
Результаты приемки шайб хранят на предприятии-изготовителе не менее трех лет с момента их изготовления.
6.1.3 В целях подтверждения соответствия испытания шайб по 4.1, 5.1.3, 5.1.4, 5.1.6 (размеры), 5.1.5, 5.1.7 - 5.1.9 (качество поверхности), 5.1.2 (механические свойства), 5.1.10 (защитное покрытие), 5.2 (маркировка) проводят на не менее чем пяти образцах шайб, отобранных методом «вслепую» согласно ГОСТ 18321-73 (подраздел 3.4) из партии, принятой ОТК.
(п. 6.1.3 введен Изменением № 1, введенным в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
6.2 Приемо-сдаточные испытания
6.2.1 Приемо-сдаточные испытания шайб проводят партиями. Партией считаются шайбы, изготовленные из одной марки стали, термоупрочненных по одному режиму, объемом не более 50000 шт. Правила приемки и размер партии — по ГОСТ 17769 <*> для изделий класса точности C.
<> В Российской Федерации действует ГОСТ Р ИСО 3269-2009 «Изделия крепежные. Приемочный контроль».*
6.2.2 Отгружаемые партии шайб следует сопровождать паспортом качества, в котором указаны:
- наименование или товарный знак предприятия-изготовителя и его адрес;
- номер партии;
- количество шайб и масса партии;
- результаты механических испытаний.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
Допускается внесение в паспорт качества дополнительной информации, не противоречащей требованиям настоящего стандарта.
Паспорт качества должен быть подписан представителями службы технического контроля.
6.2.3 Показатели и порядок проведения приемо-сдаточных испытаний приведены в таблице 1.
Показатели и порядок проведения приемо-сдаточных испытаний
| Контролируемый параметр | Подраздел, пункт стандарта, содержащие требования, которые проверяют при приемо-сдаточных испытаниях | Метод контроля |
|---|---|---|
| 1 Размеры | 4.1, 5.1.3, 5.1.4, 5.1.6 | 7.1, 7.3, 7.5 |
| 2 Качество поверхности | 5.1.5, 5.1.7 - 5.1.9 | 7.2 |
| 3 Механические свойства | 5.1.2 | 7.4 |
| 4 Защитное покрытие | 5.1.10 | 7.6 |
| 5 Маркировка | 5.2 | 7.7 |
6.3 Типовые испытания
6.3.1 Типовые испытания проводят в случае изменения технологического процесса изготовления шайб, а также в случае изменения применяемых материалов.
6.3.2 Порядок проведения типовых испытаний и оценка результатов по ГОСТ 15.309 (приложение А).
7.1 Проверку размеров шайб (см. 4.1, 5.1.3, 5.1.4, 5.1.6) проводят с помощью штангенциркуля типа ШЦ-II по ГОСТ 166, угломера типа 2 по ГОСТ 5378 или другими средствами измерений, обеспечивающими требуемую точность измерения, или предельными калибрами. Конструкция и размеры предельных калибров приведены в приложении А.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
7.2 Качество поверхности шайб (см. 5.1.5, 5.1.7 - 5.1.9) проверяют визуально без применения увеличительных приборов.
7.3 При проверке наружного диаметра (см. 5.1.6) шайбы сжимают до высоты 20 мм с допусками от минус 1,0 до 1,0 мм.
7.4 Твердость шайб (см. 5.1.2) проверяют по ГОСТ 9013 после удаления поверхностного слоя в месте измерения на глубину не менее 0,2 мм.
7.5 Для испытания на длительный зажим (см. 5.1.4) шайбы в количестве 5 шт., отделенные друг от друга плоскими шайбами, надевают на стержень болта диаметром не менее 16 мм и сжимают до высоты (18,7 +/- 0,2) мм. В таком состоянии шайбы фиксируют и выдерживают не менее 24 ч.
Допускается проводить испытание каждой шайбы отдельно.
7.6 Контроль качества защитного покрытия (см. 5.1.10) — по ГОСТ 9.302. Контроль остаточной (водородной) хрупкости (водородного охрупчивания) шайб (см. 5.10), возникающей в процессе нанесения покрытия — по ГОСТ 9.307-89 <*>.
<*> В Российской Федерации действует ГОСТ Р 9.316-2006 «Единая система защиты от коррозии и старения. Покрытия термодиффузионные цинковые. Общие требования и методы контроля».
7.7 Контроль нанесенной маркировки (см. 5.2) проводят визуально без применения увеличительных приборов.
7.8 Исключен с 01.09.2020. - Изменение № 1, введенное в действие Приказом Росстандарта от 09.07.2020 № 357-ст.
8.1 Транспортирование шайб без упаковки не допускается.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
8.2 Шайбы без защитного покрытия по требованию владельца инфраструктуры/заказчика перед упаковыванием подвергают консервации по ГОСТ 9.014 на срок, обеспечивающий защиту от коррозии не менее одного года.
(п. 8.2 в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
8.3 Условия хранения шайб без защитного покрытия — 6 по ГОСТ 15150, шайб с защитным покрытием — 8 по ГОСТ 15150.
Гарантийный срок эксплуатации не менее 300 млн тонн брутто пропущенного груза, но не более 10 лет со дня укладки в путь.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 09.07.2020 № 357-ст)
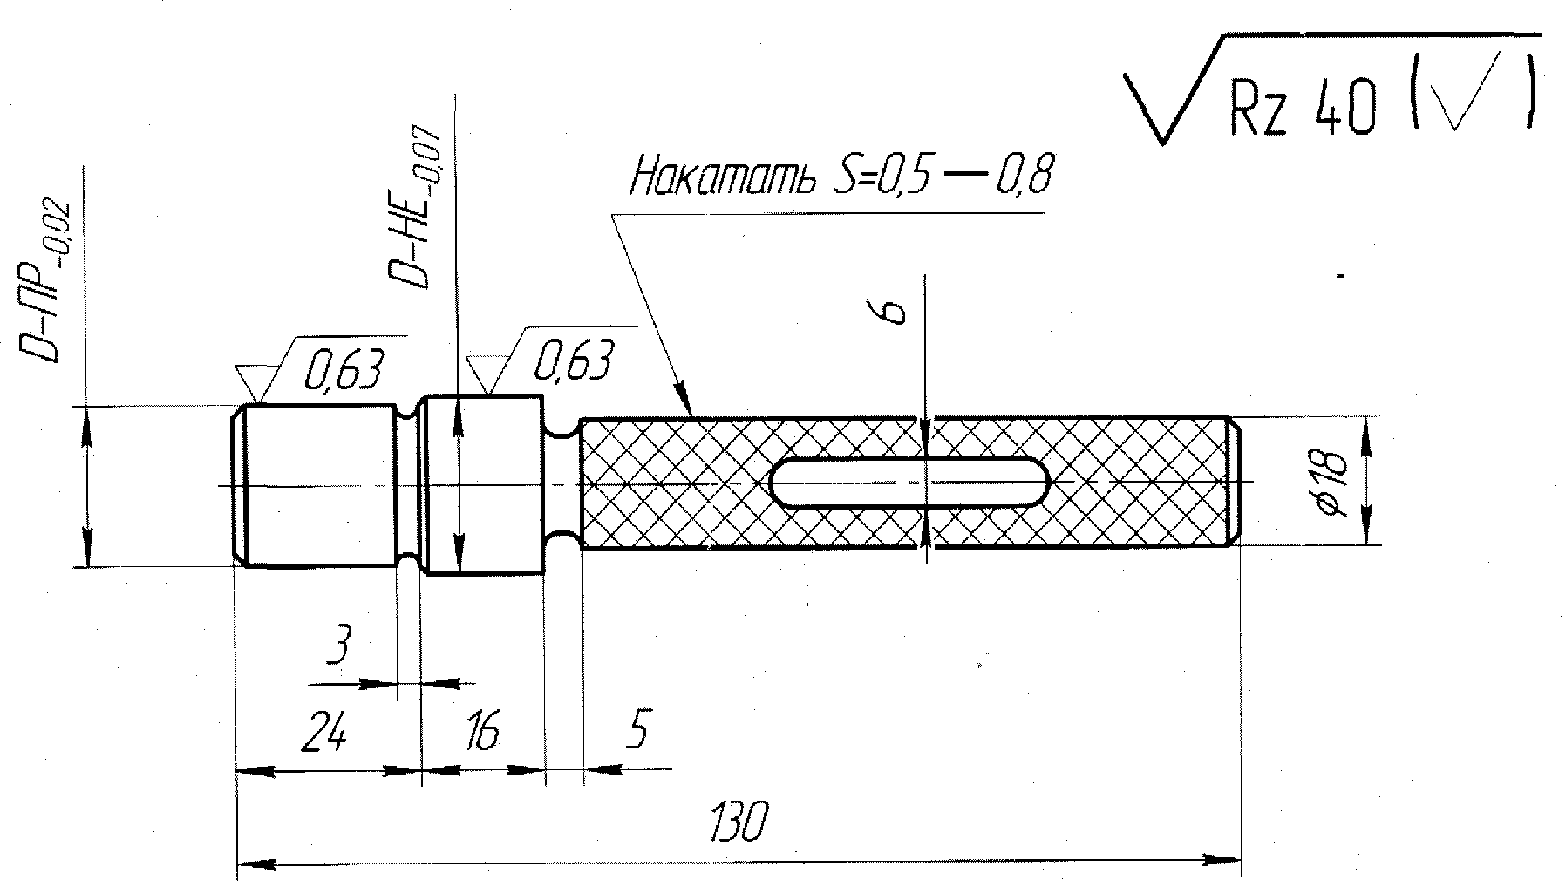
3 Термообработать от 59 до 63 HRC.
| D-ПР | D-НЕ | ||
| Номинальный внутренний диаметр шайб | Предельное отклонение | ||
| 25 | +1,5 -1,0 | 24,00 | 26,5 |
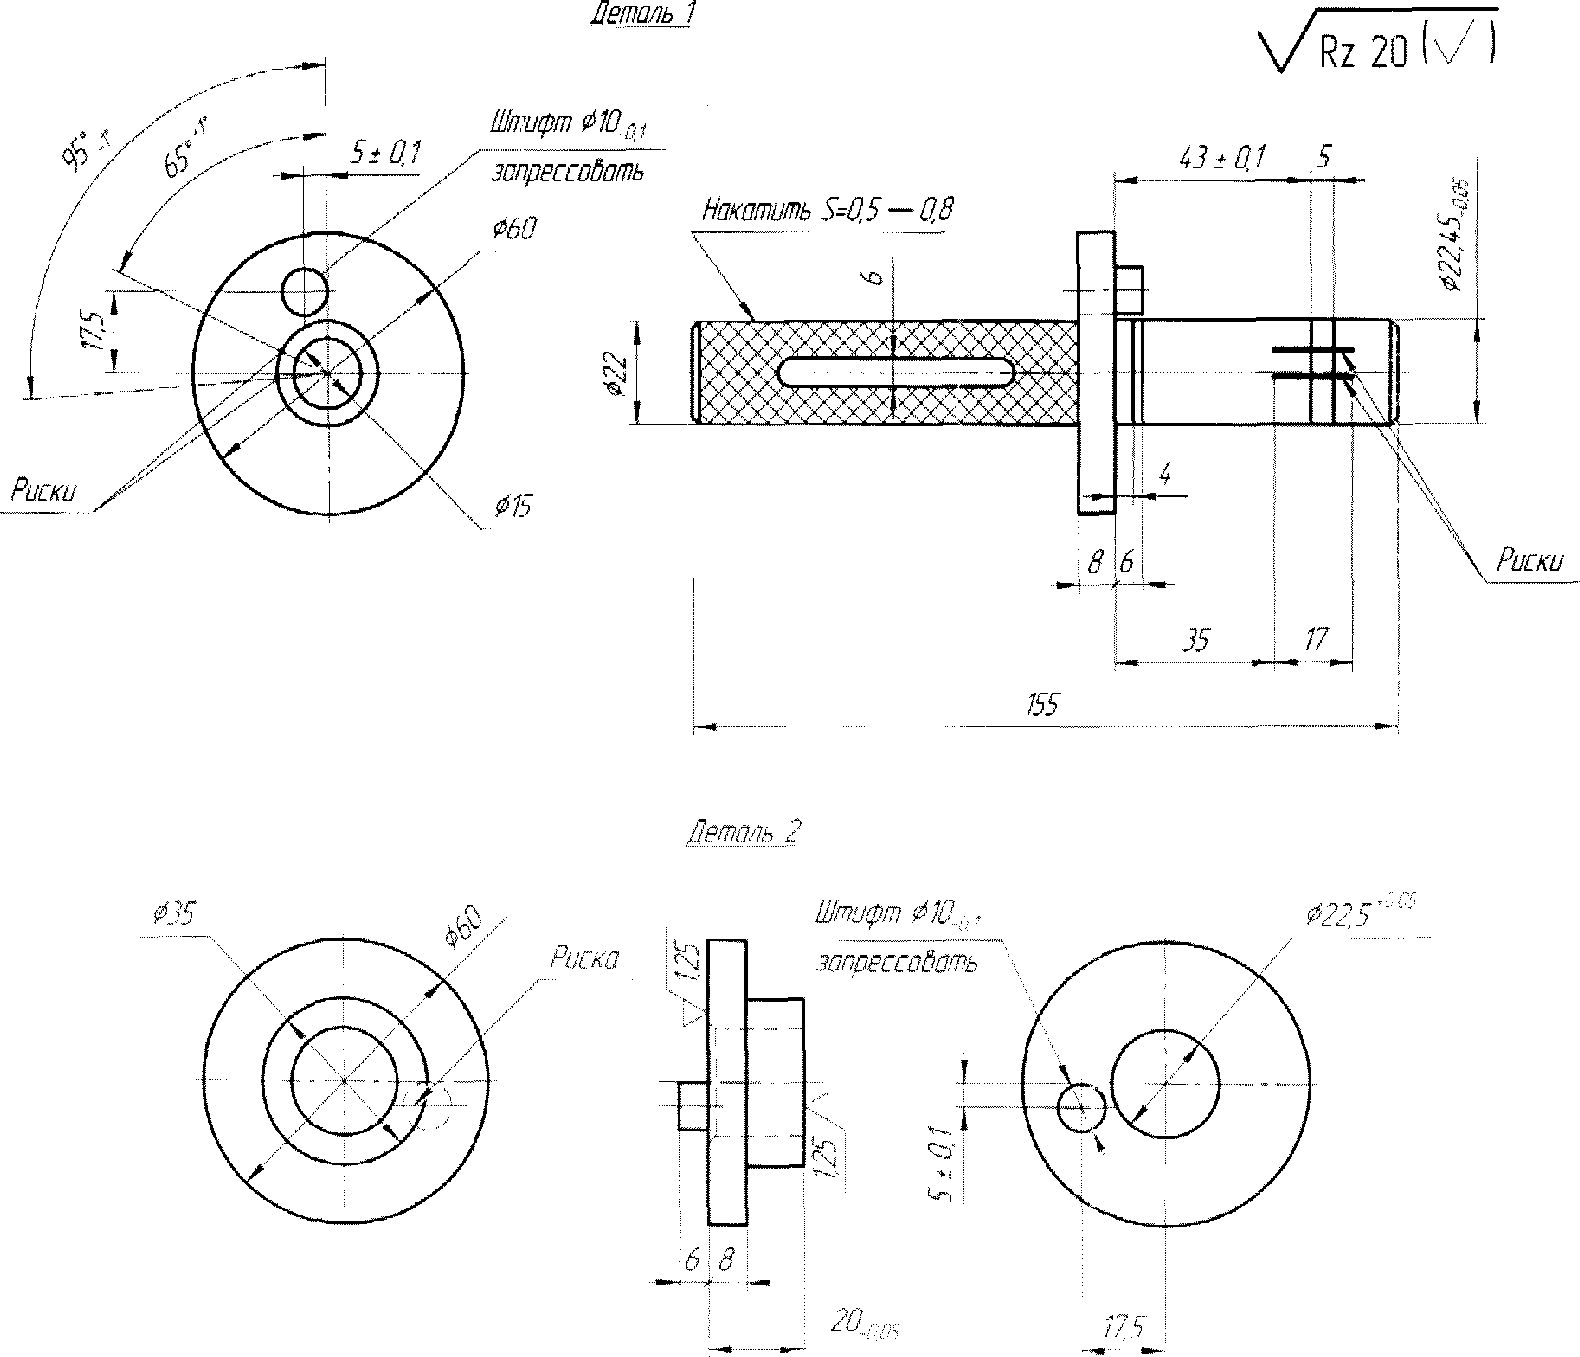
1 Неуказанные фаски 1,5 x 45°, неуказанные радиусы R 1 — 3 мм.
2 Маркировать размер шайбы (8 x 10) и риски 95° и 65°.
3 Осевые линии А и Б должны совпадать с образующей штифта.
4 Термообработать от 56 до 59 HRC.
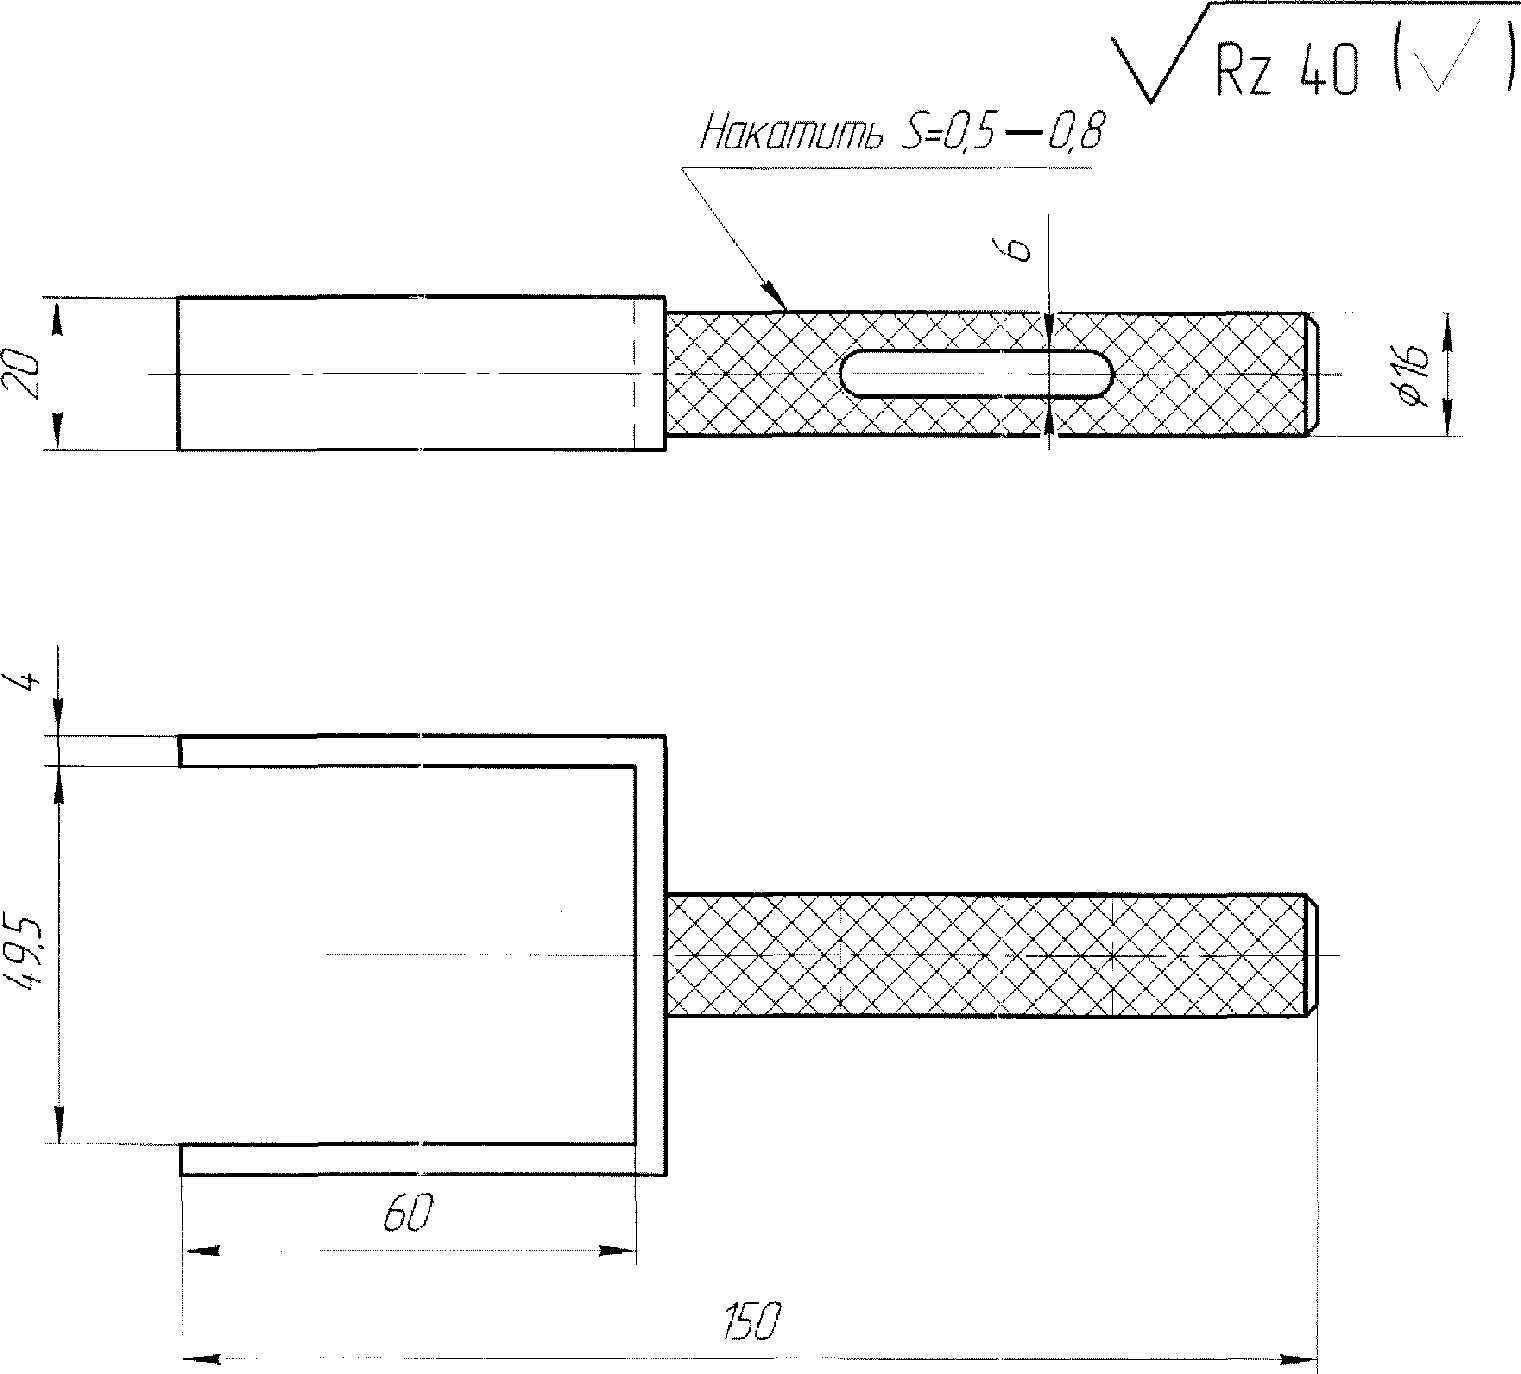
2 Термообработать от 59 до 63 HRC.