ГОСТ 16016-79*. Болты клеммные для рельсовых скреплений железнодорожного пути. Конструкция и размеры. Технические требования
(введен в действие Постановлением Госстандарта СССР от 26.04.1979 № 1547)
(ред. от 01.06.1992)
Внимание
Документ утратил силу с 1 июля 2015 года в связи с изданием Приказа Росстандарта от 17.02.2015 № 86-ст. Взамен введен в действие ГОСТ 16016-2014. Документ утратил силу с 1 июля 2015 года в связи с изданием Приказа Росстандарта от 17.02.2015 № 86-ст. Взамен введен в действие ГОСТ 16016-2014.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 16016-79*"]:::rst
  click n0 "https://bukva.ai/docs/gost-16016-79" "ГОСТ 16016-79*. Болты клеммные для рельсовых скреплений железнодорожного пути. Конструкция и размеры. Технические требования (введен в действие Постановлением Госстандарта СССР от "
  n1["ГОСТ 16016-2014"]:::doc
  click n1 "https://bukva.ai/docs/gost-16016-2014" "ГОСТ 16016-2014. Межгосударственный стандарт. Болты клеммные для рельсовых скреплений железнодорожного пути. Технические условия (введен в действие Приказом Росстандарта от 17.02.2"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 26 апреля 1979 г. № 1547
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
БОЛТЫ КЛЕММНЫЕ ДЛЯ РЕЛЬСОВЫХ СКРЕПЛЕНИЙ ЖЕЛЕЗНОДОРОЖНОГО ПУТИ
КОНСТРУКЦИЯ И РАЗМЕРЫ. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
Clamp bolts for rail track fastenings. Design and dimensions. Technical requirements
Срок введения 1 января 1981 года
Постановлением Госстандарта от 03.06.1992 № 522 снято ограничение срока действия.
Переиздание (октябрь 1996 г.) с Изменениями № 1, 2, 3, утвержденными в декабре 1985 г., июне 1990 г., июне 1992 г. (ИУС 2-86, 10-90, 8-92).
Настоящий стандарт распространяется на клеммные болты нормальной точности (класс точности В) и грубой точности (класс точности С), применяемые для прикрепления рельса к подкладке в раздельных рельсовых скреплениях.
При поставке клеммных болтов для рельсовых скреплений на экспорт следует учитывать требования настоящего стандарта и ГОСТ 16018-79, предъявляемые к этим болтам.
Требования настоящего стандарта являются обязательными.
(Измененная редакция, Изм. № 1, 3).
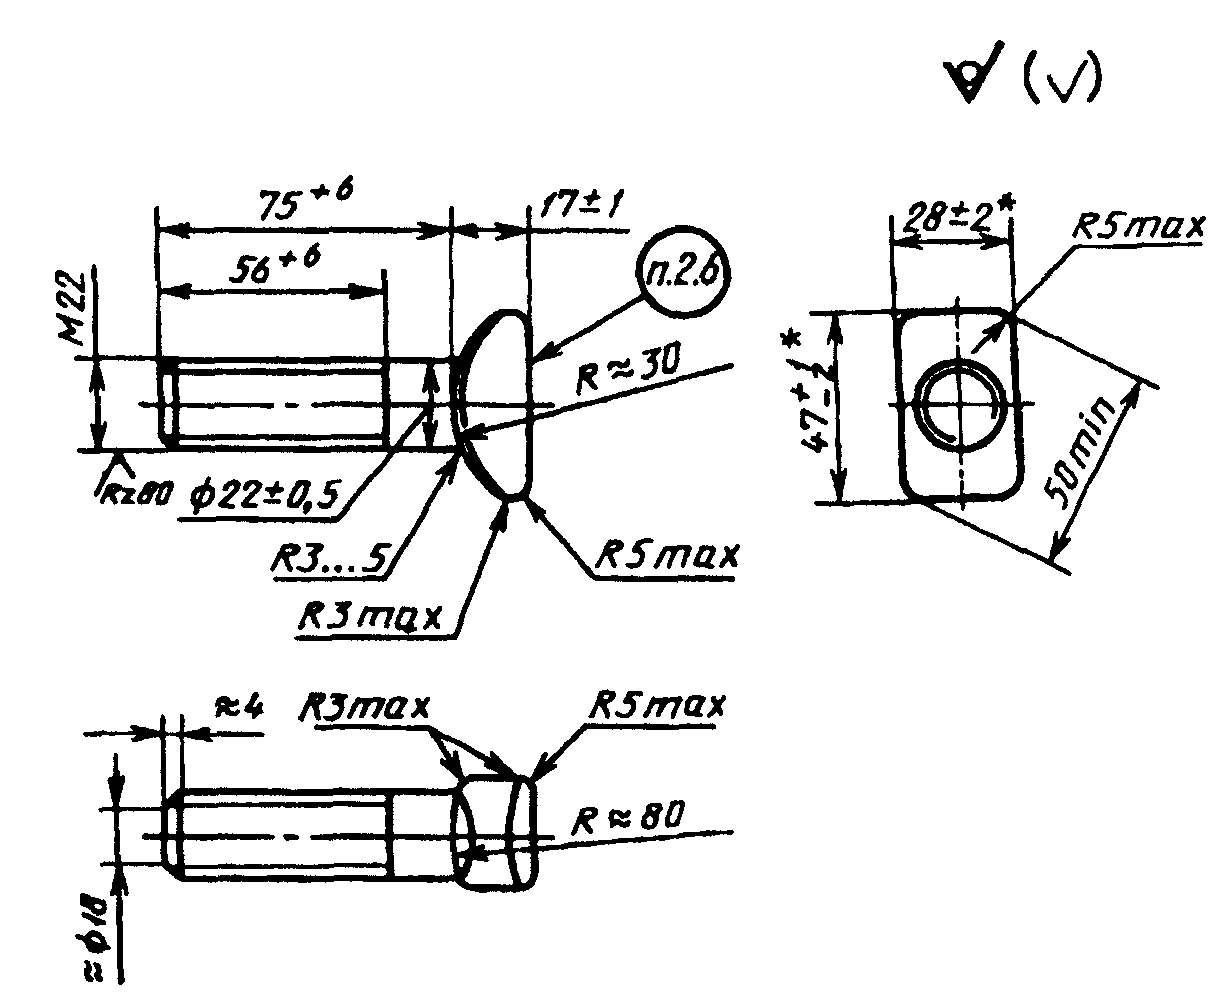
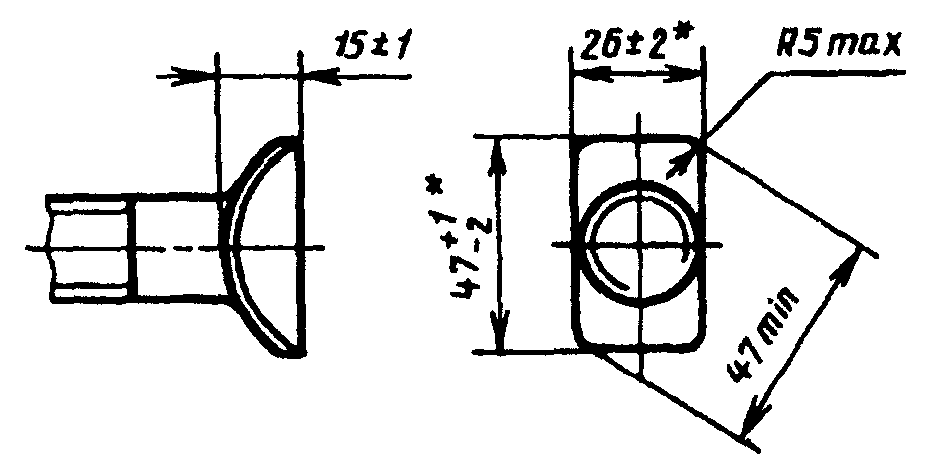
1.1. Конструкция и размеры клеммных болтов должны соответствовать указанным на чертеже.
(Класс точности В)
(Класс точности С)
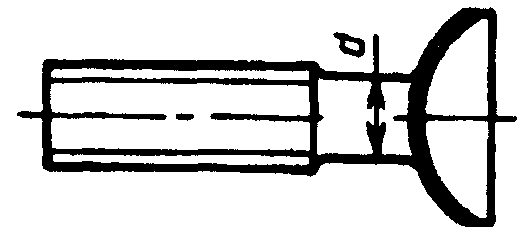
Вариант изготовления болта с облегченной головкой для исполнений 1 и 2
d \approx d_{\text{ср}} , где d_{\text{ср}} — средний диаметр резьбы.
<*> Размеры указаны с учетом высоты швов от разъема матриц и заусенцев от обсечки облоя.
1.2. Допускается изготовление болтов длиной от 65 до 105 мм и длиной резьбы от 40 до 72 мм по согласованию потребителя с изготовителем. При этом длина болта должна назначаться кратной 10 мм, а длина резьбы кратной:
4 мм — при длине резьбы до 60 мм включ.;
1.3. Вариант изготовления головки болта устанавливает предприятие-изготовитель по согласованию с потребителем.
(Измененная редакция, Изм. № 2).
Пример условного обозначения клеммного болта класса точности В, исполнения 1, диаметром резьбы d = 22 мм, с крупным шагом резьбы, с полем допуска 8g, длиной 75 мм, класса прочности 3.6, из спокойной стали, с цинковым покрытием толщиной 9 мкм, хроматированным:
Болт М22-8g х 75.36.С.019 ГОСТ 16016-79
То же, класса точности С, исполнения 2, из автоматной стали без цинкового покрытия:
Болт С2 М22-8g х 75.36.А ГОСТ 16016-79
(Измененная редакция, Изм. № 2).
1.4. Допускается по согласованию с потребителем изготовлять болты с углублением в торце головки, глубиной не более 0,3 высоты головки.
(Введен дополнительно, Изм. № 2).
2.1. Клеммные болты должны изготовляться в соответствии с требованиями настоящего стандарта и ГОСТ 1759.0-87 по рабочим чертежам, утвержденным в установленном порядке.
2.2. Механические свойства болтов должны соответствовать классу прочности 3.6, 4.8 или 5.8 по ГОСТ 1759.4-87.
2.1, 2.2. (Измененная редакция, Изм. № 2).
2.3. Клеммные болты должны изготовляться без покрытия. По согласованию потребителя с изготовителем клеммные болты могут иметь цинковое с хроматированием покрытие толщиной 9 — 15 мкм. Требования к покрытию — по ГОСТ 9.301-86.
2.4 Резьба — по ГОСТ 24705-81. После допуска 8g — по ГОСТ 16093-81.
2.5. Смещение оси головки относительно оси стержня болта не должно быть более 0,9 мм.
2.6. Маркировать: товарный знак или условное обозначение предприятия-изготовителя и год изготовления (две последние цифры).
Высота знаков маркировки — не менее 8 мм, толщина — не менее 1 мм, выпуклость — не менее 0,5 мм.
2.7 Теоретическая масса 1000 болтов (в скобках — масса болтов с облегченной головкой):
345 (320) - исполнения 1;
335 (310) - исполнения 2.
Примечания. 1. Когда возможно применение болтов как в исполнении 1, так и в исполнении 2, в конструкторской документации должна указываться масса в исполнении.
2. Изменение массы 1000 болтов при изменении их длины на 10 мм не должно быть более:
29,8 кг — для исполнения 1;
25,7 кг — для исполнения 2.
(Измененная редакция, Изм. № 2).
2.8 Правила приемки — по ГОСТ 17769-83.
(Измененная редакция, Изм. № 1).
2.9 Методы контроля болтов — по ГОСТ 1759.0-87.
Испытания механических свойств болтов должны проводиться по требованию потребителя в соответствии с ГОСТ 1759.4-87. Измерение твердости и испытание на разрыв на косой шайбе не проводится.
Допуски размеров, формы и расположение поверхностей и методы их контроля — по ГОСТ 1759.1-82.
Дефекты поверхности и методы контроля — по ГОСТ 1759.2-82.
(Измененная редакция, Изм. № 1, 2).
2.10. Контроль качества цинкового покрытия — по ГОСТ 9.302-88.
2.12. Упаковка болтов и маркировка тары — по ГОСТ 18160-72.
2.13. Болты должны быть укомплектованы гайками по ГОСТ 16018-79.
Допускается транспортирование болтов и гаек без упаковки, при этом должна быть исключена возможность их смешивания.
2.14. Транспортирование болтов без упаковки на железнодорожных платформах не допускается.