ГОСТ 14098-91. Государственный стандарт Союза ССР. Соединения сварные арматуры и закладных изделий железобетонных конструкций. Типы, конструкции и размеры
(утв. и введен в действие Постановлением Госстроя СССР от 28.11.1991 № 19)
Внимание
Документ утратил силу с 1 июля 2015 в связи с изданием Приказа Росстандарта от 22.10.2014 № 1374-ст. Взамен введен в действие ГОСТ 14098-2014. Документ утратил силу с 1 июля 2015 в связи с изданием Приказа Росстандарта от 22.10.2014 № 1374-ст. Взамен введен в действие ГОСТ 14098-2014.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 14098-68"]:::rst
  n1["ГОСТ 19292-73"]:::rst
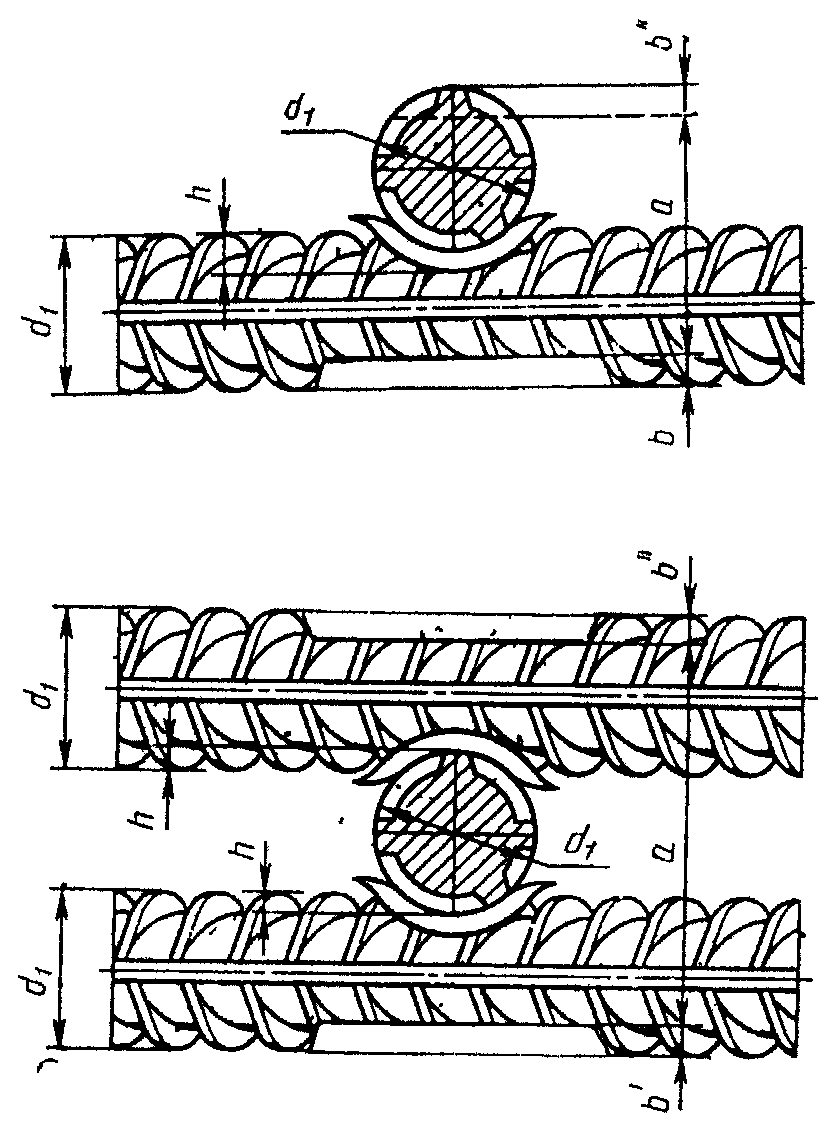
  n2["ГОСТ 19293-73"]:::rst
  n3["ГОСТ 14098-85"]:::rst
  n4["ГОСТ 14098-91"]:::rst
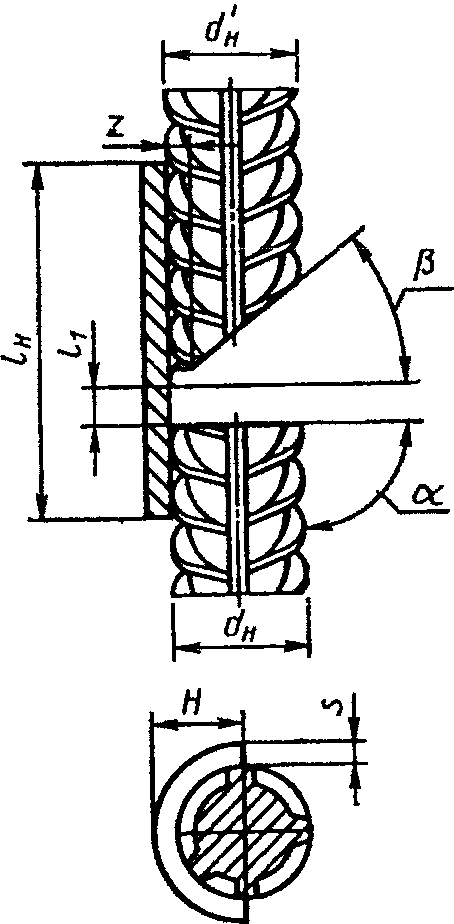
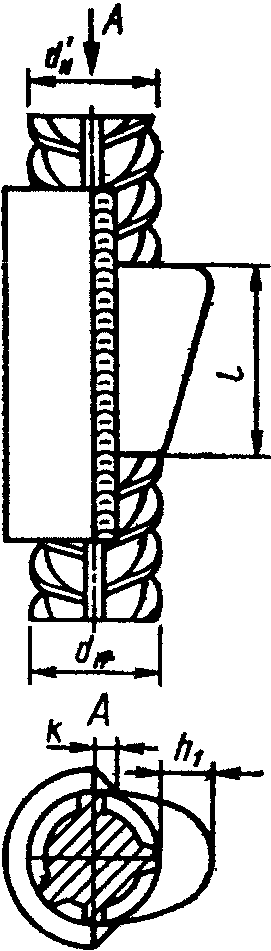
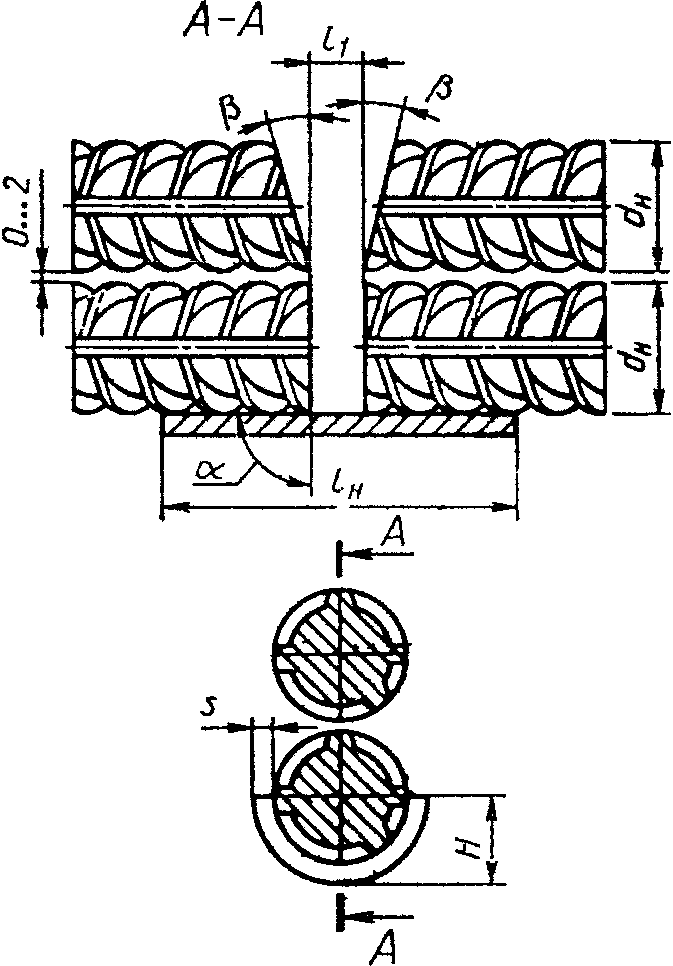
  click n4 "https://bukva.ai/docs/gost-14098-91" "ГОСТ 14098-91. Государственный стандарт Союза ССР. Соединения сварные арматуры и закладных изделий железобетонных конструкций. Типы, конструкции и размеры (утв. и введен в действие"
  n5["ГОСТ 14098-2014"]:::doc
  click n5 "https://bukva.ai/docs/gost-14098-2014" "ГОСТ 14098-2014. Межгосударственный стандарт. Соединения сварные арматуры и закладных изделий железобетонных конструкций. Типы, конструкции и размеры (введен в действие Приказом Ро"
  n4 --> n5
  n3 --> n4
  n1 --> n3
  n0 --> n3
  n2 --> n3
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Постановлением Госстроя СССР от 28 ноября 1991 г. № 19
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
СОЕДИНЕНИЯ СВАРНЫЕ АРМАТУРЫ И ЗАКЛАДНЫХ ИЗДЕЛИЙ
ЖЕЛЕЗОБЕТОННЫХ КОНСТРУКЦИЙ
Welded joints of reinforcement and inserts for reinforced concrete structures. Types, constructions and dimensions
Дата введения 1 июля 1992 года
Информационные данные
1. Разработан и внесен Государственным комитетом СССР по строительству и инвестициям.
Разработчики: А.М. Фридман, канд. техн. наук (руководитель темы); Э.Ф. Горохова; Е.Н. Бондарец; Л.А. Зборовский; В.В. Баконин.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по строительству и инвестициям от 28.11.91 № 19.
4. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта, приложения |
| ГОСТ 2601-84 | 4 |
| ГОСТ 5264-80 | 16 |
| ГОСТ 5781-82 | 3, Приложение 2 |
| ГОСТ 8713-79 | 16 |
| ГОСТ 10884-81 Приложение 2 | |
| ГОСТ 10922-90 | 15, Приложение 2 |
| Настоящий стандарт распространяется на сварные соединения стержневой арматуры и арматурной проволоки диаметром 3 мм и более, сварные соединения стержневой арматуры с прокатом толщиной от 4 до 30 мм, выполняемые при изготовлении арматурных и закладных изделий железобетонных конструкций, а также при монтаже сборных и возведении монолитных железобетонных конструкций. | |
Стандарт устанавливает типы, конструкцию и размеры указанных сварных соединений, выполняемых контактной и дуговой сваркой.
Стандарт не распространяется на сварные соединения закладных изделий, не имеющих анкерных стержней из арматурной стали.
1. Обозначения типов сварных соединений и способов их сварки приведены в табл. 1.
| Тип сварного соединения | Способ и технологические особенности сварки | |||
| Наименование | Обозначение, номер | Наименование | Обозначение | Положение стержней при сварке |
| Крестообразное | К1 | Контактная точечная двух стержней | Кт | Любое |
| К2 | То же, трех стержней | Кт | ||
| К3 | Дуговая ручная прихватками | Рр | ||
| Стыковое | С1 | Контактная стержней одинакового диаметра | Ко | Горизонтальное |
| С2 | То же, разного диаметра | Кн | «» | |
| С3 | Контактная стержней одинакового диаметра с последующей механической обработкой | Км | «» | |
| С4 | То же, с предварительной механической обработкой | Кп | «» | |
| С5 | Ванная механизированная под флюсом в инвентарной форме | Мф | «» | |
| С6 | Дуговая механизированная порошковой проволокой в инвентарной форме | Мп | «» | |
| С7 | Ванная одноэлектродная в инвентарной форме | Рв | «» | |
| С8 | Ванная механизированная под флюсом в инвентарной форме | Мф | Вертикальное | |
| С9 | Дуговая механизированная порошковой проволокой в инвентарной форме | Мп | «» | |
| С10 | Ванная одноэлектродная в инвентарной форме | Рв | «» | |
| С11 | Ванная механизированная под флюсом в инвентарной форме спаренных стержней | Мф | Горизонтальное | |
| С12 | Дуговая механизированная порошковой проволокой в инвентарной форме спаренных стержней | Мп | «» | |
| С13 | Ванная одноэлектродная в инвентарной форме спаренных стержней | Рв | «» | |
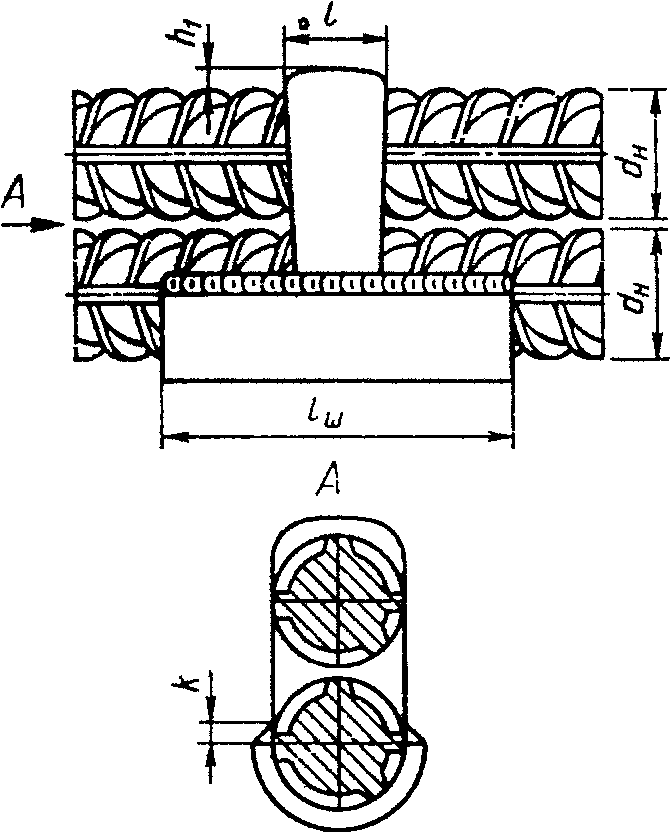
| С14 | Дуговая механизированная порошковой проволокой на стальной скобе-накладке | Мп | «» | |
| С15 | Ванно-шовная на стальной скобе-накладке | Рс | «» | |
| С16 | Дуговая механизированная открытой дугой голой легированной проволокой (СОДГП) на стальной скобе-накладке | Мо | «» | |
| С17 | Дуговая механизированная порошковой проволокой на стальной скобе-накладке | Мп | Вертикальное | |
| С18 | Дуговая механизированная открытой дугой голой легированной проволокой (СОДГП) на стальной скобе-накладке | Мо | «» | |
| С19 | Дуговая ручная многослойными швами на стальной скобе-накладке | Рм | «» | |
| С20 | Дуговая ручная многослойными швами без стальной скобы-накладки | Рм | «» | |
| С21 | Дуговая ручная швами с накладками из стержней | Рн | Любое | |
| С22 | То же, швами с удлиненными накладками из стержней | Ру | «» | |
| С23 | Дуговая ручная швами без дополнительных технологических элементов | Рэ | «» | |
| С24 | Ванная механизированная под флюсом в комбинированных несущих и формующих элементах | Мф | Горизонтальное | |
| С25 | Дуговая механизированная порошковой проволокой в комбинированных несущих и формующих элементах | Мп | «» | |
| С26 | Ванная одноэлектродная в комбинированных несущих и формующих элементах | Рс | Горизонтальное | |
| С27 | Ванная механизированная под флюсом в комбинированных несущих и формующих элементах | Мф | Вертикальное | |
| С28 | Дуговая механизированная порошковой проволокой в комбинированных несущих и формующих элементах | Мп | «» | |
| С29 | Ванная одноэлектродная в комбинированных несущих и формующих элементах | Рс | «» | |
| С30 | Ванная механизированная под флюсом в комбинированных несущих и формующих элементах спаренных стержней | Мф | Горизонтальное | |
| С31 | Дуговая механизированная порошковой проволокой в комбинированных несущих и формующих элементах спаренных стержней | Мп | «» | |
| С32 | Ванная одноэлектродная в комбинированных несущих и формующих элементах спаренных стержней | Рс | «» | |
| Нахлесточное | Н1 | Дуговая ручная швами | Рш | Любое |
| Н2 | Контактная по одному рельефу на пластине | Кр | Горизонтальное | |
| Н3 | То же, по двум рельефам на пластине | Кп | «» | |
| Н4 | Контактная по двум рельефам на арматуре | Ка | «» | |
| Тавровое | Т1 | Дуговая механизированная под флюсом без присадочного металла | Мф | Вертикальное |
| Т2 | Дуговая ручная с малой механизацией под флюсом без присадочного металла | Рф | «» | |
| Т3 | Дуговая механизированная под флюсом без присадочного металла по рельефу | Мж | Вертикальное | |
| Т6 <*> | Контактная рельефная сопротивлением | Кс | «» | |
| Т7 | Контактная непрерывным оплавлением | Ко | «» | |
| Т8 | Дуговая механизированная в углекислом газе (CO_{2}) в выштампованное отверстие | Мв | «» | |
| Т9 | Дуговая ручная в выштампованное отверстие | Рв | «» | |
| Т10 | Дуговая механизированная в CO_{2} в отверстие | Мс | «» | |
| Т11 | То же, в цекованное отверстие | Мц | «» | |
| Т12 | Дуговая ручная валиковыми швами в раззенкованное отверстие | Рз | «» | |
| Т13 | Ванная одноэлектродная в инвентарной форме | Ри | Горизонтальное | |
<*> Соединения Т4 и Т5 (в редакции ГОСТ 14098-85) исключены.
2. Условное обозначение сварного соединения имеет следующую структуру:
| Номер соединения | Технологическая особенность способа | ||
| Способ сварки: К — контактная; Р — ручная; М — механизированная | |||
| Тип сварного соединения: К — крестообразное; С — стыковое; Н — нахлесточное; Т — тавровое | |||
Пример условного обозначения стыкового соединения, выполненного ванной механизированной сваркой под флюсом в инвентарной форме, положение стержней вертикальное:
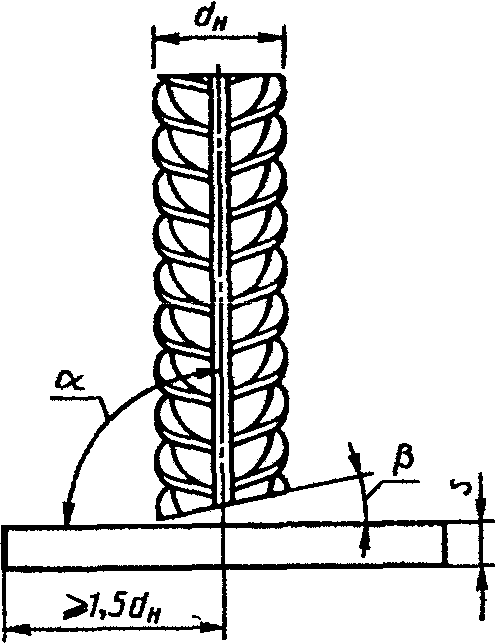
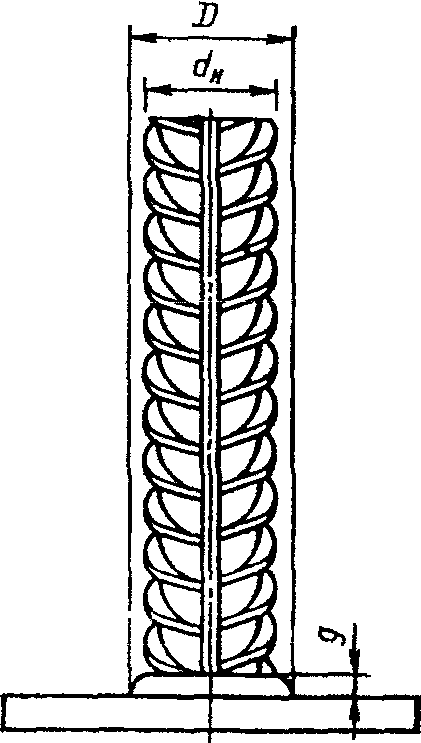
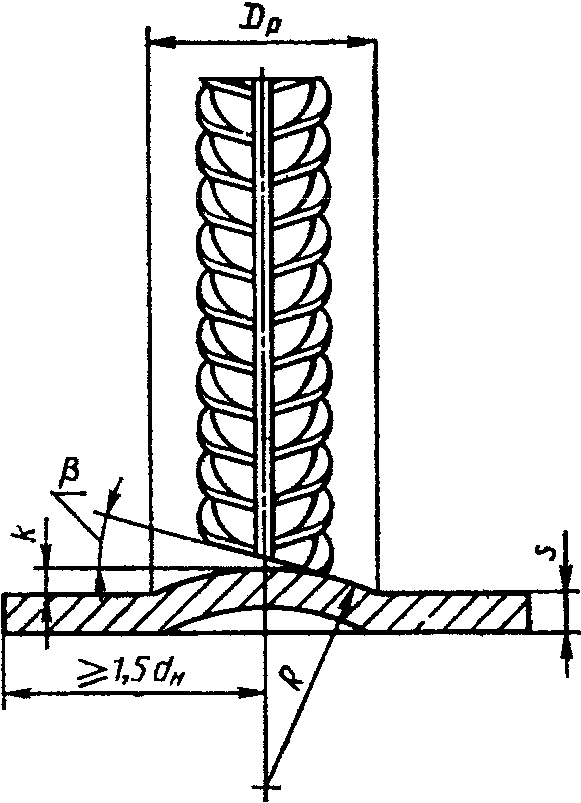
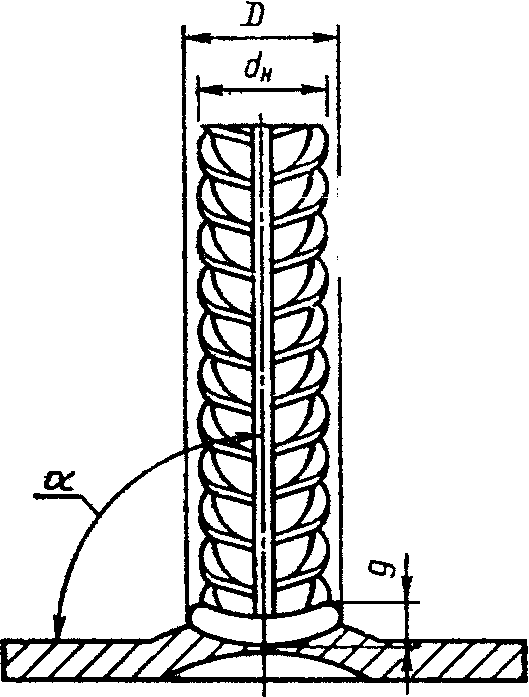
3. Для конструктивных элементов сварных соединений приняты обозначения:
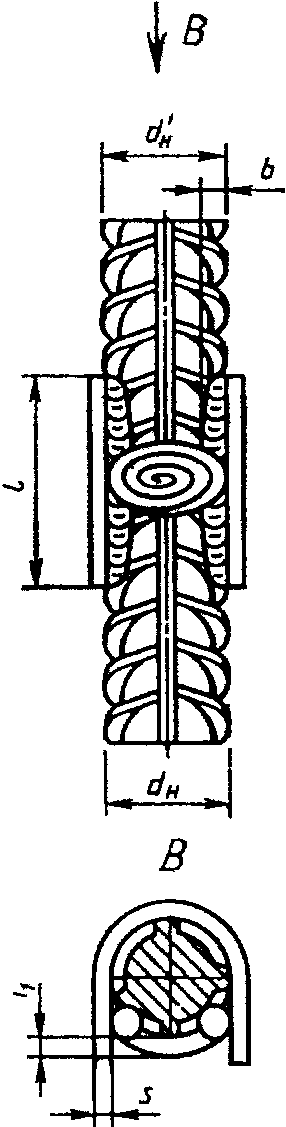
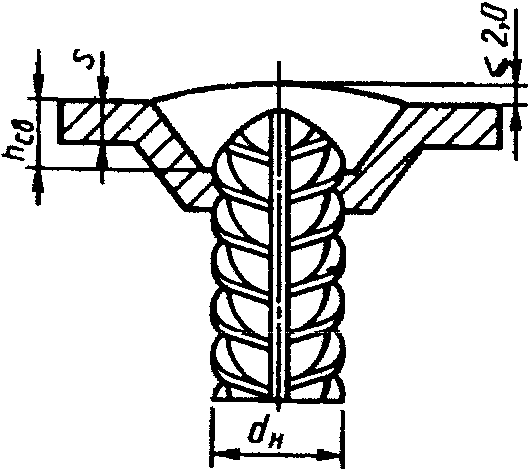
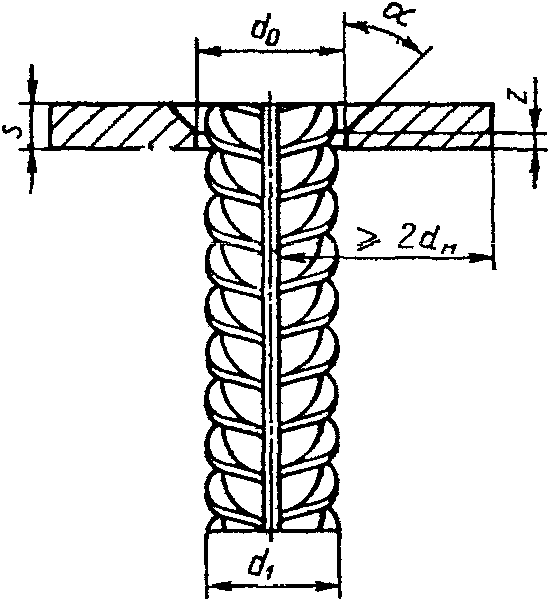
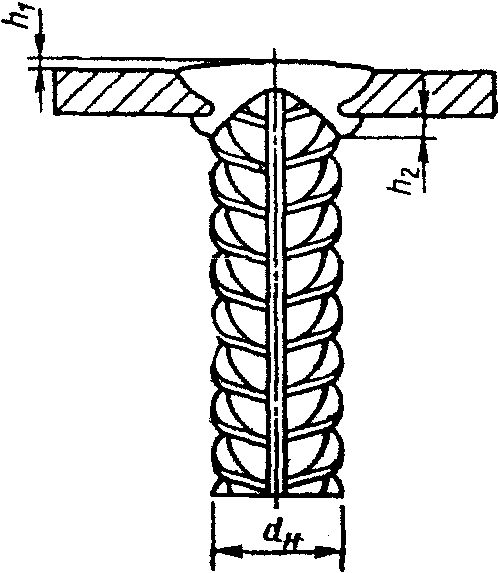
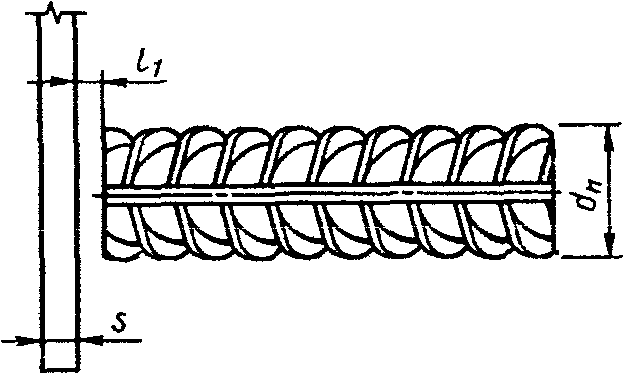
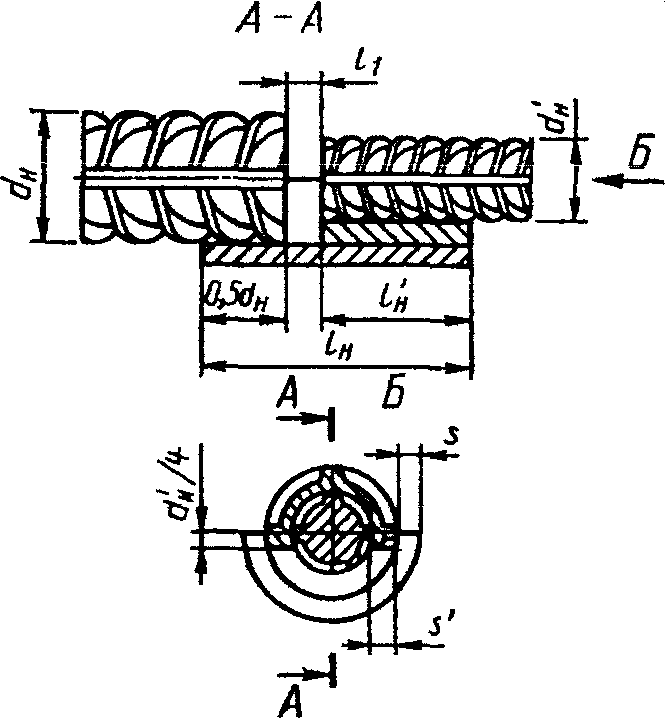
d_{\text{н}} — номер профиля (номинальный диаметр стержня) по ГОСТ 5781 (на рисунках таблиц изображен условно);
d — внутренний диаметр стержня периодического профиля по ГОСТ 5781;
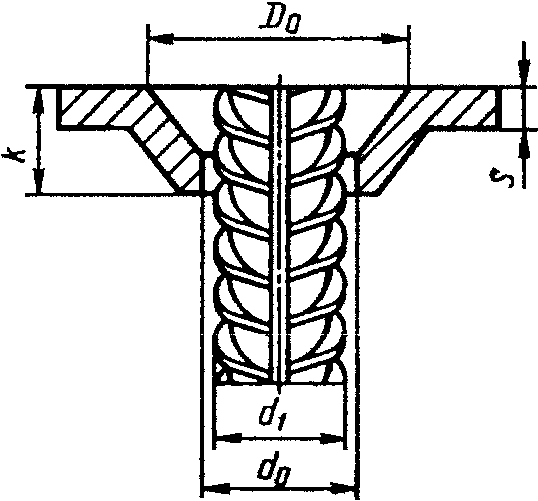
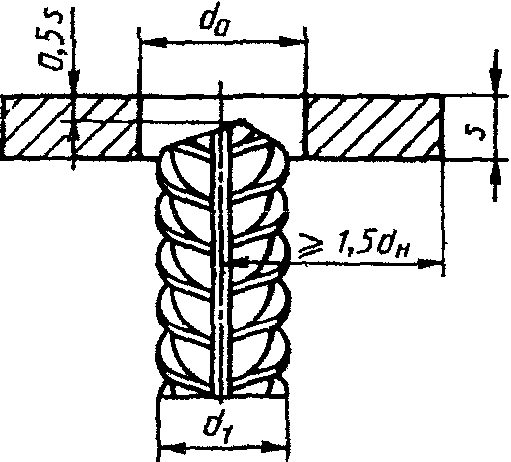
d_{1} — наружный диаметр стержня периодического профиля по ГОСТ 5781;
d_{\text{н}}\prime — номинальный меньший диаметр стержня в сварных соединениях;
d_{\text{о}} — меньший диаметр выштампованного, раззенкованного или цекованного отверстия в плоском элементе;
D_{o} — больший диаметр выштампованного, раззенкованного или цекованного отверстия в плоском элементе;
D_{p} — диаметр рельефа на плоском элементе;
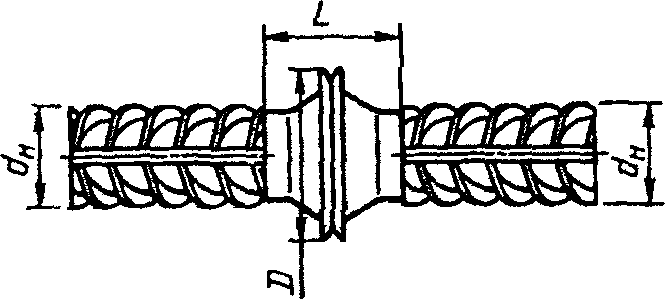
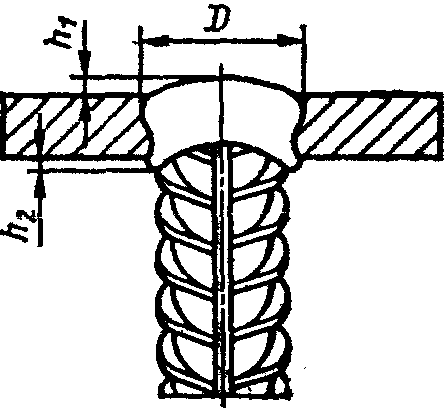
D — диаметр грата в стыковых и наплавленного металла в тавровых соединениях;
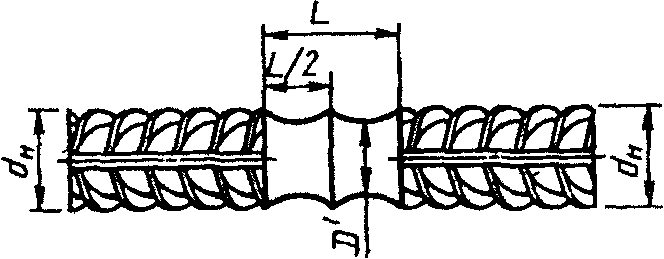
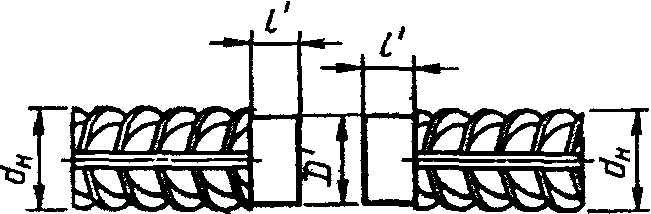
D' — диаметр обточенной части стержня;
a — суммарная толщина стержней после сварки в месте пересечения;
b — ширина сварного шва; суммарная величина вмятин;
b', b» — величина вмятин от электродов в крестообразном соединении;
h — величина осадки в крестообразном соединении; высота сечения сварного шва;
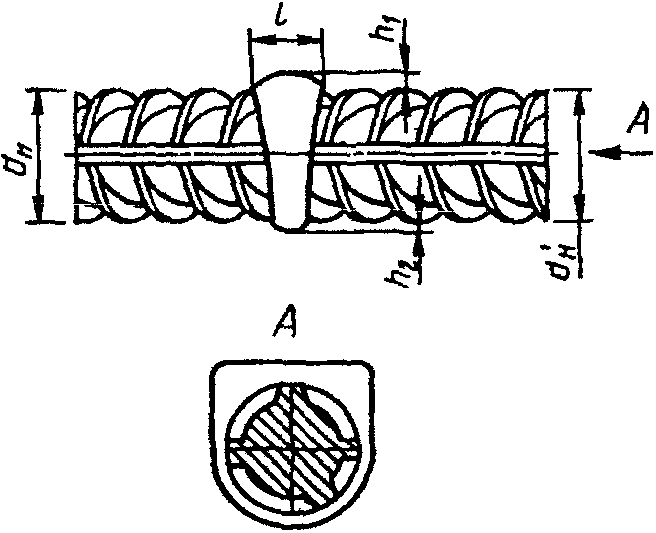
h_{1} — высота усиления наплавленного металла;
h_{2} — высота усиления корня сварного шва;
h_{\text{св}} — глубина проплавления (Т8, Т9);
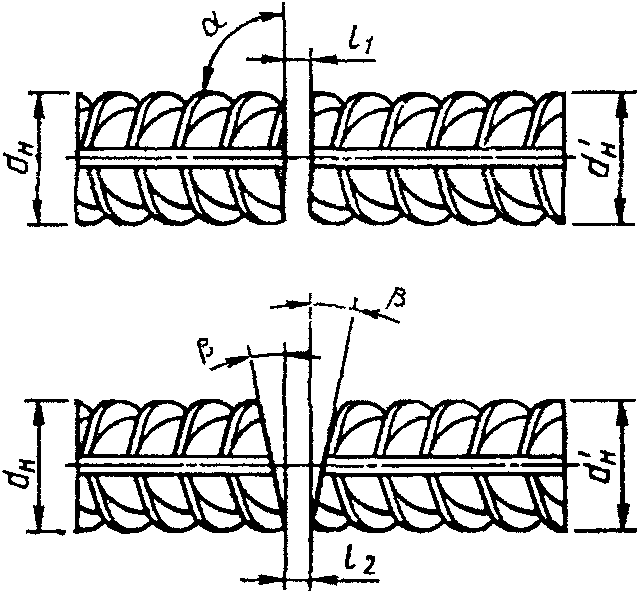
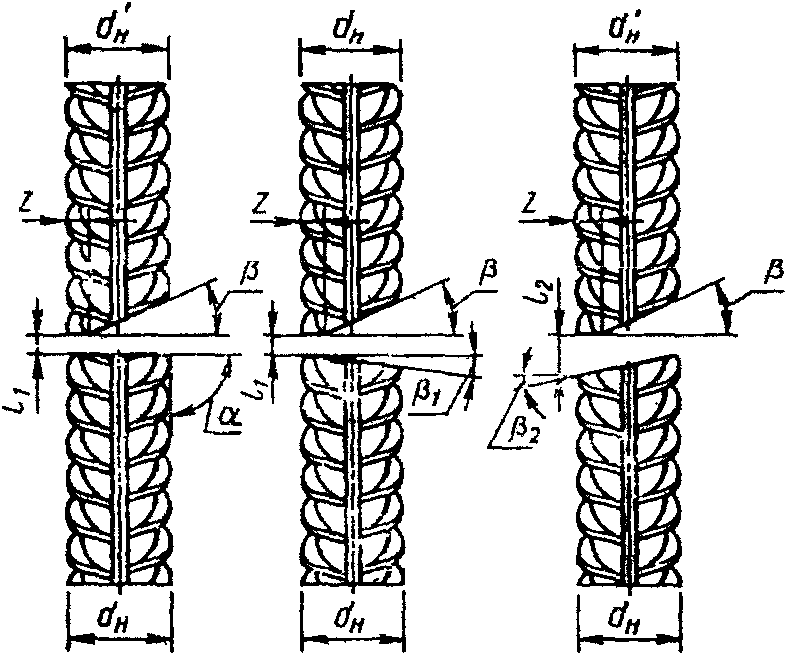
l_{1} , l_{2} — зазоры до сварки между торцами стержней при различных разделках;
l_{\text{ш}} — ширина флангового шва (С24 — С32);
l_{\text{н}} — длина скоб-накладок, накладок и нахлестки стержней;
l_{3} , l_{4} — длина сварного шва (С22);
l' — длина обточенной части одного стержня (С4);
L — общая длина обточенной части соединений С3 и С4;
L_{1} — длина вставки в соединениях типа С11 — С13;
z — притупления: в разделке торцов стержней под ванную сварку; в плоском элементе соединения Т12;
s — толщина: стальной скобы-накладки, плоских элементов тавровых и нахлесточных соединений;
k — высота рельефа и выштампованного профиля на плоском элементе; катет шва в соединениях С24 — С32 и Н1;
k_{1} — зазор между стержнем и плоским элементом в соединениях Н2 и Н3;
n — ширина рельефа на плоском элементе;
m — длина рельефа на плоском элементе;
g — высота наплавленного металла или «венчика» в тавровых соединениях;
с; c_{1} — размеры наплавленного металла в соединении Т13;
\alpha , \alpha_{1} , \alpha_{2} , \beta , \beta_{1} , \beta_{2} , \gamma , \gamma_{1} — угловые размеры конструктивных элементов сварных соединений.
4. Термины и пояснения должны соответствовать Приложению 1 и ГОСТ 2601.
5. При выборе рациональных типов сварных соединений и способов сварки следует руководствоваться Приложением 2.
6. На конструкции сварных соединений, не предусмотренные настоящим стандартом, следует разрабатывать рабочие чертежи с технологическим описанием условий сварки и ведомственный нормативный документ, учитывающий требования действующих стандартов и утвержденный в установленном порядке.
7. Допускается замена типов соединений и способов их сварки, указанных в чертежах типовых и индивидуальных рабочих проектов зданий и сооружений, на равноценные по эксплуатационным качествам в соответствии с Приложением 2.
8. Конструкции крестообразных соединений арматуры, их размеры до и после сварки должны соответствовать приведенным на черт. 1 и в табл. 2, 3.
| Обозначение типа соединения, способа сварки | Соединение арматуры | Класс арматуры | d_{\text{н}} , мм | Величина h/d_{\text{н}}\prime , обеспечивающая прочность не менее требуемой ГОСТ 10922 для соединений с отношением диаметров d_{\text{н}}\prime/d_{\text{н}} | Минимальная величина h/d_{\text{н}}\prime , обеспечивающая ненормируемую прочность | \alpha | ||||
| до сварки | после сварки | 1,00 | 0,50 | 0,33 | 0,25 | |||||
| К1-Кт | 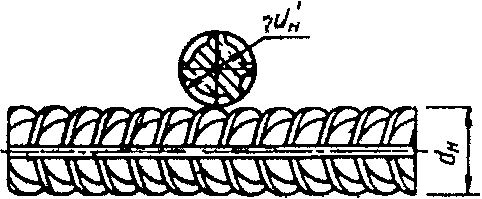 | 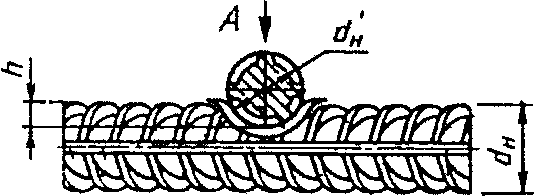 | Вр-I | 3 — 5 | 0,35 — 0,50 | 0,28 — 0,45 | 0,24 — 0,40 | 0,22 — 0,35 | 0,17 | 30 — 90° |
| Вр-600 | 4 — 6 | |||||||||
| А-I | 5,5 — 40 | 0,25 — 0,50 | 0,21 — 0,45 | 0,18 — 0,40 | 0,16 — 0,35 | 0,12 | ||||
| К2-Кт | 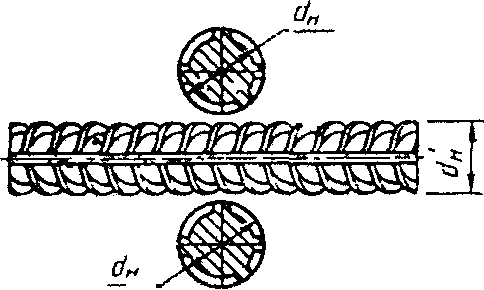 | 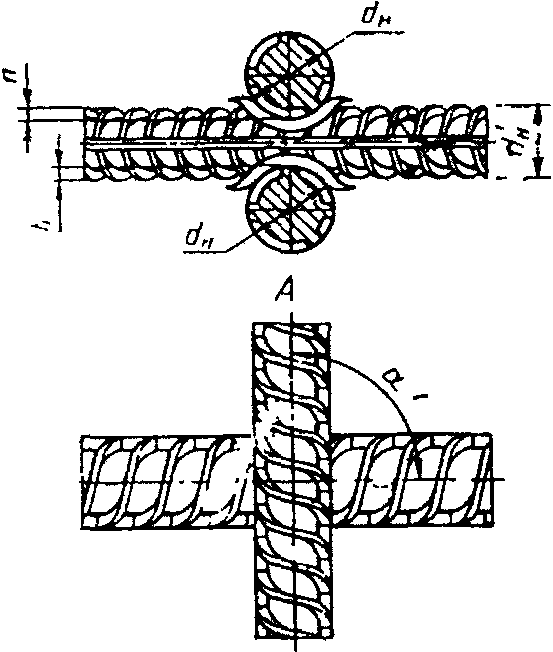 | А-II <*> | 10 — 40 | 0,33 — 0,60 | 0,28 — 0,52 | 0,24 — 0,46 | 0,22 — 0,42 | 0,17 | |
| А-III <*> | 6 — 40 | 0,40 — 0,80 | 0,35 — 0,70 | 0,30 — 0,62 | 0,28 — 0,55 | 0,20 | ||||
| Ат-IIIC | 6 — 32 | 0,40 — 0,60 | 0,35 — 0,46 | 0,30 — 0,46 | 0,28 — 0,42 | |||||
| Ат-IVC | 10 — 32 | |||||||||
Примечания. 1. Величины d_{\text{н}}\prime/d_{\text{н}} , не совпадающие с приведенными, следует округлять до ближайшей величины, указанной в таблице.
2. В соединениях типа К1-Кт из арматуры классов Ат-IVК и Ат-V диаметрами 10 — 32 мм стержни меньшего диаметра (d_{\text{н}}\prime) должны быть из арматуры классов Вр-I, А-I, А-II и А-III.
<*> Здесь и далее размеры соединений арматуры специального назначения классов Ас-II и Ас-III идентичны таковым классов А-II и А-III.
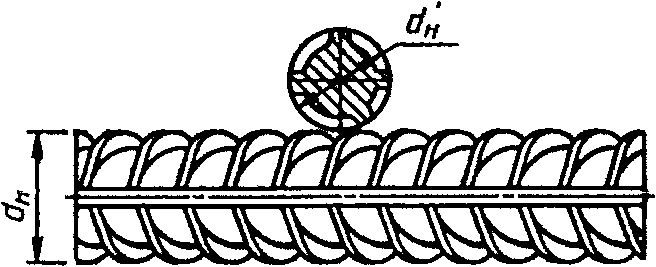
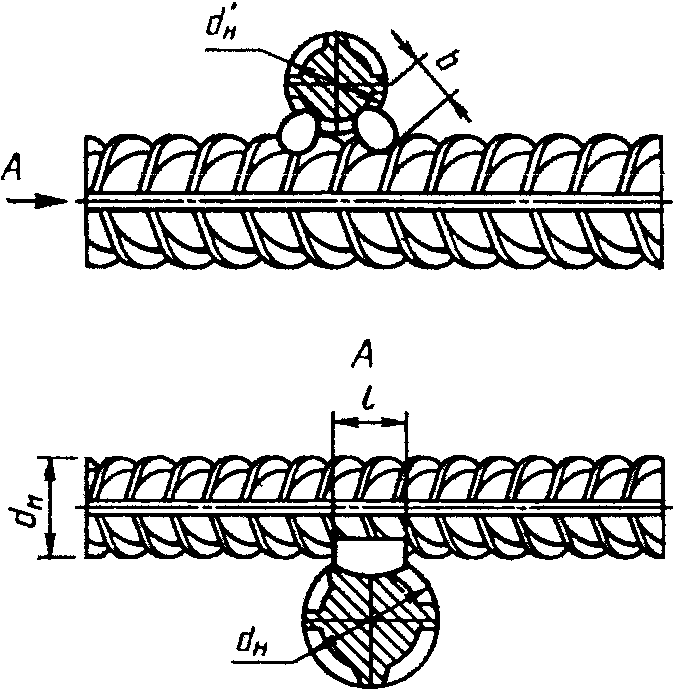
Примечание. Значение временного сопротивления срезу в соединениях К3-Рр не нормируется. Эксплуатационные характеристики этих соединений при растяжении рабочих стержней приведены в Приложении 2.
9. Отношения диаметров стержней следует принимать для соединений типа К1 — от 0,25 до 1,00, типа К2 — от 0,50 до 1,00.
10. Для соединений типов К1 и К2 величину осадки (черт. 1) определяют по формулам:
для двух стержней h = \sum d_{1} - (a + b) ;
для трех стержней h = \frac{\sum d_{1} - (a + b)}{2} ,
где a — суммарная толщина стержней после сварки в месте пересечения, мм;
b — суммарная величина вмятин (b' + b»), мм.
Величины относительных осадок h/d_{\text{н}}\prime для соединений типа К1 должны соответствовать приведенным в табл. 2. Величины относительных осадок h/d_{\text{н}} для соединений типа К2 следует принимать в два раза меньше приведенных в табл. 2, но не менее 0,10.
11. Конструкции стыковых соединений арматуры, их размеры до и после сварки должны соответствовать приведенным в табл. 4 - 17.
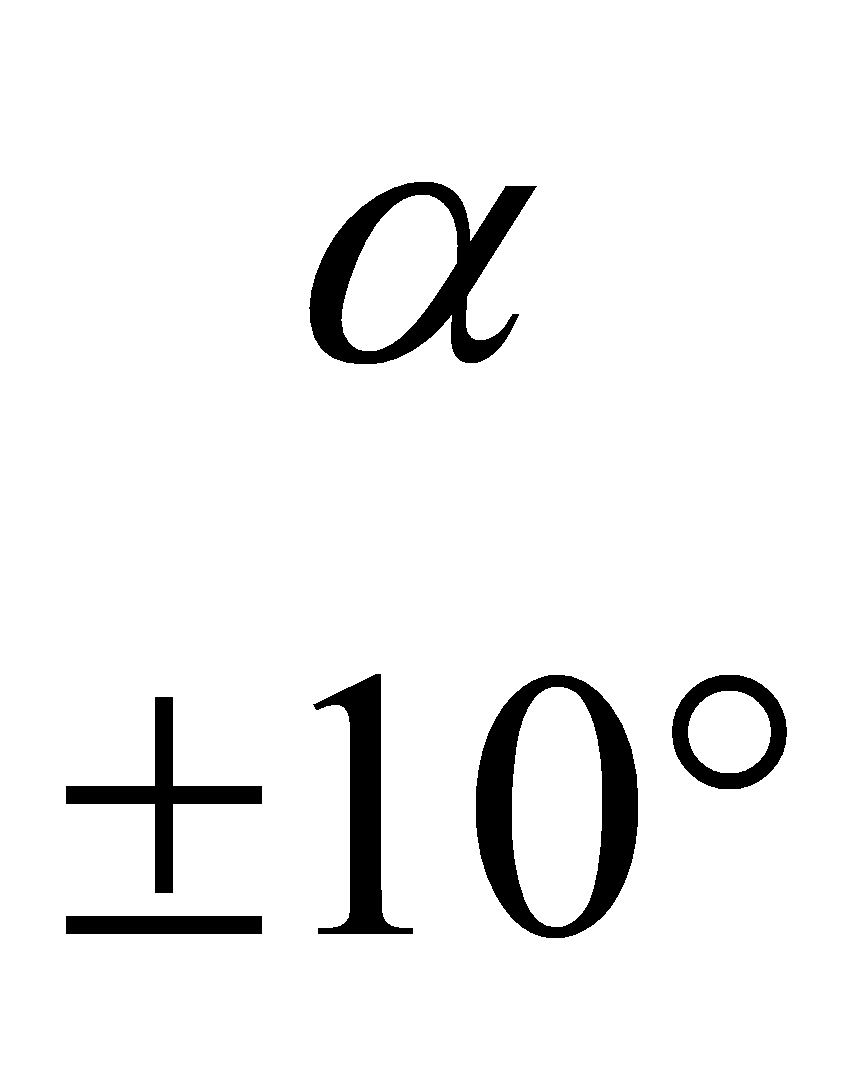
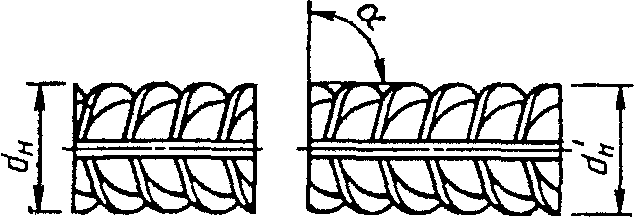
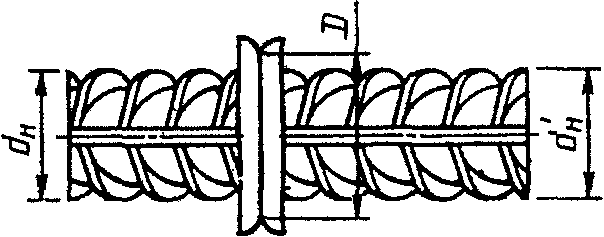
Примечания. 1. Арматура класса А-IV, кроме стали марки 80С.
2. Арматура класса Ат-V только с использованием локальной термической обработки.
3. Для отношения d_{\text{н}}\prime/d_{\text{н}}<0,85 см. п. 12.
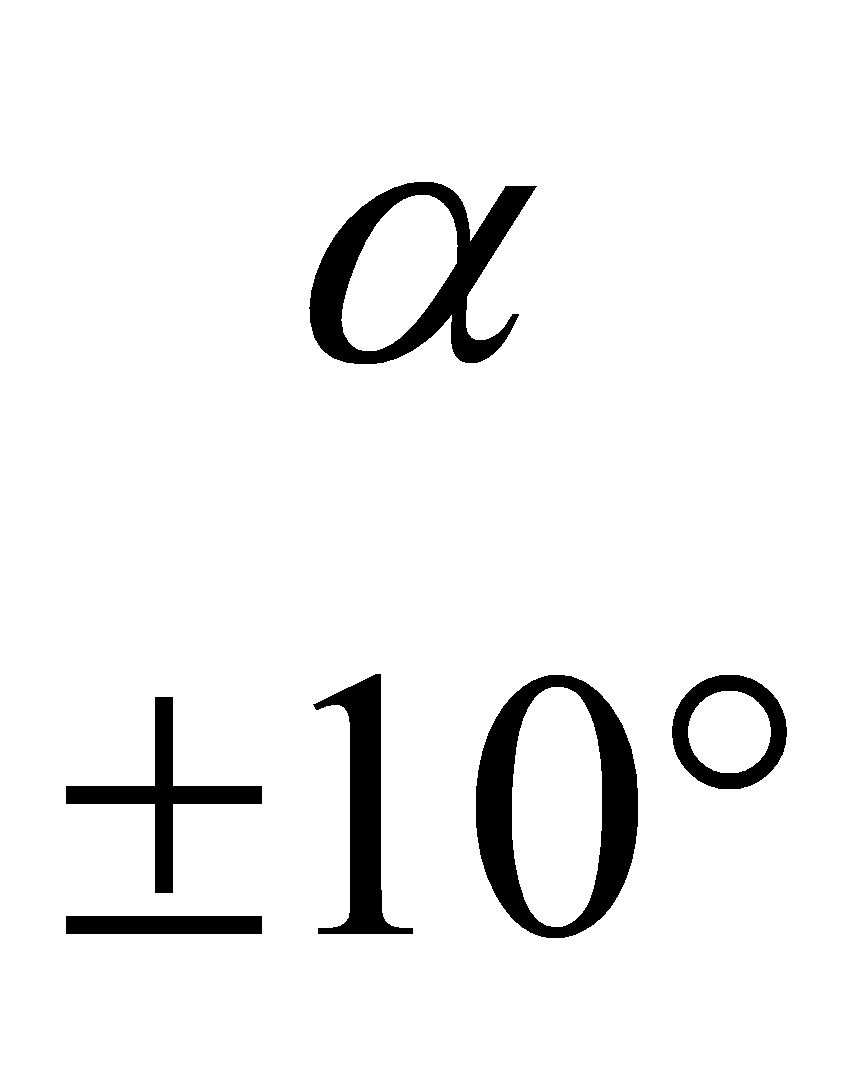
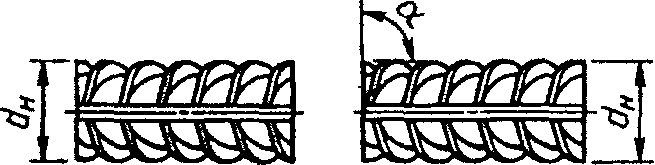
См. примечания 1, 2 к табл. 4.
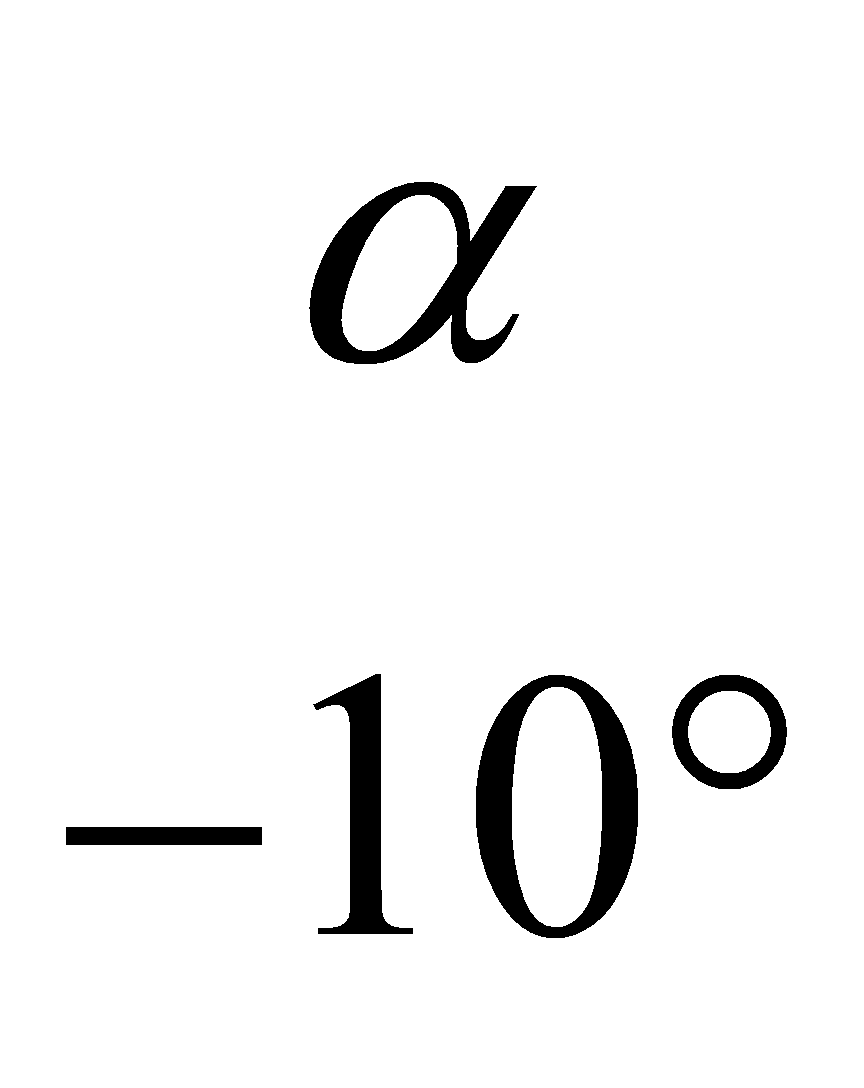
Примечания. 1. Размеры в знаменателе относятся к одноэлектродной сварке.
2 При отношении d_{\text{н}}\prime/d_{\text{н}}<1 линейные размеры относятся к стержню большего диаметра.
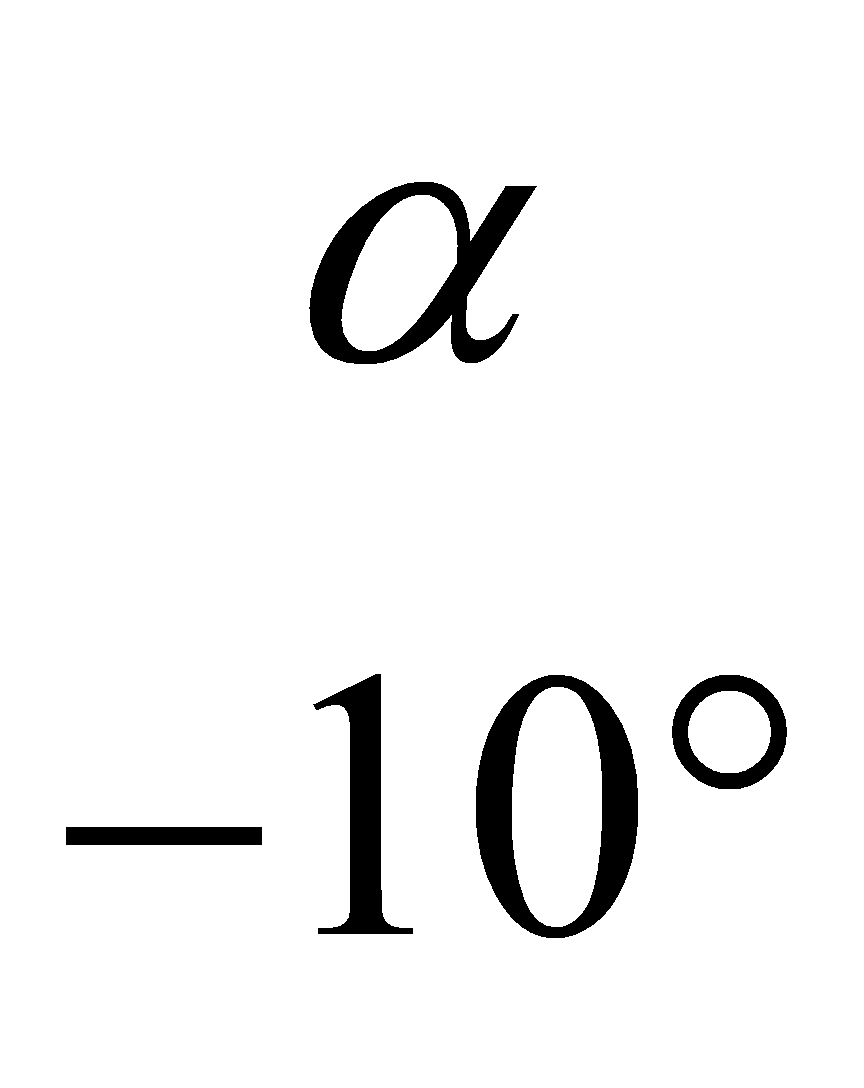
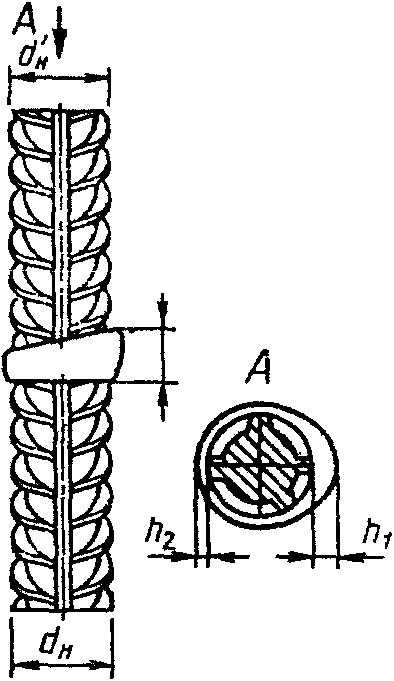
Примечания. 1. При сварке одноэлектродной и порошковой проволокой разделку стержней со скосом нижнего стержня производить не следует.
2. Разделку с обратным скосом нижнего стержня применять при сварке стержней диаметром >= 32 мм.
3. Размеры в знаменателе относятся к одноэлектродной сварке.
4. При отношении d_{\text{н}}\prime/d_{\text{н}}<1 линейные размеры относятся к стержню большего диаметра.
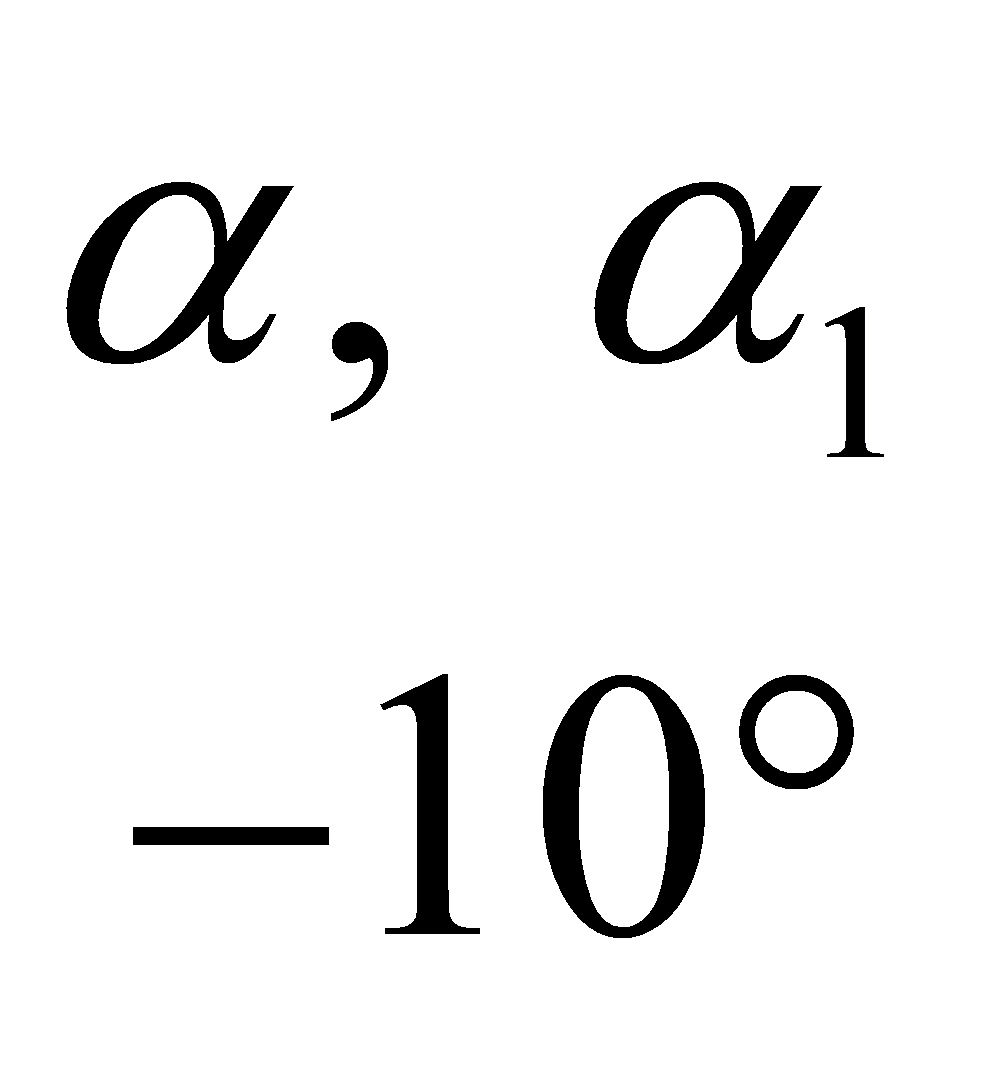
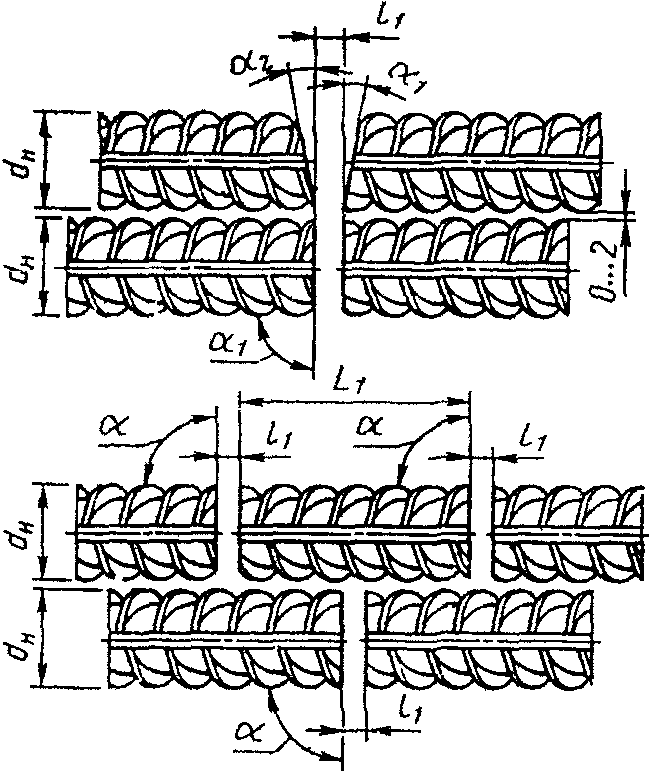
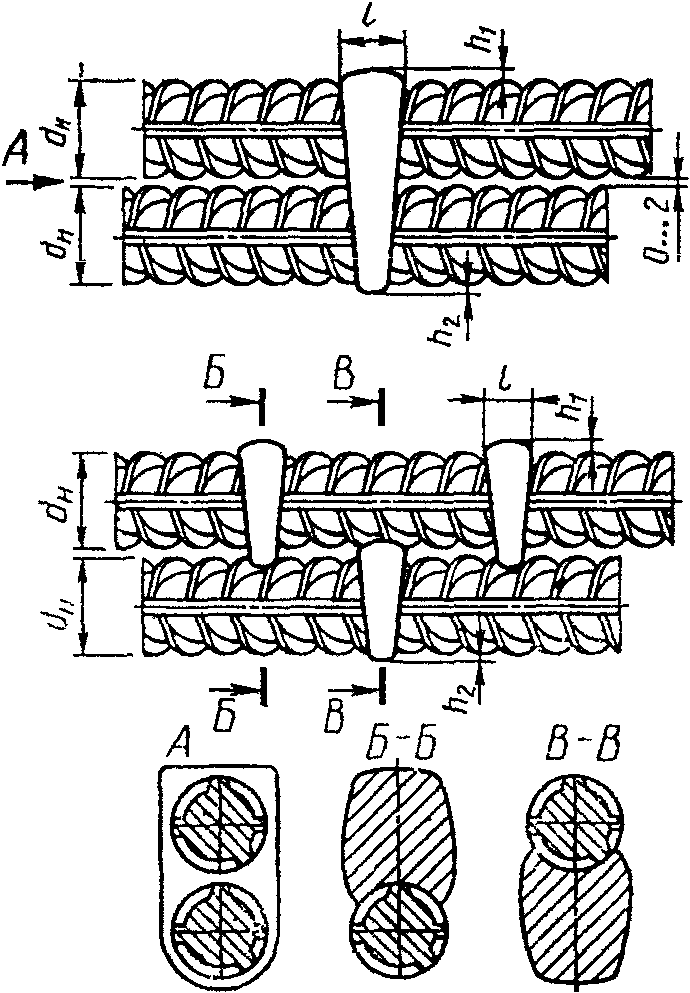
Примечания. 1. В соединениях типа С13 разделку под углом \alpha_{2} допускается не производить.
2. Размеры в знаменателе относятся к соединению, в котором сварной шов заполняет полностью сечение двурядной арматуры.
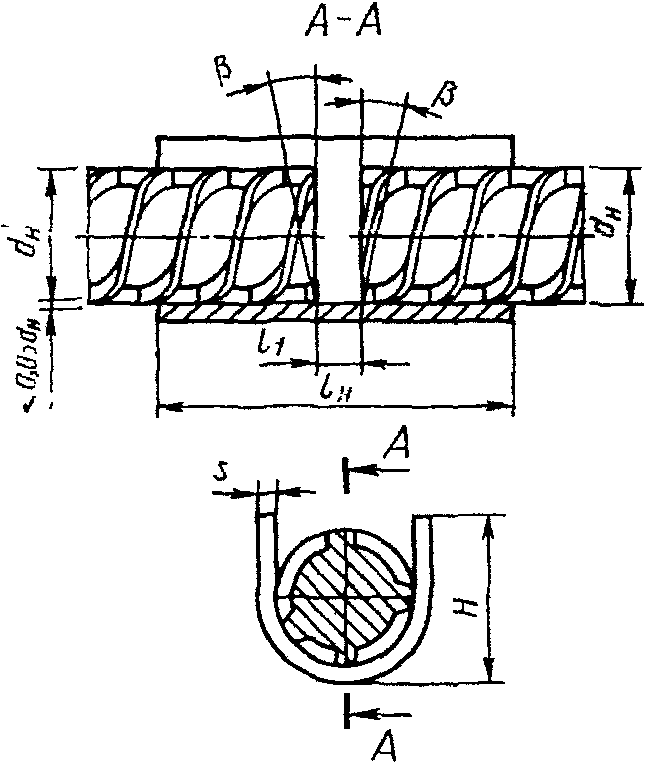
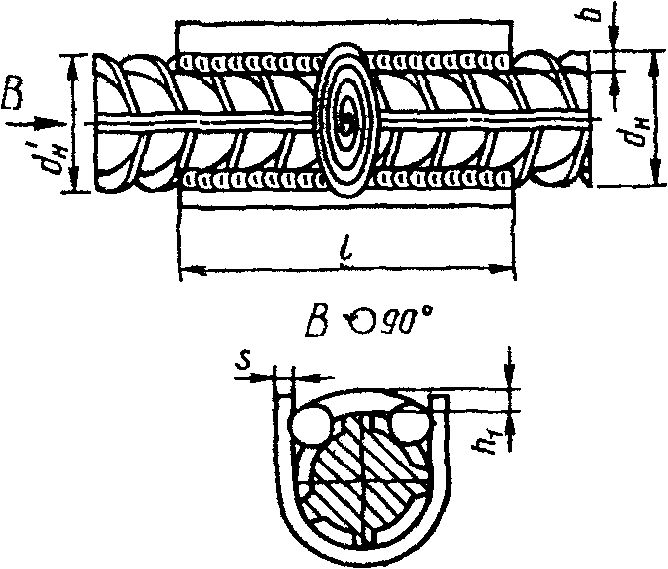
Примечания. 1. Для d_{\text{н}} = 20 - 25\text{мм} s = 6 мм, d_{\text{н}} = 28 - 40\text{мм} s = 8 мм.
2. При отношении d_{\text{н}}\prime/d_{\text{н}} = 0,5 - 0,8 следует применять скобу-вкладыш (см. Приложение 3).
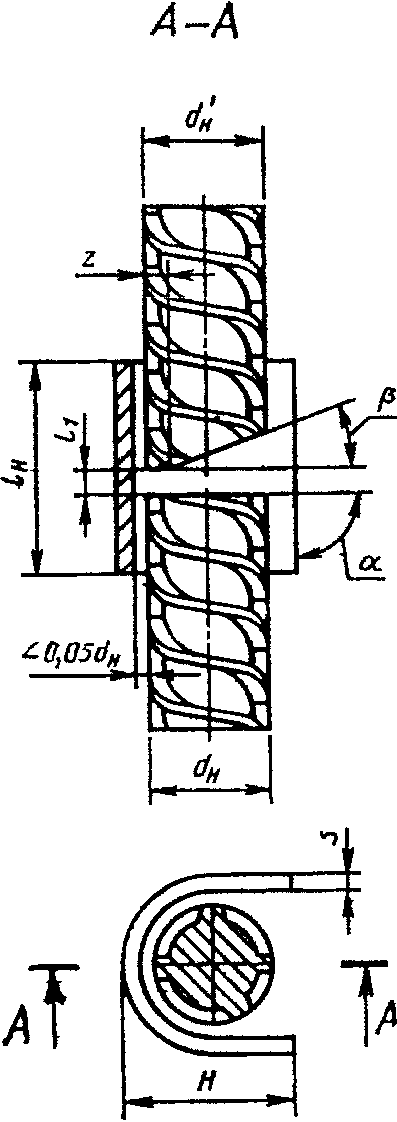
Примечания. 1. Для d_{\text{н}} = 20 - 25\text{мм} s = 6 мм, d_{\text{н}} = 28 - 40\text{мм} s = 8 мм.
2. См. примечание 2 к табл. 9.
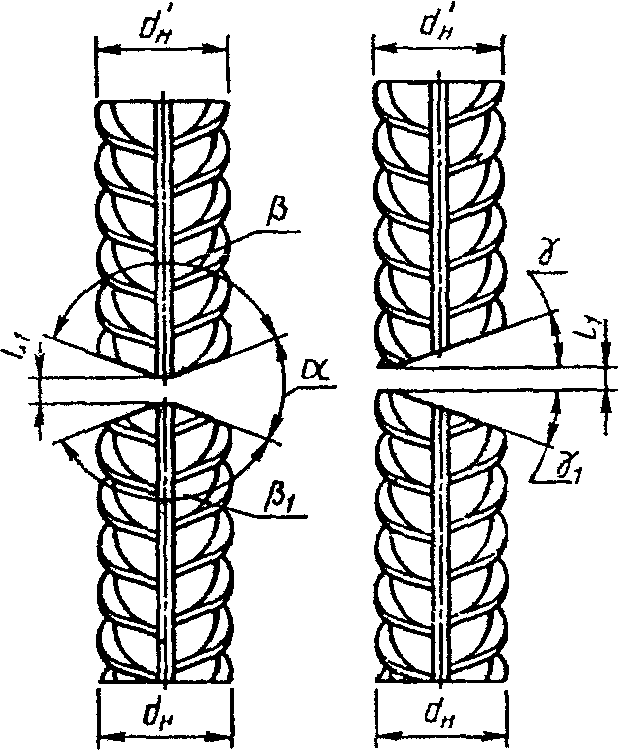
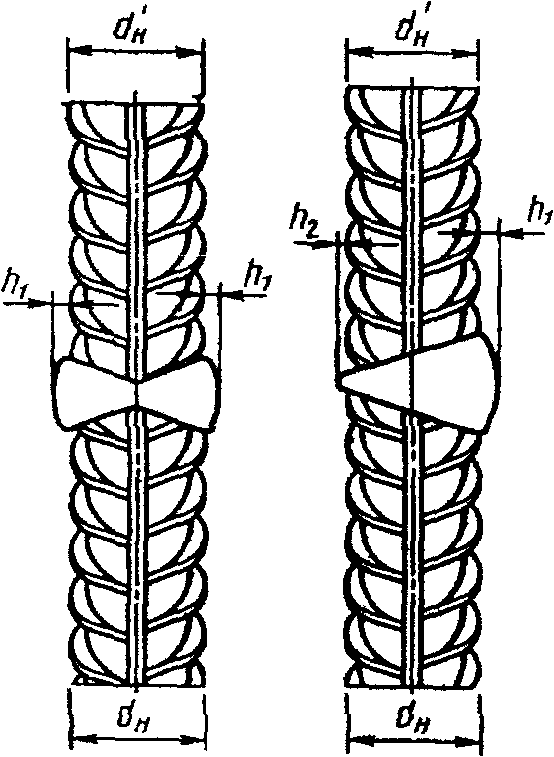
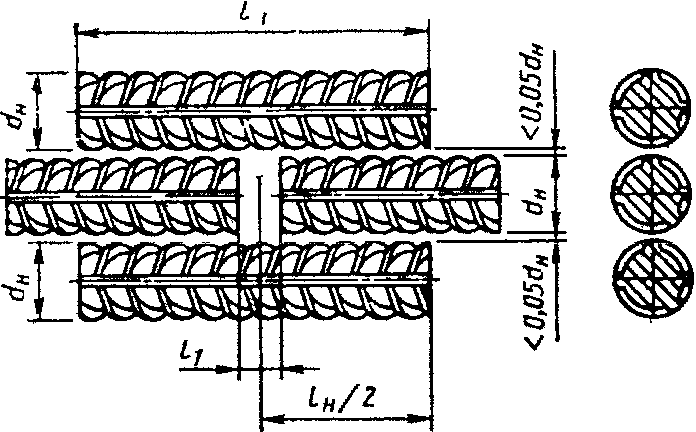
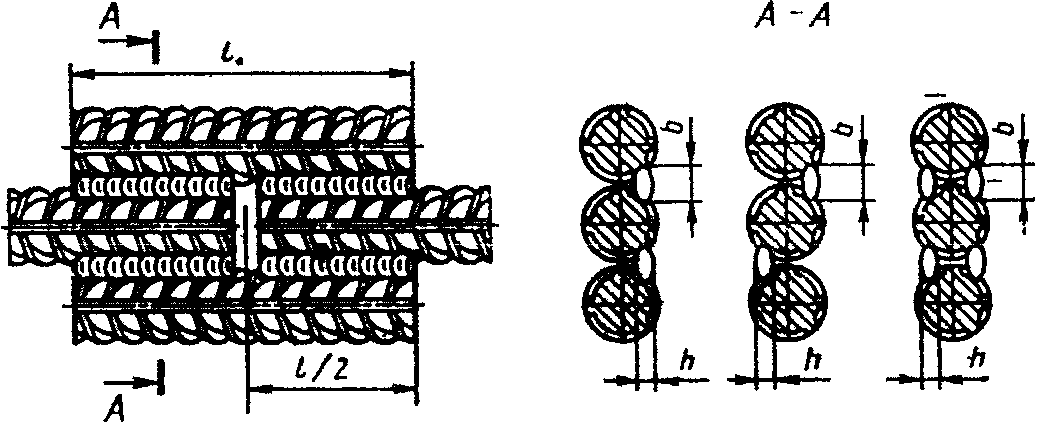
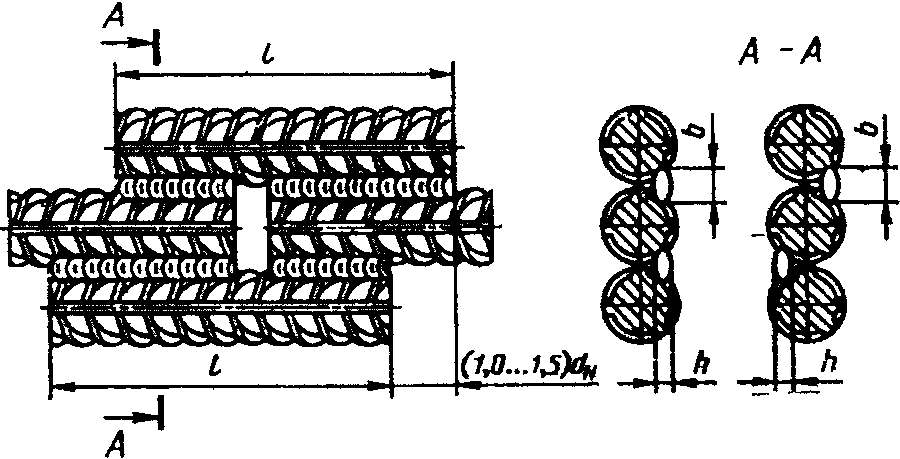
Примечания. 1. Соединения арматуры классов А-IV, А-V, А-VI, Ат-VCK, Ат-V следует выполнять со смещенными накладками, накладывая швы в шахматном порядке.
2. Допускается применять сварку самозащитными порошковыми проволоками и в углекислом газе (CO_{2}) ; последнее кроме стали классов А-II и Ат-IIIС.
3. Допускаются двусторонние швы длиной 4d_{\text{н}} для соединений арматуры классов А-I, А-II, А-III.
| Обозначение типа соединения, способа сварки | Соединение арматуры | Класс арматуры | d_{\text{н}} | l_{\text{н}} | l_{3} | l_{4} | b | h | |
| до сварки | после сварки | ||||||||
| С22-Ру | См. С21, но накладки смещены | 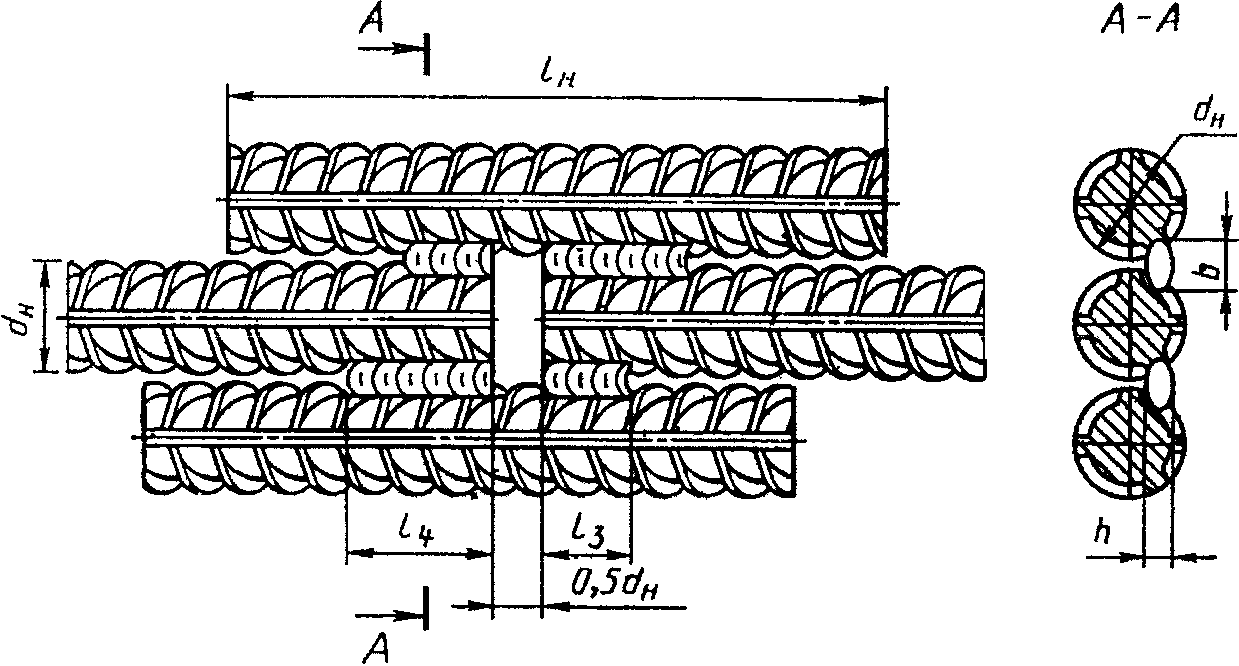 | Ат-V | 14 | 28,5d_{\text{н}} | 5,0d_{\text{н}} | 7,0d_{\text{н}} | 0,5d_{\text{н}} , но \geq 8 | 0,25d_{\text{н}} , но \geq 4 |
| 16 | 26,5d_{\text{н}} | ||||||||
| 18 | 24,5d_{\text{н}} | ||||||||
| 20, 22 | 21,5d_{\text{н}} | 4,5d_{\text{н}} | 6,5d_{\text{н}} | ||||||
| 25, 28 | 21,0d_{\text{н}} | 6,0d_{\text{н}} | |||||||
| Ат-VI | 14 | 34,5d_{\text{н}} | 5,5d_{\text{н}} | 8,5d_{\text{н}} | |||||
| 16 | 29,5d_{\text{н}} | 7,5d_{\text{н}} | |||||||
| 18 | 25,5d_{\text{н}} | ||||||||
| 20, 22 | |||||||||
| 25, 28 | 25,0d_{\text{н}} | 7,0d_{\text{н}} | |||||||
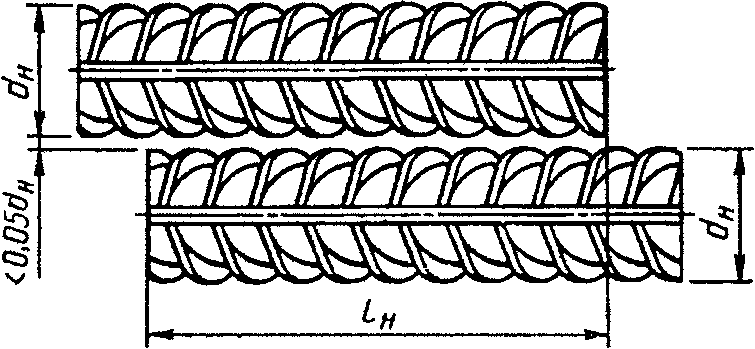
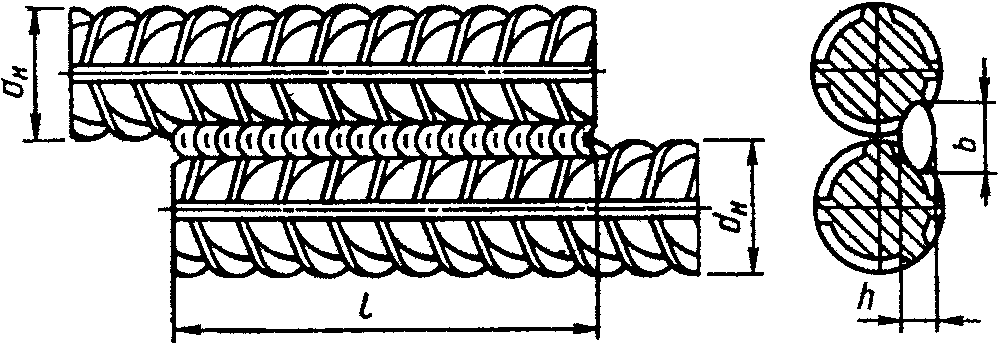
Примечания. 1. Допускаются двусторонние швы длиной 4d_{\text{н}} для соединений арматуры классов А-I и А-II (из стали марки 10ГТ).
2. Допускается применять сварку самозащитными порошковыми проволоками и в углекислом газе (CO_{2}) ; последнее кроме арматуры классов А-II и Ат-IIIС (из стали марки Ст5).
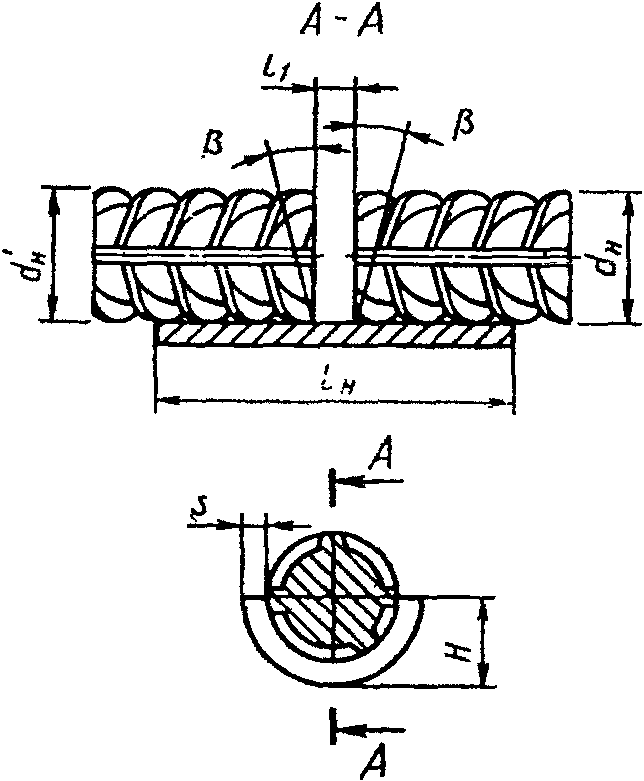
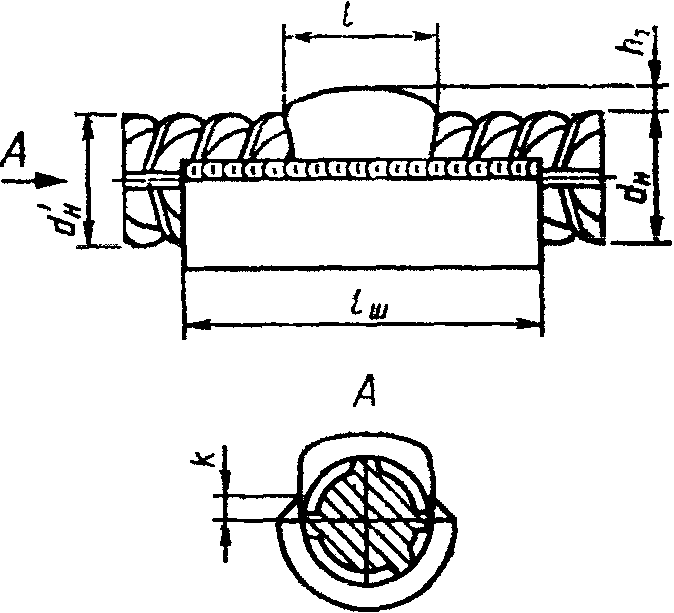
Примечания. 1. Размеры в знаменателе относятся к одноэлектродной сварке.
2. Для d_{\text{н}} = 20 - 25\text{мм} s = 8 мм, d_{\text{н}} = 28 - 40\text{мм} s = 10 мм.
3. См. примечание 2 к табл. 9.
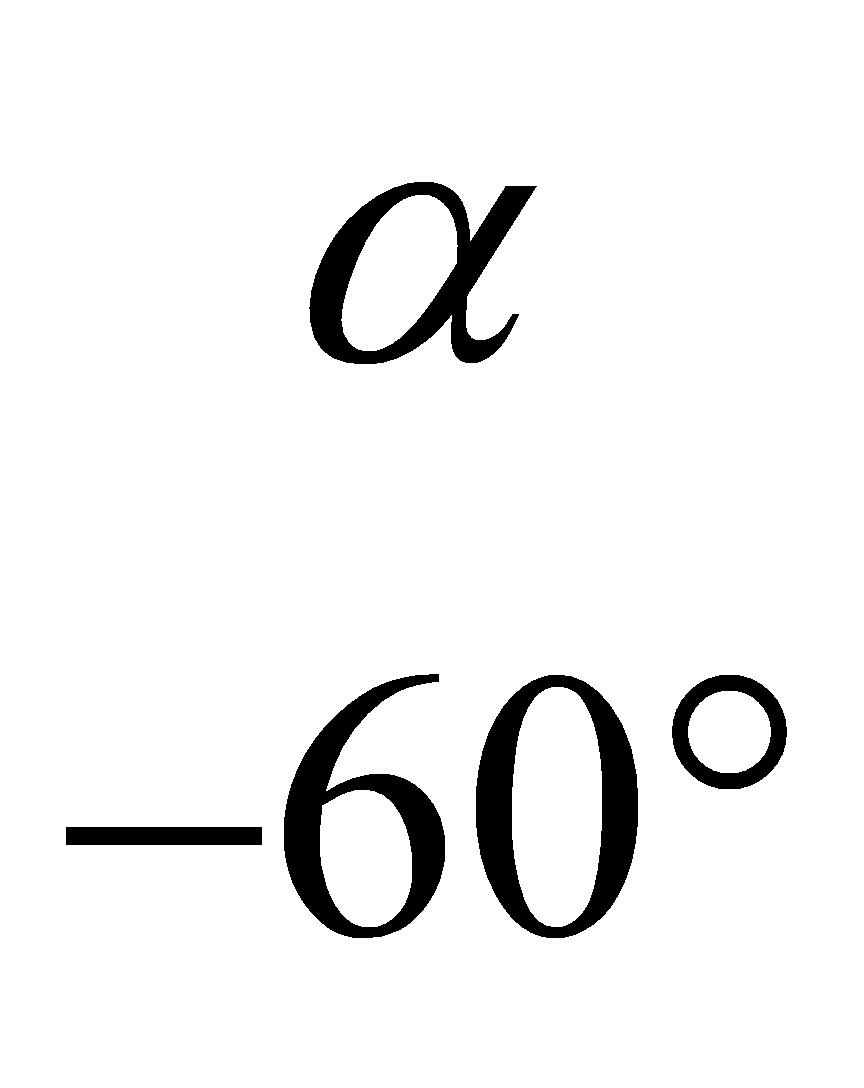
Примечания. 1. Размеры в знаменателе относятся к одноэлектродной сварке.
2. Для d_{\text{н}} = 20 - 25\text{мм} s = 8 мм, d_{\text{н}} = 28 - 40\text{мм} s = 10 мм.
3. См. примечание 2 к табл. 9.
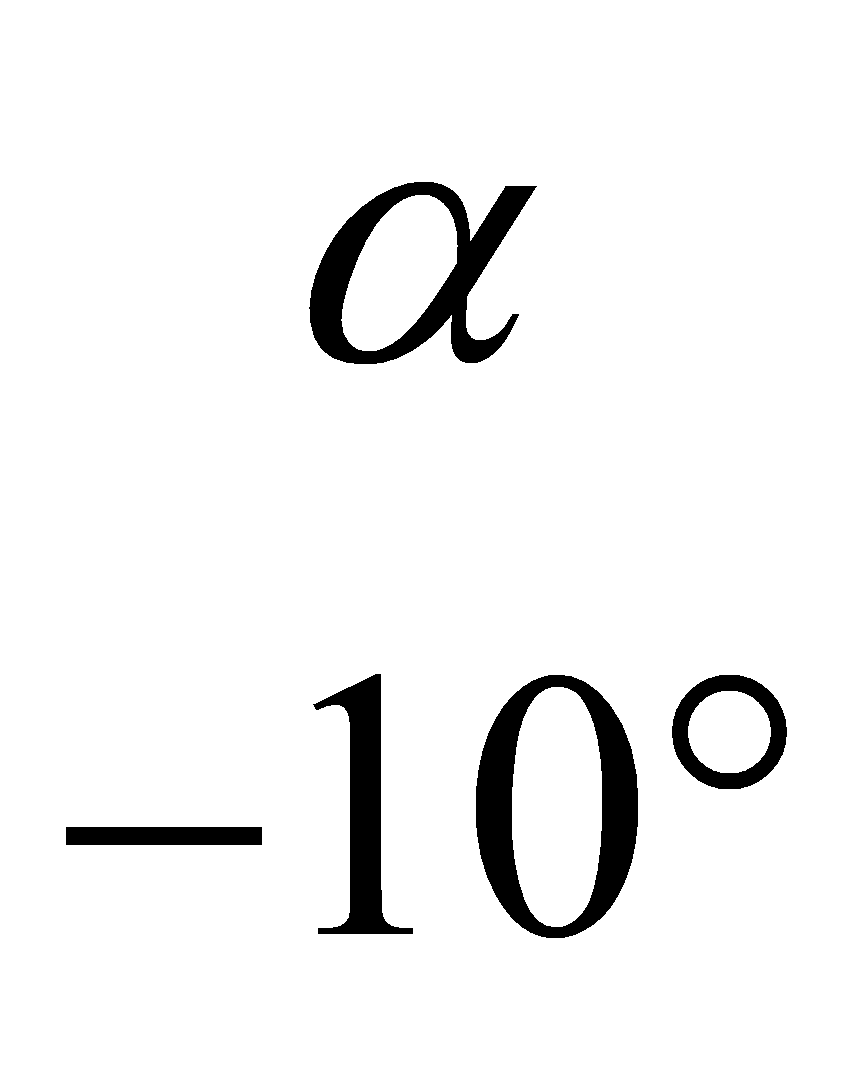
12. В соединениях типа С2-Кн отношение d_{\text{н}}\prime/d_{\text{н}} допускается от 0,3 до 0,85 при предварительном нагреве стержня большего диаметра в режиме сопротивления, используя для этого вторичный контур стыковых сварочных машин и специальные устройства.
13. Конструкции нахлесточных соединений арматуры, их размеры до и после сварки должны соответствовать приведенным в табл. 18 - 21.
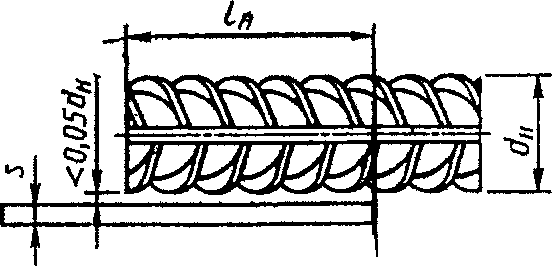
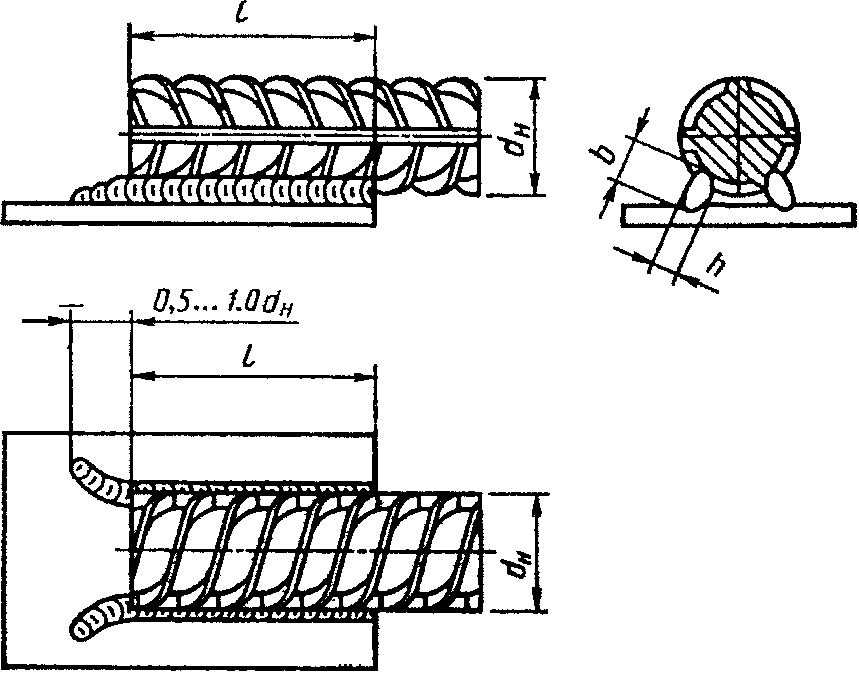
Примечания. 1. Соединения арматуры классов Ат-V допускаются только из стали марки 20ГС.
2. Допускается применять сварку самозащитными порошковыми проволоками и в углекислом газе (CO_{2}) ; последнее кроме арматуры классов А-II и Ат-IIIС (из стали марки Ст5).
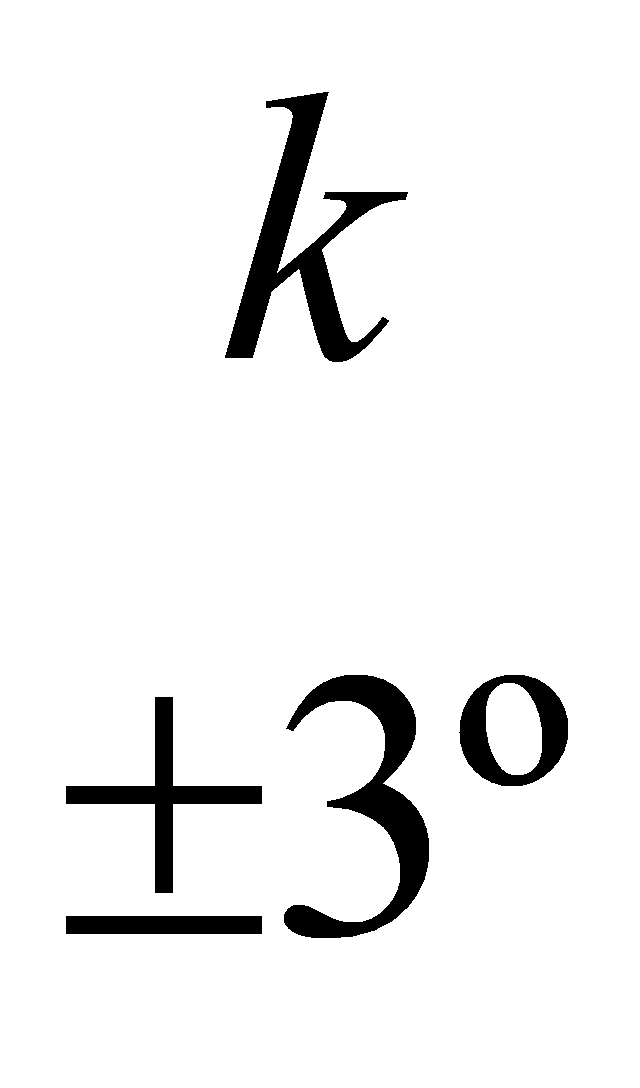
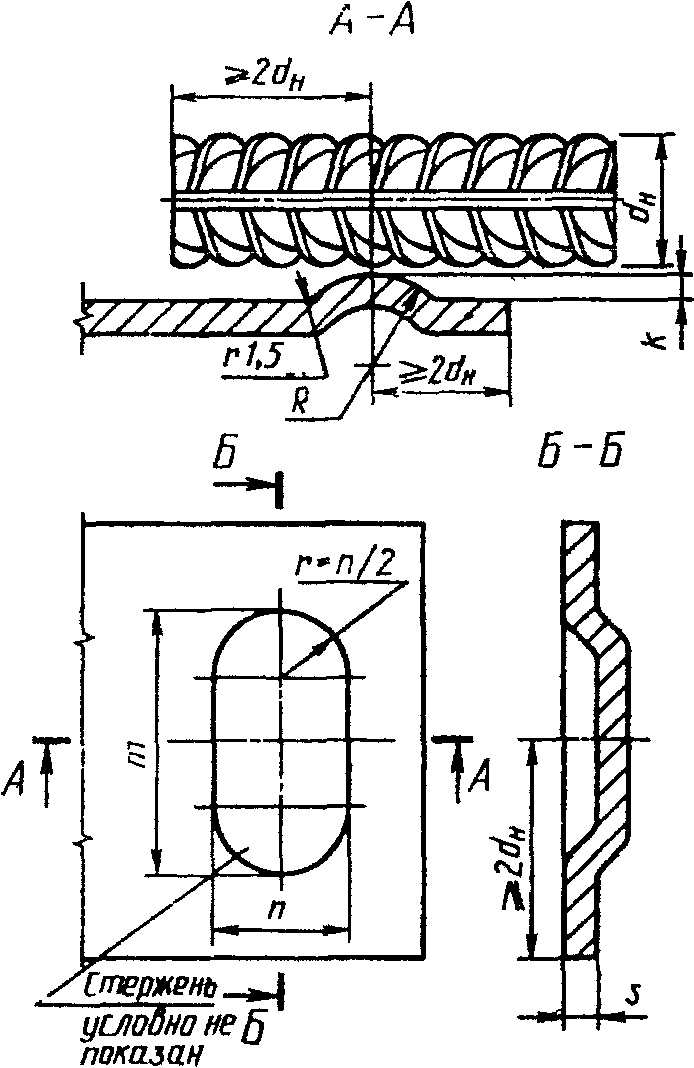
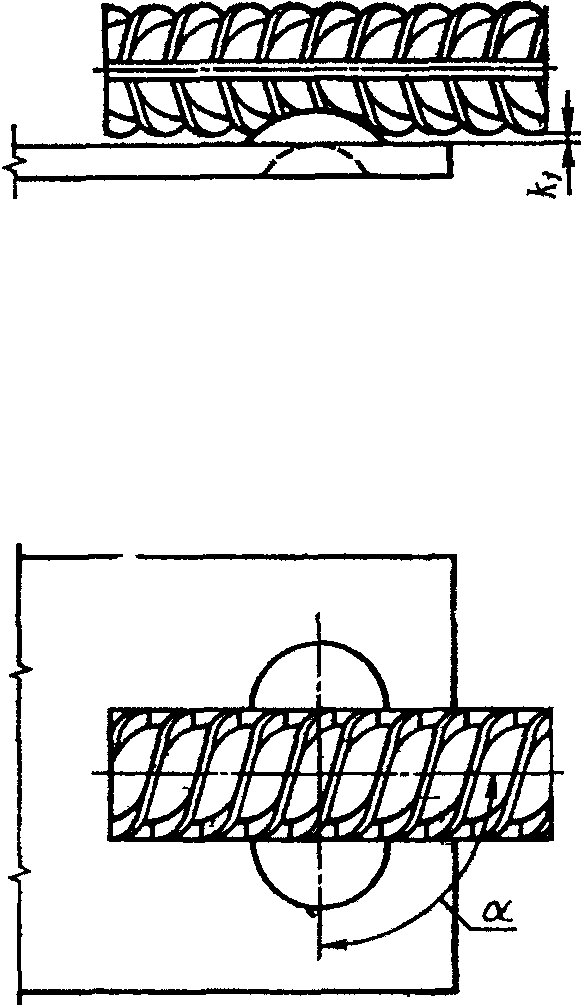
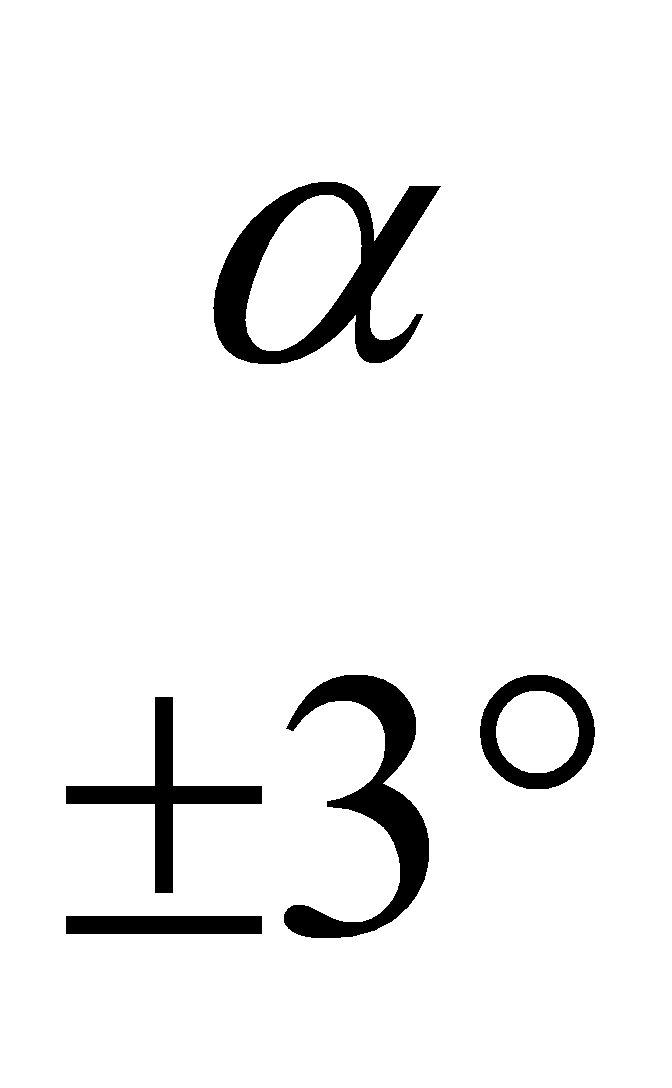
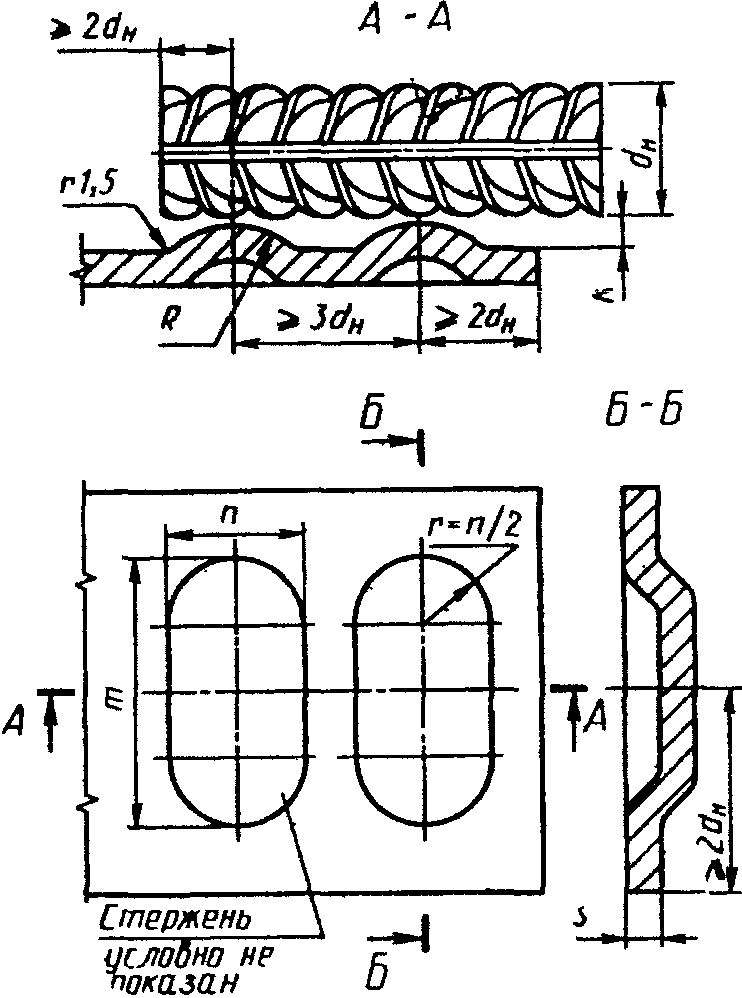
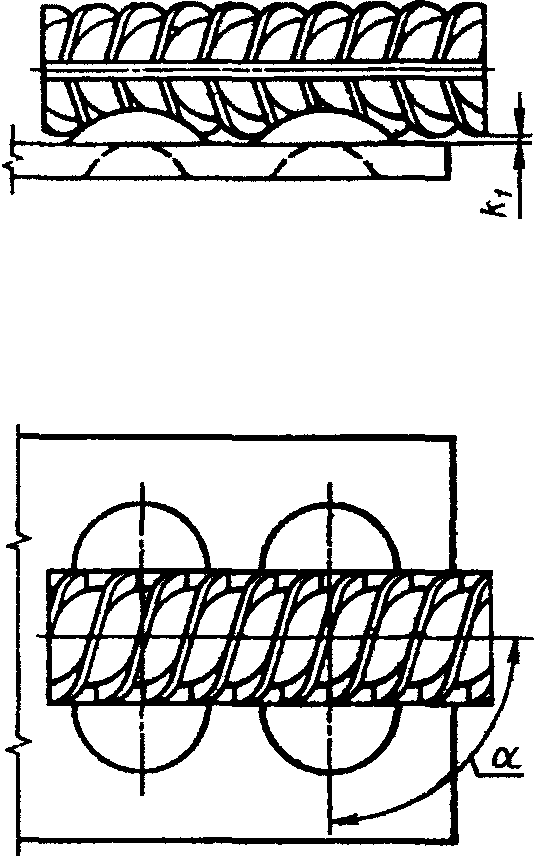
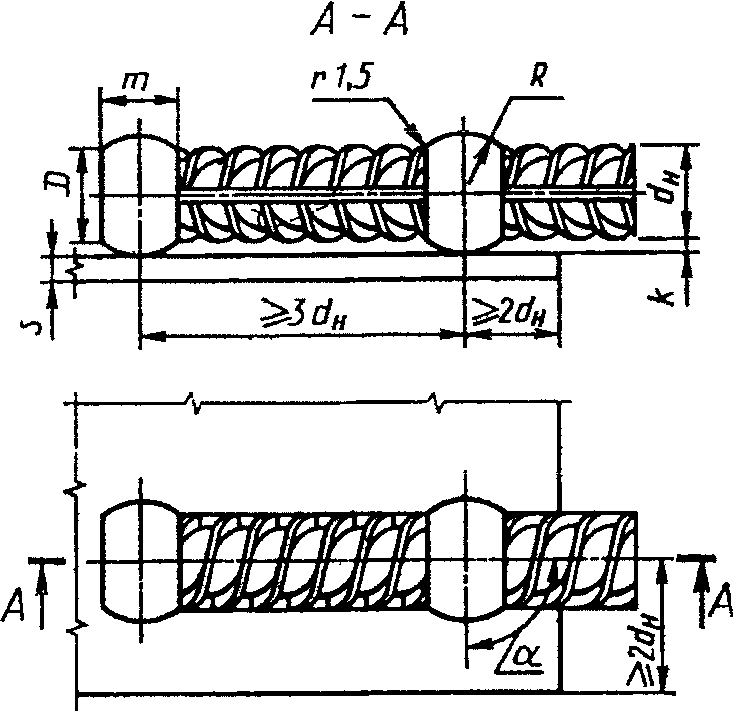
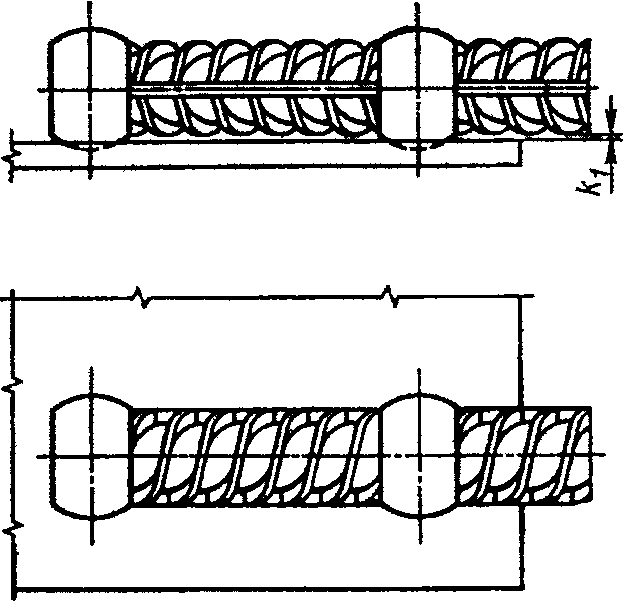
14. Конструкции тавровых соединений арматуры с плоскими элементами закладных изделий, их размеры до и после сварки должны соответствовать приведенным в табл. 22 - 29.
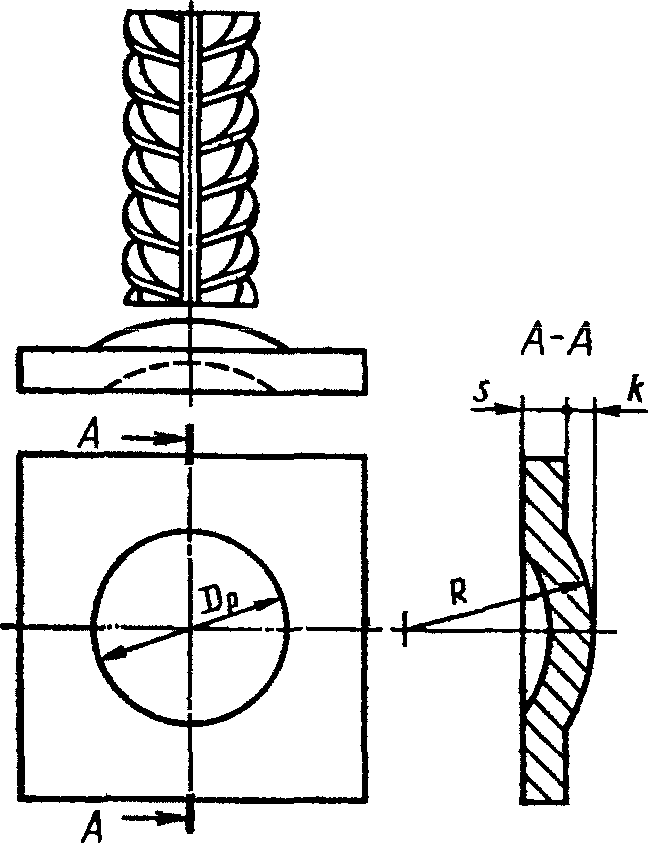
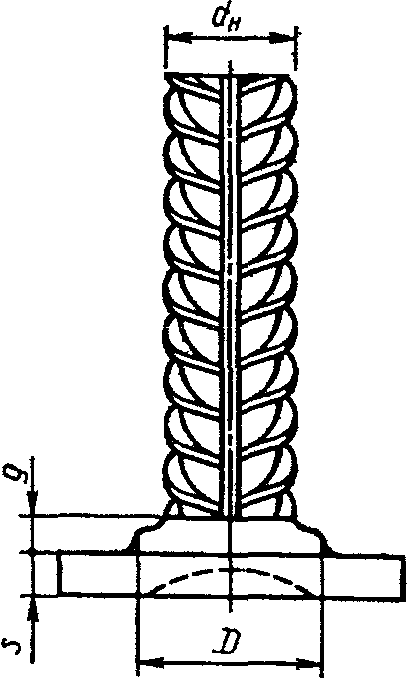
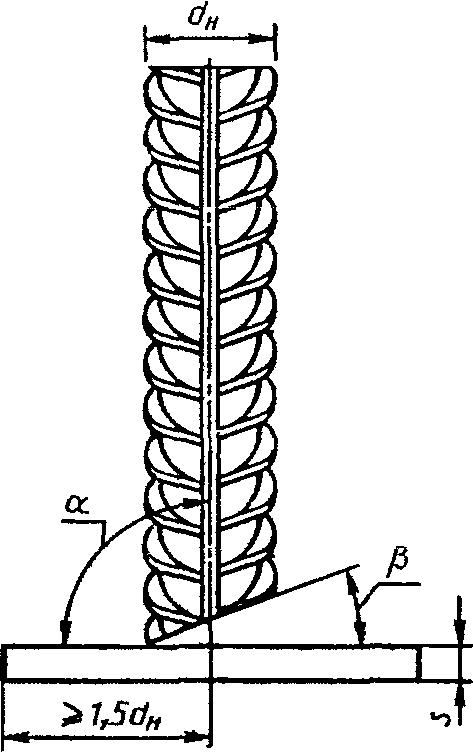
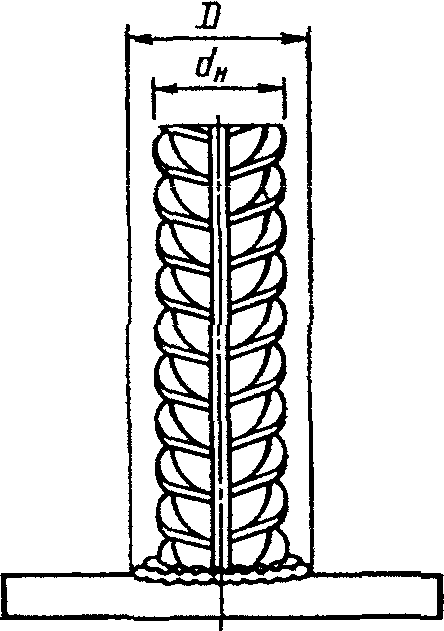
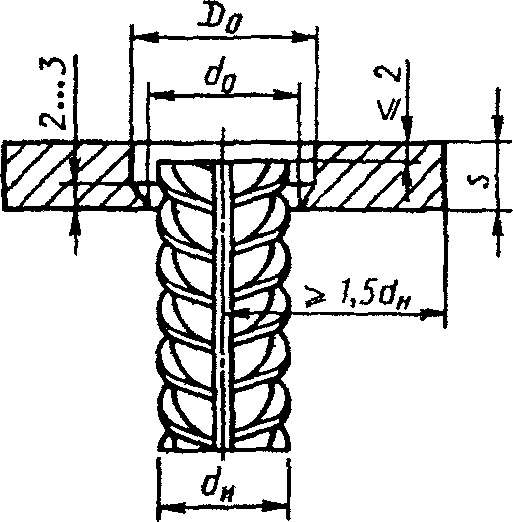
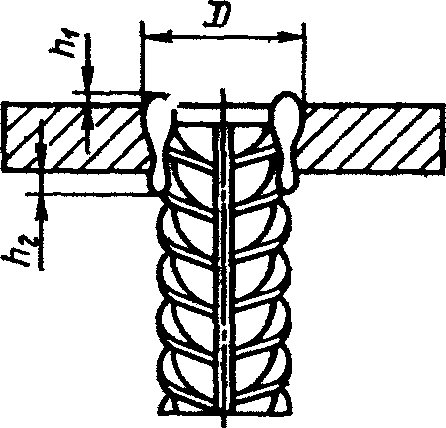
Примечания. 1. Арматура класса Ат-IIIС может применяться диаметром до 18 мм.
2. Для арматуры классов А-III и Ат-IIIС значение s/d_{\text{н}} \geq 0,55 .
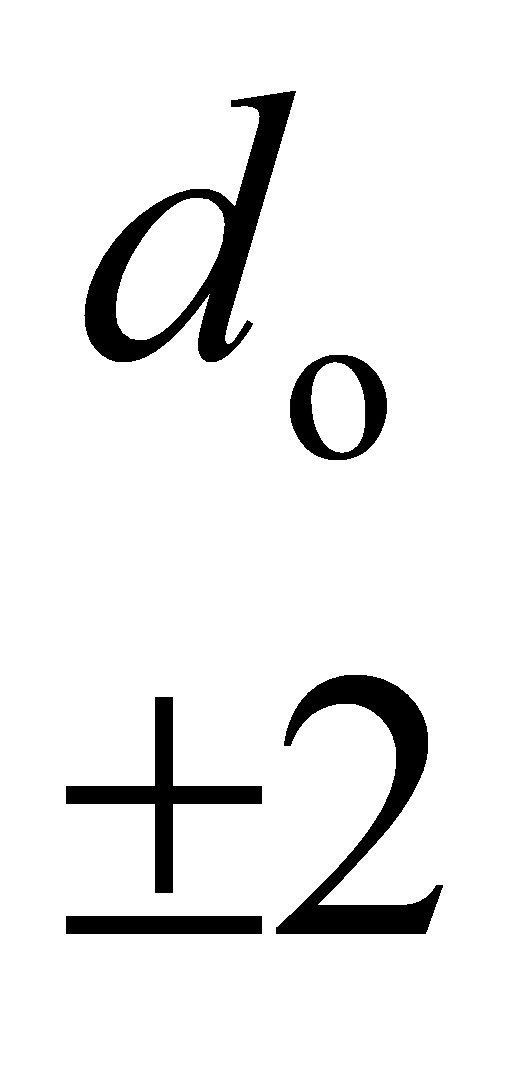
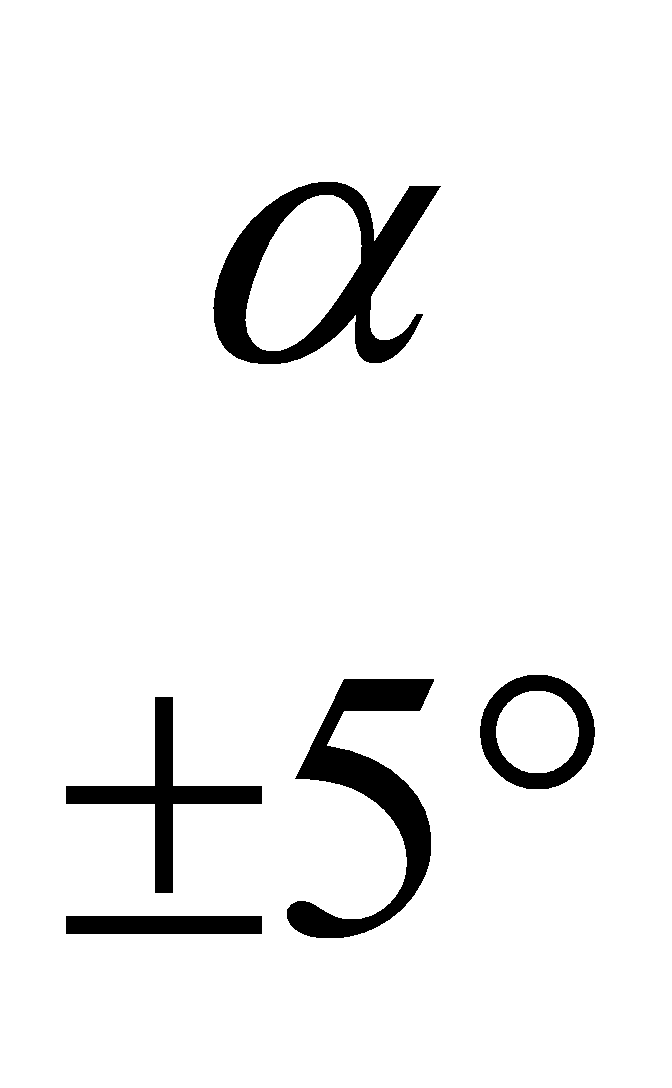
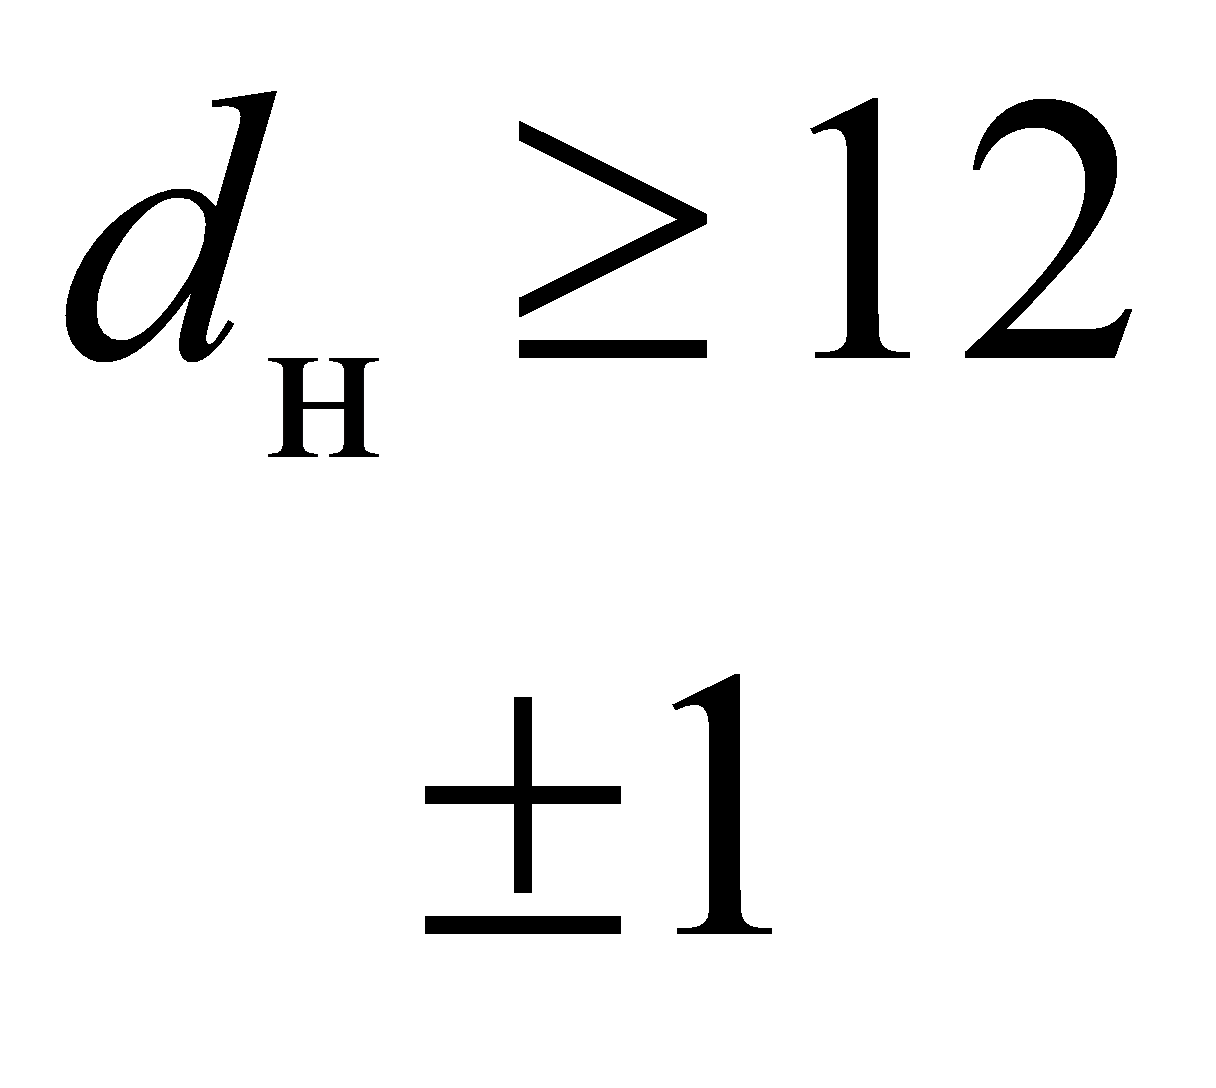
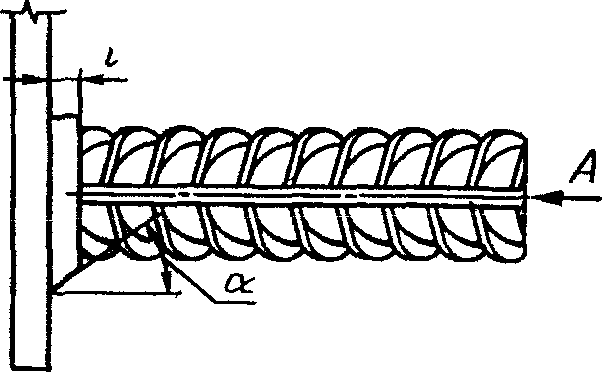
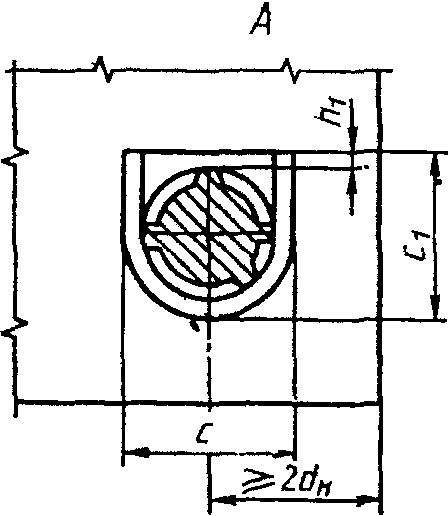
15. Механические свойства сварных соединений должны удовлетворять требованиям ГОСТ 10922.
16. Основные типы, конструктивные элементы и размеры сварных соединений из листового, полосового и профильного металлопроката, используемых в закладных и соединительных изделиях железобетонных конструкций, должны удовлетворять требованиям ГОСТ 5264 и ГОСТ 8713.
ОЦЕНКА ЭКСПЛУАТАЦИОННЫХ КАЧЕСТВ СВАРНЫХ СОЕДИНЕНИЙ
Комплексная оценка в баллах эксплуатационных качеств сварных соединений (прочность, пластичность, ударная вязкость, металлографические факторы и др.) в зависимости от типа соединения и способа сварки, марки стали и диаметра арматуры, а также температуры эксплуатации (изготовления) при статических нагрузках приведена в табл. 31. При оценке эксплуатационных качеств при многократно повторяемых нагрузках значения баллов следует ориентировочно снижать на один по сравнению с принятыми значениями при статических нагрузках. При этом дополнительно следует пользоваться нормативными документами на проектирование железобетонных конструкций зданий и сооружений различного назначения.
Оценка эксплуатационных качеств сварных соединений
при статической нагрузке
Примечания. 1. Эксплуатационные качества всех типов сварных соединений арматуры класса А-I марок Ст3сп и Ст3пс должны оцениваться также, как арматуры класса А-II марки 10ГТ, а класса А-I марки Ст3кп — как арматуры класса А-II марки Ст5сп и Ст5пс.
2. Эксплуатационные качества крестообразных соединений проволочной арматуры классов Вр-I и Вр-600 настоящим Приложением не регламентируют в связи с отсутствием требований к химическому составу стали. Требования к качеству таких соединений приведены в ГОСТ 10922.
4. Сварные соединения арматуры класса Ат-VСК оценивают на один балл ниже соединений из арматуры класса Ат-V при температуре эксплуатации до минус 40 °С включ.
5. Сварные соединения С16-Мо, С18-Мо и Н4-Ка оценивают на один балл ниже соединений, приведенных в той же группе.
6. Буквы НД, ТН и НЦ соответственно обозначают, что соединения к применению не допускаются, соединения технологически невыполнимы и соединения, применение которых нецелесообразно.
| До сварки | После сварки |
|---|---|
 |
 |
| До сварки | После сварки |
|---|---|
 |
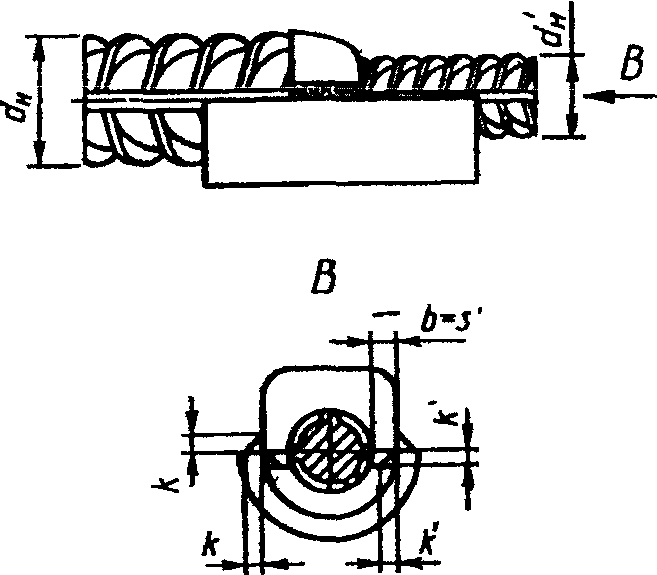 |
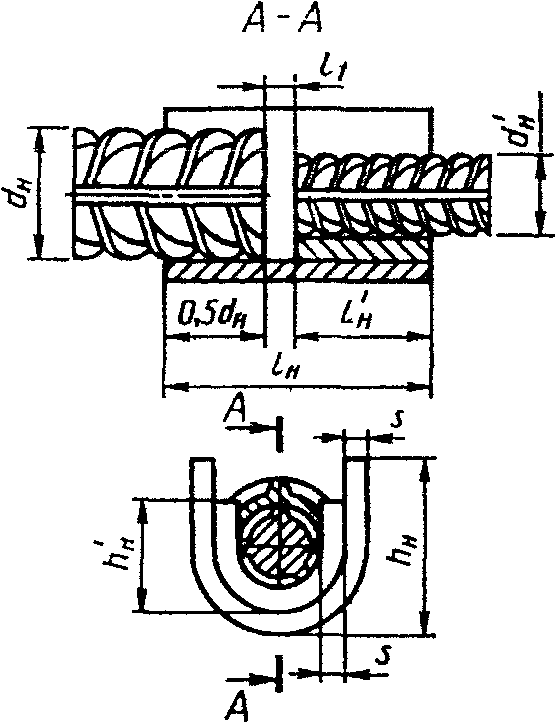
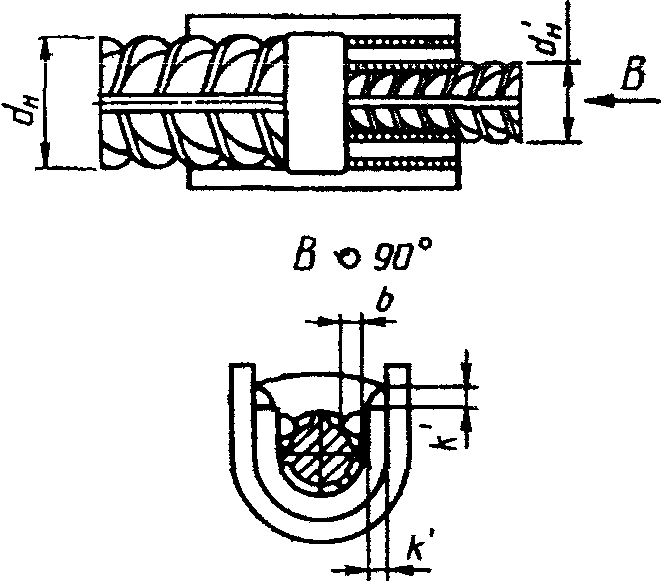
Примечание. s\prime = \frac{d_{\text{н}} - d_{\text{н}}\prime}{2} ; k \geq 0,8s ; k\prime \geq 0,8s\prime ; b = (0,35 - 0,4)d_{\text{н}}\prime ; h_{\text{н}}\prime = d_{\text{н}}\prime + s\prime ; l_{\text{н}} = l_{\text{н}} - 0,5d_{\text{н}} - l_{1} .