ГОСТ 11042-90. Молотки стальные строительные. Технические условия
(утв. Постановлением Госстроя СССР от 06.07.1990 № 59)
Внимание
Документ утратил силу на территории Российской Федерации с 01.03.2020 в связи с изданием Приказа Росстандарта от 30.08.2019 № 602-ст. Взамен введен в действие ГОСТ Р 58518-2019. Документ утратил силу на территории Российской Федерации с 01.03.2020 в связи с изданием Приказа Росстандарта от 30.08.2019 № 602-ст. Взамен введен в действие ГОСТ Р 58518-2019. С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Текст документа приведен с учетом поправки, опубликованной в «ИУС», № 5, 1992. Введен в действие с 1 января 1992 года. Взамен ГОСТ 11042-83.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 11042-90"]:::rst
  click n0 "https://bukva.ai/docs/gost-11042-90" "ГОСТ 11042-90. Молотки стальные строительные. Технические условия (утв. Постановлением Госстроя СССР от 06.07.1990 N 59)"
  n1["ГОСТ Р 58518-2019"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-58518-2019" "ГОСТ Р 58518-2019. Национальный стандарт Российской Федерации. Молотки стальные строительные. Технические условия (утв. и введен в действие Приказом Росстандарта от 30.08.2019 N 60"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 6 июля 1990 г. № 59
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
Construction steel hammers. Specifications
1 января 1992 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством строительного, дорожного и коммунального машиностроения СССР.
Разработчики: Б.Г. Толков, А.А. Гоппен, А.И. Полунин, В.Б. Игумнов, Н.М. Лысенко.
2. Утвержден и введен в действие Постановлением Государственного строительного комитета СССР от 06.07.1990 № 59.
5. Ссылочные и нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 9.032-74 | 1.2.19 |
| ГОСТ 9.104-79 | 1.2.19 |
| ГОСТ 9.302-79 | 3.6 |
| ГОСТ 9.303-84 | 1.2.17 |
| ГОСТ 9.306-85 | 1.2.17 |
| ГОСТ 166-80 | 3.2 |
| ГОСТ 190-78 | 1.2.18 |
| ГОСТ 380-88 | 1.3 |
| ГОСТ 977-75 | 1.2.2, 1.3 |
| ГОСТ 1050-74 | 1.3 |
| ГОСТ 1435-74 | 1.3 |
| ГОСТ 2695-83 | 1.2.9, 1.3 |
| ГОСТ 2789-73 | 1.2.8 |
| ГОСТ 3882-74 | 1.3 |
| ГОСТ 4543-71 | 1.3 |
| ГОСТ 4976-83 | 1.2.18 |
| ГОСТ 7505-74 | 1.1.3 |
| ГОСТ 8479-70 | 1.2.18 |
| ГОСТ 7931-76 | 1.2.1 |
| ГОСТ 9012-59 | 3.3 |
| ГОСТ 9013-59 | 3.3 |
| ГОСТ 13837-79 | 3.7 |
| ГОСТ 14192-77 | 1.5.3 |
| ГОСТ 15150-69 | 1.2.17, 4.2 |
| ГОСТ 16588-79 | 3.5 |
| ГОСТ 18088-83 | 1.5.1, 1.5.2 |
| ГОСТ 19248-73 | 1.2.6 |
| ГОСТ 19300-86 | 3.9 |
| ГОСТ 23170-78 | 1.5.1 |
| ГОСТ 24447-80 | 3.5 |
| ГОСТ 25347-82 | 1.1.3 |
| ГОСТ 26645-85 | 1.1.3 |
Настоящий стандарт распространяется на стальные строительные молотки (далее — молотки), применяемые при производстве столярных, плотничных, каменных, штукатурных, паркетных, кровельных, шиферных, плиточных, арматурных, монтажных работ.
1. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
1.1 Основные размеры
1.1.1. Молотки должны изготовляться в соответствии с требованиями настоящего стандарта по рабочим чертежам и образцам-эталонам, утвержденным в установленном порядке.
1.1.2. Молотки в зависимости от назначения должны изготавливаться следующих типов, указанных в табл. 1.
| Тип | Наименование | Назначение |
|---|---|---|
| МСТ МПЛ МКИ МШТ МПА МКР МШИ МПЛИ МША МКУ | Молоток столярный Молоток плотничный Молоток-кирочка Молоток штукатурный Молоток паркетный Молоток кровельный Молоток шиферный Молоток плиточный Молоток шанцевый Молоток-кулачок | Для забивания гвоздей и выполнения других операций при производстве столярных работ Для забивания и выдергивания гвоздей при производстве плотничных работ Для околки и тески кирпича и керамических стеновых камней при производстве каменных и других работ Для выполнения вспомогательных операций при производстве штукатурных работ Для сплачивания паркетных досок, наборного, штучного паркета при производстве паркетных работ Для загиба, уплотнения и выравнивания фальцев при производстве кровельных работ Для пробивки отверстий в шифере и забивки шиферных гвоздей при устройстве асбестоцементных кровель Для околки и подтески кромок керамических плиток, а также для пробивки отверстий (исполнение 1) Для выполнения ударных операций при монтажных и арматурных работах Для околки, осаживания и расщебенки бутового, булыжного камня и брусчатки при выполнении каменных, дорожных и других работ |
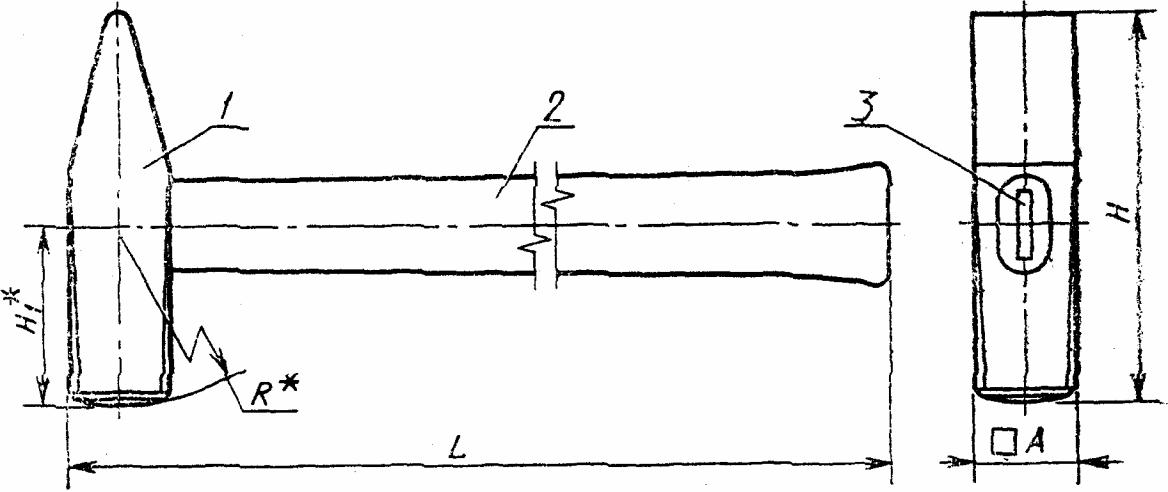
1.1.3. Основные размеры и масса молотков должны соответствовать указанным на черт. 1 - 24 и в табл. 2, 3.
<*> Размеры для справок
1 — корпус; 2 — ручка; 3 — клин
| Типоразмер молотка | L +/- 5 | Н | Н <*> 1 | А | R <*> | Масса, кг, не более |
| МСТ-1 | 280 | 95 | 43 | 19 | 190 | 0,25 |
| МСТ-2 | 300 | 112 | 52 | 25 | 225 | 0,50 |
| МСТ-3 | 120 | 54 | 30 | 250 | 0,80 | |
| МСТ-4 | 340 | 125 | 58 | 35 | 265 | 1,10 |
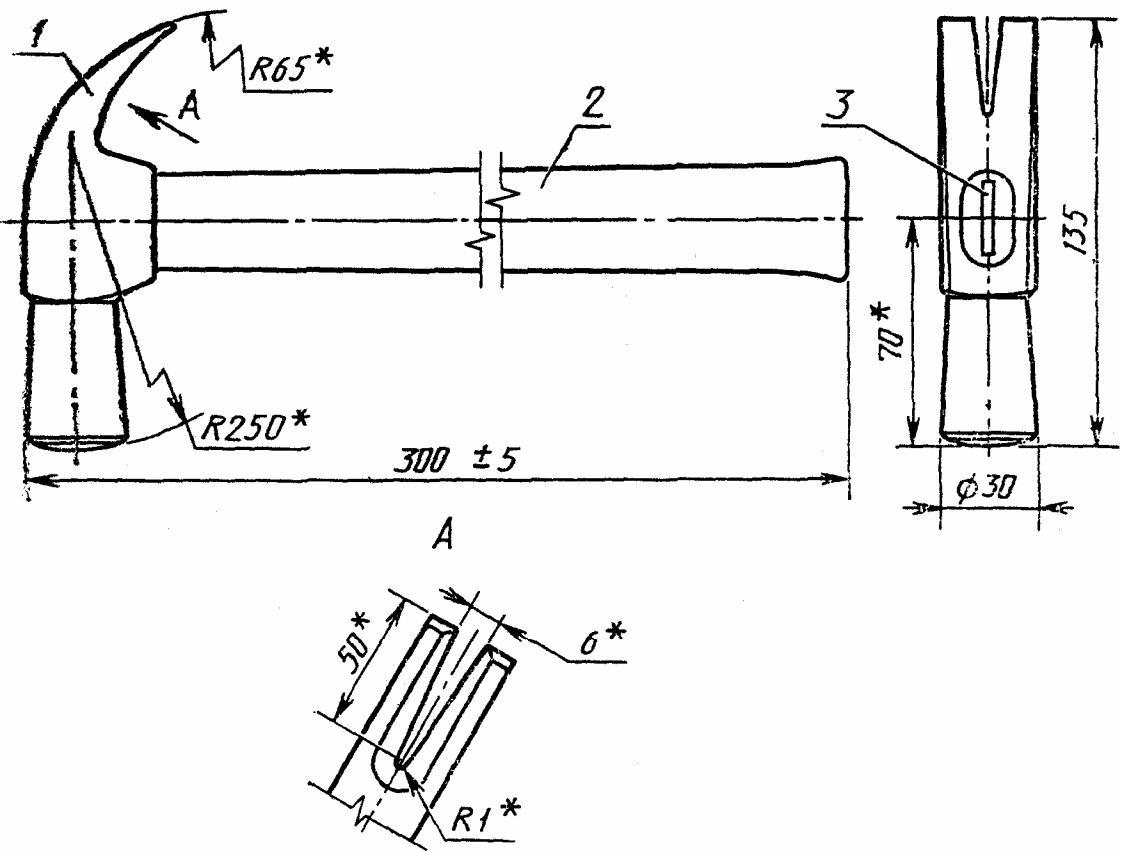
1 — корпус; 2 — ручка; 3 — клин
(Остальное — см. исполнение 1)
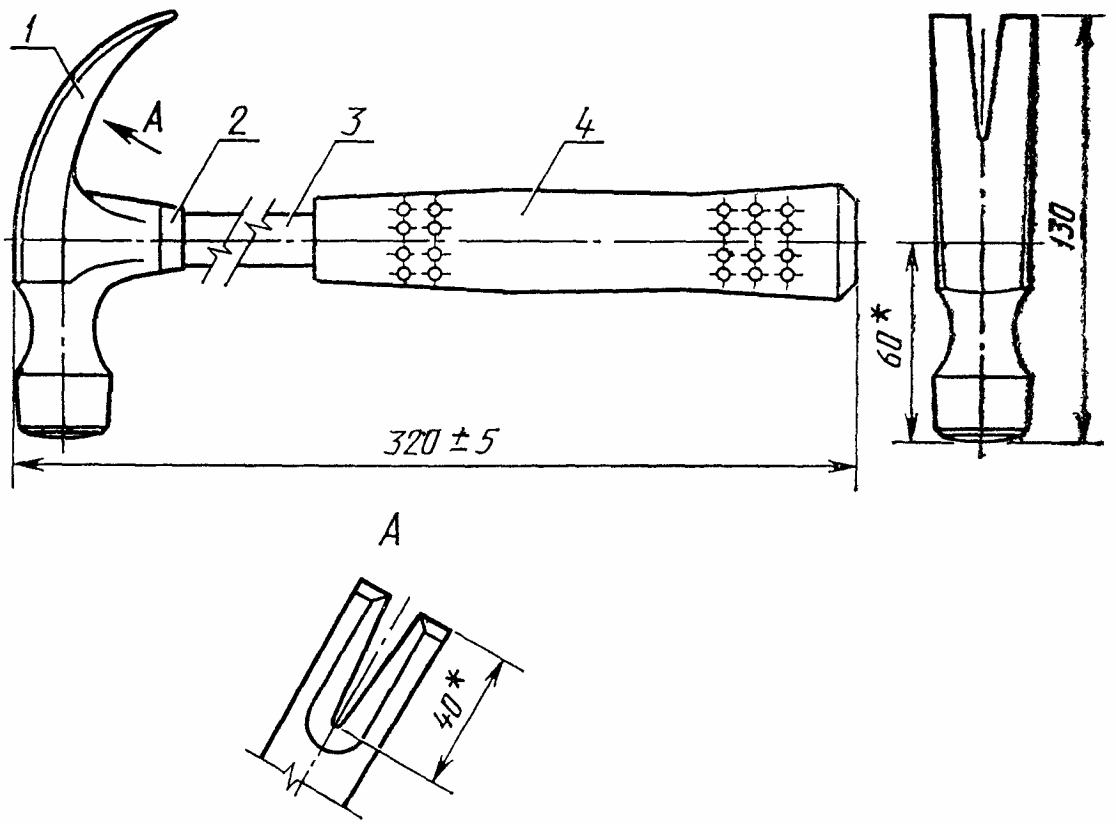
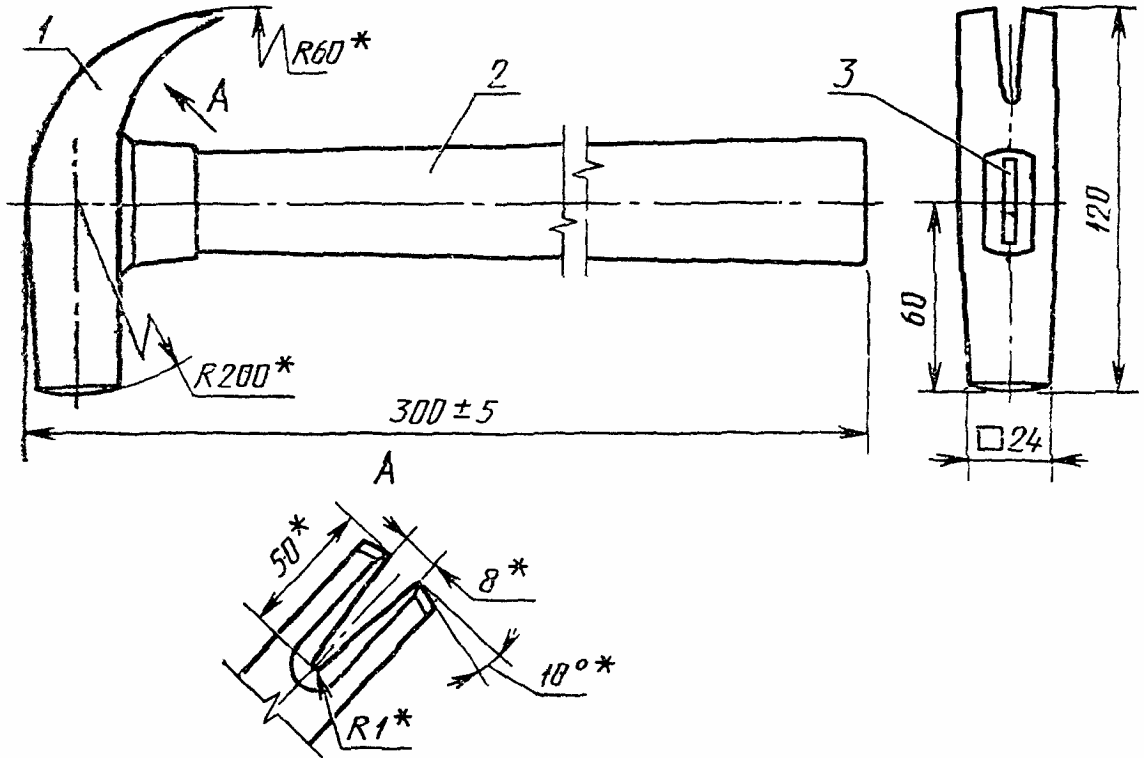
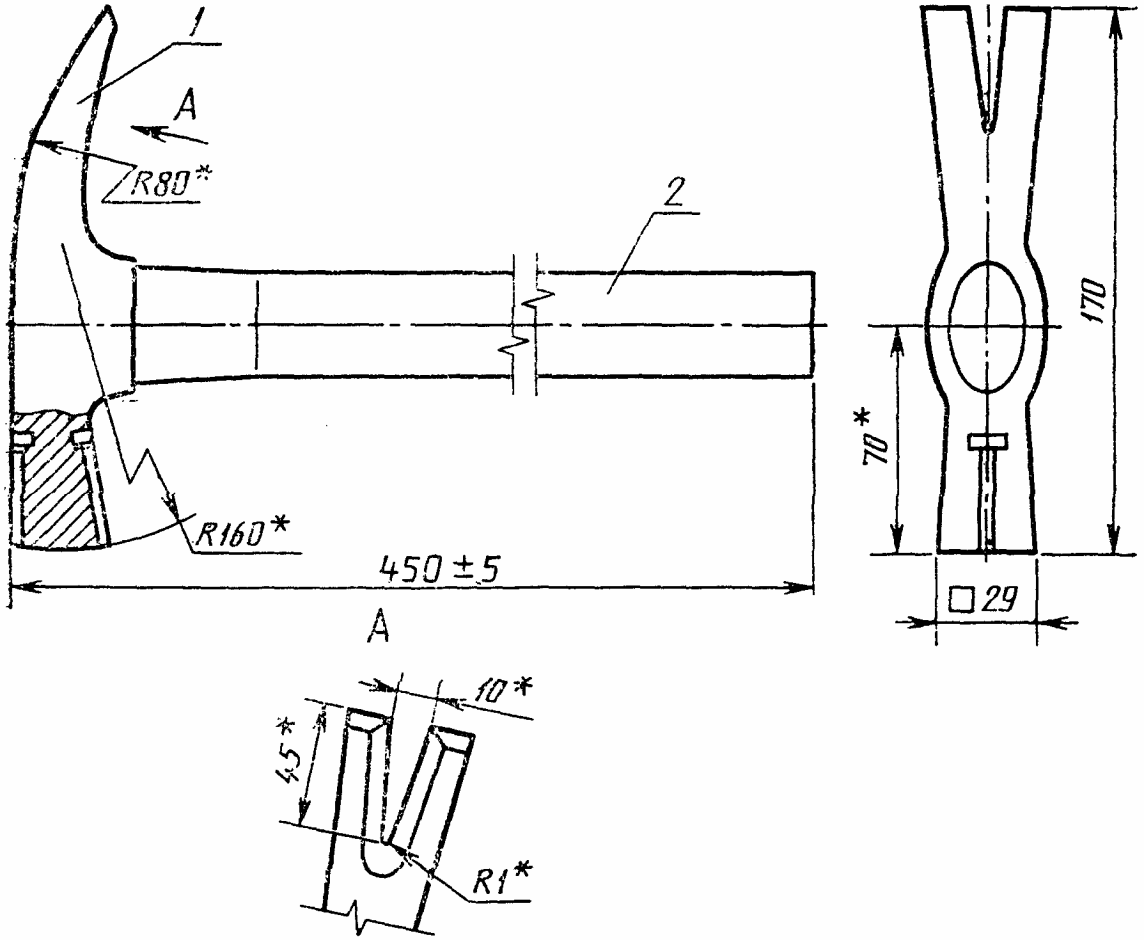
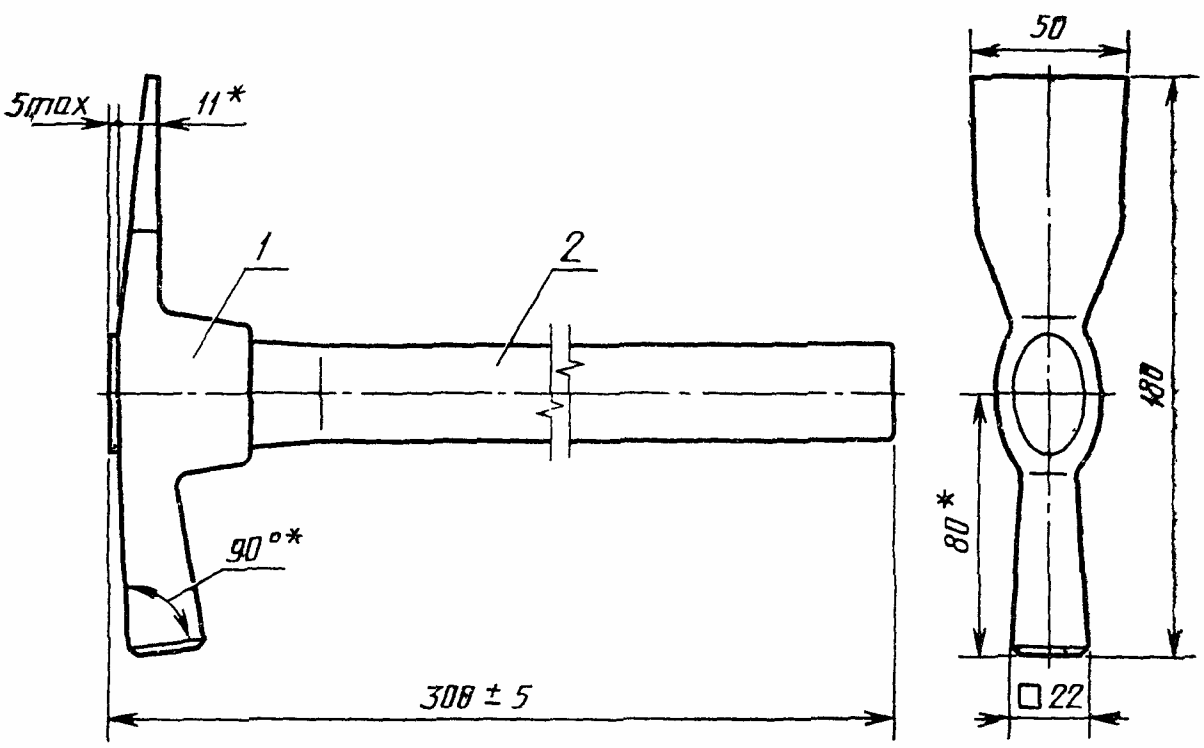
<*> Размеры для справок
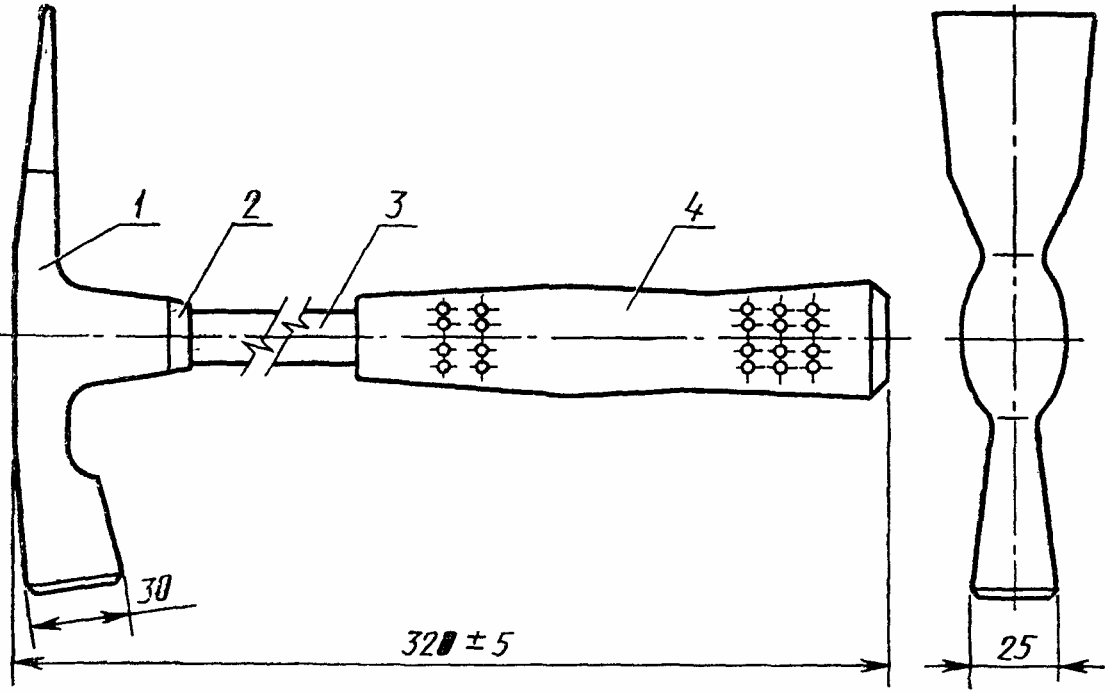
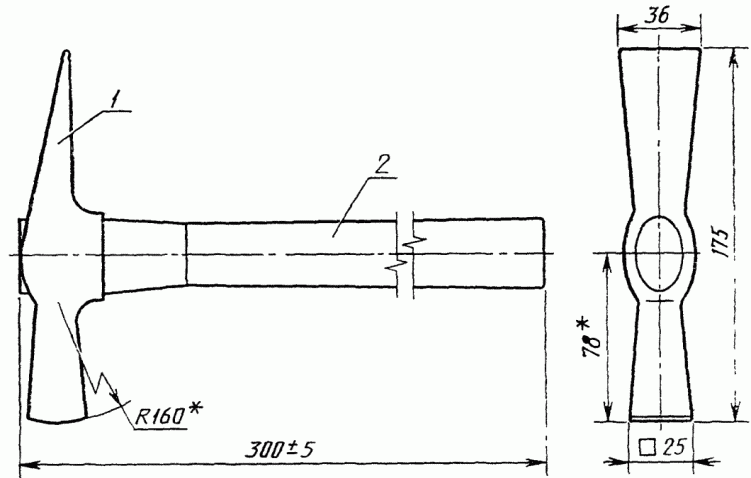
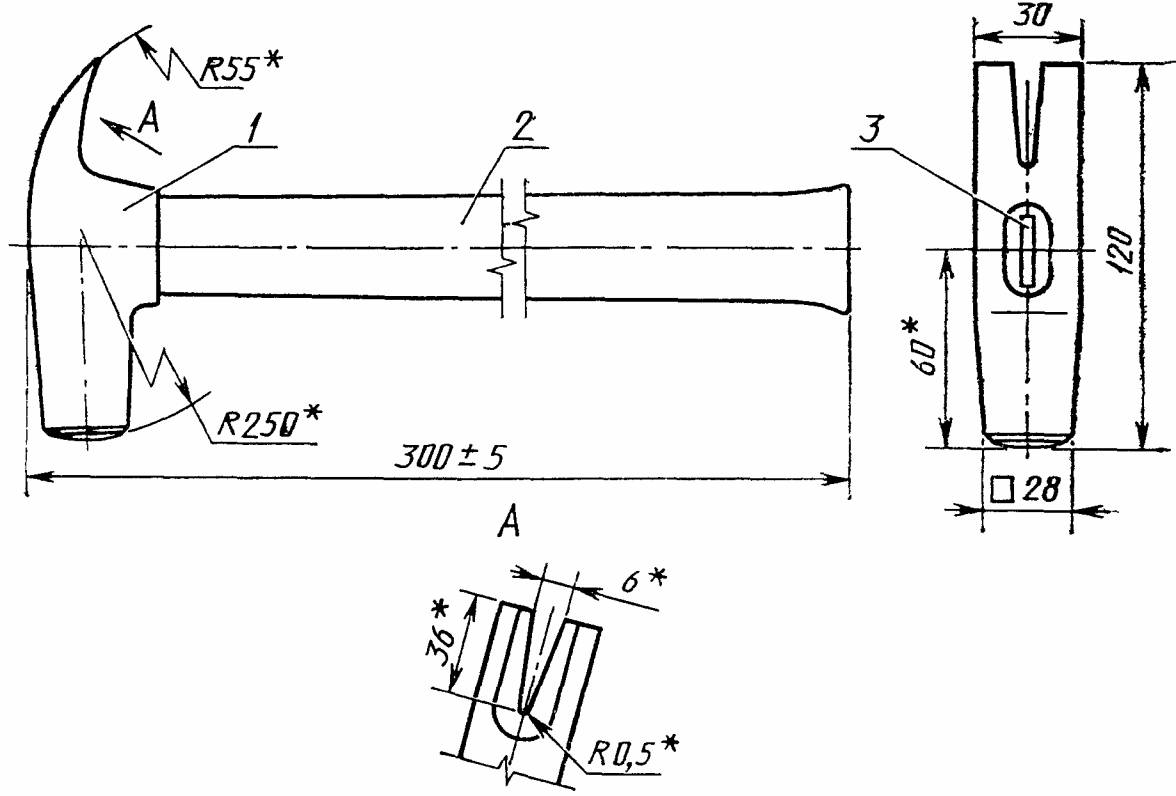
<*> Размеры для справок
1 — корпус; 2 — ручка; 3 — клин
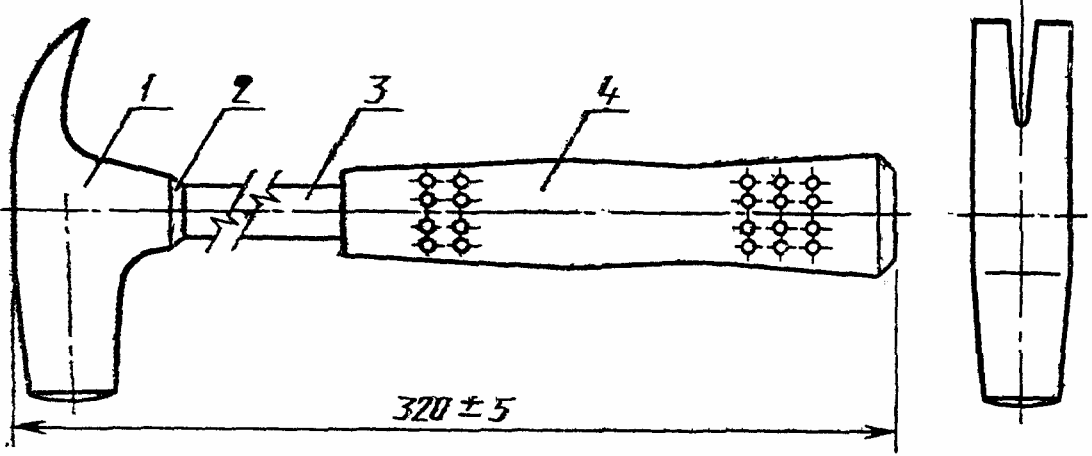
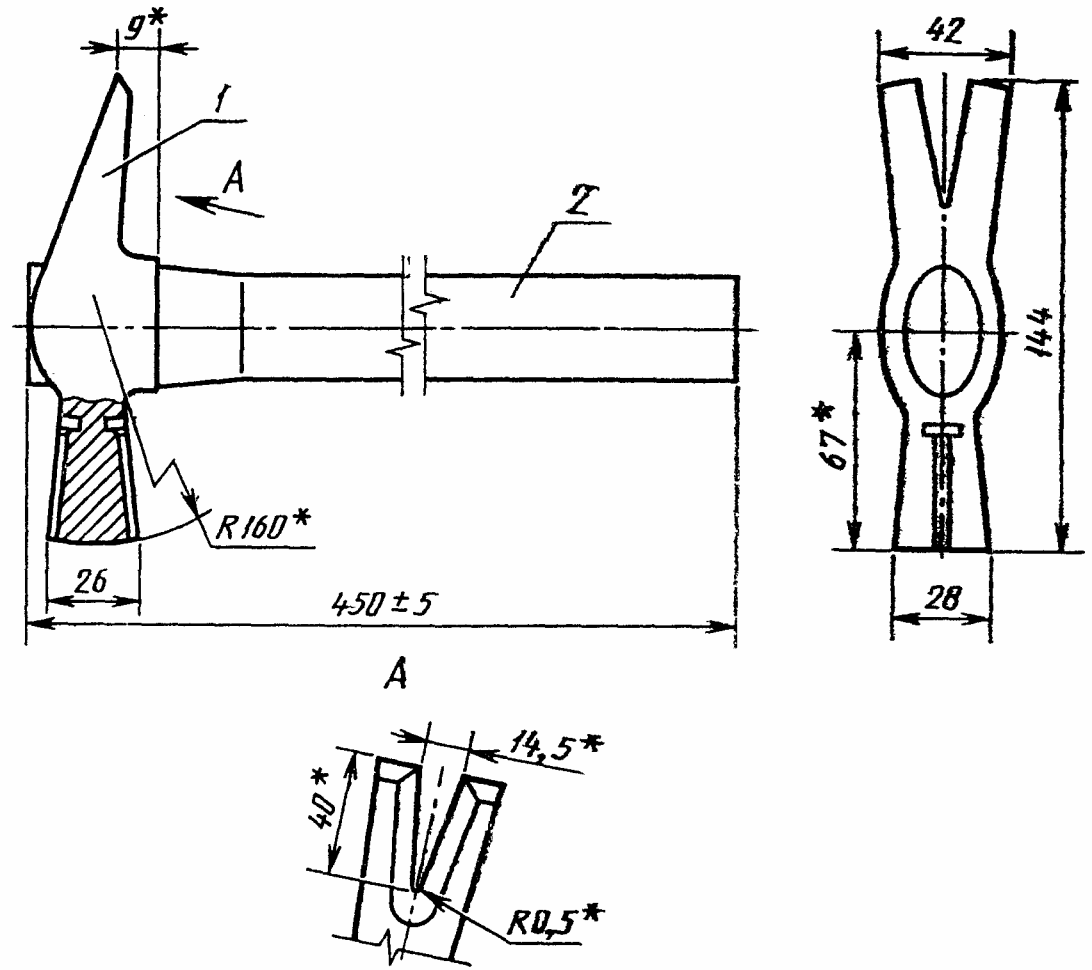
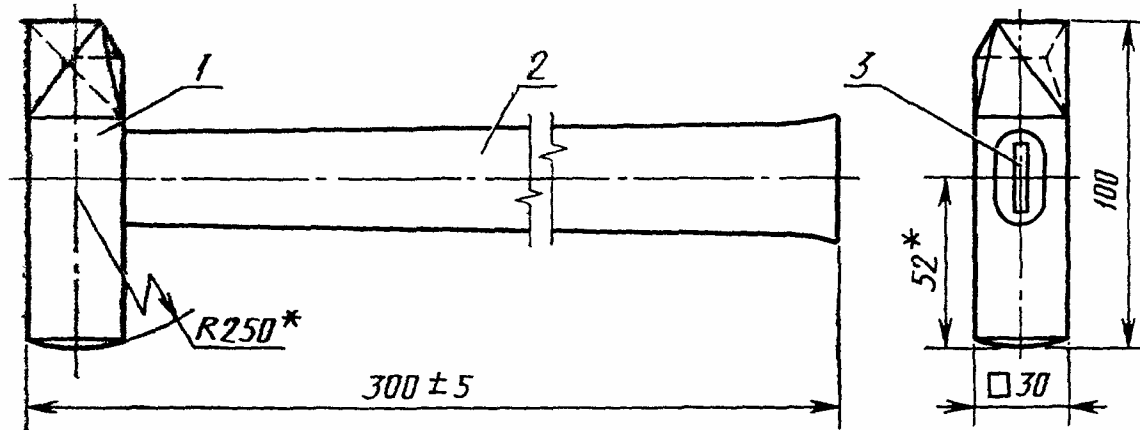
<*> Размеры для справок
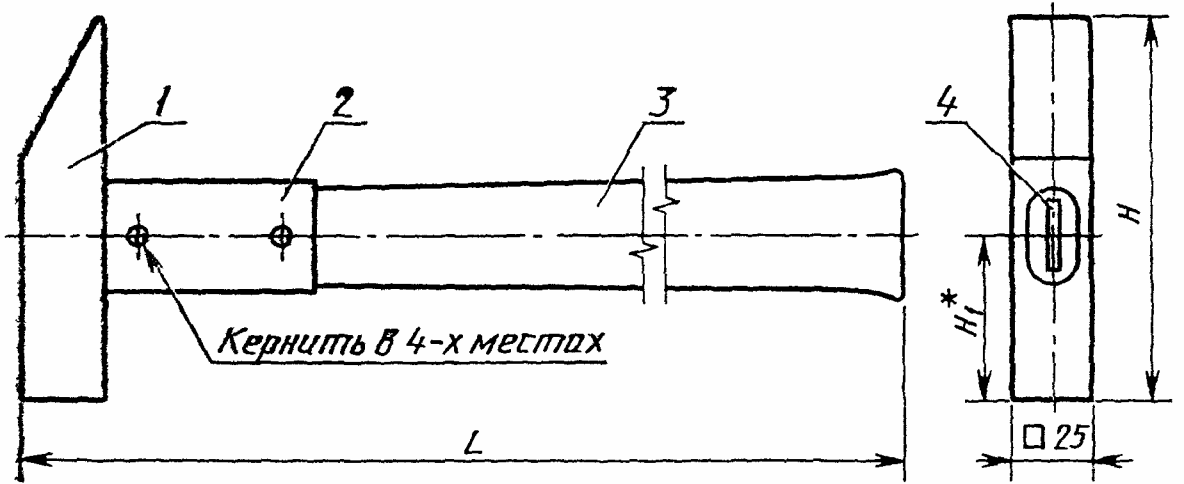
| Типоразмер | L +/- 5 | Н | Н <*> 1 | Масса, кг, не более |
|---|---|---|---|---|
| МКР-1 МКР-2 | 300 340 | 118 160 | 50 67 | 0,60 0,75 |
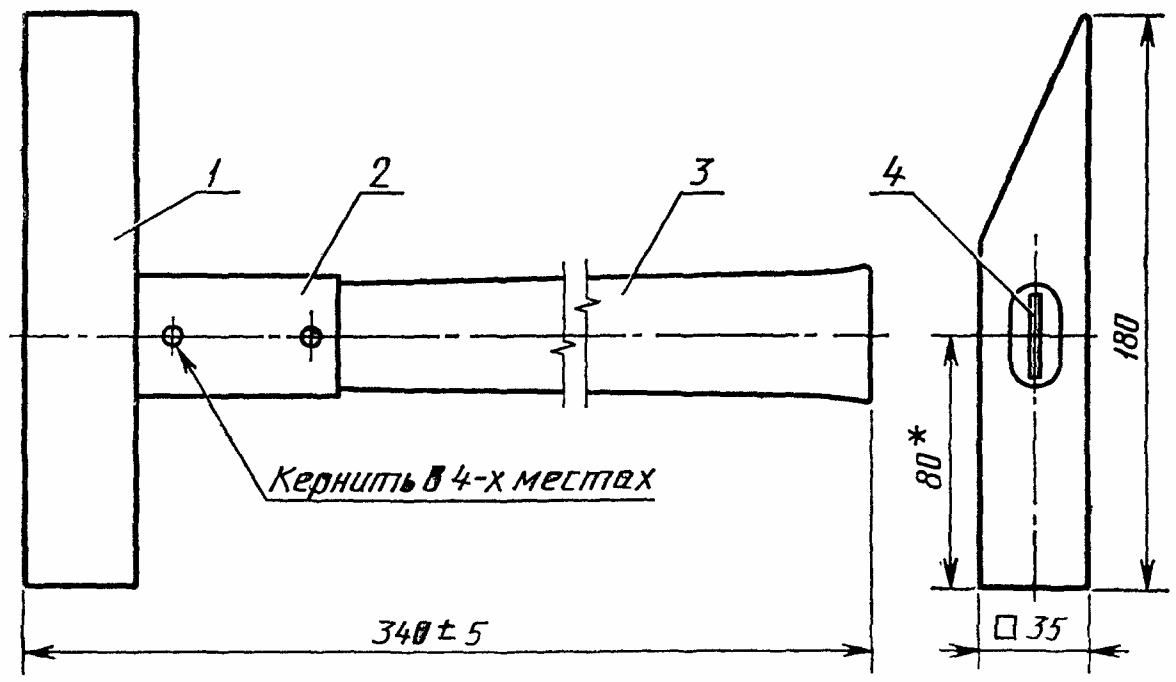
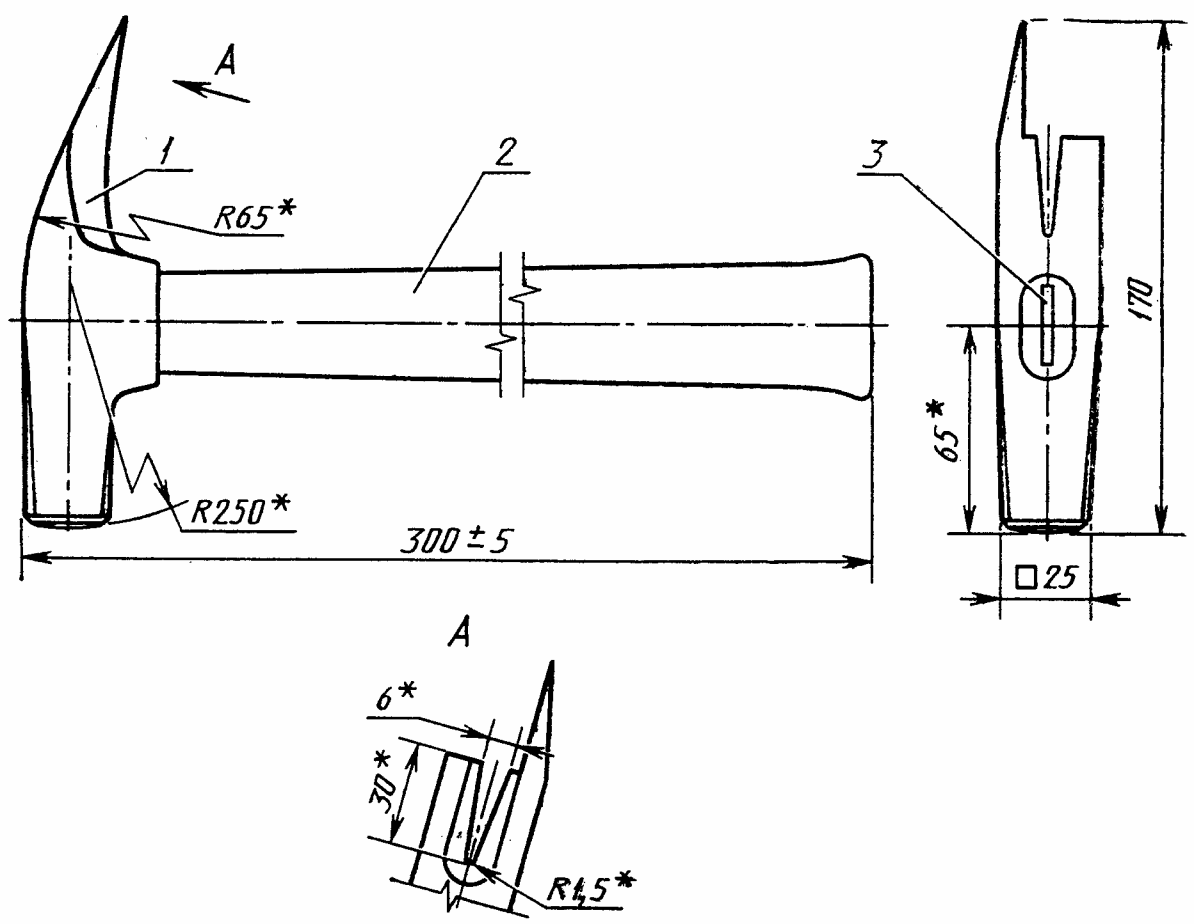
<*> Размеры для справок
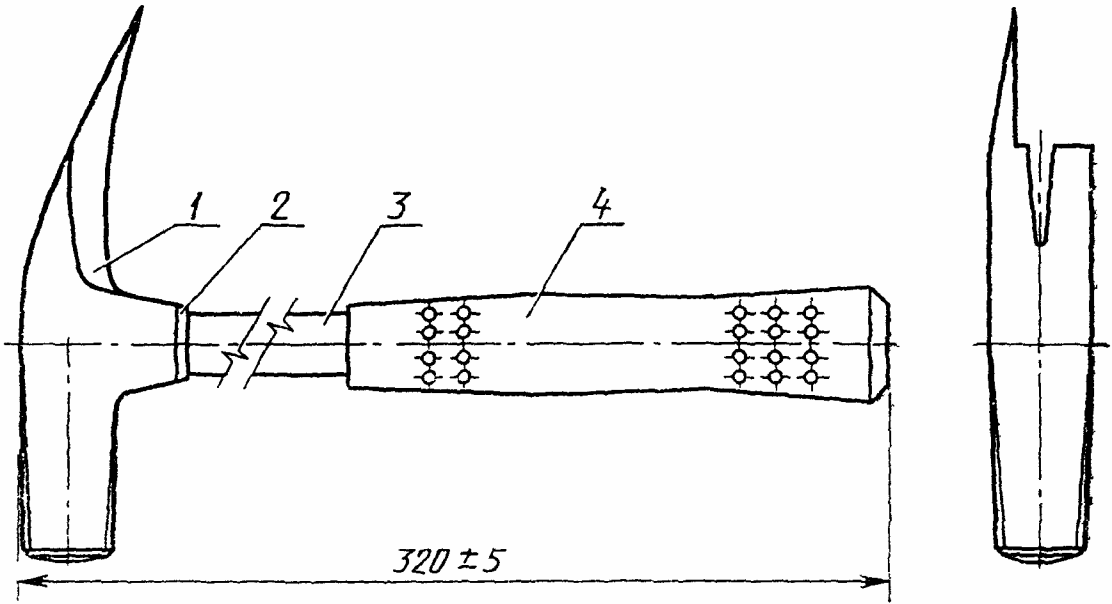
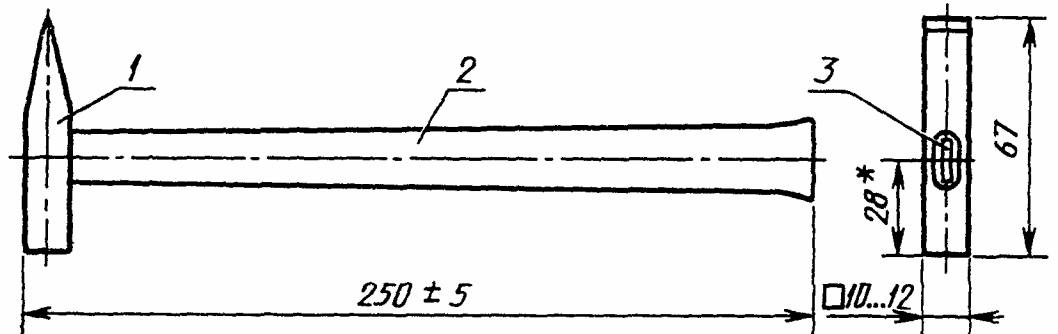
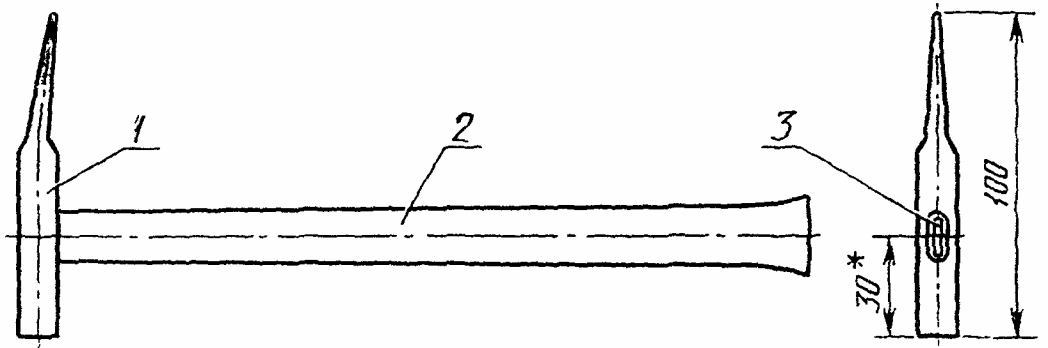
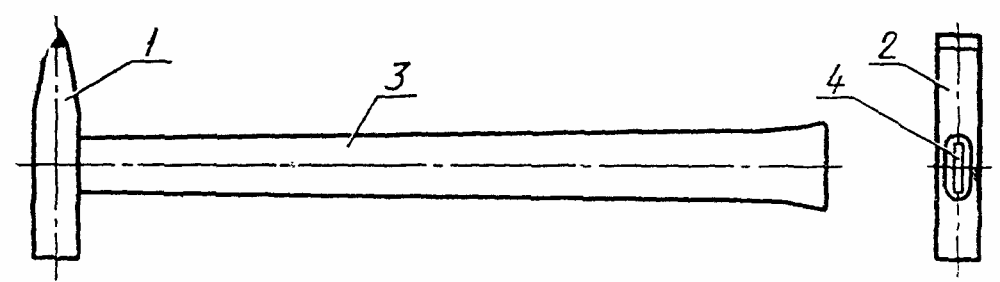
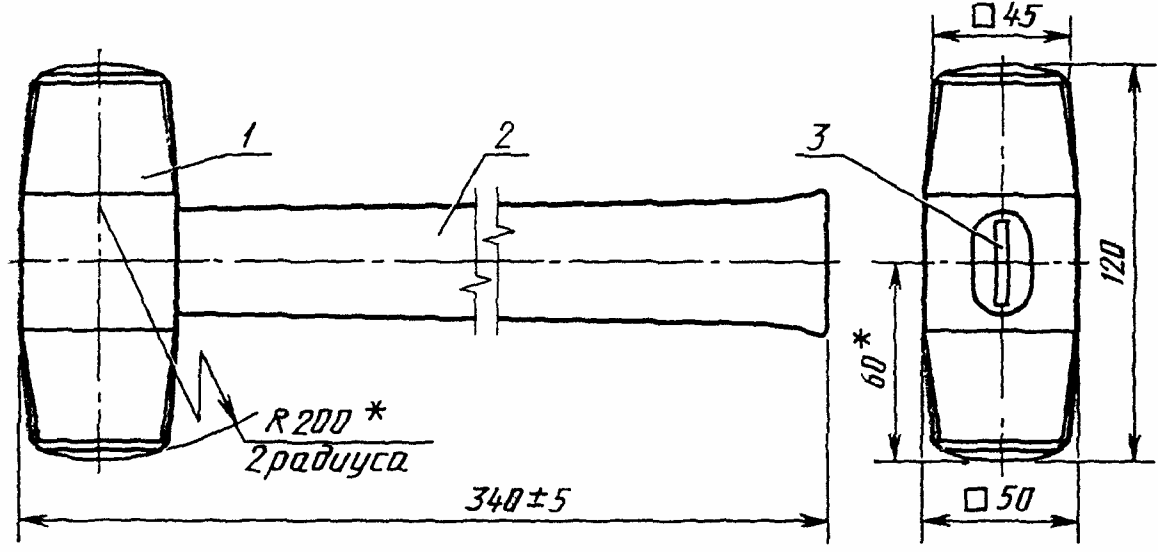
<*> Размеры для справок
1 — корпус; 2 — ручка; 3 — клин
(Остальное — см. исполнение 1)
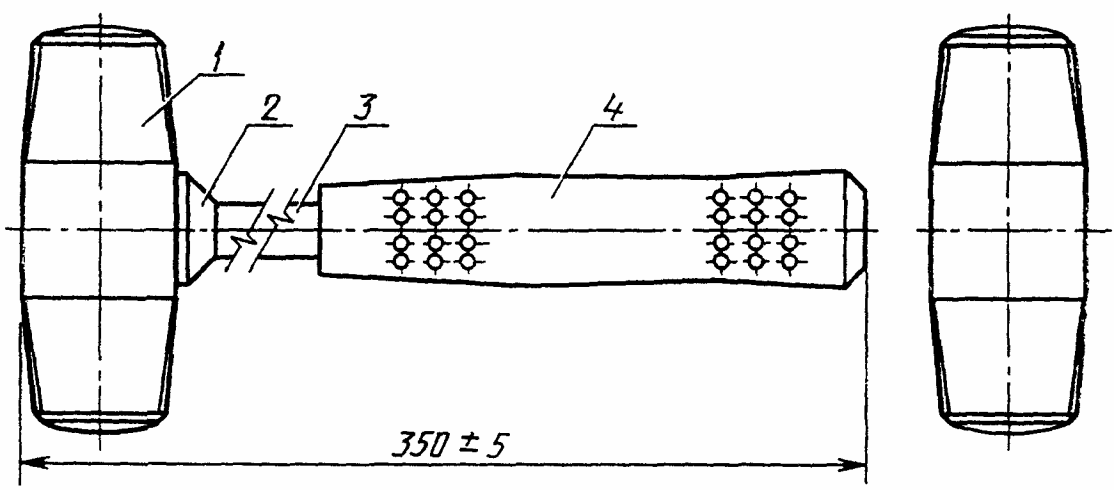
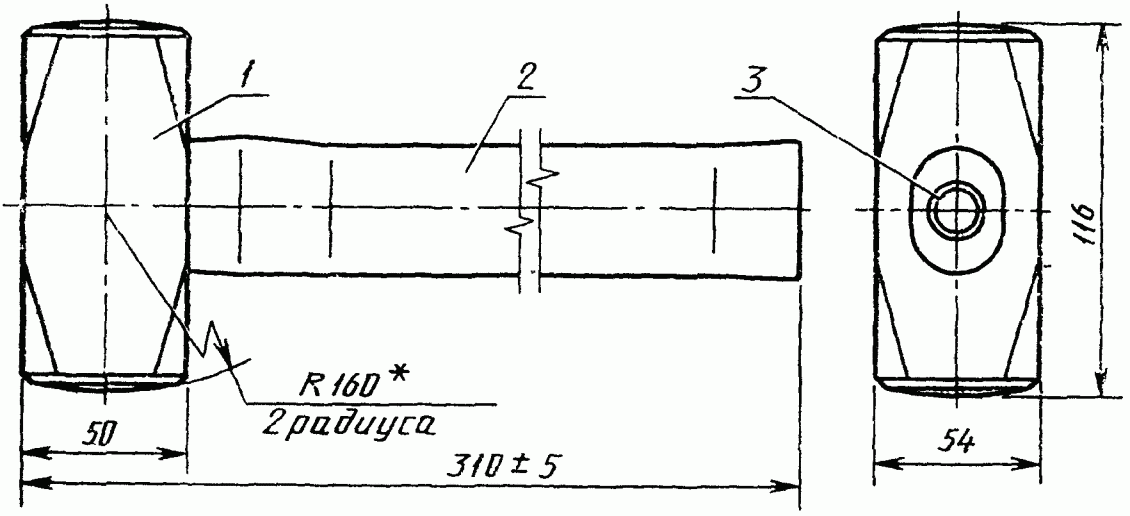
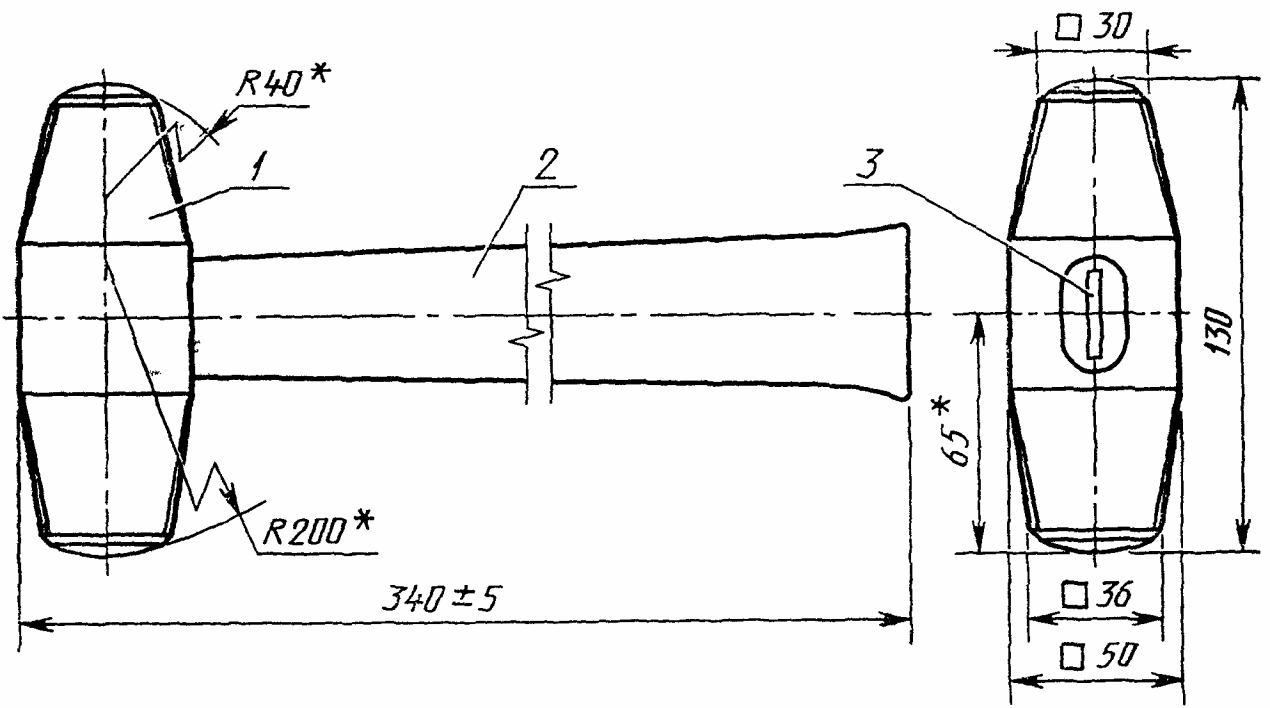
<*> Размеры для справок
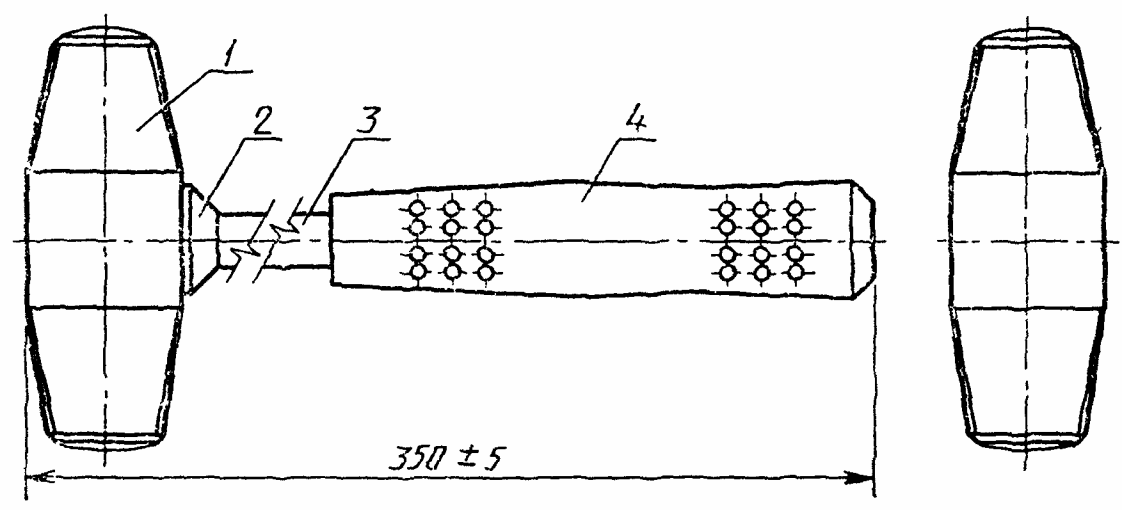
По согласованию с потребителем допускается изготавливать молотки типоразмеров МПЛ-4 и МШТ-3 габаритным размером (300 +/- 5) мм.
Предельные отклонения размеров корпусов молотков, получаемые методом механической обработки, должны быть не ниже 16-го квалитета по ГОСТ 25347. Допуски на свободные размеры поковки принимают по II классу ГОСТ 7505. Допуски размеров и массы отливок должны соответствовать II классу точности, а допуски на механическую обработку — 2-му ряду по ГОСТ 26645.
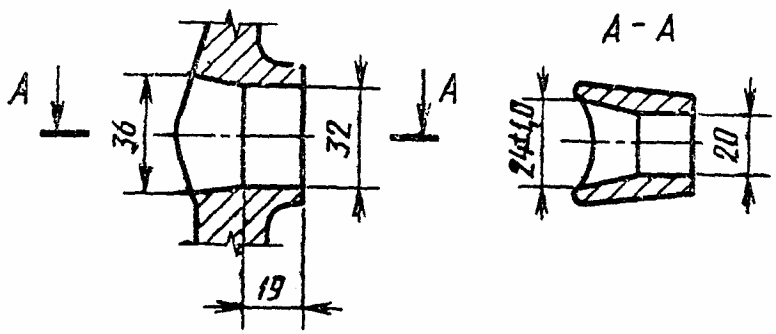
1.1.4. Варианты исполнения клиньев для молотков должны соответствовать указанным на черт. 25, 26 и в табл. 7, 8 Приложения 1.
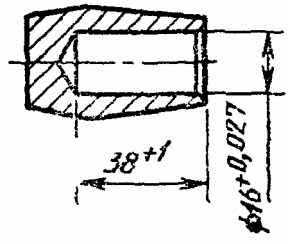
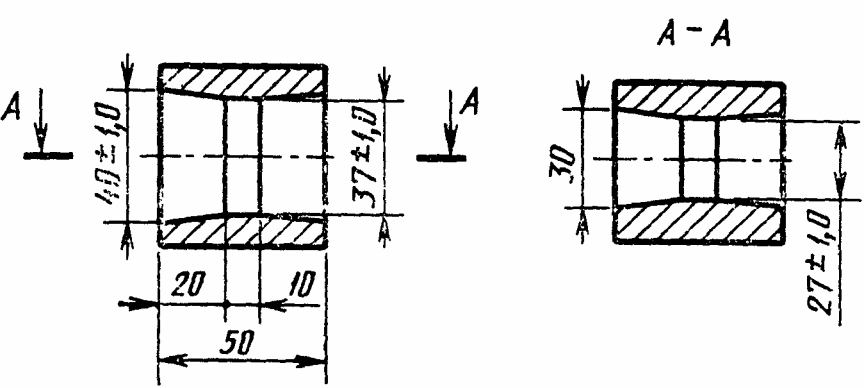
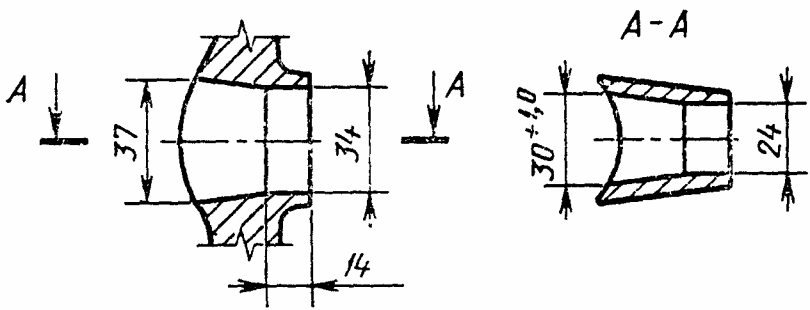
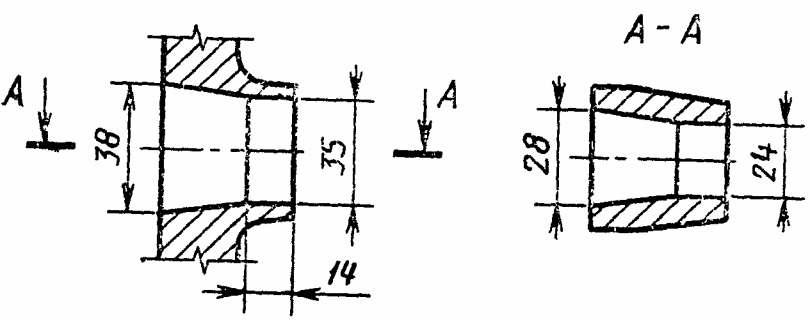
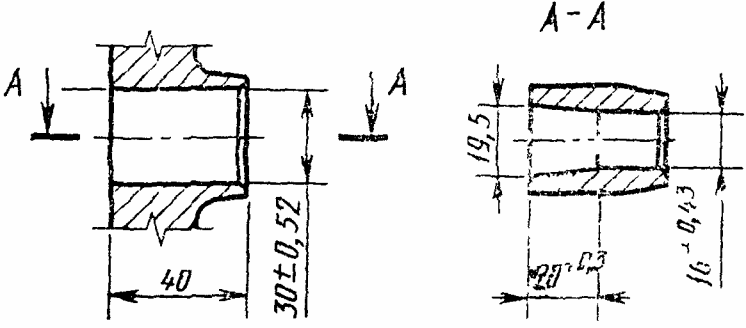
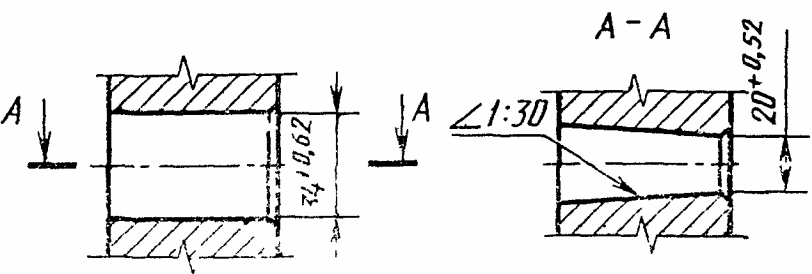
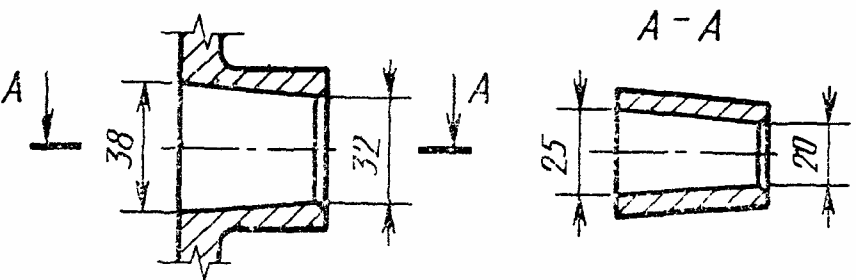
1.1.5. Варианты исполнения всадов и их размеры приведены на черт. 27 - 36 и в табл. 9 Приложения 2.
1.1.6. Условное обозначение молотков при заказе должно состоять из названия молотка, обозначения типа или типоразмера, исполнения (при наличии) и обозначения настоящего стандарта.
1.2 Характеристики (свойства)
1.2.1. Заготовки корпусов молотков, изготовленные методом ковки, должны соответствовать требованиям, предъявляемым к поковкам Гр. II.143 ... 207 НВ по ГОСТ 8479.
1.2.2. Заготовки корпусов молотков, изготовленные методом литья, должны соответствовать требованиям, предъявленным к отливкам I группы по ГОСТ 977.
1.2.3. Корпуса молотков должны быть термически обработаны в соответствии с требованиями, указанными в табл. 4.
| Тип молотка | Наименование обрабатываемого участка | Твердость HRC э | Глубина термической обработки торца, мм |
|---|---|---|---|
| Молотки всех типов | Боек | 44 ... 57 | 5 — 10 |
| МСТ, МПА, МКР, МПЛИ | Носок | 44 ... 57 | 5 — 10 |
| МКИ | Носок | 44 ... 57 | 15 — 20 |
| МПЛ, МШТ, МШМ | Гвоздодерная часть | 37 ... 44 | Вся длина гвоздодерной части |
1.2.4. Корпуса молотков не должны иметь расслоений, трещин, закатов, плен, волосовин, песочин, выкрошенных мест, усадочных раковин и пористости.
1.2.5. Стыки оковок должны соединяться внахлестку электродуговой сваркой сплошным швом. Расположение сварного шва не регламентируется.
1.2.6. Соединение вставки с корпусом молотка типоразмера МПЛИ-3 выполняют при помощи медно-цинкового припоя по ГОСТ 19248.
1.2.7 Допуск соосности всада относительно плоскости симметрии корпуса молотка не должен быть более:
1,0 мм « » « » св. 1,0 кг и молотков типоразмеров МКИ-1, МКИ-3, МШТ-3, МПЛ-4.
1.2.8 Параметры шероховатости поверхностей по ГОСТ 2789 не должны быть более:
Ra 3,2 мкм — для торцевых поверхностей бойка и носка наружных поверхностей гвоздодерной части;
Rz 40 мкм — для наружных поверхностей корпусов молотков, изготовленных из проката, или поверхностей, подвергаемых механической обработке;
Rz 320 мкм — для наружных поверхностей корпусов молотков, не подвергаемых механической обработке.
1.2.9. Деревянные ручки не должны иметь трещин, гнили, прорости и червоточин.
Допускается не более двух сросшихся здоровых сучков диаметром не более 5 мм на расстоянии 2/3 длины ручки со стороны свободного конца.
На ручках плиточных молотков сучки не допускаются.
Остальные пороки древесины не должны превышать норм, установленных для пиломатериалов 1-го сорта по ГОСТ 2695.
1.2.10. Влажность деревянных ручек перед насадкой не должна быть более 12%.
1.2.11. Наружная поверхность рукоятки не должна иметь наплывов, раковин, пузырей, вмятин и облоя.
1.2.12. Выступ конца ручки от корпуса молотка, за исключением молотков типоразмеров МПЛ-4, МКИ-1, МКИ-3, МШТ-3, не должен быть более 2 мм.
1.2.13. Деревянные ручки в сборе с корпусом, за исключением молотков типоразмеров МПЛ-4, МКИ-1, МКИ-3, МШТ-3, должны быть расклинены.
Трещины от расклинивания на ручках за пределами всада не допускаются.
1.2.14 Рукоятка должна быть плотно насажена на стержень.
Прокручивание рукоятки относительно стержня при ударе не допускается.
1.2.15 Соединение корпуса молотка с ручкой или стержнем должно выдерживать стягивающее усилие не менее:
490 Н (50 кгс) — для молотков массой до 0,2 кг;
980 Н (110 кгс)  "   "        "      от 0,2 кг до 1,0 кг;
1470 Н (150 кгс) "   "        "      св. 1,0 кг.
1.2.16. Бойки молотков при ударе по стальной плите, а также гвоздодерная часть плотничных, штукатурных и шиферных молотков при выдергивании гвоздей не должны изменять геометрическую форму, выкрашиваться; не должны образовываться трещины, изломы и сколы.
1.2.17. Корпуса молотков, кольца, оковки и стержни должны иметь защитное покрытие по ГОСТ 9.306. Выбор покрытия — по ГОСТ 9.303 для группы условий эксплуатации 3 по ГОСТ 15150.
Допускается применять лакокрасочное покрытие.
1.2.18. Ручки должны быть окрашены эмалями ярких тонов или покрыты лаком по ГОСТ 4976.
Допускается ручки пропитывать олифой по ГОСТ 7931 или ГОСТ 190.
1.2.19. Лакокрасочные покрытия должны соответствовать классу V по ГОСТ 9.032 и условиям эксплуатации У1 по ГОСТ 9.104.
1.2.20. Поверхность торца бойка молотков всех типов и носка молотков типов МСТ, МКР и МПА должны быть осветлены механическим способом.
1.3 Требования к сырью и материалам
Детали молотков должны быть изготовлены из материалов, указанных в табл. 5.
| Наименование детали | Материалы |
|---|---|
| Корпус | Сталь марки 40Х по ГОСТ 4543, сталь марок У7 или У8 по ГОСТ 1435, сталь марок 45, 50 или 60 по ГОСТ 1050 и сталь марок 45Л или 50Л по ГОСТ 977 |
| Ручка | Пиломатериалы твердых лиственных пород по ГОСТ 2695 |
| Клин, оковка, кольцо | Сталь любой марки по ГОСТ 380 или ГОСТ 1050 |
| Вставка | Твердый сплав ВК8, ВК15 по ГОСТ 3882 |
| Стержень | Сталь любой марки по ГОСТ 1050 |
| Рукоятка | Резина изготовленная по технической документации, утвержденной в установленном порядке |
1.4 Маркировка
товарный знак предприятия-изготовителя;
цена (при изготовлении молотка для розничной продажи).
Примечание. Способы нанесения маркировки должны обеспечивать ее сохранность в течение всего срока службы молотка.
1.5 Упаковка
1.5.1. Упаковка молотков — по ГОСТ 18088 или ГОСТ 23170 по категории КУ-1.
По согласованию с потребителем допускается другая упаковка, обеспечивающая сохранность молотков от механических повреждений и воздействия влаги во время транспортирования и хранения.
1.5.2. В транспортную тару должен быть вложен упаковочный лист по ГОСТ 18088.
1.5.3 Маркировка транспортной тары — по ГОСТ 14192.
2. ПРИЕМКА
2.1. Молотки должны быть приняты техническим контролем предприятия-изготовителя.
2.2. Для проверки соответствия молотков требованиям настоящего стандарта предприятие-изготовитель должно проводить приемосдаточные испытания.
2.3 Приемку и поставку молотков производят партиями.
Размер партии устанавливают соглашением сторон. Партия должна состоять из молотков одного типа или типоразмера, изготовленных из одних и тех же материалов, обработанных по одному технологическому процессу и одновременно предъявляемых к приемке по одному документу.
2.4. При проверке молотков на соответствие требованиям пп. 1.1.1 (в части соответствия образцам-эталонам), 1.1.3, 1.2.2, 1.2.4 - 1.2.9, 1.2.11 - 1.2.13, 1.2.17 - 1.2.20, 1.4 применяют двухступенчатый контроль, для чего от партии отбирают молотки в выборку в соответствии с табл. 6.
| Объем партии молотков, шт. | Ступени контроля | Объем одной выборки молотков, шт. | Объем двух выборок молотков, шт. | Приемочное число | Браковочное число |
| 51 — 90 | Первая | 8 | 16 | 0 | 2 |
| Вторая | 1 | 2 | |||
| 91 — 150 | Первая | 13 | 26 | 0 | 3 |
| Вторая | 3 | 4 | |||
| 151 — 280 | Первая | 20 | 40 | 1 | 4 |
| Вторая | 4 | 5 | |||
| 281 — 500 | Первая | 32 | 64 | 2 | 5 |
| Вторая | 6 | 7 | |||
| 501 — 1200 | Первая | 50 | 100 | 3 | 7 |
| Вторая | 8 | 9 |
2.5. Партию молотков принимают, если количество дефектных молотков в первой выборке меньше или равно приемочному числу, и бракуют без назначения второй выборки, если количество дефектных молотков больше или равно браковочному числу.
Если количество дефектных молотков в первой выборке больше приемочного числа, но меньше браковочного, проводят вторую выборку.
Партию молотков принимают, если количество дефектных молотков в двух выборках меньше или равно приемочному числу, и бракуют, если количество дефектных молотков в двух выборках больше или равно браковочному числу.
2.6. Для проверки молотков на соответствие требованиям пп. 1.2.1, 1.2.3, 1.2.10, 1.2.14 - 1.2.16, 1.3 от партии отбирают 1% молотков, но не менее 5 шт.
Если при проверке отобранных для контроля молотков хотя бы одно изделие не будет удовлетворять требованиям, приведенным в пп. 1.2.1, 1.2.3, 1.2.10, 1.2.14 - 1.2.16, следует проводить повторные испытания удвоенного числа изделий, отобранных из той же партии.
При неудовлетворительных результатах повторной проверки молотки приемке не подлежат.
Результаты повторной проверки являются окончательными.
2.7. Потребитель имеет право проводить контрольную проверку количества молотков, соблюдая при этом приведенный порядок отбора образцов и применяя методы испытаний, установленные настоящим стандартом.
3. МЕТОДЫ КОНТРОЛЯ (ИСПЫТАНИЙ)
3.1. Длину молотков в сборе проверяют при помощи измерительных средств с абсолютной погрешностью +/- 1 мм, остальные размеры молотков, диаметр сучков и выступ конца ручки измеряют с абсолютной погрешностью +/- 0,1 мм.
3.2. Допуск соосности всада относительно плоскости симметрии корпуса молотка проверяют при помощи шаблона или штангенциркулем ШЦ-1-125-0,1 по ГОСТ 166.
3.3. Проверка термически обработанной части корпусов молотков по ГОСТ 9013 (п. 1.2.3) и ГОСТ 9012 (п. 1.2.1).
Допускается применять метод проверки образцов-свидетелей, термически обработанных вместе с контролируемой партией изделий, для определения твердости корпусов молотков.
3.4. Массу молотков определяют взвешиванием на весах с допустимой погрешностью +/- 0,005 кг.
3.5. Влажность древесины ручек определяют по ГОСТ 16588 или при помощи влагомера по ГОСТ 24447.
3.6 Контроль металлических и окисных покрытий — по ГОСТ 9.302.
3.7. Прочность соединения корпуса молотка с ручкой или стержнем (п. 1.2.15) проверяют методом приложения равномерно возрастающей нагрузки. Статическую нагрузку прикладывают в течение 2 мин и измеряют динамометром общего назначения 2-го класса точности по ГОСТ 13837.
Молотки типоразмеров МПЛ-4, МКИ-1, МКИ-3, МШТ-3 проверке по п. 1.2.15 не подлежат.
3.8. Контроль по пп. 1.2.2, 1.2.4 - 1.2.6, 1.2.8, 1.2.9, 1.2.11, 1.2.13, 1.2.17 (в случае лакокрасочного покрытия), 1.2.18 - 1.2.20, 1.4 осуществляют визуально методом сравнения с образцами-эталонами.
3.9. Контроль шероховатости (п. 1.2.8) производят визуально методом сравнения с образцами шероховатости или на профилометре по ГОСТ 19300.
3.10. Испытания молотков на соответствие пп. 1.2.14 и 1.2.16 производят пятикратным ударом молотка по стальной плите, термически обработанной до твердости 34 ... 42 HRC_{\text{э}} .
Прочность гвоздодерной части молотков испытывают путем выдергивания 5 гвоздей диаметром 3 — 4 мм, длиной 100 мм, забитых на глубину 75 мм в торец березового бруса.
После испытаний на всех деталях молотков не должно быть трещин, сколов, изломов, вмятин.
4. ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
4.1. Упакованные молотки допускается перевозить транспортом любого вида при обеспечении мер, предохраняющих молотки от механических повреждений и воздействия влаги.
4.2. Хранение молотков — по группе хранения 2 ГОСТ 15150.
5. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
Предприятие-изготовитель должно гарантировать соответствие молотков требованиям настоящего стандарта при соблюдении потребителем условий их транспортирования и хранения.
КЛИНЬЯ ДЛЯ СТРОИТЕЛЬНЫХ МОЛОТКОВ
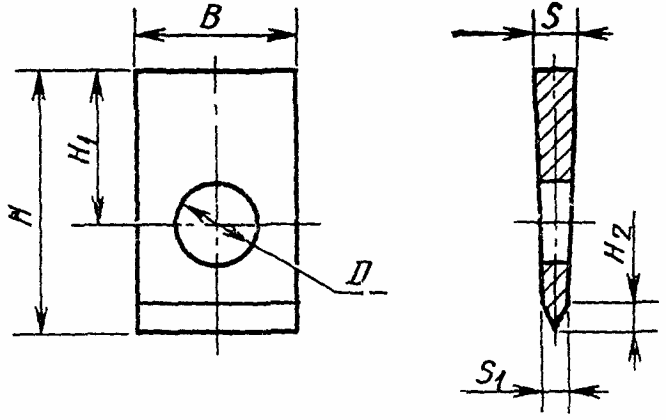
| Тип или типоразмер молотка | В | Н | Н 1 | Н 2 | D | S | S 1 | Масса, кг, не более |
| МПЛИ | 8 | 8 | 2 | 2,5 | 1 | 0,004 | ||
| МСТ-1 | 14 | 16 | 9,6 | 3 | 8 | 4,0 | 1,6 | 0,008 |
| МПА, МСТ-2, МСТ-3, МКР-1, МКР-2 | 20 | 20 | 12 | 4 | 10 | 5,0 | 2 | 0,010 |
| МШТ, МПЛ, МШИ | 25 | 15 | 0,013 | |||||
| МСТ-4, МРК-3, | 30 | 18 | 0,015 | |||||
| МКУ, МША | 22 | 36 | 21,6 | 0,018 |
КЛИНЬЯ ДЛЯ СТРОИТЕЛЬНЫХ МОЛОТКОВ
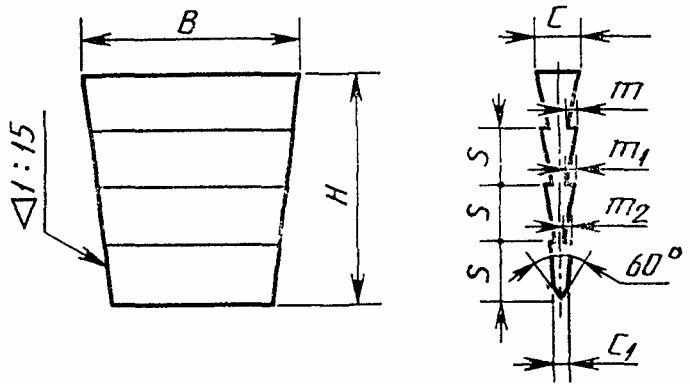
| Тип или типоразмер молотка | В | Н | С | С 1 | m | m 1 | m 2 | S | Число зубьев | Масса, кг, не более |
| МПЛ | 8 | 8 | 2,5 | 0,8 | 0,6 | 0,3 | - | 2,7 | 2 | 0,003 |
| МСТ-1 | 12 | 12 | 4,0 | 0,004 | ||||||
| МПА, МСТ-2 МСТ-3, МКР-1 МКР-2 | 15 | 15 | 3,5 | 1,0 | 0,9 | 0,6 | 0,3 | 3,8 | 3 | 0,006 |
| МШТ, МПЛ, МШИ | 20 | 20 | 4,5 | 1,0 | 0,8 | 0,4 | 5,0 | 0,012 | ||
| МСТ-4, МКР-3 | 22 | 22 | 5,0 | 1,0 | 0,5 | 5,5 | 0,015 | |||
| МКУ, МША | 24 | 24 | 6,0 | 1,5 | 6,0 | 0,022 |
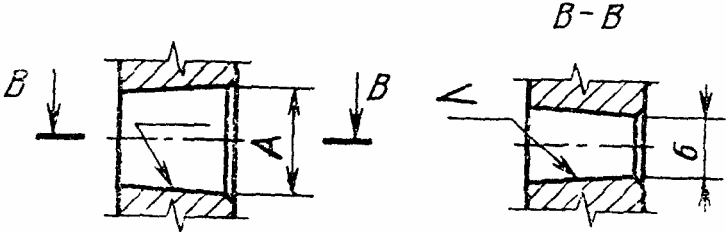
| Тип молотка | А | Б | Уклон | ||
| Ном. | Пред. откл. | Ном. | Пред. откл. | ||
| МПЛИ | 16 | +0,43 | 6 | +0,3 | 1:15 |
| МСТ-1 | 22 | +0,52 | 12 | +0,43 | 1:20 |
| МСТ-2, МСТ-3, МПА, МКР-1, МКР-2 | 30 | 16 | |||
| МПЛ-1, МШТ-1, МШИ-1 | 1:30 | ||||
| МСТ-4, МКР-3 | 32 | +0,62 | 18 | 1:20 | |
| МКУ-1, МША-1 | 34 | 20 | +0,52 | 1:30 | |
Для молотков типов МПЛ-1, МШТ-1, МШИ-1
Для молотков типов МША-1, МКУ-1
Для молотка типа МКИ-1
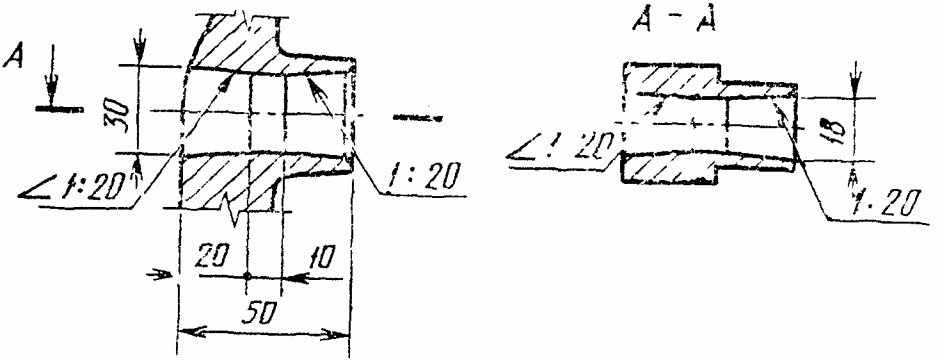
Для молотков типов МПЛ-2, МШТ-2, МКИ-2, МШИ-2, МША-2, МКУ-2