ГОСТ 10618-80. Государственный стандарт Союза ССР. Винты самонарезающие для металла и пластмассы. Общие технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 30.12.1980 № 6109)
(ред. от 01.03.1991)
Примечание
Документ включен в Перечень национальных стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия. (Распоряжение Правительства РФ от 05.08.2010 № 1328-р).
от 30 декабря 1980 г. № 6109
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ВИНТЫ САМОНАРЕЗАЮЩИЕ ДЛЯ МЕТАЛЛА И ПЛАСТМАССЫ
Self-tapping screws for metals and plastics. General specifications
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством автомобильного и сельскохозяйственного машиностроения СССР.
Разработчики: В.А. Антонов, В.В. Корчагин, Н.А. Нестерова, А.А. Овчинников.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 30.12.1980 № 6109.
3. Стандарт соответствует международным стандартам ИСО 1478-83 в части допусков диаметра резьбы и ИСО 2702-74 в части твердости поверхности и методов контроля винтов.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 1759.0-87 ГОСТ 1759.1-82 ГОСТ 4543-71 ГОСТ 10702-78 ГОСТ 18160-72 | 2.10; 4.1 2.11 2.2 2.2 5.1 |
6. Переиздание (декабрь 1991 г.) с Изменениями № 1, 2, утвержденными в апреле 1985 г., марте 1991 г. (ИУС 7-85, 6-91).
Настоящий стандарт распространяется на самонарезающие винты для металла и пластмассы класса точности B с притупленными заостренными концами.
Требования настоящего стандарта являются обязательными.
(Измененная редакция, Изм. № 2).
1. РАЗМЕРЫ
1.1. По форме и размерам самонарезающие винты должны соответствовать стандартам на конструкцию и размеры конкретных видов винтов.
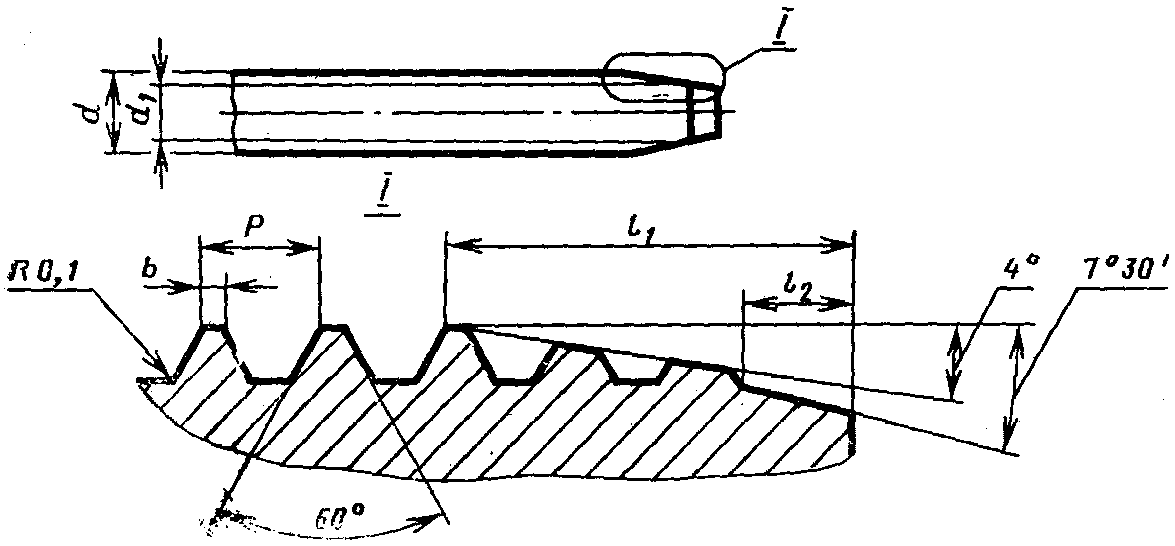
1.2. Размеры резьбы и конца винта должны соответствовать указанным на черт. 1, 2 и в табл. 1, 2.
(Измененная редакция, Изм. № 1).
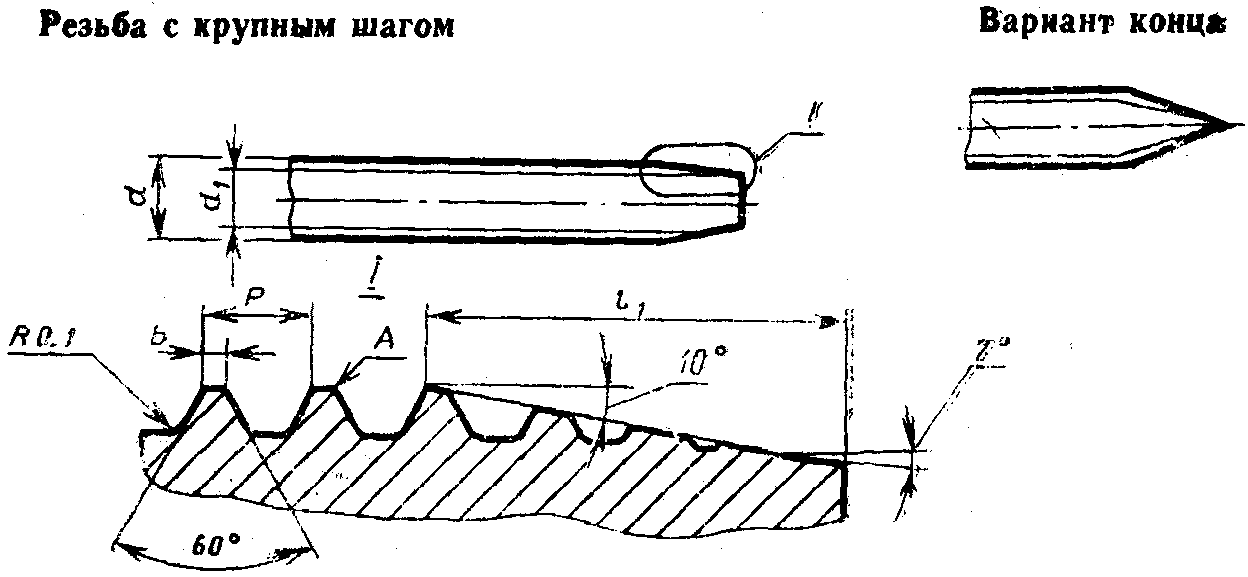
| Диаметр резьбы d | Номин. | 2,5 | 3 | 4 | 5 | 6 | 8 |
| Пред. откл. по h 13 | -0,14 | -0,18 | -0,22 | ||||
| Внутренний диаметр резьбы d , не более 1 | 1,7 | 2,1 | 2,8 | 3,5 | 4,2 | 5,6 | |
| Шаг резьбы P | 1,25 | 1,75 | 2,00 | 2,50 | 3,50 | ||
| Ширина площадки b, не более | 0,10 | 0,15 | 0,20 | ||||
| Длина конического конца l ~= 1 | 2,9 | 4,3 | 5,7 | 6,1 | |||
Примечание. В зависимости от метода образования резьбы края площадки A могут иметь скругления.
(Измененная редакция, Изм. № 2).
| Диаметр резьбы d | Номин. | 2,5 | 3 | 4 | 5 | 6 | 8 |
| Пред. откл. по h 13 | -0,14 | -0,18 | -0,22 | ||||
| Внутренний диаметр резьбы d , не более 1 | 2,0 | 2,3 | 2,9 | 3,9 | 4,9 | 6,2 | |
| Шаг резьбы P | 1,0 | 1,5 | 1,75 | 2,0 | |||
| Ширина площадки b, не более | 0,10 | 0,15 | |||||
| Длина конического конца с углом 4° l ~= 1 | 3,5 | 5,0 | 6,0 | 7,0 | |||
| Длина конического конца с углом 7°30' l ~= 2 | 1,00 | 1,50 | 1,75 | 2,00 | |||
(Измененная редакция, Изм. № 1, 2).
1.3. Схема построения условного обозначения самонарезающих винтов указана в Приложении 1.
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Предельные отклонения размеров и расположения поверхностей, шероховатость поверхностей самонарезающих винтов должны соответствовать стандартам на конструкцию и размеры конкретных видов винтов.
2.2. Марки материалов и их условные обозначения должны соответствовать указанным в табл. 3.
| Наименование материала | Марка материала | Условное обозначение марки материала (группы) |
| Углеродистые стали | 08кп, 10, 10кп по ГОСТ 10702-78 | 01 |
| 20, 20кп, 25 по ГОСТ 10702-78 | 04 | |
| Легированные стали | 20Х, 40Х по ГОСТ 4543-71 | 10 |
| 30Х ГСА по ГОСТ 4543-71 | 12 |
(Измененная редакция, Изм. № 2).
2.3. Допускается для изготовления винтов применять не указанные в табл. 3 марки материалов, механические свойства которых не ниже свойств марок материалов, установленных табл. 3.
В этом случае в обозначении винта вместо условного обозначения материалов указывают его марку.
2.4. Самонарезающие винты должны подвергаться термической или химико-термической обработке.
Твердость винтов с крупным шагом резьбы должна быть 57 - 63HRC_{\text{э}} , с мелким — 37 - 47HRC_{\text{э}} .
Поверхностная твердость винтов после химико-термической обработки должна быть не менее 450HV_{03} ; 83HR15N.
Глубина слоя химико-термической обработки должна быть:
для диаметров от 2 до 3 — 0,04 — 0,1 мм;
для диаметров от 4 до 6 — 0,05 — 0,18 мм;
для диаметров от 7 — 0,1 — 0,23 мм.
(Измененная редакция, Изм. № 1, 2).
2.5. Шаг и угол профиля резьбы, углы конической части стержня должны обеспечиваться точностью изготовления инструментов или копиров, для которых допускаемое отклонение от номинального значения не должно превышать +/- 10%.
2.6. Уменьшение наружного диаметра винта в пределах поля допуска может быть только в сторону конца винта.
2.7. Самонарезающие винты с заостренным концом должны иметь цилиндрический стержень с полнопрофильной резьбой до конуса.
2.8. Для винтов, имеющих менее четырех витков резьбы, длина конического конца не должна превышать 30% всей длины винта.
(Измененная редакция, Изм. № 2).
2.9. Резьба должна быть чистой, без задиров и заусенцев. Частичные подрезы, утолщения или надрывы витков не допускаются.
2.10. Виды покрытий и их условное обозначение — по ГОСТ 1759.0-87.
(Измененная редакция, Изм. № 2).
2.11. Допуски размеров, формы и расположения поверхностей винтов — по ГОСТ 1759.1-82.
Допускаемые дефекты поверхности винтов — по ГОСТ 1759.2-82.
2.12. На винтах с заостренным концом не допускается притупление острия буравчика более 15% от диаметра резьбы.
2.11, 2.12. (Введены дополнительно, Изм. № 2).
3. ПРАВИЛА ПРИЕМКИ
3.1 Правила приемки винтов — по ГОСТ 17769-83.
4. МЕТОДЫ КОНТРОЛЯ
4.1. Визуальный осмотр винтов, проверка размеров, шероховатости поверхностей, дефектов поверхности, твердости, толщины покрытия и измерения глубины обезуглероженного слоя — по ГОСТ 1759.0-87, ГОСТ 1759.2-82.
4.2 Проверку винтов на ввинчивание проводят по требованию потребителя следующим методом:
винты ввинчивают в испытательную стальную пластину;
твердость стальной испытательной пластины — 125 — 165 HB, содержание углерода в стали пластины должно быть не более 0,23%;
толщина пластины S, а также диаметры отверстий должны соответствовать указанным на черт. 3 и в табл. 4.
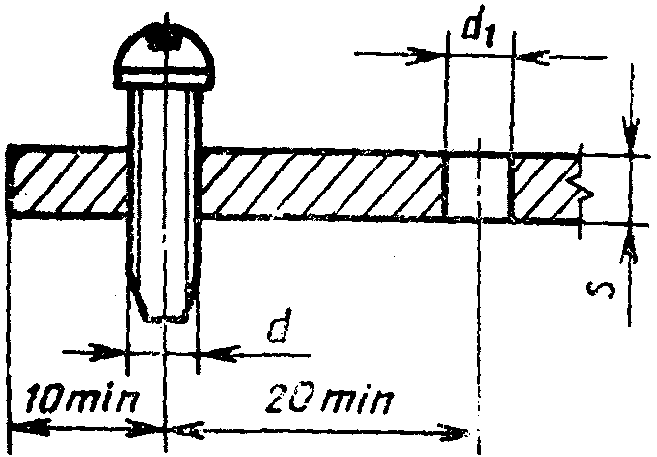
| Номинальный диаметр резьбы d | 2,5 | 3 | 4 | 5 | 6 | 8 |
|---|---|---|---|---|---|---|
| S для винтов: с крупным шагом резьбы | 1,25 | 1,25 | 1,75 | 2,00 | 2,50 | 3,50 |
| с мелким шагом резьбы | 2,5 | 3,0 | 4,0 | 5,0 | 6,0 | 8,0 |
| d (H13) для винтов: 1 с крупным шагом резьбы | 2,0 | 2,5 | 3,0 | 3,8 | 4,8 | 6,0 |
| с мелким шагом резьбы | 2,1 | 2,5 | 3,5 | 4,5 | 5,5 | 7,5 |
Конец ввернутого винта должен выходить из пластины не менее чем на два витка полного профиля резьбы. Винты, имеющие менее четырех витков резьбы, ввертываются в пластину с зазором между головкой и пластиной, не более допустимого недовода резьбы.
После вывинчивания на витках не должно быть выкрашивания, трещин, сорванных или смятых витков резьбы и смятия опорных поверхностей шлица на головке.
4.1, 4.2. (Измененная редакция, Изм. № 1).
5. УПАКОВКА И МАРКИРОВКА
5.1. Упаковка, маркировка, транспортирование и хранение — по ГОСТ 18160-72.
(Измененная редакция, Изм. № 2).
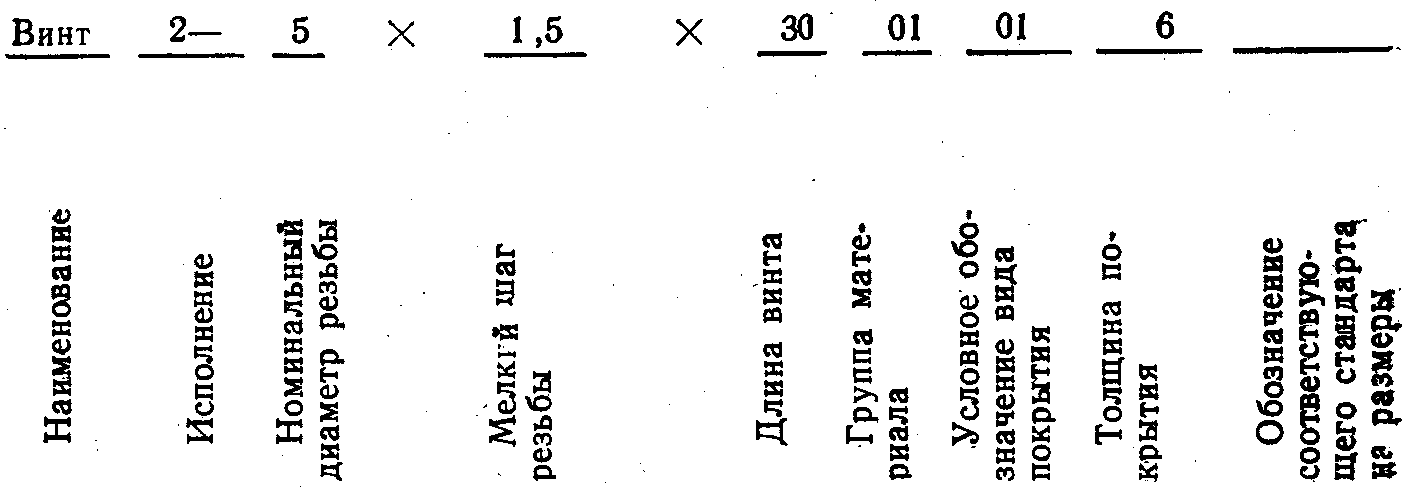
Примечание. Исполнение 1, крупный шаг резьбы и отсутствие покрытия в условном обозначении не указываются.
Пример условного обозначения винта в исполнении 2, с диаметром резьбы d = 5 мм, с мелким шагом резьбы, длиной l = 30 мм, из углеродистой стали с цинковым покрытием толщиной 6 мкм, хроматированным:
(Измененная редакция, Изм. № 1).
Приложение 2. (Исключено, Изм. № 1).