ГОСТ 10495-80. Межгосударственный стандарт. Гайки шестигранные для фланцевых соединений на Pу свыше 10 до 100 МПа (свыше 100 до 1000 кгс/см2). Технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 30.12.1980 № 6073)
(ред. от 01.02.1991)
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 30 декабря 1980 г. № 6073
ГАЙКИ ШЕСТИГРАННЫЕ ДЛЯ ФЛАНЦЕВЫХ СОЕДИНЕНИЙ НА Pу СВЫШЕ 10 ДО 100 МПа (СВЫШЕ 100 ДО 1000 кгс/см2)
Hexgonal nuts for flanged connections for Pn 10 — 100 MPa (100 — 1000 kgf/cm2). Specifications
Дата введения 1 января 1982 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством химического и нефтяного машиностроения СССР
Е.Я. Нейман; Л.Ф. Березин (руководитель темы)
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 30.12.80 № 6073
4. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
| Обозначение НТД, на который дана ссылка | Номер пункта |
| ГОСТ 9.301-86 | 2.14 |
| ГОСТ 9.302-88 | 4.7 |
| ГОСТ 9.303-84 | 2.12 |
| ГОСТ 9.306-85 | 2.12 |
| ГОСТ 1497-93 4.4 | |
| ГОСТ 1759.0-87 | 2.12 |
| ГОСТ 4543-71 | 2.3 |
| ГОСТ 7564-97 | 4.6 |
| ГОСТ 9012-59 | 4.3 |
| ГОСТ 9454-78 | 4.5 |
| ГОСТ 16093-2004 | 2.7 |
| ГОСТ 17769-83 | 3.1 |
| ГОСТ 18160-72 5.8 | |
| ГОСТ 20072-74 | 2.3 |
| ГОСТ 24705-2004 | 2.7 |
| 5. Проверен в 1990 г. Снято ограничение срока действия Постановлением Госстандарта от 25.02.91 № 159 | |
| 6. ИЗДАНИЕ (октябрь 2005 г.) с Изменениями № 1, 2, утвержденными в июле 1986 г., феврале 1991 г. (ИУС 11-86, 5-91) | |
Настоящий стандарт распространяется на шестигранные гайки для фланцевых соединений арматуры, соединительных частей и трубопроводов, используемых в химической и нефтехимической промышленностях на Pу св. 10 до 100 МПа (св. 100 до 1000 кгс/см2), температурой от минус 50 до плюс 510 °C.
Требования разд. 1 за исключением показателей «Масса, кг», 2 - 4, пп. 5.1, 5.2, 5.4, 5.6 являются обязательными, другие требования настоящего стандарта являются рекомендуемыми.
(Измененная редакция, Изм. № 2).
1. КОНСТРУКЦИЯ И РАЗМЕРЫ
1.1. Конструкция и размеры гаек должны соответствовать указанным на черт. 1 и в табл. 1.
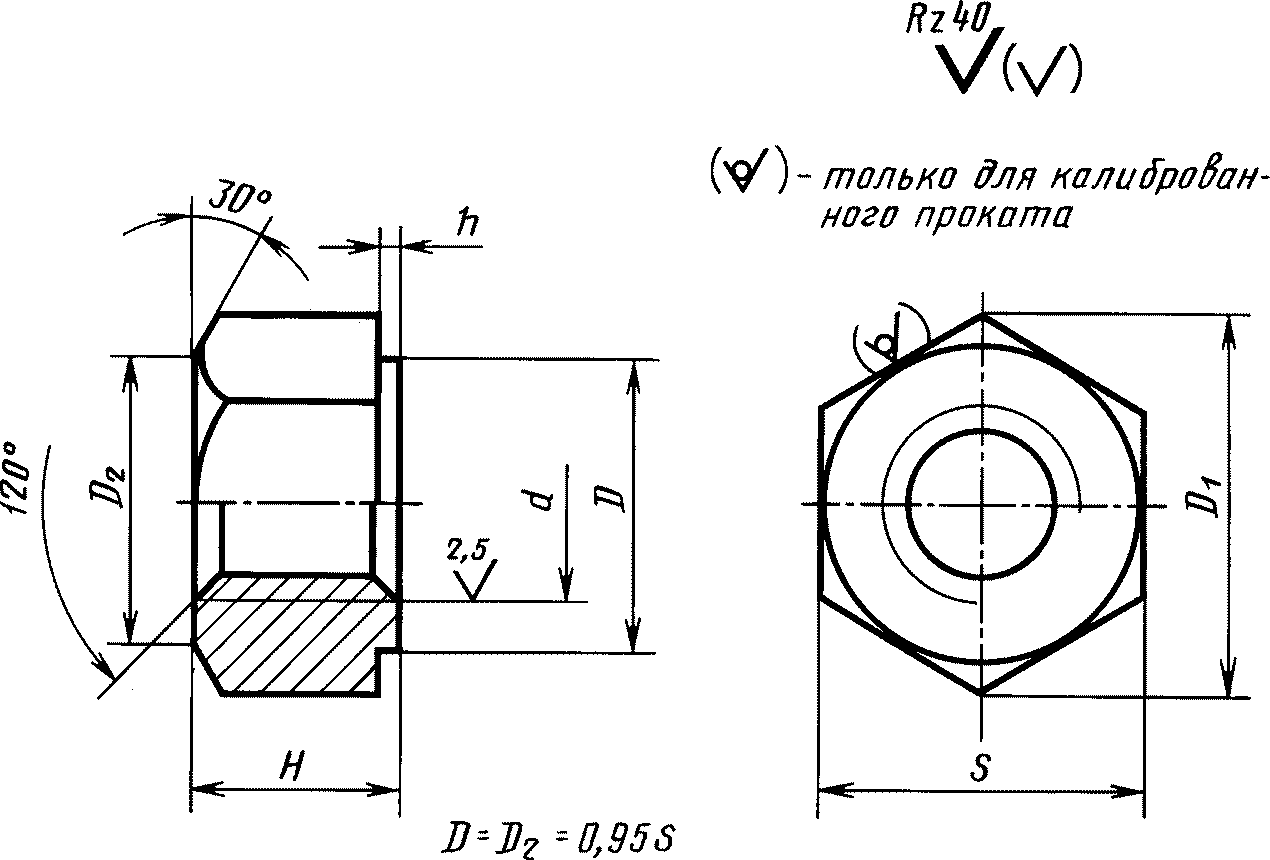
Пример условного обозначения гайки с диаметром резьбы d = 36 мм, из стали марки 35Х, без покрытия:
То же, с покрытием 02 толщиной 6 мкм:
Гайка М36. 35Х. 026 ГОСТ 10495-80
(Измененная редакция, Изм. № 1).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Гайки следует изготовлять в соответствии с требованиями настоящего стандарта по рабочим чертежам, утвержденным в установленном порядке.
2.2 Гайки следует изготовлять из сортового проката и поковок.
2.3. Марки сталей и параметры их применения должны соответствовать указанным в табл. 2.
| Марка стали | Обозначение стандарта | Предельные параметры применения | |
| Температура, °C | Условное давление, МПа (кгс/см2) | ||
| 30Х | ГОСТ 4543 | От минус 50 до плюс 200 | ~= 63 (630) |
| 35Х, 38ХА, 40Х | От минус 50 до плюс 400 | ~= 80 (800) | |
| 30ХМА, 35ХМ | От минус 50 до плюс 510 | ~= 100 (1000) | |
| 25Х1МФ | ГОСТ 20072 | ||
Примечание. Допускается по согласованию между потребителем и изготовителем применять стали других марок, разрешенных Госгортехнадзором, если их механические свойства не ниже указанных в табл. 3.
2.4. Заготовки для гаек следует подвергать термической обработке — закалке и отпуску. Режимы термической обработки приведены в приложении.
2.5. Механические свойства заготовок при температуре 20 °C в термически обработанном состоянии должны соответствовать указанным в табл. 3.
(Измененная редакция, Изм. № 1).
2.6. Сдаточными характеристиками являются временное сопротивление, условный предел текучести, относительное удлинение и ударная вязкость.
2.7. Резьба метрическая с крупным шагом — по ГОСТ 24705 с полем допуска 6H по ГОСТ 16093.
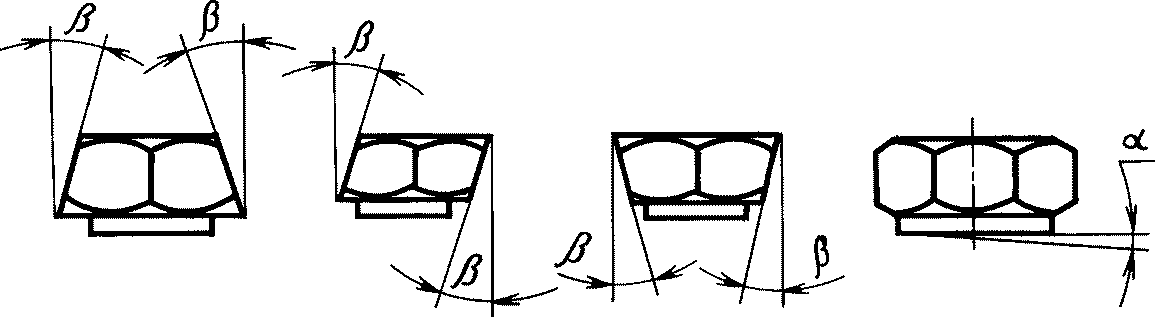
2.8. Отклонение от перпендикулярности опорной поверхности гайки (угол \alpha на черт. 2) относительно оси резьбы не должно быть более 30'.
2.9. Допустимый уклон граней (угол \beta на черт. 2) и их непараллельность не должны быть более 30'.
2.10 Обработанные поверхности гаек не должны иметь трещин, надрывов.
2.11. Резьба должна быть чистой и не должна иметь заусенцев, рванин, ниток с сорванной или неполной резьбой. Вмятины на резьбе, препятствующие ввинчиванию проходного калибра, не допускаются.
2.12. Гайки, применяемые при температуре до 200 °C, по заказу потребителя следует изготовлять с покрытием. Вид покрытия — по ГОСТ 9.303. Толщина покрытия — по ГОСТ 9.306. Условное обозначение покрытия — по ГОСТ 1759.0.
2.13. Защитные покрытия должны быть однородными, пузыри и отслаивания не допускаются.
2.14. Требования к шероховатости поверхности под покрытие — по ГОСТ 9.301.
3. ПРАВИЛА ПРИЕМКИ
3.1 Правила приемки — по ГОСТ 17769.
3.2. Каждая гайка должна быть подвергнута проверке на соответствие требованиям пп. 1.1, 2.7 - 2.14, 5.1, 5.2.
3.3 Гайки следует предъявлять к приемке партиями.
Партия должна состоять из гаек одного условного обозначения, изготовленных из одной партии заготовок.
3.4. Проверку гаек на соответствие требованиям п. 2.5 следует проводить на основании результатов испытаний каждой партии заготовок.
3.5. Партия заготовок должна состоять из металла одной плавки и одной садки при термической обработке.
3.6. Испытания заготовок на твердость следует проводить в объеме 100%. При длине заготовки 500 мм и более твердость измеряют на обоих концах и по ее длине с интервалом не более 500 мм.
3.7. Один процент от партии заготовок, но не менее 2 шт., с нижним и верхним значениями твердости в данной партии следует подвергать испытаниям на соответствие требованиям п. 2.5.
Допускается отбирать заготовки для механических испытаний с промежуточными значениями твердости. В этом случае твердость является сдаточной характеристикой.
3.8. Число испытываемых образцов от каждой контролируемой заготовки должно быть: один — на растяжение и два — на ударную вязкость.
3.9. При получении неудовлетворительных результатов испытания механических свойств хотя бы одного образца, следует проводить повторные испытания удвоенного числа образцов из тех же заготовок или других этой же партии с той же твердостью только по виду испытаний, давших неудовлетворительный результат.
3.10. Партию считают годной, если при повторных испытаниях получены положительные результаты.
При получении неудовлетворительных результатов испытаний партия заготовок может быть предъявлена к приемке вновь после испытания заготовок с последующим уровнем твердости.
3.11. Заготовки с твердостью, не обеспечивающей получение требуемых механических свойств, указанных в табл. 3, могут быть допущены к сдаче после повторной термической обработки с проведением соответствующих испытаний.
Число повторных термических обработок должно быть не более двух. Дополнительный отпуск не считают повторной термической обработкой.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Внешний осмотр (пп. 2.10, 2.11, 5.1, 5.2) следует проводить без применения увеличительных приборов.
4.2. Размеры гаек (пп. 1.1, 2.7 - 2.9) следует проверять предельными калибрами, шаблонами, универсальными измерительными инструментами.
4.3. Определение твердости (п. 2.5) - по ГОСТ 9012.
4.4 Испытание на растяжение (п. 2.5) - по ГОСТ 1497.
4.5. Испытание на ударную вязкость (п. 2.5) - по ГОСТ 9454, образец типа 1.
4.6 Метод отбора проб — по ГОСТ 7564.
4.7. Методы проверки качества и толщины покрытия (пп. 2.12 - 2.14) — по ГОСТ 9.302. Толщину покрытия проверяют на торцах или гранях гайки.
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. Маркировка гаек в зависимости от марки стали должна соответствовать указанной в табл. 4.
5.2 На гайках, в местах указанных в табл. 4, должна быть нанесена маркировка с указанием:
5.3 Высота знаков маркировки:
2,5 мм — для гаек с d <= 27 мм;
| Марка стали | Место маркировки |
|---|---|
| 30Х | 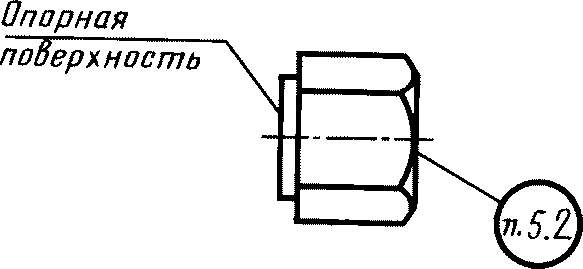 |
| 35Х, 38ХА, 40Х | 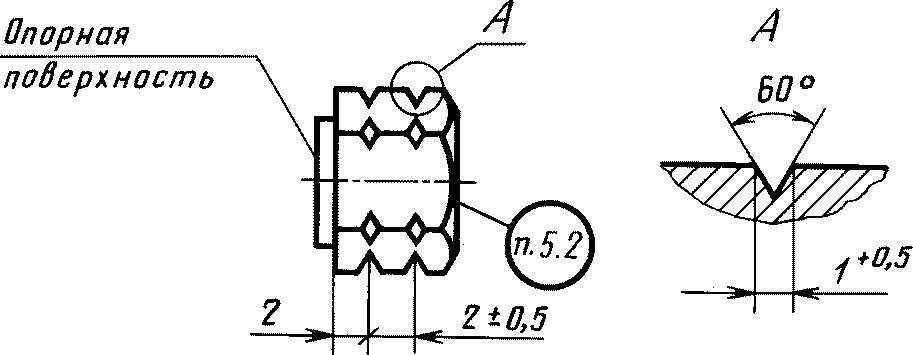 |
| 30ХМА, 35ХМ, 25Х1МФ | 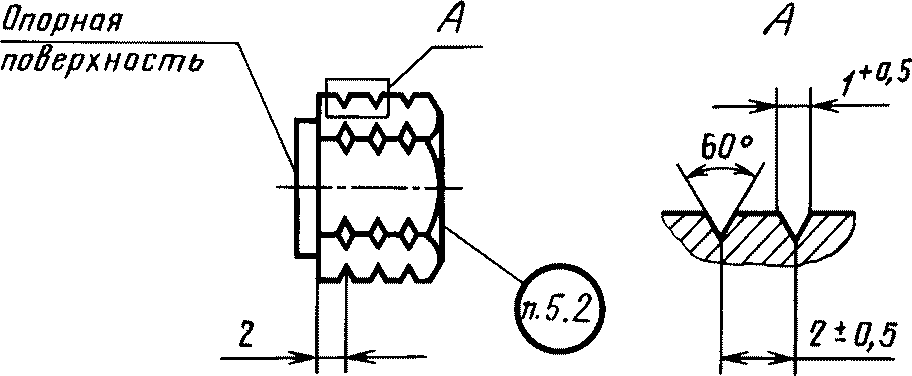 |
Примечание. Маркировка должна сохраняться при замене стали на равноценную.
5.4. Знаки маркировки должны быть отчетливо видны невооруженным глазом.
5.5 Маркировку следует проводить ударным способом.
5.6. Партия гаек должна сопровождаться паспортом, удостоверяющим их соответствие требованиям настоящего стандарта.
Паспорт должен содержать следующие данные:
- наименование предприятия-изготовителя;
- условное обозначение гаек;
- число гаек;
- номер партии;
- марку стали;
- результаты испытаний (с указанием даты);
- обозначение настоящего стандарта;
- вид и толщину покрытия (для гаек с покрытием);
- штамп ОТК.
5.8. Требования к упаковке, транспортированию, хранению и маркировке тары — по ГОСТ 18160.
5.9 При хранении в закрытом помещении гайки должны находиться в таре.
5.10. Допускается по согласованию между потребителем и изготовителем гайки с покрытием не подвергать консервации.
РЕЖИМЫ ТЕРМИЧЕСКОЙ ОБРАБОТКИ ЗАГОТОВОК