ГОСТ Р ИСО 6947-2022. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Положения при сварке
Актуально на 02.11.2026.
Как цитировать: "ГОСТ Р ИСО 6947-2022. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Положения при сварке". ГОСТ Р ИСО 6947-2022. https://bukva.ai/docs/standart-gost-r-iso-6947-2022
(утв. и введен в действие Приказом Росстандарта от 30.06.2022 № 548-ст)
Примечание
Документ введен в действие с 01.09.2022. Взамен ГОСТ Р ИСО 6947-2017.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р ИСО 6947-2017"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-r-iso-6947-2017" "ГОСТ Р ИСО 6947-2017. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Положения при сварке (утв. и введен в действие Приказом Росстандарта от 31.03.2017 "
  n1["ГОСТ Р ИСО 6947-2022"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-iso-6947-2022" "ГОСТ Р ИСО 6947-2022. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Положения при сварке (утв. и введен в действие Приказом Росстандарта от 30.06.2022 "
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 30 июня 2022 г. № 548-ст
Предисловие
1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 30 июня 2022 г. № 548-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 6947:2019 «Сварка и родственные процессы. Положения при сварке» (ISO 6947:2019 «Welding and allied processes — Welding positions», IDT).
Международный стандарт разработан Техническим комитетом ISO/TC 44 «Сварка и родственные процессы», подкомитетом SC 7 «Обозначения и термины»
5 ВЗАМЕН ГОСТ Р ИСО 6947-2017
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт устанавливает положения при сварке для испытаний и производства стыковых и угловых сварных швов для всех видов продукции.
В приложении A приведены примеры предельных углов наклона оси сварного шва и поворота лицевой поверхности сварного шва вокруг оси сварного шва при положениях при сварке производственных сварных швов.
В приложении B приведено сравнение настоящего стандарта и принятых в США обозначений для положений при сварке.
2 Нормативные ссылки
В настоящем стандарте нормативные ссылки отсутствуют.
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями.
ИСО и МЭК поддерживают терминологические базы данных для использования в стандартизации по следующим адресам:
- платформа онлайн-просмотра ИСО: доступна по адресу http://www.iso.org/obp;
- Электропедия МЭК: доступна по адресу http://www.electropedia.org/.
3.1 положение при сварке (welding position): Положение сварного шва в пространстве, определяемое углами наклона оси и поворота лицевой поверхности сварного шва относительно горизонтальной плоскости.
3.2 основное положение при сварке (main welding position): Положение при сварке (3.1), обозначаемое PA, PB, PC, PD, PE, PF, PG, PH, PJ или PK.
Примечание 1 — Обозначения положений при сварке см. на рисунках 1 и 2.
3.3 специальное положение при испытаниях SP (special test position): Любое положение при сварке (3.1), не являющееся одним из основных положений при сварке (3.2) (см. 4.3).
3.4 наклон S (slope): Угол наклона оси сварного шва относительно основного положения при сварке (3.2).
3.5 поворот R (rotation): Угол поворота лицевой поверхности сварного шва относительно основного положения при сварке (3.2).
3.6 угол наклона L (inclined angle): Угол наклона оси трубы.
4 Положения при сварке
4.1 Основные положения при сварке
Основные положения при сварке от PA до PG показаны на рисунке 1.
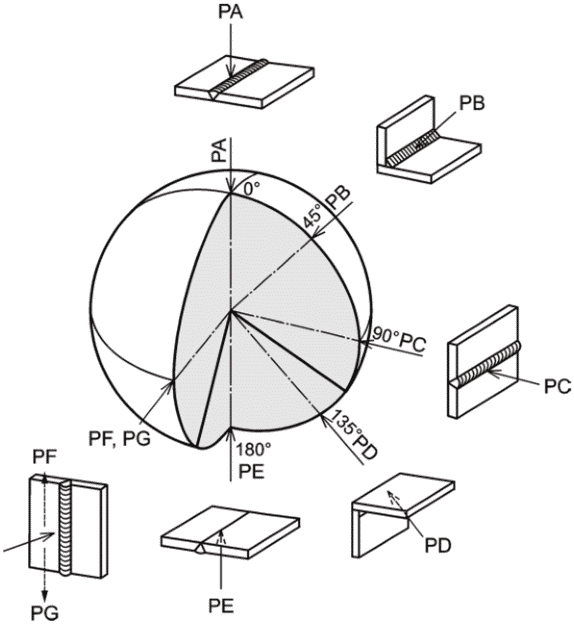
Примечание - Стрелки, выполненные сплошной линией, показывают положение при сварке по отношению к лицевой поверхности сварного шва. Стрелки, выполненные пунктирной линией, для PF (вверх) и PG (вниз), показывают направление сварки.
PA — нижнее положение; PB — горизонтальное положение таврового соединения; PC — горизонтальное положение; PD — потолочное положение таврового соединения;
PE — потолочное положение; PF — вертикальное положение
(направление сварки снизу вверх); PG — вертикальное
положение (направление сварки сверху вниз)
Примеры основных положений при сварке стыковых и угловых швов показаны на рисунке 2.
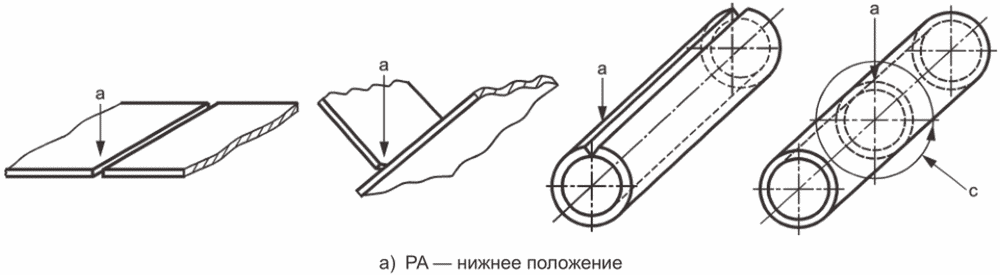
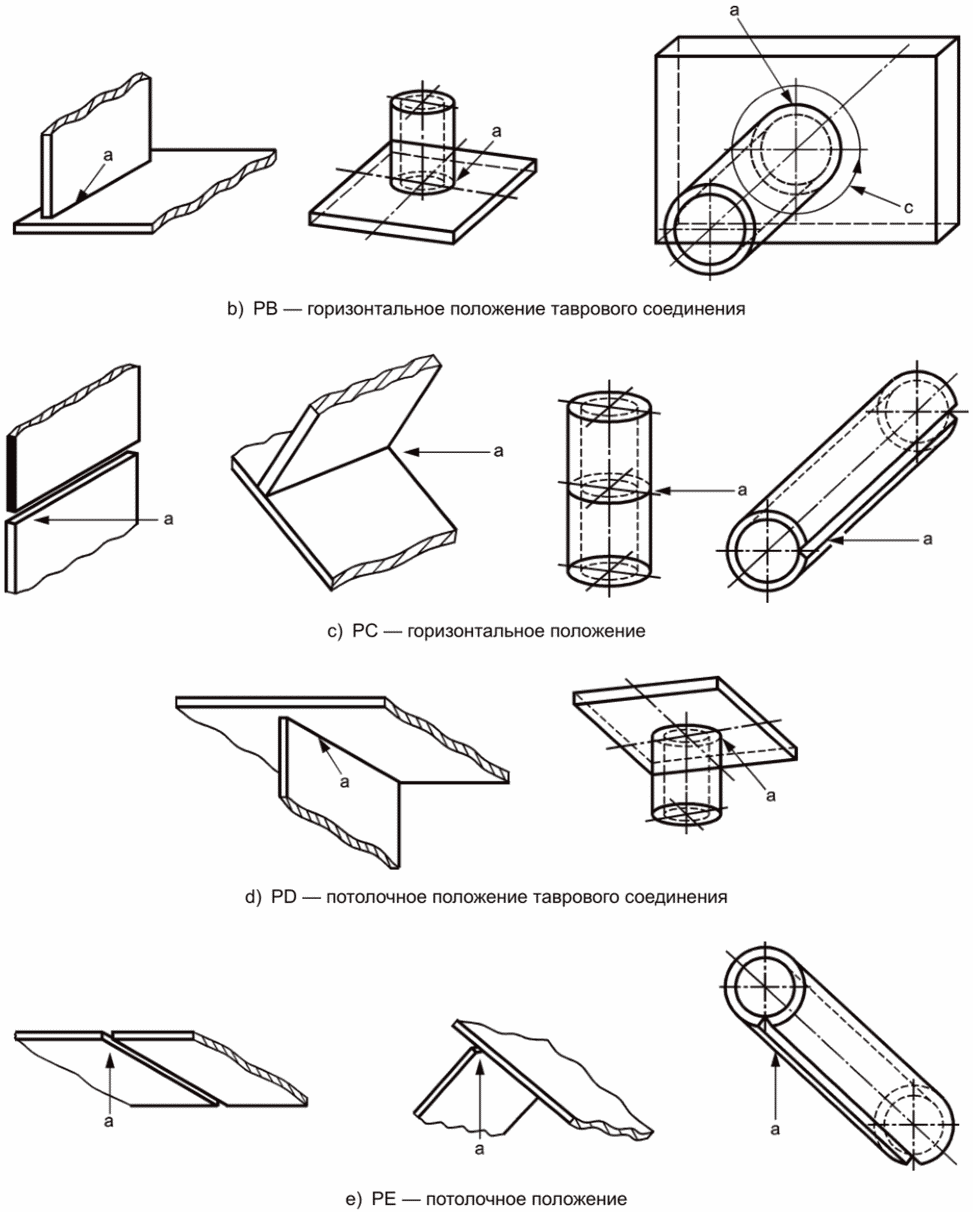
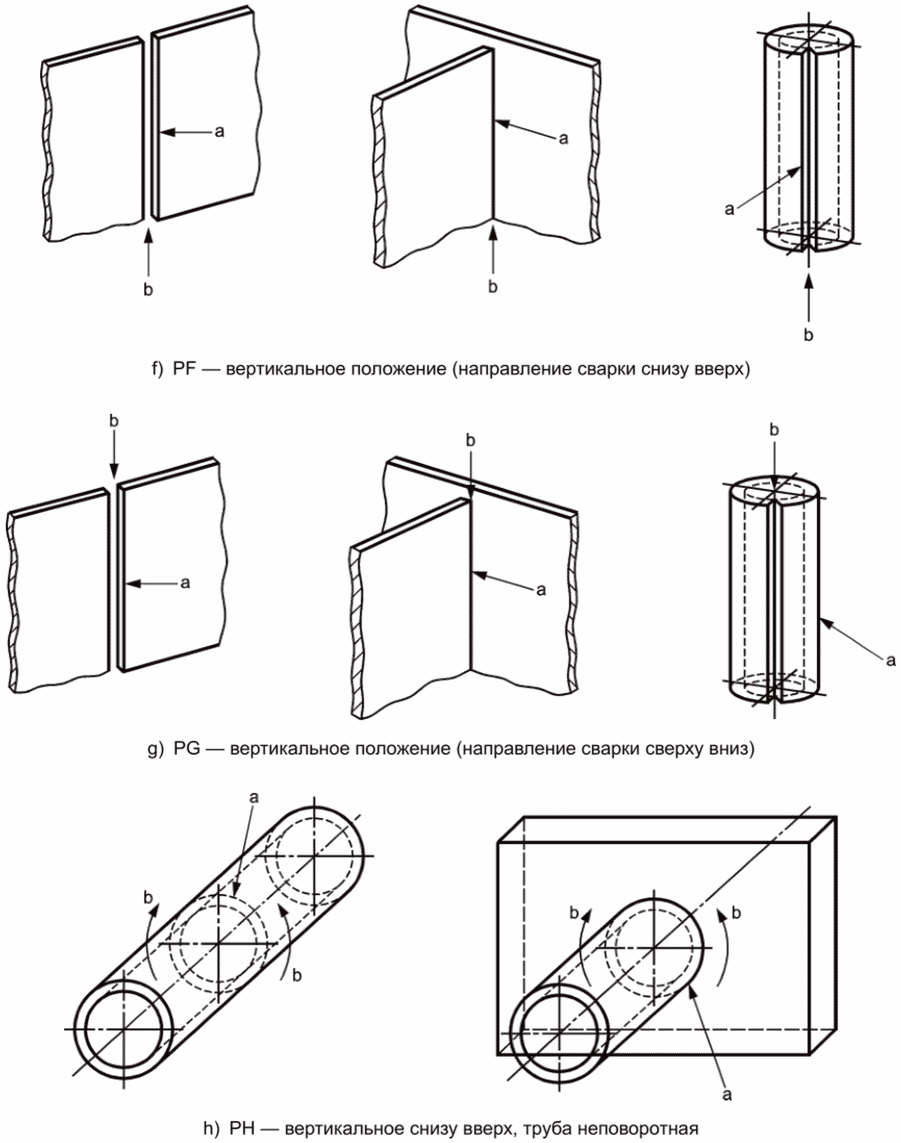
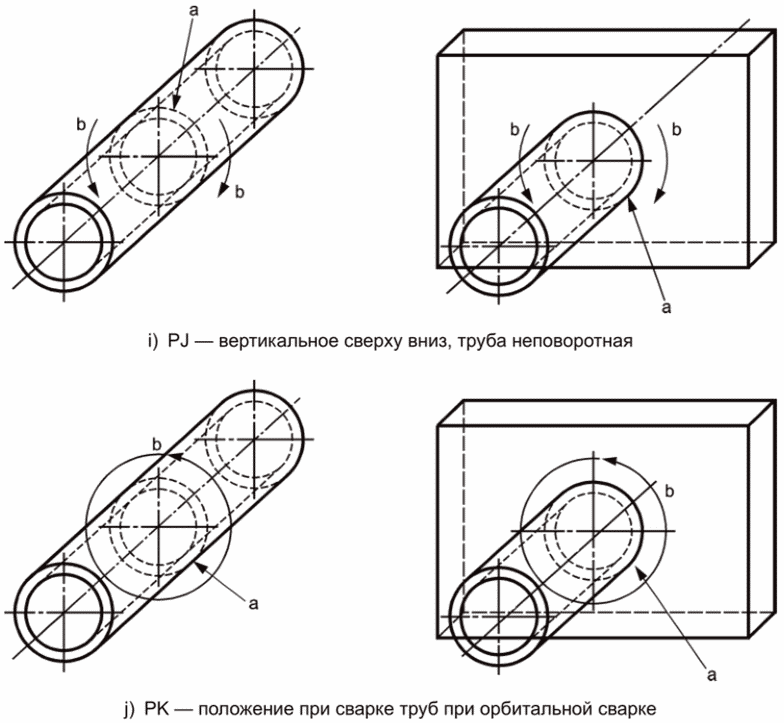
a Стрелка указывает лицевую сторону сварного шва и, следовательно, положение при сварке.
c Стрелка указывает вращение заготовок при сварке трубы в позиционере.
PA, PB, PC, PD, PE, PF, PG, PH, PJ и PK
4.2 Положения при сварке и предельные отклонения при испытаниях
Положения при сварке испытуемого образца не должны превышать значений +/- 5° по углу наклона и +/- 10° по углу поворота относительно основного положения при сварке.
4.3 Положения при сварке и предельные отклонения в производстве
Основные положения при сварке указаны в других стандартах, например в серии ИСО 9606 для аттестации сварщиков и в серии ИСО 15614 для аттестации процедур сварки.
Для производства предельные отклонения от основных положений при сварке, используемых для аттестации сварщиков и процедур сварки, приведены в таблице 1 для стыковых швов и в таблице 2 для угловых швов (см. также примеры в приложении A). Применяемые стандарты могут расширять или ограничивать установленные диапазоны, например требования стандарта при положении PA могут ограничивать угол поворота лицевой поверхности сварного шва до 15° вместо 30°.
Примечание - В случае асимметричных допусков знак «плюс» означает поворот сварного шва в направлении основного положения при сварке PA, а «минус» — в направлении основного положения при сварке PE.
при сварке производственных стыковых сварных швов
Предельные отклонения углов наклона и поворота для положений
при сварке производственных угловых сварных швов
Если испытуемый образец выполнен в положении, выходящем за пределы (см. 3.3) основных положений при сварке, углы наклона и поворота должны быть обозначены в соответствии с разделом 5. В производстве предельные отклонения должны составлять +/- 15° по углам наклона и поворота.
5 Обозначения
Основные положения при сварке обозначают в соответствии с рисунками 1 и 2 (см. пример 1). Обозначение для основного положения при сварке может быть дополнено значениями угла наклона и угла поворота, указанными тремя цифрами (см. пример 2).
Если испытуемый образец выполнен в положении, выходящем за пределы основных положений при сварке, допустимые отклонения в производстве составляют +/- 15° по углу наклона и углу поворота. Эти дополнительные значения являются обязательными, если испытуемый образец, используемый для аттестации, находился вне предельных отклонений угла наклона и угла поворота, указанных в 4.2.
Для кольцевых сварных швов труб с наклонными осями угол наклона и угол поворота обозначают в соответствии с рисунком 2 (см. примеры 3 и 4).
Пример 1 — Основное положение при сварке «горизонтальное положение таврового соединения» (PB) обозначают: PB.
Это стандартное положение при испытаниях, предельное отклонение соответствует таблице 2.
Пример 2 — Основное положение при сварке «горизонтальное положение таврового соединения» (PB), с углом наклона 15° и углом поворота 10°, обозначают: PB 015-010.
Это специальное положение, для которого предельное отклонение составляет от 0° до 30° угла наклона и от — 5° до 25° угла поворота лицевой поверхности сварного шва, если иное не указано в применяемом стандарте.
Пример 3 — Положение при сварке труб наклонное с направлением сварки «снизу вверх» (PH) и углом наклона 45° обозначают: PH-L045.
Это специальное положение, для которого предельное отклонение для любых угла наклона и угла поворота лицевой поверхности сварного шва до 45° с направлением сварки снизу вверх. Применяемый стандарт может устанавливать другое отклонение.
Пример 4 — Положение при сварке труб наклонное с направлением сварки «сверху вниз» (PJ) и углом наклона 45° обозначают: PJ-L045.
Это специальное положение, для которого предельное отклонение для любого угла наклона и от 30° до 65° угла поворота лицевой поверхности сварного шва с направлением сварки сверху вниз. Применяемый стандарт может устанавливать другое отклонение.
Примечание — В примерах 3 и 4 угол наклона задан как пример.
ПРЕДЕЛЬНЫЕ ЗНАЧЕНИЯ УГЛОВ НАКЛОНА ОСИ И ПОВОРОТА ЛИЦЕВОЙ
ПОВЕРХНОСТИ СВАРНОГО ШВА ОТНОСИТЕЛЬНО ОСИ СВАРНОГО ШВА
ДЛЯ ПОЛОЖЕНИЙ ПРИ СВАРКЕ ПРОИЗВОДСТВЕННЫХ СВАРНЫХ ШВОВ
В данном приложении с помощью рисунков показаны предельные значения угла наклона оси сварного шва и предельные значения угла поворота лицевой поверхности сварного шва вокруг оси сварного шва для положений при сварке в производственных швах (см. таблицы 1 и 2).
На рисунках A.1 - A.4 показаны эскизы стыковых швов, а на рисунках A.5 и A.6 показаны эскизы угловых швов.
Примечание - Условные обозначения, показанные на рисунке A.1 a) для горизонтальной плоскости и вертикальной плоскости, применяются ко всем рисункам в приложении A.
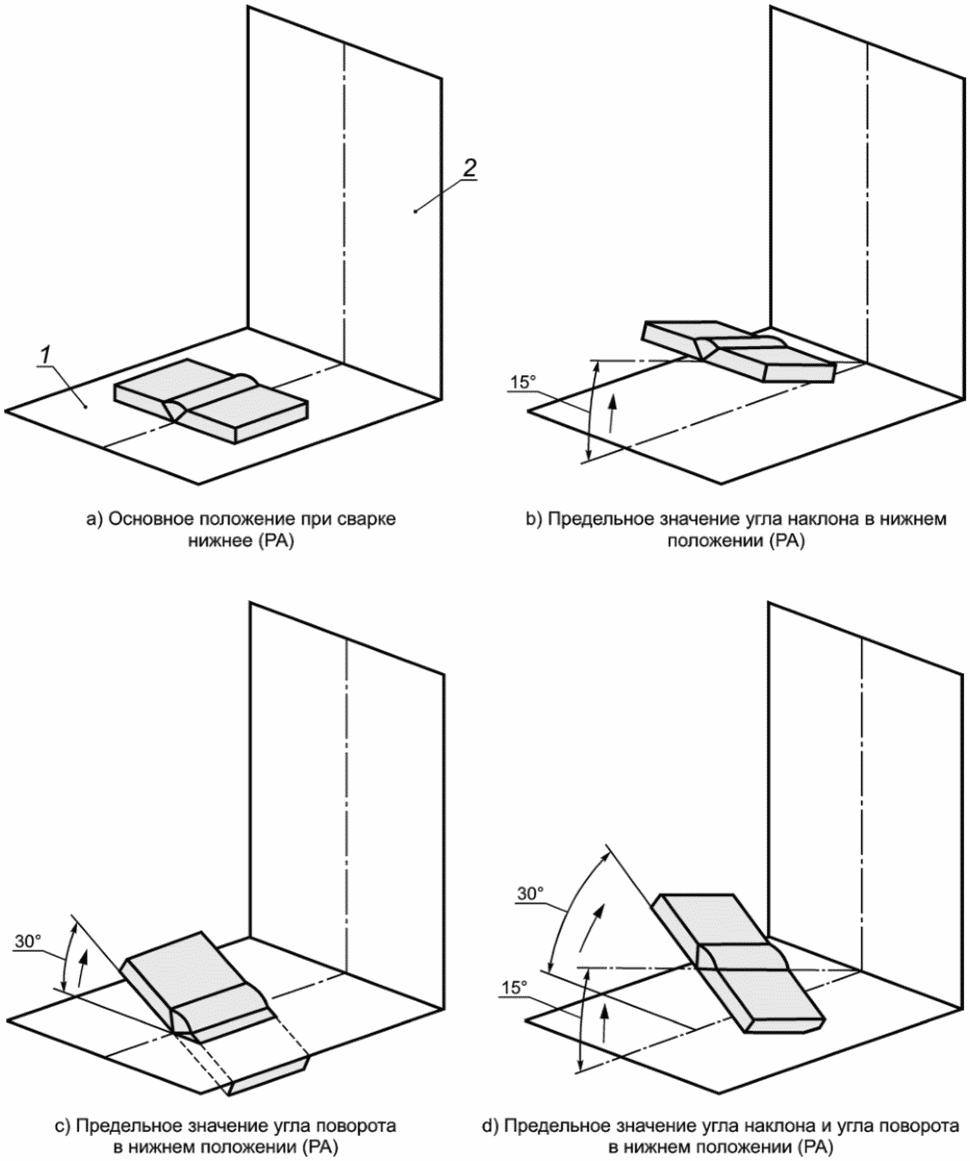
поворота для стыковых швов в нижнем положении при сварке PA
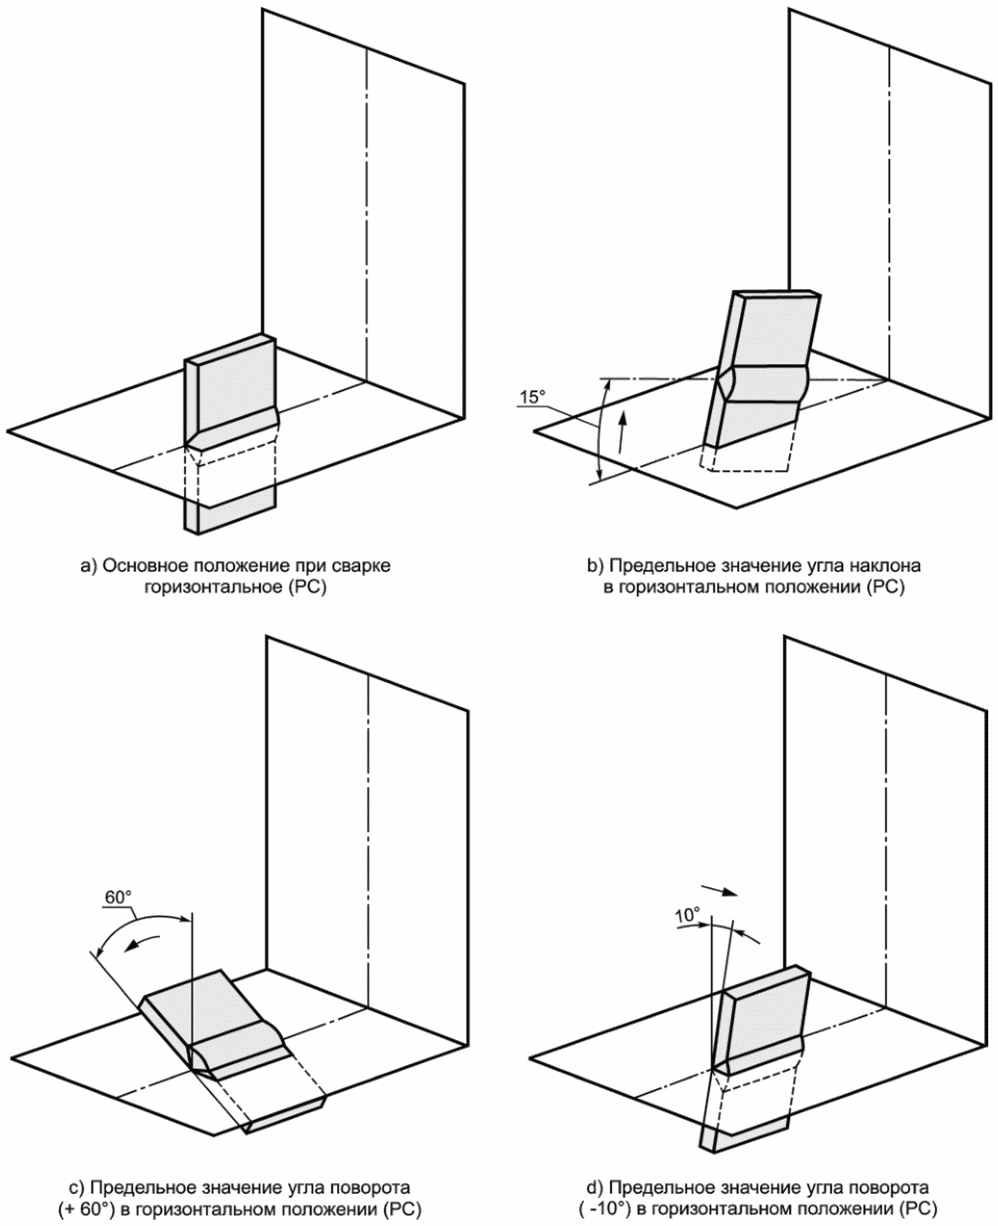
Рисунок A.2 — Предельные значения угла наклона
и угла поворота для стыковых швов
в горизонтальном положении при сварке PC
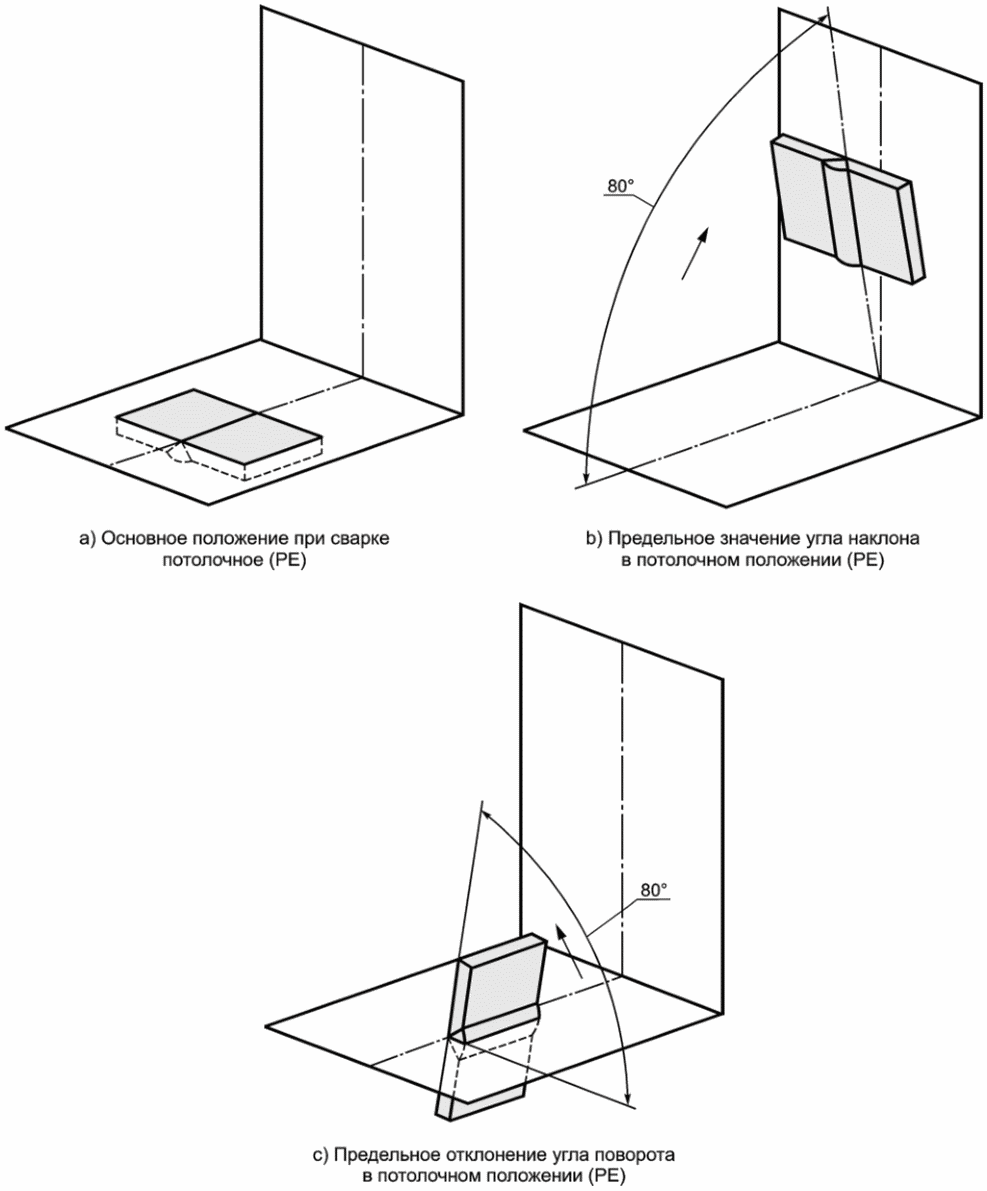
Рисунок A.3 — Предельные значения угла наклона
и угла поворота для стыковых швов
в потолочном положении при сварке PE
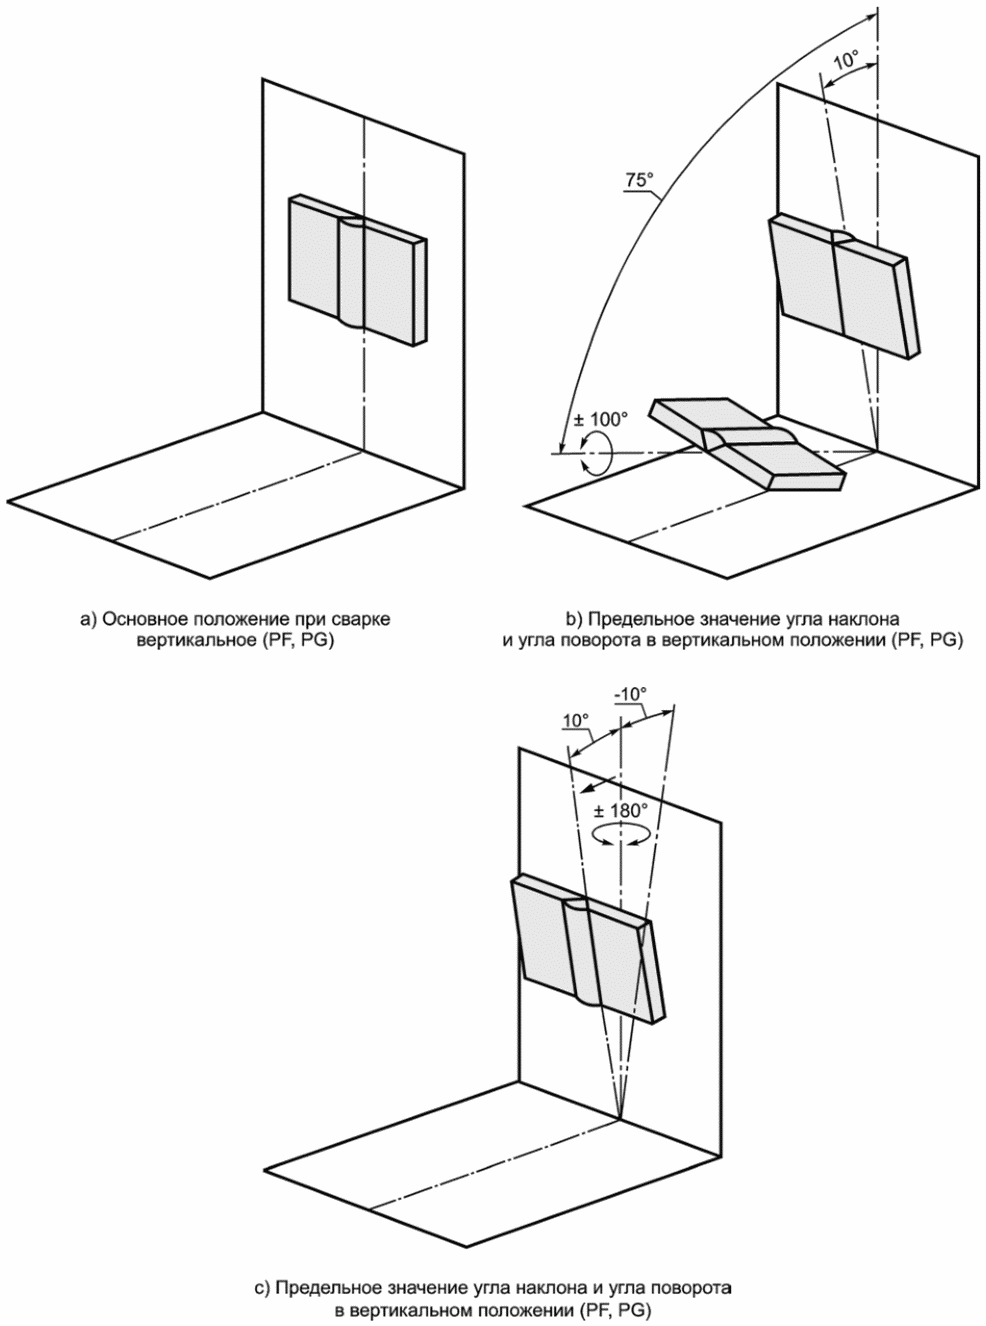
Рисунок A.4 — Предельные значения угла наклона
и угла поворота для стыковых швов
в вертикальном положении при сварке (PF, PG)
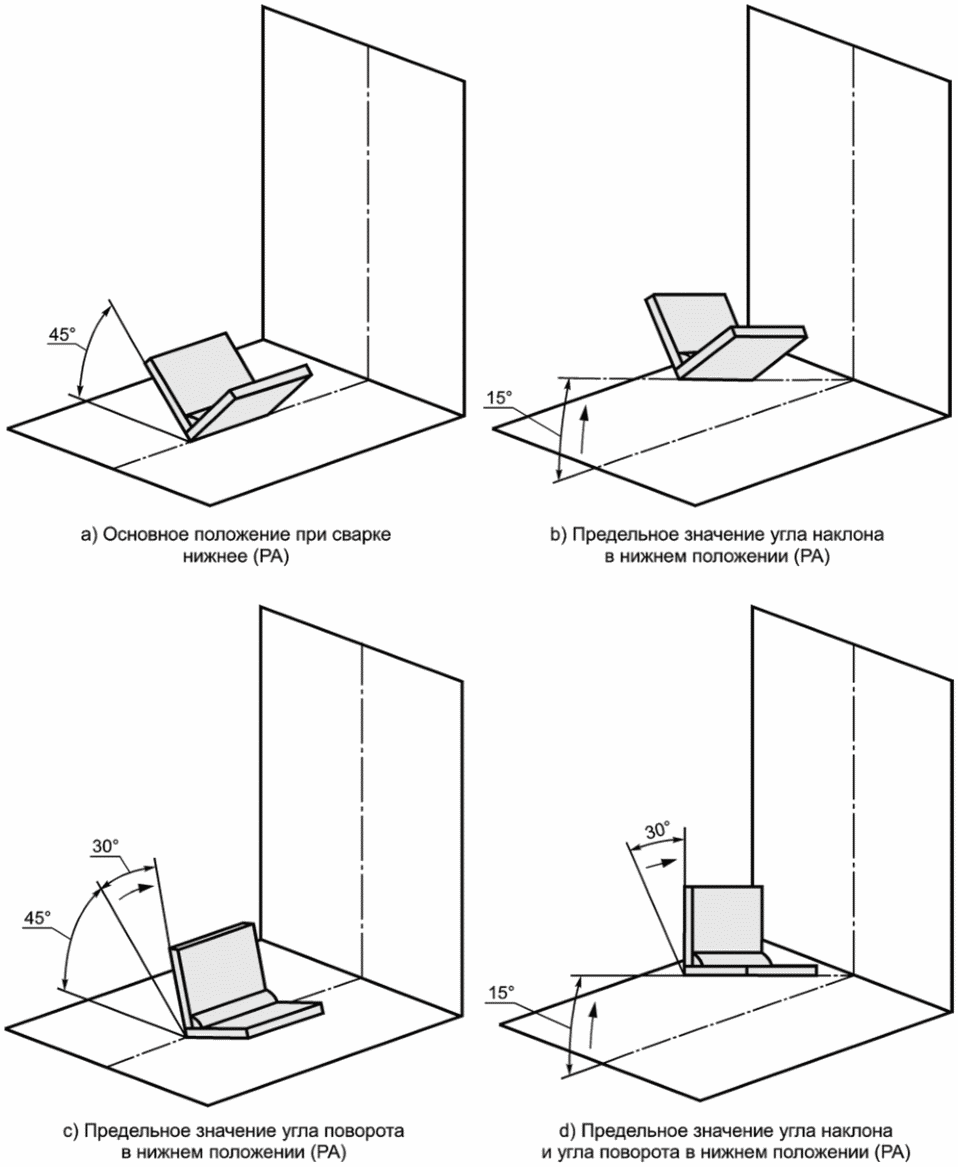
Рисунок A.5 — Предельные значения угла наклона и угла
поворота для угловых швов в нижнем положении при сварке PA
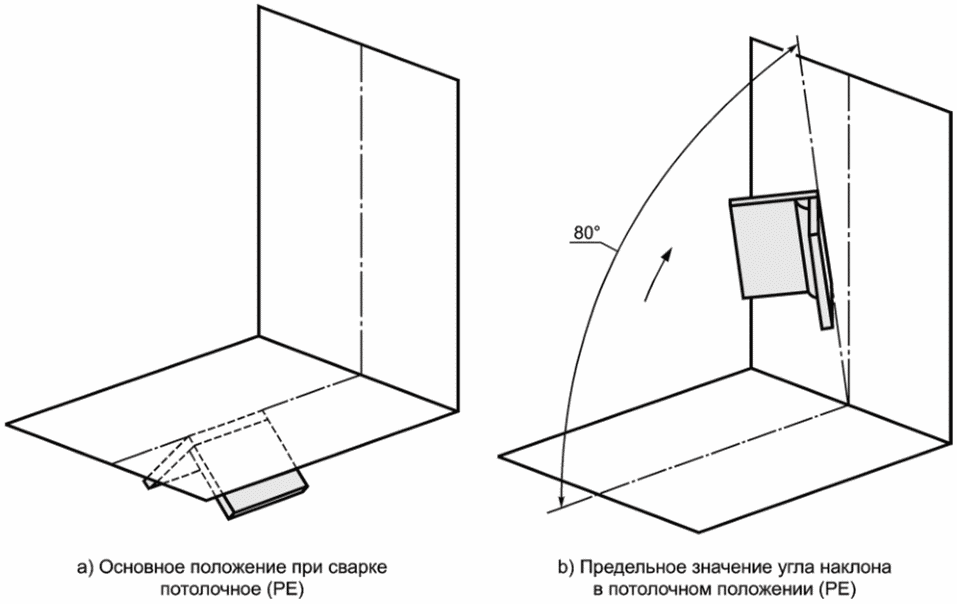
Рисунок A.6 — Предельные значения угла наклона
и угла поворота для угловых швов
в потолочном положении при сварке PE
(справочное)
В таблице B.1 представлено сравнение настоящего стандарта и системы обозначений положений при сварке в США [3], [4].
Сравнение настоящего стандарта и системы обозначений положений при сварке в США
| Изображение | Положение при сварке в соответствии с AWS A3.0M/A3.0 и ASME, раздел IX | Положение при сварке в соответствии с настоящим стандартом | |
 Нижнее положение, труба поворотная | 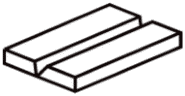 Нижнее положение | 1G | PA |
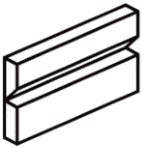 Горизонтальное положение | 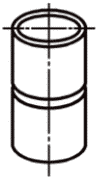 Горизонтальное положение | 2G | PC |
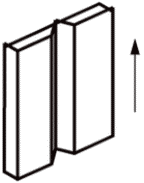 Вертикальное положение снизу вверх | 3G uphill (снизу вверх) | PF | |
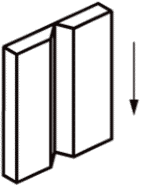 Вертикальное положение сверху вниз | 3G downhill (сверху вниз) | PG | |
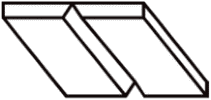 Потолочное положение | 4G | PE | |
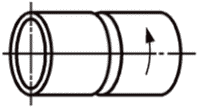 Вертикальное положение снизу вверх, труба неповоротная | 5G uphill (снизу вверх) | PH | |
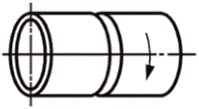 Вертикальное положение сверху вниз, труба неповоротная | 5G downhill (сверху вниз) | PJ | |
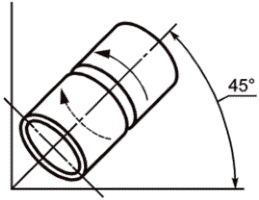 Наклонное (труба неповоротная), сварка снизу вверх | 6G uphill (снизу вверх) | H-L045 a | |
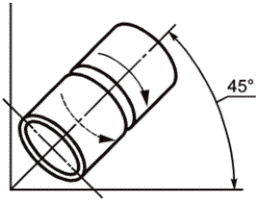 Наклонное (труба неповоротная), сварка сверху вниз | 6G downhill (сверху вниз) | PJ-L045 a | |
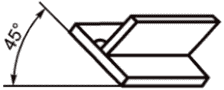 Нижнее положение | 1F | PA | |
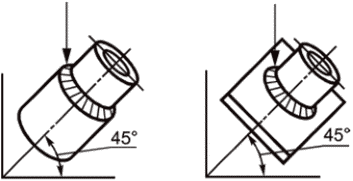 Нижнее положение, труба поворотная | 1FR | PA | |
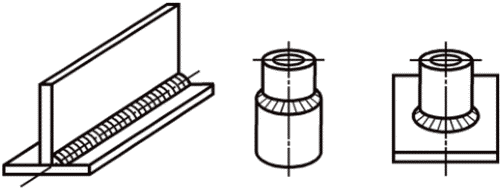 Горизонтальное положение тавровых соединений и горизонтальное положение при вертикальном положении осей труб | 2F | PB | |
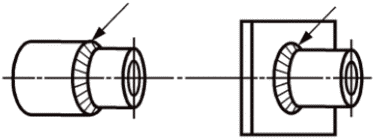 Горизонтальное положение при горизонтальном положении осей труб, труба поворотная | 2FR | PB | |
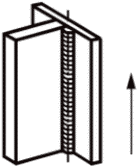 Вертикальное положение снизу вверх | 3F uphill (снизу вверх) | PF | |
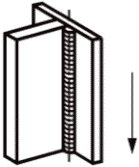 Вертикальное положение сверху вниз | 3F downhill (сверху вниз) | PG | |
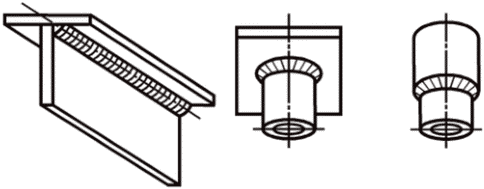 Потолочное положение тавровых соединений и потолочное положение при вертикальном положении осей труб | 4F | PD | |
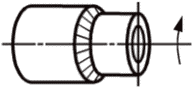 Вертикальное положение снизу вверх, труба неповоротная | 5F uphill (снизу вверх) | PH | |
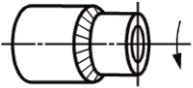 Вертикальное положение сверху вниз, труба неповоротная | 5F downhill (сверху вниз) | PJ | |
| a Угол наклона приведен в качестве примера. | |||