ГОСТ Р 72572-2026. Национальный стандарт Российской Федерации. Оборудование горно-шахтное. Трубы стальные бурильные для снарядов со съемными керноприемниками. Общие технические условия
(утв. и введен в действие Приказом Росстандарта от 12.03.2026 № 214-ст)
Примечание
Документ введен в действие с 01.06.2026.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 12 марта 2026 г. № 214-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ТРУБЫ СТАЛЬНЫЕ БУРИЛЬНЫЕ ДЛЯ СНАРЯДОВ СО СЪЕМНЫМИ КЕРНОПРИЕМНИКАМИ
Mining equipment. Steel drill pipes for core barrel rigs. General specifications
Дата введения 1 июня 2026 года
Предисловие
1 РАЗРАБОТАН Акционерным обществом «Завод бурового оборудования» (АО «Завод бурового оборудования)»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 269 «Горное дело»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 12 марта 2026 г. № 214-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на бурильные стальные трубы для снарядов со съемными керноприемниками размеров B, N, H, P (далее — трубы), предназначенные для бурения геологоразведочных скважин на твердые полезные ископаемые (драгоценные металлы, драгоценные камни и т.п.) снарядами со съемными керноприемниками, и на резьбы Q и HD для этих труб. Трубы входят в состав комплекса инструмента для бурения со съемными керноприемниками.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 9.014-78 Единая система защиты от коррозии и старения. Временная противокоррозионная защита изделий. Общие требования
ГОСТ 15.309 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 427 Линейки измерительные металлические. Технические условия
ГОСТ 3282 Проволока стальная низкоуглеродистая общего назначения. Технические условия
ГОСТ 3560 Лента стальная упаковочная. Технические условия
ГОСТ 6507 Микрометры. Технические условия
ГОСТ 7502 Рулетки измерительные металлические. Технические условия
ГОСТ 7565 (ИСО 377-2-89) Чугун, сталь и сплавы. Метод отбора проб для химического анализа
ГОСТ 8026 Линейки поверочные. Технические условия
ГОСТ 9013 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 10006 (ИСО 6892-84) Трубы металлические. Метод испытания на растяжение
ГОСТ 10692 Трубы стальные, чугунные и соединительные детали к ним. Приемка, маркировка, упаковка, транспортирование и хранение
ГОСТ 23677 Твердомеры для металлов. Общие технические требования
ГОСТ 24672 Калибры для конической резьбы. Технические условия
ГОСТ 26877 Металлопродукция. Методы измерений отклонений формы
ГОСТ 30432 Трубы металлические. Методы отбора проб, заготовок и образцов для механических и технологических испытаний
ГОСТ Р 15.301 Система разработки и постановки продукции на производство. Продукция производственно-технического назначения. Порядок разработки и постановки продукции на производство
ГОСТ Р 57053 Оборудование горно-шахтное. Машины и оборудование геологоразведочного бурения по твердым породам. Термины и определения
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ Р 57053.
4 Обозначения и сокращения
В настоящем стандарте применены следующие обозначения и сокращения:
D — наружный диаметр трубы, мм;
d — внутренний диаметр трубы, мм;
L — длина трубы (рабочая), мм;
L1 — длина резьбовой части, мм;
ОТК — отдел технического контроля;
ЧПУ — числовое программное управление;
ЭД — эксплуатационные документы.
5 Классификация, основные параметры и характеристики
5.1 Трубы должны иметь размеры и резьбовые соединения, указанные в таблице 1.
Сортамент труб и применяемые к ним типы резьбовых соединений
5.2 Трубы изготавливают двух исполнений:
Трубы в обычном исполнении изготавливают по размерам и массе, приведенным на рисунке 1 и в таблице 2.
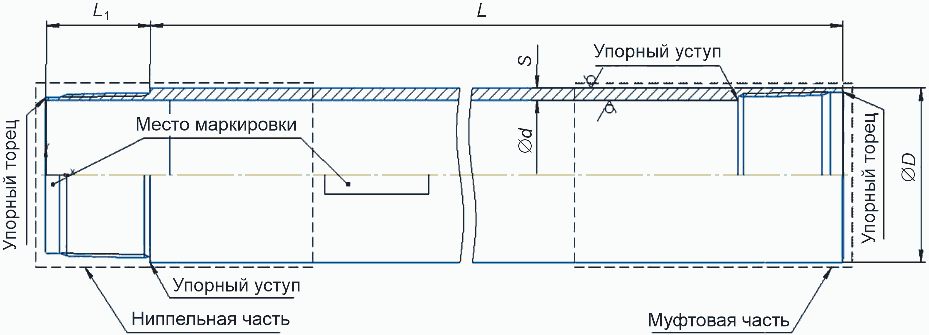
Рисунок 1 — Общий вид для бурильных труб обычного исполнения
Размеры и масса труб в обычном исполнении
| Условное обозначение диаметра бурильной трубы | D, мм | d, мм | S, мм | L, мм | L1, мм | m <1>, кг | |||
| Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | ||||
| B | 55,60 | +0,15 | 46,10 | +/- 0,10 | 4,75 | 1500 | +/- 10 | 44,40 | 8,90 |
| 3000 | +/- 10 | 17,80 | |||||||
| N | 69,85 | +0,20 | 60,20 | +/- 0,12 | 4,825 | 1500 | +/- 10 | 44,40 | 11,20 |
| 3000 | +/- 10 | 23,00 | |||||||
| H | 88,90 | +0,25 | 77,90 | +/- 0,12 | 5,50 | 1500 | +/- 10 | 44,40 | 17,10 |
| 3000 | +/- 10 | 34,20 | |||||||
| P | 114,30 | +0,30 | 102,0 | +/- 0,15 | 6,15 | 1500 | +/- 10 | 62,35 | 24,50 |
| 3000 | +/- 10 | 49,00 | |||||||
| <1> Для справок. | |||||||||
5.3 Трубы в облегченном исполнении изготавливают по размерам и массе, приведенным на рисунке 2 и в таблице 3.
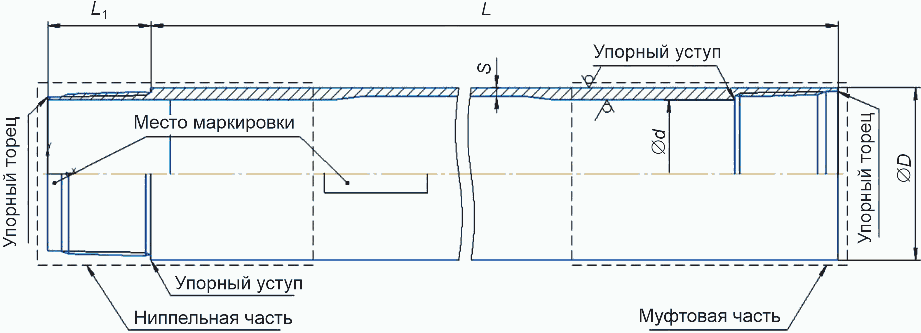
Рисунок 2 — Общий вид для бурильных труб облегченного исполнения
Размеры и масса труб в облегченном исполнении
| Условное обозначение диаметра бурильной трубы | D, мм | d, мм | S, мм | L, мм | L1, мм | m <1>, кг | |||
| Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | ||||
| B | 55,60 | +0,15 | 46,10 | +/- 0,10 | 4,75 | 1500 | +/- 10 | 41,10 | 7,10 |
| 3000 | +/- 10 | 13,80 | |||||||
| N | 69,85 | +0,20 | 60,20 | +/- 0,12 | 4,825 | 1500 | +/- 10 | 39,01 | 9,20 |
| 3000 | +/- 10 | 17,80 | |||||||
| H | 88,90 | +0,25 | 77,90 | +/- 0,12 | 5,50 | 1500 | +/- 10 | 54,75 | 13,50 |
| 3000 | +/- 10 | 26,00 | |||||||
| P | 114,30 | +0,30 | 102,0 | +/- 0,15 | 6,15 | 1500 | +/- 10 | 62,35 | 19,40 |
| 3000 | +/- 10 | 37,60 | |||||||
| <1> Для справок. | |||||||||
По согласованию между изготовителем и заказчиком трубы изготовляют размерами, не указанными в таблицах 2 и 3.
Примеры условных обозначений труб бурильных при заказе:
Труба бурильная для снарядов со съемными керноприемниками, наружным диаметром 55,60 мм с резьбовым соединением Q в обычном исполнении, длиной 3000 мм по настоящему стандарту:
Труба бурильная BQ-3000 ГОСТ Р 72572-2026
Труба бурильная для снарядов со съемными керноприемниками, наружным диаметром 69,90 мм с резьбовым соединением Q в обычном исполнении, длиной 1500 мм по настоящему стандарту:
Труба бурильная NQ-1500 ГОСТ Р 72572-2026
Труба бурильная для снарядов со съемными керноприемниками, наружным диаметром 114,3 мм с резьбовым соединением HD в облегченном исполнении L, длиной 3000 мм по настоящему стандарту:
Труба бурильная PHDL-3000 ГОСТ Р 72572-2026
5.4 Трубы изготавливают только с правой резьбой.
5.5 Размеры резьбы Q для труб с условным диаметром B, N, H приведены на рисунках 3, 4 и в таблице 4.
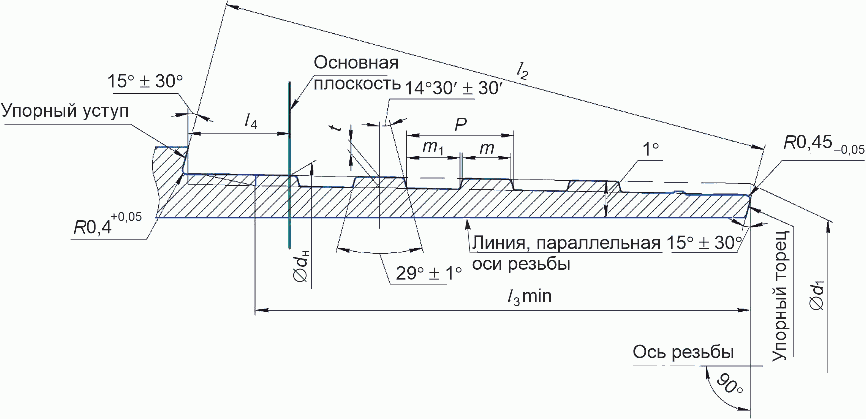
Рисунок 3 — Размеры наружной резьбы Q
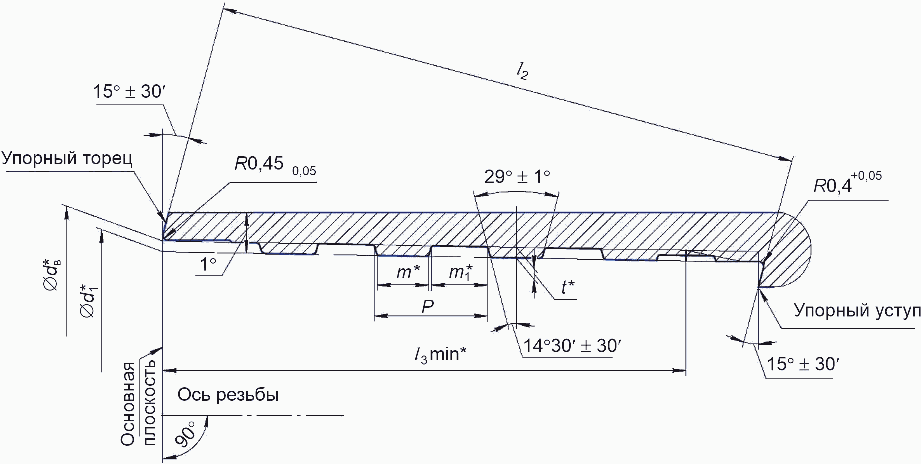
Рисунок 4 — Размеры внутренней резьбы Q
5.6 Размеры резьбы HD для труб с условным диаметром P приведены на рисунках 5, 6 и в таблице 4.
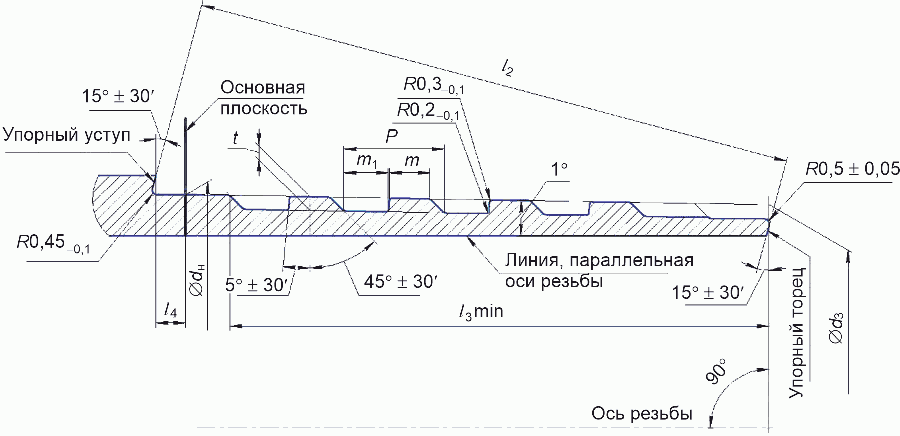
Рисунок 5 — Размеры наружной резьбы HD
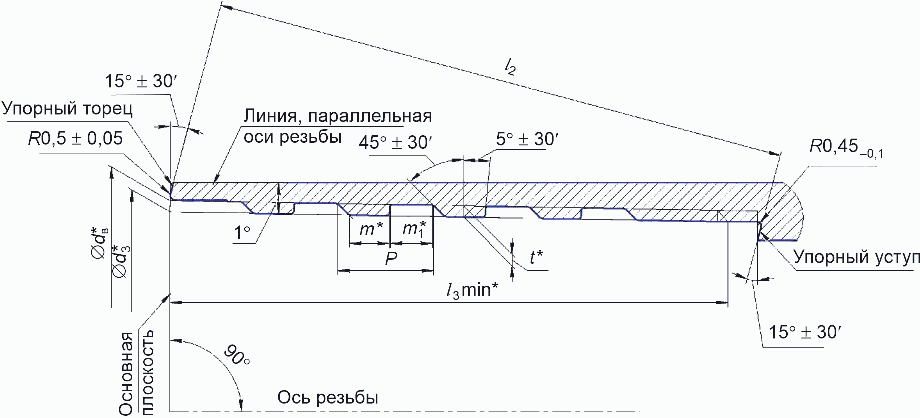
Рисунок 6 — Размеры внутренней резьбы HD
5.7 Максимальная глубина бурения для труб обычного исполнения указана в таблице 5.
Максимальная глубина бурения для труб обычного исполнения
5.8 Максимальная глубина бурения для труб облегченного исполнения указана в таблице 6.
Максимальная глубина бурения для труб облегченного исполнения
5.9 Характеристики, указанные в таблицах 4 - 6, представлены для новых, не бывших в эксплуатации труб при бурении вертикальных скважин.
Не допускается применение восстановленных, бывших в эксплуатации труб при бурении вертикальных скважин.
6 Технические требования
6.1 Основные требования к конструкции
6.1.1 Отклонения от прямолинейности любого участка труб длиной 1 м не должны превышать 0,3 мм.
Общее отклонение от прямолинейности по всей длине трубы не должно превышать 1/5000 ее длины.
Концевая кривизна не должна превышать 0,2 мм на 200 мм от торца.
6.1.2 Требования к материалу
Механические свойства металла трубной заготовки должны соответствовать приведенным в таблице 7.
Механические свойства трубной заготовки
| Временное сопротивление \sigma_{\text{в}} , Н/мм2, не менее | Предел текучести \sigma_{\text{т}} , Н/мм2, не менее | Относительное удлинение \delta_{5} , %, не менее | Твердость, HRC |
|---|---|---|---|
| 758 | 650 | 14 | 24 — 30 |
Массовая доля серы и фосфора в стали не должна превышать 0,045% каждого.
6.1.3 Наружная поверхность труб может быть упрочнена закалкой ТВЧ с глубиной закаленного слоя по всей поверхности 1,0 — 2,0 мм и твердостью 50 — 60 HRC.
- образование микротрещин в закаленном слое;
- овальность после закалки более 0,1 мм;
- изменение внутреннего диаметра трубы относительно заданного.
6.1.4 На расстоянии не менее 150 мм от каждого конца труб должна быть произведена объемная термическая обработка по режиму «закалка + отпуск» с целью получения механических свойств, указанных в таблице 8.
Механические свойства концов труб после объемной термической обработки
6.1.5 Все виды резьб должны быть гладкими с шероховатостью поверхностей не более Ra 3,2, без забоин, выкрошенных витков, заусенцев и других дефектов, нарушающих непрерывность и прочность резьбы. На поверхностях упорных торцов и упорных уступов не допускаются вмятины, забоины и другие дефекты.
6.1.6 Предельное отклонение радиального биения оси тела трубы относительно оси резьб — 0,1 мм, угловое отклонение оси тела трубы относительно оси резьб — 0,1 мм на 100 мм длины трубы.
6.1.7 Момент свинчивания резьбового соединения до смыкания торцов должен соответствовать значениям, приведенным в таблице 9. Момент свинчивания резьбовых соединений не зависит от варианта исполнения труб.
Натяги в паре и моменты свинчивания
| Профиль резьбы по размерам труб | Натяг в паре, мм | Момент свинчивания <1>, Нм |
| BQ | 1,5 +/- 0,5 | 450-250 |
| NQ | 2,0 +/- 0,5 | 600-200 |
| HQ | 2,0 +/- 0,5 | 1010-600 |
| PHD | 3,0-1,0 | 1110-700 |
| <1> Для справок. | ||
6.2 Качество поверхности
На трубах не должно быть трещин, раковин и расслоений: вырубка, заварка и заделка дефектных мест не допускаются.
6.3 Комплектность
- трубы, изготовленные по настоящему стандарту;
- паспорт изделия (один экземпляр на партию);
- руководство по эксплуатации (один экземпляр на партию);
- документ о подтверждении соответствия требованиям действующего технического регламента (при необходимости).
6.4 Маркировка и упаковка
6.4.1 Трубы должны маркироваться следующим образом.
На каждой трубе со стороны ниппельной части должен быть нанесен товарный знак предприятия-изготовителя ударным или ударно-точечным способом.
К каждому пакету труб должна быть надежно прикреплен ярлык, который должен содержать:
- товарный знак предприятия-изготовителя;
- изображение единого знака обращения продукции на рынке;
- наименование страны-изготовителя и предприятия-изготовителя;
- наименование труб с указанием настоящего стандарта;
- количество труб в пакете;
- масса нетто, масса брутто;
- условный диаметр труб;
- тип резьбового соединения;
- исполнение труб (обычное или облегченное);
- длина труб;
- отметка о приемке.
6.4.2 Резьба, упорные торцы, уступы и уплотнительные конические поверхности должны быть покрыты смазкой, обладающей консервационными свойствами. Вариант защиты В3-4 по ГОСТ 9.014.
6.4.3 Упаковку труб проводят в пакеты с помощью шестигранных крышек, защищающих торцы пакетов, и специальных шпилек, пропущенных через центральную трубу пакета (см. рисунок 7) по нормативно-технической документации изготовителя. Перед установкой крышек трубы в пакете должны быть выровнены в вертикальной плоскости. Между днищами крышек и торцами труб помещают предохранительные прокладки. Не допускается повреждение резьбы на трубах, при установке шестигранных крышек.
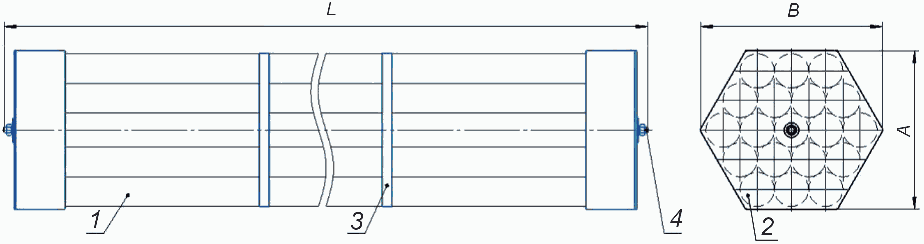
B — диаметр пакета; A — ширина пакета; L — длина труб в пакете; 1 — труба; 2 — крышка; 3 — стяжка; 4 — специальная шпилька и гайка
В одном пакете должны быть трубы одного размера и одного типа резьбового соединения.
Упаковку изготавливают по нормативно-технической документации производителя.
6.4.4 Пакеты труб дополнительно плотно увязывают в двух местах проволокой диаметром 4 — 6 мм по ГОСТ 3282 или другой нормативно-технической документации. Допускается для обвязки пакетов труб применение стальной ленты по ГОСТ 3560 или другой нормативно-технической документации. Пакет должен состоять из труб одного диаметра, одной длины и одного резьбового соединения.
Количество труб в одном пакете и ориентировочные размеры пакетов приведены в таблице 10.
7 Требования безопасности и охраны окружающей среды
Трубы пожаробезопасны, взрывобезопасны, нетоксичны, электробезопасны, экологически безопасны и не представляют радиационной опасности.
Специальные меры безопасности при транспортировании и хранении труб не требуются.
8 Правила приемки
8.1 Процесс приемки труб должен быть совмещен с проведением приемо-сдаточных испытаний. Основанием для принятия решения о приемке партии труб являются положительные результаты приемо-сдаточных испытаний и положительные результаты предшествующих периодических испытаний, проведенных в установленные сроки.
8.2 Трубы принимают партиями, количество труб в партии — не более 300 шт. Все партии должны быть проверены и приняты ОТК предприятия-изготовителя. Каждая партия должна состоять из труб одного размера и типа и сопровождаться документом — паспортом изделия. Паспорт изделия удостоверяет качество труб и подтверждает их соответствие требованиям конструкторской документации. Паспорт изделия должен содержать следующие сведения:
- наименование страны-изготовителя, наименование предприятия-изготовителя;
- юридический адрес изготовителя;
- наименование и обозначение изделия;
- обозначение нормативного документа (настоящий стандарт);
- дату изготовления;
- комплектность;
- массу партии;
- гарантии изготовителя;
- условия транспортирования и хранения;
- сведения о консервации и упаковывании;
- сведения о приемке.
8.3 Изготавливаемые трубы должны подвергаться заводом-изготовителем приемо-сдаточным и периодическим испытаниям.
8.3.1 На приемо-сдаточные испытания предъявляют все изделия данной партии, при этом проверяют указанные параметры:
- размеры труб — у 100% изделий;
- кривизна трубы — на двух изделиях от партии;
- механические свойства (см. таблицы 8 и 9) — на одно изделие от партии;
- химический состав сырья — каждая плавка, входящая в партию;
- твердость после закалки ТВЧ — одно изделие от партии;
- глубина слоя после закалки ТВЧ — одно изделие от партии;
- форма и размеры профиля резьбы — 2% изделий от партии;
- натяг по калибрам — у 100% изделий;
- натяг в паре — два изделия от партии (одна пара);
- момент свинчивания резьбового соединения до смыкания торцов — два изделия от партии (одна пара);
- контроль качества поверхностей — 10% изделий от партии;
- комплектность, маркировка, упаковка — 100% изделий от партии.
8.4 Результаты испытаний оформляют соответствующими документами согласно ГОСТ 15.309.
8.5 Принятой считают партию продукции, которая выдержала приемо-сдаточные испытания, промаркирована, укомплектована и на которую оформлен паспорт, удостоверяющий приемку.
8.6 При получении неудовлетворительных результатов какого-либо из видов контроля по нему проводят повторный контроль на удвоенной выборке труб от партии, исключая изделия, не выдержавшие первичного контроля. Удовлетворительные результаты повторного выборочного контроля труб распространяются на всю партию, исключая трубы, не выдержавшие первичный контроль.
При получении неудовлетворительных результатов повторного выборочного контроля труб допускается проведение контроля каждой трубы партии, исключая трубы, не выдержавшие повторные испытания. Результаты контроля каждой трубы партии являются окончательными.
При получении неудовлетворительных результатов контроля допускается повторная термическая обработка труб с предъявлением их к приемке в качестве новой партии. Количество повторных термических обработок, кроме отпусков, должно быть не более двух, количество отпусков — не ограничено.
8.7 Квалификационные испытания — согласно ГОСТ Р 15.301.
9 Методы контроля
9.1 Отбор проб проводят:
- по ГОСТ 7565 - для химического анализа;
- по ГОСТ 30432 - для механических испытаний.
9.2 Геометрические размеры измеряют:
- наружный диаметр труб измеряют штангенциркулем ШЦЦ-I-250-0,01 по ГОСТ 166;
- толщину стенки трубы — трубным микрометром с пределами измерений 0 — 25 по ГОСТ 6507;
- длину — рулеткой Р10У3П по ГОСТ 7502;
- геометрические размеры профиля резьб — калибрами для конических резьб ГОСТ 24672, с помощью специальных автоматизированных средств, в том числе с ЧПУ.
9.3 Отклонение от прямолинейности любого участка трубы длиной 1 м определяют с помощью поверочной линейки по ГОСТ 8026 и набора щупов. Для измерения визуально выбирают участок трубы с максимальной кривизной и определяют стрелу прогиба.
9.4 Отклонение от прямолинейности всей трубы определяют по ГОСТ 26877 с помощью струны и измерительной линейки по ГОСТ 427.
9.5 Отклонение от прямолинейности концевого участка проверяют по нижеприведенной методике (см. рисунок 8).
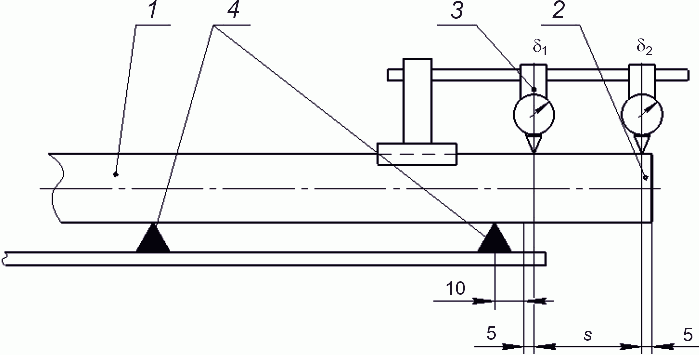
1 — труба; 2 — концевой участок; 3 — индикатор часового типа; 4 — ножевая опора; \delta_{1} и \delta_{2} — сечения, в которых измеряют биение; s — расстояние между осями
Рисунок 8 — Схема контроля отклонения от прямолинейности концевого участка
Отклонение (параллельное a1, мм, и угловое a2, мм/м) определяют из следующих зависимостей:
a_{1} = \frac{\delta_{1}}{2} ; (1)
a_{2} = \frac{(\delta_{2} - \delta_{1}) \cdot 100}{2 \cdot s} , (2)
где \delta_{1} и \delta_{2} — сечения, в которых измеряют биение;
s — расстояние между осями, мм.
Допускается для контроля геометрических параметров применять другие средства измерений, метрологические характеристики которых обеспечивают необходимую точность измерений.
9.6 Испытания на растяжение проводят по ГОСТ 10006 на продольных образцах. Контроль твердости проводят по ГОСТ 9013.
9.7 Химический состав стали определяют стандартными методами химического анализа, применяемыми для нелегированной и легированной стали.
Допускается применение других методов анализа, обеспечивающих необходимую точность определения химического состава, соответствующую указанным требованиям.
При возникновении разногласий контроль химического состава стали проводят стандартными методами химического анализа.
Примечание - Химический состав нелегированной стали определяют методами химического анализа по стандартам группы «Сталь углеродистая и чугун нелегированный», легированной стали — по стандартам группы «Стали легированные и высоколегированные».
9.8 Твердость наружной поверхности после термообработки проверяют с помощью прибора для измерения твердости по методу Роквелла: твердомер ТР по ГОСТ 23677 в любом месте детали в зоне закалки по ГОСТ 9013. Глубина закаленного слоя с нагревом ТВЧ должна определяться на поперечных и продольных шлифах (по две штуки).
9.9 Твердость после объемной термообработки проверяют с помощью прибора для измерения твердости по методу Роквелла: твердомер ТР по ГОСТ 23677 в любом месте детали в зоне закалки по ГОСТ 9013.
9.10 Форму и размеры профиля резьбы контролируют при помощи прибора для измерения параметров контура поверхности или другими измерительными приборами или инструментом, а натяг резьбы — калибрами по ГОСТ 24672.
9.11 Резьба каждого конца с наружной резьбой должна контролироваться резьбовым калибром — кольцом.
9.12 Резьба каждого конца с внутренней резьбой должна контролироваться резьбовым калибром — пробкой.
9.13 Натяг в паре контролируют штангенциркулем ШЦЦ-I-250-0,01 по ГОСТ 166.
9.14 Контроль качества поверхностей — визуально.
10 Транспортирование и хранение
10.1 Транспортирование и хранение труб осуществляют в соответствии с требованиями ГОСТ 10692.
10.2 Трубы, свободные от эксплуатации, должны храниться на стеллажах под навесом, резьбы должны быть очищены и смазаны резьбовой смазкой.
10.3 Трубы должны транспортироваться в заводской упаковке. При перевозке не допускается свисание их концов более чем на 0,6 — 0,7 м.
11 Гарантии изготовителя
Изготовитель гарантирует соответствие труб требованиям настоящего стандарта при условии соблюдения норм и правил транспортирования и хранения труб и соответствия условий эксплуатации назначению труб.
Гарантийные обязательства не распространяются на следующие случаи:
- нормальный износ;
- коррозия, истирание или эрозия;
- механические повреждения (вмятины, забоины и т.д.).
При эксплуатации труб запрещается:
- не довинчивать резьбовое соединение (допускать зазор между упорным уступом ниппеля и упорным торцом муфты в резьбовом соединении);
- превышать максимальный момент затяжки резьбового соединения, указанный в ЭД;
- превышать рабочий момент при бурении, указанный в ЭД;
- превышать максимальную осевую нагрузку, указанную в ЭД;
- наносить механические повреждения;
- использовать неочищенные, несмазанные резьбы при свинчивании и хранении труб;
- использовать трубы, достигшие предельного отбраковочного наружного диаметра;
- использовать трубы, на поверхностях резьб, упорных уступов и торцов которых имеются вмятины, забоины и другие дефекты;
- использовать самодельные переходники и другие элементы бурильной колонны;
- превышать предельные величины угла искривления скважины.
| УДК 622.642:006.354 | ОКС 73.100.30 |
| Ключевые слова: стандарты, геологоразведка, трубы бурильные, общие технические условия, съемный керноприемник, разведочное бурение | |