ГОСТ Р 72517-2026. Национальный стандарт Российской Федерации. Фланцы арматуры, соединительных частей и трубопроводов. Прокладки из терморасширенного графита на зубчатом металлическом основании. Конструкция и размеры. Технические требования
(утв. и введен в действие Приказом Росстандарта от 26.05.2026 № 546-ст)
Примечание
Документ вводится в действие с 01.11.2026.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 26 мая 2026 г. № 546-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ФЛАНЦЫ АРМАТУРЫ, СОЕДИНИТЕЛЬНЫХ ЧАСТЕЙ И ТРУБОПРОВОДОВ
ПРОКЛАДКИ ИЗ ТЕРМОРАСШИРЕННОГО ГРАФИТА НА ЗУБЧАТОМ МЕТАЛЛИЧЕСКОМ ОСНОВАНИИ
КОНСТРУКЦИЯ И РАЗМЕРЫ. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
Flanges for valves, fittings and pipelines. Gaskets from thermally expanded graphite on grooved metal basis. Design and dimensions. Technical requirements
23.040.80
Дата введения 1 ноября 2026 года
Предисловие
1 РАЗРАБОТАН Обществом с ограниченной ответственностью «СИЛУР» (ООО «СИЛУР»), Закрытым акционерным обществом «Фирма „Союз-1“ (ЗАО „ФИРМА „СОЮЗ-01“), Акционерным обществом „Научно-производственная фирма „Центральное конструкторское бюро арматуростроения“ (АО „НПФ „ЦКБА“)»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 259 «Трубопроводная арматура и сильфоны»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 26 мая 2026 г. № 546-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт распространяется на прокладки из терморасширенного графита (ТРГ) на зубчатом металлическом основании, используемые для уплотнения фланцев трубопроводной арматуры, соединительных частей и трубопроводов, а также для уплотнения фланцев машин, оборудования, приборов, аппаратов и резервуаров на номинальное давление до PN 250, номинальным диаметром до DN 4000, изготовленных по ГОСТ 33259, и устанавливает конструкции и размеры прокладок, технические требования к изготовлению и маркировке.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 4986 Лента холоднокатаная из коррозионно-стойкой и жаростойкой стали. Технические условия
ГОСТ 5632 Нержавеющие стали и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки
ГОСТ 5949 Металлопродукция из сталей нержавеющих и сплавов на железоникелевой основе коррозионно-стойких, жаростойких и жаропрочных. Технические условия
ГОСТ 14192 Маркировка грузов
ГОСТ 19903 Прокат листовой горячекатаный. Сортамент
ГОСТ 19904 Прокат листовой холоднокатаный. Сортамент
ГОСТ 24856 Арматура трубопроводная. Термины и определения
ГОСТ 25347 (ISO 286-2:2010) Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Ряды допусков, предельные отклонения отверстий и валов
ГОСТ 33259 Фланцы арматуры, соединительных частей и трубопроводов на номинальное давление до PN 250. Конструкция, размеры и общие технические требования
ГОСТ 34233.4 Сосуды и аппараты. Нормы и методы расчета на прочность. Расчет на прочность и герметичность фланцевых соединений
ГОСТ 34708 Арматура трубопроводная. Уплотнительные материалы на основе терморасширенного графита. Общие технические условия
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины, определения и обозначения
3.1 В настоящем стандарте применены термины по ГОСТ 24856.
3.2 В настоящем стандарте применены следующие обозначения:
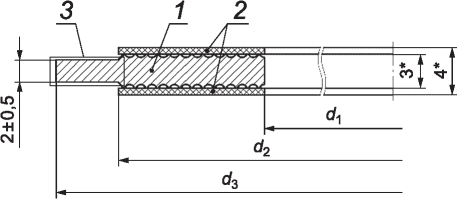
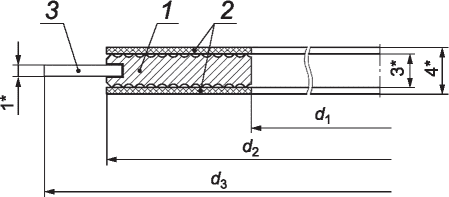
d1 - внутренний диаметр металлического основания прокладки, мм;
d2 - наружный диаметр металлического основания прокладки, мм;
d3 - наружный диаметр центрирующего элемента, мм;
h — высота зубчатого профиля, мм;
PN — номинальное давление, кгс/см2;
s1 — толщина металлического основания, мм;
t — шаг зубчатого профиля, мм.
4 Конструкция и размеры
4.1 Конструкция прокладок из ТРГ на металлическом зубчатом основании может быть следующих исполнений и должна соответствовать представленной на рисунках 1 - 3:
- исполнение 1 — для фланцевого соединения с гладкими уплотнительными поверхностями: A-A, B-B по ГОСТ 33259;
- исполнение 2 — для фланцевого соединения с уплотнительными поверхностями E-F (выступ-впадина) по ГОСТ 33259;
- исполнение 3 — для фланцевого соединения с уплотнительными поверхностями C-D (шип-паз) по ГОСТ 33259.
 |
 |
|---|---|
| а) Прокладка с цельным центрирующим элементом | б) Прокладка со вставным центрирующим элементом |
Примечание - Центрирующий элемент необходим для правильного позиционирования прокладки во фланцевом соединении. Вставной центрирующий элемент применяют по усмотрению производителя в случаях, когда изготовление цельного основания нецелесообразно.
1 — металлическое зубчатое основание; 2 — фольга из ТРГ; 3 — центрирующий элемент
Рисунок 1 — Прокладка исполнения 1 из ТРГ на металлическом зубчатом основании
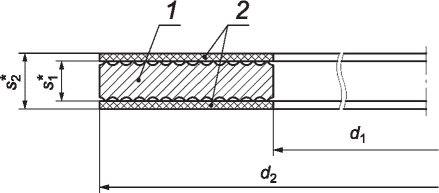
1 — металлическое зубчатое основание; 2 — фольга из ТРГ
Рисунок 2 — Прокладка исполнений 2, 3 из ТРГ на металлическом зубчатом основании
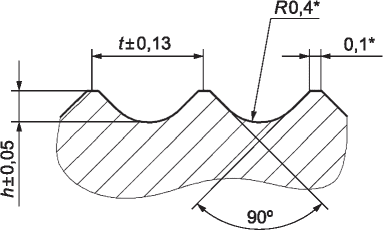
Рисунок 3 — Профиль металлического зубчатого основания
4.2 Условное обозначение прокладок необходимо формировать в соответствии со следующей структурой:
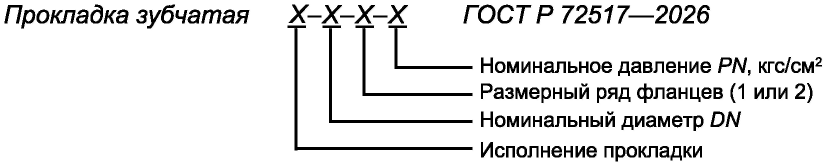
Пример условного обозначения прокладки на зубчатом металлическом основании исполнения 3 для фланцевого соединения с номинальным диаметром DN 40, ряд 1, рассчитанного на номинальное давление PN 100 кгс/см2:
Прокладка зубчатая 3-40-1-100 ГОСТ Р 72517-2026
Размеры прокладок должны соответствовать таблице 1.
Размеры прокладок из ТРГ на металлическом зубчатом основании
| DN | PN, кгс/см2 | d1 | d2 | d3 | ||||
| Исполнение | Исполнение | Исполнение | ||||||
| 1 | 2 | 3 | 1 | 2 | 3 | 1 | ||
| 10 | 1 — 6 | 15 | 18 | 19 | 29 | 39 | ||
| 10 — 40 | 22 | 24 | 36 | 34 | 46 | |||
| 63 | 56 | |||||||
| 100 | ||||||||
| 160 <*> | ||||||||
| 250 <*> | 67 | |||||||
| 15 | 1 — 6 | 19 | 22 | 23 | 35 | 33 | 44 | |
| 10 — 40 | 26 | 29 | 42 | 39 | 51 | |||
| 63 — 160 | 61 | |||||||
| 200 | 60 | |||||||
| 250 <*> | 72 | |||||||
| 20 | 1 — 6 | 24 | 28 | 33 | 40 | 43 | 54 | |
| 10 — 40 | 31 | 36 | 47 | 50 | 61 | |||
| 63 — 160 | 72 | |||||||
| 200 | 68 | |||||||
| 250 | - | - | ||||||
| 250 <*> | - | 28 | 36 | - | 50 | - | ||
| 25 | 1 — 6 | 29 | 35 | 41 | 45 | 51 | 64 | |
| 10 — 40 | 36 | 43 | 52 | 57 | 71 | |||
| 63 — 160 | 82 | |||||||
| 200 | 76 | |||||||
| 250 <*> | 83 | |||||||
| 32 | 1 — 6 | 46 | 43 | 49 | 62 | 59 | 76 | |
| 10 — 40 | 51 | 65 | 82 | |||||
| 63 — 160 | 88 | |||||||
| 200 | 89 | |||||||
| 250 | - | - | ||||||
| 250 <*> | - | 43 | 51 | - | 65 | - | ||
| 40 | 1 — 6 | 53 | 49 | 55 | 69 | 69 | 86 | |
| 10 — 40 | 61 | 75 | 92 | |||||
| 63 — 160 | 103 | |||||||
| 200 | 98 | |||||||
| 250 <*> | 109 | |||||||
| 50 | 1 — 6 | 65 | 61 | 66 | 81 | 80 | 96 | |
| 10 — 40 | 73 | 87 | 107 | |||||
| 63 | 113 | |||||||
| 100 — 160 | 119 | |||||||
| 200 | 134 | |||||||
| 250 <*> | 124 | |||||||
| 65 | 1 — 6 | 81 | 77 | 86 | 100 | 100 | 116 | |
| 10 — 40 | 95 | 109 | 127 | |||||
| 63 | 142 | |||||||
| 100 — 160 | 144 | |||||||
| 200 | 173 | |||||||
| 250 <*> | 154 | |||||||
| 80 | 1 — 6 | 95 | 90 | 101 | 115 | 115 | 132 | |
| 10 — 40 | 106 | 120 | 142 | |||||
| 63 | 148 | |||||||
| 100 — 160 | 154 | |||||||
| 200 | 197 | |||||||
| 250 <*> | 170 | |||||||
| 100 | 1 — 6 | 118 | 115 | 117 | 138 | 137 | 152 | |
| 10 — 16 | 129 | 149 | 162 | |||||
| 25 — 40 | 168 | |||||||
| 63 | 174 | |||||||
| 100 — 160 | 180 | |||||||
| 200 | 253 | |||||||
| 250 <*> | 202 | |||||||
| 125 | 1 — 6 | 142 | 132 | 146 | 162 | 166 | 182 | |
| 10 — 16 | 141 | 155 | 175 | 192 | ||||
| 25 — 40 | 194 | |||||||
| 63 | 210 | |||||||
| 100 — 160 | 217 | |||||||
| 200 | 279 | |||||||
| 250 <*> | 242 | |||||||
| 150 | 1 — 6 | 170 | 169 | 171 | 190 | 191 | 207 | |
| 10 — 16 | 183 | 203 | 218 | |||||
| 25 — 40 | 224 | |||||||
| 63 | 247 | |||||||
| 100 — 160 | 257 | |||||||
| 200 | 315 | |||||||
| 250 <*> | 284 | |||||||
| 200 | 1 — 6 | 220 | 220 | 229 | 240 | 249 | 262 | |
| 10 — 16 | 239 | 259 | 273 | |||||
| 25 | 284 | |||||||
| 40 | 290 | |||||||
| 63 | 248 | 312 | ||||||
| 63 <*> | 309 | |||||||
| 100 | 321 | |||||||
| 100 <*> | 324 | |||||||
| 160 | 321 | |||||||
| 160 <*> | 324 | |||||||
| 200 | 388 | |||||||
| 250 <*> | 358 | |||||||
| 250 | 1 — 6 | 270 | 274 | 283 | 290 | 303 | 317 | |
| 10 | 292 | 312 | 328 | |||||
| 16 | 329 | |||||||
| 25 | 340 | |||||||
| 40 | 352 | |||||||
| 63 | 300 | 361 | ||||||
| 63 <*> | 364 | |||||||
| 100 — 160 | 391 | |||||||
| 160 <*> | 388 | |||||||
| 200 | 516 | |||||||
| 250 <*> | 442 | |||||||
| 300 | 1 — 6 | 320 | 325 | 336 | 340 | 356 | 373 | |
| 10 | 343 | 363 | 378 | |||||
| 16 | 384 | |||||||
| 25 | 400 | |||||||
| 40 | 417 | |||||||
| 63 | 356 | 421 | ||||||
| 63 <*> | 424 | |||||||
| 100 | 455 | |||||||
| 100 <*> | 458 | |||||||
| 160 | 455 | |||||||
| 160 <*> | 458 | |||||||
| 350 | 1 — 6 | 375 | 368 | 386 | 395 | 406 | 423 | |
| 10 | 395 | 421 | 438 | |||||
| 16 | 444 | |||||||
| 25 | 457 | |||||||
| 40 | 477 | |||||||
| 40 <*> | 474 | |||||||
| 63 | 415 | 486 | ||||||
| 100 | 508 | |||||||
| 100 <*> | 512 | |||||||
| 160 | - | - | 508 | |||||
| 400 | 1 — 6 | 426 | 420 | 436 | 450 | 456 | 473 | |
| 10 | 447 | 473 | 489 | |||||
| 16 | 495 | |||||||
| 25 | 517 | |||||||
| 25 <*> | 514 | |||||||
| 40 | 546 | |||||||
| 63 | 474 | 540 | ||||||
| 63 <*> | 543 | |||||||
| 100 | 568 | |||||||
| 100 <*> | 572 | |||||||
| 160 | - | - | 568 | |||||
| 450 | 1 — 6 | 480 | 470 | 489 | 506 | 509 | 528 | |
| 10 | 497 | 523 | 539 | |||||
| 16 | 555 | |||||||
| 25 | 567 | |||||||
| 25 <*> | 564 | |||||||
| 40 | 571 | |||||||
| 63 | 492 | - | 518 | - | 565 | |||
| 63 <*> | - | 470 | 497 | - | 523 | - | ||
| 100 | 480 | - | 518 | - | 593 | |||
| 100 <*> | - | 470 | 497 | - | 523 | - | ||
| 500 | 1 — 6 | 530 | 520 | 541 | 560 | 561 | 578 | |
| 10 | 549 | 575 | 594 | |||||
| 16 | 617 | |||||||
| 25 | 621 | |||||||
| 25 <*> | 624 | |||||||
| 40 | 625 | |||||||
| 40 <*> | 628 | |||||||
| 63 | 588 | 653 | ||||||
| 100 <*> | - | - | - | |||||
| 600 | 1 — 6 | 630 | 620 | 635 | 664 | 661 | 679 | |
| 10 | 651 | 677 | 695 | |||||
| 10 <*> | 649 | 675 | ||||||
| 16 | 651 | 677 | 731 | |||||
| 16 <*> | 649 | 675 | 734 | |||||
| 25 | 651 | 677 | 731 | |||||
| 25 <*> | 649 | 675 | ||||||
| 40 | 651 | 677 | 743 | |||||
| 40 <*> | 649 | 675 | 747 | |||||
| 63 | 651 | 700 | 677 | 764 | ||||
| 63 <*> | - | 649 | - | 675 | - | |||
| 700 | 1 — 6 | 730 | 720 | 737 | 770 | 763 | 784 | |
| 10 | 751 | 777 | 810 | |||||
| 16 | 801 | |||||||
| 16 <*> | 804 | |||||||
| 25 | 830 | |||||||
| 25 <*> | 833 | |||||||
| 40 | 848 | |||||||
| 40 <*> | - | - | 852 | |||||
| 63 | 730 | - | 812 | - | 879 | |||
| 63 <*> | - | 720 | 751 | - | 777 | - | ||
| 800 | 1 — 6 | 830 | 820 | 841 | 876 | 867 | 890 | |
| 10 | 851 | 877 | 917 | |||||
| 10 <*> | 856 | 882 | ||||||
| 16 | 851 | 877 | 911 | |||||
| 16 <*> | 856 | 882 | ||||||
| 25 | 851 | 877 | 945 | |||||
| 25 <*> | 856 | 882 | 942 | |||||
| 40 | 851 | 877 | 974 | |||||
| 40 <*> | - | 856 | - | 882 | - | |||
| 63 | 830 | - | 886 | - | 988 | |||
| 63 <*> | - | 820 | 856 | - | 882 | - | ||
| 900 | 1 | 930 | - | 976 | - | 990 | ||
| 2,5 | ||||||||
| 6 | ||||||||
| 10 | 982 | 1017 | ||||||
| 10 <*> | 937 | 961 | 987 | |||||
| 16 | - | - | 1011 | |||||
| 16 <*> | 937 | 961 | 987 | |||||
| 25 | - | - | 1038 | |||||
| 25 <*> | 929 | 961 | 987 | 1042 | ||||
| 40 | - | - | 1084 | |||||
| 40 <*> | - | 929 | 961 | - | 987 | - | ||
| 63 | 930 | - | 994 | - | 1108 | |||
| 63 <*> | - | 929 | 961 | - | 987 | - | ||
| 1000 | 1 — 6 | 1015 | - | 1065 | - | 1090 | ||
| 10 | 1040 | 1098 | 1127 | |||||
| 10 <*> | 1042 | 1062 | 1092 | 1124 | ||||
| 16 | - | - | 1125 | |||||
| 16 <*> | 1042 | 1062 | 1092 | 1128 | ||||
| 25 | - | - | 1154 | |||||
| 25 <*> | 1034 | 1062 | 1092 | |||||
| 40 | - | - | 1194 | |||||
| 40 <*> | - | 1034 | 1062 | - | 1092 | - | ||
| 63 | 1040 | - | 1110 | - | 1220 | |||
| 63 <*> | - | 1034 | 1062 | - | 1092 | - | ||
| 1200 | 1,0 — 2,5 | 1215 | - | 1265 | - | 1290 | ||
| 6 | 1225 | 1275 | 1307 | |||||
| 10 | 1250 | 1320 | 1341 | |||||
| 10 <*> | 1242 | 1262 | 1292 | |||||
| 16 | - | - | 1338 | |||||
| 16 <*> | 1242 | 1262 | 1292 | 1342 | ||||
| 25 | - | - | 1364 | |||||
| 25 <*> | - | 1234 | 1262 | - | 1292 | - | ||
| 40 | 1250 | - | 1320 | - | 1398 | |||
| 40 <*> | - | 1234 | 1262 | - | 1292 | - | ||
| 63 | 1250 | - | 1334 | - | 1452 | |||
| 63 <*> | - | 1234 | 1262 | - | 1292 | - | ||
| 1400 | 1,0 — 2,5 | 1415 | - | 1465 | - | 1490 | ||
| 6 | 1425 | 1485 | 1527 | |||||
| 6 <*> | 1524 | |||||||
| 10 <*> | 1440 | 1442 | 1462 | 1522 | 1492 | 1548 | ||
| 16 <*> | 1542 | |||||||
| 25 <*> | - | 1434 | - | - | ||||
| 40 <*> | ||||||||
| 1600 | 1,0 — 2,5 | 1620 | - | 1670 | - | 1700 | ||
| 6 | 1727 | |||||||
| 6 <*> | 1724 | |||||||
| 10 <*> | 1650 | 1642 | 1662 | 1742 | 1692 | 1772 | ||
| 16 <*> | 1764 | |||||||
| 25 <*> | - | 1634 | - | - | ||||
| 40 <*> | ||||||||
| 1800 | 2,5 <*> | 1825 | - | 1865 | - | 1900 | ||
| 6 <*> | 1840 | 1880 | 1931 | |||||
| 10 <*> | 1850 | 1842 | 1862 | 1914 | 1892 | 1972 | ||
| 16 <*> | 1840 | 1910 | 1964 | |||||
| 25 <*> | - | 1834 | - | - | ||||
| 2000 | 2,5 <*> | 2025 | - | 2065 | - | 2100 | ||
| 6 <*> | 2035 | - | 2100 | - | 2138 | |||
| 10 <*> | 2050 | 2042 | 2062 | 2120 | 2092 | 2182 | ||
| 16 <*> | 2040 | 2110 | 2168 | |||||
| 25 <*> | - | 2034 | - | - | ||||
| 2200 | 2,5 <*> | 2225 | - | 2265 | - | 2307 | ||
| 6 <*> | 2240 | 2300 | 2348 | |||||
| 10 <*> | 2250 | 2320 | 2384 | |||||
| 2400 | 2,5 <*> | 2425 | - | 2465 | - | 2507 | ||
| 6 <*> | 2450 | 2510 | 2558 | |||||
| 10 <*> | 2520 | 2594 | ||||||
| 2600 | 2,5 <*> | 2625 | - | 2665 | - | 2707 | ||
| 6 <*> | 2645 | 2705 | 2762 | |||||
| 10 <*> | 2655 | 2725 | 2794 | |||||
| 2800 | 2,5 <*> | 2835 | - | 2875 | - | 2924 | ||
| 6 <*> | 2850 | 2910 | 2972 | |||||
| 10 <*> | 2865 | 2935 | 3014 | |||||
| 3000 | 2,5 <*> | 3035 | - | 3075 | - | 3124 | ||
| 6 <*> | 3050 | 3110 | 3172 | |||||
| 10 <*> | 3065 | 3140 | 3228 | |||||
| 3200 | 2,5 <*> | 3235 | - | 3275 | - | 3324 | ||
| 6 <*> | 3255 | 3315 | 3382 | |||||
| 3400 | 2,5 <*> | 3430 | - | 3480 | - | 3524 | ||
| 6 <*> | 3460 | 3520 | 3592 | |||||
| 3600 | 2,5 <*> | 3635 | - | 3685 | - | 3734 | ||
| 6 <*> | 3665 | 3725 | 3804 | |||||
| 3800 | 2,5 <*> | 3835 | - | 3885 | - | 3931 | ||
| 4000 | 2,5 <*> | 4035 | - | 4085 | - | 4131 | ||
| <*> Размеры прокладок указаны для фланцев ряда 2 по ГОСТ 33259. | ||||||||
5 Технические требования
5.1 Прокладки изготавливают в соответствии с требованиями настоящего стандарта и технической документации, разработанной и утвержденной в установленном порядке.
5.2 Прокладки, применяемые в арматуре для атомных станций, должны соответствовать требованиям [1]. Оценку соответствия проводят в соответствии с требованиями [2], [3]. Расчет на прочность выполняют в соответствии с требованиями [4]. Технические условия должны быть согласованы с производителем арматуры.
5.3 Условия эксплуатации прокладок в зависимости от рабочей среды ограничены применяемыми материалами по ГОСТ 5632 и ГОСТ 34708.
5.4 Зубчатое металлическое основание изготавливают из стали, не склонной к межкристаллитной коррозии, марок 08Х18Н10Т, 12Х18Н10Т и др. по ГОСТ 5632 или их зарубежных аналогов.
5.5 Металлическое зубчатое основание изготавливают из листового проката по ГОСТ 19903, ГОСТ 19904, полосы по ГОСТ 5949 или ленты по ГОСТ 4986 нормальной точности.
5.6 Профиль металлического зубчатого основания с шагом (t) 1,0 мм и высотой (h) 0,35 мм (см. рисунок 3) считают основным и используют в уплотнениях по умолчанию. Профиль металлического зубчатого основания с шагом (t) 1,5 мм и высотой (h) 0,5 мм применяют по согласованию с производителем уплотнений при ремонте сосудов и аппаратов в зависимости от состояния фланцев.
5.7 Плакирующий слой должен изготавливаться из материала ТРГ по ГОСТ 34708 толщиной 0,5 мм для шага 1,0 мм и толщиной 0,8 мм для шага 1,5 мм.
5.8 Толщина прокладок на зубчатом металлическом основании исполнений 2, 3 должна соответствовать таблице 2.
Толщина прокладок исполнений 2, 3
| Номинальный диаметр фланца | Толщина металлического основания s1 | Толщина прокладки s2 |
|---|---|---|
| От 10 до 250 включ. | 1,5 | 2,5 |
| От 300 до 500 включ. | 2,0 | 3,0 |
| От 600 и более | 3,0 | 4,0 |
5.9 Характеристики прокладок для расчетов фланцевых соединений по ГОСТ 34233.4 должны иметь следующие значения:
Условный модуль сжатия Eп и коэффициент обжатия прокладки Kобж, при расчетах по ГОСТ 34233.4 не применяются. Податливость прокладки — yп = 0.
Максимально допускаемое удельное давление обжатия qmax не регламентируется.
Примечание - Для сред с высокой проникающей способностью (водорода, гелия, легких нефтепродуктов, сжиженных газов и т.п.) qобж = 35,0 МПа.
5.10 Вставной центрирующий элемент исполнения 1 [см. (рисунок 1 б)] допускается изготавливать сварным. Сварные швы допускается выполнять прерывистыми.
5.11 Металлическое зубчатое основание с диаметром более 450 мм допускается изготавливать сварным.
5.11.1 Технология сварки должна обеспечивать полный провар по всей ширине сечения и стойкость сварного шва и околошовной зоны против межкристаллитной коррозии.
5.11.2 Расстояние между сварными швами вдоль внутреннего периметра основания должно быть не менее 650 мм.
5.11.3 Сварные швы должны быть обработаны заподлицо с основным металлом с допускаемым отклонением +/- 0,05 мм и проконтролированы визуальным и измерительным методами.
5.11.4 В сварных швах не допускаются: трещины всех видов и направлений, кратеры, подрезы, прожоги.
5.11.5 Контроль качества сварных швов ультразвуковым или радиографическим методом проводят по требованию заказчика.
5.11.6 Нарушение формы профиля в зоне сварных швов, выводящее размеры за предельные отклонения, не допускается.
5.12 Плакирующий слой изготавливают из неармированного материала ТРГ по ГОСТ 34708 чистотой не хуже 4-го класса (для уплотнений арматуры атомных станций — не хуже 2-го класса), прочностью и термоокислительной стойкостью 1-го класса.
5.13 Плакирующий слой соединяют с металлическим основанием с применением адгезива. Состав адгезива определяется технологической документацией производителя и должен обеспечить выполнение требований настоящего стандарта.
5.14 Допускается выполнять плакирующий слой составным из сегментов. Соединение сегментов должно осуществляться «под углом внахлестку». Превышение максимальной толщины прокладки в месте соединения сегментов не является браковочным признаком.
5.15 На поверхности плакирующего слоя не допускаются загрязнения, масляные пятна, инородные включения, надрывы кромок, забоины, царапины глубиной свыше 10% от толщины плакирующего слоя.
5.16 Прокладки не должны расслаиваться и крошиться.
5.17 Допускается наличие равномерно распределенных по плоскостям прокладки вмятин глубиной не более 10% от толщины плакирующего слоя прокладки и суммарной площадью не более 3% общей площади уплотнительных поверхностей прокладки.
5.18 Предельные отклонения наружного и внутреннего диаметров прокладок должны соответствовать:
- минус 1,0 мм, плюс 1,0 мм для прокладок диаметром до 120 мм включительно;
- h14, H14 по ГОСТ 25347 для прокладок диаметром от 120 до 1000 мм включительно;
- минус 2,3 мм, плюс 2,3 мм для прокладок диаметром свыше 1000 мм.
6 Маркировка и упаковка
6.1 Маркировку прокладок выполняют на бирке.
6.2 Маркировка должна содержать следующую информацию: обозначение товарного знака или наименование изготовителя, условное обозначение прокладок, марку материала основания, обозначение настоящего стандарта, дату изготовления.
6.3 Партия прокладок должна сопровождаться паспортом, удостоверяющим соответствие требованиям настоящего стандарта и технической документации изготовителя. Партией считают прокладки одного условного обозначения, изготовленные из одного материала по одной технической документации.
6.4 Упаковка должна обеспечивать защиту прокладок от механических воздействий, удобство при погрузочно-разгрузочных работах и транспортировании.
6.5 Маркировка тары — по ГОСТ 14192.
БИБЛИОГРАФИЯ
| [1] | НП-068-05 | Трубопроводная арматура для атомных станций. Общие технические требования |
|---|---|---|
| [2] | НП-071-18 | Правила оценки соответствия продукции, для которой устанавливаются требования, связанные с обеспечением безопасности в области использования атомной энергии, а также процессов ее проектирования (включая изыскания), производства, строительства, монтажа, наладки, эксплуатации, хранения, перевозки, реализации, утилизации и захоронения |
| [3] | МУ 1.1.4.01.1487-2018 | Состав и объем испытаний уплотнительных материалов. Методические указания |
| [4] | ПНАЭ Г-7-002-86 | Нормы расчета на прочность оборудования и трубопроводов атомных энергетических установок |
| УДК 62-762.4:006.354 | ОКС 21.140 23.040.80 |
| Ключевые слова: прокладки, трубопроводная арматура, трубопровод, оборудование, приборы, аппараты, номинальное давление PN 250, конструкции, размеры, допуски | |