---
title: "\"ГОСТ Р 72400-2025. Национальный стандарт Российской Федерации. Корпуса металлических судов. Технические требования к проверочным работам при изготовлении на построечном месте\""
number: "ГОСТ Р 72400-2025"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-r-72400-2025"
---
## "ГОСТ Р 72400-2025. Национальный стандарт Российской Федерации. Корпуса металлических судов. Технические требования к проверочным работам при изготовлении на построечном месте"
# "ГОСТ Р 72400-2025. Национальный стандарт Российской Федерации. Корпуса металлических судов. Технические требования к проверочным работам при изготовлении на построечном месте"
(утв. и введен в действие Приказом Росстандарта от 18.12.2025 N 1745-ст)
> [!IMPORTANT]
> Документ включен в Перечень документов по стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента "О безопасности объектов морского транспорта", утв. постановлением Правительства Российской Федерации от 29.08.2025 N 1307 (Приказ Росстандарта от 26.01.2026 N 110).
> Документ [введен](#p100008) в действие с 01.04.2026.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
**от 18 декабря 2025 г. N 1745-ст**
**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**
**КОРПУСА МЕТАЛЛИЧЕСКИХ СУДОВ**
**ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ К ПРОВЕРОЧНЫМ РАБОТАМ**
**ПРИ ИЗГОТОВЛЕНИИ НА ПОСТРОЕЧНОМ МЕСТЕ**
**Metal ship hulls. Technical requirements for verification**
**procedures on stock manufacturing**
ГОСТ Р 72400-2025
ОКС 47.020.10
1 апреля 2026 года
### Предисловие
1 РАЗРАБОТАН Акционерным обществом "Центр технологии судостроения и судоремонта" (АО "ЦТСС")
**2 ВНЕСЕН Техническим комитетом по стандартизации ТК 005 "Судостроение"**
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 18 декабря 2025 г. N 1745-ст
4 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
### 1 Область применения
Настоящий стандарт устанавливает технические требования к проверочным работам при изготовлении корпусов металлических судов на построечном месте, включая перечень проверяемых параметров, предельные отклонения и краткие методические указания по проведению проверочных работ.
Настоящий стандарт распространяется на корпуса металлических надводных судов и плавсредств.
### 2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 2.419 Единая система конструкторской документации. Правила выполнения документации при плазовом методе производства
ГОСТ 12.4.026 Система стандартов безопасности труда. Цвета сигнальные, знаки безопасности и разметка сигнальная. Назначение и правила применения. Общие технические требования и характеристики. Методы испытаний
ГОСТ 427 Линейки измерительные металлические. Технические условия
[ГОСТ 450](https://bukva.ai/docs/gost-450-77) Кальций хлористый технический. Технические условия
ГОСТ 1062 Размерения надводных кораблей и судов главные. Термины, определения и буквенные обозначения
ГОСТ 3749 Угольники поверочные 90°. Технические условия
ГОСТ 5378 Угломеры с нониусом. Технические условия
ГОСТ 7213 Кернеры. Технические условия
ГОСТ 7502 Рулетки измерительные металлические. Технические условия
ГОСТ 8026 Линейки поверочные. Технические условия
ГОСТ 9389-75 Проволока стальная углеродистая пружинная. Технические условия
ГОСТ 9392 Уровни рамные и брусковые. Технические условия
ГОСТ 10528 Нивелиры. Общие технические условия
**ГОСТ 10529 Теодолиты. Общие технические условия**
[ГОСТ 18481](https://bukva.ai/docs/gost-18481-81) Ареометры и цилиндры стеклянные. Общие технические условия
ГОСТ 24473 Инструмент разметочный. Чертилки. Типы и основные размеры
[ГОСТ 30226-93](https://bukva.ai/docs/postanovlenie-gost-30226-93) Нитки обувные хлопчатобумажные и синтетические. Технические условия
[ГОСТ IEC 60825-1](https://bukva.ai/docs/trebovaniya-gost-iec-60825-1-2023) Безопасность лазерной аппаратуры. Часть 1. Классификация оборудования и требования
ГОСТ Р 58513 Отвесы стальные строительные. Технические условия
[ГОСТ Р 58144](https://bukva.ai/docs/usloviya-gost-r-58144-2018) Вода дистиллированная. Технические условия
СП 52.13330 "СНиП 23-05-95* Естественное и искусственное освещение"
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
### 3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 построечное место: Оборудованные горизонтальные или наклонные стапели, эллинги, доки или площадки, на которых производится формирование корпуса судна с обеспечением возможности его спуска на воду.
3.2 технологическая служба предприятия-строителя: Подразделения предприятия-строителя, отвечающие за технологическую подготовку производства и решение оперативных вопросов по технологии изготовления продукции.
3.3 временный стапель: Место для формирования корпуса судна, снабженное временным энергоснабжением и подъемно-транспортным оборудованием, предназначенное для малосерийной постройки судов.
3.4 временная позиция: Оборудованное (энергоснабжением, лесами, базовыми линиями и пр.) построечное место, на котором производится дальнейшее формирование корпуса (блока) судна после его перемещения с предыдущей позиции.
3.5 струна: Отрезок стальной проволоки.
Примечание - Характеристики стальной проволоки приведены в ГОСТ 9389.
**3.6 разностенность: Несовмещение поверхностей листов полотнища (набора) у перекрестных связей или вдоль стыка (паза).**
3.7 домик: Местная деформация листовых деталей обшивки (настила) или набора в виде прогиба в районе стыкового сварного соединения.
3.8 "чистовой" размер: Размер детали или конструкции в целом без отклонения от чертежа.
3.9 опорная поверхность фундамента: Обрабатываемая поверхность фундамента.
3.10 платик: Листовая деталь прямоугольной формы, привариваемая внахлест у опорной поверхности фундамента с целью уменьшения площади обрабатываемой поверхности, на который устанавливается механизм.
3.11 ребристость: Местная деформация обшивки в виде впадин между соседними элементами набора.
3.12 измерительная рейка: Измерительная мера в виде рейки, применяемая при измерениях разности высот двух точек с помощью нивелира.
3.13 бухтиноватость: Местная деформация обшивки (настила) между набором в виде выпучин и вмятин.
3.14 "чистовая" кромка (стык, паз): Контур детали, выполненный в "чистовом" размере.
### 4 Сокращения
В настоящем стандарте применены следующие сокращения:
ДП - диаметральная плоскость;
КВЛ - конструктивная ватерлиния;
КЛ - контрольная линия;
ЛБ - левый борт;
НО - наружная обшивка;
ОП - основная плоскость;
ПМШ - плоскость мидель-шпангоута;
Пр. Б - правый борт;
САПР - система автоматизированного проектирования.
### 5 Общие положения
5.1 К проверочным работам на стапеле относят: нанесение базовых линий на стапельном месте; проверку положения элементов опорного устройства (тележек, кильблоков, клеток и пр.) и корпусных конструкций (секций, блоков, фундаментов, узлов и пр.) или деталей в процессе их установки на судно; разметку мест расположения эксплуатационных линий и знаков (ватерлинии, палубной линии, марок углубления и грузовых марок); проверку размеров и формы готового корпуса, судна (главных размерений, обводов, положения переборок, палуб, платформ); проверку положения корпуса судна на стапеле; нанесение осевых и базовых линий для монтажа механизмов и устройств; причерчивание монтажных припусков по кромкам корпусных конструкций.
5.2 Не допускается установка секций, если смежные секции не отвечают требованиям настоящего стандарта и нормативной документации.
5.3 Способы выполнения проверочных работ на стапеле должны соответствовать приведенным в [приложении А](#p101682). Установку корпусных конструкций, изготовленных без монтажных припусков, выполняют согласно [А.9](#p102210). Сведения о средствах измерения приведены в [Б.1](#p102386), а формы документации при выполнении проверочных работ - в [Б.3](#p102442). Рекомендации при выполнении специализированных проверочных работ приведены в [приложении В](#p102514).
5.4 Для разметки металлических и неметаллических материалов применяют кернер по ГОСТ 7213, чертилку по ГОСТ 24473, а также разметочные маркеры.
Для проведения измерений с использованием оптоэлектронных средств измерений должны быть разработаны и аттестованы в установленном порядке методики измерений.
При разработке методик измерений необходимо выполнить расчет точности и определить суммарную погрешность измерений с использованием оптоэлектронных систем. В расчете точности должны быть учтены составляющие погрешности, обусловленные условиями проведения измерений (на плаву, на твердом основании), инструментальные погрешности оптоэлектронных средств измерений, погрешности согласования стоянок приборов (если измерения проводились с нескольких стоянок), погрешности базирования отражателя на контролируемой точке и др.
5.5 Проверочные работы на стапеле проводят на основании исходных данных, которые перечислены в документации на постройку корпуса судна. Исходные плазовые данные должны содержать размеры до тех поверхностей или КЛ корпусной конструкции, по которым проверяют положения и формы корпуса судна.
5.6 По перечню технологической службы предприятия-строителя на изготовленные секции и блоки в сборочно-сварочном цехе должны быть составлены паспорта с фиксированием фактических размеров конструкций и их элементов согласно типовой форме.
5.7 При установке на стапеле корпусных конструкций следует учитывать деформации, возникающие от сварки. Учет сварочных деформаций необходимо проводить в соответствии с технологической документацией, принятой на предприятии-строителе, а также по результатам анализа постройки головного судна и судна-прототипа. Проверка местных деформаций должна быть проведена в соответствии с [разделом 7](#p101283).
5.8 Указанные в стандарте технологические операции подлежат приемке производственным или контрольным мастером. Перечень операций, подлежащих приемке, уточняется при необходимости технологической службой предприятия-строителя.
5.9 При проверке положения корпусных конструкций на стапеле по теоретическим и базовым линиям следует руководствоваться требованиями ГОСТ 1062, ГОСТ 2.419. На всех стадиях постройки, ремонта и модернизации судна должна быть использована единая система баз, удовлетворяющая следующим требованиям:
- единство при проектировании, постройке, ремонте и модернизации;
- определенность фиксирования на конструкциях;
- неизменность положения системы баз относительно объекта измерений в течение времени, предусмотренного производственным процессом.
#### 5.10 В настоящем стандарте принято следующее разделение судов по наибольшей длине:
- крупное - более 200 м;
- среднее - от 80 до 200 м;
- малое - от 25 до 80 м;
- мелкое - менее 25 м.
5.11 Формирование корпуса судна на стапеле следует производить относительно базовых линий, нанесенных на поверхности стапеля и на жестко закрепленных колоннах, стойках или стенках построечного места (дока). Стапель должен быть оборудован прочно закрепленными металлическими полосами или планками, а также при необходимости стойками или балками для фиксирования на них следов базовых плоскостей. Стойки могут быть съемными или откидывающимися. При единичной постройке судов и при работе на временных стапелях наличие металлических планок необязательно.
При перемещении судна (блока) с позиции на позицию необходимые базовые линии стапеля должны быть откорректированы по КЛ корпуса судна (блока).
**Допускается смещение по длине стапеля мидель-шпангоута на расстояние свободного хода судовозного поезда, но не более чем на +/- 200 мм от линии разметки на стапеле.**
**По полушироте допускается смещение: ДП судна и стапеля на +/- 20 мм; ДП блока и стапеля на +/- 10 мм.**
5.12 Стапель должен быть оборудован опорными и опорно-транспортными устройствами (тележками, кильблоками, клетками, подставками, упорами строительных стрел и пр.), а также наружными и внутренними стапельными лесами или заменяющими их устройствами.
5.13 На корпусные конструкции (блоки, секции, фундаменты, узлы и пр.) и детали, подаваемые на стапель для сборки, должны быть нанесены контрольные линии по принятой технологической документации предприятия-строителя.
5.14 Перечень инструментов, приспособлений, номенклатура и количество средств измерений линейных и угловых размеров, используемых при выполнении работ, должны определяться технологическими службами предприятия-строителя совместно с метрологической службой предприятия и разработчиками методик измерения. При этом должны быть учтены эксплуатационные и метрологические характеристики средств измерений, объем и условия измерений, конструктивно-технологические особенности судна.
5.15 Перечень видов используемых средств измерений приведен в [таблице Б.1](#p102389). Применяемые для выполнения работ средства измерений должны быть поверены, сведения о поверке должны быть внесены в Федеральный информационный фонд по обеспечению единства измерений.
5.16 Для измерения длин более 1000 мм следует применять измерительные металлические рулетки по ГОСТ 7502 (далее - рулетки). Рулетки должны иметь действующие свидетельства о поверке с указанием действительных размеров. Поверку рулеток следует проводить не менее одного раза в год.
Для измерения небольших длин (не более 1000 мм) следует применять измерительные металлические линейки по ГОСТ 427 (далее - линейки) или другие измерительные инструменты не меньшей точности.
5.17 Нитка для пробивки прямых линий должна быть такой, чтобы ширина меловой линии не превышала 0,7 мм. Рекомендуется применять хлопчатобумажные особопрочные нитки по ГОСТ 30226-93 [(таблица 1)](https://bukva.ai/docs/postanovlenie-gost-30226-93#p100103).
5.18 Для выполнения работ по настоящему стандарту применяют отвес по ГОСТ Р 58513.
5.19 Перед началом работы шланговым уровнем следует проводить проверку совпадения уровней жидкости в обеих трубках в соответствии с эксплуатационной документацией. Выбор шлангового уровня необходимо выполнять с учетом требований по точности измерений.
5.20 При модульно-агрегатном методе формирования корпуса судна требования к установке крупных сборочных единиц (насыщенных оборудованием корпусных конструкций) определены проектной технологией постройки судна в каждом конкретном случае.
5.21 Пределы допускаемых погрешностей измерений, проводимых в соответствии с настоящим стандартом, должны быть не более 33% значений допусков на проверяемые геометрические параметры.
### 6 Технические требования при проверке совмещения элементов секций перед их стыкованием
#### 6.1 Подготовка стапеля к закладке судна
6.1.1 Базовые линии стапеля должны определять положение трех взаимно перпендикулярных плоскостей: ОП, ДП и ПМШ, или параллельных им, относительно которых проводят проверку положения корпусных конструкций.
6.1.2 На стапеле должны быть нанесены базовые линии, указанные в [таблице 1](#p100110). Базовые линии должны быть нанесены на металлические полосы или планки и стойки и зафиксированы кернером по ГОСТ 7213 и краской, применяемой на стапеле.
Таблица 1
Базовые линии, наносимые на стапеле
| Базовая линия | Характеристика отклонения | Предельное отклонение | Характеристика базовой линии и места ее нанесения | Случай нанесения базовых линий |
| 1 Линия ДП | Отклонение положения носовой и кормовой точек относительно симметрии стапеля | +/- 5 мм | След ДП судна на стапеле | Во всех случаях постройки судов |
| Отклонение от прямолинейности на длине 100 м | +/- 2 мм |
| 2 Линия палубы (платформы, бортового стрингера) | Отклонение положения относительно базовых размеров по полушироте от ДП или батокса стапеля | +/- 2 мм | Проекция на стапеле линии пересечения палубы, платформы или стрингера с бортом | При серийной постройке крупных и средних судов, если указанная линия является контрольной для установки секции |
| 3 Основная линия судна | Отклонение от прямолинейности на длине 100 м | +/- 2 мм | След ОП судна или параллельной ей плоскости на стойках, колоннах | Во всех случаях постройки судов |
| 4 Перпендикуляр к ДП | Отклонение от перпендикулярности | +/- 1 мм на 10 м длины перпендикуляра | След ПМШ и параллельных ей плоскостей на стапеле | След ПМШ и плоскостей, проходящих через носовой и кормовой перпендикуляры, во всех случаях |
| Отклонение точки пересечения перпендикуляра с ДП по длине стапеля (база отсчета - след ПМШ) | +/- 2 мм | - | Остальные перпендикуляры в зависимости от технологии постройки судна |
| 5 Линия батокса | Отклонение положения носовой и кормовой точек относительно базового размера по полушироте от ДП стапеля | +/- 2 мм | След плоскости батокса на стапеле | В зависимости от технологии постройки судна |
| 6 Ватерлиния | Отклонения положения относительно базовых размеров по полушироте от ДП или батокса | +/- 2 мм | Проекция на стапеле ватерлинии | При серийной постройке крупных и средних судов, если указанная ватерлиния является контрольной для установки секций |
Примечания
1 Для допускаемых отклонений величин, номинальные размеры которых равны нулю, принято следующее правило знаков: отклонения в нос, вверх и на Пр. Б считаются положительными; в корму, вниз и на ЛБ - отрицательными. Например, отклонение ДП секции от ДП стапеля на Пр. Б - положительное; крен на Пр. Б и дифферент на нос - положительные.
2 Ось симметрии стапеля находится на середине расстояния между внутренними кромками рыбин спусковых дорожек (для наклонного стапеля) или на середине расстояния между рельсами (для горизонтального стапеля).
3 Способы нанесения базовых линий приведены в А.3. При постройке мелких судов допускается производить разбивку стапеля перед закладкой при помощи стальной струны, шлангового уровня, шнурового отвеса, транспортира, угольника, а также путем геометрического построения. |
Для временной позиции стапеля допускается производить привязку ОП к одной из точек корпуса в ДП (в районе машинного отделения или мидель-шпангоута).
Нанесение базовых линий на стапеле следует выполнять оптическим методом при помощи оптических, оптико-лазерных и оптоэлектронных средств измерений, приведенных в [таблице Б.1](#p102389).
6.1.3 При определении усилия для натяжения стальной струны, проходящей через отверстия мишеней, фиксирующих основную базовую линию, следует учитывать прогиб струны от ее массы. Характеристики натянутой струны приведены в [таблице 2](#p100160).
Таблица 2
Характеристики натянутой струны
| Диаметр проволоки, мм | Масса подвешиваемого груза, кг | Масса 1 мм проволоки, кг | Расстояние между опорами, м |
| 5 | 10 | 15 | 20 |
| Стрелка прогиба, мм |
| Проволока по ГОСТ 9389-75 (таблица 3, класс I) |
| 0,5 | 31,1 | 1,54·10-6 | 0,15 | 0,60 | 1,35 | 2,40 |
| 0,8 | 78,6 | 3,9·10-6 | 0,16 | 0,64 | 1,44 | 2,56 |
| 1,0 | 117,7 | 6,17·10-6 | 0,17 | 0,68 | 1,53 | 2,72 |
| 1,5 | 234,0 | 13,87·10-6 | 0,19 | 0,76 | 1,71 | 3,04 |
| Проволока по ГОСТ 9389-75 (таблица 3, класс II) |
| 0,5 | 25,9 | 1,54·10-6 | 0,19 | 0,76 | 1,71 | 3,04 |
| 0,8 | 60,4 | 3,95·10-6 | 0,20 | 0,80 | 1,80 | 3,20 |
| 1,0 | 91,7 | 6,17·10-6 | 0,21 | 0,84 | 1,89 | 3,36 |
| 1,5 | 201,0 | 13,7·10-6 | 0,22 | 0,88 | 1,98 | 3,52 |
*6.1.4 Базовые линии необходимо проверять после проведения каких-либо работ по переоборудованию или ремонту стапеля, но не менее двух раз в год.*
*6.1.5 Разметку мест установки на стапеле элементов опорного устройства, а также проверку их положения проводят на основании чертежа установки судна на стапеле, в котором фиксируют:*
*- отстояние основной или килевой линии от стапельной плиты, плоскости скольжения спусковых дорожек или от верхней кромки рельсов;*
*- уклон основной или килевой линии относительно горизонта;*
*- положение судна по длине стапеля;*
*- положение опорных устройств.*
*Все кильблоки и клетки устанавливают вертикально.*
*Упоры, поддерживающие судно с бортов, устанавливают под углом от 15° до 20° к ДП. На горизонтальном стапельном месте эти упоры устанавливают в плоскости шпангоутов, а на наклонном - с уклоном от 4° до 6° к верхней части стапеля.*
*Допускаемые отклонения приведены в [таблице 3](#p100238).*
*Таблица 3*
*Допускаемые отклонения*
*В миллиметрах*
| Наименование параметра | Допускаемое отклонение, мм |
| --- | --- |
| Несовмещение осей кильблоков и клеток с разметкой на стапеле | +/- 10 |
| Несовпадение КЛ, нанесенных на деревянных подушках кильблоков, с базовыми линиями на стапеле | +/- 5 |
| Смещение по высоте верхней кромки подушек кильблоков и клеток по обводу судна: | |
| - для деревянных кильблоков | +15 |
| - для металлических кильблоков относительно ОП | +10 |
| - смещение КЛ (для проверки формы верхней кромки подушки) шаблонов от базовых линий | +/- 3 |
| - зазоры между шаблоном и подушкой, не более | +5 |
6.1.6 Работы, выполняемые по монтажу и демонтажу опорного устройства, фиксируют в [формах Б.1](#p102445) - [Б.3](#p102491).
6.1.7 При формировании корпуса судна на стапеле в стапель-кондукторе методика проверки установки стапель-кондуктора и допускаемые отклонения формы и размеров его элементов приведены в [таблице 4](#p100258).
Таблица 4
Требования к проверке положения элементов стапель-кондуктора
| Проверяемый параметр | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение лекал (стоек) по длине и ширине постели | | Постоянные лекала проверять для каждого пятого судна.
Съемные лекала (стойки) проверять при настройке постелей перед закладкой секции. Допуск на положение лекал (стоек) по длине и ширине зависит от угла подъема НО в продольном или поперечном ее сечении, $\alpha$ - угол между касательной к НО и горизонтом в продольном или поперечном сечении [определяют по таблице с плаза или по действительной разнице высот соседних лекал (стоек)] |
| $\alpha \leq 10^{\circ}$ | +/- 10,0 |
| $10^{\circ}<\alpha \leq 20^{\circ}$ | +/- 6,0 |
| $20^{\circ}<\alpha \leq 30^{\circ}$ | +/- 4,0 |
| $\alpha>30^{\circ}$ | +/- 2,0 |
| | 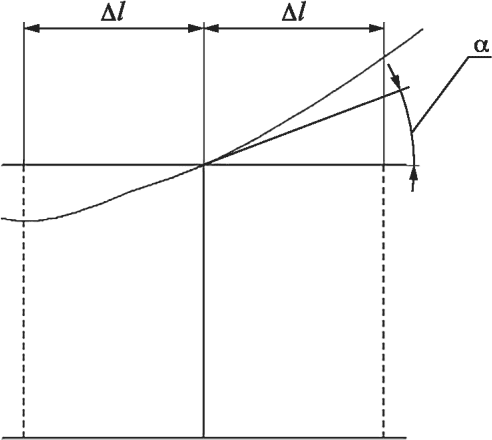 |
| | $\Delta l$ - допустимое смещение лекал (стоек) относительно теоретического положения.
Сплошные лекала следует проверять через каждый метр, для стоечных лекальных сечений - на каждой стойке. Необходимо измерять рулеткой от продольной и поперечной вертикальных контрольных плоскостей до верхних рабочих кромок лекал или стоек |
| 2 Отклонение от перпендикулярности лекал или стоек | +/- 5,0 | Проверяют отвесом и линейкой для лекал - в вертикальной продольной плоскости, для стоек - в вертикальных продольной и поперечной плоскостях |
| 3 Положение лекал (стоек) по высоте | +/- 5,0 | Проверяют при помощи шлангового уровня или теодолита относительно базовой плоскости постели. Лекала проверяют в трех точках, средней и двух крайних; стоечные сечения - на каждой стойке. Проверяют при каждой настройке постели |
| 4 Форма лекал | +/- 2,0 | Проверяют при изготовлении лекал и не менее четырех раз в год по плазовым шаблонам или ординатам лекальной кромки от КЛ с помощью линейки |
| 5 Горизонтальная КЛ постели | +/- 2,0 | Проверяют шланговым уровнем или с помощью теодолита по периметру постели с измерением по концам и в середине пролета рамы (балок) не менее одного раза в 3 мес |
#### 6.2 Проверка совмещения элементов секций
*Требования к проверке совмещения элементов секций при их стыковании приведены в [таблице 5](#p100289).*
*Таблица 5*
*Требования к проверке совмещения элементов секций*
| Проверяемый параметр | Судно | Предельное отклонение |
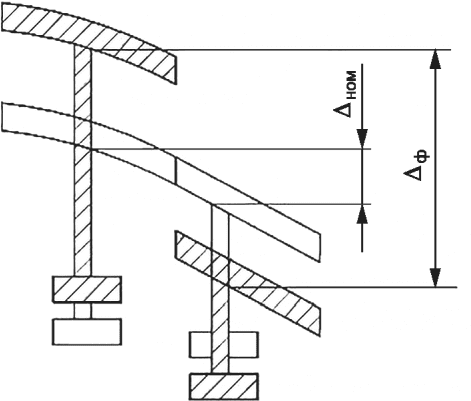
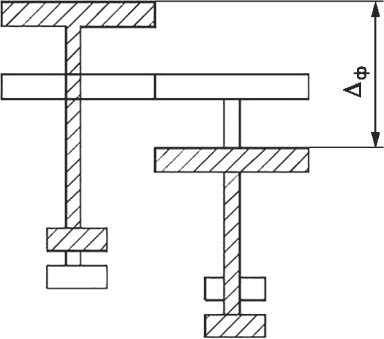
1 Смещение $\Delta$ элементов набора или других конструкций смежных секций, ближайших к стыковому монтажному соединению, идущих вдоль монтажного соединения.
Для криволинейных секций $\Delta = \Delta_{\text{ф}} - \Delta_{\text{ном}}$ .
Для плоских секций $\Delta = \Delta_{\text{ф}}$ ,
где $\Delta = \Delta_{\text{ф}}$ - фактическое смещение;
$\Delta_{\text{ном}}$ - номинальное смещение (по данным плаза). | Крупное, среднее, малое: шпация не более 1000 мм | Не более 10 мм |
| Мелкое | Не более 5 мм |
а) Криволинейные секции
 |
б) Плоские секции
 | Мелкое | Не более 5 мм |
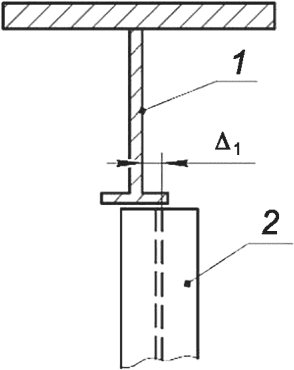
2 Смещение набора $\Delta_{1}$ , пересекающего монтажное соединение, измеряемое в месте пересечения поперечного (продольного) набора с ближайшей к монтажному соединению балкой продольного (поперечного) набора
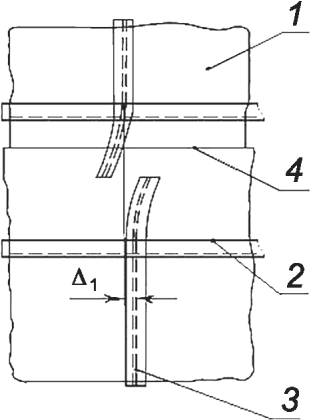
1 - полотнище секции; 2 - набор, идущий вдоль монтажного стыка; 3 - набор, пересекающий монтажный стык; 4 - монтажное соединение | Крупное, среднее, малое, мелкое: шпация - не более 1000 мм | Не более 10 мм |
3 Смещение набора $\Delta_{2}$ , пересекающего угловое монтажное соединение (например, бортового шпангоута и бимса)
1 - палубная балка; 2 - шпангоут (стойка) | Крупное, среднее, малое | Не более 10 мм |
| Мелкое | Не более 4 мм |
4 Размер монтажной шпации:
монтажный стык не перекрывается другой конструкцией | Крупное, среднее, малое | +/- 25 мм |
| Мелкое | +/- 15 мм |
5 Размер монтажной шпации:
монтажный стык перекрывается другой конструкцией (например, бортовая секция или фундамент устанавливается на две днищевые или, если надстройка, - на 2 - 3 бортовые или палубные секции основного корпуса) | Крупное, среднее, малое, мелкое | +/- 10 мм |
6 Несовмещение a монтажных стыков и пазов смежных секций по полотнищу
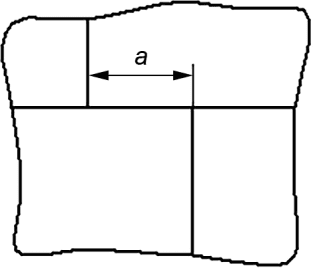 | Крупное, среднее, малое | Не более 40 мм |
| Мелкое | Не более 20 мм |
7 Несовпадение связей корпуса, разделенных листом
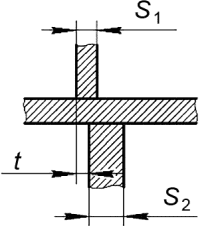
S1 - толщина первого листа, мм; S2 - толщина второго листа, мм; t - смещение листов, мм | Крупное, среднее, малое, мелкое | t = 0,5S1 при S1 <= S2 |
8 Несовпадение (разность) стенок балок по стыкам
S - меньшая толщина стыкуемых стенок, мм | Крупное, среднее, малое, мелкое | 0,1S, но не более 2 мм |
9 Несовпадение (разностенность), изломы (домики) полок головок балок набора по стыкам. База измерения для изломов Б = 200 мм, S - толщина листа пояска, мм
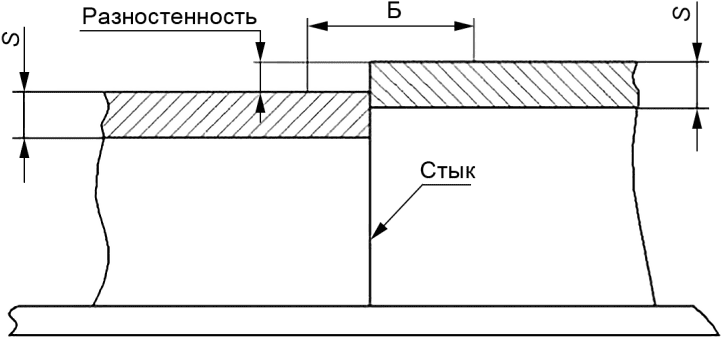 | Крупное, среднее, малое, мелкое: - для катаных - для сварных соединений | Не более 3 мм 0,1S пояска, но не более 3 мм |
10 Несовпадение полок сварных балок набора по ширине
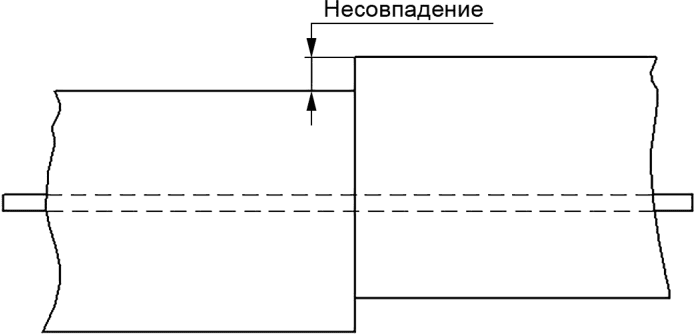 | Крупное, среднее, малое, мелкое: - для катаных - для сварных | Не более 2 мм 0,1S пояска, но не более 3 мм |
11 Излом стенки балки набора (домик) в районе стыка на базе Б, равной высоте балки набора
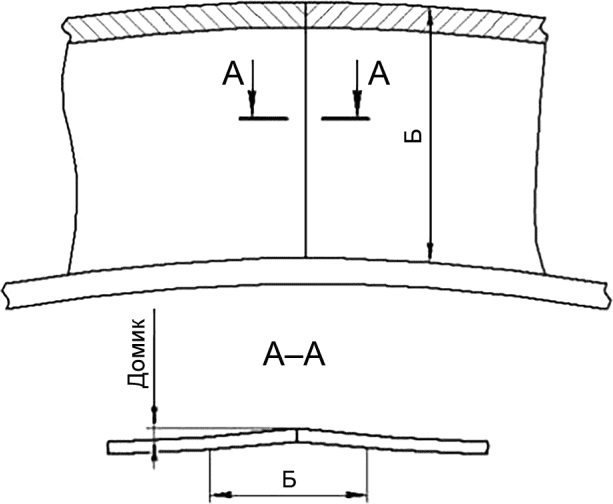 | Крупное, среднее, малое, мелкое | Не более 2 мм |
12 Несовпадение (разностенность) кромок обшивки корпуса и съемного листа (по всему контуру листа), а также полок и головок балок набора по высоте, при вварке
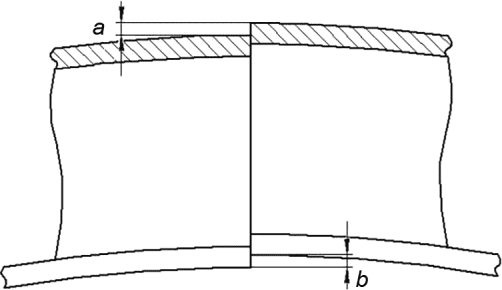
a - разностенность обшивки, мм;
b - разностенность пояска, мм
S - толщина обшивки для проверяемого параметра a и толщина пояска для проверяемого параметра b, мм | Крупное, среднее, малое, мелкое | 0,1S, но не более 3 мм |
| 13 Допускаемое смещение свариваемых кромок относительно друг друга для листов толщиной: | Крупное, среднее, малое, мелкое | |
| - не более 4 мм | Не более 0,5 мм |
| - от 4 до 10 мм | Не более 1,0 мм |
| - не менее 10 мм | 0,1S, но не более 3 мм |
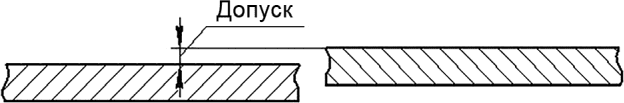
S - меньшая толщина свариваемых кромок, мм | |
#### 6.3 Проверка положения днищевых секций
*Требования к проверке положения днищевых секций приведены в [таблице 6](#p100377).*
*Таблица 6*
*Требования к проверке положения днищевых секций*
| Проверяемый параметр | Тип секции или проверяемая точка (линия, плоскость) | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение секции по длине | Закладная секция | +/- 5 | Совмещение теоретической линии среднего шпангоута на НО с базовой линией этого же шпангоута на стапеле
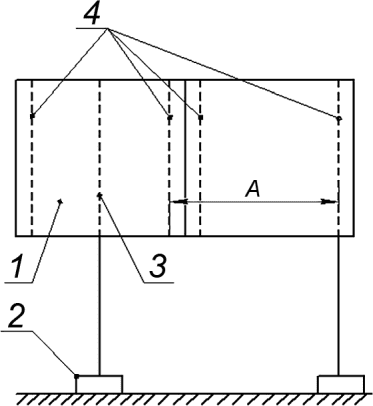
1 - закладная секция; 2 - планка; 3 - теоретическая линия среднего шпангоута; 4 - теоретическая линия крайнего шпангоута |
| Последующие секции | +/- 15, для мелких судов - +/- 8 | Совмещение теоретической линии среднего или крайнего шпангоута (дальнего от закладной), нанесенной на НО секции в ДП, с соответствующей базовой линией (риской) на стапеле.
Допускается проверка установки секции относительно ранее установленной с допускаемым отклонением +/- 10 мм (для мелких судов - +/- 5 мм) на расстояние A, при этом каждую четвертую секцию проверяют на совмещение теоретической линии среднего или крайнего шпангоута с соответствующей риской на стапеле при допускаемом отклонении |
| Закладная скуловая секция | +/- 5 | Совмещение теоретической линии среднего шпангоута (в районе контрольного батокса) на НО с соответствующей риской на стапеле |
| Последующие скуловые секции | +/- 15 | Совмещение теоретической линии среднего или крайнего шпангоута (дальнего от закладной) на НО секции (в районе контрольного батокса) с соответствующей риской на стапеле. Допускается проверка положения скуловой секции по совмещению ее контрольного шпангоута с контрольным шпангоутом средней днищевой секции. Допускаемое отклонение - +/- 5 мм. Несовмещение КЛ шпангоутов секций Пр. Б и ЛБ - не более 15 мм |
| 2 Положение секции по полушироте | Закладная секция | +/- 3 | Совмещение ДП секции с линией ДП стапеля. Проверку проводят у стыковых монтажных кромок или в точках пересечения крайних шпангоутов с линией ДП |
| Последующие секции | +/- 3 | Совмещение ДП на НО и втором дне установленной и устанавливаемой секций |
| +/- 5 | Совмещение ДП секции и линии ДП стапеля на свободном конце устанавливаемой секции |
| Скуловые секции | +/- 10 | Совмещение линий батокса на НО секции с соответствующей линией батокса на стапеле или совмещение полушироты бортовой кромки секции с соответствующей линией полушироты на стапеле |
| Разность отклонения по полушироте у носового и кормового стыков скуловой секции | Не более 10 | Допускается проверка от ДП средней днищевой секции до батокса скуловой секции
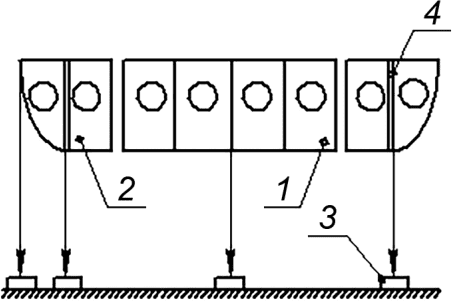
1 - средняя днищевая секция; 2 - скуловая днищевая секция; 3 - планка; 4 - плоскость контрольного батокса |
| 3 Положение секции по высоте | Килевая линия секции | +/- 5 | Проверку проводят у крайних шпангоутов относительно ОП, зафиксированной на стойках или колоннах |
| Скуловая секция | +/- 5 | Проверка высоты горизонтальной КЛ на бортовой части НО (в местах пересечения ее с крайними шпангоутами секции) относительно базовой (параллельной основной) плоскости, зафиксированной на стойках, или колоннах стапеля, или на средней днищевой секции |
| 4 Дифферент секции | Пересечение ДП с теоретическими линиями крайних шпангоутов | Не более 5 | Проверка килевой линии относительно ОП |
| Скуловая секция | Не более 5 | Проверка параллельности, горизонтальной КЛ на бортовой части НО (в местах ее пересечения с крайними шпангоутами секции) ОП |
| 5 Крен секции | Ширина секции, м: | | Совмещение в одной горизонтальной плоскости КЛ, нанесенных на НО борта или флорах, параллельно ОП в районах крайних шпангоутов секции (при этом расстояние между проверяемыми точками на флорах должно быть не менее 0,75 ширины секции) |
| - не более 10 | Не более 3 |
| - от 10 до 20 включ. | Не более 5 |
| - более 20 | Не более 8 |
#### 6.4 Проверка положения бортовых секций
*Требования к проверке положения бортовых секций приведены в [таблице 7](#p100441).*
*Таблица 7*
*Требования к проверке положения бортовых секций*
| Проверяемый параметр | Тип секции или проверяемая точка (линия, плоскость) | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение секции по длине | Закладная секция | +/- 5 | Совмещение КЛ среднего шпангоута: у кромки нижнего паза НО борта с риской этого же шпангоута на НО ранее установленной днищевой секции (или бортовой секции нижерасположенного яруса); у кромки верхнего паза - с соответствующей риской на стапеле |
| Последующие секции | +/- 15, для мелких судов - +/- 8 | Совмещение КЛ среднего или крайнего шпангоута (дальнего от закладной секции) на НО борта с соответствующими рисками на стапеле или с КЛ соответствующих шпангоутов на НО днища.
Относительное несовмещение КЛ шпангоутов секций Пр. Б и ЛБ - не более 15 мм (8 мм для мелких судов) |
| 2 Положение секции по полушироте | Верхняя часть секции: | | Совмещение теоретической линии палубы на НО (или теоретической линии продольной связи в районе верхнего паза, или горизонтальной КЛ в районе верхнего паза) в месте ее пересечения с крайними шпангоутами для закладной секции и в месте пересечения с крайним (дальним от закладной) шпангоутом для последующих секций, с соответствующей риской полушироты на стапеле |
| - крайние шпангоуты | +/- 5, для мелких судов - +/- 3 |
| - средний шпангоут | +/- 12, для мелких судов - +/- 6 | Совмещение теоретической линии палубы на НО (или теоретической линии продольной связи в районе верхнего паза, или горизонтальной КЛ в районе верхнего паза) в месте ее пересечения со средним шпангоутом секции с соответствующей риской полушироты на стапеле |
| Середина секции по высоте: | | Совмещение теоретической линии продольной связи или горизонтальной КЛ, расположенной в середине высоты секции, в месте ее пересечения с крайними шпангоутами (для закладной секции) и в месте пересечения с крайним (дальним от закладной) шпангоутом для последующих секций с соответствующей риской полушироты на стапеле |
| - крайние шпангоуты | +/- 12, для мелких судов - +/- 6 |
| - средний шпангоут | +/- 12, для мелких судов - +/- 6 | Совмещение теоретической линии продольной связи или горизонтальной КЛ, расположенной в середине высоты секции, в месте ее пересечения со средним шпангоутом секции с соответствующей риской полушироты на стапеле.
При установке бортовых секций непосредственно НО к поперечным переборкам, установленным без припуска по бортовым кромкам, проверку бортовых секций по полуширотам на данном шпангоуте не проводят. Если палубный стрингер отнесен к бортовой секции, то полушироту верхней части последней проверяют по контрольному батоксу на палубном стрингере |
| 3 Положение секции по высоте | Секцию устанавливают до установки поперечной переборки | +/- 10, для мелких судов - +/- 5 | Проверка отстояния от ОП теоретической линии верхней палубы на секции в местах ее пересечения с крайними шпангоутами или отстояние горизонтальной КЛ на секции в местах ее пересечения с крайними шпангоутами от ОП |
| Секцию устанавливают после установки поперечной переборки | +/- 5 | Совмещение в одной плоскости горизонтальных КЛ на бортовой секции и на секции поперечной переборки |
| 4 Дифферент секции | - | Не более 5 | Проверка положения КЛ в точках ее пересечения крайних шпангоутов относительно ОП. Проверку проводят одновременно с проверкой секции по высоте. Допускается проверять дифферент по линии притыкания палубы к НО путем сравнения высот при крайних шпангоутах |
Примечания
1 Проверку положения бортовых объемных секций, состоящих из НО, продольной переборки, платформы и поперечных переборок, проводят так же, как указано в настоящей таблице. Дополнительно, в случае необходимости, проверяют крен и дифферент платформы, а также полушироту и крен продольной переборки.
2 Проверку положения бортовых секций при сборке корпуса в стапель-кондукторе проводят по тем же КЛ, нанесенным на секции, но относительно базовых линий и фиксаторов, имеющихся на стапель-кондукторе. Лишь вместо проверки по полушироте проводят проверку прилегания бортовой секции к лекалам или сухарям лекал. Допускаемое местное (на длине не более 1 м) неприлегание НО к лекалам или сухарям лекал по крайним шпангоутам секции - не более 5 мм, по остальным - не более 10 мм (для мелких судов - соответственно не более 3 и 6 мм).
3 Если борт состоит из нескольких секций по высоте, следует руководствоваться предельными отклонениями по настоящей таблице.
4 При проверке положения бортовых секций по полушироте учитывают предельное отклонение на обводы по 6.13.3 (таблица 17, строка 1) и 6.13.4. |
#### 6.5 Проверка положения поперечных переборок
*Требования к проверке положения поперечных переборок приведены в [таблице 8](#p100487).*
*Таблица 8*
*Требования к проверке положения поперечных переборок*
| Проверяемый параметр | Тип секции или проверяемая точка (линия, плоскость) | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение секции по длине | - | +/- 5 | Совмещение нижней кромки переборки с теоретической линией шпангоута, нанесенной на нижележащую конструкцию, с учетом требований таблицы 5 |
| 2 Положение секции по полушироте | - | +/- 3 | Совмещение линии ДП (для бортовых частей поперечных переборок - батокса), нанесенной на переборку, с линией ДП (или батокса) - на нижележащей конструкции, с учетом требований таблицы 5 |
| 3 Положение секции по высоте | - | +/- 5 | Проверка отстояния горизонтальной КЛ (в местах ее пересечения с ДП или батоксом) от ОП. У переборки, устанавливаемой после продольной переборки или бортовой секции, проверяют совмещение горизонтальной КЛ на полотне переборки с КЛ на продольной переборке или на бортовой секции |
| 4 Крен секции | Ширина (высота) секции: не более 10 м | Не более 3 | Проверка отклонения от горизонтальности КЛ, нанесенной на переборку, или отклонения от вертикальности линии ДП, или контрольного батокса |
| более 10 м | Не более 5 |
| 5 Совмещение плоскости переборки с плоскостью теоретического шпангоута (отклонение от вертикальности) | На высоту 1 м | Не более 2 | Проверку проводят в ДП и у крайних стоек переборки |
| На всю высоту | Не более 15 |
#### 6.6 Проверка положения продольных переборок
*Требования к проверке положения продольных переборок приведены в [таблице 9](#p100519).*
*Таблица 9*
*Требования к проверке положения продольных переборок*
| Проверяемый параметр | Тип секции или проверяемая точка (линия, плоскость) | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение секции по длине | Закладная секция | +/- 5 | Совмещение теоретической линии среднего шпангоута, нанесенной на переборку, с КЛ соответствующего шпангоута, нанесенной на нижележащую конструкцию |
| Последующие секции | +/- 15 | Совмещение теоретической линии крайнего (дальнего от закладной секции) или среднего шпангоута, нанесенной на переборку, с КЛ соответствующего шпангоута, нанесенной на нижележащую конструкцию |
| 2 Положение секции по полушироте | - | +/- 5 | Совмещение нижней кромки переборки с линией разметки, нанесенной на нижележащую конструкцию |
| 3 Положение секции по высоте | - | +/- 5 | Совмещение горизонтальных КЛ на продольной и ранее установленной поперечной переборке или (если нет поперечной переборки) проверка отстояния от ОП горизонтальной КЛ в местах ее пересечения с крайними шпангоутами |
| 4 Дифферент секции | Риски на крайних шпангоутах | Не более 5 | Проверка параллельности КЛ, нанесенной на переборку ОП |
| 5 Крен секции | На 1 м высоты | Не более 2 | Совмещение плоскости переборки с вертикальной плоскостью, проходящей через линию притыкания нижней кромки переборки |
| На всю высоту | Не более 15 |
#### 6.7 Проверка положения секций палуб и платформ
Требования к проверке положения секций палуб и платформ приведены в [таблице 10](#p100552).
Таблица 10
Требования к проверке положения секций палуб и платформ
| Проверяемый параметр | Тип секции или проверяемая точка (линия, плоскость) | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение секции по длине | Закладная секция | +/- 5, для мелких судов - +/- 3 | Совмещение теоретической КЛ среднего шпангоута, нанесенной на настил палубы (платформы), с соответствующим шпангоутом на НО или палубном стрингере бортовой секции. Если палуба (платформа) по ширине разбита на несколько секций, то проверку проводят на совмещение теоретических КЛ среднего шпангоута, нанесенных на настилы средних и боковых палубных секций |
| Последующие секции | +/- 10, для мелких судов - +/- 5 | Совмещение теоретических КЛ среднего или крайнего (дальнего от закладной секции) шпангоута, нанесенных на настил палубы (платформы) и на НО или палубный стрингер бортовой секции. Если палуба (платформа) по ширине разбита на несколько секций, то последующие боковые секции проверяют так же, а последующие средние секции - на совпадение теоретических КЛ среднего или крайнего (дальнего от закладной секции) шпангоута, нанесенных на настилы смежной секции |
| 2 Положение секции по полушироте | Закладная секция | +/- 5, для мелких судов - +/- 3 | Совмещение линий ДП или КЛ батокса (для боковой секции) на палубе (платформе) и на нижерасположенном настиле у носовой и кормовой монтажных кромок секции |
| Последующие секции | +/- 5, для мелких судов - +/- 3 | Совмещение линий ДП или КЛ батокса (для боковых секций) на настилах смежных секций (по кромке, обращенной к закладной секции) и совмещение линий ДП или батокса на настиле палубы (платформы) и на нижерасположенном настиле (по кромке, дальней от закладной секции) |
| 3 Положение секции по высоте | Бортовые кромки палубы | +/- 5 | Совмещение бортовых кромок настила палубы (платформы) с теоретическими линиями палубы (платформы) на НО бортовых секций |
| Расположение проверяемой точки от Пр. Б или ЛБ по ширине палубы (платформы): | | Проверка расстояния от ОП до точки пересечения ДП настила палубы (платформы) с крайними или средним шпангоутами (бимсами). Дополнительно проводят такую же проверку палубы (платформы) по высоте в промежуточных точках по бимсу между ДП и бортом на расстоянии 0,125B; 0,25B; 0,375B, где B - ширина палубы (платформы) |
| 0,125B | от -8 до +15 |
| 0,25B | от -8 до +12 |
| 0,375B | от -8 до +16 |
| ДП секции | от -8 до +20 |
| Для мелких судов: | |
| 0,125B | от -5 до +8 |
| 0,25B | от -5 до +10 |
| 0,375B | от -5 до +12 |
| ДП секции | от -5 до +16 |
| 4 Дифферент секции | Нос и корма секции | Не более 8, для мелких судов - не более 5 | Проверка разности высот палубы (с учетом седловатости) в местах пересечения ДП или линии батокса с крайними шпангоутами секции |
#### 6.8 Проверка положения секций оконечностей
*Требования к проверке положения секций носовой и кормовой оконечностей приведены соответственно в [таблицах 11](#p100601) и [12](#p100632).*
*Таблица 11*
*Требования к проверке положения секций носовой оконечности*
| Проверяемый параметр | Тип секции или проверяемая точка (линия, плоскость) | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение секции по длине | Носовая оконечность | +/- 25, для мелких судов - +/- 10 | Проверка размера монтажной шпации |
| 2 Положение секции по полушироте | - | +/- 3 | Совмещение линии ДП секции с линией ДП на стапеле. Проверку проводят при крайнем носовом шпангоуте |
| 3 Положение секции по высоте | - | Для крупных судов +/- 15; для средних судов - +/- 12; для малых судов - +/- 10; для мелких судов - +/- 5 | Проверка килевой линии в месте пересечения с крайним кормовым шпангоутом или кормовой монтажной кромкой и точки пересечения ДП с горизонтальной КЛ на наружной кромке форштевня относительно базового размера по высоте, зафиксированного на стойках или колоннах стапеля |
| 4 Дифферент секции | Нос и корма секции | 10, для мелких судов - 5 |
| 5 Крен секции | На высоту 1 м | Не более 2 | Совмещение линий ДП, нанесенной на наружную кромку форштевня, с ДП на стапеле |
| На всю высоту | Не более 15 |
| ДП палубы, платформы | Не более 5 | Совмещение риски ДП на палубе или платформе с соответствующей риской ДП смежной секции |
| Примечание - Допускается проверка крена по горизонтальным КЛ, нанесенным на НО бортов у монтажного стыка. Допускается отклонение 2 мм на 1 м ширины, но не более 15 мм на всю ширину. |
*Таблица 12*
*Требования к проверке положения секций кормовой оконечности*
| Проверяемый параметр | Тип секции или проверяемая точка (линия, плоскость) | Предельное отклонение | Краткое методическое указание |
| 1 Положение секции по длине | Торец яблока ахтерштевня, или кормовой торец ступицы кронштейна, или кормовой торец мортиры | +/- 10 мм | Проверка по оси линии вала от фланца двигателя, или от поперечной оси фундамента под двигатель, или от линии разметки поперечной оси фундамента под двигатель на настиле второго дна (стрингерах) с учетом припуска на обработку торцов ахтерштевня, кронштейнов, мортир |
| 2 Положение секции по полушироте | Ось гребного вала | На 5 мм меньше припуска на обработку отверстия для гребного вала | Совмещение оси гребного вала в ахтерштевне или ступице кронштейна и мортире с осью линии вала, зафиксированной на стойках и поперечной переборке. Проверку проводят у носового и кормового торцов ахтерштевня, ступицы кронштейна и мортиры |
| Ось баллера | +/- 5 мм | Совмещение оси нижней опоры баллера руля с риской ДП на стапеле и линии ДП на НО секции в месте ее пересечения с крайним носовым шпангоутом секции (или у носовой монтажной кромки) |
| 3 Положение секции по высоте | Ось гребного вала | На 5 мм меньше припуска на обработку отверстия для гребного вала | Совмещение оси гребного вала ахтерштевня или кронштейнов и мортир с осью линии вала, зафиксированной на стойках и на поперечной переборке. Проверку проводят у носового и кормового торцов ахтерштевня, ступицы кронштейнов и мортир |
| Ось баллера | +/- 10 мм, для мелких судов - +/- 5 мм | Проверка верхней плоскости пятки ахтерштевня от ОП |
| 4 Дифферент секции | Ось баллера: | | Совмещение в плоскости шпангоута центров отверстий в ахтерштевне под баллер руля |
| - на высоту 1 м | Не более 1 мм |
| - на всю высоту от пятки ахтерштевня до верхней кромки гельмпортовой трубы | Не более 5 мм |
| 5 Крен секции | Ось баллера: | | Совмещение в ДП или в параллельной плоскости центров отверстий в ахтерштевне под баллер руля. Одновременно проводят проверку совмещения риски ДП на палубе или платформе секции с соответствующей риской смежной секции |
| - на высоту 1 м | Не более 1 мм |
| - на всю высоту от нижней кромки руля или от верхней кромки пятки ахтерштевня до верхней кромки гельмпортовой трубы | Не более 10 мм |
| Примечание - При проверке положения кормовой секции, имеющей ахтерштевень, кронштейны или мортиры с обработанными отверстиями для гребного вала, допускаемые отклонения положения секции разрабатываются проектантом судна или предприятием-строителем. Проверку положения кормовой секции без ахтерштевня, мортир, кронштейнов и носовой секции без форштевня проводят аналогично проверке блоков корпуса по 6.10. |
#### 6.9 Проверка положения секций при формировании блоков корпуса
*Проверка положения секций при формировании блоков корпуса обусловлена необходимостью обеспечения сходимости блоков при их стыковании. Проверку положения секций проводят в соответствии с [6.3](#p100374) - [6.8](#p100598), но с учетом допусков, приведенных в [таблице 13](#p100673).*
*Таблица 13*
*Допуски для обеспечения сходимости блоков при их стыковании*
| Проверяемый параметр | Тип секции или проверяемая точка (линия, плоскость) | Предельное отклонение, мм | Краткое методическое указание |
| 1 Теоретические линии крайних шпангоутов секций | Днищевая, бортовая, палуба (платформа) | +/- 10, для мелких судов - +/- 5 | Проверка совмещения теоретических линий крайних шпангоутов (образующих монтажную шпацию блока) секций, смежных по ширине или высоте судна.
Проверку проводят относительно теоретической плоскости крайнего шпангоута блока |
| 2 Крен секции | Днищевая, при ширине секции, м: | | Проверку проводят при крайнем шпангоуте блока |
| - менее 10 | Не более 2 |
| - от 10 до 20 | Не более 3 |
| - более 20 | Не более 5 |
| 3 Положение секции по полушироте | Бортовая секция: | | Проверку проводят при крайнем шпангоуте блока |
| - в верхней части | +/- 5 |
| - в средней части | +/- 15 |
| - в средней части для мелких судов | +/- 5 |
| 4 Положение секции по высоте | Палуба (платформа) у борта | +/- 4 | Проверка расстояния от ОП теоретической линии палубы на секции борта (горизонтальной КЛ - если в пределах секции борта нет палубы или платформы) в месте ее пересечения с крайним шпангоутом, смежным с монтажной шпацией блока |
| Палуба (платформа) в ДП | От -8 до +12 | Проверка расстояния от ОП до настила палубы (платформы) в точке пересечения ДП с крайним шпангоутом, смежным с монтажной шпацией |
Примечания
1 На формирование смежных блоков могут влиять фактические отклонения формы и размеров монтажного стыка.
2 Проверку положения секций при сборке блоков в стапель-кондукторе проводят в соответствии с примечанием 2 таблицы 7. |
#### 6.10 Проверка положения блоков корпуса
*Требования к проверке положения блоков корпуса, включая блоки оконечностей без штевней, приведены в [таблице 14](#p100713). Проверку положения носового и кормового блоков со штевнями проводят так же, как и проверку носовых и кормовых объемных секций в соответствии с [6.8](#p100598).*
*Таблица 14*
*Требования к проверке положения блоков корпуса, включая*
*блоки оконечностей без штевней*
| Проверяемый параметр | Тип блока или проверяемая точка (линия, плоскость) | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение блока по длине | Закладной блок | +/- 10 | Совмещение теоретической линии контрольного среднего шпангоута (в ДП) на НО с риской соответствующего шпангоута на стапеле |
| Последующие блоки | +/- 25, для мелких судов - +/- 15 | Проверка расстояния между крайними шпангоутами блоков, расположенными у монтажного стыка.
При необходимости технологическая служба предприятия строителя может назначать более жесткие допуски для обеспечения соблюдения требований к предельным отклонениям наибольшей длины судна и длины между перпендикулярами по 6.13.3 (таблица 17, строка 2) |
| 2 Положение блока по полушироте | Закладной блок | +/- 3 | Совмещение линии ДП на НО с линией ДП на стапеле. Проверку проводят у стыковых монтажных кромок или в точках пересечения крайних шпангоутов с ДП |
| Последующие блоки | +/- 5 |
| 3 Положение блока по высоте | - | +/- 5 | Проверка высоты килевой линии блока (в местах пересечения крайних шпангоутов с ДП) относительно базовой плоскости, зафиксированной на стойках стапеля или колоннах, при этом проверяют сходимость по высоте палуб и платформ в блоках |
| 4 Дифферент блока | Нос и корма блока | Не более 5 | Проверку проводят в местах пересечения ДП с теоретическими линиями крайних шпангоутов |
| 5 Крен блока | Высота (ширина) блока, м: | | Совмещение линий ДП, нанесенных на палубах, платформах и НО блока в районе монтажного стыка в одной вертикальной плоскости, или совмещение в одной горизонтальной плоскости КЛ, нанесенных на бортах или поперечных переборках |
| - менее 6 | Не более 3 |
| - св. 6 до 14 включ. | Не более 5 |
| - более 14 | Не более 8 |
#### 6.11 Проверка положения надстроек
Требования к проверке положения надстроек приведены в [таблице 15](#p100751).
Таблица 15
Требования к проверке положения надстроек
| Проверяемый параметр | Тип блока или проверяемая точка (линия, плоскость) | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение надстройки по длине | - | +/- 5 | Совмещение теоретических КЛ среднего шпангоута, нанесенных на продольные стенки надстройки и на нижележащие конструкции |
| 2 Положение надстройки по полушироте | - | +/- 5 | Совмещение линий ДП, нанесенных на поперечные наружные стенки надстройки и на нижележащие конструкции. При отсутствии поперечной стенки надстройки проверку проводят по линии ДП у кромки крыши надстройки. Бортовые блоки надстройки проверяют на совмещение КЛ батоксов на конструкциях надстройки и на нижележащих конструкциях. Допускается проверка совмещения продольных наружных стенок надстройки с соответствующими теоретическими линиями на нижележащих конструкциях |
| 3 Положение надстройки по высоте | В ДП | от -8 до +15 | Проверка размера межпалубных расстояний в точках пересечения крайних и среднего шпангоутов надстройки с ДП и с наружными продольными стенками |
| Наружные продольные стенки | +/- 8 |
| 4 Дифферент надстройки | Нос и корма | Не более 12 | Проверка по горизонтальной КЛ на продольной наружной стенке надстройки. Допускается проверка по разности высот точек пересечения ДП или КЛ батокса с теоретическими линиями крайних шпангоутов на настиле палубы надстройки |
| 5 Крен надстройки | На всю ширину надстройки | Не более 5 | Проверка отклонения от горизонтальности КЛ, нанесенных на поперечные стенки надстройки. При отсутствии поперечной стенки проверку проводят по разности высот КЛ, нанесенных на продольные стенки надстройки |
| 6 Совмещение нижних кромок с линиями разметки | Стенки надстройки | +/- 5 | Проверка совмещения нижних кромок стенок и выгородок надстройки с линиями разметки на палубе |
| Выгородки | +/- 7 |
#### 6.12 Проверка положения корпуса относительно построечного места
*6.12.1 Требования к проверке положения корпуса судна относительно стапеля приведены в [таблице 16](#p100787).*
*Таблица 16*
*Требования к проверке положения корпуса судна*
*относительно стапеля*
| Проверяемый параметр | Предельное отклонение | Краткое методическое указание |
| 1 Положение корпуса судна по высоте | Для крупных судов - +/- 25 мм
Для средних судов - +/- 20 мм
Для малых судов - +/- 15 мм
Для мелких судов - +/- 10 мм | Проверку проводят в ДП по килевой линии относительно ОП по крайнему шпангоуту одной из смежных секций и в средней части каждой секции по длине |
| 2 Положение корпуса по полушироте | +/- 8 мм | Совмещение линии ДП на НО с линией ДП на стапеле. Проверку проводят вблизи поперечных переборок или флоров; расстояние между проверяемыми точками должно быть не более 25 м, а в районе машинного отделения - не более 15 м |
| 3 Крен корпуса | При ширине судна менее 10 м - не более 5 мм
При ширине судна от 10 до 20 м - не более 6 мм | Проверку проводят в трех поперечных сечениях по длине судна - в носу, в корме и вблизи мидель-шпангоута. Проверяют совмещение в одной горизонтальной плоскости КЛ, нанесенных на НО Пр. Б и ЛБ параллельно ОП - в одном поперечном сечении. |
| При ширине судна более 20 м - не более 10 мм | Допускается проверка совмещения в одной горизонтальной плоскости двух точек днищевой части НО, расположенных в одном поперечном сечении, симметрично относительно ДП. Расстояние между проверяемыми точками в этом случае должно быть не менее 0,75 наибольшей ширины судна |
| 4 Положение корпуса по длине | - | Проверку положения корпуса судна проводят на наклонном стапеле. Проверяют совмещение теоретической линии на НО мидель-шпангоута (в месте ее пересечения с ДП) или другого шпангоута с риской соответствующего шпангоута на стапеле. Допустимое отклонение устанавливается предприятием-строителем с учетом типа судна, уклона стапеля, характеристик опорного устройства и пр. При необходимости следует немедленно принимать меры, препятствующие перемещению судна вдоль стапеля |
##### 6.12.2 Проверку положения корпуса судна проводят в следующих случаях:
*а) в процессе постройки судна на стапеле не менее одного раза в 7 - 10 дней. Периодичность проверки устанавливается предприятием-строителем в зависимости от типа судна, уклона стапеля, характеристики опорного устройства и пр.;*
*б) при постройке судов поточно-позиционным методом проверку помимо указанного в [перечислении а)](#p100810) проводят непосредственно после передвижения корпуса на новую позицию;*
*в) перед установкой и сдачей под сварку и после приварки фундаментов главных механизмов, фундаментов линии вала, мортир и кронштейнов гребных валов, контрольных площадок, ахтерштевня и гельмпортовой трубы (или секции, включающей в себя ахтерштевень и гельмпортовую трубу), крыльевых устройств;*
*г) перед расточкой и после расточки мортир и кронштейнов гребных валов, яблока ахтерштевня и наварыша по линии вала на поперечной переборке ахтерпика, гельмпортовой трубы, петель и пятки рудерпоста;*
*д) до и после испытания корпуса на непроницаемость наливом;*
*е) перед пробивкой оси линии вала, в процессе монтажа линии вала, главных механизмов, котлов, после окончания монтажных работ. Периодичность проверок в процессе монтажа устанавливается предприятием-строителем;*
*ж) перед проверкой обводов корпуса, главных размерений, положения переборок, палуб и платформ корпуса, перед нанесением ватерлинии, палубной линии, марок углубления и знака грузовой марки.*
*6.12.3 В случае одновременности выполнения различных видов работ, требующих проверки положения корпуса судна на стапеле, достаточно провести одну такую проверку. Рекомендуется совмещать проверки, перечисленные в [б)](#p100811) - [ж) 6.12.2](#p100816), с периодической проверкой, приведенной в [перечислении а) 6.12.2](#p100810).*
*6.12.4 Проверку положения корпуса судна на открытом стапеле (включая пробивку оси линии вала) по контрольным площадкам рекомендуется выполнять при погодных условиях, обеспечивающих исключение одностороннего нагрева.*
*6.12.5 При выполнении работ, приведенных в [перечислениях в)](#p100812), [г)](#p100813), [е)](#p100815), [ж) 6.12.2](#p100816), следует учитывать отклонение положения корпуса судна на стапеле.*
*6.12.6 Результаты проверки положения корпуса судна на стапеле фиксируют в таблицах, формы которых приведены в [приложении Б](#p102385).*
#### 6.13 Проверка формы и размеров корпуса
*6.13.1 Перед проверкой формы и размеров корпуса, включая главные размерения и обводы, необходимо проверить положение корпуса судна в соответствии с указаниями [6.12](#p100784).*
*Проверку формы и размеров следует выполнять после окончания всех основных сборочно-сварочных работ по корпусу. В процессе проверки не разрешается проводить испытание корпуса на непроницаемость наливом.*
*По согласованию с проектантом судна предприятию-строителю разрешается производить измерение формы корпуса судна по мере его формирования.*
*6.13.2 Проверка обводов всех головных судов является обязательной. Необходимость ее проведения на серийных судах определяется проектантом, заказчиком и организацией, наблюдающей за постройкой судна. По длине судна обводы проверяют в сечениях, совпадающих, по возможности, с поперечными переборками: у мидель-шпангоута, в районах установки носовых и кормовых марок углубления, на поперечных переборках в районе 0,25 длины от носа и кормы у судов длиной не более 140 м, на поперечных переборках у судов большей длины, а также в других промежуточных сечениях.*
*Для тех судов, на которых бортовые секции притыкаются непосредственно НО к оконтурованным в "чистовой" размер секциям поперечных переборок, палуб и платформ, проверку обводов в районе подобных поперечных переборок не проводят. Соблюдение обводов обеспечивается конфигурацией секций переборок, палуб и платформ и правильностью их установки.*
*В каждом из намеченных к проверке поперечных сечений судна проводят измерения на каждом борту в 7 - 10 точках, по возможности, в точках пересечения плоскости шпангоута с продольной связью (с вертикальным килем, днищевым или бортовым стрингером, крайним междудонным листом, продольной переборкой, палубой, платформой и т.п.). Конкретизацию проверяемых поперечных сечений корпуса судна и тех точек, в которых выполняют измерение по каждому сечению, осуществляют проектант судна и предприятие-строитель. При проверке обводов в днищевой части корпуса, где угол $\alpha_{1}$ между ОП и касательной к шпангоуту невелик (не более 45°), для плазовой полушироты b проверяемой точки, что указано на [рисунке 1](#p100830), необходимо определить погрешность высоты $\Delta h$ .*
*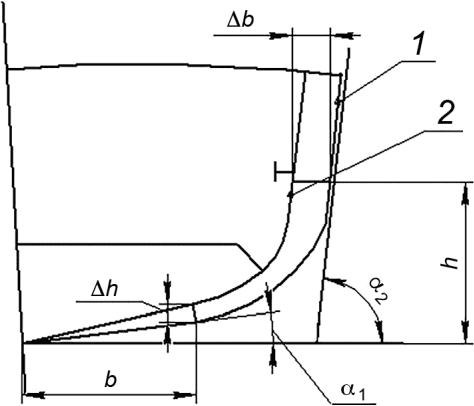*
*1 - теоретический обвод; 2 - фактический обвод*
*Рисунок 1 - Схема проверки обводов корпуса судна*
*При проверке обводов в бортовой части корпуса, где угол $\alpha_{2}$ между ОП и касательной к шпангоуту велик (более 45°), для плазовой высоты h проверяемой точки необходимо определить погрешность полушироты $\Delta b$ .*
*6.13.3 Технические требования к проверке формы и размеров корпуса судна приведены в [таблице 17](#p100834).*
*Таблица 17*
*Требования к проверке формы и размеров корпуса судна*
| Проверяемый параметр | Тип конструкции или проверяемая точка (линия, плоскость) | Предельное отклонение | Краткое методическое указание |
| 1 Обводы | Крупные суда | +/- 25 мм | Для сохранения плавности обводов погрешности смежных контролируемых точек на одном шпангоуте могут отличаться друг от друга не более, чем на половину поля допуска |
| Средние суда | +/- 20 мм |
| Малые суда | +/- 15 мм |
| Мелкие суда | +/- 10 мм |
| Сборка в стапелькондукторе | Не более 10 мм, для мелких судов - не более 6 мм | Проводят проверку расстояния от контрольных лекал кондуктора до НО |
| 2 Длина судна | Длина между перпендикулярами | $\pm 0,0007L_{{}^^}$ , для мелких судов - +/- 20 мм | Проверку размеров судна по длине проводят путем измерения длины $L_{{}^^}$ (между носовыми и кормовым перпендикулярами) и наибольшей длины корпуса Lнаиб (параллельно плоскости КВЛ) по наибольшей длине корпуса без его выступающих частей. Полученное расчетом допускаемое отклонение округляют в сторону увеличения до десятков миллиметров, так, например, 124 мм ~= 130 мм |
| Наибольшая длина | +/- 0,0010Lнаиб, для мелких судов - +/- 25 мм, где Lнаиб - наибольшая длина, мм |
| 3 Ширина судна | На мидель-шпангоуте | +/- 0,0015B, но не более:
для крупных судов - +/- 50 мм;
для средних судов - +/- 40 мм;
для малых судов - +/- 30 мм;
для мелких судов - +/- 20 мм, где
B - ширина судна, мм | Проверку размеров судна по ширине проводят путем измерения его ширины B на мидель-шпангоуте и наибольшей ширины корпуса Bнаиб.
Полученное расчетом допускаемое отклонение округляют в сторону увеличения до десятков миллиметров |
| Наибольшая ширина | +/- 0,002Bнаиб, но не более:
для крупных судов - +/- 60 мм;
для средних судов - +/- 50 мм;
для малых судов - +/- 40 мм;
для мелких судов - +/- 30 мм,
где Bнаиб - наибольшая ширина судна, мм |
| 4 Высота борта | В средней части корпуса | Для крупных и средних судов - +/- 0,002H.
Для малых и мелких судов - +/- 15 мм | Проверку высоты борта H проводят в точке пересечения ПМШ с плоскостями НО и настила палубы измерением расстояния до ОП; при наличии скругленного перехода борта в палубу ширину судна и высоту борта проверяют до точки пересечения продолжения поверхности палубы с вертикалью, опущенной касательно к НО борта; беспалубных судов - до нижней кромки планширя. H - высота борта, мм |
| В носу и в корме | Для крупных и средних судов - +/- 0,003H.
Для малых и мелких судов - +/- 20 мм | Проверку высоты борта в носу проводят в ДП от ОП до линии пересечения палубы полубака с НО. Проверку высоты борта в корме проводят в ДП от ОП до линии пересечения палубы юта с НО. Полученное расчетом допускаемое отклонение округляют в сторону увеличения до десятков миллиметров |
| 5 Изгиб переборок | Продольные и поперечные переборки, входящие в расчет общей прочности | 0,002h, но не более 25 мм на всю высоту | Проверку проводят на общий изгиб переборок в плоскости стенки средней стойки по середине ее высоты h |
| 6 Прогиб палуб, платформ и мостиков | Соответствие прогиба плазовым данным: | | Проверку проводят в плоскости бимса на соответствующем расстоянии от борта (B - ширина судна в проверяемом районе) |
| 0,125B | От -8 до +12 мм.
Для мелких судов - от -5 до +10 мм |
| 0,25B | От -8 до +14 мм.
Для мелких судов - от -5 до +12 мм |
| 0,375B | От -8 до +18 мм.
Для мелких судов - от -5 до +14 мм |
| ДП секции | От -10 до +25 мм.
Для мелких судов - от -5 до +18 мм |
| 7 Седловатость палуб | Соответствие седловатости плазовым данным | От -20 до +30 мм.
Для мелких судов - от -10 до +20 мм | Проверку проводят в ДП в носу и в корме судна относительно мидель-шпангоута |
| Параллельность палубы (платформы) ОП в пределах отсека или дифферент в случае непараллельности палубы (платформы) ОП: | | Измерения проводят над элементами жесткости (бимсами, карлингсами) |
| - на 1 м ширины (длины) отсека; | Не более 2 мм | |
| - на всю ширину (длину) отсека | Не более 20 мм | |
| 8 Килевая линия | На всю длину судна | Для крупных судов - +/- 25 мм.
Для средних судов - +/- 20 мм.
Для малых судов - +/- 15 мм.
Для мелких судов - +/- 10 мм | Проверку проводят в ДП по килевой линии вблизи монтажных стыков и в средней части между монтажными стыками днищевых секций относительно ОП |
| Примечание - Указанные проверки положения конструкций в готовом корпусе, районе готового корпуса или блоке проводят до изоляции проверяемых конструкций. Объем проверок определяют проектант и предприятие-строитель. |
6.13.4 Приведенные в [таблице 17](#p100834) допускаемые отклонения главных размерений, обводов корпуса, положения отдельных конструкций в корпусе в обоснованных случаях могут быть изменены проектантом по согласованию с предприятием-строителем как по допуску, так и по типу конструкции или проверяемой точки. При этом должны быть соответственно изменены технологические допуски на изготовление корпусных конструкций и их установку на стапеле.
#### 6.14 Пробивка оси линии вала
*6.14.1 Пробивку оси линии вала проводят для установки кормовой объемной секции, фундаментов под главный двигатель, фундаментов под подшипники по линии вала, мортир и кронштейнов, насадки на гребной винт. Перед пробивкой оси линии вала под расточку мортир, кронштейнов и яблока ахтерштевня необходимо выполнить основные сварочные работы, испытание корпуса на непроницаемость наливом (при согласовании с проектантом для головных судов) и произвести погрузку крупногабаритного оборудования в районе машинно-котельного отделения либо установить грузы - имитаторы нагрузки, а также проверить положение корпуса судна в соответствии с указаниями [6.12](#p100784).*
*6.14.2 Ось линии вала пробивают от носовой переборки машинного отделения (или от кормового фланца на валу двигателя, если последний установлен) до стойки на стапеле (или до прикрепленного к корпусу кронштейна), расположенной в корму от яблока ахтерштевня или от кронштейна гребного вала. При пробивке оси линии вала под расточку за исходную кормовую базу следует брать торец яблока ахтерштевня или кронштейна гребного вала, на которые наносят плазовые координаты оси линии вала. Точки пересечения оси линии вала с плоскостями носовой переборки машинного отделения и стойки на стапеле наносят по координатам с плаза и фиксируют рисками с кернением или мишенями. Допускаемое отклонение рисок от плазовых координат оси линии вала по высоте и полушироте - +/- 2 мм.*
*6.14.3 Пробивку оси линии вала следует производить оптическим методом при помощи оптических, оптико-лазерных и оптоэлектронных средств измерений, приведенных в [таблице Б.1](#p102389). При длине оси линии вала менее 15 м допускается пробивать ось линии вала путем натягивания стальной струны по плазовым координатам без промежуточных мишеней. При этом усилие натяжения стальной струны должно соответствовать данным [таблицы 2](#p100160).*
*При длине оси линии вала более 15 м промежуточные мишени должны быть установлены на переборках или стойках на расстоянии не более 15 м друг от друга, а линия оси вала зафиксирована горизонтальными и вертикальными рисками. Допускаемое отклонение оси линии вала от прямолинейности, измеренное на промежуточных переборках и стойках, должно составлять не более +/- 1 мм.*
#### 6.15 Проверка положения мортир и кронштейнов гребных валов
*Перед проверкой положения мортир и кронштейнов гребных валов необходимо проконтролировать положение корпуса судна на стапеле в соответствии с указаниями [6.12](#p100784), а также убедиться в отсутствии опорных устройств в кормовой части судна по оси линии вала.*
*Требования при проверке положения мортир и кронштейнов приведены в [таблице 18](#p100932). Указанные в [таблице 18](#p100932) технические требования распространяются также на приварные дейдвудные трубы.*
*Таблица 18*
*Требования к проверке положения мортир и кронштейнов*
| Проверяемый параметр | Предельное отклонение | Краткое методическое указание |
| 1 Положение мортир и кронштейнов по длине | +/- 10 мм | Проверка положения кормового торца мортиры или ступицы кронштейна (с учетом припуска на обработку) по оси линии вала от фланца двигателя или от поперечной оси фундамента под двигатель, а также от линии разметки поперечной оси фундамента под двигатель на настиле второго дна (стрингерах) или от контрольного шпангоута |
| 2 Положение мортир и кронштейнов по высоте и полушироте | На 5 мм меньше припуска на обработку отверстий для гребного вала | Проверка совмещения осей мортир и кронштейнов с осью линии гребного вала, которую проводят у носового и кормового торцов мортир и ступиц кронштейнов |
Примечания
1 При установке обработанных мортир и кронштейнов технические требования на проверку их положения разрабатывает проектант судна или предприятие-строитель.
2 Для малых и мелких судов допуски на установку обработанных кронштейнов приведены в таблице А.10.
3 По указанию проектанта судна, в случае необходимости, проводят дополнительную проверку углов разворота лап кронштейнов и профиля лап. |
#### 6.16 Проверка положения неподвижной насадки на гребной винт
*Требования к проверке положения неподвижной насадки на гребной винт приведены в [таблице 19](#p100949). Предельные отклонения указаны в зависимости от класса точности насадок. Класс точности насадок устанавливается проектантом в зависимости от класса точности винта.*
*Таблица 19*
*Требования при проверке положения неподвижной насадки*
*на гребной винт*
| Проверяемый параметр | Предельное отклонение | Краткое методическое указание |
| 1 Положение насадки по высоте и полушироте | При измерении от оси линии вала:
+/- 0,2S, но не более 4,0 мм при особом и высшем классах точности;
+/- 0,2S, но не более 5,0 мм при среднем и обычном классах точности,
где S - средняя толщина внутренней обшивки насадки, мм. | Проводят сравнение фактического расстояния от оси линии вала до внутренней поверхности насадки, имеющей среднюю толщину S, в плоскости гребного винта. |
| При установленном винте: зазор между гребным винтом и внутренней обшивкой насадки:
+/- 0,003R - при особом и высшем классах точности;
+/- (0,003R + 0,2 мм), но не более +/- 0,004R при среднем и обычном классах точности,
где R - максимальный радиус винта, мм | При установленном винте максимальным радиусом R проводят сравнение расстояний от кромки лопасти винта до внутренней поверхности насадки. Проверку проводят в восьми равноотстоящих точках по внутренней поверхности насадки |
| 2 Положение насадки по длине | +/- 10 мм | Проводят проверку на отстояние по линии вала КЛ плоскости винта, нанесенной на насадку, от поперечной оси фундамента под главный двигатель или от обработанного торца яблока ахтерштевня |
| 3 Отклонение от параллельности оси линии вала и насадки: | | Отклонение от параллельности (перекос) оси насадки относительно оси линии вала определяют путем измерения расстояния от оси линии вала до оси насадки у носового и кормового торцов насадки |
| - на длину 1 м | 3 мм |
| - на всю длину | 10 мм |
| 4 Отклонение от заданного угла между осями насадки и гребного винта | +/- 0,75° для особого и высшего класса точности.
+/- 1,00° для среднего и обычного класса точности | - |
#### 6.17 Проверка положения фундаментов главных механизмов и подшипников по линии вала
*6.17.1 Перед установкой и проверкой положения фундаментов главных механизмов и подшипников по линии вала необходимо проверить положение корпуса судна или блока на стапеле в соответствии с указаниями [6.12](#p100784).*
*Проверку положения фундамента выполняют после завершения всех работ по установке фундамента.*
*6.17.2 Требования к проверке положения фундаментов приведены в [таблице 20](#p100982). Если отклонения осевых линий фундаментов от оси линии вала в горизонтальной или вертикальной плоскости превышают указанные предельные отклонения, то для того, чтобы не переделывать фундаменты, разрешается смещение оси линии вала с согласия проектанта судна, заказчика или организации, осуществляющих наблюдение за постройкой.*
*Таблица 20*
*Требования при проверке положения фундаментов*
| Проверяемый параметр | Проверяемая точка (линия, плоскость) | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение фундамента по длине | Поперечная ось фундамента | +/- 10 | Проверка расстояния параллельно оси линии вала от поперечной оси фундамента (оси цилиндра) до базовой конструкции (переборки, шпангоута) |
| 2 Положение фундамента по полушироте | Продольная ось фундамента | +/- 8 | Проверка расстояния в горизонтальной плоскости от продольной оси фундамента до оси линии вала |
| 3 Отклонение от параллельности осей фундамента и линии вала в горизонтальной плоскости | На длину 1 м и менее | Не более 1 | - |
| На всю длину | Не более 8 |
| 4 Положение фундамента по высоте | Опорная поверхность фундамента | От -3 до +10 | Проверка расстояния от опорных поверхностей фундамента (с учетом припуска на обработку) до оси линии вала |
| 5 Отклонение от параллельности опорных поверхностей относительно оси линии вала | Опорная поверхность фундамента: | |
| - на длину 1 м и менее | Не более 1 |
| - на всю длину | Не более 5 |
| 6 Ступенчатость опорных поверхностей платиков относительно друг друга | - | Не более 3 |
| 7 Расстояние между продольными балками для фундаментов, состоящих из двух независимых узлов (секций) | Продольная ось фундамента | +/- 3 | Проверка расстояния от нанесенной на корпусной конструкции продольной оси фундамента до его продольных балок (узлов) |
*6.17.3 При установке фундаментов, окончательно обработанных в цехе, технические требования на проверку их положения, включая допускаемые отклонения, разрабатывает проектант.*
*6.17.4 Если фундаментом под главный двигатель является непосредственно настил второго дна или набор днищевой секции, то технические требования на проверку положения такой секции, включая допускаемые отклонения, должны соответствовать проверке положения секций кормовой оконечности согласно данным [таблицы 12](#p100632).*
#### 6.18 Проверка положения фундаментов под вспомогательные механизмы и спецустановки
*6.18.1 Проверку положения фундаментов выполняют после завершения всех работ по установке фундаментов.*
*6.18.2 Требования к проверке положения фундаментов приведены в [таблице 21](#p101024).*
*Таблица 21*
*Требования к проверке положения фундаментов*
| Проверяемый параметр | Предельное отклонение | Краткое методическое указание |
| 1 Положение по длине | +/- 5 мм | Совмещение теоретических линий шпангоутов, нанесенных на фундаменте и на корпусной конструкции судна (настиле, полотнище, площадках мачты и т.п.) |
| 2 Положение по полушироте | +/- 5 мм | Совмещение теоретических линий ДП (батоксов), нанесенных на фундаменте и на корпусной конструкции судна (настиле, полотнище, площадках мачты и т.п.) |
| 3 Положение по высоте | +/- 5 мм | Проверку проводят от опорной поверхности фундамента до соответствующей конструкции с учетом требований чертежа |
| 4 Отклонение от параллельности опорной плоскости фундамента ОП | 2 мм на 1 м диаметра (длины, ширины), но не более 5 мм на весь диаметр (длину, ширину) | - |
| Примечание - Допуски установлены для необработанных опорных поверхностей. Допускаемые отклонения от параллельности обработанных опорных плоскостей установленных фундаментов соответствуют специальным техническим требованиям проектанта. |
#### 6.19 Проверка положения фундаментов под контрольные площадки
*Требования к проверке положения фундаментов под контрольные площадки приведены в [таблице 22](#p101044).*
*Таблица 22*
*Технические требования к проверке положения фундаментов*
*под контрольные площадки*
| Проверяемый параметр | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение по длине | +/- 5 | Совмещение теоретических рисок шпангоута, нанесенных на нижней части фундамента и на настиле |
| 2 Положение по полушироте | +/- 5 | Совмещение рисок ДП, нанесенных на нижней части фундамента и на настиле |
| 3 Положение по высоте | +/- 5 | Сравнение фактической высоты с плазовым размером от ОП до КЛ опорной плоскости фундамента. Измерения проводят от настила, учитывая положение последнего по высоте |
| 4 Отклонение от параллельности опорной плоскости фундамента ОП | Не более 1 | - |
Примечания
1 Допуски установлены для необработанных опорных поверхностей.
2 Проверку положения контрольных площадок проводят после выполнения всех сварочных работ в районе их установки. |
#### 6.20 Проверка положения прочих конструкций
*6.20.1 Требования к проверке положения неподвижных крыльевых устройств приведены в [таблице 23](#p101066).*
*Таблица 23*
*Требования к проверке положения неподвижных*
крыльевых устройств
| Проверяемый параметр | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение устройства по длине | +/- 5 | Совмещение теоретической линии шпангоута корпуса судна, нанесенной на НО, с соответствующей теоретической линией шпангоута, нанесенной на плоскости крыла |
| 2 Положение устройства по полушироте | +/- 2 | Совмещение ДП судна с ДП устройства. Допускается проверка совмещения линии батокса, нанесенной на НО корпуса, с соответствующей линией батокса, нанесенной на плоскости крыла |
| 3 Положение устройства по высоте | +/- 10 | Проверка в ДП отстояния носовой кромки нижней плоскости устройства от ОП судна. Допускается проверка отстояния носовой кромки нижней плоскости устройства от ОП судна в плоскости батокса |
| 4 Перекос относительно плоскости шпангоута | Не более 2 | Отклонение от перпендикулярности теоретической линии шпангоута, нанесенной на плоскостях устройства, и линии ДП судна. Проверку проводят по крайним от ДП точкам крыла соответствующего шпангоута |
| 5 Перекос относительно ОП (крен) | Не более 3 | Совмещение в одной горизонтальной плоскости КЛ, нанесенных на крайних симметричных стойках устройства, параллельно ОП |
| 6 Угол атаки нижних плоскостей крыльев | Устанавливает проектант | Измерения проводят в 50 точках по размаху крыла |
Примечания
1 Приведенные предельные отклонения относят к типовой конструкции неподвижных крыльевых устройств. В других случаях проектант может изменить предельные отклонения в зависимости от типа судна и устройства.
2 Геометрию (V-образность, стреловидность) проверяют по паспорту на крыльевое устройство. |
*6.20.2 Требования к проверке положения мачт приведены в [таблице 24](#p101093).*
*Таблица 24*
*Требования к проверке положения мачт*
| Проверяемый параметр | Проверяемая точка | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение мачт по длине | Основание мачты | +/- 5 | Совмещение рисок, нанесенных на нижнем конце мачты в плоскости шпангоута, с соответствующими рисками на настиле палубы |
| 2 Положение мачт по полушироте | Совмещение рисок, нанесенных на нижнем конце мачты в ДП или в плоскости соответствующего батокса, с рисками ДП (батокса) на настиле палубы |
| 3 Крен мачты | Точка КЛ на высоте 0,75 высоты мачты h: | | Совмещение линии ДП, нанесенной на мачте, с ДП настила палубы. Для мачт, расположенных не в ДП, совмещение КЛ батокса, нанесенного на мачте, с соответствующей линией батокса на настиле палубы |
| на 1 м высоты | Не более 2 |
| на всю высоту | Не более 20 |
| 4 Дифферент мачты | Точка КЛ на высоте не менее 0,75 высоты мачты, h: | | Проверка совпадения размера l с плазовым размером от нижней кромки мачты при ДП (или в плоскости батокса) до проекции на палубу точки 1 (с учетом погиби палубы и уклона стапеля)
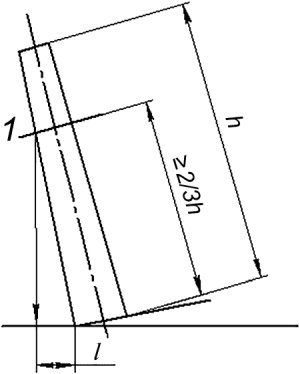 |
| на 1 м высоты | Не более 2 |
| на всю высоту | Не более 20 |
| 5 Положение мачт по высоте | - | +/- 15 | Проверка размера от топа мачты до настила палубы |
| Примечание - Требования к проверке положения мачт, к которым предъявляются специальные требования, разрабатывают проектант и предприятие-строитель. Мачты башенного типа устанавливают согласно техническим требованиям к проверке положения надстроек согласно данным таблицы 15. |
*6.20.3 Требования к проверке положения кожухов дымовых труб приведены в [таблице 25](#p101126).*
*Таблица 25*
*Требования к проверке положения кожухов дымовых труб*
| Проверяемый параметр | Предельное отклонение | Краткое методическое указание |
| 1 Положение секции по длине | +/- 8 мм | Проверка совмещения рисок, нанесенных у нижней кромки кожуха в плоскости контрольного шпангоута, с соответствующими рисками на настиле |
| 2 Положение секции по полушироте | +/- 8 мм | Проверка совмещения рисок, нанесенных у нижней кромки кожуха в ДП, с соответствующими рисками ДП на настиле (для кожухов, расположенных не в ДП, - совмещение рисок соответствующего контрольного батокса) |
| 3 Крен секции | Не более 3 мм на 1 м высоты | Проверка совмещения КЛ ДП, нанесенных на носовой и кормовой сторонах кожуха, с ДП судна (для кожухов, расположенных не в ДП, совмещение КЛ соответствующего батокса с плоскостью этого батокса). При высоте кожуха не более 3 м проверку проводят по точкам КЛ у верхней кромки кожуха, при высоте кожуха 3 м и более - по точкам КЛ у верхней кромки кожуха на высоте не менее 2/3 высоты кожуха, но не менее 3 м. Допускается проверка путем измерения разности высоты по Пр. Б и ЛБ кожуха точки пересечения среднего шпангоута с горизонтальной КЛ |
| Не более 20 мм на всю высоту |
| 4 Дифферент секции | Не более 3 мм на 1 м длины. Не более 10 мм на всю длину | Проверка совмещения в одной плоскости, параллельной основной, точек пересечения горизонтальной КЛ с линией ДП на носовой и кормовой сторонах кожуха (для кожухов, расположенных не в ДП, - пересечение с КЛ соответствующего батокса) |
| 5 Положение секции по высоте | +/- 10 мм | Проверка расстояния от горизонтальной КЛ, в местах ее пересечения с линией ДП (для кожухов, расположенных не в ДП, - пересечение с КЛ соответствующего батокса) на носовой и кормовой сторонах кожуха до настила, на который устанавливают кожух |
*6.20.4 Требования к проверке положения фальшбортов приведены в [таблице 26](#p101148).*
*Таблица 26*
*Требования к проверке положения фальшбортов*
| Проверяемый параметр | Предельное отклонение | Краткое методическое указание |
| --- | --- | --- |
| 1 Положение секции по длине | +/- 10 мм | Совмещение теоретической линии среднего шпангоута фальшборта с КЛ соответствующего шпангоута, нанесенной на нижележащую конструкцию |
| 2 Совмещение с линией разметки на нижележащей конструкции | +/- 5 мм | Проверка совмещения нижней кромки фальшборта с линией разметки, нанесенной на нижележащую конструкцию |
| 3 Положение секции по высоте | +/- 10 мм | Проверка отстояния от нижележащей конструкции до горизонтальной КЛ в местах ее пересечения с крайними контрфорсами |
| 4 Отклонение от вертикальности или от заданного угла наклона плоскости секции | Не более 10 мм на всю высоту фальшборта | Проверка отклонения полотна фальшборта от номинального положения по верхней кромке секции при помощи шаблона с плаза |
| 5 Отклонение от горизонтальности планширя | Не более 3 мм | Проверка по ширине планширя |
*6.20.5 Установку комингсов на палубную секцию рекомендуется проводить предварительно в сборочно-сварочном цехе или на предстапельной площадке.*
*Требования к проверке положения комингсов приведены в [таблице 27](#p101170).*
*Таблица 27*
*Требования к проверке положения комингсов грузовых люков*
| Проверяемый параметр | Предельное отклонение | Краткое методическое указание |
| --- | --- | --- |
| 1 Положение по длине, ширине | Согласно данным [таблицы 5](#p100289) | Проверка совмещения теоретических линий стенок комингса (продольных и поперечных) с теоретическими линиями подпалубных связей (бимсами, карлингсами) |
| 2 Положение по высоте | +/- 5 мм | Проверка в двух крайних и средней точках по длине каждого узла |
| 3 Отклонение от плоскостности опорной поверхности | Не более 10 мм | Проверка отклонения от горизонтальной плоскости четвертой точки пересечения продольного и поперечного узлов комингса относительно ранее установленных горизонтально трех точек продольных и поперечных узлов комингса люка |
*6.20.6 Требования к проверке положения труб подруливающего устройства устанавливаются проектантом и согласовываются с техническими требованиями к проверке положения фундамента под подруливающее устройство.*
*Фундамент подруливающего устройства устанавливают согласно требованиям [6.18](#p101020).*
*6.20.7 Требования к проверке положения секции бульбового обтекателя приведены в [таблице 28](#p101187).*
*Таблица 28*
*Требования к проверке положения секции бульбового обтекателя*
| Проверяемый параметр | Предельное отклонение, мм | Краткое методическое указание |
| --- | --- | --- |
| 1 Положение по длине | +/- 10 | Совмещение теоретических линий крайнего кормового шпангоута обтекателя и ранее установленной секции |
| 2 Положение по полушироте | +/- 3 | В носовой и кормовой частях обтекателя - совмещение его ДП и ДП ранее установленной секции |
| 3 Положение по высоте | +/- 10 | Совмещение горизонтальных КЛ обтекателя и ранее установленной секции |
| 4 Дифферент | Не более 3 | Проверка до горизонтальной КЛ обтекателя |
| 5 Крен | Не более 3 | Проверка по точке пересечения горизонтальной КЛ и среднего шпангоута на Пр. Б и ЛБ |
*6.20.8 Требования к проверке положения секций цистерн приведены в [таблице 29](#p101208).*
*Таблица 29*
*Требования к проверке положения секций цистерн*
| Проверяемый параметр | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение по длине | +/- 10 | Совмещение теоретической линии среднего шпангоута на секции цистерны с теоретической линией соответствующего шпангоута корпусной конструкции |
| 2 Положение по полушироте | Проверка отстояния продольной стенки цистерны от ДП (батокса) судна |
| 3 Положение по высоте | Проверка отстояния верхней или нижней стенок цистерны от настила ближайшей конструкции или ОП |
##### 6.20.9 Проверка положения клюзов приведена в [таблице 30](#p101221).
*Таблица 30*
*Требования к проверке положения палубных клюзов*
| Проверяемый параметр | Предельное отклонение, мм | Краткое методическое указание |
| 1 Положение центра палубного клюза, нанесенного на настиле палубы (точка m) | +/- 5,0 | Проверяют по эскизу с плаза сравнением размеров l1 и b1 с фактическими размерами, измеренными от линии ДП и шпангоута до точки m по настилу палубы с помощью линейки и угольника
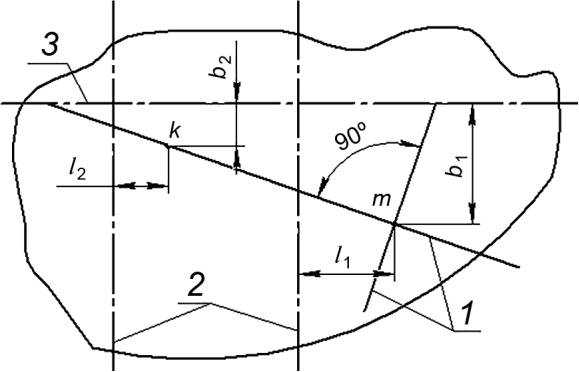
1 - центровые риски; 2 - КЛ шпангоута; 3 - ДП
Проверяют по эскизу с плаза сравнением размеров l2 и b2 с фактическими размерами, измеренными от линии ДП и шпангоута до точки k по настилу палубы линейкой и угольником |
| 2 Положение проекции на палубе точки пересечения линии направления якорь-цепи с осью звездочки (турачки) брашпиля (точка k) |
| 3 Положение центровых рисок клюза, нанесенных на настиле палубы | Проверяют совмещение центровых рисок клюза, нанесенных на настиле палубы, с проекцией линии направления цепи и с перпендикуляром к этой линии, проведенным через центр клюза. Измеряют линейкой |
| 4 Положение центровых рисок, нанесенных на клюзе | Проверяют совмещение центровых рисок клюза и рисок на настиле палубы линейкой |
6.20.10 Проверка положения скуловых килей приведена в [таблице 31](#p101238).
*Таблица 31*
*Требования к проверке положения скуловых килей*
| Проверяемый параметр | Предельное отклонение | Краткое методическое указание |
| --- | --- | --- |
| 1 Форма кромки киля у НО | +/- 5,0 мм | Проверяют совмещение кромки скулового киля с линией разметки на НО линейкой |
| 2 Плоскость киля относительно НО | +/- 5,0 мм | Проверяют по шаблону в плоскости шпангоута не менее чем через каждые 3 м линейкой |
| 3 Форма свободной кромки киля | Не более 5,0 мм на 1 м, но не более 10,0 мм на 3 м | Проверяют линейкой по шаблону. Прямолинейную кромку проверяют с помощью натянутой нитки и линейки |
| 4 Местная бухтиноватость плоскости киля | Не более 3,0 мм на 1 м | Проверяют линейкой наибольшее расстояние между реальной и номинальной поверхностью |
#### 6.21 Нанесение на корпус эксплуатационных линий и знаков
*6.21.1 Перед нанесением и приемкой эксплуатационных линий и знаков (грузовой ватерлинии, ватерлинии порожнем и балластной, палубной линии, марок углубления, грузовых и тоннажных марок и пр.) необходимо проверить положение судна в соответствии с указаниями [6.12](#p100784). Нанесение разметки под эксплуатационные линии и знаки проводят в соответствии с требованиями чертежа. Нанесение ватерлинии и марок углубления проводят после окончания всех основных сборочно-сварочных работ по корпусу. В процессе выполнения работ по нанесению ватерлинии и марок углубления не разрешается проводить испытание корпуса на непроницаемость наливом.*
*6.21.2 Требования к нанесению на корпус эксплуатационных линий и знаков приведены в [таблице 32](#p101258).*
*Таблица 32*
*Требования к нанесению на корпус эксплуатационных линий*
*и знаков*
| Проверяемые линия или знак | Проверяемый параметр | Предельное отклонение | Краткое методическое указание |
| 1 Ватерлиния | Положение по высоте | +/- 15 мм, для мелких судов - +/- 10 мм | Нанесение ватерлинии проводят относительно ОП. ОП принимают проходящей через исходную точку на мидель-шпангоуте. Риски должны быть вынесены на обшивку не более чем через 15 м в средней части судна и не более чем через 5 м в оконечностях (у малых и мелких судов - через 5 и 3 м соответственно). Через эти риски необходимо пробить линию при помощи меловой нитки (с отводом или без него) или другим способом |
| 2 Марки углубления | Положение по высоте | 2 мм для судов, имеющих длину между перпендикулярами не более 50 м.
3 мм для судов, имеющих длину между перпендикулярами 50 м и более | Проверяют точность разметки и установки любой цифры по размеру от нижней кромки киля до нижней кромки цифр |
| Положение по длине относительно плоскости шпангоута | +/- 5 мм | - |
| 3 Палубная линия и знак грузовой марки | Расстояние от верхней кромки палубной линии до линии пересечения, продолженной наружу верхней поверхности палубы надводного борта, с наружной поверхностью ширстрека | +/- 2 мм | Места расположения палубной линии и знаки грузовой марки размечают в соответствии с чертежом и правилами [[1]](#p102540) и [[2]](#p102543). Расстояние от палубной линии до грузовой марки (линии нагрузки) и от теоретической линии соответствующей палубы до знака тоннажной марки измеряется в направлении, перпендикулярном ОП судна |
| Расстояние от верхней кромки грузовой марки до верхней кромки палубной линии | +/- 2 мм |
| Расстояние от верхней кромки основной горизонтальной линии тоннажной марки до теоретической линии палубы | +/- 2 мм |
| Примечание - При нанесении на корпус эксплуатационных линий и знаков учитывают фактическое положение судна по высоте, крену, а также высоту Пр. Б и ЛБ. |
### 7 Технические требования к проверке местных деформаций
#### 7.1 Классификация местных деформаций
*7.1.1 Классификация и определение нормируемых местных деформаций обшивки (настила) и набора приведены в [таблицах 33](#p101289) и [34](#p101311). В [таблицах 33](#p101289) и [34](#p101311) местные деформации обшивки (настила) с прогибом в сторону набора (впадины) обозначены знаком "минус" (-), а в противоположную от набора (гребни) - знаком "плюс" (+). В [таблицах 33](#p101289) и [34](#p101311) применены следующие обозначения:*
*- f - стрелка прогиба;*
*- t - перекос.*
*Таблица 33*
*Классификация и определения нормируемых местных деформаций*
*обшивки (настила) корпусных конструкций*
| Вид | Определение | Тип и наименование | Метод контроля, пункт | Эскиз |
| --- | --- | --- | --- | --- |
| Бухтиноватость | Отклонения обшивки (настила) от плоскостности или заданных плазовых обводов в виде чередования гребней и впадин, возникающие в результате потери устойчивости, вызванной остаточными укорочениями сварных соединений | I
Бухтиноватость обшивки (настила) на участках между набором | [7.3.6](#p101583), [7.3.7](#p101590) | 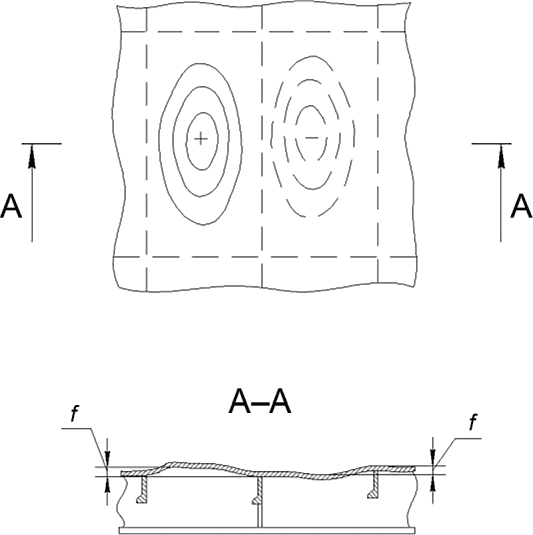 |
| Ребристость | Отклонения обшивки (настила) от плоскостности или заданных плазовых обводов в виде впадин, возникающие в результате возникновения угловых деформаций от приварки набора | II
Ребристость обшивки (настила) на участках между набором | [7.3.6](#p101583), [7.3.8](#p101597) | 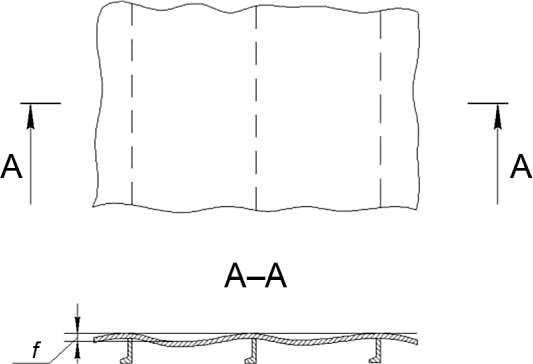 |
| Угловые деформации | Искажение заданных чертежом или плазом углов между свариваемыми элементами обшивки (настила) в результате возникновения угловых сварочных деформаций | III
Домики по стыкам и пазам обшивки (настила) | [7.3.6](#p101583), [7.3.7](#p101590), [7.3.9](#p101601) | 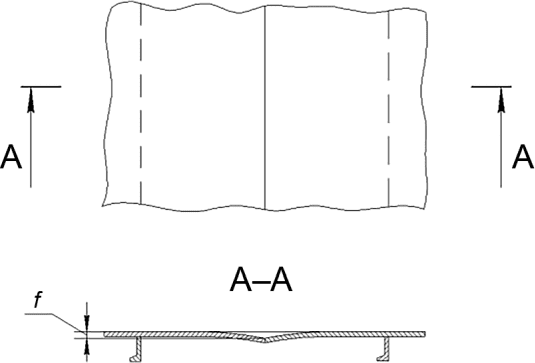 |
*Таблица 34*
*Классификация и определения нормируемых местных деформаций*
*набора корпусных конструкций*
| Вид | Определение | Тип и наименование | Метод контроля, пункт | Эскиз |
| Бухтиноватость | Отклонения стенки набора от плоскостности в виде чередования гребней и впадин, возникающие в результате потери устойчивости от сварки | IV
Бухтиноватость плоских участков стенок набора | 7.3.10 | 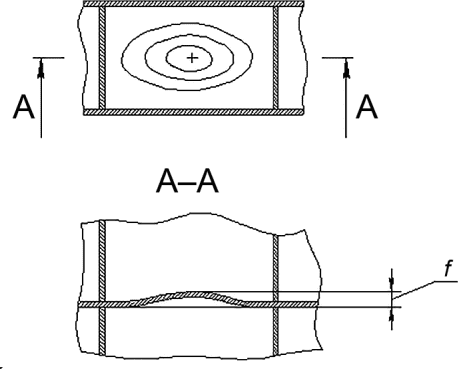 |
| Провал ребра | Местные отклонения от прямолинейности или плазовых обводов в виде остаточных прогибов балок набора совместно с обшивкой (настилом) | V
Провал ребра совместно с обшивкой | 7.3.12 | 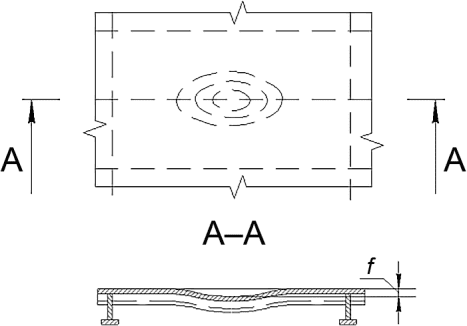 |
| Угловые деформации | Искажение заданных чертежом или плазом углов между свариваемыми элементами набора в результате возникновения угловых сварочных деформаций | VI
Домик в плоскости стенки набора | 7.3.12 | 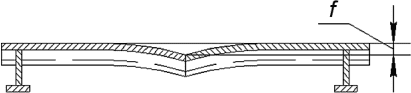 |
VII
Домик при стыках набора (из плоскости стенки набора) | 7.3.13 | 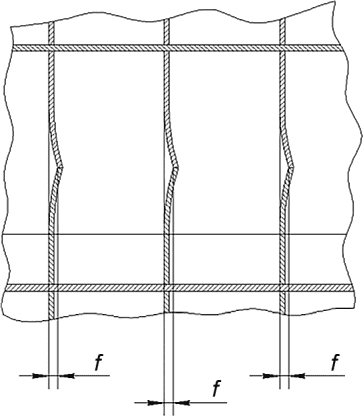 |
VIII
Перекос между стенкой набора и обшивкой | 7.3.14 | 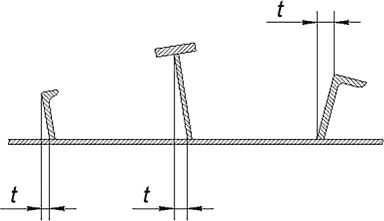 |
IX
Перекос между пояском и стенкой набора | 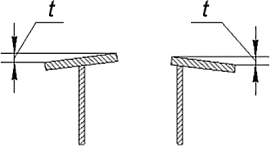 |
*7.1.2 Нормируемыми параметрами местных деформаций являются максимальная величина стрелки прогиба fmax и величина перекоса t в измеряемом сечении на базовом размере b. Под базовым размером следует понимать длину участка поверхности, на которой проводят измерение величины стрелки прогиба или перекоса.*
#### 7.2 Нормы местных деформаций
*7.2.1 Требования настоящего подраздела устанавливают нормы на местные деформации сварных корпусных конструкций в составе готового корпуса.*
*7.2.2 Требования не распространяются на те конструкции, к которым предъявляются особые требования по точности изготовления (крыльевые устройства, насадки, стабилизаторы, перья рулей и пр.).*
*7.2.3 Допускаемые значения стрелок прогибов обшивки (настила) корпусных конструкций должны быть не более значений, приведенных в [таблице 35](#p101346).*
*Таблица 35*
*Допускаемые значения стрелок прогиба f обшивки (настила)*
*корпусных конструкций (I - III типы деформаций)*
*В миллиметрах*
| Тип деформаций | Наименование конструкций корпуса | Базовый размер b | Обшивка из корпусных материалов (кроме стали типа ЮЗ) | Обшивка из стали типа ЮЗ |
| Толщина обшивки (настила) S |
| Не более 4 включ. | От 5 до 8 включ. | Св. 9 | Не более 4 включ. | От 5 до 8 включ. | Св. 9 |
| I | а) Настил верхней палубы, настил второго дна, днищевая обшивка, верхний и нижний поясья непрерывных продольных переборок и внутренних бортов, настил палуб и стенок надстроек (в средней части судна на 0,25 его длины в нос и в корму от миделя), скуловой пояс наружной обшивки, палубный стрингер, ширстрек и подширстречный пояс по всей длине судна | Не более 250 | 3 | 3 | 3 | 5 | 5 | 4 |
| Св. 250 до 350 включ. | 4 | 4 | 4 | 6 | 5 | 5 |
| " 350 " 450 " | 4 | 4 | 4 | 6 | 6 | 5 |
| " 450 " 550 " | 5 | 5 | 4 | 7 | 6 | 5 |
| " 550 " 650 " | 6 | 5 | 5 | 8 | 7 | 6 |
| б) Бортовая обшивка выше КВЛ, наружные стенки надстроек и рубок, открытые палубы, фальшборты, выгородки внутренних коридоров, кожухи дымовых труб и другие конструкции, к внешнему виду которых предъявляются повышенные требования | Св. 650 до 750 включ. | - | 6 | 6 | - | 8 | 7 |
| " 750 " 850 " | - | 6 | 6 | - | 9 | 8 |
| " 850 " 1000 " | - | 6 | 7 | - | 10 | 9 |
| II | Конструкции группы IA, расположенные в оконечностях корпуса, а также главные поперечные переборки, продольные переборки (кроме верхнего и нижнего поясьев), настилы нижних палуб и платформ, внутренние выгородки и легкие переборки | Не более 250 | 4 | 4 | 4 | 6 | 5 | 5 |
| Св. 250 до 350 включ. | 5 | 5 | 4 | 7 | 6 | 5 |
| " 350 " 450 " | 6 | 5 | 4 | 7 | 6 | 6 |
| " 450 " 550 " | 7 | 6 | 5 | 8 | 7 | 6 |
| " 550 " 650 " | 7 | 7 | 6 | 9 | 8 | 7 |
| " 650 " 750 " | - | 7 | 6 | - | 9 | 8 |
| " 750 " 850 " | - | 8 | 7 | - | 10 | 9 |
| " 850 " 1000 " | - | 8 | 8 | - | 11 | 10 |
| III | Палубы (зашиваемые), не включаемые в расчет общей прочности, не входящие в I и II группы; внутренние переборки и выгородки, зашиваемые с двух сторон; выгородки в кладовых, трюмах, машинных отделениях, душевых и другие конструкции, к внешнему виду которых не предъявляются особые требования | Не более 250 | 7 | 6 | 5 | 8 | 7 | 6 |
| Св. 250 до 350 включ. | 8 | 7 | 6 | 9 | 8 | 7 |
| " 350 " 450 " | 9 | 8 | 7 | 10 | 9 | 8 |
| " 450 " 550 " | 10 | 9 | 8 | 11 | 10 | 9 |
| " 550 " 650 " | 11 | 10 | 9 | 12 | 11 | 10 |
| " 650 " 750 " | - | 11 | 10 | - | 12 | 11 |
| " 750 " 850 " | - | 12 | 11 | - | 13 | 12 |
| " 850 " 1000 " | - | 13 | 12 | - | 14 | 13 |
*При определении величины стрелки прогиба обшивки (настила) за базовый размер b необходимо принимать наименьшее расстояние между набором.*
*Для криволинейных поверхностей с радиусом кривизны менее 3 м, а также по пазам обшивки (настила) толщиной менее 8 мм величины стрелок прогибов домиков допускаются на 25% больше, чем указано в [таблице 35](#p101346).*
*7.2.4 Допускаемые значения местных деформаций набора корпусных конструкций должны быть не более приведенных в [таблице 36](#p101539) (S - толщина стенки набора).*
*Таблица 36*
*Допускаемые значения местных деформаций набора корпусных*
*конструкций (IV - IX типы деформаций)*
*В миллиметрах*
| Тип деформаций | Наименование контролируемого набора | Положение сечения измерения | Базовый размер b | Допускаемые значения стрелки прогиба f или перекоса t |
| IV | Вертикальный киль, стрингеры, карлингсы и флоры | Поперек или вдоль набора в зависимости от принятого базового размера | Высота стенки набора или расстояние между балками подкрепляющего набора в зависимости от того, что меньше | 0,8 - S |
| Рамный набор | 0,5S + 6 |
| V, VI | Весь набор | В плоскости стенки набора | Расстояние между опорными для контролируемого набора связями | 2
Для деформаций типа VI для монтажных соединений при высоте набора св. 80 мм f = 3 |
| VII | Вертикальный киль, стрингеры, карлингсы, флоры, боковые кили | Вдоль набора | 6 |
| Ребра жесткости | 8 |
| VIII | Весь набор | Поперек набора | Высота набора | b
1 + b/100, но не более 6.
Для деформаций типа VIII для набора высотой не более 100 мм t = 2 |
| IX | Ширина пояска | b/100, но не более 4.
Для деформаций типа IX для поясков шириной не более 100 мм t = 1 |
*7.2.5 Стрелки прогибов плоских участков гофрированных листовых конструкций должны быть для открытых конструкций не более 0,01 ширины плоского участка, для зашиваемых конструкций - не более 0,02 ширины плоского участка.*
*7.2.6 Допускаемые значения отклонений верхних кромок стенок набора должны быть не более большего из допустимых величин домика из плоскости стенки набора (тип VII по [таблице 36](#p101539)) или перекоса (тип VIII по [таблице 36](#p101539)).*
*7.2.7 Выбоины (местные углубления на базе - менее 100 мм) на поверхности обшивки (настила) должны быть не более 0,5 мм.*
*7.2.8 Местные утолщения и сломы обшивки (настила) на базе менее 100 мм на участках, подвергнутых нагреву при тепловой правке, а также в местах приварки набора и деталей насыщения должны быть не более 0,5 мм.*
*7.2.9 На конструкциях, к внешнему виду которых предъявляются повышенные требования, выбоины и сломы не допускаются.*
#### 7.3 Проведение контроля
*7.3.1 Для создания тех номинальных поверхностей, от которых проводят измерения стрелок прогибов обшивки (настила), следует применять шергени и гибкие рейки, шаблоны и измерительные линейки.*
*7.3.2 Для измерения стрелок прогибов обшивки (настила) следует применять щупы, измерительные металлические линейки и рулетки.*
*7.3.3 Для измерения перекоса тавровых и угловых соединений следует применять угломеры и угольники.*
*7.3.4 Для измерения местных деформаций допускается применение других инструментов и приспособлений, погрешность измерения которыми не превышает 0,5.*
*7.3.5 Измерения местных деформаций корпусных конструкций следует проводить после остывания всех конструкций до температуры окружающего воздуха при отсутствии прямого солнечного нагрева и в освобожденном от закрепления состоянии.*
*7.3.6 При определении деформаций обшивки (настила) между набором (тип I, II, III по [таблице 33](#p101289)) максимальную стрелку прогиба fmax следует определять путем измерения наибольшего расстояния между реальной и номинальной поверхностями с помощью линейки в соответствии с [рисунком 2](#p101586). Допускается использование бухтиномера, что представлено на [рисунке 3](#p101589).*
*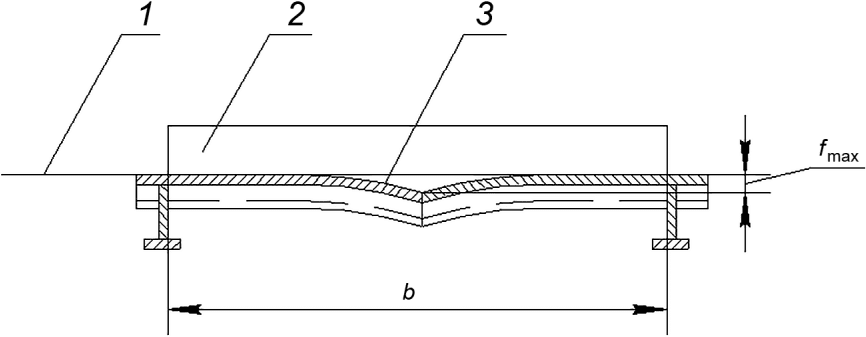*
*1 - номинальная поверхность; 2 - линейка; 3 - реальная*
*поверхность; fmax - максимальная стрелка прогиба;*
*b - базовый размер*
*Рисунок 2 - Схема измерения стрелок прогиба обшивки*
*(настила) линейкой*
*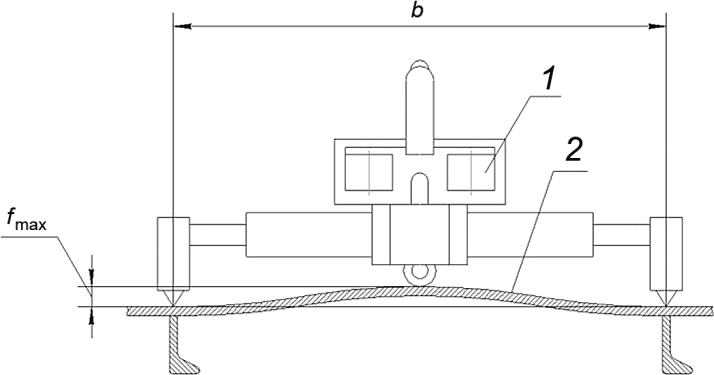*
*1 - бухтиномер; 2 - реальная поверхность;*
*fmax - максимальная стрелка прогиба; b - базовый размер*
*Рисунок 3 - Схема измерения стрелок прогиба обшивки*
*(настила) бухтиномером*
*7.3.7 Для обшивки (настила) криволинейной формы с прогибами между набором разного знака (тип I, III по [таблице 33](#p101289)) стрелку прогиба f следует определять путем измерения максимального или минимального зазора между шаблоном по [рисунку 4](#p101593) или гибкой рейкой в соответствии с [рисунком 5](#p101596) и реальной поверхностью. Шаблон и рейка должны быть установлены на расстоянии a от номинальной поверхности согласно [рисункам 4](#p101593), [5](#p101596). Расстояние a выбирают таким образом, чтобы исключить контакт шаблона и контролируемой поверхности, обеспечивая одновременно требуемую точность измерения с учетом [5.21](#p100104).*
*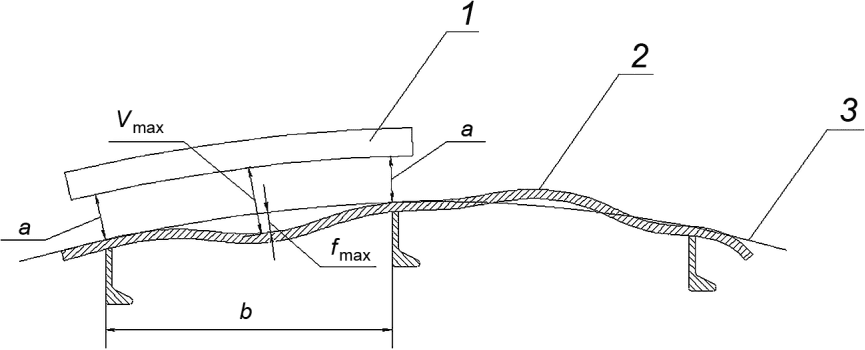*
*1 - шаблон; 2 - реальная поверхность; 3 - номинальная*
*поверхность; a - расстояние от шаблона до номинальной*
поверхности; Vmax - максимальный зазор между шаблоном
и реальной поверхностью; fmax - максимальная стрелка
прогиба; b - базовый размер
*Рисунок 4 - Схема измерения стрелок прогиба разного знака*
*обшивки (настила) криволинейной формы*
*с использованием шаблона*
**
*1 - гибкая рейка; 2 - реальная поверхность; 3 - номинальная*
*поверхность; a - расстояние от гибкой рейки до номинальной*
*поверхности; Vmax - максимальный зазор между гибкой рейкой*
*и реальной поверхностью; Vmin - минимальный зазор*
*между гибкой рейкой и реальной поверхностью;*
*fmax - максимальная стрелка прогиба; b - базовый размер*
*Рисунок 5 - Схема измерения стрелок прогиба разного знака*
*обшивки (настила) криволинейной формы с использованием*
*гибкой рейки*
*7.3.8 Для обшивки (настила) криволинейной формы с прогибами между набором одного знака (тип II по [таблице 33](#p101289)) максимальная стрелка прогиба fmax должна быть определена путем измерения наибольшего расстояния между шаблоном или гибкой рейкой и реальной поверхностью по схеме, приведенной на [рисунке 6](#p101600).*
*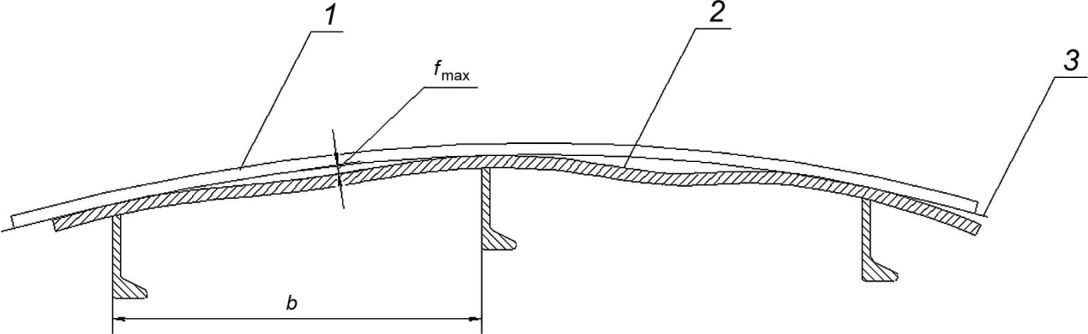*
*1 - шаблон (гибкая рейка); 2 - реальная поверхность;*
*3 - номинальная поверхность; fmax - максимальная стрелка*
*прогиба; b - базовый размер*
*Рисунок 6 - Схема измерения стрелок прогиба одного знака*
*обшивки (настила) криволинейной формы*
*7.3.9 Для обшивки (настила) в районе соединения листов разной толщины (тип III по [таблице 33](#p101289)) максимальная стрелка прогиба fmax со стороны разностенности должна определяться с помощью шаблона (см. [рисунок 7](#p101604)). Допускается использовать бухтиномер согласно [рисунку 8](#p101607). С противоположной стороны измерения проводят аналогично [7.3.6](#p101583).*
*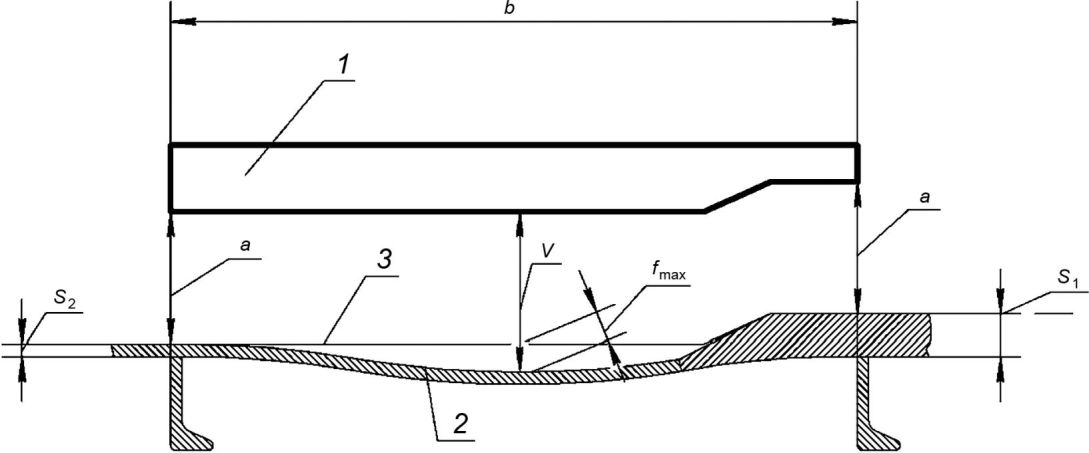*
*1 - шаблон; 2 - реальная поверхность; 3 - номинальная*
*поверхность; a - расстояние от шаблона до номинальной*
*поверхности; S1 - большая толщина обшивки (настила);*
*S2 - меньшая толщина обшивки (настила); V - зазор*
*между рейкой и реальной поверхностью; fmax - максимальная*
*стрелка прогиба; b - базовый размер*
*Рисунок 7 - Схема измерения стрелок прогиба обшивки*
*(настила) в районе разных толщин с использованием рейки*
*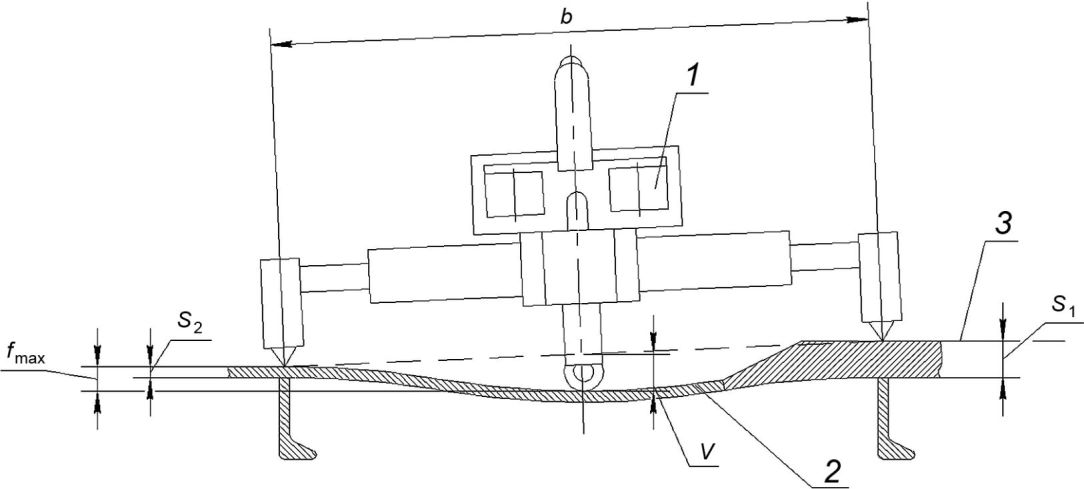*
*1 - бухтиномер; 2 - реальная поверхность; 3 - номинальная*
*поверхность; S1 - большая толщина обшивки (настила);*
*S2 - меньшая толщина обшивки (настила); V - зазор*
*между рейкой и реальной поверхностью; fmax - максимальная*
*стрелка прогиба; b - базовый размер*
*Рисунок 8 - Схема измерения стрелок прогиба обшивки*
*(настила) в районе разных толщин*
*с использованием бухтиномера*
*7.3.10 Для плоских участков стенок набора (тип IV по [таблице 34](#p101311)) максимальная стрелка прогиба fmax должна определяться путем измерения наибольшего расстояния между реальной и номинальной поверхностями с помощью линейки, как показано на [рисунке 9](#p101611).*
*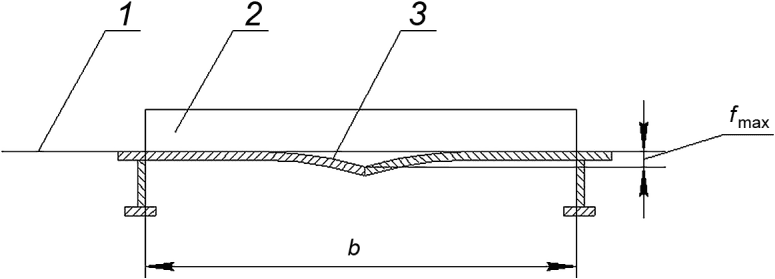*
*1 - номинальная поверхность; 2 - линейка; 3 - реальная*
*поверхность; fmax - максимальная стрелка прогиба;*
*b - базовый размер*
*Рисунок 9 - Схема измерения стрелок прогиба обшивки*
*(настила) линейкой*
*7.3.11 Для плоских участков гофрированных конструкций максимальную стрелку прогиба fmax следует определять путем измерения наибольшего расстояния между реальной и номинальной поверхностями или линейки по схеме на [рисунке 10](#p101615). Допускается проводить измерения с помощью бухтиномера по схеме, представленной на [рисунке 3](#p101589).*
*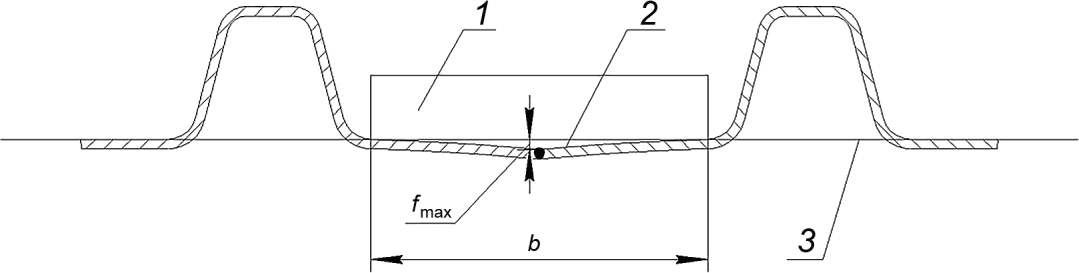*
*1 - линейка; 2 - реальная поверхность; 3 - номинальная*
*поверхность; fmax - максимальная стрелка прогиба;*
*b - базовый размер*
*Рисунок 10 - Схема измерения стрелок прогиба плоских*
*участков гофрированных конструкций*
*Измерения следует проводить в поперечном сечении деформируемого плоского участка. За базовый размер необходимо принимать ширину плоского участка.*
*7.3.12 Для провалов ребра (тип V по [таблице 34](#p101311)) и домиков в плоскости стенки набора (тип VI по [таблице 34](#p101311)) максимальная стрелка прогиба fmax должна быть определена путем измерения наибольшего расстояния между реальной и номинальной поверхностями с помощью линейки, что показано на [рисунке 2](#p101586).*
*7.3.13 Для домиков при стыках набора (из плоскости стенки набора) (тип VII по [таблице 34](#p101311)) максимальная стрелка прогиба fmax должна быть определена путем измерения наибольшего расстояния между реальной и номинальной поверхностями с помощью линейки согласно схеме на [рисунке 11](#p101621). Измерения следует проводить в сечении, расположенном на расстоянии 20 мм от обшивки (настила).*
*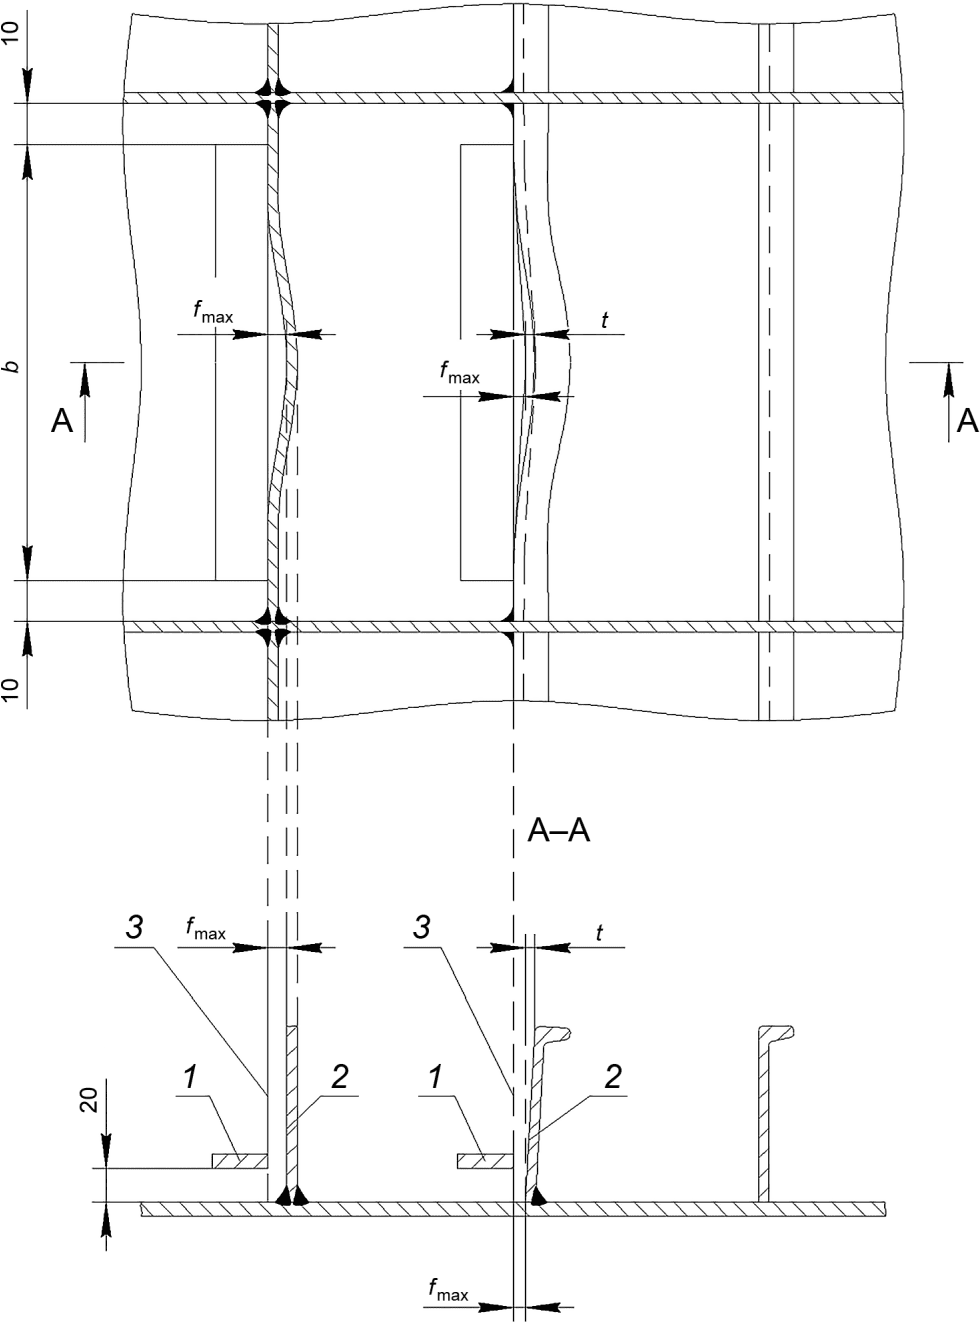*
*1 - линейка; 2 - реальная поверхность; 3 - номинальная*
*поверхность; fmax - максимальная стрелка прогиба;*
*t - перекос между стенкой набора и обшивкой (настилом);*
*b - базовый размер*
*Рисунок 11 - Схема измерения стрелок прогиба домиков*
*при стыках набора (из плоскости стенки)*
*7.3.14 Для определения значения перекоса между стенкой набора и обшивкой (настилом) (тип VIII по [таблице 34](#p101311)), пояском и стенкой набора (тип IX по [таблице 34](#p101311)) измерения следует проводить с помощью угломера в соответствии с [рисунком 12](#p101625) или малки согласно [рисунку 13](#p101628).*
*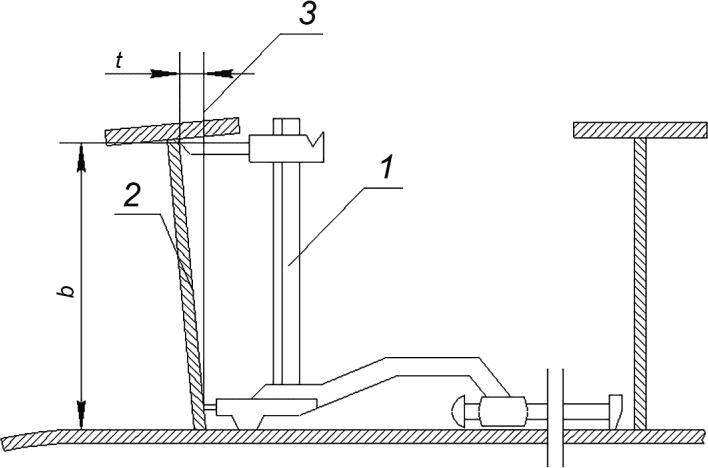*
*1 - угломер; 2 - реальная поверхность; 3 - номинальная*
*поверхность; t - перекос между стенкой набора и обшивкой*
*(настилом); b - базовый размер*
*Рисунок 12 - Схема измерения перекоса между стенкой набора*
*и обшивкой (настилом)*
*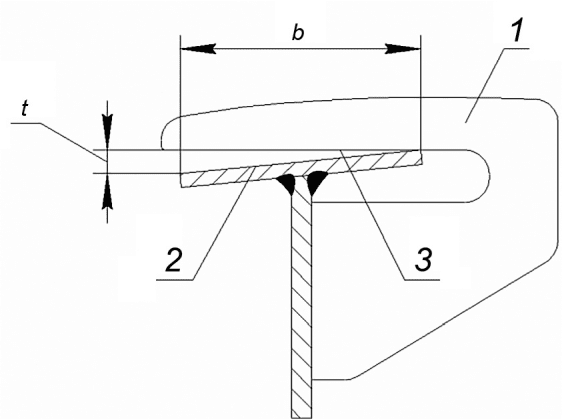*
*1 - малка; 2 - реальная поверхность; 3 - номинальная*
*поверхность; t - перекос между пояском и стенкой набора;*
*b - базовый размер*
*Рисунок 13 - Схема измерения перекоса между пояском*
*и стенкой набора*
#### 7.4 Обработка результатов
*7.4.1 Значения местных деформаций заносят в журнал технических условий на изготовление и приемку корпусных конструкций, разрабатываемый отделом главного технолога.*
*7.4.2 Значение стрелки прогиба f, мм, при измерении деформаций обшивки (настила) разного знака, представленные на [рисунках 4](#p101593), [5](#p101596), а также обшивки (настила) в районе разных толщин, как показано на [рисунке 7](#p101604), с помощью шаблона следует определять по формуле*
*f = V - a, (1)*
*где V - максимальный или минимальный зазор между шаблоном и реальной поверхностью, мм;*
*a - расстояние между шаблоном и реальной поверхностью в местах притыкания набора к обшивке (настилу), мм.*
*Значение стрелки прогиба f, мм, при измерении деформаций обшивки (настила) в районе разных толщин по [рисунку 8](#p101607) с применением бухтиномера следует определять по формуле*
*f = V - (S1 - S2)/2, (2)*
*где V - наибольшее расстояние между реальной и номинальной поверхностями, мм;*
*S1 - большая толщина обшивки (настила), мм;*
*S2 - меньшая толщина обшивки (настила), мм.*
*7.4.3 Значение отклонения верхней кромки стенки набора согласно [рисунку 11](#p101621), (сечение A-A) необходимо определять из следующих условий:*
| | f >= fи + tи | |
| --- | --- | --- |
| или | | (3) |
| | t = fи + tи, | |
*где f, t - допускаемые значения соответственно стрелки прогиба (тип VII по [таблице 34](#p101311)) и перекоса (тип VIII по [таблице 34](#p101311)), мм;*
*fи, tи - измеренное фактическое значение соответственно стрелки прогиба и перекоса, мм.*
*За допускаемое значение отклонения верхней кромки набора следует принимать большее из приведенных значений.*
*При определении значения стрелок прогибов f и размеров перекосов t результаты измерений и вычислений следует округлять до целых миллиметров, присваивая ближайшее большее значение.*
### 8 Требования безопасности
*8.1 При проведении проверочных работ в процессе изготовления узлов и секций корпуса на работников могут действовать следующие опасные и вредные производственные факторы:*
*- лазерное излучение (прямое, рассеянное или отраженное);*
*- ультрафиолетовое излучение;*
*- электромагнитное излучение;*
*- воздействие электрического тока;*
*- ионизирующее излучение;*
*- повышенный уровень шума;*
*- отсутствие или недостаток естественного освещения;*
*- работа на высоте;*
*- воздействие повышенных температур (поверхностей оборудования, материалов, воздуха рабочей зоны);*
*- повышенная запыленность и загазованность воздуха рабочей зоны;*
*- падающие и перемещаемые предметы;*
*- острые кромки, заусенцы и шероховатость на поверхностях заготовок, инструмента.*
*8.2 На предприятии должны быть разработаны инструкции по охране труда для работников, занятых проверочными работами, и должен быть обеспечен контроль соблюдения требований безопасности при выполнении данных работ.*
*8.3 Рабочие, выполняющие проверочные работы на стапеле, должны быть проинструктированы и обучены способам безопасного их выполнения.*
*8.4 К выполнению работ по настоящему стандарту допускается персонал не моложе 18 лет, прошедший обучение безопасным методам и приемам проведения работ и оказанию первой помощи при несчастных случаях на производстве, инструктаж по охране труда, стажировку на рабочем месте и проверку знаний требований по охране труда с регистрацией в соответствующем журнале под расписку.*
*8.5 При подготовке и выполнении работ, регламентированных настоящим стандартом, следует соблюдать требования [[3]](#p102545).*
*8.6 Опасные места производственных участков должны иметь знаки безопасности в соответствии с требованиями ГОСТ 12.4.026.*
*8.7 Рабочие места, расположенные на высоте более 1,8 м от уровня сплошного перекрытия, должны быть оборудованы ограждениями и лесами согласно требованиям [[4]](#p102547). Леса должны соответствовать необходимой грузоподъемности, настил лесов должен быть плотным и закрепленным к площадкам, бортовые доски и поручни должны быть закреплены с внутренней стороны.*
*8.8 Работы по перемещению грузов следует проводить только аттестованным машинистам кранов и стропальщикам под руководством лица, ответственного за безопасное перемещение грузов, в соответствии с требованиями [[5]](#p102549).*
*8.9 Применение защитных касок при проведении проверочных работ на секциях, блоках секций и строящихся судах обязательно. Персонал, выполняющий работы, должен использовать средства индивидуальной защиты в соответствии с [[6]](#p102551).*
*8.10 Производственный персонал должен проходить предварительный и периодический осмотры в соответствии с [[7]](#p102553).*
*8.11 Опасные места производственных участков должны иметь знаки безопасности в соответствии с требованиями ГОСТ 12.4.026.*
*8.12 Запрещается проводить работы на тех поверхностях, на которые пролиты смазочные материалы.*
*8.13 Корпусные конструкции (секции, фундаменты и пр.) на стапеле должны быть надежно закреплены. Прочность оснастки, удерживающей корпусную конструкцию на стапеле, должна быть рассчитана на наибольшие нагрузки, которые могут возникнуть в процессе работы. Работа на конструкциях, поддерживаемых краном, запрещается. Конструкции стапельной оснастки (кильблоки, клетки, упоры и пр.), применяемые на стапеле, их количество и расположение должны соответствовать чертежам и схемам.*
*8.14 Можно переставлять или снимать (временно или окончательно) элементы крепления секций и опорного устройства только по разрешению администрации.*
*8.15 Не разрешается одновременно вести работы по одной вертикали на различных ярусах лесов.*
*8.16 Измерительные рейки, шергени, шаблоны и другие изделия, применяемые для проведения проверочных работ на стапеле, не должны иметь выступающих наружу концов гвоздей или других крепежных деталей. При переносе приборов и других изделий вторая рука оператора должна быть свободной, чтобы при подъеме и спуске свободной рукой держаться за поручни и ограждения.*
*8.17 Персонал, работающий с лазерными приборами, должен соблюдать требования [ГОСТ IEC 60825-1](https://bukva.ai/docs/trebovaniya-gost-iec-60825-1-2023), определяемые II классом лазерной опасности, и санитарные нормы и правила [[8]](#p102555).*
*8.18 Работу в замкнутых и труднодоступных помещениях следует проводить в присутствии наблюдающего.*
*8.19 Рабочие места должны быть освещены в соответствии с СП 52.13330.*
*Приложение А*
*(обязательное)*
*ПОРЯДОК ВЫПОЛНЕНИЯ ПРОВЕРОЧНЫХ РАБОТ*
*А.1 Основные положения*
*А.1.1 В качестве основного способа выполнения проверочных работ при формировании корпуса на горизонтальном стапеле принят оптический, предусматривающий применение оптико-механических и оптоэлектронных средств измерений, приведенных в [таблице Б.1](#p102389).*
*А.1.2 Применяемые для выполнения работ средства измерений, приведенные в [таблице Б.1](#p102389), должны быть поверены (калиброваны) в установленном порядке и иметь действующие свидетельства о поверке. Сведения о поверке должны быть внесены в Федеральный информационный фонд по обеспечению единства измерений.*
*А.1.3 Штатив теодолита или тахеометра устанавливают на жестком основании. Ножки штатива выдвигают так, чтобы общая высота (вместе с прибором) соответствовала росту рабочего, а столик штатива был в положении, близком к горизонтальному. Прибор предварительно закрепляют на столике штатива становым винтом, после чего его центрируют над точкой или линией, а затем жестко закрепляют со штативом становым винтом. Вертикальную ось прибора устанавливают по уровню при горизонтальном круге. Теодолит или тахеометр считают установленным и отцентрированным над точкой в том случае, если визирная ось центрира совпадает с намеченной точкой и уровень при горизонтальном круге находится в горизонтальном положении.*
*А.1.4 Окуляр зрительной трубы теодолита или тахеометра устанавливают на уровне глаза наблюдателя вращением диоптрийного кольца так, чтобы появилось резкое изображение сетки нитей трубы. Перекрестие сетки нитей зрительной трубы совмещают с удаленной точкой (риской), например при разбивке стапеля - с точкой пересечения ДП стапеля с кормовым шпангоутом. Грубое наведение зрительной трубы осуществляют с помощью механического визира, точное совмещение перекрестия трубы с точкой (риской) - поворотом наводящего винта. Вращением кремальеры фокусирующей линзы трубу фокусируют на точку (риску).*
*А.1.5 При пробивке следа вертикальной плоскости теодолит или тахеометр необходимо закрепить от вращения вокруг вертикальной оси. После этого можно наносить промежуточные точки пробиваемой линии, вращая трубу прибора вокруг горизонтальной оси и последовательно фокусируя ее на предварительно намеченные места (например, на планках стапеля).*
*А.1.6 Для построения в горизонтальной плоскости перпендикуляра к линии прибор устанавливают и центрируют над намеченной точкой или линией, оптическую ось трубы совмещают с другой точкой, лежащей в вертикальной плоскости этой линии. Теодолит или тахеометр закрепляют от вращения вокруг вертикального круга на время снятия отсчета по горизонтальному кругу. Освободив корпус прибора, поворачивают его на 90° и повторно закрепляют от вращения вокруг вертикального круга. Далее, вращая трубу вокруг горизонтального круга, последовательно наносят точки перпендикуляра.*
*А.1.7 При пробивке следа горизонтальной плоскости (например, следа ОП) зрительную трубу устанавливают горизонтально и закрепляют от вращения вокруг горизонтальной оси. После этого, вращая зрительную трубу вокруг вертикальной оси, последовательно наносят точки горизонтальной плоскости.*
*А.2 Требования к выполнению измерений и проверочных работ*
*А.2.1 До проведения измерений и проверочных работ на судовых корпусных конструкциях на них должны быть закончены и сданы представителю службы контроля сборочно-сварочные работы в объеме, предусмотренном рабочей технологической документацией.*
*А.2.2 Перед началом измерений и проведением проверочных работ на стапеле на поверхности судовых корпусных конструкций должны быть возобновлены базовые линии и КЛ, а также нанесены необходимые контрольные точки.*
*А.2.3 Количество и расположение контрольных точек должны быть выбраны с учетом технологии формирования корпуса и положения "чистовых" кромок судовых корпусных конструкций.*
*А.3 Нанесение базовых линий на стапеле*
*А.3.1 Нанесение базовых линий на стапеле следует проводить оптическим способом. При постройке мелких судов допустимо наносить базовые линии при помощи простого проверочного инструмента шлангового уровня, шнурового отвеса и разметочного инструмента (чертилки по [ГОСТ 24473 и кернера по ГОСТ 7213)].*
*А.3.2 Нанесение линии ДП и параллельных ей линий проводят, как показано на [рисунке А.1](#p101700). В носовой и кормовой частях стапеля определяют с помощью рулетки точки оси симметрии стапеля, между которыми будут пробивать линию ДП, и на металлических планках чертилкой наносят риски. Теодолит или тахеометр устанавливают и центрируют предварительно над носовой (кормовой) точкой оси симметрии стапеля. Ось вращения прибора устанавливают по уровню отвесно. Затем прибор окончательно центрируют над точкой. Вертикальный штрих перекрестия зрительной трубы теодолита или тахеометра совмещают с кормовой (носовой) точкой оси симметрии стапеля. Корпус прибора закрепляют от вращения вокруг вертикальной оси. Зрительную трубу наводят поочередно на планки, расположенные по ДП, и фиксируют на них чертилкой положение следа ДП, а затем накернивают. Нанесение на стапеле линий батокса осуществляют аналогично пробивке ДП.*
*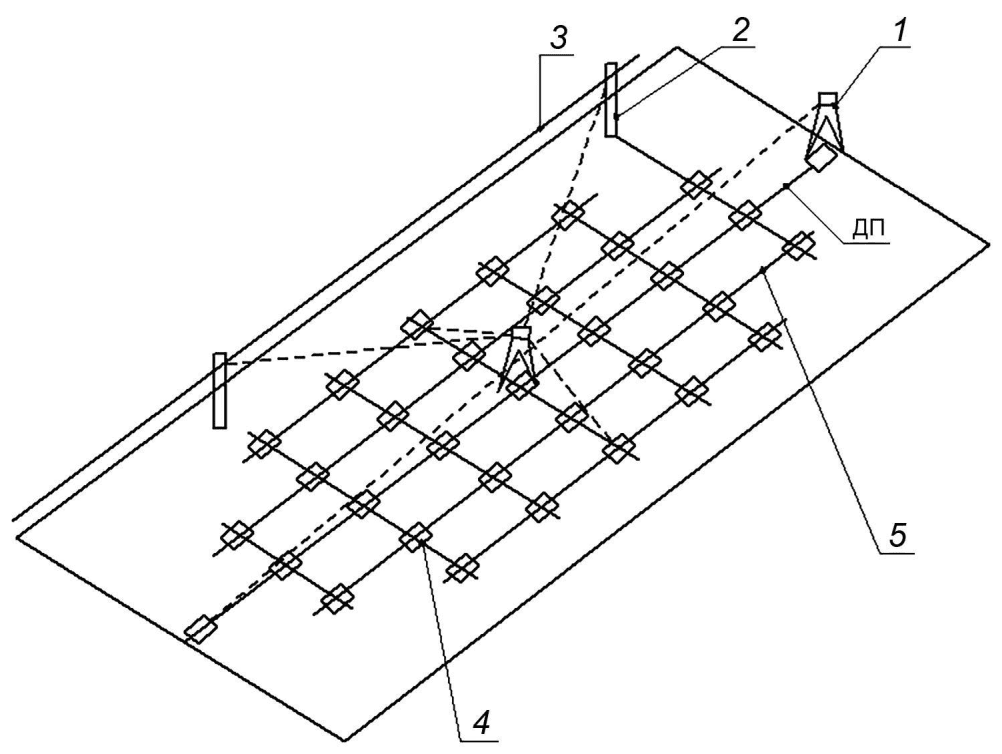*
*1 - теодолит (тахеометр); 2 - стойка; 3 - горизонтальная*
*базовая линия; 4 - линия, перпендикулярная ДП; 5 - батокс*
*Рисунок А.1 - Нанесение базовых линий на стапеле*
*А.3.3 Для нанесения на стапеле перпендикуляров к ДП на планках, расположенных до линии ДП, определяют с помощью рулетки и намечают чертилкой положение точек пересечения перпендикуляров с ДП (мидель-шпангоута, крайних шпангоутов секций или блоков, а также положение точек носового и кормового перпендикуляров и наибольшей длины корпуса судна). Теодолит или тахеометр устанавливают последовательно над каждой из точек пересечения перпендикуляра с ДП и центрируют над точкой. Оптическую ось зрительной трубы совмещают с ДП и закрепляют прибор от вращения трубы вокруг вертикальной оси на время снятия отсчета по горизонтальному кругу. Затем корпус прибора поворачивают на 90° вокруг вертикальной оси и повторно закрепляют от возможности вращения вокруг вертикальной оси. Вращая зрительную трубу вокруг горизонтальной оси, наносят последовательно точки соответствующего перпендикуляра на планках стапеля.*
*А.3.4 Для нанесения базовой основной линии ось вращения теодолита или тахеометра устанавливают по уровню отвесно; ось зрительной трубы - горизонтально. Вращая корпус прибора вокруг вертикальной оси, наносят последовательно точки следа базовой плоскости на стойках или колоннах стапеля.*
*А.4 Проведение измерений с помощью оптико-механических приборов*
*А.4.1 В качестве основного оптического средства измерений положения судовых корпусных конструкций на стапеле с целью повышения точности используют серийно выпускаемые точные теодолиты, позволяющие с одной установки выполнять несколько проверочных операций.*
*А.4.2 Серийно выпускаемые теодолиты применяют для выполнения проверки и измерения положения на стапеле секций днища, переборок и бортов.*
*А.4.3 До начала измерений положения днищевых секций по полушироте, высоте, дифференту и крену проверяемые секции устанавливают на стапеле по длине строящегося корпуса судна, при этом закладные днищевые секции по длине проверяют путем совмещения плоскости монтажного стыка с рисками соответствующего стыка на планках стапеля, осуществляя контроль в месте пересечения плоскости монтажного стыка с линией ДП и в местах пересечения плоскости монтажного стыка с крайними продольными элементами жесткости ЛБ и Пр. Б.*
*А.4.4 Проверку положения по длине последующих днищевых секций, оконтурованных по монтажному стыку в "чистовой" размер, можно не проводить.*
*А.4.5 Для проведения проверки положения днищевых секций по полушироте, высоте, дифференту и крену по линии ДП стапеля устанавливают теодолит с таким расчетом, чтобы обеспечивалось визуальное наблюдение всей плоскости поперечного сечения монтажного стыка устанавливаемой днищевой секции.*
*А.4.6 Правильность положения теодолита по отношению к ДП стапеля контролируют путем совмещения оптического отвеса теодолита с линией этой плоскости, нанесенной на стапельной плите.*
*А.4.7 Контроль положения осей горизонтального и вертикального кругов зрительной трубы теодолита осуществляют по уровню теодолита первоначально в положении этой трубы параллельно монтажному стыку, затем - после поворота зрительной трубы вокруг вертикальной оси на 90°.*
*А.4.8 Для контроля положения днищевой секции по полушироте перекрестие сетки нитей зрительной трубы теодолита, установленного в ДП стапеля, вначале совмещают с отметкой этой плоскости на бетонированной планке, расположенной под монтажным стыком днищевой секции.*
*А.4.9 Закрепляют зрительную трубу от вращения вокруг вертикальной оси и путем вращения вокруг горизонтальной оси контролируют положение перекрестия трубы с делениями измерительной рейки, расположенной у вертикального киля днищевой секции.*
*А.4.10 Положение днищевых закладных секций контролируют указанным способом с обоих торцов, положение последующих днищевых секций, оконтурованных в "чистовой" размер по стыку, проверяют по полушироте после выравнивания сварочного зазора по стыку и совмещения линий ДП, нанесенной на НО и настиле второго дна с аналогичными КЛ на ранее установленных секциях, при этом проверку положения по полушироте осуществляют по свободному стыку секции описанным выше способом.*
*А.4.11 При проверке положения по полушироте последующих днищевых секций допускается отклонение ДП секций от ДП стапеля не более 5 мм при обязательном обеспечении необходимого сварочного зазора по стыку.*
*А.4.12 Для возможности проведения контроля положения днищевых секций по высоте перекрестие сетки нитей зрительной трубы теодолита первоначально совмещают с положением базовой плоскости, зафиксированной на забетонированных стойках стапеля, затем закрепляют зрительную трубу от вращения вокруг горизонтальной оси, после чего при вращении зрительной трубы вокруг вертикальной оси определяют положение днищевых секций по высоте.*
*А.4.13 Положение по высоте закладных днищевых секций проверяют в местах пересечения плоскостей крайних и среднего шпангоутов с ДП секции, нанесенными на НО днища, для чего в этих местах устанавливают линейки, с делениями которых совмещают перекрестие сетки нитей зрительной трубы теодолита.*
*А.4.14 Положение по высоте последующих днищевых секций осуществляют по аналогии с контролем положения закладных секций, но при этом положение по высоте последующих днищевых секций контролируют в местах пересечения ДП и плоскостей среднего и крайнего шпангоутов, прилегающих к шпации подлежащего сборке монтажного стыка.*
*А.4.15 В случае контроля положения по высоте закладных или последующих днищевых секций допускаемое отклонение положения самой низкой точки килевой линии днищевых секций не должно быть более 5 мм.*
*А.4.16 Контроль дифферента днищевых секций осуществляют по положению настила второго дна в местах пересечения ДП и плоскости положения крайних шпангоутов, где устанавливают измерительные рейки с делениями, на эти деления наводят перекрестие сетки нитей зрительной трубы теодолита, закрепленной от поворота в горизонтальной плоскости.*
*А.4.17 Дифферент закладных днищевых секций контролируют по положению настила второго дна у обоих монтажных стыков, дифферент последующих днищевых секций проверяют по положению настила второго дна со стороны монтажного стыка, подлежащего сборке, при этом со стороны другого монтажного стыка проверяют совпадение плоскости настила второго дна, набора и НО ранее установленных смежных днищевых секций.*
*А.4.18 В обоих случаях измерения дифферента допускаемое отклонение по высоте одного конца настила второго дна закладных или последующих секций от другого конца настила второго дна не должно быть более 5 мм.*
А.4.19 Проверку по крену днищевых секций осуществляют при закреплении зрительной трубы от поворота в вертикальной плоскости. При этом перекрестие сетки нитей зрительной трубы совмещают с положением контрольных рисок, нанесенных параллельно ОП корпуса строящегося судна на крайних (т.е. ближайших к скуле) флорах не далее чем три четверти от ширины проверяемой секции. Схема проверки крена днищевой секции приведена на [рисунке А.2](#p101725).
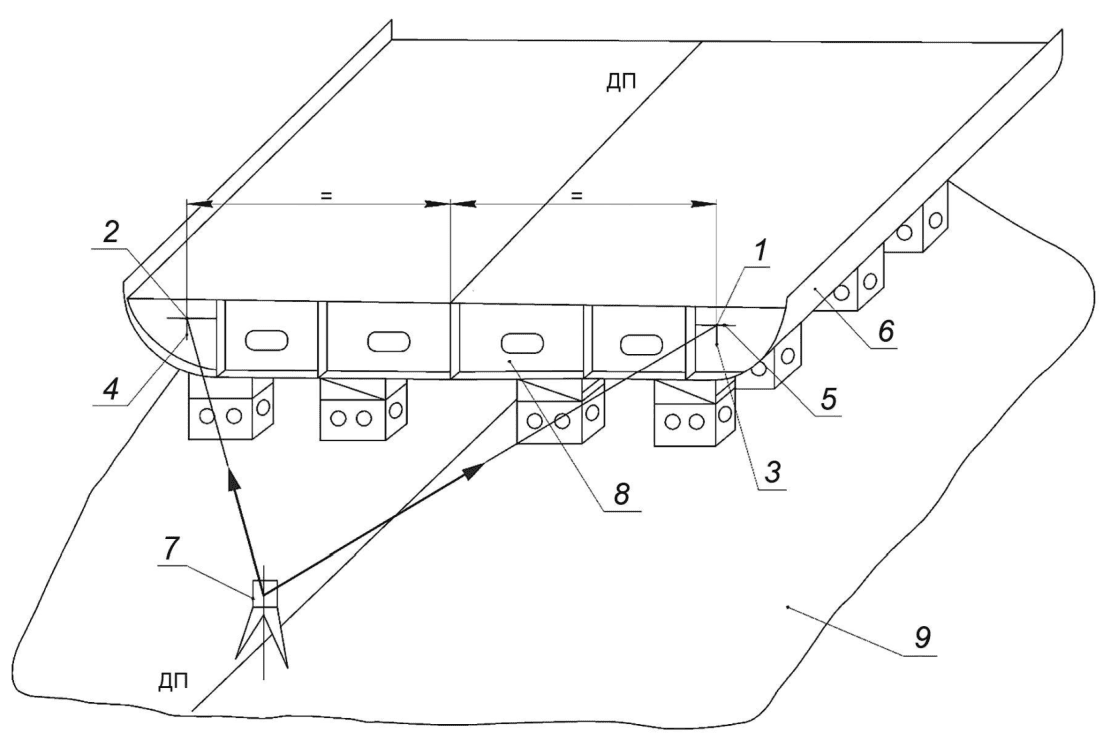
1, 2 - симметричные контрольные точки; 3, 4 - вертикальные
*КЛ; 5 - горизонтальная КЛ; 6 - днищевая секция;*
*7 - теодолит; 8 - крайний флор днищевой секции;*
*9 - стапельная плита*
*Рисунок А.2 - Схема проверки и измерения*
*крена днищевой секции*
*А.4.20 Измерение величины крена определяют по делениям измерительных линеек, устанавливаемых в районе контрольных рисок.*
*А.4.21 Для проверки отклонения от вертикальности поперечных переборок на стапеле с использованием теодолита (тахеометра) на полотне переборки наносят три вертикальные КЛ - одну среднюю, например ДП, и две боковые, расположенные на одинаковом расстоянии от средней. Схема проверки отклонения от вертикальности переборки приведена на [рисунке А.3](#p101730).*
*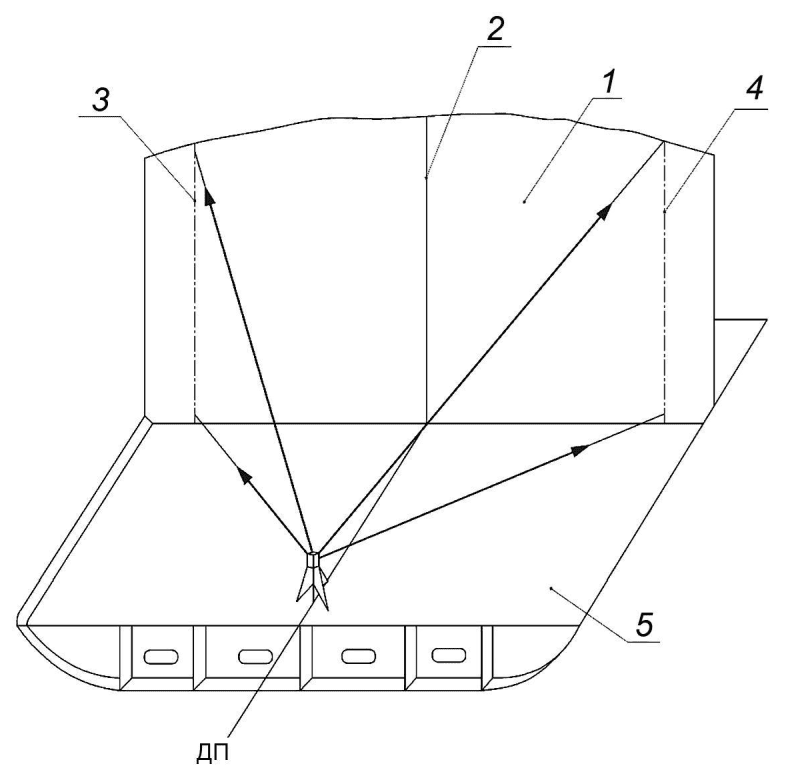*
*1 - поперечная переборка; 2 - средняя КЛ; 3, 4 - боковые КЛ;*
*5 - настил второго дна*
*Рисунок А.3 - Схема проверки отклонения*
*от вертикальности переборки*
*А.4.22 При установке переборки на стапеле в процессе формирования судового корпуса вначале проводят проверку положения переборки относительно горизонта, после чего теодолит устанавливают на линии ДП, нанесенной на перекрытии (например, настиле второго дна) с таким расчетом, чтобы, по возможности, обеспечивалось визуальное наблюдение всей поверхности полотна переборки.*
*А.4.23 Правильность положения теодолита на выбранном перекрытии строящегося корпуса судна контролируют путем совмещения оптического отвеса теодолита с линией ДП, нанесенной на этом перекрытии.*
*А.4.24 Контроль положения осей горизонтального и вертикального кругов зрительной трубы теодолита осуществляют по уровню теодолита первоначально в положении этой трубы параллельно плоскости полотна контролируемой переборки, затем после поворота зрительной трубы вокруг вертикальной оси на 90°.*
*А.4.25 После контроля установки теодолита вертикальную нить сетки зрительной трубы наводят на нижнюю риску боковой КЛ ЛБ, затем закрепляют теодолит (тахеометр) от вращения вокруг вертикальной оси.*
*А.4.26 Поворачивая зрительную трубу используемого теодолита вокруг горизонтальной оси, наводят проекцию вертикального штриха сетки этой трубы на верхнюю риску КЛ ЛБ и наблюдают их взаимное несовпадение, после этого закрепляют зрительную трубу от вращения вокруг горизонтальной оси и путем перемещения верхнего конца секции поперечной переборки (при закрепленной ее нижней кромке) добиваются совмещения верхней контрольной риски с проекцией вертикального штриха сетки нитей зрительной трубы теодолита.*
*А.4.27 Аналогичным образом с использованием теодолита осуществляют операции проверки отклонения от вертикальности симметричной боковой КЛ Пр. Б, как показано на [рисунке А.3](#p101730), тем самым добиваются в целом правильности вертикальной установки измеряемой поперечной переборки.*
*А.4.28 Для измерения крена (или дифферента) секции переборки с помощью теодолита на ее полотно наносят вертикальную среднюю КЛ в ДП и две боковые контрольные точки, образованные пересечением двух вертикальных линий, симметричных относительно средней КЛ и параллельных ей, а также горизонтальной КЛ. Схема проверки крена переборки приведена на [рисунке А.4](#p101740).*
*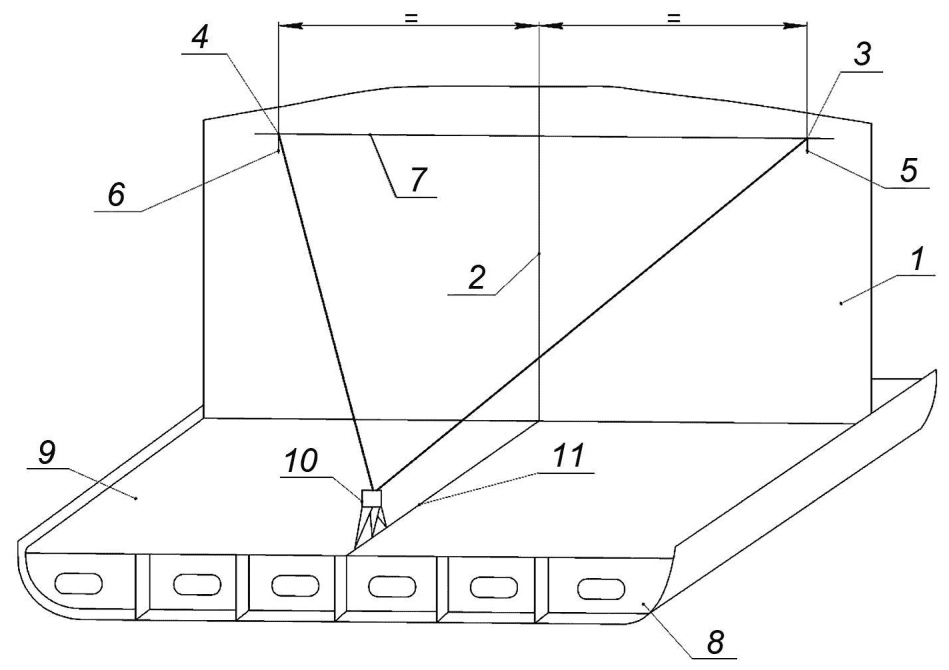*
*1 - поперечная переборка; 2 - средняя вертикальная КЛ; 3,*
*4 - симметричные боковые контрольные точки; 5,*
*6 - вертикальные контрольные риски; 7 - горизонтальная КЛ;*
*8 - днищевая секция судна; 9 - второе дно; 10 - теодолит;*
*11 - линия ДП*
Рисунок А.4 - Схема проверки и измерения крена переборки
*А.4.29 С целью измерения крена (или дифферента) используемый теодолит центрируют над линией ДП с помощью оптического отвеса и располагают его на произвольном расстоянии от полотна переборки.*
*А.4.30 После произвольной установки теодолита над линией ДП осуществляют контроль положения осей горизонтального и вертикального вращений зрительной трубы теодолита по его уровню: первоначально - положения этой трубы горизонтально и параллельно плоскости полотна контролируемой переборки; затем - после поворота зрительной трубы вокруг вертикальной оси на 90°.*
*А.4.31 Для осуществления процесса проверки переборки по крену или дифференту зрительную трубу теодолита наводят на одну из боковых контрольных точек Пр. Б переборки и совмещают визирную ось зрительной трубы с этой точкой, затем закрепляют зрительную трубу от вращения вокруг горизонтальной оси, после чего поворачивая теодолит вокруг вертикальной оси, наводят и фокусируют зрительную трубу на симметричную боковую риску ЛБ, после этого совмещают с ней проекцию вертикального штриха сетки зрительной трубы и закрепляют от вращения вертикальную ось зрительной трубы теодолита.*
*А.4.32 Посредством выравнивания секции поперечной переборки по крену или дифференту добиваются совмещения боковой контрольной точки ЛБ с проекцией визирной оси зрительной трубы.*
А.4.33 До начала измерений положения бортовых секций по полушироте, высоте и дифференту закладные бортовые секции устанавливают на стапеле по длине корпуса строящегося судна путем контроля совмещения плоскости монтажных стыков обшивки бортовых секций с отметками этих стыков на планках стапеля.
*А.4.34 Положение по длине корпуса строящегося судна последующих бортовых секций проверяют путем совмещения КЛ среднего и крайних шпангоутов, нанесенных на НО бортовых секций, с соответствующими этим шпангоутам рисками на планках стапеля.*
*А.4.35 Проверку и измерение положения бортовых секций, включающие контроль этих секций по полушироте, высоте и дифференту, выполняют тремя возможными способами, основой которых является технологическая схема, приведенная на [рисунке А.5](#p101750), предусматривающая во всех случаях использование серийно выпускаемых теодолитов.*
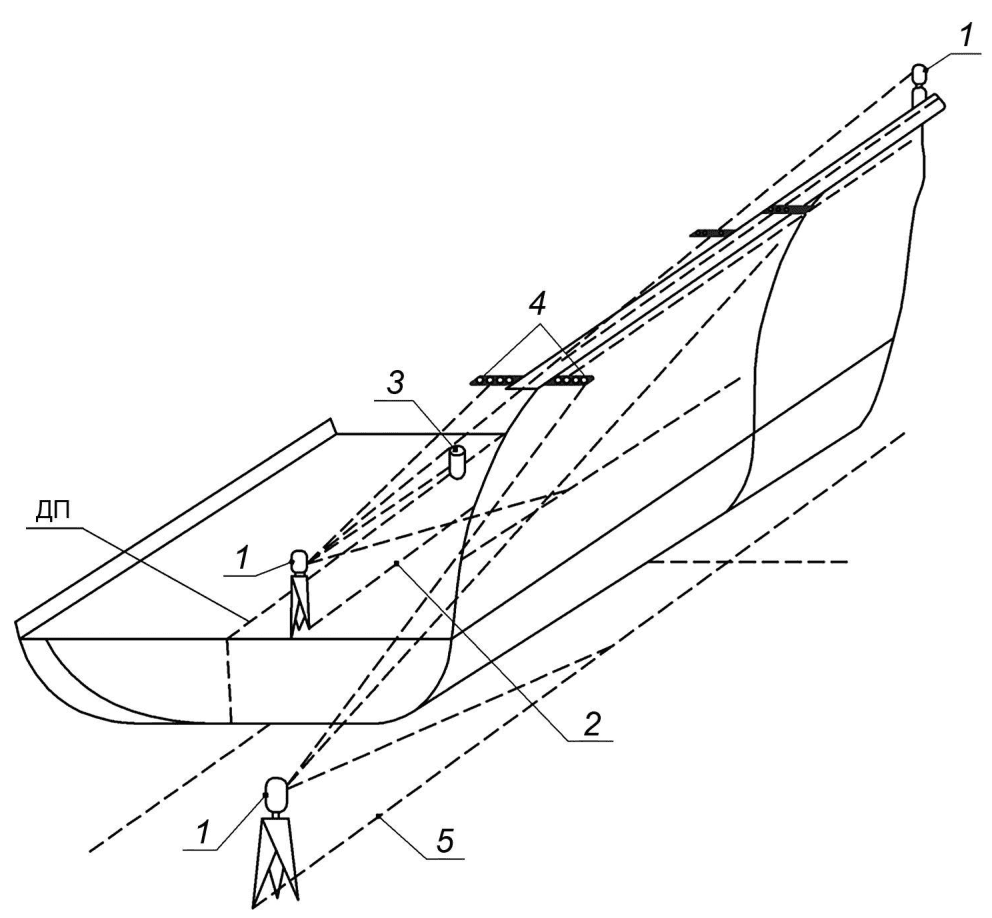
1 - теодолит; 2 - контрольные батоксы; 3 - риски
горизонтальной базовой линии; 4 - марки;
5 - линия, параллельная ДП
Рисунок А.5 - Проверка положения бортовой секции
А.4.36 Согласно первому способу для проверки и измерения положения бортовой секции по полушироте на настиле второго дна предварительно пробивают контрольный батокс, а на бортовой секции устанавливают марки с рисками положения того же контрольного батокса.
А.4.37 Для удобства работы с теодолитом его устанавливают на расстоянии не менее 10 м в нос или в корму от проверяемой и измеряемой бортовой секции; в тех случаях, когда это оказывается невозможным, теодолит может быть размещен ближе к бортовой секции. В этом случае для удобства выполнения измерений и проведения оптических наблюдений с большими углами наклона зрительной трубы теодолита может быть использована окулярная насадка, поставляемая в комплекте с теодолитом.
А.4.38 В выбранной точке контрольного батокса, нанесенного на настиле второго дна, теодолит вначале центрируют путем совмещения оптического отвеса теодолита с линией батокса, а затем контролируют правильность положения осей горизонтального и вертикального вращений зрительной трубы теодолита по его уровню в положении зрительной трубы параллельно батоксу и после поворота зрительной трубы вокруг вертикальной оси на 90°.
А.4.39 После установки теодолита в выбранной точке на настиле второго дна оптическую ось зрительной трубы теодолита совмещают с плоскостью контрольного батокса, для чего вертикальную риску перекрестия сетки зрительной трубы совмещают с риской контрольного батокса, нанесенного на настиле второго дна, затем теодолит закрепляют во избежание вращения вокруг вертикальной оси, а зрительную трубу последовательно наводят на марки, ранее установленные на проверяемой и измеряемой бортовой секции.
А.4.40 Перемещением верхнего (свободного) конца бортовой секции, где установлены контрольные марки, добиваются совпадения вертикальной линии сетки зрительной трубы теодолита с рисками контрольного батокса, нанесенными на марках, тем самым обеспечивают правильность положения бортовой секции по полушироте корпуса строящегося на стапеле судна.
А.4.41 Для проверки и измерения положения бортовой секции по высоте и дифференту используют контрольную риску высоты, которой может служить одна из точек горизонтальной базовой линии, нанесенной на стадии изготовления бортовой секции. Однако, если такая базовая линия недоступна для наблюдения, используют риску высоты, нанесенную на одну из ранее установленных корпусных конструкций, либо риску, нанесенную на специальные стойки, располагающиеся вблизи проверяемой и измеряемой бортовой секции.
А.4.42 С учетом необходимости проведения проверки и измерений положения бортовой секции по указанным базам используемый теодолит устанавливают на настиле второго дна в районе расположения проверяемой и измеряемой бортовой секции, после чего осуществляют контроль положения осей горизонтального и вертикального вращений зрительной трубы теодолита по его уровню первоначально в положении этой трубы, параллельном монтажному пазу бортовой секции, затем - после поворота зрительной трубы вокруг вертикальной оси на 90°.
А.4.43 После завершения контроля вертикальности оси теодолита по отношению к настилу второго дна зрительную трубу теодолита приводят в горизонтальное положение и закрепляют ее в этом положении, после чего определяют положение по высоте оптической оси зрительной трубы, с этой целью зрительную трубу наводят на риску высоты, нанесенную на ранее установленных корпусных конструкциях или на специальных стойках, и измеряют расстояние от риски высоты до проекции горизонтального штриха сетки зрительной трубы используемого теодолита.
А.4.44 Вращением теодолита вокруг вертикальной оси последовательно наводят зрительную трубу этого теодолита на проверяемую и измеряемую бортовую секцию в районе ее крайних шпангоутов, после чего бортовую секцию выравнивают по дифференту до получения одинаковых расстояний от горизонтальной КЛ, нанесенной на бортовую секцию, до проекции горизонтального штриха сетки зрительной трубы теодолита, которые измерены у крайних шпангоутов бортовой секции.
А.4.45 После выполнения проверки и измерения положения бортовой секции по дифференту проводят проверку и измерения положения этой секции по высоте, для чего измеряют расстояние от проекции горизонтального штриха сетки зрительной трубы теодолита до горизонтальной КЛ бортовой секции, сопоставляя результаты выполненных измерений с данными расстояний от проекции штриха сетки зрительной трубы теодолита до риски высоты, нанесенной на специальной стойке.
А.4.46 При осуществлении второго способа проверки и измерения бортовых секций по полушироте теодолит устанавливают на стапельной плите вне корпуса судна, формируемого на стапельном месте, что определяет особенности выполнения проверочных работ, отличные от тех, которыми характеризуется первый способ.
А.4.47 Для использования теодолита на плите стапеля наносят контрольную плоскость, параллельную ДП, наряду с этим снаружи корпуса судна на верхней части бортовой секции устанавливают марки с рисками полушироты.
А.4.48 Правильность положения теодолита по отношению к контрольной плоскости, параллельной ДП стапеля, контролируют путем совмещения оптического отвеса теодолита с линией контрольной плоскости, нанесенной на стапельную плиту.
А.4.49 Контроль положения осей горизонтального и вертикального вращений зрительной трубы теодолита осуществляют по уровню теодолита первоначально в положении этой трубы параллельно ДП стапеля, затем - после поворота зрительной трубы вокруг вертикальной оси на 90°.
А.4.50 После осуществления процесса контроля правильности установки теодолита выполняют комплекс проверочных и измерительных работ, подобных тем, которые осуществляют в первом способе, приведенном в [А.4.36](#p101751), с целью контроля правильности положения бортовой секции по полушироте корпуса строящегося судна.
А.4.51 Для проверки и измерения положения бортовой секции по дифференту и высоте на колоннах стапельного места наносят с помощью рулетки риски, расположенные на высоте, близкой к высоте положения палубы относительно ОП корпуса строящегося судна, затем теодолит располагают на палубном стрингере ранее установленной бортовой секции.
А.4.52 С целью получения достоверных данных измерения и проверки положения бортовой секции по дифференту и высоте первоначально осуществляют контроль положения осей горизонтального и вертикального вращений зрительной трубы теодолита, стоящего на палубном стрингере, для чего осуществляют этот контроль по уровню теодолита при положении его зрительной трубы, параллельном ДП, затем - после поворота зрительной трубы вокруг вертикальной оси на 90°.
А.4.53 После завершения процесса контроля правильности установки теодолита приводят в вертикальное положение его ось, затем оптическую ось зрительной трубы теодолита устанавливают горизонтально и закрепляют от произвольного вращения вокруг горизонтальной оси.
А.4.54 С целью определения высоты оптической оси зрительной трубы теодолита относительно ОП корпуса, формируемого на стапеле, зрительную трубу наводят на колонну стапеля и измеряют расстояние от проекции горизонтального штриха сетки до ранее вынесенной риски высоты положения бортовой секции.
А.4.55 Далее на палубный стрингер повторно устанавливаемой на стапельном месте бортовой секции последовательно выставляют измерительную рейку в районе крайних шпангоутов, при этом на рейку наводят зрительную трубу теодолита и намечают на этой рейке положение проекции горизонтального штриха сетки, определяя тем самым фактический дифферент устанавливаемой бортовой секции, после этого бортовую секцию выравнивают по дифференту.
А.4.56 Для проверки и измерения бортовой секции по полушироте на палубном стрингере этой секции заранее наносят КЛ, параллельную ДП строящегося корпуса судна; вместе с этим перед началом проверки и измерения бортовой секции на стапеле положение этой КЛ уточняют и возобновляют на палубном стрингере ранее установленной смежной бортовой секции.
А.4.57 С целью проверки и измерения положения повторно устанавливаемой на стапеле бортовой секции используемый теодолит помещают на палубном стрингере ранее установленной бортовой секции, затем этот теодолит центрируют над КЛ, параллельной ДП строящегося корпуса судна путем совмещения оптического отвеса теодолита с КЛ, нанесенной на настил палубного стрингера.
А.4.58 Контроль положения осей горизонтального и вертикального вращений зрительной трубы теодолита осуществляют по уровню теодолита, вначале при положении зрительной трубы, параллельном ДП строящегося корпуса судна, затем - после поворота зрительной трубы вокруг вертикальной оси на 90°.
А.4.59 Далее оптическую ось зрительной трубы используемого теодолита наводят на риску нанесенной КЛ, после чего теодолит закрепляют с целью предупреждения вращения вокруг вертикальной оси.
А.4.60 Свободный конец бортовой секции перемещают по полушироте до тех пор, пока вертикальный штрих сетки зрительной трубы теодолита не совместится с риской КЛ, нанесенной на палубный стрингер устанавливаемой бортовой секции; при этом один из концов этой секции, смежный с ранее установленной бортовой секцией, должен быть заранее совмещен с последней.
А.4.61 Для нанесения ватерлиний строящихся на стапеле судовых корпусов с использованием теодолитов применяют различные устройства, расширяющие технические возможности и повышающие точность используемых оптико-механических приборов.
А.4.62 Вследствие кривизны обводов при нанесении ватерлиний в оконечностях строящегося корпуса плоскость визирования располагают в плоскости наносимой ватерлинии, причем обеспечивают это с помощью универсального кронштейна, изображенного на [рисунке А.6](#p101780).
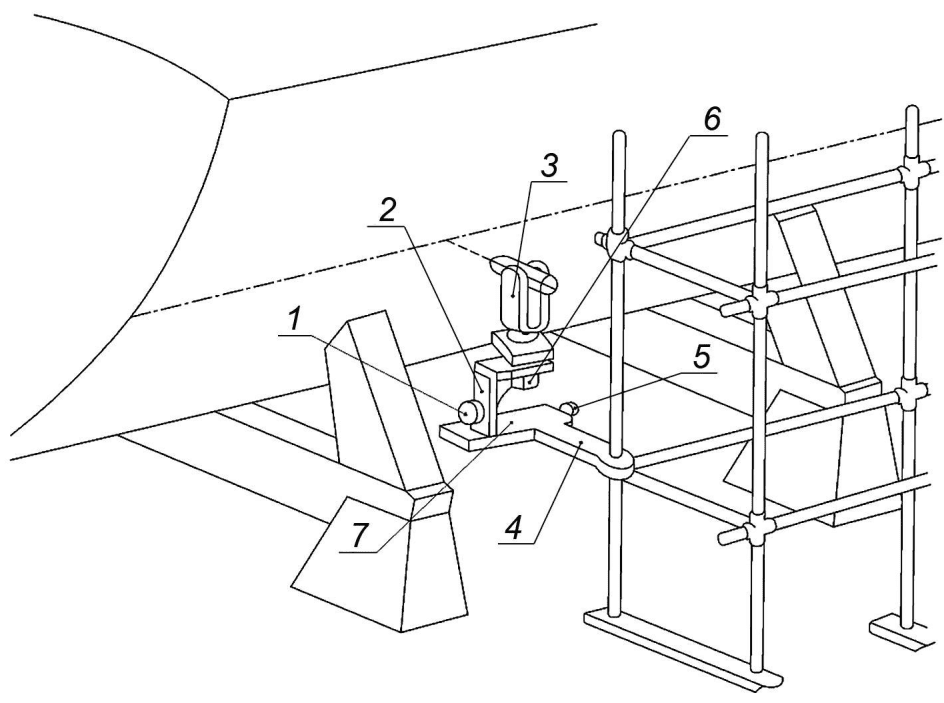
1 - маховик подъемной стойки; 2 - подъемная стойка;
3 - теодолит; 4 - кронштейн; 5 - установочный винт;
6 - становой винт; 7 - опорная площадка кронштейна
Рисунок А.6 - Нанесение ватерлинии
А.4.63 При использовании кронштейна его закрепляют за конструкции, располагающиеся на месте установки используемого теодолита (колонны стапельного цеха, стойки постоянных или временных наружных стапельных лесов и т.п.), при этом на окружающих судовой корпус конструкциях закрепляют опорную площадку для теодолита, расположенную в горизонтальном положении.
А.4.64 Используемый теодолит выравнивают по горизонтали с помощью его уровня, при этом для контроля положения осей горизонтального и вертикального вращений зрительной трубы теодолита положение уровня проверяют вначале при повороте зрительной трубы параллельно ДП стапеля, а потом - после поворота этой трубы вокруг вертикальной оси на 90°.
А.4.65 В установленном и проверенном на правильность положения теодолите его зрительную трубу приводят в положение, необходимое для нивелирования или используют нивелир.
А.4.66 С целью обеспечения возможности осуществления операций нанесения и измерения мест положения точек ватерлиний перекрестие сетки нитей зрительной трубы теодолита наводят на риску, нанесенную на элементы окружающих конструкций (колонн стапельного цеха, стоек постоянных или временных лесов и т.п.) либо установленных шергеней, определяя тем самым положение плоскости ватерлинии по высоте относительно ОП корпуса строящегося судна.
А.4.67 Перекрестие сетки нитей зрительной трубы используемого теодолита наводят на риску, нанесенную на окружающих конструкциях или шергенях, и перемещают опорную площадку с установленным на ней теодолитом, после этого поворачивают корпус теодолита вокруг вертикальной оси и, фокусируя визирную трубу теодолита на определенные точки поверхности судового корпуса, наносят риски плоскости ватерлинии.
А.5 Проведение измерений с применением оптико-лазерных устройств
А.5.1 Оптико-лазерные устройства представляют измерительные системы, состоящие из лазерного излучателя, отклоняющих устройств (блоков пентапризм), целевых знаков и т.п., обеспечивающих объективность результатов измерения пространственного положения корпусных конструкций на стапеле.
А.5.2 Применение оптико-лазерных устройств обеспечивает путем преломления и изменения направления генерируемого лазерного луча создание системы базовых плоскостей, относительно которых проводят проверку и измерение положения на стапеле днищевых и бортовых секций строящегося корпуса судна.
А.5.3 До начала процесса измерений положения днищевых секций по крену, дифференту, высоте и полушироте эти секции устанавливают на стапеле по длине корпуса строящегося судна, при этом закладные днищевые секции по длине проверяют путем совмещения плоскости монтажного стыка с рисками этого стыка, нанесенного на планках стапеля, осуществляя контроль в месте пересечения плоскости монтажного стыка с линией ДП и местах пересечения плоскости монтажного стыка с крайними продольными элементами жесткости Пр. Б и ЛБ.
А.5.4 Проверку положения по длине последующих днищевых секций, оконтурованных по монтажному стыку в "чистовой" размер, не проводят.
А.5.5 С целью возможности осуществления проверки и измерения положения на стапеле днищевых секций по крену, дифференту, высоте и полушироте лазерный излучатель со штативом устанавливают с торца этих секций на тумбе, кильблоке и т.п. по высоте с таким расчетом, чтобы лазерный луч проходил выше настила второго дна и создавалась возможность установить блок призм на любой проверяемой днищевой секции. Схема проверки положения днищевой секции на стапеле приведена на [рисунке А.7](#p101794).
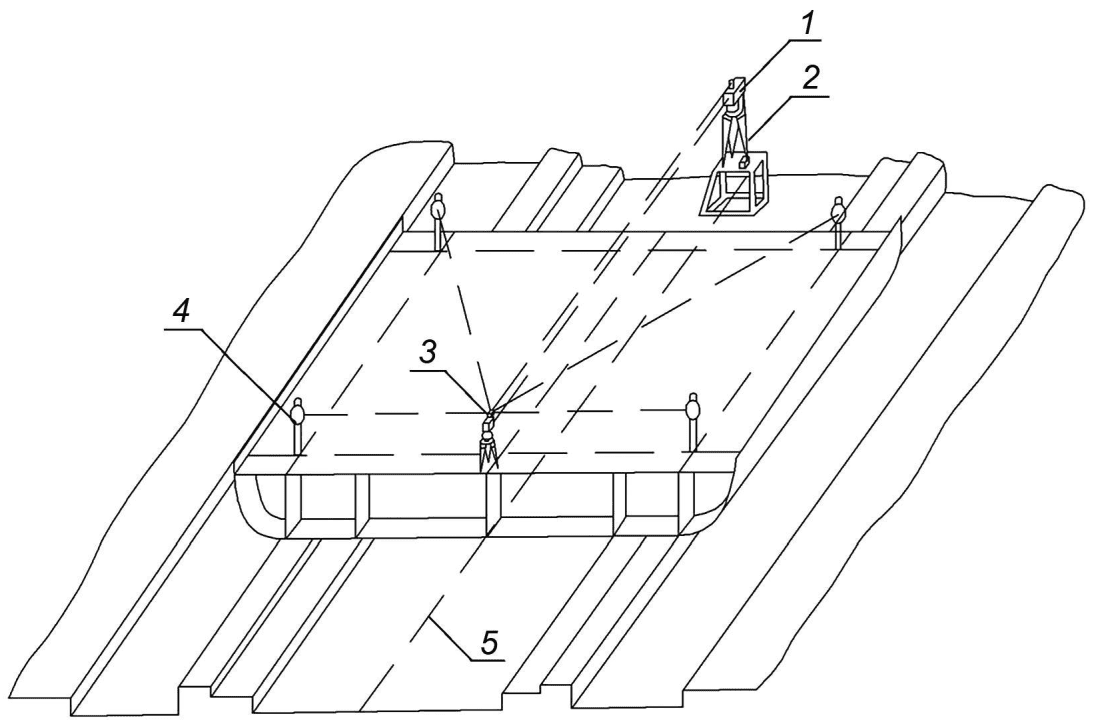
1 - излучатель; 2 - штатив; 3 - блок пентапризм; 4 - целевой
знак; 5 - линия ДП, нанесенная на стапеле и на секции
Рисунок А.7 - Схема проверки и измерения положения днищевой
секции на стапеле
А.5.6 Штатив излучателя ставят над намеченной точкой ДП стапельной плиты, затем на него устанавливают стол с угломером по ГОСТ 5378, на котором размещают и закрепляют лазерный излучатель.
А.5.7 Закрепление стола с угломером по ГОСТ 5378 к штативу осуществляют становым винтом, а крепление основания лазерного излучателя со столом - четырьмя установочными винтами, после этого лазерный излучатель подключают к заземленному блоку питания, который соединяют с электрической сетью напряжением 36 В и включают в действие лазерный излучатель для его прогрева.
А.5.8 С целью обеспечения необходимой точности измерений и установки днищевых секций осуществляют установку лазерного излучателя в ДП строящегося судна, ориентируя его на положение точек пересечения носовой и кормовой монтажных кромок настила второго дна с линией ДП днищевой секции.
А.5.9 Установку стола лазерного излучателя в горизонт осуществляют по его уровню с помощью штатива сначала приближенно, а затем точно - с помощью его установочных винтов путем ослабления станового винта штатива и перемещения стола лазерного излучателя, чтобы создаваемый излучателем лазерный луч одновременно за счет его преломления призмой излучателя совмещался с точкой установки прибора по линии ДП стапельной плиты (под прибором), а непреломленная часть лазерного луча совмещалась с другой точкой линии ДП стапельной плиты, отстоящей от точки установки лазерного излучателя.
А.5.10 После проведения контроля правильности положения лазерного излучателя в ДП его устанавливают параллельно ОП строящегося корпуса судна, для чего вначале контролируют положение уровней стола лазерного излучателя, затем по шкале отсчета угломера устанавливают их в нулевое положение вначале приблизительно винтом грубой наводки, а потом винтом точной наводки. После этого винтом наклона уровня на угломере выставляют в горизонтальное положение трубу лазерного излучателя, по ее уровню с помощью наводящего винта закрепляют лазерную трубу в положении, параллельном ОП строящегося корпуса судна, определяя отстояние оси этой трубы от ОП.
А.5.11 Вертикальное положение оси поворота лазерного излучателя при положении его трубы параллельно ОП формируемого корпуса периодически проверяют по положениям уровней на столе и по трубе излучателя в процессе эксплуатации оптико-лазерного устройства.
А.5.12 На днищевой секции, подлежащей проверке положения на стапеле и измерениям, в точке пересечения линии ДП на втором дне с линией поперечного набора шпации наиболее удаленного от лазерного излучателя поперечного набора устанавливают блок пентапризм со штативом и лафетом.
А.5.13 Первоначально блок пентапризм ставят по высоте приблизительно путем перемещения ног штатива до уровня луча лазера, затем с учетом показания уровня вертикальной опоры блока пентапризм винтами ее основания держатели блока пентапризм выставляют по горизонту в плоскости, перпендикулярной ДП корпуса строящегося судна, что фиксируют нулевым показателем нониуса вертикальной опоры.
А.5.14 Подвижкой и разворотом лафета вначале приблизительно совмещают луч генерируемого лазера со входным зрачком используемой пентапризмы, затем с помощью наводящих винтов точно совмещают луч лазера, прошедший через пентапризму лазерного излучателя, после этого блок пентапризм устанавливают над точкой его положения на поверхности настила второго дна в ДП.
А.5.15 В процессе проведения измерений и проверочных работ положение генерируемого лазерного луча проверяют и при необходимости совмещают со входным окном блока пентапризм при помощи винтов горизонтального и вертикального перемещений основания вертикальной опоры блока пентапризм, положение которой контролируют по ее уровню.
А.5.16 В точках пересечения крайних шпангоутов с продольным рамным междудонным набором (днищевыми стрингерами) и ДП устанавливают целевые знаки, после чего лазерный луч, прошедший через блок пентапризм, последовательно проектируют на целевые знаки, обеспечивая тем самым возможность выравнивания днищевой секции по крену, дифференту и высоте до получения одинаковых данных показаний на целевых знаках.
А.5.17 Генерируемый излучателем лазерный луч проецируют на днищевую секцию, которую по этому лучу выравнивают по полушироте до совпадения оси лазерного излучателя с линией ДП, нанесенной на настиле второго дна по всей длине днищевой секции.
А.5.18 До начала измерений положения бортовых секций по полушироте, высоте и дифференту закладные бортовые секции устанавливают на стапеле по длине корпуса строящегося судна путем контроля совмещения плоскости монтажных стыков обшивки бортовых секций с отметками этих стыков на планках стапеля.
А.5.19 Положение по длине корпуса строящегося судна последующих бортовых секций проверяют путем совмещения КП среднего и крайних шпангоутов, нанесенных на НО бортовых секций, с соответствующими этим шпангоутам рисками на планках стапеля.
А.5.20 Для измерения и проверки положения бортовых секций на стапеле лазерный излучатель со штативом устанавливают вне корпуса строящегося судна в плоскости батокса, линия которого нанесена на поверхности стапельной плиты. Схема проверки положения бортовой секции приведена на [рисунке А.8](#p101812).
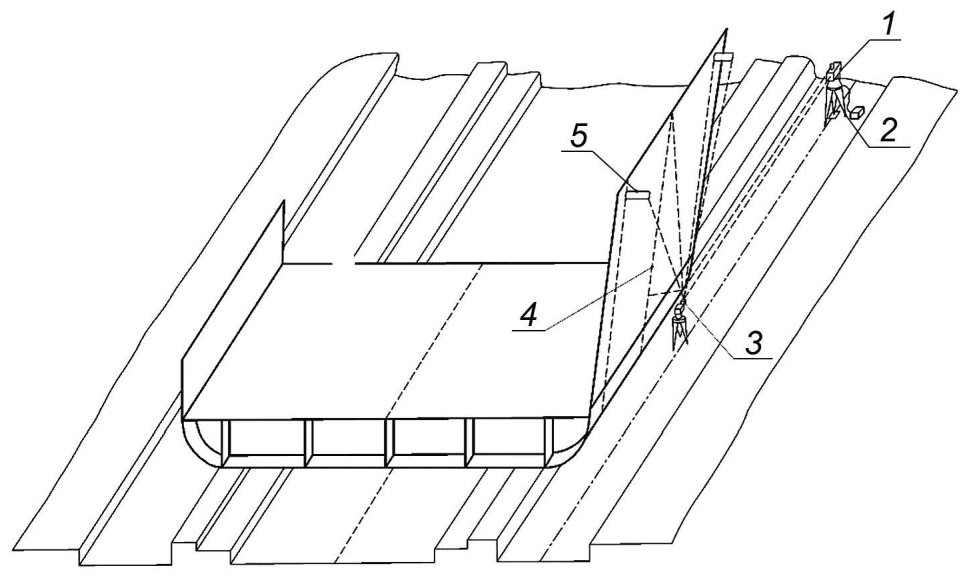
1 - излучатель; 2 - штатив; 3 - блок призм; 4 - линия
контрольного шпангоута; 5 - целевой знак
Рисунок А.8 - Схема проверки и измерения положения бортовой
секции на стапеле
А.5.21 Установку штатива лазерного излучателя над намеченной точкой линии батокса, его положение в плоскости батокса, а также фиксацию в горизонтальной плоскости соответственно положению ОП корпуса строящегося судна осуществляют подобно тому, как это указано в [А.4](#p101703).
А.5.22 После совмещения генерируемого лазерного луча с плоскостью батокса и осуществления контроля его направленности параллельно ОП корпуса строящегося судна над выборочной точкой пересечения плоскости батокса и контрольного шпангоута, вынесенной на стапельную плиту, устанавливают штатив блока пентапризм.
А.5.23 Установку блока пентапризм в плоскости батокса контроль правильности его положения над точкой установки, совмещение блока пентапризм с положением генерируемого луча лазера, осуществление правильности положения пентапризм по отношению к ОП корпуса строящегося судна осуществляют аналогично [А.4](#p101703).
А.5.24 После установки и проверки совместного действия лазерного излучателя и блока пентапризм в плоскости батокса по всем проверяемым точкам бортовой секции выставляют целевые знаки.
А.5.25 Проецируют генерируемый лазерный луч на устанавливаемую бортовую секцию, затем бортовую секцию выравнивают согласно положению лазерного луча по дифференту и устанавливают по длине корпуса строящегося судна до совпадения рисок плоскости контрольного шпангоута, нанесенных на НО борта и днища.
А.5.26 Генерируемый лазерный луч, прошедший через блок пентапризм, с помощью пентапризм последовательно направляют на установленные целевые знаки, а верхнюю часть устанавливаемой бортовой секции, где располагаются целевые знаки, перемещают по полушироте корпуса строящегося судна до момента совпадения лазерного луча с риской на целевых знаках.
А.5.27 Зафиксированную совпадением лазерного луча с риской целевых знаков бортовую секцию раскрепляют и фиксируют на штатном месте корпуса строящегося судна.
А.5.28 В процессе выполнения измерений и контроля положения бортовых секций на стапеле отклонение от вертикальности оси поворота лазерного излучателя при положении его трубы параллельно ОП формируемого корпуса судна, а также правильность положения генерируемого лазерного луча по отношению к входным окнам используемого блока пентапризм периодически контролируют аналогично [А.4](#p101703).
А.5.29 Для возможности применения оптико-лазерного устройства в течение всего периода формирования корпуса судна используемое стапельное место обеспечивают координатными базами, предназначенными для привязки и центрирования оптико-лазерного устройства в необходимых местах (на стапельной плите, колоннах цеха, колоннах лесов и т.п.).
А.5.30 Проверку правильности расположения намеченных координатных баз проводят обязательно в каждом случае закладки корпуса судна или ремонта стапельного места.
А.5.31 Для возможности эффективного выполнения проверки и измерения положения корпусных конструкций на стапеле с помощью оптико-лазерных устройств на этих конструкциях предварительно наносят необходимые КЛ, обеспечивающие в условиях стапельной сборки установку корпусных секций в заданном положении.
А.6 Нанесение базовых линий и проверка положения корпусных конструкций при помощи простых инструментов
А.6.1 Для нанесения ДП в носовой и кормовой частях стапеля определяют точки оси симметрии стапеля, между которыми необходимо пробить линию ДП, и наносят риски. При наличии спусковых дорожек между ними устанавливают шергени и на них наносят риски, как показано на [рисунке А.9](#p101828). Над рисками устанавливают рамы высотой от 1 до 1,5 м, на которые со стапеля (с шергеней) при помощи отвесов переносят риски. Через риски рамы натягивают стальную струну. Опуская шнуровые отвесы со струны на стапель, определяют положение линии ДП на планках стапеля и накернивают ее. Отвесы рекомендуется опускать с одной стороны струны.
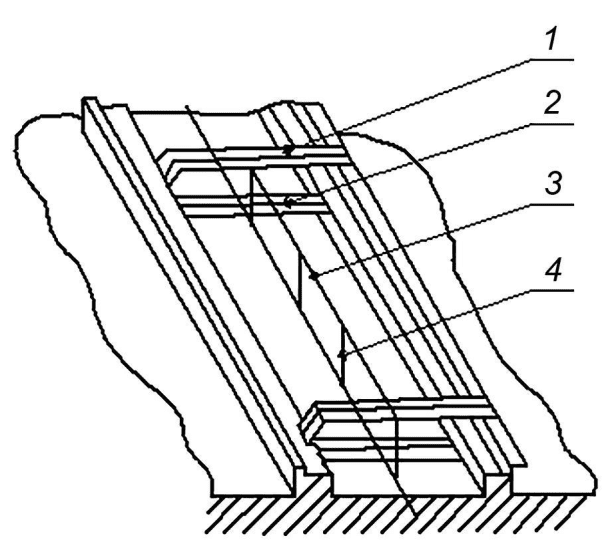
1 - рама; 2 - шергень; 3 - струна; 4 - отвес
Рисунок А.9 - Нанесение линии ДП на стапеле
А.6.2 Для нанесения на стапеле линии ДП (или параллельной ей линии) и базовой линии, параллельной основной, с помощью светового луча на стойках предварительно наносят положение центров отверстий, через которые должна проходить световая линия, которая пробивается на расстоянии от 750 до 1000 мм от ДП так, чтобы стойки не мешали последующей установке кильблоков. По высоте световую линию пробивают на расстоянии от 400 до 1200 мм от основания стапеля, но так, чтобы распорные брусья и стяжные струны спускового устройства находились выше стоек и не задевали их при спуске судна на воду. С этой целью стойки можно делать откидными или съемными. Стойки устанавливают на расстоянии не более 15 м друг от друга. У основания стоек должны быть укреплены контрольные планки. Положение вертикальных центровых рисок на стойках находят путем опускания отвеса со стоек на линию, параллельную ДП, предварительно нанесенную способом, указанным в [А.6.1](#p101825). По намеченным центрам в стойках вырезают отверстия диаметром от 50 до 60 мм.
По горизонтальным и вертикальным рискам на кормовой и носовой стойках устанавливают мишени с отверстиями диаметром 1,5 мм. Диаметр отверстий на промежуточных мишенях - 2 мм при длине световой линии не более 100 м и 2,8 мм при длине световой линии более 100 м. Мишени изготавливают из стали толщиной от 2 до 3 мм. Габаритные размеры мишеней - 100 x 100 мм.
На носовой или кормовой стойке устанавливают источник света - лампу мощностью от 500 до 1000 Вт, закрытую кожухом. Работы проводят в темное время суток. Пробивка световой линии заключается в последовательном совмещении отверстий промежуточных мишеней со световым лучом, проходящим через отверстия крайних мишеней. При этом один рабочий наводит промежуточные мишени по команде другого, наблюдающего за появлением луча в отверстии кормовой мишени. Из-за большой длины световой линии команды обычно подают по телефону. Каждую устанавливаемую промежуточную мишень передвигают до появления яркого светового луча в отверстии кормовой (если источник света находится на носовой стойке) мишени, после этого ее окончательно крепят к стойке электроприхваткой. Через отверстия в мишенях протягивают стальную струну, с одной стороны которой опускают шнуровые отвесы на стапель и накернивают точки линии, параллельной ДП.
А.6.3 Нанесение перпендикуляров и других базовых линий на стапеле проводят нижеприведенным образом.
По линии ДП или параллельной ей линии на плите стапеля с помощью рулетки и чертилки измеряют и наносят на планках положение точек пересечения с перпендикулярами (мидель-шпангоута, среднего или крайних шпангоутов секций и блоков), а также положение точек, определяющих наибольшую длину корпуса судна и длину между перпендикулярами. Через эти точки восстанавливают перпендикуляры к ДП геометрическим способом и накернивают положение линии перпендикуляров на планках. На этих же планках намечают с помощью рулетки или измерительной рейки с плаза точки пересечения линий теоретических шпангоутов с теоретическими линиями верхней палубы, нижней палубы, платформ, стрингеров, ватерлиний, батоксов и других линий, необходимых для проверки.
А.6.4 Проверку положения днищевых секций по длине проводят опусканием шнурового отвеса из точек пересечения теоретической линии среднего (или крайнего) шпангоута с линией ДП секции на риску соответствующего шпангоута на планке стапеля. Для проверки положения скуловых днищевых секций отвес опускают с теоретической линии шпангоута вблизи монтажного паза секции со средней днищевой секцией.
Проверку положения днищевых секций по полушироте проводят опусканием отвеса из точек пересечения линии ДП с теоретическими линиями крайних шпангоутов секции (или у монтажных стыковых кромок секции) на соответствующие риски на планках стапеля. Проверку положения скуловых днищевых секций по полушироте проводят опусканием шнурового отвеса из точек пересечения линии контрольного батокса на НО с теоретическими линиями крайних шпангоутов секции на соответствующие риски на планках стапеля. Если риски ДП на стапеле закрыты кильблоками, проверку по полушироте проводят от параллельной ДП КЛ, нанесенной на планках стапеля. Проверку днищевой секции на дифферент проводят с помощью шлангового уровня и измерительных реек, устанавливаемых к НО секции в точках пересечения ДП секции с теоретическими линиями крайних шпангоутов.
Проверку положения секции по крену и высоте проводят с помощью шлангового уровня и рейки, совмещая высоту контрольной риски на рейке с риской базовой основной линии на стойке.
А.6.5 Проверку положения закладного блока по длине проводят опусканием шнурового отвеса из точек пересечения теоретической линии среднего (или крайнего) шпангоута с линией ДП блока на риску соответствующего шпангоута на планке стапеля, а других блоков - измерением размера монтажной шпации.
Проверку положения блока по полушироте проводят опусканием отвеса из точек пересечения линии ДП с теоретическими линиями крайних шпангоутов блока (или у монтажных стыковых кромок блока) на соответствующие риски на планках стапеля. Если риски ДП на стапеле закрыты кильблоками, то проверку по полушироте проводят от параллельной ДП КЛ, нанесенной на планках стапеля.
Проверку положения блока по высоте, крену и дифференту проводят так же, как днищевой секции аналогично [А.6.4](#p101834).
А.6.6 Проверку положения бортовых секций по длине проводят опусканием шнурового отвеса с теоретической линии контрольного (среднего или крайнего) шпангоута секции на риску этого же шпангоута на планке стапеля, как показано на [рисунке А.10](#p101843).
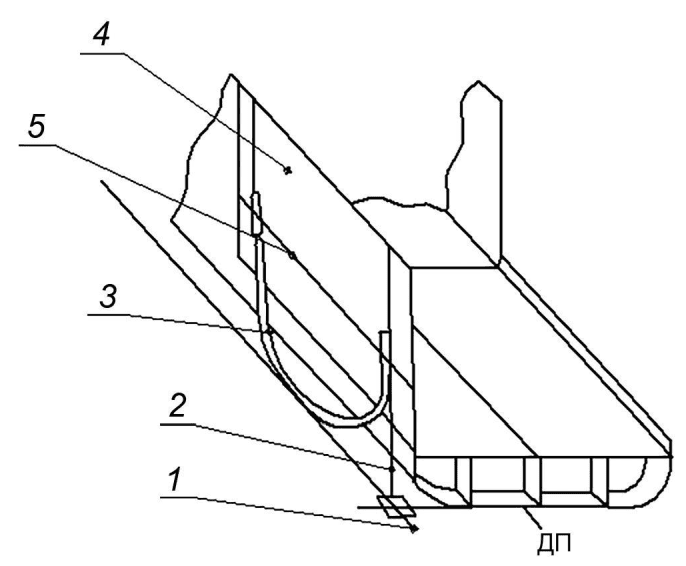
1 - базовая линия батокса; 2 - отвес; 3 - шланговый уровень;
4 - секция борта; 5 - КЛ
Рисунок А.10 - Проверка установки бортовой секции
Проверку положения бортовой секции по полушироте проводят опусканием отвеса из проверяемых точек на НО. Отвесы опускаются на соответствующие риски планок стапеля. Проверка полушироты секции может проводиться измерением расстояний от струны, установленной в ДП (на стойках), до соответствующих точек на бортовой секции.
Проверку положения секции по высоте проводят с помощью шлангового уровня:
- на совмещение рисок на колоннах стапеля и теоретической линии палубы или горизонтальной КЛ на НО секции;
- на совмещение рисок ОП на стойке стапеля и рейке высоты с плаза (рейку верхним концом устанавливают к проверяемой точке секции).
Дифферент бортовой секции проверяют на совмещение горизонтальной КЛ секции с плоскостью, параллельной основной. Проверку проводят шланговым уровнем одновременно с проверкой секции по высоте.
А.6.7 Проверку положения поперечных переборок по длине проводят по совмещению нижней кромки переборки с теоретической линией шпангоута на нижележащей конструкции, а по полушироте - по совмещению линий ДП на переборке и на нижележащей конструкции; проверку проводят металлической линейкой.
Проверку дифферента (отклонение от вертикальности) проводят с помощью отвеса, опускаемого с верхней кромки переборки при крайних стойках и ДП.
Положение секции по высоте проверяют на совмещение с плазовыми данными фактического расстояния от ОП до горизонтальной КЛ на переборке. Проверку проводят в ДП (или по батоксу) при помощи рулетки от КЛ на переборке до нижележащей конструкции и результат сравнивают с плазовыми данными.
*Отклонения от горизонтальности КЛ, нанесенной на переборку, т.е. крен секции, проверяют с помощью шлангового уровня у крайних стоек переборки.*
*А.6.8 Проверку положения секции по полушироте проводят по совмещению нижней кромки переборки с линией притыкания на нижележащей конструкции.*
*Проверку секции на отклонения от вертикальности проводят с помощью отвеса, опускаемого с верхней кромки переборки у средней и крайних стоек переборки.*
*Положение секции по высоте проверяют на совмещение горизонтальных КЛ на устанавливаемой продольной и ранее установленной поперечной переборке металлической линейкой. Если продольная переборка устанавливается раньше поперечной, то проверку проводят на совпадение с плазовыми данными фактического расстояния от ОП до горизонтальной КЛ на переборке. В этом случае измеряют рулеткой фактическое расстояние от нижерасположенной конструкции (от НО, от настила второго дна) до горизонтальной КЛ на секции и сравнивают с плазовым.*
*Дифферент секции, т.е. параллельность КЛ (на секции), ОП проверяют с помощью шлангового уровня у крайних стоек переборки.*
*А.6.9 Положение палубных секций по длине проверяют металлическим метром путем измерения несовмещения теоретических линий средних или крайних шпангоутов секции палубы и бортовой секции.*
*Положение секций палуб по полушироте проверяют с помощью шнурового отвеса, измеряя несовмещения линий ДП (или батокса), нанесенных на настиле палубы и на нижерасположенной конструкции у монтажной кромки секции. Положение по полушироте кромки палубной секции, обращенной к ранее установленной секции, проверяют путем измерения металлической линейкой несовпадения в районе монтажного стыка линий ДП (или батокса) смежных секций.*
*Секцию палубы по высоте проверяют:*
*а) на совмещение бортовых кромок настила палубы с теоретическими линиями палубы на НО борта. Проверку проводят с помощью металлического метра;*
*б) на совпадение с плазовыми данными высоты палубной секции в ДП относительно основной. Проверку высоты палубы в ДП проводят одним из трех способов:*
*1) измерением расстояния от настила палубы до нижерасположенного настила с помощью измерительной рейки и метра,*
*2) с помощью шлангового уровня и риски высоты на колонне или измерительной рейке согласно [рисунку А.11 а)](#p101867),*
*3) с помощью шлангового уровня и реек относительно высоты у борта h с учетом стрелки погиби бимса на данном шпангоуте и разности толщины палубного стрингера и настила палубы в ДП - h1 согласно [рисунку А.11 б)](#p101868).*
| 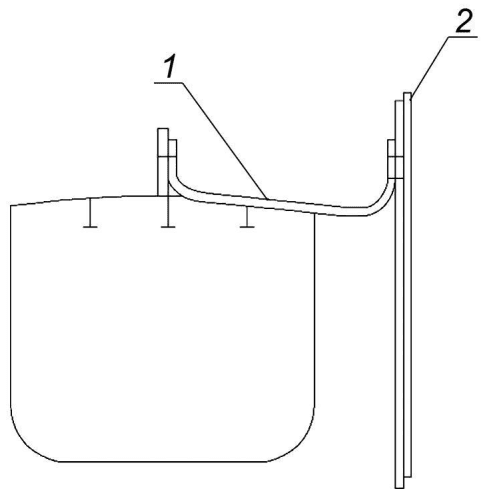 | 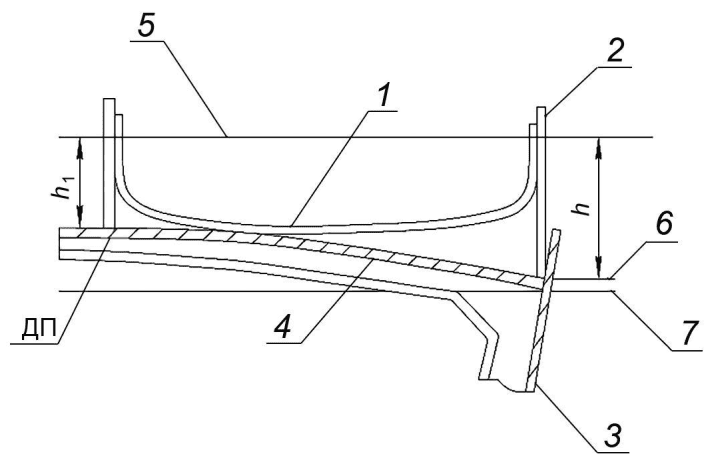 |
| --- | --- |
| а) С помощью шлангового уровня и риски высоты на колонне | б) С помощью шлангового уровня и реек относительно высоты у борта |
*1 - шланговый уровень; 2 - рейки высот; 3 - секция борта;*
*4 - секция палубы; 5 - теоретическая горизонтальная линия;*
*6 - верхняя кромка палубы; 7 - нижняя кромка палубы*
*Рисунок А.11 - Проверка установки палубы по высоте*
*Дифферент секции проверяют путем измерения разности высот (с учетом седловатости) двух точек палубы в местах пересечения ДП (батокса) с крайними шпангоутами секции. Проверку проводят при помощи шлангового уровня, реек высоты и металлического метра.*
*А.6.10 Координаты фундаментов под главные механизмы и фундаментов подшипников по линии вала проверяют с помощью стальной струны, натянутой по оси линии вала между носовой и кормовой переборками машинного отделения. Для этого необходимо установить между опорными планками фундамента в плоскости оси линии вала и параллельно ей продольный шергень.*
*Проверку положения фундаментов проводят:*
*- по полушироте - на совмещение продольной оси фундамента, нанесенной на опорной поверхности, с острием шнурового отвеса, опущенного от струны, как показано на [рисунке А.12](#p101880);*
*- по длине - измерением расстояния от поперечной оси фундамента до поперечной переборки;*
*- по высоте - сравнением указанного в чертеже расстояния от струны до опорной поверхности фундамента с учетом припуска на обработку. Одновременно проверяют ступенчатость опорных поверхностей платиков и продольных балок;*
*- на параллельность опорных поверхностей фундамента относительно линии вала в вертикальной плоскости - брусковым уровнем по ГОСТ 9392, устанавливаемым на продольный шергень.*
*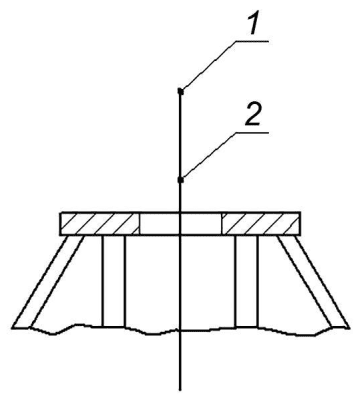*
*1 - струна; 2 - отвес*
*Рисунок А.12 - Проверка положения оси фундамента*
*по полушироте*
*А.6.11 Для проверки длины судна в ДП на высоте спусковых дорожек в районах носа и кормы устанавливают шергени, верхняя кромка которых параллельна ОП. Для определения длины между перпендикулярами на шергени опускают отвесы из точек пересечения ДП с КВЛ (носовой перпендикуляр I и кормовой перпендикуляр II) согласно [рисунку А.13](#p101884). Для определения наибольшей длины отвесы опускают в ДП из крайних точек носовой IV и кормовой III оконечностей. Расстояние между соответствующими точками на шергенях измеряют рулеткой.*
*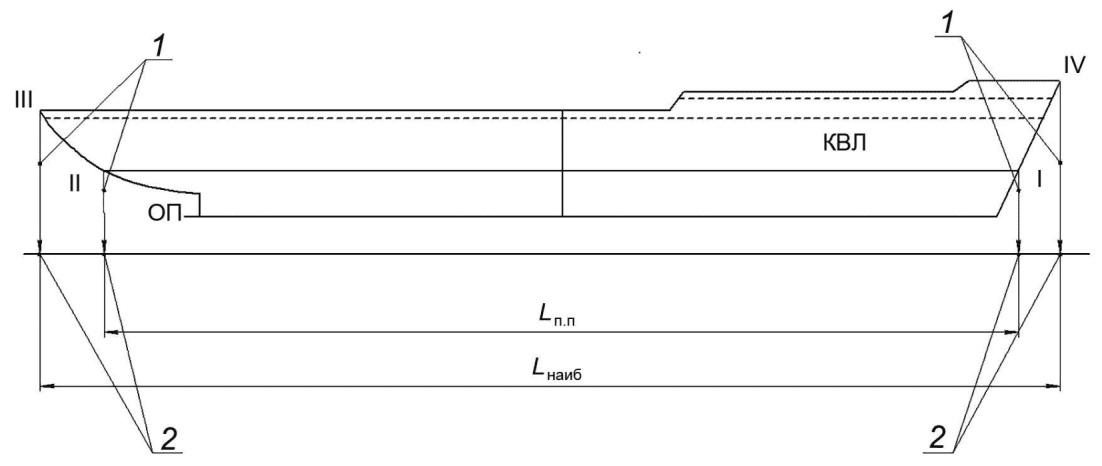*
*1 - отвес; 2 - шергень с рисками; Lп п - длина*
*между перпендикулярами; Lнаиб - наибольшая длина*
*Рисунок А.13 - Проверка размеров корпуса судна по длине*
*А.6.12 До спуска на воду на судне через 10 - 20 м устанавливают визирные стойки, подобные тем, через которые пробивают базовую КЛ на стапеле. Затем пробивают обычными способами (при помощи светового луча или оптического прибора) прямую линию и переносят ее с мишеней на стойки при помощи горизонтальной и вертикальной рисок. После спуска прямую линию пробивают повторно так, чтобы она проходила через две опорные точки. Смещение горизонтальных и вертикальных осевых рисок на каждой стойке дает значение отклонений упругой линии от ее первоначального положения.*
*А.7 Проведение измерений с использованием тахеометров*
*А.7.1 В основу технологии выполнения измерений и определения положения судовых корпусных конструкций на стапеле с использованием тахеометров закладывают косвенный геодезический метод определения полярных координат объективно выбранных базовых линий стапеля и точек конструкций секций строящихся корпусов судов (линейно-угловые измерения), которые затем преобразуют в систему прямоугольных координат XYZ, приведенную на [рисунке А.14](#p101889). При этом контрольные точки могут быть материализованы контактным (более точным) и бесконтактным способами. Первый способ предусматривает установку на контрольную точку катафоты, марки, отражателя, на которые визируется лазерный луч средства измерения. При втором способе контрольная точка проявляется пятном лазерного луча на поверхности.*
*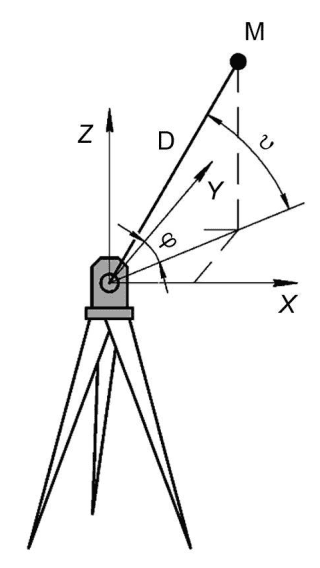*
*Рисунок А.14 - Линейно-угловая система измерения координат*
*объективно выбранных линий стапеля и точек конструкций*
*секций, строящихся на стапеле*
*Координаты точки M в системе координат средства измерения определяют на основе измерения дистанции D от прибора до контролируемой точки, азимутального угла $\varphi$ и угла возвышения $\nu$ , как показано на [рисунке А.14](#p101889).*
*На основе результатов этих измерений рассчитывают три координаты контролируемой точки в системе координат прибора:*
*$X = Dcos\nu sin\varphi,$ (А.1)*
*$Y = Dcos\nu cos\varphi,$ (А.2)*
*$Z = Dsin\nu.$ (А.3)*
*А.7.2 При измерениях с использованием тахеометров трехмерные координаты положения измеряемых секций на стапеле получают с одной установки используемых измерительных приборов в отличие от триангуляционного метода и метода полярных координат. Применение тахеометров позволяет объединить оба указанных метода и тем самым увеличить точность, а также производительность проверочных работ на стапеле.*
*А.7.3 С целью эффективного применения тахеометров плоские секции и секции простой геометрической формы, поступающие на стапельную сборку, не должны иметь монтажных припусков, т.е. быть изготовленными в "чистовой" размер.*
*А.7.4 Секции сложной геометрической формы могут быть изготовлены с припуском по монтажным кромкам, в этом случае до установки секций на стапеле проводят предварительную контуровку межсекционных стыков и пазов в "чистовой" размер, которую осуществляют по данным дистанционного причерчивания с целью подгонки секций для последующей сборки с минимальными трудозатратами.*
*А.7.5 Требуемую точность контуровки, которая гарантирует собираемость конструкций корпуса на стапеле с минимальным объемом пригоночных работ, определяют исходя из поля допуска на сварочный зазор. Пример анализа поля допуска на сварочный зазор приведен на [рисунке А.15](#p101901).*
*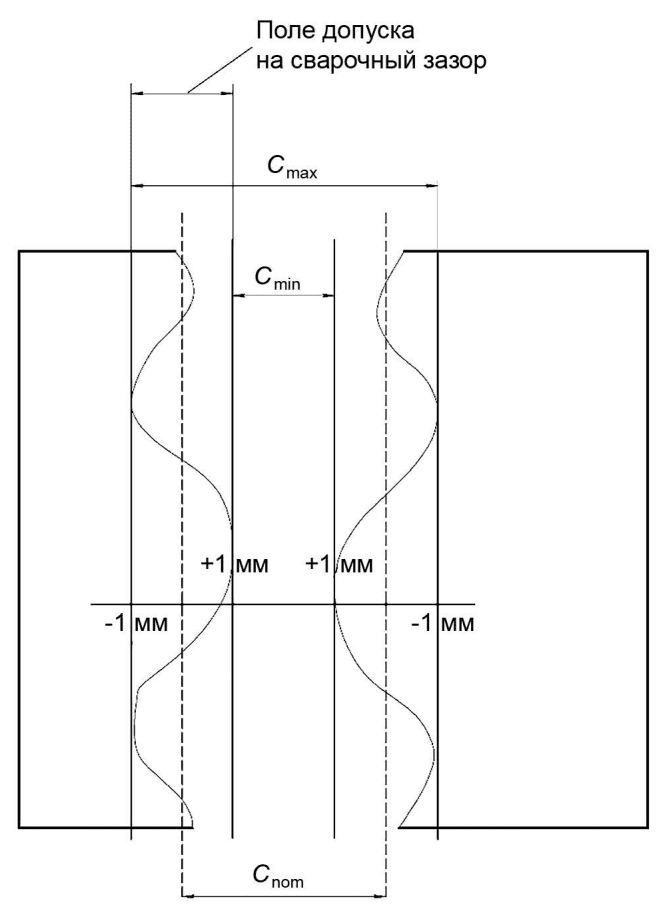*
*Cmax, Cmin, Cnom - сварочные зазоры*
*Рисунок А.15 - Анализ параметров сварочного зазора*
*А.7.6 Перед началом дистанционного причерчивания контролируют следующие геометрические параметры секций:*
*- габаритные размеры (длина, ширина, высота);*
*- фактическое положение набора по полушироте, длине и высоте;*
*- фактическое отстояние кромок обшивки и набора монтажных соединений с припуском от нанесенных КЛ;*
*- отклонение от плоскостности (изгиб, скручивание) обшивки и настилов в местах пересечения набора;*
*- величина волнистости "чистовых" кромок обшивки и набора.*
*А.7.7 На всех изготовленных секциях до проведения измерений и дистанционного причерчивания монтажных кромок выполняют следующее:*
*- завершают сборочно-сварочные работы в районе монтажных стыков и пазов;*
*- наносят необходимые базовые линии и КЛ.*
*А.7.8 Местные деформации монтажных кромок причерчиваемых секций, превышающие допуски, установленные [разделом 7](#p101283), устраняют путем правки в соответствии с действующей нормативной документацией.*
*А.7.9 Процесс выполнения измерений с использованием тахеометров кардинально отличается от традиционных методик и состоит из следующих этапов:*
*- наблюдение пространственных углов и расстояний до контролируемых точек измеряемых судовых корпусных секций;*
*- вычисление трехмерных координат и оценка точности измерений;*
*- сравнение массива координат точек с эталонной геометрической моделью измеряемой секции.*
*А.7.10 Процесс измерений проводят поэтапно в соответствии с планом измерений, который предварительно обосновывают:*
*- технологически (выбор измеряемых параметров, необходимых для решения поставленной задачи, разработка схем расположения контролируемых точек на измеряемой судовой корпусной секции);*
*- геодезически (конфигурирование системы - подбор требуемых для этой задачи элементов, разработка схем расположения приборов, последовательность и приемы выполнения измерительных операций, оценка точности измерений);*
*- математически (алгоритмы обработки и соответствующее им программное обеспечение).*
*А.7.11 План (схему) выполняемых измерений определяет ряд факторов:*
*- тип судовой конструкции и подлежащие определению геометрические характеристики;*
*- габаритные размеры объекта измерения и места проведения работ;*
*- этап проведения размерного контроля;*
*- требования по форме представления результатов.*
*А.7.12 Для осуществления качественных измерений с использованием тахеометров создают измерительное пространство, размеры которого представлены на [рисунке А.16](#p101927).*
*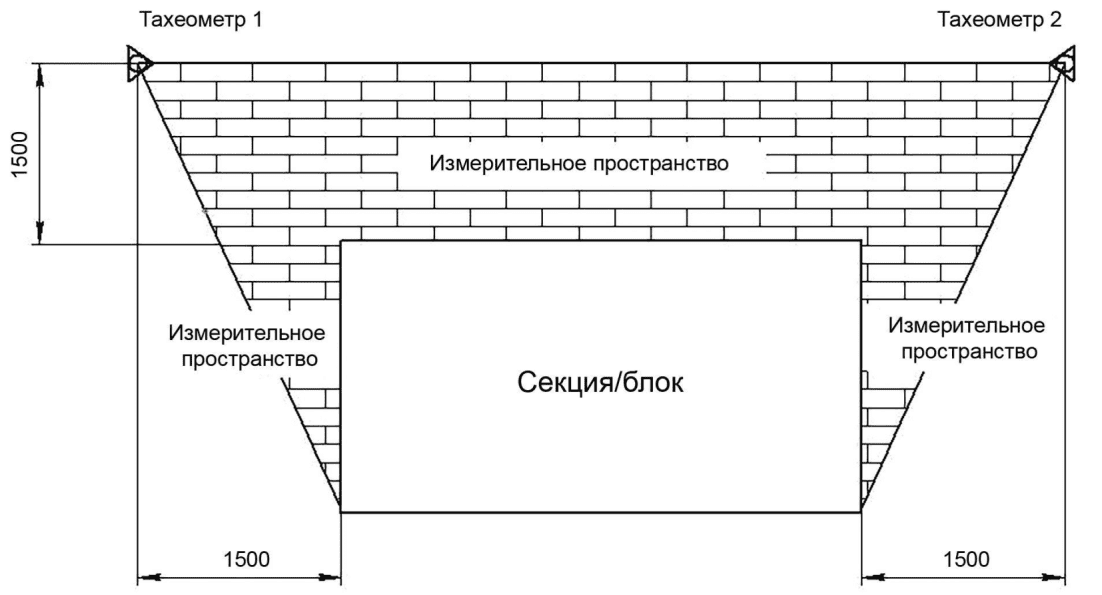*
*Рисунок А.16 - Схема создания измерительного пространства*
*А.7.13 Используемые тахеометры размещают в пределах измерительного пространства таким образом, чтобы максимально возможный объем измерений подготавливаемых к стапельной сборке секций мог быть выполнен с одной установки используемого измерительного устройства.*
*А.7.14 Полученные с помощью тахеометров результаты выполненных измерений вводят в компьютер, где сравнивают их с геометрическими параметрами каркасной пространственной модели корпуса судна, представленной на [рисунке А.17](#p101931), что обеспечивает возможность воспроизведения проектного решения объемных моделей, показанных на [рисунке А.18](#p101933), каждой из измеренных секций и сравнения геометрии и размеров этих моделей с аналогичными данными реально изготовленных секций.*
*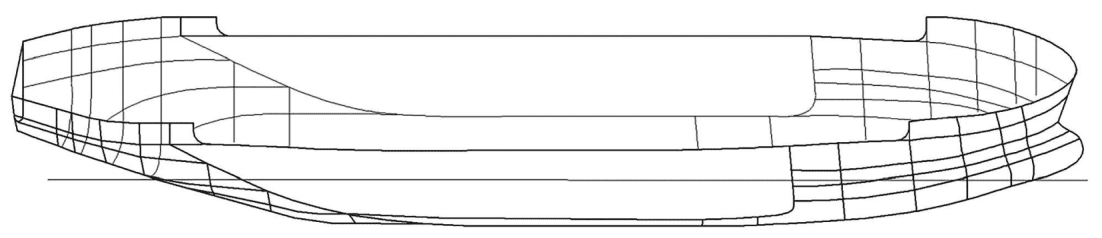*
*Рисунок А.17 - Каркасная пространственная*
*модель корпуса судна*
*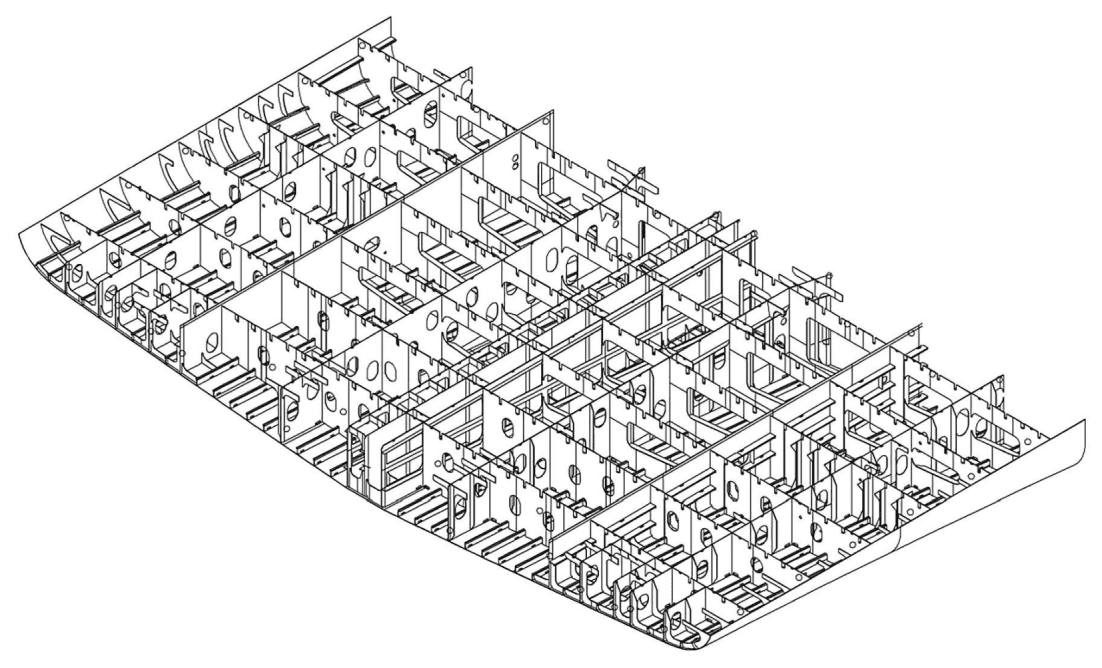*
*Рисунок А.18 - Объемная модель корпусной секции*
*А.7.15 На основе результатов сравнения отклонений измеренных точек монтажных кромок НО и настилов перекрытий, а также элементов их набора с использованием объемных моделей определяют оптимальное положение монтажных кромок секций, при котором величины соединяемых на стапеле конструктивных элементов подлежащих контуровке секций могли быть минимальными.*
*А.7.16 Согласно рассчитанным на компьютере данным корректируют положение наносимых на секции базовых линий и КЛ, относительно которых размечают чертилкой КЛ причерчивания, затем эти линии обводят маркером и фиксируют кернером.*
А.7.17 Относительно КЛ намечают линию реза с учетом требуемого сварочного зазора и фиксируют эту линию кернером. Схема нанесения линий причерчивания приведена на [рисунке А.19](#p101938).
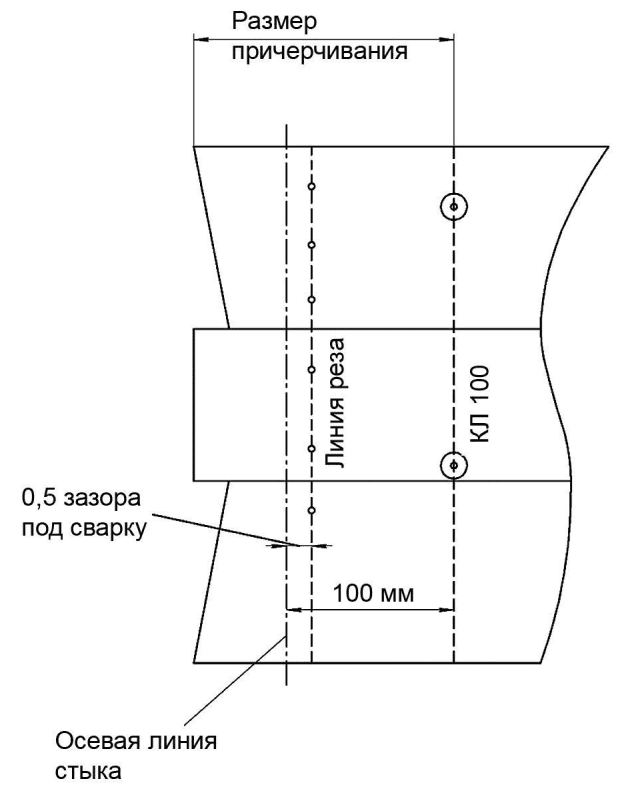
Рисунок А.19 - Схема нанесения линий причерчивания
А.7.18 После удаления монтажного припуска газовой резкой монтажную кромку зачищают, затем проверяют точность контуровки монтажного стыка относительно КЛ с помощью металлической линейки.
*А.7.19 Для возможности установки на стапеле секций с помощью тахеометра после осуществления процесса их изготовления в "чистовой" размер на этих секциях с учетом базовых линий и КЛ определяют и фиксируют кернером места установки визирных марок, как указано в [таблице А.1](#p101942).*
*Таблица А.1*
*Состав необходимых базовых линий и КЛ, расположения и места*
*установки визирных марок*
| Измеряемая конструкция | Базовый элемент (базовые линии и КЛ) | Расположение визирных марок | Пример расположения визирных марок |
| --- | --- | --- | --- |
| 1 Днищевые секции | Линия ДП либо линия ближнего к ней ребра жесткости;
линия шпангоута, ближайшего к "чистовой" кромке;
линия контрольного горизонта | На НО, настиле второго дна, опорной поверхности фундамента со стороны, противоположной набору, а также выше ОП на крайних флорах со стороны "чистового" монтажного стыка | 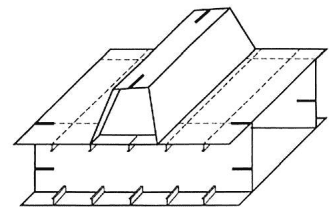 |
| 2 Скуловые секции | Линия ДП либо линия ближнего к ней ребра жесткости;
линия шпангоута, ближайшего к "чистовой" кромке;
линия платформы; линия контрольного горизонта | На НО у паза, настиле второго дна, со стороны, противоположной набору, а также выше ОП на крайних флорах со стороны "чистового" стыка | 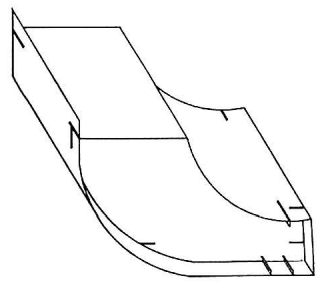 |
| 3 Секции переборок | Линия ДП либо линия ближнего к ней ребра жесткости для поперечных переборок;
линия шпангоута, ближайшего к "чистовой" кромке (для продольных переборок); линия контрольного горизонта | На полотнище со стороны, противоположной набору, выше настила корпусной конструкции, на которую опирается переборка, а также рядом с вертикальным стыком полотнища | 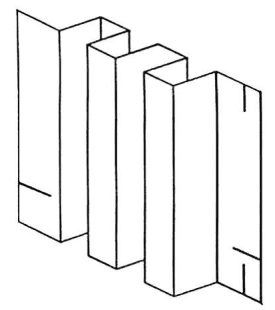 |
| 4 Секции палуб, платформ | Линия ДП либо линия ближнего к ней ребра жесткости;
линия шпангоута, ближайшего к "чистовой" кромке;
линия контрольного горизонта | На настиле со стороны, противоположной набору по линиям ДП и крайних бимсов | 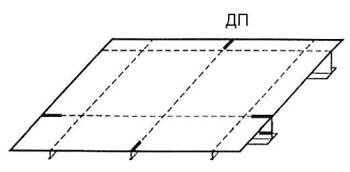 |
| 5 Бортовые секции | Линия ближнего к ДП ребра жесткости;
линия шпангоута, ближайшего к "чистовой" кромке;
линия верхней палубы либо платформы | На НО и монтажных кромках палуб и платформ со стороны, противоположной набору | 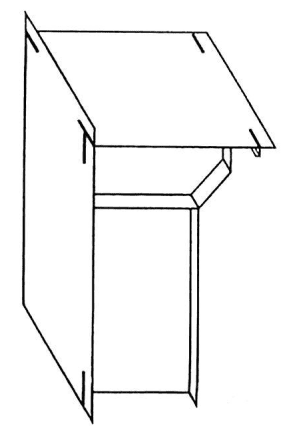 |
| 6 Блоки корпуса, в т.ч. объемные секции оконечностей | Линия ДП либо линия ближнего к ней ребра жесткости;
линия шпангоута, ближайшего к "чистовой" кромке;
линия верхней палубы либо платформы | На НО и монтажных кромках палуб и платформ со стороны, противоположной набору | 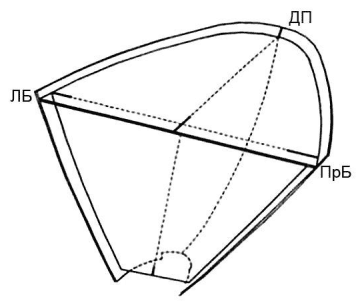 |
| 7 Объемные секции надстроек и рубок | Линия ДП либо линия ближнего к ней ребра жесткости;
линия шпангоута, ближайшего к "чистовой" кромке;
линии контрольного горизонта | На палубах и у нижних кромок выгородок, бортовых, носовых и кормовых стенок со стороны, противоположной набору | 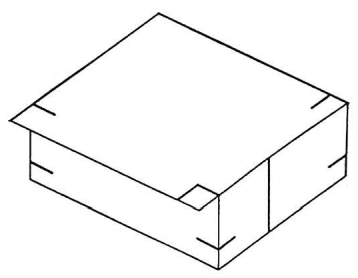 |
| 8 Секции мачт | Линия ДП либо осевая линия;
линия шпангоута, ближайшего к "чистовой" кромке;
линии контрольного горизонта | На наружной поверхности мачт в верхней и нижней частях |  |
*А.7.20 До установки секции на стапеле выбирают месторасположения используемого тахеометра с расчетом обеспечения максимально возможного обзора контрольных баз, нанесенных на планках, стойках и прочих участках стапельного места.*
*А.7.21 До установки секций на стапеле выбирают место расположения используемого тахеометра с расчетом обеспечения максимально возможного обзора контрольных баз, нанесенных на планках, стойках и прочих участках стапельного места.*
*А.7.22 В выбранном месте на стапеле устанавливают тахеометр, выравнивают его положение с помощью встроенного уровня, затем наводят перекрестие сетки нитей зрительной трубы на произвольно назначенную базовую точку с отметкой на окружающих стапель капитальных конструкциях и образуют систему координат стапеля относительно этой точки.*
*А.7.23 Последовательно наводят перекрестие сетки нитей зрительной трубы тахеометра на точки контрольных баз стапеля, зафиксированные на планках и стойках стапельного места, и вычисляют их координаты в системе координат стапеля.*
*А.7.24 Поданные на стапель секции корпуса строящегося судна первоначально ориентируют относительно точек контрольных баз стапеля, зафиксированных на планках и стойках стапельного места.*
*А.7.25 Перед началом измерений положения секций строящегося на стапеле корпуса судна с использованием тахеометра, фиксированные ранее кернером места установки визирных марок (см. [таблицу А.1](#p101942)), вначале размечают маркером, а потом на эти места выставляют визирные марки так, чтобы эти марки были видны со всех возможных мест установки применяемых тахеометров.*
*А.7.26 Фиксируя положение визирных марок, с помощью тахеометра определяют положение устанавливаемых секций в системе координат стапеля, после чего накопленную информацию передают для обработки на компьютере.*
*А.7.27 В результате проведенной обработки получают данные о необходимых перемещениях устанавливаемых секций по длине, высоте, полушироте, крену и дифференту.*
*А.7.28 В процессе выполнения измерений с использованием тахеометров наблюдения пространственных углов и расстояний на намеченные визирными марками точки контроля положения устанавливаемых на стапеле секций осуществляют в случае необходимости при двух положениях зрительной трубы тахеометра, связанных с перестановкой последнего, когда стремятся, чтобы разница определяемых координат относительно намеченной базовой точки не превышала 0,3 мм.*
*А.7.29 Во всех случаях проведения проверочных работ и выполнения связанных с этим измерений при помощи тахеометров на стапеле эти работы осуществляют поэлементно так, как это представлено в [таблице А.2](#p102005), при этом выравнивание измеряемых секций по горизонту не требуется.*
*Таблица А.2*
Состав основных операций, контролируемых параметров
и измерительных баз при проведении проверочных работ
и измерений на стапеле
| Наименование операции | Контролируемый параметр | Измерительная база |
| 1 Проверка при установке днищевых секций на стапеле | Крен и дифферент относительно ОП стапеля | По длине - КЛ шпангоута (планки стапеля) |
| Разворот и смещение относительно контрольного шпангоута стапеля (измерение шпации) |
| Перекос и смещение относительно ДП стапеля | По полушироте - ДП стапеля |
| Контроль положения секций относительно баз стапеля и контроль их взаимного положения перед стыкованием и после сварки | По высоте - ОП стапеля |
| 2 Проверка при установке бортовых секций на стапеле | Полушироты НО борта в районе "свободного" стыка при крайних шпангоутах | По длине - КЛ шпангоута (керна на втором дне или планки стапеля) |
| По высоте в месте пересечения НО борта и верхнего настила палубы при крайних шпангоутах (определение дифферента) | По полушироте - ДП на втором дне или планки стапеля |
| Разворот и смещение плоскости кромок "свободного" стыка относительно контрольного шпангоута (определение шпации) | По высоте - ОП на стапеле |
| 3 Проверка при установке палубных секций на стапеле | По высоте ДП (определение дифферента) | По длине - КЛ шпангоута (отметки шпангоутов на верхней палубе бортовых секций) |
| Разворот и смещение плоскости кромок "свободного" стыка относительно контрольного шпангоута (определение шпации) | По полушироте - ДП судна (отметки ДП) на переборках и установленных секциях верхней палубы |
| По высоте - ОП стапеля |
А.7.30 Во время выполнения измерений тахеометрами не допускаются работы, связанные с созданием ударных и вибрационных механических нагрузок на средства и объект измерений, с перемещением потоков воздуха и выделением мощных световых потоков, в том числе:
- сборочно-сварочные и погрузочно-такелажные работы в радиусе 5 м;
- малярные работы в радиусе 15 м;
- перемещение грузов;
- перемещение кранового оборудования;
- работа вентиляции и калориферов;
- электровоздушная строжка и газовая резка.
А.7.31 Перед началом измерений тахеометрами измерительное пространство должно быть очищено от посторонних конструкций, при этом измеряемая судовая корпусная секция и место проведения измерений должны быть очищены от грязи и пыли.
А.7.32 Общая освещенность рабочего места должна быть обеспечена по нормам для производственных помещений в соответствии с СП 52.13330, а при несоответствии этим нормам следует использовать дополнительное (локальное) освещение.
А.7.33 Условия видимости должны быть благоприятными, т.е. на объектив тахеометра не должны попадать прямые солнечные лучи, освещенность визирных марок должна быть равномерной и обеспечивать их четкие и контрастные изображения.
А.7.34 При проведении работ под открытым небом для исключения возможных тепловых деформаций вследствие неравномерного нагрева корпусных конструкций солнечными лучами необходимо выбирать соответствующие погодные условия измерений: раннее утро, пасмурный день, поздний вечер.
А.7.35 Площадка для установки измеряемых судовых корпусных секций и штатных штативов с тахеометрами должна иметь жесткое основание во избежание изменения ориентации тахеометров или специально оборудованные места для крепления тахеометров.
А.7.36 Если применяемые тахеометры расположены на высоте более 1,8 м, то места стоянки наблюдателей должны быть оборудованы для них специальными подставками.
А.7.37 Во время выполнения измерений с использованием тахеометров запрещается производить передвижки измеряемых секций и погрузку на них конструкций, оборудования и механизмов.
А.7.38 При работе с тахеометром на твердом основании необходимо вести периодический контроль положения электронного пузырькового уровня на панели прибора, а в случае ухода пузырька за пределы контрольной окружности провести ориентацию тахеометра в геодезической сети заново и только после этого продолжить измерения намеченных точек измеряемых секций.
А.7.39 Значительные пространственные габаритные размеры устанавливаемых на стапеле корпусных конструкций определяют жесткие требования к точности измерений тахеометром, поэтому необходимы тщательная ориентация тахеометров в локальной геодезической сети и проведение независимого периодического контроля точности выполняемых измерений.
А.7.40 Возможное изменение положения тахеометров относительно объектной системы координат дополнительно следует контролировать повторным наблюдением одной и той же точки, расположенной на измеряемой конструкции, а при отклонениях координат, превышающих допускаемые, необходимо произвести ориентацию тахеометра в локальной геодезической сети заново и после этого продолжить измерения.
А.7.41 Изложенные в данном разделе правила проведения измерений с использованием тахеометров могут быть принципиально распространены на использование повторно появляющихся в промышленности видов высокоточной оптоэлектронной аппаратуры размерного контроля. К этой аппаратуре относят: лазерные трекеры, лазерные радары и лазерные сканеры, имеющие одинаковые с тахеометрами физические принципы действия, основанные на измерении вертикального и горизонтального углов и дистанции до контрольной точки. Использование данного оборудования должно сопровождаться предварительной разработкой конкретных методик измерений, согласованных с предприятием-строителем и проектантом с учетом требуемой точности размерного контроля.
А.8 Технология дистанционного причерчивания корпусных конструкций, обеспечивающая изготовление секции в "чистовой" размер
А.8.1 Контуровка в "чистовой" размер секций переборок с применением средств оптического контроля
А.8.1.1 Для возможности контуровки в "чистовой" размер секций поперечных переборок по измерениям с места сборки монтажных соединений вначале необходимо провести измерения формы поверхности настила второго дна в районе притыкания полотна и набора контуруемых поперечных переборок.
А.8.1.2 С целью измерения формы поверхности настила второго дна на него следует нанести сетку, включающую теоретическую линию шпангоута, где должна быть установлена поперечная переборка, а также размечены риски мест расположения продольных ребер жесткости настила второго дна и линии притыкания стоек переборок к настилу второго дна. Снятие размеров для контуровки нижней кромки секций поперечной переборки приведено на [рисунке А.20](#p102054).
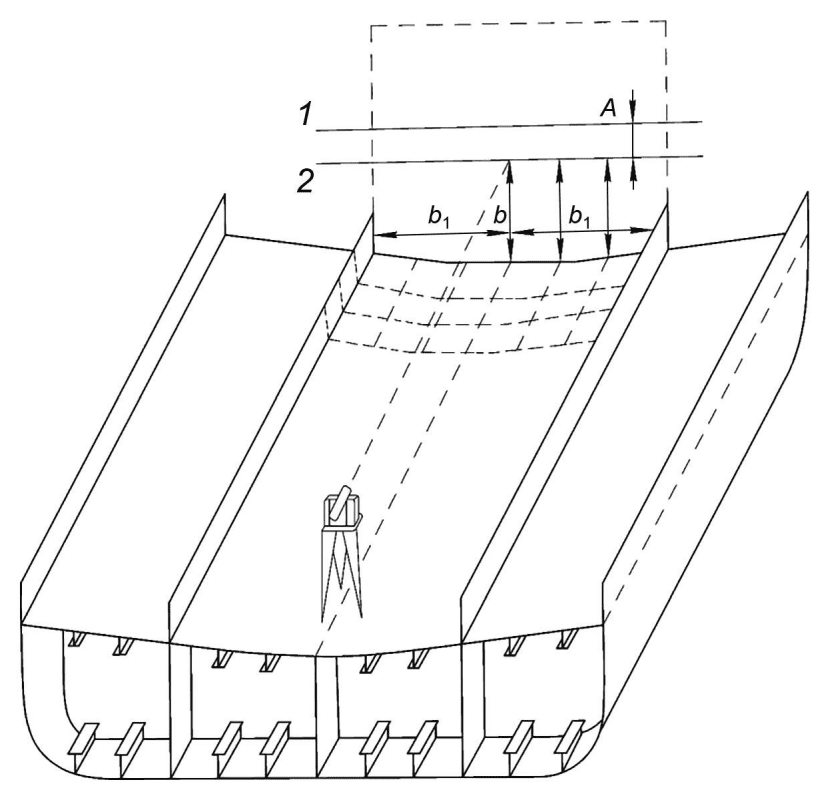
1 - КВЛ; 2 - базовая плоскость
*Рисунок А.20 - Снятие размеров для контуровки нижней кромки*
*секций поперечной переборки*
*А.8.1.3 С помощью реек и теодолита, устанавливаемого на настиле второго дна в районе ДП, необходимо измерить расстояние от настила второго дна до горизонтальной базовой плоскости в точках сетки, образованной на этом настиле, и таким же образом определить расстояние A от горизонтальной базовой плоскости до КВЛ, а также расстояния b1, b2 от точек сетки, нанесенной на поверхности настила второго дна.*
*А.8.1.4 После выполнения измерений формы настила второго дна в месте установки поперечной переборки необходимо выполнить контуровку в "чистовой" размер полотна и набора поперечных переборок.*
*А.8.1.5 Для осуществления контуровки поперечная переборка должна быть уложена на горизонтальный стенд, где с помощью теодолита нанесена линия плоскости сравнения, параллельная КВЛ, относительно которых с использованием реек должна быть осуществлена контуровка в "чистовой" размер нижней кромки поперечной переборки соответственно ранее выполненным измерениям формы поверхности настила второго дна.*
*А.8.1.6 При выполнении контуровки нижней кромки полотна поперечной переборки от линии сравнения в сторону нижней кромки полотна переборки на расстояниях b1 + 100 мм и b2 + 100 мм должна быть намечена линия установки теодолита, с помощью которого и с использованием реек, применявшихся при измерениях формы настила второго дна, должна быть осуществлена контуровка.*
*А.8.1.7 Для возможности контуровки в "чистовой" размер секций продольных переборок вначале необходимо выполнить контуровку комингса этой переборки на настиле второго дна с помощью теодолита. Контуровка комингса продольной переборки приведена на [рисунке А.21](#p102061).*
*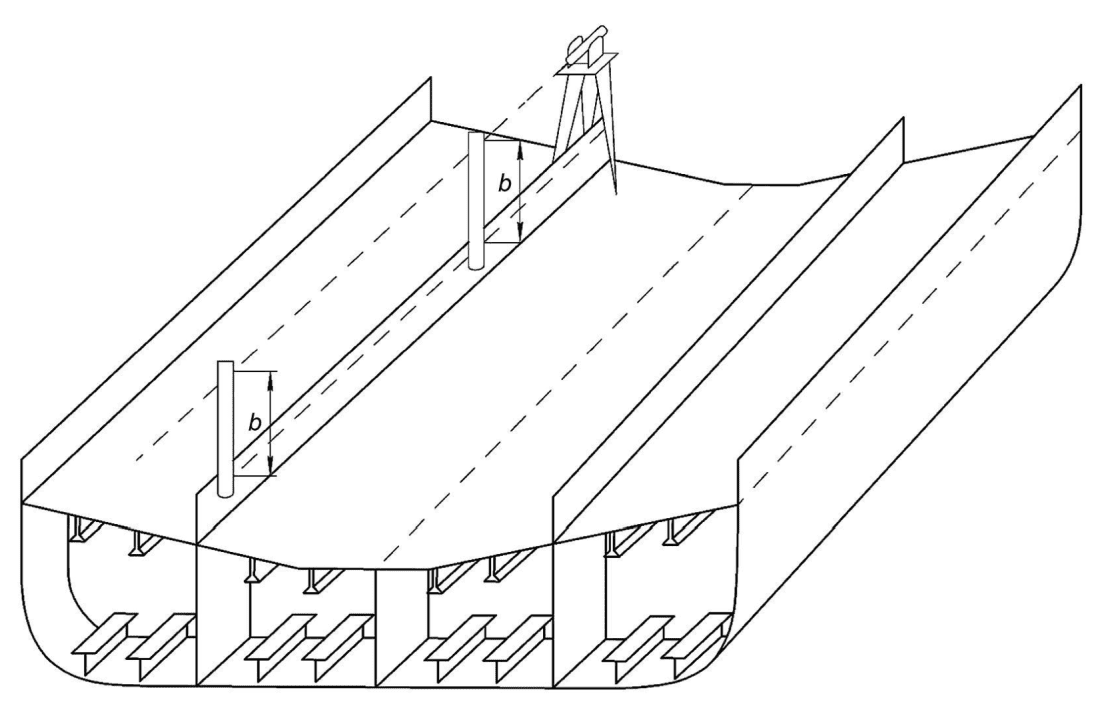*
*Рисунок А.21 - Контуровка комингса продольной переборки*
*А.8.1.8 С целью осуществления контуровки комингса продольной переборки над ним следует установить и отцентровать теодолит, с его помощью необходимо пробить горизонтальную контрольную плоскость, от которой можно было бы определить расстояние до линии контуровки комингса как разность высот оптической оси теодолита и верхней кромки комингса.*
*А.8.1.9 После обрезки припуска при контуровке комингса продольной переборки необходимо составить карту измерений настила второго дна, кромки комингса и стыковой кромки ранее установленной секции продольной переборки. Снятие размеров для контуровки секции продольной переборки приведено на [рисунке А.22](#p102065).*
*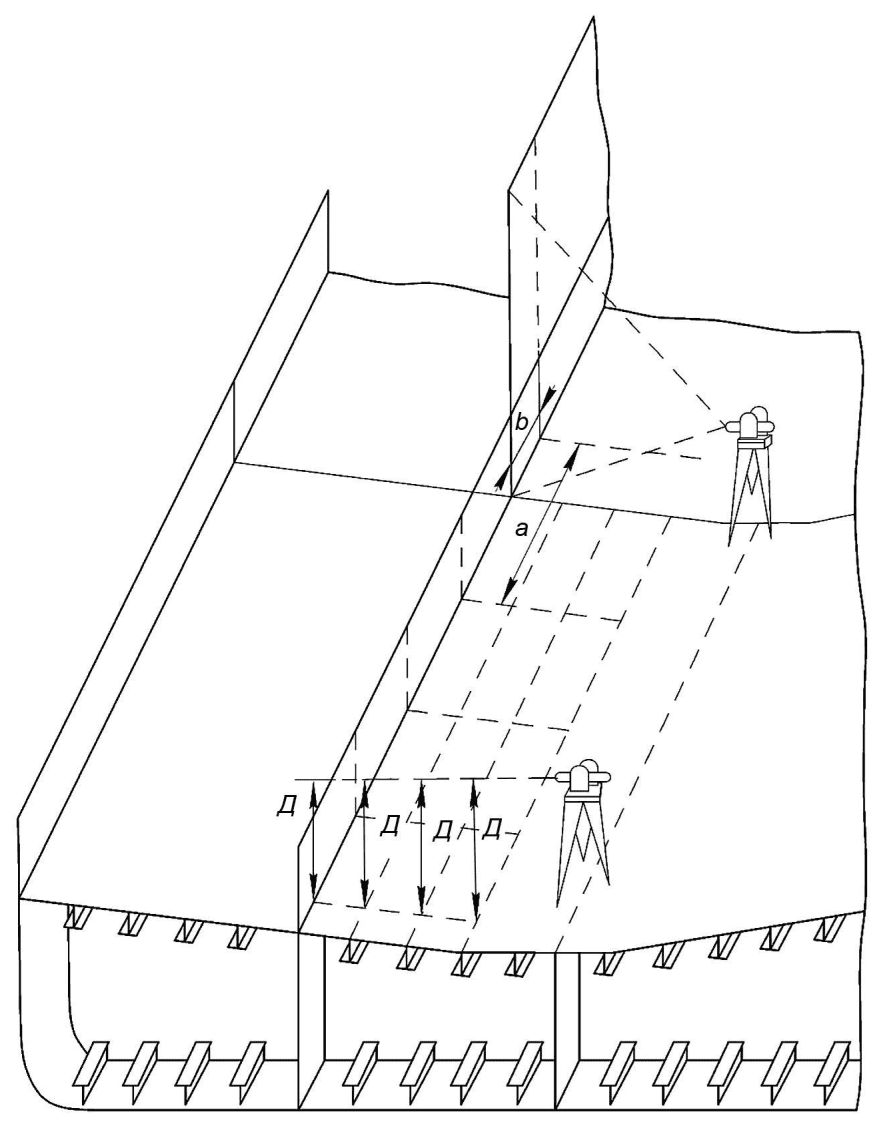*
*Рисунок А.22 - Снятие размеров для контуровки секции*
*продольной переборки*
*А.8.1.10 На настил второго дна с помощью теодолита необходимо нанести сетку, поперечные линии которой представляют собой линии притыкания набора при контуровке секции продольной переборки, а продольные линии - места притыкания ребер жесткости настила второго дна.*
*А.8.1.11 С помощью теодолита, установленного на настиле второго дна в зоне ДП, следует выполнить в точках пересечения линий сетки, нанесенной на настиле второго дна, измерения расстояний b, а при контуровке комингса продольной переборки - измерения его высот Д от горизонтальной базовой плоскости с применением измерительной рейки.*
*А.8.1.12 Далее с помощью рейки и рулетки следует измерить расстояние a от КВЛ, нанесенной на ранее установленную поперечную переборку, до базовой плоскости, при этом необходимо определить размер монтажной шпации и положение монтажной кромки полотна и торцов балок продольного набора ранее установленной части продольной переборки, характеризующиеся параметрами a и b.*
*А.8.1.13 С целью осуществления контуровки в "чистовой" размер продольной переборки ее необходимо уложить горизонтально на стенд вверх набором, затем у носового и кормового стыков полотна продольной переборки с помощью рулетки нанести от КВЛ на расстоянии А + Б плоскость сравнения В и Г. Контуровка секции продольной переборки приведена на [рисунке А.23](#p102072).*
*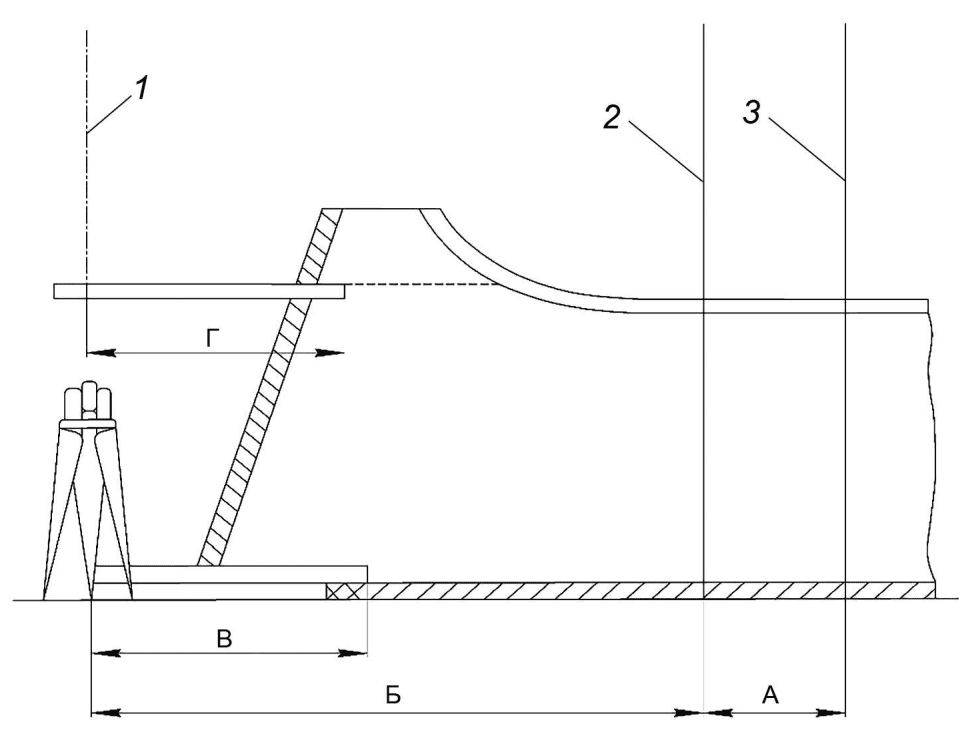*
*1 - плоскость сравнения; 2 - базовая плоскость; 3 - КВЛ*
*Рисунок А.23 - Контуровка секции продольной переборки*
*А.8.1.14 Над одной из точек вынесенной плоскости сравнения следует установить теодолит и, руководствуясь результатами измерений высот контурованного ранее комингса продольной переборки, при помощи теодолита и рейки нанести линии контуровки в "чистовой" размер полотна и набора секции продольной переборки.*
*А.8.1.15 После завершения контуровки продольной переборки по пазовому соединению ее полотна с комингсом следует осуществить контуровку стыкового соединения ее полотна с полотном ранее установленной части продольной переборки.*
*А.8.1.16 С целью образования контурованного в "чистовой" размер стыка полотна продольной переборки следует на ранее нанесенную линию плоскости сравнения вынести при помощи теодолита теоретические линии крайних шпангоутов, затем, руководствуясь размером Б на линии плоскости сравнения, определить положение монтажных стыков полотна продольной переборки.*
*А.8.1.17 Далее необходимо установить теодолит над точкой пересечения монтажного стыка полотна продольной переборки с линией плоскости сравнения, после чего нанести перпендикулярно линии плоскости сравнения линию контуровки монтажной стыковой кромки полотна продольной переборки и затем отрезать полотно продольной переборки в "чистовой" размер.*
*А.8.1.18 При использовании оборудования для механизированной резки описанный метод контуровки обеспечивает сварочный зазор в пределах от 2 до 3 мм и значительное сокращение трудоемкости сборочно-сварочных работ на стапеле.*
*А.8.2 Контуровка в "чистовой" размер блоков корпуса судна с использованием средств оптического контроля*
*А.8.2.1 Контуровка в "чистовой" размер блоков корпуса судна с применением средств оптического контроля может быть осуществлена пятью вариантами, связанными с установкой теодолита по отношению к корпусу блока. Варианты нанесения плоскости контуровки монтажных стыков блоков приведены на [рисунке А.24](#p102091).*
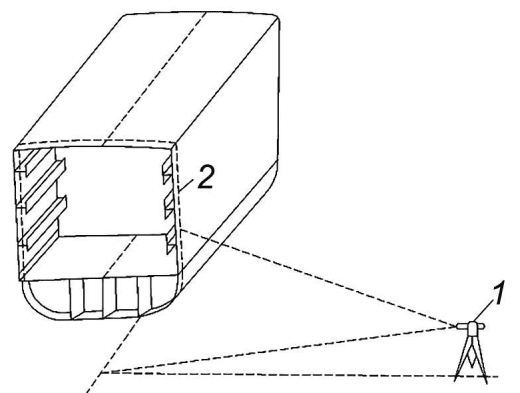 | 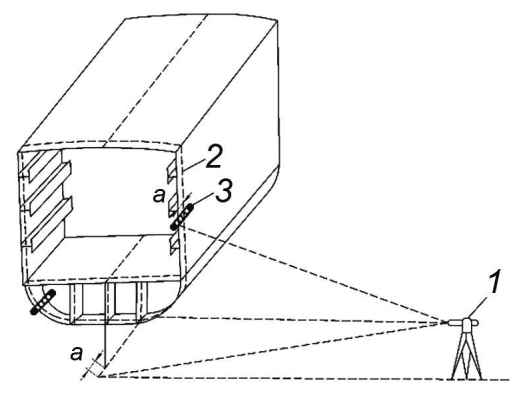 |
| а) Теодолит установлен в плоскости контуровки | б) Теодолит установлен вне плоскости контуровки |
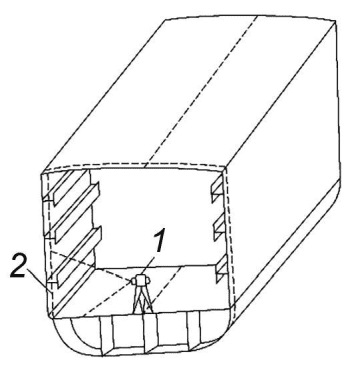 | 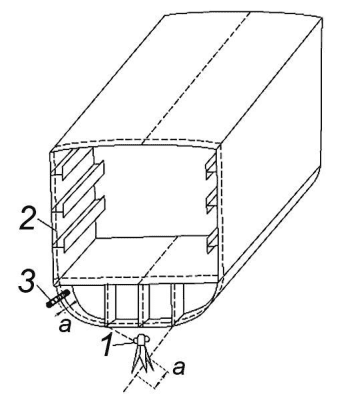 | 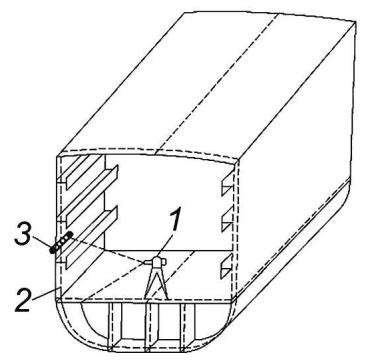 |
| в) Теодолит установлен внутри блока | г) Теодолит установлен перед торцом блока | д) На теодолит установлена насадка |
*1 - теодолит; 2 - след плоскости контуровки; 3 - линейка*
*Рисунок А.24 - Варианты нанесения плоскости контуровки*
*монтажных стыков блоков*
*А.8.2.2 При контуровке первым вариантом, приведенным на [рисунке А.24 а)](#p102082), теодолит установлен вне блока в плоскости контуровки. В этом случае сначала определяют положение плоскости контуровки по НО в месте ее пересечения с ДП, затем определенное положение плоскости переносят на поверхность площадки, где стоит блок, после чего на этой плоскости с одной стороны блока устанавливают и центрируют теодолит.*
*С другой стороны блока также выносят и отмечают на поверхности площадки след плоскости контуровки, по которому осуществляют установку оси трубы теодолита в ДП.*
*После установки теодолита на поверхности площадки (вне блока) его корпус закрепляют от вращения вокруг вертикальной оси и проводят отсчет по горизонтальному лимбу, затем после поворота корпуса теодолита на 90° на сборочной площадке на расстоянии от 15 до 20 мм от ДП намечают проекцию вертикального штриха перекрестия зрительной трубы и наносят контрольную риску плоскости контуровки.*
*Зрительную трубу теодолита наводят на контрольную риску плоскости контуровки в ДП, после чего корпус теодолита закрепляют от вращения вокруг вертикальной оси, затем, поворачивая трубу теодолита вокруг горизонтальной оси и фокусируя ее на различные расстояния, наносят на корпусе блока след плоскости контуровки. При этом на прямой части НО точки наносят не менее чем через 1000 мм, а в районе с криволинейными обводами - на расстоянии не более 100 мм.*
*После удаления припуска по НО намечают след плоскости контуровки по палубам и набору, контуровку другого борта выполняют точно так же.*
*А.8.2.3 При контуровке вторым вариантом, приведенным на [рисунке А.24 б)](#p102083), теодолит устанавливают вне плоскости контуровки и след этой плоскости наносят при помощи линейки, на которой предварительно отложен отрезок, равный расстоянию между плоскостью контуровки и плоскостью установки теодолита; остальные операции по нанесению следа плоскости контуровки на корпус блока с применением теодолита проводят аналогично указанному в первом варианте.*
*А.8.2.4 При контуровке третьим согласно [рисунку А.24 в)](#p102087) и четвертым в соответствии с [рисунком А.24 г)](#p102088) вариантами теодолит устанавливают внутри блока на настил второго дна либо в ДП перед торцом блока на площадке, где стоит этот блок.*
*А.8.2.5 Отличительной особенностью процесса контуровки блока по третьему варианту является то обстоятельство, что при нем затруднена контуровка НО, расположенной под настилом второго дна, а также палуб и платформ на участках района ДП, так как зрительную трубу теодолита невозможно наклонять на большие углы.*
*А.8.2.6 Недостатки третьего и четвертого вариантов контуровки блока в "чистовой" размер заключаются также в том, что при их реализации могут возникнуть погрешности измерений, вызванные неточной установкой линейки, что особенно нежелательно при контуровке кромок корпусов блоков со сложными криволинейными обводами.*
*А.8.2.7 На [рисунке А.24 д)](#p102089) представлен пятый вариант контуровки блоков в "чистовой" размер, который может быть осуществлен при оснащении теодолита специальной оборачивающейся насадкой, которая может быть установлена и закреплена на зрительной трубе стандартного теодолита для поворота визирного луча на 90° и для его вращения на 360° в плоскости, перпендикулярной оси зрительной трубы теодолита. Оборачивающая насадка приведена на [рисунке А.25](#p102104).*
*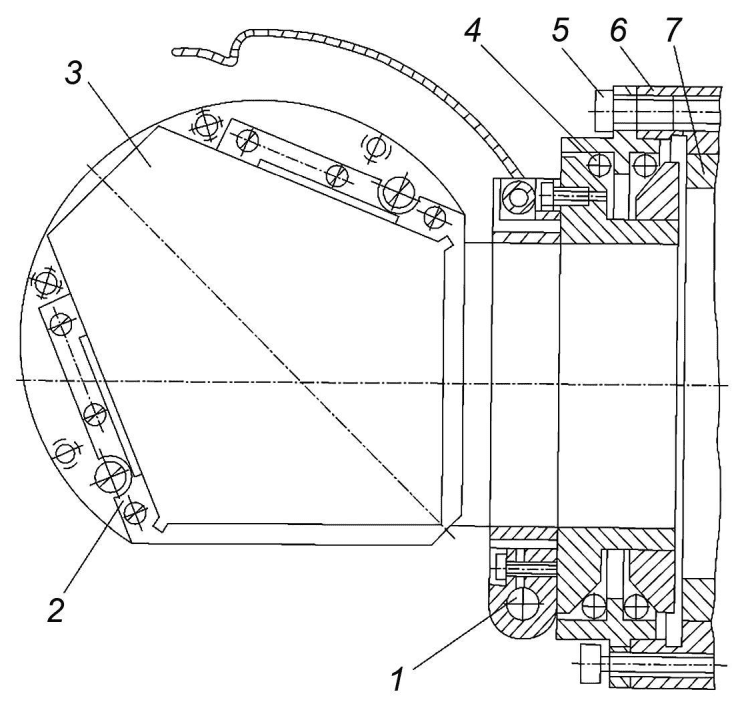*
*1 - петля; 2 - корпус; 3 - пентапризма; 4 - подшипник;*
*5 - регулировочный винт; 6 - хомут; 7 - труба теодолита*
*Рисунок А.25 - Оборачивающая насадка*
*А.8.2.8 Оборачивающая насадка состоит из пентапризмы 3, укрепленной в корпусе 2, который при помощи петли 1 может откидываться вместе с призмой для прохода прямого луча; эта петля второй своей створкой прикреплена к подшипнику 4, позволяющему поворачивать насадку на 360° в плоскости, перпендикулярной оси трубы, при этом корпус подшипника с помощью хомута 6 и регулировочных винтов 5 крепят на проточке зрительной трубы.*
*А.8.2.9 Практика выполнения контуровки блоков в "чистовой" размер с использованием средств оптического контроля свидетельствует о том, что при осуществлении контуровки теодолитом, в т.ч. с применением оборачивающейся насадки, могут возникать следующие погрешности:*
*- перекос плоскости контуровки при длине блока около 20 м и ширине 16 м до +/- 0,8 мм на каждый борт при перекосе ДП блока на стапельную плиту с точностью +/- 1 мм;*
*- отклонение от перпендикулярности плоскости контуровки по отношению к ДП до 3", что на базе длиной 20 м может вызвать изменение сварочного зазора;*
*- увеличение сварочного зазора на расстояние от 3 до 5 мм при ручной газовой резке припуска по точкам, нанесенным на обшивке, с точностью отсчета теодолита 0,3 мм на базе 8 м.*
*А.8.2.10 В подавляющем большинстве случаев использование при контуровке кромок блоков теодолита обеспечивает достаточную точность, т.к. указанные в [А.8.2.9](#p102106) погрешности носят местный характер.*
*А.8.3 Контуровка в "чистовой" размер днищевых и бортовых объемных секций с применением тахеометров*
*А.8.3.1 В настоящее время в мировом судостроении взамен теодолитов геодезического назначения используют тахеометры и электронные теодолиты, представляющие современные измерительные системы на базе автоматизированных электронных станций и обладающие универсальностью применения в различных областях промышленности.*
*А.8.3.2 В отличие от традиционно используемых теодолитов современные тахеометры способны выполнять функции дальномеров, что позволяет эффективно использовать их для осуществления процесса изготовления днищевых и бортовых объемных секций корпусов различных судов в "чистовой" размер. При этом может быть реализован бесконтактный координатный метод предварительной контуровки указанных объемных секций.*
*А.8.3.3 Применение бесконтактного координатного метода контуровки объемных корпусных конструкций в "чистовой" размер с применением тахеометров и электронных теодолитов по ГОСТ 10529 обеспечивает реальную возможность:*
*- осуществления предварительного дистанционного причерчивания объемных корпусных конструкций, находящихся в любом пространственном положении в сборочно-сварочном цехе или на стапеле;*
*- изготовления в "чистовой" размер объемных судовых корпусных конструкций, территориально отделенных друг от друга, например размещенных в различных производственных цехах, или на территории различных и отдаленно расположенных друг от друга судостроительных предприятий;*
*- проведения измерений параметров монтажных стыков смежных объемных корпусных конструкций в единой (общей) для причерчиваемых конструкций системе координат.*
*А.8.3.4 Согласно существующей практике технологию бесконтактного координатного метода контуровки объемных днищевых и бортовых секций в "чистовой" размер осуществляют в три этапа.*
*А.8.3.5 На первом этапе определяют систему баз, необходимых для осуществления дистанционного причерчивания ранее установленных на стапеле объемных днищевых и бортовых секций, а также сопрягаемых с ними и изготовленных в условиях сборочно-сварочного цеха объемных днищевых и бортовых секций корпуса строящегося судна.*
*А.8.3.6 Виды баз, необходимых для осуществления бесконтактного координатного метода дистанционной контуровки в "чистовой" размер объемных днищевых и бортовых секций, приведены в [таблице А.3](#p102122).*
*Таблица А.3*
*Система баз, необходимых для осуществления бесконтактного*
*координационного метода дистанционной контуровки*
*в "чистовой" размер*
| Тип секций | База |
| Собственная | Монтажная |
| 1 Днищевые объемные секции | ДП - продольная ось симметрии секции, проходящая через середину толщины вертикального киля;
теоретическая линия настила второго дна; плоскость "чистовой" кромки монтажного стыка | ДП плиты стапеля, вынесенная на металлических планках, забетонированных в теле стапеля;
положение батоксов Пр. Б и ЛБ строящегося корпуса судна, а также шпангоутов, вынесенных на металлических планках стапеля |
| 2 Бортовые объемные секции | Положение кромки НО по отношению к ДП корпуса судна в месте пересечения с настилом палуб или платформ;
положение линии пересечения НО с настилом палуб или платформ по отношению к ОП корпуса судна;
плоскость "чистовой" кромки монтажного стыка | Положение ДП на настиле второго дна днищевых секций;
положение настила второго дна по высоте от положения ОП на стойках стапеля;
положение шпангоутов по растяжке на настиле второго дна |
*А.8.3.7 На втором этапе на объемных днищевых и бортовых секциях на местах положения, указанных в [таблице А.3](#p102122) баз, устанавливают мишени (визирные марки), такие же марки выставляют в местах пересечения настила второго дна со стенками днищевых стрингеров и в местах пересечения НО с нижними кромками стенок этих стрингеров, аналогичные визирные марки устанавливают на кромках настила второго дна и НО в промежутках между местами притыкания днищевых стрингеров, наряду с этим аналогичную систему установки визирных марок используют по НО борта и продольных переборок, входящих в состав объемных бортовых секций; во всех случаях визирные марки размещают так, чтобы они были одинаково видны при одной или нескольких установках применяемых тахеометров или электронных теодолитов.*
*А.8.3.8 В качестве визирных марок могут быть использованы специализированные мишени, помещаемые на профильной механической опоре. Такие мишени калибруются и позволяют автоматически отражать геометрические особенности контурованных в "чистовой" размер объемных судовых корпусных конструкций, в результате чего с помощью специализированных мишеней может быть выполнен анализ плоскостности граней, углов и окружностей для определения их центра и радиусов, а также применены призменные отражатели.*
*А.8.3.9 На третьем этапе осуществляют процесс бесконтактного дистанционного причерчивания стыкуемых монтажных кромок объемных днищевых и бортовых кромок монтажного соединения в "чистовой" размер с допусками, обеспечивающими необходимые сварочные зазоры, которые гарантируют последующую собираемость объемных секций судовых корпусных конструкций на стапеле исходя из поля допуска на сварочный зазор монтажного соединения.*
*А.8.3.10 В случае поля допуска на сварочный зазор в пределах 3 мм волнистость каждой из стыкуемых кромок составит $\frac{3}{\sqrt{2}} \approx 2\text{мм}$ , поэтому волнистость каждой из соединяемых монтажных кромок с учетом симметричности положения соединяемых элементов корпусных конструкций должна быть +/- 1 мм, а погрешность проводимых измерений - не более 0,35 мм.*
*А.8.3.11 Вероятность получения повышенного или уменьшенного сварочного зазора C (см. [рисунок А.15](#p101901)) определяют:*
| - по вероятностному способу | $C_{max - min} = 1 \cdot \sqrt{2} \approx 1,4\text{мм};$ |
| --- | --- |
| - способу max-min | Cmax-min = 1 + 1 ~= 2 мм. |
*Это показывает, что увеличенный сварочный зазор в обоих случаях не превысит допуска в максимуме +2 мм.*
*А.8.3.12 С учетом обеспечения необходимого допуска на сварочный зазор контурованных в "чистовой" размер объемных судовых корпусных конструкций контролируемые геометрические параметры этих конструкций при измерениях под дистанционное причерчивание приведены в [таблице А.4](#p102151).*
*Таблица А.4*
*Допустимые отклонения контролируемых параметров объемных*
*судовых корпусных конструкций при измерениях*
*под дистанционное причерчивание*
| Наименование контролируемых геометрических параметров | Допустимое отклонение, мм | Допустимая погрешность измерений, мм |
| --- | --- | --- |
| 1 Проверка волнистости кромки "чистовых" монтажных стыков и пазов объемных секций (измерение отстояний кромок обшивки и набора от КЛ с шагом от 800 до 1000 мм) | +/- 1 | +/- 0,35 |
| 2 Измерение фактических отстояний кромок обшивки и набора монтажных стыков и пазов "с припуском" от КЛ с шагом от 800 до 1000 мм | +/- 1 | +/- 0,35 |
| 3 Взаимное положение базовых линий и КЛ и точек, характеризующих собираемость конструкций | +/- 0,5 | +/- 0,17 |
| 4 Положение набора по полушироте, по длине и по высоте (по монтажным кромкам) | +/- 3 | +/- 1 |
| 5 Отклонение от плоскостности (изгиб и скручивание) обшивки и настила в местах пересечения набора | +/- 5 | +/- 1,7 |
*А.8.3.13 В процессе выполнения дистанционного причерчивания контуруемых в "чистовой" размер объемных днищевых и бортовых секций следует:*
*- проверить готовность используемых тахеометров или электронных теодолитов к производству работ;*
*- составить схему необходимых измерений параметров объемных судовых корпусных конструкций, подлежащих дистанционному причерчиванию, которая представлена на [рисунке А.26](#p102174) и в которой должны быть указаны места расположения используемого тахеометра или электронного теодолита A1 и B1, положение точек используемых баз (ДП, ОП) и контролируемых точек контролируемых объемных днищевых и бортовых секций.*
*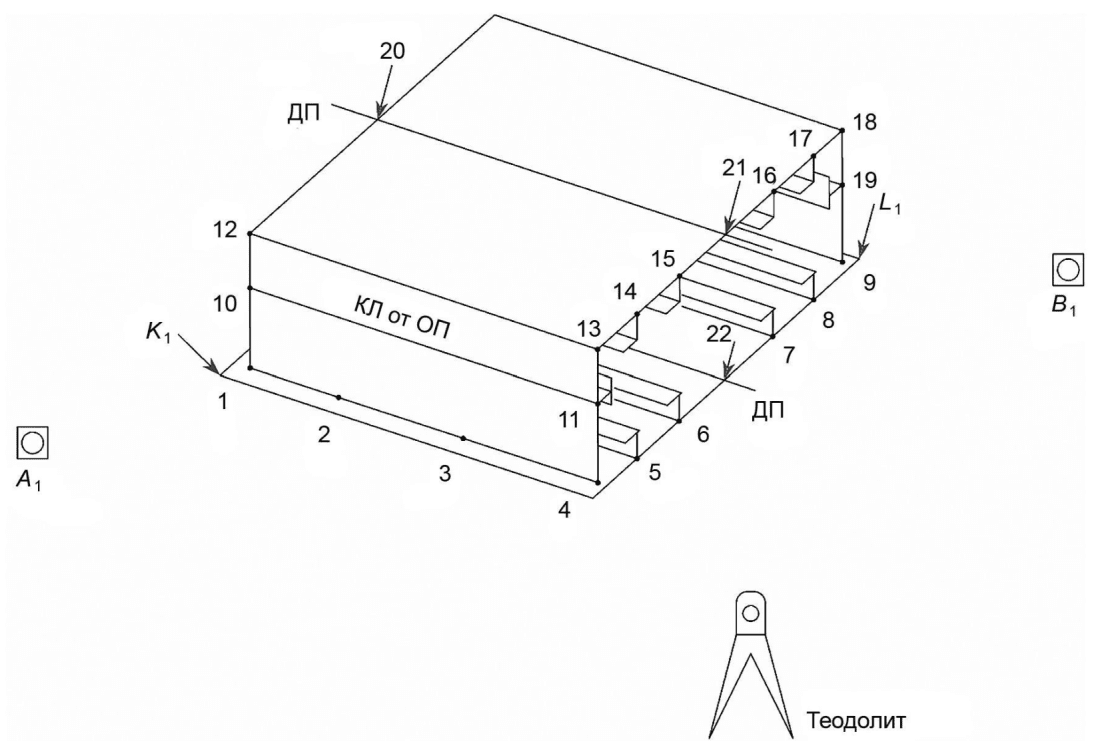*
*Рисунок А.26 - Схема расположения используемых баз,*
*контролируемых точек и расположения используемого тахеометра*
*или электронного теодолита*
*А.8.3.14 Для проведения контроля размеров, подлежащих дистанционному причерчиванию в "чистовой" размер объемных днищевых и бортовых секций, необходима информация о геометрических параметрах строящегося корпуса судна. Эта информация может быть взята из электронной модели судна САПР, позволяющей охватить все фазы проектирования, начиная от эскизных разработок до выдачи рабочих чертежей и технологической оснастки верфи.*
*А.8.3.15 Из трехмерной модели строящегося корпуса судна САПР могут автоматически генерироваться необходимые чертежные данные подлежащих изготовлению в "чистовой" размер объемных днищевых и бортовых секций, а также рабочие чертежи деталей этих секций со спецификациями, при этом такая информация может быть представлена в виде выходных данных из системы САПР, которые включают:*
*- каркас НО днища, скулы и борта и настилы второго дна и верхней палубы;*
*- продольный и поперечный наборы.*
*А.8.3.16 Схемы контроля размеров подлежащих изготовлению в "чистовой" размер объемных днищевых и бортовых секций, в которых применены тахеометры и электронные теодолиты, кардинально отличаются от традиционных методик и состоят из следующих этапов:*
*- наблюдение пространственных углов и расстояний до контролируемых точек объемных днищевых и бортовых секций при помощи используемых электронных систем;*
*- вычисление трехмерных координат наблюдаемых точек и оценка точности выполненных измерений путем периодической проверки стабильной работы средств измерений с помощью контроля аттестованных дистанций и тест-объектов;*
*- сравнение массива координат наблюдаемых точек с эталонной геометрической моделью объемных днищевых и бортовых секций и определение размеров, формы и пространственного положения измеряемых объемных судовых корпусных конструкций.*
*А.8.3.17 Процесс измерения объемных днищевых и бортовых секций, подлежащих изготовлению в "чистовой" размер, выполняют в соответствии со схемой, обоснованной:*
*- технологически (выбор контролируемых параметров, необходимых для решения задачи изготовления объемных судовых корпусных конструкций в "чистовой" размер, определение мест расположения контролируемых точек на объекте наблюдения, разработка условий решения поставленной задачи, в т.ч. организационных вопросов);*
*- геодезически (конфигурирование объектов наблюдения, подбор требуемых для этой цели элементов, выбор мест расположения используемых тахеометров и электронных теодолитов, определение последовательности и приемов выполнения операций измерения, оценка точности измерений);*
*- математически (выбор алгоритмов обработки результатов измерений и соответствующего этим алгоритмам программного измерения).*
*А.8.3.18 Схемой выполняемых измерений должен определяться ряд факторов, включающих:*
*- тип рассматриваемой объемной судовой корпусной конструкции и состав подлежащих измерению геометрических характеристик этой конструкции;*
*- габаритные размеры объекта измерения и места проведения работ по его дистанционной контуровке в "чистовой" размер;*
*- требования по форме представления результатов выполненных измерений.*
*А.8.3.19 Технология проведения измерений объемных днищевых и бортовых секций, подлежащих дистанционной контуровке в "чистовой" размер, должна предусматривать:*
*- способ установки и крепления используемого тахеометра или электронного теодолита (штатив, струбцина, швеллер-шергень), а также место установки этих приборов (стенд, стапель, бетонная площадка, конструкции лесов);*
*- способ обозначения наблюдаемых точек объемной днищевой секции или секции борта (визирной маркой, специализированной мишенью, призменным отражателем);*
*- количество перестановок тахеометра или электронного теодолита, необходимых для выполнения всего объема намеченных измерений, а также способ увязки координат мест различных установок в единую систему координат;*
*- программы для выполнения расчетов результатов проведенных измерений (расчетные алгоритмы полученных пространственных координат контролируемых точек или необходимость выполнения специальных разработок);*
*- состав необходимых проектных и технологических данных (плазовые данные, таблицы, электронные чертежи объектов наблюдения, электронные информационные модели);*
*- форму представления результатов выполненных измерений (графики, таблицы, схемы, чертежи, рисунки, трехмерные электронные модели),*
*А.8.3.20 Для осуществления дистанционного причерчивания в "чистовой" размер объемных днищевых и бортовых секций следует использовать специальный стенд с системой базовых линий, основанной на применении трехмерной системы общесудовых координат, обеспечивающей согласование конструктивных баз корпуса строящегося судна.*
*А.8.3.21 Базовые плоскости (ОП, ДП, плоскость среднего и крайних шпангоутов) должны быть нанесены на специальном стенде с точностью не более +/- 1 мм при помощи тахеометра или электронного теодолита.*
*А.8.3.22 Для удобства выполнения сборочных работ на стенде параллельно ранее нанесенным базовым плоскостям могут быть дополнительно размечены КЛ согласно технологическим схемам процесса дистанционной контуровки при помощи традиционных средств измерений.*
*А.8.3.23 Отметки положения ОП и КЛ, параллельных ей, должны быть нанесены на колоннах цеха или специально установленных шергенях, при этом фиксация базовых линий и КЛ на сборочном стенде должна быть выполнена кернером на выносных металлических планках. Кроме того, все нанесенные базы должны быть отмечены и иметь маркировку, выполненную краской.*
*А.8.3.24 Сборку и сварку объемных днищевых и бортовых секций, дистанционно контуруемых в "чистовой" размер после изготовления, следует осуществлять на стенде с заранее нанесенными базовыми плоскостями и КЛ, которые переносят на конструкции изготавливаемых объемных днищевых и бортовых секций.*
*А.8.3.25 Для мониторинга состояния изготавливаемых объемных днищевых и бортовых секций постоянно осуществляют привязку баз этих секций к системе координат стапеля, при этом с целью преобразования одной системы координат в другую стремятся, чтобы контрольные точки изготавливаемых объемных днищевых и бортовых секций были измерены и заданы в новой обобщенной координатной системе.*
*А.8.3.26 В процессе совмещения базовых точек стапеля и базовых точек изготавливаемых объемных днищевых и бортовых секций создают базовый файл с минимум тремя известными (измеренными в относительной системе координат) точками, изменяют их нумерацию, чтобы установить соответствие между нумерацией измеряемых точек объемных днищевых и бортовых секций и нумерацией базовых точек стапеля с целью выбора единых базовых точек, необходимых для проведения вычислений.*
*А.8.3.27 На основе проектных данных определяют теоретическое положение контрольных точек используемой оснастки и в специальном режиме работы применяемого тахеометра или лазерного теодолита с помощью лазерных лучей материализуют положение рассматриваемых точек в пространстве, после этого с помощью юстировочного устройства применяемых измерительных комплексов достаточно совместить рассматриваемые точки с их визуализацией в пространстве, чтобы провести необходимые контрольные измерения.*
*А.8.3.28 Когда габаритные размеры измеряемых объемных днищевых или бортовых секций и расположение их контрольных точек не позволяют выполнить необходимый объем измерений для осуществления дистанционного причерчивания с помощью тахеометра или электронного теодолита с одной установки, тогда следует применить процедуру измерений в локальной геодезической сети с нескольких установок тахеометра или электронного теодолита и взаимной ориентации этих измерительных приборов в единой измерительной сети с последующим определением координат контрольных точек объемных днищевых и бортовых секций с точностью не более 1 мм.*
*А.8.3.29 После завершения измерений объемных днищевых и бортовых секций и проверки их геометрии с помощью тахеометра и электронного теодолита на них корректируют КЛ, которые фиксируют кернером в трех местах, при этом допустимое отклонение КЛ от заданных ранее баз не должно быть более +/- 1 мм.*
*А.8.3.30 Дистанционную контуровку в "чистовой" размер монтажных кромок объемных днищевых и бортовых секций выполняют по результатам измерения положения контрольных точек, ранее установленных днищевых и бортовых секций и выполнения причерчивания дистанционным способом изготовленных объемных днищевых и бортовых секций с допуском, обеспечивающим образование на стапеле требуемого сварочного зазора, при этом дистанционное причерчивание осуществляют без контрольной сборки.*
*А.8.3.31 Линию причерчивания наносят на поверхность НО днища и борта, настил второго дна и концы балок междудонного набора, а также набора объемных секций борта, при этом вначале определяют положение КЛ стыка, которую размечают чертилкой, обводят маркером и фиксируют кернером, затем на расстоянии в 100 мм размечают линию реза с учетом требуемого сварочного зазора и фиксируют линию реза кернером согласно [рисунку А.19](#p101938).*
*А.9 Требования к установке корпусных конструкций, изготовленных без монтажных припусков*
*А.9.1 На предприятии, внедряющем технологический процесс монтажа корпусных конструкций без припусков, на стадии технологической подготовки производства должны определить, в зависимости от технической оснащенности и результатов технико-экономического расчета, оптимальный объем и способ изготовления этих конструкций следующим образом:*
*- блоки, секции и узлы собирают из деталей, изготовленных без припусков;*
*- блоки и секции собирают из узлов, изготовленных без припусков;*
*- блоки и секции контуруют предварительно по данным чертежа или с учетом погрешностей смежных конструкций.*
*А.9.2 В период освоения на предприятии данного технологического процесса рекомендуется вводить на каждой(м) третьей(м) секции (блоке) по длине судна монтажный припуск.*
*Начало отсчета принимают от носовой или кормовой кромки закладных секций.*
*А.9.3 Технические требования и допуски на проверку положения днищевых секций приведены в [таблице А.5](#p102219), бортовых секций - в [таблице А.6](#p102273), секций поперечных переборок - в [таблице А.7](#p102304), секций продольных переборок - в [таблице А.8](#p102318), секций палуб (платформ), устанавливаемых без монтажных припусков, - в [таблице А.9](#p102346), окончательно обработанных кронштейнов гребных валов для малых и мелких судов - в [таблице А.10](#p102371).*
*Таблица А.5*
*Проверка положения днищевых секций*
| Проверяемый параметр | Тип секции или проверяемая точка (линия, плоскость) | Предельное отклонение | Краткое методическое указание |
| 1 Положение секции по длине | Закладная | +/- 5 мм | Совмещение теоретической линии среднего шпангоута на НО с базовой линией этого же шпангоута на стапеле |
| Закладная скуловая | +/- 3 мм | Проводят проверку на совмещение теоретических линий среднего шпангоута скуловой и центровой днищевой секции и соответствующей базовой линии на стапеле с соблюдением необходимого сварочного зазора по пазу |
| Последующие центровые и скуловые секции | +/- 15 мм, для малых и мелких судов - +/- 5 мм | Проверку положения секции проводят по необходимому сварочному зазору образуемого монтажного стыка с ее последующей корректировкой положения совмещением теоретической линии среднего или крайнего шпангоута с соответствующей базовой линией на стапеле |
| 2 Положение секции по полушироте | Закладная | +/- 3 мм | Совмещение ДП секции с линией ДП стапеля. Проверку проводят у монтажных кромок или в точках пересечения крайних шпангоутов с линией ДП |
| Последующие секции | +/- 5 мм | Совмещение линии ДП на НО и настиле второго дна установленной и устанавливаемой секций. Совмещение линии ДП на НО свободного конца устанавливаемой секции с линией ДП стапеля |
| Закладная скуловая | +/- 5 мм | Совмещение линии батокса на НО секции с соответствующей линией батокса на стапеле или теоретической линии бортовой кромки секции с соответствующей базовой линией на стапеле при обеспечении допуска на сварочный зазор по НО, настилу второго дна и набору. Допускается проверка отстояния от ДП центровой днищевой секции до батокса скуловой секции |
| Последующая скуловая секция | +/- 5 мм | Проверку положения секции проводят по необходимому сварочному зазору монтажного паза с последующей корректировкой ее положения совмещением линии батокса от бортовой кромки с соответствующими базовыми линиями на стапеле |
| 3 Положение секции по высоте | Килевая линия закладной центровой и последующие секции | +/- 5 мм | Проверку проводят у крайних шпангоутов относительно ОП, зафиксированной на стойках или колоннах, с учетом требований, предъявляемых к монтажным стыковым соединениям секций |
| Закладная и последующие скуловые секции | +/- 2 мм | Проверка совмещения нижней кромки НО центровой и скуловой секций по монтажному пазу. Проверка высоты горизонтальной КЛ на бортовой части НО (в местах пересечения ее с крайними шпангоутами секции) относительно базовой плоскости, зафиксированной на стойках или колоннах стапеля или на центровой днищевой секции |
| 4 Дифферент секции | Закладная центровая секция | Не более 5 мм | Проверка разности высот килевой линии в точках пересечения, ДП с теоретическими линиями крайних шпангоутов относительно ОП |
| Последующие центровки секции | 5 мм с учетом требуемого сварочного зазора по кромкам НО и второму дну |
| Закладная скуловая секция | Не более 2 мм | Проверку проводят в точках пересечения линии батокса на НО и теоретических линий крайних шпангоутов |
| Последующие скуловые секции | Не более 5 мм |
| 5 Крен секции | Закладные центровые, скуловые и последующие секции при ширине: | | Проверка совмещения в одной горизонтальной плоскости КЛ, нанесенных на НО борта или флорах параллельно базовой плоскости в районе крайних шпангоутов секции (при этом расстояние между проверяемыми точками на флорах должно быть не менее 3/4 ширины секции) |
| - не более 10 м | Не более 3 мм |
| - более 10 м | Не более 5 мм |
*Таблица А.6*
*Проверка положения бортовых секций*
| Проверяемый параметр | Тип секции или проверяемая точка (линия, плоскость) | Предельное отклонение | Краткое методическое указание |
| 1 Положение секции по длине | Закладная, плоскостность монтажной кромки НО бортовой и днищевой секций | Не более 2 мм | Проверку проводят по носовой или кормовой кромке секции |
| Последующие секции, несовмещение по набору с днищевой секцией | +/- 10 мм | Проверку положения секции проводят по необходимому сварочному зазору монтажного стыка с ее последующей корректировкой совмещением теоретических линий средних шпангоутов бортовой и днищевой секций |
| Закладная и последующие секции. Верхняя часть секции: крайние шпангоуты | Определяют расчетным или опытным путем с учетом допуска на обводы согласно данным таблицы 17 | Совмещение теоретической линии палубы на НО (или теоретической линии продольной связи в районе верхнего паза, или горизонтальной КЛ в районе верхнего паза) в месте ее пересечения с крайними шпангоутами для закладной секции, и в месте пересечения с крайними (дальними от закладной) шпангоутами для последующих секций с соответствующими рисками полушироты на стапеле |
| средний шпангоут | Определяют расчетным или опытным путем с учетом допуска на обводы согласно данным таблицы 17 | Совмещение теоретической линии палубы на НО (или теоретической линии продольной связи в районе верхнего паза, или горизонтальной КЛ в районе верхнего паза) в месте ее пересечения со средним шпангоутом с соответствующей риской полушироты на стапеле |
| Середина секции по высоте: крайние шпангоуты | Совмещение теоретической линии продольной связи или горизонтальной КЛ, расположенной в середине высоты секции, в месте ее пересечения с крайними шпангоутами (для закладной секции) и в месте пересечения с крайним (дальним от закладной) шпангоутом для последующих секций с соответствующей риской полушироты на стапеле |
| средний шпангоут | Совмещение теоретической линии продольной связи или горизонтальной КЛ, расположенной в середине высоты секции, в месте ее пересечения со средним шпангоутом секции с соответствующей риской полушироты на стапеле.
При установке бортовых секций непосредственно НО к поперечной переборке, установленной без припуска по бортовым кромкам, проверку полушироты на данном шпангоуте не проводят. Если палубный стрингер отнесен к бортовой секции, то полушироту верхней части последней можно проверять по контрольному батоксу на палубном стрингере |
| 2 Положение секции по высоте | - | +/- 10 мм, для малых судов - +/- 5 мм | Одновременно с проверкой сварочного зазора проводят проверку отстояния от ОП теоретической линии верхней палубы или горизонтальной КЛ на секции в местах ее пересечения с крайними шпангоутами. Если секция установлена после поперечной переборки, то проверяют совмещение в одной плоскости горизонтальных КЛ на бортовой секции и на секции переборки |
| 3 Дифферент секции | - | 5 мм | Проводят проверку сварочного зазора стыка и паза с последующей проверкой положения КЛ в точках ее пересечения с крайними шпангоутами относительно ОП. Проверку проводят одновременно с проверкой секции по высоте |
*Таблица А.7*
*Проверка положения секций поперечных переборок*
| Проверяемый параметр | Тип секции или проверяемая точка (линия, плоскость) | Предельное отклонение | Краткое методическое указание |
| --- | --- | --- | --- |
| 1 Положение секции по длине, полушироте, высоте | - | Согласно данным [таблицы 8](#p100487) | - |
| 2 Положение секции по высоте | - | От -5 до +10 мм | Проверка высоты от ОП до верхней кромки переборки в ДП |
*Таблица А.8*
*Проверка положения секций продольных переборок*
| Проверяемый параметр | Тип секции или проверяемая точка (линия, плоскость) | Предельное отклонение | Краткое методическое указание |
| 1 Положение секции по длине | Закладная плоскость монтажной кромки секций продольной переборки, борта, днища | Не более 2 мм | Проверку проводят по носовой или кормовой кромке секции |
| Последующие секции | +/- 10 мм | Проверку положения секции проводят по необходимому сварочному зазору с последующей корректировкой совмещения теоретических линий вертикальных стоек со смежными связями |
| 2 Положение секции по полушироте | - | +/- 5 мм | Совмещение нижней кромки переборки с линией разметки, нанесенной на нижележащей конструкции, с учетом требований таблицы 5 и раздела 5 |
| 3 Положение секции по высоте | От -5 до +10 мм | Проверка высоты от ОП до верхней кромки переборки у крайних шпангоутов |
| 4 Дифферент секции | Риски на крайних шпангоутах | Не более 10 мм | Проверку положения секции проводят по необходимому сварочному зазору с последующей проверкой параллельности КЛ, нанесенной на переборке, ОП |
| 5 Крен секции | На всю высоту | Не более 5 мм | Совмещение плоскости переборки с вертикальной плоскостью, преходящей через линию притыкания нижней кромки переборки |
*Таблица А.9*
*Проверка положения секций палуб и платформ*
| Проверяемый параметр | Тип секции или проверяемые точки | Предельное отклонение | Краткое методическое указание |
| 1 Положение секции по длине | Закладная центровая плоскость кольцевого монтажного стыка | Не более 2 мм | Проверку проводят по носовой или кормовой кромке монтажного стыка |
| Последующие центральные секции | +/- 10 мм | Проверку положения секции проводят по необходимому сварочному зазору монтажного стыка с ее последующей корректировкой совмещением теоретических линий бимсов со шпангоутами бортовых секций |
| 2 Положение секции по полушироте | Закладная и последующие центровые секции | +/- 3 мм | Проверку секции проводят в точках пересечения линий ДП и монтажных кромок секций на палубе (платформе) и на нижерасположенных конструкциях |
| 3 Положение секции по высоте | Закладная и последующие центровые секции | От -10 до +20 мм
От -5 до +10 мм | Проверка расстояния от ОП до точки пересечения ДП настила секции с крайними шпангоутами |
| 4 Дифферент секции | Нос и корма секции | Не более 8 мм, для мелких судов - 5 мм | Проверка разности высот (с учетом седловатости палубы) двух точек настила палубы в местах пересечения ДП с крайними шпангоутами секции |
*Таблица А.10*
*Проверка положения окончательно обработанных кронштейнов*
*гребных валов для малых и мелких судов*
| Проверяемый параметр | Тип секции или проверяемые точки | Предельное отклонение, мм | Краткое методическое указание |
| --- | --- | --- | --- |
| 1 Положение по длине | - | +/- 4 | Проверка положения кормового торца ступицы кронштейна по оси линии вала от фланца двигателя или от поперечной оси фундамента под двигатель, а также от линии разметки поперечной оси фундамента под двигатель на настиле второго дна (стрингерах) или от контрольного шпангоута |
| 2 Положение по высоте и полушироте | На всю высоту | +/- 3 | Проверка совмещения оси кронштейна с осью линии гребного вала. Проверку проводят у носового и кормового торцов ступицы кронштейна |
*Приложение Б*
*(рекомендуемое)*
*СРЕДСТВА ТЕХНОЛОГИЧЕСКОГО ОСНАЩЕНИЯ И ДОКУМЕНТАЦИЯ*
*ДЛЯ ВЫПОЛНЕНИЯ ПРОВЕРОЧНЫХ РАБОТ*
*Б.1 Сведения о средствах измерения*
*В [таблице Б.1](#p102389) приведен перечень видов средств измерения для выполнения проверочных работ при формировании корпуса на горизонтальном стапеле.*
*Таблица Б.1*
*Виды средств измерений*
| Измеряемый параметр | Средство измерений | Диапазон измерений (с указанием единиц измерения) |
| Линейные размеры | Линейка измерительная металлическая по ГОСТ 427 | От 0 до 1000 мм |
| Рулетка измерительная металлическая по ГОСТ 7502 | От 0 до 10 000 мм |
| Отклонение от перпендикулярности | Поверочный угольник по ГОСТ 3749 | 90° |
| Отклонение от заданного угла | Угломер с нониусом по ГОСТ 5378 | От 0° до 180° |
| Отклонение от прямолинейности, плоскостности и соосности | Труба визирная измерительная | Дальность визирования от 0,5 до 30 м |
| Поверочная линейка по ГОСТ 8026 | От 0 до 4000 мм |
| Трехмерные координаты точки | Тахеометр | Не менее 60 м |
| Трекер | Не менее 60 м |
| Угловые размеры | Теодолит по ГОСТ 10529 | От 0° до 360° (горизонтальные углы).
Для вертикальных углов - от -55° до 60° |
| Отклонение от горизонтальности, уклоны | Уровень шланговый | Дистанция от 0 до 25 м |
| Нивелир по ГОСТ 10528 | Дальность визирования - не более 60 м |
*Б.2 Применение незамерзающей жидкости при выполнении проверочных работ*
*При выполнении проверочных работ в цехе и на стапеле целесообразно в шланговых уровнях вместо спирта применять незамерзающую жидкость (далее - жидкость). При нахождении судна на плаву применение данной жидкости не рекомендуется из-за медленно выравнивающихся уровней в трубках шлангового уровня.*
*Заполнение шлангового уровня в зимнее время жидкостью проводят растворами, состав которых приведен в [таблице Б.2](#p102426).*
*Таблица Б.2*
*Состав растворов*
| Температура, °C | Содержание кристаллического хлористого кальция в водном растворе, % | Плотность, г/см3 (кг/л) |
| --- | --- | --- |
| -10 | 36 | 1,16 |
| -15 | 44 | 1,20 |
| -30 | 50 | 1,24 |
*Для приготовления раствора жидкостей требуемой плотности следует взять указанное в [таблице Б.2](#p102426) количество хлористого кальция по [ГОСТ 450](https://bukva.ai/docs/gost-450-77) и растворить в дистиллированной воде по [ГОСТ Р 58144](https://bukva.ai/docs/usloviya-gost-r-58144-2018).*
*После тщательного перемешивания плотность жидкости проверяют ареометром по [ГОСТ 18481](https://bukva.ai/docs/gost-18481-81). Если плотность больше требуемой, добавляют воду, если меньше - хлористый кальций.*
*Для окраски жидкости на 1 л добавляют 0,1 г красного анилинового красителя или индикатор метилрот.*
*Б.3 Формы документации при выполнении проверочных работ на стапеле*
*Б.3.1 В процессе формирования корпуса судна на стапеле необходимо вести журнал регистрации результатов проверки положения килевой линии, крена, положение корпуса по длине стапеля и работ, проводимых под судном (далее - журнал).*
*Б.3.2 Результаты проверки положения килевой линии и крена судна регистрируют в журнале по [форме Б.1](#p102445).*
*Форма Б.1*
| Регистрация результатов проверки положения килевой линии и крена судна |
| Номера шпангоута | Дата | Дата | Дата | Дата | |
| ДП | Крен | ДП | Крен | ДП | Крен | ДП | Крен |
| Высота | Полуширота | Высота | Полуширота | Высота | Полуширота | Высота | Полуширота |
| | | | | | | | | | | | |
| Подписи: |
| Мастер | ___________________________ |
| Контрольный мастер | ___________________________
___________________________ |
| Строитель | |
Б.3.3 Результаты проверки положения корпуса судна по длине стапеля регистрируют в журнале по [форме Б.2](#p102475).
Форма Б.2
| Регистрация результатов проверки положения корпуса судна по длине стапеля |
| Шпангоут | |
| Дата | | | | |
| Размер смещения | | | | |
| Подписи | Мастер
Контрольный мастер
Строитель | | | | |
| Дата | | | | |
| Размер смещения | | | | |
| Подписи | Мастер
Контрольный мастер
Строитель | | | | |
| Дата | | | | |
| Размер смещения | | | | |
| Подписи | Мастер
Контрольный мастер
Строитель | | | | |
|
Б.3.4 Работы, проводимые на стапеле под судном (установка, замена опорных и опорно-транспортных устройств и т.д.), регистрируют в журнале по [форме Б.3](#p102491). В [графе](#p102500) "Примечание" формы Б.3 проставляют количество опорных устройств, предусмотренных в чертеже закладки судна.
| Регистрация работ, проводимых под судном на стапеле |
| Дата | Описание выполняемых работ | Исполнитель | Объем выполненных работ, шт. | Общее количество под судном после окончания работ, шт. | Основание для проведения работ | Подписи | Примечание | |
| кильблоков | бортовых упоров | торцевых упоров | откосов | мастера | контрольного мастера | строителя |
| | | | | | | | | | | | |
|
Б.3.5 Начало заполнения журнала определяется закладкой судна на стапеле, окончание - спуском судна на воду.
Б.3.6 В журнале регистрируют результаты проверок, проводимых в сроки, предусмотренные действующими инструкциями о порядке проведения проверок, а также чертежами и другими технологическими и техническими документами.
Б.3.7 Результаты проверок регистрируют в журнале за подписью лица, ответственного за проведение проверочных работ на стапеле, - мастера по проверке, непосредственно после окончания работ.
Б.3.8 Журнал должен предъявляться мастером по проверке старшему строителю заказа на контроль не менее двух раз в месяц, а в период монтажа спускового устройства - не менее одного раза в неделю.
Б.3.9 Ответственность за сохранность журнала возлагается на мастера по проверке.
Приложение В
(рекомендуемое)
РЕКОМЕНДАЦИИ
ПРИ ВЫПОЛНЕНИИ СПЕЦИАЛИЗИРОВАННЫХ ПРОВЕРОЧНЫХ РАБОТ
В.1 Определение минимальной длины неприваренного конца балки набора
В.1.1 При окончательной установке секции в случае большого несовпадения (более 10 мм) оснований балок набора на стыковых или притыкаемых соединениях с целью уменьшения пригоночных работ определяют минимальный участок отрезки балки от обшивки. Длина этого участка после наведения стыковых кромок должна позволить при выполнении сборочных и сварочных работ получить стрелку прогиба балки в заданных [разделом 7](#p101283) допусках.
В.1.2 Перед стыковкой балок измеряют несовпадение основания стенок балок m, как показано на [рисунке В.1](#p102525). Несовпадение n у головок (поясков) балок в расчет не принимают.
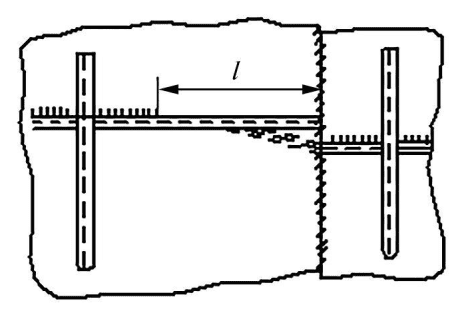 | 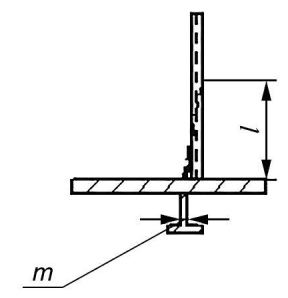 |
| а) Стыковое соединение | б) Притыкаемое соединение |
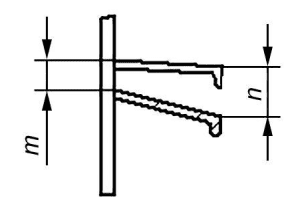 |
| в) Несовпадение стенок балок у оснований |
l - минимальная длина неприваренного конца балки, мм
Рисунок В.1 - Несовпадение балок на монтажных соединениях
По графику, приведенному на [рисунке В.2](#p102529), по несовпадению основания стенок балок m определяют общую длину участка балки l без сварного шва. Например, если несовпадение m = 17 мм, то участок основания балки l должен быть равен 700 мм от торца. Значит, если на секции, поступившей на стапельную сборку, концы балок не приварены на 300 мм, то достаточно отрезать основание балки на длину, равную 700 - 300 = 400 мм.
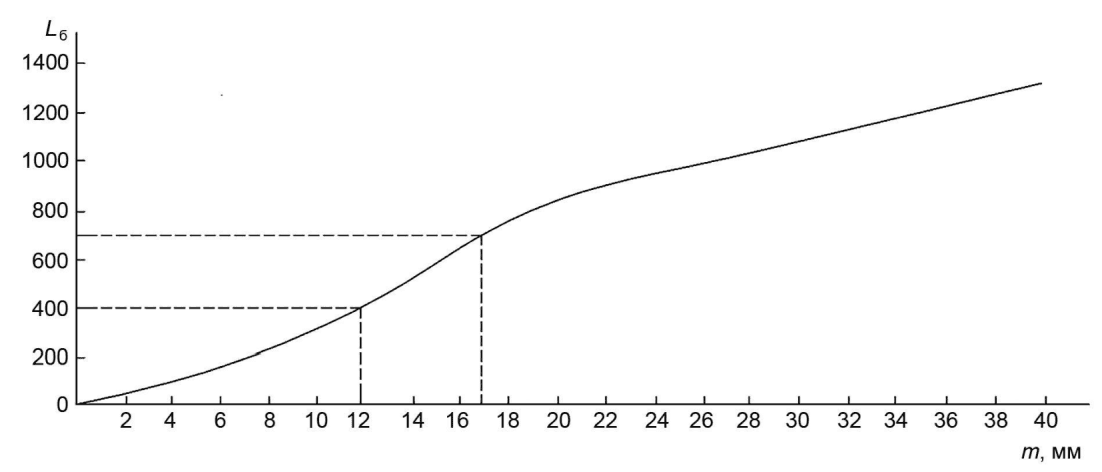
Lб - длина участка балки без сварочного шва, мм;
m - несовпадение у основания балок, мм
Рисунок В.2 - График зависимости длины свободного от сварки
участка балки от размера несовпадения оснований
смежных блоков
В случае устранения несовпадения стыковых кромок перемещением правого и левого концов балок размер несовпадения оснований балок m разбивают на две части (равные или неравные) и согласно значениям этих частей по графику определяют длину отрезки балок.
Для притыкаемого набора рекомендуется учитывать положение настоящего стандарта о допустимости смещения на 0,5 толщины соединения, разделенного листом. В этом случае при несовпадении m = 19 мм требуется участок, свободный от сварки, согласно графику - длиной 800 мм, но с учетом половины толщины набора, например 5 мм, с несовпадением уже не 19 мм, а 14 мм требуется участок длиной 520 мм.
В.2 Определение геометрических параметров внутренней полости специализированных фундаментов
В.2.1 Основными геометрическими параметрами внутренней полости, подлежащими контролю, являются: диаметры торцевых отверстий, их соосность, взаиморасположение осей относительно основных базовых плоскостей (стенок фундамента).
В.2.2 Контроль указанных параметров проводят тахеометром (трекером) при одной или нескольких стоянках прибора в районе торцевого отверстия при условии максимально возможного обзора поверхности полости, как показано на [рисунке В.3](#p102536).
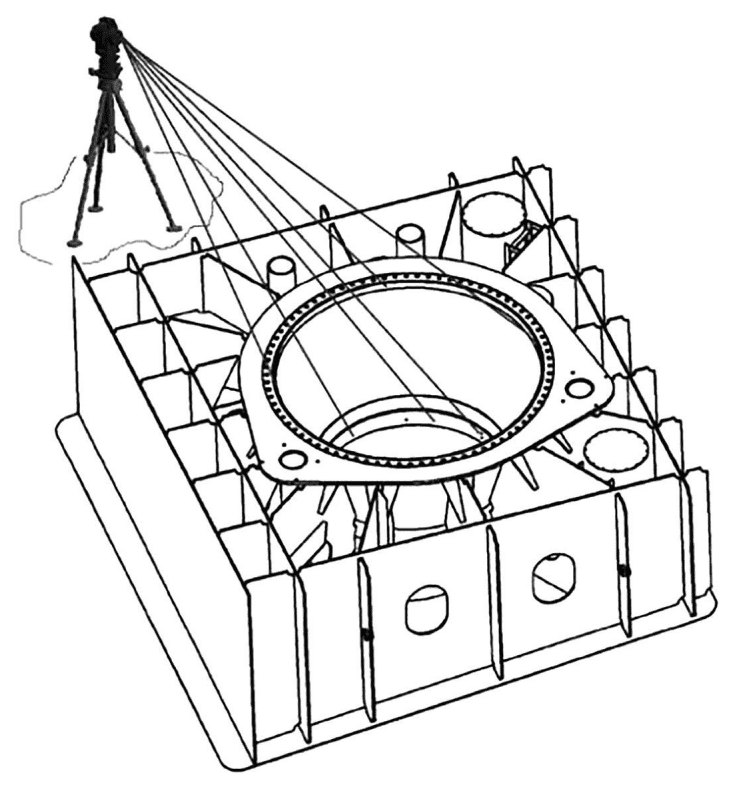
Рисунок В.3 - Определение геометрических параметров
внутренней полости специализированного фундамента
В.2.3 Кромки и цилиндрические пояса торцевых отверстий оператор обкатывает уголковым отражателем на специализированной оснастке вручную.
*В.2.4 Полученный массив координат измеренных точек обрабатывают в специальном метрологическом программном обеспечении путем построения истинных форм отверстий, осевых линий, плоскостей и сопоставления с математическими (чертежными) данными.*
## БИБЛИОГРАФИЯ
| [1] | Правила НД N 2-020101-180 | Правила о грузовой марке морских судов, Российской морской регистр судоходства |
| [2] | Правила классификации и постройки судов (ПКПС), Российское Классификационное Общество |
| [3] | Постановление Правительства Российской Федерации от 16 сентября 2020 г. N 1479 "Правила противопожарного режима в Российской Федерации" |
| [4] | Приказ Минтруда Российской Федерации от 16 ноября 2020 г. N 782н "Правила по охране труда при работе на высоте" |
| [5] | Приказ Ростехнадзора от 26 ноября 2020 г. N 461 "Об утверждении федеральных норм и правил в области промышленной безопасности "Правила безопасности опасных производственных объектов, на которых используются подъемные сооружения" |
| [6] | Приказ Минтруда Российской Федерации от 29 октября 2021 г. N 766н "Об утверждении правил обеспечения работников средствами индивидуальной защиты и смывающими средствами" |
| [7] | Приказ Минздрава Российской Федерации от 28 января 2021 г. N 29н "Об утверждении порядка проведения обязательных предварительных и периодических медицинских осмотров работников, предусмотренных частью четвертой статьи 213 Трудового кодекса Российской Федерации, перечня медицинских противопоказаний к осуществлению работ с вредными и (или) опасными производственными факторами, а также работам, при выполнении которых проводятся обязательные предварительные и периодические медицинские осмотры" |
| [8] | СанПиН 1.2.3685-21 | Гигиенические нормативы и требования к обеспечению безопасности и (или) безвредности для человека факторов среды обитания |
| УДК 629.12.011.1.002.72:006.354 | ОКС 47.020.10 |
| Ключевые слова: корпуса металлические, надводные суда, проверочные работы, построечное место |
---