ГОСТ Р 72310-2025. Национальный стандарт Российской Федерации. Гидроэлектростанции. Гидротурбины реактивные. Контроль металла рабочих колес и камер рабочих колес. Методические указания
(утв. и введен в действие Приказом Росстандарта от 22.10.2025 № 1264-ст)
Примечание
Документ введен в действие с 01.12.2025.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 22 октября 2025 г. № 1264-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ГИДРОТУРБИНЫ РЕАКТИВНЫЕ. КОНТРОЛЬ МЕТАЛЛА РАБОЧИХ КОЛЕС И КАМЕР РАБОЧИХ КОЛЕС
Hydroelectric power plants. Reactive hydraulic turbines. Control of runner and runner chamber metal. Guidelines
19.100
Дата введения 1 декабря 2025 года
Предисловие
1 РАЗРАБОТАН Акционерным обществом «Всероссийский научно-исследовательский институт гидротехники имени Б.Е. Веденеева» (АО «ВНИИГ им. Б.Е. Веденеева»), Публичным акционерным обществом «Федеральная гидрогенерирующая компания — РусГидро» (ПАО «РусГидро»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 016 «Электроэнергетика»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 22 октября 2025 г. № 1264-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
1.1 Настоящий стандарт устанавливает технические и организационные требования в период эксплуатации к проведению контроля металла рабочих колес и камер рабочих колес осевых поворотно-лопастных (ПЛ), пропеллерных (Пр), диагонально-поворотных лопастных (ДПЛ) и радиально-осевых (РО) реактивных гидротурбин как вертикального, так и горизонтального исполнения, с применением неразрушающих методов штатного контроля и, при необходимости, при проведении специальных исследований с использованием образцов металла.
1.2 Настоящий стандарт формирует единые требования и регулирует названные выше процессы и процедуры, определяет нормы и объем контроля металла рабочих колес и камер рабочих колес гидротурбин, минимально необходимые для оценки исправности и/или работоспособности контролируемых объектов, а также для принятия решений о возможности их дальнейшей эксплуатации или необходимости замены.
1.3 Требования настоящего стандарта могут быть использованы организациями, ответственными за эксплуатацию гидроагрегатов, а также организациями или физическими лицами, выполняющими работы (оказывающими услуги) в области его применения на объектах, расположенных в Российской Федерации.
1.4 Настоящий стандарт не учитывает все возможные особенности исполнения его требований на разнотипном оборудовании.
2 Нормативные ссылки
В настоящем стандарте использованы ссылки на следующие документы:
ГОСТ 8.398 Государственная система обеспечения единства измерений. Приборы для измерения твердости металлов и сплавов. Методы и средства поверки
ГОСТ 12.1.001 Система стандартов безопасности труда. Ультразвук. Общие требования безопасности
ГОСТ 12.1.003 Система стандартов безопасности труда. Шум. Общие требования безопасности
ГОСТ 12.1.004 Система стандартов безопасности труда. Пожарная безопасность. Общие требования
ГОСТ 12.1.005 Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.1.007 Система стандартов безопасности труда. Вредные вещества. Классификация и общие требования безопасности
ГОСТ 12.2.003 Система стандартов безопасности труда. Оборудование производственное. Общие требования безопасности
ГОСТ 12.2.007.0 Система стандартов безопасности труда. Изделия электротехнические. Общие требования безопасности
ГОСТ 12.4.011 Система стандартов безопасности труда. Средства защиты работающих. Общие требования и классификация
ГОСТ 12.4.016 Система стандартов безопасности труда. Одежда специальная защитная. Номенклатура показателей качества
ГОСТ 25.502 Расчеты и испытания на прочность в машиностроении. Методы механических испытаний металлов. Методы испытаний на усталость
ГОСТ 25.506 Расчеты и испытания на прочность. Методы механических испытаний металлов. Определение характеристик трещиностойкости (вязкости разрушения) при статическом нагружении
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 427 Линейки измерительные металлические. Технические условия
ГОСТ 1497 Металлы. Методы испытаний на растяжение
ГОСТ 2789 Шероховатость поверхности. Параметры и характеристики
ГОСТ 3749 Угольники поверочные 90°. Технические условия
ГОСТ 5378 Угломеры с нониусом. Технические условия
ГОСТ 7502 Рулетки измерительные металлические. Технические условия
ГОСТ 8026 Линейки поверочные. Технические условия
ГОСТ 9378 (ИСО 2632-1-85, ИСО 2632-2-85) Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 11358 Толщиномеры и стенкомеры индикаторные с ценой деления 0,01 и 0,1 мм. Технические условия
ГОСТ 14034 Отверстия центровые. Размеры
ГОСТ 16504 Система государственных испытаний продукции. Испытания и контроль качества продукции. Основные термины и определения
ГОСТ 18442 Контроль неразрушающий. Капиллярные методы. Общие требования
ГОСТ 19300 Средства измерений шероховатости поверхности профильным методом. Профилографы-профилометры контактные. Типы и основные параметры
ГОСТ 22761 Металлы и сплавы. Метод измерения твердости по Бринеллю переносными твердомерами статического действия
ГОСТ 25706 Лупы. Типы, основные параметры. Общие технические требования
ГОСТ ISO/IEC 17025 Общие требования к компетентности испытательных и калибровочных лабораторий
ГОСТ ISO 17638 Неразрушающий контроль сварных соединений. Магнитопорошковый контроль
ГОСТ Р 8.850 Государственная система обеспечения единства измерений. Характеристики люксметров и яркомеров. Общие положения
ГОСТ Р 8.973 Государственная система обеспечения единства измерений. Национальные стандарты на методики поверки. Общие требования к содержанию и оформлению
ГОСТ Р 12.1.019 Система стандартов безопасности труда. Электробезопасность. Общие требования и номенклатура видов защиты
ГОСТ Р 53697 (ISO/TS 18173:2005) Контроль неразрушающий. Основные термины и определения
ГОСТ Р 55260.3.2 Гидроэлектростанции. Часть 3-2. Гидротурбины и механическая часть генераторов. Методики оценки технического состояния
ГОСТ Р 55562 (МЭК 60609-1:2004) Турбины гидравлические, насос-турбины и насосы гидроаккумулирующих электростанций. Оценка кавитационной эрозии. Часть 1. Оценка в реактивных турбинах, насос-турбинах и насосах гидроаккумулирующих электростанций
ГОСТ Р 55724 Контроль неразрушающий. Соединения сварные. Методы ультразвуковые
ГОСТ Р 55725 Контроль неразрушающий. Преобразователи ультразвуковые пьезоэлектрические. Общие технические требования
ГОСТ Р 55809 Контроль неразрушающий. Дефектоскопы ультразвуковые. Методы измерений основных параметров
ГОСТ Р 56512 Контроль неразрушающий. Магнитопорошковый метод. Типовые технологические процессы
ГОСТ Р 72309 Гидроэлектростанции. Контроль крепежных элементов ответственных узлов гидроагрегатов. Методические указания
ГОСТ Р ЕН 13018 Контроль визуальный. Общие положения
ГОСТ Р ИСО 5577 Контроль неразрушающий. Ультразвуковой контроль. Словарь
ГОСТ Р ИСО 15549 Контроль неразрушающий. Контроль вихретоковый. Основные положения
ГОСТ Р ИСО 16809 Контроль неразрушающий. Контроль ультразвуковой. Измерение толщины
ГОСТ Р ИСО 17637 Неразрушающий контроль сварных швов. Визуальный контроль соединений, выполненных сваркой плавлением
ГОСТ Р МЭК 62364 Гидравлические машины. Руководство по предотвращению гидроабразивной эрозии в поворотно-лопастных, радиально-осевых и ковшовых турбинах
СП 49.13330 «СНиП 12-03-2001 Безопасность труда в строительстве. Часть 1. Общие требования»
СП 129.13330 «СНиП 3.05.04-85 Наружные сети и сооружения водоснабжения и канализации»
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ 16504, ГОСТ Р 53697, ГОСТ Р 55260.3.2, ГОСТ Р ИСО 5577, а также следующие термины и определения:
3.1 браковочный критерий: Значение контролируемого показателя технического состояния объекта, соответствующее недопустимому для его дальнейшей эксплуатации дефекту.
3.2 визуальный контроль: Органолептический контроль, осуществляемый органами зрения.
3.3 включение: Объем в металле, заполненный инородным металлом, окислами металлов, шлаком, флюсом.
3.4 дефект: Дефектность или несплошность, которая может быть обнаружена методами неразрушающего контроля, и которая необязательно является недопустимой.
3.5 задир (поверхности основного металла): Дефект поверхности металла — повреждение поверхности металла, вызванное удалением, путем отрыва, временного технологического крепления.
| измерительный контроль: Контроль, осуществляемый с применением средств измерений. [ГОСТ 16504-81, пункт 111] |
|---|
3.8 индекс технического состояния: Интегральный показатель технического состояния, который объединяет значения ряда других показателей технического состояния в единую величину, удобную для сравнения и оценки.
3.9 индивидуальная программа контроля: Программа технического контроля, разрабатываемая применительно к элементу или группе элементов одинаковой конструкции и работающих в одинаковых условиях, учитывающая конкретные условия эксплуатации, повреждения и выполненные ремонт или реконструкцию.
| калибровка: Совокупность операций, устанавливающих соотношение между значением величины, полученным с помощью данного средства измерений, и соответствующим значением величины, определенным с помощью эталона с целью определения метрологических характеристик этого средства измерений. [ГОСТ 33006.2-2014, пункт 3.22] |
|---|
контрольный образец чувствительности: Образец материала, содержащий четко определенные несплошности и используемый для настройки или проверки чувствительности метода, оборудования, аппаратуры или дефектоскопических материалов при заданной технологии контроля.
ГОСТ Р 53697-2009, [пункт 2.23]
3.12 контроль технического состояния объекта: Проверка соответствия значений параметров объекта требованиям технической документации и установление степени готовности оборудования к работе.
3.13 корень шва: Часть сварного шва, наиболее удаленная от его лицевой поверхности.
3.14 критическая трещина: Трещина, при которой происходит практически мгновенный разрыв детали на части.
3.15 критический дефект: Один или несколько дефектов, совокупный размер, форма, ориентация, расположение или свойства которых не удовлетворяют установленным критериям.
3.16 наработка: Продолжительность работы объекта, измеряемая в часах и (или) циклах.
настроечный образец: Образец, изготовленный из материала, аналогичного материалу объекта контроля, содержащий четко определенные отражатели: используется для настройки амплитудной и (или) временной шкалы ультразвукового прибора путем сравнения показаний от выявленных несплошностей с показаниями, полученными от известных отражателей.
Примечание - Несплошность считается протяженной при отношении максимальной длины к максимальной ширине более трех (ширина измеряется в направлении, перпендикулярном к линии максимальной длины). При меньшем значении указанного отношения (до трех включительно) несплошность считается округлой.
3.20 объект контроля: Контролируемые поверхности сварного соединения, наплавки, основного металла отливки.
3.21 (технический) осмотр: Контроль технического состояния оборудования осуществляемый в основном, при помощи органов чувств и, в случае необходимости, средств контроля, номенклатура которых установлена соответствующей документацией.
3.22 основной металл: Металл подвергающихся сварке соединяемых частей.
3.23 отслоение: Дефект в виде нарушения сплошности сплавления наплавленного металла с основным металлом.
3.24 поверка: Совокупность операций, выполняемых в целях подтверждения соответствия средств измерений установленным для них обязательствам, в том числе метрологическим требованиям.
3.25 повреждение: Нарушение исправного состояния объекта при сохранении его работоспособного состояния.
3.26 пура : Дефект металла, полость округлой формы, которую еще нельзя считать раковиной.
3.27 предельное состояние: Состояние объекта, при котором либо его дальнейшая эксплуатация недопустима или нецелесообразна, либо восстановление его работоспособного состояния невозможно или нецелесообразно.
3.28 прожог сварного шва: Дефект в виде сквозного отверстия в сварном шве, образовавшийся вследствие вытекания части металла в процессе выполнения сварки.
3.29 ремонт по техническому состоянию: Ремонт, при котором контроль технического состояния выполняется с периодичностью, установленной в документации, а объем и момент начала ремонта определяются техническим состоянием объекта.
3.30 сварное соединение: Неразъемное соединение, выполненное сваркой.
3.31 сварной шов: Участок сварного соединения, образовавшийся в результате кристаллизации расплавленного металла или в результате пластической деформации при сварке давлением или сочетания кристаллизации и деформации.
3.32 средства контроля: Измерительные инструменты, аппаратура и дефектоскопические материалы, используемые для проведения контроля.
3.33 срок службы: Календарная продолжительность эксплуатации объекта от начала его эксплуатации или ее возобновления после ремонта до перехода в предельное состояние.
3.34 стандартный образец: Средство измерения в виде твердого тела, предназначенное для хранения и воспроизведения значений физических величин, принятых в качестве единиц для измерения метрологических характеристик, отражающих показатели качества продукции в соответствии с назначением средств неразрушающего контроля и физическими особенностями реализуемых ими методов.
Примечание - Различают государственные стандартные образцы, предусмотренные стандартами с указанием материала и их конструкции, используемые для настройки аппаратуры при контроле широкого ассортимента продукции, и настроечные образцы (НО), изготовленные из материала, аналогичного материалу объекта контроля, содержащие определенные отражатели; используются для настройки амплитудной и (или) временной шкалы ультразвукового прибора.
3.35 стыковое соединение: Сварное соединение двух элементов, примыкающих друг к другу торцевыми поверхностями.
3.36 тавровое соединение: Сварное соединение, в котором торец одного элемента примыкает под углом и приварен к боковой поверхности другого элемента.
3.37 техническое обследование оборудования: Контроль технического состояния оборудования, включающий измерения, испытания и исследования, проводимые по специальным программам, как правило, с привлечением специализированных организаций по решению технического руководителя эксплуатирующей организации и (или) комиссий, производящих периодический осмотр или техническое освидетельствование оборудования.
3.38 техническое состояние объекта: Состояние объекта, которое характеризуется в определенный момент времени, при определенных условиях внешней среды, значениями показателей, установленными технической документацией на объект.
Примечание - Различают виды технического состояния в зависимости от значений параметров в определенный момент времени: исправное, работоспособное, неисправное, неработоспособное и т.п.
3.39 трещина (в металле): Дефект в виде разрыва основного металла или в сварном шве и (или) прилегающих к нему зонах сварного соединения и основного сварного соединения металла.
3.40 утонение металла: Уменьшение толщины металла вследствие чрезмерного его удаления при обработке абразивным инструментом или в результате воздействия среды (коррозионного и абразивного износа в воде).
3.41 фундаментное кольцо: Элемент фундамента радиально осевой гидротурбины, соединенный со статором турбины, который служит опорой рабочему колесу с валом при монтаже, ремонтах и демонтаже турбины.
Примечание - На верхний фланец фундаментного кольца устанавливается нижнее кольцо направляющего аппарата, а к нижнему фланцу присоединяется облицовка конуса отсасывающей трубы.
4 Сокращения
В настоящем стандарте использованы следующие сокращения:
ВИК — визуальный и измерительный контроль;
ГАЭС — гидроаккумулирующая электростанция;
ГЭС/ГАЭС — гидравлическая или гидроаккумулирующая электрическая станция;
ДПЛ — диагонально-поворотная лопастная (гидротурбина);
КДУР — кинетическая диаграмма усталостного разрушения;
ЛРК — лопасти рабочих колес ПЛ, Пр, ДПЛ и РО гидротурбин;
МК — магнитопорошковый контроль;
НКНА — нижнее кольцо направляющего аппарата;
НТД — нормативно-техническая документация;
ПВК — контроль проникающими веществами (способ цветной дефектоскопии);
ПЛ — поворотно-лопастная (гидротурбина);
Пр — пропеллерная (гидротурбина);
ПТД — производственно-техническая документация;
ПЭП — ультразвуковой пьезоэлектрический преобразователь;
РО — радиально-осевая (гидротурбина);
РУТ — рост усталостной трещины;
СОН — способ остаточной намагниченности;
СП — сопрягающий пояс конуса рабочего колеса;
СПП — способ приложенного поля;
ТВ — определение твердости металла;
УТ — ультразвуковая толщинометрия.
5 Общие положения
5.1 Настоящий стандарт устанавливает технические и организационные требования к проведению эксплуатационного технического контроля металла РК и КРК реактивных гидротурбин:
Контроль выполняется как с применением неразрушающих методов контроля, так и, при необходимости, специальных исследований с использованием образцов металла.
5.2 Требования настоящего стандарта могут быть использованы эксплуатирующими организациями для получения информации о состоянии металла РК и КРК с целью проведения оценки их технического состояния в соответствии с требованиями ГОСТ Р 55260.3.2, определения индекса технического состояния РК, КРК, гидротурбины и гидроагрегата в целом в соответствии с методикой [1], для определения сроков ремонта по техническому состоянию в соответствии с [2], объема ремонтных работ и для принятия решения о продлении срока службы.
5.3 Эксплуатационный контроль металла РК и КРК необходимо проводить для следующих элементов:
- ЛРК;
- корпуса РК;
- конуса обтекателя;
- облицовки КРК;
- отъемного сегмента;
- сопрягающего пояса;
- элементов механизма поворота лопастей (для ПЛ и ДПЛ гидротурбин);
5.4 Эксплуатационный контроль металла РК и КРК проводят для оценки изменения состояния металла, предотвращения развития процессов эрозионно-коррозионных повреждений, учета деградации физико-механических свойств материала перечисленных элементов с целью обеспечения их безопасной работы.
5.5 Процедуры контроля металла, регулируемые настоящим стандартом, должны быть использованы:
- при периодических технических осмотрах выведенных из работы гидротурбин;
- технических обследованиях гидротурбин;
- технических освидетельствованиях гидротурбин;
- продлении (переназначении) срока службы и (или) оценке ресурса гидротурбин, в том числе остаточного;
- определении сроков следующего ремонта, в том числе при проведении ремонтов по техническому состоянию;
- выполнении ремонтных работ по восстановлению РК и КРК.
5.6 Контроль металла должен производиться аттестованными специалистами специализированных подразделений (лабораторий) эксплуатирующей организации, ремонтных организаций или иных привлеченных организаций, аттестованных в установленном порядке в соответствии с требованиями [3] - [7].
5.7 Ответственность за организацию работ по подготовке и проведению контроля в объеме и в сроки, указанные в настоящем стандарте, возлагают на технического руководителя эксплуатирующей организации.
5.8 Порядок, объем, периодичность и методы технического контроля состояния металла РК и КРК гидротурбин на действующих ГЭС/ГАЭС разрабатывают на основании требований настоящего стандарта с учетом особенностей эксплуатации гидротурбинного оборудования на каждой конкретной ГЭС/ГАЭС, графика проведения ремонтов, результатов предшествующего контроля и отражают в отчетной технической документации ГЭС/ГАЭС с указанием следующих сведений:
- объемов и методов реализации контроля;
- графиков, планов и сроков технического контроля;
- программ технического контроля;
- правил пользования штатными средствами для контрольных измерений;
- порядка ведения технической документации по контролю технического состояния металла РК и КРК.
5.9 На каждой ГЭС/ГАЭС необходимо вести техническую документацию по формам, приведенным в приложениях к настоящему стандарту, в которых должны быть зарегистрированы все результаты контроля технического состояния металла, в том числе:
- результаты технических обследований — подробно в технических отчетах о проведенных измерениях, испытаниях, исследованиях с приложением утвержденных в установленном порядке программ (см. приложения А, Б), формуляров повреждений (см. приложение В), актов обследований, материалов обследований, включая протоколы измерений и анализов, и планов мероприятий, разработанных по результатам обследований, а также указанием даты следующего обследования;
- результаты периодических осмотров — в журналах технического обслуживания с приложением актов осмотров, формуляров повреждений (см. приложение В) и планов мероприятий, разработанных по зафиксированным результатам осмотров;
- результаты периодических осмотров и ремонтных работ по восстановлению РК и КРК — в ремонтной документации с приложением актов осмотров, формуляров повреждений согласно приложению В и планов мероприятий, разработанных по зафиксированным результатам осмотров, обнаруженных дефектах, объемах проведенного ремонта, использованных при ремонте материалах и технологии, результатах контроля металла после проведения ремонта и указанием даты следующего контроля отремонтированного оборудования;
- результаты технических освидетельствований должны быть внесены в паспорта (формуляры) каждой из освидетельствованных единиц оборудования с приложением актов освидетельствований и планов мероприятий, разработанных по результатам освидетельствований, указанием даты и кратких результатов/выводов, а также указанием даты следующего освидетельствования и условий ограничения эксплуатации (при наличии) на период продления срока службы;
- документация, формуляры повреждений согласно приложению В и планы осмотров, обнаруженные дефекты, объемы проведенного ремонта, использованные при ремонте материалы и технологии, результаты контроля металла после проведения ремонта.
5.10 В процессе контроля металла РК и КРК гидротурбин проводят периодические осмотры с целью выявления явных видимых дефектов состояния металла: протяженных трещин, значительной кавитационной или абразивной эрозии, существенных изменений геометрии РК и КРК.
5.11 При контроле металла РК и КРК гидротурбин в процессе технического обследования или при ремонте, выявлению подлежат дефекты и повреждения в зонах, предусмотренных для контроля конструкторской и технологической документацией. Перечень дефектов приведен в разделе 6.
5.12 По результатам контроля металла РК и КРК гидротурбин при техническом обследовании должны быть назначены технические мероприятия по восстановлению надежной и безопасной эксплуатации РК и КРК гидротурбин, а при необходимости введены ограничения на условия эксплуатации гидроагрегата. При невозможности немедленного устранения обнаруженных при проведении контроля дефектов в элементах РК и КРК, влияющих на надежность и безопасность эксплуатации гидроагрегата (не соответствующих нормам оценки качества, представленным в приложениях Г, Д, Е, Ж, И, К, Л, М, Н, П) необходимо выполнить расчетное обоснование остаточного ресурса поврежденного элемента РК и КРК с имеющимися дефектами с целью обоснования сроков, условий и возможности дальнейшей эксплуатации до проведения восстановительного ремонта или замены.
5.13 В эксплуатирующей организации должен быть организован учет и анализ информации о результатах контроля и повреждениях металла, отказах, нештатных (опасных) ситуациях в работе РК и КРК, вызванных ухудшением состояния металла, для разработки мероприятий по обеспечению их безопасной эксплуатации. По каждой единице оборудования должны вестись журналы и (или) базы данных по указанной информации в соответствии с требованиями ГОСТ Р 55260.3.2.
5.14 Для обеспечения сравнимости и унификации при оформлении результатов контроля, необходимо использовать стандартные бланки и формуляры в соответствии с приложением В.
5.15 Вся ведущаяся в эксплуатирующей организации документация, в которой регистрируют результаты контроля металла РК и КРК и содержится информация об их отказах, повреждениях, нештатных ситуациях, должна храниться до списания оборудования (элемента оборудования).
5.16 Контроль технического состояния РК и КРК требует оснащения ГЭС/ГАЭС средствами измерений (СИ) и соблюдения правил по обеспечению единства измерений согласно [3], [4].
5.17 Комплекс мероприятий по обеспечению единства измерений, выполняемый каждой эксплуатирующей организацией при организации контроля технического состояния металла рабочих колес гидротурбин, должен включать:
- организацию и проведение работ по калибровке СИ, не подлежащих поверке, согласно ГОСТ Р 8.973 и [5];
- своевременное представление в поверку СИ, подлежащих государственному контролю и надзору, согласно [6];
- использование аттестованных методик выполнения измерений;
- обеспечение соответствия точностных характеристик применяемых СИ требованиям к точности измерений технологических параметров.
5.18 Периодичность калибровки и поверки СИ устанавливает лицо, уполномоченное выполнять в эксплуатирующей организации функции в области метрологии, по согласованию с ее технологическими подразделениями, и утверждает технический руководитель эксплуатирующей организации.
5.19 Результаты калибровки или поверки СИ удостоверяют отметкой в его паспорте, калибровочным знаком, наносимым на СИ, или сертификатом о калибровке, а также записью в эксплуатационной документации.
6 Виды повреждений
6.1 Гидроагрегат работает в широком диапазоне переменных во времени нагрузок, которые при длительных сроках эксплуатации могут вызывать различные дефекты и повреждения в элементах РК и КРК, которые оказывают решающее влияние на эксплуатационную надежность РК и КРК и, в случае несвоевременного выявления, приводят к значительному увеличению времени, объемов и стоимости необходимого восстановительного ремонта.
6.2 Задачей эксплуатационного контроля состояния металла РК и КРК является своевременное выявление дефектов и повреждений, которые перечислены в 6.3.
6.3 Наиболее часто встречающиеся и наиболее опасные дефекты и повреждения РК и КРК, которые необходимо выявлять при эксплуатационном контроле состояния металла РК и КРК, следующие.
6.3.1 Рабочее колесо:
- трещины в лопастной системе РК (особенно у ступицы и обода на входной и выходной кромках для РО РК);
- трещины в корневом сечении и в зоне пересечения периферийного сечения и выходной кромки для ПЛ, Пр, ДПЛ РК, а также на галтельных переходах цапфы лопасти и отверстиях под болты крепления лопасти для ПЛ, Пр и ДПЛ РК с возможным дальнейшим развитием в критические трещины, приводящие к отрыву части металла ЛРК или обрыву ЛРК;
- внутренние дефекты изготовления в металле ЛРК — трещиноподобные и округлые дефекты, являющиеся потенциальными очагами образования и дальнейшего развития и увеличения трещин до критических размеров под воздействием внешних нагрузок в период эксплуатации гидроагрегата;
- вынос металла в виде локальных каверн вследствие кавитационной и абразивной эрозии;
- глубокие коррозионные язвенные повреждения;
- механические повреждения, связанные с попаданием посторонних предметов;
- трещины и механические повреждения элементов кинематики соединения лопастей, приводящие к отклонениям геометрических размеров РК, КРК, зазора «камера-лопасть» для Пл и Пр турбин от проектных значений;
- изменение физико-механических свойств металла, связанных с проведением ремонтно-восстановительных работ (сварка, наплавка, термическая обработка) и деградацией свойств материала при длительной эксплуатации в коррозионно-опасной среде (развитие усталостных явлений в металле лопастей, изменение предела коррозионно-усталостной прочности, твердости и т.п.);
- изменение, относительно проектных, геометрических характеристик РК, в том числе зазоров «камера-лопасть» и зазоров в лабиринтных уплотнениях, в процессе эксплуатации или в результате выполненных ремонтных работ.
6.3.2 Камера рабочего колеса, фундаментное кольцо, сопрягающий пояс:
- наличие пустот за облицовкой или отсутствие сцепления бетона с облицовкой вследствие низкого качества, плохой проработки, усадки, выноса бетона по фильтрационным ходам, выпора облицовки и т.п., выявленных в процессе эксплуатации гидроагрегата;
- недостаточная жесткость конструкции КРК за счет некачественного ее раскрепления в бетонном блоке;
- значительное несоответствие (уменьшение) реальной толщины металла облицовки проектной, полученное в результате обработки КРК на заводе и (или) в процессе монтажа на ГЭС/ГАЭС для обеспечения допустимого зазора между лопастями РК и облицовкой или уменьшение ее толщины при ремонте, а также за счет уноса металла с больших площадей вследствие кавитационной и абразивной эрозии;
- стыковое соединение различных участков облицовки не на ребрах жесткости;
- наличие надрезов и иных дефектов металла облицовки;
- наличие трещин в металле облицовки, выявленных в период эксплуатации, а также после проведения ремонтных работ на облицовке;
- несоответствие физико-механических характеристик металла принятым при проектировании;
- некачественная подгонка листов металла к ребрам жесткости при ремонте;
- непровары стыков листов из-за неполной разделки металла под сварку при проведении ремонтных работ;
- трещины в сварных швах;
- наличие сквозных отверстий в панелях облицовки вследствие некачественной заварки инъекционных отверстий или местных разрушений металла кавитационной эрозией;
- отслоение защитного (противоэрозионного) слоя нержавеющей стали от основного металла облицовки;
- ослабление крепления отъемного сегмента с последующим его сдвигом, деформацией прилегающей металлической облицовки, уменьшением зазора между облицовкой и лопастями турбины вплоть до их отрыва.
7 Требования к программе контроля металла
7.1 Контроль металла РК и КРК гидротурбин выполняется в соответствии с программой контроля металла РК и КРК, проводимого при периодических осмотрах и технических обследованиях, технических освидетельствованиях и в рамках работ по продлению срока службы или оценке ресурса (остаточного ресурса). К разработке программы целесообразно привлекать специализированные организации, имеющие опыт работы в данной области и владеющие методиками оценки развития дефектов.
7.2 Программа контроля металла РК и КРК гидротурбин составляется на основе типовых программ, приведенных в приложениях А и Б, с учетом местных особенностей и условий и дополняется, при необходимости, зонами, где проводились ремонтные работы (сварка, наплавка, выборка дефектов) или ранее уже обнаруживались дефекты. Программа контроля утверждается техническим руководителем эксплуатирующей организации.
7.3 Основанием для выбора объемов и методов контроля металла РК и КРК являются:
- анализ сведений, содержащихся в проектной документации;
- анализ эксплуатационной документации за весь период эксплуатации;
- анализ ремонтной документации за весь период эксплуатации;
- текущее техническое состояние конструкций;
- статистика отказов, повреждений и выявленных дефектов РК и КРК на данной турбине и на турбинах с аналогичными конструкциями РК и КРК и схожими эксплуатационными условиями;
- результаты предыдущих периодических осмотров, технических обследований и освидетельствований.
7.4 В программе контроля металла РК и КРК гидротурбин отражают следующие данные:
- зоны контроля;
- объемы контроля;
- методы контроля;
- сроки выполнения работ по контролю металла (периодичность).
7.5 Для целей, связанных с контролем металла, проектная документация должна содержать чертежи РК и КРК (завод-изготовитель, заводской номер), сертификаты на основные и сварочные материалы, документы о согласовании отступлений от чертежей при сборке и монтаже, документы о проведенном контроле качества сварных соединений, акты на приемку РК и КРК из монтажа.
7.6 Эксплуатационная документация в части, касающейся задач по контролю металла, должна содержать технологический регламент, данные о наработке и режимах эксплуатации оборудования (суточные ведомости), информацию о количестве пусков/остановов и сбросов нагрузок гидротурбины, продолжительность работы на переходных режимах, журнал технического обслуживания, формуляры повреждений, выявленных при предыдущих контролях металла за весь срок эксплуатации.
7.7 Ремонтная документация в части информации о состоянии металла оборудования должна содержать акты дефектации элементов РК и КРК, данные об обнаруженных дефектах и повреждениях, информацию о проведенных ремонтах, примененных технологиях ремонта, сварочных, наплавочных материалах и материалах, используемых для заполнения подплитных полостей КРК, о результатах послеремонтного контроля металла, принятых технических решениях по устранению дефектов, препятствующих дальнейшей эксплуатации оборудования.
7.8 В случае утраты необходимых для целей оценки состояния металла разделов проектной, эксплуатационной и ремонтной документации эксплуатирующая организация должна, по возможности, восстановить недостающую документацию.
7.9 Допускается при отсутствии необходимой проектной, эксплуатационной и (или) ремонтной документации за весь срок эксплуатации проводить анализ документации для составления программы контроля на основании данных о последнем капитальном ремонте турбины и за последний межремонтный период, но не менее пяти лет.
7.10 Программа, разработанная после анализа проектной, эксплуатационной и ремонтной документации КРК или РК с учетом статистики отказов при эксплуатации однотипных конструкций, является техническим документом, регламентирующим периодичность, объемы, зоны и методы контроля металла при технических осмотрах, технических обследованиях, технических освидетельствованиях или при ремонтах данного типа КРК или РК на данной ГЭС/ГАЭС.
7.11 Для проведения периодических осмотров может быть применена единая программа и типовая карта контроля. Порядок, объем и периодичность контроля определяют в соответствии с 5.9.
8 Порядок контроля металла
8.1 Настоящий раздел регламентирует порядок проведения контроля металла РК и КРК, включая методы, периодичность и объем контроля основного металла и сварных соединений (сварных швов и наплавок), при ремонте в процессе эксплуатации, при реконструкции, периодических осмотрах, техническом обследовании РК и КРК гидротурбин.
8.2 Вследствие недоступности РК и КРК гидротурбин во время работы гидроагрегата для непосредственного контроля и отсутствия специальной контрольно-измерительной аппаратуры в узлах и механизмах контроль металла РК и КРК необходимо проводить:
- на работающем оборудовании — по косвенным признакам (повышенная вибрация, посторонние шумы);
- на остановленном гидроагрегате — при осушенном проточном тракте по данным периодических осмотров, технических освидетельствований, технических обследований (испытаний).
8.3 Предусматривают следующие виды периодического контроля металла на остановленном гидроагрегате при осушенном проточном тракте:
- периодический осмотр без привлечения специализированных организаций и аттестованного персонала;
- периодический осмотр без привлечения специализированных организаций. Осмотр может проводить только обученный персонал, но он может быть не сертифицирован во внешних учебных центрах;
- ВИК без продолжительного вывода гидроагрегата из эксплуатации с привлечением специализированных организаций и аттестованного персонала;
- комплексный контроль в дополнение к визуальному и измерительному контролю, требующий необходимого комплекса исследований и измерений:
д) определение химических и механических свойств металла.
Допускается поведение иных видов контроля, в том числе с применением 3D-сканирования, при условии наличия согласованной методики проведения измерений по решению технического руководителя эксплуатирующей организации.
Периодичность всех видов периодического контроля металла устанавливается эксплуатирующей организацией на основании заводских инструкций и может быть изменена по рекомендациям специализированной организации на основании результатов технического обследования по решению технического руководителя эксплуатирующей организации на основании опыта эксплуатации.
Примечание - ПВК применяют для обнаружения поверхностных дефектов; МК и ВК — для обнаружения поверхностных и подповерхностных дефектов; УК — для обнаружения подповерхностных и внутренних дефектов; УТ — для определения толщины элемента.
8.4 Периодический осмотр РК и КРК не требует применения аппаратуры и аттестации специалистов. Его проводит эксплуатационный персонал ГЭС/ГАЭС или персонал подрядной организации, привлеченной для технического обслуживания оборудования, в период плановых и неплановых остановов на выведенном из работы гидроагрегате при осушенном проточном тракте, но не реже одного раза в год, с целью обнаружения явных, видимых визуально, дефектов состояния металла РК и КРК, сопрягающего пояса, фундаментного кольца протяженных трещин, значительной кавитационной (ГОСТ Р 55562) или абразивной эрозии (ГОСТ Р МЭК 62364), существенного изменения геометрии лопастей и камеры и т.д.
Для КРК дополнительно необходимо проводить простукивание обечайки КРК молотком (метод свободных колебаний).
В случае обнаружения при периодических осмотрах повреждений необходимо провести восстановительный ремонт или привлечь специализированную организацию для проведения технического обследования с целью принятия решения о возможности дальнейшей эксплуатации.
8.5 ВИК должны проводить подготовленные и имеющие соответствующую аттестацию в области НК [7] сотрудники специализированных подразделений эксплуатирующей организации, ремонтных организаций или иных привлеченных организаций:
- без продолжительного вывода гидроагрегата из эксплуатации — в доступных местах;
- при плановых и неплановых остановах гидроагрегата на выведенном из работы гидроагрегате при осушенном проточном тракте — также подготовленными специалистами в объеме, соответствующем требованиям типовой программы контроля, приведенным в приложениях А и Б в части визуального и измерительного контроля, с учетом особенностей эксплуатации данного гидроагрегата и ранее проведенных ремонтно-восстановительных работ.
Контроль необходимо проводить по инструкции согласно приложению Г. Периодичность контроля определяется техническим руководителем объекта с учетом наработки, но не реже, чем один раз в 25 000 часов календарного времени или необходимости проведения контроля не позднее, чем за 3000 час до планируемого капитального ремонта, если иное не предусмотрено регламентами организаций — изготовителей гидросилового оборудования.
Исключением является механизм поворота лопастей, для контроля которого требуется выемка РК.
В случае обнаружения при проведении ВИК недопустимых дефектов необходимо провести восстановительный ремонт или провести техническое обследование с целью принятия решения о возможности дальнейшей эксплуатации.
8.6 Комплексный контроль необходимо проводить по программе контроля, составленной в соответствии с требованиями раздела 7, при техническом освидетельствовании или техническом обследовании РК и КРК, сопрягающего пояса, фундаментного кольца, как правило, при капитальном ремонте турбины, но не реже, чем один раз в семь лет.
Карту и схему расположения зон контроля согласно приложениям А и В следует заполнять при разработке программы контроля. По результатам первичного визуального контроля при обнаружении дефектов в карту контроля вносят необходимые дополнения по контролю дефектных зон, проверке геометрической формы лопастей РК, симметричности их расположения, состояния кромок лопастей РК, геометрической формы КРК у ПЛ и Пр гидротурбин, размеров и равномерности зазоров в лабиринтных уплотнениях РО гидротурбин.
По результатам комплексного контроля должны быть приняты технические решения по восстановлению надежной и безопасной эксплуатации РК, КРК, сопрягающих поясов, фундаментных колец гидротурбин.
8.7 Требования к подготовке и проведению каждого вида контроля, а также образцы технологических карт приведены в приложениях Г - П по каждому виду контроля.
8.8 Организация, эксплуатирующая оборудование, должна обеспечить возможность проведения контроля металла РК и КРК (останов гидроагрегата и осушение проточной части, демонтаж и разборку ПЛ, Пр, ДПЛ РК), а также, при привлечении к проведению контроля сторонних организаций, при заключении договора зафиксировать, кто (эксплуатирующая организация или подрядчик) будет осуществлять подготовку и создание условий, оговоренных программой контроля (установку подмостей, зачистку поверхности металла, обеспечение освещения, необходимых влажности и температуры) для проведения контроля элементов РК и КРК гидротурбин.
8.9 На каждой ГЭС/ГАЭС должен быть составлен график периодичности работ по контролю металла РК и КРК учетом требований [8] - [11]. График утверждает технический руководитель ГЭС/ГАЭС. При составлении графика учитывают техническую возможность доступа к элементам гидротурбины — без демонтажа РК, с выемкой из кратера, с разборкой РК на монтажной площадке и т.п.).
8.10 За обеспечение безопасных условий контроля, за инструктаж и допуск к проведению работ отвечает эксплуатирующая организация в соответствии с требованиями СП 49.13330, [12], [13].
8.11 За соблюдение правил безопасности при работе в ограниченных и замкнутых пространствах [14], при работе на высоте [15] и с ручным электроинструментом [16] отвечает организация — исполнитель работ.
9 Требования к исполнителям работ по контролю металла
9.1 Организации, выполняющие работы по неразрушающему контролю металла РК, КРК, сопрягающих поясов, фундаментных колец гидротурбин, должны иметь лабораторию неразрушающего контроля, аттестованную в установленном порядке в соответствии с требованиями [6].
9.2 Специалисты, осуществляющие неразрушающий контроль металла, должны быть аттестованы в соответствии с [7]. При неразрушающем контроле металла РК, КРК, сопрягающих поясов, фундаментных колец гидротурбин они должны выполнять только те виды работ, на которые они аттестованы.
9.3 Организации, выполняющие определение химических и механических свойств металла крепежных элементов, должны иметь аккредитованную испытательную лабораторию в соответствии с требованиями ГОСТ ISO/IEC 17025, [17].
9.4 Организации, выполняющие гидравлические испытания КРК, должны руководствоваться требованиями СП 129.13330, [18].
9.5 Для допуска к проведению всех видов неразрушающего контроля все лица, участвующие в его выполнении, должны пройти соответствующий инструктаж по правилам безопасности с регистрацией в специальном журнале.
9.6 На период проведения работ приказом эксплуатирующей организации должно быть назначено лицо, отвечающее за соблюдение правил безопасности и графика работ по утвержденной программе.
10 Требования к средствам контроля металла
10.1 Все используемые средства контроля, включая стандартные образцы и другие эталоны, должны иметь действующие свидетельства о поверке (калибровке), выданные уполномоченными органами.
10.2 Срок проведения поверки (калибровки) устанавливают в соответствии с нормативной технической документацией на соответствующие приборы, инструменты, стандартные образцы.
10.3 Обязательно иметь калибры, стандартные образцы, эталоны для поверки и калибровки средств контроля.
10.4 Средства контроля должны надежно выявлять недопустимые дефекты и позволять достоверно проводить распознавание дефекта. Точность и разрешающая способность средств контроля должны удовлетворять требованиям применяемой методики.
10.5 При ВИК применяют инструментальные средства, указанные в приложении Г и ГОСТ Р ЕН 13018, ГОСТ Р ИСО 17637.
10.6 При ПВК используют оборудование и реактивы, указанные в ГОСТ 18442, [19].
10.7 При УК и УТ применяют переносные дефектоскопы и толщиномеры. Параметры ультразвуковых дефектоскопов должны удовлетворять требованиям, указанным в паспортах изготовителей. Дефектоскоп должен иметь комплект пьезоэлектрических преобразователей. Требования к дефектоскопам соответствуют ГОСТ Р 55725, ГОСТ Р 55809.
10.8 Для определения твердости применяют переносные твердомеры, параметры которых должны удовлетворять требованиям ГОСТ 22761.
10.9 Для проведения ВК используют вихретоковые дефектоскопы и контрольные образцы, требования к которым отражены в ГОСТ Р ИСО 15549, [20].
10.10 Для проведения МК используют магнитопорошковые дефектоскопы и дефектоскопические материалы, требования к которым отражены в ГОСТ ISO 17638, ГОСТ Р 56512.
10.11 Для определения шероховатости и волнистости поверхности следует применять портативные профилографы — профилометры, которые должны удовлетворять требованиям ГОСТ 19300, аттестованные образцы шероховатости поверхности (сравнения), соответствующие ГОСТ 9378.
11 Требования к исполнительной документации по результатам контроля металла
11.1 По результатам визуального и измерительного контроля необходимо оформлять:
- формуляр регистрации визуального и измерительного контроля;
- заключение по видам контроля;
- протоколы измерений и испытаний.
11.2 Результаты неразрушающих видов контроля (ВИК, УК, УТ, МК, ПВК, ВК, ТВ и др.) следует оформлять соответствующими заключениями с регистрацией в журнале учета работ и регистрации результатов визуально-измерительного и инструментального контроля.
11.3 По согласованию с заказчиком (эксплуатирующей организацией) допускается оформление результатов контроля проводить в иных форматах документов, установленных действующей на ГЭС/ГАЭС НТД.
11.4 Рекомендуемые формы документов, оформляемых по результатам контроля, приведены в приложениях В - П.
12 Установление и выбор браковочных критериев
12.1 В качестве браковочных критериев следует выбирать:
- критерии, принятые при изготовлении и монтаже КРК и РК;
- критерии, принятые при контроле в НТД на аналогичные изделия (отливки, поковки, сварные швы), с учетом близости химического состава и технологии производства РК и КРК и выбранного аналога;
- известные заранее критерии и допустимые значения, полученные расчетными методами с позиций циклической прочности и механики хрупкого разрушения.
12.2 Браковочные критерии для каждого вида контроля РК и КРК принимают согласно приложениям Г - М.
12.3 К браковочным критериям для металла РК и КРК должны быть отнесены:
- несоответствие механических и химических свойств металла нормативным значениям;
- несоответствие качества сварных соединений требованиям НТД или ПТД;
- отклонение геометрических размеров от требований проектной документации и ГОСТ Р 55260.3.2;
- наличие дефектов, не соответствующих нормам оценки качества (для каждого вида контроля) и препятствующих дальнейшей эксплуатации или приводящих к снижению надежности и безопасности;
- утонение металла в результате эрозии, коррозии и кавитации свыше допустимых значений (по требованиям конструкторской документации, НТД или исходя из несущей способности элемента).
Допустимые размеры дефектов и отклонений определяют на основании рекомендаций завода-изготовителя, требований НТД, ПТД и расчетного обоснования возможности, сроков и условий обеспечения дальнейшей надежной и безопасной эксплуатации с учетом влияния выявленных дефектов и отклонений, особенностей конструкции и режимов работы гидроагрегата, принятой на ГЭС/ГАЭС системе технического обслуживания и ремонта, возможности контроля развития дефекта по косвенным признакам на базе имеющихся на ГЭС/ГАЭС систем контроля и мониторинга.
Условиями обеспечения дальнейшей надежной и безопасной эксплуатации могут быть:
- ограничения по режимам работы гидроагрегата;
- проведение дополнительных видов контроля состояния металла, увеличение объема отдельных видов контроля и (или) сокращение периодичности контроля отдельных элементов РК и КРК;
- проведение внеочередных испытаний и (или) измерений;
- сокращение межремонтного периода.
12.4 Для определения критерия «допустимый дефект» целесообразно привлекать специализированные организации, имеющие опыт работы в данной области, владеющие методиками оценки развития дефектов при циклическом нагружении под действием эксплуатационных нагрузок и определения критических дефектов с позиции механики разрушения, и (или) завода — изготовителя оборудования.
13 Алгоритм принятия решения о возможности дальнейшей эксплуатации
13.1 При отсутствии дефектов, превышающих браковочный уровень, РК и КРК допускаются для дальнейшей эксплуатации вплоть до даты проведения следующего контроля в соответствии с требованиями настоящего стандарта и ГОСТ Р 55260.3.2.
13.2 Во время проведения контроля металлов при обнаружении дефектов, превышающих браковочный уровень, необходимо принять решение о проведении соответствующего восстановительного ремонта, или о запрете эксплуатации гидроагрегата, или о разрешении временной эксплуатации с ограничением по режимам работы и (или) разработкой плана мероприятий по обеспечению дальнейшей надежной и безопасной эксплуатации на ограниченный период.
13.3 Разрешение дальнейшей эксплуатации гидроагрегата при наличии дефектов РК и (или) КРК, превышающих браковочный уровень, принимается на основании расчетной оценки остаточного ресурса РК и КРК.
13.4 Оценку остаточного ресурса проводят с учетом:
- особенностей конструкции конкретного гидроагрегата, РК и КРК;
- всех имеющихся дефектов (включая допустимые дефекты и отклонения от НТД и ПТД, не препятствующие дальнейшей эксплуатации, и дефекты, превышающие браковочный уровень);
- фактических физико-механических свойств материалов, установленных по результатам проведения инструментальных и лабораторных исследований;
- фактических режимов эксплуатации гидроагрегата, включая пуски/остановы, работу на режимах малой, средней и большой мощности, работу на холостом ходу, в режиме синхронного компенсатора (при наличии), при выбеге, на переходных режимах и т.п.; продолжительность работы гидроагрегата на каждом режиме определяется на основании анализа суточных ведомостей или иных, документально подтвержденных, сведений, имеющихся на ГЭС/ГАЭС.
Оценка остаточного ресурса должна включать расчетную оценку усталостной (циклической) прочности и расчетную оценку трещиностойкости РК и (или) КРК с имеющимися дефектами в условиях многочастотного нагружения при фактической эксплуатации на ГЭС на различных режимах работы гидроагрегата.
По результатам расчета могут быть назначены ограничения по режимам работы гидроагрегата и (или) установлены иные рекомендации по обеспечению надежной и безопасной эксплуатации.
Для проведения оценки остаточного ресурса целесообразно привлекать специализированные организации, имеющие опыт работы в данной области, владеющие методиками оценки развития дефектов при циклическом нагружении под действием эксплуатационных нагрузок и определения критических дефектов с позиций механики разрушения, и (или) завод — изготовитель оборудования.
13.5 Решение о разрешении временной эксплуатации принимает технический руководитель эксплуатирующей организации на основании выполненного в соответствии с 13.4 расчетного обоснования остаточного ресурса для данного РК или КРК с дефектами, превышающими браковочный уровень.
ТИПОВАЯ ПРОГРАММА КОНТРОЛЯ МЕТАЛЛА РАБОЧИХ КОЛЕС ГИДРОТУРБИН
А.1 Рабочие колеса ПЛ, Пр, ДПЛ и РО гидротурбин подвергают контролю состояния основного и наплавленного металла для выявления повреждений и дефектов, перечисленных в 6.4 и оказывающих влияние на эксплуатационную надежность РК и КРК.
А.2 Типовая программа контроля металла РК гидротурбин предусматривает три этапа контроля:
- визуальный контроль при периодических осмотрах;
- ВИК без продолжительного вывода гидроагрегата из эксплуатации;
- комплексный контроль, требующий проведения в дополнение к визуальному и измерительному контролю необходимого комплекса исследований и измерений.
Объемы и методы контроля для каждого этапа отражают в технологической карте проведения контроля.
А.3 Визуальный контроль при периодических осмотрах проводят с целью уточнения зон проведения контроля, объемов и методов, используемых при уточненном обязательном контроле.
А.4 ВИК без продолжительного вывода гидроагрегата из эксплуатации: контролю подвергается вся доступная поверхность РК, а именно:
а) для ПЛ, Пр, ДПЛ гидротурбин: лопасти, корпус, конус обтекателя, механизм поворота лопастей (при полной разборке РК), болты крепления лопасти (при демонтаже лопасти);
б) для РО гидротурбин: лопасти, обод, ступица, лабиринтные уплотнения (в случае выемки РК).
А.5 Комплексный контроль проводят в соответствии с картой зон проведения контроля и схемой расположения зон следующими методами и в следующих объемах:
- визуальный контроль поверхности РК — 100%;
- контроль геометрических характеристик РК;
- инструментальный контроль металла РК неразрушающими методами:
а) ПВК, МК или ВК — выборочно на поверхностях, наиболее подверженных разрушениям согласно приложениям Д, Е, Л;
б) УК ЛРК — выборочно, в зонах ремонтных заварок согласно приложению Ж, И, К;
в) УТ ЛРК — выборочно (по необходимости) согласно приложению И;
г) определение твердости (ТВ) ЛРК — выборочно, в зонах наибольших рабочих напряжений согласно приложению М;
- определение физико-механических и усталостных свойств основного металла лопастей РК без учета наплавки — выборочно (по необходимости на вырезанных образцах) согласно приложению П.
Контроль элементов крепления лопастей — в соответствии с требованиями ГОСТ Р 72309.
А.6 Размеры и координаты зон контроля, а также объемы и методы контроля при уточненном обязательном контроле отражают в карте зон проведения контроля. Карта зон проведения контроля и схему расположения зон заполняют при разработке программы контроля и уточняют по результатам первичного визуального контроля.
А.7 По результатам ВИК и комплексного контроля, а также с учетом анализа ремонтной и эксплуатационной документации, при необходимости уточнения формы и размеров обнаруженных дефектов и повреждений или подтверждения отсутствия дефектов, в карту зон проведения контроля должны быть внесены дополнения, определяющие зоны, объем и методы дополнительного контроля.
А.8 Форма карт зон проведения контроля РК РО гидротурбины представлена в А.11, А.13. Расположение зон контроля показано на рисунках А.1, А.2.
А.9 Формуляры повреждений РК оформляют согласно приложению В.
А.10 Для определения химического состава, механических характеристик и усталостных свойств материала ЛРК должна быть предусмотрена вырезка образцов металла из различных зон лопасти. Необходимость, количество и размеры вырезок предусматривают в индивидуальной программе контроля состояния гидротурбины. Порядок определения механических свойств материала должен соответствовать приложению П и ГОСТ 25.502, ГОСТ 25.506.
А.11 Карта зон проведения контроля металла рабочего колеса ПЛ, Пр, ДПЛ гидротурбины
| Карта зон проведения контроля металла рабочего колеса гидротурбины ______ | |||||
| Программа N ____________________ | /Шифр ________________________ | ||||
| Первичный визуальный контроль | |||||
| Зона | Размер зоны (мм) или объем контроля | Методы контроля | Примечания | ||
| Лопасти РК | Рабочая поверхность (Лр) | Вся поверхность | ВИК | В случае полной разборки РК по результатам контроля уточняют и дополняют зоны для инструментального контроля: ПВК (или МК, или ВД), УК, УТ, ТВ | |
| Тыльная поверхность (Лт) | Вся поверхность | ВИК | |||
| Корпус РК | Вся поверхность | ВИК | |||
| Конус обтекателя РК | Вся поверхность | ВИК | |||
| Механизм поворота лопастей | Равномерность углов установки лопастей, наличие люфтов и провисания лопастей, комбинаторная зависимость, перестановочные усилия | - | Без разборки РК по косвенным признакам | ||
| Вся поверхность (рычаги, серьги, цапфы) | ВИК, ПВК, УК в подозрительных по результатам ВИК местах для уточненного контроля | В случае полной разборки РК | |||
| Заглушки болтов крепления лопастей | 100% | ВИК | Проверка наличия заглушек | ||
| Уточненный обязательный контроль | |||||
| А1р | 400 x 400 | ВИК, ПВК (или МК, или ВД), УК, ТВ | |||
| А1т | 400 x 400 | ВИК, ПВК (или МК, или ВД), УК, ТВ | |||
| А2р | 400 x 400 | ВИК, ПВК (или МК, или ВД), УК, ТВ | |||
| А2т | 400 x 400 | ВИК, ПВК (или МК, или ВД), УК, ТВ | |||
| А3р | 300 x 500 | ВИК, ПВК (или МК, или ВД) | |||
| А3т | 300 x 500 | ВИК, ПВК (или МК, или ВД) | |||
| А4р | 200 x L | ВИК | |||
| А4т | 200 x L | ВИК | |||
| А5р | 200 x L | ВИК | |||
| А5т | 200 x L | ВИК | |||
| А6р | 200 x L | ВИК | |||
| А6т | 200 x L | ВИК | |||
| А7р | Галтель | ВИК | |||
| А7т | Галтель | ВИК | |||
| А8р | 300 x 500 | ВИК | |||
| А8т | 300 x 500 | ВИК | |||
| Болты крепления лопастей | В соответствии с требованиями ГОСТ Р 72309 | ВИК, УК со стороны торцевой части болтов. ВИК, ПВК или ВД, УК | Без разборки РК В случае полной разборки РК | ||
| Геометрические характеристики | Форма и размеры лопастей, симметричность их расположения, толщина периферийных кромок, размеры и равномерность зазора «камера-лопасть» | Инструментальный контроль, УТ | Соответствие проектной документации и требованиям ГОСТ Р 55260.3.2 | ||
| Физико-механические и усталостные свойства металла лопастей | Выборочно (по необходимости на вырезанных образцах) | Проведение испытаний в соответствии с приложением П | Необходимость вырезки образцов, а также схемы вырезки и объем контроля определяют индивидуальной программой контроля гидротурбины или гидроагрегата при продлении срока службы или обосновании возможности дальнейшей эксплуатации | ||
| Дополнительный контроль | |||||
| С1р... | Ремонтная заварка | ВИК, ПВК (или магнитопорошковый контроль, или ВД), УК | |||
| Д1р, Д1...т | Зоны деформации | Инструментальный контроль, ВИК, ПВК (или МК, или ВД), УК, ТВ | |||
| К1т, К2т, К3т... | Зоны значительной кавитационной эрозии | Инструментальный контроль, ВИК, ПВК (или МК, или ВД), УК, УТ, ТВ | |||
| Организация | Ф.И.О. | Подпись | Дата | ||
| Разработал | |||||
| Утвердил | |||||
А.12 Расположение зон контроля лопастей РК ПЛ, Пр, ДПЛ гидротурбины показано на рисунке А.1.
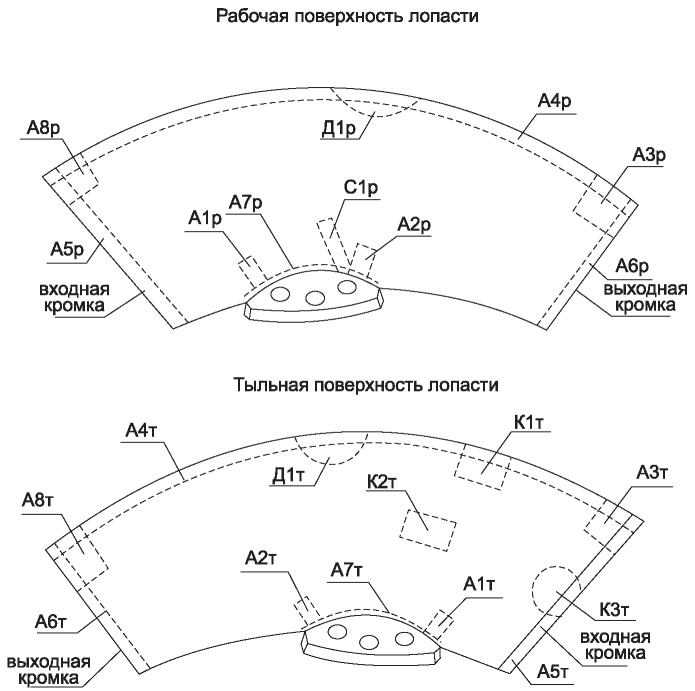
А1т — А8т — зоны на тыльной поверхности лопасти; А1р — А8р — зоны на рабочей поверхности лопасти; С1р — зона ремонтного шва на рабочей поверхности (вносят по результатам анализа ремонтных журналов); Д1р, Д1т — зоны деформации, обнаруженные при первичном визуальном контроле и запланированные для проведения дополнительного контроля; К1т, К2т, К3т — зоны значительной кавитационной эрозии, выявленные при первичном визуальном контроле и запланированные для проведения уточненного контроля
Рисунок А.1 — Схема расположения зон контроля и дефектов лопасти ПЛ, Пр, ДПЛ гидротурбины
А.13 Карта зон проведения контроля металла рабочего колеса РО гидротурбины
| Карта зон проведения контроля металла рабочего колеса РО гидротурбины N __ | ||||||||
| Программа N ______________________ | /Шифр _______________________ | |||||||
| Первичный визуальный контроль | ||||||||
| Зона | Размер зоны (мм) или объем контроля | Методы контроля | Примечания | |||||
| Лопасти РК | Рабочая поверхность (Лр) | Вся поверхность | ВИК | По результатам контроля уточняют и дополняют зоны для инструментального контроля: ПВК (или МК, или ВД), УК, УТ, ТВ | ||||
| Тыльная поверхность (Лт) | Вся поверхность | ВИК | ||||||
| Обод РК | Вся поверхность | ВИК | ||||||
| Ступица РК | Вся поверхность | ВИК | ||||||
| Лабиринтные уплотнения | 100% | ВИК | В случае выемки колеса | |||||
| Уточненный обязательный контроль | ||||||||
| А1т | 500 x 300 | ВИК, ПВК (или МК, или ВД) | ||||||
| А1р | 500 x 300 | ВИК, ПВК (или МК, или ВД) | ||||||
| А2т | 500 x 300 | ВИК, ПВК (или МК, или ВД) | ||||||
| А2р | 500 x 300 | ВИК, ПВК (или МК, или ВД) | ||||||
| А3т | ВИК, ПВК (или МК, или ВД) | |||||||
| А3р | ВИК, ПВК (или МК, или ВД) | |||||||
| А4т | 200 x 200 | ТВ | ||||||
| А4р | 200 x 200 | ТВ | ||||||
| А5т | 500 x 300 | ВИК, ПВК (или МК, или ВД) | ||||||
| А5р | 500 x 300 | ВИК, ПВК (или МК, или ВД) | ||||||
| А6т | 500 x 300 | ВИК, ПВК (или МК, или ВД) | ||||||
| А6р | 500 x 300 | ВИК, ПВК (или МК, или ВД) | ||||||
| А7т | ВИК | |||||||
| А7р | ВИК | |||||||
| А8т | ВИК | |||||||
| А8р | ВИК | |||||||
| А9т | ВИК, ПВК (или МК, или ВД) | |||||||
| А9р | ВИК, ПВК (или МК, или ВД) | |||||||
| Геометрические характеристики | Толщина кромок, размеры и равномерность зазоров между РК и неподвижными частями турбины, а также в лабиринтных уплотнениях | Инструментальный контроль, УТ | Соответствие проектной документации и требованиям ГОСТ Р 55260.3.2 | |||||
| Физико-механические и усталостные свойства металла лопастей | Выборочно (по необходимости на вырезанных образцах) | Проведение испытаний в соответствии с приложением П | Необходимость вырезки образцов, а также схемы вырезки и объем контроля определяют индивидуальной программой контроля гидротурбины или гидроагрегата при продлении срока службы или обосновании возможности дальнейшей эксплуатации | |||||
| Дополнительный контроль | ||||||||
| С1р... | Ремонтная заварка или наплавка | ВИК, ПВК (или МК, или ВД), УК, ТВ | ||||||
| Д1р, Д1т... | Зоны деформации | ВИК, инструментальный контроль: ПВК (или МК, или ВД), УК, ТВ | ||||||
| К1т, К2т, К3т... | Зоны значительной кавитационной эрозии | ВИК, инструментальный контроль: ПВК (или МК, или ВД), УК, УТ, ТВ | ||||||
| ... | ||||||||
| Организация | Ф.И.О. | Подпись | Дата | |||||
| Разработал | ||||||||
| Утвердил | ||||||||
Примечание - На карте приняты следующие обозначения:
С1р... — зоны заварки или наплавки на рабочей поверхности (вносят по результатам анализа ремонтной документации);
Д1р, Д1т... — зоны деформации, обнаруженные при первичном визуальном контроле и запланированные для проведения дополнительного контроля;
К1т, К2т, К3т... — зоны значительной кавитационной эрозии, выявленные при первичном визуальном контроле и запланированные для проведения уточненного контроля.
А.14 Расположение зон контроля лопастей РК РО гидротурбины показано на рисунке А.2.
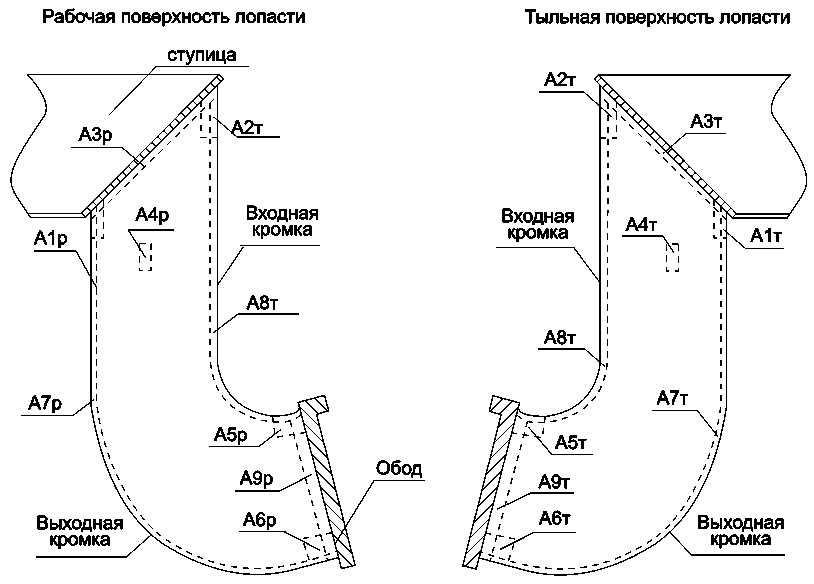
А1т — А9т — зоны на тыльной поверхности лопасти; А1р — А9р — зоны на рабочей поверхности лопасти
Рисунок А.2 — Схема расположения зон контроля лопасти РО гидротурбины
ТИПОВАЯ ПРОГРАММА КОНТРОЛЯ МЕТАЛЛА КАМЕР РАБОЧИХ КОЛЕС ПЛ, ПР, ДПЛ ГИДРОТУРБИН
Б.1 Объемы контроля металлических КРК
Эксплуатационные службы эксплуатирующей организации, ремонтные организации или иные привлеченные специализированные организации проводят контроль состояния элементов КРК, перечисленных в 5.3, а) в соответствии с утвержденным графиком во время остановок гидроагрегата; при этом должны выполняться следующие виды обследования.
а) Периодический контроль, включающий:
На основании проведенного контроля должен быть составлен формуляр состояния КРК с нанесенными дефектами и оценена необходимость проведения полного технического обследования для определения объема основных текущих ремонтных мероприятий (согласно приложению В).
б) Полное техническое обследование:
Во время визуального обследования оценивают общее внешнее состояние КРК и отъемного сегмента. Выявляют видимые дефекты металла (крупные трещины, нарушение сплошности швов секций обечайки, крупные свищи в металле, отслоения с вырывом металла, сдвиг сегмента и т.д.), дефекты кавитационной и абразивной эрозии металла.
Наличие трещин в металле определяют с помощью лупы четырех — семикратного увеличения. Более тщательное обследование проводят в зонах отслоившейся наплавки путем ее удаления и оценки состояния основного металла.
Поверхностные дефекты позволяют обнаружить также методы ПВК (или МК, или ВД) — выборочно на поверхностях, наиболее подверженных разрушениям.
Простукивание обечайки молотком (метод свободных колебаний) проводят с целью выявления и оконтуривания заоблицовочных отслоений и возможных полостей в штрабном бетоне. Метод применяют как для однослойных, так и для двуслойных (с наплавленным металлом) металлических облицовок.
Гидравлические испытания обечайки КРК рекомендуется проводить перед началом ремонтно-восстановительных работ на обечайке КРК и после завершения сварочных работ (в соответствии с приложением Н).
Гидравлические испытания обечайки КРК предназначены:
- для выявления наличия сквозных трещин и свищей в металле тех участков обечайки, которые расположены в зоне заоблицовочных полостей и отслоений металла от штрабного бетона, обнаруженных при проведении предварительного обследования состояния КРК;
- проверки качества сварки после проведения ремонтно-восстановительных работ и контроля отсутствия дефектов, не зафиксированных при проведении обследования;
- выявления гидравлической связи между отдельными заоблицовочными полостями, обнаруженными при проведении предварительного обследования, а также фильтрационных ходов и гидравлической связи полостей с конусом или коленом отсасывающей трубы гидроагрегата.
Гидравлические испытания обечайки КРК производят путем подачи воды от переносной насосной станции в заоблицовочные полости при контролируемом давлении, не превышающем допустимое для данной КРК по условиям статической прочности и устойчивости ее обечайки.
Технологическая инструкция проведения гидравлических испытаний камер рабочего колеса соответствует приложению Н.
Б.5 Комплексный инструментальный контроль КРК
Комплексное инструментальное обследование проводят специализированные организации с целью выявления и уточнения параметров скрытых дефектов, при этом согласно приложениям А, Б выполняют следующие виды обследования:
- УТ металла КРК для измерения фактической остаточной толщины стенки обечайки и определения разнотолщинности относительно проектной величины после механической обработки секций и длительного воздействия кавитационной и абразивной эрозии, а также коррозии металла на границе металл-бетон, выявлении зон расслоения металла согласно приложению И;
- УК металла КРК для выявления трещин и других дефектов в металле и сварных швах согласно приложению К;
- УК бетона для оценки состояния штрабного и монолитного бетона опорного конуса КРК;
- при необходимости оценки состояния металла облицовки КРК проводят макроструктурное и микроструктурное обследование с использованием лабораторного комплекса аналитических приборов и методов согласно приложению П.
Утонение облицовки КРК вследствие абразивного, коррозионного и механического износа металла КРК определяют акустическим эхо-импульсным методом с использованием серийно выпускаемых дефектоскопов или толщиномеров.
Скрытые дефекты обнаруживают как эхо-импульсным, так и зеркально-теневым методами УК с использованием дефектоскопов.
Поверхностные дефекты выявляют методом ПВК (либо МК, ВД), при этом определяют конфигурацию (форму) и размер (поверхностную протяженность) дефекта согласно приложениям Д, Е, Л.
Все обнаруженные дефекты и участки с пониженной, относительно проектной, толщиной металла КРК заносят в журнал состояния КРК и отмечают на формулярах.
ФОРМУЛЯРЫ ПОВРЕЖДЕНИЙ МЕТАЛЛА КАМЕРЫ РАБОЧЕГО КОЛЕСА И РАБОЧЕГО КОЛЕСА
При визуальном контроле КРК и РК определяют места и виды повреждений металла. Фиксировать эти повреждения необходимо в соответствующих формулярах.
В.1 Формуляр зон повреждений металла камеры рабочего колеса
При составлении формуляра зон повреждений металла КРК (рисунок В.1) развертка формуляра делится по горизонтали на зоны, соответствующие количеству лопаток направляющего аппарата, с нанесением секторов КРК, секторов нижнего кольца направляющего аппарата (НКНА) и СП (толстые линии развертки формуляра).
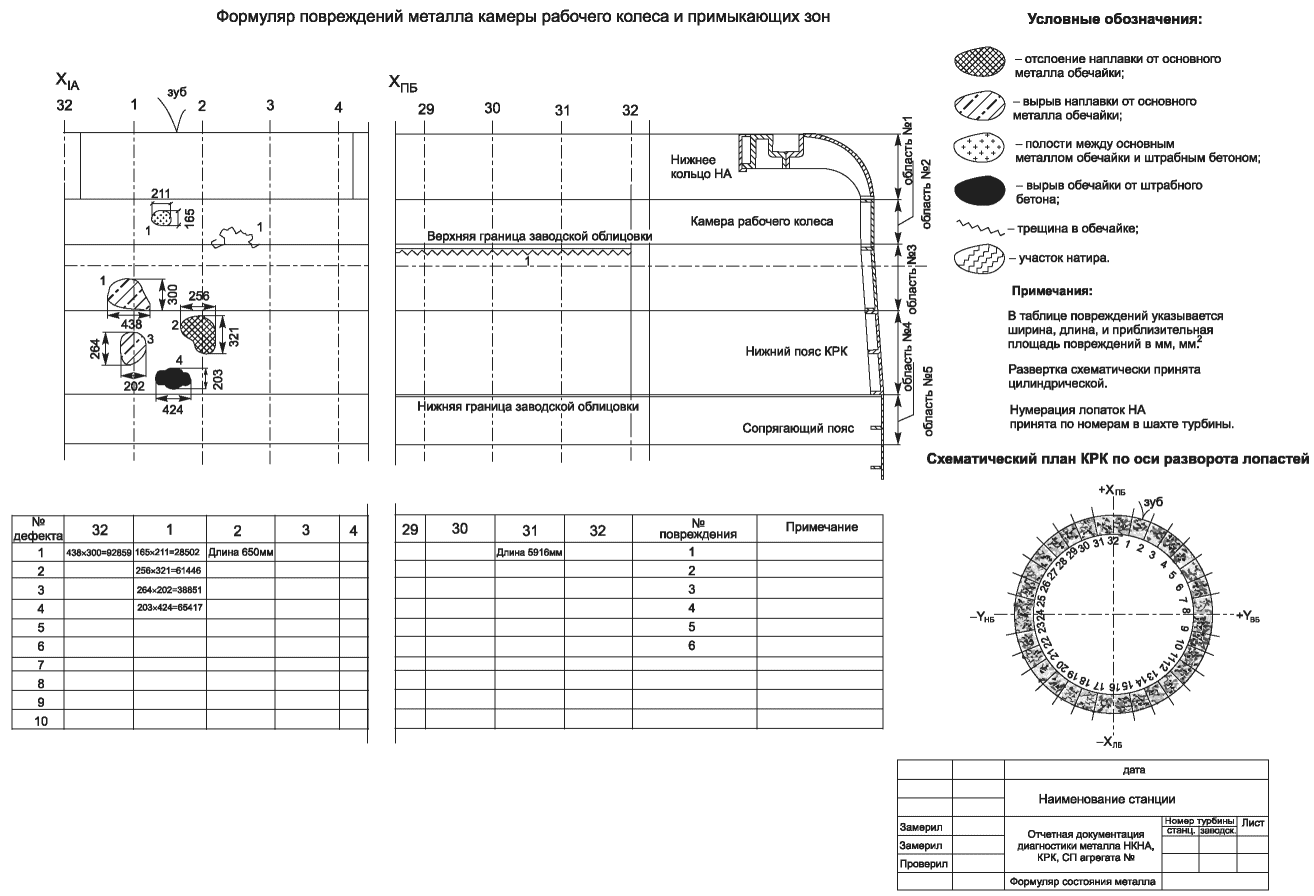
Рисунок В.1 — Формуляр повреждений металла камеры рабочего колеса
В вертикальном направлении формуляр поделен на пять областей, что соответствует конструкции самой проточной части агрегата станции, а именно:
- область № 1 — нижнее кольцо направляющего аппарата;
- область № 2 — верхний пояс КРК без облицовки нержавеющей сталью;
- область № 3 — верхний пояс КРК с облицовкой нержавеющей сталью;
- область № 4 — нижний пояс КРК с облицовкой нержавеющей сталью;
- область № 5 — сопрягающий пояс.
На формуляр наносят зоны повреждений, выявленные в результате визуального обследования, а также зоны отслоений металлической облицовки КРК от бетона, выявленные при испытании металлической облицовки методом свободных колебаний (простукиванием).
Простукивание металла проводят в каждом секторе, выявленные дефекты обрисовывают мелом на металле и заносят на формуляр под своим номером. Ширину, длину и площадь записывают в таблицу с номером дефекта, трещины фиксируют на формуляре с указанием длины и глубины.
Все размеры в миллиметрах заносят в таблицу на формуляре.
В условных обозначениях (рисунок В.1) указаны возможные виды повреждений металла, а именно:
- отслоение наплавки от основного металла обечайки — это повреждение возможно в областях № 3, № 4, где имеется наплавка нержавеющей сталью;
- вырыв наплавки от основного металла обечайки, также в областях с наплавкой нержавеющей сталью;
- полость между основным металлом и штрабным бетоном;
- отрыв основного металла от штрабного бетона;
- трещина в металле;
- участок натира металла.
В.2 Формуляр кавитационных повреждений металла камеры рабочего колеса
При составлении формуляра кавитационных повреждений металла (рисунок В.2) развертка формуляра делится по горизонтали на зоны, соответствующие количеству лопаток направляющего аппарата (в данном примере на 32 части), с нанесением секторов КРК, секторов НКНА и СП (толстые линии развертки формуляра).
В вертикальном направлении формуляр поделен на пять областей, что соответствует конструкции самой проточной части агрегата станции, а именно:
- область № 1 — нижнее кольцо направляющего аппарата;
- область № 2 — верхний пояс КРК без облицовки нержавеющей сталью;
- область № 3 — верхний пояс КРК с облицовкой нержавеющей сталью;
- область № 4 — нижний пояс КРК с облицовкой нержавеющей сталью;
- область № 5 — сопрягающий пояс.
В формуляр заносят зоны повреждений, выявленные при визуальном обследовании металла, аналогично как при составлении формуляра повреждений металла. Размеры — ширина, длина и площадь записывают в таблицу с номером повреждения, трещины фиксируют в формуляре с длиной и максимальной глубиной.
Все возможные виды кавитационных повреждений указаны на самом формуляре в условных обозначениях (рисунок В.2).
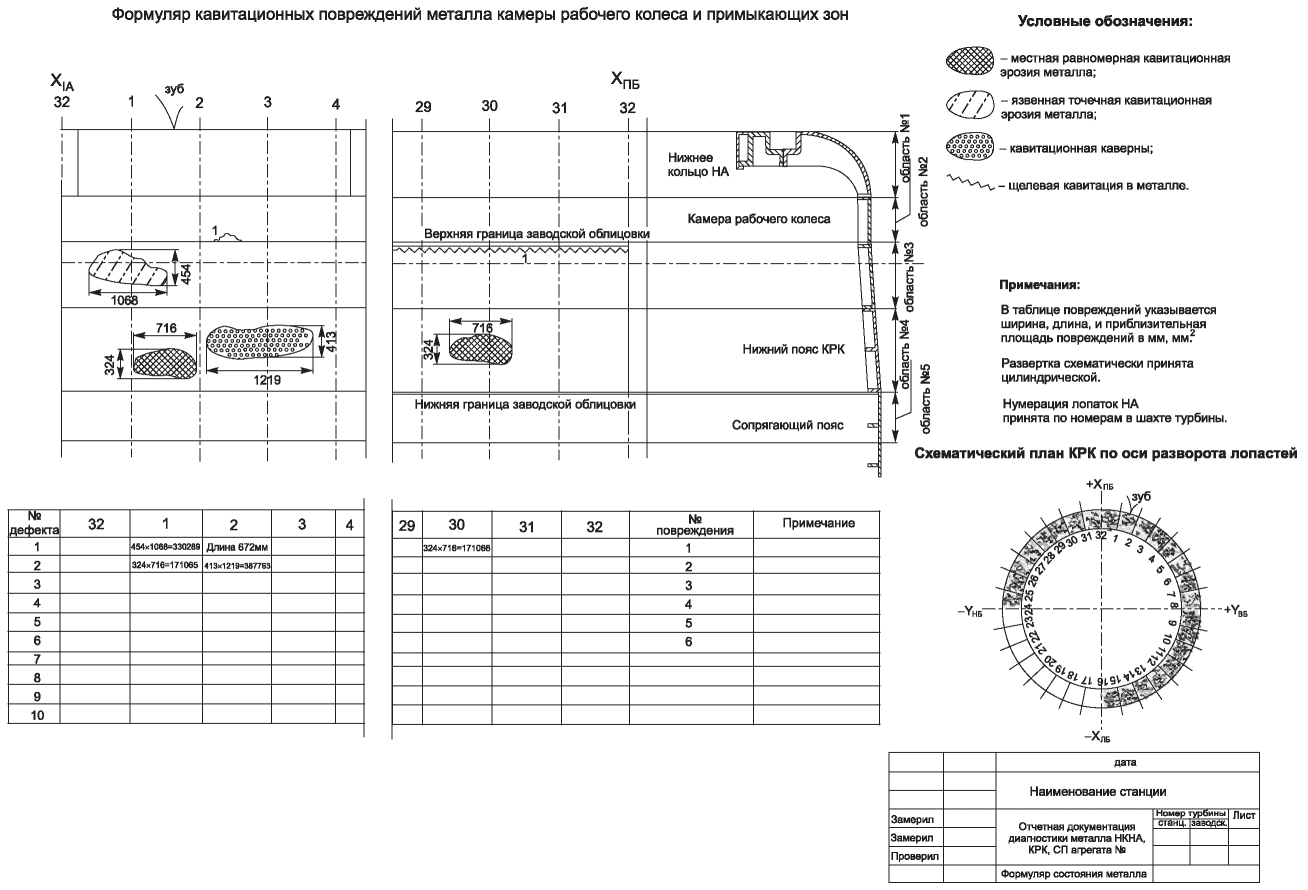
Рисунок В.2 — Формуляр кавитационных повреждений металла камеры рабочего колеса и примыкающих зон
Объем унесенного металла от кавитационной эрозии определяют в соответствии с ГОСТ Р 55562. Гарантии на кавитационный унос приводят в техническом задании на поставку.
В.3 Формуляр толщинометрии металла камеры рабочего колеса
Выборочную толщинометрию металла КРК производят неразрушающими методами ультразвуковой диагностики в соответствии с требованиями ГОСТ Р ИСО 16809.
При составлении формуляра результатов (рисунок В.3) УТ металла развертка формуляра делится по горизонтали на зоны, соответствующие количеству лопаток направляющего аппарата, с нанесением секторов КРК, секторов НКНА и сопрягающего пояса (толстые линии развертки формуляра).
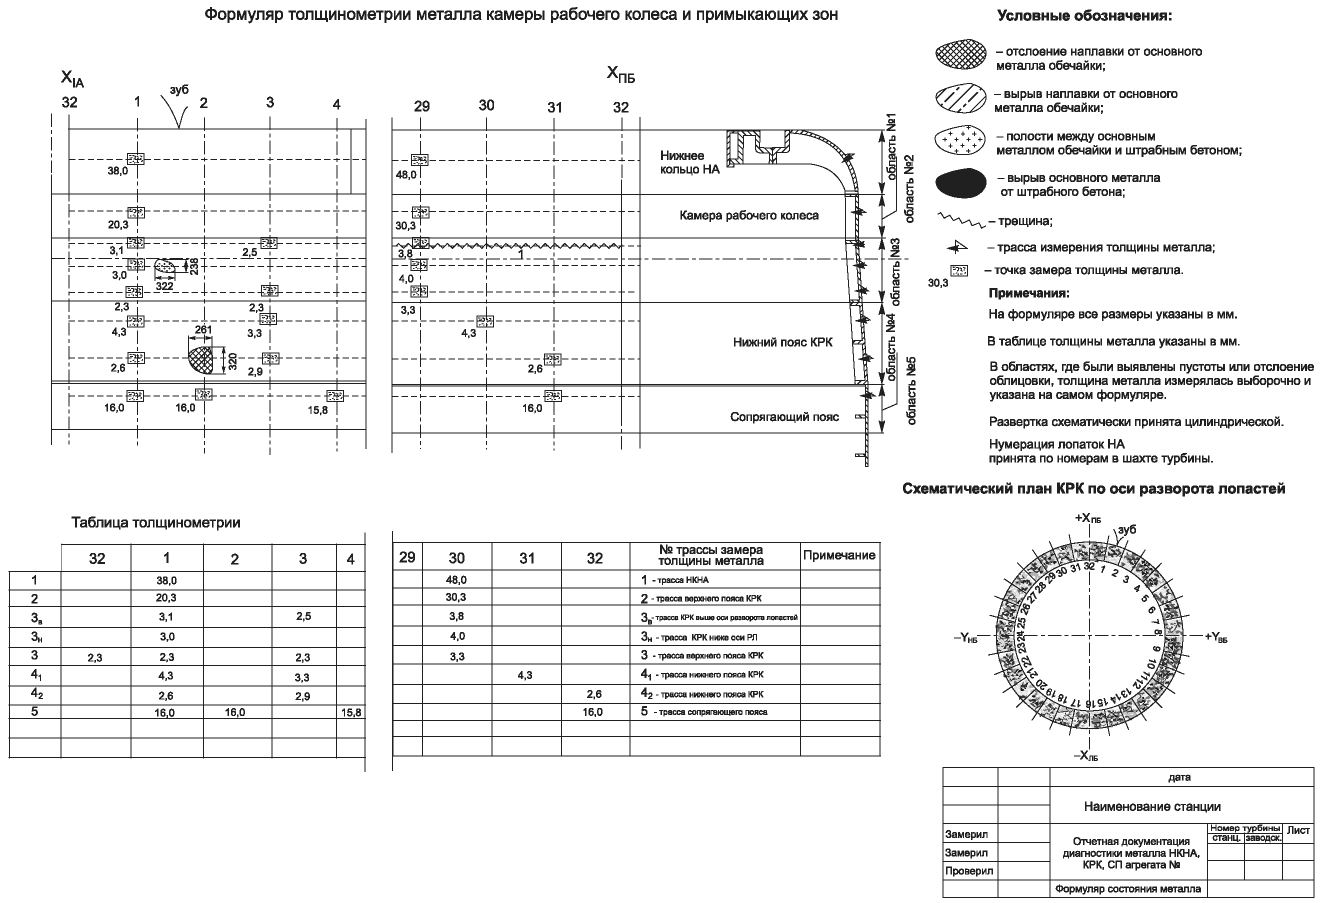
Рисунок В.3 — Формуляр толщинометрии металла камеры рабочего колеса
В вертикальном направлении формуляр поделен на пять областей, что соответствует конструкции самой проточной части агрегата станции, а именно:
- область № 1 — нижнее кольцо направляющего аппарата;
- область № 2 — верхний пояс КРК без облицовки нержавеющей сталью;
- область № 3 — верхний пояс КРК с облицовкой нержавеющей сталью;
- область № 4 — нижний пояс КРК с облицовкой нержавеющей сталью;
- область № 5 — сопрягающий пояс.
На формуляр копируют с рисунка В.1 зоны повреждений, выявленные при визуальном обследовании и при испытании металлической облицовки методом свободных колебаний.
УТ поврежденных зон, где были выявлены отслоение наплавки от основного металла обечайки, вырыв наплавки от основного металла обечайки, отрыв основного металла от штрабного бетона, проводят выборочно, без занесения в таблицу, результаты заносят в формуляре рядом с повреждением.
Выборочную толщинометрию металла неповрежденных зон проводят на каждом секторе под нижним кольцом направляющего аппарата и строго по осям лопаток НА (вне ребер жесткости).
Пять областей, на которые была поделена развертка проточной части, в свою очередь, поделена на зоны замера толщины металла с восемью точками измерений:
- в области № 1 — точка измерения 1 — толщинометрия металла НКНА;
- в области № 2 — точка измерения 2 — толщинометрия металла КРК;
- в области № 3 — точки измерений 3, 3в, 3н, где индексы «в», «н» означают, что измерения в обечайке проводились соответственно выше или ниже оси разворота лопастей турбины;
- в области № 4 — точки измерений 41 и 42 — в каждом межреберном пространстве области производят толщинометрию облицовки обечайки КРК;
- в области № 5 — точка измерения пять — толщинометрия металла СП.
Результаты УТ заносят в таблицу формуляра (рисунок В.3) в графу, соответствующую номеру лопатки (по горизонтали) и точке измерения (по вертикали). Измеренные значения толщины металла приводят в миллиметрах.
В.4 Формуляр повреждений металла лопастей ПЛ, Пр, ДПЛ гидротурбины
Формуляр повреждений металла лопастей представляет собой схематично представленный вид на рабочую и тыльную поверхность ЛРК.
В формуляр заносят зоны механических, эрозионно-коррозионных, кавитационных повреждений, выявленных при визуальном обследовании металла. Размеры зон кавитационных повреждений — ширину, длину и глубину записывают в таблицу с номером повреждения. В формуляре предусмотрен столбец для определения объема выборки металла (V, см3). В формуляр заносят обнаруженные трещины и трещиноподобные и округлые дефекты на поверхности РК, отрывы части лопасти, коррозионные и эрозионные повреждения и иные выявленные механические повреждения РК.
Объем унесенного металла от кавитационной эрозии лопастей определяют в соответствии с ГОСТ Р 55562. Гарантии на кавитационный унос приводят в техническом задании на поставку РК.
Форма формуляра приведена на рисунке В.4.
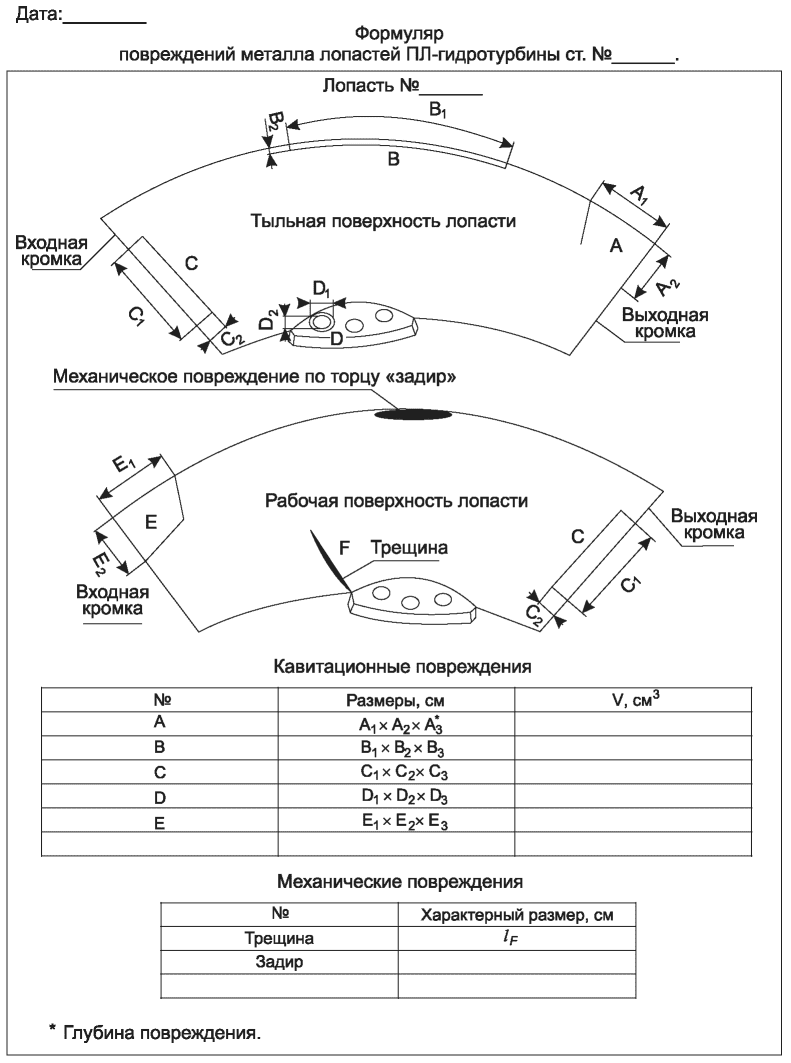
Рисунок В.4 — Формуляр повреждений металла лопастей ПЛ, Пр, ДПЛ гидротурбины
В.5 Формуляр повреждений металла лопасти РО гидротурбины
Формуляр повреждений металла лопасти представляет собой схематичную развертку ЛРК РО гидротурбины.
В формуляр заносят зоны механических, эрозионно-коррозионных, кавитационных повреждений, полученные в результате визуального обследования металла. Размеры зон кавитационных повреждений — ширину, длину и глубину записывают в таблицу с номером повреждения. В формуляре предусмотрен столбец для определения объема выборки металла (V, см3). В этот же формуляр заносят обнаруженные трещины и трещиноподобные и округлые дефекты на поверхности РК, отрывы части лопасти, коррозионные и эрозионные повреждения и иные выявленные механические повреждения РК.
Форма формуляра приведена на рисунке В.5.
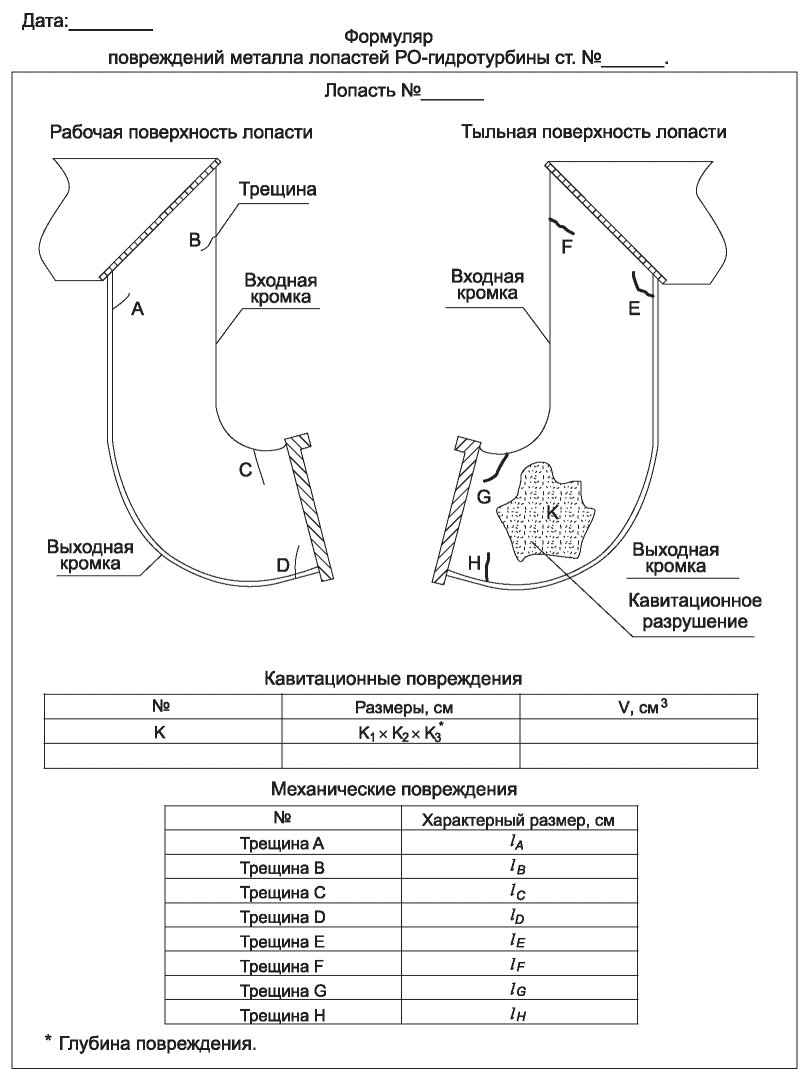
Рисунок В.5 — Формуляр повреждений металла лопастей РО гидротурбины
ИНСТРУКЦИЯ ПО ВИЗУАЛЬНОМУ И ИЗМЕРИТЕЛЬНОМУ КОНТРОЛЮ РАБОЧИХ КОЛЕС ГИДРОТУРБИН ПРИ ПРОВЕДЕНИИ РЕМОНТНЫХ РАБОТ
Г.1 Общие положения и нормы оценки качества
ВИК металла лопастей РК гидротурбин выполняют с целью выявления деформаций, поверхностных трещин, подрезов, прожогов, наплывов, кратеров, свищей, пор, раковин, эрозионно-коррозионных, кавитационных повреждений и других несплошностей, дефектов формы швов, допустимости выявленных деформаций, а также для уточнения формы и размеров зазоров, деталей, узлов и элементов гидротурбин и контроля качества исправленных дефектных участков. ВИК проводят в соответствии с требованиями и рекомендациями ГОСТ Р ЕН 13018, ГОСТ Р ИСО 17637.
По результатам проведения визуального и измерительного контроля к дальнейшей эксплуатации без проведения ремонтно-восстановительных работ не допускают РК, имеющие следующие дефекты:
- трещины всех видов и направлений;
- подрезы между основным металлом и швом, а также между валиками шва;
- непровары, несплавления (кроме случаев, оговоренных в НТД);
- наплывы (натеки) и брызги металла;
- прожоги, незаваренные кратеры;
- свищи и поры на наружной поверхности шва;
- одиночные включения и их скопления;
- смещения кромок свариваемых элементов свыше норм, предусмотренных НТД и ПТД;
- переломы осей соединяемых элементов;
- несоответствие формы и размеров швов требованиям технической документации;
- другие дефекты, указанные в ПТД;
- неустраненные повреждения от кавитационной и абразивной эрозии, коррозии, при которых геометрические размеры контролируемой детали не соответствуют требованиям конструкторской документации или требованиям ГОСТ Р 55260.3.2.
Нормы оценки качества сварных соединений должны соответствовать требованиям НТД или ПТД.
ВИК металла РК гидротурбин выполняют до проведения контроля другими методами.
Эксплуатирующей организацией должна быть выполнена или организована подготовка и создание условий для проведения контроля: остановка гидроагрегата, осушение (при необходимости) проточного тракта, обеспечение доступа к объекту контроля (установка лесов, подмостей), зачистка контролируемой поверхности металла, необходимый уровень освещения, влажности и температуры в помещении, где проводят контроль.
Г.3 Методика выполнения контроля
Перед началом проведения контроля необходимо составить карту контроля согласно Г.6.
При визуальном контроле выявляют поверхностные дефекты.
Измерительный контроль выполняют на участках, проконтролированных визуально.
При измерительном контроле применяют:
- лупы;
- линейки измерительные металлические;
- угольники поверочные 90° лекальные;
- штангенциркули, штангенрейсмусы и штангенглубиномеры;
- щупы;
- угломеры с нониусом;
- стенкомеры и толщиномеры индикаторные;
- микрометры;
- нутромеры микрометрические и индикаторные;
- калибры;
- эндоскопы;
- шаблоны универсальные, радиусные и специальные;
- поверочные плиты;
- штриховые меры длины (стальные измерительные линейки, рулетки).
Рекомендуемые марки и (или) модели используемых при измерительном контроле приборов и инструментов приведены в таблице Г.1.
Приборы и инструменты для измерительного контроля РК
| Тип прибора, инструмента | Назначение | Требования НТД |
|---|---|---|
| Профилограф-профилометр | Для измерения профиля и параметров шероховатости поверхности | ГОСТ 19300 |
| Люксметр | Для оценки условий освещенности в зоне контроля | ГОСТ Р 8.850 |
| Образцы шероховатости поверхности (сравнения) | Измерение параметров шероховатости поверхности | ГОСТ 9378 |
| Угломер с нониусом | Для измерения геометрических углов в различных конструкциях | ГОСТ 5378 |
| Стенкомер индикаторный | Для определения толщины стенок труб, металлических листов, плоских деталей | ГОСТ 11358 |
| Штангенциркуль двусторонний с глубиномером | Для высокоточных измерений наружных и внутренних линейных размеров, а также глубин отверстий | ГОСТ 166 (ИСО 3599-76) |
| Толщиномер индикаторный | Для высокоточных измерений толщин материала или слоя покрытия материала | ГОСТ 11358 |
| Щупы № 1 — 4 | Для измерений величины зазоров между отдельными поверхностями в диапазоне 0,02 — 1 мм | - |
| Набор радиусных шаблонов | Для определения радиуса выпуклых или вогнутых поверхностей от 1 до 25 мм | - |
| Набор резьбовых шаблонов | Для определения номинального размера шага метрической или дюймовой резьбы | - |
| Универсальный шаблон сварщика | Для проверки геометрии сварных швов | ГОСТ Р ИСО 17637 |
| Линейка измерительная металлическая | Для измерения линейных размеров в диапазонах 0 — 150 и 0 — 1000 мм | ГОСТ 427 |
| Лекальная линейка ЛД-125 | Для измерения кривизны поверхностей | ГОСТ 8026 |
| Лупы четырех-, семикратного увеличения | Для обнаружения и контроля мелких и близкорасположенных поверхностных дефектов | ГОСТ 25706 |
| Рулетка металлическая | Для измерения линейных размеров в диапазоне 0 — 5 м | ГОСТ 7502 |
| Угольник поверочный 90° лекальный плоский | Для контроля взаимно перпендикулярного расположения поверхностей деталей | ГОСТ 3749 |
Допускается применение других средств измерительного контроля при условии наличия сертификации, поверок и соответствующих инструкций, методик их применения.
Погрешность измерений при измерительном контроле не должна превышать величин, указанных в таблице Г.2, если в рабочих чертежах не предусмотрены другие требования.
Допустимая погрешность измерения при измерительном контроле
Г.4 Оформление результатов контроля
По результатам контроля составляют заключение, в котором должны быть указаны:
- наименование контролируемого изделия;
- схема проконтролированных участков;
- номер и дата поверки инструментов;
- результаты контроля;
- дата проведения контроля.
Заключение по результатам контроля регистрируют в журнале учета работ и регистрации результатов визуально-измерительного и инструментального контроля.
Заключение подписывают начальник лаборатории и проводивший контроль специалист с указанием номера удостоверения и срока действия.
По возможности наиболее характерные или значительные повреждения регистрируют фотографированием с приложением масштабной линейки.
К выполнению работ по контролю методом визуального и измерительного контроля допускаются лица, прошедшие инструктаж по правилам безопасности, действующим на предприятии, и обязательный медицинский осмотр.
Перед проведением дефектоскопии на высоте, в труднодоступных местах внутри металлоконструкций с применением инструментов и приспособлений дефектоскопист должен быть аттестован и пройти дополнительный инструктаж по технике безопасности работы в этих условиях. При выполнении работ необходимо руководствоваться требованиями ГОСТ 12.1.005, ГОСТ 12.1.007, ГОСТ 12.1.019, ГОСТ 12.2.003, ГОСТ 12.2.007.0, ГОСТ 12.4.011, ГОСТ 12.4.016, [13], [14], [15], [16].
Уровень освещенности в рабочей зоне обследования должен быть не менее 300 лк. Для местного контроля объекты контроля в соответствии с требованиями ГОСТ Р ЕН 13018 должны иметь дополнительное освещение не менее 500 лк.
Уровень шума на рабочем месте не должен превышать величин, соответствующих ГОСТ 12.1.003.
В рабочей зоне с повышенной шумностью необходимо использовать средства индивидуальной защиты.
Г.6 Образец технологической карты визуального и измерительного контроля РК
| Технологическая карта визуального и измерительного контроля N _________________ | ||||
| Номер | Наименование и содержание операции, перехода | Оборудование, оснастка, материал | Технические требования | |
| операции | перехода | |||
| I | Подготовка к контролю: | См. операции II, III Люксметр | 300 лк | |
| 1 | - ознакомление с объектом контроля; | |||
| 2 | - проверка наличия и работоспособности необходимого инструмента; | |||
| 3 | - проверка готовности поверхности под контроль; | |||
| 4 | - проверка освещенности контролируемой поверхности | |||
| II | Визуальный контроль: | |||
| 1 | - проведение контроля; | Набор визуального и измерительного контроля | Качество поверхности должно отвечать требованиям, соответствующим виду проводимого последующего контроля | |
| 2 | - оценка качества поверхности для проведения последующего контроля | Образцы шероховатости | ||
| III | Измерительный контроль: | |||
| 1 | - проведение измерений формы и размеров деталей, узлов и элементов гидротурбины; | Набор инструментов для визуального и измерительного контроля | - | |
| 2 | - проведение измерений обнаруженных дефектов | |||
| IV | 1 | Оформление результатов контроля: | - | |
| - занесение результатов контроля в журнал и составление акта о качестве | Нормы оценки согласно ГОСТ Р 55260.3.2 | |||
| Утвердил _________________ | Разработал _________________ | |||
ИНСТРУКЦИЯ ПО КАПИЛЛЯРНОМУ КОНТРОЛЮ ЛОПАСТЕЙ РАБОЧИХ КОЛЕС ГИДРОТУРБИН
Д.1 Общие положения и нормы оценки качества
Капиллярный контроль проникающими веществами сварных соединений и основного металла при контроле состояния металла лопастей рабочих колес ПЛ, Пр, ДПЛ и РО гидротурбин во время ремонтов проводят в соответствии с ГОСТ 18442, основными положениями [19] и настоящего стандарта.
Нормы оценки качества должны соответствовать требованиям завода — изготовителя гидротурбинного оборудования. Индикаторные следы с максимальным размером менее 1,5 мм допускается не учитывать.
По результатам проведения ПВК к дальнейшей эксплуатации без проведения ремонтно-восстановительных работ или дополнительного контроля не допускаются лопасти со следующими обнаруженными дефектами:
- удлиненными индикаторными следами;
- округлыми индикаторными следами с характерным размером более 5 мм;
- при наличии более четырех округлых индикаторных следов, расположенных в линию.
Индикаторным следом округлой формы следует считать рисунок, у которого отношение наибольшего размера проявляющегося следа к его наименьшему размеру меньше или равен трем. В противном случае индикаторный след является удлиненным.
Подготовка к ПВК должна складываться из следующих операций:
а) осмотра контролируемого участка и его маркировка (разметка зон контроля);
б) подготовки поверхности контролируемых участков к контролю;
в) проверки качества индикаторной и проявляющей жидкости или проверка работоспособности комплекта аэрозольных баллончиков.
При осмотре контролируемого сварного шва или участка специалист НК должен замаркировать шов или участок и нанести его на схему контроля. Сварные швы маркируют в начале и конце контролируемого шва: контролируемые площади отмечают маркером, цветным карандашом или мелом по контуру.
Подготовка поверхности контролируемого участка должна обеспечить беспрепятственное проникновение индикаторной жидкости в полости поверхностных дефектов. Технология подготовки зоны ПВК определяют технологической картой (очистка от брызг, нагара, окалины, шлака, ржавчины, лакокрасочных покрытий, различных органических веществ (масел, жиров) и др. загрязнений). Зачистка контролируемой поверхности в обязанности специалиста, выполняющего контроль, не входит. Шероховатость контролируемой поверхности не выше Ra 3,2 мкм (Rz 20 мкм).
Дефектоскопические материалы при поступлении следует подвергать входному контролю на соответствие требованиям ГОСТ 18442 и технических условий на материал, затем не реже одного раза в месяц согласно требованиям сопроводительной документации. Дефектоскопические наборы в аэрозольных упаковках проверяются один раз перед их использованием.
Проверка качества дефектоскопических материалов заключается в проверке срока годности рабочих составов и их реальной чувствительности на контрольных образцах с искусственными или естественными дефектами.
Для проверки чувствительности дефектоскопических материалов при входном контроле и перед их применением используют контрольные образцы для капиллярного контроля, порядок и условия применения которых определены ГОСТ 18442.
Контрольные образцы должны иметь тупиковые дефекты типа трещин с шириной раскрытия, соответствующей второму классу чувствительности. На каждый контрольный образец должно быть оформлено свидетельство с фотографией индикаторного следа дефектов и указанием класса чувствительности набора дефектоскопических материалов, с помощью которых производится контроль. Контрольные образцы должны быть аттестованы при изготовлении. Периодичность проверки контрольных образцов указывается в свидетельстве.
Проверку чувствительности рабочих составов должны проводить аттестованные специалисты лабораторий неразрушающего контроля. Проверку производят в количестве 2% от поступающей партии, но не менее двух комплектов. Результаты проверок чувствительности следует заносить в специальный журнал. На баллончиках или емкостях, в которых приготовлены рабочие составы, делают соответствующие пометки о годности и проставляют дату.
Методика ПВК и чувствительность контроля должны соответствовать параметрам, предписанным программой контроля и технологической картой ПВК, но быть не ниже второго класса чувствительности.
Д.3 Методика выполнения контроля
Перед началом проведения ПВК необходимо составить карту контроля и провести разметку изделия в соответствии с картой ПВК.
ПВК проводят в соответствии с [19] и инструкцией по применению для каждого набора дефектоскопических материалов.
После осмотра следует отметить на изделии недопустимые дефекты и оформить документально результаты ПВК.
Д.4 Оформление результатов ПВК
Результаты ПВК заносят в заключение. Заключение дополняют схемами контроля. Образец технологической карты ПВК представлен в разделе Д.6.
- наименование и тип контролируемого объекта;
- технологии контроля (метод, набор дефектоскопических материалов, класс чувствительности);
- основные размеры выявляемых индикаторных следов;
- наименование и тип используемой рецептуры или комплекта реактивов ПВК;
- НТД, по которой проведен контроль;
- дату и время контроля.
Заключение по результатам ПВК регистрируют в журнале учета работ и регистрации результатов визуально-измерительного и инструментального контроля.
Заключение подписывают начальник лаборатории и проводивший контроль специалист, с указанием номера удостоверения и срока действия.
К выполнению работ по контролю методом ПВК допускаются лица, прошедшие инструктаж по правилам безопасности, действующим на предприятии. На участках, где проводят работы по ПВК с применением пожароопасных составов, запрещается в радиусе не менее 10 м:
- применять открытый огонь, курить;
- проводить сварочные работы;
- размещать горюче-смазочные материалы, баллоны с газами, токсичные и легковоспламеняющиеся вещества, нагревательные приборы.
В помещении, где приготавливают рабочие составы, и в зонах ПВК должна быть обеспечена приточно-вытяжная вентиляция, обеспечивающая содержание вредных веществ в пределах допускаемых норм.
Количество органических растворителей, рабочих составов в зоне работ не должно превышать сменной потребности.
Транспортировку рабочих составов необходимо производить в небьющейся таре с крышкой, в заводской упаковке. Аэрозольные баллончики следует оберегать от ударов и падений и держать вдали от обогревательных приборов и прямых лучей солнца. Температура длительного хранения не должна превышать плюс 40 °C.
Контроль методом ПВК внутри КРК должен производиться двумя операторами, один из которых ведет наблюдение за соблюдением правил безопасности, обслуживает вспомогательное оборудование.
При ПВК внутри КРК должна быть обеспечена приточно-вытяжная вентиляция для снижения содержания вредных веществ в воздухе в зоне работ ниже предела допустимых норм. Требования безопасности по содержанию вредных веществ, температуре, влажности, подвижности воздуха в рабочей зоне, условиям работы — по ГОСТ 12.1.004, ГОСТ 12.1.005 и ГОСТ 12.1.007, [13] - [16].
Участок, где проводят ПВК, должен иметь общую освещенность не менее 750 лк.
Местное и переносное освещение выполняется во взрывобезопасном исполнении напряжением не более 12 В.
Требования электробезопасности — по ГОСТ 12.1.019, ГОСТ 12.2.007.0.
Требования к применению средств коллективной и индивидуальной защиты, работающих — по ГОСТ 12.4.011.
Требования к специальной защитной одежде — по ГОСТ 12.4.016.
Уровень шума на рабочем месте не должен превышать величин, требуемых по ГОСТ 12.1.003. В рабочей зоне с повышенной шумностью необходимо использовать средства индивидуальной защиты.
Д.6 Образец технологической карты капиллярного контроля
ИНСТРУКЦИЯ ПО ВИХРЕТОКОВОМУ КОНТРОЛЮ ЛОПАСТЕЙ РАБОЧИХ КОЛЕС ГИДРОТУРБИН
Е.1 Общие положения и нормы оценки качества
Вихретоковый контроль сварных соединений и основного металла при контроле состояния металла лопастей ПЛ, Пр, ДПЛ и РО гидротурбин во время ремонтов, производят в соответствии с ГОСТ Р ИСО 15549 и основными положениями [20].
Результаты контроля состояния основного металла, сварных швов и ремонтных заварок ЛРК по результатам проведения ВК считают удовлетворительными, если не обнаружены дефекты, имеющие признаки трещины.
Вихретоковый контроль должен проводиться при температуре окружающего воздуха согласно паспортным данным по эксплуатации дефектоскопа и преобразователей.
Поверхности, подлежащие вихретоковому контролю, очищают от грязи и для удаления масла тщательно протирают ветошью или салфеткой, смоченными в бензине, ацетоне или растворителе. Места коррозии зачищают до металла, не поврежденного коррозией.
Максимальная чувствительность вихретокового контроля достигается на шлифованных поверхностях. Возможность контроля необработанной поверхности проверяют отдельно для каждого отдельного случая. Максимальная шероховатость контролируемой поверхности определяется типом применяемого преобразователя и рекомендуется не более Ra = 2,5 мкм.
Е.3 Методика выполнения контроля
Перед началом контроля необходимо составить карту контроля в соответствии с типоразмером изделия согласно Е.6.
Настройку дефектоскопа следует проводить по контрольным образцам в соответствии с требованиями [20].
Контроль осуществляют последовательным сканированием контролируемой поверхности преобразователем.
Сканирование осуществляют перпендикулярно направлению ожидаемого развития дефекта.
Е.4 Оформление результатов вихретокового контроля
Результаты ВК заносят в заключение. Заключение дополняют схемами контроля. Образец карты ВК представлен в разделе Е.6.
- наименование и индекс изделия;
- зоны контроля;
- наименование и номер по чертежу (эскизу) узла (детали);
- тип контролируемой поверхности с указанием наличия (толщины) неэлектропроводящих покрытий или их отсутствия;
- объемы контроля;
- документацию, по которой выполнялся ВК;
- тип и заводской номер дефектоскопа;
- тип и заводской номер преобразователя;
- наименование и номер образца, по которому производилась настройка пороговой чувствительности дефектоскопа;
- результаты ВК (обнаруженные дефекты отмечают как на контролируемых участках конструкций и деталей, так и на эскизах (схемах контроля) с указанием их координат);
- дату проведения ВК и (для заключения) дату оформления заключения;
- фамилию, инициалы и подпись специалиста, проводившего контроль;
- уровень квалификации, номер квалификационного удостоверения специалиста, проводившего контроль;
- фамилию, инициалы и подпись руководителя лаборатории.
Заключение по результатам ПВК регистрируют в журнале учета работ и регистрации результатов визуально-измерительного и инструментального контроля.
К выполнению работ методом ВК допускаются лица, прошедшие инструктаж по правилам безопасности, действующим на предприятии, и обязательный медицинский осмотр.
При выполнении работ необходимо руководствоваться требованиями [13] - [16].
Уровень шума на рабочем месте не должен превышать величин, требуемых по ГОСТ 12.1.003. В рабочей зоне с повышенной шумностью необходимо использовать средства индивидуальной защиты.
Е.6 Образец технологической карты вихретокового контроля
ИНСТРУКЦИЯ ПО УЛЬТРАЗВУКОВОМУ КОНТРОЛЮ ЛОПАСТЕЙ РАБОЧИХ КОЛЕС ГИДРОТУРБИН
Ж.1 Общие положения и нормы оценки качества
Ультразвуковой контроль сварных соединений и основного металла при контроле состояния металла лопастей рабочих колес ПЛ, Пр, ДПЛ и РО гидротурбин во время ремонтов проводят в соответствии с ГОСТ Р 55724, ГОСТ Р 55725 и основными положениями [21].
Нормы оценки качества должны соответствовать требованиям завода — изготовителя гидротурбинного оборудования. При отсутствии таких норм результаты контроля состояния основного металла, сварных швов и ремонтных заварок ЛРК по результатам проведения УК считают удовлетворительными, если:
- не выявлено протяженных несплошностей;
- выявленные несплошности являются одиночными;
- максимально фиксируемая эквивалентная площадь выявленного дефекта не превышает 3 мм2 (дефекты меньше 3 мм2 не фиксируют в документации, настройка аппаратуры проведена на дефект размером 3 мм2);
- максимальная эквивалентная площадь выявленного дефекта не превышает 10 мм2;
- максимально фиксируемое количество одиночных несплошностей на длине 100 мм не превышает десять штук.
Ультразвуковой контроль должен проводиться при температуре окружающего воздуха согласно паспортным данным по эксплуатации дефектоскопа и преобразователей.
Эксплуатирующая организация обеспечивает подготовку зоны контроля. Поверхность должна быть очищена от брызг металла, отслаивающейся окалины, ржавчины, грязи, краски. Контролируемая поверхность не должна иметь вмятин, неровностей, забоев, должна подвергаться механической обработке для получения ровной и гладкой поверхности в пределах перемещения ПЭП. Шероховатость поверхности должна быть не более Rz 40 мкм по ГОСТ 2789.
Ширина зоны контроля для проведения УК сварных швов (ремонтных заварок) должна охватывать сварной шов (ремонтную заварку) и зону термического влияния.
Ж.3 Методика выполнения ультразвукового контроля
Перед началом УК необходимо составить технологическую карту контроля в соответствии с типоразмером изделия (см. Ж.6).
Перед началом УК на поверхность изделия необходимо нанести зону перемещения ПЭП в соответствии с картой контроля.
Настройку аппаратуры следует проводить по калибровочным образцам СО-2, СО-3Р или по настроечным образцам, изготовленным в соответствии с требованиями ГОСТ Р 55724.
В процессе УК ПЭП плавно перемещают поперечно-поступательными движениями с поворотом преобразователя относительно нормальной оси к опорной поверхности на угол от 10° до 15° влево и вправо. Шаг построчного перемещения должен быть не более половины ширины пьезопластины, скорость сканирования — не более 75 мм в секунду.
Для достижения необходимого акустического контакта между поверхностью изделия и ПЭП на зону УК необходимо наносить контактную жидкость.
Ж.4 Оформление результатов ультразвукового контроля
По результатам УК составляют заключение, в котором должны быть указаны:
- расположение зоны УК;
- тип сварного соединения (вид ремонтной заварки);
- номер на схеме;
- длина проконтролированного участка;
- объем контроля;
- тип дефектоскопа и дата поверки;
- рабочая частота;
- заводской номер КО или НО;
- угол ввода ультразвукового луча;
- предельная чувствительность;
- результаты УК;
- дата проведения УК.
Дефекты, выявленные по результатам УК, рекомендуется описывать в соответствии с ГОСТ Р 55724.
Заключение подписывают начальник лаборатории и проводивший контроль специалист, с указанием номера удостоверения и срока действия.
Заключение по результатам УК регистрируют в журнале учета работ и регистрации результатов визуально-измерительного и инструментального контроля.
К выполнению работ по контролю методом УК допускаются лица, прошедшие инструктаж по правилам безопасности, действующим на предприятии, и обязательный медицинский осмотр.
При выполнении работ необходимо руководствоваться требованиями [13] - [16].
Перед проведением УК на высоте, в труднодоступных местах или внутри металлоконструкций дефектоскопист должен пройти дополнительный инструктаж по технике безопасности работы в этих условиях.
Параметры ультразвука должны соответствовать ГОСТ 12.1.001.
Уровень шума на рабочем месте не должен превышать величин, требуемых по ГОСТ 12.1.003. В рабочей зоне с повышенной шумностью необходимо использовать средства индивидуальной защиты.
Ж.6 Образец технологической карты ультразвукового контроля
ИНСТРУКЦИЯ ПО УЛЬТРАЗВУКОВОЙ ТОЛЩИНОМЕТРИИ ЛОПАСТЕЙ РАБОЧИХ КОЛЕС ГИДРОТУРБИН И СТЕНОК КАМЕР РАБОЧИХ КОЛЕС
И.1 Общие положения и нормы оценки качества
Ультразвуковая толщинометрия основного металла при контроле состояния металла лопастей рабочих колес РО и КРК гидротурбин во время ремонтов производят в соответствии с ГОСТ Р ИСО 16809.
УТ может применяться также для измерения толщины входной, выходной кромок, периферийной кромки лопастей ПЛ, Пр, ДПЛ РК гидротурбин при условии достаточной параллельности рабочей и тыльной поверхностей в зонах измерений, необходимой для уверенного приема эхо-импульсов совмещенным преобразователем.
Замеренные величины толщин должны соответствовать требованиям конструкторской документации.
УТ проводят на выходной кромке всех лопастей на расстоянии 400 мм от обода и ступицы с равным шагом по пять точек.
И.1.4 Проводить толщинометрию и дефектоскопию на участках с наплавкой проблематично.
УТ должна проводиться при температуре окружающего воздуха согласно паспортным данным по эксплуатации толщиномера и ПЭП.
Поверхность зоны контроля должна быть очищена от брызг металла, отслаивающейся окалины, ржавчины, грязи, краски. Поверхность не должна иметь вмятин, неровностей, забоев, сильно корродированная поверхность должна подвергаться механической обработке для получения ровной и гладкой поверхности в пределах перемещения ПЭП. Шероховатость поверхности должна быть не более Rz 40 мкм по ГОСТ 2789. Размеры контролируемых участков должны быть не меньше размеров ПЭП.
И.3 Методика выполнения контроля
Перед началом УТ необходимо составить карту контроля в соответствии с типоразмером изделия (см. И.6).
При использовании ПЭП для достижения необходимого акустического контакта между поверхностью изделия и преобразователем зону контроля необходимо покрывать контактной смазкой.
Настройку аппаратуры следует проводить с помощью КО или НО, исходя из толщины контролируемого изделия.
НО представляет собой плоскопараллельную пластину, изготовленную из того же материала, что и контролируемое изделие. Большое значение имеет знание марки стали контролируемого изделия, так как скорость распространения ультразвука в различных материалах различается.
В ходе проведения УТ необходимо учитывать дополнительные погрешности толщиномеров, зависящие от температуры проведения контроля, непараллельности поверхностей, шероховатости и радиуса кривизны. Погрешность не должна превышать величины +/- 0,3 мм.
И.4 Оформление результатов ультразвуковой толщинометрии
По результатам УТ составляют заключение, в котором должны быть указаны:
- наименование контролируемого изделия;
- номер на схеме;
- тип толщиномера и дата поверки;
- рабочая частота;
- заводской номер КО или НО;
- результаты УТ;
- дата проведения УТ.
Заключение по результатам УТ регистрируют в журнале учета.
Заключение подписывают начальник лаборатории и проводивший контроль специалист, с указанием номера удостоверения и срока действия.
Заключение по результатам УТ регистрируют в журнале учета работ и регистрации результатов визуально-измерительного и инструментального контроля.
К выполнению работ по контролю методом УК допускаются лица, прошедшие инструктаж по правилам безопасности, действующим на предприятии, и обязательный медицинский осмотр.
При выполнении работ необходимо руководствоваться требованиями [13] - [16].
Перед проведением дефектоскопии на высоте, в труднодоступных местах или внутри металлоконструкций дефектоскопист должен пройти дополнительный инструктаж по технике безопасности работы в этих условиях.
Параметры ультразвука должны соответствовать ГОСТ 12.1.001.
Уровень шума на рабочем месте не должен превышать величин, требуемых по ГОСТ 12.1.003. В рабочей зоне с повышенной шумностью необходимо использовать средства индивидуальной защиты.
И.6 Образец технологической карты ультразвукового контроля толщины
ОСНОВНЫЕ ПОЛОЖЕНИЯ И РЕКОМЕНДАЦИИ ПО ПРОВЕДЕНИЮ УЛЬТРАЗВУКОВОГО КОНТРОЛЯ МЕТАЛЛА КАМЕРЫ РАБОЧЕГО КОЛЕСА
К.1 Основные ультразвуковые инструментальные методы контроля металла КРК
Основными инструментальными методами УК обследования КРК являются:
- ультразвуковая толщинометрия для оценки коррозионного, механического и абразивного износа металла (ГОСТ Р ИСО 16809);
- ультразвуковая дефектоскопия для выявления скрытых дефектов в металле и сварных швах (для сварных КРК) (ГОСТ Р 55724, ГОСТ Р 55725, ГОСТ Р 55809).
Для ультразвуковой толщинометрии и дефектоскопии эхо и зеркально-теневыми методами на достоверность и точность результатов при проведении контроля металлической облицовки КРК большое влияние оказывает:
- качество подготовки поверхности, через которую будут вводиться ультразвуковые волны;
- правильный выбор контактной жидкости для обеспечения надежного контакта между ультразвуковым преобразователем и металлом КРК;
- правильный выбор частоты вводимых ультразвуковых волн (и, соответственно, частоты преобразователей) и типа преобразователей (прямой совмещенный, прямой раздельно-совмещенный, наклонный);
- правильная настройка чувствительности приборов.
Качество подготовки поверхности ввода ультразвуковых сигналов должно обеспечить максимальное прохождение сигналов. Для этого поверхность освобождают от неплотно прилегающих наслоений (ржавчина, отстающее защитное покрытие) и сглаживают неровности для обеспечения стабильного акустического контакта. Подготовку поверхности проводят вручную (шабером, металлической щеткой, наждачной бумагой) или механическим способом (шлифовальной машиной), добиваясь, чтобы параметр шероховатости поверхности по высоте неровностей Rz был не более 50 мкм.
К.2 Инструментальный контроль металла КРК из литых обечаек
Для УК и УТ металла КРК, состоящего из литых обечаек с толщиной основного металла более 50 мм и большим разбросом по толщине (от 70 до 40 мм) частота ультразвуковых волн должна быть не более 2,5 МГц.
Донная (обращенная к штрабному бетону) поверхность металла КРК из обычной углеродистой стали, как правило, сильно корродирована, что ослабляет отраженный сигнал. Величина ослабления нестабильна, поэтому рекомендуется настройку чувствительности проводить непосредственно на КРК.
При УТ металла КРК с использованием дефектоскопа следует применять прямые раздельно-совмещенные преобразователи.
При использовании УК и УТ поверхность обследуемого металла должна быть тщательно подготовлена.
К.3 Инструментальный контроль металла КРК из сварных обечаек
Для сварных КРК с толщиной металла до 40 мм, с относительно гладкой поверхностью и отсутствием ржавчины при УТ следует использовать преобразователи ультразвуковых волн на частоту 5 МГц (10 МГц), которые дают более точный результат, а при дефектоскопии УК позволяют выявить более мелкие дефекты.
При УТ металла с использованием дефектоскопа следует применять прямые раздельно-совмещенные преобразователи, при дефектоскопии УК возможно использование как прямых, так и наклонных преобразователей.
УК сварных соединений КРК следует проводить в соответствии с ГОСТ Р 55724. Применение ультразвука в целях дефектоскопии сварных швов в обечайках КРК ограничено условиями одностороннего доступа. На практике наиболее часто встречаются следующие схемы сварных соединений:
- стыковые сварные соединения — доступ контроля со стороны сварки;
- тавровые соединения (сварка металла облицовки с ребром жесткости) — контроль сварки осуществляют «вслепую» со стороны листа;
- сварка двух листов облицовки на ребре жесткости — доступ контроля со стороны сварки.
Стыковые сварные соединения контролируют эхо-методом с преобразователем, включенным по совмещенной схеме. При этом для контроля швов толщиной от 10 до 50 мм используют преобразователи с частотой ультразвукового сигнала 2,5 МГц и углом ввода излучателя 40° — 50°. Схемы и траектории сканирования выбирают в каждом конкретном случае исходя из условий доступа. Они могут быть следующими (рисунок К.1):
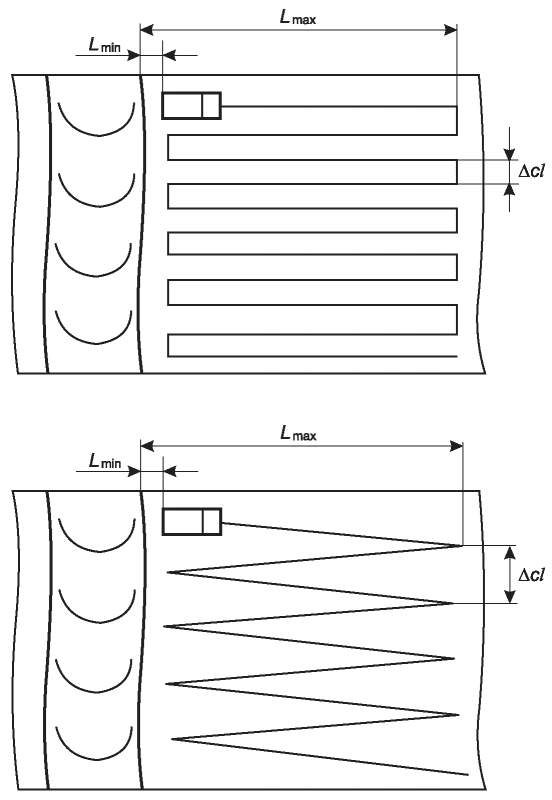
а) Варианты способа поперечно-продольного сканирования
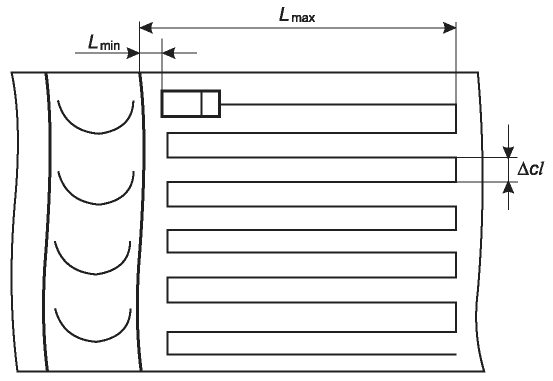
б) Способ продольно-поперечного сканирования
Рисунок К.1 — Схемы и траектории сканирования сварных швов
Основные дефекты стыковых сварных соединений: поры, шлаковые включения, непровары, трещины.
Для контроля корня шва и выявления трещин и непроваров в этой зоне шва применяют зеркально-теневой, эхо-зеркальный и эхо-методы (рисунки К.2, К.3).
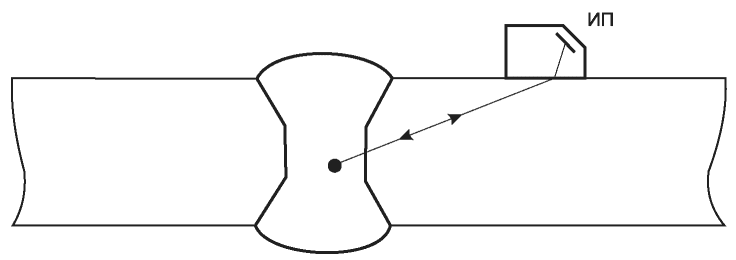
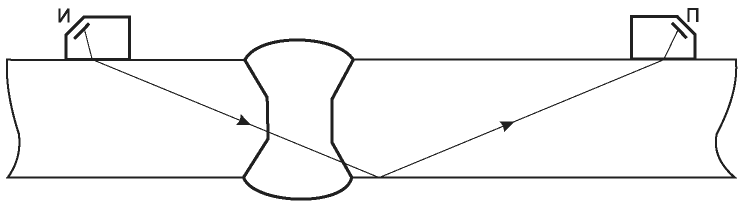
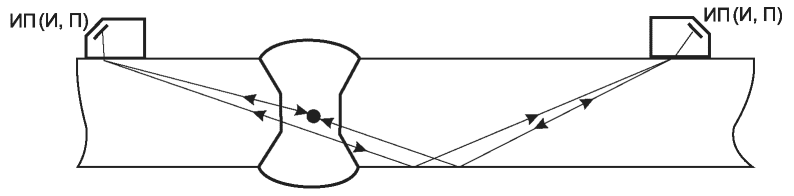
Рисунок К.2 — Схема контроля сварных стыковых соединений элементов КРК
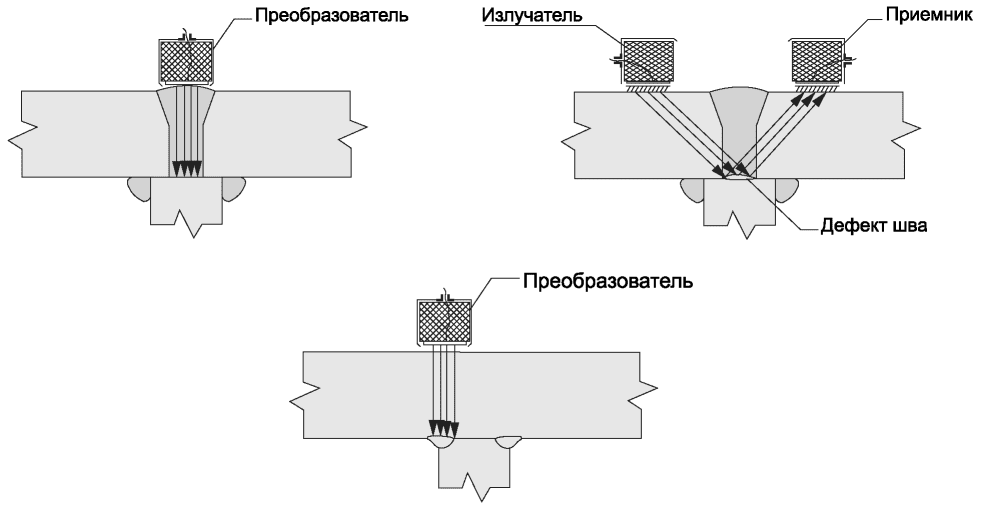
Рисунок К.3 — Схема контроля сварных стыковых соединений на ребре жесткости (контроль эхо-методом)
Стыковые сварные соединения на ребре жесткости контролируют по схемам, показанным на рисунке К.2. При выравнивании шва шлифовальной машиной непровар между корнем шва и ребром жесткости контролируют эхо-методом с вводом продольных волн прямой головкой.
Тавровые сварные соединения контролируют с поверхности металла облицовки: эхо-методом с вводом продольных волн прямой головкой — для определения непроваров ребра жесткости и металла облицовки (рисунок К.3).
К.4 Оформление результатов ультразвуковой дефектоскопии
По результатам УК составляют заключение, в котором должны быть указаны:
- наименование контролируемого изделия;
- номер на схеме;
- тип дефектоскопа и дата поверки;
- рабочая частота;
- инвентарный номер КО или НО;
- результаты УК;
- дата проведения УК.
Заключение подписывают начальник лаборатории и проводивший контроль специалист, с указанием номера удостоверения и срока действия.
Заключение по результатам УК регистрируют в журнале учета работ и регистрации результатов визуально-измерительного и инструментального контроля.
ИНСТРУКЦИЯ ПО МАГНИТОПОРОШКОВОМУ КОНТРОЛЮ ЛОПАСТЕЙ РАБОЧИХ КОЛЕС ОСЕВЫХ ГИДРОТУРБИН
Л.1 Общие положения и нормы оценки качества
МК сварных соединений, основного металла и наплавок при контроле состояния металла КРК и лопастей рабочих колес ПЛ, Пр, ДПЛ и РО гидротурбин во время ремонтов проводят в соответствии с ГОСТ Р 56512, ГОСТ ISO 17638.
Для обнаружения поверхностных дефектов МК и ПВК являются взаимозаменяемыми методами контроля. Выбор метода контроля зависит от условий проведения контроля (магнитные свойства контролируемого металла, подготовка поверхности, температура и влажность окружающего воздуха).
Нормы оценки качества должны соответствовать требованиям завода — изготовителя гидротурбинного оборудования. При отсутствии таких норм для оценки результатов контроля состояния основного металла следует руководствоваться требованиями ГОСТ Р 56512.
С поверхности зоны контроля удаляют масло, шлак, коррозию, окалину, краску. Поверхность не должна иметь вмятин, неровностей, забоев, сильно корродированная поверхность должна подвергаться механической обработке для получения ровной и гладкой поверхности. При использовании водной суспензии проводят обезжиривание.
Шероховатость поверхности должна быть не более Ra 10 мкм (Rz 63 мкм) по ГОСТ 2789.
Л.3 Методика выполнения контроля
Перед началом МК необходимо составить карту контроля в соответствии с типоразмером изделия согласно Л.6.
Проводят разметку изделия в соответствии с картой контроля.
Магнитный индикатор на объект контроля наносят в сухом виде или в виде магнитной суспензии.
При МК используют продольное (полюсное) намагничивание с помощью соленоидов, электромагнитов или устройств на постоянных магнитах. Для выявления дефектов различного направления объекты контролируют, намагничивая их в двух или более направлениях. При проведении МК применяют два способа контроля:
При контроле СПП суспензию наносят перед включением устройства, а заканчивают до выключения намагничивающего устройства.
При контроле СОН магнитный индикатор наносят после снятия намагничивающего поля.
Для контроля в сложных условиях (потолочное, вертикальное) рекомендуется использовать суспензию в аэрозольных баллонах.
В зависимости от характера контролируемого изделия и средств контроля, необходимо руководствоваться ГОСТ Р 56512, ГОСТ ISO 17638.
Л.4 Оформление результатов магнитопорошкового контроля
По результатам МК составляют заключение, в котором должны быть приведены:
- наименование контролируемого изделия;
- номер на схеме;
- тип дефектоскопа и дата поверки;
- магнитный индикатор;
- способ контроля;
- схема намагничивания;
- напряженность приложенного поля;
- схема дефектных участков с их координатами;
- оценка качества объекта в соответствии с нормами, указанными в настоящем стандарте;
- дата проведения контроля.
Заключение подписывают начальник лаборатории и проводивший контроль специалист, с указанием номера удостоверения и срока действия.
Заключение по результатам МК регистрируют в журнале учета работ и регистрации результатов визуально-измерительного и инструментального контроля.
К выполнению работ методом МК допускаются лица, прошедшие инструктаж по правилам безопасности, действующим на предприятии, и обязательный медицинский осмотр. Перед проведением дефектоскопии на высоте, в труднодоступных местах или внутри металлоконструкций дефектоскопист должен пройти дополнительный инструктаж по технике безопасности работы в этих условиях.
При работе с дефектоскопами переменного тока подключение дефектоскопа к сети производит электротехнический персонал предприятия-заказчика.
Дефектоскопы с сетевым питанием, относящиеся к первому классу, должны быть заземлены гибким медным проводом сечением не менее 2,5 мм2 и иметь исправную цепь заземления.
При выполнении работ необходимо руководствоваться требованиями [13] - [16].
При организации работ методом МК должны соблюдаться правила пожарной безопасности по ГОСТ 12.1.004.
Уровень шума на рабочем месте не должен превышать величин, требуемых по ГОСТ 12.1.003. В рабочей зоне с повышенной шумностью необходимо использовать средства индивидуальной защиты.
Л.6 Образец технологической карты магнитопорошкового контроля
ИНСТРУКЦИЯ ПО ИЗМЕРЕНИЮ ТВЕРДОСТИ МЕТАЛЛА ЛОПАСТЕЙ РАБОЧИХ КОЛЕС ГИДРОТУРБИН
М.1 Общие положения и нормы оценки качества
Контроль твердости основного металла и сварочных материалов наплавок проводят для определения качества сварных соединений при контроле состояния металла лопастей рабочих колес ПЛ, Пр, ДПЛ и РО гидротурбин во время ремонтов, в соответствии с ГОСТ 22761, ГОСТ 2789, ГОСТ 8.398 и руководством по эксплуатации прибора.
Результаты замеров ТВ основного металла и сварных соединений должны соответствовать требованиям конструкторской документации, а также нормативным документам, регламентирующим твердость испытуемых материалов.
С поверхности контроля удаляют масло, шлак, коррозию, окалину, краску.
Поверхность не должна иметь вмятин, неровностей, забоев, сильно корродированная поверхность должна подвергаться механической обработке для получения ровной и гладкой поверхности. В соответствии с программой обследования подготавливают участки поверхности изделия размером не менее 100 x 100 мм, шероховатость поверхности должна быть не более Ra = 0,32 мкм. При подготовке участков необходимо избегать их нагрева и наклепа. Для выбора способа измерения твердости (динамический, статический) необходимо знать марку стали изделия и типоразмер.
М.3 Методика выполнения контроля твердости
Перед началом контроля ТВ необходимо составить карту контроля в соответствии с типоразмером изделия согласно М.6.
На каждой из подготовленных площадок проводят не менее шести замеров твердости (разница между максимальным и минимальным значениями HB должна соответствовать данным, указанным в паспорте прибора). В протоколе указывают среднее значение.
М.4 Оформление результатов контроля твердости
По результатам контроля ТВ составляют протокол, в котором должны быть указаны:
- наименование контролируемого изделия;
- схема проконтролированных участков с их координатами;
- тип прибора и дата поверки;
- результаты замеров;
- используемые меры твердости с указанием даты поверки;
- дата проведения контроля.
Протокол по результатам контроля ТВ регистрируют в журнале учета работ и регистрации результатов визуально-измерительного и инструментального контроля.
Протокол подписывают начальник лаборатории и проводивший контроль специалист.
К выполнению работ по контролю методом измерения твердости допускаются лица, прошедшие инструктаж по правилам безопасности, действующим на предприятии, и обязательный медицинский осмотр.
Перед проведением измерений на высоте, в труднодоступных местах или внутри металлоконструкций специалист, проводящий контроль, должен пройти дополнительный инструктаж по технике безопасности работы в этих условиях.
При выполнении работ необходимо руководствоваться требованиями [13] - [16].
М.6 Образец технологической карты контроля твердости металла
ПРОВЕДЕНИЕ ГИДРАВЛИЧЕСКИХ ИСПЫТАНИЙ КАМЕРЫ РАБОЧЕГО КОЛЕСА. ТЕХНОЛОГИЧЕСКАЯ ИНСТРУКЦИЯ
Настоящая технологическая инструкция распространяется на технологический процесс подготовки камеры рабочего колеса и проведения гидравлических испытаний КРК.
Технологические оборудование, оснастка и приборы, применяемые при гидравлических испытаниях КРК, должны быть аттестованы и допущены к эксплуатации в соответствии с ГОСТ 12.2.003, СП 129.13330 и [18].
Н.2 Подготовка проведения работ по гидравлическим испытаниям облицовки камеры рабочего колеса
Местоположение заоблицовочных зон отслоения облицовки от бетона (зон вероятных полостей), подлежащих заполнению жидкостью, определяют по результатам предварительного обследования КРК (простукиванием) и отмечают мелом на поверхности облицовки, а также фиксируют на формуляре состояния закладных частей гидроагрегата.
В пределах оконтуренной зоны отслоения в облицовке КРК высверливают дренажные отверстия. На каждую оконтуренную полость должно быть не менее двух диагонально расположенных отверстий в нижней и в верхней частях полости (см. рисунок Н.1).
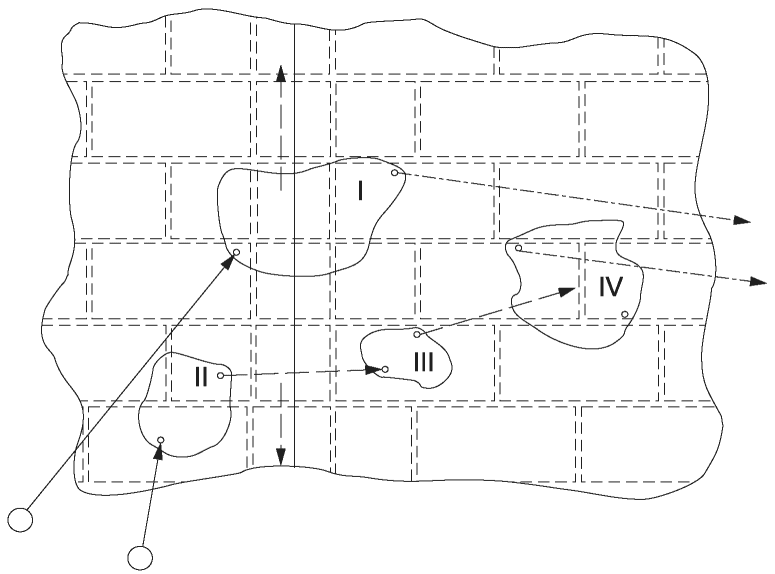



Рисунок Н.1 — Исполнительная схема выявления гидравлической связи
Дренажные отверстия (шпуры) диаметром 10 — 16 мм оборудуют стальными пакерами соответствующего диаметра.
Пакеры устанавливают в отверстиях и крепят в них с помощью специального резинового уплотнителя. Обратный клапан, срабатывающий при давлении 5 — 10 МПа, не дает вытечь жидкости, закачиваемой в заоблицовочные полости КРК. Диаметр стального пакера D = 10 — 16 мм. Верхняя часть оснащена цанговой головкой для крепления к инъекционному насосу.
Для обеспечения возможности герметизации дренажных отверстий на различных стадиях проведения гидравлических испытаний КРК и ремонтно-восстановительных работ, изготавливают соответствующее количество резьбовых пробок соответствующего диаметра, которые запрессовывают в отверстия, после чего отверстия заваривают (рисунок Н.2).
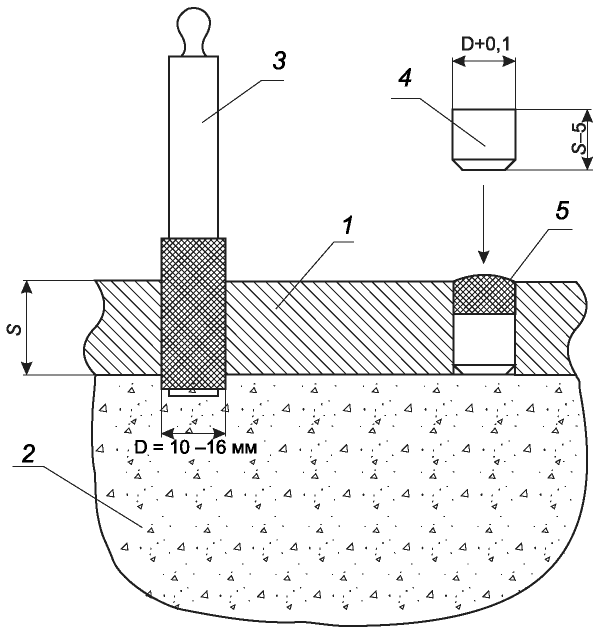
Рисунок Н.2 — Оборудование и ликвидация отверстий в облицовке КРК
Н.3 Оборудование для проведения работ по гидравлическим испытаниям облицовки КРК
Для проведения работ по гидравлическим испытаниям облицовки КРК используют следующее (или аналогичное) оборудование:
- центробежный насос, обеспечивающий напор в диапазоне от 0,1 до 0,4 МПа и расход в диапазоне от 1,5 до 6,0 м3/час (для обеспечения возможности использования этого же оборудования при проведении операций очистки заоблицовочных полостей рекомендуется использовать насосы, предназначенные для работы с химически активными жидкостями);
- сливной бак (буферная емкость) с минимальным объемом от 70 до 80 л;
- шланги с внутренним диаметром от 12 до 25 мм, выполненные из материала, пригодного для работы под давлением, создаваемым используемым насосом при его работе на закрытую задвижку;
- задвижки Ду12 — Ду25 (шаровые или конусные краны) для установки на нагнетательной и сливной магистралях.
Н.4 Порядок проведения работ по гидравлическим испытаниям КРК
Н.4.1 Устанавливают насосную установку и сливной бак (буферную емкость). Рекомендуется установка на отметке входа в шахту турбины.
Н.4.2 С помощью нагнетательного насоса по напорной магистрали подают в заоблицовочную полость воду, которую по сливной магистрали отбирают в буферную емкость (см. рисунок Н.3). В случае выявления гидравлической связи занапоренной полости с соседними полостями (см. рисунок Н.1), сообщающиеся отверстия и пустоты отмечают на формуляре состояния закладных частей гидроагрегата. Для обеспечения возможности одновременного заполнения водой гидравлически связанных пустот, пустоты объединяют с помощью установки переходных шлангов и (или) заглушек — окончательное решение о схеме соединения гидравлически связанных пустот принимают на основании фактических данных об их геометрических размерах и местоположении.
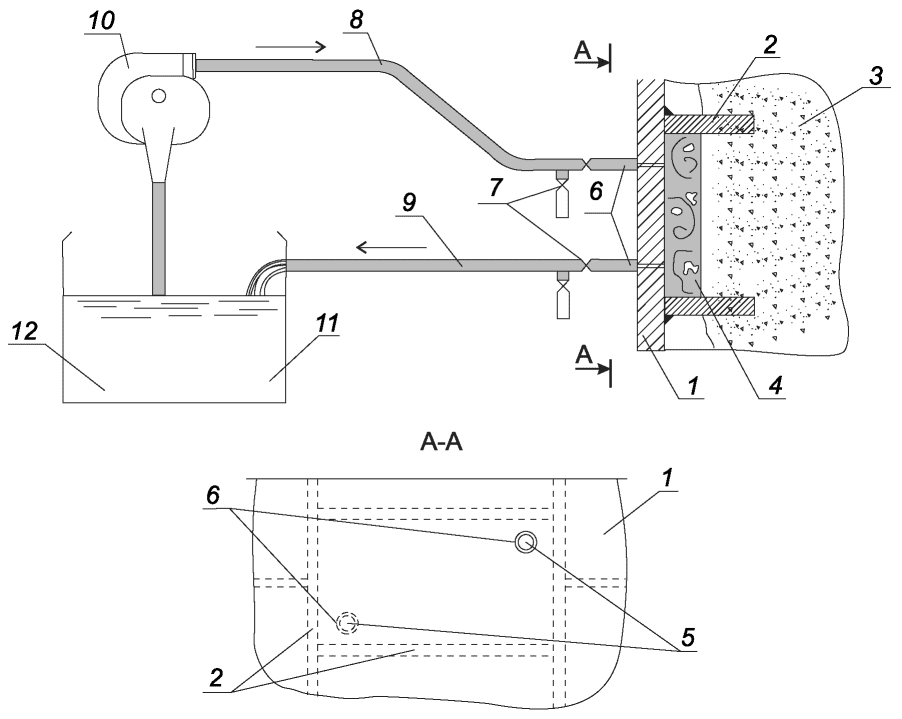
1 — облицовка; 2 — ребра жесткости; 3 — бетон; 4 — заоблицовочная пустота; 5 — дренажное отверстие; 6 — штуцер; 7 — кран-задвижка; 8 — напорный шланг; 9 — сливной шланг; 10 — насос; 11 — буферная емкость; 12 — вода
Рисунок Н.3 — Проведение гидравлических испытаний КРК
Н.4.3 Выявленные в результате гидравлического испытания трещины и свищи в металле облицовки КРК подлежат качественной просушке заоблицовочного пространства сжатым воздухом, разделке и заварке электродной массой. После проведения сварочных работ гидравлические испытания должны быть повторены для проверки качества сварки и отсутствия незафиксированных ранее дефектов.
Н.4.4 На основании гидравлических испытаний КРК делают оценки объемов и площади поверхностей заоблицовочных полостей, необходимые для расчета объемов расходных материалов на последующих стадиях производства ремонтно-восстановительных работ.
Рабочие, занятые гидравлическими испытаниями облицовки КРК, должны быть обеспечены спецодеждой и индивидуальными средствами защиты, а также должны быть обеспечены средствами связи (радиотелефоны, радиостанции), обеспечивающими качественную связь между местом расположения насосной установки и местом проведения работ в КРК.
К работам по гидравлическим испытаниям облицовки КРК допускаются лица, достигшие 18-летнего возраста, имеющие право эксплуатации насосных установок, прошедшие медицинский осмотр и инструктаж по технике безопасности.
При выполнении работ необходимо руководствоваться требованиями [13] - [16].
МЕТОДИКИ ЛАБОРАТОРНЫХ ИССЛЕДОВАНИЙ МЕХАНИЧЕСКИХ СВОЙСТВ МЕТАЛЛА РАБОЧИХ КОЛЕС
П.1 Методика определения механических свойств гидротурбинных сталей
При решении вопросов об оценке работоспособности и продлении ресурса рабочих колес и камер гидротурбин необходимы фактические данные о механических характеристиках гидротурбинных сталей. Механические характеристики необходимы для определения состояния материала, а также для оценки изменения характеристик сопротивления усталости.
Основные положения определения механических характеристик металлов при статическом растяжении определены в ГОСТ 1497. Образцы для испытаний вырезают непосредственно из контролируемого элемента конструкции. Вырезку заготовок для образцов рекомендуется выполнять на металлорежущих станках. Допускается вырезать заготовки кислородной, плазменной, анодно-механической и другими методами резки. При кислородной вырезке заготовок их размеры определяют с учетом припуска на последующую механическую обработку, обеспечивающую отсутствие металла, подвергшегося термическому влиянию при резке в рабочей части образцов.
При изготовлении образцов необходимо принимать меры, исключающие возможность изменения свойств металла в результате нагрева или наклепа, возникающих при механической обработке.
При определении механических свойств материала используют плоские или цилиндрические образцы. Предпочтение следует отдавать цилиндрическим образцам, поскольку они позволят снизить погрешности, связанные с возможным внецентренным растяжением образцов. Обычно используют цилиндрические пятикратные образцы типа III диаметром 6 мм или 3 мм в рабочей части. Чертеж образца и его размеры представлены на рисунке П.1 и в таблице П.1.
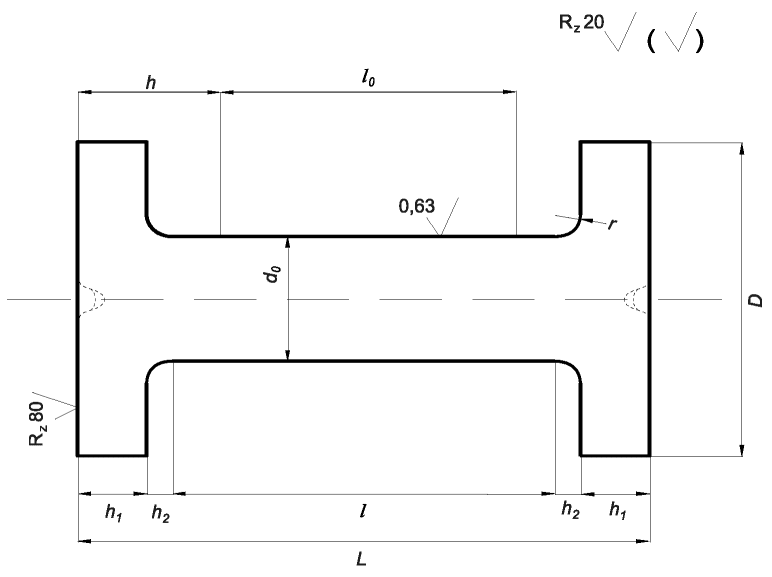
Рисунок П.1 — Образец для определения механических характеристик гидротурбинных сталей
Размеры цилиндрических образцов типа III
| Номер образца | d0, мм | D, мм | h1, мм | h2, мм | r, мм | L, мм | h, мм | Центровые отверстия |
|---|---|---|---|---|---|---|---|---|
| 5 | 3 | 7 | 7 | 2,0 | 1,5 | 36 | 10,5 | А1 по ГОСТ 14034 |
| 6 | 6 | 12 | 10 | 2,5 | 1,5 | 61 | 15,5 | А1, 6 по ГОСТ 14034 |
По результатам испытаний определяют:
- условный предел текучести \sigma_{0,2} — напряжение, при котором относительное остаточное удлинение достигает 0,2%;
- временное сопротивление (предел прочности) \sigma_{\text{в}} — напряжение, соответствующее максимальной нагрузке Pmax, предшествующей разрыву образца;
- относительное удлинение после разрыва \delta — отношение приращения расчетной длины образца (l_{k}^{- l0}) после разрушения к его начальной расчетной длине l0, выраженное в процентах;
- относительное сужение после разрыва \varphi — отношение разности начальной площади F0 и минимальной площади Fk поперечного сечения образца после разрушения к начальной площади поперечного сечения образца F0, выраженное в процентах (при определении \varphi цилиндрического образца после разрыва измеряют минимальный диаметр dk в двух взаимно перпендикулярных направлениях).
П.1.2 Условия проведения испытаний и оценка их результатов
Образцы, имеющие отступления от чертежных размеров по чистоте обработки, а также механические повреждения в рабочей части, к испытаниям не допускают и заменяют таким же числом новых образцов.
Если нет других указаний, то испытания проводят не менее, чем на трех образцах.
Результаты по всем видам испытаний определяют как среднее арифметическое результатов, полученных при испытании всех образцов.
Результаты испытаний не учитывают:
- при разрыве образца в захватах испытательной машины или за пределами расчетной длины образца (при определении относительного удлинения d);
- при разрыве образца по дефектам металлургического производства и получении при этом неудовлетворительных результатов испытаний (для металла в катаном состоянии).
Протокол испытаний должен содержать: марку металла, вид термической обработки (если она выполнялась), индекс образца (по клейму), тип образца, место его отбора, результаты испытаний всех образцов, наличие дефектов в изломе образца.
П.2 Методика проведения испытаний на циклическую трещиностойкость
Испытания на циклическую трещиностойкость и определение характеристик циклической трещиностойкости проводят в соответствии с требованиями ГОСТ 25.506. Этот документ распространяется на металлические материалы и устанавливает методы определения скорости роста трещин и характеристик трещиностойкости материала при регулярном циклическом нагружении по простому закону.
Методические указания разработаны для следующих случаев:
- образец в целом линейно-упругий, за исключением пластических зон у фронта трещины, малых по сравнению с размерами образца;
- размеры трещины на порядок и более превосходят характерные размеры микроструктуры материала и пластических зон у ее фронта;
- усталостная трещина развивается как трещина отрыва по модели I согласно ГОСТ 25.506;
- распространение трещины определяют локальным напряженно-деформированным состоянием в ее вершине;
- рассматривают установившуюся скорость роста трещин, исключая переходные процессы.
Испытания по определению скорости роста усталостных трещин и характеристик циклической трещиностойкости материала состоят в последовательном измерении, при заданных параметрах цикла нагружения, длины и (или) глубины трещины и соответствующих чисел циклов нагружения или времени. На основании полученных данных:
- определяют скорость роста усталостных трещин как средний прирост длины трещины за один цикл нагружения;
- строят кинетическую диаграмму усталостного разрушения в координатах «скорость роста усталостных трещин dl/dN — коэффициент интенсивности напряжений ( \Delta K или Kmax)»;
- определяют характеристики циклической трещиностойкости материала.
Основные испытания, служащие для получения исходных данных о сопротивлении материала развитию трещины при циклическом нагружении, выполняют при атмосферном давлении, в воздухе с относительной влажностью 40% — 60% и не содержащем активных по отношению к испытываемому материалу примесей, при коэффициенте асимметрии цикла
R = 0 — 0,1; частоте нагружения f = 10 — 20 Гц; синусоидальной форме цикла и температуре 17 °C — 23 °C.
Испытания на циклическую трещиностойкость проводят на испытательных машинах, обеспечивающих необходимую точность установления, поддержания и измерения нагрузки согласно ГОСТ 25.502. Испытания можно проводить как на электрогидравлических, так и на электромеханических машинах. Приспособления для крепления и нагружения образцов, различные типы которых приведены в ГОСТ 25.502, должны обеспечить реализацию заданной схемы нагружения, центровку образца, а также прочность образца в зоне приложения нагрузки. В связи с этим большим преимуществом обладают машины с гидравлическими захватами, не требующими для большинства образцов дополнительного изготовления приспособлений для крепления.
Для испытаний применяют образцы, форма и размеры которых приведены в ГОСТ 25.502. Наиболее часто применяют компактные прямоугольные образцы с боковой трещиной для испытаний на внецентренное растяжение, а также прямоугольные образцы с центральной или боковой трещиной для испытаний на осевое растяжение.
Надрезы на образцах обеспечивают заданное расположение и ориентацию начальной трещины, а также уменьшают время и нагрузку, необходимые для ее зарождения, поэтому их делают как можно более узкими и острыми. При вырезке и изготовлении образцов необходимо обеспечить минимальные наклеп и уровень остаточных напряжений. Изменений микроструктуры и фазового состава не допускают. Эти требования в первую очередь относятся к зонам образцов, по которым ожидается прохождение трещины. Минимальное повреждающее влияние оказывает изготовление надрезов электроэрозионным способом.
Для визуального наблюдения за распространением трещины и определением ее длины образцы в исследуемых зонах подвергают полировке. Длину трещины измеряют с двух сторон образца с помощью оптических микроскопов.
Формулы для определения коэффициентов интенсивности напряжений с учетом схемы нагружения и вида образцов приведены в ГОСТ 25.502.
П.2.3 Построение кинетической диаграммы усталостного разрушения и определение характеристик циклической трещиностойкости
По заданию параметров нагружения испытания разделяют на проводимые с изменяющимся значением \Delta K (при P = const) и на проводимые с постоянным значением \Delta K (при изменяющемся значении усилия P). Первые являются основным видом испытаний, при котором за счет увеличения длины трещины при P = const наблюдается постоянное повышение значений \Delta K . К этим испытаниям относят и испытания в припороговой области, когда для достижения низких значений скоростей РУТ с целью постепенного уменьшения коэффициента интенсивности усилие P уменьшают ступенями или непрерывно.
В этом случае, когда необходимо работать при скоростях роста усталостных трещин менее 10-8 м/цикл, первоначально задают значение \Delta K , соответствующее примерно скорости РУТ = 10-8 м/цикл или несколько выше. Затем нагрузку уменьшают ступенями: в диапазоне скоростей роста трещин 10-8 — 10-9 м/цикл — на 10% — 20%, в диапазоне 10-9 — 10-10 м/цикл — на 5% — 10% (в обоих случаях более плавное понижение нагрузки предпочтительнее).
Кинетическую диаграмму строят по результатам испытаний на циклическую трещиностойкость в координатах: dl/dN - \Delta K (Kmax). Как правило, используют координаты dl/dN - \Delta K , по Kmax строят в основном при знакопеременном цикле нагружения. По оси абсцисс и по оси ординат откладывают соответственно значения \Delta K и dl/dN в логарифмических координатах. В процессе испытания задают значение \Delta K , определяемое по формулам расчета для коэффициентов интенсивности с учетом величины нагрузки, коэффициента формы и размеров испытуемого образца. Значение скорости распространения трещины определяют делением разности двух последовательных замеров длин трещин на количество циклов, за которое получен этот подрост трещины. Полученное значение скорости роста трещины относят к среднему значению длины трещины, которое определяют как сумму среднего значения последнего подроста длины трещины и предыдущего значения длины трещины:
dl/dN = (li + 1 — li)/(Ni + 1 — Ni), (П.1)
li + 1 = li + (li+1 — li)/2, (П.2)
где li+1 — последнее значение прироста трещины.
На кинетическую диаграмму усталостного разрушения (КДУР) наносят значения \Delta K и соответствующие им значения dl/dN. Типичная КДУР, построенная в полном объеме в логарифмических координатах, представляет собой S-образную кривую, ограниченную двумя асимптотами: слева Kth(\Delta K_{th}) , справа — Kfc. КДУР состоит из трех участков: первого — на котором трещина развивается с низкой скоростью, второго — среднего участка, на котором зависимость dl/dN от \Delta K (Kmax) в логарифмических координатах аппроксимируется прямой линией, и третьего — высокоскоростного участка.
Линейный участок ограничен значениями \Delta K_{1 - 2} и \Delta K_{2 - 3} , которые определяют начало и конец среднего участка КДУР. На линейном участке скорость роста трещин определяют зависимостью
dl/dN = C \cdot \Delta Kn. (П.3)
Сопротивление материала развитию усталостных трещин на основе полученных КДУР определяют характеристиками циклической трещиностойкости. Ими являются параметры кривой скорости роста усталостных трещин: C и n — коэффициенты уравнения (П.3); \Delta K_{th} — пороговый коэффициент интенсивности напряжений; \Delta K_{fc} — циклический критический коэффициент интенсивности напряжений для образца данной толщины или \Delta K_{1fc} — циклический критический коэффициент интенсивности напряжений при предельном стеснении пластической деформации. Так как для рабочих колес и камер гидротурбин характерно большое количество циклов нагружения (до 109 циклов), то наибольший интерес представляют первый и второй участки кинетической диаграммы.
Расчеты на усталостную прочность лопастей гидротурбин регламентируются [8], [9]. В этих документах для ряда гидротурбинных сталей приведены уравнения кривых коррозионной усталости. Они получены на основании результатов испытаний небольшого числа образцов на ограниченной базе нагружения (N = 5·107 циклов). В качестве уравнения кривой усталости принято степенное соотношение \sigma = aN^{- b} .
БИБЛИОГРАФИЯ
| УДК 621.224, 620.179 | ОКС 93.160, 19.100 |
| Ключевые слова: гидротурбина реактивная, лопасти, камера рабочих колес, контроль металла | |