ГОСТ Р 72309-2025. Национальный стандарт Российской Федерации. Гидроэлектростанции. Контроль крепежных элементов ответственных узлов гидроагрегатов. Методические указания
(утв. и введен в действие Приказом Росстандарта от 17.10.2025 № 1235-ст)
Примечание
Документ введен в действие с 01.12.2025.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 17 октября 2025 г. № 1235-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
КОНТРОЛЬ КРЕПЕЖНЫХ ЭЛЕМЕНТОВ
ОТВЕТСТВЕННЫХ УЗЛОВ ГИДРОАГРЕГАТОВ
Hydroelectric power plants.
Control of fasteners responsible nodes of hydraulic units.
Methodical instructions
1 декабря 2025 года
1 РАЗРАБОТАН Акционерным обществом «Всероссийский научно-исследовательский институт гидротехники имени Б.Е. Веденеева» (АО «ВНИИГ им. Б.Е. Веденеева»), Публичным акционерным обществом «Федеральная гидрогенерирующая компания — РусГидро» (ПАО «РусГидро»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 016 «Электроэнергетика»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 17 октября 2025 г. № 1235-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1.1 Настоящий стандарт устанавливает технические и организационные требования к проведению контроля крепежных элементов ответственных узлов гидроагрегатов, воспринимающих усилия с водопроводящего тракта, при периодических технических осмотрах, технических освидетельствованиях, технических обследованиях, ремонтных работах и реконструкции гидроагрегатов.
1.2 Настоящий стандарт распространяется на крепежные элементы ответственных узлов гидроагрегатов вертикального и горизонтального исполнения, воспринимающие усилия с водопроводящего тракта, а именно: болты, шпильки и гайки для фланцевых соединений, соединительных элементов и деталей гидроагрегатов, изготовленные из сталей перлитного класса. Настоящий стандарт распространяется также на детали и узлы гидроагрегатов, работающие, как крепежные изделия.
1.3 Настоящий стандарт формирует единые требования и регулирует названные выше процессы и процедуры, определяет нормы и объем контроля крепежных элементов ответственных узлов гидроагрегатов, воспринимающих усилия с водопроводящего тракта, минимально необходимые для оценки исправности и/или работоспособности контролируемых крепежных элементов, а также для принятия решений о возможности их дальнейшей эксплуатации или необходимости замены.
1.4 Требования настоящего стандарта распространяются на организации, ответственные за эксплуатацию гидроагрегатов, а также организации или физические лица, выполняющие работы (оказывающие услуги) в области его применения на объектах, расположенных на территории Российской Федерации, если данное обязательство отражено в заключаемых с ними договорах.
1.5 Настоящий стандарт не учитывает все возможные особенности исполнения его требований на разнотипном оборудовании.
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 8.398 Государственная система обеспечения единства измерений. Приборы для измерения твердости металлов и сплавов. Методы и средства поверки
ГОСТ 12.1.001 Система стандартов безопасности труда. Ультразвук. Общие требования безопасности
ГОСТ 12.1.004 Система стандартов безопасности труда. Пожарная безопасность. Общие требования
ГОСТ 12.1.005 Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.2.003 Система стандартов безопасности труда. Оборудование производственное. Общие требования безопасности
ГОСТ 12.3.002 Система стандартов безопасности труда. Процессы производственные. Общие требования безопасности
ГОСТ 2789 Шероховатость поверхности. Параметры и характеристики
ГОСТ 4543 Металлопродукция из конструкционной легированной стали. Технические условия
ГОСТ 9378 (ИСО 2632-1-85, ИСО 2632-2-85) Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 10602 (ИСО 4014-88) Болты с шестигранной головкой с диаметром резьбы свыше 48 мм класса точности B. Технические условия
ГОСТ 16504 Система государственных испытаний продукции. Испытания и контроль качества продукции. Основные термины и определения
ГОСТ 18442 Контроль неразрушающий. Капиллярные методы. Общие требования
ГОСТ 22761 Металлы и сплавы. Метод измерения твердости по Бринеллю переносными твердомерами статического действия
ГОСТ 23956 Турбины гидравлические. Термины и определения
ГОСТ 24705 (ИСО 724:1993) Основные нормы взаимозаменяемости. Резьба метрическая. Основные размеры
ГОСТ 28033 Сталь. Метод рентгенофлуоресцентного анализа
ГОСТ ISO 6157-1 Изделия крепежные. Дефекты поверхности. Часть 1. Болты, винты и шпильки общего назначения
ГОСТ ISO 6157-2 Изделия крепежные. Дефекты поверхности. Часть 2. Гайки
ГОСТ ISO 6157-3 Изделия крепежные. Дефекты поверхности. Часть 3. Болты, винты и шпильки специальные
ГОСТ ISO 16426 Изделия крепежные. Система обеспечения качества
ГОСТ Р 27.102 Надежность в технике. Надежность объекта. Термины и определения
ГОСТ Р 54153 Сталь. Метод атомно-эмиссионного спектрального анализа
ГОСТ Р 55080 Чугун. Метод рентгенофлуоресцентного анализа
ГОСТ Р 55260.2.1 Гидроэлектростанции. Гидрогенераторы. Технические требования к поставке
ГОСТ Р 55260.2.2 Гидроэлектростанции. Часть 2-2. Гидрогенераторы. Методики оценки технического состояния
ГОСТ Р 55260.3.1 Гидроэлектростанции. Гидротурбины. Технические требования к поставке
ГОСТ Р 55260.3.2 Гидроэлектростанции. Часть 3-2. Гидротурбины и механическая часть генераторов. Методики оценки технического состояния
ГОСТ Р 55611 Контроль неразрушающий вихретоковый. Термины и определения
ГОСТ Р 55724 Контроль неразрушающий. Соединения сварные. Методы ультразвуковые
ГОСТ Р 55725 Контроль неразрушающий. Преобразователи ультразвуковые пьезоэлектрические. Общие технические требования
ГОСТ Р ЕН 13018 Контроль визуальный. Общие положения
ГОСТ Р ИСО 15549 Контроль неразрушающий. Контроль вихретоковый. Основные положения
СП 49.13330 «СНиП 12-03-2001 Безопасность труда в строительстве. Часть 1. Общие требования»
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
В настоящем стандарте применены термины по ГОСТ 16504, ГОСТ 23956, ГОСТ Р 27.102, ГОСТ Р 55260.3.2, а также следующие термины с соответствующими определениями:
| аварийная ситуация: Изменение в нормальной работе оборудования, создающее угрозу возникновения аварии. [ГОСТ Р 55260.1.5-2012, пункт 3.2] |
|---|
3.2 анализ результатов контроля: Систематическое изучение данных при проведении неразрушающего контроля за выбранный период времени для установления наличия или отсутствия дефектов, прогнозирования появления дефектов, определения необходимости корректировки технологии изготовления или эксплуатации проверяемых технических объектов, оптимизации контролируемых параметров или изменения стратегии неразрушающего контроля в целях эффективного воздействия на качество продукции на всех стадиях ее жизненного цикла.
3.3 браковочный уровень: Минимальный уровень дефектности изделия, который для целей его эксплуатации рассматривается как неудовлетворительный.
3.4 дефект: Каждое отдельное несоответствие продукции установленным требованиям, несоответствие значения любого параметра или характеристики состояния изделия установленным требованиям, или предельно допустимым значениям параметра или характеристики.
3.5 исправное состояние: Состояние оборудования, при котором оно соответствует всем требованиям нормативно-технической или конструкторской документации.
3.7 крепежный элемент: Элемент оборудования, служащий для соединения деталей оборудования.
3.9 настройка прибора: Приведение прибора в состояние, необходимое для выполнения неразрушающего контроля, его наладка, регулировка, в частности путем сравнения его показаний со значением параметра, воспроизводимого контрольным образцом чувствительности.
Примечание — См. [1].
3.10 несплошность: Обобщенное наименование трещин, отслоений, прожогов, свищей, пор, царапин, непроваров и включений, в том числе искусственных, полученных посредством обработки резанием или иной обработки, например, отверстия, пазы, щели или зарубки.
3.11 неразрушающий контроль: Применение методов, средств и технологий технического контроля объектов, не разрушающего и не ухудшающего их пригодность к эксплуатации.
3.12 нештатная ситуация: Режим работы оборудования, отличающийся от проектного, возникающий при отказе технического устройства, создающий опасность возникновения аварии.
3.13 номинальное значение: Значение параметра, определяемое его функциональным назначением и служащее началом отсчета отклонений.
3.14 работоспособное состояние: Состояние объекта, при котором значения всех параметров, характеризующих способность выполнять заданные функции, соответствуют требованиям нормативной и (или) конструкторской (проектной) документации.
3.15 разрешающая способность измерительных устройств: Способность достоверно, уверенно различать близко расположенные несплошности.
3.16 специализированная организация: Организация, располагающая подготовленными квалифицированными кадрами, необходимым испытательным оборудованием, методической и нормативно-технической документацией и, при необходимости, полномочиями (лицензиями федеральных органов исполнительной власти, сертификатами) для выполнения специализированных работ, направленных на обеспечение безопасности, надежности и экономичности технических устройств, устанавливаемых на объектах электроэнергетики, аккредитованная на выполнение соответствующих специализированных работ (услуг).
3.17 средства контроля: Измерительные инструменты, аппаратура и дефектоскопические материалы, используемые для проведения контроля.
Примечание — См. [1].
3.18 стандартный образец: Средство измерения в виде твердого тела, предназначенное для хранения и воспроизведения значений физических величин, принятых в качестве единиц для измерения метрологических характеристик, отражающих показатели качества продукции в соответствии с назначением средств неразрушающего контроля и физическими особенностями реализуемых ими методов.
1 См. [1].
2 Различают государственные стандартные образцы для проверки дефектоскопов, предусмотренные стандартами с указанием материала и их конструкции, используемые для настройки аппаратуры при контроле широкого ассортимента продукции, и настроечные образцы, изготовленные из материала, аналогичного материалу объекта контроля, содержащий определенные отражатели; используется для настройки амплитудной и (или) временной шкалы ультразвукового прибора неприменимы или где их применение нецелесообразно.
3.19 технический осмотр: Контроль технического состояния оборудования, осуществляемый в основном при помощи органов чувств и, в случае необходимости, средств измерительного контроля, номенклатура которых установлена соответствующей документацией.
3.20 (техническое) обследование: Контроль технического состояния, включающий измерения, испытания и исследования, проводимые по специальным программам, как правило, с привлечением специализированных организаций по решению технического руководителя гидроэлектростанции и/или комиссий, производящих периодический технический осмотр или регулярное техническое освидетельствование оборудования.
3.21 технологическая карта неразрушающего контроля: Документ в виде карты (таблицы), содержащий основные данные технологической инструкции, ориентированной на решение задачи неразрушающего контроля конкретного объекта с указанием операций контроля и их параметров.
3.22 царапина: Канавка неправильной формы и произвольного направления, образовавшаяся в результате механических повреждений.
В настоящем стандарте применены следующие сокращения и обозначения:
ВИК — визуальный и измерительный контроль;
ГАЭС — гидроаккумулирующая электрическая станция;
ГЭС — гидравлическая электрическая станция;
НТД — нормативная техническая документация;
ПВК — контроль проникающими веществами (иначе, ЦД — цветная дефектоскопия);
ПЛ — поворотно-лопастная (гидротурбина);
ПЭП — пьезоэлектрический преобразователь;
РО — радиально-осевая (гидротурбина);
СО — стандартный образец для проверки дефектоскопов;
L0 — длина резьбовой части шпильки с учетом галтельного перехода к гладкой части;
H — глубина дефекта (пропила) на испытательном образце;
D1 — диаметр осевого сверления в шпильке;
Ra — шероховатость поверхности образца (среднее арифметическое отклонение профиля);
Rz — шероховатость поверхности образца (высота неровностей профиля по 10 точкам).
5 Номенклатура крепежных элементов, требующих контроля
5.1 Крепежные элементы, на которые распространяется действие настоящего стандарта, подразделяются на две категории в соответствии со своими функциями, условиями работы и нагрузками.
5.2 К первой категории относят наиболее ответственные крепежные элементы — шпильки и болты с размером резьбы М48 и выше, гайки с размером резьбы М110 и выше гидроагрегатов гидравлических, гидроаккумулирующих и приливных электростанций, имеющих класс ГТС I — III, установленный в соответствии с Федеральным законом [2].
Техническое состояние КЭ, относящихся к первой группе, определяется на основании расширенного контроля, требующего в дополнение к визуальному и измерительному контролю необходимый комплекс обследований и измерений (УК, ПВК или ВК, измерение твердости, химический анализ материала).
5.3 К первой категории относят шпильки и болты для следующих узлов крепления и фланцевых соединений.
5.3.1 Для ПЛ и РО гидротурбин:
- детали крепления РК к валу турбины;
- детали крепления крышки турбины к статору турбины;
- детали крепления верхнего кольца направляющего аппарата к крышке турбины;
- детали крепления корпуса турбинного подшипника к крышке турбины;
- детали крепления опорного конуса подпятника к крышке турбины (для ГА с опорой пяты на крышку турбины);
- КЭ фланцевого соединения вала турбины с валом генератора;
- КЭ разъемов центральной части опорной крестовины с лапами;
- детали крепления лап опорной крестовины к фундаментной плите;
- детали крепления втулки пяты к втулке ротора генератора;
- детали крепления конуса РК;
- детали крепления диска подпятника к ступице;
- опорные болты сегментов подпятника и подшипников.
5.3.2 Для ПЛ турбин:
- детали крепления лопастей к цапфам;
5.4 К первой категории должны быть также отнесены шпильки и болты с размером резьбы М48 и выше, не входящие в перечни 5.3.1, 5.3.2, для которых выполняется хотя бы одно из следующих условий:
- в конструкторской документации предусмотрено их изготовление из легированной стали;
- в конструкторской документации или по рекомендациям завода-изготовителя нормируются условия затяга;
- ранее на данной ГЭС/ГАЭС или на другой станции, оснащенной аналогичными ГА, были выявлены дефекты, влияющие на безопасность и надежность работы оборудования;
- отказ приводит к возможности затопления машинного зала и служебных помещений или возникновению пожара;
- количество КЭ во фланцевом соединении не превышает четырех единиц;
- средние растягивающие напряжения в КЭ на эксплуатационных режимах с учетом усилия затяга превышают 40% от предела текучести материала (по данным паспорта на оборудование или проведенным расчетам).
5.5 На каждой ГЭС/ГАЭС должен быть определен список подлежащих контролю деталей крепления первой категории с учетом требований 5.2 - 5.4, а также значимости критериев 5.1, и составлен график периодичности работ по их контролю. Список и график утверждает технический руководитель ГЭС/ГАЭС. При составлении списка и графика учитывают возможность контроля каждой группы КЭ с учетом типа ремонта (капитального с выемом РК из кратера и разборкой РК на монтажной площадке, без демонтажа РК и т.п.).
5.6 В случае необходимости, для составления или уточнения списка подлежащих контролю деталей крепления первой категории и графика их технического контроля может быть привлечена специализированная организация.
5.7 Ко второй категории относят менее ответственные КЭ, не вошедшие в список по 5.2 - 5.5. Техническое состояние КЭ второй категории допускается определять на основании внешнего ВИК без привлечения других методов НК.
6.1 Общие требования
6.1.1 Настоящий стандарт регламентирует порядок проведения эксплуатационного контроля КЭ, включая методы, периодичность и объем контроля состояния при периодических технических осмотрах, технических освидетельствованиях, технических обследованиях, ремонтных работах и реконструкциях ГА.
6.1.2 Настоящий стандарт не отменяет и не заменяет требований к входному контролю КЭ ГА. Дополнительный инструментальный контроль при входном контроле производят только в случае отсутствия достоверных документальных данных от поставщика продукции о марке стали (химическом составе) и данных о прочности КЭ. В этих случаях должен быть выполнен химический анализ и измерение твердости с целью подтверждения соответствия марочного состава и твердости КЭ требованиям проектной документации.
При поставке новых КЭ заказчик может запросить от поставщика предоставить сертификат качества, подтверждающий соответствие поставляемой продукции всем техническим нормам и требованиям, содержащий технические характеристики в объеме ГОСТ ISO 16426.
6.1.3 Организация работ по подготовке и проведению контроля в объеме и в сроки, указанные в настоящем стандарте, возлагается на технического руководителя ГЭС/ГАЭС.
6.1.4 Порядок, объем, методы, очередность и периодичность контроля состояния крепежных элементов ответственных узлов ГА на действующих ГЭС/ГАЭС разрабатывают на основании требований настоящего стандарта с учетом особенностей эксплуатации оборудования на каждой конкретной станции, графика проведения ремонтов, результатов предшествующего контроля и отражают в НТД ГЭС/ГАЭС (производственной инструкции) с указанием следующих сведений:
- объемы, сроки и методы реализации контроля;
- маршруты и периодичность обходов, осмотров и проверок;
- правила пользования средствами контроля;
- правила техники безопасности при осуществлении контроля;
- графики, планы и программы контроля.
6.1.5 На ГЭС/ГАЭС необходимо вести техническую документацию, в которой должны быть зарегистрированы все результаты контроля по формам, приведенным в приложениях А - Е.
6.1.6 На ГЭС/ГАЭС должен быть организован учет и анализ информации о результатах контроля состояния КЭ, отказах, нештатных (опасных) ситуациях в работе ответственных конструктивных узлов, вызванных ухудшением состояния КЭ. Проводимые при ремонтах замены КЭ должны отражаться в ремонтной документации с целью уточнения номенклатуры КЭ, подвергаемых расширенному контролю, а также уточнению объемов контроля. Вся указанная информация должна отражаться в установленном порядке по каждой единице оборудования и храниться до списания оборудования (элемента оборудования).
6.1.7 Для проведения контроля на каждой ГЭС/ГАЭС должна быть подготовлена необходимая техническая, технологическая и эксплуатационная документация на обследуемые КЭ, в том числе:
- в паспортах/сертификатах на поставку КЭ должны быть указаны марка стали и химический состав; категория прочности, наличие термической обработки, результаты испытаний партии поставляемой продукции на твердость, механические свойства;
- результаты предыдущих обследований крепежа инструментальными методами НК и ВИК.
6.1.8 Эксплуатирующей (или ремонтной) организацией должна быть выполнена или организована подготовка и создание условий для проведения контроля: остановка ГА; осушение (при необходимости) проточного тракта; обеспечение доступа к контролируемому КЭ (установка лесов, подмостей, снятие защитных кожухов, удаление заглушек и т.п.); выкручивание КЭ (при необходимости): зачистка контролируемой поверхности металла; удаление стопорных пластин в соединениях «шпилька-гайка» в местах, препятствующих контролю; необходимый уровень освещения, влажности и температуры в помещении, где проводится контроль.
6.1.9 За обеспечение безопасных условий контроля, за инструктаж, допуск к проведению работ ответственность несет эксплуатирующая организация. За соблюдение правил техники безопасности при проведении контроля ответственность несет организация — исполнитель работ.
6.2 Порядок контроля
6.2.1 Контроль состояния КЭ ответственных узлов ГА проводят в следующей последовательности:
- подготовка к проведению контроля;
- определение перечня КЭ для выборочного контроля;
- первичный визуальный осмотр контролируемых изделий;
- определение усилия затяга КЭ;
- уточнение объемов ВИК или расширенного контроля;
- проведение контроля в соответствии с требованиями 6.4;
- оформление результатов контроля в соответствии с требованиями раздела 9;
- принятие решения о возможности дальнейшей эксплуатации КЭ или о необходимости его замены в соответствии с рекомендациями раздела 11.
6.2.2 Подготовка к проведению контроля выполняется в соответствии с 6.3 и приложениями А - Е по каждому виду контроля.
6.2.3 При первичном визуальном осмотре следует проверить доступность КЭ для проведения контроля, возможность проведения контроля методами и в объемах, предусмотренными требованиями настоящего стандарта, а также уточнить количество и осуществить выбор КЭ при проведении выборочного контроля.
6.2.4 По результатам подготовки к проведению контроля, первичного визуального осмотра и определения затяга КЭ проводят, в случае необходимости, уточнение объемов и методов контроля с занесением в карту измерений.
6.3 Подготовка к проведению контроля
Подготовка к проведению контроля состоит в выполнении следующих операций:
- изучение конструкции КЭ, содержащего контролируемый элемент, по имеющейся конструкторской документации;
- проведение анализа результатов контроля по проводимым ранее обследованиям;
- определение схемы и методики проведения контроля; схема проведения контроля зависит от возможности доступа к КЭ;
- составление карты измерений для объекта контроля;
- обеспечение доступа к объекту контроля;
- подготовка контролируемых поверхностей крепежных элементов для проведения контроля (выкручивание КЭ, при необходимости, очистка от загрязнений, окалины, ржавчины, зачистка до нужной для данного вида контроля чистоты поверхности);
- проверка средств контроля;
- настройка аппаратуры.
6.4 Виды, объем и периодичность контроля
6.4.1 Номенклатура КЭ, требующих контроля, представлена в разделе 5.
6.4.2 Методика и объем контроля зависят от категории КЭ, выбранного в соответствии с критериями раздела 5, и доступности КЭ для проведения контроля.
6.4.3 В настоящем стандарте рассматривают два уровня проведения НК крепежных элементов ответственных узлов ГА:
6.4.4 Визуальному контролю подвергаются 100% КЭ первой и второй категорий в доступных местах. Периодичность проведения контроля — не реже одного раза в два года при проведении плановых, капитальных и внеплановых ремонтов.
6.4.5 ПВК (или ВК) и УК подвергаются КЭ, относящиеся к первой категории, в объеме 100%. Периодичность проведения контроля — не реже одного раза в семь лет при проведении плановых ремонтов (как правило, капитальных). Рекомендуется сократить периодичность проведения расширенного контроля до одного раза в четыре года в следующих случаях:
- при длительных наработках ГА в неоптимальных по коэффициенту полезного действия зонах, а также в зонах ограничения по вибрации (по данным завода-изготовителя или по результатам проведенных испытаний);
- при эксплуатации ГА с частыми сбросами нагрузки (более 100 разгрузок в год) до уровня ниже 40% от номинального значения мощности.
6.4.6 Допускается уменьшить объем контроля ПВК (или ВК) и УК в два раза в одном из следующих случаев:
- если количество одинаковых КЭ в разъемном соединении превышает 40 единиц и результаты визуального контроля по всем КЭ данного узла положительны (дефекты отсутствуют);
- если результаты визуального контроля по всем КЭ данного узла положительны, а при предыдущем контроле проводилось выкручивание КЭ последующим расширенным контролем в соответствии с требованиями 6.5.2 и результаты контроля были положительны.
6.4.7 УК гаек с размером резьбы менее М110 не производят.
6.4.8 В случае невозможности проведения контроля КЭ, отнесенных к первой категории (в силу недоступности и высокой трудоемкости работ по обеспечению доступа), с указанной в 6.4.4 и 6.4.5 периодичностью, допускается по решению технического руководителя ГЭС/ГАЭС увеличить интервал между проведенными обследованиями, но не более чем в два раза, при следующих условиях:
- отсутствие дефектов в рассматриваемой группе КЭ по результатам предыдущих обследований;
- отражение периодичности проведения контроля в графике работ по контролю КЭ, утвержденном техническим руководителем ГЭС/ГАЭС.
6.4.9 Перечень, объемы и методы контроля КЭ ответственных узлов ГА должны быть отражены в индивидуальной программе контроля технического состояния ГА при проведении капитального ремонта.
6.4.10 При проведении выборочного контроля количество контролируемых КЭ в каждом разъемном соединении не должно быть меньше четырех единиц.
6.4.11 При проведении выборочного контроля следует отбирать КЭ по следующим принципам:
- наиболее повреждаемые по статистике аварийности или выбраковки изделия;
- КЭ, контроль которых не проводился при предыдущем обследовании;
- наиболее нагруженные КЭ;
- КЭ с минимальными и максимальными значениями твердости.
6.4.12 При обнаружении хотя бы одного дефектного КЭ в разъемном (фланцевом) соединении следует увеличить объем контроля тем же методом до 100% независимо от результатов контроля другими методами.
6.4.13 При отсутствии документально подтвержденных сведений о твердости материала КЭ в составе эксплуатируемого ГА необходимо определить твердость КЭ по Бринеллю с целью подтверждения соответствия измеренных значений требованиям конструкторской документации. Измерение твердости КЭ проводят в соответствии с приложением Д.
6.4.14 При отсутствии документально подтвержденных сведений о марке материала для КЭ в составе эксплуатируемого ГА, изготовленных из легированных сталей и сплавов в соответствии с требованиями конструкторской документации, необходимо выполнить химический анализ с целью подтверждения марки материала КЭ. Порядок и требования к проведению химического анализа приведены в приложении Е.
6.4.15 Особое внимание следует уделять контролю затяга КЭ. Затяг соединений должен производиться в соответствии с инструкциями завода — изготовителя оборудования. Контроль затяга шпилек и болтов разъемных соединений должен проводиться при затяжке и выкручивании КЭ с занесением соответствующих данных в журнал контроля произвольной формы с указанием номеров КЭ согласно карте измерений.
6.4.16 При изменении суммарного усилия затяга шпилек, болтов фланцевого соединения более чем на 25% (раскручивании или закручивании) за межремонтный период необходимо провести расширенный технический контроль состояния на вывернутом КЭ или увеличить объем контроля до 100%.
6.1.17 Необходимо провести внеплановый контроль КЭ соответствующих ответственных узлов ГА в следующих случаях:
- при возникновении повышенных вибраций на опорных узлах ГА, превышающих требования ГОСТ Р 55260.2.2, ГОСТ Р 55260.3.2;
- при возникновении повышенных вибраций крышки турбины на режимах длительно допустимой работы ГА;
- перед пуском после останова ГА, вызванного нештатной или аварийной ситуацией, если она связана с повышенным воздействием на КЭ ответственных узлов ГА и возможным возникновением дефектов в них; решение о необходимости проведения внепланового контроля принимает технический руководитель ГЭС в зависимости от причины останова;
- после прохождения землетрясения интенсивностью 6 баллов и более по 12-балльной шкале MSK-64 (если в проектной документации не указаны иные расчетные значения).
6.1.18 Применение иных, не рассмотренных в настоящем стандарте методов контроля состояния КЭ, допускается исключительно с целью их апробации при условии, что они разработаны при соблюдении требований, действующих в электроэнергетике НТД и не противоречат требованиям настоящего стандарта; полученные при их применении результаты должны рассматриваться как справочные.
Примечание — После достаточной апробации новые методы контроля могут быть введены для широкого применения в установленном порядке.
6.5 Методы контроля
6.5.1 Контроль КЭ при невозможности выкручивания их из посадочных мест
6.5.1.1 Контроль проводят методами ВИК (в доступных для контроля местах) и УК шпилек (с торца изделия прямым ПЭП).
6.5.1.2 ВИК проводят в зонах визуальной доступности с целью выявления изменения формы КЭ и обнаружения поверхностных дефектов, образовавшихся в процессе их эксплуатации. Основные дефекты и повреждения КЭ, встречающиеся в процессе изготовления, монтажа, и эксплуатации ГА, представлены на рисунках 1 - 3. Предельно допустимые значения размеров для каждого вида дефектов представлены в ГОСТ ISO 6157-1, ГОСТ ISO 6157-2, ГОСТ ISO 6157-3.
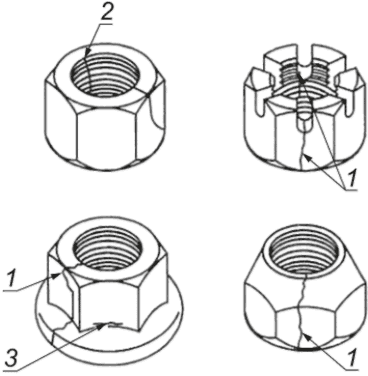 | 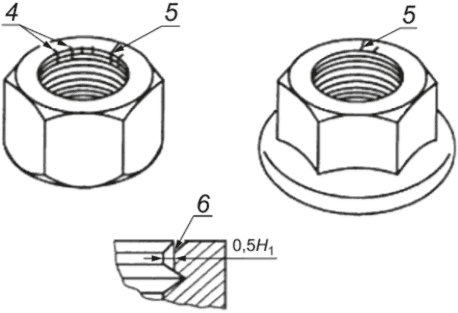 |
| а) Трещины напряжения | б) Трещины на торцевых поверхностях |
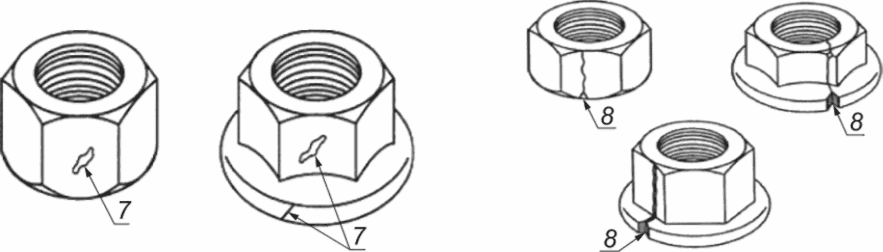 | |
| в) Трещины сдвига — открытые разрывы в поверхности металла | |
1 — трещина напряжения; 2 — трещина напряжения в резьбе; 3 — трещина напряжения у внутреннего угла; 4 — трещины на опорной или торцевой поверхности или в резьбе от неметаллических включений; 5 — штамповочные трещины; 6 — трещина в резьбе; 7 — трещины сдвига; 8 — рванина
Рисунок 1 — Основные дефекты гаек, изготавливаемых методами штамповки
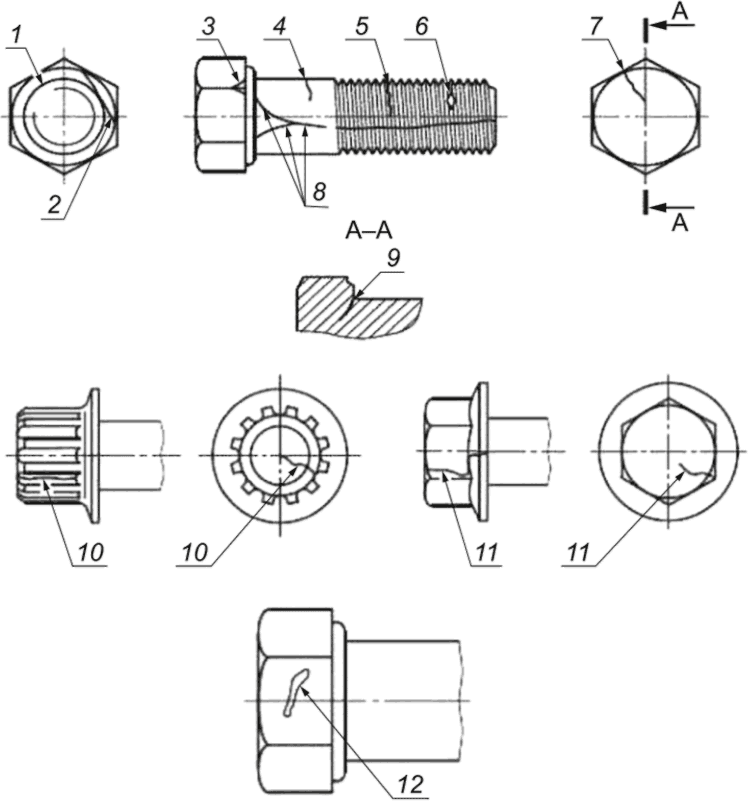
1 — круговая трещина напряжения на радиусе под головкой; 2 — трещина напряжения на опорной шайбе и на всю ее толщину; 3 — трещина напряжения на ребре головки; 4 — трещина напряжения в поперечном направлении; 5 — трещина напряжения во впадине резьбы; 6 — трещина напряжения на вершине резьбы; 7 — трещина напряжения на торце головки (обычно имеющая продолжение на стержне или боковой поверхности головки); 8 — трещины напряжения в продольном направлении; 9 — трещина напряжения с радиальным проникновением внутрь радиуса под головкой; 10 — трещина напряжения в дне канавки; 11 — трещина напряжения; 12 — трещина сдвига
Рисунок 2 — Дефекты в виде трещин болтов, изготовляемых методом штамповки
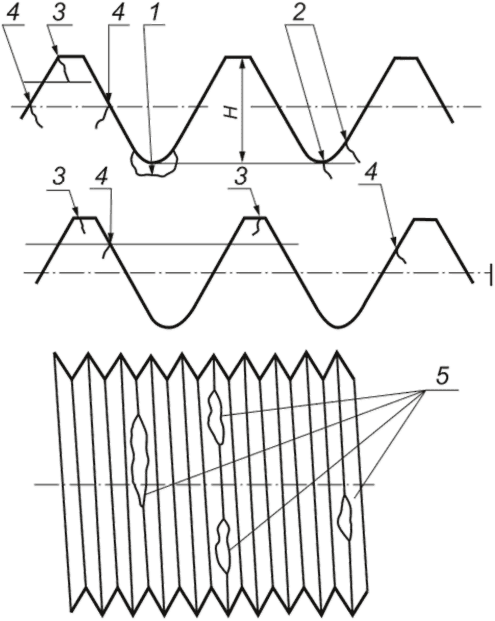
1 — раскатанный пузырь во впадине резьбы; 2 — складки во впадине резьбы; 3 — раскатанный пузырь на вершине резьбы; 4 — раскатанные пузыри на боковых поверхностях резьбы; 5 — рванины или выкрашивания по профилю резьбы
Рисунок 3 — Дефекты в виде повреждения резьбы болтов и шпилек
6.5.1.3 ВИК проводят в соответствии с требованиями настоящего стандарта и ГОСТ Р ЕН 13018, ГОСТ 2789 с применением поверенного комплекта инструментов. Требования к подготовке, проведению и оформлению результатов контроля приведены в приложении А.
6.5.1.4 УК проводят с целью выявления поперечных трещин в резьбовой и гладкой частях КЭ. Фактические размеры трещин не определяют. УК КЭ рекомендуется выполнять после их затяга с целью выявления дефектов, вызванных приложением нормированного силового воздействия.
6.5.1.5 Порядок проведения УК КЭ регламентируется требованиями настоящего стандарта и ГОСТ Р 55725, ГОСТ 12.1.001, [3]. Допускается использование других методик проведения УК КЭ при условии подтверждения надежного выявления дефектов, препятствующих дальнейшей эксплуатации (перечень дефектов изложен в 10.1), опробования методики на энергетическом оборудовании, согласования методики с техническим руководителем ГЭС/ГАЭС.
6.5.1.6 Для проведения УК необходимо использовать ПЭП для данного типоразмера изделия.
6.5.1.7 При невозможности установки ПЭП на торце (в случае, если торцевая часть шпильки имеет выступ в форме многогранника для закручивания или выкручивания с помощью ключа) и невозможности их использования оформить акт о невозможности проведения контроля. В этом случае решение о возможности допуска к дальнейшей эксплуатации данного КЭ принимает технический руководитель ГЭС/ГАЭС с привлечением в случае необходимости специализированной организации на основе данных ранее проведенных обследований, результатов расчетов и выполненных обоснований.
6.5.1.8 Требования к подготовке, проведению и оформлению результатов УК КЭ приведены в приложении Г.
6.5.2 Контроль КЭ, полностью доступных для контроля
6.5.2.1 Контроль проводят методами ВИК, ПВК (или ВК), УК (прямым, наклонным или специальным ПЭП).
6.5.2.2 ВИК проводят с целью выявления изменения формы и обнаружения поверхностных дефектов, образовавшихся в процессе эксплуатации КЭ.
6.5.2.3 Контроль проводят в соответствии с требованиями настоящего стандарта с применением поверенного комплекта инструментов для проведения ВИК. Требования к подготовке, проведению и оформлению результатов контроля приведены в приложении А.
6.5.3 ПВК или ВК проводят с целью выявления поверхностных дефектов на резьбовой и гладкой поверхностях КЭ, а также на поверхности галтельных переходов шпилек и болтов.
6.5.4 Требования к подготовке, проведению и оформлению результатов ПВК приведены в приложении Б.
6.5.5 Требования к подготовке, проведению и оформлению результатов ВК приведены в приложении В.
6.5.6 УК проводят после получения положительных результатов ВИК и ПВК (или ВК) с целью выявления поперечных и продольных трещин в резьбовой и гладкой частях КЭ, на поверхности осевого сверления шпилек, а также в галтельной части шпилек и болтов. Фактические размеры трещин не определяют.
6.5.7 Порядок проведения УК КЭ регламентируется настоящим стандартом и ГОСТ Р 55725, ГОСТ 12.1.001. Для проведения УК с торца КЭ используют прямые ПЭП, со стороны цилиндрической части — наклонные ПЭП, притертые с радиусом кривизны рабочей поверхности на 5% больше радиуса цилиндрической поверхности испытательного образца.
7 Требования к исполнителям (службам контроля)
7.1 Эксплуатационный контроль состояния крепежных элементов ответственных узлов ГА должен осуществляться лабораторией или службой контроля металлов эксплуатирующей организации, либо специализированными организациями, аттестованными в установленном порядке в соответствии с правилами аттестации лабораторий НК [4] и федеральным законом [1], для которых такой вид деятельности предусмотрен уставом, располагающими необходимыми специалистами, средствами технического контроля, НТД по контролю состояния металла.
7.2 Специалисты, осуществляющие контроль КЭ, должны пройти специальную подготовку, быть аттестованы в соответствии с правилами аттестации персонала в области НК [5] и иметь квалификацию не ниже второго уровня. При техническом контроле они должны выполнять только те виды работ, на которые они аттестованы в соответствии с действующими правилами.
7.3 Для допуска к проведению контроля все лица, участвующие в его выполнении, должны пройти соответствующий инструктаж по технике безопасности с регистрацией в специальном журнале.
7.4 Работы на оборудовании выполняются по наряд-допуску в соответствии с утвержденной программой. На период проведения работ приказом эксплуатирующей организации должно быть назначено лицо, отвечающее за соблюдение правил безопасности и графика работ по утвержденной программе.
8 Требования к средствам контроля
8.1 Все используемые средства контроля должны иметь действующие свидетельства о поверке, выданные уполномоченными органами.
8.2 Срок проведения поверки (калибровки) устанавливается НТД на соответствующие приборы и инструменты.
8.3 Необходимо иметь калибры, СО, НО, контрольные образцы для поверки и калибровки средств контроля. СО и другие образцы должны иметь действующие свидетельства о поверке.
8.4 Средства контроля должны надежно выявлять недопустимые дефекты и позволять достоверно проводить распознавание дефекта. Точность и разрешающая способность средств контроля должны удовлетворять требованиям применяемой методики.
8.5 При ВИК применяют инструментальные средства и оценивают результаты в соответствии с ГОСТ Р ЕН 13018, ГОСТ 24705, ГОСТ 10602, ГОСТ ISO 6157-1, ГОСТ ISO 6157-2, ГОСТ ISO 6157-3.
8.6 При капиллярном контроле используют оборудование и реактивы, указанные и рекомендованные в ГОСТ 18442, [6].
8.7 При ВК используют оборудование в соответствии с требованиями ГОСТ Р ИСО 15549, ГОСТ Р 55611, [7].
8.8 Применяемые при УК переносные дефектоскопы должны удовлетворять требованиям 8.8.1 - 8.8.8.
8.8.1 Параметры ультразвуковых дефектоскопов должны соответствовать требованиям, указанным в паспортах предприятий-изготовителей.
8.8.2 Дефектоскоп должен иметь комплект ПЭП. Для контроля используют следующие ПЭП:
- прямые на частоту 2,5 и 5 МГц для проведения контроля с торца с целью обнаружения поперечных трещин на внутренней и наружной поверхностях шпильки, болта (резьбовая часть, область галтельного перехода, прилегающего к резьбовой части);
- наклонные на частоту 2,5 МГц с углом наклона 40° и 50° для проведения контроля со стороны гладкой части с целью обнаружения поперечных трещин на наружной поверхности шпильки, болта (резьбовая часть, область галтельного перехода, прилегающего к резьбовой части) и поверхности осевого сверления;
- специальные ПЭП на частоту 2,5 МГц, состоящие из призмы с вогнутой цилиндрической рабочей поверхностью, соответствующей диаметру контролируемой шпильки, и головки от стандартного ПЭП, предназначенные для обнаружения продольных трещин на внутренней и наружной поверхностях шпильки, болта.
8.8.3 Прямые ПЭП должны удовлетворять следующим основным требованиям:
- отклонение акустической оси от нормали к контактной поверхности ПЭП не должно превышать 2°;
- ширина основного лепестка диаграммы направленности (Дн) на уровне половины максимальной амплитуды сигнала должна составлять в режиме излучения 12° +/- 30' для ПЭП с частотой 5 МГц и 14° +/- 30' для ПЭП с частотой 2,5 МГц.
8.8.4 Применяемые ПЭП должны удовлетворять требованиям ГОСТ Р 55725 и обеспечивать выявление контрольных отражателей в НО на заданном уровне чувствительности.
8.8.5 Перед контролем должна быть проведена настройка дефектоскопа.
8.8.6 Настройку скорости развертки, глубиномера и чувствительности дефектоскопа проводят согласно инструкции по эксплуатации дефектоскопа и ГОСТ Р 55724 с использованием СО и НО, представленных на рисунках 4, 5, изготовленных из натурных шпилек для контроля сплошных шпилек и шпилек с осевым сверлением. Величины параметров L0, H, D, D1, d для различных диаметров контролируемых изделий представлены в таблицах 1 и 2 соответственно.
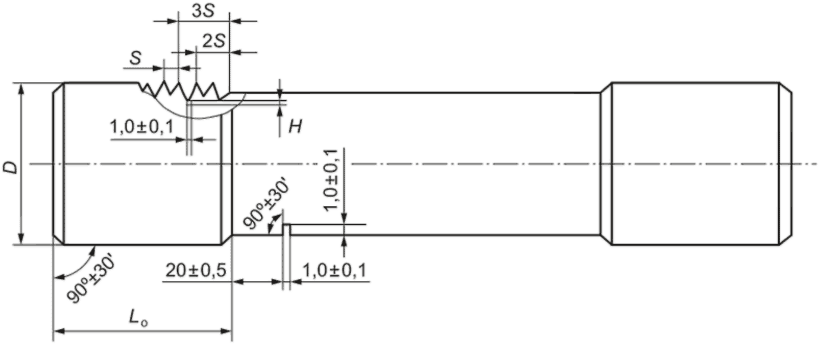
Рисунок 4 — НО для настройки скорости развертки и чувствительности дефектоскопа при контроле сплошных шпилек
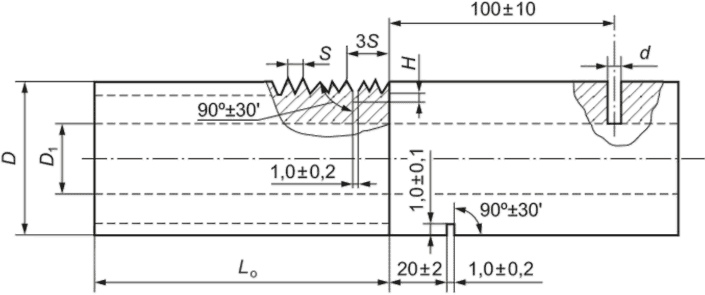
Рисунок 5 — НО для настройки скорости развертки и чувствительности дефектоскопа при контроле шпилек с осевым сверлением
| Диаметр контролируемой шпильки, мм | Тип резьбы | L0, мм, не менее | H, мм, +/- 0,1 |
| 30 | М30 | 60 | 1,5 |
| 36 — 42 | М42 | 60 | |
| 48 — 56 | М56 | 90 | |
| 60 — 64 | М64 | 90 | |
| 76 | М76 | 120 | 1,2 |
| 90 — 100 | М100 | 190 | 1,0 |
| 120 — 140 | М120 | 190 | |
| 150 — 165 | М160 | 190 |
| D, мм | Толщина (D — D1)/2 |
H, мм, +/- 0,1 |
d, мм |
|---|---|---|---|
| До 64 включ. | До 30 включ. | 1,5 | 2,0 |
| Св. 64 до 90 включ. | Св. 30 до 40 включ. | 1,2 | 3,0 |
| Св.90 | Св.40 | 1,0 | 4,0 |
8.8.7 Качество поверхности НО должно соответствовать качеству поверхности контролируемой шпильки.
8.8.8 Все СО и НО должны быть проверены и зарегистрированы в специальном журнале.
8.8.9 Проверка НО включает в себя оценку чистоты рабочей поверхности, отклонений размеров образца и контрольных отражателей от номинальных значений. Каждый образец должен иметь клеймо, содержащее номер, типоразмер и марку стали образца.
8.8.10 Проверка средств измерений и НО должна проводиться не реже одного раза в год [4]. Средства измерений и НО подвергаются калибровке в специализированной организации с выдачей свидетельства. Оценка чистоты рабочей поверхности НО производится визуально в соответствии с требованиями ГОСТ 9378. Параметры НО и контрольных отражателей определяются при калибровке.
8.9 Для определения твердости КЭ применяют переносные твердомеры, параметры которых должны удовлетворять требованиям ГОСТ 22761.
8.10 Для определения химического состава материалов КЭ, выполненных из легированной стали и сплавов по ГОСТ 4543, применяются оптико-эмиссионные спектрометры — стационарные или переносные стилоскопы, предназначенные для быстрого визуального качественного и полуколичественного (или сравнительного количественного) спектрального анализа сталей в видимой области спектра. Параметры используемого стилоскопа должны удовлетворять требованиям ГОСТ Р 54153, [8].
Допускается применение приборов для определения химического состава материала, использующих другие физические принципы работы — рентгенофлуоресцентного анализа. Параметры рентгенофлуоресцентного анализатора должны удовлетворять требованиям ГОСТ 28033.
9 Требования к исполнительной документации по результатам контроля
9.1 По результатам контроля оформляют следующие документы:
9.2 Пример формы технологических карт контроля и протокола стилоскопирования шпилек приведены в приложениях А - Г. Формы могут дорабатываться по усмотрению эксплуатирующей организации, исходя из конструктивных особенностей оборудования и объектов контроля.
9.3 Заключение (протокол), составляемое в произвольной форме, должно содержать:
- сведения в соответствии с А.4, Б.4, В.4, Г.4, Д.4, Е.4;
- результаты измерений по каждому из объектов контроля;
- выводы по наличию или отсутствию повреждений по каждому проверенному объекту.
Выводы в заключении должны содержать информацию о допуске, либо недопуске к дальнейшей эксплуатации в соответствии с установленными критериями.
10 Установление и выбор критериев предельного состояния
10.1 Критическими дефектами болтов, шпилек, гаек и шайб являются:
- трещины любых видов и направлений;
- рванины, выкрашивания, сколы, смятия, вытяжка и другие дефекты ниток резьбы, волосовины на резьбовой поверхности;
- искажения геометрической формы и размеров выше допусков, предусмотренных конструкторской документацией и НТД на изготовление;
- заусенцы и острые кромки шайб;
- в резьбовом соединении выступающая часть резьбы шпильки (болта) над завернутой гайкой имеет высоту менее полутора витков;
- в паре «шпилька (болт) — гайка» твердость шпильки (болта) превышает твердость гайки менее чем на 10 HB, если иное не предусмотрено конструкторской документацией;
- отклонения по марке материала или твердости КЭ от требований конструкторской документации или НТД.
10.2 КЭ считаются «годными», если не обнаружено недопустимых дефектов и отклонений, перечисленных в 10.1. Если перечисленные дефекты и отклонения выявлены при контроле, то такие КЭ признаются «негодными», пришедшими в неработоспособное состояние, и не допускаются к дальнейшей эксплуатации.
11 Алгоритм решения о необходимости замены крепежных элементов
11.1 Решение о необходимости замены принимается на основании оценки «негодно» в соответствии с разделом 10 или в случае, если экономически целесообразнее провести замену КЭ, чем выполнить необходимый объем контроля для подтверждения оценки «годно».
11.2 Также рекомендуется проводить замену в следующих случаях:
а) единичного КЭ первой категории:
1) при истечении срока службы этого КЭ, установленного заводом-изготовителем;
2) после истечения срока службы ГА, если это рекомендовано заводом-изготовителем;
б) всех КЭ первой категории, относящихся к одному соединению, при демонтаже элемента гидротурбины, удерживаемого данным соединением, если это требование содержится в эксплуатационной документации на ГА.
11.3 Необходимо проводить замену всех КЭ первой категории, относящихся к одному соединению, в следующих случаях:
- при обнаружении усталостных трещин в других таких же КЭ данного соединения, находящихся в аналогичном напряженно-деформированном состоянии и находившихся под нагрузкой такое же количество часов, что и КЭ с обнаруженными трещинами;
- при массовом появлении дефектов, влияющих на прочность соединения, в других таких же КЭ данного соединения.
Замену КЭ второй категории проводят по мере необходимости при выявлении недопустимых дефектов данной единицы крепежа. При выявлении массовых дефектов в группе КЭ (количество дефектных единиц составляет более 25% от общего числа КЭ данного узла) необходимо провести замену всех КЭ данного узла.
Квалификация персонала, осуществляющего контроль, и средства контроля должны соответствовать требованиям разделов 7 и 8 и обеспечивать надежное выявление дефектов КЭ ответственных узлов ГА, соответствующие браковочному уровню, т.е. выявлять КЭ с дефектами, перечисленными в разделе 10 и приложениях по каждому виду контроля.
13.1 К выполнению работ по НК КЭ допускаются лица, прошедшие инструктаж по правилам техники безопасности, действующим на предприятии, и обязательный медицинский осмотр.
13.2 Перед допуском к проведению контроля все лица, участвующие в его выполнении, проходят инструктаж по безопасным приемам выполнения работ с регистрацией в журнале по установленной форме. Инструктаж должен проводиться периодически в сроки, установленные приказом по организации. Для ведения опасных работ (в опасных зонах) необходимо оформить допуск согласно положению, действующему в организации.
13.3 При проведении работ по контролю КЭ специалисты должны руководствоваться требованиями ГОСТ 12.1.004, ГОСТ 12.1.005, ГОСТ 12.2.003, ГОСТ 12.3.002, СП 49.13330, [9], [10].
13.4 Перед проведением работ на высоте, в труднодоступных местах или в замкнутых пространствах, с применением инструментов и приспособлений специалисты, проводящие контроль, должны быть обучены, аттестованы и иметь соответствующие удостоверения согласно требованиям СП 49.13330, [11] - [13].
13.5 На участках, где проводят работы по зачистке поверхностей КЭ с применением пожароопасных очищающих жидкостей (органических растворителей), необходимо руководствоваться требованиями ГОСТ 12.1.004, ГОСТ 12.1.005, ГОСТ 18442.
13.6 Участок, где проводят контроль, должен иметь общую освещенность не менее 300 лк. Местное и переносное освещение выполняют во взрывобезопасном исполнении напряжением не более 12 В.
13.7 При контроле химического состава крепежа с применением стилоскопического или рентгенофлуоресцентного оборудования должны выполняться меры, обеспечивающие безопасность работ в соответствии с требованиями ГОСТ Р 54153, ГОСТ Р 55080.
13.8 При выполнении УК крепежа необходимо выполнять требования ГОСТ 12.1.001.
ИНСТРУКЦИЯ ПО ВИЗУАЛЬНОМУ И ИЗМЕРИТЕЛЬНОМУ КОНТРОЛЮ КРЕПЕЖА
ВИК материала КЭ выполняют с целью выявления деформаций, поверхностных трещин, раковин, дефектов резьбы и других несплошностей, а также допустимости выявленных деформаций и соответствия геометрических размеров требованиям конструкторской документации, а в случае ее отсутствия — требованиям ГОСТ Р 55260.2.1, ГОСТ Р 55260.2.2, ГОСТ Р 55260.3.1, ГОСТ Р 55260.3.2.
ВИК проводят в соответствии с требованиями настоящего стандарта и ГОСТ Р ЕН 13018, ГОСТ 2789.
ВИК подлежат все полностью доступные КЭ, так и КЭ, которые невозможно выкрутить из посадочных мест.
При выполнении ВИК определяют:
- наличие и степень коррозионных повреждений КЭ, в первую очередь — резьбовой части;
- наличие раковин, смятия, забоины и выкрашивание резьбы;
- наличие поверхностных трещин и видимых несплошностей;
- деформационные изменения геометрии резьбовой части;
- наличие трещин сварных швов на стопорных планках, фиксирующих гайки от выкручивания;
- допустимость выявленных деформаций и соответствие геометрических размеров требованиям конструкторской документации, а в случае ее отсутствия — требованиям ГОСТ 24705, ГОСТ 10602, ГОСТ ISO 6157-1, ГОСТ ISO 6157-2, ГОСТ ISO 6157-3.
ВИК материала КЭ выполняют перед проведением контроля другими методами. Поверхность контролируемого изделия перед контролем очищают от влаги, масляных загрязнений, ржавчины и других загрязнений, препятствующих контролю. Особое внимание следует уделить очистке резьбовой части.
А.3 Методика выполнения контроля
Перед началом проведения контроля необходимо составить карту контроля в соответствии с А.6. При визуальном контроле необходимо выявить поверхностные дефекты. Измерительный контроль выполняют на участках, проконтролированных визуально.
Контроль выполняют поверенным комплектом ВИК в соответствии с ГОСТ Р ЕН 13018.
А.4 Оформление результатов контроля
По результатам контроля составляют заключение, в котором должно быть указано:
- наименование контролируемого изделия;
- схема проконтролированных участков;
- номер и дата поверки инструментов;
Заключение по результатам контроля регистрируют в журнале учета. Заключение подписывают начальник лаборатории и проводивший контроль специалист, с указанием номера удостоверения и срока действия. В заключении указывают номер свидетельства об аттестации лаборатории НК. По возможности наиболее характерные или значительные повреждения регистрируют фотографированием с приложением масштабной линейки.
При выполнении ВИК необходимо руководствоваться требованиями, изложенными в разделе 13.
А.6 Образец технологической карты контроля
ИНСТРУКЦИЯ ПО КАПИЛЛЯРНОМУ КОНТРОЛЮ КРЕПЕЖА
Капиллярный контроль (ПВК) КЭ проводят с учетом [6] и требований настоящего стандарта.
Подготовка к контролю должна складываться из следующих операций:
Примечание — Усталостные трещины возникают во впадинах витков резьбы, поэтому для подготовки резьбовой части к контролю ее промывают ацетоном, бензином или спиртом, протирают ветошью. При необходимости плохо растворимые загрязнения удаляют механическим путем с помощью неметаллических инструментов (пластмассовых или деревянных). Перед нанесением пенетранта качество удаления осматривают через лупу;
- проверка качества индикаторной и проявляющей жидкости или проверка работоспособности комплекта аэрозольных баллончиков.
Подготовка поверхности контролируемого участка должна обеспечить беспрепятственное проникновение индикаторной жидкости в полости поверхностных дефектов. Шероховатость контролируемой поверхности должна быть не выше Ra 3,2 мкм (Rz 20 мкм). Дефектоскопические материалы при поступлении следует подвергать входному контролю на соответствие [6] и ГОСТ 18442. Проверку проводят с использованием поверенных контрольных образцов, соответствующих классу контроля для данного изделия. Результаты оформляют соответствующим заключением.
Проверку чувствительности рабочих составов должны проводить аттестованные специалисты. Проверку проводят в количестве 2% от поступающей партии, но не менее двух комплектов. Результаты проверок чувствительности следует заносить в специальный журнал. На баллончиках или емкостях, в которых приготовлены рабочие составы, делают соответствующую пометку о годности и проставляется дата.
Проверку дефектоскопических наборов производят при поступлении или изготовлении каждой новой партии.
Проверка чувствительности рабочих составов должна производиться с помощью поверенных контрольных образцов. Контрольный образец должен быть изготовлен из той же марки металла, что и контролируемое изделие. Методика ПВК и чувствительность контроля должны соответствовать параметрам, предписанным программой контроля и технологической картой ПВК, но быть не ниже второго класса чувствительности.
Б.3 Методика выполнения капиллярного контроля
Перед началом проведения контроля необходимо составить карту контроля в соответствии с Б.6. Контроль проводят в соответствии с [6], ГОСТ 18442, и инструкцией по применению набора дефектоскопических материалов. После осмотра следует отметить на изделии недопустимые дефекты и оформить документально результаты контроля.
Б.4 Оформление результатов капиллярного контроля
Результаты капиллярного контроля фиксируют в журналах и заключениях.
- дату проведения контроля;
- обозначение (номер) технологической инструкции (карты);
- номер заключения;
- оценку качества;
- состав исполнителей и их подписи.
Заключение дополняют схемами контроля. В заключении ПВК должны быть указаны следующие сведения:
- наименование и тип контролируемого объекта;
- размеры и расположение контролируемых участков;
- особенности технологии контроля (метод, набор дефектоскопических материалов, класс чувствительности);
- основные размеры выявляемых индикаторных следов;
- наименование и тип используемой рецептуры или комплекта реактивов ПВК;
- НТД, по которой проведен контроль;
- дата и время контроля.
Заключение по результатам контроля регистрируют в журнале учета. Заключение подписывают начальник лаборатории и проводивший контроль специалист, с указанием уровня квалификации, номера квалификационного удостоверения и срока его действия.
При выполнении ПВК необходимо руководствоваться требованиями, изложенными в разделе 13.
Б.6 Образец технологической карты контроля
ИНСТРУКЦИЯ ПО ВИХРЕТОКОВОМУ КОНТРОЛЮ КРЕПЕЖА
ВК КЭ проводят в соответствии с ГОСТ Р ИСО 15549, с учетом [7] и требований настоящего стандарта.
Подготовка к контролю должна складываться из следующих операций:
- подготовка поверхности контролируемых участков к контролю. Поверхности, подлежащие ВК, очищают от грязи и для удаления масла тщательно протирают ветошью или салфеткой, слегка смоченными в бензине, ацетоне, растворителе. Места коррозии зачищают до металла, неповрежденного коррозией. Максимальная шероховатость контролируемой поверхности определяется типом применяемого преобразователя и рекомендуется не более Ra 2,5 мкм.
Настройку дефектоскопа следует проводить по контрольным образцам с той же кривизной, что и у поверхности, которая подлежит контролю. Результаты проверок чувствительности оформляют соответствующим заключением и заносят в специальный журнал.
В.3 Методика выполнения ВК и оценка его результатов
Перед началом проведения ВК необходимо составить карту контроля в соответствии с В.6. Контроль проводят в соответствии с [7], ГОСТ Р ИСО 15549 и руководством по эксплуатации прибора — вихретокового дефектоскопа.
Сканирование осуществляют перпендикулярно направлению ожидаемого развития дефекта. Только при невозможности такого сканирования допускается проведение контроля сканированием под углом к направлению предполагаемого дефекта. Шаг сканирования выбирают с учетом требуемой чувствительности и направления сканирования. При неизвестной ориентации возможных дефектов для достижения максимальной чувствительности зону контроля необходимо сканировать в двух взаимно перпендикулярных направлениях с шагом сканирования не более 2 мм. При влиянии мешающих факторов шаг сканирования выбирают минимально возможным.
Скорость контроля определяется техническими характеристиками применяемого дефектоскопа. Скорость контроля с использованием стрелочной индикации ограничивается значением 5 мм/с. Скорость контроля с использованием световой безынерционной (светодиодной) сигнализации при отсутствии засветки от внешнего освещения и расположении индикатора в поле зрения оператора может достигать 10 — 20 мм/с. Такая же скорость может быть выбрана и для дефектоскопов со звуковой сигнализацией в условиях низкого шума. Для дефектоскопов с запоминающей сигнализацией скорость контроля не ограничивается и полностью определяется их техническими характеристиками.
Качество проконтролированных КЭ оценивают по двухбалльной системе:
Баллом 2 оценивают элементы, в которых не обнаружены дефекты или обнаружены дефекты, не имеющие признаков трещин.
При обнаружении дефектов, оцененных баллом 1, могут быть рекомендованы другие виды контроля, в зависимости от конструктивных особенностей и материала объектов контроля, позволяющие оценить параметры несплошностей.
Результаты ВК фиксируют в журналах и заключениях.
- дату проведения контроля;
- обозначение (номер) технологической инструкции (карты);
- номер заключения;
- оценку качества;
- состав исполнителей и их подписи.
Заключение дополняют схемами контроля. В заключении ВК указывают:
- наименование и тип контролируемого объекта;
- размеры и расположение контролируемых участков;
- тип и заводской номер дефектоскопа;
- тип и заводской номер преобразователя;
- наименование и номер образца, по которому производилась настройка пороговой чувствительности дефектоскопа;
- основные размеры выявляемых индикаторных следов;
- НТД, по которой проведен контроль;
- дату и время контроля.
Заключение по результатам контроля регистрируют в журнале учета. Заключение подписывают начальник лаборатории и проводивший контроль специалист, с указанием уровня квалификации, номера квалификационного удостоверения и срока его действия.
При выполнении ВК необходимо руководствоваться требованиями, изложенными в ГОСТ Р ИСО 15549, с учетом [7] и раздела 13.
В.6 Образец технологической карты контроля
УК КЭ проводят в соответствии с ГОСТ Р 55725 и [3].
УК должен проводиться при температуре окружающего воздуха согласно паспортным данным по эксплуатации дефектоскопа и преобразователей. Поверхность зоны контроля должна быть очищена от отслаивающейся окалины, ржавчины, грязи, грубых забоин и неровностей, краски и др. Плоскость торца шпильки должна быть перпендикулярна к оси шпильки (отклонение торца от нормали не должно превышать 2°). Поверхность не должна иметь вмятин, неровностей, забоев. Сильно корродированная поверхность должна подвергаться механической обработке для получения ровной и гладкой поверхности в пределах перемещения ПЭП. Шероховатость поверхности должна быть не более Rz 40 мкм в соответствии с ГОСТ 2789.
Г.3 Методика выполнения контроля
Перед началом контроля необходимо составить технологическую карту контроля в соответствии с типоразмером изделия. Рекомендуется дополнять карту контроля приложением, содержащим эскиз детали и схему проведения контроля. Образец карты контроля представлен в Г.6, а образцы эскиза детали и схемы контроля — соответственно на рисунках Г.1 и Г.2. Перед началом контроля на поверхность изделия необходимо нанести зону перемещения ПЭП (в случае контроля наклонным ПЭП) в соответствии с картой контроля.
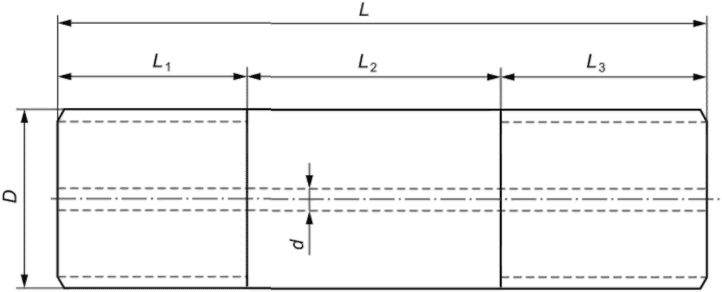
L — длина шпильки; L1, L2, L3 — длины участков шпильки; D, d — наружный и внутренний диаметры шпильки
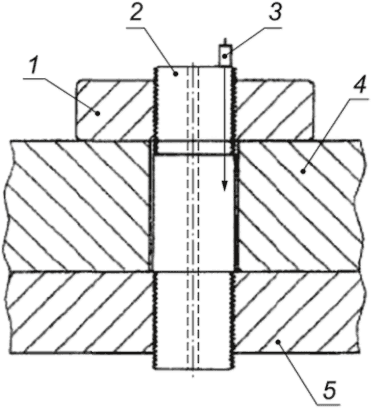
1 — гайка; 2 — шпилька; 3 — преобразователь; 4 — фланец крышки турбины; 5 — фланец статора
Рисунок Г.2 — Схема проведения контроля со стороны торца шпильки
Настройку аппаратуры следует проводить по стандартным образцам СО-2, СО-3 и НО, изготовленным на основании норм оценки качества изделия. Шаг построчного перемещения должен быть не более половины ширины пьезопластины. Скорость сканирования не более 75 мм/с.
Для достижения необходимого акустического контакта между поверхностью изделия и преобразователем зону контроля необходимо покрывать контактной средой (в зависимости от температуры окружающей среды). В качестве контактной смазки применяют специальные контактные жидкости и гели.
Г.4 Оформление результатов контроля
По результатам контроля составляют заключение, в котором должно быть указано:
- типоразмер и количество крепежных изделий;
- наименование соединяемых узлов;
- марка материала;
- методика контроля;
- нормативный документ, регламентирующий нормы оценки качества;
- объем контроля;
- зона сканирования;
- характеристики дефектоскопа и дата поверки;
- характеристики образцов (тип, инвентарный номер);
- параметры контроля;
Заключение по результатам контроля регистрируют в журнале учета.
Заключение подписывают начальник лаборатории и проводивший контроль специалист, с указанием номера удостоверения и срока действия. В заключении должен быть указан номер аттестата лаборатории НК.
При выполнении УЗК необходимо руководствоваться требованиями, изложенными в разделе 13, ГОСТ 12.1.001, [3].
Г.6 Образец технологической карты ультразвукового контроля
| Технологическая карта ультразвукового контроля N | |||
| Наименование деталей (типоразмер шпильки, номер на схеме) | |||
| Наименование соединяемых узлов | |||
| Марка материала | |||
| Методика контроля, нормативный документ, регламентирующий нормы оценки качества | |||
| Объем контроля (100%, выборочный <*>) <*> При выборочном контроле обязательно указать номера крепежных изделий или иной способ их идентификации | 100% | ||
| Зона сканирования | |||
| Характеристики образцов (тип СО, НО, инвентарный номер) | |||
| Дефектоскоп | Тип | ||
| Дата поверки | |||
| Рабочая частота | |||
| Условная чувствительность Sэкв. | |||
| Параметры контроля | Направление прозвучивания | ||
| Тип преобразователя | |||
| Максимальная глубина прозвучивания, мм | |||
| Уровень амплитуд эхо-сигналов по высоте экрана, принятый при настройке, % | |||
| Шаг сканирования, мм | |||
| Скорость сканирования, мм/с | |||
| Контактная жидкость | |||
| Требования к поверхности контролируемого изделия | Шероховатость | ||
| Зона зачистки | |||
| Способ настройки чувствительности | По НО N __ | ||
| Нормы оценки качества | Не допускаются несплошности с амплитудой эхо-сигнала больше эхо-сигнала от паза в НО глубиной 2 мм | ||
| Дата: | |||
| Приложение: эскиз детали и схема проведения контроля. | |||
| Утвердил: | Разработал: | ||
ИНСТРУКЦИЯ ПО КОНТРОЛЮ ТВЕРДОСТИ КРЕПЕЖА
Контроль твердости КЭ по Бринеллю проводят в соответствии с ГОСТ 8.398, ГОСТ 2789, ГОСТ 22761 и руководством по эксплуатации прибора.
Измерение твердости КЭ необходимо и обязательно при входном контроле.
В целях настоящего стандарта определение твердости проводят для уточнения перечня КЭ при проведении выборочного расширенного контроля крепежа, а также для пары шпилька-гайка с целью обеспечения несминания резьбы шпильки.
С контролируемых поверхностей удаляют масло, шлак, коррозию, окалину, краску. Поверхность не должна иметь вмятин, неровностей, забоев. Сильно корродированная поверхность должна подвергаться механической обработке для получения ровной и гладкой поверхности.
Зачистку торцов шпилек проводят в соответствии с программой обследования. Шероховатость поверхности должна быть не более Ra 2,5 мкм. При подготовке поверхности следует избегать нагрева и наклепа.
Для выбора способа измерения твердости (динамический, статический) необходимо знать марку стали изделия и типоразмер.
Д.3 Методика выполнения контроля
Перед началом контроля необходимо провести разметку в соответствии с программой и составить карту контроля в соответствии с Д.6.
На каждом торце проводят не менее пяти замеров твердости (разница между максимальным и минимальным замерами твердости должна соответствовать данным, указанным в паспорте прибора). В протоколе указывают среднее значение.
Д.4 Оформление результатов контроля
По результатам контроля составляют протокол, в котором должно быть указано:
- наименование и номер контролируемой шпильки;
- используемые меры твердости с указанием даты поверки;
Протокол по результатам контроля регистрируют в журнале учета.
Протокол подписывают начальник лаборатории и проводивший контроль специалист.
При выполнении контроля твердости необходимо руководствоваться требованиями, изложенными в разделе 13.
Д.6 Образец технологической карты контроля
Стилоскопированием (или рентгенофлуоресцентным анализом) проверяют наличие, отсутствие и содержание основных легирующих элементов с целью подтверждения соответствия требованиям НТД химического состава металла (марки стали) крепежных изделий. Стилоскопирование (или рентгенофлуоресцентный анализ) проводят в соответствии с требованиями ГОСТ Р 54153, ГОСТ 28033, ГОСТ Р 55080, с учетом методики, изложенной в [8].
Для проведения стилоскопирования (или рентгенофлуоресцентного анализа) материала шпильки без ее демонтажа необходимо зачистить торец шпильки абразивным инструментом до полного удаления грязи, ржавчины, краски и др. Для опорного контакта подготовить дополнительную площадку.
Для проведения стилоскопирования (или рентгенофлуоресцентного анализа) материала демонтированной шпильки (или до ее монтажа) необходимо зачистить две площадки на цилиндрической поверхности шпильки до полного удаления грязи, ржавчины, краски и др. на расстоянии, равном расстоянию до опорного контакта.
Е.3 Методика выполнения контроля
Качественный и полуколичественный спектральный анализ проводят в соответствии с рисунками различных областей спектра, приведенных в разделе 13, с учетом рекомендаций [8].
Каждому химическому элементу соответствуют определенные линии спектра излучения. По яркости спектральных линий судят о содержании химического элемента в анализируемом металле: чем больше содержание этого элемента, тем интенсивнее линии его спектра.
Следует иметь в виду, что спектральные линии химических элементов нельзя наблюдать изолированно от других линий спектра, так как интенсивность линий зависит не только от процента содержания элемента, но и от условий возбуждения спектра. Кроме того, довольно трудно судить об интенсивности отдельной линии, не сравнивая ее с каким-либо эталоном. Интенсивность спектральной линии оценивают путем визуального сравнения с другими спектральными линиями, интенсивности которых приняты за условный стандарт, т.е. содержание искомого химического элемента определяют по соотношению интенсивностей двух и более линий рассматриваемого спектра: линий определяемого химического элемента и линий сравнения, за которые принимают линии основы стали (железа).
Анализ выполняют в соответствии с руководством по эксплуатации применяемого спектрометра.
Результаты анализа записывают в протокол контроля (см. Е.6).
Определение элементов проводят в следующей последовательности: ванадий, молибден, марганец, хром, никель, титан, вольфрам, ниобий, кобальт, кремний.
Результат спектрального анализа, проводимого с помощью стилоскопа, определяют с точностью до 20%, поэтому если содержание элемента оценено равным 1%, то фактическое содержание этого элемента может находиться в пределах 0,8% — 1,2%. Рекомендации по рассортировке сталей, близких по составу марок, приведены в [8].
Е.4 Оформление результатов контроля
Результаты стилоскопирования (или рентгенофлуоресцентного анализа) фиксируют в журнале контроля и оформляют протоколом по формам, приведенным в Е.6. Могут применяться и другие формы отчетной документации при условии, что в них отражена необходимая информация.
- наименование изделия в соответствии с рабочим чертежом, схемой или формуляром;
Протокол по результатам контроля регистрируют в журнале учета.
Протокол подписывают начальник лаборатории и проводивший контроль специалист, с указанием номера удостоверения и срока действия. В протоколе указывают номер аттестата лаборатории НК.
При выполнении работ по стилоскопированию (или рентгенофлуоресцентному анализу) с целью контроля химического состава КЭ необходимо руководствоваться требованиями, изложенными в разделе 13, ГОСТ Р 54153, ГОСТ 28033, с учетом рекомендаций [8].
Е.6 Образец протокола контроля
| ПРОТОКОЛ N _____ Стилоскопирование (или рентгенофлуоресцентный анализ) шпилек от «____» ___________ 20___ г. Таблица результатов | |||||||||||||
| Номер позиции по схеме | Наименование детали или номер стыка | Размеры | Количество | Содержание элементов <*>, % | Марка стали или тип металла шва | ||||||||
| деталей | спектральных анализов | C | Mn | Cr | Ni | C | по результату проведенного анализа | по проекту | |||||
| Руководитель лаборатории _________________________ Специалист по контролю ___________________________ | |||||||||||||
| <*> Список элементов может быть расширен при необходимости. | |||||||||||||
| УДК 621.22:006.354 | ОКС 27.140 |
| Ключевые слова: гидроагрегат, крепежные элементы, неразрушающий контроль, дефекты, контроль металла | |