ГОСТ Р 58946-2020. Национальный стандарт Российской Федерации. Система обеспечения точности геометрических параметров в строительстве. Статистический анализ точности
(утв. и введен в действие Приказом Росстандарта от 29.07.2020 № 429-ст)
Примечание
Документ включен в Перечень документов в области стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований Федерального закона от 30.12.2009 № 384-ФЗ «Технический регламент о безопасности зданий и сооружений» (Приказ Росстандарта от 02.04.2020 № 687). Документ введен в действие с 01.01.2021.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 23615-79"]:::rst
  click n0 "https://bukva.ai/docs/gost-23615-79" "ГОСТ 23615-79. Межгосударственный стандарт. Система обеспечения точности геометрических параметров в строительстве. Статистический анализ точности (введен в действие Постановлением"
  n1["ГОСТ Р 58946-2020"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-58946-2020" "ГОСТ Р 58946-2020. Национальный стандарт Российской Федерации. Система обеспечения точности геометрических параметров в строительстве. Статистический анализ точности (утв. и введен"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 29 июля 2020 г. № 429-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
СИСТЕМА ОБЕСПЕЧЕНИЯ ТОЧНОСТИ ГЕОМЕТРИЧЕСКИХ ПАРАМЕТРОВ В СТРОИТЕЛЬСТВЕ
СТАТИСТИЧЕСКИЙ АНАЛИЗ ТОЧНОСТИ
System of ensuring geometrical parameters accuracy in construction. Statistical analysis of accuracy
Дата введения 1 января 2021 года
Предисловие
1 РАЗРАБОТАН Акционерным обществом «Центральный научно-исследовательский и проектно-экспериментальный институт промышленных зданий и сооружений — ЦНИИПромзданий» (АО «ЦНИИПромзданий»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 465 «Строительство»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 29 июля 2020 г. № 429-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
1 Область применения
Настоящий стандарт распространяется на технологические процессы и операции массового и серийного производства при изготовлении строительных элементов (деталей, изделий, конструкций) и их установке в конструкциях зданий и сооружений, выполнении разбивочных работ в процессе строительства и устанавливает общие положения статистического анализа точности геометрических параметров.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 11024 Панели стеновые наружные бетонные и железобетонные для жилых и общественных зданий. Общие технические условия
ГОСТ 18321 Статистический контроль качества. Методы случайного отбора выборок штучной продукции
ГОСТ Р 50779.10-2000 (ИСО 3534-1-93) Статистические методы. Вероятность и основы статистики. Термины и определения
ГОСТ Р 50779.11 (ИСО 3534-2-93) Статистические методы. Статистическое управление качеством. Термины и определения
ГОСТ Р 58941 Система обеспечения точности геометрических параметров в строительстве. Правила выполнения измерений. Общие положения
ГОСТ Р 58942 Система обеспечения точности геометрических параметров в строительстве. Технологические допуски
ГОСТ Р 58943 Система обеспечения точности геометрических параметров в строительстве. Контроль точности
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины, определения и обозначения
3.1 Термины и определения
В настоящем стандарте применены термины по ГОСТ Р 50779.10 и ГОСТ Р 50779.11, а также следующие термины с соответствующими определениями:
3.1.1 действительная точность: Точность геометрического параметра в совокупности его действительных значений, которая получена в результате выполнения технологического процесса.
3.1.2 массовое производство: Форма организации производства, которая характеризуется постоянным выпуском ограниченного количества номенклатуры, изделий, элементов, деталей с одинаковым предназначением, конструкцией, технологическим типом, изготовляемых одновременно или параллельно.
Примечание - Особенность массового производства — производство однородной продукции в крупных объемах в течение длительного периода времени.
3.2 Обозначения
В настоящем стандарте применены следующие обозначения:
xi — действительное значение геометрического параметра x;
\Delta x — допуск на отклонение значения геометрического параметра x;
\delta x_{i} — значение действительного отклонения геометрического параметра x;
n — объем выборки действительных значений геометрического параметра x;
m — число повторных измерений (наблюдений) действительных значений геометрического параметра x;
\delta x_{j} — значения действительных отклонений геометрического параметра x при измерениях (наблюдениях);
\delta x_{m} — выборочное среднее отклонение;
\delta x_{mmax} — наибольшее выборочное среднее отклонение;
\delta x_{mmin} — наименьшее выборочное среднее отклонение;
Sx — выборочное стандартное отклонение;
Sx max - наибольшее выборочное стандартное отклонение;
Sx min — наименьшее выборочное стандартное отклонение;
Rx — размах действительных отклонений параметра;
\delta x_{imax} — наибольшее значение \delta x_{i} в выборке;
\delta x_{imin} — наименьшее значение \delta x_{i} в выборке;
h — показатель уровня точности;
fj — частота отклонений в интервалах;
\delta x_{jmax} — максимальное значение действительных отклонений геометрического параметра x при измерениях (наблюдениях);
\delta x_{jmin} — минимальное значение действительных отклонений геометрического параметра x при измерениях (наблюдениях);
Wj — относительная частота <1> отклонения.
<1> Вместо термина «относительная частота», определение которого установлено ГОСТ Р 50779.10-2000 (статья 2.13), допускается применять термин-синоним «частость».
4 Общие положения
4.1 Статистическим анализом устанавливают закономерность распределения действительных значений геометрических параметров конструкций зданий и сооружений и их элементов и определяют статистические характеристики точности этих параметров.
4.2 На основе результатов статистического анализа:
- проводят оценку действительной точности и устанавливают возможности технологических процессов и операций по ее обеспечению;
- определяют возможность применения статистических методов регулирования и контроля точности по ГОСТ Р 58943;
- проверяют эффективность применяемых методов регулирования и контроля точности при управлении технологическими процессами.
4.3 Статистический анализ точности выполняют отдельно по каждому геометрическому параметру в такой последовательности:
- образуют необходимые выборки и определяют действительные отклонения параметра от номинального в зависимости от характера производства;
- рассчитывают статистические характеристики действительной точности параметра в выборках;
- проверяют статистическую однородность процесса — соответствие опытного распределения действительных отклонений параметра теоретическим и стабильность статистических характеристик в выборках;
- оценивают точность технологического процесса и в зависимости от цели анализа принимают решение о порядке применения его результатов.
4.4 Статистический анализ точности следует проводить после предварительного изучения состояния технологического процесса и его наладки по полученным результатам.
4.5 Действительные отклонения геометрического параметра в выборках определяют в результате его измерений в соответствии с требованиями ГОСТ Р 58943 и ГОСТ Р 58941.
5 Образование выборок
5.1 В качестве исследуемой генеральной совокупности принимают объем продукции или работ (например, разбивочных), производимый на технологической линии (потоке, участке и т.п.) при неизменных типовых условиях производства в течение определенного времени, достаточного для характеристики данного процесса.
5.2 Статистический анализ точности выполняют по действительным отклонениям параметра в представительной объединенной выборке, состоящей из не менее чем 100 объектов контроля и получаемой путем последовательного отбора из исследуемой совокупности серии выборок.
Эти выборки отбирают через равные промежутки времени, определяемые в зависимости от объема производства и особенностей технологического процесса.
5.3 При анализе точности процессов изготовления элементов массового производства, когда на каждой единице или комплекте технологического оборудования постоянно в достаточно большом объеме производится однотипная продукция (например, кирпич, асбестоцементные листы), отбирают серию выборок одинакового объема n от 5 до 10 единиц продукции.
5.4 При анализе точности изготовления элементов серийного производства, когда достаточный объем продукции может быть получен с нескольких однотипных единиц технологического оборудования (например, производство железобетонных изделий ряда видов, сборка металлоконструкций и т.п.), отбирают серию выборок одинакового объема n >= 30 единиц продукции.
Примечание - Выборки могут быть составлены из изделий, отбираемых при приемочном контроле нескольких последовательных или параллельных партий продукции.
5.5 При анализе точности разбивки осей и установки элементов образуют серию выборок одинакового объема n >= 30 единиц продукции закрепленных в натуре ориентиров или элементов, установленных на одном или нескольких монтажных горизонтах.
5.6 Порядок формирования выборки для обеспечения ее представительности и случайности определяют в соответствии с характером объекта исследований и требованиями ГОСТ 18321.
6 Расчет статистических характеристик точности
6.1 При проведении статистического анализа вычисляют выборочные средние отклонения, а также выборочные стандартные отклонения или размахи действительных отклонений в выборках.
При проведении анализа точности конфигурации элементов выборочные средние отклонения не вычисляют.
6.2 Выборочное среднее отклонение \delta x_{m} в выборках объема n >= 30 единиц продукции и в объединенной выборке вычисляют по формуле
\delta x_{m} = \frac{\sum_{i = 1}^{n} \delta x_{i}}{n} , (1)
где \delta x_{i} — действительное отклонение;
6.3 Выборочное стандартное отклонение Sx в выборках объема n >= 30 единиц продукции и в объединенной выборке вычисляют по формуле
S_{x} = \sqrt{\frac{\sum_{i = 1}^{n} \delta x_{i}^{2}}{n} - \delta x_{m}^{2}} . (2)
В случаях, когда выборочное среднее отклонение (см. 6.1) не вычисляют, значение \delta x_{m} в формуле (2) принимают равным нулю.
6.4 Размахи Rx действительных отклонений параметра определяют в выборках объема n от 5 до 10 единиц продукции по формуле
R_{x} = \delta x_{imax} - \delta x_{imin}, (3)
где \delta x_{imax} и \delta x_{imin} — наибольшее и наименьшее значения \delta x_{i} в выборке.
6.5 Порядок расчета статистических характеристик приведен в приложении А.
6.6 В качестве статистических характеристик точности процесса принимают значения \delta x_{m} и Sx в объединенной выборке, если результаты проведенной в соответствии с разделом 7 проверки подтвердили статистическую однородность процесса.
Значения \delta x_{m} , Sx и Rx в выборках объема n >= 30 единиц продукции используют при проверке однородности процесса.
7 Проверка статистической однородности процесса
7.1 При проверке статистической однородности процесса устанавливают:
- соответствие распределения действительных отклонений параметра в объединенной выборке теоретическим;
- стабильность выборочного среднего отклонения \delta x_{m} , значение которого характеризует систематические погрешности прогресса;
- стабильность выборочного стандартного отклонения Sx или размаха Rx, значения которых характеризуют случайные погрешности прогресса.
7.2 Соответствие распределения действительных отклонений параметра в выборке теоретическим устанавливают по нормативным документам и технической документации.
Допускается использование других методов, принятых в математической статистике (например, построение ряда отклонений на вероятностной бумаге и т.д.).
7.3 При нормальном распределении геометрического параметра стабильность статистических характеристик в выборках объема n >= 30 единиц продукции проверяют по попаданию их значений в доверительные интервалы, границы которых вычисляют для доверительной вероятности не менее 0,95.
В случае если гипотеза о нормальном распределении геометрического параметра не может быть принята, применяют другие методы математической статистики.
7.4 Проверку статистической однородности технологических процессов изготовления строительных элементов, а также геометрических параметров зданий и сооружений допускается выполнять упрощенным способом в порядке, приведенном в приложении А, по методике, приведенной в приложении Б.
7.5 Процесс считается статистически однородным по данному геометрическому параметру, если распределение действительных отклонений в выборках объема n >= 30 единиц продукции и объединенной выборке приближается к нормальному и характеристики точности в серии выборок, составивших объединенную выборку, стабильны во времени.
7.6 В случае если распределение действительных отклонений не соответствует нормальному, а характеристики точности в серии выборок объема n >= 30 единиц продукции не стабильны, процесс не может считаться налаженным и установившимся. В этом случае следует ввести операционный контроль, установить причины нестабильности точности и провести соответствующую настройку оборудования, после чего повторить анализ.
В любом случае систематическая погрешность, по абсолютной величине превышающая значение 1,643 \frac{S_{x}}{\sqrt{n}} , должна быть устранена регулированием.
8 Оценка точности процесса
8.1 На основании результатов статистического анализа устанавливают возможность процесса обеспечивать точность параметра в соответствии с определенным классом точности по ГОСТ Р 58942.
8.2 Класс точности определяют из условия
где \Delta x — ближайшее большее к значению 2tSx значение допуска для данного интервала номинального размера в соответствующих таблицах ГОСТ Р 58942;
Sx — выборочное стандартное отклонение, определяемое для статистически однородного процесса в случайных выборках объемом не менее 30 единиц;
t — коэффициент, принимаемый по таблице 1 в зависимости от значения приемочного уровня дефектности AQL, принятого при контроле точности по ГОСТ Р 58943.
| AQL, % | 0,25 | 1,5 | 4,0 | 10,0 |
|---|---|---|---|---|
| t | 3,0 | 2,4 | 2,1 | 1,6 |
8.3 Для сопоставления уровня точности различных производств или в различные промежутки времени следует использовать показатель уровня точности h, характеризующий запас точности по отношению к допуску \Delta x и определяемый по формуле
h = \frac{\Delta x - 2tS_{x}}{\Delta x} . (5)
8.4 Если h по абсолютному значению оказывается меньше чем 0,14, то следует считать, что запас точности отсутствует.
Если значение h отрицательно и по своему абсолютному значению превышает 0,14, то это означает, что процесс перешел в более низкий класс точности.
При значении h, приближающемся к 0,5, следует проверить возможность отнесения процесса к более высокому классу точности.
ПОРЯДОК РАСЧЕТА СТАТИСТИЧЕСКИХ ХАРАКТЕРИСТИК И ПРОВЕРКИ СТАТИСТИЧЕСКОЙ ОДНОРОДНОСТИ ПРОЦЕССА УПРОЩЕННЫМ СПОСОБОМ
А.1 Действительные отклонения в выборках объемом n от 5 до 10 единиц вносят в хронологическом порядке в таблицу по форме, приведенной на рисунке А.1.
Характеристики Sx и Rx вычисляют по формулам (2) и (3) настоящего стандарта.
А.2 Для расчета характеристик выборочного среднего отклонения \delta x_{m} и выборочного стандартного отклонения Sx действительные отклонения в каждой из выборок объема n >= 30 единицам вносят в таблицу по форме, приведенной на рисунке А.2.
В каждой строчке вычисляют значения \delta x_{i} , \delta x_{i}^{2} , (\delta x_{i} + 1)^{2} , суммируют результаты вычислений по каждой графе и проверяют их правильность тождеством
\sum_{i = 1}^{n} (\delta x_{i} + 1)^{2} = \sum_{i = 1}^{n} \delta x_{i}^{2} + 2 \sum_{i = 1}^{n} \delta x_{i} + n. (А.1)
Характеристики \delta x_{m} и Sx вычисляют по формулам (1) и (2) настоящего стандарта, подставляя в них из таблицы (см. рисунок А.2) подсчитанные значения \sum_{i = 1}^{n} \delta x_{i} и \sum_{i = 1}^{n} \delta x_{i}^{2} .
А.3 Для расчета характеристик точности в объединенной выборке и проверки соответствия действительного распределения с теоретическими действительные отклонения из всех выборок объема n >= 30 единицам выписывают в порядке их возрастания и полученное поле рассеяния между наименьшим и наибольшим отклонениями разбивают на интервалы распределения, равные цене деления средства измерений, принимая целые числа за середины интервалов \delta x_{j} (j = 1, 2, 3, ..., m — количество интервалов).
А.4 Подсчитывают количество отклонений, относящихся к каждому интервалу (частоты fj), и вносят полученные значения в таблицу для построения гистограммы по форме, приведенной на рисунке А.3.
А.5 Строят гистограмму действительных отклонений, откладывая по вертикали интервалы распределения, а по горизонтали — соответствующие им частоты.
При построении гистограммы следует учитывать, что отклонения конфигурации элементов всегда имеют положительный знак.
В таблицу (см. рисунок А.3) вносят значения \delta x_{j}^{2} , (\delta x_{j} + 1) , (\delta x_{j} + 1)^{2} , f_{j}\delta x_{j} , f_{j}\delta x_{j}^{2} , f_{j}(\delta x_{j} + 1)^{2} , вычисленные для каждого значения действительного отклонения \delta x_{j} , принятого за середину интервала, и проверяют правильность вычислений тождеством
\sum_{j = 1}^{m} f_{j}(\delta x_{j} + 1)^{2} = \sum_{j = 1}^{m} f_{j}\delta x_{j}^{2} + 2 \sum_{j = 1}^{m} f_{j}\delta x_{j} + \sum_{j = 1}^{m} f_{j}. (А.2)
Значения выборочного среднего отклонения \delta x_{m} и выборочного стандартного отклонения Sx вычисляют по преобразованным формулам:
\delta x_{m} = \frac{\sum_{j = 1}^{m} f_{j}\delta x_{j}}{\sum_{j = 1}^{m} f_{j}} , (А.3)
S_{x} = \sqrt{\frac{\sum_{j = 1}^{m} f_{j}\delta x_{j}^{2}}{\sum_{j = 1}^{m} f_{j}} - \delta x_{j}^{2}} , (А.4)
подставляя в них соответствующие суммы чисел из таблицы (см. рисунок А.3).
А.6 После вычисления выборочного среднего отклонения \delta x_{m} и выборочного стандартного отклонения Sx действительные отклонения \delta x_{j} , выходящие за пределы интервалов, в которые попадают значения \delta x_{m} \pm 3S_{x} , исключают из гистограммы и таблицы (см. рисунок А.3) как грубые ошибки, после чего уточняют значения \delta x_{m} и Sx.
А.7 На полученной гистограмме по характеристикам выборочного среднего отклонения \delta x_{m} и выборочного стандартного отклонения Sx строят кривую нормального распределения.
С этой целью в соответствии с таблицей А.1 вычисляют значения \delta и частоты f, соответствующие нормальному распределению, и, отложив эти значения на вертикальной и горизонтальной шкалах таблицы (см. рисунок А.3), по полученным на гистограмме точкам с координатами \delta и f строят плавную кривую.
| \delta | \delta x_{m} | \delta x_{m} \pm S_{x} | \delta x_{m} \pm 2S_{x} | \delta x_{m} \pm 3S_{x} |
|---|---|---|---|---|
| f | fmax | \frac{5}{8} f_{max} | \frac{1}{8} f_{max} | \frac{1}{80} f_{max} |
Значение fmax определяют по формуле
f_{max} = \frac{\sum_{j = 1}^{m} f_{j}}{S_{x} \sqrt{2\pi}} , (А.5)
а для отклонений конфигурации — по формуле
f_{max} = \frac{2 \sum_{j = 1}^{m} f_{j}}{S_{x} \sqrt{2\pi}} . (А.6)
А.8 При отсутствии на гистограмме резких отличий от построенной кривой (пиков распределения у ее границ, явно выраженных нескольких вершин и т.п.) по интервалам распределения, расположенным за пределами \delta x_{m} \pm tS_{x} при t = 2; 2,4 и 3, определяют сумму относительных частот действительных отклонений \sum_{j = 1}^{m_{t}} W_{j} , %, по формуле
\sum_{j = 1}^{m_{t}} W_{j} = \frac{\sum_{j = 1}^{m_{t}} f_{j}}{n} \cdot 100\%, (А.7)
где mt — число интервалов за пределами \delta x_{m} \pm tS_{x} .
А.9 Распределение считают приближающимся к нормальному, если найденные суммы относительных частот действительных отклонений \sum_{j = 1}^{m_{t}} W_{j} , %, не превышают соответствующих значений, приведенных в таблице А.2.
| t | 2,0 | 2,4 | 3,0 |
|---|---|---|---|
| \sum W_{j} , % | 12,5 | 8,6 | 5,55 |
А.10 Стабильность выборочного среднего отклонения \delta x_{m} и размахов Rx в серии выборок проверяют условиями:
\delta x_{m} - A_{1}S_{x} \leq \delta x_{m} \leq \delta x_{m} + A_{1}S_{x}, (А.8)
где A1 и A2 — коэффициенты, принимаемые по таблице А.3 в зависимости от объема выборок n.
| n | A1 | A2 |
|---|---|---|
| 5 | 1,34 | 4,89 |
| 6 | 1,22 | 5,04 |
| 7 | 1,13 | 5,16 |
| 8 | 1,06 | 5,25 |
| 9 | 1,00 | 5,34 |
| 10 | 0,95 | 5,43 |
При устойчивом технологическом процессе не менее 95% значений выборочного среднего отклонения \delta x_{m} и размахов Rx должны соответствовать указанным условиям.
А.11 Стабильность характеристик выборочного среднего отклонения \delta x_{m} и выборочного стандартного отклонения Sx в серии выборок объема n >= 30 единицам проверяют вычислением показателей Fэ и tэ по формулам:
F_{\text{э}} = \frac{S_{xmax}^{2}}{S_{xmin}^{2}} , (А.10)
где Sx max и Sx min — соответственно наибольшее и наименьшее значения выборочного стандартного отклонения Sx в серии выборок;
t_{\text{э}} = \frac{\delta x_{mmax} - \delta x_{mmi}}{\sqrt{S_{x1}^{2} + S_{x2}^{2}}} \sqrt[n]{n - 1} , (А.11)
где \delta x_{mmax} и \delta x_{mmin} — наибольшее и наименьшее значения соответственно выборочного среднего отклонения \delta x_{m} в серии выборок;
Sx1 и Sx2 — значения выборочного стандартного отклонения Sx в выборках с характеристиками \delta x_{mmax} и \delta x_{mmin} .
Характеристики выборочного стандартного отклонения Sx и выборочного среднего отклонения \delta x_{m} в серии выборок считают стабильными, если Fэ <= 1,5, tэ <= 2,0.
ПРОВЕРКА СТАТИСТИЧЕСКОЙ ОДНОРОДНОСТИ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА
Б.1 Методику проверки статистической однородности технологического процесса упрощенным способом в соответствии с приложением А целесообразно привести на примере.
Пример - Необходимо выполнить оценку статистической однородности технологического процесса изготовления панелей наружных стен.
Анализируемый параметр — длина. Номинальные длины панелей всех марок находятся в интервале от 2500 до 4000 мм. Панели изготовляют в горизонтальных формах, объем выпуска — 25 панелей в смену. Парк форм для изготовления панелей — 96 шт., каждая из которых имеет свои действительные внутренние размеры, влияющие на точность соответствующих размеров панелей. Подобный технологический процесс относится к процессам серийного производства.
Оценку статистической однородности технологического процесса осуществляют в такой последовательности:
1 Для составления выборки объемом n >= 30 изделий ежедневно в течение трех дней записывали действительные отклонения длины панелей, которые контролировали в соответствии с ГОСТ 11024 (по пять изделий в каждую смену). Из накопленных 45 действительных отклонений были исключены пять отклонений длины изделий из форм, которые попали в контроль повторно.
Результаты измерений были округлены до целых значений и внесены в таблицу Б.1, составленную по форме рисунка А.2 приложения А, и были выполнены необходимые вычисления.
Правильность заполнения таблицы в соответствии с А.1 приложения А проверяют тождеством
\sum_{i = 1}^{n} (\delta x_{i} + 1)^{2} = \sum_{i = 1}^{n} \delta x_{i}^{2} + 2 \sum_{i = 1}^{n} \delta x_{i} + n;
Затем по формулам (1) и (2) настоящего стандарта определяют:
\delta x_{m} = \frac{\sum_{i = 1}^{n} \delta x_{i}}{n} = \frac{63}{40} = 1,57\text{мм};
S_{x} = \sqrt{\frac{\sum_{i = 1}^{n} \delta x_{i}^{2}}{n} - \delta x_{m}^{2}} = \sqrt{\frac{369}{40} - 1,57^{2}} = 2,60\text{мм}.
2 В течение последующих пяти месяцев в аналогичном порядке были образованы еще пять выборок того же объема n = 40, для каждой из которых были вычислены те же статистические характеристики \delta x_{m} и Sx.
Сроки отбора выборок устанавливались таким образом, чтобы время между соседними выборками было больше, чем время формирования выборки.
Результаты вычислений статистических характеристик по всем выборкам сведены в таблицу Б.2.
| Номер выборки | Месяц, год | п | \delta x_{m} , мм | Sx, мм |
|---|---|---|---|---|
| 1 | 05.78 | 40 | 1,57 | 2,60 |
| 2 | 06.78 | 40 | 1,43 | 2,13 |
| 3 | 07.78 | 40 | 0,92 | 2,22 |
| 4 | 08.78 | 40 | 1,05 | 2,35 |
| 5 | 09.78 | 40 | 1,36 | 2,18 |
| 6 | 10.78 | 40 | 0,87 | 2,57 |
3 Из действительных отклонений во всех выборках выбирают наибольшее \delta x_{jmax} = + 10\text{мм} и наименьшее \delta x_{jmin} = - 7\text{мм} значения, и поле рассеяния между ними разделено на 18 интервалов по 1 мм с границами, равными 10,5; 9,5; 8,5; 7,5 мм и т.д. Центры интервалов, выраженные целыми числами ( \delta x_{j} = 10,9,8,7\text{мм} и т.д.), заносят в графу 2 гистограммы (см. рисунок Б.1).
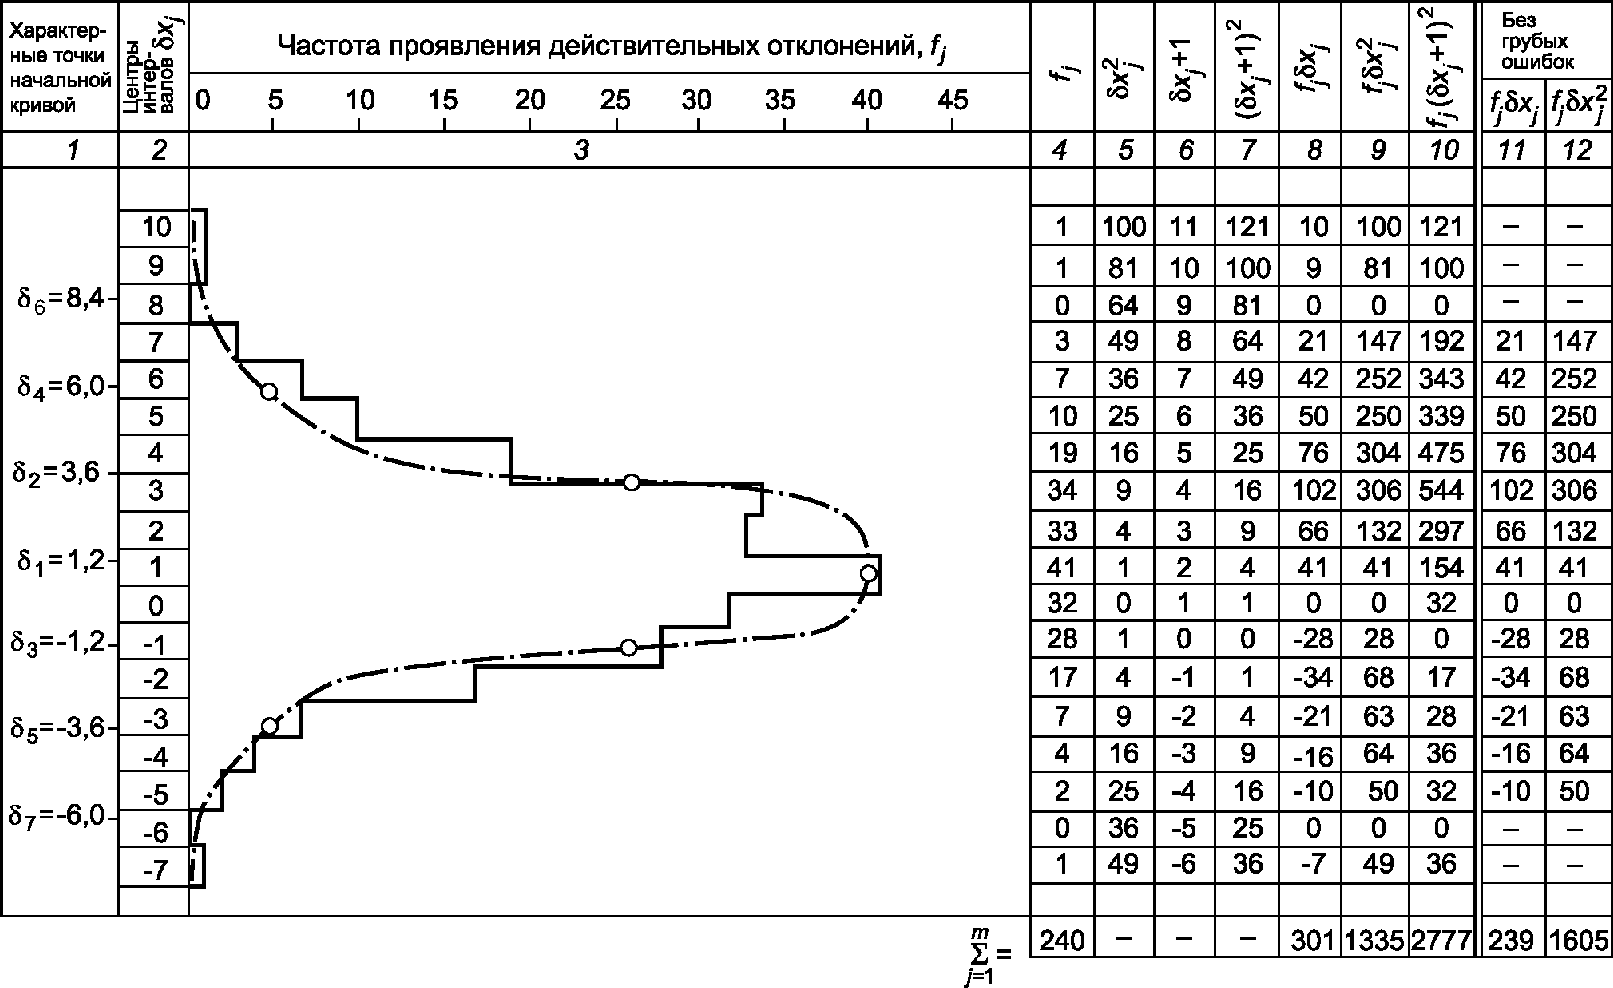
Рисунок Б.1 — Гистограмма действительных отклонений и таблица расчета статистических характеристик
Действительные отклонения \delta x_{j} из всех выборок распределяют по интервалам, после чего подсчитывают количество отклонений в каждом интервале (частоты), строят гистограмму и выполняют все промежуточные вычисления. Правильность заполнения гистограммы в соответствии с А.4 приложения А проверяют тождеством
\sum_{j = 1}^{m} f_{j}(\delta x_{j} + 1)^{2} = \sum_{j = 1}^{m} f_{j}\delta x_{j}^{2} + 2 \sum_{j = 1}^{m} f_{j}\delta x_{j} + \sum_{j = 1}^{m} f_{j};
Характеристики \delta x_{m} и Sx были вычислены по формулам (А.1) и (А.2) приложения А:
\delta x_{m} = \frac{\sum_{j = 1}^{m} f_{j}\delta x_{j}}{\sum_{j = 1}^{m} f_{j}} = \frac{301}{240} = 1,254\text{мм};
S_{x} = \sqrt{\frac{\sum_{j = 1}^{m} f_{j}\delta x_{j}^{2}}{\sum_{j = 1}^{m} f_{j}} - \delta x_{j}^{2}} = \sqrt{\frac{1935}{240} - 1,254^{2}} = 2,54\text{мм}.
\delta x_{m} + 3S_{x} = 8,87\text{мм};
\delta x_{m} - 3S_{x} = - 6,36\text{мм}.
Отклонения, вышедшие за пределы, ограниченные вычисленными значениями и равные +10 мм, +9 мм и -7 мм, были исключены из объединенной выборки как грубые ошибки, после чего были проведены соответствующие вычисления, определены новые значения сумм \sum_{j = 1}^{m} f_{j}\delta x_{j}^{2} и \sum_{j = 1}^{m} f_{j}\delta x_{j} и уточнены характеристики:
\delta x_{m} = \frac{289}{237} = 1,202 \approx 1,2\text{мм};
S_{x} = \sqrt{\frac{1705}{237} - 1,202^{2}} = 2,397 \approx 2,4\text{мм}.
4 Для построения на чертеже гистограммы кривой нормального распределения в соответствии с А.4 приложения А были вычислены (см. рисунок Б.2) координаты точек кривой: отклонения \delta и соответствующие им частоты f.
По полученным координатам отклонений \delta и соответствующих им частотам f на гистограмме были найдены характерные точки, по которым была построена теоретическая кривая нормального распределения.
Очертания гистограммы практически можно считать совпадающими с кривой нормального распределения.
Для завершения проверки по гистограмме были суммированы частоты fj по интервалам, расположенным за границами \delta x_{m} + tS_{x} при t = 2,0; 2,4; 3,0, и определены соответствующие им суммы относительных частот действительных отклонений \sum_{j = 1}^{m_{t}} W_{j} . Полученные результаты вычислений сведены в таблицу Б.3.
| Границы \delta x_{m} + tS_{x} | Сумма частот \sum_{j = 1}^{m} f_{j} за границами | Сумма относительных частот \sum_{j = 1}^{m_{t}} W_{j} = \frac{\sum_{j = 1}^{m_{t}} f_{j}}{n} \cdot 100\% | Допустимые суммы относительных частот по таблице А.2 приложения А |
|---|---|---|---|
| t = 3,0; 1,2 +/- 7,2 мм | 3 | \frac{3}{240} \cdot 100 = 1,25 | 5,55 |
| t = 2,4; 1,2 +/- 5,8 мм | 8 | \frac{8}{240} \cdot 100 = 3,333 | 8,60 |
| t = 2,0; 1,2 +/- 4,8 мм | 19 | \frac{19}{240} \cdot 100 = 7,9167 | 12,50 |
Сравнение сумм относительных частот действительных отклонений \sum_{j = 1}^{m_{t}} W_{j} в процентах в таблице Б.3 с допустимыми значениями в таблице А.2 приложения А показывает, что исследуемое распределение можно считать приближающимся к нормальному.
5 Для проверки стабильности характеристики Sx из таблицы Б.2 были выбраны наибольшее и наименьшее значения Sx max = 2,6 мм и Sx min = 2,13 мм и вычислена характеристика
F_{\text{э}} = \frac{S_{xmax}^{2}}{S_{xmin}^{2}} = \frac{2,60^{2}}{2,13^{2}} = \frac{6,76}{4,53} = 1,49.
Характеристика Sx в серии выборок стабильна, так как Fэ = 1,49 < 1,50 (см. А.11 приложения А).
Для проверки стабильности характеристики \delta x_{m} из таблицы Б.2 были выбраны наибольшее и наименьшее значения \delta x_{mmax} = 1,57\text{мм} и \delta x_{mmin} = 0,87\text{мм} , соответствующие им значения Sx1 = 2,6 мм и Sx2 = 2,57 и вычислена характеристика
t_{\text{э}} = \frac{\delta x_{mmax} - \delta x_{mmi}}{\sqrt{S_{x1}^{2} + S_{x2}^{2}}} \sqrt[n]{n - 1} = \frac{1,57 - 0,87}{\sqrt{2,6^{2} + 2,57^{2}}} \cdot \sqrt{39} = 1,26.
Характеристика \delta x_{m} в серии выборок стабильна, так как tэ = 1,26 < 2 (см. А.11 приложения А).
6 На основании проверки технологический процесс изготовления панелей наружных стен по параметру «длина панелей» можно считать статистически однородным.
Так как систематическая погрешность, равная найденному выборочному среднему отклонению xm = 1,2 мм, превышает значение
1,643 \frac{S_{x}}{\sqrt{n}} = \frac{1,643 \cdot 2,4}{\sqrt{237}} = 0,256\text{мм},
то в соответствии с 7.6 она должна быть устранена регулированием внутренних размеров форм.
7 Для определения класса точности по длине панелей в соответствии с 8.2 определяют значение
Значение t = 2,1 принято по таблице 1 настоящего стандарта для приемочного уровня дефектности AQL = 4,0%, выбранного по ГОСТ Р 58943.
В соответствии с ГОСТ Р 58942 по таблице А.1 приложения А ближайшее большее значение допуска для интервала номинальных размеров от 2500 до 4000 мм равняется 10 мм, что соответствует классу точности 5.
По формуле (5) вычисляют значение показателя уровня точности
h = \frac{\Delta x - 2tS_{x}}{\Delta x} = \frac{10 - 10,1}{10} = - 0,01.
В соответствии с 8.4 можно сделать вывод, что запас точности отсутствует, так как 0,01 < 0,14.
| УДК 006.78 | ОКС 91.010.30 | |
| Ключевые слова: система обеспечения точности, геометрические параметры в строительстве, статистический анализ точности | ||