---
title: "\"ГОСТ ISO 9692-2-2020. Межгосударственный стандарт. Сварка и родственные процессы. Типы подготовки соединений. Часть 2. Сварка дуговая сталей под флюсом\""
number: "ГОСТ ISO 9692-2-2020"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/standart-gost-iso-9692-2-2020"
---

## "ГОСТ ISO 9692-2-2020. Межгосударственный стандарт. Сварка и родственные процессы. Типы подготовки соединений. Часть 2. Сварка дуговая сталей под флюсом"

# "ГОСТ ISO 9692-2-2020. Межгосударственный стандарт. Сварка и родственные процессы. Типы подготовки соединений. Часть 2. Сварка дуговая сталей под флюсом"

(введен в действие Приказом Росстандарта от 08.07.2020 N 346-ст)

> [!IMPORTANT]
> Документ [введен](#p100011) в действие с 01.12.2020.


<a id="p100001"></a>Введен в действие
Приказом Федерального

<div align="right">

агентства по техническому<br>
регулированию и метрологии<br>
от 8 июля 2020 г. N 346-ст

<a id="p100002"></a>МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ

</div>


<div align="center">

<a id="p100003"></a>**СВАРКА И РОДСТВЕННЫЕ ПРОЦЕССЫ**

<a id="p100004"></a>**ТИПЫ ПОДГОТОВКИ СОЕДИНЕНИЙ**

<a id="p100005"></a>**ЧАСТЬ 2**

<a id="p100006"></a>**СВАРКА ДУГОВАЯ СТАЛЕЙ ПОД ФЛЮСОМ**

<a id="p100007"></a>**Welding and allied processes. Joint preparation.**<br>
**Part 2. Submerged arc welding of steels**

<a id="p100008"></a>**(ISO 9692-2:1998, IDT)**

<a id="p100009"></a>**ГОСТ ISO 9692-2-2020**

<a id="p100010"></a>**МКС 25.160.01**

</div>


<a id="p100011"></a>Дата введения

<div align="right">

1 декабря 2020 года

</div>


### <a id="p100012"></a>Предисловие


<a id="p100013"></a>Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 "Межгосударственная система стандартизации. Основные положения" и ГОСТ 1.2 "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены"


### <a id="p100014"></a>Сведения о стандарте


<a id="p100015"></a>1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциация "Национальное Агентство Контроля Сварки" (СРО Ассоциация "НАКС") на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в [пункте 5](#p100038)
<a id="p100016"></a>**2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 "Сварка и родственные процессы"**
<a id="p100017"></a>**3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 29 мая 2020 г. N 130-П)**
<a id="p100018"></a>**За принятие проголосовали:**


| <a id="p100019"></a>Краткое наименование страны по МК (ИСО 3166) 004-97 | <a id="p100020"></a>Код страны по МК (ИСО 3166) 004-97 | <a id="p100021"></a>Сокращенное наименование национального органа по стандартизации |
| --- | --- | --- |
| <a id="p100022"></a>Армения | <a id="p100023"></a>AM | <a id="p100024"></a>Минэкономики Республики Армения |
| <a id="p100025"></a>Беларусь | <a id="p100026"></a>BY | <a id="p100027"></a>Госстандарт Республики Беларусь |
| <a id="p100028"></a>Киргизия | <a id="p100029"></a>KG | <a id="p100030"></a>Кыргызстандарт |
| <a id="p100031"></a>Россия | <a id="p100032"></a>RU | <a id="p100033"></a>Росстандарт |
| <a id="p100034"></a>Узбекистан | <a id="p100035"></a>UZ | <a id="p100036"></a>Узстандарт |


<a id="p100037"></a>4 Приказом Федерального агентства по техническому регулированию и метрологии от 8 июля 2020 г. N 346-ст межгосударственный стандарт ГОСТ ISO 9692-2-2020 введен в действие в качестве национального стандарта Российской Федерации с 1 декабря 2020 г.
<a id="p100038"></a>5 Настоящий стандарт идентичен международному стандарту ISO 9692-2:1998 "Сварка и родственные процессы. Типы подготовки соединений. Часть 2. Сварка дуговая сталей под флюсом" ("Welding and allied processes - Joint preparation - Part 2: Submerged arc welding of steels", IDT).
<a id="p100039"></a>Международный стандарт разработан Техническим комитетом ISO/TC 44 "Сварка и родственные процессы", подкомитетом SC 7.
<a id="p100040"></a>При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном [приложении ДА](#p100362)
<a id="p100041"></a>6 ВВЕДЕН ВПЕРВЫЕ

<a id="p100042"></a>Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)


### <a id="p100043"></a>Введение


<a id="p100044"></a>ISO 9692 состоит из следующих частей под общим наименованием "Сварка и родственные процессы. Типы подготовки соединений":
- <a id="p100045"></a>часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей;
- <a id="p100046"></a>часть 2. Сварка дуговая сталей под флюсом;
- <a id="p100047"></a>часть 3. Сварка дуговая в инертном газе плавящимся и вольфрамовым электродом алюминия и его сплавов;
- <a id="p100048"></a>часть 4. Плакированные стали.


### <a id="p100049"></a>1 Область применения


<a id="p100050"></a>Настоящий стандарт определяет типы подготовки соединений для дуговой сварки сталей под флюсом (процесс 121 в соответствии с ISO 4063).
<a id="p100051"></a>Настоящий стандарт применяется только для положений при сварке PA и PB в соответствии с ISO 6947. Для положения при сварке PC необходима специальная подготовка соединения.
<a id="p100052"></a>Настоящий стандарт применяется для сварных швов с полным проплавлением. Для сварных швов с неполным проплавлением типы подготовки соединений и размеры могут отличаться от размеров, определенных настоящим стандартом, если они определены в соответствующих стандартах или согласованы заинтересованными сторонами.
<a id="p100053"></a>Если корень шва выполнен другим процессом дуговой сварки (см. ISO 4063), то следует учитывать подготовку соединения в соответствии с ISO 9692-1.


### <a id="p100054"></a>2 Нормативные ссылки


<a id="p100055"></a>Для применения настоящего стандарта необходимы следующие ссылочные документы. Для датированных ссылок применяют только указанное издание ссылочного документа, для недатированных ссылок применяют последнее издание ссылочного документа (включая все изменения к нему):
<a id="p100056"></a>ISO 2553:1992, Welded, brazed and soldered joints - Symbolic representation on drawings (Сварные и паяные соединения. Условные обозначения на чертежах)
<a id="p100057"></a>ISO 3834-1:1994, Quality requirements for welding - Fusion welding of metallic materials - Part 1: Guidelines for selection and use (Требования к качеству сварки. Сварка металлических материалов плавлением. Часть 1. Рекомендации по выбору и применению)
<a id="p100058"></a>ISO 3834-2:1994, Quality requirements for welding - Fusion welding of metallic materials - Part 2: Comprehensive quality requirements (Требования к качеству сварки. Сварка металлических материалов плавлением. Часть 2. Общие требования к качеству)
<a id="p100059"></a>ISO 3834-3:1994, Quality requirements for welding - Fusion welding of metallic materials - Part 3: Standards quality requirements (Требования к качеству сварки. Сварка металлических материалов плавлением. Часть 3. Стандартные требования к качеству)
<a id="p100060"></a>ISO 3834-4:1994, Quality requirements for welding - Fusion welding of metallic materials - Part 4: Elementary quality requirements (Требования к качеству сварки. Сварка металлических материалов плавлением. Часть 4. Основные требования к качеству)
<a id="p100061"></a>ISO 4063, Welding and allied processes - Nomenclature of processes and reference numbers (Сварка и родственные процессы. Перечень и условные обозначения процессов)
<a id="p100062"></a>ISO 6947:1990, Welds - Working positions - Definitions of angles of slope and rotation (Сварные швы. Рабочие положения. Определение углов наклона и поворота)
<a id="p100063"></a>ISO 9692:1992 [<1>](#p100065), Metal-arc welding with covered electrode, gas-shielded metal arc welding and gaswelding - Joint preparations for steel (Сварка дуговая покрытым металлическим электродом, сварка дуговая плавящимся электродом в защитном газе и газовая сварка. Подготовка соединения сталей)

<a id="p100064"></a>

---

<a id="p100065"></a><1> Заменен на ISO 9692-1:2003 "Сварка и родственные процессы. Типы подготовки соединений. Часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей".

<a id="p100066"></a>ISO 9956-2:1995 [<2>](#p100068), Specification and approval of welding procedures for metallic materials - Part 2: Welding procedure specification for arc welding (Технические требования и аттестация процедур сварки металлических материалов. Часть 2. Технические требования к процедуре дуговой сварки)

<a id="p100067"></a>

---

<a id="p100068"></a><2> Заменен на ISO 15609-1:2004 "Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка".


### <a id="p100069"></a>3 Материалы


<a id="p100070"></a>Подготовку соединений, рекомендованную в настоящем стандарте, проводят для всех групп свариваемых сталей.


### <a id="p100071"></a>4 Типы подготовки соединений


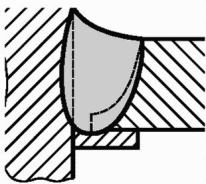
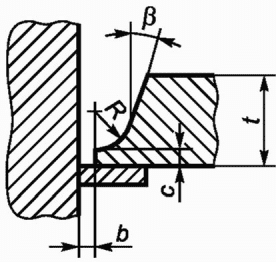
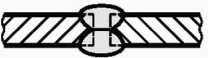
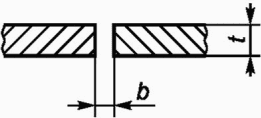
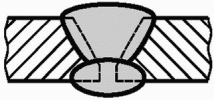
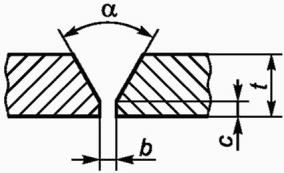
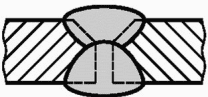
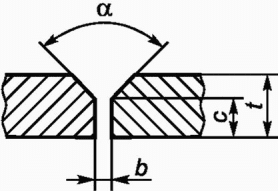
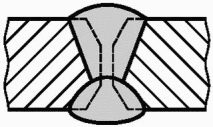
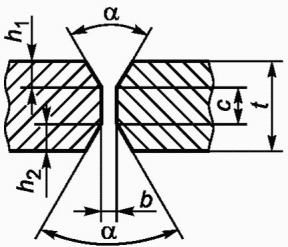
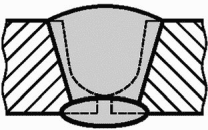
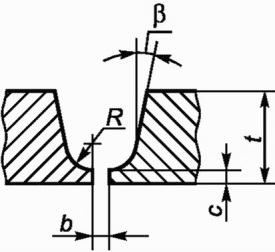
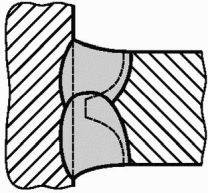
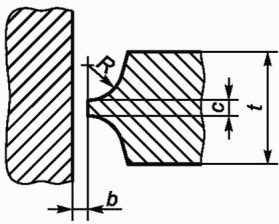
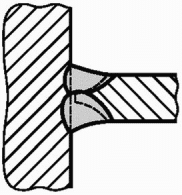
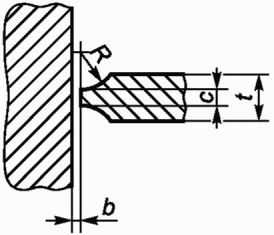
<a id="p100072"></a>Рекомендуемые типы подготовки соединений и размеры указаны в [таблицах 1](#p100074) и [2](#p100198).

<div align="right">

<a id="p100073"></a>Таблица 1

</div>


<div align="center">

<a id="p100074"></a>Подготовка соединений для односторонних стыковых<br>
сварных швов

</div>


<table>
<colgroup><col width="5%"><col width="9%"><col width="8%"><col width="5%"><col width="11%"><col width="14%"><col width="10%"><col width="9%"><col width="8%"><col width="8%"><col width="5%"><col width="8%"></colgroup>
<tr><td colspan="5"><a id="p100075"></a>Сварной шов</td><td colspan="5"><a id="p100076"></a>Подготовка соединения</td><td rowspan="2"><a id="p100077"></a>Положение при сварке (по ISO 6947)</td><td rowspan="2"><a id="p100078"></a>Примечания</td></tr>
<tr><td><a id="p100079"></a>N</td><td><a id="p100080"></a>Толщина детали t, мм</td><td><a id="p100081"></a>Тип подготовки</td><td><a id="p100082"></a>Обозначение (по ISO 2553)</td><td><a id="p100083"></a>Изображение сварного шва</td><td><a id="p100084"></a>Поперечное сечение</td><td><a id="p100085"></a>Угол $\alpha$ , $\beta$</td><td><a id="p100086"></a>Зазор b, мм, радиус R, мм</td><td><a id="p100087"></a>Размер притупления c, мм</td><td><a id="p100088"></a>Другие размеры h, мм</td></tr>
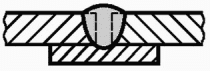
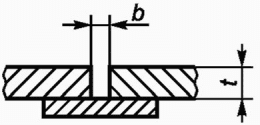
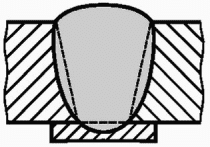
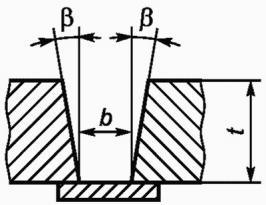
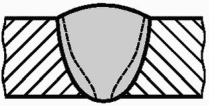
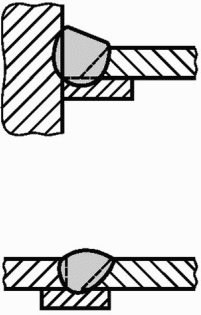
<tr><td><a id="p100089"></a>1.2</td><td><a id="p100090"></a>3 &lt;= t &lt;= 12</td><td><a id="p100091"></a>Без скоса кромок</td><td><a id="p100092"></a><img src="https://i.bukva.ai/PEnIkClI/img_0.png" alt="4 Типы подготовки соединений"></td><td><a id="p100093"></a><img src="https://i.bukva.ai/PEnIkClI/img_1.png" alt="4 Типы подготовки соединений"></td><td><a id="p100094"></a><img src="https://i.bukva.ai/PEnIkClI/img_2.png" alt="4 Типы подготовки соединений"></td><td><a id="p100095"></a>-</td><td><a id="p100096"></a>b &lt;= 0,5t<br>max 5</td><td><a id="p100097"></a>-</td><td><a id="p100098"></a>-</td><td><a id="p100099"></a>PA</td><td><a id="p100100"></a>На подкладке, минимальная толщина подкладки 5 мм или 0,5t</td></tr>
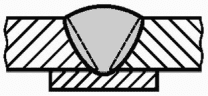
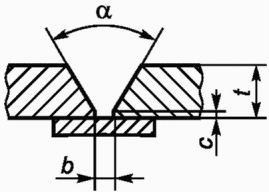
<tr><td><a id="p100101"></a>1.3</td><td><a id="p100102"></a>10 &lt;= t &lt;= 20</td><td><a id="p100103"></a>С V-образным скосом кромок</td><td><a id="p100104"></a><img src="https://i.bukva.ai/PEnIkClI/img_3.png" alt="4 Типы подготовки соединений"></td><td><a id="p100105"></a><img src="https://i.bukva.ai/PEnIkClI/img_4.png" alt="4 Типы подготовки соединений"></td><td><a id="p100106"></a><img src="https://i.bukva.ai/PEnIkClI/img_5.png" alt="4 Типы подготовки соединений"></td><td><a id="p100107"></a>$30^{\circ} \leq \alpha \leq 50^{\circ}$</td><td><a id="p100108"></a>4 &lt;= b &lt;= 8</td><td><a id="p100109"></a>c &lt;= 2</td><td><a id="p100110"></a>-</td><td><a id="p100111"></a>PA</td><td><a id="p100112"></a>На подкладке, минимальная толщина подкладки 5 мм или 0,5t</td></tr>
<tr><td><a id="p100113"></a>1.14</td><td><a id="p100114"></a>t &gt; 20</td><td><a id="p100115"></a>С V-образным скосом кромок с увеличенным зазором</td><td><a id="p100116"></a><img src="https://i.bukva.ai/PEnIkClI/img_6.png" alt="4 Типы подготовки соединений"></td><td><a id="p100117"></a><img src="https://i.bukva.ai/PEnIkClI/img_7.png" alt="4 Типы подготовки соединений"></td><td><a id="p100118"></a><img src="https://i.bukva.ai/PEnIkClI/img_8.png" alt="4 Типы подготовки соединений"></td><td><a id="p100119"></a>$4^{\circ} \leq \beta \leq 10^{\circ}$</td><td><a id="p100120"></a>10 &lt;= b &lt;= 25</td><td><a id="p100121"></a>-</td><td><a id="p100122"></a>-</td><td><a id="p100123"></a>PA</td><td><a id="p100124"></a>На подкладке, минимальная толщина подкладки 5 мм или 0,5t</td></tr>
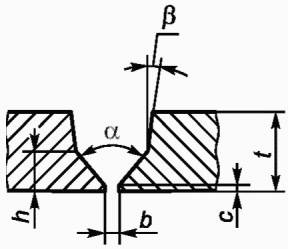
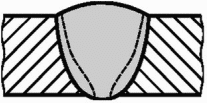
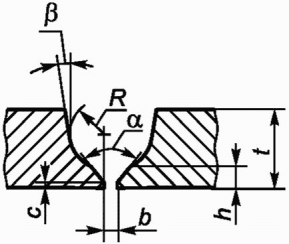
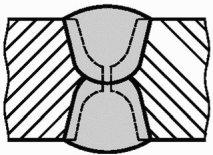
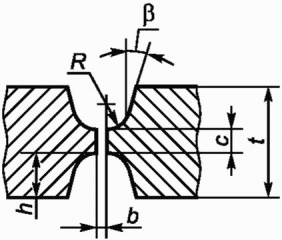
<tr><td><a id="p100125"></a>1.3.3</td><td><a id="p100126"></a>t &gt; 12</td><td><a id="p100127"></a>С V-образным скосом кромок и с V-образным скосом для корня шва</td><td><a id="p100128"></a><img src="https://i.bukva.ai/PEnIkClI/img_9.png" alt="4 Типы подготовки соединений"></td><td><a id="p100129"></a><img src="https://i.bukva.ai/PEnIkClI/img_10.png" alt="4 Типы подготовки соединений"></td><td><a id="p100130"></a><img src="https://i.bukva.ai/PEnIkClI/img_11.png" alt="4 Типы подготовки соединений"></td><td><a id="p100131"></a>$60^{\circ} \leq \alpha \leq 70^{\circ}$<br>$4^{\circ} \leq \beta \leq 10^{\circ}$</td><td><a id="p100132"></a>1 &lt;= b &lt;= 4</td><td><a id="p100133"></a>0 &lt;= c &lt;= 3</td><td><a id="p100134"></a>4 &lt;= h &lt;= 6</td><td><a id="p100135"></a>PA</td><td><a id="p100136"></a>Корневой валик выполнен дополнительным сварочным процессом</td></tr>
<tr><td><a id="p100137"></a>1.3.7</td><td><a id="p100138"></a>t &gt;= 12</td><td><a id="p100139"></a>С U-образным скосом кромок и с V-образным скосом для корня шва</td><td><a id="p100140"></a><img src="https://i.bukva.ai/PEnIkClI/img_12.png" alt="4 Типы подготовки соединений"></td><td><a id="p100141"></a><img src="https://i.bukva.ai/PEnIkClI/img_13.png" alt="4 Типы подготовки соединений"></td><td><a id="p100142"></a><img src="https://i.bukva.ai/PEnIkClI/img_14.png" alt="4 Типы подготовки соединений"></td><td><a id="p100143"></a>$60^{\circ} \leq \alpha \leq 70^{\circ}$<br>$4^{\circ} \leq \beta \leq 10^{\circ}$</td><td><a id="p100144"></a>1 &lt;= b &lt;= 4<br>5 &lt;= R &lt;= 10</td><td><a id="p100145"></a>0 &lt;= c &lt;= 3</td><td><a id="p100146"></a>4 &lt;= h &lt;= 6</td><td><a id="p100147"></a>PA</td><td><a id="p100148"></a>Корневой валик выполнен дополнительным сварочным процессом</td></tr>
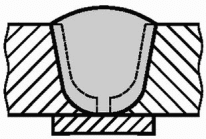
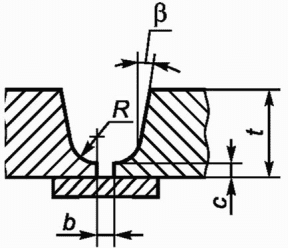
<tr><td><a id="p100149"></a>1.7</td><td><a id="p100150"></a>t &gt;= 30</td><td><a id="p100151"></a>С U-образным скосом кромок</td><td><a id="p100152"></a><img src="https://i.bukva.ai/PEnIkClI/img_15.png" alt="4 Типы подготовки соединений"></td><td><a id="p100153"></a><img src="https://i.bukva.ai/PEnIkClI/img_16.png" alt="4 Типы подготовки соединений"></td><td><a id="p100154"></a><img src="https://i.bukva.ai/PEnIkClI/img_17.png" alt="4 Типы подготовки соединений"></td><td><a id="p100155"></a>$4^{\circ} \leq \beta \leq 10^{\circ}$</td><td><a id="p100156"></a>1 &lt;= b &lt;= 4<br>5 &lt;= R &lt;= 10</td><td><a id="p100157"></a>2 &lt;= c &lt;= 3</td><td><a id="p100158"></a>-</td><td><a id="p100159"></a>PA</td><td><a id="p100160"></a>На подкладке, минимальная толщина подкладки 5 мм или 0,5t</td></tr>
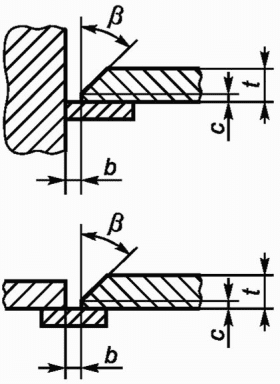
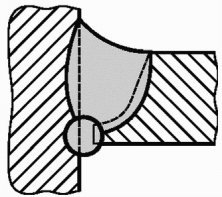
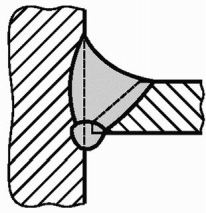
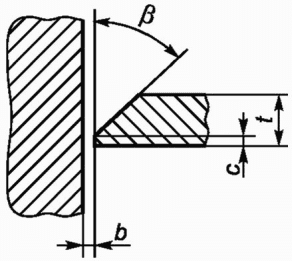
<tr><td><a id="p100161"></a>1.4</td><td><a id="p100162"></a>3 &lt;= t &lt;= 16</td><td><a id="p100163"></a>Со скосом одной кромки</td><td><a id="p100164"></a><img src="https://i.bukva.ai/PEnIkClI/img_18.png" alt="4 Типы подготовки соединений"></td><td><a id="p100165"></a><img src="https://i.bukva.ai/PEnIkClI/img_19.png" alt="4 Типы подготовки соединений"></td><td><a id="p100166"></a><img src="https://i.bukva.ai/PEnIkClI/img_20.png" alt="4 Типы подготовки соединений"></td><td><a id="p100167"></a>$30^{\circ} \leq \beta \leq 50^{\circ}$</td><td><a id="p100168"></a>1 &lt;= b &lt;= 4</td><td><a id="p100169"></a>c &lt;= 2</td><td><a id="p100170"></a>-</td><td><a id="p100171"></a>PA<br>PB</td><td><a id="p100172"></a>На подкладке, минимальная толщина подкладки 5 мм или 0,5t</td></tr>
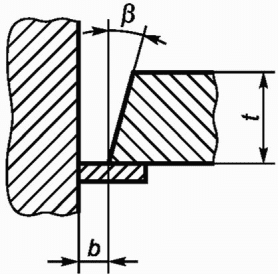
<tr><td><a id="p100173"></a>1.15</td><td><a id="p100174"></a>t &gt;= 16</td><td><a id="p100175"></a>Со скосом одной кромки с увеличенным зазором</td><td><a id="p100176"></a><img src="https://i.bukva.ai/PEnIkClI/img_21.png" alt="4 Типы подготовки соединений"></td><td><a id="p100177"></a><img src="https://i.bukva.ai/PEnIkClI/img_22.png" alt="4 Типы подготовки соединений"></td><td><a id="p100178"></a><img src="https://i.bukva.ai/PEnIkClI/img_23.png" alt="4 Типы подготовки соединений"></td><td><a id="p100179"></a>$8^{\circ} \leq \beta \leq 10^{\circ}$</td><td><a id="p100180"></a>5 &lt;= b &lt;= 15</td><td><a id="p100181"></a>-</td><td><a id="p100182"></a>-</td><td><a id="p100183"></a>PA<br>PB</td><td><a id="p100184"></a>На подкладке, минимальная толщина подкладки 5 мм или 0,5t</td></tr>
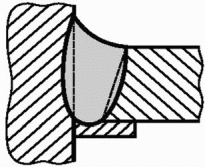
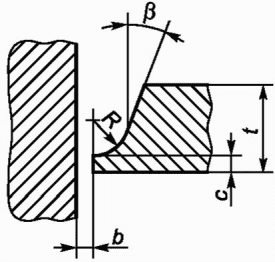
<tr><td><a id="p100185"></a>1.8</td><td><a id="p100186"></a>t &gt;= 16</td><td><a id="p100187"></a>С U-образным скосом одной кромки (J-образный скос)</td><td><a id="p100188"></a><img src="https://i.bukva.ai/PEnIkClI/img_24.png" alt="4 Типы подготовки соединений"></td><td><a id="p100189"></a><img src="https://i.bukva.ai/PEnIkClI/img_25.png" alt="4 Типы подготовки соединений"></td><td><a id="p100190"></a><img src="https://i.bukva.ai/PEnIkClI/img_26.png" alt="4 Типы подготовки соединений"></td><td><a id="p100191"></a>$4^{\circ} \leq \beta \leq 10^{\circ}$</td><td><a id="p100192"></a>2 &lt;= b &lt;= 4<br>5 &lt;= R &lt;= 10</td><td><a id="p100193"></a>2 &lt;= c &lt;= 3</td><td><a id="p100194"></a>-</td><td><a id="p100195"></a>PA<br>PB</td><td><a id="p100196"></a>На подкладке, минимальная толщина подкладки 5 мм или 0,5t</td></tr>
</table>


<div align="center">

<a id="p100197"></a>Таблица 2

<a id="p100198"></a>Подготовка соединений для двусторонних сварных швов

</div>


<table>
<colgroup><col width="5%"><col width="9%"><col width="8%"><col width="5%"><col width="11%"><col width="14%"><col width="10%"><col width="9%"><col width="8%"><col width="8%"><col width="5%"><col width="8%"></colgroup>
<tr><td colspan="5"><a id="p100199"></a>Сварной шов</td><td colspan="5"><a id="p100200"></a>Подготовка соединения</td><td rowspan="2"><a id="p100201"></a>Положение при сварке (по ISO 6947)</td><td rowspan="2"><a id="p100202"></a>Примечания</td></tr>
<tr><td><a id="p100203"></a>N</td><td><a id="p100204"></a>Толщина детали t, мм</td><td><a id="p100205"></a>Тип подготовки</td><td><a id="p100206"></a>Обозначение (по ISO 2553)</td><td><a id="p100207"></a>Изображение сварного шва</td><td><a id="p100208"></a>Поперечное сечение</td><td><a id="p100209"></a>Угол $\alpha$ , $\beta$</td><td><a id="p100210"></a>Зазор b, мм, радиус R, мм</td><td><a id="p100211"></a>Размер притупления c, мм</td><td><a id="p100212"></a>Другие размеры h, мм</td></tr>
<tr><td><a id="p100213"></a>2.2</td><td><a id="p100214"></a>3 &lt;= t &lt;= 20</td><td><a id="p100215"></a>Без скоса кромок</td><td><a id="p100216"></a><img src="https://i.bukva.ai/PEnIkClI/img_27.png" alt="4 Типы подготовки соединений"></td><td><a id="p100217"></a><img src="https://i.bukva.ai/PEnIkClI/img_28.png" alt="4 Типы подготовки соединений"></td><td><a id="p100218"></a><img src="https://i.bukva.ai/PEnIkClI/img_29.png" alt="4 Типы подготовки соединений"></td><td><a id="p100219"></a>-</td><td><a id="p100220"></a>b &lt;= 2</td><td><a id="p100221"></a>-</td><td><a id="p100222"></a>-</td><td><a id="p100223"></a>PA</td><td><a id="p100224"></a>Ширина зазора должна находиться в допустимых пределах</td></tr>
<tr><td><a id="p100225"></a>2.5.9</td><td><a id="p100226"></a>10 &lt;= t &lt;= 35</td><td><a id="p100227"></a>С V-образным скосом кромок с увеличенным притуплением и корневым проходом</td><td><a id="p100228"></a><img src="https://i.bukva.ai/PEnIkClI/img_30.png" alt="4 Типы подготовки соединений"></td><td><a id="p100229"></a><img src="https://i.bukva.ai/PEnIkClI/img_31.png" alt="4 Типы подготовки соединений"></td><td><a id="p100230"></a><img src="https://i.bukva.ai/PEnIkClI/img_32.png" alt="4 Типы подготовки соединений"></td><td><a id="p100231"></a>$30^{\circ} \leq \alpha \leq 60^{\circ}$</td><td><a id="p100232"></a>b &lt;= 4</td><td><a id="p100233"></a>4 &lt;= c &lt;= 10</td><td><a id="p100234"></a>-</td><td><a id="p100235"></a>PA</td><td><a id="p100236"></a>Корневой валик может быть выполнен другим сварочным процессом</td></tr>
<tr><td><a id="p100237"></a>2.5.2</td><td><a id="p100238"></a>10 &lt;= t &lt;= 20</td><td><a id="p100239"></a>С V-образным скосом кромок и без скоса кромок для корня шва</td><td><a id="p100240"></a><img src="https://i.bukva.ai/PEnIkClI/img_33.png" alt="4 Типы подготовки соединений"></td><td><a id="p100241"></a><img src="https://i.bukva.ai/PEnIkClI/img_34.png" alt="4 Типы подготовки соединений"></td><td><a id="p100242"></a><img src="https://i.bukva.ai/PEnIkClI/img_35.png" alt="4 Типы подготовки соединений"></td><td><a id="p100243"></a>$60^{\circ} \leq \alpha \leq 80^{\circ}$</td><td><a id="p100244"></a>b &lt;= 4</td><td><a id="p100245"></a>5 &lt;= c &lt;= 15</td><td><a id="p100246"></a>-</td><td><a id="p100247"></a>PA</td><td><a id="p100248"></a>Корневой валик может быть выполнен другим сварочным процессом</td></tr>
<tr><td><a id="p100249"></a>2.5.5</td><td><a id="p100250"></a>t &gt;= 16</td><td><a id="p100251"></a>С двусторонним V-образным скосом кромок и с увеличенным притуплением</td><td><a id="p100252"></a><img src="https://i.bukva.ai/PEnIkClI/img_36.png" alt="4 Типы подготовки соединений"></td><td><a id="p100253"></a><img src="https://i.bukva.ai/PEnIkClI/img_37.png" alt="4 Типы подготовки соединений"></td><td><a id="p100254"></a><img src="https://i.bukva.ai/PEnIkClI/img_38.png" alt="4 Типы подготовки соединений"></td><td><a id="p100255"></a>$30^{\circ} \leq \alpha \leq 70^{\circ}$</td><td><a id="p100256"></a>b &lt;= 4</td><td><a id="p100257"></a>4 &lt;= c &lt;= 10</td><td><a id="p100258"></a>h<sub>1</sub> ~= h<sub>2</sub></td><td><a id="p100259"></a>PA</td><td><a id="p100260"></a>-</td></tr>
<tr><td><a id="p100261"></a>2.7.9</td><td><a id="p100262"></a>t &gt;= 30</td><td><a id="p100263"></a>С U-образным скосом кромок и корневым проходом</td><td><a id="p100264"></a><img src="https://i.bukva.ai/PEnIkClI/img_39.png" alt="4 Типы подготовки соединений"></td><td><a id="p100265"></a><img src="https://i.bukva.ai/PEnIkClI/img_40.png" alt="4 Типы подготовки соединений"></td><td><a id="p100266"></a><img src="https://i.bukva.ai/PEnIkClI/img_41.png" alt="4 Типы подготовки соединений"></td><td><a id="p100267"></a>$5^{\circ} \leq \beta \leq 10^{\circ}$</td><td><a id="p100268"></a>b &lt;= 4<br>5 &lt;= R &lt;= 10</td><td><a id="p100269"></a>4 &lt;= c &lt;= 10</td><td><a id="p100270"></a>-</td><td><a id="p100271"></a>PA</td><td><a id="p100272"></a>-</td></tr>
<tr><td><a id="p100273"></a>2.7.7</td><td><a id="p100274"></a>t &gt;= 50</td><td><a id="p100275"></a>С двусторонним U-образным скосом кромок</td><td><a id="p100276"></a><img src="https://i.bukva.ai/PEnIkClI/img_42.png" alt="4 Типы подготовки соединений"></td><td><a id="p100277"></a><img src="https://i.bukva.ai/PEnIkClI/img_43.png" alt="4 Типы подготовки соединений"></td><td><a id="p100278"></a><img src="https://i.bukva.ai/PEnIkClI/img_44.png" alt="4 Типы подготовки соединений"></td><td><a id="p100279"></a>$5^{\circ} \leq \beta \leq 10^{\circ}$</td><td><a id="p100280"></a>b &lt;= 4<br>5 &lt;= R &lt;= 10</td><td><a id="p100281"></a>4 &lt;= c &lt;= 10</td><td><a id="p100282"></a>h = 0,5<br>(t - c)</td><td><a id="p100283"></a>PA</td><td><a id="p100284"></a>Данный тип подготовки может быть выполнен асимметричным аналогично асимметричному двустороннему V-образному скосу кромок</td></tr>
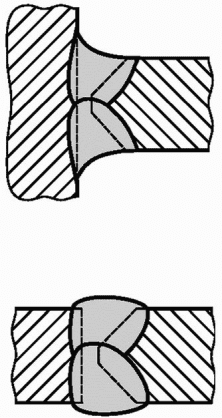
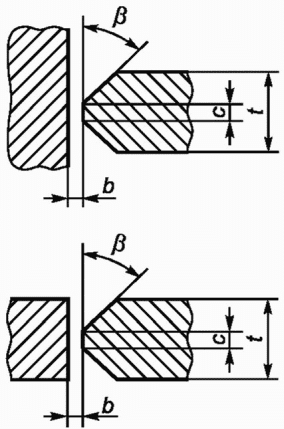
<tr><td><a id="p100285"></a>2.6.6</td><td><a id="p100286"></a>t &gt;= 12</td><td><a id="p100287"></a>С двусторонним скосом одной кромки с увеличенным притуплением</td><td><a id="p100288"></a><img src="https://i.bukva.ai/PEnIkClI/img_45.png" alt="4 Типы подготовки соединений"></td><td><a id="p100289"></a><img src="https://i.bukva.ai/PEnIkClI/img_46.png" alt="4 Типы подготовки соединений"></td><td><a id="p100290"></a><img src="https://i.bukva.ai/PEnIkClI/img_47.png" alt="4 Типы подготовки соединений"></td><td><a id="p100291"></a>$30^{\circ} \leq \beta \leq 50^{\circ}$</td><td><a id="p100292"></a>b &lt;= 4</td><td><a id="p100293"></a>4 &lt;= c &lt;= 10</td><td><a id="p100294"></a>-</td><td><a id="p100295"></a>PA<br>PB</td><td><a id="p100296"></a>Данный тип подготовки может быть выполнен асимметричным аналогично асимметричному двустороннему V-образному скосу кромок. Корневой валик может быть необходим</td></tr>
<tr><td><a id="p100297"></a>2.8.9</td><td><a id="p100298"></a>t &gt;= 20</td><td><a id="p100299"></a>С J-образным односторонним скосом одной кромки и корневым проходом</td><td><a id="p100300"></a><img src="https://i.bukva.ai/PEnIkClI/img_48.png" alt="4 Типы подготовки соединений"></td><td><a id="p100301"></a><img src="https://i.bukva.ai/PEnIkClI/img_49.png" alt="4 Типы подготовки соединений"></td><td><a id="p100302"></a><img src="https://i.bukva.ai/PEnIkClI/img_50.png" alt="4 Типы подготовки соединений"></td><td><a id="p100303"></a>$5^{\circ} \leq \beta \leq 10^{\circ}$</td><td><a id="p100304"></a>b &lt;= 4<br>5 &lt;= R &lt;= 10</td><td><a id="p100305"></a>4 &lt;= c &lt;= 10</td><td><a id="p100306"></a>-</td><td><a id="p100307"></a>PA<br>PB</td><td><a id="p100308"></a>Корневой валик может быть необходим</td></tr>
<tr><td><a id="p100309"></a>2.4.9</td><td><a id="p100310"></a>t &lt; 12</td><td><a id="p100311"></a>С односторонним скосом одной кромки и корневым проходом</td><td><a id="p100312"></a><img src="https://i.bukva.ai/PEnIkClI/img_51.png" alt="4 Типы подготовки соединений"></td><td><a id="p100313"></a><img src="https://i.bukva.ai/PEnIkClI/img_52.png" alt="4 Типы подготовки соединений"></td><td><a id="p100314"></a><img src="https://i.bukva.ai/PEnIkClI/img_53.png" alt="4 Типы подготовки соединений"></td><td><a id="p100315"></a>$30^{\circ} \leq \beta \leq 50^{\circ}$</td><td><a id="p100316"></a>b &lt;= 4</td><td><a id="p100317"></a>c &lt;= 2</td><td><a id="p100318"></a>-</td><td><a id="p100319"></a>PA<br>PB</td><td><a id="p100320"></a>Корневой валик может быть необходим</td></tr>
<tr><td><a id="p100321"></a>2.8.8<br>A</td><td><a id="p100322"></a>t &gt;= 30</td><td><a id="p100323"></a>С двусторонним J-образным скосом одной кромки</td><td><a id="p100324"></a><img src="https://i.bukva.ai/PEnIkClI/img_54.png" alt="4 Типы подготовки соединений"></td><td><a id="p100325"></a><img src="https://i.bukva.ai/PEnIkClI/img_55.png" alt="4 Типы подготовки соединений"></td><td><a id="p100326"></a><img src="https://i.bukva.ai/PEnIkClI/img_56.png" alt="4 Типы подготовки соединений"></td><td><a id="p100327"></a>$5^{\circ} \leq \beta \leq 10^{\circ}$</td><td><a id="p100328"></a>b &lt;= 4<br>5 &lt;= R &lt;= 10</td><td><a id="p100329"></a>2 &lt;= c &lt;= 7</td><td><a id="p100330"></a>-</td><td><a id="p100331"></a>PA<br>PB</td><td><a id="p100332"></a>Данный тип подготовки может быть выполнен асимметричным аналогично асимметричному двустороннему V-образному скосу кромок.<br>Корневой валик может быть необходим</td></tr>
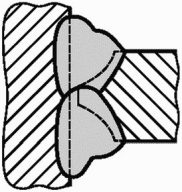
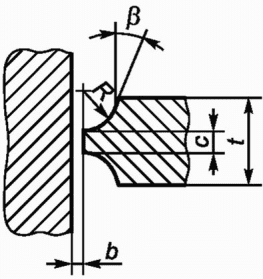
<tr><td><a id="p100333"></a>2.8.8<br>B</td><td><a id="p100334"></a>t &lt;= 12</td><td><a id="p100335"></a>С двусторонним J-образным скосом одной кромки для однопроходного сварочного процесса</td><td><a id="p100336"></a><img src="https://i.bukva.ai/PEnIkClI/img_57.png" alt="4 Типы подготовки соединений"></td><td><a id="p100337"></a><img src="https://i.bukva.ai/PEnIkClI/img_58.png" alt="4 Типы подготовки соединений"></td><td><a id="p100338"></a><img src="https://i.bukva.ai/PEnIkClI/img_59.png" alt="4 Типы подготовки соединений"></td><td><a id="p100339"></a>-</td><td><a id="p100340"></a>b &lt;= 2<br>5 &lt;= R &lt;= 10</td><td><a id="p100341"></a>2 &lt;= c &lt;= 3</td><td><a id="p100342"></a>-</td><td><a id="p100343"></a>PA<br>PB</td><td><a id="p100344"></a>Тип подготовки соединений для однопроходного сварочного процесса</td></tr>
<tr><td><a id="p100345"></a>2.8.8<br>C</td><td><a id="p100346"></a>t &gt; 12</td><td><a id="p100347"></a>С двусторонним J-образным скосом одной кромки для многопроходного сварочного процесса</td><td><a id="p100348"></a><img src="https://i.bukva.ai/PEnIkClI/img_60.png" alt="4 Типы подготовки соединений"></td><td><a id="p100349"></a><img src="https://i.bukva.ai/PEnIkClI/img_61.png" alt="4 Типы подготовки соединений"></td><td><a id="p100350"></a><img src="https://i.bukva.ai/PEnIkClI/img_62.png" alt="4 Типы подготовки соединений"></td><td><a id="p100351"></a>$5^{\circ} \leq \beta \leq 10^{\circ}$</td><td><a id="p100352"></a>b &lt;= 4<br>5 &lt;= R &lt;= 10</td><td><a id="p100353"></a>2 &lt;= c &lt;= 7</td><td><a id="p100354"></a>-</td><td><a id="p100355"></a>PA<br>PB</td><td><a id="p100356"></a>Тип подготовки соединений для многопроходного сварочного процесса.<br>Корневой валик может быть необходим</td></tr>
</table>


<a id="p100357"></a>*Зазоры даны в размерах, которые получены после сварки.*
<a id="p100358"></a>*Настоящий стандарт не устанавливает размеры или типы материалов подкладок. Корневые валики могут быть также использованы в качестве подкладки и влиять на качество соединений (согласно соответствующей части ISO 3834) и подготовку соединений, приведенных в [таблицах 1](#p100074) и [2](#p100198). Они должны быть частью технических требований к процедуре сварки в соответствии с ISO 9956-2.*
<a id="p100359"></a>*В соответствии с требованиями стандарта или соглашением между заинтересованными сторонами может потребоваться удаление шлака перед выполнением следующего прохода.*
<a id="p100360"></a>*Примечание - Номера соединений в таблицах определены согласно следующей схеме: первая цифра соответствует номеру таблицы; вторая цифра или группа чисел - номеру шва по ISO 2553; третье обозначение (буква) - варианту подготовки кромок.*


<a id="p100361"></a>Приложение ДА
(справочное)

<a id="p100362"></a>СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ
МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ

<a id="p100363"></a>Таблица ДА.1


<table>
<colgroup><col width="24%"><col width="18%"><col width="58%"></colgroup>
<tr><td><a id="p100364"></a>Обозначение ссылочного международного стандарта</td><td><a id="p100365"></a>Степень соответствия</td><td><a id="p100366"></a>Обозначение и наименование соответствующего межгосударственного стандарта</td></tr>
<tr><td><a id="p100367"></a>ISO 2553:1992</td><td><a id="p100368"></a>-</td><td><a id="p100369"></a><a href="#p100394">&lt;*&gt;</a>, <a href="#p100398">&lt;1&gt;</a></td></tr>
<tr><td><a id="p100370"></a>ISO 3834-1:1994</td><td><a id="p100371"></a>-</td><td><a id="p100372"></a><a href="#p100394">&lt;*&gt;</a></td></tr>
<tr><td><a id="p100373"></a>ISO 3834-2:1994</td><td><a id="p100374"></a>-</td><td><a id="p100375"></a><a href="#p100394">&lt;*&gt;</a></td></tr>
<tr><td><a id="p100376"></a>ISO 3834-3:1994</td><td><a id="p100377"></a>-</td><td><a id="p100378"></a><a href="#p100394">&lt;*&gt;</a></td></tr>
<tr><td><a id="p100379"></a>ISO 3834-4:1994</td><td><a id="p100380"></a>-</td><td><a id="p100381"></a><a href="#p100394">&lt;*&gt;</a></td></tr>
<tr><td><a id="p100382"></a>ISO 4063</td><td><a id="p100383"></a>-</td><td><a id="p100384"></a><a href="#p100394">&lt;*&gt;</a>, <a href="#p100399">&lt;2&gt;</a></td></tr>
<tr><td><a id="p100385"></a>ISO 6947:1990</td><td><a id="p100386"></a>-</td><td><a id="p100387"></a><a href="#p100394">&lt;*&gt;</a>, <a href="#p100400">&lt;3&gt;</a></td></tr>
<tr><td><a id="p100388"></a>ISO 9692:1992</td><td><a id="p100389"></a>IDT</td><td><a id="p100390"></a><a href="https://bukva.ai/docs/standart-gost-iso-9692-1-2016">ГОСТ ISO 9692-1-2016</a> "Сварка и родственные процессы. Типы подготовки соединений. Часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей"</td></tr>
<tr><td><a id="p100391"></a>ISO 9956-2:1995</td><td><a id="p100392"></a>-</td><td><a id="p100393"></a><a href="#p100394">&lt;*&gt;</a>, <a href="#p100401">&lt;4&gt;</a></td></tr>
<tr><td colspan="3"><a id="p100394"></a><a id="p100395"></a><a id="p100396"></a>&lt;*&gt; Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде стандартов.<br>Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта:<br>- IDT - идентичный стандарт.</td></tr>
</table>


<a id="p100397"></a>

---

<a id="p100398"></a><1> В Российской Федерации действует [ГОСТ Р ИСО 2553-2017](https://bukva.ai/docs/standart-gost-r-iso-2553-2017) "Сварка и родственные процессы. Условные обозначения на чертежах. Сварные соединения".
<a id="p100399"></a><2> В Российской Федерации действует [ГОСТ Р ИСО 4063-2010](https://bukva.ai/docs/gost-r-iso-4063-2010) "Сварка и родственные процессы. Перечень и условные обозначения процессов".
<a id="p100400"></a><3> В Российской Федерации действует [ГОСТ Р ИСО 6947-2017](https://bukva.ai/docs/standart-gost-r-iso-6947-2017) "Сварка и родственные процессы. Положения при сварке".
<a id="p100401"></a><4> В Российской Федерации действует [ГОСТ Р ИСО 15609-1-2009](https://bukva.ai/docs/gost-r-iso-15609-1-2009) "Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка".


<table>
<colgroup><col width="33%"><col width="59%"><col width="8%"></colgroup>
<tr><td><a id="p100402"></a>УДК 621.791:006.354</td><td><a id="p100403"></a>МКС 25.160.01</td><td><a id="p100404"></a>IDT</td></tr>
<tr><td colspan="3"><a id="p100405"></a>Ключевые слова: сварка, типы подготовки соединений, сварка под флюсом, сварка сталей</td></tr>
</table>


<a id="p100406"></a>

---