ГОСТ ISO 15609-5-2020. Межгосударственный стандарт. Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 5. Контактная сварка
(введен в действие Приказом Росстандарта от 08.07.2020 № 348-ст)
Примечание
Документ введен в действие с 01.12.2020.
от 8 июля 2020 г. № 348-ст
ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
И АТТЕСТАЦИЯ ПРОЦЕДУР СВАРКИ МЕТАЛЛИЧЕСКИХ МАТЕРИАЛОВ
ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ К ПРОЦЕДУРЕ СВАРКИ
Specification and qualification of welding procedures
for metallic materials. Welding procedure specification.
Part 5. Resistance welding
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены в ГОСТ 1.0-2015 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2015 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 29 мая 2020 г. № 130-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 8 июля 2020 г. № 348-ст межгосударственный стандарт ГОСТ ISO 15609-5-2020 введен в действие в качестве национального стандарта Российской Федерации с 1 декабря 2020 г.
5 Настоящий стандарт идентичен международному стандарту ISO 15609-5:2011 «Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 5. Контактная сварка» («Specification and qualification of welding procedures for metallic materials — Welding procedure specification — Part 5: Resistance welding», IDT).
Международный стандарт разработан Техническим комитетом ISO/TC 44 «Сварка и родственные процессы», подкомитетом SC 6.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
ISO 15609 состоит из следующих частей под общим наименованием «Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки»:
- часть 3. Электронно-лучевая сварка;
- часть 4. Лазерная сварка;
- часть 5. Контактная сварка;
- часть 6. Лазерно-дуговая гибридная сварка.
1 Область применения
Настоящий стандарт устанавливает технические требования к процедуре контактной сварки для процессов точечной, шовной, стыковой оплавлением и рельефной сварки. До проведения любой аттестации необходимо установить применяемость положений настоящего стандарта для других процессов контактной сварки и связанных с ней сварочных процессов.
Примечание - Подробности обо всех частях ISO 15609 приведены в ISO 15607:2003, приложение A.
Параметры, перечисленные в настоящем стандарте, влияют на размеры сварного шва (качество), положение сварного шва, механические свойства или геометрию сварного соединения.
2 Нормативные ссылки
Для применения настоящего стандарта необходимы следующие ссылочные документы. Для датированных ссылок применяют только указанное издание ссылочного документа, для недатированных ссылок применяют последнее издание ссылочного документа (включая все изменения к нему):
ISO 669:2000, Resistance welding — Resistance welding equipment — Mechanical and electrical requirements (Сварка контактная. Оборудование для контактной сварки. Требования к механическим и электрическим характеристикам)
ISO 4063, Welding and allied processes — Nomenclature of processes and reference numbers (Сварка и родственные процессы. Перечень и условные обозначения процессов)
ISO 5183 (all parts), Resistance welding equipment — Electrode adaptors, male taper 1:10 (Оборудование для контактной сварки. Патроны для закрепления электрода с наружным конусом 1:10)
ISO 5184, Straight resistance spot welding electrodes (Электроды прямые для контактной точечной сварки)
ISO 5821, Resistance welding — Spot welding electrode caps (Контактная сварка. Наконечники электродов для точечной сварки)
ISO 5827, Spot welding — Electrode back-ups and clamps (Сварка точечная. Токоподводящие электродные подкладки и зажимы)
ISO 8205-1, Water-cooled secondary connection cables for resistance welding — Part 1: Dimensions and requirements for double-conductor connection cables (Кабели соединительные вторичные с водяным охлаждением для контактной сварки. Часть 1. Размеры и требования к двужильным соединительным кабелям)
ISO 8205-2, Water-cooled secondary connection cables for resistance welding — Part 2: Dimensions and requirements for single-conductor connection cables (Кабели соединительные вторичные с водяным охлаждением для контактной сварки. Часть 2. Размеры и требования к одножильным соединительным кабелям)
ISO 8430 (all parts), Resistance spot welding — Electrode holders (Сварка контактная точечная. Электрододержатели)
ISO 15607:2003, Specification and qualification of welding procedures for metallic materials — General rules (Технические требования и аттестация процедур сварки металлических материалов. Общие правила)
ISO 15614-12, Specification and qualification of welding procedures for metallic materials — Welding procedure test — Part 12: Spot, seam and projection welding (Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 12. Точечная, шовная и рельефная сварка)
ISO 15614-13, Specification and qualification of welding procedures for metallic materials — Welding procedure test — Part 13: Resistance butt and flash welding (Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 13. Сварка контактная стыковая и сварка контактная оплавлением)
ISO 17677-1, Resistance welding — Vocabulary — Part 1: Spot, projection and seam welding (Контактная сварка. Словарь. Часть 1. Точечная, рельефная и шовная сварка)
3 Термины и определения
В настоящем стандарте применены термины по ISO 15607, ISO 17677-1 и ISO 669.
4 Содержание технических требований к процедуре сварки
4.1 Общие положения
Технические требования к процедуре сварки WPS содержат всю информацию, необходимую для выполнения сварного шва. Необходимая информация, требуемая для WPS процедур контактной сварки, приведена в 4.2 - 4.4.
Для некоторых случаев необходимо дополнить имеющуюся информацию. Вся необходимая информация указана в WPS.
Примеры форм WPS приведены в приложениях A, B и C; эти формы могут быть изменены в соответствии с опытом работы.
4.2 Производитель
Должна быть указана следующая информация:
- идентификация производителя;
- идентификация WPS;
- ссылка на протокол аттестации процедуры сварки (WPQR, см. ISO 15614-12 или ISO 15614-13).
4.3 Основной материал
4.3.1 Состав
- обозначения и типы материалов, ссылочные стандарты;
- в случае наличия покрытия его тип, толщина, одностороннее или двустороннее.
4.3.2 Размеры материалов
Должна быть указана следующая информация:
- размеры поперечного сечения трубы или профиля (стыковая сварка).
4.4 Общее для всех процедур сварки
4.4.1 Сварочный процесс
Должна быть указана следующая информация:
a) сварка контактная точечная (21):
- последовательная двухточечная,
b) сварка контактная шовная (22) (точечная роликовая сварка):
c) сварка контактная рельефная (23):
d) сварка контактная стыковая оплавлением (24):
e) сварка контактная стыковая сопротивлением (25).
4.4.2 Требования к оборудованию
Должны быть указаны тип используемой машины и ее соответствующая идентификация.
4.4.3 Конструкция соединения
Наплывы, расстояние от края, шаг, последовательность, форма, размеры сварной точки или рельефа должны быть указаны и соответствовать требованиям соответствующих стандартов, если необходимо.
Примечание - Может быть использован эскиз конструкции сварного соединения.
4.4.4 Подготовка соединения и поверхности
Должна быть указана следующая информация:
- метод подготовки соединения, очистки, обезжиривания, химического травления и т.д.;
- для стыковой сварки любая механическая подготовка кромок/соединяемых поверхностей (например, облицовка, финишная обработка);
- для точечной, шовной и рельефной сварки любое удаление краевых заусенцев во избежание шунтирования.
4.4.5 Техника сварки
Должна быть указана следующая информация:
- ручная, механизированная, автоматическая, роботизированная сварка;
- доступность деталей для сварки, последовательность выполнения швов и/или их форма; угол наклона или пространственное положение держателя;
- приемы уменьшения деформаций, вмятин, загрязнений, коррозии и т.д. (например, использование торцевых или опорных электродов).
Следует предусмотреть средства защиты оператора.
4.4.6 Электроды и вспомогательные устройства для контактной сварки
Должна быть указана следующая информация:
- размеры и состав материалов электродов (см. ISO 5184), съемных наконечников (см. ISO 5821) и патронов (адаптеров) для закрепления электродов (см. ISO 5183);
- размеры и состав материалов опорных электродов (см. ISO 5827);
- размеры и состав материалов вспомогательных устройств, например электрододержателей (см. ISO 8430), кабелей (см. ISO 8205-1 и ISO 8205-2);
- применяемые допуски для соблюдения требований к качеству.
4.4.7 Параметры машины и настройки управления
Должна быть указана следующая информация:
- тип источника питания (переменный ток, постоянный ток, разряд конденсатора);
- настройка(и) трансформатора;
- настройки контроллера (см. приложение D), например: - значение(я) сварочного тока, - время сжатия, - время нагрева, - количество импульсов, время охлаждения, - время удержания, - время выключенного состояния, - послесварочная термообработка (время охлаждения, время после
нагрева, ток после нагрева), - нарастание, спад;
- усилие на электроде;
- значение вторичного напряжения (для сварки оплавлением регистрируется только для информации);
- скорость шовной сварки;
- требования к охлаждению электрических элементов и электродов.
Примечание - Дополнительная информация приведена в ISO 14327.
ПРИМЕР WPS — I. ТРЕБОВАНИЯ К ПЛАНИРОВАНИЮ ПРОЦЕССА
Выпуск/пересмотр: № WPS для следующей операции для данного соединения/узла:
___________________________________________________________________________
___________________________________________________________________________
___________________________________________________________________________
Описание:                                  Требования к качеству:
_______________________________________    _____________________________
Наименование узла: Идентификационный № изделия a:
_______________________________________ ________________________________
Положение соединения/операция № узла a:
_______________________________________ ________________________________
Номер/идентификационный код a: Тип соединения:
_______________________________________    ________________________________
Основной материал:                         Форма:
_______________________________________    ________________________________
Состояние поверхности:                     Вид шва/последовательность
выполнения точек (эскиз) a:
_______________________________________    ________________________________
Количество сварных точек в соединении:     Технические условия к приемке по
качеству: приложение B
_______________________________________ ________________________________
Технические требования к процедуре сварки WPS
___________________________________________________________________________
_______________________________________    ________________________________
Ограничения на условия окружающей          Расположение:
_______________________________________ ________________________________
Идентификационный номер сварочной Тип сварочной машины b:
_______________________________________    ________________________________
Ручной/механизированный/                   Размер/производительность
автоматизированный:                        сварочной машины:
_______________________________________    ________________________________
Установка электрода a: Инструмент a:
_______________________________________    ________________________________
Необходимость в использовании              Программа замены/заправки
специальных средств: электрода: приложение C
_______________________________________    ________________________________
Тип управления сварочной машиной:          Таблица настроек управления
_______________________________________    ________________________________
Высверленный/невысверленный                Сварочный ток:
_______________________________________    ________________________________
Идентификационный номер системы            Тип системы контроля:
_______________________________________    ________________________________
Вспомогательные средства:                  Сварочный ток, кА:
_______________________________________    ________________________________
Тип привода (пневмоцилиндра) c: Вторичное напряжение, В:
_______________________________________ ________________________________
_______________________________________ ________________________________
_______________________________________ ________________________________
_______________________________________ ________________________________
Послесварочная термообработка:
_______________________________________ ________________________________
Оборудование для послесварочной
_______________________________________ ________________________________
_______________________________________
_______________________________________
_______________________________________
a Следует вставить номер чертежа. Дополнительные подгруппы:
b Следует ввести буквы обозначения из карты, например: D — двойной ход;
SP - оборудование для точечной сварки, установленное     H - гидравлический;
на основании (стационарное);                             S - плавное снижение;
PW - оборудование для рельефной сварки;                  n - прочее (например,
CG - портативный C-аппарат;                              электромагнитный).
MW — оборудование для выполнения нескольких видов сварки;
SG — портативный сварочный аппарат клещевого типа;
PS — портативное оборудование для шовной сварки;
SW — оборудование для шовной сварки.
ПРИМЕР WPS — II. КРИТЕРИИ ОЦЕНКИ КАЧЕСТВА
_________________________________
Описание: Идентификационный номер изделия a:
___________________________________________________________________________
Наименование узла: № узла a:
___________________________________________________________________________
Операция/положение соединения Тип соединения:
номер/идентификационный код a: _______________________________________
___________________________________________________________________________
_________________________________
___________________________________________________________________________
Степень качества сварного шва: Внешний вид:
___________________________________________________________________________
Геометрические и физические свойства соединения
Усталостная нагрузка, кН, и циклы:
___________________________________________
Специальные инструкции: Испытание на коррозию:
N _________
____________________________________
____________________________________
___________________________________________________________________________
___________________________________________________________________________
Описание: Идентификационный номер изделия a:
___________________________________________________________________________
Наименование узла: № узла a:
_________________________________   _______________________________________
Операция/положение соединения:      Тип соединения:
Номер/идентификационный код a:
___________________________________________________________________________
___________________________________________________________________________
Тип сварочного аппарата/горелки: Идентификационный номер сварочного
_________________________________   _______________________________________
Размер прижимной пластины           Размер вторичного кабеля/шунта, мм:
_________________________________   _______________________________________
Мощность трансформатора, кВА:       Тип вторичного кабеля (кабелей),
_________________________________   _______________________________________
N отвода:                           Идентификационный номер трансформатора:
_________________________________   _______________________________________
Управляющее программное             Идентификационный номер управляющего
устройство/таймер:                  программного устройства/таймера:
_________________________________   _______________________________________
Тип пневмоцилиндра: Инструмент a:
_________________________________   _______________________________________
Высокий подъем:                     Тип охлаждения/расход, л/мин:
_________________________________   _______________________________________
Установка электрода a: Скорость подвода электрода, мм/с:
_________________________________   _______________________________________
Проверка вспомогательного           Источник пускового сигнала:
_________________________________   _______________________________________
Усилие на электродах, кН:           Окончание цикла пускового сигнала:
_________________________________   _______________________________________
Предохранительное устройство:       Расстояние от электродов до корпуса
___________________________________________________________________________
Расположение (рабочая станция):
___________________________________________________________________________
Параметры управления процессом сварки
___________________________________________________________________________
Время предварительного прижима,     Сварочный ток, кА:
циклы при 50 или 60 Гц:             _______________________________________
_________________________________   _______________________________________
Время прижима, циклы или мс:        Количество импульсов:
_________________________________   _______________________________________
Время сварки, циклы или мс:         Сварочный ток, кА:
_________________________________   _______________________________________
Время выключенного состояния,       Настройка нагрева:
_________________________________   _______________________________________
Время повторной сварки, циклы       Нарастание:
_________________________________   _______________________________________
Время удержания, циклы или мс:      Спад:
_________________________________   _______________________________________
Время выключенного состояния,       Устройство регистрации активно:
_________________________________   _______________________________________
Тип системы контроля:               Шаговое управление активно:
_________________________________   _______________________________________
Тип ступенчатого управления:        Программа ступенчатого управления:
___________________________________________________________________________
___________________________________________________________________________
Настройки управления сварочным Состояние электродов:
_________________________________   _______________________________________
Состояние дополнительного           Состояние инструмента:
_________________________________ _______________________________________
_________________________________
_________________________________
_________________________________
_________________________________
a Следует вставить номер чертежа.
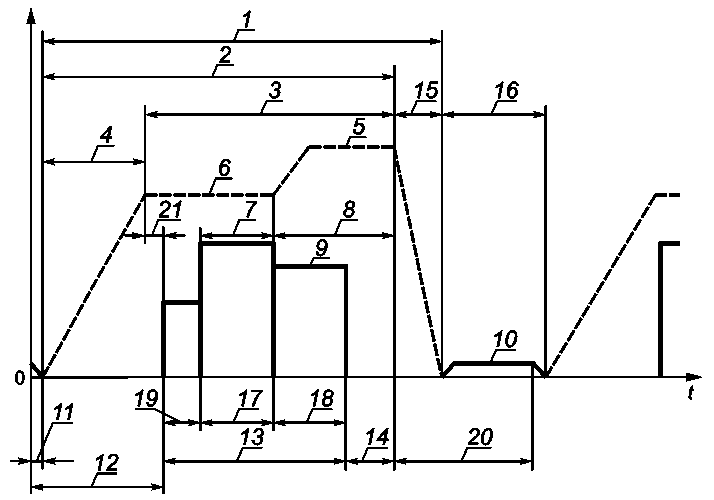
1 — время приложения силы; 2 — время прижима электрода;
3 — время удержания силы прижима; 4 — время нарастания силы
прижима; 5 — сила проковки; 6 — усилие на электродах;
7 — время задержки проковки; 8 — время проковки; 9 — ток;
10 — движение электрода; 11 — время подвода головки;
12 — время прижима; 13 — общее время сварки;
14 — время удержания; 15 — время снятия силы прижима;
16 — действительное время снятия силы прижима;
17 — время нагрева/индивидуальное время сварки;
18 — время после нагрева; 19 — время до нагрева;
20 — время выключенного состояния; 21 — время задержки тока;
t — время
Рисунок D.1 — Время и сила давления электрода при точечной
сварке. Контроль тока и силы давления электрода
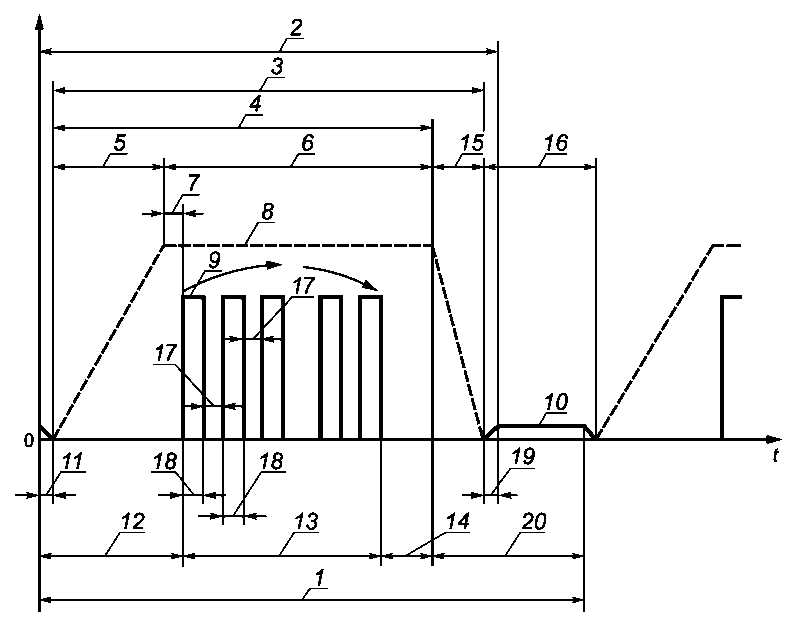
1 — время рабочего цикла; 2 — время цикла сварки; 3 — время
приложения силы; 4 — время прижима электрода; 5 — время
увеличения силы прижима; 6 — время удержания силы прижима;
7 — время задержки подачи тока; 8 — усилие на электродах;
9 — ток; 10 — движение электрода; 11 — время подвода
головки; 12 — время прижима; 13 — общее время сварки;
14 — время удержания; 15 — время снятия силы прижима;
16 — действительное время снятия силы прижима; 17 — время
охлаждения; 18 — время нагрева/индивидуальное время сварки;
19 — время возврата электрода; 20 — время выключенного
состояния; t — время
Рисунок D.2 — Время и сила давления электрода
при шовной сварке
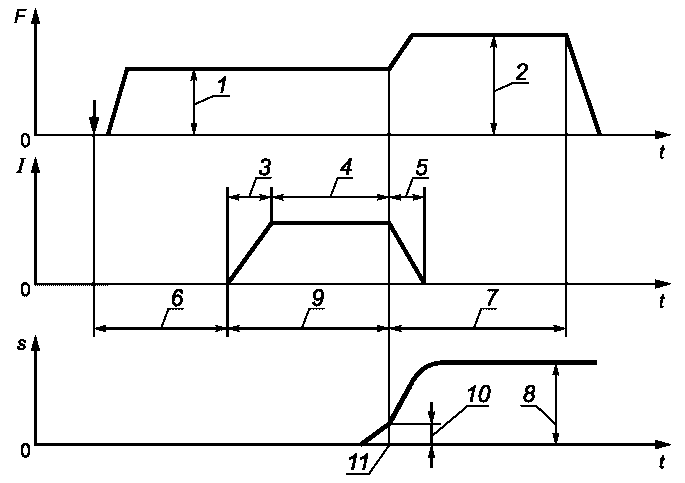
F — сила; I — ток; s — движение пластины пресса; t — время;
1 — усилие на электродах; 2 — сила проковки; 3 — время
нарастания тока; 4 — время нагрева; 5 — время спада тока;
6 — время прижима; 7 — время проковки; 8 — начало проковки;
9 — время задержки проковки; 10 — начало хода проковки;
11 — начало проковки
Рисунок D.3 — Диаграмма сила — ток — движение при стыковой
сварке сопротивлением
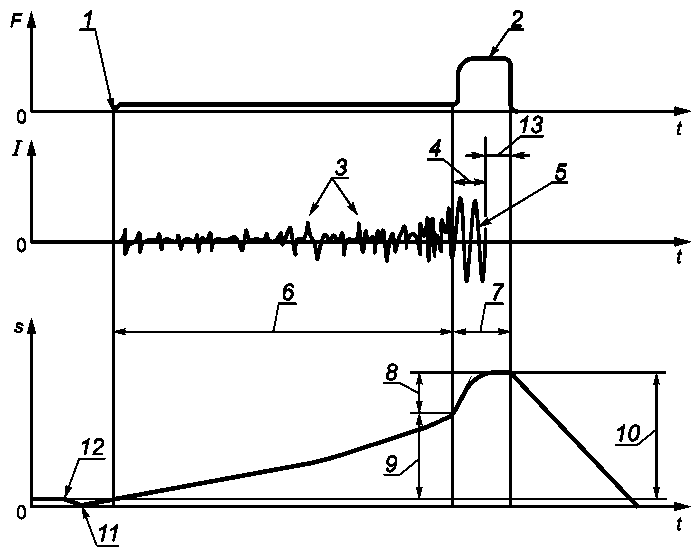
F — сила; I — ток; s — движение пластины пресса; t — время;
1 — начало контакта; 2 — сила прижима; 3 — ток вспышки или
ток оплавления; 4 — время тока прижима; 5 — ток прижима;
6 — время оплавления; 7 — время прижима; 8 — ход прижима;
9 — ход в состоянии оплавления; 10 — общий ход; 11 — начало
движения пластины пресса; 12 — исходное положение пластины
пресса; 13 — время удержания
Рисунок D.4 — Диаграмма сила — ток — движение при стыковой
сварке оплавлением
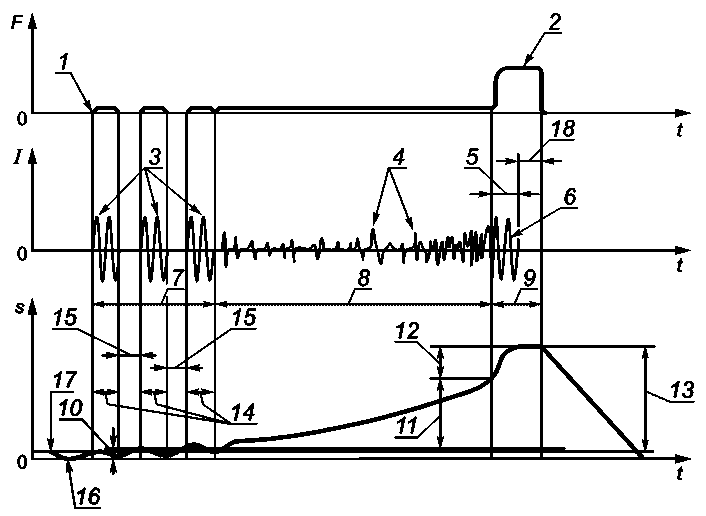
F — сила; I — ток; s — движение пластины пресса; t — время;
1 — начало контакта; 2 — сила прижима; 3 — ток
предварительного нагрева; 4 — ток вспышки или ток
оплавления; 5 — время тока прижима; 6 — ток прижима;
7 — время предварительного нагрева; 8 — время оплавления;
9 — время прижима; 10 — ход в состоянии предварительного
нагрева; 11 — ход в состоянии оплавления; 12 — ход прижима;
13 — общий ход; 14 — время нагрева; 15 — время охлаждения;
16 — начало движения пластины пресса; 17 — исходное
положение пластины пресса; 18 — время удержания
Рисунок D.5 — Диаграмма сила — ток — движение при сварке
оплавлением с предварительным подогревом
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 669:2000 | - | <*> |
| ISO 4063 | - | <*>, <1> |
| ISO 5183 (all parts) | - | <*> |
| ISO 5184 | - | <2> |
| ISO 5821 | - | <*> |
| ISO 5827 | - | <*> |
| ISO 8205-1 | - | <*> |
| ISO 8205-2 | - | <*> |
| ISO 8430 (all parts) | - | <*> |
| ISO 15607:2003 | - | <*>, <3> |
| ISO 15614-12 | - | <*>, <4> |
| ISO 15614-13 | - | <5> |
| ISO 17677-1 | - | <*> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде стандартов. | ||
<1> В Российской Федерации действует ГОСТ Р ИСО 4063-2010 «Сварка и родственные процессы. Перечень и условные обозначения процессов».
<2> В Российской Федерации действует ГОСТ 14111-90 (ИСО 5184-79) «Электроды прямые для контактной точечной сварки. Типы и размеры».
<3> В Российской Федерации действует ГОСТ Р ИСО 15607-2009 «Технические требования и аттестация процедур сварки металлических материалов. Общие правила».
<4> В Российской Федерации действует ГОСТ Р ИСО 15614-12-2009 «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 12. Точечная, шовная и рельефная сварка».
<5> В Российской Федерации действует ГОСТ Р ИСО 15614-13-2009 «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 13. Контактная стыковая сварка сопротивлением и оплавлением».
БИБЛИОГРАФИЯ
| УДК 621.791:006.354 | МКС 25.160.10 | IDT |
| Ключевые слова: сварка металлов, контактная сварка, аттестация процедур сварки, технические требования | ||