ГОСТ ISO 15236-2-2017. Межгосударственный стандарт. Ленты конвейерные металлокордные. Часть 2. Основные типы лент
(введен в действие Приказом Росстандарта от 20.02.2018 № 85-ст)
Примечание
Документ введен в действие с 1 января 2020 года.
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 20 февраля 2018 г. № 85-ст
ЛЕНТЫ КОНВЕЙЕРНЫЕ МЕТАЛЛОКОРДНЫЕ
Steel cord conveyor belts. Part 2. Basic belt types
(ISO 15236-2:2017, Steel cord conveyor belts — Part 2: Preferred belt types, IDT)
Дата введения 1 января 2020 года
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены в ГОСТ 1.0-2015 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2015 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации материалов и технологий» (ФГУП «ВНИИ СМТ»), Техническим комитетом по стандартизации ТК 160 «Продукция нефтехимического комплекса» на основе собственного перевода на русский язык англоязычной версии международного стандарта, указанного в пункте 5
2 ВНЕСЕН Федеральным агентством по техническому регулированию и метрологии
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 ноября 2017 г. № 52)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 20 февраля 2018 г. № 85-ст межгосударственный стандарт ГОСТ ISO 15236-2-2017 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2020 г.
5 Настоящий стандарт идентичен международному стандарту ISO 15236-2:2017 «Металлокордные конвейерные ленты. Часть 2. Предпочтительные типы лент» («Steel cord conveyor belts — Part 2: Preferred belt types», IDT).
Международный стандарт разработан подкомитетом CEN/TC 188 «Конвейерные ленты» Европейского комитета по стандартизации (CEN) в сотрудничестве с подкомитетом SC 3 «Конвейерные ленты» Технического комитета по стандартизации ISO/TC 41 «Шкивы и ремни (в том числе клиновые)» Международной организации по стандартизации ISO.
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
Металлокордные конвейерные ленты — преимущественно длинные ленты, которые изготовляют стыковкой лент нескольких длин на месте применения. Для получения соединений с высокими динамическими характеристиками лент разных изготовителей необходимо стандартизировать некоторые показатели, например толщину сердечника или шаг и диаметр кордов.
1 Область применения
Настоящий стандарт устанавливает основные типы конвейерных лент, армированных стальными кордами в продольном направлении, общие требования к конструкции которых приведены в ISO 15236-1.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие международные стандарты:
ISO 15236-1:2016, Steel cord conveyor belts — Part 1: Design, dimensions and mechanical requirements for conveyor belts for general use (Металлокордные конвейерные ленты. Часть 1. Конструкция, размеры и механические требования к конвейерным лентам общего назначения)
ISO 15236-4, Steel cord conveyor belts — Part 4: Vulcanized belt joints (Металлокордные конвейерные ленты. Часть 4. Вулканизованные стыки ленты)
3 Термины и определения
В настоящем стандарте термины и определения не установлены.
ISO и IEC поддерживают терминологические базы данных для использования в стандартизации, расположенные в сети Интернет по следующим адресам:
- IEC Electropedia: доступна по адресу http://www.electropedia.org;
- Платформа интернет-поиска ISO: доступна по адресу http://www.iso.org/obp.
4 Условные обозначения и единицы измерения
В настоящем стандарте применены условные обозначения и единицы измерения, приведенные в таблице 1.
Условные обозначения и единицы измерения показателей
5 Основные положения
В настоящем стандарте приведены типы конвейерных лент, выбранные из неограниченного числа возможных конструкций; ленты типов A и B изготовляют серийно, партиями больших объемов.
Общим для конструкции лент указанных типов является наличие лент с разной номинальной прочностью при растяжении, имеющих равное число и шаг кордов или как минимум равную толщину сердечника.
Требования к конструкции ленты, то есть диаметру и шагу кордов, зависят от предполагаемого способа стыковки. В соответствии с ISO 15236-4 существуют три типа стыковки вулканизацией:
Для получения ступенчатых соединений с высокими эксплуатационными характеристиками важно, чтобы стыкуемые ленты имели равные шаг и диаметр кордов. Для пальцевых соединений шаг и диаметр кордов имеют меньшее значение; важно, чтобы были близкими значения толщины сердечников. В таблицах 2 - 5 для разных типов лент диаметр, шаг и число кордов указаны только для тех типов, которые обычно стыкуют ступенчатыми соединениями (для конвейерных лент типов A1, A2 и B2).
Число кордов, приведенное в таблицах 2, 3 и 5, приведено только для руководства. Число кордов nmin определяют по формуле
n_{min} = \frac{K_{N}B}{1000F_{bs}} (1)
с учетом требования, что ширина борта должна быть не более 40 мм и не менее 15 мм, то есть
Можно использовать большее или меньшее число кордов при условии соблюдения требований к минимальной прочности при растяжении, указанной в ISO 15236-1 и ISO 15236-4, которую определяют по формуле
K_{N} = \frac{1000F_{bs}n}{B} . (3)
Условные обозначения, используемые в настоящем стандарте, и единицы измерения приведены в таблице 1.
6 Ленты типа A
Для изготовления ленты типа A используют стальные оцинкованные корды, получаемые погружением в расплав. Требования к лентам типов A1 и A2 приведены в таблицах 2 и 3 соответственно.
Примечание - Ленты типа A стыкуют переплетенным ступенчатым соединением с числом ступеней от 1 до 4. Отношение t/d для лент типа A2 несколько ниже, чем для лент типа A1, что приводит к более тонким кордам для получения сопоставимых значений прочности при растяжении и в большинстве случаев — к большему числу ступеней в соединении.
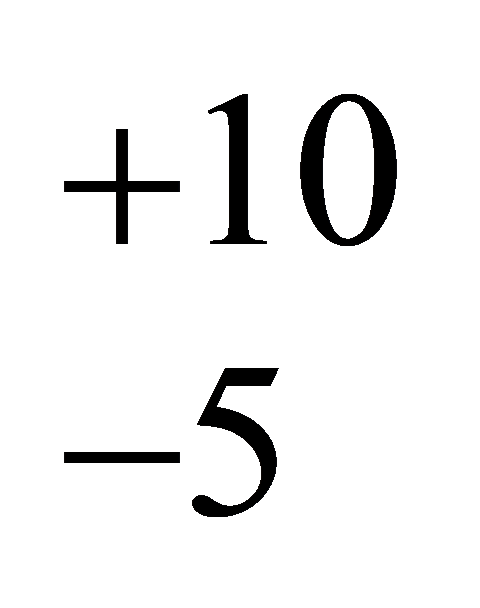
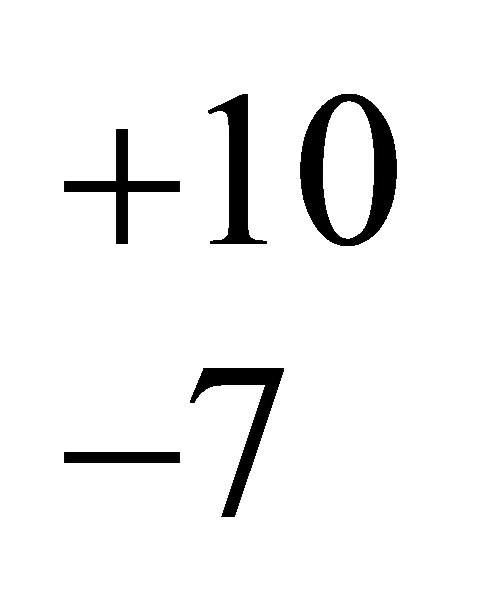
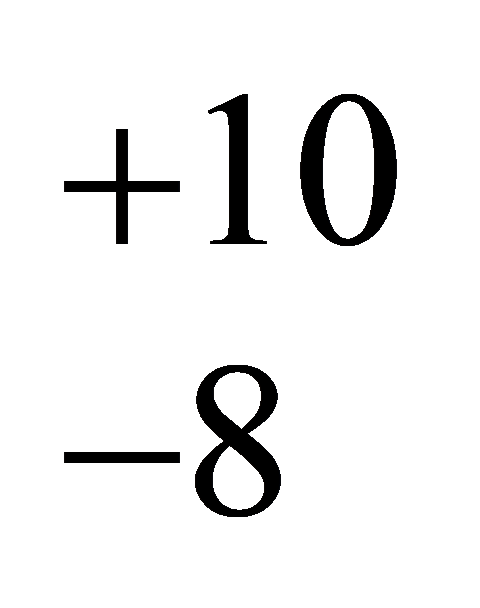
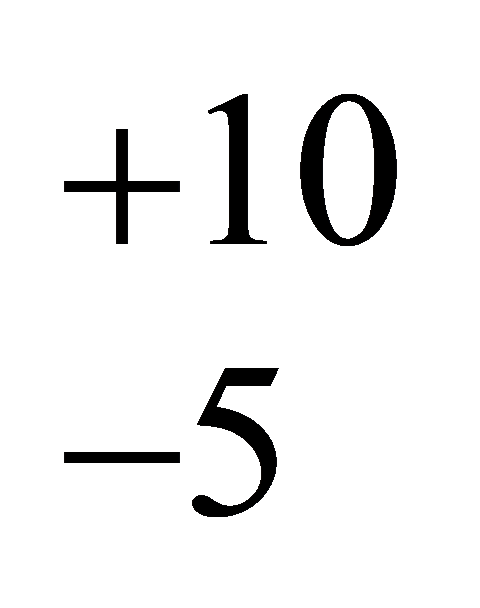
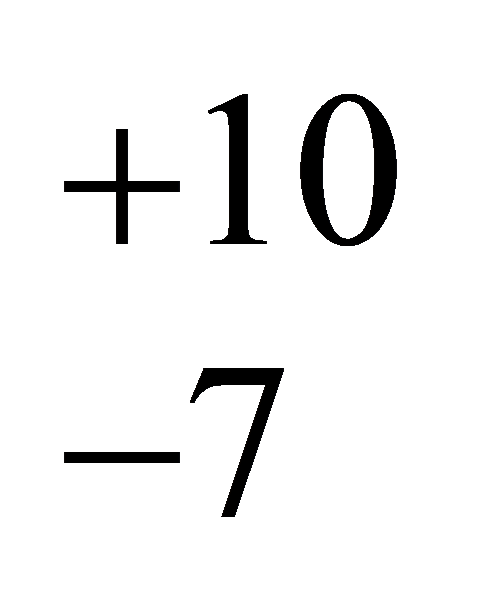
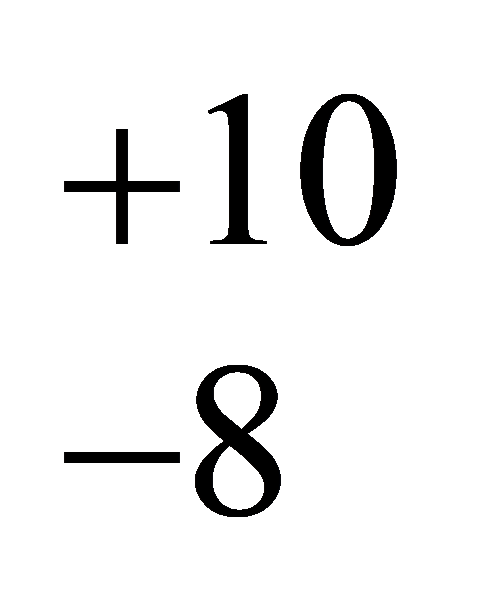
7 Ленты типа B
В отличие от лент типа A ленты типа B имеют поперечное армирование, как указано в ISO 15236-1:2016, подраздел 5.2.
Ленты типа B подразделяются на две категории:
- тип B1 — с относительно высоким удлинением продольных кордов;
- тип B2 — со стандартным удлинением продольных кордов.
Требования к лентам типов B1 и B2 приведены в таблицах 4 и 5 соответственно.
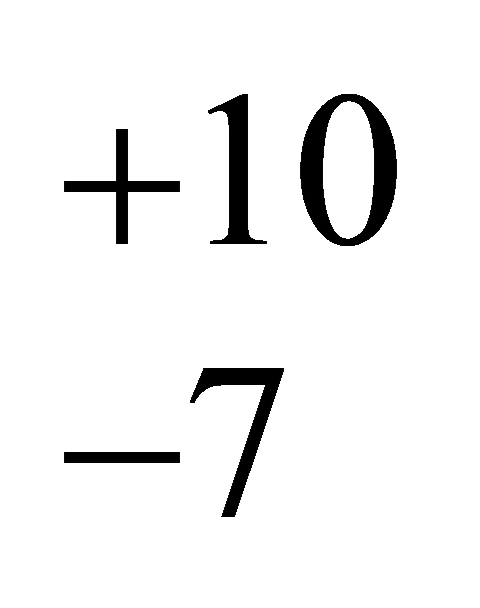
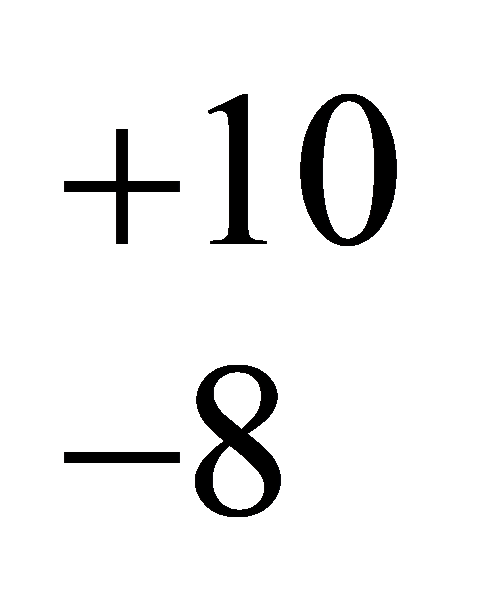
Уток из стальных кордов с высоким удлинением должен быть расположен выше и ниже продольных кордов, чтобы сформировать каркас ленты типа ST S/S.
Такие ленты могут иметь только один уток из стальных кордов, расположенный выше продольных кордов, или по одному утку из текстильных нитей, расположенному выше и ниже продольных кордов. Каждый слой кордов должен быть отделен друг от друга промежуточным резиновым слоем.
- пальцевым или простым ступенчатым соединением — для лент типа B1;
- простым или переплетенным ступенчатым соединением — для лент типа B2.
8 Ленты типа C
Работающие на растяжение элементы лент типа C должны иметь конструкцию, подобную ткани. Сердечник лент типов C1 и C2 должен содержать стальные корды с латунным или цинковым покрытием.
Примечание - Продольные стальные корды в лентах типа C1 имеют большее значение удлинения, чем в лентах типа C2.
Уток лент типа C1 должен быть из текстильных нитей или стальных кордов и расположен выше и/или ниже продольных кордов.
Уток лент типа C2 должен быть из стальных кордов и расположен выше и/или ниже продольных кордов.
Ленты типа C соединяют пальцевым или простым ступенчатым соединением.
Требования к лентам типов C1 и C2 приведены в таблицах 6 и 7 соответственно.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 15236-1:2016 | IDT | ГОСТ ISO 15236-1-2017 «Ленты конвейерные металлокордные. Часть 1. Конструкция, размеры и требования к конвейерным лентам общего назначения» |
| ISO 15236-4 | IDT | ГОСТ ISO 15236-4-2017 «Ленты конвейерные металлокордные. Часть 4. Стыковка лент вулканизацией» |
| Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичные стандарты. | ||