ГОСТ ISO 11666-2024. Межгосударственный стандарт. Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Уровни приемки
(введен в действие Приказом Росстандарта от 27.02.2024 № 250-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 10, 2024. Документ введен в действие с 01.05.2024.
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 27 февраля 2024 г. № 250-ст
Non-destructive testing of welded joints. Ultrasonic testing. Acceptance levels
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Техническим комитетом по стандартизации ТК 357 «Стальные и чугунные трубы и баллоны», Негосударственным образовательным учреждением дополнительного профессионального образования «Научно-учебный центр „Контроль и диагностика“ („НУЦ „Контроль и диагностика“) и Акционерным обществом „Русский научно-исследовательский институт трубной промышленности“ (АО „РусНИТИ“) на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 357 «Стальные и чугунные трубы и баллоны»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 января 2024 г. № 169-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 27 февраля 2024 г. № 250-ст межгосударственный стандарт ГОСТ ISO 11666-2024 введен в действие в качестве национального стандарта Российской Федерации с 1 мая 2024 г.
5 Настоящий стандарт идентичен международному стандарту ISO 11666:2018 «Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Уровни приемки» («Non-destructive testing of welds — Ultrasonic testing — Acceptance levels», IDT).
Международный стандарт разработан Техническим комитетом по стандартизации ISO/TC 44 «Сварка и смежные процессы», подкомитетом SC 5 «Диагностика и контроль сварных швов» Международной организации по стандартизации (ISO).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт устанавливает уровень приемки 2 (AL 2) и уровень приемки 3 (AL 3) для ультразвукового контроля (УЗК) сварных соединений с полным проплавлением изделий из ферритных сталей, соответствующих уровням качества B и C по ISO 5817:2014. Настоящий стандарт не применим к уровням приемки сварных соединений, соответствующих уровню качества D по ISO 5817:2014, так как для оценки качества таких сварных соединений УЗК не требуется.
Указанные уровни приемки применимы при УЗК, выполняемом в соответствии с ISO 17640.
Настоящий стандарт применяется при УЗК сварных соединений с полным проплавлением изделий из ферритных сталей, с толщиной основного металла от 8 до 100 мм включительно. Его также допускается применять для сварных соединений других типов, изделий из других материалов и другой толщины при условии, что контроль выполняют с необходимым учетом геометрии и акустических свойств объекта и может быть достигнута достаточная чувствительность для реализации приведенных в настоящем стандарте уровней приемки. Номинальные частоты преобразователей, применяемых в настоящем стандарте, находятся в пределах от 2 до 5 МГц, если только затухание ультразвука или необходимость в более высокой разрешающей способности не потребуют применения других частот. Применение указанных уровней приемки вместе с частотами преобразователей вне указанных пределов должно быть обосновано.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 5577, Non-destructive testing — Ultrasonic testing — Vocabulary (Неразрушающий контроль. Ультразвуковой контроль. Словарь)
ISO 5817:2014, Welding — Fusion-welded joints in steel, nickel, titanium and their alloys (beam welding excluded) — Quality levels for imperfections [Сварка. Сварные соединения из стали, никеля, титана и их сплавов, полученные сваркой плавлением (исключая лучевые способы сварки). Уровни качества]
ISO 17635, Non-destructive testing of welds — General rules for metallic materials (Неразрушающий контроль сварных швов. Общие правила для металлических материалов)
ISO 17640, Non-destructive testing of welds — Ultrasonic testing — Techniques, testing levels, and assessment (Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Технология, уровни контроля и оценка)
ISO 23279, Non-destructive testing of welds — Ultrasonic testing — Characterization of discontinuities in welds (Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Определение параметров несплошностей в сварных соединениях)
3 Термины и определения
В настоящем стандарте применимы термины по ISO 5577.
ISO и IEC поддерживают терминологические базы данных для использования в стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO: доступна по адресу http://www.iso.org/obp;
- Электропедия IEC: доступна по адресу http://www.electropedia.org/.
4 Определение условной протяженности несплошности
Необходимо измерить условную протяженность несплошности, в пределах которой амплитуда эхо-сигнала превышает уровень оценки, с использованием способа фиксированного уровня амплитуды (абсолютный способ), приведенного в приложении B.
5 Настройка чувствительности и уровни контроля
Настройка чувствительности должна выполняться одним из следующих способов. При настройке чувствительности и последующем контроле следует применять одинаковые способы:
a) способ 1 — основан на применении боковых отверстий диаметром 3 мм;
b) способ 2 — основан на применении кривой зависимости амплитуды — расстояния — диаметра (АРД) плоскодонных отверстий (дисковых отражателей);
c) способ 3 — с применением кривой зависимости амплитуды — расстояния — коррекции (АРК) прямоугольного паза глубиной 1 мм и шириной 1 мм;
d) способ 4 — способ-тандем с плоскодонным отверстием диаметром 6 мм (дисковым отражателем).
В настоящем стандарте используются четыре вида уровней, установленных в ISO 17640:
b) уровни приемки (для двух уровней качества);
c) уровни регистрации (находятся на 4 дБ ниже соответствующих уровней приемки);
Все уровни связаны с эталонными отражателями, приведенными в таблице A.1.
Способы настройки чувствительности и соответствующие уровни должны соответствовать указанным в приложении A.
6 Уровни приемки
6.1 Общие положения
Соотношение между уровнями приемки, уровнями контроля и уровнями качества приведены в ISO 17635, а также в таблице 1.
Ультразвуковой контроль эхо-методом
| Уровень качества по ISO 5817:2014 | Уровень контроля по ISO 17640 a | Уровень приемки по настоящему стандарту |
| B | Не ниже B | 2 |
| C | Не ниже A | 3 |
| D | Не ниже A | 3 b |
| a Если требуется определение характеристик несплошностей, применяют ISO 23279. b УЗК не рекомендуется, но может быть предусмотрен техническими требованиями (такими же, как для уровня качества C). | ||
Уровни приемки по настоящему стандарту применены для всех уровней контроля и способов контроля, установленных в ISO 17640, включая контроль с использованием прямых преобразователей.
Определение характеристик несплошностей выполняют по ISO 23279, при этом плоскостные несплошности недопустимы, а для объемных несплошностей должны быть применены уровни приемки, установленные в настоящем стандарте.
Если же определение характеристик несплошностей не требуется, то уровни приемки по настоящему стандарту применяют ко всем несплошностям.
6.2 Индикация на продольные несплошности
В таблице A.1 приведены сведения об установленных в ISO 17640 способах, применяемых для оценки несплошностей, и соответствующих уровнях оценки и приемки. В таблице A.2 приведены опорные уровни для уровней приемки 2, 3 и способа 2 с применением поперечных волн при сканировании наклонным преобразователем. В таблице A.3 приведены опорные уровни для уровней приемки 2, 3 и способа 2 с применением продольных волн при сканировании прямым преобразователем.
Рисунки A.1 - A.4 приведены для способов 1 (боковые цилиндрические отверстия) и 3 (прямоугольный паз).
Рисунки A.5 - A.10 приведены для способов 2 [плоскодонные отверстия (дисковые отражатели)] и 4 (способ тандем).
Любые несплошности с амплитудой ниже уровня приемки, но длиной (выше уровня оценки), превышающей t, для толщин 8 мм <= t < 15 мм, t/2 или 20 мм, в зависимости от того, что больше, для других толщин должны быть подвергнуты дополнительному контролю. Для этого требуется применение дополнительного(ых) преобразователя(ей) с другими углами ввода и, если это указано, способа тандем.
Окончательная оценка должна основываться на максимальной амплитуде эхо-сигнала и измеренной протяженности.
6.3 Индикации на поперечные несплошности
Если требуется выявление поперечных несплошностей, то применяют уровни приемки, установленные в 6.2.
6.4 Условия объединения несплошностей
Условие объединения несплошностей основывается на условной протяженности отдельных допустимых несплошностей и расстоянии между ними, амплитуда сигнала от которых превышает уровень регистрации. Протяженность группы несплошностей не должна рассматриваться при дальнейшем объединении.
При оценке группа несплошностей должна считаться одиночной, если:
a) расстояние dx между двумя несплошностями меньше удвоенной длины наиболее длинной несплошности (см. рисунок 1);
b) расстояние dy между двумя несплошностями меньше половины контролируемой толщины, но не больше 10 мм;
c) расстояние dz между двумя несплошностями меньше половины толщины, но не больше 10 мм.
Суммарная протяженность группы из двух несплошностей равна l12 = l1 + l2 + dx (см. рисунок 2).
Суммарная протяженность l12 и наибольшая амплитуда сигнала от двух несплошностей затем необходимо оценить с применением соответствующих уровней приемки, указанных в таблице A.1.
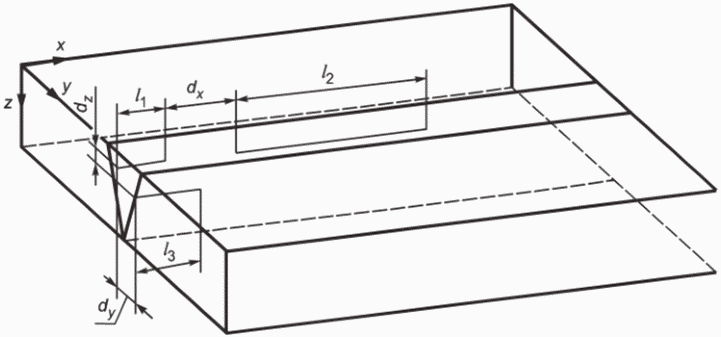
dx, dy, dz — расстояния в x-, y-, z-направлениях соответственно; ln — длины отдельных несплошностей, где n = 1, ..., 3
Рисунок 1 — Геометрическая конфигурация для сгруппированных несплошностей
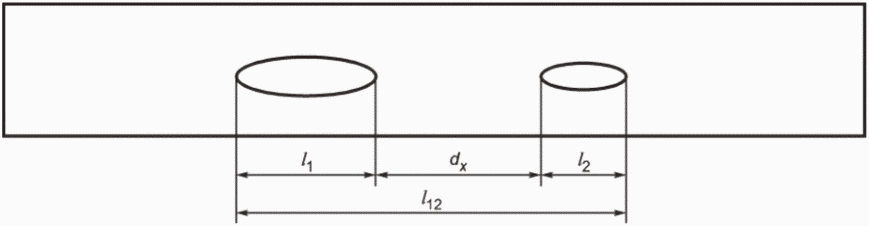
dx — расстояние в x-направлении; l1, l2 — длины отдельных несплошностей; l12 — общая протяженность
Рисунок 2 — Длина группы из двух несплошностей
6.5 Протяженность допустимых несплошностей
Протяженность одиночной допустимой несплошности, амплитуда сигнала от которой превышает уровень регистрации, оценивают в соответствии с критериями, указанными в настоящем пункте.
Суммарную протяженность всех отдельных допустимых несплошностей, амплитуда сигнала от которых превышает уровень регистрации, определяют как сумму протяженностей одиночных несплошностей и суммарной протяженности линейно выровненных (выстроенных в ряд) несплошностей на участке сварного шва определенной длины (см. рисунок 3).
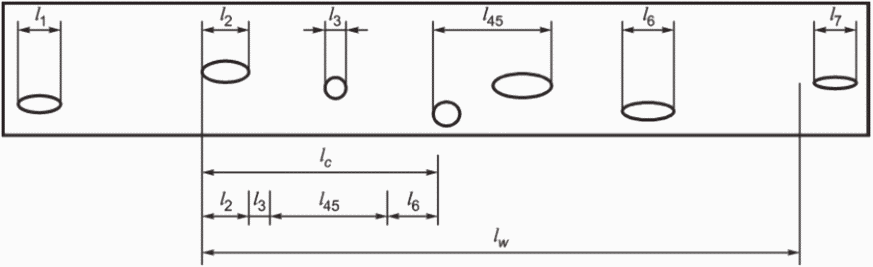
lc — суммарная протяженность, равная lc = l2 + l3 + l45 + l6; lw — длина участка сварного шва (6·толщин t); ln — длины отдельных несплошностей, где n = 1, ..., 7
Рисунок 3 — Суммарная протяженность несплошностей
Для любого участка сварного шва длиной lw, равной 6t, максимальная суммарная протяженность lc всех отдельных допустимых несплошностей, сигнал от которых превышает уровень регистрации, не должна превышать 20% lw для уровня приемки 2 или 30% lw для уровня приемки 3.
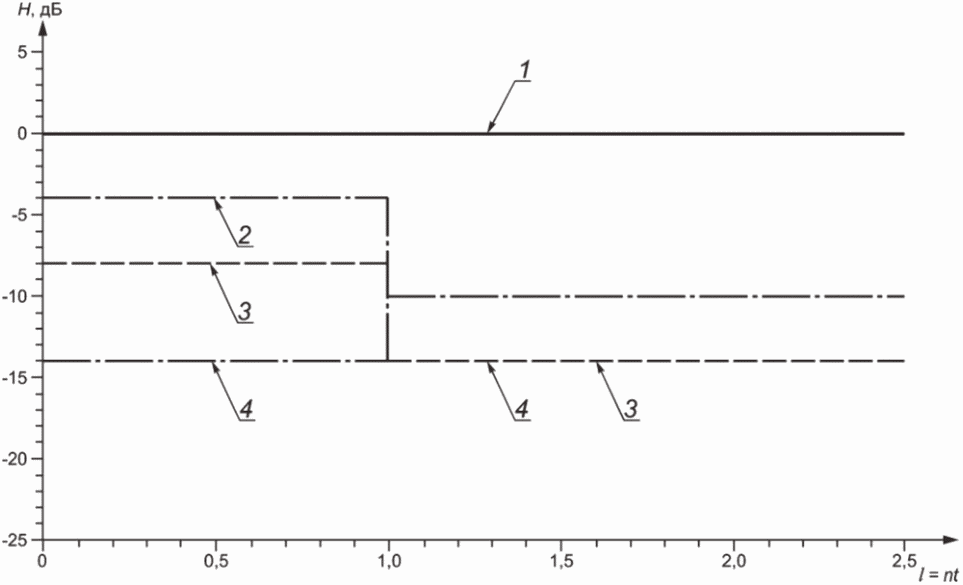
1 — опорный уровень; 2 — уровень приемки 2; 3 — уровень регистрации; 4 — уровень оценки; H — амплитуда; l — длина несплошностей; n — множитель t; t — толщина
Рисунок A.1 — Уровень приемки 2 (AL 3). Уровни при применении способов 1 и 3 для контроля толщин от 8 до 15 мм
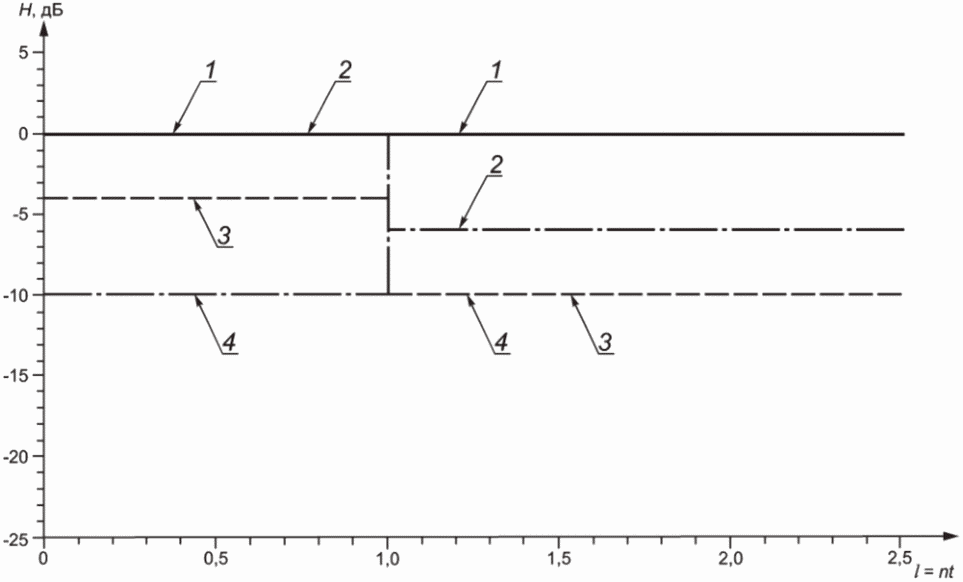
1 — опорный уровень; 2 — уровень приемки 3; 3 — уровень регистрации; 4 — уровень оценки; H — амплитуда; l — длина несплошностей; n — множитель t; t — толщина
Рисунок A.2 — Уровень приемки 3 (AL 3). Уровни при применении способов 1 и 3 для контроля толщин от 8 до 15 мм
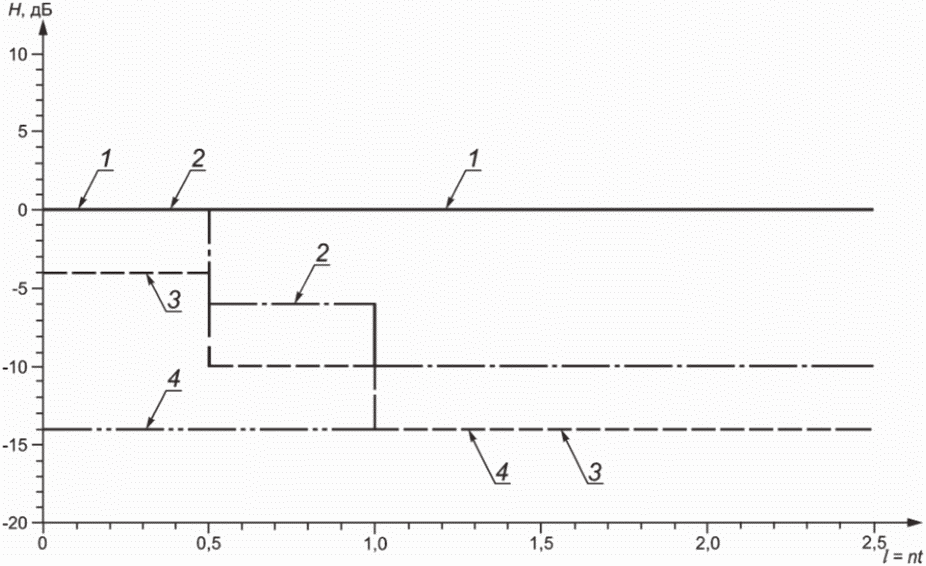
1 — опорный уровень; 2 — уровень приемки 2; 3 — уровень регистрации; 4 — уровень оценки; H — амплитуда; l — длина несплошностей; n — множитель t; t — толщина
Рисунок A.3 — Уровень приемки 2 (AL 2). Уровни при применении способа 1 для контроля толщин от 15 до 100 мм
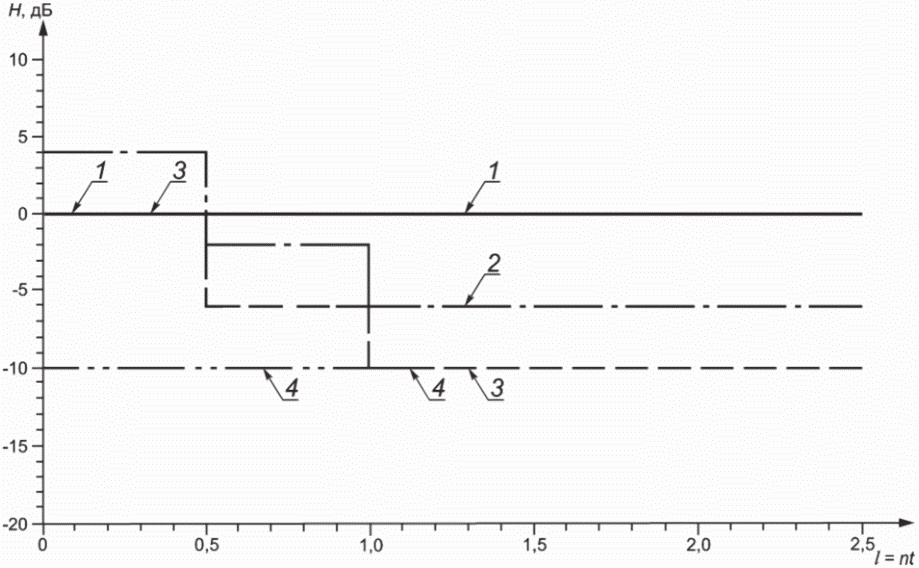
1 — опорный уровень; 2 — уровень приемки 3; 3 — уровень регистрации; 4 — уровень оценки; H — амплитуда; l — длина несплошностей; n — множитель t; t — толщина
Рисунок A.4 — Уровень приемки 3 (AL 3). Уровни при применении способа 1 для контроля толщин от 15 до 100 мм
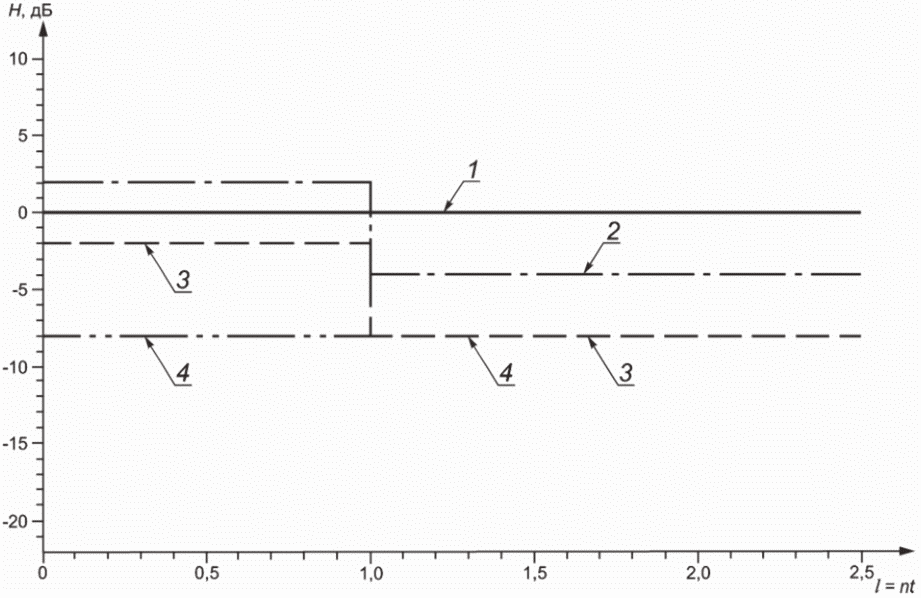
1 — опорный уровень; 2 — уровень приемки 2; 3 — уровень регистрации; 4 — уровень оценки; H — амплитуда; l — длина несплошностей; n — множитель t; t — толщина
Рисунок A.5 — Уровень приемки 2 (AL 2). Уровни при применении способа 2 для контроля толщин от 8 до 15 мм
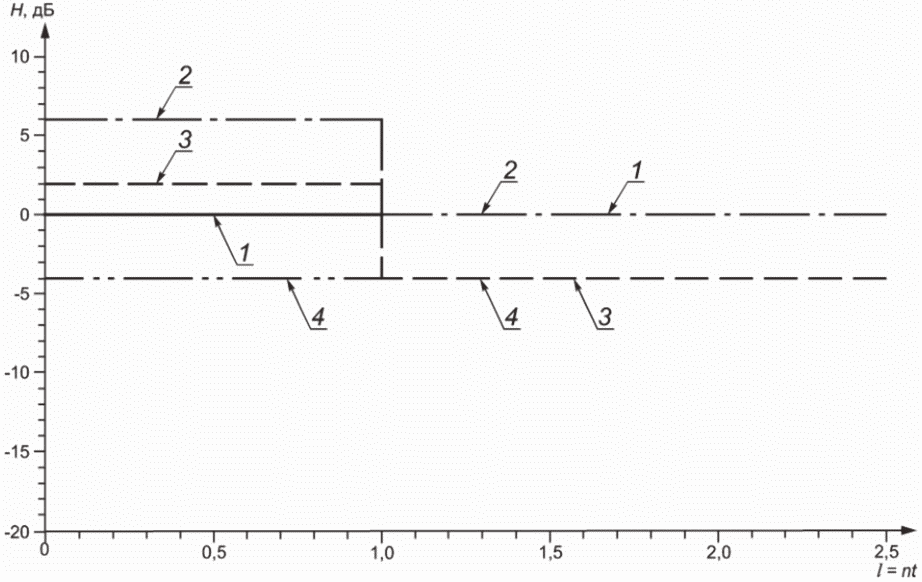
1 — опорный уровень; 2 — уровень приемки 3; 3 — уровень регистрации; 4 — уровень оценки; H — амплитуда; l — длина несплошностей; n — множитель t; t — толщина
Рисунок A.6 — Уровень приемки 3 (AL 3). Уровни при применении способа 2 для контроля толщин от 8 до 15 мм
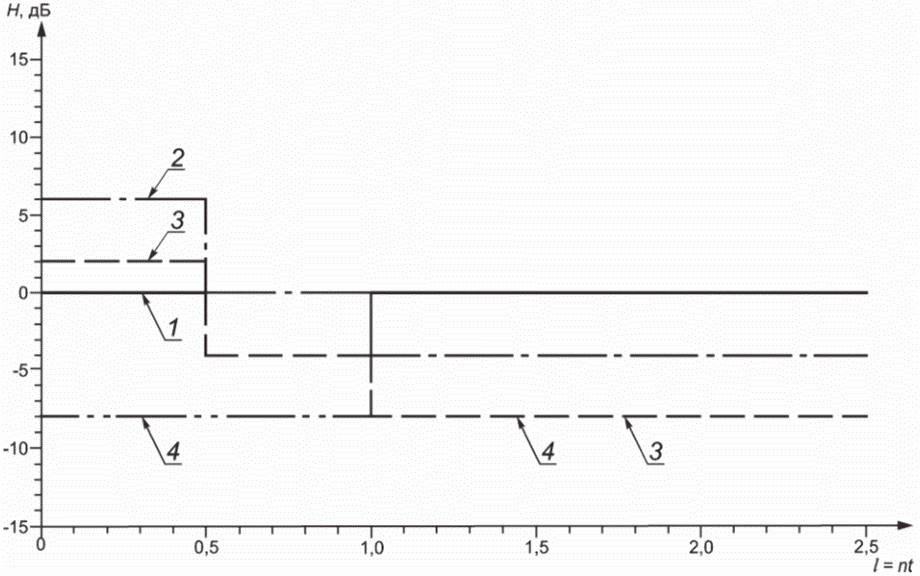
1 — опорный уровень; 2 — уровень приемки 2; 3 — уровень регистрации; 4 — уровень оценки; H — амплитуда; l — длина несплошностей; n — множитель t; t — толщина
Рисунок A.7 — Уровень приемки 2 (AL 2). Уровни при применении способа 2 для контроля толщин от 15 до 100 мм
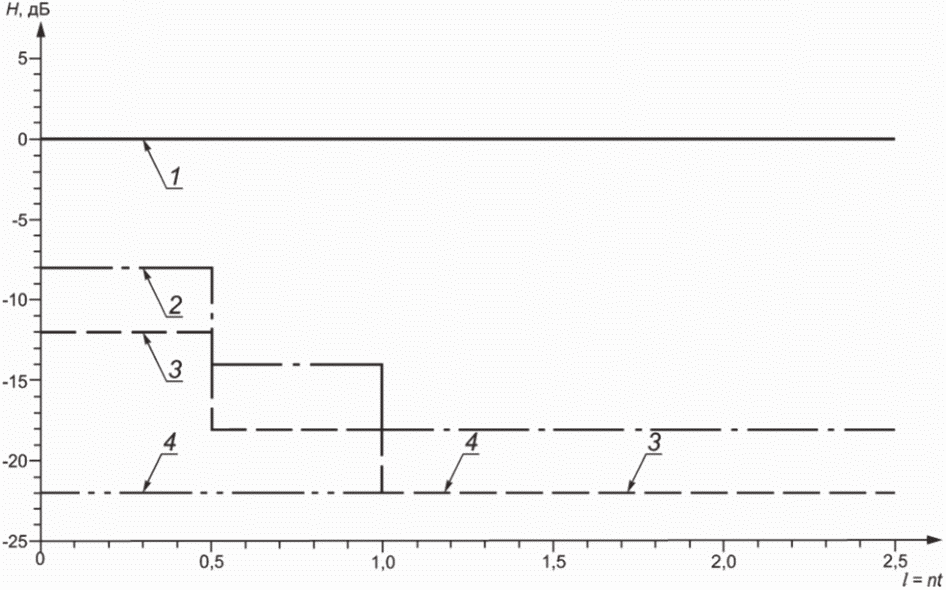
1 — опорный уровень; 2 — уровень приемки 2; 3 — уровень регистрации; 4 — уровень оценки; H — амплитуда; l — длина несплошностей; n — множитель t; t — толщина
Рисунок A.8 — Уровень приемки 2 (AL 2). Уровни при применении способа 4 для контроля толщин от 15 до 100 мм
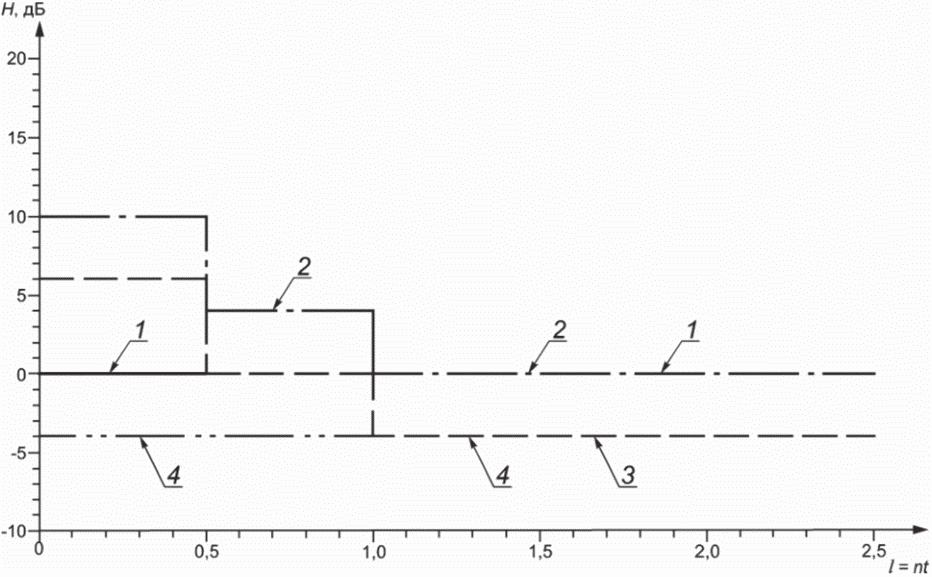
1 — опорный уровень; 2 — уровень приемки 2; 3 — уровень регистрации; 4 — уровень оценки; H — амплитуда; l — длина несплошностей; n — множитель t; t — толщина
Рисунок A.9 — Уровень приемки 3 (AL 3). Уровни при применении способа 2 для контроля толщин от 15 до 100 мм
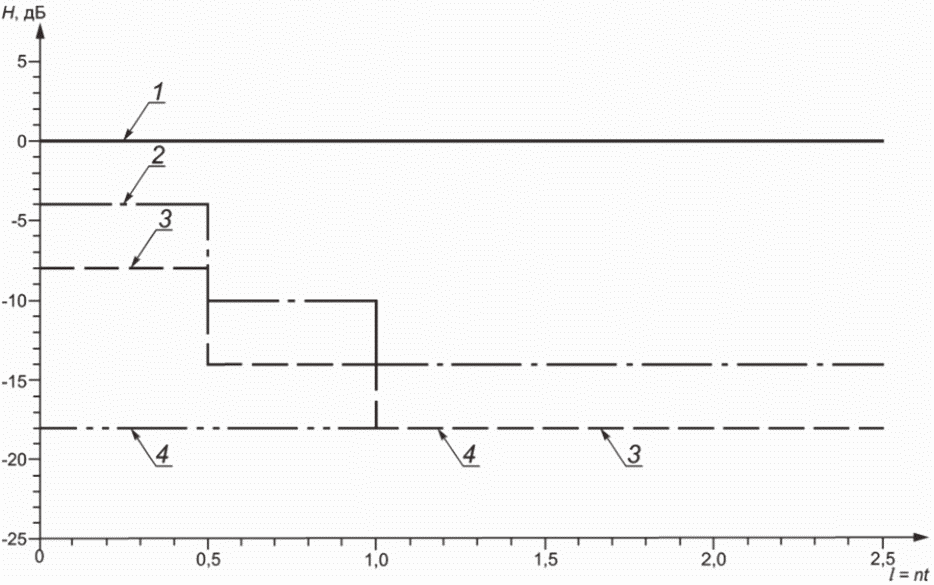
1 — опорный уровень; 2 — уровень приемки 2; 3 — уровень регистрации; 4 — уровень оценки; H — амплитуда; l — длина несплошностей; n — множитель t; t — толщина
Рисунок A.10 — Уровень приемки 3 (AL 3). Уровни при применении способа 4 для контроля толщин от 15 до 100 мм
Уровни приемки 2 (AL 2) и 3 (AL 3) для способов 1, 2, 3 и 4
| Способ по ISO 17640 | Уровень оценки | Уровень приемки 2 (AL 2) | Уровень приемки 3 (AL 3) | |||
| для AL 2 | для AL 3 | 8 мм <= t < 15 мм | 15 мм <= t < 100 мм | 8 мм <= t < 15 мм | 15 мм <= t < 100 мм | |
| 1 (боковые цилиндрические отверстия) | Hо — 14 дБ | Hо — 10 дБ | Для l <= t: Hо — 4 дБ Для l > t: Hо — 10 дБ | Для l <= 0,5t: Hо Для 0,5t < l <= t: Hо — 6 дБ Для l > t: Hо — 10 дБ | Для l <= t: Hо Для l > t: Hо — 6 дБ | Для l <= 0,5t: Hо + 4 дБ Для 0,5t < l <= t: Hо — 2 дБ Для l > t: Hо — 6 дБ |
| 2 [плоскодонные отверстия (дисковые отражатели)] | Hо — 8 дБ в соответствии с таблицей A.2 или A.3 | Hо — 4 дБ в соответствии с таблицей A.2 или A.3 | Для l <= t: Hо + 2 дБ Для l > t: Hо — 4 дБ | Для l <= 0,5t: Hо + 6 дБ Для 0,5t < l <= t: Hо Для l > t: Hо — 4 дБ | Для l <= t: Hо + 6 дБ Для l > t: Hо | Для l <= 0,5t: Hо + 10 дБ Для 0,5t < l <= t: Hо + 4 дБ Для l > t: Hо |
| 3 (прямоугольный паз) | Hо — 14 дБ | Hо — 10 дБ | Для l <= t: Hо — 4 дБ Для l > t: Hо — 10 дБ | - | Для l <= t: Hо Для l > t: Hо — 6 дБ | - |
| 4 (способ тандем) | Hо — 22 дБ | Hо — 18 дБ | - | Для l <= 0,5t: Hо — 8 дБ Для 0,5t < l <= t: Hо — 14 дБ Для l > t: Hо — 18 дБ | - | Для l <= 0,5t: Hо — 4 дБ Для 0,5t < l <= t: Hо — 10 дБ Для l > t: Hо — 14 дБ |
| Примечание 1 — Уровни регистрации находятся на 4 дБ ниже соответствующих уровней приемки. Примечание 2 — Hо — опорный уровень. | ||||||
Опорные уровни для уровней приемки 2 (AL 2) и 3 (AL 3) и способа 2 с применением поперечных волн при сканировании наклонным преобразователем
Опорные уровни для уровней приемки 2 (AL 2) и 3 (AL 3)
и способа 2 с применением продольных волн
при сканировании прямым преобразователем
Способ определяет поперечные размеры несплошности, в пределах которых амплитуда эхо-сигнала равна или больше уровня оценки.
При выполнении измерения сканируют несплошность лучом и фиксируют положение преобразователя и длину пути звука в изделии, при которых амплитуда эхо-сигнала уменьшается до величины уровня оценки (см. рисунок B.1).
Поперечный размер l измеряют как расстояние между положениями 1 и 2.
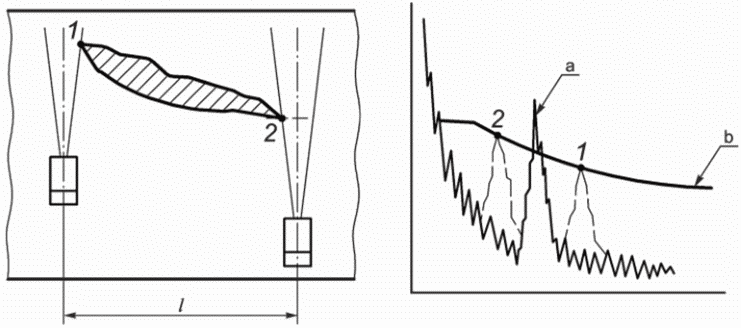
l — измеренный поперечный размер несплошности; 1, 2 — положения, в которых амплитуды эхо-сигнала равны уровню оценки
(справочное)
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 5577 | - | <*>, <1> |
| ISO 5817:2014 | - | <*>, <2> |
| ISO 17635 | IDT | ГОСТ ISO 17635-2018 «Неразрушающий контроль сварных соединений. Общие правила для металлических материалов» |
| ISO 17640 | - | <*>, <3> |
| ISO 23279 | - | <*> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT — идентичный стандарт. | ||
<1> В Российской Федерации действует ГОСТ Р ИСО 5577-2009 «Контроль неразрушающий. Ультразвуковой контроль. Словарь».
<2> В Российской Федерации действует ГОСТ Р ИСО 5817-2021 «Сварка. Сварные соединения из стали, никеля, титана и их сплавов, полученные сваркой плавлением (исключая лучевые способы сварки). Уровни качества».
<3> В Российской Федерации действует ГОСТ Р ИСО 17640-2016 «Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Технология, уровни контроля и оценки».
| УДК 621.774.08:620.179:006.354 | МКС 25.160.40 | IDT |
| Ключевые слова: сварные соединения, неразрушающий контроль, ультразвуковой контроль, уровни приемки | ||